


Cosa significa prototipazione di utensili e matrici per parti stampate in metallo
Immagina di impegnare sei figure in uno stampo di produzione solo per scoprire che la parte ritorna indietro di due gradi oltre la tolleranza al primo colpo di stampa. Questo scenario si verifica più spesso di quanto dovrebbe ed è quasi sempre prevenibile. La prototipazione di utensili e stampi per parti stampate in metallo esiste proprio per individuare questi problemi prima che diventino problemi costosi.
Definizione della prototipazione di utensili e stampi
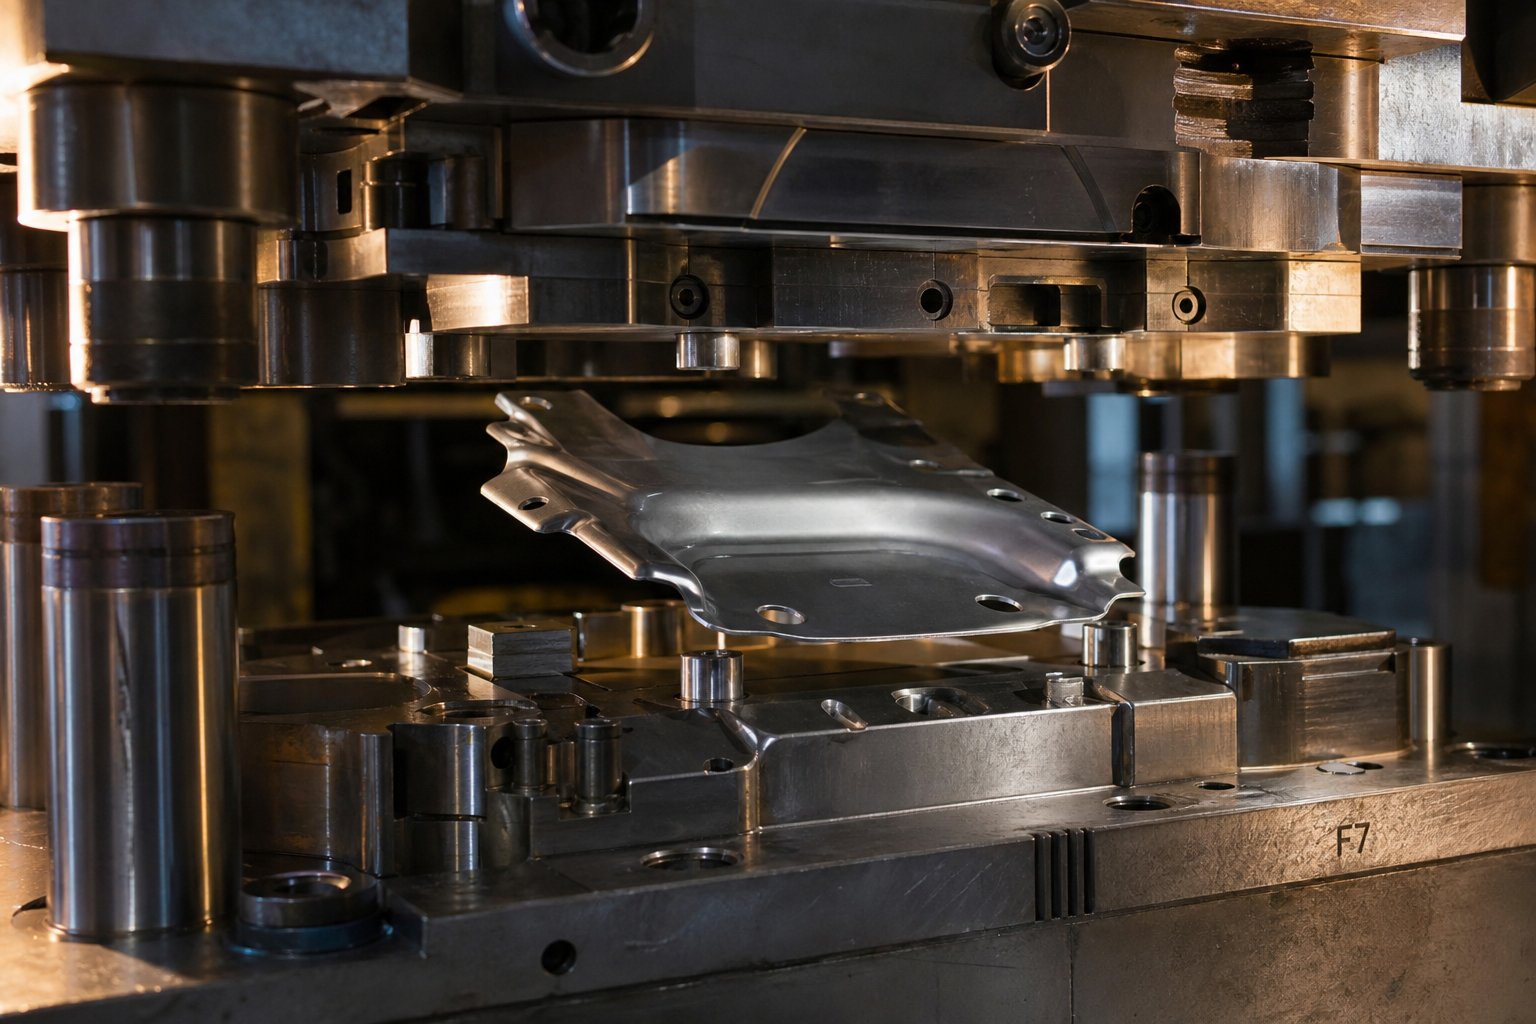
La prototipazione di utensili e stampi per parti stampate in metallo è la pratica ingegneristica di progettazione, fabbricazione e convalida di stampi temporanei o a durata ridotta-per produrre componenti stampati campione, confermando la formabilità, l'accuratezza dimensionale e il comportamento dei materiali prima di investire in attrezzature di produzione complete.
In termini pratici, un prototipo stampato in metallo è una parte fisica prodotta da uno stampo-costruito appositamente che rispecchia la geometria di produzione prevista ma utilizza materiali meno durevoli o una costruzione semplificata. L’obiettivo non è la produzione di massa. Si tratta di apprendimento: verificare che la parte si formi correttamente, soddisfi gli obiettivi dimensionali e si comporti come previsto in condizioni di stampa reali.
Perché la prototipazione è una disciplina ingegneristica separata
Lo stampaggio del prototipo in metallo non è solo una versione ridotta della produzione. È una disciplina ingegneristica distinta con una propria logica di progettazione. Gli utensili di produzione, spesso chiamati utensili duri, utilizzano acciai per utensili di prima qualità come SKD11 o inserti in metallo duro costruiti per resistere a centinaia di migliaia di cicli di pressa. Gli strumenti di prototipazione, al contrario, danno priorità alla velocità, all’adattabilità e alla raccolta di informazioni rispetto alla longevità.
Gli utensili morbidi in alluminio o acciaio pre-temprato possono essere fabbricati più velocemente e modificati più facilmente, rendendoli ideali per l'iterazione della geometria e il test della risposta del materiale. Questa flessibilità consente agli ingegneri di esplorare variazioni di progettazione senza penalizzare tempi e costi legati alla rilavorazione dell'acciaio temprato. La disciplina è incentrata sull'estrazione del massimo apprendimento da un investimento minimo in attrezzature.
Principali rischi derivanti dal saltare la fase del prototipo
Evitare lo stampaggio dei prototipi e passare direttamente agli stampi di produzione introduce rischi aggiuntivi:
- Costose rilavorazioni dello stampo quando non vengono rispettate le tolleranze sulle parti del primo-articolo, con la sola prova e la convalida che rappresentano il problema10-15% del costo totale dello stampo
- Lancio ritardato dei prodotti mentre l'acciaio temprato viene ri-lavorato o scartato
- Scarti di materiale derivanti da stampi di prototipi che avrebbero potuto essere catturati prima con uno strumento morbido a basso-costo
- Difetti di progettazione nascosti come punti di sollecitazione, deformazione del materiale o problemi di montaggio che si rivelano solo nelle effettive condizioni di formatura
Quando uno stampo progressivo costa in media dai 15.000 ai 30.000 dollari e gli stampi a trasferimento complessi raggiungono ben oltre i 500.000 dollari, i conti sono a favore della spesa anticipata di una frazione di quel budget per la convalida. La prototipazione non è una cortesia preliminare. È l’ingegneria del rischio applicata alla formatura della lamiera.
La vera domanda non è se realizzare un prototipo, ma come. La risposta dipende dalla complessità della parte, dalla scelta del materiale e dal metodo utilizzato per costruire lo stampo stesso.
Lo strumento-passo-e il processo di prototipazione dello stampo
Ogni impegno di prototipazione segue un flusso di lavoro strutturato, ma ogni fase genera feedback che possono tornare indietro e rimodellare le decisioni precedenti. Comprendere l'intero processo di stampaggio della produzione, dalla ricezione del progetto alle parti convalidate, aiuta a prevedere dove si verificheranno le iterazioni e a pianificare di conseguenza la sequenza temporale.
Dalla progettazione del pezzo al layout dello stampo del prototipo
Il processo di stampaggio inizia ben prima che il metallo tocchi una pressa. Quando un partner di attrezzature riceve il progetto della tua parte, la prima azione è una revisione approfondita del progetto. Gli ingegneri valutano il modello CAD 3D e i disegni 2D per problemi di formabilità: raggi stretti, imbutiture profonde, pareti sottili e caratteristiche che potrebbero essere difficili da stampare nella lamiera. Segnalano tempestivamente potenziali problemi, quindi le correzioni non costano più di un file rivisto.
Da lì, il modello CAD viene tradotto in un layout di stampo prototipo. Ciò include la determinazione del numero di stazioni (se si utilizza un approccio progressivo), la disposizione delle strisce, la direzione di alimentazione del materiale e le dimensioni del pezzo grezzo. Il layout dello stampo tiene conto di come si svolgerà il processo di stampaggio del metallo, corsa dopo corsa, anticipando i punti in cui il flusso, l'allungamento e la compressione del materiale metteranno alla prova la geometria.
Realizzazione dello stampo prototipo
La fabbricazione dello stampo è il luogo in cui il concetto diventa uno strumento fisico. A seconda della complessità e dei requisiti di tolleranza, la fabbricazione può comportare la lavorazione CNC di blocchi di stampi, elettroerosione a filo per profili complessi o una combinazione di entrambi.Elettroerosione a filoè particolarmente utile per gli stampi dei prototipi perché i programmi possono essere facilmente corretti per consentire regolazioni efficienti durante l'iterazione e raggiunge la ripetibilità entro 0,0002 pollici una volta stabilito il programma. I centri di lavoro industriali per lo stampaggio dei metalli gestiscono la sgrossatura e la sagomatura delle ganasce, mentre l'elettroerosione gestisce profili di precisione e raggi interni stretti.
Ecco il flusso di lavoro sequenziale dall'inizio alla conclusione-:
- Revisione del progetto e valutazione della formabilità del modello della parte in entrata
- Preparazione CAD incluso layout della striscia, sviluppo del pezzo grezzo e architettura dello stampo
- Progettazione di stampi prototipo con sequenziamento delle stazioni e calcoli delle distanze
- Fabbricazione di stampi tramite lavorazione CNC, elettroerosione a filo o metodi ibridi
- Assemblaggio dello stampo, verifica dell'allineamento e configurazione della pressa
- Primo-stampaggio dell'articolo delle parti campione iniziali
- Misurazione dimensionale, ispezione e confronto con le specifiche
- Iterazione: aggiustamenti dello stampo, ri-stampaggio e ri-misurazione
- Convalida finale e consegna degli strumenti di produzione
Primo-Cicli di timbratura e iterazione dell'articolo
Quando esegui per la prima volta uno stampo prototipo, stai raccogliendo dati, non producendo prodotti finiti. Le prime-parti dell'articolo rivelano come si comporta effettivamente il materiale sotto la pressione di formatura. Gli ingegneri misurano ogni caratteristica rispetto alle specifiche di tolleranza, cercando deviazioni del ritorno elastico, assottigliamento negli angoli di disegno o increspature nelle zone di compressione.
Raramente un primo tentativo produce parti che soddisfano tutte le dimensioni. L'iterazione è integrata nel processo. Potrebbe essere necessario rilavorare la faccia di uno stampo per compensare il ritorno elastico. Un raggio di disegno potrebbe richiedere l'apertura per evitare crepe. Ogni ciclo di stampaggio della lamiera, misurazione, regolazione e ri-stampaggio riduce il divario tra la geometria effettiva e quella target. Sono previsti da due a quattro cicli di iterazione su parti con complessità moderata.
Convalida e trasferimento degli strumenti di produzione
La convalida finale avviene quando le parti del prototipo soddisfano costantemente i requisiti dimensionali e funzionali in un piccolo campione. In questa fase, il team di ingegneri documenta tutto ciò che ha appreso: valori effettivi del ritorno elastico, parametri ottimali della pressa, note sul comportamento dei materiali ed eventuali modifiche alla geometria apportate durante l'iterazione.
Questo pacchetto di dati diventa il modello per gli strumenti di produzione. Invece di partire da presupposti, il progettista dello stampo di produzione lavora su informazioni confermate e validate empiricamente. Il trasferimento trasforma la conoscenza della prototipazione in sicurezza nella produzione e la scelta del metodo di prototipazione determina direttamente la quantità di conoscenza che è possibile estrarre.
Metodi di prototipazione a confronto e quando utilizzarli
Non tutti gli stampi dei prototipi sono costruiti allo stesso modo e scegliere il metodo sbagliato per il tuo pezzo può far perdere tempo e budget. Il giusto approccio agli utensili per lo stampaggio dei metalli dipende da una manciata di variabili: quanto è complessa la geometria, quale materiale e calibro stai formando, quanto devono essere strette le tue tolleranze e quante parti campione ti servono prima di impegnarti nella produzione.
Ecco una ripartizione pratica dei metodi più comuni, in cosa eccelle e dove non sono all'altezza.
Strumenti software per la convalida-di volumi ridotti
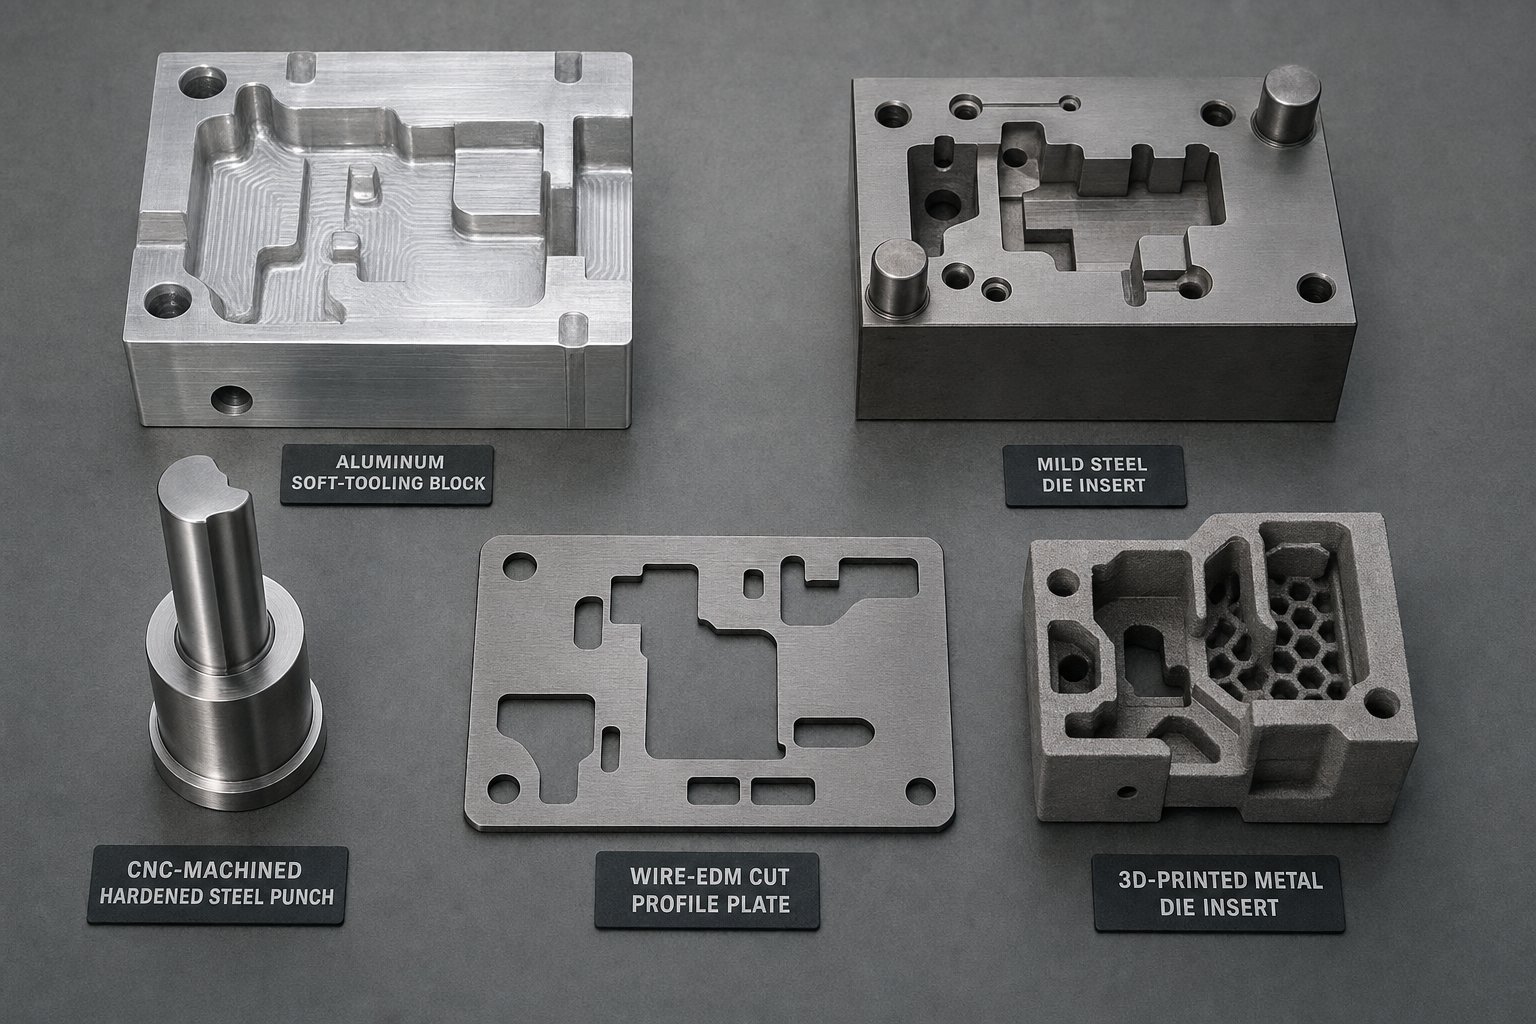
Gli utensili morbidi utilizzano leghe di alluminio (tipicamente 6061 o 7075) o acciaio dolce per fabbricare componenti dello stampo. Poiché questi materiali vengono lavorati rapidamente e costano meno dell'acciaio per utensili, gli utensili morbidi garantiscono tempi di lavorazione più rapidi con il minimo investimento iniziale. Il compromesso è la vita. Le matrici in alluminio in genere sopravvivono da 500 a 5.000 colpi prima che l'usura degradi la qualità delle parti, rendendole adatte per la convalida in fase iniziale-piuttosto che per cicli prolungati di prototipi.
Gli utensili morbidi funzionano meglio quando è necessario verificare la formabilità di base, testare un nuovo layout di striscia o confermare che una sequenza di processo di stampaggio progressivo produca la geometria desiderata. È meno adatto per le parti che richiedono tolleranze strette inferiori a +/- 0,05 mm, poiché i materiali più morbidi dello stampo si deformano maggiormente sotto il carico della pressa e si usurano più rapidamente sui bordi taglienti. Per piegature semplici, imbutiture poco profonde e geometrie di stampaggio a quattro slitte, tuttavia, gli utensili morbidi forniscono risposte rapide.
Stampi prototipo CNC-lavorati e per elettroerosione a filo
Quando la tua parte richiede tolleranze più strette o prevede operazioni di formatura più complesse, gli stampi prototipo lavorati a CNC-in acciaio per utensili pre-temprato (spesso D2 o A2 a 45-55 HRC) colmano il divario tra gli utensili morbidi e gli stampi di produzione completa. Questi stampi gestiscono spazi più stretti e resistono all'usura più a lungo, in genere durano da 10.000 a 50.000 colpi a seconda del materiale da formare e della durezza dello stampo.
L'elettroerosione a filo integra la lavorazione CNC per profili interni complessi, angoli acuti e caratteristiche che la fresatura convenzionale non può raggiungere. Combinare entrambi i processi all'interno di un unico stampo è una pratica comune. Le apparecchiature di prototipazione rapida nelle moderne sale utensili possono produrre questi stampi in due o quattro settimane, a seconda della complessità. Questo metodo è adatto a parti con complessità geometrica da moderata ad elevata in cui la precisione dimensionale durante la prototipazione deve rappresentare fedelmente le condizioni di produzione.
Quando gli inserti per fustelle stampati in 3D-hanno senso
La produzione additiva è entrata nel dibattito sulla prototipazione, sebbene il suo ruolo rimanga specializzato. Ricerca aUniversità di Oaklandha dimostrato che gli inserti rivestiti per stampi stampati in 3D- possono stampare 50.000 parti in acciaio DP980 ultra-ad alta resistenza da 1-mm-spessore con un'usura paragonabile agli inserti convenzionali in acciaio per utensili D2. Entrambe le configurazioni hanno prodotto parti in buone condizioni superficiali per tutta la durata del ciclo.
Il vantaggio principale degli inserti-stampati in 3D è la libertà geometrica. I contorni complessi della faccia dello stampo che richiederebbero molto tempo CNC o più configurazioni EDM possono essere stampati direttamente, riducendo i tempi di fabbricazione per forme complesse. La tecnologia si adatta meglio alla prototipazione rapida di pezzi stampati di metalli in cui la geometria dello stampo è molto sagomata e la lavorazione convenzionale sarebbe costosa-proibitiva. È meno pratico per le facce piane di grandi dimensioni o per le geometrie semplici in cui la lavorazione CNC rimane più veloce ed economica.
Metodo di corrispondenza con le caratteristiche della parte
La scelta di un metodo di prototipazione è in definitiva una matrice decisionale. Bilancia la velocità con la precisione, i costi con la durata dello stampo e la complessità geometrica con la capacità di fabbricazione. La tabella seguente consolida questi fattori in un unico quadro di riferimento:
| Metodo | Materiale dello stampo | Vita tipica (scatti) | Capacità di tolleranza | Intervallo di tempi di consegna | Caso d'uso-più adatto |
|---|---|---|---|---|---|
| Utensili morbidi (alluminio) | Alluminio 6061/7075 | 500 - 5,000 | +/- 0.08 - 0.13 mm | 1 - 2 settimane | Controlli precoci di formabilità, piegature semplici, convalida a basso-volume |
| Utensili teneri (acciaio dolce) | Acciaio 1018/1045 | 2,000 - 10,000 | +/- 0.05 - 0.10 mm | 2 - 3 settimane | Geometria moderata, spessori più spessi, prototipi brevi |
| Lavorato a CNC-(acciaio per utensili pre-temprato) | D2/A2 a 45-55 HRC | 10,000 - 50,000 | +/- 0.025 - 0.05 mm | 2 - 4 settimane | Parti con tolleranza-stretta, convalida del rappresentante-della produzione |
| Stampi prototipo per elettroerosione a filo | Acciaio per utensili D2/A2 | 10,000 - 50,000 | +/- 0.013 - 0.025 mm | 3 - 5 settimane | Profili complessi, angoli interni acuti, tranciatura fine |
| -Inserti per fustelle stampati in 3D | Polvere di acciaio Maraging/acciaio per utensili | 5,000 - 50,000+ | +/- 0.05 - 0.10 mm | 1 - 3 settimane | Superfici sagomate complesse, iterazione rapida sulla geometria |
Emergono alcuni modelli. Se stai stampando alluminio o ottone sottile con geometrie di piegatura semplici, gli utensili morbidi ti forniranno risposte in pochi giorni. Se la tua parte prevede un processo di stampaggio a stampo progressivo multi-stazione con tolleranze di posizionamento strette, gli stampi lavorati a CNC-pre-temprati valgono il tempo di consegna aggiuntivo. E se la tua geometria è così complessa da far lievitare i costi di lavorazione, gli inserti stampati in 3D-potrebbero effettivamente rappresentare la strada più rapida ed economica.
Il metodo scelto determina anche quanto rappresentativi saranno i risultati del prototipo. I materiali per stampi più morbidi si deformano in modo diverso, si usurano più velocemente e potrebbero non replicare la finitura superficiale degli strumenti di produzione temprati. Questo divario tra il prototipo e il comportamento di produzione conta di più quando entrano in gioco le proprietà dei materiali, in particolare il modo in cui i diversi metalli rispondono alle forze di formatura in modi che i modelli CAD da soli non possono prevedere completamente.
Selezione dei materiali e suo impatto sui risultati del prototipo
Uno stampo che forma in modo impeccabile l'acciaio a basso{0}} tenore di carbonio può produrre parti-fuori-specifiche nel momento in cui si passa all'acciaio inossidabile o all'alluminio. Ogni materiale per stampaggio della lamiera porta con sé la propria personalità sotto la pressione di formatura: comportamento unico del ritorno elastico, diverse tendenze all'usura e tassi variabili di incrudimento che alterano il modo in cui la parte interagisce con le superfici dello stampo, corsa dopo corsa. La prototipazione con il materiale sbagliato, o con un sostituto conveniente, può generare dati fuorvianti che disorientano le decisioni sugli strumenti di produzione.
In che modo le proprietà dei materiali influenzano la progettazione dello stampo del prototipo
Quando si progetta uno stampo prototipo, la scelta dei materiali e gli spazi liberi dell'utensile di stampaggio devono riflettere la lega specifica che si intende utilizzare nella produzione. Metalli diversi scorrono, si allungano e si comprimono in modi fondamentalmente diversi durante lo stampaggio a freddo della lamiera. L'acciaio dolce è relativamente tollerante: ha un carico di snervamento moderato, una buona duttilità e un comportamento prevedibile nelle operazioni di imbutitura. L'acciaio inossidabile, al contrario,-indurisce rapidamente, il che significa che diventa significativamente più resistente man mano che lo si forma, richiedendo un tonnellaggio maggiore della pressa e diverse strategie di rimozione. Le leghe di alluminio ritornano in modo più aggressivo dopo la formatura e tendono a gripparsi contro le superfici dello stampo non rivestite.
Queste differenze influiscono su ogni dimensione della progettazione dello stampo, dal gioco del punzone-a-dalla dimensione del raggio di imbutitura ai requisiti di finitura superficiale e alla strategia di lubrificazione. Uno stampo prototipo costruito senza tenere conto del comportamento specifico del materiale- produrrà parti che ti diranno molto poco su come sarà effettivamente la produzione.
Comportamento del ritorno elastico sui comuni metalli da stampaggio
Il ritorno elastico è la tendenza della lamiera a ritornare parzialmente alla sua forma piatta originale dopo che il carico di formatura è stato rilasciato. Accade perché il recupero elastico avviene parallelamente alla deformazione plastica durante la flessione. L'entità del ritorno elastico varia in modo significativo in base allo spessore della lega e del calibro.
A studio comparativo sul ritorno elastico con flessione a Vtra la lega di alluminio 6061-T6, l'acciaio inossidabile 304 e l'acciaio a basso-carbonio si è riscontrato che l'acciaio a basso tenore di carbonio presenta il ritorno elastico minimo, seguito dall'SS 304, con l'Al 6061-T6 che presenta il ritorno elastico maggiore. La ricerca ha inoltre rivelato che lo spessore del materiale rappresenta circa il 54% dell’influenza sull’entità del ritorno elastico, mentre il tipo di materiale contribuisce per circa il 37%. I fogli più sottili ritornano indietro più di quelli più spessi in tutte le leghe testate.
Cosa significa questo per la prototipazione? Se la parte di produzione sarà formata da alluminio da 0,5 mm, lo stampo prototipo deve essere progettato con una compensazione della piegatura specifica per quella combinazione di lega e spessore. L'utilizzo di un calibro più spesso o di una lega diversa durante la prototipazione distorce i dati del ritorno elastico e rende i cicli di iterazione meno utili. Il processo di stampaggio a caldo utilizzato nelle applicazioni automobilistiche risolve il ritorno elastico formando a temperature elevate dove il materiale è più flessibile, ma per la maggior parte dei prototipi-formati a freddo, la compensazione deve essere incorporata nella geometria dello stampo.
Perché il materiale del prototipo deve corrispondere all'intento di produzione
Immagina di eseguire lo stampo del tuo prototipo con acciaio dolce perché è più economico e più facile da reperire, mentre il tuo intento produttivo è l'acciaio inossidabile 304. Le parti in acciaio dolce risultano dimensionalmente perfette. Autorizzi la progettazione dello stampo e ti impegni a produrre gli strumenti di produzione. Quindi, quando inizia la produzione con l'acciaio inossidabile, le parti ritornano indietro, lo stampo si deteriora in poche centinaia di colpi e lo spessore della parete negli angoli di disegno si discosta dalle specifiche. Ogni ipotesi validata durante la prototipazione risulta essere inaffidabile.
Questo è il motivo per cui gli esperti ingegneri di attrezzature insistono sulla prototipazione con il materiale-di produzione effettivo e con lo spessore corretto. Il processo di imbutitura profonda è particolarmente sensibile alla selezione del materiale poiché le forze di compressione nella flangia causano un ispessimento del materiale che varia a seconda della lega. COMERivista MetalFormingnota, la compressione nel-piano durante l'imbutitura profonda aumenta lo spessore della lamiera negli angoli dell'imbutitura e, se le distanze tra le matrici non vengono regolate per il comportamento di ispessimento di quel materiale specifico, il grippaggio diventa inevitabile.
Ecco le considerazioni chiave sulla formatura specifica del materiale-che dovresti valutare durante la prototipazione:
- Entità del ritorno elastico:Le leghe di alluminio e gli acciai ad alta-resistenza hanno un ritorno elastico molto maggiore rispetto all'acciaio dolce, richiedendo una compensazione della flessione eccessiva nella geometria dello stampo
- Tendenza irritante:Gli acciai inossidabili e l'alluminio sono altamente soggetti all'usura adesiva contro le superfici dello stampo, richiedono utensili lucidati, giochi adeguati e rivestimenti o lubrificazione adeguati
- Tasso di incrudimento:Gli acciai inossidabili austenitici (304, 316) si induriscono rapidamente durante la formatura, aumentando il tonnellaggio richiesto e modificando le caratteristiche del flusso del materiale a metà-corsa
- Sensibilità superficiale:Il rame e l'ottone presentano facilmente marcature cosmetiche e richiedono superfici dello stampo lucidate a specchio-e una lubrificazione controllata per evitare difetti visibili
- Variazione dello spessore sotto carico:Ogni lega si ispessisce e si assottiglia in modo diverso durante l'estrazione, influenzando direttamente i requisiti di spazio tra punzone e matrice
Lo spessore del calibro combina ciascuno di questi fattori. Uno stampo progettato con spazio adeguato per acciaio a basso-carbonio da 1,5 mm si pizzicherà e si irriterà se si formano 2,0 mm di acciaio inossidabile al suo interno, perché il materiale più spesso e più duro genera più attrito e un maggiore aumento di spessore nelle zone di compressione. Gli strumenti del prototipo rivelano queste interazioni fisicamente, in un modo che anche le simulazioni CAD ben-calibrate possono solo essere approssimative. L'ambiente di formazione reale introduce variabili come l'aumento della temperatura, il deterioramento della lubrificazione e le interazioni superficiali su micro-scala che i modelli digitali faticano a catturare completamente.
Questo divario tra simulazione e realtà è proprio il motivo per cui la prototipazione fisica rimane indispensabile, anche se gli strumenti computazionali diventano sempre più sofisticati.
Simulazione CAE come fase di convalida pre-della prototipazione
Per quanto sofisticata, la prototipazione fisica costa ancora denaro reale e tempo reale per ogni ciclo di iterazione. E se potessi eliminare uno o due di questi cicli prima di tagliare l'acciaio? Questo è esattamente il punto in cui la simulazione CAE si inserisce nel flusso di lavoro. L'analisi degli elementi finiti per la formatura della lamiera funge da banco di prova virtuale, consentendo agli ingegneri di testare digitalmente progetti di stampi, forme grezze e parametri di processo prima di impegnarsi nell'attrezzatura fisica. Non sostituisce la tecnologia-prototipale pratica, ma restringe drasticamente la finestra di incertezza che il primo tentativo di morire fisico deve affrontare.
Cosa prevede la simulazione CAE prima del taglio dell'acciaio
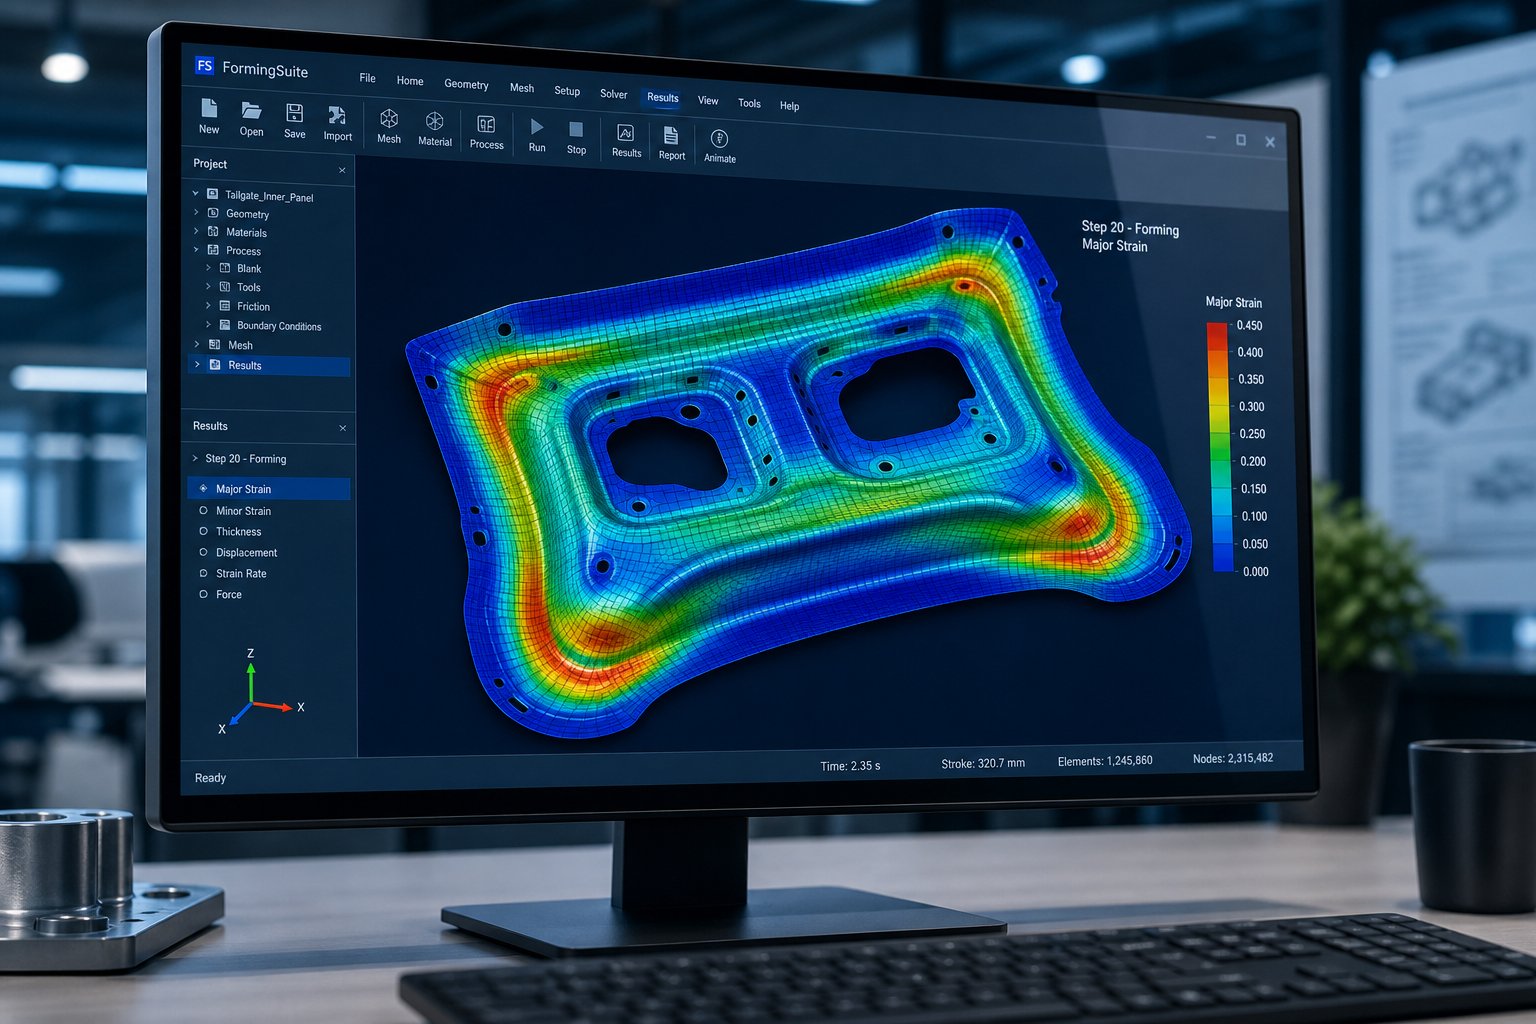
Il moderno software di simulazione della formatura replica l'ambiente fisico del reparto stampa con notevole fedeltà. Il pezzo grezzo è modellato come una rete di elementi, la geometria dell'utensile è definita come superfici rigide e la corsa della pressa viene simulata in modo incrementale, calcolando la deformazione in ogni fase temporale. Il risultato è una mappa dettagliata di come si comporterà la lamiera nelle condizioni di formatura reali.
SecondoApprofondimenti AHSS, questi programmi si sono dimostrati accurati nel prevedere il movimento del pezzo grezzo, le deformazioni, l'assottigliamento all'interno del pezzo grezzo, le pieghe, le deformazioni e la gravità della formatura come definito dalle curve limite di formatura convenzionali. Nello specifico, la simulazione identifica tre categorie di difetti prima che si formi qualsiasi metallo:
- Diluizione e spaccature:Un allungamento eccessivo nelle pareti verticali o su raggi stretti provoca una riduzione dello spessore. Un diluizione oltre il 20% circa segnala un alto rischio di fessurazione durante lo stampaggio vero e proprio.
- Rughe e deformazioni:Le forze di compressione nelle flange o nelle regioni non supportate causano creste che compromettono la qualità della parte. La simulazione rivela dove è necessario regolare la pressione del premilamiera o il posizionamento del cordone.
- Deviazione del ritorno elastico:Il recupero elastico dopo la formatura viene previsto direzionalmente, mostrando quali caratteristiche si sposteranno fuori tolleranza e di quanto approssimativamente.
Per le applicazioni di stampaggio tecnico che coinvolgono geometrie complesse o materiali avanzati, queste previsioni hanno un valore inestimabile. Consentono ai progettisti di stampi di regolare i raggi, riposizionare i cordoni di disegno o modificare la forma del pezzo grezzo prima che inizi qualsiasi fabbricazione.
Risultati della simulazione che guidano la progettazione dello stampo del prototipo
Una simulazione di formatura-ben eseguita produce diversi risultati finali che informano direttamente su come viene progettato e costruito lo stampo prototipo:
- Formazione dei diagrammi limite (FLD):Traccia le deformazioni maggiori e minori in ogni punto del pezzo grezzo rispetto alla curva limite di formatura del materiale, mostrando esattamente dove la parte è sicura, marginale o a rischio di guasto
- Mappe di distribuzione dello spessore:Visualizza l'assottigliamento e l'ispessimento dell'intera parte, evidenziando le regioni in cui potrebbe essere necessario regolare i giochi della matrice o dove il materiale potrebbe pizzicarsi
- Previsioni del ritorno elastico:Mostra la deviazione della forma post-formatura dalla geometria nominale, guidando la compensazione della piega eccessiva incorporata nelle superfici dello stampo
- Ottimizzazione della forma vuota:Determina il contorno del grezzo iniziale ideale in modo che la parte formata richieda una rifinitura minima e l'utilizzo del materiale sia efficiente
- Curve di carico della pressa:Stimare il tonnellaggio richiesto durante la corsa, assicurandosi che la pressa selezionata abbia una capacità adeguata per la prototipazione
Questi risultati fungono da modello per il progettista dello stampo del prototipo. Invece di fare affidamento esclusivamente sull’esperienza e sulle regole pratiche, l’ingegnere inizia con previsioni quantificate su dove si verificheranno i problemi. Gli strumenti FEA come AutoForm, PAM-STAMP e LS-DYNA generano questi risultati in ore o giorni, molto più velocemente di un ciclo di prova fisico. Il vantaggio pratico della prototipazione rapida di parti metalliche è rappresentato da meno sorprese alla prima stampa.
Limiti della simulazione e perché la prototipazione fisica rimane essenziale
La simulazione è potente, ma opera su input idealizzati. ILindustria della formatura dei metalliriconosce che qualsiasi simulazione è valida quanto lo sono i dati utilizzati per generare previsioni. Le schede materiale potrebbero non acquisire variazioni da batch-a-batch. I modelli di attrito approssimano il comportamento reale della lubrificazione. E come osserva AHSS Insights, la previsione dei problemi di formabilità locale, come l’elasticità dei bordi tagliati, rimane carente a causa della difficoltà di modellare tutti gli effetti dei bordi di produzione.
La previsione del ritorno elastico è un’altra area in cui la simulazione fornisce una guida direzionale ma non sempre una precisione assoluta. Gli utenti riferiscono che la simulazione riduce i ritagli dello stampo da dodici o più a tre o quattro, un miglioramento significativo ma non un'eliminazione. Il divario residuo tra i risultati virtuali e quelli fisici è esattamente ciò che gli strumenti del prototipo risolvono.
Pensa alla relazione in questo modo: la simulazione elimina le idee chiaramente sbagliate e restringe la progettazione a un punto di partenza ad alta-probabilità. La prototipazione fisica conferma quindi ciò che la simulazione aveva previsto, coglie ciò che è mancato e genera i dati empirici necessari per finalizzare con sicurezza gli strumenti di produzione. Insieme, comprimono le tempistiche e riducono i costi di iterazione in modo molto più efficace rispetto a ciascun metodo preso singolarmente.
Il vero vantaggio di combinare la simulazione con la prototipazione fisica delle superfici durante la progettazione-per-la revisione della producibilità, in cui i risultati del prototipo rivelano problemi che né la geometria CAD né i modelli virtuali avevano previsto e si ripercuotono direttamente sulle revisioni della progettazione delle parti.
Il ciclo di feedback DFM che consente di risparmiare sui costi degli strumenti di produzione
La simulazione restringe la finestra. Gli strumenti del prototipo restringono ulteriormente il campo. Ma il risultato-più prezioso della prototipazione non è semplicemente una parte dimensionalmente corretta. È la conoscenza della progettazione che fluisce a ritroso dal reparto stampa al modello CAD. Ogni ciclo di stampaggio del prototipo genera prove empiriche su cosa funziona, cosa fallisce e cosa deve cambiare nella progettazione della parte stessa, non solo nell'attrezzatura. Questo ciclo di feedback tra i risultati del prototipo fisico e le revisioni del progetto di stampaggio della lamiera è ciò che separa una singola prova costosa da un percorso sistematico verso una parte di produzione producibile ed economicamente vantaggiosa.
In che modo i risultati del prototipo determinano le revisioni della progettazione
Quando le parti del prototipo escono dalla macchina da stampa, contengono informazioni che nessuna simulazione o revisione del disegno può prevedere completamente. Un raggio d'angolo che sembrava adeguato in CAD mostra micro-fessurazioni al microscopio. Una flangia che dovrebbe essere alta 12 mm si gonfia in corrispondenza della transizione perché il flusso del materiale non era uniforme. Un foro vicino ad una linea di piegatura si distorce assumendo una forma ovale perché posizionato troppo vicino alla zona di deformazione.
Ciascuno di questi risultati innesca una specifica revisione del progetto. L'ingegnere non chiede semplicemente al produttore di stampi di riparare l'attrezzatura. Invece, la geometria stessa della parte viene aggiornata: un raggio si apre da 1,0 T a 1,5 T, l'altezza della flangia viene ridotta di 2 mm, un foro viene riposizionato 4 mm più lontano dalla linea di piegatura. Queste modifiche si propagano attraverso il modello di assieme e il progetto aggiornato viene ri-convalidato nella successiva iterazione del prototipo.
Questo è il ciclo di feedback del DFM in azione. I risultati fisici rivelano come deve effettivamente apparire il progetto per uno stampaggio affidabile e il disegno della parte converge verso una geometria che soddisfa i requisiti funzionali e forma in modo pulito. Il ciclo in genere esegue da due a quattro cicli su parti moderatamente complesse prima di raggiungere un progetto stabile e producibile.
Risultati DFM comuni durante lo stampaggio del prototipo
Alcuni problemi emergono ripetutamente nei progetti di prototipazione di stampaggio, indipendentemente dal settore o dalla complessità della parte. Riconoscere questi modelli comuni aiuta gli ingegneri ad anticipare le revisioni e a creare tolleranza per l'iterazione nelle loro tempistiche.
- Violazioni dei raggi minimi di curvatura:I raggi interni specificati al di sotto di 1,0 - 1,5 volte lo spessore del materiale causano fessurazioni o assottigliamento eccessivo della fibra esterna, in particolare nell'acciaio inossidabile e nelle leghe ad alta resistenza
- Conflitti di spaziatura delle caratteristiche:Fori, fessure o rilievi posizionati più vicini di 2 volte lo spessore del materiale da una linea di piegatura, un bordo o un elemento adiacente si deformano durante la formatura perché il materiale circostante non può supportare la deformazione
- Assottigliamento del materiale agli angoli di disegno:Gli imbutimenti profondi concentrano la deformazione sui raggi del punzone, riducendo lo spessore delle pareti al di sotto delle specifiche minime e creando punti deboli che potrebbero cedere sotto i carichi di servizio
- Problemi di accumulo di tolleranza-:Caratteristiche di forma multipla che accumulano variazioni dimensionali oltre ciò che l'assieme può assorbire, richiedendo la ristrutturazione dei riferimenti o l'aggiunta di caratteristiche di regolazione come fori asolati
- Insufficienza dell'angolo di sformo:Le pareti verticali senza un angolo di scarico adeguato causano il bloccaggio della parte sul punzone durante la retrazione, danneggiando sia la parte che l'utensileria
- Ignorare gli errori di dimensionamento della tacca:Le tacche di bypass negative e positive negli stampi per stampaggio della formatura della lamiera controllano la progressione della striscia e prevengono la deformazione del materiale tra le stazioni, ma le tacche di dimensioni errate possono legare la striscia o consentire un'errata registrazione, creando una deriva dimensionale attraverso una sequenza progressiva dello stampo
Lo scopo delle tacche di bypass negli stampi di stampaggio diventa particolarmente evidente durante le esecuzioni di prototipi in cui emergono problemi di alimentazione delle strisce che non erano evidenti nel layout dello stampo. La validazione fisica anticipata del comportamento di formatura della lamiera con tacche di bypass consente di risparmiare significative rilavorazioni sugli strumenti di produzione, dove i problemi di controllo del nastro si moltiplicano durante i cicli di stampa ad alta-velocità.
Revisione DFM collaborativa con il tuo partner per gli utensili
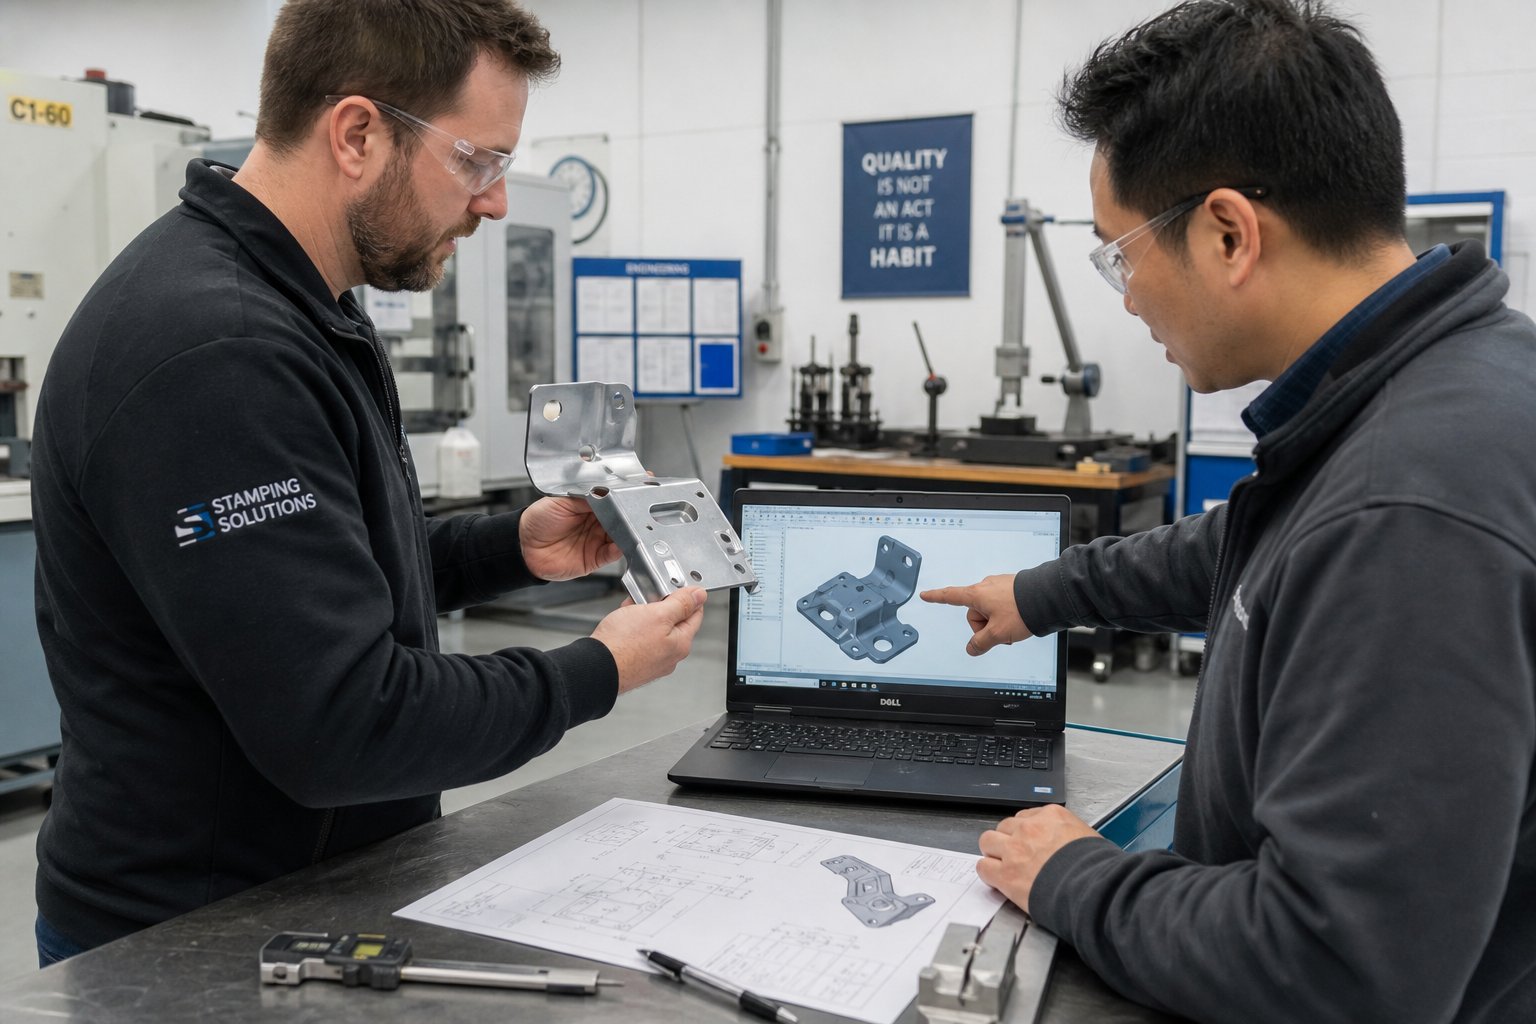
Il ciclo di feedback funziona più velocemente quando il progettista e il partner responsabile dell'attrezzatura esaminano insieme i risultati del prototipo, senza scambiare report avanti e indietro attraverso catene di posta elettronica. La revisione DFM collaborativa significa che entrambe le parti siedono allo stesso tavolo, fisico o virtuale, ed esaminano ogni deviazione con una comprensione condivisa di ciò che è una correzione degli strumenti rispetto a ciò che richiede una modifica alla progettazione della parte.
È qui che i moderni partner di prototipazione si differenziano. Un negozio che timbra semplicemente la tua parte e ti consegna un rapporto di misurazione ti lascia da solo a interpretare i risultati. Un partner che integra le competenze DFM direttamente nel ciclo di prototipazione identifica le cause profonde più rapidamente e propone modifiche di progettazione che risolvono i problemi di formatura senza compromettere la funzionalità della parte. YICHEN, ad esempio, struttura il proprio flusso di lavoro in base a questoPrototipazione CNC rapida con feedback DFM integrato, combinando la fabbricazione del prototipo con la revisione ingegneristica in modo che ogni ciclo di iterazione produca sia parti che linee guida di progettazione utilizzabili.
Un’efficace revisione collaborativa del DFM segue un modello pratico. L'ingegnere dell'attrezzatura identifica il difetto di formatura e ne spiega la causa meccanica. Il progettista valuta se la caratteristica interessata può essere modificata senza influire sull'adattamento o sulla funzione. Insieme, convergono su una revisione che soddisfa sia la producibilità che le prestazioni. Alcuni suggerimenti chiave per la progettazione dello stampaggio accelerano questo processo: quotare sempre le caratteristiche critiche da un dato comune, consentire flessibilità nei raggi non-funzionali e specificare la direzione delle venature del materiale sul disegno in modo che il progettista dello stampo possa orientare le pieghe per la massima formabilità.
Il ciclo di feedback DFM fa molto di più che migliorare la parte corrente. Costruisce conoscenze istituzionali su cosa funziona nello stampaggio e cosa no. Ogni scoperta documentata durante la prototipazione diventa una linea guida di progettazione per il progetto successivo, aumentando i rendimenti nel tempo. E per i responsabili degli approvvigionamenti che valutano il costo delle iterazioni del prototipo, considera questo: ogni revisione DFM rilevata durante la prototipazione evita una modifica dello stampo di produzione che potrebbe costare da 5 a 20 volte di più una volta costruite le attrezzature temprate.
Con la geometria convalidata DFM- in mano, la prossima domanda pratica è quantificare l'investimento: quanto costa effettivamente l'attrezzatura per il prototipo rispetto all'attrezzatura di produzione e come si misura il ritorno?
Contesto di costi e tempistiche per le decisioni sugli strumenti del prototipo
I risultati del DFM ti dicono cosa risolvere. La domanda successiva è pratica: quanto costa effettivamente tale convalida, quanto tempo richiede e quando i calcoli giustificano la spesa? Queste sono le domande che i responsabili degli acquisti e i progettisti si pongono più spesso, ma le risposte concrete sono sorprendentemente difficili da trovare. La realtà è che l'investimento in attrezzature per prototipi dipende dalla rappresentatività dei risultati e la scelta giusta dipende dal volume di produzione di stampaggio dei metalli target.
Costo relativo del prototipo rispetto agli strumenti di produzione
Gli utensili per i prototipi in genere rappresentano tra il 10% e il 35% del costo equivalente degli utensili di produzione, a seconda del metodo e della complessità. Uno stampo in alluminio morbido per una staffa semplice potrebbe costare qualche migliaio di dollari, mentre uno stampo di produzione progressiva completamente temprato per la stessa parte potrebbe raggiungere dai 25.000 ai 50.000 dollari. Il divario si allarga ulteriormente nel caso degli stampi a trasferimento complessi, dove gli strumenti di produzione possono superare i 500.000 dollari e uno stampo prototipo rappresentativo rimane ancora sotto i 100.000 dollari.
Perché una gamma così ampia? Gli stampi del prototipo scambiano la longevità con velocità e adattabilità. Saltano le fasi del trattamento termico, utilizzano materiali meno costosi e semplificano le funzionalità che contano solo a velocità di ciclo di volume elevate. Stai pagando per una vita del dado sufficiente a convalidare il tuo progetto, non per sopravvivere a un milione di colpi di stampa. Questo compromesso è esattamente ciò che rende i prototipi di parti metalliche economicamente sostenibili come investimento per la riduzione del rischio-piuttosto che come spesa di produzione.
Aspettative di lead time in base al metodo di prototipazione
I tempi di consegna sono strettamente correlati al materiale dello stampo e alla complessità di fabbricazione.Gli utensili morbidi richiedono un investimento inferiore e tempi di consegna più brevirispetto agli utensili duri perché i materiali più morbidi vengono lavorati più velocemente e non necessitano di trattamento termico o rettifica estesa. Quando sono necessarie modifiche, si ritorna in produzione prima con utensili morbidi poiché la rilavorazione su materiale non indurito è semplice.
Ecco cosa aspettarsi dagli approcci comuni:
- Utensili morbidi (alluminio):Da 1 a 2 settimane dall'approvazione del progetto ai primi prototipi rapidi fuori dalla macchina da stampa
- Utensili teneri (acciaio dolce):2-3 settimane, leggermente più lunghe a causa della durezza del materiale e del tempo di lavorazione
- Acciaio per utensili-pre{1}}temprato lavorato CNC:Da 2 a 4 settimane, con tempo aggiuntivo per il trattamento termico e la finitura superficiale
- Stampi prototipo per elettroerosione a filo:Da 3 a 5 settimane per geometrie complesse che richiedono più configurazioni EDM
- Inserti per fustelle stampati in 3D-:Da 1 a 3 settimane, con tempi di creazione che dipendono dal volume di inserimento e dai requisiti di post-elaborazione
Ogni ciclo di iterazione aggiunge circa da 3 a 7 giorni a seconda della portata delle modifiche dello stampo. Prevedi da due a quattro cicli di iterazione per parti moderatamente complesse, il che significa che la sequenza temporale totale della prototipazione dal kickoff alle parti convalidate in genere è compresa tra 4 e 10 settimane.
ROI della prototipazione rispetto al passaggio agli stampi di produzione
La motivazione finanziaria a favore della prototipazione si basa su un principio semplice. Il costo per correggere un errore di progettazione aumenta di dieci volte in ogni fase della produzione. Se la correzione di un problema di geometria costa 500 dollari durante l’iterazione del prototipo, la stessa correzione costa 5.000 dollari una volta tagliate le attrezzature di produzione e 50.000 dollari o più se le parti difettose raggiungono le linee di assemblaggio o i clienti. La prototipazione è la barriera che ferma questa crescita esponenziale dei costi.
Una formula pratica del ROI per le capacità di prototipazione di parti stampate è simile alla seguente: (costo della rilavorazione dello stampo di produzione evitata + valore del lancio più rapido) diviso per l'investimento totale nella prototipazione. Quando una singola modifica dello stampo di produzione richiede da 8.000 a 20.000 dollari in ri-lavorazione, ri-indurimento e ri-convalida, evitare anche una sola modifica di questo tipo tramite la prototipazione spesso ripaga l'intero programma di utensileria del prototipo.
La tabella seguente consolida le indicazioni su costi, tempi di consegna e volume in un unico quadro decisionale:
| Metodo di prototipazione | Costo relativo (% degli strumenti di produzione) | Tempi di consegna tipici | Volume di produzione target |
|---|---|---|---|
| Utensili morbidi (alluminio) | 5% - 15% | 1 - 2 settimane | Basso volume: meno di 10.000 parti |
| Utensili teneri (acciaio dolce) | 10% - 20% | 2 - 3 settimane | Volume da basso a medio: fino a 50.000 parti |
| Lavorazione CNC-(acciaio pre-temprato) | 15% - 30% | 2 - 4 settimane | Volume da medio ad alto: 10,000 - 500,000+ parti |
| Stampi prototipo per elettroerosione a filo | 20% - 35% | 3 - 5 settimane | Volume medio-alto: applicazioni-critiche di precisione |
| -Inserti per fustelle stampati in 3D | 10% - 25% | 1 - 3 settimane | Qualsiasi volume: validazione di geometrie complesse |
Uno schema emerge dallogica decisionale basata sul volume-: per la produzione di volumi-bassi, inferiori a 10.000 parti, gli utensili morbidi o i metodi alternativi sono spesso più convenienti-rispetto all'investimento in utensili rigidi durevoli. Per volumi medi-tra 10.000 e 100.000 parti, il costo per parte giustifica stampi prototipo più durevoli che rispecchiano fedelmente le condizioni di produzione. Per programmi con volumi elevati-che superano le 100.000 parti, l'investimento nell'attrezzatura del prototipo diventa un errore di arrotondamento rispetto ai costi degli stampi di produzione e la priorità si sposta interamente verso l'accuratezza e la rappresentatività dei risultati.
In definitiva, la domanda non è se puoi permetterti di realizzare un prototipo. Dipende se puoi permetterti di non farlo. Una spesa per la prototipazione che rappresenta dal 10% al 30% del costo degli utensili di produzione evita abitualmente fatture di rilavorazione che superano completamente il budget originale degli utensili. Il risparmio aumenta ulteriormente se si considera che i dati del prototipo convalidato confluiscono direttamente nella progettazione dello stampo di produzione, eliminando congetture e riducendo i cicli di prova sugli utensili temprati.
Costi e tempistiche inquadrano la decisione aziendale. Ma una volta che si hanno in mano i prototipi, emerge una sfida diversa: come valutarli in modo sufficientemente rigoroso per avere fiducia che gli strumenti di produzione costruiti sulla base di questi risultati funzioneranno come previsto?
Valutazione e qualificazione di parti stampate prototipo
Hai parti del prototipo in mano. Le misurazioni vengono stampate sul primo-report dell'articolo. Ma ecco la domanda che fa inciampare anche i team esperti: come fai a sapere che questi risultati sono abbastanza buoni da dare il via libera agli strumenti di produzione? Una parte stampata prodotta da uno stampo prototipo morbido su una pressa di prova si comporta in modo diverso rispetto alla stessa geometria formata in utensili temprati a velocità di produzione. Comprendere cosa misurare, quali criteri di accettazione applicare in ogni fase e come colmare il divario tra il prototipo e i dati di produzione è ciò che trasforma le misurazioni grezze in decisioni ingegneristiche affidabili.
Metodi di ispezione per parti stampate prototipo
L'approccio di ispezione che scegli dipende da ciò che devi imparare. I primi cicli di iterazione richiedono velocità e ampia copertura. La validazione finale richiede precisione e tracciabilità. La maggior parte dei programmi di stampaggio di prototipi utilizza una combinazione di metodi, ciascuno adatto a una domanda diversa.
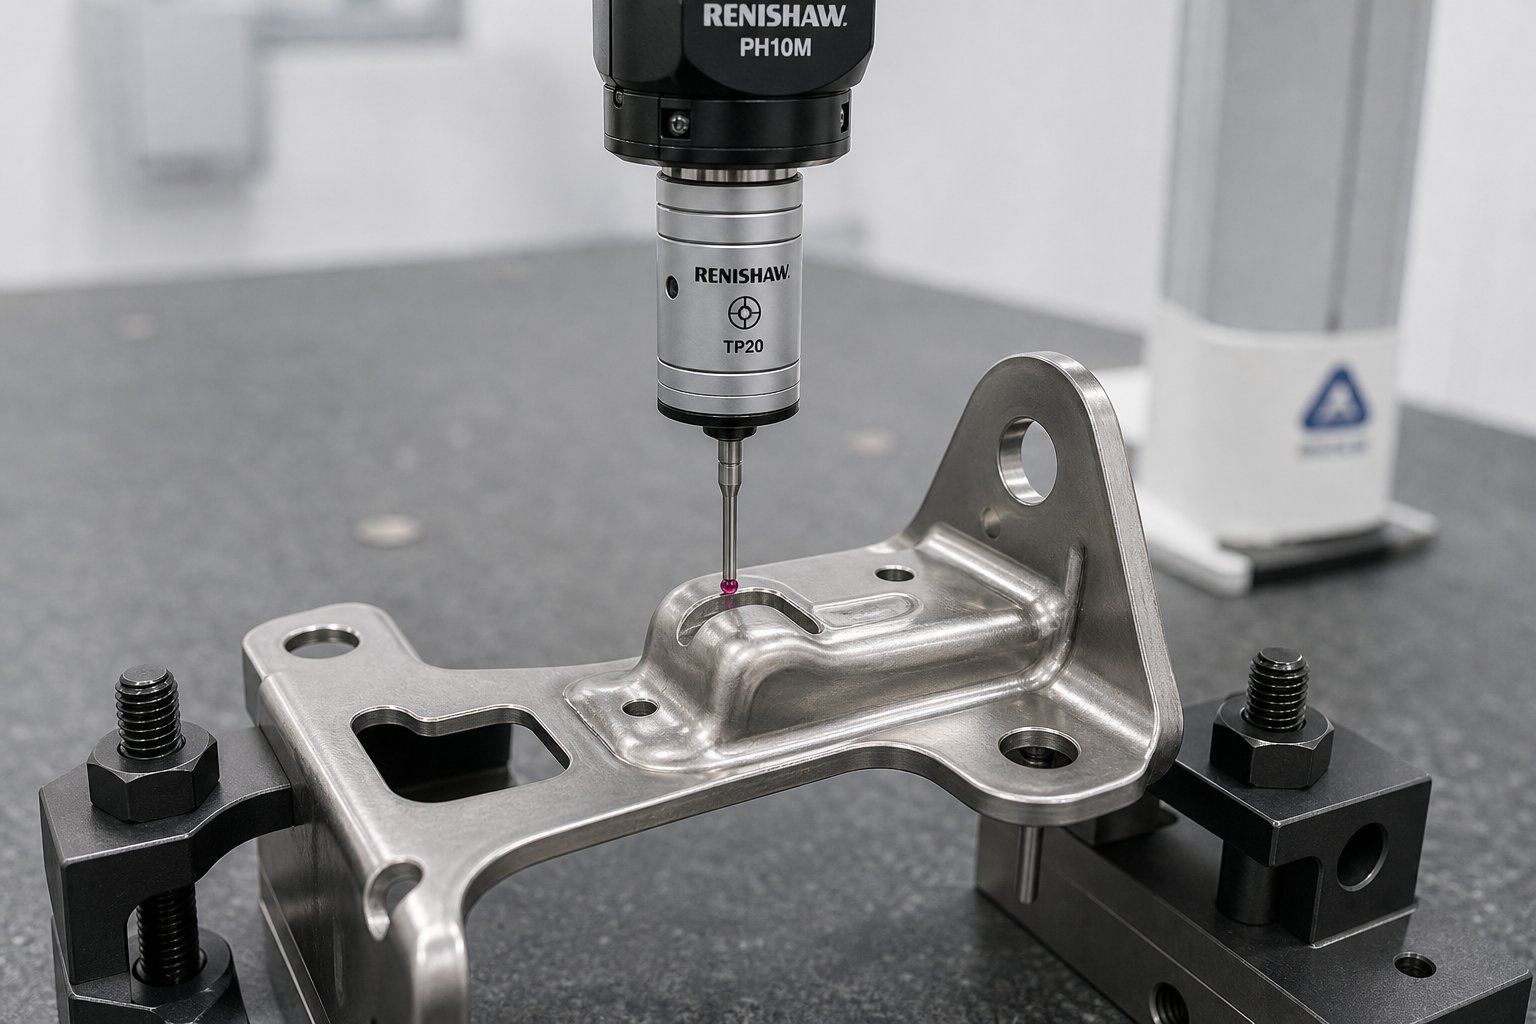
- Macchina di misura a coordinate (CMM):Lo standard per la misurazione di un singolo punto-ad alta precisione. Le CMM misurano caratteristiche individuali come la posizione dei fori, gli angoli di piegatura e le dimensioni del profilo con una precisione fino a pochi micron. Ideale per la convalida finale e i controlli di conformità GD&T dove è importante la tracciabilità rispetto agli standard di calibrazione.
- Scansione ottica 3D (laser o luce strutturata):Cattura l'intera-geometria della superficie in pochi minuti, generando una nuvola di punti che può essere confrontata direttamente con il modello CAD.Scansione laser 3Deccelle nell'analisi del ritorno elastico, nell'ispezione della linea di taglio e nell'identificazione delle deviazioni superficiali sull'intera parte anziché solo su punti discreti. Particolarmente utile durante l'iterazione quando è necessario vedere rapidamente l'immagine completa della deformazione.
- Indicatori passa/non-passa:Indicatori funzionali che verificano se caratteristiche critiche come diametri dei fori, larghezze delle fessure o profili formati rientrano nelle fasce di tolleranza. Forniscono risposte rapide di tipo pass/fail in officina senza richiedere un laboratorio metrologico, rendendoli ideali per il controllo delle parti tra i cicli di iterazione.
- Comparatori ottici e sistemi di visione:Utile per ispezionare profili piatti, condizioni dei bordi e altezza delle bave su prototipi di pezzi stampati in metallo. Offrono un rapido confronto 2D rispetto alle sovrapposizioni di tolleranza e funzionano bene per caratteristiche che le CMM hanno difficoltà a sondare, come bordi sottili o angoli acuti.
- Test di adattamento funzionale:Assemblaggio della parte stampata nei suoi componenti o dispositivi di accoppiamento per verificare l'adattamento, il gioco e la geometria dell'interfaccia. Nessun rapporto dimensionale sostituisce questo test per confermare che la parte funzioni effettivamente nell'ambiente previsto.
Un modello pratico per lo stampaggio nella prototipazione di produzione è simile al seguente: utilizza la scansione 3D durante le prime iterazioni per identificare tendenze generali e modelli di ritorno elastico nell'intera parte, passa alla misurazione CMM per la convalida finale dei dati critici e dei callout GD&T e utilizza gli indicatori passa/non-passa per controlli rapidi tra i cicli di stampa quando devi solo confermare che una regolazione specifica è arrivata dove previsto.
Criteri di accettazione durante l'iterazione rispetto alla convalida finale
Uno degli errori più comuni durante la prototipazione è l'applicazione di criteri di accettazione a livello di produzione-alle prime parti dell'iterazione. Quando sei alla prima o alla seconda prova del dado, lo scopo è imparare, non qualificarti. Mantenere le parti del prototipo entro le tolleranze di produzione finali in questa fase porta a frustrazione e a cicli di rilavorazione non necessari che rallentano il progetto anziché accelerarlo.
Durante i cicli di iterazione, i team esperti applicano criteri rilassati incentrati sulla valutazione del trend piuttosto che sulla conformità assoluta. Le domande che poni sono direzionali: il ritorno elastico si sta muovendo nella direzione prevista? L'assottigliamento nell'angolo di pareggio sta migliorando rispetto all'ultima iterazione? La distorsione del foro diminuisce man mano che spostiamo la lavorazione più lontano dalla linea di piegatura? Se la tendenza converge verso l’obiettivo, l’iterazione funziona anche se le singole dimensioni rimangono al di fuori delle specifiche finali.
La convalida finale applica regole diverse. In questa fase, le parti devono soddisfare le tolleranze di disegno in modo coerente su un campione di almeno 5-10 colpi consecutivi dello stampo del prototipo. Le dimensioni critiche, in particolare quelle che regolano l'idoneità e la funzionalità nell'assemblaggio, devono rientrare nelle fasce equivalenti di produzione-. Le caratteristiche non-critiche possono avere tolleranze leggermente più flessibili a condizione che si documenti il miglioramento previsto durante la transizione a strumenti di produzione rinforzati con giochi più stretti e superfici della matrice più stabili.
Un quadro semplice distingue le due fasi:
| Criteri | Durante l'iterazione | Convalida finale |
|---|---|---|
| Banda di tolleranza | Tolleranza nominale da 1,5x a 2x | Tolleranza nominale di disegno |
| Dimensione del campione | 1 - 3 parti per regolazione | 5 - 10 parti consecutive |
| Messa a fuoco | Direzione del trend e tasso di miglioramento | Conformità e ripetibilità assolute |
| Documentazione | Note di deviazione, confronto con l'iterazione precedente | Rapporto completo sull'ispezione del primo-articolo con GD&T |
| Esito della decisione | Continuare l'iterazione o modificare l'approccio | Approvare la progettazione degli strumenti di produzione |
Interpretazione dei risultati del prototipo per le proiezioni di produzione
Anche quando le parti finali di convalida soddisfano le tolleranze del disegno, i risultati del prototipo non prevedono perfettamente la produzione. Diversi fattori creano un divario sistematico tra la qualità del prototipo e della parte di produzione di cui è necessario tenere conto quando si proietta avanti.
Gli stampi del prototipo si usurano più velocemente perché utilizzano materiali più morbidi. Quando uno stampo in alluminio tenero o acciaio pre-temprato accumula colpi, i bordi taglienti si smussano, le superfici di formatura sviluppano tracce di usura e i giochi si aprono. Le parti prodotte al termine di una corsa di prototipo possono mostrare più bave, fori leggermente più grandi o una consistenza dimensionale ridotta rispetto ai primi colpi. Gli utensili di produzione in matrici D2 completamente temprate o inserite in metallo duro-mantengono dimensioni più strette su tirature molto più lunghe.
Anche le differenze a livello di stampa contano. Gli stampi prototipo vengono spesso eseguiti su presse di prova con capacità di tonnellaggio, velocità di corsa e altezza di chiusura diverse rispetto alla pressa di produzione. La velocità influisce sul comportamento del materiale, in particolare per le leghe-sensibili alla velocità. Una parte formata a 30 corse al minuto durante la prototipazione si comporterà in modo leggermente diverso a 120 corse al minuto in produzione a causa dell'accumulo termico nello stampo e degli effetti della velocità di deformazione-nel materiale.
Per tenere conto di questa lacuna, documenta i risultati del tuo prototipo insieme alle condizioni che li hanno prodotti. Registra la velocità della pressa, il tonnellaggio, il tipo di lubrificazione, la temperatura dello stampo durante il funzionamento e il numero di colpi già sullo stampo al momento della misurazione. Questo contesto consente al progettista dello stampo di produzione di anticipare quali dimensioni si restringeranno (migliore precisione dello stampo), quali si sposteranno (diversa dinamica della pressa) e quali necessitano di monitoraggio durante la prova dello stampo di produzione.
Anche le apparecchiature per lo stampaggio della lamiera utilizzate nella produzione introducono variabili come la variazione del materiale alimentato dalla bobina, i sistemi di lubrificazione automatica e la rilevazione interna dello stampo che l'ambiente del prototipo potrebbe non replicarsi. Contrassegnare queste differenze nella documentazione di convalida previene la falsa fiducia. Non stai affermando che il prototipo rappresenti esattamente la produzione. Stai documentando ciò che hai imparato e ciò che resta da confermare durante la prova dello stampo di produzione.
Una documentazione approfondita dei risultati del prototipo crea il ponte verso la produzione. Quando ogni misurazione è abbinata al contesto del processo, il progettista degli strumenti di produzione lavora su dati reali anziché su ipotesi. Quel pacchetto di dati, che combina i risultati dell'ispezione, la cronologia delle iterazioni e le condizioni del processo, diventa la base per scegliere il partner di produzione giusto e garantire che la transizione dal prototipo convalidato a un output di produzione affidabile avvenga senza tornare sui propri passi.
Passaggio alla produzione e scelta del partner giusto
Dati del prototipo convalidati, rapporti di ispezione dettagliati e un progetto di parte perfezionato DFM- si trovano nella cartella del progetto. Il rischio ingegneristico è in gran parte eliminato. Ciò che resta è l'esecuzione: convertire tutto ciò che hai imparato durante la prototipazione in strumenti di produzione che funzionano in modo affidabile su larga scala. Questa transizione è il momento in cui i progetti accelerano senza intoppi o si bloccano, e la differenza risale quasi sempre a chi ha collaborato per la prototipazione e se quel partner può portare avanti le conoscenze nella produzione.
Cosa cercare in un partner per la prototipazione
Non tutte le officine che possono realizzare una fustella sono attrezzate per supportare l'intero arco dalla prototipazione-alla-produzione. Il partner ideale combina capacità di fabbricazione con giudizio ingegneristico, tempi di consegna rapidi con documentazione metodica e agilità di prototipazione con pensiero su scala di produzione. Quando valuti i fornitori di soluzioni di stampaggio industriale dei metalli, cerca questi criteri:
- Prototipazione CNC rapida integrata e fabbricazione di lamiere sotto lo stesso tetto:Ai partner piaceI servizi di prototipazione rapida di YICHENcombina lavorazione CNC, fabbricazione di lamiere e feedback DFM iniziale in un unico flusso di lavoro, eliminando i ritardi di trasferimento tra fornitori separati e mantenendo intatta la conoscenza istituzionale durante i cicli di iterazione
- Competenza DFM interna- incorporata nel processo di prototipazione:Il tuo partner non dovrebbe limitarsi a timbrare le parti e consegnarti un rapporto di misurazione. Dovrebbero identificare le cause profonde dei problemi di formatura, proporre revisioni di progettazione e aiutarti a convergere più rapidamente su una geometria producibile
- Comunicazione chiara sulle aspettative di iterazione:Un partner credibile definisce in anticipo aspettative realistiche sul numero di cicli di iterazione da preventivare, sui costi di ciascun ciclo e su cosa innesca una modifica dell'ambito rispetto a un adeguamento standard
- Dal prototipo-alla-continuità della produzione:L'officina che prototipa la tua parte dovrebbe costruire le tue attrezzature di produzione o trasferire un pacchetto di dati completo (valori del ritorno elastico, parametri della pressa, note sui materiali, cronologia delle modifiche dello stampo) a chiunque lo faccia
- Capacità di approvvigionamento di materiali per leghe di produzione-intento:Hai bisogno di parti prototipo stampate dal materiale di produzione reale con lo spessore corretto. Un partner con canali di fornitura consolidati evita ritardi nell’approvvigionamento di leghe speciali
- Infrastruttura di ispezione e documentazione:Le funzionalità CMM, la scansione 3D e i report strutturati sul primo-articolo garantiscono che i risultati del prototipo si traducano in input utilizzabili sugli strumenti di produzione piuttosto che in osservazioni aneddotiche-in fabbrica
Il filo conduttore di questi criteri è la continuità della conoscenza. Ogni ciclo di iterazione durante la prototipazione genera informazioni dettagliate su come si comporta la tua parte in condizioni di formatura reali. Quando tale conoscenza rimane all'interno di un'unica organizzazione, dalla fabbricazione rapida di prototipi di lamiera fino alla progettazione di stampi di produzione, nulla va perso nella traduzione tra fornitori.
Garantire una transizione fluida dal prototipo-alla-produzione
Il passaggio dal prototipo convalidato all’impegno in termini di attrezzature di produzione dovrebbe sembrare una continuazione, non un riavvio. Alcuni passaggi pratici fanno sì che ciò accada senza tornare sui propri passi:
Innanzitutto, blocca la progettazione della parte prima dell'avvio della produzione degli strumenti. Il circuito di feedback del DFM avrebbe dovuto convergere su una geometria stabile durante la prototipazione. Se stai ancora ripetendo la progettazione delle parti quando inizia la fabbricazione degli strumenti di produzione, stai comportando gli esatti costi di rilavorazione che la prototipazione avrebbe dovuto evitare.
In secondo luogo, trasferire l’intero contesto del processo insieme ai dati dimensionali. I progettisti degli stampi di produzione hanno bisogno di qualcosa di più di un rapporto di ispezione finale. Hanno bisogno della cronologia delle iterazioni: cosa non è riuscito, cosa è stato regolato, quale compensazione del ritorno elastico è stata applicata, quale tonnellaggio e velocità della pressa hanno prodotto parti conformi. Questo contesto determina le decisioni di progettazione degli stampi di produzione in merito alle specifiche del trattamento termico, ai requisiti di finitura superficiale e alle strategie di tolleranza.
In terzo luogo, definisci quali risultati del prototipo richiedono modifiche agli strumenti di produzione e quali si auto-correggeranno con materiali dello stampo più duri e velocità di stampa più elevate. Alcune deviazioni dimensionali osservate negli utensili prototipi morbidi scompaiono quando gli stampi di produzione sono costruiti in acciaio completamente temprato con giochi più stretti. Altri persistono o cambiano. L'esperienza del tuo partner di prototipazione con la prototipazione rapida di parti su geometrie e materiali simili aiuta a distinguere i due.
Fare il passo successivo verso parti stampate convalidate
Le decisioni che devi affrontare si sintetizzano in una sequenza concisa: seleziona il metodo di prototipazione che corrisponde alla complessità della tua parte e ai requisiti di tolleranza, insisti sul materiale di produzione-fin dalla prima esecuzione di stampaggio, sfrutta la simulazione per ridurre i cicli di iterazione fisica, utilizza la revisione DFM per perfezionare la geometria della parte prima di impegnarti in attrezzature più resistenti e scegli un partner le cui capacità coprano l'intero arco dal prototipo alla produzione.
Saltare uno qualsiasi di questi passaggi non fa risparmiare tempo. Sposta costi e rischi a valle, dove le correzioni sono esponenzialmente più costose. La prototipazione di utensili e stampi per parti stampate in metallo non è un compito gravoso. È la disciplina ingegneristica che trasforma i progetti incerti in geometrie pronte per la produzione-con sicurezza quantificata. L'investimento è piccolo rispetto agli strumenti di produzione. Il ritorno si misura in rilavorazioni evitate, lanci più rapidi e parti che funzionano correttamente la prima volta che le macchine da stampa di produzione vengono avviate.
Domande frequenti sulla prototipazione di utensili e matrici per parti stampate in metallo
1. Quanto costano gli utensili per il prototipo rispetto agli utensili di produzione?
L'attrezzatura del prototipo costa generalmente tra il 10% e il 35% dell'attrezzatura di produzione equivalente, a seconda del metodo scelto. Gli stampi in alluminio morbido per geometrie semplici possono costare dal 5% al 15% del costo di produzione, mentre gli stampi prototipo in acciaio pre-temprato lavorato a CNC con tolleranze più strette possono raggiungere dal 20% al 35%. L'investimento è giustificato perché una singola modifica dello stampo di produzione costa in genere dagli 8.000 ai 20.000 dollari, il che significa che un ciclo di rilavorazione evitato spesso ripaga l'intero programma di attrezzaggio del prototipo.
2. Qual è il tempo di consegna tipico per gli stampi per stampaggio dei prototipi?
I tempi di consegna variano da 1 a 5 settimane a seconda del metodo di prototipazione. Gli utensili in alluminio morbido offrono i tempi di consegna più rapidi in 1 o 2 settimane. Gli utensili morbidi in acciaio dolce richiedono da 2 a 3 settimane, l'acciaio per utensili pre{9}}temprato lavorato a CNC richiede da 2 a 4 settimane e gli stampi per prototipi di elettroerosione a filo richiedono da 3 a 5 settimane per geometrie complesse. Ogni ciclo di iterazione aggiunge circa 3-7 giorni. La maggior parte dei progetti raggiunge parti convalidate entro 4-10 settimane in totale, inclusi da due a quattro cicli di iterazione per parti moderatamente complesse.
3. Perché il materiale del prototipo dovrebbe corrispondere alla lega-dell'intento di produzione?
Metalli diversi mostrano comportamenti di ritorno elastico, tendenze all'usura e tassi di incrudimento unici che influiscono direttamente sui risultati dimensionali. Se si esegue il prototipo con acciaio dolce ma si intende produrre in acciaio inossidabile, la geometria dello stampo convalidato funzionerà in modo diverso in condizioni di produzione perché l'acciaio inossidabile ritorna di più, si indurisce rapidamente durante la formatura e si deteriora contro le superfici dello stampo non rivestite. I test con la lega e il calibro di produzione effettivi garantiscono che ogni ciclo di iterazione generi dati significativi che vengono trasferiti in modo affidabile alla progettazione degli strumenti di produzione.
4. La simulazione CAE può sostituire la prototipazione fisica per le parti stampate?
No. La simulazione CAE e la prototipazione fisica svolgono ruoli complementari. La simulazione prevede assottigliamento, increspature e ritorno elastico prima del taglio dell'acciaio, restringendo la finestra di progettazione ed eliminando approcci chiaramente impraticabili. Tuttavia, la simulazione si basa su input idealizzati e non è in grado di catturare completamente la variazione del materiale da lotto a lotto, le condizioni di attrito del mondo reale o gli effetti delle condizioni dei bordi. La prototipazione fisica conferma le previsioni della simulazione, rileva i problemi che i modelli digitali non rilevano e genera dati empirici necessari per finalizzare gli strumenti di produzione. Insieme, riducono i cicli di iterazione da dodici o più a tre o quattro.
5. Come valutate se le parti stampate prototipo sono pronte per l'impegno con le attrezzature di produzione?
La validazione finale richiede parti che soddisfino costantemente le tolleranze di disegno in 5-10 passaggi consecutivi dallo stampo del prototipo. Le dimensioni critiche che regolano l'idoneità e la funzionalità devono rientrare nelle fasce di tolleranza equivalenti alla produzione-. Gli ingegneri utilizzano la misurazione CMM per la conformità GD&T, la scansione ottica 3D per l'analisi-del ritorno elastico della superficie completa e i test di adattamento funzionale con i componenti di accoppiamento. I risultati dovrebbero essere documentati insieme alle condizioni del processo, tra cui la velocità della macchina da stampa, il tonnellaggio, il tipo di lubrificazione e il numero di colpi dello stampo, in modo che il progettista dell'attrezzatura di produzione possa tenere conto delle differenze sistematiche tra il prototipo e gli ambienti di produzione.


