


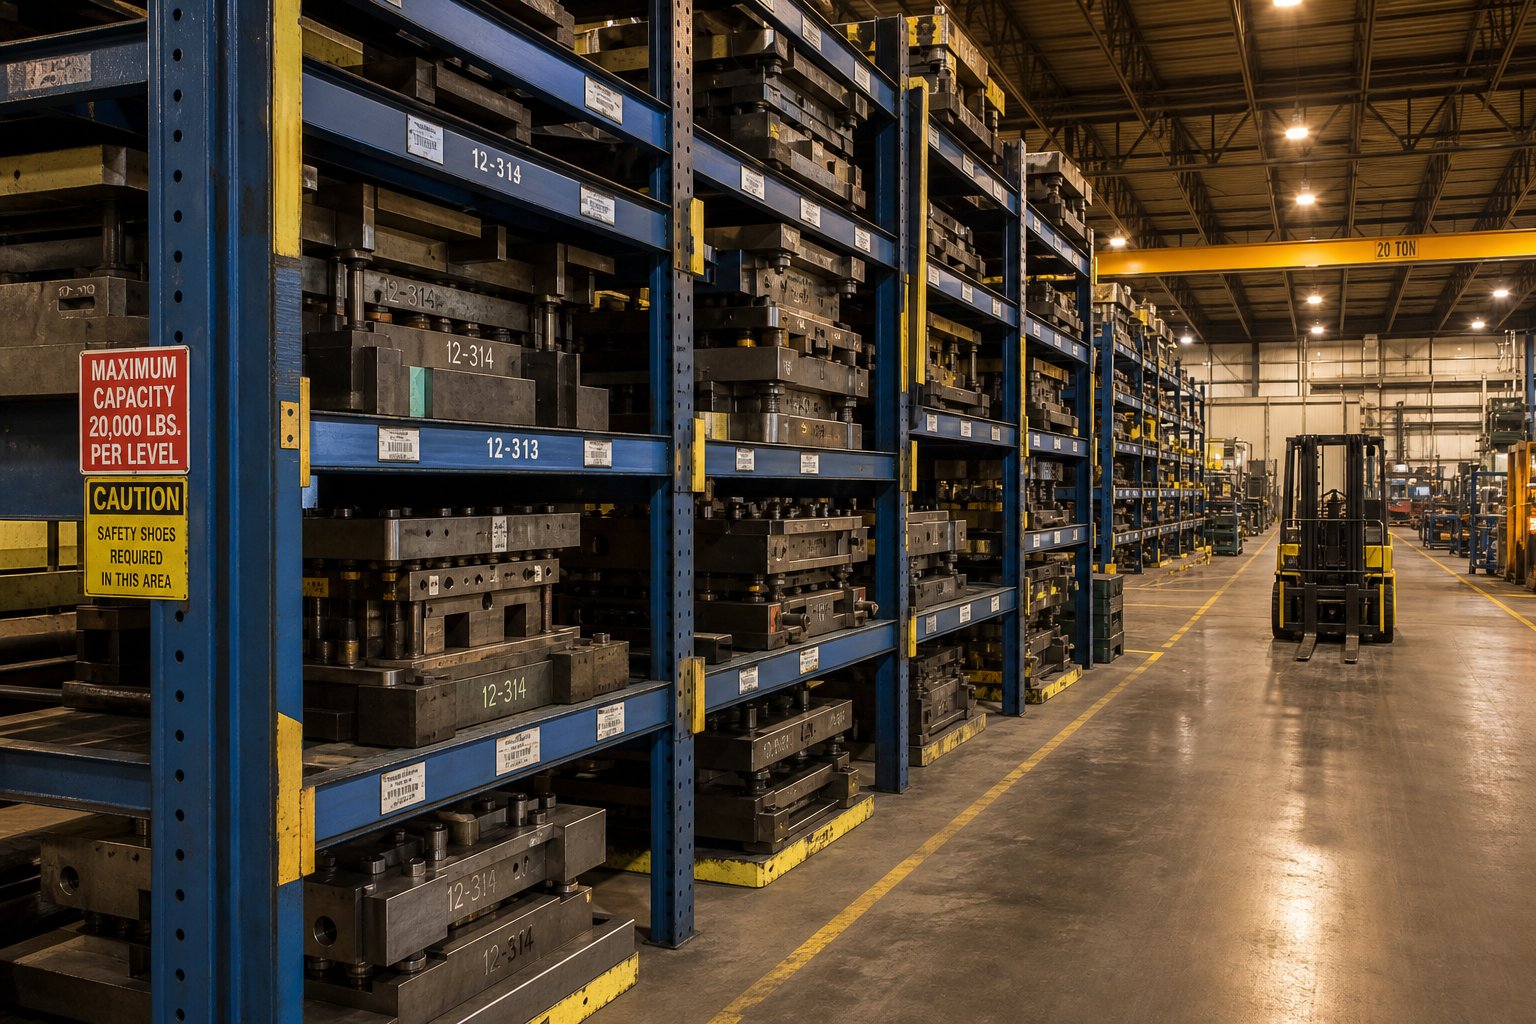
Cosa significa realmente lo stoccaggio degli stampi per stampaggio
Quando senti "stoccaggio degli stampi per stampaggio," cosa ti viene in mente? Se lavori nella lavorazione dei metalli, probabilmente stai immaginando fustelle progressive da più-tonnellate appoggiate su pesanti-rastrelliere vicino a una linea di stampa. Se sei un artigiano della carta, potresti pensare a sottili fustelle in acciaio organizzate in raccoglitori o fogli magnetici. Entrambi hanno ragione ed entrambi condividono una sfida comune: conservare questi strumenti in modo inadeguato porta a danni, perdita di tempo e perdita di denaro.
Definizione dello stoccaggio degli stampi per stampaggio nei vari settori
Fondamentalmente, lo stoccaggio di timbri e matrici si riferisce a qualsiasi sistema o metodo utilizzato per alloggiare, proteggere e organizzare le matrici quando non sono attivamente in uso. Nella produzione industriale, ciò significa mantenere gli utensili di precisione al sicuro da danni meccanici, corrosione e manipolazione errata tra i cicli di produzione. In contesti artigianali, conservare fustelle e timbri significa preservare sottili modelli in metallo e timbri in polimero trasparente in modo che rimangano piatti, affilati e facili da trovare. Il principio di fondo è lo stesso: proteggere l’investimento e velocizzarne il recupero.
Perché un corretto stoccaggio degli stampi influisce sulla produzione e sulla qualità artigianale
Considera cosa succede senza una strategia deliberata di conservazione dei francobolli. Gli stampi industriali vengono impilati su pavimenti di cemento dove le loro superfici rettificate di precisione-raccolgono ammaccature e graffi. Le fustelle artigianali vengono gettate nei cassetti dove si piegano o perdono le etichette. In entrambi i casi, la qualità ne risente silenziosamente prima che qualcuno se ne accorga la causa principale.
I costi di gestione e stoccaggio inefficienti degli stampi includono riparazioni aggiuntive degli stampi, manutenzione delle attrezzature, tempi di produzione persi, problemi di sicurezza e requisiti di manodopera aggiuntivi ({0}} spese che la maggior parte delle aziende non attribuisce mai al costo di stampaggio di un lavoro.
Questo articolo colma una lacuna che le risorse esistenti lasciano aperta. La maggior parte delle guide tratta o il mondo industriale o quello artigianale, mai entrambi. Qui troverai una struttura completa - dai fogli magnetici leggeri ai sistemi rack ingegnerizzati - in modo da poter abbinare il giusto approccio di archiviazione alla tua situazione specifica, indipendentemente da quale lato dello spettro ti trovi.
Stampi artigianali e stampi per stampaggio industriale
La frase "timbro per fustella" appare negli elenchi dei prodotti per un modello di scrapbooking da $ 3 e nelle specifiche tecniche per una fustella per autoveicoli da 4 tonnellate. Questa sovrapposizione nella terminologia crea vera confusione, soprattutto quando cerchi soluzioni di archiviazione. Le due categorie non hanno quasi nulla in comune a parte il nome, e trattarle in modo intercambiabile porta a consigli non corrispondenti. Tracciamo una linea chiara tra loro.
Stampi per stampaggio industriale e relative esigenze di stoccaggio
Gli stampi per stampaggio industriale lo sonoutensili in acciaio-lavorati di precisioneutilizzato nelle presse per tagliare, piegare o formare lamiere ad alto volume. Pensa ai pannelli della carrozzeria automobilistica, agli alloggiamenti degli elettrodomestici, ai connettori elettrici e alle staffe aerospaziali. Questi stampi sono realizzati principalmente in acciaio per utensili con una densità di circa 7,85 t/m3 e il loro peso finito dipende dalla geometria del pezzo, dalla complessità dello stampo e dalle dimensioni complessive. Uno stampo relativamente semplice può pesare diverse centinaia di chilogrammi, mentre uno stampo progressivo di grandi dimensioni per un pannello automobilistico può superare i 5.000 kg.
La conservazione di questi strumenti richiede ingegneria strutturale. Hai a che fare con carichi concentrati sul pavimento, requisiti di accesso ai carrelli elevatori, prevenzione della corrosione per superfici in acciaio temprato e conformità agli standard di sicurezza sul lavoro. Un set di timbri e matrici in questa categoria non si adatta a uno scaffale - richiede scaffalature appositamente-costruite e classificate per il carico specifico.
Fustelle artigianali e soluzioni di stoccaggio leggere
Le fustelle da taglio artigianali sono modelli in metallo sottile - in genere in acciaio al carbonio o fotopolimero spesso da 0,5 mm a 2 mm - progettate per tagliare carta, cartoncino, tessuto o vinile utilizzando una fustellatrice manuale o elettronica-. Un singolo dado pesa grammi, non chilogrammi. Anche una grande collezione di 300 stampi potrebbe pesare meno di una singola scarpa per stampi industriale.
Le preoccupazioni di stoccaggio qui si concentrano sull'organizzazione, sulla preservazione della planarità e sulla prevenzione dell'ossidazione superficiale sui bordi in acciaio nudo. Stai scegliendo tra fogli magnetici, pagine tascabili trasparenti, raccoglitori etichettati e inserti per cassetti invece di calcolare le capacità delle travi del rack. La sfida non è strutturale - ma è la velocità di recupero e l'efficienza dello spazio in uno studio domestico o in una stanza artigianale.
Individuare il contesto più adatto a te
Non sei sicuro di dove cadi? Ecco un rapido riferimento che separa a colpo d'occhio i due mondi dello stoccaggio degli stampi e dello stampaggio:
- Intervallo di peso:Gli stampi industriali in genere partono da 50 kg e possono superare i 10.000 kg. Le fustelle artigianali pesano tra 5 ge 150 g ciascuna.
- Dimensioni tipiche:Le trafile industriali vanno da 300 mm a oltre 3.000 mm di lunghezza. Le fustelle artigianali misurano generalmente tra 50 mm e 250 mm.
- Materie prime:Acciaio per utensili, acciaio legato e ghisa per uso industriale. Acciaio al carbonio sottile, acciaio inossidabile o fotopolimero per l'artigianato.
- Frequenza di accesso:Gli stampi industriali possono rimanere in deposito per settimane tra un ciclo di produzione e l'altro. Spesso si accede alle fustelle artigianali più volte alla settimana.
- Esigenze ambientali:Lo stoccaggio industriale richiede il controllo dell'umidità, la protezione VCI e una pavimentazione resistente ai carichi pesanti-. Lo stoccaggio delle imbarcazioni richiede condizioni asciutte e superfici piane e non-abrasive.
Se i tuoi stampi richiedono una gru o un carrello elevatore per essere spostati, sei nella categoria industriale. Se riesci a tenere l'intera collezione con entrambe le mani, sei nel campo dell'artigianato. In ogni caso, gli errori di archiviazione che danneggiano questi strumenti sono prevedibili e prevenibili - ma le soluzioni sembrano completamente diverse a seconda del lato di questa divisione in cui ti trovi.
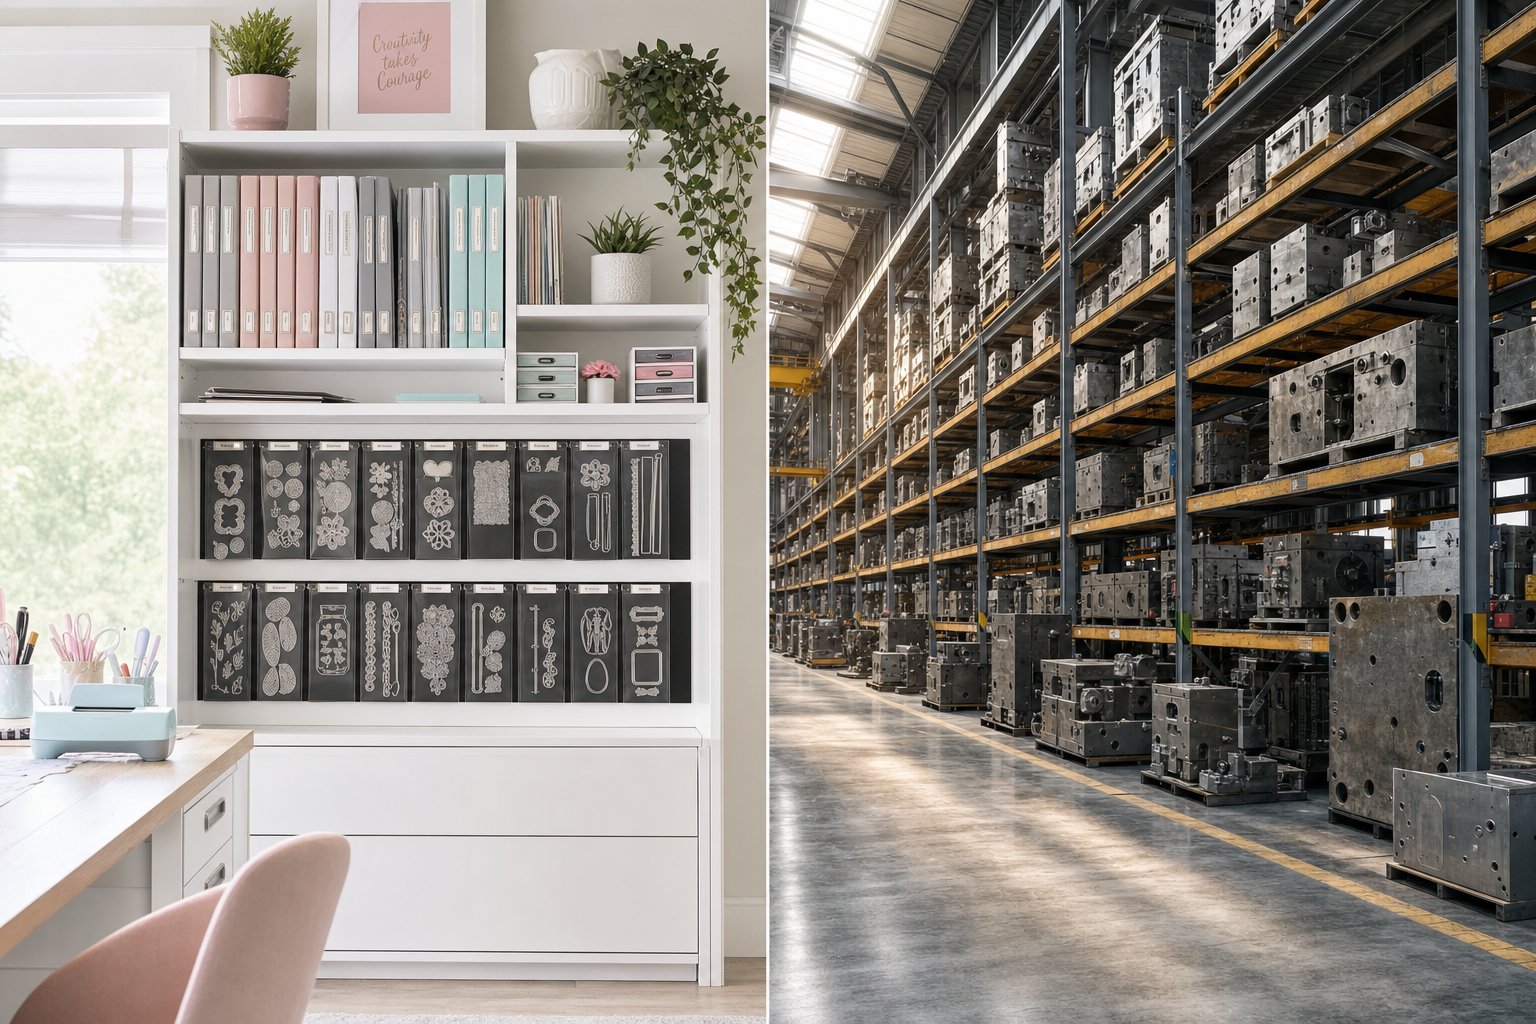
Come valutare le esigenze di archiviazione in base alle dimensioni della raccolta
Sapere che hai bisogno di una migliore conservazione degli stampi è una cosa. Capire esattamente di che tipo e quanto è il punto in cui la maggior parte delle persone si ferma. Un artigiano con 30 stampi non ha bisogno della stessa configurazione di qualcuno che ne gestisce 250, e un negozio che gestisce cinque stampi progressivi ha vincoli completamente diversi rispetto a una struttura che utilizza 200 set di utensili all'anno. L'approccio giusto inizia con una valutazione onesta - di cosa disponi effettivamente, quanto velocemente sta crescendo e con quale frequenza hai bisogno di accesso?
Dimensionamento del tuo spazio di archiviazione per collezioni artigianali di piccole e grandi dimensioni
Lo stoccaggio delle fustelle artigianali si adatta a livelli e la soluzione che funziona magnificamente per una piccola collezione diventa un pasticcio frustrante quando il tuo inventario raddoppia. Ecco come pensarci:
Piccole collezioni (sotto i 50 stampi):In questa fase vince la semplicità. Un unico raccoglitore con fogli magnetici o tasche trasparenti mantiene tutto visibile e accessibile. Molti artigiani utilizzano cartellette di plastica per tenere insieme francobolli e matrici senza perdere piccoli pezzi. Non hai ancora bisogno di un sistema elaborato - ne hai bisogno di uno che sia facile da mantenere in modo da poterlo utilizzare effettivamente.
Collezioni medie (da 50 a 200 monconi):È qui che la disorganizzazione inizia a farsi sentire. Non puoi più sfogliare un singolo raccoglitore e individuare ciò di cui hai bisogno. Lo stoccaggio delle fustellature a questo livello trae vantaggio dalla categorizzazione - raggruppamento per tema, marca, occasione o tipo di forma. Raccoglitori multipli, inserti per cassetti etichettati o contenitori dedicati all'interno di scaffali come IKEA Kallax con contenitori robusti mantengono le cose trovabili. Un'etichettatrice diventa essenziale anziché opzionale.
Grandi collezioni (200+ muore):A questo volume gestisci un inventario, non solo una collezione. Scaffali-montati a parete, carrelli con cassetti etichettati o sistemi di scaffalature dedicati con categorie indicizzate prevengono l'inevitabile frustrazione "So di avere quel dado da qualche parte". Alcuni artigiani mantengono un semplice foglio di calcolo o un catalogo fotografico in modo da poter effettuare ricerche digitali prima di scavare nell'archivio fisico. L'obiettivo si sposta da "dove si adatta" a "quanto velocemente posso trovarlo e restituirlo".
Calcolo dei requisiti delle scaffalature industriali in base al peso e alle dimensioni dello stampo
La valutazione dello stoccaggio degli stampi industriali ruota attorno a tre variabili: peso per stampo, dimensioni fisiche e frequenza di accesso. A differenza del deposito artigianale in cui si ottimizza per comodità, qui si progetta per la sicurezza e l'integrità strutturale.
Inizia catalogando il tuo inventario di stampi. Registra il peso, la lunghezza, la larghezza e l'altezza di ogni dado. Quindi determina la frequenza con cui ogni dado entra ed esce dallo spazio di archiviazione - giornalmente, settimanalmente, mensilmente o stagionalmente. Gli stampi a rotazione elevata- necessitano di posizioni con accesso diretto, mentre gli utensili a rotazione- bassa possono occupare configurazioni più dense più in profondità nell'area di stoccaggio.
Il peso determina la scelta del rack più di ogni altro fattore. Un sistema di scaffalature valutato per 2.000 kg per livello di scaffale può ospitare la maggior parte degli stampi di piccole e medie-dimensioni, ma gli stampi progressivi o di trasferimento di grandi dimensioni possono richiedere 5.000 kg o più per posizione. Calcola sempre in base al dado più pesante, non alla media: - una trave sovraccarica è tutto ciò che serve per un cedimento strutturale.
Considerazioni sulla disposizione della struttura per le scorte di stampi pesanti
Il peso del dado non influisce solo sulla rastrelliera - ma influisce anche sull'edificio. I carichi concentrati sul pavimento derivanti da stampi pesanti immagazzinati su scaffalature possono superare la capacità di movimentazione delle lastre di magazzino standard. Prima di installare qualsiasi sistema di scaffalature, verifica la capacità di carico del pavimento-con un ingegnere strutturale. Una lastra da magazzino standard da 6 pollici supporta in genere da 2.500 a 3.000 PSI, ma i carichi puntuali delle colonne dello scaffale concentrano tale forza in modo significativo.
La distanza tra i corridoi è l’altro fattore critico. I carrelli elevatori controbilanciati in genere richiedonoDa 12 a 13 piedi di larghezza del corridoioper manovre sicure con carichi standard. I carrelli retrattili possono operare in corsie da 8 a 10 piedi, mentre le attrezzature per corridoi molto stretti richiedono solo 6-7 piedi ma richiedono sistemi di guida specializzati. La formula è semplice: la larghezza minima del corridoio è uguale alla dimensione della pila ad angolo retto-più la lunghezza del carico più 12 pollici di spazio libero. La scelta di corridoi più stretti può aumentare fino al 20% la capacità di stoccaggio, ma solo se la tua attrezzatura è in grado di gestire lo spazio più ristretto in sicurezza.
Ecco un flusso di lavoro-passo-passo che puoi seguire per determinare i tuoi specifici requisiti di conservazione delle fustelle, sia che tu stia organizzando un laboratorio artigianale o progettando una struttura industriale:
- Inventaria tutto.Conta le tue fustelle e registra i dati chiave - peso e dimensioni per l'industriale, quantità e categoria per l'artigianato.
- Valutare il tasso di crescita.Quanti nuovi stampi aggiungi ogni trimestre o ogni anno? Dimensiona il tuo sistema per dove sarai tra 18 e 24 mesi, non solo oggi.
- Determinare la frequenza di accesso.Ordina gli stampi in gruppi ad alta-rotazione (settimanale o più), media-a rotazione (mensile) e bassa-a rotazione (trimestrale o stagionale).
- Misura lo spazio disponibile.Registrare l'area del pavimento, l'altezza del soffitto, la larghezza delle porte e qualsiasi ostruzione. Per gli ambienti industriali, prendere nota della posizione delle colonne e dei percorsi delle apparecchiature esistenti.
- Identificare i vincoli.Soffitto economico, limiti di carico del pavimento, distanze antincendio, raggio di sterzata dell'attrezzatura o semplicemente quanto spazio consente il tuo banco di lavoro.
- Abbina la soluzione al livello.Incrocia-le dimensioni del tuo inventario, le esigenze di accesso e i limiti di spazio con i metodi di archiviazione disponibili per restringere le tue opzioni.
Questo quadro di valutazione ti offre un quadro chiaro prima di spendere soldi per qualsiasi soluzione di storage. L'errore peggiore - sia nei laboratori artigianali che negli uffici stampa - è acquistare spazio di archiviazione in modo reattivo, un pezzo alla volta, senza comprendere l'intera portata di ciò che si sta ospitando. Questo approccio reattivo è esattamente il modo in cui le persone si ritrovano con sistemi non corrispondenti, spazio sprecato e stampi tecnicamente archiviati ma praticamente impossibili da trovare quando necessario.
Confronto dei metodi di archiviazione fianco a fianco
Hai misurato il tuo spazio, contato i tuoi dadi e li hai ordinati per frequenza di accesso. La domanda successiva è pratica: quale metodo di archiviazione si adatta effettivamente alla tua situazione? I forum di artigianato sono pieni di idee per conservare i francobolli che funzionano benissimo per 20 matrici ma collassano sotto i 200. I cataloghi industriali elencano le specifiche degli scaffali senza spiegare quando un tipo supera un altro. Ciò che manca è un confronto unico e onesto che metta tutti i principali metodi sullo stesso campo di gioco con criteri coerenti.
Questo è ciò che questa sezione offre - una valutazione diretta di ciascuna opzione in base a ciò che conta davvero: quanto contiene, quanto bene protegge, con quanta facilità puoi recuperare ciò di cui hai bisogno e se cresce con te.
Metodi di conservazione delle imbarcazioni a confronto
I metodi di conservazione delle matrici artigianali rientrano in sei categorie principali, ciascuna delle quali risolve un problema leggermente diverso. I fogli magnetici mantengono le matrici sottili dei wafer piatte e visibili. Tasche portaoggetti trasparenti - come le più popolariFormato Avery Elle- ti consente di archiviare set di timbri verticalmente come schede di ricette, mantenendo la grafica visibile e abbinando le fustelle insieme. I raccoglitori con inserti magnetici o tascabili aggiungono portabilità. I cassetti con divisori funzionano bene per la conservazione dei timbri in gomma quando i timbri sono montati su blocchi di legno o schiuma. I rack montati a parete- massimizzano lo spazio verticale negli spazi ristretti per il bricolage, mentre i carrelli con rotelle ti consentono di accedere in mobilità a diverse superfici di lavoro.
La scelta giusta dipende meno da quale metodo sia "migliore" e più da come appare la tua collezione e da come lavori. Chi fa carte-alla scrivania ogni sera ha esigenze di recupero diverse rispetto a chi tira fuori le scorte per una sessione di scrapbooking del fine settimana una volta al mese.
Ecco come si confrontano questi metodi rispetto ai criteri che contano di più:
| Metodo | Ideale per | Livello di protezione | Accessibilità | Livello di costo | Scalabilità |
|---|---|---|---|---|---|
| Fogli/custodie magnetiche | Collezioni piccole e medie di stampi per wafer sottili | L'alto - mantiene gli stampi piatti e sicuri | Navigazione visiva elevata - a colpo d'occhio | Da basso a moderato ($ 18–$ 35 per caso) | Il livello moderato - richiede casi aggiuntivi man mano che la raccolta aumenta |
| Tasche portaoggetti trasparenti | Conservazione trasparente dei francobolli con fustelle abbinate, collezioni di medie e grandi dimensioni | Il - moderato protegge dalla polvere e dalle perdite, meno dallo schiacciamento | - capovolgimento-molto elevato nella navigazione come in un sistema di archiviazione | Basso ($ 12–$ 25 per confezione) | Eccellente - basta aggiungere più tasche ai contenitori esistenti |
| Raccoglitori con inserti | Collezioni medio-piccole, uso portatile | - moderato racchiuso ma incline al cedimento della pagina | Modera la - pagina-mediante-sfogliando la pagina | Basso ($ 15–$ 40 per raccoglitore) | I raccoglitori - limitati diventano pesanti e ingombranti superando i 3-4 per scaffale |
| Cassetti con divisori | Stoccaggio di timbri in gomma (timbri montati), forniture per supporti misti | Alto - chiuso e imbottito | La - moderata richiede l'apertura e la scansione | Moderato ($40–$100+ per unità) | Moderato - limitato dall'ingombro dei mobili |
| Rack-montati a parete | Grandi collezioni in piccole stanze | Da basso a moderato - esposto a polvere e luce | Alta - scansione visiva immediata | Da basso a moderato (da $ 20 a $ 80 dal fai da te al commerciale) | Bene - aggiungi più binari o pannelli secondo necessità |
| Carrelli rotanti | Collezioni medio-grandi, artigianato multi-superficie | Il - moderato dipende dagli inserti del cassetto/contenitore | Alto - porta spazio di archiviazione nell'area di lavoro | Moderato ($50–$150) | Il limite massimo è limitato a - dimensioni fisiche del carrello |
Da questo confronto emergono alcuni modelli. Le tasche portaoggetti trasparenti ottengono il punteggio più alto in termini di scalabilità perché aggiungi semplicemente più tasche a un cestino o cassetto - senza bisogno di modifiche strutturali. Le custodie magnetiche offrono la protezione più forte specificatamente per le fustelle sottili, ma si riempiono rapidamente quando la tua collezione include grandi set di nidificazione. I cassetti si adattano bene alla conservazione dei timbri in gomma perché i timbri montati non si adattano perfettamente ai sistemi a tasca piatta progettati per profili sottili.
Sistemi di rack industriali e opzioni di blocchi di stampi
Lo stoccaggio degli stampi industriali è un problema di ingegneria, non di organizzazione. Non stai scegliendo tra "carino" e "funzionale" - stai scegliendo tra sicuro e potenzialmente catastrofico. La rastrelliera sbagliata sotto uno stampo da 3 tonnellate non si abbassa semplicemente. Crolla.
Quattro sistemi principali gestiscono lo stoccaggio di stampi per stampaggio pesanti negli impianti di produzione: scaffalature per pallet standard, scaffalature per travi strutturali a I-, scaffalature saldate personalizzate e sistemi di blocchi per stampi in poliuretano. Ciascuno occupa una posizione diversa nello spettro di capacità-costo e ciascuno presenta punti di errore specifici che lo squalificano per determinate applicazioni.
| Tipo di sistema | Ideale per (peso dello stampo) | Livello di protezione | Accessibilità | Livello di costo | Scalabilità |
|---|---|---|---|---|---|
| Scaffalature per pallet standard | Stampi da leggeri a moderati (sotto i 1.500 kg) | Basso - nessuna ammortizzazione superficiale, flessione del raggio sotto carichi pesanti | Buona compatibilità con i carrelli elevatori standard - | Basso ($200–$600 per baia) | Buon design -bullone modulare-insieme |
| Rack con travi a I-strutturali | Stampi pesanti (1.500–8.000 kg per livello) | La struttura rigida moderata - impedisce la deflessione del raggio | Buone - ampie aperture per l'accesso con carrello elevatore o gru | Alto ($ 1.500–$ 5,000+ per baia) | Il livello moderato - richiede ingegneria per le estensioni |
| Rack saldati personalizzati | Stampi sovradimensionati o irregolari (qualsiasi peso,-costruiti appositamente) | Alto - progettato per profili esatti dello stampo | La variabile - dipende dalla configurazione | Molto alto ($ 3.000–$ 10,000+ per unità) | Basso - creato per uno spazio pubblicitario specifico |
| Blocchi per stampi in poliuretano | Tutti i pesi - utilizzati come superfici di appoggio dello stampo su qualsiasi tipo di rack | L'elevata - ammortizza le superfici di precisione e assorbe le vibrazioni | N/D Accessorio -, spazio di archiviazione non autonomo | Moderato ($50–$300 per blocco a seconda delle dimensioni) | Eccellente - aggiunge blocchi a qualsiasi sistema esistente |
L'aspetto fondamentale qui è che le scaffalature portapallet standard - sono la scelta predefinita perché sono economiche e disponibili - sono spesso l'opzione peggiore per gli stampi per stampaggio pesanti. Le travi delle scaffalature per pallet sagomate a rullo- si flettono sotto carichi concentrati. Una matrice da 2.000 kg appoggiata su due travi non distribuisce il suo peso come 40 scatole equidistanti su un pallet. Quel carico concentrato piega le travi nel tempo, creando un rischio di cedimento progressivo che è invisibile finché non lo è più.
I blocchi per stampi in poliuretano meritano un'attenzione particolare. Si trovano tra la matrice e la superficie della cremagliera, ammortizzando l'acciaio per utensili temprato contro il contatto metallo-su-metallo. La valutazione del durometro (tipicamente da 70 A a 95 A per applicazioni di stoccaggio dello stampo) determina quanto il blocco si comprime sotto carico. Troppo morbido e la fustella affonda in modo non uniforme. Troppo forte e perderai il vantaggio di smorzamento delle vibrazioni-. Questi blocchi hanno prestazioni migliori del legno (che si scheggia e assorbe l'umidità), della gomma (che si degrada sotto carichi statici pesanti) e dell'acciaio nudo (che danneggia le superfici rettificate di precisione-attraverso il contatto diretto).
Livelli di budget dal fai da te alle soluzioni Premium
Indipendentemente dal contesto, i budget di archiviazione si dividono in tre livelli pratici:
- Fai da te/Livello base:Gli utenti creativi riutilizzano scatole per foto, custodie per raccoglitori e fogli magnetici-da un prezzo conveniente. I negozi industriali adattano le scaffalature portapallet esistenti con rivestimenti in compensato. Il costo è minimo, ma la protezione e la scalabilità ne risentono.
- Gamma media-/Realizzato-scopo:Gli utenti artigianali investono in sistemi tascabili dedicati, custodie magnetiche e mobili organizer etichettati. Le strutture industriali acquistano scaffalature per carichi pesanti-classificate con capacità di travi adeguate e aggiungono blocchi di poliuretano. Questo livello bilancia i costi con la vera protezione dello stampo.
- Premium/Ingegnerizzato:Gli utenti artigiani con grandi collezioni costruiscono sistemi a parete personalizzati o mobili dedicati per stanze artigianali. Le operazioni industriali commissionano cremagliere saldate personalizzate-progettate per dimensioni esatte dello stampo, integrazione del monitoraggio dell'inventario e conformità completa agli standard di conformità di sicurezza. Questo livello costa molto di più ma elimina i compromessi.
La maggior parte delle persone investe poco all’inizio e spende troppo per le correzioni successive. Un artigiano che acquista tre prodotti di archiviazione non corrispondenti prima di accontentarsi di tasche trasparenti ha già speso più di qualcuno che ha iniziato con il sistema giusto. Un impianto che immagazzina stampi da 50.000 dollari su scaffalature portapallet da 300 dollari sta facendo una scommessa simile - solo con una posta in gioco più alta.
Le tabelle di confronto qui sopra forniscono un quadro decisionale, ma la selezione del metodo grezzo è solo metà dell'equazione. Il modo in cui etichetti, monitori e organizzi all'interno del sistema che scegli determina se il tuo spazio di archiviazione funziona effettivamente giorno-per-giorno o sembra semplicemente organizzato in superficie.
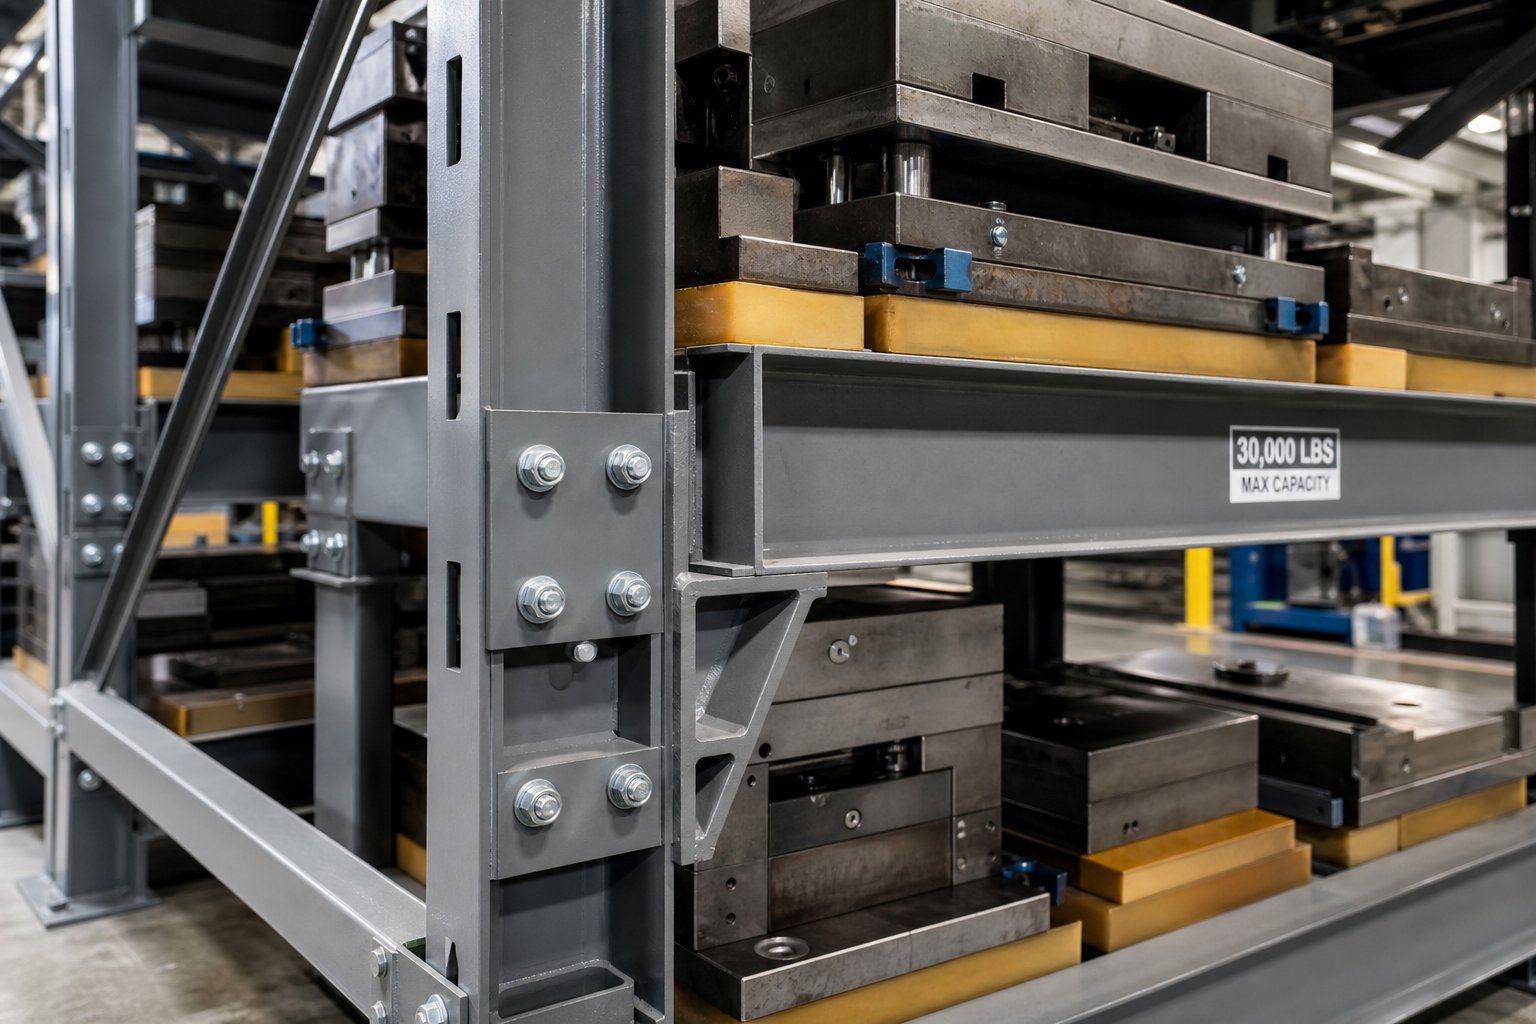
Scaffali per lo stoccaggio di stampi industriali e pianificazione delle strutture
Selezionare il metodo giusto è il punto di partenza, ma per le operazioni industriali, l'ingegneria dietro i rack di stoccaggio degli stampi determina se tale selezione regge effettivamente - letteralmente. Un rack che sembra adeguato sulla carta può guastarsi silenziosamente nelle specifiche condizioni di carico create dagli stampi per stampaggio. Capire perché è necessario esaminare la meccanica strutturale per cui le scaffalature da magazzino più generali non sono mai state progettate.
Perché le scaffalature per pallet standard non funzionano con gli stampi pesanti
Le scaffalature portapallet standard dominano lo stoccaggio in magazzino per una buona ragione -le scaffalature portapallet rappresentano oltre il 61% di tutte le installazioni a livello globalegrazie al design modulare e alla versatilità-di carico con merci pallettizzate distribuite uniformemente. Ma le matrici per stampaggio non sono merci pallettizzate. Sono carichi concentrati concentrati su due travi e questa distinzione è estremamente importante.
Immagina uno stampo progressivo da 3.000 kg appoggiato su una coppia di travi di scaffalature portapallet profilate a rulli. A differenza di 30 cartoni sparsi su un pallet, questa massa si concentra in un ingombro ridotto. Le travi subiscono sollecitazioni localizzate che superano di gran lunga la loro capacità di carico distribuito nominale. Nel corso dei mesi, la deflessione del raggio diventa misurabile. Con gli anni diventa pericoloso. La modalità di fallimento è graduale - un lento abbassamento che alla fine raggiunge un punto critico - che è esattamente il motivo per cui è così facile da ignorare finché non si verifica un collasso catastrofico.
Inoltre, le travi profilate a rullo- non hanno la rigidità torsionale richiesta dalle matrici pesanti. Quando un carrello elevatore posiziona o recupera uno stampo, il carico dinamico - quel picco momentaneo quando il carico si sposta - introduce forze che i connettori standard e i profili delle travi non sono stati progettati per assorbire ripetutamente. I rack di stoccaggio per utensili e stampi appositamente realizzati-risolvono questo problema con approcci strutturali fondamentalmente diversi: elementi strutturali in acciaio-laminati a caldo, connessioni saldate invece di linguette a clip-e profili di travi progettati per un carico concentrato anziché distribuito.
Selezione della capacità di peso e della configurazione del rack
La scelta delle cremagliere inizia con un'analisi onesta del carico. Devi conoscere il tuo dado più pesante, non la tua media. Ogni livello dello scaffale deve essere valutato per il peso massimo-del singolo stampo che può sostenere, più un margine di sicurezza che tiene conto delle forze dinamiche durante il posizionamento.
Ecco i criteri ingegneristici chiave da valutare nella scelta dei rack di stoccaggio degli stampi industriali:
- Valutazione della capacità per-livello:Confermare che ciascun livello della trave supporti lo stampo più pesante con un fattore di sicurezza almeno del 25% superiore al peso statico per tenere conto del carico dinamico durante il posizionamento del carrello elevatore.
- Limiti di deflessione del raggio:Gli ingegneri strutturali valutano che la flessione delle travi rimanga entro tolleranze definite in modo che i livelli delle scaffalature supportino le matrici senza deformazioni eccessive - una distinzione fondamentale rispetto al magazzino generale dove è accettabile una leggera flessione.
- Resistenza della colonna verticale:Le colonne devono resistere all'instabilità sotto compressione verticale da più livelli di carico. I montanti con trave a I-multicanale o strutturale superano le prestazioni delle colonne profilate a rulli-standard per applicazioni con stampi pesanti.
- Tipo di connessione:Le connessioni bullonate o saldate forniscono un trasferimento del carico più affidabile rispetto ai connettori a linguetta per carichi concentrati pesanti. La ricerca indica che le connessioni bullonate possono fungere da aalternativa affidabile ai connettori a linguettadurante la progettazione di applicazioni-ad alta capacità.
- Ancoraggio al pavimento e distribuzione del carico:Le piastre base delle colonne della cremagliera devono distribuire i carichi concentrati sul solaio senza superarne la portata. Le piastre base danneggiate o installate in modo errato rendono il rack vulnerabile al ribaltamento o al collasso.
- Dimensioni apertura baia:Larghezza della matrice più spazio per il carrello elevatore più tolleranza di posizionamento - se il vano è troppo stretto, gli operatori corrono rischi durante il posizionamento che danneggiano sia le matrici che le scaffalature.
- Rinforzo sismico e laterale:Le strategie di rinforzo incrociato-e del telaio rafforzano la struttura della scaffalatura migliorando la rigidità laterale, particolarmente critica nelle regioni con requisiti sismici.
La configurazione dipende anche dai modelli di accesso. Matrici ad alta- rotazione - coloro che entrano ed escono dal magazzino settimanalmente - hanno bisogno di posizioni ad altezze ergonomiche dei carrelli elevatori con una visuale chiara. Gli stampi a rotazione bassa-possono occupare livelli superiori o configurazioni più dense. Alcune strutture utilizzano scaffalature a sbalzo strutturali a I-con bracci classificati per un massimo di 20.000 libbre per livello, offrendo alle gru a ponte un accesso senza ostacoli per gli strumenti più pesanti.
Il design stesso dello stampo influenza la configurazione di stoccaggio. Gli stampi progettati con dimensioni di base standardizzate, punti di sollevamento integrati e superfici di appoggio piatte semplificano notevolmente la pianificazione del layout degli scaffali. Ai produttori piaceYICHENingegnere per lo stampaggio di stampi tenendo conto di considerazioni sulla manutenibilità e sullo stoccaggio fin dalla fase di progettazione: - misure di scarpe standardizzate, posizioni prevedibili del baricentro-di-gravità e superfici progettate per posizioni di riposo stabili. Quando la geometria dello stampo è prevedibile, le configurazioni delle scaffalature diventano più uniformi e la densità di stoccaggio migliora senza compromettere la sicurezza.
Basi di stoccaggio degli stampi e selezione dei materiali
Ciò che si trova tra lo stampo e la superficie del rack è importante tanto quanto il rack stesso. L'acciaio per utensili rettificato di precisione- appoggiato direttamente su travi in acciaio strutturale è una ricetta per danni alla superficie - scheggiature microscopiche si accumulano in una perdita di tolleranza misurabile nel corso di cicli di stoccaggio ripetuti. Le basi di stoccaggio degli stampi risolvono questo problema, ma non tutti i materiali hanno le stesse prestazioni.
I blocchi di legno - la scelta tradizionale - assorbono l'umidità, si gonfiano, si scheggiano e si comprimono in modo non uniforme sotto carichi statici pesanti. La gomma si degrada per compressione, perdendo le sue proprietà ammortizzanti in modo permanente sotto il peso costante di uno stampo di diverse-tonnellate. Il contatto acciaio nudo-su-acciaio trasmette le vibrazioni provenienti dalle apparecchiature vicine direttamente alle superfici di precisione.
I blocchi matrice in poliuretano superano tutte e tre le alternative. Resistono alla compressione molto meglio della gomma, respingono l'umidità a differenza del legno e forniscono un vero isolamento dalle vibrazioni che il metallo nudo non può. La specifica chiave è il durometro - la valutazione della durezza Shore che determina il comportamento del blocco sotto carico.
Per le applicazioni di stoccaggio degli stampi, il punto ottimale del durometro rientra generalmente tra Shore A 70 e Shore A 95. Ecco come pensare a tale intervallo:
- Shore A 70–80 (medio):Maggiore ammortizzazione e assorbimento delle vibrazioni. Adatto per stampi più leggeri in cui lo smorzamento dell'impatto durante il posizionamento conta più della rigidità del carico-.
- Shore A 80–90 (medio-duro):Prestazioni bilanciate per la maggior parte degli stampi. Fornisce protezione superficiale senza eccessiva compressione sotto carichi statici pesanti.
- Shore A 90–95 (difficile):Deflessione minima sotto peso estremo. Ideale per stampi progressivi molto pesanti dove la stabilità dimensionale della superficie di supporto è fondamentale.
La scelta di un durometro troppo morbido fa sì che la matrice affondi in modo non uniforme, stressando potenzialmente il supporto della matrice. Troppo duro elimina completamente il beneficio protettivo. Anche le condizioni ambientali contano: - i poliuretani più morbidi diventano più flessibili a temperature elevate, mentre le formulazioni più dure possono irrigidirsi nelle aree di conservazione frigorifera. Adatta il durometro al peso dello stampo e all'intervallo di temperatura della tua struttura per prestazioni costanti-tutto l'anno.
La conformità lega tutto insieme.ANSI MH16.1-2023stabilisce i requisiti per la progettazione, i test e l'utilizzo di scaffalature di stoccaggio industriali in acciaio e fa riferimento al codice edilizio internazionale per l'installazione sicura. Lo standard richiede che tutte le scaffalature funzionino entro i limiti della capacità progettata, con segnaletica di carico chiaramente affissa, corretta installazione degli ancoraggi e ispezioni periodiche per rilevare tempestivamente la deformazione. Danni alle colonne dovuti all'impatto del carrello elevatore, spille di sicurezza mancanti, travi sovraccariche o telai inclinati - qualsiasi singolo punto debole può innescare il tipo di guasto progressivo che trasforma un'area di stoccaggio in una responsabilità. Ispezioni visive regolari che verificano eventuali danni alla trave, integrità dell'ancoraggio e allineamento a piombo del telaio non sono buone pratiche opzionali. Si tratta di requisiti di sicurezza di base che proteggono sia il personale che gli utensili di precisione che le scaffalature sono progettate per ospitare.
Sistemi organizzativi ed etichettatura per un recupero rapido
Uno scaffale ben-costruito o una scatola per francobolli ben impilata non significano nulla se non riesci a trovare la fustella giusta quando ne hai bisogno. L'infrastruttura fisica ti porta a metà strada. Il sistema di etichettatura e tracciabilità sovrapposto è ciò che trasforma l'archiviazione in qualcosa di veramente utilizzabile - che tu sia un artigiano che sfoglia 150 fustelle o un responsabile degli utensili che individua una specifica fustella progressiva tra 80 set in un magazzino.
Metodi di etichettatura fisica scalabili
L'etichettatura sembra semplice finché la tua collezione non supera il sistema casuale con cui hai iniziato. Alcuni foglietti adesivi scritti a mano funzionano bene per 20 stampi. Cadono a pezzi a 100. La chiave è scegliere un metodo che abbia ancora senso dopo che il tuo inventario è raddoppiato.
Per gli utenti artigiani che esplorano idee per conservare timbri in gomma e fustelle sottili, le etichette fisiche assumono diverse forme. I punti-codificati a colori o le strisce di nastro washi sulle tasche delle maniche ti consentono di raggruppare per categoria a colpo d'occhio - verde per fiori, blu per sentimento, rosso per vacanze. Le etichette numerate abbinate a un elenco di riferimenti aggiungono precisione senza richiedere la visione della fustella stessa. Etichette di categoria stampate sui divisori, come ilsistema di divisori per casse in stile biblioteca-, suddividi raccolte di grandi dimensioni in sezioni esplorabili in modo da restringere la ricerca prima di sfogliare i singoli set.
L'etichettatura industriale richiede una maggiore durata. Le targhette metalliche stampate, i cartelli incisi o le-etichette adesive per carichi pesanti con i numeri di parte sopravvivono all'olio, alla polvere e alla manipolazione a differenza delle etichette di carta. Le posizioni delle scaffalature -codificate a colori - in cui ogni baia o livello è assegnato a una linea di produzione specifica o allo stato delle condizioni dello stampo - forniscono agli operatori dei carrelli elevatori segnali visivi immediati senza la necessità di leggere caratteri piccoli a distanza.
Monitoraggio digitale dell'inventario per le collezioni di matrici
Le etichette fisiche ti dicono dove si trova una volta che ti trovi di fronte al magazzino. Il tracciamento digitale te lo dice prima ancora che tu ci avvicini. Per chiunque gestisca una collezione più che modesta, una qualche forma di catalogo digitale elimina completamente le congetture.
Gli utenti artigianali che si chiedono come conservare i timbri in gomma in modo efficiente su larga scala hanno diverse opzioni leggere. Un semplice foglio Google che elenca il nome, la categoria e la posizione di archiviazione di ciascun set è gratuito, ricercabile dal telefono e condivisibile. I cataloghi basati su foto- - istantanee di ogni fustella archiviate in una cartella cloud ordinata per tema - ti consentono di sfogliare visivamente senza prendere nulla dallo scaffale. App dedicate come Color My Life ti consentono di effettuare ricerche digitali nella tua raccolta prima di andare nel cestino giusto.
Le operazioni industriali necessitano di soluzioni più robuste.Sistemi di inventario basati su codici a barre-assegnare a ciascun moncone un identificatore univoco scansionabile collegato a un database centrale. Quando uno stampo entra o esce dal magazzino, la scansione ne aggiorna lo stato in tempo reale - posizione, condizione, data dell'ultima manutenzione e successivo utilizzo programmato. L'etichettatura RFID va oltre consentendo il monitoraggio automatizzato senza scansione-a-vista, il che è particolarmente utile per inventari di stampi di grandi dimensioni in cui la scansione manuale di ogni movimento introduce ritardi. L'integrazione con le piattaforme ERP o CMMS collega i dati sulla posizione dello stampo in flussi di lavoro più ampi di pianificazione della produzione e di programmazione della manutenzione.
Strutture organizzative per caso d'uso
Le etichette e gli strumenti di monitoraggio funzionano solo quando sono basati su un quadro logico. La struttura che scegli dovrebbe riflettere il modo in cui effettivamente cerchi le matrici - e non il modo in cui appaiono disposte in modo ordinato.
Di seguito sono riportati gli approcci organizzativi comuni con indicazioni su quando ciascuno di essi funziona meglio:
- Per categoria o tema(floreale, geometrico, festivo, sentimentale) - funziona meglio per gli utenti creativi che progettano attorno a temi visivi e desiderano coordinare i set insieme.
- Per frequenza d'uso- mantiene alta-la rotazione delle fustelle nelle posizioni più accessibili. Ideale sia per ambienti artigianali che industriali in cui il 20% dell'inventario gestisce l'80% del lavoro.
- Per marchio o linea di prodotti- utile per gli artigiani che acquistano set di timbri-e-fustelle coordinati da produttori specifici e desiderano pezzi coordinati uno accanto all'altro.
- Per codice articolo o linea di produzione- l'approccio industriale standard, collegando ogni stampo al prodotto e alla pressa associati.
- In base al programma di manutenzione o alle condizioni dello stampo- separa gli stampi che necessitano di riparazione, affilatura o ispezione dagli strumenti-pronti per la produzione, impedendo l'uso accidentale di stampi compromessi.
- Per taglia o classe di peso- pratico per scaffalature industriali in cui i vincoli fisici impongono quali stampi adattarsi a quali livelli di scaffale.
Indipendentemente dal framework scelto, il flusso di lavoro di implementazione segue la stessa sequenza. Ecco un processo-passo-passo per costruire un sistema organizzativo anziché limitarsi a immaginarne uno finito:
- Scegli il criterio di ordinamento principale.Scegli un framework dall'elenco sopra come organizzatore-di livello superiore. Non provare a ordinare in base a tre criteri contemporaneamente - crea paralisi decisionale quando si mettono via le cose.
- Definisci le tue categorie.Elenca tutti i gruppi all'interno del quadro prescelto. Per l'organizzazione artigianale-basata su temi, potrebbero trattarsi di 8-12 categorie. Per i sistemi di numerazione delle parti industriali-, si tratta del catalogo completo di stampi attivo.
- Assegna posizioni fisiche.Associa ciascuna categoria a una specifica posizione del rack, cassetto, contenitore o sezione dello scaffale. Annotalo - questo diventerà il tuo riferimento principale.
- Etichetta tutto.Applicare etichette fisiche sia alle posizioni di stoccaggio che agli stampi o ai loro contenitori. Uno slot etichettato senza un die etichettato (o viceversa) crea lacune nel sistema.
- Creare il catalogo digitale.Inserisci il tuo inventario nello strumento di monitoraggio che hai scelto: - foglio di calcolo, app o database di codici a barre. Includi i dati sulla posizione in modo che il record digitale ti indichi il luogo fisico.
- Stabilire un protocollo di restituzione.Il sistema funziona solo se ogni dado torna al punto assegnato dopo l'uso. Per l'artigianato, ciò significa rimettere in tasca un set subito dopo un progetto. Per l'industria, significa scansionare lo stampo per riportarlo in magazzino e confermarne le condizioni.
- Revisione e aggiustamento trimestrale.Le collezioni crescono e i modelli di utilizzo cambiano. Potrebbe essere necessario dividere una categoria che aveva senso sei mesi fa oppure consolidare una sezione utilizzata raramente per liberare immobili di prima qualità per articoli ad alta-rotazione.
Gli artigiani che ritengono che i loro sistemi siano sostenibili a lungo-termine condividono quasi sempre una caratteristica: hanno scelto una struttura abbastanza semplice da seguire in uno stanco martedì sera, non solo in un sabato pomeriggio ispirato. Lo stesso vale per i team di utensili industriali. Un sistema di tracciamento che richiede tre passaggi aggiuntivi per movimento del dado non verrà utilizzato in modo coerente e un uso incoerente è peggio dell'assenza di sistema perché crea una falsa fiducia nei dati che sono già obsoleti.
L'organizzazione gestisce il problema "dov'è". Ma anche le matrici perfettamente organizzate si deteriorano se le condizioni di conservazione agiscono silenziosamente contro di loro - e questa è una categoria di errore completamente diversa.
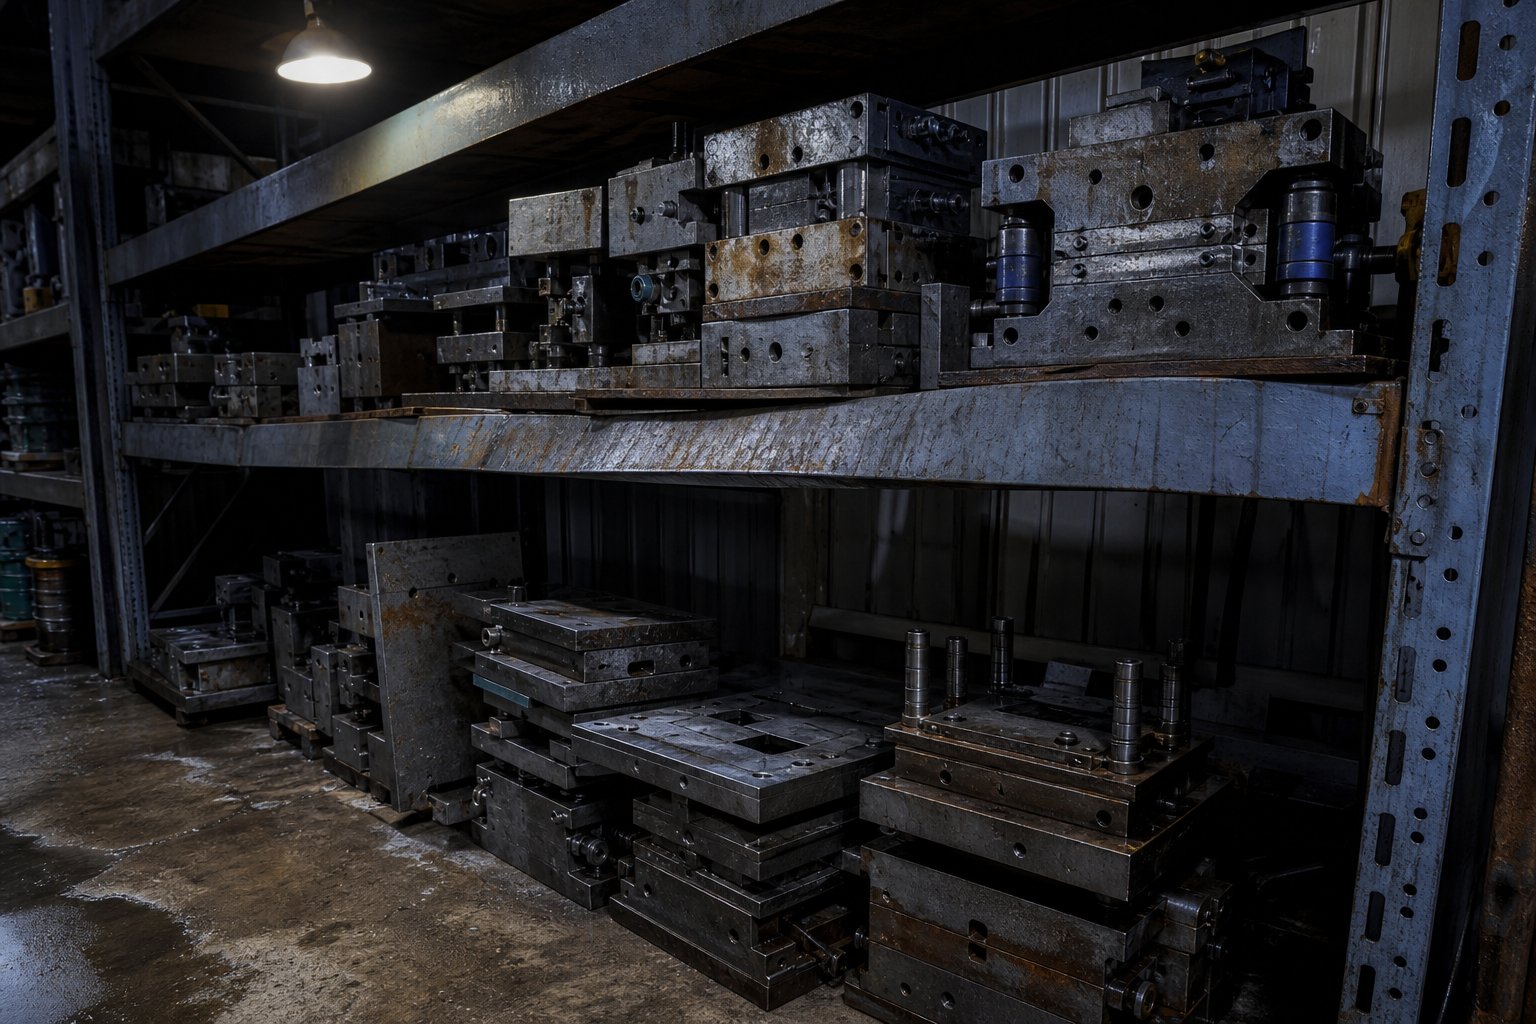
Errori comuni di conservazione che accorciano la vita degli stampi
Il deterioramento raramente si annuncia. Uno stampo per stampaggio non invia un avviso quando i suoi bordi taglienti sviluppano micro-vaiolature dovute alla condensa o quando una trave a cremagliera devia silenziosamente un altro millimetro sotto un vano sovraccarico. Questi problemi si aggravano in silenzio - e quando diventano visibili, il danno è già costoso. Che tu gestisca attrezzature di stampaggio pesanti in un'officina di stampaggio o una collezione di stampi artigianali in crescita, si applica lo stesso schema: piccoli e ripetuti errori di stoccaggio producono conseguenze che superano di gran lunga il costo della prevenzione.
Rischi di sovraccarico e cedimento strutturale
Questo è l’errore con la posta in gioco più alta negli ambienti industriali. Le rastrelliere per utensili e matrici per carichi pesanti sono progettate per limiti di carico specifici e il superamento di tali limiti - anche gradualmente - crea una modalità di guasto progressivo invisibile finché non diventa catastrofica. UNcaso documentato di crollo di scaffalatureillustra lo schema: materiali densi immagazzinati su scaffalature mai classificate per quel peso hanno causato la deformazione delle travi nel tempo fino al crollo dell'intera sezione. Nessuno è rimasto ferito in quel caso, ma sono seguiti danni all'inventario, tempi di inattività operativa e ore di pulizia.
La stessa logica di fallimento si applica sia ai rack di stoccaggio degli stampi a iniezione che ai rack per stampi. Un singolo livello sovraccarico può innescare una reazione a catena che porta con sé i vani adiacenti. E la causa principale è quasi sempre la stessa - qualcuno ha posizionato un dado senza verificare la capacità perché il rack "sembrava a posto".
- Errore:Superamento della capacità di peso del rack aggiungendo matrici senza tenere traccia del carico cumulativo.Conseguenza:Deflessione della trave, guasto della connessione e potenziale collasso strutturale che causano la distruzione dell'inventario e il rischio di lesioni.Prevenzione:Pubblica i limiti di carico in modo visibile su ogni campata, monitora il peso cumulativo per livello e ispeziona le travi trimestralmente per rilevare eventuali segni di flessione.
- Errore:Utilizzo di scaffalature standard per la vendita al dettaglio o per carichi leggeri-per stampi pesanti.Conseguenza:Le scaffalature progettate per prodotti più leggeri si deformano sotto carichi concentrati, spesso cedendo improvvisamente anziché gradualmente.Prevenzione:Abbina il tipo di scaffalatura al peso effettivo del prodotto - gli stampi per stampaggio pesante richiedono scaffalature-di livello strutturale, non unità-per uso generico.
- Errore:Stampi impilabili senza supporto o separazione.Conseguenza:Le matrici sottili si piegano, i disegni complessi si schiacciano e le matrici inferiori sviluppano graffi dovuti al contatto metallo-su-metallo.Prevenzione:Conserva le fustelle piatte su superfici magnetiche o imballate singolarmente in tasche - mai sciolte in pile.
Negligenza ambientale e danni da corrosione
Potresti avere lo scaffale più robusto dell'edificio, ma se l'umidità non viene controllata, la corrosione fa ciò che lo stress meccanico non può fare. Le matrici per stampaggio metalli sono strumenti di precisione in cui anche una minima ruggine superficiale provoca irregolarità nelle parti stampate. Le linee guida del settore consigliano di mantenere l'umidità relativa al di sotto del 50% e di mantenere la temperatura tra 18 e 22 gradi per prevenire la formazione di condensa sulle superfici dello stampo.
L'errore di stoccaggio più costoso che la maggior parte delle operazioni trascura è l'incuria ambientale. - La corrosione si sviluppa in modo invisibile sotto i rivestimenti protettivi e all'interno delle cavità dello stampo dove le ispezioni raramente raggiungono, degradando silenziosamente le superfici di precisione finché lo stampo non produce parti-fuori-tolleranza senza alcuna causa meccanica evidente.
- Errore:Conservazione degli stampi in ambienti non controllati vicino a banchine di carico, pareti esterne o prese d'aria HVAC dove l'umidità fluttua.Conseguenza:La condensa si forma sulle superfici dell'acciaio per utensili, dando origine alla ruggine che danneggia i taglienti e degrada la finitura superficiale.Prevenzione:Dedica una zona di stoccaggio-a clima controllato, utilizza deumidificatori e applica rivestimenti-antiruggine prima di riporre gli stampi in magazzino.
- Errore:Saltare la pulizia pre-dell'immagazzinamento.Conseguenza:Lubrificanti residui, trucioli metallici e umidità intrappolati sulle superfici dello stampo accelerano la corrosione localizzata.Prevenzione:Pulire accuratamente le matrici con sgrassatori appropriati, asciugarle completamente e applicare una pellicola protettiva di olio o un involucro VCI prima di riporle.
- Errore:Conservare gli stampi artigianali in scantinati o garage umidi senza maniche protettive.Conseguenza:Le fustelle sottili in acciaio al carbonio sviluppano macchie di ruggine che si trasferiscono sulla carta durante il taglio, rovinando i progetti e smussando i bordi.Prevenzione:Conservare i monconi in contenitori chiusi con pacchetti di gel di silice, soprattutto in aree di stoccaggio a clima-variabile.
Disorganizzazione che fa perdere tempo e denaro
La disorganizzazione non è drammatica - nessuno scatta una foto di un cassetto delle fustelle disordinato e la pubblica come ammonimento. Ma i costi si accumulano costantemente. Ogni minuto trascorso a cercare una fustella smarrita è un minuto di inattività della macchina da stampa o un minuto di slancio creativo perso. Moltiplicalo per un anno e il numero sorprende le persone.
- Errore:Nessun protocollo di restituzione coerente. - le matrici vengono posizionate ovunque ci sia uno slot libero.Conseguenza:Il tempo di recupero si moltiplica, gli operatori tirano il dado sbagliato ed eseguono i test prima di rendersi conto dell'errore, e i dadi "persi" vengono riordinati inutilmente.Prevenzione:Assegna posizioni fisse, etichetta sia il dado che la posizione e applica una disciplina di scansione-in/scan-out o ritorno-allo-slot.
- Errore:Sovraffollamento degli scaffali per evitare l'acquisto di spazio di archiviazione aggiuntivo.Conseguenza:Gli stampi diventano inaccessibili senza prima spostarne altri, aumentando i tempi di movimentazione e il rischio di cadute accidentali o danni alla superficie durante il mescolamento.Prevenzione:Mantenere almeno il 15-20% della capacità aperta come spazio buffer e pianificare l'espansione dello storage prima di raggiungere la densità completa.
- Errore:Mescolare gli stati delle condizioni delle matrici - archiviare le matrici danneggiate insieme a quelle pronte per la produzione-senza contrassegno.Conseguenza:Uno stampo che necessita di affilatura o riparazione entra in produzione, produce parti difettose e danneggia potenzialmente la pressa o l'attrezzatura a valle.Prevenzione:Separa fisicamente gli stampi in base allo stato della condizione utilizzando etichette codificate a colori-o zone dedicate per "pronto", "necessita di manutenzione" e "in attesa di ispezione".
Ciascuno di questi errori ha una caratteristica comune: è poco costoso prevenirli e costoso correggerli dopo che si sono verificati. L'ispezione delle scaffalature che richiede 15 minuti ogni trimestre non costa nulla in confronto al collasso strutturale che previene. Il pacchetto di gel di silice in una scatola di stoccaggio artigianale costa centesimi rispetto alla sostituzione di un set di fustelle arrugginito. E il sistema di etichettatura, che richiede un pomeriggio per essere implementato, fa risparmiare centinaia di ore di ricerca nel corso della sua vita.
Evitare questi errori mantiene intatte le tue matrici - ma che dire delle matrici già conservate per settimane o mesi di seguito? La conservazione a lungo-termine introduce una serie di sfide diverse che vanno oltre la resistenza dei rack e il posizionamento delle etichette nella chimica del metallo, dell'umidità e del tempo.
Preservare gli stampi in deposito contro ruggine e danni
Al metallo non importa di trovarsi su uno scaffale costoso. Se l'aria circostante trasporta abbastanza umidità, la corrosione inizia a livello molecolare - inizialmente invisibile, poi irreversibile. La conservazione in magazzino non significa fare una cosa nel modo giusto. Si tratta di stratificare più difese che corrispondono al materiale specifico di cui sono realizzati gli stampi, perché l'acciaio per utensili, l'acciaio al carbonio sottile e il fotopolimero si degradano ciascuno attraverso meccanismi completamente diversi.
Strategie di prevenzione della ruggine per stampi metallici immagazzinati
La ruggine è il nemico principale di qualsiasi stampo metallico immagazzinato. L'approccio necessario dipende dal materiale dello stampo e da quanto tempo rimarrà inattivo.
Per stampi industriali in acciaio per utensili temprato,applicare olio antiruggine- sulla cavità, sui bordi taglienti e su tutte le superfici metalliche esposteè il requisito di base prima che uno stampo entri in magazzino. Ma il petrolio da solo ha dei limiti - migra, si assottiglia nel tempo e lascia lacune. Gli involucri VCI (inibitore della corrosione da vapore) aggiungono un secondo strato di difesa emettendo molecole che formano una pellicola protettiva invisibile sulle superfici metalliche all'interno di uno spazio chiuso. La combinazione di olio di contatto e custodia VCI fornisce una protezione ridondante che nessuno dei due metodi è in grado di ottenere da solo.
Per gli stampi artigianali realizzati in acciaio al carbonio sottile, la posta in gioco è inferiore in termini di dollari ma altrettanto frustrante nella pratica. Una fustella arrugginita trasferisce segni di ossidazione su carta e cartoncino, rovinando i progetti finiti. Poiché nella maggior parte dei casi questi stampi non dispongono di rivestimenti protettivi, anche una breve esposizione all'aria umida avvia l'ossidazione superficiale. Le idee per conservare i timbri in gomma che funzionano per i timbri -montati su polimeri - vassoi aperti, rastrelliere sospese - sono esattamente sbagliate per le fustelle da taglio in acciaio nudo che necessitano di ambienti chiusi e asciutti.
Ecco cosa funziona per ciascun tipo di dado:
- Acciaio per utensili temprato (stampi industriali):Sgrassare accuratamente le superfici, applicare una pellicola sottile di protettivo a base di olio o cera-preventivo contro la ruggine-, avvolgere in pellicola o carta VCI e conservare su basi di stoccaggio per stampi in poliuretano per impedire la fuoriuscita di umidità dalle scaffalature metalliche nude.
- Acciaio al carbonio sottile (matrici da taglio artigianali):Pulisci con un olio per macchine leggero o cera rinascimentale, conservalo in custodie magnetiche chiuse o custodie di plastica sigillate con pacchetti essiccanti di gel di silice ed evita di conservare vicino a pareti esterne o in garage dove gli sbalzi di temperatura causano condensa.
- Fotopolimero (timbri trasparenti e fustelle flessibili):Nessun rischio di ruggine, ma le minacce sono la degradazione UV e la degradazione chimica. Conservare lontano dalla luce solare diretta e da fonti di calore, conservare i fogli di supporto originali in acetato per evitare deformazioni ed evitare il contatto con materiali in gomma o vinile che possono causare trasferimento di sostanze chimiche e ingiallimento.
Controllo del clima e migliori pratiche ambientali
I trattamenti superficiali fanno guadagnare tempo, ma non possono superare indefinitamente un ambiente ostile. La temperatura e l'umidità sono le due variabili che determinano la velocità con cui qualsiasi misura protettiva viene meno.
Per le aree di stoccaggio degli stampi industriali, il mantenimento dell'umidità relativa al di sotto del 50% e le temperature comprese tra 18-22 gradi crea condizioni in cui è improbabile che si formi condensa sulle superfici metalliche. Sembra semplice finché non si considera che molte aree di stoccaggio degli stampi si trovano vicino a banchine di carico, pareti esterne o in sezioni dell'impianto senza HVAC dedicato, esattamente le zone in cui l'umidità aumenta durante i cambiamenti climatici.
I controlli ambientali pratici si adattano al budget e alla tolleranza al rischio:
- Controllo minimo praticabile:Deumidificatori portatili nell'area di stoccaggio, monitor dell'umidità con soglie di avviso ed emettitori VCI posizionati all'interno di alloggiamenti rack o armadi chiusi.
- Controllo di livello medio-:Zona HVAC dedicata per lo stoccaggio degli stampi con setpoint di umidità, area di stoccaggio sigillata con barriere al vapore sulle pareti esterne e registrazione automatizzata dei dati di temperatura e umidità per l'analisi delle tendenze.
- Controllo climatico completo:Deposito chiuso a clima controllato-con deumidificazione ridondante, pressione dell'aria positiva per prevenire infiltrazioni di aria umida e integrazione con il BMS (sistema di gestione degli edifici) della struttura per il monitoraggio-in tempo reale.
Gli utenti del mestiere affrontano la stessa fisica su scala più piccola. Una stanza artigianale in un seminterrato finito, un garage o un armadio contro un muro esterno introducono tutti rischi di umidità che una stanza interna a temperatura-stabile non presenta. I pacchetti di gel di silice all'interno di contenitori sigillati rappresentano la contromisura più semplice - assorbono l'umidità ambientale prima che raggiunga le superfici dello stampo. Sostituiscili o ricaricali ogni pochi mesi, poiché il gel di silice saturo smette di proteggere completamente. Per i rack di stoccaggio degli stampi o qualsiasi scaffalatura chiusa contenente stampi metallici, l'aggiunta di un piccolo contenitore deumidificatore ricaricabile all'interno dell'armadio fornisce una protezione continua senza elettricità.
Piani di ispezione per individuare tempestivamente i problemi
La conservazione non è un'-azione una tantum - è un impegno ricorrente. Anche le migliori misure protettive si deteriorano nel tempo. I film oleosi si assottigliano, gli involucri VCI perdono efficacia dopo 12-24 mesi e i pacchetti di gel di silice si saturano. Senza controlli periodici, ti affidi a una protezione che potrebbe aver già fallito.
Quanto spesso dovresti ispezionare? La risposta dipende da quanto-è controllato il tuo ambiente di archiviazione:
- Ambiente incontrollato(nessun controllo climatico dedicato, umidità variabile): ispezionare mensilmente gli stampi industriali. Controlla che l'imbarcazione muoia ogni 4-6 settimane. Cerca eventuali scolorimenti, macchie o rotture della pellicola.
- Ambiente parzialmente controllato(deumidificatore presente, stanza interna, stabilità moderata): ispezionare gli stampi industriali trimestralmente. Controlla che l'imbarcazione muoia ogni 2-3 mesi. Riapplicare gli oli protettivi se le superfici risultano secche o mostrano opacità.
- Ambiente completamente controllato(HVAC dedicato, umidità inferiore al 50%, area sigillata): ispezionare gli stampi industriali ogni 6 mesi. Le trafile artigianali possono richiedere 4-6 mesi tra un controllo e l'altro se conservate in contenitori sigillati con essiccante fresco.
Le ispezioni industriali dovrebbero seguire una lista di controllo coerente: verificare l'integrità dell'involucro VCI, verificare la presenza di condensa all'interno degli involucri, esaminare i bordi taglienti e le superfici della cavità sotto un'illuminazione adeguata per individuare eventuali macchie di ruggine o vaiolature, confermare che le basi di stoccaggio dello stampo non hanno assorbito umidità o spostato la posizione e annotare i risultati nel registro di manutenzione dello stampo. La creazione di un registro di manutenzione che tenga traccia delle date di ispezione, delle condizioni osservate e di eventuali azioni correttive intraprese trasforma la riparazione reattiva in manutenzione predittiva - si rilevano problemi nella fase di "scolorimento della superficie" anziché nella fase di "errore di tolleranza".
Per le collezioni di artigianato, le ispezioni possono essere più semplici ma pur sempre deliberate. Estrarre un campione rappresentativo di matrici dal magazzino, controllare eventuali macchie arancioni o marroni sui bordi in acciaio nudo, verificare che i pacchetti di gel di silice non siano passati dal blu al rosa (indicando la saturazione) e verificare che i fogli magnetici mantengano ancora saldamente le matrici senza scivolare. Un controllo di 10 minuti ogni due mesi è sufficiente per individuare i problemi prima che si diffondano agli stampi adiacenti nello stesso contenitore.
Lo schema comune a tutte le strategie di conservazione è lo stesso: adattare il metodo di protezione al materiale, controllare l'ambiente per quanto consentito dalla situazione e verificare regolarmente che le proprie difese non siano svanite silenziosamente. Lo spazio di archiviazione che sembrava perfetto sei mesi fa potrebbe già non funzionare bene - e l'unico modo per saperlo è guardare.
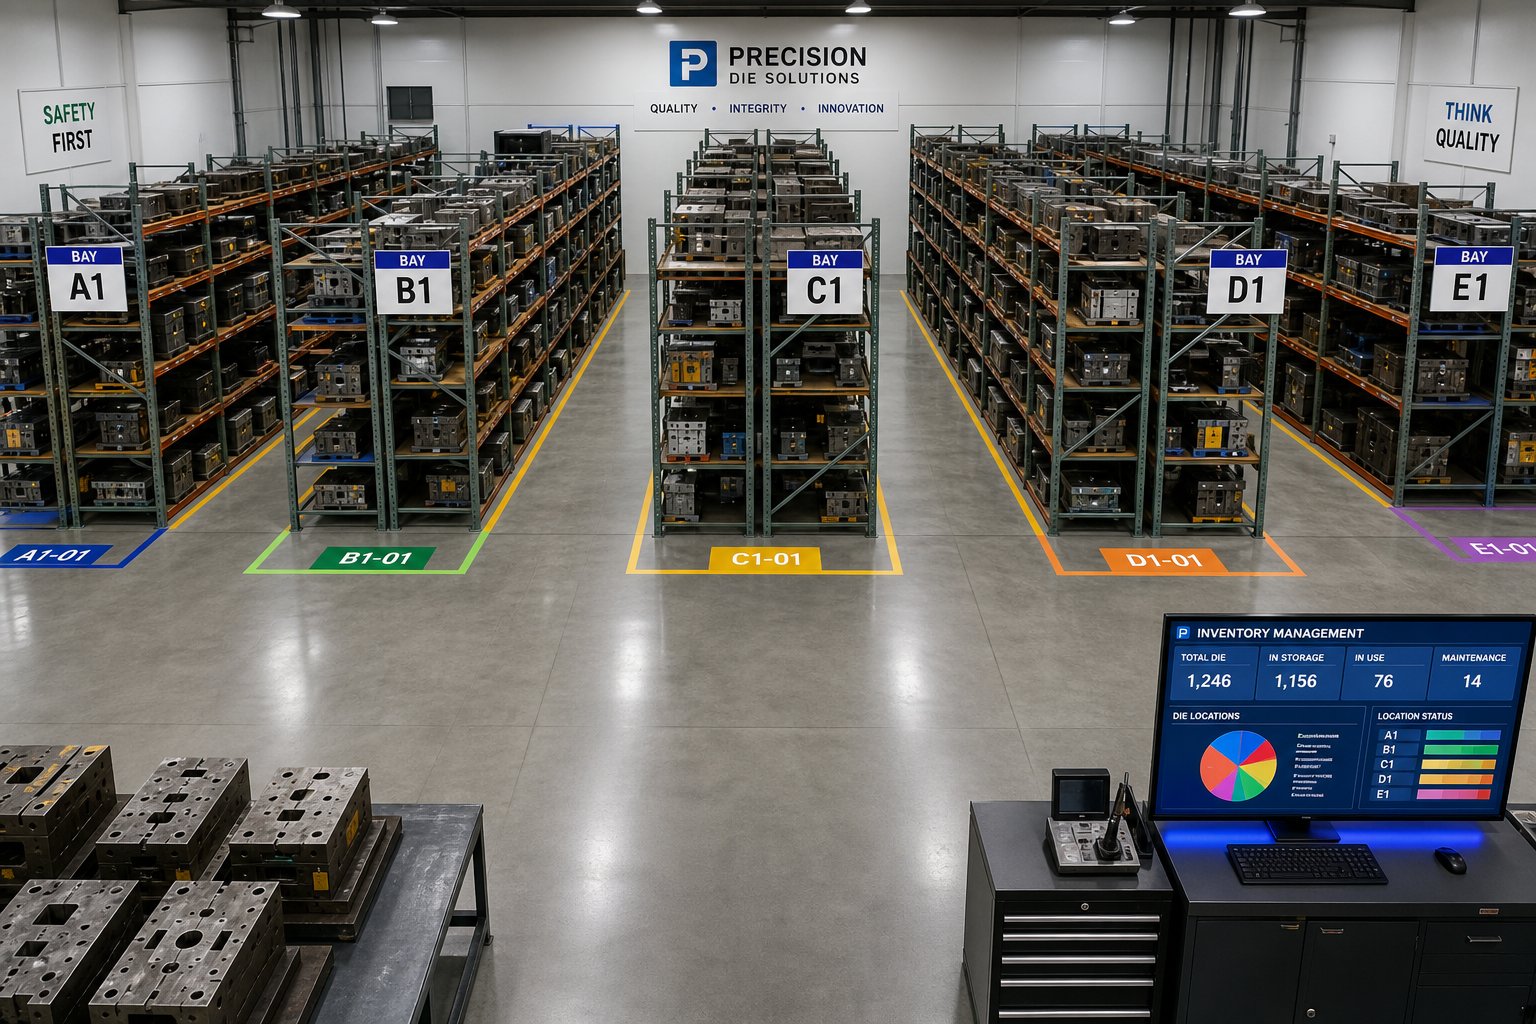
Scegliere il sistema di storage giusto per la tua attività
Ogni decisione relativa all'archiviazione trattata in questo articolo si riduce a una domanda: il tuo sistema corrisponde alla realtà di ciò che stai archiviando, con quale frequenza vi accedi e quanto tempo deve durare? La risposta non è universale. Un artigiano con 80 fustelle sottili in una camera da letto libera ha bisogno di una configurazione completamente diversa rispetto a un responsabile degli utensili che utilizza 60 fustelle progressive per cicli di produzione trimestrali. Ma il quadro decisionale è lo stesso per entrambi.
Abbina la tua situazione al giusto sistema di storage
Piuttosto che ricorrere a ciò che è conveniente o economico, gestisci la tua situazione attraverso questi criteri decisionali in ordine di priorità:
- Tipo e materiale dello stampo.Ciò determina i requisiti di protezione. L'acciaio per utensili necessita di rivestimenti-antiruggine e di controllo climatico. L'acciaio al carbonio sottile necessita di stoccaggio chiuso e asciutto. Il fotopolimero necessita di protezione UV. Inizia da qui perché elimina le opzioni che non possono soddisfare le esigenze di conservazione di base.
- Peso e dimensioni.Ciò detta i requisiti strutturali. Se i tuoi stampi necessitano di un carrello elevatore, hai bisogno di scaffalature progettate da produttori di scaffalature per lo stoccaggio di stampi che progettano per carichi concentrati - e non scaffalature di magazzino riconvertite. Se le vostre trafile pesano grammi, le preoccupazioni strutturali scompaiono e l’organizzazione diventa la sfida principale.
- Dimensioni delle scorte e traiettoria di crescita.Dimensiona il tuo sistema per dove sarai tra due anni, non oggi. Un artigiano con 100 matrici che si dirige verso 200 dovrebbe saltare il singolo raccoglitore e investire ora in un sistema di tasche o cassetti scalabile. Un'officina industriale che aggiunge 10 stampi all'anno necessita di vani rack con capacità di espansione pianificata.
- Frequenza di accesso.Le fustelle ad alta-rotazione richiedono accessibilità immediata - posizioni rivolte-frontalmente, etichette chiare, non è necessario mescolare. Gli stampi a rotazione-bassa possono occupare posizioni più dense e meno convenienti. La mancata corrispondenza della frequenza di accesso alla posizione è il modo in cui il tempo di recupero raddoppia silenziosamente.
- Spazio disponibile e vincoli di struttura.Misura prima di acquistare. Capacità di carico del pavimento, altezza del soffitto, larghezza del corridoio per le attrezzature o semplicemente le dimensioni dell'armadio della tua stanza artigianale - questi vincoli fisici restringono le tue opzioni più velocemente di qualsiasi preferenza.
- Budget relativo al valore dello stampo.Spendere 300 dollari in scaffalature per proteggere 50.000 dollari in attrezzature è un investimento insufficiente. Spendere $ 500 in mobili per riporre oggetti artigianali per una collezione di fustelle da $ 200 potrebbe essere eccessivo. Le proporzioni contano - il tuo sistema di stoccaggio di timbri e matrici dovrebbe riflettere il valore di ciò che sta proteggendo.
Lavorare attraverso questi criteri in sequenza previene l'errore d'acquisto più comune: acquistare basandosi su un singolo fattore (di solito il prezzo o l'estetica) ignorando gli altri. I rack di stoccaggio per stampi più economici non risparmiano nulla se non sono in grado di gestire il carico. L'organizzatore artigianale più elegante fallisce se non si adatta a una collezione in crescita.
Conservazione come parte del ciclo di vita completo dello stampo
L'aspetto più approfondito che attraversa ogni sezione di questo articolo è che l'archiviazione non è un'attività separata dall'utilizzo dello stampo - è una fase continua nel ciclo di vita dello stampo. Uno stampo si sposta dalla produzione alla produzione, allo stoccaggio, al recupero e nuovamente alla produzione, ripetendo quel ciclo per anni o addirittura decenni. La capacità di sopravvivere a ciascuna fase di stoccaggio determina direttamente il numero di cicli di produzione che fornisce prima di richiedere riparazione o sostituzione.
Questa prospettiva del ciclo di vita cambia il modo in cui valuti gli investimenti nello storage. Un'area di stoccaggio-a clima controllato con scaffalature adeguate non è una spesa generale - è un'estensione della vita produttiva dello stampo. Un'ispezione trimestrale che rileva la corrosione in fase iniziale- non è un lavoro impegnativo - ma impedisce una riaffilatura di $ 15.000. Un sistema di etichettatura che riduce di due minuti ogni recupero non è bello-da-avere - per centinaia di cambi di stampo all'anno, è una produttività misurabile.
La longevità inizia infatti a monte dello stoccaggio, nella fase di produzione. Gli stampi progettati con dimensioni di base standardizzate, superfici di appoggio uniformi e punti di sollevamento integrati vengono immagazzinati in modo più prevedibile e sicuro rispetto agli stampi progettati senza tali considerazioni. Ai produttori piaceYICHENprogettare gli stampi per stampaggio tenendo presente l'intero ciclo di vita - non solo le prestazioni della macchina da stampa, ma anche la manutenibilità, la durabilità nello stoccaggio e la produzione stabile negli anni trascorsi tra rack e macchina da stampa. I responsabili degli strumenti che collaborano con i fornitori pensando oltre il conteggio dei risultati e valutando la compatibilità di archiviazione, l'accesso alla manutenzione e la stabilità dimensionale a lungo-termine ottengono stampi che funzionano meglio e durano più a lungo in ogni fase della loro vita utile.
Che tu stia organizzando un laboratorio artigianale o progettando uno stampo industriale, vale il principio: considera lo stoccaggio come una parte attiva della tua strategia di attrezzaggio, non come un ripensamento che avviene dopo che il lavoro vero e proprio è stato svolto. Gli stampi che durano più a lungo sono quelli conservati con la stessa intenzionalità con cui sono stati realizzati.
Domande frequenti sullo stoccaggio degli stampi per stampaggio
1. Qual è il modo migliore per conservare le matrici pesanti?
Gli stampi per stampaggio pesanti richiedono scaffalature strutturali con travi a I-o scaffalature saldate personalizzate adatte a carichi concentrati, non scaffalature per pallet standard. Ogni livello dello scaffale dovrebbe supportare la fustella più pesante con un fattore di sicurezza pari ad almeno il 25%. Posiziona i blocchi della matrice in poliuretano (durometro Shore A 80-95) tra la matrice e la superficie della cremagliera per ammortizzare l'acciaio per utensili rettificato di precisione-. Prima dello stoccaggio, sgrassare tutte le superfici, applicare olio antiruggine e avvolgere nella pellicola VCI. Produttori come YICHEN engineer stampi con dimensioni di base standardizzate e superfici di appoggio piane, che semplificano la configurazione del rack e migliorano la stabilità di stoccaggio su cicli ripetuti.
2. Come si previene la ruggine sugli stampi in magazzino?
La prevenzione della ruggine richiede un approccio a più livelli. Innanzitutto, pulire accuratamente le matrici per rimuovere i residui di lubrificanti e trucioli metallici. Applicare un sottile strato di protettivo a base di olio o cera antiruggine-a base di cera-su tutte le superfici metalliche esposte. Quindi avvolgi gli stampi industriali in una pellicola VCI (inibitore della corrosione da vapore), che emette molecole protettive che formano una barriera invisibile sul metallo all'interno di spazi chiusi. Controllare l'ambiente di conservazione mantenendo l'umidità relativa inferiore al 50% e la temperatura compresa tra 18 e 22 gradi Celsius. Per gli stampi artigianali realizzati in acciaio al carbonio sottile, conservarli in contenitori sigillati con pacchetti essiccanti di gel di silice e controllare ogni 4-6 settimane per i primi segni di ossidazione.
3. Perché le scaffalature portapallet standard non funzionano bene per lo stoccaggio degli stampi?
Le scaffalature portapallet standard sono progettate per carichi distribuiti uniformemente sui pallet, non per carichi concentrati provenienti da stampi pesanti. Uno stampo da 3.000 kg appoggiato su due travi profilate a rulli- crea uno stress localizzato che supera di gran lunga la capacità distribuita nominale. Nel corso del tempo, le travi si deformano gradualmente in una modalità di cedimento progressivo che è invisibile fino a quando non si verifica un collasso catastrofico. Inoltre, le travi profilate a rullo- non hanno la rigidità torsionale necessaria per assorbire le forze dinamiche durante il posizionamento e il recupero del carrello elevatore. Le scaffalature per stampi realizzate appositamente-utilizzano elementi strutturali in acciaio-laminati a caldo, connessioni saldate o imbullonate e profili di travi progettati specificatamente per carichi concentrati anziché distribuiti.
4. Come dovrei organizzare una grande collezione di fustelle artigianali per un rapido recupero?
Per collezioni superiori a 200 monconi, combina l'organizzazione fisica con il tracciamento digitale. Scegli un criterio di ordinamento primario come tema, frequenza di utilizzo o marchio per evitare la paralisi decisionale. Assegna posizioni fisiche fisse utilizzando sistemi tascabili trasparenti o custodie magnetiche etichettate, quindi crea un catalogo digitale in un foglio di calcolo o in un'app dedicata elencando il nome, la categoria e la posizione di conservazione di ciascuna fustella. Implementa un rigoroso protocollo di restituzione in cui ogni dado torna al punto assegnato immediatamente dopo l'uso. Rivedi il tuo sistema trimestralmente man mano che le raccolte crescono e i modelli di utilizzo cambiano. La chiave è scegliere una struttura abbastanza semplice da seguire in modo coerente, non solo nei giorni di organizzazione ispirata.
5. Con quale frequenza è necessario ispezionare gli stampi immagazzinati?
La frequenza di ispezione dipende dalla qualità dell'ambiente di archiviazione. In ambienti non controllati con umidità variabile, ispezionare le trafile industriali mensilmente e quelle artigianali ogni 4-6 settimane. In ambienti parzialmente controllati con deumidificatori presenti, ispezionare gli stampi industriali trimestralmente e quelli artigianali ogni 2-3 mesi. Nello stoccaggio completamente climatizzato con umidità inferiore al 50%, gli stampi industriali necessitano di ispezione ogni 6 mesi e quelli artigianali ogni 4-6 mesi. Controllare l'integrità dell'involucro VCI, cercare condensa all'interno degli involucri, esaminare i bordi taglienti per individuare eventuali macchie di ruggine in condizioni di buona illuminazione e verificare che le pellicole protettive di olio non si siano seccate. Registra tutti i risultati per consentire la manutenzione predittiva.


