


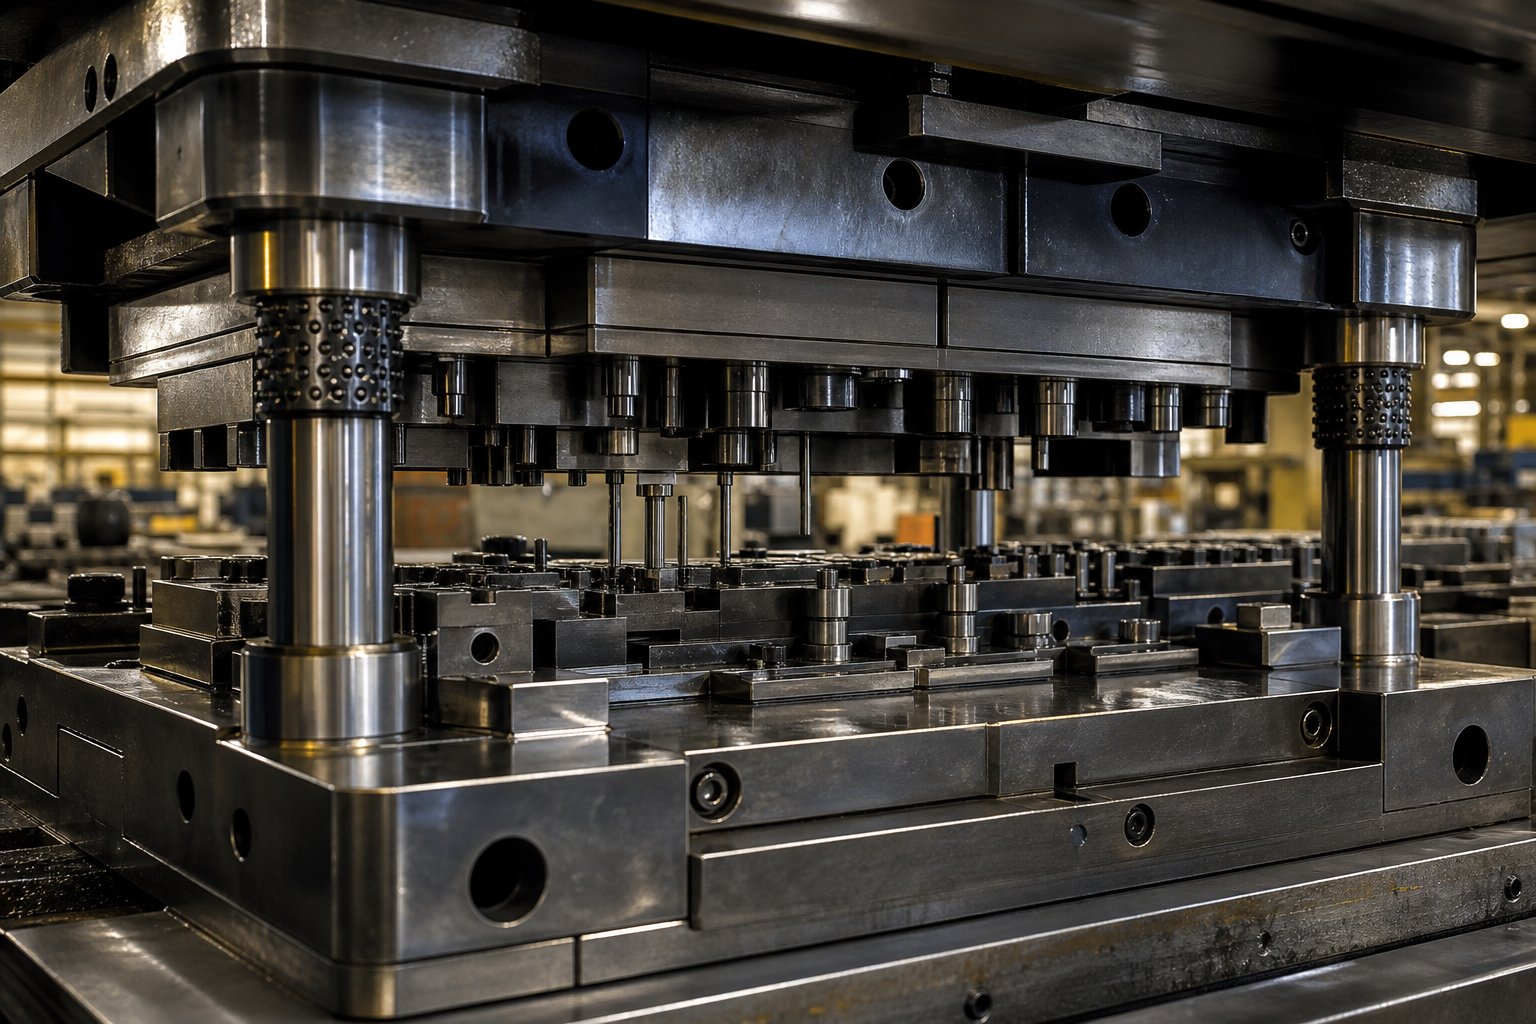
Cosa significa realmente l'attrezzatura per stampi e perché è importante
Se te lo sei mai chiestocos'è lo stampaggio dei metalli, la risposta inizia da una cosa: gli utensili all'interno della pressa. Ogni staffa, clip, terminale e pannello che esce da una linea di stampaggio deve la sua forma, precisione e coerenza a un insieme di strumenti progettati con precisione che lavorano in sinergia a centinaia-a volte migliaia-di colpi all'ora. Senza gli strumenti giusti, anche la pressa più potente è solo una macchina costosa che sbatte acciaio contro acciaio.
Allora cosa sono le matrici e come si inseriscono nel quadro più ampio? Ecco una definizione di stampaggio chiara che puoi portare direttamente in officina:
Gli utensili per matrici per stampaggio sono il set completo di strumenti progettati-compresi punzoni, blocchi di matrici, piastre di estrazione e sistemi di guida-installati all'interno di una pressa per stampaggio per tagliare, piegare, imbutire e formare la lamiera in parti finite a velocità di produzione.
Quella singola frase cattura la portata, ma i dettagli contano. Uno stampo per stampaggio non è un singolo pezzo di acciaio. È un insieme di componenti interdipendenti, ciascuno con uno specifico lavoro meccanico. Comprendere la distinzione tra questi componenti è il primo passo verso il controllo della qualità, dei costi e dei tempi di attività.
Definizione degli utensili per stampi per stampaggio nella produzione moderna
Tre termini ricorrono costantemente-e sono spesso usati in modo intercambiabile, il che crea confusione. Ecco come differiscono effettivamente:
- Morire:La metà femminile del set di strumenti. Contiene la cavità sagomata o il tagliente in cui viene premuto o tranciato il materiale. Consideralo come il lato stampo dell'equazione.
- Punch:La controparte maschile. Fornisce forza di formatura o taglio spingendo la lamiera dentro o attraverso la cavità dello stampo. Il punzone e la matrice devono corrispondere a giochi estremamente ridotti-spesso entro millesimi di pollice.
- Set di stampi (pacchetto di utensili):Il gruppo completo che comprende punzone, blocco matrice, piastra di estrazione, perni di guida, boccole, piastre di supporto e tutta la bulloneria di supporto montata sui pattini della matrice superiore e inferiore. Questo è ciò che viene implorato dalla stampa.
Quando qualcuno chiede "cosa sono gli stampi nella produzione", in realtà si stanno chiedendo dell'intero sistema. Il blocco della matrice da solo non fa nulla di utile senza il punzone che guida il materiale al suo interno, la piastra di estrazione che tiene il pezzo piatto e il sistema di guida che mantiene tutto allineato colpo dopo colpo. Gli utensili di alta-qualità consentono ai produttori di mantenere tolleranze altrettanto strette0,0002 polliciattraverso milioni di cicli-un livello di ripetibilità che nessun altro metodo di formatura può eguagliare a velocità e costi paragonabili.
Perché l'utensileria per fustellatura è il fondamento di ogni parte stampata
Immagina di far funzionare una pressa per stampaggio a 400 colpi al minuto. Ogni singolo colpo deve atterrare esattamente nella stessa posizione, applicare esattamente la stessa forza e produrre esattamente la stessa geometria della parte. Gli strumenti sono ciò che lo rende possibile. È il principale fattore determinante della qualità delle parti, dell'uniformità dimensionale e del costo per pezzo nello stampaggio di metalli in volumi elevati.
Una progettazione o una lavorazione artigianale inadeguata degli utensili introduce una serie di problemi: parti incoerenti, tassi di scarto più elevati, arresti non pianificati della pressa e costose operazioni secondarie come la sbavatura che non avrebbero mai dovuto essere necessarie. Una matrice per stampaggio-ben costruita, d'altro canto, offre tagli netti, tolleranze strette e un flusso regolare delle parti-spesso eliminando completamente la necessità di lavorazione a valle.
La relazione tra qualità degli utensili ed economia della produzione è esattamente ciò che questo articolo illustra. Nelle sezioni successive troverai un confronto dettagliato dei tipi di matrici e quando ciascuno di essi ha senso dal punto di vista finanziario, un'analisi componente-per-componente del funzionamento effettivo di una matrice per stampaggio, indicazioni sulla selezione dell'acciaio per utensili e sui trattamenti superficiali, uno sguardo alla simulazione moderna e all'ottimizzazione del layout delle strisce, un riferimento per la risoluzione dei problemi per le modalità di guasto più comuni, un quadro realistico per comprendere i costi degli utensili e consigli pratici sulla valutazione dei fornitori. Ogni sezione è progettata per offrirti la profondità ingegneristica e la chiarezza-decisionale che le panoramiche-a livello superficiale saltano completamente.
Il punto di partenza logico? Capire innanzitutto quale tipo di stampo è adatto alla tua macchina da stampa-perché quell'unica decisione determina tutti i costi e le funzionalità che ne conseguono.
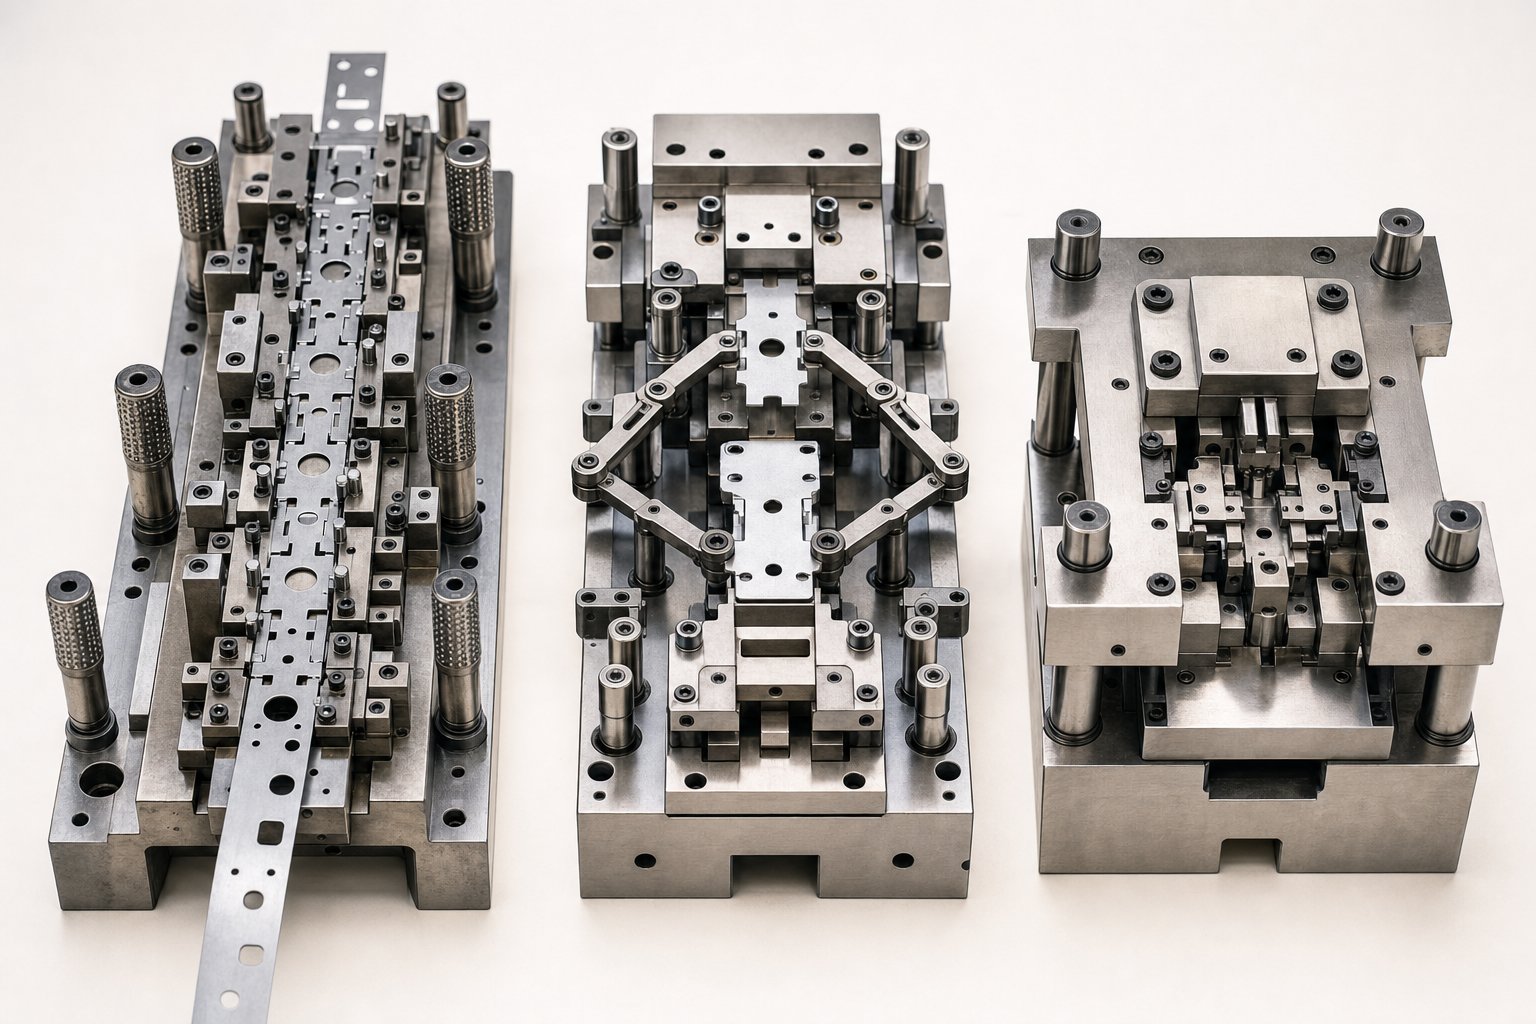
Tipi di stampi per stampaggio e come scegliere quello giusto
Scegliere il tipo di matrice sbagliato è uno degli errori più costosi nello stampaggio dei metalli. Ti blocca in una struttura di costi, una velocità di ciclo e una serie di limitazioni geometriche che seguono il progetto per tutta la sua vita produttiva. La sfida è che i quattroprincipali tipi di stampi per stampaggio-progressivo, trasferimento, composto e combinazione-si sovrappongono abbastanza da creare vera confusione, ma differiscono abbastanza da far sì che una selezione errata possa raddoppiare la spesa per gli strumenti o ridurre la produttività.
Allora come decidi? Il processo dello stampo viene abbinato a tre variabili: geometria della parte, volume annuale e requisiti di tolleranza. Se prendi queste tre decisioni nel modo giusto, ogni decisione a valle-classe dei materiali, programma di manutenzione, selezione della macchina da stampa- prenderà il suo posto in modo più naturale.
Stampi progressivi vs. Stampi transfer vs. Stampi composti
Ciascuno dei principali tipi di stampi funziona secondo un principio fondamentalmente diverso e tale principio determina ciò che può e non può fare in modo efficiente.
Muore progressivealimentare una striscia metallica continua attraverso una serie di stazioni, ciascuna delle quali esegue un'operazione diversa-perforazione, intaglio, piegatura, formatura-fino a quando la parte finita non viene tagliata nella stazione finale. La striscia funge da trasportatore autonomo, eliminando la movimentazione dei pezzi tra un'operazione e l'altra e consentendo velocità di corsa che normalmente superano i 200 colpi al minuto per i pezzi di piccole dimensioni. Ciò rende gli utensili progressivi la scelta-ideale per volumi elevati-di componenti di piccole e medie-dimensioni come terminali elettrici, staffe e clip.
Il trasferimento muoreadottare un approccio diverso. I singoli pezzi grezzi vengono separati anticipatamente dalla striscia e quindi trasferiti meccanicamente da una stazione all'altra mediante un sistema di trasporto dedicato-tipicamente meccanismi a dita o travi ambulanti. Ciò è essenziale per le parti troppo grandi, troppo profonde-disegnate o troppo geometricamente complesse per rimanere attaccate a una striscia di supporto.Timbratura di trasferimentoè comune negli alloggiamenti degli elettrodomestici, nei pannelli delle carrozzerie automobilistiche e nei componenti strutturali in cui la profondità di formatura tridimensionale-rende l'alimentazione basata su strisce-impraticabile.
Il composto muoreeseguire più operazioni di taglio-tranciatura e perforazione, ad esempio-in un unico colpo di pressione. Poiché ogni caratteristica viene prodotta simultaneamente, l'allineamento tra le operazioni è quasi perfetto. Il compromesso è la velocità: le matrici composte in genere funzionano più lentamente degli utensili progressivi e sono più adatte per parti piatte o quasi-piatte dove la precisione dimensionale conta più della velocità di ciclo. Rondelle, guarnizioni e contatti elettrici piatti sono classiche applicazioni di stampi compositi.
La combinazione muoreunisci le operazioni di taglio e formatura in un unico colpo-pensa che la tranciatura e la piegatura avvengano simultaneamente. Occupano una nicchia tra gli utensili compositi e quelli progressivi, offrendo una complessità moderata a un volume moderato con un investimento inferiore in utensili rispetto a una configurazione progressiva completa.
| Tipo di matrice | Principio di funzionamento | Miglior-complessità della parte adatta | Gamma di volume ideale | Costo relativo | Velocità del ciclo |
|---|---|---|---|---|---|
| Progressivo | La striscia avanza attraverso più stazioni; ciascuna stazione esegue un'operazione | Parti di piccole e medie dimensioni-con molteplici funzionalità (piegature, fori, forme) | 100,000+ parti/anno | Alto | Veloce (200-1,500+ SPM) |
| Trasferire | Singoli pezzi grezzi spostati meccanicamente tra stazioni separate | Parti complesse di grandi dimensioni,-disegnate o 3D-complesse | 25.000-500,000+ parti/anno | Da alto a molto alto | Moderato (15-80 SPM) |
| Composto | Operazioni di taglio multiple in un'unica corsa su una stazione | Parti piatte o quasi-piatte che richiedono caratteristiche strette-per-precisione delle caratteristiche | 10.000-250.000 pezzi/anno | Moderare | Moderato (40-200 SPM) |
| Combinazione | Operazioni di taglio e formatura combinate in un'unica passata | Parti moderatamente complesse con caratteristiche sia tagliate che formate | 10.000-150.000 pezzi/anno | Moderare | Moderato (30-150 SPM) |
Abbinamento del tipo di matrice al volume di produzione e alla geometria della parte
Le soglie di volume rappresentano il punto in cui la teoria incontra la realtà del budget. Uno stampo a stazione singola-potrebbe costare una frazione di una configurazione progressiva, ma il suo costo per-parte rimane invariato indipendentemente dal volume. Uno stampo progressivo, al contrario, richiede un forte investimento iniziale che viene ripagato solo quando il volume di produzione è sufficientemente elevato da ammortizzare l'attrezzatura su un numero sufficiente di parti. In pratica, il punto di incrocio in genere si colloca tra 50.000 e 100.000 parti annuali-anche se la complessità delle parti e il tempo di ciclo spingono tale numero verso l'alto o verso il basso.
Quando la stampa a trasferimento ha più senso della stampa progressiva? Il fattore decisivo è solitamente la geometria del pezzo, non solo il volume. Se la parte richiede imbutiture profonde, aree di pannelli di grandi dimensioni o operazioni di formatura che distorcerebbero o romperebbero una striscia portante, l'attrezzatura di trasferimento diventa l'unico percorso praticabile. Vedrai anche gli stampi di trasferimento specificati quando le parti finite devono essere ruotate o riposizionate tra le stazioni-cosa che una striscia progressiva semplicemente non può accogliere.
Per volumi inferiori o serie di prototipi, gli stampi per stampaggio di metalli composti o combinati rappresentano spesso l'investimento più intelligente. Mantengono gestibili i costi degli utensili pur garantendo la coerenza dimensionale che le configurazioni a stazione singola-alimentate manualmente faticano a mantenere.
Comprensione delle classificazioni degli utensili di classe A, B e C
Oltre al tipo di fustella, la classe di utensileria determina quanto dureranno le tue matrici per stampaggio-e quanto dovresti aspettarti di spendere per la loro manutenzione. Il sistema di classificazione si collega direttamente alla durata prevista dello stampo misurata in colpi totali:
- Utensili di classe A:Costruito per il lungo periodo. Questi stampi utilizzano acciai per utensili di prima qualità, inserti in metallo duro nelle-stazioni ad alta usura e componenti temprati ovunque. La durata prevista dello stampo spesso supera 1.000.000 di risultati, rendendo la Classe A lo standard per la produzione automobilistica e altri programmi ad alto-volume in cui il tempo di attività ininterrotto è fondamentale.
- Utensili di classe B:Una pratica via di mezzo. Costruite con acciai per utensili di qualità ma con meno inserti premium, le matrici di Classe B in genere forniscono da 250.000 a 1.000.000 di colpi. Sono adatti alla produzione di volumi medi- in cui il costo degli utensili deve rimanere proporzionale al valore totale dell'ordine.
- Utensili di classe C:Progettato per tirature brevi, prototipi o produzione di ponti. I materiali e la costruzione sono semplificati per ridurre al minimo i costi iniziali, con una durata prevista dello stampo inferiore a 250.000 colpi. La classe C è la scelta giusta quando hai bisogno di ricambi velocemente e la quantità totale nel ciclo di vita non giustifica un investimento più pesante.
Selezionare la classe giusta non significa scegliere l'opzione "migliore"-ma piuttosto abbinare l'investimento in attrezzature alla realtà della produzione. L'eccessiva-specificazione di una fustella di Classe A per una corsa a vita di 50.000-parti comporta uno spreco di capitale. La sotto-specificazione degli utensili di Classe C per un programma composto da un milione di componenti crea un ciclo di usura prematura, riaffilatura ed eventuale ricostruzione che costa molto di più nel lungo periodo.
Ciascuno di questi tipi e classificazioni di matrici, tuttavia, è valido tanto quanto i singoli componenti all'interno dello strumento. Il punzone, il blocco della matrice, l'estrattore e il sistema di guida svolgono ciascuno un ruolo meccanico distinto-e quando uno di essi inizia a usurarsi, gli effetti si propagano in ogni parte che esce dalla pressa.
Spiegazione dei componenti critici all'interno di uno stampo per stampaggio
Uno stampo per stampaggio sembra un solido blocco di acciaio dall'esterno, ma aprilo e troverai un assemblaggio attentamente orchestrato di singoli componenti-ognuno progettato per eseguire una specifica funzione meccanica durante ogni corsa di stampa. Comprendere questi componenti degli stampi per stampaggio non è solo accademico. È la differenza tra diagnosticare un problema in pochi minuti e passare ore a rincorrere i sintomi mentre gli scarti si accumulano alla fine della linea.
Ecco una rapida panoramica funzionale dei componenti principali dello stampaggio dei metalli prima di approfondire il modo in cui funzionano effettivamente insieme:
- Punch:Fornisce forza di taglio o formatura penetrando nel materiale del pezzo.
- Blocco matrice:Fornisce la cavità di accoppiamento o il tagliente che modella o trancia il materiale contro il punzone.
- Piastra estrattore:Mantiene la striscia piatta contro la superficie della matrice e la stacca dal punzone durante la corsa di ritorno.
- Perni e boccole guida:Mantieni l'allineamento preciso tra le metà superiore e inferiore dello stampo durante ogni corsa.
- Piloti:Registra la striscia in una posizione esatta in ciascuna stazione, assicurando che ogni elemento arrivi dove dovrebbe.
- Piastre di supporto:Distribuire i carichi del punzone sul pattino della matrice per prevenire danni e deformazioni localizzate.
Ognuna di queste parti ha un lavoro chiaramente definito. La vera complessità-e la vera fonte dei problemi di qualità-risiede nel modo in cui interagiscono sotto carico, in velocità, colpo dopo colpo.
Come funzionano insieme il punzone, il blocco matrice e la piastra estrattore
Immagina un singolo colpo di taglio al rallentatore. Il pistone della pressa scende portando il pattino superiore verso il basso. La piastra di estrazione, caricata da molle, entra in contatto per prima con il nastro di lamiera e lo preme saldamente contro la superficie inferiore della matrice. Questo è fondamentale-se la striscia non viene tenuta piatta e fissata prima che il punzone venga a contatto con il materiale, il taglio si distorcerà, la parte si sposterà e si formeranno delle bave sul lato sbagliato del bordo.
Una frazione di secondo dopo, il punzone penetra nella striscia. In un'operazione di punzonatura, il punzone taglia il materiale spingendolo nell'apertura del blocco matrice sottostante. La distanza tra il punzone e il blocco della matrice-tipicamente espressa come percentuale dello spessore del materiale-determina la qualità del bordo tagliato. Troppo stretto e lo strumento si usura prematuramente. Troppo lento e si ottengono sbavature e ribaltamenti eccessivi. Per l'acciaio dolce, i giochi spesso rientrano nell'intervallo del 5-10% dello spessore del materiale per lato, sebbene i materiali più duri come l'acciaio inossidabile richiedano valori più ristretti.
Durante la corsa di ritorno, la molla-si è caricatapiastra di estrazionesvolge la sua seconda funzione: tiene fermo il nastro mentre il punzone si ritira. Senza di esso, il materiale aderirebbe al corpo del punzone-soprattutto durante la foratura, dove il metallo collassa saldamente attorno al gambo del punzone. L'estrattore libera letteralmente il materiale, consentendo alla striscia di avanzare in modo pulito fino alla stazione successiva.
Il blocco dello stampo, nel frattempo, non è solo un'apertura passiva. I suoi taglienti devono essere rettificati con geometria e durezza precise per produrre superfici di taglio pulite. Nelle stazioni di formatura, il blocco matrice funge da cavità che definisce la forma finale della parte metallica stampata, rendendo la sua finitura superficiale e la precisione dimensionale altrettanto importanti quanto la geometria del punzone sopra di essa.
Sistemi di guida, piloti e precisione di allineamento
I punzoni e i blocchi delle matrici possono essere perfetti da soli, ma produrre comunque parti difettose se l'allineamento si sposta anche di pochi millesimi di pollice. Questo è il compito del sistema di guida-ed è probabilmente l'elemento più sottovalutato dell'intero strumento.
Perni e boccole guidasono il principale meccanismo di allineamento. I perni in acciaio temprato montati su una metà dello stampo scorrono in boccole forate di precisione-sulla metà opposta, costringendo i pattini superiore e inferiore a viaggiare su un unico percorso ripetibile. Negli stampi progressivi ad alta-velocità che eseguono centinaia di corse al minuto, il sistema di guida assorbe le forze laterali e la crescita termica mantenendo l'allineamento entro i micron. I gruppi guida con cuscinetti a sfera-sono comuni nelle applicazioni di precisione perché riducono l'attrito e resistono meglio all'usura rispetto alle boccole lisce.
Pilotigestire una diversa sfida di allineamento: la registrazione delle strisce. Mentre la striscia di metallo avanza da una stazione all'altra in uno stampo progressivo, i piloti-piccoli perni affusolati montati sullo stampo superiore-entrano nei fori pre-forati nella striscia e la tirano nella posizione esatta prima che avvenga qualsiasi taglio o formatura. La rastremazione consente alla striscia di autocentrarsi-, correggendo piccoli errori di alimentazione prima che la stampante raggiunga il punto morto inferiore. Senza un pilotaggio accurato, la spaziatura tra fori-a-, le posizioni di piegatura e le posizioni delle caratteristiche si spostano da una stazione all'altra e l'errore cumulativo può spingere le parti metalliche stampate fuori tolleranza ben prima che qualsiasi tagliente mostri un'usura visibile.
Piastre di supportosvolgono un ruolo strutturale più silenzioso ma essenziale. Posizionate tra i fermi del punzone e il pattino della matrice, queste piastre temprate diffondono la forza concentrata di ogni impatto del punzone su un'area più ampia. Salta la piastra di supporto e i singoli punzoni palpeggeranno gradualmente la superficie della matrice-creando piccole rientranze che sposteranno la posizione del punzone nel tempo e ridurranno silenziosamente la precisione della parte.
Riconoscere l'usura dei componenti prima che influisca sulla qualità della parte
Ogni componente di uno stampo per stampaggio è un oggetto soggetto ad usura. La domanda non è mai se si usurerà, ma quanto velocemente è possibile rilevare l'usura prima che si manifesti nelle tue parti.
Usura del punzoneè il più visibile. Un punzone affilato produce una zona di taglio pulita con una bava stretta. Man mano che il tagliente si smussa, l'altezza della bava aumenta, la banda di taglio si restringe e la forza di taglio aumenta-a volte in modo abbastanza evidente da consentire agli operatori di stampa di sentire la differenza. La decisione tra la riaffilatura e la sostituzione completa dipende da quanto materiale è già stato rimosso dalla lunghezza del punzone. La maggior parte dei punzoni può essere riaffilata più volte prima di raggiungere una soglia di lunghezza minima, al di sotto della quale il punzone non impegna più il blocco della matrice abbastanza in profondità da completare un taglio netto.
Usura del bordo del blocco matricesegue uno schema simile ma è più difficile da vedere senza rimuovere la fustella dalla pressa. I produttori di utensili esperti cercano indicatori secondari: aumento della bava sulla parte, accumulo di sfridi nell'apertura della matrice o uno spostamento graduale delle dimensioni del pezzo grezzo che segnala che il profilo di taglio è leggermente cresciuto a causa dell'erosione del bordo.
Usura del perno guida e della boccolasi manifesta in modo diverso-e in modo più insidioso. Piuttosto che un difetto improvviso, noterai una lenta deriva dimensionale su più funzioni della parte. Le posizioni dei fori cambiano leggermente, le linee di piegatura vagano e le dimensioni da elemento-a-elemento iniziano a tendere verso il bordo della fascia di tolleranza. Se i dati della tua CMM mostrano una tendenza progressiva anziché una dispersione casuale, i componenti della guida usurati sono il principale sospettato.
Usura o danneggiamento del pilotacrea una registrazione errata della striscia che sembra una variazione casuale ma in realtà segue il ciclo di alimentazione. Le parti possono alternarsi tra buone e marginali mentre la striscia avanza leggermente sopra- o sotto-in corrispondenza di stazioni specifiche. Il controllo dei diametri pilota e delle condizioni del cono durante la manutenzione programmata rileva questo problema prima che il tasso di scarto aumenti.
Il concetto fondamentale è semplice: la precisione del componente e la tolleranza della parte finale sono direttamente collegate. Uno stampo per stampaggio non diminuisce gradualmente in modo vago e difficile-da-tracciare. Ogni componente si usura secondo uno schema caratteristico che produce una firma specifica e identificabile nella parte finita. Imparare a leggere queste firme-attraverso l'andamento dimensionale, l'ispezione visiva e il monitoraggio della forza-è ciò che distingue la lotta antincendio reattiva dalla manutenzione proattiva degli stampi.
Naturalmente, la velocità con cui questi componenti si usurano dipende in larga misura dal materiale di cui sono fatti. La scelta del tipo di acciaio per utensili, del livello di durezza e del trattamento superficiale per ciascun componente è una delle decisioni meno discusse-e più consequenziali-nell'intero processo di attrezzaggio.
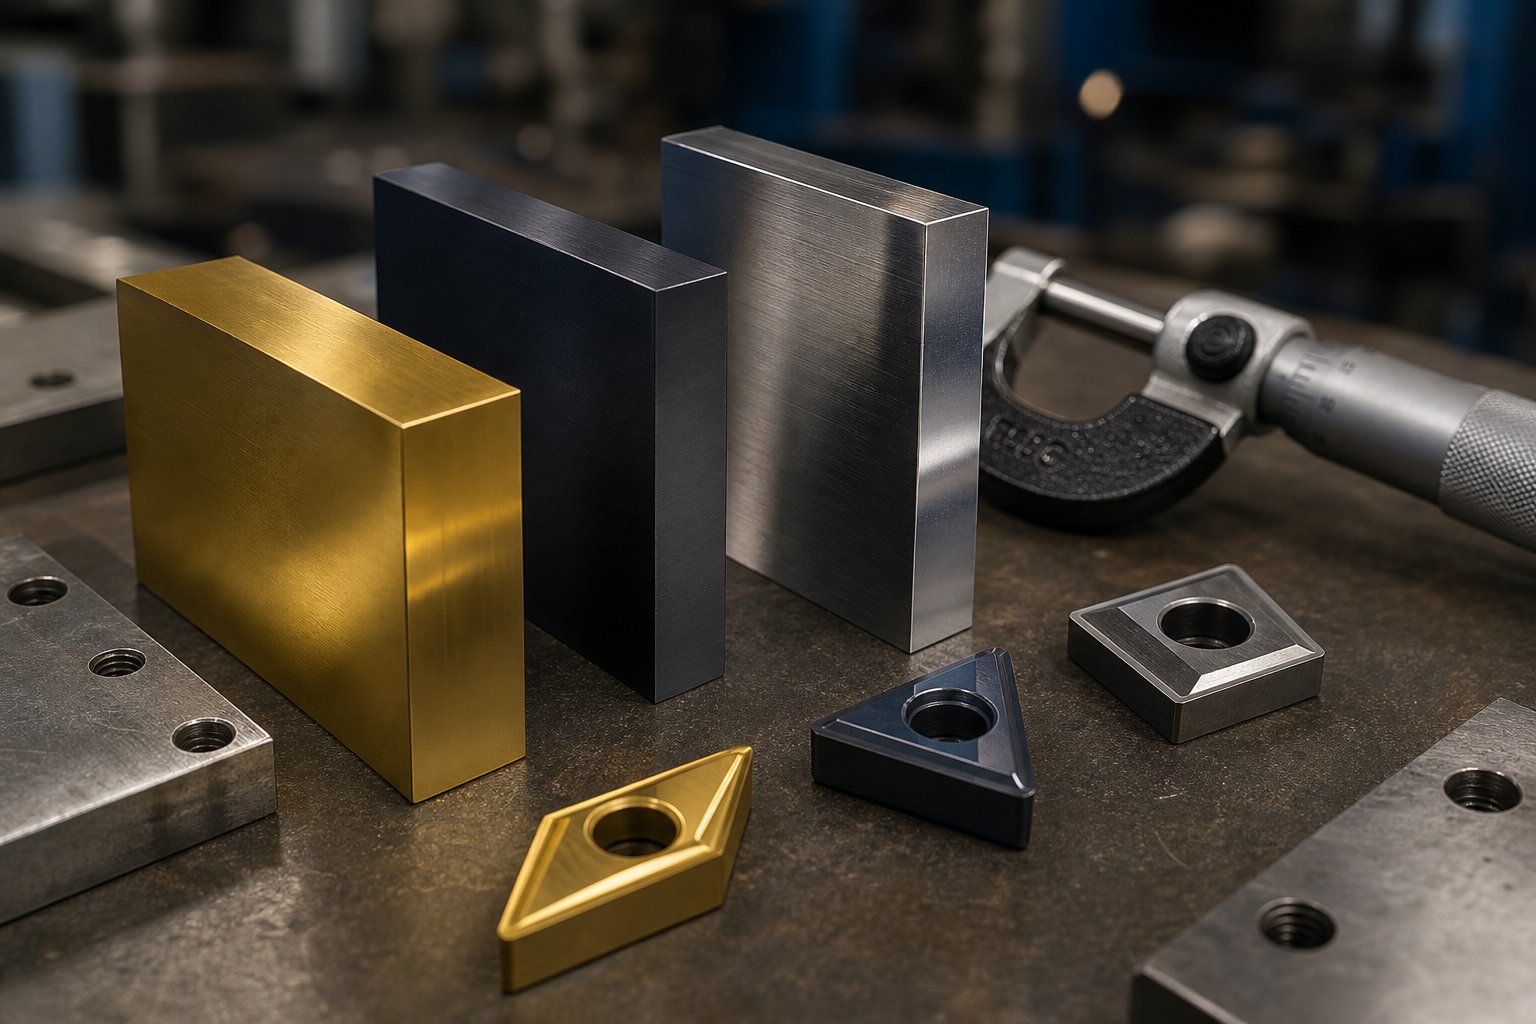
Guida alla selezione del materiale dello stampo per stampaggio e al trattamento superficiale
L'acciaio per utensili all'interno della tua matrice per stampaggio determina quante parti puoi eseguire prima della riaffilatura, quanto strette le tue tolleranze mantengono le tue lunghe campagne di produzione e se la tua matrice si guasta in modo corretto o catastrofico. Tuttavia, la selezione dei materiali è una delle decisioni più trascurate nel processo di attrezzaggio-spesso lasciata alle scelte predefinite o alle preferenze dei fornitori piuttosto che a una deliberata analisi ingegneristica.
Diversi gradi di acciaio per stampi si trovano in punti diversi nello spettro di durezza-rispetto a-tenacità e scegliere il punto sbagliato di tale spettro per la tua applicazione è una strada veloce verso il guasto prematuro dell'utensile. Ecco come si confrontano i gradi più comuni e quando ognuno guadagna il suo posto in una costruzione di stampi.
Qualità di acciaio per utensili per stampi per stampaggio e relativi compromessi in termini di prestazioni
Cinque qualità di acciaio per utensili coprono la stragrande maggioranza degli stampi per stampaggio dell'acciaio oggi in produzione. Ciascuno appartiene a una famiglia metallurgica diversa e questi tratti familiari determinano le prestazioni:
- D2 (alto-carbonio, alto-cromo):Il cavallo di battaglia per la tranciatura e lo sfondamento-a lungo termine. L'alto contenuto di cromo del D2 forma particelle di carburo duro che offrono un'eccezionale resistenza all'abrasione. Dopo l'indurimento e il rinvenimento, raggiunge D262-64 HRC-abbastanza forte da mantenere un filo tagliente dopo centinaia di migliaia di colpi. Il compromesso è la fragilità sotto impatto; D2 non è la scelta giusta per formature pesanti o operazioni che comportano carichi d'urto.
- A2 (indurimento in aria-):Con il 5% di cromo e un'eccellente stabilità dimensionale durante il trattamento termico, A2 raggiunge 63-65 HRC offrendo allo stesso tempo una migliore tenacità rispetto a D2. Viene comunemente utilizzato per punzoni di tranciatura, punzoni di formatura e applicazioni di rifilatura di stampi in cui una moderata resistenza all'usura incontra una moderata resistenza agli urti. A2 è una valida scelta a tutto tondo-per le costruzioni di stampi in acciaio per stampaggio di volumi medi.
- S7 (resistente agli urti-):Quando le tue stazioni di fustellatura prevedono trafilatura pesante, formatura profonda o shock meccanici ripetuti, S7 interviene. Si indurisce fino a 60-62 HRC ma dà priorità alla resistenza agli urti rispetto alla resistenza all'abrasione. Pensate a S7 come alla qualità che si piega prima di rompersi: ideale per componenti come punzoni di trafilatura e inserti di deformazione che assorbono carichi dinamici significativi a ogni corsa.
- M2 (acciaio ad alta-rapidità):Progettato per mantenere la durezza a temperature elevate, M2 raggiunge circa 62-64 HRC ed eccelle nelle applicazioni ad alta-corsa-velocità in cui il calore generato dall'attrito-ammorbidirebbe gli acciai convenzionali per lavorazioni a freddo. Vedrai M2 nel taglio dei punzoni che funzionano a 600+ colpi al minuto, dove la stabilità termica si traduce direttamente nella durata del tagliente.
- O1 (olio-indurente):L'opzione più economica, O1 è relativamente facile da lavorare e raggiunge 57-62 HRC dopo la tempra. Offre un ragionevole equilibrio tra tenacità e resistenza all'usura per la produzione a breve termine, l'utensileria per prototipi e le applicazioni in cui il numero totale di risultati non giustifica le qualità di acciaio di prima qualità.
Il compromesso di fondo è sempre lo stesso: gli acciai più duri resistono più a lungo all’usura abrasiva ma sono più inclini a scheggiarsi o rompersi sotto l’impatto. Gli acciai più resistenti assorbono meglio gli urti ma si smussano più velocemente. I produttori di utensili esperti mescolano le qualità all'interno di un unico stampo-utilizzando D2 o carburo nelle stazioni di taglio ad alta-usura e S7 nelle stazioni di formatura dove la resistenza agli urti è più importante della ritenzione del tagliente.
Parlando di metallo duro, gli inserti in metallo duro meritano una menzione a parte. Per le-stazioni di usura più elevate negli stampi progressivi-soprattutto quelli che utilizzano materiali abrasivi come l'acciaio stampato ad alto contenuto di silicio o le leghe inossidabili-gli inserti in carburo possono durare anche D2 con un fattore da cinque a dieci. Sono significativamente più costosi e più fragili, quindi sono generalmente riservati a stazioni specifiche piuttosto che utilizzati nell'intero stampo.
Trattamento termico e rivestimenti superficiali che prolungano la durata dello stampo
Scegliere la giusta qualità di acciaio è solo metà dell’equazione. Il modo in cui l'acciaio viene trattato termicamente-e i rivestimenti applicati alle sue superfici di lavoro possono raddoppiare o addirittura moltiplicare drasticamente la durata dello stampo.
Trattamento termicostabilisce la durezza e la tenacità di base di ciascun componente. Attraverso il-indurimento-riscaldamento dell'intera parte al di sopra della sua temperatura critica e la tempra-è standard per gli acciai per lavorazioni a freddo-come D2 e A2. La cementazione-, al contrario, crea un guscio esterno duro mantenendo un nucleo resistente, utile per i componenti che necessitano di resistenza all'usura superficiale ma devono assorbire l'impatto senza fratturarsi. Il trattamento termico sotto vuoto è fortemente consigliato indipendentemente dal metodo; COMEsottolineano gli esperti del settore, l'ossidazione causata da processi non- sotto vuoto inibisce l'adesione del rivestimento e può compromettere l'integrità della superficie prima ancora che lo stampo esegua la sua prima parte.
Rivestimenti superficialiaggiungi uno strato secondario di protezione che riduce drasticamente l'attrito e l'usura adesiva. Le opzioni più comuni includono:
- Nitruro di titanio (TiN):Un rivestimento PVD con una durezza di circa 2.400 HV. Il TiN fornisce una buona protezione-per uso generale contro l'usura abrasiva e adesiva ed è ampiamente utilizzato per il taglio dei punzoni. Il suo colore dorato rende la copertura del rivestimento facile da verificare visivamente.
- Carbonitruro di titanio (TiCN):Un passo avanti rispetto al TiN a circa 3.200 HV, il TiCN viene applicato come rivestimento multistrato ed è-adatto per applicazioni di stampaggio con tolleranze strette in cui sono importanti sia la durezza che il controllo dimensionale.
- Nitruro di cromo (CrN):A 1.800 HV è più morbido del TiN, ma il suo minore stress interno consente rivestimenti più spessi. Il CrN funziona bene per le operazioni di formatura in cui un basso coefficiente di attrito è più importante della durezza estrema.
- Nitrurazione:Un processo di diffusione termochimica piuttosto che un rivestimento depositato. La nitrurazione indurisce lo strato superficiale dell'acciaio stesso, tipicamente fino a 65-70 HRC equivalenti, senza aggiungere uno strato di rivestimento discreto. Ciò lo rende utile per componenti di stampi di grandi dimensioni in cui le tolleranze sullo spessore del rivestimento rappresentano un problema.
- Cromatura:Un'opzione più vecchia ma ancora rilevante per migliorare le proprietà di rilascio sugli stampi per trafilatura e ridurre la raccolta di materiale durante le operazioni di formatura.
Il divario prestazionale tra gli utensili rivestiti e quelli non rivestiti non è marginale-può essere trasformativo. Un caso documentato che coinvolgeva un punzone composto con acciaio per molle 1074 ha mostrato che la produzione è passata da 10.000 parti non rivestite a 100.000 parti con rivestimento AlTiN e fino a 250.000 parti quando una pellicola di lubrificante secco è stata aggiunta sopra lo strato AlTiN. Questi numeri illustrano perché la selezione del rivestimento merita la stessa attenzione ingegneristica della selezione della qualità dell’acciaio di base.
Un avvertimento importante: non tutti i processi di rivestimento funzionano con ogni acciaio. I rivestimenti CVD, depositati a circa 1.900 gradi F, ricottono il substrato dell'utensile durante l'applicazione. Gli acciai come A2 e S7 non devono essere rivestiti CVD-per applicazioni che comportano carichi d'impatto, poiché l'elevata temperatura di processo ne degrada la microstruttura e riduce la resistenza agli urti. I processi PVD, che operano a temperature inferiori a 900 gradi F, evitano completamente questo problema-rendendo il PVD il valore predefinito più sicuro per la maggior parte degli strumenti di stampaggio, a meno che richieste applicative specifiche non giustifichino alternative CVD o TRD.
Corrispondenza del materiale dello stampo con il materiale del pezzo
Ecco una realtà che fa inciampare molti acquirenti di utensili-per la prima volta: il materiale che stai stampando determina il materiale con cui deve essere realizzata la tua fustella. Uno stampo costruito per lo stampaggio dell'acciaio al carbonio non sopravvivrà a un lungo periodo di produzione dell'acciaio inossidabile senza modifiche significative e gli strumenti progettati per lo stampaggio della lamiera di acciaio potrebbero essere troppo-ingegnerizzati-e troppo-costati-per un processo di stampaggio dell'alluminio.
Perché? I materiali più duri del pezzo generano forze di taglio e formatura più elevate, accelerano l'usura abrasiva sulle superfici dello stampo e richiedono giochi tra punzone-e-più stretti per ottenere bordi puliti. I materiali più morbidi come l'alluminio e il rame producono una minore usura dell'utensile ma introducono diversi problemi-irritamenti, raccolta del materiale e tendenza a strapparsi anziché a tagliarsi in modo netto se le distanze non vengono ridotte di conseguenza.
| Materiale del pezzo | Gradi di acciaio per stampi consigliati | Linee guida per lo spazio libero (% di spessore per lato) | Durata relativa prevista dell'utensile |
|---|---|---|---|
| Acciaio dolce/a basso-carbonio | D2, A2; inserti in metallo duro per volumi-alti | 5-10% | Linea di base (1x) |
| Acciaio inossidabile (serie 300) | D2, M2 o carburo; Rivestimenti TRD/PVD fortemente consigliati | 3-6% | 0,4x - 0.6x valore di base |
| Acciaio-ad alta resistenza (HSLA, AHSS) | Metallo duro, D2 con rivestimento TiCN o AlTiN | 4-8% | 0,3x - 0.5x valore di base |
| Leghe di alluminio | A2, D2; Rivestimenti CrN o DLC per prevenire il grippaggio | 3-5% | 1,5x - 2.5x valore di base |
| Leghe di rame/ottone | A2, O1 per tirature brevi; D2 per campagne più lunghe | 3-6% | 1,5x - 2x valore di base |
Notate lo schema: gli acciai inossidabili e ad alta-resistenza riducono della metà o più la durata prevista dell'utensile rispetto allo stampaggio di acciaio dolce al carbonio, mentre i materiali non ferrosi più morbidi la allungano in modo significativo. Questo è esattamente il motivo per cui i preventivi degli utensili variano così tanto a seconda del materiale del pezzo specificato nel disegno del pezzo. Uno stampo quotato per l'alluminio può utilizzare acciaio A2 con rivestimento CrN. La stessa geometria della parte in acciaio inossidabile 304 potrebbe richiedere D2 con inserti in carburo e rivestimento in carburo di vanadio TRD-raddoppiando o triplicando l'investimento in utensili ma fornendo il numero di risultati necessario per giustificare la costruzione.
Gli adeguamenti delle distanze contano altrettanto. La tendenza all'incrudimento dell'acciaio inossidabile-fa sì che il gioco eccessivo non solo crea una scarsa qualità del tagliente-ma accelera l'usura del punzone poiché il materiale resiste al taglio e si deforma invece attorno al tagliente. L'alluminio, d'altro canto, richiede spazi più stretti per evitare lacerazioni e bave eccessive che risultano dalla duttilità del materiale e dalla tendenza a fluire anziché fratturarsi in modo netto.
Allineare il materiale dello stampo, il trattamento termico, il rivestimento e lo spazio libero al materiale specifico del pezzo da lavorare è ciò che distingue gli utensili che durano dagli utensili che zoppicano durante un ciclo di produzione. Ma anche uno stampo perfettamente specificato deve essere progettato correttamente-ed è qui che la simulazione moderna e l'ottimizzazione del layout delle strisce hanno cambiato radicalmente il modo in cui i produttori di utensili trasformano il disegno di una parte in uno strumento pronto per la produzione-.
Progettazione, simulazione e ottimizzazione del layout delle strisce per stampaggio
La selezione perfetta del materiale e il trattamento superficiale non significano nulla se la geometria stessa dello stampo è difettosa. Un punzone realizzato in D2 premium con rivestimento TiCN produrrà comunque parti spiegazzate, incrinate o fuori-da-specifiche se il posizionamento del cordone di tiraggio è errato, la pressione del supporto del pezzo grezzo è calcolata erroneamente o il layout di progressione spreca il 30% della striscia in scarti. Questo è il motivo per cui negli ultimi vent'anni la progettazione degli stampi per stampaggio si è spostata così pesantemente verso la simulazione digitale.-Individuare questi problemi nel software è molto più economico che scoprirli durante la prova in macchina.
In che modo la simulazione dello stampaggio riduce le iterazioni e i costi di prova
La simulazione-CAE (Computer Aided Engineering) consente agli ingegneri di eseguire virtualmente l'intero processo di stampaggio-dal posizionamento del pezzo grezzo alla geometria della parte finale-prima che un singolo blocco di acciaio per utensili venga lavorato. Il software modella il flusso dei materiali passo dopo passo, prevedendo esattamente dove appariranno i problemi.
Cosa cattura effettivamente la simulazione? Le modalità di guasto critiche che altrimenti emergerebbero solo durante la prova fisica:
- Diradamento e strappo:La simulazione mappa lo spessore del materiale sull'intera parte, segnalando le zone in cui la lamiera si allunga oltre i limiti di sicurezza. Gli ingegneri regolano i raggi di imbutitura, aggiungono cordoni di imbutitura o modificano la forma del pezzo grezzo per ridistribuire il flusso del materiale prima di tagliare l'acciaio.
- Rughe:Una pressione insufficiente del portagrezzo o percorsi di flusso del materiale inadeguati causano grinze di compressione nelle flange e nelle pareti laterali. La simulazione identifica queste zone e consente la regolazione iterativa delle forze del premilamiera e della geometria del tallone.
- Ritorno elastico:Dopo il rilascio delle forze di formazione, la parte rimbalza elasticamente-a volte abbastanza da spingere le dimensioni fuori tolleranza.Metodi FEA avanzatitengono conto dell'anisotropia del materiale, dell'effetto Bauschinger e delle sollecitazioni residue per prevedere l'entità del ritorno elastico, consentendo agli ingegneri di applicare strategie di compensazione come la piegatura eccessiva-o la geometria dell'utensile modificata prima della costruzione dello stampo.
- Analisi della forza:Il calcolo dei requisiti di tonnellaggio totale garantisce che lo stampo sia abbinato alla giusta pressa e che i componenti dell'attrezzatura siano dimensionati per gestire i carichi di formatura effettivi senza guasti prematuri.
Il profitto pratico è significativo. I flussi di lavoro tradizionali di progettazione dello stampaggio dei metalli spesso richiedevano da tre a cinque-o più-iterazioni di prova fisica per ottenere parti accettabili. Ogni iterazione significa smontare lo stampo, apportare correzioni alla lavorazione, riassemblare e ripetere l'esecuzione. La progettazione dello stampaggio basata sulla simulazione-comprime drasticamente il ciclo, spesso dimezzando le iterazioni di prova e riducendo le settimane di sviluppo.
Ottimizzazione del layout delle strisce per il massimo utilizzo del materiale
Nella progettazione di stampi progressivi, il layout della striscia è il luogo in cui avviene l'ingegneria dei costi. Ogni millimetro di materiale di scarto tra le parti, ogni ponte portante sovradimensionato e ogni angolo di nidificazione non ottimale si traduce in tonnellate di rottami metallici su un ciclo di produzione di milioni di corse. I progetti tradizionali degli stampi producono abitualmente tassi di scarto compresi tra il 25% e il 40%, mentre i layout ottimizzati possono spingere tale cifra al di sotto del 15%.
Gli ingegneri controllano gli scarti attraverso diverse decisioni interconnesse nella fase di progettazione dello stampo di stampaggio:
- Strategie di nidificazione:Il posizionamento delle parti il più vicino possibile-o il loro incastro in base alla geometria-massimizza direttamente l'utilizzo del materiale dalla bobina. Anche piccoli aggiustamenti all'orientamento di una parte rispetto all'asse della striscia possono produrre un risparmio dal 10% al 20% sul costo delle materie prime.
- Controllo del tono e della larghezza di banda:La distanza di progressione (passo) e la larghezza della striscia devono essere calcolate con una precisione inferiore al-millimetro. Spazi inutili tra le stazioni sprecano materiale ad ogni singola corsa.
- Progettazione del ponte portante:I ponti che collegano ciascuna parte alla striscia devono essere sufficientemente stretti da ridurre al minimo gli scarti e allo stesso tempo sufficientemente larghi da mantenere l'integrità strutturale durante l'alimentazione. Se sbagli, la striscia si deforma o si strappa a metà-corsa.
- Tecniche di taglio-comuni:Negli stampi che producono più parti per corsa, le linee di taglio condivise tra pezzi grezzi adiacenti possono eliminare completamente gli scarti tra le parti.
Il layout delle strisce non è un esercizio cosmetico-è una delle leve più potenti a disposizione degli ingegneri per ridurre i costi per-parte. Un miglioramento del 10% nell'utilizzo dei materiali su un milione-di pezzi annuali di acciaio inossidabile da 1 mm si traduce in un risparmio di migliaia di dollari, il tutto ottenuto prima del primo successo in produzione.
Dallo studio di fattibilità ai-componenti di stampi lavorati a macchina CNC
La progettazione degli stampi per stampaggio dei metalli segue un flusso di lavoro strutturato che trasforma il disegno di una parte in uno strumento-pronto per la produzione. Ogni fase si basa su quella precedente e saltare i passaggi-o eseguirli frettolosamente-è il luogo in cui hanno origine errori costosi.
- Valutazione fattibilità pezzo:Gli ingegneri valutano la geometria della parte, il materiale, le tolleranze e i requisiti di volume per determinare se lo stampaggio è fattibile, quale tipo di stampo è appropriato e dove esistono potenziali problemi di formatura.
- Disposizione della striscia 2D:La sequenza di progressione, le assegnazioni delle stazioni e la strategia di utilizzo del materiale sono mappate in un layout piatto, definendo cosa succede in ciascuna stazione di fustellatura e come la striscia si muove attraverso lo strumento.
- Modellazione con stampi 3D:L'intero gruppo matrice-punzoni, blocchi matrice, estrattori, sistemi di guida e tutto l'hardware di supporto-è progettato in CAD con accoppiamenti, giochi e posizioni dei dispositivi di fissaggio precisi.
- Convalida della simulazione:Il software CAE esegue virtualmente il processo di formatura, verificando il flusso del materiale, controllando l'assottigliamento e l'increspatura, prevedendo il ritorno elastico e confermando i requisiti di tonnellaggio. Il modello 3D viene perfezionato in modo iterativo finché i risultati della simulazione non soddisfano i criteri di accettazione.
- Lavorazione CNC di componenti di stampi:I progetti convalidati passano alle operazioni di elettroerosione a filo di precisione, fresatura CNC e rettifica per produrre ciascun componente secondo le specifiche.
- Assemblaggio e prove:Lo stampo completato viene assemblato, installato in una pressa di prova e sottoposto a iterazioni progressivamente perfezionate finché le parti campione non soddisfano gli obiettivi dimensionali e di qualità.
Questo processo end{0}}to{1}}end richiede uno stretto coordinamento tra ingegneri progettisti, analisti di simulazione, operatori CNC e tecnici di prova. I produttori di strumenti-di servizio completo che mantengono ogni fase sotto lo stesso tetto-la fattibilità fino all'ispezione finale-eliminano i ritardi di trasferimento e gli errori di comunicazione che affliggono i flussi di lavoro multi-fornitore.YICHEN, ad esempio, esegue questo flusso di lavoro completo internamente, dalla simulazione CAE iniziale e progettazione dello stampo fino alla lavorazione CNC di precisione, alle corse di prova e all'ispezione delle parti, offrendo ai produttori un unico punto di responsabilità dall'ideazione agli strumenti pronti per la produzione-.
Uno stampo ben-progettato e convalidato dalla simulazione-riduce drasticamente le sorprese durante la prova. Ma non li elimina del tutto. La variabilità del materiale, la deflessione della pressa e le condizioni di attrito nel mondo reale-introducono ancora problemi che emergono solo quando l'acciaio colpisce l'acciaio-e questo è esattamente il motivo per cui comprendere le modalità di guasto più comuni, le loro cause profonde e le relative azioni correttive è essenziale prima che qualsiasi stampo entri in piena produzione.
Risoluzione dei problemi degli stampi per stampaggio e convalida della prova
La simulazione coglie molto, ma non può replicare ogni variabile presente nella sala stampa. Incoerenze dei lotti dei materiali, deflessione della pressa sotto carico, rottura del film lubrificante a causa della temperatura, dilatazione termica durante cicli prolungati-questi fattori-del mondo reale introducono difetti che si rivelano solo quando lo stampo funziona a velocità elevata. La differenza tra un'officina che risolve i problemi in poche ore e una che brucia i turni inseguendo i sintomi si riduce a un'unica abilità: diagnosticare accuratamente la causa principale al primo tentativo.
Ogni difetto nel processo di stampaggio dei metalli lascia una firma. Le sbavature ti dicono qualcosa di diverso dai segni irritanti. Una flangia incrinata indica una causa principale diversa rispetto a un muro di trazione spiegazzato. Imparare a leggere queste firme trasforma la lotta antincendio reattiva in una risoluzione sistematica dei problemi-e protegge sia il tuo investimento in attrezzature che il tuo programma di produzione.
Difetti comuni degli stampi di stampaggio e loro cause principali
Sette modalità di guasto rappresentano la stragrande maggioranza dei problemi di qualità dello stampaggio. Ognuno di essi presenta sintomi identificabili, un breve elenco di probabili cause profonde e azioni correttive specifiche che affrontano il problema reale anziché mascherare il sintomo. Ecco il riferimento completo:
| Difetto | Sintomi | Cause profonde | Azioni correttive |
|---|---|---|---|
| Sbavatura | Bordi rialzati e taglienti su elementi tranciati o forati; aumento dell'altezza della bava nel tempo; sensazione di taglio-ruvido | Taglienti usurati o crollati; eccessiva distanza tra pugno-e-die; finitura scadente sulla parete di fustellatura | Riaffilare o sostituire i taglienti; ridurre lo spazio mediante il taglio del filo-di nuovi inserti; lucidatura fustellatura muro; verificare che il gioco sia pari al 5-10% dello spessore del materiale per lato per l'acciaio dolce |
| Irritante | Prelievo di materiale sulle superfici del punzone o della matrice; rigature o graffi sulle superfici dei pezzi formati; peggioramento progressivo ad ogni colpo | Lubrificazione insufficiente o errata; abbinamento incompatibile del materiale matrice/pezzo (ad esempio, acciaio inossidabile su acciaio per utensili non rivestito); rugosità superficiale troppo elevata sulle superfici di formatura | Applicare un lubrificante per stampaggio appropriato o passare a un fluido con classificazione EP-; applicare un rivestimento anti-grippante (TiN, CrN o DLC) alle superfici di formatura; lucidare le superfici degli stampi; passare a un grado di acciaio per utensili più compatibile |
| Tirare lumache | Pezzi di scarto (pezzi di scarto fustellati-) trovati sulla parte superiore della striscia o incorporati in parti successive; difetti di piercing intermittenti | Effetto del vuoto tra la faccia del punzone e lo sfrido; profondità di ingresso dello stampo insufficiente; componenti magnetizzati di punzoni o matrici; olio eccessivo sulla superficie della striscia | Aggiungi scanalature di scarico-per il vuoto o perni di espulsione alla faccia del punzone; aumentare la profondità di ingresso dello stampo; smagnetizzare regolarmente gli utensili; verificare il gioco e la rastremazione dello scivolo degli sfridi per garantire un'espulsione pulita degli sfridi |
| Rottura del punzone | Frattura improvvisa del corpo o della punta del punzone; suono di pressione anomalo o picco di forza; caratteristiche mancanti sulle parti stampate | Disallineamento tra l'apertura del punzone e della matrice; tonnellaggio della pressa superiore alla capacità della punzonatrice; materiale del pezzo da lavorare più duro di quanto specificato; durezza del punzone troppo elevata (fragile); forza di strappo insufficiente | Ri-allineare le metà superiore e inferiore dello stampo; verificare che le certificazioni dei materiali corrispondano ai presupposti di progettazione dello stampo; ridurre la durezza del punzone o passare a un grado più tenace (ad es. S7); controllare e sostituire le molle di estrazione affaticate; controllare l'usura dei perni guida e delle boccole |
| Screpolature sulle linee di piegatura | Fratture visibili o micro-fessure lungo il raggio esterno delle curve; si divide sui bordi flangiati | Raggio di curvatura troppo stretto per lo spessore e la qualità del materiale; linea di piegatura orientata parallelamente alla direzione delle venature del materiale; ritorno elastico del materiale che causa stress secondario; lavorare-materiale indurito da operazioni precedenti | Aumentare il raggio di curvatura al minimo consigliato per il materiale; orientare le pieghe nella direzione delle venature quando possibile; ricottura del materiale prima della formatura se il problema è-l'incrudimento; regolare l'angolo R-del punzone di formatura |
| Raggrinzimento (operazioni di disegno) | Rughe o inarcamenti di compressione nelle flange, nelle pareti laterali o nelle caratteristiche imbutite; distribuzione non uniforme dei materiali | Pressione del premilamiera insufficiente; progettazione o posizionamento improprio della perlina; dimensione del pezzo grezzo troppo grande per la cavità; flusso di materiale irregolare a causa di incoerenza della lubrificazione | Aumentare la forza del premilamiera; aggiungere o regolare le perle di estrazione per controllare il flusso del materiale; ridurre le dimensioni del grezzo; garantire un'applicazione uniforme del lubrificante; verificare la consistenza della pressione del cuscino della pressa |
| Deriva dimensionale | Deviazione progressiva e direzionale delle dimensioni della parte durante un ciclo di produzione; caratteristiche che tendono verso i limiti di tolleranza piuttosto che disperdersi in modo casuale | Usura del perno guida e della boccola che consente il disallineamento dello stampo superiore/inferiore; dilatazione termica dei componenti dello stampo durante le lunghe tirature; l'usura del perno pilota causa un'errata registrazione della striscia | Sostituire i perni guida e le boccole usurate; implementare pause di raffreddamento programmate durante cicli prolungati o aggiungere canali di raffreddamento dello stampo; ispezionare e sostituire i perni pilota usurati; verificare gli andamenti dimensionali con i-controlli SPC in corso |
Noti uno schema in quella tabella? Molti di questi difetti condividono cause profonde sovrapposte.Solo selezione della liquidazioneinfluenza la formazione di bave, l'estrazione degli sfridi, il tasso di usura del punzone e persino la distorsione del materiale durante il processo di stampaggio. Uno spazio irragionevole-troppo stretto o troppo largo- innesca una cascata di problemi che possono mascherarsi a vicenda, rendendo più difficile una diagnosi accurata quanto più a lungo la causa principale rimane irrisolta.
Azioni correttive per sbavature, irritazioni ed estrazione di lumache
Questi tre difetti meritano un'attenzione speciale perché sono di gran lunga i problemi più frequenti nello stampaggio di precisione e ciascuno di essi viene spesso diagnosticato erroneamente come gli altri.
Sbavaturaè il più semplice da identificare ma il più difficile da correggere in modo permanente. Una rapida riaffilatura ripristina il tagliente, ma se la causa sottostante è un gioco errato, la bava ritorna dopo migliaia di colpi. Il valore indicativo generale per il gioco totale della matrice è compreso tra il 20% e il 25% circa dello spessore del materiale, ma questo varia in base al materiale del pezzo e alla qualità del bordo desiderata. Prima di riaffilare, verifica sempre che il gioco sia corretto per il materiale in lavorazione-non solo per il materiale originariamente specificato. Le sostituzioni dei materiali a livello della bobina sono più comuni di quanto la maggior parte delle officine si renda conto e il passaggio dall'acciaio a basso-carbonio a quello a medio-carbonio può spingere un gioco precedentemente adeguato nell'intervallo "troppo stretto", accelerando la rottura dei bordi.
Irritantesuperficialmente assomiglia all'usura, ma il suo meccanismo è completamente diverso. Laddove l'usura abrasiva erode lentamente la superficie dello stampo, il grippaggio è un guasto dell'adesivo-si formano saldature microscopiche tra il pezzo in lavorazione e la superficie dello stampo sotto pressione, strappando il materiale da una superficie e depositandolo sull'altra. È particolarmente aggressivo quando si stampa acciaio inossidabile o alluminio contro acciaio per utensili non rivestito. Il percorso correttivo non è la riaffilatura ma piuttosto il trattamento superficiale: applicare un rivestimento PVD come TiN o CrN, lucidare le superfici di formatura per ridurre i punti di inizio attrito e migliorare la lubrificazione fino a ottenere un film che mantenga la separazione alle pressioni e temperature specifiche generate dallo stampo.
Tirare lumacheè il più intermittente e frustrante dei tre. Uno sfrido viene tirato indietro sulla superficie del nastro dal vuoto creato quando il punzone si ritrae dall'apertura della matrice. Può verificarsi una volta ogni cento colpi o una volta ogni mille-abbastanza spesso da causare difetti a valle o danneggiare la matrice stessa quando uno sfrido rimane intrappolato tra il punzone e il blocco della matrice durante la corsa successiva. Le soluzioni includono la rettifica di piccole scanalature a tratteggio incrociato-nella faccia del punzone per rompere la tenuta del vuoto, l'aggiunta di perni di espulsione caricati a molla-, l'aumento della profondità di ingresso dello stampo in modo che lo sfrido si inserisca più saldamente nell'apertura e la smagnetizzazione -critica-regolare dei componenti del punzone e della matrice. Il magnetismo residuo derivante dalle operazioni di rettifica è uno dei fattori più trascurati che contribuiscono ai problemi di estrazione degli sfridi.
Processo di prova dello stampo e di convalida delle parti
Ogni stampo per stampaggio-non importa quanto accuratamente simulato-passa attraverso un processo di prova fisica prima di essere approvato per la produzione. La prova è il momento in cui il modello virtuale incontra la fisica del mondo reale-ed è una delle fasi che richiedono più competenze-dell'intero ciclo di vita degli utensili.
Ecco cosa succede effettivamente durante la prova su una pressa per stampaggio:
- Configurazione iniziale e ciclo-lento:Lo stampo viene installato in una pressa di prova e funziona a velocità molto bassa-spesso in-modalità corsa singola-per verificare il gioco meccanico, l'alimentazione delle strisce e la formazione delle parti di base senza rischiare di danneggiare gli utensili.
- La velocità progressiva aumenta:La frequenza della corsa viene gradualmente aumentata verso la velocità di produzione mentre i tecnici monitorano eventuali rumori anomali, picchi di forza, problemi di alimentazione delle strisce e cambiamenti nella qualità delle parti che emergono solo a velocità di ciclo più elevate.
- Raccolta e misurazione dei campioni:Le parti vengono tirate a intervalli regolari e misurate rispetto al disegno della parte utilizzando macchine di misura a coordinate (CMM), comparatori ottici, calibri passa/non-passa e dispositivi di controllo funzionale. Le dimensioni vengono confrontate con i callout GD&T-non solo con i valori nominali ma anche con le bande di tolleranza, la posizione reale e le specifiche del profilo.
- Regolazione iterativa:Sulla base dei dati di misurazione, i produttori di utensili apportano correzioni mirate: regolazione dei raggi di formatura, spessoramento delle stazioni di stampaggio, modifica delle distanze o rielaborazione di punzoni specifici. Ogni regolazione è seguita da un'altra analisi del campione e da un ciclo di misurazione.
- Convalida del tasso di produzione-:Una volta che le parti soddisfano costantemente le specifiche alla frequenza di corsa target, un ciclo prolungato produce un lotto campione statisticamente significativo-spesso da 300 a 500 parti consecutive-per l'analisi Cpk e l'invio al cliente.
Quante iterazioni dovresti realisticamente aspettarti? Per un dado progressivo moderatamente complesso, pianifica da due a quattro giri di prova come base. Semplici stampi di tranciatura possono essere convalidati in una o due iterazioni. Utensili progressivi o di trasferimento complessi multistazione con imbutiture profonde, tolleranze strette o acciai avanzati ad alta resistenza possono richiedere cinque o più cicli prima che tutte le stazioni producano parti conformi simultaneamente.
Un'accettazione riuscita dello stampo richiede in genere tre cose: tutte le dimensioni critiche entro le tolleranze specificate su un lotto di campioni sostenuto, la finitura superficiale e la qualità dei bordi soddisfano gli standard di lavorazione e un'alimentazione costante delle strisce e un'espulsione dello sfrido alla velocità di produzione senza l'intervento dell'operatore. Fino a quando tutti e tre i criteri non vengono soddisfatti contemporaneamente, lo stampo non è-pronto per la produzione-indipendentemente da quanto si avvicinano le misurazioni individuali.
Tryout rivela ciò che nessuna simulazione può prevedere completamente: il costo reale dell'esecuzione di uno stampo nel tempo. Ogni aggiustamento, ogni riaffilatura, ogni sostituzione della molla si somma-e comprendere tali costi in modo olistico è ciò che distingue un investimento in strumenti intelligenti da uno che riduce silenziosamente il margine in un programma di produzione pluri-ennale.
Costi degli utensili per stampi e quadro decisionale economico
Ogni riaffilatura, ogni scambio primaverile, ogni iterazione di prova della sezione precedente comporta un prezzo-e tali costi non esistono isolatamente. Si sommano all'investimento iniziale in attrezzature, alla materia prima consumata per colpo e al tempo di stampa richiesto per parte. La vera domanda con cui si confrontano la maggior parte degli ingegneri e dei responsabili degli acquisti non è "quanto costa lo stampo?" ma piuttosto "a che punto questo investimento inizia effettivamente a ripagarsi da solo?" Per rispondere a questa domanda è necessario avere una visione chiara-di ciò che determina i costi degli utensili per stampi, di come tali costi si ammortizzano nel volume di produzione e di quando metodi di produzione alternativi sono più sensati dal punto di vista economico.
Ciò che determina i costi degli utensili per stampi
I preventivi per gli utensili per progetti di stampaggio della lamiera possono variare da $ 5.000 per semplici stampi di tranciatura a $ 100.000 o più per stampi progressivi complessi con più stazioni di formatura. Questa enorme diffusione non è arbitraria. Sei fattori principali spingono il prezzo in direzioni diverse:
- Complessità della parte e numero di funzioni:Ogni foro, piega, rilievo e contorno aggiunge una stazione o un'operazione alla fustella. Una rondella piatta con un'operazione di tranciatura rappresenta una sfida di attrezzaggio fondamentalmente diversa rispetto a una staffa automobilistica multi-piegatura con dodici elementi forati. Più funzionalità significano più stazioni, più componenti di terra-di precisione e più ore di progettazione.
- Tipo di stampo:Come spiegato in precedenza, gli stampi progressivi costano molto di più degli stampi a stazione singola-o composti perché racchiudono più operazioni in un unico strumento. Gli stampi di trasferimento fanno aumentare ulteriormente i costi a causa dei sistemi di trasporto meccanico necessari per spostare le parti tra le stazioni.
- Numero di stazioni:Nell'utensileria progressiva, ogni stazione aggiunge punzoni da taglio, inserti di formatura, estrattori e piloti-che devono essere tutti lavorati, temprati e allineati. Una fustella a sei-stazione non costa il doppio di una fustella a tre-stazione, ma il rapporto è più vicino a quello lineare di quanto la maggior parte degli acquirenti si aspetti.
- Grado di acciaio per utensili e trattamento superficiale:Uno stampo costruito con acciaio O1 e senza rivestimento è molto più economico di uno che utilizza D2 con inserti in metallo duro e punzoni rivestiti TiCN-. Ma come discusso nella sezione relativa alla selezione dei materiali, l'acciaio più economico spesso significa una durata dello stampo più breve e un costo per pezzo più elevato-durante il ciclo di produzione.
- Requisiti di tolleranza:Tolleranze più strette richiedono una lavorazione più fine, una rettifica più precisa e un numero maggiore di iterazioni di prova.Gli elementi piatti possono contenere ±0,005 pollicio più stretto con-attrezzature ben costruite, ma le caratteristiche formate-piegature, flange, pareti trafilate-richiedono ulteriori sforzi ingegneristici e spesso una geometria dello stampo più complessa per controllare il ritorno elastico e il flusso del materiale entro le specifiche.
- Volume di produzione previsto:Il volume non modifica direttamente il prezzo dello stampo, ma determina la classe di utensili necessaria. Una produzione di 50.000-pezzi a vita può giustificare utensili di Classe C con acciai più semplici. Un programma automobilistico da cinque-milioni-pezzi richiede una costruzione di Classe A con materiali di prima qualità in ogni sua parte e la differenza di costo è sostanziale.
La maggior parte dei progetti nella produzione di stampaggio dei metalli varia da $ 15.000 a $ 50.000 per parti di complessità moderata. Capire quale di questi sei fattori determina il tuo preventivo specifico ti dà la possibilità-di non negoziare alla cieca, ma di trovare compromessi informati tra investimento in attrezzature, durata dello stampo e costo delle parti.
Ammortamento dei costi per-parte e approccio al pareggio-
È qui che gli aspetti economici della produzione di stampaggio diventano interessanti. Uno stampo progressivo da $ 40.000 sembra costoso finché non ripartisci il costo su un milione di parti-all'improvviso ti ritrovi a costare quattro centesimi al pezzo solo per il componente di utensileria. Esegui solo 10.000 parti attraverso lo stesso stampo e gli utensili aggiungono $ 4,00 a ogni singola unità. Il calcolo è semplice, ma le sue implicazioni sono enormi.
Pensatela in questo modo: il dado è un costo fisso. Il tempo di stampa, il materiale e la manodopera sono costi variabili. All’aumentare del volume, il costo fisso degli utensili per pezzo diminuisce rapidamente mentre i costi variabili rimangono sostanzialmente stabili. Ad un certo punto di incrocio, il costo totale per-parte delle parti stampate è inferiore ai metodi alternativi che non comportano oneri iniziali per gli utensili ma costi di lavorazione per-pezzo più elevati.
Dove si verifica tipicamente questo crossover? La risposta dipende dalla geometria della parte, dal materiale e dall'alternativa con cui si sta confrontando. Ma i benchmark pratici del settore offrono indicazioni utili:
- Per le parti attualmente prodotte mediante taglio laser, lo stampaggio in genere diventa più conveniente-per un valore compreso tra 3.000 e 10.000 unità, a seconda della complessità. Al di sotto di tale intervallo, vince il vantaggio pari a zero-utensileria del taglio laser.
- Per le sostituzioni per stampaggio di parti metalliche-lavorate CNC, il crossover può verificarsi anche a volumi inferiori se la geometria della parte è-adatta alla formatura-poiché la lavorazione comporta tempi di ciclo per pezzo elevati-che lo stampaggio elimina.
- Per le geometrie semplici nelle applicazioni di stampaggio industriale dei metalli, i volumi superiori a 10.000 parti all'anno iniziano a spostare l'economia decisamente a favore dello stampaggio, soprattutto una volta presi in considerazione il prezzo degli ordini generali e l'efficienza dei materiali derivanti da layout ottimizzati delle strisce.
L'errore critico commesso dagli acquirenti è quello di valutare il costo degli utensili in modo isolato anziché calcolare il costo annuale totale-l'ammortamento degli utensili più il costo variabile per-pezzo moltiplicato per il volume. Uno stampo a stazione singola da 5.000 dollari-che produce pezzi a 0,80 dollari ciascuno può sembrare più economico di uno stampo progressivo da 35.000 dollari che produce pezzi a 0,25 dollari ciascuno-finché non si eseguono i calcoli del volume annuale e ci si rende conto che lo stampo progressivo consente di risparmiare 50.000 dollari all'anno sui costi di produzione.
Stampi per stampaggio e metodi di produzione alternativi
La timbratura non è sempre la risposta giusta. Per volumi ridotti, iterazioni di progettazione rapide o geometrie di parti che comportano un'ampia lavorazione tridimensionale-, altri metodi possono offrire una migliore economia totale. Il quadro decisionale riportato di seguito aiuta a capire quando gli utensili per stampi guadagnano terreno rispetto a quando le alternative meritano una seria considerazione:
- Scegli la timbratura quando:I volumi annuali superano le 10.000-50.000 parti; il pezzo è formato prevalentemente da lamiera piana; la coerenza dimensionale su volumi elevati è fondamentale; la pressione sui costi per pezzo è il fattore principale; e il design è sufficientemente stabile da giustificare un investimento fisso in attrezzature.
- Prendi in considerazione il taglio laser quando:I volumi sono inferiori alle 3.000 unità; il design è ancora in evoluzione e potrebbe cambiare tra i lotti di produzione; le parti sono piatte o richiedono solo una semplice piegatura post-tagliata; Eeliminando $ 15.000 o più in strumenti inizialisupera un costo di elaborazione per-pezzo più elevato.
- Prendi in considerazione la lavorazione CNC quando:Le parti richiedono caratteristiche meccaniche strette-filettature, fori di precisione, superfici 3D complesse-che lo stampaggio non può formare; i volumi sono sufficientemente bassi da rendere il costo di lavorazione per pezzo-competitivo; o lo spessore del materiale supera i limiti pratici di stampaggio.
- Prendi in considerazione l'idroformatura quando:Le parti richiedono forme tridimensionali- profonde e complesse con contorni morbidi che richiederebbero più operazioni di disegno in uno stampo convenzionale; i volumi sono moderati; e l'utilizzo del materiale è meglio servito dalla geometria dell'idroformatura di tubi o lastre.
Nessuna di queste alternative è universalmente più economica o migliore. Ciascuno occupa uno sweet spot di volume-e-geometria. Il valore della produzione di stampaggio dei metalli risiede specificamente nella sua capacità di produrre parti geometricamente coerenti al costo per pezzo più basso una volta che i volumi giustificano l'attrezzatura, una soglia che cambia in base a tutti i fattori discussi sopra.
Tuttavia, il costo totale di proprietà si estende ben oltre l’ordine di acquisto iniziale. La manutenzione preventiva-riaffilatura programmata a intervalli definiti-di conteggio dei colpi, la sostituzione periodica della molla quando la forza di estrazione diminuisce, la manutenzione del sistema di lubrificazione e l'eventuale rinnovamento dello stampo-rappresentano un costo continuo che incide direttamente sull'economia a lungo termine-. Un dado di Classe A ben-mantenuto che fornisce 1.500.000 colpi nel corso della sua vita distribuisce il suo costo totale di proprietà su un denominatore molto più grande rispetto a un dado trascurato che richiede una ricostruzione completa a 400.000 colpi. L’investimento per la manutenzione è reale, ma il costo per saltarlo è sempre più alto.
Comprendere questi aspetti economici ti mette in una posizione più forte al tavolo delle quotazioni. Ma sapere cosa chiedere, quali documenti preparare e come valutare il produttore di utensili seduto di fronte a te è un insieme di competenze completamente diverse-che separa gli acquirenti che ottengono strumenti affidabili da quelli che trascorrono i prossimi due anni a gestire fughe di qualità e ordini di modifica.
Come individuare e valutare i fornitori di utensili per stampi
Capisci l'economia. Sai quale tipo di stampo si adatta al tuo volume di produzione, quali acciai per utensili corrispondono al materiale del tuo pezzo e approssimativamente dove dovrebbe arrivare il tuo investimento in utensili. La sfida successiva è completamente diversa: trovare un produttore di utensili in grado di soddisfare effettivamente tali specifiche senza seppellirti in ordini di modifica, scadenze mancate e parti che a malapena superano l'ispezione in una giornata buona.
Acquistare uno stampo per stampaggio metalli non è come ordinare un componente di base da un catalogo. Ogni stampo è progettato-su misura e la qualità di tale ingegneria è invisibile finché lo strumento non viene costruito, installato e utilizzato a pieno ritmo. Questa asimmetria-per cui l'acquirente non può verificare la qualità finché il denaro non viene speso in gran parte-rende il processo front-di fondamentale importanza. Ciò che includi nel pacchetto RFQ, il modo in cui valuti le risposte e le domande che poni durante le visite ai fornitori determineranno se ti ritroverai con uno strumento-pronto per la produzione o con un mal di testa a sei- cifre.
Cosa includere nel pacchetto RFQ per stampi per stampi
Una richiesta di offerta vaga produce citazioni vaghe-e le citazioni vaghe producono sorprese. Quanto più precisamente definisci il progetto in anticipo, tanto più stretto sarà l'allineamento tra ciò che ti aspetti e ciò che offre il produttore di strumenti. Ecco il flusso di lavoro di approvvigionamento, passo dopo passo:
- Preparare disegni di parti con GD&T e didascalie dei materiali.Includere un disegno completamente quotato con quote geometriche e tolleranze, qualità del materiale, spessore ed eventuali condizioni speciali come stato o finitura superficiale sulla bobina in entrata. COMEi casi di studio del settore lo dimostrano costantemente, tolleranze ambigue o eccessive su funzionalità non-critiche sono uno dei principali fattori che determinano costi di strumenti non necessari. Identifica quali dimensioni sono funzionalmente critiche e quali possono tollerare bande più ampie-il tuo produttore di strumenti ha bisogno di questa distinzione per progettare in modo efficiente.
- Definire i requisiti di volume annuali e il programma di rampa.Specifica non solo la quantità totale nel ciclo di vita, ma anche il volume di un anno-, il picco della domanda annuale e qualsiasi aumento o riduzione-pianificato. Ciò influisce direttamente sulla selezione della classe di utensileria-un produttore di utensili che cita una costruzione di Classe A per un programma di 20.000-pezzi sta sovraccaricando il lavoro.
- Specificare i requisiti di tolleranza e finitura superficiale.Evidenzia le dimensioni critiche-per-qualità (CTQ) separatamente dalle tolleranze generali. Se superfici specifiche devono soddisfare i valori Ra per il rivestimento o la placcatura a valle, dichiararli esplicitamente. Le ipotesi qui costano settimane durante la prova.
- Richiedi un feedback sulla fattibilità prima di impegnarti nel tipo di stampo.Un fornitore competente di strumenti di stampaggio e matrici risponderà in modo costruttivo in questa fase-segnalando la geometria difficile da formare, suggerendo modifiche di progettazione che riducono la complessità degli utensili o consigliando un tipo di stampo diverso da quello ipotizzato. Se un fornitore dice semplicemente "sì" a tutto, non si tratta di reattività. È una bandiera rossa.
- Valuta le capacità dei fornitori durante la progettazione, la lavorazione, la prova e l'ispezione.Richiedi dettagli: quali piattaforme CAD/CAM utilizzano? Eseguono la simulazione internamente-all'interno dell'azienda? Qual è la gamma di tonnellaggio delle loro presse di prova? Quali apparecchiature metrologiche sono disponibili per la convalida delle parti?
- Esaminare le parti campione dalla prova rispetto alle specifiche.Richiedi report di ispezione del primo-articolo con dati CMM completi collegati ai tuoi callout GD&T. La sola approvazione visiva non è sufficiente-i dati dimensionali devono supportare la conformità nell'intera mappa di tolleranza.
- Confermare i criteri di accettazione dello stampo e la documentazione di manutenzione.Prima che il primo chip venga tagliato, concordare per iscritto ciò che costituisce un'accettazione corretta dello stampo: quante parti conformi consecutive, con quale frequenza di corsa, misurate rispetto a quali dimensioni. Richiedi inoltre un manuale di manutenzione che documenti gli intervalli di riaffilatura, gli elenchi dei pezzi di ricambio e i programmi di lubrificazione consigliati.
Saltare uno qualsiasi di questi passaggi non fa risparmiare tempo. Sposta il problema a valle-nei ritardi nelle prove, le controversie sulle specifiche e le parti che quasi soddisfano la stampa ma non ci arrivano mai in modo coerente.
Valutare i fornitori di utensili oltre il prezzo
Il prezzo conta, ovviamente. Ma il preventivo-più basso per uno stampo per stampaggio metalli spesso diventa il progetto più costoso se si considerano tempi di prova prolungati, rilavorazioni e tempi di fermo della produzione. Per valutare un fornitore di utensili e matrici in metallo è necessario guardare oltre il numero citato e approfondire l'infrastruttura, la profondità ingegneristica e la disciplina di processo che sta dietro ad esso.
Cinque funzionalità separano i produttori di utensili seri dai negozi che stanno semplicemente facendo preventivi per aggiudicarsi l'ordine:
- Funzionalità di progettazione e simulazione interna-:I fornitori che progettano stampi progressivi internamente-e li convalidano con la simulazione CAE prima della lavorazione-reagiscono più velocemente ai problemi, eseguono iterazioni in modo più efficiente durante la prova e mantengono un controllo più stretto sull'intera costruzione. La progettazione in outsourcing crea lacune comunicative e-punta il dito quando sorgono problemi di qualità.
- Attrezzature per lavorazioni meccaniche di precisione:L'elettroerosione a filo, la rettifica di maschere, la fresatura CNC con posizionamento sub-micron e la capacità di rettifica superficiale sono requisiti di base per qualsiasi utensileria di produzione-di produzione per l'edilizia di officine. Chiedi informazioni sull'età della macchina e sui programmi di manutenzione-un'attrezzatura di precisione non calibrata produce regolarmente componenti che non rientrano nelle specifiche.
- Presse di prova-sul posto:Un fornitore senza-funzionalità di prova interna ti sta spedendo uno stampo non testato. Desideri vedere macchine da stampa di prova che corrispondono o replicano fedelmente il tonnellaggio, le dimensioni del basamento e la frequenza di corsa della tua macchina da stampa di produzione. Condizioni di prova non corrispondenti mascherano i problemi che emergono immediatamente quando lo stampo si sposta nella vostra struttura.
- Metrologia e capacità di ispezione:L'attrezzatura CMM, i sistemi di misurazione ottica e la misurazione calibrata non sono-negoziabili. Chiedi se l'ispezione è integrata nel flusso di lavoro di prova o viene eseguita solo alla fine. La misurazione continua durante la prova rileva la deriva in anticipo e riduce le iterazioni totali.
- Assistenza post-consegna e disponibilità a modificare:Raramente le matrici funzionano-senza problemi per tutta la loro vita senza alcuna modifica. Un fornitore che considera la consegna degli stampi come la fine del proprio coinvolgimento non è un partner-, è un fornitore. Cerca produttori di utensili che mantengano registri sul tuo stampo, immagazzinino componenti di ricambio critici e si impegnino a supportare le modifiche quando la progettazione del tuo pezzo si evolve o cambiano le condizioni di produzione.
Per i programmi di stampi per stampaggio automobilistico e altre-applicazioni ad alto rischio, questi criteri non sono facoltativi-costituiscono la soglia minima per una seria considerazione. Una panoramica aziendale di stampi per stampaggio metalli che non affronti ciascuna di queste funzionalità dovrebbe far sorgere domande più profonde, non supposizioni.
I fornitori di-servizi completi che gestiscono ogni fase-dalla valutazione di fattibilità alla simulazione CAE, alla lavorazione di precisione, ai cicli di prova e all'ispezione finale sotto lo stesso tetto-eliminano il rischio di coordinamento che affligge i programmi di attrezzaggio multi-fornitore e offrono agli acquirenti un unico punto di responsabilità dal primo concetto al passaggio alla produzione.
YICHENesemplifica questo modello integrato, coprendo l'analisi di fattibilità, la progettazione di stampi basata su CAE-, la lavorazione CNC, la-prova interna e l'ispezione dimensionale in un'unica operazione. Per i produttori e i responsabili degli approvvigionamenti pronti a passare dalla ricerca a una conversazione pronta per una richiesta di offerta, la loro struttura di capacità end{4}}to{5}}end risponde direttamente ai criteri di valutazione delineati sopra-riducendo il rischio di trasferimento e consolidando la responsabilità dove conta di più.
Dalla richiesta di offerta all'accettazione dello stampo e al trasferimento della produzione
Il processo di approvvigionamento non termina quando si seleziona un fornitore. Continua attraverso le revisioni del progetto, le approvazioni delle simulazioni-, la partecipazione alle prove e l'accettazione formale degli stampi- e il modo in cui gestisci questi traguardi determina se la transizione dallo sviluppo degli strumenti alla produzione procede senza intoppi o inciampa.
Alcune linee guida pratiche per la fase di handoff:
- Partecipa alla prova di persona quando possibile.Osservare la lavorazione dello stampo sulla pressa di prova fornisce informazioni che nessun report può catturare in tempo reale-il comportamento della striscia, la consistenza dell'espulsione dello sfrido, i modelli di rumore e il processo di risoluzione dei problemi del produttore di utensili. Costruisce anche il rapporto di lavoro su cui farai affidamento quando saranno necessarie modifiche lungo il percorso.
- Insistere per un libro completo.Ciò dovrebbe includere i disegni finali del progetto dello stampo, la distinta dei materiali con i gradi di acciaio e i registri dei trattamenti termici per ogni componente, l'elenco dell'inventario dei pezzi di ricambio, il programma di manutenzione con intervalli di riaffilatura e i dati completi sull'ispezione del primo-articolo. Un dado senza documentazione è un dado che non puoi mantenere in modo efficace.
- Definire esplicitamente i criteri di trasferimento della produzione.Concordare in anticipo il numero di parti conformi consecutive alla velocità di produzione che costituiscono un ciclo di accettazione riuscito. Le norme del settore vanno da 300 a 500 parti per applicazioni di strumenti e stampi di automazione, ma programmi complessi possono richiedere campioni di dimensioni maggiori per la convalida Cpk.
- Pianificare gli ordini di modifica tecnica (ECO).Le parti si evolvono. Il cliente può rivedere la geometria, regolare le tolleranze o modificare i materiali dopo la costruzione dello stampo. Discuti le procedure ECO e le strutture dei prezzi prima di averne bisogno-quando il rapporto è collaborativo anziché conflittuale.
L'approvvigionamento degli utensili per stampi è in definitiva un esercizio di gestione del rischio. Ogni fase del processo-dalla completezza del pacchetto RFQ al rigore della valutazione del fornitore fino alla disciplina dei criteri di accettazione-riduce o aggrava il rischio di problemi di produzione a valle. Gli acquirenti che investono il tempo in anticipo per ottenere questi dettagli corretti sono gli stessi che gestiscono linee di produzione senza intoppi dodici mesi dopo, mentre i loro colleghi stanno ancora inseguendo problemi dimensionali e negoziando costi di rilavorazione su utensili che non sono mai stati adeguatamente specificati o convalidati in primo luogo.
Domande frequenti sugli utensili per stampi
1. Quanto costano in genere gli utensili per stampi per stampaggio?
I costi degli utensili per stampi variano ampiamente in base alla complessità della parte, al tipo di stampo, al grado di acciaio per utensili e ai requisiti di tolleranza. Gli stampi di tranciatura semplici possono iniziare intorno ai 5.000 dollari, mentre gli stampi progressivi complessi con più stazioni di formatura possono superare i 100.000 dollari. La maggior parte dei progetti di complessità-moderata varia tra $ 15.000 e $ 50.000. La chiave è valutare il costo totale di proprietà piuttosto che il solo prezzo iniziale-tenendo conto della durata dello stampo, della manutenzione, degli intervalli di riaffilatura e dell'ammortamento per-parte nel volume di produzione previsto. Un partner di servizi completi-come YICHEN può aiutarti a-dimensionare correttamente l'investimento in utensili valutando la fattibilità, eseguendo simulazioni CAE e consigliando la classe di fustella ottimale prima del taglio dell'acciaio.
2. Qual è la differenza tra stampi progressivi, stampi a trasferimento e stampi composti?
Le matrici progressive alimentano una striscia di metallo continua attraverso più stazioni, ciascuna delle quali esegue un'operazione diversa, rendendole ideali per pezzi di dimensioni piccole-a-medie-di volume elevato a velocità superiori a 200 corse al minuto. Le matrici di trasferimento spostano meccanicamente i singoli pezzi grezzi tra stazioni separate, adatte per parti grandi o imbutite in profondità-che non possono rimanere su una striscia portante. Le matrici composte eseguono più operazioni di taglio in un'unica corsa per una precisione superiore tra le parti piane, ma funzionano a velocità di ciclo più lente. La scelta del tipo giusto dipende dalla corrispondenza della geometria della parte, del volume annuale e delle esigenze di tolleranza con i punti di forza di ciascuno stampo.
3. Cosa causa le bave sulle parti metalliche stampate e come risolverle?
Le bave sulle parti stampate sono causate più comunemente da bordi taglienti usurati o collassati sul punzone o sul blocco della matrice oppure da un gioco eccessivo tra punzone e matrice. Quando i bordi si smussano, l'altezza della bava aumenta e la fascia di taglio si restringe. L'approccio correttivo inizia con la verifica che il gioco corrisponda al materiale del pezzo da lavorare-tipicamente il 5-10% dello spessore del materiale per lato per l'acciaio dolce, più stretto per l'acciaio inossidabile. La riaffilatura ripristina il tagliente, ma se la causa principale è il gioco, sono necessari nuovi inserti con dimensioni corrette. Il monitoraggio regolare dell'altezza delle bave durante i cicli di produzione consente di individuare il problema prima che la quantità di scarti aumenti.
4. Come si sceglie l'acciaio per utensili giusto per uno stampo per stampaggio?
La scelta dell'acciaio per utensili dipende dal materiale del pezzo, dal volume di produzione e dal tipo di operazione eseguita da ciascuna stazione di fustellatura. L'acciaio D2 offre un'eccellente resistenza all'usura per la tranciatura-di lunga durata dell'acciaio dolce. A2 fornisce un mix equilibrato di tenacità e durezza per lavori di volume medio-. S7 è in grado di gestire carichi di formatura e d'urto pesanti. M2 mantiene la durezza alle alte temperature per velocità di corsa elevate, mentre O1 è adatto a stampi per prototipi o per tirature brevi-. Molti stampi di produzione utilizzano più gradi-di acciai più duri nelle stazioni di taglio e gradi più tenaci nelle stazioni di formatura-insieme a rivestimenti superficiali come TiN o TiCN per prolungare significativamente la durata degli stampi.
5. Quando è più sensato dal punto di vista finanziario investire negli utensili per stampi rispetto al taglio laser o alla lavorazione CNC?
Gli utensili per stampi diventano generalmente più convenienti-del taglio laser per un numero di pezzi superiore a 3.000-10.000 e più economici della lavorazione CNC a volumi ancora più bassi per geometrie formate da fogli-. Il punto di incrocio dipende dalla complessità della parte, dal costo del materiale e dai requisiti di tolleranza. Lo stampaggio comporta un costo fisso elevato per gli utensili che si ammortizza rapidamente con l'aumento del volume, mentre le alternative hanno costi iniziali inferiori ma spese di lavorazione per pezzo più elevate. Per volumi annuali superiori a 10.000-50.000 parti con design stabili, lo stampaggio offre quasi sempre il costo totale per-parte più basso. Consultare un produttore di strumenti a servizio completo-come YICHEN per una valutazione di fattibilità aiuta a individuare l'esatto punto di pareggio per il tuo progetto specifico.


