


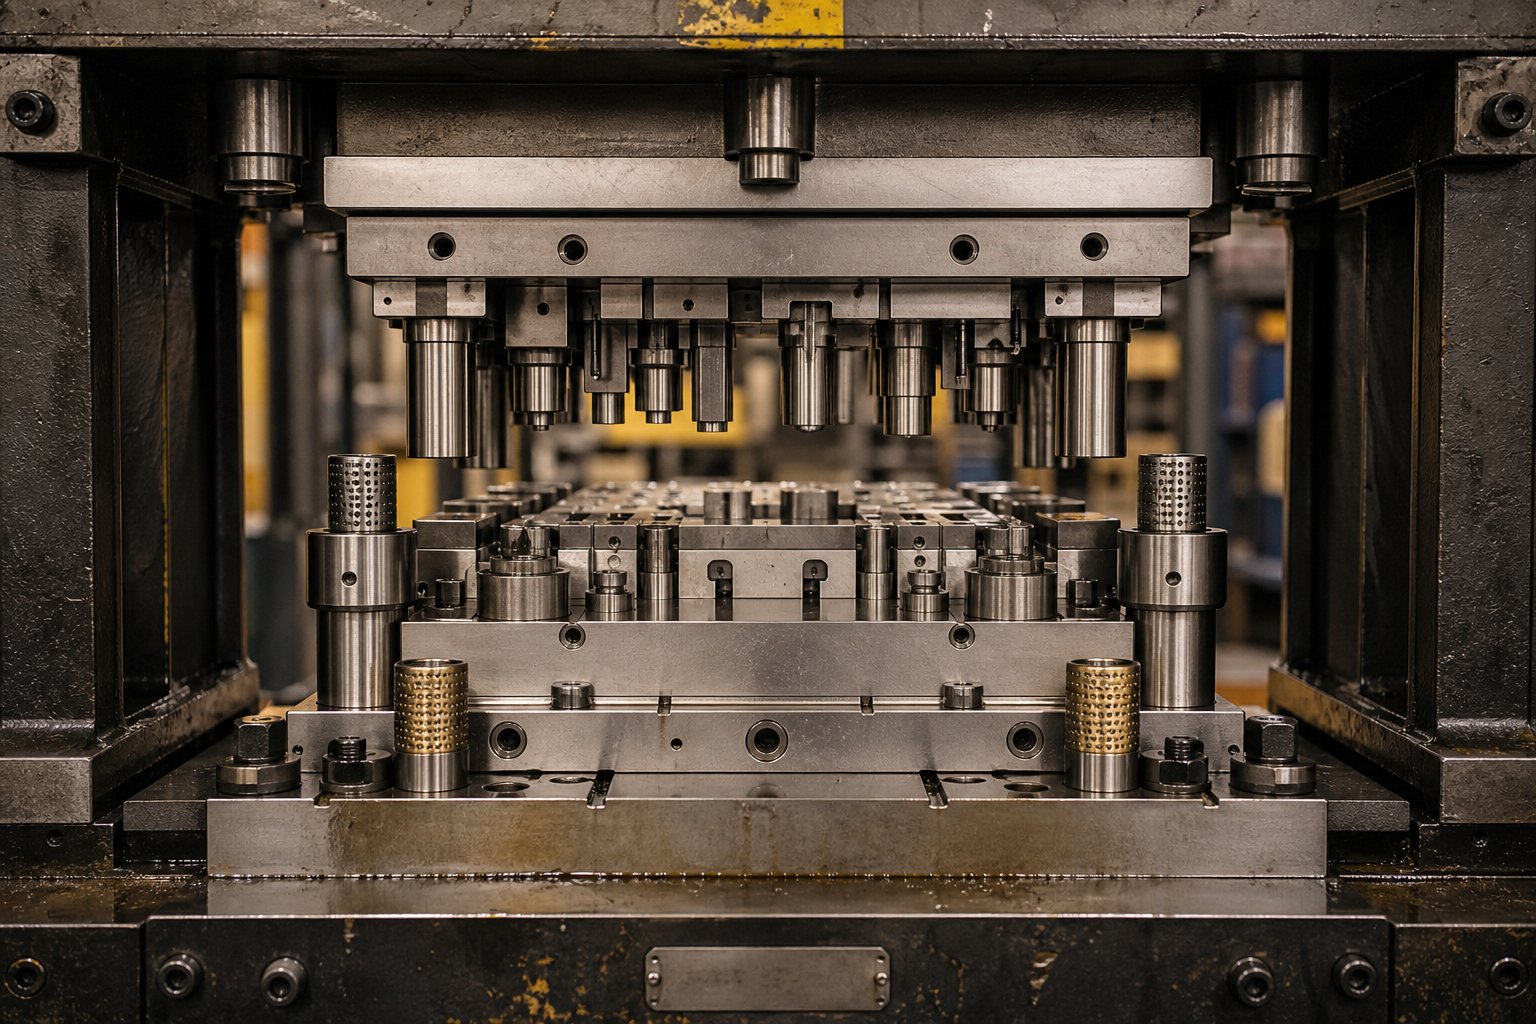
Cosa fanno gli stampi per stampaggio lamiera e perché il design dello stampo è importante
Immaginate una lamiera piana di acciaio che entra in una pressa ed emerge pochi secondi dopo come una staffa automobilistica dalla forma precisa, un connettore elettrico o il guscio di una pentola. Questa trasformazione avviene all'interno di uno stampo e l'intelligenza dietro ogni parte di successo risiede in due discipline: progettazione dello stampo e pratica di realizzazione dello stampo.
Cos'è uno stampo per stampaggio lamiera
Una matrice per stampaggio è uno strumento di precisione speciale, unico nel suo genere,-unico-a-che taglia e modella la lamiera nella forma o nel profilo desiderato mentre il materiale viene pressato tra due componenti accoppiati montati in una pressa per stampaggio.
In termini più semplici,stampi per stampaggio metallisono gli utensili progettati che convertono bobine piatte o pezzi grezzi in pezzi finiti attraverso operazioni controllate di taglio, piegatura, trafilatura e formatura. Le metà superiore e inferiore dello stampo lavorano insieme sotto la forza della pressione per tagliare i bordi, praticare fori e modellare la geometria in un ciclo ripetibile. Ogni parte che vedi nel pannello della portiera di un'auto, nell'alloggiamento di un elettrodomestico o in un involucro elettronico probabilmente ha avuto origine all'interno di uno di questi strumenti.
La progettazione degli stampi è la disciplina ingegneristica che definisce il modo in cui interagiscono le metà dell'utensile: quali giochi controllano la qualità dei bordi, dove scorre il materiale durante la formatura e come ciascuna stazione sequenzia le operazioni. La realizzazione di stampi è l'arte di tradurre quel progetto in realtà di acciaio temprato attraverso lavorazioni meccaniche, adattamenti e regolazioni di precisione.
Chi ha bisogno di conoscenze sulla progettazione e sulla realizzazione di stampi
Questo articolo è rivolto a tre gruppi il cui lavoro dipende dalla comprensione dei fondamenti degli stampi per lamiera:
- Muori i designercreazione di nuovi strumenti dalle stampe delle parti, responsabile dei calcoli delle distanze, dei layout delle strisce e delle specifiche dei componenti.
- Apprendisti fustellatorisviluppare competenze pratiche-nella lavorazione meccanica, nel montaggio e nell'assemblaggio mentre si apprende il ragionamento alla base di ogni decisione progettuale.
- Tecnici di manutenzionemantenendo in funzione gli stampi di produzione, diagnosticando i modelli di usura ed eseguendo l'affilatura o la sostituzione dei componenti tra le revisioni programmate.
Ogni ruolo interagisce con gli stessi strumenti da un'angolazione diversa. Un progettista deve prevedere come si comporterà il materiale sotto carico. Un apprendista deve capire perché è stata specificata una distanza particolare prima di rettificarla. Un tecnico della manutenzione deve riconoscere quando la deriva dimensionale segnala una causa profonda che va oltre la semplice affilatura.
Collegare la teoria alla pratica-del negozio
I libri di testo trattano abbastanza bene formule e classificazioni. I veterani dei negozi hanno decenni di intuito su come l'acciaio si muove effettivamente. Il divario tra queste due fonti di conoscenza è il luogo in cui si annidano errori costosi: matrici che appaiono corrette sullo schermo ma richiedono settimane di aggiustamenti di prova o routine di manutenzione che trattano i sintomi ignorando la causa a livello di progettazione.
La progettazione e la pratica della realizzazione degli stampi, in quanto discipline combinate, richiedono sia rigore analitico che giudizio pratico. Questa guida collega i due esaminando i tipi di stampi, i principi di progettazione, la selezione dei componenti, i flussi di lavoro di produzione e le strategie di manutenzione nella sequenza che segue un progetto reale, dall'ideazione alla produzione sostenuta.
Il punto di partenza logico è capire quale tipo di stampo si adatta a una determinata applicazione, perché quella singola decisione determina ogni scelta a valle in termini di complessità, costo e capacità.
Tipi di stampi per stampaggio e come scegliere quello giusto
Ogni progetto di stampaggio inizia con una domanda fondamentale: quale tipo di stampo corrisponde al pezzo, al volume e al budget? Se sbagli questo, o spenderai troppo per la complessità degli utensili che non ti servono o sottodimensionerai lo stampo e combatterai problemi di qualità per la vita del programma. Ecco comeprincipali tipologie di stampi per stampaggiospiegati in termini pratici si contrappongono l'uno all'altro.
Matrici semplici e matrici composte a confronto
Uno stampo semplice esegue un'operazione per corsa della pressa. Potrebbe cancellare una forma, perforare un foro o piegare una flangia, ma fa solo una di queste cose alla volta. Un operatore carica il materiale, la pressa va in ciclo e la parte o lo scarto viene rimosso. Gli stampi semplici sono poco costosi da costruire e di facile manutenzione, il che li rende una scelta sensata per lavori a basso-volume o operazioni secondarie su parti che sono già state parzialmente formate altrove.
Un dado composto aumenta la posta in gioco. Esegue più operazioni di taglio contemporaneamente in un'unica stazione durante una corsa della pressa. Un esempio comune è la cancellazione di un profilo esterno e la realizzazione contemporanea di fori interni. Poiché tutte le caratteristiche vengono prodotte in un unico colpo, la precisione di posizionamento tra i fori e il bordo esterno è eccellente e tutte le bave sono rivolte nella stessa direzione, semplificando l'assemblaggio a valle.
Quando soppesi uno stampo progressivo rispetto a uno stampo composto, considera questo: gli utensili composti costano meno, si costruiscono più velocemente e producono parti più piatte perché tutto avviene in un colpo solo. Tuttavia, le matrici composte concentrano l'intero carico di taglio in una piccola area, il che limita la complessità della geometria del pezzo prima che le sezioni della matrice diventino troppo sottili e fragili.
- Usa un dado semplicequando il volume di produzione è basso, la geometria della parte richiede solo una singola operazione oppure i vincoli di budget escludono attrezzature complesse.
- Usa una trafila compostaquando la parte è relativamente piatta, richiede una precisione dal foro-al-bordo stretta e funziona a volumi medio-alti dove la velocità del ciclo è importante.
Progettazione progressiva degli stampi per la produzione-di volumi elevati
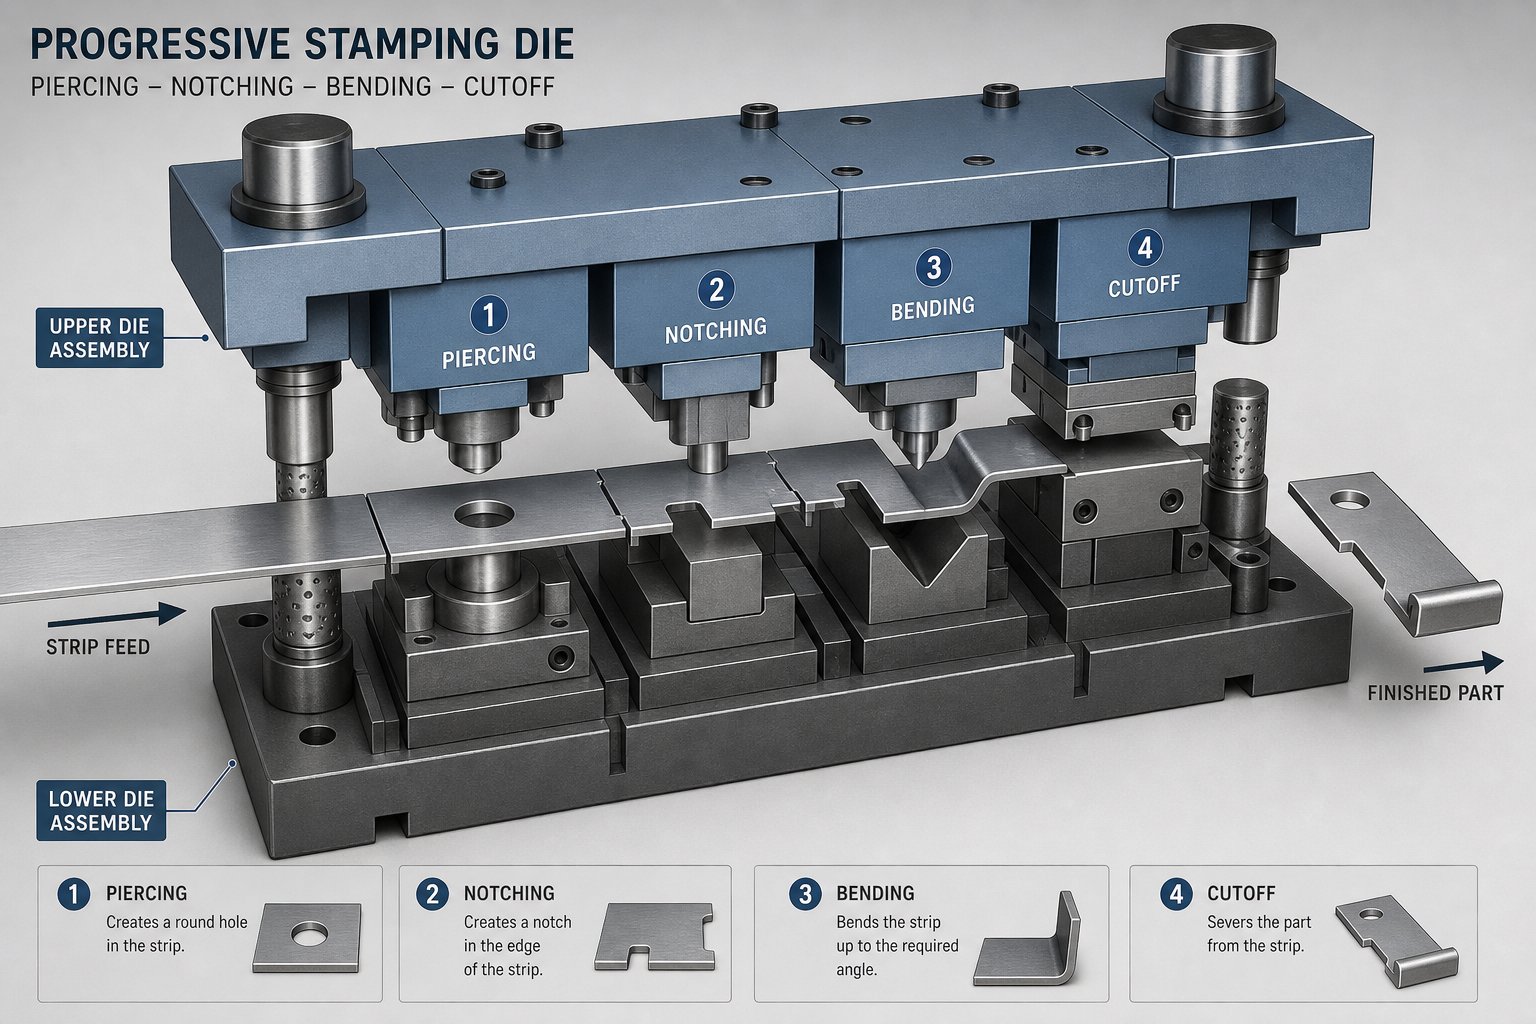
Gli stampi progressivi sono il cavallo di battaglia dietro lo stampaggio-di grandi volumi. Immagina una bobina di metallo che passa attraverso uno stampo con più stazioni disposte in sequenza. Ad ogni stazione viene aggiunta una caratteristica diversa: un foro qui, un taglio là, una piega formata alla fermata successiva e un taglio finale all'ultima stazione che separa la parte finita dalla striscia portante.
La striscia avanza di un passo per ogni corsa della pressa, quindi ogni ciclo lavora simultaneamente su più parti in diverse fasi di completamento. Questa produzione sovrapposta è ciò che rende gli stampi progressivi così veloci. Sono la scelta standard per un programma di stampi per stampaggio automobilistico o qualsiasi applicazione in cui centinaia di migliaia (o milioni) di parti devono mantenere tolleranze strette in velocità.
I principali vantaggi includono scarti minimi quando la disposizione delle strisce è ottimizzata, bassi costi di manodopera poiché l'alimentazione della bobina è automatizzata e la capacità di combinare taglio, formatura e piegatura in un unico processo continuo. Il compromesso è un costo iniziale degli utensili più elevato e tempi di consegna più lunghi per la progettazione e la costruzione. Inoltre, le matrici progressive non sono adatte per le operazioni di imbutitura profonda perché la parte rimane attaccata al nastro durante tutto il processo.
Un dado di trasferimento risolve questa limitazione. Nello stampaggio a trasferimento, il pezzo grezzo viene separato dal nastro nella prima stazione e poi trasportato meccanicamente attraverso le fasi successive di formatura tramite dita o rotaie. Questo approccio è ideale per parti più grandi o geometrie-imbutite come coppe, gusci e alloggiamenti in cui il materiale deve fluire liberamente senza il vincolo di una striscia portante. Pensa agli alloggiamenti dei motori, ai pannelli strutturali di grandi dimensioni o agli involucri cilindrici. Uno stampo a trasferimento per pezzi di grandi dimensioni offre la flessibilità multi-stazione degli utensili progressivi senza limitazioni geometriche.
Selezione del tipo di fustella giusto per la tua applicazione
La scelta tra queste opzioni dipende da quattro variabili: geometria della parte, volume di produzione, tipo di materiale e tolleranze richieste. La tabella seguente fornisce un quadro decisionale in sintesi.
| Tipo di matrice | Volume di produzione | Complessità della parte | Tolleranza tipica | Costo relativo dell'attrezzatura | Tempi di consegna |
|---|---|---|---|---|---|
| Morire semplice | Da basso a medio | Singola-caratteristica, geometria di base | Standard (±0,1 mm tipico) | Basso | Corto |
| Matrice composta | Da medio ad alto | Parti piatte, fori/rifiniture multiple | Stretto (foro da ±0,05 mm-al-bordo) | Moderare | Moderare |
| Morte progressiva | Da alto a molto alto | Multi-funzione, taglio/piegatura/formatura combinati | Stretto (±0,05 mm ottenibile) | Alto | Lungo |
| Trasferimento morire | Da medio ad alto | Forme 3D grandi o profonde-disegnate | Da moderato a stretto | Alto | Lungo |
Una rondella piatta con due fori? Uno stampo composto lo fa in modo economico. Un piccolo terminale di connessione che funziona a 600 corse al minuto? Gli strumenti progressivi sono la risposta chiara. Uno scudo automobilistico-profondamente imbutito che non si adatta alla striscia portante? Questo è trasferire il territorio.
Anche il tipo di materiale influenza la decisione. Gli acciai spessi e ad alta resistenza-generano forze di taglio più elevate che possono sollecitare sezioni sottili dello stampo composto, spingendo la scelta verso layout progressivi in cui i carichi sono distribuiti tra le stazioni. Al contrario, le leghe sottili di rame o alluminio con una buona formabilità aprono più opzioni per tutti i tipi di stampi.
La selezione del giusto tipo di stampo blocca la struttura dei costi del progetto e il limite massimo di qualità. Ma la vera sfida ingegneristica inizia una volta effettuata la scelta: determinare le distanze, le forze e i parametri specifici del materiale-che controllano se lo stampo produce parti buone o genera scarti.
Principi di progettazione degli stampi che controllano la qualità delle parti
Il tipo di matrice determina l'architettura. I parametri di progettazione all'interno di tale architettura determinano se le parti escono pulite o finiscono nel cestino degli scarti. Gioco, forza e comportamento del materiale sono i tre pilastri su cui si fonda ogni operazione di stampaggio riuscita, e sbagliare anche una sola di esse si traduce in difetti di qualità che nessuna regolazione a valle può risolvere completamente.
Distanza dal punzone-alla-matrice e controllo delle bave
Il calcolo del gioco tra punzone e matrice è la decisione più importante in qualsiasi operazione di taglio. La distanza è lo spazio tra il tagliente del punzone e il tagliente del bottone della matrice, espresso come percentuale dello spessore del materiale per lato. Il dettaglio "per lato" è importante: se specifichi uno spazio libero del 10% su un materiale da 1,0 mm, avrai bisogno di 0,1 mm di spazio su ciascun lato del punzone, non di 0,1 mm in totale.
Una distanza adeguata allinea i piani di frattura nella parte superiore e inferiore del pezzo in modo che si incontrino in modo pulito, producendo un bordo tagliato con bave minime e massima durata della matrice.
Quando il gioco è troppo stretto, le zone di frattura si perdono e si forma una fascia di taglio secondaria, che crea bordi ruvidi, calore eccessivo e usura accelerata del punzone. Troppo allentato e il materiale rotola nello spazio prima di fratturarsi, lasciando pesanti bave e un profilo del bordo arrotolato che non soddisfa le specifiche dimensionali. Entrambi gli estremi accorciano la durata dello stampo e aumentano il costo per-parte.
ILspazio standard consigliatoè circa il 10% dello spessore del materiale per lato come punto di partenza generale. Tuttavia, la pratica moderna suggerisce che giochi compresi tra l'11 e il 20% possono ridurre considerevolmente la sollecitazione dell'utensile durante lo sfondamento e prolungare la vita operativa. I materiali più duri e con una resistenza alla trazione più elevata-richiedono uno spazio maggiore, mentre i materiali più morbidi e le applicazioni di precisione richiedono spazi più stretti.
Ecco la procedura passo passo--per determinare la tua autorizzazione:
- Identificare il materiale del pezzo e cercarne la resistenza alla trazione o la categoria del materiale in una tabella di riferimento del gioco standard.
- Misurare o confermare lo spessore del materiale da tagliare.
- Determinare la percentuale di spazio consigliata per lato in base al tipo di materiale (fare riferimento alla tabella del fornitore dell'attrezzatura o al manuale tecnico applicabile).
- Moltiplicare lo spessore del grezzo per la percentuale di gioco per ottenere il valore di gioco per-lato in unità di lunghezza.
- Applicare questo gioco su entrambi i lati quando si dimensiona l'apertura dello stampo rispetto al punzone. Per le operazioni di tranciatura, l'apertura della matrice corrisponde alla dimensione del pezzo grezzo desiderata e il punzone è sottodimensionato del doppio della distanza. Per la punzonatura dei fori, il punzone corrisponde alla dimensione del foro desiderata e l'apertura della matrice è sovradimensionata del doppio della distanza.
- Verificare le condizioni degli utensili, poiché l'usura accumulata sull'attrezzatura esistente potrebbe richiedere la regolazione del valore calcolato.
Una sfumatura fondamentale: un gioco più stretto significa requisiti di allineamento più severi. Se la macchina da stampa o la matrice non riescono a mantenere la posizione all'interno della fascia di sicurezza, si noteranno bave irregolari, scheggiature premature dei bordi e qualità di taglio incoerente sul foglio.
Comprendere la forza di soppressione e la tolleranza di piegatura
Ogni operazione di taglio richiede un tonnellaggio sufficiente per tagliare il materiale in modo pulito. La formula della forza di tranciatura per la lamiera segue una relazione semplice: la forza è uguale al perimetro di taglio moltiplicato per lo spessore del materiale moltiplicato per la resistenza al taglio del materiale. Il valore specifico della resistenza al taglio varia in base alla lega e allo stato d'animo, quindi fare sempre riferimento alle schede tecniche dei materiali o alle tabelle tecniche anziché assumere un numero universale.
Per profili vuoti complessi o modelli con più-fori, somma il perimetro di taglio totale di tutte le funzionalità impegnate contemporaneamente. Questo calcolo della forza totale determina il tonnellaggio minimo della pressa, con un fattore di sicurezza aggiunto per tenere conto della variabilità del materiale, dell'opacità degli utensili e degli effetti del carico dinamico.
La tolleranza di piegatura nella progettazione degli stampi affronta una sfida completamente diversa. Quando la lamiera si piega, la superficie esterna si allunga e quella interna si comprime. Da qualche parte tra loro si trova l’asse neutro, il piano teorico che non si estende né si comprime. Il margine di piegatura è la lunghezza dell'arco dell'asse neutro e determina la quantità di materiale piatto consumato da ciascuna piegatura.
La posizione dell'asse neutro cambia in base al rapporto tra il raggio di curvatura interno e lo spessore del materiale, che viene catturato dal fattore k-. Un fattore k- di 0,5 posiziona l'asse neutro al centro geometrico del materiale; in pratica l'asse si sposta verso l'interno per le curve più strette. Questi valori sono derivati empiricamente e devono essere ricavati da tabelle di piegatura convalidate o dai dati di test della propria officina anziché essere assunti.
In che modo le proprietà dei materiali determinano le decisioni di progettazione dello stampo
L'acciaio non si comporta come un'astrazione da manuale. La vera lamiera ha una direzione delle venature, una duttilità variabile e una fastidiosa tendenza a ritornare indietro dopo la formatura. Ognuna di queste proprietà influisce direttamente sulle scelte di progettazione dello stampo.
La direzione delle venature determina il punto in cui è probabile che si formino crepe durante la piegatura. La piegatura nel senso della fibra, dove la linea di piegatura corre parallela alla direzione di laminazione, crea una piega più debole che tende a fessurarsi sul raggio esterno. La flessione trasversale produce una piega più forte e più resistente alle crepe-. COMEIl Fabbricante nota, i raggi interni più piccoli amplificano significativamente questo rischio quando si piega parallelamente alla fibra. I materiali in cui la direzione delle venature influenza il comportamento alla piegatura sono chiamati anisotropi, mentre quelli non influenzati (come il rame) sono isotropi. I progettisti degli stampi devono tenere conto dell'orientamento del grezzo rispetto alla direzione di laminazione della bobina, soprattutto quando sono coinvolti raggi stretti.
La compensazione del ritorno elastico in uno stampo per stampaggio è altrettanto critica. Ogni piega vuole aprirsi leggermente dopo che il punzone si ritrae perché la componente elastica del materiale si recupera. I materiali-più resistenti tornano indietro di più. I progettisti dello stampo compensano piegandosi eccessivamente, progettando l'angolo dello stampo leggermente oltre il target in modo che la parte si rilassi secondo le specifiche. L'esatto angolo di compensazione dipende dal tipo di materiale, dallo spessore, dal raggio di piegatura e dal metodo di formatura, motivo per cui i test empirici durante la prova dello stampo rimangono essenziali.
I limiti di formabilità definiscono quanto il materiale può allungarsi prima di assottigliarsi fino a rompersi. Nelle operazioni di trafilatura, il rapporto di trafilatura limite (LDR) descrive il diametro massimo del pezzo grezzo che può essere trafilato in una tazza di un dato diametro senza strapparsi. Materiali più duttili consentono rapporti di stiro più elevati. Superare l'LDR per una determinata lega significa che il progetto dello stampo deve incorporare più fasi di trafilatura con ricottura intermedia, oppure la geometria della parte necessita di modifiche. Anche la dimensione della grana gioca un ruolo in questo caso: i materiali a grana più-resistono meglio alla fessurazione e mostrano una resistenza allo snervamento più costante su tutta la lastra.
Queste realtà materiali non sono considerazioni opzionali. Determinano i valori di sicurezza, dettano la sequenza delle stazioni e determinano se uno stampo produce pezzi buoni al primo colpo o richiede mesi di frustranti aggiustamenti. Il livello successivo di complessità riguarda la selezione dei componenti fisici e degli acciai per utensili che devono resistere a queste forze per milioni di cicli.
Componenti dello stampo e selezione dei materiali per ingegneri di attrezzature
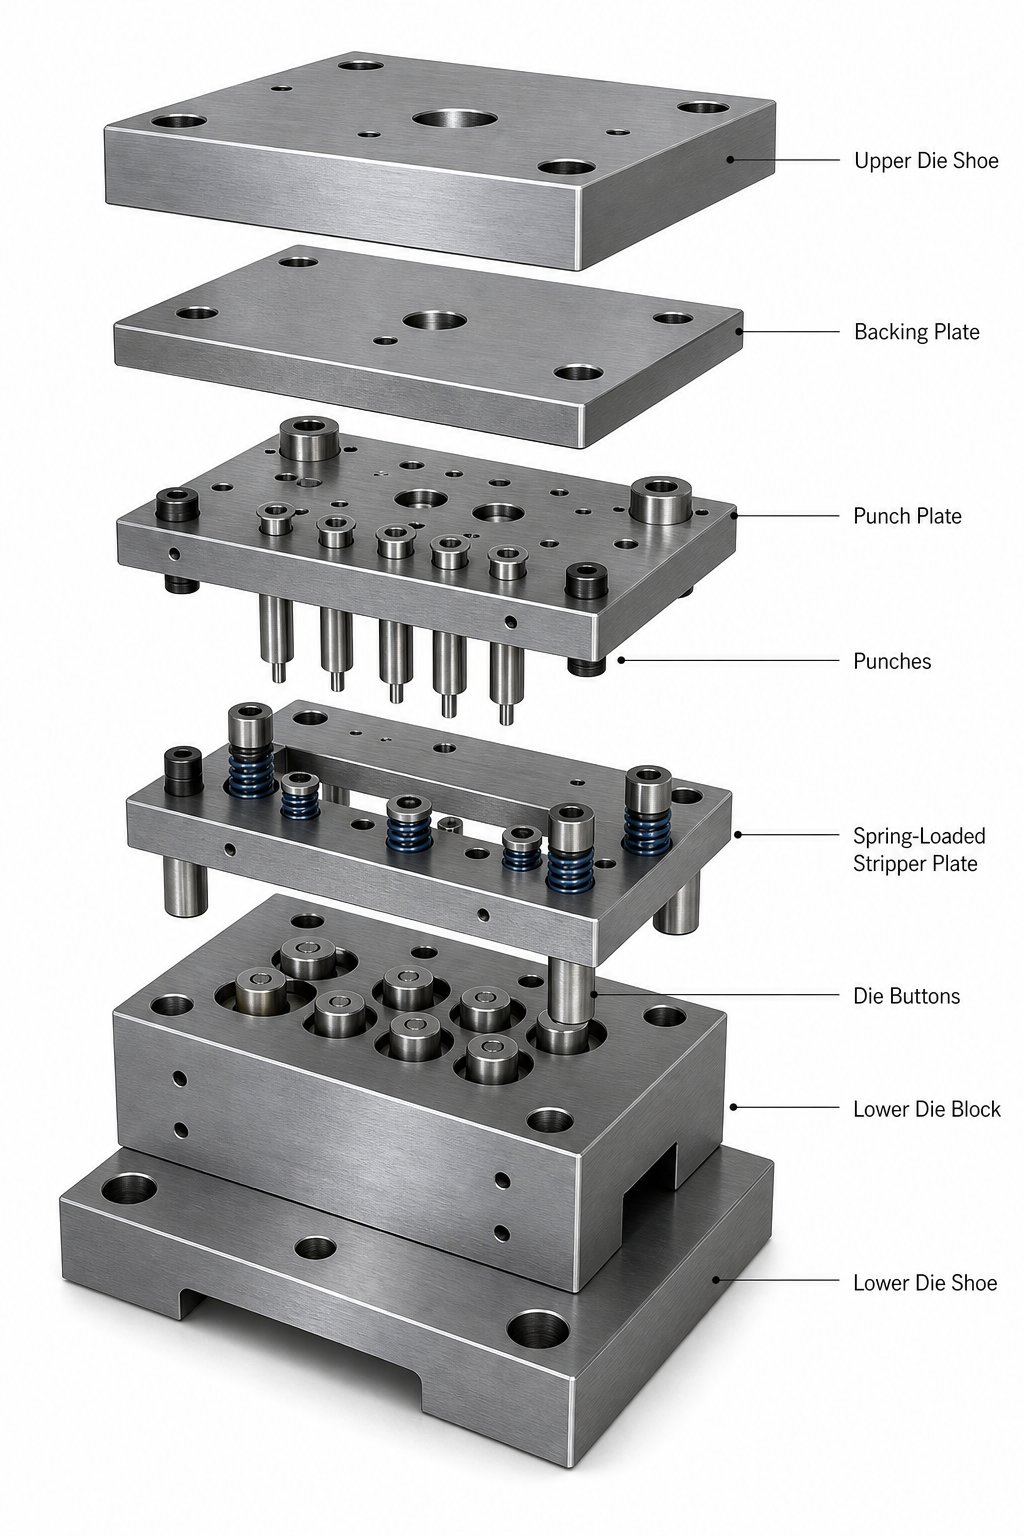
I giochi e le forze definiscono ciò che lo stampo deve realizzare. Componenti e materiali definiscono se sopravvive abbastanza a lungo da realizzarlo con profitto. Uno stampo non è un blocco monolitico di acciaio. Si tratta di un insieme di parti specializzate, ciascuna scelta per un ruolo meccanico specifico, ciascuna soggetta a modelli di usura distinti e ciascuna richiede una decisione deliberata sulla selezione del materiale. Ecco come i componenti e le funzioni dello stampo spiegati in termini pratici si ricollegano ai parametri di qualità sopra trattati.
Componenti critici dello stampo e loro funzioni
Pensa a uno stampo per stampaggio come se avesse tre strati funzionali: struttura, guida ed elementi di lavoro. Lo strato strutturale trasporta i carichi. Il livello di guida mantiene l'allineamento. Lo strato di lavoro entra in contatto con la lamiera ed esegue l'effettivo taglio o formatura.
La terminologia qui utilizzata segue le convenzioni stabilite negli standard ANSI e ISO per gli strumenti di pressatura, garantendo coerenza con la documentazione del settore e i cataloghi dei fornitori.
- Die scarpe (superiore e inferiore):Le pesanti piastre di base che ancorano tutto il resto. Il pattino inferiore si fissa al piano della pressa, il pattino superiore si attacca al pistone. Devono resistere alla deflessione sotto pieno tonnellaggio senza spostamento dimensionale. I materiali sono generalmente acciaio al carbonio medio (come 1045 o 4140) o ghisa di alta-qualità per set più grandi dove lo smorzamento delle vibrazioni è importante.
- Piastre di supporto:Piastre temprate posizionate dietro i punzoni e i bottoni della matrice per evitare rientranze ad alta-pressione nel materiale più morbido della scarpa. Distribuiscono carichi concentrati su un'area più ampia.
- Perni e boccole guida:Questi mantengono un allineamento preciso tra le metà superiore e inferiore dello stampo durante tutta la corsa della pressa. I gruppi guida con cuscinetti a sfera-sono diventati lo standard del settore per gli stampi progressivi grazie al minore attrito e alla più semplice separazione degli stampi, mentre i perni di attrito semplici rimangono comuni negli utensili più semplici.
- Punzoni:Gli utensili maschili da taglio o da formatura. La geometria, lo stile della testa e la qualità del materiale sono specifici dell'applicazione-. Una rastremazione posteriore dietro il tagliente riduce l'attrito durante la retrazione.
- Pulsanti della fustella:La controparte femminile di ciascun pugno, che fornisce il tagliente opposto. La distanza tra punzone e pulsante è il parametro critico discusso nella sezione precedente.
- Perni pilota:Perni di posizionamento a punta- che cadono nei fori precedentemente praticati per registrare la striscia con precisione in ciascuna stazione di fustellatura progressiva. Senza di essi, l'errore di alimentazione cumulativo comprometterebbe la precisione delle parti su più stazioni.
- Sollevatori:Binari o perni caricati a molla- che sollevano la striscia dalla superficie inferiore dello stampo tra una corsa e l'altra, consentendo un avanzamento regolare dell'avanzamento senza trascinare o impigliarsi nei dettagli dello stampo.
Ciascun componente deve essere dimensionato, posizionato e materialmente specificato come parte di un sistema integrato. Un punzone indurito non significa nulla se la piastra di supporto dietro di esso è troppo morbida, e il miglior calcolo del gioco fallisce se i perni di guida consentono alle metà di spostarsi durante la corsa.
Selezione dell'acciaio per utensili per la longevità dello stampo
La selezione dell'acciaio per utensili per gli stampi per stampaggio è il luogo in cui il giudizio ingegneristico guadagna il suo posto. Stai bilanciando durezza con tenacità, resistenza all'usura con costi e lavorabilità con durata di servizio. Non esiste un singolo grado vincente su ogni asse, motivo per cui componenti diversi all'interno dello stesso stampo spesso utilizzano acciai diversi.
Tre grandi categorie dominano le applicazioni degli stampi per stampaggio:
| Categoria Acciaio per utensili | Intervallo di durezza (HRC) | Robustezza | Resistenza all'usura | Applicazioni tipiche degli stampi |
|---|---|---|---|---|
| Acciai-temprabili in aria (ad es. A2) | 57-62 | Bene | Da moderato ad alto | Punzoni per formatura, sezioni di matrici con carico d'urto, applicazioni che richiedono resistenza alla scheggiatura |
| Acciai ad alto-carbonio-ad alto contenuto di cromo (ad es. D2) | 58-62 | Moderare | Molto alto | Punzoni per tranciatura e perforazione, bottoni per fustelle, applicazioni di taglio-di lunga durata |
| Acciai ad alta-rapidi (ad es. M2) | 60-66 | Bene | Alto | Stazioni di punzonatura ad alta-velocità in cui l'accumulo di calore rappresenta un problema, operazioni all'avanguardia che superano i 500 gradi |
I gradi di tempra in aria-come A2 offrono una tenacità migliore rispetto al D2, rendendoli una scelta più sicura laddove gli shock da impatto o le sezioni trasversali- sottili creano rischio di scheggiatura.D2, il cavallo di battaglia ad alto-alto contenuto di carbonio-cromo, offre resistenza all'abrasione e stabilità dimensionale superiori dopo il trattamento termico, motivo per cui domina le operazioni di tranciatura e perforazione ad alto volume-. L'M2 e altri acciai rapidi-mantengono la durezza a temperature elevate, un vantaggio negli stampi progressivi a ciclo rapido-dove il calore per attrito ammorbidirebbe gli acciai convenzionali per lavorazione a freddo-.
Le varianti metallurgiche delle polveri (PM) di questi gradi offrono strutture di carburo raffinate e uniformi che migliorano contemporaneamente sia la tenacità che la resistenza all'usura. Costano di più ma spesso giustificano il sovrapprezzo in applicazioni impegnative.
Per le stazioni che stampano materiali abrasivi come laminazioni di acciaio inossidabile o acciaio al silicio, gli inserti in metallo duro per l'usura degli stampi diventano l'unica scelta pratica. Il carburo di tungsteno offre una durezza estrema e una durata all'usura misurata in milioni di colpi aggiuntivi, ma la sua tenacità inferiore richiede un supporto accurato. Gli inserti in carburo sono generalmente brasati o trattenuti meccanicamente in supporti in acciaio che assorbono l'impatto, impedendo la frattura del fragile carburo sotto carichi dinamici.
Elementi della struttura dello stampo che controllano il flusso del materiale
Al di là dei singoli componenti, le decisioni strutturali che un progettista prende sul modo in cui questi interagiscono determinano se il materiale scorre in modo fluido o si inceppa, se le parti vengono espulse in modo affidabile o si attaccano e se lo stampo funziona incustodito o richiede un intervento costante dell'operatore.
Considera la decisione sulla piastra di estrazione rispetto all'estrattore a molla. Una piastra di estrazione fissa è fissata rigidamente alla matrice con fori passanti per il passaggio del punzone. Fornisce uno spazio costante per l'alimentazione del materiale e funziona bene in applicazioni semplici. Un estrattore caricato a molla-, al contrario, si muove con la matrice superiore, comprimendo il materiale in piano durante il taglio e rimuovendolo attivamente dal punzone durante la retrazione. Per le parti che richiedono planarità o materiali soggetti a distorsione, la pressione controllata dell'estrattore a molla è essenziale. Il compromesso è rappresentato dalla complessità aggiuntiva, dalla manutenzione della molla e dalla necessità di bilanciare la forza di strappo con la deformazione del materiale.
I meccanismi di sollevamento svolgono un ruolo ingannevolmente importante. Negli stampi progressivi, la striscia deve sollevarsi in modo netto sopra le caratteristiche formate nelle stazioni precedenti per avanzare senza interferenze. I sollevatori caricati a molla- sollevano la striscia a un'altezza costante, ma se tale altezza è insufficiente o le molle si indeboliscono, la striscia si impiglia nelle parti di taglio, causando inceppamenti, deformazioni del materiale e danni progressivi alle superfici dello stampo.
Il design dell'intaglio di bypass affronta una sfida specifica nelle fustelle progressive in cui è necessario saltare alcune stazioni durante la filettatura iniziale o quando si eseguono strisce parziali. Una tacca di bypass fornisce una geometria di scarico che previene le interferenze quando il materiale passa attraverso una stazione senza essere lavorato. È un sottile dettaglio di design che separa le fustelle che necessitano di dieci minuti per essere infilate da quelle che necessitano di un'ora.
Queste scelte strutturali, dalla configurazione dell'estrattore all'altezza del sollevatore alla geometria del bypass, determinano collettivamente se uno stampo funziona alla massima velocità di produzione con un intervento minimo o diventa una fonte cronica di tempi di inattività. Per gli ingegneri delle attrezzature che affrontano sfide complesse di progettazione di stampi che coinvolgono l'ottimizzazione del flusso di materiale, la sequenza dei sollevatori o il coordinamento del bypass di più-stazione, lavorare con un fornitore specializzato in questi problemi di progettazione-pesanti può comprimere significativamente le tempistiche di sviluppo.Soluzioni personalizzate di stampi per stampaggioda partner esperti come YICHEN offrono una profonda esperienza nella struttura degli stampi, nella progettazione dei componenti e nell'ingegneria pratica che mantiene l'alimentazione degli stampi progressivi in modo affidabile e veloce.
Ottenere i componenti e i materiali giusti stabilisce il potenziale dello stampo. Per realizzare questo potenziale è necessario tradurre il progetto in un layout di striscia ottimizzato, in cui il nidificazione, la progettazione del supporto e il posizionamento del pilota convertono la capacità teorica in effettiva efficienza dei materiali.
Ottimizzazione del layout delle strisce e utilizzo dei materiali
Il costo delle materie prime domina l’economia dello stampaggio. La ricerca mostra costantemente che il materiale può rappresentare fino al 75% dei costi operativi totali in un impianto di stampaggio. Quel singolo numero spiega perché la progettazione del layout delle strisce per gli stampi progressivi non è solo un esercizio di ingegneria, ma la leva principale per controllare il costo delle parti. Pochi punti percentuali di miglioramento dell'utilizzo, sommati a milioni di colpi, si traducono in risparmi significativi durante la vita di produzione di uno stampo.
Fondamenti del layout delle strisce e strategia di annidamento
Un layout di striscia è il progetto ingegnerizzato che determina come le parti sono disposte, orientate e sequenziate su una bobina continua mentre viene alimentata attraverso lo stampo. Definisce il funzionamento di ogni stazione, il materiale rimasto tra le parti e la struttura portante che tiene insieme il tutto. Se lo fai bene, il dado corre veloce e snello. Sbagliare significa che stai pagando rottami ad ogni colpo.
Lo sviluppo di un layout di striscia dalla geometria vuota segue una sequenza logica:
- Estrarre il profilo grezzo piatto dalla geometria della parte finita, tenendo conto delle tolleranze di piegatura e delle lunghezze sviluppate.
- Determinare l'orientamento ottimale del pezzo grezzo rispetto alla direzione di avanzamento del nastro, considerando i requisiti della direzione della fibra per eventuali successive operazioni di piegatura.
- Calcolare lo spessore minimo del ponte (ponte di scarto) tra pezzi grezzi adiacenti e tra pezzi grezzi e bordi della striscia. Utilizza una regola ampiamente accettataB=1.25ta 1,5t, dove t è lo spessore del materiale.
- Stabilisci la larghezza della striscia (L=larghezza della parte + 2B per i margini del bordo) e il passo della progressione (C=lunghezza della parte + B per il ponte inter-parte).
- Organizzare la sequenza delle stazioni in modo che le operazioni di taglio, formatura e piegatura seguano un ordine logico senza interferenze tra le caratteristiche nelle stazioni adiacenti.
- Verificare che le sezioni del trasportatore rimangano sufficientemente robuste da spingere la striscia attraverso tutte le stazioni senza cedimenti o deformazioni.
- Calcolare la percentuale di utilizzo del materiale (area vuota divisa per l'area della striscia consumata per parte) e ripetere l'orientamento o l'annidamento se inferiore al target.
La strategia di nidificazione è il luogo in cui la geometria incontra la creatività. Per semplici spazi rettangolari, un layout dritto a riga singola-funziona bene. Ma le parti di forma irregolare traggono vantaggio dal nidificazione angolare, in cui il pezzo grezzo viene inclinato per incastrarsi con i suoi vicini e consumare meno larghezza della striscia. Alcune forme consentono anche layout a due passaggi-: la striscia attraversa la fustella una volta, viene capovolta e alimentata nuovamente per timbrare le parti dal materiale rimanente. Ciascun approccio baratta il risparmio di materiale con la complessità dello stampo.
- Geometria della parte:Le forme irregolari o asimmetriche spesso si annidano in modo più efficiente ad angolo piuttosto che allineate con la direzione di alimentazione.
- Orientamento dei grani:Se la piegatura avviene lungo un asse critico, l'orientamento del pezzo grezzo sul nastro è vincolato dalla direzione di laminazione della bobina.
- Requisiti di stampaggio per il calcolo del ponte di scarto:I ponti più sottili fanno risparmiare materiale ma rischiano di torcersi o incepparsi; il ponte minimo deve sostenere il pezzo in modo affidabile senza deformazioni.
- Disponibilità larghezza striscia:Le larghezze dei coil commerciali limitano ciò che è fattibile, quindi il layout deve essere allineato alle dimensioni delle scorte acquistabili.
- Spaziatura stazione di fustellatura:Ogni operazione necessita di spazio fisico per punzoni, molle e sollevatori, il che stabilisce un passo minimo pratico indipendentemente dalle dimensioni del pezzo grezzo.
Progettazione della portaerei e posizionamento del pilota
La striscia portante è la struttura scheletrica che trasporta il pezzo da una stazione all'altra. Deve essere sufficientemente rigido da resistere alla deformazione sotto le forze di avanzamento e allo stesso tempo sufficientemente flessibile da consentire operazioni di formatura in cui il materiale si allontana verticalmente dal piano della striscia.
Due tipi di operatore gestiscono situazioni diverse. Un supporto solido funziona per le parti piatte in cui la striscia rimane a livello durante tutto il processo. Un trasportatore a nastro estensibile incorpora tagli o anelli posizionati strategicamente che consentono al trasportatore di flettersi quando una stazione tira il materiale verso il basso durante la trafilatura o la formatura. Senza questa flessibilità ingegnerizzata, il supporto si strappa o il passo della striscia si distorce, distruggendo la registrazione in ogni stazione a valle.
Il posizionamento del foro pilota in una fustella progressiva è ciò che mantiene tutto allineato. I fori pilota vengono praticati nella prima stazione e i perni pilota a punta-a ciascuna stazione successiva si inseriscono in tali fori per correggere eventuali piccole imprecisioni di alimentazione prima che la stampante si chiuda. Il posizionamento è importante: i piloti dovrebbero sedersi sulla rete portante dove il materiale è stabile e piatto, lontano da elementi formati che potrebbero distorcere la geometria del foro. Distanziandoli in modo coerente ad ogni passo garantisce che l'errore cumulativo non superi mai la tolleranza.
Massimizzare l'utilizzo del materiale nella progettazione degli stampi
L'utilizzo del materiale nello stampaggio viene misurato come il rapporto tra l'area grezza utilizzabile e l'area totale della striscia consumata per ciclo. L'obiettivo dei benchmark di settore è superiore al 75%, mastudi sullo stampaggio con stampi progressivirivelano che i layout convenzionali spesso producono tassi di scarto che vanno dal 16% al 60%, con un potenziale di risparmio medio compreso tra il 28% e il 41% ottenibile attraverso disposizioni dei componenti riprogettate.
Piccoli cambiamenti nell’orientamento del grezzo possono produrre guadagni di utilizzo enormi. La ricerca sugli algoritmi di annidamento basati sulla somma di Minkowski-dimostra che anche aggiustamenti angolari frazionari della posizione di una parte sulla striscia possono spostare l'utilizzo di diversi punti percentuali. Per i programmi con volumi elevati-che stampano milioni di parti all'anno, questo perfezionamento geometrico riduce direttamente gli acquisti di bobine e i costi di gestione degli scarti.
I moderni strumenti CAD con moduli di layout parametrico delle strisce consentono ai progettisti di testare rapidamente decine di orientamenti e configurazioni di annidamento, confrontando le percentuali di utilizzo prima di impegnarsi nella costruzione dello stampo. Questa iterazione virtuale sostituisce i tentativi manuali-e-errori dei decenni passati, quando l'esperienza del progettista era l'unico motore di ottimizzazione disponibile.
Il layout della striscia blocca il costo del materiale per parte. Ma definisce anche qualcosa di altrettanto consequenziale: la sequenza fisica delle operazioni che lo stampo deve eseguire, che a sua volta detta tutto sul processo di produzione che porta lo stampo da un modello CAD all'acciaio temprato su un piano di stampa.
Pratica per la realizzazione di stampi dalla progettazione alla prova
Il layout di una striscia sullo schermo e uno stampo temprato in una pressa sono separati da settimane di produzione di precisione, ogni passaggio si basa sull'ultimo con tolleranze che non lasciano spazio a congetture. Il processo di realizzazione degli stampi trasforma passo dopo passo la geometria CAD in acciaio fisico attraverso una sequenza in cui l'ordine conta tanto quanto la qualità dell'esecuzione. Salta un passaggio, affretta un trattamento termico o rettifica prima di alleviare lo stress-e lo strumento finito ne ripagherà l'instabilità dimensionale ogni volta che la pressa esegue un ciclo.
Dal modello CAD ai componenti finiti dello stampo
Immagina una matrice progressiva con venti punzoni, otto bottoni della matrice, due piastre di estrazione e dozzine di componenti di supporto. Ognuno segue un percorso di produzione dettato dalla sua geometria, materiale e funzione. Ecco il tipico flusso di lavoro dal materiale grezzo allo stampo assemblato:
- Approvvigionamento materiale e lavorazione di sgrossatura:I blocchi di acciaio per utensili vengono segati a dimensioni sovradimensionate. La fresatura CNC rimuove il materiale sfuso portandolo a una forma quasi-netta, lasciando materiale di rettifica e finitura su tutte le superfici critiche (tipicamente 0,25-0,50 mm per lato).
- Alleviare lo stress:I grezzi grezzi-lavorati vengono sottoposti a distensione per stabilizzare le tensioni interne create durante la fresatura. Ciò impedisce la deformazione durante il successivo trattamento termico.
- Trattamento termico:I componenti vengono temprati e rinvenuti alla durezza target. La sequenza è importante: il trattamento termico avviene prima della lavorazione di finitura finale perché il processo introduce modifiche dimensionali. Il doppio o il triplo rinvenimento aiutano a stabilizzare la microstruttura e a ridurre l'austenite trattenuta.
- Finitura di rettifica:Le smerigliatrici di superficie portano le superfici piane alle dimensioni e al parallelismo finali. La rettifica cilindrica gestisce componenti rotondi come perni di guida e boccole. Tutte le superfici di montaggio critiche raggiungono una planarità nell'ordine dei micron.
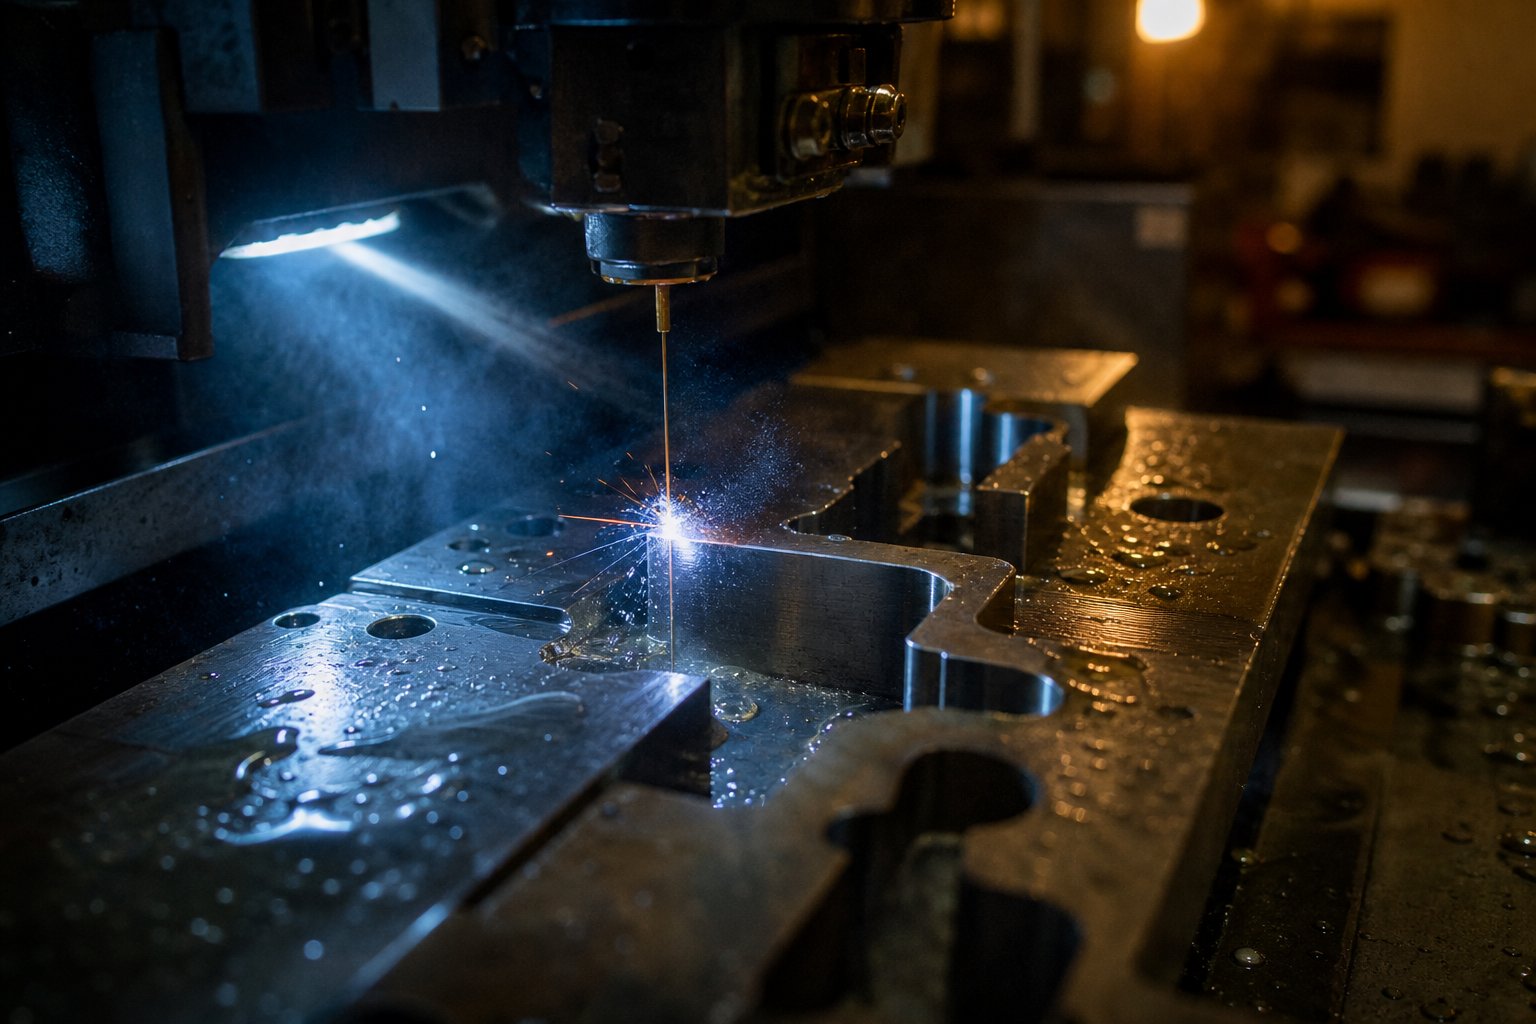
- Elettroerosione a filo per profili di precisione:Aperture complesse dello stampo, profili di punzonatura e geometrie irregolari vengono tagliate utilizzando la lavorazione con elettroerosione a filo. Il filo brucia l'acciaio temprato senza forza meccanica, producendo profili accurati fino a 5 micron (0,0002 pollici) in totale senza distorsione della zona influenzata dal calore.
- Operazioni di finitura:Lucidatura, lappatura o levigatura di superfici critiche di formatura e raggi di imbutitura. La finitura superficiale influisce direttamente sul flusso del materiale durante le operazioni di formatura.
- Assemblaggio e montaggio:I componenti vengono assemblati nelle scarpe dello stampo. I fori delle spine di centraggio vengono alesati, i punzoni vengono montati sui fermi e tutti gli spazi liberi vengono verificati rispetto alle specifiche di progettazione.
- Individuazione della morte:Lo stampo assemblato viene posizionato in una pressa per verificare i modelli di contatto e le altezze di chiusura prima di passare a una pressa di produzione.
L'elettroerosione a filo per lo stampaggio di componenti di stampi merita un'attenzione particolare. COMELa guida tecnica del Gruppo KMMdettagli, questa tecnologia consente ai progettisti di produrre stampi più compatti con meno stazioni e presse più piccole sfruttando l'elevata resistenza del telaio delle sezioni dello stampo monopezzo. La tecnica del "punzone dalla matrice", in cui lo sfrido proveniente dall'apertura della matrice diventa il punzone stesso, garantisce il perfetto allineamento tra i componenti accoppiati. Poiché il taglio del filo avviene dopo il trattamento termico, non vi è alcun cambiamento metallurgico sulla superficie erosa, eliminando la distorsione che comprometterebbe le distanze calcolate con tanta fatica.
La progettazione specifica per l'elettroerosione a filo richiede attenzione al posizionamento del foro iniziale, ai raggi minimi degli angoli (ottenibili fino a 50,8 micron/0,002 pollici con filo sottile) e agli angoli di scarico conici. Una tolleranza generale di più o meno 0,0005 pollici (12,7 micron) è standard, con valori più ristretti ottenibili attraverso tagli di scrematura a un costo aggiuntivo. Queste funzionalità rendono l’elettroerosione a filo indispensabile per lo stampaggio di stampi metallici in cui la precisione del profilo controlla direttamente la qualità della parte.
Specifiche della stampante che vincolano la progettazione dello stampo
Ecco qualcosa che gli apprendisti progettisti imparano nel modo più duro: la stampa non è una fonte di forza generica. Le sue dimensioni fisiche e le sue caratteristiche meccaniche impongono limiti rigidi a ogni decisione di progettazione dello stampo e tali vincoli devono essere affrontati fin dal primo giorno, non scoperti durante l'installazione.
Quattro specifiche della macchina da stampa modellano il design dello stampo nel modo più diretto:
- Capacità di tonnellaggio:La forza totale di taglio e formatura calcolata durante la progettazione deve essere inferiore alla capacità nominale della pressa, in genere con un margine di sicurezza del 20-30%. Una capacità eccessiva può provocare danni al telaio della pressa, rotture dello stampo e pericolose condizioni di sovraccarico.
- Dimensioni del letto:L'impronta dello stampo (dimensioni della scarpa) deve adattarsi fisicamente al supporto della pressa. Per gli stampi di trasferimento, il piano deve ospitare tutte le stazioni più spazio per le dita di trasferimento e la rimozione degli scarti.
- Lunghezza della corsa:La corsa verticale totale del pistone deve superare i requisiti di altezza aperta dello stampo. Ciò significa spazio sufficiente per alimentare il materiale, sollevare le parti formate e ritrarre tutti i punzoni senza interferenze. Le corse brevi limitano la profondità di formatura e l'altezza di sollevamento del nastro.
- Altezza chiusa:La distanza dalla superficie del supporto alla faccia del pistone nel punto morto inferiore. L'altezza chiusa dello stampo assemblato deve corrispondere all'intervallo di altezza chiusa della pressa (regolabile entro i limiti). Uno stampo progettato troppo alto o troppo corto per la macchina da stampa disponibile semplicemente non funzionerà.
La progettazione dello stampo di trasferimento introduce ulteriori vincoli. Come notato inLa copertura delle operazioni di trasferimento da parte del Fabbricante, i progettisti devono tenere conto della lunghezza primitiva del sistema di trasferimento (minima e massima), della lunghezza della morsa, dell'altezza di sollevamento e del percorso di ritorno dei diti di trasferimento durante la corsa verso il basso della pressa. Se il numero di stazioni richieste moltiplicato per la lunghezza del passo supera la capacità del pianale della pressa, il progetto necessita di una pressa più grande o di un approccio produttivo fondamentalmente diverso.
I progettisti esperti di stampi richiedono le specifiche complete della macchina da stampa prima di disegnare una singola linea. Tonnellaggio, dimensioni del letto, corsa, altezza di chiusura, corse al minuto, posizioni di apertura degli scarti, dimensioni della finestra per l'alimentazione della bobina: tutti questi fattori entrano nella progettazione come parametri fissi piuttosto che come ripensamenti.
Die Tryout e l'arte dell'adattamento pratico
La prova è il momento in cui la progettazione teorica incontra il comportamento materiale reale, e i due raramente concordano perfettamente al primo tentativo. Anche con i software di simulazione della formatura, variabili come l'attrito, la deflessione della pressa, l'accumulo di calore e le proprietà effettive del materiale (rispetto alle specifiche nominali) creano divari tra i risultati previsti e quelli osservati.
La procedura di prova e regolazione dello stampo segue tipicamente questo schema: lo stampo assemblato entra nella pressa di prova, i colpi iniziali vengono eseguiti a tonnellaggio e velocità ridotti e le parti risultanti vengono misurate rispetto alle specifiche. Le deviazioni dal target innescano un processo diagnostico che procede a ritroso dal sintomo alla causa.
L'individuazione del dado e la corrispondenza del blu-sono tecniche fondamentali in questa fase. Lo stampista applica un sottile strato di bluing tecnico (blu di Prussia) sulle superfici di formatura, chiude lo stampo sul materiale ed esamina il modello di contatto risultante. Le aree che mostrano un forte trasferimento blu indicano punti alti che sopportano una pressione eccessiva. Le aree senza trasferimento rivelano punti bassi in cui la matrice non entra in contatto con il materiale. Il fustellatore quindi adatta manualmente-queste superfici, alleviando i punti alti e costruendo le aree basse finché lo schema di contatto non è uniforme in tutte le regioni che si formano.
La compensazione del ritorno elastico è spesso la più grande sfida di prova per le stazioni di piegatura e formatura. Art Hedrick, uno scienziato veterano, sottolinea che i progettisti dovrebbero concentrarsi sulla prevenzione del ritorno elastico piuttosto che sulla correzione, e che cambiamenti significativi nella gravità della deformazione causano la torsione e il ribaltamento delle parti. Durante la prova, se una parte flangiata si apre oltre la tolleranza, la correzione potrebbe comportare l'aumento dell'angolo di piegatura, l'aggiunta di una stazione di riattacco o la modifica della geometria del cordone di trazione per ridistribuire la deformazione in modo più uniforme.
Le regolazioni del flusso di materiale rappresentano un'altra soluzione comune alla prova. Per le operazioni di imbutitura, il fustellatore confronta le misurazioni di imbutitura effettiva-intorno al perimetro grezzo con le previsioni di simulazione. Se il rapporto di formabilità mostra 35 mm di flusso verso l'interno in una determinata area ma lo stampo produce solo 30 mm, l'utensile necessita di modifiche per ottenere quei 5 mm aggiuntivi di flusso, attraverso modifiche del raggio, alterazione del cordone di stiro o regolazione della pressione del supporto grezzo.
Tre strategie pratiche riducono significativamente la durata della prova:
- Utilizza materiale reale per la prova:Fai testare la trazione-del pezzo di prova per confermare che le sue proprietà meccaniche corrispondano agli input della simulazione. Le discrepanze tra le proprietà nominali e quelle effettive spiegano la maggior parte delle sorprese al primo-colpo.
- Creare un rapporto di formabilità:Documenta i parametri di simulazione, inclusi coefficienti di attrito, pressioni di tenuta, dimensioni del pezzo grezzo e misurazioni di estrazione previste-in modo che il tecnico di prova abbia obiettivi concreti da raggiungere.
- Controllare il flusso del metallo con la geometria, non con la forza:Le perle e i raggi di disegno forniscono un controllo del flusso coerente e ripetibile. Affidarsi esclusivamente alla pressione del premilamiera per limitare il materiale crea sensibilità alla variazione del materiale e all'instabilità del processo.
Uno stampo che esce dalla fase di prova producendo pezzi buoni è pronto per la convalida della produzione. Ma "pronto per la produzione" non significa "funziona per sempre senza attenzione". Le forze, le temperature e i cicli ripetitivi che producono le parti producono anche usura, e la gestione di tale usura è ciò che distingue uno stampo che funziona con profitto per anni da uno che diventa un problema di manutenzione cronica in pochi mesi.
Manutenzione dello stampo e risoluzione dei problemi di produzione
Uno stampo che esce dalla prova eseguendo parti pulite ha dimostrato il suo design. Il fatto che funzioni ancora in modo pulito dopo 500.000 colpi dipende interamente dalla disciplina della manutenzione. Gli utensili sottoposti a una manutenzione inadeguata non producono solo parti difettose; danneggia le macchine da stampa, ferisce gli operatori e trasforma un investimento in attrezzature a sei- cifre in un centro di costo ricorrente. La differenza tra un programma di manutenzione degli stampi di stampaggio che funziona e uno che esiste solo sulla carta viene misurata in tassi di scarto, tempi di inattività non pianificati e costo per-parte.
Ecco la scomoda verità: la maggior parte dei negozi etichettati come "manutenzione degli stampi" in realtà eseguono programmi di riparazione degli stampi. Come esperto di stampi per stampaggiosottolinea Art Hedrick, se le tue attività quotidiane includono la riparazione di pastiglie rotte, la saldatura di sezioni danneggiate dopo la caduta dei tasselli o lo scavo di parti danneggiate dagli stampi, si tratta di riparazione, non di manutenzione. La vera manutenzione preventiva si rivolge agli elementi che necessitano di un'attenzione regolare, indipendentemente dalla qualità della progettazione dello stampo.
Piani di manutenzione preventiva per stampi di produzione
Un programma di manutenzione funzionale viene eseguito a intervalli definiti legati al conteggio delle corse piuttosto che alle date del calendario. Un dado che esegue 200 colpi al minuto accumula usura molto più velocemente di uno che esegue un ciclo a 40 SPM, quindi i programmi basati sul tempo- non riescono completamente a raggiungere il punto. Tieni traccia dei risultati e costruisci i tuoi traguardi di ispezione e assistenza in base al volume di produzione effettivo.
Ogni stampo che ritorna dalla produzione dovrebbe passare attraverso questi punti di controllo di ispezione prima di tornare sullo scaffale:
- Controllare la tenuta di tutti gli elementi di fissaggio; cercare perni di centratura allentati o mancanti che potrebbero consentire lo spostamento della sezione.
- Ispezionare i taglienti per verificare che non siano scheggiati, smussati o incrinati. Misurare l'altezza della bava sugli ultimi pezzi prodotti per valutare l'urgenza dell'affilatura.
- Esaminare le molle per individuare eventuali cricche da fatica o set (compressione permanente). Sostituire eventuali molle che si avvicinano alla fine del loro ciclo di vita nominale.
- Ispezionare le piastre antiusura, le superfici delle camme e i raggi di formatura per individuare eventuali grippaggi o raccolta di materiale. Rimacinare e rimontare secondo necessità.
- Eliminare tutti i detriti, compresi trucioli, scaglie e accumuli di lubrificante, da ogni cavità e foro di passaggio.
- Lubrificare tutte le superfici di accoppiamento dello stampo, i perni di guida e i meccanismi a camma.
- Verificare che tutte le protezioni di sicurezza siano a posto e funzionanti.
- Asciugare accuratamente lo stampo per prevenire la formazione di ruggine durante lo stoccaggio.
- Verificare che tutti i punzoni da taglio siano fissati nei rispettivi fermi senza gioco di rotazione.
Gli intervalli di affilatura variano in base al materiale e alle esigenze di produzione, ma una linea guida pratica è quella di affilare prima che le bave superino la specifica massima consentita della parte. Aspettare che gli operatori si lamentino significa che lo stampo produce già da tempo pezzi marginali o scartabili. L'affilatura proattiva, attivata da obiettivi di conteggio delle corse convalidati rispetto ai dati storici di misurazione delle bave, mantiene le parti costantemente conformi alle specifiche.
Durante l'affilatura, la scelta della mola è più importante di quanto la maggior parte delle officine creda. Gli acciai per utensili come D2 e i metalli in polvere contengono pool di carburo duro che resistono alle ruote convenzionali. Una ruota che si carica invece di rompersi liberamente genera calore eccessivo, che può ammorbidire, riscaldare-controllare o rompere proprio la sezione che stai tentando di ripristinare. Utilizza liquido refrigerante, consulta il tuo fornitore di abrasivi per i materiali- delle ruote abbinati e rettifica gli angoli di taglio che bilanciano le forze di taglio attraverso la sezione della fustella per mantenere l'allineamento tra punzone-e-bottone.
Risoluzione dei problemi di bave e deriva dimensionale
Quando le parti iniziano a non superare l'ispezione, il sintomo indica la causa se sai come leggerlo. La risoluzione dei problemi legati alla formazione di bave nello stampaggio, ad esempio, è quasi sempre riconducibile al deterioramento del gioco. Punzoni e bottoni si usurano progressivamente, aumentando lo spazio effettivo tra loro. Questo divario crescente fa sì che il materiale rotoli ulteriormente nella zona di sgombero prima di fratturarsi, producendo bave più pesanti ad ogni colpo successivo.
La deriva dimensionale racconta una storia diversa. Quando le posizioni dei fori o le dimensioni del profilo cambiano gradualmente nel corso di un ciclo di produzione, la causa principale è generalmente il disallineamento indotto dall'usura-: allentamento dei perni di guida, spostamento delle sezioni della matrice su tasselli usurati o perdita di presa dei fermi del punzone. Improvvisi spostamenti dimensionali, al contrario, suggeriscono un guasto meccanico come un tassello rotto, una sezione dello stampo incrinata o un pacco di spessori spostato.
Le cause e le soluzioni dell'estrazione dello sfrido meritano particolare attenzione perché un singolo sfrido estratto trasportato attraverso una filiera progressiva può danneggiare ogni stazione a valle in un colpo solo. Gli sfridi si attaccano alle facce del punzone a causa delle sacche di vuoto create dalla curvatura dello sfrido, degli ampi spazi di taglio che eliminano l'effetto di ritenzione della pressione-dell'adattamento, dei punzoni magnetizzati dalla molatura della superficie o degli espulsori a molla affaticati che non spingono più lo sfrido. Contromisure efficaci includono lo sfiato di piccoli fori d'aria attraverso i centri del punzone per interrompere il vuoto, l'utilizzo di bottoni per matrici con conicità inversa che trattengono gli sfridi in compressione, l'installazione di espulsori caricati a molla, la smagnetizzazione di tutti i componenti dopo la rettifica e la riduzione della viscosità del lubrificante nelle aree problematiche.
La seguente tabella mappa i sintomi di produzione più comuni con le loro probabili cause profonde e le azioni correttive:
| Sintomo | Probabile causa principale | Azione correttiva |
|---|---|---|
| Bave eccessive o in crescita | L'usura del punzone/pulsante aumenta il gioco effettivo | Affilare i taglienti; verificare il gioco e ripristinare se oltre la tolleranza |
| Sbavature solo su un lato | Disallineamento tra punzone-e-matrice (usura della guida, sezioni allentate) | Controllare l'usura dei perni/boccole di guida; ispezionare i tasselli e serrare nuovamente le sezioni dello stampo |
| Deriva dimensionale graduale | Usura sui componenti della guida, sui perni pilota o sugli elementi di posizionamento | Sostituire i piloti usurati; guide di rebus; verificare l'accuratezza della registrazione della striscia |
| Improvviso spostamento dimensionale | Tassello rotto, sezione incrinata o componente spostato | Smontare e ispezionare; sostituire i componenti guasti; verificare l'altezza dello stampo chiuso |
| Lumaca che tira sulla striscia | Vuoto, gioco eccessivo, magnetismo o espulsori deboli | Punzoni di sfiato; installare i pulsanti di conservazione; smagnetizzare; sostituire le molle dell'espulsore |
| Rottura prematura del punzone | Carico di taglio eccessivo, disallineamento, supporto insufficiente o qualità dell'acciaio errata | Verificare l'allineamento; controllare la durezza della piastra di supporto; valutare la selezione dell'acciaio; aggiungi l'angolo di taglio |
| Striscia inceppata o piegata | Molle del sollevatore deboli o rotte; detriti nel percorso di alimentazione; tempi di rilascio del mangime errati | Sostituire le molle del sollevatore; morire pulito; regolare il tempo di alimentazione della pressa e l'angolo di rilascio |
L'approccio diagnostico è semplice: osservare il sintomo, identificare se è apparso gradualmente o all'improvviso, individuare il punto in cui si verifica il difetto sulla parte o sulla rimozione e risalire a ritroso da quella posizione fino al componente responsabile dello stampo. L'esordio graduale significa usura. L'esordio improvviso significa fallimento. La posizione sulla parte punta direttamente alla stazione o al componente coinvolto.
Prolungamento della durata dello stampo attraverso la progettazione e il trattamento superficiale
La manutenzione reattiva mantiene in funzione un dado. Le strategie proattive estendono l'intervallo tra ciascun servizio, migliorando le modalità di estensione della durata dello stampo di stampaggio ben oltre le aspettative di base. Tre approcci forniscono risultati misurabili:
Trattamenti superficiali e rivestimentiaggiungere una barriera-resistente all'usura senza modificare la geometria del componente.Rivestimenti PVD (Physical Vapour Deposition).depositare pellicole ultra-sottili (tipicamente 1-5 micron) di materiali come TiN, TiCN o AlTiN sui componenti temprati dello stampo. Questi rivestimenti migliorano la durezza superficiale fino a 3000+ HV, riducono l'attrito e l'usura e resistono alla degradazione termica. Poiché le pellicole sono conformi ed estremamente sottili, non influiscono sulle tolleranze dimensionali o sugli spazi tra punzone e matrice. I rivestimenti a base di AlTiN- sono particolarmente efficaci per i punzoni a matrice progressiva che lavorano l'acciaio ad alta resistenza, mentre il TiCN riduce l'usura adesiva e la presa di materiale nelle stazioni di formatura. Molte officine riverniciano punzoni e bottoni dopo ogni ciclo di riaffilatura per ripristinare la resistenza all'usura a un costo minimo.
Modifiche al designche riducono la concentrazione delle sollecitazioni prolungano la vita dei componenti alla fonte. L'aggiunta di raggi più ampi alle spalle del punzone, l'inclusione di angoli di taglio adeguati per ridurre la forza di taglio di picco e la specifica di uno spessore della sezione trasversale-adeguato per i punzoni sottili prevengono le condizioni che causano guasti prematuri. A volte la soluzione più-duratura per un problema di rottura cronica non è un acciaio migliore o un'affilatura più frequente. Si tratta di riprogettare il componente per eliminare l'aumento di stress che continua a causarlo.
Aggiornamenti materialiper le stazioni di usura cronica spostano l’economia. La sostituzione di un punzone D2 che necessita di affilatura ogni 50.000 colpi con una versione con inserto in carburo-della durata di 500.000 colpi costa di più in anticipo ma elimina nove cicli di affilatura e i tempi di inattività associati. La decisione si riduce al volume di produzione: i programmi ad alto volume- giustificano materiali di prima qualità perché il costo di manutenzione per-parte diminuisce anche se l'investimento in attrezzature aumenta.
La disciplina della manutenzione, la capacità di risoluzione dei problemi e le strategie di estensione-della vita insieme determinano se uno stampo per stampaggio fornisce il ROI progettato o consuma risorse durante tutta la sua vita produttiva. Queste funzionalità rivelano anche molto sulle organizzazioni che costruiscono e supportano strumenti di stampaggio, che è esattamente ciò che conta quando si valuta un partner di progettazione di stampi per programmi complessi e ad alto volume-.
Scelta di un partner per la progettazione di stampi per progetti di stampaggio complessi
Mantenere uno stampo in produzione è una sfida. Progettarlo e realizzarlo correttamente in primo luogo è un'altra questione e, per programmi complessi con tolleranze ristrette, layout progressivi con più-stazione o requisiti di flusso di materiali impegnativi, questa sfida spesso supera ciò che un singolo team di ingegneri può gestire da solo. Saper scegliere un partner per la progettazione dello stampo diventa importante quanto conoscere la progettazione dello stampo stesso.
Valutazione di un partner per la progettazione di stampi per progetti complessi
Un'officina competente può lavorare i componenti da stampare. Uno eccezionale mette in discussione la stampa prima di tagliare l'acciaio. La differenza emerge negli utensili che funzionano a velocità senza aggiustamenti cronici rispetto agli utensili che funzionano sulla carta ma sono in difficoltà in produzione. Cosa separa i due?
Cerca partner che dimostrino una reale profondità in queste aree:
- Competenza nella struttura dello stampo:Possono spiegare perché hanno scelto una configurazione di estrattore, un'altezza del sollevatore o una geometria dell'intaglio di bypass specifica per la vostra applicazione? I partner che utilizzano per impostazione predefinita la stessa architettura dello stampo indipendentemente dalla complessità della parte sono un campanello d'allarme.
- Padronanza del controllo dei giochi e delle bave:Ottimizzano la distanza tra punzone-e-matrice in base ai requisiti effettivi di materiale, spessore e qualità dei bordi oppure applicano una percentuale generica su tutta la linea?
- Risoluzione dei problemi relativi al flusso dei materiali-:Per quanto riguarda le stazioni di formatura e trafilatura, possono dimostrare esperienza nella gestione dell'arricciatura-, nel controllo della tendenza alle grinze e nella compensazione del ritorno elastico attraverso la geometria anziché la forza bruta?
- Capacità di creazione di strumenti interna-:I fornitori che dispongono di ingegneria e creazione di strumenti interni-possono eseguire iterazioni più velocemente, mantenere una comunicazione più stretta tra l'intento progettuale e l'esecuzione-in fabbrica e risolvere i problemi di prova senza ritardi di trasferimento tra organizzazioni separate.
- Iterazione di progettazione collaborativa:I migliori partner trattano il tuo team di tecnici come collaboratori, non come acquirenti-di ordini. Respingono le funzionalità che causeranno grattacapi alla produzione, suggeriscono alternative che riducono i costi e condividono i risultati delle simulazioni prima di impegnarsi nell’acciaio.
- Comprovata esperienza nel settore:Richiedi esempi specifici di stampi che hanno costruito per geometrie, materiali e volumi di parti simili. L'esperienza con il tuo tipo di applicazione, che si tratti di strutture automobilistiche, connettori elettrici o alloggiamenti di elettrodomestici, riduce la curva di apprendimento che altrimenti si verificherebbe durante la prova.
Funzionalità chiave da ricercare nelle soluzioni di stampi personalizzati
I servizi complessi di ingegneria degli stampi per stampaggio vanno oltre la costruzione di ciò che specifichi. Il valore reale si manifesta quando un partner identifica problemi che non avete ancora riscontrato: un layout di nastro che spreca materiale, una sequenza di stazioni che crea stress inutili sui nastri trasportatori o un raggio di formatura che genererà spaccature nel materiale di produzione più dure rispetto alle specifiche nominali.
Quando valuti soluzioni di stampi per stampaggio personalizzati, dai la priorità ai fornitori che offrono supporto end-to-end dall'ideazione fino alla convalida della produzione.YICHENesemplifica questo modello, mettendo in contatto gli ingegneri degli utensili con competenze di progettazione- che coprono la struttura dello stampo, le specifiche dei componenti, la progettazione di punzoni e sollevatori, la geometria dell'intaglio di bypass, l'ottimizzazione del controllo delle bave e l'ingegneria del flusso dei materiali. La loro attenzione agli aspetti ingegneristici-intensivi dello sviluppo degli stampi li rende particolarmente adatti ai programmi in cui gli strumenti di catalogo standard non sono all'altezza e la risoluzione dei problemi personalizzata-determina il risultato.
Al di là di ogni singolo fornitore, utilizza questi criteri di valutazione dei fornitori di stampi come una lista di controllo pratica prima di impegnarti in una partnership:
- Richiedi referenze da progetti con requisiti di complessità, materiali e volume comparabili.
- Chiedi informazioni sul loro processo di prova: eseguono i primi-parti sulle proprie macchine da stampa prima della spedizione oppure la tua macchina da stampa di produzione diventa la piattaforma di prova?
- Conferma attrezzature e strutture di qualità, tra cui elettroerosione a filo, centri di lavoro CNC, rettifica superficiale e trattamento termico interno-o partner qualificati per il trattamento termico.
- Valutare la reattività in fase di preventivo. Un partner lento a rispondere prima di avere i tuoi soldi raramente accelera dopo.
- Verifica se offrono supporto continuo per la manutenzione degli stampi o contratti di assistenza a vita che proteggono il tuo investimento in attrezzature dopo l'avvio della produzione.
Le discipline trattate in questa guida, dai calcoli delle distanze e dall'ottimizzazione del layout delle strisce alla regolazione delle prove e alla manutenzione preventiva, rappresentano la base di conoscenze che il tuo partner per lo stampaggio dovrebbe dimostrare fluentemente. Un fornitore che comprende profondamente questi principi costruirà utensili che durano più a lungo tra gli intervalli di manutenzione, producono parti più pulite fin dal primo utilizzo e si adattano con maggiore eleganza quando i requisiti di materiale o volume cambiano a metà-programma. Questo è il ritorno derivante dalla scelta di un partner anziché semplicemente di un fornitore.
Matrici per stampaggio lamiera Domande frequenti sulla progettazione degli stampi e sulla pratica della realizzazione degli stampi
1. Qual è la differenza tra una trafila progressiva e una trafila composta?
Uno stampo composto esegue più operazioni di taglio contemporaneamente in un'unica stazione durante una corsa della pressa, producendo parti piatte con un'eccellente precisione dal foro al bordo. Uno stampo progressivo utilizza più stazioni disposte in sequenza, con il nastro che avanza di un passo per corsa in modo che ogni ciclo lavori su più parti a diversi stadi di completamento. Gli stampi progressivi gestiscono una maggiore complessità delle parti, tra cui taglio, piegatura e formatura combinati, mentre gli stampi composti offrono costi di attrezzamento inferiori e una migliore planarità delle parti per geometrie più semplici. Scegli utensili composti per parti piatte di volume medio- che richiedono tolleranze di posizionamento strette e utensili progressivi per parti multi-volume elevato che richiedono un'alimentazione bobina automatizzata.
2. Come si calcola la distanza tra punzone-e-matrice per lo stampaggio della lamiera?
Il gioco dal punzone-alla-matrice viene calcolato come percentuale dello spessore del materiale per lato. Il punto di partenza standard è circa il 10% per lato, anche se la pratica moderna spesso utilizza l'11-20% per ridurre la sollecitazione degli utensili e prolungare la durata dello stampo. La procedura prevede l'identificazione del materiale del pezzo, la conferma dello spessore del grezzo, la ricerca della percentuale di gioco consigliata dalle tabelle di riferimento tecnico in base al tipo di materiale e alla resistenza alla trazione, quindi la moltiplicazione dello spessore per tale percentuale per ottenere il gioco per lato. Per la tranciatura, l'apertura della matrice corrisponde alla dimensione del pezzo grezzo desiderata mentre il punzone è sottodimensionato del doppio della distanza. Per la perforazione, il punzone corrisponde alla dimensione del foro desiderata mentre l'apertura della matrice è sovradimensionata del doppio della distanza. I materiali più duri richiedono uno spazio più ampio, mentre i materiali più morbidi e il lavoro di precisione richiedono spazi più stretti.
3. Cosa causa la formazione di bave negli stampi per stampaggio e come risolverlo?
La formazione di bave è dovuta principalmente al ridotto gioco del punzone-alla-matrice causato dall'usura progressiva del tagliente. Man mano che punzoni e bottoni si usurano, lo spazio effettivo tra loro aumenta, consentendo al materiale di rotolare ulteriormente nella zona di sicurezza prima di fratturarsi, producendo bave più pesanti ad ogni colpo successivo. Le bave su un lato-indicano il disallineamento tra punzone-e-matrice dovuto a perni guida usurati o sezioni allentate della matrice. Le azioni correttive includono l'affilatura dei taglienti prima che le bave superino le specifiche consentite della parte, la verifica e il ripristino del gioco se si è spostato oltre la tolleranza, il controllo dell'usura dei perni guida e delle boccole e l'ispezione dei grani per garantire che le sezioni dello stampo rimangano posizionate correttamente. L'affilatura proattiva attivata dagli obiettivi del conteggio delle corse anziché dall'ispezione visiva impedisce sequenze estese di parti marginali.
4. Quale acciaio per utensili è il migliore per lo stampaggio di punzoni e bottoni?
Il miglior acciaio per utensili dipende dall'applicazione specifica. D2 (alto-carbonio alto-cromo) domina la tranciatura e la perforazione ad alto-volume perché offre resistenza all'abrasione e stabilità dimensionale superiori dopo il trattamento termico. A2 (indurimento in aria-) fornisce una tenacità migliore rispetto a D2, rendendolo preferibile laddove gli shock da impatto o le sezioni trasversali sottili-creano rischio di scheggiatura, come la formazione di punzoni sotto carichi dinamici. M2 (acciaio ad alta-rapidità) mantiene la durezza a temperature elevate, un vantaggio negli stampi progressivi a-ciclo veloce dove il calore per attrito ammorbidirebbe i tradizionali acciai per lavorazione a freddo-. Per le stazioni di stampaggio di materiali abrasivi come laminazioni di acciaio inossidabile o acciaio al silicio, gli inserti in carburo di tungsteno garantiscono una resistenza all'usura estrema misurata in milioni di colpi aggiuntivi. Le varianti metallurgiche delle polveri di questi gradi offrono contemporaneamente tenacità e resistenza all'usura migliorate attraverso strutture di carburo raffinate.
5. Come si sceglie un partner affidabile per la progettazione di stampi per progetti di stampaggio complessi?
Valuta i potenziali partner in base alla competenza nella struttura delle matrici, alla padronanza del controllo delle bave e dello spazio libero, alla capacità di risoluzione dei problemi relativi al flusso di materiale-e alla capacità di produzione di utensili interna-. Un partner valido mette in discussione il tuo progetto prima di tagliare l'acciaio, ottimizza il gioco in base ai requisiti effettivi del materiale e della qualità dei bordi anziché a percentuali generiche e dimostra esperienza nella gestione del ritorno-e del ritorno elastico attraverso la geometria. Fornitori come YICHEN sono specializzati nelle sfide di progettazione-di stampi per stampaggio pesante che coprono la struttura dello stampo, le specifiche dei componenti, la progettazione del sollevatore, la geometria dell'intaglio di bypass e l'ingegneria del flusso di materiale. I criteri di valutazione chiave includono la richiesta di referenze da progetti comparabili, la conferma se eseguono i pezzi first-sulle proprie presse, la verifica di attrezzature di qualità come l'elettroerosione a filo e la lavorazione CNC e la valutazione della reattività durante la fase di preventivo.


