


Comprendere le tacche di bypass negli stampi per stampaggio lamiera
Una tacca di bypass, a volte chiamata tacca del passo o tacca francese, è una caratteristica di ritaglio o rilievo intenzionale progettata nella striscia portante diuno stampo progressivo. Il suo scopo è semplice ma fondamentale: controllare esattamente quanto avanza la striscia tra le corse della pressa in modo che ciascuna stazione riceva il materiale nella posizione corretta. Senza questo meccanismo di controllo, l'alimentazione eccessiva o insufficiente della striscia diventa una possibilità reale e, come sa ogni professionista esperto di stampi e stampi, un singolo errore di alimentazione può provocare un incidente dello stampo che costa centinaia di volte di più del materiale consumato dall'intaglio.
Questo articolo approfondisce le basi scientifiche alla base delle tacche di bypass negative e positive negli stampi per stampaggio della lamiera, colmando il divario tra le guide tecniche introduttive sullo stampaggio e la scienza degli stampi a livello-esperto. Troverai principi metallurgici, relazioni meccaniche e strutture decisionali ingegneristiche piuttosto che semplici regole empiriche.
Cosa sono le tacche di bypass negli stampi progressivi
Immagina una bobina continua di lamiera che passa attraverso uno stampo progressivo ad alta velocità. La striscia passa attraverso più stazioni, ciascuna delle quali esegue una specifica operazione di taglio, formatura o imbutitura. Affinché il pezzo finito soddisfi le tolleranze dimensionali, ogni stazione deve impegnare il nastro esattamente nella stessa posizione relativa, corsa dopo corsa.
Una tacca di bypass fornisce quella certezza di posizione. Si tratta di una piccola sezione di materiale tagliata via da uno o entrambi i bordi del nastro, tipicamente nelle prime stazioni della fustella. La geometria risultante crea un arresto fisico o una funzione di registrazione con cui la striscia entra in contatto prima del ciclo di stampa. COMEArt Hedrick nota in The Fabricator, l'alimentazione eccessiva di uno stampo progressivo senza questo arresto può causare gravi danni allo stampo e rischi per la sicurezza dell'operatore.
Oltre a prevenire sovraalimentazioni, la tacca rimuove anche la bombatura del bordo introdotta durante il taglio della bobina. La curvatura rende quasi impossibile un'alimentazione uniforme su materiali larghi o spessi e, tagliando un bordo di riferimento netto, le tacche di bypass ripristinano il comportamento prevedibile della striscia per l'intera lunghezza della fustella.
Perché il controllo delle strisce richiede un'ingegneria di precisione
Il controllo del nastro in una fustella progressiva implica qualcosa di più della semplice alimentazione alla distanza corretta. Il nastro portante che tiene insieme le parti deve mantenere l'integrità strutturale, resistere alla flessione laterale e adattarsi al movimento verticale nelle stazioni di formatura. Una tacca mal posizionata o di dimensioni errate indebolisce il supporto, provoca deformazioni o non riesce a innestare il fermo in modo affidabile.
Le tacche di bypass svolgono tre funzioni principali in questo sistema:
- Registrazione della striscia- Fornisce un solido arresto meccanico che impedisce l'alimentazione eccessiva e offre agli operatori una posizione iniziale definitiva durante l'impostazione dello stampo, riducendo gli errori del primo-colpo che causano la maggior parte dei danni progressivi dello stampo.
- Gestione degli scarti- Rimozione della curvatura del bordo e creazione di una superficie di riferimento pulita, che elimina scarti sciolti o mezzi-colpi che possono inceppare le stazioni a valle.
- Controllo della progressione da stazione a stazione--- Lavora in sinergia con i perni pilota per garantire che ogni parte sia posizionata accuratamente, con la tacca che fornisce un posizionamento approssimativo e i piloti che forniscono l'allineamento finale di precisione.
Ciascuna funzione pone requisiti geometrici e metallurgici specifici sul design dell'intaglio. La profondità, la larghezza, i raggi degli angoli e la distanza di taglio dell'intaglio interagiscono tutti con le proprietà meccaniche del materiale per determinare se la striscia viene alimentata in modo affidabile o crea problemi di produzione cronici.
Fondamenti di notch negativo e positivo
I termini "negativo" e "positivo" descrivono la relazione tra la geometria dell'intaglio e il bordo della striscia. UNtacca di bypass positivarimuove il materiale dal bordo della striscia, creando uno spazio vuoto, un rilievo o un ritaglio verso l'interno. Lo sfrido prodotto da questo taglio viene espulso come scarto discreto. Ciò che rimane è una striscia con una sezione trasversale ridotta-in corrispondenza di ciascuna tacca.
A tacca di bypass negativaadotta l'approccio opposto. Invece di rimuovere completamente il materiale, lascia una linguetta sporgente o una caratteristica simile a una lancia-che si estende dal bordo della striscia. Questa linguetta si incastra con una tasca corrispondente o un blocco di arresto nella matrice, fornendo una funzione di registrazione positiva senza produrre uno sfrido separato. Una variazione pratica, descritta nella letteratura industriale come arresto del passo di lancia e flangia, incide una piccola area nella striscia e la piega verso il basso per creare una flangia che registra la striscia e irrigidisce il supporto.
La scelta tra queste configurazioni non è mai arbitraria. Dipende dal tipo di materiale, dalla larghezza della striscia, dallo spessore, dal volume di produzione e dalla complessità della parte. Ciascuna configurazione produce diverse distribuzioni delle sollecitazioni, modelli di frattura e caratteristiche di usura negli utensili, tutti riconducibili ai principi fondamentali della meccanica del taglio e del comportamento del materiale sotto carico.
La scienza del taglio e della frattura nell'intaglio
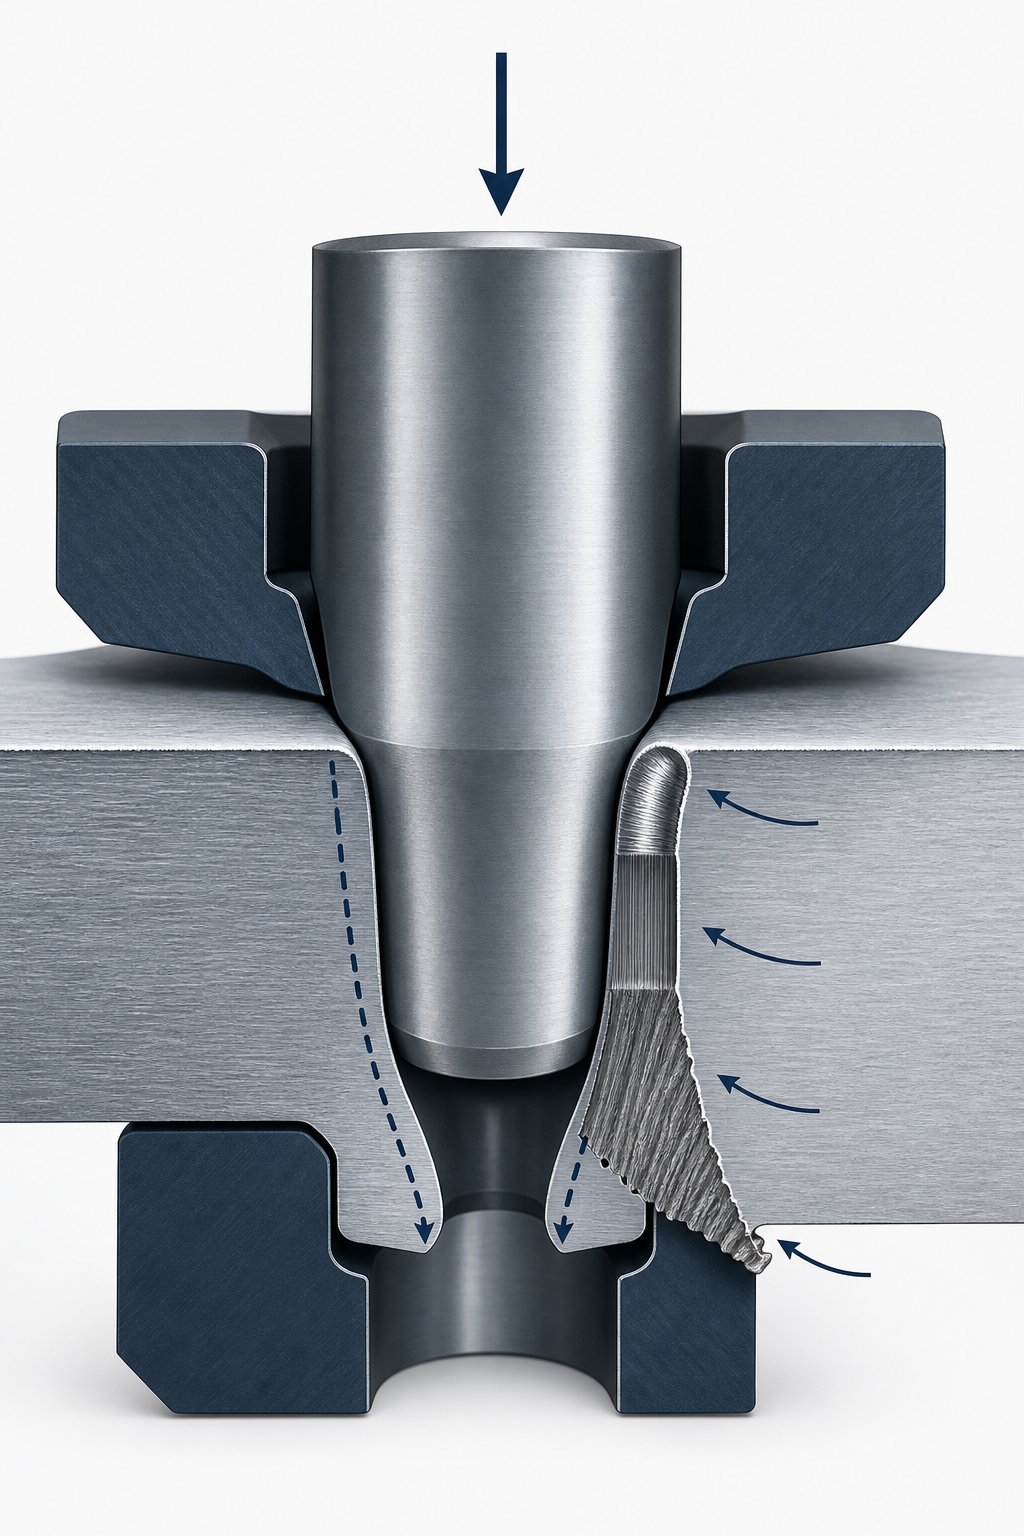
Ogni tacca di bypass inizia come una frattura controllata. Quando il punzone scende nel nastro, il materiale non si divide semplicemente in modo netto. Passa attraverso una sequenza di fasi di deformazione, ciascuna governata dalla relazione tra la forza di snervamento applicata, la resistenza allo snervamento del materiale e la geometria dell'interfaccia del punzone-matrice. Comprendere queste fasi è ciò che distingue la progettazione del notch basata sulla scienza-dalle congetture.
Meccanica del taglio durante il taglio con intaglio
Immagina il momento in cui un punzone entra in contatto con la superficie della striscia. Il materiale direttamente sotto la punta del punzone si comprime prima elasticamente, poi plasticamente quando le sollecitazioni localizzate superano il limite di snervamento e il punto di snervamento del metallo. Questa transizione dal comportamento elastico a quello plastico segue la curva di sollecitazione-deformazione del materiale (a volte indicata come curva ss in termini ingegneristici) e avviene in microsecondi alle frequenze di produzione.
La forza di taglio richiesta dipende dalla resistenza al taglio del materiale, che generalmente è compresa tra il 60 e l'80% della sua resistenza alla trazione finale. COMEArt Hedrick spiega, tagliare un pezzo grezzo di 10-pollici-di diametro da 0,100 pollici di acciaio dolce richiede circa 78.000 libbre di forza. Gli intagli di bypass coinvolgono perimetri molto più piccoli, ma le concentrazioni di sollecitazioni sull'interfaccia punzone-matrice sono proporzionalmente intense perché le geometrie degli intagli spesso includono angoli stretti e larghezze ridotte.
Sul bordo del punzone, il materiale viene spinto verso il basso mentre l'apertura della matrice vincola la striscia circostante. Ciò crea una stretta fascia di taglio in cui si concentra la deformazione plastica. La larghezza di questa fascia dipende dalla distanza tra punzone e matrice. Un gioco insufficiente comprime il materiale lateralmente, aumentando la forza di snervamento necessaria per la separazione e generando calore eccessivo nella zona di taglio. Un gioco eccessivo consente una flessione eccessiva della plastica prima della frattura, producendo bordi arrotolati e grandi bave.
Comportamento della zona di frattura nelle configurazioni positiva e negativa
Un bordo tagliato completato mostraquattro zone distinte, ognuno dei quali rivela cosa è successo meccanicamente durante il taglio:
- Rotolare- La zona deformata plasticamente si piega quando gli utensili da taglio entrano in contatto con la superficie del foglio, visibile come un bordo arrotondato sul lato del punzone.
- Brunire- La fascia liscia e lucida in cui il punzone è penetrato nel materiale sotto compressione prima che si verificasse qualsiasi frattura. Le sollecitazioni superficiali qui si comprimono nell'utensile da taglio.
- Frattura- La superficie ruvida e angolata in cui le crepe si sono propagate attraverso lo spessore del materiale rimanente, completando la separazione.
- Bava- Metallo allungato e spinto in fuori sul bordo d'uscita del taglio, formato dall'azione di strappo finale.
È qui che le configurazioni notch positive e negative divergono nel comportamento. In una tacca positiva, il punzone rimuove uno sfrido discreto dal bordo della striscia. La zona di frattura si propaga verso l'esterno, lontano dal corpo portante e nello sfrido che diventa rottame. La striscia mantiene la superficie brunita sul bordo rimanente, che generalmente è la zona più pulita e dimensionalmente più stabile.
In un notch negativo, la geometria si inverte. Il taglio definisce una linguetta sporgente che rimane attaccata alla striscia. La propagazione della frattura avviene verso l'interno, verso il corpo della striscia in corrispondenza della radice dell'incisura. Ciò significa che la striscia di supporto stessa conserva le caratteristiche della zona di frattura alla base della caratteristica della linguetta.
Gli intagli positivi producono la propagazione della frattura verso l'esterno rispetto al corpo della striscia, lasciando bordi più puliti sul supporto. Gli intagli negativi producono la propagazione della frattura verso l'interno, concentrando la zona di frattura più ruvida e il danno microstrutturale associato alla radice dell'intaglio sul lato della striscia portante.
Questa distinzione ha conseguenze reali. La zona interessata dal taglio (SAZ) dietro ciascuna faccia tagliata contiene materiale-incrudito con strutture dei grani ruotati. Negli acciai a doppia-fase, questa zona può estendersi per il 40% o più nello spessore della lamiera. Quando una tacca negativa posiziona la zona danneggiata sulla striscia portante, le successive operazioni di formatura nelle stazioni a valle applicano ulteriore sollecitazione al materiale già indurito-lavorato, aumentando il rischio di rottura dei bordi.
Struttura dei grani e direzione della propagazione delle cricche
La lamiera non è omogenea a livello microstrutturale. La laminazione durante la produzione allunga i grani nella direzione di laminazione, creando anisotropia nelle proprietà meccaniche. Quando un punzone con intaglio dà inizio alla frattura, le cricche seguono preferenzialmente percorsi di minor resistenza attraverso la struttura del grano.
Nei materiali in cui la direzione di laminazione corre parallela alla direzione di avanzamento del nastro (l'orientamento più comune), la propagazione delle cricche agli angoli degli intagli tende a seguire i bordi dei grani allineati con l'avanzamento. Per le tacche positive, questo funziona a tuo favore perché la crepa viaggia nel pezzo di scarto. Per gli intagli negativi, la stessa tendenza può causare cricche lungo il bordo della striscia portante, in particolare in corrispondenza di raggi di radice dell'intaglio acuti dove le concentrazioni di tensione di snervamento sono massime.
Anche la distribuzione della forza sull'interfaccia del punzone-differisce tra le configurazioni. Un punzone con tacca positiva taglia il materiale relativamente libero sul bordo della striscia. Il materiale può deformarsi leggermente verso l'esterno perché un lato non è vincolato. Un punzone con tacca negativa, invece, taglia il materiale che è vincolato su entrambi i lati dal corpo della striscia. Questo vincolo bilaterale aumenta le sollecitazioni di compressione sul bordo del punzone e accelera l'usura, in particolare durante la lavorazione di materiali con valori di sollecitazione di snervamento elevati come gli acciai avanzati ad alta resistenza.
Il punto pratico è che le regole di gioco sviluppate per le operazioni di sfondamento standard non si traducono direttamente nella geometria specifica dell'intaglio-. I punzoni con intaglio operano in condizioni di vincolo asimmetrico e la meccanica della frattura differisce a seconda che la geometria mantenuta sia la striscia (intaglio positivo) o la linguetta (intaglio negativo). Ciascuna configurazione richiede un'ottimizzazione del gioco adattata allo stato di sollecitazione specifico, alle proprietà del materiale e alle esigenze a valle poste sul bordo tagliato.
Meccanica del Notch di Bypass Positivo e Comportamento dello Strip
Una tacca di bypass positivarimuove fisicamente una sezione di materiale dal bordo della striscia, lasciando uno spazio o un rilievo dove un tempo esisteva il metallo. Sembra semplice, ma le conseguenze meccaniche si riversano su ogni stazione a valle. La striscia diventa più leggera, più stretta in corrispondenza dell'intaglio e meno resistente alla flessione. Il fatto che tali conseguenze aiutino o danneggino la produzione dipende interamente da quanto bene la geometria dell'intaglio corrisponde ai requisiti di progettazione del supporto.
Come le tacche positive rimuovono il materiale dalla striscia
Durante un'operazione di stampaggio con intaglio positivo, un punzone sagomato scende attraverso il bordo della striscia e in una corrispondente apertura della matrice. Il perimetro del punzone definisce il profilo dell'intaglio, tipicamente una forma rettangolare o trapezoidale tagliata verso l'interno dal bordo della striscia. Il materiale separato diventa un frammento di scarto discreto che cade attraverso l'apertura dello stampo e viene espulso verso il basso in uno scivolo o contenitore per scarti.
Ciò che rimane sulla striscia è una rientranza-con i bordi netti. Questa rientranza funge da funzione di innesto dell'arresto. Quando la striscia avanza, il bordo anteriore della tacca entra in contatto con un blocco di arresto fisso o un perno temprato nella matrice, arrestando il movimento in avanti esattamente alla distanza di progressione corretta.
Poiché un lato del taglio non è vincolato (il bordo aperto della striscia), la meccanica di taglio durante questa operazione differisce da un'operazione di sfondamento completamente chiusa. Il materiale vicino al bordo libero può deformarsi leggermente verso l'esterno durante l'ingresso del punzone, riducendo così lo stress di compressione sulla faccia del punzone rispetto a un taglio perimetrale chiuso-. Ciò significa che la forza di punzonatura richiesta per una tacca positiva è leggermente inferiore a quella per un foro di dimensioni equivalenti praticato lontano da qualsiasi bordo, a parità di tutti gli altri elementi.
Tuttavia, il bordo aperto introduce una preoccupazione diversa. Se il gioco tra punzone-e-matrice è eccessivo sul lato del bordo, la striscia può deviarsi anziché tagliarsi in modo netto, producendo un bordo arrotolato o strappato anziché una zona di frattura definita. I rapporti di gioco per i punzoni con intaglio positivo seguono le regole standard di gioco di taglio ma richiedono un controllo più stretto sul lato del bordo libero-per compensare la mancanza di vincoli sul materiale.
Rigidità della striscia e stabilità dell'alimentazione dopo l'intaglio positivo
Ogni tacca positiva riduce l'area della sezione trasversale-della striscia di supporto in corrispondenza della tacca. Immagina di guardare la striscia dall'estremità: dove un supporto a tutta-larghezza ha una resistenza uniforme alla flessione, un supporto dentellato presenta punti deboli periodici in cui la rigidità diminuisce. Più profonda è la tacca, maggiore è questa riduzione.
Ciò è importante perché la resistenza della striscia portante deve resistere alla flessione durante il processo di alimentazione. Come osserva Art Hedrick, è necessario circa il 10% del peso del pezzo per spostarlo orizzontalmente attraverso lo stampo. Moltiplicandolo per il numero di stazioni, la forza di resistenza accumulata agisce su una portante che è già stata indebolita in ogni punto di tacca. Se la sezione trasversale rimanente-non riesce a sostenere i carichi di alimentazione senza deviarsi, la striscia si deforma o si inclina lateralmente, creando problemi di formazione di stampi che si propagano in ogni stazione a valle.
Per le strisce strette, questo compromesso-diventa fondamentale. Una tacca che rimuove il 30% della larghezza della striscia può ridurre il momento di inerzia del trasportatore abbastanza da causare un cedimento visibile tra le stazioni. Per strisce larghe con nastri portanti generosi, la stessa tacca proporzionale ha un impatto trascurabile sulla stabilità dell'alimentazione. La soglia pratica dipende dallo spessore del materiale, dal tipo di materiale e dal numero totale di progressioni nello stampo.
Gli ingegneri compensano questo in diversi modi:
- Costole irrigidenti- Aggiunta di cordoni in rilievo o nervature formate alla striscia portante prima o dopo la stazione di tacca, aumentando il modulo di sezione senza aggiungere larghezza del materiale.
- Intaglio doppio-laterale- Posizionamento di tacche meno profonde su entrambi i bordi della striscia anziché una tacca profonda su un singolo lato, distribuendo la riduzione della sezione trasversale-in modo simmetrico e mantenendo un comportamento di alimentazione bilanciato.
- Profondità della tacca ottimizzata- Limitazione della profondità al minimo necessario per un innesto affidabile dell'arresto, in genere da 1,5 a 2,0 volte lo spessore del materiale, a seconda dei requisiti di precisione dell'avanzamento.
Modelli di usura del punzone nelle operazioni con intaglio positivo
I punzoni con intaglio positivo subiscono un'usura diversa rispetto ai punzoni a perforazione standard e il motivo risale alla geometria dei vincoli. In un'operazione di perforazione standard, il punzone taglia il materiale circondato su tutti i lati da una striscia. Le sollecitazioni di compressione risultanti sono relativamente simmetriche attorno al perimetro del punzone. In un'operazione di intaglio positivo, il lato del bordo aperto vede una minore resistenza alla compressione mentre il lato del corpo della striscia- vede un vincolo completo.
Questa asimmetria concentra l'usura sulle facce vincolate del punzone, in particolare sulla faccia che taglia contro il corpo del nastro portante. Nel corso di migliaia di corse, questo carico irregolare produce un caratteristico modello di usura: il lato vincolato sviluppa arrotondamenti del bordo e micro-scheggiature prima del lato libero-del bordo. I produttori di matrici che mantengono questi strumenti sanno che è necessario ispezionare prima il tagliente del lato portante-quando si risolve il problema della formazione di bave.
Anche la geometria del punzone influenza il tasso di usura. I punzoni con angoli interni acuti (nella parte inferiore del profilo dell'intaglio) concentrano lo stress in quei punti. I raggi agli angoli interni non sono opzionali; sono necessità strutturali. Gli angoli stretti si usurano più velocemente e i profili a filo per elettroerosione utilizzati per produrre questi punzoni dovrebbero incorporare raggi minimi compresi tra 0,5 e 1,0 volte lo spessore del materiale in tutte le transizioni interne. Senza raggi adeguati, gli aumenti di sollecitazione sul punzone accelerano la rottura del tagliente e riducono significativamente gli intervalli di manutenzione.
Il comportamento degli sfridi nelle configurazioni positive aggiunge un altro fattore di usura. Ogni corsa produce un discreto sfrido di scarto che deve essere espulso in modo pulito attraverso l'apertura dello stampo. Se lo sfrido si attacca alla faccia del punzone durante la corsa di ritorno (una condizione chiamata estrazione dello sfrido), può essere riportato nell'area di taglio e schiacciato tra il punzone e il nastro nel ciclo successivo. L'estrazione dello sfrido danneggia la faccia del punzone, rovina la superficie della striscia e, nei casi più gravi, può provocare la rottura dello stampo. Le geometrie con intaglio positivo sono in qualche modo più suscettibili alla trazione dello sfrido rispetto al piercing standard perché lo sfrido ha un bordo libero che può tornare indietro e afferrare il punzone durante la retrazione. Le soluzioni includono taglio angolare sulla faccia del punzone, perni di espulsione caricati a molla-e sistemi di rimozione degli sfridi assistiti dal vuoto.
La selezione del gioco per le operazioni con intaglio positivo bilancia queste esigenze concorrenti: troppo stretto aumenta la forza di taglio e accelera l'usura del punzone, troppo lento produce bave eccessive e rischia la ritenzione degli sfridi. La considerazione specifica della geometria-per la progettazione dell'intaglio è che lo spazio sul lato del bordo aperto-può essere leggermente maggiore rispetto al lato vincolato, tenendo conto dello stato di sollecitazione asimmetrico senza sacrificare la qualità del bordo sulla striscia portante stessa.
Meccanica dell'intaglio di bypass negativo e flusso di materiale
Le tacche positive sacrificano la larghezza della striscia per un'espulsione pulita degli sfridi e una gestione semplice degli scarti. Le tacche negative fanno il commercio opposto. Invece di rimuovere materiale dal bordo della striscia, una tacca negativa lascia una linguetta sporgente o una caratteristica simile a una lancia che si estende verso l'esterno dal supporto. Non viene prodotto alcun residuo discreto. Nessun materiale è perso. La sezione trasversale-della striscia intera rimane intatta in ogni punto di progressione e la linguetta stessa diventa il meccanismo di registrazione che si aggancia alle tasche corrispondenti o ai blocchi di arresto nella fustella.
Questo approccio cambia radicalmente il panorama delle sollecitazioni della striscia portante, il profilo di usura dell'attrezzatura e i requisiti di autorizzazione da stazione a stazione. Mantieni la rigidità del nastro, ma erediti una nuova serie di vincoli geometrici che devono essere gestiti attraverso ogni stazione a valle.
Come gli intagli negativi preservano la sezione-trasversale della striscia
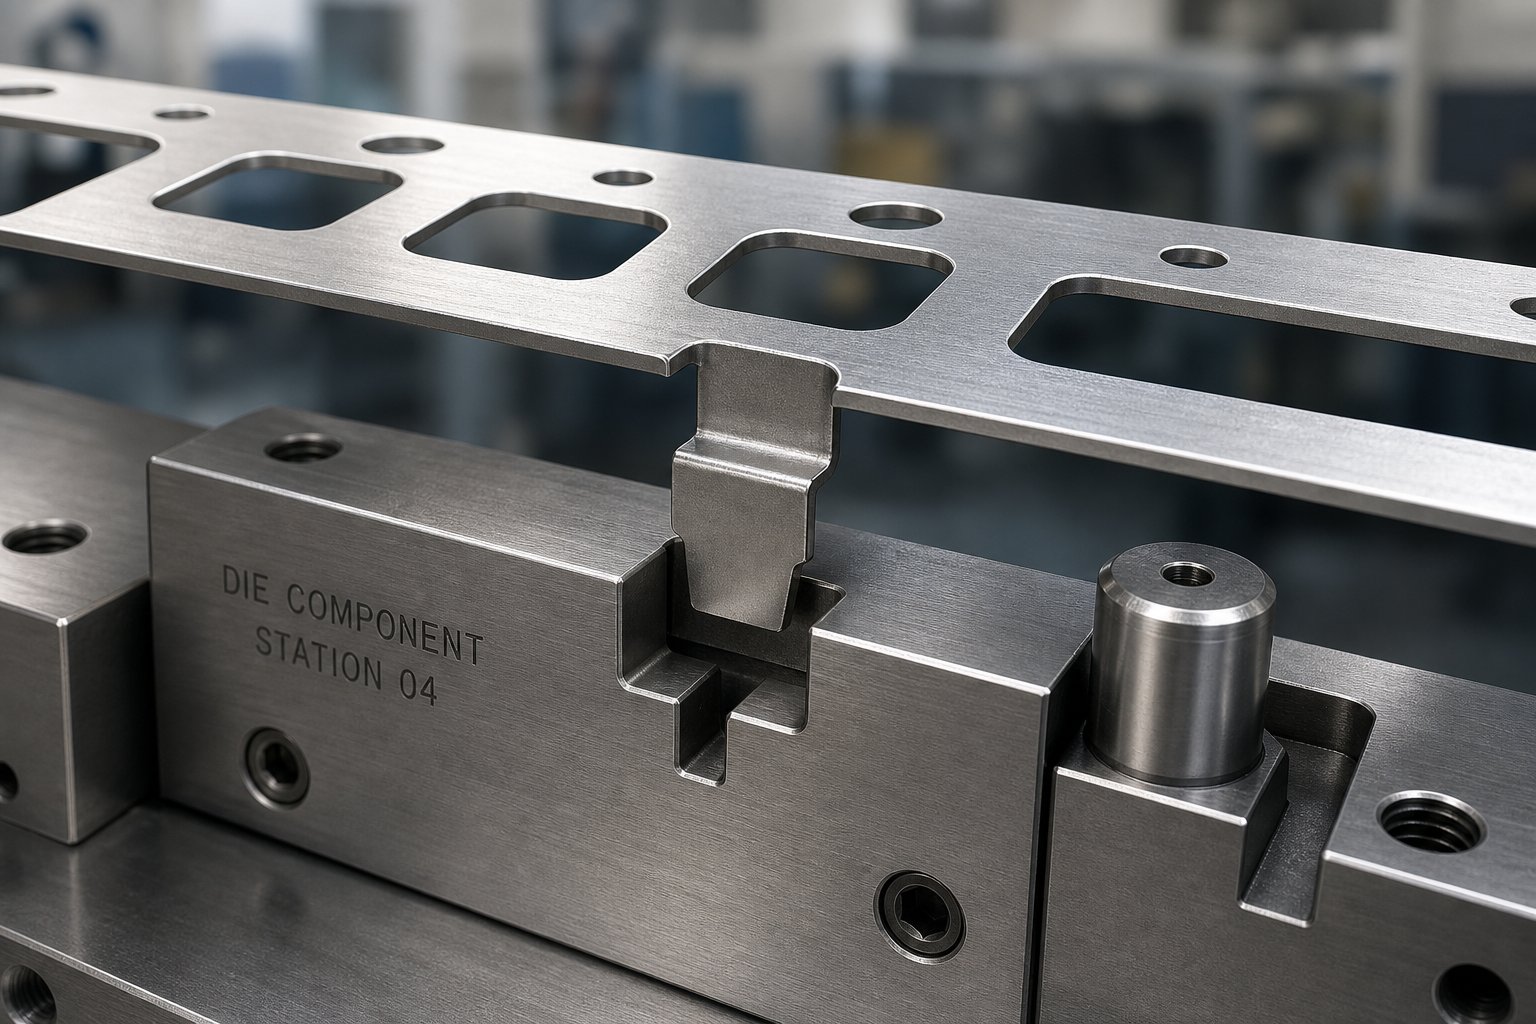
Quando si taglia una tacca negativa, il punzone e la matrice creano una separazione parziale, tipicamente un taglio a lancia su tre lati di una piccola area rettangolare o trapezoidale sul bordo della striscia. Il quarto lato rimane attaccato, fungendo da cerniera. La linguetta lancetta viene quindi piegata verso il basso (o occasionalmente verso l'alto) per formare una flangia che sporge al di sotto o al di sopra del piano della striscia. Come descritto nella letteratura di settore, un fermo del passo della lancia e della flangia elimina completamente i problemi di rimozione degli sfridi perché non viene prodotto alcun pezzo di scarto separato.
La striscia portante mantiene la sua intera larghezza. Non vi è alcuna riduzione periodica-della sezione trasversale, nessun calo localizzato del momento di inerzia e nessuna zona indebolita soggetta a deformazione sotto i carichi di alimentazione. Per supporti stretti o materiali sottili dove la rigidità è già marginale, questa preservazione della sezione trasversale- può essere il fattore decisivo nella selezione del tipo di intaglio. La linguetta flangiata aggiunge inoltre rigidità locale agendo come una piccola nervatura strutturale, in particolare quando intrappolata in un sollevatore di barra durante l'alimentazione.
Dal punto di vista dell'utilizzo del materiale, le tacche negative non consumano alcuna larghezza di striscia aggiuntiva oltre a quella già richiesta dal supporto. Le tacche positive richiedono materiale extra per accogliere la profondità del ritaglio senza invadere la parte grezza. Questa differenza, anche se solo di pochi millimetri per lato, si traduce in milioni di parti in un notevole risparmio della bobina.
Vantaggi della registrazione delle funzionalità delle linguette sporgenti
La linguetta piegata creata da una tacca negativa fornisce una funzione di registrazione tridimensionale anziché un semplice arresto del bordo. Quando la linguetta cade in una fessura di accoppiamento o in una tasca ricavata nella scarpa della matrice o in una guida di sollevamento, cattura la striscia sia nella direzione di alimentazione che verticalmente. Questo impegno a doppio asse- resiste al sollevamento della striscia durante il funzionamento ad alta-velocità e previene l'inclinazione laterale in modo più efficace rispetto a un appoggio del bordo piatto contro un perno.
Considera cosa succede durante la configurazione. Un operatore che inserisce una nuova bobina nello stampo necessita di un primo-hit stop definitivo. Una linguetta con tacca negativa che cade nella sua tasca fornisce un inconfondibile feedback tattile e visivo che la striscia è posizionata correttamente. Ciò riduce gli errori di impostazione responsabili della maggior parte dei crash progressivi dello stampo, che tipicamente si verificano nei primi 10 colpi durante il set dello stampo.
Per gli stampi progressivi di grandi dimensioni che lavorano materiali in bobine larghi o spessi, i perni pilota da soli spesso non riescono a registrare il nastro con sufficiente autorità prima dei cicli della pressa. Le linguette con tacca negativa combinate con i piloti creano un sistema di registrazione a due- livelli: la linguetta fornisce un posizionamento approssimativo e impedisce l'alimentazione eccessiva, mentre i perni pilota forniscono un allineamento finale di precisione misurato in millesimi di pollice.
Considerazioni sull'autorizzazione e sull'interferenza della stazione
Il vantaggio meccanico di un notch negativo ha un costo geometrico. Ogni linguetta sporgente deve fisicamente liberare ogni componente dello stampo a valle mentre la striscia avanza. Le guide del sollevatore, i trascinatori delle camme, i punzoni di formatura, le superfici dei cuscinetti e le piastre di estrazione devono essere tutti alleggeriti o scanalati per accogliere la linguetta che passa attraverso.
In uno stampo con 15 o 20 stazioni, questa esigenza di spazio si moltiplica rapidamente. Ciascuna stazione necessita di una tasca o di un canale di scarico che corrisponda all'impronta della linguetta e tali scarichi devono tenere conto dell'angolo di piegatura della linguetta più qualsiasi ritorno elastico che potrebbe alterare la sua effettiva altezza sporgente. Se una linguetta si impiglia in un componente a valle durante l'alimentazione, la striscia si inceppa e la corsa di stampa successiva si ferma su materiale registrato in modo errato. Il risultato è lo stesso incidente dello stampo che la tacca è stata progettata per prevenire.
La distribuzione delle sollecitazioni alla radice dell'intaglio presenta l'altra considerazione critica. Il taglio a lancia che definisce la linguetta crea una netta discontinuità geometrica sul lato corpo listello. Lo stress si concentra su questo raggio della radice in uno schema governato dal rapporto tra il raggio e lo spessore del materiale. Un raggio della radice inferiore a 0,5 volte lo spessore del materiale può generare fattori di concentrazione delle sollecitazioni superiori a 3,0, il che significa che le sollecitazioni localizzate alla radice dell'intaglio raggiungono tre volte la sollecitazione nominale nel portatore circostante.
Ciò è importante perché l'azione di taglio e piegatura alla radice dell'intaglio produce un significativo incrudimento in quella zona. Il materiale alla radice è stato deformato plasticamente durante l'operazione di puntura e la successiva piegatura della linguetta intensifica ulteriormente l'incrudimento. Negli acciai a basso-carbonio, questo incrudimento per deformazione potrebbe aumentare la durezza locale dal 20 al 40% rispetto al materiale di base. La zona diventa più dura, meno duttile e più incline all'innesco di cricche sotto carico aggiuntivo.
Quando il nastro passa attraverso le successive stazioni di formatura o piegatura, la radice dell'intaglio incrudita subisce ulteriori sollecitazioni di trazione o compressione. Se un'operazione di formatura applica una sollecitazione di flessione sul supporto vicino alla posizione dell'intaglio, la radice già indurita agisce come punto di inizio della cricca. La ridotta duttilità fa sì che il materiale raggiunga il limite di frattura prima rispetto al metallo base circostante, potenzialmente dividendo il supporto durante la produzione.
Gli ingegneri gestiscono questo rischio attraverso diversi approcci:
- Raggi radicali generosi- Specificando raggi minimi da 1,0 a 1,5 volte lo spessore del materiale alla radice della lancia, riducendo la concentrazione di picco della sollecitazione e distribuendo la deformazione plastica su un volume maggiore.
- Posizionamento della tacca lontano dalle zone della forma- Individuazione della tacca nelle regioni portanti che non sono sottoposte a successiva formatura, garantendo che la radice indurita dal lavoro non subisca mai ulteriore tensione derivante dalle operazioni di piegatura o imbutitura.
- Selezione del grado di materiale- Scegliere materiali con maggiore capacità di allungamento in grado di assorbire l'indurimento per deformazione alla radice e mantenere comunque una duttilità sufficiente per le operazioni a valle.
- Angolo di piegatura della linguetta controllato- Limitazione della piegatura verso il basso all'angolo minimo necessario per una registrazione affidabile, riducendo la deformazione plastica totale imposta alla radice durante la sequenza di puntura e formatura.
Complessità di rimozione della stazione commerciale con tacche negative per un controllo superiore della striscia e un utilizzo del materiale superiore. Il supporto mantiene l'intera rigidità della-sezione trasversale e non viene sprecato alcun materiale, ma ogni stazione a valle deve accogliere la linguetta sporgente e la radice dell'intaglio indurita richiede un'attenta progettazione geometrica per evitare di diventare un sito di inizio di cricche.
L'interazione tra la metallurgia della radice dell'intaglio e i requisiti di formatura a valle rende la progettazione con intaglio negativo intrinsecamente più sensibile alle proprietà del materiale rispetto alla progettazione con intaglio positivo. I materiali con allungamento limitato o tassi di incrudimento aggressivi amplificano i rischi alla radice dell'intaglio, spostando il calcolo ingegneristico verso configurazioni positive in alcune applicazioni. Il modo in cui i gradi specifici dei materiali influenzano tale calcolo è il punto in cui entra in gioco il livello successivo della scienza del design.
In che modo le proprietà dei materiali influenzano la selezione del progetto dell'intaglio
Una radice di intaglio che si comporta in modo prevedibile nell'acciaio dolce può diventare un sito di innesco di cricche nella doppia-fase 980. Uno spazio che produce bordi netti nell'alluminio lascia segni di taglio secondari sull'acciaio inossidabile. La qualità del materiale non si limita a modificare le prestazioni del notch di bypass; ridefinisce l'intero involucro del design. Il modulo elastico, la capacità di allungamento, il carico di snervamento dell'acciaio o della lega e il tasso di incrudimento svolgono ciascuno un ruolo diverso nel determinare se un intaglio funziona in modo affidabile o si rompe prematuramente.
La relazione tra resistenza allo snervamento e resistenza alla trazione è particolarmente rivelatrice. I materiali con un rapporto basso tra questi valori (il che significa che il materiale si indurisce in modo significativo prima di raggiungere la resistenza massima) tollerano meglio la deformazione della radice dell'intaglio perché il materiale circostante può assorbire l'energia di deformazione senza frattura immediata. I materiali con un rapporto elevato, dove i valori di snervamento e di trazione sono vicini tra loro, non offrono quasi alcun buffer di deformazione. La striscia o tiene oppure si spezza.
Comportamento dell'intaglio in acciaio dolce e-leghe a basso contenuto di carbonio
Gli acciai a basso-carbonio con carichi di snervamento inferiori a 300 MPa e valori di allungamento superiori al 30% sono i materiali più tolleranti per le operazioni di bypass notch. La loro elevata duttilità fa sì che la zona interessata dal taglio alla radice dell'intaglio rimanga relativamente piccola e l'incrudimento sui bordi tagliati sia moderato. Il modulo di elasticità dell'acciaio in questa categoria è di circa 200 GPa, fornendo un recupero elastico prevedibile e un ritorno elastico minimo sulla linguetta dell'intaglio.
Per l'acciaio dolce, sia le configurazioni con intaglio positivo che quello negativo funzionano bene. La qualità del bordo dopo il taglio mostra una zona brunita chiaramente definita con una transizione graduale nella zona di frattura, lacondizione ideale per la duttilità del bordo. Giochi compresi tra il 5 e il 10% dello spessore del materiale producono risultati accettabili e l'altezza della bava funge da indicatore affidabile di quando è necessario riaffilare l'utensile.
L'incrudimento alla radice dell'intaglio nell'acciaio dolce aumenta la durezza locale ma raramente esaurisce la capacità di allungamento residua del materiale. Una radice con intaglio negativo che è stata incisa e piegata conserva ancora una duttilità sufficiente per sopravvivere alle operazioni di formatura a valle senza rompersi. Questo comportamento tollerante è il motivo per cui gli intagli negativi hanno avuto origine nelle applicazioni con stampi progressivi in acciaio a basso-carbonio e perché molte linee guida di progettazione tradizionali presuppongono le proprietà dell'acciaio dolce come punto di riferimento.
AHSS e sfide relative ai materiali ad alta-resistenza
Gli acciai avanzati ad alta resistenza-cambiano radicalmente il calcolo. Gli acciai a doppia-fase (DP), a fase complessa (CP) e martensitici offrono resistenze a trazione da 600 MPa a ben oltre 1400 MPa, ma i loro valori di allungamento scendono a una cifra nei gradi di resistenza più elevati. La ricerca pubblicata dalle Linee guida applicative AHSS conferma che questi gradi mostrano elevati gradi di incrudimento durante il taglio, creando maggiore resistenza e durezza ai bordi tagliati con duttilità del bordo significativamente ridotta.
Il modulo elastico dell'acciaio rimane essenzialmente costante tra questi gradi (circa da 200 a 210 GPa), quindi il comportamento del ritorno elastico all'intaglio è governato principalmente dal rapporto tra carico di snervamento e modulo elastico piuttosto che da qualsiasi variazione della rigidità stessa. I maggiori limiti di snervamento producono un maggiore recupero elastico dopo la piegatura, il che significa che le linguette con intaglio negativo ritornano in modo più aggressivo e richiedono tolleranze più strette sulla geometria della tasca per mantenere una registrazione affidabile.
La qualità dei bordi in AHSS si comporta in modo controintuitivo. Questi materiali producono meno ribaltamenti e bave più piccole rispetto all'acciaio dolce perché si fratturano con una minore deformazione plastica. Tuttavia, il bordo tagliato contiene isole martensitiche dure che agiscono come iniziatori di cricche. Gli acciai DP e TRIP sono particolarmente vulnerabili perché le particelle dure sui bordi tagliati riducono ulteriormente l'allungamento consentito del bordo. Per le radici con intaglio negativo in AHSS, questa combinazione di allungamento limitato e riser di sollecitazione microstrutturale crea un comportamento di frattura imprevedibile.
I requisiti di autorizzazione aumentano in modo significativo. Laddove l'acciaio dolce ne utilizza dal 5 al 10%, i gradi AHSS possono richiedere dal 14 al 16% o più poiché la resistenza alla trazione supera i 1400 MPa. Uno studio sull'acciaio CP1200 ha dimostrato che l'aumento del gioco dal 10 al 15% ha portato a un miglioramento significativo delle prestazioni dei bordi, rafforzando il fatto che le regole storiche del 10% non si applicano a questi materiali. Gli intagli positivi diventano preferibili in molte applicazioni AHSS perché la zona di frattura si propaga nello sfrido di scarto piuttosto che concentrarsi sulla radice della striscia portante, preservando quella limitata duttilità del bordo che rimane per le operazioni a valle.
Considerazioni speciali su alluminio e acciaio inossidabile
Le leghe di alluminio introducono una serie diversa di sfide. Il loro modulo elastico è circa un-terzo di quello dell'acciaio (circa 70 GPa), il che significa che il ritorno elastico del nastro dopo l'intaglio segue grandezze completamente diverse. Una linguetta con intaglio negativo nell'alluminio ritorna indietro all'incirca tre volte di più rispetto all'acciaio con un carico di snervamento equivalente, rendendo la registrazione della linguetta-alla-tasca meno precisa a meno che non venga compensata con una piega eccessiva o tolleranze della tasca più strette.
COMENote della rivista MetalForming, molti gradi di alluminio per il settore automobilistico formano un acciaio con una resistenza di 100.000-PSI-ma con solo circa due terzi della capacità di allungamento. Il loro comportamento di incrudimento e la topografia della superficie differiscono abbastanza da quelli dell'acciaio, tanto che le tabelle di progettazione standard degli stampi non devono essere applicate direttamente. La qualità dei bordi con intaglio nell'alluminio tende a zone di frattura più gommose e meno definite perché la duttilità del materiale consente una maggiore deformazione prima della separazione. Il rischio di estrazione degli sfridi aumenta nelle configurazioni con intaglio positivo a causa della tendenza dell'alluminio ad aderire alle superfici del punzone sotto compressione.
Gli acciai inossidabili, in particolare i gradi austenitici come 304 e 316, combinano elevati tassi di incrudimento con un allungamento relativamente elevato. La formatura dell'acciaio inossidabile richiede circa il doppio della potenza di pressatura dell'acciaio dolce a causa di questo incrudimento aggressivo. Alla radice dell'intaglio di una configurazione negativa, l'operazione di foratura e piegatura può raddoppiare localmente la durezza del materiale di base. Nonostante ciò, gli acciai inossidabili mantengono una duttilità residua sufficiente affinché le radici con intaglio negativo raramente si rompano durante la successiva formatura, a condizione che i raggi delle radici siano generosi.
Il problema critico con l'acciaio inossidabile è la sensibilità al gioco. Secondo la ricerca Dayton Progress, un gioco della matrice del 10%, standard per l'acciaio dolce, produce la peggiore altezza possibile della bava nell'acciaio inossidabile. I giochi ottimizzati per il taglio con intaglio dell'acciaio inossidabile sono generalmente compresi tra il 12 e il 15%, bilanciando la qualità del tagliente con le forze di taglio più elevate che accelerano l'usura del punzone.
| Tipo materiale | Preferenza del tipo di tacca consigliata | Intervallo di gioco tipico (% dello spessore) | Sensibilità all'incrudimento del lavoro | Caratteristiche di qualità dei bordi | Considerazioni sul controllo delle strisce |
|---|---|---|---|---|---|
| Acciaio dolce (YS < 300 MPa) | O positivo o negativo | 5-10% | Moderare; i bordi mantengono la duttilità | Frattura definita brunita e liscia; l'altezza della bava è un indicatore affidabile dell'usura | Perdonare; entrambe le configurazioni forniscono una registrazione affidabile |
| AHSS/DP/CP (YS 350-1000+ MPa) | Preferibile positivo per i gradi ad alta-gradazione | 10-16%+ (aumenta con la resistenza alla trazione) | Alto; La zona interessata dal taglio è dura e fragile | Meno ribaltamento e bava, ma rischio di microfessurazioni sui bordi e taglio secondario | Radici con tacca negativa soggette a fessurazioni; positivo evita danni al trasportatore |
| Acciaio martensitico (YS > 1000 MPa) | Positivo fortemente preferito | 14-21% | Molto alto; allungamento residuo minimo ai bordi | Frattura improvvisa con quasi nessun ribaltamento; rischio di scheggiatura in caso di gioco stretto | Il ritorno elastico della striscia rende inaffidabile la registrazione della linguetta negativa; supporto troppo fragile alla radice dell'incisura |
| Leghe di alluminio (serie 5xxx/6xxx) | Preferibile positivo; negativo richiede la compensazione del ritorno elastico | 8-12% | Da basso a moderato; dipendente dal voto- | Zone di frattura gommosa; adesione dello sfrido alla superficie del punzone | Il basso modulo elastico provoca un ampio ritorno elastico sulle linguette negative; rischio di estrazione di lumache più elevato in positivo |
| Acciaio inossidabile (austenitico 304/316) | O; il negativo funziona bene con raggi generosi | 12-15% | Molto alto; fino a 2 volte l'aumento della durezza locale | Bordi puliti con gioco ottimizzato; peggiore bava al 10% di gioco | Forze di avanzamento elevate richiedono supporti rigidi; l'intaglio negativo preserva il vantaggio di rigidità |
La tabella sopra evidenzia una relazione direzionale: man mano che la resistenza del materiale aumenta e l'allungamento diminuisce, la preferenza ingegneristica si sposta verso intagli positivi. Il ragionamento è coerente. Le configurazioni positive spingono il danno da frattura nei rottami usa e getta invece di concentrarlo sulla striscia di supporto dove si accumula attraverso le successive operazioni di formatura. I materiali con ampia duttilità e incrudimento moderato possono tollerare senza problemi radici con intaglio negativo; i materiali vicini ai limiti di formabilità non possono.
Un ulteriore fattore merita attenzione. Il modulo di elasticità dell'acciaio rimane quasi costante indipendentemente dalla qualità, ma il modulo molto più basso dell'alluminio crea un ambiente di ritorno elastico fondamentalmente diverso. Gli ingegneri abituati a progettare linguette con intaglio negativo per l'acciaio scoprono che la stessa geometria nell'alluminio produce altezze delle linguette imprevedibili, impegno incoerente delle tasche e deriva cronica della registrazione. La compensazione con tasche più profonde o funzionalità di cattura angolata aggiunge complessità che potrebbe non giustificare il risparmio di materiale derivante da una configurazione negativa.
Questi vincoli-guidati dai materiali spiegano perché i progettisti esperti di stampi iniziano ogni decisione sull'intaglio di bypass esaminando la scheda tecnica del materiale. Carico di snervamento, carico di rottura a trazione, allungamento totale e valore n- (esponente di incrudimento) definiscono insieme la finestra di progettazione. Al di fuori di tale finestra, anche gli utensili perfettamente lavorati con giochi ideali produrranno bordi che si incrinano, linguette che fuoriescono dalla registrazione o supporti che si spezzano nella prima stazione di formatura a valle. I parametri della geometria e le decisioni sul layout dello stampo derivano, piuttosto che precedere, questa analisi del materiale.
Parametri della geometria dell'intaglio e layout progressivo dello stampo
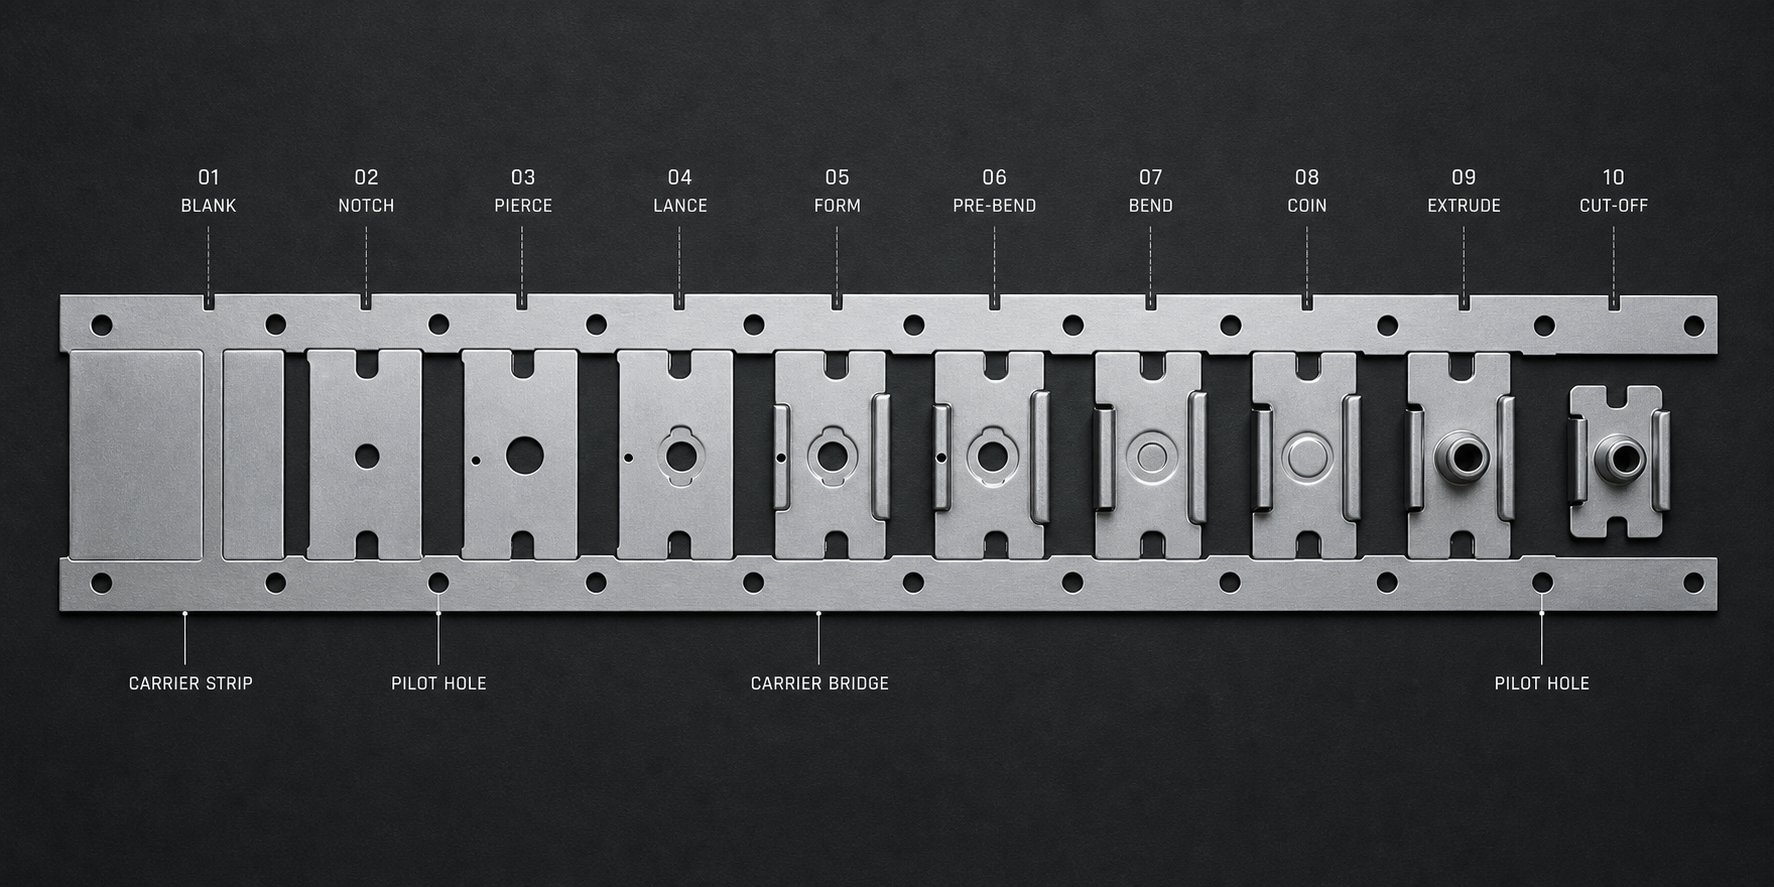
Le proprietà del materiale definiscono la finestra del disegno. I parametri della geometria lo riempiono. La profondità, la larghezza, i raggi degli angoli e le relazioni angolari di una tacca di bypass traducono i vincoli metallurgici in dimensioni fisiche dell'attrezzatura che forniscono un controllo affidabile del nastro o introducono problemi di produzione cronici. Ciascun parametro interagisce con lo spessore del materiale, la larghezza della striscia e la distanza di progressione in modi che richiedono decisioni coordinate piuttosto che specifiche isolate.
Relazioni tra profondità e larghezza dell'intaglio e geometria della striscia
La profondità della tacca è la distanza in cui il ritaglio o la linguetta si estendono verso l'interno dal bordo della striscia. Le tacche più profonde forniscono un impegno meccanico più positivo con il blocco di arresto o la tasca, rendendo fisicamente impossibile la sovralimentazione anche in caso di accelerazione di alimentazione aggressiva. Ma la profondità ha un costo. Nelle configurazioni positive, ogni ulteriore millimetro di profondità rimuove la sezione trasversale- del supporto, riducendo il momento di inerzia che mantiene stabile il nastro durante le operazioni di formatura del metallo nelle stazioni a valle. Nelle configurazioni negative, una profondità maggiore significa una linguetta lanceolata più lunga che richiede più spazio attraverso ogni componente successivo dello stampo.
Il valore indicativo pratico per la profondità dell'intaglio positiva è compreso tra 1,5 e 3,0 volte lo spessore del materiale. Al di sotto di 1,5 t, l'impegno è troppo superficiale per arrestare in modo affidabile il movimento del nastro prima che la pressa entri in ciclo. Al di sopra di 3,0 t su supporti stretti, la sezione trasversale rimanente- potrebbe non avere la rigidità necessaria per resistere alla deformazione nella direzione- dell'avanzamento. Per le tacche negative, la lunghezza della linguetta (l'equivalente funzionale della profondità) varia tipicamente da 2,0 a 4,0 volte lo spessore del materiale, con la dimensione più lunga necessaria per garantire che la linguetta piegata si inserisca completamente nella sua tasca di registrazione.
La larghezza della tacca è vincolata dalla distanza di progressione, la dimensione fissa che definisce di quanto avanza la striscia per corsa di stampa. L'intaglio deve essere sufficientemente stretto da adattarsi ad una falda di progressione senza sovrapporsi alle caratteristiche della stazione successiva, ma sufficientemente largo da fornire un'adeguata superficie di sosta. Un punto di partenza comune è una larghezza dell'intaglio compresa tra il 40 e il 60% della distanza di progressione, lasciando materiale del ponte sufficiente su entrambi i lati dell'incisura per mantenere l'integrità del portante tra le progressioni. Come sottolineano i principi di progettazione del layout della striscia, lo spessore del ponte tra gli elementi dovrebbe essere almeno da 1,25 a 1,5 volte lo spessore del materiale per evitare la torsione dello scarto e il cedimento del trasportatore.
La larghezza della striscia determina se è appropriata l'intaglio su un lato-o su due-lati. Le strisce strette (in genere inferiori a 50 mm per materiali di spessore standard) beneficiano dell'intaglio su un lato-per preservare la larghezza massima del supporto sul bordo opposto. Le strisce larghe spesso utilizzano intagli su entrambi i lati-con profondità minori su ciascun bordo, distribuendo la riduzione della sezione trasversale-in modo simmetrico e prevenendo la deriva laterale dell'alimentazione che si verifica quando forze asimmetriche agiscono sul trasportatore durante la progressione.
Progettazione del raggio d'angolo e gestione della concentrazione delle sollecitazioni
Sembra minore? I raggi degli angoli in corrispondenza delle transizioni degli intagli sono tra le dimensioni più importanti dell'intero layout della striscia. Un angolo interno acuto su una tacca positiva concentra lo stress nell'attrezzatura del punzone, accelerando l'usura in quel punto. Un raggio della radice acuto su un intaglio negativo concentra lo stress nel materiale della striscia, creando siti di inizio fessura che possono propagarsi sotto i carichi di formazione a valle.
Il fattore di concentrazione delle sollecitazioni (Kt) in corrispondenza dell'angolo di un intaglio segue una relazione governata dal rapporto tra raggio e profondità. Per un intaglio rettangolare con raggio della radice r e profondità d, Kt aumenta rapidamente quando r/d scende al di sotto di 0,25. A r/d=0.1, i fattori di concentrazione possono superare 4,0, il che significa che lo stress localizzato raggiunge quattro volte il valore nominale nel vettore. Per i materiali con allungamento limitato, questo livello di concentrazione supera la deformazione di frattura alla radice prima ancora che la striscia raggiunga la prima stazione di formatura.
Le specifiche pratiche del raggio dipendono sia dal modulo elastico del materiale mostrato dai metalli sia dalla loro capacità di allungamento:
- Acciaio dolce- Raggio interno minimo di 0,5 t agli angoli delle tacche; 1,0 t alle radici con intaglio negativo dove si verifica la successiva formazione nelle vicinanze.
- Gradi AHSS- Minimo 1,0 t in tutti gli angoli interni; 1,5 t o superiore alle radici con intaglio negativo a causa della duttilità limitata del bordo.
- Leghe di alluminio- Minimo 0,75t agli angoli interni; sono necessari raggi più grandi sulle radici negative per accogliere la tendenza del materiale alla propagazione della frattura gommosa.
- Acciaio inossidabile- Minimo 1,0 t agli angoli interni per compensare l'aggressivo incrudimento sul bordo tagliato.
Questi raggi influiscono anche sull'utensileria. Gli angoli dei punzoni con raggi inferiori a 0,3 mm nell'acciaio per utensili temprato sviluppano micro-scheggiature entro le prime 50.000 corse sulla maggior parte dei materiali di produzione. I profili di taglio a filo-per elettroerosione dovrebbero specificare i raggi come dimensioni esplicite anziché fare affidamento sul raggio naturale del filo per definire l'angolo, poiché l'erosione del diametro del filo durante il taglio può produrre raggi incoerenti che sembrano adeguati sulla carta ma falliscono nella pratica.
Interazione di posizionamento pilota con posizionamento tacca
Le tacche di bypass e i perni pilota hanno lo stesso obiettivo, ovvero un posizionamento accurato della striscia, ma a livelli di precisione diversi. La tacca fornisce un controllo approssimativo, prevenendo eccessive alimentazioni e stabilendo una posizione iniziale ripetibile per ogni corsa della pressa. I perni pilota forniscono un controllo accurato, correggendo i piccoli errori di posizione che si accumulano a causa dello slittamento del rullo di alimentazione, del ritorno elastico del materiale e dell'espansione termica della striscia durante le corse ad alta-velocità.
La loro spaziatura deve essere coordinata. Se un perno pilota si trova troppo vicino a una tacca di bypass, le due funzionalità competono per l'autorità posizionale. La tacca arresta la striscia in una posizione mentre il pilota tenta di spostarla in una posizione leggermente diversa mentre entra nel foro. Questo conflitto crea sollecitazione di taglio sul perno pilota, allungamento del foro pilota e posizionamento incoerente delle parti che si manifesta come dispersione dimensionale nei componenti finiti.
L'approccio standard posiziona la tacca di bypass nella stazione uno (o la prima stazione di taglio) e i fori pilota nelle stazioni due e tre. Questa sequenza garantisce che la tacca stabilisca prima la posizione grossolana, quindi i piloti la rifiniscano prima che inizino qualsiasi operazione critica di formatura o dimensionamento. Per gli stampi con molte stazioni, vengono posizionati piloti aggiuntivi a intervalli di tre-cinque progressioni, ma sempre spostati dalle posizioni delle tacche di almeno un passo di progressione completo.
Come raccomandano le linee guida per la progettazione di stampi progressivi, se sono necessari due set di piloti, entrambi dovrebbero essere punzonati nella stessa stazione per mantenere la loro relativa precisione. I fori pilota praticati in stazioni diverse ereditano l'errore di posizionamento cumulativo di ogni progressione tra di loro, degradando proprio la precisione che dovrebbero fornire.
Il processo decisionale sequenziale di progettazione che coordina tutti questi parametri segue una gerarchia logica:
- Determinare la distanza di progressione- Questo viene risolto dalla geometria della parte e definisce lo spazio massimo disponibile per tutte le caratteristiche della striscia, inclusi intagli, piloti e ponti portanti.
- Stabilire la larghezza della striscia- Calcolato in base alle dimensioni della parte grezza più i requisiti del nastro del trasportatore più eventuali margini di rifinitura del bordo, impostando la sezione trasversale totale-disponibile per l'impegno dell'intaglio.
- Seleziona il tipo di tacca in base al materiale e alla geometria- Le proprietà del materiale (trattate nella sezione precedente) combinate con la larghezza della striscia e i requisiti di rigidità del supporto determinano se l'intaglio positivo, negativo o nessun intaglio è appropriato.
- Definire le dimensioni dell'intaglio- Profondità, larghezza e raggi degli angoli sono specificati entro i limiti stabiliti dai passaggi da uno a tre, bilanciando l'affidabilità dell'impegno con l'integrità della striscia.
- Coordinare il posizionamento del pilota- Le posizioni dei fori pilota vengono scelte per completare il posizionamento della tacca senza conflitti, distanziate per correggere l'errore di alimentazione accumulato dopo la stazione della tacca.
L'ottimizzazione del layout della striscia cambia in modo significativo a seconda del tipo di tacca selezionato. Le tacche positive consumano la larghezza della striscia, il software di nidificazione dei materiali per i calcoli della lunghezza del materiale deve tenere conto della profondità della tacca quando calcola la larghezza minima della striscia. Una tacca positiva profonda 2 mm su ciascun lato aggiunge 4 mm alla larghezza totale della bobina richiesta, il che, in un ciclo di produzione di milioni di parti, si traduce in un costo del materiale misurabile. I moderni algoritmi di annidamento tengono conto di questo aspetto automaticamente, ma i parametri di input devono riflettere la geometria effettiva dell'intaglio piuttosto che un margine generico.
Gli intagli negativi non consumano alcuna larghezza di striscia aggiuntiva ma aggiungono complessità alla costruzione dello stampo. Ogni stazione necessita di una geometria in rilievo per la linguetta sporgente, aumentando i tempi di lavorazione e i costi durante la costruzione dello stampo. Il compromesso- è economico: gli intagli negativi fanno risparmiare materiale durante il ciclo di produzione, mentre gli intagli positivi fanno risparmiare sui costi degli utensili durante la costruzione dello stampo. Il fattore dominante dipende dal volume di produzione, dal costo del materiale per chilogrammo e dal programma di ammortamento dello stampo.
Questi parametri geometrici non esistono isolatamente. Ciascuna dimensione si ripercuote sulle decisioni relative al layout delle strisce, alla strategia pilota, alla progettazione del sistema di gestione degli scarti e agli intervalli di manutenzione degli stampi. Il passo logico successivo è organizzare queste variabili interagenti in un quadro decisionale strutturato che aiuti gli ingegneri a scegliere la giusta configurazione dell'intaglio prima di impegnarsi nell'acciaio.
Quadro decisionale per la selezione del tipo di notch
I parametri della geometria e le proprietà dei materiali definiscono ciò che è possibile. Un quadro decisionale definisce ciò che è pratico. Gli ingegneri che devono affrontare un nuovo progetto di stampo progressivo raramente hanno difficoltà a calcolare la profondità dell'intaglio o a selezionare le percentuali di gioco una volta scelto il tipo di intaglio. La domanda più difficile arriva prima: questo dado dovrebbe usare tacche positive, tacche negative o nessuna tacca di bypass? La risposta dipende da almeno sette variabili interagenti e sbagliare si traduce in revisioni del layout delle strisce, cambiamenti della strategia pilota e problemi di manutenzione che persistono per tutta la vita dello strumento.
Quello che segue è un approccio strutturato a tale decisione, organizzato in base ai fattori che gli ingegneri esperti di stampi e stampi valutano, a volte in modo intuitivo, quando si impegnano per una configurazione con tacca.
Quando utilizzare le tacche di bypass positive
Gli intagli positivi trovano il loro posto negli stampi in cui l'espulsione pulita dello scarto, i limiti di resistenza del materiale e la costruzione semplice dello stampo hanno la priorità sulla rigidità del nastro e sul risparmio di materiale. Immagina uno scenario: stai utilizzando AHSS con uno spessore di 1,2 mm su un trasportatore stretto, alimentando 12 stazioni a 200 corse al minuto. Il carico di snervamento del materiale non lascia quasi spazio alla deformazione dei bordi in corrispondenza di una radice dell'intaglio negativo. Una configurazione positiva spinge tutti i danni da frattura nei rottami usa e getta, preservando quel poco di duttilità del bordo rimasto sul supporto.
Le tacche positive sono anche la scelta predefinita quando:
- Il materiale ha una tensione di snervamento dell'acciaio superiore a 600 MPa, dove il rischio di fessurazione della radice dell'intaglio supera il risparmio di materiale derivante da una configurazione negativa.
- Lo stampo ha meno di otto stazioni, il che rende meno significativi i vantaggi di eliminazione a valle degli intagli negativi.
- L'infrastruttura per la rimozione degli sfridi è già integrata nella progettazione dello stampo (scivoli scarti, sistemi di aspirazione, rimozione-del supporto).
- La larghezza della striscia fornisce un'ampia sezione trasversale- del supporto, il che significa che il materiale rimosso dalla tacca non indebolisce in modo critico la stabilità dell'alimentazione.
- Il sistema di alimentazione si basa su un sensore di prossimità induttivo o altra protezione elettronica della matrice che conferma la posizione della striscia, rendendo meno critica la registrazione fisica di una linguetta negativa.
Il compromesso-è il consumo di materiale. Ogni spezzone di tacca positivo viene acquistato come materiale di bobina che diventa rottame. Su uno stampo che produce 5 milioni di parti all'anno, anche una piccola tacca aggiunge un costo del materiale misurabile. La giustificazione di tale costo dipende da come si confronta con il-costo ponderato in base al rischio di rottura del supporto, urti dello stampo o lavorazione aggiuntiva richiesta per giochi con incavi negativi.
Quando utilizzare le tacche di bypass negative
Gli intagli negativi risaltano quando la rigidità della striscia non è-negoziabile, gli obiettivi di utilizzo del materiale sono aggressivi e il materiale stesso può tollerare l'incrudimento imposto alla radice dell'intaglio. Si pensi ad un ampio trasportatore in acciaio dolce che attraversa 20 stazioni con operazioni di formatura che applicano carichi di flessione in prossimità dei bordi del nastro. Una tacca positiva in quella posizione indebolisce il vettore proprio dove ha più bisogno di forza. Una tacca negativa preserva l'intera sezione trasversale-e fornisce una registrazione tridimensionale superiore.
Le condizioni che favoriscono i notch negativi includono:
- Larghezze di striscia strette in cui la rimozione del materiale per una tacca positiva ridurrebbe la rigidità del supporto al di sotto della soglia per un'alimentazione affidabile.
- Materiali con allungamento superiore al 25% e tassi di incrudimento moderati che tollerano la deformazione imposta durante l'incisione e la piegatura delle linguette.
- Elevato numero di stazioni in cui l'errore di alimentazione cumulativo dovuto all'imprecisione dell'alimentatore a bobina richiede robusti arresti meccanici anziché il solo rilevamento basato su sensori-.
- Progettazioni di supporto unilaterale- in cui la linguetta può rimanere intrappolata in un sollevatore a barra, fornendo allo stesso tempo la registrazione e impedendo la flessione laterale del supporto.
- I volumi di produzione sono sufficientemente elevati da far sì che il risparmio di materiale derivante dall'eliminazione degli sfridi con intaglio positivo giustifichi il costo aggiuntivo di costruzione dello stampo per le tasche di rimozione delle linguette.
Il vincolo critico è l'eliminazione a valle. Ogni stazione di fustellatura deve accogliere la linguetta sporgente e ogni ciclo di manutenzione deve verificare che le tasche delle linguette rimangano pulite e intatte. Negli stampi con sistemi di camme complessi o spazi verticali stretti, lo spazio fisico per la linguetta in rilievo potrebbe semplicemente non esistere.
Quando non sono necessarie tacche di bypass
Non tutti gli stampi progressivi necessitano di una tacca di bypass. Quando le condizioni sono giuste, l'eliminazione delle tacche consente di risparmiare completamente materiale, semplifica la costruzione dello stampo ed elimina un ulteriore elemento di manutenzione dal programma degli utensili. La domanda è se il vostro processo può mantenere un'alimentazione e un posizionamento affidabili senza il supporto meccanico fornito da una tacca.
Nessuna-operazione di notch diventa praticabile quando:
- Il sistema di alimentazione della bobina offre una precisione di posizionamento entro 0,05 mm o migliore, verificata attraverso studi di capacità documentati.
- Il materiale in entrata ha una curvatura minima del bordo (in genere taglio da un centro servizi di alta-qualità con condizionamento del bordo post-tagliato).
- I sensori di protezione dello stampo sono installati, opportunamente calibrati e mai bypassati durante la configurazione.
- Gli operatori e il personale di installazione sono altamente qualificati sull'alimentazione progressiva dello stampo e sul riconoscimento dell'inceppamento.
- La geometria della parte include caratteristiche nelle prime stazioni (rifiniture perimetrali o grandi fori pilota) che impediscono intrinsecamente l'alimentazione eccessiva creando arresti naturali.
Come osserva Art Hedrick, se il materiale in entrata non presenta una forte curvatura dei bordi, il personale è altamente qualificato, gli errori di alimentazione sono rari e la protezione dello stampo funziona sempre correttamente, potrebbe non essere necessaria una tacca. Ma soddisfare tutti questi criteri contemporaneamente è raro. La maggior parte dei costruttori di stampi progetta una tacca nell'utensile e lascia la decisione di rimuoverla agli stampatori che conoscono le capacità della loro operazione.
Il calcolo del rischio è asimmetrico. Il costo materiale di una tacca su milioni di parti potrebbe ammontare a poche migliaia di dollari. Un singolo incidente dello stampo dovuto a un'alimentazione eccessiva può costare centinaia di migliaia di dollari in riparazioni, tempi di inattività e mancati programmi di produzione. Per gli strumenti critici in cui è importante il tempo di attività, l'approccio conservativo preferisce includere una tacca a meno che non vi sia un motivo documentato e verificato dal processo-per ometterlo.
Matrice dei criteri di selezione del tipo di tacca
La tabella seguente consolida i fattori decisionali in un quadro comparativo. Ogni riga rappresenta una variabile che influenza la selezione e ogni colonna mostra come tale variabile sposta la preferenza verso una configurazione specifica.
| Fattore decisionale | È preferibile la tacca positiva | Notch negativo preferito | Nessuna tacca praticabile |
|---|---|---|---|
| Larghezza della striscia | Strisce larghe (maggiori di 80 mm) con ampia sezione trasversale- del supporto | Strisce strette (sotto i 50 mm) in cui la rimozione del materiale indebolisce gravemente il supporto | Qualsiasi larghezza, a condizione che venga verificata la precisione del sistema di alimentazione |
| Spessore del materiale | Materiali sottili (sotto 0,8 mm) in cui l'espulsione degli sfridi è gestibile | Materiali da medi a spessi (0,8-3,0 mm) in cui la rigidità della linguetta è affidabile e la forza di puntura è moderata | Spessore medio con comportamento di alimentazione prevedibile e bombatura minima |
| Classe di resistenza del materiale | Elevata-resistenza (tensione di snervamento superiore a 500 MPa); AHSS, DP, qualità martensitiche con duttilità del tagliente limitata | Resistenza da bassa a moderata (carico di snervamento inferiore a 400 MPa); acciaio dolce, HSLA con allungamento superiore al 25% | Qualsiasi classe di resistenza, a condizione che la protezione dello stampo sia completa |
| Volume di produzione | Volumi da bassi a moderati in cui la semplicità dello stampo supera il costo del materiale per-pezzo | Volumi elevati (milioni di parti) in cui il risparmio cumulativo di materiale giustifica costi aggiuntivi di costruzione dello stampo | Bassi volumi con operatori esperti e tirature brevi |
| Numero di stazioni di fustellatura | Meno di 10 stazioni in cui la complessità della rimozione delle tabulazioni è gestibile in entrambi i casi | 10 o più stazioni in cui l'errore di alimentazione cumulativo richiede una registrazione meccanica robusta | Stampi corti (sotto le 6 stazioni) con minimo accumulo di errori |
| Complessità della geometria della parte | Geometrie semplici con formazione limitata vicino al bordo del supporto | Formazione complessa vicino ai bordi del supporto dove la rigidezza-della sezione trasversale completa è essenziale | Geometrie che creano arresti naturali di sovralimentazione (grandi ritagli, rifiniture perimetrali nelle prime stazioni) |
| Precisione del sistema di alimentazione | I servi standard avanzano con una precisione di 0,1 mm o migliore | Avanzamenti meccanici meno recenti o applicazioni ad alta-velocità in cui l'inerzia causa un superamento | Servosistemi ad alta-precisione con capacità documentata inferiore a 0,05 mm, combinati con protezione elettronica attiva |
Noterai che nessun singolo fattore determina il risultato isolatamente. Una stretta striscia in acciaio dolce che corre ad alto volume punta fortemente verso i notch negativi. La stessa striscia stretta nel DP 980 a volume moderato inverte completamente la raccomandazione. Il modulo di elasticità mostrato dall'acciaio non cambia tra questi gradi, ma il comportamento alla frattura alla radice dell'intaglio cambia in modo così drammatico che l'intera configurazione deve seguirlo.
La scelta della tacca non è mai una decisione isolata. Si estende ai calcoli della larghezza del layout delle strisce, alla strategia e alla spaziatura pilota, all'infrastruttura per la gestione dei rottami, ai requisiti di spazio per le stazioni a valle e agli intervalli di manutenzione degli stampi. La modifica del tipo di tacca dopo che la progettazione dello stampo è andata oltre la fase concettuale richiede in genere la rielaborazione dell'intero layout della striscia.
Questo effetto a cascata è il motivo per cui il quadro decisionale conta di più nelle prime fasi di progettazione, prima che la larghezza del nastro venga fissata nelle specifiche di acquisto del coil, prima che le dimensioni della matrice siano finalizzate e prima che il sequenziamento delle stazioni si blocchi negli ingombri di spazio libero. Gli ingegneri che rimandano la decisione sul tipo di tacca spesso scoprono che i loro presupposti per il layout della striscia incorporavano implicitamente una scelta, che potrebbe non essere in linea con i requisiti di materiale o di produzione che emergono durante la progettazione dettagliata.
Un quadro strutturato rimuove l’ambiguità. Traduce l'interazione tra scienza dei materiali, geometria dello stampo ed economia della produzione in una valutazione ripetibile che fornisce risultati coerenti in tutti i progetti. Ma i framework affrontano l’intento progettuale. Cosa succede quando quell’intento incontra la realtà produttiva e qualcosa va storto? Inceppamenti delle strisce, sfilacciamenti, usura prematura e guasti del trasportatore sono tutti riconducibili a specifici guasti nelle relazioni scientifiche trattate in questo articolo e per diagnosticarli è necessario collegare i sintomi alle cause profonde attraverso gli stessi principi che governavano il progetto originale.
Risoluzione dei problemi relativi alle modalità di errore di bypass notch
Una tacca di bypass ben-progettata può eseguire milioni di cicli senza incidenti. Uno mal progettato si manifesta entro i primi mille colpi attraverso inceppamenti, bave, lumache tirate o trasportatori incrinati. La parte frustrante? Questi sintomi spesso sembrano identici in sala stampa, indipendentemente dal fatto che la causa principale sia geometrica, metallurgica o correlata-alle autorizzazioni. Per separare gli uni dagli altri è necessario collegare le prove visibili alla meccanica della frattura e al comportamento dei materiali che governano le prestazioni di intaglio.
Quello che segue è un'analisi sistematica delle cinque modalità di guasto più comuni del bypass notch, delle loro cause scientifiche e dei passaggi diagnostici che portano a correzioni durature piuttosto che a patch temporanee.
Inceppamento dello strip e impegno inadeguato della tacca
Quando il nastro avanza troppo o non abbastanza, ogni stazione a valle lavora il materiale nella posizione sbagliata. I fori finiscono fuori-centro, si piegano in posizioni errate e la dispersione dimensionale aumenta fino a quando le parti non superano l'ispezione. Nei casi più gravi, l'inceppamento provoca l'incidente completo dello stampo, danneggiando contemporaneamente punzoni, blocchi dello stampo e sistemi di guida.
L'impegno inadeguato della tacca è il colpevole più comune. La tacca esiste per arrestare il movimento della striscia in un punto preciso. Se la superficie di impegno è troppo bassa, usurata o geometricamente non adatta al blocco di arresto, la striscia supera il limite prima del ciclo della pressa. La ricerca progressiva sulla risoluzione dei problemi degli stampi conferma che l'instabilità del posizionamento della striscia è spesso il primo segnale di guasto, che appare prima che emergano difetti visibili nelle parti.
La causa principale si collega direttamente ai principi di stress e deformazione trattati in precedenza. Una tacca positiva che ha perso profondità a causa dell'usura cumulativa del punzone non crea più la geometria della tasca a pieno impegno. Il blocco di arresto entra in contatto con una superficie meno profonda e, sotto le forze di accelerazione dell'avanzamento, la quantità di moto della striscia supera l'area di contatto ridotta. Per le tacche negative, il meccanismo tipico è il ritorno elastico alla radice della linguetta. Se il limite di snervamento del materiale in acciaio o lega supera il presupposto di progettazione originale, la linguetta non si piega all'angolo previsto, riducendo la profondità di inserimento nella tasca di registrazione.
- Controllare la profondità dell'intaglio rispetto alle specifiche originali- Misura la profondità di impegno rimanente effettiva con calibri o comparatore ottico. Confrontare con la soglia minima di 1,5 t per un contatto di arresto affidabile.
- Ispezionare la superficie del blocco di arresto- La pallinatura, l'accumulo di materiale o l'usura sulla superficie di arresto riducono l'impegno efficace anche quando la tacca stessa è corretta.
- Verificare i tempi di rilascio del feed- Se l'alimentatore rilascia la striscia troppo tardi, i piloti tentano di registrare il materiale che non è completamente posizionato contro la tacca di arresto, creando conflitto di posizione e avanzamento incoerente.
- Misurare il ritorno elastico della linguetta sulle tacche negative- Confronta l'angolo di piegatura effettivo con l'intento progettuale. I materiali con un carico di snervamento più elevato producono un recupero più elastico e la linguetta potrebbe essere tornata indietro oltre l'intervallo di cattura della tasca.
- Valutare la curvatura della striscia- La curvatura del bordo derivante dal taglio della bobina può impedire alla striscia di seguire un percorso rettilineo, facendo sì che la tacca manchi il blocco di arresto lateralmente anche quando la distanza di alimentazione è corretta.
La distinzione diagnostica chiave è se l'inceppamento è costante (indicando un errore di geometria o di impostazione) o intermittente (indicando fattori dinamici come i tempi di alimentazione, la vibrazione della striscia in velocità o l'espansione termica durante tirature prolungate). Gli inceppamenti costanti si riconducono a dimensioni statiche. Quelli intermittenti riconducono a dinamiche di processo che si manifestano solo in condizioni di produzione.
Estrazione dello sfrido e formazione di bave sui bordi dell'intaglio
L'estrazione dello sfrido nelle configurazioni con intaglio positivo è una delle modalità di guasto più dannose nello stampaggio progressivo. Quando un pezzo di scarto aderisce alla faccia del punzone durante l'estrazione e viene riportato nello spazio di lavoro, può schiacciarsi tra il punzone e il nastro nella corsa successiva, danneggiando la superficie dello stampo, rovinando la parte o innescando una cascata di stazioni inceppate. COMEArt Hedrick spiega, un singolo pezzo estratto può paralizzare la produzione e danneggiare ogni stazione dell'utensile.
La scienza risale alla meccanica del vuoto e alla geometria del gioco. Durante il taglio, lo sfrido sviluppa una curvatura quando si separa dalla striscia. L'aria intrappolata tra la parte curva e la faccia piatta del punzone crea una tasca a vuoto. Il metallo attorno al perimetro del punzone forma una tenuta ermetica durante il taglio e, durante il ritiro, questa tenuta impedisce il rilascio dello sfrido. I lubrificanti pesanti intensificano l'azione di tenuta. Le tacche di bypass positive sono un po' più suscettibili delle operazioni di perforazione standard perché lo spezzone ha un bordo libero che può flettersi e afferrare il punzone durante la retrazione.
Gli ampi spazi di taglio aggravano il problema. Con giochi più piccoli, lo sfrido viene costretto in compressione durante il taglio e si decomprime dopo la separazione, creando un accoppiamento con interferenza che lo trattiene nella matrice dello stampo. Con giochi maggiori, lo spezzone rimane leggermente sottodimensionato rispetto all'apertura della matrice e può essere tirato liberamente con il punzone. Anche la scelta del materiale dell'utensile di stampaggio è importante: le superfici magnetizzate del punzone derivanti dalla rettifica superficiale attirano gli sfridi ferrosi a meno che i componenti non vengano adeguatamente smagnetizzati dopo l'affilatura.
La formazione di bave sui bordi dell'intaglio crea un problema diverso ma correlato. Bave eccessive sul bordo tagliato dall'intaglio interferiscono con le operazioni di formatura a valle agendo come elementi di sollecitazione durante la piegatura, creando graffi superficiali sui componenti dello stampo e impedendo alla striscia di adagiarsi sui cuscinetti di pressione. Qual è il carico di snervamento del materiale rispetto alle forze in gioco? Quando i bordi del punzone sono smussati, l'azione di taglio passa dal taglio netto allo strappo. Il materiale si allunga oltre la sua tensione di snervamento che l'acciaio può sopportare prima di separarsi, producendo sporgenze di bava allungate anziché una frattura netta.
- Per l'estrazione delle lumache- Sfiatare il centro del punzone con un foro per l'aria per interrompere il vuoto. Installa gli espulsori caricati a molla-in punzoni sufficientemente grandi da accettarli. Considera i bottoni della matrice a conicità inversa-che trattengono gli spezzoni in compressione. Smagnetizzare tutti i componenti dopo la rettifica.
- Per bava eccessiva- Misura la distanza tra punzone-e-matrice e confrontala con le raccomandazioni specifiche del materiale-. Ispeziona i taglienti per individuare eventuali arrotondamenti o micro-scheggiature. Stabilisci intervalli di affilatura in base al numero di colpi anziché attendere la crescita visibile delle bave.
- Per entrambe le condizioni contemporaneamente- Questa combinazione solitamente indica un'usura avanzata del punzone. Il bordo smussato produce bave più grandi mentre il maggiore attrito tra le superfici usurate crea una più forte adesione del vuoto. Un programma di affilatura preventivo basato sul numero di corse effettive aiuta a mantenere carichi di taglio stabili e riduce sia la formazione di sfridi che la formazione di bave prima che raggiungano livelli critici.
Usura prematura dello stampo e implicazioni sulla manutenzione
I punzoni con tacca di bypass e le aperture delle matrici subiscono un'usura concentrata per ragioni radicate nella loro geometria asimmetrica. A differenza di un punzone rotondo standard che distribuisce le forze di taglio in modo uniforme attorno al suo perimetro, un punzone con intaglio ha facce vincolate (taglio contro il corpo del supporto) e facce non vincolate (taglio sul bordo aperto della striscia). Questo squilibrio significa che un lato dell'utensile lavora più duramente dell'altro, ad ogni corsa.
Il lato vincolato subisce un carico di compressione più elevato perché la striscia di supporto circostante resiste alla deformazione. Nel corso di centinaia di migliaia di cicli, questa faccia sviluppa prima l'arrotondamento dei bordi e la micro-scheggiatura. Il lato non vincolato, tagliando il materiale libero, si usura più lentamente. Il risultato è un'asimmetria progressiva del gioco: il lato che taglia contro il supporto si apre gradualmente mentre il lato del bordo libero- rimane più stretto. Segue la deriva dimensionale nella geometria dell'intaglio.
Le proprietà dei materiali accelerano questo modello. La lavorazione di materiali vicini al limite di snervamento della classificazione dell'acciaio, in particolare delle qualità AHSS, aumenta notevolmente il carico del punzone per corsa. Un punzone ad intaglio DP 980 con uno spessore di 1,5 mm assorbe circa il doppio della forza di taglio dello stesso punzone che taglia acciaio dolce con lo stesso spessore. Questo differenziale di forza si traduce direttamente in una rottura accelerata del tagliente, un'affilatura più frequente e una durata complessiva del punzone più breve. Il materiale stesso dell'utensile per stampaggio deve corrispondere all'applicazione: gli inserti in metallo duro diventano necessari nelle-stazioni di intaglio a carico elevato dove l'acciaio per utensili convenzionale si degrada troppo rapidamente.
L'instabilità della striscia dovuta a elementi portanti eccessivamente-indeboliti rappresenta la modalità di cedimento strutturale. Quando gli intagli positivi rimuovono troppa sezione trasversale-o quando più stazioni di intagli aumentano l'effetto di indebolimento, il supporto perde rigidità sufficiente per resistere ai carichi di compressione nella direzione-di avanzamento. La striscia si deforma tra le stazioni, si solleva dalla superficie dello stampo e si inceppa contro i componenti a valle. La causa principale è meccanica: il momento di inerzia del vettore è sceso al di sotto della soglia necessaria per supportare le forze di resistenza cumulative di tutte le stazioni che agiscono su di esso simultaneamente.
- Monitorare l'asimmetria dell'usura del punzone- Durante la manutenzione programmata, ispezionare prima il tagliente del lato del carrello-. Se l'arrotondamento supera 0,02 mm mentre il lato libero-rimane affilato, è necessaria una riaffilatura in ritardo.
- Tieni traccia degli intervalli di affilatura in base alla qualità del materiale- Stabilisci il numero di tratti di riferimento per ciascun tipo di materiale. Le applicazioni AHSS e acciaio inossidabile richiedono in genere un'affilatura dal 40 al 60% degli intervalli accettabili per l'acciaio dolce.
- Verificare la rigidità del supporto dopo l'intaglio- Se durante la produzione si verifica un'instabilità della striscia, calcolare il momento di inerzia del trasportatore rimanente nella posizione dell'intaglio e confrontarlo con i requisiti di forza di avanzamento per il numero totale di stazioni.
- Valutare la selezione del materiale dello strumento di stampaggio- L'usura prematura persistente nonostante il gioco e l'affilatura corretti suggeriscono che il materiale del punzone non può sostenere le condizioni di carico. Il passaggio dall'acciaio per utensili D2 al metallo duro o l'applicazione di rivestimenti TiAlN possono prolungare la durata da 3 a 5 volte in applicazioni impegnative.
Il filo conduttore di tutte queste modalità di guasto è che i sintomi che compaiono in un punto dello stampo spesso hanno origine da decisioni prese altrove, durante la progettazione, la selezione dei materiali o l'impostazione.Come sottolinea la ricerca scientifica, migliaia di variabili interagiscono all’interno di un processo di stampaggio e scoprire come si collegano è essenziale per identificare le cause profonde piuttosto che inseguire i sintomi.
Capire se un modello di frattura indica problemi di gioco o indurimento del materiale o problemi di geometria è ciò che separa la risoluzione sistematica dei problemi dalle correzioni per tentativi-ed-errori. Una zona di frattura ruvida con minimi punti di brunitura fino a un gioco eccessivo. Un bordo liscio con un'estrema proiezione di bava indica un'utensile usurato. Un supporto incrinato alla radice dell'intaglio indica che le proprietà del materiale superano l'involucro di progettazione, probabilmente la tensione di snervamento dell'acciaio è stata specificata inferiore a quella arrivata sulla bobina. Ogni modello si rifà a principi scientifici specifici e, per gli ingegneri che lavorano su guasti complessi-correlati all'intaglio, hanno accesso al supporto collaborativo per la progettazione di strumenti da parte di costruttori di stampi esperti comeLe soluzioni di stampi per stampaggio personalizzate di YICHENpuò accelerare il percorso dalla diagnosi alla correzione, in particolare quando è necessario affrontare contemporaneamente la geometria dell'intaglio, le specifiche del gioco e l'ottimizzazione del flusso di materiale.
Queste modalità di guasto non esistono isolatamente. Una filiera che subisce l'estrazione dello sfrido spesso mostra anche una crescita di bave in fase iniziale-e un'instabilità di alimentazione, tutte collegate attraverso la stessa progressione dell'usura sottostante. Risolverli in modo permanente significa affrontare le relazioni scientifiche alla radice piuttosto che trattare ciascun sintomo in modo indipendente. Questa prospettiva a livello di sistema-, che applica la scienza della frattura, il comportamento dei materiali e i principi geometrici come un quadro integrato, è ciò che trasforma la manutenzione reattiva in ingegneria proattiva degli stampi.
Applicazione della scienza del bypass alla pratica ingegneristica
La risoluzione dei problemi reattiva mantiene il dado in funzione. La progettazione proattiva gli impedisce di fallire in primo luogo. Ogni principio esplorato in questo articolo, dal comportamento della zona di taglio alla selezione delle distanze-guidata dai materiali, converge su un unico obiettivo pratico: costruire configurazioni di bypass con prestazioni prevedibili per milioni di cicli senza intervento cronico. La differenza tra un produttore di utensili e stampi che progetta tacche per abitudine e uno che le progetta per scienza dipende dal fatto che le relazioni sottostanti siano comprese o semplicemente approssimate.
Principi ingegneristici chiave per la progettazione di notch
Cinque principi-basati sulla scienza separano la progettazione-a livello di esperti dagli approcci-per-errori. Queste non sono regole pratiche. Sono relazioni causali che valgono indipendentemente dallo stampo specifico, dal materiale o dall'ambiente di produzione.
- Le proprietà del materiale determinano il tipo di intaglio prima che venga presa in considerazione la geometria.Il carico di snervamento, l'allungamento e il tasso di incrudimento definiscono se la striscia di supporto può tollerare la zona di frattura e l'incrudimento imposto da una radice di intaglio negativa. I materiali ad alta-resistenza e basso-allungamento spingono la decisione verso configurazioni positive. Il tentativo di forzare un intaglio negativo sull'AHSS perché ha funzionato sull'acciaio dolce ignora le condizioni al contorno metallurgiche che governano la duttilità del bordo.
- La direzione di propagazione della frattura determina dove si concentra il danno.Le tacche positive trasformano le zone di frattura in rottami usa e getta. Le tacche negative li trattengono sulla striscia di supporto. Ogni operazione di formatura a valle agisce su qualunque condizione del bordo creata dall'intaglio. Progettare il notch senza considerare cosa succede tre stazioni dopo è progettare metà del problema.
- L'autorizzazione è specifica-del materiale, non universale.Un gioco del 10% che produce bordi puliti nell'acciaio dolce genera la peggiore altezza possibile delle bave nell'acciaio inossidabile e rischia di micro-fessurazioni negli acciai DP. Le percentuali di sicurezza devono essere derivate dal comportamento al taglio del materiale, non ereditate da progetti precedenti su gradi diversi.
- I raggi degli angoli controllano la concentrazione dello stress più di qualsiasi altra singola dimensione.Un raggio della radice inferiore a 0,5 volte lo spessore del materiale genera fattori di concentrazione che esauriscono la duttilità locale prima ancora che inizi la formazione. La specificazione dei raggi non è un dettaglio di finitura; si tratta di una decisione strutturale con conseguenze dirette sull'integrità del supporto e sulla durata dell'utensile.
- La selezione della tacca si estende a cascata in ogni sistema adiacente.Passare da positivo a negativo (o viceversa) dopo aver assegnato il layout della striscia significa rielaborare i calcoli della larghezza della striscia, la spaziatura pilota, l'infrastruttura di gestione dei rottami, le distanze delle stazioni e i programmi di manutenzione. La decisione sull'intaglio deve precedere, e non seguire, la progettazione dettagliata dello stampo.
Integrazione di Notch Science nel flusso di lavoro di sviluppo degli stampi
Questi principi si integrano nel processo di sviluppo dello stampo nella prima fase di fattibilità, prima che la larghezza del nastro venga stabilita, prima che le ganasce dello stampo vengano dimensionate e prima che vengano emesse le specifiche di acquisto del coil. Il flusso di lavoro è simile al seguente: esaminare prima la scheda tecnica del materiale, stabilire la finestra di progettazione per la sopravvivenza della radice dell'intaglio, quindi selezionare il tipo di intaglio, quindi definire la geometria, quindi coordinare il posizionamento del pilota. Ogni passaggio si basa su quello precedente.
Per un produttore di stampi che lavora con uno strumento progressivo complesso con 15 o più stazioni, questa disciplina sequenziale impedisce di scoprire-in fase avanzata che la configurazione dell'intaglio scelta è in conflitto con i requisiti di formatura a valle o supera la capacità strutturale del trasportatore. La simulazione CAE, utilizzata nei processi di progettazione degli stampi professionali, può convalidare la deformazione della radice dell'intaglio e la rigidità del supporto praticamente prima che l'acciaio venga tagliato, rilevando problemi che altrimenti emergerebbero solo durante le prove T0.
La prospettiva del ciclo di vita conta altrettanto. Una matrice che funziona correttamente alla corsa 1.000 può sviluppare guasti legati all'intaglio-alla corsa 500.000 poiché i bordi del punzone si arrotondano, i giochi si aprono in modo asimmetrico e la profondità di impegno diminuisce. Gli intervalli di manutenzione predittiva dovrebbero essere calibrati sulla qualità del materiale e sulla geometria dell'intaglio fin dall'inizio, non stabiliti in modo reattivo dopo il primo evento di guasto.
Risorse per la progettazione avanzata di stampi per stampaggio
Gli ingegneri delle attrezzature che lavorano su decisioni di progettazione-pesanti relative al bypass notch beneficiano di molteplici canali di risorse. I fornitori di componenti standard come Misumi USA forniscono punzoni da catalogo, bottoni per matrici e componenti di guida che coprono geometrie comuni. Eventi di settore come FABTECH Chicago 2025 offrono accesso diretto a dimostrazioni sulla tecnologia degli utensili, seminari sulla progettazione di stampi e networking tra pari che accelera il trasferimento di conoscenze su argomenti come l'ottimizzazione dell'intaglio e le strategie di controllo del nastro.
Per progetti che coinvolgono layout di strisce complessi, profili di punzonatura personalizzati e sfide relative al flusso di materiale che superano le soluzioni del catalogo, il supporto di progettazione collaborativo da parte di costruttori di stampi esperti diventa prezioso.Le soluzioni di stampi per stampaggio personalizzate di YICHENcollega gli ingegneri delle attrezzature alle competenze in materia di struttura di stampi, componenti, punzoni, sollevatori, tacche di bypass, controllo delle bave, specifiche di gioco e ottimizzazione del flusso di materiale. Questo tipo di partnership è particolarmente rilevante quando la geometria dell'intaglio deve essere coordinata con sequenze di formatura multi-stazione, quando AHSS o materiali esotici spingono le linee guida di progettazione standard oltre la loro gamma convalidata o quando i volumi di produzione richiedono strumenti in grado di bilanciare prestazioni ed efficienza di manutenzione su milioni di cicli.
Che tu acquisti componenti da fornitori a catalogo, partecipi a sessioni fabtech 2025 sulla tecnologia degli stampi progressivi o coinvolgi un costruttore di stampi personalizzati per il supporto completo-della progettazione del sistema, il requisito di base è lo stesso: decisioni basate sulle relazioni scientifiche tra materiale, geometria e processo piuttosto che su presupposti ereditati da applicazioni diverse. I principi qui documentati forniscono il fondamento analitico. Applicarli in modo coerente in tutti i progetti è ciò che trasforma la progettazione dell'intaglio di bypass da una fonte cronica di arresti anomali dello stampo in un sistema ingegneristico affidabile e prevedibile.
Domande frequenti sulle tacche di bypass negli stampi per stampaggio
1. Qual è la differenza tra una tacca di bypass negativa e una positiva negli stampi per stampaggio progressivo?
Una tacca di bypass positiva rimuove il materiale dal bordo della striscia, creando un ritaglio verso l'interno che produce un discreto sfridi di scarto espulso verso il basso. Ciò lascia la striscia portante con una sezione trasversale ridotta-in corrispondenza di ciascuna tacca. Una tacca di bypass negativa lascia una linguetta sporgente che si estende dal bordo della striscia, che si incastra con una tasca nella matrice per la registrazione. Non viene prodotto alcun pezzo separato e la sezione trasversale-intera della striscia viene preservata. La scelta tra loro dipende dalle proprietà del materiale, dalla larghezza del nastro, dal volume di produzione e dai requisiti di formatura a valle. Gli acciai ad alta-resistenza con allungamento limitato generalmente favoriscono gli intagli positivi perché il danno da frattura rimane nel rottame, mentre gli acciai dolci duttili funzionano bene con entrambe le configurazioni.
2. Perché i materiali AHSS richiedono design degli intagli di bypass diversi rispetto all'acciaio dolce?
Gli acciai avanzati ad alta resistenza- presentano un allungamento notevolmente inferiore e un comportamento di incrudimento più aggressivo rispetto all'acciaio dolce. Quando un intaglio negativo viene tagliato in AHSS, la zona interessata dal taglio alla radice dell'intaglio diventa estremamente dura e fragile, senza quasi nessuna duttilità rimanente per assorbire la deformazione derivante dalla formazione a valle. Ciò rende la radice dell'incisura un sito di inizio della cricca sotto carico aggiuntivo. L'AHSS richiede inoltre giochi di taglio più ampi, in genere dal 14 al 16% o superiori rispetto al 5-10% dell'acciaio dolce. Gli intagli positivi sono generalmente preferiti per gli AHSS poiché dirigono la propagazione della frattura nei rottami usa e getta anziché concentrare il danno sul nastro portante. Gli ingegneri che lavorano con questi materiali beneficiano della collaborazione di partner di utensili come YICHEN, le cui soluzioni di stampi per stampaggio personalizzati soddisfano le specifiche di tolleranza e l'ottimizzazione del flusso di materiale per qualità impegnative.
3. Come si risolvono i problemi di inceppamento delle strisce causati da problemi con la tacca di bypass?
L'inceppamento della striscia dovuto ai problemi dell'intaglio deriva in genere da un impegno inadeguato tra l'intaglio e il blocco di arresto. Inizia misurando la profondità effettiva dell'intaglio rispetto alla specifica originale utilizzando calibri o un comparatore ottico. Controllare se la superficie del blocco di arresto presenta pallinature o accumuli di materiale che riducono l'efficacia dell'innesto. Verificare i tempi di rilascio dell'alimentatore bobina per garantire che la striscia sia posizionata completamente prima che i piloti si innestino. Per gli intagli negativi, misurare l'angolo di piegatura effettivo della linguetta e confrontarlo con l'intento progettuale, poiché i materiali con un carico di snervamento più elevato producono un ritorno elastico maggiore. Valutare anche la curvatura della striscia in entrata, che può far sì che la tacca manchi lateralmente il blocco di arresto. Alimentazioni errate costanti indicano errori di geometria statica, mentre quelle intermittenti indicano fattori dinamici come i tempi di alimentazione o l'espansione termica durante cicli di produzione prolungati.
4. Quale raggio angolare dovrebbe essere specificato nelle transizioni delle tacche di bypass per evitare fessurazioni?
Il raggio dell'angolo in corrispondenza delle transizioni delle tacche è una delle dimensioni più critiche per prevenire la rottura del nastro portante e il cedimento prematuro del punzone. Il minimo dipende dal tipo di materiale. Per l'acciaio dolce, specificare almeno 0,5 volte lo spessore del materiale agli angoli interni del punzone e 1,0 volte lo spessore alle radici dell'intaglio negativo vicino alle zone di formatura. Le qualità AHSS richiedono uno spessore minimo di 1,0 volte su tutti gli angoli e 1,5 volte o superiore alle radici con intaglio negativo a causa della duttilità limitata del bordo. L'alluminio richiede uno spessore minimo di 0,75 volte. Quando il rapporto tra raggio-e-profondità scende al di sotto di 0,25, i fattori di concentrazione dello stress possono superare 4,0, il che significa che lo stress localizzato raggiunge quattro volte il valore nominale. Questo livello di concentrazione esaurisce la duttilità disponibile prima che il nastro raggiunga le stazioni di formatura a valle.
5. Quando una matrice progressiva può funzionare senza tacche di bypass?
Una fustella progressiva può funzionare senza tacche di bypass quando vengono soddisfatte diverse condizioni contemporaneamente: il sistema di alimentazione della bobina offre una precisione di posizionamento entro 0,05 mm o migliore con capacità documentata, il materiale in entrata ha una curvatura minima del bordo dovuta al taglio di qualità, i sensori di protezione della fustella sono installati e mai bypassati durante l'impostazione, gli operatori sono altamente addestrati sul riconoscimento dell'inceppamento e la geometria della parte include caratteristiche nelle prime stazioni che creano arresti naturali di sovralimentazione. Tuttavia, soddisfare tutti questi criteri contemporaneamente è raro negli ambienti di produzione. Il calcolo del rischio è asimmetrico: una tacca costa qualche migliaio di dollari in materiale su milioni di parti, mentre un singolo incidente dello stampo dovuto a sovralimentazione può superare centinaia di migliaia di riparazioni e tempi di fermo. I costruttori di stampi più esperti includono una tacca e lasciano le decisioni di rimozione agli stampatori che possono verificare le loro capacità di processo.


