


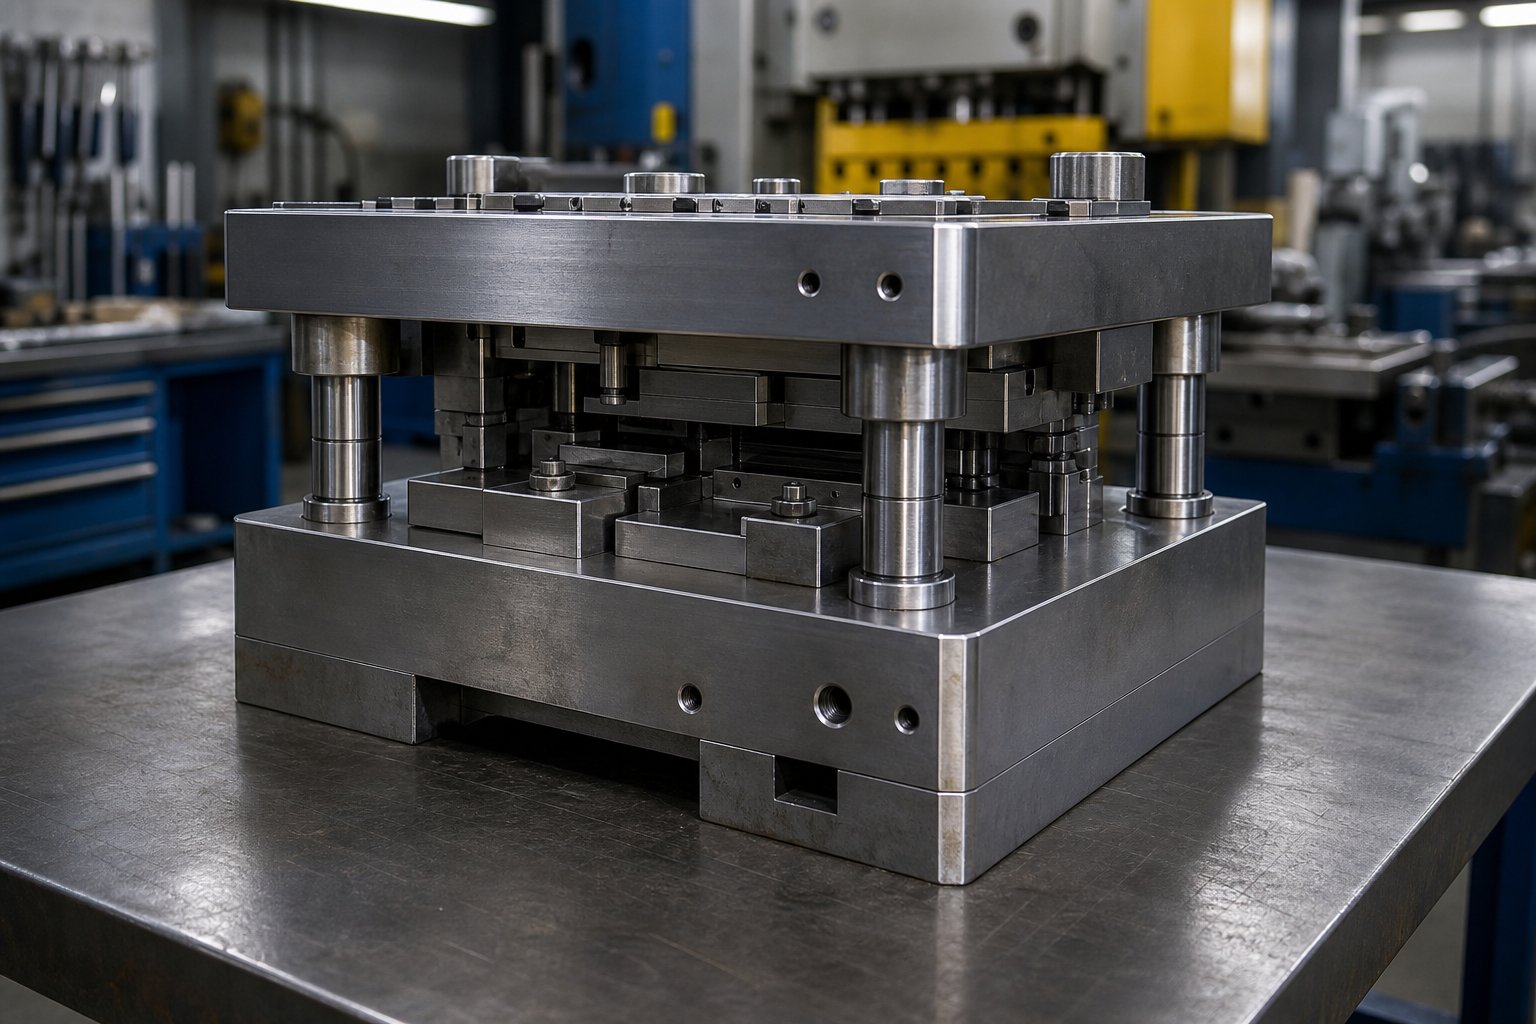
Cosa sono i set di matrici per stampaggio metalli e perché sono importanti
Quando una matrice di stampaggio fallisce, l'istinto è di incolpare il punzone, il pulsante della matrice o il materiale. Ma la maggior parte dei fallimenti ricorrenti sono riconducibili a qualcosa di meno ovvio: il dado si è impostato da solo. Se la struttura strutturale che tiene tutto in allineamento viene compromessa, ognicomponente di taglio e formaturamontato su di esso eredita quell'errore. Capire cos'è effettivamente un set di stampi e cosa non lo è è il primo passo verso l'eliminazione dei guasti prevenibili nelle operazioni di stampa.
Definizione del set di matrici per stampaggio metalli
Un set di stampi per stampaggio metalli è il sottoinsieme riutilizzabile di ganasce superiore e inferiore, perni di guida e boccole che mantengono tutti i componenti di taglio e formatura in allineamento preciso durante il funzionamento della pressa. Non è la matrice di stampaggio completa, ma piuttosto la base strutturale che fornisce il montaggio e il posizionamento ripetibile di punzoni, bottoni della matrice, estrattori e altri elementi di lavoro.
Questa distinzione mette in difficoltà i team di approvvigionamento e gli operatori di stampa più recenti più spesso di quanto ci si aspetterebbe. La matrice di stampa completa comprende ogni elemento di lavoro, dalle matrici che tagliano e formano il materiale alle molle che spogliano il pezzo. Lo stampo, al contrario, è lo scheletro. Consideralo come il telaio di un'auto: non svolge il lavoro visibile, ma senza di esso nulla funziona.
Un catalogo di stampi elencherà centinaia di profili di punzoni, stili di pulsanti e caratteristiche di molla. Ma nessuno di questi componenti funziona secondo le specifiche a meno che la struttura dello stampo sottostante non mantenga l'allineamento entro millesimi di pollice, corsa dopo corsa, per milioni di cicli. Questo è il compito dello stampo.
Perché gli stampi sono il fondamento di ogni operazione di stampaggio
Ogni risultato di qualità misurabile nello stampaggio, precisione di posizionamento dei fori, uniformità degli angoli di piega, consistenza delle condizioni del bordo tranciato, dipende dalla metà superiore e inferiore dello stampo che si chiude esattamente nello stesso rapporto ogni volta. Il set dello stampo governa tale relazione attraverso tre meccanismi: rigidità (fornita dai pattini dello stampo), allineamento (mantenuto da perni di guida e boccole) e stabilità sotto carichi decentrati.
Quando uno qualsiasi di questi meccanismi si deteriora, gli effetti si moltiplicano. Gli spazi di taglio diventano irregolari, producendo bave su un lato del foro. I punzoni di formatura entrano in contatto con il materiale con una leggera angolazione, provocando una variazione del ritorno elastico. In casi estremi, il disallineamento porta a grippaggi sulle superfici della guida o a un'interferenza catastrofica tra l'attrezzatura superiore e inferiore, un pericolo per la sicurezza degli operatori e una riparazione costosa per l'officina.
Le sezioni seguenti analizzano ogni elemento che determina il funzionamento o il guasto degli stampi per stampaggio dei metalli: componenti interni e come interagiscono come sistema, guida ai tipi di sistema e quando ciascuno di essi è appropriato, post configurazioni abbinate a operazioni specifiche, compromessi sui materiali delle matrici,-off, specifiche e criteri di approvvigionamento, risoluzione dei problemi più comuni e pratiche di manutenzione che prolungano la durata di servizio. Ogni sezione si rivolge a un punto decisionale specifico che gli ingegneri delle attrezzature, i progettisti di stampi e i team di manutenzione devono affrontare quando costruiscono, acquistano o riparano questi assiemi critici.
Il punto di partenza logico è all'interno dello stampo stesso, dove il rapporto tra ganasce, perni, boccole e blocchi del tallone determina tutto ciò che segue.
Componenti essenziali all'interno di ogni set di matrici per stampaggio
La maggior parte dei riferimenti acomponenti dello stampo per stampaggiosi legge come un catalogo di ricambi: un elenco di nomi con brevi descrizioni, nessuna spiegazione di come tali parti dipendano l'una dall'altra. Questo approccio lascia gli ingegneri nel dubbio quando qualcosa va storto. Un set di fustelle non è una raccolta di pezzi indipendenti. È un sistema di precisione in cui le prestazioni di ciascun componente sono definite dalla sua relazione con gli altri. Comprendere queste relazioni è ciò che distingue un set di stampi adeguatamente specificato da uno che causa problemi cronici di qualità.
Scarpette per stampi superiori e inferiori
I portastampi sono piastre in acciaio o alluminio lavorato che formano la parte superiore e inferiore dello stampo. Ogni elemento di lavoro, punzoni, bottoni di matrici, estrattori, piloti, si monta direttamente o indirettamente su una di queste due superfici. Il loro lavoro sembra semplice: fornire una piattaforma piana e rigida. In pratica, le tolleranze coinvolte sono impegnative.
La planarità è importante perché qualsiasi deviazione nella superficie della matrice si traduce direttamente in un gioco di taglio irregolare o in un contatto di formatura incoerente sulla faccia della matrice. Un pattino dello stampo concavo anche di 0,001 pollici al centro produrrà parti con un gioco più stretto nelle stazioni intermedie e un gioco più ampio ai bordi. Il risultato è un'altezza variabile della bava e un'usura accelerata del punzone in aree localizzate.
Altrettanto critico è il parallelismo tra la matrice superiore e quella inferiore. Come spiega Anchor Danly, il parallelismo viene sempre misurato rispetto a un dato e governa il modo in cui due superfici funzionano l'una in relazione all'altra. In un set di stampi, il riferimento è la faccia di montaggio del pattino inferiore. Se il pattino superiore non è parallelo al riferimento previsto dalle specifiche, la corsa della pressa fornisce una distribuzione non uniforme della forza sull'intero stampo, creando le condizioni per usura prematura, grippaggio e deriva dimensionale nelle parti stampate.
Perni guida, boccole e blocchi del tallone
Immagina di chiudere gli occhi e provare a mettere ogni volta il coperchio su una scatola esattamente nella stessa posizione. Questo è ciò che fa un pistone di pressatura a 200 colpi al minuto senza sistema di guida. Perni guida e boccole risolvono questo problema.
I perni guida sono perni in acciaio temprato, generalmente pressati nella scarpa inferiore dello stampo. Quando la pressa si chiude, ciascun perno entra in una boccola corrispondente montata nella scarpa superiore, forzando le due metà ad un preciso allineamento laterale prima che qualsiasi punzone entri in contatto con il pezzo. SecondoRivista sulla formatura dei metalli, la boccola di guida dovrebbe impegnarsi nel montante di guida al livello di lavoro dello stampo quando possibile, caricando il montante in condizioni di taglio (la sua condizione più resistente) e riducendo al minimo la deflessione che causerebbe un disallineamento tra la metà superiore e quella inferiore.
Le boccole stesse sono disponibili in diversi materiali. L'acciaio placcato bronzo-e il bronzo alluminio massiccio, con o senza grafite auto-lubrificante, sono i più comuni per i sistemi di cuscinetti a strisciamento. La coppia montante-e-boccola funziona con un gioco di esercizio ridotto, generalmente misurato in decimi di millesimo di pollice, che definisce il massimo disallineamento possibile durante il funzionamento.
I blocchi del tallone hanno uno scopo diverso. Si tratta di gruppi di piastre antiusura posizionati ai lati o sul retro della matrice che assorbono la spinta laterale generata durante le operazioni di formatura o taglio non centrate sulla matrice. Quando un'operazione di stampaggio produce carichi laterali sbilanciati, la struttura del tallone scatolato- impedisce che tali forze vengano trasmesse interamente ai perni di guida. Alcuni ingegneri preferiscono che i perni di guida si innestino per primi per stabilire l'allineamento, con i blocchi del tallone che assorbono le forze laterali durante la parte operativa della corsa. Il gioco di funzionamento tra le superfici della piastra del tallone deve essere inferiore al gioco del perno-e-della boccola affinché questa disposizione funzioni correttamente; in caso contrario, i perni di guida si flettono sotto carico prima che le piastre del tallone prendano il sopravvento.
Come i componenti funzionano insieme come un sistema
È qui che conta la visione a livello di sistema-. Ciascun componente dello stampo della pressa ricopre un ruolo specifico, ma tali ruoli sono interdipendenti:
- I pattini forniscono rigidità e planarità, garantendo una distribuzione uniforme della forza su ogni elemento montato.
- I perni guida e le boccole forniscono l'allineamento, controllando la posizione laterale dello stampo superiore rispetto a quello inferiore all'interno di un intervallo di gioco definito.
- I blocchi del tallone assorbono i carichi decentrati,-proteggendo i gruppi guida dalle forze che altrimenti accelererebbero l'usura o causerebbero deflessione.
Rimuovi una qualsiasi funzione e le altre compensano male. Un sistema di guida perfettamente allineato montato su un pattino portastampo produce comunque un disallineamento sotto carico. Le scarpe rigide con boccole usurate consentono comunque la deriva laterale. E senza blocchi del tallone su uno stampo con carichi di formatura asimmetrici, anche i nuovi perni di guida svilupperanno segni di grippaggio dopo migliaia di corse.
La tabella seguente associa ciascun componente alla sua funzione primaria, al materiale tipico e al risultato di qualità specifico che controlla nella parte finita:
| Componente | Funzione primaria | Materiale tipico | Risultati di qualità controllati |
|---|---|---|---|
| Scarpa per stampo superiore | Piattaforma di montaggio rigida per punzoni e attrezzature superiori | Acciaio A36, acciaio 4140 o alluminio 7075 | Gioco di taglio e contatto di formatura uniformi |
| Pattino inferiore dello stampo | Piattaforma di montaggio rigida per bottoni di matrice e utensili inferiori | Acciaio A36, acciaio 4140 o alluminio 7075 | Altezza di chiusura e distribuzione della forza coerenti |
| Perni guida | Allineamento laterale delle metà superiore e inferiore | Acciaio legato temprato (58-62 HRC) | Precisione di posizionamento dei fori perforati e dei bordi di rifinitura |
| Boccole di guida | Superficie di appoggio di precisione per perni di guida | Gruppo cuscinetto in bronzo, bronzo all'alluminio o-a sfere | Ripetibilità dell'allineamento durante il ciclo di produzione |
| Blocchi del tallone | Assorbe la spinta laterale dai carichi decentrati- | Piastre antiusura in acciaio per utensili temprato | Prevenzione della flessione del perno guida e dell'usura irregolare |
Questa comprensione a livello di sistema- cambia il modo in cui affronti gli errori. Quando una matrice produce una bava incoerente su un lato di una parte tranciata, l'istinto è quello di regolare la distanza di taglio sul punzone e sul pulsante della matrice. Ma se la causa principale è una boccola usurata che consente un gioco laterale di 0,0005 pollici, la regolazione del gioco è una patch temporanea. Il gioco rimane e il problema si ripresenta nel giro di poche migliaia di colpi. Riconoscere che i componenti dello stampo interagiscono come un sistema ti indirizza verso la vera fonte del guasto piuttosto che il suo sintomo.
Il sistema di guida merita un'attenzione più approfondita perché è la variabile più importante in termini di prestazioni e costi dello stampo. Due tecnologie di cuscinetti fondamentalmente diverse, a strisciamento e a sfere, offrono compromessi molto diversi-in termini di precisione, velocità e esigenze di manutenzione.
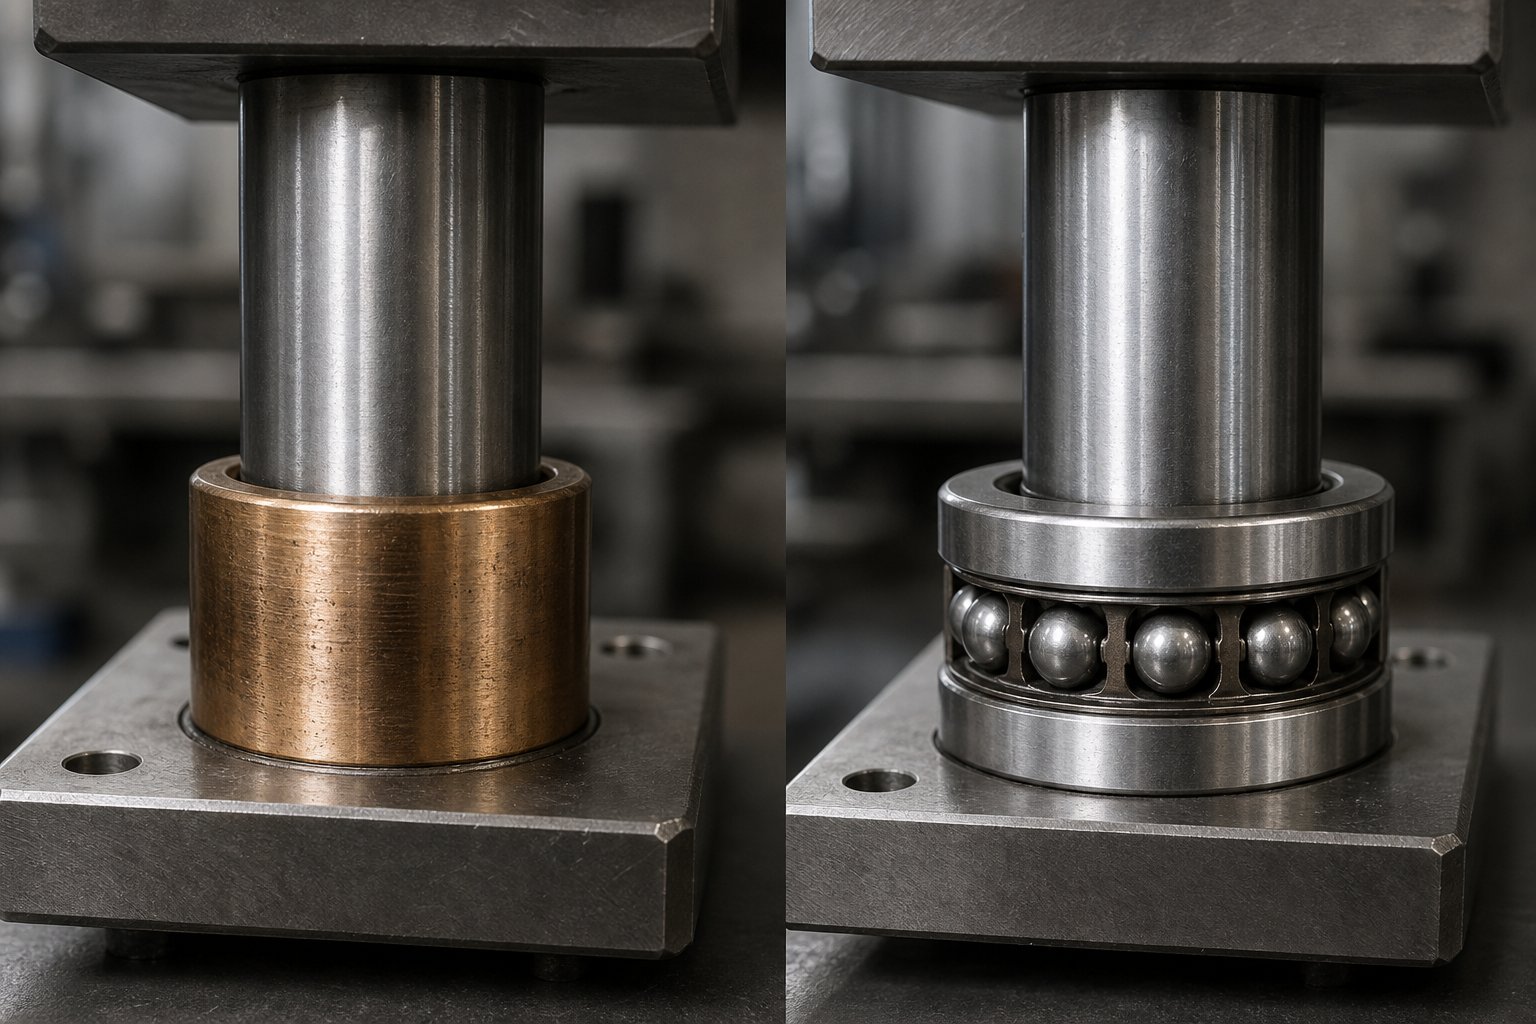
Confronto tra sistemi di guida con cuscinetti a strisciamento e con cuscinetti a sfere
Il sistema di guida è il punto in cui le prestazioni dello stampo si mantengono o crollano. Due tecnologie fondamentalmente diverse competono per il ruolo e scegliere quella sbagliata costa più della differenza di prezzo tra loro. Ti costa in termini di sbavature, derive dimensionali, tempi di fermo macchina non pianificati e la lenta erosione della fiducia nei componenti che escono dalla macchina da stampa. La scelta tra la guida con cuscinetto a strisciamento e quella con cuscinetto a sfere è determinata dall'applicazione-e non è una questione che uno sia universalmente migliore dell'altro.
Spiegazione dei montanti della guida con cuscinetto liscio
Un sistema di guida con cuscinetto a strisciamento è semplice: un perno di guida in acciaio temprato scorre direttamente all'interno di una boccola con un piccolo gioco tra le due superfici. Le boccole sono in genere acciaio placcato bronzo-, bronzo alluminio solido o bronzo impregnato di grafite-che fornisce proprietà auto-lubrificanti. Il design è stato per decenni la spina dorsale delle configurazioni degli stampi da stampa, e per una buona ragione.
I vantaggi sono pratici. I sistemi di cuscinetti radenti costano meno, occupano un involucro compatto che si adatta a layout stretti dello stampo e tollerano condizioni che distruggerebbero i gruppi di elementi rotanti-. Un leggero disallineamento, la contaminazione da sabbia nell'aria, una manipolazione brusca durante il cambio degli stampi, persino il carico laterale intermittente derivante da operazioni di formatura decentrata - dei cuscinetti assorbono questo tipo di abuso in modo più prevedibile. Come osserva Anchor Danly, i set di cuscinetti radenti si guastano in modo più prevedibile quando si manifesta un abuso e non hanno elementi volventi che possono Brinell, scheggiarsi o essere contaminati da detriti.
I compromessi-sono altrettanto chiari. L'attrito di scorrimento genera calore a frequenze di corsa più elevate, il che accelera l'usura e può causare un comportamento di tipo stick-slip se la lubrificazione non è uniforme. Un set di stampi per pressa idraulica che funziona a velocità modeste potrebbe non incontrare mai questa limitazione. Ma se spingi un sistema con cuscinetti a strisciamento a oltre 200-corse al minuto su una pressa meccanica, noterai un aumento delle temperature della guida, un'usura accelerata delle boccole ed eventualmente segni di grippaggio che segnalano che il sistema sta funzionando oltre il suo range di comfort. La rilubrificazione periodica-non è-negoziabile: troppo poca provoca grippaggio, troppa attira le particelle fini che si trasformano in composto lappante tra le superfici di scorrimento.
Gruppi montanti guida con cuscinetti a sfera
I sistemi di guida con cuscinetti a sfere sostituiscono il contatto strisciante con gli elementi volventi. Una gabbia a sfere avvolge il diametro esterno del montante di guida e i cuscinetti rotolano tra il montante e il diametro interno della boccola in una condizione precaricata. Tale precarico, in genere varia da 0,0001 a 0,0021 pollici a secondaspecifiche del produttore, elimina completamente il gioco di marcia. Il risultato è un attrito quasi pari a zero, una generazione di calore minima e una ripetibilità dell'allineamento che i sistemi semplici non possono eguagliare alle velocità di produzione.
Per un set di matrici per punzonatrice che esegue lavori progressivi ad alta-velocità, la guida con cuscinetti a sfera merita il suo premio. La riduzione dell'attrito mantiene il sistema di guida termicamente stabile durante i lunghi cicli di produzione in cui la macchina da stampa non si raffredda mai veramente. L'allineamento rimane coerente sia che tu raggiunga 100 o 100.000 nella stessa corsa. E poiché il contatto volvente produce molti meno detriti da usura rispetto al contatto strisciante, gli intervalli di manutenzione si allungano notevolmente rispetto ai cuscinetti equivalenti.
Ma i sistemi con cuscinetti a sfere hanno regole rigide. Non tollerano bene i carichi d'urto - un'alimentazione errata o una pila di sfridi possono sgretolare le piste, creando ammaccature che producono una corsa "a intagli" e una deriva progressiva dell'allineamento. La contaminazione è altrettanto punitiva. A differenza delle boccole semplici che possono incorporare piccole particelle, gli elementi volventi ridistribuiscono i detriti nel percorso del cuscinetto, accelerando i danni ad ogni colpo. Il carico laterale derivante da operazioni di formatura pesanti o dal lavoro con camme angolari si trasferisce direttamente ai singoli cuscinetti a sfere nel punto di contatto, causando segni di tracciamento che scavano nel diametro esterno del montante di guida o nel diametro interno della boccola.
In alcune applicazioni si verificherà anche uno scorrimento della gabbia - una condizione in cui la gabbia delle sfere si sposta dalla posizione progettata durante la corsa, provocando infine lo slittamento dei cuscinetti anziché il rotolamento. Ciò genera calore, appiattisce i cuscinetti-e accelera l'usura. La soluzione è meccanica: un arresto positivo o un paraurti che ripristina la posizione della gabbia nella parte inferiore di ogni corsa.
Scelta tra sistemi con cuscinetti a strisciamento e a sfere
Il volume di produzione e la velocità della corsa sono i fattori principali, ma non sono gli unici fattori. La domanda onesta, come dicono i produttori di utensili esperti, è questa: cosa stai chiedendo di perdonare allo stampo? Un set di punzoni e matrici per lamiera in una struttura pulita,-climatica controllata che esegue lunghi cicli di produzione dedicati è un'applicazione di cuscinetti a sfere da manuale. Gli stessi utensili che viaggiano tra le presse in un'officina con sabbia invernale sul pavimento e un programma di lubrificazione che dipende da chi se ne ricorda per primo - è lì che sopravvivono i cuscinetti a strisciamento e i cuscinetti a sfere diventano costosi rapidamente.
La tabella seguente inquadra la decisione in base ai criteri più importanti quando si specificano i set di stampi per le applicazioni di stampa:
| Criteri | Sistema di cuscinetti a strisciamento | Sistema di cuscinetti a sfera |
|---|---|---|
| Classe di precisione | Commerciale (distanza di marcia standard) | Precisione (precaricata, gioco zero) |
| Frequenza di corsa massima consigliata | Fino a ~150 SPM (a seconda dell'applicazione-) | 300+ SPM con corretta manutenzione |
| Intervallo di manutenzione | Ri-lubrificare ogni corsa; ispezione frequente delle boccole | Lubrificazione con olio a intervalli specificati; durata di servizio più lunga |
| Indice di costo relativo | 1x (riferimento) | 1,5x–2,5x a seconda della dimensione e della classe di precarico |
| Tolleranza al carico laterale | Il buon - fallisce prevedibilmente in caso di abuso | Il cattivo - provoca Brinelling e danni da tracciamento |
| Resistenza alla contaminazione | Il moderato - incorpora piccole particelle | Gli elementi volventi a - bassi ridistribuiscono i detriti |
| Applicazione ideale | Breve-tiratura, prototipo, formatura pesante, ambienti sporchi | Stampaggio progressivo ad alto-volume, tranciatura-ristretta |
Notare come la classe di precisione si collega direttamente alle tolleranze della parte ottenibili. Un sistema di cuscinetti a strisciamento con 0,0004 pollici di gioco significa che le matrici del punzone per le operazioni di pressatura possono spostarsi lateralmente di tale importo ad ogni corsa. Per la cancellazione della tolleranza-grossolana, è accettabile. Per un foro di tenuta dello stampo progressivo-tolleranze di posizione di più o meno 0,002 pollici su otto stazioni, quel gioco cumulativo diventa il fattore limitante - e un set di stampi per presse idrauliche con cuscinetti a sfera con gioco di funzionamento pari a zero lo elimina completamente.
Il confronto dei costi reali non è il prezzo di acquisto. È la conseguenza a valle del mancato adattamento del sistema di guida all'applicazione: ricerca di problemi di allineamento, sostituzione prematura dei punzoni, gestione di bave misteriose che si spostano da stazione a stazione e assorbimento di tempi di inattività che sminuiscono la differenza di prezzo originale tra i due sistemi.
Il tipo di sistema di guida controlla la precisione e la velocità. Ma una decisione separata, che riguarda l'accesso, la direzione di alimentazione e la distribuzione del carico, determina dove si posizionano le guide sui pattini dello stampo. Questa è la domanda post-configurazione ed è più consequenziale di quanto la maggior parte degli ingegneri gli attribuisca credito.
Configurazioni successive del set di matrici e quando utilizzarle
Il punto in cui i perni guida si trovano sulle scarpe della fustella non è un valore predefinito del catalogo che salti. La post-configurazione determina il modo in cui il materiale in nastro entra nello stampo, quali lati rimangono accessibili per l'intervento dell'operatore e quanto bene il set di pattini dello stampo resiste alla deflessione sotto carichi asimmetrici. Scegli la disposizione sbagliata e creerai ostruzioni di alimentazione, grattacapi di manutenzione o problemi di allineamento che nessun aggiornamento delle boccole potrà risolvere. Quattro configurazioni standard dello stampo coprono la stragrande maggioranza delle applicazioni di stampaggio, ciascuna con una logica geometrica distinta.
Indietro-Set di matrici posteriori e spazio di alimentazione anteriore-
I set di matrici del montante posteriore- posizionano entrambi i perni di guida lungo il bordo posteriore delle scarpe della matrice. Ciò lascia la parte anteriore ed entrambi i lati completamente liberi - esattamente ciò che richiede lo stampaggio progressivo. Il materiale in striscia viene alimentato da un lato attraverso la faccia dello stampo ed esce dall'altro senza mai incontrare un montante di guida sul suo percorso. Gli operatori ottengono una visuale chiara sulla striscia, un facile accesso per la correzione dell'inceppamento e spazio per apparecchiature ausiliarie come sensori o sistemi di soffiaggio dell'aria-.
Questa è la configurazione più comune degli stampi per timbri nelle officine che eseguono lavorazioni progressive con alimentazione a bobina. I set di matrici Danly, tra i più ampiamente specificati nelle attrezzerie del Nord America, sono disponibili in disposizioni retro-post proprio perché lo stampaggio progressivo domina la produzione di-volumi elevati. Il compromesso-è strutturale: con entrambi i montanti su un bordo, il set di matrici è meno resistente all'oscillazione dalla parte anteriore-a-posteriore sotto carichi pesanti rispetto alle configurazioni che distribuiscono i punti guida in modo più ampio.
Configurazioni post centrale-e diagonale-post
I set di matrici centrali-posizionano i perni guida nei punti medi dei bordi opposti, creando una geometria equilibrata che distribuisce le forze di allineamento in modo simmetrico. Ciò li rende particolarmente adatti per operazioni di tranciatura e compositi in cui le forze di taglio agiscono più o meno uniformemente sulla faccia dello stampo. Il posizionamento centrato resiste alla torsione e fornisce un allineamento coerente indipendentemente da dove si concentra il carico di lavoro sullo stampo.
I set di post diagonali-dividono la differenza. I perni si trovano agli angoli diagonalmente opposti, mantenendo uno spazio di alimentazione ragionevole lungo un bordo e migliorando al tempo stesso la rigidità rispetto al layout del montante posteriore-. Quando hai bisogno di una migliore distribuzione del carico rispetto a quella fornita dal post-posteriore ma non puoi giustificare il costo e la complessità di un set di stampi per stampaggio a quattro-post, il posizionamento diagonale è la pratica via di mezzo. Molti set di matrici Anchor Danly sono disponibili in configurazioni diagonali esattamente per questo motivo - servono operazioni di volume medio- dove né il puro accesso né la pura rigidità dominano le specifiche.
Quattro-set di matrici post per la massima rigidità
Le configurazioni a quattro-montanti posizionano un perno guida su ciascun angolo delle scarpe della fustella. Il risultato è la massima precisione di allineamento ottenibile e la massima resistenza alla deflessione dovuta a carichi decentrati o di tonnellaggio elevato. Grandi matrici composte, matrici a trasferimento e qualsiasi applicazione in cui le forze di stampaggio sono severe o asimmetriche traggono vantaggio da questa disposizione.
Il costo è l'accesso. Con i montanti su tutti e quattro gli angoli, l'alimentazione delle strisce richiede l'infilamento attraverso i montanti di guida e l'accesso dell'operatore all'interno dello stampo è limitato. Si tratta di un compromesso accettabile-per matrici di grande-formato che non richiedono interventi manuali frequenti e in cui le prestazioni superiori della matrice sotto carico superano la comodità. I set a quattro-post stampi per presse che gestiscono operazioni di trasferimento sono essenzialmente la configurazione standard degli stampi con tonnellaggi superiori a 200 tonnellate.
L'elenco seguente riassume ciascuna configurazione rispetto al suo vantaggio principale e all'applicazione-più adatta:
- Articolo precedente-:Accesso frontale e laterale senza ostacoli. Ideale per lo stampaggio progressivo con materiale in striscia-alimentato da bobina.
- Post centrale-:Distribuzione simmetrica del carico. Ideale per tranciatura e stampi compositi con forze di taglio bilanciate.
- Post-diagonale:Rigidità bilanciata con gioco di alimentazione parziale. Ideale per lavori di volume medio-che richiedono accesso moderato e stabilità migliorata.
- Quattro-post:Massima precisione di allineamento e resistenza alla deflessione. Ideale per stampi composti di grandi dimensioni, stampi a trasferimento e operazioni di-tonnellaggio elevato.
Regola pratica: adattare prima la disposizione dei montanti alla direzione di avanzamento, poi alla distribuzione del carico. L'accesso determina la fattibilità; la rigidità determina la longevità.
La post-configurazione non è estetica. È una decisione funzionale che interagisce direttamente con il tipo di sistema di guida, le dimensioni del pattino e le forze erogate dalla pressa. Un set-di montanti posteriori con guide con cuscinetti a sfera è un animale diverso da un set di quattro-montanti con cuscinetti a strisciamento - ciascuno ottimizzato per una realtà produttiva diversa. Ma nessuna delle due configurazioni raggiunge il suo potenziale a meno che le scarpette stesse non siano realizzate con il materiale giusto per il tonnellaggio, il peso e le esigenze termiche dell'applicazione.
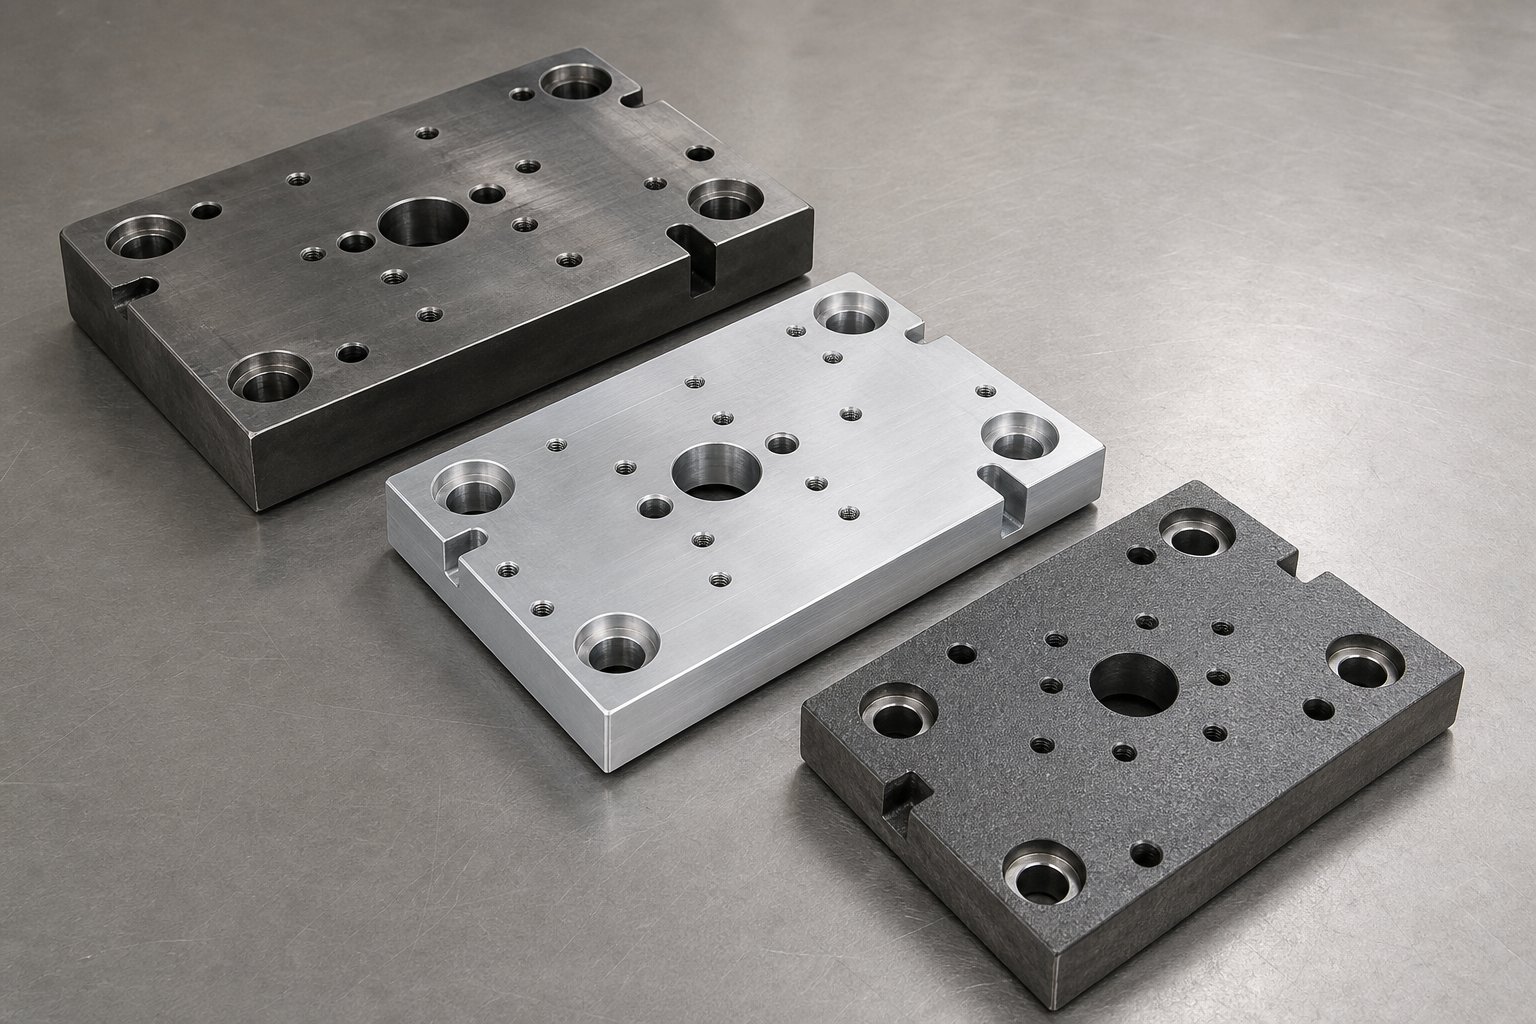
Materiali delle matrici e relativi compromessi in termini di prestazioni-
Un set di stampi può avere un perfetto allineamento della guida, una configurazione ideale del montante e il giusto sistema di cuscinetti - e tuttavia sottoperformare perché le scarpe stesse si flettono, si deformano o pesano troppo per l'applicazione. Il materiale del pattino dello stampo è la decisione che governa la rigidità sotto carico, la stabilità termica su lunghe tirature, la gestione della logistica durante i cambi dello stampo e il mantenimento dimensionale a lungo termine- attraverso milioni di cicli di stampa. Tuttavia, la maggior parte delle specifiche prevede l'acciaio senza considerare se sia effettivamente la soluzione migliore. Tre famiglie di materiali coprono la gamma di applicazioni di stampaggio: acciaio, lega di alluminio e ghisa. Ciascuno risolve un problema diverso e ciascuno introduce i propri vincoli.
Scarpe per stampi in acciaio e loro vantaggi in termini di resistenza
L'acciaio è l'impostazione predefinita per i set di stampi in metallo di produzione, e per una buona ragione. Quando gli stampi della tua pressa metallica devono affrontare un tonnellaggio elevato, carichi decentrati pesanti-o cicli di produzione lunghi e ininterrotti, nulla eguaglia la rigidità e la resistenza alla deflessione di una scarpa in acciaio adeguatamente specificata. I gradi più comuni sono suddivisi in base alla gravità dell'applicazione.
L'acciaio strutturale A36 è il punto di ingresso - conveniente, ampiamente disponibile e facile da lavorare. Funziona bene per timbri da leggeri-a-moderati dove il controllo assoluto della deflessione non è fondamentale. Ma l'A36 porta con sé sollecitazioni residue derivanti dal rotolamento e dal taglio che possono rilasciarsi nel tempo, causando una leggera distorsione della scarpa dopo la lavorazione. Per gli stampi per stampaggio dell'acciaio che si prevede mantengano uno stretto parallelismo per centinaia di migliaia di cicli, diventa necessario un A36 allentato-o un aumento della qualità.
L'acciaio legato 4140 è il cavallo di battaglia per applicazioni impegnative. Dopo la tempra e il rinvenimento, offre un carico di snervamento e una resistenza alla fatica più elevati rispetto all'A36, il che significa che la scarpa si flette meno sotto carichi di impatto ripetuti e mantiene la sua planarità più a lungo. Le officine che utilizzano stampi in composito o progressivi in acciaio ad alto-tonnellaggio specificano abitualmente 4140 sia per la parte superiore che per quella inferiore quando lo stampo vedrà volumi di produzione superiori a 500.000 colpi.
I compromessi-riguardano il peso e i costi di lavorazione. Un pattino in acciaio pesa circa tre volte di più di un pattino equivalente in alluminio. Per uno stampo progressivo di grandi dimensioni con pattini che misurano 36 x 60 pollici, ciò si traduce in centinaia di libbre di peso aggiuntivo che influiscono sulla capacità della gru, sull'allocazione del tonnellaggio della pressa e sul tempo di cambio dello stampo. Anche la lavorazione dell'acciaio richiede più tempo, sebbene la moderna tecnologia di fresatura possa raggiungere una precisione superficiale paragonabile alla rettifica per applicazioni su stampi.
Scarpe per stampi in alluminio per la riduzione del peso
Quando un set di stampi in lamiera trae vantaggio dai pattini in alluminio? Non quando il tonnellaggio della pressa è il vincolo - il modulo inferiore dell'alluminio significa maggiore deflessione sotto lo stesso carico. Ma quando lo stampo stesso è l’oggetto pesante che viene sollevato, trasportato, immagazzinato e bloccato in una pressa, l’alluminio cambia completamente l’equazione logistica.
Immagina un grande dado progressivo con pattini in acciaio che pesa 4.000 libbre in totale. Sostituisci quelle scarpe con una lega di alluminio e il dado scende a circa 2.800 libbre. Il risparmio di peso influisce su ogni punto di contatto: gru a ponte più piccole, cambi di stampo più rapidi, usura ridotta sui supporti della pressa e minore sforzo sulle apparecchiature di automazione durante il trasferimento dello stampo. Per gli impianti che effettuano frequenti cambi di produzione o che utilizzano presse vicino ai limiti di peso, i pattini in alluminio sono una necessità pratica piuttosto che un lusso.
Due leghe dominano il mercato degli stampi metallici per le scarpe in alluminio. 7075 l'alluminio è l'-opzione ad alta resistenza - dopo il trattamento di invecchiamento, la sua resistenza alla trazione si avvicina a quella dell'acciaio a basso-carbonio pur mantenendo un-terzo vantaggio di densità dell'alluminio. La stabilità dimensionale è eccellente, rendendo il 7075 la scelta per gli stampi per lamiera che richiedono uno stretto mantenimento del parallelismo nel tempo. QC-7 (una piastra portautensili brevettata in alluminio pressofuso) offre una resistenza simile con una migliore planarità come fornito, riducendo la lavorazione necessaria per portare una scarpa in tolleranza.
L'alluminio 6061 è l'alternativa-economica. Si lavora più velocemente, resiste alla corrosione senza trattamenti aggiuntivi e costa meno del 7075. La resistenza è inferiore, quindi il 6061 è adatto a carichi di stampaggio da leggeri-a-moderati dove la riduzione del peso conta più della rigidità assoluta. Piccole matrici per la formatura dei metalli per componenti elettronici, alloggiamenti di connettori e tranciatura-di spessore sottile sono applicazioni tipiche del 6061.
L'alluminio assorbe bene anche l'energia degli urti. COMEIl Fabbricante nota, l'alluminio è un buon metallo per l'assorbimento degli urti, il che lo rende una scelta pratica per gli stampi di tranciatura in cui l'energia a scatto-ha bisogno di dissipazione anziché di trasmissione nel telaio della pressa. È possibile aggiungere leghe speciali per conferire all'alluminio una maggiore resistenza alla compressione rispetto all'acciaio a basso-carbonio, ampliando la sua applicabilità oltre quanto suggerito dal confronto della densità grezza.
Opzioni di ghisa e materiali speciali
La ghisa occupa una nicchia che né l'acciaio né l'alluminio riempiono bene: lo smorzamento delle vibrazioni. Ogni corsa della pressa per stampaggio genera energia d'impatto e la velocità con cui tale energia si dissipa determina i livelli di rumore, i tassi di fatica dei componenti e la qualità della finitura superficiale sulle parti stampate. La ghisa eccelle qui per la sua microstruttura interna.
La ghisa grigia (meehanite e gradi commerciali simili) contiene grafite in scaglie distribuita in tutta la matrice del ferro. Queste scaglie di grafite agiscono come superfici di attrito interno - quando l'energia vibrazionale passa attraverso il materiale, i movimenti di dislocazione lungo i piani basali della grafite convertono l'energia meccanica in calore. Il risultato ècapacità di smorzamento circa quattro volte quella dell'acciaio, il che significa che le vibrazioni si attenuano molto più velocemente in una ganascia in ghisa che in una equivalente piastra in acciaio.
La ghisa duttile (ghisa nodulare) offre una via di mezzo. La sua struttura sferoidale in grafite fornisce circa il doppio della capacità di smorzamento dell'acciaio, offrendo allo stesso tempo proprietà meccaniche - resistenza e tenacità - molto più vicine all'acciaio di quanto possa ottenere la ghisa grigia. Per gli stampi per la formatura dei metalli che producono carichi moderati ma beneficiano di vibrazioni ridotte, i pattini in ghisa rappresentano una soluzione economicamente vantaggiosa che non sacrifica l'integrità strutturale.
Lo svantaggio? La ghisa è più pesante dell'acciaio per una rigidità equivalente e non può essere facilmente modificata dopo la fusione. Non potrai fresare nuovi fori di montaggio né riposizionare i fori dei perni di guida con la stessa rapidità con cui faresti con una scarpa in acciaio o alluminio. Inoltre, la ghisa si frattura anziché deformarsi in caso di sovraccarico estremo, il che la rende inadatta per applicazioni in cui sono possibili picchi di tonnellaggio accidentali. Ma per la produzione di volumi medi- in officine in cui il controllo delle vibrazioni, la riduzione del rumore e il contenimento dei costi superano la rigidità assoluta, i pattini in ghisa rimangono una specifica legittima.
Il confronto seguente mappa ciascuna famiglia di materiali rispetto alle caratteristiche prestazionali che guidano la scelta della ganascia:
| Proprietà | Acciaio (A36/4140) | Alluminio (7075/QC-7) | Ghisa (grigia/sferoidale) |
|---|---|---|---|
| Peso relativo | Pesante (base) | Leggero (~1/3 di acciaio) | Pesante (paragonabile all'acciaio) |
| Rigidità sotto carico | Più alto | Moderato (modulo elastico inferiore) | Da alta (grigio) a molto alta (duttile) |
| Lavorabilità | Moderare | Eccellente (velocità di taglio elevate) | Buono (ma difficile da modificare dopo il-casting) |
| Costo relativo | Medio | Medio-Alto (7075)/Medio (6061) | Da basso a medio |
| Smorzamento delle vibrazioni | Basso | Moderato (buon assorbimento degli urti) | Eccellente (ghisa grigia) / Buono (ghisa duttile) |
| Caso d'uso consigliato | Stampi di produzione ad alto-tonnellaggio, stampi progressivi e composti | Stampi di grandi dimensioni con vincoli di peso, cambi stampi frequenti, operazioni di tranciatura | Lavori a medio volume-, operazioni sensibili alle vibrazioni-, ambienti critici-rumore |
Nessun singolo materiale vince su tutti i criteri. La decisione si riconduce ai vostri vincoli specifici: i limiti di tonnellaggio e di deflessione puntano verso l’acciaio, il peso e la logistica di movimentazione favoriscono l’alluminio e i problemi di vibrazioni o rumore giustificano la ghisa. In molti negozi, stampi diversi all'interno della stessa linea di pressa utilizzano materiali per calzature diversi in base alle esigenze di ciascuna operazione.
La selezione del materiale stabilisce i limiti fisici di ciò che un set di stampi può gestire. Ma la vera sfida delle specifiche sta nel far corrispondere tutte queste variabili - tipo di guida, configurazione del montante e materiale della scarpa - all'operazione di stampaggio specifica che lo stampo eseguirà. Le operazioni progressive, composte e di trasferimento impongono ciascuna esigenze distinte che modellano in modo diverso ogni decisione relativa allo stampo.
Abbinamento dei set di stampi alle operazioni progressive di trasferimento e compound
Puoi specificare il giusto sistema di guida, la giusta configurazione del montante e il giusto materiale della scarpa - e alla fine ti ritroverai comunque con un set di fustelle dalle prestazioni inferiori. Come? Ignorando il tipo di operazione di timbratura che definisce il modo in cui tutte queste variabili devono lavorare insieme. Uno stampo progressivo e uno stampo composito impongono requisiti fondamentalmente diversi ai loro set di stampi, anche quando stampano materiali simili con tonnellaggi simili. Le operazioni di trasferimento aggiungono completamente un altro livello. Il tipo di operazione non è solo il contesto per la decisione sullo stampo - è il principio organizzativo che determina quali combinazioni di configurazione, guida e materiale funzionano effettivamente.
Set di matrici per stampaggio progressivo
Gli stampi progressivi spostano una striscia di lamiera attraverso più stazioni in sequenza, eseguendo un'operazione diversa ad ogni fermata - sfondamento alla stazione uno, formatura alla stazione tre, tranciatura alla stazione sette. Ciascuna stazione dipende dalla registrazione del nastro esattamente nella stessa posizione laterale e longitudinale rispetto alla matrice, colpo dopo colpo. Questo requisito di registrazione è ciò che rende lo stampaggio progressivo l’applicazione più impegnativa per gli stampi per stampaggio della lamiera dal punto di vista degli stampi.
La geometria dello stampo segue la geometria del processo. Gli stampi progressivi sono lunghi e stretti, spesso con rapporti tra lunghezza-e-larghezza della scarpa pari a 3:1 o superiori. La larghezza della striscia determina la larghezza della scarpa, ma il numero di stazioni e il passo tra di esse determinano la lunghezza della scarpa. Una matrice progressiva a dodici-stazione con passo da 2 pollici necessita di almeno 24 pollici di lunghezza di lavoro, più materiale aggiuntivo per la scarpa oltre la prima e l'ultima stazione per il posizionamento del perno di guida e il supporto strutturale.
La spaziatura delle guide è importante qui più che in qualsiasi altro tipo di operazione. Con un pattino lungo e stretto, i perni di guida sono ampiamente separati nella direzione di alimentazione ma ravvicinati lungo la larghezza. Questa geometria fornisce un'eccellente resistenza al disallineamento laterale (la direzione più critica per la registrazione del punzone-alla-matrice) ma minore resistenza alla rotazione angolare nella direzione di avanzamento. I sistemi di guida con cuscinetti a sfera rappresentano lo standard per lo stampaggio progressivo proprio perché lo stack di tolleranza cumulativo su più stazioni richiede un allineamento con gioco zero-. Un sistema di cuscinetti a scorrimento con gioco anche di 0,0004 pollici si traduce in un errore di posizione misurabile nelle stazioni lontane dai perni di guida.
Le configurazioni con montante posteriore-o diagonale-prevalgono nelle applicazioni progressive perché la striscia deve entrare da un lato ed uscire dall'altro senza incontrare un'ostruzione. Come spiega Larson Tool, gli stampi progressivi funzionano attraverso stazioni sequenziali in cui una striscia di metallo entra nello stampo e si muove attraverso varie stazioni, ognuna delle quali esegue un'operazione specifica come taglio, piegatura o punzonatura. Quel percorso continuo di alimentazione della striscia non può ospitare montanti di guida nella linea di alimentazione.
Per le matrici di punzonatura in applicazioni progressive, il set di matrici deve anche ospitare sistemi ausiliari: perni pilota che registrano la striscia in ciascuna stazione, sensori che rilevano alimentazioni errate e molle di azoto o estrattori di uretano che gestiscono il sollevamento della striscia tra le corse. Tutti questi si montano sulle scarpe dello stampo e occupano spazio verticale all'interno dell'altezza chiusa. Lo spessore della scarpa deve bilanciare la rigidità con la luce del giorno disponibile nella pressa.
Set di matrici per operazioni di compound e tranciatura
Gli stampi composti adottano un approccio diverso. Invece di distribuire le operazioni su più stazioni, uno stampo composto esegue due o più operazioni di taglio in un'unica corsa - in genere tranciatura e perforazione contemporaneamente. I punzoni e le matrici lavorano in entrambe le direzioni: il punzone di tranciatura spinge verso il basso attraverso l'apertura inferiore della matrice mentre i punzoni da perforazione montati nella scarpa inferiore spingono contemporaneamente verso l'alto attraverso il pezzo. Ciò produce una parte dello stampo di tranciatura piatta e precisa con fori forati mantenuti in precisa relazione con il bordo del pezzo grezzo, il tutto in un unico ciclo di stampa.
Il profilo di carico è ciò che distingue le operazioni composte dal punto di vista dello stampo. Poiché tutte le forze di taglio agiscono simultaneamente su un'area relativamente compatta, il tonnellaggio totale è elevato ma generalmente ben-centrato. Non esiste una progressione della striscia che crei variazioni da stazione-a-stazione e le forze non migrano attraverso la faccia dello stampo durante la corsa nel modo in cui gli stampi di formatura generano carichi mobili.
Questo profilo di carico centrato e bilanciato favorisce configurazioni di set di stampi a quattro-montanti o centrali-con pattini in acciaio a sezione-pesante. La disposizione a quattro-montanti resiste all'elevata deflessione istantanea che si verifica quando tutti i punzoni e le matrici si impegnano simultaneamente. I pattini in acciaio in 4140 o A36 con distensione- forniscono la rigidità necessaria per mantenere il parallelismo sotto quelle che possono essere forze di tranciatura sostanziali - uno stampo di formatura potrebbe richiedere 20 tonnellate distribuite su un cuscinetto di formatura, mentre uno stampo di tranciatura composto di dimensioni simili può richiedere 60 o più tonnellate concentrate in una singola corsa.
I requisiti del sistema di guida per le operazioni composte sono meno estremi rispetto a quelli per il lavoro progressivo. La matrice della pressa si chiude una volta, esegue l'operazione e si apre - non si verificano errori cumulativi da stazione a stazione. Le guide con cuscinetti a strisciamento di classe di precisione commerciale funzionano bene per lo stampaggio di composti di volume-medio, anche se le officine che eseguono tranciature con tolleranze strette-(componenti medici, connettori elettronici, rondelle di precisione) beneficiano comunque di sistemi con cuscinetti a sfera che eliminano qualsiasi gioco laterale durante il momento critico di taglio.
Le matrici composte producono inoltre un'energia di scatto-bilanciata poiché i perimetri di taglio sono distribuiti simmetricamente. Ciò rende lo stampo meno suscettibile all'oscillazione o all'inclinazione durante lo sfondamento, ma l'energia d'urto totale è elevata. I pattini con buone caratteristiche di smorzamento delle vibrazioni - ghisa o acciaio-a sezione spessa - aiutano a gestire tale energia senza trasmettere un carico di fatica eccessivo ai gruppi guida.
Considerazioni sul set di stampi di trasferimento
Lo stampaggio a trasferimento funziona secondo un principio fondamentalmente diverso rispetto al lavoro progressivo o composto. Invece di alimentare una striscia continua attraverso una matrice, i sistemi di trasferimento utilizzano dita o pinze meccaniche per prelevare singoli pezzi grezzi e spostarli tra stazioni di fustellatura separate montate su un supporto comune. Ogni stazione ha la propria matrice di stampa e - criticamente - il proprio set di matrici.
Ciò crea una sfida specifica che non esiste negli utensili progressivi o composti: l'allineamento inter-die. Ciascuno stampo di formatura in una linea di trasferimento deve registrare il proprio pezzo nello stesso sistema di coordinate spaziali di ogni altra stazione. Se il set di stampi numero tre viene spostato lateralmente di 0,002 pollici rispetto al set di stampi numero due, la parte che esce dalla stazione tre porta avanti quell'errore in ogni operazione successiva. I punzoni e le matrici nelle stazioni a valle lavorano quindi su una parte già posizionata in modo errato, aggravando i problemi dimensionali ad ogni trasferimento.
Gli stampi di trasferimento gestiscono parti grandi o complesse che richiedono più operazioni, in cui un pezzo grezzo viene tagliato e quindi trasferito attraverso varie stazioni per la formatura, la piegatura o altre operazioni. Ogni stazione funziona in modo indipendente, il che offre ai progettisti la flessibilità necessaria per produrre forme complesse ma richiede che ogni singolo set di stampi raggiunga una precisione di posizionamento rigorosa sul supporto.
Gli stampi per le operazioni di trasferimento utilizzano in genere configurazioni a quattro-montanti perché ciascuna stazione può eseguire formazioni pesanti con significativi-carichi decentrati - operazioni di imbutitura profonda, flangiatura o rifilatura che generano spinta laterale in direzioni imprevedibili a seconda della geometria della parte in quella fase. La disposizione a quattro-montanti resiste a questi carichi senza fare affidamento solo sui blocchi del tallone. Le scarpe in acciaio sono standard perché i singoli set di stampi devono mantenere la stabilità dimensionale sotto ripetuti carichi di formatura pesanti durante lunghe campagne di produzione.
Una considerazione unica per il lavoro di trasferimento: poiché ogni set di matrici è relativamente compatto (gestendo un'operazione su un singolo pezzo anziché dodici operazioni su una striscia), le combinazioni di punzone e matrice per lamiera in ciascuna stazione possono essere ottimizzate in modo indipendente. La prima stazione potrebbe utilizzare uno stampo per formatura poco profondo con guide a scorrimento poiché i carichi sono moderati. La stazione quattro, che esegue un'imbutitura profonda con carico laterale intenso, potrebbe richiedere guide con cuscinetti a sfera e uno spessore massimo del pattino. Questa ottimizzazione per-stazione è un lusso che lo stampaggio progressivo non consente, in cui un set di stampi deve servire tutte le stazioni contemporaneamente.
La seguente sequenza decisionale collega il tipo di operazione alle specifiche dello stampo in ordine logico:
- Identificare il tipo di operazione- progressivo, composto o trasferimento - perché determina il profilo di carico, l'inviluppo geometrico e i requisiti di accesso.
- Determinare l'entità e la distribuzione del carico- centrato e bilanciato (composto), distribuito tra le stazioni (progressivo) o variabile per stazione (trasferimento).
- Seleziona la post-configurazione- montante posteriore-o diagonale per uno spostamento progressivo dell'alimentazione, montante-centrale o quattro-montante per la distribuzione composta del carico, quattro-montante per la rigidità del trasferimento.
- Specificare il sistema di guida- cuscinetto a sfere per precisione e velocità progressive, cuscinetto liscio o a sfere per composto in base al volume, selezione per-stazione per il trasferimento in base alle richieste di carico individuali.
- Scegli il materiale delle scarpe- acciaio per stazioni di mescola e trasferimento ad-tonnellaggio elevato, alluminio per stampi progressivi di grandi dimensioni con vincoli di peso, ghisa dove lo smorzamento delle vibrazioni giustifica i-compromessi.
Questa sequenza funziona perché ogni decisione vincola quella successiva. Non è possibile scegliere in modo intelligente una configurazione post senza sapere se la striscia deve avanzare attraverso la fustella. Non è possibile specificare il sistema di guida senza sapere se la precisione cumulativa da stazione a stazione è importante. Inoltre, non è possibile selezionare il materiale delle scarpe senza comprendere le esigenze di tonnellaggio, termiche e movimentazione degli specifici stampi di formatura coinvolti.
Sapere quale configurazione del set di stampi si adatta al tuo tipo di operazione è la sfida dal lato della progettazione-. La sfida dal lato dell'approvvigionamento- è altrettanto consequenziale: tradurre tale conoscenza in una specifica che un fornitore possa citare accuratamente e costruire correttamente. Ciò significa definire dimensioni esatte, tolleranze e parametri di produzione prima della prima conversazione con un fornitore di stampi.
Come selezionare e specificare il set di fustelle giusto
Sapere come dovrebbe essere un set di matrici per la tua applicazione è una cosa. Comunicare tale conoscenza a un fornitore in modo da produrre il risultato corretto è tutta un'altra cosa. Il divario tra l’intento progettuale e l’esecuzione dell’appalto è il luogo in cui si trovano la maggior parte degli errori di specifica. Un ingegnere di attrezzature potrebbe capire esattamente quale configurazione di post e sistema di guida richiede l'operazione, ma se l'ordine di acquisto non presenta i vincoli dimensionali che vincolano tali scelte alla macchina da stampa, il set di stampi consegnato potrebbe non adattarsi, funzionare o durare. Colmare questo divario richiede un approccio disciplinato alla definizione di dimensioni, tolleranze e parametri di produzione prima che venga emessa qualsiasi richiesta di preventivo.
Dimensioni critiche e tolleranze da specificare
Le specifiche di ogni stampo si basano su due punti di riferimento: la pressa su cui verrà eseguito e il pezzo che dovrà contribuire a produrre. Perdi una delle due connessioni e stai acquistando un set di fustelle che funziona in teoria ma fallisce nella pratica.
Inizia con l'altezza chiusa. COMELo spiega la rivista MetalForming, l'altezza dello stampo chiuso si riferisce all'altezza complessiva di un gruppo stampo nella sua posizione completamente chiusa - e deve rientrare nello spazio minimo e massimo dell'altezza dello stampo-della pressa target. Se l'altezza dello stampo chiuso supera lo spazio disponibile, il telaio della pressa si allunga e le connessioni si comprimono, generando un tonnellaggio eccessivo che danneggia sia lo stampo che la pressa. Calcola l'altezza massima dello stampo sottraendo lo spessore del supporto dall'altezza di chiusura della pressa, quindi sottrai la lunghezza di regolazione del pistone-per trovare l'altezza minima dello stampo. L'altezza chiusa del tuo set di fustelle deve essere compresa tra questi due numeri con spazio per la regolazione.
La luce del giorno - lo spazio aperto tra le scarpe quando lo stampo è completamente aperto - determina se gli stampi per utensili hanno spazio verticale sufficiente per l'alimentazione delle strisce, l'espulsione delle parti e la rimozione degli scarti. Lo spessore del pattino si contrappone direttamente alla luce del giorno entro un'altezza chiusa fissa: i pattini più spessi forniscono maggiore rigidità ma consumano lo spazio verticale di cui hanno bisogno gli elementi di lavoro.
Il diametro del perno guida, la classe della boccola e l'accoppiamento di precisione tra di essi definiscono la capacità di allineamento. I perni più grandi resistono meglio alla deflessione sotto carichi pesanti, ma consumano un'area del pattino che potrebbe essere necessaria per i supporti degli utensili. La classe della boccola - commerciale, precisione o super-precisione - imposta il gioco laterale massimo consentito durante il funzionamento. Inoltre, la tolleranza del parallelismo tra le superfici di montaggio del pattino superiore e inferiore controlla la distribuzione uniforme delle forze di taglio sulla superficie della matrice. ILNorma ANSI B94.6specifica le tolleranze dei componenti dello stampo, con requisiti di parallelismo tipicamente pari a 0,02 mm per 300 mm di lunghezza della scarpa per applicazioni di precisione.
Requisiti di volume e velocità di produzione
Il volume di produzione previsto determina se il costo di un sistema di guida con cuscinetti a sfere è giustificato o se i cuscinetti a scorrimento offrono prestazioni adeguate con un investimento inferiore. Questa non è una linea guida vaga - è una decisione calcolabile.
Per tirature inferiori a 50.000 colpi all'anno, i set di matrici con cuscinetti a strisciamento di classe di precisione commerciale gestiscono la maggior parte delle applicazioni senza usura eccessiva. L'intervallo di sostituzione della boccola a frequenze di corsa moderate garantisce anni di servizio prima che si accumulino costi di manutenzione. Tra 50.000 e 500.000 colpi annuali, il calcolo cambia: le guide con cuscinetti a sfera riducono la manutenzione cumulativa, mantengono tolleranze più strette su tirature più lunghe e mantengono stabile l'allineamento punzone-con{9}}matrice quando le condizioni termiche cambiano attraverso cicli di produzione estesi.
Oltre 500.000 colpi all'anno - soprattutto nello stampaggio progressivo ad alta velocità - i sistemi con cuscinetti a sfera di precisione si ammortizzano in termini di riduzione degli scarti, maggiore durata del punzone e meno fermi non pianificati. La relazione tra la frequenza della corsa è semplice: velocità più elevate generano più calore nei sistemi di cuscinetti a strisciamento, accelerando l'usura e riducendo la finestra di manutenzione effettiva. Le guide con cuscinetti a sfera rimangono termicamente stabili a oltre 300-corse al minuto, laddove i sistemi semplici richiederebbero interruzioni di lubrificazione a metà corsa.
Sembra una semplice soglia di volume? È più sfumato di così. Uno stampo per stampaggio di metalli personalizzato che esegue 100.000 cicli ma mantiene tolleranze di più-o-meno 0,001-pollici potrebbe necessitare di una guida con cuscinetti a sfera a volumi che normalmente rientrano nell'intervallo dei cuscinetti a strisciamento. I requisiti di tolleranza e il volume determinano insieme il giusto sistema di guida: nessuno dei due fattori da solo racconta la storia completa.
Collaborare con un fornitore di stampi
Prima di rivolgersi ai produttori di stampi per stampaggio, preparare le seguenti informazioni. Entrare in una conversazione per un preventivo senza questi dettagli costringe il fornitore a dare per scontato - e le ipotesi diventano errori nel set di stampi finito.
- Modello della pressa e tonnellaggio nominale- conferma che il progetto dello stampo rientra nella capacità della pressa.
- Intervallo di altezza chiuso- spazio minimo e massimo per l'altezza dello stampo, tenendo conto dello spessore del supporto e della regolazione del pistone.
- Dimensioni del rinforzo e modello di scanalatura a T-- determina i limiti di ingombro della scarpa e il metodo di bloccaggio.
- Direzione di alimentazione e metodo di gestione delle strisce/lamiere- guida la selezione della configurazione del post (posteriore-post per bobina-progressiva alimentata, quattro-post per trasferimento).
- Volume annuale stimato e frequenza di ictus target- determina la classe del sistema di guida e il grado del materiale della scarpa.
- Tolleranze delle parti richieste- la precisione dimensionale della parte stampata risale alla capacità di allineamento dello stampo.
- Vincoli di peso dello stampo- la capacità della gru e i limiti di peso della pressa possono imporre pattini in alluminio rispetto a quelli in acciaio.
- Condizioni ambientali- negozi sporchi o- ad alta temperatura possono preferire i cuscinetti a strisciamento rispetto ai sistemi con cuscinetti a sfere per la resistenza alla contaminazione.
Per le applicazioni standard - tranciatura semplice, formatura a stazione singola-, prototipazione a breve termine-serie - i set di stampi da catalogo di produttori di stampi affermati consentono di svolgere il lavoro a costi e tempi di consegna prevedibili. Seleziona la misura della scarpa, la configurazione del montante, il sistema di guida e il materiale dalle opzioni disponibili e il set arriva pronto per il montaggio degli strumenti.
Il punto in cui le opzioni standard non sono all'altezza è nel caso di stampi complessi per lo stampaggio di metalli personalizzati che richiedono geometrie di scarpe non-standard, posizionamenti insoliti dei perni guida, collettori di azoto integrati o set di stampi progettati in base a sequenze di formatura specifiche. Queste decisioni-importanti in termini di progettazione vanno oltre ciò che un catalogo può affrontare. Ai fornitori piaceYICHENsono specializzati in soluzioni di stampi per stampaggio personalizzati in cui gli ingegneri hanno bisogno di supporto sulla struttura dello stampo, sulle specifiche dei componenti, sull'integrazione di punzoni e sollevatori, sull'ottimizzazione dello spazio e sul flusso dei materiali -, rendendoli una forte risorsa quando i requisiti dell'applicazione non si adattano perfettamente alle categorie di produzione di stampi standard.
Lo stesso processo di specifica è un esercizio di comunicazione personalizzato. Ogni dimensione definita vincola lo spazio di progettazione del fornitore in modo produttivo. Ogni dimensione che lasci indefinita diventa una decisione che il fornitore prende senza il tuo contesto. Più complete sono le tue specifiche, più è probabile che il set di stampi consegnato funzioni nel modo in cui gli stampi per utensileria lo richiedono fin dal primo colpo.
Un set di stampi ben-specificato e ben{1}}costruito è valido tanto quanto le sue prestazioni continue sulla stampa. E anche le migliori specifiche non possono impedire il graduale degrado che ogni stampo per stampaggio subisce nel tempo. Riconoscere i sintomi di tale degrado in anticipo - prima che si manifesti nella qualità delle parti o in un guasto catastrofico - è la differenza tra un arresto di manutenzione pianificato e un'emergenza che arresta una linea di produzione.
Risoluzione dei problemi comuni relativi al set di matrici
Un set di dadi non fallisce tutto in una volta. Sussurra prima di urlare. Il perno guida che si irrita da un lato, la bava che migra da una stazione all'altra, la posizione del foro che si sposta di mezzo millesimo per turno - questi non sono eventi di qualità casuali. Sono sintomi con cause rintracciabili e quasi tutti rimandano alla struttura dello stampo piuttosto che agli strumenti di lavoro montati su di esso. Eppure la maggior parte delle officine tratta questi sintomi regolando i punzoni di stampaggio, modificando la distanza di taglio o sostituendo le matrici di punzonatura - soluzioni temporanee che mascherano il vero problema mentre peggiora sotto.
La maggior parte dei problemi relativi agli stampi derivano da errori di specifica o di impostazione, non da difetti dei componenti. Un set di stampi correttamente specificato, installato in modo improprio, sottoposto a manutenzione inadeguata o utilizzato oltre i parametri di progettazione, si guasterà molto prima che i suoi componenti raggiungano i limiti di fatica del materiale.
Diagnosi di disallineamento e irritazioni
Il grippaggio sui perni guida o sulle boccole è il sintomo più visibile del disallineamento - e quello più spesso diagnosticato erroneamente. Noterai segni di trasferimento di materiale, rigature o parti metalliche imbrattate sulla superficie del perno o all'interno del foro della boccola. Questi segni indicano che due superfici stanno entrando in contatto metallo-con-metallo sotto carico, generando calore e pressione sufficienti per micro-saldare e strappare il materiale da una superficie all'altra. Come spiega JVM Manufacturing, anche lievi disallineamenti impediscono alle stazioni di funzionare correttamente, causando usura irregolare e incoerenze dimensionali che creano un effetto domino nell’intero sistema di stampi.
Cosa lo causa? Tre condizioni di radice, da sole o in combinazione:
- Boccole usurate- il gioco di esercizio tra perno e boccola si è aperto oltre le specifiche, consentendo al pattino superiore di spostarsi lateralmente prima che il perno lo centri. Questo spostamento significa che il perno entra nella boccola con una leggera angolazione ad ogni corsa, concentrando la pressione di contatto su un lato.
- Scarpe della matrice deviate- un pattino che ha perso planarità a causa di ripetuti carichi di impatto si piega sotto il tonnellaggio, inclinando il foro della boccola fuori parallelo all'asse del perno di guida. Il perno e la boccola sono disallineati solo sotto carico, il che rende il problema invisibile durante l'ispezione statica.
- Regolazione non corretta della pressa- se il pistone della pressa non è parallelo al supporto o se i morsetti dello stampo applicano una forza irregolare durante il montaggio, l'intero set dello stampo funziona in una condizione distorta che nessun allineamento interno può correggere.
L'ispezione è semplice se sai cosa cercare. Estrarre il set di matrici dalla pressa ed esaminare ciascun perno guida sotto una buona illuminazione. I segni irritanti appaiono come macchie lucide e macchiate - tipicamente su un lato del perno, indicando un disallineamento direzionale. Controllare il foro della boccola corrispondente per individuare i segni corrispondenti sul lato opposto. Se è presente grippaggio su entrambi i perni nella stessa posizione di rotazione, il problema è probabilmente legato alla pressa-(parallelismo del pistone o irregolarità del morsetto dello stampo). Se appare su un solo perno o in posizioni diverse, sospettare una flessione del pattino o un'usura localizzata della boccola.
Alla diagnosi seguono le azioni correttive: sostituire le boccole usurate e alesare i fori se necessario. Ri-molare le superfici di montaggio della scarpa per ripristinare il parallelismo. Ri-livellare la pressa o regolare i morsetti dello stampo per una distribuzione uniforme della pressione. Nei casi più gravi in cui il grippaggio ha rigato la superficie del perno di guida, è necessario sostituire il perno stesso - un perno rigato accelera l'usura della boccola anche in un foro appena alesato.
Usura prematura e guasto del perno guida
I perni guida non dovrebbero consumarsi velocemente. Un perno correttamente specificato nella giusta applicazione dura milioni di cicli. Quando i punzoni e i perni di guida iniziano a mostrare usura prematura - rigature, riduzione del diametro o vaiolature sulla superficie ben prima della loro durata di servizio prevista - qualcosa nelle condizioni operative ha superato l'involucro di progettazione.
Le cause principali comuni:
- Lubrificazione insufficiente- I sistemi di guida con cuscinetti a strisciamento dipendono da un film lubrificante tra perno e boccola. Quando la pellicola si rompe, l’attrito aumenta e l’usura accelera in modo esponenziale. I dati del settore mostrano che la lubrificazione non è una panacea-per tutto, ma la sua assenza è catastrofica - non può ripristinare un bordo smussato o riallineare un perno di guida, ma senza di essa, le superfici scorrevoli generano l'attrito e il calore che distruggono sia il perno che la boccola in breve tempo.
- Carichi decentrati eccessivi-- quando l'operazione di stampaggio genera una spinta laterale che supera quella che i blocchi del tallone possono assorbire, la forza rimanente si trasferisce nei perni di guida. I perni sono progettati principalmente per l'allineamento, non per il carico-. Il carico laterale sostenuto crea stress di flessione in corrispondenza della giunzione a pressione-del perno con la scarpa, affaticando eventualmente il perno o usurando un ovale nella boccola.
- Grado del materiale del perno guida errato- un perno temprato a 58 HRC in un'applicazione con carichi d'urto pesanti si scheggerà o si scheggerà in superficie. Un perno a 45 HRC in un'applicazione ad alta-velocità si usurerà troppo rapidamente. La qualità del materiale deve corrispondere sia al tipo di carico (urto o scorrimento) che alla velocità operativa.
- Funzionamento oltre la velocità di corsa nominale per un sistema con cuscinetti a strisciamento- ogni cuscinetto ha un limite PV (pressione-velocità). Se lo si supera, il film lubrificante collassa, il calore generato dall'attrito-si accumula più velocemente di quanto si dissipa e l'interfaccia del perno-bussola passa dall'usura alla distruzione. Questa è la classica modalità di errore quando l'operazione di punzonatura di una pressa viene spostata da una pressa a velocità moderata-a una più veloce senza aggiornare il sistema di guida.
Quando noti un'usura prematura, resisti all'impulso di sostituire semplicemente il perno e la boccola. Se le condizioni operative non sono cambiate, i nuovi componenti seguiranno la stessa traiettoria di guasto. Identifica invece la causa principale e affrontala - aggiorna il metodo di lubrificazione, aggiungi o ridimensiona i blocchi del tallone, ri-specifica il materiale del perno o passa alla guida con cuscinetti a sfere se l'applicazione ha superato ciò che i cuscinetti a strisciamento possono offrire.
Perdita di parallelismo e suoi effetti sulla qualità della parte
Il parallelismo della scarpa si degrada nel tempo. Ogni colpo di pressione fornisce energia d'impatto alle scarpe e il carico ripetuto ne altera gradualmente la geometria. Il cambiamento viene misurato in millesimi di pollice - invisibile all'occhio, non rilevabile da una manipolazione casuale - ma si traduce in problemi di qualità delle parti che sembrano non correlati allo stampo.
Quando il pattino superiore perde il parallelismo rispetto al pattino inferiore, il gioco della matrice di punzonatura tra il punzone e il pulsante della matrice diventa irregolare sulla faccia della matrice. Un lato di un foro traforato vede uno spazio più stretto mentre il lato opposto si apre. Un gioco più stretto produce un taglio pulito ma accelera l'usura del punzone. Un gioco più ampio consente al materiale di strapparsi anziché tagliarsi in modo netto, producendo bave che peggiorano progressivamente su un lato di ogni caratteristica di taglio.
Gli effetti si moltiplicano da lì. Un gioco irregolare significa forze di taglio irregolari, che generano carichi asimmetrici-attraverso i quali accelerano ulteriormente la perdita di parallelismo - un ciclo di degrado auto-rinforzante. Le operazioni di formatura soffrono in modo diverso: un set di matrici non{5}}parallele esercita una pressione non uniforme sul supporto del pezzo grezzo-, causando grinze su un lato dell'estrazione e assottigliamento sull'altro. La deriva dimensionale nelle parti stampate diventa il-sintomo dell'officina, ma la causa principale risiede nelle ganasce dello stampo, non nei punzoni metallici e nei componenti dello stampo che eseguono la formatura.
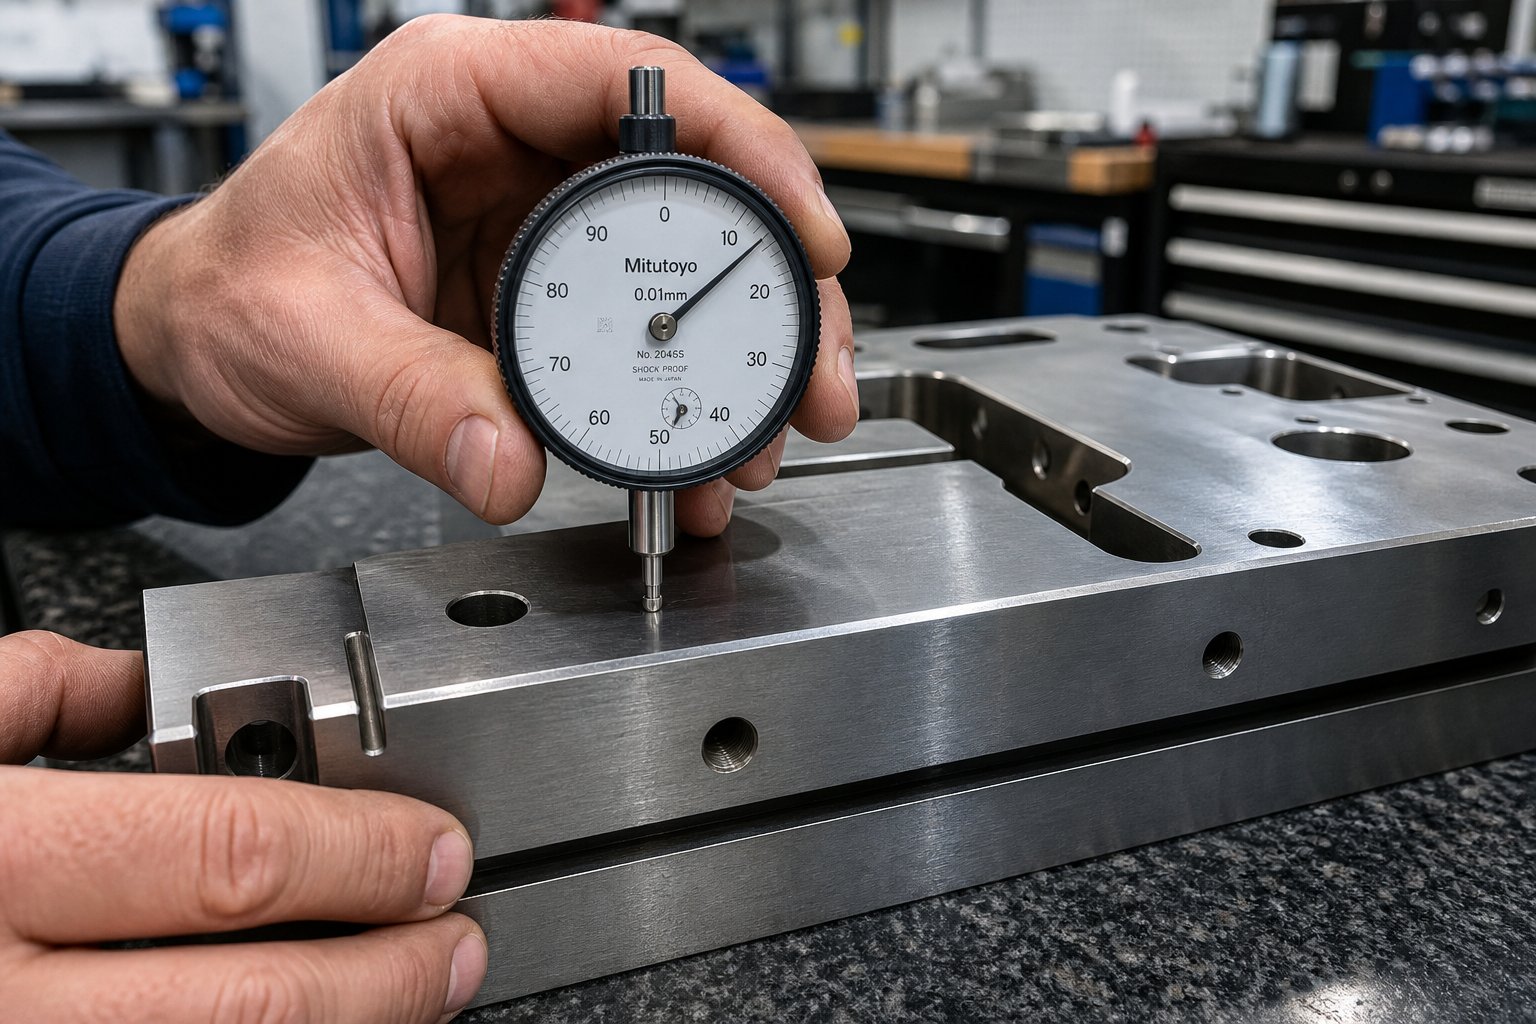
La misurazione del parallelismo richiede una piastra di superficie e un comparatore o un misuratore di altezza. Con lo stampo chiuso e senza attrezzi di lavoro installati, indicare sulla superficie superiore del pattino superiore facendo riferimento alla superficie inferiore del pattino inferiore. La deviazione dovrebbe rientrare nelle specifiche originali - in genere da 0,0002 a 0,0005 pollici per pollice di lunghezza della scarpa per applicazioni di precisione. Se supera tale intervallo, le scarpe devono essere ri-molate per ripristinare la planarità e la relazione parallela.
Elenco di controllo per la risoluzione dei problemi del set di fustelle a cinque- punti
Quando un set di stampi inizia a produrre problemi di qualità, elabora sistematicamente queste cinque modalità di guasto. Ciascuno collega un sintomo visibile alla sua causa più probabile e all'azione corretta:
- Sintomo:Segni di usura sui perni di guida o sulle boccole.Causa:Boccole usurate, deflessione del pattino o disallineamento della pressa che creano un contatto angolare.Azione:Sostituisci le boccole, -rettifica i pattini per ripristinare il parallelismo, verifica il pistone della pressa-per-rafforzare l'allineamento e controlla che i morsetti della matrice applichino una forza di serraggio uniforme.
- Sintomo:Riduzione prematura del diametro del perno guida o rigatura della superficie.Causa:Lubrificazione insufficiente, carico laterale eccessivo oltre la capacità del blocco del tallone o funzionamento al di sopra del limite PV del sistema di cuscinetti a strisciamento.Azione:Aggiorna il metodo o l'intervallo di lubrificazione, ridimensiona i blocchi del tallone per assorbire le forze laterali o passa alle guide con cuscinetti a sfera se le richieste di velocità superano la capacità dei cuscinetti a strisciamento.
- Sintomo:Sbavature costantemente più pesanti su un lato delle parti forate o tranciate.Causa:Perdita di parallelismo tra i pattini superiore e inferiore che creano uno spazio di taglio irregolare sulla faccia della matrice.Azione:Misurare il parallelismo della scarpa con un comparatore su una piastra di superficie; ri-molare le scarpe se la deviazione supera le specifiche.
- Sintomo:Deriva dimensionale progressiva nella posizione del foro o nella posizione della rifinitura durante un ciclo di produzione.Causa:Dilatazione termica nel sistema di guida (cuscinetti a strisciamento surriscaldati ad alta velocità) o usura graduale della boccola che apre l'involucro del gioco.Azione:Monitorare la temperatura del sistema di guida durante la produzione; ridurre la frequenza della corsa o passare alle guide con cuscinetti a sfera per la stabilità termica. Sostituire le boccole se il gioco supera le specifiche.
- Sintomo:È necessario un improvviso aumento del tonnellaggio della macchina da stampa senza alcun cambio di materiale.Causa:Inceppamento dello stampo dovuto a contaminazione nel sistema di guida, pila di punzoni dello stampo della pressa-a causa dell'accumulo di sfridi o perno di guida che si è spostato nel foro di inserimento a pressione-.Azione:Pulisci e ispeziona i gruppi guida, elimina i percorsi degli sfridi, verifica la tenuta della pressione del perno- e verifica la presenza di materiale estraneo tra il pattino e il supporto.
Notate lo schema: ogni guasto in questo elenco è riconducibile a un errore di specifica (sistema di guida errato per la velocità, blocchi del tallone sottodimensionati per il carico) o a una lacuna di configurazione e manutenzione (lubrificazione inadeguata, controlli di parallelismo saltati, bloccaggio irregolare). I difetti dei componenti - un perno guida con un difetto interno o una boccola con un foro-fuori-delle specifiche - sono rari in confronto. Se nel tuo negozio si verificano problemi ricorrenti con gli stampini, il percorso di risoluzione dei problemi porta quasi sempre al modo in cui il set è stato specificato, installato o mantenuto piuttosto che a un lotto di spilli difettoso.
Identificare la modalità di errore ti dice cosa c'è che non va oggi. Prevenire il ripetersi richiede una disciplina di manutenzione e ispezione che individui il degrado prima che raggiunga la soglia in cui le parti vanno male. Quella disciplina - cosa controllare, quanto spesso e quando rinnovare rispetto a sostituire - è ciò che distingue i negozi che reagiscono ai guasti degli stampi dai negozi che raramente li sperimentano.
Pratiche di manutenzione e ciclo di vita che proteggono il vostro investimento
La risoluzione dei problemi ti dice cosa è andato storto. La manutenzione impedisce che vada storto in primo luogo. Tuttavia, la maggior parte dei negozi di stampi tratta la cura del set di stampi come reattiva - sostituiscono una boccola quando appare grippaggio, ri-molano una scarpa dopo che le parti vanno fuori tolleranza o ordinano nuovi perni di guida quando quelli vecchi si rigano oltre l'uso. Questo ciclo reattivo costa di più in termini di tempi di inattività, rottami e approvvigionamento di emergenza rispetto a un programma preventivo strutturato. La differenza tra un set di stampi che dura cinque anni e uno che fornisce quindici anni di servizio affidabile dipende quasi sempre da ciò che accade tra i cicli di produzione, non durante gli stessi.
Programma di ispezione di routine per i set di stampi
Una cadenza di ispezione pratica non richiede l'interruzione della produzione per giorni. È necessario sapere cosa controllare, quanto spesso e cosa significano le misurazioni. Ecco la struttura che mantiene le prestazioni delle apparecchiature per stampi entro le specifiche:
Ogni ciclo di produzione (prima e dopo):Ispezionare visivamente i perni guida e le boccole per individuare eventuali segni di grippaggio, rigature o scolorimento. Verificare che le gabbie dei cuscinetti a sfere ritornino nella posizione di riposo corretta (per i sistemi con cuscinetti a sfere). Pulisci i perni e cerca eventuali trasferimenti di metallo o detriti incorporati. Fai scorrere un dito lungo la superficie del perno - qualsiasi ruvidità che senti è ruvidità che accelera l'usura della boccola.
Trimestrale:Misurare il parallelismo del pattino utilizzando un comparatore a quadrante con riferimento a una piastra di superficie. Confronta le letture con le misurazioni di base registrate quando lo stampo era nuovo o rinnovato l'ultima volta. La deriva accettabile dipende dalla classe di precisione, ma come linea guida generale, la deviazione oltre 0,0005 pollici per piede di lunghezza della scarpa merita attenzione. Controllare i diametri dei perni guida in più punti lungo la lunghezza di lavoro utilizzando un micrometro. - La conicità o l'ovalizzazione indicano un carico non uniforme o un disallineamento che l'ispezione visiva potrebbe non rilevare.
Ogni anno (o ogni 500.000 colpi, a seconda di quale evento si verifica per primo):Eseguire un'ispezione dimensionale completa del gruppo stampo. Misurare i diametri del foro della boccola e confrontarli con il diametro esterno del perno di guida per calcolare il gioco di esercizio effettivo. Per i sistemi con cuscinetti a sfera, controllare il precarico al tatto - qualsiasi allentamento percettibile indica cuscinetti usurati o danni alla gabbia. Ispezionare le superfici di montaggio dei pattini per individuare eventuali danni superficiali, corrosione da sfregamento nelle posizioni dei bulloni o depressioni localizzate dove l'attrezzatura è stata bloccata ripetutamente. Questo controllo annuale è l'equivalente di quello che qualsiasi esperto produttore di fustelle esegue durante una ricostruzione - tranne che riscontri problemi prima che ne richiedano uno.
Migliori pratiche di lubrificazione e stoccaggio
I requisiti di lubrificazione differiscono notevolmente tra i tipi di sistema di guida e utilizzare il lubrificante sbagliato è quasi altrettanto dannoso che non utilizzarlo affatto.
Per i sistemi con cuscinetti a strisciamento, applicare un olio di qualità o olio per macchine ai perni di guida prima di ogni ciclo di produzione. Il film lubrificante deve essere presente prima della prima corsa. - Un funzionamento a secco, anche per breve tempo, accelera in modo sproporzionato l'usura. Ri-lubrificare durante i cicli prolungati a intervalli adeguati alla frequenza della corsa; le operazioni ad alta-velocità potrebbero richiedere un'applicazione a metà-turno. Evitare una lubrificazione eccessiva-che gocciola sul materiale della striscia o sulle superfici di lavoro, poiché contamina le parti e può causare difetti di formatura.
Per i sistemi di guida con cuscinetti a sfere si sconsiglia l'utilizzo del grasso. Poiché i componenti dei cuscinetti a sfere funzionano in condizioni di precarico-con gioco negativo, il grasso tende a trattenere contaminanti che penetrano nell'accoppiamento della pressa di laminazione, generando calore e appiattimenti sui cuscinetti. Utilizza invece un olio minerale raffinato con una viscosità di circa 290/340 SSU a 100 gradi F, contenente additivi per pressioni estreme-e inibitori della ruggine. I perni di lubrificazione - i montanti di guida con fori di lubrificazione incrociati interni -trapanati - possono essere collegati a sistemi automatici che erogano olio a intervalli specificati senza intervento manuale.
Le pratiche di stoccaggio contano tanto quanto la lubrificazione durante la produzione. Quando un set di stampi viene immagazzinato tra una campagna di produzione e l'altra, tre condizioni lo distruggono silenziosamente: ruggine, deformazione e contaminazione.
- Prevenzione della ruggine:Rivestire tutte le superfici in acciaio esposte - perni guida, fori delle boccole, superfici delle scarpe - con un olio protettivo-protettivo dalla ruggine o un inibitore della corrosione da vapori (VCI). L'umidità in un ambiente non controllato di uno stampo attacca le superfici di acciaio temprato non protette nel giro di pochi giorni.
- Prevenzione della deformazione:Conservare i set di matrici su basi di stoccaggio adeguate che supportino il pattino inferiore su tutta la sua impronta. Una scarpa riposta su due binari stretti con una campata non supportata nel mezzo si affloscerà sotto il suo stesso peso nel tempo - in particolare le scarpe in alluminio, che strisciano più facilmente di quelle in acciaio. Non impilare mai oggetti pesanti sopra i set di matrici immagazzinati.
- Controllo della contaminazione:Coprire gli stampi immagazzinati per evitare che sabbia, particelle metalliche e detriti presenti nell'aria si depositino nei gruppi guida e nei fori delle boccole. Uno stampo grezzo estratto dal magazzino e utilizzato senza prima essere pulito introduce particelle abrasive direttamente nel percorso del cuscinetto durante la primissima corsa.
Quando rinnovare o sostituire un set di stampi
Ogni set di stampi raggiunge un punto in cui la sola manutenzione non può ripristinare le prestazioni. La domanda è se quella soglia richiede un rinnovamento o una sostituzione completa - e fare la scelta sbagliata in entrambe le direzioni costa denaro. Sostituiscilo troppo presto e avrai abbandonato l'attrezzatura per lo stampo riparabile. Se esegui la ristrutturazione troppo tardi, stai investendo denaro per la riparazione in un set che fallirà di nuovo a breve.
Il quadro decisionale è basato-sulle condizioni, non sull'età-:
Ristrutturare quando:
- La sostituzione della boccola ripristina il gioco della guida secondo le specifiche.
- Il parallelismo del pattino può essere corretto mediante rettifica superficiale senza ridurre lo spessore del pattino al di sotto del minimo richiesto per la rigidità.
- Le superfici dei perni guida sono rigate, ma i diametri dei perni rimangono entro la tolleranza dopo la lucidatura.
- Le piastre antiusura del blocco tallone possono essere spessorate o sostituite senza compromettere l'integrità complessiva della lavorazione dello stampo.
Sostituisci quando:
- Il parallelismo della scarpa va oltre la tolleranza di rettifica -, il che significa che la rimozione del materiale necessaria per ripristinare la planarità ridurrebbe la scarpa al di sotto del suo spessore minimo strutturale.
- I fori di montaggio del perno guida sono allungati, il che significa che la tenuta a pressione-del perno è compromessa e il perno può spostarsi sotto carico indipendentemente dalle condizioni della boccola.
- Molteplici ristrutturazioni precedenti hanno consumato il materiale di macinazione disponibile, lasciando le scarpe troppo sottili per resistere alla deflessione sotto il pieno tonnellaggio della pressa.
- Le specifiche originali del set di stampi non corrispondono più ai requisiti di produzione attuali - tolleranze modificate, volumi più elevati o nuove attrezzature di pressatura che richiedono altezze di chiusura o configurazioni di guida diverse.
Quest’ultimo punto merita di essere sottolineato. Quando un set di stampi obsoleto deve essere ri-ingegnerizzato anziché semplicemente duplicato - perché i requisiti di produzione si sono evoluti, le tolleranze si sono ristrette o il progetto originale presentava limitazioni intrinseche - una sostituzione a catalogo della stessa configurazione di stampo standard può perpetuare i problemi originali. Per gli ingegneri che valutano queste situazioni, i fornitori apprezzanoYICHENsupportare gli ingegneri delle attrezzature con soluzioni personalizzate di stampi per stampaggio che coprono la struttura dello stampo, la progettazione dei componenti, il controllo delle bave e l'ottimizzazione del gioco. Questo tipo di supporto tecnico diventa particolarmente prezioso quando la decisione di sostituzione rappresenta anche un'opportunità per eliminare i problemi cronici che le matrici di lavorazione alle specifiche originali porterebbero semplicemente con sé.
La seguente routine passo passo-- consolida la manutenzione in un processo ripetibile che qualsiasi fonderia può implementare senza attrezzature specializzate oltre a quelle già presenti sul posto:
- Pulire tutte le superfici della guida- pulire i perni guida, le boccole e le superfici del blocco del tallone liberandole da residui di lubrificante, particelle metalliche e detriti dopo ogni ciclo di produzione.
- Ispezionare visivamente eventuali danni- verificare la presenza di segni di grippaggio, rigature, scolorimento o indicatori di scorrimento della gabbia sui sistemi con cuscinetti a sfera.
- Misurare le distanze critiche-controllare il gioco tra il perno guida-e-boccola a intervalli trimestrali utilizzando micrometri calibrati o alesametri.
- Verificare il parallelismo della scarpa- indicare trimestralmente su entrambe le scarpe su una piastra di superficie, confrontando le misurazioni di base e documentando qualsiasi deriva.
- Lubrificare per tipo di sistema- applicare olio appropriato ai perni dei cuscinetti prima di ogni corsa; applicare olio minerale raffinato (non grasso) ai gruppi di cuscinetti a sfere agli intervalli specificati dal produttore.
- Ispezionare l'integrità del montaggio- controlla che i perni guida rimangano fissati nei fori di inserimento a pressione-, che i bulloni di montaggio siano serrati secondo le specifiche e che non si sia sviluppata corrosione da sfregamento sulle interfacce scarpa-a-rinforzo.
- Documento e tendenza- registra tutte le misurazioni in un registro cronologico dell'assemblaggio dello stampo. I dati di tendenza rivelano tassi di degrado che prevedono quando sarà necessario un rinnovamento o una sostituzione, consentendo appalti pianificati anziché ordini di emergenza.
La manutenzione proattiva non riguarda la perfezione. Si tratta di cogliere la variazione di 0,0003-pollici di questo trimestre prima che diventi il problema di 0,002 pollici del prossimo trimestre, che scarta parti e ferma la macchina da stampa. L'investimento nel tempo di ispezione è irrilevante rispetto a una singola sostituzione di emergenza di uno stampo e la sicurezza di produzione che deriva dal sapere che gli stampi rispettano le specifiche, esecuzione dopo esecuzione, è ciò che distingue le officine che gestiscono i propri utensili dalle officine gestite dai guasti degli utensili.
Domande frequenti sui set di matrici per stampaggio metalli
1. Qual è la differenza tra un set di stampi e uno stampo per stampaggio completo?
Un set di matrice è il sottoinsieme riutilizzabile costituito da ganasce superiori e inferiori, perni di guida e boccole che forniscono l'allineamento e il montaggio di tutti gli elementi di lavoro. La matrice di stampaggio completa include tutto ciò che è montato sulla struttura - punzoni, bottoni della matrice, estrattori, molle e piloti. Pensa allo stampo come al telaio: non esegue direttamente il taglio o la formatura, ma ogni componente funzionante dipende da esso per il posizionamento preciso. Quando si acquistano soluzioni di stampi per stampaggio personalizzati, fornitori come YICHEN (yichen-group.com/stamping-die/) progettano la struttura completa dello stampo, inclusa la struttura del set di stampi, l'integrazione del punzone e l'ottimizzazione dello spazio come un sistema integrato.
2. Come scelgo tra il sistema di guida con cuscinetto a strisciamento e quello con cuscinetto a sfere per il mio set di stampi?
La decisione dipende principalmente dal volume di produzione, dalla velocità della corsa e dai requisiti di tolleranza. I sistemi con cuscinetti radenti costano meno e tollerano meglio la contaminazione e i carichi laterali, rendendoli ideali per tirature brevi, prototipazione e ambienti di officina sporchi a velocità inferiori a 150 SPM. I sistemi con cuscinetti a sfera eliminano il gioco di esercizio attraverso il precarico, offrendo ripetibilità superiore a 300+ SPM per stampaggio progressivo ad alto-volume con tolleranze strette. Se il tuo volume annuale supera i 500.000 colpi o le tolleranze delle tue parti sono più strette di più-o-meno 0,002 pollici, la guida con cuscinetti a sfera in genere si ripaga da sola grazie alla riduzione degli scarti e alla maggiore durata del punzone.
3. Quali sono le cause del grippaggio sui perni guida della matrice e come posso risolverlo?
Il grippaggio appare come segni di trasferimento di metallo lucido e spalmato sulle superfici dei perni di guida, causati dal contatto metallo-su-metallo sotto carico. Tre condizioni di base lo creano: boccole usurate che consentono l'ingresso angolare del perno, scarpe della matrice deviate che inclinano il foro della boccola fuori parallelo o una regolazione impropria della pressa che crea una condizione operativa distorta. Per risolverlo, sostituisci le boccole usurate e alesa i fori se necessario, ri-mola le superfici delle scarpe per ripristinare il parallelismo e verifica il pistone di pressione-per-rinforzare l'allineamento. Se il grippaggio ha rigato la superficie del perno, sostituire completamente il perno poiché una superficie rigata accelera immediatamente l'usura della nuova boccola.
4. Quale configurazione del montante dello stampo devo utilizzare per lo stampaggio progressivo?
Le configurazioni dei montanti posteriori-o diagonali-sono standard per la timbratura progressiva. I set di montanti posteriori-posizionano entrambi i perni di guida nella parte posteriore, lasciando la parte anteriore e i lati completamente liberi per l'alimentazione delle strisce da un lato all'altro. I set di montanti diagonali-offrono una maggiore rigidità rispetto al montante posteriore-mantenendo allo stesso tempo uno spazio di alimentazione ragionevole lungo un bordo. Le configurazioni a quattro-montanti, pur fornendo la massima precisione di allineamento, ostruiscono i percorsi di alimentazione delle strisce e sono più adatte per matrici composte o di trasferimento dove non è richiesto l'accesso continuo alle strisce.
5. Con quale frequenza è necessario ispezionare gli stampi e quali misurazioni sono più importanti?
Ispezionare visivamente i perni guida e le boccole per verificare la presenza di grippaggi o rigature prima e dopo ogni ciclo di produzione. Misurare trimestralmente il parallelismo della scarpa utilizzando un comparatore su una piastra di superficie, confrontandolo con i valori di base. - Una deviazione superiore a 0,0005 pollici per piede di lunghezza della scarpa richiede un'azione correttiva. Eseguire un'ispezione dimensionale completa ogni anno o ogni 500.000 corse, controllando i diametri del foro della boccola rispetto al diametro esterno del perno per calcolare il gioco di esercizio effettivo. Per i sistemi con cuscinetti a sfera, controllare il precarico al tatto per eventuali allentamenti percepibili. Documenta tutte le misurazioni per individuare l'andamento dei tassi di degrado e prevedere i tempi di manutenzione prima che i guasti influenzino la qualità delle parti.


