


Perché bypassare Notch Science cambia il modo in cui gli ingegneri progettano gli stampi per stampaggio
Quando cerchiinformazioni sul design della tacca di bypass, troverai numerose risorse che spiegano le funzioni di queste funzionalità. Ciò che non troverai è una spiegazione chiaraPerchéfunzionano come a livello fisico. Questo divario tra funzione e scienza è esattamente il luogo in cui si nascondono costosi errori di attrezzatura. Questo articolo colma questa lacuna collegando la geometria dell'intaglio di bypass direttamente alla meccanica della deformazione e alla scienza della frattura, offrendo agli ingegneri delle attrezzature i primi-principi fondamentali di cui hanno bisogno per progettare con sicurezza.
Cosa sono le tacche di bypass negli stampi progressivi
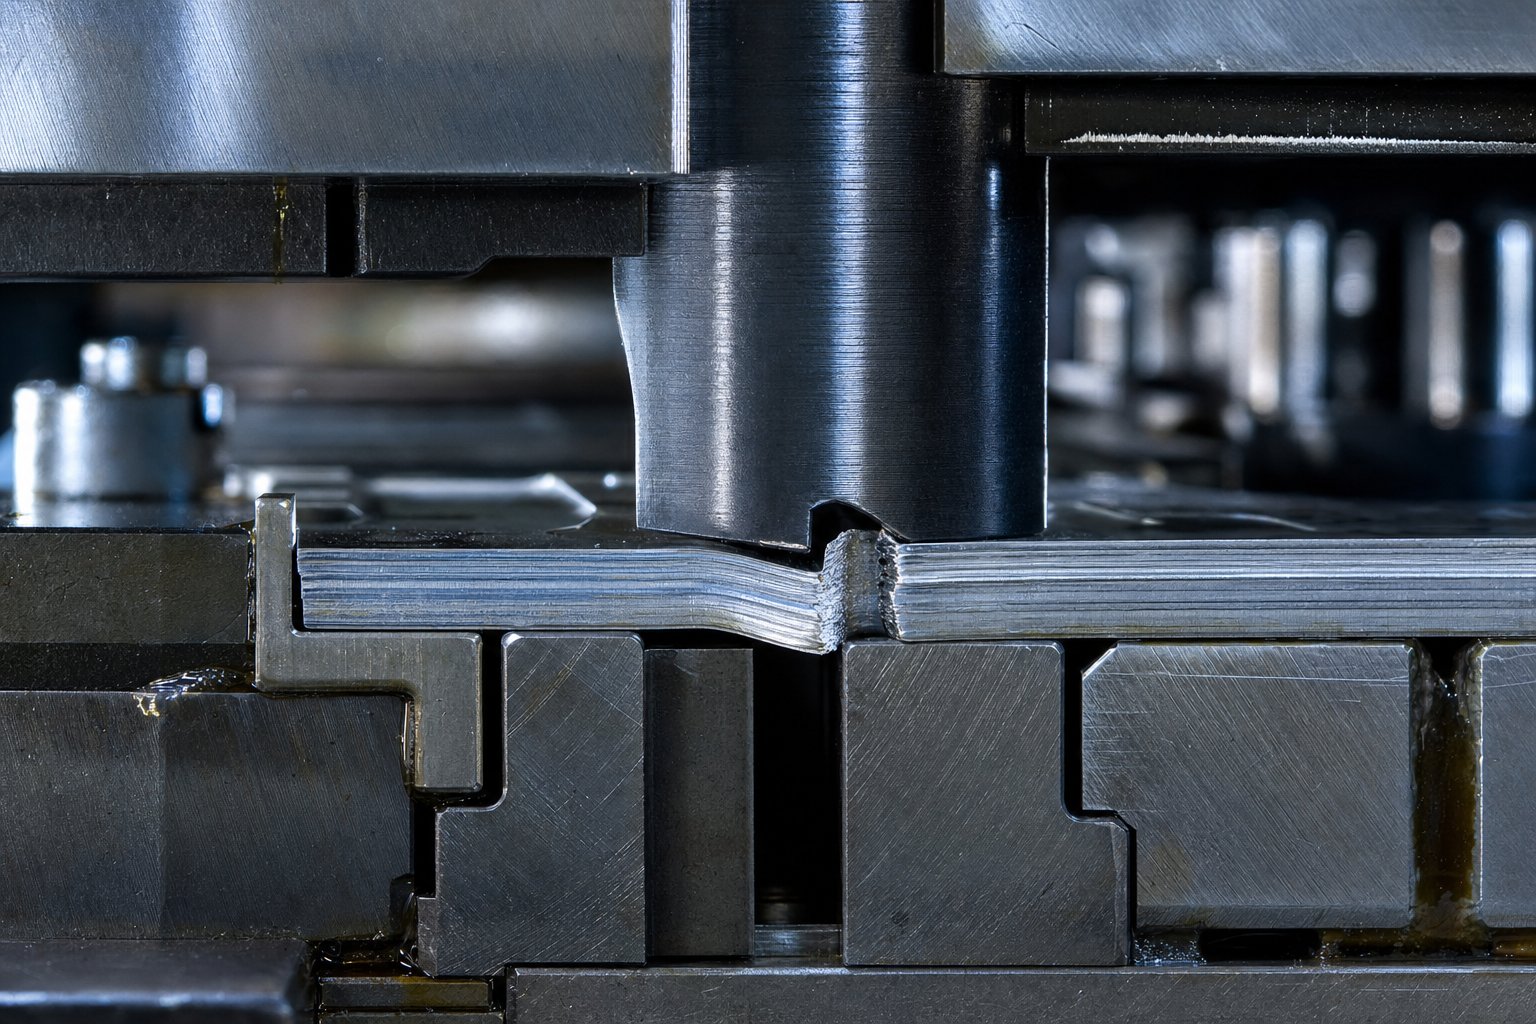
Allora cos'è lo stampaggio nel contesto dell'utensileria progressiva? Si tratta di un processo ad alta-velocità in cui una striscia di metallo avanza attraverso più stazioni di fustellatura, subendo operazioni sequenziali di taglio, formatura e separazione a ogni colpo della pressa. Le tacche di bypass, a volte chiamate tacche di passo o tacche francesi, sono elementi in rilievo tagliati su uno o entrambi i bordi della striscia portante nelle prime stazioni di una fustella progressiva. Il loro scopo è semplice: consentono la separazione controllata del materiale e forniscono arresti solidi che garantiscono un'accurata progressione del nastro attraverso ogni stazione a valle.
Lo scopo delle tacche di bypass negli stampi per stampaggio va oltre il semplice controllo dell'avanzamento. Queste tacche rimuovono la curvatura del bordo dalle bobine a fessura,prevenire un'alimentazione eccessiva che può causare gravi danni alla fruttae stabilire riferimenti di registrazione che mantengano le parti posizionate correttamente in tutte le stazioni di lavoro. Sia le tacche di bypass negative che quelle positive negli stampi per stampaggio della lamiera svolgono questi ruoli di registrazione e controllo dell'avanzamento-, sebbene la loro geometria e la meccanica di taglio differiscano in modo significativo.
Perché un approccio scientifico è importante per gli ingegneri delle attrezzature
Se ti stai chiedendo cosa sono le matrici al livello più fondamentale, sono strumenti di precisione che sfruttano la deformazione plastica controllata e la frattura per modellare il metallo. Cos’è lo stampaggio dei metalli se non la fisica applicata? Ogni discesa del punzone, ogni piano di taglio, ogni fessura che si propaga attraverso un nastro segue leggi meccaniche prevedibili. Tuttavia, la maggior parte degli ingegneri progetta le tacche di bypass utilizzando regole empiriche ereditate, come la comune linea guida del 10% di gioco, senza comprendere la scienza della deformazione dietro questi numeri.
Questo approccio funziona finché non funziona più. Gli acciai avanzati ad alta resistenza-, gli spessori più sottili e le tolleranze più strette spingono gli stampi per stampaggio oltre i confini dove le linee guida generiche rimangono valide. Gli ingegneri devono comprendere i meccanismi sottostanti per adattarsi.
Comprendere la fisica della deformazione del metallo nelle tacche di bypass consente agli ingegneri di calcolare i parametri ottimali per qualsiasi materiale anziché fare affidamento su tentativi ed errori. Questa base scientifica trasforma la progettazione del notch da congetture a ingegneria prevedibile.
La zona di taglio che si forma durante il taglio dell'intaglio, il percorso di frattura che determina la qualità del bordo e le forze di attrito che governano l'alimentazione del nastro sono tutti regolati da principi quantificabili. Le sezioni che seguono analizzano questi principi, iniziando da ciò che realmente accade a livello microstrutturale quando un pugno scende nella striscia.
Teoria del piano di taglio e deformazione del metallo negli intagli di bypass
Ogni tacca di bypass inizia allo stesso modo: un punzone scende in una striscia di lamiera e, in pochi millisecondi, il materiale passa dalla resistenza elastica al flusso plastico alla frattura totale. Comprendere questa sequenza a livello di analisi-della sollecitazione è ciò che separa la progettazione calcolata dell'intaglio dal rispetto speranzoso-della regola. Nelprocesso di produzione dello stampaggio, questo evento di taglio si ripete centinaia o migliaia di volte al minuto, facendo sì che anche piccole deviazioni nel comportamento di deformazione si trasformino in problemi di qualità misurabili.
Formazione del piano di taglio durante il taglio dell'intaglio
Immagina che il bordo del punzone entri in contatto con la superficie della striscia. In quell'istante, la tensione di compressione si forma direttamente sotto il punzone mentre la tensione di trazione si sviluppa sulla faccia opposta della lamiera. Man mano che il punzone penetra ulteriormente, si forma una stretta fascia di intenso stress di taglio tra il bordo del punzone e il bordo corrispondente della matrice. Questa fascia è il piano di taglio.
Il piano di taglio non si forma verticalmente. Si sviluppa con un angolo determinato da due fattori primari: la duttilità del materiale e il gioco tra punzone e matrice. Materiali più duttili consentono un maggiore flusso plastico prima che inizi la frattura, il che sposta l'angolo del piano di taglio e aumenta la profondità della zona deformata. Giochi più stretti vincolano la fascia di taglio in una regione più ristretta, concentrando lo stress e favorendo un precoce innesco della fessura.
Durante le operazioni di punzonatura e stampaggio nelle stazioni di tacca di bypass, questo piano di taglio governa tutto a valle. Il suo angolo e la sua uniformità determinano se il bordo dell'intaglio risultante è pulito o irregolare, se la striscia viene alimentata liberamente o si lega e se il processo di fustellatura produce parti coerenti durante l'intero ciclo di produzione. Lo sforzo di taglio all'interno di questa fascia deve superare quello del materialeresistenza al taglio finaleaffinché avvenga la separazione, e il percorso di tale separazione definisce la geometria finale dell'intaglio.
Zone di deformazione plastica attorno alla tacca
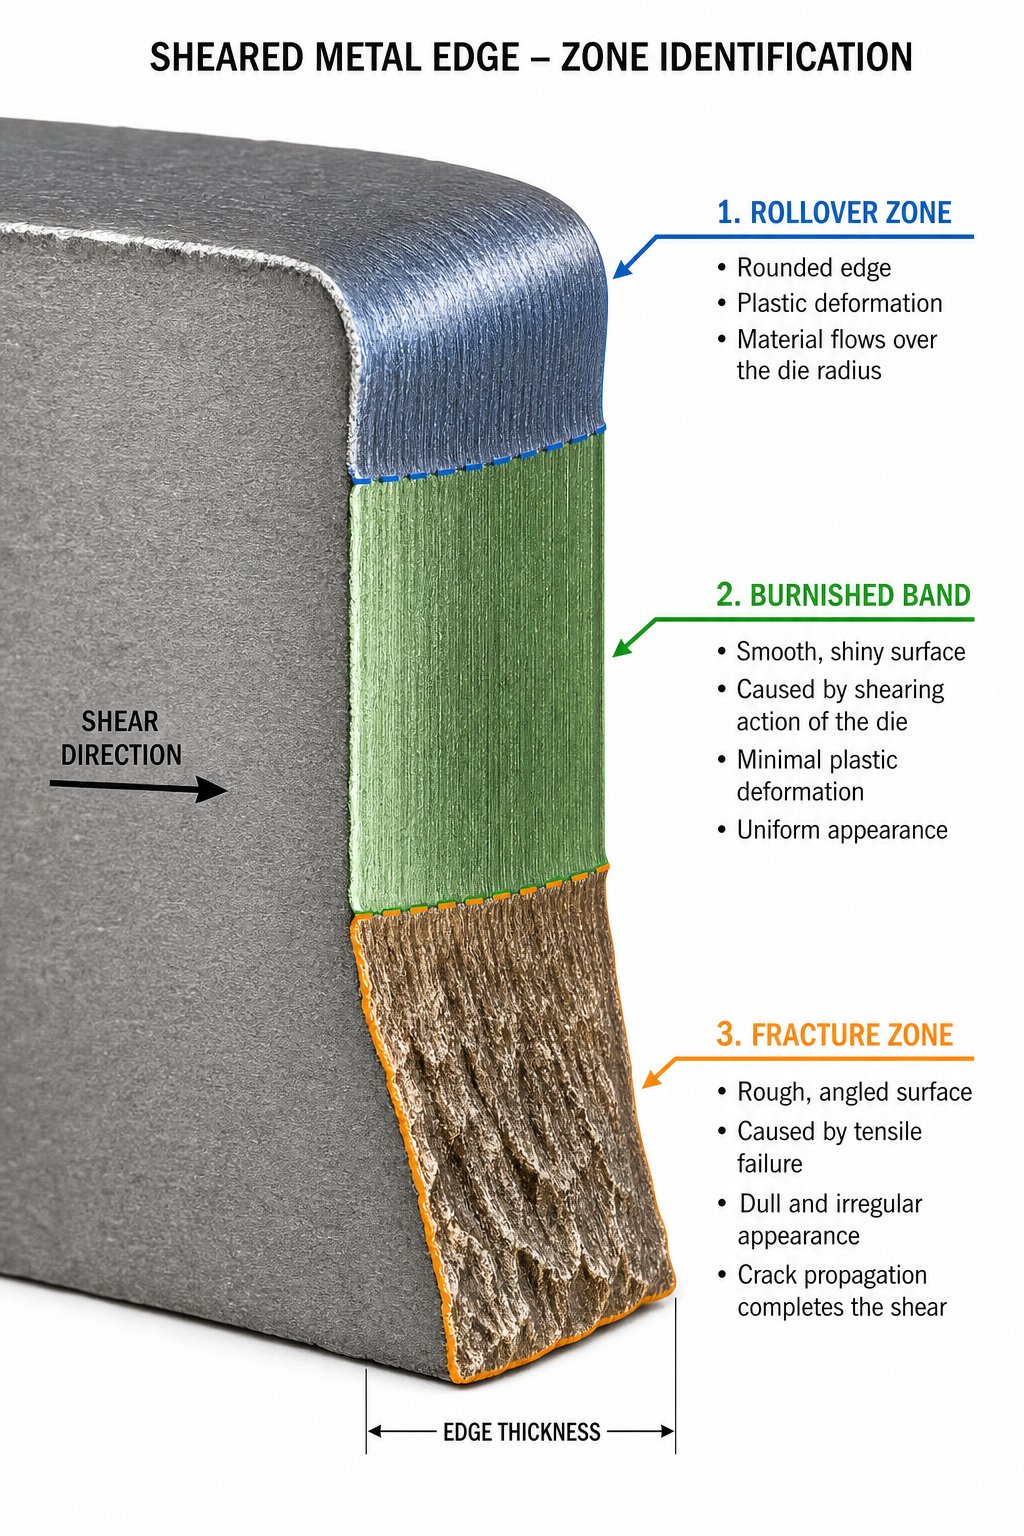
Mentre il punzone attraversa lo spessore della striscia, il taglio non avviene tutto in una volta. Si formano invece in sequenza tre distinte zone di deformazione, ciascuna governata da diversi fenomeni meccanici. È possibile osservare queste zone su qualsiasi bordo tagliato nello stampaggio di lamiere e le loro proporzioni relative indicano se il gioco, le condizioni del punzone e la combinazione di materiali stanno lavorando insieme o sono in conflitto tra loro.
- Zona di rollover (flessione da elastica-a-plastica):Quando il punzone entra in contatto per la prima volta con la striscia, il materiale si piega e si tira verso l'interno attorno al bordo del punzone prima che inizi il taglio vero e proprio. Questa deformazione plastica crea un labbro arrotondato sulla superficie superiore della tacca. La profondità del ribaltamento aumenta con spazi più ampi e materiali più duttili. Nel processo di stampaggio, un ribaltamento eccessivo segnala che il gioco potrebbe essere eccessivo o che il punzone ha sviluppato usura.
- Zona di taglio brunita (taglio netto):Sotto il rollover, si forma una fascia liscia e verticale nel punto in cui il materiale viene tagliato in modo netto lungo l'interfaccia del punzone-matrice. Questa zona brunita rappresenta il taglio ideale, dove il metallo subisce un flusso plastico controllato all'interno della stretta fascia di taglio. Il bordo tranciato ideale presenta una zona brunita chiaramente definita con una transizione uniforme verso la zona di frattura sottostante. Una tacca di bypass ben-progettata massimizza questa zona rispetto allo spessore della striscia.
- Zona di frattura (propagazione della fessura):Una volta che lo stress di taglio supera la capacità del materiale di flusso plastico, le cricche iniziano simultaneamente dal bordo del punzone e dal bordo della matrice e si propagano verso l'interno. La zona di frattura appare più ruvida e angolata rispetto alla superficie brunita sovrastante. Quando lo spazio è ottimizzato, queste fessure opposte si incontrano in modo pulito. In caso contrario, si formano tagli secondari o vuoti, creando zone montanti di sollecitazione che compromettono il comportamento del nastro nelle stazioni successive.
Le proporzioni di queste tre zone cambiano con ogni variabile nel processo di produzione dello stampaggio. I materiali-più resistenti producono meno ribaltamento e una zona brunita più piccola perché si fratturano prima. L'incrudimento sul bordo tagliato si estende fino a -metà dello spessore del metallo dalla superficie tagliata, riducendo la duttilità locale e alterando il comportamento del nastro quando raggiunge le stazioni di formatura a valle.
Nello specifico per le tacche di bypass, la firma di qualità in queste tre zone influisce direttamente sulla registrazione della striscia. Una transizione non uniforme da brunitura-a-frattura o un taglio secondario causato da spazi ristretti introduce un'incoerenza dimensionale nel profilo dell'intaglio. Questa incoerenza si traduce in una variazione del mangime e la variazione del mangime diventa parti registrate erroneamente. La meccanica della frattura che controlla la pulizia di queste zone è oggetto della sezione successiva, in cui la geometria dell'intaglio e l'allineamento del percorso della cricca sono al centro dell'attenzione.
Meccanica della frattura che governa la geometria dell'intaglio e la propagazione della fessura
Le tre zone di deformazione sopra descritte non si formano indipendentemente. Le loro proporzioni relative e le transizioni tra loro sono governate dalla meccanica delle fratture, la branca della scienza ingegneristica che prevede come e dove iniziano le crepe, come crescono e cosa le fa seguire un percorso pulito rispetto a uno frastagliato. Per qualsiasi matrice di stampaggio utilizzata per tagliare tacche di bypass, la meccanica della frattura determina se si ottiene un profilo di tacca preciso e ripetibile o un bordo pieno di fattori di stress e dispersione dimensionale.
Inizio e propagazione delle cricche durante il taglio dell'intaglio
Ecco cosa succede all'interno della striscia nel momento critico della separazione: le crepe iniziano contemporaneamente da due punti. Uno inizia dal bordo tagliente del punzone, propagandosi verso il basso e verso l'interno. L'altro inizia dal bordo tagliente, propagandosi verso l'alto e verso l'interno. Questi due fronti della fessura corrono l'uno verso l'altro attraverso lo spessore rimanente del materiale che si trova tra la zona brunita e il fondo della striscia.
Quando la distanza è impostata correttamente, i due fronti della fessura si allineano e si incontrano in modo pulito. Il risultato è una zona di frattura liscia senza vuoti, senza taglio secondario e senza danni ai bordi. La ricerca sulla qualità del bordo tranciato nelle qualità AHSS conferma che la condizione ideale mostra una transizione uniforme dalla zona lucidata a una zona di frattura liscia. Nelle operazioni di stampaggio in cui le tacche di bypass devono mantenere una geometria coerente attraverso centinaia di migliaia di corse della pressa, questo incontro pulito delle cricche è essenziale per una registrazione ripetibile delle strisce.
Quando la distanza è troppo ridotta, i fronti delle fessure si scavalcano a vicenda. Invece di incontrarsi, si propagano l’uno accanto all’altro, lasciando una sottile rete di materiale non tagliato che si lacera nel taglio secondario. Questo taglio secondario crea micro-fessure, bordi irregolari e vuoti che fungono da siti di propagazione per future fratture dei bordi. Quando il gioco è troppo grande, le cricche iniziano comunque dai bordi del punzone e della matrice, ma la maggiore distanza tra loro consente un'eccessiva deformazione plastica prima che i fronti si incontrino. Il materiale si piega e rotola invece di fratturarsi in modo netto, producendo un pesante ribaltamento e una bava irregolare.
Come la geometria dell'intaglio governa il comportamento della frattura
L'inizio della cricca non avviene in modo uniforme lungo l'intera interfaccia del punzone-matrice. Inizia nei punti di massima concentrazione di stress e la geometria dell'intaglio controlla direttamente dove si verificano tali punti e quanto intenso diventa il campo di stress.
Considerare le principali caratteristiche geometriche degli intagli di bypass negativi e positivi negli stampi per stampaggio della lamiera: larghezza dell'intaglio, profondità dell'intaglio e raggi degli angoli interni. Ciascun parametro influenza il fattore di intensità dello stress locale, che quantifica l’entità del campo di stress all’apice della fessura.
- Larghezza della taccadetermina la campata del piano di taglio. Gli intagli più ampi distribuiscono la forza di taglio su un tagliente più lungo, riducendo la sollecitazione di picco per unità di lunghezza ma richiedendo una maggiore forza di punzonatura totale.
- Profondità della taccacontrolla la quantità di materiale rimosso dalla striscia portante. Gli intagli più profondi aumentano il braccio di momento disponibile per la piegatura alla radice dell'intaglio, il che può favorire deformazioni indesiderate se non adattati allo spessore del nastro.
- Raggi d'angoloè qui che la scienza delle fratture diventa critica. Angoli interni più acuti concentrano lo stress in modo drammatico, seguendo la relazione classica in cui l'intensità dello stress aumenta quando il raggio si avvicina allo zero. Questa concentrazione aiuta effettivamente ad avviare la frattura in modo pulito nella posizione prevista, promuovendo un percorso di cricca definito. Ma c'è un compromesso: un'affilatura eccessiva concentra così tanto lo stress sul bordo dello stampo che l'usura prematura, la scheggiatura e la micro-fessurazione dell'utensile stesso diventano la modalità di guasto limitante.
Per le applicazioni di stampaggio di precisione, la selezione del raggio dell'angolo diventa un atto di equilibrio. Si desidera un'affilatura sufficiente per favorire l'inizio di cricche nel nastro preservando al tempo stesso l'integrità del bordo dell'utensile sufficiente per mantenere quella geometria sui volumi di produzione. Gli stampi utilizzati negli utensili progressivi ad alto-volume devono sostenere questo equilibrio per milioni di cicli, motivo per cui l'ottimizzazione del raggio angolare richiede la comprensione sia del comportamento alla frattura del pezzo che dei limiti di fatica del materiale dell'utensile.
Meccanica della formazione delle bave nelle tacche di bypass
La bava non è un difetto casuale. È una conseguenza meccanica diretta della frattura incompleta. Quando la zona di taglio non riesce a propagare le fessure in modo pulito attraverso l'intero spessore della striscia, il materiale rimanente non si separa. Invece, si deforma plasticamente, allungandosi ed estrudendo oltre il bordo tagliato nominale per formare ciò che riconosciamo come bava.
Il meccanismo funziona in questo modo: se i fronti opposti della fessura tra il bordo del punzone e il bordo della matrice non si incontrano a causa di un gioco disallineato, di utensili usurati o di eccessiva duttilità, persiste un sottile legamento di materiale. Mentre il pugno continua la sua corsa, questo legamento viene allungato e strappato anziché reciso. Il risultato è un bordo rialzato di metallo deformato plasticamente che si estende oltre la linea di taglio prevista.
Con gli acciai dolci convenzionali, l'altezza della bava aumenta continuamente con l'usura dell'utensile e l'aumento del gioco, rendendolo un indicatore affidabile per la pianificazione della manutenzione dell'utensile. I materiali-più resistenti si comportano diversamente. Le qualità AHSS tendono a fratturarsi con un minore ribaltamento e mantengono un'altezza della bava relativamente costante perché la loro duttilità inferiore limita la distanza in cui il materiale può estendersi plasticamente prima di rompersi. Ciò significa che l'altezza della bava da sola non è un indicatore di qualità sufficiente per le moderne applicazioni di stampi per stampaggio che lavorano materiali avanzati.
Quando la distanza tra punzone-e-matrice è ottimizzata, i fronti delle cricche da entrambi i taglienti si propagano lungo percorsi convergenti che si incontrano all'interno dello spessore del nastro. Questo allineamento dei percorsi di frattura è la variabile più importante che regola la separazione netta degli incavi, la minimizzazione delle bave e la geometria coerente del bordo nella progettazione dell'intaglio di bypass.
L’implicazione pratica è chiara: la scelta del gioco per le tacche di bypass non può essere una percentuale fissa applicata universalmente. Deve tenere conto delle caratteristiche di tenacità alla frattura, duttilità e incrudimento del materiale specifico, che spostano il punto in cui iniziano le cricche e l'angolo con cui si propagano. Queste variabili specifiche del materiale- sono esattamente ciò di cui si occupa la sezione successiva.
Proprietà dei materiali che guidano i parametri di progettazione dell'intaglio bypass
L’allineamento del percorso della frattura dipende dalla clearance, ma la clearance stessa non è una variabile a sé stante. È una risposta al comportamento materiale. Due strisce di identico spessore ma di leghe diverse produrranno segnature della zona di taglio, profili di bava e precisione di registrazione completamente diversi se lavorate attraverso lo stesso punzone con tacca di bypass. Il motivo è che le proprietà del materiale determinano come il metallo si deforma, quando si frattura e quanto ritorna indietro dopo la ritrazione del punzone. Gli ingegneri che trattano tutti i materiali allo stesso modo finiscono per risolvere i problemi progettati nello stampo fin dall'inizio.
In che modo la direzione della grana e l'anisotropia influiscono sulle prestazioni del Notch
Le lamiere laminate non sono uniformi in ogni direzione. Il processo di laminazione allunga la struttura del grano cristallino, creando proprietà direzionali note come anisotropia. Ciò è importante per le prestazioni dell'intaglio del bypass perché l'orientamento del taglio dell'intaglio rispetto alla direzione delle venature cambia il modo in cui si sviluppa la zona di taglio e il modo in cui si propaga in modo pulito la frattura.
Il taglio di tacche di bypass perpendicolari alla direzione della fibra generalmente produce una zona di frattura più pulita con meno bave, poiché la resistenza alla flessione e alla frattura migliora quando le operazioni attraversano la fibra anziché correre parallele ad essa. Gli intagli tagliati parallelamente alla direzione di laminazione incontrano materiale che è più soggetto a fessurarsi lungo i bordi dei grani pre-esistenti, il che può produrre una superficie di frattura irregolare e profili di intagli incoerenti.
Nelle operazioni di stampaggio di lamiere di acciaio, il nastro in coil viene generalmente alimentato attraverso la matrice progressiva nella direzione di laminazione. Ciò significa che le tacche di bypass praticate sui bordi del nastro sono orientate perpendicolarmente alla fibra, il che è generalmente vantaggioso. Ma quando si utilizzano bobine a fessura, o quando la disposizione delle strisce posiziona le tacche ad angoli variabili rispetto al flusso dei cereali, l’effetto di anisotropia diventa significativo. Le proporzioni della zona di taglio possono variare del 10-15% nella profondità della brunitura semplicemente modificando l'orientamento del taglio rispetto alla grana. Per i componenti di stampaggio dei metalli che richiedono tolleranze di registrazione strette, specificare la direzione delle venature sull'ordine di acquisto della bobina non è facoltativo ma essenziale.
Materiale-Considerazioni specifiche sulla progettazione dell'intaglio
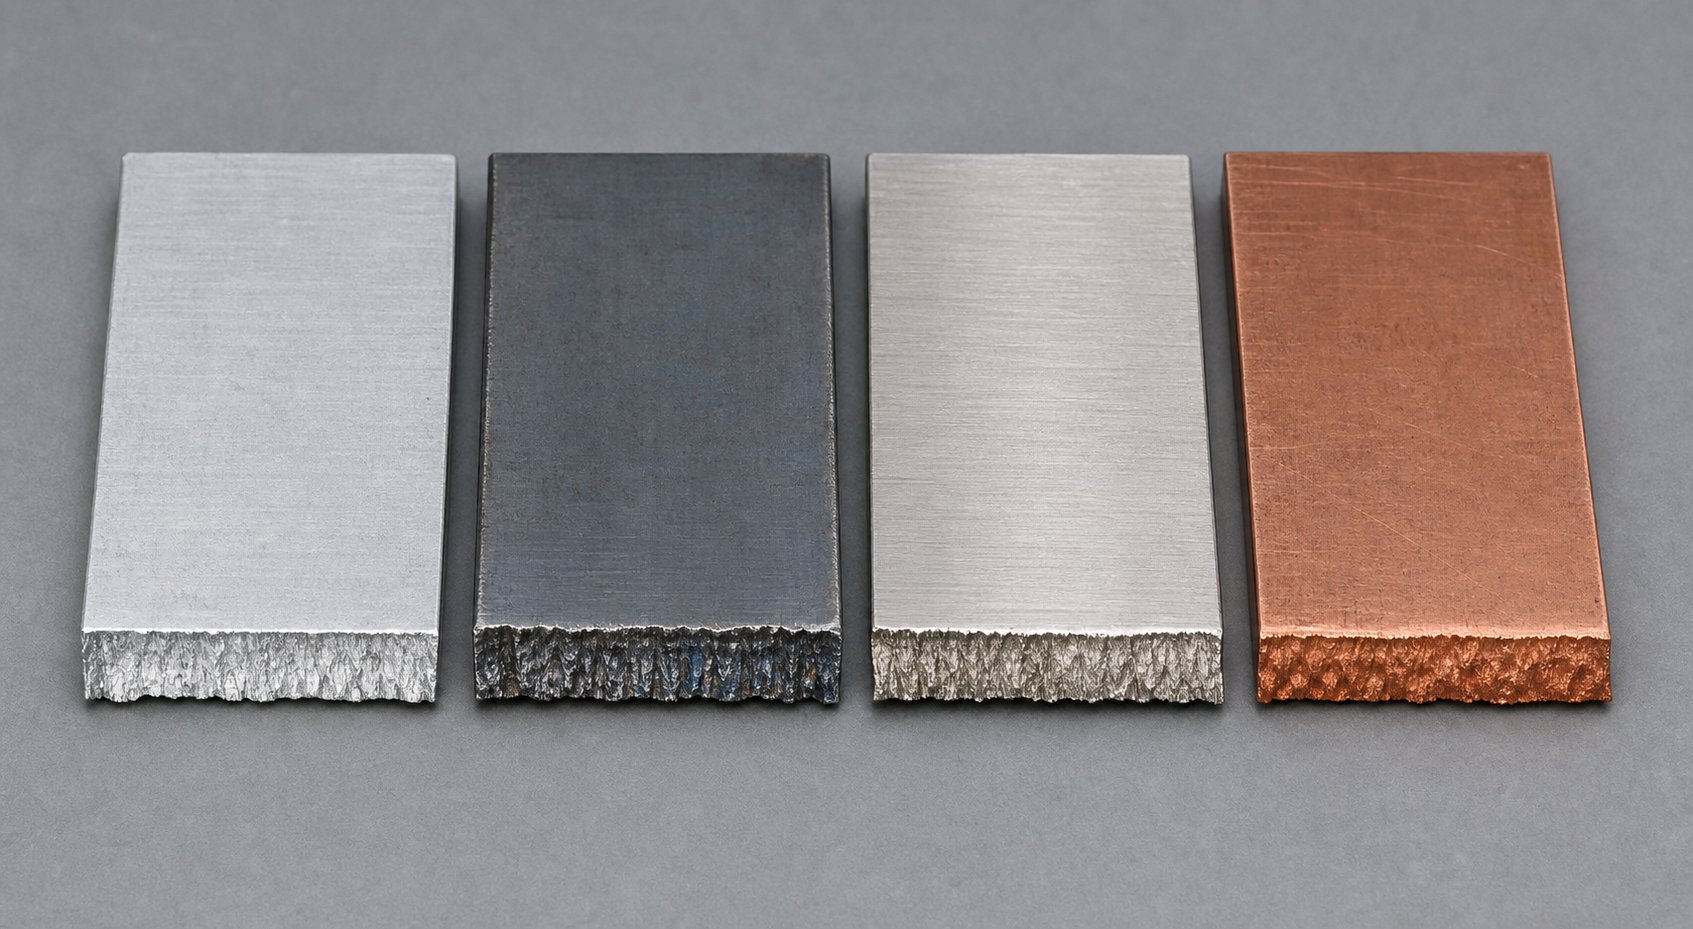
La base scientifica per i parametri dell'intaglio di bypass cambia sostanzialmente tra i comuni materiali di stampaggio. La duttilità determina la profondità con cui si estende la zona di rollover. Il tasso di incrudimento determina la velocità con cui aumenta la forza del punzone man mano che l'utensile si usura. Inoltre, la resistenza alla frattura controlla se il materiale si separa in modo netto o si strappa formando una bava. La tabella seguente confronta questi effetti tra gli ingegneri dei materiali che incontrano più frequentemente nelle applicazioni di lamiera stampata.
| Parametro | Leghe di alluminio | Acciaio-ad alta resistenza | Acciaio inossidabile | Leghe di rame |
|---|---|---|---|---|
| Influenza della duttilità sulla profondità della zona di rollover | Rollover moderato; varia significativamente in base al grado e al temperamento | Ribaltamento superficiale; fratture più precoci a causa della minore duttilità | Rollover profondo; elevata duttilità prima dell’inizio della frattura | Variabile; dipende fortemente dalla lega e dalla tempra (ad esempio, bronzo fosforoso rispetto a ottone) |
| Effetto dell'incrudimento sulla forza di punzonatura | Basso incrudimento; la forza del pugno rimane relativamente stabile | Da moderato ad alto; L'AHSS può richiedere giochi fino al 21% per lato per un taglio netto | Molto alto; i gradi austenitici possono richiedere fino a 3 volte la forza dell'acciaio a basso-carbonio | Moderare; aumenta con il contenuto di zinco negli ottoni |
| Intervallo di gioco consigliato (% di spessore per lato) | 8-12% | 12-21% (aumenta con la resistenza alla trazione) | 12-16% (il 10% produce bave eccessive) | 8-12% (a seconda del temperamento) |
| Tipica tendenza alla bavatura | Moderare; il materiale morbido si deforma anziché fratturarsi in modo netto | Da basso a moderato; fratture decisamente alla distanza corretta | Alto; la linea guida comune del 10% di gioco produce l'altezza della bava-nel caso peggiore | Basso per temperamenti morbidi; aumenta con la durezza |
Alcune cose risaltano qui. Il processo di stampaggio dell'alluminio richiede giochi più ampi non perché l'alluminio sia difficile da tagliare, ma perché il suo basso incrudimento significa che il materiale si allunga anziché fratturarsi quando il gioco è troppo stretto, producendo bave filamentose anziché un bordo netto. L'acciaio inossidabile presenta il problema opposto: il suo elevato tasso di incrudimento significa che la zona di taglio si rafforza man mano che il punzone penetra, richiedendo una forza significativamente maggiore e un approccio di gioco che molti ingegneri sbagliano non rispettando la regola del 10%.
Per l'acciaio stampato di qualità ad alta-resistenza, la scienza parla chiaro. Lo dimostra la ricerca sugli acciai avanzati ad alta{2}}resistenzai materiali con bassi rapporti di snervamento-/-resistenza alla trazione richiedono un maggiore spazio tra punzone-e-matriceper fornire la leva meccanica necessaria per rompere lo sfrido in modo netto. Ciò si applica direttamente alla progettazione dell’intaglio di bypass: questi stessi materiali necessitano di più spazio affinché i fronti delle fessure si propaghino al loro angolo naturale senza creare un taglio secondario.
Effetti del ritorno elastico e del recupero elastico sulle tolleranze dell'intaglio
Ecco una variabile che molti ingegneri di attrezzature trascurano nella progettazione dell'intaglio di bypass: dopo che il punzone si ritrae e la striscia avanza, l'intaglio non mantiene esattamente la dimensione in cui è stato tagliato. Il recupero elastico, comunemente chiamato ritorno elastico, fa sì che l'apertura della tacca cambi dimensionalmente mentre la deformazione elastica immagazzinata viene rilasciata dal materiale circostante.
Il meccanismo è semplice. Durante il taglio dell'intaglio, il materiale adiacente alla zona di taglio subisce una deformazione plastica, ma la striscia circostante mantiene la deformazione elastica. Quando il punzone si ritira, questa tensione elastica si rilascia e cambia la geometria. Nelle tacche di bypass l'effetto pratico è che l'apertura della tacca si restringe leggermente mentre il materiale compresso elasticamente attorno al taglio ritorna allo stato originale.
L'entità di questo spostamento dimensionale dipende dalla resistenza allo snervamento e dal modulo elastico del materiale. Gli acciai-più resistenti immagazzinano più energia elastica prima di cedere, quindi ritornano indietro di più. Le qualità AHSS possono produrre un ritorno elastico sufficientemente significativo da influenzare la precisione della registrazione del nastro nelle stazioni a valle se non preso in considerazione nel calcolo della larghezza dell'intaglio. UNConfermato lo studio AISIche la variazione angolare e la deviazione dimensionale aumentano con il carico di snervamento, il che significa che le tolleranze dell'intaglio di bypass devono essere specifiche del grado-piuttosto che generiche.
Per la lavorazione con stampi progressivi di lamiere stampate ad alta-resistenza, l'implicazione progettuale è che la larghezza dell'intaglio sul punzone deve essere leggermente sovradimensionata rispetto alla dimensione di registrazione nominale. Il superamento compensa il recupero elastico in modo che la geometria finale dell'intaglio, dopo che si è verificato il ritorno elastico, corrisponda al passo di avanzamento previsto. Per ottenere la giusta compensazione è necessario conoscere il modulo elastico della lega specifica, il carico di snervamento e le condizioni di vincolo attorno all'intaglio, variabili che differiscono per ogni materiale nella tabella sopra.
Le proprietà dei materiali stabiliscono le condizioni al contorno per ogni aspetto delle prestazioni del bypass notch. Ma c'è un altro parametro che media tra il comportamento del materiale e la funzione dell'intaglio: il rapporto di gioco tra punzone-e-matrice. E specificamente per le tacche di bypass, la logica di gioco diverge dalle regole di cancellazione standard in modi che inciampano anche i progettisti di stampi più esperti.
Scienza della distanza tra tacche di bypass e soppressione standard
La raccomandazione standard per l'eliminazione del punch-to-die ècirca il 10% dello spessore grezzo del materiale per lato. Questo numero funziona bene per la tranciatura convenzionale dove l'obiettivo è uno sfrido separato in modo netto e un bordo del pezzo di qualità. Ma le tacche di bypass hanno uno scopo fondamentalmente diverso e l'applicazione della logica di gioco di tranciatura ad esse introduce problemi che si manifestano come incoerenza di alimentazione, grippaggio e usura prematura dello stampo. Capire perché è necessario considerare ciò che ciascuna operazione richiede effettivamente dall'evento di taglio.
Gioco di soppressione standard e gioco della tacca di bypass
Nella tranciatura, l'obiettivo è la completa separazione degli sfridi con una finitura controllata del bordo sulla parte trattenuta. La distanza è ottimizzata in modo che i fronti delle crepe dai bordi del punzone e della matrice si incontrino in modo pulito, producendo il miglior rapporto possibile tra zona brunita-e-frattura sul bordo tagliato. La qualità del bordo guida la decisione sulla distanza in quanto il bordo tagliato diventa una caratteristica funzionale della parte finita.
Le tacche di bypass invertono quella priorità. Il bordo della tacca non è una caratteristica del prodotto. È una funzionalità del processo. Il suo compito è consentire la progressione senza ostacoli della striscia mantenendo un impegno sufficiente con i fermi del passo o le rotaie di guida per controllare la registrazione. La finitura del bordo è secondaria. La precisione dell'avanzamento e la geometria uniforme delle tacche su milioni di corse sono fondamentali. Questa differenza funzionale significa che tra i vari tipi di matrici per stampaggio, gli utensili progressivi con tacche di bypass richiedono una logica di gioco ottimizzata per il comportamento di rimozione e la meccanica di avanzamento piuttosto che per l'estetica del bordo.
In pratica, ciò significa spesso che i giochi degli intagli di bypass sono leggermente più grandi dei giochi di tranciatura per lo stesso materiale e spessore. Il motivo è meccanico: un gioco più stretto aumenta la forza di strappo perché il punzone deve superare un maggiore contatto di attrito con la superficie tagliata durante la retrazione. Nella tranciatura, questo compromesso è accettato per una migliore qualità dei bordi. Nel taglio con intaglio bypass, l'elevata forza di spelatura tira la striscia verso l'alto durante il ritiro del punzone, disturbando il posizionamento dell'alimentazione e sollevando potenzialmente la striscia dalle guide di sollevamento.
Bilanciamento della forza e precisione dell'avanzamento della striscia
Pensa alla striscia come a un corpo libero che si muove attraverso lo stampo. Ad ogni corsa della pressa, le forze agiscono su di essa da più direzioni: la forza di avanzamento che la spinge in avanti, i perni pilota che correggono la posizione laterale, le guide di sollevamento che la sostengono verticalmente e il punzone dell'intaglio che impone il taglio verso il basso seguito dalla forza di strappo verso l'alto. La precisione dell'avanzamento dipende dal fatto che queste forze rimangano equilibrate e prevedibili.
La tacca di bypass contribuisce a questo equilibrio in due modi. Innanzitutto, la rimozione dell'intaglio crea spazio affinché la striscia possa avanzare oltre le caratteristiche stazionarie dello stampo senza interferenze. In secondo luogo, la geometria dell'intaglio interagisce con le superfici guida emeccanismi di arresto del passo che impediscono la sovralimentazione e stabiliscono la registrazione. Se la tacca viene tagliata in modo troppo aggressivo con gioco eccessivo, la geometria del bordo sciatta risultante riduce la precisione dell'impegno con questi arresti. Se il gioco è troppo stretto, le forze di rimozione disturbano la posizione della striscia sulle guide del sollevatore tra una corsa e l'altra.
La deriva laterale aggrava questo problema. Una matrice per stampaggio di metallo che taglia tacche di bypass con gioco irregolare da un lato all'altro-a-lato produce forze di rimozione asimmetriche. La striscia viene tirata leggermente verso il lato più stretto durante ogni retrazione del punzone, accumulando errori di posizione che si manifestano come un'errata registrazione nelle stazioni di formatura e taglio a valle. Per gli stampi per stampaggio dell'acciaio con produzione ad alta-velocità, anche pochi micron di deriva per corsa tra le stazioni possono raggiungere un errore dimensionale a livello di scarto-.
Calcolo del gioco per la funzione Notch
La logica ingegneristica per il gioco dell'intaglio del bypass parte dagli stessi principi della tranciatura: il gioco equivale a una percentuale dello spessore del materiale, applicata per lato. La formula è semplice, con il gioco per lato calcolato come la percentuale consigliata moltiplicata per lo spessore del grezzo. Ma la percentuale consigliata per la funzione notch cambia in base a diverse variabili interagenti che differiscono dalle considerazioni relative al blanking.
I materiali più sottili richiedono percentuali di rimozione proporzionalmente maggiori. Il motivo è che a giochi assoluti piccoli, la forza di strappo diventa sproporzionatamente elevata rispetto alla rigidità del nastro. Una striscia da 0,2 mm con gioco del 10% ha solo 0,02 mm per lato. Qualsiasi usura del punzone o espansione termica chiude rapidamente tale spazio, aumentando le forze di estrazione e degradando l'avanzamento. L'aumento al 12-15% fornisce un buffer funzionale senza sacrificare la geometria dell'intaglio. I materiali più spessi, al contrario, tollerano rapporti più stretti perché la dimensione assoluta del gioco fornisce un margine intrinseco contro questi effetti.
Le variabili chiave che governano la selezione del gioco dell'intaglio di bypass nella progettazione dello stampo di stampaggio includono:
- Spessore del materiale:Determina la dimensione assoluta del gioco e l'entità della forza di strappo
- Resistenza alla trazione del materiale:I materiali più resistenti-richiedono uno spazio maggiore per ottenere una frattura senza un eccessivo accumulo di forza
- Larghezza della striscia e rigidità del supporto:I portanti più sottili e stretti sono più sensibili ai disturbi della forza di stripping-, richiedendo uno spazio maggiore
- Velocità di stampa:Velocità più elevate aumentano le forze di rimozione dinamiche e riducono la finestra temporale per il riposizionamento della striscia tra le corse
- Lunghezza del punzone e campata non supportata:I punzoni più lunghi si flettono maggiormente sotto carico laterale, riducendo efficacemente il gioco su un lato durante il taglio
- Condizioni di lubrificazione:Il lubrificante riduce l'attrito di rimozione, consentendo spazi più stretti senza penalità di disturbo dell'avanzamento
- Geometria della tacca e proporzioni:Le tacche più profonde e più strette concentrano la spinta laterale sul punzone, richiedendo supporto di riserva e influenzando il comportamento di gioco efficace
Lo sviluppo moderno degli stampi per lo stampaggio della lamiera ha spinto le raccomandazioni sul gioco oltre il tradizionale standard del 10%.La ricerca indica che le autorizzazioni sono pari all'11-20%.può ridurre considerevolmente la sollecitazione degli utensili durante lo sfondamento e prolungare la vita operativa, una scoperta che si applica direttamente ai punzoni con intaglio bypass che devono mantenere la geometria su cicli di produzione prolungati. Per gli stampi per stampaggio dell'acciaio che lavorano i gradi AHSS, iniziare dal limite superiore di questo intervallo e convalidare attraverso campioni di prova è più affidabile che non attenersi alla regola obsoleta del 10%.
Il gioco non è l'unica variabile geometrica che determina le prestazioni dell'intaglio. La forma complessiva dell'intaglio, sia essa rettangolare, rastremata o raggiata, interagisce con il gioco per definire la distribuzione completa delle sollecitazioni, il profilo della forza e il modello di usura nella stazione di taglio.
Confronto delle geometrie dell'intaglio con il ragionamento scientifico
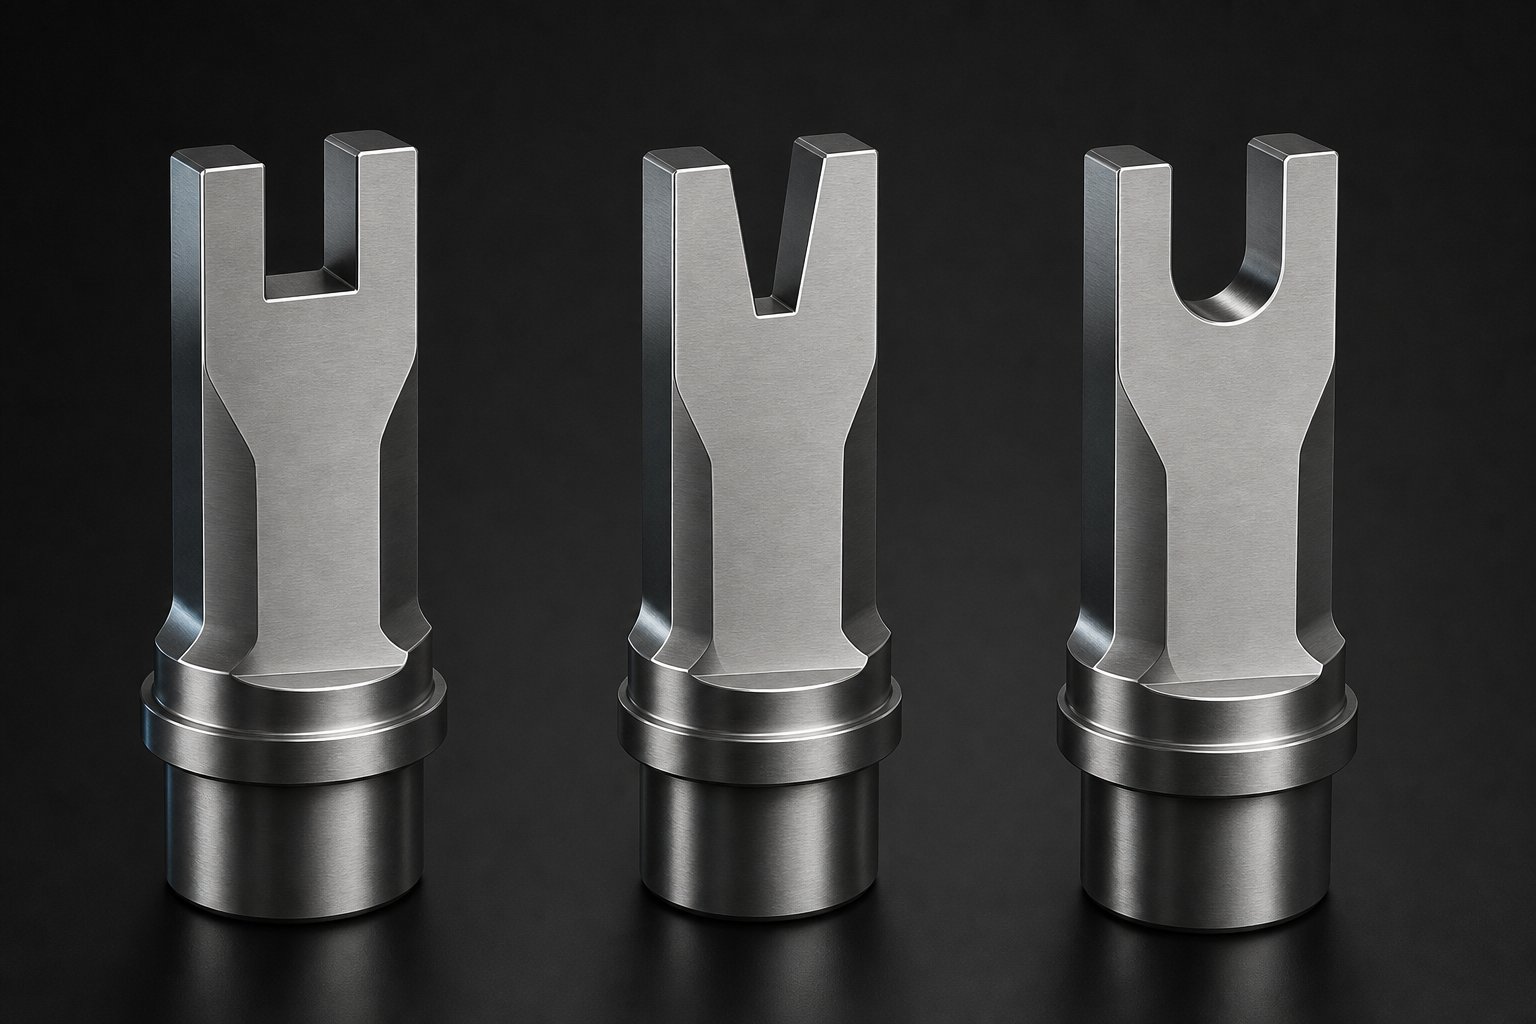
Il gioco definisce il modo in cui l'evento di taglio si svolge attraverso lo spessore della striscia, ma la forma dell'intaglio stesso determina dove si concentra lo stress, come la forza si distribuisce attraverso il tagliente e quanto velocemente la matrice si usura sotto i carichi di produzione. Tre geometrie principali degli intagli dominano la progettazione degli stampi per stampaggio dei metalli per utensili progressivi: profili rettangolari, rastremati e raggiati. Ciascuno produce una risposta meccanica distinta nella striscia e la scienza trattata nelle sezioni precedenti spiega esattamente perché una geometria supera un'altra per una determinata applicazione.
Geometria dell'intaglio rettangolare e distribuzione delle sollecitazioni
L'intaglio rettangolare è il profilo cavallo di battaglia nelle applicazioni di formatura della lamiera con tacche di bypass. I suoi bordi paralleli diritti creano un fronte di taglio uniforme che impegna contemporaneamente l'intera larghezza dell'intaglio. Dal punto di vista della distribuzione delle sollecitazioni, ciò significa che la forza di taglio si distribuisce uniformemente lungo entrambi i bordi laterali del punzone, producendo un carico bilanciato che resiste ai problemi di deflessione del punzone che affliggono le geometrie asimmetriche.
Sembra semplice, ma c'è un compromesso meccanico. Poiché tutti i punti lungo il tagliente impegnano la striscia nello stesso istante, la forza di picco del punzone è la più alta di qualsiasi geometria per una data larghezza dell'intaglio. La stampa vede un forte picco di forza piuttosto che una graduale ascesa. Per i materiali di spessore-standard con forze di avanzamento moderate, questo impegno istantaneo funziona correttamente. L'inerzia della striscia e la rigidità strutturale dello stampo assorbono l'impatto senza problemi. Ma quando si passa a spessori più spessi o a materiali più resistenti-, il picco di forza si traduce in un'usura accelerata del punzone agli angoli e in un maggiore consumo di energia della pressa per corsa.
La concentrazione delle sollecitazioni agli angoli interni delle tacche rettangolari segue schemi prevedibili. L'intersezione a 90 gradi della parete laterale e della base della tacca crea una discontinuità geometrica in cui i fattori di intensità dello stress salgono bruscamente. Nel pezzo in lavorazione ciò favorisce un inizio netto della frattura in corrispondenza degli angoli, il che è auspicabile. Nello stampo stesso, quegli stessi angoli diventano i primi punti di cedimento in cui si sviluppano scheggiature e arrotondamenti dei bordi sul volume di produzione.
Profili di intaglio rastremati e raggiati
Le tacche rastremate risolvono il problema dei picchi di forza distribuendo il taglio in modo progressivo anziché simultaneo. L'ingresso angolato fa sì che la punta del punzone entri in contatto con la striscia prima nel suo punto più stretto, quindi si allarga man mano che scende. Ciò sfalsa l'inizio del taglio lungo il tagliente, producendo un profilo di forza a rampa che raggiunge il picco più in basso e si mantiene più a lungo rispetto all'equivalente rettangolare.
Perché questo è importante per la progettazione dello stampaggio? Il taglio progressivo riduce il carico istantaneo sia sul punzone che sulla struttura della pressa. Per le operazioni ad alta-velocità in cui le forze dinamiche si sommano alle vibrazioni meccaniche, le tacche rastremate smorzano il carico d'urto che causa l'affaticamento prematuro dei componenti dello stampo. Riducono inoltre l'energia di scatto- rilasciata al completamento della frattura, il che significa meno disturbi durante l'evento di separazione. Sia nei sistemi di stampaggio a trasferimento che negli stampi progressivi ad alta{5}}velocità, questo profilo di forza più uniforme si traduce in un comportamento del nastro più stabile al momento del completamento dell'intaglio.
I profili di intaglio raggiati adottano un approccio diverso. Invece di modificare l’angolo di ingresso, eliminano gli angoli interni acuti dove la concentrazione dello stress raggiunge il picco. Un raggio alla radice dell'intaglio distribuisce il campo di sollecitazione su un'area più ampia della superficie dello stampo, seguendo lo stesso principio dimostrato negli studi FEA che dimostrano che l'aumento del raggio del raccordo da 0,01" a 0,08" può ridurre lo stress di picco di oltre il 70%. Per lo stampo, ciò significa una progressione dell'usura notevolmente più lenta agli angoli dell'intaglio. Per il pezzo in lavorazione, la ridotta concentrazione di sollecitazioni alla radice dell'intaglio significa un inizio della cricca leggermente meno deciso, il che può aumentare marginalmente la rugosità della zona di frattura ma prolungare sostanzialmente la durata dello stampo.
Molte applicazioni di attrezzature di produzione combinano entrambe le caratteristiche: un profilo di ingresso affusolato con angoli interni raggiati. Questa geometria ibrida sfrutta il vantaggio del taglio progressivo estendendo contemporaneamente la durata dello stampo nei punti-di maggiore usura.
Selezione della geometria basata sulla scienza applicativa
La scelta tra questi profili non è una decisione relativa alle preferenze. È un calcolo guidato dagli stessi principi di deformazione e frattura trattati in precedenza. Tre variabili guidano la scelta:
- Duttilità della materiadetermina il comportamento alla frattura agli angoli. I materiali duttili come le leghe di rame tenero tollerano angoli rettangolari acuti perché il materiale scorre plasticamente anziché rompere lo stampo. I materiali fragili o ad alta resistenza-concentrano lo stress nell'utensile in quegli stessi angoli, richiedendo profili arrotondati per distribuire il carico e prevenire scheggiature.
- Spessore della strisciadetermina se il taglio progressivo (rastremato) supera il taglio simultaneo (rettangolare). Le strisce più spesse generano forze di picco proporzionalmente più elevate durante l'impegno simultaneo, rendendo il vantaggio di rampa di forza della geometria rastremata-più significativo al di sopra dello spessore di circa 1,5 mm.
- Volume di produzionedetermina modelli di usura accettabili dello stampo. Per gli stampi per stampaggio automobilistico che eseguono milioni di cicli, anche una modesta concentrazione di sollecitazioni sugli angoli dell'intaglio si trasforma in un cambiamento geometrico misurabile. I profili raggiati prolungano gli intervalli di riaffilatura e la durata totale della matrice, rendendo irrilevante il costo di lavorazione iniziale leggermente più elevato rispetto ai risparmi di manutenzione.
La tabella seguente fornisce un confronto strutturato tra i parametri critici che i progettisti di stampaggio dei metalli valutano durante la selezione della geometria dell'intaglio:
| Parametro | Rettangolare | Rastremato | Radiato |
|---|---|---|---|
| Fattore di concentrazione delle tensioni agli angoli dell'intaglio | Alto (le transizioni brusche di 90 gradi concentrano lo stress in modo significativo) | Moderato (i bordi angolati riducono il brusco cambiamento della geometria) | Basso (i raggi distribuiscono lo stress su una superficie dell'utensile più ampia) |
| Modello di usura dello stampo | Concentrato agli angoli; scheggiatura e arrotondamento precoci alle intersezioni delle radici delle tacche | Distribuito lungo bordi rastremati; usura graduale sul fianco piuttosto che cedimento localizzato | Diffondere; l'usura si diffonde sulle superfici curve, prolungando gli intervalli di riaffilatura |
| Abbinamenti ottimali di materiali | Acciaio dolce, leghe di rame e gradi di alluminio duttili con spessore standard | Acciaio ad alta-resistenza, spessori più spessi e materiali che richiedono un'elevata forza di taglio | AHSS, acciaio inossidabile e qualsiasi applicazione ad alto-volume indipendentemente dal materiale |
| Profilo della forza di avanzamento del nastro | Picco di forza acuto con scatto improvviso-al completamento della frattura | Rampa graduale con forza di picco ridotta e minore energia di scatto-attraverso | Simile al rettangolare nella fasatura ma con vibrazioni indotte dagli angoli-ridotte |
| Migliore-applicazione da utilizzare | Stampi progressivi standard con volumi di produzione moderati e materiali convenzionali | Stampi progressivi ad alta velocità, applicazioni di spessore spesso e utensili sensibili alle vibrazioni | Stampi per stampaggio automobilistico-per volumi elevati, lavorazione AHSS e stampi che richiedono la massima durata tra una manutenzione e l'altra |
Nella pratica di progettazione degli stampi per stampaggio dei metalli, la decisione relativa alla geometria spesso combina elementi provenienti da più profili. Una tacca potrebbe utilizzare un profilo di base rettangolare per la massima efficienza di rimozione del materiale incorporando al tempo stesso i raggi degli angoli alla radice per proteggere la durata dello stampo. Oppure una voce rastremata potrebbe inserirsi in una sezione con pareti diritte-per un impegno di registrazione preciso. La scienza supporta questi approcci ibridi perché ciascuna caratteristica geometrica risponde a una specifica richiesta meccanica in modo indipendente.
Gli ingegneri che prendono queste decisioni sulla geometria per specifiche combinazioni di materiali e produzione beneficiano di una consulenza di progettazione che collega i risultati della simulazione agli strumenti convalidati di produzione-. YICHENsoluzioni di stampi per stampaggio personalizzatiaiutare gli ingegneri a selezionare e convalidare la geometria dell'intaglio per requisiti specifici di materiali e produzione, colmando il divario tra l'ottimizzazione teorica e le prestazioni comprovate dello stampo attraverso il loro processo di progettazione collaborativa.
La geometria e il gioco insieme definiscono la meccanica statica del taglio con intaglio di bypass. Ma una volta che la striscia inizia a muoversi attraverso la matrice alla velocità di produzione, un’altra forza entra nell’equazione: l’attrito. Il modo in cui il bordo della striscia dentellata interagisce con le superfici della guida, le rotaie del sollevatore e le pellicole lubrificanti durante la progressione dell'avanzamento introduce variabili tribologiche che nessuna decisione geometrica da sola può risolvere.
Tribologia dell'alimentazione delle strisce e interazione con la tacca di bypass
La geometria e il gioco controllano ciò che accade durante il taglio. L'attrito controlla ciò che accade dopo. Ogni volta che la striscia avanza attraverso una matrice progressiva, i bordi dentellati scivolano sulle rotaie del sollevatore, sulle superfici di guida e sui fermi del passo. Questo contatto strisciante è governato dalla tribologia, la scienza dell’attrito, dell’usura e della lubrificazione tra le superfici interagenti. Per lo stampaggio di componenti di stampi in utensili progressivi ad alta-velocità, il comportamento tribologico nelle tacche di bypass determina direttamente se la striscia avanza in modo pulito o va in una registrazione errata. Eppure questo è l'unico aspetto del design del notch che quasi nessuna risorsa tecnica affronta.
Forze di attrito sull'interfaccia dell'intaglio-della matrice
Immagina che la striscia avanzi di una lunghezza tra le corse della pressa. I bordi dentellati non fluttuano liberamente nello spazio. Percorrono le superfici delle rotaie del sollevatore, sfiorano i montanti della guida e attivano i fermi di beccheggio che controllano la registrazione. In ciascuno di questi punti di contatto, il coefficiente di attrito tra il bordo del nastro e la superficie della matrice determina quanta resistenza deve superare il sistema di alimentazione per far avanzare il nastro.
Per uno scorrimento del bordo dell'intaglio liscio e ben-brunito su una guida di sollevamento temprata e lucidata, il coefficiente di attrito rimane basso e prevedibile. Il meccanismo di alimentazione fa avanzare la striscia con una resistenza minima e i perni pilota correggono qualsiasi piccola dispersione posizionale senza contrastare le forze di attrito residue. Questa è la condizione ideale e persiste finché la geometria del bordo dell'intaglio rimane coerente.
Burr cambia tutto. COMEl'usura del punzone progredisce durante la produzione, l'altezza della bava sul bordo dell'intaglio aumenta in modo incrementale. Il bordo rialzato della bava agisce come un micro-aratro che si trascina sulla superficie del binario del sollevatore. Il coefficiente di attrito aumenta perché il contatto si trasforma da scorrimento di una superficie liscia-su-superficie a un'interazione di bordo abrasivo-su-superficie. Anche la direzione della bava è importante. Una bava orientata verso il basso verso la guida del sollevatore crea un contatto abrasivo diretto durante ogni corsa di avanzamento. Una bava orientata verso l'alto entra invece in contatto con la piastra di estrazione, trasferendo la forza di trascinamento a un'interfaccia diversa e potenzialmente disturbando i tempi di sollevamento della striscia.
Le condizioni superficiali degli utensili per lo stampaggio dei metalli accentuano questo effetto. Le rotaie del sollevatore che sviluppano tracce di usura a causa del contatto ripetuto della striscia perdono la finitura superficiale in zone localizzate. Quelle tracce usurate aumentano l'attrito per le strisce successive e creano canali preferenziali che resistono alla correzione laterale da parte dei piloti. Nelle configurazioni di attrezzature di fase in cui più stazioni operano in sequenza, l'accumulo di attrito sui contatti iniziali-della tacca della stazione propaga gli errori di posizionamento in ogni operazione a valle.
Comportamento del lubrificante nelle zone delle tacche
Il lubrificante non si distribuisce uniformemente su una striscia dentellata. La stessa cavità dell'intaglio funge da serbatoio, intrappolando il lubrificante che altrimenti si diffonderebbe sulla superficie della striscia. A velocità di stampa moderate, questo pooling è benigno o addirittura vantaggioso. Il lubrificante intrappolato si deposita sulle superfici della guida durante l'avanzamento, riducendo l'attrito nei punti di contatto.
A velocità di stampa elevate, la fisica cambia. La rapida accelerazione e decelerazione del nastro durante ciascun ciclo di alimentazione crea picchi di pressione idraulica nel lubrificante accumulato all'interno delle cavità delle tacche.Lo stampaggio ad alta-velocità genera un notevole calore da attritoe riduce il tempo di contatto tra l'utensile e il pezzo, modificando dinamicamente la viscosità del lubrificante durante ogni corsa. Il lubrificante intrappolato nei profili con intagli profondi può essere pressurizzato durante la rapida decelerazione del nastro, creando un effetto cuscino idraulico che solleva momentaneamente il bordo del nastro dalla sua superficie di guida. Quando la pressione si allenta, la striscia ricade sul binario con un micro-impatto che ne disturba la posizione di seduta.
Il problema opposto, ovvero la carenza di lubrificante, si verifica sugli stessi bordi degli intagli. L'azione di taglio durante il taglio ad intaglio rimuove il lubrificante dalle superfici appena tagliate. Le zone brunite e di frattura emergono dall'evento di taglio sostanzialmente asciutte, con qualsiasi film lubrificante esistente sulla superficie della striscia interrotto dalla deformazione plastica. Questi bordi asciutti entrano quindi in contatto con le superfici della guida con attrito elevato finché il lubrificante non migra indietro dalle aree adiacenti.
La profondità e la geometria dell'intaglio influenzano direttamente questo modello di distribuzione del lubrificante. Le tacche più profonde intrappolano una maggiore quantità di lubrificante, amplificando gli effetti idraulici in velocità. I profili dentellati rettangolari con spigoli vivi creano zone di ristagno dove il lubrificante si accumula anziché scorrere. I profili affusolati favoriscono il drenaggio del lubrificante lontano dalla cavità durante il movimento di alimentazione, riducendo l'accumulo idraulico ma potenzialmente lasciando la radice dell'intaglio affamata. Per gli utensili di stampaggio progettati per funzionare a frequenze di corsa elevate, la gestione del lubrificante attorno alle tacche di bypass richiede la stessa attenzione ingegneristica dell'erogazione del lubrificante alle stazioni di formatura.
Precisione di avanzamento in funzione dell'attrito dell'intaglio
La precisione dell'avanzamento è il risultato misurabile in cui la tribologia incontra la qualità delle parti. Uno stampo progressivo può avere giochi perfetti, geometria ottimale delle tacche e fasatura pilota corretta, ma produrre comunque parti con registrazione errata se le forze di attrito sulle tacche di bypass diventano asimmetriche.
L'asimmetria si sviluppa naturalmente durante la produzione. Un lato dello stampo si usura più velocemente a causa di lievi differenze di allineamento, gradienti termici o incoerenze nella distribuzione del lubrificante. Quando il punzone dell'intaglio su un bordo della striscia si consuma prima dell'altro, produce bave di altezze diverse sui lati opposti del supporto. Questo differenziale di bava crea forze di attrito disuguali durante l'avanzamento del nastro. La striscia subisce una resistenza maggiore su un bordo rispetto all'altro, producendo una forza laterale netta che la spinge lateralmente, un micro-incremento per corsa.
La consistenza della lubrificazione influisce sull'alimentazione poiché i cambiamenti nel tipo di olio, nella viscosità o nella velocità di applicazione possono alterare l'attrito in modo tale da influire sulla progressione. Nei sistemi di utensili per lo stampaggio dei metalli, ciò significa che un ugello di erogazione del lubrificante che viene parzialmente bloccato su un lato della striscia non aumenta solo l'usura localmente. Crea uno squilibrio di attrito che determina la deriva del nastro. I piloti possono correggere piccoli errori di posizione, ma lavorano entro una finestra di ingaggio limitata. Una volta che la deriva cumulativa supera la capacità di gioco del pilota, la striscia si registra in modo errato e le parti escono dalla tolleranza.
Le seguenti modalità di guasto-correlate all'attrito si sviluppano comunemente in corrispondenza delle tacche di bypass nelle operazioni di stampo progressivo:
- Crescita asimmetrica delle bave:L'usura irregolare del punzone produce bave di diversa altezza sui bordi opposti del nastro, creando uno squilibrio di resistenza laterale durante l'avanzamento dell'avanzamento e una deriva progressiva del nastro verso il lato-di attrito maggiore.
- Irrigazione della rotaia del sollevatore:I bordi delle bave abradono ripetutamente la stessa superficie della rotaia, trasferendo il materiale del pezzo sulla rotaia e creando una zona di accumulo ad alto-attrito che resiste alla progressione fluida della striscia.
- Sollevamento idraulico indotto dal lubrificante-:Il lubrificante in eccesso intrappolato nelle cavità profonde delle tacche pressurizza durante la rapida decelerazione dell'avanzamento, sollevando momentaneamente la striscia dalla superficie di guida e consentendo lo spostamento laterale prima di ri-posizionarsi.
- Aumento dell'attrito termico:Il calore per attrito nei punti di contatto della rotaia- riduce localmente la viscosità del lubrificante, il che diminuisce lo spessore del film, aumenta il contatto metallo-a-metallo e genera più calore in un ciclo auto-rinforzante che accelera l'usura.
- Canalizzazione dell'usura della superficie guida:Il contatto ripetuto della striscia in posizioni costanti usura scanalature nelle superfici della guida, creando piste che resistono alla correzione laterale-guidata dal pilota e bloccano la striscia in una posizione spostata.
- Stripping indotto dalla-forza-sollevamento:L'elevato attrito tra il punzone e la parete dell'intaglio durante la retrazione tira il nastro verso l'alto fuori dalle guide del sollevatore, disturbandone la posizione verticale e alterando la geometria del contatto per la successiva corsa di avanzamento.
Ciascuna di queste modalità di fallimento si sviluppa gradualmente. La striscia non esce improvvisamente dalla registrazione. Invece, le forze di attrito si spostano in modo incrementale nel corso di migliaia di corse finché l'errore di posizione cumulativo non supera una soglia di qualità. Gli operatori potrebbero notare una progressione instabile della striscia, un impegno incoerente del pilota o una vibrazione anomala della pressa prima che compaiano difetti visibili della parte. A quel punto, il degrado tribologico è in atto da tempo.
Il monitoraggio del comportamento dell'attrito nelle tacche di bypass richiede il monitoraggio di indicatori indiretti: tendenze della forza di avanzamento, modelli di allungamento del foro pilota, misurazioni dell'altezza della bava durante i controlli programmati e tassi di consumo di lubrificante per lato dello stampo. Questi segnali, interpretati attraverso la lente della scienza tribologica, forniscono un allarme tempestivo prima che il degrado della precisione dell'alimentazione raggiunga i livelli di produzione degli scarti.
L'attrito è intrinsecamente difficile da modellare basandosi solo sui principi primi perché dipende dalle condizioni della superficie che evolvono durante la produzione. È proprio qui che i metodi computazionali guadagnano il loro valore: l'analisi degli elementi finiti può simulare la meccanica di stress e deformazione dell'intaglio stesso, mentre la modellazione tribologica basata sui dati di produzione convalida se la superficie risultante si comporterà in modo prevedibile durante la vita utile dello stampo.
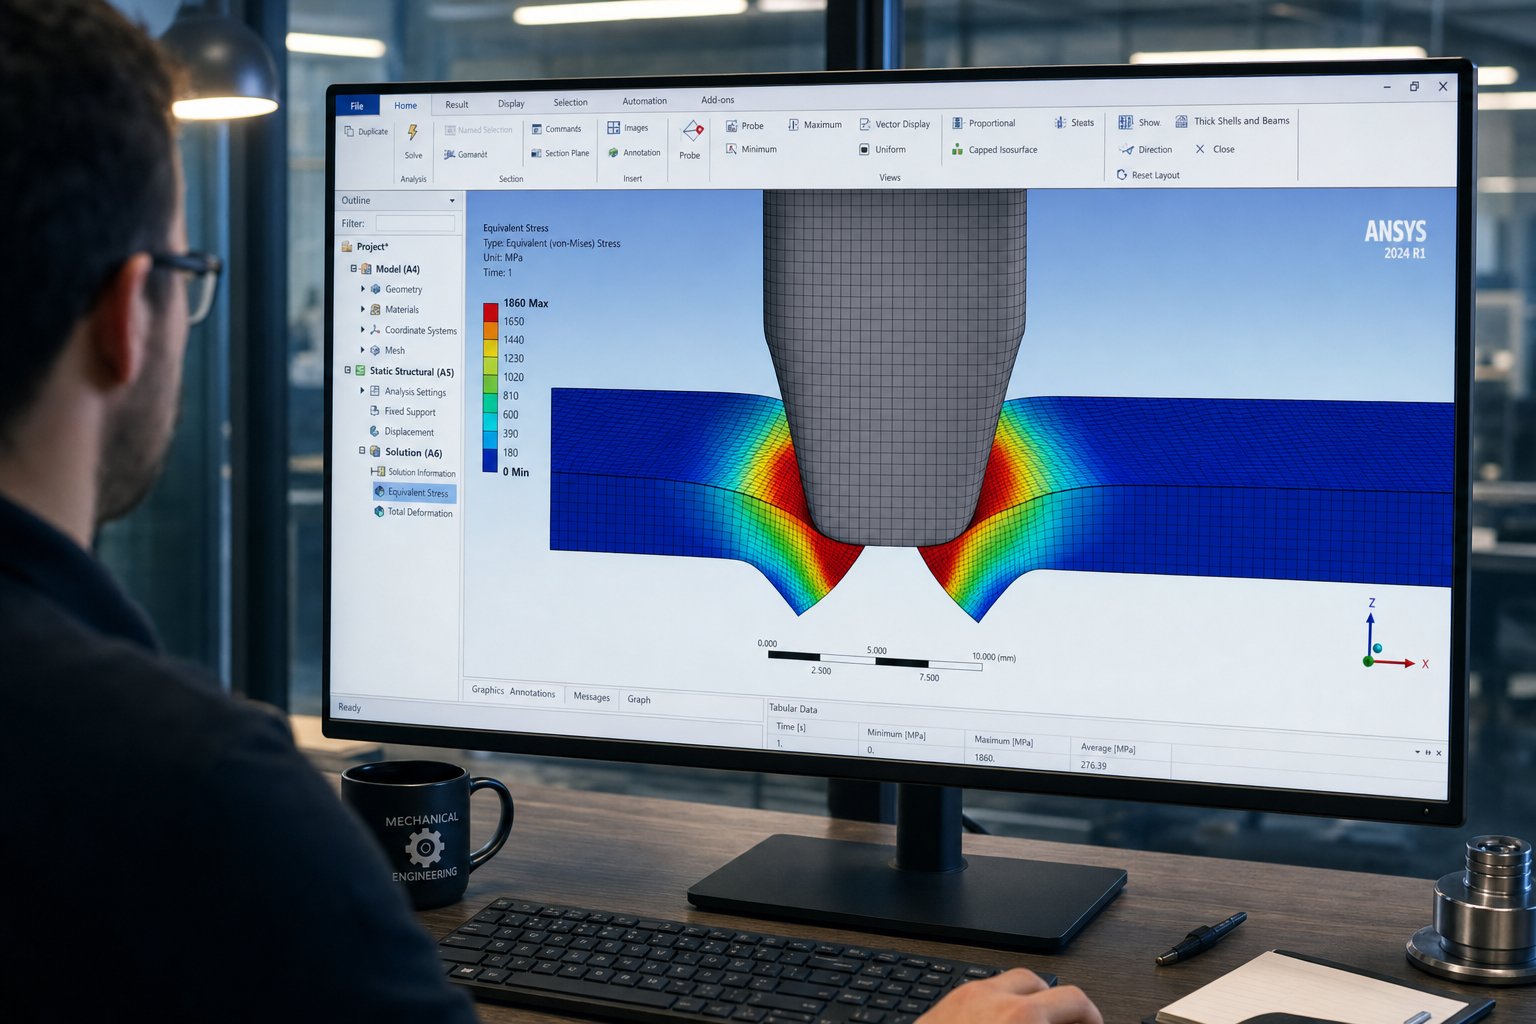
Convalida della progettazione dell'intaglio di bypass con FEA e simulazione
La teoria del piano di taglio, la meccanica della frattura, la scienza dei materiali e la tribologia forniscono le equazioni governanti. Ma le equazioni da sole non dicono se una specifica combinazione di larghezza dell'intaglio, gioco e geometria funzionerà come previsto in uno stampo progressivo reale funzionante alla velocità di produzione. L’analisi degli elementi finiti colma questa lacuna. Prende i primi-principi scientifici trattati in questo articolo e li traduce in previsioni visualizzabili e quantificabili che gli ingegneri possono convalidare prima che un singolo pezzo di acciaio per utensili venga lavorato.
Simulazione FEA delle zone di taglio dell'intaglio
Quando modelli un evento di taglio con intaglio di bypass in FEA, il software discretizza il materiale della striscia in migliaia di piccoli elementi, quindi risolve le equazioni di sollecitazione-deformazione per ciascun elemento mentre il punzone scende in modo incrementale attraverso lo spessore della striscia. Il risultato è una mappa dettagliata della formazione delle bande di taglio, dell’accumulo di deformazioni plastiche e della progressione del danno che rispecchia le tre zone fisiche descritte in precedenza: ribaltamento, brunitura e frattura.
A Studio del 2024 pubblicato su Heliyonha dimostrato questo approccio utilizzando ABAQUS/Explicit per simulare la tranciatura della lamiera di acciaio DP600. I ricercatori hanno modellato il ciclo di taglio completo, compresa la penetrazione del punzone, la separazione del foglio e lo strippaggio, ottenendo previsioni relative alla zona del bordo tagliato entro il 4-14,6% delle misurazioni sperimentali. Il loro modello FEA ha catturato come l’aumento del gioco dal 6% al 15% abbia ritardato l’inizio della cricca, ampliato la zona brunita e ridotto la zona di frattura, esattamente le relazioni previste dalla teoria del piano di taglio ma che richiederebbero dozzine di prove fisiche per quantificarle sperimentalmente.
Per gli stampi per stampaggio dei metalli utilizzati nelle stazioni di tacca di bypass, questa funzionalità di simulazione significa che è possibile visualizzare l'allineamento del percorso di frattura prima di tagliare qualsiasi utensile. È possibile verificare se la distanza selezionata produce fronti di fessura convergenti o se determina un taglio secondario. Puoi quantificare le forze di strappo e di spinta a diversi valori di gioco, dati che informano direttamente l'analisi della precisione del feed-trattata nelle sezioni precedenti. Lo stesso studio ha dimostrato che la forza di spinta è diminuita del 77,7% e la forza di strappo del 73,2% quando il gioco radiale è aumentato dal 6% al 12%, una sensibilità straordinaria che sarebbe invisibile senza simulazione.
Ottimizzazione basata sulla simulazione-per materiali innovativi
Il punto in cui la simulazione diventa indispensabile è con materiali privi di linee guida empiriche consolidate. Gli acciai avanzati ad alta resistenza-, i gradi a doppia fase-e le leghe esotiche utilizzate nelle parti metalliche stampate del settore automobilistico e aerospaziale non sono conformi alle regole pratiche sviluppate per l'acciaio dolce decenni fa. Le loro complesse microstrutture producono un comportamento di indurimento non-lineare, luoghi di frattura dipendenti dallo-stato-di stress e sensibilità ai parametri che le linee guida tradizionali ignorano.
La FEA consente studi parametrici che sarebbero proibitivi da eseguire fisicamente. Puoi spaziare la larghezza dell'intaglio da 3 mm a 8 mm, il gioco dall'8% al 20% e la profondità dell'intaglio da 2 mm a 5 mm in una matrice di progettazione-di-esperimenti, valutando centinaia di combinazioni a livello computazionale. Ciascuna simulazione prevede il profilo del bordo risultante, la curva di forza e la distribuzione dei danni. Da questi dati, gli ingegneri identificano la finestra dei parametri ottimali in cui i percorsi di frattura si allineano in modo pulito, le forze di distacco rimangono gestibili e la bava rimane entro la tolleranza.
I criteri di frattura utilizzati in queste simulazioni sono notevolmente maturati. Modelli come il criterio di Mohr-Coulomb modificato tengono conto della triassialità dello stress e degli effetti dei parametri di Lode sulla frattura duttile, catturando come lo stesso materiale si frattura in modo diverso in condizioni di vincolo variabili. Questa sofisticatezza è importante per la simulazione dell'intaglio di bypass perché lo stato di sollecitazione nella zona di taglio dell'intaglio differisce dalla tranciatura standard a causa delle condizioni di vincolo della striscia e della geometria asimmetrica dell'intaglio del bordo rispetto al taglio perimetrale-chiuso.
La tecnologia di stampaggio ha raggiunto un punto in cui l'accuratezza della simulazione rivaleggia con i test fisici per materiali ben-caratterizzati. Le tecniche di meshing adattativo prevengono la distorsione degli elementi durante le grandi deformazioni coinvolte nel taglio, mentre i solutori espliciti gestiscono le non-linearità di plasticità, contatto e separazione del materiale senza errori di convergenza. Per gli ingegneri che si chiedono cosa succede nella produzione da una prospettiva di progettazione moderna, la risposta coinvolge sempre più la convalida computazionale come un passaggio standard piuttosto che come un lusso opzionale.
Dalla scienza alla produzione-Progettazione di stampi pronti
Il quadro scientifico presentato in questo articolo, dalla meccanica del piano di taglio alla propagazione della frattura, alla risposta del materiale, alla logica di gioco, alla selezione della geometria e alla tribologia, forma un sistema coerente che la FEA può rendere operativo. Gli ingegneri che comprendono la fisica della deformazione sanno cosa cercare nei risultati della simulazione: possono interpretare i contorni delle sollecitazioni di von Mises nel contesto della teoria delle bande di taglio, valutare le distribuzioni delle variabili del danno rispetto alle previsioni della meccanica della frattura e correlare i profili dei bordi simulati con le proporzioni della zona che indicano la corretta selezione del gioco.
Questa comprensione trasforma anche il modo in cui gli ingegneri comunicano i requisiti ai partner degli utensili. Invece di specificare le dimensioni dell'intaglio da una tabella del manuale, possono presentare la logica supportata dalla simulazione-per cui una specifica combinazione di gioco, geometria e materiale produce risultati ottimali per la loro applicazione. Questo livello di comunicazione tecnica porta a matrici e risultati di stampaggio migliori perché il produttore di utensili comprende l'intento ingegneristico dietro ogni specifica piuttosto che limitarsi a replicare i numeri.
Il team di ingegneri di YICHEN lavora con i clienti proprio su queste sfide impegnative di progettazione-, tra cui l'ottimizzazione dell'intaglio di bypass, la convalida della struttura dello stampo, la selezione delle distanze e l'analisi del flusso di materiale. Il loro approccio unisce la scienza computazionale alla produzione di stampi per stampaggio personalizzati-pronti per la produzione, aiutando gli ingegneri a tradurre i risultati della simulazione in strumenti che funzionano come previsto dal primo articolo fino alla fine-del-ciclo di vita. Per i progetti che coinvolgono nuovi materiali o parti metalliche stampate con-tolleranza stretta in cui le regole empiriche non sono all'altezza, il loro team collaborativosoluzioni di stampi per stampaggiocollegare il rigore analitico con l’esperienza produttiva.
Le basi scientifiche per la progettazione dell'intaglio di bypass consentono agli ingegneri di passare dalla risoluzione reattiva dei problemi alla progettazione predittiva, sostituendo l'iterazione per tentativi ed errori con decisioni basate sulla fisica, convalidate tramite la simulazione prima che gli strumenti vengano costruiti.
Ogni principio contenuto in questo articolo porta alla stessa conclusione: comprendere i meccanismi elimina le ipotesi. La teoria del piano di taglio ti dice dove si concentra la deformazione. La meccanica della frattura spiega come si propagano le crepe. La scienza dei materiali ti dice quando iniziano quelle crepe. La logica delle distanze indica come allinearli. La selezione della geometria indica come gestire la forza e l'usura. La tribologia ti dice cosa succede durante la progressione della striscia. E la FEA conferma se le vostre decisioni di progettazione integrata funzionano insieme come un sistema. Gli ingegneri che integrano queste conoscenze nel processo di progettazione non inseguono i problemi in sala stampa. Li impediscono nella schermata CAD.
Domande frequenti sulle basi scientifiche degli intagli di bypass negli stampi per stampaggio
1. Qual è lo scopo delle tacche di bypass negli stampi per stampaggio progressivo?
Le tacche di bypass sono elementi in rilievo tagliati sui bordi della striscia portante nelle prime stazioni di una fustella progressiva. Svolgono molteplici funzioni: rimuovono la curvatura dei bordi dalle bobine tagliate, prevengono un'alimentazione eccessiva che può danneggiare la matrice e stabiliscono riferimenti di registrazione per un posizionamento accurato del nastro in tutte le stazioni a valle. La loro geometria interagisce con i fermi del passo e i binari di guida per controllare la precisione dell'avanzamento durante tutto il processo di stampaggio.
2. Perché la regola standard del 10% di spazio libero non sempre funziona per le tacche di bypass?
La regola del gioco del 10% è stata sviluppata per la tranciatura standard dove la qualità del bordo del pezzo finito è la priorità. Le tacche di bypass svolgono una funzione diversa, dando priorità alla precisione di alimentazione e alla progressione coerente della striscia rispetto alla finitura del bordo. Inoltre, gli acciai avanzati ad alta resistenza-e gli spessori più sottili spostano i meccanismi di deformazione oltre i limiti in cui le linee guida generiche rimangono valide. I materiali con bassi rapporti di snervamento-/-resistenza alla trazione possono richiedere giochi fino al 21% per lato per una frattura pulita, mentre i materiali più sottili necessitano di percentuali proporzionalmente maggiori per evitare eccessive forze di strappo che disturbano il posizionamento della striscia.
3. In che modo le proprietà dei materiali influiscono sui parametri di progettazione dell'intaglio di bypass?
Le proprietà dei materiali determinano fondamentalmente le prestazioni di notch. La direzione della grana e l'anisotropia modificano le caratteristiche della zona di taglio a seconda dell'orientamento del taglio. La duttilità controlla la profondità della zona di ribaltamento e la tendenza alla bavatura. Il tasso di incrudimento determina l'aumento della forza di punzonatura nel corso della vita produttiva. Il recupero elastico provoca il restringimento delle aperture degli intagli dopo il taglio, richiedendo una compensazione della larghezza specifica-del grado. Ad esempio, l'elevato incrudimento dell'acciaio inossidabile richiede un gioco del 12-16%, mentre il basso tasso di incrudimento dell'alluminio produce bave filamentose a giochi stretti. Le soluzioni di stampi per stampaggio personalizzati di YICHEN tengono conto di queste variabili specifiche del materiale durante il processo di consulenza sulla progettazione.
4. Che ruolo gioca l'attrito nella precisione di alimentazione della striscia con tacca di bypass?
L'attrito sull'interfaccia della tacca-della matrice determina direttamente se una striscia viene alimentata senza problemi o va incontro a una registrazione errata. La formazione di bave sui bordi dell'intaglio aumenta il coefficiente di attrito convertendo lo scorrimento della superficie liscia in un contatto abrasivo contro le guide del sollevatore. Lo sviluppo asimmetrico di bave sui bordi opposti della striscia crea forze di trascinamento disuguali, spingendo la striscia lateralmente ad ogni corsa. Il comportamento del lubrificante aggiunge complessità: l'accumulo nelle cavità delle tacche può causare il sollevamento idraulico ad alte velocità, mentre la carenza di bordi appena tagliati aumenta l'attrito locale. Questi fattori tribologici si sommano nel corso di migliaia di corse fino a quando l'errore di posizione supera la tolleranza.
5. In che modo la FEA aiuta a convalidare i progetti degli intagli di bypass prima del taglio degli utensili?
L'analisi degli elementi finiti modella la distribuzione completa delle sollecitazioni-deformative attraverso la striscia durante il taglio dell'intaglio, prevedendo la formazione di bande di taglio, l'allineamento del percorso di frattura e le proporzioni della zona del bordo. La ricerca ha dimostrato che le previsioni FEA corrispondono ai risultati sperimentali con un'accuratezza del 4-14,6%. Gli ingegneri possono eseguire studi parametrici analizzando l'ampiezza, il gioco e la profondità dell'intaglio su centinaia di combinazioni a livello computazionale, identificando le finestre ottimali senza esecuzioni di prova fisiche. Ciò è particolarmente utile per i materiali avanzati privi di linee guida empiriche. Il team di ingegneri di YICHEN utilizza questi metodi computazionali insieme alle competenze di produzione per convalidare l'ottimizzazione dell'intaglio di bypass e la selezione del gioco per le loro soluzioni di stampi per stampaggio.


