


Ciò che rende il gioco dell'acciaio elettrico diverso dallo stampaggio standard
La distanza tra punzone e matrice per lo stampaggio elettrico dell'acciaio è lo spazio tra il tagliente del punzone e il tagliente del bottone della matrice, specificato per lato come percentuale dello spessore del materiale. Questa definizione sembra identica a qualsiasi altra operazione di punzonatura e matrice di lamiera. La meccanica è la stessa. La formula è la stessa. Ma le conseguenze di un errore sono radicalmente diverse.
Quando si stampa acciaio dolce o alluminio, un errore di gioco si presenta come un difetto estetico o una bava che necessita di una lavorazione secondaria. Quando si stampa l'acciaio elettrico, un errore di gioco degrada silenziosamente le prestazioni magnetiche di ogni laminazione che esce dalla pressa. Aumenta la perdita del nucleo. La permeabilità diminuisce. Il motore o il trasformatore costruito con tali lamierini si surriscalda e diventa meno efficiente, e la causa principale è invisibile a chiunque non misuri la qualità dei bordi in fase di stampaggio.
Definizione del gioco tra punzone e matrice nelle applicazioni elettriche in acciaio
Il principio di base rimane semplice. Il gioco della matrice per la punzonatura dell'acciaio è lo spazio che consente ai piani di frattura dal lato del punzone e dal lato della matrice di incontrarsi in modo pulito, producendo un taglio controllato attraverso il materiale. COMERiferimento tecnico di MISUMIspiega, il corretto gioco mira ad allineare i piani di frattura del confine del grano nella parte superiore e inferiore del pezzo in lavorazione per creare una sfaldatura pulita sul bordo tagliato. Per i materiali generici, la tradizionale regola del 10% è servita da decenni come punto di partenza.
L'acciaio elettrico, tuttavia, non è un materiale generale. I gradi di acciaio al silicio contengono dal 2% al 6,5% di silicio in peso, il che rende il materiale molto più fragile dell'acciaio a basso-carbonio. Questa fragilità modifica il modo in cui si sviluppano la zona di taglio, la zona di brunitura e la zona di frattura durante il taglio. La classica regola "un-terzo di taglio, due-terzi di rottura" descritta da MetalForming Magazine per l'acciaio a basso-carbonio non si applica in questo caso. L'acciaio elettrico si frattura prima e con una minore deformazione plastica, richiedendo una strategia di rimozione costruita attorno al suo comportamento unico.
Perché le tabelle delle distanze generiche non sono all'altezza dell'acciaio al silicio
La maggior parte dei riferimenti al gioco raggruppano i materiali in base alla durezza o alla resistenza alla trazione. I materiali più duri ottengono più spazio. I materiali più morbidi ottengono di meno. Questo quadro funziona per le leghe strutturali. Cade a pezzi per l'acciaio elettrico perché ignora l'unico fattore che rende unica questa categoria di materiali: il bordo stampato influisce direttamente sulla funzione elettromagnetica.
Un bordo stampato in acciaio elettrico non è solo un confine geometrico. È una zona di materiale sollecitato meccanicamente in cui i domini magnetici vengono interrotti, la permeabilità crolla e le perdite del nucleo aumentano. La ricerca mostra che lo stress indotto dallo stampaggio-può aumentare la perdita del nucleo del 5-8% rispetto al materiale privo di stress. La distanza selezionata controlla quanto in profondità si estende la zona danneggiata nella laminazione, quanto è alta la bava e quanto bene si impilano insieme le laminazioni finite.
Nello stampaggio elettrico dell'acciaio, le decisioni relative al gioco influiscono non solo sull'accuratezza dimensionale ma anche sulle prestazioni magnetiche a valle di ogni componente finito costruito con tali lamierini.
Chi ha bisogno del materiale-Dati specifici sulle autorizzazioni
Se tuprogettare stampi progressivi per laminazione motori, specifica l'attrezzatura per la produzione dei nuclei del trasformatore o risolvi i problemi di qualità dello stampaggio nella produzione di motori per veicoli elettrici, le tabelle generiche delle distanze ti lasciano indovinare. Hai bisogno di dati che tengano conto del contenuto di silicio, dell'orientamento dei grani, dello spessore della laminazione e degli obiettivi di prestazioni elettromagnetiche che il cliente si aspetta dal nucleo finito.
Questa risorsa colma questa lacuna. Dalla meccanica della frattura specifica delle leghe ad alto-silicio fino alle raccomandazioni sulle tolleranze per grado e spessore, l'obiettivo è quello di fornire una guida pratica da applicare a decisioni reali sugli utensili piuttosto che percentuali di-dimensione-adatta a tutti-tutte prese in prestito dallo stampaggio di pannelli di carrozzeria automobilistica.
La sfida inizia a livello materiale. La struttura cristallina dell'acciaio al silicio e il comportamento alla frattura fragile creano una dinamica di taglio che i riferimenti standard semplicemente non sono stati scritti per affrontare.
Meccanica della frattura dell'acciaio elettrico durante le operazioni di punzonatura
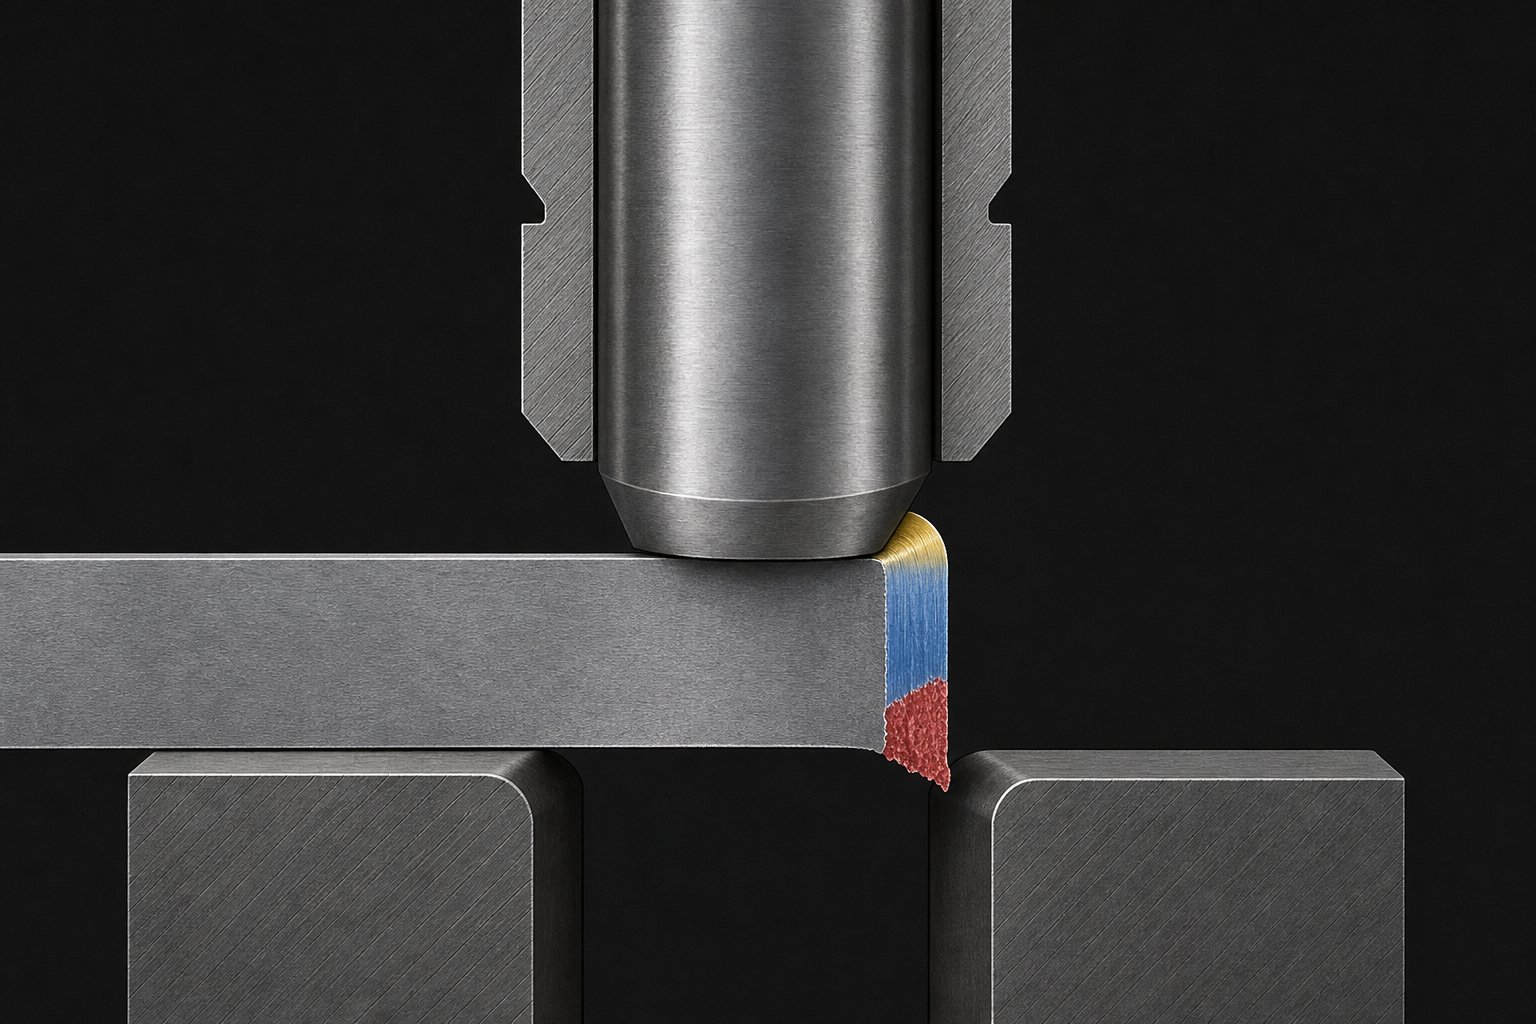
L'acciaio al silicio non si comporta come l'acciaio dolce sotto una matrice e un punzone. Questo singolo fatto rimodella tutto ciò che riguarda il modo in cui si forma il bordo tagliato. Quando un punzone scende nel pezzo, genera una sequenza di zone di deformazione che la maggior parte dei progettisti di stampi riconosce come quattro caratteristiche distinte: ribaltamento, lucidatura, frattura e bava. Negli acciai a basso-carbonio, queste zone seguono proporzioni relativamente prevedibili. L’acciaio elettrico riscrive quelle proporzioni perché si frattura prima, con meno flusso plastico e lungo percorsi dettati dalla sua microstruttura cristallina.
Comportamento alla frattura fragile nell'acciaio-ad alto contenuto di silicio
Il contenuto di silicio compreso tra il 2% e il 6,5% aumenta progressivamente la durezza e la fragilità del materiale riducendone la duttilità. L'allungamento dell'acciaio al silicio a grani orientati- può arrivare fino all'11%, rispetto al 30-40% del tipico acciaio per stampaggio a basso tenore di carbonio. Cosa significa al limite del pugno? Il materiale passa dalla deformazione elastica all'innesco della fessurazione molto più rapidamente.
La ricerca di simulazione FEM sull'acciaio al silicio a grani{0}}orientati conferma questo comportamento.Studi pubblicati su Materials (MDPI)dimostrare che la deformazione plastica equivalente si concentra intensamente sul tagliente e decade esponenzialmente entro soli 10-15 micrometri dalla superficie tagliata. La fase di propagazione della cricca inizia prima nella corsa del punzone e le cricche possono iniziare da un tagliente e propagarsi attraverso lo spessore anziché incontrarsi simmetricamente da entrambi i lati. Questo è fondamentalmente diverso dalla frattura a taglio bilanciata descritta dai riferimenti standard di punzoni e matrici di Dayton per i materiali duttili.
Differenze nella struttura del grano e nella propagazione delle cricche
Immagina due fogli di acciaio elettrico sulla tua pressa. Uno è CRGO (a grani laminati a freddo-orientato-), con il suo reticolo cristallino allineato nella direzione di laminazione. L'altro è CRNGO (laminato a freddo-non-a grani-orientati), con orientamenti dei grani distribuiti in modo casuale. Quando il metallo punzoni e matrici tagliano questi materiali, la fessura segue percorsi diversi in ciascuno di essi.
Nell'acciaio CRGO la struttura direzionale dei grani crea piani di frattura preferenziali. Le cricche tendono a propagarsi lungo i bordi dei grani allineati con la direzione di laminazione, producendo una superficie di frattura che può apparire irregolare quando il punzone taglia trasversalmente all'orientamento dei grani. L'acciaio CRNGO, con la sua distribuzione isotropa dei grani, si frattura in modo più uniforme in tutte le direzioni, ma i suoi gradi di silicio più elevati mostrano ancora una fragilità pronunciata che limita lo sviluppo di zone brunite.
Come cambiano le aspettative della zona brunita standard
I riferimenti di gioco standard prevedono una zona lucidata di circa un-terzo dello spessore del materiale per un gioco impostato correttamente nell'acciaio dolce. L'acciaio elettrico produce costantemente una zona di brunitura più stretta e una zona di frattura proporzionalmente più grande. Il materiale semplicemente non scorre abbastanza a lungo sotto sforzo di taglio per creare un contatto esteso con la superficie brunita.
La ricerca mostra che la qualità dell'area brunita nell'acciaio al silicio dipende fortemente dal gioco e dalla velocità di taglio. A giochi bassi (circa 0,04 mm per materiale da 0,3 mm), si sviluppa un profilo brunito più uniforme con meno intrusioni di frattura. Aumentando il gioco oltre una soglia critica, la zona di frattura inizia prima, la traiettoria della cricca diventa meno prevedibile e si formano tasche superficiali profonde a causa dell'eccessiva concentrazione di sollecitazioni di trazione.
Ecco perché candidarsipunzoni e matrici metallici genericii dati sulla distanza dall'acciaio elettrico creano problemi. Un gioco che produce un rapporto di brunitura-/-frattura netto nell'acciaio dolce può generare un bordo interamente dominato dalla frattura-nell'acciaio al silicio o spingere la deformazione plastica più in profondità nella laminazione se impostata troppo stretta. La meccanica della frattura fragile richiede valori di gioco calibrati sul contenuto di silicio e sulla struttura dei grani del tipo specifico piuttosto che sul suo solo spessore.
Queste differenze di frattura a livello di materiale- portano direttamente a una domanda pratica: quale percentuale di gioco effettivamente funziona per ciascun tipo di acciaio elettrico e come si sposta tale numero nella gamma di materiali CRGO e CRNGO utilizzati nella produzione reale di motori e trasformatori?
Raccomandazioni sulle distanze per grado e tipo di acciaio elettrico
La risposta varia più di quanto suggeriscano la maggior parte dei riferimenti allo stampaggio. Gli acciai CRGO e CRNGO appartengono alla stessa famiglia di materiali, ma la loro struttura dei grani, i livelli di silicio e le-prestazioni d'uso finali spingono la scelta del gioco in direzioni diverse. Scegliere correttamente significa capire come ogni categoria di grado risponde all'azione di taglio e cosa deve realizzare elettricamente la laminazione finita.
Requisiti di autorizzazione CRGO vs CRNGO
L'acciaio elettrico a grani-orientati, utilizzato principalmente nei nuclei dei trasformatori, presenta un contenuto di silicio generalmente compreso tra il 3,0% e il 3,5%. I suoi cristalli sono allineati nella direzione di laminazione attraverso un complesso processo metallurgico, che gli conferisce eccezionali proprietà magnetiche lungo quell'asse ma una significativa sensibilità alle sollecitazioni meccaniche perpendicolari all'allineamento dei grani. I danni ai bordi dovuti allo stampaggio interrompono la struttura del dominio attentamente progettata, rendendo il controllo dello spazio fondamentale per preservare l'efficienza del nucleo del trasformatore.
Le qualità CRGO come M6 richiedono generalmente un gioco più stretto, generalmente compreso tra il 3% e il 5% dello spessore del materiale per lato. Un gioco più stretto produce un taglio più pulito con meno fessurazioni lungo i confini dei grani, riducendo la profondità della zona interessata dallo stress-sul bordo tagliato. Il compromesso è un’usura accelerata dei punzoni, ma per le applicazioni di trasformatori in cui ogni frazione di watt per chilogrammo è importante, tale compromesso è accettato.
Gli acciai non a-grani{1}orientati come M19, M36 e M47 servono alla produzione di laminazione di motori in cui le proprietà magnetiche devono essere costanti in tutte le direzioni. La loro struttura isotropica del grano si frattura in modo più uniforme e ilsistema di classificazione con numero M-progressivoriflette l’aumento dell’indennità per perdite di base man mano che si passa da M19 a M47. Queste qualità di CRNGO tollerano una finestra di gioco più ampia, generalmente dal 5% all'8% per lato, perché il loro orientamento casuale delle venature non crea gli stessi percorsi preferenziali delle cricche che rendono CRGO così sensibile alla variazione di gioco.
Intervalli di sicurezza per gradi di acciaio elettrico comuni
La seguente tabella organizza gli intervalli di tolleranza generali in base alla categoria di qualità, al contenuto tipico di silicio e all'applicazione primaria. Questi rappresentano-raccomandazioni sul punto di partenza che la maggior parte dei progettisti di stampi perfeziona attraverso tagli di prova sulla specifica configurazione della pressa e dell'attrezzatura.
| Categoria di grado | Gradi rappresentativi | Contenuto di silicio | Gioco tipico (% per lato) | Applicazione primaria |
|---|---|---|---|---|
| CRGO (orientato alla grana-) | M6, M5, M4 | 3.0% - 3.5% | 3% - 5% | Nuclei del trasformatore, induttori-ad alta efficienza |
| CRNGO (basse perdite) | M19 | 2.8% - 3.2% | 5% - 7% | Laminazioni motore premium, generatori |
| CRNGO (perdita media) | M27, M36 | 2.0% - 2.8% | 5% - 8% | Lamierini motore standard, piccoli trasformatori |
| CRNGO (perdita maggiore) | M43, M47 | 1.5% - 2.2% | 6% - 8% | Applicazioni motorie-sensibili ai costi |
Notare lo schema: man mano che il contenuto di silicio aumenta, il materiale diventa più fragile e l'intervallo di sicurezza consigliato si restringe e si sposta di più. M19, il grado più comune per i prodotti per il controllo del movimento, si trova in una via di mezzo dove si frattura in modo sufficientemente netto da poter funzionare attraverso una finestra di gioco moderata pur richiedendo maggiore precisione rispetto all'acciaio dolce.
In che modo la percentuale di contenuto di silicio influisce sulla selezione delle autorizzazioni
La formula di liquidazione per qualsiasi materiale stampato inizia con una relazione semplice:
Spazio libero per lato=cxt
Dovecè il fattore di compensazione (espresso in formato decimale) etè lo spessore del materiale. Questa equazione di gioco sembra semplice, ma la sfida sta nel selezionare il valore corretto dicper il tuo materiale specifico. Nel calcolo del gioco per l'acciaio elettrico, il contenuto di silicio è la variabile principale che guida tale selezione.
Percentuali di silicio più elevate riducono la duttilità e l'allungamento. Un acciaio al silicio al 6,5% (utilizzato in applicazioni specializzate ad alta-frequenza) non ha quasi nessuna capacità di deformazione plastica. Si frattura quasi immediatamente al contatto con il punzone, comportandosi più vicino alla ceramica che al metallo. Con il 2% di silicio, il materiale mantiene una duttilità sufficiente affinché il comportamento alla frattura sia solo moderatamente diverso dall'acciaio a basso-carbonio. Tra questi estremi, ogni punto percentuale di silicio sposta il fattore di gioco ideale.
L'effetto pratico: un calcolo del gioco che produce risultati eccellenti su M47 (silicio inferiore, più duttile) produrrà probabilmente un'eccessiva sollecitazione sul bordo su M6 (silicio superiore, estremamente fragile nella direzione trasversale). Non è possibile scegliere semplicemente una singola percentuale di sicurezza e applicarla all'intera gamma di prodotti in acciaio elettrico. Ogni famiglia di qualità necessita del proprio fattore di gioco convalidato, confermato attraverso la misurazione delle bave e l'ispezione dei bordi sui pezzi campione.
Queste raccomandazioni per-grado presuppongono spessori di laminazione standard compresi tra 0,35 mm e 0,65 mm. Quando le richieste di produzione si spingono verso spessori più sottili, inferiori a 0,3 mm, il calcolo del gioco fornisce valori assoluti così piccoli che emerge una serie di sfide completamente diverse riguardo alla precisione degli utensili e alla tolleranza di produzione.
Calcoli e sfide per la distanza di laminazione a spessore sottile-
Un calcolatore di liquidazione ti dà un numero. Applicare il 5% per lato su materiale da 0,5 mm e si ottiene 0,025 mm di spazio libero. È piccolo ma gestibile con strumenti di qualità. Applica lo stesso materiale dal 5% a 0,15 mm per la laminazione di un trasformatore ad alta-frequenza e otterrai 0,0075 mm per lato. Cioè 7,5 micron. Su questa scala, lo spazio tra il punzone e il pulsante della matrice è inferiore a molte tolleranze di produzione delle matrici e le regole convenzionali basate sulla percentuale-iniziano a non funzionare nella pratica.
Perché le laminazioni-a spessore sottile mettono in discussione le regole di sicurezza convenzionali
I moderni motori ad alta-efficienza e i trasformatori ad alta-frequenza utilizzano sempre più laminazioni di acciaio elettrico di spessore compreso tra 0,1 mm e 0,35 mm (da 0,004 a 0,014 pollici). I calibri più sottili riducono le perdite per correnti parassite, che si ridimensionano con il quadrato dello spessore di laminazione. La spinta guidata dalla fisica-verso materiali più sottili è implacabile nei motori di trazione per veicoli elettrici e nei progetti di trasformatori di alta qualità. La sfida dello stampaggio segue direttamente.
Quando si esegue il calcolo della distanza su materiale inferiore a-0,3 mm, i valori di distanza assoluti risultanti scendono nel territorio dei micron a una cifra. Un calcolatore delle dimensioni della fustella basato su regole percentuali non distingue tra gioco di 0,025 mm su materiale da 0,5 mm e gioco di 0,005 mm su materiale da 0,1 mm. Entrambi sono "5% per lato". Ma la realtà produttiva nel mantenere questi due valori è completamente diversa. Il materiale più sottile richiede una precisione degli utensili che si avvicina ai limiti dell’elettroerosione a filo convenzionale e della capacità di rettifica con maschere.
Valori di gioco assoluti con spessore inferiore a 0,3 mm
Considera come appaiono effettivamente questi numeri nella produzione. Per una laminazione CRNGO da 0,2 mm con gioco del 6% per lato, lo spazio target è 0,012 mm (circa mezzo millesimo di pollice). Per una laminazione a grana orientata-di 0,1 mm con gioco del 4%, stai lavorando con 0,004 mm per lato. A queste dimensioni, un errore di gioco di soli 2-3 micron rappresenta una deviazione del 25-50% rispetto al valore nominale. Questo tipo di errore relativo sarebbe considerato catastrofico in qualsiasi contesto di ingegneria di precisione.
La conseguenza pratica: negli spessori sottili qualsiasi deviazione del gioco viene amplificata. Un errore di 3-micron su un materiale da 0,5 mm modifica la distanza effettiva dal 5% al 5,6%. Lo stesso errore di 3 micron su materiale da 0,15 mm ti sposta dal 5% al 7%, potenzialmente spostandoti completamente fuori dalla finestra accettabile. L'altezza della bava risponde in modo sproporzionato. La ricerca sulle tolleranze ristrette dello stampaggio dei metalli conferma che raggiungere una precisione entro +/- 0.001 pollici è già impegnativo nelle applicazioni standard. Le laminazioni in acciaio elettrico di spessore sottile si spingono ben oltre quella soglia.
Requisiti di precisione per i moderni stampi di laminazione-ad alta frequenza
A questi spessori, le tolleranze di fabbricazione dello stampo diventano una frazione significativa del gioco stesso. Un calcolatore di stampi per wafer può produrre una geometria ideale, ma la vera domanda è se un costruttore di stampi può mantenere quella geometria su ogni stazione di taglio in uno stampo progressivo. L'accumulo di tolleranze-dalla precisione dell'elettroerosione a filo, l'adattamento dell'inserto, la planarità della matrice e l'allineamento dell'assieme consumano tutti una parte del budget di liquidazione.
Diversi fattori aggravano la difficoltà contemporaneamente:
- Deflessione degli utensili- le punte dei punzoni con diametri piccoli si flettono sotto carico, spostando dinamicamente il gioco effettivo durante la corsa di taglio
- Crescita termica- l'accumulo di calore durante lo stampaggio ad alta-velocità provoca un'espansione a livello di micron-dei componenti dello stampo, alterando lo spazio libero man mano che i cicli di produzione continuano
- Premere l'allineamentoIl parallelismo del - pistone-al-rinforzo e l'usura dei lardoni contribuiscono alla variazione del gioco che è insignificante con uno spessore di 0,5 mm ma dominante con uno spessore di 0,15 mm
- Consistenza affilante- ogni riaffilatura rimuove materiale dalla faccia del punzone e, se non mantenuto perfettamente parallelo, il gioco diventa irregolare attorno al perimetro del profilo
Ognuna di queste variabili può contribuire individualmente solo con 1-2 micron di incertezza. Ma quando il tuo obiettivo di eliminazione totale è di 7 micron, queste variabili rappresentano collettivamente la maggior parte del tuo budget di tolleranza. La capacità del costruttore di stampi diventa importante quanto le specifiche di gioco stesse.
Questa realtà impone un cambiamento nel modo di pensare. Per le laminazioni-a spessore sottile, specificare la distanza sulla carta è solo metà del problema. L'altra metà è garantire che il gioco specificato esista effettivamente sul tagliente durante tutta la produzione, in condizioni termiche e meccaniche reali. E ciò solleva una domanda più profonda: anche se si ottiene meccanicamente un gioco perfetto, cosa succede alle prestazioni magnetiche del materiale in corrispondenza dei bordi tagliati?
In che modo il gioco influisce sulle proprietà magnetiche e sulle prestazioni di perdita del nucleo
Ecco la domanda che distingue lo stampaggio elettrico dell'acciaio da ogni altra applicazione di stampi per tranciatura: cosa fa il bordo tagliato alla capacità del materiale di trasportare il flusso magnetico? Nello stampaggio generale, la risposta non ha importanza. Una staffa, uno scudo termico o un componente del telaio soddisfa la tolleranza dimensionale oppure no. Il bordo tagliato non ha alcuna conseguenza funzionale oltre alla geometria. Le laminazioni in acciaio elettrico sono diverse. Il bordo tagliato diventa una zona elettromagneticamente attiva in cui la funzione principale del materiale, ovvero la conduzione e la modellazione del flusso magnetico, è permanentemente compromessa dall'atto del taglio stesso.
È qui che la distanza tra punzone e matrice smette di essere una decisione puramente meccanica e diventa elettromagnetica. La distanza selezionata determina non solo l'altezza della bava e la precisione dimensionale, ma anche la quantità di ogni laminazione che viene danneggiata magneticamente prima che raggiunga il gruppo motore o trasformatore.
La zona morta magnetica sui bordi stampati
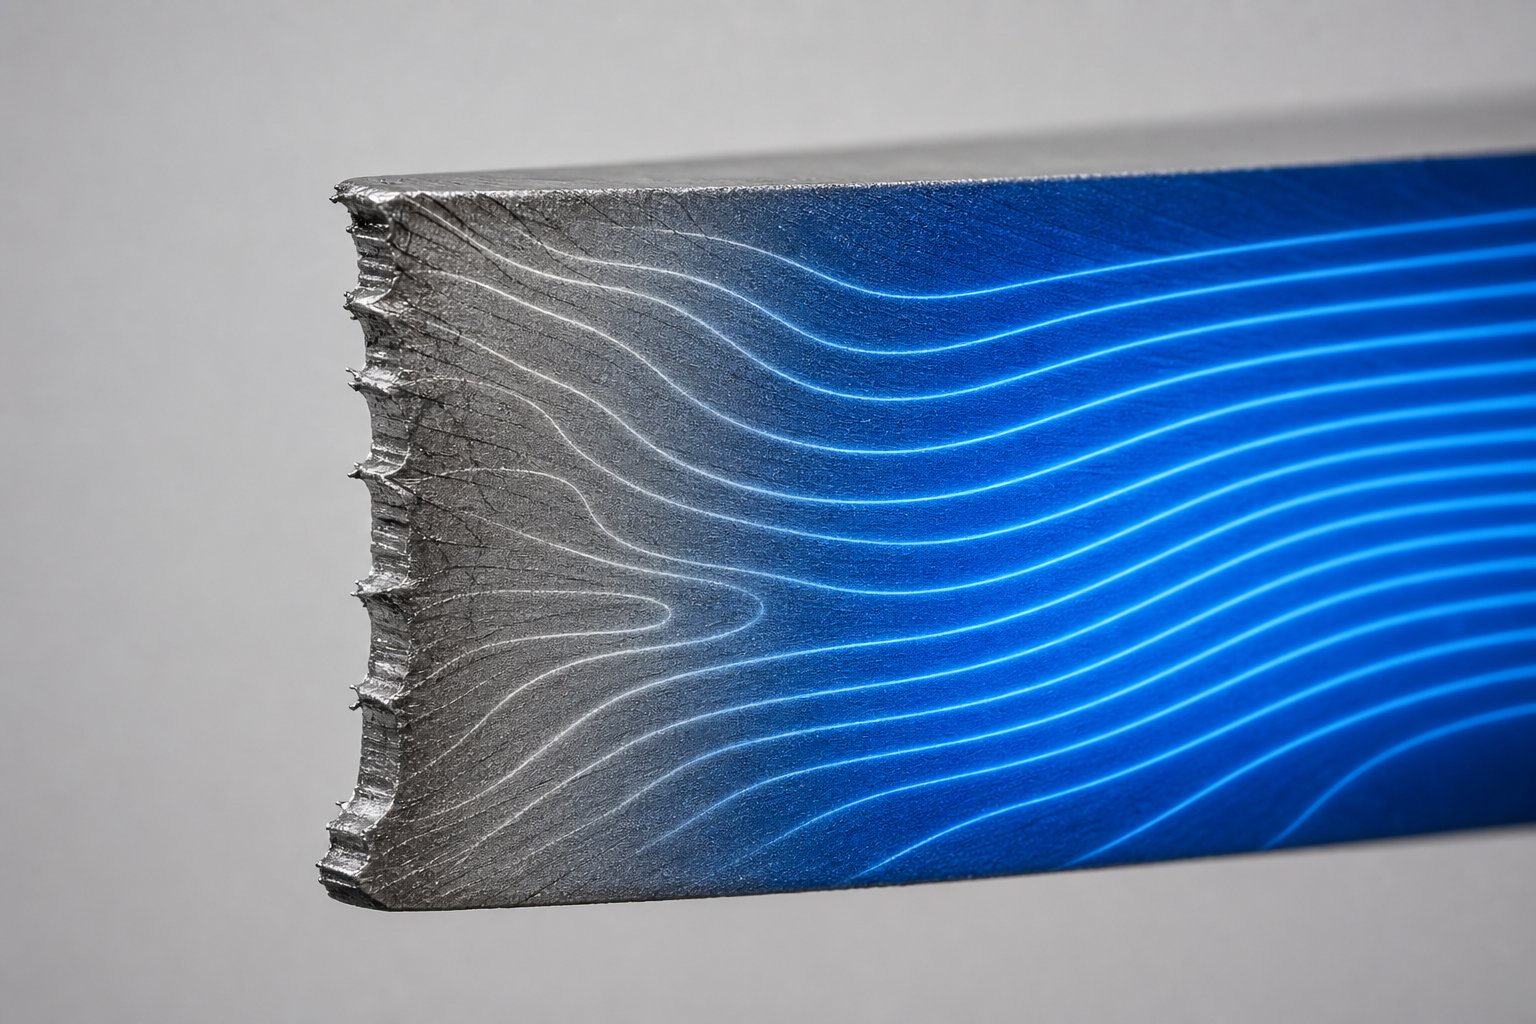
Quando un punzone taglia l'acciaio elettrico, il materiale immediatamente adiacente al bordo tagliato subisce una grave deformazione plastica. Dopo che il punzone si è ritirato e la matrice di tranciatura ha rilasciato la parte, la zona deformata non ritorna al suo stato originale. La microstruttura è permanentemente alterata. La densità delle dislocazioni aumenta bruscamente, le sollecitazioni residue di compressione e trazione si bloccano nel reticolo cristallino e la struttura del dominio magnetico che consente un'efficiente conduzione del flusso viene interrotta.
Questa regione danneggiata è spesso chiamata zona magneticamente morta. Non è letteralmente morto al flusso magnetico, ma la sua permeabilità magnetica diminuisce in modo così drammatico che si comporta quasi come un'inclusione non-magnetica all'interno della laminazione. Ricerca daUniversità di Gandha misurato questo degrado direttamente sull'acciaio al silicio non orientato M270-35A. I loro risultati sono sorprendenti: a livelli di deformazione rappresentativi dello stato del materiale vicino ai bordi taglienti, la permeabilità magnetica relativa è diminuita fino al 94% rispetto allo stato non sollecitato. Il materiale che iniziava con una permeabilità di circa 6.000 è sceso a circa 380 dopo la deformazione plastica e il rilascio del carico, che simula fedelmente ciò che accade su un bordo stampato.
La zona morta non esiste solo come una linea sottile sul bordo. Gli studi che utilizzano la diffrazione sparsa-di elettroni (EBSD) e la mappatura della nano-durezza mostrano che la deformazione indotta dal taglio-può penetrare da 0,3 a 0,5 mm nella laminazione da ciascuna superficie tagliata. Per un dente dello statore largo solo 3-5 mm, ciò significa che le zone danneggiate dai bordi opposti possono consumare il 15-30% dell'area della sezione trasversale totale del dente. La larghezza magneticamente efficace del dente è inferiore alla larghezza fisica che vedi su un disegno.
Compromesso tra altezza della bava e sollecitazione del bordo
È qui che il dilemma ingegneristico tipico dell’acciaio elettrico diventa inevitabile. Uno spazio più stretto e uno più ampio risolvono ciascuno un problema creandone un altro.
Un gioco stretto, nell'ordine del 3-5%, produce un bordo di taglio più pulito con bave minime. Un'altezza ridotta delle bave avvantaggia direttamente il fattore di impilamento, la percentuale di uno stack di laminazione costituito da vero acciaio rispetto agli spazi d'aria delle bave e allo spessore del rivestimento. Un miglioramento del fattore di impilamento dal 95% al 97% può sembrare banale, ma in un nucleo motore lungo 200 mm significa più materiale magnetico attivo per unità di lunghezza, il che si traduce in una maggiore densità di coppia o in una lunghezza del nucleo ridotta. Ogni progettista di motori desidera il massimo fattore di impilamento.
Ma il gioco stretto concentra la forza di punzonatura in una banda di deformazione stretta. Il materiale adiacente al taglio viene schiacciato più intensamente creando tensioni residue più elevate immediatamente in superficie. La ricerca conferma che giochi di taglio più piccoli producono tensioni residue più elevate vicino alla superficie di taglio, anche se la profondità complessiva di penetrazione è ridotta. La zona morta è più stretta ma più gravemente danneggiata.
Un gioco più lento, compreso tra il 6 e l'8%, consente al materiale di fratturarsi con una minore deformazione di compressione sul bordo immediato. Lo stress residuo è di entità inferiore. Tuttavia, il percorso di propagazione della cricca diventa meno controllato, la zona di frattura si estende ulteriormente e l’altezza della bava aumenta. Le bave più alte degradano il fattore di impilamento, creano potenziali cortocircuiti tra le laminazioni e possono richiedere operazioni di sbavatura secondarie. La zona morta derivante da una distanza più ampia è più ampia ma meno intensa per unità di profondità.
Non è possibile ottimizzarli entrambi contemporaneamente. La riduzione dell'altezza della bava richiede uno spazio più stretto, che aumenta l'intensità dello stress sui bordi. La riduzione dello stress sui bordi richiede uno spazio più ampio, che aumenta l'altezza della bava. Ogni set di stampi per tranciatura di lamierini elettrici in acciaio incarna un compromesso tra queste esigenze concorrenti, indipendentemente dal fatto che il progettista dello stampo abbia riconosciuto esplicitamente il compromesso o meno.
Collegamento dello spazio libero alla perdita del nucleo e al fattore di impilamento
La zona morta magnetica si traduce direttamente in parametri prestazionali misurabili. La perdita del nucleo, espressa in W/kg a una determinata densità di flusso e frequenza, è la specifica principale per l'acciaio elettrico in servizio. La ricerca dell’Università di Gent ha dimostrato che l’acciaio al silicio deformato plasticamente, nello stato corrispondente al materiale vicino ai bordi taglienti, mostrava perdite totali nel nucleo che aumentavano da 19,1 W/kg a 37,9 W/kg a 400 Hz e una densità di flusso di picco di 1 T. Si tratta di quasi un raddoppio delle perdite dovute esclusivamente ai danni-correlati alla deformazione. L'analisi della separazione delle perdite ha rivelato che la perdita per isteresi, il componente più sensibile al danno microstrutturale, aumentava fino al 270% a livelli di deformazione elevati.
Un calcolatore della forza di punzonatura o una simulazione di stampaggio possono dirti quanta forza è necessaria alla pressa per tagliare il materiale. Ciò che non può dirti è come queste forze si ridistribuiscono come stress residuo all'interno del bordo di laminazione. Questa conseguenza elettromagnetica è invisibile alla sola analisi meccanica.
La connessione tra gioco e perdita del nucleo opera attraverso due percorsi paralleli. Innanzitutto, la degradazione diretta della permeabilità nella zona morta costringe il materiale rimanente non danneggiato a trasportare più flusso a una saturazione più elevata, aumentando le perdite di isteresi durante la laminazione. In secondo luogo, l'altezza della bava dovuta a un gioco eccessivo riduce il fattore di impilamento. Uno studio sugli acciai elettrici non-orientati ha rilevato che approssimativamenteIl 6% della perdita magnetica può essere recuperato ottimizzando il gioco di soppressione. Se si considera che questo miglioramento comporta un costo del materiale pari a zero, nessuna modifica alla progettazione e nessuna fase di lavorazione aggiuntiva, rappresenta uno dei guadagni di efficienza più accessibili a disposizione dei produttori di motori.
L'impatto pratico si adatta alla geometria. I denti stretti dello statore e i ponti rotorici sottili sono i più vulnerabili perché la zona morta occupa una frazione maggiore della loro larghezza totale. Un giogo statorico largo 10 mm con zone morte di 0,4 mm su ciascun lato perde circa l'8% della sua sezione trasversale magnetica effettiva. Le stesse zone morte da 0,4 mm su una punta del dente larga 3 mm eliminano oltre il 25% del materiale magneticamente attivo. Questo è il motivo per cui i progettisti di motori che lavorano su applicazioni ad alte-prestazioni, in particolare nella trazione e nei servoazionamenti dei veicoli elettrici, prestano particolare attenzione all'ottimizzazione del gioco nella fase di stampaggio. Il calcolatore della forza di punzonatura potrebbe essere bilanciato, la tolleranza dimensionale potrebbe essere perfetta e l'altezza della bava potrebbe rientrare nelle specifiche, ma se la zona morta consuma un quarto della larghezza del dente, le prestazioni del motore saranno inferiori alla previsione FEA che presupponeva proprietà del materiale uniformi.
Nello stampaggio elettrico dell'acciaio, il gioco ottimale bilancia la qualità meccanica del bordo con le prestazioni elettromagnetiche. Uno spazio più stretto migliora il fattore di impilamento ma aumenta lo stress sui bordi. Un gioco più ampio riduce l'intensità dello stress ma aumenta l'altezza della bava. Questo compromesso è assente nello stampaggio generale ed è il motivo per cui l'acciaio elettrico richiede una propria ingegneria di gioco.
Raggiungere il giusto equilibrio significa capire non solo quale valore di gioco raggiungere, ma anche come tale valore influisce in modo diverso sulle diverse geometrie di laminazione. I lamierini del rotore e dello statore sono soggetti a vincoli distinti e la strategia di gioco che funziona per un dente del rotore largo potrebbe fallire completamente se applicata a una geometria della cava dello statore stretta.
Strategie di gioco della laminazione del rotore e dello statore
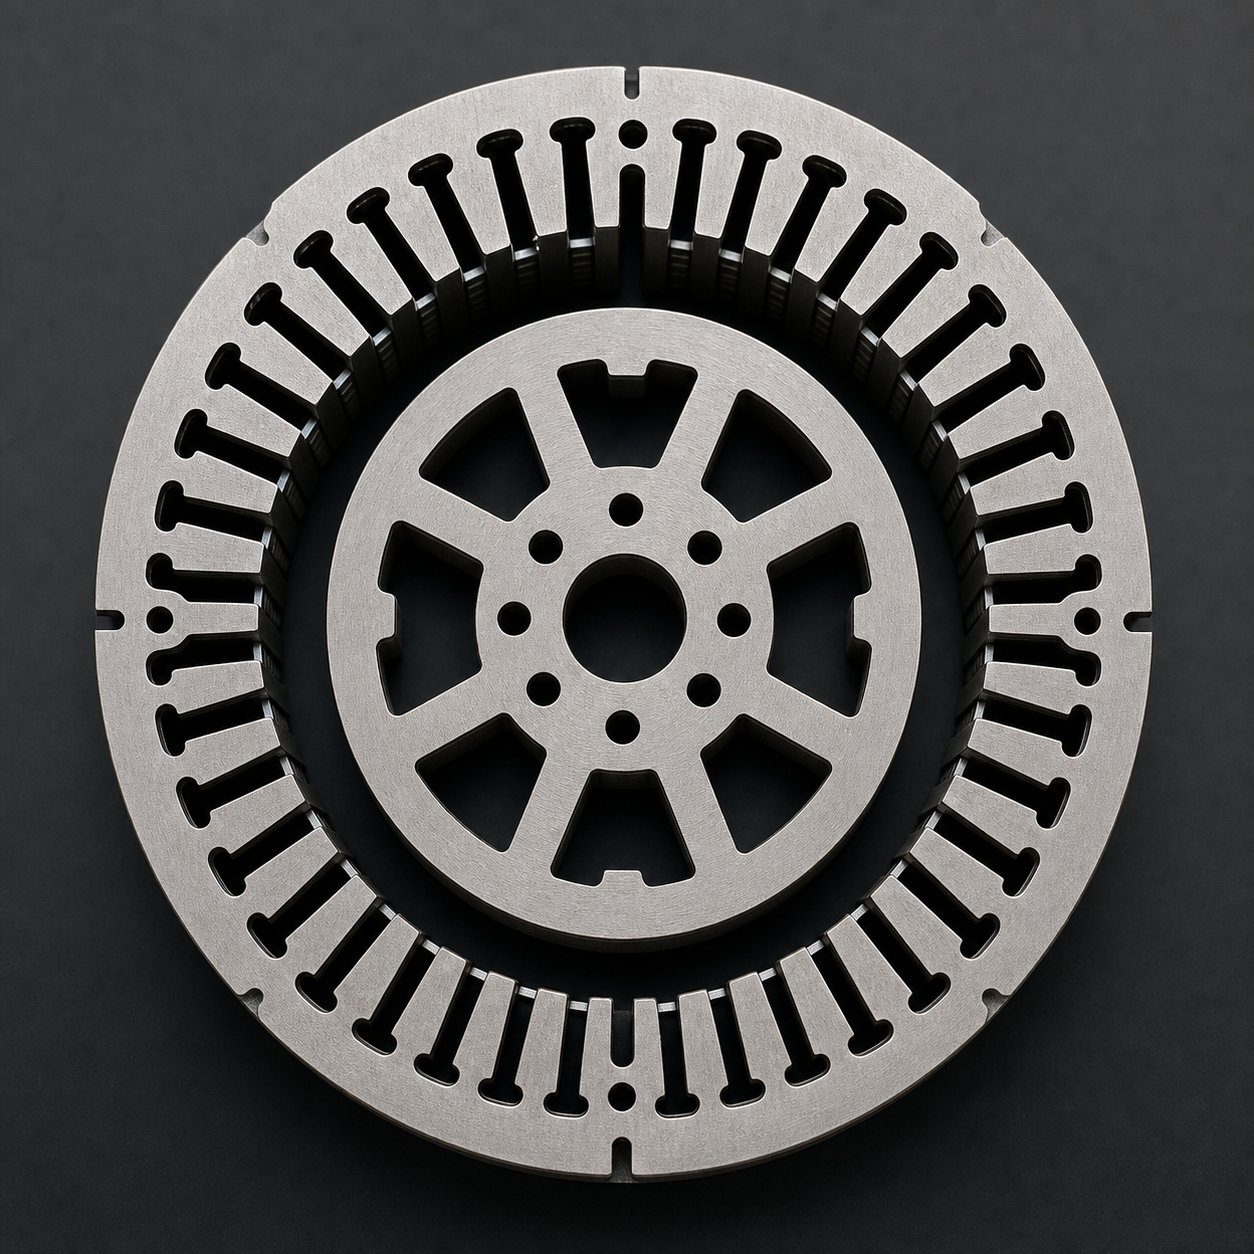
Un singolo nucleo motore contiene due pezzi stampati fondamentalmente diversi prodotti nello stesso stampo progressivo, spesso dalla stessa striscia di acciaio elettrico. Tuttavia, i lamierini dello statore e del rotore devono affrontare priorità di gioco completamente diverse. Trattarli in modo identico è una scorciatoia comune che sacrifica le prestazioni di entrambe le parti. Ai costruttori di stampi di precisione piaceYICHENspazi specifici per le stazioni ingegneristiche-all'interno degli stampi progressivi proprio perché le geometrie del rotore e dello statore richiedono obiettivi di ottimizzazione diversi per l'intero set di stampi.
Geometria delle cave dello statore e requisiti di tolleranza stretta
Le laminazioni dello statore sono i luoghi in cui la tolleranza del gioco diventa punitiva. Immagina uno statore con 48 fessure, ciascuna separata da un dente largo solo 3-4 mm nel punto più stretto. Quei denti definiscono il confine del traferro. Qualsiasi deviazione dimensionale nella larghezza dei denti o nella posizione della fessura si traduce direttamente in una disuniformità del traferro nel motore assemblato. Come conferma la ricerca sulle tolleranze dei motori a induzione, la tolleranza tipica del foro dello statore rientra tra +/- 0,02 e 0,1 mm a seconda delle dimensioni del motore e la mancata corrispondenza delle scanalature crea un flusso magnetico asimmetrico che aumenta le perdite del nucleo e il riscaldamento.
Questa sensibilità dimensionale spinge la punzonatura della cava dello statore verso un gioco più stretto, tipicamente del 3-5% per lato per la geometria della cava e del dente. La penalizzazione dello stress sul bordo discussa in precedenza è accettata perché l'alternativa, la deriva dimensionale che apre la variazione del traferro, costa di più in termini di prestazioni del motore rispetto alla perdita di permeabilità localizzata sul bordo tagliato. Le punte dei denti dello statore che operano ad elevate densità di flusso semplicemente non possono permettersi l'imprecisione geometrica che un gioco più lento produce attraverso una maggiore irregolarità della zona di frattura.
Flessibilità e vincoli del gioco di laminazione del rotore
Le laminazioni del rotore offrono più spazio di manovra. Nei motori a induzione a gabbia di scoiattolo-, le fessure del rotore verranno riempite con alluminio pressofuso-dopo lo stampaggio. Una bava leggermente più alta sul bordo della fessura ha meno importanza in questo caso perché il processo di fusione si adatta alle piccole imperfezioni del bordo. Ciò che conta è il diametro esterno del rotore, che definisce il traferro del motore dal lato del rotore. La tolleranza del diametro esterno deve essere ristretta, in genere compresa tra +/- 0,01 e 0,05 mm secondo gli stessi standard di tolleranza del settore.
Ciò significa che la tranciatura del rotore, il taglio finale del diametro esterno, richiede ancora un gioco di precisione. Ma le caratteristiche delle fessure interne possono funzionare con un gioco leggermente più ampio (5-8%) per ridurre lo stress sui bordi e prolungare la durata del punzone senza sacrificare le prestazioni funzionali. In effetti, si baratta un piccolo aumento della bava della scanalatura con una maggiore durata dell'utensile e una riduzione dei danni magnetici nei denti del rotore, il che è importante per i motori che funzionano ad alta velocità dove le perdite del nucleo del rotore diventano significative.
| Priorità di sdoganamento | Laminazione dello statore | Laminazione del rotore |
|---|---|---|
| Tolleranza dimensionale | Critico (controllo del traferro) | Critico all'OD, moderato agli slot |
| Tolleranza sull'altezza della bava | Ermetico (fattore di impilamento, integrità dell'isolamento) | Moderato (il riempimento pressofuso-contiene qualche sbavatura) |
| Sensibilità allo stress sui bordi | Alto (denti stretti, alta densità di flusso) | Da moderato ad alto (perdite-dipendenti dalla velocità) |
| Intervallo di sicurezza tipico | 3% - 5% per lato | 5% - 8% per lato (slot), 4% - 6% (OD vuoto) |
| Modalità di guasto primario | Non-uniformità del traferro, deriva dimensionale della cava | Perdita di concentricità del diametro esterno, perdite eccessive del rotore in velocità |
Stazione di fustellatura progressiva-mediante-Strategia di sgombero delle stazioni
In una filiera progressiva multi-stazione per laminazioni motore, il concetto di un unico "gioco della matrice" è fuorviante. Ciascuna stazione esegue un'operazione diversa con vincoli geometrici diversi e lo spazio libero in ciascuna stazione dovrebbe riflettere la sua funzione specifica. Un calcolatore del tonnellaggio del punzone potrebbe fornire i requisiti di forza aggregati, ma l'ingegneria del gioco avviene stazione per stazione.
Consideriamo la tipica sequenza delle stazioni. I fori pilota vengono praticati per primi con gioco moderato (6-8%) perché la loro funzione è il posizionamento della striscia piuttosto che la geometria della parte finale. Seguono le stazioni con slot del rotore, che spesso utilizzano un gioco del 5-7% per bilanciare la qualità dei bordi con la realtà che queste caratteristiche ricevono un riempimento pressofuso. Le stazioni con slot dello statore richiedono un gioco più stretto (3-5%) perché ogni micron della geometria del dente è importante per le prestazioni del traferro. Le stazioni di tranciatura finale sia per il diametro esterno del rotore che per quello dello statore funzionano con un gioco di precisione (4-6%) poiché queste superfici definiscono le dimensioni critiche del circuito magnetico del motore.
Il design progressivo degli stampi per la laminazione dei motori incorpora anche tacche di bypass negative e positive negli stampi di stampaggio della lamiera per gestire la progressione della striscia e il flusso di materiale tra le stazioni. Queste caratteristiche richiedono considerazioni specifiche sulla distanza, separate dalla geometria funzionale della laminazione, poiché influenzano la precisione dell'alimentazione della striscia e la coerenza della registrazione durante l'intero ciclo di punzonatura in entrata e in uscita di ogni corsa della pressa.
L'approccio-per-stazione implica che un singolo stampo progressivo può contenere quattro o cinque diverse specifiche di gioco su tutta la sua lunghezza. La produzione di questo tipo di precisione richiede costruttori di stampi con capacità dimostrata nelle applicazioni elettriche in acciaio, doveStampi per stampaggio di precisione dello statore e del rotore del motore YICHENrappresentano la disciplina ingegneristica necessaria: ciascuna stazione viene rettificata e adattata al suo specifico obiettivo di spazio libero, con lo stack di tolleranza cumulativo- gestito sull'intero set di stampi per mantenere una qualità di laminazione costante attraverso milioni di cicli di stampa.
Questa architettura multi-clearance funziona in produzione solo finché ciascuna stazione mantiene i propri valori target nel tempo. Nel momento in cui la natura abrasiva dell'acciaio al silicio inizia a consumare i taglienti, la mappa di gioco attentamente progettata inizia a spostarsi e sapere come progredisce tale deriva è essenziale per mantenere le prestazioni progettate nello stampo.
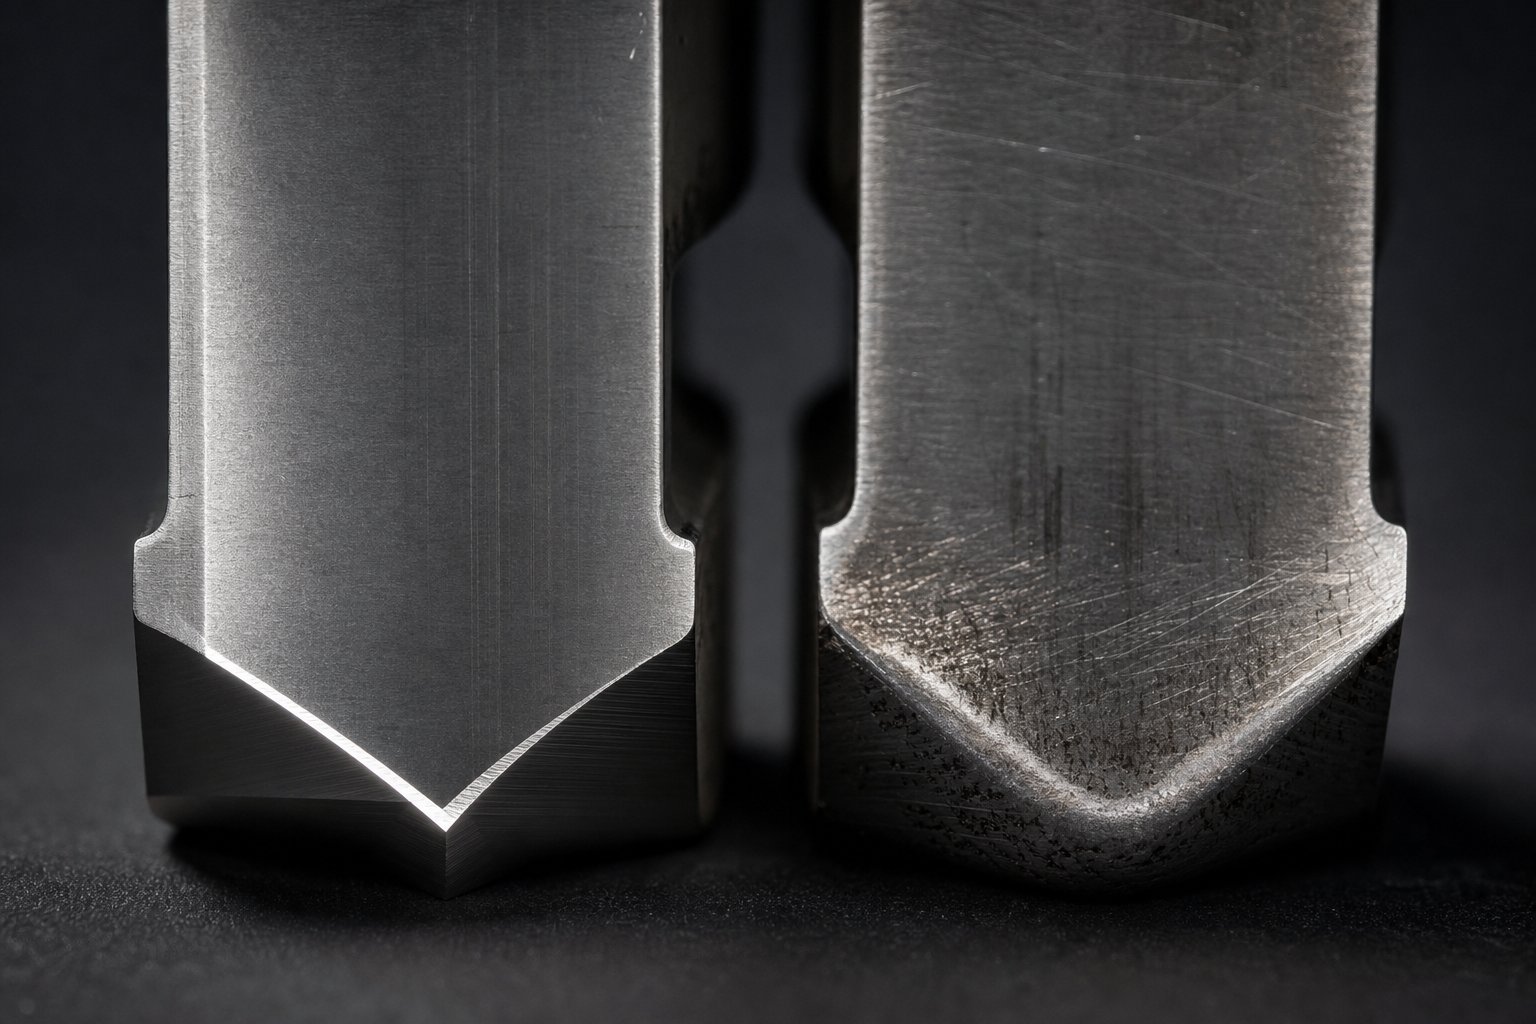
Modelli di usura degli utensili e durata dello stampo nello stampaggio dell'acciaio al silicio
L'acciaio al silicio non si frattura solo in modo diverso sotto un punzone. Inoltre distrugge il pugno più velocemente. Lo stesso silicio che rende l'acciaio elettrico fragile e magneticamente efficiente lo rende anche abrasivo. Il silicio forma inclusioni di ossido duro e rafforza la matrice di ferro, creando un materiale che asporta i bordi taglienti ad ogni colpo. I punzoni per stampaggio che funzionano in acciaio elettrico si usurano a una velocità da due a cinque volte superiore a quella degli utensili identici che funzionano in acciaio a basso-carbonio, a seconda del contenuto di silicio e della velocità di produzione. Questa usura accelerata ha un effetto diretto e continuo sui valori di gioco attentamente specificati.
Perché l'acciaio al silicio accelera l'usura di punzoni e matrici
Pensatela in questo modo. Ogni volta che il punzone entra nel nastro, i bordi taglienti raschiano contro un materiale che è essenzialmente ricoperto di particelle abrasive microscite. Un contenuto di silicio superiore al 2% aumenta la durezza Vickers della matrice di acciaio e favorisce la formazione di inclusioni di silicato duro distribuite in tutta la struttura del grano. Queste inclusioni agiscono come carta vetrata incorporata contro il fianco del punzone e il bordo tagliente della fustella durante ogni ciclo di corsa.
Il meccanismo di usura è prevalentemente abrasivo piuttosto che adesivo. COMEAnalisi degli utensili di MetalForming Magazinespiega che l'usura abrasiva si verifica quando il materiale dell'utensile si consuma per attrito e i materiali più resistenti-con fasi di particelle dure accelerano notevolmente questo processo. L'acciaio elettrico con il 3% o più di silicio rientra perfettamente in questa categoria. Anche le forze di strappo sono elevate perché il comportamento fragile alla frattura crea frammenti a spigolo vivo che si trascinano contro la superficie del punzone durante la retrazione.
Gradi di silicio più elevati aggravano il problema. Un grado M19 con circa il 3% di silicio usura gli utensili notevolmente più velocemente di un M47 con 1,8% di silicio. Passa all'acciaio al silicio al 6,5% utilizzato per nuclei specializzati ad alta-frequenza e avrai a che fare con un materiale così abrasivo che gli acciai per utensili convenzionali si guastano entro una frazione del loro normale intervallo di manutenzione. Il calcolatore della potenza di punzonatura potrebbe dirti che la macchina da stampa ha un tonnellaggio adeguato, ma il tonnellaggio da solo non prevede la velocità con cui i taglienti si arrotondano e spostano la distanza effettiva fuori dalle specifiche.
Come l'usura modifica il gioco effettivo nel tempo
Ecco il collegamento critico che manca alla maggior parte dei programmi di manutenzione degli stampi. L'usura non si limita a smussare il bordo. Cambia la geometria dell'interfaccia di taglio e il cambiamento della geometria significa un cambiamento del gioco. Quando il bordo del punzone si arrotonda a causa del contatto abrasivo, il punto di taglio effettivo si sposta verso l'interno dall'angolo acuto originale. Contemporaneamente, il bordo del bottone della fustella si allontana verso l'esterno. Il risultato netto è un aumento progressivo del gioco funzionale che si accumula ogni mille colpi.
Immagina di impostare la fustella con un gioco del 5% per lato su materiale M19 da 0,35 mm. Cioè 0,0175 mm per lato. Dopo 500.000 colpi, l'usura abrasiva ha arrotondato ciascun tagliente di circa 0,005-0,010 mm. La tua autorizzazione effettiva è passata dal 5% al 6,5-8% senza che nessuno tocchi il dado. A prima vista la parte sembra ancora accettabile, ma l'altezza della bava è aumentata da 0,02 mm a 0,04 mm, la precisione dimensionale è cambiata e la zona morta magnetica su ciascun bordo tagliato si è ampliata perché i meccanismi di frattura con gioco dell'8% differiscono sostanzialmente da quelli con gioco del 5%.
Questo degrado è graduale e continuo. Non esiste un singolo evento di guasto che attivi un allarme. Invece, la qualità della laminazione diminuisce in modo incrementale fino a quando la misurazione di una bava non segnala la deriva o il test del motore effettuato dal cliente rivela perdite elevate del nucleo. A quel punto, migliaia di laminati con qualità dei bordi non ottimale potrebbero già essere impilati in nuclei finiti.
Materiali e rivestimenti per utensili per una maggiore durata dello stampo
La gestione di questo modello di usura richiede una strategia di attrezzamento adatta alle esigenze abrasive dell'acciaio al silicio. L'acciaio per utensili D2 standard, la scelta predefinita per lo stampaggio generale, si usura troppo rapidamente nella produzione di acciaio elettrico per mantenere la stabilità del gioco tra intervalli di affilatura ragionevoli. Come confermano le analisi di settore, D2 può mostrare scheggiature e usura premature se utilizzato con materiali più resistenti e più duri,-rendendo l'equilibrio tra durezza e tenacità degli utensili una preoccupazione primaria.
Diverse strategie di incremento prolungano la durata dello stampo e la stabilità del gioco nelle applicazioni di acciaio elettrico:
Rivestimenti superficialiapplicati sugli acciai per utensili convenzionali forniscono la prima linea di difesa. TiN (nitruro di titanio) aggiunge uno strato superficiale duro e a basso-attrito che riduce i tassi di usura abrasiva del 30-50% rispetto agli utensili non rivestiti. Il TiCN (carbonitruro di titanio) offre una maggiore durezza e migliori prestazioni in applicazioni con elevata generazione di calore dovuta allo stampaggio ad alta velocità. AlCrN (nitruro di alluminio e cromo) fornisce resistenza all'ossidazione e stabilità termica superiori per i tassi di produzione più elevati, mantenendo le sue proprietà protettive a temperature alle quali il TiN inizia a degradarsi.
Acciai per utensili della metallurgia delle polveri (PM).offrire un substrato migliore. La loro microstruttura presenta particelle di carburo piccole e uniformemente disperse che resistono all'usura abrasiva in modo più coerente rispetto agli acciai per utensili convenzionali con carburi più grandi e distribuiti irregolarmente. Gli acciai PM fungono anche da substrati migliori per i rivestimenti superficiali, creando un sistema di usura composto in cui il rivestimento resiste all'abrasione iniziale e il substrato resiste al degrado se il rivestimento viene danneggiato localmente.
Punzoni e inserti per matrici in metallo duro integralerappresentano la soluzione premium per la produzione di-volumi elevati di acciaio elettrico. Gli utensili in carburo di tungsteno offrono una durezza superiore a 90 HRA, superando notevolmente anche gli acciai per utensili rivestiti in termini di resistenza all'abrasione. Il compromesso è la fragilità. I punzoni in metallo duro richiedono un allineamento preciso e non possono tollerare il carico laterale che gli utensili in acciaio assorbono senza rompersi. Per gli stampi progressivi ad alta-velocità che eseguono milioni di cicli su acciaio al silicio, l'investimento in carburo in genere si ripaga grazie a intervalli prolungati tra l'affilatura e alla riduzione degli scarti dovuti alla deriva del gioco.
La selezione segue una sequenza di priorità legata al volume di produzione e alla severità della qualità:
- Ottimizzare il gioco iniziale- inizia con l'autorizzazione corretta per il tuo grado specifico. Un calcolatore di punzonatura può modellare i requisiti di forza, ma la precisione del gioco durante l'impostazione determina la quantità di deriva che lo stampo può tollerare prima che la qualità si degradi oltre i limiti.
- Selezionare il rivestimento appropriato- adatta la durezza del rivestimento e la stabilità termica alla velocità di produzione e al contenuto di silicio. TiN per la produzione di-volumi moderati di M47. TiCN o AlCrN per stampaggio M19 o CRGO ad alto volume-a velocità elevate.
- Stabilire un programma di affilatura basato sul monitoraggio delle bave- misurare l'altezza della bava a intervalli definiti (ogni 50.000-100.000 corse per le qualità ad alto contenuto di silicio). Quando la bava supera la soglia, affila immediatamente anziché attendere il degrado visibile o il rifiuto dimensionale.
- Valutare i criteri di aggiornamento del carburo- se gli intervalli di affilatura scendono al di sotto di 200.000 corse o la durata del rivestimento non supera le finestre di manutenzione pratica, passare agli utensili in metallo duro nelle stazioni in cui l'usura è più critica per la qualità della laminazione.
In questo caso la misurazione delle bave svolge un doppio compito. Verifica la qualità della parte per l'immediata accettazione della produzione e fornisce un indicatore indiretto delle condizioni dell'utensile e dell'effettiva distanza. Un grafico con l'andamento dell'altezza delle bave, tracciato rispetto al conteggio delle corse, rivela la curva di usura della tua specifica combinazione di materiali-del punzone. Quando la pendenza diventa più ripida, indicando un'accelerazione della crescita delle bave, si sa che il tagliente si è consumato oltre il punto in cui il rivestimento è intatto e il materiale di base si consuma direttamente contro l'acciaio al silicio. Questo punto di flesso indica quando affilare per ottenere la massima durata dello stampo invece di aspettare che il tagliente sia così degradato da rimuovere il materiale in eccesso con la riaffilatura.
L'interazione tra usura dell'utensile, deriva effettiva del gioco e qualità della laminazione crea un sistema dinamico che non può essere gestito solo con le specifiche statiche. Avete bisogno di un valore di gioco che funzioni all'inizio dell'intervallo di manutenzione dello stampo e di un sistema di monitoraggio che vi indichi quando l'usura ha spinto il gioco effettivo oltre i limiti accettabili. Definire tali limiti, documentarli su disegni tecnici e verificarli in produzione collega la conoscenza tecnica dell'ingegneria del gioco alla realtà pratica dell'acquisto e della gestione di matrici di laminazione di precisione.
Specificazione dell'autorizzazione per la produzione e scelta del giusto partner per lo stampo
Conoscere la distanza corretta tra punzone e matrice per lo stampaggio elettrico dell'acciaio è una cosa. Ottenere il gioco incorporato in uno stampo, verificato durante la prova e mantenuto durante la produzione è tutta un'altra cosa. Il divario tra le conoscenze ingegneristiche e la realtà produttiva spesso risiede nel modo in cui i requisiti di autorizzazione vengono comunicati, misurati e applicati lungo tutta la catena di fornitura tra produttore di laminazione, progettista e costruttore di stampi.
Molti problemi di spazio nello stampaggio elettrico dell'acciaio non hanno origine dalla pressa ma dall'ordine di acquisto. Un disegno che specifica "autorizzazione per standard" o fa riferimento a un output generico del calcolatore del tonnellaggio di punzonatura non fornisce al costruttore di stampi alcuna guida praticabile per un materiale che richiede un'ingegneria di sicurezza specifica per grado-specifico e stazione-specifica. La sfida pratica è tradurre tutto ciò che è stato discusso nelle sezioni precedenti in documentazione che un'officina di stampi di precisione possa eseguire in modo coerente.
Comunicazione dell'autorizzazione su disegni tecnici e ordini di stampi
Quando si emette un ordine di acquisto per uno stampo di laminazione del motore, le specifiche di autorizzazione devono essere sufficientemente esplicite da consentire a due diversi costruttori di stampi di produrre lo stesso risultato funzionale. Ciò significa andare oltre una singola percentuale di copertura e definire l’autorizzazione a livello di singole stazioni e tipi di caratteristiche.
Una documentazione di liquidazione efficace include diversi elementi che la maggior parte degli ordini di stampi generici trascura:
Grado e condizione del materiale.Specificare l'esatto grado di acciaio elettrico (M19, M6, ecc.), il fornitore, lo spessore con tolleranza e il tipo di rivestimento. Diversi rivestimenti aggiungono micron allo spessore effettivo della striscia che influisce sui calcoli della distanza. Un calcolatore di distanza e dispersione progettato per applicazioni elettriche affronta la spaziatura in un contesto diverso, ma il principio è simile: ogni variabile dimensionale necessita di una definizione esplicita piuttosto che di un'ipotesi.
Obiettivi di autorizzazione stazione per stazione.Anziché un valore di gioco per l'intero stampo, specificare la percentuale target e il valore assoluto per ciascuna categoria di stazione: fori pilota, fessure del rotore, fessure dello statore, diametro esterno di tranciatura ed eventuali caratteristiche secondarie. Includere la fascia di tolleranza accettabile per ciascuno. Una specifica che recita "gioco delle fessure dello statore: 4% per lato +/- 0,003 mm" fornisce al costruttore di stampi un obiettivo misurabile piuttosto che una linea guida ambigua.
Bordi di riferimento e struttura di riferimento.Definisce quali superfici costituiscono il riferimento della distanza. Per una stazione di tranciatura, la distanza viene misurata dall'apertura della matrice al punzone. Ma quale dimensione è ritenuta nominale: il punzone o la matrice? Per i progetti di parte-su-punzone rispetto ai progetti di parte-su-die, la risposta è diversa. Specificare quale componente porta la dimensione della parte e quale porta l'offset di sicurezza.
Criteri di accettazione.Definisci cosa significano le tolleranze di fustellatura standard per la tua applicazione specifica. Indicare l'altezza massima consentita della bava (tipicamente 0,02-0,04 mm per laminazioni in acciaio elettrico), la percentuale minima di lucidatura e tutti i requisiti di qualità del bordo legati alle specifiche di perdita del nucleo a valle. Questi risultati misurabili forniscono ad entrambe le parti una definizione condivisa di successo.
Metodi di verifica delle autorizzazioni e di controllo della qualità
Specificare l'autorizzazione sulla carta non ha senso senza metodi di verifica che confermino che lo stampo fornisce effettivamente tali valori nella pratica. Tre approcci primari di verifica servono diverse fasi del ciclo di vita dello stampo.
Misurazione ottica dei componenti dello stampo.Prima che lo stampo subisca un colpo di produzione, la distanza fisica tra il punzone e gli inserti dello stampo può essere misurata utilizzando comparatori ottici, macchine di misura a coordinate (CMM) o sistemi di visione. Questa verifica dimensionale conferma che il costruttore dello stampo ha centrato la geometria target. COMEDocumentazione di Lamistacks sullo stampaggio della laminazione del motoreosserva, l'ispezione CMM è una pratica standard per verificare le dimensioni, la planarità e la verticalità dei componenti stampati e la stessa tecnologia si applica alla verifica dei componenti stessi dello stampo prima dell'assemblaggio.
Tagli di prova con misurazione delle bave.La verifica del gioco più affidabile è quella funzionale: timbrare le parti campione e misurare i risultati. L'altezza della bava misurata con un profilometro ottico o anche con un comparatore calibrato indica se la distanza effettiva produce una qualità dei bordi accettabile. COMERiferimento tecnico di KEYENCE sulla misurazione delle bavespiega, i profilatori ottici 3D possono catturare la topografia dell'intera superficie di un bordo stampato in appena un secondo, identificando i punti di bavatura più alti e le loro posizioni senza gli errori di posizionamento che affliggono il tracciamento del profilo convenzionale. Ciò rende la misurazione delle bave pratica come strumento di verifica della produzione piuttosto che come semplice esercizio di laboratorio.
Analisi metallografica-della sezione trasversale.Per le applicazioni critiche, il taglio di una laminazione stampata attraverso il bordo e la lucidatura della sezione trasversale- rivela l'intero profilo di taglio: profondità di ribaltamento, lunghezza di lucidatura, angolo di frattura e formazione di bave. Questo metodo mostra l'effettiva meccanica della frattura in atto e conferma se la tua rimozione sta producendo l'equilibrio previsto tra le zone di brunitura e quelle di frattura. È lento e distruttivo, il che lo rende uno strumento di prova e convalida piuttosto che un metodo di ispezione della produzione. Ma fornisce il quadro più completo delle prestazioni di sicurezza e rivela direttamente la profondità della deformazione plastica che guida la zona morta magnetica.
La sequenza pratica di verifica per una nuova matrice elettrica in acciaio segue una progressione logica: misurazione ottica in fase di costruzione per confermare la geometria, tagli di prova durante la prova per convalidare le prestazioni funzionali e misurazione periodica delle bave durante la produzione per monitorare la deriva del gioco determinata dall'usura-. Ciascun metodo rileva diverse modalità di guasto in diverse fasi del ciclo di vita.
Collaborazione con costruttori di stampi di precisione per applicazioni elettriche in acciaio
Trovare il giusto equilibrio tra lunga durata dello stampo, basse bave, minima sollecitazione sui bordi ed elevata precisione dimensionale in un'unica specifica di gioco è un'ottimizzazione ingegneristica. Ma eseguire tali specifiche in modo affidabile su milioni di corse di produzione richiede capacità del costruttore di stampi che vanno oltre la competenza generale di stampaggio.
Le matrici per laminazione elettrica dell'acciaio richiedono funzionalità che mancano a molte-fabbriche per uso generico: precisione di rettifica inferiore al-micron per inserti critici-con gioco, comprensione di come il contenuto di silicio influisce sui modelli di usura e sugli intervalli di manutenzione, esperienza con l'architettura della matrice progressiva a multi-gioco richiesta dalla produzione di laminazione del motore e sistemi di qualità che verificano il gioco a livello di componente prima dell'assemblaggio.
La scelta di un partner per stampi per la lavorazione elettrica dell'acciaio dipende dalla capacità dimostrata nel campo di applicazione specifico. Ecco cosa valutare:
- Esperienza nello stampaggio di precisione di stampi per la produzione di statori e rotori di motori - YICHENesemplifica questo criterio, fornendo ai produttori di motori,-acciaio elettrico e nuovi-componenti energetici con stampi per stampaggio di precisione progettati specificatamente per le strette tolleranze di gioco richieste dall'acciaio al silicio. La loro attenzione agli stampi progressivi di statore e rotore fa sì che l'architettura specifica per stazione,-multi-e stazione- sia integrata nella loro disciplina di produzione principale anziché trattata come una richiesta speciale.
- Capacità di tolleranza verificabile- chiedi prova documentata che l'officina possa mantenere valori di gioco entro +/- 0,003 mm su tutte le stazioni di uno stampo progressivo. Richiedi rapporti di ispezione campione da progetti comparabili di stampi elettrici in acciaio.
- Conoscenza degli strumenti-specifici per i materiali- il costruttore di matrici dovrebbe consigliare materiali di punzonatura, rivestimenti e intervalli di riaffilatura in base al tipo specifico di acciaio elettrico anziché applicare linee guida generiche. Un'officina con esperienza nell'acciaio al silicio sa che l'M19 al 3% di silicio si usura in modo diverso rispetto all'M47 all'1,8%.
- Funzionalità di prova e convalida integrate- i costruttori di stampi che eseguono tagli di prova con la stessa qualità e calibro che utilizzerai in produzione, quindi misurano l'altezza della bava e la precisione dimensionale rispetto alle tue specifiche, forniscono stampi che funzionano alla prima installazione anziché richiedere settimane di regolazione sulla-pressa.
- Documentazione e supporto per la manutenzione- un partner per stampi di precisione fornisce specifiche di affilatura, procedure di recupero del gioco e intervalli di ispezione consigliati su misura per il volume di produzione e l'abrasività del materiale.
La differenza di costo tra uno stampo per stampaggio generico e uno progettato specificatamente per i requisiti di rimozione dell'acciaio elettrico è significativa al momento dell'acquisto. Ma il calcolo del costo totale include gli scarti derivanti da una qualità del bordo inadeguata, le penalità per la perdita del nucleo dovuta a zone morte eccessive, la durata ridotta dello stampo dovuta a una selezione errata del materiale di utensileria e il tempo di progettazione impiegato per la risoluzione dei problemi che uno stampo correttamente specificato avrebbe evitato. Se si tiene conto delle prestazioni elettromagnetiche in gioco, in particolare nei motori di trazione per veicoli elettrici di alto-valore e nei nuclei dei trasformatori di alta qualità, l'investimento nello stampo di precisione si ripaga grazie a laminazioni che forniscono effettivamente le prestazioni magnetiche presupposte dal progetto del motore o del trasformatore.
Ottenere la giusta distanza tra punzone e matrice per l'acciaio elettrico non è una decisione presa con una calcolatrice. Si tratta di una catena di scelte ingegneristiche interconnesse: conoscenza dei materiali che guida la selezione delle tolleranze, valori delle tolleranze tradotti in specifiche eseguibili, specifiche verificate attraverso misurazioni funzionali e qualità della produzione mantenuta attraverso il monitoraggio dell'usura e una manutenzione tempestiva. Ogni anello di quella catena dipende da quello precedente e l'intero sistema dipende in ultima analisi dalla collaborazione con un costruttore di stampi che comprende che lo stampaggio dell'acciaio elettrico è una disciplina fondamentalmente diversa dallo stampaggio dei metalli strutturali.
Domande frequenti sulla distanza tra punzone e matrice per l'acciaio elettrico
1. Qual è la distanza consigliata tra punzone e matrice per l'acciaio elettrico M19?
L'acciaio elettrico M19, uno dei gradi CRNGO più utilizzati per la laminazione dei motori, in genere offre le migliori prestazioni con un gioco dal 5% al 7% per lato dello spessore del materiale. Questa gamma rappresenta il suo contenuto di silicio pari a circa il 3%, che lo rende più fragile dell'acciaio dolce ma meno fragile dei gradi CRGO di silicio-superiori. Il valore esatto all'interno di questo intervallo dipende dallo spessore della laminazione, dalla geometria delle caratteristiche e dalla priorità data all'altezza minima della bava o alla riduzione dello stress sui bordi. Per le caratteristiche delle scanalature dello statore in cui la precisione dimensionale è fondamentale, puntare verso l'estremità inferiore. Per le caratteristiche delle scanalature del rotore che riceveranno alluminio pressofuso, l'estremità superiore garantisce una maggiore durata dell'utensile con una qualità del bordo accettabile.
2. In che modo il gioco tra punzone e matrice influisce sulla perdita del nucleo del motore nelle laminazioni di acciaio elettrico?
La liquidazione influenza direttamente la perdita del nucleo attraverso due meccanismi. Innanzitutto, la deformazione plastica su ciascun bordo tagliato crea una zona magneticamente danneggiata in cui la permeabilità può diminuire fino al 94%, costringendo il materiale circostante a trasportare più flusso a una saturazione più elevata e aumentando le perdite di isteresi. La ricerca mostra che questo effetto può quasi raddoppiare le perdite del nucleo nella zona colpita. In secondo luogo, un gioco eccessivo aumenta l'altezza della bava, che degrada il fattore di impilamento e riduce la quantità di materiale magnetico attivo per unità di lunghezza del nucleo. Gli studi indicano che la sola ottimizzazione dello spazio di soppressione può recuperare circa il 6% della perdita magnetica, rendendolo uno dei miglioramenti di efficienza più convenienti-e disponibili senza modificare i materiali o la progettazione del motore.
3. Perché l'acciaio elettrico a scartamento sottile- richiede considerazioni diverse sullo spazio libero rispetto allo spessore standard?
Quando lo spessore della laminazione scende al di sotto di 0,3 mm, la formula di gioco standard basata sulla percentuale- produce valori assoluti nel territorio del micron a una-cifra. Ad esempio, un gioco del 5% su un materiale da 0,15 mm equivale a soli 7,5 micron per lato. Su questa scala, le normali variabili di produzione come la deflessione degli utensili, l'espansione termica, l'allineamento della pressa e la consistenza della riaffilatura contribuiscono ciascuna con 1-2 micron di incertezza, consumando collettivamente la maggior parte del budget di tolleranza. Un errore di 3 micron su un supporto da 0,15 mm sposta il gioco effettivo dal 5% al 7%, superando potenzialmente completamente la finestra accettabile. Ciò richiede un'eccezionale precisione nella produzione degli stampi e rende la capacità del costruttore di stampi tanto importante quanto le specifiche relative al gioco stesso.
4. Qual è la differenza tra i requisiti di autorizzazione CRGO e CRNGO?
Gli acciai CRGO (a grani-orientati) utilizzati nei nuclei dei trasformatori richiedono uno spazio libero più stretto, in genere dal 3% al 5% per lato, perché la loro struttura cristallina allineata è estremamente sensibile alle sollecitazioni sui bordi che interrompono i modelli di domini magnetici attentamente progettati. Le cricche nel CRGO tendono a seguire piani preferenziali lungo i bordi dei grani, rendendo il comportamento della frattura meno prevedibile a giochi più ampi. Gli acciai CRNGO (non-a grani-orientati) utilizzati nelle laminazioni dei motori tollerano una finestra più ampia dal 5% all'8% per lato perché la loro distribuzione casuale dei grani si frattura in modo più uniforme in tutte le direzioni. La struttura isotropa fa sì che la direzione di taglio relativa all'allineamento dei grani non sia un problema, offrendo ai progettisti di stampi una maggiore flessibilità nella selezione della distanza.
5. Come si monitora lo scostamento del gioco tra punzone e matrice durante la produzione di acciaio elettrico?
La misurazione dell'altezza della bava è il metodo indiretto più pratico per monitorare lo spostamento del gioco causato dall'usura dell'utensile. Man mano che i bordi del punzone e della matrice si consumano a causa della natura abrasiva dell'acciaio al silicio, il gioco effettivo aumenta gradualmente, provocando un aumento proporzionale dell'altezza della bava. La creazione di un grafico dell'andamento delle bave tracciato rispetto al conteggio delle corse rivela la curva di usura specifica. Quando la pendenza aumenta, significa che i rivestimenti protettivi si sono consumati e il materiale di base si sta degradando direttamente. Per i gradi di silicio ad alto-come M19, la misurazione ogni 50.000-100.000 corse rileva la deriva prima che comprometta la qualità della laminazione. L'analisi metallografica della sezione trasversale durante la prova stabilisce il profilo di frattura di base, mentre i profilatori ottici consentono una rapida verifica del pavimento della produzione.


