


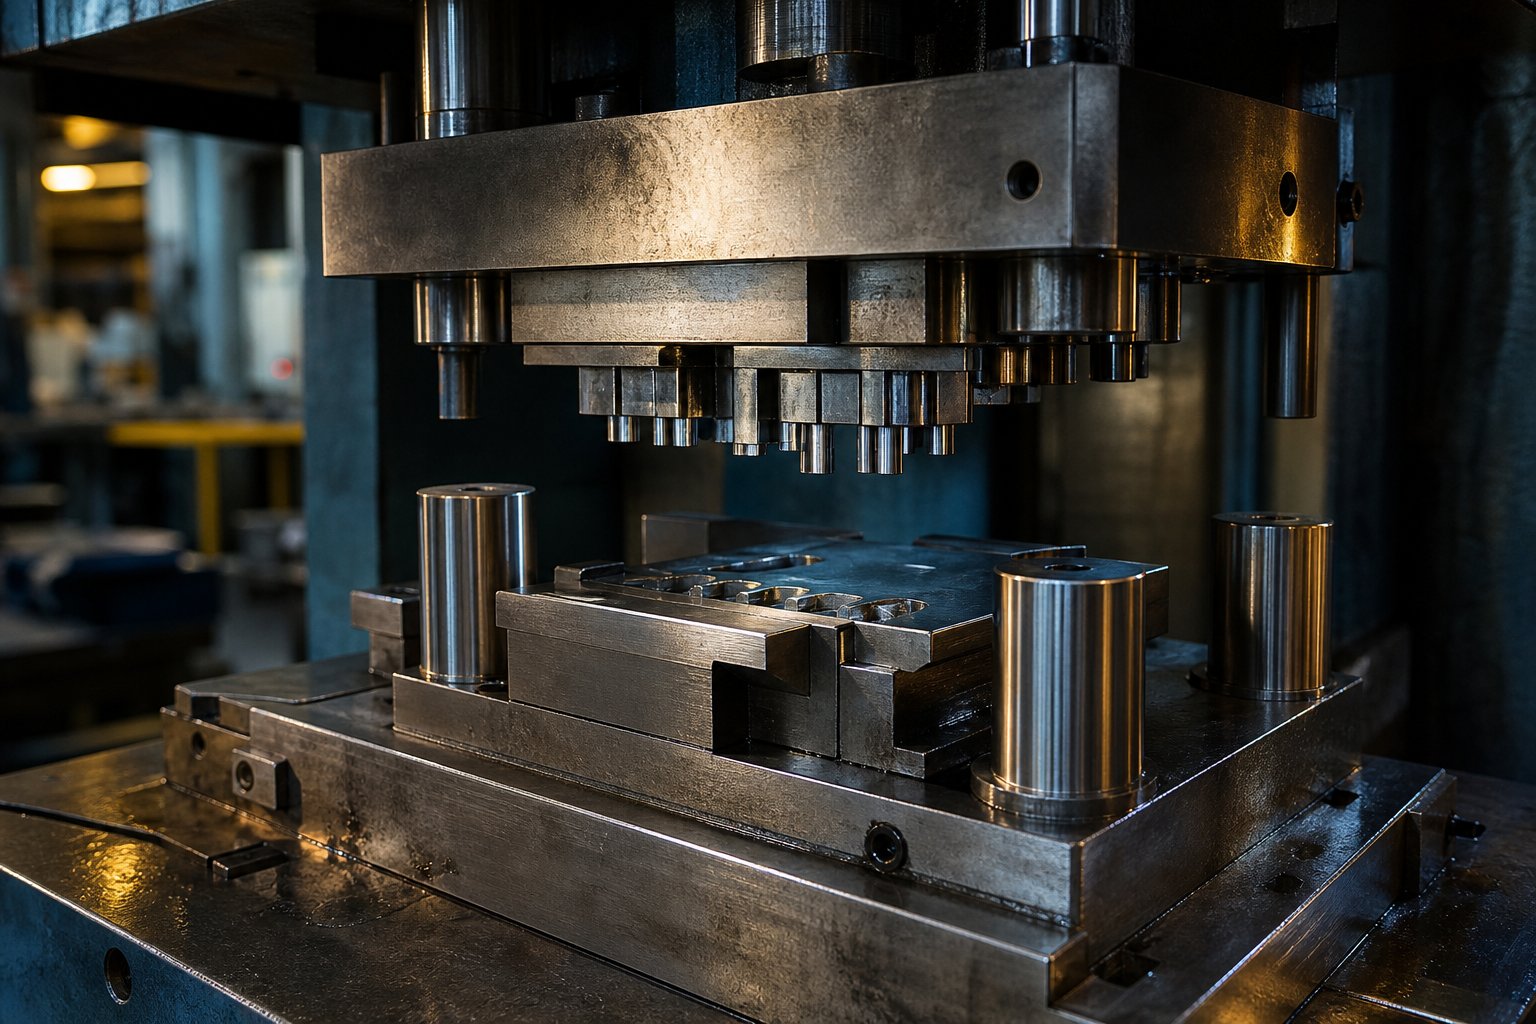
Cosa serve per realizzare una matrice per stampaggio
Costruire uno stampo per stampaggio che resista a milioni di cicli di stampa non è un compito semplice. Si tratta di una sequenza di decisioni interdipendenti: analisi del pezzo, selezione dei materiali, autorizzazioni tecniche, lavorazione dei componenti, trattamento termico, assemblaggio ed esecuzione delle prove. Salta o affretta qualsiasi passaggio e il dado fallirà presto. Questa guida illustra l'intero flusso di lavoro in modo che tu possa affrontare ogni fase con sicurezza, sia che tu gestisca un'officina composta da una- persona o un intero reparto di attrezzeria.
Che cos'è uno stampo per stampaggio e come funziona
Allora, cos'è lo stampaggio in termini pratici? Nella sua forma più semplice, una matrice per stampaggio è uno strumento specializzato montato all'interno di una pressa che utilizza la forza per tagliare, piegare o...modellare la lamiera in una forma finita. La metà superiore (punzone) scende nella metà inferiore (blocco matrice) e il materiale intrappolato tra loro assume la forma prevista. Questa è la definizione principale dello stampaggio. Se ti sei mai chiesto cos'è lo stampaggio dei metalli, immagina uno stampino per biscotti azionato da decine di tonnellate di forza idraulica o meccanica, che produce parti identiche ad alta velocità.
Capire cosa sono le trafile nel contesto produttivo più ampio aiuta a inquadrare il progetto. Le matrici sono set di utensili lavorati con precisione-che modellano la materia prima attraverso una forza controllata. Nello specifico nello stampaggio dei metalli, la matrice e il punzone lavorano insieme in modo molto simile ai denti superiori e inferiori: uno applica la pressione, l'altro fornisce la cavità corrispondente.
Componenti chiave che ogni costruttore di stampi deve comprendere
Prima di tagliare qualsiasi acciaio, devi sapere cosa fa ogni parte dello stampo e perché è importante. Ecco i componenti principali:
- Pattino per stampi (pattino inferiore)- la piastra di base che fissa il blocco matrice e mantiene la rigidità strutturale sotto carico.
- Porta punzone (pattino superiore)- monta il punzone e distribuisce la forza di stampa in modo uniforme sulle superfici di taglio o formatura.
- Piastra estrattore- rimuove il materiale in fogli dal punzone dopo ogni colpo, prevenendo inceppamenti e deformazioni delle parti.
- Perni e boccole guida- mantengono un allineamento preciso tra la metà superiore e quella inferiore, in genere rinforzato a 58 HRC o superiore.
- Sistema a molla- fornisce una pressione di estrazione controllata e, negli stampi di formatura, applica la forza del supporto-del pezzo grezzo.
- Piastra di supporto- si trova dietro il punzone per evitare che il supporto del punzone si deformi in caso di impatti ripetuti.
Ogni componente influenza la durata dello stampo e la qualità della parte. I perni guida deboli causano disallineamento e usura prematura dei bordi. Una piastra di supporto sottodimensionata consente ai punzoni di spingersi nel supporto, rovinando la concentricità nel tempo.
Questa guida copre sia gli approcci alla lavorazione manuale (rettifica di superficie, alesatura con maschere, fresatura manuale) sia i metodi basati su CNC-(elettroerosione a filo, fresatura CNC, rettifica di precisione), in modo che officine con diversi livelli di attrezzatura possano seguire.
Decidere quale tipo di fustella si adatta al tuo progetto
Non tutte le parti necessitano di uno stampo progressivo. La scelta tra i tipi di matrici per stampaggio dipende da tre fattori: geometria del pezzo, volume di produzione e attrezzatura disponibile.
A semplice matrice a-stazione singolagestisce un'operazione per tratto - cancellazione o perforazione, ad esempio. È adatto a tirature a basso-volume inferiori a 10.000 parti, lavori di prototipi e officine senza capacità di stampa a più-stazione. I costi degli utensili sono inferiori del 50-70% rispetto agli utensili progressivi.
A dado compostoesegue più operazioni di taglio in un'unica corsa, come tranciatura e perforazione contemporaneamente. Funziona bene per parti piatte come rondelle o guarnizioni dove la precisione è importante ma la geometria rimane su un piano.
A morire progressivoalimenta il materiale in nastro attraverso stazioni sequenziali, ciascuna aggiungendo una caratteristica. È il cavallo di battaglia per lo stampaggio di metalli ad alto-volume - si pensi alle staffe automobilistiche o ai connettori elettrici prodotti a milioni. Costo iniziale più elevato, ma costo per parte notevolmente inferiore su larga scala.
Se la tua parte è piatta con schemi di fori semplici e ti servono meno di 10.000 pezzi, inizia con una singola-stazione o una matrice composta. Se esegui quantità di produzione superiori a 100.000 con molteplici funzionalità, l'investimento in uno stampo per stampaggio progressivo si ripaga rapidamente grazie alla riduzione della manodopera e ai tempi di ciclo più rapidi.
Il giusto tipo di stampo definisce la traiettoria per ogni decisione a valle: da questa scelta derivano la qualità del materiale, la complessità della lavorazione e le richieste di manutenzione.
Passaggio 1 Analizza la tua parte e seleziona il tipo di matrice giusto
Ogni fustella inizia come una parte finita su carta. Prima di disegnareun singolo componente dello stampo, è necessario analizzare il disegno della parte e lasciare che la geometria, il materiale e i requisiti di produzione determinino l'approccio con gli utensili. Se sbagli questa analisi, o costruirai eccessivamente lo stampo (sprecando tempo e denaro) o lo costruirai in modo insufficiente (causando un guasto prematuro). Il processo di stampaggio dei metalli premia un'attenta riflessione iniziale più di ogni altra fase.
Lettura della geometria della parte per identificare le operazioni richieste
Prendi la stampa del pezzo e fai una semplice domanda: cosa deve fare questa matrice sulla lamiera? I profili piatti con contorni esterni richiedono la tranciatura. Fori e asole interne richiedono operazioni di perforazione o stampaggio. Le flange e le linguette richiedono la piegatura. Coppe o custodie profonde devono essere disegnate. La maggior parte delle parti del mondo-reale combina diversi di questi elementi, ed è esattamente il motivo per cui è importante comprendere innanzitutto la geometria.
Cerca questi segnali geometrici:
- Solo profilo esterno piatto- dado di cancellazione è sufficiente.
- Fori, fessure o ritagli interniSono necessarie - stazioni di piercing.
- Curve con raggi definiti- stazioni di formatura con compensazione controllata del ritorno elastico.
- Rapporti tra profondità-e-diametro superiori a 0,5- operazioni di disegno, possibilmente multi-fase.
La tabella seguente mappa le caratteristiche comuni delle parti al processo di stampo richiesto da ciascuna, insieme alle considerazioni sulla geometria che guidano la progettazione degli utensili:
| Operazione | Caratteristica della parte | Requisito della geometria dello stampo |
|---|---|---|
| Soppressione | Contorno esterno/forma piatta | Profili di punzoni e matrici abbinati con gioco uniforme su tutto il perimetro |
| Penetrante | Fori, fessure, aperture | Punzone dimensionato in base alla dimensione del foro; apertura dello stampo maggiore in base alla quantità di spazio libero per lato |
| Piegatura | Flange, alette, angoli | Matrice a V-o matrice raschiante con raggio corrispondente al raggio di piegatura minimo (tipicamente 1,0-1,5 volte lo spessore del materiale) |
| Disegno | Coppe, involucri, forme profonde | Punzone con raggio, premilamiera per il controllo del flusso del materiale, stadi di riduzione multipli per pezzi profondi |
Quando una parte contiene caratteristiche di più righe in quella tabella, stai guardando uno stampo composto o uno stampo progressivo - e il volume di produzione ti aiuterà a decidere quale.
In che modo le proprietà dei materiali determinano le decisioni di progettazione degli stampi
La geometria ti dice quali operazioni eseguire. Il materiale ti dice quanto saranno difficili quelle operazioni. Tre proprietà dominano il processo di stampaggio della lamiera dal punto di vista degli utensili: resistenza al taglio, duttilità e spessore.
Resistenza al tagliodetermina la forza di taglio. L'acciaio inossidabile (resistenza al taglio circa 50-55 ksi) richiede un tonnellaggio della pressa significativamente maggiore rispetto all'acciaio dolce (circa 35 ksi) o all'alluminio (circa 15-20 ksi). Una maggiore resistenza al taglio accelera anche l'usura dello stampo, spingendoti verso acciai per utensili o inserti in metallo duro più duri.
Duttilitàregola quanto è possibile piegare o allungare il materiale prima che si rompa. I materiali a bassa-duttilità limitano i raggi di piegatura e la profondità di imbutitura, che a loro volta influiscono sul conteggio delle stazioni in uno stampo progressivo.
Spessore della lamieraimposta direttamente i valori di autorizzazione. ILraccomandazione standardè pari al 5-10% dello spessore del materiale per lato per la maggior parte degli acciai. I materiali più morbidi come l'alluminio utilizzano spazi più stretti (circa il 5% per lato), mentre i materiali più duri o il materiale più spesso spingono verso il 10-12% per lato. Un gioco troppo piccolo aumenta la forza di taglio e accelera l'usura del punzone. Un gioco eccessivo produce bave eccessive e una scarsa qualità del bordo.
Ecco un riferimento pratico su come gli intervalli di spessore influiscono sul gioco nel processo di fustellatura:
- Cartoncino sottile (0,5 mm o meno)La tolleranza di gioco - diventa critica; anche una variazione di 0,01 mm si manifesta come difetto sui bordi.
- Stock medio (0,5-3,0 mm)La liquidazione basata su -percentuale standard-funziona in modo affidabile; la maggior parte dello stampaggio della lamiera cade qui.
- Cartoncino spesso (3,0-6,0 mm)- le percentuali di gioco aumentate (10-15% per lato) riducono il carico del punzone e prolungano la durata dell'utensile.
Anche le operazioni di stampaggio di metalli su materiali più resistenti - acciaio inossidabile, acciaio inossidabile ad alta-bassa resistenza-legato - richiedono una maggiore pressione della molla negli estrattori e nei portalamiera. Le molle sottodimensionate consentono al materiale di sollevarsi durante l'alimentazione, causando un'alimentazione errata e la trascinamento degli sfridi a valle.
Adattamento del volume di produzione alla complessità dello stampo
Un prototipo da 500-pezzi e un contratto di produzione annuale da 2-milioni-pezzi richiedono strategie di attrezzamento fondamentalmente diverse. Investire eccessivamente in una filiera progressiva per tirature brevi comporta uno spreco di capitale. Investire in modo insufficiente in uno stampo a stazione singola per lavori ad alto volume comporta uno spreco di manodopera e tempo.
Utilizza queste soglie di volume come guida pratica:
- Meno di 5.000 parti- stampi a-stazione singola o anche utensili morbidi. Costo iniziale basso, costo per parte accettabile-su questa scala.
- 5.000-50.000 parti- matrici composte o semplici matrici progressive con meno stazioni. Investimenti moderati in attrezzature bilanciati con risparmi di manodopera.
- Oltre 50.000 parti- filiere completamente progressive con acciaio per utensili temprato. Il processo di stampaggio a questo volume giustifica la spesa per gli utensili perché il costo per pezzo diminuisce drasticamente e il tempo di ciclo si riduce a secondi o frazioni di secondo.
Considera anche l'attrezzatura del tuo negozio. Uno stampo progressivo è inutile senza una pressa che supporti l'alimentazione della bobina, l'indicizzazione basata su pilota- e una lunghezza del letto sufficiente. Se la capacità della tua macchina da stampa limita il numero di stazioni, una configurazione dello stampo di trasferimento potrebbe fornire risultati simili con la gestione delle singole parti tra le stazioni.
Il triangolo geometria-materiale-volume è il tuo quadro decisionale. Una parte complessa in materiale resistente ad alto volume punta direttamente verso uno stampo progressivo multi-stazione costruito con acciai per utensili di prima qualità. Un semplice pezzo piatto in acciaio dolce a basso volume giustifica uno stampo di tranciatura di base in A2 o anche lamiera pre-temprata. Ottenere questo allineamento fin dall'inizio evita rilavorazioni, riprogettazioni e sforamenti del budget una volta iniziata la lavorazione.
Passaggio 2 Scegliere gli acciai per utensili e i materiali dei componenti della matrice
L'allineamento del volume della geometria-del materiale-del passaggio 1 ti dice cosa deve fare la fustella. La selezione del materiale determina per quanto tempo può continuare a farlo. I diversi componenti dello stampo sono sottoposti a sollecitazioni diverse - i taglienti sopportano l'usura abrasiva, le superfici di formatura resistono al grippaggio e le piastre strutturali assorbono l'impatto - quindi nessun singolo tipo di acciaio svolge tutti i ruoli. La scelta dei giusti materiali per lo stampaggio dei metalli per ciascun componente è il punto in cui si vince o si perde la longevità dello stampo.
Scelta tra acciai per utensili D2, A2 e S7
Tre qualità di acciaio per utensili dominano il lavoro degli stampi per stampaggio, ciascuna ottimizzata per una diversa modalità di guasto:
D2è la scelta-per gli stampi per tranciatura e perforazione a lungo termine-. Il suo elevato contenuto di carbonio (1,40-1,60%) e cromo (11,00-13,00%) crea abbondanti carburi duri che resistono eccezionalmente bene all'usura abrasiva. D2 raggiunge 54-61 HRC e gestisce quantità di produzione di acciaio stampato che ammontano a milioni. Il compromesso? È meno resistente di altre opzioni e più difficile da lavorare e rettificare, quindi non è la scelta migliore per gli stampi soggetti a carichi d'urto pesanti.
Quando sono necessarie prestazioni bilanciate - buona resistenza all'usura e tenacità moderata -A2si adatta al divario. Con meno cromo (4,75-5,50%) e leggermente meno carbonio rispetto a D2, A2 raggiunge57-62 HRCpur rimanendo più lavorabile. È adatto a matrici di coniatura, matrici di rifilatura, punzoni lunghi e matrici di tranciatura di grandi dimensioni in cui è importante una certa resistenza agli urti oltre alla ritenzione del bordo. Per la produzione di volumi medi- inferiori a 1.000.000 di parti, A2 spesso offre il miglior rapporto costo-/-prestazioni.
S7porta una resistenza agli urti che né D2 né A2 possono eguagliare. Il basso contenuto di carbonio (0,45-0,55%) e il ridotto contenuto di cromo (3,00-3,50%) gli conferiscono un'eccellente resilienza con una durezza di esercizio di 48-58 HRC. Utilizzare S7 per tranciatura pesante, formatura a freddo, piegatura di stampi e qualsiasi operazione in cui il punzone incontra carichi improvvisi e ad alta energia. Si usura più velocemente del D2, ma non si scheggia né si spezza in condizioni che frantumerebbero un acciaio più duro.
| Proprietà | D2 | A2 | S7 |
|---|---|---|---|
| Intervallo di durezza (HRC) | 54 – 61 | 57 – 62 | 48 – 58 |
| Robustezza | Da basso a moderato | Moderare | Alto |
| Resistenza all'usura | Eccellente | Alto | Moderare |
| Lavorabilità | Difficile | Moderare | Bene |
| Applicazioni tipiche degli stampi | Stampi per tranciatura, perforazione, rifilatura e stampaggio di lunghe tirature- | Coniatura, rifilatura, tranciatura di grandi dimensioni, punzoni lunghi | Tranciatura pesante, formatura a freddo, piegatura stampi, rivettatura |
Anche qui è importante il materiale del pezzo. Lo stampaggio dell'acciaio inossidabile e i gradi ad alta-resistenza esercitano carichi che possono avvicinarsi alla durezza dello stampo stesso, spingendoti verso gli acciai D2 o con metallurgia delle polveri. Lo stampaggio dell’alluminio, al contrario, genera meno usura ma un maggiore rischio di grippaggio, rendendo i trattamenti superficiali più importanti della durezza grezza.
Quando gli inserti e i rivestimenti in metallo duro danno i loro frutti
L'acciaio solido per utensili gestisce la maggior parte dei volumi di produzione, ma gli inserti in metallo duro prolungano la durata dello stampo del 500-1.000% in situazioni specifiche - in particolare tranciatura fine, imbutitura poco profonda e sfondamento ad alto volume di materiali abrasivi. La loro estrema durezza li rende ideali per lo stampaggio di metalli in acciaio inossidabile dove domina l'usura abrasiva. Il problema è la fragilità: il carburo si rompe sotto forti impatti, quindi riservalo a stazioni a basso-shock e ad alta usura piuttosto che a operazioni di formatura.
I rivestimenti offrono una via di mezzo. Invece di sostituire l'intero materiale dell'inserto, aggiungi uno strato superficiale duro e a basso-attrito che combatte l'usura e prolunga gli intervalli di affilatura. Le opzioni comuni includono:
- TiN (nitruro di titanio)- rivestimento-per uso generale che riduce l'attrito e aggiunge durezza superficiale; ottimo per lo stampaggio di volumi-moderati sulla maggior parte dei materiali.
- TiCN (carbonitruro di titanio)- più duro del TiN con migliore resistenza all'usura; adatto per applicazioni con-volumi più elevati o materiali abrasivi-.
- TiAlN (nitruro di titanio e alluminio)- eccellente resistenza al calore e prestazioni all'usura; efficace per lo stampaggio di metalli in alluminio e per operazioni ad alta-velocità in cui il grippaggio è la principale modalità di guasto.
- CrN (nitruro di cromo)- buona resistenza all'adesione; funziona bene durante la formatura di acciai zincati in cui l'accumulo di zinco costituisce un problema.
L'applicazione PVD (Physical Vapour Deposition) è generalmente preferita perché opera a temperature più basse, evitando distorsioni e la necessità di re-indurire il substrato. Unoconfronto di settoreha mostrato uno strumento nitrurato con-rivestimento PVD-ione che produce oltre 1,2 milioni di parti contro appena 50.000 per uno strumento cromato-con lo stesso acciaio di base. Questo è il tipo di ROI che giustifica i costi di rivestimento su parti in alluminio stampato o inossidabile ad alto volume-.
Selezione dei materiali del set di matrici e del supporto
Non tutti i componenti necessitano di acciaio per utensili di alta qualità. I pattini delle matrici, i supporti dei punzoni e le piastre di fissaggio svolgono ruoli strutturali - mantengono l'allineamento e distribuiscono il carico anziché tagliare o formare il materiale. Specificare eccessivamente queste parti aumenta i costi senza migliorare la durata dello stampo.
Scelte comuni per i componenti dello stampo:
- Ghisa (gradi duttili come D4512 o D6510)- eccellente smorzamento delle vibrazioni, conveniente-per ganasce di grandi dimensioni, buona lavorabilità. Adatto per stampi con volumi moderati con carichi di pressa standard.
- Acciaio pre-temprato (AISI 4140 o equivalente a 28-34 HRC)- rigidità e capacità di carico superiori rispetto alla ghisa. Da utilizzare per ganasce per stampi progressivi e applicazioni-di tonnellaggio pesante in cui il controllo della deflessione è importante.
- Acciaio a medio-carbonio (AISI 1045, trattato termicamente a 30-35 HRC)- scelta standard per piastre di fissaggio che fissano punzoni e inserti di matrici.
Il principio guida: spendere il budget per i materiali premium sui componenti che entrano in contatto con il pezzo in lavorazione - punzoni, blocchi di matrici e inserti di formatura. Supporta tutto il resto con acciaio strutturale o ferro opportunamente specificati che garantiscono rigidità senza costi inutili.
Con i materiali selezionati per ogni componente, la sfida successiva è tradurre il progetto dello stampo in calcoli ingegneristici precisi - giochi, forze di taglio e layout delle strisce - che garantiscono che lo stampo funzioni esattamente come previsto sotto i carichi reali della pressa.
Passaggio 3 Progettare la progettazione dello stampo e calcolare le forze
I materiali danno allo stampo la sua struttura fisica, ma l’ingegneria gli conferisce precisione. Questa fase trasforma l'analisi delle parti e le scelte dei materiali in numeri concreti - distanze misurate in centesimi di millimetro, requisiti di tonnellaggio calcolati per tonnellata e layout di strisce sequenziati stazione per stazione. Ottieni i calcoli per la progettazione dello stampo di stampaggio proprio qui e la lavorazione diventa un'esecuzione semplice. Se sbagli, scoprirai gli errori durante la prova, dopo aver consumato costoso acciaio per utensili e tempo macchina.
Calcolo del gioco dello stampo in base al materiale e allo spessore
Il gioco della matrice è lo spazio tra il tagliente del punzone e il bordo di apertura della matrice. Controlla il modo in cui il materiale si frattura durante il taglio: un gioco adeguato allinea i piani di frattura dalla parte superiore e inferiore della lamiera in modo che si incontrino in modo pulito, producendo un bordo di taglio liscio con bave minime. Troppo stretto e il punzone lavora di più, si consuma più velocemente e potrebbe fratturarsi. Se è troppo lento, si ottengono sbavature eccessive, ribaltamento e scarsa qualità dei bordi.
Gioco della matrice per lato=Spessore del materiale × Percentuale di gioco. Per la maggior parte degli acciai dolci, utilizzare il 5-10% per lato. I materiali più morbidi come l’alluminio ne consumano il 5-7%, mentre i materiali più duri come l’acciaio inossidabile ne richiedono il 10-12% o più.
Immagina di dover tranciare una parte in acciaio dolce spessa 1,5 mm. All'8% per lato, la distanza è 1,5 mm × 0.08=0.12 mm su ciascun lato del punzone. Ciò significa che l'apertura della matrice è 0,24 mm più grande del diametro totale del punzone. Per una parte in acciaio inossidabile dello stesso spessore, potresti aumentare fino al 10-12% per lato - ottenendo da 0,15 a 0,18 mm per lato, perché il materiale più duro genera forze laterali più elevate durante il taglio.
Alcune realtà pratiche influiscono su questi calcoli nella progettazione dello stampaggio della lamiera. Supporti più sottili (sotto 0,5 mm) richiedono tolleranze assolute più strette sul gioco, poiché anche una variazione di 0,01 mm si manifesta come difetti sui bordi. Il materiale più spesso (superiore a 3,0 mm) beneficia di giochi spinti verso il limite superiore dell'intervallo per ridurre il carico del punzone. E come sottolineano le linee guida tecniche di MISUMI, la pratica moderna suggerisce che valori di gioco dell'11-20% possono ridurre considerevolmente la sollecitazione degli utensili e prolungare la vita operativa per determinate applicazioni, in particolare quando i requisiti di finitura dei bordi sono meno critici della longevità dello stampo.
Determinazione del tonnellaggio della pressa attraverso il calcolo della forza
Ogni progetto di stampaggio necessita di una pressa con forza sufficiente per tagliare il materiale in modo pulito senza affaticare la macchina. La capacità della pressa sottodimensionata provoca stallo, danni all'utensile e parti incoerenti. Una capacità sovradimensionata spreca capitale. Il calcolo della forza di stampaggio nelle operazioni di tranciatura e perforazione è semplice:
Forza di taglio (tonnellate)=Perimetro di taglio (pollici) × Spessore del materiale (pollici) × Resistenza al taglio (tonnellate/pollici²)
Ad esempio, la tranciatura di una parte rettangolare che misura 3 x 2 pollici da un acciaio dolce da 0,060 pollici (resistenza al taglio di circa 25 tonnellate/pollici²) si presenta così: Perimetro=2(3 + 2)=10 pollici. Forza=10 × 0,060 × 25=15 tonnellate. Abbastanza semplice per una singola stazione.
Le-operazioni di stampaggio nel mondo reale aggiungono complessità. Una matrice progressiva esegue più tagli per corsa - ogni punzone di perforazione, ogni stazione di tranciatura, ogni tacca apporta forza simultaneamente. È necessario sommare il tonnellaggio di tutte le stazioni attive in un unico passaggio. Quindi aggiungere la forza delle molle di estrazione, dei cilindri di azoto e di qualsiasi operazione di formatura o piegatura. La pratica standard del settore applica un fattore di sicurezza del 15-20% oltre al totale calcolato per tenere conto della variazione del materiale, dell'usura dell'utensile e dell'attrito.
I valori di resistenza al taglio che guidano questi calcoli variano in modo significativo in base al materiale:
| Materiale | Resistenza al taglio approssimativa (tonnellate/pollici²) | Domanda di forza relativa |
|---|---|---|
| Alluminio (morbido) | ~11 | Basso |
| Ottone (mezzo-duro) | ~20 | Moderare |
| Acciaio dolce (CR/HR) | 25 – 27 | Moderato-Alto |
| Acciaio inossidabile (ricotto) | ~37 | Alto |
| Acciaio inossidabile (semi-duro) | ~50 | Molto alto |
Nota come l'acciaio inossidabile semiduro richiede quasi cinque volte la forza dell'alluminio morbido per una geometria identica. Questo è esattamente il motivo per cui la selezione del materiale nella fase 1 si ripercuote direttamente sulla capacità della pressa e sulle decisioni di progettazione dello stampo per stampaggio dei metalli.
Layout progressivo della striscia di fustella e sequenziamento delle stazioni
Per la progettazione di stampi ad alto-volume, il layout della striscia è il luogo in cui la creatività ingegneristica incontra l'economia della produzione. Un layout progressivo della matrice definisce il modo in cui la parte si sviluppa stazione per stazione mentre la bobina avanza attraverso la matrice. Un buon layout massimizza l'utilizzo del materiale (obiettivo superiore al 75%), mantiene la rigidità della striscia durante l'alimentazione e sequenzia le operazioni per evitare interferenze tra le stazioni.
Il layout della striscia determina anche se il tuo progetto funziona come un sistema progressivo compatto o richiede uno stampaggio a trasferimento - in cui i singoli pezzi grezzi vengono spostati meccanicamente tra stazioni di fustellatura separate. Le configurazioni di trasferimento sono adatte a parti più grandi che superano i limiti pratici di larghezza-della striscia, ma aggiungono complessità meccanica.
Ecco il processo sequenziale per creare un layout di striscia efficace:
- Orientare la parte sulla striscia- prova più angoli e disposizioni di annidamento per trovare l'orientamento che riduca al minimo la larghezza della striscia e gli scarti. L'annidamento angolare può migliorare significativamente l'utilizzo del materiale per le forme irregolari.
- Determinare la progressione dell'avanzamento (passo)- calcola la distanza che la striscia avanza per ogni passata. Ciò equivale alla lunghezza della parte nella direzione di avanzamento più la larghezza del ponte (tipicamente da 1,25 a 1,5 volte lo spessore del materiale) necessaria tra le parti per l'integrità della striscia.
- Operazioni in sequenza per stazione- posiziona lo sfondamento e l'intaglio nelle prime stazioni, la formatura e la piegatura nelle stazioni intermedie e la tranciatura o il taglio finale nell'ultima stazione. Ciascuna stazione dovrebbe svolgere un lavoro che non distorca le caratteristiche create a monte.
- Posizionare i fori pilota nella prima o nella seconda stazione- questi fori attivano i perni pilota in ogni stazione successiva, correggendo piccole imprecisioni di alimentazione e garantendo la precisione-per-feature in tutte le operazioni.
- Progetta la striscia portante- il materiale che collega ciascuna parte-in-in corso deve essere abbastanza resistente da poter passare attraverso tutte le stazioni senza deformarsi, ma posizionato in modo da non interferire con le operazioni di formatura. I trasportatori del nastro estensibile consentono il movimento verticale della parte durante il disegno.
- Verificare le stazioni inattive dove necessario- inserisci stazioni vuote tra le operazioni pesanti per ridurre il tonnellaggio di picco per corsa e fornire spazio fisico per attrezzature complesse.
- Calcola la larghezza totale della striscia e conferma la disponibilità della bobina- larghezza della striscia equivale alla larghezza della parte più due margini del bordo. Verificare che lo stock di bobine standard sia disponibile nella larghezza e nello spessore richiesti.
Il software di simulazione CAE può convalidare l'intero progetto di stampaggio prima che l'acciaio venga tagliato. I moderni strumenti FEA simulano il flusso del materiale, prevedono l'assottigliamento e il ritorno elastico e segnalano i problemi di interferenza stazione per stazione. Questa convalida virtuale sostituisce gran parte delle costose prove fisiche-e-errori che storicamente hanno afflitto lo sviluppo degli stampi progressivi -, un vantaggio significativo quando il budget degli stampi è a cinque o sei cifre.
Con le distanze calcolate, il tonnellaggio confermato e il layout della striscia finalizzato sullo schermo, la fase di progettazione è completa. I numeri ora devono diventare acciaio fisico - e questo significa passare alla fase di lavorazione dove le tolleranze millesimali diventano realtà.
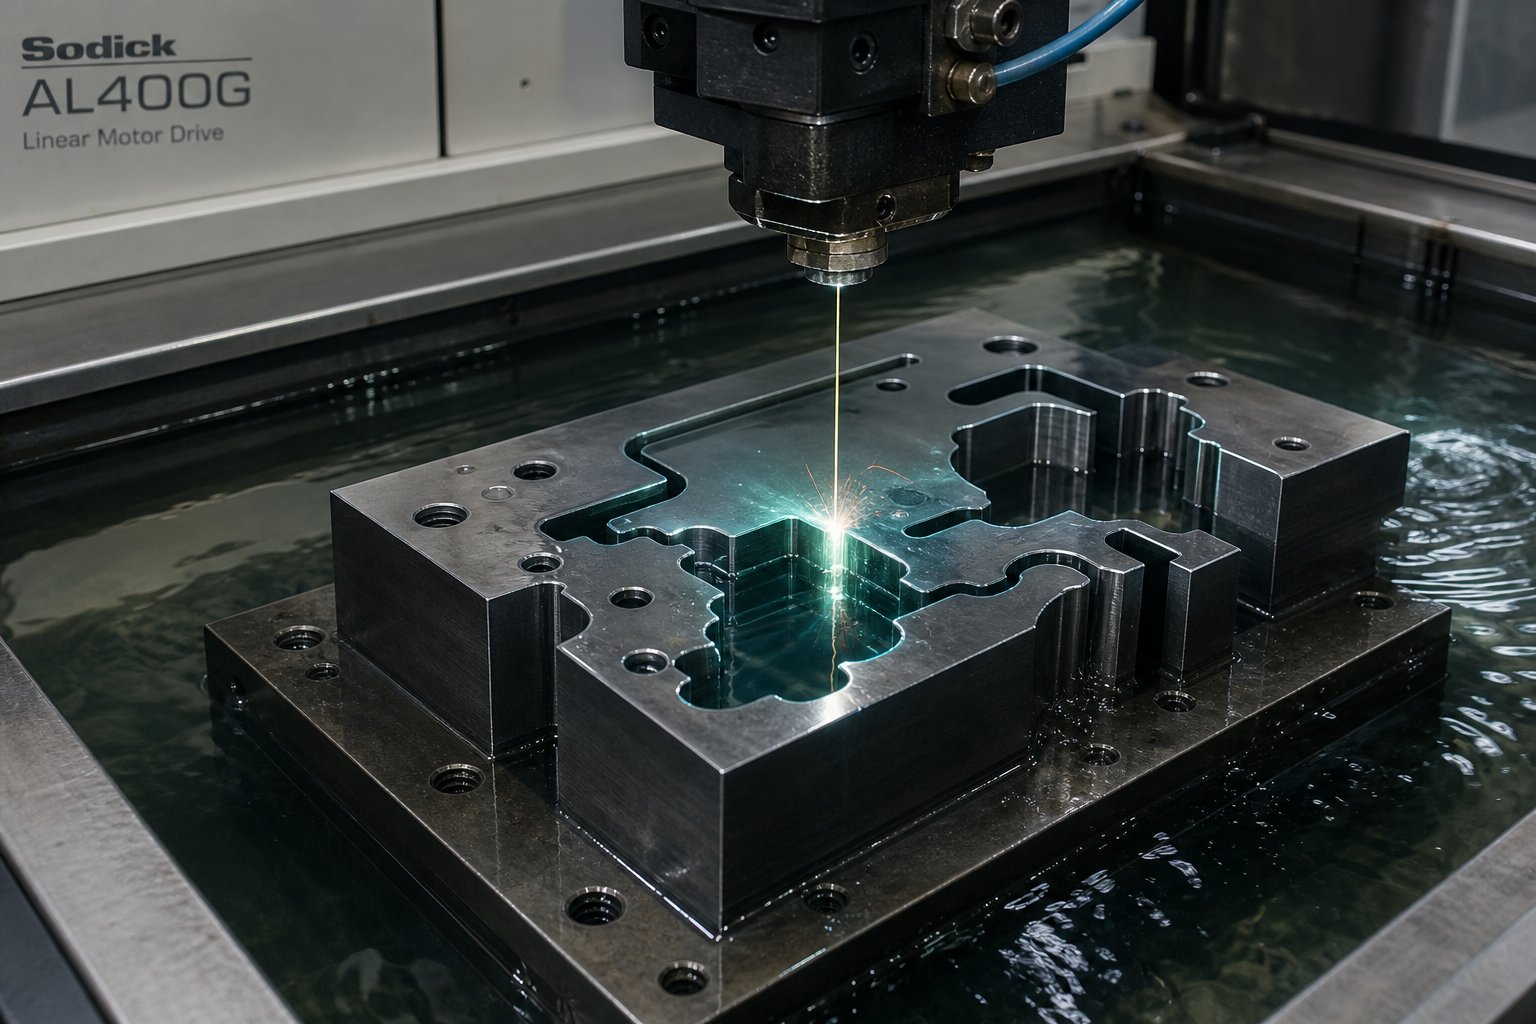
Passaggio 4 Lavorare i componenti dello stampo secondo le specifiche
I disegni tecnici definiscono lo stampo su carta. La lavorazione lo rende reale. Questa fase trasforma pezzi grezzi di acciaio per utensili temprato in componenti di precisione in cui tolleranze misurate in micron separano uno stampo che esegue milioni di cicli da uno che si guasta a migliaia. Sia che la tua officina si affidi a rettificatrici di superficie manuali o a una cella CNC completa, la sequenza di lavorazione segue la stessa logica: rimuovere prima il materiale sfuso, affinare progressivamente la geometria e infine rifinire le superfici di lavoro.
Ogni produttore di utensili e stampi riconosce questo flusso di lavoro come il cuore della produzione di utensili per lo stampaggio dei metalli. Ecco la sequenza dalla sgrossatura alla finitura finale:
- Blocchi di matrici e punzoni grezzi per macchine grezze- rimuovere il materiale sfuso, lasciando 0,5-1,0 mm di materiale su tutte le superfici critiche per le operazioni di finitura.
- Alleviare lo stress- rilassa termicamente le tensioni interne introdotte durante il taglio di sgrossatura (trattato nel passaggio 5) per evitare distorsioni durante la lavorazione finale.
- Macchina per semi-finitura- porta le dimensioni entro 0,05-0,10 mm dalla dimensione finale utilizzando la fresatura CNC o la fresatura convenzionale con configurazioni attente.
- Trattamento termico per raggiungere la durezza- indurire e rinvenire i componenti prima della molatura finale (dettagliato nel passaggio 5).
- Completare la rettifica di tutte le superfici di riferimento- rettificare la superficie delle facce della matrice e punzonare i piani per stabilire il parallelismo e i piani di riferimento.
- Profili per elettroerosione a filo o jig grind- taglia i contorni finali del punzone e della matrice su misura con precisione al micron-.
- Lucidatura finale e sbavatura- portare le superfici di lavoro ai valori Ra richiesti e rompere tutti i bordi taglienti e non-taglienti.
Blocchi portastampi per lavorazione grezza e fresatura CNC
La lavorazione di sgrossatura costituisce la base. Per le officine con capacità CNC, i centri di fresatura a tre-assi gestiscono l'asportazione di massa in modo efficiente - scavando tasche, forando a gradini-aree in rilievo e profilando contorni esterni con 0,5 mm o più rimasti per la finitura. Le velocità di avanzamento rimangono aggressive in questo caso perché la precisione dimensionale non è ancora fondamentale, ma è necessario prestare attenzione alla distorsione termica nei blocchi di stampi di grandi dimensioni. Il refrigerante inondato e le profondità di taglio bilanciate prevengono l'accumulo di sollecitazioni che successivamente deformano la parte.
Le officine che utilizzano attrezzature manuali possono eseguire lo stesso lavoro mediante fresatura, foratura e alesatura convenzionali. Gli approcci manuali richiedono più tempo ma rimangono fattibili per gli stampi a stazione singola-e composti in cui la geometria è semplice. La foratura con maschera, in particolare, offre una precisione di posizionamento entro 0,01-0,02 mm per i fori dei perni di guida e le posizioni dei tasselli: adeguata per stampi standard e lavori di fabbricazione quando la foratura CNC non è disponibile.
Indipendentemente dal metodo, la precisione della lavorazione di sgrossatura per la fresatura rientra generalmente nell'intervalloIntervallo di tolleranza IT11-IT13, con rugosità superficiale di circa 5-20 micrometri Ra. Questo non è affatto vicino alle specifiche finali, ma stabilisce la forma quasi netta che le operazioni successive affinano.
Elettroerosione a filo per profili di matrici di precisione
I contorni complessi di punzoni e matrici - raggi stretti, forme di ritaglio complesse, angoli interni acuti - spesso vanno oltre ciò che la fresatura o la rettifica convenzionale possono ottenere. L'elettroerosione a filo risolve questo problema utilizzando scariche elettriche tra un sottile filo di ottone e il pezzo in lavorazione per erodere il materiale senza contatto meccanico. Il filo non tocca mai l'acciaio, il che significa zero forza di taglio, nessuna deflessione dell'utensile e la possibilità di lavorare acciaio per utensili completamente temprato (60+ HRC) con la stessa facilità del grezzo ricotto.
Per le applicazioni di stampaggio di utensili, l'elettroerosione a filo offre numerosi vantaggi fondamentali. Tienetolleranze di ±0,002-0,01 mma seconda della capacità e della configurazione della macchina. I raggi degli angoli interni sono limitati solo dal diametro del filo (tipicamente 0,1-0,3 mm) piuttosto che dalla geometria della fresa. E poiché il processo non genera stress meccanico, i punzoni sottili e le sezioni delicate della matrice mantengono la stabilità dimensionale durante tutto il taglio.
Il tipico flusso di lavoro dell'elettroerosione a filo per i profili degli stampi prevede una passata di sgrossatura seguita da una o più passate di rasatura. Ogni passata di schiumatura migliora sia la precisione dimensionale che la finitura superficiale, con le passate finali che raggiungono valori Ra inferiori a 0,8 micrometri. Per un prototipo di stampaggio di metalli in cui si verifica l'idoneità del punzone-per-prima di impegnarsi nella produzione completa degli strumenti, l'elettroerosione a filo consente un'iterazione rapida - riprogrammare il percorso, ritagliare il profilo e testare nuovamente senza rottamare l'intero blocco.
I team che non dispongono-di capacità interne per l'elettroerosione a filo o per la rettifica di precisione spesso collaborano con produttori specializzati. Aziende come YICHEN offrono servizi di realizzazione di stampi end-to{3}}end-che coprono l'intero flusso di lavoro di lavorazione - dalla convalida della simulazione CAE alla lavorazione CNC e alla finitura superficiale. Lorosoluzioni di stampi per stampaggio personalizzatigestire analisi di fattibilità, lavorazione meccanica di precisione, prove e ispezioni sotto lo stesso tetto, il che semplifica il processo per i responsabili degli approvvigionamenti e gli ingegneri degli utensili che necessitano di utensili per stampaggio-pronti per la produzione senza costruire internamente un intero reparto di utensili in metallo e stampi.
Standard di finitura superficiale e loro impatto sulla qualità delle parti
La finitura superficiale sulle facce di lavoro dello stampo si traduce direttamente nella qualità della parte stampata. La faccia ruvida dello stampo incide la lamiera a ogni passata, creando difetti estetici e accelerando l'usura del materiale. Una superficie adeguatamente rifinita riduce l'attrito, prolunga gli intervalli di affilatura e produce parti che soddisfano costantemente gli standard di qualità.
Valori di rugosità superficiale target per i componenti degli utensili per stampaggio dei metalli:
| Componente dello stampo | Finitura della superficie target (Ra) | Perché è importante |
|---|---|---|
| Fronte di taglio del punzone | 0.2 - 0.4 micrometri | Previene l'adesione dei residui e riduce la forza di strappo |
| Apertura della matrice (taglio del terreno) | 0.2 - 0.8 micrometri | Controlla la formazione di bave e la qualità dell'espulsione degli sfridi |
| Superfici di formatura (piegatura, imbutitura) | 0.1 - 0.4 micrometri | Riduce al minimo l'usura e i graffi del materiale sulle parti finite |
| Fori per perno guida e boccola | 0.4 - 0.8 micrometri | Garantisce un movimento regolare dello stampo e previene l'usura stick-slip |
| Fronte della piastra di estrazione | 0.8 - 1.6 micrometri | Adeguato per il contatto con il materiale senza costi eccessivi di lucidatura |
Il raggiungimento di questi valori richiede la rettifica come operazione finale su superfici piane e la lucidatura o lappatura su aree sagomate. La rettifica superficiale di precisione raggiunge la precisione IT5-IT8 con valori Ra di 0,16-1,25 micrometri, ben entro i requisiti dello stampo per stampaggio in termini di parallelismo e planarità sulle facce dello stampo.
Oltre ai numeri di rugosità, due tolleranze geometriche determinano se lo stampo funziona correttamente sotto carico della pressa. Il parallelismo tra le facce superiore e inferiore della matrice deve essere mantenuto entro 0,01 mm su tutta la larghezza della matrice per evitare giochi irregolari e tagli rastremati. La perpendicolarità dei fori del perno di guida rispetto alla faccia della matrice mantiene le metà superiore e inferiore allineate - qualsiasi errore angolare composto per tutta la lunghezza della corsa, amplificando il disallineamento ad altezza ridotta.
La verifica di queste tolleranze richiede movimenti del comparatore sulle superfici rettificate e misurazioni-della barra di prova nei fori dei perni guida. Le officine senza accesso alla CMM possono ottenere risultati affidabili utilizzando blocchetti di precisione, comparatori su basi magnetiche e una tecnica attenta. La chiave è misurare dopo il trattamento termico e la rettifica finale - senza mai dare per scontato che le dimensioni di pre-indurimento siano sopravvissute invariate al ciclo termico.
Con tutti i componenti lavorati, misurati e verificati rispetto alla stampa, sono pronti per il trattamento termico che trasforma l'acciaio grezzo per utensili in superfici di stampi temprate e resistenti all'usura-in grado di sopravvivere ai volumi di produzione.
Fase 5 Trattare termicamente gli acciai per stampi per la massima durata
La lavorazione di precisione conferisce alla matrice la sua geometria. Il trattamento termico gli conferisce durevolezza. Due punzoni possono condividere dimensioni identiche e lo stesso tipo di acciaio per utensili, ma comportarsi in modo completamente diverso sotto il carico della pressa - uno dura milioni di colpi, l'altro si scheggia in poche settimane. La differenza è la microstruttura, e la microstruttura è modellata interamente dal ciclo termico applicato all'acciaio. Per gli stampi per stampaggio dell'acciaio che dovrebbero sopravvivere a una produzione di volumi elevati-, il trattamento termico non è un passaggio da selezionare. È il singolo processo che determina se il tuo investimento in uno strumento di stampaggio e in uno stampo ripagherà o fallirà prematuramente.
La qualità del trattamento termico determina direttamente la durata dello stampo. Una deviazione di 50 gradi F nella temperatura di austenitizzazione o un ciclo di rinvenimento mancato possono ridurre drasticamente la durata dell'utensile, indipendentemente dalla precisione con cui è stata lavorata la matrice.
La sequenza completa del trattamento termico per gli stampi per lo stampaggio della lamiera segue un ordine specifico e saltare o affrettare qualsiasi fase porta al fallimento:
- Alleviare lo stressdopo la lavorazione di sgrossatura per rilasciare le tensioni residue prima dell'indurimento.
- Preriscaldaregradualmente per ridurre il rischio di shock termico.
- Austenitizzarealla temperatura corretta per sciogliere i carburi e formare l'austenite in modo uniforme.
- Dissetareutilizzando il mezzo appropriato (aria, gas, olio o bagno di sale) in base al tipo di acciaio e alle dimensioni della sezione.
- Trattamento criogenico(opzionale) per convertire l'austenite trattenuta per la stabilità dimensionale.
- Temperare- raddoppiare o triplicare - per alleviare le sollecitazioni da raffreddamento e sviluppare l'equilibrio ottimale di durezza-tenacità.
- Macinazione finaleal termine del ciclo termico.
Indurimento e tempra degli acciai per stampi correttamente
L'indurimento trasforma la struttura cristallina dell'acciaio da fasi relativamente morbide in martensite - la struttura dura e resistente all'usura-che consente ai componenti dello stampo di stampaggio di tagliare e formare lamiere milioni di volte. Il processo inizia con il preriscaldamento, passa attraverso l'austenitizzazione e termina con la tempra.
Preriscaldamentoriduce il gradiente di temperatura tra la superficie dello stampo e il nucleo. Gli acciai per utensili hanno una bassa conduttività termica, quindi il riscaldamento troppo rapido crea stress interno che causa fessurazioni o distorsioni. Per D2, l'intervallo di preriscaldamento standard è1200–1250 gradi F (649–677 gradi), mantenuto fino a quando la sezione trasversale- raggiunge una temperatura uniforme. I blocchi di matrici pesanti richiedono tempi di equalizzazione più lunghi rispetto ai punzoni sottili.
Austenitizzantedissolve i carburi legati nella matrice dell'acciaio e converte la struttura in austenite. Ogni grado ha la propria finestra di temperatura critica:
- D2- 1795–1875 gradi F (980–1025 gradi), con 1850 gradi F spesso utilizzati come obiettivo pratico.
- A2- 1750–1800 gradi F (954–982 gradi), leggermente inferiore a D2 a causa del diverso bilanciamento della lega.
- S7- 1700–1750 gradi F (927–954 gradi), mantenuto più basso per preservare la tenacità.
Il tempo di ammollo inizia solo dopo che l'intera sezione raggiunge la temperatura target - un riferimento comune è 45–60 minuti per pollice di spessore. Una temperatura troppo bassa o un bagno troppo breve lasciano i carburi non disciolti, riducendo la durezza e la resistenza all'usura. Un valore troppo alto o troppo lungo provoca un ingrossamento del grano, un'eccessiva ritenzione di austenite e un aumento del rischio di fessurazione.
Temprasi blocca nella struttura martensitica dura raffreddandosi abbastanza velocemente da sopprimere la formazione di fasi morbide. D2 è un acciaio temprato in aria-, il che significa che il raffreddamento ad aria controllato o la tempra a pressione di gas raggiunge la massima durezza con una distorsione minima - un grande vantaggio per lo stampaggio di componenti in acciaio con geometria complessa. Anche l'A2-indurisce efficacemente all'aria. S7 può utilizzare la tempra in olio per le sezioni più pesanti in cui il solo raffreddamento ad aria non raggiunge una durezza sufficiente in tutto il nucleo.
Dopo la tempra, il componente dello stampo dovrebbe raffreddarsi a circa 120–150 gradi F (50–66 gradi) prima che inizi la tempra. In questa fase l'acciaio è estremamente duro ma pericolosamente fragile - martensite fresca sottoposta ad elevato stress interno. Ritardare il rinvenimento durante la notte rischia di provocare fessurazioni spontanee, soprattutto nelle geometrie complesse degli stampi.
Cicli di rinvenimento per tenacità e durezza ottimali
Il rinvenimento riscalda nuovamente l'acciaio temprato a una temperatura controllata al di sotto dell'intervallo critico, alleviando le tensioni interne e convertendo la fragile martensite-bondata in una struttura più resistente e stabile. Senza la tempra, la produzione di lamiera stampata distruggerebbe lo stampo in pochi giorni - i bordi si scheggerebbero, si spezzerebbero o si scheggerebbero sotto i carichi ciclici della pressa.
Il doppio rinvenimento è una pratica standard per gli acciai per stampi-lavorati a freddo. Il primo ciclo allevia la maggior parte dello stress da raffreddamento e inizia a stabilizzare la microstruttura. Il raffreddamento a temperatura ambiente tra un ciclo e l'altro consente all'austenite trattenuta di trasformarsi in martensite fresca, che poi viene stabilizzata dal secondo temperamento. Per matrici o calibri critici per lo stampaggio di lamiere di acciaio che richiedono stabilità dimensionale, il triplo rinvenimento fornisce un'assicurazione aggiuntiva.
La temperatura di rinvenimento determina la durezza finale e l’equilibrio di tenacità:
| Strategia di temperaggio | Temperatura tipica | Durezza prevista | Ideale per |
|---|---|---|---|
| Temperatura bassa- | ~400 gradi F (205 gradi) | 60–62 HRC | Massima resistenza all'usura; applicazioni a basso-impatto |
| Doppio temperamento ad alta-temperatura | 900–960 gradi F (480–515 gradi) | 58–60 HRC | Stabilità dimensionale, distensione,-filiere di produzione a lungo termine |
Per la maggior parte dei componenti degli stampi per stampaggio che eseguono volumi di produzione, il doppio rinvenimento ad alta-temperatura a 900-960 gradi F offre l'equilibrio più sicuro. Sacrifichi 1-2 HRC rispetto a una tempra a bassa-temperatura, ma ottieni stabilità dimensionale e resistenza alla rottura significativamente migliori, proprietà che contano molto di più quando lo stampo deve affrontare milioni di colpi nel corso della sua vita utile.
Ecco il punto pratico: uno stampo sotto-temprato (temperato in modo troppo aggressivo o austenitizzato troppo poco) si usura prematuramente perché i taglienti non hanno una durezza sufficiente per resistere all'abrasione del pezzo. Uno stampo eccessivamente-indurito (non manomesso o temprato troppo freddo) si scheggia e si rompe perché non è in grado di assorbire l'energia d'impatto di ogni corsa della pressa. L'obiettivo è la finestra stretta tra - abbastanza dura da resistere all'usura, abbastanza resistente da assorbire gli urti - e un corretto temperamento è il modo in cui arrivi lì in modo coerente.
Alleviare lo stress per prevenire la distorsione dimensionale
La riduzione dello stress è il passaggio spesso-trascurato che impedisce costose rilavorazioni. La lavorazione di sgrossatura introduce sollecitazioni residue nel blocco matrice dovute a forze di taglio, generazione di calore e rimozione irregolare del materiale. Se si indurisce il blocco senza prima alleviare queste sollecitazioni, queste si rilasceranno in modo incontrollabile durante il ciclo di tempra di austenitizzazione-, deformando la matrice oltre la tolleranza. Il risultato è un componente che non si adatta più e che richiede ri-lavorazione o rottamazione - dopo aver già investito nel ciclo completo di trattamento termico.
Il processo di distensione riscalda il componente grezzo-lavorato a una temperatura subcritica (tipicamente 1050-1200 gradi F / 565-650 gradi per la maggior parte degli acciai per utensili), lo mantiene abbastanza a lungo da consentire allo stress di rilassarsi in modo uniforme, quindi si raffredda lentamente nel forno. Nessun quenching, nessuna trasformazione di fase - solo rilassamento termico controllato. La parte esce dimensionalmente stabile e pronta per l'indurimento con una distorsione minima e prevedibile.
Quando alleviare lo stress:
- Dopo lavorazioni di sgrossatura pesanti (soprattutto asportazione di materiale asimmetrica da blocchi di grandi dimensioni).
- Dopo le riparazioni di saldatura sui componenti dello stampo.
- Prima del trattamento termico finale di componenti di stampi di stampaggio di grandi dimensioni o geometricamente complessi.
- Dopo una molatura aggressiva su superfici temprate, - una distensione a bassa-temperatura, a 25-50 gradi F al di sotto della temperatura di rinvenimento finale, impedisce la propagazione delle cricche da molatura.
Il trattamento criogenico rappresenta l'estremità opposta dello spettro di temperature. Raffreddando l'acciaio temprato a circa -196 gradi (-321 gradi F), l'austenite trattenuta, una fase morbida e instabile intrappolata durante la tempra, si converte in martensite. Ciò migliora la stabilità dimensionale nel tempo (nessuna trasformazione lenta che causa cambiamenti dimensionali in servizio) e può migliorare la resistenza all'usura.Trattamento criogenicoè particolarmente rilevante per matrici di precisione, punzoni, calibri e strumenti di taglio in cui la deriva dimensionale è inaccettabile. Per gli stampi per stampaggio lamiera-per uso generico, un corretto doppio rinvenimento spesso offre stabilità sufficiente senza i costi aggiuntivi e la complessità della lavorazione criogenica.
Il ciclo termico è completo quando il componente dello stampo esce temperato, stabile e con la durezza desiderata - pronto per la passata di rettifica finale che porta tutte le superfici alle specifiche. Qualsiasi rettifica dopo il trattamento termico deve utilizzare passaggi leggeri, refrigerante adeguato e asportazione controllata per evitare danni da riscaldamento che annullino l'attenta metallurgia in cui hai appena investito.
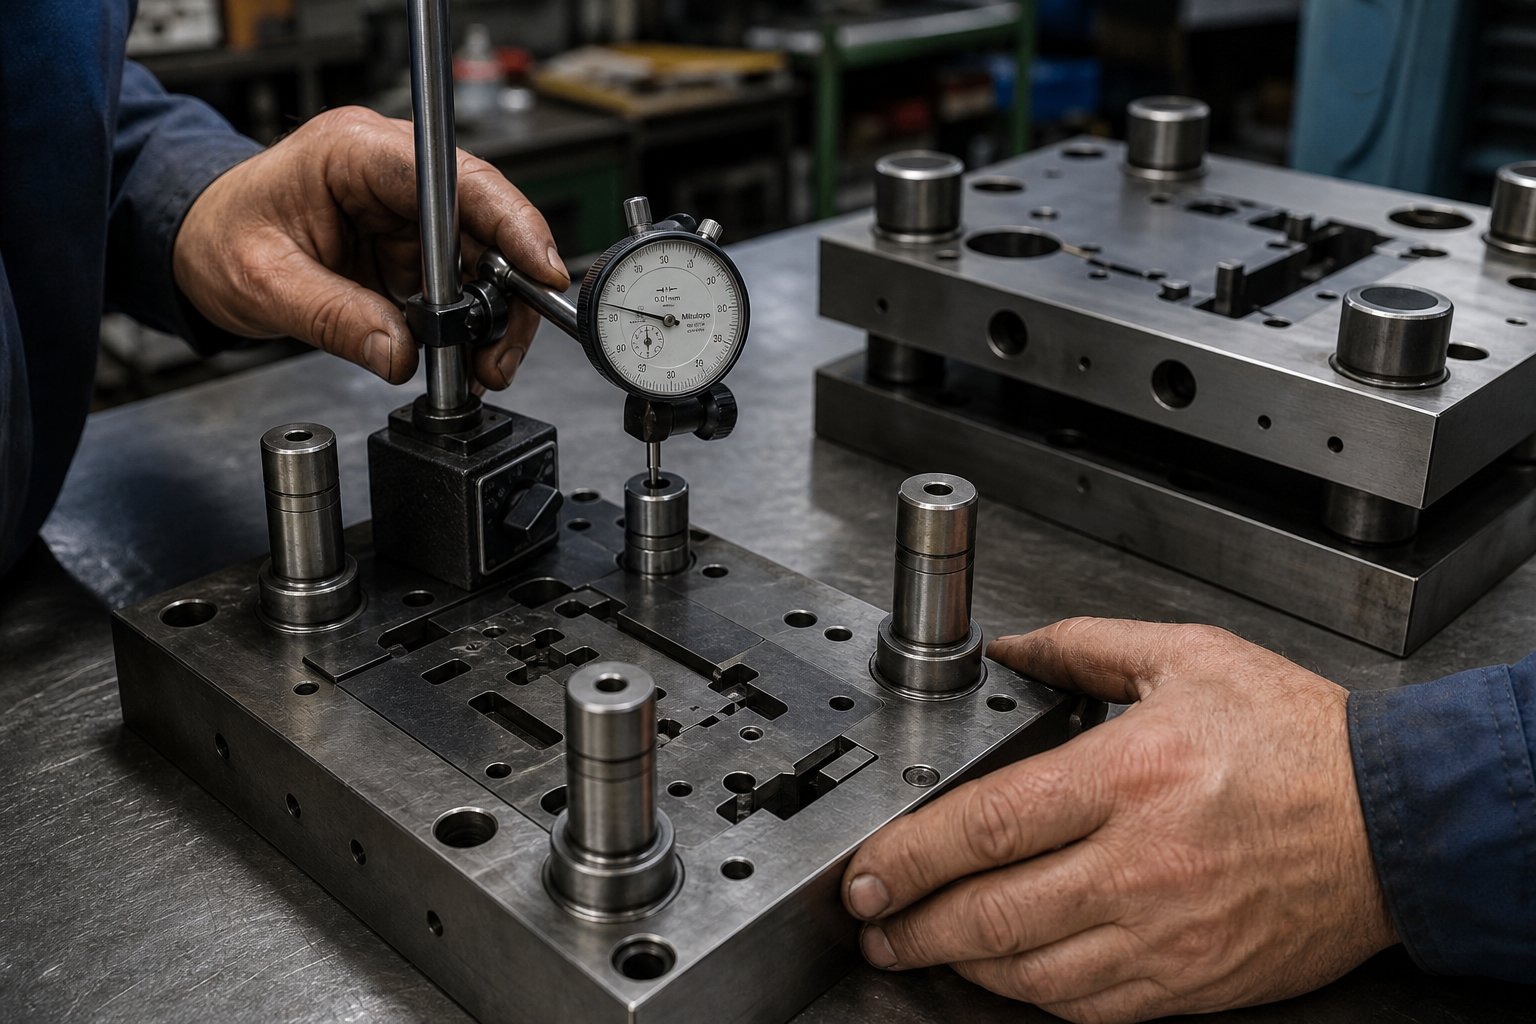
Passaggio 6 Assemblare e allineare tutti i componenti dello stampo
I componenti dello stampo sono ora induriti, rinvenuti e rettificati fino alle dimensioni finali. Ognuno è una parte di precisione isolata. L'assemblaggio è il luogo in cui le singole parti diventano un sistema funzionante - e dove un lavoro imprudente può annullare ogni ora di lavorazione e trattamento termico che lo ha preceduto. Un perno guida disallineato, un'altezza di chiusura errata o una molla sotto-precaricata non solo producono parti difettose. Danneggia lo stampo stesso, a volte oltre la riparazione economica. Il corretto assemblaggio degli stampi per stampaggio dei metalli segue una sequenza deliberata che verifica l'adattamento e l'allineamento in ogni fase prima che la pressa venga avviata.
Montaggio dei perni guida e verifica del parallelismo
I perni guida sono la spina dorsale di allineamento di qualsiasi stampo. Mantengono la perfetta registrazione delle metà superiore e inferiore durante ogni colpo, assorbendo le forze laterali che altrimenti spingerebbero il punzone fuori-centro rispetto all'apertura della matrice. Trovare la giusta vestibilità non è-negoziabile.
La configurazione standard utilizza aadattamento a pressione (adattamento con interferenza)in una scarpa - in genere il - inferiore e ascivolare attraverso le boccole tempratenella scarpa avversaria. L'adattamento a pressione blocca il perno permanentemente in posizione senza movimento. Le boccole forniscono una corsa guidata con un gioco appena sufficiente (solitamente 0,005-0,012 mm) per un ciclismo fluido senza gioco laterale. Lubrificare leggermente le boccole con olio specifico per lo stampo durante l'installazione per evitare grippaggi durante le prime corse.
Prima di montare qualsiasi altro componente stampato in metallo, verificare la perpendicolarità del perno guida. Posizionare un comparatore su una base magnetica contro l'albero del perno e spazzarlo per tutta la sua lunghezza. Il runout accettabile è pari o inferiore a 0,01 mm sulla lunghezza di lavoro. Qualsiasi errore angolare qui si moltiplica lungo la corsa - un perno che sporge di 0,02 mm sulla superficie del pattino si traduce in 0,04-0,06 mm di disallineamento all'estensione completa della corsa, sufficiente a danneggiare i taglienti o produrre un taglio irregolare.
Con i perni installati e controllati, far scorrere la scarpa superiore sulle guide. Dovrebbe viaggiare senza intoppi, senza gioco laterale percettibile. Se si verifica un inceppamento, verificare la presenza di sbavature sul foro della boccola o un leggero disallineamento tra i centri dei perni di guida che forzano le ganasce fuori parallele. Non forzare mai il pattino superiore verso il basso - l'attacco significa che qualcosa non va e premendolo si danneggiano sia la boccola che il perno.
Il parallelismo tra le facce superiore e inferiore della scarpa completa il controllo dell'allineamento. Posizionare una barra parallela rettificata di precisione sul pattino inferiore e far scorrere un indicatore a quadrante sulla faccia del pattino superiore in posizione chiusa. La deviazione dovrebbe essere compresa tra 0,0005 pollici per pollice della larghezza della matrice. Correggere qualsiasi deviazione con una leggera lappatura della superficie della scarpa o regolando la posizione dello spessore prima di procedere.
Impostazione dell'altezza della matrice chiusa e del precarico della molla
L'altezza dello stampo chiuso è l'altezza complessiva dello stampo assemblato nella sua posizione completamente chiusa. Questa dimensione deve rientrare nello spazio disponibile dello stampo della pressa-altezza - la distanza dalla faccia del pistone alla parte superiore del supporto nel punto morto inferiore, meno lo spessore del supporto. Sembra semplice, ma c'è confusione trapremere l'altezza di chiusura e l'altezza di chiusura della matriceprovoca veri danni. Se lo stampo è troppo alto per l'intervallo di regolazione della pressa, il telaio si allunga e le connessioni si comprimono sotto una forza eccessiva. Se è troppo corto, la matrice non si chiude mai completamente e i pezzi escono incompleti.
Misurare l'altezza chiusa con la matrice completamente chiusa utilizzando un distanziale morbido (spessore allo spessore del materiale) tra le facce del punzone e della matrice. L'altezza totale dello stack - compresi eventuali montanti o paralleli posizionati sotto la piastra dello stampo - è l'altezza dello stampo chiuso. Conferma che questo valore rientri tra le specifiche di altezza minima e massima dello stampo-della pressa prima di fissare qualsiasi cosa.
Il precarico della molla viene dopo. Sia che utilizzi molle elicoidali, cuscinetti in uretano o bombole di azoto, la regola è la stessa: le molle dovrebbero comprimersi solo del 15-25% della loro lunghezza libera a corsa completa. Il superamento di questo intervallo provoca guasti per fatica: le molle si rompono, le bombole del gas perdono pressione e i cuscinetti in uretano si deformano permanentemente. Misurare la lunghezza libera di ciascuna molla, calcolare la lunghezza compressa ad altezza chiusa e verificare che il rapporto di compressione rientri nei limiti di sicurezza. Se una molla si comprime oltre il 25% alla chiusura, la molla è troppo corta oppure è necessario regolare l'altezza di chiusura.
Per gli stampi che eseguono operazioni progressive, il precarico irregolare della molla sulla piastra di estrazione provoca l'inclinazione durante l'alimentazione della striscia, con conseguente inceppamento e danni al pilota. Controlla che tutte le tasche delle molle siano alla stessa profondità e che le molle abbiano le stesse specifiche - mescolare le caratteristiche delle molle di fornitori diversi è un errore comune ma evitabile.
Sequenza di assemblaggio dal pattino alla piastra estrattore
L'assemblaggio dello stampo segue una logica dal basso-all'esterno-della logica. Si stabilisce prima l'allineamento (sistema di guida), quindi si montano i componenti funzionanti (blocco matrice, punzoni) e infine si installano i sistemi secondari (estrattore, molle, piloti). Eseguire rapidamente questi passaggi o saltare la sequenza introduce errori che si aggravano durante la vita lavorativa dello stampo.
Ecco la sequenza completa di assemblaggio degli stampi per stampaggio:
- Pulire tutti i componenti- sgrassare le superfici, rimuovere gli oli di imballaggio e ispezionare ogni parte sotto una buona illuminazione per individuare eventuali crepe, bave o danni dovuti al trasporto.
- Montare i perni guida nel pattino inferiore- inserire a pressione nei fori alesati, verificare la perpendicolarità con l'indicatore.
- Fissare il blocco matrice al pattino inferiore- serrare i bulloni a spalla secondo uno schema incrociato per evitare deformazioni. Verificare che la faccia dello stampo sia parallela alla scarpa entro le specifiche.
- Installare le boccole di guida nel pattino superiore- conferma l'adattamento scorrevole e regolare sui perni guida.
- Montare il portapunzone e i punzoni sulla scarpa superiore- verificare che ogni punzone sia allineato concentricamente con l'apertura della matrice di accoppiamento chiudendo lentamente la matrice e controllando l'uniformità del gioco.
- Installare la piastra di supporto- posizione tra le teste dei punzoni e la parte superiore della scarpa per distribuire la forza d'impatto ed evitare impronte di punzonatura nel materiale più morbido della scarpa.
- Montare la piastra di estrazione con le molle- imposta il precarico della molla entro l'intervallo di compressione del 15-25%; verificare che la pressione della striscia sia uniforme sulla superficie della piastra.
- Installa piloti, localizzatori e componenti di alimentazione- per gli stampi progressivi, assicurati che i piloti impegnino il materiale in striscia in modo accurato al passo di alimentazione progettato.
- Verificare tutti i giochi con lo spessore- spessore del materiale del vetrino-spessore tra ciascun punzone e l'apertura della matrice per confermare una leggera resistenza uniforme senza inceppamenti.
- Eseguire un ciclo manuale lento (funzionamento a secco)- pollice lo stampo chiuso senza materiale, ascoltando il contatto, il raschiamento o il legame in qualsiasi punto della corsa.
Per gli stampi progressivi per stampaggio dei metalli, questo è anche il luogo di installazionetacche di bypass- piccoli tagli in rilievo nella fustella che consentono alla striscia di avanzare anche quando un perno pilota è ancora parzialmente impegnato. Le tacche di bypass negative e positive negli stampi per stampaggio della lamiera svolgono la stessa funzione principale ma differiscono nella geometria. Il bypass negativo presenta un angolo di ingresso ridotto che spinge la striscia lateralmente mentre avanza, mentre il bypass positivo fornisce una superficie di guida rialzata. Entrambi i tipi prevengono la deformazione del nastro e la rottura del pilota durante la progressione dell'alimentazione, in particolare a velocità di stampa più elevate dove la tempistica dell'alimentazione diventa critica.
Anche con un'attenta sequenza, alcuni errori di assemblaggio persistono nelle officine che si affidano all'esperienza piuttosto che alla misurazione. Ecco i guasti più comuni e le loro cause:
- Perni guida disallineati- provoca grippaggio tra boccole e perni, aumentando l'attrito finché lo stampo non si blocca a metà-corsa. Il danno progressivo distrugge sia la superficie della boccola che quella del perno.
- Altezza di chiusura errata (matrice troppo alta per la pressa)- genera un tonnellaggio eccessivo che sovraccarica il telaio della pressa, rompe i punzoni e può rompere il pattino dello stampo.
- Pressione della molla dell'estrattore insufficiente- consente alla lamiera di aderire al punzone durante la corsa di ritorno, trascinando indietro gli sfridi attraverso la matrice e bloccando le corse successive.
- Coppia di bulloni irregolare sul montaggio del blocco matrice- introduce un'inclinazione nella faccia della matrice che crea un gioco non-uniforme, producendo un taglio conico su un lato e una bava eccessiva sull'altro.
- Piastra di supporto mancante o fuori posto- consente alle teste dei punzoni di proliferare nell'acciaio più morbido della scarpa, perdendo gradualmente la concentricità e aumentando il gioco oltre la tolleranza.
Ciascuno di questi errori è rilevabile prima del primo successo di produzione - se misuri. I 30 minuti trascorsi a pulire gli indicatori e a controllare la resistenza degli spessori consentono di risparmiare giorni di risoluzione dei problemi e settimane di attesa per i componenti sostitutivi.
Uno stampo completamente assemblato seduto sul banco non è ancora uno strumento di produzione. Lo diventa solo dopo aver attraversato materiale reale, misurato il risultato e corretto le inevitabili discrepanze tra l'intento progettuale e la realtà fisica. Il processo di convalida - die tryout - è il momento in cui l'assemblaggio mette alla prova se stesso o rivela ciò che deve essere modificato.
Passaggio 7 Eseguire la prova dello stampo e regolare la qualità della produzione
Uno stampo completamente assemblato nella pressa non è ancora stato dimostrato. Fino a quando il materiale reale non lo attraversa e l'output non supera l'ispezione, l'attrezzatura è un'ipotesi - non uno strumento di produzione. Die tryout è il processo di verifica metodica di tale ipotesi, iniziando con risultati a basso-rischio e proseguendo verso condizioni di piena produzione, diagnosticando e correggendo ogni carenza lungo il percorso. Affrettare questa fase per rispettare una scadenza è il modo in cui i negozi finiscono per spedire parti metalliche stampate difettose o distruggere gli utensili durante il terzo ciclo di produzione.
La prova è iterativa per natura. Pianifica più cicli di successo, misurazione, aggiustamento e ri-successo. Le officine che trattano la prova come un unico passaggio affrontano costantemente fallimenti di produzione, riparazioni di emergenza degli stampi e problemi di qualità che costano molto di più del giorno in più di attenta convalida.
Esecuzione dei primi successi dalla carta al materiale di produzione
L'approccio progressivo ai primi colpi minimizza il rischio per il dado rivelando precocemente i problemi. Considerala come un'escalation controllata:
- La carta colpisce- chiudere la fustella su un foglio di carta o cartone a velocità di stampa ridotta. L'impronta rivela se tutti i punzoni sono a contatto uniforme, se l'altezza di chiusura è corretta e se qualche componente interferisce prima del dovuto. Nessun metallo, nessun rischio di danni agli utensili.
- Colpi di materiale morbido (alluminio o rame)- esegui alcuni tratti su un foglio morbido e sottile. L'alluminio si deforma facilmente, quindi espone a problemi di allineamento, formatura incompleta e problemi di gioco senza sottoporre i punzoni temprati a carichi di taglio completi. Controlla la struttura del taglio e la simmetria delle parti in materiale morbido-.
- Materiale di produzione a bassa velocità- alimenta il foglio di qualità-della produzione effettiva nella pressa per stampaggio a velocità ridotta (modalità-corsa singola). Ispezionare immediatamente ogni parte metallica stampata per verificare la presenza di bave, precisione dimensionale, condizioni dei bordi e difetti superficiali.
- Velocità di produzione con nastro caricato- una volta che le parti-a bassa velocità superano l'ispezione, aumenta fino alle corse al minuto target. Alcuni problemi - alimentazione inceppata, rimozione dei residui, accumulo di calore - compaiono solo alla cadenza di produzione.
COMENote della rivista MetalForming, il primo pezzo completato da uno stampo progressivo completamente filettato potrebbe non essere immediatamente conforme ai requisiti dimensionali. Gli stampatori spesso devono eseguire diverse parti con la striscia completamente carica prima che lo stampo si stabilizzi e produca un buon risultato, poiché i colpi iniziali possono lasciare il pistone della pressa scarico in aree che richiedono la piena tensione della striscia per formarsi correttamente.
Identificazione e correzione dei problemi comuni degli stampi
Ogni prova rivela qualcosa - la domanda è se riesci a leggere ciò che ti dicono le parti. Ogni difetto su una parte stampata in metallo è riconducibile a una specifica causa principale nello stampo e ciascuna causa principale ha una soluzione mirata. Ecco i difetti di prova più comuni associati alle loro origini e correzioni:
| Difetto | Quello che vedi | Causa ultima | Azione correttiva |
|---|---|---|---|
| Bava eccessiva | Bordo affilato rialzato superiore al 10% dello spessore del materiale | Spazio tra punzone-e-matrice insufficiente o bordi taglienti usurati/smussati | Ri-affila i taglienti; verificare e regolare il gioco per lato; controllare l'allineamento |
| Tirare lumache | Le lumache si attaccarono alla faccia del pugno, tirate indietro attraverso la fustella | Lunghezza della parte inferiore dello stampo inadeguata, interruzione del vuoto insufficiente o effetto di aspirazione dell'olio | Aumentare il terreno della fustella a 1,0-1,5 volte lo spessore del materiale; aggiungere funzionalità di ritenzione degli sfridi; ridurre la lubrificazione sulla faccia del punzone |
| Segni di taglio irregolari | La larghezza della fascia brunita varia attorno al perimetro di taglio | Disallineamento tra punzone-e{1}}matrice; facce del dado non-parallele | Ri-controlla l'allineamento dei perni della guida; ri-molare le facce della matrice per il parallelismo; verificare lo schema della coppia dei bulloni di montaggio |
| Ritorno elastico | L'angolo di piega si apre oltre il target dopo la formazione | Recupero elastico nel materiale; compensazione della piega eccessiva insufficiente nella geometria dello stampo | Aumentare l'angolo di piegatura (normalmente 2-5 gradi per l'acciaio dolce, di più per l'acciaio ad alta resistenza); aggiungere coni o fondo all'apice della piega |
| Scricchiolii in curva | Fratture sul raggio di curvatura esterno | Raggio di curvatura troppo stretto per la duttilità del materiale; direzione della fibra parallela alla linea di piega | Aumentare il raggio di curvatura; ruotare l'orientamento del bianco; utilizzare una qualità di materiale più formabile |
| Funzioni alimentate in modo errato/posizionate in modo errato | I fori o gli elementi spostano la posizione da parte-a-parte | Danno al pilota, errore nel-tempo di rilascio dell'alimentazione o slittamento della striscia | Ispezionare i piloti per l'usura; regolare i tempi di rilascio- dell'avanzamento in modo che i rulli si sblocchino dopo l'ingresso del pilota ma prima dell'impegno completo; verificare la distanza di progressione |
Le bave meritano un'attenzione particolare perché sono il ritrovamento più frequente durante le prove. Secondo l'analisi dei difetti del settore, le bave si formano quando le zone di frattura del punzone e della matrice non si incontrano in modo pulito - a causa di gioco errato, taglienti usurati, allineamento inadeguato o variazione dello spessore del materiale. Se l'altezza della bava supera il 10% dello spessore del grezzo, la filiera necessita di intervento prima dell'inizio della produzione. Il mantenimento di una distanza adeguata e degli spigoli vivi è il controllo principale, mentre il monitoraggio dell'altezza delle bave durante la produzione fornisce un allarme tempestivo prima che le parti si discostino dalle specifiche.
La correzione del ritorno elastico spesso richiede la massima iterazione. I materiali ad alta-resistenza e gli acciai inossidabili si riprendono in modo aggressivo e l'angolo di compensazione non è sempre prevedibile solo dal calcolo. Sono previsti due o tre cicli di regolazione - piegarsi leggermente, misurare, regolare, ri-colpire - prima che le caratteristiche formate mantengano l'angolo target in modo coerente.
Ottenere una qualità costante delle parti attraverso l'iterazione
Una sola parte buona non convalida il dado. La qualità costante in un campione di 30-50 parti consecutive di stampaggio di metalli conferma che l'utensileria è stabile. Misura le dimensioni critiche sulle parti del primo-articolo utilizzando calibri, calibri o apparecchiature CMM rispetto alle tolleranze di stampa della parte. Variazione della traccia lungo il percorso: se la posizione del foro si sposta di 0,05 mm dopo 30 colpi, qualcosa si usura o si sposta, anche se le singole parti superano ancora l'ispezione.
Misurazioni chiave durante la convalida della prova:
- Altezza della bava- verificare al di sotto del callout massimo (spesso 0,05-0,10 mm per le parti metalliche stampate di precisione).
- Dimensioni da funzione-a-funzione- conferma che la spaziatura dei fori, le distanze dai bordi e le posizioni di piegatura rientrano nella tolleranza di stampa.
- Angoli di piegatura- misurazione con goniometro o comparatore ottico dopo il completo recupero elastico.
- Planarità- controllare le parti tranciate su una piastra di superficie con spessimetri; il set di bobine o lo stress residuo possono piegare le parti piatte.
- Condizioni superficiali- verificare la presenza di graffi, segni di usura o impressioni dello stampo che indicano problemi di contatto con l'attrezzatura.
Quando tutte le dimensioni rimangono valide per tutta la tiratura del campione, documentare le impostazioni della stampante - tonnellaggio, altezza di chiusura, lunghezza di alimentazione, velocità e impostazione della lubrificazione. Questi diventano la base per l'avvio della produzione e le future configurazioni degli stampi sulla stessa macchina per lo stampaggio dei metalli. Qualsiasi deviazione da queste impostazioni durante la produzione è un punto di partenza per la risoluzione dei problemi quando la qualità diminuisce.
La prova è anche il momento per verificare il tonnellaggio della pressa sotto carico effettivo. Molte officine eseguono una lettura del passo di arresto-blocco con la matrice completamente filettata - controllando se la pressa si apre o si flette sotto le forze reali generate simultaneamente da tutte le stazioni attive. Se la pressa si flette, il pistone deve abbassarsi leggermente per mantenere la profondità di formatura e la qualità di taglio corrette, soprattutto su parti metalliche stampate più spesse o ad alta resistenza.
Il superamento dell'ispezione delle parti stampate segna costantemente il passaggio dallo sviluppo degli utensili alla disponibilità per la produzione. Ma la disponibilità alla produzione non è il traguardo - è il punto di partenza della responsabilità di manutenzione continua che determina se questo dado sopravvive effettivamente ai milioni di colpi per cui lo hai progettato.
Passaggio 8 Mantieni la tua fustella e scopri quando esternalizzare
Le parti coerenti che escono dalla pressa durante la prova sembrano un traguardo. In realtà segnano l’inizio di una corsa molto più lunga. Una matrice per stampaggio di metalli costruita con acciaio per utensili di prima qualità e lavorata con precisione-con tolleranze micron continuerà a deteriorarsi corsa dopo corsa - taglienti smussati, usura dei perni di guida, affaticamento delle molle e derive di allineamento. La differenza tra uno stampo che sopravvive a milioni di colpi e uno che fallisce dopo 200.000 è dovuta alla manutenzione disciplinata e pianificata-eseguita prima che compaiano difetti nelle parti di produzione.
Stabilire programmi di affilatura e intervalli di ispezione
Una manutenzione efficace è legata direttamente al conteggio delle visite piuttosto che alle sole date del calendario. Uno stampo che esegue 50.000 corse a settimana si consuma più velocemente di uno che ne esegue 5,000 - ovvio, ma molte officine continuano a effettuare ispezioni settimanali per impostazione predefinita, indipendentemente dall'effettiva intensità di produzione. Il processo di produzione dello stampaggio premia la pianificazione basata sull'evidenza-: monitora il contatore delle visite, registra le tendenze delle bave e lascia che i dati ti dicano quando è necessario il servizio.
Un punto di partenza pratico per una matrice per stampaggio di metalli personalizzata nella produzione di volumi medi- è la revisione dell'affilatura ogni 50.000-150.000 colpi, a seconda della durezza del materiale e del grado di acciaio per utensili. L'acciaio inossidabile e i materiali ad alta resistenza accelerano l'usura dei taglienti, accorciando gli intervalli. Materiali più morbidi come l'alluminio e l'ottone li estendono. Regola da lì in base a ciò che osservi durante le ispezioni.
Ecco cosa controllare ad ogni intervallo di manutenzione:
- Condizioni all'avanguardia- verifica la presenza di arrotondamenti, scheggiature, micro-fessurazioni e altezza delle bave sulle parti campione estratte appena prima dello spegnimento.
- Usura del perno guida e della boccola- percepire eventuali allentamenti, ascoltare eventuali rumori anomali durante la pedalata e cercare segni di rigature o irritazioni sulle superfici dei birilli.
- Stanchezza primaverile- misura la lunghezza libera rispetto alle specifiche originali; sostituire eventuali molle che abbiano perso più del 10% della loro lunghezza libera o che presentino fessurazioni visibili.
- Deriva dell'allineamento- spostare un comparatore sulle facce superiore e inferiore del dado in posizione chiusa; una deviazione superiore a 0,01 mm indica uno spostamento del montaggio o un'usura della guida.
- Sicurezza del dispositivo di fissaggio- controlla che tutti i bulloni di montaggio, le spine di centraggio e i fermi non siano allentati a causa delle vibrazioni cicliche.
- Percorsi di evacuazione dei rottami- elimina gli accumuli di sfridi, schegge e detriti che si accumulano nelle cavità dello stampo e negli scivoli tra un ciclo e l'altro.
- Erogazione della lubrificazione- confermano che il lubrificante raggiunge tutti i punti di applicazione pianificati senza ostruzioni o punti asciutti.
La corretta tecnica di affilatura conta tanto quanto il tempismo. Rettificare la superficie della faccia del punzone e della matrice in modo uniforme per mantenere la geometria originale e il rapporto di gioco. Rimuovere solo il materiale sufficiente per ripristinare un tagliente pulito - tipicamente 0,05-0,10 mm per ciclo di affilatura. Dopo la macinazione, regolare l'altezza di chiusura della stessa quantità rimossa per mantenere la corretta chiusura dello stampo. Saltare questa regolazione aumenta progressivamente il gioco ad ogni affilatura, producendo infine gli stessi problemi di bava che stavi cercando di eliminare.
COMERivista MetalFormingsottolinea che le officine dovrebbero tenere traccia dei costi di manutenzione separatamente dai costi di riparazione. La manutenzione preventiva preserva le condizioni attuali dello stampo. La riparazione ripristina qualcosa già rotto. Quando i due vengono messi insieme, la direzione vede i costi di "manutenzione" gonfiati e spinge il team a ridurre il servizio programmato - esattamente la risposta sbagliata. Un aumento dell’attività di manutenzione pianificata dovrebbe corrispondere a una diminuzione delle riparazioni di emergenza e dei costi nascosti dei tempi di inattività.
Riconoscere quando uno stampo necessita di rilavorazione o sostituzione
L'affilatura e la sostituzione dei componenti gestiscono la normale usura. Ma quando la stessa stazione continua a guastarsi subito dopo il servizio, o la deriva dimensionale ritorna entro poche migliaia di colpi da una configurazione verificata, la manutenzione ordinaria ha raggiunto il suo limite. Questi modelli segnalano problemi più profondi - variazione del gioco accumulato sull'intero stampo, affaticamento strutturale nella scarpa o un difetto di progettazione fondamentale che nessuna quantità di rettifica potrà risolvere.
Fai attenzione a questi fattori scatenanti nel processo di produzione dello stampaggio dei metalli:
- Bavature o derive dimensionali ricorrenti anche dopo aver verificato l'affilatura e la correzione dell'allineamento.
- Scheggiatura o incrinatura dei taglienti anziché un arrotondamento graduale - indica un sovraccarico o un affaticamento del materiale superiore a quanto previsto dall'affilatura.
- La sostituzione del perno guida o della boccola è necessaria più di due volte all'anno su uno stampo di produzione.
- L'affilatura cumulativa ha rimosso materiale sufficiente (in genere 3-5 mm in totale) da esaurire l'intervallo di regolazione dell'altezza chiusa.
- Le tolleranze delle parti si sono ristrette a causa di modifiche tecniche e la geometria dello stampo esistente non può più sostenere le nuove specifiche.
Quando compaiono questi segni, la decisione è tra il ricondizionamento (ricostruzione delle sezioni usurate e ripristino dell'allineamento) e la sostituzione completa. Ricondizionamento di mute di tute in cui la scarpa, le guide e la struttura complessiva rimangono integre ma i componenti funzionanti hanno superato la loro durata utile. La sostituzione è la scelta giusta quando l'integrità strutturale è compromessa, quando i costi cumulativi di rilavorazione si avvicinano al costo di una nuova-costruzione o quando il volume di produzione richiede strumenti in grado di stampare con precisione con una consistenza di livello automobilistico-.
Quando collaborare con un produttore di fustelle professionista
Molti negozi gestiscono internamente l'affilatura, la sostituzione delle molle e gli scambi di componenti di base in modo efficace. Funziona con stampi di tranciatura semplici e volumi di produzione moderati. Ma esiste un confine chiaro in cui-le capacità interne si esauriscono e gli stampatori di metalli professionali con risorse ingegneristiche complete diventano la strada migliore.
| Scenario | Se ne occupa la-manutenzione interna | È richiesto un produttore di fustelle professionista |
|---|---|---|
| Affilatura dei bordi su acciaio per utensili standard | Sì - smerigliatrice di superficie e attrezzature di base sufficienti | No - a meno che la geometria non sia complessa o sia necessaria una rimodellazione dell'elettroerosione a filo |
| Sostituzione molle e componenti | Sì - parti di ricambio in stock e assemblaggio standard | No - a meno che i componenti personalizzati non richiedano una ri-ingegnerizzazione |
| Ricostruzione progressiva della stazione di fustellatura | Possibile se l'officina dispone di elettroerosione a filo e rettifica CNC | Sì - quando più stazioni necessitano di riprogettazione o convalida CAE |
| Stampi per stampaggio automobilistico con requisiti PPAP | Raramente le richieste di documentazione e convalida di - superano quelle della maggior parte dei negozi interni | Sì, sono necessari - sistema di qualità completo, simulazione e capacità di ispezione |
| Nuova matrice per geometria della parte modificata o volume maggiore | No - a meno che il negozio non sia un-toolroom a servizio completo | Sì - analisi di fattibilità, progettazione, lavorazione e prova, tutto richiesto |
| Analisi della causa principale del guasto-che richiede la simulazione CAE | No - la maggior parte dei negozi non dispone di competenze in materia di software FEA e simulazione | Sì, la simulazione - identifica i problemi di formatura invisibili all'ispezione fisica |
Un'utile domanda sulla panoramica aziendale delle matrici per stampaggio metalli da porre a qualsiasi potenziale partner: coprono l'intero flusso di lavoro, dalla fattibilità alla convalida della produzione, o solo fasi di lavorazione discrete? La distinzione è importante perché uno stampo che si guasta ripetutamente spesso necessita della rivisitazione dell'intero processo - e non della ri-lavorazione di un singolo componente.
Per i team che hanno superato la loro capacità interna di produzione di stampi-house-o che necessitano di strumenti di produzione-per contratti di volume elevato-, la collaborazione con un fornitore di servizi completi-elimina il sovraccarico di coordinamento della gestione di fornitori separati per la progettazione, la lavorazione meccanica, il trattamento termico e la prova. YICHEN, ad esempio, offreSoluzioni di stampi per stampaggio personalizzati pronte per richieste di offerta-che spaziano dall'analisi di fattibilità, alla simulazione CAE, alla lavorazione meccanica di precisione, alle prove e all'ispezione finale - lo stesso flusso di lavoro trattato in questa guida, eseguito con un unico sistema di qualità. Questo approccio integrato è particolarmente utile per gli stampi per stampaggio automobilistico e altre applicazioni di precisione in cui la tracciabilità e i tassi di approvazione al primo passaggio-influiscono direttamente sulle tempistiche di produzione.
Sia che tu mantenga la tua matrice per stampaggio dei metalli internamente-o collabori con uno specialista, il principio rimane lo stesso: la manutenzione preserva l'investimento fatto in ogni passaggio precedente. Monitora il conteggio dei risultati, ispeziona sistematicamente, affila prima che i bordi si rompano e intensifica onestamente quando le cure di routine smettono di funzionare. Un dado costruito per sopravvivere a milioni di colpi può farlo solo se il programma di manutenzione dietro di esso è altrettanto disciplinato.
Domande frequenti sulla realizzazione di una fustella per stampaggio
1. Quanto tempo ci vuole per realizzare uno stampo da zero?
Una semplice matrice per tranciatura a stazione singola- richiede in genere 4-8 settimane dalla progettazione alla prova, mentre una matrice progressiva complessa può richiedere 12-20 settimane o più. La sequenza temporale dipende dalla complessità della parte, dalla selezione del materiale, dal metodo di lavorazione (manuale o CNC/elettroerosione a filo), dai cicli di trattamento termico e dal numero di iterazioni di prova necessarie per ottenere una qualità costante della parte. Le officine con capacità interna di elettroerosione a filo e CNC possono comprimere significativamente i tempi rispetto alle fasi di lavorazione in outsourcing.
2. Qual è il miglior acciaio per utensili per lo stampaggio di matrici?
Non esiste un unico acciaio per utensili migliore - la scelta giusta dipende dall'operazione e dal volume di produzione. L'acciaio per utensili D2 (54-61 HRC) eccelle nella tranciatura e nello sfondamento a lungo termine- grazie all'eccezionale resistenza all'usura. A2 offre una combinazione equilibrata di durezza e tenacità per matrici di volume medio-e punzoni più lunghi. S7 offre una resistenza superiore agli urti per operazioni pesanti di tranciatura e piegatura. Per applicazioni con volumi estremamente elevati-o con materiali abrasivi, gli inserti in metallo duro possono prolungare la durata dello stampo del 500-1000% rispetto all'acciaio per utensili solido in stazioni specifiche.
3. Come si calcola il gioco del punzone e della matrice per lo stampaggio della lamiera?
Il gioco della matrice per lato è uguale allo spessore del materiale moltiplicato per una percentuale di gioco. Per l'acciaio dolce, utilizzare il 5-10% per lato; materiali più morbidi come l'alluminio richiedono il 5-7%, mentre materiali più duri come l'acciaio inossidabile richiedono il 10-12% o più. Ad esempio, la tranciatura di 1,5 mm di acciaio dolce all'8% per lato fornisce un gioco di 0,12 mm su ciascun lato, rendendo l'apertura della matrice 0,24 mm più grande rispetto al punzone in generale. Un gioco adeguato garantisce un allineamento pulito della frattura, bave minime e una maggiore durata dell'utensile.
4. Cosa causa bave eccessive sulle parti stampate e come risolverlo?
Bave eccessive - bordi affilati sollevati che superano il 10% dello spessore del materiale - derivano da un gioco insufficiente tra punzone-e-matrice, bordi taglienti smussati o usurati o disallineamento tra punzone e matrice. La correzione prevede la ri-molatura dei taglienti per ripristinare l'affilatura, la verifica e la regolazione del gioco per lato in modo che corrisponda alle specifiche del materiale e il controllo dell'allineamento del perno di guida e del parallelismo della faccia dello stampo. Il monitoraggio dell'altezza delle bave durante la produzione funge da sistema di allarme preventivo che attiva la manutenzione prima che le parti non rispettino le specifiche.
5. Quando dovresti esternalizzare la produzione di stampi per stampaggio invece di costruire internamente-?
Esternalizza quando il tuo progetto supera-la capacità delle attrezzature interne - in particolare quando non disponi di elettroerosione a filo per profili complessi, hai bisogno di simulazione CAE per la convalida del progetto, richiedi documentazione PPAP di livello automobilistico-o quando le stazioni di fustellatura progressive necessitano di riprogettazione. I produttori di stampi a servizio completo-come YICHEN gestiscono analisi di fattibilità, simulazione, lavorazione meccanica di precisione, corse di prova e ispezioni con un unico sistema di qualità, eliminando il coordinamento tra più-fornitori. Questo approccio integrato è particolarmente utile per i contratti ad alto volume-dove i tassi di approvazione del primo-passaggio influiscono direttamente sulle tempistiche di produzione.


