


Che cosa significa realmente lo strumento per timbri in metallo e la matrice
Cerca "strumento per timbri in metallo e matrice" e troverai di tutto, dai timbri a mano da 15 dollari venduti nei mercatini dell'artigianato agli stampi progressivi da 200.000 dollari progettati per le linee di produzione automobilistica. Questa gamma crea una vera confusione per gli acquirenti che cercano di trovare la soluzione giusta. Risolviamolo.
Definizione dello strumento e della matrice per timbri in metallo
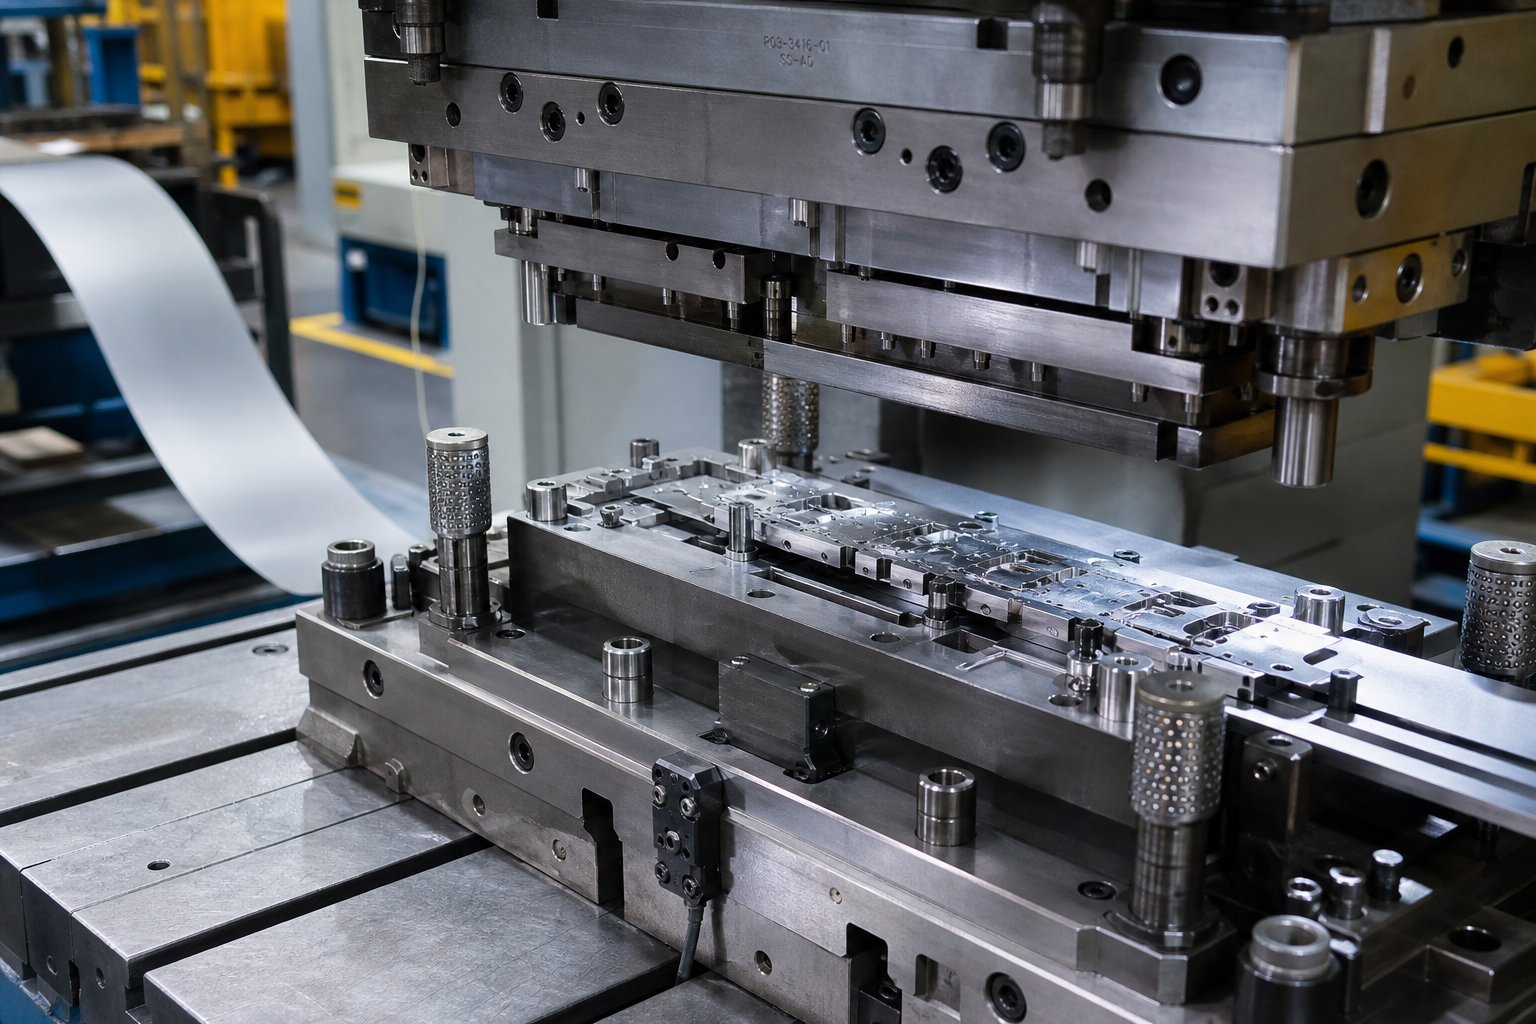
Lo strumento e la matrice per timbri in metallo si riferisce all'ampia categoria di strumenti di precisione utilizzati per marcare, tagliare, modellare o modellare il metallo attraverso la forza applicata, che va dai timbri per marcatura portatili ai complessi stampi industriali che producono in serie-componenti in lamiera.
La definizione di stampaggio cambia a seconda del contesto. In un laboratorio di gioielleria, timbrare significa imprimere un disegno su una superficie. In una fabbrica, significa trasformare la lamiera piana in pezzi finiti a velocità superiori a 1.500 colpi al minuto. Entrambi sono validi, ma rappresentano investimenti, tempi di consegna e requisiti tecnici completamente diversi.
Timbri artigianali vs matrici per stampaggio industriale
Allora, cos'è uno strumento di stampaggio in termini pratici? Ecco dove conta lo spettro:
- Timbri a manosono strumenti in acciaio temprato azionati manualmente e colpiti con un martello per lasciare impronte come numeri di serie, loghi o lettere. Sono portatili, a basso-costo e adatti per attività di correzione a basso-volume o-una tantum.
- Timbri meccanicisi integrano con presse idrauliche o sistemi a micropercussione per marcature ripetibili e di volume maggiore-sulle linee di produzione.
- Stampi per stampaggio industrialesono strumenti di precisione unici--a-nel loro genere che tagliano e modellano la lamiera nelle forme desiderate. Uno stampo per stampaggio di metalli è astrumento specializzato e progettato su-personalitàcostituito da un punzone e una cavità montati su matrici guidate, progettate per produrre migliaia o milioni di parti identiche.
Cos’è lo stampaggio dei metalli a livello industriale? È il processo di alimentazione della lamiera piana tra queste metà dello stampo di precisione, dove l'immensa forza di pressione trasforma la materia prima in componenti finiti con tolleranze strette fino a 0,0002 pollici.
Perché la terminologia si sovrappone
La confusione esiste perché sia gli strumenti artigianali che quelli industriali svolgono la stessa azione fondamentale: applicare forza al metallo attraverso uno strumento sagomato. Cosa sono gli stampi nella produzione? Sono le cavità metalliche personalizzate che definiscono la geometria della parte. Cos'è lo stampaggio in un laboratorio artigianale? Sta premendo un motivo su una superficie. Stesso verbo, scala molto diversa.
Consideratelo come uno spettro. Ad un'estremità, un timbro a mano contrassegna un unico numero di serie. Dall'altro, uno stampo progressivo esegue decine di operazioni di taglio e formatura sequenziali su un nastro metallico alimentato in continuo, producendo un pezzo finito solo nella stazione finale. Il costo degli strumenti, la complessità ingegneristica e la capacità di produzione tra questi due endpoint differiscono per ordini di grandezza e questo divario è esattamente il luogo in cui si verificano costosi errori di approvvigionamento.
Tipi di stampi per stampaggio e quando utilizzarli
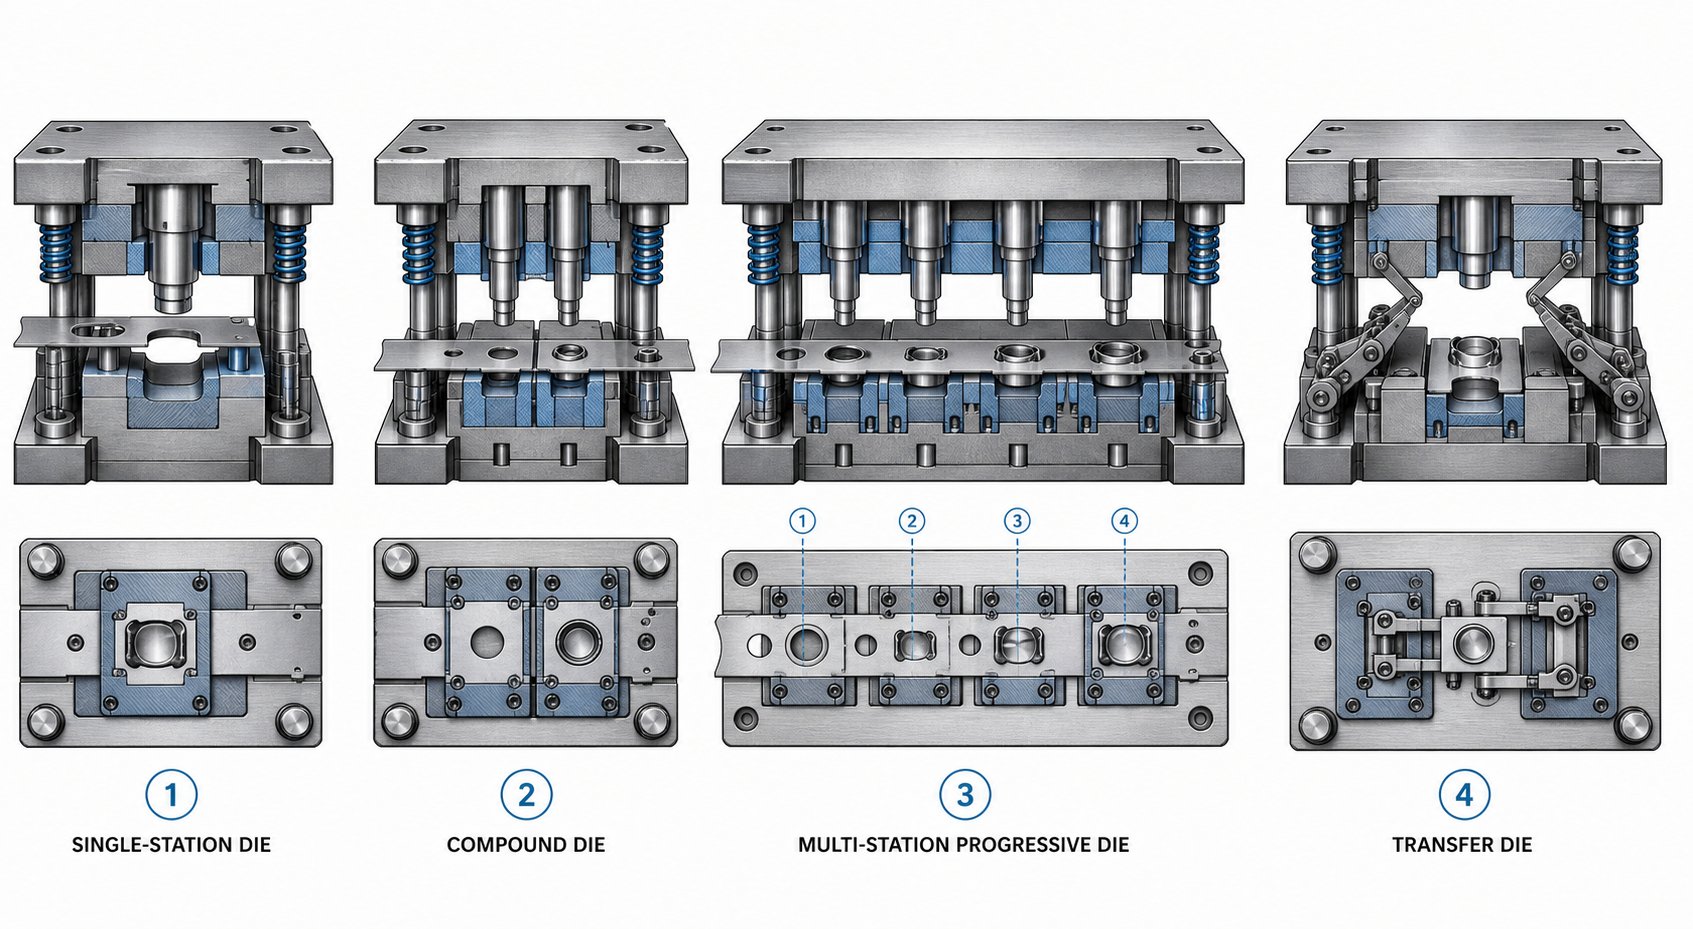
Lo spettro che va dallo stampo manuale allo stampo progressivo solleva un'ovvia domanda successiva:quale tipo di matrice per stampaggio si adatta al tuo progetto? Scegliere quello sbagliato è uno degli errori più costosi commessi dagli acquirenti. Scegli una matrice troppo semplice per la geometria del tuo pezzo e brucerai denaro in operazioni secondarie. Progettare eccessivamente-l'attrezzatura per un ciclo di produzione modesto non recupererà mai l'investimento. Ecco come si scompongono nella pratica i quattro tipi principali di stampi per stampaggio.
Trafile semplici e composte
Gli stampi semplici eseguono una singola operazione per corsa della pressa. Un tratto, un taglio, una piega o una forma. Questo è tutto. Sono i cavalli di battaglia della produzione e della prototipazione a basso-volume, dove la flessibilità conta più della velocità. È possibile disporre più stampi semplici in una linea di presse tandem, con le parti caricate manualmente o tramite robot tra le stazioni. Questa configurazione mantiene bassi i costi dei singoli utensili, ma la manodopera e il tempo di ciclo si sommano rapidamente a volumi più elevati.
Le matrici composte fanno il passo successivo eseguendo più operazioni di taglio in un'unica corsa. Immagina di produrre una rondella: in un ciclo di pressa, la matrice composita perfora contemporaneamente il foro centrale e trancia il diametro esterno. Il risultato è una parte piatta e precisa completata in un colpo solo. Poiché tutto avviene in una volta, gli stampi composti producono parti più piatte rispetto alle alternative progressive e gli utensili sono più veloci e meno costosi da costruire. Il compromesso-? Sono limitati a geometrie relativamente semplici e piatte. Quando la tua parte necessita di piegatura, formatura profonda o operazioni sequenziali complesse, gli stampi compositi non possono tenere il passo.
Stampi progressivi per la produzione-di volumi elevati
Gli stampi progressivi sono quelli in cui-gli stampi per stampaggio di metalli in grandi volumi brillano davvero. Una bobina di lamiera avanza attraverso una serie di stazioni sequenziali, ciascuna delle quali esegue un'operazione specifica - taglio, punzonatura, piegatura, formatura - mentre il nastro avanza di una distanza fissa (il passo) ad ogni colpo della pressa. Il pezzo rimane collegato al nastro trasportatore durante l'intero processo e il pezzo finito si separa solo nella stazione finale.
Le velocità di produzione possono raggiungere1.500 parti al minutoper piccoli componenti. Gli stampi progressivi spesso funzionano incustoditi con alimentatori e raddrizzatori di bobine, il che significa che un singolo operatore può monitorare più presse contemporaneamente. Il concetto di attrezzatura per fasi è centrale in questo caso: ciascuna stazione dello stampo rappresenta una fase di produzione distinta e la sequenza di tali fasi determina la qualità della parte, l'utilizzo del materiale e il tempo di ciclo. Le fasi scarsamente sequenziate creano concentrazioni di stress, assottigliamento del materiale o alimentazioni errate che interrompono la produttività.
Il problema? Gli stampi progressivi richiedono investimenti iniziali elevati e ingegneria di precisione. Il danneggiamento di una singola stazione implica il ritiro dell'intero set di stampi per la riparazione. Inoltre, non sono adatti per parti imbutite-profonda, poiché la striscia portante limita la distanza in cui il materiale può fluire.
Matrici di trasferimento e configurazioni speciali
Lo stampaggio a trasferimento risolve i limiti degli stampi progressivi separando ciascuna parte dalla striscia di metallo come prima operazione. Dita o guide meccaniche spostano quindi i singoli pezzi grezzi tra stazioni indipendenti per la formatura, piegatura, trafilatura o filettatura. Poiché nessuna striscia portante limita il flusso del materiale, gli stampi di trasferimento eccellono nella produzione di componenti di grandi dimensioni, imbutiti in profondità o geometricamente complessi come pannelli di carrozzeria automobilistica e applicazioni di tubi.
I sistemi di trasferimento a tre-assi possono afferrare, sollevare, spostare e abbassare le parti in posizioni precise in ciascuna stazione, consentendo operazioni che sarebbero impossibili con una striscia collegata. La flessibilità ha un costo: gli stampi di trasferimento richiedono sofisticati controlli meccanici ed elettronici, più sensori di protezione degli stampi e sistemi di disimpilamento dei fustellati. I tempi di installazione sono più lunghi e le esigenze di manutenzione aumentano con la complessità meccanica.
Per gli acquirenti che valutano matrici e soluzioni di stampaggio, la decisione tra progressivo e trasferimento spesso dipende dalla profondità e dalle dimensioni del pezzo. Se il tuo componente è relativamente piatto e piccolo, la soluzione progressiva vince in termini di velocità e costo-per-parte. Se è ampio, profondo o richiede la rotazione tra le operazioni, il trasferimento è in genere l'unico percorso praticabile.
| Tipo di matrice | Volume di produzione | Complessità della parte | Intervallo di costo degli utensili | Velocità tipica del ciclo |
|---|---|---|---|---|
| Dado semplice (linea). | Da basso a medio | Operazione singola; geometria semplice | $5,000 - $30,000 | 7 - 30 parti/min |
| Matrice composta | Da medio ad alto | Parti piatte; multi-taglio in un colpo solo | $10,000 - $50,000 | 20 - 60 parti/min |
| Morte progressiva | Da alto a molto alto | Parti complesse con più-operazioni (profondità di disegno limitata) | $30,000 - $250,000+ | 50 - 1,500 parti/min |
| Trasferimento morire | Da medio ad alto | Parti 3D grandi,-disegnate in profondità o complesse | $50,000 - $500,000+ | 10 - 40 parti/min |
Il giusto tipo di matrice per stampaggio non è sempre evidente solo dalla geometria della parte. Il comportamento del materiale sotto pressione di formatura, le tolleranze richieste e gli obiettivi di volume annuale sono tutti fattori nell'equazione. Questi meccanismi materiali e di processo sono il punto in cui il livello successivo del processo decisionale-diventa tecnico - e dove iniziano silenziosamente molti errori di approvvigionamento.
Come funziona il processo di stampaggio dei metalli passo dopo passo
Sapere quale tipo di fustella si adatta al tuo progetto è solo metà del quadro. L'altra metà è capire cosa succede effettivamente al metallo una volta che la pressa è in ciclo. Molti acquirenti specificano gli utensili senza afferrare i meccanismi sottostanti e questo punto cieco porta a problemi di tolleranza, scarti eccessivi e frustrazione avanti-e-con i negozi di stampi. Ecco come funziona il processo di stampaggio dei metalli, dalla bobina grezza alla parte finita.
Un tipico ciclo di stampaggio segue una sequenza ripetibile ogni volta che il pistone della pressa scende:
- Alimentazione del materiale- il materiale in bobina si svolge attraverso un raddrizzatore e viene alimentato nella matrice a una distanza di passo precisa.
- Bloccaggio/spelatura- la piastra di estrazione entra in contatto con il foglio, tenendolo piatto contro la superficie della fustella per evitare sollevamenti o deformazioni.
- Taglio e formatura- il punzone scende attraverso la lamiera nella cavità dello stampo, eseguendo l'operazione designata (tranciatura, perforazione, piegatura, imbutitura o formatura).
- Separazione pezzo/mascherina- sfridi tagliati cadono attraverso l'apertura della fustella; le parti formate rimangono sul nastro portante oppure vengono espulse tramite espulsione meccanica o getti d'aria.
- Retrazione del pistone- il punzone si ritira, l'estrattore trattiene il foglio per evitare che si sollevi con il punzone e l'alimentatore fa avanzare il nastro alla posizione di passo successiva.
Tale sequenza si ripete centinaia o migliaia di volte al minuto a seconda della velocità della macchina da stampa, del materiale e della complessità della parte. Ciascuna operazione all'interno del processo dello stampo applica la forza in modo diverso alla lamiera e comprendere tali differenze aiuta a evitare di specificare l'utensileria sbagliata.
Spiegazione delle operazioni di stampaggio del nucleo
Ogni pezzo stampato in lamiera viene prodotto attraverso una combinazione di cinque operazioni fondamentali. Considerali come elementi costitutivi - un dado progressivo potrebbe concatenarne sei o otto in sequenza, mentre un dado semplice ne esegue solo uno.
Soppressioneritaglia una forma piatta dal foglio. Il pezzo fustellato-è la parte finita (o uno spazio vuoto per un'ulteriore elaborazione). Lo scheletro rimanente è un rottame. La tranciatura produce contorni precisi delle parti ed è il punto di partenza per componenti come rondelle, staffe e semilavorati per ingranaggi.
Penetrantepratica fori o ritagli nel foglio. In questo caso, il foglio rimanente è la tua parte e i pezzi fustellati-sono scarti. È l'inverso della cancellazione meccanica, anche se entrambi utilizzano un'azione di taglio del punzone-e-del dado. Troverai fori in quasi tutte le parti stampate che necessitano di fori di fissaggio, fessure di ventilazione o interruzioni elettriche.
Piegaturadeforma il foglio lungo un asse rettilineo per creare angoli, flange o canali. Nessun materiale viene rimosso. I calcoli della tolleranza di piegatura e del ritorno elastico determinano il modo in cui viene progettata la fustella e, se sbagliati, si producono parti che non soddisfano le dimensioni di stampa.
Disegnotira la lamiera piatta in una cavità tridimensionale, producendo tazze, scatole o involucri senza giunture. L'imbutitura profonda raggiunge una profondità significativa senza rotture controllando attentamente il flusso di materiale nella cavità dello stampo.
Formarerimodella il metallo senza rimuovere materiale, comprendendo operazioni come goffratura, coniatura, arricciatura e flangiatura. La formatura aggiunge caratteristiche strutturali o dettagli decorativi a una parte stampata altrimenti piatta.
Blanking vs piercing vs disegno
La confusione meccanica tra tranciatura e perforazione fa inciampare anche gli acquirenti più esperti quando esaminano le proposte di stampi. Entrambe sono operazioni di punzonatura e stampaggio che utilizzano la stessa fisica di taglio - un punzone spinge attraverso il foglio nell'apertura dello stampo. L'unica differenza è quale pezzo mantieni.
Nel tranciamento, la geometria delapertura della matricedefinisce le dimensioni della parte finita. Nel piercing, la geometria delpunchdefinisce la dimensione del foro. Questa distinzione influisce direttamente sulla modalità di applicazione del gioco e su quale componente (punzone o matrice) viene mantenuto nella dimensione nominale.
Il disegno è fondamentalmente diverso da entrambi. Invece del taglio, il processo di pressatura del metallo durante l'imbutitura comporta una deformazione plastica in cui il materiale in foglio scorre radialmente verso l'interno lungo un raggio di imbutitura e in una cavità. La sfida? Controllare quel flusso. Troppa restrizione da parte del premilamiera e il materiale si assottiglia o si strappa. Troppa poca tenuta e si formano rughe quando il materiale in eccesso si comprime. Fattori come la forza del portagrezzo, la geometria del cordone di stiro, la lubrificazione e il numero di fasi di stiro richieste complicano la progettazione degli utensili. Questo è il motivo per cui le parti imbutite-spesso costano molto di più da lavorare rispetto ai componenti tranciati piatti con dimensioni esterne comparabili.
Il ruolo dello sdoganamento
Il gioco della matrice è lo spazio tra il tagliente del punzone e il bordo corrispondente dell'apertura della matrice. Solitamente viene espresso come percentuale dello spessore del materiale per lato. Sembra semplice, ma il gioco errato è una delle cause più comuni di problemi di qualità e di guasti prematuri degli utensili in qualsiasi processo di produzione di stampaggio.
Per la maggior parte delle applicazioni su acciaio dolce, il gioco è compreso tra il 5% e il 10% dello spessore del materiale per lato. I materiali più duri come l'acciaio inossidabile richiedono uno spazio maggiore (fino al 12-15%), mentre i metalli più morbidi come l'alluminio o l'ottone richiedono uno spazio più stretto. UNcalcolatore del gioco del punzone e della matricefattori quali il tipo di materiale, lo spessore e la qualità del bordo desiderata per consigliare un valore di spazio specifico.
Quando il gioco è troppo stretto, il punzone richiede più forza per tagliare il materiale, generando calore eccessivo e accelerando l'usura sia del punzone che della matrice. L'irrigamento diventa un rischio poiché il materiale si salda microscopicamente alle superfici dell'utensile. Quando lo spazio è troppo ampio, il metallo si piega invece di tagliarsi in modo netto, producendo pesanti bave sul bordo tagliato, zone di distacco irregolari e dimensioni delle parti incoerenti.
Il gioco ideale produce una zona di taglio netta che copre circa un-terzo dello spessore del materiale, seguita da una zona di frattura controllata. Vedrai una bava piccola e consistente (in genere inferiore al 10% dello spessore) - non le bave pesanti e-affilate come rasoi che segnalano problemi di rimozione. In un processo di produzione di stampaggio dei metalli ben-calibrato, un gioco adeguato prolunga inoltre notevolmente la durata dello stampo poiché le forze di taglio si distribuiscono uniformemente anziché concentrare lo stress sui bordi dell'utensile.
Le proprietà dei materiali, il gioco dello stampo e i meccanismi di formatura interagiscono tutti per determinare quanto tempo durano i tuoi utensili prima che necessitino di affilatura o sostituzione. L'equazione della durabilità inizia con ciò di cui è fatto lo stampo stesso: - il tipo di acciaio per utensili, il suo trattamento termico e qualsiasi rivestimento superficiale applicato per combattere l'usura.
Guida alla selezione dei materiali delle matrici e dell'acciaio per utensili
La geometria di uno stampo determina la forma che produce. L'acciaio dello stampo determina per quanto tempo continua a produrre quella forma in modo accurato. Scegli il materiale sbagliato e ti ritroverai scheggiatura prematura, usura eccessiva o rotture catastrofiche a metà-esecuzione -, ognuna delle quali implica tempi di inattività non pianificati e costi di riparazione di emergenza. Tuttavia, molti acquirenti considerano la scelta del materiale come un ripensamento, accettando qualunque impostazione predefinita del loro negozio di stampi senza chiedersi se sia ottimale per l'applicazione.
Gradi di acciaio per utensili per stampi per stampaggio
L'acciaio per utensili è una famiglia di acciai legati al carbonio progettati specificamente per durezza, resistenza all'abrasione e capacità di mantenere la forma sotto sollecitazioni ripetute. All'interno di questa famiglia, gradi diversi svolgono ruoli molto diversi negli stampi per stampaggio dell'acciaio. Ecco come si suddividono le categorie principali per gli stampi per presse metalliche:
Acciaio per utensili al carbonio (serie W-)è il punto di ingresso. Indurenti all'acqua-e relativamente poco costosi, questi gradi sono adatti per stampi a breve termine-e prototipi in cui gli obiettivi di volume rimangono al di sotto di poche migliaia di parti. Si consumano rapidamente in condizioni di produzione, ma il loro basso costo li rende pratici per applicazioni di durata-limitata.
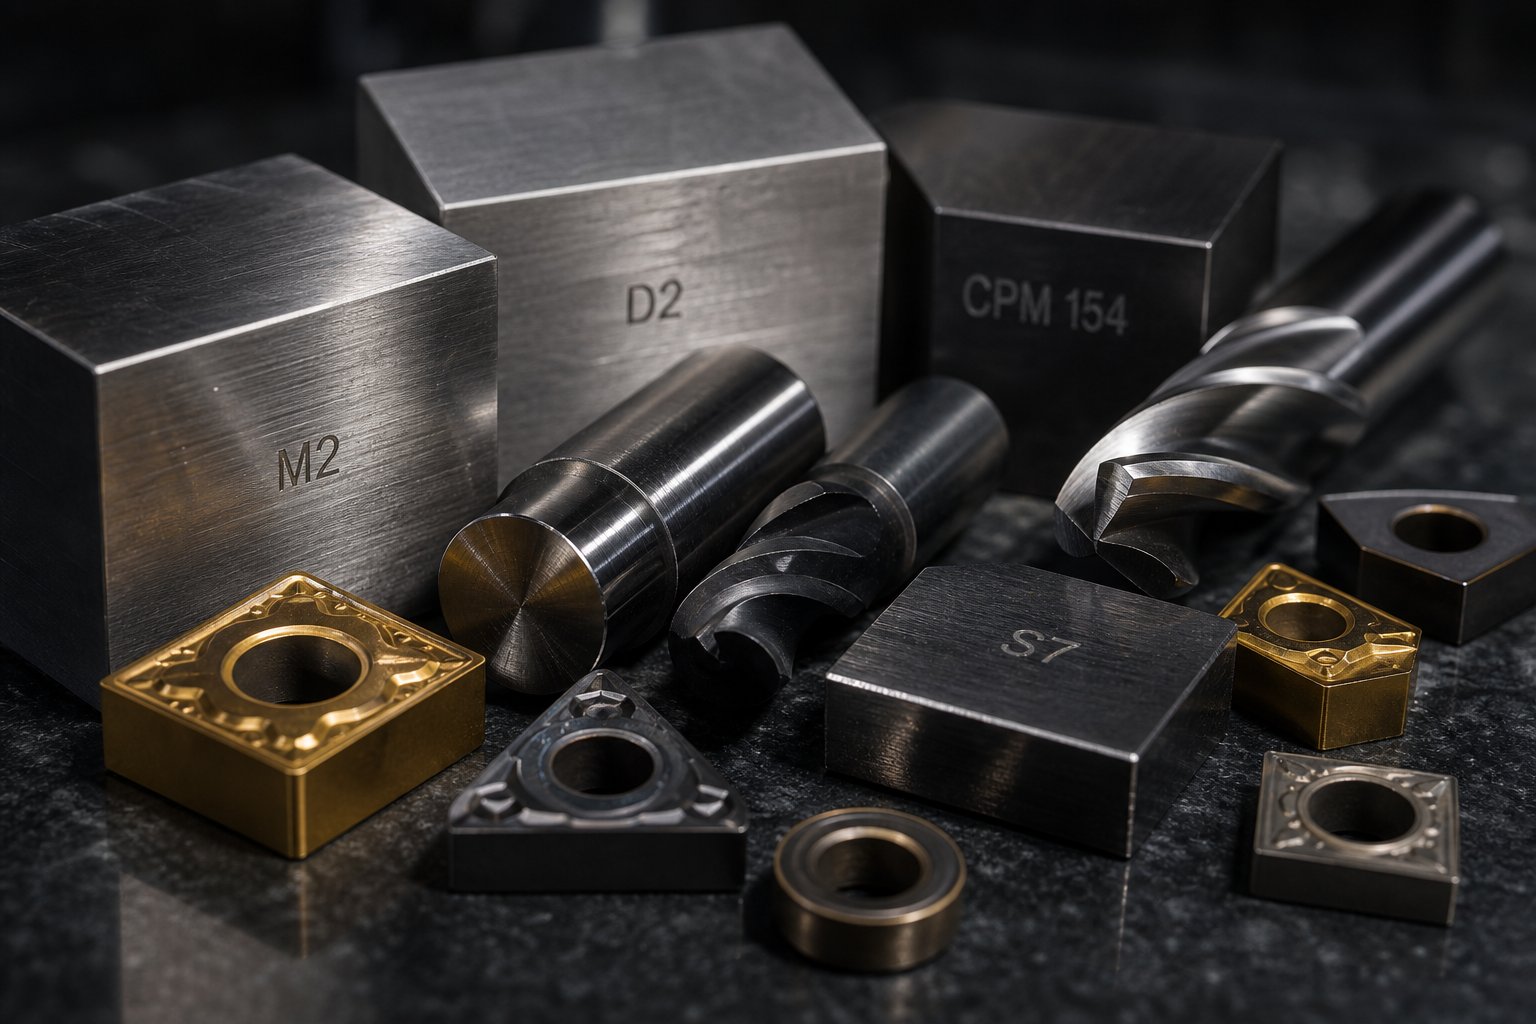
Acciai per utensili-per lavorazioni a freddo (D2, A2)dominano lo stampaggio-per scopi generici. D2 è un grado ad alto-carbonio e-cromo noto per l'eccezionale resistenza all'usura, che lo rende ideale per tranciatura, punzonatura e formatura di stampi che richiedono tolleranze strette. A2 offre l'indurimento in aria-con migliore tenacità e stabilità dimensionale durante il trattamento termico - una scelta eccellente per i punzoni che sopportano carichi di impatto moderati. Quando gli acquirenti chiedono informazioni sullo stampaggio dell'acciaio per stampi per la produzione generale, D2 e A2 coprono la maggior parte degli scenari.
Acciaio-resistente agli urti (S7)riempie una nicchia specifica. Laddove D2 eccelle nella resistenza all'usura, S7 sacrifica alcune prestazioni di abrasione per un'elevata tenacità agli urti. È la soluzione-per punzoni da tranciatura pesanti, cesoiatura di materiali spessi-e qualsiasi stazione in cui l'utensile assorbe shock meccanici significativi. COMEnotano gli operatori del settore, la mentalità predefinita "S7 per le sezioni di taglio, D2 per le sezioni di forma" persiste ampiamente - e, sebbene sia un punto di partenza ragionevole, spesso impedisce agli ingegneri di esplorare alternative-di adattamento migliori.
Acciaio ad alta-rapidità (M2)mantiene la durezza a temperature elevate dove i gradi di lavoro a freddo-si ammorbidirebbero. Negli stampi progressivi ad alta-velocità che generano un notevole calore da attrito o nelle applicazioni di stampaggio a caldo, M2 mantiene il tagliente laddove D2 si degraderebbe. Raggiunge circa 62-64 HRC dopo la tempra e trova uso comune negli utensili da taglio e nelle operazioni di stampaggio ad alta temperatura.
Carburo di tungstenosi trova all'estremità estrema dello spettro di durabilità. Le matrici per stampaggio in carburo offrono una resistenza all'usura senza pari per una produzione di volumi ultra-elevati-in volumi - milioni di cicli su materiali abrasivi come laminazioni di acciaio inossidabile o acciaio al silicio. Il compromesso-è la fragilità e il costo. Gli inserti in carburo vengono generalmente utilizzati selettivamente nelle-stazioni ad alta usura piuttosto che per interi gruppi di stampi, consentendo agli ingegneri di puntare alla durabilità proprio dove il volume lo richiede maggiormente.
Per gli stampi per stampaggio dell'alluminio, la selezione del materiale cambia perché la morbidezza dell'alluminio crea sfide diverse. Il grippaggio - in cui il materiale del pezzo si salda alla superficie dell'utensile - diventa la modalità di guasto principale piuttosto che l'usura abrasiva. D2 o A2 lucidati con rivestimenti appropriati spesso superano i gradi più duri perché la qualità della finitura superficiale è più importante della durezza grezza quando si forma l'alluminio.
Compromessi tra durezza, tenacità e resistenza all'usura-
Ecco la scomoda verità sullo stampaggio dell'acciaio per stampi: nessun singolo grado massimizza tutte e tre le proprietà critiche contemporaneamente. Durezza, tenacità e resistenza all'usura esistono in tensione e spingerne una più in alto quasi sempre ne compromette un'altra.
Durezza(misurato nella scala Rockwell C, o HRC) determina la resistenza alla deformazione superficiale. Una maggiore durezza significa che il tagliente mantiene la sua geometria più a lungo. D2 raggiunge 62-64 HRC; A2 raggiunge 63-65 HRC dopo un adeguato trattamento termico.
Robustezzamisura la capacità di assorbire gli urti senza fratturarsi. Un dado resistente si piega prima di rompersi. S7 a 60-62 HRC offre quasi il doppio della resistenza all'impatto di D2 con durezza simile, perché la sua microstruttura contiene meno particelle di carburo di grandi dimensioni che agiscono come siti di inizio delle cricche.
Resistenza all'usurariflette la capacità della superficie dell'utensile di resistere alla rimozione del materiale tramite abrasione o adesione. I carburi di cromo duro in D2 creano un'armatura microscopica contro le lamiere abrasive, ma quegli stessi carburi rendono l'acciaio più incline a scheggiarsi sotto carichi improvvisi.
Il risvolto pratico? Circa l'80% dei guasti prematuri degli stampi deriva da fessurazioni o scheggiature per fatica - e non da usura graduale. Gli acquirenti fissati sulla massima durezza spesso si ritrovano con utensili fragili che si fratturano inaspettatamente. L'approccio più intelligente è selezionare il materiale più resistente che forniscesufficienteresistenza all'usura per i vostri requisiti specifici di materiale, spessore e volume.
Gli acciai ottenuti mediante metallurgia delle polveri (PM) come CPM 10V rappresentano una soluzione moderna a questo compromesso. Atomizzando l'acciaio fuso in polvere fine e consolidandolo sotto pressione, i produttori producono distribuzioni di carburo estremamente uniformi. Il risultato è un materiale con un elevato contenuto di lega per la resistenza all'usura pur mantenendo una tenacità che gli acciai convenzionali con la stessa durezza non possono eguagliare. Per gli stampi progressivi ad alto volume di stampaggio di acciai avanzati ad alta resistenza, le qualità PM spesso offrono il costo totale di proprietà più basso nonostante i costi dei materiali siano 5-10 volte superiori rispetto allo standard D2.
Trattamenti e rivestimenti superficiali che prolungano la durata dello stampo
Anche con la selezione ottimale del materiale di base, l'ingegneria delle superfici aggiunge un ulteriore livello di protezione che si traduce direttamente in intervalli più lunghi tra l'affilatura, meno grippaggio e una qualità più costante delle parti in acciaio stampato per tutta la durata di esercizio dello stampo.
Nitrurazionediffonde l'azoto nella superficie dello stampo a temperature relativamente basse, creando una custodia estremamente dura (fino a 70 HRC equivalenti) senza distorcere la geometria dell'utensile. È particolarmente efficace su D2 e A2 come trattamento di base prima di applicare rivestimenti aggiuntivi - una tecnica chiamata rivestimento duplex che migliora l'adesione e il supporto di rigidità per qualsiasi strato di rivestimento successivo.
Nitruro di titanio (TiN)aggiunge un rivestimento PVD color oro-che aumenta la durezza superficiale a circa 2.300 HV e riduce l'attrito durante il flusso del materiale. È un primo passo-economico per la formatura di stampi per la lavorazione di acciaio dolce e alluminio.
Carbonitruro di titanio (TiCN)si basa sul TiN con una maggiore durezza (circa 3.000 HV) e migliori prestazioni contro i materiali abrasivi. Per i componenti in acciaio stampato realizzati in acciaio inossidabile o leghe ad alta resistenza-, il TiCN supera significativamente le prestazioni del TiN base.
Placcatura in cromofornisce una superficie spessa e a basso-attrito ideale per le operazioni di disegno. Le sue proprietà auto-lubrificanti riducono il grippaggio su trafile di alluminio e acciaio inossidabile dove prevale l'usura adesiva.
Diamante-Come il carbonio (DLC)i rivestimenti garantiscono estrema durezza e coefficienti di attrito molto bassi. Sono sempre più specifici per le operazioni di formatura su acciai avanzati ad alta resistenza-dove i rivestimenti standard si deteriorano rapidamente.
L'intuizione chiave? Le decisioni sul rivestimento non sono indipendenti dal materiale del substrato. Un rivestimento di alta qualità applicato su un acciaio di base scarsamente scelto è uno spreco di denaro - il substrato più morbido si deforma sotto carico, rompendo il rivestimento rigido dal basso. I laboratori di stampi che trattano la selezione dei materiali e l'ingegneria delle superfici come un sistema unificato anziché come elementi distinti forniscono costantemente strumenti di maggiore-duratura.
| Materiale dello stampo | Intervallo di durezza (HRC) | Le migliori applicazioni | Costo relativo | Vita prevista per la morte |
|---|---|---|---|---|
| Acciaio per utensili al carbonio (W1/W2) | 58-65 | Prototipazione-di piccole tirature e stampi di marcatura-a basso volume | Basso ($) | 10.000 - 50.000 visite |
| D2 (Lavoro a freddo) | 62-64 | Stampi per tranciatura, punzonatura, formatura; lavoro di stretta-tolleranza | Medio ($$) | 250,000 - 1,000,000+ risultati |
| A2 (Lavoro a freddo) | 63-65 | Punzoni per tranciatura, matrici per rifilatura; applicazioni ad impatto moderato | Medio ($$) | 200.000 - 800.000 visite |
| S7 (Resistente agli urti) | 60-62 | Tranciatura pesante, taglio di materiali spessi, punzoni ad alto-impatto | Medio ($$) | 150.000 - 500.000 visite |
| M2 (alta-velocità) | 62-64 | Stampi progressivi ad alta-velocità, operazioni a temperature elevate | Medio-Alto ($$$) | 500,000 - 2,000.000 di visite |
| Carburo di tungsteno | 74-78 (equivalente HRA) | Produzione di volumi ultra-alti-, materiali abrasivi, laminazioni | Alto ($$$$) | 5.000,000+ visite |
| Acciai PM (CPM 10V) | 62-65 | Stampi progressivi ad alto-volume, formatura AHSS, usura estrema | Alto ($$$$) | 2.000,000 - 5,000,000+ risultati |
La selezione del materiale e il trattamento superficiale definiscono insieme quante parti buone produce uno stampo prima di richiedere attenzione. Ma anche il miglior acciaio per stampi non può compensare un design difettoso. Il modo in cui la geometria dello stampo, la sequenza delle stazioni e l'architettura dei componenti si uniscono durante la progettazione è ciò che distingue gli strumenti che funzionano senza problemi-dagli strumenti che ti mettono in difficoltà a ogni ciclo di produzione.
Principi di progettazione degli stampi e fondamenti di ingegneria
Uno stampo costruito con la giusta qualità di acciaio ma progettato con una geometria difettosa, una sequenza inadeguata delle stazioni o un controllo inadeguato del flusso del materiale produrrà comunque parti difettose. La progettazione degli stampi per stampaggio è il luogo in cui la scienza dei materiali incontra la precisione meccanica ed è la fase in cui nascono la maggior parte dei guasti prevenibili degli utensili. Le decisioni ingegneristiche prese prima del taglio dell'acciaio determinano se uno stampo funziona in modo affidabile per milioni di cicli o diventa un problema di manutenzione fin dal primo giorno.
Simulazione CAD/CAM e CAE nell'ingegneria degli stampi
La progettazione moderna degli stampi per stampaggio dei metalli è andata ben oltre i-layout di schizzi fatti a mano e le costruzioni per prove-ed{2}}errori. Immaginate di spendere 150.000 dollari per una fustella progressiva solo per scoprire durante la prima prova che il materiale si raggrinzisce alla stazione sei o si spacca durante un'operazione di trafilatura. Questo scenario si verifica ancora quando i negozi saltano la convalida digitale, ma è del tutto prevenibile.
L'attuale flusso di lavoro di progettazione si basa su tre categorie di software integrate che lavorano in sequenza:
CAD (progettazione-assistita dal computer)piattaforme come SolidWorks, Siemens NX e CATIA creano modelli 3D dettagliati di ogni componente dello stampo. Componenti aggiuntivi specializzati-come Logopress3 e 3DQuickPress automatizzano la creazione del layout delle strisce, i calcoli di piegatura e il posizionamento dei componenti standard. Questi strumenti generano il progetto digitale utilizzato dai sistemi a valle.
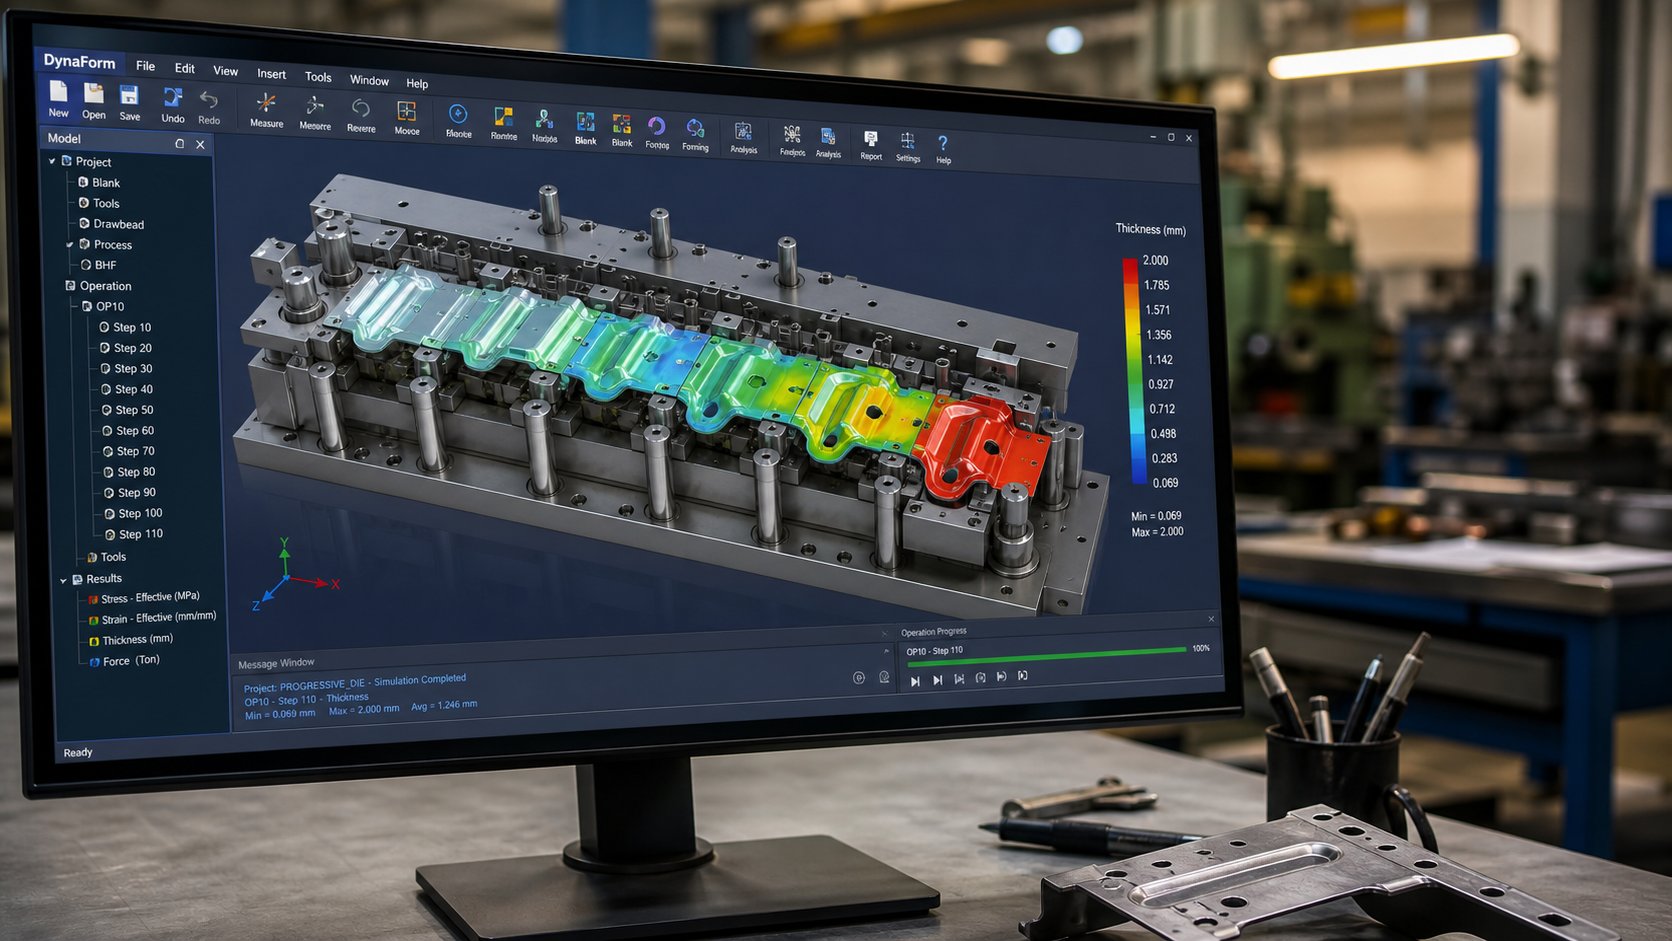
CAE (Ingegneria-aiutata dal computer)software di simulazione come AutoForm o DYNAFORM eseguono l'analisi degli elementi finiti sull'intero processo di stampaggio prima che un singolo pezzo di acciaio venga lavorato. Gli ingegneri possono prevedere il flusso del materiale, identificare potenziali increspature o spaccature, calcolare la compensazione del ritorno elastico e ottimizzare la forma grezza -, tutto in modo digitale. Questa fase di prova virtuale riduce-i rischi del progetto, riduce il periodo di convalida fisica e aumenta notevolmente le percentuali di successo per la prima volta-.
CAM (produzione-assistita dal computer)il software converte i progetti convalidati in percorsi utensile CNC - il codice G-che guida frese, torni, elettroerosioni a filo e rettificatrici per tagliare i componenti effettivi dello stampo secondo le specifiche.
I fornitori avanzati di matrici per stampaggio integrano tutte e tre le fasi in un filo digitale continuo. Per esempio,La matrice per stampaggio di YICHENil servizio copre l'analisi di fattibilità e la simulazione CAE attraverso lavorazioni meccaniche di precisione, esecuzioni di prova e ispezioni - che rappresentano il modo in cui operano i moderni flussi di lavoro di ingegneria degli stampi, dal concetto iniziale agli strumenti di produzione convalidati. Questo approccio digitale end-to{3}}end implica che i difetti di progettazione emergano nel software, non nella sala stampa.
Progettazione-per-producibilità e vincoli di stampaggio
Anche la simulazione più sofisticata non può salvare una parte che non è mai stata progettata pensando allo stampaggio. Design-for-Manufacturability (DFM) è la pratica di modellare la geometria della parte in base a ciò che punzoni e matrici in metallo possono realisticamente produrre - ed è qui che la collaborazione tra il progettista della parte e l'ingegnere dello stampo dà i suoi frutti.
I principi chiave del DFM che influenzano direttamente la progettazione dello stampaggio includono:
- Raggi di curvatura- il raggio di curvatura interno deve essere almeno uguale allo spessore del materiale. Le curve più strette stressano il materiale e richiedono utensili più aggressivi che si usurano più velocemente.
- Posizionamento dei fori- fori devono trovarsi ad una distanza di almeno 1,5 volte lo spessore del materiale da piegature, bordi e fori adiacenti. Le violazioni distorcono le caratteristiche e incrinano il materiale.
- Dimensionamento dei fori- il diametro minimo del foro deve essere uguale o superiore allo spessore del materiale. I fori più piccoli richiedono punzoni fragili soggetti a rottura.
- Tolleranze- una tolleranza eccessiva-delle funzionalità non-critiche può aumentare in modo esponenziale il costo degli stampi. Uno spostamento da +/- 0.05mm a +/- 0.005mm può richiedere utensili in carburo, rettifica ottica e ulteriore ispezione durante il processo.
- Selezione dei materiali- gli acciai ad-alta resistenza e le leghe esotiche introducono problemi di ritorno elastico e accelerano l'usura degli stampi. Progettare attorno a un materiale più formabile semplifica notevolmente l'attrezzaggio.
La progettazione del layout delle strisce, in particolare per gli stampi progressivi, applica questi principi a ogni stazione. Le operazioni si susseguono logicamente: lo sfondamento e l'intaglio avvengono inizialmente sul materiale piatto, mentre la piegatura e la formatura avvengono nelle stazioni successive dopo aver stabilito il profilo. Caratteristiche come le tacche di bypass negative e positive negli stampi per stampaggio della lamiera consentono alla striscia portante di flettersi attorno alle caratteristiche formate senza interferenze mentre avanza attraverso lo strumento. Se si sbaglia questa sequenza, si possono verificare derive dimensionali, assottigliamento del materiale o danni totali all'utensile.
DFM non significa limitare la creatività - ma garantire che la tua parte possa essere prodotta in modo affidabile, economico e in grandi volumi. Gli ingegneri che coinvolgono il proprio fornitore di stampi nelle prime fasi del processo di progettazione risparmiano abitualmente il 15-30% sui costi degli utensili modificando le caratteristiche non critiche prima di dedicarsi all'acciaio.
Componenti chiave dello stampo e loro funzioni
Ogni matrice per stampaggio, da un semplice strumento di tranciatura a una matrice progressiva multi-stazione, condivide un'anatomia strutturale comune. Comprendere questi componenti per lo stampaggio dei metalli aiuta gli acquirenti a valutare le proposte, porre domande informate e individuare potenziali lacune qualitative nei preventivi dei fornitori.
- Scarpa per stampi (superiore e inferiore)- le piastre di fondazione montate rispettivamente sul pistone e sul letto della pressa. Mantengono allineati tutti gli altri componenti e assorbono l'intero tonnellaggio di ogni corsa della pressa.
- Perni e boccole guida- elementi rettificati-di precisione montati nelle scarpe dello stampo che garantiscono un perfetto allineamento verticale tra la metà superiore e quella inferiore. Le gabbie dei cuscinetti a sfera-vengono utilizzate negli stampi ad alta-precisione per un movimento più fluido e una maggiore ripetibilità.
- Piastra per punzonatura (supporto per punzonatrice)- una piastra temprata fissata al pattino superiore della matrice che posiziona e trattiene in modo sicuro tutti i punzoni di taglio e formatura nelle loro esatte posizioni.
- Pugni- la componente lavorativa maschile. I punzoni di perforazione realizzano fori, i punzoni di tranciatura tagliano i perimetri delle parti e i punzoni di formatura creano pieghe o imbutiture. Ciascuno è personalizzato-per il suo compito specifico.
- Blocco matrice (bottone/inserto matrice)- la controparte femmina del punzone, contenente una cavità modellata esattamente sul profilo del punzone più gioco calcolato. Gli inserti per matrici ad alta-usura sono spesso componenti in metallo duro sostituibili.
- Piastra estrattore- mantiene il foglio piatto durante il taglio e lo rimuove dai punzoni retrattili dopo ogni colpo. Gli estrattori caricati a molla- bloccano inoltre il materiale per impedirne il movimento durante la formatura.
- Piloti- perni conici o ogivali-che impegnano fori pre-forati per posizionare la striscia con precisione in ciascuna stazione prima che avvenga qualsiasi altra operazione. Correggono piccoli errori di alimentazione e garantiscono la precisione da stazione a stazione.
- Guide e sollevatori di calcio- binari che mantengono la striscia centrata durante l'alimentazione ed elementi-caricati a molla che sollevano la striscia dalla superficie dello stampo dopo la formatura in modo che possa avanzare liberamente.
L'interazione di questi componenti dello stampo di stampaggio è sincronizzata esattamente con il ciclo di pressatura. Un disallineamento anche di pochi micron tra i perni di guida può provocare la rottura del punzone, la formazione di bave o uno spostamento dimensionale durante l'intero ciclo di produzione. Questo è il motivo per cui i costruttori di stampi qualificati convalidano ogni componente rispetto all'intento progettuale utilizzando macchine di misura a coordinate e ispezione ottica prima dell'assemblaggio finale.
Una volta definita l'ingegneria e l'architettura dei componenti, emerge una domanda pratica: quanto costa effettivamente tutta questa precisione? La complessità dello stampo, la scelta dei materiali, i requisiti di tolleranza e gli obiettivi di volume di produzione contribuiscono tutti a un'equazione dei prezzi che molti acquirenti trovano opaca - e in cui aspettative poco chiare portano a sorprese in termini di budget.
Fattori di costo e prezzi nella produzione di stampi
Le citazioni sugli utensili nella produzione di utensili e matrici spesso sembrano scatole nere. Due fornitori possono esaminare lo stesso disegno di parte e restituire prezzi di 30.000 dollari a parte. Questo divario raramente significa che qualcuno sta facendo pagare troppo -, di solito significa che ogni negozio ha interpretato le tue esigenze in modo diverso, ha proposto diversi tipi di matrici o ha assunto obiettivi di durata delle matrici diversi. Comprendere ciò che effettivamente determina i costi ti mette nella posizione di confrontare i preventivi su un piano di parità ed evitare di pagare in eccesso per funzionalità di cui non hai bisogno.
Ciò che determina i costi degli utensili per stampi
Non tutti i fattori di costo hanno lo stesso peso. Ecco cosa influisce sul prezzo totale degli utensili, classificato dall'influenza più alta a quella più bassa:
- Complessità della matrice e numero di stazioni- una fustella progressiva a 12-stazione costa esponenzialmente di più di uno strumento a 4 stazioni. Ogni stazione aggiuntiva aggiunge ingegneria di progettazione, lavorazione di precisione e ore di assemblaggio. Le geometrie complesse che richiedono operazioni di formatura in sequenze ravvicinate moltiplicano rapidamente i costi.
- Requisiti di tolleranza- saltare da +/- 0.1mm a +/- 0.02mm può raddoppiare il costo degli utensili. Tolleranze più strette richiedono acciai per utensili più duri, taglio per elettroerosione a filo, rettifica ottica e più cicli di validazione.
- Vita richiesta- uno stampo garantito per 100.000 colpi utilizza materiali e trattamenti termici diversi rispetto a uno costruito per 5.000.000 di cicli. Gli inserti in metallo duro, gli acciai PM e i rivestimenti premium prolungano la durata ma aumentano sostanzialmente l'investimento iniziale.
- Materiale da stampare- gli stampi per la lavorazione dell'acciaio inossidabile o dell'acciaio avanzato ad alta resistenza- necessitano di utensili più duri e resistenti all'usura-rispetto a quelli che stampano acciaio dolce o alluminio. I materiali abrasivi del pezzo accelerano l'usura, richiedendo acciai per stampi di prima qualità.
- Dimensioni del pezzo e tonnellaggio della pressa- parti più grandi necessitano di ganasce per stampi più grandi, piastre più pesanti e presse più grandi. Il costo del materiale per lo stampo stesso aumenta con la dimensione fisica.
- Caratteristiche secondarie- la-maschiatura interna, l'-assemblaggio interno dello stampo, i sensori e l'ispezione automatica aggiungono complessità ingegneristica oltre le operazioni standard di taglio e formatura.
Per contestualizzare, gli stampi per tranciatura semplici potrebbero costare da $ 8.000 a $ 25.000, mentre gli stampi progressivi multi-stazione per parti di stampaggio complesse vanno da $ 30.000 a ben oltre $ 250.000. Gli stampi per trasferimento automobilistico ad alto-volume possono superare i 500.000 dollari. Questi numeri sembrano elevati finché non si calcola ciò che forniscono per parte durante la vita dello stampo.
Costo-per-parte Economia e volume di pareggio-
Ecco dove i conti si ribaltano a favore dello stampaggio. Una matrice per stampaggio di metalli personalizzata è una risorsa anticipata che porta il costo per-pezzo verso pochi centesimi a volume. Consideriamo uno scenario reale:
- Investimento per stampi personalizzati: $ 12.000
- Costo per-parte con timbratura: $ 0,45
- Costo per-pezzo tramite lavorazione CNC (senza utensili): $ 3,50
Volume di pareggio-: $ 12.000 / ($3.50 - $ 0,45)=circa 3.900 parti. Al di sotto di tale numero, la lavorazione delle parti metalliche stampate è complessivamente più economica. Sopra di esso, ogni parte aggiuntiva in metallo stampato consente di risparmiare $ 3,05 rispetto all'alternativa. Con 20.000 parti, quella matrice da 12.000 dollari aggiunge solo 0,60 dollari per pezzo, mentre la lavorazione CNC sarebbe costata 70.000 dollari in totale - con un risparmio di oltre 49.000 dollari.
L'errore che gli acquirenti continuano a fare? Valutano il costo degli utensili in base a un singolo ordine anziché al volume totale. Se riordini 5.000 unità all'anno per tre anni, il tuo volume reale sarà di 15,000 - ben oltre il break-anche per la maggior parte degli stampati metallici personalizzati. Ogni riordine arriva più velocemente (nessun tempo di consegna per nuovi strumenti) e più economico (solo per-prezzo pezzo più configurazione). L'economia manifatturiera premia il pensiero a lungo termine-.
Il costo del materiale amplifica ulteriormente il vantaggio. Quando lo stampaggio di parti metalliche utilizza leghe costose come l'acciaio inossidabile o il rame-berillio, l'utilizzo superiore del materiale di stampaggio (disposizioni ottimizzate delle strisce con meno sprechi) aumenta il risparmio ad ogni ciclo di produzione.
Come valutare e confrontare le citazioni dei dadi
Quando i preventivi degli stampi personalizzati per lo stampaggio dei metalli variano notevolmente, il problema è quasi sempre rappresentato da ipotesi incoerenti tra i fornitori. UNanalisi dettagliata dei costimostra che il prezzo unitario raggruppa cinque fattori sottostanti: materiale (45-55%), manodopera (15-25%), spese generali (10-20%), garanzia di qualità (2-8%) e imballaggio (2-5%). Oltre a ciò, le tariffe di installazione per esecuzione, i requisiti di ispezione e la post-elaborazione possono aggiungere da $ 0,10 a $ 1,00 per pezzo se non specificati in anticipo.
Per ottenere preventivi veramente comparabili, la tua richiesta di offerta deve definire specifiche che eliminino congetture:
- Indicare gli standard esatti dei materiali con requisiti di tracciabilità - "Q235B per GB/T 700" non solo "acciaio al carbonio"
- Definire numericamente le classi di tolleranza - "±0,05 mm su fori critici" e non "tolleranze strette"
- Specificare le proiezioni del volume annuale e la durata prevista dello stampo in risultati totali
- Richiamare esplicitamente i trattamenti superficiali, le specifiche di placcatura e gli standard di imballaggio
- Richiedi preventivi dettagliati separando costo degli utensili, prezzo per-pezzo, spese di installazione ed eventuali spese di ispezione ricorrenti
Senza questi richiami, confronterai le citazioni che riflettono presupposti totalmente diversi sul livello di qualità, sull'aspettativa di vita e su ciò che è incluso. Il prezzo più basso dell'utensile non è necessariamente il miglior valore se produce uno stampo garantito per 100.000 colpi quando ne servono 2.000.000.
La chiarezza dei costi ti aiuta a investire in modo saggio, ma anche uno stampo perfettamente specificato inizia a degradarsi nel momento in cui entra in produzione. Il modo in cui mantieni l'investimento - e quando riconosci che sta fallendo - determina se le proiezioni dei costi-per-parte reggeranno nel corso degli anni o si eroderanno silenziosamente con il peggioramento della qualità.
Manutenzione dello stampo, risoluzione dei problemi e durata
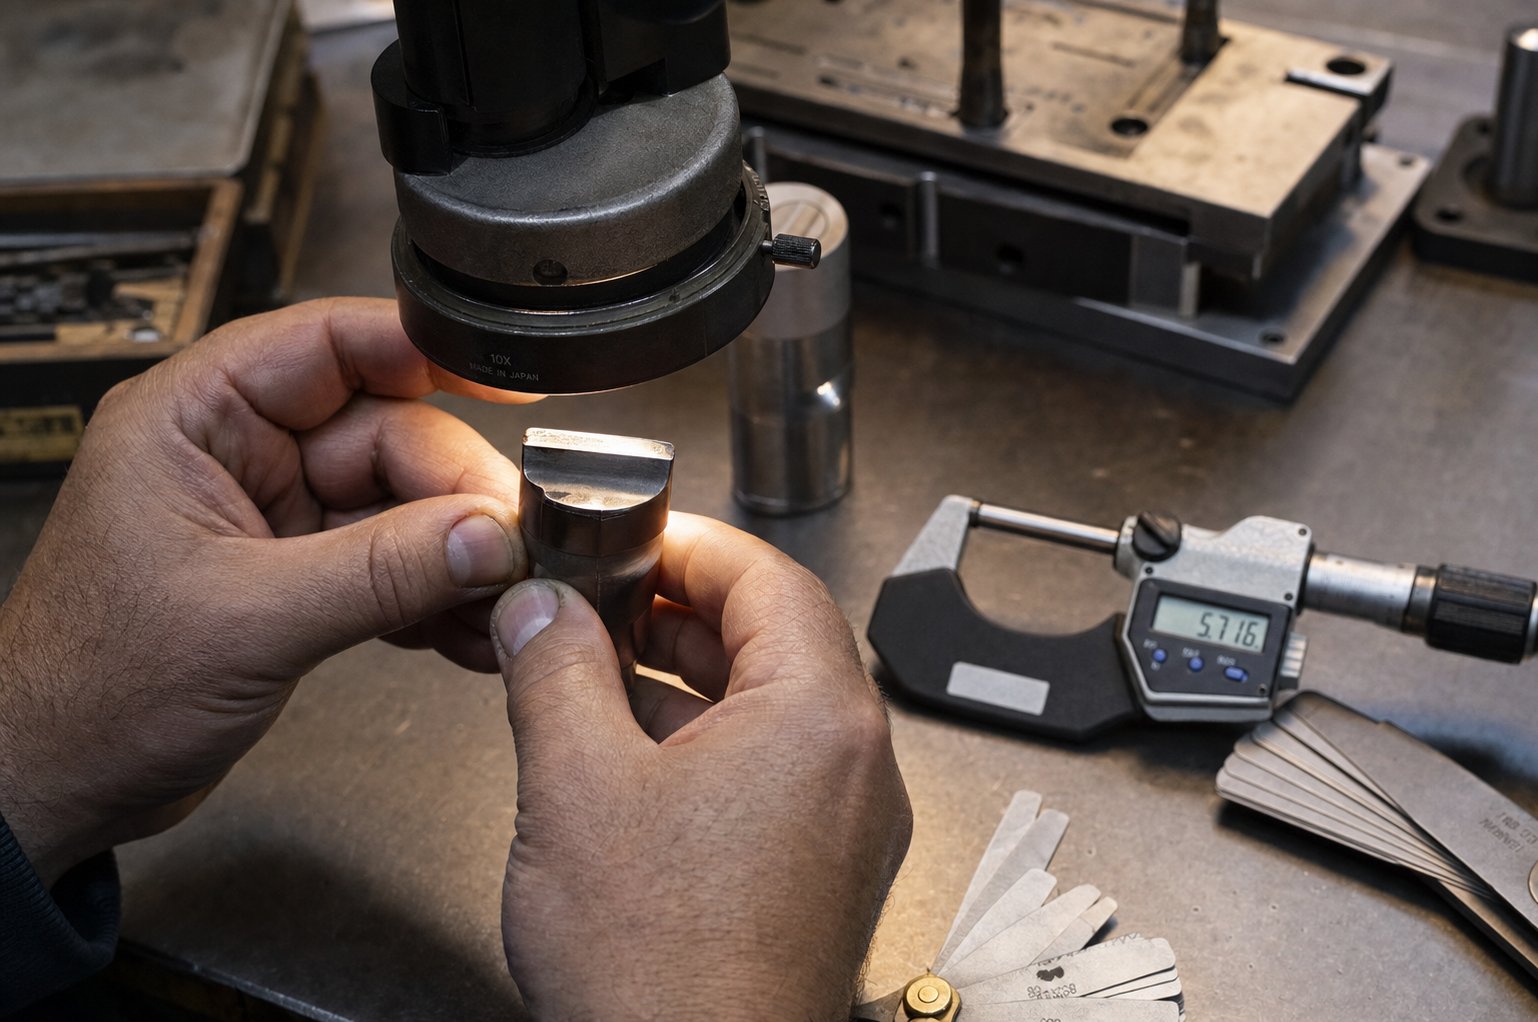
Un dado progressivo da $ 100.000 non fallisce tutto in una volta. Si degrada silenziosamente - una bava leggermente più alta questa settimana, una dimensione che si sposta di 0,01 mm il mese prossimo, un graffio superficiale che ieri non c'era. Gli acquirenti che investono molto in attrezzature per lo stampaggio dei metalli ma trascurano la manutenzione strutturata perdono regolarmente il 30-50% della durata potenziale del loro stampo. Le parti continuano a staccarsi dalla pressa per stampaggio, ma la qualità si sgretola così gradualmente che quando qualcuno se ne accorge, il danno richiede riparazioni costose anziché una semplice manutenzione.
Programmi di manutenzione preventiva e migliori pratiche
Una manutenzione efficace degli strumenti di stampaggio combina controlli-basati sul tempo con trigger di conteggio-delle corse. Un dado che esegue 500.000 colpi al mese necessita di intervalli più brevi di uno che ne esegue 20.000. Ecco come si articola un programma pratico:
Per turno:verificare la presenza di bave visibili, inceppamenti, accumulo di bavature e rumore anomalo della stampante. Confermare che la lubrificazione raggiunga tutti i punti di contatto. Queste rapide osservazioni individuano i problemi prima che si trasformino in una cascata.
Settimanale:ispezionare piloti, molle, perni di guida e percorsi di evacuazione dei rottami. Pulire le parti fini intrappolate e il lubrificante essiccato dalle stazioni che accumulano ripetutamente detriti.
Mensilmente o ad intervalli di bracciate documentati:misurare-l'usura del tagliente, verificare il gioco-della-matrice con spessimetri ed esaminare le esigenze di affilatura in base ai dati di usura effettivi anziché a programmi arbitrari. Sostituire le molle che mostrano una perdita di lunghezza libera- superiore al 10%.
Annualmente:condurre uno smontaggio completo, una revisione metrologica e una valutazione dell'usura cumulativa. Aggiorna i record PM e regola gli intervalli in base a ciò che mostra la cronologia.
Il principio chiave? La frequenza del servizio dovrebbe seguire la realtà della produzione - l'abrasività dei materiali, la criticità delle parti e la complessità dello stampo - non un calendario generico. Uno stampo di precisione che esegue la lavorazione di acciaio inossidabile abrasivo ad alta velocità necessita di cicli di revisione più rigorosi rispetto a uno stampo di tranciatura di acciaio dolce a volumi modesti.
Diagnosi dei problemi dello stampo dovuti a difetti delle parti
Quando la qualità diminuisce, è la parte stampata stessa a dirti dove guardare. Ogni modello di difetto si associa a una condizione specifica dello stampo. Ecco una lista di controllo che collega i sintomi alle cause principali:
- Aumento dell'altezza della bava- taglienti usurati o gioco-tra-matrice aperto oltre le specifiche. L'affilatura o la riaffilatura ripristina la condizione.
- Galling (accumulo di materiale sulle superfici dello stampo)- giochi di trazione stretti, finitura superficiale scadente o lubrificazione inadeguata. Lucidare le aree di contatto e verificare la geometria del gioco.
- Scheggiatura o rottura dei bordi- sovraccarico di acciaio per utensili, mancata corrispondenza dei materiali o macchina per stampaggio che eroga un tonnellaggio eccessivo. Interrompere immediatamente la produzione e ispezionare i componenti accoppiati.
- Deriva dimensionale- disallineamento dovuto a perni guida usurati, hardware di montaggio allentato o altezza di chiusura della pressa incoerente. Verificare nuovamente la configurazione prima di presumere che le parti dello stampo di stampaggio debbano essere sostituite.
- Graffi superficiali o segni di rigatura- detriti intrappolati, lubrificante essiccato o superfici di contatto usurate nel percorso della striscia. Una pulizia approfondita spesso risolve questo problema senza sostituire alcun componente di stampaggio dell'utensile.
- Inceppamenti o errori di tracciamento della striscia- usura pilota, passo di alimentazione errato o ostruzioni nel percorso del materiale. Controlla prima i componenti relativi alla progressione-.
- Affaticamento della molla (stripping debole o tenuta del grezzo incoerente)- le molle che hanno superato la loro durata di servizio perdono gradualmente forza. Misurare la lunghezza libera rispetto alle specifiche e sostituire in modo proattivo.
Un principio diagnostico fondamentale da parte di negozi esperti di stampi e stampi: verificare sempre l'impostazione e la pulizia prima di cambiare l'attrezzatura. Gli sfridi intrappolati, i bulloni allentati e i percorsi degli scarti bloccati imitano i difetti legati all'usura-ma la loro riparazione non costa nulla. Passare direttamente alla riparazione dell'utensile di stampaggio senza controllare le nozioni di base fa perdere tempo e talvolta introduce nuovi problemi.
Riparare o sostituire il quadro decisionale
Ogni matrice alla fine raggiunge un punto in cui l'affilatura di routine e lo scambio di componenti non sono più un processo stabile. La domanda non è se si arriva a quel punto -, ma se lo si riconosce prima di investire i soldi per le riparazioni in strumenti che necessitano di ricostruzione.
Continua ad affilarequando l'usura del tagliente è uniforme, la matrice ritorna alle specifiche dopo la riaffilatura e la qualità della parte si stabilizza immediatamente dopo la manutenzione. La normale usura-del tagliente su uno stampo-ben progettato è un problema di manutenzione, non strutturale.
Riparare o ricondizionarequando il danno è localizzato - un punzone rotto, una boccola di guida usurata, una singola stazione che perde tolleranza. La sostituzione delle singole parti dello stampo ha senso se il resto dello strumento rimane dimensionalmente stabile e il guasto non si ripete.
Sostituisci o riprogettaquando si osservano ripetute perdite di allineamento dopo una manutenzione verificata, una deriva dimensionale cronica che si ripresenta entro pochi giorni di servizio, crepe strutturali nelle ganasce o nelle piastre dello stampo o un guasto della stessa stazione subito dopo ogni ciclo di riparazione. A questo punto, l'usura accumulata dello stampo supera ciò che la sostituzione del componente può affrontare.
Il fattore decisivo è il riconoscimento del modello. Un singolo fallimento è un evento. Lo stesso guasto che si ripete dopo una corretta riparazione è una tendenza - e le tendenze indicano limitazioni di progettazione, affaticamento dei materiali o esigenze di produzione che hanno superato le specifiche originali dell'utensileria. Mantenere registri dettagliati della manutenzione (conteggio delle visite, codici difetto, azioni di riparazione e risultati sulla qualità post-del servizio) trasforma questa decisione dall'istinto in un'analisi basata sui dati-.
Una corretta manutenzione prolunga la durata del dispositivo di 2-3 volte rispetto agli approcci run-to-fallimento, ma genera anche la documentazione necessaria quando sarà il momento di procurarsi gli strumenti sostitutivi. Quel processo di approvvigionamento - sapendo cosa specificare, quali domande porre e cosa dovrebbe fornire un partner qualificato - è il punto in cui si accumula silenziosamente il livello successivo di errori dell'acquirente.
Come specificare e procurarsi una matrice per stampaggio personalizzata
I registri di manutenzione indicano quando uno stampo ha raggiunto la fine della vita utile. Ciò che accade dopo - l'acquisto della sua sostituzione o la specifica di un -strumento nuovo - è il momento in cui gli acquirenti semplificano il processo o ripetono ogni errore che ha afflitto il loro strumento originale. La differenza di solito sta nella preparazione. Una richiesta di offerta ben-strutturata ti consente di ottenere preventivi accurati e comparabili in pochi giorni. Uno vago innesca settimane di e-mail di chiarimento e preventivi basati su presupposti che non hai mai approvato.
Di quali informazioni ha bisogno il tuo produttore di stampi
Ogni produttore qualificato di stampi per stampaggio dei metalli necessita dello stesso pacchetto base prima di poter effettuare un preventivo responsabile. Mancare anche un solo elemento costringe il negozio a indovinare - e queste ipotesi influiscono sul prezzo, sui tempi di consegna o, peggio, sulle prestazioni della fustella.
Ecco cosa preparare prima di contattare i produttori di stampi per stampaggio:
- Disegni delle parti con GD&T- includono didascalie complete di quote geometriche e tolleranze. I riferimenti di riferimento, le tolleranze di posizione e i requisiti di planarità indicano all'ingegnere dello stampo quali sono le caratteristiche di complessità dell'utensileria di azionamento. Come notano gli esperti di fabbricazione della lamiera, senza tolleranze definite il produttore applica valori di default che potrebbero non soddisfare l'intento progettuale.
- Specifica del materiale- richiamare lo standard e il grado esatti (ad esempio, "SUS304 per ASTM A240" o "SPCC per JIS G3141"). Materiali diversi richiedono acciai, giochi e rivestimenti diversi.
- Proiezioni del volume annuale- le quantità annuali previste e il volume totale della durata determinano se il negozio offre una matrice semplice o uno strumento progressivo con inserti in metallo duro costruiti per milioni di cicli.
- Requisiti di tolleranza per caratteristica- identifica quali dimensioni sono critiche e quali generali. L'eccessiva-tolleranza su tutto aumenta il costo degli strumenti; la sotto-specificazione delle caratteristiche critiche produce parti che non si assemblano.
- Aspettative sulla finitura superficiale- specificare i valori Ra o gli standard visivi per le superfici cosmetiche. Un pannello esterno decorativo richiede superfici lucide dello stampo, cosa che una staffa strutturale nascosta non richiede.
- Operazioni secondarie- notare eventuali processi interni-di maschiatura, inserimento hardware o post-stampaggio che influiscono sul modo in cui lo stampo fornisce le parti finite.
Domande critiche da porre a potenziali fornitori
Un pacchetto RFQ completo ti consente di ottenere preventivi. Le domande giuste separano i produttori competenti di stampi per stampaggio dei metalli dalle officine che avranno difficoltà con il tuo progetto. Quando valuti qualsiasi fornitore di strumenti di stampaggio e matrici, approfondisci la capacità del processo piuttosto che solo il prezzo:
- Quali strumenti di simulazione CAD/CAM e CAE utilizzate durante la progettazione degli stampi? I negozi che eseguono simulazioni di formazione rilevano i problemi digitalmente anziché scoprirli durante costose prove fisiche.
- Quali qualità di acciaio per utensili e trattamenti superficiali sono standard per il mio materiale e volume? La risposta rivela se il fornitore sta progettando la tua applicazione o se ha scelto per impostazione predefinita una-taglia-adatta-a tutte le scelte.
- Cosa include il processo di prova e convalida? Un singolo colpo sulla stampa non è una convalida. Cerca campionamento T0/T1 documentato, reporting dimensionale e analisi della capacità del processo CPK su più cicli di produzione.
- Come gestite le modifiche tecniche dopo l'approvazione dello stampo? La flessibilità per ospitare ECN senza riprogettazione completa - tramite stazioni inattive o inserti modulari - protegge il tuo investimento man mano che la progettazione dei prodotti si evolve.
- Qual è la durata prevista documentata dello stampo e quale garanzia copre il guasto prematuro?
Un partner qualificato per utensili e matrici in metallo risponde a queste domande con dettagli specifici, non generalità. Se la risposta a "quali strumenti di simulazione usi?" è vago, è un segnale che il negozio fa affidamento su approcci per tentativi-e-errori che ti costano tempo e denaro durante lo sviluppo.
Dalla richiesta di offerta agli strumenti-pronti per la produzione
I migliori rapporti con i produttori di matrici per stampaggio non sono transazionali. Seguono un percorso di sviluppo strutturato che convalida ogni ipotesi prima di impegnarsi nel volume di produzione. Ecco come si presenta questo percorso con un partner-di servizio completo:
- Analisi di fattibilità- il fornitore esamina la geometria, il materiale e le tolleranze della parte rispetto ai vincoli di stampaggio. Identificano potenziali rischi di formazione, suggeriscono miglioramenti al DFM e confermano che il progetto è fattibile prima di citare strumenti dettagliati.
- Simulazione CAE e layout delle strisce- la simulazione della formatura convalida il flusso del materiale, prevede il ritorno elastico e ottimizza la sequenza delle stazioni. Il layout della striscia blocca l'utilizzo del materiale e la logica di produzione.
- Revisione e approvazione del progetto dello stampo- esamini e approvi il progetto completo dello stampo 3D, inclusi i materiali dei componenti, le specifiche di autorizzazione e la documentazione sulla durata prevista dello stampo.
- Lavorazioni meccaniche e assemblaggi di precisione- La fresatura CNC, l'elettroerosione a filo, la rettifica e il trattamento termico producono componenti dello stampo secondo le specifiche. L'assemblaggio riunisce tutto con l'allineamento verificato.
- Prove e campionamento T0/T1- lo stampo viene eseguito su una pressa-di produzione, producendo parti campione misurate rispetto al tuo disegno. Le regolazioni affrontano qualsiasi ritorno elastico o deviazione dimensionale osservata durante la prova fisica.
- Controllo dimensionale e validazione- Le misurazioni della CMM, i-rapporti di ispezione del primo articolo e gli studi sulla capacità del processo confermano che lo stampo soddisfa le specifiche prima della spedizione.
- Rilascio della produzione e supporto continuo- la matrice convalidata entra nel tuo ambiente di produzione con la documentazione di manutenzione, gli intervalli di affilatura consigliati e le specifiche dei componenti di ricambio.
Questo flusso di lavoro end-to-end è ciò che separa un vero partner per stampi e stampi per metalli da un'officina che consegna semplicemente un blocco di acciaio lavorato.La matrice per stampaggio di YICHENIl servizio esemplifica questo approccio all'intero-ciclo di vita - portando i responsabili degli approvvigionamenti e gli ingegneri delle attrezzature dalla fattibilità e dalla simulazione CAE alla lavorazione meccanica, alle prove e all'ispezione. Questa copertura completa significa che i problemi emergono durante lo sviluppo anziché nel reparto di produzione e che il tuo stampo personalizzato per stampaggio dei metalli arriva convalidato e pronto per la produzione- anziché richiedere ulteriore debug presso la tua struttura.
Quando valuti un produttore di matrici per stampaggio, dai la priorità ai partner che gestiscono l'intero processo, dalla simulazione alla validazione degli utensili. Un preventivo più basso da parte di un negozio che ti consegna uno stampo non testato e poi scompare, costerà di più nel lungo periodo a causa di cicli di prova estesi, modifiche tecniche e lanci di produzione ritardati. L'errore più costoso nell'approvvigionamento di utensili per lo stampaggio dei metalli e di matrici non è quello di pagare più del dovuto per gli utensili - ma di pagare meno per le capacità ed ereditare ogni problema che il fornitore non è riuscito a risolvere.
Domande frequenti sullo strumento e sulla fustella per timbri in metallo
1. Qual è la differenza tra uno stampo in metallo e uno stampo per stampaggio?
Un timbro in metallo è uno strumento portatile o azionato da una macchina- che imprime segni come numeri di serie o loghi su una superficie. Una matrice per stampaggio è uno strumento di precisione-progettato su misura, costituito da un punzone e una cavità montati su pattini per matrice guidata, progettato per tagliare, piegare, imbutire o formare lamiere in parti finite ad alto volume. Entrambi applicano la forza attraverso uno strumento sagomato, ma gli stampi per stampaggio comportano una complessità ingegneristica significativamente maggiore, investimenti più elevati in attrezzature e capacità di produzione misurate in migliaia o milioni di parti identiche per set di stampi.
2. Quanto costa una matrice per stampaggio metalli personalizzata?
I costi degli stampi per stampaggio personalizzati variano ampiamente in base alla complessità. Gli stampi per tranciatura semplici partono da $ 5.000 a $ 25.000, gli stampi composti vanno da $ 10.000 a $ 50.000, gli stampi progressivi vanno da $ 30.000 a oltre $ 250.000 e gli stampi di trasferimento di grandi dimensioni per applicazioni automobilistiche possono superare i $ 500.000. I principali fattori di costo sono il numero di stazioni, i requisiti di tolleranza, le aspettative di durata dello stampo, il materiale da stampare e le dimensioni della parte. Un fornitore di servizi completi-come YICHEN (https://www.yichen-group.com/stamping-die/) fornisce analisi di fattibilità in anticipo in modo che gli acquirenti comprendano le implicazioni sui costi prima di impegnarsi nell'investimento in attrezzature.
3. Quale acciaio per utensili è il migliore per gli stampi per stampaggio?
Il miglior acciaio per utensili dipende dalla tua applicazione. D2 (alto-carbonio, alto-cromo) offre un'eccellente resistenza all'usura per tranciatura e formatura generale a 62-64 HRC. A2 offre una migliore tenacità con stabilità-indurente in aria per pugni a impatto-moderato. S7 gestisce carichi d'urto pesanti nel taglio di materiali spessi-. L'acciaio rapido M2-mantiene la durezza a temperature elevate negli stampi progressivi ad alta-velocità. Il carburo di tungsteno offre la massima resistenza all'usura per volumi ultra-elevati-che superano i 5 milioni di colpi. I gradi per metallurgia delle polveri come CPM 10V bilanciano resistenza all'usura e tenacità per applicazioni avanzate di acciaio ad alta resistenza.
4. Quando dovrei scegliere una fustella progressiva rispetto a una fustella a trasferimento?
Scegli una fustella progressiva quando le tue parti sono relativamente piatte, di dimensioni da piccole a medie e sono necessarie in volumi elevati (da 50 a 1,500+ parti al minuto). Gli stampi progressivi mantengono il pezzo collegato a una striscia portante attraverso stazioni sequenziali, rendendoli ideali per parti complesse con più-operazioni senza imbutiture profonde. Scegli una matrice di trasferimento quando le parti sono di grandi dimensioni, richiedono un'imbutitura profonda o necessitano di rotazione tra le operazioni. Gli stampi di trasferimento separano innanzitutto ciascun pezzo grezzo, quindi le dita meccaniche spostano i singoli pezzi tra stazioni indipendenti, consentendo il flusso di materiale che una striscia collegata non può accogliere.
5. Come faccio a sapere quando una matrice per stampaggio necessita di riparazione o sostituzione?
Monitorare gli indicatori di qualità delle parti: l'aumento dell'altezza della bava segnala l'usura dei taglienti, la deriva dimensionale suggerisce l'usura o il disallineamento del perno di guida e il grippaggio indica problemi di gioco o di lubrificazione. Continuare l'affilatura quando l'usura del tagliente è uniforme e la qualità si stabilizza dopo la manutenzione. Riparare quando il danno è localizzato su un singolo componente come un punzone rotto o una boccola usurata. Sostituire o riprogettare quando si riscontrano ripetute perdite di allineamento dopo una manutenzione verificata, uno spostamento dimensionale cronico che ritorna entro pochi giorni di servizio, crepe strutturali nelle scarpe dello stampo o guasti ripetuti della stessa stazione dopo un'adeguata riparazione. Record dettagliati di manutenzione con conteggi di riscontri e codici di difetto trasformano questa decisione da congetture in analisi-basate sui dati.


