


Cosa sono gli stampi per stampaggio progressivo e perché sono importanti
Immagina un unico strumento che punzona, piega, forma e taglia una parte metallica finita con un movimento continuo, centinaia di volte al minuto. Questo è esattamente ciò che fa uno stampo per stampaggio progressivo. Per gli ingegneri di produzione e i team di procurement incaricati di scalare l'output mantenendo tolleranze strette, comprendere questo sistema di strumenti da dentro e fuori è la differenza tra un lancio regolare e costosi tentativi-ed-errori.
Che cos'è uno stampo per stampaggio progressivo
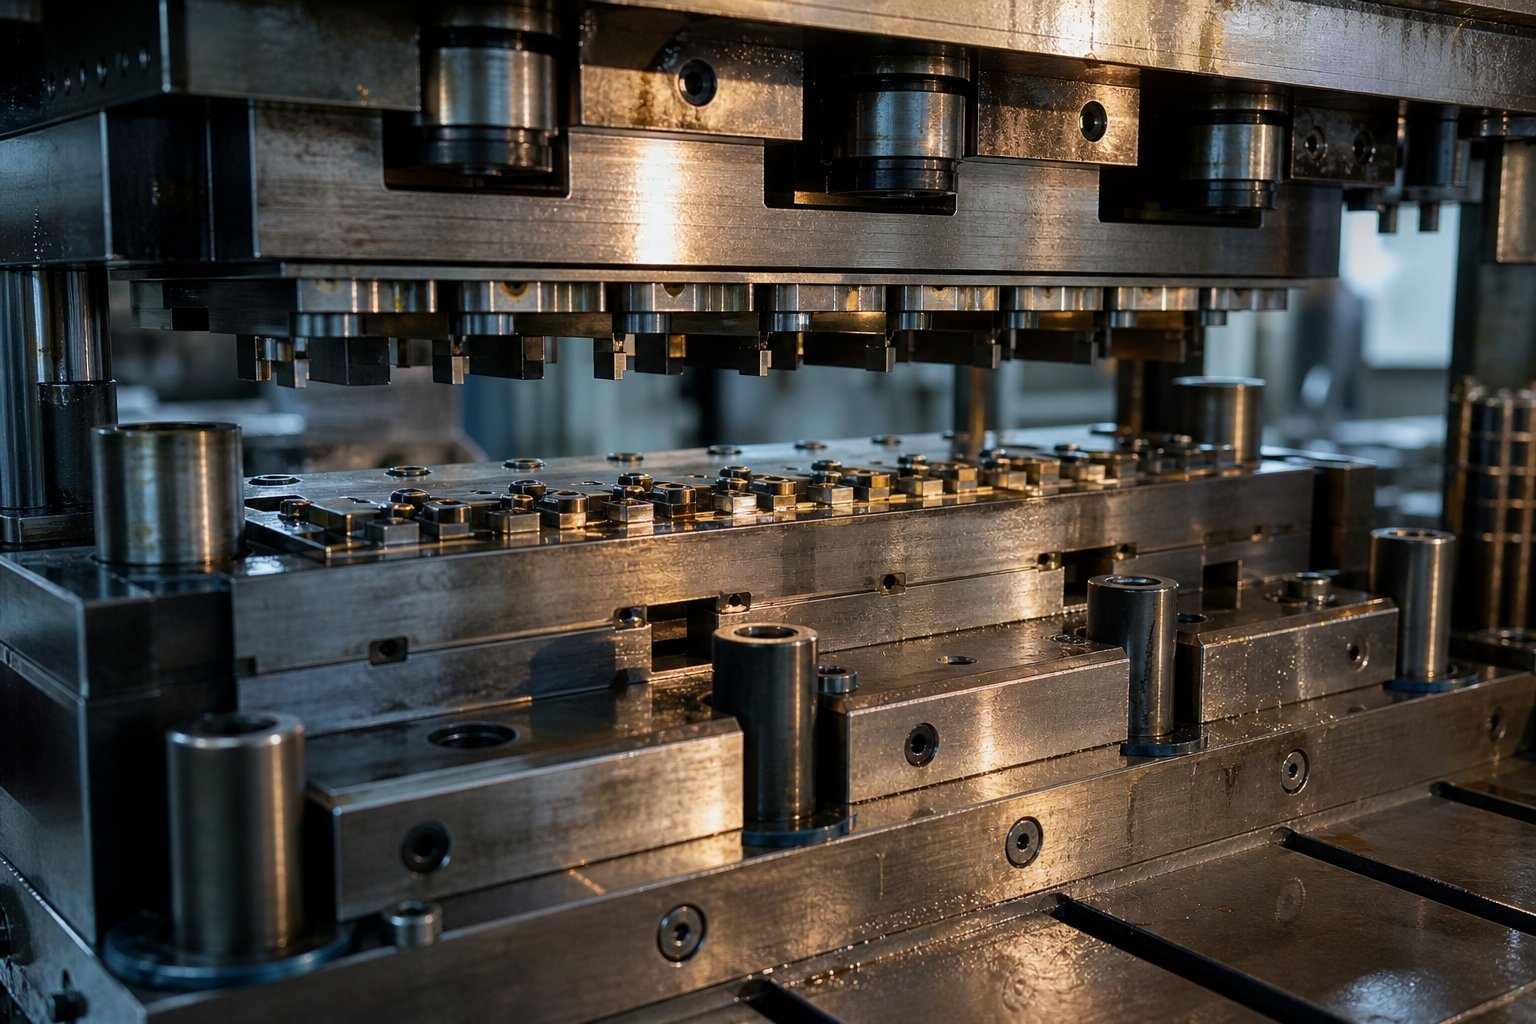
Una matrice per stampaggio progressiva è uno strumento di precisione installato in una pressa per stampaggio che sposta un nastro di metallo attraverso una serie di stazioni in sequenza, ciascuna delle quali esegue un'operazione di taglio o formatura specifica per corsa della pressa, fino alla separazione di una parte finita nella stazione finale.
COSÌcos'è un dado progressivo in termini pratici? È un sistema di produzione-autonomo. Una bobina di lamiera entra nella pressa e un servoalimentatore fa avanzare il nastro di una distanza fissa, chiamata passo, ad ogni corsa. Ad ogni stazione il nastro subisce un'operazione diversa: foratura, piegatura, coniatura, goffratura o rifilatura. La parte rimane attaccata alla striscia portante per tutto il tempo, mantenendo l'allineamento finché il taglio finale non la rilascia. Un colpo in entrata, un componente finito in uscita, continuamente.
A volte sentirai che i team-di produzione lo chiamano "prog die". Indipendentemente dalla abbreviazione, il principio di base è lo stesso: più operazioni consolidate in un unico ciclo automatizzato che elimina la movimentazione delle parti tra le fasi.
Perché gli stampi progressivi dominano la produzione-di volumi elevati
Lo stampaggio progressivo offre una combinazione che altri metodi faticano a eguagliare: velocità, ripetibilità e basso costo unitario-su larga scala. Le presse con stampi progressivi funzionano ovunqueDa 25 a oltre 200 colpi al minuto, il che significa che una parte finita cade ogni frazione di secondo. Poiché ogni stazione è rettificata e temprata con precisione di livello micrometrico-, la coerenza dimensionale viene mantenuta per milioni di cicli senza intervento manuale.
Per i team di procurement che valutano i costi, i conti sono semplici. L’investimento iniziale in attrezzature è elevato, ma il costo marginale di ogni parte aggiuntiva si riduce a poco più della materia prima e del tempo di stampa. Con volumi annuali superiori a 50.000 unità, gli stampi progressivi riducono abitualmente i costi per-pezzo dal 30 all'80% rispetto ai metodi di fabbricazione CNC. Questa logica economica è il motivo per cui i connettori automobilistici, i componenti di schermatura elettronica e le staffe HVAC provengono in gran parte da operazioni di stampaggio progressivo.
I miglioramenti in termini di efficienza, tuttavia, dipendono interamente da ciò che accade all’interno dello stampo. Il layout della striscia, la sequenza delle stazioni e la strategia di formatura determinano se uno strumento funziona per milioni di colpi o richiede un intervento costante. È proprio in questa profondità ingegneristica che questo tipo di utensile rivela la sua vera complessità.
Come funziona il processo di stampaggio progressivo
Il layout delle strisce e il sequenziamento delle stazioni sembrano semplici sulla carta, ma in pratica non lo sonoprocesso di stampaggio progressivoè un sistema strettamente coreografato in cui tre macchine agiscono come una sola: l'alimentatore della bobina, la pressa e lo stampo stesso. Comprendere come interagiscono a livello di corsa rivela perché questo processo di stampo produce parti finite più velocemente di qualsiasi alternativa a più-fasi.
Meccanica dell'alimentazione e della progressione delle strisce
Tutto inizia dallo svolgitore. Una bobina di lamiera piatta, di solito con uno spessore compreso tra 0,1 mm e 6 mm, si svolge in un raddrizzatore che rimuove la curvatura impostata della bobina-. Da lì, un servo o un alimentatore ad aria afferra la striscia e la fa avanzare di una distanza precisa e ripetibile ad ogni corsa della pressa. Questa distanza è il passo e corrisponde esattamente alla spaziatura tra le stazioni all'interno dello stampo.
La precisione qui è fondamentale. Se la lunghezza di alimentazione si sposta anche di una frazione di millimetro, ogni stazione a valle si disallinea. Ecco perché i perni pilota, perni cilindrici temprati montati sullo stampo superiore, entrano nei fori pre-forati della striscia all'inizio di ogni corsa. Tirano fisicamente la striscia nella registrazione esatta prima che inizi qualsiasi taglio o formatura. Pensa ai piloti come al ripristino della posizione del sistema, che corregge qualsiasi piccola variazione di alimentazione ad ogni singolo ciclo.
Sequenza delle stazioni dal pezzo grezzo al pezzo finito
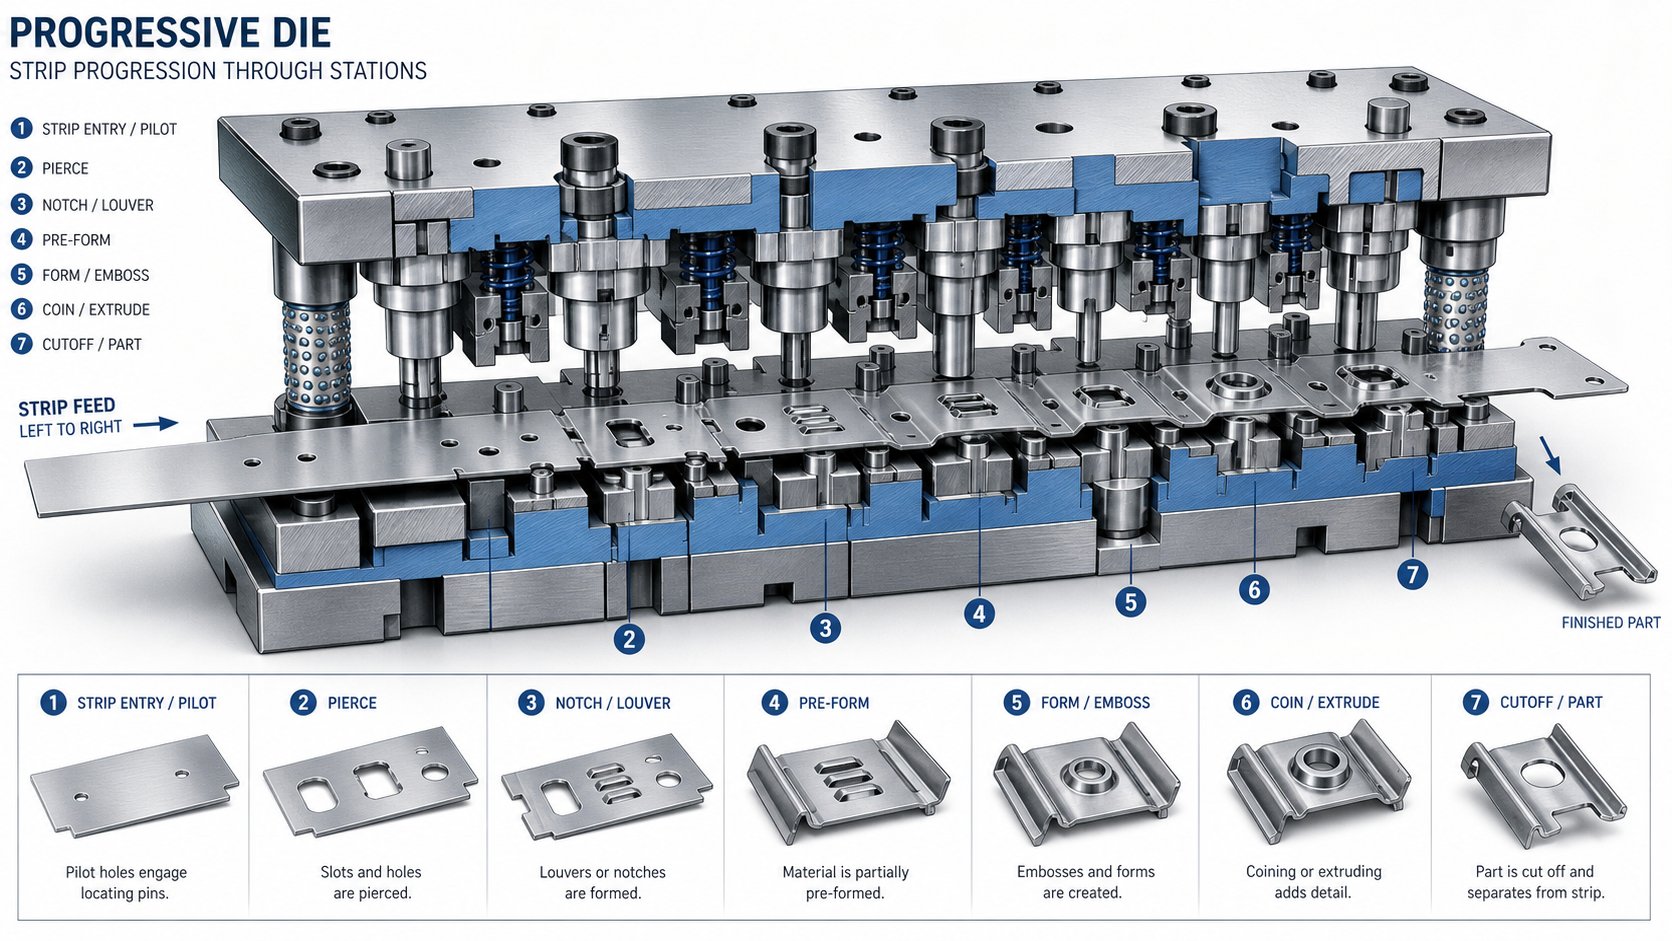
All'interno dello stampo le stazioni sono disposte in sequenza lineare. Ciascuna stazione esegue una o due operazioni sul nastro mentre la pressa progressiva si chiude. La geometria del pezzo si sviluppa in modo incrementale, stazione per stazione, rimanendo attaccata alla striscia portante tramite strette linguette o nastri di materiale.
Un tipico processo di stampaggio progressivo segue questa sequenza:
- Nella striscia portante vengono praticati dei fori pilota per stabilire la registrazione per tutte le stazioni successive.
- Le caratteristiche interne come fessure, fori e tacche sono perforate o oscurate.
- Operazioni di formatura come piegatura, coniatura o imbutitura modellano progressivamente la geometria della parte.
- Ulteriori operazioni di rifilatura o ribattitura perfezionano le dimensioni e alleviano lo stress residuo.
- La stazione di taglio finale separa la parte finita dalla striscia portante ed esce dallo stampo come componente completato.
Tra le stazioni il pezzo parzialmente formato scorre sul nastro trasportatore come i passeggeri su un nastro trasportatore. Ciò elimina la gestione robotizzata di pick{1}}and{2}}place e mantiene i tempi di ciclo misurati in frazioni di secondo anziché in secondi.
Premere Ciclo corsa e cronometraggio
Come funziona una pressa per stampaggio insieme allo stampo? Il pistone della pressa scende, chiudendo lo stampo superiore su quello inferiore ed eseguendo contemporaneamente l'operazione di ogni stazione in un colpo solo. Mentre il pistone si ritrae, l'alimentatore fa avanzare la striscia di un passo e i perni di sollevamento sollevano leggermente la striscia dalla superficie inferiore della fustella in modo che possa spostarsi liberamente. L'ariete scende di nuovo e il ciclo si ripete.
Una pressa per stampaggio con utensili progressivi a 200 colpi al minuto completa l'intera sequenza, avanzamento, registrazione, forma, ritrazione, in 300 millisecondi. A quella velocità, la finestra temporale dell'alimentatore viene misurata in decine di millisecondi e la piastra di estrazione della fustella deve liberare la striscia in modo pulito prima dell'avanzamento successivo. Ogni componente del sistema è sincronizzato con la rotazione dell'albero motore della pressa, rendendo lo stampaggio progressivo meno simile a una serie di eventi discreti e più simile a un ritmo meccanico continuo.
Questo ritmo, tuttavia, rimane costante solo quando i singoli componenti all’interno dello stampo resistono a milioni di impatti ripetuti. La geometria del punzone, gli spazi liberi della matrice e la selezione del materiale a livello di componente determinano se l'utensile mantiene tale cadenza o inizia a produrre scarti.
Componenti critici all'interno di uno stampo progressivo
La geometria del punzone e gli spazi delle matrici mantengono il ritmo costante, ma cosa sono esattamente quelle parti e come si incastrano? Uno stampo progressivo non è un unico blocco monolitico. Si tratta di un insieme di componenti di stampi per stampaggio rettificati di precisione-, ciascuno con un lavoro specifico, che lavorano insieme sotto carichi estremamente ripetitivi. Quando capisci cosa fa ogni pezzo, la risoluzione dei problemi diventa logica piuttosto che congetture.
Componenti del gruppo stampo superiore
La metà superiore della matrice è montata sul pistone della pressa e fornisce la forza che taglia e forma la striscia. I suoi elementi chiave includono:
- Piastra forata (fermo):Una piastra in acciaio temprato che mantiene tutti i punzoni degli utensili in posizione precisa. Ogni punzone è rettificato per adattarsi alla geometria del foro o alla forma che produce e il fermo li blocca in posizione in modo che non possano ruotare o spostarsi sotto carico.
- Piastra di supporto:Posizionata tra la piastra del punzone e il pattino portamatrice superiore, questa piastra temprata impedisce che gli inserti temprati vengano spinti nel pattino portamatrice più morbido dalla forza di impatto ripetuta della pressa.
- Piastra estrattore:Questo componente blocca il materiale in striscia contro il blocco della matrice mentre la pressa si chiude. Altrettanto importante, rimuove il materiale dai punzoni durante la corsa verso l'alto. Senza di esso, la striscia aderirebbe agli strumenti di punzonatura del metallo durante la retrazione, sollevandosi nella matrice superiore e causando danni immediati.
- Piloti:Perni a punta-che entrano nei fori pre-forati della striscia per sistemarla nell'allineamento finale prima dell'avvio di qualsiasi operazione. Correggono piccole imprecisioni di avanzamento ad ogni colpo.
Componenti del gruppo stampo inferiore
La metà inferiore si trova sul piano della pressa e riceve le forze di taglio e formatura dall'alto. I suoi elementi principali includono:
- Blocco del dado (inseguimento del dado):Il corpo principale in cui vengono lavorati o inseriti i contorni di taglio e formatura. Nelle matrici per stampaggio dell'acciaio-di volume più elevato, il blocco matrice ospita inserti sostituibili realizzati in acciaio per utensili o carburo di alta qualità, consentendo riparazioni localizzate senza ricostruire l'intero blocco.
- Pulsanti della fustella:Inserti cilindrici temprati pressati nel blocco matrice che forniscono il tagliente opposto per ciascun punzone. La distanza tra la punta del punzone e il relativo pulsante di accoppiamento, generalmente pari al 5-10% dello spessore del materiale, controlla la qualità del bordo tagliato.
- Sollevatori per stampi:Perni o guide caricati a molla- che sollevano leggermente la striscia dalla superficie dello stampo dopo ogni corsa. Questo spazio consente all'alimentatore di far avanzare liberamente la striscia senza trascinarla sui bordi taglienti, riducendo l'usura e prevenendo errate-alimentazioni ad alta velocità.
- Blocchi di arresto:Blocchi rettificati di precisione-che impostano l'altezza di chiusura dello stampo nella pressa. I tecnici schiacciano la saldatura in una fessura messa a terra sul blocco di arresto per verificare che i punzoni e le forme raggiungano la profondità corretta durante l'installazione.
Sistemi di orientamento e registrazione
Immagina di chiudere insieme le metà superiore e inferiore a 200 colpi al minuto con giochi misurati in millesimi di pollice. I sistemi di guida lo rendono possibile:
- Perni e boccole guida:I perni temprati montati su un pattino si innestano sulle boccole di precisione dell'altro, allineando le metà superiore e inferiore entro tolleranze di 0,0001 pollici. I perni guida con cuscinetti a sfera-, che scorrono su cuscinetti a gabbia, sono diventati lo standard del settore per il loro innesto fluido e la facile separazione dello stampo.
- Scarpe per stampi (set di stampi):Le piastre di fondazione superiori e inferiori che mantengono in posizione tutti gli altri componenti. Assorbono le forze di deflessione e forniscono un'interfaccia di montaggio rigida alla pressa.
- Molle per stampi:Molle di compressione ad alta-forza, a spirale meccanica o azoto, che forniscono una pressione controllata per le funzioni di rimozione, trattenimento ed espulsione delle parti durante tutto il ciclo della corsa.
La tabella seguente consolida questi componenti dello stampo per stampaggio, le loro funzioni e le selezioni dei materiali tipici in un formato di riferimento rapido-:
| Componente | Funzione | Materiale tipico |
|---|---|---|
| Muore le scarpe | Piastre di fondazione che montano tutti gli altri componenti e mantengono l'allineamento | Acciaio dolce o ferro duttile |
| Perni e boccole guida | Allinea le metà superiore e inferiore dello stampo con una precisione di decimi di millesimo | Acciaio legato temprato; gabbie a sfere in alluminio |
| Piastra forata (fermo) | Tiene e posiziona tutti i punzoni dell'utensileria | Acciaio per utensili A-2 o D-2 |
| Piastra di supporto | Protegge il pattino della matrice dalle forze di impatto del punzone | Acciaio per utensili temprato A-2 |
| Piastra estrattore | Le pinze strappano il materiale e lo staccano dai punzoni durante la retrazione | Acciaio per utensili A-2 o acciaio dolce (tipo guidato) |
| Punzoni per utensili | Tagliare, forare o formare la striscia di materiale | D-2, M-2, CPM o carburo |
| Blocco matrice/inserti | Fornire bordi taglienti opposti e contorni di formazione | Inserti D-2, M-2, CPM o carburo |
| Pulsanti di morire | Controparti all'avanguardia e sostituibili-dei punzoni | Acciaio legato-o carburo temprato a fondo |
| Piloti | Registrare la striscia nella posizione precisa ad ogni passata | Acciaio per utensili temprato, punta lucidata |
| Molle (meccaniche/azoto) | Forniscono forza di strappo, trattengono-pressione ed espulsione della parte | Filo di cromo-silicone o bombole di azoto |
| Sollevatori | Sollevare la superficie della fustella per un avanzamento libero tra una corsa e l'altra | Acciaio per utensili temprato con ritorno a molla |
| Ferma i blocchi | Impostare l'altezza di chiusura e verificare la profondità di pressatura durante l'impostazione | Acciaio per utensili temprato, rettificato di precisione |
Ognuna di queste parti deve mantenere l'integrità dimensionale durante milioni di cicli di stampa. Quando un singolo punzone si usura oltre la tolleranza o la molla del sollevatore si affatica, l'intero sistema va alla deriva. Questa interdipendenza è il motivo per cui la selezione dei materiali e la strategia di progettazione a livello di componente hanno lo stesso peso della disposizione complessiva della striscia, una relazione che diventa particolarmente chiara durante la fase di progettazione dello stampo.
Progettazione progressiva degli stampi dall'ideazione alla validazione
L'interdipendenza dei componenti a livello fisico è una cosa. Far sì che tutte quelle parti lavorino insieme prima che l'acciaio venga tagliato? È qui che la progettazione progressiva degli stampi evita mesi di problemi di produzione o li crea. Una progettazione di stampi per stampaggio-ben eseguita non inizia con la geometria CAD ma con una conoscenza approfondita di cosa deve fare la parte finita, di quante parti sono necessarie e di quali vincoli impone il materiale.
Input di progettazione e requisiti del cliente
Un tipico progetto di progettazione di stampi per stampaggio metalli inizia quando un cliente invia la stampa di una parte, solitamente accompagnata da un modello CAD 3D. Ma quel disegno da solo non dà al progettista abbastanza materiale per iniziare. Prima che venga eseguito qualsiasi lavoro di layout della striscia, il progettista deve acquisire un quadro completo del contesto produttivo. Perdi subito un input critico e l'intero concetto dello strumento potrebbe richiedere una rielaborazione a valle.
Ecco gli input di progettazione critici richiesti prima che inizi lo sviluppo di utensili progressivi:
- Geometria della parte: disegni 2D e modelli solidi 3D con didascalie GD&T complete che definiscono tutte le dimensioni critiche e i riferimenti di riferimento.
- Specifiche del materiale: tipo di lega, stato d'animo, spessore e proprietà meccaniche tra cui resistenza alla trazione, resistenza allo snervamento, allungamento e valore n-.
- Requisiti di volume annuali: quantità previste per anno, dimensioni dei lotti e durata prevista del programma, che influenzano direttamente la classe di costruzione dello stampo e la scelta dei materiali.
- Requisiti di tolleranza: quali caratteristiche sono critiche-per-funzionamento (CTF) e che comportano tolleranze commerciali standard, poiché specifiche più rigorose richiedono stazioni aggiuntive o operazioni di coniatura.
- Operazioni secondarie: qualsiasi processo post-stampaggio come placcatura, trattamento termico, saldatura o assemblaggio che impone vincoli sulla direzione della bava, sulla finitura superficiale o sulla stabilità dimensionale.
- Disponibilità di macchine da stampa e alimentatore: se il cliente dispone di una linea di stampa esistente, la sua capacità di tonnellaggio, le dimensioni del piatto, la lunghezza della corsa e il tipo di alimentatore vincolano l'involucro dello stampo fin dall'inizio.
Come osserva la rivista MetalForming, specificare la lamiera con troppo pochi dettagli tecnici può portare a problemi di prestazioni dello stampo. Uno stampo progettato in base alle presunte proprietà del materiale può produrre scarti quando le bobine di produzione effettive arrivano con valori di durezza o allungamento diversi. Lo stampo, in un certo senso, determina il materiale di cui ha bisogno per funzionare correttamente.
Strategie di ottimizzazione del layout delle strisce
Con gli input bloccati, il progettista passa alla decisione più importante nella progettazione di stampi per stampaggio progressivo: il layout della striscia. Questo è il progetto che definisce come il nastro piatto si trasforma in un pezzo finito, stazione dopo stazione. Determina l'utilizzo del materiale, le dimensioni dello stampo, il numero di stazioni, la distribuzione della forza e, in definitiva, il costo per-parte.
Un layout di striscia specifica:
- Orientamento della parte rispetto alla direzione di alimentazione del nastro e alla direzione della fibra
- Distanza del passo tra le stazioni
- Tipo di trasportatore, larghezza e punti di attacco
- Sequenza operativa dal primo sfondamento al taglio finale
- Geometria dello scheletro dello scarto e percentuale di resa del materiale
Sembra semplice? In pratica, ogni variabile si contrappone a un’altra. La rotazione della parte per allineare le piegature critiche perpendicolarmente alla direzione della fibra migliora la formabilità ma può aumentare la larghezza della striscia e gli scarti. Un passo più corto riduce la lunghezza dello stampo e i requisiti del piano di stampa, ma comprime le stazioni insieme, limitando la forza del punzone e l'accesso per la manutenzione. I progettisti esperti spesso rivedono più volte la disposizione delle strisce durante le prove di stampaggio dei campioni, evidenziando problemi di alimentazione, squilibri di forza e problemi di direzione del grano che compaiono solo in condizioni di stampa reali.
La determinazione del conteggio delle stazioni segue il layout della striscia. Il progettista sequenzia le operazioni in modo che lo sfondamento e l'intaglio avvengano precocemente mentre il materiale rimane piatto, evitando la distorsione delle caratteristiche durante la successiva formatura. Le stazioni di piegatura e trafilatura intervengono dopo la presa forma del profilo. Le stazioni inattive, dove non si verificano operazioni, vengono inserite tra le stazioni di formatura pesante per gestire la distribuzione della forza e fornire supporto strutturale nello stampo. Uno strumento di stampaggio progressivo a 12 stazioni non è insolito per una parte moderatamente complessa e le geometrie complesse possono spingere i conteggi oltre 20.
Convalida della progettazione basata sulla simulazione-
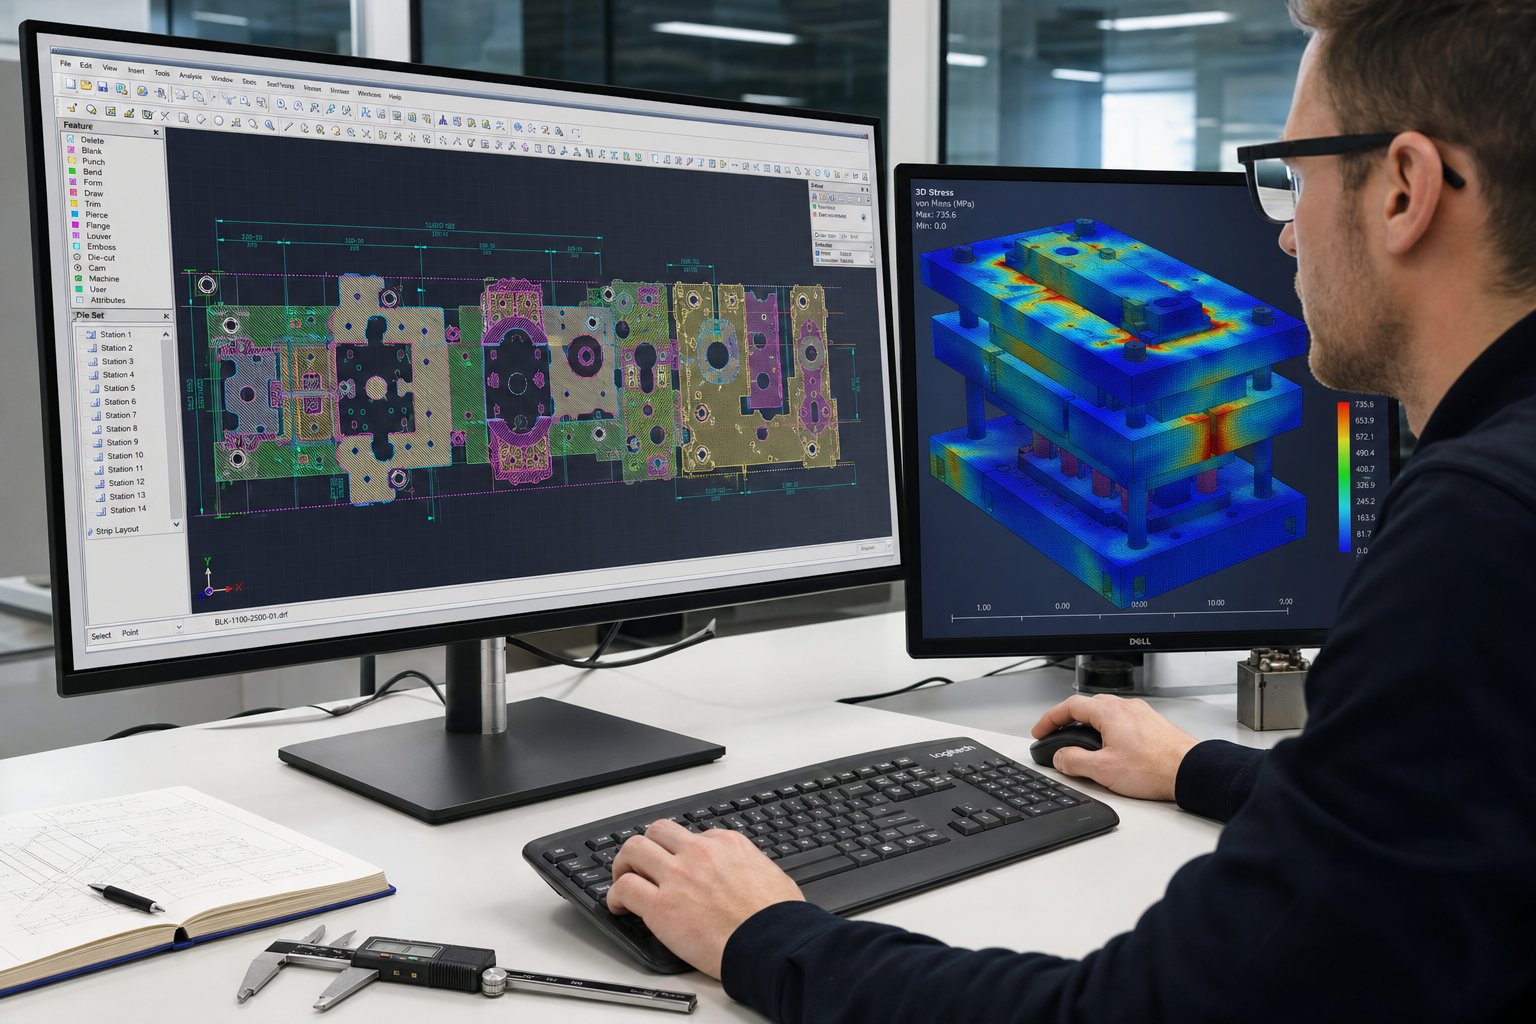
Prima che esistessero i moderni software di progettazione di stampi progressivi, i produttori di utensili costruivano lo stampo, eseguivano parti di prova, identificavano i problemi, modificavano lo strumento e ripetevano fino a quando i risultati non soddisfacevano le specifiche. Questo ciclo potrebbe richiedere settimane e decine di migliaia di dollari in rilavorazioni. Oggi la simulazione ha compresso quel ciclo iterativo nello spazio digitale.
Gli strumenti di analisi degli elementi finiti (FEA) modellano il flusso del materiale, l'assottigliamento, le increspature e il ritorno elastico in ciascuna stazione di formatura prima che un singolo blocco di acciaio per utensili venga lavorato. Gli ingegneri testano virtualmente più variazioni del layout delle strisce, regolando gli angoli di piegatura per compensare il ritorno elastico o modificando la profondità di stiro per evitare un assottigliamento oltre i limiti accettabili. Il risultato è un progetto convalidato che raggiunge la produzione in tempi più rapidi con meno prototipi fisici.
I calcoli del tonnellaggio sono un’altra area in cui la simulazione dà i suoi frutti. La somma delle forze di taglio e formatura di ciascuna stazione deve essere inferiore alla capacità della pressa selezionata, calcolata in base all'altezza di lavoro sopra il punto morto inferiore, dove il vantaggio meccanico diminuisce. Per le stazioni di formatura profonda, l’energia operativa, e non solo il tonnellaggio di picco, diventa il fattore limitante. La simulazione rileva tempestivamente questi vincoli, garantendo che l'attrezzatura progressiva corrisponda alla linea di stampa prima che vengano presi impegni.
La combinazione di modellazione parametrica CAD/CAM, simulazione di formatura FEA e studi di movimento digitale ha ridotto significativamente i tempi di sviluppo. Ciò che una volta richiedeva tre o quattro iterazioni di prova fisica può spesso essere risolto in una sola volta, riducendo settimane di tempo-alla-produzione ed eliminando costose modifiche allo stampo dopo l'indurimento.
Eppure anche il modello di simulazione più raffinato opera su input idealizzati. La variazione del materiale-nel mondo reale, la deflessione della pressa e le condizioni di lubrificazione introducono variabili che emergono solo alla massima velocità di produzione, motivo per cui la selezione del materiale sia per il pezzo in lavorazione che per i componenti dello stampo gioca un ruolo così decisivo nelle prestazioni dell'utensile-a lungo termine.
Materiali nello stampaggio progressivo e selezione dell'acciaio per utensili
I modelli di simulazione si basano su proprietà dei materiali ideali, ma le bobine che arrivano alla linea di stampa presentano variazioni-reali in termini di durezza, allungamento e condizioni della superficie. Queste differenze si ripercuotono su ogni aspetto delle prestazioni dello stampo. I materiali per stampaggio progressivo scelti per il pezzo determinano il numero di stazioni necessarie per lo stampo, la velocità di ciclo della pressa e la durata di sopravvivenza dei componenti dell'utensileria prima della manutenzione.
Materiali comuni dei pezzi da lavorare e loro caratteristiche di stampaggio
Lo stampaggio progressivo dei metalli gestisce un'ampia gamma di leghe, ciascuna delle quali offre un mix distinto di formabilità, resistenza e abrasività. Un materiale con un elevato allungamento si piega facilmente ma può irritarsi contro le superfici dell'utensile. Una lega più dura taglia in modo pulito ma aumenta la richiesta di tonnellaggio e accelera l'usura del punzone. Far corrispondere il pezzo all'applicazione tenendo conto dei compromessi sulla vita dello stampo- è un atto di equilibrio che ogni ingegnere deve affrontare.
Ecco come si confrontano i materiali per stampaggio progressivo più comuni:
| Materiale del pezzo | Grado di formabilità | Applicazioni tipiche | Considerazioni sull'usura degli stampi |
|---|---|---|---|
| Acciaio al carbonio (CRS, SPCC) | Da buono a eccellente | Staffe, alloggiamenti, clip strutturali, elementi di fissaggio per il settore automobilistico | Usura moderata; le scaglie di ossido abrasivo sulle varianti-laminate a caldo riducono la durata del punzone |
| Acciaio inossidabile (301, 304, 316) | Moderare | Involucri medici, componenti-per la lavorazione degli alimenti, hardware marino | L'elevata tendenza all'usura e l'incrudimento-aumentano l'attrito e accelerano l'usura dell'adesivo |
| Alluminio (1100, 3003, 5052) | Eccellente | Dissipatori di calore, custodie per veicoli elettrici, parti strutturali leggere | Il materiale morbido si accumula sulle superfici del punzone; richiede utensili lucidati e una pulizia frequente |
| Ottone (C260, C270) | Eccellente | Terminali elettrici, ferramenta decorativa, raccordi idraulici | Basso tasso di usura; il contenuto di zinco fornisce proprietà lubrificanti naturali, prolungando gli intervalli tra gli utensili |
| Rame (C110, C102) | Molto bene | Barre, connettori, schermature RF | Una lieve abrasione ma un'elevata duttilità causano la formazione di sfridi-se gli spazi sono troppo stretti |
Lo stampaggio progressivo dell'acciaio al carbonio rimane il cavallo di battaglia per i pezzi-sensibili ai costi e ad-volumi elevati. L'acciaio al carbonio- laminato a freddo offre una superficie liscia, buona formabilità e un basso costo della materia prima, rendendolo la scelta predefinita per staffe, clip e componenti strutturali. Lo stampaggio progressivo dell'acciaio inossidabile richiede di più dallo stampo: tonnellaggio più elevato, controllo più rigoroso della lubrificazione e acciai per utensili classificati per la resistenza all'usura adesiva-. I progettisti di stampi spesso aggiungono stazioni di riposo durante la formatura di qualità inossidabili per distribuire le forze e ridurre le sollecitazioni nel nastro.
Lo stampaggio progressivo dell'alluminio funziona a velocità di stampa più elevate perché le forze di taglio sono inferiori, ma questa morbidezza fa sì che il materiale aderisca alle superfici del punzone, una condizione chiamata grippaggio. Il rame per stampaggio progressivo presenta una sfida simile: l'elevata duttilità del materiale fa sì che gli sfridi possano essere tirati indietro attraverso lo stampo se il gioco tra punzone-e-matrice non è ottimizzato. Lo stampaggio progressivo dell'ottone, al contrario, tende ad essere indulgente. Il contenuto di zinco nell'ottone agisce come un leggero lubrificante, riducendo l'attrito sull'interfaccia dell'utensile e prolungando gli intervalli tra l'affilatura.
Selezione dell'acciaio per utensili per i componenti dello stampo
Il pezzo determina ciò che lo stampo deve sopportare. Quando si stampa acciaio dolce al carbonio a velocità moderata, gli acciai per utensili convenzionali come D2 (un acciaio per lavorazioni a freddo ad alto-cromo e-carbonio) garantiscono una durata accettabile a costi ragionevoli. D2 offre un buon equilibrio tra resistenza all'usura e lavorabilità, motivo per cui è uno standard da decenni.
Pezzi più duri o più abrasivi cambiano l’equazione. Il comportamento di incrudimento dell'acciaio inossidabile-può portare la durezza del tagliente-vicina a quella dello stampo stesso, accelerando la scheggiatura e la rottura per fatica. In questi casi,acciai per utensili della metallurgia delle polveri (PM).offrono carburi più fini e distribuiti in modo più uniforme che migliorano sia la tenacità che la resistenza all'usura rispetto ai gradi di lingotti-colati convenzionali. Gli acciai PM come CPM 10V o Vanadis 4 Extra resistono all'usura abrasiva senza sacrificare la resistenza agli urti necessaria per sopravvivere alla tranciatura ad alta-velocità.
Per lo stampaggio progressivo dell'acciaio a volumi estremi o con lamiere avanzate ad alta-resistenza, gli inserti in metallo duro diventano pratici nelle-stazioni di usura più elevate, in genere sfondamento e taglio. Il carburo di tungsteno offre una durezza superiore a 90 HRA e può durare da cinque a dieci volte più dell'acciaio per utensili convenzionale nelle applicazioni abrasive. Il compromesso-è la fragilità: gli inserti in metallo duro richiedono una struttura rigida della matrice e non possono tollerare disallineamenti o carichi decentrati.
I trattamenti superficiali aggiungono un ulteriore livello di protezione. I rivestimenti PVD come TiAlN o CrN riducono l'attrito e resistono all'usura, in particolare quando si forma materiale zincato o inossidabile. La nitrurazione ionica indurisce la superficie del substrato senza distorsioni dimensionali, creando una custodia rigida che supporta il rivestimento sopra di essa. È stato dimostrato che la combinazione di un substrato nitrurato e un rivestimento PVD estende la durata dell'utensile da 50.000 parti a oltre 1,2 milioni di parti in scenari di produzione documentati.
In definitiva, la scelta dell’acciaio per utensili è una decisione economica che si aggiunge a quella ingegneristica. Un inserto in metallo duro costa di più in anticipo ma riduce la frequenza di manutenzione e il tasso di scarto durante la vita dello stampo. Il calcolo del costo totale di proprietà, che bilancia l'investimento in materiali per utensili con i tempi di inattività e i costi di sostituzione, diventa centrale una volta che lo stampo si sposta dal banco di progettazione al reparto di produzione.
Matrici progressive vs Matrici composte vs Matrici transfer
L’economia dell’acciaio per utensili e il costo totale di proprietà raccontano solo una parte della storia. Prima ancora che queste decisioni entrino in gioco, una domanda più fondamentale dà forma all’intero progetto: quale tipo di stampo si adatta alla parte? Le matrici progressive non sono sempre la risposta. A seconda della geometria, del volume e della complessità della formatura, uno stampo composto o uno stampo di trasferimento può fornire risultati migliori con un rischio inferiore. Comprendere i tipi di stampi per stampaggio e i relativi criteri di selezione previene costosi disallineamenti tra investimento in attrezzature e realtà produttiva.
Stampi progressivi per la formatura sequenziale-multistazione
Lo stampaggio progressivo è eccellente quando sono necessari volumi elevati di parti di piccole e medie-dimensioni con complessità moderata. La striscia rimane collegata durante l'intero processo, mantenendo la precisione del posizionamento in ogni stazione. Questa registrazione continua è ciò che rende questo approccio così ripetibile in tempi rapidi.
Dove ha più senso lo stampaggio con utensili progressivi? Immagina gusci di connettori automobilistici, gruppi di staffe o componenti di schermatura, parti che combinano perforazione, piegatura e rifinitura in un unico ciclo. I volumi annuali superiori a 50.000 unità in genere giustificano l'investimento iniziale in attrezzature e, per quantità superiori a diverse centinaia di migliaia, il costo per-pezzo diventa difficile da battere con qualsiasi altro metodo.
Il compromesso-è la flessibilità. Poiché le parti rimangono attaccate al nastro portante, l'imbutitura profonda è limitata dalla tensione del nastro e la formatura multi-direzionale diventa difficile. Se una parte richiede la rotazione tra le stazioni o la formazione di angoli che la connessione del nastro impedisce fisicamente, gli stampi progressivi colpiscono un muro.
Matrici composte per operazioni simultanee-stazione singola
Lo stampaggio con stampi compositi adotta un approccio fondamentalmente diverso. Invece di sequenziare le operazioni su più stazioni, completa tutte le operazioni di taglio in un'unica corsa di stampa in una stazione. Il punzone e la matrice lavorano simultaneamente su entrambi i lati del materiale, producendo il pezzo grezzo finito in un solo colpo.
Ciò rende le matrici composte ideali per le parti piane che richiedono un'elevata precisione dimensionale, come rondelle, guarnizioni, spessori e semplici componenti tranciati. Poiché tutti gli elementi vengono tagliati in un colpo solo, non esiste alcun accumulo di tolleranza cumulativa-da una stazione-a-trasferimento di stazione. Planarità e concentricità tendono ad essere superiori a quanto ottenuto da uno stampo progressivo sulla stessa geometria.
La limitazione? Le matrici composte non possono eseguire operazioni di formatura come piegatura o imbutitura. Gestiscono il taglio e la coniatura, ma qualsiasi forma tridimensionale-richiede un processo separato. Anche la velocità di produzione scende al di sotto dell'utensileria progressiva perché le parti in genere richiedono l'alimentazione individuale dei pezzi grezzi anziché la progressione continua delle strisce. Per volumi medi di parti piane semplici dove la precisione conta più della velocità, gli stampi compositi offrono un forte valore a costi di attrezzamento inferiori.
Stampi di trasferimento per geometrie grandi o complesse
Lo stampaggio a trasferimento separa il pezzo dalla striscia nelle prime fasi del processo. Un sistema di trasferimento meccanico, costituito da binari, dita o bracci robotici, sposta fisicamente la parte libera da una stazione all'altra. Ogni stazione opera sul pezzo in modo indipendente, senza alcun vincolo di strip.
Quella libertà cambia ciò che è possibile. L'imbutitura profonda, la formatura multi-direzionale, la rotazione delle parti tra le stazioni e le operazioni che richiedono l'accesso completo al pezzo diventano tutte realizzabili. Gli utensili per presse di trasferimento gestiscono parti più grandi che semplicemente non riescono a rimanere attaccate a una striscia di supporto stretta, componenti come pannelli strutturali automobilistici, alloggiamenti imbutiti profondi e involucri dalla forma complessa.
Come osserva la rivista MetalForming, gli stampi di trasferimento eliminano completamente il vincolo di progressione della striscia-, consentendo punzoni di formatura e rifilatura più robusti che migliorano la durata e la facilità di manutenzione dello stampo. Anche l'utilizzo del materiale spesso migliora, poiché i pezzi grezzi possono essere annidati in modo più efficiente di quanto consentito dai layout delle strisce. Il compromesso-è rappresentato dalla velocità del ciclo e dai costi: i sistemi di trasferimento aggiungono complessità meccanica, requisiti di sincronizzazione e costi di manutenzione più elevati rispetto alle operazioni progressive con alimentazione strip-.
La tabella seguente affianca tutti e tre i tipi di matrici per stampaggio in base ai criteri decisionali più importanti per gli ingegneri di produzione e i team di approvvigionamento che valutano le opzioni di strumenti di stampaggio e matrici:
| Criteri di selezione | Morte progressiva | Matrice composta | Trasferimento morire |
|---|---|---|---|
| Dimensione della parte ideale | Da piccolo a medio | Da piccolo a medio (solo piatto) | Da medio a grande |
| Soglia di volume annuale | 50.000+ unità (costo-ottimizzato sopra 200.000) | Da 5.000 a 100.000 unità | 10,000+ unità (giustificate dalla complessità della parte) |
| Intervallo di tolleranza tipico | Da +/-0,025 mm a +/-0,10 mm | Da +/-0,01 mm a +/-0,05 mm | Da +/-0,05 mm a +/-0,15 mm |
| Costo relativo degli utensili | Alto (costruzione di più-stazione) | Da basso a moderato (stazione singola) | Alto (set di matrici più sistema di trasferimento) |
| Velocità del ciclo | Molto alto (100-400+ SPM) | Moderato (60-150 SPM) | Moderato (15-80 SPM) |
| Capacità di formazione | Perforare, piegare, coniare, disegnare poco profondo | Perforare, grezzo, moneta (senza formazione) | Gamma completa, compresa l'imbutitura profonda e la rotazione |
| Scenario-migliore d'uso | Parti di precisione ad alto-volume con funzionalità multi-fase | Pezzi grezzi piatti che necessitano di uno stretto controllo dimensionale | Parti grandi o geometricamente complesse che richiedono una formatura illimitata |
Da questo confronto emerge una pratica regola di selezione. All’aumentare del volume, gli stampi progressivi diventano i vincitori economici. Con l’aumento della complessità delle parti, lo stampaggio a trasferimento acquisisce il vantaggio. E quando la semplicità domina la progettazione, lo stampaggio con stampi compositi offre precisione ad una frazione dell'investimento in attrezzature.
La decisione-nel mondo reale raramente è in bianco e nero. Alcuni stampatori adottano approcci ibridi: uno stampo progressivo gestisce le fasi iniziali di tranciatura e perforazione, quindi un sistema di trasferimento sposta la parte attraverso stazioni di formatura che richiedono accesso libero alle strisce-. Stampi e processi di stampaggio possono essere combinati in modo creativo quando la parte lo richiede.
Indipendentemente da quale matrice e metodo di stampaggio si adattino all’applicazione, una sfida rimane costante in tutti e tre: mantenere la qualità delle parti alla velocità di produzione. Quanto più veloce è il ciclo di stampa, tanto meno tempo hanno gli operatori per individuare le derive e tanto più critico diventa il monitoraggio automatizzato.
Controllo e monitoraggio della qualità nello stampaggio progressivo
Una pressa progressiva che funziona a 200 o più colpi al minuto produce un pezzo finito ogni 300 millisecondi. A questo ritmo, un singolo inceppamento o un punzone usurato non rilevato possono generare centinaia di parti difettose in meno di un minuto. L’ispezione manuale semplicemente non può tenere il passo. Lo stampaggio con stampi progressivi ad alta velocità richiede sistemi di qualità automatizzati in grado di rilevare le deviazioni del processo in tempo reale, spegnere la macchina da stampa prima che si danneggino i composti e fornire dati per il miglioramento continuo.
Nel-rilevamento degli stampi e nel-monitoraggio in tempo reale
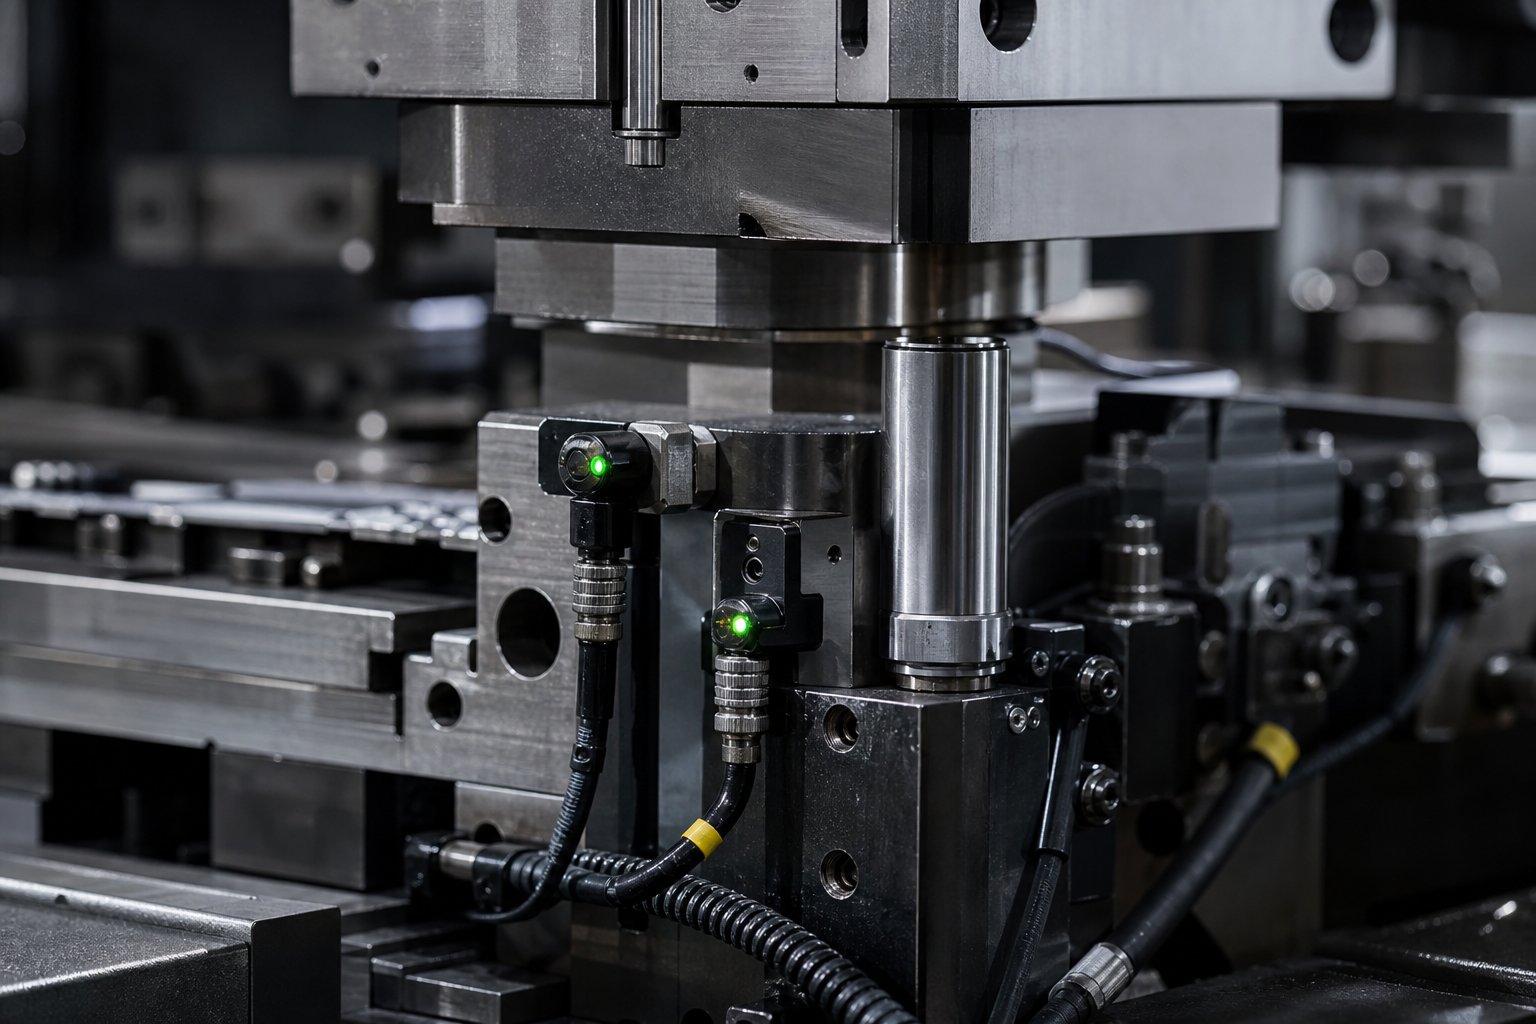
Il posto più efficace per individuare i problemi è all'interno del dado stesso, proprio dove si svolge l'azione. I-sensori interni allo stampo monitorano le condizioni nel punto di contatto tra l'utensile e il materiale, segnalando anomalie all'interno di un singolo ciclo di corsa. I moderni controller di protezione dello stampo utilizzano segnali di temporizzazione basati su risolutore-precisi fino a un-terzo di grado di rotazione dell'albero motore, consentendo il rilevamento di eventi che durano meno di 10 millisecondi.
I tipi di sensori comuni utilizzati in una macchina per stampaggio progressivo e le loro funzioni includono:
- Sensori di carico (estensimetri o tappi):Misura la forza di stampaggio su ciascuna stazione o sulle colonne della pressa. Un picco di carico improvviso segnala la rottura di uno sfrido, di un doppio materiale o di un componente dello stampo.
- Sensori di inceppamento (di prossimità o fotoelettrici):Verificare che l'avanzamento dello stampaggio abbia fatto avanzare la striscia alla distanza di passo corretta prima che la pressa si chiuda. Se la striscia è corta o lunga, il controller arresta la pressa prima che i piloti tentino di ri-registrare il materiale disallineato.
- Sensori-di estrazione (fotoelettrici o di prossimità):Confermare che le parti finite e gli scarti siano stati completamente espulsi dallo stampo. Una parte che si attacca davanti al sensore indica un inceppamento che causerebbe la rottura dello stampo alla corsa successiva.
- Sensori slug (prossimità sotto i pulsanti della matrice):Rileva gli sfridi tirati che sono stati recuperati attraverso l'apertura della matrice. I frammenti intrappolati tra la striscia e la faccia del punzone causano danni immediati all'utensile.
- Sensori di posizione dell'estrattore (sonde a correnti parassite):Monitorare se gli estrattori a molla ritornano alla loro altezza corretta. Un estrattore cadente indica una molla rotta o una condizione di legatura.
- Sensori della fibbia del materiale:Rileva la deformazione della striscia tra l'alimentatore e l'ingresso dello stampo, che indica un problema di alimentazione o un problema del circuito della bobina che si propagherà allo stampo.
Un programma di protezione del die-ben implementato collega tutti i sensori montati sul die-tramite un'unica scatola di giunzione e un cavo principale anziché singoli cavi sciolti. Questo approccio elimina gli errori di cablaggio durante la configurazione e previene i problemi di indurimento del cavo-causati dal ripetuto avvolgimento e srotolamento dei conduttori allentati del sensore.
Controllo statistico del processo per pezzi stampati
I sensori rilevano guasti acuti, ma che dire della deriva graduale? È qui che entra in gioco il controllo statistico del processo. L'SPC applicato allo stampaggio progressivo utilizza i dati di carico come segnale di qualità continuo. Ogni colpo della macchina per stampaggio a stampo genera una forza misurabile ele variazioni di tale carico sono direttamente correlate alle variazioni dimensionalinella parte stampata.
I moderni monitor del carico memorizzano i valori della forza per ogni colpo in un ciclo di produzione, anche a velocità di stampa superiori a 1.000 colpi al minuto. Questi dati alimentano i grafici di controllo X-bar e sigma in tempo reale. I limiti di controllo superiore e inferiore sono fissati a più o meno tre deviazioni standard dalla media del campione, quindi il sistema arresta la stampa solo quando il processo esce effettivamente dal controllo statistico anziché reagire alla normale variazione da colpo-a-colpo.
Ricerca pubblicata suGiornale di produzione e lavorazione dei materialiconferma una forte correlazione non-lineare tra la forza di stampaggio e la geometria della parte, in particolare gli angoli di piegatura e la larghezza complessiva. Ciò significa che il monitoraggio del carico può fungere da proxy per la misurazione dimensionale, rilevando le variazioni di qualità prima che le parti lascino la pressa senza richiedere il contatto fisico con il pezzo.
Metodi di controllo dimensionale
Il rilevamento interno-e l'SPC gestiscono la sorveglianza-in tempo reale, ma la verifica dimensionale periodica rimane essenziale per convalidare il sistema di monitoraggio stesso. Gli approcci comuni all'ispezione per le parti stampate progressive includono macchine di misura a coordinate (CMM) per la verifica GD&T, comparatori ottici per controlli del profilo e sistemi di visione integrati nei trasportatori di uscita per l'ispezione rapida del 100% della superficie.
L'interazione tra questi metodi crea un sistema di qualità a più livelli. I sensori integrati-forniscono una prevenzione immediata degli incidenti. I grafici SPC tengono traccia della capacità del processo durante il ciclo. Inoltre, l'ispezione dimensionale conferma che i segnali statistici sono correlati alle dimensioni effettive della parte. Insieme, consentono a una pressa progressiva di produrre milioni di parti conformi con un intervento umano minimo.
Individuare tempestivamente le derive non si limita a proteggere la qualità delle parti. Estende direttamente la durata dello stampo prevenendo i danni a cascata che si verificano quando un componente usurato o rotto non viene rilevato per migliaia di corse. Questa connessione tra la disciplina del monitoraggio e la longevità degli utensili modella l’intera strategia di manutenzione degli stampi progressivi.
Pratiche di manutenzione degli stampi e costo totale di proprietà
Rilevare tempestivamente la deriva del processo protegge sia le parti che gli utensili, ma anche il miglior sistema di monitoraggio non può eliminare completamente l'usura. Ogni corsa della pressa rimuove materiale microscopico dai taglienti, comprime le molle e carica le superfici di guida. Nel corso di centinaia di migliaia di cicli, tale degrado cumulativo determina se un set di stampi per stampaggio fornisce prestazioni prevedibili o si trasforma in tempi di inattività non pianificati. La manutenzione degli stampi di stampaggio non è un'attività di riparazione reattiva. Si tratta di una disciplina pianificata e misurabile che controlla direttamente il costo per pezzo durante la vita dell'utensile.
Programmi di manutenzione preventiva e punti di ispezione
Un programma di manutenzione best-in-inizia con un principio: identificare, misurare e valutare ogni area dello strumento che si degraderà nel tempo. COMEIl Fabbricantenota, la svista più comune è presupporre che determinate aree di usura non influiscano sulla qualità della parte, per poi rimanere sorpresi quando il conteggio dei risultati diventa incoerente da un'esecuzione all'altra.
Una manutenzione preventiva efficace per gli utensili per stampi progressivi segue un programma documentato legato al conteggio delle corse piuttosto che al tempo del calendario. I punti di controllo chiave e gli indicatori di usura includono:
- Affilatura del tagliente: ispezionare tutti i punzoni da perforazione e da tranciatura sotto ingrandimento. Misurare l'altezza della bava sulle parti campione a intervalli programmati. La crescita delle bave oltre il limite specificato attiva la nitidezza indipendentemente dall'aspetto visivo.
- Condizione pilota: controllare l'usura del diametro e il profilo della punta. I piloti usurati consentono una deriva nel posizionamento del nastro che si accumula in tutte le stazioni a valle.
- Geometria del punzone di formatura e dell'inserto: misura le superfici di formatura rispetto alle tolleranze di stampa. Anche un'usura apparentemente estetica può modificare gli angoli di piegatura o accentuare le profondità fuori specifica.
- Funzione sollevatore e molla: verificare la forza della molla con un tester di carico. Le molle affaticate riducono l'altezza di sollevamento della striscia, causando segni di trascinamento ed eventi di inceppamento in velocità.
- Gioco del perno guida e della boccola: misurare il gioco laterale tra le metà superiore e inferiore dello stampo. Le guide usurate consentono un disallineamento tra punzone e matrice che accelera la scheggiatura dei bordi.
- Planarità e parallelismo della piastra di estrazione: verificare l'eventuale usura irregolare che crea una pressione di estrazione incoerente lungo la larghezza della striscia.
- Percorsi di evacuazione degli scarti: eliminare l'accumulo di sfridi e verificare che i canali di espulsione non siano ostruiti. Le lumache intrappolate causano danni immediati al dado.
La documentazione è altrettanto critica. Ogni tecnico dell'assistenza deve seguire la stessa procedura di ispezione, misurare le stesse dimensioni e registrare i risultati in modo coerente. Senza tale standardizzazione, non è possibile applicare l'SPC ai dati di manutenzione o prevedere quando sarà necessario il prossimo servizio.
Intervalli di riaffilatura e sostituzione dei componenti
La riaffilatura è l'azione di manutenzione più frequente su un utensile progressivo e su una matrice. Ogni ciclo di affilatura rimuove una quantità controllata di materiale, in genere da 0,05 a 0,15 mm, dalle facce di taglio del punzone e dalle superfici dei bottoni della matrice per ripristinare i bordi di taglio puliti. L'intervallo dipende in larga misura dal materiale del pezzo da lavorare: lo stampaggio dell'acciaio inossidabile ad alta-velocità può richiedere una riaffilatura ogni 50.000-100.000 colpi, mentre l'ottone o le leghe di rame più morbide possono eseguire 300.000 o più colpi tra una manutenzione e l'altra.
Aspettare che le sbavature diventino visivamente evidenti è un errore comune. A quel punto, i carichi di taglio sono già aumentati, le forze di strappo sono aumentate e il rischio di trascinamento di proiettili è aumentato. La maggior parte degli stampatori di precisione stabilisce programmi di affilatura basati sul conteggio dei colpi effettivi e sulla misurazione dell'altezza della bava piuttosto che sul solo giudizio dell'operatore.
Ogni ciclo di riaffilatura accorcia il punzone. Dopo un numero definito di riaffilature, la lunghezza del punzone scende al di sotto della sua dimensione funzionale minima e deve essere sostituita. Gli stampi progressivi in metallo duro prolungano significativamente questi intervalli di sostituzione. Gli inserti in carburo nelle stazioni di perforazione ad alta-usura possono durare da cinque a dieci volte più del convenzionale acciaio per utensili D2, il che riduce sia la frequenza di affilatura che il numero totale di sostituzioni durante la vita produttiva dello stampo.
La sostituzione dei componenti oltre ai punzoni include molle, piloti, boccole di guida e gruppi di sollevamento. Un sistema di manutenzione documentato tiene traccia del numero di cicli per ciascun materiale di consumo e pianifica la sostituzione prima del guasto anziché dopo. L’obiettivo è zero fermate impreviste.
Fattori che determinano la durata della vita
Quanto dovrebbe durare una morte progressiva? La risposta varia da 200.000 contatti su uno strumento mal gestito a ben oltre 10 milioni su uno che riceve un servizio disciplinato. Il divario tra questi numeri si riduce a una manciata di fattori controllabili:
- Durezza del materiale del pezzo:I materiali in fogli più duri o più abrasivi accelerano l'usura dei bordi e aumentano i carichi di impatto su ogni componente. Gli acciai avanzati ad alta resistenza- riducono gli intervalli di manutenzione rispetto all'acciaio dolce al carbonio.
- Strategia di lubrificazione:Una lubrificazione costante e applicata correttamente riduce l'attrito, l'accumulo di calore e l'usura. Zone di contatto secco localizzate, soprattutto attorno alle stazioni di perforazione profonda, causano un'usura accelerata anche quando il sistema di lubrificazione complessivo appare funzionante.
- Velocità di stampa:Un ciclo più veloce genera più calore per unità di tempo e aumenta le forze dinamiche su guide, estrattori e taglienti. Una velocità più elevata richiede ispezioni più frequenti e spesso giustifica acciai o rivestimenti per utensili di prima qualità.
- Precisione della guida della striscia:Binari di guida usurati o sistemi pilota degradati consentono il movimento laterale della striscia che -carica lateralmente i punzoni, creando un'usura irregolare e una scheggiatura prematura.
- Classe di costruzione dello stampo:Una matrice di Classe A costruita per lo stampaggio progressivo a lungo termine utilizza inserti temprati, guide con cuscinetti a sfera-e carburo nelle stazioni critiche fin dall'inizio. Uno stampo prototipo di Classe C utilizza materiali più morbidi e una costruzione più semplice, offrendo costi iniziali inferiori ma molti meno colpi totali prima del ritiro.
Quando uno stampo raggiunge la fine della sua vita utile economica, la decisione diventa ricostruirlo o sostituirlo. La ricostruzione è giustificata quando i pattini dello stampo e la struttura complessiva rimangono rigidi, i sistemi di guida sono recuperabili e solo le stazioni localizzate si sono usurate oltre ogni correzione. Una ricostruzione completa può ripristinare la capacità produttiva al 40-60% del costo di un nuovo set di stampi per stampaggio. La sostituzione diventa l'investimento migliore quando più stazioni hanno perso l'allineamento, il pattino della matrice si è deformato in modo permanente o le modifiche alla progettazione del prodotto hanno reso obsoleto il layout della striscia esistente.
Il costo totale di proprietà per gli utensili per stampi progressivi non corrisponde al prezzo di acquisto riportato in fattura. È l'investimento iniziale più ogni ciclo di riaffilatura, ogni punzone sostitutivo, ogni ora di fermo macchina non pianificato e ogni parte scartata prodotta da un utensile che funziona al di fuori delle specifiche. Ai fornitori piaceYICHENaffronta questa prospettiva del ciclo di vita supportando l'intero arco della progettazione dello stampo fino alla produzione di volumi elevati-e alla pianificazione della manutenzione continua, aiutando i team a controllare il costo totale anziché ottimizzare solo il numero iniziale.
La manutenzione disciplinata trasforma l'economia dello stampaggio progressivo a lungo termine. Uno stampo che riceve un servizio costante e documentato funziona in modo prevedibile, produce parti conformi e raggiunge l'intera durata prevista. Questa prevedibilità è anche ciò che distingue un programma di stampi ben-gestito da uno che barcolla tra riparazioni reattive e diventa un criterio di valutazione chiave quando si acquistano nuovi strumenti.
Come procurarsi stampi per stampaggio progressivo per la produzione-di volumi elevati
Le prestazioni prevedibili dello stampo dipendono da una manutenzione disciplinata, ma tutto inizia anche prima, con la scelta in primo luogo dei giusti produttori di stampi progressivi per costruire l'utensile. Una decisione di approvvigionamento degli stampi influenza ogni risultato a valle: qualità delle parti, oneri di manutenzione, tempi di attività della produzione e costo totale del programma. Per gli ingegneri di produzione e i team di approvvigionamento che valutano i servizi di stampaggio con stampi progressivi, la sfida è distinguere la reale capacità ingegneristica dai raffinati piani di vendita.
Criteri chiave di valutazione per i fornitori di stampi
Non tutte le aziende di stampaggio progressivo possono supportare l'intero ambito di un programma ad alto-volume. Alcuni sono specializzati in strumenti di classe-prototipo. Altri non dispongono di risorse di simulazione o non possono riparare lo stampo dopo la consegna. I seguenti criteri separano i partner capaci da quelli che creeranno problemi a valle:
- Capacità di ingegneria progettuale:Il fornitore può eseguire internamente l'ottimizzazione completa del layout delle strisce, il sequenziamento delle stazioni e l'analisi del tonnellaggio? La progettazione in outsourcing crea lacune comunicative e rallenta l’iterazione.
- Funzionalità di simulazione:Il costruttore utilizza la simulazione della formatura FEA e gli studi di movimento per convalidare i progetti prima del taglio dell'acciaio? Ciò riduce direttamente le iterazioni di prova e i tempi-di-produzione.
- Gamma di materiali:Valuta se il fornitore ha un'esperienza documentata con la tua lega specifica. Un costruttore esperto nell'acciaio al carbonio potrebbe non avere le strategie di attrezzamento necessarie per i materiali inossidabili o ad alta-resistenza.
- La tolleranza garantisce:Chiedere come il fornitore convalida la conformità dimensionale. I servizi di stampaggio progressivo dei metalli faranno riferimento agli obiettivi Cpk e ai dati SPC dei cicli di produzione, non solo alle tolleranze di stampa.
- Supporto alla manutenzione:Uno stampo che funziona da anni necessita di un partner che supporti la riaffilatura, la sostituzione dei componenti e le modifiche tecniche durante l'intero ciclo di vita della produzione.
- Scalabilità:Il fornitore può gestire i volumi previsti? I programmi di stampaggio progressivo OEM spesso passano da quantità pilota a milioni di parti all'anno e il costruttore di stampi deve progettare seguendo tale percorso fin dal primo giorno.
Come sottolinea Eigen Engineering, l'esperienza comprovata di un fornitore in termini di longevità degli utensili e reattività post-vendita spesso conta più del prezzo unitario preventivato. Le-strutture di prova e convalida interne sono un forte indicatore del fatto che il costruttore prova gli strumenti in condizioni realistiche prima della spedizione.
Abbinamento delle capacità degli stampi ai requisiti di produzione
I criteri di valutazione forniscono un quadro, ma la vera decisione dipende dall’adattamento. Un partner progressivo per lo stampaggio di metalli deve allinearsi al contesto di produzione specifico: complessità delle parti, volume annuale, requisiti del settore e aspettative di documentazione di qualità.
La timbratura progressiva dei dispositivi medici, ad esempio, richiede tracciabilità, processi convalidati e rigore nella documentazione che molti timbratori per uso generico non sono in grado di fornire. I team di approvvigionamento che si approvvigionano per ambienti regolamentati devono confermare che il fornitore opera secondo sistemi di qualità certificati ISO-e ha esperienza diretta nel supportare programmi di stampa medica progressiva in cui il controllo dei lotti e la disponibilità all'audit sono aspettative di base.
Per le applicazioni commerciali e automobilistiche ad alto volume-, la priorità si sposta verso la velocità del ciclo, l'utilizzo dei materiali e la stabilità dei costi a lungo-termine. Ai fornitori piaceYICHENsupportano l'intero ciclo di vita, dalla progettazione progressiva degli stampi alla produzione di massa scalabile, offrendo agli ingegneri di produzione una partnership con un'unica-fonte che copre attrezzature multi-stazione, rigorosi requisiti di ripetibilità e aumento dei volumi senza cambiare fornitore a metà-programma.
Qualunque sia il servizio di stampaggio progressivo che valuti, richiedi referenze da programmi con volumi e complessità simili. Visitare la struttura, se possibile. Ispeziona le loro apparecchiature, osserva i flussi di lavoro di qualità e chiedi come gestiscono le modifiche tecniche dopo la convalida. Le risposte rivelano se un fornitore sarà una risorsa a lungo-termine o un grattacapo a breve-termine e, nello stampaggio progressivo di metalli con stampi ad alto-volume, questa distinzione si estende a ogni parte prodotta dallo stampo.
Domande frequenti sugli stampi per stampaggio progressivo
1. Cos'è uno stampo progressivo e come funziona?
Una matrice per stampaggio progressiva è uno strumento di precisione installato in una pressa per stampaggio che fa avanzare una striscia di metallo attraverso più stazioni in sequenza in un unico ciclo di corsa della pressa. Ciascuna stazione esegue un'operazione specifica come perforazione, piegatura, coniatura o rifilatura. La striscia rimane attaccata al supporto durante l'intero processo e la parte finita viene separata nella stazione di taglio finale. I servoalimentatori fanno avanzare il nastro di una distanza di passo fissa ad ogni corsa, mentre i perni pilota garantiscono la registrazione esatta prima dell'avvio di qualsiasi operazione. Ciò consente velocità di produzione da 100 a 400+ corse al minuto con precisione dimensionale costante su milioni di cicli.
2. Qual è la differenza tra un dado progressivo e un dado a trasferimento?
Le matrici progressive mantengono il pezzo attaccato a una striscia portante in tutte le stazioni, rendendole ideali per pezzi di piccole e medie dimensioni a velocità molto elevate (100-400+ SPM). Gli stampi di trasferimento separano anticipatamente il pezzo grezzo dalla striscia e utilizzano dita meccaniche o bracci robotici per spostare la parte libera tra le stazioni. Ciò conferisce agli stampi di trasferimento una capacità di formatura illimitata, inclusi imbutiture profonde e rotazione delle parti, rendendoli più adatti per parti più grandi o geometricamente complesse. Tuttavia, gli stampi di trasferimento hanno un ciclo più lento (15-80 SPM) e comportano una maggiore complessità meccanica. Gli stampi progressivi vincono in termini di velocità e costo per pezzo in termini di volume, mentre gli stampi a trasferimento vincono in termini di flessibilità di formatura per geometrie complesse.
3. Quanto dura una matrice per stampaggio progressivo?
La durata della vita dello stampo varia da 200.000 colpi su uno strumento con scarsa manutenzione a oltre 10 milioni di colpi su uno strumento che riceve una manutenzione preventiva disciplinata. I fattori chiave che incidono sulla longevità includono la durezza del materiale del pezzo, la strategia di lubrificazione, la velocità della pressa, la precisione della guida del nastro e la classe di costruzione dello stampo. Gli stampi di Classe A costruiti per la produzione a lungo termine-utilizzano inserti temprati, guide-con cuscinetti a sfera e metallo duro nelle stazioni critiche. La riaffilatura regolare a intervalli di conteggio delle corse programmate-, la sostituzione tempestiva dei componenti e la lubrificazione adeguata prolungano significativamente la durata utile. Gli inserti in metallo duro nelle stazioni ad alta-usura possono durare da cinque a dieci volte più del convenzionale acciaio per utensili D2.
4. Quali materiali possono essere lavorati con gli stampi per stampaggio progressivo?
Gli stampi progressivi gestiscono un'ampia gamma di metalli tra cui acciaio al carbonio, acciaio inossidabile (301, 304, 316), alluminio (1100, 3003, 5052), ottone (C260, C270) e rame (C110, C102). Ogni materiale presenta sfide uniche. L'acciaio al carbonio offre buona formabilità e basso costo, ma le varianti-laminate a caldo contengono scaglie di ossido abrasivo. I pezzi in acciaio inossidabile-si induriscono e si induriscono contro le superfici degli utensili. L'alluminio funziona a velocità più elevate ma tende ad aderire alle superfici del punzone. L'ottone è tollerante grazie al potere lubrificante naturale dello zinco. La selezione dell'acciaio per utensili, i rivestimenti superficiali e le strategie di lubrificazione vengono regolati in base al materiale specifico del pezzo da lavorare per ottimizzare la durata dello stampo e la qualità della parte.
5. Cosa devo cercare quando mi rivolgo a un fornitore di stampi progressivi?
Valuta i fornitori in base a sei criteri principali: capacità di ingegneria di progettazione interna per l'ottimizzazione del layout delle strisce e dell'analisi del tonnellaggio, capacità di simulazione FEA per convalidare i progetti prima del taglio dell'acciaio, esperienza documentata con la tua specifica gamma di leghe e materiali, garanzie di tolleranza supportate da obiettivi Cpk e dati SPC, supporto di manutenzione continuo, inclusa riaffilatura e sostituzione di componenti, e scalabilità per gestire rampe di volume da quantità pilota a milioni di parti all'anno. Richiedi referenze da programmi con complessità simile, visita la struttura per ispezionare le apparecchiature e i flussi di lavoro di qualità e conferma che possono supportare modifiche tecniche dopo la convalida. Fornitori come YICHEN offrono partnership per l'intero ciclo di vita-dalla progettazione degli stampi fino alla pianificazione della produzione e della manutenzione di-volumi elevati.


