


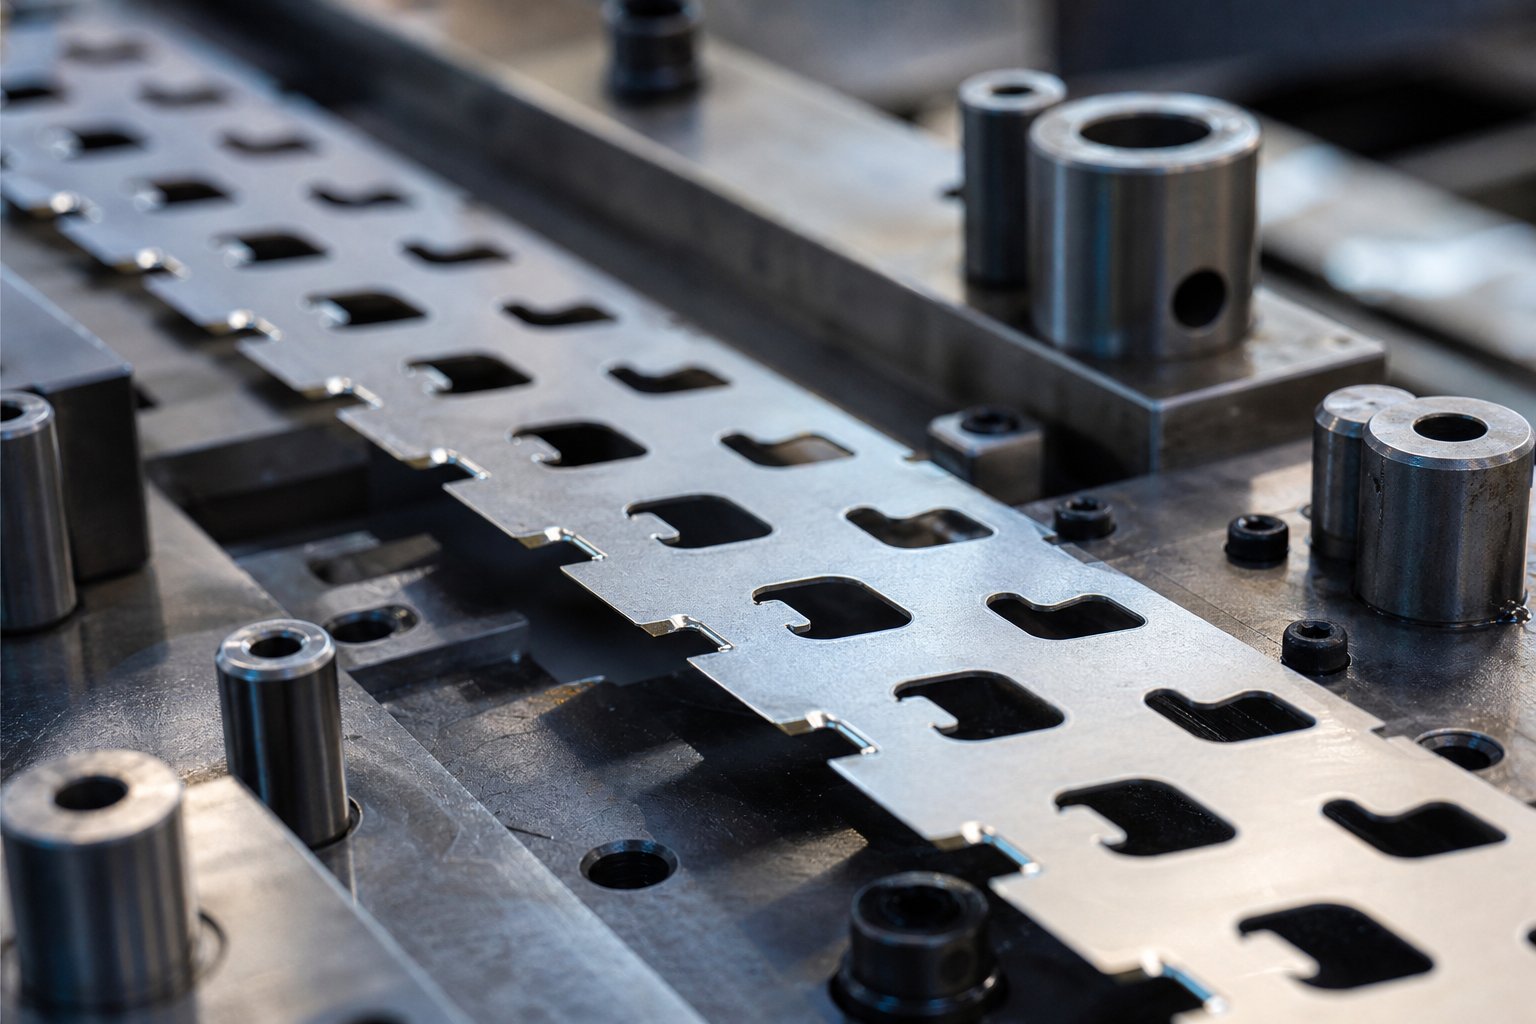
Cosa sono le tacche di bypass e perché sono importanti nella progettazione degli stampi
Quando senti qualcuno chiedere "cos'è lo stampaggio" Nel contesto degli stampi progressivi, la risposta ritorna sempre a una realtà: una striscia di materiale si muove attraverso più stazioni e ogni elemento tagliato o formato in una stazione deve passare in sicurezza attraverso ogni stazione successiva. Esistono tacche di bypass per far sì che ciò accada.
Cosa sono le tacche di bypass nelle strisce di fustella progressive
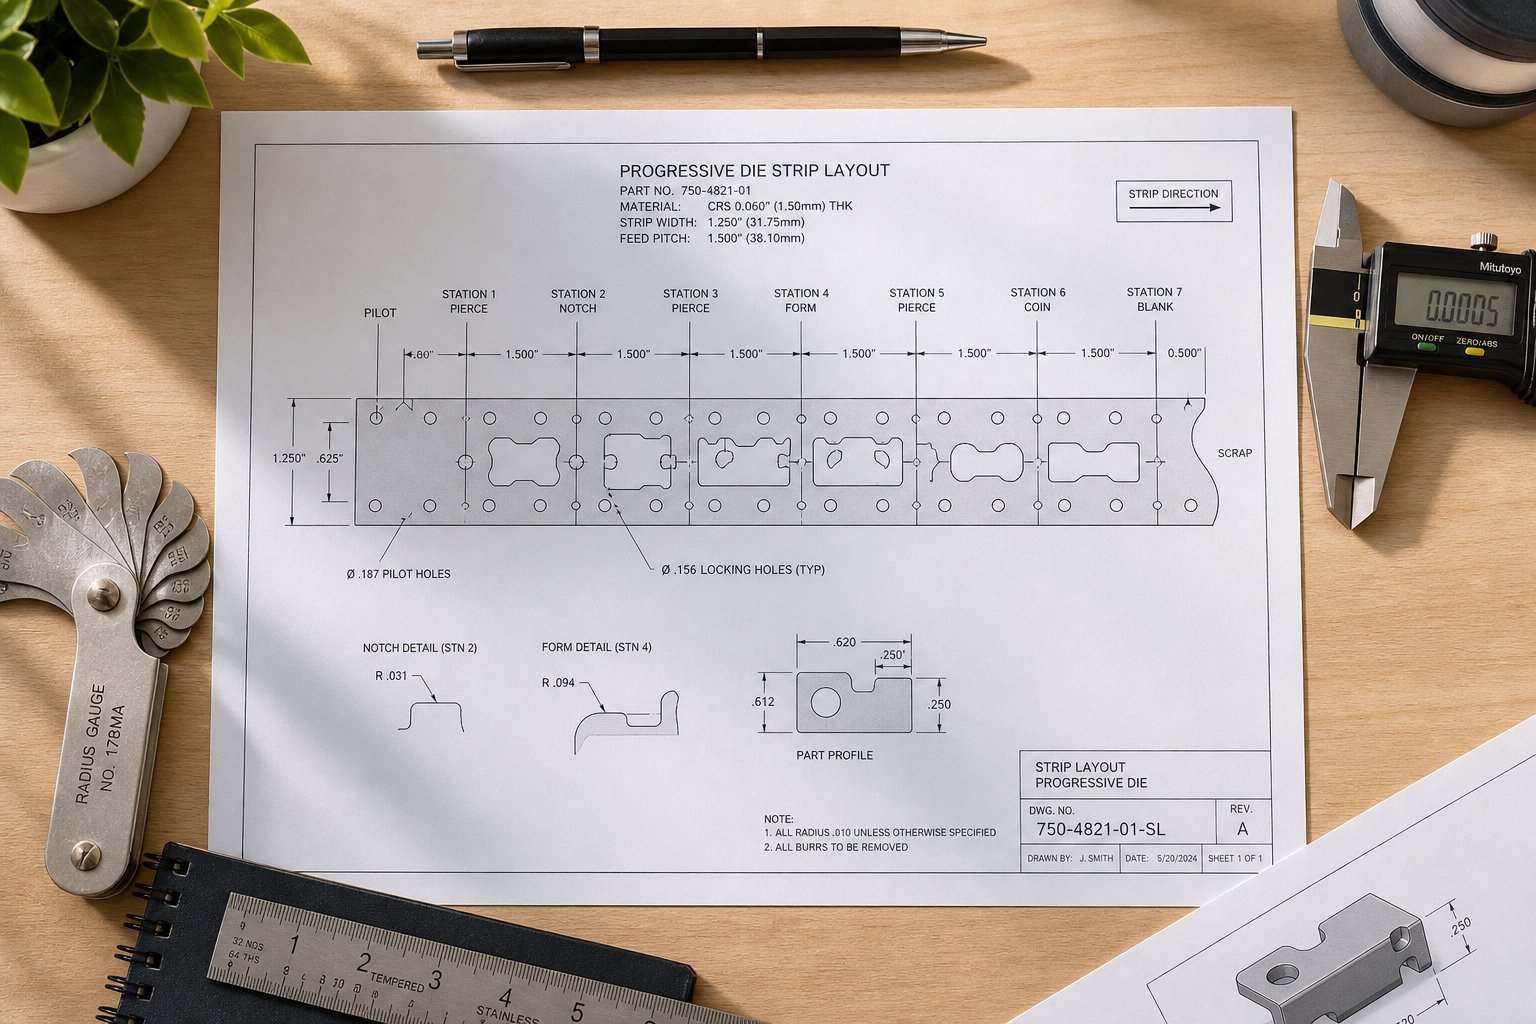
Le tacche di bypass sono piccole rimozioni deliberate di materiale in punti specifici lungo la striscia portante. Il loro compito è semplice: consentire alle aree della striscia precedentemente tranciate, forate o formate di liberare i componenti dello stampo - punzoni, bottoni dello stampo, sollevatori e geometria formata - mentre la striscia avanza di una lunghezza.
Immaginate uno stampo progressivo con otto stazioni. Ogni colpo della pressa fa avanzare la striscia di una distanza fissa. Le caratteristiche create nella stazione due devono passare fisicamente attraverso le stazioni tre, quattro, cinque e oltre senza entrare in collisione con gli utensili. Le tacche di bypass ritagliano il percorso di sgombero che lo rende possibile.
Una tacca di bypass è un intaglio in rilievo nella striscia portante di una matrice per stampaggio progressiva che impedisce alle caratteristiche precedentemente lavorate di interferire con l'attrezzatura a valle mentre la striscia avanza.
Perché ogni matrice progressiva necessita di tacche di bypass
La logica ingegneristica fondamentale si riduce alla prevenzione delle interferenze. Nello stampaggio della lamiera, la striscia portante - quel materiale extra che tiene insieme le parti mentre viaggiano da una stazione all'altra - deve rimanere strutturalmente sana mentre avanza in modo pulito attraverso ogni stazione di fustellatura. Senza tacche di bypass, la striscia entra in collisione con i punzoni o con la geometria formata nelle stazioni adiacenti, causando inceppamenti, deformazioni, estrazione degli sfridi o danni totali allo stampo.
Una semplice definizione del problema per stampaggio: il nastro avanza, il materiale precedentemente lavorato entra nello spazio occupato dall'attrezzatura attiva e qualcosa si rompe. Lo scopo delle tacche di bypass negli stampi per stampaggio è quello di eliminare la collisione prima che inizi.
COMEArt Hedrick nota in The Fabricator, una scarsa alimentazione dei nastri negli stampi progressivi comporta danni allo stampo e alla pressa, scarti, rischi per la sicurezza e tempi di fermo. Le tacche di bypass sono uno dei principali strumenti di progettazione che prevengono questi guasti nella fase di layout della striscia - molto prima che lo stampo entri in produzione.
Cos'è lo stampaggio dei metalli senza una progressione affidabile del nastro? Sono rottami, rilavorazioni e utensili rotti. Ottenere il design della tacca di bypass fin dall'inizio elimina una categoria di problemi che nessuna regolazione della pressa può risolvere dopo il fatto.
Come le tacche di bypass controllano la progressione della striscia negli stampi progressivi
Ogni matrice progressiva funziona secondo un principio non-negoziabile: la striscia si muove in avanti di una distanza fissa - il passo - e ogni elemento già tagliato o formato deve passare attraverso ogni stazione a valle senza colpire nulla. ILprocesso di stampaggio dei metallifa affidamento su quel ritmo. Quando lo rompi, rompi il dado.
Le tacche di bypass sono il meccanismo che mantiene intatto quel ritmo. Rimuovono il materiale dalla striscia portante in punti precisi in modo che la geometria precedentemente lavorata sgomberi gli utensili a valle. La logica è semplice, ma l'esecuzione richiede un'attenta analisi dell'ingombro degli utensili di ogni stazione rispetto al percorso del nastro.
Meccanica dell'alimentazione dei nastri e autorizzazione della stazione
Nel processo di stampaggio, l'alimentatore a bobina fa avanzare il nastro esattamente di una distanza passo per ogni corsa della pressa. Il passo è la distanza da centro-a-centro tra le parti adiacenti nel layout della striscia. Ogni volta che la striscia si indicizza in avanti, ogni elemento a monte - fori pilota, aperture oscurate, linguette formate, tazze disegnate - si sposta di una stazione più vicino all'uscita.
Ecco il punto critico: una caratteristica formata creata nella stazione tre occuperà fisicamente lo spazio nella stazione quattro durante la successiva corsa di stampa, la stazione cinque nella corsa successiva e così via. Se una qualsiasi stazione a valle ha un punzone, un pulsante della matrice o un binario di sollevamento che occupa lo stesso spazio verticale o laterale dell'elemento a monte, la striscia non può avanzare senza collisione.
Durante la pianificazione del layout della striscia, il progettista dello stampo mappa l'involucro dell'utensileria in ciascuna stazione - lo spazio tridimensionale che i punzoni, gli acciai di formatura e i cuscinetti di pressione occupano durante l'intera corsa della pressa. Ovunque il materiale della striscia in entrata si sovrappone a tale involucro, esiste una zona di interferenza. Ogni zona di interferenza richiede una tacca di bypass.
La larghezza della striscia portante gioca qui un ruolo diretto. I trasportatori più ampi offrono più materiale da intagliare senza sacrificare l'integrità strutturale, ma consumano più materiale della bobina. I trasportatori più stretti limitano la profondità di estensione di una tacca prima di indebolire la capacità di alimentazione della striscia. Il processo dello stampo bilancia questi vincoli nelle prime fasi della sequenza di progettazione.
Come le tacche di bypass prevengono l'incurvamento e l'inceppamento della striscia
Cosa succede quando le tacche di bypass mancano o sono sottodimensionate? Le modalità di guasto si accumulano rapidamente:
- Sollevamento della striscia dai sollevatori.Quando il materiale entra in collisione con un punzone o un pulsante della matrice a valle durante l'alimentazione, la striscia viene spinta verso l'alto o lateralmente. Si solleva dalle rotaie del sollevatore, perdendo il percorso guidato attraverso lo stampo.
- Instabilità tra le stazioni.L'alimentatore spinge la striscia in avanti, ma la striscia non riesce a passare attraverso l'ostruzione. Il materiale si comprime e si deforma tra la linea di alimentazione e il punto di blocco. Come spiega Art Hedrick inIl Fabbricante, i sollevatori rotondi che non riescono a sostenere adeguatamente la striscia le permettono di abbassarsi e ripiegarsi su se stessa - un effetto amplificato quando lo spazio di bypass è insufficiente.
- Tirare lumache.Un'interferenza parziale può trascinare gli sfridi tagliati verso l'alto durante la corsa di avanzamento. Questi frammenti finiscono sulla faccia dello stampo e vengono stampati nelle parti successive, danneggiando sia l'attrezzatura che il prodotto.
- Errori di avanzamento progressivi.Una piccola interferenza su una stazione crea un leggero corto-feed. Questo errore si trasmette e si aggrava a ogni stazione successiva, causando il disallineamento dei fori pilota, la mancata corrispondenza dei tagli e l'atterraggio fuori-del bersaglio delle caratteristiche formate. Nelle operazioni di stampaggio a trasferimento, si applica un principio simile: - le parti devono eliminare gli utensili tra le stazioni, sebbene il meccanismo di trasporto sia diverso.
Questi fallimenti raramente appaiono come un unico drammatico incidente. Più spesso, si presentano come bave in aumento graduale, allarmi di inceppamento intermittente o variazioni inspiegabili nelle dimensioni della parte - tutti sintomi di interferenza che un corretto design della tacca di bypass avrebbe eliminato.
Logica di posizionamento nel processo di layout delle strisce
Determinare dove appartengono le tacche di bypass è un esercizio di ingegneria sequenziale. Non puoi abbreviarlo. Il processo decisionale si svolge attraverso il layout della striscia stazione per stazione, controllando ciascun componente dell'attrezzatura rispetto al profilo della striscia in entrata.
- Mappa la dotazione di utensili di ogni stazione.Per ciascuna stazione di fustellatura, documenta l'intero spazio 3D occupato da tutti i punzoni, bottoni della fustella, acciai di formatura, sollevatori e cuscinetti di pressione durante l'intera corsa di stampa - non solo al punto morto inferiore.
- Sovrapponi il profilo della striscia in ciascuna posizione di alimentazione.Tieni traccia di come appare la striscia di trasporto, con tutte le sue caratteristiche precedentemente tagliate e formate, quando arriva a ciascuna stazione. Includere l'intera larghezza della striscia, i ritagli esistenti e qualsiasi geometria formata che si estende sopra o sotto il piano della striscia.
- Identificare le zone di interferenza.Nel punto in cui il profilo della striscia in entrata si sovrappone all'involucro dell'attrezzatura della stazione, contrassegnare una zona di interferenza. Prestare attenzione ai conflitti sia laterali (attraverso la larghezza della striscia) che verticali (sopra e sotto il piano di alimentazione).
- Definire la geometria dell'intaglio per zona di interferenza.Per ciascun conflitto identificato, determinare la rimozione minima del materiale necessaria per garantire l'autorizzazione. Aggiungere un margine di sicurezza per tenere conto della tolleranza di avanzamento, dello spostamento laterale della striscia e di qualsiasi corsa eccessiva correlata alla-velocità-di stampa.
- Verificare l'integrità della striscia portante.Dopo aver posizionato tutte le tacche di bypass, verificare che il materiale di supporto rimanente sia strutturalmente sufficiente per alimentare la striscia attraverso la matrice senza deformazioni o deflessioni eccessive.
- Assegnare il taglio ad tacca ad una stazione appropriata.Decidere quale stazione a monte taglierà ciascuna tacca di bypass. L'operazione di punzonatura che crea la tacca deve avvenire prima che il nastro raggiunga la stazione in cui è necessario lo spazio - idealmente nella prima o nella seconda stazione della matrice.
Questo flusso di lavoro si applica sia che tu stia progettando uno stampo da dieci-stazione per una staffa semplice o uno stampo da trenta-stazione per un connettore automobilistico complesso. Il processo di produzione dello stampaggio richiede che ogni decisione relativa al posizionamento della tacca venga convalidata rispetto all'intero percorso di spostamento della striscia, non solo alla stazione immediatamente adiacente.
La geometria, però, è solo metà della storia. La forma e la dimensione di ciascuna tacca - rettangolare, angolare o arrotondata - dipende dal profilo di interferenza specifico, dal materiale da stampare e dalle esigenze strutturali sulla striscia portante in quella posizione.
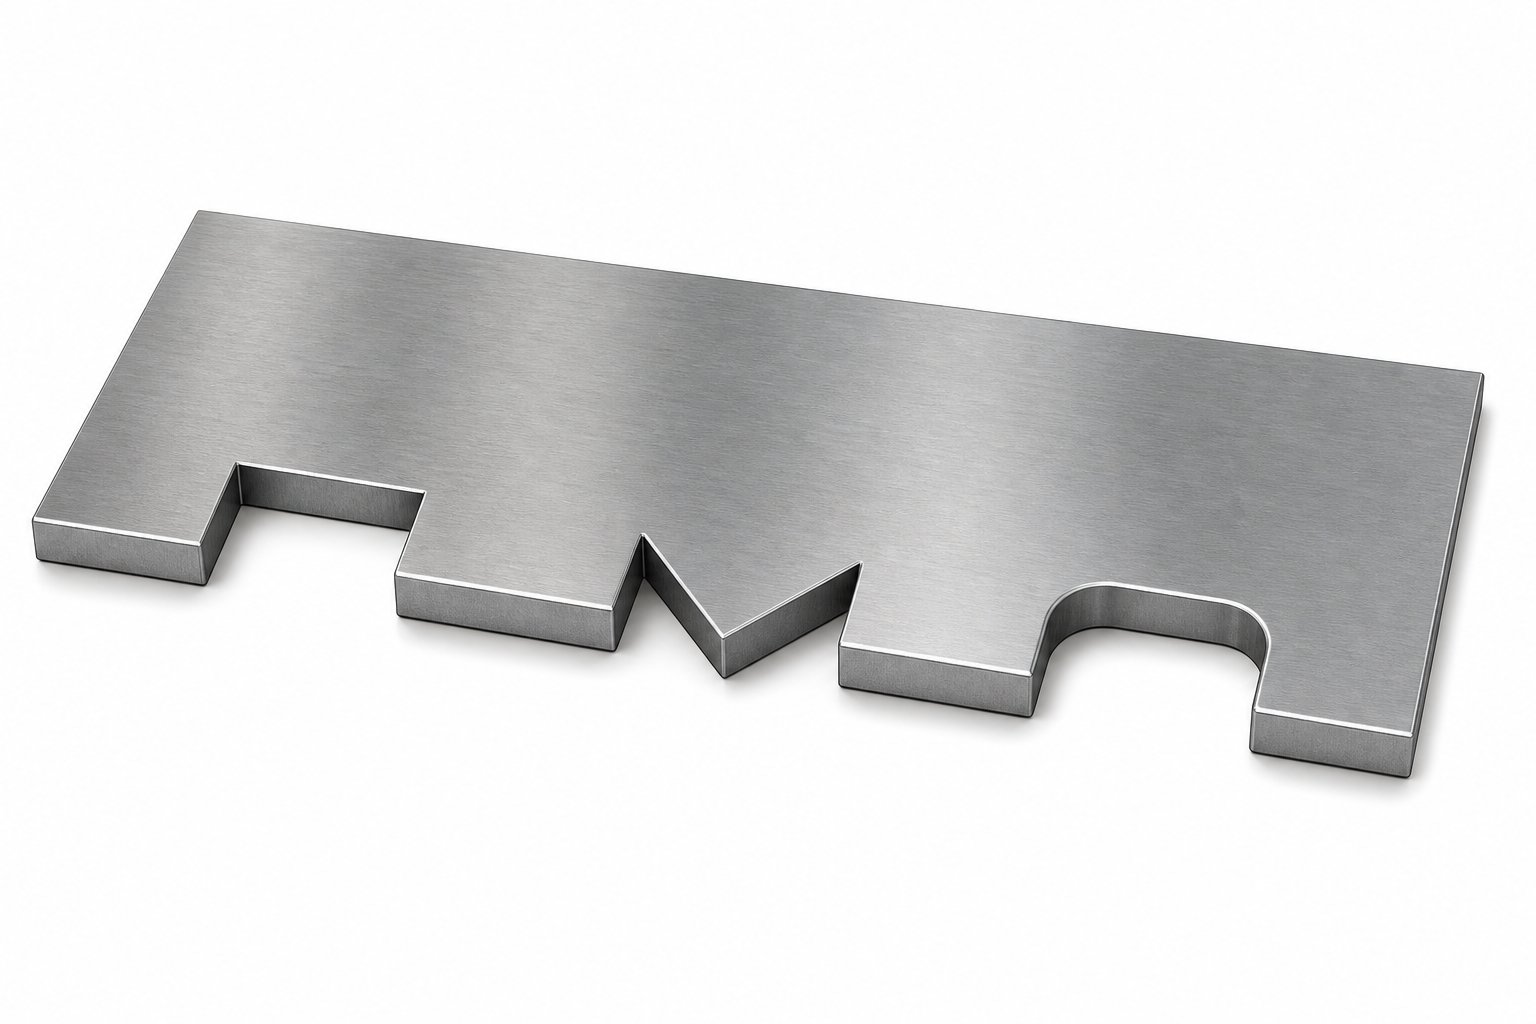
Tipi di tacche di bypass e quando utilizzarli
Non tutte le zone di interferenza hanno lo stesso aspetto, quindi non tutte le tacche di bypass dovrebbero essere uguali. La geometria di ciascuna tacca - il suo profilo, orientamento e trattamento dei bordi - influisce direttamente sul comportamento di alimentazione della striscia, sull'integrità della striscia portante e sulla durata a lungo-termine dell'utensile. Tuttavia, tra i vari tipi di matrici per stampaggio discussi nella letteratura sugli utensili, la classificazione con intaglio di bypass raramente riceve l'attenzione che merita.
Tre profili di tacca primari coprono la stragrande maggioranza delle applicazioni di stampi progressivi: rettangolare, angolare (a forma di V-) e raggiato. Oltre a questa scelta della geometria c'è una decisione di configurazione - se la tacca è positiva o negativa rispetto alla striscia portante. Ogni combinazione risolve un problema diverso.
Profili rettangolari e angolari con tacca di bypass
Le tacche di bypass rettangolari sono i cavalli di battaglia della progettazione del layout delle strisce. Sono caratterizzati da pareti diritte e parallele orientate perpendicolarmente alla direzione di alimentazione, che creano un ritaglio pulito a forma di scatola-nella striscia di trasporto. Li troverai nella maggior parte delle matrici per stampaggio in cui la zona di interferenza ha un profilo semplice e uniforme - pensa a un punzone cilindrico o a un pulsante della matrice a faccia piatta-che necessita di spazio su una larghezza coerente.
Perché sono così comuni? Gli intagli rettangolari sono semplici da lavorare negli acciai per stampi, facili da ispezionare dimensionalmente e prevedibili nel loro comportamento di gioco. Il punzone che li crea è una geometria semplice senza superfici angolate da mantenere o riaffilare. Per le esigenze di spazio standard in cui l'ostruzione è ben-definita e il materiale della striscia è tollerante, un profilo rettangolare consente di svolgere il lavoro con una complessità di attrezzatura minima.
Le tacche angolari o a forma di V- hanno uno scopo diverso. Quando la geometria dell'interferenza è direzionale - ad esempio, una linguetta sagomata che si estende ad un angolo rispetto al percorso di alimentazione o una situazione in cui è necessario spazio solo su un lato del trasportatore - una tacca angolare fornisce uno scarico mirato senza rimuovere più materiale del necessario. Le pareti angolate distribuiscono inoltre la sollecitazione in modo più graduale rispetto agli angoli bruschi di un ritaglio rettangolare, riducendo il rischio di innesco di crepe al confine dell'intaglio.
Mettila in questo modo: le tacche rettangolari rispondono alla domanda "di quanto spazio ho bisogno?" mentre le tacche angolari rispondono "in che direzione mi serve quello spazio?" Quando la larghezza della striscia è ridotta e ogni millimetro di materiale di supporto è importante, l'efficienza direzionale di un intaglio a forma di V- può preservare l'integrità strutturale che un ritaglio completamente rettangolare comprometterebbe.
Configurazioni di tacca di bypass positiva e negativa
Oltre alla forma del profilo, le tacche di bypass rientrano in due configurazioni fondamentali che descrivono come viene ottenuta la distanza rispetto alla striscia portante stessa.
Le tacche di bypass negative sono ciò che la maggior parte degli ingegneri immagina per prima cosa: - il materiale viene rimosso dall'interno della striscia di supporto per creare un'apertura attraverso la quale possono passare gli strumenti. La striscia arriva a una stazione con un ritaglio già presente e il componente a valle del punzone o della matrice occupa quello spazio ora-vuoto durante la corsa della pressa. Le tacche negative rappresentano l'approccio predefinito quando si verifica un'interferenza all'interno dell'impronta esistente della striscia.
Le tacche di bypass positive funzionano in modo opposto. Invece di rimuovere materiale dal trasportatore, il layout della striscia include materiale extra - sporgenze o linguette che si estendono oltre il contorno vuoto nominale - appositamente per instradare il trasportatore attorno a un'ostruzione. La striscia è più larga o sagomata in quella posizione, consentendole di percorrere un percorso che evita completamente la zona di interferenza.
Quando scegli l'uno rispetto all'altro? Le tacche di bypass negative e positive negli stampi per stampaggio della lamiera svolgono la stessa funzione di spazio, ma gli scenari di progettazione che favoriscono ciascuno differiscono in modo significativo:
- Tacche negativefunzionano meglio quando la zona di interferenza è piccola rispetto alla larghezza della striscia portante e la rimozione del materiale non comprometterà la stabilità dell'alimentazione. Sono più semplici da implementare e non aggiungono ulteriore larghezza di striscia.
- Tacche positivediventano necessari quando la zona di interferenza è ampia o posizionata centralmente, rendendo impraticabile la rimozione del materiale senza distruggere il supporto. Richiedono una larghezza della bobina aggiuntiva - aumentando il costo del materiale - ma preservano la continuità del trasportatore.
- Utilizzo dei materialispesso ribalta la decisione. Nella produzione di-volumi elevati, dove prevale il costo della bobina, i progettisti preferiscono le tacche negative per mantenere la larghezza della striscia minima. Per le parti complesse in cui l'integrità del supporto è fondamentale, le configurazioni con intaglio positivo giustificano il materiale aggiunto.
Comprendere le tacche di bypass negative e positive negli stampi per stampaggio della lamiera è essenziale per prendere decisioni informate sul layout delle strisce. La scelta non è mai puramente geometrica - ma riflette un equilibrio tra costo del materiale, resistenza del trasportatore e ostruzione specifica da eliminare.
Geometria dell'intaglio raggiato per la riduzione dello stress
Gli angoli interni acuti sono nemici dell'alimentazione delle strisce ad alta-velocità. Ogni angolo brusco in una tacca di bypass agisce come un aumento della tensione - un punto in cui il carico ciclico durante l'avanzamento rapido-e-il movimento di arresto si concentra finché il materiale non si affatica e si rompe. Durante la prova a velocità di stampa basse, questi angoli sopravvivono bene. A 600 corse al minuto in produzione, diventano punti di inizio frattura.
Le transizioni raggiate agli angoli delle tacche distribuiscono lo stress su un'area più ampia, estendendo notevolmente la durata a fatica della striscia in velocità. Non è necessario che il raggio sia grande - anche un piccolo raccordo su ciascun angolo interno può moltiplicare il numero di cicli di avanzamento prima del fallimento. Il raggio specifico dipende dallo spessore del materiale, dalla resistenza alla trazione e dalla velocità della pressa, ma il principio è universale: non lasciare mai un angolo interno acuto su una tacca di bypass che funzionerà alla velocità di produzione.
La geometria raggiata migliora inoltre l'espulsione dello sfrido dal punzone con intaglio, riduce la formazione di bave sui bordi dell'intaglio e prolunga la durata del punzone eliminando gli spigoli vivi che si usurano più velocemente sull'utensile da taglio stesso.
| Tipo di tacca | Geometria | Applicazione tipica | Comportamento stressante | Complessità degli utensili |
|---|---|---|---|---|
| Rettangolare | Pareti rettilinee e parallele, fondo piatto | Distanza standard per zone di interferenza uniformi | Elevata sollecitazione negli angoli senza raggi | Geometria del punzone semplice - bassa |
| Angolare/a forma di V- | Pareti angolari convergenti in un punto o piane | Gioco direzionale, situazioni di larghezza di striscia ridotta | Distribuzione moderata - graduale dello stress lungo le pareti angolate | Le facce dei punzoni ad angolo medio - richiedono una rettifica precisa |
| Radiato | Qualsiasi profilo con angoli interni raccordati | Produzione ad alta-velocità, materiali-sensibili alla fatica | Basso stress - distribuito su transizioni curve | Il raggio medio - deve essere coerente e ispezionabile |
| Configurazione positiva | Aggiunto il percorso del materiale attorno all'ostruzione | Grandi zone di interferenza, integrità della portante critica | Basso - nessuna rimozione di materiale indebolisce il supporto | Il layout della striscia a - più alto richiede una bobina più ampia e una cancellazione modificata |
| Configurazione negativa | Materiale rimosso dalla striscia di supporto | Zone di interferenza da piccole a moderate | La variabile - dipende dalla dimensione della tacca rispetto alla larghezza del supporto | - punzone standard-e-ritaglio da basso a medio |
In pratica, la maggior parte degli stampi di produzione combinano questi approcci. Un layout a striscia singola potrebbe utilizzare tacche negative rettangolari per semplici distanze di punzonatura, tacche angolari in cui la larghezza della striscia è limitata e angoli raggiati su tutti per sopravvivere alla velocità. Il tipo di tacca non è una decisione globale - è un giudizio stazione-per-stazione, interferenza-per-interferenza guidato dalla geometria specifica che ogni tacca deve superare.
Selezionando il profilo e la configurazione della tacca corretti ottieni l'autorizzazione. Ma il gioco da solo non è il quadro completo -: le dimensioni di ciascuna tacca, le tolleranze sulla sua posizione e la sua relazione con i fori pilota e i confini della stazione determinano se tale gioco funziona effettivamente in modo affidabile su milioni di corse della pressa.
Spiegazione della geometria dell'intaglio bypass e dei parametri dimensionali
L'autorizzazione senza precisione è solo una supposizione. Una tacca di bypass che si trova all'incirca nel posto giusto e all'incirca della giusta dimensione potrebbe sopravvivere alla prova - ma la produzione a velocità penalizza l'approssimazione. Ogni parametro geometrico su una tacca di bypass esiste per ragioni ingegneristiche e sbagliare uno qualsiasi di essi costa colpi al minuto, integrità della striscia o entrambi.
Nella progettazione degli stampi per stampaggio, la specifica dimensionale delle tacche di bypass segue una logica direttamente legata alla zona di interferenza che servono, al materiale che tagliano e al sistema di posizionamento che mantiene tutto in registrazione. Ecco cosa controlla ciascun parametro e perché è importante.
Dimensioni e tolleranze critiche per la progettazione dell'intaglio di bypass
Tre dimensioni primarie definiscono ogni tacca di bypass: profondità, larghezza e raggio dell'angolo. Ciascuno risponde a un diverso vincolo ingegneristico e ciascuno comporta conseguenze diverse se sottodimensionato.
Profondità della taccaviene misurato perpendicolarmente alla direzione di avanzamento - quanto lontano si estende la tacca dal bordo della striscia nella striscia portante. Questa dimensione deve superare il punto più ampio della zona di interferenza più un margine di sicurezza che tenga conto dello spostamento laterale della striscia durante l'alimentazione. Se la striscia si sposta anche leggermente dal-centro (e succederà), una tacca con margine pari a zero diventa una tacca che non si cancella completamente. La pratica tipica aggiunge un margine oltre l'involucro massimo dell'utensileria, adattato alla velocità della stampante e alla precisione dell'alimentatore. Le macchine da stampa più veloci e gli alimentatori meno precisi richiedono margini di profondità maggiori.
Tuttavia, la profondità è limitata dalla larghezza della striscia portante. Nella progettazione di stampi per stampaggio dei metalli, il supporto deve trattenere abbastanza materiale in sezione trasversale-dopo l'intaglio per alimentarlo senza deformarsi o strapparsi. Una linea guida generale: la profondità dell'intaglio non deve superare il 60-70% della larghezza della striscia portante, sebbene il limite effettivo dipenda dallo spessore del materiale, dalla resistenza alla trazione e dal numero di tacche lungo la lunghezza della striscia.
Larghezza della taccacorre parallelo alla direzione di avanzamento. Deve essere sufficientemente largo in modo che l'ostruzione superi la tacca lungo l'intera corsa di avanzamento - inclusa qualsiasi corsa eccessiva. La tolleranza al mangime è la variabile chiave qui. Se l'alimentatore supera leggermente la corsa durante una determinata corsa, la tacca deve comunque fornire un gioco completo alla massima oltrecorsa. La larghezza deve anche tenere conto della dimensione fisica del componente dell'utensile da bypassare, misurata lungo l'asse di avanzamento.
Consideriamo un punzone che occupa 8mm lungo la direzione di avanzamento. La larghezza della tacca deve coprire gli 8 mm più il doppio della tolleranza di avanzamento (una volta per un potenziale-avanzamento, una volta per un potenziale sotto-avanzamento nella corsa precedente) più qualsiasi margine aggiuntivo per l'accumulo di bave o detriti sulla faccia del punzone.
Raggio dell'angolonelle transizioni interne degli intagli previene le fessurazioni da fatica. COMEGuida alla progettazione dello stampaggio di Xometrynote, tutti gli angoli di un disegno grezzo dovrebbero includere un raggio pari ad almeno la metà dello spessore del materiale. Per le tacche di bypass, si applica lo stesso principio: - gli angoli interni acuti concentrano lo stress ciclico durante l'alimentazione ad alta-velocità, dando origine a crepe che si propagano fino alla frattura della striscia portante. Il raggio minimo accettabile aumenta con lo spessore del materiale e la resistenza alla trazione e diminuisce con la duttilità.
Orientamento angolaresi applica ai profili con intaglio non-rettangolare. Quando viene utilizzata una tacca a V-o angolata, l'angolo delle pareti della tacca rispetto alla direzione di avanzamento determina il gioco effettivo in diversi punti lungo la corsa di avanzamento. Un orientamento corretto garantisce che il gioco massimo coincida con il momento in cui l'ostruzione attraversa la tacca.
Ecco i parametri geometrici chiave che ogni ingegnere di attrezzature dovrebbe definire nelle specifiche dell'intaglio di bypass all'interno dei propri stampi per stampaggio lamiera:
- Profondità (perpendicolare all'alimentazione):Fornisce spazio laterale oltre la zona di interferenza più ampia, compreso il margine per lo spostamento della striscia.
- Larghezza (parallela all'alimentazione):Garantisce il gioco completo lungo l'intera corsa di avanzamento, inclusa la corsa eccessiva e la tolleranza dell'alimentatore.
- Raggio dell'angolo interno:Previene la concentrazione delle sollecitazioni e le fessurazioni per fatica a velocità di produzione. Minimo metà dello spessore del materiale.
- Orientamento angolare:Allinea lo spazio direzionale con il percorso di movimento dell'ostruzione rispetto alla striscia.
- Rapporto tra profondità-e-portante-larghezza:Mantiene l'integrità strutturale della striscia portante dopo la rimozione del materiale. I limiti variano in base alla qualità del materiale.
- Stato dei bordi e finitura superficiale:Controlla la dimensione della bava e la qualità del bordo al confine della tacca, prevenendo punti di intoppo durante l'avanzamento.
Relazioni posizionali con i fori pilota e i confini della stazione
Una tacca perfettamente dimensionata nella posizione sbagliata non fa nulla. La precisione di posizionamento delle tacche di bypass fa riferimento a due ancoraggi in ogni disposizione di fustella progressiva: centri dei fori pilota e linee centrali delle stazioni.
I fori pilota sono il Riferimento principale per l'intera striscia. Ogni elemento - aperture nascoste, geometria formata e tacche di bypass - è posizionato rispetto ai centri del foro pilota. Ciò è importante perché i perni pilota tirano fisicamente la striscia nella registrazione esatta ad ogni colpo di pressione. Se una tacca di bypass si sposta dalla posizione prevista rispetto al foro pilota, si sposta anche rispetto all'utensile che dovrebbe pulire.
In pratica, le tolleranze di posizione sulle tacche di bypass sono più strette di quanto ci si potrebbe aspettare per una caratteristica che "si limita" a fornire spazio. Il motivo è legato alla gestione dei margini. Se il margine di profondità dell'intaglio è progettato su un valore specifico assumendo una posizione perfetta, e la posizione dell'intaglio varia anche di una frazione di tale margine, il gioco effettivo si riduce al di sotto della soglia di sicurezza su una certa percentuale di corse.
Il posizionamento da stazione-a-stazione segue una logica simile. Ciascuna tacca di bypass deve essere posizionata in modo tale da eliminare completamente l'ostruzione del bersaglio durante l'intera corsa di avanzamento. Ciò significa che il bordo anteriore della tacca (nella direzione di avanzamento) deve passare completamente oltre l'ostruzione prima che la striscia si fermi, e il bordo posteriore non deve arrivare all'ostruzione prima che la striscia inizi a muoversi. Il posizionamento nella direzione-dell'avanzamento tiene conto della distanza nominale del passo più la tolleranza massima dell'avanzamento in entrambe le direzioni.
Come discusso inAnalisi delle strisce di MetalForming Magazine, un tempismo di rilascio-errato dell'alimentazione può far scivolare la striscia in avanti o all'indietro dopo l'apertura dell'impugnatura. Ciò significa che l'ampiezza della tacca di bypass deve accogliere non solo l'extracorsa meccanica ma anche il potenziale di deriva post-rilascio prima dell'impegno del pilota. Se la tacca è troppo stretta, la deriva momentanea riporta il materiale di supporto nella zona di interferenza nell'istante prima che i perni pilota blocchino la striscia nella posizione finale.
Per componenti complessi di stampi per stampaggio come camme, acciai per formatura con facce angolari o punzoni multi-livello, la relazione di posizione tra l'intaglio e l'ostruzione diventa tridimensionale. La tacca deve liberare la sezione trasversale più ampia-del componente nella posizione verticale specifica che la striscia occupa durante la corsa di avanzamento - che è determinata dall'altezza del sollevatore, non dalla geometria del punto morto inferiore. Gli ingegneri che dimensionano la distanza dell'intaglio del bypass contro lo stampo alla chiusura completa, piuttosto che all'elevazione del piano di alimentazione, si ritrovano con tacche che sembrano adeguate sulla carta ma che interferiscono nella pratica.
Questi parametri dimensionali e posizionali costituiscono la spina dorsale quantitativa di ogni specifica del notch di bypass. Ma i numeri da soli non tengono conto del modo in cui i diversi materiali rispondono all'intaglio - un set di parametri che funziona perfettamente nell'acciaio dolce può rompere l'acciaio ad alta-resistenza o l'alluminio gallico sui bordi dell'intaglio.
Materiale-Considerazioni specifiche sulla progettazione dell'intaglio di bypass
Una tacca dimensionata per l'acciaio dolce non si comporterà allo stesso modo nell'acciaio a doppia fase o nell'alluminio. La qualità del materiale, lo spessore e le proprietà meccaniche modificano direttamente il modo in cui la striscia portante risponde alla rimozione del materiale - come si alimenta, come si affatica e come i bordi tagliati reggono dopo centinaia di migliaia di passate. Trattare tutti i materiali allo stesso modo è uno dei modi più rapidi per trasformare la disposizione di una striscia solida in un problema di produzione.
Ciascun materiale presenta la propria combinazione di duttilità, resistenza alla trazione, comportamento di incrudimento-e caratteristiche della superficie. Queste proprietà determinano i raggi minimi degli angoli, i margini di profondità, i requisiti delle condizioni dei bordi e persino la finitura superficiale necessaria sull'utensile stesso. Ecco come cambiano i parametri tra i materiali più comuni nello stampaggio della lamiera di acciaio e non solo.
Parametri di tacca per acciaio dolce e laminato a freddo
L'acciaio dolce e i gradi standard di acciaio laminato a freddo per stampaggio (CRS come 1008, 1010, 1018) sono i materiali più tolleranti per la progettazione dell'intaglio di bypass. La loro combinazione di moderata resistenza alla trazione, buona duttilità e comportamento al taglio prevedibile fa sì che le regole di progettazione standard funzionino senza adattamenti speciali.
Per lo stampaggio dell'acciaio al carbonio in questi gradi comuni, i parametri di base si applicano in modo chiaro:
- Raggio minimo dell'angolo interno:0,5 volte lo spessore del materiale. Questo rapporto standard, ben-stabilito nelle linee guida di settore sull'intaglio, previene la concentrazione dello stress senza richiedere raccordi generosi che consumano spazio libero aggiuntivo.
- Margine di profondità della tacca:I margini di sicurezza standard oltre l'involucro dell'utensileria sono sufficienti. L'acciaio dolce non ritorna indietro in modo aggressivo, quindi il nastro si posiziona in modo prevedibile sulle guide del sollevatore durante l'alimentazione.
- Condizioni dei bordi:È accettabile un taglio pulito con un'altezza normale della bava. L'acciaio dolce non si rompe facilmente da un bordo tranciato standard.
- Trattamento superficiale degli utensili:Gli acciai per utensili standard (D2, A2) con finitura superficiale convenzionale gestiscono questi gradi senza rivestimenti speciali.
L'acciaio dolce funge da linea di base perché è prevedibile. Il tasso di incrudimento-è moderato, l'allungamento prima della frattura è generoso e il materiale non crea ostacoli ai limiti dell'intaglio. Se stai progettando il layout della tua prima striscia e desideri convalidare la logica dell'intaglio di bypass, l'acciaio stampato in questi gradi esporrà errori di layout senza aggiungere complicazioni-al comportamento del materiale.
Considerazioni su-acciaio ad alta resistenza e AHSS
Gli acciai avanzati ad alta resistenza-cambiano i calcoli in modo significativo. Materiali come gli acciai Dual-Phase (DP600, DP780, DP980), TRIP e i gradi martensitici presentano una resistenza alla trazione sostanzialmente più elevata ma un allungamento e una duttilità ridotti. La striscia portante si comporta in modo più rigido, si affatica più rapidamente in caso di aumento delle sollecitazioni e penalizza la geometria affilata che l'acciaio dolce tollererebbe.
Cosa cambia per il design del notch di bypass?
I raggi degli angoli devono aumentare.Laddove l'acciaio dolce accetta un raggio di 0,5 volte lo spessore del materiale, l'AHSS richiede uno spessore significativamente maggiore - spesso da 1,0x a 1,5x come minimo. Come osservato nella ricerca sull'intaglio nel settore automobilistico, l'AHSS richiede raggi degli angoli generosi per evitare che le parti si spezzino durante i cicli di fatica. Lo stesso principio si applica alle tacche del nastro portante: gli angoli interni acuti che sopravvivono indefinitamente nell'acciaio dolce daranno origine a crepe entro migliaia di colpi nel DP980.
La larghezza della tacca necessita di espansione.L'AHSS ritorna in modo più aggressivo dopo ogni ciclo di alimentazione-e-di arresto. La striscia non è appiattita sulle rotaie del sollevatore e il suo comportamento posizionale è meno prevedibile. Le tacche di bypass più ampie compensano questa ridotta coerenza posizionale, garantendo spazio anche quando la striscia non è perfettamente posizionata.
Potrebbe essere necessario aumentare la larghezza della striscia di supporto.Poiché l'AHSS è meno duttile, la striscia portante è più soggetta a fratturarsi in corrispondenza delle tacche sotto il carico ciclico dell'alimentazione ad alta-velocità. Per mantenere la stessa integrità strutturale fornita dall'acciaio dolce a una determinata larghezza del supporto, i layout delle strisce AHSS spesso richiedono un supporto più ampio -, il che significa più bobine e costi del materiale più elevati. Si tratta di un compromesso diretto tra affidabilità della striscia e utilizzo del materiale.
L'usura degli utensili accelera.Il maggiore carico d'urto durante la punzonatura di tacche AHSS degrada i bordi del punzone più velocemente. Gli acciai metallurgici in polvere o i punzoni con punta in carburo- diventano necessari per le stazioni di intaglio che tagliano materiali ad alta-resistenza a volumi di produzione.
Adattamenti in alluminio e acciaio inossidabile
L’alluminio e l’acciaio inossidabile presentano ciascuno sfide uniche che l’acciaio dolce e persino l’AHSS non presentano.
Alluminioè più morbido e duttile dell'acciaio, il che sembra che dovrebbe facilitare la progettazione della tacca. Non è così. Il processo di stampaggio dell'alluminio comporta uno specifico problema di interazione con la superficie-: l'usura. La ricerca presso il Centro di produzione e materiali avanzati dell'Università di Oakland ha dimostrato che le particelle di alluminio aderiscono alle superfici dello stampo durante il contatto strisciante, causando graffi sul pezzo e usura adesiva sugli utensili. Nelle posizioni delle tacche di bypass, dove il bordo tagliato della striscia scivola ripetutamente oltre i componenti dello stampo durante l'alimentazione, si creano depositi di grippaggio che riducono il gioco effettivo nel tempo.
La prevenzione richiede superfici degli utensili lucidate e spesso rivestimenti-di cromo duro o TiCN sui componenti dello stampo adiacenti alle aree delle tacche. La ricerca ha scoperto che la rugosità superficiale influenza direttamente la soglia di grippaggio. - Le superfici più lisce dello stampo (come la ghisa D6510 cromata dura-) hanno resistito al grippaggio a pressioni di contatto significativamente più elevate rispetto alle alternative più ruvide. Per gli utensili con intaglio di bypass in alluminio, ciò significa che il punzone che taglia l'intaglio e qualsiasi superficie della matrice contro cui scorre la striscia dentellata deve mantenere una finitura superficiale più fine di quella richiesta dalle applicazioni in acciaio.
I raggi degli angoli sulle tacche in alluminio dovrebbero essere generosi non a causa delle fessurazioni da fatica (l'alluminio è sufficientemente duttile a spessori tipici) ma perché gli angoli acuti creano bave e lacerazioni che generano le particelle sciolte responsabili del grippaggio a valle.
Acciaio inossidabilerappresenta una sfida-di incrudimento. Ogni ciclo di alimentazione deforma plasticamente leggermente la striscia portante in corrispondenza dei bordi delle tacche. Nell'acciaio dolce, questa piccola deformazione si stabilizza rapidamente. Negli acciai inossidabili austenitici (304, 316), ogni ciclo di deformazione aumenta la durezza e la fragilità locale sul bordo dell'intaglio. Nel corso di un ciclo di produzione di centinaia di migliaia di passaggi, i bordi della tacca si infragiliscono progressivamente finché non si formano e si propagano micro-fessure.
Progettare intagli di bypass per l'acciaio inossidabile significa tenere conto di questo indurimento cumulativo. I raggi più grandi rallentano la velocità di indurimento negli angoli. I punzoni con intaglio lucidati e rivestiti producono bordi di taglio più puliti con meno danni iniziali su cui costruire l'indurimento. E i margini di profondità dovrebbero tenere conto del fatto che i bordi dell'intaglio-induriti si comportano diversamente alla corsa 500.000 rispetto alla corsa 5.000.
| Materiale | minimo Raggio d'angolo | Margine di profondità | Requisito della condizione del bordo | Trattamento superficiale degli utensili |
|---|---|---|---|---|
| Acciaio dolce/laminato a freddo | 0,5x spessore | Standard (tolleranza all'alimentazione + vagabondaggio) | Bordo tagliato normale accettabile | Acciaio per utensili standard (D2, A2), finitura convenzionale |
| Acciaio-ad alta resistenza/AHSS | 1,0x–1,5x spessore | Aumento (ritorno elastico + variazione di posizione) | Bava minima, zona di frattura pulita, fondamentale | Acciaio per utensili o metallo duro PM; Si consiglia il rivestimento TiCN |
| Alluminio | 0,5x–1,0x spessore | Assegno di deposito standard + irritante | Taglio regolare, generazione minima di particelle | Cromo-hard o TiCN; lucidato a basso Ra |
| Acciaio inossidabile (austenitico) | 1,0x–1,5x spessore | Aumento (progressione del lavoro-hardening) | Bordo di taglio lucido per ridurre al minimo l'inizio dell'indurimento | Acciaio per utensili ad alta-durezza; Rivestimento TiAlN o simile |
Lo schema di tutti questi materiali è coerente: quanto più un materiale si discosta dal comportamento dell'acciaio dolce - a causa di una maggiore resistenza, tendenze all'adesione o incrudimento -, tanto più conservativi dovranno essere i parametri dell'tacca di bypass. Il raggio aumenta, i margini crescono, i requisiti di finitura superficiale si restringono e i costi degli utensili aumentano di conseguenza.
Se si impostano correttamente i parametri specifici del materiale- si mantiene pulita l'alimentazione della striscia. Ma anche un notch perfettamente parametrizzato causerà problemi se il progetto contiene uno dei tanti errori tecnici comuni che si presentano ripetutamente nei reparti di produzione - errori facili da evitare quando si sa a cosa prestare attenzione.
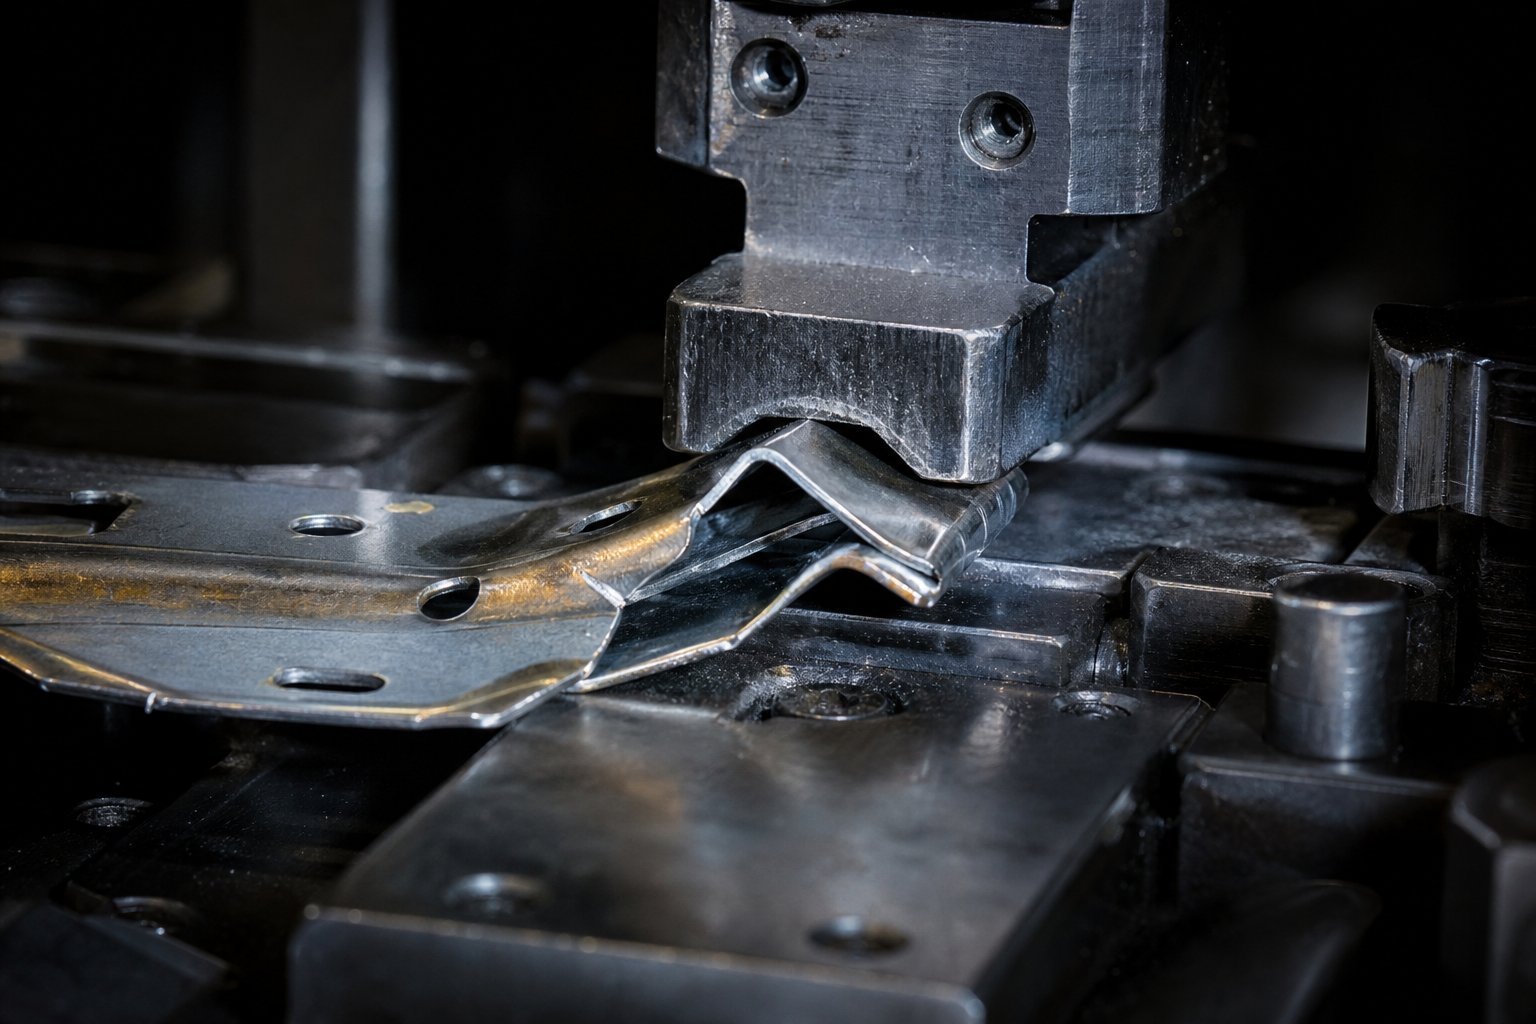
Errori comuni di bypass notch e relative conseguenze sulla produzione
Conoscere i parametri giusti e sapere cosa va storto quando li ignori sono due diversi tipi di conoscenza. Il primo vive nell'ufficio di progettazione. Il secondo si trova nel reparto di produzione alle 2 del mattino, quando la stampante attiva l'allarme di inceppamento per la terza volta nel corso del turno. La maggior parte dei guasti del notch di bypass non si annunciano durante la prova. Aspettano che la macchina da stampa raggiunga la velocità di produzione e che la striscia abbia funzionato abbastanza a lungo da consentire all'usura, all'espansione termica e all'errore cumulativo di esporre ogni decisione sulla distanza marginale.
Gli errori riportati di seguito si verificano ripetutamente nelle operazioni di stampaggio che producono di tutto, dalle staffe automobilistiche alle applicazioni di stampaggio di precisione per connettori. Ognuno segue lo stesso schema: una scelta progettuale che sembra accettabile sulla carta o a bassa velocità crea un meccanismo di fallimento che si attiva solo in condizioni di produzione reali.
Tacche sottodimensionate e scenari di incidente
La profondità o la larghezza della tacca di bypass insufficiente è l'errore della tacca di bypass più comune - e uno dei più costosi. Il meccanismo di fallimento è ingannevolmente graduale. Un notch sottodimensionato non causa un crash immediato. Invece, crea un'interferenza parziale: il bordo della striscia entra appena in contatto con un punzone o un pulsante della matrice a valle durante la progressione dell'avanzamento. Ogni colpo lascia un piccolo segno di testimonianza, forma un leggero deposito di bava sulla superficie interferente e sposta lateralmente la striscia di una frazione di millimetro.
Nel corso di centinaia o migliaia di corse, il deposito di bave aumenta. I composti dello spostamento laterale. La striscia inizia ad avanzare- in modo troppo piccolo per far scattare il sensore di inceppamento, ma abbastanza grande da compromettere la registrazione del foro pilota. Le parti stampate a valle iniziano a mostrare una deriva dimensionale - un angolo della parete cambia, un foro si sposta, una dimensione del bordo esce dalla tolleranza.
Poi avviene lo schianto. L'errore di posizione accumulato raggiunge un punto critico in cui la striscia non può più avanzare oltre l'ostruzione. L'alimentatore spinge, la striscia si deforma e la pressa spinge la matrice superiore in una massa di materiale deformata. Il risultato: punzoni rotti, bottoni della matrice danneggiati, acciai di formatura rigati e ore di fermo macchina non pianificato per smontare, ispezionare e riparare.
Ciò che rende questo fallimento particolarmente frustrante è che i guasti progressivi dello stampo raramente iniziano con un singolo evento catastrofico - si sviluppano attraverso l'usura cumulativa e l'instabilità delle lame. Una tacca di bypass sottodimensionata accelera quella progressione esatta. La soluzione è semplice durante la progettazione: aggiungere un margine di profondità adeguato oltre l'involucro dell'utensileria e un margine di larghezza oltre la tolleranza di avanzamento. La soluzione dopo un incidente è costosa: riparare lo stampo, riconvalidare gli spazi liberi e potenzialmente rielaborare l'utensileria della stazione di tacca.
Errori di concentrazione dello stress a velocità di produzione elevate
Gli angoli interni acuti sulle tacche di bypass sono il secondo errore più comune e quello che crea i fallimenti di produzione più drammatici. Ecco perché sopravvivono alla prova ma uccidono i cicli di produzione: durante la prova, la pressa funziona a 20-40 colpi al minuto. La striscia avanza lentamente, decelera dolcemente e subisce uno stress ciclico minimo sugli angoli delle tacche. Sembra tutto a posto. La striscia viene alimentata in modo pulito, le parti risultano conformi alle specifiche e lo stampo viene approvato per la produzione.
Alla velocità di produzione - 200, 400, 600 colpi al minuto - la fisica cambia completamente. Ogni ciclo di avanzamento accelera e decelera l'intera massa di nastro in una frazione di secondo. Quel carico ciclico si concentra in ogni angolo interno acuto di ogni tacca di bypass, in ogni singola corsa. Il meccanismo è quello classico della rottura per fatica: le micro-fessure iniziano nei punti di concentrazione dello stress, si propagano in una piccola quantità a ogni ciclo e alla fine raggiungono la lunghezza critica. La striscia si rompe.
Quando la striscia portante si rompe in corrispondenza di una tacca di bypass durante un ciclo di produzione, le conseguenze si riversano istantaneamente. La parte a valle della striscia - ancora attaccata ai componenti di stampaggio in metallo parzialmente completati - smette di muoversi. La porzione a monte, ancora spinta dall'alimentatore, si piega nella trafila. La macchina da stampa può effettuare una o due corse in più prima che il monitor del tonnellaggio o il sensore di alimentazione errata reagiscano, spingendo i punzoni nel materiale posizionato in modo errato e potenzialmente frantumando gli inserti in carburo.
Il collegamento tra spigoli vivi e fessurazioni nello stampaggio ad alta-velocità è ben stabilito. - Un design improprio dello stampo con spigoli vivi o improvvisi cambiamenti-della sezione trasversale crea punti di concentrazione di stress che portano a crepe. Gli angoli della tacca di bypass non fanno eccezione. La soluzione è una transizione raggiata in corrispondenza di ogni angolo interno, dimensionata in base allo spessore del materiale e alla resistenza alla trazione, come dettagliato nel capitolo sulla geometria sopra. Un piccolo investimento nella rettifica del raggio durante la costruzione dello stampo previene la catastrofica frattura del nastro durante la produzione.
Indebolimento della striscia portante e instabilità dell'alimentazione
Altrettanto pericoloso è l'estremo opposto rispetto alle tacche sottodimensionate: tacche troppo profonde rispetto alla larghezza del nastro portante. Quando un progettista si trova di fronte a un'ampia zona di interferenza e risponde tagliando una tacca aggressiva che consuma la maggior parte della sezione trasversale- del supporto, il materiale rimanente potrebbe non avere la rigidità strutturale necessaria per alimentarsi in modo affidabile.
Come nota The Fabricator, le strisce portanti che sono troppo deboli per sostenere il peso della striscia non possono essere alimentate in modo fluido e, se la striscia non può essere alimentata in modo uniforme, è probabile che si verifichi un incidente dello stampo. Le tacche di bypass che rimuovono troppo materiale creano esattamente questa condizione - sezioni localmente indebolite che si incurvano tra le rotaie del sollevatore, oscillano durante l'avanzamento rapido o si flettono lateralmente abbastanza da perdere l'impegno del pilota.
I sintomi dell’indebolimento del portatore sono inizialmente subdoli. I piloti si innestano in modo incoerente, causando una leggera variazione nelle dimensioni della parte stampata. I sensori di alimentazione potrebbero scattare in modo intermittente senza uno schema chiaro. Sulla striscia compaiono segni del sollevatore in punti inaspettati poiché le sezioni indebolite si abbassano sulle superfici dello stampo durante l'alimentazione. Nel corso del tempo, le sezioni portanti indebolite sviluppano cricche da fatica a causa della flessione ripetuta, eventualmente fratturandosi - lo stesso risultato finale del cedimento della concentrazione di sollecitazione, ma da una causa principale completamente diversa.
Due ulteriori errori aggravano questi errori primari e meritano attenzione. Ignorare il ritorno elastico del materiale nei calcoli del gioco degli intagli - particolarmente comune durante la transizione di un progetto di matrice da acciaio dolce ad AHSS - si traduce in intagli che forniscono un gioco statico adeguato ma un gioco dinamico insufficiente quando il nastro rimbalza dopo ogni ciclo di alimentazione. Inoltre, se non si tiene conto della direzione della bava durante il posizionamento delle tacche, si crea uno scenario in cui i bordi di stampaggio della formazione di bava delle tacche di bypass sono rivolti verso i componenti dello stampo, catturandosi e trascinandosi durante l'avanzamento. Le bave si formano sempre su un lato del bordo tranciato; se quel lato è rivolto verso l'ostruzione che la tacca è stata progettata per superare, lo spazio effettivo viene ridotto dell'altezza della bava - a volte abbastanza da causare interferenze.
Ecco un breve-riepilogo di riferimento di ciascun errore abbinato alle relative conseguenze sulla produzione:
- Profondità della tacca insufficiente:Accumulo progressivo di bave, deriva posizionale graduale, eventuale caduta dello stampo a causa della deformazione del nastro.
- Larghezza della tacca insufficiente:Interferenza parziale durante la corsa oltrecorsa, allarmi di alimentazione errata intermittente, registrazione pilota incoerente.
- Angoli interni vivi:Rottura per fatica ciclica a velocità di produzione, frattura catastrofica delle strisce, danni a cascata a più stazioni di stampaggio.
- Profondità eccessiva del notch (indebolimento della portante):Abbassamento della striscia tra i sollevatori, instabilità di alimentazione, variazione dimensionale intermittente, eventuale frattura per fatica.
- Ignorando il ritorno elastico nel gioco:Interferenza dinamica sul rimbalzo, maggiore resistenza del nastro, usura accelerata del punzone nelle stazioni adiacenti.
- Orientamento errato della fresa:L'utensile con rivestimento laterale- delle bave riduce il gioco effettivo, crea resistenza durante l'avanzamento, accelera l'usura dei componenti dello stampo.
- Nessun raggio sugli angoli del punzone di tacca:Rottura prematura del bordo del punzone, crescita di bave sui bordi dell'intaglio, ridotta durata a fatica del nastro a causa della scarsa qualità del bordo.
Osservando questi esempi di rottura dello stampaggio, emerge uno schema: ogni errore comporta la rimozione di una quantità insufficiente di materiale (creando interferenze), la rimozione di una quantità eccessiva di materiale (distruggendo l'integrità del supporto) o la rimozione di materiale con la geometria sbagliata (creando zone rialzate di stress o problemi di bave). La sfida progettuale è trovare la via di mezzo - e tale via di mezzo cambia a seconda di come la tacca di bypass interagisce con altre caratteristiche progressive dello stampo come fori pilota, sollevatori e sistemi di gestione degli scarti.
Come le tacche di bypass si integrano con altre caratteristiche della fustella progressiva
Una tacca di bypass non esiste mai isolatamente. Si trova all'interno di un sistema di caratteristiche interdipendenti - fori pilota che individuano la striscia, sollevatori che la sollevano, strisce portanti che la trasportano e percorsi di gestione degli scarti che rimuovono i rifiuti in modo pulito. Cambia una di queste funzionalità e i requisiti del bypass notch cambieranno con essa. Questa interconnessione è ciò che rende le matrici per stampaggio dei metalli più di una raccolta di punzoni e bottoni per matrici - sono sistemi meccanici integrati in cui ogni componente fa riferimento a ogni altro.
Progettare le tacche di bypass senza considerare i vicini è come dimensionare una fondazione senza conoscere l'edificio sopra di essa. Nello stampaggio industriale dei metalli, dove gli stampi progressivi eseguono milioni di cicli ad alta velocità, questo tipo di pensiero compartimentato produce stampi che funzionano in teoria e falliscono nella pratica.
Tacche di bypass e coordinazione del foro pilota
I fori pilota sono la spina dorsale posizionale dell'intero layout della striscia. Ogni elemento sulla striscia - aperture oscurate, geometria formata e tacche di bypass - deriva la sua posizione dal datum del foro pilota. Quando i perni pilota impegnano la striscia ad ogni corsa della pressa, correggono piccole imprecisioni di alimentazione e allineano perfettamente il tutto prima che avvenga qualsiasi taglio o formatura.
Ciò significa che le tacche di bypass devono essere sequenziate in modo che la registrazione pilota avvenga prima che qualsiasi problema relativo alla tacca- possa accumulare errori. Se viene tagliata una tacca nella stazione uno e il foro pilota non viene perforato fino alla stazione due, qualsiasi imprecisione di avanzamento durante il primo colpo non viene corretta - e la tacca si sposta leggermente dalla posizione prevista. Questo errore di posizione si ripercuote su ogni stazione successiva, riducendo potenzialmente il gioco effettivo per cui la tacca è stata progettata.
La regola pratica: i fori pilota dovrebbero essere praticati il più presto possibile nella stazione, idealmente nella stessa stazione o prima che venga tagliato qualsiasi intaglio di bypass. Quando entrambe le caratteristiche competono per lo spazio nella prima stazione, il foro pilota ha la priorità. Come notato nella pratica di progettazione degli stampi progressivi, i piloti allineano la striscia prima di ogni operazione - senza di loro, piccoli errori di alimentazione si accumulano e creano derive di tolleranza tra le stazioni. La precisione della posizione della tacca di bypass dipende interamente dalla registrazione del pilota stabilita per prima.
Inoltre, la distanza fisica tra una tacca di bypass e il foro pilota più vicino influisce sulla rigidità locale della striscia nel punto di registrazione. Se una tacca profonda si trova immediatamente adiacente a un foro pilota, il materiale di supporto tra di essi potrebbe flettersi sotto la forza di impegno del pilota. Ciò crea una condizione in cui il pilota registra accuratamente la propria posizione ma la tacca - a pochi millimetri di distanza nel materiale indebolito - devia leggermente dalla- posizione. Gli esperti ingegneri di stampi e stampi mantengono una distanza minima tra i bordi dell'intaglio e i fori pilota, in genere non inferiore al doppio dello spessore del materiale.
Interazione con i sollevatori e stabilità delle strisce
I sollevatori sollevano la striscia sopra la superficie dello stampo tra le corse della pressa, consentendole di avanzare liberamente alla posizione di passo successiva. Il loro posizionamento deve tenere conto del punto in cui le tacche di bypass hanno rimosso il materiale di supporto - perché un sollevatore posizionato sotto l'intaglio della tacca non ha nulla da supportare.
Immagina una guida di sollevamento posizionata direttamente sotto una profonda tacca di bypass negativa. Quando la striscia avanza, la sezione dentellata passa sopra il sollevatore con un contatto minimo o nullo con il materiale. La striscia in quel punto si abbassa, perdendo la sua elevazione guidata. Se si incurva abbastanza, le caratteristiche formate sulla striscia possono trascinarsi sulle superfici dello stampo durante l'avanzamento, causando graffi, accumulo di bave o - ad alta velocità - attrito sufficiente per corto-alimentare la striscia.
Il coordinamento della progettazione funziona in entrambe le direzioni:
- La spaziatura dei sollevatori deve corrispondere alle sezioni portanti strutturalmente sane.Dopo aver posizionato tutte le tacche di bypass, mappare il materiale di supporto solido rimanente lungo il percorso di alimentazione. I sollevatori appartengono a quelle sezioni solide, mai alle aperture delle tacche.
- Potrebbe essere necessario regolare le posizioni delle tacche per il supporto del sollevatore.Se una zona di interferenza coincide con l'unica posizione disponibile del sollevatore, il progettista deve affrontare un compromesso - o riposizionare il sollevatore (che potrebbe influire sulla stabilità della striscia altrove) o modificare la geometria dell'intaglio per lasciare uno stretto ponte di supporto nel punto di contatto del sollevatore.
- Il peso della striscia tra i sollevatori crea deflessione.Negli stampi a passo lungo-con nastri portanti pesanti, la distanza tra i sollevatori determina quanto la striscia si abbassa sotto il proprio peso. Le tacche di bypass che riducono la sezione trasversale-del portante aumentano tale deflessione. Per gli stampi per stampaggio automobilistico con grandi distanze di passo, questo abbassamento può diventare abbastanza significativo da influenzare la consistenza dell'altezza di alimentazione.
La pianificazione del layout del processo descritta da Art Hedrick in The Fabricator rafforza questo punto. - La resistenza del trasportatore deve essere sufficiente per spostare la parte da una stazione all'altra senza deformarsi, flettersi eccessivamente o deformarsi. Le decisioni sul posizionamento delle tacche di bypass influiscono direttamente sul mantenimento di tale soglia di resistenza in ogni campata del sollevatore lungo la striscia.
Gestione delle strisce di scarto e utilizzo dei materiali
Ogni tacca di bypass genera uno sfrido di scarto. Lo sfrido deve essere espulso in modo pulito dallo stampo - verso il basso attraverso il blocco dello stampo o lateralmente dalla faccia dello stampo - senza incepparsi, rimbalzare o interferire con le successive corse della pressa. La gestione degli scarti non è un ripensamento; si tratta di un requisito di progettazione che influenza la geometria dell'intaglio, la selezione della stazione e il layout del pattino dello stampo.
Gli scarti di tacca si integrano con la strategia generale degli scarti di nastri in diversi modi:
- Percorso di espulsione delle lumache.Il blocco della matrice sotto ciascun punzone deve avere un foro di passaggio sufficientemente grande da consentire allo sfrido di cadere liberamente. Se lo spezzone è troppo grande per l'apertura disponibile, potrebbe essere necessario modificare la geometria dell'intaglio - oppure potrebbe essere necessario tagliare lo spezzone in due operazioni separate in stazioni adiacenti.
- Posizionamento parallelo del pattino.I paralleli che supportano il pattino della matrice sul supporto della pressa non possono essere posizionati sotto i percorsi di espulsione dei rottami. Le posizioni delle tacche di bypass influiscono sulla posizione in cui possono andare i paralleli, il che a sua volta influisce sulla rigidità del pattino dello stampo. Come osserva la serie Die Essentials di The Fabricator, solo alcune aree possono includere paralleli per supportare la scarpa dello stampo quando gli scarti devono cadere liberamente su un sistema di raccolta.
- Interferenza nello scivolo degli scarti.Più flussi di scarti derivanti dalle operazioni di tranciatura, perforazione e intaglio escono tutti contemporaneamente dallo stampo. Se uno spezzone con tacca di bypass e uno spezzone perforante condividono la stessa zona di uscita sotto lo stampo, possono scontrarsi e incepparsi - soprattutto a velocità di produzione elevate dove i tempi di espulsione dello spezzone diventano critici.
L’utilizzo dei materiali è l’altro lato di questa equazione. Le tacche di bypass consumano materiale che altrimenti potrebbe far parte del prodotto finito o almeno ridurre al minimo la larghezza della bobina. Il design intelligente dell'intaglio riduce al minimo gli scarti aggiunti senza compromettere la funzione di scarico. Le tecniche includono:
- Utilizzando profili di intaglio angolari che rimuovono solo il materiale all'interno del cono di interferenza effettivo, anziché un ritaglio rettangolare completo che fornisce spazio nelle aree in cui non era necessario.
- Combinando i tagli di intaglio di bypass con operazioni di tranciatura adiacenti in modo che un singolo punzone crei sia il profilo della parte che lo spazio di bypass - eliminando la necessità di una stazione di intaglio separata e riducendo lo scarto totale.
- Ottimizzazione della profondità dell'intaglio al gioco minimo richiesto più margine, anziché passare per impostazione predefinita a tagli a tutta-profondità che rimuovono più materiale di supporto rispetto a quanto richiesto dalla zona di interferenza.
Nelle applicazioni di utensili per lo stampaggio dei metalli ad alto-volume - in particolare nei settori automobilistico e degli elettrodomestici - anche piccoli risparmi di materiale per-parte si traducono in significative riduzioni dei costi su milioni di unità. Una tacca di bypass più profonda di 2 mm del necessario su una striscia che produce 50 milioni di parti all'anno rappresenta uno spreco misurabile. Il compito dell'ingegnere delle attrezzature di stampaggio è trovare l'involucro minimo dell'intaglio che soddisfi lo spazio libero, mantenga l'integrità del trasportatore ed espelle gli scarti in modo pulito.
Per gli ingegneri che devono affrontare complesse sfide di layout delle strisce in cui il posizionamento delle tacche di bypass si interseca con il coordinamento del sollevatore, l'ottimizzazione del flusso di materiale e la pianificazione del percorso degli scarti,Il team di ingegneri degli stampi per stampaggio di YICHENoffre supporto di progettazione per applicazioni di stampi progressivi che richiedono soluzioni integrate tra tutte queste funzionalità interagenti.
Ognuna di queste relazioni - coordinamento pilota, interazione con il sollevatore e gestione degli scarti - dimostra perché la progettazione dell'intaglio di bypass è un'attività a livello di sistema-. La tacca non esiste nel vuoto. La sua geometria, posizione e sequenza di taglio dipendono dalle decisioni prese su ogni altro componente della matrice per stampaggio dei metalli nel layout della striscia. Ottenere la tacca giusta significa ottenere il sistema giusto - e ciò richiede un flusso di lavoro strutturato per prendere queste decisioni interdipendenti nell'ordine corretto.
Best practice per la progettazione di bypass per ingegneri di attrezzature
La comprensione a livello di sistema- è utile solo se si traduce in azioni ripetibili. Tutto ciò che è stato trattato finora - tipi di tacche, parametri geometrici, adattamenti dei materiali, integrazione con sollevatori e piloti - si riduce a un'unica domanda pratica: come si presenta effettivamente il flusso di lavoro di progettazione dall'inizio alla fine? La risposta è una sequenza strutturata che elimina le congetture e produce intagli di bypass su cui le operazioni di formatura della lamiera possono fare affidamento alla massima velocità di produzione.
Passo-passo-Passo per ignorare il flusso di lavoro di progettazione di Notch
Che tu stia predisponendo una matrice per staffe da dodici-stazione o uno strumento per connettori da quaranta-stazione, la sequenza decisionale segue la stessa logica. Ecco il flusso di lavoro che produce costantemente risultati affidabili nel processo di produzione dello stampaggio dei metalli:
- Completare prima l'annidamento delle parti e il sequenziamento delle stazioni.Le decisioni relative al bypass dipendono dalla conoscenza di quali operazioni si verificano e in quali stazioni. Finalizza le assegnazioni delle stazioni di tranciatura, perforazione, formatura e inattività prima di toccare il design della tacca.
- Mappa le zone di interferenza in ogni stazione.Per ciascuna stazione di fustellatura, sovrapponi il profilo della striscia in entrata (incluse tutte le caratteristiche a monte) all'intero involucro dell'utensileria - punzoni, bottoni della fustella, acciai di formatura e cuscinetti di pressione attraverso l'intera corsa della pressa, non solo al punto morto inferiore.
- Seleziona il tipo di tacca per zona di interferenza.Scegli configurazioni rettangolari, angolari o positive/negative in base alla geometria di ciascuna ostruzione, alla larghezza del supporto disponibile e alla qualità del materiale. Utilizzare profili angolari dove la larghezza della striscia è ridotta; utilizzare configurazioni positive in cui l'integrità del supporto non può tollerare la rimozione del materiale.
- Dimensionare ciascuna tacca con i margini appropriati.Impostare la profondità per eliminare il punto di interferenza più ampio più il margine di spostamento laterale. Impostare la larghezza per coprire la lunghezza dell'ostruzione più la tolleranza di avanzamento in entrambe le direzioni. Applicare i raggi degli angoli in base allo spessore del materiale e alle proprietà di trazione.
- Verificare l'integrità strutturale della striscia portante.Dopo aver posizionato tutte le tacche, verificare che le restanti sezioni trasversali- del supporto possano sostenere il peso della striscia tra le campate del sollevatore senza abbassamenti o flessioni eccessivi. Verificare che due tacche adiacenti non creino una debolezza combinata che un'analisi individuale potrebbe non rilevare.
- Coordinarsi con i fori pilota e le posizioni del sollevatore.Confermare che i piloti siano stati perforati prima o contemporaneamente ai tagli con tacca. Verificare che i sollevatori si trovino sotto le sezioni solide del supporto, non sotto le aperture delle tacche.
- Convalidare i percorsi di espulsione degli scarti.Assicurarsi che ogni sfaccettatura della tacca abbia un percorso di caduta libero attraverso il blocco della matrice senza interferire con i flussi di scarto adiacenti o con i paralleli del pattino della matrice.
- Documentare le specifiche della tacca sulla stampa della fustella.Richiamare profondità, larghezza, raggio, tolleranza di posizione dal riferimento pilota e direzione della bava per ogni tacca di bypass. COMELe leggi di progettazione della rivista MetalForming Magazinesottolinea che, se è necessario farlo, deve essere sulla stampa - ogni dettaglio chiaramente definito senza spazio per l'interpretazione.
Questa sequenza funziona perché ogni passaggio si basa sulle decisioni confermate dal passaggio precedente. Saltare in avanti il - dimensionamento delle tacche prima di mappare le zone di interferenza o selezionare i tipi di tacche prima di finalizzare la sequenza delle stazioni - introduce presupposti che collassano durante la prova.
Principi di progettazione-per-producibilità applicati agli intagli di bypass
Le tacche di bypass ben-progettate fanno molto di più che prevenire le interferenze. Influenzano direttamente tre risultati a valle che definiscono il valore di produzione di uno stampo:
- Intervalli di manutenzione.Gli intagli con raggi adeguati e margini adeguati riducono l'usura degli utensili adiacenti. Quando una striscia viene alimentata senza trascinamento o contatto parziale, i bordi del punzone rimangono affilati più a lungo, gli acciai da formatura rimangono puliti e lo stampo funziona più a lungo tra le fermate di servizio. Le decisioni di progettazione dello stampaggio dei metalli prese durante il layout impostano direttamente l'orologio della manutenzione.
- Muore la longevità.Guasti catastrofici - frattura della striscia, incidenti dello stampo dovuti a materiale deformato - sono gli eventi che accorciano drasticamente la vita dello stampo. Tutte le migliori pratiche di cui sopra esistono per prevenire tali eventi. Un dado che non si schianta mai dura ordini di grandezza più a lungo di uno che si schianta anche occasionalmente.
- Velocità di stampa raggiungibile.La stabilità della striscia alla velocità è la prova definitiva della qualità del bypass notch. Una striscia che si alimenta in modo pulito a 400 colpi al minuto ma si frattura a 500 è limitata dalla sua tacca più debole. Raggi corretti, adeguata integrità del trasportatore e margini dimensionali corretti sono ciò che separa un dado che funziona alla velocità target da uno che deve essere ripristinato. Le tecniche avanzate di stampaggio dei metalli nella produzione ad alta-velocità dipendono dal fatto che questi dettagli siano presenti fin dall'inizio.
Lo scopo delle tacche di bypass nella formatura della lamiera si riduce a questo: esistono per consentire alla striscia di muoversi liberamente in modo che lo stampo possa svolgere il suo lavoro a piena velocità senza auto-distruggersi. Ogni parametro, ogni raggio, ogni tolleranza di posizione serve a quell'unico obiettivo.
Lo scopo di ogni tacca di bypass è fornire la rimozione minima di materiale necessaria per raggiungere lo spazio completo, mantenere l'integrità del supporto e sopravvivere alla velocità di produzione - niente di più, niente di meno.
Risorse ingegneristiche per sfide complesse nel layout delle strisce
Le regole standard del bypass notch coprono la maggior parte delle applicazioni. Ma quando i layout delle strisce implicano sequenze di formatura composte, geometrie di supporto multi-livello, obiettivi di utilizzo dei materiali rigorosi o gradi AHSS che penalizzano qualsiasi scorciatoia di progettazione, le decisioni diventano più difficili. Il processo di produzione dello stampaggio dei metalli a questo livello richiede esperienza specializzata nella struttura degli stampi, nel flusso dei materiali e nella gestione integrata delle autorizzazioni su decine di stazioni.
Per sfide di progettazione di stampaggio che superano le linee guida standard - in particolare matrici progressive in cui il posizionamento della tacca di bypass si interseca con configurazioni complesse di sollevatori, requisiti di controllo delle bave e obiettivi aggressivi di utilizzo del materiale -Le soluzioni di stampi per stampaggio personalizzate di YICHENfornire supporto tecnico per applicazioni di progettazione-pesanti. Il loro team lavora sull'intero ambito dell'integrazione del layout delle strisce: struttura dello stampo, componenti, punzoni, sollevatori, ottimizzazione dello spazio e analisi del flusso di materiale per costruzioni di stampi progressivi che richiedono più delle risposte dei libri di testo.
Sia che gestiate queste sfide internamente o che vi rivolgiate a un partner specializzato, il principio rimane lo stesso: la progettazione del bypass è una disciplina a livello di sistema-. Ottieni il flusso di lavoro corretto, documenta ogni decisione, convalida ogni passaggio e le tacche svolgeranno il loro lavoro in modo invisibile - che è esattamente come dovrebbero funzionare in milioni di passaggi di produzione.
Domande frequenti sulle tacche di bypass nella progettazione di stampi per stampaggio
1. Qual è lo scopo delle tacche di bypass in una matrice per stampaggio progressiva?
Le tacche di bypass sono rimozioni intenzionali di materiale nella striscia portante che creano spazio affinché elementi precedentemente tranciati, forati o formati possano passare attraverso le stazioni di fustellatura a valle senza entrare in collisione con punzoni, bottoni della matrice o sollevatori. Senza di essi, la striscia si deforma, si alimenta in modo errato o si schianta contro l'attrezzatura attiva mentre avanza di una distanza di passo per corsa di stampa. Sono tra le prime caratteristiche progettate in un layout di striscia perché ogni stazione successiva dipende dalla progressione della striscia senza interferenze-.
2. Qual è la differenza tra le tacche di bypass positive e negative?
Le tacche di bypass negative rimuovono il materiale dall'interno della striscia portante per creare un'apertura attraverso la quale passa l'utensileria a valle. Le tacche di bypass positive aggiungono materiale extra oltre il contorno vuoto nominale, instradando il trasportatore attorno a un'ostruzione senza tagliare la larghezza della striscia esistente. Le tacche negative si adattano a piccole zone di interferenza e mantengono la larghezza della striscia minima, mentre le tacche positive preservano la forza del supporto quando la zona di interferenza è troppo grande per una rimozione sicura del materiale. La scelta dipende dalle esigenze di integrità del trasportatore, dal costo della larghezza della bobina e dalle dimensioni dell'ostruzione.
3. Come si determina dove posizionare le tacche di bypass in un layout a striscia?
Il posizionamento segue un processo sequenziale: prima mappa l'intero ingombro dell'utensileria di ciascuna stazione attraverso l'intera corsa della pressa, quindi sovrapponi il profilo della striscia in entrata in ciascuna posizione di alimentazione per identificare dove il materiale si sovrappone all'utensileria. Ogni sovrapposizione è una zona di interferenza che richiede una tacca. L'intaglio deve essere tagliato in una stazione a monte prima che la striscia raggiunga il punto di conflitto. Il posizionamento fa riferimento ai riferimenti del foro pilota e deve tenere conto della tolleranza di alimentazione, dello spostamento laterale della striscia e della corsa eccessiva. Le posizioni dei sollevatori influenzano anche le posizioni delle tacche poiché i sollevatori necessitano di materiale di supporto solido sotto di loro per il supporto.
4. Perché le tacche di bypass necessitano di angoli raggiati invece che di spigoli vivi?
Gli angoli interni acuti agiscono come punti di concentrazione delle sollecitazioni sotto carico ciclico. Durante la produzione ad alta-velocità con centinaia di colpi al minuto, ogni ciclo di alimentazione accelera e decelera rapidamente la striscia, concentrando lo stress su ogni angolo acuto. In questi punti si formano micro-fessure, che si propagano ad ogni colpo e alla fine causano una frattura catastrofica del nastro. Gli angoli raggiati distribuiscono lo stress su un'area più ampia, prolungando significativamente la durata a fatica. Il raggio minimo è in genere pari a 0,5 volte lo spessore del materiale per l'acciaio dolce e da 1,0 a 1,5 volte per gli acciai ad alta resistenza. Gli ingegneri di attrezzature di aziende come YICHEN (yichen-group.com/stamping-die/) inseriscono i raggi degli angoli in ogni specifica di tacca come pratica standard per l'affidabilità della velocità di produzione-.
5. In che modo il tipo di materiale influisce sui parametri di progettazione dell'intaglio di bypass?
Ciascun materiale risponde in modo diverso alla rimozione del materiale di supporto. L'acciaio dolce accetta parametri standard con raggi degli angoli di spessore 0,5x. Gli acciai ad alta-resistenza (AHSS) richiedono raggi più ampi (1,0x-1,5x spessore), intagli più ampi per accogliere il ritorno elastico e strisce di supporto potenzialmente più larghe per prevenire fratture per fatica. L'alluminio richiede superfici degli utensili lucidate e rivestite per evitare grippaggi sui bordi dell'intaglio, mentre l'acciaio inossidabile si indurisce progressivamente ai bordi dell'intaglio, richiedendo raggi generosi e qualità dei bordi premium per prevenire l'infragilimento su lunghi cicli di produzione.


