


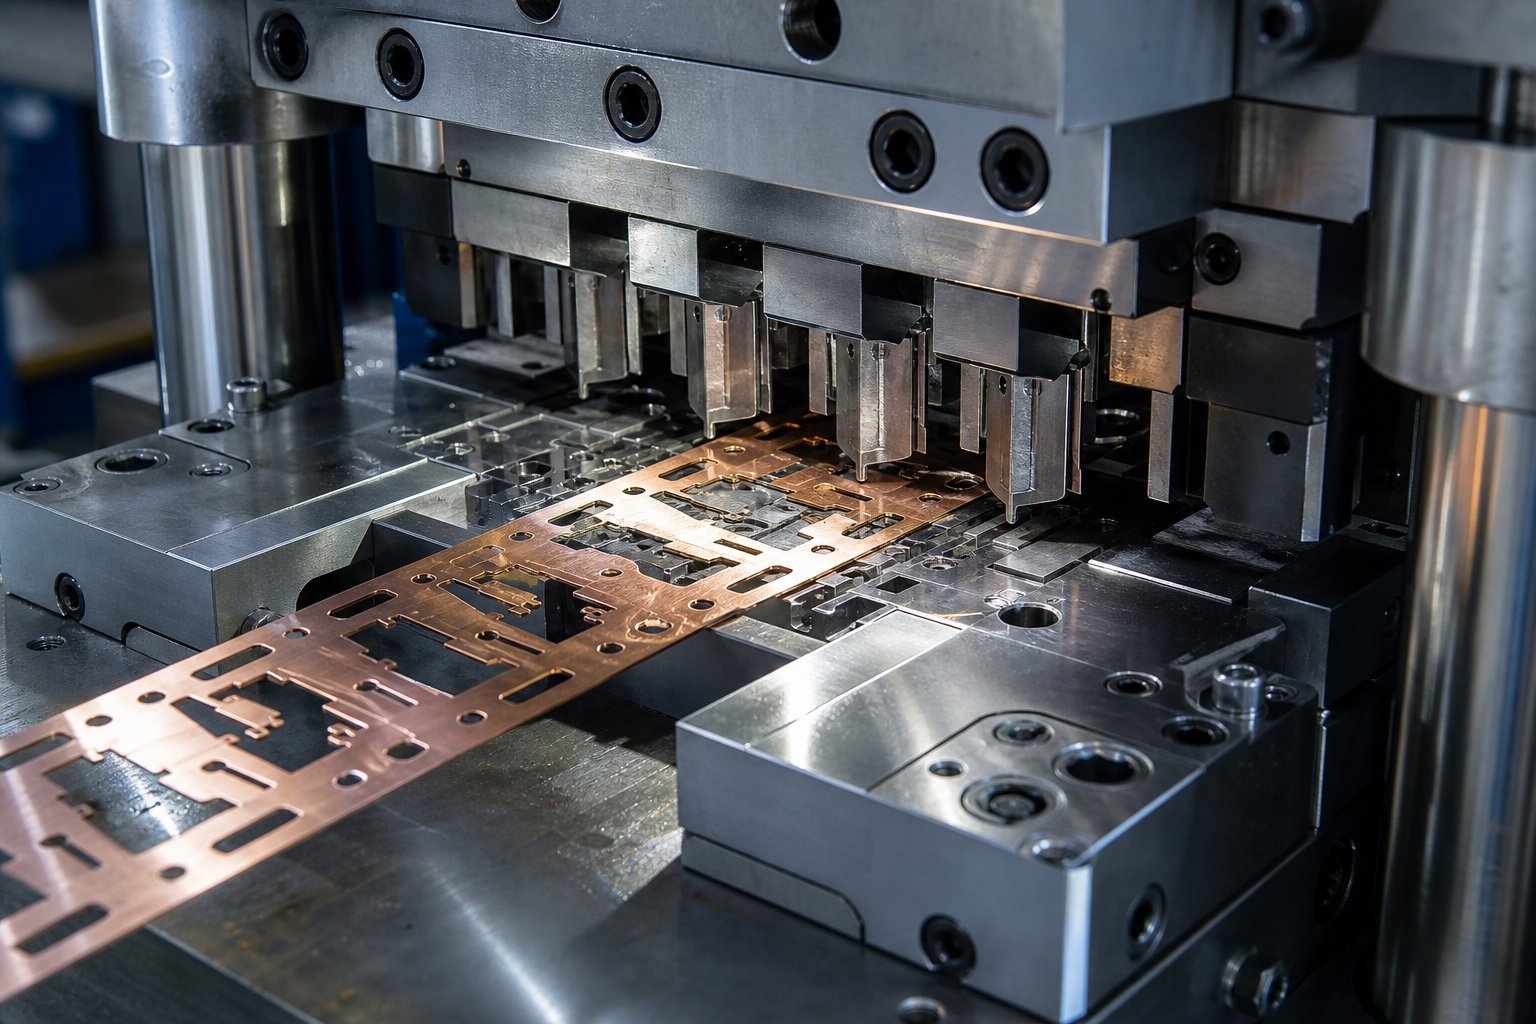
Che cos'è lo stampaggio con stampi di precisione e perché è importante
Quando si progettano componenti in cui pochi millesimi di pollice determinano se una parte si adatta o si guasta, lo stampaggio standard dei metalli non sarà sufficiente.Stampaggio di precisioneesiste appositamente per questi scenari, in cui le tolleranze devono essere più strette, gli strumenti devono essere più affilati e ogni variabile nel processo è controllata a un livello che i negozi di fabbricazione generale semplicemente non offrono.
Lo stampaggio a stampo di precisione è un processo di formatura dei metalli che utilizza stampi appositamente progettati e operazioni di pressatura controllate per produrre parti con tolleranze dimensionali di ±0,001 pollici (±0,025 mm) o migliori, ottenute attraverso giochi più stretti tra punzone-e-stampo, materiali di lavorazione avanzati e un rigoroso monitoraggio in-processo.
Cosa significa realmente lo stampaggio con stampi di precisione
La parola "precisione" non è un linguaggio di marketing qui. Si riferisce ad una soglia misurabile. Uno stampo di precisione è progettato con giochi tra punzone-e-molto più piccoli di quelli dello stampaggio generale, spesso ridotti al 5-10% dello spessore del materiale invece del tipico 10-20%. Questo gioco più stretto, combinato con utensili costruiti utilizzando l'elettroerosione a filo e la rettifica di precisione, produce bordi più puliti, posizioni dei fori più precise e dimensioni ripetibili su milioni di cicli.
Per gli ingegneri che progettano connettori di piccole dimensioni, alloggiamenti di sensori o componenti di dispositivi medici, questo livello di controllo rappresenta la differenza tra parti che si assemblano in modo affidabile e parti che creano problemi di qualità a valle.
In cosa differisce dallo stampaggio a stampo standard
Le operazioni standard di stampo e stampaggio sono-adatte per le parti in cui sono accettabili tolleranze comprese tra ±0,004 e ±0,008 pollici. L'attrezzatura è meno costosa, i controlli della pressa sono più semplici e gli intervalli di ispezione sono più ampi. Il lavoro di precisione alza il livello in ogni dimensione:
- Precisione degli utensili:I componenti dello stampo per stampaggio sono rettificati e rifiniti secondo specifiche di livello-micron, con rivestimenti resistenti all'usura-che prolungano la durata utile.
- Comandi stampa:Le presse servo-regolano la velocità e la forza su ogni corsa, riducendo la variazione causata dall'incoerenza meccanica.
- Movimentazione dei materiali:Il nastro viene alimentato con una precisione di posizionamento misurata in micron, non in decimi di millimetro.
- Rigore dell'ispezione:Il controllo statistico del processo e il feedback-dei sensori in tempo reale sostituiscono i controlli periodici a campione.
Il divario tra la matrice standard e quella di precisione e la capacità di stampaggio si manifesta più chiaramente nei tassi di scarto e nei valori Cpk. Le officine che eseguono operazioni di precisione in genere mantengono il Cpk superiore a 1,33 sulle dimensioni critiche, il che significa che il processo è statisticamente centrato ben entro i limiti di tolleranza.
Queste differenze non sono solo teoriche. Dettano ciò che accade all'interno della pressa in ogni singola corsa, dal momento in cui il nastro entra nello stampo fino al punto in cui esce il pezzo finito.
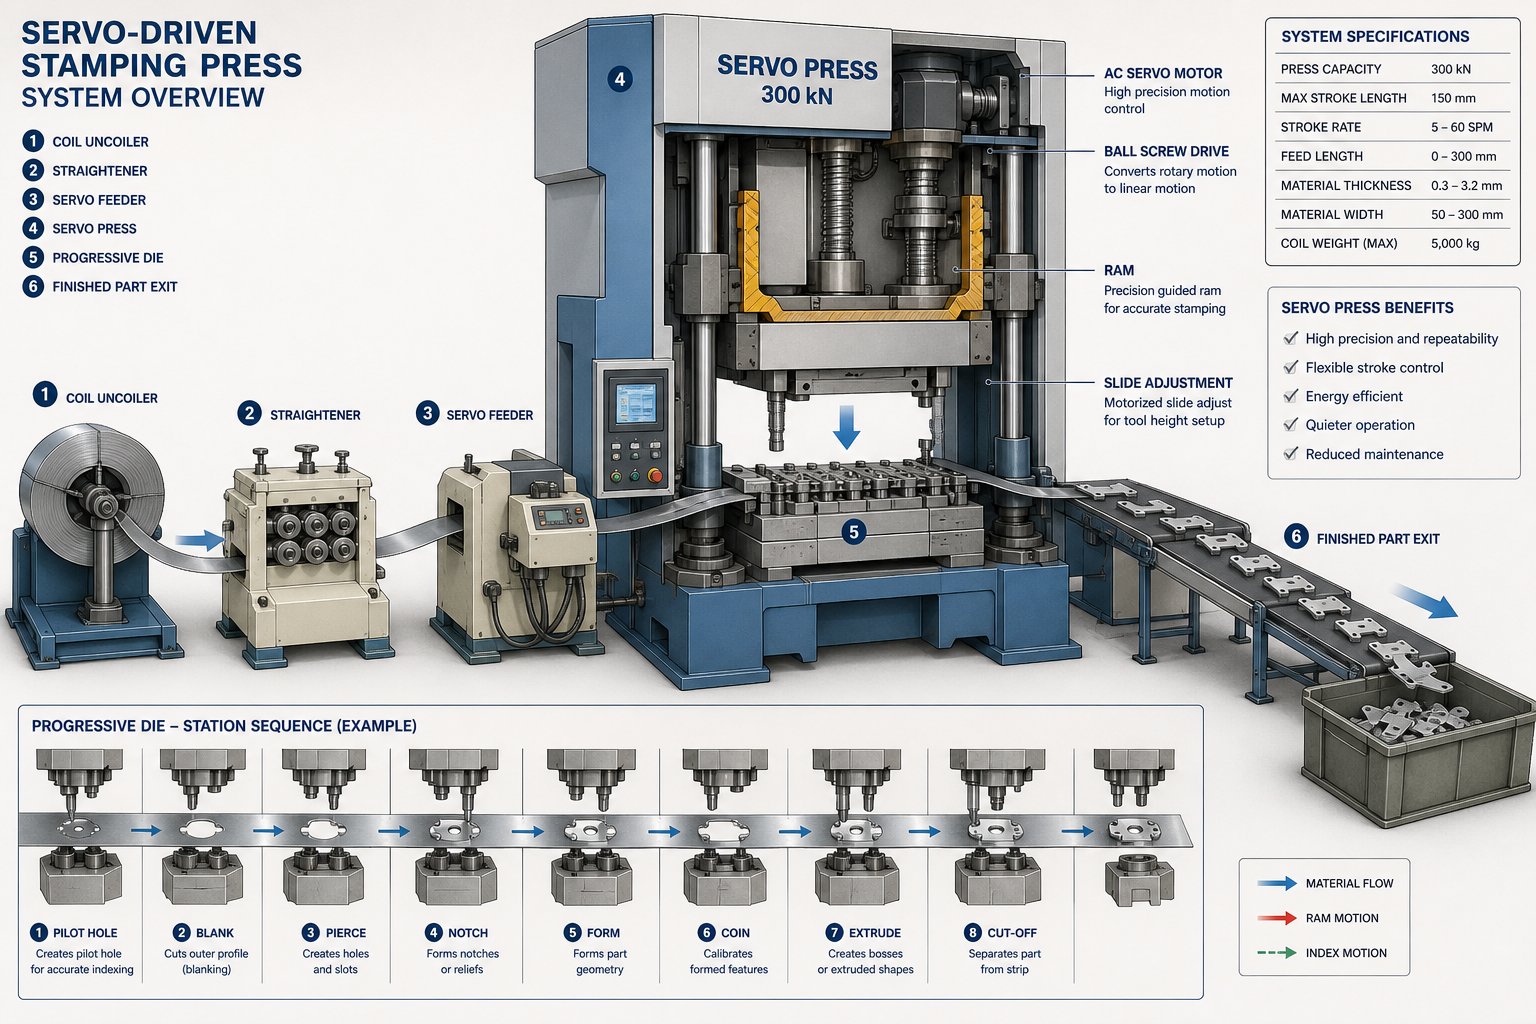
Come funziona passo dopo passo il processo di stampaggio con stampi di precisione
Un pezzo finito stampato con precisione-può pesare una frazione di grammo, ma il processo che sta dietro ad esso prevede una sequenza strettamente coordinata di ingegneria, macchinari e controllo-in tempo reale. Comprendere come funziona una pressa per stampaggio in un ambiente di precisione significa guardare oltre il ciclo base della pressa. Ogni fase, dalla progettazione iniziale dello stampo all'ispezione finale, contribuisce a verificare se le tolleranze di ±0,001-pollici vengono mantenute per un ciclo di produzione di un milione di pezzi.
Ecco comeprocesso di stampaggio progressivosi svolge dall'inizio alla fine:
- Progettazione di pezzi e attrezzature- Gli ingegneri modellano la geometria dello stampo utilizzando il software CAD/CAM, definendo i layout delle stazioni, le distanze e il flusso dei materiali.
- Fabbricazione dello stampo- La rettifica di precisione, l'elettroerosione a filo e la lavorazione CNC producono componenti di stampi con una precisione di livello-micron.
- Premere impostazione e allineamento- Lo stampo è montato, la corsa e il tonnellaggio della pressa sono calibrati e i sistemi di alimentazione sono sincronizzati.
- Alimentazione del materiale- Il materiale in nastro avanza attraverso la fustella con incrementi controllati, posizionati con precisione a livello di micron-.
- Operazioni di stampaggio- Stazioni sequenziali di svuotamento, foratura, piegatura e formatura della parte progressivamente con ogni colpo di stampa.
- Ispezione in-processo- Sensori e sistemi SPC verificano le dimensioni in tempo reale, rilevando la deriva prima che produca scarti.
- Separazione e raccolta delle parti- I componenti finiti vengono tagliati dalla striscia di trasporto e selezionati per l'imballaggio o operazioni secondarie.
Progettazione di attrezzature e fabbricazione di stampi
La precisione inizia molto prima che il metallo colpisca il metallo. La fase di progettazione degli utensili è quella in cui gli ingegneri traducono la geometria della parte in uno stampo funzionale in grado di mantenere tolleranze strette alla velocità di produzione. Utilizzando il software CAD, i progettisti dispongono le stazioni di fustellatura progressiva, calcolando gli spazi tra punzone e stampo, il layout delle strisce e le posizioni dei fori pilota.Software CAMquindi converte questi progetti in istruzioni di lavorazione per la fabbricazione di ciascun componente dello stampo.
Immagina una parte con dodici caratteristiche: fori, linguette, piegature e un taglio finale. Ciascun elemento ha la propria stazione nello stampo e la spaziatura tra le stazioni deve tenere conto dell'allungamento del materiale, del ritorno elastico e dell'espansione termica durante il funzionamento. Anche un piccolo errore di calcolo in una stazione si propaga a valle, aggravando gli errori sul pezzo finito.
I componenti dello stampo vengono fabbricati utilizzando l'elettroerosione a filo per profili complessi, la rettifica superficiale di precisione per planarità e parallelismo e la fresatura CNC per la lavorazione delle cavità. L'elettroerosione a filo è particolarmente critica in questo caso perché taglia l'acciaio per utensili temprato senza introdurre distorsioni termiche, ottenendo finiture superficiali e tolleranze che la lavorazione convenzionale non può replicare. Gli inserti per punzoni e matrici sono generalmente realizzati in metallo duro o acciaio per utensili ad alta-rapidità, quindi rifiniti con valori di rugosità superficiale inferiori a Ra 0,2 micrometri.
Premere Operazione e Alimentazione materiale
La pressa per stampaggio è il motore dell'operazione, ma nei lavori di precisione è più simile a uno strumento finemente accordato. Le presse servo-dominano questo spazio perché offrono velocità, posizione e tempo di permanenza programmabili del pistone in qualsiasi punto della corsa. A differenza delle presse meccaniche bloccate in una curva di movimento fissa, le servopresse possono rallentare durante la formatura e accelerare al ritorno, riducendo lo stress del materiale e migliorando la consistenza dimensionale.
La precisione dell'alimentazione è altrettanto fondamentale. Il nastro, generalmente fornito sotto forma di bobina, passa attraverso un raddrizzatore o un livellatore prima di entrare nello stampo. Come osserva la rivista MetalForming, le servopresse richiedono sistemi di alimentazione dinamici con velocità di accelerazione e decelerazione elevate per abbinare la velocità della pressa entro finestre di temporizzazione molto piccole. Se l'avanzamento avanza anche di 0,05 mm troppo o troppo poco, i perni pilota nella fustella non riescono a registrare correttamente la striscia e ogni caratteristica su quel punto si sposta fuori tolleranza.
La timbratura progressiva si basa su questo preciso ciclo di avanzamento-e-avanzamento che si ripete centinaia o migliaia di volte al minuto. La striscia avanza esattamente di una lunghezza del passo per corsa, i piloti la posizionano nello stampo e più stazioni eseguono le loro operazioni contemporaneamente. Noterai che lo stampo, la pressa e il sistema di alimentazione funzionano come un unico meccanismo integrato, non come tre macchine separate.
In-Ispezione e controlli del processo
Mantenere tolleranze strette per un lungo ciclo di produzione richiede più che una buona attrezzatura. L'usura dello stampo, la deriva della temperatura, la variazione del materiale e le incoerenze di alimentazione introducono tutti cambiamenti graduali che possono portare le parti fuori specifica. È qui che il monitoraggio in tempo reale- guadagna il suo valore.
Le moderne linee di stampaggio a matrice progressiva di precisione integrano diversi livelli di controllo in-processo:
- Sensori di monitoraggio della forza- Rileva picchi di tonnellaggio anomali che indicano alimentazioni errate, accumulo di sfridi o danni allo stampo.
- Sensori-integrati- Misura la presenza delle parti, la posizione della striscia e la formazione degli elementi nelle singole stazioni.
- Controllo statistico del processo (SPC)- Tiene traccia delle misurazioni dimensionali nel tempo, segnalando le tendenze prima che raggiungano i limiti di tolleranza.
- Sistemi di visione- Le telecamere ottiche ispezionano le parti finite alla velocità della linea, identificando bave, crepe o elementi mancanti.
- Verifica della-lunghezza del feed- Conferma che ciascun avanzamento corrisponde al passo programmato entro una deviazione accettabile.
Questi sistemi non si limitano a catturare le parti difettose. Forniscono il ciclo di feedback che mantiene centrato il processo. Quando i dati SPC mostrano una dimensione che tende verso il limite di controllo superiore, gli operatori possono regolare i tempi di alimentazione, sostituire un punzone usurato o compensare le modifiche delle proprietà del materiale prima che venga prodotto un singolo scarto.
La combinazione di strumenti di precisione, funzionamento della pressa-servocontrollata e monitoraggio-a circuito chiuso è ciò che distingue una vera operazione di stampaggio di precisione da un'officina che possiede semplicemente stampi-con tolleranze strette. La matrice fornisce la geometria. La stampa fornisce la forza. I controlli forniscono la coerenza. Tutti e tre devono lavorare di concerto, colpo dopo colpo, affinché il processo mantenga le sue promesse.
Naturalmente, il tipo di stampo utilizzato nella pressa determina molto su quali parti sono realizzabili, quali volumi hanno senso e quali geometrie sono realizzabili, il che ci porta alla decisione tra configurazioni di stampo progressivo, composto e di trasferimento.
Tipi di matrici per stampaggio utilizzate nei lavori di precisione
Non tutte le parti richiedono la stessa configurazione dello stampo. Un minuscolo contatto elettrico che funziona a 800 corse al minuto richiede un approccio agli strumenti fondamentalmente diverso rispetto all'alloggiamento di un sensore imbutito-profondamente prodotto in volumi moderati. I tre principali tipi di matrici per stampaggio utilizzate nelle applicazioni di precisione, progressive, composte e di trasferimento, soddisfano ciascuna combinazioni distinte di geometria della parte, volume di produzione e requisiti di tolleranza.
Stampi progressivi per la produzione-di volumi elevati
Gli stampi progressivi sono il cavallo di battaglia dello stampaggio di precisione ad alto-volume. Il concetto è semplice: una striscia continua di metallo avanza attraverso una serie di stazioni all'interno di un singolo stampo, dove ciascuna stazione esegue un'operazione specifica, tranciatura, perforazione, piegatura o formatura. Nella stazione finale il pezzo finito viene tagliato dal nastro portante.
Ciò che rende gli stampi progressivi particolarmente adatti ai lavori di precisione è la loro capacità di mantenere stretti rapporti posizionali tra le caratteristiche. I perni pilota registrano la striscia in ogni stazione, quindi ogni operazione fa riferimento allo stesso dato. Per le parti di piccole dimensioni con caratteristiche multiple, come connettori, telai conduttori o molle di contatto, questo approccio sequenziale produce geometrie complesse a velocità che altri tipi di stampi non possono eguagliare.
Il compromesso? Costi iniziali di attrezzaggio più elevati e flessibilità limitata per le modifiche di progettazione una volta costruito lo stampo. Ma per tirature superiori a 100.000 parti, i costi per-pezzo sono difficili da battere.
Stampi compositi per pezzi piatti di precisione
Lo stampaggio con stampi compositi adotta un approccio diverso. Invece di più stazioni sequenziali, uno stampo composito esegue la tranciatura e lo sfondamento simultaneamente in un'unica corsa della pressa. Il risultato è una parte piatta prodotta in un colpo solo, con eccellente precisione dimensionale e planarità.
Ciò è importante quando la tua parte è una rondella, uno spessore, una laminazione o qualsiasi componente in cui la planarità e la concentricità tra le caratteristiche interne ed esterne sono fondamentali. Poiché tutte le operazioni di taglio avvengono in una sola passata, non vi è alcun errore di posizionamento cumulativo tra le stazioni. Si ottengono rapporti più stretti tra i fori e i profili esterni rispetto a quelli che una matrice progressiva può generalmente ottenere su parti piane.
Gli stampi per stampaggio compositi sono generalmente meno costosi da costruire e mantenere, ma sono limitati a parti che non richiedono funzionalità di formatura, piegatura o multi-asse.
Matrici di trasferimento per geometrie più grandi o complesse
Lo stampaggio a trasferimento gestisce parti troppo grandi o geometricamente complesse per l'utensileria progressiva. Invece di un nastro collegato che trasporta le parti tra le stazioni, i singoli pezzi grezzi vengono trasferiti meccanicamente da una stazione a quella successiva utilizzando pinze o bracci robotici.
Questa indipendenza tra le stazioni consente imbutiture profonde, formatura multi-asse e operazioni che sarebbero impossibili mentre la parte rimane attaccata a una striscia di supporto. Gli alloggiamenti dei sensori automobilistici, le staffe strutturali e gli involucri di schermatura spesso si basano su configurazioni di stampi di trasferimento. L'eliminazione del nastro portante riduce anche lo spreco di materiale, il che compensa alcuni dei maggiori costi di attrezzatura e installazione.
I sistemi di trasferimento funzionano più lentamente rispetto alle configurazioni progressive, il che li rende più adatti alla produzione di volumi medi-dove la complessità delle parti giustifica il tempo di ciclo.
| Tipo di matrice | Ideale per | Volume tipico | Capacità di tolleranza | Costo relativo dell'attrezzatura |
|---|---|---|---|---|
| Morte progressiva | Piccole parti con molteplici funzionalità | 100,000+ parti | ±0,001" ottenibile | Alto |
| Matrice composta | Parti piatte che richiedono concentricità | 10.000 - 500.000 parti | ±0,001" sulla planarità e sulla posizione del foro | Medio |
| Trasferimento morire | Geometrie grandi o profonde-disegnate | 25.000 - 500.000 parti | ±0,002" - ±0,005" tipico | Alto |
La scelta tra queste configurazioni non è puramente una decisione tecnica. È anche una questione economica. Il giusto tipo di matrice bilancia le esigenze geometriche della tua parte con il volume di produzione, il costo del materiale e la finestra di tolleranza effettivamente richiesta dalla tua applicazione. E una volta presa la decisione, il materiale che stai stampando introduce una serie di vincoli sulla precisione realisticamente ottenibile.
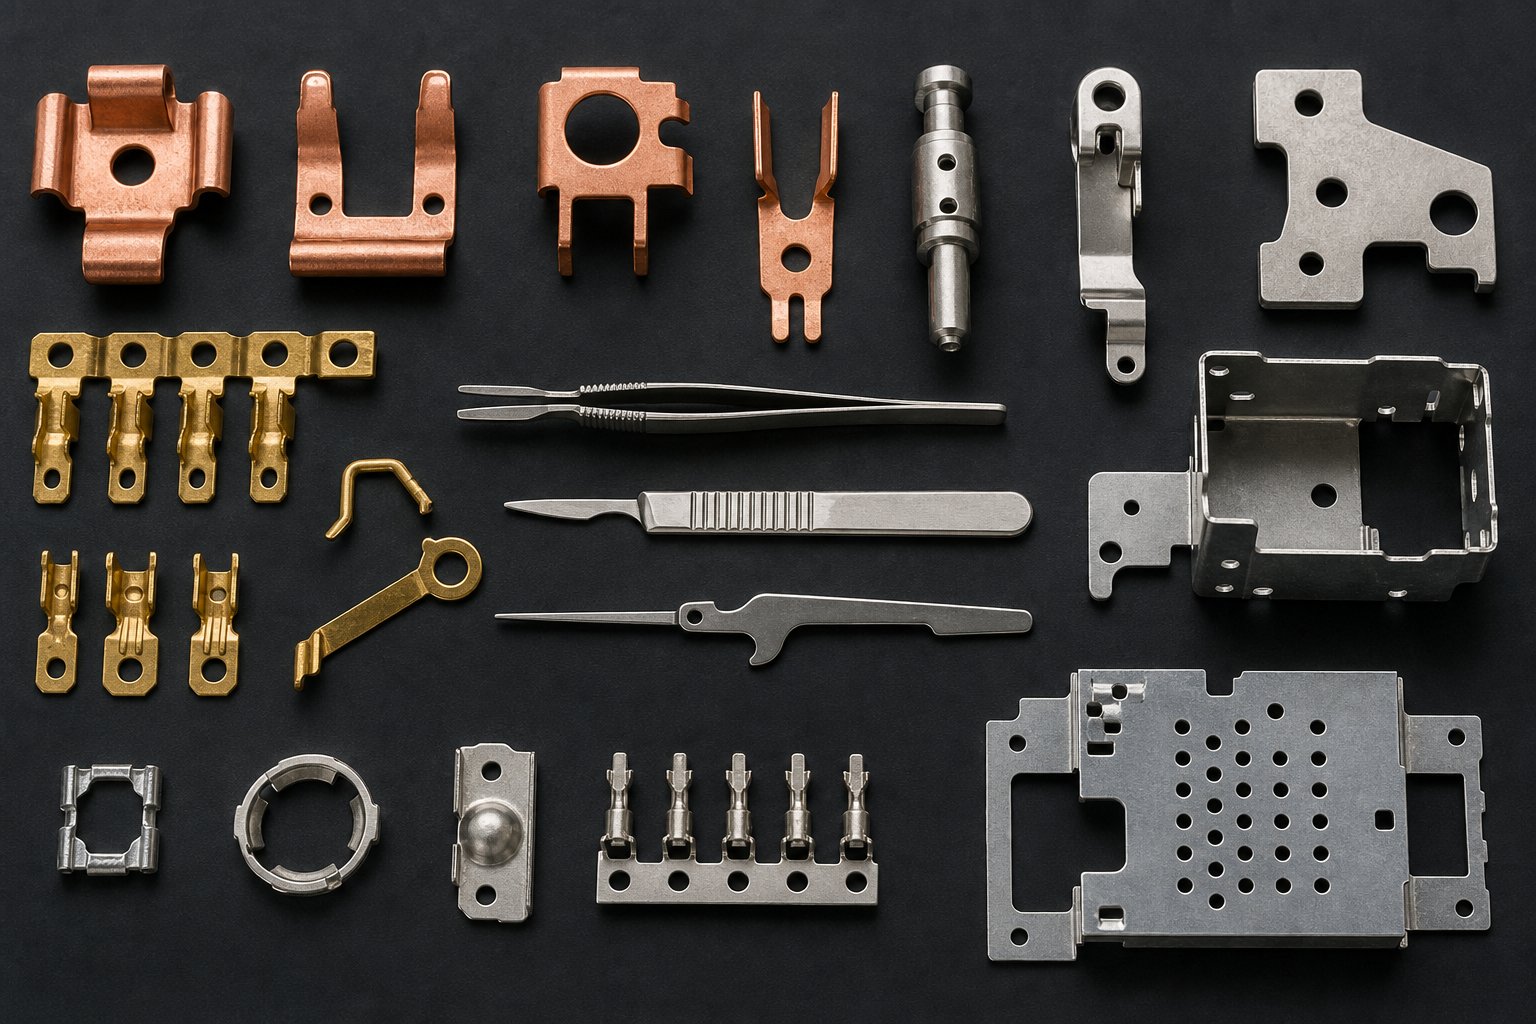
Materiali e tolleranze nello stampaggio di stampi di precisione
Uno stampo può essere rettificato con precisione a livello di micron- e montato in una servopressa con un allineamento perfetto, ma la parte finita continua a spostarsi fuori tolleranza. Perché? Perché il materiale stesso respinge. Ogni lega ha una personalità: scatta, si allunga, si lavora-si indurisce e scorre in modo diverso sotto il punzone. Comprendere come si comportano i materiali per stampaggio progressivo in condizioni di precisione è ciò che distingue una specifica di tolleranza realistica da una che fa aumentare i costi o invita ai rifiuti.
Materiali comuni e loro caratteristiche di stampaggio
I metalli lavorati più frequentemente nello stampaggio di precisione condividono una caratteristica: sono disponibili sotto forma di strisce uniformi e strettamente controllate. Oltre a ciò, ciascuno comporta vantaggi e sfide distinti.
Acciaio al carbonio (acciaio dolce)è il materiale più indulgente della gamma. Offre elevata formabilità, ritorno elastico prevedibile e forze di stampa relativamente basse. Per staffe, clip strutturali e componenti generali, lo stampaggio progressivo dell'acciaio offre risultati affidabili a ±0,002" su elementi forati senza misure straordinarie. Il suo tasso di incrudimento- moderato significa che gli stampi si usurano in modo uniforme e le parti si comportano in modo coerente su lunghe tirature.
Acciaio inossidabile (principalmente serie 300)richiede di più dagli utensili. Una maggiore resistenza allo snervamento si traduce in maggiori forze di formatura e un ritorno elastico più aggressivo, in particolare negli stati semi-duri e completamente-duri. Il lavoro di precisione nell'acciaio inossidabile richiede-compensazione della flessione eccessiva incorporata nella geometria dello stampo e una maggiore attenzione alla lubrificazione. Tolleranze di ±0,0025" sono ottenibili sui fori forati, ma le caratteristiche formate in genere richiedono tolleranze più ampie a meno che non vengano aggiunte operazioni di dimensionamento secondarie.
Leghe di ramecompresi C110, C194 e bronzo fosforoso sono elementi fondamentali nelle applicazioni elettriche ed elettroniche. Lo stampaggio progressivo del rame trae vantaggio dall'eccellente duttilità e dal basso ritorno elastico del materiale, che lo rendono-adatto per molle di contatto complesse e telai conduttori dove è importante uno stretto controllo dimensionale su piccole caratteristiche. Il compromesso è la morbidezza: il rame si attacca facilmente alle superfici degli utensili, richiedendo componenti o rivestimenti dello stampo lucidati per prevenire l'accumulo.
Alluminio (5052, 6061, 1100)offre una formabilità molto elevata e una bassa densità ma introduce le proprie complicazioni. È più soggetto all'usura rispetto all'acciaio, tende a produrre bave più grandi con la stessa percentuale di gioco e mostra un comportamento di ritorno elastico incoerente tra diversi stati. Gli stampaggi di alluminio di precisione spesso richiedono tolleranze leggermente più ampie sulle dimensioni formate, da circa ±0,003" a ±0,004", sebbene le caratteristiche piatte forate mantengano ±0,002" senza difficoltà.
Ottone (C260, C270)si trova in una posizione privilegiata per lo stampaggio progressivo di metalli di precisione. Si forma facilmente, ritorna leggermente indietro e taglia in modo pulito, producendo un'eccellente qualità dei bordi. Terminali elettrici, hardware decorativo e componenti di strumenti spesso fanno affidamento sull'ottone per questi motivi. La consistenza del materiale lo rende una delle leghe più prevedibili da stampare con tolleranze strette.
| Materiale | Intervallo di spessore tipico | Formabilità relativa | Applicazioni comuni |
|---|---|---|---|
| Acciaio al carbonio (dolce) | 0.010" - 0.125" | Alto | Staffe, alloggiamenti, clip, parti strutturali |
| Acciaio inossidabile (304/316) | 0.005" - 0.080" | Medio | Dispositivi medici, attrezzature alimentari, componenti-resistenti alla corrosione |
| Leghe di rame (C110, C194) | 0.004" - 0.040" | Molto alto | Connettori, lead frame, molle di contatto, sbarre collettrici |
| Alluminio (5052, 1100) | 0.008" - 0.100" | Molto alto | Involucri, dissipatori di calore, schermature RF, pannelli automobilistici |
| Ottone (C260) | 0.005" - 0.060" | Alto | Terminali elettrici, parti decorative, componenti di strumenti |
Tolleranze ottenibili e cosa le influenza
Sembra semplice: utensili più stretti significano parti più strette. In realtà, la tolleranza ottenibile dipende dall'interazione tra proprietà del materiale, geometria della parte e condizioni di processo. Ecco cosa determina effettivamente se puoi mantenere ±0,001" su una determinata caratteristica:
Spessore del materialeinfluenza direttamente il comportamento di eliminazione. I materiali più sottili (sotto 0,010") consentono giochi assoluti più piccoli, producendo tagli più puliti e un posizionamento più stretto da foro a-. Le guide di progettazione del settore confermano che lo stesso-sfondamento piano tra i fori generalmente vale ±0,002", e con utensili di precisione su materiale sottile, ±0,001" è realistico. I materiali più spessi amplificano la variazione perché la zona di taglio è più ampia e il comportamento di distacco diventa meno prevedibile.
Ritorno elasticoè la variabile più grande nelle caratteristiche formate. L'acciaio inossidabile a tempra dura o le leghe ad alta resistenza-possono tornare indietro di 2-5 gradi dopo una piegatura di 90-gradi, richiedendo una compensazione dello stampo. Gli ingegneri esperti nello stampaggio di precisione progettano le stazioni di formatura in modo che si pieghino- di una quantità calcolata, ma la variazione del carico di snervamento da lotto a lotto del materiale introduce un'incoerenza residua. Questo è il motivo per cui le tolleranze angolari della formatura (tipicamente ±1 grado) sono sempre più ampie rispetto alle dimensioni forate piatte.
Direzione del granoinfluenza sia la formabilità che la stabilità dimensionale. Le pieghe realizzate perpendicolarmente alle venature sono più forti e meno soggette a fessurazioni, ma mostrano anche un comportamento di ritorno elastico leggermente diverso rispetto alle pieghe parallele alle venature. La disposizione precisa delle strisce orienta le curve critiche rispetto alla direzione di laminazione per ridurre al minimo questi effetti.
Muore l'usuraapre gradualmente gli spazi tra punzone e matrice nel corso di un ciclo di produzione, modificando le dimensioni in modi prevedibili.Ingegneri esperti di utensilisi noti che il mantenimento di valori Cpk superiori a 1,33 con tolleranze di ±0,001" richiede telai portamatrici robusti, sistemi di guida sovradimensionati e intervalli di manutenzione programmati basati sul conteggio delle corse anziché sul tempo del calendario.
Dimensioni della caratteristica rispetto allo spessore del materialecrea limiti pratici. Il diametro del foro non deve essere inferiore allo spessore del materiale per evitare la rottura del punzone. Le caratteristiche distanziate meno di 1,5 volte lo spessore del materiale rischiano distorsioni dovute a sollecitazioni di taglio adiacenti. Questi vincoli non eliminano la precisione, ma definiscono le condizioni al contorno che gli ingegneri devono rispettare quando specificano le tolleranze sui loro disegni.
Per i team di procurement e gli ingegneri progettisti, la conclusione è pratica: specificare tolleranze strette solo dove la funzione le richiede. Una didascalia generale di ±0,001" su un'intera parte aumenta i costi degli utensili e rallenta la produzione. Identifica invece i due o tre dati e caratteristiche critici che effettivamente richiedono precisione e consenti alle dimensioni rimanenti di fluttuare entro le tolleranze di stampaggio standard di ±0,005". Questo approccio mantiene gestibile la complessità degli utensili pur garantendo la precisione dove conta.
Il comportamento del materiale e la capacità di tolleranza non esistono nel vuoto. Determinano quali industrie possono fare affidamento sullo stampaggio di precisione e quali componenti specifici tali industrie si affidano a questo processo per produrre.
Applicazioni industriali che richiedono uno stampaggio di precisione
Alcune industrie tollerano qualche millesimo di variazione senza conseguenze. Altri non ottengono questo lusso. Quando un connettore si guasta all'interno del sistema frenante di un veicolo o l'alloggiamento di un impianto medico perde perché una superficie di tenuta è di 0,002 pollici, le conseguenze vanno da costosi richiami al danno per il paziente. Le industrie che fanno più affidamento sullo stampaggio di precisione condividono un filo conduttore: le loro parti sono piccole, prodotte in grandi volumi e non hanno spazio per ambiguità dimensionali.
Componenti automobilistici e aerospaziali
I veicoli moderni contengono migliaia di parti metalliche stampate, ma non tutte richiedono utensili di precisione-. Quelli che tendono a raggrupparsi attorno a sistemi elettrici, gruppi di sensori e meccanismi critici per la sicurezza-in cui aderenza e contatto affidabile non sono-negoziabili.
I componenti automobilistici prodotti dallo stampaggio progressivo su larga scala includono:
- Connettori e terminali elettrici- Prese pin, terminali piatti e connettori multi-pin per cablaggi che trasportano segnali ai moduli airbag, sensori ABS e sistemi di gestione del motore.
- Alloggiamenti dei sensori- Involucri stampati per sensori di prossimità, sensori di velocità delle ruote e trasduttori di pressione in cui l'accuratezza dimensionale garantisce una tenuta adeguata e distanze coerenti tra i sensori.
- Staffe progressive stampate- Componenti di montaggio per unità di controllo elettroniche, telecamere e moduli radar che devono mantenere la precisione del posizionamento durante i cicli termici e le vibrazioni.
- Molle di contatto e clip per batteria- Piccoli contatti a molla all'interno di portachiavi, pulsanti di avvio e connettori di gestione della batteria dei veicoli elettrici che richiedono una forza di contatto costante per milioni di cicli.
Lo spostamento del settore automobilistico verso i veicoli elettrici ha intensificato la domanda. Un singolo pacco batteria per veicolo elettrico può contenere centinaia di connettori per barre collettrici, distanziatori di celle e staffe di interfaccia termica stampati con precisione-, tutti che richiedono tolleranze che la stampatura generale non può mantenere in modo affidabile a 500,000+ volumi annuali.
L’aerospaziale si spinge ancora oltre. Le applicazioni di stampaggio aerospaziale includono staffe strutturali che supportano rack avionici, alloggiamenti di relè per sistemi di navigazione e comunicazione, telai di precisione per quadri strumenti e involucri schermanti che proteggono i componenti elettronici sensibili dalle interferenze elettromagnetiche. Queste parti devono funzionare in intervalli di temperature estremi, sotto carichi di vibrazioni e con la completa tracciabilità del materiale, dallo stock grezzo al componente installato. I volumi sono inferiori a quelli automobilistici, ma i requisiti di tolleranza e documentazione sono tra i più severi in qualsiasi ambiente produttivo.
Dispositivi medici e applicazioni elettroniche
Immagina la cassa di un pacemaker stampata in titanio. Deve essere biocompatibile, ermeticamente chiuso, dimensionalmente perfetto e prodotto con completa tracciabilità. Questa è la realtà dello stampaggio progressivo dei dispositivi medici, dove la posta in gioco viene misurata in termini di risultati per i pazienti piuttosto che di richieste di garanzia.
Lo stampaggio progressivo medico produce componenti di diverse categorie di dispositivi:
- Involucri di dispositivi impiantabili- Custodie in titanio e acciaio inossidabile 316L per pacemaker, neurostimolatori, impianti cocleari e pompe per infusione di farmaci, generalmente imbutite in profondità e rifinite con specifiche di superficie a livello di micron.
- Componenti di strumenti chirurgici- Maniglie, ganasce e alloggiamenti girevoli che richiedono finiture lisce per la compatibilità con la sterilizzazione e dimensioni precise per la funzione meccanica.
- Elementi del dispositivo diagnostico- Contatti stampati, schermature e telai strutturali all'interno di analizzatori di sangue, apparecchiature di imaging e dispositivi per test-of-care.
- Custodie per batterie e alloggiamenti per condensatori - Involucri di batterie impiantabiliche devono resistere ai processi di sterilizzazione mantenendo l’integrità dimensionale per decenni all’interno del corpo umano.
I requisiti di biocompatibilità guidano la selezione dei materiali verso qualità specializzate che il corpo non rifiuterà e le specifiche di finitura superficiale spesso superano qualsiasi cosa trovata in altri settori. Una sbavatura o un bordo ruvido non sono solo un problema di qualità; è una potenziale irritazione dei tessuti o un porto batterico. Questo è il motivo per cui lo stampaggio di precisione, con i suoi bordi di taglio puliti e le condizioni superficiali ripetibili, è preferito alla lavorazione meccanica per molti componenti su scala-di impianti.
Le applicazioni elettroniche rappresentano il-volume più elevato dello stampaggio di precisione.L'industria elettronicadipende dalle parti stampate per conduttività, connettività e integrità strutturale praticamente in ogni categoria di dispositivi. I componenti specifici includono:
- Schermi RF ed EMI- Involucri a parete sottile- che isolano i circuiti sensibili dalle interferenze elettromagnetiche, richiedendo una perfetta planarità e uno spessore di parete costante per un corretto contatto di messa a terra.
- Telai di piombo- I supporti in lega di rame che collegano le matrici dei semiconduttori ai circuiti esterni, stampati con larghezze misurate in decimi di millimetri.
- Molle di contatto- Molle in rame-berillio o bronzo fosforoso all'interno di connettori, interruttori e relè che devono fornire una forza di contatto costante attraverso miliardi di cicli di accoppiamento.
- Terminali del connettore- Array di pin ad-alta densità per interfacce USB, HDMI e scheda-a-scheda in cui la precisione del posizionamento determina se l'assemblaggio automatizzato riesce o si inceppa.
- Dissipatori di calore e diffusori termici- Componenti in alluminio stampato o rame che gestiscono i carichi termici nell'illuminazione a LED, nell'elettronica di potenza e nei dispositivi mobili.
Ciò che accomuna queste applicazioni elettroniche è la tendenza alla miniaturizzazione. Man mano che i dispositivi si restringono, i componenti stampati al loro interno diventano più piccoli e più densi. Un terminale del connettore che cinque anni fa era largo 2 mm ora può essere 0,8 mm, con tolleranze proporzionalmente più strette su ogni dimensione. Lo stampaggio progressivo si riduce efficacemente perché i fondamenti del processo, gli spazi controllati, l'avanzamento preciso e la geometria ripetibile dello stampo, funzionano altrettanto bene su scala micro-come su parti più grandi.
Ciascuno di questi settori sceglie lo stampaggio di precisione rispetto alle alternative per gli stessi motivi principali: garantisce una precisione costante a volumi in cui il costo per parte-è importante e lo fa con la ripetibilità richiesta dalle applicazioni critiche per la sicurezza-e le prestazioni-critiche. Ma sapere che lo stampaggio è adatto alla tua applicazione è solo metà dell’equazione. L'altra metà è capire come si confronta con la lavorazione CNC, il taglio laser e altri metodi di fabbricazione quando sono sul tavolo i requisiti specifici di geometria, volume e tolleranza.
Stampaggio di precisione rispetto a metodi di fabbricazione alternativi
Sapere che la tua parte necessita di tolleranze strette non significa automaticamente che lo stampaggio sia la risposta. Gli ingegneri e i team di approvvigionamento devono affrontare una vera e propria matrice decisionale: la lavorazione CNC, il taglio laser, la tranciatura fine, l'incisione chimica e l'elettroerosione a filo producono tutti parti metalliche precise. La scelta giusta dipende dalla posizione del tuo progetto rispetto a cinque variabili: volume di produzione, tolleranze richieste, complessità geometrica, budget per gli scarti di materiale e target di costo unitario.
Lo stampaggio progressivo dei metalli domina alcune regioni di quella matrice. Ma non è universalmente superiore e fingere il contrario porta a decisioni costose sugli strumenti che non ripagano mai. Ecco dove lo stampaggio vince e dove no.
Quando lo stampaggio di stampi di precisione supera il CNC e il laser
L’economia dello stampaggio dei metalli dipende dal volume. Uno stampo progressivo può costare dai 15.000 ai 50.000 dollari a seconda della complessità, ma una volta in funzione, il costo per parte scende a pochi centesimi. La lavorazione CNC comporta costi di installazione minimi, ma ogni parte richiede tempo macchina individuale. Il punto di incrocio, in cui lo stampaggio diventa più economico per unità, è generalmente compreso tra 1.000 e 5.000 unità a seconda della complessità della parte. Oltre le 10.000 parti, il vantaggio in termini di costi dello stampaggio diventa schiacciante.
La velocità racconta una storia simile. Una linea progressiva di stampo e stampaggio che produce 400 corse al minuto consegna i pezzi più velocemente in un'ora di quanto una cella CNC produce in un intero turno. Per i programmi che richiedono 100.000 o più unità annuali, nessun processo sottrattivo compete sulla produttività.
Il taglio laser sembra flessibile, ma introduce limitazioni importanti su scala di precisione. I bordi tagliati al laser-presentano una zona-influenzata dal calore che altera le proprietà del materiale vicino alla linea di taglio. La qualità dei bordi peggiora su materiali più spessi e la velocità di taglio scende drasticamente al di sotto dello spessore di 0,020 pollici dove in genere si trovano i componenti stampati di precisione-. Inoltre, il laser non può formarsi, piegarsi o imbutirsi, il che significa che sono sempre necessarie operazioni aggiuntive per produrre una parte tridimensionale.
I rifiuti materiali sono un altro separatore. Le operazioni progressive di stampaggio e fabbricazione consumano solo il materiale all'interno del layout della striscia, con scarti limitati al nastro portante e agli sfridi pilota. La lavorazione CNC, al contrario, può sprecare il 60-80% del blocco di partenza sotto forma di trucioli. Per le leghe costose come il rame-berillio o il bronzo fosforoso, questo moltiplicatore di rifiuti rende la lavorazione proibitivamente costosa in termini di volume.
Dove i metodi alternativi possono essere migliori
Una selezione onesta del processo significa riconoscere dove lo stampaggio non è la soluzione giusta.
Lavorazione CNCè vincente quando hai bisogno di geometrie tridimensionali complesse-da materiale solido, quantità inferiori a 1.000 o tolleranze inferiori a ±0,0005" sulle superfici di accoppiamento. Gestisce inoltre le modifiche di progettazione senza rilavorazione degli strumenti, rendendolo la scelta predefinita durante la prototipazione e lo sviluppo iniziale.
Incisione chimicaeccelle su materiali estremamente sottili (sotto 0,005") dove le forze di stampaggio meccaniche distorcerebbero la parte. Producebordi senza bave-e senza stress-senza investimenti in attrezzature, il che lo rende ideale per dischi encoder, schermi a maglia fine e irrigidimenti di circuiti flessibili. Le revisioni del progetto non costano quasi nulla poiché la geometria è definita dalla grafica fotografica piuttosto che dall'acciaio temprato.
Cancellazione fineoccupa una nicchia tra lo stampaggio e la lavorazione standard. Fornisce bordi completamente tagliati con zona di distacco quasi- nulla, eliminando la molatura secondaria per parti come ingranaggi, ruote dentate e piastre a camma che necessitano di superfici dei bordi funzionali. Il compromesso è un tempo di ciclo più lento e un costo per pezzo più elevato-rispetto allo stampaggio progressivo convenzionale.
Elettroerosione a filoproduce le tolleranze più strette di qualsiasi metodo di taglio, spesso ±0,0001", ma a velocità misurate in pollici quadrati all'ora. È un processo di prototipazione e attrezzatura, non un metodo di produzione. Se hai bisogno di dieci parti con estrema precisione, l'elettroerosione a filo funziona. Se te ne servono diecimila, non è così.
| Metodo | Miglior intervallo di volume | Tolleranza | Limiti geometrici | Andamento dei costi per-parte |
|---|---|---|---|---|
| Stampaggio di precisione | 5,000 - milioni | ±0.001" | Profili 2D + elementi 3D formati; profondità di disegno limitata | Molto basso a volume; utensili elevati in anticipo |
| Lavorazione CNC | 1 - 5,000 | ±0.0005" | 3D completo dal solido; cavità interne; spessore variabile | Appartamento per-parte; nessun ammortamento delle attrezzature |
| Taglio laser | 1 - 10,000 | ±0.005" | Solo profili 2D; nessuna formazione; bordi-influenzati dal calore | Moderare; si ridimensiona male rispetto allo stampaggio |
| Cancellazione fine | 5,000 - 500,000 | ±0.001" | Profili piatti con bordi-a taglio completo; formazione limitata | Superiore a progressivo; inferiore al CNC |
| Incisione chimica | 100 - 50,000 | ±0,001" (a seconda del materiale) | Solo 2D; modelli complessi; nessuna formazione possibile | Configurazione bassa; moderato per-parte; nessun rischio legato agli utensili |
Il quadro decisionale è semplice. Se il tuo pezzo è di spessore-sottile, necessita di formatura o piegatura, richiede tolleranze pari o inferiori a ±0,001" e produce più di 5.000 unità all'anno, lo stampaggio con stampi di precisione è quasi certamente la soluzione più economica. Al di sotto di tale soglia di volume o quando la geometria richiede una lavorazione 3D completa o bordi privi di stress-su materiale ultra-sottile, le alternative guadagnano il loro posto.
Qualunque processo tu scelga, la parte deve comunque essere progettata per questo. E nello specifico dello stampaggio di precisione, la distanza tra un progetto realizzabile e un costoso grattacapo spesso si riduce a una manciata di regole dimensionali che molti ingegneri non incontrano finché il loro primo preventivo di attrezzatura non risponde con domande.
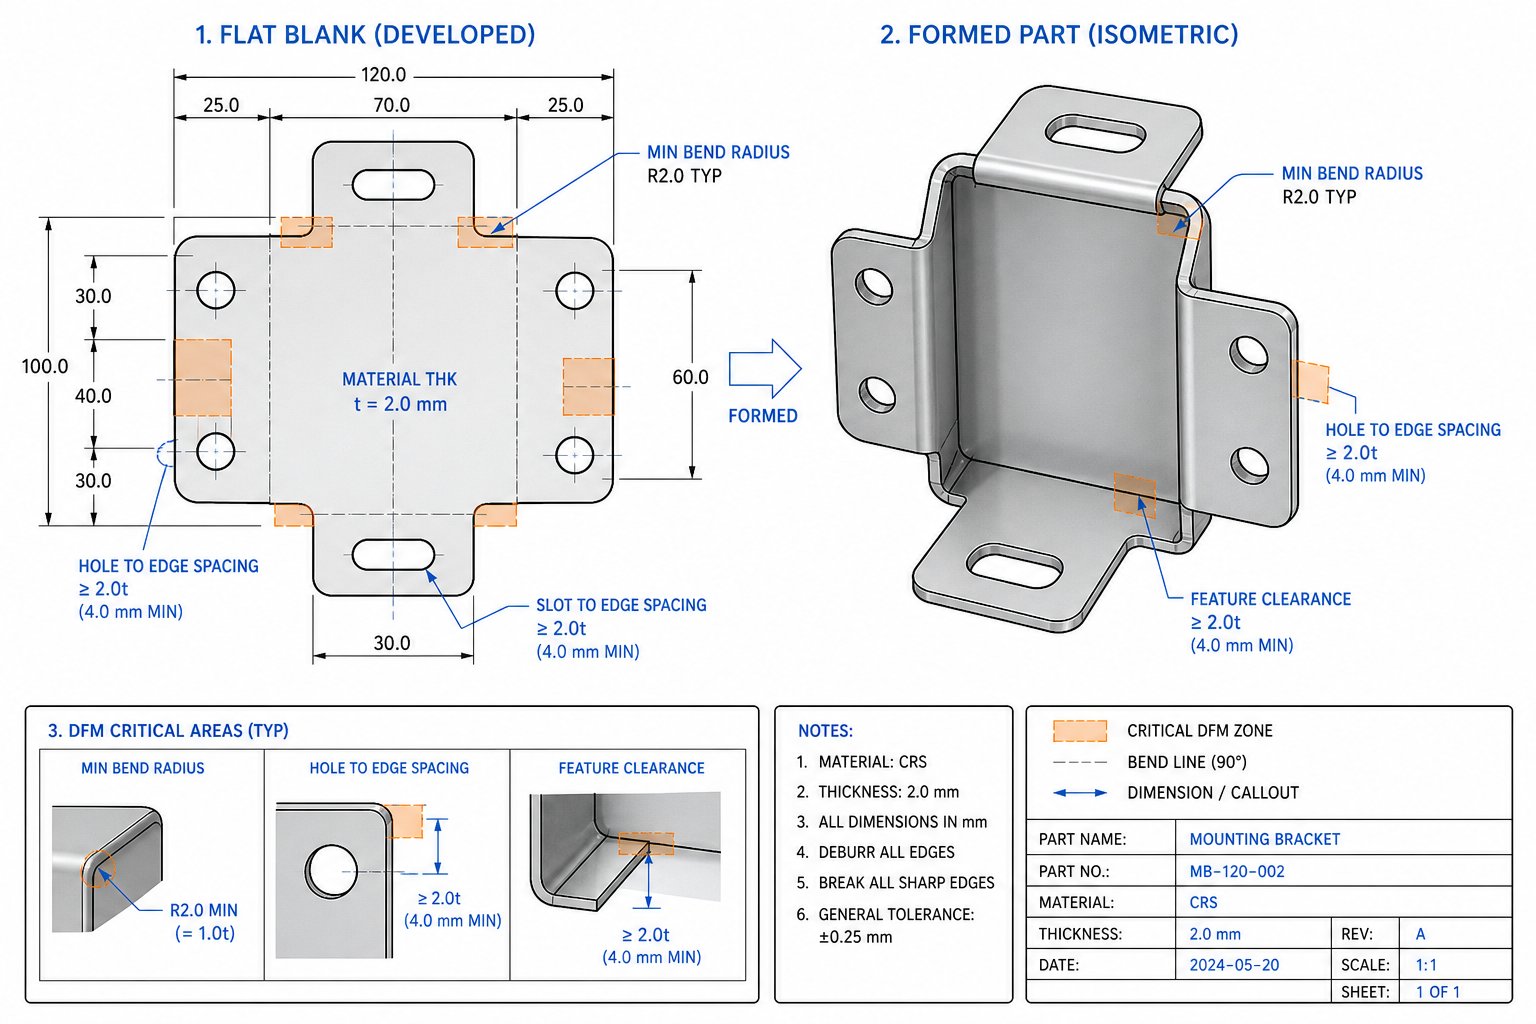
Progettazione per la producibilità nello stampaggio di stampi di precisione
Una parte che sembra pulita nel CAD può diventare un incubo nell'attrezzaggio. La spaziatura delle funzioni che funziona sullo schermo potrebbe rompersi sotto la pressione del punzone. Un raggio di curvatura che sembra conservativo potrebbe strappare-l'acciaio inossidabile ad alta resistenza alla velocità di produzione. Non si tratta di problemi ipotetici. Sono la ragione per cui la progettazione di stampi per stampaggio progressivo richiede un insieme specifico di regole geometriche che molti ingegneri non incontrano mai finché non viene visualizzata una quotazione dell'utensile contrassegnata in rosso.
La progettazione per la producibilità (DFM) nello stampaggio di precisione non significa limitare la creatività. Si tratta di capire cosa lo stampo, il materiale e la macchina da stampa possono fornire fisicamente e quindi progettare all'interno di questi limiti fin dall'inizio. Il vantaggio è rappresentato da un minor numero di iterazioni degli utensili, da tassi di scarto inferiori e da parti dello stampo che escono dalla macchina da stampa correttamente la prima volta.
Quote critiche e regole di spaziatura degli elementi
Ogni caratteristica di una parte stampata, fori, fessure, linguette, bordi, interagisce con i suoi vicini attraverso il materiale. Posizionarli troppo vicini tra loro concentra lo stress, indebolisce la trama del materiale e provoca distorsioni che si riversano sulle caratteristiche adiacenti. Ecco dove vivono i limiti rigidi:
Diametro minimo del forodipende direttamente dal tipo e dallo spessore del materiale. Per materiali duttili come alluminio o rame, il diametro minimo del foro dovrebbe essere almeno1,2 volte lo spessore del materiale(1,2T). Per le leghe più dure come l'acciaio inossidabile, il minimo sale a 1,5-2,0 T perché il punzone assorbe maggiori forze laterali durante il taglio. Se diventi più piccolo, ti ritroverai con frequenti rotture del punzone e un'usura accelerata dello stampo.
Distanza dal foro-al-bordoè un'area di errore comune. Se si posiziona un foro troppo vicino al bordo della parte, la rete di materiale rimanente si gonfierà verso l'esterno durante la corsa di sfondamento. La linea guida è chiara: mantenere almeno 2T tra qualsiasi foro o fessura e il bordo più vicino. Ciò mantiene il materiale strutturalmente intatto durante lo stampaggio e previene la deformazione che nessuna quantità di lavoro secondario può correggere completamente.
Spaziatura tra fori-a-forisegue la stessa logica. La spaziatura minima tra i fori adiacenti deve essere almeno 2T per evitare che l'anima tra di essi si strappi o si deformi sotto le forze di taglio. Per gli stampi progressivi, questo vincolo impedisce inoltre che i fori pilota vengano influenzati dalle operazioni di sfondamento adiacenti.
Larghezza minima della flangiaper linguette e tacche è 1,5T. Qualunque cosa più stretta sottopone il punzone a uno stress estremo e crea caratteristiche soggette a piegarsi o rompersi durante la manipolazione. Quando la lunghezza di una linguetta supera cinque volte la sua larghezza, la stabilità strutturale diminuisce in modo significativo e si rischiano danni durante lo stampaggio e l'assemblaggio a valle.
Vincoli di progettazione di piegatura, disegno e forma
Le operazioni di formatura introducono sollecitazioni di trazione all'esterno della piega e di compressione all'interno. Se la geometria non supporta queste forze, il materiale si rompe, si raggrinzisce o ritorna indietro oltre i limiti accettabili.
Raggio minimo di curvaturaè la regola più frequentemente violata. Il raggio di curvatura interno deve essere almeno 1,0 volte lo spessore del materiale (1T) per la maggior parte dei materiali. Per gli acciai ad alta-resistenza o le leghe temperate, 1,5T è più sicuro. Raggi più stretti di 1T concentrano lo stress sull'apice della piega e aumentano notevolmente la probabilità di fessurazione, specialmente quando la piega corre parallela alla direzione delle venature. COMEriferimenti DFM stabilitiConfermiamo che le pieghe realizzate perpendicolarmente alla fibratura sono molto meno suscettibili a cedimenti rispetto alle pieghe allineate ad essa.
Altezza minima della flangia di piegaturadeve essere almeno 2,5 T più il raggio di curvatura. Le flange più corte non possono essere afferrate correttamente dal punzone di formatura, con conseguenti angoli incoerenti e scarsa ripetibilità. Quando si tenta di formare una flangia troppo corta, il materiale tende a scivolare anziché deformarsi in modo netto.
Posizionamento dell'elemento in prossimità delle curveè un altro vincolo critico. I fori o le fessure di diametro inferiore a 0,100" devono trovarsi ad almeno 2 T più il raggio di piegatura lontano da qualsiasi linea di piegatura. Gli elementi più grandi richiedono 2,5T più il raggio. Gli elementi posizionati più vicini di questi minimi si distorcono, si allungano o si spostano durante l'operazione di formatura perché il materiale nella zona di piegatura scorre attivamente.
Disegna i rapporti di profonditàlimitare la profondità con cui è possibile formare una coppa o un guscio in una singola operazione. Regola generale è che la prima estrazione non deve superare una profondità pari al diametro del grezzo moltiplicato per 0,4-0,5. Gli imbutimenti più profondi richiedono più stazioni progressive con operazioni intermedie di ricottura o ridisegno, aggiungendo complessità alla progettazione dell'utensile progressivo e dello stampo.
Specifica della direzione del granodovrebbe apparire su ogni disegno con caratteristiche formate. La flessione perpendicolare alla direzione di rotolamento produce curve più forti e un ritorno elastico più prevedibile. L'omissione di questo richiamo lascia la decisione al produttore di utensili, che può orientare la disposizione della striscia in base all'efficienza del materiale piuttosto che alle prestazioni della parte.
Ai fornitori piaceYICHENcollaborare con i team di ingegneri nelle prime fasi della fase di progettazione per ottimizzare la geometria della parte per lo stampaggio di precisione, riducendo le iterazioni e i costi degli utensili prima che un singolo blocco di acciaio per utensili venga tagliato. Questo tipo di revisione DFM collaborativa rileva le violazioni mentre le modifiche sono ancora gratuite, sullo schermo anziché in strumenti rafforzati.
Prima di richiedere preventivi, esegui il tuo progetto attraverso questa checklist:
- I diametri dei fori sono almeno 1,2T (duttile) o 1,5-2,0T (leghe dure)
- La spaziatura tra fori-a-bordo e tra fori-a-fori soddisfa o supera 2T
- I raggi di piegatura interni sono almeno 1,0 T (1,5 T per materiali ad alta-resistenza)
- Le altezze della flangia di curvatura sono almeno 2,5 T più il raggio di curvatura
- Gli elementi vengono posizionati ad almeno 2T + raggio di piegatura da qualsiasi linea di piegatura
- Le larghezze delle linguette e delle tacche sono almeno 1,5 T con una lunghezza non superiore a 5 volte la larghezza
- Tutti gli angoli interni hanno un raggio di almeno 0,5T
- La direzione della fibra è specificata nel disegno per le pieghe critiche
- La direzione della bava viene richiamata laddove l'orientamento è importante per l'assemblaggio
- Le profondità di imbutitura non superano il 40-50% del diametro del grezzo per stazione
- Le tolleranze vengono applicate in modo selettivo: strette solo dove la funzione lo richiede
Ogni regola in questo elenco esiste perché ignorarla porta a una modalità di guasto specifica e prevedibile: piegature incrinate, fori distorti, punzoni rotti o parti che misurano diversamente sul campione 1 rispetto al campione 100.000. Seguirli non garantisce uno stampo perfetto alla prima realizzazione, ma elimina i motivi più comuni di rilavorazione degli utensili e di scarti di produzione.
Le regole di progettazione definiscono ciò che è fattibile. Ma anche un pezzo perfettamente progettato può non soddisfare le specifiche se l'infrastruttura di qualità dietro la macchina da stampa non è altrettanto rigorosa, motivo per cui i metodi di ispezione e le certificazioni a supporto di un'operazione di stampaggio di precisione sono importanti tanto quanto la geometria stessa dell'utensileria.
Controllo qualità e ispezione nello stampaggio di precisione
Uno stampo ben-progettato e funzionante su una pressa per stampaggio progressiva capace non significa nulla se il sistema di qualità che lo supporta non è in grado di dimostrare che le parti sono effettivamente conformi alle specifiche. A velocità di produzione di diverse centinaia di corse al minuto, anche una breve deviazione del processo può produrre migliaia di parti non conformi prima che qualcuno se ne accorga. Ecco perché l'infrastruttura di ispezione, gli strumenti di misurazione, il monitoraggio dei processi e le certificazioni alla base di un'operazione di precisione sono importanti tanto quanto gli strumenti stessi.
Metodi di ispezione e strumenti di misurazione
Le operazioni di stampaggio di precisione si basano su un approccio di misurazione a più livelli. Nessun singolo strumento copre tutte le funzionalità, quindi i fornitori competenti implementano una combinazione di metodi adattati alla criticità e alla geometria di ciascuna dimensione.
Ispezione del primo-articolo (FAI)convalida una nuova configurazione prima dell'inizio della produzione. Una parte campione viene misurata rispetto a ogni dimensione del disegno utilizzando strumenti ad alta-precisione, confermando che lo stampo, la pressa e il sistema di alimentazione di stampaggio stanno producendo parti conformi prima di impegnarsi in una tiratura completa. Questo passaggio rileva gli errori di configurazione quando è più economico risolverli.
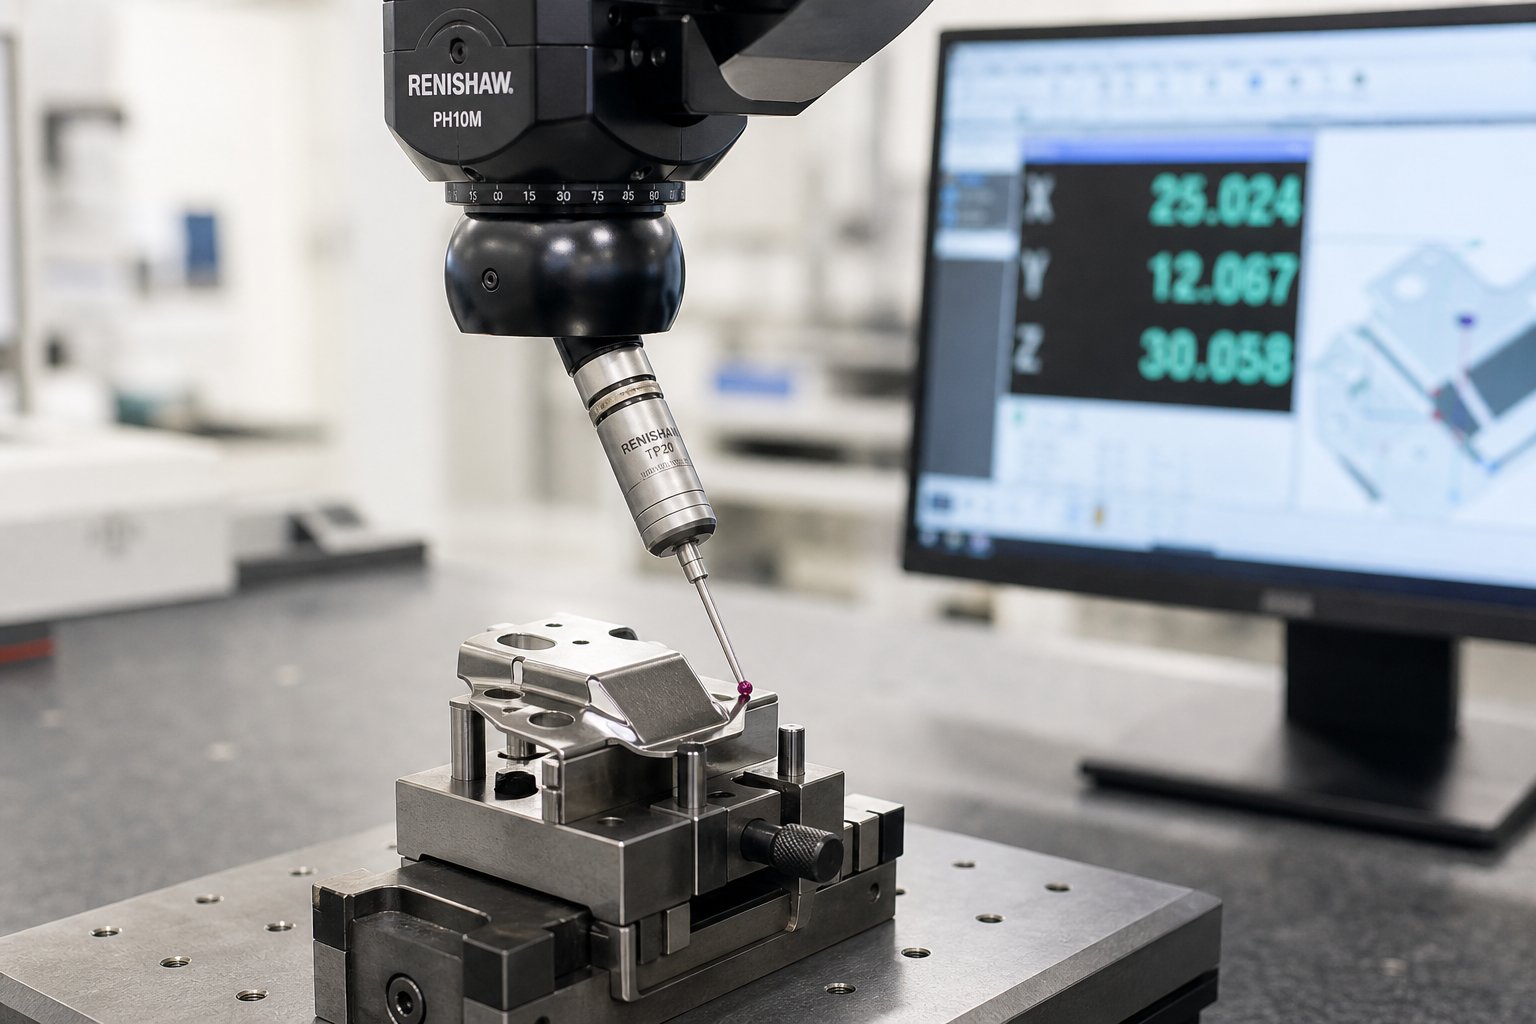
Macchine di misura a coordinate (CMM)gestire geometrie complesse in cui più feature devono fare riferimento a datum condivisi. Una sonda CMM tocca o scansiona le superfici delle parti per creare un modello di misurazione tridimensionale, verificando le posizioni dei fori, le tolleranze del profilo e la planarità fino alla risoluzione a livello di micron. Per i pezzi che vengono eseguiti su una linea di stampaggio con stampo progressivo ad alta velocità, i dati CMM provenienti da campioni periodici confermano che le relazioni dimensionali rimangono stabili su lunghe tirature.
Comparatori ottici e sistemi di visioneproiettare la sagoma di una parte ingrandita su uno schermo o su un sensore della fotocamera, consentendo agli operatori di controllare rapidamente profili, raggi e condizioni dei bordi. L'ispezione visiva automatizzata integrata nella linea di fustellatrici progressive può valutare ogni parte alla velocità di produzione, evidenziando bave, crepe o caratteristiche mancanti senza rallentare la produzione.
Indicatori "passa/non passa"-passafornire una conferma rapida e binaria delle funzionalità critiche. Un calibro a spillo o si adatta a un foro oppure no. Un calibro a fessura passa o si ferma. Questi strumenti eccellono nei controlli di produzione ad alta-frequenza, dove la velocità conta più della registrazione dei valori esatti.
Controllo statistico del processo (SPC)lega insieme tutte queste misurazioni nel tempo. COMEIl Fabbricantedettagli, i monitor del carico sulle presse per stampaggio possono tenere traccia dei dati di forza per ogni corsa ed esprimerli in grafici X-bar e sigma, rilevando le tendenze prima che le parti escano dalla tolleranza. L'SPC non si limita a individuare i difetti. Li prevede, dando agli operatori il tempo di regolare il processo, sostituire un punzone usurato o correggere una deviazione di alimentazione mentre le parti sono ancora conformi.
Certificazioni e standard di controllo dei processi
Le certificazioni indicano quale sistema di qualità ha costruito un fornitore, cosa hanno verificato i revisori esterni e quali settori il fornitore è qualificato per servire. Per gli ingegneri che valutano i partner di stampaggio, ecco cosa significa effettivamente ciascuna certificazione:
- ISO9001- Lo standard di base del sistema di gestione della qualità. Stabilisce processi documentati, procedure di azioni correttive e quadri di miglioramento continuo. Necessario ma non sufficiente per le applicazioni ad alta-criticità.
- IATF 16949- Lo standard specifico per il settore automobilistico- basato sulla norma ISO 9001. Aggiunge requisiti per l'approvazione delle parti di produzione (PPAP), la pianificazione avanzata della qualità del prodotto (APQP) e l'analisi delle modalità di guasto (FMEA). Richiesto dalla maggior parte dei principali OEM automobilistici e dai fornitori di livello 1.
- ISO 13485- Lo standard di gestione della qualità dei dispositivi medici.Note della NSFche la norma ISO 13485 enfatizza la conformità normativa e la gestione del rischio rispetto al miglioramento continuo, con requisiti di documentazione prescrittiva, maggiore tracciabilità per i dispositivi impiantabili e processi formali di gestione dei reclami. È riconosciuto dalle agenzie di regolamentazione di tutto il mondo, tra cui FDA, Health Canada e gli organismi MDR dell'UE.
- AS9100- Lo standard di qualità aerospaziale. Aggiunge requisiti per la gestione della configurazione, la gestione del rischio in ogni fase del processo e una rigorosa tracciabilità dalla materia prima alla consegna finale. Aspettatevi protocolli di ispezione del primo-articolo più severi e programmi di prevenzione delle parti contraffatte.
Un fornitore in possesso della certificazione IATF 16949 o AS9100 ha già dimostrato capacità che vanno oltre la gestione della qualità di base, compreso il controllo dei processi, l'analisi dei sistemi di misurazione e la verifica delle competenze della forza lavoro. L'aggiunta della norma ISO 13485 richiede ulteriori investimenti in controlli specifici dei dispositivi-come la prevenzione della contaminazione, procedure di igiene del personale e sistemi di sorveglianza post-commercializzazione.
Quando valuti un fornitore di stampaggio di precisione, non limitarti a chiedere se possiede una certificazione. Chiedi quali sono i loro obiettivi Cpk sulle dimensioni critiche, con quale frequenza campionano durante la produzione e cosa succede quando SPC segnala una tendenza. Il certificato sul muro conferma l'esistenza di un sistema. Le risposte a queste domande ti dicono se quel sistema funziona effettivamente nel punto in cui il metallo incontra la morte, colpo dopo colpo, su milioni di parti.
L'infrastruttura di qualità mantiene le parti in tolleranza. Ma la tolleranza è solo la metà dell’equazione del valore. L'altra metà, il costo, determina se lo stampaggio di precisione ha senso finanziario per il tuo programma e tale calcolo dipende da variabili che la maggior parte degli ingegneri non vede finché non iniziano a richiedere preventivi.
Fattori di costo ed economia dello stampaggio di stampi di precisione
I preventivi degli utensili per lo stampaggio di precisione possono causare shock all'adesivo. Uno stampo progressivo progettato per lavori con tolleranze strette-potrebbe avere un prezzo compreso tra $ 30.000 e $ 250.000 a seconda del numero di stazioni, del materiale e della complessità. Ma quel numero da solo è fuorviante. Ciò che conta è il modo in cui l'investimento si traduce in costo per-parte in tutto il volume di produzione e se l'economia totale supera le alternative durante la durata del programma.
Investimenti negli strumenti ed economia dei volumi
Pensa al costo dello stampo come a un'imposta fissa distribuita su ogni parte prodotta dallo strumento. Uno stampo progressivo da 50.000 dollari con 500.000 parti aggiunge solo 0,10 dollari per pezzo in termini di ammortamento degli utensili. Lo stesso stampo che produce solo 5.000 parti aggiunge $ 10,00 al pezzo, una differenza di 100 volte che crea o distrugge il business case per lo stampaggio progressivo dei metalli.
La durata prevista dello stampo dipende dal materiale da stampare, dai requisiti di tolleranza e dalla scelta dell'acciaio per utensili. Un utensile per inserti in metallo duro per stampaggio di precisione-ben costruito con leghe di rame può eseguire 10 milioni o più di corse prima di una ristrutturazione importante. Materiali più duri come l'acciaio inossidabile riducono tale finestra a 1-5 milioni di corse, a seconda della complessità delle funzionalità e della disciplina di manutenzione. Gli utensili di livello-inferiore possono garantire solo da 100.000 a 500.000 corse prima di richiedere rilavorazioni, motivo per cui la scelta di un produttore qualificato di stampi progressivi è importante per l'economia a lungo termine.
La soglia del volume in cui lo stampaggio supera le alternative rientra generalmente tra 10.000 e 50.000 unità annuali per parti di complessità-moderata. Al di sotto di tale intervallo, la lavorazione CNC o il taglio laser evitano completamente l’investimento in utensili. Al di sopra di questo, lo stampaggio progressivo a lungo termine offre costi per pezzo che nessun processo sottrattivo può avvicinare, spesso scendendo al di sotto di $ 0,05 per geometrie semplici in volumi elevati.
Fattori che determinano l'aumento o la riduzione del-costo per pezzo
Oltre all'ammortamento degli utensili, diverse variabili influenzano il costo per pezzo. Comprendere questi fattori aiuta a ottimizzare i progetti e a negoziare i preventivi in modo più efficace.
Fattori di costo classificati in base all'impatto tipico sul prezzo per-parte:
- Tipologia e spessore del materiale- Le materie prime rappresentano il 45-55% del costo unitario. L'acciaio inossidabile e le leghe di rame costano 3-5 volte di più in termini di peso rispetto all'acciaio dolce, e i materiali più duri accelerano l'usura degli stampi, aumentando la frequenza di manutenzione.
- Complessità della parte e numero di stazioni- Ciascuna stazione di formatura aggiunge costi di attrezzatura, aumenta le esigenze di manutenzione degli stampi e riduce leggermente la velocità di produzione. Una matrice progressiva a 12 stazioni costa circa il doppio di un utensile a 6 stazioni.
- Requisiti di tolleranza- Tolleranze più strette richiedono affilature più frequenti dello stampo, velocità di stampa più lente e ispezioni aggiuntive. Passare da +/-0,005" a +/-0,001" per le funzionalità critiche può aumentare il costo per parte del 20-40%.
- Operazioni secondarie- La placcatura, il trattamento termico, la maschiatura o l'assemblaggio dopo lo stampaggio aggiungono $ 0,10-$1.00+ per parte a seconda dell'operazione. Le-operazioni interne allo stampo (maschiatura, inserimento di hardware) costano di più in termini di attrezzature, ma riducono la movimentazione e la manodopera per pezzo.
- Volume di produzione e frequenza degli ordini- I costi di installazione ($ 200-$ 1.000 per esecuzione) vengono distribuiti su un numero inferiore di parti in piccoli lotti. Gli ordini globali con rilasci programmati riducono la frequenza di configurazione e migliorano l'effetto leva sull'acquisto dei materiali.
- Scarto di materiale (utilizzo delle strisce)- Una progettazione efficiente del layout delle strisce può raggiungere un utilizzo del materiale del 70-85%. Una scarsa nidificazione brucia il materiale e, per le leghe costose, tali rifiuti incidono pesantemente sui profitti.
- Requisiti di qualità e documentazione- Certificazioni come IATF 16949 o ISO 13485 aggiungono costi di audit, documentazione e ispezione. I fornitori in possesso di queste certificazioni in genere addebitano il 20-40% in più rispetto ai negozi non certificati, ma forniscono il controllo dei processi richiesto dalle applicazioni critiche.
Il costo totale di proprietà si estende oltre il preventivo iniziale. Prendi in considerazione gli intervalli di manutenzione degli stampi, i costi di ristrutturazione previsti (in genere il 10-20% del prezzo originale dell'attrezzatura per ciclo), l'inventario dei componenti di ricambio e i tempi di inattività della produzione associati alla manutenzione programmata. Un'azienda di stampaggio progressiva che fornisce programmi di manutenzione trasparenti e proiezioni sulla durata degli stampi ti aiuta a pianificare il budget in modo accurato anziché assorbire costi a sorpresa a metà programma.
Per i team che valutano i partner per gli strumenti,YICHENè specializzato in stampi per stampaggio di precisione progettati per la produzione di massa ripetibile, aiutando i team a bilanciare tolleranze strette con una produzione economica di volumi elevati-. La loro attenzione agli stampi progressivi di piccole dimensioni e ad alta-precisione fa sì che gli utensili siano progettati fin dall'inizio per il numero di corse e gli intervalli di manutenzione richiesti dai lunghi programmi di produzione.
L'ottimizzazione dei costi più efficace non avviene in fase di preventivo. Succede durante la progettazione. L'allentamento delle tolleranze non-critiche, il consolidamento delle funzionalità per ridurre il numero di stazioni, la selezione di materiali che bilanciano le prestazioni con l'usura degli stampi e l'impegno a volumi che giustifichino l'investimento in attrezzature sono tutte decisioni che si traducono in risparmi significativi durante tutta la durata del programma. Collabora in anticipo con i produttori di stampi progressivi, condividi onestamente le previsioni sui volumi e progetta per il processo anziché forzare il processo per accogliere un progetto che non è mai stato realizzato pensando all'economia dello stampaggio.
Domande frequenti sullo stampaggio di stampi di precisione
1. Quali tolleranze può ottenere lo stampaggio di precisione?
Lo stampaggio di precisione mantiene normalmente tolleranze dimensionali di ±0,001 pollici (±0,025 mm) su elementi forati e dimensioni del piano-piano. La precisione ottenibile dipende dal tipo di materiale, dallo spessore e dalla geometria della caratteristica. I materiali più sottili inferiori a 0,010 pollici consentono un posizionamento del foro più stretto, mentre le caratteristiche formate come le piegature in genere mantengono ±1 grado a causa delle variabili del ritorno elastico. Gli ingegneri dovrebbero specificare tolleranze strette in modo selettivo sui dati critici piuttosto che applicare richiami generali su tutte le dimensioni, il che gonfia i costi degli utensili senza vantaggi funzionali.
2. Qual è la differenza tra lo stampaggio con stampo progressivo e lo stampaggio con stampo composito?
Gli stampi progressivi alimentano un nastro metallico continuo attraverso più stazioni, ciascuna delle quali esegue un'operazione diversa come tranciatura, foratura o piegatura, producendo una parte completata nella stazione finale. Eccellono nella produzione di-volumi elevati di piccole parti con molteplici funzionalità. Gli stampi composti eseguono la tranciatura e lo sfondamento simultaneamente in un'unica corsa della pressa, producendo parti piatte con una concentricità superiore tra le caratteristiche interne ed esterne. Le matrici composte costano meno da costruire ma non possono formare elementi tridimensionali. La scelta dipende dal fatto che il pezzo richieda o meno operazioni di formatura e da quali livelli di volume giustifichino un investimento progressivo in attrezzature.
3. Quanto costano gli utensili per lo stampaggio di precisione?
Gli utensili per stampi progressivi per lavori di precisione variano in genere da $ 30.000 a $ 250.000 a seconda del numero di stazioni, della durezza del materiale e dei requisiti di tolleranza. Tuttavia, questo costo iniziale viene ammortizzato attraverso il volume di produzione. Uno stampo da 50.000 dollari che produce 500.000 parti aggiunge solo 0,10 dollari per pezzo in termini di costo degli utensili. La durata dello stampo varia da 1 a 10+ milioni di corse in base al materiale da stampare e alla disciplina di manutenzione. Gli utensili per inserti in carburo-che utilizzano leghe morbide come il rame durano più a lungo, mentre le applicazioni in acciaio inossidabile riducono significativamente la durata dell'utensile. Lavorare con fornitori specializzati come YICHEN, che progettano stampi di precisione per una produzione di massa ripetibile, aiuta a ottimizzare la progettazione degli utensili per la massima durata ed efficienza dei costi.
4. Quali materiali funzionano meglio per lo stampaggio di precisione?
I materiali stampati più comunemente nelle applicazioni di precisione includono leghe di rame (C110, C194, bronzo fosforoso), ottone (C260), acciaio al carbonio dolce, acciaio inossidabile (304/316) e alluminio (5052, 1100). Rame e ottone offrono la migliore combinazione di formabilità e prevedibilità dimensionale, rendendoli ideali per connettori elettrici e molle di contatto. L'acciaio al carbonio offre un'elevata formabilità a costi inferiori per i componenti strutturali. L'acciaio inossidabile richiede una maggiore compensazione dello stampo per il ritorno elastico, ma è adatto ad applicazioni mediche e resistenti alla corrosione. La selezione dei materiali influisce direttamente sulle tolleranze ottenibili, sui tassi di usura degli stampi e sul costo per pezzo.
5. Quando dovrei scegliere lo stampaggio di precisione rispetto alla lavorazione CNC?
Lo stampaggio di precisione diventa più economico della lavorazione CNC una volta che i volumi annuali superano circa 5.000-10.000 unità per parti di moderata-complessità. Al di sopra di questa soglia, l'investimento in utensili si ammortizza fino a pochi centesimi per pezzo, mentre il CNC comporta un costo fisso in termini di tempo macchina per-parte. Lo stampaggio vince anche in termini di velocità, producendo centinaia di pezzi al minuto rispetto ai singoli cicli di lavorazione. Tuttavia, il CNC rimane la scelta migliore per quantità inferiori a 1.000 unità, geometrie tridimensionali complesse-lavorate da materiale solido o tolleranze inferiori a ±0,0005 pollici. Il CNC gestisce anche le modifiche al progetto senza rilavorazione degli utensili, rendendolo preferibile durante le fasi di prototipazione.


