


Che cos'è uno stampo per stampaggio automatico e perché è importante
Immaginate una lamiera piana di acciaio che entra in una macchina ed emerge pochi secondi dopo come un parafango, un pannello della portiera o una traversa strutturale dalla forma perfetta. Questa trasformazione avviene all’interno di un singolo pezzo di utensileria di precisione e, quando fallisce, intere linee temporali di produzione crollano. Comprendere cos’è effettivamente questa attrezzatura e perché la sua progettazione è così importante è il primo passo verso la prevenzione di costosi guasti a valle.
Definizione e funzione principale di uno stampo per stampaggio automatico
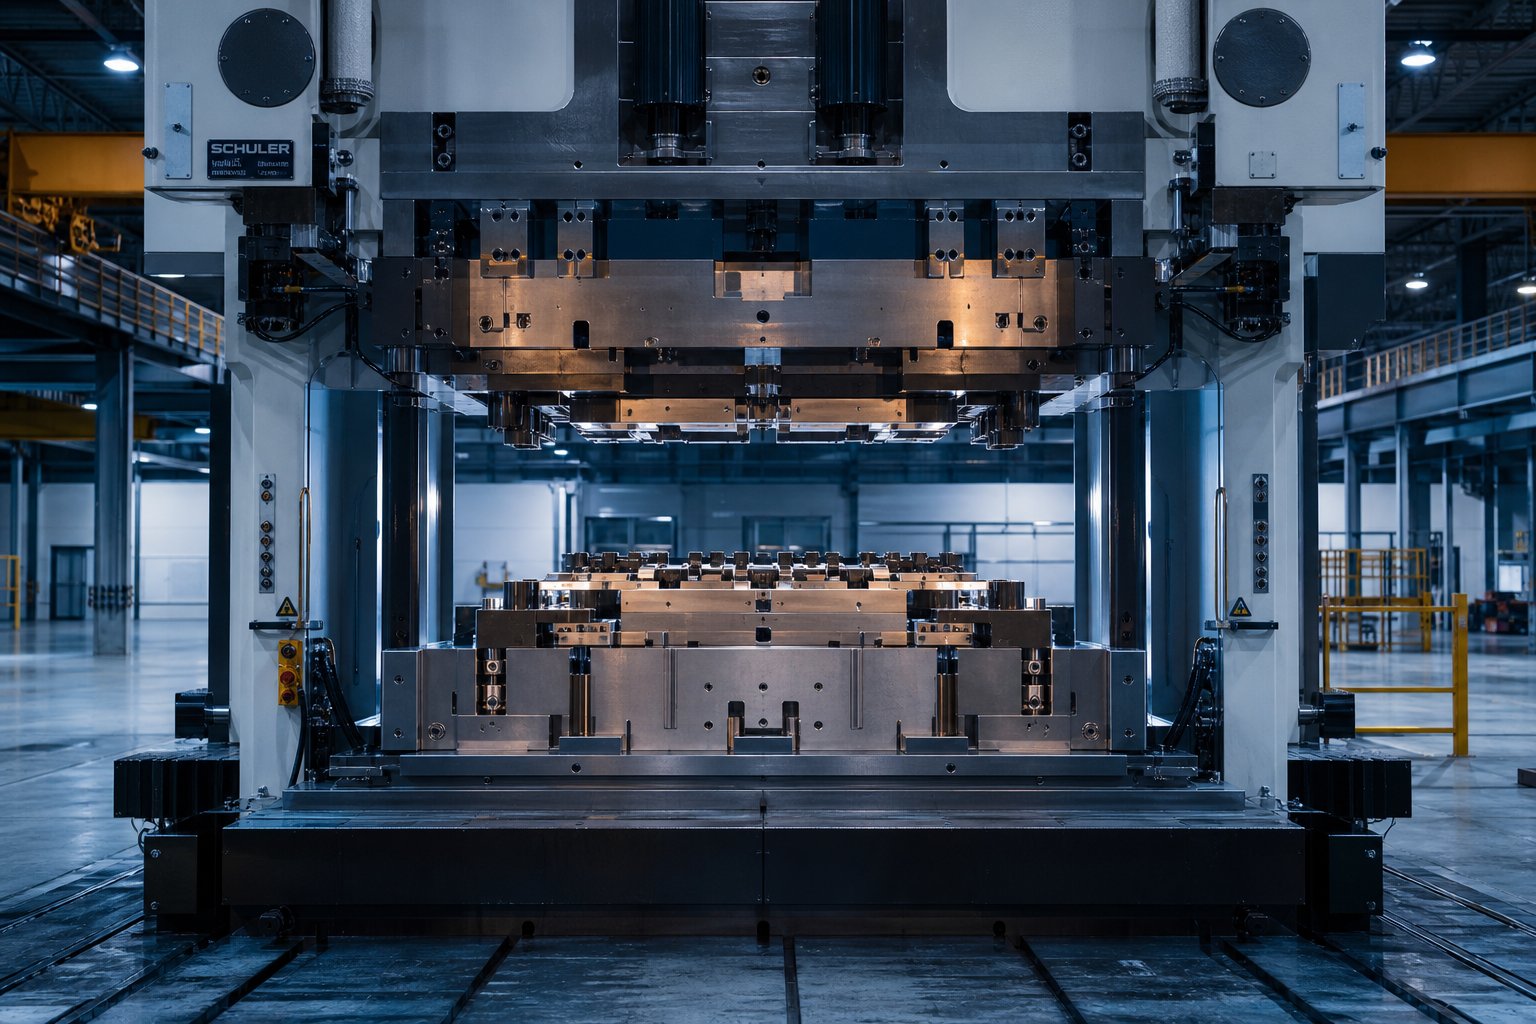
Uno stampo per stampaggio automatico è un insieme abbinato di componenti superiori e inferiori in acciaio per utensili, montati su una pressa, che converte lamiere piatte in parti automobilistiche tri-dimensionali attraverso taglio, piegatura e formatura controllati in un'unica corsa di stampa o in una serie di corse.
Fondamentalmente, lo stampo funziona come uno stampo altamente ingegnerizzato per il metallo. La metà superiore (che in genere porta il punzone) scende nella metà inferiore (il blocco della matrice) e la lamiera intrappolata tra di loro è costretta a conformarsi alla geometria della cavità. UNporta grezziblocca i bordi del materiale per controllare il flusso del metallo durante la deformazione, prevenendo grinze o strappi. I perni di guida e le boccole allineano le metà superiore e inferiore entro tolleranze strette fino a 0,0001 pollici, mentre le molle dello stampo e i cilindri di azoto forniscono la pressione necessaria per mantenere il materiale in posizione durante tutta la corsa.
Lo stampaggio è un'operazione di formatura-a freddo, il che significa che non viene applicato intenzionalmente calore esterno. Tuttavia, l’attrito tra l’acciaio per utensili e la lamiera genera una notevole energia termica e la gestione di tale calore è una delle tante variabili che separano uno stampo che esegue milioni di cicli da uno che si scheggia al primo colpo di prova.
Perché gli stampi per stampaggio automatico sono importanti nella produzione di veicoli
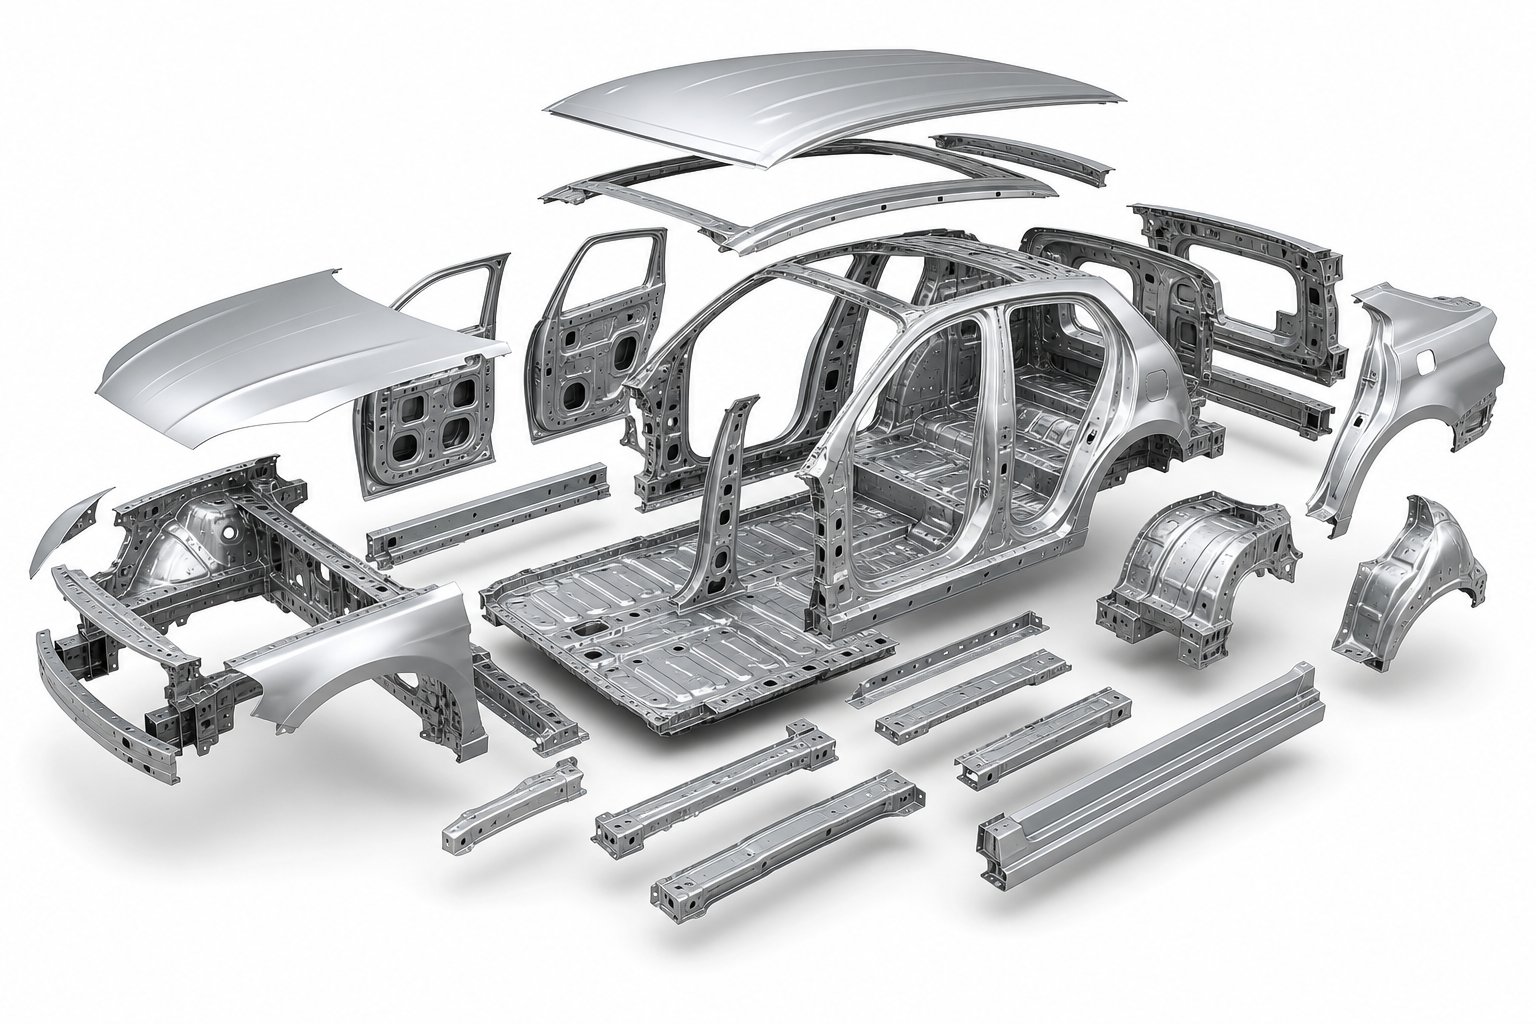
La scala racconta la storia. Richiede una tipica carrozzeria del veicoloDa 250 a 300 parti metalliche in lamiera stampata-solo per la struttura del corpo-in-solo bianco. Aggiungi staffe del telaio, rinforzi interni e elementi strutturali e il conteggio aumenta ulteriormente. Ognuna di queste parti necessita di una propria matrice o stazione dedicata all'interno di uno strumento progressivo. Ciò significa che un singolo programma di veicolo può richiedere centinaia di stampi per stampaggio individuali, ciascuno progettato, costruito, provato e convalidato prima che il primo veicolo di produzione esca dalla linea.
Questo è il motivo per cui l'ingegneria degli stampi è sia un fattore di costo critico che un custode della qualità. Uno stampo per stampaggio automobilistico mal progettato non produce solo parti difettose. Blocca le tempistiche di lancio, gonfia i budget di prova e introduce variazioni dimensionali che si riversano attraverso l'assemblaggio della carrozzeria, l'adattamento della vernice e la qualità finale del veicolo. Ottenere la fustella subito prima dell’inizio della produzione non è un lusso. È un prerequisito per una produzione competitiva.
Questo articolo copre l'intero ciclo di vita distampi per stampaggio automobilistico, dalla selezione del tipo e dalla strategia dei materiali attraverso la simulazione, la prova, la manutenzione e la valutazione dei partner. È scritto come riferimento per i professionisti, colmando il divario tra la teoria accademica e le panoramiche eccessivamente semplificate che dominano i risultati della ricerca. Che tu stia specificando un nuovo strumento progressivo per un programma di staffe o risolvendo i problemi del ritorno elastico su un pannello strutturale AHSS, le sezioni seguenti forniscono il contesto tecnico necessario per prendere decisioni migliori in ogni fase.
La diversità delle parti stampate su un veicolo moderno, dalle minuscole clip alle fiancate dell'intera carrozzeria, richiede tipi di stampi altrettanto diversi. Ciascuna configurazione comporta compromessi distinti in termini di costi, complessità e capacità di produzione.
Tipi di stampi per stampaggio automobilistico a confronto
Scegliere il tipo di fustella sbagliato per una determinata parte è uno dei percorsi più rapidi verso il fallimento della pre-produzione. Non si tratta solo di sapere se una matrice può formare la geometria. Riguarda se l'investimento in attrezzature, il tempo di ciclo e il comportamento dei materiali sono in linea con gli obiettivi di volume e qualità del programma. Ecco come si scompongono i principali tipi di stampi per stampaggio in un contesto automobilistico e quando ciascuno guadagna il suo posto in officina.
Stampi progressivi per parti ripetitive ad alto volume-
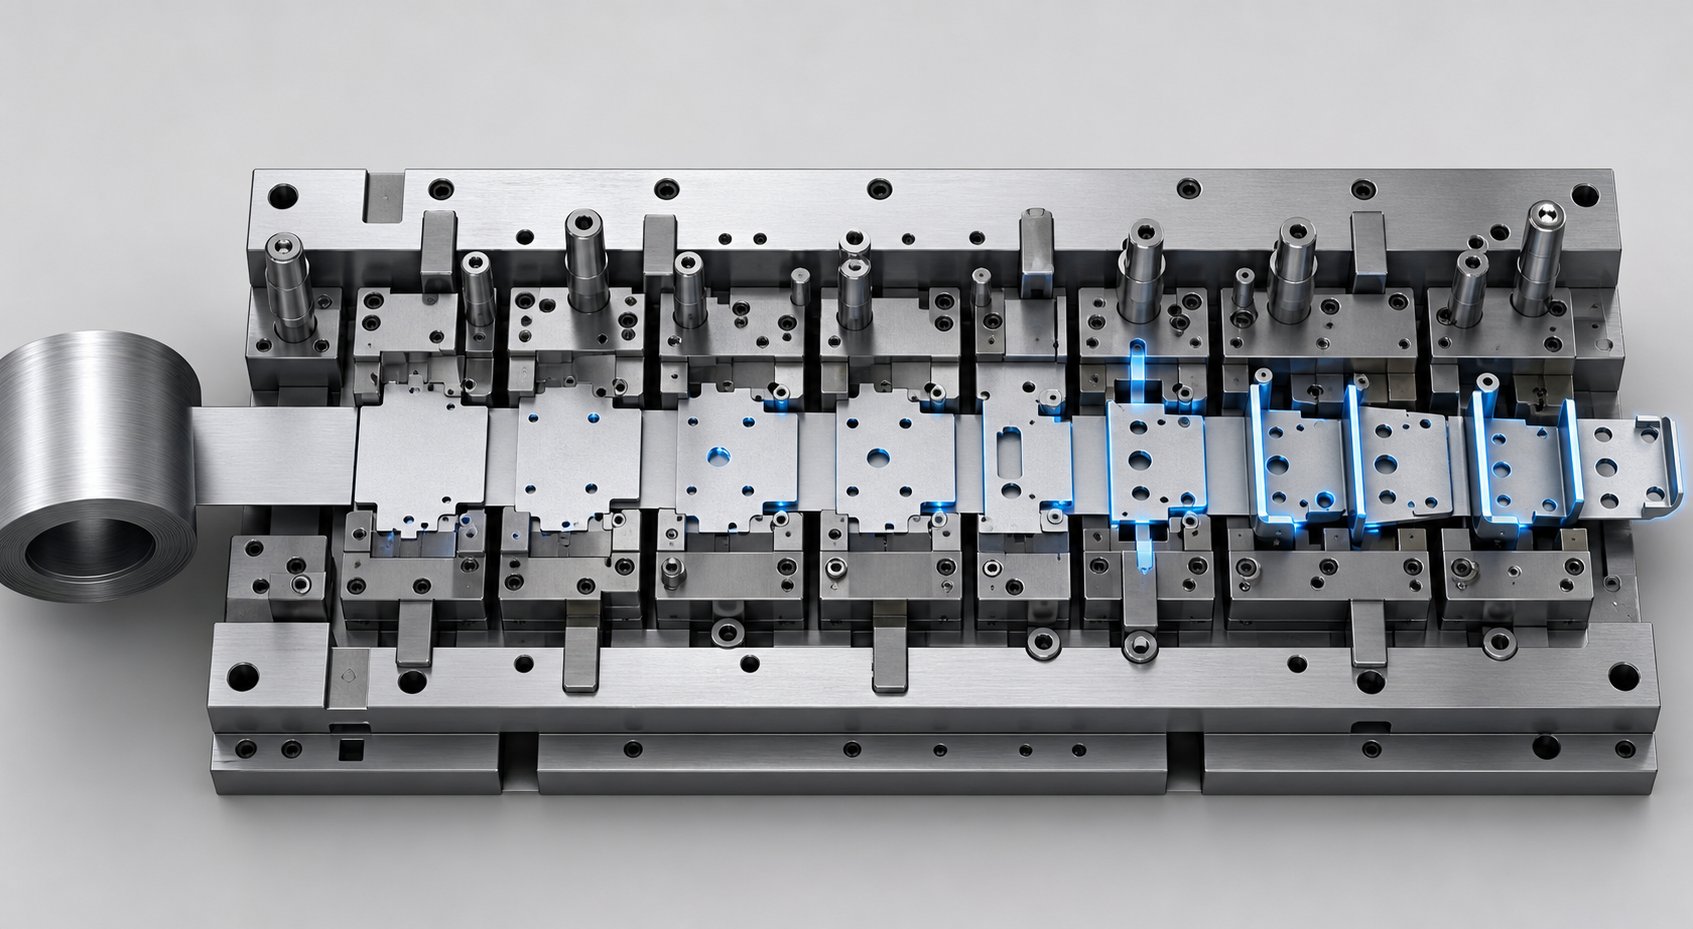
Uno stampo per stampaggio progressivoalimenta una bobina continua di lamiera attraverso una serie di stazioni, ciascuna delle quali esegue un'operazione distinta: foratura, piegatura, coniatura o rifilatura. Il pezzo rimane attaccato al nastro portante durante l'intero processo e viene separato solo nella stazione finale. Ciò mantiene i tempi di ciclo estremamente bassi, producendo spesso pezzi finiti a 30-60 colpi al minuto o più.
Troverai stampi progressivi ovunque un programma automobilistico richieda volumi elevati di parti relativamente piccole e geometricamente complesse. Pensa alle staffe di montaggio, ai connettori elettrici, ai fermagli del telaio del sedile e alle piastre di rinforzo strutturale. Poiché tutte le operazioni avvengono in un unico passaggio di stampa, i costi di manodopera rimangono minimi e la ripetibilità rimane ridotta. Il compromesso? Gli utensili sono costosi da costruire, i tempi di consegna sono più lunghi e gli imbutimenti profondi sono difficili poiché la striscia limita la distanza in cui il materiale può fluire.
Matrici a trasferimento per componenti strutturali di grandi dimensioni
Il processo di stampaggio con stampo a trasferimento adotta un approccio fondamentalmente diverso. Invece di tenere il pezzo su una striscia, il pezzo grezzo viene separato dalla bobina nella primissima stazione. Dita meccaniche o sistemi di trasporto automatizzati spostano quindi ogni singolo pezzo grezzo attraverso successive stazioni di formatura all'interno di un'unica grande pressa.
Questa separazione è ciò che rende gli stampi a trasferimento ideali per componenti strutturali di grandi dimensioni come gli interni delle portiere, i pianali e i lati della carrozzeria. Senza una striscia portante che limita il flusso del materiale, gli ingegneri possono ottenere imbutiture profonde e forme tridimensionali complesse che uno strumento progressivo semplicemente non è in grado di fornire. Le configurazioni di trasferimento gestiscono anche caratteristiche complesse come nervature, flange e sporgenze filettate in più fasi di formatura. Lo svantaggio è la velocità di ciclo più lenta e una maggiore sensibilità alla precisione del posizionamento del pezzo grezzo.
Stampi compositi e combinati per lavori di precisione
Quando hai bisogno di una parte piatta e dimensionalmente precisa prodotta ad alta velocità, gli stampi composti sono la soluzione ideale. Questi strumenti eseguono più operazioni di taglio e formatura contemporaneamente in un'unica corsa della pressa. Rondelle, spessori, piastre di supporto e staffe semplici sono output tipici. Poiché ogni caratteristica viene creata contemporaneamente, concentricità e planarità tendono ad essere superiori a ciò che uno strumento progressivo ottiene su geometrie simili.
Le matrici combinate estendono questo concetto unendo operazioni di taglio e non-di taglio, come tranciatura e disegno, in un'unica corsa. Riempiono una nicchia per parti di medio-volume in cui l'utensileria progressiva sarebbe eccessiva, ma gli stampi a-operazione singola richiederebbero troppi passaggi secondari.
Linee stampa in tandem per i panel di Classe-A
Cofani, paraurti, tetti e parti esterne delle portiere richiedono una qualità della superficie che tolleri zero imperfezioni visibili dopo la verniciatura. Questi pannelli di Classe-A sono generalmente formati su linee di presse tandem: una sequenza di presse individuali disposte in serie, ciascuna delle quali esegue un'operazione su un pezzo grezzo distinto. Sistemi automatizzati di trasferimento traverse, come ilConfigurazioni Gudel roboBeam utilizzate dai principali OEM, spostare i pezzi da una pressa all'altra senza stazioni di orientamento intermedie. Le velocità di ciclo raggiungono da 12 a 15 colpi al minuto sia per i pannelli in acciaio che per quelli in alluminio.
Le linee tandem offrono la massima flessibilità perché ogni macchina da stampa funziona in modo indipendente. I cambiamenti degli stampi in una stazione non obbligano a riprogettare le altre e il tonnellaggio può essere variato per stazione. La pressa leadoff funziona generalmente a una capacità maggiore poiché l'estrazione iniziale richiede più energia. Questa configurazione gestisce pezzi grezzi fino a 4.160 mm di larghezza e spessori di materiale da 0,4 mm di acciaio a 4 mm di alluminio.
Confronto strutturato dei tipi di stampi
La scelta tra questi stampi per stampaggio lamiera richiede la valutazione simultanea di diversi fattori. La tabella seguente consolida i principali criteri decisionali in un unico riferimento:
| Tipo di matrice | Volume di produzione | Complessità della parte | Costo degli utensili | Tempi di consegna tipici | Flessibilità di modifica del progetto |
|---|---|---|---|---|---|
| Morte progressiva | Alto (oltre 100.000 all'anno) | Da moderato ad alto (nessun prelievo profondo) | Alto | 12-20 settimane | Basso (le modifiche riguardano più stazioni) |
| Trasferimento morire | Da medio ad alto | Alto (imbutimenti profondi, geometria ampia) | Alto | 16-24 settimane | Moderato (le singole stazioni possono essere modificate) |
| Matrice composta | Da medio ad alto | Da basso a moderato (parti piatte) | Da basso a medio | 6-12 settimane | Moderato (strumento singolo, ricostruzione più semplice) |
| Dado combinato | Medio | Moderato (taglio + forma in un colpo solo) | Medio | 8-14 settimane | Moderare |
| Linea di stampa tandem | Alto (pannelli di Classe-A) | Alto (superficie-critica, spazi vuoti di grandi dimensioni) | Molto elevato (investimento multi-stampa) | 20-30+ settimane | Alto (stazioni indipendenti) |
Nessun singolo tipo di dado domina ogni criterio. Un programma di staffe che esegue 500.000 parti all'anno appartiene a uno strumento progressivo. Un pannello laterale del corpo con requisiti di imbutitura profonda e requisiti di superficie di Classe-A appartiene a una pressa transfer o a una linea tandem. Sbagliare questa corrispondenza significa investire eccessivamente-in strumenti che non sono in grado di fornire la geometria richiesta o investire-in modo insufficiente in strumenti che non sono in grado di sostenere il volume richiesto.
Tuttavia, anche un tipo di matrice perfettamente selezionato fallirà prematuramente se l'acciaio per utensili dietro di esso non è in grado di gestire il materiale da stampare. Gli acciai avanzati ad alta resistenza-e le leghe di alluminio penalizzano l'utensileria come non ha mai fatto l'acciaio dolce, rendendo la selezione dei materiali e l'ingegneria delle superfici la prossima variabile critica nella longevità dello stampo.
Materiali per stampi e trattamenti superficiali per prestazioni elevate
Un tipo di stampo perfettamente abbinato alla geometria di un pezzo può comunque provocare crateri prima dell'avvio della produzione se l'acciaio per utensili non riesce a sopravvivere al materiale che stampa. È qui che la selezione del materiale dello stampo per stampaggio separa gli utensili che resistono a milioni di cicli dagli utensili che si scheggiano al primo pezzo grezzo in acciaio ad alta resistenza-. La scelta non è mai così semplice come scegliere la qualità più dura disponibile. Ogni acciaio per utensili per matrici per stampaggio rappresenta un compromesso tra resistenza all'usura e tenacità, e il giusto equilibrio dipende da ciò che fa effettivamente la matrice durante ogni corsa di pressatura.
Gradi di acciaio per utensili e relativi compromessi in termini di prestazioni
Immaginate un punzone di tranciatura che taglia l'acciaio DP780 da 1,2 mm a 40 colpi al minuto. Quel bordo resiste al contatto abrasivo migliaia di volte all'ora. Confrontalo con il raggio di una matrice di formatura che guida lo stesso materiale in un'imbutitura profonda. Il punzone necessita della massima resistenza all'usura. Il raggio di formatura necessita di tenacità per assorbire i carichi di impatto ciclico senza fessurarsi. Stesso pezzo, stessa pressa, requisiti di materiali completamente diversi per gli utensili.
L'acciaio per utensili D2 (11-13% di cromo, 1,4-1,6% di carbonio) si trova all'estremità-dello spettro di resistenza all'usura. I suoi abbondanti carburi di cromo resistono brillantemente all'usura abrasiva dei bordi, rendendolo la scelta predefinita per le operazioni di tranciatura e foratura negli stampi per stampaggio dell'acciaio. Trattato termicamente a 58-62 HRC, D2 può garantire una durata del tagliente da due a tre volte superiore rispetto alle alternative a bassa lega durante la lavorazione di materiali in fogli abrasivi. Lo svantaggio è la fragilità: gli stampi D2 si scheggiano o si spezzano anziché usurarsi gradualmente, il che li rende scarsi candidati per stazioni di formatura ad alto impatto.
L'acciaio per utensili A2 (5% di cromo, tempra in aria-) occupa una equilibrata via di mezzo. Sacrifica circa il 40-50% della resistenza all'usura del D2 ma ottiene tenacità e stabilità dimensionale significativamente migliori durante il trattamento termico. Stampi di formatura, imbutitura e corpi di stampi progressivi con geometrie complesse beneficiano della capacità di A2 di assorbire carichi d'urto ripetuti senza fratture catastrofiche.
L'acciaio per utensili S7 si spinge ancora oltre verso la resistenza agli urti, servendo operazioni di imbutitura profonda e stazioni soggette a forti carichi d'urto. DC53, una variante D2 modificata, colma il divario tra la resistenza all'abrasione di livello D2 e la tenacità migliorata per le applicazioni in cui il D2 convenzionale si rompe prematuramente.
Gli acciai per utensili della metallurgia delle polveri (PM) rappresentano il livello più alto. Il processo di produzione della PM atomizza la lega fusa in polvere fine e la consolida attraverso la pressatura isostatica a caldo, producendo una microstruttura con carburi piccoli e distribuiti uniformemente anziché le grandi reti di carburi presenti negli acciai fusi convenzionalmente. Il risultato è un materiale che offre contemporaneamente elevata resistenza all'usura ed elevata tenacità. UNcaso di studio documentato da AHSS Insightsha dimostrato che il passaggio dal convenzionale D2 a un acciaio per utensili PM ripristina la durata dello stampo da 5.000-7.000 cicli a 40.000-50.000 cicli durante la formazione di un grado di ferrite-bainite da 580 MPa, senza introdurre problemi di grippaggio o deformazione.
Inserti in metallo duro e loro ruolo nelle-zone ad alta usura
Quando anche gli acciai PM non riescono a sostenere una durata accettabile del tagliente, intervengono gli inserti in carburo di tungsteno. Questi inserti non sono componenti completi dello stampo. Sono posizionati strategicamente sui bordi di rifinitura, sulle stazioni di perforazione e sui raggi di contatto elevati-dove il contatto strisciante e l'usura abrasiva si concentrano più intensamente. Le matrici per stampaggio in carburo, o più precisamente le matrici dotate di inserti in carburo nelle zone critiche di usura, diventano essenziali quando si tagliano acciai ultra-altamente-resistenziali superiori a 980 MPa o si stampano materiali con rivestimento abrasivo-come lamiere zincate.
Gli aspetti economici favoriscono un approccio ibrido: costruire il corpo della matrice con un grado tenace come A2 o acciaio PM, quindi installare inserti in metallo duro solo dove i dati sull'usura o la simulazione prevedono una perdita di materiale accelerata. Ciò evita i problemi di estrema fragilità e lavorabilità legati alla costruzione di interi utensili in metallo duro, garantendo al tempo stesso le prestazioni di usura necessarie nelle-zone con la domanda più elevata.
Trattamento termico e rivestimenti superficiali che prolungano la durata dello stampo
La scelta del giusto acciaio di base è solo il punto di partenza. L'ingegneria delle superfici moltiplica le prestazioni di quel substrato affrontando specifiche modalità di guasto: grippaggio, usura adesiva, usura abrasiva e accumulo di calore-indotto dall'attrito. Il rivestimento sbagliato sul substrato sbagliato, o un rivestimento applicato senza un adeguato trattamento termico sottostante, in realtà accelera il guasto anziché prevenirlo.
Consideriamo innanzitutto il substrato. Un rivestimento superficiale applicato su acciaio per utensili morbido o non adeguatamente temprato si romperà perché il substrato si deforma plasticamente sotto la pressione di contatto, minando il rivestimento sopra di esso. Un trattamento termico adeguato, compreso il doppio rinvenimento per alleviare lo stress residuo, è un prerequisito affinché qualsiasi rivestimento possa funzionare.
I seguenti trattamenti superficiali mirano ciascuno a modalità di guasto e scenari applicativi distinti:
- Nitrurazione ionica- Diffonde l'azoto nella superficie dell'utensile per creare uno strato duro e resistente all'usura-(tipicamente 900-1.100 HV). Previene l'usura dell'adesivo e il grippaggio. Ideale per la formatura di stampi per la lavorazione di AHSS zincato, dove i rivestimenti PVD possono causare accumuli di zinco.
- Rivestimento TD (Toyota Diffusion).- Un processo di deposizione termo-reattivo che forma uno strato di carburo di vanadio legato metallurgicamente alla superficie dell'acciaio. Offre estrema durezza (3.200-3.800 HV) e straordinaria resistenza all'usura abrasiva e adesiva. Ideale per raggi di trafilatura e rifinitura di bordi, stampaggio di AHSS non rivestito.
- Rivestimenti PVD (TiAlN, CrN, TiCN)- La deposizione fisica del vapore applica rivestimenti sottili e duri a temperature relativamente basse (sotto i 500 gradi C), preservando la durezza del substrato senza distorsioni. Riduce l'usura e l'attrito sulle lamiere d'acciaio non rivestite. Un confronto documentato ha mostrato che un acciaio da taglio rivestito in PVD-produce oltre 1,2 milioni di parti contro appena 50.000 per un utensile cromato-con lo stesso grado AHSS.
- Rivestimenti CVD (TiC, TiCN)- La deposizione chimica da vapore crea un legame metallurgico più forte del PVD ma richiede temperature di lavorazione intorno a 1.000 gradi C, che possono ammorbidire il substrato dello stampo e causare distorsioni dimensionali. Richiede un successivo reindurimento. Utilizzato dove la forza del legame conta più della precisione dimensionale.
- Placcatura in cromo- Storicamente comune per ridurre l'attrito, ma presenta microfessurazioni sotto le elevate pressioni di contatto generate dall'AHSS. Gli studi confermano che non è l'opzione migliore per i gradi avanzati ad alta resistenza-e le normative ambientali ne stanno ulteriormente limitando l'uso.
Il passaggio all’AHSS e all’alluminio per l’alleggerimento dei veicoli ha cambiato radicalmente la strategia dei materiali per gli utensili di stampaggio. I gradi AHSS possono raggiungere valori di durezza della lamiera prossimi a quelli dell'utensile stesso, con alcuni gradi martensitici che superano i 57 HRC. Gli standard tradizionali per gli stampi sviluppati per l'acciaio dolce sono semplicemente insufficienti. L'alluminio, nel frattempo, introduce un'usura adesiva aggressiva e tendenze al grippaggio che richiedono sostanze chimiche di rivestimento e finiture superficiali diverse rispetto a quelle richieste dagli stampi per stampaggio dell'acciaio-.
L'abbinamento del tipo di acciaio per utensili, del protocollo di trattamento termico e del rivestimento superficiale al materiale specifico della lamiera e all'operazione di stampaggio non è facoltativo. È la disciplina ingegneristica che determina se uno stampo sopravvive alla vita di produzione prevista o si guasta prima del lancio. E questa strategia relativa ai materiali offre il suo pieno valore solo quando lo stampo è progettato per soddisfare l'esatta geometria della parte e le esigenze di formatura dell'applicazione target.
Parti automobilistiche e relative esigenze di progettazione degli stampi
Sapere come i tipi di acciaio per utensili e i rivestimenti interagiscono con il materiale in lamiera è essenziale, ma tale conoscenza fornisce risultati solo quando è associata a componenti specifici del veicolo. Ogni parte stampata di un'auto presenta geometria, tolleranza e vincoli materiali unici che determinano quale tipo di stampi automobilistici utilizzare e come ingegnerizzarli. Discutere la progettazione dello stampo in termini astratti non coglie il punto. La vera domanda è sempre: quale parte sto realizzando e cosa richiede quella parte dall'attrezzatura?
Requisiti del corpo-in-bianco e dello stampo per stampaggio strutturale
Le strutture Body-in-bianco (BIW) rappresentano alcune delle applicazioni più impegnative per gli stampi per stampaggio automobilistico. I montanti B-, i pannelli oscillanti, le traverse e i rinforzi dei montanti A-sono sempre più formati da gradi AHSS a 980 MPa e superiori per soddisfare gli obiettivi di sicurezza in caso di incidente riducendo al contempo il peso. Questi materiali resistono alla deformazione in base alla progettazione, il che significa che l'attrezzatura deve superare forze di formatura significativamente più elevate e gestire un forte ritorno elastico dopo l'apertura della pressa.
Il ritorno elastico nelle parti strutturali in AHSS non è un inconveniente da poco. La ricerca conferma che le deviazioni dimensionali nella geometria angolare, nella curvatura delle pareti e nella torsione crescono proporzionalmente quando la resistenza alla trazione raggiunge 980 MPa e oltre, talvolta impedendo completamente l'assemblaggio interrompendo l'allineamento del giunto di saldatura. Il controllo di ciò richiedeimpilando più contromisurenella progettazione dello stampo: compensazione eccessiva-della flessione incorporata nelle superfici dello stampo, geometrie ibride del tallone che inducono il post-allungamento e in alcuni casi stazioni di coniatura o riattacco che comprimono i raggi critici per neutralizzare i gradienti di sollecitazione residui. Nessuna tecnica singola è sufficiente a questi livelli di forza.
Gli stampi di trasferimento e le linee di stampa tandem dominano questo spazio perché i pannelli BIW sono in genere pezzi grezzi di grandi dimensioni che richiedono imbutiture profonde e sequenze di formatura in più-fasi. I requisiti di tonnellaggio della pressa possono superare le 2.000 tonnellate per un'operazione con un singolo montante B-e ogni superficie dello stampo a contatto con la lamiera deve essere progettata per la natura abrasiva dell'acciaio ad alta resistenza non rivestito o zincato-rivestito-.
Componenti del telaio e della staffa
I componenti del telaio seguono una logica diversa. I bracci di controllo, le staffe di montaggio, le piastre di rinforzo e i fazzoletti delle traverse sono in genere più piccoli, prodotti in volumi molto elevati e richiedono tolleranze geometriche strette per l'assemblaggio, ma raramente richiedono una qualità superficiale di Classe-A. È qui che lo stampaggio progressivo eccelle.
Un singolo strumento progressivo può perforare, formare, piegare e tagliare una staffa del telaio in un passaggio continuo alimentato da bobina a una velocità da 30 a 60 colpi al minuto. La sfida ingegneristica si sposta dalla gestione del ritorno elastico su materiali a resistenza ultra-elevata-all'ottimizzazione del layout delle strisce per ridurre al minimo gli scarti, al mantenimento di uno stretto allineamento tra le stazioni--per milioni di cicli e alla gestione dell'usura degli stampi nelle stazioni di perforazione dove gli inserti in carburo diventano necessari per gli acciai con rivestimento-abrasivo.
Per i team che lavorano con queste famiglie di parti, è importante avere un partner di stampaggio con esperienza di processo documentata.YICHEN, ad esempio, supporta i team di ingegneri OEM, di livello-1 e di livello-2 con casi di studio sulla fabbricazione di stampi e lamiere che abbracciano parti metalliche strutturali e del telaio, fornendo riferimenti reali su come l'ingegneria degli stampi si traduce in componenti pronti per la produzione in più sottosistemi di veicoli.
EV-Componenti specifici che guidano l'innovazione degli stampi
I veicoli elettrici hanno introdotto una categoria completamente nuova di parti automobilistiche che utilizzano la fustellatura e la formatura con modalità mai richieste dalle tradizionali piattaforme ICE. Gli involucri dei vassoi batteria sono forse l’esempio più significativo. Un pacco batteria può rappresentare dal 20 al 25% del peso complessivo del veicolo elettrico, rendendo l’architettura del vassoio un’opportunità di alleggerimento fondamentale.
Lo stampaggio di un vassoio per batteria in acciaio in un unico pezzo- richiede configurazioni vuote uniche. Cleveland-Cliffs e AutoForm hanno dimostrato un approccio su misura-Welded Blank (TWB) che combina AHSS per il fondo piatto (protezione del sottopavimento) con acciaio a resistenza-inferiore negli angoli e nelle pareti laterali dove si verificano gravi deformazioni. Lo stampo deve gestire proprietà di materiale diverse all'interno di un singolo pezzo grezzo, gestire il movimento della linea di saldatura-durante la formatura e raggiungere una planarità della flangia entro 1,5 mm sull'intera lunghezza del vassoio per superare i requisiti del test di tenuta-. I progetti iniziali hanno mostrato notevoli ritorni elastici e torsioni finché gli ingegneri non hanno ottimizzato il layout TWB in una configurazione a forma di hashtag-che riduceva al minimo la deformazione nelle zone AHSS.
Le sostituzioni degli alloggiamenti dei motori e delle fusioni strutturali in alluminio aggiungono ulteriore complessità. Le architetture EV-ad uso intensivo di alluminio richiedono diversi giochi dello stampo (tipicamente l'8-12% dello spessore del materiale contro il 5-8% dell'acciaio), una lubrificazione specializzata per combattere l'usura e velocità di formatura adeguate poiché la sensibilità alla velocità di deformazione dell'alluminio è diversa da quella dell'acciaio. Le servopresse, con i loro profili di movimento della slitta programmabili, vengono sempre più abbinate a questi stampi per ottimizzare la velocità della slitta durante la corsa di formatura.
Famiglie di parti mappate in base al tipo di stampo e alla sfida ingegneristica
L'elenco seguente abbina le comuni famiglie di componenti automobilistici alla loro tipica configurazione dello stampo e all'ostacolo ingegneristico principale che determina il successo o il fallimento:
- Rinforzi del montante B- e del montante A-(matrice di trasferimento)- Compensazione del ritorno elastico per 980+ MPa AHSS che richiede più-contromisure di impilamento e un tonnellaggio elevato della pressa.
- Parti interne delle porte e ripiani del pavimento (matrice di trasferimento)- Gestione della profondità di imbutitura con flusso di materiale controllato su ampie aree vuote.
- Cofani, parafanghi e pannelli del tetto (linea di presse tandem)- Classe-Una qualità della superficie con zero imperfezioni visibili dopo la verniciatura, che richiede un controllo preciso della pressione del premilamiera.
- Staffe di montaggio e piastre di rinforzo (matrice progressiva)- Ottimizzazione del layout delle strisce per scarti minimi e coerenza di produzione ad alta-velocità su milioni di cicli.
- Connettori elettrici e clip (stampo progressivo)- Tolleranza stretta su geometrie piccole e complesse con materiali-sottili soggetti alla formazione di bave.
- Involucri del vassoio della batteria (die di trasferimento o single-hit di grandi dimensioni)- Formazione di materiale diverso nei pezzi grezzi TWB, controllo del ritorno elastico per la planarità della flangia e precisione dimensionale-a prova di perdite.
- Alloggiamenti del motore ed elementi strutturali dei veicoli elettrici (matrice di trasferimento)- Prevenzione del grippaggio dell'alluminio, regolazione dei giochi degli stampi e ottimizzazione della velocità di formatura sulle servopresse.
- Bracci di controllo e staffe di sospensione (stampo progressivo o di trasferimento)- Qualità di formazione della vita-a fatica con proprietà meccaniche costanti in cicli di produzione ad alto-volume.
Ciascuno di questi accoppiamenti di parti fustellate e parti automobilistiche comporta un rischio di guasto distinto se l'attrezzatura è progettata in modo generico anziché-costruita appositamente per il materiale, la geometria e l'intento di produzione specifici. Il divario tra sapere quale tipo di stampo è adatto e specificare effettivamente lo strumento giusto per un determinato programma è il punto in cui i quadri decisionali ingegneristici diventano indispensabili.
Come scegliere il giusto tipo di stampo per stampaggio
Sapere quali tipi di matrici esistono non è la stessa cosa che sapere quale specificare per un dato programma. Gli ingegneri che prendono questa decisione sbagliata non si limitano a sprecare il budget per gli utensili. Bloccano la loro squadra in un sistema di produzione che non può raggiungere gli obiettivi del ciclo o non può affatto formare la geometria. Una pratica guida alla selezione degli stampi per stampaggio inizia con tre variabili: volume, geometria ed economia. Da queste scaturisce ogni altra considerazione.
Volume e tempo di ciclo come fattori primari di selezione
Il volume di produzione è il primo filtro. Uno stampo per stampaggio progressivo diventa-efficace in termini di costi quando i volumi annuali raggiungono circa 50.000-100.000 unità, sebbene geometrie ultra-semplici possano giustificare utensili a 30.000 unità. Al di sotto di tale soglia, l'investimento in attrezzature per pezzo è proibitivo e la fabbricazione basata su CNC o gli stampi a stazione singola hanno più senso dal punto di vista finanziario. Gli stampi di trasferimento occupano un livello di volume simile, ma servono parti troppo grandi o imbutite troppo profondamente per la lavorazione con alimentazione a nastro, giustificando in genere un investimento di 25.000 o più parti all'anno.
Il tempo di ciclo aggrava la questione del volume. Gli stampi progressivi funzionano da 200 a 600 o più colpi al minuto per le parti di piccole dimensioni, producendo componenti finiti in un flusso continuo. I sistemi di trasferimento funzionano da 12 a 30 corse al minuto a seconda delle dimensioni del pezzo e della configurazione della pressa. Quando valuti come scegliere il tipo di matrice per stampaggio, chiediti questo: la domanda di volume annuale giustifica il premio di velocità degli utensili progressivi o la geometria della parte ti costringe a velocità di trasferimento indipendentemente dagli obiettivi di volume?
Geometria della parte e vincoli del materiale
Il volume da solo non detta la risposta. Una fascia di 200.000 unità con curve poco profonde appartiene a uno strumento progressivo. Una porta interna da 200.000 unità con una profondità di ingombro di 150 mm non lo fa, perché la striscia di supporto non può accogliere quel flusso di materiale senza strapparsi.
I fattori geometrici decisivi includono la profondità di imbutitura relativa al diametro del pezzo grezzo, il numero di fasi di formatura richieste, le dimensioni complessive del pezzo grezzo e se la parte necessita di caratteristiche su più piani. Le parti con profondità di stiro superiori a 25-50 mm o che richiedono più di cinque-sei fasi di formatura generalmente migrano verso configurazioni di trasferimento o tandem. Le parti piane che richiedono solo operazioni di taglio e foratura si adattano agli stampi compositi indipendentemente dal volume.
La qualità del materiale introduce un altro vincolo. L'AHSS superiore a 780 MPa richiede un tonnellaggio più elevato della pressa, un controllo più rigoroso del gioco e più fasi di formatura per gestire il ritorno elastico. L'alluminio richiede giochi regolati e velocità di formatura più lente per prevenire il grippaggio. Entrambi i materiali restringono la gamma di possibili configurazioni di utensili di stampaggio e matrici rispetto all'acciaio dolce.
Considerazioni su budget, tempi di consegna e flessibilità
Un programma prototipo e un programma con finalità di produzione-richiedono una logica di investimento fondamentalmente diversa. Gli stampi prototipo sono intenzionalmente semplificati, costruiti con materiali più morbidi e progettati per centinaia o poche migliaia di parti. Esistono per convalidare la geometria, non per sopravvivere a 500.000 cicli. L'impegno del budget per gli strumenti di produzione-prima del completamento della convalida del progetto crea costose attività di rilavorazione, poiché una modifica tecnica-in fase avanzata su uno stampo progressivo può costare la metà del prezzo dello strumento originale.
Abbinare l'investimento negli stampi al valore della produzione del ciclo di vita. Uno stampo che costa tre volte di più ma fornisce dieci volte il volume a un-decimo del costo del pezzo non è costoso. E' l'unica scelta razionale.
Anche i tempi di consegna influiscono. Gli stampi progressivi richiedono dalle 12 alle 20 settimane per la progettazione, la lavorazione e la messa in servizio. Gli stampi di trasferimento durano dalle 16 alle 24 settimane. La lavorazione della linea tandem può superare le 30 settimane. Se i tempi del programma non riescono a soddisfare queste finestre, strumenti più semplici con tempi di consegna più rapidi potrebbero essere l'unico percorso praticabile per il lancio, anche se gli aspetti economici a lungo termine- favoriscono configurazioni più complesse.
Matrice decisionale: corrispondenza delle caratteristiche della parte con il tipo di matrice
| Caratteristica della parte | Morte progressiva | Trasferimento morire | Matrice composta | Linea tandem |
|---|---|---|---|---|
| Piccole dimensioni (sotto i 300 mm) | Ideale | Possibile ma inefficace | Ideale per parti piane | Non adatto |
| Grandi dimensioni (oltre 500 mm) | Non fattibile | Ideale | Non fattibile | Ideale |
| Imbutitura profonda (oltre 50 mm) | Non fattibile | Ideale | Non fattibile | Ideale |
| Profilo piatto, solo lavorazioni di taglio | Possibile | Eccessivo | Ideale | Eccessivo |
| Volume annuo superiore a 100.000 | Ideale | Bene | Bene | Bene |
| Volume annuo inferiore a 25.000 | Non giustificato | Marginale | Giustificato | Non giustificato |
| AHSS (780+ MPa) | Utilizzabile con inserti in metallo duro | Ideale (controllo a più-stadi) | Limitato alla cancellazione | Ideale |
| Lega di alluminio | Vitale con controlli irritanti | Ideale (è necessario il controllo della velocità) | Vitale | Ideale con servopressa |
| Classe-Superficie A richiesta | Non adatto | Possibile | Non applicabile | Ideale |
In che modo il tipo di stampa vincola o abilita la progettazione della fustella
Lo stampo automatico non funziona in modo isolato. Funziona all'interno di una pressa e quel tipo di pressa espande o limita ciò che l'attrezzatura può realizzare. Una pressa meccanica convenzionale offre profili di corsa fissi ad alta velocità, rendendola la soluzione predefinita per le operazioni progressive. Ma non può regolare la velocità del pistone a metà-corsa o fermarsi al punto morto inferiore.
Una pressa idraulica fornisce il pieno tonnellaggio in qualsiasi punto della corsa e può rimanere sotto pressione per un tempo indefinito, rendendola ideale per l'imbutitura profonda e la formatura complessa in cui il materiale ha bisogno di tempo per fluire. Tuttavia, la velocità massima in genere è limitata a circa 30 corse al minuto, il che limita la produttività per i programmi ad alto-volume.
Le presse servo-meccaniche colmano questa lacuna. Consentono un movimento programmabile della diapositiva: rallentamento attraverso zone critiche di formazione, accelerazione attraverso parti della corsa senza-contatto e sosta breve sul fondo per ridurre il ritorno elastico nei materiali ad-alta resistenza. Una servopressa può prolungare la durata dell'utensile riducendo il tonnellaggio inverso (snap{5}}through) durante la formatura dell'acciaio ad alta-resistenza e apre la strada alla lavorazione con leghe più impegnative che travolgerebbero le presse meccaniche a-velocità fissa. Quando la guida alla selezione dello stampo per stampaggio punta verso AHSS o alluminio, la scelta della pressa non è separata dalla scelta dello stampo. Sono un sistema accoppiato.
Ottenere questa struttura corretta, allineando volume, geometria, materiale, budget e capacità di stampa in una specifica coerente, determina se lo stampo riesce dal primo colpo o richiede mesi di costose rilavorazioni. Ma anche uno stampo perfettamente specificato dipende ancora da ciò che accade nella fase di ingegneria digitale prima che venga tagliato l’acciaio per utensili.
Simulazione digitale e ingegneria dello stampo virtuale
Una specifica di stampo che sembra impeccabile sulla carta può comunque fallire in modo spettacolare al primo colpo di stampa. Le divisioni appaiono nei raggi di disegno che sembravano conservativi. Si formano delle grinze nelle zone delle flange che presumibilmente erano sotto una pressione adeguata del premilamiera. Il ritorno elastico spinge un pannello strutturale di 4 mm fuori tolleranza quando la finestra accettabile è 0,5 mm. Non si tratta di guasti casuali. Si tratta di risultati prevedibili che la simulazione dello stampo di stampaggio può identificare e risolvere mesi prima che qualsiasi acciaio per utensili venga lavorato.
La fase di ingegneria digitale tra il congelamento della progettazione dello stampo e la costruzione fisica è quella in cui vengono rilevati o creati la maggior parte degli errori di pre-produzione. I team che investono in una rigorosa convalida virtuale riducono drasticamente i cicli di prova. I team che saltano o abbreviano questa fase ne pagano le conseguenze in rilavorazioni, riparazioni di saldature e lanci ritardati.
Simulazione della formazione e analisi di fattibilità
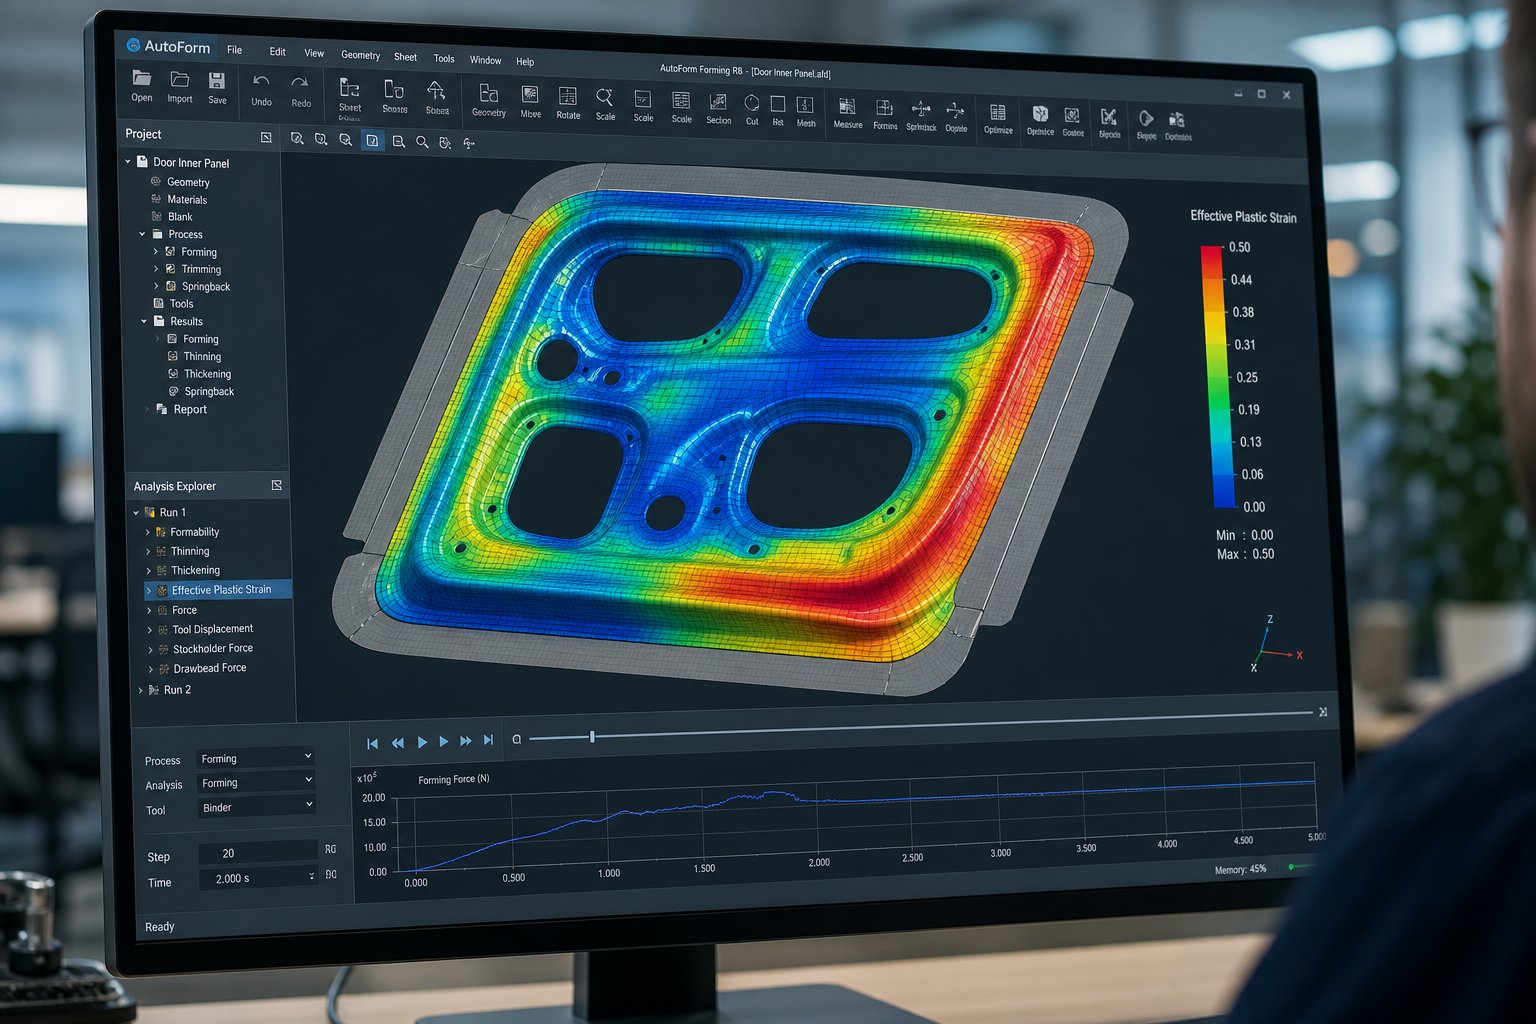
I moderni software di simulazione della progettazione degli stampi utilizzano l'analisi degli elementi finiti (FEA) per replicare digitalmente ciò che accade quando un pezzo grezzo di lamiera entra in contatto con le superfici dello stampo sotto il tonnellaggio della pressa. Il software unisce il pezzo grezzo in migliaia di elementi discreti, assegna le proprietà del materiale (resistenza allo snervamento, comportamento all'incrudimento, anisotropia) e segue il processo di formatura in fasi temporali incrementali. Ad ogni incremento, calcola la sollecitazione, la deformazione, la variazione di spessore e le condizioni di contatto sull'intera superficie della parte.
Cosa rivela questo? Immagina di progettare uno stampo di trasferimento per un rinforzo del montante B-in acciaio a doppia fase- da 980 MPa. La simulazione mostra un assottigliamento superiore al 25% in corrispondenza di un raggio di transizione, ponendo tale zona al di sopra della curva limite di formazione. Questa è una divisione prevista. Nello stesso percorso, le sollecitazioni di compressione si accumulano in una flangia non supportata, indicando il rischio di grinze. Entrambi i problemi sono visibili sullo schermo prima che venga scritto un singolo programma di lavorazione.
Questo approccio proattivo è esattamente ciòflussi di lavoro di prova dello stampo virtualesono progettati per: rilevare e risolvere potenziali difetti durante la fase di progettazione anziché durante la prova fisica, quando le correzioni diventano dispendiose in termini di tempo-e costose. La simulazione consente agli ingegneri di testare diverse forme di grezzi, disegnare configurazioni di cordoni, forze del supporto grezzi e velocità di stampa in ore anziché in settimane, ripetendo digitalmente finché la finestra del processo non diventa solida.
Compensazione del ritorno elastico nella progettazione della faccia dello stampo
Il ritorno elastico è il recupero elastico. Quando la pressa si apre e le forze di formatura vengono rilasciate, la lamiera ritorna parzialmente al suo stato piatto originale. Nell'acciaio dolce, questa deviazione potrebbe essere compresa tra 1 e 2 gradi sull'angolo della flangia. In AHSS da 980 MPa, può raggiungere da 8 a 12 gradi, con ulteriore torsione e arricciatura della parete che distorce l'intera parte oltre la tolleranza di assemblaggio.
Uno stampo per stampaggio con compensazione del ritorno elastico non modella semplicemente la parte secondo la geometria nominale. Si sovra-forma intenzionalmente, piegando le superfici oltre la posizione target di una quantità calcolata in modo che, dopo il recupero elastico, la parte si rilassi nella forma corretta. In linea di principio sembra semplice. In pratica, richiede cicli di simulazione iterativi in cui il software prevede la deviazione del ritorno elastico, trasforma le superfici dello stampo nella direzione opposta, ri-simula e controlla la convergenza.
Il morphing della superficie è la tecnica principale. La geometria della faccia della matrice viene spostata da un campo vettoriale derivato dalla previsione del ritorno elastico, spingendo essenzialmente ciascun punto sulla superficie dell'utensile dell'inverso dell'errore dimensionale previsto. Utilizzo di approcci avanzatiCampi vettoriali di deviazione basati su CAE-per definire la corrispondenza uno-a-un nodo tra la superficie CAD nominale e la geometria compensata, garantendo superfici dell'utensile lisce e realizzabili anche quando i modelli di ritorno elastico sono complessi. Questa metodologia funziona sia per la compensazione virtuale durante la progettazione che per la compensazione basata sulla scansione-durante la prova fisica, dove la nuvola di dati scansionati-di-punti provenienti da stampi reali guida le correzioni del morphing.
Sono tipiche iterazioni multiple di compensazione. Un primo passaggio potrebbe ridurre il ritorno elastico da 4 mm a 1,5 mm. Un secondo passaggio lo porta sotto 0,8 mm. L'obiettivo è la precisione della forma netta-dopo l'apertura della pressa, non durante la corsa di formatura stessa.
Prova virtuale e ottimizzazione dei processi
La simulazione dello stampo di stampaggio va oltre i controlli di fattibilità della singola-operazione. Una prova virtuale completa replica l'intero sistema materiale della pressa-stampo-come un gemello digitale: ogni operazione di formatura in sequenza, con ritorno elastico intermedio tra le stazioni, operazioni di rifinitura e ritorno elastico finale dopo l'ultimo colpo. Gli ingegneri possono valutare come i cambiamenti in una stazione si propagano a valle, cosa estremamente difficile da diagnosticare su una linea di stampa fisica.
Questo approccio al gemello digitale consente l’ottimizzazione di variabili che sono costose da regolare fisicamente:
- Disegna la geometria e la posizione del tallone- Controlla il flusso del materiale nella cavità dello stampo, prevenendo sia le grinze (troppo poco contenimento) che le spaccature (troppo contenimento).
- Forma e dimensione vuote- Il contorno ottimizzato riduce gli scarti, elimina le crepe sui bordi e garantisce materiale sufficiente per le operazioni di flangiatura.
- Profilo di forza del portagrezzo- La forza variabile durante la corsa gestisce la velocità di avanzamento del materiale nelle diverse fasi di deformazione.
- Premi la velocità e fai scorrere il movimento- Particolarmente critico per le applicazioni di servopresse in cui la velocità del pistone attraverso la zona di formatura influisce sulla sensibilità alla velocità di deformazione in alluminio e AHSS.
L'analisi della robustezza del processo aggiunge un altro livello. Eseguendo la simulazione su una serie di variazioni delle proprietà del materiale (tolleranza dello spessore, dispersione del carico di snervamento, variazioni del coefficiente di attrito), gli ingegneri identificano se la finestra del processo è sufficientemente ampia da tollerare variazioni nel mondo reale- o se produrrà scarti ogni volta che le proprietà della bobina in entrata cambiano leggermente.
Risultati chiave della simulazione che ogni ingegnere di stampi dovrebbe valutare
Una singola esecuzione della simulazione genera un ricco set di dati. Sapere quali risultati contano e cosa indicano è ciò che distingue i team di ingegneri esperti da quelli che semplicemente "eseguono il software" senza trarre conclusioni attuabili:
- Formare diagrammi limite (FLD)- Traccia la deformazione maggiore e minore su ogni elemento rispetto alla curva di cedimento del materiale. Gli elementi sopra la curva indicano il rischio suddiviso. Gli elementi nella zona di compressione indicano la tendenza alle rughe.
- Mappe diradate- Mostra la riduzione percentuale dello spessore nella parte. Le soglie critiche variano in base al materiale, ma un assottigliamento oltre il 20-25% dell'AHSS segnala in genere un guasto imminente.
- Contorni di deviazione del ritorno elastico- Visualizza l'errore dimensionale dopo il recupero elastico, generalmente visualizzato come distanza-mappata a colori dalla geometria nominale. Guida la strategia di compensazione e identifica le aree che necessitano di operazioni di restrike.
- Indicatori di rughe- Identifica le zone in cui lo stress di compressione supera la soglia di deformazione del materiale, prevedendo onde o pieghe superficiali che potrebbero non appiattirsi nelle operazioni successive.
- Distribuzione della pressione di contatto- Rivela dove le superfici della matrice subiscono il massimo carico di usura, informando le decisioni sui rivestimenti superficiali e sul posizionamento dell'inserto.
- Disegna-nelle mappe- Tieni traccia della quantità di materiale che fluisce verso l'interno dal bordo grezzo durante la formatura. La mancata corrispondenza tra l'attrazione prevista e quella effettiva-è un elemento diagnostico primario quando i risultati della prova fisica si discostano dalla simulazione.
Perché la caratterizzazione dei materiali determina l'accuratezza della simulazione
Ogni output sopra elencato è affidabile tanto quanto i dati materiali che alimentano il modello. I risultati dei test di trazione standard (snervamento, UTS, allungamento) non sono sufficienti per la simulazione dello stampo di stampaggio ad alta-fedeltà. Previsioni accurate richiedono curve di indurimento complete in base alle velocità di deformazione, parametri di superficie di snervamento che catturano l'anisotropia direzionale (valori r- di Lankford a 0, 45 e 90 gradi) e coefficienti di attrito misurati con pressioni e velocità di contatto realistiche.
Questa sfida si intensifica per gli AHSS e le leghe di alluminio. Gli acciai a doppia-fase mostrano un comportamento di indurimento complesso in cui martensite e ferrite si deformano a velocità diverse. Le leghe di alluminio mostrano una forte sensibilità-alla velocità di deformazione e caratteristiche di attrito diverse rispetto all'acciaio. Quando i team di simulazione utilizzano schede di materiali generici invece di dati testati e specifici per il grado-, le loro previsioni sul ritorno elastico possono deviare dal 30 al 50% dalla realtà fisica, rendendo inaffidabile l'intera strategia di compensazione.
Investire nella corretta caratterizzazione dei materiali, inclusi test di rigonfiamento, test di attrito e dati di carico ciclico per la modellazione del ritorno elastico, non è un perfezionamento facoltativo. È la base che rende l'ingegneria degli stampi virtuali sufficientemente affidabile da ridurre la prova fisica da settimane di iterazione a giorni di conferma.
Naturalmente, anche la simulazione più accurata produce comunque una previsione virtuale. Nel momento in cui l’acciaio fisico incontra l’attrezzatura fisica su una pressa reale, emergono nuove variabili che nessun modello cattura perfettamente. La transizione dalla fiducia digitale alla convalida fisica è il momento in cui la metodologia di prova determina se la promessa simulata si traduce in realtà produttiva.
Prova dello stampo, convalida e approvazione della produzione
La simulazione prometteva una finestra di processo solida. La costruzione dello stampo ha seguito la geometria CAD entro le tolleranze di lavorazione. Eppure il primo pannello uscito dalla pressa mostra una spaccatura nel raggio di imbutitura e una deviazione del ritorno elastico di 3 mm sulla flangia critica. Quello che è successo? Il processo di prova dello stampo di stampaggio è il momento in cui le previsioni digitali incontrano la realtà fisica ed è la fase in cui la maggior parte degli errori di pre-produzione vengono risolti o si traducono in costosi ritardi.
Il tryout non è un singolo evento. Si tratta di una sequenza strutturata di passaggi di convalida crescenti, ciascuno con criteri di accettazione definiti e cicli di feedback correttivi. Le squadre che la considerano una formalità lanciano tardi. I team che progettano la metodologia di prova con lo stesso rigore con cui lanciano la progettazione dello stampo in tempo.
Processo di prova dello stampo e valutazione del panel
Il processo di prova dello stampo inizia nel momento in cui l'utensile completo arriva alla pressa di prova. Un'operazione di primo-colpo produce il pannello stampato iniziale a tonnellaggio ridotto e a bassa velocità, consentendo agli ingegneri di valutare la formabilità generale senza rischiare danni catastrofici allo strumento. Stai cercando spaccature evidenti, grinze gravi o disallineamento evidente tra le metà superiore e inferiore dell'utensile.
Dopo le correzioni del primo-colpo, lo stampo passa alla prova-della linea di partenza sulla pressa di produzione (o su una pressa che corrisponde alle specifiche di produzione in termini di tonnellaggio, dimensioni del letto e movimento della slitta). Questo passaggio è importante perché le caratteristiche di deflessione della pressa, la planarità del supporto e il parallelismo del pistone influenzano tutti le prestazioni dello stampo. Uno strumento che funziona in modo pulito su una pressa di prova rigida può produrre deviazioni dimensionali su una linea di produzione con diversa conformità strutturale.
Segue il successivo affinamento. Ogni ciclo di prova produce pannelli campione che vengono misurati, valutati e confrontati con le previsioni della simulazione. COMENote di FormingWorld, la corrispondenza del pareggio-tra la simulazione e i risultati fisici è un elemento diagnostico primario. Se il flusso di materiale nella cavità dello stampo differisce dai valori previsti, l'efficace contenimento dovuto a cordoni, pressione del legante e attrito non replica l'intento progettato e l'indagine sulla causa principale- inizia da lì.
Criteri di validazione e tappe di approvazione
Un pannello che si forma senza divisioni non viene approvato automaticamente. Gli standard automobilistici di convalida degli stampi richiedono il superamento di una serie di criteri prima dell'approvazione-della produzione:
- Conformità GD&T- La macchina di misura a coordinate (CMM) o la scansione ottica 3D verifica ogni dimensione critica rispetto al disegno della parte. Le tolleranze tipiche per i pannelli BIW vanno da +/- 0.5 mm sulle superfici di accoppiamento a +/- 1.0 mm sulle flange non-critiche.
- Valutazione della qualità della superficie- Per i pannelli di Classe-A, la lapidazione (passando una pietra ad olio sulla superficie) e l'ispezione Abralux (esame con luce-spazzolata) rivelano punti bassi, segni di avvallamento e ondulazioni della superficie invisibili a occhio nudo. Questi difetti diventano visibili dopo la verniciatura e non sono accettabili sui pannelli esterni.
- Studi di capacità di processo- L'esecuzione di 30 o più panel consecutivi e la misurazione delle dimensioni critiche determina gli indici Cp e Cpk. La maggior parte degli OEM richiede un Cpk minimo di 1,33 o superiore, con 1,67 preferito per le dimensioni critiche per la sicurezza. Un Cpk inferiore alla soglia significa che il processo produce troppe parti-fuori-specifiche anche quando la media è centrata.
- Protocolli di approvazione-OEM- Il processo di approvazione delle parti di produzione (PPAP) o pacchetti di invio equivalenti documentano certificazioni dei materiali, rapporti dimensionali, dati sulle capacità e diagrammi di flusso dei processi. Solo dopo un esame completo della documentazione l'OEM rilascia lo stampo per l'uso in produzione.
La qualità della prova determina direttamente i tempi e i costi di lancio della produzione. Ogni ulteriore ciclo di prova aggiunge settimane alla sequenza temporale del programma e decine di migliaia di spese di rilavorazione, mentre ogni problema irrisolto in questa fase diventa un difetto di produzione ricorrente.
Sequenza di prova standard-fino a-approvazione
Il processo di approvazione dello stampo di stampaggio segue una progressione definita. Anche se i traguardi specifici variano a seconda dell'OEM, la sequenza fondamentale è coerente in tutto il settore:
- Consegna stampi e ispezione meccanica- Verifica che la costruzione dello stampo corrisponda all'intento progettuale: controlla le dimensioni di lavorazione, i giochi delle guide, i carichi delle molle e la coppia di fissaggio.
- Primo-colpo a tonnellaggio ridotto- Produci i pannelli iniziali al 50-70% della capacità della pressa per valutare la formabilità generale e identificare i problemi principali prima del funzionamento a pieno regime.
- Individuazione e corrispondenza del blu-- Applicare il composto smacchiatore (blu di Prussia) per verificare il contatto uniforme tra le superfici dello stampo e la lamiera. Regolare mediante molatura manuale finché il contatto non supera l'80% in tutte le aree critiche di formatura.
- Aumento progressivo della stazza- Passa al tonnellaggio di produzione completo monitorando eventuali spaccature, assottigliamento eccessivo o difetti superficiali a ogni incremento.
- Prova-della linea di casa- Esegui lo stampo sulla linea di stampa effettiva per catturare le interazioni specifiche della flessione, della velocità e del sistema di alimentazione della stampante-.
- Valutazione dimensionale e misurazione del ritorno elastico- CMM o scansiona tutte le funzionalità critiche. Confrontare con il valore nominale e applicare correzioni di compensazione laddove le deviazioni superano la tolleranza.
- Controllo della qualità della superficie- Pietra e ispeziona i pannelli di Classe-A. Identifica e correggi i punti bassi, la distorsione della superficie e i segni dello stampo attraverso la lucidatura o la regolazione della geometria.
- Esecuzione della capacità del processo- Produci un lotto statisticamente significativo (tipicamente 30-300 parti) alla velocità di produzione e misura Cp/Cpk sulle caratteristiche chiave.
- Presentazione PPAP e approvazione OEM- Crea un pacchetto di tutti i dati, inviali per la revisione al cliente e ottieni l'approvazione formale-che ne autorizza l'uso in produzione.
Problemi comuni di prova e azioni correttive
Anche gli stampi-ben simulati incontrano problemi durante la convalida fisica. La differenza tra una prova riuscita e una spirale di rilavorazione lunga mesi- sta nella rapidità con cui il team diagnostica le cause profonde e applica la giusta azione correttiva.
Si divideappaiono come fratture nelle zone ad alta-deformazione, in genere nei raggi di trazione o nelle aree di transizione. Le azioni correttive includono l'aumento dei raggi della matrice, l'aggiunta di cordoni per reindirizzare il flusso del materiale, la regolazione delle dimensioni del pezzo grezzo o la lucidatura e il ri-rivestimento di superfici ad-alto attrito. Se la posizione divisa corrisponde alle previsioni della simulazione, il modello digitale contiene già la risposta. In caso contrario, lo strumento fisico potrebbe presentare deviazioni dall'intento progettuale che richiedono un'indagine.
Rughederivare da una pressione insufficiente del premilamiera o da un flusso eccessivo di materiale in aree non supportate. Le correzioni individuate, l'aumento del tonnellaggio del legante o l'aggiunta di cuscinetti di pressione locali risolvono la maggior parte dei casi. Forti increspature nelle aree della flangia possono richiedere la saldatura e la ri-lavorazione delle superfici dello stampo per aggiungere caratteristiche di contenimento del materiale.
Deviazione del ritorno elasticooltre la tolleranza esige un risarcimento. Gli ingegneri scansionano la parte reale, la confrontano con quella nominale e applicano vettori di morphing inversi alle superfici dello stampo. Ciò richiede in genere la saldatura del materiale su-aree sottoformate e la ri-lavorazione per ottenere una geometria compensata. Iterazioni multiple sono comuni per le parti AHSS.
Difetti superficialicome segni di stampi, graffi o punti bassi riconducono a interferenze di contatto, lucidatura insufficiente o punti alti localizzati sulla superficie dell'utensile. La macchiatura con composto di contatto identifica le aree problematiche, che vengono poi rettificate, lucidate o lappate fino a ottenere un contatto uniforme del pannello.
La velocità e il costo della risoluzione di questi problemi dipendono fortemente dalle capacità interne-del negozio di stampi. Una struttura dotata di una propria pressa di prova, di un laboratorio CMM e di produttori di stampi qualificati può eseguire l'iterazione in pochi giorni. Uno che spedisce strumenti a sedi di prova esterne perde settimane per ciclo. Questo è il motivo per cui l'infrastruttura di prova non è un ripensamento, ma una capacità fondamentale che separa i programmi di stampi efficaci da quelli problematici e un fattore critico quando si valuta a quale partner di produzione affidarsi per il proprio investimento in attrezzature.
Manutenzione, modalità di guasto e gestione del ciclo di vita dello stampo
Uno stampo che supera la prova e ottiene l'approvazione della produzione non è un bene finito. È l'inizio di un ciclo di vita misurato in milioni di corse della pressa, in cui ogni ciclo degrada i taglienti, affatica i raggi sollecitati e usura in modo incrementale le superfici di guida. La differenza tra uno strumento che fornisce l'intero volume di produzione previsto e uno che fallisce in modo catastrofico a metà-esecuzione dipende dalla disciplina di manutenzione degli stampi di stampaggio. Eppure la maggior parte delle officine confonde la manutenzione con la riparazione, reagendo ai guasti anziché prevenirli.
Come dice l'esperto di ingegneria Art Hedrickdistingue chiaramente: se le tue attività quotidiane includono la riparazione di pastiglie rotte, la saldatura di sezioni danneggiate dopo la caduta dei tasselli o lo scavo di parti bloccate da una matrice, quella è la riparazione. La vera manutenzione preventiva prevede l'affilatura delle sezioni di taglio nei tempi previsti, l'ispezione dell'usura prima che causi difetti e la sostituzione dei componenti prima della fine del loro ciclo di vita previsto. L'esecuzione di un programma di riparazione degli stampi camuffato da manutenzione garantisce la morte prematura degli utensili.
Programmi di manutenzione preventiva e punti chiave di ispezione
La manutenzione efficace degli stampi di stampaggio avviene in base agli intervalli-di conteggio delle corse, non al tempo del calendario. Un dado che esegue 40 colpi al minuto con un programma a due-turni accumula circa 38.000 colpi al giorno. In una settimana si tratta di oltre 190.000 cicli di stress meccanico su ogni tagliente, boccola di guida e molla. La pianificazione delle ispezioni per data anziché per corse accumulate ignora completamente il fattore di usura effettivo.
Gli intervalli basati sul-conteggio-dei tratti variano in base alla gravità dell'operazione. Le stazioni di tranciatura e perforazione negli stampi progressivi in genere necessitano di affilatura ogni 50.000-150.000 corse durante la lavorazione dell'acciaio dolce, scendendo a 20.000-60.000 corse per le qualità AHSS. Le stazioni di formatura si usurano più gradualmente ma necessitano di ispezione superficiale e verifica del sistema di lubrificazione a intervalli simili. È necessario misurare l'aumento del gioco dei perni guida e delle boccole ogni 250.000 - 500.000 corse, con la sostituzione attivata quando il gioco supera le specifiche di progetto di 0,02 mm o più.
I punti chiave di ispezione durante la manutenzione programmata includono:
- Condizioni all'avanguardia- Controlla l'altezza delle bave su tutti i bordi dei punzoni e dei bottoni sulle parti stampate. Quando la bava supera 0,1 mm (a seconda del materiale-), l'affilatura è in ritardo. Utilizzare la mola giusta per la qualità dell'acciaio per utensili, poiché le mole caricate causano un accumulo di calore che ammorbidisce o rompe le sezioni temprate.
- Integrità primaverile- Ispezionare le bombole di azoto per rilevare eventuali perdite di pressione e le molle elicoidali per individuare eventuali rotture per fatica. Sostituire prima del termine del ciclo di vita previsto. Se le molle si rompono ripetutamente a brevi intervalli, la causa principale è probabilmente un problema di progettazione, come una deflessione eccessiva oltre la velocità effettiva.
- Usura dei componenti guida- Misurare il gioco tra il perno-e-la boccola con i calibri a tampone. Un gioco eccessivo provoca un disallineamento tra il punzone e la matrice che accelera la rottura del bordo e genera bave.
- Sicurezza del dispositivo di fissaggio- Controlla che tutte le viti siano serrate. Cercare perni di centratura mancanti o allentati che consentano lo spostamento della sezione sotto carichi di stampaggio.
- Condizioni superficiali- Ispezionare i raggi di formatura, le piastre di usura e le superfici delle camme per individuare eventuali segni di grippaggio, rigature o deterioramento del rivestimento. Rimacinare e ricoprire prima che i danni superficiali si trasferiscano alle parti stampate.
- Sistema di lubrificazione- Verificare che i-canali di lubrificazione dello stampo siano liberi, che gli ugelli non siano ostruiti e che il lubrificante raggiunga tutte le-zone di contatto ad alto attrito. Il contatto secco accelera esponenzialmente sia il grippaggio che l'usura abrasiva.
- Rimozione di lumache e detriti- Pulisci tutti i passaggi dei residui, i fori di caduta e i canali degli scarti. L'accumulo di sfridi provoca l'estrazione degli sfridi, che porta a crash dello stampo e rottura del punzone.
Dopo ogni manutenzione, asciugare completamente lo stampo per prevenire la ruggine sulle superfici rettificate di precisione-, verificare che tutte le protezioni di sicurezza siano a posto e documentare il lavoro eseguito con la lettura corrente del contatore colpi. Questa documentazione crea la cronologia del servizio che rende possibile l'analisi futura dei guasti.
Modalità di guasto comuni e diagnosi della causa principale
Le modalità di guasto dello stampo di stampaggio rientrano in categorie distinte, ciascuna con diverse firme visive e diverse cause principali. Trattare ogni fallimento allo stesso modo, ad esempio, semplicemente riaffilando e sperando per il meglio, garantisce che si ripeta. Un approccio strutturato all'analisi dei guasti inizia con l'identificazione della modalità presente prima di passare all'azione correttiva.
Scheggiaturasi presenta come piccoli frammenti che si staccano dai bordi taglienti o formano raggi. Vedrete superfici di frattura concoidali irregolari piuttosto che modelli di usura lisci. Le cause principali includono tenacità insufficiente nell'acciaio per utensili per il carico applicato (D2 utilizzato dove è necessario S7), trattamento termico inadeguato che lascia stress residuo, spigoli vivi che agiscono come elementi di aumento della tensione o gioco di taglio eccessivo che genera elevati carichi di rottura-attraverso. I lubrificanti clorurati utilizzati con utensili in metallo duro possono anche attaccare i leganti di cobalto e provocare scheggiature superficiali nel tempo.
Irritantesi presenta come trasferimento di materiale dalla lamiera sulla superficie dello stampo, creando grumi in rilievo che graffiano i pannelli successivi. L'indicatore visivo è un accumulo di materiale aderente al pezzo sui raggi di formatura o sulle superfici di imbutitura, spesso con corrispondenti segni di incisione sulle parti stampate. Questa modalità è predominante nella formatura di alluminio, acciai zincati o acciai inossidabili in cui l'affinità adesiva tra lamiera e utensile è elevata. Una lubrificazione inadeguata, una forza eccessiva del premilamiera o rivestimenti PVD degradati amplificano la tendenza al grippaggio.
Crackingsi manifesta come fratture lineari che si propagano attraverso i componenti dello stampo, a volte in modo catastrofico. Le crepe da fatica si sviluppano gradualmente a causa di concentratori di stress come angoli interni acuti, segni di francobollo o improvvisi cambiamenti-della sezione trasversale. Cricche termiche presenti come reti di sottili linee superficiali (controllo termico) causate dal riscaldamento e raffreddamento ciclici durante lo stampaggio ad alta-velocità. Difetti di progettazione che posizionano sezioni sottili adiacenti a sezioni spesse o elementi con raccordi troppo piccoli creano la geometria che avvia la fessurazione durante il trattamento termico o l'inizio della vita utile.
Rottura per faticasi sviluppa nel corso di un servizio prolungato senza preavviso evidente. Il carico ciclico ripetuto al di sotto della resistenza massima del materiale provoca ancora la progressiva nucleazione e crescita di microfessure. I componenti dello stampo soggetti a carichi d'urto, come punzoni di tranciatura e trascinatori di camme, sono i più sensibili. Gli indicatori visivi sono impercettibili fino alla frattura finale: leggera deformazione sulle superfici caricate, sottili screpolature superficiali sotto ingrandimento o deriva dimensionale graduale nelle parti stampate mentre il componente dello stampo si deforma plasticamente sotto cicli accumulati.
La tabella seguente associa queste modalità di guasto dello stampo di stampaggio ai relativi indicatori diagnostici e percorsi correttivi:
| Modalità di fallimento | Cause profonde | Sintomi visivi | Azione correttiva |
|---|---|---|---|
| Scheggiatura | Tenacità insufficiente, spigoli vivi, trattamento termico inadeguato, gioco eccessivo | Fratture irregolari dei bordi, superfici di distacco concoidi, aumento di bave sulle parti | Passare a un tipo di acciaio più tenace, aggiungere raggi alle zone rialzate di sollecitazione, rivedere il ciclo di trattamento termico e correggere il gioco |
| Irritante | Adesione del materiale, lubrificazione inadeguata, rottura del rivestimento, pressione eccessiva | Trasferimento di materiale accumulato-sulla superficie dello stampo, rigatura su pannelli stampati | Rilucidare e rivestire la superficie dello stampo, migliorare l'erogazione della lubrificazione, ridurre la forza del legante, applicare un rivestimento PVD o TD anti-grippaggio |
| Cracking (termico) | Carico termico ciclico, raffreddamento insufficiente, funzionamento ad alta-velocità | Rete di sottili linee superficiali (controllo termico), progressivo approfondimento nel tempo | Migliora il raffreddamento, riduci la velocità della macchina da stampa, rifai la superficie e applica un rivestimento resistente al calore-, verifica la tempra del materiale |
| Cracking (meccanico) | Concentratori di stress, errori di progettazione (spigoli vivi, pareti sottili), sovraccarichi | Fratture lineari da angoli o cambi di sezione, rottura improvvisa di componenti | Riprogettare con raccordi adeguati, aumentare lo spessore della sezione, verificare che il tonnellaggio rientri nei limiti di progettazione |
| Rottura per fatica | Carico ciclico superiore al limite di resistenza, carico d'urto, microfessurazione accumulata | Deriva dimensionale graduale, sottili screpolature superficiali, frattura improvvisa e catastrofica dopo un servizio prolungato | Sostituisci il componente prima della durata a fatica prevista, riprogettalo per ridurre la concentrazione delle sollecitazioni, aggiungi funzionalità di riduzione del precarico |
| Usura abrasiva | Materiale in lamiera dura (AHSS), rivestimenti abrasivi (zincati), durezza superficiale insufficiente | Perdita graduale di materiale dalle superfici dello stampo, aumento del gioco dello stampo, arrotondamento dei bordi | Passa agli inserti in acciaio per utensili PM o in metallo duro, applica il rivestimento TD o PVD, stringi gli intervalli di affilatura |
Riparare o sostituire il quadro decisionale
Quando viene diagnosticato un guasto, la domanda successiva è economica: riparare il componente esistente, sostituirlo con un nuovo inserto o ricostruire l'intera sezione dello stampo? La risposta dipende da tre variabili: volume di produzione rimanente, fattibilità della riparazione e rischio di recidiva.
La riparazione della saldatura ha senso quando il danno è localizzato, il materiale di base è saldabile senza introdurre eccessive variazioni di durezza e il volume di produzione rimanente giustifica il costo. Le applicazioni tipiche includono la ricostruzione di raggi di formatura usurati, il riempimento di scheggiature localizzate sui bordi di rifinitura e il ripristino delle superfici del trascinatore delle camme. Tuttavia, le riparazioni delle saldature alterano la metallurgia della zona-alterata dal calore e possono introdurre stress residui che accelerano future fessurazioni se non adeguatamente allentate dallo stress e ri-lavorate.
La sostituzione dell'inserto è il percorso preferito quando si verificano usura o danni in una zona prevedibile e ad alto-contatto progettata per inserti sostituibili fin dall'inizio. Gli inserti di rivestimento in metallo duro, ad esempio, sono destinati ad essere sostituiti a intervalli definiti. Se lo stampo non è stato originariamente progettato con inserti sostituibili nel punto del guasto, vale la pena considerare l'aggiornamento degli stessi quando la modalità di guasto si ripresenterà, indipendentemente dalla qualità della riparazione.
La ricostruzione completa dello stampo diventa la scelta razionale quando sono presenti più modalità di guasto contemporaneamente, lo stampo ha accumulato abbastanza rilavorazioni cumulative da mettere in dubbio l'integrità dimensionale o il volume di produzione rimanente supera quello che le riparazioni possono fornire in modo affidabile. Una ricostruzione utilizzando qualità dei materiali e trattamenti superficiali aggiornati può anche incorporare lezioni apprese dalla cronologia di servizio dello stampo, creando di fatto uno strumento di prossima-generazione anziché ripristinare il progetto originale.
Sistemi di protezione degli stampi per l'estensione della vita
La strategia di manutenzione più-efficace in termini di costi è innanzitutto quella di prevenire danni catastrofici. I sistemi di protezione degli stampi utilizzano-sensori e controller elettronici nella pressa per rilevare-eventi pericolosi per lo stampo e arrestare la macchina da stampa prima che un singolo colpo difettoso distrugga settimane di lavoro di riparazione.
Un-programma di protezione della fustella ben implementato monitora condizioni quali il rilevamento di un'inceppamento (la striscia non avanza verso la posizione pilota), la verifica dell'espulsione della parte (confermando che la parte precedente è stata eliminata prima della corsa successiva), eventi di alimentazione breve o eccessiva, fibbia della striscia, fine-del-stock e conferma del ritorno della camma. I moderni controller basati su risolutore-forniscono una precisione di temporizzazione pari a un-terzo di grado di rotazione dell'albero motore, sufficientemente veloce da rilevare un evento di inceppamento e arrestare la stampante prima che il pistone raggiunga la zona di lavoro.
I sensori installati in modo permanente su ciascun die, cablati attraverso una scatola di giunzione-montata su die a un'interfaccia-montata a pressione, eliminano gli errori di configurazione e l'usura dei cavi che affliggono gli approcci con fili allentati-. Il principio fondamentale: installare in modo permanente un sensore su ogni stampo che ne ha bisogno anziché spostare i sensori tra gli strumenti. Rispetto al costo di un incidente mortale, i sensori sono poco costosi. Anche senza un evento di crash, il tempo di configurazione risparmiato dall'installazione permanente compensa rapidamente l'investimento hardware.
Gli arresti fastidiosi, dove il sistema ferma la macchina da stampa quando non esiste alcun problema reale, rappresentano la principale minaccia al successo del programma. Erodono la fiducia dell'operatore finché il sistema non viene ignorato o disabilitato completamente. Per evitarli è necessario effettuare un adeguato test al banco di ogni sensore prima dell'installazione, utilizzando tutta la tolleranza disponibile nel posizionamento del sensore anziché impostare soglie di rilevamento inutilmente strette e assicurandosi che i sensori siano fissati in posizione in modo che non sia necessaria alcuna regolazione-del tempo di esecuzione.
I contatori di colpi integrati con il controller di protezione forniscono la struttura dei dati per la manutenzione-basata sulle condizioni. Anziché fare affidamento su programmi di calendario o congetture, la manutenzione si attiva automaticamente quando i colpi accumulati raggiungono soglie predefinite per l'affilatura, la sostituzione della molla o l'ispezione completa. Ciò trasforma l’estensione della vita utile della lotta antincendio reattiva in un risultato prevedibile e ingegnerizzato.
L'infrastruttura di manutenzione, la capacità di diagnosi dei guasti e la sofisticatezza del sistema di protezione sono tutti attributi che distinguono un partner dall'altro. Quando si valuta a quale produttore o fornitore di servizi affidarsi per le proprie attrezzature di produzione, queste capacità del ciclo di vita contano tanto quanto la progettazione iniziale e la qualità di costruzione.
Selezione di un partner per la produzione di stampi per stampaggio
I programmi di manutenzione, la diagnosi dei guasti e i sistemi di protezione presuppongono tutti qualcosa di fondamentale: lo stampo era ben-costruito fin dall'inizio. Uno strumento con difetti di progettazione incorporati nella fase di concezione o errori di lavorazione introdotti durante la costruzione consumerà i budget di manutenzione, indipendentemente da quanto disciplinati siano gli intervalli di ispezione. Questa realtà rende la selezione del fornitore di stampi per stampaggio una delle decisioni con la maggiore-influenza in qualsiasi programma di veicoli. Il partner sbagliato non si limita a fornire uno strumento in ritardo. Forniscono uno strumento che non funziona mai bene, riducendo i costi di rilavorazione e ritardando il lancio durante l'intero ciclo di vita del programma.
Quindi, come si valuta un produttore di matrici per stampaggio dei metalli prima di impegnare il budget per gli utensili? Il prezzo per chilogrammo di acciaio per utensili è il parametro predefinito dalla maggior parte dei team di acquisto. È anche il meno predittivo del successo del programma. Ciò che conta davvero è se il fornitore è in grado di progettare un processo robusto, costruirlo accuratamente, dimostrarne il funzionamento e supportarlo durante tutta la produzione. Ciò richiede una serie specifica di capacità e sapere cosa cercare separa l’approvvigionamento informato dall’approvvigionamento speranzoso.
Funzionalità chiave da valutare in un produttore di stampi
Considera la selezione del fornitore di stampi per stampaggio come una valutazione del sistema piuttosto che come un acquisto di materie prime. Non stai acquistando acciaio e ore di lavorazione. Stai acquistando la possibilità di fornire strumenti-pronti per la produzione che raggiungano gli obiettivi dimensionali al primo tentativo o quasi. Le seguenti funzionalità determinano se un produttore di stampi per stampaggio automobilistico personalizzato può mantenere tale promessa:
- Simulazione di formatura interna-- Un fornitore che esegue internamente l'analisi di fattibilità basata su FEA-e la compensazione del ritorno elastico può identificare e risolvere i problemi prima dell'inizio della lavorazione. La simulazione esternalizzata aggiunge ritardo nella comunicazione e disconnette le persone che progettano lo stampo da quelle che ne prevedono il comportamento.
- Lavorazione CNC a 5 assi- Le geometrie complesse delle facce della matrice, in particolare per le superfici compensate con ritorno elastico AHSS-, richiedono la capacità di 5 assi per lavorare con precisione in un'unica configurazione. I fornitori limitati al lavoro a 3 assi introducono più configurazioni, più stack di tolleranze e maggiori rischi di discontinuità superficiali.
- Stampa di prova interna-- Questo non è-negoziabile per i programmi seri. Un fornitore dotato di una propria macchina da stampa di prova esegue le correzioni in pochi giorni. Chi spedisce strumenti a strutture esterne perde settimane per ciclo e non riesce a mantenere un feedback stretto tra i produttori di stampi e i risultati delle prove.
- Laboratorio metrologico con CMM e scansione 3D- La convalida dimensionale richiede la capacità di misurazione delle coordinate sul-sito. I fornitori che possono scansionare i pannelli di prova immediatamente dopo la pressatura, sovrapporre i risultati al CAD e generare mappe di deviazione in poche ore anziché in giorni, comprimono l'intera sequenza temporale di convalida.
- Storico delle approvazioni OEM- Un fornitore che ha completato con successo gli invii PPAP per il tuo OEM di destinazione (o programmi comparabili) comprende già i requisiti di documentazione, le soglie di capacità e i protocolli di approvazione-. Questa conoscenza istituzionale elimina i ritardi nella curva-di apprendimento durante il programma.
- Reattività al cambiamento ingegneristico- Le modifiche tardive alla progettazione sono una realtà nei programmi automobilistici. Valutare il modo in cui il fornitore gestisce le ECN: dispone dell'infrastruttura CAD/CAM per incorporare rapidamente le modifiche e comunica l'impatto su costi e tempi in modo trasparente anziché assorbire le modifiche silenziosamente e consegnare in ritardo?
Al di là delle capacità individuali, cerca l’integrazione tra di loro. Un fornitore che riunisce simulazione, lavorazione, prova e metrologia sotto lo stesso tetto può chiudere il cerchio tra le prestazioni previste e i risultati effettivi più velocemente di chi subappalta una qualsiasi di queste fasi. Ogni trasferimento tra strutture introduce ritardi, perdite di comunicazione e lacune di responsabilità.
Modelli di collaborazione dalla progettazione al supporto alla produzione
Il modo in cui il fornitore interagisce con il tuo team di ingegneri è importante tanto quanto le attrezzature che possiede. Esistono due modelli di collaborazione dominanti e la scelta giusta dipende dalla maturità del programma e dalle risorse interne del team.
Partnership-di servizio completo (create-su-specifiche).conferire al fornitore dello stampo l'autorità di progettazione. Fornisci la geometria della parte, le specifiche dei materiali, gli obiettivi di volume e i requisiti di qualità. Il fornitore progetta il concetto dello stampo, esegue la simulazione, progetta l'attrezzatura, la costruisce e la convalida tramite prova. Questo modello funziona meglio quando il tuo team non dispone di risorse dedicate alla progettazione degli stampi, quando desideri sfruttare l'esperienza del fornitore in materia di formatura o quando il programma trae vantaggio dall'ottimizzazione della progettazione guidata dalla produzione-. Il fornitore si assume un rischio ingegneristico maggiore, ma tu ottieni l'accesso alla conoscenza dei processi accumulata per famiglie di parti simili.
Crea partnership-to-stampamantieni l'autorità di progettazione con il tuo team. Fornite dati completi di progettazione dello stampo, modelli CAD, specifiche dei materiali e tolleranze. Il fornitore esegue la fabbricazione esattamente in base alla documentazione senza alterare la geometria, i materiali o i parametri di processo se non formalmente approvato. Questo modello è adatto ai programmi in cui la sensibilità IP è elevata, i progetti sono maturi e completamente convalidati oppure il team interno di ingegneri degli stampi ha una profonda esperienza e desidera un rigoroso controllo della configurazione. COMElo conferma l’analisi del settore, il fattore determinante è se il controllo della progettazione o l'ottimizzazione dei costi abbiano la massima priorità per il vostro programma.
Molti programmi di successo fondono entrambi i modelli. La fattibilità iniziale e lo sviluppo del concetto di stampo potrebbero seguire un approccio di servizio completo, sfruttando le competenze di simulazione del fornitore e formando il know-how. Una volta che il progetto è stato congelato e convalidato, la costruzione dello stampo di produzione passa all'esecuzione dalla costruzione-alla-stampa con uno stretto controllo delle modifiche. Questo ibrido sfrutta i vantaggi dell'ingegneria collaborativa senza cedere l'autorità di configurazione durante la produzione.
Per i team che valutano partner di servizio completo-per programmi di stampaggio strutturale, telaio, interni e camion-relativi,La divisione automobilistica di YICHENoffre un utile punto di riferimento. Supportano i team di ingegneri OEM, Tier-1 e Tier-2 con stampaggio e fabbricazione di lamiere, pubblicando casi di studio sui processi che dimostrano la capacità di più famiglie di parti. L'esame di casi di studio documentati di potenziali fornitori, siano essi YICHEN o altri nella tua lista, ti dà una prova tangibile di come gestiscono le sfide reali del programma piuttosto che fare affidamento esclusivamente sulle dichiarazioni di capacità in una presentazione di vendita.
In definitiva, il giusto partner per la produzione di matrici per stampaggio non significa il preventivo più economico o il tempo di consegna più rapido promesso. È il team la cui profondità ingegneristica, capacità delle apparecchiature e modello di collaborazione si allineano alla complessità del programma e alle risorse interne della tua organizzazione. Ottieni il giusto allineamento e la fustella arriva-pronta per la produzione. Se sbagli, torni al titolo dell'articolo: la tua fustella per stampaggio automatico si guasta prima dell'inizio della produzione.
Domande frequenti sugli stampi per stampaggio automatico
1. Cos'è uno stampo per stampaggio automatico e come funziona?
Uno stampo per stampaggio automatico è un insieme abbinato di componenti superiori e inferiori in acciaio per utensili-lavorati con precisione e montati su una pressa. La metà superiore (punzone) scende nella metà inferiore (blocco matrice), costringendo la lamiera a conformarsi alla geometria della cavità attraverso taglio, piegatura e formatura controllati. Un portagrezzo blocca i bordi del materiale per gestire il flusso del metallo, mentre i perni guida mantengono l'allineamento entro tolleranze strette fino a 0,0001 pollici. Questo processo di formatura a freddo-converte la lamiera piana in parti automobilistiche tri-in un'unica corsa o in una serie di corse, producendo di tutto, dalle piccole staffe ai pannelli completi della carrozzeria.
2. Quali sono i principali tipi di stampi per stampaggio utilizzati nella produzione automobilistica?
La produzione automobilistica si basa su quattro tipi di stampi primari. Gli stampi progressivi alimentano la bobina continua attraverso più stazioni per piccole parti ad alto volume-come staffe e clip. Gli stampi di trasferimento spostano i singoli pezzi grezzi tra le stazioni per componenti strutturali di grandi dimensioni come interni di porte e pavimenti. Gli stampi compositi e combinati eseguono il taglio e la formatura simultanei di parti piane di precisione. Le linee di stampa tandem utilizzano più macchine da stampa indipendenti in serie per pannelli esterni di Classe-A come cofani e parafanghi. La selezione dipende dalle dimensioni della parte, dalla profondità di imbutitura, dal volume di produzione, dai requisiti di qualità della superficie e dalla qualità del materiale.
3. Come si sceglie il tipo di stampo giusto per un componente automobilistico specifico?
La scelta del giusto tipo di matrice per stampaggio inizia con tre variabili principali: volume di produzione, geometria della parte ed economia. Gli stampi progressivi diventano convenienti-al di sopra delle 50.000-100.000 unità annuali per pezzi inferiori a 300 mm. Le matrici a trasferimento sono adatte a pezzi di grandi dimensioni con profondità di stampa superiori a 50 mm con volumi superiori a 25.000 unità. La qualità del materiale aggiunge vincoli poiché l'AHSS superiore a 780 MPa richiede più fasi di formatura e un tonnellaggio più elevato, mentre l'alluminio richiede spazi adeguati e controllo della velocità della servopressa. Anche il budget e i tempi di consegna influiscono, poiché gli stampi progressivi richiedono 12-20 settimane contro le 20-30+ settimane per gli utensili della linea tandem. Partner come YICHEN (yichen-group.com/automotive) possono fornire casi di studio di processo per aiutare a convalidare le decisioni sul tipo di stampo nelle applicazioni strutturali e del telaio.
4. Quali sono le cause del cedimento prematuro degli stampi per stampaggio e come è possibile prevenirli?
Il cedimento prematuro dello stampo di stampaggio deriva da quattro modalità principali: scheggiatura (tenacità insufficiente o forti sollecitazioni), grippaggio (adesione del materiale dovuta a lubrificazione inadeguata o degradazione del rivestimento), fessurazione (cicli termici o concentratori di stress meccanico) e fatica (microfessurazioni accumulate da carico ciclico). La prevenzione richiede l'abbinamento della qualità dell'acciaio per utensili all'operazione di stampaggio, l'implementazione di programmi di manutenzione basati sul-conteggio-delle corse anziché le ispezioni basate sul calendario-, l'applicazione di rivestimenti superficiali appropriati come TD o PVD per applicazioni AHSS e l'installazione di sensori di protezione dello stampo che rilevano alimentazioni errate o errori di espulsione prima che si verifichino danni catastrofici.
5. Cosa dovresti cercare quando selezioni un partner per la produzione di stampi per stampaggio?
Valuta un produttore di matrici per stampaggio come partner di sistema, non come fornitore di materie prime. Le funzionalità fondamentali includono la simulazione della formatura interna-per il rilevamento dei problemi di pre-costruzione, la lavorazione CNC a 5-assi per superfici compensate complesse, una pressa di prova in-luogo per un'iterazione rapida, un laboratorio metrologico con CMM e scansione 3D, cronologia documentata delle approvazioni OEM e gestione reattiva delle modifiche tecniche. L’integrazione tra queste funzionalità sotto lo stesso tetto comprime significativamente le tempistiche. I partner a servizio completo come YICHEN supportano gli OEM attraverso i team di livello 2 con stampaggio e fabbricazione di famiglie di parti strutturali, di telaio e di interni, offrendo casi di studio pubblicati come prova dell'esecuzione reale del programma.


