


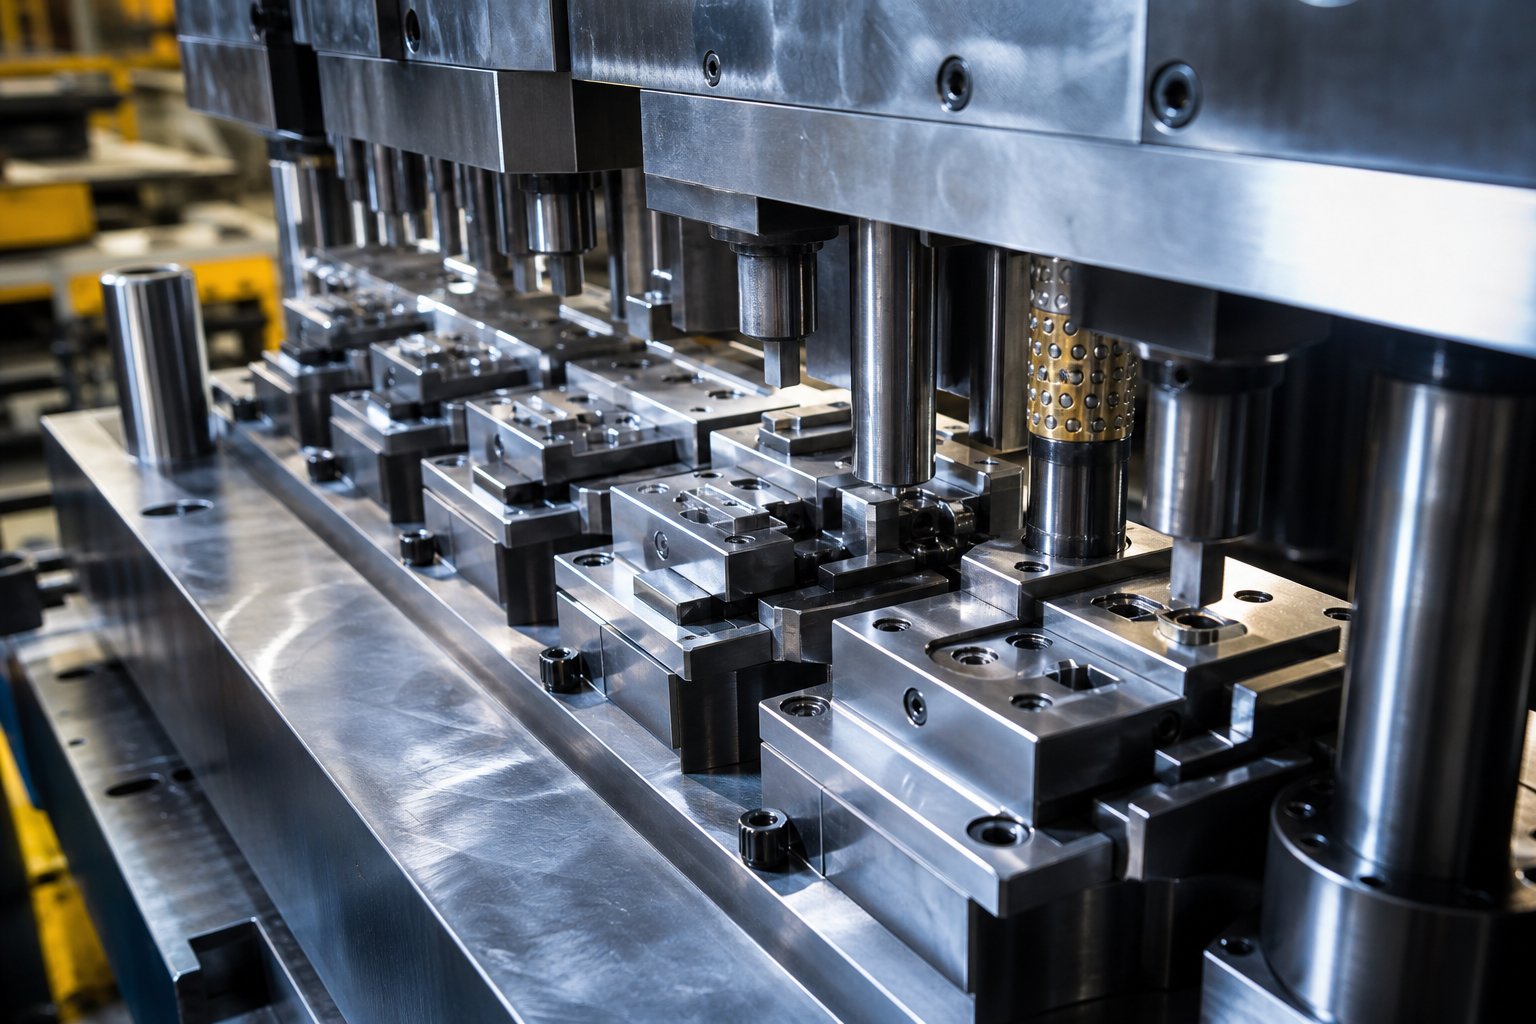
Cosa definisce uno stampo per stampaggio di precisione
Una matrice per stampaggio di precisione è uno strumento specializzato progettato per tagliare, formare emodellare la lamiera in componenti finitimantenendo tolleranze dimensionali entro ±0,0002 pollici per milioni di cicli di stampa. Questa soglia separa gli stampi di precisione dagli utensili standard, dove la variazione accettabile può essere da cinque a dieci volte più ampia.
Una matrice per stampaggio di precisione è un sistema di utensili altamente calibrato progettato per produrre componenti metallici complessi con tolleranze di ±0,0002 pollici (±0,005 mm) o più strette, con precisione ripetibile sostenuta durante cicli di produzione ad alto-volume.
Che cosa determina il grado di precisione di uno stampo per stampaggio-
Gli stampi per stampaggio standard eseguono il lavoro per parti in cui ±0,005 pollici sono accettabili. Gli stampi di precisione operano in una realtà ingegneristica diversa. Tre fattori definiscono questo divario: distanza controllata dal punzone-alla-matrice (tipicamente il 5-10% dello spessore del materiale per lato), precisione di posizionamento a livello micrometrico-tra le stazioni e ripetibilità costante verificata su volumi di produzione sostenuti. Questi parametri richiedono specifiche dei materiali più rigorose, processi di lavorazione più rigorosi e una convalida della qualità più rigorosa rispetto a quanto richiesto dagli utensili per uso generale.
Soglie di tolleranza che definiscono l'utensileria di precisione
Quando produci micro-connettori, terminali elettrici o componenti di dispositivi medici, le tolleranze misurate in decimi di millesimo non sono facoltative. Le pratiche di attrezzamento di alta-qualità consentono ai produttori di mantenere tolleranze di ±0,0002 pollici durante ogni fase di produzione. Questo livello di controllo dimensionale significa che la geometria del punzone, le distanze tra i blocchi della matrice e la registrazione delle strisce devono funzionare entro pochi micron dal valore nominale per tutta la vita utile della matrice.
Classificazione degli stampi standard e di precisione
Gli stampi per stampaggio rientrano in tre ampie categorie architettoniche, ciascuna scalabile in base alle specifiche del grado di precisione-:
- La stazione-singola muore- esegue un'operazione per ogni colpo di pressione. Geometria semplice, costo degli utensili inferiore, limite massimo di complessità.
- Il composto muore- esegue più operazioni contemporaneamente su una stazione. Ideale per parti piatte e simmetriche che richiedono una stretta concentricità tra le caratteristiche.
- Muore progressive- esegue operazioni sequenziali su più stazioni mentre una striscia di metallo avanza attraverso lo strumento. Ideale per parti complesse e ad alto volume-che combinano tagli, piegature e forme in un processo continuo.
Ciascun tipo serve strategie di produzione diverse, ma lo stampo progressivo domina le applicazioni di precisione. La sua architettura multi-stazione consente agli ingegneri di distribuire geometrie complesse in operazioni sequenziali, mantenendo in ogni fase un controllo più stretto di quanto potrebbe ottenere un singolo colpo. La logica alla base della sequenza delle stazioni e il modo in cui le decisioni sul layout delle strisce determinano la qualità e il costo delle parti è il punto in cui la progettazione dello stampo diventa veramente interessante.
Principi di progettazione degli stampi progressivi e logica della stazione
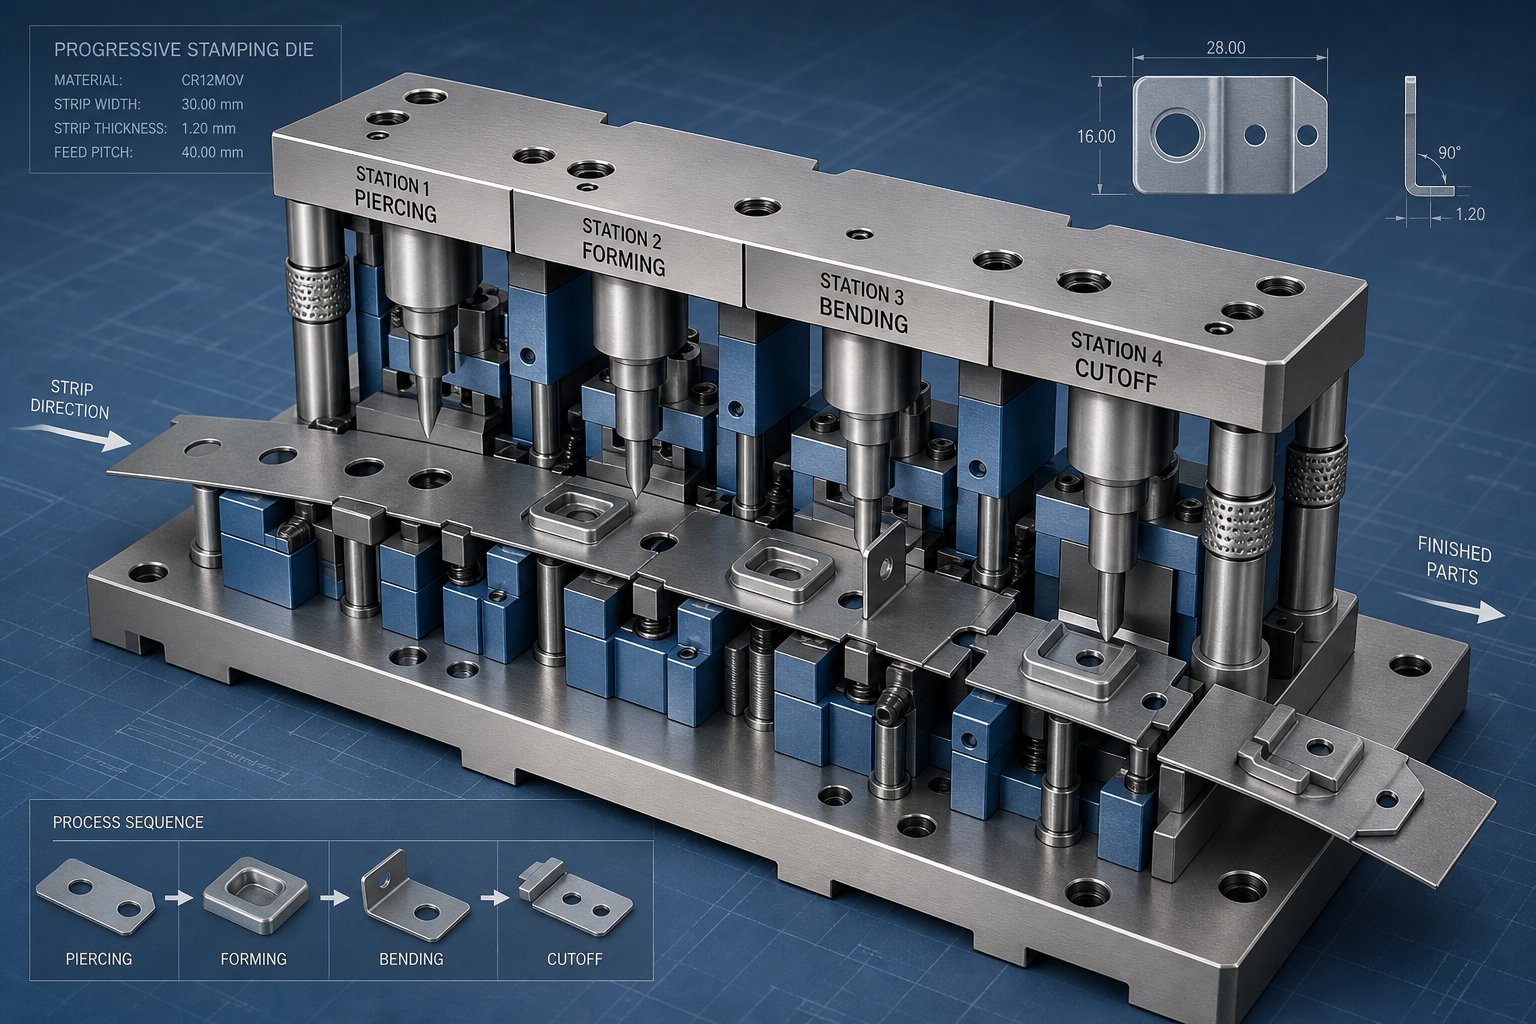
Uno stampo per stampaggio progressivotrasforma una bobina continua di metallo in parti finite attraverso una sequenza coreografica di operazioni. Ogni colpo di pressa fa avanzare la striscia di una distanza in avanti e ogni stazione esegue simultaneamente il compito assegnato. Il risultato: un componente finito esce ad ogni ciclo, indipendentemente dal fatto che il ciclo richieda 0,5 secondi o 0,05 secondi.
Ciò che rende questa architettura potente per le applicazioni di precisione è l'indipendenza della stazione. Ogni operazione avviene in una stazione dedicata dove la geometria, il gioco e l'allineamento del punzone sono ottimizzati per quella singola attività. Le caratteristiche complesse delle parti che sarebbero impossibili in un colpo solo diventano realizzabili se distribuite su sei, dodici o anche trenta stazioni sequenziali.
Sequenziamento progressivo delle stazioni di fustellatura e layout delle strisce
La progettazione progressiva degli stampi per stampaggio inizia con il layout della striscia, il progetto ingegnerizzato che determina il modo in cui il materiale scorre attraverso lo strumento. Immagina la striscia di metallo come una sequenza temporale. In ogni stazione lungo quella linea temporale, accade qualcosa di specifico: viene praticato un foro, viene piegata una linguetta, viene coniata una forma o viene ritagliata una caratteristica. La sequenza non è arbitraria. Segue la logica ingegneristica radicata nel comportamento dei materiali e nel controllo dimensionale.
Una tipica sequenza di stazioni è simile alla seguente:
- Perforazione del foro pilota- forati nella prima stazione, questi fori diventano il riferimento di registrazione per ogni operazione successiva.
- Caratteristica piercingVengono creati - fori interni, fessure e ritagli mentre il materiale rimane piatto e stabile.
- Formatura e piegatura- il materiale viene modellato dopo che tutto il taglio del piano- è stato completato, evitando la distorsione delle caratteristiche precedentemente formate.
- Coniatura o goffratura- la compressione localizzata affina lo spessore o crea dettagli di superficie.
- Taglio o separazione delle parti- la parte finita viene staccata dalla striscia portante.
La registrazione del pilota merita un'attenzione speciale. I perni pilota si inseriscono nei fori pre-perforati nella striscia di trasporto in ciascuna stazione, correggendo eventuali piccole imprecisioni di alimentazione. COMEsottolineano gli esperti del settore, il rilascio dell'alimentazione deve essere temporizzato in modo che il naso a proiettile del pilota entri nella striscia prima che i rulli di alimentazione si sblocchino completamente. Se sbagli questa tempistica, vedrai fori pilota allungati, tagli non corrispondenti e deriva dimensionale progressiva tra le stazioni.
La stessa striscia portante, la struttura scheletrica che collega la tua parte attraverso ciascuna stazione, deve bilanciare forza e flessibilità. I trasportatori solidi funzionano per tagli di base e piegature semplici, ma qualsiasi operazione di imbutitura con fustella progressiva necessita di un trasportatore a nastro elastico: un anello di materiale ingegnerizzato che si deforma man mano che la parte viene formata, mantenendo una distanza di passo costante tra le stazioni.
In che modo l'allocazione delle stazioni influisce sulla qualità delle parti
Ogni decisione sull'assegnazione delle stazioni nella progettazione degli stampi per stampaggio progressivo si ripercuote a valle. Aggiungendo più stazioni si acquisirà la capacità di distribuire le forze di formatura su incrementi più piccoli, riducendo il ritorno elastico e migliorando la coerenza dimensionale. Ma più stazioni significano anche una striscia più lunga, un pattino più largo e più componenti da manutenere.
Tre parametri di layout della striscia influenzano direttamente il costo per parte e gli intervalli di manutenzione:
- Larghezza della striscia- determinato dalla larghezza della parte più il materiale del ponte su ciascun lato. Il ponte (tipicamente da 1,25 a 1,5 volte lo spessore del materiale) impedisce ai rottami di torcersi e inceppare lo stampo mantenendo l'integrità del supporto.
- Distanza del passo- la distanza di progressione per bracciata. Un passo più stretto consente di risparmiare materiale ma richiede una maggiore precisione di posizionamento da parte del sistema di alimentazione. Ogni frazione di millimetro risparmiata in milioni di colpi si traduce direttamente in una riduzione del costo del materiale.
- Conteggio delle stazioni- stazioni in più consentono una formatura graduale che migliora la qualità ma aumenta il costo degli utensili e la lunghezza dello stampo. L'obiettivo ingegneristico è il numero minimo di stazioni che raggiunga in modo affidabile la geometria e la tolleranza target.
Gli obiettivi di utilizzo dei materiali superiori al 75% rappresentano il punto di riferimento del settore per un layout di striscia ben-progettato. Per raggiungere tale cifra è necessario un accurato annidamento della geometria della parte all'interno della striscia e un uso strategico degli orientamenti angolari quando le forme della parte lo consentono. Il tasso di scarto, il costo degli utensili e la velocità della macchina da stampa sono tutti riconducibili a queste decisioni di layout prese durante la fase di progettazione.
Confronto dei tipi di matrici in base all'adattamento dell'applicazione
La scelta tra le architetture degli stampi non è puramente una questione di complessità della parte. Il volume di produzione, i requisiti di tolleranza e il budget sono tutti fattori che prendono in considerazione. Il seguente confronto mappa ciascun tipo rispetto agli attributi che contano di più quando si specifica l'attrezzatura per una determinata applicazione:
| Attributo | Die a stazione-singola | Matrice composta | Morte progressiva |
|---|---|---|---|
| Complessità della parte | Da basso a moderato; un'operazione per corsa | Moderare; più operazioni simultanee in una stazione | Alto; geometrie complesse ottenute attraverso stazioni sequenziali |
| Velocità di produzione | Più lentamente; potrebbe richiedere più configurazioni per parti con più-funzioni | Moderare; il colpo singolo completa le parti piane | Più alto; un pezzo finito per corsa a velocità fino a 1,500+ SPM |
| Capacità di tolleranza | Buono per le caratteristiche individuali; errore cumulativo tra le configurazioni | Eccellente concentricità tra elementi simultanei | Eccellente; la registrazione del pilota mantiene la precisione da stazione a stazione |
| Costo di installazione | Investimento iniziale in attrezzature più basso | Moderare; costruzione di stampi più complessi | Più alto; ma ammortizzato su cicli di produzione-di volume elevato |
| Gamma di volume ideale | Volume da basso a medio; prototipazione | Volume medio; parti piatte simmetriche | Volume elevato; 100,000+ parti all'anno |
| Utilizzo del materiale | Variabile; dipende dalla forma vuota | Bene; Nesting stretto possibile per le parti piane | Ottimizzato; layout della striscia progettato per un utilizzo superiore al 75%. |
Per le applicazioni di precisione che richiedono caratteristiche complesse in volumi elevati, gli stampi progressivi offrono costantemente il costo per pezzo più basso nonostante il maggiore investimento iniziale. L’acciaio per utensili utilizzato per costruire quelle stazioni e il trattamento termico applicato per indurirle determinano la durata del vantaggio in termini di costi prima che la manutenzione lo eroda.
Selezione dei materiali dello stampo e ingegneria del trattamento termico
Il conteggio delle stazioni di una fustella progressiva e il layout delle strisce definiscono ciò che l'utensile può produrre. L'acciaio all'interno di quelle stazioni definisce per quanto tempo viene prodotto in modo accurato. La selezione dei materiali nello stampaggio di precisione non è un esercizio da catalogo. Si tratta di una decisione sulla modalità-di fallimento: scegli in base a quale meccanismo alla fine ucciderà lo strumento e per quanto tempo puoi ritardare tale risultato.
Ogni punzone, blocco matrice e inserto di formatura è esposto a una combinazione di usura abrasiva, carico di compressione e impatto ciclico. Il rapporto tra queste forze varia in base alla stazione, al materiale del pezzo e alla velocità di produzione. Selezionare l'acciaio per utensili giusto significa identificare quale meccanismo di guasto domina la vostra applicazione e scegliere un grado progettato per resistervi.
Quadro di selezione del grado di acciaio per utensili
Pensa alla selezione dell'acciaio per utensili come a un processo diagnostico. Non stai scegliendo l'acciaio "migliore". Stai abbinando le proprietà del materiale alle sollecitazioni specifiche che i componenti dello stampo incontreranno. Ecco come i gradi principali si associano alle condizioni di produzione reali:
- AISI D2 (SKD11)- La qualità- ideale quando l'usura abrasiva o adesiva limita la durata dell'utensile. Il suo elevato contenuto di carburo di cromo consente ai taglienti di mantenere la geometria su lunghi cicli di produzione. Ideale per stazioni di tranciatura e perforazione che lavorano materiali in nastro duri o abrasivi. Quando si inizia a vedere la scheggiatura del tagliente anziché l'usura progressiva, significa che D2 ha raggiunto i suoi limiti ed è necessaria una qualità più tenace.
- AISI A2 (SKD12)- Selezionato quando usura, deformazione e impatto sono tutti presenti ma nessuno è chiaramente predominante. A2 fornisce asoluzione bilanciata in condizioni miste, rendendolo adatto per stazioni in cui competono più modalità di guasto. Mantiene le condizioni dei bordi resistendo alla fessurazione sotto carichi ripetuti.
- AISI M2 (SKH51)- Applicato dove sia l'usura che lo stress di compressione sono significativi. I punzoni M2 mantengono la robustezza del tagliente anche sotto carichi ripetuti e resistono meglio all'abrasione rispetto alle qualità- focalizzate sulla tenacità. Rispetto al D2 offre una migliore resistenza alla deformazione. Rispetto all'S7 offre una maggiore resistenza all'usura. È la scelta ideale quando sia l'usura che il carico contribuiscono simultaneamente al guasto dell'utensile.
- AISI S7- Lo specialista della tenacità. Quando si verifica un cedimento dovuto a scheggiatura, fessurazione o fatica dovuta a impatti ripetuti, S7 assorbe le sollecitazioni cicliche che potrebbero fratturare gli acciai al carburo-più elevati. Comune negli stampi a scartamento pesante- o nelle stazioni in cui i carichi di punzonatura sono pesanti. In queste condizioni, l’aumento della tenacità si rivela più efficace dell’aumento della durezza.
- Inserti in carburo di tungsteno- Riservato alle stazioni in cui i tassi di usura dell'acciaio per utensili creano intervalli di manutenzione inaccettabili. Il carburo offre una resistenza all'usura fino a 30 volte maggiore rispetto all'acciaio per utensili, mantenendo dimensioni precise per milioni di cicli.
La logica pratica di selezione funziona così: quando i taglienti si usurano progressivamente e le bave aumentano di dimensione, D2 è opportuno. Quando i punzoni si deformano o perdono precisione dimensionale sotto carico, M2 offre una migliore resistenza. Quando compaiono scheggiature o crepe sui bordi in seguito a impatti ripetuti, è necessario S7. Quando queste condizioni si sovrappongono, A2 offre prestazioni equilibrate.
| Grado di acciaio per utensili | Applicazione ideale | Durezza di lavoro | Vita prevista del dado (relativa) |
|---|---|---|---|
| D2 (SKD11) | Blanking e piercing ad alto volume-; materiali abrasivi del pezzo da lavorare | 58-60 HRC | Elevata - eccellente ritenzione del tagliente sotto usura abrasiva |
| A2 (SKD12) | Stampi progressivi multi-stazione con modalità di guasto miste | 58-62 HRC | Prestazioni bilanciate da moderate ad elevate - in tutte le condizioni |
| M2 (SKH51) | Punzoni soggetti a usura elevata e carico di compressione combinati | 60-65 HRC | Elevata resistenza - superiore sia all'usura che alla deformazione |
| S7 | perforazione-di calibro pesante; stazioni ad alto-impatto | 56-58 HRC | - moderato ottimizzato per la tenacità piuttosto che per la resistenza all'usura |
| Carburo di tungsteno | Stazioni a volume ultra-alto-; materiali abrasivi; caratteristiche di tolleranza stretta | 88-92 HRA (>70 HRC equivalenti) | Acciaio per utensili da - 10 molto alto a 30 volte in applicazioni comparabili |
Parametri del trattamento termico e loro impatto sulle prestazioni
Selezionare il voto giusto è metà dell'equazione. Il trattamento termico trasforma l'acciaio grezzo per utensili in un componente funzionale dello stampo e i parametri utilizzati determinano se tale componente raggiunge il suo pieno potenziale o non è all'altezza.
Il processo segue una sequenza controllata: austenitizzazione, bonifica e rinvenimento. Ogni fase ha effetti misurabili sulla vita.
Austenitizzantedissolve i carburi nella matrice dell'acciaio, preparandolo alla trasformazione. Per gli acciai per stampi a freddo, le temperature di austenitizzazione variano tipicamente da 1.020 a 1.080 gradi Celsius. Troppo basso, i carburi rimangono non disciolti, limitando la durezza ottenibile. Una crescita troppo alta ed eccessiva del grano compromette la tenacità. Il tempo di immersione dipende dallo spessore della sezione, generalmente varia da 1 a 25 ore per l'indurimento completo-di blocchi di matrici più grandi. I forni sotto vuoto o in atmosfera protettiva prevengono la decarburazione superficiale che degraderebbe la resistenza all'usura della superficie di lavoro.
Tempratrasforma l'austenite in martensite, creando la struttura sovrasatura che fornisce la durezza di base. La selezione del mezzo di raffreddamento (olio, quenchant polimerico o gas per sezioni più grandi) controlla la velocità di raffreddamento. Troppo rapido e le tensioni residue possono causare fessurazioni. Una trasformazione troppo lenta e incompleta riduce la durezza. Per le applicazioni di stampaggio e stampi di precisione, la stabilità dimensionale durante la tempra è fondamentale poiché qualsiasi deformazione richiede un'ulteriore rettifica che potrebbe compromettere l'integrità della superficie.
Temperamentosegue immediatamente dopo la tempra per alleviare le tensioni interne e ottimizzare l'equilibrio di durezza-tenacità. Gli stampi per stampaggio a freddo con temperatura di 58-64 HRC in genere vengono temprati a 400-550 gradi Celsius. Cicli multipli di rinvenimento (solitamente 2-3 cicli di 2-4 ore ciascuno) garantiscono un completo sollievo dallo stress e proprietà uniformi su tutta la sezione trasversale. Ogni ciclo fa precipitare carburi fini riducendo progressivamente la fragilità.
Il risultato misurabile: i componenti adeguatamente trattati termicamente- raggiungono il loro intervallo di durezza target massimizzando al tempo stesso la resistenza alla frattura (tipicamente 15-35 MPa per metro quadrato per gli acciai per utensili). Salta un ciclo di rinvenimento o valuta erroneamente la temperatura di austenitizzazione e vedrai scheggiature o crepe premature nella produzione che nessuna quantità di affilatura risolverà.
Quando gli inserti in metallo duro giustificano l'investimento
Le matrici progressive per stampaggio in metallo duro rappresentano un significativo aumento dei costi iniziali, spesso da 3 a 5 volte il prezzo di componenti equivalenti in acciaio per utensili. Allora quando avrà senso economico quell’investimento?
La decisione dipende da tre fattori:
- Volume di produzione- Quando i volumi annuali superano diversi milioni di colpi, gli intervalli di manutenzione prolungati del carburo riducono drasticamente il costo per parte. Il punto di pareggio in cui la longevità del metallo duro compensa la sua superiorità dipende dalla complessità della parte e dalla velocità della pressa, ma la produzione continua di volumi elevati- favorisce quasi sempre il metallo duro nelle stazioni critiche di usura.
- Abrasività del pezzo- La formatura di acciaio inossidabile, laminazioni di acciaio al silicio o altri materiali abrasivi accelera i tassi di usura dell'acciaio per utensili fino al punto in cui la frequenza di manutenzione diventa un collo di bottiglia della produzione. L'eccezionale resistenza all'abrasione del carburo mantiene la precisione dimensionale laddove le qualità dell'acciaio non possono.
- Criticità della tolleranza- Per le caratteristiche in cui la deriva dimensionale causa direttamente il rifiuto funzionale (larghezze dei pin del connettore, superfici di contatto dei dispositivi medici), la capacità del carburo di mantenere la geometria per milioni di cicli elimina il rischio di qualità associato all'usura graduale dell'acciaio.
L'approccio ibrido domina la pratica moderna degli stampi di precisione e dello stampaggio. Invece di costruire stampi interi in metallo duro, gli ingegneri posizionano gli inserti in metallo duro nelle stazioni e nei punti specifici dove l'usura è più aggressiva o la tolleranza è più critica. La struttura circostante dello stampo utilizza qualità di acciaio per utensili più resistenti che assorbono i carichi d'urto e semplificano le modifiche. Ottieni le prestazioni del metallo duro dove è importante senza costi di metallo duro ovunque non lo sia.
La selezione dei materiali e il trattamento termico stabiliscono le prestazioni di base di ogni componente dello stampo. Ma anche l'acciaio per utensili temprato in modo ottimale deve affrontare un avversario che la durezza da sola non può sconfiggere: meccanismi di usura a livello superficiale-come grippaggio, adesione e attrito che attaccano l'interfaccia tra punzone e pezzo in lavorazione ad ogni colpo.
Trattamenti superficiali e rivestimenti per una maggiore durata dello stampo
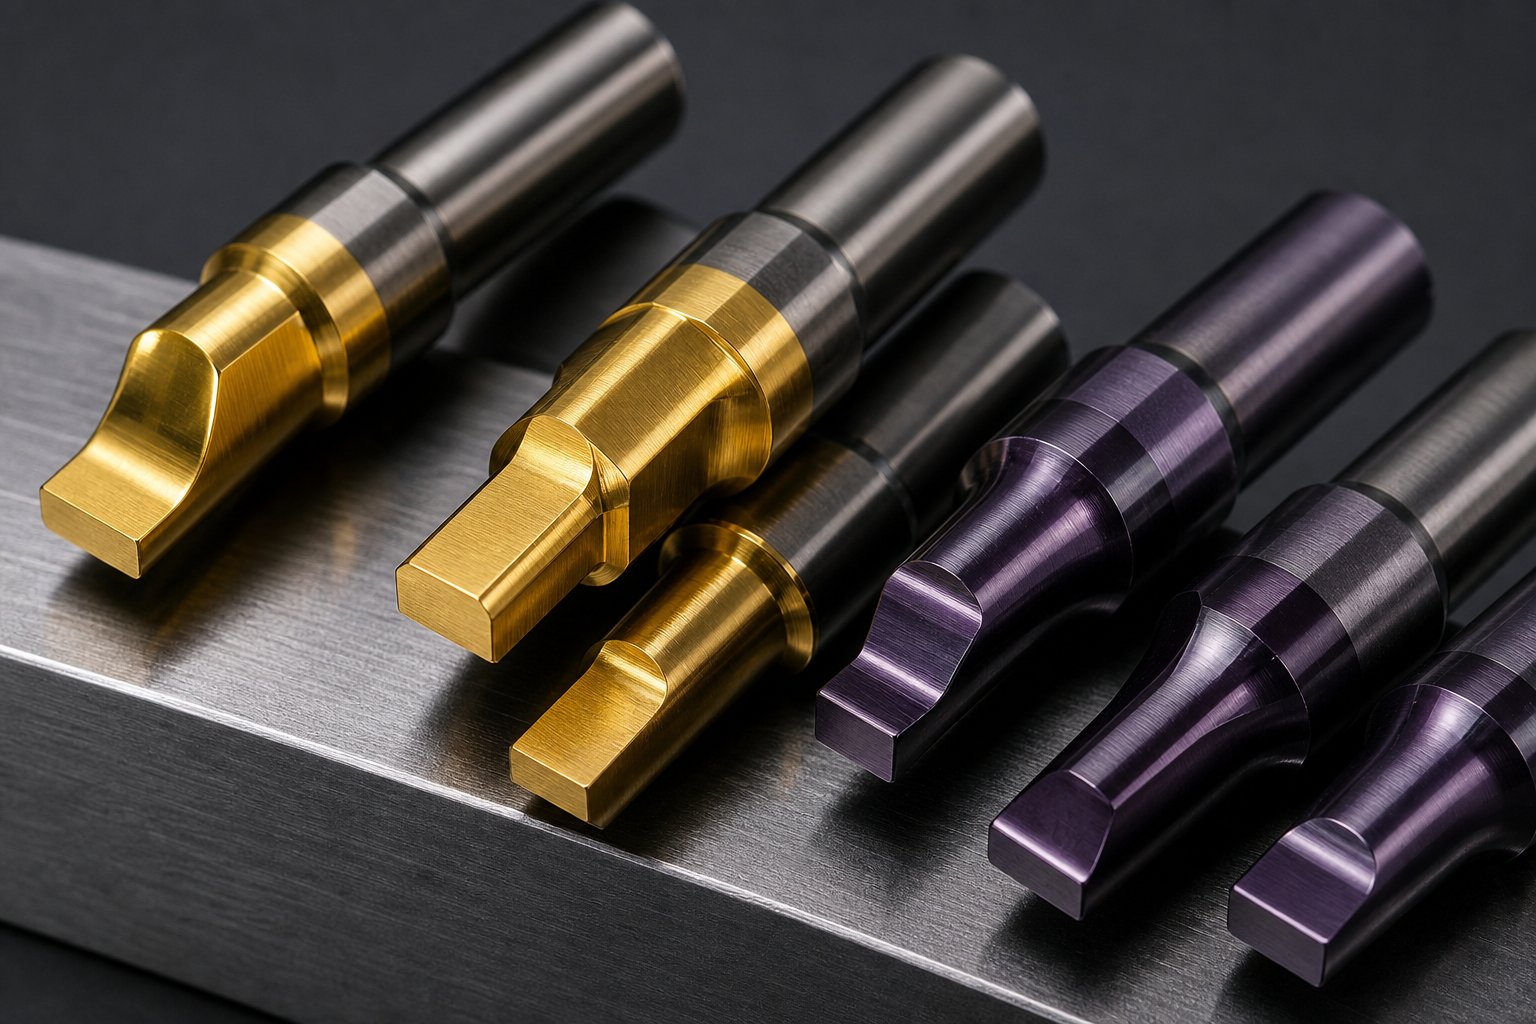
Il grippaggio, l'adesione e l'attrito abrasivo hanno tutti origine in superficie, lo strato limite microscopico dove il punzone incontra il materiale del pezzo sotto pressione e velocità estreme. La durezza da sola non risolve questi problemi perché il meccanismo di cedimento non è la deformazione complessiva. È il trasferimento di materiale all'interfaccia. I rivestimenti superficiali risolvono questo problema direttamente alterando il comportamento tribologico della zona di contatto, riducendo i coefficienti di attrito, impedendo l'adesione e creando una barriera termica tra l'utensile e la striscia.
Per le operazioni di stampo e stampaggio di precisione eseguite ad alte velocità, il rivestimento giusto può prolungare la durata dell'utensile di un ordine di grandezza mantenendo la coerenza dimensionale richiesta dalle parti con tolleranze strette-.
Tipi di rivestimento e loro meccanismi di usura
Ciascuna composizione chimica del rivestimento mira a una diversa combinazione di meccanismi di usura. Scegliere tra loro significa capire cosa sta effettivamente distruggendo le superfici dei vostri utensili. Ecco come si confrontano le opzioni principali:
- TiN (nitruro di titanio)- Il rivestimento multiuso standard-con il caratteristico colore dorato. Micro-durezza di circa 2200 HV, spessore massimo del rivestimento di 10 micrometri. Ideale per applicazioni generali di formatura dei metalli e stampaggio di materie plastiche dove è sufficiente una moderata resistenza all'usura. Il suo coefficiente di attrito più elevato (0,6 a secco su acciaio) limita l'efficacia nelle operazioni di formatura aggressive.
- TiCN (carbonitruro di titanio)- Aumenta la durezza fino a circa 3400 HV con un coefficiente di attrito significativamente inferiore pari a 0,2. Spessore massimo intorno ai 6 micrometri. La tenacità migliorata e la resistenza all'usura abrasiva lo rendono ideale per il taglio e la formatura dei metalli ad alte-prestazioni, in particolare su pezzi in acciaio inossidabile dove il grippaggio è la modalità di guasto dominante.
- TiAlN (nitruro di titanio e alluminio)- Offre elevata durezza (circa 3200 HV) con eccellente resistenza all'ossidazione a temperature elevate. Spessore massimo di 10 micrometri. Offre le migliori prestazioni in operazioni ad alta-velocità o in condizioni di lavorazione semi-a secco in cui il carico termico è significativo. La sua resistenza al calore lo rende la scelta preferita quando le velocità della pressa generano temperature di attrito notevoli sulle superfici del punzone.
- DLC (Diamante-come il carbonio)- L'opzione con il minor attrito disponibile, con coefficienti inferiori a 0,1 e durezza che raggiunge i 4000 HV. Lo spessore è limitato a circa 4 micrometri nelle applicazioni standard. Il DLC eccelle nel prevenire l'adesione su metalli non-ferrosi e nel ridurre le forze di distacco nelle operazioni di formatura in cui il materiale vuole afferrare il punzone durante la corsa di ritorno.
- Nitrurazione- Un processo di diffusione termochimica piuttosto che un rivestimento depositato. Gli atomi di azoto penetrano nella superficie dell'acciaio per utensili, creando una cassa indurita senza un confine di strato distinto. Ideale per superfici di formatura di grandi dimensioni in cui l'adesione del rivestimento potrebbe essere problematica o come pre-trattamento sotto i rivestimenti PVD per una maggiore capacità di carico-portante.
Abbinamento dei trattamenti superficiali ai materiali del pezzo da lavorare
Il materiale del pezzo determina quale meccanismo di usura prevarrà e ciò determina la scelta ottimale del rivestimento.
Acciaio inossidabilepresenta la sfida irritante più aggressiva. Le qualità ad alta-resistenza come il Tipo 301 in tempra quarto-dura generano una grave usura adesiva sulle superfici di formatura e coniatura. Ricerca aPenn United Technologieshanno dimostrato che i rivestimenti PVD in nitruro di cromo sugli utensili in metallo duro prolungano la durata dello stampo da 15.000 colpi tra il ricoprimento a diversi milioni di colpi prima del guasto dell'utensile. Non si tratta di un miglioramento incrementale. È una trasformazione del modello di manutenzione. Il TiCN è altrettanto efficace in questo caso, con la sua combinazione di elevata durezza e basso coefficiente di attrito che contrasta direttamente la tendenza all’adesione degli acciai inossidabili austenitici.
Alluminioè noto per l'accumulo di materiale sulle superfici degli utensili. Il metallo tenero si trasferisce facilmente sui punzoni non rivestiti, degradando progressivamente la qualità della superficie della parte. I rivestimenti DLC, con le loro proprietà anti-adesive e di attrito estremamente basso, eliminano virtualmente questa modalità di guasto nelle applicazioni di tranciatura dell'alluminio.
Rame e ottonerappresentano una sfida diversa nello stampaggio progressivo di terminali e connettori in rame. Questi materiali più morbidi generano una minore usura abrasiva ma creano problemi di adesione a velocità più elevate. I rivestimenti DLC o TiCN riducono le forze di distacco e impediscono l'assorbimento di materiale che altrimenti richiederebbe una lucidatura frequente. Le operazioni di stampaggio progressivo del rame a 800+ corse al minuto ottengono vantaggi particolarmente evidenti dai rivestimenti a basso-attrito, poiché il contatto ripetuto ad alta-velocità amplifica qualsiasi tendenza all'adesione.
Test condotto aUniversità di Deakinin collaborazione con Ford hanno confermato che i rivestimenti TiCN hanno aumentato la durata degli stampi di un fattore superiore a 20 rispetto alle superfici solo lucidate-, mentre la cromatura dura ha fornito un miglioramento di 12 volte. Lo studio ha inoltre rivelato che il semplice miglioramento della finitura superficiale della base da 2,4 micrometri a una preparazione più liscia ha aumentato di sette volte la durata dello stampo prima dell'applicazione di qualsiasi rivestimento. Le prestazioni del rivestimento si basano sulla qualità della preparazione della superficie.
Economia del rivestimento e intervalli di ricopertura
PVD e CVD rappresentano i due metodi di applicazione principali e la scelta tra loro è importante per gli utensili di precisione. Il PVD (Physical Vapor Deposition) funziona a temperature significativamente più basse, tipicamente inferiori a 500 gradi Celsius. Ciò impedisce la distorsione dimensionale e la perdita di durezza che i processi a temperature-più elevate possono introdurre. Per i componenti critici dello stampo per la tolleranza-già trattati termicamente-secondo specifiche precise, il PVD preserva intatte tali proprietà.
CVD (Chemical Vapor Deposition) applica rivestimenti a temperature superiori a 1800 gradi Fahrenheit. Mentre il CVD produce un'adesione eccellente e una copertura uniforme su geometrie complesse, il ciclo termico può alterare la durezza del substrato e causare cambiamenti dimensionali che richiedono una riaffilatura. Per questo motivo la maggior parte delle applicazioni di stampi e stampaggio di precisione privilegiano il PVD.
Gli intervalli di ricopertura dipendono dall'interazione tra tipo di rivestimento, materiale del pezzo, velocità della pressa e strategia di lubrificazione. In termini generali:
- Monconi lucidati non rivestiti su acciaio inossidabile: rilucidare ogni 1.000-7.000 colpi a seconda della qualità della preparazione della superficie
- Cromo duro su acciaio inossidabile: circa 12.000 colpi tra un servizio e l'altro
- PVD TiCN o CrN su acciaio inossidabile: da diverse centinaia di migliaia a milioni di colpi prima del rivestimento
- DLC su alluminio o rame: intervalli estesi limitati principalmente dall'esaurimento dello spessore del rivestimento piuttosto che dal cedimento dell'adesivo
La lubrificazione interagisce con la selezione del rivestimento in modi non sempre intuitivi. Un rivestimento ad alte-prestazioni con una lubrificazione minima può superare le prestazioni di uno stampo non rivestito immerso nell'olio per stampaggio. Ciò apre le porte a un ridotto utilizzo di lubrificante, a parti più pulite e a minori costi di smaltimento dei rifiuti. Per lo stampaggio progressivo del rame in cui la contaminazione residua dell'olio influisce sulla saldatura o sulla placcatura a valle, l'attrito ultra-basso del DLC consente il funzionamento a secco o quasi-a secco che elimina completamente la pulizia post-timbro.
Gli aspetti economici favoriscono il rivestimento quando il costo di un singolo guasto non pianificato dello stampo, inclusi scarti, tempi di inattività e riparazione rapida, supera il costo del rivestimento di ogni componente critico per l'usura dello strumento. Per la maggior parte degli stampi progressivi-a volume elevato, i calcoli sono decisamente a favore del rivestimento. La questione rimanente è come integrare la decisione relativa al rivestimento nel più ampio processo di sviluppo dello stampo, dall'analisi iniziale della parte fino al rilascio della produzione convalidata.
Il ciclo di vita dello sviluppo degli stampi, dall'ideazione alla produzione
La qualità dell'acciaio, il trattamento termico e i rivestimenti superficiali definiscono ciò che uno stampo per stampaggio di precisione può sopportare. Ma la sequenza di decisioni e processi che trasformano un concetto ingegneristico in uno strumento di produzione convalidato determina se tali scelte di materiali realizzano effettivamente il loro potenziale. Un produttore di stampi progressivi non si limita a lavorare componenti. Orchestrano un ciclo di vita di sviluppo in cui ciascuna fase si basa sulla precisione da cui dipendono le fasi successive.
La realtà è questa: la libertà di progettazione è massima all'inizio di un progetto, quando la conoscenza della produzione di un componente specifico è minima. La simulazione dello stampaggio e la convalida virtuale esistono proprio per colmare questa lacuna, rendendo disponibili le conoscenze basate sulla scienza-prima di impegnarsi in strumenti concreti. Il ciclo di vita riportato di seguito riflette il modo in cui i moderni programmi di stampi e stampaggio progressivi gestiscono la tensione tra libertà e conoscenza.
Dalla stampa del pezzo alla simulazione del layout della striscia
Ogni progetto prog die segue un percorso di sviluppo strutturato. Salta una fase o affrontala affrettatamente e scoprirai il costo a valle in termini di rilavorazione, scarto o durata dell'utensile compromessa. Il ciclo di vita completo si svolge in questa sequenza:
- Analisi e fattibilità del pezzo- Gli ingegneri valutano la producibilità della stampa della parte. Valutano le proprietà del materiale, la complessità geometrica, i requisiti di tolleranza e il volume annuale per determinare se la parte è adatta alla produzione di stampi progressivi. Qui viene data risposta alle domande cruciali: è possibile formare questo raggio di curvatura senza fessurarsi? Questa tolleranza richiede utensili in metallo duro? Il volume annuale giustificherà l’investimento in attrezzature?
- Layout e simulazione delle strisce- Il layout della striscia definisce la sequenza delle stazioni, la distanza del passo, la progettazione del trasportatore e l'utilizzo del materiale. La simulazione CAE convalida quindi il flusso del materiale, prevede i rischi di assottigliamento o fessurazione e ottimizza le pressioni di formatura prima che l'acciaio venga tagliato. Questa prova virtuale identifica potenziali difetti in un ambiente digitale, riducendo significativamente i costi per prove fisiche-e-errori.
- Progettazione di dettaglio e modellazione 3D- Ogni punzone, blocco matrice, inserto, piastra estrattore e componente guida viene modellato secondo specifiche esatte. Le distanze, i controlli delle interferenze e le sequenze di montaggio vengono verificate digitalmente. Le stazioni inattive sono riservate a future modifiche tecniche, evitando costose ricostruzioni degli stampi quando inevitabilmente arrivano le revisioni delle parti.
- Elettroerosione a filo e lavorazione CNC- I componenti vengono prodotti utilizzando tecnologie di lavorazione di precisione adattate ai relativi requisiti di tolleranza. Matrici e ganasce vengono fresate a CNC. I profili dei punzoni e le aperture delle matrici vengono tagliati tramite elettroerosione a filo. Le superfici di formatura critiche ricevono la rettifica con maschera CNC per la geometria finale.
- Assemblaggio e avvistamento- I componenti vengono assemblati nel pattino dello stampo e l'individuazione verifica che le superfici di accoppiamento entrino in contatto correttamente sotto carico. Vengono impostate le altezze di chiusura, i tempi vengono confermati e il passaggio delle strisce viene controllato attraverso ogni stazione.
- Prova e validazione- Lo stampo esegue parti campione su una pressa di prova. Vengono misurate le dimensioni, quantificato il ritorno elastico e apportate modifiche alla geometria della formatura. L'analisi CPK tramite campionamento continuo conferma la stabilità dimensionale.
- Rilascio di produzione- Lo stampo è approvato per la produzione-a tariffa intera dopo aver soddisfatto tutti i requisiti dimensionali, estetici e di capacità di processo. Sono stati finalizzati i pacchetti di documentazione, comprese le SOP di manutenzione e gli intervalli di affilatura.
Il pensiero sulla progettazione-per-la producibilità attraversa ogni fase. Gli ingegneri progettano geometrie di punzoni che possono essere riaffilate senza operazioni di fissaggio complesse. Specificano la costruzione dell'inserto nelle stazioni ad alta-usura in modo che i singoli componenti possano essere sostituiti senza smontare l'intero utensile. Individuano perni guida e tasselli per un riassemblaggio ripetibile dopo la manutenzione. Queste decisioni non rendono la costruzione iniziale più economica, ma riducono drasticamente i costi di funzionamento dello strumento nel corso della sua vita utile.
Tecnologie di lavorazione di precisione nella moderna costruzione di stampi
Le tolleranze ottenibili in uno stampo finito per stampaggio di precisione sono in definitiva limitate dalle tecnologie di lavorazione utilizzate per creare i suoi componenti. Tre capacità definiscono l’attuale stato dell’arte:
Elettroerosione a filotaglia l'acciaio per utensili temprato utilizzando un filo sottile caricato elettricamente, ottenendo tolleranze da ±0,0001 a ±0,0003 pollici con raggi fino a 0,0005 pollici. Questo processo crea la geometria del punzone e dell'inserto negli stampi progressivi senza stress termico o forza meccanica, il che significa che i componenti temprati possono essere lavorati alle dimensioni finali dopo il trattamento termico. Il taglio lento-del filo, una variante raffinata che utilizza filo più sottile e passate di rasatura multiple, spinge la qualità della finitura superficiale al di sotto di 0,2 micrometri Ra mantenendo la precisione di posizionamento entro un singolo micron.
Rettifica con maschere CNCraggiunge una precisione di posizionamento entro 0,001 mm su modelli di fori e superfici sagomate. Per i blocchi di matrici in cui più posizioni di cavità devono essere correlate tra loro in modo preciso, la rettifica di maschere fornisce la precisione delle coordinate che garantisce l'allineamento da stazione-a-sull'intera lunghezza di uno strumento progressivo.
Elettroerosione a tuffogestisce complesse cavità tridimensionali-e forma geometrie di punzonatura che l'elettroerosione a filo non è in grado di raggiungere. Tolleranze da ±0,0002 a ±0,0005 pollici consentono geometrie interne complesse, cavità profonde e sottosquadri che riducono il numero di componenti assemblati consolidando forme complesse in singoli inserti.
Queste tecnologie lavorano insieme. La fresatura CNC sgrossa i componenti fino a ottenere una forma quasi-netta in modo rapido ed economico. L'elettroerosione a filo taglia quindi i profili finali e le distanze con una precisione a livello di micron-. La rettifica a maschera rifinisce le superfici di riferimento critiche. Questa combinazione fa sì che un produttore di stampi progressivi possa mantenere tolleranze complessive dello stampo più strette di quelle che un singolo processo potrebbe ottenere da solo.
Criteri di convalida della prova e di rilascio della produzione
Sembra semplice? La fase di prova è il momento in cui le ipotesi ingegneristiche incontrano la realtà fisica. Uno stampo può essere lavorato perfettamente e produrre comunque parti-fuori-specifiche se il ritorno elastico del materiale, le condizioni di attrito o la deflessione della pressa non sono stati adeguatamente previsti durante la simulazione.
La validazione segue un protocollo strutturato:
- Campioni T0- Prime parti dalla fustella. Misurato rispetto alle dimensioni di stampa per quantificare la deviazione dal valore nominale. Il ritorno elastico sulle caratteristiche formate è la preoccupazione principale in questo caso.
- Correzione della geometria- La geometria dello stampo viene regolata per compensare il ritorno elastico osservato. I punzoni di formatura possono essere riaffilati o spessorati. Gli angoli di piegatura vengono regolati finché le parti non rientrano nella tolleranza dopo il recupero elastico.
- Campioni T1- Parti prodotte dopo le correzioni, misurate per confermare che le modifiche hanno raggiunto l'obiettivo. Campioni multipli verificano la coerenza, non solo la precisione-della singola parte.
- Convalida CPK- Il campionamento continuo su un ciclo prolungato (tipicamente 30+ parti consecutive) conferma la capacità del processo. Un CPK pari o superiore a 1,33 sulle dimensioni critiche indica che il processo è sufficientemente stabile per il rilascio della produzione.
Il rilascio della produzione non significa semplicemente "le parti sono buone". Ciò significa che lo stampo produce parti conformi in modo affidabile, la finestra del processo è documentata e i parametri di manutenzione sono stabiliti. Gli intervalli di ispezione basati sul-conteggio-, le soglie di affinamento e i criteri di sostituzione dei componenti vengono tutti definiti durante questa fase, creando la struttura di manutenzione che protegge le prestazioni dello stampo durante la sua durata di produzione.
Strategia di manutenzione dello stampo e analisi delle modalità di guasto
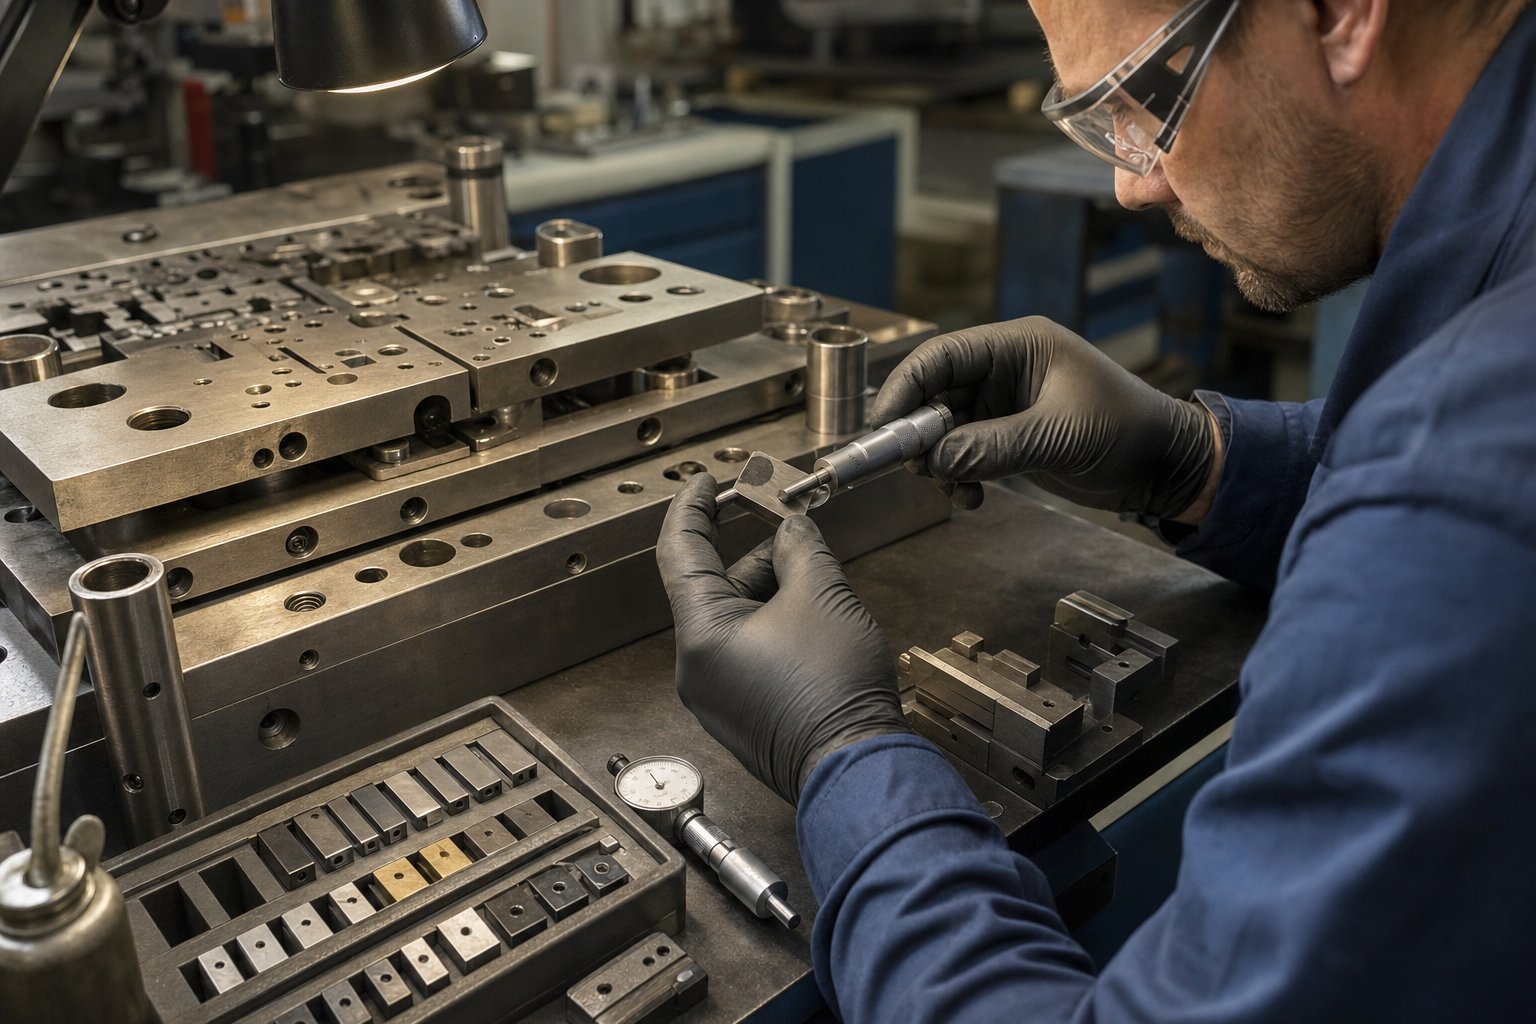
I criteri di rilascio della produzione stabiliscono il quadro di manutenzione, ma mantenere uno stampo di precisione entro le specifiche per milioni di cicli richiede qualcosa di più di un programma fissato al muro. Richiede una strategia strutturata che colleghi i sintomi osservabili alle cause profonde, colleghi gli intervalli di manutenzione ai dati di usura effettivi e tenga conto di come le dinamiche della pressa influenzano il degrado dello stampo. Sorprendentemente, è qui che molti programmi di attrezzaggio non sono all'altezza. Lo stampo viene costruito secondo standard eccezionali, quindi si deteriora in base a una cultura di manutenzione reattiva che risponde solo dopo un aumento del tasso di scarto.
Un approccio migliore considera la manutenzione come una disciplina ingegneristica, non come un compito di pulizia. Ciò significa capire perché i componenti si guastano, quando intervenire e in che modo il tipo di macchina da stampa accelera o attenua specifici meccanismi di usura.
Modalità di guasto comuni e identificazione della causa principale
Quando uno stampo progressivo inizia a produrre parti scartate, il sintomo visibile raramente racconta l’intera storia. Una bavatura su un bordo stampato assomiglia a un punzone smussato, ma la causa reale potrebbe essere l'espansione termica che modifica il gioco tra punzone-e-matrice, un fermo allentato che consente il movimento laterale o una lubrificazione inadeguata che crea accumulo di adesivo.Rivista MetalFormingsottolinea che un'analisi completa del fallimento richiede la raccolta di campioni, la compilazione di dati di base e l'esame delle superfici di frattura prima di giungere a conclusioni.
Considera la distinzione tra errori di produzione e guasti alle-condizioni del servizio. Un punzone che si scheggia perché un raggio angolare specificato è stato lasciato affilato durante la rettifica è un errore di fabbricazione. Un inserto in carburo che si rompe perché il lubrificante clorurato ha attaccato il suo legante in cobalto è un guasto della condizione di servizio. Entrambi producono lo stesso sintomo, la scheggiatura, ma richiedono azioni correttive completamente diverse.
Anche gli errori di progettazione contribuiscono in modo significativo. Sezioni spesse adiacenti a sezioni sottili, cambiamenti bruschi della sezione trasversale-e raggi di raccordo di dimensioni errate creano tutti concentratori di stress che alla fine nucleano cricche sotto carico ciclico. Questi non sono problemi di manutenzione. Sono problemi di ingegneria che la sola manutenzione non può risolvere.
La tabella seguente mappa le modalità di guasto più comuni negli stampi progressivi di precisione con le loro cause profonde e le risposte correttive appropriate:
| Modalità di fallimento | Sintomo osservabile | Causa ultima | Azione correttiva |
|---|---|---|---|
| Scheggiatura del punzone | Frammenti di bordo irregolari mancanti dalla punta del punzone; modello di bava incoerente | Affaticamento del materiale dovuto al carico ciclico; tenacità insufficiente per l'applicazione; angoli interni acuti che creano punti di stress | Valutare il grado dell'acciaio (considerare S7 per la tenacità); aumentare i raggi del raccordo; verificare che il trattamento termico abbia raggiunto il bilancio di durezza-resilienza target |
| Irritante | Accumulo di materiale sulle superfici del punzone o della matrice; graffi e segni di rigatura sulle parti stampate | Lubrificazione inadeguata; Spazio insufficiente per il tipo di materiale; scarsa finitura superficiale degli utensili; materiale del pezzo-ad alto attrito (acciaio inossidabile, alluminio) | Applicare il rivestimento PVD (TiCN o DLC); migliorare la finitura superficiale; verificare la distanza in base allo spessore del materiale; aggiornare l'erogazione della lubrificazione |
| Morire | Linee di frattura visibili nel blocco matrice o nell'inserto; guasto catastrofico improvviso | Stress da ciclo termico; trattamento termico improprio (tempera insufficiente); caratteristiche di progettazione che creano concentrazione di stress; sovraccarico dovuto all'impilamento degli sfridi | Esaminare i registri dei trattamenti termici; aggiungere cicli di tempera; riprogettare i concentratori di stress; verificare la capacità di tonnellaggio e l'evacuazione dei residui |
| Formazione eccessiva di bave | Aumenta progressivamente l'altezza della bava sui bordi stampati | Taglienti usurati (normale usura); deviazione del gioco tra punzone-e-matrice dovuta all'allentamento del componente; la dilatazione termica altera il gioco | Nitidezza per soglia documentata; verificare la sicurezza e l'autorizzazione del fermo; verificare eventuali problemi di gestione termica alla velocità di stampa |
| Disallineamento dei tempi | Fori pilota allungati; deriva dimensionale progressiva tra le stazioni; eventi di inceppamento | Errore di temporizzazione feed-roll-lift; piloti usurati o piegati; perdita di parallelismo della stampa; malfunzionamento del sollevatore della striscia | Ricalibrare i tempi di alimentazione; ispezionare i piloti per verificarne l'usura (tolleranza di gioco di 0,0005-0,001 pollici); verificare i lardoni e il parallelismo della pressa; rotaie del sollevatore di servizio |
| Tirare lumache | Le lumache tornarono in faccia; segni di testimonianza sul lato inferiore della striscia | Maggiore distanza tra punzone-e-matrice che consente l'effetto del vuoto; pellicola d'olio con funzione di adesivo; caratteristiche di ritenzione degli sfridi usurati | Ripristinare il corretto spazio libero; aggiungere scanalature di ritenzione dello sfrido o modificare la geometria del punzone; regolare il volume di lubrificazione nelle stazioni di perforazione |
L'aspetto critico di qualsiasi analisi dei guasti: noterai che la maggior parte delle cause profonde risalgono a decisioni prese durante la progettazione e la costruzione, non solo all'usura operativa. I dati del settore confermano che la progettazione degli utensili, la selezione dei materiali e il trattamento termico meritano lo stesso peso investigativo insieme alle condizioni di servizio durante la diagnosi dei guasti ricorrenti.
Pianificazione della manutenzione preventiva in base al conteggio degli accessi
I programmi di manutenzione basati sul calendario- non centrano lo scopo dello stampaggio degli stampi. Uno strumento che esegue due turni a 600 corse al minuto accumula usura in modo sostanzialmente diverso rispetto a uno che esegue un singolo-turno a 200 SPM, anche nella stessa settimana di calendario. Una manutenzione preventiva efficace collega i fattori scatenanti dell'ispezione ai conteggi della produzione effettiva.
Il framework funziona a livelli:
- Controlli per-turno (ogni inizio corsa)- Ispezione visiva per lumache intrappolate, detriti e danni evidenti. Verificare che l'erogazione del lubrificante raggiunga i punti previsti. Confermare il passo di alimentazione e il tracciamento della striscia. Segnala immediatamente eventuali cambiamenti di qualità-correlati alla bava. Questi controlli richiedono pochi minuti, ma rilevano le condizioni che si trasformano in ore di inattività non pianificata.
- Ispezione basata sul-conteggio-dei colpi (in genere ogni 50.000-250.000 riscontri)- L'intervallo dipende dall'abrasività del materiale del pezzo, dalla velocità della stampante e dai dati storici sull'usura per lo strumento specifico. A questo punto, misurare le-condizioni del tagliente, controllare le distanze con gli spessimetri, ispezionare i piloti per verificare l'usura su un-lato e verificare che la lunghezza libera della molla-non si sia degradata oltre il 10%. Le linee guida del settore consigliano di attivare la revisione della riaffilatura del punzone quando l'usura del tagliente supera 0,1 mm.
- Soglia di affilatura- Invece di eseguire l'affilatura secondo un programma fisso, misura l'altezza effettiva della bava sui componenti di produzione. Quando la bava supera le specifiche del pezzo (spesso 0,05-0,10 mm per applicazioni di precisione), programmare l'affilatura. Documentare il conteggio dei risultati a ogni evento di nitidezza. Nel corso del tempo, questo crea un modello predittivo per il tasso di usura effettivo di ciascun die.
- Criteri di sostituzione dei componenti- Le molle vengono sostituite quando la lunghezza libera diminuisce del 10% o appaiono crepe. I piloti vengono sostituiti quando la distanza dai fori pilota supera l'intento progettuale. Le boccole di guida vengono sostituite quando sono visibili rigature o quando il gioco misurato rispetto ai perni di guida supera i limiti documentati. Queste non sono chiamate di giudizio. Sono soglie misurabili.
La documentazione collega l'intero sistema insieme. Ogni evento di manutenzione dovrebbe registrare: conteggio dei risultati in servizio, difetti rilevati, azioni intraprese, componenti sostituiti e primo-risultato di qualità dopo che lo stampo è tornato in produzione. I fornitori di stampi progressivi che servono programmi di stampi per autoveicoli comprendono istintivamente questa disciplina, perché i sistemi di qualità IATF 16949 richiedono registrazioni di manutenzione tracciabili come condizione per l'approvazione del fornitore.
Senza i dati sul-conteggio dei risultati, stai indovinando. Con esso, puoi prevedere quando sarà necessario il prossimo servizio, stabilire in anticipo il budget per i componenti sostitutivi e identificare le stazioni specifiche che comportano costi di manutenzione sproporzionati.
In che modo il tipo di pressa influenza i modelli di usura dello stampo
La stampa non è solo una fonte di energia. È l'ambiente dinamico in cui vive il tuo dado e le sue caratteristiche determinano direttamente quali modalità di guasto compaiono per prime e quanto velocemente progrediscono. Tre architetture di stampa dominano la produzione di stampaggio di precisione e ciascuna crea una caratteristica di usura distinta.
Presse meccanichefornire forza attraverso un meccanismo a manovella, il che significa che la velocità e il tonnellaggio disponibile variano continuamente durante la corsa. La velocità di picco si verifica a metà-corsa e il tonnellaggio è massimo solo nel punto morto inferiore. Ciò crea tempi di ciclo molto brevi, ideali per tranciatura e sfondamento di volumi elevati-, ma il profilo di corsa fisso fa sì che le operazioni di formatura subiscano velocità di deformazione diverse a seconda del punto della corsa in cui si verificano. I modelli di usura degli stampi sulle presse meccaniche tendono a guasti legati all'impatto-: scheggiatura del punzone all'innesto, scatto-attraverso l'urto durante la tranciatura e rotture per fatica dovute a carichi dinamici ripetuti. Le operazioni di stampaggio progressivo HVAC che producono alette dello scambiatore di calore a 1,000+ SPM su presse meccaniche vedono un'usura accelerata nelle stazioni di perforazione semplicemente a causa dell'energia di impatto cumulativa a tali velocità di ciclo.
Servopresseutilizzare servomotori programmabili per controllare la velocità, la posizione e la forza del pistone in modo indipendente durante tutta la corsa. È possibile rallentare il pistone durante l'impegno del materiale per ridurre lo shock da impatto, applicare gradualmente l'intero tonnellaggio durante la formatura e retrarlo alla massima velocità per ridurre al minimo il tempo di ciclo. Il risultato: un'usura degli stampi notevolmente ridotta. Lo stampo subisce forze di picco inferiori, cicli termici ridotti e meno shock-attraverso gli shock. I componenti che si scheggiano dopo 200.000 colpi su una pressa meccanica possono eseguirne 500.000 o più su una servopressa formando la stessa parte. Gli intervalli di manutenzione si allungano proporzionalmente.
Presse idraulicheforniscono il pieno tonnellaggio in qualsiasi punto della corsa con velocità regolabile, rendendoli eccellenti per operazioni di imbutitura profonda e formatura complesse. Tuttavia, i tempi di ciclo più lenti limitano la produttività per i lavori con stampi progressivi ad alto-volume. I modelli di usura degli stampi sulle presse idrauliche favoriscono meccanismi di contatto-prolungati: usura dovuta al contatto prolungato dell'utensileria-con il pezzo in lavorazione nelle stazioni di formatura, effetti termici derivanti da una dissipazione del calore più lenta e degrado della superficie dovuto a tempi di permanenza prolungati sotto carico. Gli stampi automobilistici per componenti strutturali imbutiti profondi spesso vengono eseguiti su presse idrauliche proprio perché la velocità controllata impedisce la rottura e lo strappo che le corse meccaniche ad alta velocità produrrebbero negli imbutimenti profondi.
Il punto pratico: il tuo programma di manutenzione dovrebbe tenere conto del tipo di macchina da stampa, non solo del conteggio delle visite. Uno stampo che funziona su una servopressa a 400 SPM potrebbe richiedere una manutenzione meno frequente rispetto allo stesso stampo che funziona su una pressa meccanica a 300 SPM, poiché l'impegno controllato del servo riduce il danno cumulativo per corsa. Al contrario, un'operazione di formatura con pressa idraulica potrebbe richiedere ispezioni superficiali più frequenti per individuare eventuali grippaggi nonostante il funzionamento a velocità inferiori, poiché ogni corsa mantiene il contatto più a lungo.
La comprensione di questi meccanismi di guasto e delle strategie di manutenzione consente a uno stampo di precisione di produrre parti conformi. Ma le specifiche che determinano tali tolleranze, gli spazi che definiscono bave accettabili e i volumi di produzione che giustificano una rigorosa disciplina di manutenzione hanno tutti origine dall'applicazione stessa. Ciò che la parte stampata fa nel suo assemblaggio finale determina tutto ciò che lo stampo deve fornire.
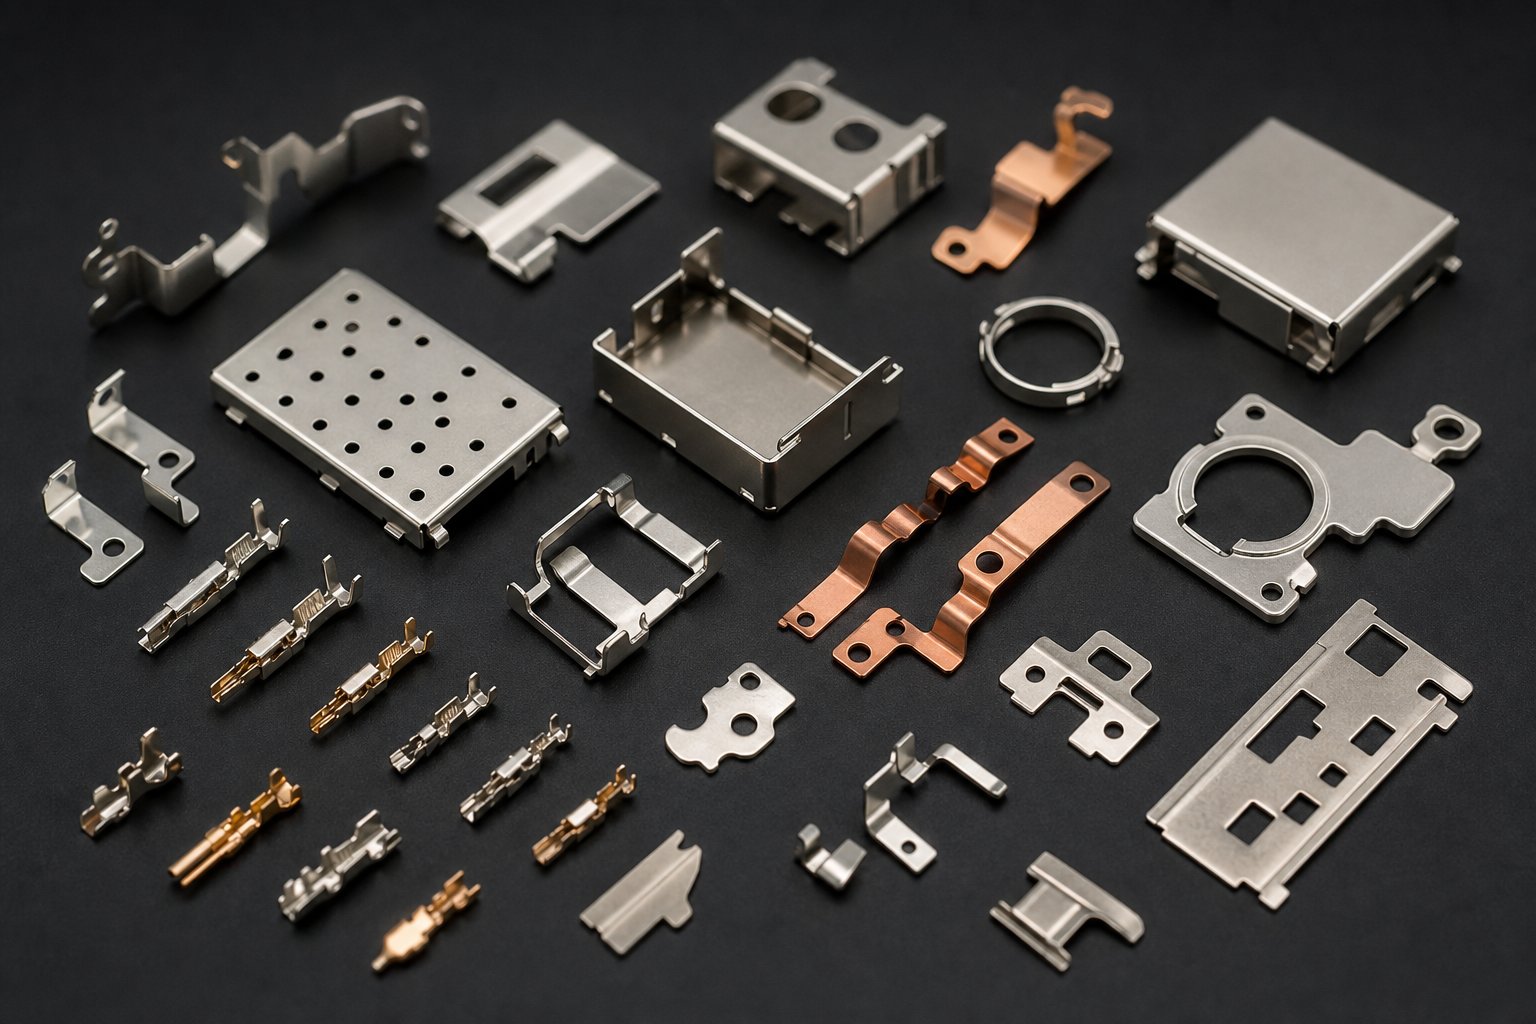
Applicazioni industriali e decisioni sulle specifiche degli stampi
Le soglie di tolleranza, gli intervalli di manutenzione e le selezioni del rivestimento non esistono nel vuoto. Sono guidati da ciò che effettivamente fa la parte finita una volta lasciata la macchina da stampa. Un terminale in rame all'interno del cablaggio di un connettore automobilistico funziona con vincoli meccanici, elettrici e termici diversi rispetto a un'aletta in alluminio in uno scambiatore di calore. Questi requisiti di utilizzo finale-fluiscono a ritroso attraverso la catena di progettazione, dettando tutto, dalla qualità dell'acciaio al numero di stazioni nello stampo progressivo che produce la parte.
Comprendere questa relazione aiuta i team di progettazione a specificare gli strumenti che corrispondono alla loro applicazione anziché sovra-ingegnerizzare per ottenere margini di cui non hanno bisogno o, peggio, sotto-specificare per tolleranze di cui hanno assolutamente bisogno.
Applicazioni automobilistiche e connettori elettrici
Lo stampaggio progressivo di componenti automobilistici rappresenta uno dei settori più esigenti per l'utensileria di precisione. I fornitori di primo livello che servono gli OEM necessitano di stampi in grado di produrre milioni di parti identiche ogni anno mantenendo tolleranze che garantiscano un contatto elettrico e una ritenzione meccanica affidabili.
Immagina un alloggiamento per connettore multi-pin con contatti a molla distanziati di 1,27 mm l'uno dall'altro. Ciascun contatto deve mantenere una forza normale specifica contro il perno di accoppiamento e tale forza dipende dallo spessore del materiale, dalla geometria della piegatura e dalla consistenza dimensionale di ogni singola parte. Una deviazione di 0,05 mm sulla lunghezza del braccio di contatto modifica la forza della molla in modo tale da causare collegamenti intermittenti durante il servizio. Questa è la realtà della tolleranza che guida le specifiche di stampaggio progressivo OEM.
Gli stampi progressivi per veicoli elettrici e ibridi ora producono laminazioni di motori, sbarre collettrici e connettori ad alta precisione- con velocità di produzione fino a 1.400 corse al minuto. Queste applicazioni combinano tolleranze strette con volumi annuali aggressivi, che spesso superano i 10 milioni di pezzi. Le specifiche degli stampi per questo segmento richiedono in genere inserti in metallo duro nelle stazioni di perforazione critiche, rivestimenti TiCN o DLC sui punzoni di formatura e compatibilità con servopresse per ridurre l'usura da impatto a tali velocità di ciclo.
I fattori chiave delle specifiche per le applicazioni elettriche automobilistiche:
- Materiale- Bronzo fosforoso, rame al berillio o leghe di rame pre-placcate con spessore compreso tra 0,1 e 0,8 mm
- Tolleranze- Tipicamente da ±0,02 a ±0,05 mm sulle dimensioni dei contatti critici; precisione di posizionamento entro ±0,03 mm tra le caratteristiche
- Volume- Multi-milioni di quantità annuali che giustificano programmi di utensili in metallo duro e rivestimento completo
- La complessità della morteDa - 20 a 40+ stazioni che incorporano nell'-assemblaggio dello stampo, inserti selettivi sopra-stampaggio o nella-maschiatura dello stampo per componenti integrati
HVAC e stampaggio rame ad alta velocità
Lo stampaggio progressivo dei metalli HVAC occupa l'estremità opposta dello spettro di complessità, ma spinge i limiti di velocità più duramente di quasi qualsiasi altra applicazione. Le alette dello scambiatore di calore sono parti in alluminio sottili e geometricamente semplici, prodotte a velocità straordinarie, spesso da 1.200 a 1.500 corse al minuto su presse dedicate ad alta-velocità.
A quelle velocità, l’usura dello stampo si accumula rapidamente. Uno stampo ad alette che esegue 1.400 SPM su tre turni produce oltre 2 milioni di colpi al giorno. Anche con l'abrasività relativamente bassa dell'alluminio, il contatto cumulativo degrada rapidamente le superfici degli utensili senza un'adeguata strategia di rivestimento e lubrificazione. Le specifiche degli utensili per lo stampaggio progressivo HVAC danno priorità a:
- Materiale- Striscia sottile di alluminio (da 0,08 a 0,15 mm) che richiede bordi taglienti estremamente affilati e bave minime
- Velocità- 1.000 a 1.500+ SPM che richiedono componenti leggeri per stampi, registrazione pilota robusta e rivestimenti anti-adesivi (preferibilmente DLC)
- Gestione della vita da morire- Cicli di affilatura frequenti dovuti a conteggi estremi di risultati; costruzione dell'inserto modulare per un servizio rapido della stazione senza rimozione completa dello stampo dalla pressa
- Larghezza della striscia- Bobine larghe (fino a 500 mm o più) che alimentano più file contemporaneamente per la massima produttività
Lo stampaggio progressivo del rame per terminali elettrici e sbarre collettrici presenta esigenze diverse. Il lavoro in rame-si indurisce durante la formatura, aumentando i carichi della pressa man mano che i cicli di produzione avanzano. Le specifiche degli stampi devono tenere conto dei requisiti di tonnellaggio più elevati nelle stazioni di formatura e della tendenza all'adesione del rame all'acciaio per utensili non rivestito. I requisiti di tolleranza OEM per queste parti rientrano normalmente tra ±0,001 e ±0,005 pollici, con vincoli di finitura superficiale determinati dai processi di placcatura o saldatura a valle.
Requisiti di precisione medicali ed elettronici
I componenti dei dispositivi medici e la schermatura dell'elettronica di consumo spingono gli stampi di precisione verso la capacità di tolleranza più stretta. Uno schermo EMI stampato per uno smartphone deve adattarsi a una cavità misurata in frazioni di millimetro, con requisiti di planarità che impediscono lacune che consentono perdite elettromagnetiche. Le molle per contatti medici, i componenti degli strumenti chirurgici e gli alloggiamenti dei dispositivi impiantabili richiedono non solo precisione dimensionale ma completa tracciabilità e convalida del processo.
Ciò che distingue queste applicazioni dal lavoro automobilistico non sono necessariamente tolleranze più strette. È la combinazione di tolleranze strette con materiali esotici e volumi inferiori che cambia l'equazione economica:
- Schermatura elettronica- Acciaio inossidabile sottile o alpacca (da 0,1 a 0,3 mm); geometrie di piega complesse che richiedono più stazioni di formatura; planarità entro 0,05 mm sulle superfici dello schermo; volumi moderati (da 500.000 a 5 milioni all'anno)
- Dispositivi medici- Titanio, acciaio inossidabile chirurgico o leghe speciali che richiedono certificazioni di materiali specifiche; tolleranze da ±0,01 a ±0,025 mm; tracciabilità completa del lotto con documentazione CPK per ciclo di produzione; volumi inferiori (da 50.000 a 500.000) che devono comunque giustificare un investimento progressivo negli stampi
- Micro-connettori- Distanze di passo inferiori a 0,5 mm tra i contatti; dimensioni delle caratteristiche che si avvicinano ai limiti della capacità dell'elettroerosione a filo; larghezze delle strisce inferiori a 20 mm con progressione a fila singola-; utensili in metallo duro obbligatori per la stabilità dimensionale durante tutta la vita produttiva
Per le applicazioni mediche ed elettroniche, le decisioni relative alle specifiche degli stampi si spostano verso l'infrastruttura di garanzia della qualità tanto quanto la capacità meccanica. Lo stampo non deve solo produrre parti conformi, ma deve farlo nell'ambito di un processo convalidato e documentato che soddisfi i requisiti normativi. Questo rigore di convalida è direttamente legato al modo in cui è stato sviluppato lo stampo, a chi lo ha costruito e a quali sistemi di qualità ne hanno governato la produzione, domande che portano naturalmente al modo in cui i team di ingegneri valutano e selezionano il loro partner per l'attrezzatura.
Selezione di un partner per stampi di precisione per parti critiche
La tracciabilità normativa, i processi convalidati e la capacità documentata non hanno origine dalla parte stampata. Provengono dall'organizzazione che ha progettato e costruito lo stampo. Per i team di ingegneri che specificano utensili per applicazioni critiche per la tolleranza-, selezionare il giusto produttore di stampi progressivi non significa tanto trovare il preventivo più basso quanto piuttosto identificare un partner la cui infrastruttura tecnica soddisfi le esigenze dell'applicazione. Un fornitore attrezzato per lo stampaggio generale di staffe opera in un ambiente ingegneristico fondamentalmente diverso da quello costruito attorno a micro-connettori, terminali in rame-di calibro sottile o componenti di dispositivi medici che richiedono una ripetibilità di ±0,01 mm.
Quindi, come distinguere i produttori di stampi progressivi realmente attrezzati per lavori di precisione-da quelli che commercializzano oltre le loro capacità? La risposta sta nella valutazione di parametri di riferimento tecnici specifici, sistemi di qualità verificati e disciplina di processo dimostrata.
Benchmark di capacità tecnica per i fornitori di stampi
Quando acquisti uno stampo di precisione per parti piccole e complesse in grandi volumi, l'elenco delle attrezzature del fornitore ti dice più della presentazione di vendita. È necessario guardare oltre la capacità generale del CNC ed esaminare le tecnologie di lavorazione specifiche che consentono una precisione a livello di micron-.
Ecco un quadro pratico di valutazione. Un fornitore adatto per lavorazioni con stampi progressivi critici per la tolleranza- deve dimostrare:
- Funzionalità di elettroerosione a filo con precisione di ±0,001 mm o migliore- Questo non è-negoziabile per i profili di inserti di punzoni e matrici in cui i giochi sono misurati in micron a una-cifra. Chiedi se percorrono un cavo-lento con più skipass per le superfici finali.
- Rettifica di maschere CNC per la precisione delle coordinate- Fondamentale per mantenere le relazioni di posizione-per-stazione su pattini a matrice progressiva lunghi. Senza la rettifica delle maschere, gli errori di posizionamento cumulativi su 20+ stazioni diventano inevitabili.
- Trattamento termico interno-o controllo verificato del subappaltatore- Il trattamento termico determina direttamente se l'acciaio per utensili raggiunge il suo potenziale prestazionale. I fornitori che esternalizzano questo processo senza una verifica documentata dei parametri introducono una variabile incontrollata.
- Software di simulazione dello stampaggio (AutoForm, DYNAFORM o equivalente)Lo sviluppo basato sulla - simulazione- riduce le iterazioni di prova e prevede il ritorno elastico, l'assottigliamento e il flusso di materiale prima che l'utensileria rigida venga tagliata. I fornitori che si affidano esclusivamente a-prove basate sull'esperienza-e-errori comportano rischi maggiori per le geometrie complesse.
- Prova la disponibilità della macchina da stampa corrispondente alle condizioni di produzione- Un fornitore dovrebbe convalidare gli stampi su una macchina da stampa che riproduce il tuo ambiente di produzione: tonnellaggio, frequenza corse e tipo di sistema di alimentazione corrispondenti. La convalida di uno stampo progressivo da 400 SPM su una pressa di prova da 60 SPM lascia da scoprire le modalità di guasto-dipendenti dalla velocità.
- Trattamenti superficiali interni-o partnership consolidate nel settore dei rivestimenti- Le decisioni relative al rivestimento PVD dovrebbero essere integrate nella fase di progettazione e non trattate come un ripensamento. I fornitori che coordinano la selezione del rivestimento con il materiale del pezzo da lavorare e la velocità della macchina da stampa forniscono utensili più duraturi-.
- Apparecchiature metrologiche calibrate per misurare ciò che costruiscono- Funzionalità CMM, sistemi di misurazione ottica e profilometria superficiale adeguati all'intervallo di tolleranza che dichiarano di raggiungere.
Un'azienda di stampaggio generica potrebbe possedere una macchina per elettroerosione a filo. Uno specialista in matrici e stampaggi di precisione lo esegue all'interno di una disciplina di processo che include programmi documentati, offset verificati e risultati misurati convalidati rispetto ai valori nominali CAD. L'attrezzatura conta meno del sistema che ne governa il modo in cui viene utilizzata.
Standard di qualità e requisiti di certificazione
Le certificazioni servono come prova verificata esternamente che un fornitore opera all'interno di un sistema di gestione della qualità strutturato. Per le applicazioni con stampi di precisione, due certificazioni hanno il peso maggiore.
ISO9001:2015stabilisce la linea di base. Conferma che esistono processi documentati per il controllo della progettazione, la calibrazione, l'audit interno, le azioni correttive e la gestione dei fornitori. Qualsiasi fornitore affidabile di matrici e stampaggi di precisione dovrebbe considerare questo come minimo. Indica la disciplina e la tracciabilità del processo, anche se non impone il rigore specifico del settore automobilistico- richiesto dai programmi di produzione ad alto-volume.
IATF 16949:2016si basa sulla norma ISO 9001 con requisiti significativamente più severi adattati alla produzione della catena di fornitura automobilistica. Implica APQP (pianificazione avanzata della qualità del prodotto), PPAP (processo di approvazione delle parti di produzione), FMEA, SPC e MSA come strumenti di qualità fondamentali. Per i team che acquistano stampi automobilistici o qualsiasi componente stampato-critico per la sicurezza, la certificazione IATF 16949 non è una preferenza. È un prerequisito. Lo standard richiede studi sulla capacità del processo mirati a un Cpk pari o superiore a 1,33 su dimensioni critiche, spingendo i fornitori verso il rigore statistico che impedisce la deriva dimensionale durante lunghi cicli di produzione.
Oltre al certificato stesso, verificare l'ambito. Un fornitore potrebbe possedere la certificazione IATF 16949 per le operazioni di assemblaggio ma non per la produzione di stampi. L'ambito della certificazione dovrebbe coprire esplicitamente la progettazione, la costruzione e la convalida di strumenti e stampi nel sito in cui verranno prodotti gli strumenti. Richiedi il certificato vero e proprio e confermalo tramite ilDatabase di supervisione IATFpiuttosto che fare affidamento su un logo visualizzato su un sito web.
Valutazione dei partner di strumenti per la tolleranza-produzione critica
La capacità tecnica e le certificazioni stabiliscono se un fornitore può svolgere il lavoro. La domanda rimanente è se siano adatti alla tua specifica realtà produttiva.
I produttori di stampi all'avanguardia che servono applicazioni ad alto-volume e-tolleranza ristretta condividono caratteristiche che li distinguono dalle aziende di utensili generiche:
- Esperienza specifica-per l'applicazione- Un fornitore che ha costruito stampi per il tuo tipo di materiale, gamma di dimensioni delle parti e settore comprende le modalità di guasto e le soluzioni di progettazione specifiche per la tua applicazione. Richiedi casi di studio o parti di riferimento in materiali e fasce di tolleranza simili.
- Filosofia di progettazione-per-manutenzione- Gli strumenti di precisione realizzati per la produzione di-milioni-di risultati devono essere utilizzabili. Valutare se il fornitore progetta con inserti modulari, superfici di affilatura accessibili e procedure di manutenzione documentate come pratica standard.
- Collaborazione ingegneristica durante lo sviluppo- I migliori partner per gli utensili si impegnano durante la progettazione della parte, non dopo che la stampa è stata congelata. L'input di progettazione per la producibilità da parte del costruttore di stampi può ridurre il numero di stazioni, migliorare l'utilizzo del materiale ed eliminare l'accumulo di tolleranze prima che inizi l'investimento in attrezzature.
- Processo convalidato dalla simulazione fino al rilascio della produzione- Un ciclo di vita di sviluppo completo con controlli di convalida documentati (simulazione, prova T0, conferma CPK) riduce i rischi rispetto agli approcci di creazione-e-adeguamento.
- Servizio reattivo e capacità di modifica- Le parti di produzione si evolvono. Arrivano i cambiamenti tecnici. Un fornitore con profondità di lavorazione interna-può eseguire modifiche rapidamente senza riavviare il programma di utensili da zero.
Per i team di ingegneri che valutano partner specializzati in stampi progressivi di precisione-per applicazioni ad alto-volume e-tolleranze strette,Matrice per stampaggio di precisione di YICHENil programma funge da risorsa che vale la pena esaminare. YICHEN si concentra in particolare su parti piccole e ad alta-precisione costruite per la produzione di massa ripetibile, il segmento in cui la precisione dello stampo determina direttamente se i componenti finiti soddisfano i requisiti funzionali nei loro assemblaggi finali.
La decisione di selezione del fornitore riflette in definitiva un calcolo del rischio. La differenza di costo tra uno specialista in matrici di precisione e stampaggio e un'officina generica-è in genere modesta rispetto al costo totale del programma. Ma il costo di uno stampo che non riesce a mantenere la tolleranza alla velocità di produzione, o che richiede un intervento mensile perché la gestione dell'usura non è stata progettata fin dall'inizio, si aggrava a ogni colpo per tutta la vita dell'utensile. Investi in tempo di valutazione in anticipo e gli strumenti si ripagheranno attraverso anni di produzione stabile e prevedibile.
Domande frequenti sulle matrici per stampaggio di precisione
1. Quale tolleranza può mantenere uno stampo per stampaggio di precisione?
Una matrice per stampaggio di precisione mantiene generalmente tolleranze dimensionali entro ±0,0002 pollici (±0,005 mm) o più ristrette per milioni di cicli di stampa. Questo livello di precisione è ottenuto attraverso spazi controllati tra punzone-e-matrice del 5-10% di spessore del materiale per lato, precisione di posizionamento a livello micrometrico-tra le stazioni e sistemi di registrazione pilota che correggono le imprecisioni di alimentazione in ogni stazione. Il mantenimento di queste tolleranze richiede gradi di acciaio per utensili specifici temprati a HRC 58-64, lavorazione per elettroerosione a filo con capacità di ±0,0001 pollici e programmi di manutenzione convalidati legati ai dati di conteggio dei colpi anziché agli intervalli di calendario.
2. Qual è la differenza tra una trafila progressiva e una trafila composta?
Uno stampo progressivo esegue operazioni sequenziali su più stazioni mentre una striscia di metallo avanza di una distanza di passo per corsa della pressa, producendo una parte finita per ciclo a velocità fino a 1,500+ SPM. Gestisce geometrie complesse distribuendo tagli, piegature e forme su stazioni dedicate. Uno stampo composto esegue più operazioni simultaneamente in un'unica stazione in una sola corsa della pressa, rendendolo ideale per parti piatte e simmetriche che richiedono una stretta concentricità tra le caratteristiche. Gli stampi progressivi sono adatti a parti complesse ad alto-volume (100,000+ all'anno), mentre gli stampi composti funzionano meglio per parti piatte di volume-moderato in cui la concentricità-tra{10}}elemento è fondamentale.
3. Quale acciaio per utensili è il migliore per lo stampaggio dei punzoni?
Il miglior acciaio per utensili dipende dal meccanismo di guasto dominante nella tua applicazione. D2 (SKD11) eccelle quando l'usura abrasiva limita la durata dello stampo, offrendo un'elevata ritenzione del tagliente a 58-60 HRC. M2 (SKH51) resiste sia all'usura che alla deformazione compressiva a 60-65 HRC, ideale per punzoni sottoposti a carichi pesanti. S7 offre la massima tenacità a 56-58 HRC per stazioni ad alto impatto in cui si verificano scheggiature o crepe. A2 (SKD12) offre prestazioni bilanciate quando competono più modalità di guasto. Gli inserti in carburo di tungsteno giustificano il loro sovrapprezzo di 3-5 volte nelle stazioni ad altissimo volume dove gli intervalli di manutenzione dell'acciaio per utensili diventano colli di bottiglia della produzione.
4. Con quale frequenza è necessario effettuare la manutenzione di una matrice per stampaggio di precisione?
La frequenza della manutenzione dovrebbe essere legata al numero di riscontri effettivi piuttosto che alle pianificazioni del calendario. I controlli visivi per-turno rilevano gli sfridi intrappolati e i problemi di lubrificazione. Le ispezioni basate sul-conteggio-delle corse ogni 50.000-250.000 colpi misurano-le condizioni del tagliente, i giochi, l'usura del pilota e la-lunghezza libera della molla. L'affilatura si attiva quando l'altezza della bava supera le specifiche del pezzo, in genere 0,05-0,10 mm per lavori di precisione. Le molle richiedono la sostituzione quando la lunghezza libera diminuisce del 10%. Anche il tipo di pressa influisce sugli intervalli: gli stampi sulle servopresse possono richiedere una manutenzione meno frequente rispetto a strumenti identici su presse meccaniche, poiché l'impegno controllato riduce il danno da impatto cumulativo per corsa.
5. Quali rivestimenti prolungano la durata dello stampo per stampaggio di precisione?
I rivestimenti PVD come TiCN (durezza 3400 HV, coefficiente di attrito 0,2) e DLC (4000 HV, attrito inferiore a 0,1) offrono i miglioramenti più significativi della durata dello stampo per applicazioni di precisione. TiCN eccelle contro il grippaggio dell'acciaio inossidabile, prolungando la durata dello stampo di oltre 20 volte rispetto alle superfici solo lucidate. Il DLC impedisce l'adesione di alluminio e rame, consentendo uno stampaggio quasi-a secco che elimina la pulizia post-. TiAlN è adatto alle operazioni ad alta-velocità che generano carico termico. L'applicazione PVD al di sotto dei 500 gradi Celsius preserva la durezza del substrato e l'accuratezza dimensionale, rendendola preferita rispetto al CVD per i componenti critici per la tolleranza-. La scelta del rivestimento deve corrispondere al materiale specifico del pezzo da lavorare e al meccanismo di usura dominante.


