


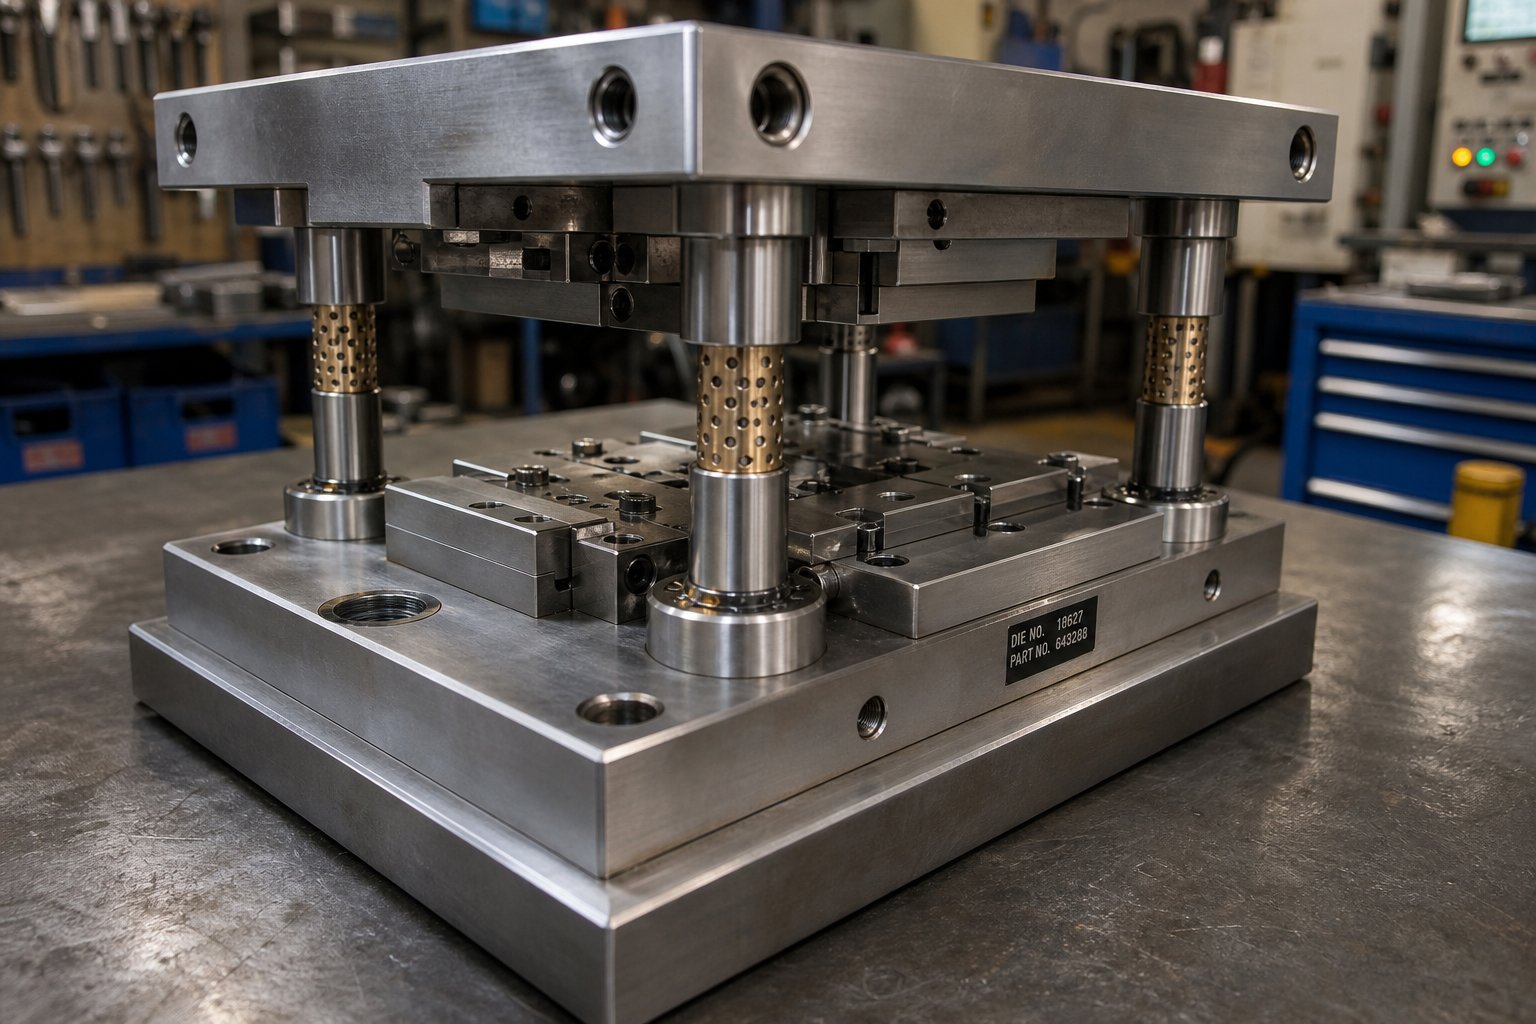
Cos'è un set di matrici per stampaggio e perché è importante
Quando una pressa per stampaggio esegue centinaia di cicli al minuto, cosa mantiene le metà superiore e inferiore dell'attrezzatura in perfetto allineamento? Non la geometria stessa dello stampo. Non l'ariete della stampa. È lo stampo per stampaggio - la struttura strutturale responsabile di guidare ogni corsa con precisione ripetibile attraverso milioni di cicli.
Un set di matrici per stampaggio è l'assemblaggio di pattini della matrice superiore e inferiore, montanti di guida e boccole di guida che mantengono le due metà di una matrice per stampaggio in allineamento preciso durante tutta la corsa della pressa. Non taglia né forma materiale - garantisce che i componenti che lo fanno siano posizionati accuratamente ogni volta.
Pensala in questo modo: lo stampo è lo scheletro e i dettagli di taglio o formatura sono i muscoli. Senza uno scheletro rigido e ben-allineato, anche i punzoni e le matrici più affilati produrranno parti incoerenti.
Cosa fa realmente un set di matrici per stampaggio
Un set di fustelle per francobolliha uno scopo fondamentale: - mantenere l'allineamento tra il punzone (metà superiore) e il blocco della matrice (metà inferiore) sotto una forza immensa. I pattini superiore e inferiore distribuiscono il carico della pressa in modo uniforme, prevenendo flessioni localizzate. I montanti e le boccole di guida limitano il movimento laterale in modo che i taglienti incontrino giochi spesso misurati in decimi di millesimo di pollice. Questo sistema di guida è ciò che consente agli stampi di stampaggio di produrre parti identiche sia che tu sia nel ciclo dieci o nel ciclo dieci milioni.
Gli stampi assorbono e reindirizzano inoltre la spinta laterale generata durante le operazioni di formatura. Senza questa struttura portante, le forze sbilanciate accelererebbero l’usura, degraderebbero le tolleranze delle parti e, infine, danneggerebbero la macchina da stampa stessa.
Set di matrici vs Blocco di matrici - Distinzione chiave
È qui che spesso si insinua la confusione. Un insieme di componenti dello stampo include pattini, montanti e boccole - l'infrastruttura di allineamento. I blocchi della matrice, al contrario, ospitano i taglienti effettivi, i profili di formatura e la geometria di perforazione. È possibile scambiare diversi blocchi di matrici nello stesso set di matrici se l'impronta corrisponde, ed è esattamente il motivo per cui i set di matrici standardizzati riducono i costi di attrezzaggio per tutte le famiglie di prodotti.
Questa distinzione è importante perché le prestazioni inferiori spesso sono riconducibili al set piuttosto che al dado stesso. Boccole usurate, pattini sottodimensionati o una configurazione errata del montante degraderanno la qualità della parte indipendentemente dalla precisione con cui viene rettificata la geometria di taglio. Le scelte di configurazione - layout del montante, tipo di cuscinetto, materiale del pattino e dimensionamento - determinano direttamente la precisione dell'allineamento, la durata ottenibile dell'utensile e la compatibilità con l'attrezzatura della pressa. Ognuna di queste variabili influisce sul volume di produzione, rendendo le decisioni iniziali sull'architettura dello stampo una delle scelte con il maggiore{5}}effetto leva in qualsiasi programma di stampaggio.
Componenti principali all'interno di ogni set di stampi
Ognicomponente dello stampo per stampaggiosvolge un ruolo ingegneristico specifico nel mantenere in vita i tuoi utensili e le tue parti precise. Tuttavia, la maggior parte dei riferimenti elenca semplicemente le parti senza spiegare il motivo per cui sono importanti sotto carico. Quando capisci cosa fa effettivamente ogni pezzo - e cosa succede quando fallisce - puoi risalire ai problemi di qualità fino alla causa principale invece di inseguire i sintomi.
Spiegazione delle scarpette dello stampo superiore e inferiore
Le scarpe dello stampo costituiscono il fondamento dell'intero gruppo dello stampo. Il pattino superiore (detto anche portapunzone) porta gli elementi di taglio e formatura che si muovono con il pistone della pressa. Il pattino inferiore (il supporto della matrice) è fissato al supporto della pressa e supporta la matrice, i bottoni e qualsiasi geometria di formatura montata sotto la striscia.
Immagina di premere il palmo della mano contro un tavolo - la forza si diffonde uniformemente su tutta la mano. Le scarpe Die funzionano allo stesso modo. Distribuiscono il tonnellaggio concentrato della pressa su un'ampia superficie in modo che nessuna singola area dello stampo subisca una deflessione localizzata distruttiva. Lo spessore del pattino è progettato in base al tonnellaggio previsto: troppo sottile e il pattino si flette a metà-corsa, spostando gli spazi tra i punzoni della matrice e i relativi pulsanti di accoppiamento. Questa flessibilità potrebbe essere solo di pochi millesimi di pollice, ma attraverso milioni di cicli accelera l'usura dei bordi e produce la formazione di bave sulle parti stampate.
La maggior parte delle ganasce per stampi vengono lavorate da lamiera di acciaio o ghisa, quindi rettificate in modo piatto e parallelo. Planarità e parallelismo sono fondamentali - qualsiasi deviazione si traduce direttamente in un errore di allineamento tra la metà superiore e quella inferiore dell'attrezzatura.
Montanti guida, boccole e sistemi di allineamento
I montanti di guida sono cilindri in acciaio temprato e rettificati di precisione, pressati o fissati in un unico pattino. Scorrono attraverso boccole di guida corrispondenti montate nel pattino opposto, vincolando il movimento laterale alle tolleranze interne0,0001 polliciQuesto è il meccanismo che mantiene costante l'allineamento del tuo pugno-al-die, colpo dopo colpo.
Esistono due stili principali di boccole. Le boccole di attrito (cuscinetto liscio) utilizzano manicotti in bronzo o alluminio-bronzo, talvolta incorporati con tappi di grafite per la lubrificazione. Le boccole con cuscinetti a sfere montano cuscinetti a sfera in gabbia, offrendo un gioco quasi pari a zero e una più facile separazione dello stampo. La scelta tra i due influisce sulla capacità di precisione, sugli intervalli di manutenzione e sulla capacità del set di gestire la spinta laterale - un argomento trattato in modo approfondito più avanti in questo articolo.
Anche il diametro e la lunghezza del palo contano. I montanti sottodimensionati si deformano sotto il carico laterale, mentre i montanti troppo corti consentono alla gabbia a sfere di uscire dalla boccola durante la corsa, danneggiando i cuscinetti e riducendo nel tempo la precisione dell'allineamento.
Componenti ausiliari che completano l'assemblaggio
Oltre ai pattini e ai sistemi di guida, diversi componenti di supporto tengono insieme il gruppo dello stampo e lo proteggono da eventuali danni:
- Piastre di supporto- piastre in acciaio temprato posizionate dietro i punzoni e i bottoni per evitare che le teste dei punzoni si incastrino nel materiale più morbido della scarpa in caso di impatti ripetuti.
- Blocchi del tallone- blocchi di acciaio imbullonati ai pattini superiore e inferiore con piastre antiusura temprate che assorbono la spinta laterale. Impediscono lo spostamento laterale quando le forze di taglio o formatura sono sbilanciate.
- Spine di centraggio- perni rettificati-di precisione che individuano le sezioni dello stampo, i fermi e i blocchi nella loro esatta posizione sulla scarpa. Le viti tengono premuti i componenti; i tasselli li tengono in posizione.
- Molle- molle di compressione ad-forza elevata (bobina meccanica o gas di azoto) che forniscono forza di strappo, pressione del cuscinetto o forza di ritorno della camma all'interno dell'utensile.
- Scanalature per gambo o morsetto- l'interfaccia meccanica che fissa la tomaia al pistone della pressa. Gli stampi più piccoli utilizzano un gambo premuto al centro della scarpa; gli stampi più grandi si basano su fessure di bloccaggio lavorate lungo i bordi della scarpa.
Ogni parte ausiliaria è un potenziale punto di guasto. Una piastra di supporto incrinata lascia entrare un fungo con la testa del punzone nella scarpa. Un blocco del tallone usurato consente una deriva laterale progressiva. Un tassello rotto consente a una sezione dello stampo di spostarsi quanto basta per eliminare gli spazi di tranciatura.
| Componente | Funzione | Materiale tipico | Indicatore di guasto |
|---|---|---|---|
| Scarpa per stampo superiore | Trasporta l'attrezzatura laterale-del punzone; distribuisce la forza del pistone | Piastra in acciaio o ghisa | Secche superficiali, perdita di parallelismo |
| Pattino inferiore dello stampo | Supporta gli strumenti-laterali; monta per rafforzare | Piastra in acciaio o ghisa | Deformazione localizzata sotto i pulsanti |
| Messaggi guida | Limita il movimento laterale tra le scarpe | Acciaio per utensili-temprato o completamente-temprato | Linee di usura visibili, perdita di diametro misurabile |
| Boccole di guida | Riceve messaggi guida; mantiene la tolleranza dell'allineamento | Bronzo, alluminio-bronzo o acciaio (tipo con cuscinetto a sfera) | Autorizzazione aumentata, segni di punteggio |
| Piastre di supporto | Impedisce alle teste dei punzoni di incastrarsi nelle scarpe | Acciaio per utensili temprato | Segni di crepe, fossette o proliferazioni |
| Blocchi del tallone | Assorbe la spinta laterale proveniente da forze sbilanciate | Acciaio con piastre antiusura temprate | Usura della piastra, gioco visibile |
| Perni di centraggio | Individua le sezioni dello stampo con precisione sulle scarpe | Acciaio legato temprato | Cesoiamento, allentamento della canna |
| Muoiono le molle | Fornisce forza di rimozione, imbottitura o ritorno | Acciaio al cromo-vanadio (meccanico) o azoto | Perdita di altezza superiore al 5%, fessurazioni |
| Slot per gambo/morsetto | Fissa il pattino superiore al pistone di pressatura | Integrale alla scarpa (acciaio) | Allungamento delle fessure, allentamento del gambo |
Noterai uno schema in quella tabella: ogni indicatore di fallimento riconduce allo stesso risultato - perdita di allineamento. Questo perché ogni componente dello stampo esiste per mantenere la relazione spaziale tra la metà superiore e quella inferiore dello stampo. Quando un singolo elemento si degrada, il sistema di guida compensa finché non è più possibile, e la qualità diminuisce silenziosamente finché qualcuno non nota parti difettose a valle.
La vera domanda, quindi, non è solo cosa c'è dentro il tuo set di fustelle - ma come disponi questi componenti. Il posizionamento, il conteggio e la configurazione dei post determinano il modo in cui rigidità e accessibilità si bilanciano tra loro e il layout corretto dipende interamente dall'operazione che lo strumento deve eseguire.
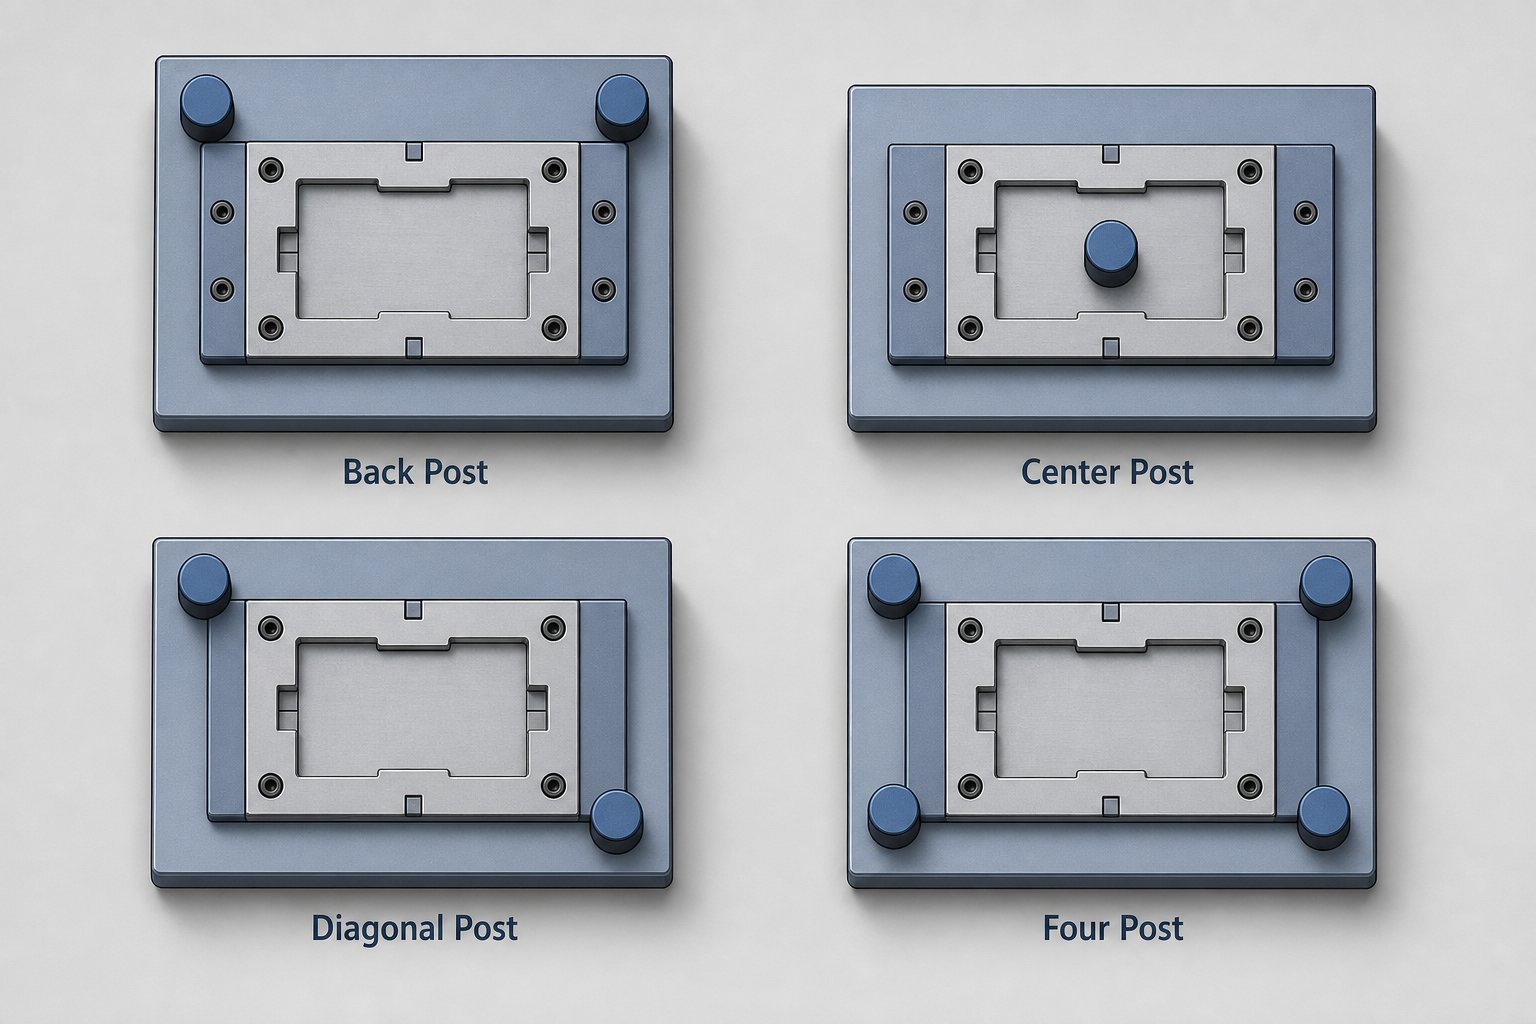
Tipi di configurazione del set di stampi e quando utilizzarli
Il posizionamento del post non è un ripensamento - è una decisione di progettazione che blocca il compromesso tra rigidità, precisione di allineamento e accesso fisico allo spazio dello stampo. Quattro configurazioni standard coprono la stragrande maggioranza delle applicazioni degli stampi per presse, ma la maggior parte degli ingegneri eredita un layout anziché sceglierne uno deliberatamente. Scegliere la configurazione sbagliata per la propria operazione introduce problemi di allineamento che nessuna quantità di spessoramenti o sostituzioni di boccole potrà risolvere.
Configurazioni del montante posteriore e del montante centrale
I set di montanti posteriori posizionano entrambi i montanti di guida lungo il bordo posteriore delle scarpe della fustella, lasciando la parte anteriore e i lati completamente aperti. Questo è il layout più comune per le matrici progressive e alimentate a strisce-perché la parte anteriore aperta garantisce l'alimentazione delle strisce senza ostacoli, la rimozione degli scarti e la visibilità dell'operatore. Se utilizzi un set di stampi per punzonatrice per tranciatura o perforazione con materiale alimentato a bobina, il montante posteriore è quasi sempre il punto di partenza.
Il compromesso? Due montanti nella parte posteriore creano una condizione di guida asimmetrica. Sotto forti forze di taglio, la parte anteriore del pattino della matrice non è supportata ed è più suscettibile alla deflessione - soprattutto su matrici più larghe dove la distanza tra la linea centrale del montante e l'area di lavoro è ampia. Per gli utensili progressivi stretti e ad alta-velocità questo raramente ha importanza, ma per le matrici larghe con stazioni di formatura pesanti vicino al bordo anteriore, i set di montanti posteriori possono consentire un'inclinazione sufficiente del pattino per spostare l'allineamento del punzone-alla-matrice.
I set di montanti centrali risolvono questo problema posizionando i due montanti guida sui lati opposti - centrati a sinistra e a destra - in modo che l'area di lavoro si trovi tra di loro con un supporto equilibrato. Questa geometria distribuisce le forze laterali in modo uniforme, rendendo i set di matrici per stampi a montante centrale la scelta migliore per operazioni di tranciatura simmetriche in cui i carichi di spinta laterali sono uguali in tutte le direzioni. Lo svantaggio è la ridotta accessibilità da entrambi i lati, che complica l'alimentazione delle strisce e rende più difficile il caricamento manuale delle parti.
Configurazioni diagonale e a quattro montanti
I set di montanti diagonali posizionano i due montanti negli angoli diagonalmente opposti - tipicamente posteriore-sinistra e anteriore-destra. Ciò apre due lati adiacenti per l'accesso, rendendoli-adatti per le operazioni in cui le parti o i pezzi grezzi vengono caricati manualmente-dalla parte anteriore o laterale. Troverai set diagonali in operazioni secondarie come l'intaglio o la formatura dove l'automazione non è giustificata e la portata dell'operatore è importante.
Quattro set di montanti posizionano un montante guida su ciascun angolo della matrice. Ciò offre la massima resistenza alla deflessione e la guida più uniforme su tutta la superficie della scarpa. Quando il tonnellaggio sale nel territorio degli stampi della pressa idraulica, - l'imbutitura profonda, la coniatura pesante o la formatura ad alta-forza - configurazioni a quattro montanti impediscono il ribaltamento del pattino e la flessione localizzata a cui i layout a due-montanti non possono resistere. Il compromesso è ovvio: l'accesso è limitato da tutti e quattro i lati, quindi l'alimentazione delle strisce richiede aperture praticate nei pattini e la manutenzione dello stampo richiede uno sforzo maggiore per lo smontaggio.
Come abbinare la configurazione alla tua operazione
La scelta del layout giusto si riduce a tre domande: quanta rigidità richiede il vostro processo? Dove entra ed esce il materiale dallo stampo? E come interagiranno gli operatori e l’automazione con lo strumento durante la produzione?
Uno stampo standard per lo stampaggio progressivo ad alta-velocità utilizza quasi sempre un layout del montante posteriore perché l'accesso all'alimentazione supera il guadagno di rigidità marginale dei montanti aggiuntivi. Al contrario, uno stampo di formatura pesante in funzione in una pressa idraulica necessita di quattro montanti perché il controllo della deflessione è la preoccupazione principale e l'accesso alla striscia è irrilevante. Le configurazioni con montante diagonale e centrale servono la via di mezzo - operazioni di tonnellaggio moderato dove i requisiti di accesso escludono gli estremi.
| Configurazione | Rigidità | Accessibilità | Migliore applicazione | Costo relativo |
|---|---|---|---|---|
| Montante posteriore (2 montanti, posteriore) | Moderare | Eccellente - apertura frontale e sui lati | Stampi progressivi, strip-tranciatura e perforazione | Basso |
| Montante centrale (2 montanti, laterali) | Moderato-Alto | Limitato - limitato da entrambi i lati | Tranciatura simmetrica, taglio bilanciato | Basso |
| Montante diagonale (2 montanti, angoli opposti) | Moderare | Buono - due lati adiacenti aperti | Operazioni secondarie di caricamento-manuale, notching | Basso |
| Four Post (4 montanti, tutti gli angoli) | Massimo | Limitato - tutti i lati parzialmente bloccati | Formatura pesante, imbutitura profonda, coniatura-ad alto tonnellaggio | Più alto |
Si noti che i set di stampi per applicazioni di stampa inferiori a circa 100 tonnellate raramente giustificano configurazioni a quattro-montanti - i costi aggiuntivi e la ridotta accessibilità non sono compensati da guadagni significativi di rigidità a tonnellaggi inferiori. Ma una volta che le forze di formatura generano una spinta laterale significativa o la lunghezza della scarpa supera quella che due montanti possono stabilizzare, l'aumento a quattro montanti elimina la deviazione dell'allineamento indotta dalla deflessione-che degrada silenziosamente la qualità della parte durante un ciclo di produzione.
La configurazione determina i limiti di ciò che il sistema di guida può gestire. Ma all'interno di qualsiasi configurazione, il tipo di sistema di cuscinetti - cuscinetto a sfere o cuscinetto liscio - definisce con quanta precisione i montanti e le boccole mantengono l'allineamento sotto carico e quanto è tollerante il set quando le condizioni non sono ideali.
Sistemi di guida con cuscinetti a sfere e con cuscinetti a strisciamento
La configurazione del tuo post definisce il quadro strutturale. Ma il sistema di cuscinetti all'interno di quei montanti e boccole determina la precisione con cui la struttura funziona effettivamente sotto carico - e quanto velocemente punisce la negligenza. Due filosofie di cuscinetto dominano gli utensili per stampi: cuscinetto a sfere (elemento volvente) e cuscinetto a strisciamento (attrito). Entrambi producono parti eccellenti. Entrambi falliscono in modo diverso. Scegliere tra loro non riguarda quale sia "migliore" - ma quale corrisponde alle condizioni reali della tua operazione.
Sistemi di guida con cuscinetti a sfere e vantaggi della precisione
I sistemi di guida con cuscinetti a sfera utilizzano cuscinetti a sfere con gabbia posizionati tra il diametro esterno del montante di guida e il diametro interno della boccola. Questi componenti operano in acondizione precaricata- una pressa di laminazione si adatta con gioco negativo, spesso stretto da 0,0001 a 0,0021 pollici a seconda del produttore e del diametro del montante. Questo gioco quasi{5}}zero è ciò che garantisce la precisione di allineamento richiesta dallo stampaggio con-tolleranze strette.
Immagina la differenza tra lo scorrimento di un cassetto su binari di legno e lo scorrimento su cuscinetti a sfera. L'azione di rotolamento elimina lo stick-slip, riduce l'accumulo di calore durante il ciclo continuo e mantiene un allineamento costante a velocità superiori a 200 corse al minuto. Per operazioni di stampaggio e matrici di precisione, la - tranciatura ad alta-velocità con spazi tra punzone-e-matrice misurati in decimi, - la guida con cuscinetti a sfere merita il suo premio.
Il problema? I sistemi con cuscinetti a sfere richiedono disciplina. Non tollerano la contaminazione, la manipolazione brusca o la lubrificazione incoerente. Un singolo inceppamento che carica in modo shock-lo stampo può intaccare le piste, creando ammaccature che producono una corsa "a intagli" e una deriva progressiva dell'allineamento. L'aria compressa soffiata con noncuranza attorno al sistema di guida spinge la sabbia nel percorso di rotolamento, dove viene fatta rotolare anziché incorporarsi - accelerando il danno invece di assorbirlo. Questi guasti spesso si mascherano da problemi di usura dei punzoni o di gioco, costringendo i laboratori di attrezzeria a intraprendere frustranti deviazioni per la risoluzione dei problemi.
L'olio minerale raffinato con additivi-per pressioni estreme è il lubrificante consigliato -non lubrificare mai, poiché intrappola i contaminanti nel gruppo con gioco negativo-e inibisce la corretta rotazione del cuscinetto.
Sistemi di cuscinetti radenti e loro vantaggi in termini di durata
I set di cuscinetti radenti sostituiscono gli elementi volventi con boccole con supporto in bronzo,-bronzo impregnato di olio o-in acciaio che supportano il montante di guida attraverso un'interfaccia scorrevole lubrificata. C'è un gioco misurabile tra il montante e la boccola - in genere da pochi decimi a un millesimo intero - il che significa meno precisione pura rispetto ai sistemi con cuscinetti a sfera, ma significativamente più tolleranza.
Che importanza ha il perdono? Ovunque le condizioni non sono ideali. I cuscinetti radenti tollerano la contaminazione perché i particolati si incastrano nel materiale più morbido della boccola anziché scorrere attraverso la zona di contatto. Gestiscono spinte laterali e carichi d'urto senza i danni catastrofici alle piste che mettono fine alla vita utile di un sistema di cuscinetti a sfere. Sopravvivono al duro trattamento che avviene durante il cambio degli stampi in una sala stampa molto trafficata. E continuano a lavorare nonostante le interruzioni della lubrificazione che potrebbero grippare un gruppo di elementi rotanti-.
Per le applicazioni di stampi e attrezzature che comportano formazioni decentrate-pesanti, azione di camme o ambienti con sabbia nell'aria e routine di manutenzione incoerenti, i cuscinetti radenti si guastano in modo più prevedibile. Quando si usurano, il sintomo è una crescita graduale del gioco - misurabile, tracciabile e correggibile prima che la qualità ne risenta. Questa prevedibilità da sola li rende la scelta preferita per molti stampi di precisione nelle operazioni di formatura e imbutitura in cui la spinta laterale è una realtà costante.
La riduzione dei costi è semplice: i set di cuscinetti a strisciamento sono meno costosi da acquistare e sostituire, ma i montanti di guida usurati possono sviluppare rigature o conicità che richiedono una correzione più complessa rispetto alla semplice sostituzione di una boccola.
Quando le configurazioni ibride hanno senso
Alcune applicazioni di stampi per utensili non rientrano perfettamente in una categoria. Una matrice progressiva potrebbe richiedere un allineamento stretto nella direzione di alimentazione (dove la registrazione del punzone-al-pilota è più importante) ma sperimentare una spinta laterale significativa perpendicolare all'alimentazione dalle stazioni di formatura. Le configurazioni ibride risolvono questo problema eseguendo la guida con cuscinetti a sfera sull'asse critico e cuscinetti a strisciamento sull'asse di spinta-caricato - catturando la precisione dove conta e assorbendo gli abusi dove è inevitabile.
| Criteri | Sistema di guida con cuscinetti a sfera | Sistema di guida con cuscinetto liscio |
|---|---|---|
| Precisione dell'allineamento | Gioco vicino- allo zero (precarico da 0,0001 a 0,0021 pollici) | Gioco di funzionamento misurabile (0,0005–0,001 pollici tipico) |
| Capacità di carico | Moderato - concentrato sui singoli elementi della palla | Elevato - distribuito su tutta l'area di contatto della boccola |
| Esigenze di manutenzione | Lubrificazione frequente con olio minerale; ambiente pulito fondamentale | Lubrificazione periodica; tollera intervalli più lunghi |
| Tolleranza all'ambiente | Una bassa contaminazione di - provoca danni in accelerazione | I particolati ad alto contenuto di - si incorporano invece di circolare |
| Resistenza al carico d'urto | Scarsa - brinellatura da eventi di impatto | Un buon - si deforma gradualmente senza guasti catastrofici |
| Costo (acquisto) | Elementi volventi e gabbie di precisione superiore a - | Costruzione più semplice della boccola inferiore - |
| Applicazioni ideali | Tranciatura/perforazione ad alta-velocità, tolleranze strette, guide dedicate | Formatura pesante, stampi a camme, spinta laterale elevata, ambienti sporchi |
Il sistema di guida selezionato definisce ciò che il tuo set di matrici per stampaggio può tollerare - ma non funziona in modo isolato. Il vero test delle prestazioni avviene quando si abbinano sia la configurazione che il tipo di cuscinetto all'operazione di stampaggio specifica che il proprio utensile deve eseguire. La tranciatura, la perforazione, la formatura e l'imbutitura pongono requisiti fondamentalmente diversi in termini di rigidità dello stampo e precisione di allineamento.
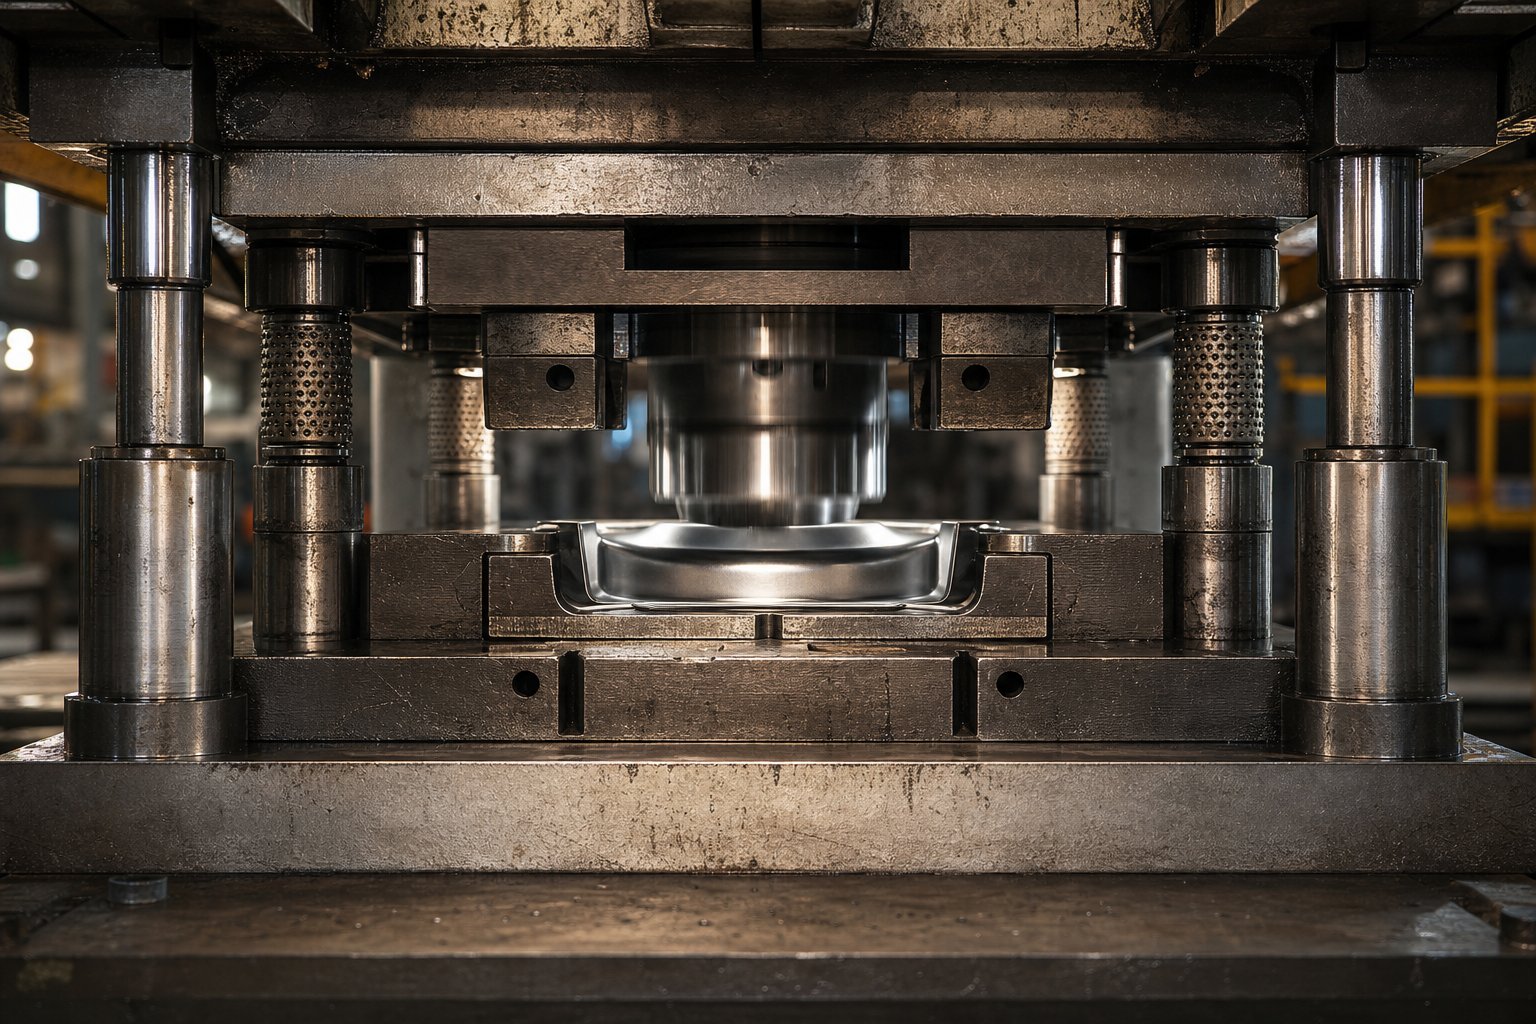
Abbinamento dei set di matrici a specifiche operazioni di stampaggio
Operazioni di stampaggio diverse non richiedono solo punzoni e matrici diversi -, ma richiedono anche un comportamento strutturale completamente diverso rispetto allo stampo sottostante. Uno stampo di tranciatura che funziona a 400 corse al minuto pone esigenze di allineamento che non hanno nulla a che fare con ciò che incontra uno strumento di imbutitura profonda a 15 corse al minuto. Tuttavia, molti ingegneri scelgono la configurazione dello stampo in base all'abitudine o alla disponibilità piuttosto che alla fisica effettiva del processo.
Ecco un modo pratico di pensarci: ogni operazione rientra in uno spettro di domanda di rigidità. Alcuni necessitano di un'estrema precisione di posizionamento con una forza minima. Altri necessitano di una massiccia resistenza strutturale con tolleranze più tolleranti. Il punto in cui la tua attività rientra in quello spettro dovrebbe guidare ogni decisione sul set di stampi - conteggio post, tipo di cuscinetto e spessore del pattino.
Set di matrici per operazioni di tranciatura e perforazione
La tranciatura e la perforazione sono processi di tranciatura. I punzoni e le matrici non formano il materiale - lo fratturano in modo netto inserendo un tagliente attraverso il foglio con un gioco strettamente controllato su tutti i lati. Tale spazio, in genere dal 5% al 10% dello spessore del materiale per lato per l'acciaio dolce, determina la qualità del tagliente, l'altezza della bava e il controllo degli sfridi. Quando il set di matrici per stampaggio consente anche solo pochi decimi di spostamento laterale durante la corsa di taglio, tali spazi diventano irregolari. Un lato si stringe mentre il lato opposto si apre, producendo pezzi conici che si incastrano nell'apertura dello stampo e parti con bave irregolari.
Questo è il motivo per cui le operazioni di tranciatura progressiva privilegiano in modo schiacciante i set di montanti posteriori con guide a sfere. La disposizione del montante posteriore garantisce un'alimentazione delle strisce senza ostacoli dalla parte anteriore, il che è importante quando si utilizza materiale in bobina ad alta velocità con alimentazione automatizzata. La guida con cuscinetti a sfera garantisce un allineamento con gioco quasi-zero che mantiene ogni stazione di punzonatura registrata con precisione rispetto ai piloti della striscia, corsa dopo corsa.
Per un tipico set di punzoni e matrici per lamiera che esegue tranciatura ad alta-velocità, il sistema di allineamento deve mantenere la precisione di posizionamento entro la metà del gioco della matrice. Se la distanza tra il punzone e la matrice è di 0,003 pollici per lato, lo spostamento del sistema di guida oltre 0,0015 pollici inizia a produrre un visibile degrado della qualità. I set di cuscinetti a sfere raggiungono regolarmente questo obiettivo. I set di cuscinetti radenti possono funzionare per materiali più spessi con giochi maggiori, ma non hanno la ripetibilità di posizionamento richiesta dalla tranciatura a spessore sottile.
La ritenzione delle lumache è un altro fattore. Quando il gioco cambia, gli sfridi non vengono rilasciati in modo pulito - si incastrano nell'apertura della matrice o si ritirano sulla superficie della striscia. Negli stampi progressivi per lo stampaggio della lamiera, uno sfrido bloccato nella stazione tre significa pezzi di scarto provenienti da ogni stazione a valle. La penalità di rigidità dovuta alla perdita di allineamento è amplificata sull'intero layout della striscia.
Set di matrici per operazioni di formatura e imbutitura
Le operazioni di formatura e di disegno seguono regole diverse. Invece di fratturare il materiale, gli stampi di formatura lo piegano, lo allungano e lo comprimono in una nuova geometria. Le forze dominanti passano dal taglio verticale alla spinta laterale mentre il materiale scorre sui raggi di formatura, nelle cavità e contro i cuscinetti di pressione. Quella spinta laterale è ciò che punisce i set di dadi in modo più aggressivo.
Consideriamo un'operazione di imbutitura profonda. Mentre il punzone spinge il materiale nella cavità di trafilatura, il premilamiera esercita una pressione sulla flangia mentre il materiale scorre verso l'interno. Qualsiasi asimmetria nella forma del pezzo grezzo, nella lubrificazione o nello spessore del materiale crea forze orizzontali sbilanciate che tentano di spostare la scarpa superiore rispetto a quella inferiore. Secondo una ricerca delIstituto per la tecnologia della formatura dei metalli, per gestire il flusso della lamiera tra i leganti senza increspature o screpolature è necessario un controllo preciso della pressione del premilamiera e una struttura della matrice sufficientemente rigida da mantenere uno spazio uniforme del legante sotto carico.
Le configurazioni a quattro montanti rappresentano lo standard per l'imbutitura profonda perché resistono simultaneamente alla spinta laterale da tutte le direzioni. La guida a quattro-angoli impedisce il ribaltamento dei pattini indipendentemente da dove hanno origine le forze di spinta, il che è importante perché il flusso di materiale in percorsi irregolari raramente produce un carico simmetrico. I pattini per stampi pesanti - spesso dal 25% al 50% più spessi rispetto alle applicazioni di tranciatura equivalenti - assorbono il momento flettente creato da queste forze di spinta senza deviare abbastanza da modificare il rapporto tra punzone-e-cavità a metà-corsa.
In questo caso la guida con cuscinetti a strisciamento spesso supera i cuscinetti a sfere. I carichi laterali sostenuti durante la corsa di formatura col tempo distruggerebbero le piste dei cuscinetti a sfere, mentre le boccole in bronzo assorbono quella spinta su tutta la loro superficie di contatto senza danni catastrofici. Per gli stampi per stampaggio dei metalli che eseguono piegature o imbutiture pesanti, il modello di usura prevedibile dei cuscinetti radenti è in realtà un vantaggio - puoi misurare l'aumento del gioco e programmare le sostituzioni prima che la qualità delle parti si riduca.
In che modo il flusso dei materiali determina le decisioni di configurazione
Al di là dell'entità della forza, il modo in cui il materiale entra, si muove attraverso ed esce dallo stampo vincola le configurazioni possibili. La larghezza della striscia determina se la disposizione del montante posteriore fornisce un'area di scarpa sufficiente per montare i montanti guida dietro l'area di lavoro. La direzione di alimentazione determina quali lati devono rimanere aperti per l'accesso alla bobina e il controllo del circuito. I percorsi di rimozione degli scarti - dove cadono le lumache, come escono gli scheletri di rifinitura - richiedono canali liberi che i pali guida non possano ostruire.
Negli stampi progressivi per stampaggio dei metalli, la striscia avanza di un passo per corsa rimanendo attaccata a un supporto. Gli elementi formati nelle stazioni a valle sporgono sopra e sotto il piano del nastro, richiedendo spazio mentre il nastro si solleva e avanza. I set di montanti posteriori si adattano facilmente a questo perché la parte anteriore aperta consente alle caratteristiche formate di passare senza interferenze. Quattro set di montanti bloccherebbero il percorso della striscia a meno che non vengano praticate fessure di gioco attraverso le scarpe - aggiungendo costi e potenzialmente indebolendo proprio la struttura scelta per la rigidità.
Uno stampo di formatura con operazioni laterali azionate da cam- necessita di accesso da direzioni specifiche per le guide delle camme e i relativi meccanismi di ritorno. I set di montanti diagonali spesso funzionano in questo caso perché aprono due lati adiacenti per il montaggio della camma fornendo comunque la guida dagli angoli opposti. Anche le caratteristiche del flusso del materiale - se il pezzo si allunga, si comprime o scivola durante la formatura - influenzano le decisioni sullo spessore della scarpa. Le operazioni che comportano una significativa compressione del materiale, come la coniatura, generano una forza verticale più elevata per unità di area, richiedendo pattini più spessi per prevenire la deflessione localizzata sotto gli acciai in lavorazione.
La seguente classifica aiuta a inquadrare il modo in cui i requisiti di rigidità degli stampi aumentano nelle operazioni comuni:
- Penetrante semplice- domanda più bassa; perimetri di taglio ridotti, spinta laterale minima, materiale sottile. Il montante posteriore con guida con cuscinetto a sfera gestisce la maggior parte delle applicazioni.
- Soppressione- domanda moderata; forze di taglio maggiori, il controllo degli sfridi è fondamentale. Montante posteriore o montante centrale con guida su cuscinetti a sfera.
- Piegatura- domanda moderata-elevata; le forze fuori-centro creano una spinta localizzata. Montante centrale o montante diagonale con cuscinetti semplici o ibridi.
- Formatura (goffratura, flangiatura)- domanda elevata; il flusso di materiale genera carichi laterali sostenuti. Preferibili quattro posti; i cuscinetti a strisciamento resistono alla spinta sostenuta.
- Imbutitura profonda- domanda più alta; grande spinta laterale dovuta al flusso asimmetrico del materiale, elevate forze del premilamiera, lunghe corse di lavoro. Sono necessari quattro montanti con pattini pesanti e guida con cuscinetti a strisciamento.
Ogni passo avanti nell'elenco aggiunge complessità alla forza laterale. Una matrice di punzonatura nella parte inferiore dello spettro riesce o fallisce in base quasi interamente alla precisione dell'allineamento verticale. Uno stampo di formatura nella parte superiore riesce o fallisce in base alla capacità del set di resistere a carichi orizzontali sostenuti senza deformarsi. Capire dove rientra la tua operazione in questo spettro - e dimensionare di conseguenza il tuo set di stampi - è la differenza tra uno strumento che fornisce parti coerenti per anni e uno che inizia ad andare alla deriva nel giro di pochi mesi.
Rigidità e configurazione ti portano nel campo giusto. Ma a meno che il tuo set di stampi non si adatti fisicamente alla pressa, risulterà - corrispondente alle dimensioni del letto, all'altezza chiusa, alla lunghezza della corsa e alle disposizioni di bloccaggio - nessuna di queste scelte di progettazione ha importanza. Il processo di dimensionamento e verifica della compatibilità è il punto in cui molti programmi si bloccano.
Come dimensionare un set di stampi per la compatibilità con la macchina da stampa
Un set di stampi perfettamente configurato con i montanti, i cuscinetti e il materiale giusto per le scarpe continua a fallire se non si adatta fisicamente alla pressa a cui è assegnato. Gli errori di dimensionamento sono tra gli errori più costosi negli utensili di stampaggio - emergono in una fase avanzata del processo di costruzione, ritardano le prove e talvolta costringono a costose rilavorazioni di componenti già temprati e rettificati. La soluzione è semplice: verificare ogni dimensione critica prima che l'ordine di acquisto venga emesso.
Calcolo delle dimensioni del pattino dello stampo dallo spazio dello stampo
La dimensione della scarpa dello stampo inizia con l'area di lavoro - l'area occupata da tutti i componenti attivi dello stampo, comprese le sezioni di taglio, gli acciai di formatura, i piloti, i sollevatori e i taglierini per rottami. Ma la scarpa non può semplicemente corrispondere a quell'impronta. È necessario spazio oltre l'area di lavoro per diversi motivi: accesso agli elementi di fissaggio (viti a esagono incassato e spine di centraggio), posizioni di montaggio dei montanti di guida, posizionamento del blocco del tallone e passaggio di alimentazione del nastro.
Una regola pratica: aggiungere un minimo di 2 o 3 pollici oltre l'area attiva della fustella su ciascun lato dove non verranno posizionati i montanti guida e da 3 a 4 pollici sui lati dove verranno montati i montanti. Per le matrici progressive, i bordi della direzione di alimentazione- necessitano di una lunghezza aggiuntiva per accogliere le posizioni pilota all'esterno dell'ultima stazione di lavoro e di eventuali binari di guida delle strisce. Sottodimensionare la scarpa per risparmiare materiale è una falsa economia - costringe i componenti troppo vicini tra loro, rendendo difficile l'accesso per la manutenzione e lasciando metallo insufficiente tra i fori di montaggio, il che indebolisce la scarpa sotto carico.
Anche la larghezza e la profondità devono rispettare le dimensioni del piano della pressa. L'impronta della scarpa deve trovarsi all'interno dell'area del supporto con un margine sufficiente per i morsetti o le teste dei bulloni a T-. Se il pattino si estende oltre il supporto di rinforzo, i bordi non supportati si flettono sotto il tonnellaggio, creando la stessa flessione localizzata che rovina la precisione della parte.
Compatibilità di altezza e corsa chiusa
L'altezza chiusa è il punto in cui la compatibilità dello stampo di pressatura più comunemente si interrompe. Il concetto sembra semplice, ma la terminologia confonde anche gli ingegneri esperti perché l'altezza di chiusura della pressa e l'altezza di chiusura dello stampo sono misurazioni distinte che devono essere riconciliate.
L'altezza di chiusura della pressa è la distanza dalla parte inferiore del pistone alla parte superiore del piano della pressa, misurata con il pistone al punto morto inferiore e la regolazione impostata sulla posizione completamente- sollevata. Questo è lo spazio verticale massimo offerto dalla macchina. Altezza dello stampo - lo spazio utilizzabile per i tuoi utensili - è più piccolo: sottrai lo spessore della piastra di rinforzo dall'altezza di chiusura della pressa per ottenere l'altezza massima dello stampo. Sottrarre l'intervallo di regolazione del pistone da quel numero per ottenere l'altezza minima dello stampo.
L'altezza chiusa del tuo dado (impilamento totale-in posizione chiusa, dalla parte inferiore della scarpa inferiore alla parte superiore della scarpa superiore) deve essere compresa tra questi valori minimo e massimo. Se il dado è più alto dell'altezza massima, non si chiuderà fisicamente. Se è inferiore all'altezza minima dello stampo, la regolazione del pistone non può raggiungerla - e avrai bisogno di blocchi o montanti paralleli per compensare la differenza, il che aggiunge incertezza sull'accumulo-e passaggi di manutenzione.
Per le matrici della pressa idraulica con corse più lunghe e profili di velocità variabile, verificare inoltre che la lunghezza della corsa fornisca luce diurna sufficiente per l'alimentazione delle strisce, l'espulsione delle parti e qualsiasi corsa di ritorno della camma o della slitta. Un punzone che entra nel materiale prima che le camme siano completamente aperte distruggerà sia l'attrezzatura che il pezzo in lavorazione.
Verifica Premi-per-Die-Set Fit
Prima di impegnarti ad acquistare set di stampi per macchine da stampa nella tua struttura, esegui questa lista di controllo di verifica. Ogni dimensione su di essa può essere confermata dalla targhetta delle specifiche della pressa, dal manuale tecnico della macchina o dalla misurazione diretta:
- Zona rinforzo- conferma che l'impronta della scarpa rientra nelle dimensioni del supporto con spazio per il bloccaggio su tutti i bordi fissati
- Schema e dimensioni della scanalatura a T-- verifica che la spaziatura e la larghezza delle fessure siano adatte al tuo metodo di bloccaggio preferito (bulloni a T-, fascette o fascette idrauliche)
- Altezza massima dello stampo- altezza di chiusura della pressa meno spessore del supporto; il tuo stack di dadi chiuso deve essere inferiore a questo valore
- Altezza minima dello stampo- altezza massima dello stampo meno intervallo di regolazione del pistone; il tuo stack di dadi chiuso deve superare questo valore
- Lunghezza della corsa- spazio sufficiente per l'altezza di alimentazione del materiale, l'espulsione della parte e il ritorno della camma in posizione completamente aperta
- Valutazione del tonnellaggio- la forza totale di taglio e formatura deve rimanere al di sotto della capacità nominale della pressa, con un margine di sicurezza del 20-30% per tenere conto della variazione del materiale e dell'usura dell'utensile
- Connessione ram- il diametro del gambo corrisponde al foro del pistone (per matrici di punzonatura più piccole) o la spaziatura degli slot del morsetto si allinea con gli slot a T del pistone (per utensili più grandi)
- Sgombero rottami- le aperture di rinforzo o lo spazio sotto il pattino inferiore consentono l'uscita di sfridi e scarti di rifinitura senza accumulo
- Altezza di alimentazione- la luce diurna aperta nella parte superiore della corsa soddisfa l'altezza della linea di alimentazione della bobina e qualsiasi requisito del circuito
- Specificazione del parallelismo- la faccia del pistone della pressa e il parallelismo della superficie del rinforzo rientrano nelle specifiche; le presse usurate amplificano eventuali problemi di allineamento degli stampi
Un dettaglio che gli ingegneri spesso trascurano: l'accessibilità del morsetto. Le dimensioni della tua scarpa potrebbero adattarsi al supporto, ma se i montanti di guida, i blocchi del tallone o le bombole di azoto bloccano le zone di bloccaggio lungo il perimetro della scarpa, non potrai fissare adeguatamente lo stampo. Disegna le posizioni dei morsetti rispetto a tutti i componenti montati prima di finalizzare le dimensioni della scarpa.
Conferma inoltre che le matrici per gli incarichi di stampa all'interno del tuo stabilimento condividano altezze di chiusura standardizzate, ove possibile. La standardizzazione dell'altezza dello stampo tra gli utensili in funzione sulla stessa pressa riduce al minimo la regolazione del pistone durante i cambi formato, riducendo i tempi di configurazione ed eliminando gli errori di ricalibrazione che si verificano quando gli operatori regolano ripetutamente impostazioni molto diverse.
La compatibilità dimensionale consente alla tua matrice di essere stampata. Ma una volta che è lì, i materiali di cui sono fatti scarpe, montanti e boccole determinano il modo in cui l'assieme si comporta sotto carichi ripetuti - se mantiene l'allineamento per milioni di cicli o si sposta gradualmente quando i componenti si flettono e si deformano.
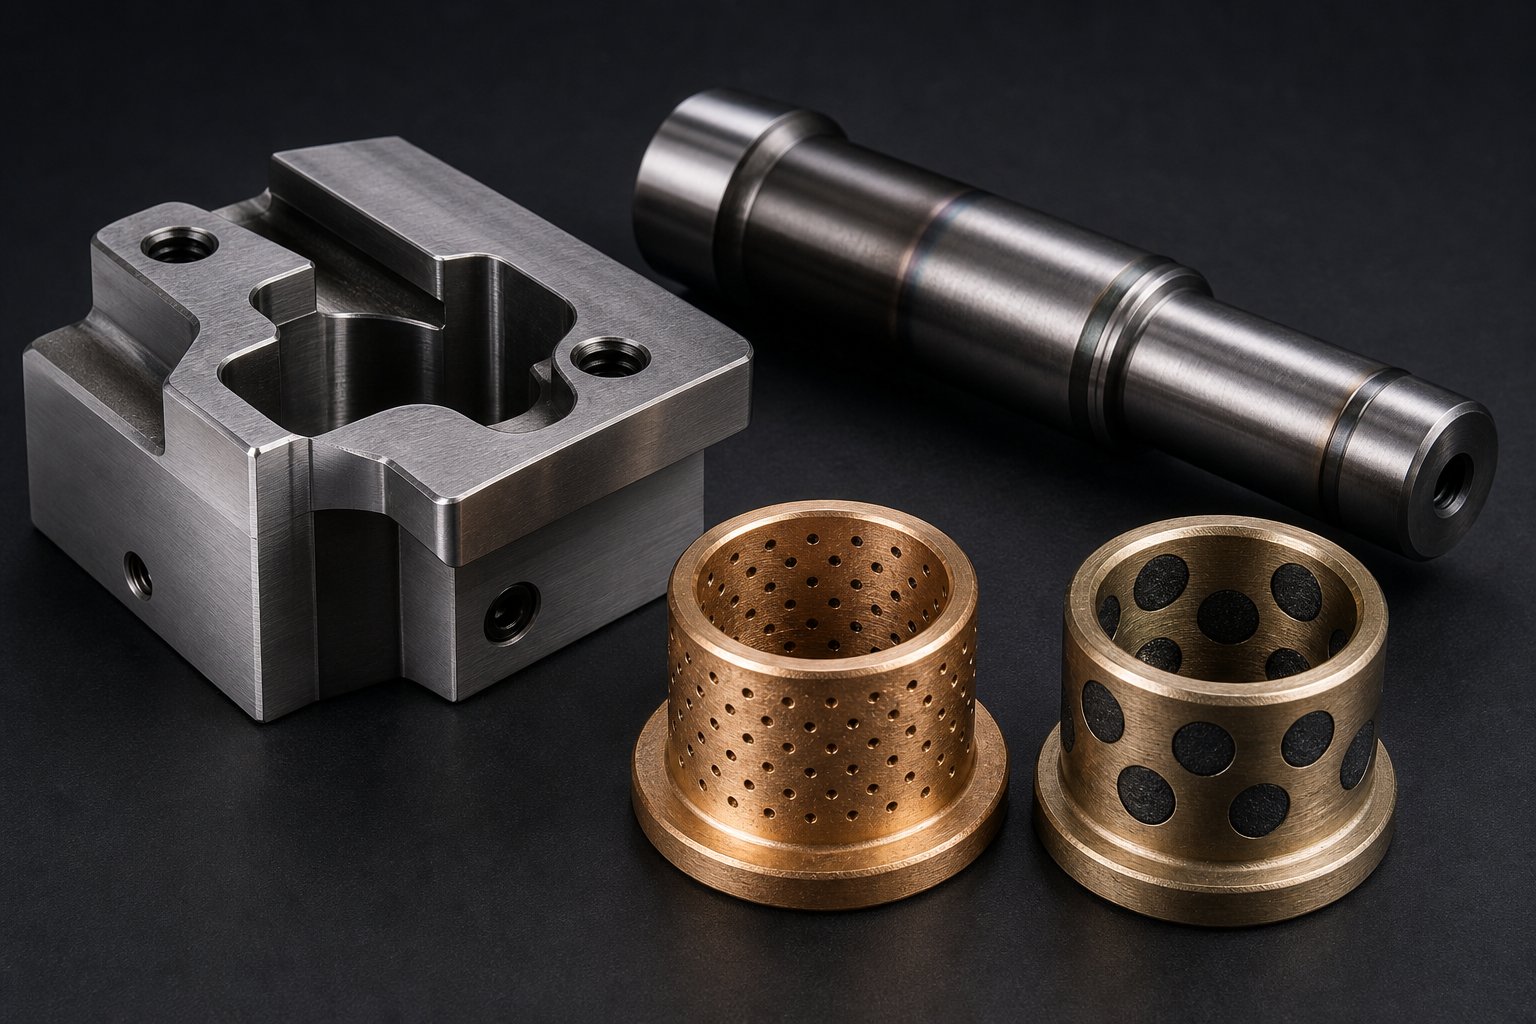
Selezione dei materiali e rigidità strutturale
Anche quando il set di stampi è dimensionato correttamente per la macchina da stampa e configurato con il giusto layout dei montanti, i materiali di cui sono realizzati tali componenti controllano in ultima analisi ciò che accade in caso di carichi ripetuti. Una scarpa adeguatamente dimensionata e realizzata con il materiale sbagliato si flette in modo tale da degradare lentamente la qualità della parte. Un montante di guida senza durezza adeguata sviluppa modelli di usura che introducono un aumento del gioco entro i primi cicli di produzione. La selezione dei materiali non è affascinante, ma è lì che-la precisione di stampaggio a lungo termine viene bloccata o silenziosamente persa.
Materiali delle scarpe e loro compromessi in termini di prestazioni
Tre famiglie di materiali dominano la costruzione delle matrici, ciascuna con un profilo prestazionale distinto che si adatta a scenari di produzione specifici.
Piastra in acciaioè l'impostazione predefinita per la maggior parte degli stampi per presse per metalli. L'acciaio a basso-carbonio (tipicamente AISI 1020 o 1030) offre elevata rigidità, facile lavorabilità e riparabilità immediata. Se il foro di una vite o di un tassello finisce nel punto sbagliato, le scarpe in acciaio possono esserlotappato e saldatosenza compromettere l’integrità strutturale. Il modulo elastico dell'acciaio - circa 30 milioni di psi - resiste alla flessione sotto tonnellaggio meglio di qualsiasi alternativa con spessore comparabile. Per gli stampi per lo stampaggio dell'acciaio con volumi di produzione di centinaia di migliaia o milioni, la lamiera d'acciaio rappresenta la base sicura ed economicamente vantaggiosa.
Ghisale scarpe scambiano una certa rigidità con uno smorzamento delle vibrazioni superiore. La microstruttura di grafite nella ghisa grigia assorbe l'energia d'urto generata durante lo scatto di soppressione-attraverso - l'improvviso rilascio di energia immagazzinata quando un pugno sfonda il materiale. Questo smorzamento riduce il rumore, prolunga la durata del punzone e minimizza la fatica ciclica che propaga nel tempo le microfessure attraverso gli acciai per utensili temprati. Gli stampi automobilistici più grandi spesso utilizzano fondazioni in ghisa-guidate con precisione e modellate su ciascuna parte specifica anziché su pattini a piastra piatta.
Alluminiole scarpe pesano circa un-terzo dell'acciaio e le macchine pesano molto più velocemente. Le leghe speciali come QC-7 e QC-10 offrono una resistenza alla compressione superiore a quella dell'acciaio a basso-carbonio, rendendole utilizzabili per la produzione - e non solo per la prototipazione. L'alluminio eccelle nelle applicazioni di tranciatura ad alta-velocità in cui il peso ridotto dello stampo si traduce in una minore inerzia del pistone della pressa, cicli più rapidi e livelli di rumore inferiori. Il materiale dissipa inoltre il calore in modo più efficace rispetto all'acciaio, a vantaggio delle operazioni che generano accumulo di temperatura correlato all'attrito. Gli svantaggi sono però reali: le ganasce in alluminio costano di più, sono più difficili da riparare se i fori sono posizionati in modo errato e non hanno la resistenza all’usura a lungo termine dell’acciaio nelle applicazioni di formatura pesante.
Lo spessore della scarpa conta tanto quanto la scelta del materiale. Quando uno stampo per lamiera funziona con il pattino appoggiato su paralleli - blocchi rialzati che creano spazio per la caduta dei rottami - la campata non supportata tra i paralleli si comporta come una trave sotto carico. Una scarpa sottile su un'ampia campata devia al centro, modificando dinamicamente le distanze tra pugno-e-die durante ogni colpo. Questa deflessione potrebbe misurare solo pochi decimi di millesimo, ma attraverso milioni di cicli accelera l'usura del bordo in modo asimmetrico, producendo la crescita di bave su un lato della parte stampata mentre il bordo opposto rimane pulito. L'effetto cumulativo è una deriva della qualità delle parti che peggiora gradualmente fino al superamento delle tolleranze e all'aumento del tasso di scarto.
Non esiste una formula unica per lo spessore ideale della scarpa perché le variabili sono composte da: tonnellaggio, larghezza della campata, condizioni di supporto, rigidità del materiale e se il carico è concentrato (perforazione) o distribuito (formatura). Ma il principio è coerente: - i pattini sottodimensionati si flettono, la deflessione sposta i giochi e i giochi spostati uccidono la qualità delle parti nel tempo. Se noti una deriva dimensionale progressiva in uno stampo per lamiera che ha superato la prova iniziale senza problemi, uno spessore o una rigidità insufficiente della scarpa sono tra le prime cause da indagare.
Specifiche dei materiali del montante guida e della boccola
I montanti di guida sopportano un ciclo di lavoro gravoso: resistono alla spinta laterale, assorbono i carichi d'urto durante lo snap-through e mantengono l'aderenza scorrevole con le boccole durante milioni di corse. La selezione del materiale in questo caso determina direttamente per quanto tempo il sistema di guida mantiene l'allineamento prima della sostituzione delle forze di crescita del gioco.
Due approcci di tempra dominano il settore degli utensili e delle matrici in metallo per i montanti guida:
- Acciaio-temprato- un nucleo a basso-carbonio (tipicamente 8620 o simile) carburato per produrre un guscio dalla superficie dura (58-62 HRC) su un interno resistente e duttile. La custodia rigida resiste all'usura superficiale e alle rigature, mentre il nucleo morbido assorbe gli urti senza fratture fragili. I perni cementati sono lo standard per la maggior parte degli stampi per la formatura dei metalli perché bilanciano la resistenza all'usura con la tenacità.
- Acciaio per utensili-temprato- un acciaio legato a medio-carbonio (come O1 o A2) trattato termicamente-per ottenere una durezza uniforme in tutta la sezione trasversale (58-60 HRC). I montanti temprati offrono una rigidità leggermente superiore sotto carico laterale perché l'intera sezione resiste equamente alla deflessione. Sono specificati per applicazioni di precisione che richiedono le tolleranze di guida più strette, ma sono più fragili sotto l'impatto e più costosi da produrre.
Il materiale della boccola deve essere più morbido rispetto al perno contro cui poggia - ciò garantisce che l'usura si concentri nella boccola sostituibile anziché nel perno più costoso. Le leghe comuni per boccole includono:
- Bronzo (C93200 o C93700)- eccellente resistenza all'usura e potere lubrificante naturale grazie al contenuto di stagno. Una buona conduttività termica aiuta a dissipare il calore derivante dall'attrito. La scelta standard per i set di matrici con cuscinetti a strisciamento.
- Bronzo impregnato di olio-- bronzo sinterizzato con porosità interconnesse sature di olio lubrificante. La struttura porosa rilascia olio sotto pressione e calore, fornendo auto-lubrificazione durante il funzionamento. Ideale per applicazioni in cui gli intervalli di lubrificazione manuale non sono costanti.
- Bronzo con supporto in acciaio-- un sottile strato portante in bronzo legato a un guscio in acciaio. Il supporto in acciaio fornisce resistenza strutturale mentre la superficie in bronzo fornisce le caratteristiche di usura e attrito. Utilizzato in applicazioni con carico elevato- in cui una boccola in bronzo massiccio potrebbe deformarsi sotto la forza di compressione.
- Bronzo tappato in grafite-- boccole in bronzo massiccio con tappi in grafite incorporati che fornisconoauto-lubrificazione continua. Ideale per ambienti ad alta-temperatura o applicazioni in cui il lubrificante liquido contaminerebbe il pezzo.
I trattamenti superficiali prolungano la durata dei componenti oltre quella fornita dalle sole proprietà del materiale di base. La nitrurazione dei perni guida dopo l'indurimento aggiunge uno strato sottile ed estremamente duro diffuso di azoto- (superficie fino a 70 HRC) che resiste al grippaggio e all'usura adesiva senza modificare le proprietà del nucleo. La cromatura aggiunge resistenza alla corrosione e riduce i coefficienti di attrito sulle superfici scorrevoli. Per le applicazioni su stampi metallici in ambienti corrosivi o dove la contaminazione del lubrificante rappresenta un problema, questi trattamenti superficiali possono raddoppiare o triplicare l'intervallo tra le successive sostituzioni.
Le specifiche del trattamento termico meritano attenzione durante l'approvvigionamento. I montanti che non vengono temperati adeguatamente dopo l'indurimento conservano tensioni interne che si alleviano nel tempo - causando cambiamenti dimensionali che spostano l'allineamento della guida dopo che lo stampo è già in produzione. Verificare sempre che i montanti siano sottoposti a doppia o tripla tempera secondo le raccomandazioni del produttore dell'acciaio e confermare i valori di durezza al momento dell'ispezione anziché affidarsi solo alla documentazione cartacea.
| Materiale | Rigidità (modulo elastico) | Smorzamento delle vibrazioni | Peso | Costo relativo | Migliore applicazione |
|---|---|---|---|---|---|
| Piastra in acciaio-a basso tenore di carbonio (1020/1030) | Alto (30 Msi) | Basso | Pesante | Basso | La produzione generale muore, formandosi, progressiva |
| Ghisa (ghisa grigia) | Moderato-Alto (14-21 Msi) | Alto | Pesante | Moderare | Tranciatura ad alta velocità-, operazioni-sensibili al rumore, stampi automobilistici di grandi dimensioni |
| Lega di alluminio (QC-7, QC-10) | Basso (10,4 Msi) | Moderare | Leggero (1/3 di acciaio) | Più alto | Stampaggio ad alta-velocità, set di prototipi, applicazioni-con peso limitato |
| Cassa-Acciaio temprato (8620 post) | Alto (30 Msi) | Basso | Pesante | Moderare | Montanti di guida standard per stampi di produzione per la formatura dei metalli |
| Attraverso-Acciaio per utensili temprato (montanti O1/A2) | Alto (30 Msi) | Basso | Pesante | Più alto | Guida precisa che richiede la massima resistenza all'usura |
| Lega di bronzo (boccole C93200) | Moderato (14 Msi) | Moderare | Moderare | Moderare | Boccole con cuscinetti lisci per applicazioni con carichi standard e-pesanti |
| Acciaio-Bronzo con supporto (boccole) | Supporto elevato/superficie moderata | Basso | Moderare | Più alto | Boccole per carichi elevati-dove il bronzo massiccio si deformerebbe |
Le scelte dei materiali si complicano nel corso della vita produttiva. Un pattino in acciaio abbinato a perni cementati-temprati e boccole in bronzo-impregnate di olio garantisce milioni di cicli affidabili nella maggior parte delle applicazioni di stampaggio. Ma se l'ambiente, il tonnellaggio o i requisiti di precisione vanno oltre le condizioni standard, l'aggiornamento anche di un solo componente - una scarpa più spessa, tramite-montanti temprati o boccole collegate in grafite-- può eliminare la modalità di guasto che sta riducendo silenziosamente la durata dello stampo. La chiave è sapere quale componente limita il sistema e ciò richiede la comprensione dei modelli di usura e degli indicatori di guasto che ciascun materiale presenta in condizioni di servizio.
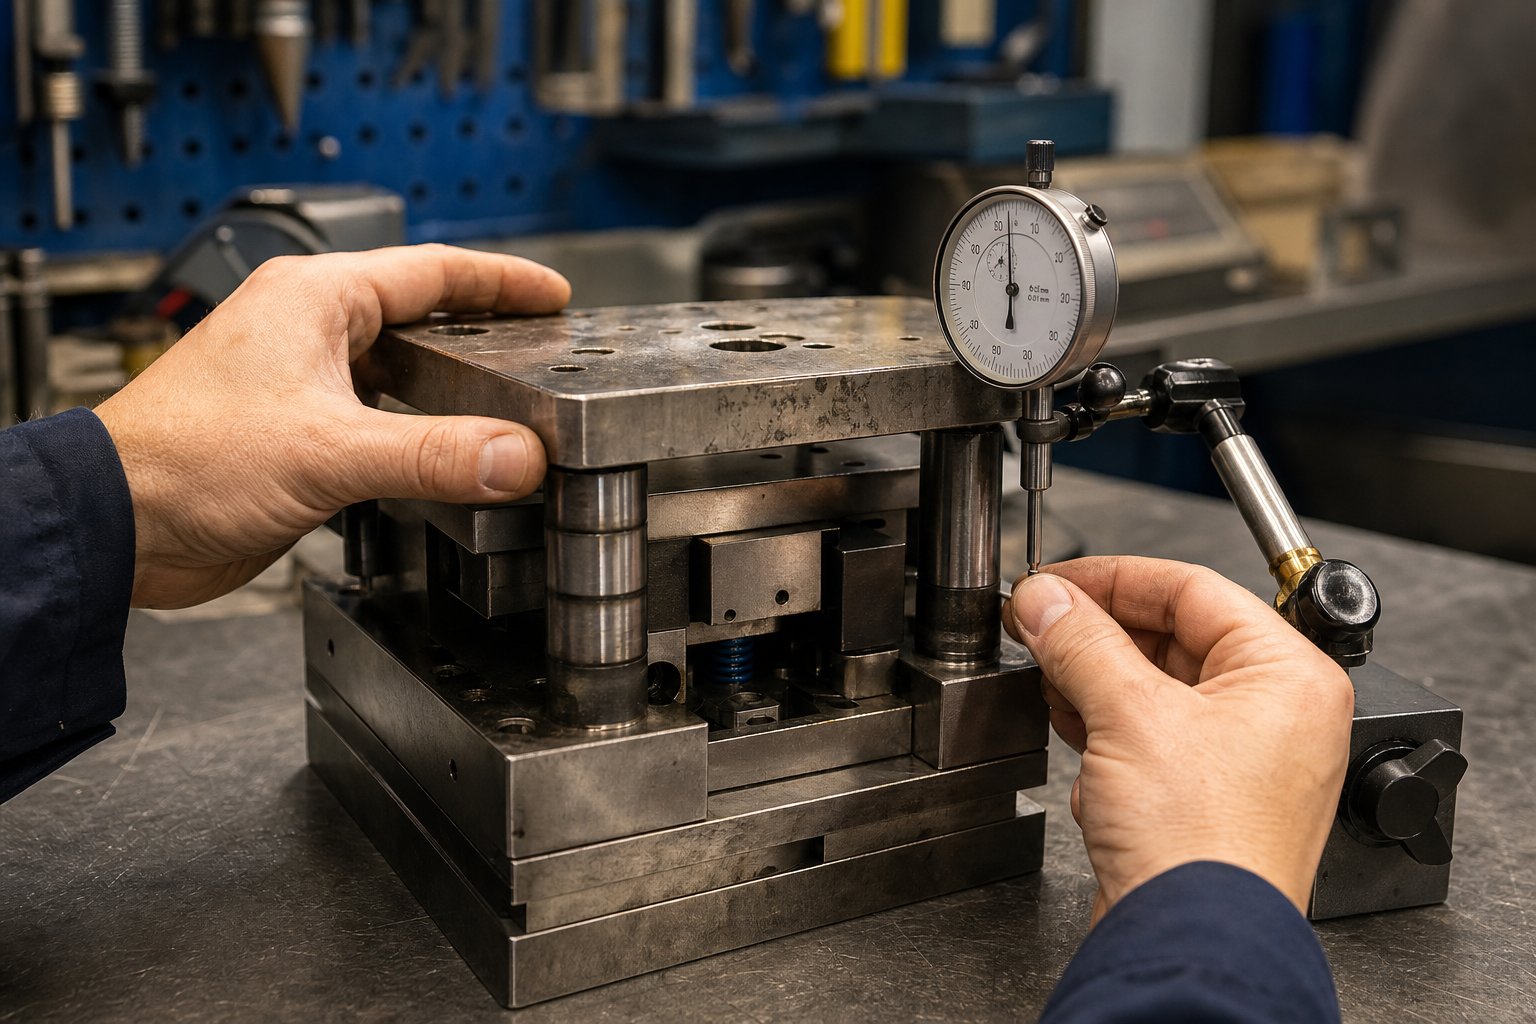
Manutenzione e risoluzione dei problemi degli stampi
I modelli di usura non si annunciano con allarmi. Si sviluppano lentamente - qualche decimo di crescita del gioco qui, un debole segno di incisione lì - fino a quando l'effetto cumulativo finalmente emerge come deriva dimensionale nelle parti stampate. A quel punto, i danni si sono già moltiplicati: le boccole usurate hanno consentito un disallineamento che ha accelerato la rottura del bordo del punzone, aumentando le forze di taglio, penalizzando ulteriormente il sistema di guida. Interrompere questo ciclo richiede una routine di ispezione disciplinata che individui tempestivamente il degrado, prima che si trasformi in costosi guasti agli stampi o tempi di fermo macchina non pianificati.
Indicatori di usura e metodi di misurazione
Il gioco del montante guida e della boccola è la misurazione più significativa della salute dello stampo. Quando un set è nuovo, il gioco di esercizio tra la boccola del cuscinetto liscio e il relativo perno di accoppiamento è in genere compreso tra 0,0003 e 0,001 pollici. -, appena sufficiente per una pellicola lubrificante senza gioco percettibile. Nel corso di milioni di cicli, il gioco aumenta man mano che il materiale più morbido della boccola si usura contro il perno indurito. Monitorare tale crescita nel tempo ti dice esattamente quanta vita utile rimane.
Ecco come misurarlo: con la matrice rimossa dalla pressa, montare un comparatore sul pattino inferiore e posizionare lo stantuffo contro il pattino superiore vicino al montante di guida. Applicare la pressione laterale della mano sulla tomaia della scarpa e leggere il movimento totale dell'indicatore. Questa è la tua distanza funzionale - il gioco effettivo consentito dal sistema di guida durante il funzionamento. Confrontare questa lettura con la specifica originale del registro di costruzione dello stampo.
Le soglie di sostituzione dipendono dai requisiti di tolleranza della parte, ma una linea guida pratica è questa: quando il gioco misurato supera tre volte la specifica originale, programmare la sostituzione della boccola alla successiva finestra di manutenzione pianificata. Quando supera di cinque volte l'originale, ritira immediatamente lo stampo dalla produzione - stai lavorando in tempo concesso e la qualità della parte sta già peggiorando anche se l'ispezione non l'ha ancora contrassegnata.
Oltre alla misurazione della distanza, ispezionare visivamente i montanti guida per verificare la presenza di questi indicatori:
- Linee di rigatura o di grippaggio verticali- indica carenza di lubrificazione o contaminazione nell'interfaccia di scorrimento
- Fasce di usura lucide- mostra il punto in cui la boccola entra in contatto sotto carico; le bande irregolari indicano che il palo si sta deformando o che le scarpe non sono parallele
- Segni di tracciamento della palla- sui sistemi con cuscinetti a sfera, le scanalature consumate nel diametro esterno del montante o nel diametro interno della boccola rivelano un carico laterale eccessivo che si trasferisce ai singoli elementi sferici in contatto puntuale
- Conicità del diametro- misurabile con un micrometro nella parte superiore, centrale e inferiore della zona di coinvolgimento del post; una conicità superiore a 0,0002 pollici indica che è necessario sostituire il perno stesso, non solo la boccola
Le superfici delle scarpe richiedono un proprio protocollo di ispezione. Passare un bordo dritto sulle superfici di montaggio e verificare la presenza di leggeri spazi che indicano una deformazione localizzata - soprattutto sotto le sezioni dello stampo temprato dove i carichi concentrati del punzone hanno perforato nel tempo il materiale più morbido della scarpa. I segni di sfregamento (polvere fine color ruggine-sulle interfacce di accoppiamento) segnalano che i componenti imbullonati si stanno micro-muovendo sotto carico ciclico, consumando il materiale di base e allentando l'accoppiamento. Il grippaggio sulle superfici di contatto del tallone dimostra che le piastre di usura hanno superato la loro vita utile e le forze laterali stanno ora danneggiando la scarpa stessa.
Il parallelismo dei pattini - il rapporto di planarità tra le superfici di montaggio superiore e inferiore - deve essere verificato con un comparatore fatto scorrere sulla superficie su una piastra di riferimento in granito. Quando la deviazione del parallelismo supera 0,001 pollici lungo la larghezza del pattino, i pattini devono essere ri-rettificati su una smerigliatrice di superficie per ripristinare la precisione da cui dipendono le matrici di lavorazione e le sezioni di taglio per un gioco uniforme.
Modalità comuni di guasto e cause principali
La maggior parte dei guasti agli stampi è riconducibile a una delle tre cause principali: interruzione della lubrificazione, sovraccarico o disallineamento. La modalità di errore stessa è il sintomo e - risolverlo senza affrontare la causa sottostante garantisce la ripetizione dell'evento. Ogni tecnico di stampi dovrebbe essere in grado di riconoscere questi modelli e rintracciarne la fonte.
| Modalità di fallimento | Sintomo | Causa ultima | Azione correttiva |
|---|---|---|---|
| Sequestro della boccola | La scarpa superiore si piega durante la corsa della pressa; rigature o saldature tra montante e boccola | Mancanza di lubrificazione - passaggi dell'olio bloccati, lubrificazione manuale saltata o tipo di lubrificante utilizzato errato | Sostituire la boccola; pulire e ispezionare il palo per eventuali danni; ripristinare il programma di lubrificazione; verificare che le specifiche del lubrificante corrispondano al tipo di cuscinetto |
| Guida post rottura | Perdita improvvisa di allineamento; frattura visibile in corrispondenza o in prossimità della superficie di montaggio della scarpa | Disallineamento cronico tra pistone pressa e piano; lardoni della pressa usurati che consentono una deflessione angolare che piega il palo a ogni corsa | Sostituisci il messaggio; ispezionare il parallelismo della pressa e il gioco dei lardoni; verificare che il supporto del pattino sia completamente inserito; verificare il contatto del blocco del tallone prima dell'innesto |
| Rottura delle scarpe | Crepa visibile che si propaga dal foro della vite, dalla sede della chiavetta o dall'angolo interno affilato della scarpa | Il sovraccarico di - tonnellaggio supera la capacità dei pattini; concentrazione delle sollecitazioni in corrispondenza delle discontinuità geometriche accelerate dal ciclo di fatica | Ritirare la scarpa se la fessura si estende oltre la zona da riparare; verificare il tonnellaggio effettivo rispetto alla capacità di progetto; aumentare lo spessore della scarpa o la qualità del materiale al momento della sostituzione |
| Usura accelerata della boccola (un lato) | Letture di gioco irregolari; fascia di usura concentrata su un lato del diametro interno della boccola | Forze sbilanciate che generano una spinta laterale sostenuta in una direzione; oppure premere il pistone inclinandolo sotto carico | Aggiungere o ispezionare i blocchi del tallone per assorbire la spinta laterale; verificare il parallelismo del pistone della pressa; valuta la possibilità di passare a boccole con supporto in acciaio-per una maggiore capacità di carico |
| Post brinelling (set di cuscinetti a sfere) | Corsa irregolare o irregolare durante l'apertura/chiusura dello stampo; ammaccature visibili sulla superficie del perno | Carico improvviso causato da un'alimentazione errata, un doppio-colpo o un evento di accumulo di sfridi che sovraccarica i singoli elementi della sfera | Sostituire il gruppo montante e gabbia a sfere; esaminare il sistema di rilevamento dell'inceppamento; aggiungere sensori di sfridi se non presenti |
| Deformazione della superficie della scarpa | Deriva dimensionale progressiva nei pezzi stampati; impronte della piastra di supporto visibili sulla superficie della scarpa | Piastra di supporto mancante o incrinata che consente alle teste dei punzoni temprate di perforare direttamente il materiale più morbido della scarpa | Sostituire le piastre di supporto; ri-molare la superficie della scarpa in modo piatto; verificare che tutti gli strumenti della fustella e le piastre di supporto siano presenti e non danneggiati prima della corsa successiva |
Notare lo schema: ogni azione correttiva include sia una correzione immediata che una fase di indagine. Sostituire una boccola grippata senza controllare l'erogazione della lubrificazione equivale semplicemente a programmare il prossimo grippaggio. Gli strumenti per la produzione di stampi come alesametri, comparatori e piastre di superficie esistono appositamente per quantificare oggettivamente queste condizioni - basandosi solo sull'ispezione visiva non si riesce a cogliere la fase iniziale- del degrado che la manutenzione prevedibile è progettata per rilevare.
Programma di manutenzione preventiva
La frequenza di manutenzione dovrebbe aumentare con il volume di produzione. Uno stampo che esegue 50.000 corse tra gli intervalli di manutenzione in uno stabilimento automobilistico ad alto-volume necessita di un ritmo diverso rispetto a uno che produce 5.000 parti per ciclo in un'officina. La seguente struttura a livelli fornisce una linea di base - intervalli di regolazione in base alle effettive tendenze di misurazione dell'usura e ai dati sulla qualità delle parti.
Livello 1: ogni ciclo di produzione (o ogni 10.000-25.000 corse)
- Pulisci i montanti e le boccole della guida; verificare la presenza di rigature, scolorimento dovuto al calore o superfici asciutte
- Applicare il lubrificante specificato a tutte le interfacce del montante di guida e della boccola
- Controllare le piastre di usura del blocco tallone per individuare eventuali grippaggi o accumuli di detriti
- Verificare che tutti i bulloni di montaggio dei pattini siano serrati secondo le specifiche
- Ispezionare le spine di centraggio allentate mediante controllo visivo e prova di tocco leggero
- Eliminare l'accumulo di lumache e scarti dalle aree di sgombero delle scarpe
Livello 2: ogni 50.000-100.000 colpi
- Misurare il gioco dal montante guida-alla-boccola con il metodo del comparatore; valori record e di tendenza
- Ispezionare le superfici di montaggio delle scarpe per individuare eventuali sfregamenti, grippaggi o deformazioni
- Controllare le piastre di supporto per eventuali crepe, fossette o funghi
- Verificare le altezze libere della molla rispetto alle specifiche originali; sostituire quelli che mostrano una perdita di altezza superiore al 5%.
- Ispezionare le superfici del perno guida con un micrometro in tre punti per verificare la conicità o la riduzione del diametro
- Esaminare le gabbie dei cuscinetti a sfere (se applicabile) per individuare eventuali fermi incrinati o sfere mancanti
Livello 3: ogni 250.000-500.000 corse (o annualmente per applicazioni di lavorazione di stampi a basso volume)
- Rimuovere il set di matrici dal servizio per un'ispezione completa al banco
- Controllare il parallelismo del pattino sul piano in granito; ri-molare se la deviazione supera 0,001 pollici.
- Sostituire tutte le boccole che mostrano un gioco superiore a tre volte la specifica originale
- Sostituire tutti i perni guida che mostrano una conicità misurabile, rigature inferiori alle specifiche di finitura superficiale o una riduzione del diametro superiore a 0,0005 pollici.
- Ispezionare tutti i fori delle spine di centraggio per verificarne l'allungamento; alesare e montare perni sovradimensionati, se necessario
- Verifica che lo spessore della scarpa nelle aree di-carico elevato non sia diminuito a causa della deformazione della superficie
- Ri-qualificare la planarità e il parallelismo del pattino dopo qualsiasi operazione di riaffilatura
Criteri di pensionamento:Un set di matrici deve essere ritirato dalla produzione quando le crepe del pattino si estendono oltre la riparazione locale, quando la rimolatura ha ridotto lo spessore del pattino al di sotto del minimo richiesto per il tonnellaggio dell'applicazione, quando le posizioni dei fori dei montanti di guida si sono usurate al punto che i montanti sovradimensionati standard non possono ripristinare l'allineamento originale o quando la deformazione cumulativa ha spostato la relazione geometrica tra le caratteristiche di montaggio oltre quanto lo spessoramento può compensare. A quel punto, il set ha raggiunto la durata prevista - e ogni colpo aggiuntivo è una scommessa contro un guasto catastrofico.
Una manutenzione costante trasforma un set di stampi da materiale di consumo in un bene capitale di lunga durata-. Ma la manutenzione preserva solo ciò che è stato correttamente specificato in primo luogo. Ottenere le specifiche originali corrette - comunicare le dimensioni, le tolleranze e i requisiti prestazionali corretti al tuo fornitore - è il punto in cui va a posto il pezzo finale del puzzle.
Come specificare e ordinare il set di stampi giusto
La manutenzione mantiene le prestazioni del tuo set di fustelle - ma non può riparare un set che è stato specificato in modo errato dal primo giorno. Ordinare un set di matrici per stampaggio senza comunicare i dati corretti al proprio fornitore è come chiedere ad un macchinista di tagliare un pezzo senza stampa. Otterrai qualcosa in cambio, ma probabilmente non si adatterà alla tua macchina da stampa, non corrisponderà al tuo processo o non durerà per tutto il tuo volume di produzione. La fase delle specifiche è quella in cui gli ingegneri degli stampi bloccano le prestazioni o inconsapevolmente creano limitazioni.
Informazioni necessarie prima di specificare un set di matrici
Prima di contattare qualsiasi produttore di matrici per stampaggio, raccogliere i seguenti dati. Mancarne anche uno può comportare un set che richiede rilavorazione o che non si adatta affatto alla tua macchina da stampa:
- Indice di tonnellaggio della stampa- determina il grado del materiale della scarpa e lo spessore minimo per resistere alla deflessione sotto il carico massimo
- Dimensioni del sostegno (larghezza x profondità)- vincola l'ingombro massimo della scarpa e le posizioni delle zone di bloccaggio
- Intervallo di altezza chiusa (minima e massima)- definisce l'involucro verticale all'interno del quale deve rientrare il tuo stack di fustella chiuso
- Lunghezza della corsa- influisce sulla durata del coinvolgimento del post della guida; i montanti devono rimanere nelle boccole per tutta la posizione completamente aperta
- Direzione di alimentazione e larghezza della striscia- determina quali lati devono rimanere lontani dai montanti della guida e dai blocchi del tallone
- Aspettativa del volume di produzione- guida la selezione dei materiali, il tipo di cuscinetto e le decisioni sul trattamento superficiale
- Ingombro dello spazio dello stampo (dimensioni dell'area di lavoro)- imposta l'area minima del pattino necessaria per montare tutti i componenti attivi dello stampo con spazio per i dispositivi di fissaggio
- Schema e dimensioni della scanalatura a T-- garantisce che il pattino possa essere fissato correttamente sia al supporto che al pistone
- Requisiti di tolleranza delle parti- determina se la guida con cuscinetto a sfera o con cuscinetto a strisciamento è appropriata
- Ambiente operativo- polvere, nebbia di refrigerante o temperature estreme influiscono sul materiale delle boccole e sulle specifiche di lubrificazione
Sembra molto? È - ma ogni elemento dell'elenco corrisponde a una scelta di dimensioni o materiali che il tuo fornitore farà per tuo conto se non lo specifichi. Prendere il controllo di queste decisioni in anticipo è ciò che distingue uno stampo personalizzato che funziona da uno che si adatta semplicemente.
Set di matrici standard e personalizzati e considerazioni sui costi
Il volume di produzione è la leva principale nella decisione tra standard-rispetto-personalizzato. I set di fustelle da catalogo standard - costruiti secondo dimensioni comuni con dimensioni dei montanti, posizioni e spessori delle scarpe predeterminati - offrono consegne rapide e costi unitari inferiori grazie alle economie di scala. Come dimostra l'esperienza del settore, la maggior parte delle strutture non è in grado di produrre un set di stampi una tantum-con la stessa efficienza in termini di costi-di un fornitore di produzione di stampi speciali che opera su grandi volumi. I set standard offrono anche intercambiabilità: i componenti sono conformi agli standard dimensionali NAAMS o JIS, il che significa che montanti, boccole e pattini di ricambio possono essere acquistati da più produttori di stampi senza lavorazione personalizzata.
Le matrici per stampaggio metalli personalizzate guadagnano il loro premio quando la tua applicazione non rientra nei parametri del catalogo. Spaziatura dei montanti non-standard, pattini sovradimensionati per formazioni di-tonnellaggio pesante, requisiti insoliti di distanza-nella direzione di alimentazione o la necessità di blocchi del tallone integrati e tasche di montaggio dell'azoto ti spingono verso un kit di stampi personalizzato progettato secondo le tue esatte specifiche. La differenza di costo è reale - le soluzioni personalizzate richiedono tempo di progettazione dedicato, configurazioni uniche e tempi di consegna spesso più lunghi - ma lo è anche il divario di prestazioni quando un set di catalogo impone compromessi nel layout dello stampo.
Esiste anche una via di mezzo. Alcuni ingegneri acquistano un set standard e poi realizzano caratteristiche personalizzate in-casa - fori di montaggio aggiuntivi, tasche di spazio o posizioni modificate dei montanti. Questo approccio ibrido può ridurre i tempi, ma richiede la capacità di lavorazione e l'esperienza per mantenere la precisione di posizionamento tra i fori dei montanti di guida da cui dipendono le prestazioni dello stampo. La lavorazione a-impostazione singola di tutte le caratteristiche critiche, come praticano i fornitori-incentrati sulla precisione, elimina gli errori di posizionamento che si accumulano quando una matrice si sposta tra più configurazioni della macchina.
Anche la pianificazione del lead time è importante. I set di fustelle standard vengono spesso spediti entro pochi giorni. Gli ordini di stampi per stampaggio metalli personalizzati durano generalmente da due a sei settimane a seconda della complessità, della disponibilità del materiale e del portafoglio ordini del fornitore. Per i lanci di produzione con scadenze fisse, considera questo lead time nella pianificazione del programma di strumenti - non come un ripensamento, ma come un elemento critico del percorso- che consente la prova e la convalida.
Collaborare con il giusto fornitore di stampi
I dati sulle specifiche che hai raccolto forniscono risultati solo se il tuo fornitore sa cosa farne. Cerca produttori di stampi che pongano le domande giuste - sul tuo processo, sulle condizioni della tua pressa e sulle tue aspettative di tolleranza - invece di limitarsi a fare un preventivo su un disegno. I migliori fornitori funzionano come partner tecnici, individuando le lacune nelle specifiche prima che diventino errori di costruzione.
Per progetti che coinvolgono strutture complesse di matrici - specifiche di gioco strette, flusso di materiale ottimizzato, punzoni, sollevatori personalizzati o geometria dell'intaglio di bypass - collaborare con un fornitore che unisce l'intento progettuale e la realtà produttiva consente di risparmiare cicli di iterazione. YICHEN, ad esempio, mette in contatto gli ingegneri degli utensilisoluzioni di stampi per stampaggio personalizzatiche affrontano le sfide impegnative della progettazione-come il controllo delle bave, l'integrazione dei componenti e l'ottimizzazione delle distanze fin dall'inizio, invece di lasciare che questi dettagli vengano risolti durante la prova.
Indipendentemente dal fornitore scelto, conferma queste capacità prima di impegnarti: lavorazione interna-con verifica approfondita delle dimensioni critiche, rapporti sulla qualità documentati che mostrano le tolleranze effettive raggiunte e la disponibilità a collaborare al perfezionamento delle specifiche anziché limitarsi a costruire per stampare. Un set di matrici per stampaggio è uno strumento di precisione che determina la qualità della tua parte per anni - il processo di ordinazione merita lo stesso rigore che applicheresti per specificare qualsiasi altro investimento di capitale in attrezzature.
Domande frequenti sui set di stampi per stampaggio
1. Qual è la differenza tra un set di matrici e un blocco di matrici?
Un set di matrici è la struttura strutturale costituita da scarpette di matrici superiori e inferiori, montanti di guida e boccole di guida che mantengono l'allineamento tra le due metà di uno strumento di stampaggio. I blocchi matrice, invece, contengono i taglienti effettivi, i profili di formatura e la geometria di sfondamento. È possibile scambiare diversi blocchi di matrici nello stesso set di matrici purché l'impronta corrisponda, motivo per cui i set di matrici standardizzati aiutano a ridurre i costi di attrezzatura per tutte le famiglie di prodotti. Quando la qualità della parte peggiora, la causa principale spesso risale al sistema di guida usurato dello stampo piuttosto che alla geometria stessa del blocco stampo.
2. Come scelgo tra il sistema di guida con cuscinetti a sfera e quello a strisciamento per il mio set di stampi?
La scelta dipende dalle condizioni operative. I sistemi con cuscinetti a sfera offrono un allineamento con gioco quasi pari a zero, ideale per tranciatura ad alta velocità e sfondamento con tolleranze strette, ma richiedono ambienti puliti, lubrificazione costante con olio minerale e non possono tollerare carichi d'urto o contaminazione. I sistemi con cuscinetti a strisciamento utilizzano boccole in bronzo che gestiscono molto meglio la spinta laterale, gli ambienti sporchi e la manutenzione irregolare, rendendoli adatti per stampi per formatura pesante, imbutitura profonda e azionamenti a camma. Per gli stampi progressivi con esigenze sia di precisione che di spinta, le configurazioni ibride con cuscinetti a sfere sull'asse di avanzamento critico e cuscinetti a strisciamento sull'asse caricato di spinta- offrono un compromesso efficace.
3. Quando dovrei sostituire le boccole di guida in un set di matrici per stampaggio?
Pianificare la sostituzione della boccola quando il gioco misurato tra-a-boccola supera tre volte la specifica originale riportata nel registro di costruzione dello stampo. Se lo spazio raggiunge cinque volte il valore originale, ritirare immediatamente lo stampo dalla produzione poiché la qualità della parte sta già peggiorando. Misurare il gioco montando un comparatore sul pattino inferiore, posizionando lo stantuffo contro il pattino superiore vicino al montante di guida e leggendo il movimento totale dell'indicatore sotto la pressione laterale della mano. Tieni traccia di queste letture nel tempo per prevedere gli intervalli di sostituzione ed evitare tempi di inattività non pianificati.
4. Qual è la configurazione migliore per lo stampaggio progressivo?
Le configurazioni del montante posteriore sono lo standard per lo stampaggio progressivo perché posizionano entrambi i montanti di guida lungo il bordo posteriore, lasciando la parte anteriore e i lati completamente aperti per l'alimentazione delle strisce, la rimozione degli scarti e la visibilità dell'operatore. Abbinati alla guida con cuscinetti a sfera, i set di montanti posteriori forniscono la ripetibilità di posizionamento richiesta dalla tranciatura e dallo sfondamento progressivi ad alta-velocità. Tuttavia, se lo stampo progressivo comprende stazioni di formatura pesanti vicino al bordo anteriore di una scarpa larga, la guida asimmetrica dei due montanti posteriori può consentire una deflessione sufficiente per spostare l'allineamento. In questi casi, valuta la possibilità di passare a un layout a quattro-montanti o di aggiungere blocchi del tallone per assorbire la spinta laterale.
5. Come posso determinare lo spessore corretto del portamatrice per la mia applicazione?
Lo spessore del pattino deve resistere alla deflessione in base al tonnellaggio, alla larghezza della campata e alle condizioni di supporto specifiche. Quando una scarpa poggia su parallele per l'eliminazione dei rottami, la campata non supportata si comporta come una trave caricata. Una scarpa troppo sottile si flette al centro, spostando dinamicamente gli spazi tra punzone-e-matrice a ogni colpo e provocando una progressiva crescita di bave e una deriva dimensionale. Sebbene non esista una formula unica che copra tutti i casi, il principio è coerente: tonnellaggio più elevato, campate non supportate più ampie e carichi perforanti concentrati richiedono tutti scarpe più spesse. Se si osserva una progressiva deriva della qualità in uno stampo che ha superato la prova iniziale, uno spessore insufficiente della scarpa è una delle prime cause da indagare. Fornitori come YICHEN possono aiutare gli ingegneri a ottimizzare le dimensioni delle scarpe rispetto a specifici requisiti di tonnellaggio e spazio libero.


