


Cosa sono i set di matrici per stampaggio e perché sono importanti
Quando senti qualcuno menzionareun set di matrici per stampaggio, potrebbero parlare dell'intero pacchetto di utensili per stampi o semplicemente della struttura strutturale che tiene insieme il tutto. Questa distinzione è importante più di quanto la maggior parte delle persone creda, soprattutto se si specifica o si acquista uno strumento per la prima volta.
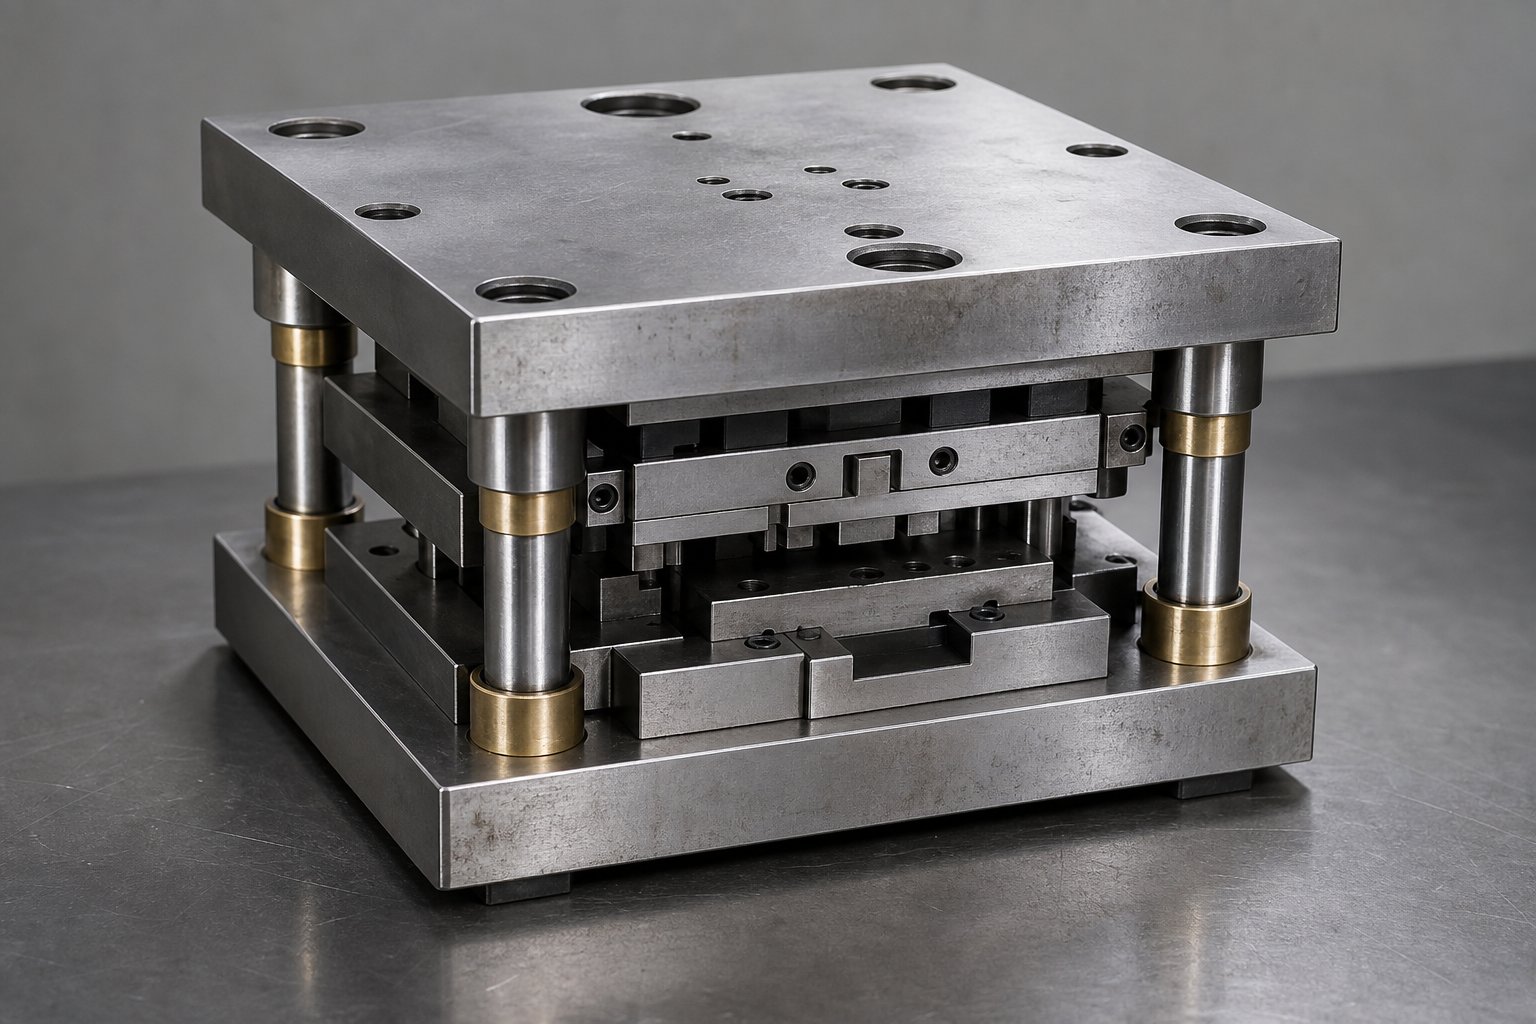
Un set di matrici per stampaggio è l'assemblaggio-rettificato di precisione di ganasce della matrice superiore e inferiore, perni di guida e boccole che allinea e supporta i componenti di taglio e formatura durante le operazioni di stampaggio dei metalli.
Cosa fa realmente un set di matrici per stampaggio
Pensa ai set di stampi come allo scheletro della tua operazione di stampaggio. Le piastre superiori e inferiori in acciaio o alluminio (chiamate scarpette dello stampo) si montano direttamente sul pistone e sul supporto della pressa. Perni guida e boccole collegano queste scarpe, assicurando che la metà superiore si sposti direttamente verso la metà inferiore ad ogni singola corsa. Senza questo allineamento ripetibile, le matrici per stampaggio dei metalli andrebbero alla deriva, causando tagli irregolari, usura prematura e potenziali danni alla pressa.
Set di matrici vs. matrice per stampaggio completa
Una matrice per stampaggio completa include tutto il necessario per produrre una parte finita: punzoni, bottoni della matrice, estrattori, molle e i componenti metallici della matrice che effettivamente tagliano o formano la lamiera. Il set di matrici è solo la struttura guida in cui si avvitano i componenti attivi. Puoi scambiare matrici diverse dentro e fuori dallo stesso set, purché i requisiti di ingombro e tonnellaggio corrispondano. Questa modularità è ciò che rende i set di stampi standard così convenienti-per le officine che eseguono più lavori su un'unica macchina da stampa.
Perché la precisione dell'allineamento è importante
I perni guida in un set di fustelle di qualità lo sonoprodotto entro 0,0001 pollici.della vera posizione. Questo livello di precisione influisce direttamente sulle tolleranze delle parti, sulla durata dell'utensile e sulla sicurezza dell'operatore. Quando l'allineamento si sposta anche di pochi millesimi, il gioco tra punzone-e-matrice diventa irregolare, le bave aumentano su un lato e le forze di taglio aumentano in modo imprevedibile. Un set di stampi di pressatura ben-assorbe tali forze in modo uniforme e mantiene fedele il tracciamento dei punzoni, colpo dopo colpo, per milioni di cicli.
La vera ricompensa è la coerenza. L'allineamento preciso riduce gli scarti, estende gli intervalli di affilatura e protegge il pistone della pressa dal carico decentrato-che accelera l'usura dei cuscinetti. Per le operazioni a-volume elevato, ciò si traduce direttamente in costi inferiori-per-parte e in meno fermi macchina non pianificati.
Tipi di set di stampi e selezione della configurazione
Ogni configurazione del set di matrici per timbri esiste per risolvere uno specifico compromesso tra accesso-rispetto-rigidità. I montanti guida che mantengono allineate le scarpe superiore e inferiore occupano anche spazio fisico attorno all'area dello stampo e il punto in cui li posizioni determina la modalità di alimentazione del materiale, la stabilità dell'assieme sotto carico e il tipo di operazioni che il set può gestire. Scegliere il layout sbagliato per la propria applicazione significa combattere le interferenze di alimentazione o accettare deviazioni non necessarie.
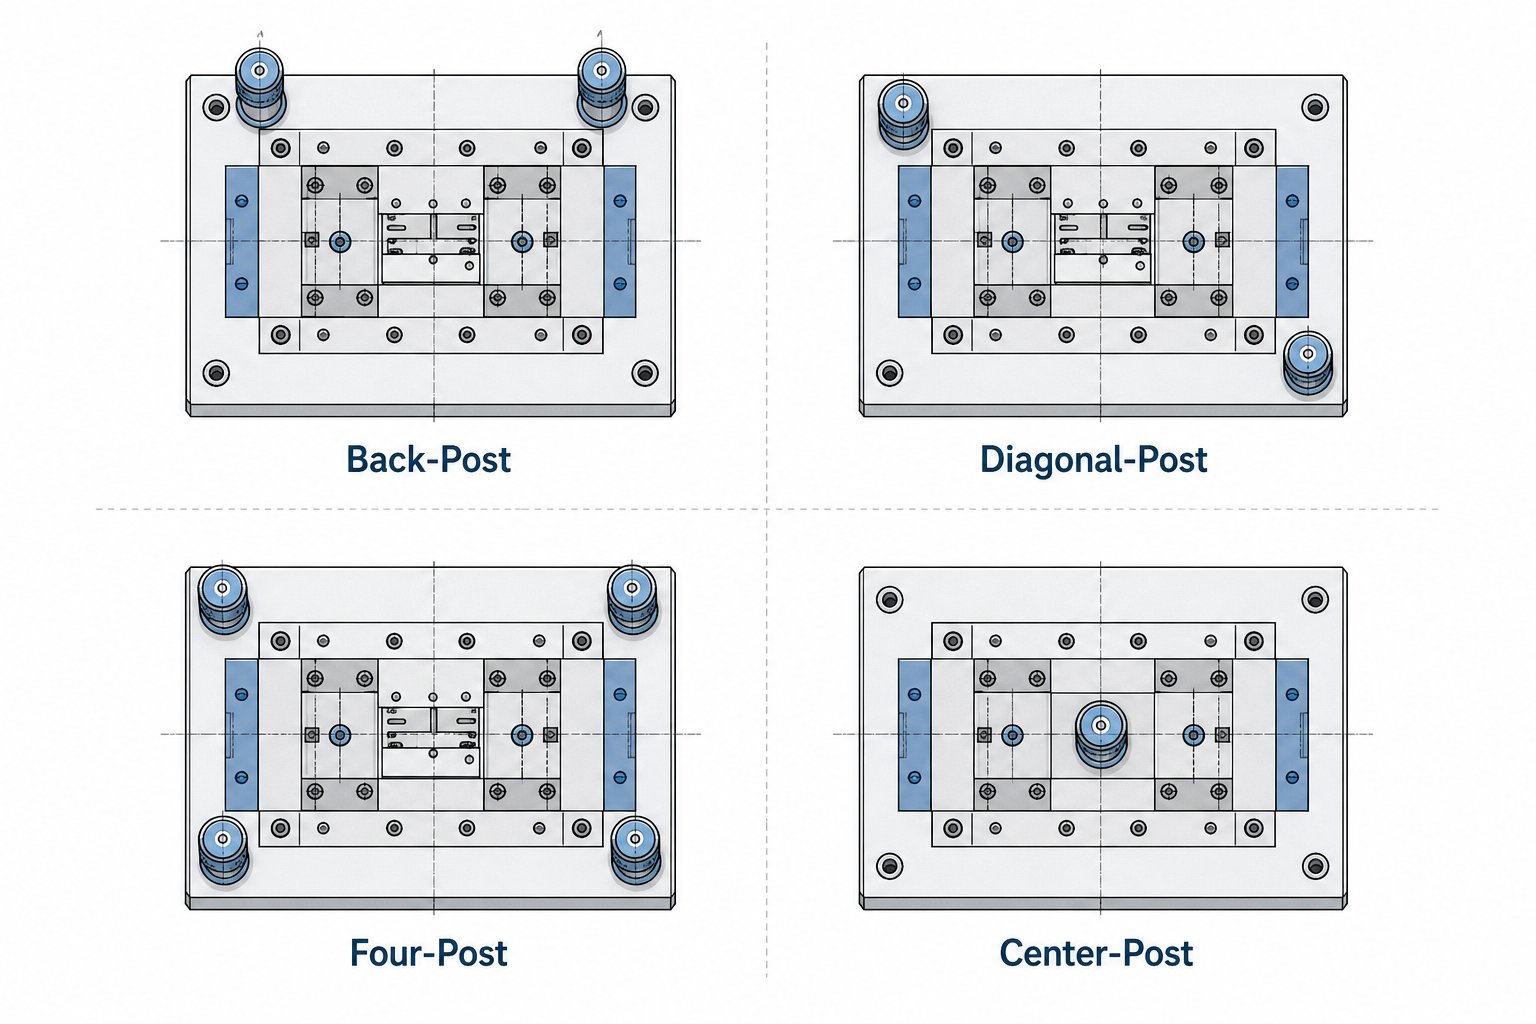
I set di stampi sono prodotti commercialmente in diverse configurazioni standard e fornitori similiSet di matrici Danlye altri produttori di cataloghi li offrono pronti per la spedizione. I quattro layout principali che incontrerai sono il-post posteriore, il-post diagonale, il post-quattro e il post-centrale. Ognuno guadagna il suo posto nel catalogo per distinti motivi meccanici.
Due-set di stampi post e accesso all'alimentazione delle strisce
I set di matrici posteriori-posizionano entrambi i perni guida nella parte posteriore dell'area della matrice. Ciò lascia la parte anteriore ed entrambi i lati completamente aperti, garantendo un accesso senza ostacoli all'alimentazione delle strisce. Se stai utilizzando una matrice per utensili progressiva con alimentazione del materiale in bobina da sinistra-a-destra, il layout del montante posteriore-mantiene i montanti completamente fuori dal percorso della striscia. Ciò lo rende la scelta predefinita per lo stampaggio progressivo ad alta-velocità in cui qualsiasi ostruzione dell'alimentazione causa errori-colpi e scarti.
La limitazione? Due montanti nella parte posteriore forniscono una rigidità torsionale inferiore rispetto alle configurazioni con montanti distribuiti su tutta l'area dello stampo. Per la lavorazione di stampi per lamiere di spessore da leggero-a-medio e forze di taglio ben-bilanciate, questo raramente rappresenta un problema. Ma se lo stampo di formatura genera carichi decentrati pesanti, un set di montanti posteriori potrebbe consentire una deflessione angolare sufficiente a influenzare la qualità della parte.
Quattro-set di matrici per la massima rigidità
Quando è necessario mantenere ogni millesimo di allineamento sotto un tonnellaggio pesante, la risposta è costituita da quattro-set di montanti. Un perno guida in ogni angolo crea una gabbia rigida che resiste alla deflessione in ogni direzione. Le operazioni pesanti dello stampo di tranciatura su materiale spesso, la coniatura con-tolleranza stretta e qualsiasi set di stampi di pressatura che dovrebbe gestire forze asimmetriche traggono vantaggio da questo layout.
Il compromesso è l’accesso. Con i montanti su tutti e quattro gli angoli, l'alimentazione delle strisce diventa più limitata. In genere sarà necessario instradare il materiale tra i montanti, il che limita la larghezza massima della striscia rispetto alla dimensione dell'area della fustella. Inoltre, i set da quattro-post costano di più e pesano di più, quindi sono più difficili da giustificare per la prototipazione di-piccole tirature o per il semplice lavoro-stazione singola. Si guadagnano da vivere nei set di stampi per applicazioni su presse in cui la rigidità si traduce direttamente in precisione della parte e maggiore durata dell'utensile.
Configurazioni post diagonale e centrale-
I set di post diagonali-dividono la differenza. Posizionando due perni guida sugli angoli opposti, mantengono una migliore stabilità rotazionale rispetto a una disposizione con montanti posteriori diritti- pur lasciando aperti due lati per l'alimentazione. Immagina di aver bisogno di un accesso laterale per un'operazione secondaria o di spazio libero per l'alimentazione delle strisce su un lato, ma desideri una maggiore rigidità rispetto a quella fornita da un set di montanti posteriori-. Questo è esattamente il punto in cui si adattano le configurazioni diagonali.
I set con montante-centrale (a volte chiamati montante-singolo o piedistallo) utilizzano un elemento guida di-diametro grande al centro o vicino-al centro della fustella. Questi sono meno comuni nello stampaggio di produzione e tendono ad apparire in applicazioni specializzate o configurazioni di stampi per presse molto piccole in cui un'unica guida robusta è adeguata ai requisiti di carico e precisione.
| Configurazione | Numero di post | Migliore applicazione | Livello di rigidità | Accesso ai feed |
|---|---|---|---|---|
| Indietro-Post | 2 (posteriore) | Stampaggio progressivo ad alta velocità-, operazioni con alimentazione a bobina | Moderare | Eccellente - fronte e lati aperti |
| Posta-diagonale | 2 (angoli opposti) | Lavoro-medio che richiede accesso equilibrato e stabilità | Moderato-Alto | Buono - due lati aperti |
| Quattro-Post | 4 (tutti gli angoli) | Tranciatura pesante, coniatura con tolleranza-ristretta, carichi asimmetrici | Massimo | Feed - limitato tra i post |
| Centro-Post | 1 (centro) | Applicazioni piccole o specializzate a basso-tonnellaggio | Basso-Moderato | Eccellente - tutti i lati aperti |
La selezione si riduce a tre domande: come entra il materiale nello stampo? Quanto sono pesanti e asimmetriche le forze di stampaggio? E quanto sono strette le tolleranze delle parti? Per la maggior parte dei lavori progressivi di produzione, un set di post-posteriori gestisce il lavoro. Quando il tonnellaggio aumenta o le tolleranze si restringono, passa alla diagonale o a quattro-montanti. La configurazione scelta pone le basi per tutto ciò che è montato al suo interno e ciò porta alla successiva decisione critica: quali componenti vanno inseriti in quelle piastre di base e in che modo le loro specifiche individuali influenzano le prestazioni dell'assieme.
Componenti principali all'interno di ogni set di stampi
La configurazione di un set di stampi è importante solo se i singoli componenti dello stampo per stampaggio al suo interno sono specificati correttamente e funzionano insieme. Ogni parte dell'assieme ha un singolo lavoro e quando un elemento ha prestazioni inferiori, l'intero gruppo dello stampo risente del disallineamento, dell'usura accelerata o di parti incoerenti fuori dalla macchina da stampa. Ecco cosa vive realmente all'interno di quelle piastre per scarpe e perché ogni pezzo si guadagna il suo posto.
- Pattini per stampi superiori e inferiori- le piattaforme di montaggio che trasportano tutti gli strumenti attivi e si collegano al pistone e al supporto della pressa.
- Perni guida (montanti)- cilindri in acciaio temprato che allineano il pattino superiore a quello inferiore a ogni corsa.
- Boccole di guida- manicotti rettificati-di precisione che ricevono i perni di guida con gioco o precarico controllato.
- Piastra per fustella- la superficie di lavoro lavorata su cui sono montati i dettagli della matrice di punzonatura, i pulsanti e le sezioni di formatura.
- Porta stelo- un adattatore cilindrico che centra il pattino superiore nel foro del pistone della pressa per utensili a stazione singola-.
Scarpette per stampi superiori e inferiori
I pattini rappresentano il fondamento strutturale dell'intero assemblaggio. Il pattino inferiore si fissa al supporto della pressa e trasporta la piastra della matrice, i bottoni della matrice e tutti i dettagli di formatura. Il pattino superiore si fissa al pistone e sostiene i punzoni, i fermi e il sistema di estrazione. Entrambe le scarpe sono generalmente realizzate in acciaio al carbonio medio- o lega pre-temprata, rettificate in piano e parallele con una precisione di pochi decimi di millesimo. Questo parallelismo è importante perché qualsiasi curvatura o rastremazione nella superficie della scarpa si traduce direttamente in forze di taglio irregolari sulle facce del punzone della pressa.
Lo spessore della scarpa viene selezionato in base al tonnellaggio. Le scarpe sottili si flettono sotto carichi pesanti, perdendo l'allineamento nel momento peggiore possibile, proprio nella parte inferiore della corsa. Le operazioni di tranciatura o coniatura più pesanti richiedono piastre più spesse; i lavori di piercing più leggeri possono essere eseguiti con scarpe più sottili e leggere che riducono il peso complessivo dello stampo.
Spiegazione dei tipi di perni guida e boccole
I perni guida sono rettificati con tolleranze entro 0,0001 pollici e sono disponibili in due stili fondamentali: attrito (cuscinetto liscio) e cuscinetto a sfere. La scelta tra di essi determina le prestazioni del gruppo stampo in velocità, sotto carico laterale e durante la manutenzione.
Perni guida-con cuscinetti a sferaviaggia su una serie di sfere di precisione contenute in una gabbia di alluminio. Funzionano in una condizione di precarico o di "gioco negativo", il che significa che il gruppo perno-e-cuscinetto è in realtà leggermente più grande del foro della boccola. Ciò elimina il gioco, riduce l'attrito e facilita la separazione delle metà dello stampo. Costituiscono lo standard di settore per lo stampaggio progressivo ad alta-velocità in cui l'accumulo di calore dovuto all'attrito è inaccettabile. Un avvertimento: un'eccessiva spinta laterale può causare il trascinamento della sfera, l'usura delle scanalature fisiche nel montante o la boccola a causa dei cuscinetti sovraccarichi.
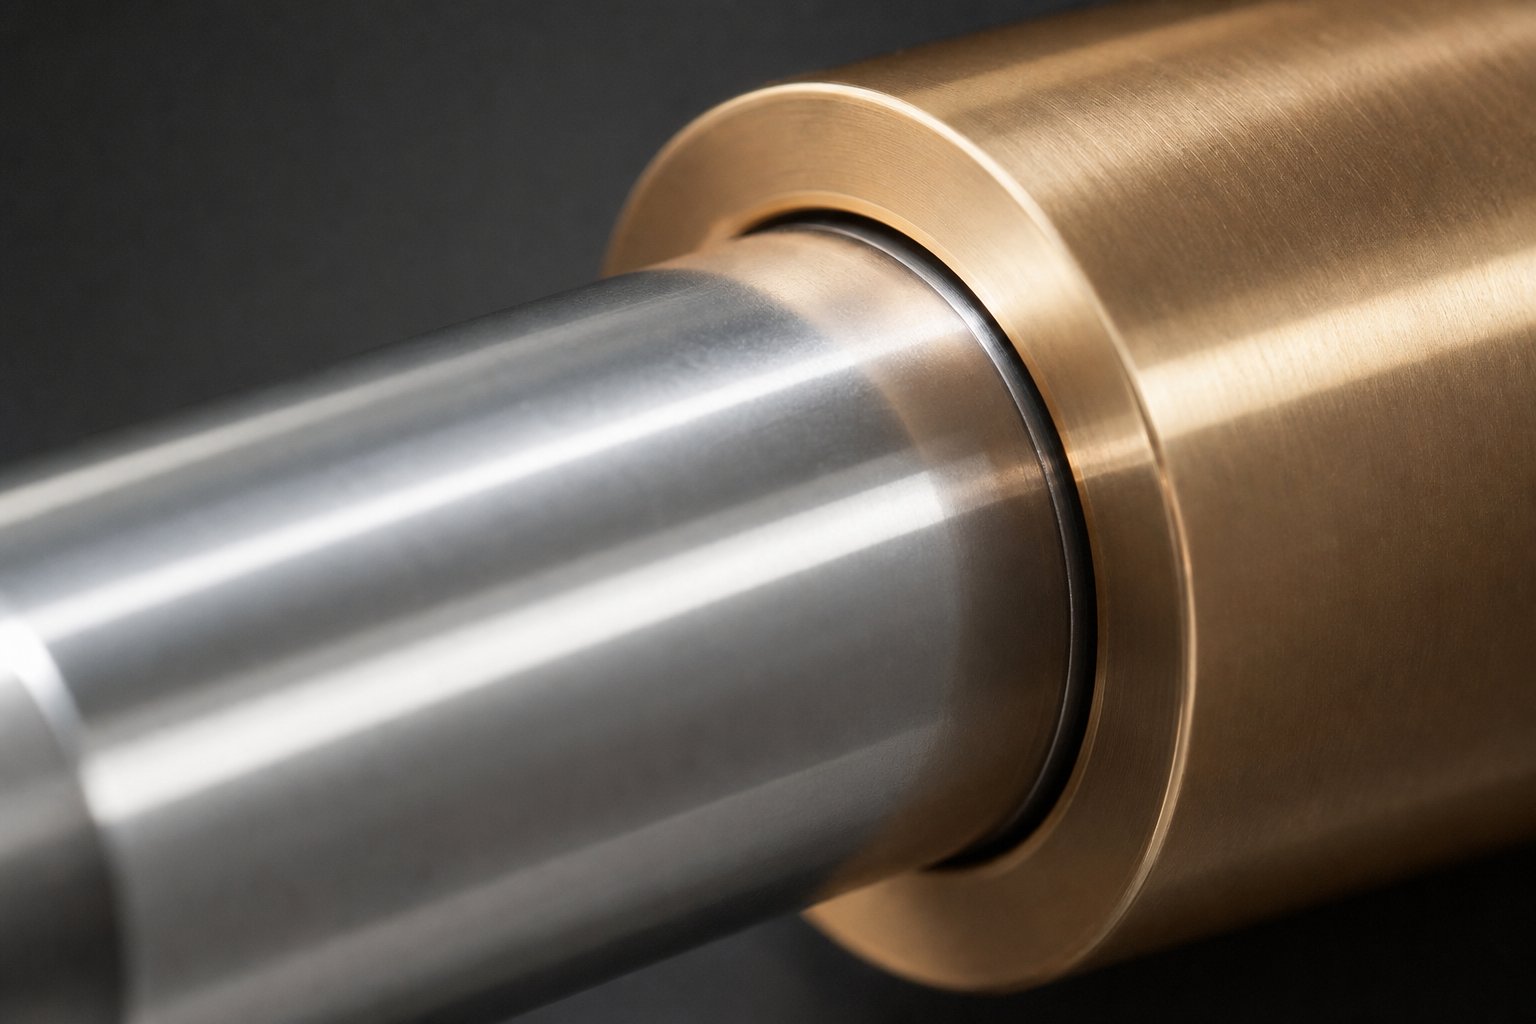
Boccole in bronzoaccoppiati con perni di attrito semplici e gestiscono bene i carichi laterali pesanti perché il contatto è distribuito su un'ampia superficie anziché concentrato nei punti di contatto della sfera-. Le boccole in solido alluminio-bronzo o acciaio placcato bronzo-sono comuni e funzionano meglio a velocità di stampa moderate dove un certo attrito è tollerabile in cambio della capacità di carico.
Boccole auto-lubrificantiincorpora i tappi di grafite direttamente nella matrice di bronzo, fornendo una lubrificazione a secco continua senza grasso esterno. Riducono gli intervalli di manutenzione negli ambienti in cui i programmi di ri-lubrificazione sono difficili da applicare o la contaminazione costituisce un problema.
Anche il montaggio del perno guida è importante.Premi-i pernisono installati in modo permanente nella scarpa, il che aggiunge rigidità ma rende più difficile la sostituzione.Perni smontabiliutilizzano un blocco meccanico (tipicamente una vite o un collare) e possono essere rimossi senza premere, semplificando la manutenzione e lo stoccaggio dello stampo. Per gli ingegneri che acquistano componenti personalizzati in cui il tipo di boccola, il diametro del perno e lo stile di montaggio interagiscono con la struttura dello stampo e i requisiti di spazio libero, fornitori comeYICHENoffrire supporto tecnico collaborativo su misura per progettare-decisioni importanti come queste.
Componenti di supporto e loro ruoli
Oltre a pattini, perni e boccole, diversi componenti più piccoli completano l'assemblaggio. I supporti dello stelo centrano la scarpa superiore nel pistone della pressa per stampi a stazione singola-dove l'allineamento preciso del pistone-allo-stampo è fondamentale. Le piastre di supporto si trovano tra le teste del punzone e la faccia della scarpa, distribuendo i carichi d'impatto in modo che gli steli del punzone temprato non penetrino nell'acciaio più morbido della scarpa per milioni di cicli. I fermi della matrice bloccano punzoni e pulsanti in posizioni esatte all'interno della piastra della matrice e le molle (meccaniche o di azoto) forniscono forza di strappo per sollevare il pezzo dall'attrezzatura dopo ogni corsa.
Ognuno di questi componenti dello stampo di stampaggio interagisce con gli altri. Una boccola con cuscinetto a sfera-accoppiata con un pattino troppo sottile seguirà perfettamente l'allineamento ma si fletterà sotto carico, vanificando lo scopo della guida di precisione. Ottenere la giusta combinazione significa pensare oltre le singole specifiche e considerare come si comporta l'intero sistema in base al tonnellaggio, alla velocità e alle condizioni dei materiali effettivi, il che porta direttamente alla questione di abbinare il set di stampi alla pressa su cui verrà utilizzato.
Come abbinare i set di stampi alla tua pressa
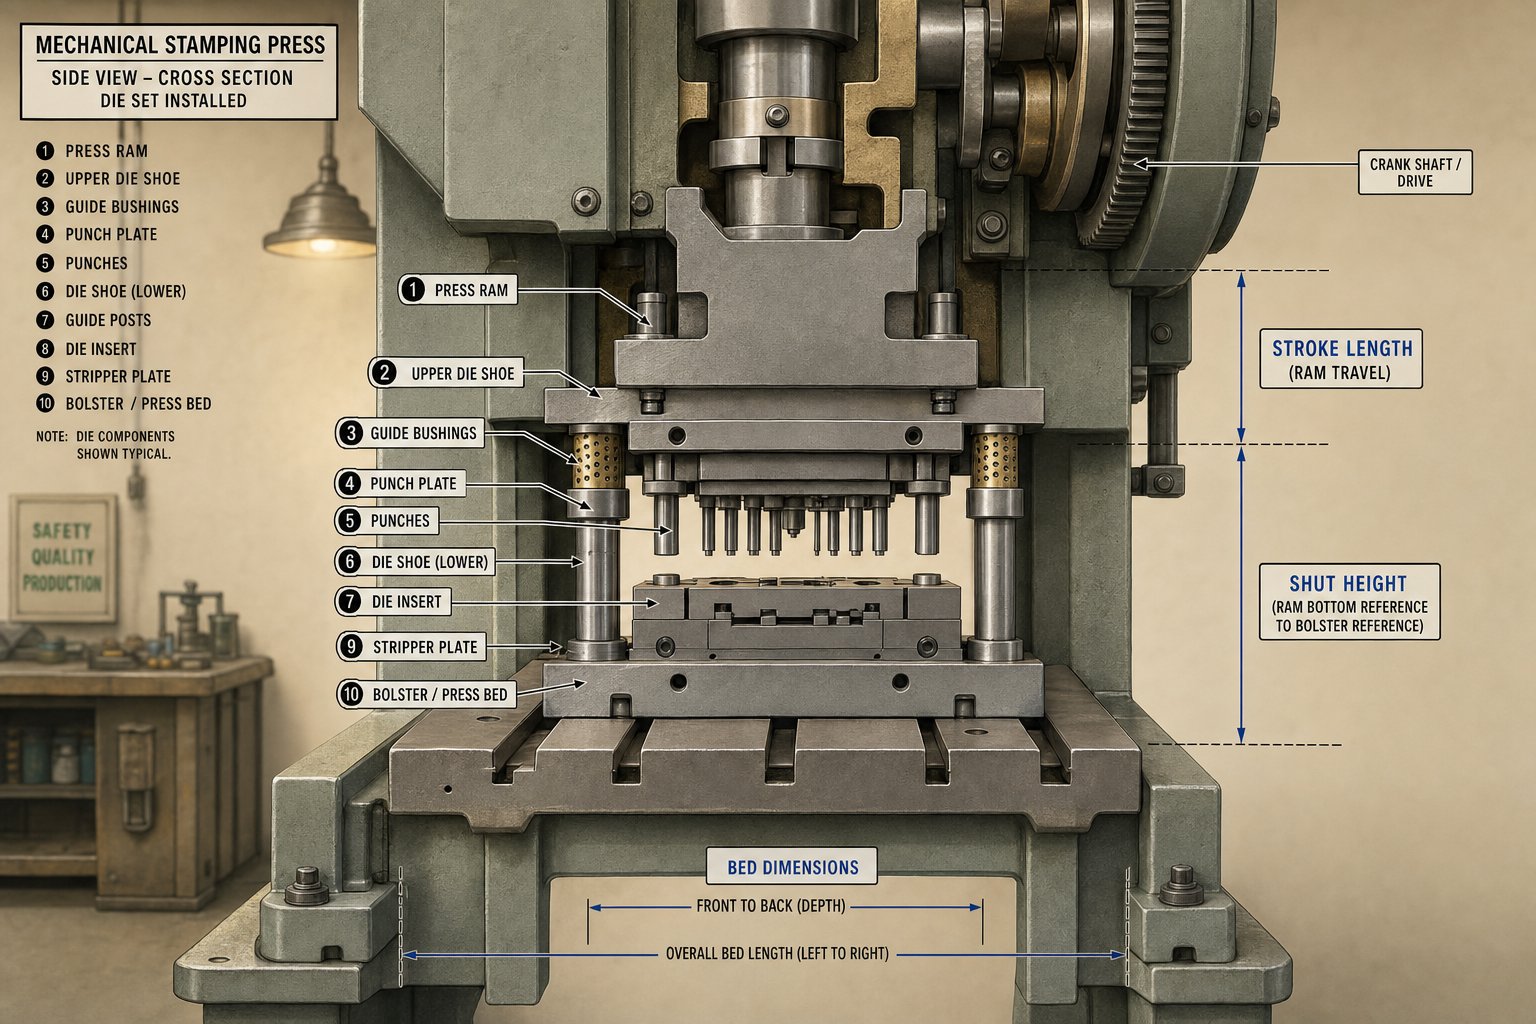
Uno stampo perfettamente specificato è inutile se non si adatta fisicamente e meccanicamente alla pressa a cui è destinato. Il rapporto tra pressa e stampo è un sistema integrato e sbagliare l'abbinamento porta a qualsiasi cosa, dall'impossibilità di installare l'utensile a un sovraccarico catastrofico durante la produzione. I parametri critici che è necessario riconciliare sono la capacità di tonnellaggio, le dimensioni del letto, l'intervallo di altezza chiusa e la lunghezza della corsa.
Tonnellaggio della pressa e capacità di carico impostata sullo stampo
Ogni operazione di stampaggio genera una forza calcolabile in base al perimetro di taglio, allo spessore del materiale e alla resistenza alla trazione. La tua pressa deve superare il tonnellaggio calcolato con amargine di sicurezza compreso tra il 20 e il 30%.per tenere conto della variazione del materiale e dell'usura progressiva dell'utensile. Ma il tonnellaggio non dipende solo dalla capacità della stampa di spingere abbastanza forte. Determina anche lo spessore della scarpa. Forze maggiori richiedono piastre più spesse per resistere alla deflessione e piastre più spesse aggiungono peso. Il peso combinato dello stampo deve rimanere ben entro la capacità di sollevamento del pistone, altrimenti la pressa avrà difficoltà a ritrarre la metà superiore in modo pulito durante la corsa ascendente.
Per le matrici di punzonatura che funzionano a velocità elevate, anche piccoli squilibri tra la forza richiesta e la capacità disponibile del composto ad ogni corsa. Il-tonnellaggio eccessivo blocca una pressa per stampaggio o rompe il telaio; sotto-specificando lo spessore del pattino del set di matrici, questo si flette, perdendo l'allineamento e scheggiando i punzoni.
Corrispondenza delle dimensioni del letto e dell'altezza della camera da letto
L'ingombro dello stampo deve rientrare nell'area del pianale della pressa, lasciando spazio per i morsetti su tutti i lati. La larghezza della striscia, la geometria della parte e il numero di stazioni negli utensili progressivi determinano l'ingombro minimo, ma il supporto imposta il massimo. Sembra semplice, ma la dimensione verticale coglie di sorpresa più ingegneri. L'altezza chiusa è la distanza dalla superficie superiore del supporto al fondo della guida quando il pistone si trova nel punto più basso con la regolazione completamente estesa. L'altezza dello stampo (altezza totale chiusa dell'assieme) deve rientrare nell'intervallo regolabile dell'altezza chiusa della pressa.
Se il dado è troppo alto, fisicamente non può chiudersi. Se è troppo corto, piastre distanziatrici o parallele possono colmare lo spazio, ma solo entro la corsa di regolazione della pressa. Tieni presente che i pattini delle matrici perdono altezza nel tempo man mano che vengono riaffilati, quindi l'altezza di chiusura iniziale dovrebbe essere verso l'estremità superiore della finestra di regolazione per consentire la manutenzione futura.
Considerazioni sulla pressa meccanica e idraulica
Il tipo di pressa cambia radicalmente il modo in cui ti avvicini alla selezione del set di stampi. Una pressa meccanica eroga il tonnellaggio massimo solo in prossimità del fondo della corsa, appena pochi millimetri sopra il punto morto inferiore. Ciò significa che il controllo dell'altezza chiusa è fondamentale. Se il set di matrici della punzonatrice si chiude anche leggermente troppo in alto, la pressa non sarà in grado di fornire la piena forza nominale e la qualità della parte ne risentirà. Le presse meccaniche hanno anche una lunghezza di corsa fissa dettata dalla geometria della pedivella, quindi lo stampo deve essere progettato attorno a tale vincolo.
Un set di stampi per pressa idraulica ha più respiro. I sistemi idraulici erogano l'intero tonnellaggio in qualsiasi punto della corsa e offrono una lunghezza della corsa regolabile, rendendoli più tolleranti in termini di tolleranze di altezza ridotta. Gli stampi della pressa idraulica evitano inoltre il carico d'urto ad alto-impatto dei sistemi meccanici, il che può consentire ganasce dello stampo leggermente più sottili per un tonnellaggio equivalente nelle applicazioni di formatura. Tuttavia, i tempi di ciclo sono più lenti, quindi se stai accoppiando un set di stampi con una pressa idraulica per l'imbutitura profonda o la formatura complessa, pianifica corse più lunghe e velocità controllate del pistone anziché tranciatura ad alta-velocità.
Quando sei pronto per accoppiare un set di stampi alla tua pressa, esegui questi passaggi in ordine:
- Specifiche della macchina da stampa dal manuale della macchina: tonnellaggio nominale, punto di tonnellaggio (per presse meccaniche), dimensioni del letto, altezza di chiusura massima e minima, lunghezza della corsa e corse al minuto.
- Calcolare la forza di stampaggio totale richiesta per tutte le stazioni di taglio e formatura, quindi aggiungere un margine di sicurezza compreso tra il 20 e il 30%.
- Determinare l'ingombro minimo dello stampo in base alla larghezza della striscia, alle dimensioni della parte e al numero di stazioni, assicurandosi che si adatti alle dimensioni del letto con spazio di bloccaggio su tutti i lati.
- Selezionare lo spessore del pattino adeguato al tonnellaggio calcolato e verificare che l'altezza dello stampo risultante rientri nell'intervallo di altezza di chiusura regolabile della pressa.
- Verificare che il peso totale dello stampo (pattini, perni, boccole e attrezzatura montata) non superi la capacità di sollevamento del pistone.
- Verificare che la lunghezza della corsa sia sufficiente per l'alimentazione del materiale, lo scarico delle parti e l'espulsione sicura di pezzi finiti o scarti.
- Per le presse meccaniche, verificare che il tonnellaggio nominale sia superiore allo spessore del materiale per garantire che sia disponibile la massima forza quando le matrici del punzone per la pressa entrano in contatto con il pezzo in lavorazione.
Seguendo questa sequenza si evita l'errore comune di specificare un set di fustelle che sembra perfetto sulla carta ma che non può funzionare fisicamente nella macchina prevista. Ogni parametro si inserisce nel successivo e, mancandone anche uno, in particolare l'altezza di chiusura o il tonnellaggio, trasforma un set di stampi per pressa idraulica perfettamente lavorato o una configurazione meccanica in un costoso ornamento per uno scaffale. Bloccare tempestivamente questi numeri semplifica anche la decisione successiva: scegliere tra le dimensioni standard del catalogo o passare a dimensioni personalizzate.
Convenzioni e standard per il dimensionamento degli stampi
Adattare il set di fustelle alla pressa è solo metà dell'equazione. L'altra metà è scegliere una serie di dimensioni della matrice che diano ai tuoi utensili attivi spazio sufficiente per lavorare mantenendo efficiente l'ingombro complessivo. I set di matrici standard seguono convenzioni di dimensionamento ben-stabilite che bilanciano l'area della piastra, lo spessore e le proporzioni dei perni guida. Comprendere queste convenzioni ti aiuta a decidere quando la dimensione di un catalogo si adatta alla tua applicazione e quando è necessario personalizzarla.
Dimensioni standard della matrice e spessore della piastra
I cataloghi di settore, compresi quelli di fornitori affermati come le linee di fustelle Danly e altri produttori, offrono dimensioni standard che partono da 6 x 6 pollici per lavori di stampaggio in miniatura e aumentano fino a dimensioni comuni di fascia media-come 12 x 12, 18 x 24 e 24 x 36 pollici. I set di stampi di grandi dimensioni si estendono ben oltre questi limiti, con alcuni produttori che producono piattaforme di stampi standard superiori a 60, 80 o addirittura 120 pollici per la lavorazione di pannelli automobilistici e lo stampaggio strutturale pesante.
Scale di spessore della lamiera con tonnellaggio previsto. Un piccolo set 6 x 6 con carichi perforanti leggeri potrebbe utilizzare scarpe sottili fino a 1 pollice, mentre una grande piattaforma di stampo che gestisce diverse centinaia di tonnellate di forza di tranciatura ha bisogno di scarpe spesse 4 pollici o più per resistere alla deflessione. Il principio generale: i pattini più spessi distribuiscono la forza in modo più uniforme sul supporto e sulla faccia del pistone, riducendo lo stress localizzato che porta alla rottura per fatica dopo milioni di cicli.
| Dimensioni set di matrici (pollici) | Spessore tipico della scarpa (pollici) | Gamma di tonnellaggio tipica | Applicazione comune |
|---|---|---|---|
| da 6×6 a 8×8 | 1.0 - 1.5 | 5 - 30 tonnellate | Piccoli connettori, terminali, micro-stampaggio |
| da 10×12 a 14×18 | 1.5 - 2.5 | 30 - 100 tonnellate | Staffe, clip, matrici progressive di medie-dimensioni |
| da 18×24 a 24×36 | 2.5 - 3.5 | 100 - 300 tonnellate | Matrici progressive più grandi, tranciatura-di grosso spessore |
| da 30 x 48 a 48 x 72 | 3.5 - 5.0 | 300 - 800 tonnellate | Parti strutturali automobilistiche, pannelli di elettrodomestici |
| 60×96 e superiori | 5.0 - 8.0+ | 800 - 2,000+ tonnellate | Pannelli automobilistici di grandi dimensioni, stampati strutturali pesanti |
Queste sono linee guida, non valori assoluti. Un set di matrici metalliche che trasportano una matrice grezza con carichi di punzone concentrati al centro potrebbero richiedere pattini più spessi di quanto suggerito dal solo tonnellaggio, poiché il momento flettente aumenta con una campata non supportata. Al contrario, uno schema di taglio uniformemente distribuito su molti piccoli punzoni può tollerare pattini più sottili con lo stesso tonnellaggio totale.
Dimensionamento per matrici progressive e a stazione singola-
Le matrici a stazione singola-, siano esse composte o combinate, necessitano solo di un'area sufficiente per l'impronta della parte più spazio per i canali di scarto, l'hardware di montaggio e gli elementi di guida. Dimensionarli è relativamente semplice: prendi la dimensione massima della parte in ciascuna direzione, aggiungi materiale per strisce di supporto o ponti di scarto e seleziona la dimensione standard della fustella più vicina che possa contenere tutto con spazio per i morsetti.
Le matrici progressive richiedono un calcolo diverso. Ciascuna stazione occupa una porzione della lunghezza della matrice pari al passo di alimentazione e il numero totale di stazioni moltiplicato per il passo determina la lunghezza minima della matrice. Un progressivo da 12-stazione con passo da 2-pollici necessita di almeno 24 pollici di lunghezza di lavoro prima ancora di prendere in considerazione le stazioni di scarto di ingresso e di coda. La larghezza della striscia più il materiale di supporto imposta la larghezza minima della fustella.
COMEnotano gli esperti di stampi progressivi, le matrici progressive di grandi dimensioni richiedono un supporto e barre di collegamento robusti per mantenere stabile la striscia in molte stazioni e la larghezza del supporto si aggiunge all'ingombro complessivo della matrice. Maggiore è il numero di stazioni di rifilatura e formatura richieste, maggiore è la quantità di materiale di supporto della striscia necessaria e più ampio e lungo diventa il set di matrici.
Anche il diametro e la lunghezza del perno guida variano in base alle dimensioni dello stampo. I set di matrici standard più piccoli utilizzano in genere perni con diametro da 1 pollice a 1,5 pollici, mentre i set nella gamma 24 x 36 e superiori si spostano su montanti da 2 pollici o più grandi. La lunghezza del perno deve fornire un impegno adeguato alla massima altezza aperta, il che significa che corse più lunghe richiedono perni più lunghi, che a loro volta richiedono diametri del perno maggiori per resistere alla flessione sotto eventuali carichi laterali residui. Un perno troppo sottile rispetto alla sua lunghezza non supportata si fletterà elasticamente, vanificando lo scopo della guida di precisione.
Quando le dimensioni standard non sono all'altezza
Le dimensioni standard del catalogo coprono un'ampia gamma di applicazioni e per una buona ragione. Sono prodotti in grandi quantità, il che mantiene bassi i costi e brevi i tempi di consegna. L'esperienza del settore conferma che l'acquisto di set standard da produttori specializzati che sfruttano le economie di scala batte quasi sempre il costo di costruzione di set unici-in casa-.
Tuttavia, alcuni lavori vanno oltre ciò che una matrice standard può ospitare. Potresti incontrare situazioni come:
- Geometria della parte che richiede un rapporto insolito tra lunghezza-e-larghezza non disponibile nei cataloghi.
- Stampi progressivi con numero elevato di stazioni che superano le lunghezze standard.
- Posizionamento non-standard del perno guida dettato dall'interferenza dell'avanzamento o dell'utensileria.
- Pezzi grezzi sovradimensionati per pannelli automobilistici o di elettrodomestici che si inseriscono in un territorio di stampi di grandi dimensioni superiore a 60 pollici.
- Spessori personalizzati delle scarpe necessari per tonnellaggi estremi o vincoli insoliti di altezza di chiusura della pressa.
In questi casi, un set di fustelle personalizzato diventa la scelta pratica. Personalizzare non significa necessariamente costoso o lento. Molti fornitori realizzano dimensioni personalizzate da piastre pre-rettificate utilizzando apparecchiature CNC, mantenendo tempi di lavorazione ragionevoli. La decisione dipende dalla possibilità che forzare l'attrezzatura all'impronta standard più vicina comprometta le prestazioni. Se si stipano le stazioni troppo vicine tra loro, si elimina la necessaria rimozione degli scarti o si sottodimensionano le scarpe per adattarle alle dimensioni del catalogo, il costo degli scarti e della manutenzione supererà rapidamente il premio per un set di stampi in metallo personalizzato.
Una via di mezzo che vale la pena considerare: acquistare un set standard e modificarlo. Alcuni negozi acquistano set di stampi da catalogo e poi aggiungono tasche lavorate, posizioni dei pin non-standard o funzionalità di montaggio aggiuntive sulla propria attrezzatura CNC. Questo approccio ibrido, a volte chiamato fai da te nel settore, può ridurre i tempi pur fornendo un set delle dimensioni corrette per l'applicazione.
Il dimensionamento definisce i limiti fisici dei tuoi strumenti, ma le dimensioni fisiche da sole non garantiscono le prestazioni. La precisione con cui vengono mantenute tali dimensioni, le tolleranze sull'adattamento del perno-alla-boccola, il parallelismo dei pattini e la finitura superficiale, determinano se le parti stampate soddisfano effettivamente le specifiche di stampa ciclo dopo ciclo.
Tolleranze e precisione nelle prestazioni degli stampi
Puoi selezionare la giusta configurazione, dimensionare perfettamente le scarpe e abbinare ogni parametro della pressa, ma se le tolleranze sul tuo set di stampi sono allentate, le tue parti stampate non manterranno mai dimensioni strette. La precisione nell'utensileria per stampi inizia a livello della struttura. Il sistema di guida e le superfici dei pattini stabiliscono un limite assoluto sulla precisione delle parti finite, indipendentemente dalla precisione con cui vengono rettificati i punzoni attivi e i pulsanti della matrice.
La precisione dello stampo è il limite massimo per la precisione delle parti stampate. Nessun pulsante di punzonatura o matrice può fornire tolleranze più strette della struttura che lo guida.
Gioco del perno guida e relativo effetto sulla qualità della parte
Il gioco di esercizio tra un perno di guida e la sua boccola determina direttamente quanto la metà superiore dello stampo può spostarsi lateralmente rispetto alla metà inferiore durante ogni corsa. In un sistema di cuscinetti-a strisciamento, tale gioco è deliberatamente progettato, in genere compreso tra 0,0002 pollici e 0,0008 pollici a seconda del diametro del perno e dell'applicazione. I sistemi con cuscinetti a sfera-funzionano diversamente, funzionando in acondizione di precarico con gioco negativocompreso tra 0,0001 e 0,0021 pollici, eliminando di fatto il gioco tra la metà superiore e quella inferiore.
Perché questo è importante per le tue parti? Immagina un'operazione di stampaggio e matrice di precisione in cui il gioco tra punzone-e-è impostato su 0,001 pollici per lato. Se il sistema di guida consente uno spostamento laterale di 0,0005 pollici, tale gioco diventa irregolare: 0,0005 pollici su un lato e 0,0015 pollici sull'altro. Il risultato è un'altezza della bava irregolare, una qualità del bordo non uniforme e un'usura accelerata su un lato della matrice dell'utensile da taglio. Per lavori con tolleranze strette, il gioco tra il perno guida e la boccola deve essere una frazione del gioco tra il punzone e la matrice per mantenere le forze bilanciate.
Tolleranze di parallelismo e perpendicolarità
Il parallelismo della superficie della scarpa è la seconda tolleranza critica. Sia la faccia superiore che quella inferiore della scarpa devono essere piatte e parallele tra loro entro pochi decimi di millesimo di pollice. Se il pattino superiore si inclina anche leggermente rispetto a quello inferiore, i punzoni su un lato della matrice entrano in contatto con il pezzo prima dei punzoni sull'altro lato. Questo impegno sfalsato crea forze di taglio disuguali, usura prematura del punzone e variazioni dimensionali negli utensili progressivi multi-stazione.
Altrettanto importante è la perpendicolarità dei perni guida rispetto alla faccia della scarpa. Un perno che sporge anche di 0,001 pollici rispetto alla sua lunghezza di lavoro introduce un progressivo disallineamento che peggiora all'aumentare della corsa. Per gli stampi di precisione utilizzati in applicazioni ad alta-velocità, questo errore angolare si moltiplica con ogni centimetro di corsa. I processi di lavorazione degli stampi in genere mantengono la perpendicolarità del perno entro 0,0002 pollici per pollice di lunghezza del perno sui set di qualità, sebbene la lavorazione degli stampi con specifiche più strette sia possibile a un costo aggiuntivo.
La finitura superficiale delle superfici delle scarpe influisce sia sul parallelismo che sulla stabilità di montaggio. Una superficie ruvida-consente alle piastre portamatrice e alle piastre di supporto di spostarsi microscopicamente sotto carichi di impatto ripetuti. La maggior parte delle matrici per stampaggio dell'acciaio specificano le superfici delle scarpe rettificate a 16 micropollici Ra o migliori, che forniscono un attrito sufficiente per un montaggio sicuro pur rimanendo sufficientemente piatte per misurazioni e spessoramenti accurati.
Classi di precisione per diverse applicazioni
Non tutti i lavori necessitano delle tolleranze più strette possibili, e quelle più strette costano sempre di più. L'approccio generale del settore divide gli stampi di precisione in classi in base alle tolleranze accumulate su tutte le caratteristiche critiche: gioco dei perni, parallelismo, perpendicolarità e finitura superficiale. I set di classi-standard sono adatti alla tranciatura e alla formatura generale dove le tolleranze delle parti sono generose. I set di classi-di precisione servono lavori di tolleranza-stretta come la stampa di connettori, la cancellazione-fine o qualsiasi applicazione in cui la distanza totale del sistema deve rimanere al di sotto di pochi decimi.
È qui che le condizioni operative complicano la decisione. Durante un ciclo di produzione, le forze di attrito e di formatura generano calore. L'espansione termica nei perni guida, nelle boccole e nelle piastre dei pattini modifica le distanze di lavoro specificate con tanta attenzione a temperatura ambiente. Uno stampo di precisione che funziona a 600 corse al minuto in un'applicazione progressiva ad alta-velocità può vedere la temperatura del sistema di guida aumentare da 30 a 50 gradi Fahrenheit rispetto alla temperatura ambiente. Quel calore espande i perni più velocemente delle boccole (perni in acciaio nelle boccole in bronzo), chiudendo gradualmente il gioco di esercizio. Se il gioco iniziale è troppo stretto, il sistema si blocca. Se si compensa con il gioco di apertura a temperatura ambiente, si perde precisione durante l'avviamento a freddo.
La soluzione pratica: seleziona la classe di precisione in base alla-temperatura operativa peggiore, non all'ambiente-dell'officina. Considera la frequenza di corsa prevista, il materiale da stampare e il sistema di lubrificazione. I sistemi di guida con cuscinetti a sfera- gestiscono meglio la variazione termica perché il loro precarico si adatta a lievi variazioni dimensionali senza incepparsi. Le boccole in bronzo con cuscinetti semplici- necessitano di maggiore spazio iniziale per tenere conto della chiusura termica, motivo per cui sono generalmente specificate per attrezzature per stampi a velocità moderata- piuttosto che per lavori di precisione ad alta- velocità.
In definitiva, la scelta della tolleranza è una decisione in termini di costi-benefici. Ogni mezzo-decimo di serraggio del set di matrici aggiunge tempo di rettifica, passaggi di ispezione e costo del materiale. Ma ogni mezzo-decimo lasciato libero diventa una variazione del pezzo, uno scarto e una riduzione della durata dell'utensile a valle. Il giusto equilibrio dipende dalla stampa della parte, dal volume di produzione e dalla quantità di variazioni che i processi a valle possono assorbire. Questo equilibrio cambia anche nel tempo man mano che i componenti si usurano, il che solleva la questione di come monitorare tale usura e decidere quando un set di stampi ha superato il suo range di tolleranza utile.
Manutenzione e sapere quando sostituire gli stampi
Le tolleranze che erano perfette il primo giorno non rimangono perfette per sempre. Ogni corsa aggiunge un'usura microscopica ai perni di guida, alle boccole e alle superfici dei pattini. Se non viene controllata, l'usura supera i limiti di tolleranza e degrada silenziosamente la qualità delle parti molto prima che qualcosa si guasti in modo catastrofico. Un programma proattivo di ispezione e manutenzione è ciò che distingue un negozio di stampi che rileva tempestivamente i problemi da uno che li scopre nei contenitori dei rottami.
Punti di ispezione e misurazione dell'usura
Quando si ritira un set di stampi per la manutenzione programmata, questi sono i punti di controllo più importanti. Tieni questo elenco affisso vicino all'area di stoccaggio delle attrezzature per stampi in modo che i tecnici colpiscano ogni articolo in modo coerente:
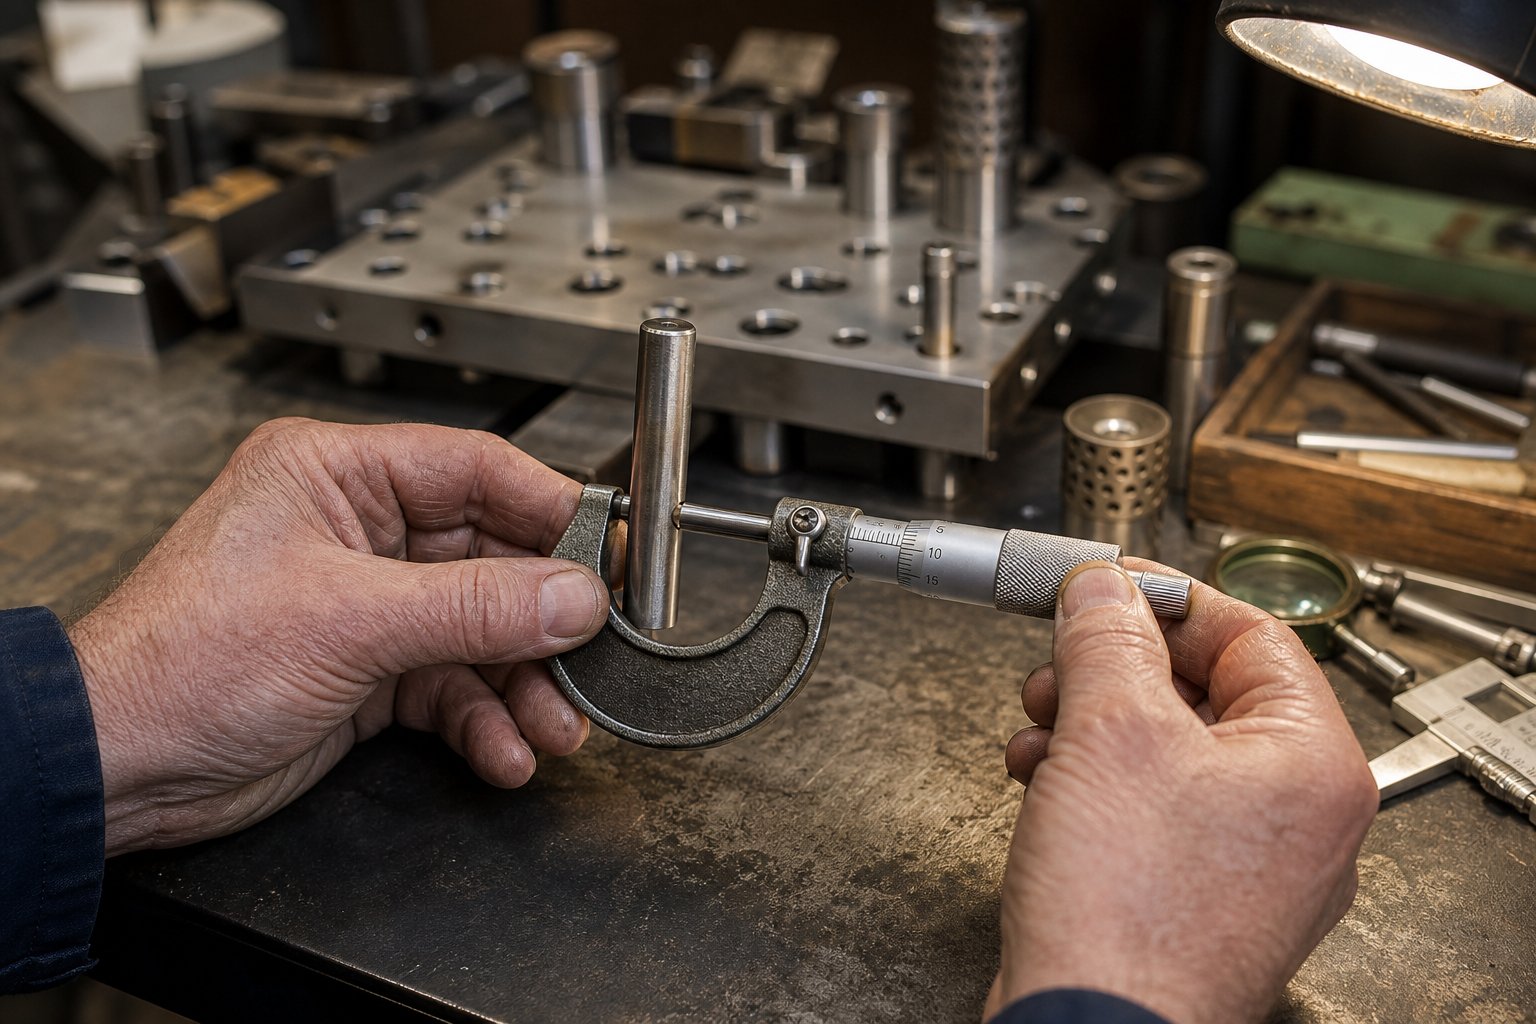
- Diametro del perno guida- Misura in più punti lungo la lunghezza di lavoro con un micrometro. L'usura tipicamente si concentra nel punto in cui la boccola entra in contatto con il perno a livello di lavoro. Una riduzione di oltre 0,0005 pollici dalla sostituzione dei warrant nominali.
- Diametro del foro della boccola- Utilizza un alesametro per verificare l'ID in alto, al centro e in basso. Modelli di usura ovali o rastremati indicano un disallineamento o un carico laterale eccessivo.
- Gioco del perno-sulla-boccola- Calcola in base alle misurazioni del perno e della boccola. Quando il gioco supera il doppio delle specifiche originali, la precisione della parte viene compromessa.
- Condizioni della gabbia del cuscinetto a sfere- Cercascolorimento blu o punte della vite di fissaggio danneggiate, entrambi indicatori di scorrimento della gabbia e di slittamento dei cuscinetti.
- Planarità e parallelismo della scarpa- Pulisci entrambe le superfici della scarpa con un indicatore su una piastra di superficie. Verificare la presenza di avvallamenti, deformazioni o punti bassi localizzati dovuti a carichi di impatto ripetuti.
- Condizioni della superficie della scarpa- Controllare eventuali grippaggi, rigature o crepe da fatica attorno ai fori dei perni e alle aree di montaggio del morsetto dello stampo.
- Perpendicolarità del perno guida- Con il perno installato, indicare lungo la sua lunghezza. Qualsiasi inclinazione superiore a 0,0002 pollici per pollice segnala un foro usurato o una scarpa danneggiata.
- Segni di tracciamento su perni o boccole- Le leggere linee superficiali sono normali, ma le scanalature che intaccano la superficie di lavoro indicano carichi laterali eccessivi o un'installazione non corretta della boccola.
Lubrificazione e manutenzione preventiva
I requisiti di lubrificazione variano notevolmente in base al tipo di boccola e l'utilizzo del lubrificante sbagliato è altrettanto dannoso quanto non utilizzarlo affatto. Per i sistemi di guida con cuscinetti a sfera-, si sconsiglia l'utilizzo del grasso. Poiché questi componenti dello stampo funzionano con gioco negativo, il grasso intrappola i contaminanti che penetrano nelle superfici di contatto volventi, causando appiattimenti sui cuscinetti e un'usura accelerata. Utilizza invece un olio minerale raffinato con additivi-per pressioni estreme e inibitori della ruggine, con viscosità intorno a 290/340 SSU a 100 gradi F.
Le boccole con cuscinetto-in bronzo, invece, tollerano i lubrificanti più pesanti e beneficiano di un ingrassaggio periodico, soprattutto in caso di carichi pesanti. Le boccole in grafite auto-lubrificanti non richiedono lubrificazione esterna in condizioni normali, ma la pulizia periodica delle tasche di grafite impedisce l'accumulo di detriti di stampaggio che bloccano il percorso del lubrificante.
Gli intervalli di manutenzione dipendono dal volume di produzione. Le operazioni progressive ad alta-velocità che eseguono milioni di corse al mese richiedono un'ispezione ogni 250.000-500.000 corse. Un volume di lavoro inferiore-con un utilizzo moderato degli strumenti per la produzione di fustelle può estendersi fino ai controlli trimestrali programmati. Quando si impostano gli intervalli di manutenzione dello stampo, sbagliare sul lato più breve finché non si stabilisce un tasso di usura di base per ciascuno strumento specifico.
Indicatori di fine--vita utile e tempi di sostituzione
Ogni set di stampi prima o poi raggiunge un punto in cui la manutenzione non ripristina più prestazioni accettabili. Riconoscere quella soglia ti impedisce di riversare il lavoro in una struttura che non può mantenere la tolleranza indipendentemente da quanta attenzione riceve. Fai attenzione a questi segnali:
- Usura del perno guida oltre la riaffilatura- I perni usurati di oltre 0,001 pollici sottodimensionati non possono essere ripristinati. La sostituzione è l'unica opzione.
- Allargamento del foro della boccola oltre la classe di tolleranza- Quando il diametro del foro supera il gioco massimo consentito anche con un nuovo perno installato, anche la sede della boccola nella ganascia dello stampo potrebbe danneggiarsi.
- La deformazione del pattino della matrice supera la capacità di rimacinato- Le scarpe possono essere riaffilate per ripristinare la planarità, ma ogni riaffilatura rimuove materiale e riduce l'altezza di chiusura. Una volta che una scarpa viene macinata al di sotto del suo spessore funzionale minimo, si flette sotto carico e non può essere recuperata.
- Crepe dovute a fatica attorno ai fori dei perni o ai fori di montaggio dei morsetti dello stampo- Le crepe si propagano sotto carico ciclico. Una scarpa rotta costituisce un pericolo per la sicurezza e deve essere ritirata immediatamente.
- Persistente scorrimento della gabbia nonostante le azioni correttive- Se i paraurti, le regolazioni del precarico e il ridimensionamento dei componenti non riescono a risolvere lo scorrimento della gabbia, la geometria complessiva dello stampo potrebbe essersi spostata oltre la correzione.
- Tracciamento ripetuto solo su un lato- Il tracciamento unilaterale che ritorna dopo la sostituzione di perno e boccola indica un disallineamento del foro nel pattino stesso, una condizione che in genere significa che la piastra del pattino non è più riparabile.
La sostituzione di uno stampo usurato non è un fallimento. Si tratta di una transizione pianificata che protegge la qualità delle parti e la sicurezza della pressa. Il costo reale del funzionamento oltre la fine-del-vita utile non è il set in sé, ma gli scarti, le rilavorazioni e i tempi di inattività non pianificati che si accumulano quando non è più possibile mantenere l'allineamento. Sapere quando ritirare un set determina anche il modo in cui si specifica la sua sostituzione, e ottenere tale specifica fin dall'inizio è ciò che separa un rapido riordino da un lungo esercizio di ingegneria-.
Come specificare e ordinare il set di stampi giusto
Ritirare un set di stampi usurati ti salva solo se la sostituzione è specificata correttamente fin dall'inizio. Ordini di acquisto vaghi portano a email avanti-e-e-mail, dimensioni non corrispondenti e sorprese nei tempi di consegna che bloccano la produzione. La differenza tra un riordino regolare e un ciclo di approvvigionamento frustrante dipende dalla completezza con cui comunichi le tue esigenze in anticipo.
Informazioni necessarie prima di ordinare
Prima di contattare qualsiasi produttore di matrici per stampaggio o di aprire un catalogo, raccogli tutti i parametri che influiscono sulla selezione del set di matrici. Tralasciare anche un solo dettaglio, come l'intervallo di altezza o la preferenza della boccola, costringe il fornitore a indovinare o a tornare con domande che aggiungono giorni alla tua sequenza temporale.
Utilizzare questa lista di controllo delle specifiche quando si richiedono preventivi per set di stampi per stampaggio metalli:
- Specifiche della stampa- tonnellaggio nominale, punto di tonnellaggio (presse meccaniche), dimensioni del letto, altezza di chiusura minima e massima, lunghezza della corsa e corse al minuto.
- Impronta dello stampo- lunghezza e larghezza richieste in base al layout della striscia, al numero di stazioni e allo spazio di serraggio.
- Spessore della scarpa- in base ai calcoli del tonnellaggio e ai vincoli di altezza chiusa. Specificare sia superiore che inferiore se differiscono.
- Configurazione dei perni guida- montante-posteriore, diagonale, quattro-montante o-centrale, insieme ai requisiti di diametro e lunghezza del perno.
- Tipo di boccola- cuscinetto-a sfere, cuscinetto-in bronzo o auto-lubrificante, in base a considerazioni su velocità, carico e manutenzione.
- Stile di montaggio a perno- Press-Fit o smontabile e se i perni si montano nella scarpa superiore o inferiore.
- Materiale e durezza- grado del materiale della scarpa, durezza superficiale se richiesta ed eventuali specifiche del trattamento termico.
- Classe di tolleranza- standard o di precisione, con richiami specifici per parallelismo, perpendicolarità e gioco tra perno-e-boccola.
- Dettagli della parte e del processo- materiale del pezzo, spessore, complessità della geometria e volume di produzione previsto nel corso della vita dello stampo.
- Requisiti speciali- posizioni dei perni non-standard, formato sovradimensionato, tasche lavorate aggiuntive o funzionalità di montaggio personalizzate.
Avere questo elenco completo prima di prendere in mano il telefono elimina la fonte più comune di ritardi negli ordini. Ti consente inoltre di confrontare i preventivi di più produttori di stampi a parità di condizioni, poiché tutti fissano il prezzo per le stesse specifiche.
Catalogo standard e set di stampi personalizzati-progettati
I set di catalogo standard vengono spediti più velocemente e costano meno, a volte in modo drammatico. L'esperienza nel settore di Anchor Danly conferma che i produttori specializzati che sfruttano le economie di scala e le competenze di produzione riducono costantemente i costi di costruzione di set equivalenti internamente. Per le applicazioni semplici in cui l'ingombro, il tonnellaggio e la configurazione corrispondono all'offerta del catalogo, non c'è motivo di personalizzare.
I set di stampi personalizzati-diventano necessari quando le dimensioni standard compromettono il layout degli strumenti. Forse hai bisogno di un rapporto tra lunghezza-non standard-e-larghezza per una fustella progressiva ad alta-stazione, un posizionamento insolito dei perni per liberare un sistema di alimentazione o spessori delle scarpe fuori dalle norme del catalogo. La produzione di stampi personalizzati richiede in genere da due a sei settimane in più rispetto ai tempi di consegna standard a seconda della complessità, ma il risultato è un set che si adatta alla tua applicazione senza compromessi.
Esiste anche una via di mezzo. Alcuni ingegneri acquistano un set standard e realizzano funzionalità aggiuntive internamente,-riducendo i tempi di consegna e ottenendo comunque un'impronta personalizzata dello stampo per stampaggio dei metalli. Questo approccio ibrido funziona quando le modifiche sono limitate a tasche, fori di riferimento o caratteristiche di montaggio che non influiscono sulla precisione del sistema di guida.
Valutazione dei fornitori per la tua applicazione
Non tutti i produttori di stampi offrono la stessa profondità di capacità. Quando valuti i produttori di matrici per stampaggio, guarda oltre il prezzo e i tempi di consegna per valutare tre fattori che determinano il valore a lungo termine-:
- Capacità di precisione- Il fornitore può mantenere la classe di tolleranza di cui hai bisogno? Chiedi informazioni sulle loro attrezzature di macinazione, sui metodi di ispezione e se forniscono rapporti dimensionali con la spedizione. I principali fornitori operano secondo i sistemi ISO 9001:2015 ed eseguono controlli dimensionali durante il processo, non solo l'ispezione finale.
- Qualità dei materiali e tracciabilità- I fornitori affidabili utilizzano acciai per utensili certificati con processi di trattamento termico documentati. Chiedi se le certificazioni dei materiali accompagnano il set finito.
- Supporto tecnico- È qui che il divario tra i fornitori di cataloghi e i veri partner di produzione di stampi diventa chiaro. Un fornitore che si limita a lavorare ciò che disegni va bene per gli ordini standard. Ma per applicazioni di progettazione-pesanti che comportano strutture complesse di stampi, requisiti di spazi ridotti o flussi di materiali impegnativi, è necessaria una progettazione collaborativa. Ai fornitori piaceYICHENcollega gli ingegneri delle attrezzature alle soluzioni personalizzate di stampi per stampaggio con particolare forza nelle decisioni ad alta intensità di progettazione-in merito alla struttura degli stampi, all'ottimizzazione degli spazi e al flusso dei materiali, il tipo di supporto che impedisce costose riprogettazioni dopo le prove del primo articolo.
Il prezzo è importante, ma un set economico che si guasta dopo una frazione della durata prevista costa molto di più in termini di tempi di inattività e sostituzione rispetto a un set di qualità fornito da un fornitore competente. Valutare il costo totale di proprietà: prezzo iniziale più manutenzione più durata utile prevista più il rischio di scarto derivante dall'esecuzione della precisione marginale. Questo calcolo quasi sempre favorisce il fornitore con un supporto tecnico più forte e un controllo di processo più rigoroso, in particolare per gli strumenti di produzione che dovrebbero fornire milioni di parti nel corso della loro vita utile.
Domande frequenti sui set di matrici per stampaggio
1. Qual è la differenza tra un set di stampi e uno stampo per stampaggio completo?
Un set di matrici è la struttura strutturale composta da scarpette della matrice superiore e inferiore, perni di guida e boccole che forniscono un allineamento di precisione. Una matrice per stampaggio completa include il set di matrici più tutti gli strumenti attivi come punzoni, bottoni della matrice, estrattori e molle che effettivamente tagliano o formano il metallo. Puoi scambiare diversi strumenti attivi dentro e fuori dallo stesso set di stampi purché i requisiti di ingombro e tonnellaggio corrispondano, il che rende i set di stampi standard economicamente vantaggiosi-per le officine che eseguono più lavori.
2. Come faccio a scegliere tra un set di fustelle a due-e quattro-montanti?
La scelta dipende da tre fattori: come il materiale entra nello stampo, quanto sono pesanti le forze di stampaggio e quanto devono essere strette le tolleranze del pezzo. Due set di montanti-posteriori- lasciano la parte anteriore e i lati aperti per un'alimentazione senza ostacoli delle strisce negli stampi progressivi, ma offrono una minore rigidità torsionale. Quattro-set di montanti forniscono la massima rigidità per tranciature pesanti o coniatura con tolleranza-ristretta, ma limitano la larghezza della striscia poiché il materiale deve essere alimentato tra i montanti d'angolo. Per la maggior parte dei lavori progressivi ad alta-velocità, le configurazioni di-post gestiscono bene il lavoro. Quando il tonnellaggio aumenta o le tolleranze si restringono, passa al quarto-post.
3. Cosa sono le-boccole con cuscinetti a sfera e le boccole in bronzo nei set di stampi?
Le boccole con cuscinetti a sfera- utilizzano sfere di precisione in una gabbia per guidare il perno con gioco negativo (adattamento precaricato), eliminando il gioco e riducendo l'attrito. Sono adatti allo stampaggio progressivo ad alta-velocità dove il calore derivante dall'attrito è inaccettabile. Le boccole in bronzo funzionano come cuscinetti a strisciamento con superficie di contatto distribuita, gestendo carichi laterali pesanti meglio dei cuscinetti a sfere. Funzionano meglio a velocità moderate dove un certo attrito è accettabile in cambio di una maggiore capacità di carico. Le boccole auto-lubrificanti con tappi in grafite incorporati offrono una terza opzione per gli ambienti in cui la rilubrificazione regolare-non è pratica. Fornitori come YICHEN forniscono supporto tecnico per aiutare a selezionare il tipo di boccola giusto per la struttura specifica dello stampo e i requisiti di spazio libero.
4. Come posso abbinare un set di stampi alla mia pressa per stampaggio?
Inizia registrando le specifiche della tua macchina da stampa: tonnellaggio nominale, dimensioni del piano, intervallo di altezza di chiusura e lunghezza della corsa. Calcolare la forza di stampaggio totale con un margine di sicurezza del 20-30%, quindi determinare l'ingombro minimo dello stampo in base alla larghezza della striscia e al numero di stazioni. Selezionare lo spessore del pattino appropriato al proprio tonnellaggio, verificare che l'altezza dello stampo risultante rientri nell'intervallo dell'altezza di chiusura della pressa e verificare che il peso totale rimanga entro la capacità di sollevamento del pistone. Per le presse meccaniche, verificare anche che il tonnellaggio sia superiore allo spessore del materiale in modo che sia disponibile tutta la forza al momento del contatto.
5. Quando è necessario sostituire un set di matrici?
Sostituire un set di matrici quando l'usura del perno di guida supera la dimensione inferiore di 0,001 pollici e non può essere ripristinata mediante riaffilatura, quando l'allargamento del foro della boccola spinge il gioco oltre il doppio della specifica originale anche con perni nuovi, quando la deformazione del pattino supera la capacità di riaffilatura e i pattini scendono al di sotto dello spessore minimo funzionale o quando compaiono cricche da fatica attorno ai fori dei perni o ai fori di montaggio. Il tracciamento unilaterale persistente-che ritorna dopo la sostituzione del componente segnala inoltre che la geometria della piastra della scarpa si è spostata oltre la correzione e che il set deve essere ritirato.


