


Cosa sono gli stampi per stampaggio automobilistico e perché sono importanti
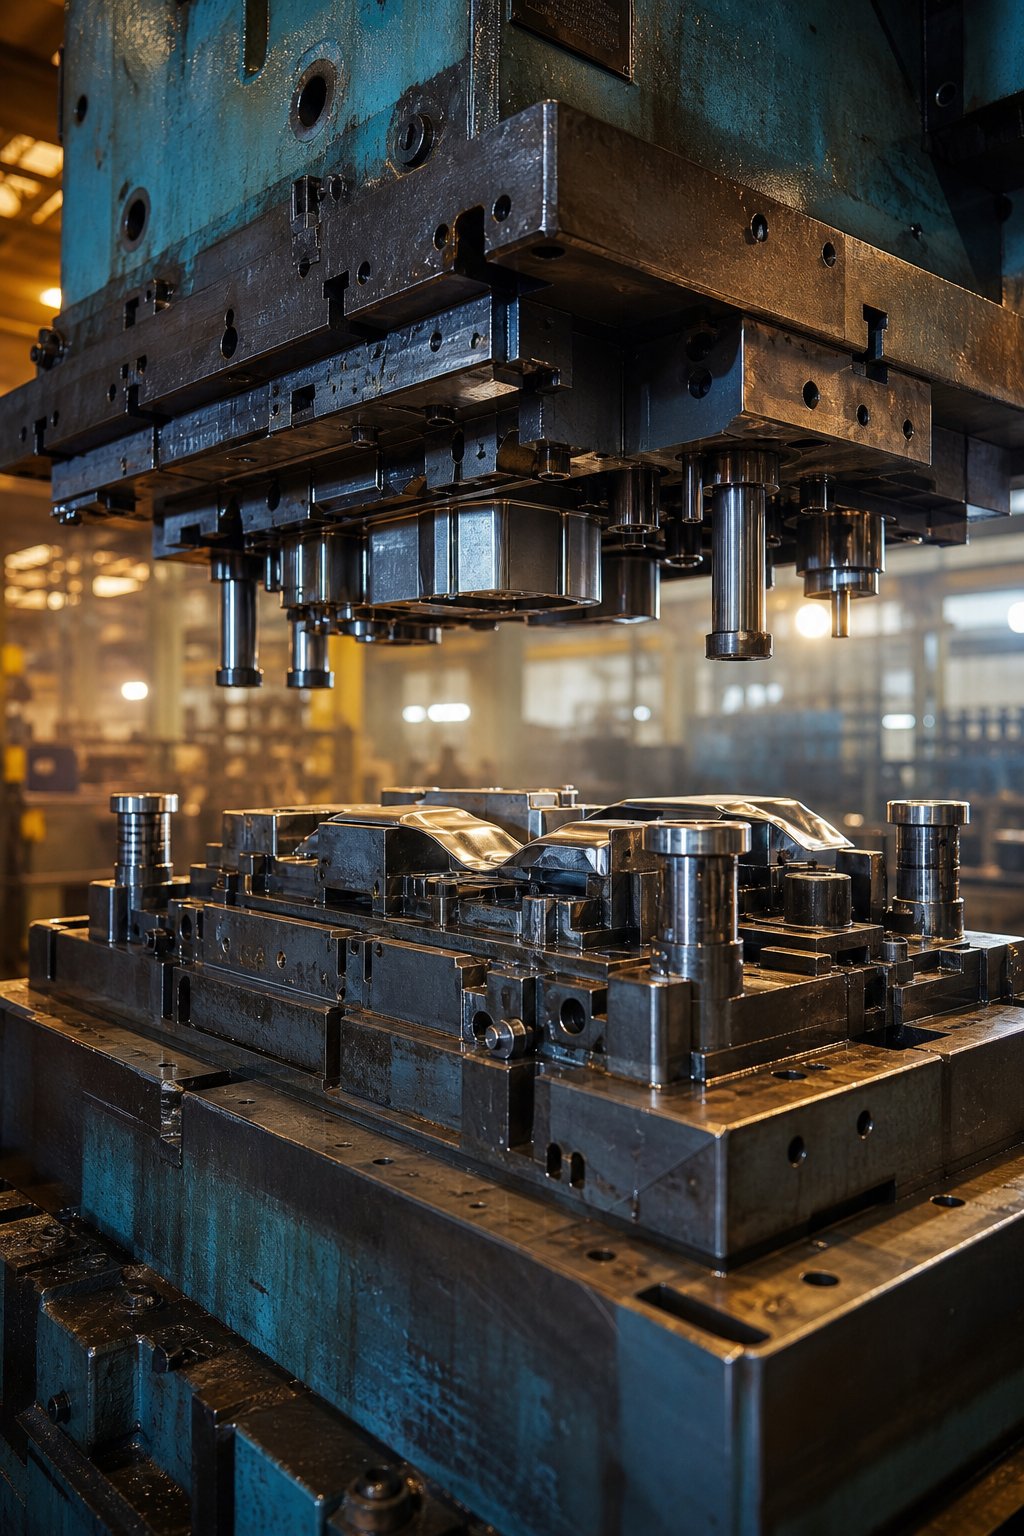
Quando una bobina piatta di acciaio diventa un parafango, un binario strutturale o una staffa imbullonata all'interno del tuo veicolo, la trasformazione avviene all'interno di una pressa per stampaggio, azionata da uno strumento-costruito appositamente. Questo strumento è il dado, e farlo bene determina se un programma di produzione raggiunge i suoi obiettivi di costo, qualità e tempistica.
Definizione degli stampi per stampaggio automobilistico
Le matrici per stampaggio automobilistico sono set di strumenti-di precisione, generalmente realizzati in acciaio per utensili temprato o leghe con inserti di carburo-, che tagliano, formano e modellano lamiere in componenti del veicolo applicando una forza controllata attraverso una pressa ad alto-tonnellaggio.
Ogni set di matrici è costituito da metà superiori e inferiori abbinate contenenti punzoni, blocchi di matrici, estrattori e sistemi di guida che lavorano insieme per produrre parti ripetibili alla velocità di produzione. Come ilPMIlo descrive, gli stampi per stampaggio sono gli strumenti che modellano e tagliano parti in lamiera, sviluppati utilizzando software CAD e programmi analitici, poi tradotti in attrezzature fisiche da stampisti esperti. Nella produzione di ricambi per auto, questi strumenti costituiscono la spina dorsale di ogni pannello della carrozzeria, rinforzo strutturale e componente metallico interno che esce dalla linea.
Perché la selezione degli stampi determina il successo della produzione
Immagina di specificare uno stampo che produca parti pulite ma non riesca a tenere il passo con il tuo tempo di lavoro, o uno che funzioni velocemente ma generi tassi di scarto che erodono il tuo margine. La selezione del dado si trova all’intersezione di tre pressioni concorrenti:
- Costo di produzione- l'investimento in attrezzature, la frequenza di manutenzione e l'utilizzo dei materiali sono tutti riconducibili al tipo di stampo e alle scelte di progettazione.
- Qualità della parte- La precisione dimensionale, la finitura superficiale e il controllo delle bave dipendono dalle distanze corrette, dalla gestione del flusso di materiale e dalla qualità della costruzione dello stampo.
- Tempo di ciclo- il numero di stazioni, la compatibilità della velocità di stampa e il metodo di trasferimento delle parti determinano direttamente le corse al minuto.
Per gli ingegneri OEM che specificano stampi automobilistici su una nuova piattaforma, questi compromessi-definiscono la fattibilità del programma fin dalla prima fase di concezione. Per i team di livello 1 e 2 che investono in risorse per ottenere contratti di produzione, la scelta sbagliata può comportare condizioni economiche sfavorevoli per la durata del programma.Operazioni di stampaggio metalli nel settore automobilisticoesigono che entrambi i gruppi si allineino sul tipo di stampo, sul materiale e sulla qualità costruttiva prima che l'acciaio venga tagliato.
Le decisioni si sfumano rapidamente. La geometria della parte, il volume annuale, la qualità del materiale e la disponibilità della macchina da stampa interagiscono tutti e ogni tipo di stampo presenta un profilo distinto di punti di forza e limitazioni. Le sezioni seguenti analizzano queste tipologie una accanto all'altra, spiegano come vengono costruite le matrici e mappano i compromessi tecnici-che separano un programma di stampaggio redditizio da uno in difficoltà.
Confronto completo dei tipi di matrici per stampaggio automobilistico
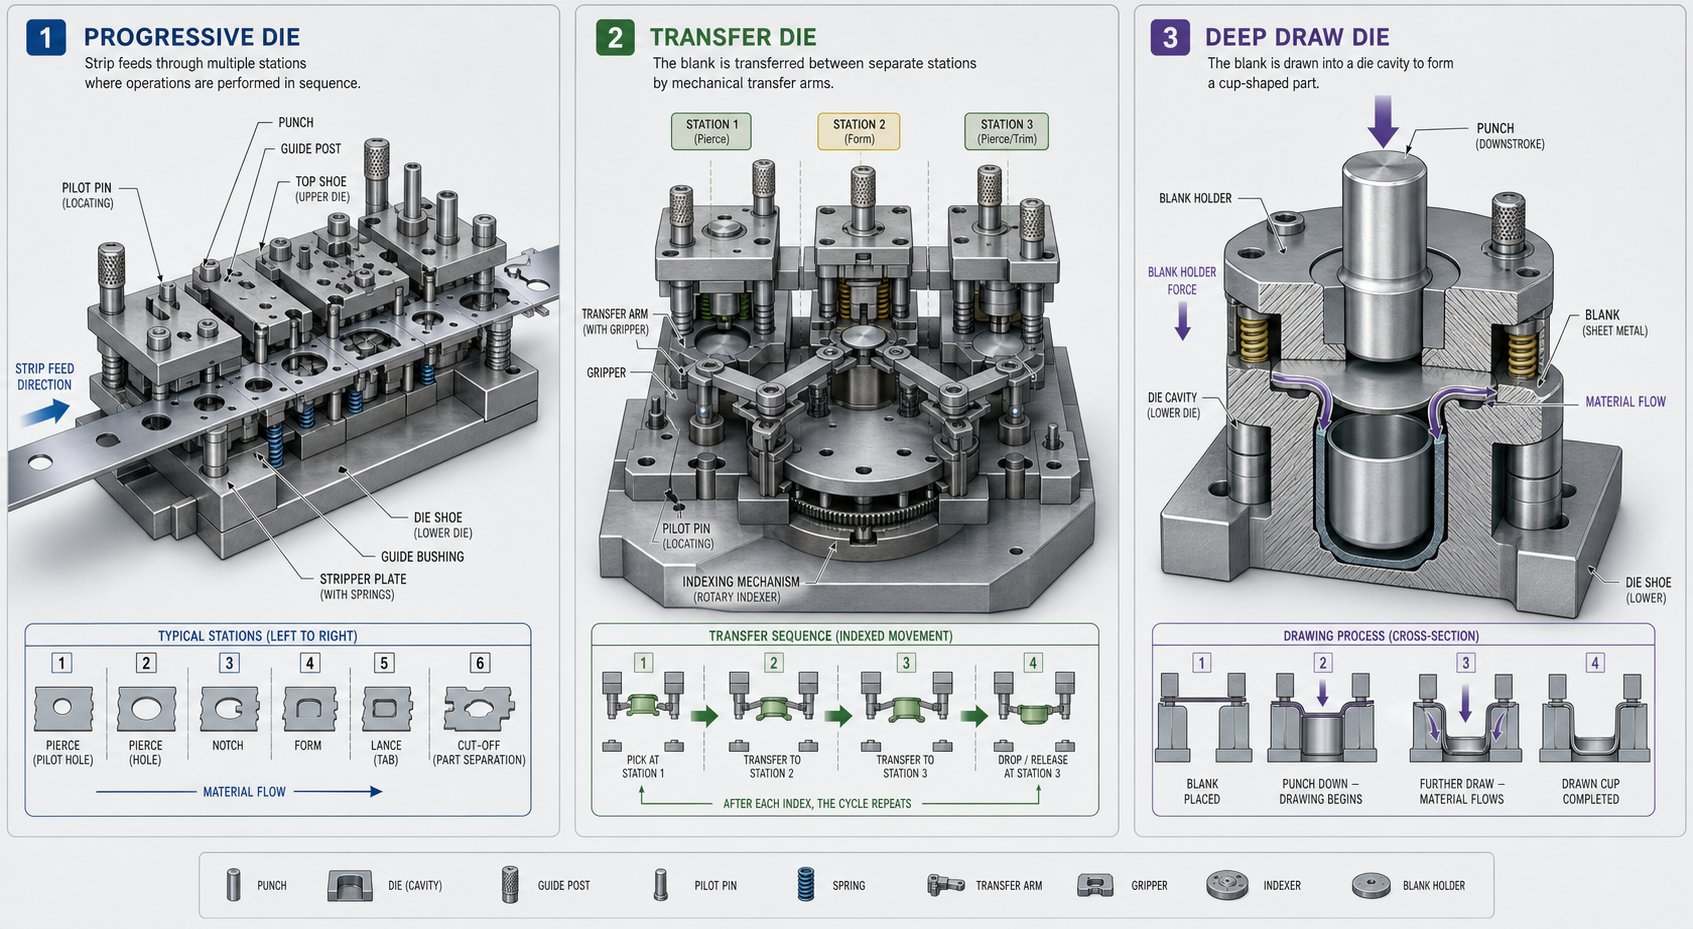
Ogni tipo di stampo risolve un diverso problema di produzione. La geometria della parte, gli obiettivi di volume e la qualità del materiale guidano la decisione, ma capire come funziona effettivamente ciascuna configurazione è la base per prendere la decisione giusta. Di seguito è riportata un'analisi affiancata--delle principali matrici per stampaggio lamiera utilizzate oggi nei programmi per veicoli.
| Tipo di matrice | Principio di funzionamento | I componenti automobilistici-più adatti | Intervallo di volumi di produzione | Livello di complessità | Limitazioni chiave |
|---|---|---|---|---|---|
| Progressivo | La striscia di metallo avanza attraverso più stazioni in un unico set di stampi; ogni corsa completa un'operazione per stazione | Staffe, ancoraggi cinture di sicurezza, connettori elettrici, piccoli rinforzi strutturali | Alto (oltre 100.000 all'anno) | Da medio ad alto | Dimensioni del pezzo limitate dalla larghezza della striscia e dal piano della pressa; i disegni più profondi sono difficili |
| Trasferire | I singoli pezzi grezzi si muovono meccanicamente o roboticamente tra stazioni di fustellatura indipendenti | Traverse strutturali, staffe delle sospensioni, grandi rinforzi della carrozzeria | Da medio ad alto (50k+) | Alto | Costo del capitale più elevato; tempo di ciclo più lento di quello progressivo; richiede un'infrastruttura di automazione |
| Tandem | Serie di presse a singola-operazione disposte in linea; trasferimenti di pezzi tra macchine da stampa | Carrozzeria di grandi dimensioni-in-pannelli bianchi (porte, cofani, parafanghi) | Da medio ad alto | Alto | Ampio spazio; investimenti di capitale significativi; logistica complessa |
| Composto | Operazioni di taglio multiple (tranciatura + piercing) eseguite simultaneamente in un'unica corsa | Parti piatte di precisione, componenti simili a rondelle-, piastre di rinforzo | Da medio ad alto | Medio | Limitato a geometrie relativamente piatte; costo degli utensili più elevato rispetto agli stampi a-operazione singola |
| Combinazione | Operazioni di taglio e formatura combinate in un'unica corsa | Staffe sagomate con fori, terminali elettrici, spessori powertrain | Da medio ad alto | Da medio ad alto | Costruzione di stampi complessi; intervalli di manutenzione più stretti |
| Imbutitura profonda | Il portagrezzo e il punzone attirano il materiale in una cavità per creare una geometria cava o a forma di tazza- | Serbatoi di carburante, alloggiamenti strutturali, sezioni di pannelli della carrozzeria, involucri di batterie | Da medio ad alto | Alto | Richiede un controllo preciso del flusso del materiale; incline a rughe e lacerazioni |
| Taglia/Perfora | Rimuove il materiale in eccesso e aggiunge fori o fessure al termine della formatura | Fase finale-di lavorazione su quasi tutte le parti strutturali e della carrozzeria stampata | Tutti i volumi | Da basso a medio | L'operazione secondaria aggiunge tempo di ciclo; i taglienti si usurano rapidamente su AHSS |
Configurazioni di stampi progressivi e di trasferimento
Le matrici progressive mantengono la striscia di metallo collegata durante tutto il processo. Immaginate una bobina che entra nella pressa: ad ogni corsa, la striscia si sposta in avanti e una nuova operazione, che si tratti di taglio, piegatura, coniatura o goffratura, avviene simultaneamente in ciascuna stazione. Il pezzo finito si separa dal nastro portante solo nella stazione finale. Ciò rende uno stampo per stampaggio progressivo eccezionalmente efficiente per componenti più piccoli prodotti in volumi elevati, come staffe di montaggio, alloggiamenti elettrici e terminali di connettori. In effetti, lo stampaggio progressivo del rame è comune per le sbarre collettrici di veicoli elettrici e i terminali ad alta-conduttività, dove le tolleranze strette e la velocità di trasmissione sono entrambe importanti.
Gli stampi di trasferimento adottano un approccio diverso. Il pezzo grezzo viene tagliato subito, quindi dita meccaniche o bracci robotici lo spostano tra stazioni indipendenti. Ogni stazione può essere ottimizzata per una singola operazione, comprese le imbutiture profonde che sarebbero poco pratiche su un nastro progressivo.Sistemi di trasferimentobrillare per parti automobilistiche più grandi e geometricamente complesse come traverse strutturali e componenti di sospensione in cui la parte semplicemente non rientra nei vincoli di una striscia progressiva.
Le linee di fustellatura tandem estendono ulteriormente questa logica. Invece di stazioni all'interno di un'unica pressa, una serie di presse individuali sono disposte in sequenza con trasferimento automatizzato dei pezzi tra di loro. Troverai configurazioni in tandem che producono-corpo a grandezza naturale-in-pannelli bianchi, cappe ed esterni di porte in cui ciascuna fase di formatura richiede il proprio tonnellaggio e profilo di corsa della pressa dedicati.
Filiere composte, combinate e per imbutitura profonda
Le matrici composte eseguono più azioni di taglio in una sola passata, pensa a tranciare il profilo esterno e perforare i fori interni contemporaneamente. Il vantaggio è la stretta concentricità tra le caratteristiche, che è importante per le parti piatte di precisione come piastre di rinforzo e spessori del gruppo propulsore. Gli stampi composti sono più onerosi in termini di costo iniziale degli utensili, ma si ammortizzano rapidamente in termini di volume eliminando la movimentazione delle parti tra le operazioni.
Le matrici combinate fanno un ulteriore passo avanti unendo taglio e formatura in un'unica corsa. Una staffa che necessita sia di un foro forato che di una flangia sagomata può uscire dalla pressa pronta per l'assemblaggio. Ciò riduce le operazioni secondarie e i costi di gestione-delle parti, anche se la costruzione e la manutenzione degli stampi diventano più complesse.
Gli stampi per imbutitura profonda gestiscono la geometria più impegnativa nello stampaggio automobilistico. Un pezzo grezzo piatto viene tirato nella cavità dello stampo dal punzone mentre un supporto pezzo grezzo controlla il flusso del materiale per evitare grinze. Le sezioni del pannello della carrozzeria, i serbatoi del carburante e i componenti dell'involucro della batteria dei veicoli elettrici si basano tutti sull'imbutitura profonda. Il processo richiede un'attenzione particolare ai raggi di disegno, alla pressione del premilamiera e alla lubrificazione, soprattutto perché i produttori si spostano verso pannelli di alluminio che sono meno tolleranti dell'acciaio dolce.
Taglia e fora le matrici nelle operazioni di finitura
Quasi ogni parte automobilistica formata richiede un passaggio di finitura. Le matrici di rifinitura e foratura rimuovono il materiale della flangia in eccesso rimasto dalle operazioni di disegno, aggiungono fori di montaggio e tagliano fessure per le funzioni di assemblaggio. Questi stampi si trovano a valle del processo, spesso come stazione finale in una linea di trasferimento o come operazioni autonome in una configurazione in tandem.
Sebbene le matrici di rifilatura e sfondamento siano concettualmente più semplici, i loro taglienti sopportano tassi di usura elevati, in particolare durante la rifilatura di acciai avanzati ad alta resistenza. La qualità del bordo determina direttamente se una parte supera il controllo dimensionale, quindi la selezione dell'acciaio per utensili e i programmi di manutenzione per questi stampi meritano la stessa attenzione delle fasi di formatura.
La prima decisione da prendere è abbinare il tipo di matrice giusto alla geometria e al volume della parte. La prossima sfida è capire cosa succede quando una parte borderline potrebbe andare in entrambe le direzioni, che è esattamente il punto in cui il compromesso tra progressivo e trasferimento diventa fondamentale.
Quadro decisionale del dado progressivo o del dado trasferibile
Molte parti automobilistiche rientrano in una zona grigia in cui uno stampo progressivo o uno stampo a trasferimento potrebbero tecnicamente funzionare. L'ancoraggio di una cintura di sicurezza è chiaramente un territorio progressista e l'interno di una portiera a grandezza naturale- appartiene chiaramente a una linea di trasferimento. Ma che dire di un rinforzo strutturale di medie-dimensioni con profondità di estrazione moderata e volume annuo di 200.000? È qui che inizia il vero dibattito ingegneristico.
Quando le matrici progressive superano le prestazioni delle matrici trasferibili
Una configurazione progressiva di fustella e stampaggio vince in termini di velocità. Poiché la striscia rimane collegata e si indicizza in avanti a ogni colpo di pressione, puoi eseguire corse elevate al minuto con una complessità di gestione delle parti-minima. L'intera operazione si svolge in un unico set di stampi, il che significa una pressa, una configurazione e ripetibilità costante da stazione a stazione.
Gli stampi progressivi sono la scelta più efficace quando il pezzo è relativamente piccolo, presenta imbutiture poco profonde o piegature semplici e richiede un volume annuale elevato. Pensa a staffe di montaggio, terminali elettrici e piccoli rinforzi strutturali. Il design integrato della stazione riduce inoltre la dipendenza dalla manodopera poiché l'alimentatore della bobina e la maniglia della pressa si muovono automaticamente. Per i componenti automobilistici, lo stampaggio progressivo offre il miglior ROI quando le parti rimangono all'interno della larghezza della striscia e non richiedono rotazione o ribaltamento tra un'operazione e l'altra.
Quando le matrici di trasferimento sono la scelta migliore
Le matrici di trasferimento guadagnano il loro posto quando le dimensioni della parte superano ciò che una striscia può trasportare o quando la geometria richiede operazioni che semplicemente non possono essere eseguite su un supporto collegato. Imbutiture più profonde, rotazione delle parti per il controllo della direzione-della bava e formatura multi-asse diventano tutti accessibili perché ogni pezzo grezzo si muove indipendentemente tra le stazioni.
L’utilizzo dei materiali è un altro fattore che spinge verso il trasferimento. Una fustella progressiva genera scarti-di nastro portante che vengono direttamente riciclati e, per materiali più spessi o più costosi, tali scarti si accumulano rapidamente. I sistemi di trasferimento lo consentonolayout di cancellazione annidatiche comprimono più parti da ciascun foglio, producendo notevoli risparmi sui costi su acciai e alluminio ad alta resistenza-. Anche la manutenzione degli stampi tende ad essere più semplice perché ogni stazione è un'unità indipendente, più facile da accedere e regolare rispetto alle stazioni di stampi prog più fitte.
Criteri decisionali per parti di-complessità media
Quando una parte si trova tra i due approcci, questi fattori fanno pendere la bilancia:
- Soglia dimensione parte- se l'involucro della parte supera circa 300-400 mm in qualsiasi direzione, l'alimentazione delle strisce diventa poco pratica e il trasferimento è il percorso più probabile.
- Disegna la profondità- forme poco profonde (sotto i 25-30 mm) funzionano bene nelle stazioni progressive; tazze o canali più profondi favoriscono una configurazione di trasferimento in cui la pressione del portalamiera può essere ottimizzata per stazione.
- Tasso di scarto materiale- scorte costose o spesse amplificano la penalità in termini di costi degli scarti di nastro- del trasportatore, spingendo la decisione verso il trasferimento con la cancellazione annidata.
- Disponibilità tonnellaggio stampa- matrici progressive consolidano tutte le forze di formatura in un'unica corsa di stampa; se la rotativa disponibile ha un tonnellaggio-limitato, la suddivisione delle operazioni tra le stazioni di trasferimento distribuisce il carico.
- Esigenze operative secondarie- Se la parte richiede rotazione, ribaltamento o operazioni da più direzioni, un sistema di trasferimento fornisce tale flessibilità senza vincoli di meccanismo di camma-all'interno di una striscia progressiva.
C'è un terzo percorso degno di nota. Per i pannelli della carrozzeria di grandi dimensioni come portiere, cofani e parti esterne dei parafanghi, né un singolo stampo progressivo né una configurazione di trasferimento standard sono l'ideale. Le linee di fustellatura tandem utilizzano una serie di presse individuali disposte in sequenza, ciascuna dedicata a una fase di formatura o rifilatura, con trasferimento robotizzato nel mezzo. L'investimento di capitale è notevole, ma per i pannelli esterni-di volume elevato che richiedono standard di qualità-di superficie ristretti, le configurazioni tandem rimangono lo standard di settore presso i principali OEM.
La scelta tra questi approcci blocca il costo degli utensili, il tempo di ciclo e l'economia degli scarti per tutta la durata del programma. Ma il tipo di fustella è solo metà dell’equazione. Il modo in cui viene costruito lo stampo, dal blocco di acciaio grezzo per utensili a uno strumento-pronto per la produzione con tolleranze a livello di micron-, definisce se funziona come progettato o diventa un problema di manutenzione fin dal primo giorno.
Come vengono costruiti gli stampi per stampaggio dal grezzo allo strumento di produzione
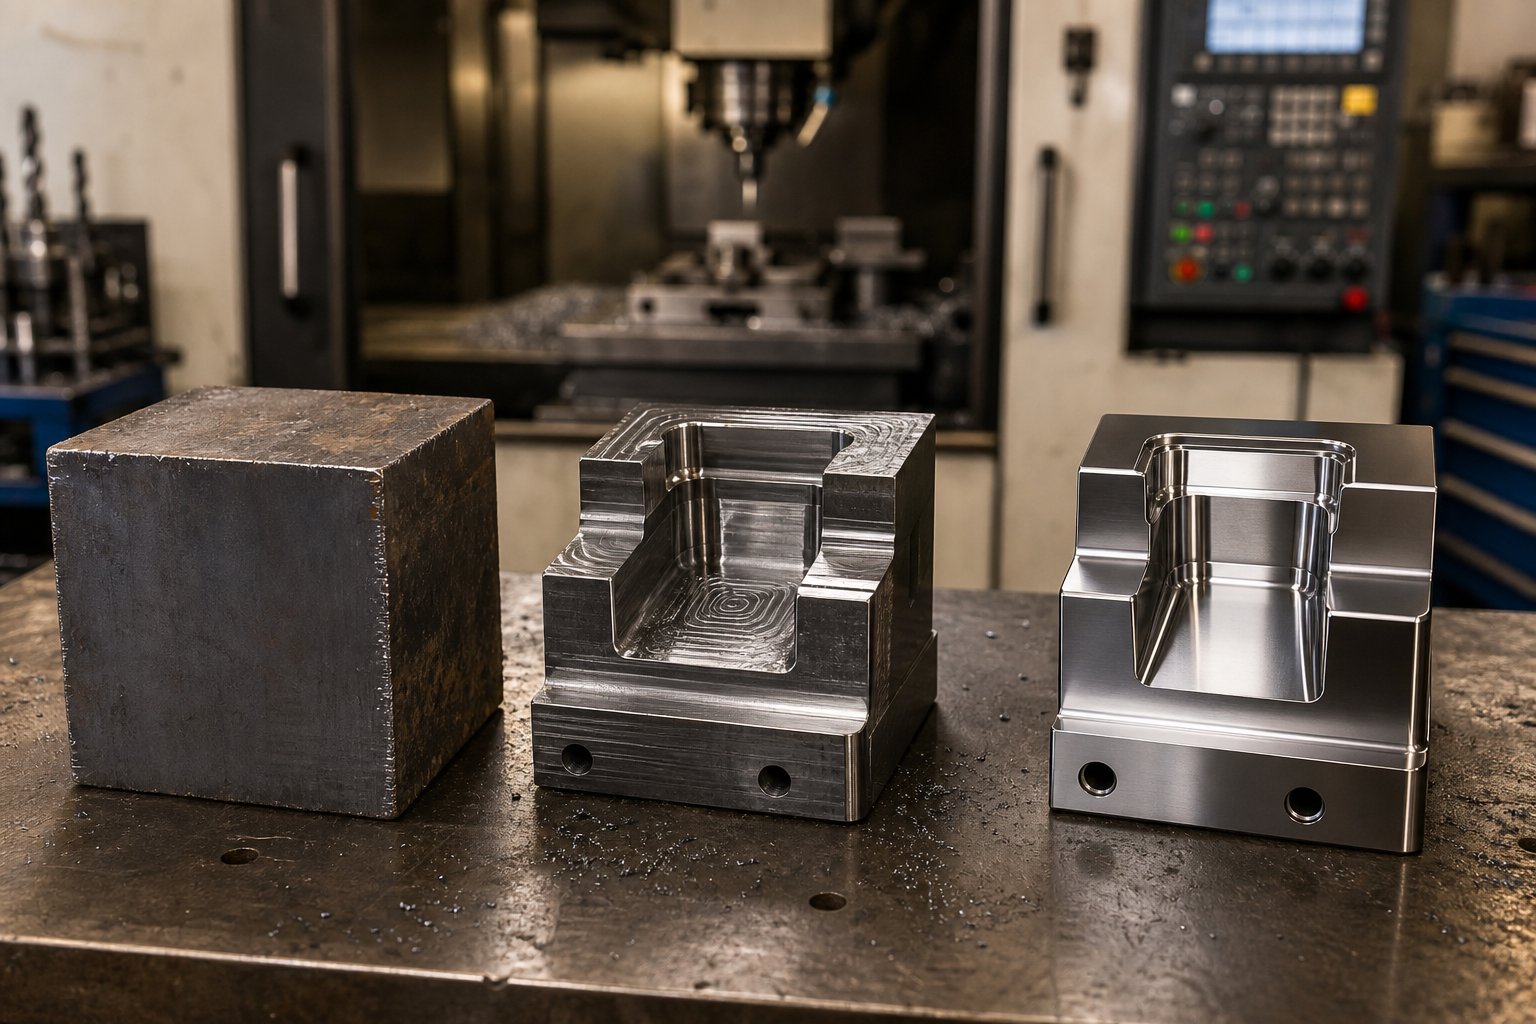
Uno strumento di stampaggio e una matrice iniziano come un blocco grezzo di acciaio e finiscono come uno strumento di precisione che mantiene tolleranze misurate in micron. Ogni passaggio intermedio aggiunge qualità allo strumento o introduce un punto debole che emergerà durante la produzione. Ecco come si svolge il viaggio.
Dal blocco grezzo allo stampo lavorato di precisione
La costruzione dello stampo segue una sequenza deliberata in cui ogni fase prepara il pezzo per quella successiva. Salta un passo o affrettalo e le conseguenze si aggravano a valle. Un tipico produttore di matrici per stampaggio metalli segue questo flusso di processo generale:
- Approvvigionamento e squadratura dei materiali- I componenti dello stampo iniziano come grezzi fusi o forgiati, selezionati per grado e dimensionati in base all'involucro del progetto. Il materiale viene squadrato su una fresa CNC per stabilire superfici di riferimento per tutte le lavorazioni successive.
- Lavorazione CNC grezza- La maggior parte della rimozione del materiale avviene qui. La fresatura CNC taglia le tasche delle matrici, i profili dei punzoni e le geometrie delle cavità fino a ottenere una forma quasi-netta, lasciando in genere un piccolo sovrametallo per le operazioni di finitura.
- Elettroerosione a filo ed elettroerosione a tuffo- Profili complessi, raggi interni stretti e geometrie complesse di punzoni che la fresatura convenzionale non può raggiungere vengono tagliati utilizzando la lavorazione con elettroerosione.Elettroerosione a filogestisce profili passanti- con eccezionale precisione, mentre l'elettroerosione a tuffo modella cavità e contorni 3D in materiali temprati.
- Trattamento termico- I componenti funzionanti vengono temprati fino al loro intervallo target per ottenere la resistenza all'usura e l'equilibrio di tenacità richiesti.
- Finitura della lavorazione- Dopo il trattamento termico, i componenti vengono rifiniti-rettificati, fresati a spessore-o rettificati-con maschera fino alle dimensioni finali. La rettifica superficiale consente di ottenere la planarità delle matrici, mentre la rettifica con maschere raggiunge tolleranze critiche del foro.
- Finitura e rivestimento superficiale- A seconda dell'applicazione, i componenti ricevono nitrurazione, rivestimenti PVD o lucidatura per ridurre l'attrito, prevenire l'usura e prolungare la durata.
- Assemblaggio e montaggio manuale- Tutti i componenti si uniscono sulla scarpa dello stampo. I fustellatori adattano manualmente i bordi taglienti-, verificano le distanze con il composto azzurrante e spessorano secondo necessità per ottenere il corretto allineamento su tutta l'altezza chiusa.
- Prova e validazione- Lo stampo assemblato entra in una pressa per le prime prove di stampaggio. Gli ingegneri valutano la qualità delle parti, identificano le aree che necessitano di modifiche e perfezionano lo strumento fino a soddisfare gli standard di produzione.
Trattamento termico e ingegneria delle superfici
Il trattamento termico è la fase che trasforma un blocco lavorabile in uno strumento di produzione-resistente all'usura. Il processo eleva i componenti dello stampo alla temperatura critica, li mantiene per ottenere la completa trasformazione della microstruttura, quindi li raffredda e li rinvenisce per bilanciare durezza e tenacità.
Perché è così importante? Un punzone troppo duro si scheggerà sotto il carico d'urto. Una superficie di formatura troppo morbida si deformerà plasticamente sotto ripetuti cicli di pressatura. Il punto ottimale dipende dalla funzione del componente: i taglienti necessitano della massima durezza, mentre i pattini dello stampo necessitano di tenacità-in grado di assorbire gli urti. COMEIl Fabbricantenota, gli acciai per utensili che non hanno un'adeguata tenacità si deteriorano a causa di fessurazioni e scheggiature, mentre quelli che mancano di resistenza all'usura si erodono nell'interfaccia di taglio.
L'ingegneria delle superfici aggiunge un ulteriore livello di prestazioni. Il trattamento termico sotto vuoto preserva la tenacità del nucleo senza ossidazione. La nitrurazione diffonde l'azoto nella superficie per creare una custodia rigida. I rivestimenti PVD e CVD depositano sottili strati di carburo o nitruro che riducono drasticamente l'attrito e l'usura adesiva, particolarmente importanti per la formazione di pannelli in alluminio o acciaio inossidabile.
Selezione dei materiali dello stampo in base all'applicazione
Non tutti i componenti dello stampo devono affrontare le stesse esigenze, quindi la scelta del materiale generale comporta uno spreco di denaro o compromette le prestazioni. Il principio guida è quello di abbinare le proprietà del materiale alle sollecitazioni specifiche a cui ciascun componente è sottoposto:
| Funzione del componente dello stampo | Categoria materiale consigliata | Perché si adatta |
|---|---|---|
| Scarpette e piastre strutturali | Acciaio a medio carbonio (ad es. S50C o 4140) | Assorbe urti e vibrazioni; fornisce un supporto rigido senza fragilità |
| Piastre di appoggio e supporto | Acciaio per utensili per lavorazioni a freddo (ad es. D2/SKD11) | L'elevata resistenza alla compressione resiste alla rientranza sotto carichi di formatura sostenuti |
| Formatura di superfici e stripper | Lavorazione a freddo modificata o acciaio per utensili a bassa-legatura | Bilancia la durezza con la tenacità per resistere alla scheggiatura durante gli impatti ripetuti |
| Punzoni e inserti da taglio | Acciaio ad alta-rapidità (ad es. M2/SKH9) | Mantiene l'integrità del bordo in condizioni di calore da attrito a velocità di produzione |
| Taglienti ad alta-usura (AHSS o a lungo termine-) | Inserti in metallo duro o acciaio per utensili in metallo in polvere | Massima resistenza all'usura abrasiva per materiali impegnativi o volumi estremi |
Le matrici per stampaggio in carburo, e in particolare le matrici per stampaggio in carburo progressive che utilizzano materiali ad alta-conducibilità a velocità, utilizzano inserti in carburo di tungsteno nelle stazioni di taglio dove l'usura abrasiva è più grave. Questi inserti estendono notevolmente gli intervalli di affilatura, ma sono fragili, quindi sono riservati ai taglienti piuttosto che alla formazione di superfici che assorbono l'impatto.
L'albero decisionale è semplice: il volume di produzione, la durezza del materiale stampato e la funzione del componente convergono per puntare verso il materiale giusto. Le parti in acciaio tenero-a basso volume-non giustificano il metallo duro. I programmi AHSS ad alto volume-non possono sopravvivere senza di essi.
Con la matrice costruita e i materiali selezionati per la longevità, la variabile prestazionale successiva è la geometria, in particolare gli spazi tra punzone e matrice che determinano se i bordi tagliati sono puliti o strappati e se la durata dell'utensile soddisfa le aspettative o non è inferiore.
Fondamenti di gioco dello stampo e flusso di materiale
Puoi costruire uno stampo con il miglior acciaio per utensili, lavorarlo con precisione al micron-e applicare i migliori rivestimenti superficiali disponibili. Ma se la distanza tra punzone e matrice non è adatta al tuo materiale, dovrai combattere contro bave, usura prematura dell'utensile e deriva dimensionale fin dal primo colpo. Il gioco è una delle questioni tecniche più ricercate nella progettazione degli stampi per una buona ragione: è l'unica variabile che collega la scienza dei materiali alla qualità dei bordi su ogni parte stampata.
Calcolo del gioco della matrice per materiali diversi
Il gioco della matrice è lo spazio tra il bordo tagliente del punzone e il bordo corrispondente dell'apertura della matrice, espresso come percentuale dello spessore del materiale per lato. Se si stampa una lamiera di automobile da 1,0 mm con un gioco del 10% per lato, lo spazio tra punzone e matrice è di 0,10 mm su ciascun lato del punzone.
Sembra semplice, ma è qui che molti negozi si mettono nei guai. ILregola del 10% ampiamente utilizzataè stata fondata in un'epoca in cui i veicoli erano realizzati principalmente in acciaio a basso-carbonio. Questo valore generale funziona bene per l'acciaio dolce, producendo il profilo di frattura previsto di un-terzo di taglio e due-terzi sul bordo tagliato. Ma i moderni programmi automobilistici stampano qualsiasi cosa, dall'alluminio bifase della serie 980 a quello della serie 6000, e questi materiali si comportano in modo molto diverso sotto taglio.
Il principio fondamentale è semplice: i materiali più duri e resistenti-generalmente richiedono uno spazio maggiore perché il loro limite di snervamento è più vicino alla loro resistenza alla trazione finale. Prima della frattura si verifica una deformazione plastica molto ridotta, quindi il materiale ha bisogno di più spazio per fratturarsi in modo netto. I materiali più morbidi e duttili tollerano giochi più stretti perché subiscono una maggiore deformazione (la zona brunita lucida) prima di rompersi.
| Categoria materiale | Esempi tipici | Intervallo di gioco generale (% per lato) | Comportamento tagliente |
|---|---|---|---|
| Acciaio dolce/a basso-carbonio | DC04, SPCC, 1008/1010 | ~10% | Zone di taglio e frattura bilanciate; bordo pulito alla distanza corretta |
| AHSS (gradi DP, TRIP, CP) | DP590, DP780, DP980, TRIP780 | ~12-20% | Zona brunita minima; frattura-bordo dominante; forze di taglio più elevate |
| Leghe di alluminio | Serie 5xxx, 6xxx | ~8-12% | Se la distanza è eccessiva è soggetta alla formazione di bave e allo strappo dei bordi |
| Acciaio inossidabile | 304, 316, 430 | ~12-16% | Il lavoro si indurisce rapidamente al bordo tagliato; forze di estrazione più elevate |
| Lega ad alta-bassa-resistenza (HSLA) | HSLA 340, 420, 550 | ~11-15% | Meno deformazione prima della frattura rispetto all'acciaio dolce; carichi d'urto moderati |
Questi intervalli rappresentano una guida generale del settore. I valori esatti devono essere convalidati rispetto al tipo specifico di lega, allo spessore della lamiera e alle condizioni degli utensili. COMEIl riferimento ingegneristico di MISUMIosserva, alcune moderne ricerche sugli utensili suggeriscono che giochi dell'11-20% possono ridurre considerevolmente la sollecitazione degli utensili e prolungare la vita operativa, in particolare per le applicazioni automobilistiche di stampaggio dei metalli che coinvolgono qualità ad alta resistenza.
Cosa succede quando l'autorizzazione è sbagliata? Le conseguenze vanno in entrambe le direzioni:
- Spazio insufficiente- le forze di taglio aumentano, i carichi d'urto aumentano e si scheggiano o si rompono prematuramente. Le forze di estrazione aumentano perché il materiale aderisce al punzone. Sugli stampi per stampaggio dell'acciaio che utilizzano AHSS, i giochi ridotti possono causare guasti catastrofici al punzone dopo relativamente poche corse.
- Spazio eccessivo- il materiale non si frattura in modo netto. Vedrai bave più grandi sul bordo della parte, il ribaltamento-aumenterà sul lato del punzone e la precisione dimensionale ne risentirà. Le parti non superano l'ispezione e le operazioni di sbavatura secondaria incidono sui tempi e sui costi del ciclo.
Conclusione: l'autorizzazione non è un valore imposta-e-dimentica. Ciascun tipo di materiale nella vostra pressa per stampaggio automobilistico richiede un proprio calcolo e la vecchia regola del 10% copre solo una famiglia di leghe.
Controllo del flusso di materiale nelle operazioni di imbutitura profonda
L'autorizzazione regola le operazioni di taglio. Ma la formatura, soprattutto l’imbutitura profonda, introduce una sfida completamente diversa: controllare la quantità di materiale che fluisce nella cavità dello stampo e a quale velocità. Un flusso eccessivo provoca grinze sulla flangia o sulle pareti laterali. Un flusso insufficiente allunga il materiale oltre i suoi limiti, producendo un assottigliamento e un'eventuale lacerazione.
Tre meccanismi lavorano insieme per gestire questo equilibrio sugli stampi per pannelli automobilistici:
Portagrezzi (raccoglitori).Il premilamiera blocca la periferia della lamiera mentre il punzone attira il materiale nella cavità. La forza che applica, chiamata forza del premilamiera (BHF), è la leva principale per controllare l'inserimento-. COMEricerca del Center for Precision Forming della Ohio State Universityspiega, la curva BHF durante il colpo del pugno determina se si ottiene una parte-senza pieghe e senza strappi-. Troppo basso e il materiale in eccesso si deforma e forma delle rughe. Troppo alto e il pezzo grezzo non può fluire nella cavità, causando una frattura nel raggio della punta del punzone.
Disegna perline.Queste creste rialzate ricavate nella superficie del legante aumentano localmente la forza di contenimento sul pezzo grezzo senza richiedere una pressione uniformemente elevata sul supporto del pezzo grezzo. Le perle di disegno costringono il foglio a piegarsi e ad espandersi mentre scorre accanto a loro, assorbendo energia e rallentando l'assorbimento-nelle aree mirate. Sui pannelli della carrozzeria automobilistica in cui il flusso di materiale varia notevolmente attorno al perimetro della parte, la geometria e il posizionamento del cordone vengono regolati zona per zona durante la prova dello stampo.
Molle ad azoto e cuscini idraulici.La fonte di forza dietro il premilamiera è importante. I cilindri di azoto integrati nello stampo forniscono una forza che aumenta del 10-20% con la corsa, fornendo una resistenza progressiva man mano che l'allungamento aumenta. I cuscini idraulici CNC sulle presse moderne offrono un controllo ancora più preciso, variando la forza del premilamiera durante tutta la corsa in un profilo programmabile. Questa flessibilità a volte può eliminare completamente la necessità di stirare i cordoni e l'aumento del BHF vicino alla fine della corsa aiuta a ridurre il ritorno elastico aggiungendo tensione alle pareti della parte.
Per i pannelli complessi in lamiera di automobili, come gli interni delle portiere o i pannelli laterali, l'interazione tra la forza del premilamiera, la configurazione del cordone di stiratura e la lubrificazione determina se si raggiungono gli standard di qualità del pannello o si trascorrono settimane di prova alla ricerca di spaccature e grinze. I moderni sistemi di ammortizzazione CNC accelerano questo processo consentendo la regolazione del profilo della forza-tra i colpi anziché richiedere modifiche fisiche dello stampo.
Questi principi del flusso dei materiali diventano ancora più critici man mano che il settore si sposta verso gli acciai e l'alluminio avanzati ad alta resistenza-, materiali con finestre di formatura più strette in cui il margine tra rughe e strappi si riduce considerevolmente.
Come i materiali avanzati stanno rimodellando la progettazione degli stampi
Finestre di formazione più strette sono solo una parte della storia. Lo spostamento verso architetture di veicoli più leggere e resistenti sta cambiando radicalmente ciò che ci si aspetta da ogni stampo nel reparto stampa. Gli acciai avanzati ad alta resistenza- spingono oltre i limiti di tonnellaggio e rosicchiano i taglienti. L'alluminio si deteriora sulle superfici di formatura se i rivestimenti non sono corretti. E le strutture corporee multi-materiali richiedono una flessibilità che dieci anni fa non esisteva. Per i team che producono parti metalliche stampate per automobili su larga scala, queste tendenze dei materiali non sono teoriche. Dettano ogni giorno i budget per gli utensili, gli intervalli di manutenzione e la stabilità dei processi.
AHSS e le sue richieste sull'ingegneria degli stampi
Quando un OEM specifica DP780 o DP980 per un binario strutturale, l'ingegnere dello stampo eredita una catena di conseguenze. Un carico di snervamento più elevato significa forze di formatura più elevate, il che significa un tonnellaggio maggiore della pressa. I taglienti sopportano un'usura notevolmente maggiore per abrasione perché l'AHSS si frattura con una deformazione plastica minima, concentrando lo stress sull'interfaccia di taglio. E il ritorno elastico, il recupero elastico dopo la formatura, aumenta sostanzialmente.
ILBase di conoscenza di AHSS Insightslo descrive chiaramente: l'entità del ritorno elastico è una funzione della sollecitazione di flusso as-formata, che combina il carico di snervamento iniziale con l'incrudimento durante la deformazione. Entrambi i valori sono più elevati nelle qualità AHSS rispetto agli acciai HSLA dolci o convenzionali. Per una data forma e spessore della parte, un canale in acciaio DP si aprirà più della stessa geometria in HSLA 350, anche quando le distribuzioni delle deformazioni sono quasi identiche. Le differenze di stress determinano la deviazione dimensionale.
Tre modalità di ritorno elastico colpiscono più duramente le parti AHSS: cambiamento angolare nei raggi di piegatura, arricciatura della parete laterale dovuta alla piegatura-inflessione sui raggi dello stampo e torsione dovuta a sollecitazioni residue sbilanciate in sezioni trasversali asimmetriche. Ciascuno richiede una compensazione specifica della geometria dello stampo, spesso calcolata tramite simulazione prima del taglio dell'acciaio.
Modifiche alla progettazione dello stampo richieste per i gradi AHSS:
- Maggiore capacità di tonnellaggio della pressa- le forze di formatura e taglio possono essere superiori del 50-100% rispetto agli equivalenti in acciaio dolce, richiedendo presse più grandi o stazioni di carico ridistribuite.
- Spazio tra gli stampi più ampio- le distanze di taglio passano dal tradizionale 10% per lato fino al 12-20% per evitare scheggiature del punzone e ridurre i carichi d'urto sull'acciaio per utensili.
- Compensazione del ritorno elastico nella geometria dello stampo- i raggi-di piegatura,-la coronatura e i raggi di imbutitura modificati sono incorporati nelle superfici dell'utensile in modo che la parte ritorni alle dimensioni nominali.
- Inserti da taglio migliorati- gli acciai per utensili in metallo duro o in polvere- sostituiscono il tradizionale D2 nelle stazioni di rifilatura e sfondamento per resistere all'usura abrasiva dei bordi ad alta-resistenza.
- Forze del premilamiera più elevate- l'aumento della tensione delle pareti durante la formatura riduce il ritorno elastico, ma richiede molle ad azoto più forti o sistemi di ammortizzazione idraulici.
- Finestre di processo più strette- tolleranza inferiore per la variazione dello spessore del pezzo grezzo, della distribuzione della lubrificazione e delle condizioni dello stampo prima che le parti non rispettino le specifiche.
Pannelli della carrozzeria in alluminio e soluzioni di verniciatura a stampo
L'alluminio fa risparmiare peso, circa il 40% più leggero dell'acciaio per un'area equivalente del pannello, ma penalizza gli stampi come l'acciaio non fa mai. Il principale colpevole è l'usura: lo strato di ossido di alluminio si rompe durante la formatura e il metallo esposto aderisce alle superfici dell'acciaio per utensili sotto pressione. Se non viene controllato, il grippaggio si accumula in grumi che danneggiano ogni pannello successivo, generando scarti e richiedendo una manutenzione non pianificata dello stampo.
L’alluminio presenta anche sfide relative al ritorno elastico da una prospettiva diversa. Il suo modulo elastico è circa un-terzo di quello dell'acciaio (circa 70 GPa contro 210 GPa), il che significa tre volte il recupero elastico per livelli di stress da flusso equivalenti. Le geometrie degli stampi necessitano di una compensazione ancora più aggressiva per mantenere le dimensioni della parte finale e le simulazioni di formatura devono tenere conto di questa minore rigidità durante l'intero processo.
Modifiche al design dello stampo necessarie per i pannelli in alluminio:
- Rivestimenti duri PVD o CVD su superfici di formaturaI rivestimenti - in nitruro di titanio e alluminio (TiAlN), nitruro di cromo (CrN) o diamante-simile al carbonio (DLC) riducono drasticamente l'usura adesiva e la tendenza al grippaggio.
- Superfici dello stampo-lucidate a specchio- la rugosità superficiale inferiore a Ra 0,2 µm riduce al minimo i punti di attrito in cui l'alluminio può avviare l'adesione.
- Lubrificanti specializzatiI lubrificanti - a pellicola-secca o gli oli per formatura specifici per l'alluminio- sostituiscono i lubrificanti per stampaggio standard che si decompongono sotto le pressioni superficiali coinvolte.
- Raggi di disegno modificati- i raggi più grandi del punzone e della matrice riducono la pressione di contatto locale e il rischio di inizio grippaggio nelle zone ad alto-stress.
- Ritorno elastico sulla-compensazione- tre volte la geometria di compensazione rispetto all'acciaio con resistenza equivalente-, convalidata tramite simulazione prima della lavorazione.
- Programmi frequenti di ri-applicazione del rivestimento- intervalli di manutenzione pianificati per la ri-lucidatura e il ri-rivestimento delle superfici di formatura prima che il grippaggio degradi la qualità del pannello.
Le operazioni personalizzate di stampaggio di metalli automobilistici che utilizzano chiusure in alluminio (cofani, cofani, parafanghi) investono molto nella tecnologia di rivestimento e nella manutenzione delle superfici. Il costo iniziale degli utensili è più elevato, ma l'alternativa, frequenti arresti non pianificati per riparare le superfici usurate dello stampo, è molto più costosa nell'intero ciclo di produzione.
Architetture multi-materiale e flessibilità degli stampi
Le piattaforme dei veicoli moderni raramente si affidano a un unico materiale. Una tipica carrozzeria-in-bianco potrebbe combinare acciaio al boro pressato-temprato nei montanti B-, DP980 nei binari strutturali, alluminio serie 5000-nelle chiusure e acciaio dolce nelle staffe non strutturali. Ogni materiale richiede la propria distanza, tonnellaggio e trattamento superficiale dall'attrezzatura.
Per le operazioni di stampaggio automatico dei metalli che supportano queste architetture miste, la sfida è mantenere la flessibilità dello stampo senza gonfiare i budget per gli utensili. Alcune strategie che affrontano questo problema:
- Inserti per stampi modulari- gli inserti intercambiabili di taglio e formatura consentono a un singolo portastampo di lavorare diversi gradi di materiale scambiando i componenti abbinati a ciascuna lega.
- Sistemi premilamiera regolabili- I cuscini CNC con profili di forza programmabili possono essere riconfigurati tra un cambio di materiale e l'altro senza modificare fisicamente lo stampo.
- Conoscenza dei processi multi-materiali- Gli ingegneri che comprendono sia il comportamento del ritorno elastico dell'AHSS che la prevenzione dell'usura dell'alluminio possono progettare strumenti che si adattino alle modifiche materiali pianificate durante il ciclo di vita di una piattaforma.
Lo stampaggio progressivo del rame e di altre leghe ad alta-conduttività per i componenti elettrici dei veicoli elettrici aggiunge un'altra famiglia di materiali al mix. La morbidezza del rame crea problemi di bavatura a spazi ristretti, mentre la sua conduttività termica dissipa il calore in modo diverso rispetto all'acciaio, influenzando il comportamento del lubrificante e le temperature del punzone a velocità di corsa elevate. Gli stampaggi metallici per componenti automobilistici abbracciano oggi uno spettro di materiali che venti anni fa sarebbe stato impensabile in un unico stabilimento.
È qui che le tecnologie dell’Industria 4.0 guadagnano terreno. Quando l'usura degli stampi accelera in modo imprevedibile in più famiglie di materiali, i tradizionali programmi di manutenzione-basati sul tempo non sono all'altezza. Le soluzioni moderne integrano il rilevamento direttamente nello stampo:
- Sensori di carico nello-dietro- i sensori piezoelettrici incorporati nello stampo rilevano i cambiamenti dell'impronta della forza che indicano la progressione dell'usura, l'incoerenza del materiale o l'interruzione della lubrificazione in tempo reale.
- Conta-colpi con algoritmi predittivi- anziché pianificare la manutenzione a intervalli fissi, gli algoritmi correlano il conteggio delle corse con la qualità del materiale, la velocità della stampante e i modelli di usura storici per prevedere finestre di servizio ottimali.
- Monitoraggio della qualità in-processo- i sensori di prossimità e i sistemi di misurazione laser all'interno dello stampo verificano le dimensioni delle parti alla velocità di produzione, rilevando la deriva dimensionale dovuta alla variazione del ritorno elastico prima che le parti metalliche stampate difettose del settore automobilistico raggiungano l'operazione successiva.
- Monitoraggio della temperatura- gli array di termocoppie nelle superfici di formatura monitorano l'accumulo di calore che accelera l'usura dell'alluminio o la rottura del rivestimento sugli inserti rivestiti, attivando avvisi prima che la qualità della superficie peggiori.
Questi approcci basati su sensori-trasformano la manutenzione degli stampi da reattiva a predittiva, il che è particolarmente utile quando una singola linea di pressa ruota tra le parti strutturali in AHSS e le chiusure in alluminio all'interno dello stesso turno. I dati vengono inoltre utilizzati per la progettazione dello stampo per il programma successivo, chiudendo il cerchio tra la realtà della produzione e le ipotesi ingegneristiche.
I materiali avanzati richiedono di più da ogni fase del processo di progettazione dello stampo, dalla compensazione iniziale della geometria al trattamento superficiale e alla manutenzione continua. Ma l'attrezzatura in sé è valida quanto il lavoro di simulazione che la convalida prima dell'inizio della lavorazione, un argomento in cui la tecnologia di prova virtuale ha cambiato radicalmente l'economia dello sviluppo degli stampi.
Simulazione e prova virtuale nell'ingegneria moderna degli stampi
Un singolo stampo per stampaggio automobilistico può richiedere 20 o più settimane dal rilascio del progetto all'approvazione della produzione. Storicamente, una parte significativa di quella sequenza temporale è stata dedicata alla prova fisica: caricare lo stampo in una pressa, eseguire parti, misurare deviazioni, rettificare correzioni e ripetere finché la parte non soddisfa le specifiche. Ogni ciclo costa tempo di stampa, materiale e manodopera qualificata. La simulazione della formatura capovolge questa equazione individuando i problemi nel software settimane prima che qualsiasi acciaio per utensili venga lavorato.
Simulazione della formazione e previsione del ritorno elastico
Immagina di eseguire la tua prima pressa su uno schermo invece che su una pressa da 2.000 tonnellate. Questo è il valore fondamentale della moderna simulazione della formatura. I pacchetti software utilizzano l'analisi degli elementi finiti (FEA) per modellare il modo in cui la lamiera si deforma sotto il contatto del punzone e della matrice, prevedendo cosa farà il materiale in ogni punto del ciclo di corsa. Per la progettazione di stampi per stampaggio progressivo, ciò significa valutare il contributo di formatura di ciascuna stazione prima che il layout della striscia sia finalizzato.
Strumenti come ProgSim di AutoForm, che utilizza la tecnologia di risoluzione incrementale personalizzata per i progettisti di stampi progressivi-, agiscono come presse di prova virtuali. Forniscono risultati di formabilità tra cui la previsione del ritorno elastico, lo sviluppo automatico del pezzo grezzo e le stime del tonnellaggio, il tutto prima che la progettazione effettiva dello stampo sia completata. Il tempo di installazione e simulazione può variare da pochi minuti per gli stampi più piccoli a poche ore per quelli più grandi, una frazione di quanto richiesto dalla prova fisica.
La previsione del ritorno elastico è particolarmente critica per qualsiasi stampo di stampaggio automobilistico che forma AHSS o alluminio. La simulazione calcola il recupero elastico che avviene dopo la retrazione del punzone, quindi gli ingegneri applicano una compensazione virtuale, modificando le superfici dello stampo in modo che la parte ritorni alle dimensioni nominali. Senza questo passaggio, scopriresti la deviazione dimensionale solo dopo aver lavorato acciaio per utensili del valore di centinaia di migliaia di dollari con la geometria sbagliata.
Ecco cosa valutano gli ingegneri da una tipica esecuzione di simulazione:
- Formazione dei diagrammi limite (FLD)- mappa lo stato di deformazione in ogni punto della parte rispetto all'involucro di cedimento del materiale, segnalando le regioni a rischio di spaccatura o strizione.
- Mappe di assottigliamento dei materiali- mostra la riduzione percentuale dello spessore della lamiera nella parte, identificando le aree in cui il materiale si sta allungando oltre i limiti di sicurezza.
- Indicatori di rughe- rileva instabilità di compressione nelle flange e nelle pareti laterali che potrebbero produrre difetti superficiali o interferenze di assemblaggio.
- Campi di spostamento del ritorno elastico- quantifica l'entità e la direzione del recupero elastico in ogni nodo, guidando la geometria di compensazione per le superfici dello stampo.
- Formare stime di tonnellaggio e forza del cuscinetto- prevede il carico della pressa e la forza del premilamiera richiesti in ciascuna fase, informando la selezione della pressa e il dimensionamento della molla di azoto.
- Disegna-modelli- tiene traccia della quantità di materiale che scorre nella cavità dello stampo da ciascun bordo del pezzo grezzo, convalidando il posizionamento del cordone di disegno e la dimensione del pezzo grezzo.
COMEricerca del Fraunhofer IWUdimostra che anche la deflessione elastica della pressa stessa, spesso responsabile di circa l'80% della deflessione totale nel sistema utensile-pressa, può essere modellata utilizzando rappresentazioni FE ridotte delle superfici di bloccaggio della macchina. Questo livello di fedeltà fa sì che i risultati della simulazione ora tengano conto delle condizioni al contorno del mondo reale-che le precedenti generazioni di software semplicemente ignoravano.
Prova virtuale vs prova fisica
La prova fisica non scomparirà del tutto. È ancora necessario convalidare la qualità della superficie, confermare le prestazioni del rivestimento ed eseguire prove di velocità-di produzione. Ma il ruolo della prova fisica si è spostato dalla risoluzione dei problemi-alla verifica. Il pesante lavoro diagnostico, l'individuazione delle spaccature, la risoluzione delle rughe, la messa a punto del ritorno elastico, ora avviene virtualmente.
Il contrasto è netto. Un ciclo di prova tradizionale per un pannello di carrozzeria complesso potrebbe richiedere da 8 a 12 iterazioni fisiche, ciascuna delle quali richiede tempo di stampa, pezzi grezzi di prova e ore del produttore di utensili per la rettifica e lo spessoramento. La prova virtuale può comprimerlo in 2 o 3 cicli fisici incentrati sulla messa a punto-piuttosto che sulla correzione fondamentale. Lo studio Fraunhofer IWU ha dimostrato che i modelli di spotting virtuale, che simulano la distribuzione della pressione tra le superfici dello stampo sotto carichi di formatura reali, si correlano in modo eccellente con i risultati di spotting fisico dopo un solo ciclo di rilavorazione meccanica.
Questo conta oltre al risparmio di tempo. Ogni iterazione di prova fisica introduce un rischio: una correzione di rettifica in un'area sposta la distribuzione della pressione altrove e il produttore di utensili insegue aggiustamenti a cascata. La simulazione virtuale ti consente di testare le correzioni isolatamente, comprenderne gli effetti a livello di sistema-e arrivare alla macchina da stampa con uno stampo che necessita di perfezionamento anziché di reinvenzione.
Per lo stampaggio dei metalli per l’industria automobilistica, dove le tempistiche di sviluppo degli stampi influiscono direttamente sui programmi di lancio dei veicoli, la questione economica è convincente. Il caricamento iniziale-della qualità nella simulazione comprime i tempi di consegna, riduce le costose modifiche tecniche dopo la creazione dello strumento e garantisce tempistiche del programma più prevedibili.
L'intero ciclo di vita dello stampo, dall'ideazione alla produzione fino all'eventuale fine-della-vita, trae vantaggio dalla simulazione in più fasi:
- Idea e fattibilità- I risolutori in un- passaggio forniscono rapidi controlli di formabilità sulla geometria della parte proposta in pochi minuti, segnalando le forme impossibili prima che inizi la progettazione dettagliata.
- Progettazione dettagliata dello stampo- la simulazione incrementale convalida i layout delle strisce, la sequenza delle stazioni, il posizionamento del cordone di disegno e lo sviluppo del grezzo con modelli di materiali completi.
- Compensazione del ritorno elastico- La compensazione virtuale iterativa affina le superfici dello stampo finché la geometria della parte prevista non rientra nelle bande di tolleranza.
- Costruzione e lavorazione dello stampoLa geometria di compensazione derivata dalla - simulazione- viene inserita direttamente nei percorsi utensile CNC, con modelli di deflessione della pressa che informano le correzioni della bombatura.
- Prova fisica- ridotto alla convalida e alla messa a punto-piuttosto che alla risoluzione dei problemi fondamentali-, riducendo di settimane il programma.
- Supporto alla produzione- le linee di base della simulazione diventano il riferimento per la risoluzione dei problemi quando si verifica una deviazione del processo durante la produzione in corso.
- Manutenzione e ristrutturazione- le superfici usurate dello stampo possono essere rivalutate- rispetto a modelli di materiale aggiornati o alla geometria della parte rivista quando le piattaforme si aggiornano.
La simulazione non sostituisce l'esperienza del produttore di utensili. Lo amplifica fornendo una visibilità nella fisica che nessuna esperienza può vedere ad occhio nudo. Il risultato: stampi che raggiungono gli obiettivi di produzione più velocemente, costano meno da sviluppare e forniscono una qualità delle parti più costante dal primo colpo approvato in poi.
Tutto questo impegno ingegneristico, la selezione dei materiali, i calcoli delle distanze, la simulazione-della geometria dello stampo convalidata, in definitiva servono a uno scopo: produrre parti che soddisfano i requisiti specifici del sistema del veicolo. Il modo in cui tali requisiti variano tra le applicazioni strutturali, del telaio, degli interni e del gruppo propulsore determina le configurazioni degli stampi e le strategie di processo che vengono implementate nella pratica.
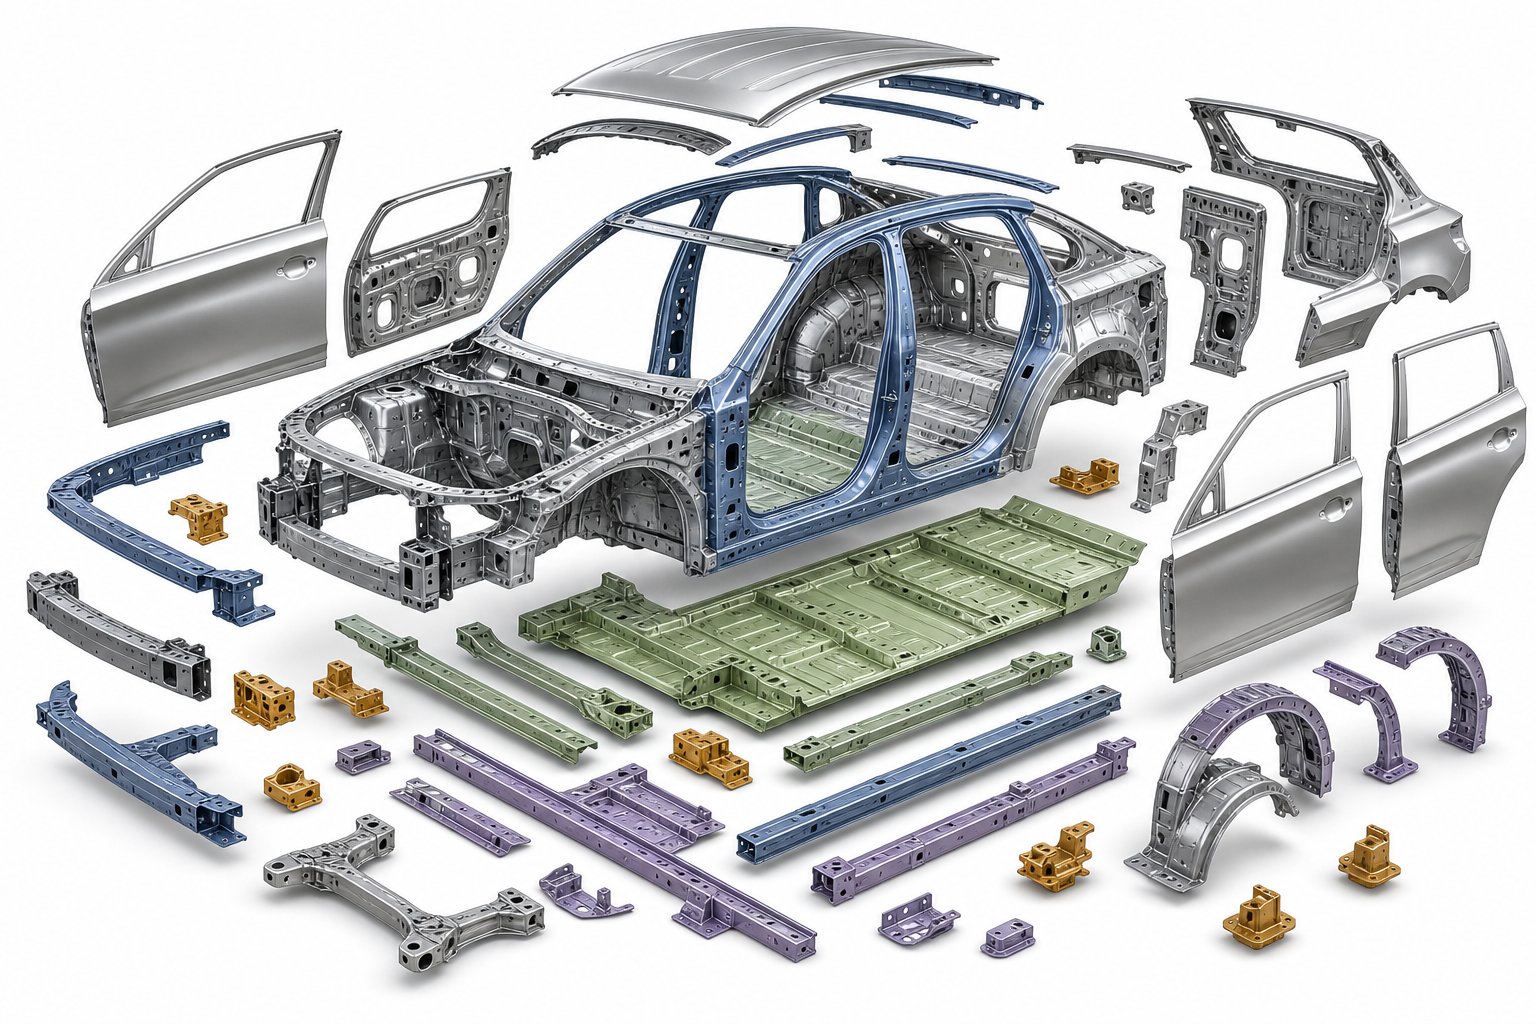
Applicazioni di stampi per stampaggio nei sistemi di veicoli
Ogni parte stampata di un veicolo esiste perché una funzione specifica lo richiede: assorbire l'energia dell'urto, supportare i carichi delle sospensioni, rinforzare la cavità di una porta o alloggiare un componente della trasmissione. Quella funzione determina il materiale e il materiale determina lo stampo. Quando si traccia questa catena a ritroso dal veicolo finito, emergono schemi chiari nel modo in cui i tipi di stampi si associano ai sistemi del veicolo. Comprendere questi modelli aiuta i team di progettazione e acquisto a specificare gli strumenti che si allineano ai requisiti prestazionali effettivi di ciascuna parte anziché ricorrere a un approccio-taglia{4}}adatto a tutti-per impostazione predefinita.
Strutturale e corpo-nelle-applicazioni di stampa del bianco
Body-in-white (BIW) rappresenta la più grande concentrazione di parti stampate per automobili su qualsiasi veicolo. Questi componenti definiscono la geometria dell'abitacolo, gestiscono i percorsi dell'energia d'urto e forniscono superfici di montaggio per chiusure, vetri e sistemi interni. Le sfide legate allo stampaggio qui sono significative: aree di pannelli di grandi dimensioni, standard di qualità-rigorosi per le superfici di Classe A e gradi di materiali sempre più aggressivi per le prestazioni in caso di incidente.
I pannelli esterni della carrozzeria come portiere, cofani e parafanghi richiedono stampi per imbutitura profonda che operano in linee di pressa tandem. La priorità è la qualità della superficie, quindi le superfici degli stampi vengono lucidate a specchio, rivestite per evitare segni e mantenute secondo programmi rigorosi. I pannelli interni e i rinforzi strutturali tollerano condizioni superficiali più ruvide ma richiedono un controllo dimensionale più rigoroso perché definiscono la geometria della flangia di saldatura-che tiene insieme il corpo.
Le rotaie strutturali, le traverse e i rinforzi dei pilastri utilizzano sempre più acciaio al boro temprato a pressione-o qualità AHSS come DP980. Questi pezzi stampati di metalli per il settore automobilistico richiedono linee di formatura a caldo per componenti al boro o presse a trasferimento di-tonnellaggio pesante per AHSS-formato a freddo. Il design della matrice deve tenere conto dell'estrema compensazione del ritorno elastico e della rapida-usura del tagliente, rendendo gli inserti in metallo duro essenziali nelle stazioni di rifilatura.
Le parti automobilistiche che utilizzano la fustellatura nel settore BIW includono praticamente ogni piastra di rinforzo, interno del montante e componente del tunnel. Le operazioni di taglio e sfondamento finalizzano modelli di fori, profili di flangia e superfici di accoppiamento dopo che le fasi di formatura primaria hanno completato la geometria 3D della parte.
Stampaggio di componenti per telaio, interni e camion
I componenti del telaio e delle sospensioni funzionano in condizioni di carico di fatica ed esposizione alla corrosione, il che spinge la scelta dei materiali verso gli acciai HSLA e i gradi zincati a caldo-. Le staffe dei bracci di controllo, i rinforzi del sottotelaio e i sedili delle molle sono tipiche parti di automobili per stampaggio di metalli prodotte su linee di stampi di trasferimento dove profondità di stiro moderate e operazioni di perforazione multiple avvengono attraverso stazioni sequenziali.
I rinforzi metallici interni, come i telai dei sedili, le traverse del quadro strumenti-dell'auto e le barre anti-intrusione delle portiere, combinano la funzione strutturale con i vincoli di imballaggio. Molte di queste parti sono adatte agli stampi progressivi perché la loro geometria rimane entro i limiti di larghezza-della striscia e i volumi annuali sono elevati. Lo stampaggio di parti di automobili per sistemi interni spesso implica matrici combinate che uniscono perforazione e formatura in un'unica passata per ridurre le operazioni secondarie e i costi di gestione delle parti-.
I membri strutturali specifici del camion- spingono l'ingegneria degli stampi in una direzione completamente diversa. Le guide del telaio, le traverse e le piastre di montaggio della ralla-ruota utilizzano acciaio-di grosso spessore-ad alta resistenza (spesso 4-8 mm), che richiede un tonnellaggio massiccio della pressa e una struttura dello stampo sufficientemente robusta da sopravvivere al carico d'impatto generato dal materiale spesso. Gli stampi di trasferimento o le presse a stazione singola-dedicate gestiscono queste parti, con ganasce per stampi e piastre di supporto di dimensioni ben superiori a quelle richieste dall'attrezzatura per veicoli passeggeri.
Gli alloggiamenti e le coperture del gruppo propulsore, comprese le scatole della trasmissione, le coperture dei differenziali e gli alloggiamenti dei motori EV, si affidano a stampi per imbutitura profonda per produrre geometrie cave senza giunture saldate. La scelta dei materiali spazia dalle leghe di alluminio per il risparmio di peso all'acciaio stampato per obiettivi di costo, ciascuno dei quali richiede diversi trattamenti superficiali dello stampo e configurazioni di gioco, come discusso nelle sezioni precedenti.
La tabella seguente mappa sistematicamente queste relazioni:
| Sistema del veicolo | Parti tipiche | Materiali comuni | Tipo di matrice preferito | Considerazioni chiave sulla progettazione |
|---|---|---|---|---|
| Corpo-in-Bianco (pannelli esterni) | Porte, cofani, paraurti, pannelli del tetto | Acciaio dolce, alluminio 5xxx/6xxx | Linea tandem con filiere per imbutitura profonda | Qualità della superficie di classe A; prevenzione del grippaggio sull'alluminio; letti di pressa di grandi dimensioni |
| Corpo-in-Bianco (strutturale) | Pilastri, rotaie, rinforzi tunnel | AHSS (DP780-DP980), acciaio al boro pressato | Trasferimento muore; linee di formatura a caldo | Compensazione del ritorno elastico; inserti di finitura in carburo; tonnellaggio elevato |
| Telaio e sospensioni | Staffe del braccio di controllo, parti del sottotelaio, sedili delle molle | Acciaio HSLA, acciaio zincato | Il trasferimento muore | Resistenza alla fatica; protezione dalla corrosione; profondità di prelievo moderate |
| Rinforzi interni | Telai sedili, travi IP, barre anti-intrusione per porte | Acciaio HSLA, acciaio dolce, acciai DP | Trafile progressive; matrici combinate | Imballaggio stretto; volume elevato; molteplici funzionalità di sfondamento |
| Alloggiamenti del gruppo propulsore | Coperchi trasmissione, alloggiamenti motore, coperchi differenziali | Leghe di alluminio, acciaio-imbutito | L'imbutitura profonda muore | Planarità della superficie di tenuta; uniformità della parete; gestione del lubrificante |
| Struttura del camion | Guide del telaio, traverse, piastre della ralla-ruota | HSLA-spessore (4-8 mm) | Trasferimento muore; macchine da stampa pesanti a-stazione singola | Stazza estrema; robuste scarpe per stampi; consistenti-svendita di scorte |
| Elettrici e connettori | Sbarre collettrici, terminali, interconnessioni di batterie | Rame, ottone, leghe di nichel | Muore progressive | Tolleranze strette; controllo delle bave; produzione ad alta-velocità |
Notare come la catena scorre in una direzione: la funzione definisce il materiale, il materiale definisce il comportamento di formatura e il comportamento di formatura determina il tipo di matrice. Un rinforzo del montante B-critico in caso di incidente- non può utilizzare uno stampo progressivo perché il materiale (acciaio temprato a pressione-) richiede la formatura a caldo. Una fascia di posti a-volume elevato non può giustificare una linea tandem perché l'economia non la supporta. Ogni abbinamento nella tabella riflette una logica ingegneristica, non un'assegnazione arbitraria.
La produzione di componenti per automobili a questo livello di complessità implica che i team di progettazione debbano valutare le soluzioni di stampaggio in modo olistico anziché specificare le attrezzature in modo isolato. Il tipo di stampo, la configurazione della pressa, la qualità del materiale e le operazioni secondarie interagiscono tutti e sbagliarne uno si ripercuote a cascata sulle altre. Per i team che esplorano come queste interazioni si svolgono nei programmi di produzione reali,Casi di studio automobilistici di YICHENoffrono esempi di processi che spaziano dallo stampaggio di metalli strutturali, interni, al telaio e-per autocarri per applicazioni automobilistiche, fornendo un utile punto di riferimento per il confronto tra strategie di stampi e risultati di produzione effettivi.
La mappatura delle applicazioni degli stampi sui sistemi del veicolo chiarisce ciò di cui hai bisogno. La domanda successiva è chi lo costruisce e cosa distingue un partner che fornisce strumenti pronti per la produzione-da uno che crea grattacapi.
Selezione del giusto partner per la progettazione di stampi per stampaggio
Sapere quale tipo di stampo si adatta alla tua parte e come dovrebbe essere costruito è solo metà dell'opera. L'altra metà è trovare un partner che sia effettivamente in grado di eseguire, fornendo strumenti che funzionino come previsto, nei tempi previsti e nel rispetto del budget durante l'intero ciclo di vita della produzione. Per le aziende di stampaggio automobilistico che competono sulla qualità e sui tempi di lancio, la differenza tra un partner capace e uno sottoqualificato emerge in ogni parametro, dalle tempistiche di approvazione PPAP alle tariffe PPM di garanzia negli anni di produzione.
Capacità critiche da valutare in un partner dello stampo
Non tutte le aziende di stampaggio metalli automobilistici offrono la stessa profondità. Alcuni eccellono nella progettazione ma esternalizzano la lavorazione. Altri gestiscono ottime presse ma non hanno esperienza nella simulazione. La sfida della valutazione è identificare quali capacità sono più importanti per il tuo programma specifico e verificare che un fornitore le possieda effettivamente piuttosto che subappaltare passaggi critici.
Classifica questi criteri dal più alto al più basso impatto sul successo del programma:
- -Progettazione interna degli stampi e simulazione della formatura- Un fornitore che esegue simulazioni di formatura internamente, prevedendo il ritorno elastico, l'assottigliamento e il flusso del materiale prima di tagliare l'acciaio, rileva i problemi con settimane di anticipo rispetto a un fornitore che si affida ai dati forniti dal cliente-o ignora completamente la simulazione. COMEcasi di studio di Centerline Engineeringdimostrano, i fornitori che utilizzano la simulazione della formatura "fin dall'inizio" durante la fase di preventivo forniscono stime dei pezzi grezzi più accurate, utilizzo ottimizzato dei materiali e stampi che richiedono meno iterazioni di prova fisica.
- Capacità di lavorazione e prova interna-- Verifica che il fornitore possieda frese CNC (incluse 5-assi), elettroerosione a filo e presse di prova che coprano la tua gamma di tonnellaggi. Le toolroom esternalizzate aggiungono rischi in termini di tempi di consegna e riducono la responsabilità. I produttori di stampi all'avanguardia che mantengono le proprie attrezzature possono implementare le modifiche tecniche più rapidamente e mantenere gli stampi in condizioni di produzione senza ritardi da parte di terzi.
- Competenza sui materiali AHSS e alluminio- Chiedi informazioni specifiche sull'esperienza con gli acciai a doppia-fase, il boro presso-indurito e i pannelli di chiusura in alluminio. Ciascuna famiglia di materiali richiede strategie di gioco, sistemi di rivestimento e approcci di compensazione del ritorno elastico diversi. Un partner senza esperienza-pratica su AHSS o alluminio imparerà a conoscere il tuo budget per gli utensili.
- Certificazione del sistema di qualità OEM e funzionalità PPAP- La certificazione IATF 16949 nell'ambito dello stampaggio e dell'utensileria del fornitore è la base per i programmi automobilistici. La sola ISO 9001 non include i requisiti PPAP e APQP specifici del settore automobilistico-. Confermare che il fornitore sia in grado di fornire stampe in bolla, report dimensionali, piani di controllo, FMEA, studi R&R di Gage e studi di capacità al livello previsto dal cliente OEM.
- Programmi di manutenzione degli stampi e supporto alla rampa di produzione- Il lavoro di un partner non termina con l'approvazione PPAP. I programmi di manutenzione preventiva, le scorte di inserti di ricambio e la capacità di riparazione-di risposta rapida determinano se i tuoi utensili manterranno la qualità a livello di volume o si degraderanno fino a diventare un esercizio antincendio. Conferma i registri di manutenzione documentati, le-condizioni di conservazione degli stampi in loco e i processi di gestione delle modifiche tecniche.
- Servizi a valore-aggiunto e integrazione verticale- I fornitori che offrono operazioni secondarie come saldatura, finitura, sotto-assemblaggio e imballaggio personalizzato sotto lo stesso tetto riducono il rischio di trasferimento e comprimono i tempi di consegna. Per i fornitori di prodotti per stampaggio a stampo progressivo, servizi integrati significano meno ordini di acquisto e un unico punto di responsabilità dal coil grezzo fino agli assemblaggi spediti.
Una scorecard ponderata aiuta a strutturare il confronto in modo obiettivo. Assegna a ciascun criterio un peso in base alle priorità del tuo programma, assegna un punteggio da 1 a 5 ai fornitori selezionati per ogni criterio e lascia che i calcoli emergano sul candidato più forte invece di fare affidamento solo sulla storia delle relazioni.
Allineare l'investimento sugli stampi con la strategia di produzione
Gli utensili per stampi sono un bene capitale con una durata misurata in milioni di corse. Il partner che selezioni deve essere in linea non solo con i volumi di produzione odierni, ma anche con la tua traiettoria di ascesa, con potenziali modifiche tecniche e con la strategia di uscita di fine-del-programma.
Alcune domande che separano i partner strategici dai negozi transazionali:
- Possono scalare?- Se il vostro volume annuale raddoppia dopo il lancio, il parco macchine da stampa e la struttura delle celle di produzione del fornitore riescono a soddisfare questa situazione senza nuovi strumenti o tempi di inattività prolungati? I servizi di stampaggio dei metalli nel settore automobilistico dovrebbero essere valutati sia in base alla capacità attuale che al margine di crescita.
- Come gestiscono le modifiche tecniche?Le - revisioni di progettazione-in fase avanzata sono una realtà nei programmi automobilistici. Un fornitore con capacità di attrezzamento interna-può implementare gli ECO più velocemente e con rischi inferiori rispetto a uno che dipende da stampisti esterni.
- Quali sono i termini di proprietà e conservazione dello stampo?- Confermare per iscritto chi possiede gli strumenti al termine del programma, quali sono le norme di conservazione per gli stampi inattivi e se il fornitore si impegna a fornire supporto, inclusa la manutenzione, per l'intero ciclo di vita del programma. Termini vaghi creano controversie quando i volumi cambiano o i programmi tramontano.
- Si impegnano nella prima fase di collaborazione DFM?- I migliori partner produttori di ricambi per auto esaminano i disegni prima di fornire un preventivo, segnalano i rischi di accumulo della tolleranza-e consigliano perfezionamenti della geometria che migliorano la formabilità senza compromettere la funzione della parte. I programmi che invitano l'input DFM in anticipo evitano costose modifiche degli strumenti-in fase avanzata.
Per i team che valutano i candidati produttori di componenti per automobili in un contesto di reshoring o nearshoring, la vicinanza allo stabilimento di assemblaggio riduce i tempi di consegna e supporta i requisiti di consegna just-in-time. Poiché le strategie di approvvigionamento danno sempre più priorità alla resilienza della catena di fornitura, i partner nazionali o regionali con operazioni integrate verticalmente offrono maggiore visibilità e una risoluzione dei problemi più rapida rispetto ai programmi di strumenti distribuiti multi-paese. Molti produttori di componenti automobilistici negli Stati Uniti e in altre regioni consolidate ora competono sulla reattività e sul controllo operativo oltre che sul costo unitario.
Una risorsa che vale la pena esplorare durante questa valutazione èLa pagina dell'industria automobilistica di YICHEN, che fornisce casi di studio sullo stampaggio e sulla fabbricazione di lamiere che spaziano dagli OEM ai programmi Tier-2 per componenti strutturali, interni, telai e camion. La loro copertura su più sistemi di veicoli e livelli di catena di fornitura li rende un'opzione rilevante per i team che cercano un partner che comprenda l'intera portata dei servizi di stampaggio dei metalli per il settore automobilistico, dalla progettazione degli stampi al supporto alla produzione.
In definitiva, il partner giusto per la progettazione di stampi non è solo quello con il preventivo più basso. È quello le cui capacità, sistemi di qualità e modello di supporto alla produzione si allineano al profilo di rischio, alla traiettoria del volume e alla complessità dei materiali del programma. Applica questi criteri in modo ampio, verifica le affermazioni attraverso audit in loco e controlli delle referenze e lascia che i dati sulle prestazioni documentate, e non le promesse, guidino la tua decisione di approvvigionamento.
Domande frequenti sugli stampi per stampaggio automobilistico
1. Qual è la differenza tra stampi progressivi e stampi a trasferimento nello stampaggio automobilistico?
Gli stampi progressivi mantengono collegata una striscia di metallo mentre avanza attraverso più stazioni in un unico set di stampi, rendendoli ideali per parti più piccole e ad alto volume-come staffe e connettori. Gli stampi di trasferimento tagliano il pezzo grezzo in anticipo e lo spostano tra stazioni indipendenti utilizzando dita meccaniche o robot, che si adattano a parti più grandi e geometricamente complesse come traverse strutturali e staffe di sospensione. La scelta dipende dalle dimensioni della parte, dalla profondità di imbutitura, dagli obiettivi di scarto di materiale e dai requisiti di volume annuali.
2. Come si calcola il gioco dello stampo per diversi materiali in lamiera?
Il gioco della matrice è espresso come percentuale dello spessore del materiale per lato. L'acciaio dolce utilizza in genere circa il 10% di gioco, mentre gli acciai avanzati ad alta resistenza-(AHSS) richiedono il 12-20% a causa del loro maggiore carico di snervamento e del comportamento al taglio dominante alla frattura. Le leghe di alluminio generalmente ne richiedono l'8-12% e l'acciaio inossidabile rientra nell'intervallo del 12-16%. L'uso di una distanza non corretta comporta un'usura prematura dell'utensile, bave eccessive o imprecisioni dimensionali, pertanto ogni grado di materiale richiede il proprio valore di distanza convalidato.
3. Quali modifiche alla progettazione dello stampo sono necessarie per lo stampaggio dell'acciaio avanzato-ad alta resistenza (AHSS)?
Le qualità AHSS come DP780 e DP980 richiedono diverse modifiche allo stampo: aumento del tonnellaggio della pressa (50-100% superiore rispetto all'acciaio dolce), spazi di taglio più ampi per evitare scheggiature del punzone, compensazione del ritorno elastico incorporata nella geometria dello stampo, inserti in metallo duro o in polvere nelle stazioni di rifilatura per resistenza all'usura, forze del premilamiera più elevate e finestre di controllo del processo più strette. La simulazione della formatura diventa essenziale per prevedere e compensare il recupero elastico significativamente maggiore che questi materiali mostrano dopo la formatura.
4. Quanto tempo ci vuole per costruire uno stampo per stampaggio automobilistico?
Un tipico stampo per stampaggio automobilistico impiega 20 o più settimane dal rilascio del progetto all'approvazione della produzione. Questa sequenza temporale copre la lavorazione CNC, le operazioni di elettroerosione, il trattamento termico, la finitura superficiale, l'assemblaggio e la prova fisica. La moderna tecnologia di simulazione della formatura riduce significativamente la fase di prova rilevando i problemi di formabilità praticamente prima che l'acciaio venga tagliato, comprimendo ciò che in precedenza richiedeva 8-12 iterazioni fisiche in 2-3 cicli di verifica incentrati sulla messa a punto piuttosto che sulla risoluzione dei problemi fondamentali.
5. Cosa dovresti cercare quando selezioni un fornitore di matrici per stampaggio automobilistico?
Dai priorità ai fornitori con capacità interna di progettazione degli stampi e simulazione della formatura, lavorazione CNC e presse di prova di proprietà, esperienza comprovata con materiali AHSS e alluminio, certificazione IATF 16949 con funzionalità PPAP completa e programmi di manutenzione degli stampi documentati. Valuta la loro capacità di adattarsi alla traiettoria del tuo volume, gestisci rapidamente le modifiche tecniche e fornisci una progettazione anticipata-per-collaborazione di producibilità. Partner come YICHEN che offrono stampaggio integrato e fabbricazione di lamiere attraverso programmi OEM attraverso Tier-2 forniscono responsabilità da un'unica fonte, dagli utensili al supporto alla produzione.


