


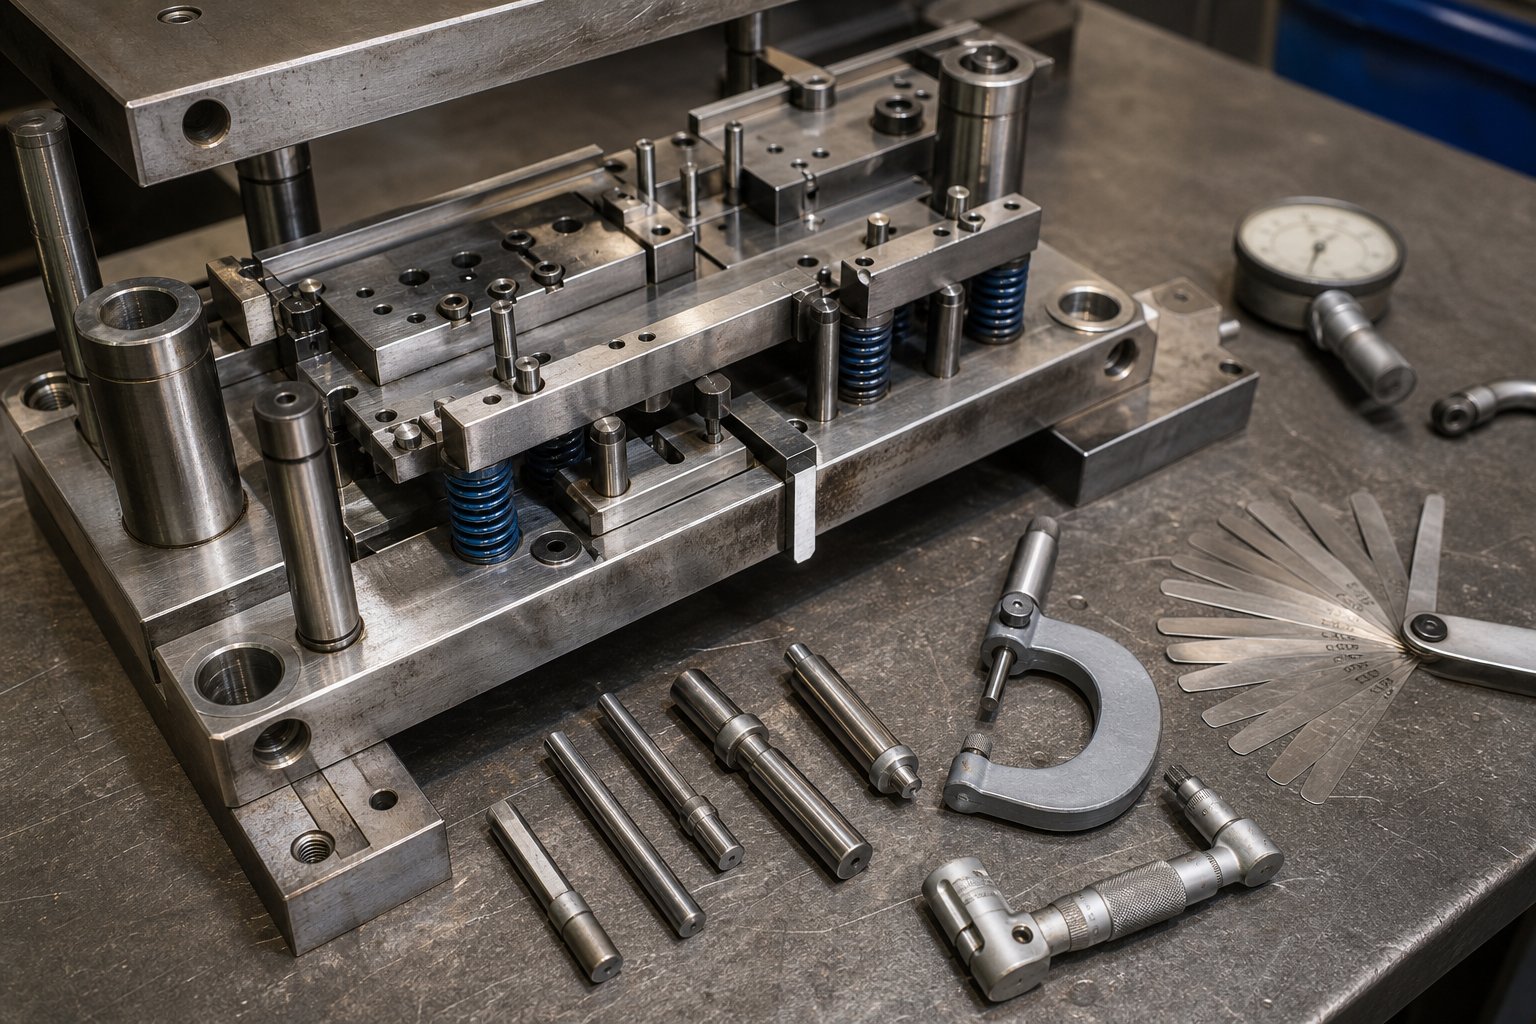
Perché una lista di controllo di manutenzione strutturata prolunga la vita dello stampo
Una lista di controllo per la manutenzione dello stampo di stampaggioè una sequenza documentata di ispezioni, misurazioni e azioni correttive eseguite su uno stampo a intervalli definiti per preservarne la geometria di taglio, l'allineamento e la capacità di produzione. Sembra semplice. Eppure questo singolo documento fa la differenza tra uno stampo che esegue centinaia di migliaia di colpi affidabili e uno che rompe un punzone a metà di un ciclo di produzione del martedì pomeriggio.
Cosa copre effettivamente una lista di controllo per la manutenzione dello stampo di stampaggio
Pensa alla lista di controllo come a quattro livelli di attenzione mappati al ciclo operativo dello stampo. I controlli pre-della corsa confermano che lo stampo è sicuro da caricare e dimensionalmente corretto. I controlli in-esecuzione monitorano la qualità delle parti e la progressione dello stripping mentre la macchina da stampa è in funzione. Le procedure post-di esecuzione rilevano la fine-della-condizione del lavoro e segnalano l'usura emergente. Gli smontaggi programmati riducono la fustella ai singoli componenti per la misurazione, l'affilatura e la sostituzione. Ogni livello rileva i problemi che gli altri non rilevano e ignorarne uno lascia un punto cieco in cui piccoli problemi si trasformano in costosi fallimenti.
Se strutturata correttamente, la lista di controllo funziona anche come strumento diagnostico. Ogni misurazione registrata, ogni altezza della bava annotata e ogni lunghezza della molla registrata creano una cronologia dell'usura che rivela modelli nel tempo. Quella storia ti dice non solo cosa aggiustare oggi, ma cosa fallirà il mese prossimo.
Perché la maggior parte dei negozi funziona senza uno
Ecco la scomoda verità: la maggior parte degli uffici stampa si basa ancora sulla conoscenza tribale trasmessa tra i tecnici attraverso il passaparola. Il veterano produttore di utensili sa che il Die #47 necessita che i suoi piloti vengano controllati ogni 30.000 colpi a causa della stretta tolleranza sullo sfondamento della seconda-stazione. Ma quando il tecnico va in pensione o passa a un turno diverso, la conoscenza scompare dalla porta. La qualità della manutenzione diventa incoerente e i tempi di inattività non pianificati aumentano.
A quadro di manutenzione preventivacostruito attorno a procedure strutturate sostituisce le congetture con una disciplina ripetibile. Garantisce che ogni tecnico, indipendentemente dal livello di esperienza, esegua gli stessi controlli critici nella stessa sequenza.
L'usura dello stampo è determinata dal numero di corse, non dal tempo del calendario. Un dado rimasto sullo scaffale per sei mesi richiede un'attenzione diversa rispetto a uno che ha appena eseguito 150.000 colpi. Gli intervalli di manutenzione efficaci sono sempre ancorati innanzitutto ai cicli di produzione e integrati da trigger basati sul tempo-solo per gli strumenti inattivi.
Questa struttura del ciclo operativo-, organizzato attorno a ciò che accade prima, durante, dopo e tra i cicli di produzione, costituisce la spina dorsale di tutto ciò che segue. Ogni fase richiede ispezioni specifiche, strumenti specifici e personale specifico. Il divario tra le officine che controllano la vita degli stampi e le officine che reagiscono costantemente ai guasti degli stessi è quasi sempre riconducibile al fatto che queste fasi siano documentate o lasciate nella memoria.
In-Premi Quick Checks Versus Off-Premi Procedure di smontaggio
La maggior parte delle operazioni di stampaggio considerano la manutenzione come un'unica attività. In realtà, si divide in due flussi di lavoro fondamentalmente diversi: ciò che fa l'operatore mentre lo stampo è in funzione nella pressa e ciò che fa il tecnico dello stampo dopo che lo stampo è stato estratto e posizionato sul banco. Confondere queste due categorie, o peggio, tralasciare la prima e sovraccaricare la seconda, è il punto in cui i programmi di manutenzione falliscono.
In-Premi Controlli rapidi durante i cicli di produzione
Immagina di essere un operatore che monitora il ciclo progressivo di uno stampo a 60 colpi al minuto. L'ispezione dell'operatore dello stampo durante la produzione si concentra sui segnali sensoriali e sul campionamento rapido piuttosto che sullo smontaggio. Stai osservando l'accumulo visivo di sfridi nello scivolo degli scarti, ascoltando rumori anomali di scoppio o stridore che indicano un punzone che entra in contatto in modo errato con una piastra di estrazione e verificando che la striscia venga alimentata in modo pulito senza esitazione ad ogni progressione. A intervalli fissi, in genere ogni 500-1.000 parti, si preleva un campione e si controllano le dimensioni critiche, l'altezza della bava e la qualità del foro rispetto alla stampa della parte.
Questi -controlli di ispezione degli stampi per gli operatori non richiedono strumenti speciali oltre a un calibro, un misuratore di bave e l'attenzione di un esperto. Il loro scopo è la diagnosi precoce. Un proiettile posizionato sulla faccia del dado danneggerà il colpo successivo. Un disallineamento dell'alimentazione si trasformerà in scarto in pochi secondi. Catturare questi segnali in tempo reale previene i guasti a cascata che trasformano un piccolo aggiustamento in una riparazione importante.
Disattivato-Premi Procedure di ispezione e smontaggio
Le fasi della procedura di smontaggio dello stampo fuori-pressa iniziano solo dopo che lo stampo è stato rimosso in modo sicuro dalla pressa, ripulito da lubrificante e detriti e posizionato su un banco di lavoro stabile. Un tecnico dello stampo esegue quindi lo smontaggio completo: estrazione dei punzoni, rimozione delle piastre di estrazione, estrazione dei piloti e separazione delle metà superiore e inferiore dello stampo. Ogni componente viene ispezionato individualmente per verificarne l'usura, misurato rispetto alle dimensioni di base, affilato se necessario e sostituito quando oltre la tolleranza.
Per gli stampi progressivi, la sequenza di smontaggio è importante. La sequenza progressiva di smontaggio dello stampo deve seguire l'ordine delle stazioni, dalla prima stazione di sfondamento o di lavorazione fino al taglio finale, in modo che l'integrità della progressione della striscia venga preservata durante il riassemblaggio. I componenti della stazione di miscelazione o il riassemblaggio fuori servizio rischiano un disallineamento che si manifesta come parti difettose solo una volta che lo stampo è nuovamente nella pressa. I produttori di utensili esperti consigliano di salvare l'ultima striscia di un ciclo di produzione come mappa di riferimento durante la sequenza di smontaggio e ricostruzione di ciascuna stazione.
| Tipo di attività | Chi lo esegue | Trigger di frequenza | Strumenti richiesti |
|---|---|---|---|
| Ispezione visiva di sfridi e rottami | Operatore stampa | Ogni 15-30 minuti durante la corsa | Torcia elettrica, specchio |
| Campionatura pezzo e controllo dimensionale | Operatore stampa | Ogni 500-1.000 colpi | Calibro, calibro per bave, stampa di parti |
| Ascolto di suoni anomali della stampa | Operatore stampa | Continuo durante la corsa | Nessuno (orecchio allenato) |
| Monitoraggio della progressione dell'alimentazione delle strisce | Operatore stampa | Continuo durante la corsa | Osservazione visiva |
| Smontaggio e pulizia completa dello stampo | Muore il tecnico | Intervallo di conteggio delle corse-o fine del lavoro | Utensili manuali, pressa, serbatoio solventi |
| Misurazione e ispezione dei componenti | Muore il tecnico | Ogni ciclo di smontaggio | Micrometri, calibri, altimetri |
| Affilatura sezioni punzoni e matrici | Muore il tecnico | Quando l'altezza della bava supera le specifiche | Smerigliatrice di superficie, parallele |
| Sostituzione molla e pilota | Muore il tecnico | Quando misurato oltre la tolleranza | Pinze, componenti di ricambio |
La distinzione è semplice ma fondamentale: gli operatori rilevano i problemi, i tecnici li risolvono.Una manutenzione dello stampo di stampaggio ben-costruitala checklist assegna una chiara proprietà a ogni livello in modo che nulla rientri nel divario tra la produzione e l'attrezzeria. Quando entrambi gli strati funzionano insieme, l'usura emergente viene segnalata durante la produzione e corretta durante il successivo smontaggio programmato, molto prima che causi tempi di fermo macchina non pianificati o picchi di scarti.
Naturalmente, sapere quando eseguire ciascun tipo di controllo è solo metà dell’equazione. L'altra metà è sapere esattamente cosa cercare su ogni singolo componente una volta che il dado finisce sul banco.
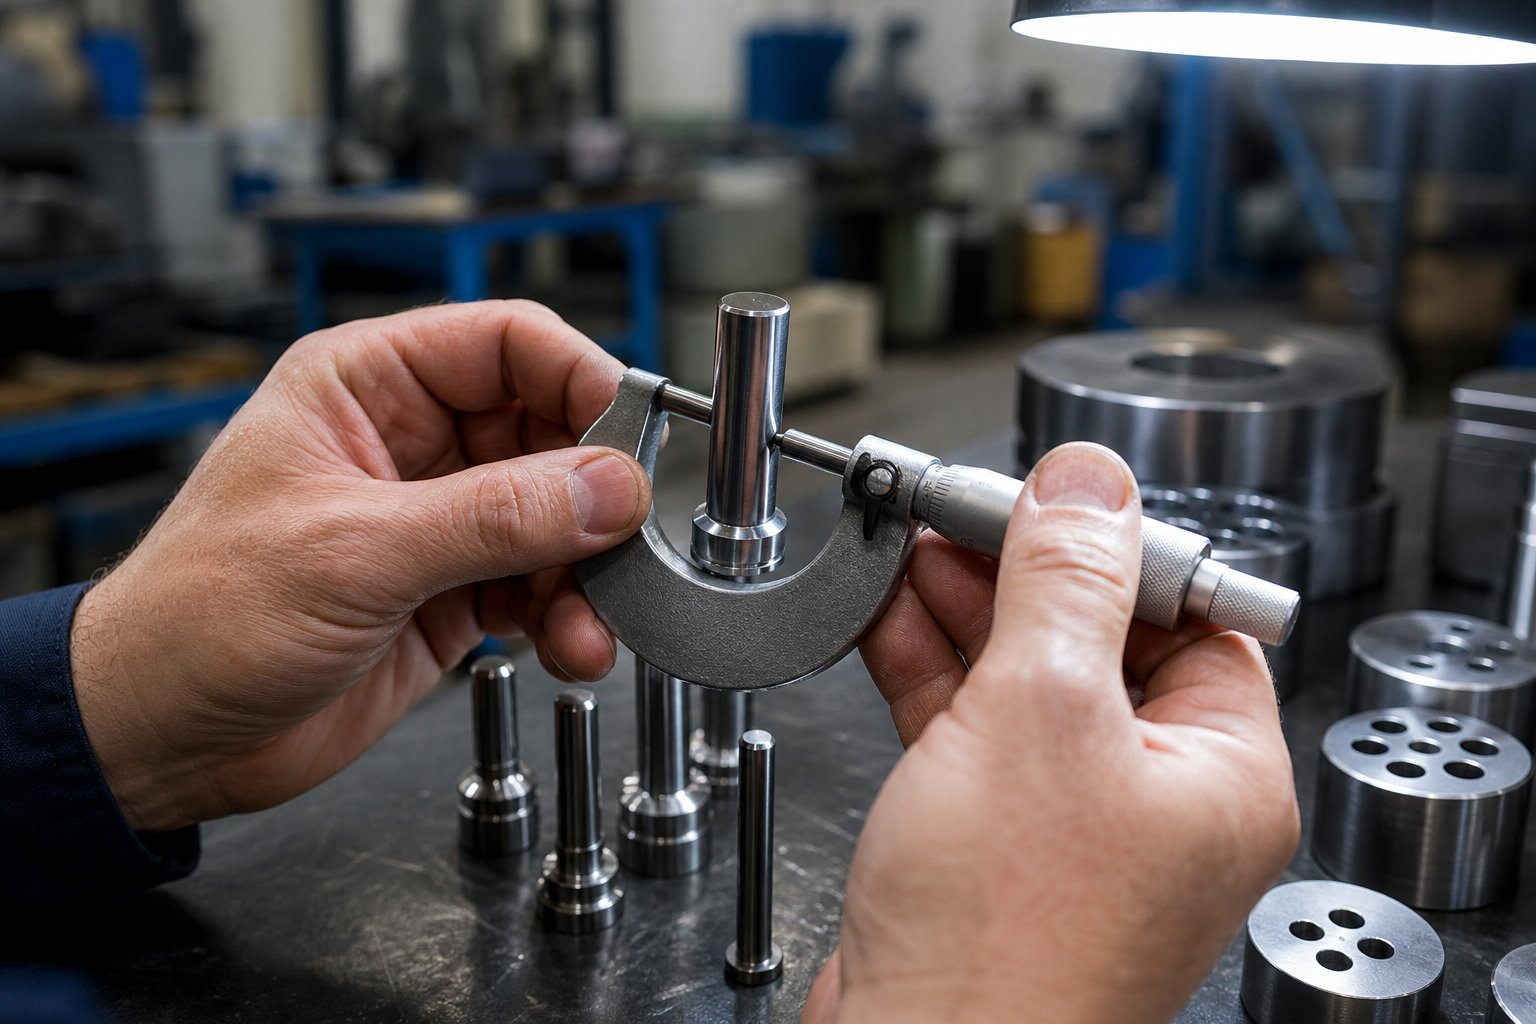
Ripartizione manutenzione componente-per-componente
Un dado non è una cosa. Si tratta di dozzine di singoli componenti che lavorano in preciso coordinamento e ognuno si usura in modo diverso, si guasta in modo diverso e richiede i propri criteri di ispezione. Le liste di controllo generiche che dicono "ispeziona le condizioni dello stampo" non colgono completamente il punto. Devi sapere cosa misurare su ciascuna parte, quali sono i limiti accettabili e quando un componente ha superato il limite tra utilizzabile e pronto per la sostituzione-. È qui che risiede quel livello di dettaglio.
Componenti di taglio e ispezione dei bordi
I componenti di taglio svolgono il lavoro più violento in qualsiasi stampo per stampaggio. I punzoni colpiscono il materiale ad alta velocità e le sezioni della matrice ricevono quella forza ad ogni colpo. Per capire come controllare l'usura dei taglienti della matrice è necessario conoscere le tre modalità di guasto: scheggiatura (piccoli pezzi che si rompono dal bordo), formazione di funghi (la parte superiore del punzone si deforma a causa di impatti ripetuti) e ribaltamento del bordo (il tagliente si smussa in un raggio anziché rimanere affilato).
- Esamina ciascun punzone sotto ingrandimento per verificare la presenza di micro-scheggiature lungo il tagliente. Qualsiasi scheggiatura visibile più larga di 0,1 mm richiede l'affilatura o la sostituzione.
- Controllare le teste dei punzoni per la formazione di funghi. Un labbro rialzato sull'estremità colpita indica che il pugno sta assorbendo l'impatto in eccesso e necessita di riparazione.
- Misurare l'altezza della bava sugli ultimi pezzi prodotti. Le bave che superano il 10% dello spessore del materiale in genere segnalano che il gioco di taglio si è ridotto o che i bordi necessitano di affilatura.
- Ispezionare i bordi taglienti del bottone della matrice per individuare eventuali segni di rigatura, accumulo di sfridi o rotture dei bordi. Verifica che le caratteristiche di ritenzione dello sfrido, come il rilievo angolare o la rastremazione posteriore-, siano intatte.
- Confermare la distanza tra punzone-e-matrice utilizzando spessimetri o tagli di prova. Il gioco corretto è compreso tra il 5% e il 12% dello spessore del materiale per lato, a seconda del tipo e della durezza del materiale.
I criteri di ispezione del punzone per stampaggio dovrebbero sempre fare riferimento al materiale specifico in lavorazione. Uno spazio che funziona perfettamente per l'acciaio laminato a freddo-produrrà bave eccessive sull'alluminio e rotture premature dei bordi sull'acciaio inossidabile.
Verifiche del sistema di guida e strippaggio
I sistemi di guida e di estrazione mantengono tutto allineato e garantiscono l'espulsione pulita di parti e scarti. Quando questi sistemi si usurano, il danno si riversa sui componenti taglienti, creando guasti secondari che sembrano non correlati a meno che non si riesca a risalire alla fonte.
- Eseguire la misurazione dell'usura del perno guida e della boccola controllando il gioco verticale. Inserire il perno guida nella sua boccola e sentire il movimento laterale. Qualsiasi allentamento rilevabile oltre la tolleranza della classe di adattamento originale richiede la sostituzione della boccola.
- Ispezionare le superfici dei perni guida per individuare eventuali rigature, segni di usura o scolorimento dovuti all'accumulo di calore. Le linee di incisione verticali indicano contaminazione da detriti o lubrificazione insufficiente.
- Verificare i diametri del perno pilota con un micrometro rispetto alla loro dimensione nominale. I piloti indossati con una taglia inferiore a 0,01 mm non riescono più a mantenere la registrazione della striscia in modo accurato.
- Eseguire una procedura di ispezione della planarità della piastra estrattore posizionando l'estrattore a faccia in giù-su una piastra di superficie di precisione e controllando con uno spessimetro. Una deviazione superiore a 0,03 mm lungo la lunghezza della placca richiede il rifacimento della superficie.
- Testare la pressione della molla dell'estrattore comprimendo il gruppo e verificando la forza di ritorno uniforme. La rimozione non uniforme provoca l'inclinazione delle parti durante l'espulsione e danneggia i punzoni adiacenti.
I blocchi del tallone meritano uguale attenzione. Questi componenti assorbono la spinta laterale durante le operazioni di taglio. Ispezionare le superfici di usura per individuare eventuali grippaggi o trasferimenti di materiale e verificare che l'area di contatto del blocco del tallone-con-il tallone non si sia usurata in una scanalatura che consenta lo spostamento laterale dello stampo sotto carico.
Verifica delle molle e degli elementi di fissaggio
Le molle sono l'oggetto di usura più comunemente ignorato in uno stampo per stampaggio, soprattutto perché continuano a "funzionare" fino al momento in cui si rompono. Un controllo della tolleranza della lunghezza libera della molla dello stampo rileva il degrado prima che si verifichi il guasto.
- Misurare la lunghezza libera di ciascuna molla con un calibro e confrontarla con la sua specifica originale. Le molle delle bandiere di pratica industriale devono essere sostituite quando la lunghezza libera è diminuita di oltre il 10% rispetto al valore nominale, una soglia coerente conGuida alla tolleranza DIN 2095per molle a compressione.
- Ispezionare eventuali crepe, corrosione o segni di usura sulle superfici della bobina. Qualsiasi frattura visibile significa sostituzione immediata indipendentemente dalla misurazione della lunghezza.
- Verificare che le molle siano posizionate esattamente nelle loro tasche senza armamenti o interferenze dovute a detriti.
- Controllare che tutte le viti a brugola abbiano la coppia corretta utilizzando una chiave dinamometrica calibrata. Gli elementi di fissaggio allentati consentono alle sezioni dello stampo di spostarsi sotto il carico di stampaggio.
- Ispezionare le filettature delle viti per verificare eventuali spelature,-filetti incrociati o allungamenti. Sostituire qualsiasi elemento di fissaggio che non si innesta con la normale resistenza.
- Confermare che tutti i perni di centraggio siano completamente inseriti e non danneggiati. Un tassello che si è ritirato compromette anche parzialmente l'allineamento per il quale era stato progettato.
Ogni misurazione e osservazione derivante dall'ispezione a livello di questo componente- appartiene alla scheda di manutenzione dello stampo. La registrazione dei valori effettivi anziché dei semplici indicatori di superamento/fallimento crea i dati sull'andamento dell'usura necessari per prevedere quando un componente raggiungerà il suo limite, non solo per reagire dopo che lo ha già fatto. Questa capacità predittiva dipende da un'altra variabile: la frequenza con cui si eseguono queste ispezioni in primo luogo.
Intervalli di manutenzione-basati sul calendario e-sul calendario
Sapere cosa ispezionare su ciascun componente è essenziale, ma la frequenza determina se si nota l'usura prima che causi guasti o dopo. La domanda sulla frequenza con cui effettuare la manutenzione degli stampi per stampaggio ha una risposta apparentemente semplice: lascia che te lo dica lo stampo, misurato in corse anziché in giorni sul calendario.
Uno stampo che rimane inattivo su uno scaffale per tre mesi non si usura. Un dado che esegue 200.000 colpi in una sola settimana lo fa. La sola pianificazione basata sul calendario-, come il "servizio ogni 30 giorni", ignora questa realtà. Ciò porta a una manutenzione eccessiva-sugli strumenti a basso-volume e a una sotto-manutenzione su stampi a volume elevato-che accumulano usura molto più velocemente di quanto suggerito dal calendario. Il programma di manutenzione degli stampi basato sul conteggio delle corse più affidabile utilizza i cicli di produzione come trigger principale e riserva gli intervalli di calendario solo per gli stampi inattivi che necessitano di controlli della corrosione e aggiornamenti della lubrificazione.
Stroke-Conteggio trigger per ogni livello di manutenzione
Una struttura di manutenzione preventiva a più livelli per stampi progressivi e attrezzature di trasferimento assegna livelli di intervento crescenti in base al conteggio cumulativo delle corse. Ogni livello aumenta in termini di portata, requisiti di competenze e investimento di tempo.
| Livello di manutenzione | Tratto tipico-Conteggio trigger | Compiti eseguiti | Responsabile del personale |
|---|---|---|---|
| Livello 1: controllo del ciclo di produzione | Ogni corsa (continua) | Ispezione visiva degli sfridi, campionamento dei pezzi, monitoraggio del suono, verifica dell'alimentazione del nastro, conferma della lubrificazione | Operatore stampa |
| Livello 2: ispezione tecnica | 10.000 - 50.000 colpi | Rimozione matrici, pulizia, ispezione visiva dei taglienti e dei sistemi di guida, misurazione dei punti critici di usura, verifica della lunghezza della molla, piccole regolazioni | Tecnico della manutenzione degli stampi |
| Livello 3: smontaggio e ricondizionamento completo | 100,000 - 500,000 colpi | Smontaggio completo, misurazione di tutti i componenti, affilatura dei taglienti, sostituzione molla e pilota, ripristino dei giochi, rimontaggio completo e validazione | Tecnico senior di stampi/produttore di utensili |
Questi intervalli sono punti di partenza, non regole fisse. Un semplice stampo di tranciatura con acciaio dolce potrebbe allungare comodamente gli intervalli di Livello 2 fino a 50.000 colpi. Uno stampo progressivo complesso con 20 stazioni di punzonatura dell'acciaio inossidabile potrebbe richiedere un'attenzione di livello 2 ogni 10.000-15.000 corse. La tabella fornisce un quadro; i tuoi dati di usura lo perfezionano.
Regolazione degli intervalli in base al materiale e alla complessità dello stampo
Tre variabili spostano significativamente gli intervalli di manutenzione:
- Durezza e abrasività del materiale.L'acciaio ad alta-resistenza, l'acciaio inossidabile e l'acciaio al silicio accelerano l'usura del tagliente. L'intervallo di manutenzione della matrice in base allo spessore del materiale deve tenere conto di entrambi: spessori più spessi impongono forze di taglio più elevate, mentre le leghe più dure abradono i bordi più velocemente. Aspettatevi di dimezzare gli intervalli di riferimento quando passate dall'acciaio- laminato a freddo ai gradi inossidabili o ai gradi-basso legati- ad alta resistenza.
- La complessità della morte.Uno stampo a stazione singola- presenta meno punti di guasto rispetto a uno stampo progressivo a 30 stazioni con camme, sollevatori e curve aeree. Più stazioni significano più componenti soggetti a usura simultanea e un guasto in una qualsiasi stazione può propagarsi a cascata nelle stazioni adiacenti prima del rilevamento.
- Velocità di produzione.Corse al minuto più elevate generano più calore e riducono il tempo impiegato dal lubrificante per rivestire le superfici tra un colpo e l'altro. Le corse più veloci riducono la durata effettiva tra gli eventi di manutenzione anche quando il conteggio delle corse rimane lo stesso.
Per un nuovo stampo che entra in produzione senza dati storici, inizia in modo conservativo. Impostare il Livello 2 all'estremità inferiore dell'intervallo e il Livello 3 a circa cinque volte tale intervallo. Esegui i primi cicli di manutenzione con registrazioni di misurazioni dettagliate, quindi confronta i tassi di usura effettivi con le ipotesi iniziali. Se i componenti mostrano un'usura minima al livello 2, prolungare l'intervallo del 10-20% per il ciclo successivo. Se riscontri una rottura inaspettata dei bordi o un affaticamento della molla, riduci il programma di conseguenza.
Questo perfezionamento iterativo, guidato da misurazioni reali piuttosto che da congetture, è ciò che separa un programma di mantenimento in vita da un documento statico di cui nessuno si fida. Nel corso di tre o cinque cicli di manutenzione, gli intervalli convergeranno sul reale comportamento di usura dello stampo e il programma diventerà predittivo anziché reattivo.
Pianifica le revisioni preventive a circa il 70-80% della vita prevista di uno stampo tra gli interventi principali per evitare guasti a medio termine che interrompono la produzione senza preavviso.
La disciplina degli intervalli mantiene i componenti entro limiti utilizzabili. Ma la singola azione di manutenzione che ripristina più direttamente le prestazioni di taglio, l'affilatura, comporta una serie di criteri che determinano se lo stampo ritorna in produzione o raggiunge la fine-della-vita utile ingegneristica.
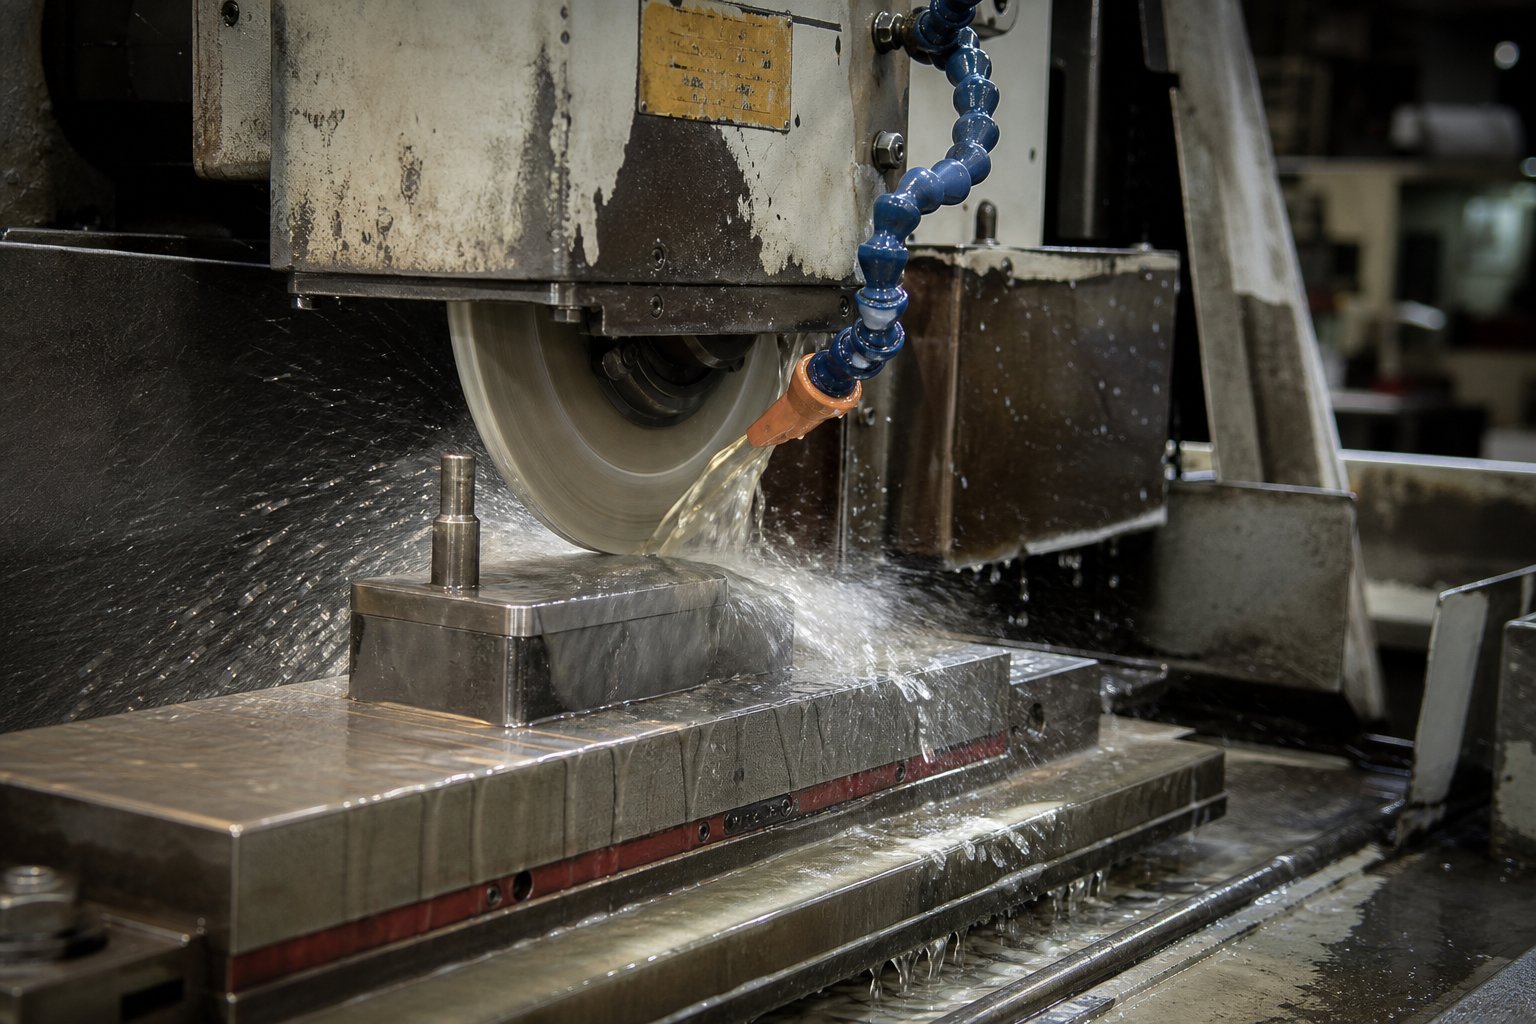
Criteri di macinazione e decisione di affinare rispetto a sostituire
L'affilatura è la singola azione di manutenzione che ripristina più direttamente la capacità di uno stampo di produrre parti pulite. Ma una macinazione troppo piccola lascia i bordi smussati durante il servizio. Una rettifica eccessiva riduce la durata totale della matrice e rischia di subire danni termici che indeboliscono l'acciaio per utensili dall'interno verso l'esterno. Sapere esattamente quando affilare i taglienti della fustella di stampaggio, quanto materiale rimuovere e quando un componente ha raggiunto il limite separa una manutenzione disciplinata da costose congetture.
Quando affinare in base alle condizioni misurabili del bordo
Non si affina su un calendario. Affila in base a ciò che ti dicono il bordo e le parti. La misurazione dell'altezza delle bave per la manutenzione degli stampi è il fattore più affidabile perché fornisce un numero anziché un'opinione soggettiva. Quando l'altezza della bava sulle parti stampate supera il 10% dello spessore del materiale, i taglienti si sono usurati abbastanza da richiedere attenzione. Un'attesa più lunga costringe solo a rimuovere più materiale durante l'affilatura, riducendo inutilmente la vita della matrice.
L'ispezione visiva supporta la misurazione. Guarda il tagliente sotto ingrandimento. Uno spigolo vivo mostra una linea pulita e definita nel punto in cui la faccia incontra l'angolo di rilievo. Un bordo usurato mostra un raggio visibile, spesso descritto come una "terra" che riflette la luce quando inclinato.Linee guida di settoresi consiglia di affilare quando il raggio di usura raggiunge 0,010 pollici (0,25 mm). A tale soglia, un leggero ritocco-ripristina il bordo con una rimozione minima di materiale. Aspettando che il raggio diventi più grande si impongono passaggi di rettifica più pesanti che generano più calore e consumano una parte maggiore della lunghezza utilizzabile del punzone.
Altri segnali che confermano la necessità dello sharpening:
- Maggiore tonnellaggio della macchina da stampa o suoni di taglio più forti-del-normale durante la produzione
- Parti che mostrano un eccessivo ribaltamento sul lato brunito dei fori traforati
- Trafilatura o adesione degli sfridi alle facce del punzone, indicante una rottura a taglio insufficiente
- Scheggiatura visibile lungo il tagliente che non è ancora penetrata nel corpo del punzone
L'affilatura leggera e frequente supera ogni volta l'affilatura pesante e poco frequente. Gli strumenti durano più a lungo, tagliano in modo più preciso, richiedono meno forza di stampa e producono parti di qualità più uniforme tra i servizi.
La procedura di macinazione sequenziale
Le rettificatrici di superficie sono la spina dorsale di qualsiasi officina di manutenzione degli stampi per una buona ragione. Forniscono una rimozione del materiale controllata e ripetibile che la molatura manuale semplicemente non può replicare. Tentare di affilare i punzoni con una smerigliatrice manuale mentre lo stampo è nella pressa potrebbe far risparmiare tempo al momento, ma è quasi impossibile controllare la velocità di avanzamento, mantenere la planarità o prevenire il surriscaldamento localizzato. Una smerigliatrice di superficie adeguata con liquido di raffreddamento garantisce risultati costanti ad ogni passaggio.
Ecco la procedura che protegge sia il bordo che l'acciaio per utensili dietro di esso:
- Blocca il punzone esattamente in un blocco a V-sul piano magnetico della smerigliatrice per superfici. Verificare che sia piatto e parallelo alla direzione di traslazione della ruota.
- Ravvivare la mola utilizzando un ravvivatore diamantato a punta singola- o multi-punta con un avanzamento verso il basso da 0,0002 a 0,0008 pollici (da 0,005 a 0,020 mm) e un avanzamento trasversale rapido di 20-30 pollici al minuto.
- Selezionare una mola in ossido di alluminio con legante vetrificato-standard nell'intervallo di durezza da D a J con una granulometria compresa tra 46 e 60. Per i punzoni con rivestimento in nitruro-, spostarsi verso l'estremità più fine dell'intervallo.
- Applicare il liquido refrigerante direttamente nella zona di contatto tra la mola e il pezzo. Il refrigerante insufficiente è la causa principale del danno termico durante l'affilatura.
- Rimuovere il materiale in passaggi di soli 0,001 - 0,002 pollici (0,03 - 0,05 mm) per alimentazione verso il basso. La rimozione totale del materiale per un ritocco standard-è generalmente compresa tra 0,005 e 0,010 pollici (0,13 e 0,25 mm). Questi limiti di rimozione del materiale di affilatura dello stampo prevengono l'accumulo di calore che degrada la durezza sotto la superficie.
- Dopo la molatura, smerigliare leggermente i bordi appena affilati con una pietra a olio indiana per lasciare un raggio da 0,001 a 0,002 pollici (da 0,03 a 0,05 mm). Questo micro-raggio distribuisce lo stress da taglio e previene lo sfaldamento che causa una rapida ridutturazione.
- Smagnetizzare completamente il punzone e applicare un leggero olio-preventivo contro la corrosione prima di riporlo nel magazzino o nello stampo.
Il danno termico merita un'enfasi speciale.Ricerca sui danni da macinazionemostra che il calore eccessivo fa sì che la superficie esterna dell'acciaio per utensili temprato si espanda più velocemente del nucleo più freddo, creando tensioni interne. Quando la parte si raffredda, la superficie si ammorbidisce, riducendo la resistenza all'usura. Nei casi più gravi compaiono scolorimento, crepe superficiali o un motivo a "scala di pesce". Lo scolorimento scuro indica un danno che si estende sotto la superficie visibile e non può essere corretto semplicemente levigando più in profondità. Quel componente deve essere sostituito.
Affinare anziché sostituire il quadro decisionale
Ogni sezione di punzone e matrice ha una quantità limitata di materiale disponibile per l'affilatura. La decisione di affilare o sostituire il punzone si riduce a tre fattori misurabili:
- Materiale cumulativo totale rimosso.Ogni affilatura riduce la lunghezza utile del punzone o lo spessore della sezione della matrice. Tieni traccia della quantità totale di terra rimossa durante la vita del componente. Quando la rimozione cumulativa si avvicina al limite tecnico specificato nel progetto dello stampo, è necessaria la sostituzione indipendentemente dalle condizioni attuali del bordo.
- Lunghezza rimanente del terreno di taglio.I punzoni necessitano di una lunghezza minima sotto il portapunzone per mantenere il corretto impegno con gli estrattori, i piloti e l'apertura della matrice. Una volta che l'affilatura accorcia il punzone oltre questa soglia funzionale, non può più funzionare in modo affidabile.
- Evidenza di danni al sottosuolo.Se un punzone si scheggia ripetutamente dopo l'affilatura o se è apparso uno scolorimento durante un precedente ciclo di affilatura, l'acciaio per utensili potrebbe aver subito un danno termico interno che ne ha compromesso l'intera sezione trasversale. Un'ulteriore nitidezza non ripristinerà le prestazioni.
Per le sezioni e le matrici dello stampo, si applica la stessa logica ma su una sequenza temporale più lenta. Poiché la matrice si consuma a circa da un-mezzo a un-terzo della velocità del punzone di accoppiamento, richiede un'affilatura meno frequente. Una volta affilata la sezione della matrice, verificare successivamente lo spessore e aggiungere spessori per mantenere l'altezza di chiusura corretta.
Le matrici progressive aggiungono un ulteriore vincolo: tutte le stazioni di taglio devono mantenere un'altezza chiusa uniforme dopo l'affilatura. Se una stazione è affilata mentre le altre no, la stazione affilata si trova più in alto rispetto al nastro, modificando il suo impegno di taglio. La procedura migliore consiste nell'affilare simultaneamente tutti i punzoni e le sezioni di taglio in una matrice progressiva o spessorare con precisione le singole stazioni per ripristinare un'altezza uniforme lungo l'intera progressione della striscia.
Questa disciplina mantiene ogni stazione di taglio alla profondità corretta e previene la sottile deriva dimensionale che si manifesta come qualità incoerente delle parti tra le diverse stazioni. Inoltre, preserva la geometria della linea di alimentazione-della striscia in modo che i piloti si impegnino in modo pulito e i vettori mantengano la loro integrità strutturale fino al taglio finale.
L'affilatura ripristina ciò che l'usura porta via. Ma quando un pezzo stampato presenta difetti nonostante i bordi appena rettificati, la causa principale spesso risiede altrove nello stampo. Collegare specifici problemi di qualità alla loro vera fonte di manutenzione è il momento in cui una lista di controllo diventa uno strumento diagnostico piuttosto che un semplice programma.
Risoluzione dei problemi relativi ai difetti delle parti-Causa di errori di manutenzione
Una parte stampata con una bava non è solo uno scarto di qualità. È un messaggio proveniente dallo stampo che ti dice esattamente quale componente necessita di attenzione. La maggior parte delle guide alla risoluzione dei problemi degli stampi di stampaggio si fermano all'identificazione del difetto. Il vero valore deriva dalla mappatura del difetto a ritroso attraverso lo stampo fino a un'azione di manutenzione specifica, trasformando la tua lista di controllo da un programma passivo in uno strumento diagnostico attivo.
Mappatura dei difetti delle parti alle cause principali della manutenzione
Ogni difetto ricorrente di una parte è riconducibile al guasto di un componente specifico all'interno dello stampo. Le sbavature, ad esempio, sono il segnale più comune. La bava causata dall'usura dello stampo è quasi sempre causata da taglienti smussati o da un gioco tra punzone e stampo che si è aperto oltre le specifiche. I punzoni usurati e il gioco errato della matrice rimangono i principali fattori che contribuiscono, ma lo scarso allineamento dell’utensile e la variazione dello spessore del materiale aggravano il problema.
L'estrazione delle lumache segue uno schema simile. Quando uno sfrido aderisce alla faccia del punzone durante l'estrazione invece di cadere attraverso l'apertura della matrice, si osservano effetti di vuoto tra la faccia piatta del punzone e lo sfrido, combinati con bordi usurati che non producono più una rottura di taglio netta. L'analisi progressiva dei guasti dello stampo conferma che una maggiore formazione di bave aumenta la resistenza allo strappo, che a sua volta provoca l'adesione degli sfridi alle superfici del punzone. La correzione per la manutenzione della matrice di estrazione dello sfrido prevede l'affilatura del tagliente per ripristinare una frattura pulita, l'aggiunta di funzioni di scarico del vuoto o sistemi di soffiaggio dell'aria e la verifica che i pulsanti della matrice abbiano ancora un adeguato scarico angolare per il passaggio dello sfrido.
Alimentazioni errate ed esitazioni nello strappamento indicano l'usura della guida pilota o l'instabilità della linea di alimentazione-. I piloti indossati sottodimensionati anche di 0,01 mm perdono la capacità di registrare accuratamente la striscia, causando una deriva posizionale cumulativa tra le stazioni progressive. Colpi brevi, in cui il pugno non separa completamente il materiale, suggeriscono problemi di deriva-dell'altezza o tempi di stampa che impediscono la penetrazione completa del pugno. Le rughe nelle aree formate rivelano una pressione insufficiente del supporto del grezzo-da parte dei cuscinetti di pressione usurati o affaticati. Spaccature e lacerazioni nei raggi di formatura indicano che il raggio di formatura si è deteriorato a causa dell'erosione o del grippaggio, concentrando la deformazione oltre il limite di formatura del materiale.
Ecco la mappatura del difetto di qualità della parte stampata rispetto alla manutenzione dello stampo presentata come riferimento diagnostico:
| Difetto osservato | Probabile guasto del componente dello stampo | Azione di ispezione | Fase di manutenzione correttiva |
|---|---|---|---|
| Bave eccessive sui bordi tagliati | Bordi taglienti del punzone o della fustella smussati; spazio aperto oltre le specifiche | Misurare l'altezza della bava; controllare il gioco tra punzone-e-matrice con uno spessimetro | Affilare i taglienti; ripristinare il gioco sostituendo i bottoni usurati della matrice |
| Estrazione degli sfridi (sfridi sulla striscia o sulla faccia della matrice) | Bordi del punzone usurati; adesione sotto vuoto; ritenzione insufficiente dello sfrido nel bottone della matrice | Ispezionare la planarità della faccia del punzone; verificare l'angolo di scarico del bottone della matrice e la rastremazione-posteriore | Affilare il punzone; aggiungere aria-soffio o scarico del vuoto; ripristinare la geometria del bottone della matrice |
| Inceppamenti o errori di registrazione della striscia | Perni pilota usurati; usura della linea di alimentazione-; degrado della guida | Misurare i diametri pilota; controllare il gioco della guida della striscia; verificare la progressione dell'alimentazione | Sostituire i piloti; regolare o sostituire le guide delle strisce; ricalibrare l'alimentatore |
| Colpi brevi (tagli incompleti) | Deriva di altezza chiusa-; errore di temporizzazione della pressione; lunghezza del punzone persa a causa dell'affilatura ripetuta | Verificare l'altezza chiusa con blocchetti di riscontro; controllare che la lunghezza operativa del punzone corrisponda al minimo | Reshim muore per ripristinare l'altezza chiusa; sostituire i-pugni accorciati |
| Rughe nelle aree formate | Molle del pressore affaticate; superficie del supporto-del pezzo grezzo usurata | Misurare le lunghezze libere della molla; ispezionare le superfici di contatto delle pastiglie per individuare eventuali segni di usura | Sostituire le molle; riemergere o sostituire i cuscinetti di pressione |
| Spaccature o strappi nei raggi di trazione | Disegna il raggio eroso o scorticato; aumento della rugosità superficiale | Ispezionare il profilo del raggio con il calibro del raggio; controllare visivamente e al tatto la finitura superficiale | Bordi di disegno lucidati o ri-radius; sostituire gli inserti se oltre i limiti di rilavorazione |
Utilizzo del feedback sulla qualità per dare priorità alle attività di manutenzione
Questa mappatura trasforma il modo in cui utilizzi la checklist durante ogni ciclo di manutenzione. Invece di eseguire le ispezioni in una sequenza fissa indipendentemente da ciò che sta effettivamente accadendo nella produzione, si guida con i difetti che l'operatore ha documentato durante l'ultimo ciclo. Se il registro di produzione mostra un aumento dell'altezza della bava nel corso delle ultime 5.000 corse, il tecnico passa prima direttamente ai taglienti. Se l'estrazione del proiettile è stata contrassegnata, l'attenzione si sposta sulle facce dei pugni e sul rilascio del pulsante della matrice.
Il feedback sulla qualità crea un filtro di priorità. Ti dice quali componenti si stanno deteriorando attivamente in questo momento rispetto a quali possono attendere fino al prossimo servizio programmato. Ciò è particolarmente utile durante i periodi di manutenzione-limitati in cui lo stampo deve tornare rapidamente alla pressa. Invece di eseguire ogni prova alla stessa profondità, concentri lo sforzo dove il dado segnala effettivamente pericolo.
La-tecnologia di rilevamento interna rafforza questo approccio.Sensori di livello-dell'estrattoreè in grado di rilevare l'estrazione degli sfridi in una singola corsa identificando quando la piastra di estrazione non riesce a chiudersi alla profondità corretta. I sensori di monitoraggio della forza- tengono traccia della nitidezza del punzone in tempo reale misurando le tendenze del carico di taglio. Questi segnali vengono inseriti direttamente nell'elenco delle priorità di manutenzione, segnalando i componenti che necessitano di attenzione prima ancora che arrivi il prossimo smontaggio programmato.
L’approccio diagnostico costruisce anche la conoscenza istituzionale. Quando i tecnici registrano costantemente quale difetto ha attivato quale azione correttiva e quanti colpi è durata la correzione, crei un database della cronologia-dei guasti per ogni die. Nel corso del tempo emergono modelli. Potresti scoprire che il dado n. 112 sviluppa sempre l'estrazione dello sfrido alla stazione 4 intorno ai 35.000 colpi a causa del piccolo-diametro del punzone e dello stretto spazio tra lo sfrido in quella stazione. Questa intuizione diventa un fattore proattivo piuttosto che una riparazione reattiva e guida le decisioni su quali componenti tenere a portata di mano per il successivo ciclo di assistenza.
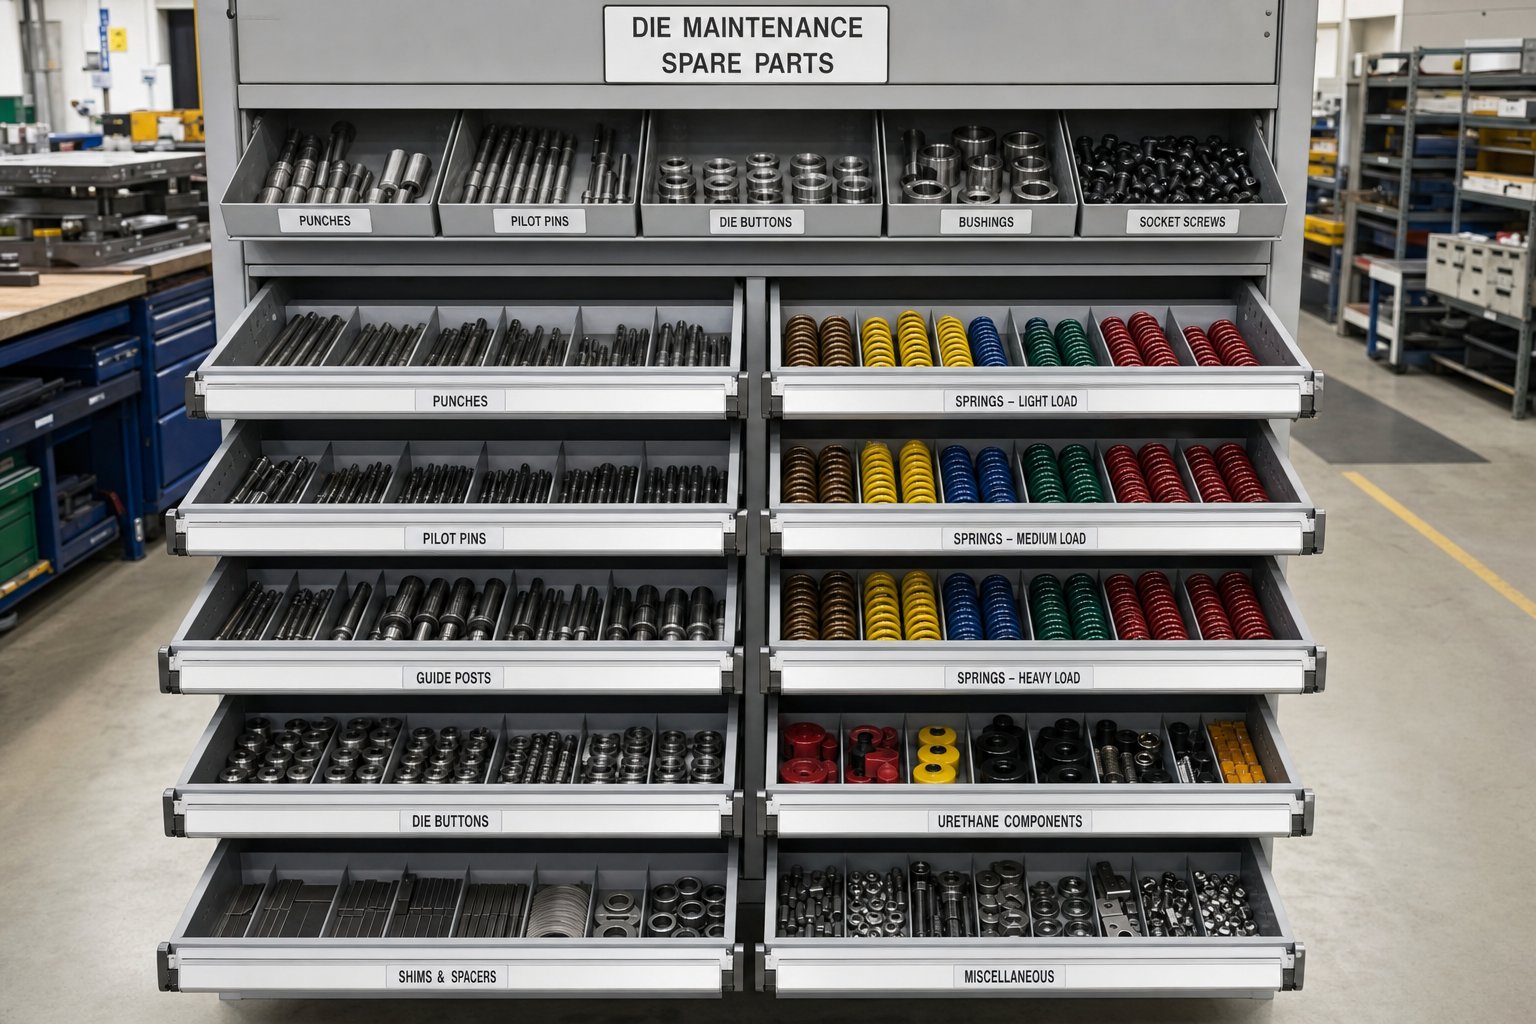
Inventario delle parti di ricambio e trigger di sostituzione
Diagnosticare un guasto non significa nulla se il pezzo di ricambio non è sullo scaffale quando ne hai bisogno. Un tecnico che identifica un pilota usurato durante uno smontaggio programmato ma deve attendere due settimane prima che un fornitore ne spedisca uno ha appena convertito un evento di manutenzione pianificata in tempi di fermo non pianificati nel successivo ciclo di produzione. Sapere quali parti soggette ad usura degli stampi tenere in magazzino, e quante, è la disciplina dell'inventario che separa i negozi che seguono orari regolari dai negozi che accelerano costantemente gli ordini di emergenza.
Componenti di ricambio critici da immagazzinare per priorità
Non tutti i componenti dello stampo si usurano alla stessa velocità o comportano lo stesso rischio di tempi di consegna. L'elenco dell'inventario dei pezzi di ricambio dello stampo per stampaggio dovrebbe essere classificato in base a una formula semplice: quanto velocemente si usura moltiplicato per quanto tempo occorre per ottenerne uno nuovo. I componenti che si usurano rapidamente e richiedono una produzione personalizzata si trovano in cima. Gli elementi di fissaggio-pro-pronti all'uso che si usurano lentamente si trovano nella parte inferiore.
- Punzoni (profili personalizzati):Tasso di usura più alto di qualsiasi componente. Tieni in stock almeno un set di sostituzione completo per matrice per utensili-a volume elevato. Grilletto sostitutivo: la profondità di affilatura cumulativa raggiunge il 70% del limite tecnico oppure la scheggiatura del bordo si ripresenta entro 5.000 colpi dall'ultima affilatura.
- Pulsanti e sezioni della matrice:Si consumano a circa un-terzo della frequenza dei punzoni, ma comportano tempi di consegna più lunghi per le geometrie personalizzate. Conservane uno di riserva per stazione critica. Grilletto sostitutivo: gioco misurato al massimo consentito nonostante la ri-affilatura o caratteristiche di ritenzione degli sfridi degradate oltre ogni rilavorazione.
- Molle:La sostituzione predittiva delle molle per stampi si basa sul-monitoraggio gratuito della lunghezza. Stock un set completo per die. Grilletto sostitutivo: la lunghezza libera è diminuita del 10% rispetto al valore nominale, oppure la molla ha completato più di 1 milione di cicli di compressione.
- Perni pilota:I piloti di piccolo diametro si usurano più velocemente a causa delle forze di registrazione della striscia. Stock da due a tre ricambi per stampo. Grilletto sostitutivo: diametro usurato 0,01 mm o più sottodimensionato.
- Boccole perno guida:Stock un set per matrice. Grilletto sostitutivo: il gioco laterale misurabile supera la tolleranza della classe di adattamento originale o una rigatura visibile sul foro della boccola.
- Inserti spogliarellista:Tienine uno di riserva per ogni stazione-di alta usura. Grilletto sostitutivo: la deviazione dalla planarità supera 0,03 mm o la profondità della tasca della molla si è usurata oltre quanto specificato.
- Kit di fissaggio (viti a esagono incassato, spine di centraggio):Basso costo, facilmente reperibile. Metti a disposizione un kit per uso generale-che copra le dimensioni più comuni. Trigger di sostituzione: qualsiasi danno alla filettatura, allungamento o errore di mantenimento della coppia rilevato durante l'ispezione.
Impostazione dei trigger di sostituzione sulla scheda di manutenzione
I criteri di attivazione della sostituzione dei componenti dello stampo sopra elencati funzionano solo se i tecnici li documentano effettivamente durante le ispezioni di routine. La scheda di manutenzione di ogni matrice dovrebbe includere un campo in cui il tecnico registra la profondità di affilatura cumulativa per ogni componente di taglio e la lunghezza libera attuale per ogni molla. Questi totali parziali creano segnali predittivi. Quando un punzone è stato affilato per un totale di 2,0 mm nel corso della sua vita utile e il limite di progettazione è di 3,0 mm, si sa che gli restano all'incirca altri due cicli di affilatura. Questo è il momento di verificare che la sostituzione sia sullo scaffale o in ordine.
I cicli di compressione della molla sono più difficili da contare individualmente, ma puoi stimarli dai record di conteggio delle corse. Uno stampo che ha eseguito 800.000 corse totali con molle classificate per 1 milione di cicli si sta avvicinando alla finestra di sostituzione. La registrazione del conteggio delle corse ad ogni cambio della molla crea un'aspettativa di vita di base per quella specifica applicazione della molla, che è molto più affidabile della valutazione generica del produttore.
Le quantità minime di stock dipendono da due variabili: il volume di produzione e il tempo di consegna del fornitore. Una fustella che funziona settimanalmente con un lead time di punzonatura di quattro-settimane necessita di almeno due set di riserva nell'inventario per coprire il divario tra l'ordine e la ricezione. Una fustella con esecuzione trimestrale con un tempo di consegna di due-settimane potrebbe richiedere solo un set di riserva. La formula è semplice: scorte sufficienti a coprire almeno un ciclo di sostituzione completo più un set di buffer per rotture impreviste.
Ben-gestitosistema di gestione del negozio di stampicollega l'inventario delle parti direttamente ai registri di manutenzione in modo che i segnali di riordino si attivino automaticamente quando le misurazioni monitorate superano i valori soglia. Senza questo collegamento, la gestione dei pezzi di ricambio diventa reattiva e un inventario reattivo significa che la produzione attende sullo scaffale invece di girare nella macchina da stampa.
Lo stoccaggio delle parti giuste e l'attivazione delle sostituzioni al momento giusto mantengono lo stampo efficiente. Ma acquisire tutti questi dati, le misurazioni, la cronologia delle sostituzioni, i valori di usura cumulativi, richiede un sistema di tracciamento che vada oltre le note scritte a mano su una scheda di carta.
Tracciamento digitale e documentazione CMMS per stampi per stampaggio
Le carte per fustelle di carta funzionavano quando un negozio gestiva dieci fustelle e un esperto attrezzista le conosceva tutte a memoria. Se si arriva a cinquanta o cento matrici attive attraverso più pressioni e turni, i registri scritti a mano diventeranno illeggibili, incompleti o sepolti in uno schedario che nessuno apre. Un sistema CMMS per il monitoraggio della manutenzione degli stampi di stampaggio sostituisce tale fragilità con registri strutturati e ricercabili a cui ogni tecnico può accedere, aggiornare e apprendere in tempo reale.
Il cambiamento non riguarda solo la comodità. I registri digitali consentono qualcosa che la carta non avrebbe mai potuto fare: l’analisi delle tendenze di un’intera popolazione morta. Quando puoi interrogare ogni evento di manutenzione per lo stampo n. 47 nell'arco di due anni e tracciare la profondità di affilatura cumulativa rispetto al numero di colpi, smetti di reagire ai guasti e inizi a prevederli.
Campi dati essenziali per i record delle fustelle digitali
Ciò che monitori conta più del software che usi. Un registro di manutenzione dello stampo che riporta solo "revisionato martedì" non dice quasi nulla di utile sei mesi dopo. Efficaci campi di registrazione della manutenzione degli stampi digitali forniscono a ogni futuro tecnico il contesto necessario per prendere decisioni informate sullo stampo senza fare affidamento sulla memoria o su congetture.
Come minimo, ogni evento di servizio dovrebbe acquisire:
- Numero della matrice e livello di revisione- collega il record alla versione corretta dello strumento, particolarmente importante dopo le modifiche tecniche
- Conteggio dei colpi al momento del servizio- il singolo riferimento di pianificazione più importante; senza di esso, i trigger basati su intervalli-non possono funzionare
- Livello di manutenzione eseguito- distingue tra un controllo dell'operatore di Livello 1, un'ispezione tecnica di Livello 2 e uno smontaggio completo di Livello 3
- Componenti sottoposti a manutenzione o ispezionati- identifica esattamente quali punzoni, sezioni di matrice, molle, piloti o estrattori sono stati valutati
- Misure prese- altezze effettive delle bave, lunghezze libere della molla, diametri pilota e letture del gioco registrate come numeri anziché come superato/fallito
- Materiale asportato durante la macinazione- profondità di affilatura cumulativa per componente, l'input chiave per prevedere la durata rimanente
- Parti sostituite- codice articolo, ubicazione della stazione e motivo della sostituzione (usura, rottura, sostituzione preventiva)
- Note e osservazioni del tecnico- qualcosa di insolito: modelli di usura imprevisti, scolorimento, modifiche degli strumenti o problemi di produzione segnalati dall'operatore
- Trigger del servizio-successivo- il conteggio dei colpi o la data di calendario alla quale è dovuto il successivo servizio di Livello 2 o Livello 3
Questi campi rappresentano le migliori pratiche di tracciamento dei dati di manutenzione perché ciascuno supporta una decisione futura. Il conteggio delle corse guida la pianificazione. La profondità di macinatura cumulativa determina i tempi di sostituzione. I valori di misurazione rivelano se l'usura è in accelerazione o stabile. Le note tecniche catturano il contesto qualitativo che i numeri grezzi sfuggono.
Utilizzo dei dati di tracciamento per prevedere le esigenze di manutenzione
La manutenzione reattiva attende che qualcosa si rompa. Servizi di manutenzione preventiva secondo un programma fisso, indipendentemente dalle condizioni effettive. La pianificazione della manutenzione predittiva per gli stampi di stampaggio è al di sopra di entrambi: utilizza i dati accumulati per prevedere quando un componente specifico raggiungerà il suo limite e pianifica l'intervento appena prima di quel punto.
Ecco come i dati storici lo rendono possibile. Immagina di avere dieci record di servizio per lo stampo n. 112 che mostrano che il punzone della Stazione 4 perde 0,005 pollici di tagliente per 25.000 colpi e che il limite tecnico consente una rimozione totale di 0,060 pollici. La matematica semplice ti dice che il pugno ha circa 300.000 colpi di vita e la tua rimozione cumulativa attuale è di 0,042 pollici. Sapete che la prossima sostituzione è prevista entro circa 90.000 corse, dandovi il tempo di verificare che un ricambio sia disponibile in magazzino e programmare lo scambio durante una finestra pianificata piuttosto che in un'emergenza di produzione.
Moltiplica questa logica per ogni componente soggetto a usura in ogni stampo e passerai dal monitoraggio delle singole parti all'intelligence sulla manutenzione a livello di flotta-. È possibile identificare quali stampi consumano più risorse di manutenzione, quali tipi di componenti si guastano prima e quali materiali di produzione determinano i tassi di usura più rapidi.Dati del settoremostra che i produttori che implementano approcci predittivi ottengono in genere una riduzione del 25% dei costi di manutenzione e una riduzione fino al 47% dei tempi di inattività non pianificati rispetto ai programmi puramente reattivi.
La progettazione stessa dello stampo gioca un ruolo nel modo in cui questi dati possono essere acquisiti in modo pulito. Stampi progettati pensando alla manutenibilità, come quelli diYICHEN, semplificano la documentazione incorporando un accesso coerente ai componenti, parti soggette a usura standardizzate e punti di riferimento chiari per la manutenzione direttamente nella progettazione dello stampo. Quando ogni punzone è facilmente identificabile per stazione, ogni componente soggetto a usura utilizza numeri di parte catalogati e l'accesso per la misurazione non richiede lo smontaggio completo, i tecnici acquisiscono dati più accurati in meno tempo. Questa filosofia di progettazione-per-manutenibilità riduce l'attrito che fa sì che i sistemi di monitoraggio cadano in disuso.
Sia che utilizzi una piattaforma CMMS completa, un modulo di tracciamento degli stampi creato appositamente-o anche un foglio di calcolo ben-strutturato, il principio è lo stesso: ogni misurazione registrata oggi è un'informazione disponibile domani. Le officine che si impegnano a inserire dati in modo coerente in ogni evento di servizio creano un livello di intelligence sulla manutenzione che aumenta il valore nel tempo, trasformando la storia di ogni stampo in una tabella di marcia per il suo futuro.
Registrazioni accurate e segnali predittivi consentono di svolgere il lavoro giusto al momento giusto. Ma anche una manutenzione perfettamente programmata è valida tanto quanto la convalida che conferma che lo stampo è veramente pronto per la produzione-prima di essere rimesso in macchina.
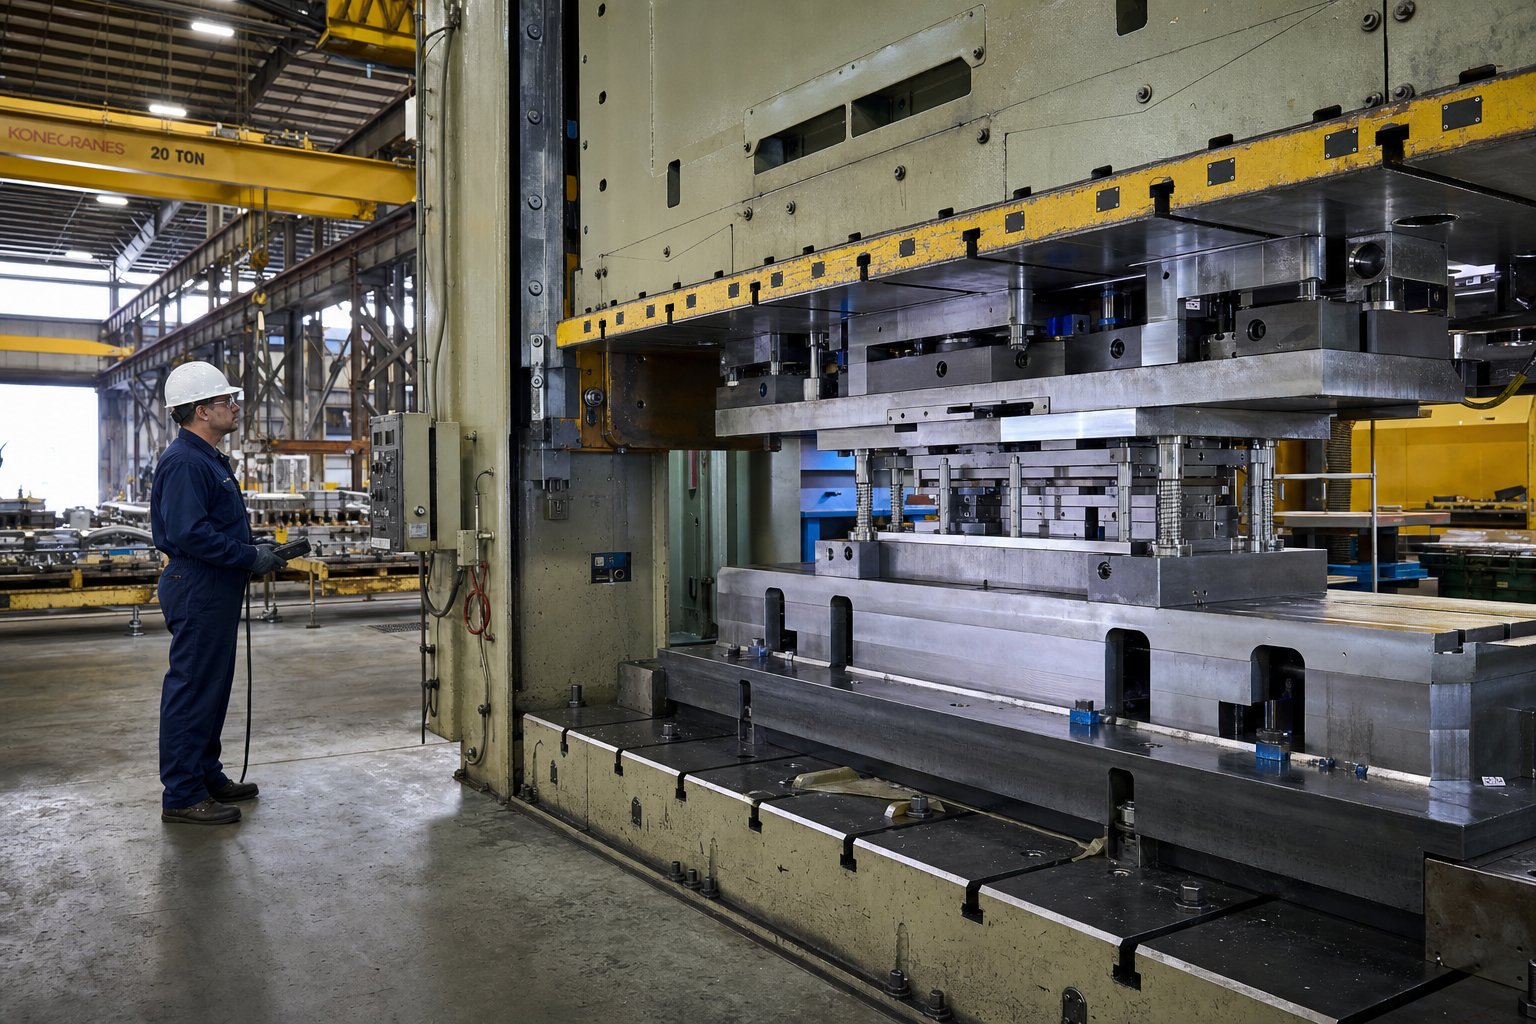
Convalida post-manutenzione e preparazione alla produzione
Una fustella che è stata affilata, riassemblata e spessorata non è automaticamente pronta per la produzione-. Saltare la convalida dopo la manutenzione è come ricostruire un motore e non avviarlo mai prima di rimontarlo nell'auto. Le fasi di convalida della prova dello stampo post-manutenzione che seguono rappresentano il passaggio finale della qualità tra il banco dell'attrezzeria e la pressa di produzione. Confermano che ogni componente si trova al suo posto, si innesta alla profondità corretta e produce parti che soddisfano la stampa.
Passo-per-Passo dopo-Sequenza di convalida della manutenzione
La verifica della matrice dopo l'affilatura e il riassemblaggio segue una sequenza rigorosa. Ogni passaggio si basa su quello precedente e saltare avanti crea punti ciechi che si rivelano come parti difettose o strumenti danneggiati solo una volta iniziata la-produzione a pieno ritmo.
- Ispezione visiva di tutti i componenti riassemblati.Prima che lo stampo lasci il banco, verificare che ogni punzone sia completamente inserito nel suo fermo, che tutti i dispositivi di fissaggio siano serrati secondo le specifiche, che le molle siano installate nelle sedi corrette senza armamento e che non rimangano detriti estranei nella cavità dello stampo. Controllare che tutti i perni di centratura siano a filo e che nessun componente sporga oltre le superfici previste.
- Chiudi-verifica dell'altezza.La verifica dell'altezza di chiusura della matrice dopo la manutenzione conferma che la matrice si chiude alla dimensione corretta dopo l'affilatura e lo spessoramento. Posizionare i blocchi di riscontro o un misuratore di altezza calibrato sui blocchi di arresto e verificare che la lettura corrisponda all'altezza di chiusura documentata dello stampo entro 0,001 pollici (0,025 mm). Qualsiasi deviazione significa che gli spessori sono stati calcolati erroneamente o che un componente non è stato posizionato correttamente.
- Controllo del cinturino-di sicurezza e degli elementi di fissaggio.Confermare che tutti gli slot dei morsetti dello stampo siano accessibili e non danneggiati. Verificare che siano presenti cinghie di sicurezza o bulloni di fissaggio che impediscono la separazione dello stampo superiore durante il trasporto. Ciò protegge sia lo stampo che il tecnico di installazione durante il caricamento della pressa.
- Test del ciclo-a secco senza materiale.Caricare lo stampo nella pressa e farlo scorrere lentamente, senza materiale in striscia, attraverso diverse corse complete. Fare attenzione alle interferenze tra i punzoni e gli estrattori, ascoltare i contatti laddove non dovrebbe esistere e verificare che tutti i componenti mobili si muovano senza intoppi lungo tutta la loro corsa. Questo passaggio rileva errori di riassemblaggio che l'ispezione visiva da sola non è in grado di rilevare.
- Prova a breve-periodo con misurazione del primo-articolo.Alimentare il materiale ed eseguire da 10 a 20 parti a velocità ridotta. Estrai la prima parte completa e misura tutte le dimensioni critiche, le altezze delle bave, le posizioni dei fori e le caratteristiche formate rispetto alla stampa della parte. Confronta queste misurazioni con l'ultimo-campione noto del ciclo di produzione precedente. Qualsiasi deviazione oltre la tolleranza indica un problema di manutenzione o riassemblaggio che deve essere risolto prima di rilasciare lo stampo.
- Firma-e rilascio in produzione.Una volta che i primi articoli hanno superato l'ispezione, il tecnico firma il registro di manutenzione con la data di convalida, il conteggio delle corse al rilascio e la conferma che tutti gli elementi della lista di controllo sono completi. Ciò crea responsabilità e un chiaro punto di passaggio tra l'attrezzeria e il reparto di produzione.
Per gli stampi progressivi sono essenziali due controlli aggiuntivi. Innanzitutto, verificare la progressione della striscia alimentando il materiale attraverso tutte le stazioni e confermando che i fori pilota siano allineati con i piloti in ogni stazione senza allungamento o deriva posizionale. Anche 0,005 pollici di disallineamento nella prima stazione di sfondamento si combinano tra le stazioni a valle. In secondo luogo, ispezionare l'ultima striscia prodotta durante la prova per verificarne l'integrità costante del supporto, la separazione uniforme delle parti e l'eliminazione pulita degli scarti in ogni punto di interruzione. COMEesperti di configurazione dello stamposottolineare che un tempismo di rilascio-errato del pilota dopo il riassemblaggio può causare l'allungamento dei fori del pilota, piegamenti dei pilotini e una cattiva posizione della parte, problemi che compaiono solo una volta che la striscia è stata completamente infilata nello strumento.
Questa lista di controllo per la preparazione alla produzione degli stampi per stampaggio chiude il ciclo di ogni ciclo di manutenzione. Senza di esso, i tecnici non hanno prove che il lavoro svolto abbia effettivamente riportato lo stampo in uno stato idoneo. Con esso, la produzione eredita uno strumento convalidato piuttosto che la speranza che le cose siano andate di nuovo insieme correttamente.
Creazione di un programma di manutenzione-Ready Die
La convalida rileva gli errori di riassemblaggio. Ma la domanda più ampia è perché alcuni decessi richiedono un intervento intensivo ogni poche settimane mentre altri funzionano in modo affidabile per mesi tra un servizio e l’altro. La risposta risale quasi sempre al modo in cui lo stampo è stato progettato e costruito inizialmente.
La longevità non inizia con la manutenzione. Si inizia in fase di ingegneria. Gli stampi costruiti con accessibilità per la manutenzione, ovvero componenti che possono essere rimossi e misurati senza lo smontaggio completo, riducono il tempo e le competenze necessarie per ogni evento di assistenza. Gli acciai per utensili durevoli selezionati per il materiale specifico da stampare resistono più a lungo all'usura dei bordi e prolungano gli intervalli tra l'affilatura. La geometria di produzione stabile, le caratteristiche progettate per mantenere la tolleranza su centinaia di migliaia di corse senza deriva, mantengono le parti nelle specifiche senza regolazioni costanti.
Considera cosa rende facile la manutenzione di uno stampo durante il suo intero ciclo di vita:
- I punzoni conservati in supporti-a cambio rapido anziché in fori-inseriti a pressione consentono la sostituzione senza tirare l'intero gruppo superiore
- I componenti di usura standardizzati su più stampi riducono la complessità dei pezzi di ricambio e consentono la condivisione dell'inventario tra gli stampi
- I chiari contrassegni di identificazione della stazione e le superfici di riferimento forniscono ai tecnici un orientamento immediato durante lo smontaggio
- Spazio adeguato attorno a molle, piloti e perni di guida in modo che le misurazioni possano essere effettuate senza rimuovere i componenti adiacenti
- Gradi di acciaio per utensili adatti alla durezza del materiale di produzione, bilanciando tenacità e resistenza all'usura per l'applicazione specifica
Ai produttori piaceYICHENavvicinarsi alla produzione di stampi per stampaggio personalizzati con questa mentalità di manutenibilità incorporata fin dall'inizio. La loro attenzione ingegneristica abbina durevolezza e prestazioni di produzione stabili con un accesso pratico per i tecnici che eseguiranno la manutenzione dello stampo per tutta la sua vita. Il risultato è un programma di stampi che richiede interventi meno intensivi durante l'intero ciclo di vita dell'utensile, meno riparazioni di emergenza, finestre di manutenzione più prevedibili e una durata di servizio totale più lunga prima che si renda necessario un ricondizionamento importante.
Uno stampo ben-validato e ben{1}progettato restituito alla macchina da stampa dopo un'adeguata manutenzione non è semplicemente uno strumento riparato. È una quantità nota: misurata, documentata e confermata pronta. Questa fiducia, costruita su procedure strutturate piuttosto che su ipotesi, è esattamente ciò che distingue le officine che controllano i costi degli utensili dalle officine che sono controllate da loro. La lista di controllo per la manutenzione degli stampi di stampaggio è il documento che rende questa disciplina ripetibile, turno dopo turno, stampo dopo stampo.
Domande frequenti sulla lista di controllo per la manutenzione degli stampi di stampaggio
1. Con quale frequenza è necessario effettuare la manutenzione di una matrice per stampaggio?
La frequenza del servizio degli stampi di stampaggio dipende dal conteggio dei colpi piuttosto che dal tempo del calendario. Un approccio a tre-livelli funziona meglio: i controlli dell'operatore di livello 1 vengono effettuati a ogni ciclo di produzione, le ispezioni dei tecnici di livello 2 avvengono ogni 10.000-50.000 corse e gli smontaggi completi di livello 3 vengono attivati ogni 100.000-500.000 corse. La durezza del materiale, la complessità dello stampo e la velocità di produzione spostano tutti questi intervalli. Materiali più duri come l'acciaio inossidabile possono dimezzare gli intervalli di base, mentre semplici matrici di tranciatura in acciaio dolce possono allungarli ulteriormente. Tieni traccia dei dati di usura effettivi su diversi cicli per perfezionare il tuo programma specifico.
2. Cosa causa bave eccessive sulle parti stampate e come risolverlo?
Bave eccessive sulle parti stampate sono causate principalmente da bordi taglienti smussati o dal gioco tra punzone e matrice che si è aperto oltre le specifiche. Quando l'altezza della bava supera il 10% dello spessore del materiale, l'affilatura è in ritardo. Le fasi di manutenzione correttiva includono la misurazione del gioco effettivo con spessimetri, l'affilatura dei taglienti della sezione del punzone e della matrice su una smerigliatrice di superficie con liquido refrigerante e la sostituzione dei pulsanti della matrice usurati se il gioco non può essere ripristinato mediante la sola affilatura. Il monitoraggio costante delle bave durante i cicli di produzione rileva questo degrado precocemente prima che produca rottami.
3. Quando dovresti affilare una matrice per stampaggio invece di sostituire il punzone?
La decisione di affinare o sostituire si basa su tre fattori misurabili. Innanzitutto, tenere traccia del materiale cumulativo rimosso dal punzone nel corso della sua durata; quando la profondità totale di rettifica si avvicina al limite tecnico documentato sul progetto dello stampo, è necessaria la sostituzione. In secondo luogo, controllare la lunghezza rimanente della zona di taglio, poiché i punzoni necessitano di un impegno minimo con gli estrattori e le aperture della matrice. In terzo luogo, prestare attenzione ai segni di danni termici sotto la superficie come scolorimento o scheggiature ripetute dopo l'affilatura. Se nessuno di questi limiti viene raggiunto, l'affilatura con passaggi leggeri da 0,001 a 0,002 pollici per abbassamento ripristina il bordo in modo efficace.
4. Quali pezzi di ricambio dovrebbe tenere in magazzino un negozio di stampi per stampaggio?
I pezzi di ricambio prioritari sono classificati in base al tasso di usura moltiplicato per il tempo di consegna del fornitore. I punzoni con profilo personalizzato-sono in cima alla lista perché si usurano più velocemente e spesso richiedono settimane per essere prodotti. Tieni in stock almeno un set completo per ogni fustella ad alto-volume. I pulsanti della matrice, le molle e i perni pilota seguono da vicino. Le molle devono essere immagazzinate come set completi per stampo e la sostituzione viene effettuata quando la lunghezza libera scende del 10% rispetto a quella nominale. I piloti usurati sottodimensionati di 0,01 mm necessitano di sostituzione immediata. Boccole per perni guida, inserti estrattori e kit di fissaggio completano l'inventario. Le quantità minime dovrebbero coprire un ciclo di sostituzione completo più un set di buffer in base ai tempi di consegna del fornitore.
5. In che modo la progettazione degli stampi può ridurre-i costi di manutenzione a lungo termine?
Gli stampi progettati pensando alla manutenibilità riducono significativamente gli oneri di manutenzione nel corso della vita. Le principali caratteristiche di progettazione includono portapunzoni a cambio rapido-che consentono la sostituzione senza smontaggio completo, componenti soggetti a usura standardizzati che semplificano l'inventario dei pezzi di ricambio, chiari contrassegni di identificazione della stazione per un rapido orientamento del tecnico e spazio adeguato attorno a molle e piloti per la misurazione sul-posto. Produttori come YICHEN (https://www.yichen-group.com/stamping-die/) incorporano questi principi nella produzione di stampi per stampaggio personalizzati, abbinando acciai per utensili durevoli abbinati a materiali di produzione con punti di accesso pratici che rendono il servizio di routine più veloce e più coerente tra i livelli di competenza dei tecnici.


