


Cos'è lo stampaggio a trasferimento manuale e perché è importante
Quando ricevi un preventivo per gli utensili per aparte metallica stampata, le voci raramente spiegano la filosofia del processo alla base del prezzo. Uno dei metodi più comunemente fraintesi dietro questi numeri è lo stampaggio con stampo a trasferimento manuale, un processo che unisce la precisione della formatura a più-stazione con il controllo pratico-dell'operatore. Che tu sia un ingegnere di produzione che valuta i metodi di produzione o un acquirente che cerca di decodificare la proposta di un fornitore, comprendere questo processo cambia il modo in cui leggi ogni preventivo che arriva sulla tua scrivania.
Definizione dello stampaggio con stampo a trasferimento manuale
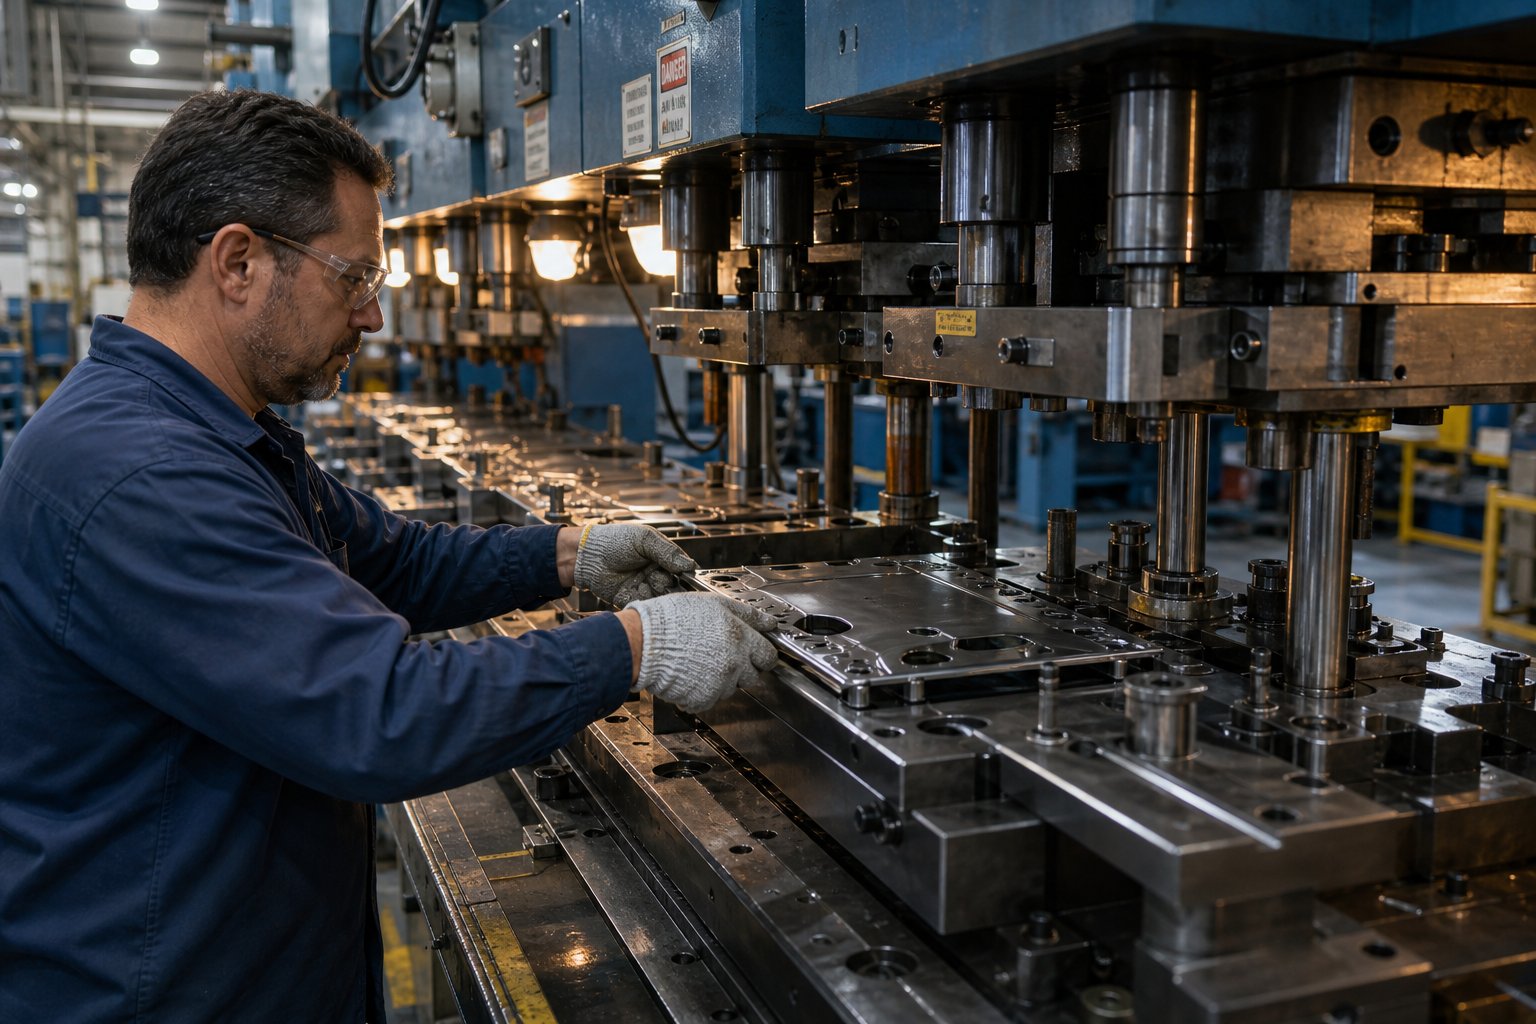
Lo stampaggio a trasferimento manuale è un processo di formatura dei metalli in cui un operatore umano sposta fisicamente i singoli pezzi tra stazioni di stampaggio separate all'interno di una pressa, dove ciascuna stazione esegue un'operazione distinta come tranciatura, imbutitura, perforazione o rifilatura fino al raggiungimento della geometria della parte finale.
Alcuni termini tendono a rimanere ingarbugliati nella conversazione, quindi cerchiamo di risolverli. UNtrasferimento moriresi riferisce all'attrezzatura stessa, un insieme di stazioni di fustellatura indipendenti progettate per formare progressivamente una parte. UNpressa di trasferimentoè la macchina che ospita quelle stazioni e fornisce il tonnellaggio per la formatura.Timbratura di trasferimentoè la categoria di processo più ampia. Quando la parola "manuale" precede qualcuno di questi, significa che il movimento dei pezzi tra le stazioni si basa su un operatore esperto piuttosto che su bracci robotici o dita meccaniche.
Differenze dal trasferimento automatizzato e dagli stampi progressivi
Immagina una configurazione progressiva dello stampo: una striscia metallica continua attraversa una serie di stazioni e la parte rimane collegata a quella striscia fino al taglio finale. La striscia stessa funge da meccanismo di trasporto. Nello stampaggio a trasferimento automatizzato, i singoli pezzi grezzi si spostano tra le stazioni tramite pinze meccaniche o sistemi robotici senza intervento umano.
Il trasferimento manuale si colloca tra questi approcci. Come nel trasferimento automatizzato, il pezzo è un pezzo grezzo individuale e non parte di una striscia continua. Ciò consente alla parte di essere ruotata, capovolta o riposizionata tra le stazioni, consentendo geometrie complesse che gli stampi progressivi alimentati a nastro- semplicemente non possono produrre. La differenza fondamentale è che un operatore addestrato gestisce ogni trasferimento, utilizzando feedback tattile e ispezione visiva in ogni fase. Non ci sono pinze robotiche, né percorsi di movimento programmabili, solo mani esperte guidate dalla conoscenza del processo.
Gli stampi progressivi eccellono con volumi elevati e parti più piccole. Le linee di trasferimento automatizzate gestiscono parti grandi o complesse a velocità di produzione. Il trasferimento manuale occupa lo spazio in cui la complessità delle parti richiede la manipolazione dello stato- libero, ma i volumi o i budget non giustificano l'investimento di capitale nell'automazione.
Perché questo processo è ancora importante nella produzione moderna
Potresti chiederti perché qualsiasi officina dovrebbe fare affidamento sulla movimentazione manuale delle parti nell'era dell'Industria 4.0. La risposta è economia e flessibilità. Non tutte le parti stampate vengono prodotte in volumi pari a 500.000 all'anno. Non tutti i progetti hanno i tempi o il budget necessari per l’integrazione robotica. Inoltre, non tutte le geometrie delle parti rimangono congelate abbastanza a lungo da giustificare l'automazione dell'utensileria.
Lo stampaggio a trasferimento manuale rimane rilevante per la produzione di volumi da bassi-a-medi, la convalida dei prototipi e le parti le cui dimensioni o complessità di formatura escludono l'alimentazione progressiva delle strisce. L'operatore diventa un-punto di controllo qualità integrato, rilevando difetti dei materiali, alimentazioni errate o anomalie in tempo reale. Questo elemento umano introduce variabilità, sì, ma introduce anche un’adattabilità che la rigida automazione non può eguagliare.
Questo articolo è una risorsa tecnica-neutra rispetto al fornitore. Nessuna presentazione di vendita, nessun favoritismo del marchio. L'obiettivo è fornirti il quadro tecnico ed economico per valutare se il trasferimento manuale rientra nel tuo prossimo progetto e aiutarti a vedere esattamente cosa si nasconde all'interno del preventivo dell'utensileria.
Come funziona lo stampaggio a trasferimento manuale passo dopo passo
Immagina di stare davanti alla stampa. Una pila di pezzi grezzi di metallo piatto si trova alla tua sinistra. Davanti a te si estende il letto dello stampo con tre, quattro, forse sei stazioni disposte in sequenza, ciascuna attrezzata per eseguire una specifica operazione di formatura. Il tuo compito è guidare un pezzo di lamiera attraverso ogni stazione, trasformandolo da un pezzo grezzo piatto in una parte tridimensionale finita-. Questo è il processo passo dopo passo dello stampaggio a trasferimento nella sua forma più essenziale e ogni movimento effettuato ha conseguenze sulla precisione dimensionale e sulla qualità della parte.
Operazioni di carico e prima stazione
Il ciclo inizia con la preparazione del grezzo. A seconda della configurazione dell'officina, i pezzi grezzi arrivano pre-tagliati da un'operazione di tranciatura separata o tranciati da bobine offline e impilati su un pallet vicino alla pressa. L'operatore seleziona un pezzo grezzo, lo ispeziona visivamente per individuare eventuali difetti superficiali o bave e lo posiziona sugli elementi di posizionamento della prima stazione di fustellatura. Questi posizionatori, in genere perni pilota o blocchi di nidificazione, garantiscono che il pezzo grezzo si trovi in un allineamento preciso prima dei cicli di stampa.
Con il pezzo grezzo inserito, l'operatore attiva la corsa della pressa utilizzando un comando a due-mani (un requisito di sicurezza che tiene entrambe le mani lontane dallo stampo). Il pistone scende e la prima stazione esegue la sua operazione. In molti casi, questa stazione iniziale gestisce un disegno o una forma che stabilisce la forma primaria della parte. Il materiale viene forzato nella cavità dello stampo, creando profondità e contorno dove pochi istanti prima esisteva una lamiera piana.
Mentre il pistone si ritrae, i sollevatori dei pezzi integrati nello stampo inferiore sollevano il pezzo sopra la superficie dello stampo. Questo è il segnale dell'operatore. La parte parzialmente formata è ora accessibile per il prelievo, posizionata leggermente rialzata sui sollevatori a molla-che facilitano la presa e riducono il rischio che la parte si incastri nella cavità.
Trasferimento tra-stazione e flusso di lavoro dell'operatore
È qui che l'elemento manuale definisce veramente il processo. L'operatore entra, afferra il pezzo, lo solleva dalla prima stazione e lo riposiziona nella successiva. Sembra semplice ma richiede abilità sviluppate. La parte deve essere orientata correttamente, posizionata con precisione sulle caratteristiche di posizionamento della stazione successiva e rilasciata in modo pulito prima che possa verificarsi la corsa successiva.
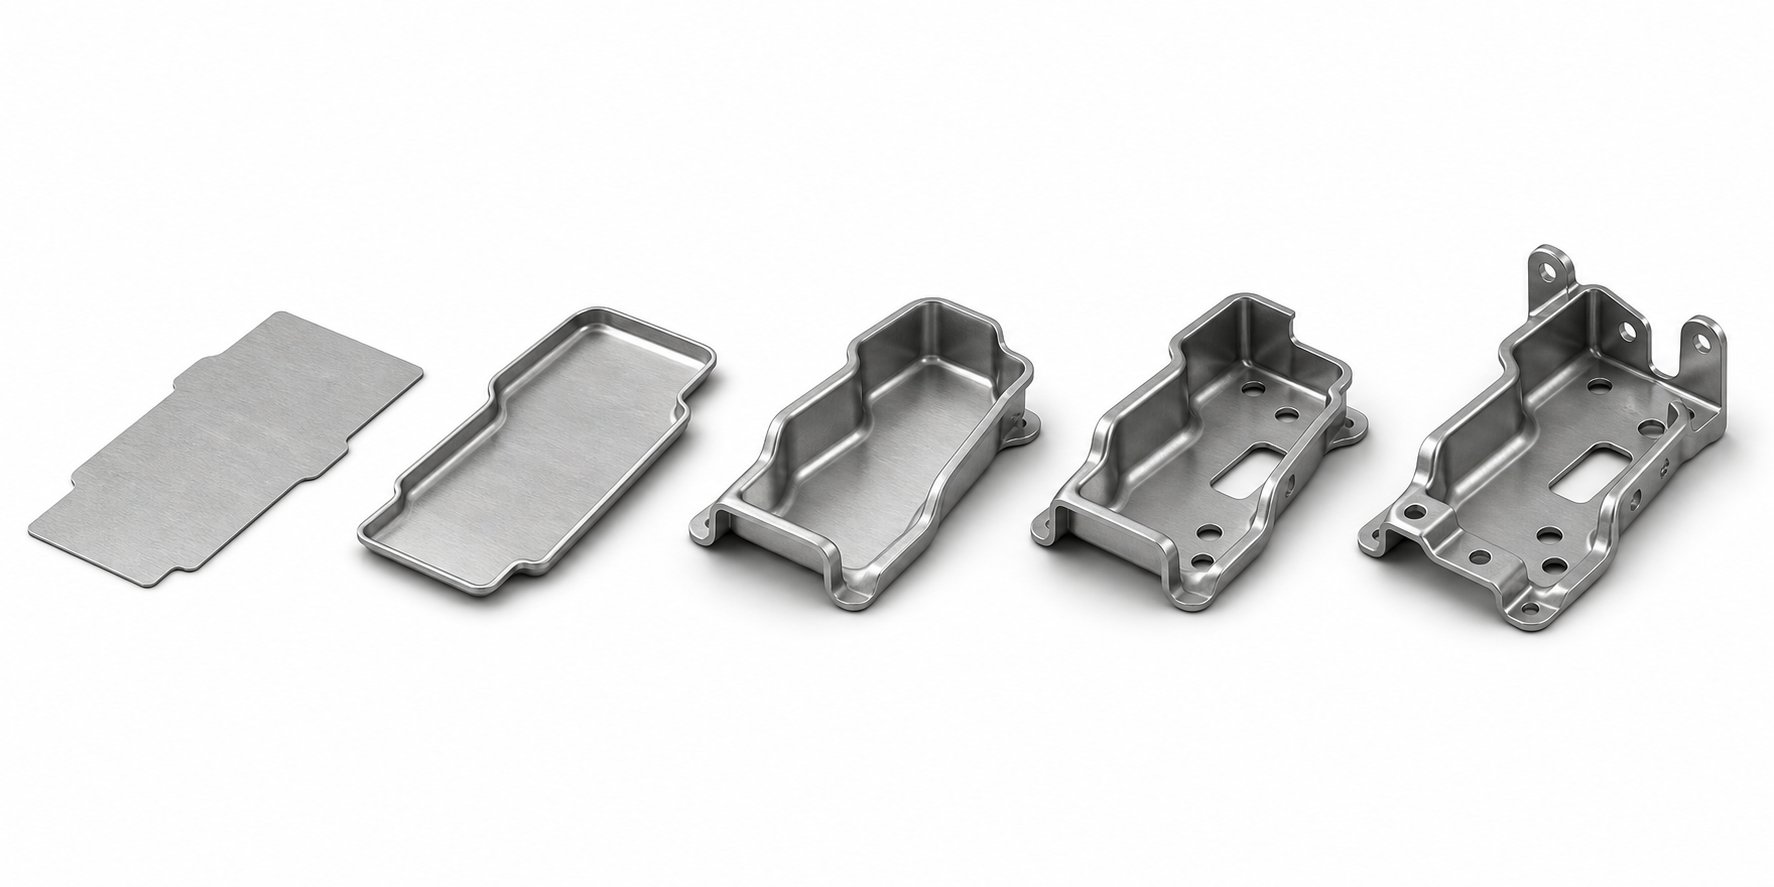
Ciascuna stazione esegue un'operazione distinta in una sequenza attentamente pianificata progettata per modellare progressivamente la parte senza sovraccaricare il materiale. Un tipico flusso di lavoro multi-stazione potrebbe assomigliare a questo:
- Sorteggio Stazione 1 -:Il pezzo grezzo piatto viene modellato in una forma iniziale a tazza o conchiglia, stabilendo la profondità e il contorno di base della parte.
- Stazione 2 - Ridisegna o riforma:La forma disegnata viene ulteriormente perfezionata, approfondita o rimodellata con raggi più stretti e caratteristiche più definite.
- Stazione 3 - Pier:Fori, fessure o altre caratteristiche interne vengono praticati nella parte parzialmente formata mentre viene mantenuta in una posizione controllata.
- Stazione 4 - Flangia o forma:I bordi sono piegati, flangiati o coniati in base alla geometria finale e alle specifiche dimensionali.
- Stazione 5 - Trim:Il materiale in eccesso dalla flangia o dal perimetro viene tagliato via, stabilendo il profilo esterno finale.
Tra ogni stazione, l'operatore esegue una rapida ispezione visiva. Il sorteggio è uniforme? Si formano crepe o rughe? L'operazione di sfondamento ha prodotto fori puliti senza bave eccessive? Questo livello di qualità integrato-è ciò che rende unico il flusso di lavoro della stazione di fustellatura manuale. Un sistema automatizzato si basa su sensori e su ispezioni post-processo. Un operatore esperto rileva anomalie impercettibili attraverso la vista e il tatto in tempo reale, spesso individuando i problemi prima che si propaghino in rottami.
Il ruolo dell'operatore nello stampaggio a trasferimento va oltre la semplice movimentazione del materiale. Gli operatori di stampa esperti sviluppano una sensibilità tattile su come "si sente" una parte durante il posizionamento. Una parte che non si inserisce perfettamente nei localizzatori potrebbe indicare l'usura dell'attrezzatura, uno spostamento dimensionale dovuto alla variazione del materiale o un problema di formatura rispetto alla stazione precedente. Questo ciclo di feedback, che si verifica a ogni trasferimento, funziona come un monitoraggio continuo del processo-.
Formatura finale, rifilatura ed espulsione della parte
L'ultima stazione in genere gestisce le operazioni finali di rifilatura, coniatura o ribattitura che portano le dimensioni critiche in tolleranza. La coniatura applica un'elevata forza localizzata per affinare caratteristiche, appiattire superfici o ottenere uno stretto controllo dimensionale su aree specifiche. Un'operazione di riattivazione riforma-funzionalità che potrebbero essere tornate leggermente indietro dopo la formazione iniziale.
Una volta completata la corsa finale della pressa, l'operatore rimuove il pezzo finito e lo posiziona in un contenitore di raccolta o in una stazione di ispezione. In alcune configurazioni, questa rimozione finale funge anche da ulteriore controllo di qualità, con l'operatore che misura la parte rispetto a un dispositivo passa/non-passa prima che lasci l'area di stampa.
Durante l'intero ciclo, i controlli della pressa e i sistemi di sicurezza supportano il flusso di lavoro dell'operatore. L'attivazione a due-mani impedisce al pistone di spostarsi mentre le mani si trovano nell'area dello stampo. Le barriere fotoelettriche forniscono una protezione secondaria, arrestando la pressa se il corpo dell'operatore rompe il piano del sensore nel momento sbagliato. Caratteristiche di allineamento dello stampo come perni guida e blocchi del tallone, come indicato daRivista MetalForming, garantire che le metà superiore e inferiore dello stampo si incontrino con precisione indipendentemente dalle condizioni meccaniche della pressa.
I tempi di ciclo nel trasferimento manuale variano generalmente da pochi secondi a più di un minuto per stazione, a seconda delle dimensioni della parte, della complessità e del numero di stazioni. Rispetto ai sistemi di trasferimento automatizzati che eseguono da 15 a 45 corse al minuto, l'approccio manuale è notevolmente più lento. Ma il punto non è la velocità. Il valore risiede nella flessibilità, nei minori requisiti di capitale e nella capacità dell'operatore di adattarsi al volo alle variazioni del processo.
Ciò che rivela questa procedura dettagliata--passo è un processo in cui il giudizio umano è incorporato in ogni fase. Il compromesso-tra produttività e adattabilità determina ogni decisione su quando il trasferimento manuale abbia senso e tale compromesso-diventa particolarmente netto quando lo si confronta con altri metodi di stampaggio testa a testa.
Quando scegliere il trasferimento manuale rispetto ad altri metodi di timbratura
Ogni metodo di stampaggio esiste perché risolve una serie specifica di vincoli meglio delle alternative. La sfida per ingegneri e acquirenti è quella di abbinare il processo giusto al loro scenario di produzione reale piuttosto che affidarsi a ciò in cui un fornitore è specializzato. La scelta tra trasferimento manuale o stampaggio con stampo progressivo, trasferimento automatizzato o approcci con stampo composto si riduce a una manciata di variabili misurabili: dimensione della parte, volume annuale, complessità geometrica, budget e tempistica.
Trasferimento manuale e stampaggio progressivo
Gli stampi progressivi mantengono il pezzo attaccato a una striscia portante durante tutta la sequenza di formatura. Quella striscia funge sia da meccanismo di trasporto che da riferimento posizionale. Funziona magnificamente per parti più piccole prodotte in volumi elevati, ma impone vincoli rigidi. Se il pezzo è troppo grande per un'alimentazione efficiente delle strisce o se richiede imbutiture profonde che strapperebbero la striscia portante, l'utensileria progressiva semplicemente non è fattibile.
Il trasferimento manuale elimina completamente la striscia. Ogni pezzo grezzo è un pezzo individuale libero, il che significa che l'operatore può ruotarlo, capovolgerlo o riposizionarlo tra le stazioni. Diventano realizzabili parti che richiedono operazioni su più facce, formatura di cavità profonde o geometrie asimmetriche che richiedono un riorientamento. Il compromesso-è la velocità e il costo della manodopera. Lo stampaggio progressivo produce parti a velocità che i metodi manuali non possono avvicinare e la componente di manodopera per parte scende quasi a zero in una linea progressiva ben funzionante.
Quando utilizzare lo stampaggio a trasferimento manuale invece di quello progressivo? Quando la geometria della parte richiede la manipolazione-a stato libero, quando i volumi annuali scendono al di sotto della soglia in cui viene ripagato l'investimento in attrezzature progressive o quando il progetto è ancora in evoluzione e hai bisogno della flessibilità necessaria per modificare le operazioni della stazione senza rottamare un'intera matrice progressiva.
Trasferimento manuale e linee di trasferimento automatizzate
I sistemi di trasferimento automatizzati utilizzano dita meccaniche o bracci robotici per spostare le parti tra le stazioni a velocità di produzione comprese tra 15 e 45 colpi al minuto. Combinano la flessibilità geometrica degli stampi a trasferimento con la coerenza della produttività dell'automazione. Sembra l'ideale, vero?
Il problema è l’investimento di capitale e i tempi di consegna. Le linee di trasferimento automatizzate richiedono una spesa iniziale significativa in robotica, programmazione, integrazione e strumenti di fine-parte specifici per ciascuna parte. Questo investimento viene ampiamente ripagato in caso di volumi elevati, ma crea una soglia di pareggio-al di sotto della quale l'operazione manuale risulta più economica. Per molti produttori, il punto di incrocio si colloca tra 50.000 e 150.000 parti all'anno, a seconda della complessità della parte, del tempo di ciclo e delle tariffe di manodopera.
Il trasferimento manuale offre inoltre una configurazione più rapida per l'introduzione di nuove parti. Non è prevista la programmazione del percorso robotico, la progettazione della pinza e il debug dell'integrazione. Un operatore esperto può iniziare a utilizzare un nuovo set di stampi con un tempo di cambio minimo. Per cicli di produzione brevi, campioni tecnici o produzione di ponti durante la realizzazione di attrezzature automatizzate, la gestione manuale fornisce funzionalità immediate senza tempi di automazione.
Matrice decisionale per la selezione del metodo di stampaggio
La tabella seguente organizza i criteri di selezione chiave in quattro approcci comuni allo stampaggio. Usalo come guida alla selezione del metodo di stampaggio a trasferimento per restringere le opzioni prima di coinvolgere i fornitori per preventivi dettagliati.
| Criteri | Trasferimento manuale | Trasferimento automatizzato | Morte progressiva | Matrice composta |
|---|---|---|---|---|
| Intervallo di dimensioni della parte | Da medio a grande | Da medio a grande | Da piccolo a medio | Da piccolo a medio |
| Volume annuale ideale | 1,000 - 50,000 | 50,000 - 500,000+ | 100,000+ | 10,000 - 200,000 |
| Complessità geometrica | Alto (formatura multi-asse, imbutitura profonda) | Alto (formatura multi-asse, imbutitura profonda) | Da moderato ad alto (limitato dal formato della striscia) | Basso (curve piatte o semplici) |
| Tempi di consegna degli utensili | 6 - 12 settimane | 12 - 20 settimane (include l'integrazione dell'automazione) | 8 - 16 settimane | 4 - 8 settimane |
| Investimento di capitale | Da basso a moderato (solo costo del dado) | Alto (stampi + robotica + integrazione) | Da moderato ad alto (matrice a strisce complessa) | Basso |
| Flessibilità per modifiche progettuali | Alto (singole stazioni facilmente modificabili) | Moderato (potrebbe richiedere una riprogrammazione) | Basso (le modifiche al layout della striscia sono costose) | Moderare |
| Tasso di rendimento | Basso (ritmo dell'operatore-) | Alto (15 - 45 SPM) | Alto (20 - 60+ SPM) | Da moderato ad alto |
| Dipendenza dall'operatore | Alto | Basso | Basso | Da basso a moderato |
Da questo confronto emergono alcuni modelli. Il trasferimento manuale occupa una nicchia distinta: parti geometricamente complesse con volumi troppo bassi per giustificare l'automazione o progetti in cui la fluidità della progettazione richiede strumenti in grado di adattarsi senza massicci reinvestimenti. Non è il metodo più veloce. Non è il più economico su larga scala. Ma colma una lacuna che nessun altro approccio singolo copre in modo così economico per il suo intervallo di volume target.
Le limitazioni meritano un onesto riconoscimento. La variabilità dell'operatore influisce sulla coerenza del ciclo. La fatica dovuta ai turni lunghi può peggiorare la qualità. E la produttività non potrà mai eguagliare le alternative automatizzate. Se le tue previsioni mostrano che i volumi superano le 50.000 parti all'anno con geometria stabile, il confronto tra stampi a trasferimento manuale e automatizzato inizia a favorire l'automazione esclusivamente in base all'economia per-parte.
La vera decisione non riguarda solo quale sia il metodo più economico oggi. Si tratta di quale metodo si adatta alla tua realtà produttiva in questo momento lasciando un percorso praticabile da seguire man mano che i volumi crescono. Questo obiettivo lungimirante-è importante soprattutto quando inizi a valutare quali materiali e geometrie il processo può effettivamente gestire entro il suo intervallo di tolleranza.
Materiali, tolleranze e idoneità della geometria della parte
Scegliere il metodo di stampaggio giusto è solo metà dell’equazione. L'altra metà è sapere se il materiale, lo spessore e la geometria della parte funzionano effettivamente con le capacità di quel metodo. Lo stampaggio a trasferimento manuale è versatile, ma non è universale. Alcuni metalli si comportano meglio su più stazioni di formatura, alcuni spessori creano sfide di gestione per gli operatori e alcune geometrie richiedono più stazioni di quanto il processo possa giustificare economicamente. Comprendere questi limiti ti aiuta a evitare di utilizzare citazioni basate su presupposti che non corrispondono alla realtà della tua parte.
Metalli e leghe adatti al trasferimento manuale
I migliori materiali per lo stampaggio a trasferimento condividono una caratteristica comune: tollerano la formatura in più-fasi senza fessurazioni, eccessivo ritorno elastico o-incrudimento fino al punto in cui le stazioni successive non riescono a modellarli ulteriormente. Poiché ciascuna stazione in una configurazione di trasferimento manuale esegue un'operazione distinta su un pezzo grezzo-autoportante, il materiale deve mantenere una duttilità sufficiente durante l'intera sequenza di formatura per raggiungere la geometria finale senza cedimenti.
L'acciaio dolce (quali da DC01 a DC06) rimane il cavallo di battaglia. L'elevata formabilità, il comportamento prevedibile e il basso costo lo rendono ideale per staffe strutturali, alloggiamenti e stampaggi per usi generali-. L'acciaio inossidabile (304, 316, 430) offre resistenza alla corrosione ma richiede un tonnellaggio maggiore della pressa e introduce un maggiore ritorno elastico, il che significa stazioni aggiuntive per il riavvio o la calibrazione. Le leghe di alluminio (serie 1xxx, 3xxx, 5xxx, 6xxx) si formano facilmente e pesano meno, ma la loro tendenza a deteriorarsi contro le superfici degli utensili richiede un'attenta gestione della lubrificazione e talvolta rivestimenti specializzati dello stampo.
Stampo in rame e ottone per componenti elettrici e decorativi, offrendo eccellente duttilità e flusso di materiale costante. Leghe speciali come gli acciai HSLA (340-700 MPa) e gli acciai avanzati ad alta resistenza (AHSS/DP/TRIP) sono sempre più comuni nelle applicazioni automobilistiche in cuistampaggio a trasferimentoconsente gli imbutimenti profondi e le geometrie complesse richieste da questi materiali esigenti. Tuttavia, i materiali-più resistenti generalmente necessitano di più stazioni di formatura perché ogni singola trafilatura o piegatura deve essere meno aggressiva per evitare fessurazioni.
Un fattore esclusivo del trasferimento manuale: l'operatore movimenta fisicamente il pezzo tra ogni stazione. I materiali che producono bave taglienti (quali di acciaio inossidabile più duri, AHSS) o che trattengono il calore dovuto alla formazione di attrito creano problemi ergonomici. I negozi che gestiscono queste leghe spesso incorporano requisiti relativi ai guanti, sbavatura tra le stazioni o tecniche di movimentazione modificate che aggiungono secondi a ciascun ciclo.
Intervalli di spessore e considerazioni sulla formabilità
Lo spessore del materiale influisce direttamente su due aspetti nel trasferimento manuale: cosa può formare la pressa e cosa può gestire l'operatore. L'intervallo generale di spessore del metallo per gli stampi a trasferimento va da 0,5 mm a 8,0 mm, anche se il punto ottimale per le operazioni manuali si restringe leggermente in base alle dimensioni e al peso della parte.
I materiali più sottili (sotto 1,0 mm) si formano facilmente ma presentano difficoltà di manipolazione. Un pezzo grezzo grande e sottile è floscio e difficile da posizionare con precisione nei nidi di localizzazione. Potrebbe deformarsi sotto il proprio peso durante il trasferimento, introducendo incongruenze dimensionali che le pinze automatizzate eviterebbero. Il materiale più spesso (superiore a 4,0 mm) richiede un tonnellaggio della pressa sostanzialmente più elevato e produce pezzi più pesanti che affaticano gli operatori più velocemente, soprattutto su turni di più-ore.
Le valutazioni di formabilità determinano con quanta aggressività ciascuna stazione può modellare il materiale prima del trasferimento successivo. Un materiale altamente formabile come l'acciaio dolce di qualità per-imbutitura profonda-potrebbe raggiungere la geometria finale in quattro stazioni, mentre un grado inossidabile meno duttile richiede sei o sette stazioni per raggiungere la stessa forma senza lacerarsi. Più stazioni significano più trasferimenti, tempi di ciclo più lunghi e una maggiore gestione cumulativa da parte dell'operatore, tutti fattori che influiscono sul costo per-parte.
| Tipo materiale | Intervallo di spessore tipico | Grado di formabilità | Applicazioni comuni |
|---|---|---|---|
| Acciaio dolce (DC01-DC06) | 0.5 - 6.0 mm | Alto | Staffe, rinforzi strutturali, alloggiamenti |
| Acciaio inossidabile (304, 316, 430) | 0.5 - 4.0 mm | Medio | Involucri medicali, pannelli per elettrodomestici, attrezzature alimentari |
| Alluminio (1xxx, 3xxx, 5xxx, 6xxx) | 0.5 - 5.0 mm | Da alto a molto alto | Dissipatori di calore, involucri, parti strutturali leggere |
| Rame | 0.5 - 3.0 mm | Alto | Sbarre elettriche, connettori, scambiatori di calore |
| Ottone | 0.5 - 3.0 mm | Alto | Ferramenta decorativa, contatti elettrici, raccordi idraulici |
| HSLA/AHSS (340-1500 MPa) | 0.8 - 8.0 mm | Da basso a medio | Componenti strutturali automobilistici, parti-critiche per la sicurezza |
Tolleranze ottenibili e requisiti di tonnellaggio della pressa
La capacità di tolleranza è laddove le tolleranze dello stampaggio a trasferimento manuale richiedono un contesto onesto. L'attrezzatura stessa può mantenere dimensioni ridotte. I dati del settore mostrano tolleranze di produzione standard di ±0,05 mm sulle caratteristiche formate e ±0,03 mm sulle posizioni dei fori forati, con stazioni di coniatura di precisione che raggiungono ±0,02 mm su superfici critiche. Questi numeri sono ottenibili con il trasferimento manuale, ma con un avvertimento: la coerenza nel posizionamento degli operatori introduce una variabile che i sistemi automatizzati eliminano.
Quando un robot posiziona una parte in una stazione di fustellatura, la ripetibilità del posizionamento è entro centesimi di millimetro per ogni singolo ciclo. Quando un operatore umano posiziona la stessa parte, la ripetibilità dipende dall'individuazione del progetto della caratteristica, dall'abilità dell'operatore e dai livelli di fatica. Nidi e perni pilota ben-progettati compensano questo problema guidando la parte nella posizione esatta indipendentemente dalla precisione con cui l'operatore la lascia cadere. Ma se il tuo stack di tolleranza richiede una precisione di posizionamento superiore a quella che le funzionalità di localizzazione passive possono imporre, vedrai tassi di scarto più elevati nelle operazioni manuali rispetto agli equivalenti automatizzati.
Per le tolleranze di sfondamento, gli stessi-fori piani praticati in un'unica stazione mantengono ±0,05 mm (circa ±0,002 pollici) in modo affidabile perché la matrice gestisce tutta la precisione di posizionamento internamente. I problemi emergono quando le relazioni da foro-a-si estendono su più stazioni, poiché ogni trasferimento introduce una piccola variabile di posizione. Caratteristiche strettamente tollerate che fanno riferimento a più stazioni possono richiedere operazioni di qualificazione o passaggi di dimensionamento secondari che comportano costi aggiuntivi.
I requisiti di tonnellaggio della pressa dipendono dal tipo di materiale, dallo spessore e dall'operazione di formatura specifica. Una regola generale: le operazioni di imbutitura nell'acciaio dolce richiedono circa 0,7-1,0 tonnellate per centimetro di perimetro grezzo, mentre lo sfondamento richiede circa l'80% della resistenza alla trazione del materiale moltiplicata per l'area di taglio. Le presse a trasferimento variano tipicamente da 200 a 1.500 tonnellate, con la maggior parte delle applicazioni di trasferimento manuale che rientrano nella gamma da 200 a 600 tonnellate poiché le presse di tonnellaggio più grande solitamente giustificano la gestione automatizzata.
L'idoneità della geometria della parte per lo stampaggio a trasferimento manuale si lega direttamente al conteggio delle stazioni e alla gravità della formatura. Imbutiture profonde (fino a 250 mm di profondità su più stazioni di imbutitura), complesse geometrie multi-piegatura e caratteristiche asimmetriche funzionano tutti bene perché il pezzo grezzo-autoportante consente un accesso completo allo stampo a 360 gradi. Tuttavia, ciascuna caratteristica geometrica che richiede un'operazione di formatura separata aggiunge un'altra stazione e un altro trasferimento manuale. È fattibile una parte con sei caratteristiche distinte che richiedono sei stazioni. Una parte che richiede dodici stazioni spinge la questione economica verso l’automazione semplicemente perché il contenuto di manodopera cumulativo per pezzo diventa proibitivo.
L'interazione tra scelta del materiale, spessore, tolleranze e complessità della geometria definisce l'aspetto effettivo dei tuoi utensili. E sono proprio questi fattori che guidano le decisioni di progettazione degli utensili che la maggior parte degli acquirenti non vede mai in un preventivo, in particolare il modo in cui sono disposte le stazioni di fustellatura e quali caratteristiche consentono a un operatore di ottenere risultati coerenti su migliaia di cicli.
Progettazione di attrezzature per stampaggio con stampi a trasferimento manuale
Un preventivo per gli utensili potrebbe elencare il numero di stazioni, il tipo di materiale e il tonnellaggio della pressa, ma raramente spiega la filosofia di progettazione incorporata nello stampo stesso. Quando le parti verranno spostate manualmente anziché dalle dita robotiche, ogni aspetto del layout dello stampo cambia. Il distanziamento tra le stazioni si allarga. Le funzionalità di localizzazione ottengono angoli di ingresso più tolleranti. I punti di presa delle parti sono modellati per la presa umana piuttosto che per la forza di bloccaggio meccanica. Questi dettagli non vengono visualizzati come voci separate, ma influenzano direttamente il costo degli utensili, il tempo di ciclo e la consistenza delle parti finite.
Layout della stazione di fustellatura per la movimentazione manuale
Nei sistemi di trasferimento automatizzati, le stazioni possono essere raggruppate strettamente insieme perché i bracci meccanici seguono percorsi programmati con ripetibilità a livello-millimetrico. La lunghezza del campo, ovvero la distanza da centro-a-centro tra le stazioni, è ridotta al minimo per ridurre la corsa di trasferimento e massimizzare la velocità. Le operazioni manuali invertono questa priorità. La spaziatura tra le stazioni deve accogliere le braccia, il busto e la linea visiva dell'operatore.
Immagina di raggiungere il letto di una pressa per posizionare una parte parzialmente formata su un nido mentre l'altra mano tiene ancora la parte della stazione precedente. Se le stazioni sono troppo vicine tra loro, le mani dell'operatore entrano in collisione con i componenti dello stampo, i perni di guida del pattino superiore o il pezzo in lavorazione nella stazione adiacente. I progettisti di attrezzature che lavorano sulle caratteristiche di progettazione degli stampi a trasferimento manuale tengono conto di ciò aumentando la lunghezza primitiva oltre quanto strettamente richiesto dalla geometria della parte, offrendo all'operatore spazio fisico per afferrare, orientare e rilasciare ciascun pezzo senza interferenze.
Anche l'altezza della fustella è importante. Nelle configurazioni automatizzate, ilaltezza della linea di alimentazioneè ottimizzato esclusivamente per la velocità del meccanismo di trasferimento e l'efficienza della corsa. Per la movimentazione manuale, la superficie dello stampo su cui l'operatore posiziona e recupera le parti deve trovarsi a un'altezza di lavoro comoda, in genere tra la vita e il livello medio-del torace. Se le stazioni richiedono che l'operatore si alzi troppo o si pieghi troppo in basso ripetutamente, la fatica accelera e la precisione del posizionamento diminuisce durante un turno.
La disposizione del piano di stampa segue la stessa logica. I set di stampi sono posizionati in modo che l'operatore possa accedere a tutte le stazioni da un'unica posizione in piedi o con un movimento laterale minimo. Per gli stampi con cinque o più stazioni, la disposizione può scaglionare le zone di prelievo e posizionamento per mantenere i movimenti critici a portata di mano senza richiedere all'operatore di sporgersi sulla faccia dello stampo.
Individuazione di caratteristiche, nidi e sistemi pilota
Ecco la sfida principale della progettazione degli utensili per lo stampaggio a trasferimento manuale: l'operatore non posiziona le parti con precisione robotica. Una persona esperta potrebbe ottenere una ripetibilità di posizionamento entro 1-2 mm in una buona giornata, ma le caratteristiche di posizionamento nello stampo devono assorbire tale variabilità e guidare ogni volta il pezzo nella posizione esatta richiesta.
Diversi elementi di design realizzano questo:
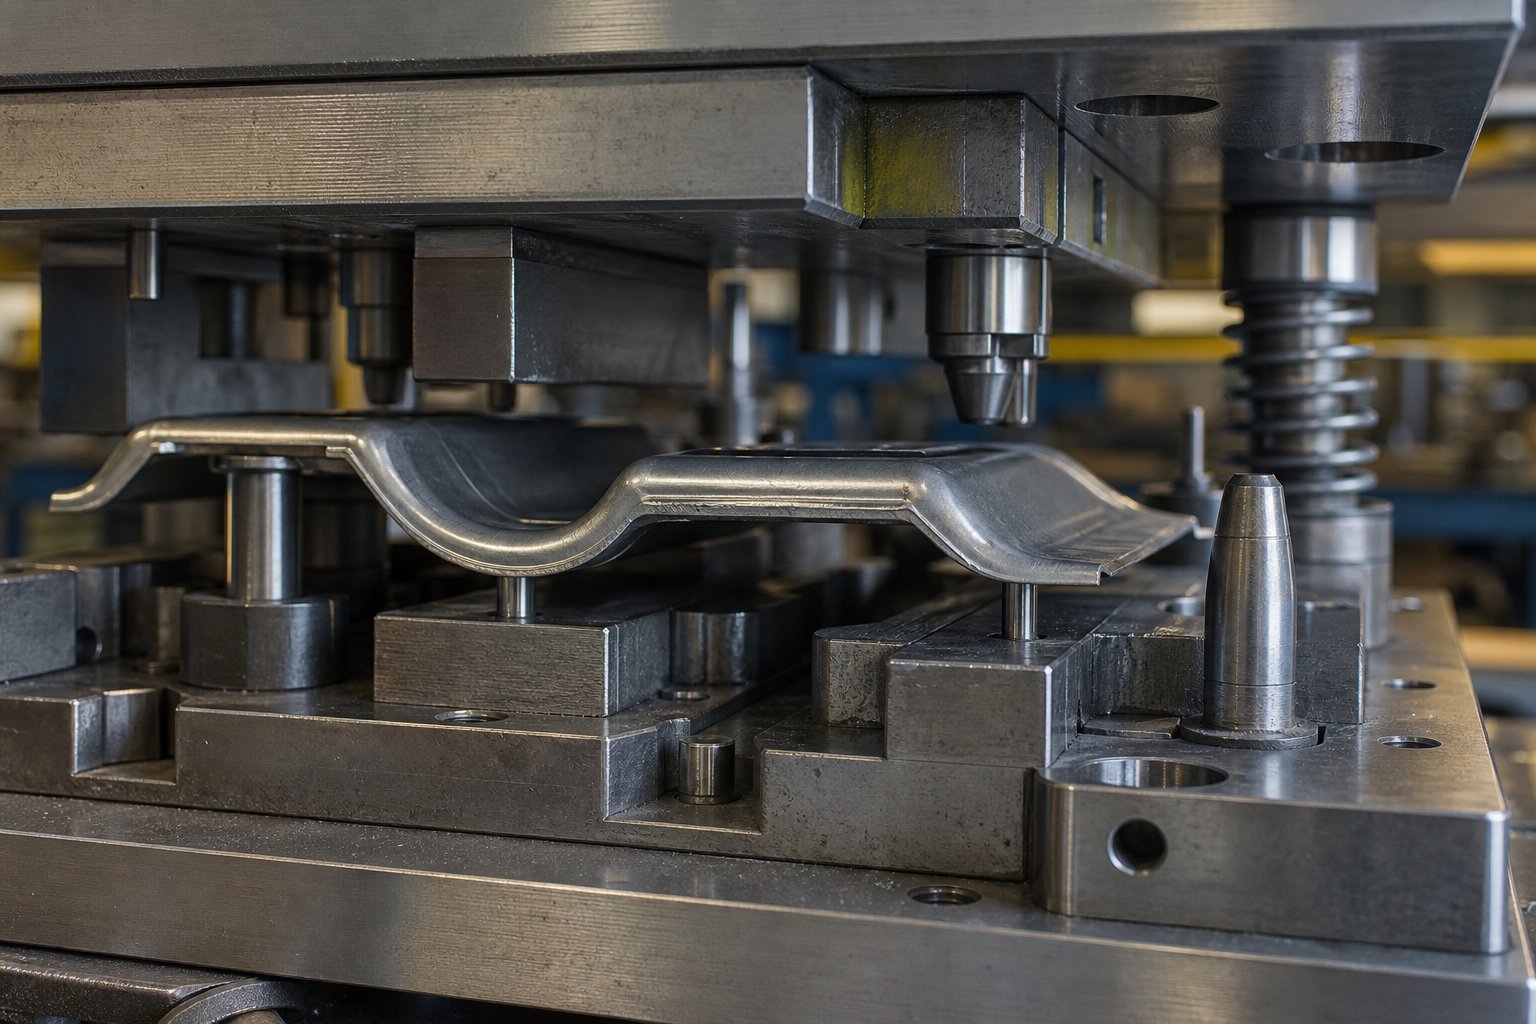
- Perni pilota:Perni conici che si innestano nei fori precedentemente praticati nella parte. L'operatore lascia cadere il pezzo approssimativamente sopra i perni e il cono lo guida al centro esatto mentre la parte si assesta per gravità o quando lo stampo si chiude.
- Blocchi annidati:Superfici inferiori sagomate dello stampo modellate per adattarsi alla geometria formata corrente della parte. Una parte a forma di cono-, ad esempio, si annida automaticamente nella posizione corretta semplicemente attraverso la sua forma che interagisce con la cavità.
- Rotaie e fermate dello scartamento:Bordi fisici che impediscono alla parte di scivolare oltre la posizione corretta sull'asse X o Y. L'operatore spinge la parte finché non tocca l'arresto, eliminando congetture in una o più direzioni.
- Tieni-premuti i perni:Perni caricati a molla-che intrappolano la parte in posizione dopo che l'operatore la rilascia, mantenendola stabile finché lo stampo superiore non scende e cattura il pezzo per la formatura.
- Ingresso-negli smussi:Angoli di ingresso generosi sulle caratteristiche del nido che incanalano la parte verso il centro anche se il posizionamento iniziale dell'operatore è leggermente fuori-obiettivo.
La combinazione di queste caratteristiche di posizionamento negli utensili per stampi di trasferimento crea effettivamente un sistema in cui il posizionamento umano approssimativo viene perfezionato per un posizionamento preciso dello stampo. Migliore è il sistema di posizionamento, minore è l'abilità dell'operatore richiesta per ciclo e più coerenti diventano le parti risultanti durante i cicli di produzione.
Una considerazione progettuale specifica per il lavoro manuale: gli elementi di localizzazione non possono ostacolare le dita dell'operatore durante il posizionamento. Un nido che cattura perfettamente la geometria della parte ma richiede all'operatore di infilare il pezzo tra pareti con spazi ristretti-crea problemi e rallenta il tempo del ciclo. I progettisti di attrezzature ampliano gli spazi di ingresso e aggiungono tagli di scarico in modo che le parti possano essere inserite dall'alto con un movimento naturale della mano anziché infilate lateralmente.
Intagli di bypass ed elementi di progettazione tra-stazione
Le tacche di bypass nella progettazione degli stampi per stampaggio hanno uno scopo funzionale specifico che molte citazioni sugli utensili non spiegano mai. Si tratta di aree in rilievo lavorate nelle ganasce o nelle piastre di guida che consentono alle parti parzialmente formate di passare tra le stazioni senza interferire con i componenti adiacenti dell'utensileria. In una matrice progressiva, il trasportatore della striscia gestisce il posizionamento verticale e orizzontale in modo continuo. Nel lavoro di trasferimento, la parte viaggia attraverso lo spazio aperto tra le stazioni e qualsiasi componente sporgente dello stampo in quel percorso crea un'ostruzione.
Per il trasferimento manuale, le tacche di bypass assumono ulteriore significato. L'operatore solleva il pezzo verso l'alto e fuori da una stazione, lo sposta lateralmente e lo abbassa nella successiva. Il componente di sollevamento verticale significa che la parte deve liberare eventuali componenti superiori dello stampo, piastre di estrazione o perni di guida nel percorso di spostamento. Gli intagli tagliati nelle piastre di estrazione o i rilievi lavorati nelle ganasce superiori creano lo spazio verticale senza compromettere l'integrità strutturale dell'attrezzatura.
Ulteriori elementi di progettazione tra-stazione che differiscono tra gli stampi a trasferimento manuale e automatizzato includono:
- Posizionamento del perno guida nella tomaia:I montanti sono quasi sempre posizionati nella metà superiore dello stampo anziché in quella inferiore, mantenendo la superficie inferiore dello stampo libera per l'accesso dell'operatore ed eliminando gli ostacoli nel percorso di trasferimento del pezzo.
- Maggiore altezza aperta:La corsa della pressa e l'altezza di chiusura dello stampo sono specificate per fornire un'ampia luce diurna tra le metà superiore e inferiore dello stampo, dando all'operatore il tempo e lo spazio per posizionare le parti prima del ciclo successivo.
- Sollevatori a molla-con corsa estesa:Le parti vengono sollevate più in alto dalle cavità di formatura rispetto alle configurazioni automatizzate, rendendole più facili da afferrare senza raggiungere in profondità la tasca dello stampo.
- Superfici di presa ergonomiche sui pezzi formati:I progettisti di attrezzature a volte aggiungono piccole-zone piatte o flange non funzionali alla geometria della parte appositamente per fornire agli operatori un punto di presa, con queste caratteristiche rifilate in una stazione successiva.
- Visibilità della stazione:I componenti superiori dello stampo sono progettati per ridurre al minimo l'ostruzione visiva in modo che l'operatore possa vedere le caratteristiche di posizionamento e confermare il corretto posizionamento prima di iniziare la corsa della pressa.
- Percorso dello scivolo degli scarti:Gli scarti di rifilo devono uscire dallo stampo senza cadere nelle zone di trasferimento dell'operatore o richiedere una rimozione manuale che interrompa il ritmo di movimentazione.
Ciascuno di questi elementi aggiunge costi alla costruzione dello stampo. Una maggiore spaziatura tra le stazioni significa pattini per stampi più grandi e letti di stampa più grandi. I montanti di guida montati-superiori richiedono approcci di produzione diversi rispetto ai set di matrici per montanti inferiori-standard. I sollevatori estesi aggiungono componenti e punti di manutenzione. Queste non sono scelte progettuali arbitrarie; sono la risposta ingegneristica diretta all'avere un essere umano nel ciclo di processo anziché una macchina.
L'equilibrio che i progettisti di utensili raggiungono tra precisione ed ergonomia determina in definitiva ciò che si paga per lo stampo e ciò che si paga per parte in manodopera. Uno stampo progettato con scarso accesso da parte dell'operatore potrebbe costare meno da costruire, ma produrrà tempi di ciclo più lenti, più errori di posizionamento e tassi di scarto più elevati. Questo compromesso-tra l'investimento iniziale in attrezzature e l'efficienza produttiva continua è esattamente il puzzle economico che determina se il trasferimento manuale rimane-efficace in termini di costi per i tuoi volumi o se i numeri iniziano a puntare verso l'automazione.
Struttura dei costi ed economia della produzione del trasferimento manuale
Questo puzzle economico dal lato degli utensili ha un’immagine speculare nel reparto di produzione. Ogni analisi dei costi di stampaggio con stampi a trasferimento manuale finisce per giungere alla stessa domanda: a quale volume il minor investimento di capitale smette di compensare una maggiore manodopera per-parte? La risposta non è un singolo numero. È una funzione della complessità dello stampo, dei salari degli operatori, del tempo di ciclo e del numero di parti necessarie per ammortizzare i tuoi utensili. La maggior parte delle citazioni relative agli strumenti oscurano questa relazione presentando un costo forfettario-senza rivelare gli aspetti economici per-parte che determinano se stai effettivamente risparmiando denaro o semplicemente rinviandolo.
Investimenti in attrezzature e costi di capitale
Le matrici a trasferimento manuale comportano un investimento iniziale inferiore rispetto ai sistemi di trasferimento automatizzati per un motivo semplice: stai acquistando stazioni di fustellatura senza robotica, programmazione,-attrezzature di-braccio e ingegneria di integrazione richieste dall'automazione. Un set di stampi a trasferimento manuale per una parte moderatamente complessa potrebbe rientrare nello stesso intervallo generale di uno stampo progressivo con un numero di stazioni simile, mentre una linea di trasferimento automatizzata per la stessa parte potrebbe richiedere da due a tre volte l'investimento una volta che si tiene conto dei sistemi di movimentazione meccanica e dell'integrazione dei controlli.
Il confronto tra gli investimenti negli utensili per stampi di trasferimento si riduce ulteriormente se si considerano i tempi di consegna. Gli strumenti per il trasferimento manuale in genere vengono consegnati in 6-12 settimane perché stai costruendo solo stazioni di fustellatura. I sistemi automatizzati aggiungono settimane o mesi per la progettazione delle pinze, la programmazione del movimento, i test di deflusso e il debug dell'integrazione. Questa tempistica estesa comporta costi in termini di entrate di produzione ritardate e tempi di commercializzazione più lunghi.
La complessità dello stampo determina ancora il prezzo degli utensili di base, indipendentemente dal metodo di trasferimento. Più stazioni significano più acciaio per utensili, più tempi di lavorazione e più cicli di prova. Uno stampo a trasferimento manuale a cinque-stazione costa più di uno a tre-stazione per lo stesso motivo per cui una casa più grande costa di più di una più piccola: più materiale, più manodopera, più ingegneria. Il conteggio delle stazioni è determinato dalla geometria della parte e dalla formabilità del materiale, non dal fatto che la parte venga spostata da un robot o da una persona.
Fattori di costo per parte e considerazioni sulla manodopera
È qui che la realtà dello stampaggio con stampo a trasferimento manuale con costo per-parte diverge nettamente dalle alternative automatizzate. ILformula del costo standardper le parti stampate raggruppa materiale (45-55%), manodopera (15-25%), spese generali (10-20%), qualità (2-8%) e imballaggio (2-5%) in un prezzo unitario. Nel trasferimento manuale, la fetta di manodopera si espande notevolmente rispetto ai metodi automatizzati perché un operatore è attivamente impegnato per ogni singolo ciclo.
Considera i fattori di costo che si sommano a ciascuna parte prodotta:
- Tempo di ciclo:I cicli di trasferimento manuali sono più lenti rispetto ai sistemi automatizzati. Laddove una linea robotizzata può produrre da 20 a 40 parti al minuto, un'operazione manuale potrebbe produrre da 2 a 8 parti al minuto a seconda del conteggio delle stazioni. Questa differenza ridimensiona direttamente il costo della manodopera per pezzo.
- Salari dell'operatore:Gli operatori di stampa qualificati nei mercati occidentali guadagnano generalmente 18-25 dollari l'ora. Ogni secondo del tempo di ciclo si traduce in un contenuto di manodopera misurabile per parte. Un ciclo manuale di 30 secondi a 20 dollari l’ora aggiunge circa 0,17 dollari in sola manodopera diretta, prima dei carichi generali.
- Tassi di scarto:La variabilità dell'operatore può produrre tassi di scarto leggermente più elevati rispetto ai sistemi automatizzati, in particolare durante le transizioni di turno o i cicli prolungati in cui si accumula la fatica. Ogni parte scartata comporta l'intero costo del materiale e della lavorazione fino al punto di scarto.
- Massimale di rendimento:La produzione giornaliera massima è limitata dalla velocità umana, dagli orari delle pause e dalla struttura dei turni. Non è possibile eseguire semplicemente le operazioni manuali più velocemente per soddisfare un aumento della domanda senza aggiungere turni o operatori.
Il costo del materiale rimane pressoché costante indipendentemente dal metodo di trasferimento poiché lo stesso fustellato alimenta sia le stazioni manuali che quelle automatizzate. I costi generali, di controllo qualità e di imballaggio variano in base al negozio, ma non cambiano drasticamente in base al solo meccanismo di trasferimento.
Analisi del break-even tra i volumi di produzione
Il calcolo-della timbratura manuale o automatica del volume di pareggio segue una logica prevedibile. Il trasferimento manuale presenta costi fissi inferiori (investimento in attrezzature) ma costi variabili più elevati (manodopera per parte). L'automazione ribalta questo rapporto: costi fissi elevati ammortizzati su un volume di grandi dimensioni, con manodopera variabile minima per pezzo. Ad un certo punto di incrocio, le curve di costo totale si intersecano.
Invece di offrire numeri di pareggio inventati-che dipendono interamente dalla tua situazione specifica, ecco la struttura per eseguire questa analisi sul tuo progetto:
- Calcola il costo manuale totale:Investimento in attrezzature + (per-parte manodopera + materiale + spese generali) moltiplicato per il volume annuo previsto.
- Calcola il costo automatizzato totale:Investimento in attrezzature + capitale di automazione + costi di integrazione + (per-materiale della parte + manodopera minima + spese generali) moltiplicato per il volume annuale previsto.
- Trova l'intersezione:Risolvere per il volume in cui entrambe le equazioni producono lo stesso costo totale. Al di sotto di quel volume, vince il manuale. Sopra di esso, vince l’automazione.
Diversi fattori spingono più in alto la soglia di pareggio-(favorendo un trasferimento manuale più lungo): costi elevati di integrazione dell'automazione, cicli di vita brevi del prodotto in cui gli strumenti non funzionano abbastanza a lungo da ammortizzarsi, frequenti modifiche di progettazione che richiederebbero una riprogrammazione e parti con geometrie che richiedono costose attrezzature personalizzate per l'estremità-del braccio. Fattori che abbassano la soglia (favorendo un'automazione anticipata): tariffe elevate di manodopera locale, requisiti di tempi di ciclo ridotti, richieste di tolleranza molto coerenti e programmi di produzione su più-turni in cui la fatica dell'operatore diventa una variabile di qualità.
Per i progetti vicini alla zona di crossover, i costi degli utensili che vanno da $ 5.000 per stampi semplici a $ 100,000+ per complessi set progressivi multi-stazione illustrano quanto ampio può essere lo spread di investimento. Gli utensili a trasferimento manuale per parti di complessità-moderata generalmente si raggruppano nella parte inferiore di tale intervallo, ed è proprio per questo motivo che rimangono economicamente interessanti per volumi annuali inferiori a 50.000 pezzi in cui il premio dell'automazione non può essere distribuito abbastanza da giustificarsi.
Il punto è onesto: lo stampaggio con stampo a trasferimento manuale non è economico per parte su larga scala. È economico entrare. La barriera inferiore all'investimento in attrezzature ti consente di avviare la produzione più rapidamente, convalidare il tuo progetto in condizioni reali e generare entrate mentre raccogli i dati sul volume necessari per giustificare una decisione di automazione. Questa prospettiva del ciclo di vita, che inizia con il manuale e si espande verso l'automazione man mano che la domanda si manifesta, modella il modo in cui i team di ingegneri intelligenti pianificano i loro investimenti nello stampaggio fin dal primo giorno.
Competenze dell'operatore, sicurezza e fattori ergonomici nello stampaggio a trasferimento manuale
Quella barriera inferiore all’ingresso sugli investimenti in attrezzature comporta una linea di costo nascosta che la maggior parte delle citazioni non specifica mai: l’elemento umano. Ogni dollaro risparmiato sull'automazione è parzialmente compensato dai requisiti di competenza dell'operatore per il trasferimento delle operazioni di stampaggio. La persona che sta davanti a quella pressa non sta semplicemente spostando il metallo tra le stazioni. Eseguono ispezioni di qualità in tempo reale-, mantenendo l'accuratezza della posizione attraverso feedback tattile e sostenendo l'output fisico per ore di movimento ripetitivo. Comprendere cosa ciò richiede e quali protezioni richiede cambia il modo in cui si valuta sia la fattibilità che il costo di esercizio effettivo del trasferimento manuale.
Requisiti di abilità e formazione dell'operatore
La formazione degli operatori di stampaggio a trasferimento manuale va ben oltre le operazioni di stampa di base. Un operatore qualificato deve comprendere concettualmente la sequenza di formatura, sapere cosa fa ciascuna stazione al materiale e perché l'ordine è importante. Quella conoscenza non è decorativa. È ciò che consente all'operatore di rilevare quando qualcosa va storto nella stazione tre prima che produca scarti nella stazione cinque.
Le competenze chiave includono:
- Comprensione della sequenza che forma:Comprendere come scorre il materiale, dove avviene l'assottigliamento e come si presenta uno stadio intermedio formato correttamente rispetto a uno che mostra i primi segni di screpolature o grinze.
- Riconoscimento difetti tra stazioni:Identificazione di spaccature superficiali, texture a buccia d'arancia che indica un allungamento eccessivo, irregolarità di bave su elementi forati e deriva dimensionale dovuta al disallineamento della stazione o all'usura degli utensili.
- Tecnica di gestione per geometrie di parti diverse:Presa di parti parzialmente formate senza deformare pareti sottili, rotazione di forme asimmetriche per correggere l'orientamento e posizionamento dei pezzi in lavorazione in elementi di posizionamento con precisione costante su centinaia di ripetizioni.
- Familiarità con il controllo stampa:Utilizzo dei selettori della corsa, comprensione della-corsa singola rispetto alla modalità pollici e sapere quando e come utilizzare le funzioni di arresto di emergenza.
Questo insieme di abilità si sviluppa nel corso di mesi, non di giorni. La maggior parte delle officine associa i nuovi operatori a mentori esperti per un lungo periodo di avviamento-, iniziando con set di stampi più semplici (due o tre stazioni, tolleranze tolleranti) prima di passare a complessi utensili multistazione-in cui la precisione del posizionamento influisce direttamente sulla conformità della parte. COMEOSHA 1910.217(f)(2)richiede, i datori di lavoro devono formare e istruire gli operatori sul metodo di lavoro sicuro prima di iniziare qualsiasi operazione e garantire, attraverso un'adeguata supervisione, che vengano seguite le procedure corrette.
Sistemi e protocolli di sicurezza per il trasferimento manuale
I requisiti di sicurezza per lo stampaggio con stampi a trasferimento non sono-negoziabili. Quando un operatore umano si infila tra le metà dello stampo per posizionare o recuperare un pezzo, le conseguenze di una corsa involontaria della pressa sono gravi. Ogni configurazione di trasferimento manuale si basa su protezioni a più livelli progettate in modo che nessun singolo guasto provochi lesioni all'operatore.
Una pressa transfer manuale correttamente configurata comprende i seguenti elementi di sicurezza:
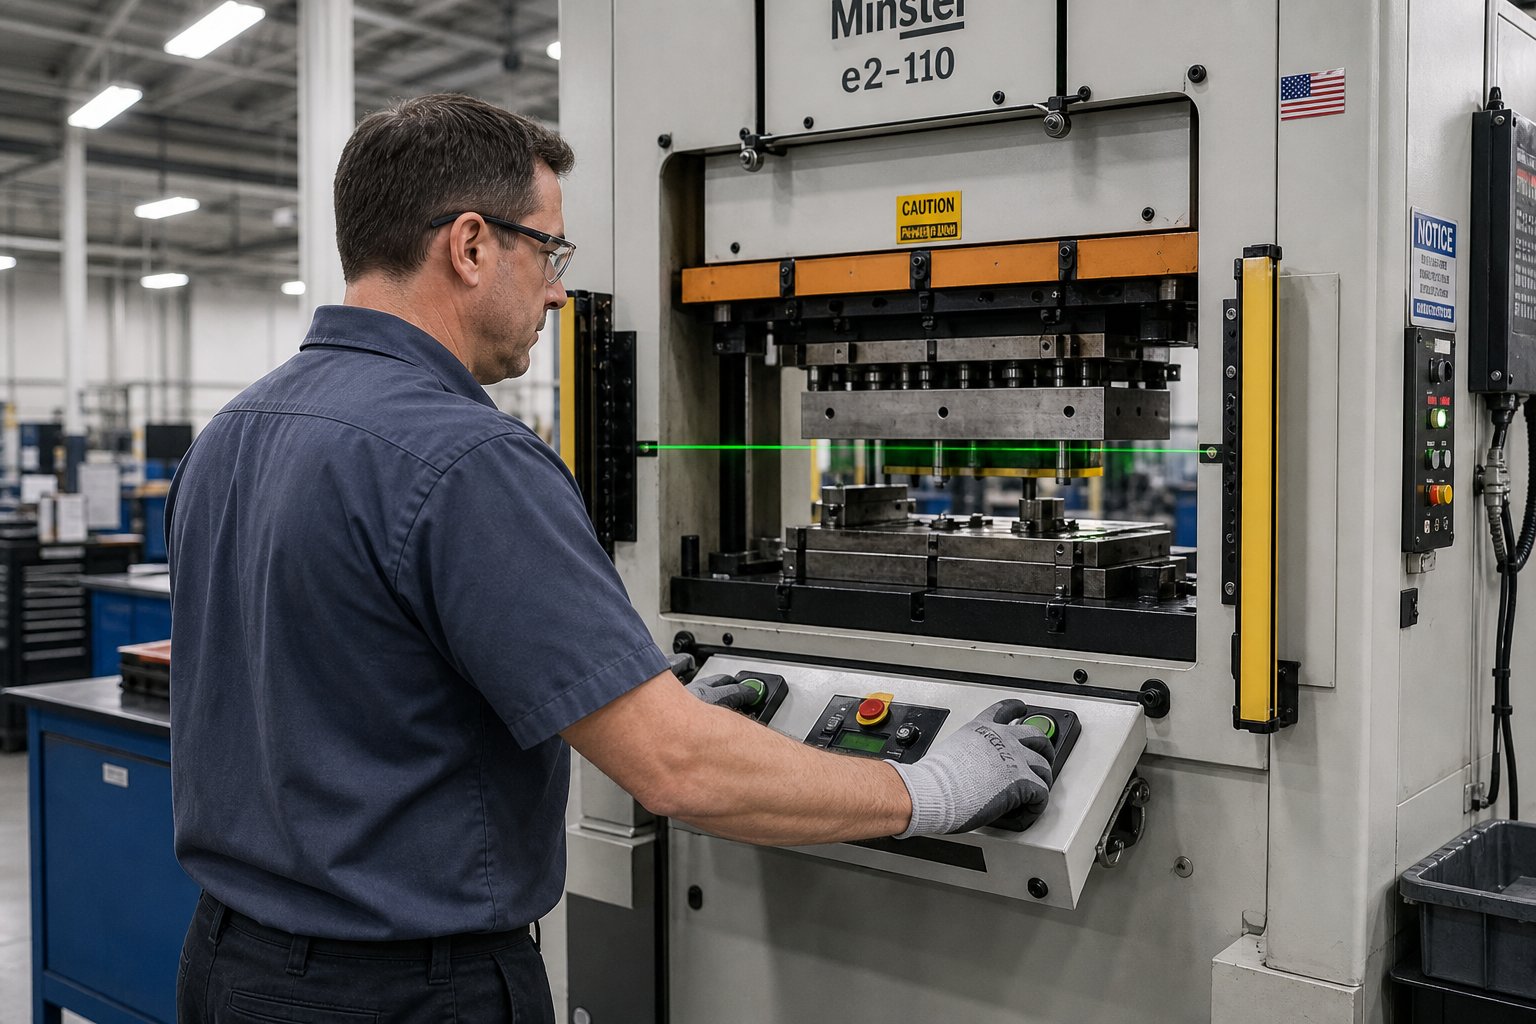
- Comandi a due-mani:La corsa della pressa si attiva solo quando entrambe le mani dell'operatore inseriscono contemporaneamente pulsanti di controllo separati, garantendo che le mani siano lontane dal punto di operazione durante la chiusura dello stampo. Secondo i requisiti OSHA, questi controlli devono essere protetti da operazioni involontarie e progettati per impedire l'attivazione a meno che non vengano utilizzate entrambe le mani contemporaneamente.
- Dispositivi di rilevamento della presenza (barriere fotoelettriche):Campi di rilevamento fotoelettrici posizionati tra l'operatore e il punto di funzionamento. Se qualsiasi parte del corpo dell'operatore rompe il piano luminoso durante la discesa, la pressa si ferma immediatamente. La distanza di sicurezza dal campo di rilevamento allo stampo deve soddisfare la formula Ds=63 pollici/secondo x Ts, dove Ts è il tempo di arresto della pressa.
- Protezioni matrici e dispositivi di barriera:Recinti fisici o barriere interbloccate che impediscono alle mani di raggiungere il punto di funzionamento se non attraverso aperture designate conformi ai requisiti di distanza/apertura della Tabella O-10.
- Meccanismi anti-ripetizione:Le funzioni di controllo garantiscono che la pressa non possa avviare una seconda corsa senza che l'operatore rilasci e riattivi completamente i comandi, evitando cicli incontrollati.
- Procedure di lockout/tagout:Protocolli obbligatori di isolamento energetico durante la sostituzione degli stampi, le regolazioni o qualsiasi attività di manutenzione. Su ogni stampante è necessario un interruttore di disconnessione dell'alimentazione principale che possa essere bloccato in posizione Off.
- Sistemi di monitoraggio dei freni:Dispositivi che impediscono automaticamente le corse successive se il tempo di arresto si deteriora oltre i limiti di sicurezza, secondo OSHA 1910.217(b)(14).
- Programmi di ispezione regolari:Test settimanali dei meccanismi frizione/freno, delle funzionalità anti-ripetizione e dei meccanismi-a corsa singola, con registri di manutenzione che certificano la conformità.
Questi sistemi funzionano insieme come un'architettura di sicurezza ridondante. Il controllo a due mani-mantiene le mani fuori durante il normale ciclismo. La barriera fotoelettrica rileva gli errori. La barriera di protezione impedisce di raggiungere-l'accesso. Il monitoraggio del freno garantisce che la pressa possa effettivamente fermarsi quando comandata. Rimuovi qualsiasi livello e il profilo di rischio cambia radicalmente.
Considerazioni ergonomiche e gestione della fatica
I fattori ergonomici nelle operazioni di stampaggio manuale rappresentano uno dei fattori di costo meno discussi nel processo. Il movimento ripetitivo, la posizione eretta sostenuta e l'atto fisico di sollevare e posizionare i pezzi centinaia o migliaia di volte per turno creano uno sforzo cumulativo che influisce sia sulla salute dell'operatore che sulla qualità delle parti.
Ricerca sudisturbi muscoloscheletrici-correlati al lavoroidentifica gli esatti fattori di rischio presenti nel lavoro di trasferimento manuale: uso ripetitivo degli arti superiori, presa forzata e posture scomode prolungate. Queste esposizioni sono correlate al conflitto della spalla, alla sindrome del tunnel carpale e alle lesioni alla schiena se non gestite.
Le sfide ergonomiche specifiche nel trasferimento manuale includono:
- Limitazioni sul peso delle parti:Il sollevamento ripetuto di pezzi superiori a 5 kg accelera l'affaticamento delle spalle e della schiena. Le parti che superano i 10 kg in genere richiedono assistenza meccanica o la movimentazione di due-persone, il che interrompe la coerenza del ciclo.
- Ottimizzazione dell'altezza della stazione:Le superfici dello stampo devono essere posizionate all'altezza del gomito (circa 900-1100 mm dal pavimento) per ridurre al minimo la flessione e l'allungamento sopra la testa. Le altezze non corrispondenti tra le stazioni costringono l'operatore a regolare costantemente la postura.
- Accumulo di movimenti ripetitivi:Uno stampo a cinque-stazione che funziona a 4 cicli al minuto significa che l'operatore esegue circa 20 movimenti distinti di prelievo-e-posizionamento al minuto, ovvero oltre 9.000 per turno di otto-ore. Questa ripetizione aggrava lo stress su polsi, avambracci e spalle.
- Effetti della durata del turno sulla qualità:Gli studi dimostrano costantemente che la fatica riduce il controllo motorio e la vigilanza. La variabilità del tempo di ciclo aumenta con l'avanzare del turno, con una diminuzione della precisione di posizionamento e una diminuzione dei tassi di rilevamento dei difetti dopo la quarta o la quinta ora di funzionamento continuo.
I produttori mitigano questi effetti attraverso diverse strategie: rotazione degli operatori tra le stazioni di stampa per variare i modelli di movimento, programmazione di micro-pause obbligatorie ogni 60-90 minuti, utilizzo di tappetini anti-fatica nelle stazioni degli operatori e impostazione di soglie di peso delle parti che attivano gli aiuti meccanici al sollevamento. Alcuni negozi limitano i trasferimenti manuali a finestre di produzione effettive di sei-ore all'interno di un turno di otto ore, prevedendo tempi di riposo, stretching e rotazione delle stazioni.
Il collegamento tra ergonomia e qualità dei pezzi è diretto. Un operatore che avverte affaticamento del polso posiziona le parti in modo meno accurato. Una persona con tensione alla schiena inconsciamente accelera i cicli per ridurre il tempo di piegamento. Questi sottili cambiamenti comportamentali aumentano il tasso di scarto e la variabilità dimensionale in modi che non si manifestano finché i grafici SPC non iniziano a spostarsi nelle fasi successive di un ciclo di produzione. Riconoscere questa realtà è essenziale per chiunque pianifichi operazioni di trasferimento manuale, perché influisce non solo sulla sicurezza umana ma anche sul costo e sulla qualità effettivi di ciò che esce dalla macchina da stampa.
Questa realtà produttiva-dipendente dall'uomo determina anche il modo in cui i team di ingegneri concepiscono il ciclo di vita più ampio di una parte stampata. Un processo che fa così tanto affidamento sulla coerenza dell’operatore solleva naturalmente la domanda: a che punto il prodotto matura abbastanza da giustificare la rimozione di tale variabilità attraverso l’automazione?
Dal prototipo alla produzione
La questione di quando automatizzare non arriva come un punto di decisione improvviso. Emerge gradualmente man mano che i dati di produzione si accumulano, le previsioni della domanda si consolidano e il divario tra ciò che le operazioni manuali forniscono e ciò che l’azienda richiede diventa misurabile. I team di ingegneri intelligenti non trattano lo stampaggio a trasferimento manuale come una soluzione permanente o un compromesso temporaneo. Lo trattano come una fase di prova, una fase deliberata in un ciclo di vita produttivo che convalida tutto, dalle sequenze di formazione al comportamento dei materiali prima di impegnare capitali nell'automazione.
Prototipazione e validazione del progetto tramite trasferimento manuale
Immagina di aver progettato una nuova staffa strutturale che richiede un imbutitura profonda, due ridisegni, uno schema di sfondamento e un taglio finale. La geometria sembra fattibile nella simulazione, ma la simulazione non cattura il comportamento effettivo del materiale nelle cinque stazioni di formatura, il modo in cui il ritorno elastico si accumula da una stazione all'altra o se la dimensione del pezzo grezzo proposta produce una qualità del bordo costante dopo il taglio. Per rispondere a queste domande sono necessarie parti fisiche e lo stampaggio a trasferimento manuale per la prototipazione offre esattamente questa capacità senza i costi e i tempi di consegna dell'automazione completa.
Durante le esecuzioni di convalida di prototipi e-volumi ridotti, i team di ingegneri utilizzano il trasferimento manuale per eseguire diverse operazioni contemporaneamente:
- Verifica della sequenza di formazione:L'ordine delle stazioni pianificato funziona davvero? Il materiale può sopravvivere ad ogni tirata senza assottigliarsi eccessivamente? Le forme intermedie si annidano correttamente nelle stazioni successive?
- Ottimizzazione del conteggio delle stazioni:Il progetto iniziale dello stampo potrebbe includere sei stazioni, ma le esecuzioni manuali rivelano che le stazioni tre e quattro possono essere combinate in un unico colpo senza compromettere l'integrità del materiale. Questa scoperta consente di risparmiare sui costi di attrezzatura di un'intera stazione nella versione di produzione.
- Convalida del flusso di materiale:Il comportamento del disegno nel mondo reale-spesso differisce dalle previsioni FEA, soprattutto in corrispondenza delle transizioni dei raggi e dei bordi delle flange. L'esecuzione di pezzi grezzi reali attraverso stazioni manuali produce dati misurabili di assottigliamento, modelli di rughe e valori di ritorno elastico che perfezionano il modello di simulazione.
- Conferma dello stack di tolleranza:Le funzionalità che si estendono su più stazioni accumulano variazioni di posizione. Le corse manuali con misurazioni accurate tra le stazioni rivelano dove viene consumato il budget di tolleranza, consentendo agli ingegneri di aggiungere funzionalità di localizzazione o operazioni di riavvio prima di impegnarsi nell'attrezzatura finale.
Questo approccio di convalida rispecchia cosaroadmap di ridimensionamento della produzionedescrivere tutti i metodi di fabbricazione: dimostrare il processo a basso volume con strumenti flessibili prima di investire in un'infrastruttura di produzione ad alto-volume. La fase di trasferimento manuale funziona come una fase DVT (Design Validation Test) specificatamente per lo stampaggio, generando prove fisiche che supportano o mettono in discussione le ipotesi ingegneristiche.
Un vantaggio sottovalutato: le lavorazioni manuali consentono di valutare le caratteristiche di movimentazione delle parti prima di specificare i progetti di pinze per l'automazione. Si scopre che il pezzo tende a incastrarsi nella cavità della stazione due, o che si flette quando viene afferrato nel punto di prelievo previsto, o che le bave di rifinitura interferiscono con l'inserimento del nido nella stazione quattro. Queste informazioni informano direttamente la progettazione del sistema di trasferimento automatizzato che segue, evitando costose sorprese a metà-integrazione.
Passaggio dal trasferimento manuale a quello automatizzato
Il momento migliore per pianificare l'automazione è quando stai ancora eseguendo manualmente. I progetti di stampi che anticipano la futura movimentazione robotica costano leggermente di più in anticipo, ma consentono di risparmiare decine di migliaia di euro in retrofit quando arrivano le richieste di volume.
Il passaggio dalla timbratura di trasferimento manuale a quella automatizzata non è un passaggio binario. È una transizione pianificata che avviene quando indicatori specifici si allineano. I team di ingegneri che affrontano questo problema costruiscono intenzionalmente le loro fasi manuali-tenendo presente la compatibilità con l'automazione, trattando il periodo manuale come raccolta di dati per l'eventuale specifica di automazione.
Come si presenta in pratica la progettazione di stampi pronti per l'automazione-? Alcune decisioni chiave prese durante la fase di attrezzaggio manuale danno i loro frutti in seguito:
- Passo stazione standardizzato:Progettare distanze da centro-a-coerenti tra tutte le stazioni, anche se la movimentazione manuale non lo richiede strettamente. I sistemi di trasferimento robotizzati preferiscono un passo uniforme perché semplifica la programmazione del movimento e consente meccanismi di trasferimento identici tra ogni coppia di stazioni.
- Zone di ritiro e riconsegna-definite:Anche se l'operatore afferra dove è comodo, l'aggiunta di superfici di riferimento piane o aree di contatto designate al progetto dello stampo crea punti di interfaccia della pinza già pronti-per futuri strumenti di estremità-del-braccio.
- Disposizioni per il montaggio del sensore:Incorporamento di fori filettati o caratteristiche di montaggio vicino a nidi e perni di posizionamento dove verranno eventualmente installati i sensori parte-presenti. Questi sensori confermano il corretto posizionamento prima che la pressa esegua il ciclo in modalità automatizzata.
- Elevazione della parte coerente all'altezza di trasferimento:Impostazione delle altezze del sollevatore in modo che la parte raggiunga la stessa elevazione su tutte le stazioni, corrispondendo al piano di trasferimento fisso preferito dai bracci robotici.
Il costo aggiuntivo per queste forniture durante la costruzione iniziale dello stampo è modesto e in genere aggiunge il 5-10% al prezzo dello stampo manuale. L'aggiornamento successivo, dopo che lo stampo è stato indurito, collaudato e messo in produzione, costa molto di più e spesso richiede la messa fuori servizio dello stampo per settimane di modifiche.
Pianificazione degli investimenti negli stampi per la crescita della produzione-a lungo termine
La pianificazione del ciclo di vita della produzione degli stampi a trasferimento richiede una previsione onesta dei volumi combinata con punti di attivazione chiari per le decisioni di transizione. L'errore commesso dalla maggior parte dei team è considerare la decisione da manuale-a-automazione come un problema futuro. Quando la domanda supera la capacità manuale, sei già indietro e stai lottando per specificare l'automazione mentre fai turni straordinari per soddisfare gli ordini.
Quattro indicatori segnalano la disponibilità all’automazione:
- Metriche di qualità coerenti:Le esecuzioni manuali producono valori Cpk superiori a 1,33 su dimensioni critiche su più lotti di produzione. Il processo è stabile e il dado è collaudato. L'automazione di un processo instabile produce semplicemente scarti automatizzati più velocemente.
- Tempi di ciclo stabili:La variazione da operatore-a-operatore nel tempo di ciclo si è ridotta a meno del 10%. Ciò significa che la sequenza di formatura è ben-compresa e ripetibile, il che si traduce in profili di movimento robotici prevedibili.
- Previsioni di volume che superano la capacità manuale:Quando le proiezioni della domanda superano ciò che l'operazione manuale su due-turni può offrire (tenendo conto dei programmi di pausa ergonomici e della produzione giornaliera realistica), il limite massimo di produttività impone la conversazione.
- Costo per parte che supera la soglia di pareggio di automazione:Utilizzando il quadro della sezione Analisi dei costi, il costo cumulativo della manodopera per pezzo moltiplicato per il volume annuale supera ora il costo ammortizzato del capitale di automazione. I conti sono cambiati.
I team che tengono traccia di questi parametri dal primo ciclo di produzione manuale hanno punti di transizione guidati dai dati piuttosto che decisioni istintive. Sanno esattamente quando avviene il crossover perché hanno sempre misurato gli input.
Un'altra considerazione: la fase manuale-spesso continua a svolgere un ruolo anche dopo l'arrivo dell'automazione. Diventa lo strumento per campioni di ingegneria, iterazioni di progettazione e produzione di varianti a basso-volume mentre la linea automatizzata gestisce la parte di base ad alto-volume. Invece di eliminare del tutto la capacità manuale, i produttori esperti la mantengono come una risorsa parallela per la flessibilità che le linee automatizzate, con la loro rigidità programmata, non possono fornire.
Questa prospettiva del ciclo di vita riformula il modo in cui leggi un preventivo sugli utensili. Una fustella quotata per il trasferimento manuale non è solo uno strumento di produzione per i volumi odierni. Si tratta potenzialmente del primo investimento in una strategia di produzione multi-fase, una strategia che offre il massimo valore solo se sai anche come valutare i partner che costruiranno e supporteranno tali strumenti in ogni fase della crescita.
Selezione del giusto partner per lo stampaggio di stampi di trasferimento
Una strategia del ciclo di vita della produzione è forte quanto lo è il fornitore che la esegue. Puoi progettare l'approccio graduale perfetto, dalle esecuzioni manuali dei prototipi alla produzione automatizzata-di grandi volumi, ma se il partner che costruisce i tuoi strumenti non dispone della profondità ingegneristica necessaria per supportare tale progressione, ti imbatterai in limiti di capacità nei peggiori momenti possibili. Sapere come scegliere un fornitore di stampi a trasferimento separa i team che crescono facilmente da quelli che riavviano le valutazioni dei fornitori a metà-progetto.
Funzionalità chiave da valutare in un partner di stampi di trasferimento
Non tutte le officine di stampaggio che possiedono una pressa transfer si qualificano come veri partner di stampi transfer. La distinzione sta nella capacità ingegneristica, non solo nella capacità produttiva. Un'officina può eseguire matrici di trasferimento con competenza, ma progettare attrezzature multi-stazione in grado di bilanciare gravità della formatura, flusso di materiale e movimentazione dell'operatore o robotica su cinque o più stazioni richiede un'esperienza specializzata che spesso manca alle officine di lavorazione generali.
Quando si effettua una valutazione della qualità del fornitore di stampi di trasferimento, dare priorità a questi criteri di valutazione:
- Competenza nella progettazione di stampi multistazione-:Il fornitore può dimostrare esperienza nella progettazione di stampi con quattro o più stazioni di formatura? Richiedi casi di studio che mostrino come hanno determinato il conteggio delle stazioni, la sequenza di formatura e il flusso di materiale per geometrie complesse. I fornitori con capacità autentiche di produzione di stampi di trasferimento multi-stazione parleranno fluentemente dei rapporti di riduzione dell'allungamento, della stabilità della forma intermedia e dell'accumulo di tolleranza tra le-stazione.
- Esperienza con configurazioni di trasferimento sia manuali che robotizzate:I partner che hanno progettato strumenti per entrambi i metodi comprendono le differenze di layout, l'individuazione dei requisiti delle funzionalità e le considerazioni ergonomiche che modellano l'architettura dello stampo. Questa doppia esperienza è importante soprattutto se il tuo piano del ciclo di vita prevede la transizione dalle operazioni manuali a quelle automatizzate.
- Simulazione e validazione virtuale:Il fornitore utilizza FEA per la simulazione della formatura esoftware di simulazione del trasferimentoverificare i percorsi di sicurezza e la capacità dell'SPM prima che lo stampo venga costruito? Come sottolineano gli esperti del settore, è molto più semplice modificare un progetto CAD che uno stampo completamente costruito. I fornitori che saltano questo passaggio ti trasferiscono i costi di debug durante la prova.
- Movimentazione dei materiali per parti più grandi o complesse:I pezzi grezzi più grandi che tendono a piegarsi durante il trasporto, i pannelli che richiedono pinze di presa in più punti e le parti che necessitano di riorientamento tra le stazioni richiedono tutte conoscenze specifiche di ingegneria di trasferimento. Valuta se il fornitore ha gestito parti delle dimensioni e del livello di complessità richiesti dal tuo progetto.
- Funzionalità di verifica della tolleranza:Conferma che il fornitore utilizza apparecchiature CMM, calibri funzionali e programmi SPC in grado di convalidare i requisiti dimensionali richiesti dalla parte. Un fornitore che cita tolleranze strette senza l'infrastruttura metrologica per verificarle sta facendo promesse che non possono mantenere.
- Disponibilità per la stampa di prova:I fornitori con-presse di prova interne corrispondenti al tonnellaggio e alle dimensioni del basamento della vostra pressa di produzione possono eseguire il debug degli strumenti prima della spedizione. Senza questo, la vostra macchina da stampa di produzione diventa la piattaforma di prova, consumando tempo per il debug.
Valutazione del supporto di progettazione per la formazione complessa di più{{0}stazione
I criteri di valutazione dei partner di stampaggio con stampi a trasferimento vanno oltre ciò che un fornitore può produrre. Altrettanto importante è ciò che possono progettare. Parti complesse che richiedono imbutiture profonde, ridisegnazioni multiple, perforazione di superfici formate e tolleranze di posizionamento ristrette tra caratteristiche create in stazioni diverse richiedono il supporto di progettazione collaborativo da parte del fornitore di attrezzature.
Rivolgi ai potenziali partner queste domande durante la valutazione:
- Come si determina il numero minimo di stazioni richieste per una determinata geometria e materiale della parte?
- Quali strumenti di simulazione della formatura utilizzate e potete condividere report di esempio che mostrano il diradamento previsto, il rischio di rughe e la compensazione del ritorno elastico?
- Come si progettano sistemi di localizzazione che compensino la variabilità del posizionamento dell'operatore nel trasferimento manuale e come cambiano durante il passaggio alla movimentazione robotica?
- Qual è il vostro processo per l'ispezione del primo-articolo e l'approvazione delle parti di produzione (PPAP o equivalente)?
- Potete supportare il feedback sulla progettazione-per-producibilità prima che la geometria venga congelata?
I fornitori che offrono una vera partnership ingegneristica affronteranno queste domande dal punto di vista tecnico invece di ricorrere al linguaggio delle vendite. Per esempio,YICHENstruttura le proprie capacità di stampi per stampaggio a trasferimento aiutando gli ingegneri a valutare la formatura multi-stazione per parti più grandi o complesse, con supporto che abbraccia configurazioni di trasferimento robotizzato e convalida della ripetibilità. Questo tipo di posizionamento ingegneristico-in avanti, in cui il processo del fornitore inizia con una valutazione collaborativa piuttosto che con una semplice quotazione di un prezzo, segnala la profondità del supporto di progettazione che dovresti aspettarti da qualsiasi partner serio di stampi di trasferimento.
I segnali di allarme durante la valutazione includono: fornitori che citano il conteggio delle stazioni senza chiedere i dati sulla formabilità del materiale, partner che non sanno spiegare la loro strategia di localizzazione delle caratteristiche per la geometria specifica della parte e negozi che trattano la prova dello stampo come un evento di un giorno-piuttosto che un processo iterativo di misurazione, regolazione e riconvalida.
Perché la ripetibilità stabile è importante per la sicurezza della produzione
In definitiva, ciò che distingue uno stampo a trasferimento funzionale da uno redditizio è la ripetibilità tra i lotti di produzione. Uno stampo che produce pezzi buoni durante la prova ma va alla deriva dopo 5.000 colpi crea costi nascosti attraverso maggiori ispezioni, attività di contenimento e perdite di qualità da parte del cliente. La vostra valutazione dovrebbe sondare il modo in cui un fornitore garantisce la stabilità dimensionale durante l'intera vita produttiva dell'utensile.
Fattori chiave di ripetibilità da valutare:
- Selezione dell'acciaio per utensili e trattamento termico:Gli acciai per utensili D2, A2 e M2 con indurimento e rinvenimento adeguati resistono all'usura sulle superfici di formatura e sui taglienti. Chiedi quali materiali specifica il fornitore per le stazioni ad alta-usura e come determina quando è necessario sostituire gli inserti.
- Pianificazione della manutenzione preventiva:Il fornitore fornisce un programma di manutenzione consigliato legato al conteggio degli accessi? Come documenta la ricerca sul controllo qualità condotta da ITD Precision, la pianificazione della manutenzione proattiva degli utensili in base ai cicli di produzione anziché ai guasti prolunga la durata degli utensili e mantiene la qualità delle parti per cicli più lunghi.
- Dati SPC dalla prova e dalla produzione iniziale:I fornitori che forniscono dati Cpk insieme alle parti del primo-articolo dimostrano capacità di processo piuttosto che semplice conformità dimensionale su una manciata di campioni.
- Finestre del processo di formatura documentate:Le impostazioni di tonnellaggio, le specifiche di lubrificazione, i criteri di posizionamento del pezzo grezzo e gli intervalli accettabili delle proprietà dei materiali devono essere documentati e forniti con l'attrezzatura. Senza questi, il tuo team di produzione indovina i parametri che il costruttore di utensili ha già ottimizzato durante lo sviluppo.
La sicurezza nella produzione deriva dalla consapevolezza che il codice articolo 10.000 corrisponderà al codice articolo 10 all'interno della vostra fascia di tolleranza. Questa fiducia si costruisce durante la selezione dei fornitori e non viene scoperta dopo che gli utensili arrivano sul posto. Il partner per lo stampaggio a trasferimento che sceglierai non solo darà forma a ciò che paghi oggi per gli utensili, ma anche ai costi di qualità, ai tassi di scarto e alla soddisfazione del cliente per l'intera vita produttiva del pezzo.
Domande frequenti sullo stampaggio con stampo a trasferimento manuale
1. Qual è la differenza tra lo stampaggio a trasferimento manuale e lo stampaggio a stampo progressivo?
Nello stampaggio a stampo progressivo, un nastro metallico continuo avanza attraverso le stazioni rimanendo attaccato al nastro portante fino al taglio finale. Lo stampaggio a trasferimento manuale utilizza singoli-grezzi indipendenti che un operatore sposta fisicamente tra stazioni di fustellatura separate. Ciò consente al pezzo di essere ruotato, capovolto o riposizionato tra un'operazione e l'altra, consentendo geometrie complesse come imbutiture profonde e formazioni multi-asse che gli stampi progressivi alimentati a nastro-non possono produrre. Gli stampi progressivi eccellono per le parti più piccole-a volume elevato, mentre il trasferimento manuale gestisce parti da medie-a-grandi con geometria complessa a volumi inferiori.
2. Quali volumi di produzione giustificano lo stampaggio a trasferimento manuale rispetto al trasferimento automatizzato?
Lo stampaggio a trasferimento manuale è in genere più economico per volumi annuali compresi tra 1.000 e 50.000 parti. Il punto di pareggio-in cui il trasferimento automatizzato diventa più conveniente-in genere rientra tra 50.000 e 150.000 parti all'anno, a seconda della complessità delle parti, del tempo di ciclo, delle tariffe della manodopera e dei costi di integrazione dell'automazione. Il trasferimento manuale comporta un investimento di capitale inferiore ma costi di manodopera per-parte più elevati, pertanto all'aumentare del volume, la spesa di manodopera accumulata alla fine supera l'investimento iniziale in automazione distribuito su più parti.
3. Quali tolleranze può raggiungere lo stampaggio a trasferimento manuale?
Lo stampaggio a trasferimento manuale può raggiungere tolleranze di circa ±0,05 mm sulle caratteristiche formate e ±0,03 mm sulle posizioni dei fori forati, con stazioni di coniatura di precisione che raggiungono ±0,02 mm su superfici critiche. Tuttavia, la variabilità del posizionamento degli operatori introduce un fattore che i sistemi automatizzati eliminano. Funzionalità di posizionamento ben-progettate come perni pilota, blocchi annidati e guide di livello compensano guidando il pezzo nella posizione esatta indipendentemente da leggere variazioni nel posizionamento dell'operatore, mantenendo uno stretto controllo dimensionale durante i cicli di produzione.
4. Quali sistemi di sicurezza sono richiesti per le operazioni di stampaggio a trasferimento manuale?
Lo stampaggio a trasferimento manuale richiede sistemi di sicurezza a più livelli conformi agli standard OSHA 1910.217. Gli elementi essenziali includono controlli a due-manuali che garantiscono che entrambe le mani siano libere durante il ciclo della macchina da stampa, barriere fotoelettriche-rilevanti di presenza che arrestano la macchina da stampa se un operatore rompe il piano del sensore, protezioni fisiche dello stampo o dispositivi di barriera, meccanismi anti-ripetizione che impediscono seconde corse involontarie, sistemi di monitoraggio dei freni e procedure di lockout/tagout per la manutenzione. Queste protezioni ridondanti garantiscono che nessun singolo guasto possa provocare lesioni all'operatore durante il processo di trasferimento.
5. Come valutate e selezionate un fornitore di stampi transfer?
Valuta i fornitori in base alla competenza nella progettazione di stampi multistazione (quattro o più stazioni di formatura), all'esperienza con configurazioni di trasferimento sia manuali che robotiche, alle capacità di simulazione della formatura FEA, alla conoscenza della gestione dei materiali per parti più grandi o complesse, all'infrastruttura di verifica delle tolleranze come apparecchiature CMM e programmi SPC e alla disponibilità interna di presse di prova. Fornitori come YICHEN offrono supporto ingegneristico-per la valutazione preventiva di stampi di trasferimento multi-stazione, aiutando gli ingegneri a valutare la fattibilità della formatura prima di impegnarsi nell'attrezzatura. I segnali di allarme includono la citazione del conteggio delle stazioni senza chiedere informazioni sulla formabilità del materiale o l'incapacità di spiegare la strategia di localizzazione delle caratteristiche per la geometria specifica.


