


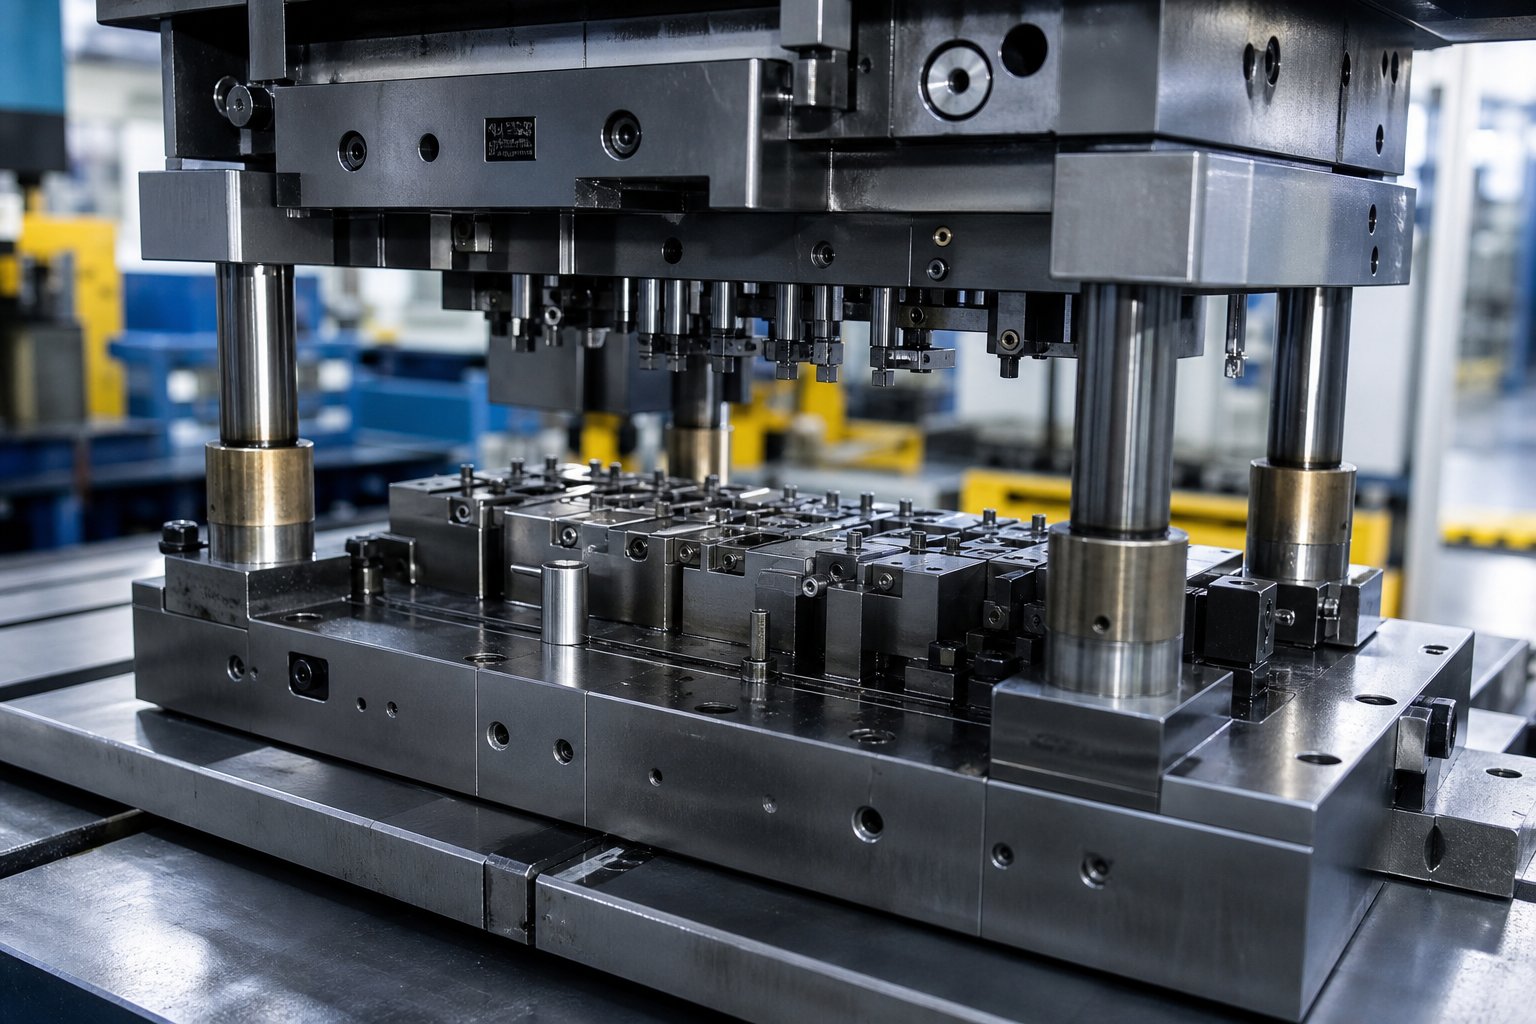
Cosa offrono i PDF sulla progettazione degli stampi per stampaggio agli ingegneri delle attrezzature
Quando cerchiun PDF di progettazione dello stampo per stampaggio, probabilmente vorrai due cose contemporaneamente: solidi contenuti formativi sulla disciplina stessa e un documento di riferimento affidabile da poter visualizzare durante il lavoro di progettazione vero e proprio. Questa guida affronta entrambe le esigenze.
La progettazione dello stampo per stampaggio è il processo ingegneristico di creazione di attrezzature che trasformano la lamiera piana in parti finite attraverso la separazione o deformazione controllata. Una pressa applica la forza al materiale posizionato all'interno dello stampo a temperatura ambiente e la geometria dello stampo determina la forma della parte finale, la qualità dei bordi e l'accuratezza dimensionale. L'ambito è ampio e tocca qualsiasi aspetto, dalla struttura dello stampo e la selezione dei materiali alla determinazione della distanza e alla pianificazione del layout delle strisce.
Cosa copre il design dello stampo per stampaggio
Una guida completa allo stampaggio dei metalli abbraccia molteplici discipline correlate. Troverai contenuti sulla classificazione degli stampi (operazione singola-, tipi composti e progressivi), sulla composizione strutturale comprese le parti di processo e strutturali, sulle proprietà dei materiali come plasticità e resistenza allo snervamento e sull'analisi del processo di stampaggio che determina quante operazioni richiede una parte. Il design dello stampo comprende anchegeometria del punzone, configurazione della piastra di pressatura, sistemi di guida e specifiche del modelloche garantiscono una qualità di produzione ripetibile.
Perché gli ingegneri si affidano ai riferimenti PDF
Le pagine Web si spostano, i collegamenti si interrompono e la formattazione online spesso altera i disegni tecnici e le tabelle di tolleranza da cui dipendono gli ingegneri degli utensili. Un PDF ben-strutturato risolve questi problemi. Conserva le formule esattamente come sono state create, esegue il rendering di tabelle e sezioni trasversali-senza variazioni del layout e funziona offline sulla macchina da stampa o nella stazione CAD. È possibile stampare pagine specifiche, annotarle e archiviarle con file di progetto.
Un PDF di qualità per la progettazione di stampi per stampaggio colma il divario tra i grandi libri di testo accademici e i ristretti documenti sugli standard aziendali, offrendo agli ingegneri un unico riferimento portatile che combina teoria, metodi di calcolo e regole pratiche di progettazione in un unico formato strutturato.
I capitoli successivi analizzano i contenuti tecnici specifici contenuti nei migliori riferimenti per la progettazione di stampi, a partire dalla selezione del tipo di stampo e passando attraverso componenti, giochi, tacche di bypass, layout delle strisce e strumenti di simulazione.
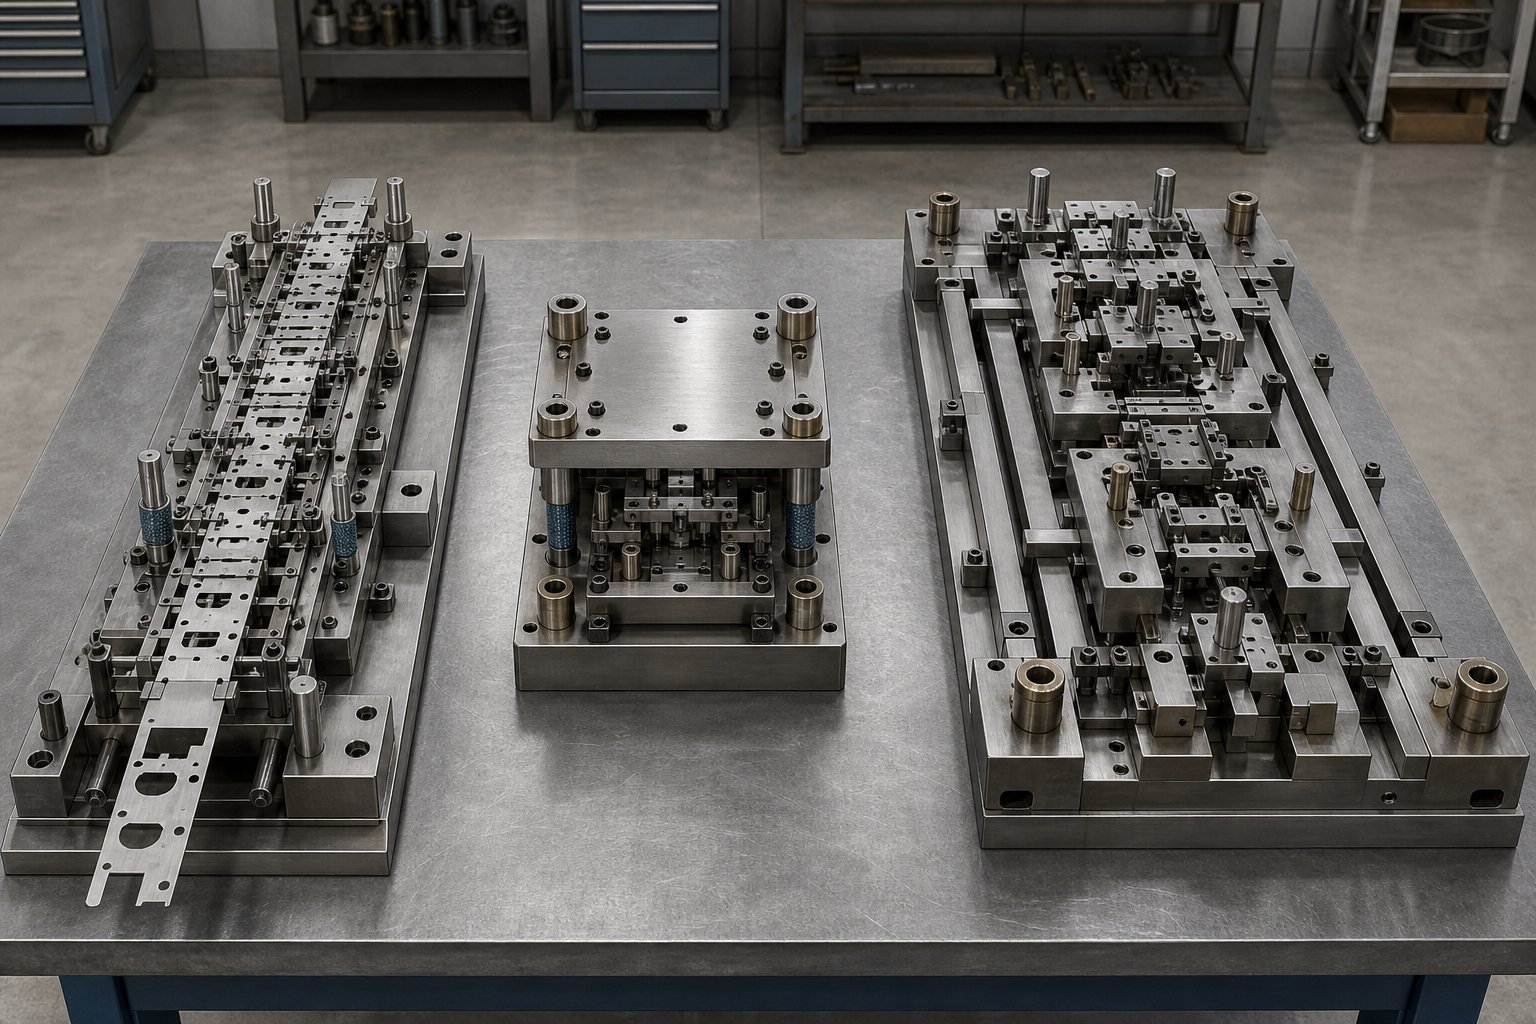
Tipi di stampi per stampaggio e come scegliere
Ogni decisione sulla progettazione dello stampaggio dei metalli inizia con una domanda: quale tipo di stampo si adatta alla parte? Se sbagli questo, ti ritroverai ad affrontare riprogettazioni degli utensili, tassi di scarto gonfiati e operazioni secondarie che intaccano i margini. Se lo fai nel modo giusto, la produzione procede senza intoppi dalla prova fino alla fine-del-vita utile.
Quattro tipi principali di matrici dominano il campo: matrici progressive, matrici composte, matrici a trasferimento e matrici combinate. Ciascuno gestisce una diversa intersezione tra geometria della parte, volume di produzione e richiesta di tolleranza. Le sezioni seguenti forniscono un quadro decisionale che la maggior parte dei documenti di riferimento sparpaglia in più capitoli, se non lo trattano affatto.
Stampi progressivi e loro considerazioni sulla progettazione
Design progressivo dello stampo per stampaggioè incentrato su una striscia di materiale che avanza attraverso una sequenza di stazioni, ciascuna delle quali esegue un'operazione distinta. Consideralo come un singolo ciclo continuo in cui punzonatura, piegatura, coniatura e taglio avvengono tutti in un colpo di stampa mentre la striscia avanza di una distanza di passo fissa. I perni pilota mantengono l'allineamento tra le stazioni, mantenendo prevedibile lo stack di tolleranza-.
Quando il design progressivo è ottimale? Ogni volta che hai bisogno di volumi elevati di-volumi di parti da piccole-a-medie con complessità moderata. I cicli di produzione che superano il milione di pezzi all'anno sono territorio comune. La connessione a striscia continua elimina la movimentazione delle parti tra le operazioni, riducendo i costi di manodopera fino al 40% rispetto agli approcci a stazione singola.
- Vantaggi:Produzione ad alta-velocità, posizionamento coerente tra le stazioni, basso costo per-pezzo su larga scala, più operazioni in un unico ciclo di stampa
- Limitazioni:Elevato investimento iniziale in attrezzature, la connessione del nastro limita la direzione di formatura, profondità di imbutitura limitata dalla tensione del nastro, costo aggiuntivo per operazioni secondarie come la filettatura
Un esempio-reale: nella produzione di connettori, il disallineamento delle strisce anche di soli 0,02 mm può riversarsi su tutte le stazioni. Questo è il motivo per cui la disposizione delle strisce e la progettazione pilota sono fondamentali per la stabilità del processo in qualsiasi stampo progressivo.
Applicazioni di stampi compositi e di trasferimento
Le matrici composte completano più operazioni di taglio in un'unica corsa in un'unica stazione. Non esiste alcun movimento progressivo, nessun sistema di trasferimento. La parte si forma istantaneamente. Ciò sembra limitante, ma per le parti piane che richiedono un'elevata precisione dei bordi, le matrici composte spesso superano le alternative progressive. Perché? Perché non c'è deformazione cumulativa da più stazioni. I componenti critici per la planarità-come rondelle, guarnizioni e piccole parti elettriche beneficiano direttamente da questo approccio, con riduzioni dei tempi di produzione del 25-30% rispetto alle operazioni sequenziali.
- Vantaggi:Planarità superiore, minore complessità degli utensili, tempi di consegna degli utensili più brevi, meno materiale di scarto
- Limitazioni:Non supporta la formatura multi-direzionale, non adatto a geometrie complesse, generalmente limitato a parti di diametro inferiore a 150 mm
Gli stampi di trasferimento adottano l'approccio opposto alla complessità. Il pezzo si separa precocemente dal nastro e si muove liberamente tra le stazioni tramite sistemi di trasferimento meccanici. Ciascuna stazione lavora sulla parte in modo indipendente, consentendo imbutiture profonde, formatura multi-angolo e operazioni che i progetti-connessi semplicemente non possono realizzare. I pannelli della carrozzeria delle automobili, gli alloggiamenti degli elettrodomestici e gli involucri-imbutiti si basano tutti sullo stampaggio a trasferimento.
- Vantaggi:Piena flessibilità di formatura, supporta imbutitura profonda e geometrie complesse, nessun vincolo sulla direzione di formatura, adatto per parti di grandi dimensioni
- Limitazioni:Costi di installazione e attrezzature più elevati, tempi di trasferimento che devono essere sincronizzati con precisione, maggiore complessità di manutenzione
Scegliere il tipo di matrice giusto per la tua applicazione
Immagina di avere un disegno di parte, un obiettivo di volume e un budget. Come abbinarli al giusto tipo di fustella standard? Usa questa logica:
- Se il tuo pezzo è piccolo, prodotto in grandi volumi e non richiede l'imbutitura profonda, lo stampaggio progressivo è la scelta predefinita.
- Se la tua parte è piatta con una geometria semplice e richiede una precisione dimensionale rigorosa, lo stampaggio con matrice composta offre i migliori risultati.
- Se la tua parte richiede imbutitura profonda, formatura multi-direzionale o operazioni sequenziali complesse, lo stampaggio con matrice a trasferimento fornisce la flessibilità necessaria.
- Se la complessità aumenta ma il volume rimane elevato, prendi in considerazione uno stampo combinato che unisce le operazioni di taglio e formatura in un approccio ibrido.
La tabella seguente consolida questi fattori decisionali in un unico confronto, il tipo di riferimento strutturato che ti aspetteresti in un PDF di progettazione di stampi ben-organizzato:
| Criteri | Morte progressiva | Matrice composta | Trasferimento morire |
|---|---|---|---|
| Complessità della parte | Da basso a moderato | Geometria semplice e piatta | Formatura alta e multi-direzionale |
| Velocità di produzione | Molto alto | Alto | Medio |
| Costo degli utensili | Alto (ammortizzato sul volume) | Moderare | Alto (i sistemi di trasferimento aggiungono costi) |
| Capacità di tolleranza | Stretto, con controllo pilota | Eccellente planarità e precisione dei bordi | Stretto, con controllo della stazione indipendente |
| Imbutitura profonda | Limitato dalla tensione della striscia | Non supportato | Completamente supportato |
| Miglior intervallo di volume | 500,000+ parti | 10.000 - 500.000 parti | 10,000 - 1,000,000+ parti |
| Applicazioni tipiche | Connettori, staffe, terminali | Rondelle, guarnizioni, parti elettriche piane | Pannelli automobilistici, alloggiamenti, parti-imbutite |
La conclusione è semplice: adattare il processo alla parte e non il contrario. La scelta del tipo di stampo sbagliato spesso porta a operazioni secondarie che gonfiano i costi, riprogettazione degli strumenti che ritardano il lancio e tassi di scarto che non si stabilizzano mai. Un documento di riferimento approfondito codifica queste regole decisionali in modo che gli ingegneri evitino di ripetere errori che sono già stati risolti.
La selezione del tipo di stampo definisce l'architettura, ma le prestazioni reali risiedono nei componenti che compongono l'assieme. Il modo in cui punzoni, estrattori, sollevatori e sistemi di guida interagiscono durante ogni corsa della pressa determina se il tipo di matrice scelto offre effettivamente la qualità e la durata dell'utensile promesse dal progetto.
Componenti essenziali dello stampo e loro funzioni
Un tipo di dado è solo una strategia. I componenti all'interno dell'assieme sono ciò che esegue quella strategia milioni di volte. Ogni stampo per stampaggio, sia progressivo che composto, è costruito da una gerarchia di parti strutturali e operative che devono cooperare in frazioni di millimetro. Comprendere questa guida alla struttura dell'assieme dello stampo, componente per componente, è ciò che distingue uno strumento funzionante da uno che brucia i budget di manutenzione.
Immaginate una pressa che pedala a 200 colpi al minuto. Durante ogni corsa, la metà superiore scende, si allinea con la metà inferiore, esegue il lavoro di taglio o formatura, rimuove il materiale dal punzone e si ritrae. Ogni componente nello stack ha un ruolo definito in quella sequenza. Se si perde un dettaglio nella progettazione degli utensili per stampi, l'intero sistema si degraderà.
Componenti del gruppo stampo superiore e inferiore
La fondazione inizia con le piastre per matrici, chiamate anche scarpette o set di matrici. Queste spesse piastre di acciaio o alluminio fungono da base di montaggio su cui è fissato ogni altro componente. Il pattino inferiore si fissa al piano della pressa e il pattino superiore si attacca al pistone della pressa. Pensateli come il telaio dell'intero strumento. La loro rigidità determina la capacità del gruppo di resistere alla deflessione sotto carico, che è direttamente correlata al tonnellaggio della pressa e alle dimensioni dello stampo.
Il collegamento dei pattini superiore e inferiore avviene tramite perni guida e boccole. Questi forniscono la precisione di allineamento che mantiene i punzoni centrati sulle aperture dello stampo. Secondo Moeller Precision Tool, i perni guida sono prodotti con tolleranze entro 0,0001 pollici per garantire la precisione di posizionamento. Esistono due stili principali:
- Perni guida di attrito (diritti).- leggermente sottodimensionato rispetto al foro della boccola, fornisce una guida precisa ma richiede più forza per separare le metà dello stampo
- Perni guida-con cuscinetti a sfera- scorre su una sequenza di cuscinetti a sfera all'interno di una gabbia in alluminio, consentendo una separazione più fluida e diventando lo standard del settore per la facilità d'uso
Tra le scarpe e i componenti di lavoro si trovano piastre di supporto, piastre di punzonatura e blocchi di matrici. Le piastre di supporto distribuiscono i carichi di punzonatura sulla scarpa per evitare schiacciamenti localizzati. Le piastre di punzonatura mantengono gli strumenti di taglio e formatura in precise posizioni X-Y. I blocchi della matrice contengono le aperture della matrice che corrispondono a ciascun profilo del punzone. Per le piastre di supporto strutturale che richiedono un'elevata resistenza alla compressione, è comune l'acciaio per utensili per lavorazioni a freddo SKD11-trattato termicamente a HRC 58-60, che garantisce resistenza alla deformazione sotto carichi pesanti sostenuti.
Punzoni, sollevatori e spogliarellisti in dettaglio
I punzoni sono gli strumenti attivi di taglio e formatura che entrano in contatto con il materiale. La geometria della punta, rotonda, oblunga, quadrata o con profilo personalizzato-, definisce la caratteristica che producono. Ogni punzone funziona insieme a un pulsante della matrice che fornisce il tagliente opposto. Il pulsante della matrice è leggermente più grande della punta del punzone, in genere il 5-10% dello spessore del materiale forato. Questo offset, chiamato rottura dello stampo, crea lo spazio controllato in cui avviene effettivamente il taglio.
Gli spogliarellisti svolgono un ruolo facile da sottovalutare. Quando un punzone penetra nella lamiera, il materiale fa presa sulle pareti del punzone per recupero elastico. Senza una piastra di estrazione che preme sul foglio, il materiale si solleverebbe con il punzone retrattile, causando inceppamenti, distorsioni della striscia o danni alle parti. Gli estrattori tengono il foglio piatto contro la superficie dello stampo durante la retrazione e guidano anche il materiale durante la formatura. Gli estrattori caricati a molla- offrono ulteriori vantaggi applicando una pressione controllata durante il ciclo di taglio stesso, migliorando la qualità dei bordi.
I sollevatori sollevano la striscia dalla faccia dello stampo tra una corsa e l'altra, consentendole di avanzare liberamente fino alla posizione di passo successiva. Senza sollevatori, la striscia si trascina sulla superficie dello stampo, creando graffi, aumentando la resistenza all'avanzamento e introducendo errori di posizionamento. Negli stampi progressivi, i sollevatori lavorano con i piloti per mantenere la registrazione della striscia. I piloti sono perni di precisione che entrano nei fori pre-perforati nella striscia, allineandola esattamente prima che ciascuna stazione esegua il proprio lavoro.
I blocchi del tallone assorbono le forze laterali generate durante le operazioni di taglio o formatura. Quando un punzone entra nel materiale in un angolo, o quando il taglio asimmetrico crea una spinta laterale, i blocchi del tallone trasferiscono il carico nella scarpa della matrice anziché consentire al gruppo superiore di spostarsi lateralmente. Sono essenziali per mantenere l'allineamento negli stampi con operazioni di formatura pesante o di taglio angolato.
In che modo la progettazione dei componenti influisce sulle prestazioni dello stampo
La precisione dei componenti non è una questione di perfezionismo. Si tratta di economia. Un punzone rettificato a 0,01 mm fuori-dal centro crea un'usura irregolare che dimezza la durata dell'utensile. Una piastra di estrazione con una pressione elastica incoerente produce una qualità dei bordi variabile su tutta la larghezza del nastro. Un sistema di guida con gioco eccessivo consente alle metà superiore e inferiore di spostarsi sotto carico, generando bave unilaterali-che richiedono una finitura secondaria.
Il rapporto è diretto: specifiche più rigorose dei componenti prolungano gli intervalli di manutenzione, riducono gli scarti e migliorano la consistenza delle parti. I punzoni e gli inserti utilizzano in genere acciaio ad alta velocità-come SKH9-trattato termicamente a HRC 60-62, fornendo la durezza rossa necessaria per mantenere taglienti affilati per milioni di cicli a temperature di attrito elevate.
Ecco i componenti e le funzioni fondamentali dello stampo per stampaggio che ogni riferimento alla progettazione di stampi per stampaggio dei metalli dovrebbe descrivere in dettaglio:
- Scarpe per stampi (piastre)- fornisce la base strutturale rigida e l'interfaccia di montaggio alla stampante
- Perni e boccole guida- allinea gli assiemi superiore e inferiore con una precisione inferiore al -millesimo
- Piastre di supporto- distribuisci i carichi puntuali dei pugni per evitare danni alle scarpe
- Piastre e fermi per punzonatura- tieni i pugni in una precisa posizione laterale
- Blocchi e bottoni- fornisce i taglienti inferiori che si accoppiano con i punzoni
- Piastre spogliarelliste- tenere il materiale piatto e rimuoverlo dai punzoni durante la retrazione
- Molle (meccaniche o ad azoto)- forniscono forza controllata per le funzioni di rimozione, trattenimento e restituzione
- Sollevatori- sollevare la striscia tra una passata e l'altra per consentire un'alimentazione e un posizionamento liberi
- Perni pilota- registra la striscia nella posizione esatta prima che ciascuna stazione entri in funzione
- Blocchi del tallone- assorbono le forze di spinta laterali derivanti da operazioni angolate o asimmetriche
Quando i progetti vanno oltre ciò che i componenti standard del catalogo possono accogliere, a causa di un comportamento insolito dei materiali, di geometrie non- standard o di una stretta integrazione tra stazioni di formatura e taglio, lavorare con un produttore di stampi esperto diventa un pratico passo successivo.YICHENfornisce soluzioni personalizzate di matrici per stampaggio per gli ingegneri che affrontano esattamente queste sfide, dalle complesse configurazioni di punzoni e sollevatori all'ottimizzazione della struttura delle matrici per scenari di flusso di materiali impegnativi. Per i professionisti degli utensili che hanno studiato la teoria e necessitano di soluzioni pronte per la produzione-, questo tipo di partnership di produzione colma il divario tra la conoscenza di riferimento e gli strumenti di lavoro.
La selezione dei componenti determina la capacità strutturale della matrice, ma il fatto che tali componenti forniscano parti pulite dipende da un calcolo critico: la distanza tra punzone e matrice. Troppo stretto e distruggi gli strumenti. Troppo largo e produci bordi inutilizzabili. La sezione successiva spiega esattamente come ottenere quel numero giusto per qualsiasi materiale.
Calcoli del gioco e standard di tolleranza
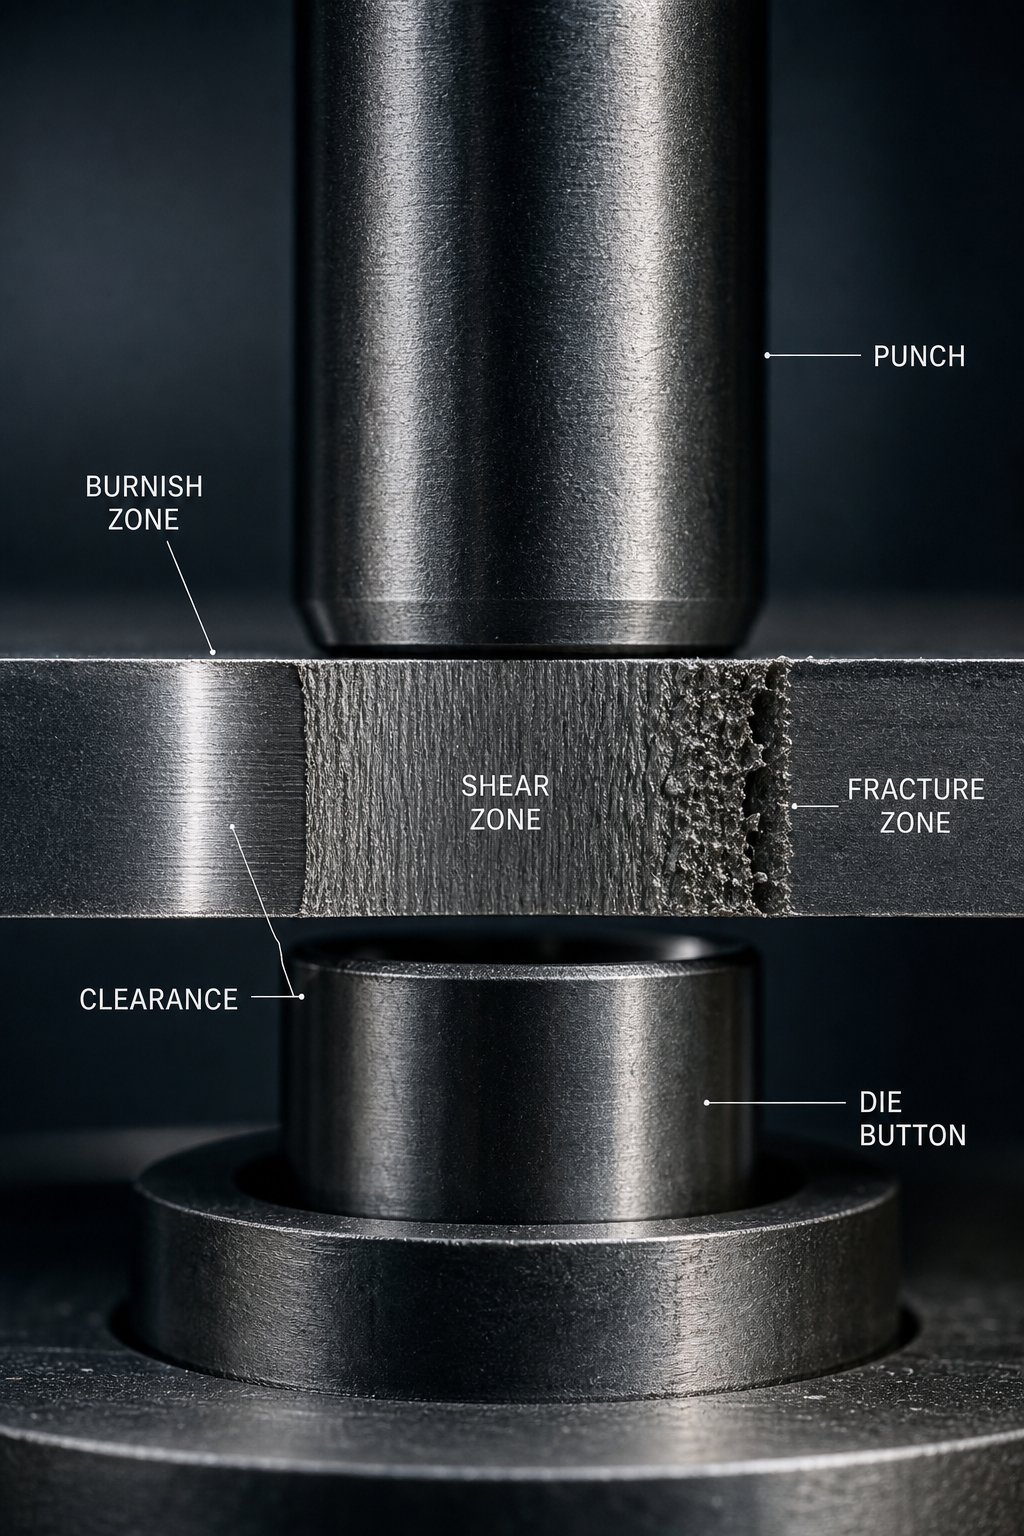
La distanza è il numero singolo che determina se un bordo stampato risulta pulito o richiede una finitura secondaria. È lo spazio controllato tra il tagliente del punzone e il tagliente del bottone della fustella, specificato come percentuale dello spessore del materiale per lato. Ogni PDF di progettazione di stampi per stampaggio che vale la pena conservare dedica uno spazio significativo a questo argomento perché ottenere una distanza sbagliata si traduce in problemi di bava, guasti prematuri del punzone e derive dimensionali che destabilizzano interi cicli di produzione.
Molte tabelle di riferimento elencano i valori di sicurezza accanto ai nomi dei materiali e si fermano qui. Questo approccio lascia gli ingegneri perplessi quando incontrano una nuova lega o un intervallo di spessore insolito. Comprendere perché i materiali richiedono distanze diverse, e non solo quali siano i valori, ti dà la possibilità di risolvere problemi che le tabelle da sole non possono risolvere.
Metodi di calcolo del gioco per tipo di materiale
Il metodo standard è semplice: moltiplicare lo spessore del materiale per una percentuale consigliata per ottenere lo spazio libero per lato. UNil punto di partenza generale è il 10% dello spessore del grezzo, ma la pratica di produzione moderna suggerisce che l'11-20% spesso riduce la sollecitazione degli utensili e prolunga la vita operativa senza sacrificare la qualità dei bordi.
Perché la gamma? Perché materiali diversi si fratturano in modo diverso sotto il taglio. Quando un punzone entra nella lamiera, crea prima una zona lucida attraverso la deformazione plastica, quindi il materiale si frattura lungo i bordi dei grani sia dal bordo del punzone che da quello della matrice. Se lo spazio è corretto, i piani di frattura si allineano e si incontrano in modo pulito. In caso contrario, il materiale si lacera in modo non uniforme, producendo bordi irregolari e pesanti bave.
Le proprietà dei materiali determinano questo comportamento:
- Forza di rendimentodetermina la forza a cui resiste il materiale prima che inizi la deformazione plastica. Un carico di snervamento più elevato significa che il materiale richiede più spazio libero per consentire la propagazione della frattura senza un eccessivo accumulo di forza.
- Resistenza alla trazioneindica lo stress massimo che il materiale può sostenere. I materiali più duri e resistenti necessitano di uno spazio libero più ampio perché la loro resistenza al taglio richiede più spazio affinché la frattura si propaghi in modo pulito.
- Duttilitàdescrive quanto il materiale si allunga prima di rompersi. I materiali altamente duttili come il rame o l'alluminio morbido tendono a zone di ribaltamento più ampie e necessitano di spazi più stretti per limitare l'eccessivo flusso di plastica prima che inizi la frattura.
Di seguito è riportata una tabella di riferimento che mostra le tolleranze tipiche dello stampaggio dei metalli per la selezione del gioco tra i materiali comuni:
| Materiale | Intervallo di resistenza alla trazione | Spazio consigliato (% per lato) | Note |
|---|---|---|---|
| Acciaio dolce (CRS/HRS) | 300-450 MPa | 8-12% | Linea di base standard; la maggior parte delle tabelle di riferimento lo utilizzano come predefinito |
| Acciaio inossidabile (304/316) | 500-700MPa | 12-16% | Il lavoro-si indurisce rapidamente; un gioco più stretto accelera l'usura del punzone |
| Alluminio (1100, 5052) | 90-260MPa | 6-10% | Morbido e duttile; un gioco eccessivo produce un ribaltamento eccessivo |
| Acciaio-ad alta resistenza (HSLA/DP) | 600-1000+ MPa | 14-20% | Richiede uno spazio generoso per evitare la frattura del punzone |
| Rame e Ottone | 200-400 MPa | 8-12% | Duttile; le applicazioni sensibili alle sbavature-potrebbero utilizzare l'estremità inferiore |
| Acciaio per molle (SK5, 301 SS) | 700-900MPa | 15-20% | Molto difficile; Un gioco insufficiente provoca taglio secondario e scheggiatura |
Quando dovresti applicare giochi più stretti o più larghi? Considera i requisiti della parte. Se è necessaria una zona lucidata di grandi dimensioni per un foro a pressione-, riduci leggermente il gioco per estendere la zona di taglio prima della frattura. Se la durata dell'utensile è più importante della finitura del tagliente, aprire il gioco per ridurre lo stress del punzone. Le tolleranze di fustellatura standard rappresentano sempre un compromesso tra qualità del bordo, longevità dell'utensile e velocità di produzione.
Standard di tolleranza e controllo delle bave
L'altezza della bava è il sintomo più visibile della condizione di gioco. Un bordo stampato ha quattro zone distinte: ribaltamento, lucidatura (taglio), frattura e bava. Una distanza adeguata produce una bava sottile e consistente che raramente supera il 10% dello spessore del materiale. Uno sgombero improprio crea problemi che si moltiplicano a valle.
Quando il gioco è corretto, i piani di frattura dal bordo del punzone e dal bordo della matrice convergono in modo netto, producendo una bava minima. Quando il gioco è eccessivo, il materiale si lacera anziché cesoiarsi, generando pesanti bave e superfici di frattura ruvide. Quando il gioco è insufficiente, si verifica un taglio secondario, che aumenta la forza di taglio e accelera l'usura del punzone.
Come dettagliato in una guida tecnica di Changdong Stamping Dies, anche la direzione della bava è importante. Nelle operazioni di tranciatura si formano bave sul lato del punzone (parte superiore). Nelle operazioni di sfondamento si formano delle bave sul lato della matrice (in basso). I progettisti specificano quale superficie è rivolta verso l'esterno durante l'assemblaggio, quindi orientano la matrice di conseguenza in modo che le bave appaiano sulla faccia meno critica. Si tratta di una considerazione relativa alle tolleranze di stampaggio della lamiera che molti documenti di riferimento trascurano.
Una distanza adeguata elimina o riduce la necessità di operazioni di sbavatura secondarie. Se si considera che la sbavatura manuale può aggiungere $ 0,02-0,10 per parte e la burattatura automatizzata introduce ulteriori fasi di gestione, il mantenimento di una distanza corretta offre risparmi aggiuntivi su cicli di produzione di centinaia di migliaia di parti.
Il gioco irregolare è particolarmente distruttivo. Se il punzone è decentrato-rispetto all'apertura dello stampo, un lato si taglia in modo netto mentre l'altro si strappa. Il risultato è una bava unilaterale-che non può essere corretta regolando il gioco complessivo. È invece necessario affrontare l'allineamento a livello del sistema di guida o del fermo del punzone.
Misurazione e verifica dei giochi dello stampo
Calcolare l'autorizzazione su carta è una cosa. Verificarlo nello strumento fisico è un altro. Durante la prova dello stampo, gli ingegneri utilizzano diversi metodi per verificare che il gioco effettivo corrisponda all'intento progettuale:
- Spessimetri- sottili strisce di metallo inserite tra il punzone e i bordi della matrice per misurare direttamente lo spazio. Funziona bene per aperture accessibili ma poco pratico per elementi piccoli o interni.
- Impressione principale- una striscia di piombo morbido o lega per saldatura viene posizionata tra il punzone e la matrice, quindi compressa durante una lenta corsa di pressatura. Lo spessore dell'impronta risultante rivela la distanza effettiva in più punti attorno al profilo.
- Ispezione del primo-pezzo- taglio di parti campione ed esame del profilo del bordo sotto ingrandimento. Un rapporto equilibrato di brunitura-e-frattura attorno all'intero perimetro conferma un gioco uniforme.
- Misurazione CMM- le macchine di misura a coordinate possono misurare le dimensioni di punzoni e matrici in modo indipendente, con il gioco calcolato dalla differenza dimensionale.
Durante la produzione, il gioco si riduce man mano che i taglienti si usurano. L'effetto pratico è un aumento graduale dell'altezza della bava nel tempo. I programmi di manutenzione dovrebbero definire l'altezza massima accettabile della bava e attivare la riaffilatura o la sostituzione dell'inserto prima che venga raggiunta tale soglia. Per la produzione di stampi progressivi ad alto-volume, il monitoraggio della distanza in ciascuna stazione diventa fondamentale poiché l'instabilità in una stazione influisce sull'alimentazione delle strisce, sul posizionamento del pilota e sulla qualità della formatura a valle.
L'autorizzazione governa ciò che accade all'avanguardia. Ma in una fustella progressiva, la striscia deve viaggiare in modo affidabile tra i taglienti attraverso più stazioni senza distorsioni o inceppamenti. Il comportamento della striscia, il modo in cui gestisce l'accumulo di stress e mantiene la registrazione su una dozzina o più stazioni, dipende da una caratteristica che la maggior parte dei riferimenti alla progettazione degli stampi menziona a malapena: le tacche di bypass.
Intagli di bypass e flusso di materiale negli stampi progressivi
In uno stampo progressivo che esegue più di 200 corse al minuto, la striscia non è solo un supporto passivo. È un elemento strutturale attivo che assorbe lo stress da ogni taglio, piega e forma in ogni stazione. Quando una stazione trascina il materiale verso il basso o lo allunga lateralmente, la deformazione tira la striscia nelle stazioni adiacenti, distorcendo le posizioni dei fori pilota, causando errori di alimentazione e introducendo errori dimensionali in parti che erano a posto prima dell'inizio della formatura. Lo scopo delle tacche di bypass negli stampi per stampaggio è quello di interrompere la trasmissione dello stress, dando al nastro spazio per deformarsi localmente senza corrompere l'intera progressione.
La maggior parte dei riferimenti alla progettazione degli stampi menzionano le tacche di bypass nel passaggio o le saltano del tutto. Tuttavia, i produttori di utensili esperti li riconoscono come uno degli strumenti più efficaci per mantenere la stabilità del nastro negli stampi con operazioni miste di taglio e formatura. Se avete mai visto uno stampo progressivo che produce parti perfette nelle stazioni da 1 a 5 ma va fuori tolleranza nelle stazioni 6 e oltre, la causa comune è un'inadeguata riduzione dello stress tra le stazioni di formatura.
Design con tacca di bypass positiva e negativa
La distinzione tra tacche di bypass negative e positive negli stampi per stampaggio della lamiera dipende dal modo in cui il materiale viene trattato nella posizione di rilievo.
Una tacca di bypass negativa rimuove il materiale dalla striscia in punti specifici tra le stazioni. Immaginate una fessura stretta o un ritaglio rettangolare ricavato nel nastro portante tra due stazioni di formatura. Quando la stazione a monte stira o trascina il materiale, la fessura aperta assorbe tale spostamento invece di trasmetterlo a valle. La striscia può allungarsi leggermente nella tacca aperta senza tirare i punti di registrazione della stazione successiva. Questo è l'approccio più comune perché è semplice da tagliare durante una stazione di tranciatura anticipata e fornisce un sollievo dallo stress chiaro e misurabile.
Una tacca di bypass positiva adotta l'approccio opposto. Invece di rimuovere il materiale, lascia una linguetta o una sporgenza di materiale che può flettersi, deformarsi o deviarsi senza influenzare il percorso critico del supporto. Consideralo come un giunto flessibile-integrato. La linguetta assorbe la deformazione attraverso una flessione locale controllata mentre il nastro portante primario rimane dritto e senza distorsioni. I design con bypass positivo sono meno comuni ma eccellono in situazioni in cui la rimozione del materiale indebolirebbe il supporto al di sotto delle soglie di rigidità accettabili, in particolare con strisce strette o materiali sottili e morbidi che non hanno la rigidità necessaria per essere alimentati senza il supporto dell'intera larghezza del supporto.
Quando dovresti usare ciascun tipo? Considera questi fattori:
- Larghezza della striscia:Le strisce strette (meno di 3 volte la larghezza della parte) beneficiano di tacche di bypass positive che preservano la continuità strutturale. Le strisce più larghe tollerano le tacche negative senza problemi di alimentazione.
- Tipo di materiale:Gli acciai ad alta-resistenza e i materiali temprati per molle trasmettono lo stress in modo aggressivo, rendendo le tacche di bypass negative essenziali per l'isolamento. L'alluminio morbido e il rame si deformano più localmente e talvolta funzionano adeguatamente con le linguette di bypass positive.
- Distanza tra le stazioni:Le distanze del passo strette lasciano poco spazio alla geometria dell'intaglio. Quando lo spazio è limitato, è possibile progettare linguette di bypass positive all'interno dell'ingombro del trasportatore esistente. Le tacche negative richiedono spazio dedicato sulla striscia che aumenta il tono.
Come le tacche di bypass controllano il flusso del materiale
I meccanismi sono intuitivi una volta visualizzati. Durante un'operazione di formatura, come un'imbutitura profonda o una piegatura accentuata, il materiale scorre verso l'interno dall'area della striscia circostante. Tale flusso verso l'interno crea sollecitazione di trazione nel nastro portante adiacente alla stazione di formatura. Senza sollievo, questa tensione si propaga verso l'esterno in entrambe le direzioni di alimentazione, accorciando leggermente il passo effettivo tra le stazioni.
Anche una variazione di passo di 0,05 mm è sufficiente per disallineare i piloti alla stazione successiva. Moltiplicandolo su più stazioni di formatura in sequenza, l'errore cumulativo cresce fino a quando i piloti non riescono a impegnarsi correttamente, le parti si spostano dalle specifiche o la striscia si deforma tra i sollevatori. Come esperto di progettazione di stampiNote di Art Hedrick, la bombatura dei bordi e l'incoerenza dell'alimentazione aggravano questi problemi, rendendo il nastro sempre più difficile da controllare nelle stazioni a valle.
Gli intagli di bypass nella formatura della lamiera interrompono questa catena creando una discontinuità meccanica. Il campo di sollecitazione proveniente da una stazione di formatura colpisce il confine dell'intaglio e si dissipa invece di propagarsi attraverso il trasportatore. Ciascuna stazione opera in relativo isolamento, ricevendo materiale fresco e non distorto anziché materiale pre-stressato dalle operazioni a monte.
Questo isolamento previene anche l'instabilità delle strisce. Quando una stazione di formatura comprime il materiale (come in un rilievo o in una moneta), il volume spostato deve andare da qualche parte. In una portante continua senza rilievi, il volume spostato si manifesta come una leggera curvatura o onda tra le stazioni. Le tacche di bypass forniscono al materiale compresso un punto in cui espandersi senza sollevare la striscia dalla faccia dello stampo o interferire con la registrazione del sollevatore-al-pilota.
Linee guida di progettazione per la geometria e il posizionamento dell'intaglio
Il dimensionamento e il posizionamento delle tacche di bypass non sono arbitrari. La tacca deve essere abbastanza grande da assorbire la deformazione prevista ma non così grande da indebolire il supporto o creare problemi di perdita di rottami. Ecco i parametri di progettazione chiave per le specifiche dell'intaglio di bypass:
- Larghezza della tacca:Tipicamente da 1,5 a 3 volte lo spessore del materiale. Le tacche più larghe forniscono una maggiore riduzione dello stress ma rimuovono più materiale di supporto. Inizia con uno spessore 2x e regola in base ai risultati della prova.
- Profondità dell'intaglio (per tacche sul bordo):Dovrebbe estendersi per il 30-50% della larghezza del nastro portante dal bordo della striscia. Le tacche più profonde isolano in modo più efficace ma riducono la sezione trasversale del supporto e la rigidità di alimentazione.
- Posizionamento rispetto alle stazioni di formatura:Posizionare le tacche di bypass immediatamente a monte di qualsiasi stazione che aspira, piega o sposta il materiale fuori dal piano di strisciamento. La tacca dovrebbe trovarsi tra la stazione di formatura e il foro pilota più vicino per evitare che lo stress raggiunga le caratteristiche di registrazione.
- Posizionamento rispetto ai piloti:Non tagliare mai una tacca di bypass attraverso o adiacente alla posizione del foro pilota. Il pilota deve sedersi in un materiale indisturbato per fornire una registrazione accurata della striscia. Mantenere uno spazio pari ad almeno 2 volte lo spessore del materiale tra il limite della tacca e il bordo del foro pilota.
- Forma della tacca:Le estremità arrotondate riducono la concentrazione dello stress alle terminazioni delle tacche. Le tacche-a spigoli vivi possono provocare crepe in materiali fragili o-induriti durante cicli di produzione prolungati.
- Simmetria:Per le strisce larghe, le tacche corrispondenti su entrambi i bordi forniscono una riduzione dello stress equilibrata. Le tacche su un lato-possono introdurre un comportamento asimmetrico della striscia, causando la deriva laterale del trasportino durante l'alimentazione.
Errori comuni che portano ad un'alimentazione errata o alla distorsione della striscia includono il posizionamento delle tacche troppo vicino ai fori pilota (indebolindo la zona di registrazione), la realizzazione di tacche troppo superficiali per alleviare effettivamente lo stress di formatura o l'omissione completa delle tacche tra stazioni di formatura consecutive e l'aspettativa che il trasportatore assorba la tensione cumulativa senza deformarsi.
Una prova pratica durante la prova dello stampo: esaminare il nastro tra le stazioni di formatura dopo aver eseguito un breve lotto. Se si notano ondulazioni, torsioni o leggere deformazioni nel tessuto portante, la sollecitazione si sta propagando oltre i limiti dell'intaglio. Approfondire le tacche esistenti, aggiungere ulteriori tacche o allargarle per aumentare la zona di scarico. La striscia dovrebbe rimanere piatta e avanzare liberamente con un impegno costante del sollevatore in ogni stazione.
Le tacche di bypass rappresentano un elemento di una sfida ingegneristica più ampia. Il modo in cui si dispone l'intera striscia, inclusa la sequenza delle stazioni, il tipo di supporto, l'utilizzo del materiale e la distanza primitiva, determina non solo il comportamento delle sollecitazioni ma anche il costo del materiale e il tasso di scarto dell'intero ciclo di produzione. Questo problema di ottimizzazione più ampio inizia con i fondamenti del layout della striscia.
Ottimizzazione del layout della striscia e dimensionamento della matrice
Il costo del materiale in genere rappresenta il 40-60% della spesa totale in una parte stampata. Ciò significa che il modo in cui si dispone la parte sulla striscia ha un impatto più diretto sulla redditività rispetto a quasi qualsiasi altra decisione ingegneristica nella progettazione del layout progressivo della striscia. Un layout che sfrutta anche il 3% in più di area utilizzabile da ciascuna bobina consente di risparmiare decine di migliaia di dollari all'anno su un programma ad alto volume.
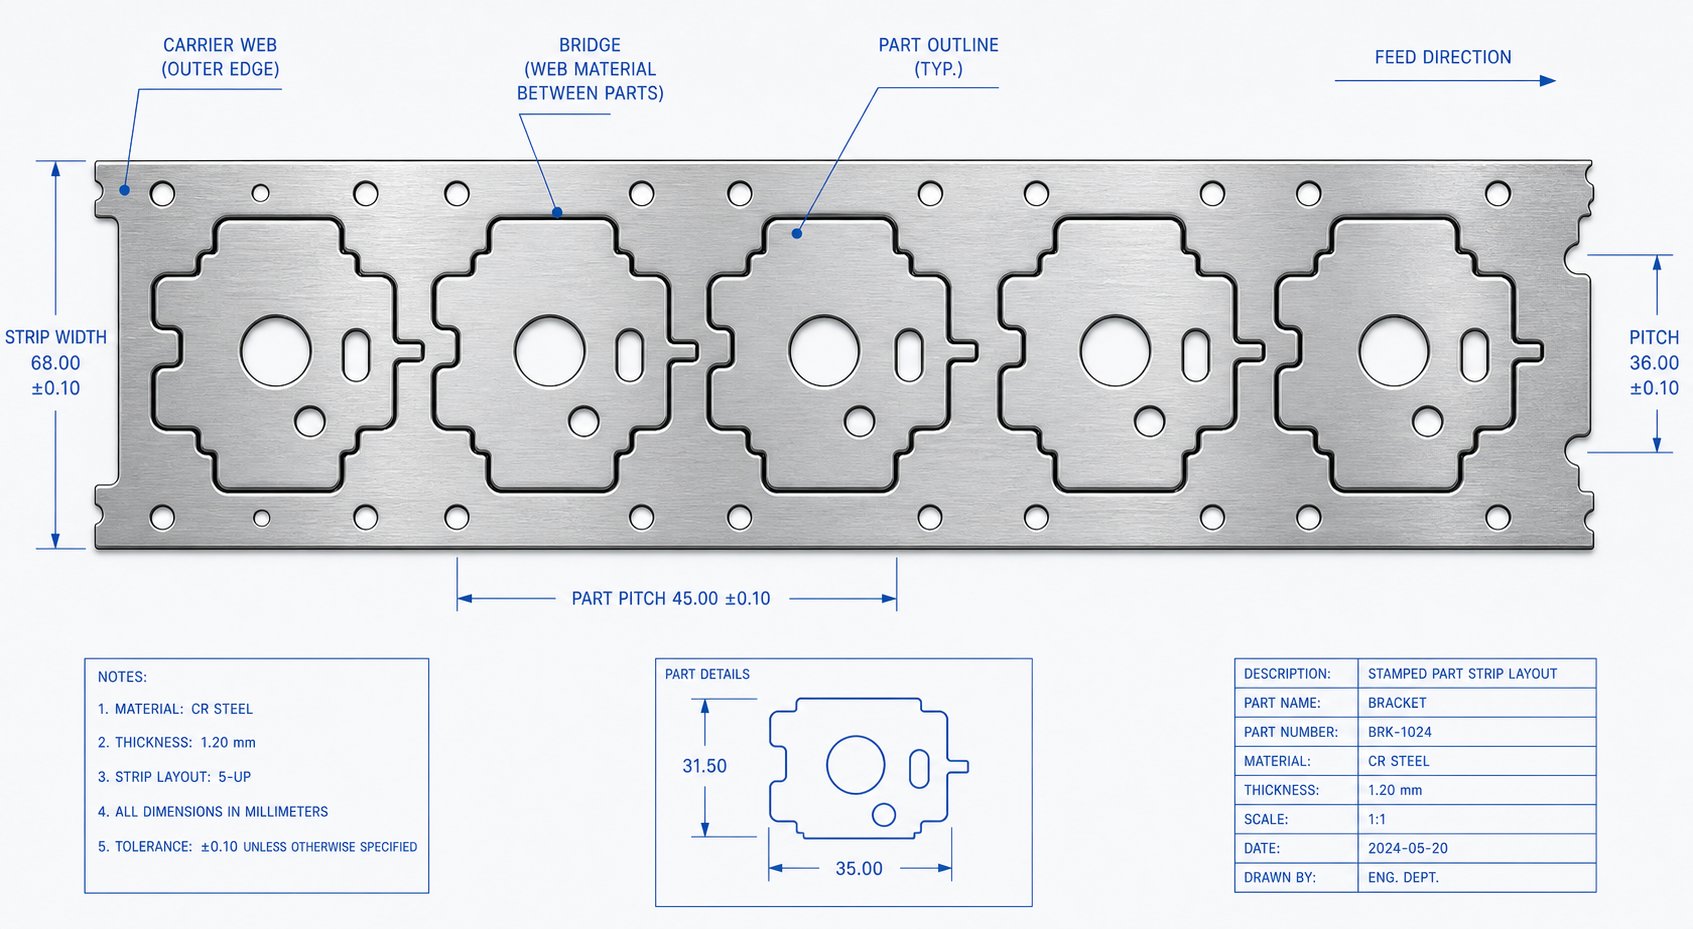
Lo stampaggio per l'ottimizzazione del layout delle strisce è il punto in cui si intersecano geometria, pianificazione del processo e ingegneria dei costi. Stai simultaneamente definendo sequenze di stazioni, calcolando le larghezze del ponte, selezionando le configurazioni del trasportatore e dimensionando la matrice per adattarla a una macchina da stampa disponibile. Ogni dimensione si collega ad un'altra. Cambia il passo e cambi la lunghezza della fustella. Cambia la lunghezza dello stampo e potresti aver bisogno di una pressa diversa.
Principi di disposizione delle strisce e utilizzo dei materiali
La pianificazione del layout di una striscia inizia rispondendo a tre domande: quanto dovrebbe essere larga la striscia, quanto avanza per corsa (il passo) e in quale sequenza si verificano le operazioni?
La larghezza della striscia è determinata dalla dimensione più ampia della parte più il materiale del ponte su ciascun lato. Una regola empirica ampiamente accettata stabilisce che lo spessore minimo del ponte sia compreso tra 1,25 e 1,5 volte lo spessore del materiale. Per una parte spessa 1,5 mm, ciò significa circa 1,9-2,25 mm di ponte su ciascun bordo. La formula è semplice: Larghezza striscia=Larghezza parte + 2B, dove B è lo spessore del ponte. Il passo (o progressione) segue una logica simile: Passo=Lunghezza parte + B, che rappresenta la distanza di avanzamento della striscia a ogni colpo di pressione.
Le prestazioni dello stampo di stampaggio con utilizzo del materiale vengono calcolate come il rapporto tra l'area della parte e l'area totale della striscia consumata per corsa. Il benchmark del settore mira ad un utilizzo minimo del 75%. Al di sotto di questo, stai convertendo una quantità eccessiva di materiale acquistato in lumache di scarto e scheletri di trasportatori.
Due approcci al layout influiscono notevolmente sull'utilizzo:
- Layout a-riga singola,-un passaggio:Parti disposte su un'unica linea lungo la striscia. Semplice da progettare e alimentare, ma spesso produce un utilizzo inferiore perché gli spazi tra le parti non possono essere recuperati.
- Disposizione della passata angolare (nesting):Parti inclinate ad angolo in modo che i loro profili si incastrino, proprio come i pezzi di un puzzle. Ciò può recuperare materiale significativo da quello che altrimenti sarebbe uno spazio sprecato, in particolare per le parti di forma irregolare. Il compromesso è una maggiore complessità dello stampo e forze di taglio potenzialmente sbilanciate.
I layout a più-righe, in cui due o più parti si annidano fianco a fianco-a-su tutta la larghezza della striscia, offrono un altro percorso per un maggiore utilizzo. Si ottiene efficienza del materiale ma si aumentano la larghezza della fustella, il numero di stazioni e i requisiti di forza. Per le parti simmetriche, specchiarle dalla testa-alla-coda lungo la striscia spesso produce la migliore combinazione di utilizzo e complessità gestibile dello stampo.
Pianificazione delle dimensioni dello stampo e selezione della pressa
Le dimensioni del layout della striscia si riversano direttamente nella dimensione della matrice. La lunghezza totale dello stampo è pari al numero di stazioni moltiplicato per la distanza primitiva, più eventuali stazioni inattive necessarie per il supporto strutturale o la distensione. La larghezza della matrice corrisponde alla larghezza della striscia più spazio per binari di guida, sollevatori e blocchi del tallone su entrambi i lati.
È qui che i principi della tabella delle dimensioni dello stampo diventano essenziali. Il pattino dello stampo deve rientrare nelle dimensioni della piastra di sostegno del piano della pressa e l'altezza di chiusura (distanza tra i pattini superiore e inferiore quando chiuso) deve rientrare nell'intervallo di luce diurna disponibile della pressa. Un layout che richiede 12 stazioni con passo di 35 mm produce una lunghezza della fustella di almeno 420 mm prima di aggiungere i margini finali. Se la tua macchina da stampa target ha un'apertura del basamento di 400 mm, hai un problema che nessuna ottimizzazione a valle può risolvere.
La relazione funziona in entrambe le direzioni. A volte si seleziona prima la macchina da stampa in base ai requisiti di tonnellaggio e alle attrezzature disponibili, quindi si vincola il layout per adattarlo. Altre volte, la geometria della parte e il numero di stazioni determinano la dimensione dello stampo e l'utente seleziona la pressa di conseguenza. Come sottolinea Peter Ulintz di MetalForming Magazine, la disposizione del nastro determina anche la distribuzione della forza lungo la slitta della pressa, il che significa che i momenti di ribaltamento devono essere valutati durante la pianificazione del layout, non dopo la costruzione dello stampo.
Il bilanciamento dei carichi è importante. Se le forze di taglio si concentrano su un lato dello stampo, la slitta della pressa si inclina lateralmente, causando un'usura irregolare e un'incoerenza dimensionale. I progettisti risolvono questo problema spostando la posizione della striscia rispetto alla linea centrale della pressa o aggiungendo angoli di taglio ai punzoni selezionati per ridistribuire le forze.
Riduzione degli scarti attraverso l'ottimizzazione del layout
Il design del trasportatore è la variabile con l'influenza più diretta sulla percentuale di scarto. Tre configurazioni dominano la pratica degli stampi progressivi:
- Portante centrale:Una singola anima corre lungo la linea centrale della striscia, collegando le parti su entrambi i lati. Ideale per parti strette in cui i trasportatori dei bordi sprecherebbero materiale eccessivo. Produce scarti moderati.
- Supporto laterale (bordo singolo):Il nastro portante corre lungo un bordo della striscia. Comune per parti che richiedono la formatura del bordo opposto. Un'alimentazione più semplice ma un comportamento asimmetrico della striscia potrebbe richiedere funzionalità di guida aggiuntive.
- Doppio supporto (entrambi i bordi):I nastri su entrambi i bordi della striscia garantiscono la massima stabilità e un'alimentazione bilanciata. Ideale per nastri larghi e operazioni di formatura pesanti, ma consuma la maggior parte del materiale come scarto poiché entrambi i bordi diventano scarti di scheletro.
La seguente tabella illustra in che modo la configurazione del layout influisce sull'utilizzo del materiale per una parte rettangolare campione (25 mm x 15 mm, 1,0 mm di spessore):
| Configurazione del layout | Larghezza della striscia | Pece | Utilizzo del materiale | Tasso di scarto relativo |
|---|---|---|---|---|
| Fila singola, portapacchi laterale | 30 mm | 27 mm | 46% | Alto |
| Fila singola, doppio supporto | 33 mm | 27 mm | 42% | Molto alto |
| Due-righe nidificate, portante centrale | 45 mm | 18 mm | 62% | Moderare |
| Due-file specchiate, doppia portante | 50 mm | 17 mm | 71% | Basso |
| Nidificato angolare, portante singolo | 38 mm | 20 mm | 66% | Moderato-basso |
Noterai il salto dal 42% al 71% di utilizzo semplicemente passando da un semplice layout a riga singola-a una configurazione a due-righe speculari. Su un programma che consuma 50 tonnellate di acciaio all’anno, tale differenza rappresenta circa 15 tonnellate di risparmio di materiale, una cifra che fa impallidire il costo aggiuntivo degli utensili dello stampo più complesso.
Il vettore stesso deve anche bilanciare la stabilità con il consumo di materiale. UNportatore solidofunziona per il taglio e la piegatura di base in cui la striscia rimane piatta per tutta la corsa. Un supporto in nastro estensibile, con tagli o anelli strategici nei punti di attacco, è essenziale per le operazioni di formatura profonda o imbutitura in cui la parte si muove verticalmente e tira il materiale dal supporto. Scegliere in modo errato qui comporta uno spreco di materiale su un supporto sovra-ingegnerizzato o causa il fallimento dello stripping su un supporto sotto-progettato.
Il layout della striscia definisce l'ingombro fisico e la struttura dei costi della fustella. Ma i layout cartacei e i calcoli manuali non possono prevedere molto sul comportamento dei materiali-nel mondo reale. Quando è coinvolta una forma complessa, la domanda si sposta dalla geometria alla fisica: il materiale scorrerà effettivamente come previsto dal layout, o si assottiglierà, si raggrinzirà o tornerà indietro oltre la tolleranza? Rispondere a questa domanda prima di tagliare l’acciaio richiede la simulazione.
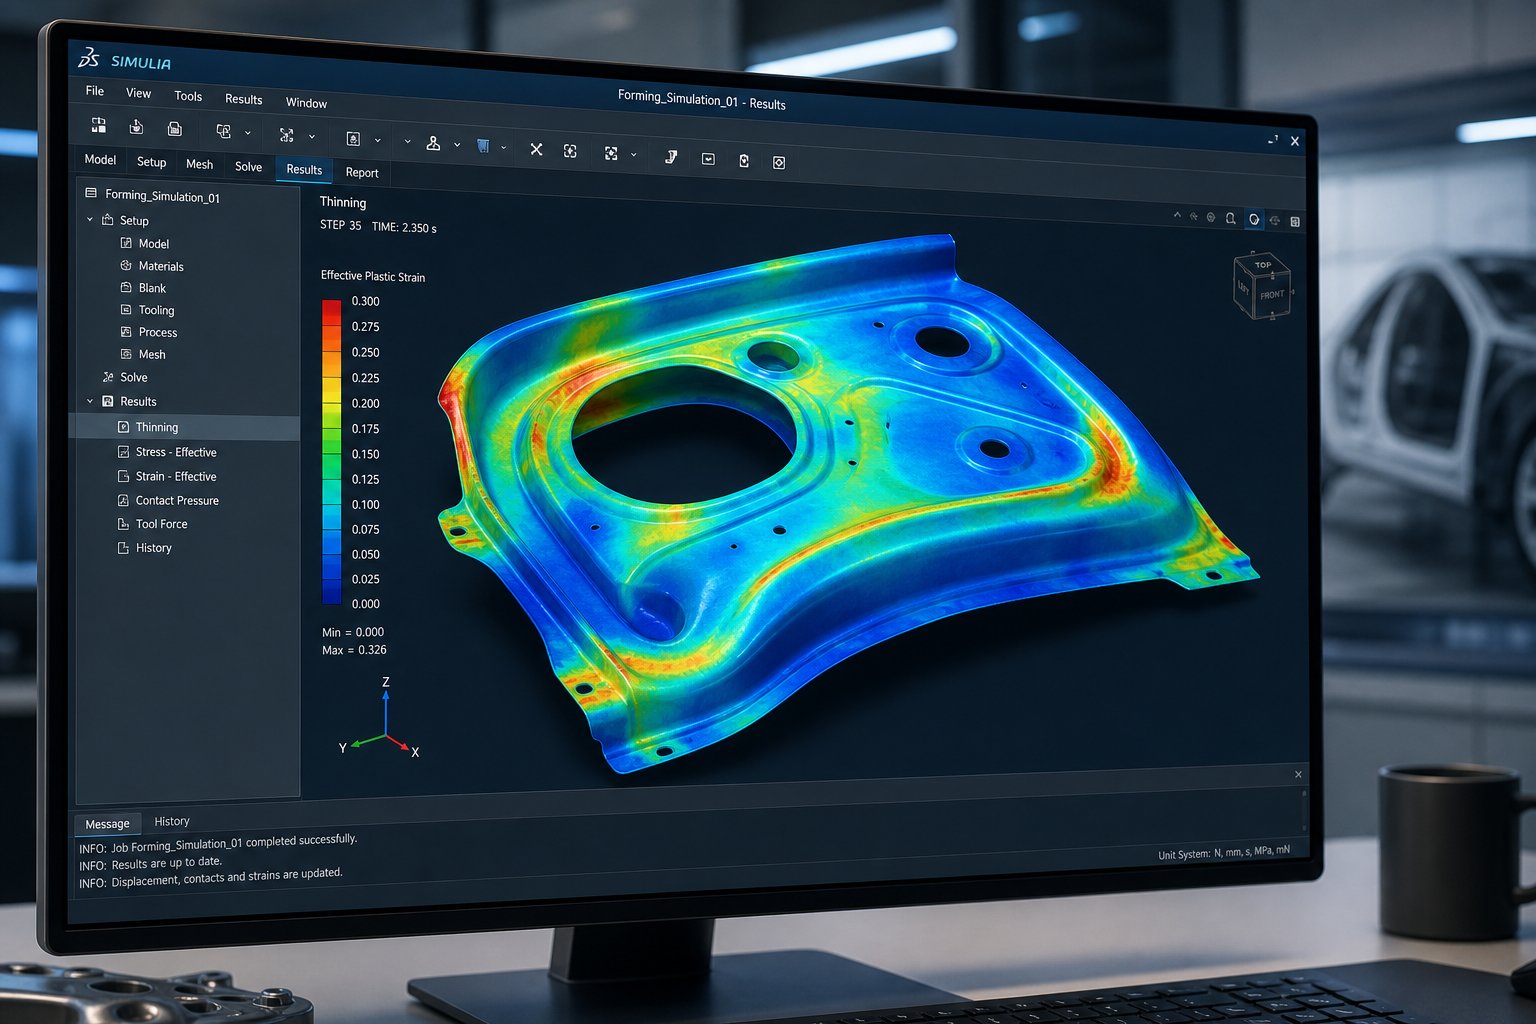
Strumenti di simulazione e convalida del progetto
Un layout a striscia ti dice dove va il materiale. La simulazione ti dice se effettivamente arriverà lì senza strapparsi, raggrinzirsi o tornare indietro per tolleranza. Questo è il passaggio che la maggior parte delle risorse PDF di progettazione di stampi per stampaggio salta completamente, ma è il passaggio che separa uno strumento che necessita di tre iterazioni di prova da uno che si esaurisce al primo colpo.
La simulazione FEA degli stampi di stampaggio si è trasformata da un lusso riservato agli OEM automobilistici a una pratica ingegneristica standard in tutto il settore. Il motivo è semplicemente economico: una simulazione di formatura che costa poche migliaia di dollari evita che la rilavorazione degli utensili costi decine di migliaia. Prima che l'acciaio venga tagliato per lo stampo, l'ingegneria virtuale prevede il flusso del materiale, identifica i rischi di guasto e quantifica il ritorno elastico in modo che il progettista possa compensare la geometria in anticipo anziché apportare correzioni nell'acciaio per utensili temprato a posteriori.
FEA e simulazione della formabilità nella progettazione degli stampi
L'analisi degli elementi finiti suddivide un pezzo grezzo in migliaia di piccoli elementi e calcola il modo in cui ciascuno di essi si deforma sotto le forze, i vincoli e le condizioni di attrito definiti dalla geometria dello stampo. Il software risolve le equazioni di sollecitazione-deformazione di ogni elemento durante l'intera corsa della pressa, producendo un quadro completo del comportamento del materiale che nessun calcolo manuale o stima basata sull'esperienza-può eguagliare.
Cosa rivela effettivamente l’analisi della formabilità per lo stampaggio della lamiera? Immagina di poter congelare il processo di formatura in qualsiasi millisecondo e ispezionare lo stato di deformazione in ogni punto della superficie del pezzo. Questo è essenzialmente ciò che offre la FEA. Puoi vedere dove il materiale si assottiglia pericolosamente, dove lo stress di compressione si accumula verso le rughe e dove le concentrazioni di deformazione prevedono la rottura prima che si verifichi.
Gli strumenti dominanti in questo spazio includono AutoForm, Dynaform e STAMPACK. Ricerca pubblicata suGiornale di ingegneria della plasticitàha confrontato Dynaform e AutoForm per lo stampaggio di fogli di alluminio e ha scoperto che entrambe le piattaforme producono previsioni affidabili quando i modelli dei materiali e le condizioni al contorno sono definiti correttamente. La differenza pratica spesso dipende dalla velocità del risolutore, dalle preferenze dell'interfaccia utente e dal modo in cui ciascuna piattaforma gestisce modelli di materiali specifici piuttosto che da lacune fondamentali in termini di precisione.
Al centro della valutazione della formabilità si trova il diagramma limite di formabilità (FLD). Sviluppato oltre 50 anni fa econtinuamente perfezionato da allora, il FLD traccia la deformazione maggiore rispetto alla deformazione minore per ogni elemento della simulazione. Una curva su quel diagramma, chiamata curva limite di formazione (FLC), rappresenta il confine tra la formazione sicura e l'insorgenza di strizione locale. Si prevede che qualsiasi elemento il cui stato di deformazione sia superiore alla FLC fallirà. Gli elementi vicini ma al di sotto della curva si trovano in una zona marginale dove la variazione della produzione potrebbe spingerli oltre il limite.
La posizione FLC nel diagramma dipende principalmente dall'esponente di indurimento del lavoro del materiale (valore n-). Valori n- più elevati spingono la curva verso l'alto, il che significa che il materiale tollera una maggiore deformazione prima del cedimento. Questo è il motivo per cui l'acciaio dolce con un valore n-di 0,20 si forma più facilmente dell'acciaio a doppia-fase ad alta resistenza-con un valore n-di 0,12, anche quando entrambi hanno lo stesso spessore.
Strategie di previsione e compensazione del ritorno elastico
Ogni parte formata ritorna indietro quando la pressa si apre e l'attrezzatura viene rilasciata. La lamiera immagazzina energia elastica durante la formatura e tale energia viene rilasciata come cambiamento dimensionale nel momento in cui la forza esterna scompare. Per l'acciaio dolce, il ritorno elastico potrebbe spostare l'angolo della flangia di 1-2 gradi. Per gli acciai avanzati ad alta resistenza (AHSS) e le leghe di alluminio ad alta resistenza, il ritorno elastico può superare i 10 gradi e introdurre una grave torsione del pannello che rende la parte inutilizzabile senza compensazione.
La compensazione del ritorno elastico nella progettazione degli stampi segue una strategia sistematica cheDescrive AutoForm Engineeringcome "misurare, mitigare, controllare e compensare". Ogni fase si basa sulla precedente:
- Misura:Costruisci la simulazione con la massima fedeltà del processo, compresi i tonnellaggi dei cuscinetti, gli spazi tra i leganti, le condizioni di attrito e la caratterizzazione dei materiali dai test di tensione-compressione. Simulare l'intera sequenza operativa e misurare la distribuzione del ritorno elastico risultante sul pannello.
- Mitigare:Prima di tentare la compensazione, ridurre il ritorno elastico a livelli gestibili. Le tecniche includono la coniatura di raggi stretti, la stiratura delle pareti laterali e la modifica della geometria del prodotto per aggiungere rigidità. Le modalità di inscatolamento dell'olio e di arricciatura delle pareti laterali-non possono essere compensate e devono essere affrontate modificando il processo o il prodotto.
- Controllare:Valuta la robustezza del processo simulando il modo in cui la variazione delle proprietà del materiale, i cambiamenti di attrito e la variazione di spessore influiscono sulla ripetibilità del ritorno elastico. Se il processo è instabile, la compensazione non sarà valida tra le bobine di produzione.
- Compensare:Applicare offset geometrici alle superfici della matrice in modo che la parte ritorni nella forma target. Ciò richiede in genere 3-5 iterazioni di simulazione per convergere su un risultato conforme.
Qui è importante come misurare gli angoli nella simulazione dello stampaggio. Il software calcola la deviazione angolare nelle sezioni trasversali-definite dall'utente-, confrontando la geometria del pannello molleggiato con il CAD nominale. Una flangia progettata a 90 gradi che si apre a 93 gradi necessita che la superficie dello stampo venga piegata a circa 87 gradi in modo che il recupero elastico porti l'angolo finale al target. L'importo esatto della compensazione dipende dalla qualità del materiale, dal raggio di piegatura e dalla storia della formatura in quella posizione.
Un'intuizione critica dalla pratica attuale: per l'AHSS e l'alluminio ad alta resistenza-, il presupposto comune delle simulazioni secondo cui il materiale si comporta in modo identico sotto tensione e compressione porta a previsioni del ritorno elastico inaffidabili. I dati dei test di tensione-compressione, sebbene più difficili da ottenere, migliorano significativamente l'accuratezza della previsione per questi materiali. Senza di essa, le iterazioni di compensazione nel mondo fisico si moltiplicano.
Interpretazione dei rapporti di simulazione per le decisioni di progettazione
Il software di simulazione genera un grande volume di output. Sapere quali risultati contano e quali soglie innescano la revisione del progetto, separa l’uso efficace dalla costosa generazione di numeri. Ecco i principali risultati della simulazione e ciò che ciascuno dice al progettista dello stampo:
- Mappa di diradamento:Mostra la percentuale di riduzione dello spessore in ogni punto della parte formata. I limiti accettabili variano generalmente dal 20-25% di diluizione massima per le parti strutturali. Il superamento di questo limite suggerisce il rischio di guasto del materiale o un margine di formabilità insufficiente per la variazione della produzione.
- Grafico del diagramma limite di formazione (FLD):Mappa lo stato di deformazione di ogni elemento rispetto alla curva limite di formatura del materiale. Gli elementi nella zona verde (sotto il 70% della FLC) hanno un margine di sicurezza confortevole. La zona gialla (70-90% della FLC) indica formabilità marginale. La zona rossa (sopra FLC) prevede il fallimento.
- Indicatore di rughe:Identifica le regioni in cui lo stress di compressione supera la resistenza del materiale alla deformazione. Potrebbero essere accettabili piccole grinze nelle aree successivamente rifilate. Le rughe nelle superfici funzionali richiedono modifiche del processo, in genere una maggiore pressione del legante o modifiche alla geometria del prodotto.
- Disegna-misurazioni:Tiene traccia della distanza con cui il materiale fluisce verso l'interno dal bordo grezzo durante la formatura. L'avvicinamento irregolare-suggerisce forze di contenimento sbilanciate o una forma non corretta del pezzo grezzo. I valori di attrazione-obbiettivi provengono dal piano di flusso dei materiali del tecnico di prodotto.
- Mappa dello spostamento del ritorno elastico:Visualizza l'entità e la direzione della deviazione dimensionale dopo lo scarico. Le aree che superano le specifiche di tolleranza geometrica della parte richiedono una compensazione o una modifica del processo.
- Distribuzione della deformazione dello spessore:Rivela i punti in cui il materiale si ispessisce (zone di compressione) e si assottiglia (zone di tensione). Un ispessimento superiore al 5-8% nelle aree della flangia avverte di potenziali increspature o interferenze dello stampo durante le operazioni successive.
Il momento in cui i risultati richiedono una revisione del progetto dipende dalla zona di gravità e dai requisiti funzionali della parte. Un pannello estetico con segni visibili di assottigliamento su una superficie A- necessita di revisione anche con uno assottigliamento del 15%. Una staffa strutturale nascosta all'interno di un assieme può tollerare un assottigliamento del 25% se lo spessore rimanente della parete soddisfa ancora i requisiti di carico. Il contesto guida la decisione, non una singola soglia universale.
Il flusso di lavoro iterativo si presenta così: esegui la simulazione, esamina i risultati rispetto ai criteri di accettazione, modifica la geometria dello stampo o i parametri di processo, -simula e confronta. Gli ingegneri esperti di simulazione generalmente convergono in 3-6 iterazioni per le parti standard. Pannelli complessi con più stazioni di formatura, operazioni miste di disegno e forma e materiali sensibili al ritorno elastico possono richiedere 10 o più iterazioni, il che è comunque molto più economico rispetto ai cicli di prova fisici a $ 5.000-$ 20.000 per ciclo.
Rimane una lacuna pratica. La simulazione conferma che un progetto può produrre una parte conforme, ma non può sostituire la conoscenza accumulata codificata in documenti di riferimento ben-strutturati. L'ingegnere ha ancora bisogno di tabelle di tolleranza, database di materiali, cataloghi di componenti ed elenchi di controllo di progettazione per prendere centinaia di decisioni minori che la simulazione non prende in considerazione. Costruire quella libreria di riferimento e sapere quando passare dallo studio autonomo-alla collaborazione di esperti è l'ultimo pezzo del puzzle.
Trovare riferimenti affidabili per la progettazione di stampi e supporto di esperti
La simulazione chiude il ciclo della convalida del progetto, ma le centinaia di decisioni minori che confluiscono in tale simulazione, valori di gioco, costanti dei materiali, specifiche dei componenti, regole di tolleranza, risiedono tutte nei documenti di riferimento. La qualità di questi riferimenti influisce direttamente sulla qualità dei tuoi utensili. Il download di un PDF di progettazione di uno stampo per stampaggio da una fonte non verificata può introdurre formule obsolete o dati di materiale errati che propagano errori in ogni calcolo su di esso costruito.
Quindi come separare le risorse credibili dai contenuti riciclati? E quando lo studio autonomo-raggiunge i suoi limiti?
Valutazione delle risorse PDF e degli standard tecnici
Non tutti i documenti che si definiscono guide di riferimento per la progettazione di stampi per ingegneri meritano spazio sugli scaffali. Cerca questi indicatori di qualità prima di fidarti di qualsiasi PDF tecnico:
- Controllo della revisione e data:I riferimenti credibili riportano numeri di revisione e date di pubblicazione. Un PDF del manuale sulla progettazione degli stampi per stampaggio senza la cronologia delle versioni non può essere verificato rispetto agli standard dei materiali attuali o alle pratiche di produzione aggiornate.
- Credenziali dell'autore:I documenti creati da ingegneri professionisti, pubblicati attraverso organismi industriali riconosciuti o sviluppati all'interno di programmi OEM hanno più peso delle compilazioni anonime.
- Riferimenti alle specifiche OEM:Le guide alla qualità citano standard specifici (ASTM, ISO, SAE) anziché fare affermazioni generali non supportate. I riferimenti incrociati-con questi standard convalidano il contenuto.
- Metodologia strutturata:Un riferimento affidabile segue una sequenza logica dagli input (proprietà del materiale, geometria della parte) attraverso i calcoli fino agli output (dimensioni dello stampo, parametri di processo). Se un documento salta alle conclusioni senza mostrare il percorso, trattalo con scetticismo.
Le fonti consolidate includono il Dayton Rogers Red Book, riconosciuto in tutto il settore come un-manuale di riferimento per le pratiche di formatura di precisione dei metalli che copre tolleranze, raggi di piegatura, regole di tranciatura e linee guida di fabbricazione. Piattaforme accademiche comeBiblioteca degli standard tecnici della Cornell Universityfornire l'accesso agli standard ASTM, IEEE, ISO e PMI attraverso abbonamenti che garantiscono che i contenuti siano aggiornati e adeguatamente mantenuti. La Society of Manufacturing Engineers (SME) mantiene le risorse tecniche accessibili attraverso librerie digitali come Knovel che trattano la metodologia di progettazione degli stampi in formati strutturati e sottoposti a revisione paritaria.
Creazione di una libreria di riferimento per la progettazione di stampi professionale
Un ingegnere di attrezzature funzionante ha bisogno di più di un documento. Hai bisogno di una libreria organizzata per funzione, in cui ciascuna risorsa abbia uno scopo distinto durante le diverse fasi del lavoro di progettazione:
- Database delle proprietà dei materiali:Resistenza alla trazione, resistenza allo snervamento, allungamento, valore n-e valore r-per ogni lega che stampi. Questi confluiscono direttamente nei calcoli delle tolleranze, nelle previsioni di formabilità e nelle stime di tonnellaggio.
- Standard di tolleranza e gioco:Tabelle che codificano le distanze accettabili, le altezze delle bave e le tolleranze dimensionali per materiale e spessore. Questi diventano la tua base di riferimento per ogni nuovo dado.
- Elenchi di controllo della progettazione:Elenchi di verifica passo passo-- che coprono la revisione del layout delle strisce, le specifiche dei componenti, la compatibilità con la macchina da stampa e la preparazione alla prova. Le liste di controllo prevengono i punti ciechi-dell'ingegnere esperto in cui la familiarità causa passaggi saltati.
- Cataloghi componenti:Specifiche per punzoni standard, bottoni per matrici, molle, sistemi di guida e dispositivi di fissaggio dei principali fornitori. Conoscere ciò che è disponibile in commercio impedisce di-progettare soluzioni personalizzate per problemi già risolti.
- Specifiche OEM e cliente:Requisiti specifici dell'azienda- in materia di qualità dei bordi, planarità, certificazione dei materiali e reporting dimensionale che sostituiscono gli standard generali del settore.
Organizzarli per fase del progetto: layout concettuale, progettazione dei dettagli, prova e manutenzione della produzione. Quando sorge una domanda in qualsiasi fase, dovresti sapere esattamente quale risorsa risponde senza cercare da zero.
Collegamento con il supporto esperto per la progettazione di stampi
I documenti di riferimento eccellono nella codificazione di soluzioni note a problemi standard. Hanno difficoltà con combinazioni nuove: comportamento insolito del materiale che interagisce con tolleranze strette, complesse sequenze di formatura multi-stazione in cui i percorsi di sollecitazione sono imprevedibili o requisiti di controllo delle bave che sono in conflitto con gli obiettivi di durata dell'utensile. Queste situazioni richiedono un'esperienza che nessun PDF può catturare completamente.
Quando la tua sfida di progettazione prevede configurazioni personalizzate di punzoni e sollevatori, ottimizzazione non-standard dei materiali avanzati o strategie di esclusione degli intagli per sequenze di formatura aggressive, la collaborazione con un produttore che ha risolto problemi simili accelera il percorso dall'ideazione agli strumenti pronti per la produzione-.YICHENsvolge questo ruolo per gli ingegneri che hanno svolto il lavoro di riferimento e necessitano di soluzioni personalizzate di stampi per stampaggio, in particolare per strutture complesse di stampi che comportano il controllo delle bave, l'ottimizzazione dei giochi e le sfide del flusso di materiale che superano ciò che gli approcci standard del catalogo possono affrontare.
L'obiettivo non è sostituire lo studio autonomo-ma integrarlo. Una solida libreria di riferimenti ti rende un collaboratore migliore con i partner di produzione perché parli lo stesso linguaggio tecnico e ne capisci i vincoli. I risultati migliori si ottengono quando conoscenze ingegneristiche approfondite incontrano capacità di produzione-testate, trasformando la teoria del PDF in parti da spedire.
PDF sulla progettazione degli stampi per stampaggio: domande frequenti
1. Cosa dovrebbe includere un PDF di progettazione dello stampo per stampaggio?
Un PDF completo sulla progettazione dello stampo per stampaggio dovrebbe coprire la selezione del tipo di stampo (progressivo, composto, trasferimento), le specifiche dei componenti dello stampo, i metodi di calcolo del gioco per tipo di materiale, i principi di ottimizzazione del layout della striscia, le linee guida per la progettazione dell'intaglio di bypass e gli standard di tolleranza. I riferimenti alla qualità includono anche tabelle delle proprietà dei materiali, formule per la stima del tonnellaggio e liste di controllo strutturate che gli ingegneri possono applicare direttamente durante le sessioni CAD o sulla macchina da stampa. Cerca documenti con controllo di revisione, credenziali dell'autore e citazioni a standard riconosciuti come ASTM o ISO.
2. Come si calcola il gioco dello stampo per le diverse lamiere?
Il gioco della matrice viene calcolato come percentuale dello spessore del materiale per lato. Il punto di partenza standard è il 10-11% dello spessore del grezzo, ma il valore corretto dipende dalla resistenza alla trazione e dalla duttilità del materiale. L'acciaio dolce utilizza tipicamente l'8-12%, l'acciaio inossidabile il 12-16%, l'alluminio il 6-10% e gli acciai ad alta resistenza il 14-20%. I materiali più resistenti richiedono giochi più ampi perché resistono al taglio in modo più aggressivo. Una distanza adeguata garantisce che i piani di frattura del punzone e i bordi della matrice convergano in modo pulito, riducendo al minimo l'altezza della bava e prolungando la durata dell'utensile.
3. Qual è lo scopo delle tacche di bypass negli stampi per stampaggio progressivo?
Le tacche di bypass interrompono la trasmissione dello stress tra le stazioni in uno stampo progressivo. Quando una stazione di formatura stira o piega il materiale, crea uno stress di trazione che può propagarsi attraverso la striscia portante, distorcendo le posizioni dei fori pilota e causando un'alimentazione errata nelle stazioni a valle. Le tacche di bypass negative rimuovono il materiale per creare zone di rilievo aperte, mentre le tacche di bypass positive lasciano linguette flessibili che assorbono la deformazione. Il corretto posizionamento dell'intaglio immediatamente a monte delle stazioni di formatura previene errori di passo cumulativi, deformazione del nastro e deriva dimensionale lungo la progressione.
4. In che modo la simulazione FEA migliora la progettazione degli stampi per stampaggio?
L'analisi degli elementi finiti prevede il comportamento dei materiali prima che venga costruita qualsiasi attrezzatura fisica, identificando i rischi di assottigliamento, le zone di increspatura e l'entità del ritorno elastico attraverso la formatura virtuale. Strumenti come AutoForm e Dynaform utilizzano diagrammi dei limiti di formatura per valutare i margini di formabilità in ogni punto della parte. La progettazione dello stampo con compensazione del ritorno elastico si basa sulla simulazione iterativa per applicare offset geometrici in modo che le parti ritornino nelle dimensioni target. Questo approccio in genere riduce le iterazioni di prova fisica da 5-8 cicli a 1-2, risparmiando $ 20.000-$ 100.000 o più in costi di rilavorazione per strumento.
5. Quando gli ingegneri dovrebbero collaborare con un produttore di stampi personalizzati invece di fare affidamento sui riferimenti PDF?
I riferimenti PDF gestiscono i problemi standard in modo efficace, ma nuove combinazioni di tolleranze strette, materiali insoliti e complesse sequenze di formazione di più-stazione spesso vanno oltre quanto coperto dalle linee guida documentate. Gli ingegneri traggono vantaggio da partner di produzione come YICHEN quando i progetti prevedono configurazioni personalizzate di punzoni e sollevatori, ottimizzazione del gioco non-standard per acciai avanzati ad alta-resistenza o strategie aggressive di intaglio di bypass per la formatura profonda. Un produttore di stampi esperto convalida i progetti rispetto alla realtà della produzione, risolvendo le sfide in cui il comportamento dei materiali interagisce con i vincoli degli utensili in modi che i riferimenti generali non possono prevedere.


