


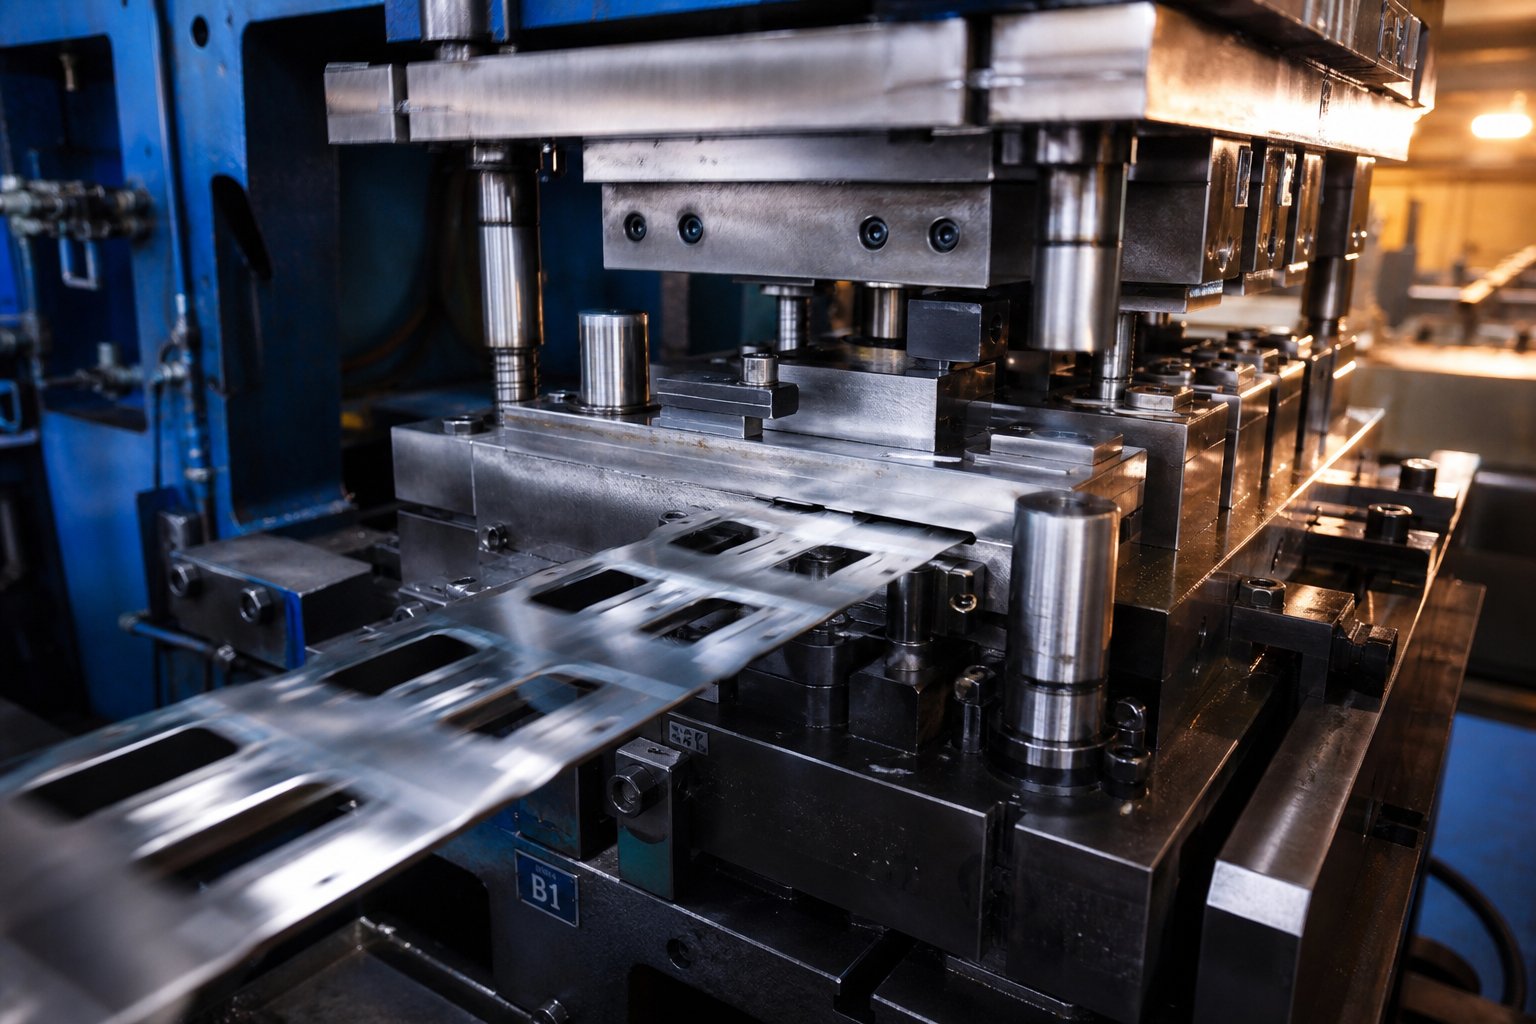
Ciò che rende lo stampaggio progressivo dei metalli di livello professionale
Quando gli ingegneri di produzione lo specificanostampaggio progressivo dei metalliper un programma ad alto-volume, non scelgono semplicemente un metodo di formazione. Si stanno impegnando per un sistema di produzione in cui il materiale in nastro avanza attraverso stazioni sequenziali all'interno di un singolo stampo di stampaggio, con ogni corsa della pressa che esegue simultaneamente operazioni distinte in ogni stazione. Il termine "progressivo" si riferisce a quell'avanzamento incrementale: la geometria della parte si costruisce progressivamente, stazione dopo stazione, fino a quando un componente finito si separa dalla striscia portante al momento del taglio finale.
Lo stampaggio progressivo professionale dei metalli è un processo di formatura di lamiere ad alto-volume in cui una striscia continua viene alimentata attraverso uno stampo di precisione-progettato con più-stazioni, in cui ogni corsa della pressa fa avanzare la striscia ed esegue operazioni simultanee (perforazione, formatura, coniatura, taglio) per produrre parti finite a velocità superiori a centinaia di corse al minuto e con un controllo del processo documentato.
Definizione dello stampaggio progressivo dei metalli a livello professionale
A livello base, qualsiasi officina dotata di una pressa e di uno stampo progressivo può stampare pezzi. Le operazioni di livello professionale-, tuttavia, sono definite da ciò che accade intorno alla stampa. Noterai la differenza nelle tolleranze mantenute a +/-0,05 mm o più strette per milioni di cicli, negli stampi progressivi progettati con acciai per utensili di prima qualità per un'aspettativa di vita di svariati-milioni di corse e nel monitoraggio del processo in tempo reale che rileva le deviazioni prima che producano scarti. Questi non sono aggiornamenti opzionali. Si tratta di requisiti di base per i programmi automobilistici, aerospaziali ed elettronici in cui un singolo componente difettoso può provocare l'arresto della linea.
Ciò che distingue le operazioni professionali dallo stampaggio generale
Il divario tra un negozio di stampaggio di materie prime e un'operazione di stampaggio progressivo professionale si riduce a quattro pilastri:
- Tolleranze più strettemantenuto tramite componenti di precisione-dell'attrezzatura rettificata e parametri di stampa controllati.
- Longevità progettataottenuto attraverso la corretta selezione dei materiali, il trattamento termico e le strategie di rivestimento.
- Controllo del processo documentatocompreso il monitoraggio SPC,-sensori interni e registrazioni di ispezioni tracciabili.
- Sistemi di qualità certificaticome IATF 16949 o ISO 9001 che impongono azioni correttive strutturate e miglioramento continuo.
Un partner professionale per lo stampaggio progressivo dei metalli considera la qualità un fondamento culturale piuttosto che un punto di controllo--di fine linea. I loro team di ingegneri si impegnano durante la progettazione delle parti, traducendo la geometria in layout di stazione ottimizzati prima che l'acciaio venga tagliato. Questo coinvolgimento a monte è ciò che distingue un vero partner di produzione da un’officina che si limita a gestire parti da stampare.
Comprendere la distinzione è importante, ma la vera profondità sta nel modo in cui si svolge il processo stesso, dal momento in cui il nastro entra nello stampo fino all'istante in cui una parte finita cade nel contenitore di raccolta.
Come funziona passo dopo passo il processo di stampaggio progressivo
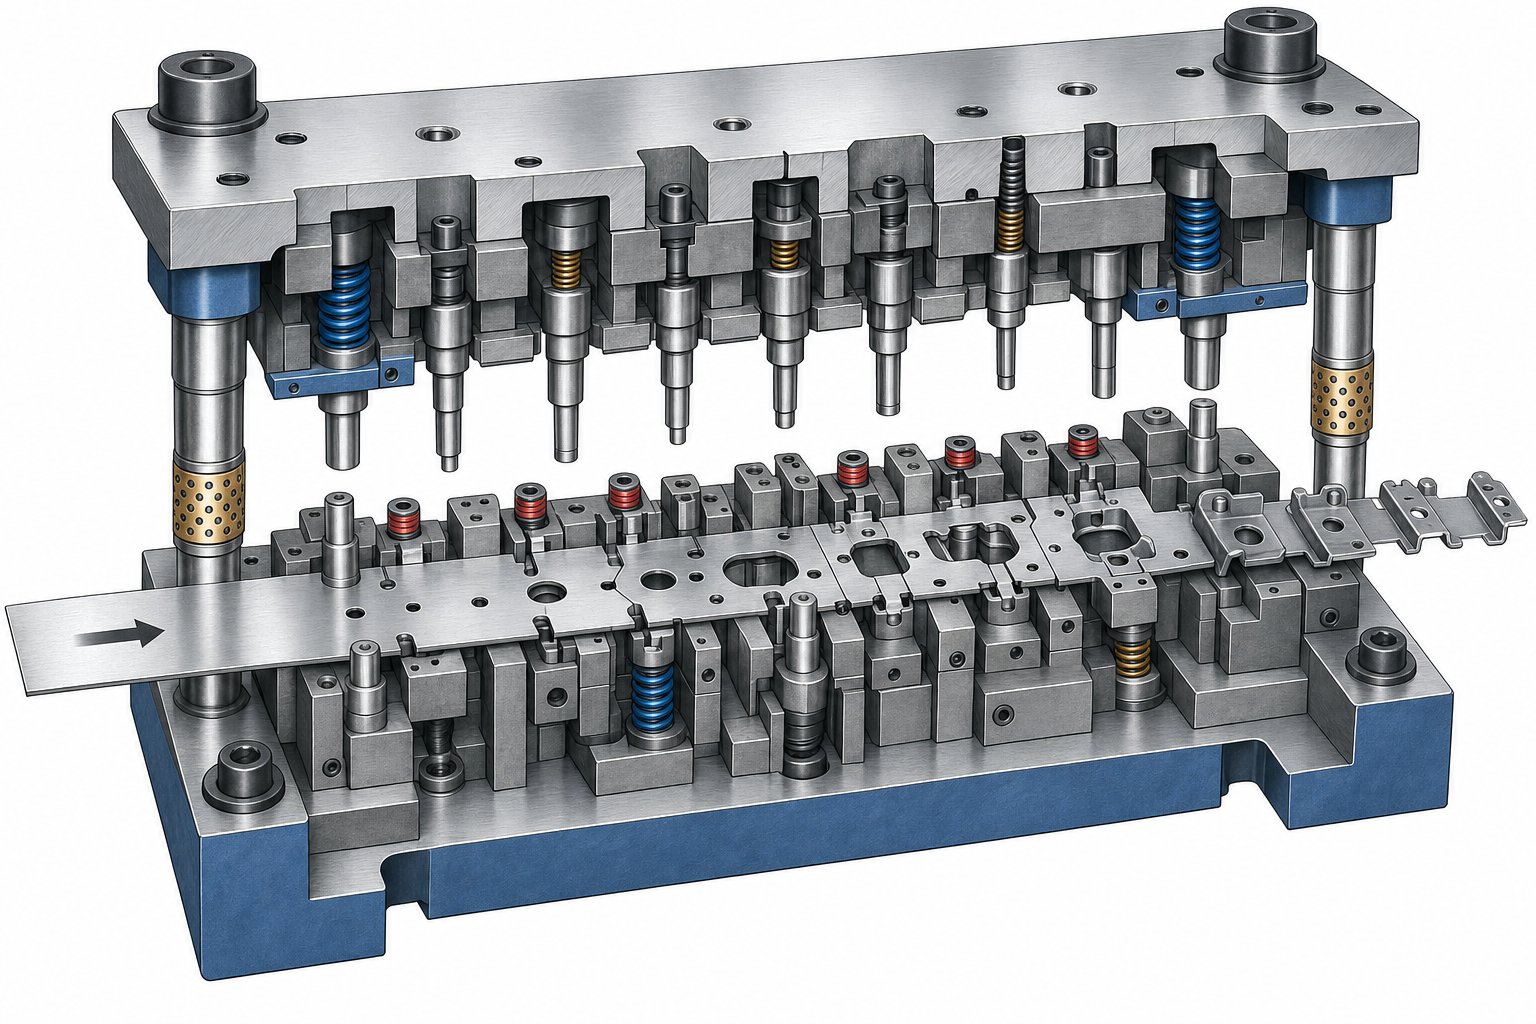
Un pezzo finito che esce da uno stampo progressivo sembra quasi senza sforzo, ma dietro questo risultato c'è una sequenza strettamente coordinata di eventi meccanici che si verificano in frazioni di secondo. ILprocesso di stampaggio progressivoinizia ben prima dei cicli di stampa. Inizia dallo svolgitore, passa attraverso i sistemi di raddrizzamento e lubrificazione e si affida a precisi meccanismi di alimentazione e registrazione per mantenere ogni stazione allineata attraverso migliaia di corse all'ora.
Meccanica di alimentazione delle strisce e registrazione del pilota
Immagina un nastro continuo di lamiera, tipicamente di spessore compreso tra 0,1 mm e 6 mm, che si svolge da una bobina, passa attraverso un raddrizzatore per rimuovere il set di bobine ed entra in un servo alimentatore. L'alimentatore fa avanzare il nastro di una distanza fissa chiamata passo di avanzamento, che equivale alla spaziatura tra le stazioni nello stampo. Questo passo deve essere esatto. Anche una deviazione di pochi millesimi di pollice si accumula tra le stazioni e produce parti-fuori-specifiche.
La sola alimentazione non può garantire la precisione del posizionamento a velocità di stampaggio dei metalli ad alta velocità comprese tra 200 e 1.500 colpi al minuto. È qui che entrano in gioco i perni pilota. Le prime stazioni praticano fori pilota dedicati nella striscia. Quando lo stampo si chiude nei colpi successivi, i piloti a forma di cono o di proiettile- entrano in questi fori e spingono la striscia in un allineamento preciso prima che avvenga qualsiasi taglio o formatura. Secondo le linee guida ingegneristiche del settore, la distanza dal pilota-al-foro in genere è compresa tra 0,0005 e 0,001 pollici per lavori di precisione, sufficientemente stretta da correggere l'errore residuo dell'alimentatore senza distorcere la striscia.
La tempistica del feed-rullo è importante tanto quanto la precisione del beccheggio. I rulli devono rilasciare la striscia prima che i piloti si impegnino e riprendere la presa solo dopo l'apertura dello stampo. Se i rulli di alimentazione si chiudono troppo presto, in particolare vicino al punto morto inferiore,materiale intrappolato tra lo stampo e l'alimentatorepossono spingere la striscia in avanti quando i piloti escono, creando progressioni eccessivamente lunghe che si mascherano da errori di lunghezza del feed-.
Come la formatura-multistazione crea la geometria delle parti
Ciascuna stazione di uno stampo progressivo esegue una o più operazioni specifiche sul nastro. Le geometrie tridimensionali complesse-non si formano mai in un unico colpo. Si sviluppano invece in modo incrementale, con ciascuna stazione che aggiunge funzionalità fino al completamento della parte. Pensatelo come la costruzione di un componente strato per strato, tranne per il fatto che ogni strato è un'operazione meccanica distinta piuttosto che un deposito di materiale.
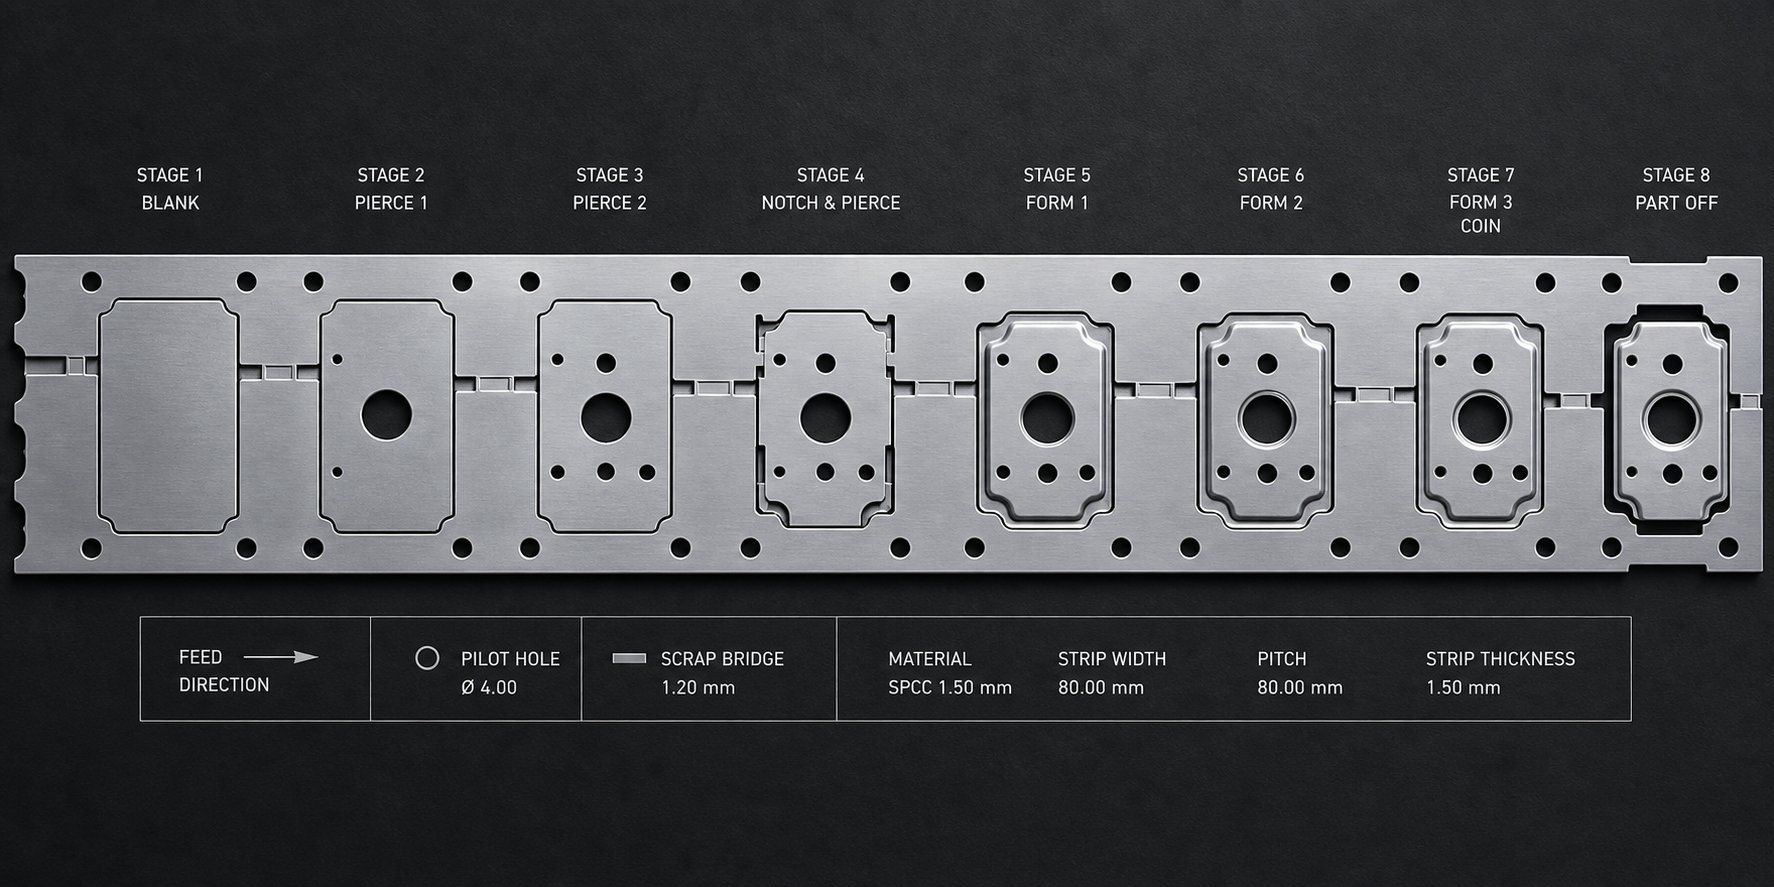
Ecco la sequenza tipica delle operazioni della stazione in una matrice progressiva professionale e nella configurazione di stampaggio:
- Foro pilota- Crea funzionalità di registrazione utilizzate dalle stazioni a valle per un posizionamento accurato.
- Tranciatura e perforazione- Taglia fori interni, asole e profili parziali. Il taglio pesante viene distribuito anticipatamente per mantenere la stabilità della striscia.
- Incisione e formatura- Taglia e piega parzialmente linguette, feritoie o elementi di transizione che preparano la striscia per una formatura più profonda.
- Disegnare e formare- Crea forme tri-dimensionali come tazze, nervature, rilievi o superfici sagomate attraverso il flusso di materiale controllato.
- Coniatura e calibrazione- Comprime il materiale localmente per ottenere uno stretto controllo dimensionale, appiattire le superfici o affinare i raggi oltre quanto consentito dalla formazione d'aria.
- Rifilatura- Rimuove il materiale in eccesso introdotto durante la formatura o elimina le connessioni portanti attorno al perimetro della parte.
- Taglio finale- Separa la parte completata dalla striscia di supporto per l'espulsione o la raccolta.
La sequenza delle stazioni non è arbitraria. I progettisti professionisti di stampi posizionano le operazioni di taglio pesanti nelle prime fasi, le operazioni di formatura più importanti al centro dove il supporto fornisce ancora supporto, e la calibrazione appena prima del taglio per bloccare le dimensioni finali. Questo approccio gestisce i picchi di tonnellaggio lungo la corsa della pressa e previene la distorsione del nastro che si accumulerebbe nelle stazioni successive.
Premere Sequenza colpi e Coordinazione avanzamento striscia
L'intero processo di stampaggio progressivo è sincronizzato con il ciclo di corsa della pressa. Durante la corsa verso il basso, il dado superiore scende, i piloti si impegnano e ogni stazione esegue la propria operazione simultaneamente. Al punto morto inferiore, tutte le operazioni di taglio e formatura per quel ciclo sono complete. Durante la corsa ascendente, la piastra di estrazione trattiene la striscia mentre i punzoni si ritirano, gli elevatori del materiale sollevano la striscia lontano dagli elementi inferiori della matrice e il sistema di alimentazione fa avanzare il materiale di un passo.
Questa relazione tra la corsa della pressa e l'avanzamento del nastro è ciò che rende possibile lo stampaggio dei metalli ad alta velocità. Ad ogni ciclo, la striscia avanza esattamente di un passo. Ogni stazione lavora una porzione diversa del nastro nello stesso istante. Il risultato è un pezzo finito per corsa nella stazione finale, indipendentemente dal numero di operazioni intermedie richieste dal pezzo. Uno stampo a 12 stazioni che funziona a 400 corse al minuto produce 400 parti completate al minuto, con tutte le 12 operazioni che avvengono in parallelo anziché in serie.
L'altezza di sollevamento del nastro gioca un ruolo fondamentale in questo coordinamento. La striscia deve sollevarsi abbastanza da liberare i piloti e le caratteristiche formate prima di avanzare, ma un sollevamento eccessivo introduce vibrazioni e deformazioni che limitano la velocità della pressa. Il bilanciamento tra altezza di sollevamento, tempi di avanzamento e frequenza di corsa è il punto in cui il processo di stampaggio progressivo si sposta dalla teoria dei libri di testo all'ingegneria applicata e dove le operazioni professionali si distinguono dalle officine che gestiscono stampi oltre le loro finestre di velocità convalidate.
I meccanismi di alimentazione, pilotaggio e coordinazione della corsa spiegano come le parti si muovono attraverso lo stampo. Ma l'intelligenza alla base del processo risiede nello stampo stesso, in particolare nei materiali degli utensili, nel layout della stazione e nelle decisioni di progettazione che determinano se uno stampo manterrà la tolleranza per 500.000 corse o 5 milioni.
Fondamenti di progettazione di stampi progressivi e attrezzature
Un dado progressivo è capace solo nella misura in cui lo sono le decisioni incorporate nel suo design. Il materiale degli utensili, il conteggio delle stazioni, la sequenza del layout e la distribuzione della forza vengono tutti bloccati prima dell'esecuzione di una singola corsa. Il design professionale degli stampi progressivi separa-gli utensili ripetibili e di lunga durata dagli stampi che si degradano precocemente e sprecano denaro a causa di manutenzione non pianificata e scarti.
Materiali degli utensili e durata prevista dello stampo
Il tipo di acciaio scelto per punzoni, inserti di matrici e componenti di formatura controlla direttamente il numero di parti che una matrice può produrre prima di dover essere affilata o sostituita. I materiali più duri resistono più a lungo all’usura, ma costano anche di più e possono essere fragili sotto carichi d’urto. Selezionare il giusto materiale per stampi progressivi significa bilanciare la resistenza all'usura con la tenacità, il costo e le esigenze specifiche del materiale stampato.
Ecco come si confrontano nella pratica i materiali per utensili più comuni:
| Materiale degli utensili | Durezza (HRC) | Resistenza all'usura | Robustezza | Vita tipica dello stampo (colpi) | Migliore applicazione |
|---|---|---|---|---|---|
| Acciaio per utensili D2 | 58-62 | Alto | Moderare | 1-3 milioni | Foratura e tranciatura generale di acciaio dolce e alluminio |
| Acciaio rapido-M2 ad alta velocità | 60-65 | Molto alto | Moderato-Alto | 3-5 milioni | Foratura ad alta-velocità, materiali abrasivi come l'acciaio inossidabile |
| Carburo (carburo di tungsteno) | 70-75+ | Eccellente | Basso | 5-20+ milioni | Programmi ad alto-volume che richiedono la massima durata dello stampo con una minima macinazione |
D2 copre un'ampia gamma di applicazioni di utensili e matrici progressivi a un costo ragionevole. M2 interviene quando la velocità della pressa aumenta o quando si stampano leghe più dure che rosicchiano acciai di qualità inferiore-. Gli inserti in carburo portano la durata dello stampo a decine di milioni, ma richiedono un accurato allineamento della pressa e un funzionamento senza urti- perché il carburo si frattura anziché deformarsi sotto eccessivi carichi decentrati.
I costruttori di stampi professionisti applicano anche trattamenti superficiali come rivestimenti TiN o TiCN per ridurre l'attrito, ritardare l'usura sulle parti in acciaio inossidabile ed estendere gli intervalli tra i cicli di affilatura.
Pianificazione del layout della stazione per parti complesse
La traduzione della geometria di una parte finita in un layout di stazione ottimizzato è il momento in cui la progettazione di stampi per stampaggio passa dall'ingegneria meccanica alla risoluzione dei problemi applicati. Produttori esperti comeYICHENaffrontare questa fase mappando ogni caratteristica della parte, identificando sequenze di formatura che riducono al minimo la distorsione del materiale e distribuendo le forze di taglio e formatura in modo uniforme lungo la corsa della pressa.
La pianificazione del layout della stazione segue una metodologia strutturata:
- Identificare tutte le operazioni di perforazione, formatura e rifilatura richieste dalla geometria della parte.
- Le operazioni in sequenza in modo che il taglio pesante avvenga presto sul materiale piatto e la formatura avvenga a metà del flusso mentre il trasportatore fornisce ancora stabilità.
- Raggruppare le operazioni compatibili in stazioni condivise laddove il tonnellaggio e lo spazio disponibile lo consentono.
- Inserire stazioni inattive (cieche) tra le fasi di formatura pesanti per consentire il rilassamento della striscia e fornire spazio per future modifiche progettuali.
- Verificare che il tonnellaggio totale in tutte le stazioni attive rimanga entro la capacità della rotativa con un margine di sicurezza del 15-20%.
I layout mal pianificati creano picchi di forza che deviano il pistone della pressa, accelerano l'usura su un lato dello stampo e introducono variazioni dimensionali. Il design della matrice di stampaggio progressiva ben-sequenziato distribuisce i carichi in modo simmetrico e mantiene il tracciamento della striscia dritto attraverso ogni stazione.
Bilanciare la complessità dello stampo con gli obiettivi di produzione
Più stazioni significano più capacità, ma significano anche uno stampo più ampio, un piano di stampa più grande e costi di attrezzaggio più elevati. I progettisti professionisti di stampi valutano il numero di stazioni rispetto alla larghezza della striscia, che determina il costo del materiale per parte, e rispetto al tonnellaggio della pressa richiesto, che limita le opzioni della macchina nell'area di produzione.
Uno stampo a 16 stazioni adatto a una pressa da 200 tonnellate è spesso una scelta economica migliore rispetto a uno stampo a 22 stazioni che richiede una pressa da 400 tonnellate, anche se quest’ultimo consolida più operazioni. La decisione dipende dal volume annuale, dalla capacità disponibile della macchina da stampa e dal costo totale di proprietà rispetto alla vita prevista dello stampo.
È qui che la progettazione di stampi per stampaggio progressivo diventa un esercizio di collaborazione tra progettisti di parti, ingegneri di stampi e pianificatori della produzione. YICHENstampo per stampaggio progressivoIl processo di sviluppo, ad esempio, si concentra sulla progettazione di stampi che raggiungano gli obiettivi di ripetibilità adattandosi al tempo stesso all'interno di un'infrastruttura di produzione scalabile, offrendo ai team di approvvigionamento un percorso chiaro dalla convalida del prototipo alla produzione di massa.
Il materiale degli utensili e la disposizione della stazione bloccano il limite massimo delle prestazioni dello stampo. Ma anche lo stampo progettato con la massima precisione non è in grado di compensare la scarsa selezione dei materiali o la disposizione inefficiente delle strisce a monte, che è il punto in cui prendono il sopravvento la progettazione del supporto e la strategia di annidamento.
Selezione dei materiali e ottimizzazione del layout delle strisce
La materia prima rappresenta in genere il 40-60% del costo totale di una parte stampata. Ciò significa che le decisioni prese durante la progettazione del layout della striscia e la selezione dei materiali hanno una maggiore influenza sull'economia delle parti-rispetto a quasi qualsiasi altro fattore nel processo. Un layout ben ottimizzato spreme il massimo delle parti da ogni bobina, mentre la giusta scelta del materiale garantisce che tali parti si formino in modo pulito senza crepe, grinze o eccessivo ritorno elastico.
Progettazione della striscia portante e ottimizzazione del annidamento
La striscia portante è la struttura portante che tiene insieme le parti parzialmente formate mentre avanzano attraverso lo stampo. Non è il prodotto finito, quindi ogni millimetro quadrato di materiale di supporto diventa scarto. Progettarlo nel modo più sottile e stretto possibile, pur mantenendo una resistenza sufficiente per spingere la striscia attraverso tutte le stazioni senza deformarsi, è un atto di equilibrio che incide direttamente sull'utilizzo del materiale.
Due tipi di supporto servono diverse applicazioni di stampaggio progressivo:
- Portatori solidilavorare per operazioni di taglio e piegatura di base in cui la striscia rimane piatta per tutta la corsa della pressa. Offrono la massima rigidità ma non possono consentire il movimento verticale delle parti tra le stazioni.
- Supporti in rete elasticaincorporano tagli o anelli strategici che consentono al marsupio di flettersi verticalmente e orizzontalmente. Questi sono essenziali per le parti che richiedono imbutitura profonda, goffratura o formatura in più-fasi in cui il materiale deve fluire verso l'interno senza distorcere il passo tra le parti.
Un supporto mal progettato può causare il guasto totale dell'utensile. Se il nastro di attacco è troppo stretto, si lacera durante la formazione. Se è troppo rigido per un'applicazione di imbutitura-profonda, blocca il passo della striscia e provoca un'errata registrazione a valle. Gli ingegneri professionisti degli stampi utilizzano software di simulazione per prevedere la deformazione del supporto e verificare che il nastro flessibile fornisca una lunghezza di linea sufficiente per consentire il viaggio verticale senza assottigliarsi oltre il limite di frattura del materiale.
La strategia di annidamento determina il modo in cui le parti sono orientate e posizionate sulla striscia per ridurre al minimo gli sprechi. Per i materiali per stampaggio progressivo, gli approcci comuni includono:
- Layout a riga singola-- Semplice e prevedibile, ideale per parti simmetriche ma che spesso utilizzano meno materiale.
- Nesting angolare o ruotato- Inclina le parti ad angolo per adattarle più vicine, come i pezzi di un puzzle. Ciò può ridurre significativamente la larghezza della striscia per geometrie di forma irregolare.
- Layout a più-righe- Timbra due o più parti affiancate per corsa di stampa, aumentando la produttività e migliorando l'utilizzo quando le dimensioni della parte lo consentono.
Il punto di riferimento del settore perutilizzo del materiale nelle operazioni di stampi progressiviè almeno del 75%. Raggiungere questo obiettivo richiede un'attenta ottimizzazione della larghezza del ponte, delle piccole sezioni di materiale rimaste tra le parti adiacenti e tra le parti e il bordo della striscia. Una regola comune stabilisce che lo spessore minimo del ponte sia compreso tra 1,25 e 1,5 volte lo spessore del materiale. Per una striscia da 1,5 mm, ciò si traduce in un ponte di circa 1,9-2,25 mm, quanto basta per evitare che i rottami si attorciglino e blocchino la fustella.
L'ottimizzazione della larghezza delle strisce si collega direttamente al-costo per parte. Una striscia più stretta significa meno consumo di materia prima per ciclo, ma significa anche margini più ristretti sulla resistenza del supporto e sulla stabilità dei bordi. Il passo di avanzamento, ovvero la distanza di avanzamento della striscia per corsa, si combina con la larghezza della striscia per definire l'area rettangolare di materiale consumato per parte. La riduzione di entrambe le dimensioni mantenendo l'integrità strutturale e la formabilità riduce proporzionalmente il costo del materiale.
Tipi di metallo e gamme di spessore per lo stampaggio progressivo
Non tutti i metalli funzionano bene in una matrice progressiva. Il processo richiede materiali in grado di resistere a piegature, perforazioni e formazioni ripetute su più stazioni senza fessurarsi o indurirsi-fino al punto di frattura. Formabilità, durezza superficiale e comportamento del ritorno elastico influiscono tutti sul fatto che una determinata lega sia un buon candidato per lo stampaggio progressivo dei metalli ad alta-velocità.
Ecco come si confrontano i materiali per stampaggio progressivo più comuni in termini di attributi pratici:
| Categoria materiale | Grado di formabilità | Intervallo di spessore tipico | Applicazioni comuni | Considerazioni sugli utensili speciali |
|---|---|---|---|---|
| Acciaio-a basso tenore di carbonio (C1008-C1010) | Eccellente | 0.2 - 4.0 mm | Staffe, componenti del telaio, supporti strutturali, quadri elettrici | Gli utensili D2 standard funzionano bene; preoccupazione minima irritante |
| Acciaio inossidabile (301, 304, 316) | Moderato-Buono | 0.1 - 3.0 mm | Dispositivi medici, attrezzature alimentari, schermature elettroniche, hardware resistente alla corrosione- | L'elevata velocità di incrudimento- richiede utensili M2 o in carburo; I rivestimenti TiN riducono l'usura |
| Leghe di rame (ottone C110, C194, C260) | Buono-Eccellente | 0.1 - 2.5 mm | Terminali elettrici, connettori, dissipatori di calore, schermature RF | Il materiale morbido può generare bave sui punzoni; è necessaria una frequente pulizia dalle lumache |
| Ottone (C260, C270) | Eccellente | 0.1 - 2.0 mm | Raccorderie idrauliche, ferramenta decorativa, contatti elettrici, componentistica per strumenti | Eccellente formabilità con basso ritorno elastico; utensili standard adeguati per la maggior parte delle applicazioni |
| Leghe di alluminio (1100, 3003, 5052) | Buono-Eccellente | 0.2 - 3.5 mm | Dissipatori di calore, pannelli automobilistici, alloggiamenti elettronici, staffe aerospaziali | L'accumulo di adesivo sugli utensili richiede superfici lucide dello stampo o rivestimenti specializzati; le leghe più morbide necessitano di un gioco tra punzone-e-matrice più ampio |
Lo stampaggio progressivo dell'acciaio al carbonio domina i programmi strutturali ad alto-volume perché il materiale è poco costoso, si forma in modo prevedibile e funziona a velocità di stampa elevate senza lubrificanti speciali. Qualità come C1008 e C1010 offrono la duttilità necessaria per piegature e imbutiture complesse pur rimanendo sufficientemente rigide da mantenere l'integrità del trasportatore attraverso matrici multi-stazione.
Lo stampaggio progressivo del rame e lo stampaggio progressivo dell'ottone sono standard nei settori elettrico ed elettronico. Queste leghe combinano un'eccellente conduttività con una buona formabilità, rendendole ideali per terminali, sbarre collettrici e contatti a molla. L'ottone in particolare offre un ritorno elastico molto basso, il che semplifica l'attrezzaggio e riduce il numero di stazioni per le parti con tolleranze angolari strette.
Lo stampaggio progressivo dell’alluminio presenta sfide uniche. La morbidezza del metallo fa sì che aderisca alle superfici degli utensili, formando depositi che creano difetti superficiali sulle parti finite. Le operazioni professionali contrastano questo problema con superfici di punzoni e matrici altamente lucidate, lubrificanti specializzati e talvolta rivestimenti di cromo o DLC sui componenti di formatura. Nonostante queste considerazioni, l'alluminio rimane la-scelta preferita per i componenti leggeri nelle applicazioni automobilistiche ed elettroniche dove il risparmio di peso giustifica l'attenzione aggiuntiva agli utensili.
L'acciaio inossidabile si colloca all'estremità più esigente dei materiali per stampaggio progressivo. Il suo elevato tasso di incrudimento- fa sì che la resistenza del materiale aumenti significativamente durante la formatura, accelerando l'usura del punzone e aumentando le forze di estrazione. I programmi di acciaio inossidabile di successo si basano su acciai per utensili di prima qualità (M2 o carburo), giochi precisi tra punzone e matrice e strategie di lubrificazione aggressive per gestire la generazione di calore a frequenze di corsa elevate.
Scegliere il materiale giusto è metà dell’equazione. L'altra metà è progettare parti che rispettino i limiti fisici della formatura progressiva, dove il posizionamento degli elementi, i raggi di piegatura e le proporzioni dimensionali determinano se uno stampo funziona senza problemi-o contrasta la geometria in ogni stazione.
Linee guida di progettazione per la producibilità nello stampaggio progressivo
Ogni caratteristica disegnata su un modello di parte alla fine diventa una stazione in uno stampo, un punzone che si usura o un'operazione di formatura che aggiunge tonnellaggio alla pressa. Progettare per la producibilità nello stampaggio progressivo significa progettare la geometria del pezzo in modo che lo stampo possa produrlo in modo affidabile e a velocità senza richiedere attrezzature esotiche, stazioni eccessive o interventi di manutenzione costanti. Le regole seguenti traducono l'esperienza nella scienza dei materiali e nella progettazione di stampi per stampaggio dei metalli in vincoli attuabili che è possibile applicare nella fase CAD, prima ancora che inizino le stime dei costi degli utensili.
Regole dimensionali critiche per parti di stampi progressivi
Fori, fessure e ritagli sono tra le prime caratteristiche formate in uno strumento di stampaggio progressivo, tipicamente nelle prime stazioni di perforazione. Le dimensioni e la posizione rispetto allo spessore del materiale determinano se i punzoni sopravvivono a milioni di cicli o si fratturano prematuramente. Violando le regole sul dimensionamento minimo si forza l'uso di componenti fragili e sottodimensionati dello stampo di stampaggio che aumentano i costi di manutenzione e aumentano i tassi di scarto.
Ecco le regole dimensionali fondamentali che gli ingegneri professionisti di stampi applicano quando valutano la fattibilità delle parti:
- Diametro minimo del foro:Almeno 1 volta lo spessore del materiale per metalli duttili come acciaio a basso-carbonio e ottone. Per materiali ad alta-resilienza come l'acciaio inossidabile, aumentare lo spessore del materiale fino a 2,0 volte per evitare la rottura del punzone.
- Larghezza minima della fessura:Almeno 1,5 volte lo spessore del materiale. Le scanalature più strette richiedono punzoni specializzati in acciaio rapido o in carburo-, aumentando significativamente i costi degli utensili.
- Distanza minima tra i fori:Almeno 2,0 volte lo spessore del materiale da bordo-a-bordo. Una spaziatura più ravvicinata provoca la deformazione o la lacerazione della rete tra le funzioni durante lo sfondamento.
- Distanza minima dal foro al bordo:Almeno 2,0 volte lo spessore del materiale. Le lavorazioni più vicine al bordo della parte creano un rigonfiamento verso l'esterno che distorce il profilo grezzo.
- Distanza minima dal foro alla linea di piegatura:Almeno 2,0 volte lo spessore del materiale più il raggio di curvatura per elementi con diametro inferiore a 2,5 mm. Per elementi più grandi, aumentare fino a 2,5 volte lo spessore del materiale più il raggio di piegatura per evitare allungamenti o distorsioni durante la formatura.
- Altezza minima della flangia:Almeno 2,5 volte lo spessore del materiale più il raggio di curvatura. Le flange più corte non hanno abbastanza materiale per consentire al punzone di afferrarsi durante la piegatura, producendo angoli incoerenti.
- Larghezza minima della linguetta e della tacca:Almeno 1,5 volte lo spessore del materiale per evitare un'eccessiva concentrazione della forza su punzoni stretti.
- Raggi degli angoli interni sulle aperture:Almeno 0,5 volte lo spessore del materiale. Gli angoli interni acuti agiscono come elementi di tensione nello stampo e nel pezzo, riducendo la durata dello stampo e creando punti di inizio cricca.
Questi valori rappresentano minimi pratici, non obiettivi. La progettazione al di sopra di queste soglie offre agli strumenti di scena più respiro, estende gli intervalli di affilatura e riduce la probabilità di guasto della punzonatura durante lunghi cicli di produzione. Quando la geometria della tua parte supera diversi di questi limiti contemporaneamente, aspettati che il costruttore dello stampo aggiunga stazioni o consigli modifiche alla geometria.
Considerazioni sul raggio di piegatura e sulla direzione della fibra
Le operazioni di piegatura in genere avvengono nelle stazioni intermedie-e-tardive di uno stampo progressivo, dopo lo sfondamento e prima del taglio finale. Il raggio di piegatura interno specificato controlla se il materiale scorre uniformemente attorno alla punta del punzone o si incrina sulla fibra esterna. Un raggio troppo stretto sul materiale sbagliato con l'orientamento sbagliato e la parte si divide in corrispondenza della linea di piegatura.
Un punto di partenza sicuro per il raggio di curvatura interno è 1,0 volte lo spessore del materiale per le leghe duttili come l'acciaio a basso-carbonio e l'alluminio 3003. Per materiali più resistenti-come l'acciaio inossidabile 304 o il rame temprato a molla-, aumentare tale minimo a 1,5 volte lo spessore del materiale o superiore a seconda delle proprietà di allungamento della lega. Scendendo allo spessore inferiore a 1,0x su qualsiasi materiale si introduce un rischio di fessurazione che peggiora con l'usura della matrice e l'affilatura dei raggi del punzone nel tempo.
La direzione delle venature è altrettanto critica. La lamiera ha una direzione di laminazione stabilita durante la lavorazione in laminazione e la sua duttilità varia a seconda che la si pieghi con o contro quella grana. Le pieghe realizzate perpendicolarmente alla direzione delle venature sono più resistenti e molto meno soggette a fessurazioni rispetto alle pieghe realizzate parallelamente ad essa. Per le parti che richiedono piegature con orientamenti multipli, orientare il pezzo grezzo sulla striscia in modo che la piega più critica o più stretta sia perpendicolare alle venature.
Quando una parte richiede piegature in entrambe le direzioni, l'angolazione del pezzo grezzo a 45 gradi rispetto alla direzione di laminazione offre un compromesso che distribuisce la deformazione in modo più uniforme su entrambi gli assi di piegatura. Tieni presente che l'annidamento angolato aumenta la larghezza della striscia e il consumo di materiale, quindi esiste un compromesso in termini di costi. Evidenzia i requisiti relativi alla direzione delle venature nel tuo disegno tecnico, in particolare per le parti in leghe temprate o ad alta-resistenza dove il rischio di fessurazione è elevato.
Anche il ritorno elastico, la tendenza del metallo a recuperare parzialmente la sua forma originale dopo la piegatura, varia in base all'orientamento delle venature e alla resistenza del materiale. I programmi professionali di stampi per stampaggio lamiera compensano il ritorno elastico-piegando eccessivamente l'angolo del punzone o aggiungendo una stazione di coniatura che imposta la piega in modo permanente. Specificare la tolleranza angolare consentita sul disegno (tipicamente +/- 1 gradi per piegature standard) aiuta il progettista dello stampo a determinare se è sufficiente la semplice piegatura in aria o è necessaria una stazione di calibrazione dedicata.
Regole di posizionamento delle caratteristiche che riducono la complessità dello stampo
Ogni caratteristica della tua parte deve essere formata da uno specifico componente della matrice di stampaggio: un punzone, un inserto di formatura, un meccanismo a camma o una combinazione. Elementi troppo vicini tra loro, troppo profondi rispetto alla loro larghezza o posizionati in posizioni meccanicamente scomode costringono il progettista dello stampo ad aggiungere stazioni, utilizzare utensili fragili o introdurre operazioni secondarie all'esterno dello stampo. Tutto ciò comporta costi aggiuntivi.
Alcuni principi di posizionamento tengono sotto controllo la complessità:
- Evitare elementi direttamente adiacenti alle curve.Fori o rilievi posizionati entro 2 volte lo spessore del materiale di una linea di piegatura si distorceranno durante la formatura. Aggiungere tagli in rilievo per isolare la lavorazione oppure spostarla più lontano dalla piega.
- Mantieni le caratteristiche formate unidirezionali quando possibile.Le parti con piegature in entrambe le direzioni (su e giù rispetto al piano della striscia) richiedono sollevatori di materiale, spazio aggiuntivo per lo spostamento della striscia e talvolta utensili azionati da camme-. La progettazione di tutte le forme in un'unica direzione semplifica lo strumento di stampaggio progressivo e consente velocità di stampa più elevate.
- Ridurre al minimo il numero di profondità di formatura distinte.Ciascuna profondità di disegno o altezza di rilievo unica potrebbe necessitare di una propria stazione. La standardizzazione delle profondità su più funzionalità consente al progettista dello stampo di combinare le operazioni in un numero inferiore di stazioni.
- Aggiungere tacche di scarico della piega sui bordi liberi.Quando una curva termina in corrispondenza di un bordo anziché attraversare una superficie continua, il materiale si accumula e si lacera nella transizione. Una tacca in rilievo larga almeno 2 volte lo spessore del materiale e che si estende per la lunghezza del raggio di curvatura più lo spessore del materiale previene la lacerazione ed elimina i segni visibili soggetti a bave.
- Evitare sporgenze molto strette o fessure strette e profonde.Le caratteristiche con proporzioni superiori a 4:1 (lunghezza e larghezza) creano punzoni sottili e fragili che si usurano rapidamente e sono costosi da sostituire.
- Consolida le caratteristiche di stretta-tolleranza nella stessa stazione.Quando è necessario mantenere due dimensioni in relazione precisa tra loro, progettarle in modo che possano essere tagliate o formate con un singolo colpo di stampa. La suddivisione delle funzionalità correlate tra le stazioni introduce un errore di posizionamento cumulativo derivante dalle tolleranze di registrazione della striscia.
Sembra complesso? Può essere, ma la logica di fondo è semplice: ogni regola di cui sopra protegge lo stampo (evitando utensili fragili) o la parte (prevenendo deformazioni, fessurazioni o perdita di tolleranza). L'applicazione di queste linee guida durante la progettazione iniziale elimina costosi cicli di revisione una volta avviata la costruzione dello stampo.
Tuttavia, anche la geometria-progettata meglio rientra nelle specifiche solo se il processo di produzione rileva le deviazioni in tempo reale. Questa realtà sposta l’attenzione dalla progettazione delle parti ai sistemi di controllo qualità che monitorano ogni corsa, rilevano anomalie e impediscono che le parti difettose raggiungano l’assemblaggio a valle.
Controllo di qualità e prevenzione dei difetti nelle operazioni di stampi progressivi
Una filiera progressiva che funziona a 400 colpi al minuto produce quasi sette pezzi al secondo. A quella velocità, un operatore umano non può ispezionare visivamente ogni pezzo. Il controllo di qualità nello stampaggio dei metalli ad alta precisione si basa invece su sistemi di rilevamento automatizzati integrati direttamente nell'attrezzatura, metodi statistici che segnalano le deviazioni del processo prima che raggiungano i limiti di scarto e protocolli di ispezione strutturati che convalidano la capacità all'inizio di ogni ciclo di produzione.
Nel-rilevamento degli stampi e nel-monitoraggio in tempo reale
Il-rilevamento interno dello stampo è iniziato come prevenzione degli incidenti, fermando la macchina da stampa prima che una striscia alimentata in modo errato o uno sfrido tirato distruggesse attrezzature costose. Da allora, le operazioni professionali di stampaggio a stampo di precisione hanno evoluto questa tecnologia in asistema di qualità a più livelli-che rileva i difetti, interrompe la produzione in caso di guasti e, nelle configurazioni-a ciclo chiuso, regola automaticamente le stazioni di formatura tra le corse per mantenere le parti entro la tolleranza.
Le categorie di sensori più comuni utilizzate all'interno di uno stampo per stampaggio dei metalli includono:
- Sensori di livello spogliarellista- I sensori di prossimità montati agli angoli dello stampo inferiore monitorano la profondità di chiusura della piastra di estrazione a ogni corsa. Se sulla striscia si deposita uno sfrido tirato, una punta del punzone rotta o dei detriti, la piastra non riesce a raggiungere l'intera profondità di corsa. La stampante si ferma entro una corsa dal rilevamento dell'irregolarità, generalmente calibrata per rilevare deviazioni fino a 1,5 volte lo spessore della striscia.
- Sensori di rilevamento dell'inceppamento- Posizionato per confermare che la striscia ha avanzato il passo corretto prima che la fustella si chiuda. Se il sistema di alimentazione avanza- o raddoppia-, il sensore attiva un guasto prima che i piloti tentino di registrare il materiale posizionato in modo errato.
- Sensori di presenza punzone- I sensori ottici o di prossimità che verificano che i punzoni piccoli e soggetti a rotture-rimangano intatti. Una punta del punzone mancante significa fori mancanti nella parte, un difetto che potrebbe non causare un incidente ma produrrà stampi progressivi non conformi che fuoriescono a valle se non rilevati.
- Nelle-celle di carico dello stampo- Sensori di forza in miniatura integrati in portapunzoni o stazioni di formatura specifici. Rilevano cambiamenti di forza che indicano opacità, scheggiatura o variazione dello spessore del materiale, particolarmente utili nelle operazioni di coniatura o incisione in cui la forza è direttamente correlata alla qualità della parte.
- Sensori dell'angolo di piega-analogici- Misura gli angoli formati entro frazioni di grado. Nei sistemi-a circuito chiuso, i servomotori regolano i cunei di formazione tra le corse per correggere automaticamente la deriva angolare, prevenendo parti difettose anziché limitarsi a rilevarle.
Un tecnico dedicato ai sensori, in genere un produttore di utensili esperto, gestisce la selezione, l'installazione e la calibrazione del sensore. Le officine professionali investono in laboratori di sensori in cui i tecnici possono mappare i campi dei sensori su tutti e tre gli assi, tracciando i range effettivi prima ancora che lo stampo venga costruito. Questa convalida anticipata consente di risparmiare molto tempo durante la stampa durante la prova.
Metodi SPC per la consistenza delle parti stampate
I-sensori interni rilevano eventi catastrofici e difetti evidenti. Il controllo statistico del processo (SPC) rileva i cambiamenti più sottili e lenti che si verificano nel corso di migliaia di corse quando i punzoni si usurano, le proprietà dei materiali variano da bobina a- o le condizioni della pressa variano con i cambiamenti di temperatura.
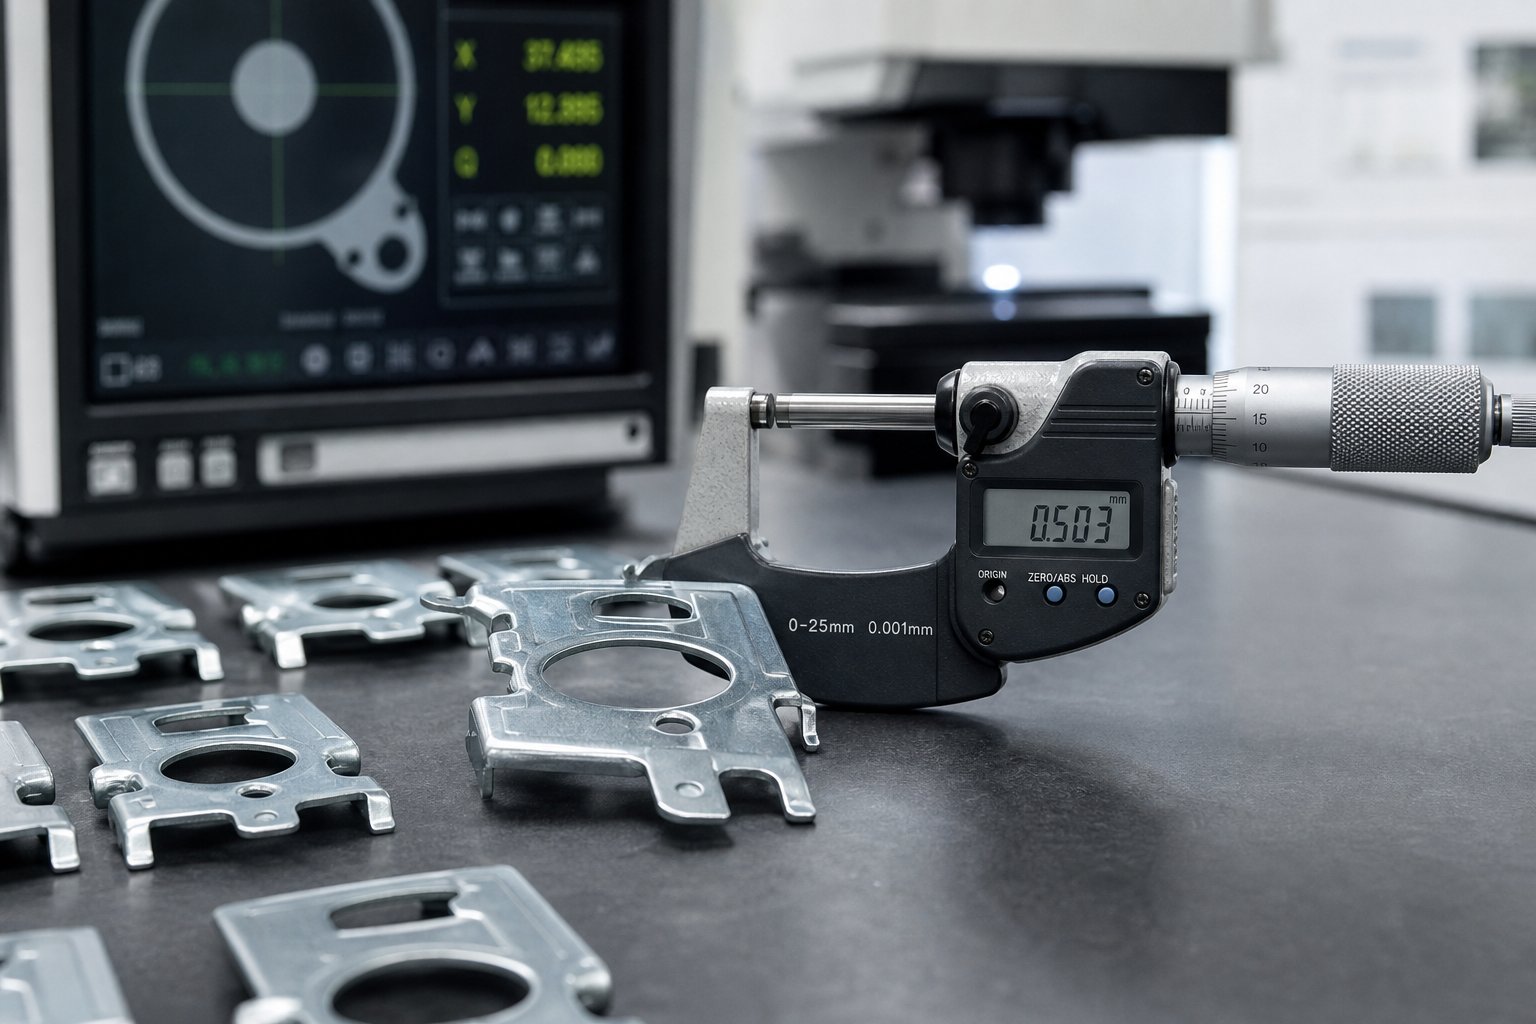
Le operazioni professionali di stampaggio e stampi di precisione applicano l'SPC alle dimensioni critiche campionando le parti a intervalli definiti, misurandole su strumenti calibrati (CMM, comparatori ottici, micrometri) e tracciando i risultati su carte di controllo. Le metriche chiave sono Cp e Cpk:
- Cpmisura se la diffusione del processo rientra nella finestra di tolleranza, indipendentemente dalla centratura. Un Cp pari a 1,33 significa che il processo utilizza il 75% della banda di tolleranza disponibile.
- Cpkmisura quanto bene il processo è centrato all'interno di quella finestra. La maggior parte dei programmi automobilistici ed elettronici richiedono un Cpk minimo di 1,33, mentre le applicazioni aerospaziali e mediche spesso richiedono 1,67 o superiore.
Quando il Cpk scende al di sotto del target, è necessario identificarne la causa principale. Lo spostamento medio (l'usura dell'utensile sposta la dimensione in una direzione)? Oppure lo spread sta aumentando (la variazione aumenta a causa di incoerenza dei materiali o di lardoni della stampa allentati)? Le carte di controllo rivelano lo schema e seguono le azioni correttive: riaffilatura di un punzone per ripristinare la geometria del bordo, regolazione della pressione del premilamiera o passaggio a un lotto di bobine con-tolleranza più stretta.
L'ispezione del primo-articolo (FAI) è alla base dell'intero sistema SPC. Prima del lancio della produzione completa, una o più parti prodotte con strumenti, materiali e parametri di stampa standard vengono completamente misurate rispetto a ogni dimensione del disegno. Il rapporto FAI risultante conferma che il processo è capace e stabile prima che inizi la produzione in volume. Il FAI viene ripetuto dopo la manutenzione dello stampo, i cambi di materiale, i cambi di pressa o qualsiasi modifica del processo che potrebbe influire sulla resa dimensionale.
Difetti comuni e analisi delle cause principali
Anche con i sensori e l'SPC installati, si verificano ancora dei difetti. La differenza nelle operazioni professionali sta nella rapidità con cui vengono identificate e nella maniera sistematica in cui viene rintracciata la causa principale. Gli esperti ingegneri di stampaggio riconoscono che la maggior parte dei difetti ha molteplici cause potenziali e la soluzione richiede la comprensione dell'interazione tra materiale, attrezzature e variabili della pressa anziché semplicemente incolpare lo stampo.
| Difetto | Probabili cause | Azioni correttive |
|---|---|---|
| Bava eccessiva sui bordi tagliati | Bordi del punzone usurati o scheggiati; eccessiva distanza tra pugno-e-die; acciai da taglio opachi | Affilare punzoni e matrici; verificare e ripristinare il corretto gioco (tipicamente 5-10% dello spessore del materiale per lato); sostituire gli inserti usurati |
| Divisione sulle linee di piegatura | Raggio di curvatura troppo stretto per il materiale; piegatura parallela alla direzione delle fibre; il materiale supera la durezza specificata | Aumentare il raggio di curvatura; ruotare l'orientamento del grezzo rispetto alla grana; verificare le proprietà del materiale in entrata rispetto alle specifiche |
| Rughe nelle aree formate | Pressione del premilamiera insufficiente; materiale eccessivo nella zona di compressione; geometria errata del tallone | Aumenta la forza di trattenimento-; regolare la dimensione o la forma del bianco; modificare il profilo del cordone di tiraggio per controllare il flusso del materiale |
| Registrazione errata (funzionalità fuori posizione) | Errore di lunghezza di alimentazione; perni pilota usurati o sottodimensionati; tempi di rilascio del mangime inadeguati; distorsione del foro pilota dovuta alla formazione a monte | Ricalibrare la lunghezza di alimentazione; sostituire i piloti usurati; regolare i tempi di rilascio dell'alimentazione in modo che il materiale sia libero prima che i piloti si attivino; riposizionare i fori pilota lontano dalle zone di formazione |
| Ammaccature o segni sulla superficie | Lumache tirate intrappolate sulla striscia; detriti nello stampo; accumulo di sfridi nelle cavità dello stampo; superfici ruvide degli utensili | Migliorare la ritenzione degli sfridi (aggiungere vuoto o knockout positivo); aumentare la frequenza di pulizia dello stampo; superfici di formatura lucidanti; aggiungi sensori di livello dell'estrattore-per rilevare i detriti intrappolati |
| Deriva dimensionale eccessiva | Usura progressiva del punzone; dilatazione termica dei componenti dello stampo; variazione delle proprietà del materiale all'interno della bobina | Stabilire intervalli di nitidezza basati sulle tendenze SPC; consentire la stabilizzazione termica prima di misurare le parti di produzione; stringere le specifiche del materiale in entrata |
| Ritorno elastico superiore alla tolleranza | Compensazione di piegatura-insufficiente; carico di snervamento del materiale superiore al nominale; raggio del punzone di formazione usurato | Aumenta l'angolo di piegatura-; aggiungere stazione di coniatura o ri-innesco; verificare le certificazioni dei materiali; ripristinare il raggio della punta del punzone per stampare |
Lo schema di tutti questi difetti è chiaro: le operazioni professionali li prevengono attraverso input controllati (attrezzature affilate, distanze corrette, materiali verificati) piuttosto che risolverli a posteriori. Il rilevamento interno- rileva i guasti acuti. SPC coglie la deriva graduale. E il FAI conferma la linea di base prima che la produzione in volume abbia inizio.
Prevenire i difetti protegge la qualità, ma protegge anche l’economia. Ogni parte di scarto rappresenta uno spreco di materiale, una perdita di tempo di stampa e una potenziale interruzione del processo a valle. Questa connessione tra disciplina della qualità e costi di produzione è esattamente il motivo per cui comprendere la struttura finanziaria delle operazioni di stampi progressivi è importante tanto quanto comprendere il processo tecnico stesso.
Fattori di costo ed economia del volume di produzione
L'investimento in attrezzature è la decisione finanziaria più importante in qualsiasi programma di stampaggio. Uno stampo progressivo può costare da $ 15.000 per un semplice utensile a staffa fino a ben oltre $ 100.000 per uno stampo multistazione complesso con inserti in metallo duro e rilevamento dello stampo integrato. Questa gamma è enorme e comprendere le sue motivazioni aiuta gli ingegneri e i team di procurement a prendere decisioni di acquisto informate anziché limitarsi a rincorrere il preventivo più basso.
Che cosa determina il costo degli utensili per stampi progressivi
Quando ricevi una stima degli utensili che sembra alta, o una che sembra sospettosamente bassa, riconduci il numero alle variabili che effettivamente determinano il prezzo dello stampo. COMEosserva Art Hedrick, esperto di utensili del settore, differenze di costo superiori al 50% tra negozi che offrono lo stesso pezzo sono comuni e la divergenza è quasi sempre riconducibile a differenze nel modo in cui ciascun negozio elabora il pezzo piuttosto che a differenze nelle sole tariffe orarie.
Ecco i principali fattori che aumentano o diminuiscono il costo degli stampi progressivi:
- Numero di stazioni:Ogni stazione aggiunge punzoni, inserti per matrici, estrattori e componenti-rettificati di precisione. Uno stampo a 10 stazioni potrebbe costare il 40-60% in più rispetto a uno stampo a 6 stazioni per lo stesso pezzo semplicemente a causa dei componenti aggiuntivi lavorati e della manodopera di assemblaggio.
- Selezione del materiale dello stampo:La scelta di inserti in metallo duro anziché di acciaio per utensili D2 nei punti critici di usura può aumentare del 20-30% il costo degli utensili, ma prolunga la durata dello stampo di 5-10 volte. La decisione dipende dalle proiezioni del volume totale.
- Complessità e tolleranze della parte:Le parti con imbutiture profonde, più direzioni di piegatura o tolleranze di posizionamento ristrette (inferiori a +/-0,05 mm) richiedono più stazioni, lavorazioni più precise sui componenti dello stampo e cicli di prova più lunghi. Le parti con tolleranza-stretta aumentano i costi degli utensili perché richiedono componenti rettificati e forati con maschere di precisione-piuttosto che profili standard per elettroerosione a filo.
- Larghezza del nastro e tonnellaggio della pressa:Uno stampo più ampio richiede un set di stampi più grande, piastre per scarpe più pesanti e una pressa con un letto più grande. Questi fattori aumentano sia il costo del materiale che le tariffe di lavorazione oraria addebitate durante la costruzione dello stampo.
- Eliminate le operazioni secondarie:Gli stampi che incorporano la maschiatura, l'inserimento di hardware o le stazioni di misurazione interne-costano di più in anticipo ma eliminano la manodopera a valle. Il business case dipende dal fatto che i risparmi sui costi secondari superino l'investimento incrementale in attrezzature nel corso della durata del programma.
- Capacità e ubicazione del venditore:Le tariffe della manodopera per progettisti di stampi e produttori di utensili variano in base alla regione. Ancora più importante, un'officina esperta nella categoria di componenti specifica può elaborarli in un numero inferiore di stazioni perché si basa su soluzioni precedenti anziché sulla progettazione da zero.
Il processo utilizzato per realizzare la parte, ovvero il numero di stazioni e la relativa sequenza, è il fattore singolo più importante che determina la variazione dei costi tra i preventivi. Un negozio potrebbe proporre una matrice progressiva a 10 stazioni con un passo di 5 pollici, mentre un altro potrebbe proporre una matrice a 15 stazioni con un passo più ampio. Questa differenza nella metodologia di elaborazione produce un divario di prezzo significativo anche quando entrambi i negozi applicano tariffe orarie simili.
Soglie di volume ed economia comparativa dei metodi
Gli stampi progressivi comportano un investimento iniziale elevato ma offrono il costo per-parte più basso in termini di volume. La domanda che ogni ingegnere di produzione deve affrontare è: a quale quantità annua uno stampo progressivo diventa la scelta economica giusta rispetto ad alternative più semplici?
La risposta dipende dalla complessità della parte, ma le soglie di volume generali basate sulla pratica del settore sono simili a queste:
- La stazione-singola muore:Ideale per volumi annuali inferiori a 10.000 parti. Investimento ridotto in attrezzature ($ 3.000-$ 15.000), ma ogni operazione richiede un colpo di stampa separato, una gestione separata e spesso il caricamento manuale. Il costo per pezzo rimane elevato a causa della manodopera e del tempo di ciclo.
- Stampaggio con stampi composti:Adatto per un numero di pezzi compreso tra 5.000 e 75.000 all'anno quando la geometria è relativamente piatta (sfondamento e tranciatura su un unico piano). Costo degli utensili moderato ($ 8.000-$ 30.000) con buoni risparmi per parte per forme semplici, ma limitato a parti che non richiedono formatura o piegatura.
- Trasferimento muore:Ideale per 25.000-500.000 parti all'anno, in particolare componenti più grandi o con disegno più profondo-che non possono mantenere una striscia di supporto. Il costo degli utensili ($ 30.000-$ 150,000+) è paragonabile a quello degli stampi progressivi, ma le velocità di ciclo sono più lente perché i sistemi di trasferimento meccanico spostano i singoli pezzi grezzi tra le stazioni anziché far avanzare una striscia continua.
- Trafile progressive:Il più economico per programmi di stampaggio progressivo a lungo termine che superano le 50.000 parti all'anno, con un vantaggio in termini di costi in forte crescita oltre le 100.000 unità. L'investimento in attrezzature ($ 15.000-$ 100,000+) è elevato, ma velocità di ciclo di 200-1.500 corse al minuto riducono il costo per pezzo a frazioni di centesimo in termini di manodopera e tempo macchina.
Il punto di incrocio in cui vince l'utensileria progressiva non è fisso. Per una staffa semplice che può funzionare a 600 SPM in uno stampo a 6-stazione, il pareggio rispetto ai metodi a stazione singola potrebbe verificarsi a 30.000 parti. Per un connettore complesso che richiede 18 stazioni e utensili in metallo duro, il pareggio potrebbe non arrivare prima di 150.000 unità.
Ciò che conta è il costo totale di proprietà, non solo il prezzo dello stampo indicato sull'ordine di acquisto. Uno stampo progressivo da 40.000 dollari che produce 500.000 parti in cinque anni aggiunge solo 0,08 dollari per partecosto delle attrezzature ammortizzato. Lo stesso pezzo eseguito su uno stampo a stazione singola-da 12.000 dollari a 10 parti al minuto invece di 400 costerebbe molto di più in termini di tempo di stampa e manodopera, anche se lo stampo stesso era più economico.
I team di approvvigionamento intelligenti valutano gli stampi e i programmi di stampaggio in base al costo ammortizzato degli utensili più il prezzo del pezzo, non solo al costo degli utensili. Inoltre, tengono conto delle riserve di manutenzione, in genere pari al 2-5% del costo annuo degli utensili, che coprono l'affilatura, la sostituzione dei componenti e l'eventuale ristrutturazione. Uno stampo ben costruito che produce grandi volumi di stampaggi per diversi milioni di cicli spesso restituisce il suo investimento molte volte quando viene calcolato il quadro completo dei costi.
I costi per-parte migliorano con l'aumentare del volume, ma solo se lo stampo rimane pronto per la produzione-per tutti quei milioni di corse. Questa realtà rende la strategia di manutenzione non solo una questione tecnica ma finanziaria, direttamente legata al modello di costo che ha giustificato in primo luogo l’investimento in attrezzature.
Manutenzione progressiva degli stampi e gestione del ciclo di vita
Uno stampo progressivo la cui costruzione costa 60.000 dollari può garantire un risparmio di 0,08 dollari per-parte per milioni di cicli, ma solo se i suoi bordi taglienti rimangono affilati, le sue superfici di formatura rimangono lucide e i suoi meccanismi di allineamento rimangono entro le specifiche. La manutenzione degli stampi di stampaggio non è un'attività discrezionale da pianificare quando le parti iniziano a sembrare difettose. Si tratta di una disciplina pianificata e basata sui dati che protegge sia la qualità che la produttività dal primo ciclo di produzione all'ultimo.
Programmi di manutenzione preventiva e intervalli di affilatura
Le operazioni professionali stabiliscono gli intervalli PM in base al conteggio delle corse anziché alle date del calendario. Un set di stampi per stampaggio che esegue 300.000 parti al mese accumula usura a un ritmo fondamentalmente diverso rispetto allo stesso strumento che esegue 30.000 parti al trimestre. La pianificazione basata sulle corse-garantisce che ogni servizio venga eseguito al momento giusto, indipendentemente dalla frequenza di produzione.
COMEsottolinea l’esperto di stampaggio Thomas Vacca, la manutenzione migliore-della-classe inizia con l'identificazione di ogni area dello strumento che si deteriora nel tempo, quindi con la documentazione di una procedura coerente per la manutenzione di ciascuna di esse. L'obiettivo è la prevedibilità: risultati costanti per intervallo di manutenzione, qualità costante delle parti dallo strumento e tempi di fermo macchina non pianificati minimi.
Le principali attività di manutenzione e i relativi trigger di frequenza tipici includono:
- Affilatura punzoni e matrici:Ogni 50.000-150.000 corse a seconda della durezza del materiale e del grado di acciaio dello stampo. L'altezza della bava sulle parti (in genere superiore al 10% dello spessore del materiale) segnala che l'intervallo è stato raggiunto. Un rimacinato standard rimuove 0,05-0,10 mm per servizio.
- Ispezione e sostituzione del perno pilota:Ogni 100.000-250.000 colpi. I piloti usurati consentono la registrazione errata delle strisce che si accumula tra le stazioni. Sostituire quando il diametro misura 0,01 mm o più al di sotto del valore nominale.
- Ispezione e sostituzione della molla:Ogni 200.000-500.000 tratti o immediatamente quando le misurazioni della lunghezza libera-scendono al di sotto del 90% dell'originale. Le molle affaticate riducono la forza di strappo e aumentano il rischio di estrazione degli sfridi.
- Ispezione del punzone e dell'inserto della matrice:Ogni 100.000-300.000 colpi. Le superfici di formatura lucidate sviluppano micrograffi che si trasferiscono alle parti. L'ispezione visiva sotto ingrandimento rivela quando è necessaria la rilucidatura o la sostituzione.
- Controllo dei componenti sollevatore e guida:Ogni ciclo PM. I sollevatori usurati provocano un'elevazione irregolare della striscia, con conseguenti errori di alimentazione e danni al pilota ad alta velocità.
- Verifica dell'allineamento completo dello stampo:Ogni 500.000-1.000.000 di colpi o dopo qualsiasi evento di incidente della stampa. Il controllo del parallelismo della matrice, del gioco del perno di guida e dell'altezza di chiusura conferma che la matrice di stampaggio mantiene la sua precisione originale.
La quantità di materiale rimosso durante l'affilatura è importante quanto quando si affila. Vacca sottolinea che sono essenziali procedure documentate e coerenti. Se un tecnico rimuove 0,05 mm e un altro rimuove 0,15 mm, la durata dell'affilatura varia notevolmente tra i servizi, rendendo imprevedibili i risultati-per-intervallo e complicando la pianificazione della sostituzione dei componenti.
Modelli di usura dei componenti e pianificazione della sostituzione
Non tutti i componenti di uno stampo progressivo si usurano alla stessa velocità. Le stazioni di taglio si degradano più velocemente delle stazioni di formatura perché le forze di taglio si concentrano sulle fasce di bordo strette. Le matrici progressive per stampaggio in metallo duro estendono notevolmente questi intervalli, ma anche gli utensili in metallo duro alla fine necessitano di manutenzione, in particolare nelle stazioni di perforazione dove materiali abrasivi come l'acciaio inossidabile accelerano la rottura del bordo.
I modelli di usura negli stampi per stampaggio dell'acciaio seguono gerarchie prevedibili:
- I piccoli punzoni da perforazione si usurano più velocemente a causa dell'elevato stress di taglio concentrato su un'area di sezione trasversale- minima.
- I punzoni di tranciatura e i bottoni della matrice si usurano successivamente, a causa del perimetro di taglio totale e dello spessore del materiale.
- I punzoni di formatura si degradano più lentamente ma mostrano un irruvidimento superficiale che si trasferisce alle parti come difetti estetici.
- I perni guida e le boccole si usurano gradualmente e spesso passano inosservati finché non compaiono problemi di qualità relativi all'allineamento-.
Le operazioni professionali mantengono i componenti di ricambio per gli articoli- ad alta usura pronti per l'installazione durante le finestre di manutenzione preventiva pianificate. Questo approccio elimina i ritardi nell'attesa delle parti di ricambio e mantiene i tempi di inattività dello stampo entro le finestre di manutenzione pianificate. Salvare l'ultima parte e la striscia finale di ogni ciclo di produzione, come consigliano i produttori di utensili esperti, fornisce al successivo tecnico dell'assistenza una prova visiva diretta delle condizioni dell'utensile al momento dell'arresto.
Il monitoraggio della perdita cumulativa di macinatura è altrettanto fondamentale. Ogni riaffilatura accorcia un punzone. Una volta che un punzone è stato affilato oltre l'accumulo consentito-(in genere una rimozione totale di 2-3 mm su tutti i servizi), deve essere sostituito completamente. La registrazione di ogni importo macinato rispetto alla perdita massima consentita indica esattamente quando ordinare i componenti sostitutivi, trasformando le sorprese reattive in eventi di approvvigionamento pianificati.
Gli aspetti economici sono semplici: uno stampo ben-mantenuto che offre una qualità costante per tutta la sua vita utile costa molto meno per parte rispetto a uno stampo trascurato che produce scarti, impone arresti non pianificati della macchina da stampa e richiede riparazioni di emergenza a tariffe di manodopera maggiorate. La manutenzione degli stampi di stampaggio non è un sovraccarico. Contribuisce direttamente al modello di costo per-parte che ha giustificato l'investimento in attrezzature.
La manutenzione mantiene produttive le attrezzature esistenti, ma non può dirvi se l'officina dietro tali attrezzature ha la profondità ingegneristica, la capacità della macchina da stampa e l'infrastruttura di qualità per supportare il vostro prossimo programma. Tale valutazione richiede una serie di criteri completamente diversi.
Selezione di un partner professionale per lo stampaggio di stampi progressivi
Uno stampo ben-mantenuto è affidabile tanto quanto lo è l'operazione che lo esegue. La profondità ingegneristica dell'officina, l'infrastruttura di stampa e la cultura della qualità determinano se il vostro programma fornisce parti coerenti al costo previsto o diventa una fonte ricorrente di ritardi e scarti. La valutazione dei produttori di stampi progressivi richiede di guardare oltre le affermazioni di marketing e alle specifiche tecniche che separano i partner capaci dai fornitori di materie prime.
Criteri chiave di qualificazione per i partner dello stampaggio
Quando richiedi preventivi a fornitori di stampi progressivi, ogni risposta richiederà tolleranze strette e impegno di qualità. La differenza si vede nei dettagli. Utilizza la seguente lista di controllo per confrontare oggettivamente i potenziali fornitori di servizi di stampaggio con stampi progressivi:
- Funzionalità di progettazione e simulazione interna-degli stampi:Il fornitore progetta i propri utensili utilizzando la simulazione CAD/CAM e FEA o esternalizza la progettazione degli stampi? La-progettazione interna implica un'iterazione più rapida, un'integrazione più stretta tra l'intento progettuale e la realtà della produzione e un unico punto di responsabilità in caso di problemi.
- Gamma di tonnellaggio della pressa e dimensioni del letto:Verifica che utilizzino presse che soddisfano i requisiti di tonnellaggio e larghezza del nastro del tuo pezzo con un margine di capacità di almeno il 20%. Un fornitore che utilizza il vostro stampo al 90% della capacità della pressa non ha margine per la variazione del processo.
- Sistemi di movimentazione dei materiali:La movimentazione della bobina (svolgitori, raddrizzatori, servoalimentatori) deve essere valutata in base al tipo di materiale, allo spessore e al peso della bobina. Chiedi se utilizzano servoalimentazioni o rulli meccanici e se dispongono dei sistemi di lubrificazione adeguati alla tua lega.
- Certificazioni di qualità:ISO 9001 è una linea di base. I programmi automobilistici richiedono in genere lo standard IATF 16949. Le applicazioni mediche e aerospaziali richiedono ulteriori protocolli di tracciabilità e convalida. Le certificazioni confermano che i sistemi sono documentati e controllati, non solo dichiarati.
- Supporto alla prototipazione e all'esecuzione pilota:Possono produrre parti campione per la convalida prima di impegnarsi nella produzione completa degli strumenti? Fornitori che offrono prova T0/T1 conConvalida CPKdurante le prove pilota dimostrano il rigore ingegneristico che riduce i rischi durante il lancio della produzione.
- Scalabilità della produzione:Valuta se possono passare da quantità pilota a milioni di parti ogni anno senza cambiare pressa, alterare la configurazione degli stampi o subappaltare l'eccesso di produzione. I divari di scalabilità creano discontinuità di qualità.
- Infrastruttura di manutenzione:Chiedi informazioni sulle capacità della sala attrezzi, sulle attrezzature di affilatura, sulle pratiche di inventario dei componenti di ricambio e sulla documentazione della cronologia degli stampi. Un fornitore che tiene traccia delle perdite di macinazione cumulative e conserva i ricambi per articoli ad alta-usura manterrà la tua fustella in condizioni-pronta per la produzione.
- Comunicazione tecnica:Come presentano le proposte? Un preventivo dettagliato che analizzi il numero delle stazioni, i materiali degli utensili, la durata prevista dello stampo e gli intervalli di manutenzione consigliati segnala la profondità della progettazione. Un prezzo forfettario-con una spiegazione minima segnala un approccio basato sulle materie prime.
Valutazione della profondità ingegneristica e della scalabilità della produzione
L'indicatore più rivelatore della capacità di un produttore di stampi progressivi è il modo in cui risponde alla geometria del pezzo durante la fase di preventivo. Produttori esperti di matrici per stampaggio metalli comeYICHENesaminerà il disegno della parte, identificherà le sfide di formatura, suggerirà miglioramenti DFM e presenterà un concetto di layout della striscia prima di finalizzare il preventivo. Traducono la geometria delle parti in sequenze di stazioni ottimizzate anziché limitarsi a determinare i prezzi in base alle dimensioni dell'involucro della parte.
Confrontalo con un negozio di materie prime che restituisce un prezzo senza fare domande sul volume annuale, sulle priorità di tolleranza o sulla qualità del materiale. L'assenza di dialogo tecnico in fase di preventivo preannuncia quasi sempre problemi in fase di produzione.
Quando valuti i servizi di stampaggio progressivo dei metalli, poni queste domande mirate durante il processo di qualificazione:
- Quante stazioni consigliate e perché quel numero anziché meno o più?
- Quali materiali di lavorazione utilizzerete in ogni stazione e quale durata garantite?
- Qual è il Cpk tipico al momento del lancio della produzione e come lo mantieni durante il ciclo?
- Potete fornire riferimenti da programmi con complessità e volume di parti simili?
I fornitori che rispondono a queste domande specificando i gradi di acciaio, le garanzie sul conteggio delle corse-e la metodologia SPC, operano a livello professionale.Lo stampo per stampaggio progressivo di YICHENi programmi, ad esempio, si concentrano specificamente su parti ad alto-volume che richiedono un'efficiente formatura multi-stazione e una elevata ripetibilità, con strumenti progettati per una produzione di massa scalabile fin dall'inizio.
Il partner giusto non si limita a costruire uno stampo e a spedirlo. Si impegnano come risorsa tecnica attraverso la progettazione, la convalida, il lancio e il supporto continuo alla produzione. Questo modello collaborativo, in cui i produttori di stampi per stampaggio investono in anticipo tempo di progettazione per prevenire problemi a valle, offre il costo totale di proprietà più basso e i risultati di produzione più prevedibili per tutta la durata del programma.
Domande frequenti sullo stampaggio progressivo dei metalli
1. Qual è la differenza tra lo stampaggio con stampo progressivo e lo stampaggio con stampo a trasferimento?
Lo stampaggio progressivo fa avanzare una striscia continua attraverso più stazioni all'interno di un singolo stampo, producendo una parte finita per corsa della pressa a velocità fino a 1.500 corse al minuto. Lo stampaggio a trasferimento utilizza sistemi meccanici per spostare i singoli pezzi grezzi tra stazioni di fustellatura separate, rendendolo più adatto per parti più grandi o più profonde-imbutite che non possono mantenere una striscia di supporto. Gli stampi progressivi eccellono con volumi superiori a 50.000 parti all'anno con geometrie più piccole, mentre gli stampi a trasferimento servono programmi di volume medio (25.000-500.000 parti) che prevedono una formatura tridimensionale complessa che supera i limiti delle strisce portanti.
2. Quanti pezzi può produrre uno stampo progressivo prima che necessiti di manutenzione?
Gli intervalli di manutenzione dipendono dal materiale degli utensili e dal tipo di metallo stampato. I punzoni in acciaio per utensili D2 richiedono in genere l'affilatura ogni 50.000-150.000 corse, l'acciaio rapido M2 estende tale affilatura a gamme più elevate e gli inserti in metallo duro possono eseguire 5-20 milioni di corse prima della manutenzione. L'altezza della bava superiore al 10% dello spessore del materiale è il segnale principale della necessità di affilatura. Le operazioni professionali pianificano tutta la manutenzione preventiva in base al conteggio delle corse anziché alle date del calendario, monitorando le perdite cumulative di rettifica per prevedere con precisione i tempi di sostituzione dei componenti.
3. Quali materiali funzionano meglio per lo stampaggio con stampo progressivo?
L'acciaio a basso-carbonio (C1008-C1010) è il materiale più utilizzato grazie all'eccellente formabilità, al basso costo e alla compatibilità con gli utensili D2 standard. Le leghe di rame e ottone servono applicazioni elettriche ed elettroniche in cui la conduttività è importante. Le leghe di alluminio sono adatte a componenti leggeri ma richiedono utensili lucidati e rivestimenti specializzati per prevenire l'accumulo di adesivo. L'acciaio inossidabile è il più esigente e richiede utensili M2 o in carburo di alta qualità e una lubrificazione aggressiva a causa del suo elevato tasso di incrudimento. Gli intervalli di spessore tipici vanno da 0,1 mm a 6 mm a seconda della lega.
4. Qual è il volume di produzione minimo che giustifica l'attrezzatura per stampi progressivi?
Gli stampi progressivi generalmente diventano economicamente vantaggiosi al di sopra delle 50.000 parti all'anno, con un vantaggio in termini di costi che cresce rapidamente oltre le 100.000 unità. Il punto di incrocio esatto varia in base alla complessità della parte. Una staffa semplice in uno stampo a 6-stazione potrebbe rompersi anche con 30.000 parti, mentre un connettore complesso che richiede 18 stazioni e utensili in metallo duro potrebbe non giustificare l'investimento fino a 150.000 unità. Il costo totale di proprietà, compresi gli utensili ammortizzati, il tempo di stampa per pezzo e le riserve di manutenzione del 2-5% annuo, determina il vero pareggio piuttosto che il solo prezzo dello stampo.
5. Come si seleziona un fornitore affidabile di stampaggio a stampo progressivo?
Valuta i fornitori in base alla-capacità di progettazione interna degli stampi con simulazione CAD/CAM e FEA, gamma di tonnellaggio della pressa corrispondente ai tuoi requisiti con un margine del 20%, certificazioni di qualità (ISO 9001 minimo, IATF 16949 per il settore automobilistico) e supporto per l'esecuzione pilota con convalida Cpk. L'indicatore più forte di capacità è il modo in cui un fornitore risponde durante la fase di quotazione. Partner come YICHEN (yichen-group.com) esaminano la geometria delle parti, suggeriscono miglioramenti DFM e presentano concetti di layout delle strisce prima di finalizzare i prezzi. I fornitori che restituiscono preventivi senza domande tecniche in genere non hanno la profondità ingegneristica necessaria per programmi complessi.


