


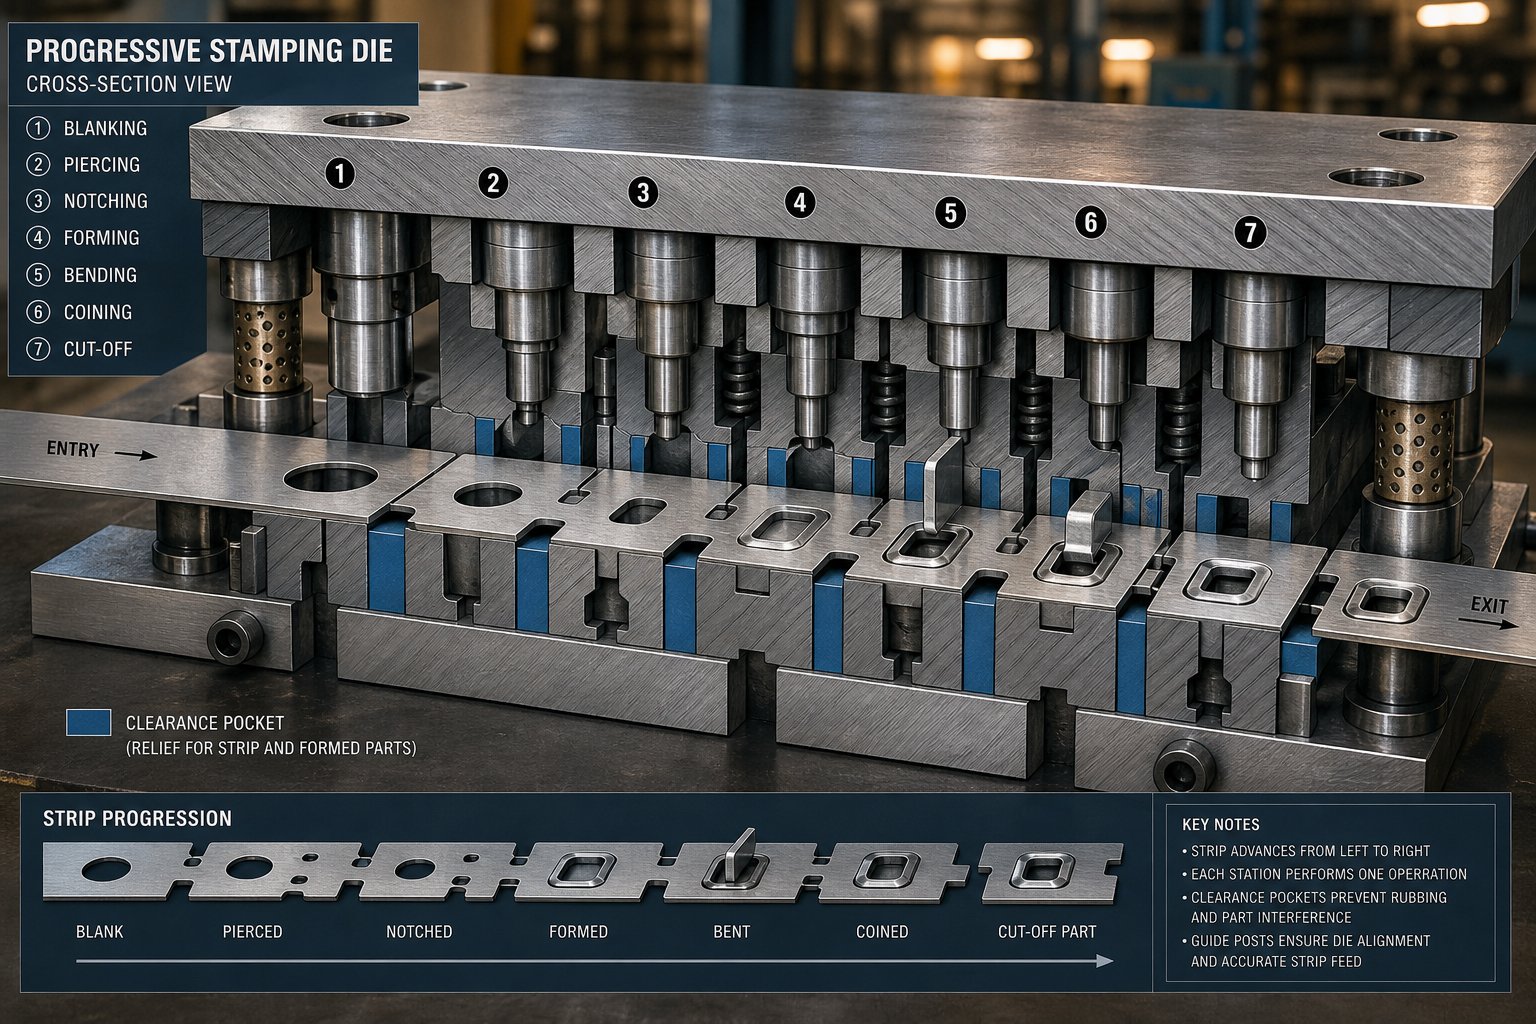
Cosa sono le tacche di bypass negli stampi per stampaggio
Quando una striscia di lamiera passa attraverso una matrice progressiva, ogni operazione di formatura crea una geometria che sporge verso l'alto o verso il basso rispetto al piano della striscia. Queste caratteristiche sporgenti necessitano di un posto dove andare mentre la striscia avanza verso la stazione successiva. È proprio qui che entrano in gioco le tacche di bypass.
Definizione tecnica delle tacche di bypass
Una tacca di bypass è un ritaglio in rilievo realizzato nel nastro - o una tasca libera ricavata nell'acciaio dello stampo - che consente a caratteristiche precedentemente formate come imbutiture, lance e rilievi di passare sopra o attraverso i componenti a valle dello stampo senza collisione. Lo scopo delle tacche di bypass negli stampi per stampaggio riguarda strettamente lo spazio: impediscono l'interferenza fisica tra la geometria tridimensionale già stampata sulla striscia e l'utensile che deve ancora agire su di essa.
Questa non è la stessa cosa dell'intaglio generale nella formatura dei metalli. Standardoperazioni di intagliotagliare il materiale dal bordo di una striscia per creare il profilo desiderato o facilitare la piegatura. Le tacche di bypass, al contrario, non hanno alcuno scopo-geometrico. Esistono interamente per mantenere la striscia che si muove liberamente attraverso lo stampo.
All'interno della gerarchia di progettazione dello stampo, le tacche di bypass si trovano al livello di layout della striscia - pianificato durante le prime fasi dello sviluppo progressivo dello stampo insieme alla progettazione del supporto, al posizionamento pilota e al sequenziamento delle stazioni. Non sono un ripensamento o una soluzione di prova. Si tratta di una decisione ingegneristica deliberata inserita nel layout della striscia fin dal primo giorno.
Perché gli intagli di bypass sono importanti nello stampaggio progressivo degli stampi
Immagina una striscia in cui è stata appena disegnata una tazzina alla stazione tre. Quella tazza ora sporge sotto il piano della striscia. Nella stazione quattro, la striscia deve abbassarsi sul blocco matrice per l'operazione successiva. Senza spazio per quella tazza, sbatte contro il solido acciaio per utensili. Il risultato: un nastro inceppato, una fustella danneggiata e un arresto della produzione.
Intagli di bypass nella formatura della lamierarisolvere questo problema rimuovendo il materiale appena sufficiente - o fornendo una profondità della tasca nella fustella appena sufficiente - in modo che l'elemento formato pulisca ogni stazione successiva durante l'avanzamento della striscia. In uno stampo progressivo in cui il nastro passa attraverso dozzine di stazioni in sequenza, una singola operazione di formatura può richiedere lo spazio di bypass in ogni posizione a valle.
Le tacche di bypass esistono per un motivo: mantenere una progressione ininterrotta della striscia attraverso matrici multi-stazione impedendo che le caratteristiche formate entrino in collisione con gli strumenti a valle.
Lo scopo della formatura della lamiera con tacche di bypass diventa ancora più critico alle alte velocità della pressa. Quando una striscia esegue un ciclo di centinaia di corse al minuto, anche una frazione di millimetro di interferenza può provocare guasti catastrofici allo strumento. Comprendere esattamente come funzionano queste funzioni di sgombero durante ogni corsa - e cosa succede quando sono sottodimensionate o mancanti - separa gli strumenti di produzione affidabili dagli stampi cronici soggetti a inceppamenti-.
Chiarimento della terminologia per i tipi di intaglio nella progettazione degli stampi
La parola "notch" viene utilizzata in modo approssimativo in officina. Un produttore di fustelle potrebbe evidenziare una "tacca" in una revisione del layout di una striscia e tre persone al tavolo raffigurano tre diverse caratteristiche. Questa ambiguità causa una vera confusione - soprattutto per i nuovi professionisti dei produttori di utensili e matrici che cercano di leggere disegni preesistenti o di interpretare l'intento del layout delle strisce. Le tacche di bypass, le tacche di passo, le tacche di scarico e le tacche di rifinitura rimuovono tutte il materiale dalla striscia, ma esistono per ragioni completamente diverse.
Comprendere queste distinzioni è importante perché l'identificazione errata di un tipo di tacca durante la revisione o la manutenzione del progetto può portare a modifiche errate. Ampliare quella che pensi sia una tacca di bypass - quando in realtà è una tacca di passo - potrebbe distruggere la registrazione della striscia e rovinare ogni parte che segue.
Tacche di bypass e tacche di passo
Le tacche del passo (a volte chiamate tacche francesi) controllano la lunghezza di alimentazione della striscia e forniscono un solido primo-arresto durante l'impostazione dello stampo. COMEArt Hedrick spiega in The Fabricator, una tacca di passo è una piccola sezione di materiale tagliata da uno o entrambi i bordi del nastro nelle stazioni iniziali di una fustella progressiva. Il suo compito è prevenire la sovralimentazione, rimuovere la curvatura dei bordi e fornire all'operatore un riferimento preciso per il posizionamento iniziale della striscia in modo che i piloti possano posizionarla correttamente.
Le tacche di bypass, invece, non hanno nulla a che fare con il controllo dell'avanzamento o la registrazione delle strisce. Forniscono spazio per la geometria formata - disegni, rilievi, lance o qualsiasi elemento che sporge dal piano della striscia - in modo che la striscia possa avanzare oltre le stazioni di fustellatura a valle senza interferenze. Una tacca chiede: "Quanto lontano ha percorso la striscia?" Una tacca di bypass chiede: "La caratteristica formata può superare il blocco successivo dello stampo?"
La confusione tra questi due è comune perché entrambi appaiono come ritagli sul bordo o all'interno della striscia ed entrambi vengono pianificati durante il layout della striscia. Ma i loro driver di progettazione sono fondamentalmente diversi. La geometria dell'intaglio del passo è determinata dal passo di alimentazione e dalla posizione del pilota. La geometria dell'intaglio di bypass è determinata dall'altezza dell'elemento formato e dal gioco della matrice a valle.
Tacche di bypass rispetto a tacche di scarico e tacche di rifinitura
Le tacche di rilievo affrontano lo stress materiale, non lo spazio fisico. Quando si piega la lamiera in corrispondenza di un angolo o lungo un bordo intersecante, le concentrazioni di sollecitazione possono causare lacerazioni o screpolature. Una tacca di scarico - tipicamente un piccolo ritaglio all'intersezione di due linee di piegatura - rimuove il materiale dalla zona di sollecitazione in modo che la parte possa formarsi in modo pulito senza spaccarsi. Li troverete nelle parti piegate-con la stessa frequenza che in quelle-stampate.
Le tacche di rifinitura hanno ancora un altro scopo: la separazione degli scarti. Sono tagli praticati nel nastro per facilitare la rimozione delle parti pulite o l'eliminazione delle sfridi nelle stazioni finali. Senza adeguate tacche di rifinitura, la parte potrebbe non separarsi in modo netto dal supporto, causando bave, grumi o inceppamenti di scarti nello stampo.
Le tacche del portante sono una caratteristica correlata degna di nota. Si tratta di ritagli appositamente sagomati per mantenere la connessione della striscia portante a ciascuna parte grezza pur consentendole di flettersi durante l'alimentazione. Bilanciano la rigidità del nastro con la capacità di assorbire le forze di formatura senza deformarsi.
Ognuno di questi termini appare nei riferimenti agli utensili e nelle conversazioni in negozio, a volte in modo intercambiabile. Per qualsiasi produttore di stampi che lavora su tacche di bypass negative e positive in uno stampo per stampaggio di lamiera, mantenere la terminologia chiara previene costosi errori di comunicazione durante la progettazione, la costruzione e la manutenzione.
| Tipo di tacca | Funzione primaria | Posizione tipica nella Strip | Driver di progettazione |
|---|---|---|---|
| Tacca di bypass | Spazio libero per gli elementi formati per il passaggio delle stazioni a valle | Vicino alla geometria formata, all'area del supporto o all'interno della striscia | Altezza dell'elemento formato rispetto alla distanza del blocco matrice |
| Intonazione del passo | Controllo dell'avanzamento della striscia, primo-arresto, rimozione della bombatura del bordo | Uno o entrambi i bordi della striscia nelle stazioni iniziali | Passo del feed, posizione del pilota, registrazione della configurazione |
| Tacca di rilievo | Riduzione dello stress alle intersezioni delle linee di piegatura per evitare strappi | Angoli in cui si incontrano due pieghe o nei punti terminali delle pieghe | Duttilità del materiale, raggio di curvatura e intersezione della geometria |
| Tacca di rifinitura | Separazione degli scarti e rimozione delle parti pulite dal trasportatore | Nei punti di connessione del vettore-a-parte nelle stazioni finali | Requisiti relativi alla struttura della parte, al percorso degli scarti e all'eliminazione dei residui |
Una volta separate queste definizioni, la domanda logica successiva è di natura meccanica: come interagisce esattamente una tacca di bypass con la striscia mentre si solleva, avanza e si abbassa durante ogni corsa di stampa? La risposta sta nella sequenza di eventi di autorizzazione positiva e negativa che si verificano ogni volta che il pistone esegue un ciclo.
Come funzionano le tacche di bypass durante l'avanzamento della striscia
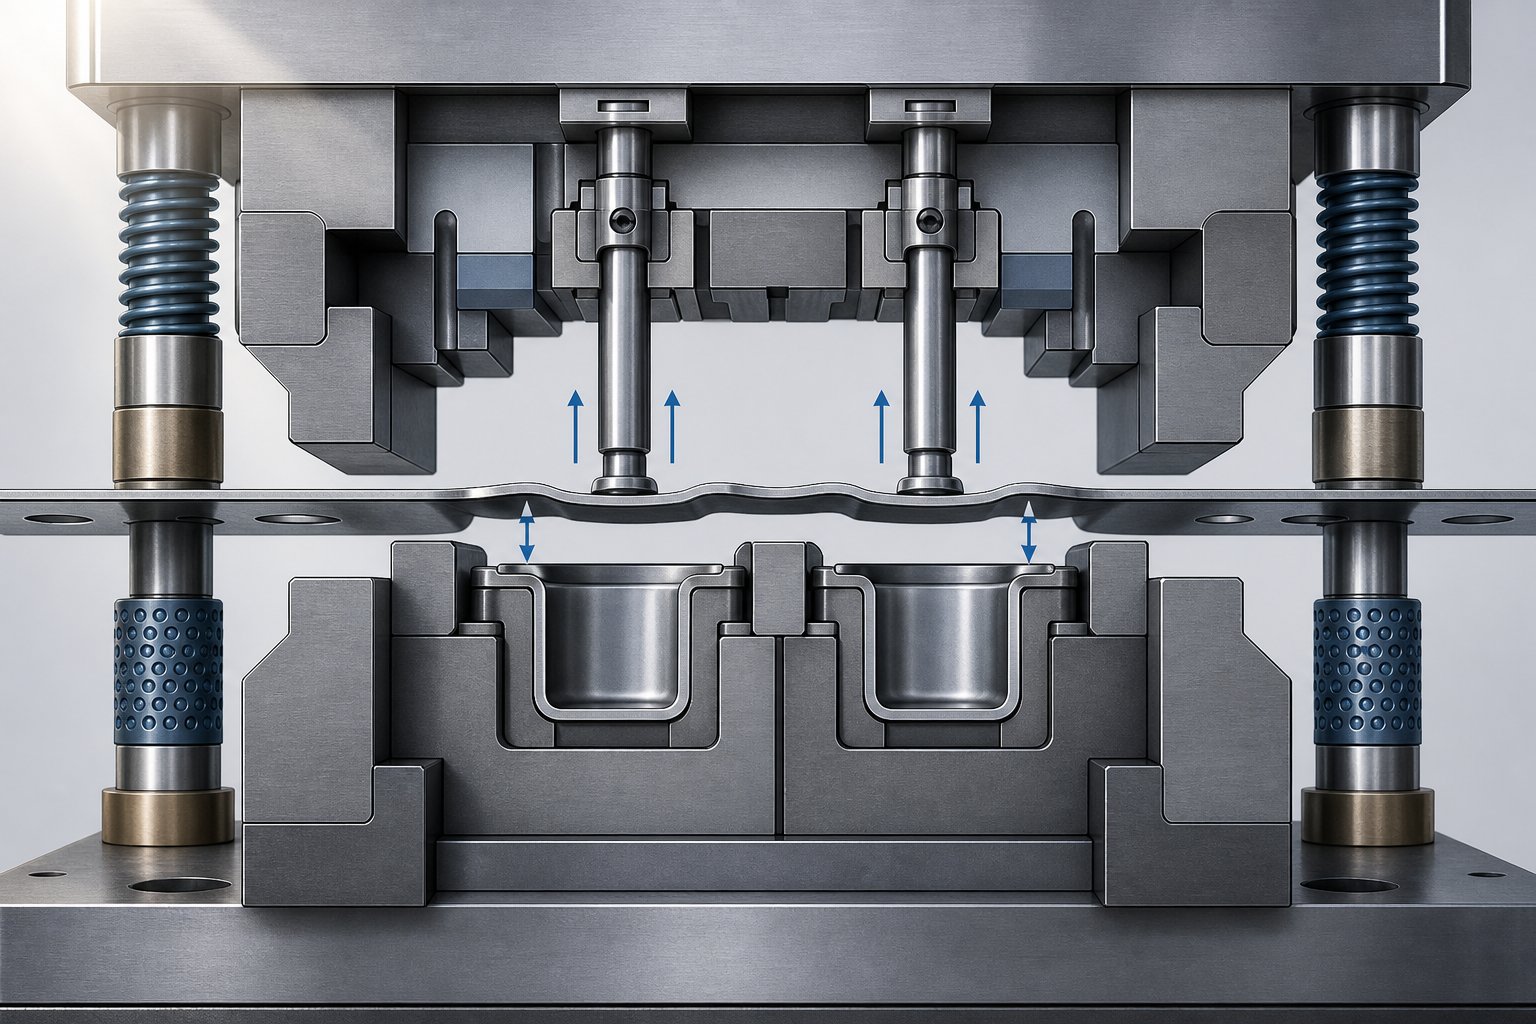
Immaginate una bobina di lamiera che entra in uno stampo progressivo. Ad ogni colpo di pressione, la striscia avanza esattamente di un passo - una stazione-a-distanza di stazione - e su di essa agisce un'operazione diversa: foratura alla stazione uno, intaglio alla stazione due, formazione alla stazione tre, disegno alla stazione quattro e rifilatura verso la fine. La striscia rimane interamente collegata da una rete portante. Finché ogni elemento rimane all'interno del piano della striscia, l'avanzamento è semplice. Nel momento in cui un'operazione di formatura o imbutitura spinge la geometria sopra o sotto quel piano, l'interferenza diventa inevitabile in ogni stazione a valle.
È qui che la tacca di bypass trova il suo posto nel layout della striscia. È progettato specificatamente per gestire la realtà tridimensionale di una parte parzialmente formata ma che sta ancora viaggiando attraverso un ambiente di stampo piatto.
Avanzamento della striscia e interferenza con le caratteristiche formate
Ogni colpo di pressa segue un preciso ritmo meccanico. Quando il pistone si solleva, gli elevatori spingono la striscia verso l'alto fuori dalla superficie inferiore dello stampo - in genere quanto basta per liberare i blocchi dello stampo e qualsiasi elemento di posizionamento. L'alimentatore quindi fa avanzare il nastro esattamente di una distanza di passo. I piloti entrano nei fori per registrare la striscia nella posizione reale, l'alimentatore si rilascia e la striscia si abbassa nuovamente sullo stampo per l'operazione successiva.
Sembra semplice quando la striscia è piatta. Ma considera cosa succede dopo che la stazione tre forma una tazza o una lancia rivolta verso il basso-. Quella funzione ora è sospesa sotto il piano della striscia. Mentre la striscia si solleva e avanza verso la stazione quattro, la tazza deve passare sopra il blocco di dadi della stazione-quattro senza impigliarsi. Se l'altezza del sollevatore non fornisce sufficiente spazio verticale - e in molti casi non può farlo senza rallentare la pressa -, la coppa si trascina o sbatte contro il solido acciaio per utensili.
Le tacche di bypass risolvono questo problema rimuovendo una finestra di materiale dalla striscia attorno all'elemento formato o fornendo una tasca in rilievo lavorata nel blocco della matrice stesso. La geometria formata passa liberamente attraverso lo spazio anziché entrare in collisione con l'utensileria. In uno stampo con dodici o più stazioni, un singolo disegno formato alla stazione quattro può richiedere l'autorizzazione al bypass nelle stazioni da cinque a undici - ciascuna delle quali accuratamente dimensionata per accogliere l'elemento mentre viaggia attraverso lo stampo.
Meccanica del notch di bypass positivo e negativo
Non tutte le caratteristiche formate sporgono nella stessa direzione e non tutte le soluzioni di bypass vengono tagliate dalla striscia. È qui che la distinzione tra tacche di bypass negative e positive negli stampi per stampaggio lamiera diventa fondamentale.
Una tacca di bypass positiva indica la rimozione del materiale dalla striscia stessa. Quando un elemento sporge verso l'alto - un rilievo, una linguetta di lancia o la parte superiore di un muro disegnato - rischia di entrare in collisione con i componenti superiori dello stampo come piastre di estrazione, cuscinetti di pressione o supporti del punzone nelle stazioni a valle. Tagliando via il materiale della striscia adiacente alla caratteristica rivolta verso l'alto gli si dà spazio per passare sotto i componenti superiori senza contatto. La forza cedevole della molla estrattore premerebbe altrimenti la striscia in piano contro una geometria che fisicamente non può conformarsi.
Una tacca di bypass negativa è una tasca di gioco ricavata direttamente nell'acciaio dello stampo inferiore. Quando un elemento formato sporge verso il basso - una coppa, una rientranza coniata o una lancia verso il basso - ha bisogno di un posto dove andare mentre la striscia si abbassa su ciascun blocco successivo dello stampo. Invece di rimuovere più materiale della striscia (che potrebbe indebolire il supporto), il progettista della matrice realizza una cavità in rilievo nel blocco della matrice nella posizione esatta in cui si posizionerà l'elemento rivolto verso il basso.
Molte parti richiedono entrambi i tipi contemporaneamente. Immagina una parte con un rilievo verso l'alto e una coppa verso il basso nella stessa sezione-trasversale. Man mano che la sezione della striscia avanza, la goffratura necessita di spazio per il bypass positivo in alto mentre la tazza necessita di una tasca per bypass negativo in basso. Gli intagli di bypass negativi e positivi negli stampi per stampaggio della lamiera spesso coesistono nella stessa stazione, ciascuno indirizzato a una direzione di sporgenza diversa.
La sequenza completa del bypass durante un singolo ciclo di stampa segue questo ordine:
- L'operazione di formatura o disegno crea una geometria che sporge sopra o sotto il piano della striscia.
- Il pistone si solleva e gli elevatori del materiale sollevano la striscia dalla superficie inferiore dello stampo.
- L'alimentatore fa avanzare il nastro di un passo completo fino alla stazione successiva.
- La tacca di bypass (ritaglio della striscia o tasca della matrice) consente all'elemento formato di liberare il blocco della matrice, l'estrattore o l'utensileria superiore della stazione successiva senza interferenze.
- I piloti impegnano i loro fori per registrare la striscia nella posizione reale.
- La striscia si abbassa sullo stampo, con l'elemento formato appoggiato all'interno della tasca del bypass negativo o che passa liberamente attraverso l'apertura del bypass positivo.
- L'operazione successiva viene eseguita sulla striscia correttamente registrata.
Questo ciclo si ripete in ogni stazione a valle dell'operazione di formatura. Ciascuna posizione di bypass deve essere dimensionata individualmente in base all'altezza dell'elemento, al sollevamento disponibile e alla geometria dei componenti dello stampo in quella specifica stazione. Una tacca di bypass che fornisce uno spazio adeguato alla stazione cinque potrebbe essere sottodimensionata alla stazione otto se il blocco matrice di quella stazione si trova più in alto o la sua piastra di estrazione pende più in basso.
La precisione di questa sequenza spiega perché la pianificazione dell'intaglio di bypass non può essere rinviata alla prova. Ogni punto di sicurezza deve essere previsto durante la progettazione del layout della striscia - perché una volta che l'acciaio per utensili è indurito e assemblato, l'aggiunta di uno scarico di bypass significa disassemblaggio, ri{2}}lavorazione e perdita di tempo di produzione. Le conseguenze di un errore si propagano ben oltre la singola striscia inceppata.
Conseguenze dell'omissione o del sottodimensionamento delle tacche di bypass
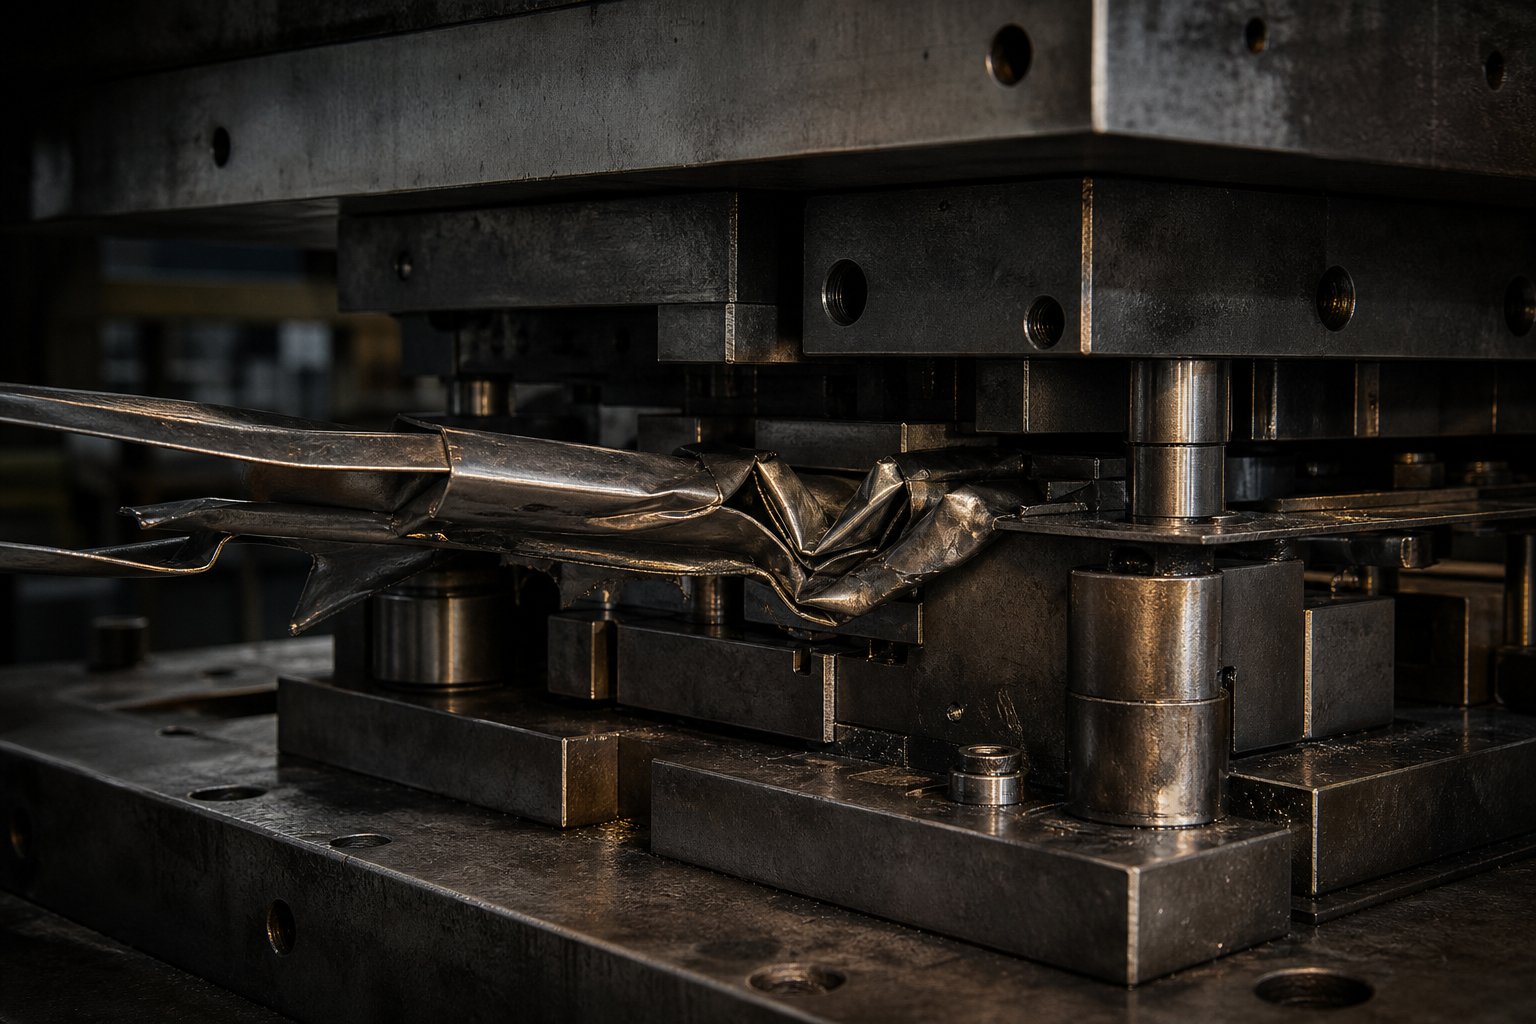
Una strip jam non si annuncia educatamente. Un colpo la stampa funziona bene. Successivamente, un elemento formato cattura un blocco di matrice, la striscia si deforma, i piloti si tagliano e l'operatore sente l'inconfondibile scricchiolio dell'acciaio che si scontra con l'acciaio. Ciò che segue non è solo una singola parte difettosa - è una cascata di danni che può mettere fuori produzione uno stampo per giorni.
Quando il gioco del bypass è mancante o sottodimensionato, ogni ciclo di stampa diventa un potenziale evento di collisione. La geometria formata che sporge dalla striscia non ha spazio per passare, quindi si fa strada attraverso - o non passa affatto. Entrambi i risultati costano tempo, strumenti e parti.
Elimina gli inceppamenti e i danni alla morte dovuti alla mancata autorizzazione al bypass
La sequenza del guasto è meccanica e prevedibile. Un elemento sporgente verso il basso- - l'estrazione di una tazza, una tasca per le monete, una linguetta della lancia - cade su un blocco di dado privo di tasca in rilievo. La striscia non può abbassarsi in posizione. L'alimentatore, ancora cercando di far avanzare il materiale, spinge ulteriore materiale in una striscia che non si muove più liberamente. Il materiale si deforma tra le stazioni, comprimendosi nello spazio tra i sollevatori e le superfici dello stampo.
Tale instabilità non rimane locale. Si propaga a monte, spostando la striscia nelle stazioni precedenti dove i piloti stanno ancora cercando di registrare la posizione. I perni pilota, progettati per entrare in fori preforati con uno spazio compreso tra solo 0,002 e 0,003 pollici, incontrano una striscia che si è spostata lateralmente o si è sollevata dalla faccia dello stampo. Il pilota si piega o taglia completamente. Come osserva Art Hedrick, se i piloti non riescono a localizzare accuratamente la striscia prima che il cuscinetto di pressione si blocchi, ogni operazione successiva finisce nella posizione sbagliata.
Il danno si aggrava da lì. I blocchi della matrice possono rompersi nel punto in cui una caratteristica formata colpisce un angolo interno affilato dell'acciaio per utensili. I punzoni nelle stazioni adiacenti potrebbero scheggiarsi perché il nastro registrato in modo errato presenta il materiale con un'angolazione inaspettata, creando carichi di taglio irregolari. Le rotaie di guida si segnano mentre la striscia deformata si trascina sulle loro superfici indurite. Nei casi più gravi, la piastra di estrazione si deforma assorbendo carichi di impatto per i quali non è mai stata progettata.
Il materiale stesso subisce un indurimento per deformazione nella zona di collisione. Il materiale in nastri che viene ripetutamente forzato oltre un'ostruzione sviluppa bordi incruditi e lo stress da snervamento localizzato aumenta in quelle aree. Ciò rende il nastro più rigido e meno prevedibile nelle stazioni di formatura a valle - anche dopo l'eliminazione immediata dell'inceppamento e il riavvio della produzione.
Difetti di qualità delle parti legati a una progettazione inadeguata del bypass
Non tutti i guasti al bypass causano un grave inceppamento. A volte l'interferenza è marginale - l'elemento formato sfiora a malapena il blocco dello stampo o lo trascina quanto basta per mantenere la striscia in movimento. Queste condizioni di quasi-incidente sono probabilmente peggiori di un punto fermo, perché producono parti difettose in modo intermittente anziché arrestare immediatamente lo stampo.
Ecco gli effetti del gioco di bypass marginale sulla qualità della parte. La striscia si trascina sulla superficie dello stampo ogni pochi passaggi, graffiando la parte inferiore delle caratteristiche formate. La variazione dimensionale si insinua quando la striscia si registra leggermente fuori dalla-posizione - non abbastanza da tagliare un pilota, ma abbastanza da spostare la posizione dei fori o piegare le linee di decimi di millimetro. L'incrudimento si accumula sui bordi di contatto dove il nastro raschia ripetutamente l'acciaio dello stampo, modificando le proprietà meccaniche locali del materiale e influenzando il successivo comportamento di formatura.
Le tacche di bypass e la formazione di bave nello stampaggio sono direttamente collegate. Quando la striscia si deforma a causa del trascinamento o della deformazione parziale, si presenta alle stazioni di taglio con un angolo incoerente o con un bloccaggio non uniforme. Il gioco dal punzone-alla-matrice - calcolato attentamente per materiale piatto e correttamente registrato - diventa effettivamente asimmetrico. Un lato del taglio si taglia in modo netto mentre l'altro si strappa, producendo bave che superano le specifiche. Il carico di snervamento della zona incrudita attorno al punto di interferenza del bypass può differire in modo significativo dal materiale principale, destabilizzando ulteriormente il taglio.
Questi problemi di qualità condividono una caratteristica frustrante: l’intermittenza. Appaiono in poche parti su cento, non in tutte le parti. Gli operatori vedono un picco di bava in un passaggio ma non in quello successivo. I controlli dimensionali durano un'ora, quindi escono dalla tolleranza per venti parti prima di tornare alle specifiche. L'analisi della causa principale spesso dà la caccia alla lubrificazione, all'usura del punzone o alla variazione del lotto di materiale - tutti i ragionevoli sospetti - mentre il vero colpevole è una tacca di bypass che fornisce spazio nel 90% delle volte ma consente interferenze su ogni decima corsa a causa dell'incoerenza del sollevamento della striscia o dell'espansione termica durante i lunghi cicli.
L'elenco completo delle modalità di guasto legate a una progettazione inadeguata del bypass include:
- Inceppamento strisce - arresto completo che richiede rimozione manuale e ispezione dello stampo
- Taglio pilota - perdita di precisione della registrazione della striscia in tutte le stazioni
- Rottura del blocco matrice - riparazione costosa o sostituzione dell'acciaio per utensili temprato
- Deformazione della parte - elementi formati schiacciati o spostati dalle forze di collisione
- Formazione di bave - taglio asimmetrico da striscia mal registrata o distorta
- Deriva dimensionale - perdita progressiva di precisione posizionale tra le stazioni
- Aumento del tasso di scarto di - parti che non superano l'ispezione a causa di difetti superficiali, dimensionali o di forma
Ognuno di questi risultati riconduce alla stessa causa principale: una caratteristica formata che non aveva nessun posto dove andare. La soluzione è quasi sempre più economica da implementare durante la progettazione del layout della striscia che da risolvere sul piano della pressa -, il che solleva la questione di come i diversi tipi di matrice e le proprietà dei materiali influenzino in primo luogo la decisione sulla distanza di bypass.
Esclusione dei requisiti di tacca su diversi tipi di matrici
Non tutti gli stampi spostano il materiale allo stesso modo. Il metodo utilizzato da uno stampo per trasportare il pezzo da un'operazione all'altra cambia radicalmente se sono necessarie tacche di bypass, dove vanno e quanto diventa complessa la loro progettazione. Un professionista di stampi e attrezzature che lavora su diverse piattaforme di stampi incontrerà requisiti di bypass molto diversi a seconda che l'applicazione richieda una configurazione di stampo progressiva, di trasferimento o composta.
Le differenze si riducono a una domanda: il nastro rimane collegato e attraversa ogni stazione in sequenza oppure il pezzo viene separato anticipatamente e movimentato in modo indipendente? Questa risposta detta l’intera strategia di svincolo della tangenziale.
Intagli di bypass negli stampi progressivi
Gli stampi progressivi richiedono la più ampia pianificazione dell'intaglio di bypass rispetto a qualsiasi tipo di stampo. Il motivo è strutturale. In uno stampo progressivo, il pezzo rimane attaccato al nastro metallico dall'inizio alla fine - viene separato solo nella stazione finale. Ogni operazione di formatura che avviene nella stazione tre, quattro o cinque crea una geometria che deve passare attraverso le stazioni sei, sette, otto e oltre mentre il nastro avanza di un passo alla volta.
Questo crea un effetto cumulativo. Una singola estrazione alla stazione quattro non necessita solo dell'autorizzazione alla stazione cinque. È necessario lasciare spazio in ogni stazione a valle attraverso la quale passa la striscia prima che la parte venga tagliata. In uno stampo da venti-stazione, quella singola operazione di formatura potrebbe richiedere un bypass in quindici o più posizioni. Aggiungi una seconda stazione di formazione alla stazione sette e il piano di bypass raddoppia in complessità - perché ora due elementi, ad altezze e posizioni diverse, necessitano entrambi di autorizzazione in tutte le stazioni oltre i rispettivi punti di formazione.
Anche gli stampi progressivi funzionano a velocità elevate, spesso centinaia di colpi al minuto. La striscia si solleva, avanza e si abbassa in millisecondi. L'operatore non ha tempo per regolare o correggere un problema di gioco marginale. O la tacca di bypass fornisce spazio sufficiente affinché l'elemento formato possa passare in modo pulito, oppure no. A 400 colpi al minuto, mezzo-millimetro di spazio insufficiente produce 400 collisioni al minuto - e un dado distrutto in pochi secondi.
Questo è il motivo per cui i progettisti esperti di utensili e matrici dedicano molto tempo durante la pianificazione del layout delle strisce per mappare ogni caratteristica formata rispetto a ogni stazione a valle. Le posizioni, le dimensioni e i tipi delle tacche di bypass (ritagli della striscia positiva rispetto alle tasche della fustella negativa) vengono determinati prima del taglio dell'acciaio. Il layout della striscia è essenzialmente un piano di sgombero del bypass tanto quanto una sequenza di produzione di parti.
Considerazioni sull'esclusione degli stampi a trasferimento e composti
Le matrici di trasferimento gestiscono il materiale in modo diverso. Invece di mantenere il pezzo attaccato a una striscia continua, trasferisci lo stampaggio a stamposepara il pezzo dalla striscia di metalloall'inizio del processo. I singoli pezzi grezzi vengono quindi spostati tra le stazioni mediante meccanismi di trasferimento meccanici - pinze, dita o binari che raccolgono fisicamente ogni pezzo e lo posizionano nella stazione di fustellatura successiva.
Questo elimina la necessità del bypass notch? Nel senso dello strip, sì. Non c'è un trasportatore continuo che viaggia attraverso più stazioni, quindi non ci sono tacche di bypass tagliate nel materiale in nastro. Ma il problema di liquidazione sottostante non svanisce - cambia solo forma. Quando un meccanismo di trasferimento posiziona un pezzo grezzo parzialmente formato nella stazione successiva, qualsiasi geometria che sporge da quel pezzo grezzo deve ancora andare da qualche parte. Il blocco della matrice in quella stazione deve avere delle tasche in rilievo lavorate al suo interno in modo che il pezzo grezzo possa alloggiare correttamente senza che le caratteristiche formate tocchino il fondo dell'acciaio per utensili.
Consideralo come lo stesso problema ingegneristico risolto in un luogo diverso. Negli stampi progressivi, il gioco del bypass è presente nel nastro e nello stampo. Negli stampi a trasferimento risiede interamente nei componenti dello stampo. Il costruttore di utensili e matrici lavora le cavità nel blocco matrice di ciascuna stazione per accogliere qualsiasi geometria arrivata dall'operazione precedente. Le matrici di trasferimento traggono vantaggio anche dal fatto che ciascuna stazione è meccanicamente indipendente - il pezzo grezzo viene sollevato da tutti gli utensili durante il trasferimento, fornendo uno spazio verticale intrinseco che le strisce progressive non possono ottenere senza sollevatori.
Le matrici composte occupano l'estremità opposta dello spettro. Uno stampo composto esegue più operazioni - taglio, perforazione, formatura - in un'unica corsa di stampa in un'unica stazione. La parte viene completata ed espulsa in un colpo solo. Non vi è alcuna progressione della striscia, nessun viaggio in più-stazione e nessuna interferenza a valle di cui preoccuparsi. Le tacche di bypass semplicemente non sono rilevanti. La parte non ha mai bisogno di passare sopra un altro blocco della matrice perché non si sposta mai su un'altra stazione. In modo simile, operazioni come l'idroformatura e la formatura in centrifuga producono parti in ambienti a stadio singolo o chiusi-dove non si applica la progressione della striscia.
La tabella seguente riassume le differenze tra i requisiti di bypass per questi tre tipi di matrici:
| Tipo di matrice | Metodo di viaggio a strisce | Pertinenza della tacca di bypass | Metodi di liquidazione alternativi |
|---|---|---|---|
| Morte progressiva | Il nastro continuo avanza di un passo per corsa attraverso tutte le stazioni | Elevato - richiesto in ogni stazione a valle dopo ogni operazione di formatura | Maggiore altezza di sollevamento della striscia, rotazione delle parti nel layout, sollevatori variabili azionati da camma- |
| Trasferimento morire | Singoli pezzi grezzi movimentati tra stazioni indipendenti mediante pinze meccaniche | Nessuno nella striscia - ma un gioco equivalente viene lavorato nei blocchi della matrice | Tasche di scarico in acciaio per stampi, geometria del nido progettata attorno alle caratteristiche formate, zone libere della pinza |
| Matrice composta | Nessun viaggio sulla striscia - tutte le operazioni avvengono in un colpo solo in una stazione | Non applicabile - non esiste alcuna progressione multi-stazione | Nessuna parte necessaria: - parte viene completata ed espulsa in un unico colpo |
Per i produttori che valutano quale tipo di stampo si adatta a una parte particolare, la complessità del bypass è un fattore di costo reale. Una parte con imbutiture profonde e rilievi multipli può essere semplice da produrre in uno stampo di trasferimento in cui ciascuna stazione lavora semplicemente la propria tasca in rilievo. La stessa parte in uno stampo progressivo potrebbe richiedere dozzine di tacche di bypass lungo la disposizione della striscia, indebolendo il supporto e richiedendo un attento equilibrio tra spazio e rigidità della striscia. La decisione sul tipo di matrice modella la strategia di bypass - e la strategia di bypass, a sua volta, influenza il modo in cui le proprietà del materiale e lo spessore interagiscono con la progettazione del gioco.
Fattori di materiale e spessore nella progettazione dell'intaglio di bypass
Una tacca di bypass dimensionata perfettamente per acciaio dolce da 1,0 mm fallirà in modo catastrofico su doppia-fase 980 da 1,5 mm. Il materiale che scorre attraverso lo stampo progressivo non influisce solo sulle forze di formatura e sull'usura del punzone -, ma determina direttamente quanto gli elementi formati alti sporgono dal piano della striscia, quanto ritornano indietro dopo la formatura e come la striscia stessa risponde alla rimozione del materiale. Ogni decisione di autorizzazione al bypass è, fondamentalmente, una decisione metallurgica.
Due strisce con la stessa geometria della parte ma materiali diversi possono richiedere design delle tacche di bypass radicalmente diverse. Capire perché si riduce a tre variabili interagenti: spessore, carico di snervamento e modulo elastico.
In che modo lo spessore e la resistenza del materiale influiscono sullo spazio di bypass
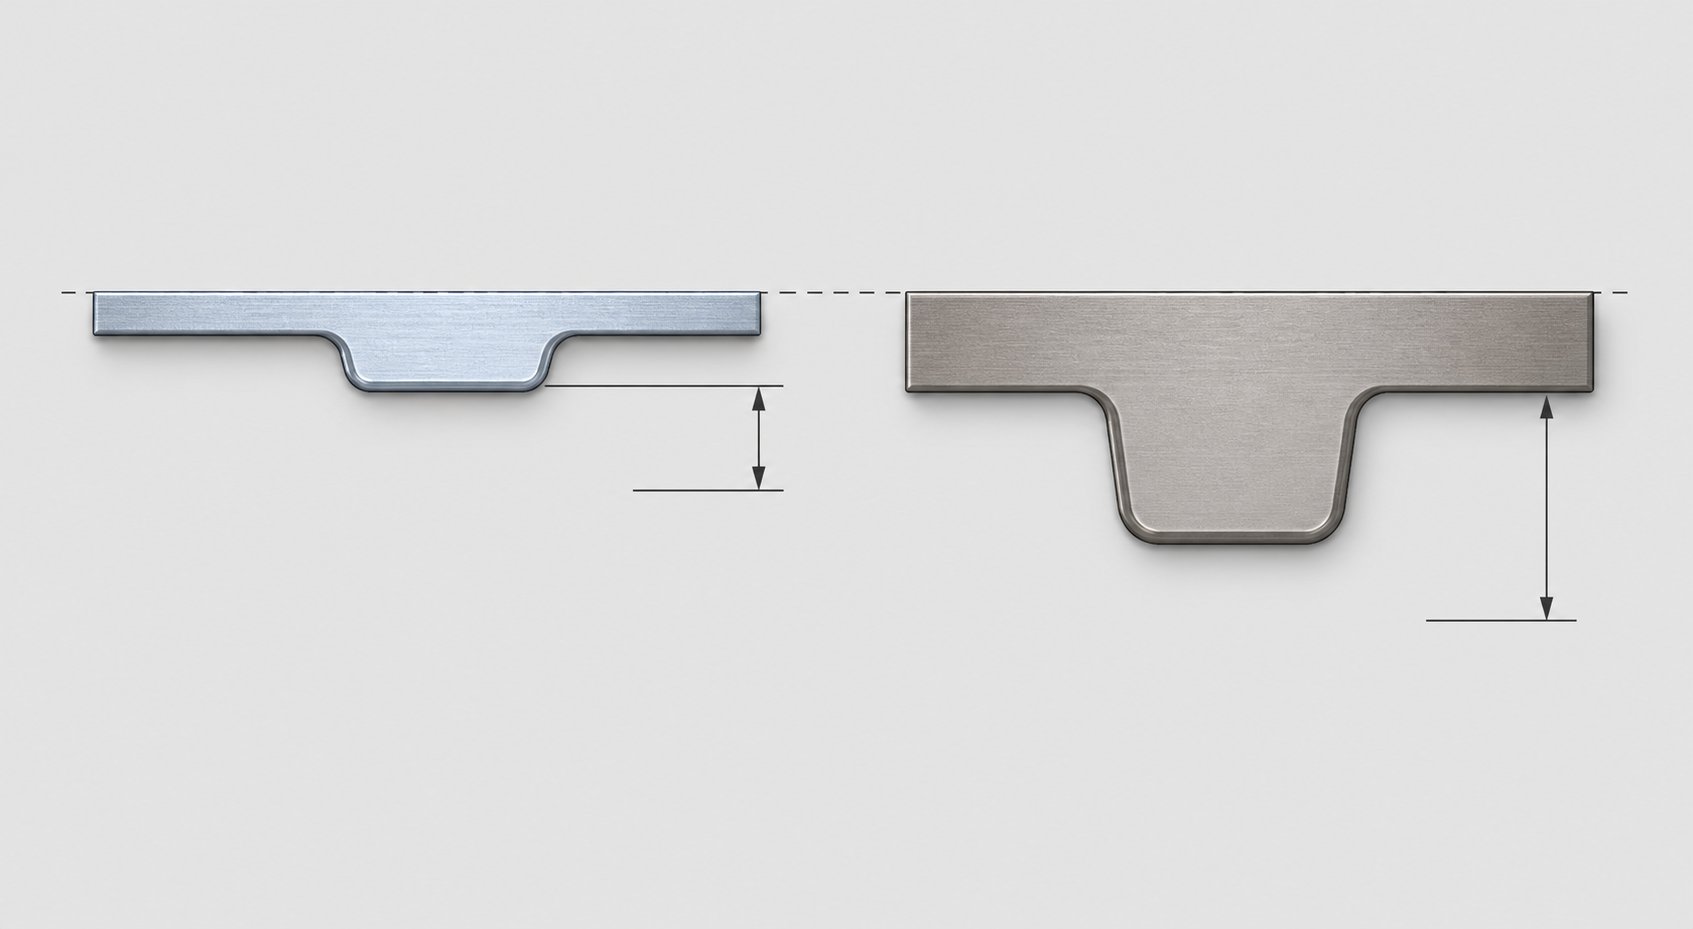
Lo spessore del materiale è il fattore più diretto che determina i requisiti di spazio libero per il bypass. Quando un punzone di formatura disegna una tazza o inserisce un rilievo nella striscia, l'altezza di tale elemento è una funzione dello spessore del materiale e della geometria di imbutitura. Un materiale più spesso produce elementi formati più alti - una striscia da 2,0 mm disegnata nella stessa geometria del punzone di una striscia da 1,0 mm produrrà un elemento con un'altezza della parete maggiore e una sporgenza più profonda sotto il piano della striscia. Quella sporgenza più profonda richiede una tasca di scarico del bypass corrispondentemente più profonda nei blocchi dello stampo a valle.
La relazione è approssimativamente proporzionale ma non lineare. I materiali più spessi resistono meglio anche alle grinze e alle deformazioni durante la formatura, il che significa che tendono a produrre altezze delle caratteristiche più pulite e prevedibili. I materiali più sottili possono produrre profondità dell'elemento leggermente incoerenti a causa dell'allungamento localizzato o dell'assottigliamento del materiale nei raggi di imbutitura - e l'incoerenza nell'altezza dell'elemento significa che la distanza del bypass deve tenere conto del caso peggiore, non della media.
Il limite di snervamento introduce un secondo livello di complessità. I materiali con limite di snervamento più elevato - gli acciai avanzati ad alta -resistenza (AHSS) come DP590, DP980 e i gradi martensitici - mostrano un ritorno elastico significativamente maggiore dopo la formatura. Come spiega Art Hedrick, se non si impartisce una deformazione sufficiente a superare il limite di snervamento del materiale durante la formatura, si verifica il recupero elastico. La caratteristica formata ritorna parzialmente al suo stato piatto originale.
Cosa significa ritorno elastico per il design con tacca di bypass? Ciò significa che l'elemento formato potrebbe non inserirsi completamente nella profondità prevista. Una coppa progettata per una profondità di 8 mm potrebbe raggiungere solo 7,2 mm di deformazione permanente in un grado di resistenza elevato-, con i restanti 0,8 mm che si recuperano elasticamente. Quella caratteristica parzialmente-mollata si trova più in alto nel piano della striscia rispetto a quanto previsto - e la tacca di bypass che era dimensionata per una tazza da 8 mm completamente-inserita ora ha un margine di spazio inferiore rispetto a quanto previsto.
Quando si valuta la resistenza allo snervamento rispetto alla resistenza alla trazione per la pianificazione del bypass, la resistenza allo snervamento è il valore più rilevante. La resistenza alla trazione indica quando il materiale si frattura, ma la resistenza allo snervamento definisce la soglia in cui inizia la deformazione plastica permanente. I materiali con elevati rapporti di snervamento-a-alla trazione - comuni nei gradi AHSS in cui l'entità del ritorno elastico cresce proporzionalmente quando la resistenza alla trazione raggiunge 980 MPa e oltre - immagazzinano più energia elastica durante la formatura e la rilasciano come ritorno elastico. Ciò aumenta direttamente l'altezza di sporgenza effettiva che le tacche di bypass devono accogliere.
I materiali più morbidi presentano la preoccupazione opposta. Le leghe di alluminio, il rame e gli acciai per imbutitura profonda-a basso contenuto di carbonio-hanno un modulo elastico inferiore rispetto agli acciai ad alta-resistenza. Il modulo elastico mostrato dai metalli determina la loro rigidità - il modulo elastico dell'alluminio è circa un-terzo di quello dell'acciaio. Un modulo inferiore significa che la striscia è più flessibile e più suscettibile alla deformazione localizzata dovuta a forze che i materiali più duri sarebbero in grado di eliminare. Se una tacca di bypass viene posizionata troppo vicino a un elemento formato in una striscia di alluminio morbida, la sottile rete di materiale tra la tacca e l'elemento potrebbe flettersi o deformarsi in modo permanente sotto le forze di rimozione durante ogni corsa della pressa. La geometria della caratteristica si distorce, la parte non supera l'ispezione e la causa principale non è affatto la stazione di formatura - ma il posizionamento della tacca di bypass.
Larghezza della striscia e proprietà di trazione nella pianificazione del bypass
La larghezza della striscia crea un rigido vincolo sulla quantità di materiale che è possibile rimuovere per lo spazio di bypass senza compromettere il supporto. In una striscia larga con ampi margini di trasporto, le tacche di bypass possono essere dimensionate liberamente - c'è molta sezione trasversale rimanente-per mantenere la rigidità durante l'alimentazione. Le strisce portanti strette non offrono questo lusso.
Consideriamo un layout a striscia in cui il nastro portante è largo solo 8 mm su ciascun lato. Ogni tacca di bypass tagliata su quel trasportatore riduce la sua sezione trasversale effettiva. Se ne rimuovi troppo, il trasportino non potrà più resistere alle forze di alimentazione senza piegarsi o deformarsi. COMEmostra la ricerca sul design del vettore, il trasportatore deve rimanere sufficientemente robusto per resistere a circa il 10% del peso del pezzo moltiplicato per il numero di progressioni. Molteplici tacche di bypass su stazioni consecutive creano un indebolimento cumulativo che può spingere il trasportatore al di sotto della soglia di rigidità minima.
Questo compromesso è particolarmente evidente nei materiali sottili e ad alta-resistenza. La striscia è già più sottile -, il che significa un minor momento di inerzia per la sezione trasversale- del supporto - e la deformazione di snervamento dell'acciaio mostrata ad alta-classi di resistenza è stretta, lasciando poco margine tra la flessione elastica e la deformazione permanente del supporto. Un supporto che si flette elasticamente durante l'alimentazione in acciaio dolce può piegarsi plasticamente nella stessa geometria durante l'esecuzione di AHSS perché la finestra di deformazione di snervamento è più stretta rispetto allo stress imposto.
L'incrudimento della deformazione e l'incrudimento del lavoro vicino ai bordi dell'intaglio di bypass introducono un altro meccanismo di guasto che si manifesta principalmente nelle applicazioni ad alto-ciclo. Ogni volta che la striscia viene punzonata per creare un intaglio di bypass, la zona di taglio in corrispondenza del bordo tagliato subisce una lavorazione a freddo localizzata. Quella stretta fascia di materiale indurito dal lavoro- diventa più dura ma più fragile della striscia madre. In uno stampo che esegue milioni di cicli, questi bordi temprati possono diventare punti di inizio cricca - soprattutto se la geometria dell'intaglio di bypass include angoli interni acuti che concentrano lo stress.
L'implicazione pratica: i raggi degli angoli degli intagli di bypass sono più importanti nei materiali ad alta-resistenza che nell'acciaio dolce. Un angolo interno affilato di 90- gradi che sopravvive indefinitamente in una striscia a basso-carbonio può avviare una cricca da fatica entro 500.000 colpi in una striscia DP780 perché il bordo incrudito ha meno duttilità per assorbire la deformazione ciclica. I progettisti che lavorano con AHSS dovrebbero specificare raggi generosi in corrispondenza di tutti gli angoli dell'intaglio di bypass e orientare la geometria dell'intaglio per ridurre al minimo i concentratori di sollecitazione allineati con la direzione di alimentazione del nastro.
Tutti questi fattori materiali - spessore, altezza della caratteristica di guida, carico di snervamento che guida il margine del ritorno elastico, modulo elastico, rigidità della striscia di guida e incrudimento, durata del bordo di guida - confluiscono in un'unica decisione di dimensionamento per ciascuna posizione della tacca di bypass. La sfida è che interagiscono. Un materiale più spesso e resistente produce caratteristiche più alte (è necessario più spazio) limitando contemporaneamente la quantità di materiale di supporto che è possibile rimuovere in sicurezza (meno spazio disponibile). Risolvere tale tensione richiede giudizio, simulazione o entrambi - e solleva la questione pratica di quando gli intagli di bypass siano la soluzione giusta rispetto a quando metodi di liquidazione alternativi abbiano più senso dal punto di vista ingegneristico.
Quando utilizzare le tacche di bypass rispetto ai metodi di sicurezza alternativi
Gli intagli di bypass non sono l'unico modo per evitare che un elemento formato entri in collisione con l'utensileria a valle. Sono la soluzione più comune nelle matrici progressive, ma comportano un costo: ogni tacca indebolisce la striscia portante, ogni taglio richiede la manutenzione di un componente punzone e matrice e ogni sezione rimossa è materiale che non può più sostenere la striscia durante l'alimentazione. I progettisti esperti di stampi trattano le tacche di bypass come uno strumento in un kit di strumenti di sgombero - e non come l'impostazione predefinita automatica per ogni punto di interferenza.
La vera domanda non è "ho bisogno dell'autorizzazione?" La risposta è sempre sì quando la geometria sporge dal piano della striscia. La domanda è: qual è il modo migliore per ottenere tale spazio libero per questa parte specifica, questo materiale e questo requisito di produzione?
Albero decisionale per la necessità del bypass notch
L'elaborazione delle decisioni di autorizzazione al bypass segue una sequenza logica. In ciascuna stazione del layout della striscia, si valuta se la striscia può avanzare in modo pulito - e, in caso contrario, quale soluzione offre il miglior compromesso tra complessità dello stampo, velocità di stampa, integrità del trasportatore e utilizzo del materiale.
- Identificare ogni operazione di formatura nel layout della striscia che crea una geometria sporgente sopra o sotto il piano della striscia. Ciò include disegni, rilievi, lance, elementi coniati e fori estrusi.
- Per ogni elemento formato, misurare l'altezza della sporgenza - la distanza che l'elemento si estende oltre la superficie della striscia. Tieni conto del ritorno elastico se lavori con materiali-ad alta resistenza.
- Determinare lo strip lift disponibile in ciascuna stazione a valle. Questa è la distanza verticale in cui i sollevatori di materiale sollevano la striscia sopra la superficie inferiore dello stampo durante l'alimentazione.
- Confrontare l'altezza della sporgenza con il sollevamento disponibile meno il gioco dello stampo. Se l'altezza dell'elemento formato supera la distanza netta (altezza di sollevamento meno l'altezza di eventuali componenti dello stampo su cui deve passare la striscia), si verificherà un'interferenza.
- Se esiste un'interferenza, valutare se una maggiore portanza può risolvere il problema senza una tacca di bypass. Se il sollevamento aggiuntivo richiesto è modesto, - pochi millimetri - potrebbe essere fattibile aumentare la corsa del sollevatore.
- Se l'aumento del sollevamento introduce penalità di velocità inaccettabili o usura del sollevatore, una tacca di bypass (ritaglio della striscia o tasca della matrice) diventa la soluzione appropriata.
- Se la rotazione o il riorientamento della parte all'interno del layout della striscia elimina completamente l'interferenza, riprogettare il layout prima di impegnarsi a bypassare le tacche.
Questa sequenza non è puramente teorica. Riflette il processo iterativo che si svolge durante lo sviluppo del layout delle strisce, spesso supportato da un software di nidificazione dei materiali per l'analisi della durata dell'utilizzo del materiale. Il software aiuta a visualizzare come l'orientamento della parte, la larghezza del supporto e il posizionamento della tacca di bypass interagiscono con la resa complessiva della striscia - perché la rotazione di una parte per evitare il bypass può consumare più materiale per pezzo, spostando i costi dalla complessità degli utensili allo spreco di materie prime.
La soglia critica nella fase quattro merita di essere sottolineata. Se l'altezza dell'elemento formato supera il sollevamento disponibile della striscia meno il gioco della matrice, è obbligatoria una tacca di bypass. Nessuna quantità di regolazione dell'atleta, ottimizzazione dei tempi o regolazione del press cambierà la fisica. La funzione elimina il blocco del dado o entra in collisione. Nei casi limite - in cui la caratteristica supera di poco lo spazio disponibile - i progettisti spesso aggiungono comunque una tacca di bypass come assicurazione contro l'espansione termica durante lunghi cicli di produzione, variazione dello spessore della striscia entro la tolleranza della bobina e usura del sollevatore che riduce gradualmente l'altezza di sollevamento effettiva nel corso della vita utile dello stampo.
Alternative alle tacche di bypass e relativi compromessi
Quando esiste un'interferenza ma le tacche di bypass comportano conseguenze inaccettabili - supporto indebolito, rigidità della striscia compromessa o materiale insufficiente attorno ai fori pilota - si applicano tre alternative principali. Ciascuno risolve il problema dello sdoganamento ma introduce i propri costi.
Aumento dell'altezza di sollevamento della striscia
L'alternativa più semplice: sollevare il nastro più in alto durante l'alimentazione in modo che le caratteristiche formate sgombrino i blocchi della matrice a valle senza alcuna rimozione di materiale. I sollevatori di serie - siano essi perni azionati a molla-, sollevatori a barra o rotaie-azionate a camma - possono essere specificati con una corsa maggiore per ottenere uno spazio aggiuntivo.
La penalità è la velocità di stampa. Una portanza maggiore significa che la striscia percorre una distanza verticale maggiore ad ogni ciclo di corsa. I sollevatori devono sollevarsi ulteriormente, la striscia deve stabilizzarsi all'elevazione più elevata prima di avanzare e deve abbassarsi per una distanza maggiore prima che i piloti possano impegnarsi. A frequenze di corsa elevate, un sollevamento eccessivo introduce rimbalzi e vibrazioni del nastro che riducono la precisione di avanzamento. Un sensore di prossimità induttivo che monitora la posizione della striscia sulla linea di alimentazione può confermare che la striscia si sta assestando costantemente al sollevamento più elevato, ma la realtà meccanica è che ogni millimetro di sollevamento aggiuntivo sottrae corse al minuto dalla velocità di produzione.
Una portanza maggiore accelera anche l'usura dell'asta. Gli atleti caricati a molla- attraversano più velocemente una maggiore fatica da deflessione. I sollevatori azionati a camma- subiscono una maggiore usura da contatto sulle superfici di attuazione. Nel corso della vita di produzione di uno stampo di milioni di corse, il costo di manutenzione dei travel lifter-più elevati può superare in primo luogo il costo dell'utensileria per l'aggiunta delle tacche di bypass.
Rotazione dell'orientamento della parte nel layout della striscia
A volte l'interferenza esiste solo a causa del modo in cui la parte è orientata rispetto alla direzione di avanzamento della striscia. Un elemento formato che sporge verso il basso può entrare in collisione con un blocco matrice direttamente nel percorso di alimentazione - ma se la parte viene ruotata di 90 o 180 gradi nel layout, lo stesso elemento passa attraverso un'area in cui il blocco matrice è più basso o completamente assente.
La rotazione delle parti è elegante quando funziona. Elimina le interferenze senza indebolire il nastro o rallentare la pressa. Ma spesso aumenta il consumo di materiale. Una parte orientata per una larghezza minima della striscia potrebbe non essere più annidata in modo efficiente dopo la rotazione. La striscia diventa più larga, il costo del materiale per parte aumenta e il tasso di scarto aumenta. Per la produzione di volumi elevati- in cui prevale il costo del materiale, questo compromesso potrebbe non essere sufficiente - anche se l'attrezzatura è più semplice.
La rotazione può anche introdurre nuove sfide di formatura. Una parte orientata con un angolo diverso rispetto alla direzione di laminazione può mostrare un diverso comportamento di ritorno elastico, caratteristiche di allungamento anisotropo o tendenze alla suddivisione della direzione del grano-che non esistevano nell'orientamento originale.
Sollevatori variabili-azionati a camma
I sollevatori standard sollevano il nastro ad un'altezza uniforme in ogni stazione. I sollevatori variabili azionati da camme-consentono diverse altezze di sollevamento in diverse stazioni - più in alto dove è necessario liberare i profondi imbuti, più in basso dove la geometria piatta richiede un'elevazione minima. Questo approccio selettivo fornisce l'autorizzazione al bypass solo dove necessario senza imporre una penalità di sollevamento globale sull'intero stampo.
Il costo è la complessità meccanica. Gli alzacamme richiedono superfici delle camme rettificate-di precisione, rulli rinforzati e uno stretto coordinamento temporale con la corsa della pressa. Solitamente vengono tagliati utilizzando la lavorazione a filo per elettroerosione per ottenere la precisione del profilo richiesta da queste superfici di camma. Aggiungono componenti allo stampo, aumentano i punti di manutenzione e richiedono una configurazione più attenta. Negli stampi in cui solo una o due stazioni necessitano di spazio aggiuntivo, gli alzacamme possono rappresentare una soluzione efficiente. Negli stampi con interferenza in dieci o più stazioni, la complessità cumulativa della camma può superare la semplicità di tagliare le tacche di bypass nella striscia.
I progettisti esperti di stampi valutano tutte queste alternative durante lo sviluppo del layout del nastro - prima che venga ordinato qualsiasi acciaio per utensili. La decisione spesso si riduce a un'analisi costi-benefici specifica per l'applicazione: volume di produzione, sensibilità al costo del materiale, requisiti di velocità della macchina da stampa e budget per la manutenzione dello stampo. Per stampi progressivi complessi in cui questi compromessi si moltiplicano su decine di stazioni, il supporto di progettazione collaborativo da parte di specialisti di attrezzature può fare la differenza tra una soluzione ottimizzata e un compromesso costoso. I team che affrontano complesse decisioni di bypass - in particolare per applicazioni di progettazione-pesanti che coinvolgono struttura di matrici, sollevatori e ottimizzazione del flusso di materiali - possono trovare valore nel lavorare con partner comeLe soluzioni di stampi per stampaggio personalizzate di YICHEN, dove ingegneri esperti di attrezzature contribuiscono a queste decisioni critiche sul layout nelle prime fasi del processo di progettazione.
Il metodo di sgombero scelto per ciascuna stazione modella l'intero progetto a valle. Ma indipendentemente dal fatto che si utilizzi una tacca di bypass, un sollevamento aumentato, una rotazione delle parti o un sistema di camme, le posizioni delle tacche che vengono inserite nel layout della striscia necessitano comunque di posizionamento e dimensionamento precisi - e tali decisioni seguono un proprio insieme di regole ingegneristiche che bilanciano l'integrità della striscia con il margine di sicurezza.
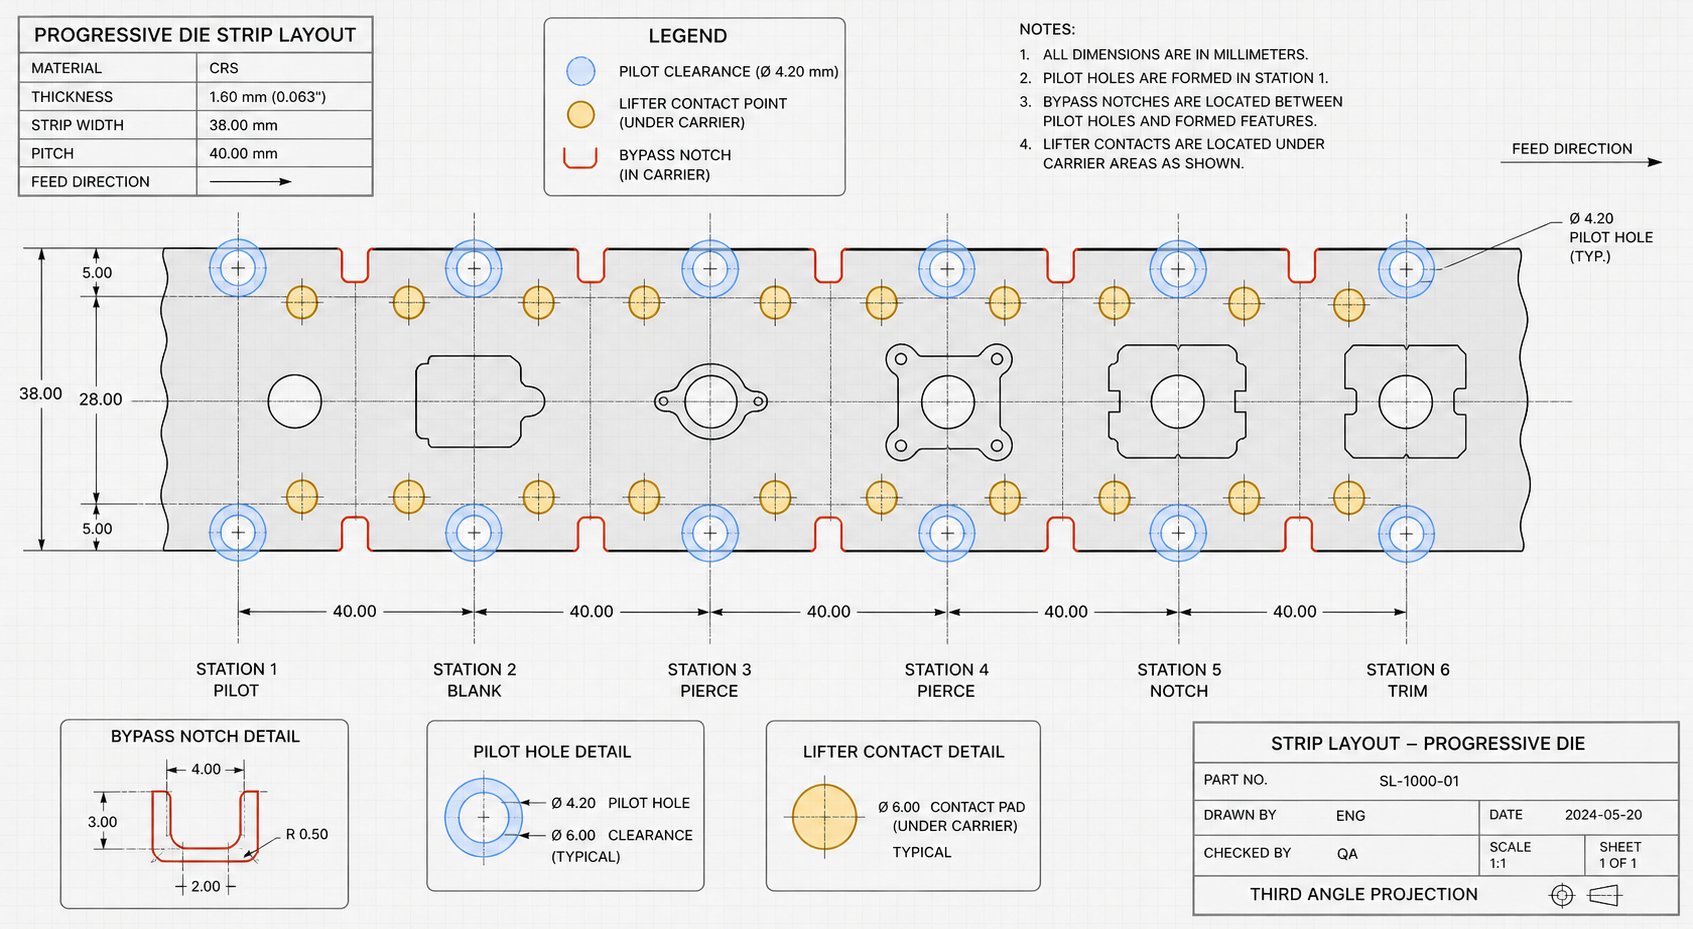
Migliori pratiche per il posizionamento e il dimensionamento della tacca di bypass
La scelta di aggiungere una tacca di bypass è solo metà del problema ingegneristico. Il luogo in cui lo posizioni, quanto è grande e come interagisce con ogni altro elemento della striscia - piloti, sollevatori, trasportatori e stazioni adiacenti - determina se quella tacca risolve effettivamente il problema di spazio o ne crea tre nuovi. Una tacca di bypass nella posizione sbagliata può distruggere la registrazione della striscia con la stessa efficacia dell'assenza totale di bypass.
Le decisioni sul posizionamento e sul dimensionamento sono strettamente collegate. Una tacca posizionata più vicino alla lavorazione formata può essere più piccola (perché la lavorazione passa attraverso la parte più ampia dello scarico). Una tacca posizionata più lontano deve essere più grande per accogliere il percorso angolare tracciato dall'elemento mentre la striscia si solleva e avanza. Ogni millimetro di spostamento della posizione cambia la dimensione richiesta - e ogni millimetro di cambiamento di dimensione influisce sulla forza del trasportatore. Per ottenere questo risultato è necessario un approccio sistematico.
Ignora le regole di posizionamento delle tacche e l'integrazione del layout delle strisce
Il posizionamento della tacca di bypass non avviene in modo isolato. Il layout della striscia è un quartiere affollato: i fori pilota necessitano di materiale non ostruito per la registrazione, i sollevatori necessitano di superfici di contatto solide per sollevare la striscia in modo uniforme e il nastro portante necessita di una sezione trasversale continua-per resistere alle forze di alimentazione. Una tacca di bypass che si sovrappone a una qualsiasi di queste zone crea un conflitto peggiore del problema di interferenza originale.
Ecco i principi fondamentali di posizionamento seguiti dai progettisti di stampi esperti:
- Posizionare le tacche di bypass il più vicino possibile all'elemento formato, quanto consentito dall'integrità del materiale. Un posizionamento più ravvicinato significa una larghezza dell'intaglio meno richiesta perché l'elemento passa attraverso l'intaglio nel suo punto più stretto durante l'avanzamento della striscia.
- Mantenere la distanza minima del nastro tra il bordo della tacca di bypass e qualsiasi foro pilota. Se la tacca invade il materiale pilota, il sottile nastro rimanente si flette sotto la forza di ingresso del pilota, distruggendo la precisione della registrazione. Una linea guida generale è quella di mantenere almeno 1,5 volte lo spessore del materiale come anima minima tra il bordo dell'intaglio e il bordo del foro pilota.
- Non posizionare mai una tacca di bypass direttamente sotto il punto di contatto dell'alzapiedino. I sollevatori spingono verso l'alto contro la superficie della striscia - se entrano in contatto con un'area dentellata, la striscia non riesce a sollevarsi in modo uniforme oppure il perno del sollevatore cade attraverso l'apertura. Mappa tutte le posizioni del sollevatore sul layout della striscia prima di finalizzare le posizioni delle tacche.
- Orientare la geometria dell'intaglio per ridurre al minimo la concentrazione delle sollecitazioni. Utilizza raggi interni generosi anziché angoli acuti, soprattutto nei materiali ad alta-resistenza dove il carico di snervamento dell'acciaio sul bordo tagliato è elevato a causa del taglio. Un raggio di almeno uno spessore del materiale negli angoli interni prolunga significativamente la durata a fatica del supporto.
- Tenere conto dell'indebolimento cumulativo della striscia quando sono presenti più tacche di bypass su stazioni consecutive. Ogni tacca riduce la sezione-trasversale del portante. Tre tacche in cinque stazioni possono ridurre il momento di inerzia effettivo del trasportatore del 40% o più, spingendo il materiale rimanente oltre il limite di snervamento dell'acciaio sotto normali carichi di alimentazione.
- Sfalsare le posizioni delle tacche di bypass tra i portanti sinistro e destro, ove possibile. L'intaglio simmetrico nella stessa posizione della striscia crea un punto debole uniforme - la distribuzione sfalsata distribuisce la riduzione dello stress tra diverse posizioni di alimentazione e mantiene una rigidità della striscia più coerente.
- Verificare che i bordi dell'intaglio del bypass non coincidano con le linee di piegatura o con le zone di formazione nelle stazioni adiacenti. Il bordo di un intaglio che si trova su una linea di piegatura crea un aumento della tensione che può avviare la fessurazione durante la formatura.
Un dettaglio che spesso viene trascurato: le tacche di bypass tagliate nelle prime stazioni attraversano ogni stazione successiva. Una tacca creata nella stazione due passa attraverso le stazioni tre, quattro, cinque e oltre. In ciascuna di queste posizioni a valle, la tacca non deve interferire con sollevatori, piloti o superfici di bloccaggio. Ciò significa che la convalida del posizionamento non riguarda solo la stazione in cui viene tagliata la tacca - ma richiede il controllo dell'impronta della tacca rispetto a ogni stazione che attraverserà.
Come confermano i riferimenti pratici alla progettazione degli stampi di stampaggio, una tacca che sembra innocua nel CAD può diventare un problema di alimentazione quando la macchina da stampa funziona alla velocità di produzione. Gli angoli interni acuti aumentano il rischio di rotture, le posizioni errate causano interferenze nella stazione e le tacche sovradimensionate indeboliscono i trasportatori fino al punto di instabilità.
Linee guida per il dimensionamento e connessione ai requisiti di sollevamento degli strip
Il dimensionamento dell'intaglio di bypass è una funzione diretta di due variabili: l'altezza di sporgenza dell'elemento formato e il sollevamento del nastro disponibile in ciascuna stazione a valle. La relazione tra questi due valori determina quanto ampia e profonda deve essere la tacca per fornire uno spazio adeguato.
Pensatelo geometricamente. Quando la striscia si solleva e avanza, l'elemento formato traccia un arco attraverso lo spazio - verso l'alto dalla superficie inferiore dello stampo, in avanti di un passo, quindi verso il basso sul blocco dello stampo successivo. La tacca di bypass deve essere sufficientemente grande da accogliere tale elemento in ogni punto lungo il suo arco di spostamento in ciascuna stazione. Se il sollevamento della striscia è elevato, l'elemento si solleva ben al di sopra della superficie della fustella e la tacca può essere più stretta perché l'elemento elimina la maggior parte degli ostacoli verticalmente. Se il sollevamento della striscia è basso, l'elemento rimane più vicino alla superficie della fustella durante l'avanzamento e la tacca deve essere più ampia per garantire lo spazio orizzontale.
Questa relazione inversa è la leva chiave della progettazione: il corretto dimensionamento dell'intaglio di bypass può ridurre l'altezza di sollevamento del nastro richiesta. Una tacca più ampia fornisce maggiore spazio orizzontale, il che significa che non è necessario che l'elemento si alzi troppo in alto per liberare il blocco della matrice. Il sollevamento inferiore si traduce direttamente in velocità del ciclo di stampa più elevate e in una ridotta usura del sollevatore - un vantaggio misurabile in termini di produttività. Nelle applicazioni con volumi elevati-che eseguono milioni di corse, anche una riduzione di 2 mm dell'altezza di sollevamento può aggiungere corse al minuto significative alla velocità di produzione.
Ma il compromesso è reale. Una tacca di bypass più grande rimuove più materiale di supporto. Ad un certo punto, la sezione trasversale del supporto- scende al di sotto della soglia di rigidità minima - il punto in cui le forze di alimentazione superano ciò a cui il materiale rimanente può resistere senza deformazione permanente. Per ogni striscia esiste una dimensione ottimale dell'intaglio che bilancia il gioco con la resistenza del supporto. Per calcolare l'ottimale è necessario conoscere il limite di snervamento dell'acciaio in uso (perché definisce la capacità di carico-del supporto), il modulo di elasticità dell'acciaio (perché determina quanto il supporto si flette elasticamente prima di cedere) e la forza di alimentazione applicata dal meccanismo di alimentazione della pressa.
Un approccio pratico al dimensionamento funziona come segue. Iniziare con la dimensione minima della tacca che fornisce spazio al massimo sollevamento della striscia. Quindi valutare se la riduzione dell'altezza di sollevamento - e l'aumento corrispondente della dimensione della tacca - migliorano la produttività netta senza compromettere l'integrità del trasportatore. Il limite di snervamento dell'acciaio nella sezione del trasportatore stabilisce il limite rigido: una volta che lo stress di flessione derivante dalle forze di avanzamento raggiunge tale soglia, il trasportatore si deforma permanentemente e la precisione di alimentazione diminuisce.
Per i materiali in cui il carico di snervamento e il punto di snervamento sono vicini (la maggior parte degli acciai tecnici), il margine di sicurezza è semplice da calcolare. Per i materiali con una transizione graduale dello snervamento - come molte leghe di alluminio o gradi-incruditi in cui i valori della tensione di snervamento differiscono a seconda della definizione di offset - i progettisti dovrebbero utilizzare ipotesi prudenti e convalidare con i dati di prova.
Diversi fattori di dimensionamento aggiuntivi meritano attenzione nella pratica:
- Aggiungere un margine di spazio per l'espansione termica durante i lunghi cicli di produzione. L'acciaio dello stampo e il materiale del nastro si espandono a velocità diverse - ciò che si asciuga a freddo può interferire dopo un'ora di stampaggio continuo.
- Tenere conto della tolleranza sullo spessore del materiale. Una bobina all'estremità superiore delle specifiche di spessore produce caratteristiche di forma più alte rispetto a quelle nominali. Tacche di bypass dimensionali per lo spessore massimo del materiale, non nominale.
- Includere la tolleranza per l'usura dell'elevatore durante la vita utile dello stampo. Man mano che i sollevatori perdono la corsa a causa della fatica o dell'usura della superficie, la portanza effettiva diminuisce. Una tacca di dimensioni pari a zero durante la corsa iniziale del sollevatore potrebbe causare interferenze con l'invecchiamento della matrice.
- Considera l'effetto cumulativo dell'allungamento della striscia. Negli stampi progressivi lunghi, un leggero allungamento della striscia sotto tensione di alimentazione può spostare le posizioni delle tacche di bypass rispetto alle caratteristiche dello stampo di decimi di millimetro - sufficienti a ridurre il gioco effettivo nelle stazioni finali.
Il design completo dell'intaglio di bypass non avviene nel vuoto. Richiede uno stretto coordinamento tra la pianificazione del layout della striscia - dove vengono determinate le posizioni e le dimensioni degli intagli - l'ingegneria della struttura dello stampo - dove le tasche del bypass negativo vengono lavorate in blocchi dello stampo - e la convalida della prova - dove l'alimentazione nel mondo reale- conferma che gli spazi vuoti funzionano nelle condizioni di produzione. Mancare uno qualsiasi di questi punti di coordinamento rischia di scoprire problemi di interferenza nella sala stampa, dove le correzioni costano dieci volte quello che avrebbero avuto durante la progettazione.
Per i team di attrezzaggio che lavorano su stampi progressivi complessi in cui l'ottimizzazione dell'intaglio di bypass si interseca con la struttura dello stampo, i sollevatori, il controllo delle bave, lo spazio libero e il flusso di materiale,Le soluzioni di stampi per stampaggio personalizzate di YICHENcollega gli ingegneri a un supporto di progettazione collaborativo che affronta queste decisioni interdipendenti come un sistema anziché come variabili isolate.
La tacca di bypass - piccola sul disegno, fondamentale nella produzione - rappresenta in definitiva l'intersezione di tutte le principali discipline di progettazione di stampi progressivi: geometria del layout delle strisce, scienza dei materiali, dinamica meccanica ed economia della produzione. Ottenere il posizionamento e il dimensionamento corretti significa meno inceppamenti, maggiore durata dello stampo, tempi di ciclo più rapidi e qualità costante delle parti dalla prima corsa alla milionesima.
Domande frequenti sulle tacche di bypass negli stampi per stampaggio
1. Qual è la differenza tra una tacca di bypass e una tacca di passo in una matrice progressiva?
Una tacca di inclinazione controlla la lunghezza di alimentazione della striscia e fornisce un primo-arresto per la configurazione da parte dell'operatore, garantendo che i perni pilota registrino correttamente la striscia. Una tacca di bypass fornisce spazio fisico in modo che elementi formati come imbutiture, rilievi o lance possano passare sui blocchi dello stampo a valle senza collisioni. La geometria dell'intaglio del passo è determinata dalla distanza di alimentazione e dalla posizione del pilota, mentre la geometria dell'intaglio di bypass è determinata dall'altezza dell'elemento formato e dallo spazio disponibile in ciascuna stazione a valle. Confondere i due durante la manutenzione o la modifica può portare a registrazioni errate o inceppamenti.
2. Cosa succede se le tacche di bypass mancano o sono sottodimensionate in uno stampo?
Senza un adeguato spazio di bypass, le caratteristiche formate entrano in collisione con i componenti a valle dello stampo durante l'avanzamento del nastro. Ciò innesca una cascata di guasti che include inceppamenti dei nastri, cesoiamento del perno pilota, rottura del blocco dello stampo, graffi superficiali sulle parti, formazione di bave dovute a tagli non registrati e deriva dimensionale progressiva. L'interferenza marginale è particolarmente problematica perché produce difetti intermittenti difficili da ricondurre al gioco di bypass come causa principale, spesso imitando problemi come l'usura del punzone o la variazione del materiale.
3. Le matrici di trasferimento e le matrici composte richiedono tacche di bypass?
Le matrici composte non richiedono tacche di bypass poiché tutte le operazioni avvengono in un'unica corsa in un'unica stazione senza progressione della striscia. Gli stampi di trasferimento eliminano le tacche di bypass basate sulla striscia- poiché i singoli pezzi grezzi vengono spostati tra le stazioni tramite pinze meccaniche. Tuttavia, gli stampi di trasferimento necessitano ancora di un gioco equivalente lavorato direttamente nei blocchi dello stampo come tasche di scarico in modo che i pezzi grezzi parzialmente formati possano alloggiare correttamente in ciascuna stazione senza che le caratteristiche formate tocchino il fondo dell'acciaio per utensili.
4. In che modo lo spessore del materiale influisce sulla progettazione dell'intaglio di bypass?
Il materiale più spesso produce elementi dalla forma più alta che sporgono maggiormente dal piano della striscia, richiedendo tasche di scarico del bypass più profonde o ritagli della striscia più ampi. Gli acciai ad alta-resistenza aggiungono complessità perché il loro maggiore ritorno elastico fa sì che le caratteristiche formate potrebbero non adattarsi alla profondità di progettazione completa, aumentando di fatto l'altezza di sporgenza oltre quanto previsto dalla geometria nominale. I materiali più morbidi come l'alluminio richiedono un attento posizionamento degli intagli perché il loro modulo elastico inferiore rende il nastro di nastro rimanente più suscettibile alla deflessione sotto le forze di strappo. I progettisti devono dimensionare le tacche di bypass per lo spessore del materiale-nel caso peggiore entro la tolleranza della bobina.
5. Quali sono le alternative alle tacche di bypass per il gioco negli stampi progressivi?
Esistono tre alternative principali. Aumentando l'altezza di sollevamento della striscia, la striscia viene sollevata più in alto durante l'alimentazione, in modo che i blocchi della matrice siano liberi verticalmente, ma ciò riduce la velocità di stampa e accelera l'usura dell'elevatore. L'orientamento delle parti rotanti nel layout della striscia può eliminare completamente le interferenze, anche se spesso aumenta il consumo di materiale e può introdurre problemi di formazione anisotropa. I sollevatori variabili azionati a camma-forniscono un sollevamento selettivo in stazioni specifiche senza penalizzare la velocità globale, ma aggiungono complessità meccanica e punti di manutenzione. Ingegneri esperti di attrezzature come quelli di YICHEN (yichen-group.com/stamping-die/) valutano tutte le opzioni durante lo sviluppo del layout delle strisce per trovare l'equilibrio ottimale per ogni applicazione.


