


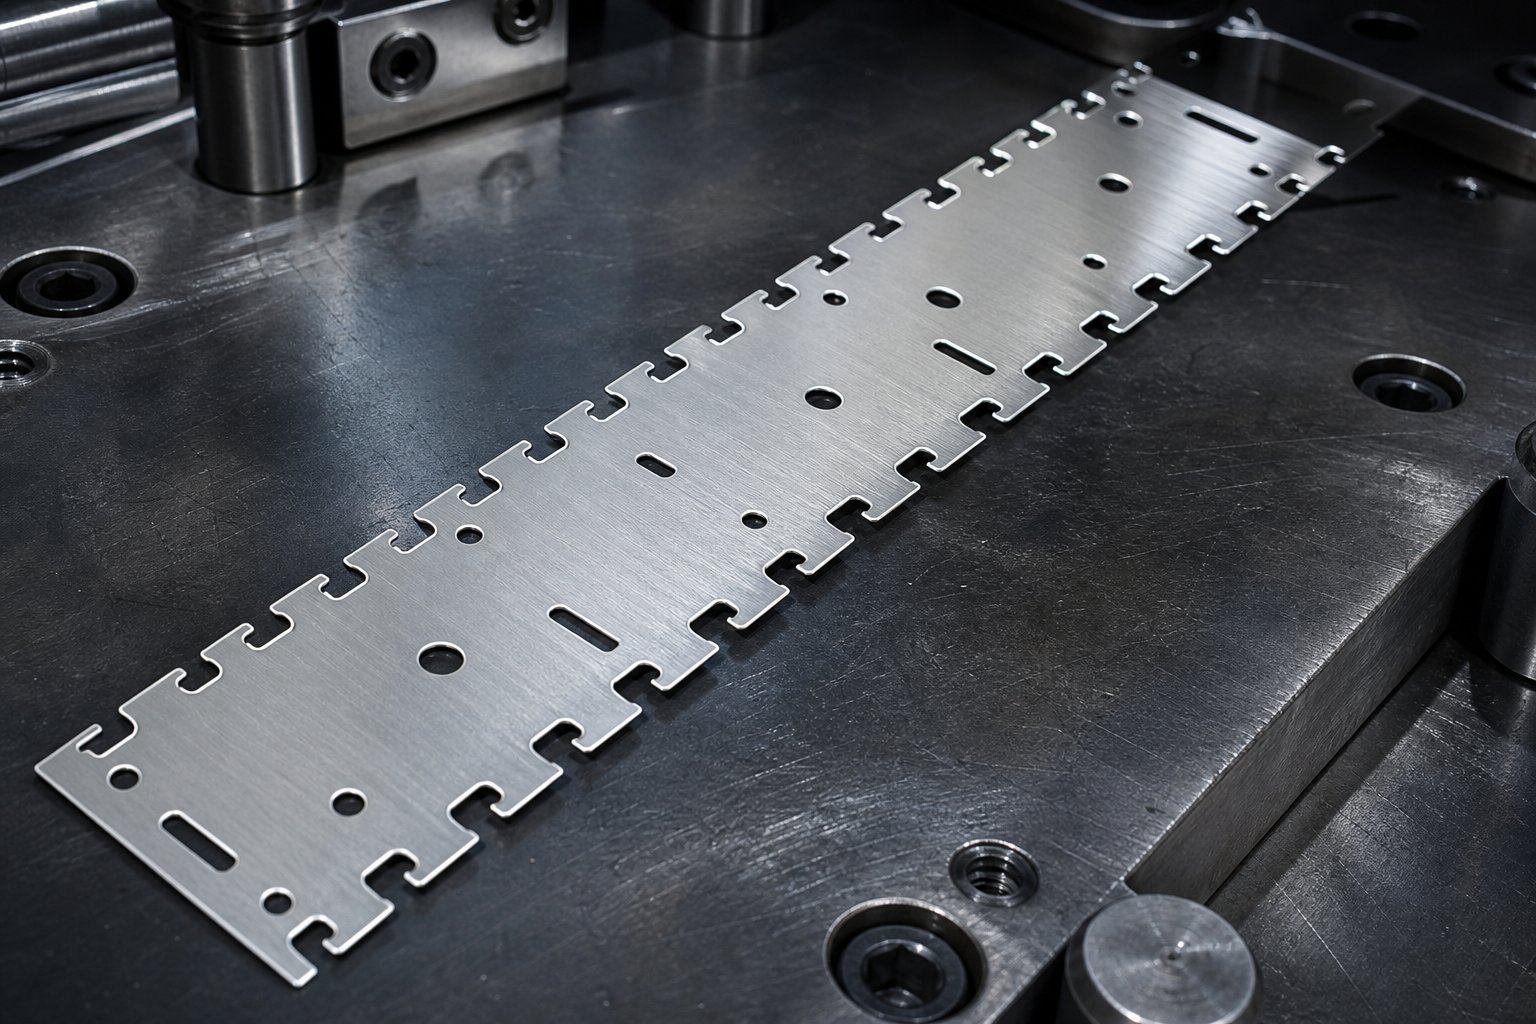
Comprendere le tacche di bypass negli stampi per stampaggio progressivo
Immaginate una striscia di metallo che scorre attraverso una filiera progressiva a centinaia di colpi al minuto. In ciascuna stazione, i punzoni forano, formano e piegano le caratteristiche della striscia. Cosa impedisce a questi elementi appena formati di entrare in collisione con gli utensili nella stazione successiva? La risposta, in molti casi, è una tacca di bypass.
Cosa sono le tacche di bypass negli stampi progressivi
Le tacche di bypass sono ritagli intenzionali realizzati nel supporto della striscia che creano spazio per elementi formati, sezioni sollevate o geometria sporgente mentre la striscia avanza attraverso le successive stazioni di fustellatura. Svolgono un ruolo diverso rispetto alle tacche del passo (a volte chiamate tacche francesi), che principalmente prevengono la sovralimentazione e rimuovono la curvatura del bordo. Le tacche di bypass consentono specificamente al nastro di avanzare senza interferenze meccaniche tra il lavoro completato e l'attrezzatura a valle.
Una tacca di bypass è un'apertura deliberata nel supporto della striscia di una matrice per stampaggio progressiva che consente agli elementi formati o sporgenti di passare attraverso stazioni adiacenti senza entrare in contatto con i componenti della matrice, disponibile in due configurazioni: negativa (materiale rimosso) e positiva (linguetta lasciata intatta per la rifilatura successiva).
Lo scopo delle tacche di bypass negli stampi per stampaggiosi riduce a una cosa: il viaggio ininterrotto della striscia. Senza di essi, una piega o un rilievo creato nella stazione tre potrebbe schiantarsi contro un binario di sollevamento o un blocco matrice nella stazione quattro, causando inceppamenti, utensili danneggiati o parti scartate.
Perché la selezione del tipo di tacca è importante per la progressione della striscia
È qui che la decisione diventa interessante. Le tacche di bypass negative e positive in una matrice per stampaggio lamiera risolvono lo stesso problema di gioco attraverso strategie opposte:
- Tacche negativerimuovere una tasca di materiale dal bordo della striscia verso l'interno. Lo sfrido cade attraverso lo stampo e la striscia continua con una finestra aperta dove una volta esisteva il materiale.
- Tacche positivelasciare una linguetta sporgente sul bordo della striscia che si estende verso l'esterno, creando spazio mediante spostamento anziché rimozione. Quella scheda verrà ritagliata in una stazione successiva.
La scelta tra tacche di bypass negative e positive negli stampi per stampaggio lamiera influisce su tutto a valle: gestione degli scarti, stabilità del nastro, tonnellaggio della pressa, precisione di registrazione pilota e intervalli di manutenzione dello stampo. Una chiamata sbagliata in questo caso può provocare problemi di avanzamento, problemi di bava o usura prematura dell'utensile che nessuna quantità di spessoramenti di prova potrà risolvere.
Questa guida consolida entrambi i tipi di intaglio in un unico riferimento, coprendo la geometria, le interazioni dei materiali, i profili di forza, le modalità di guasto e i criteri di selezione in modo da poter prendere una decisione progettuale sicura prima che il primo punzone colpisca l'acciaio.
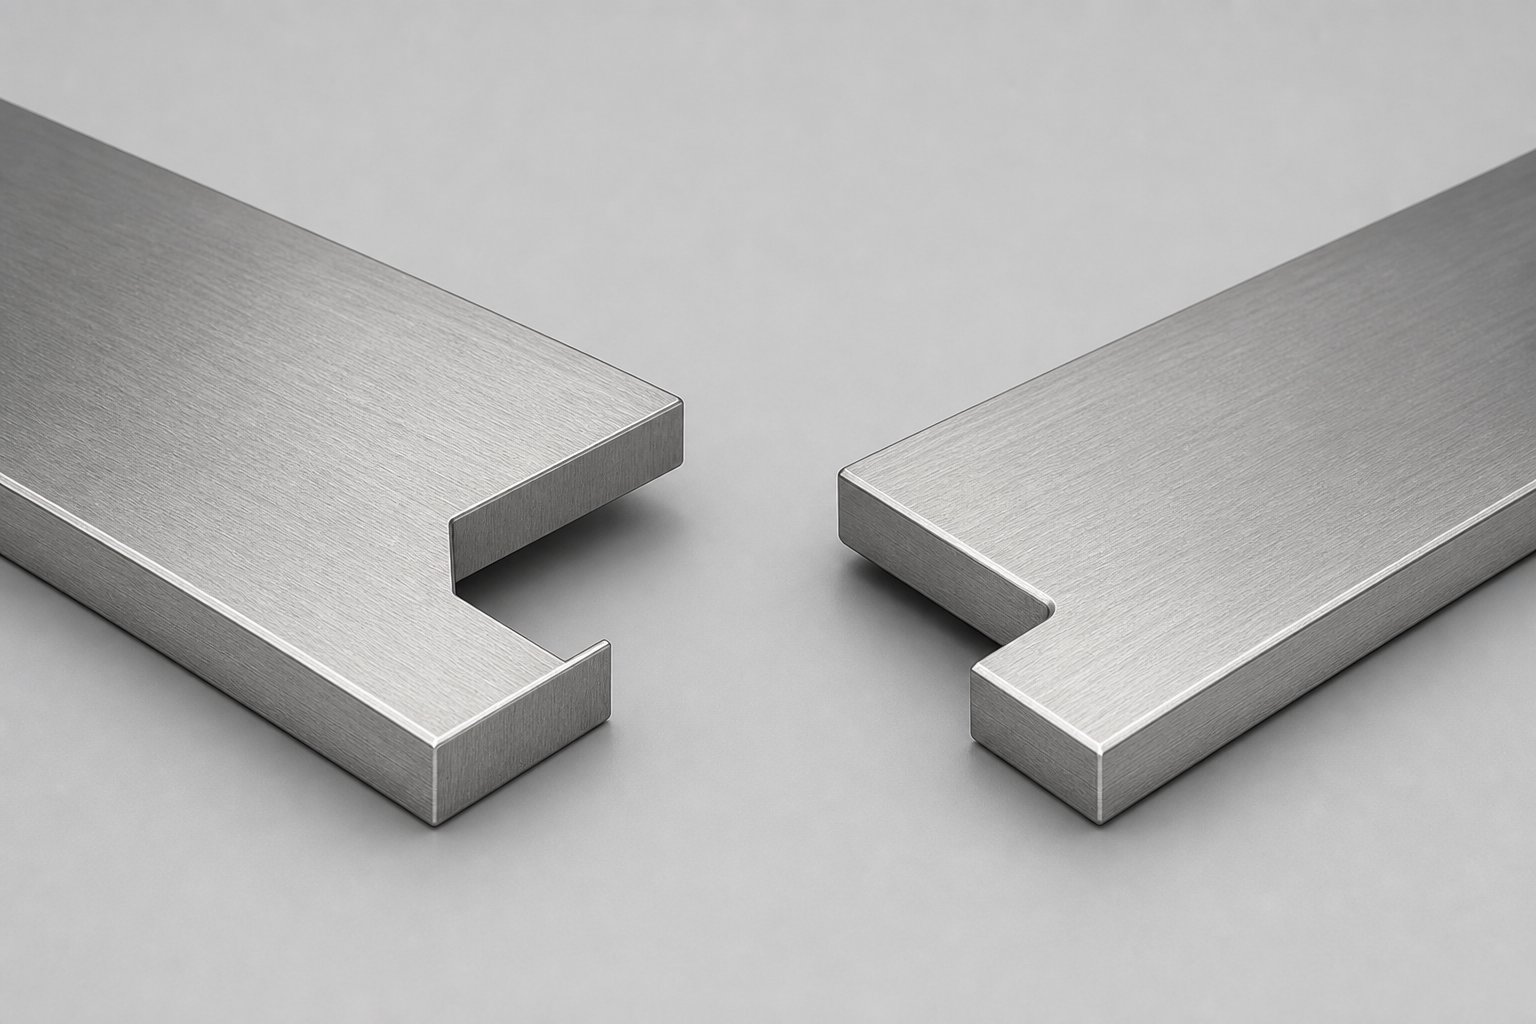
Ripartizione geometrica dei profili Notch negativi e positivi
Sapere che una tacca rimuove il materiale mentre l'altra lascia una linguetta è utile, ma non è sufficiente per la progettazione dello stampo. È necessaria un'immagine spaziale chiara di ciascuna geometria, della sua posizione rispetto alla direzione di alimentazione del nastro e del percorso del punzone. Queste descrizioni ti danno un modello mentale su cui puoi lavorare anche senza una stampa davanti a te.
Geometria dell'intaglio negativo e orientamento spaziale
Immagina di guardare la striscia mentre si alimenta da sinistra a destra. Una tacca di bypass negativa è una tasca rettangolare o trapezoidale tagliata verso l'interno dal bordo della striscia, perpendicolare alla direzione di alimentazione. Il punzone scende verticalmente attraverso la striscia e lo sfrido rimosso esce verso il basso attraverso un'apertura corrispondente nel blocco matrice.
I rapporti tipici tra profondità-e-larghezza per le tacche negative sono compresi tra 1:1,5 e 1:2,5, il che significa che la tacca si estende nella striscia per circa il 40-65% della sua larghezza lungo l'asse di alimentazione. I bordi di entrata e di uscita della tasca sono generalmente paralleli tra loro e perpendicolari al bordo della striscia. Nelle varianti trapezoidali, un leggero angolo di sformo compreso tra 2 e 5 gradi sui fianchi aiuta l'espulsione degli sfridi e riduce l'usura del punzone. I raggi degli angoli negli angoli interni variano tipicamente da 0,5 a 1,0 volte lo spessore del materiale per prevenire fessurazioni da stress alla radice dell'intaglio.
Geometria dell'intaglio positivo e configurazione della linguetta
Una tacca positiva capovolge la logica. Invece di tagliare una tasca verso l'interno, la fustella taglia attorno a una linguetta che sporge verso l'esterno dal bordo della striscia. Quando guardi la striscia dall'alto, vedi una proiezione a forma di lingua-o rettangolare che si estende oltre il confine originale della striscia, orientata parallelamente o leggermente angolata rispetto alla direzione di alimentazione.
La larghezza della linguetta è tipicamente da 1,5 a 3 volte lo spessore del materiale e la sua lunghezza (misurata dal bordo della striscia verso l'esterno) varia da 3 a 6 mm a seconda dello spazio richiesto nelle stazioni adiacenti. Questa geometria sporgente passa sopra o accanto ai componenti dell'utensileria a valle, fornendo spazio per le caratteristiche formate sottostanti. La linguetta rimane collegata al supporto della striscia finché una stazione di rifilatura dedicata non la taglia a filo, con il punzone di rifilatura che si sposta verticalmente verso il basso proprio come un'operazione di perforazione standard.
Parametri dimensionali chiave per entrambi i tipi
Lo scopo della formatura della lamiera degli intagli di bypass diventa più chiaro quando si confrontano le loro caratteristiche dimensionali fianco a fianco. La tabella seguente organizza i parametri critici per le tacche di bypass negative e positivestampi per stampaggio formatura lamierain modo da poterli fare riferimento durante la pianificazione del layout della striscia.
| Parametro | Notch negativo | Tacca positiva |
|---|---|---|
| Direzione di rimozione del materiale | Verso l'interno dal bordo della striscia | I tagli circostanti lasciano la linguetta verso l'esterno |
| Profondità tipica (nella striscia) | 40-65% della larghezza della tacca lungo l'alimentazione | N/A (la scheda proietta verso l'esterno) |
| Larghezza linguetta/tasca (lungo l'alimentazione) | Profondità 1,5-2,5x | 1,5-3 volte lo spessore del materiale |
| Lunghezza di proiezione della linguetta | N/A | 3-6 mm oltre il bordo della striscia |
| Angolo del fianco | 0-5 gradi (tiraggio per il rilascio di proiettili) | 0 gradi (pareti a taglio diritte) |
| Raggi d'angolo | 0,5-1,0 volte lo spessore del materiale | 0,25-0,5 volte lo spessore del materiale |
| Direzione di uscita sfridi/scarti | Verso il basso attraverso il blocco matrice alla stazione dell'intaglio | Verso il basso alla successiva stazione di trim |
| Orientamento relativo al mangime | Tasca perpendicolare alla direzione di alimentazione | Linguetta parallela o angolata rispetto alla direzione di alimentazione |
Si noti che la specifica del raggio dell'angolo differisce tra i due tipi. Gli intagli negativi richiedono raggi più ampi perché la striscia deve trasportare il carico attraverso una sezione trasversale ridotta-alla radice dell'intaglio. Gli angoli con intaglio positivo comportano meno rischi strutturali poiché il bordo della striscia circostante rimane intatto finché non avviene il taglio a valle.
Queste relazioni geometriche pongono le basi per una domanda più profonda: in che modo ciascuna configurazione gestisce gli scarti che crea e cosa significa questo per la stabilità delle strisce durante l'alimentazione ad alta-velocità?
In che modo il tipo di tacca influisce sulla gestione degli scarti e sulla progettazione del trasportatore delle strisce
I rottami non scompaiono semplicemente. Ogni tacca di bypass produce materiale di scarto ad un certo punto della progressione e i tempi di creazione di tale scarto hanno un effetto diretto sulla stabilità della striscia durante l'alimentazione. La differenza tra livelli negativi e positivi è essenzialmente una questione di quando e dove i rifiuti escono dal sistema.
Flusso degli scarti e gestione degli sfridi per tipo di tacca
Le tacche negative generano uno sfasamento discreto ad ogni singola corsa di stampa. Il pezzo cade verso il basso attraverso una tasca di scarico nel blocco matrice e deve uscire in modo pulito, cadendo in uno scivolo per scarti o venendo espulso dagli espulsori caricati a molla-. Se un proiettile si attacca o rimbalza, può finire tra la faccia del punzone e la striscia nel colpo successivo, provocando doppi colpi, segni di lumaca sulla parte o addirittura danni dal punzone. Strategie adeguate di ritenzione degli sfridi, come le porte del vuoto, i knockout positivi o le aperture rastremate dello stampo diventano essenziali con frequenze di corsa elevate.
I notch positivi adottano un approccio completamente diverso. Poiché la linguetta rimane attaccata al nastro attraverso stazioni intermedie, non viene creato alcuno scarto finché una stazione di rifilatura dedicata non lo taglia via più avanti nella progressione. Questa strategia di scarto differito mantiene intatto il bordo della striscia più a lungo, a vantaggio della stabilità dell'alimentazione. Il compromesso? È necessario pianificare la distanza in ogni stazione tra il punto di creazione dell'intaglio e la stazione di rifilatura in modo che la linguetta sporgente non entri in collisione con blocchi di matrici, sollevatori o gruppi di punzoni superiori. Nelle complesse progressioni di formatura dei metalli con spazi ristretti tra le stazioni, la pianificazione delle operazioni di liquidazione può consumare spazio prezioso sullo stampo.
Configurazioni del portastrisce e compatibilità con le tacche
La rete portante tiene tutto insieme man mano che la striscia avanza e la sua configurazione influenza direttamente quale tipo di tacca funziona meglio. COMEprincipi di progettazione delle strisce portantisottolineare, il trasportatore deve rimanere sufficientemente robusto da resistere alla flessione durante l'alimentazione pur consentendo alle parti di muoversi liberamente da una stazione all'altra. Il posizionamento della tacca rafforza o mina tale equilibrio.
- Supporto perimetrale (lato-singolo):Si abbina naturalmente con le tacche negative. Poiché il supporto corre lungo un bordo della striscia, tagliare una tasca su quel bordo per liberare il bypass è semplice. Lo sfrido esce in modo pulito e la larghezza rimanente del trasportatore fornisce comunque un'adeguata forza di alimentazione. Le linguette positive sporgerebbero verso l'esterno e rischierebbero di interferire con le guide o i sollevatori di materiale.
- Portante centrale:Offre maggiore flessibilità per entrambi i tipi di tacca. Le tacche di bypass si trovano sui bordi esterni lontano dall'anima centrale strutturale, quindi sia le tasche negative che le linguette positive possono funzionare a seconda dei requisiti di spazio libero. I software di nidificazione dei materiali per l'ottimizzazione della lunghezza del materiale spesso favoriscono i trasportatori centrali perché consentono una spaziatura tra parti-a-più stretta senza sacrificare l'integrità del trasportatore.
- Doppio supporto (entrambi i bordi):In genere utilizza tacche negative su uno o entrambi i bordi. La disposizione a doppio-portante fornisce una ridondanza strutturale sufficiente affinché la rimozione del materiale dal bordo non comprometta la stabilità dell'alimentazione. Questa configurazione è adatta a materiali di grosso spessore-dove il modulo dell'acciaio richiede supporti più rigidi per evitare cedimenti tra le stazioni di sollevamento.
Una regola pratica: se il tuo trasportatore deve flettersi verticalmente tra le stazioni per accogliere elementi formati a diverse altezze, le tacche negative riducono la sezione trasversale-del trasportatore e potrebbero indebolire i punti flessibili. Gli intagli positivi preservano la sezione trasversale-più a lungo, rendendoli una scelta più sicura per i progetti di reti elastiche o di supporti ad anello che devono sopravvivere a cicli di piegatura ripetuti senza rompersi.
La stabilità delle strisce, però, è solo una parte dell’equazione. Il materiale stesso ha delle opinioni su quale geometria dell'intaglio può tollerare, e tali opinioni diventano più forti man mano che la resistenza allo snervamento aumenta.
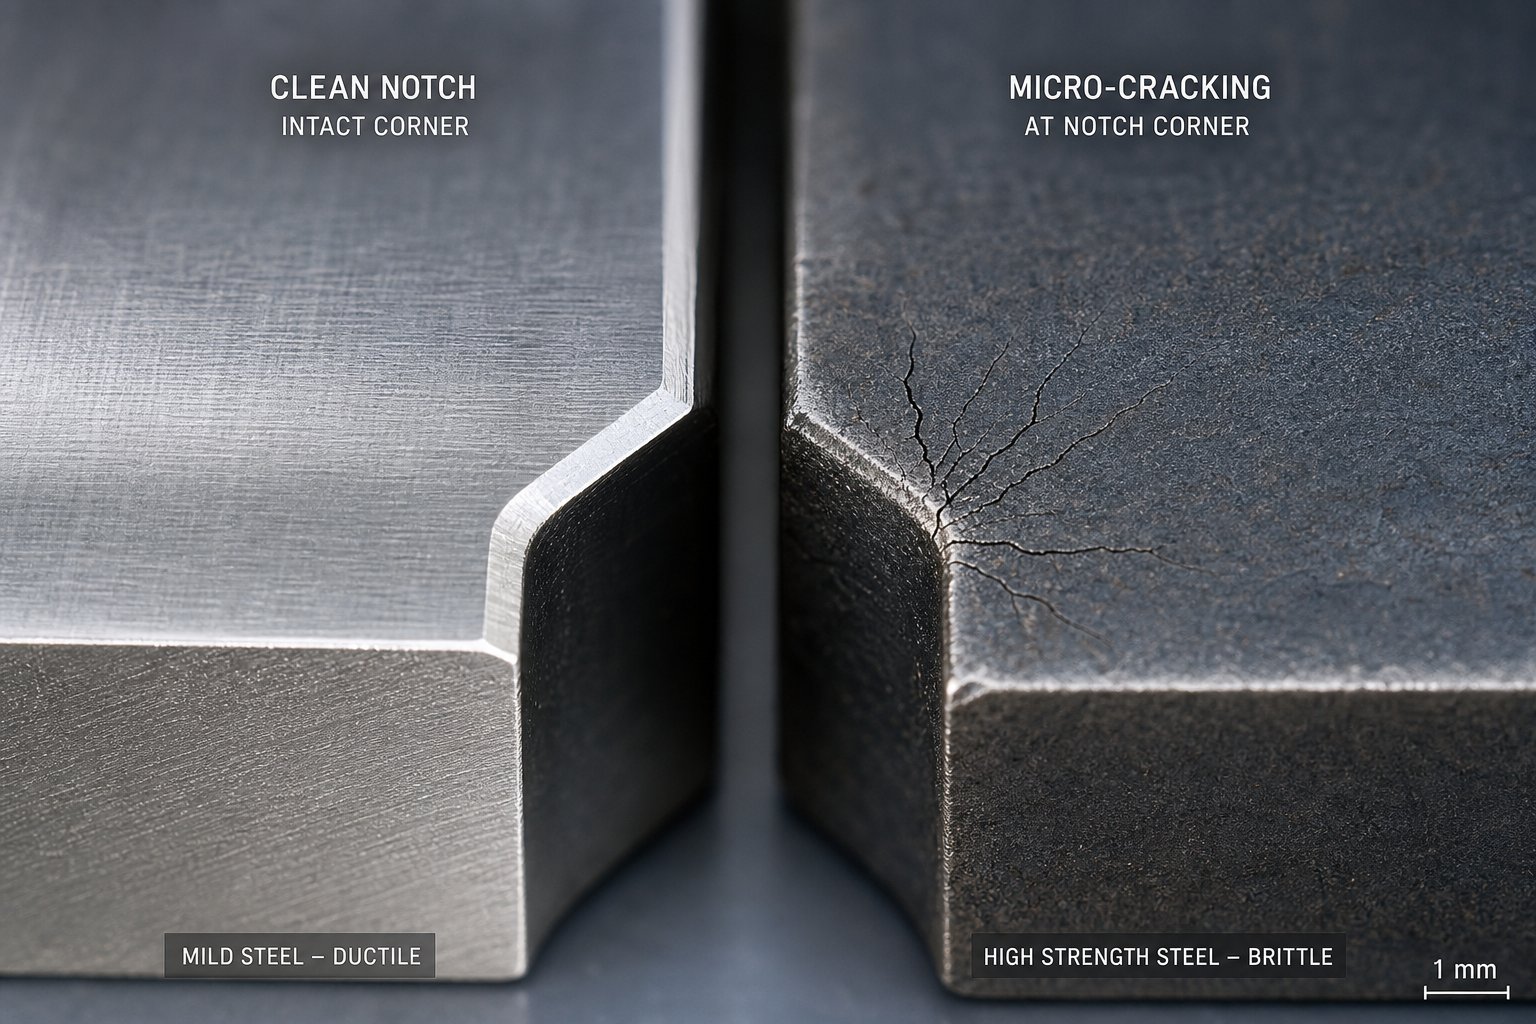
Proprietà dei materiali che guidano la selezione del tipo di tacca
Una striscia di acciaio dolce con un carico di snervamento di 200 MPa si comporta in modo molto diverso in corrispondenza dell'angolo di un intaglio rispetto a un nastro di grado 980 a doppia-fase che spinge oltre i 700 MPa. La geometria che funziona perfettamente in un materiale può rompersi al primo colpo in un altro. Comprendere come le proprietà meccaniche interagiscono con le concentrazioni di stress da intaglio è ciò che distingue un layout affidabile della striscia da uno che genera contenitori di rottami pieni di supporti fratturati.
Carico di snervamento e concentrazione dello stress da intaglio
Ogni angolo della tacca agisce come un riser di stress. Quando la striscia avanza sotto tensione, la sezione trasversale ridotta- in corrispondenza di un incavo negativo concentra lo stress sul raggio interno. Quanto più acuto è il raggio, tanto maggiore è il moltiplicatore dello stress locale. Per gli acciai a basso-carbonio con carico di snervamento inferiore a 300 MPa, il materiale può assorbire questa concentrazione attraverso il flusso plastico localizzato senza fessurarsi. Le riserve di duttilità sono abbastanza grandi da deformare leggermente la radice dell'intaglio e ridistribuire il carico.
Si superano i 500 MPa e la situazione cambia. Il carico di snervamento dell'acciaio nelle qualità AHSS lascia meno spazio tra comportamento elastico e frattura. Come ilLinee guida AHSS Insightsspiegare, le forze di formazione devono superare il limite di snervamento perché si verifichi la deformazione plastica, ma nei gradi ad alta-resistenza il divario tra snervamento e fessurazione si riduce considerevolmente. Un angolo di intaglio negativo che funzionava bene nell'acciaio dolce ora diventa un sito di inizio della cricca in DP 780 o TRIP 980. Il fattore di concentrazione della sollecitazione in corrispondenza di una radice di intaglio affilato può raggiungere da 2,5 a 3,0 volte la tensione nominale della striscia, spingendo la sollecitazione locale ben oltre il limite di frattura.
I notch positivi eludono gran parte di questo problema. Poiché il bordo della striscia rimane intatto durante le stazioni intermedie, le concentrazioni di stress rimangono inferiori durante l'alimentazione. La linguetta stessa trasporta un carico minimo, quindi anche se i suoi angoli di base sono relativamente affilati, non vedono le stesse forze di trazione sopportate da una radice con tacca negativa.
Effetti dell'incrudimento sull'integrità dell'intaglio
L'incrudimento aggiunge un ulteriore livello di complessità. Poiché il materiale si deforma in corrispondenza dell'angolo dell'intaglio durante la tranciatura, si indurisce localmente, aumentando la resistenza ma diminuendo l'allungamento rimanente in quella zona. Il valore n-, o esponente dell'incrudimento, determina la rapidità con cui si verifica questo rafforzamento. La ricerca sul comportamento di incrudimento mostra che valori n- più elevati distribuiscono la deformazione in modo più uniforme, riducendo la tendenza all'assottigliamento localizzato.
Per i notch negativi, questo conta in due momenti. Innanzitutto, durante la corsa di tranciatura stessa, la zona di taglio sul perimetro dell'intaglio si indurisce mentre il punzone viene spinto attraverso. In secondo luogo, durante ogni successivo ciclo di alimentazione, la tensione della striscia attraversa la zona già-indurita. I materiali con basso allungamento e bassi valori n-, come gli acciai martensitici, esauriscono il loro budget di duttilità nell'angolo dell'intaglio durante la tranciatura e non hanno più nulla per sopportare le sollecitazioni di avanzamento. Il risultato è una rottura del bordo che si propaga verso l'interno dalla radice dell'intaglio nel corso di centinaia di colpi.
Le tacche positive incontrano l'incrudimento in modo diverso. La formazione della linguetta crea un bordo tagliato, ma tale bordo sporge verso l'esterno dove non trasporta alcuna tensione di alimentazione. La sezione trasversale critica del supporto-rimane a tutta larghezza e indeformata, preservando la sua capacità di allungamento originale per i rigori della progressione ad alta-velocità.
Linee guida per la selezione dei materiali per ciascun tipo di tacca
Il modulo elastico di metalli come l'acciaio rimane relativamente costante intorno a 200-210 GPa indipendentemente dal grado, il che significa che il ritorno elastico e l'energia di deformazione elastica all'intaglio si comportano in modo simile tra i tipi di acciaio. Ciò che cambia radicalmente è la quantità di deformazione plastica tollerata da un materiale prima della frattura. Queste soglie guidano le regolazioni del design della tacca:
- Carico di snervamento inferiore a 300 MPa (acciaio dolce, EDDS):Entrambi i tipi di notch funzionano in modo affidabile. Sono accettabili raggi d'angolo di intaglio negativi fino a 0,5 volte lo spessore del materiale. Non sono necessarie modifiche speciali alla geometria.
- Carico di snervamento 300-550 MPa (qualità HSLA, BH):Gli intagli negativi rimangono praticabili ma richiedono raggi angolari di almeno 1,0-1,5 volte lo spessore del materiale. Monitorare la rottura dei bordi dopo cicli di produzione prolungati. Sono preferibili intagli positivi quando l'allungamento scende al di sotto del 18%.
- Carico di snervamento 550-800 MPa (acciai DP 590, DP 780, TRIP):Tacche positive fortemente consigliate. Se sono necessarie tacche negative, aumentare i raggi degli angoli fino a 2,0 volte lo spessore del materiale e considerare i profili trapezoidali per distribuire lo stress su zone più ampie. L'incrudimento alle radici dell'intaglio accelera l'innesco delle cricche.
- Carico di snervamento superiore a 800 MPa (gradi DP 980, MS 1200+, CP):Le tacche positive sono la scelta predefinita. Gli intagli negativi rischiano la frattura del portatore, a meno che i raggi non superino 2,5 volte lo spessore del materiale con superfici degli intagli lucidate per eliminare i siti di nucleazione delle micro-fessure. L'allungamento totale inferiore al 10% rende improbabile la sopravvivenza del notch negativo alle velocità di produzione.
- Leghe di alluminio (serie 5xxx, 6xxx):Un modulo elastico inferiore (circa 70 GPa) significa un ritorno elastico più elevato agli angoli delle tacche. Le tacche positive gestiscono meglio questa situazione perché il bordo della striscia non subisce un carico di flessione ciclica a sezione ridotta.
La curva di stress-deformazione racconta l'intera storia. Quando si traccia lo stress di snervamento rispetto all'allungamento totale per il materiale, si osserva l'inviluppo di ciò che la radice dell'intaglio può sopravvivere. I materiali nel quadrante superiore-sinistra di quel grafico, ad alta resistenza con basso allungamento, richiedono strategie di intaglio positivo o geometrie negative fortemente raggiate con controlli di finitura superficiale-che vanno ben oltre la pratica standard.
Queste decisioni-guidate dai materiali hanno una conseguenza diretta sul caricamento della stampa. I materiali più duri resistono al taglio in modo più aggressivo e la scelta tra rimuovere il materiale adesso o rifilare le linguette in seguito rimodella il modo in cui le forze di taglio si distribuiscono sulla fustella.
Considerazioni sulle forze di taglio e sulla durata della matrice per ciascun tipo di tacca
Ogni punzone che entra in contatto con la striscia consuma una fetta del budget totale della rotativa. Le tacche di bypass negative e positive attingono a quel budget in modi fondamentalmente diversi e la distinzione modella tutto, dai tassi di usura del punzone alla frequenza con cui si pianificano i cicli di riaffilatura.
Profili della forza di taglio per punzoni con intaglio negativo
Un punzone con tacca negativa esegue il taglio perimetrale completo ad ogni singola corsa. La forza di snervamento richiesta per separare lo sfrido dal nastro segue la formula di tranciatura standard: perimetro di taglio moltiplicato per lo spessore del materiale moltiplicato per la resistenza al taglio. Per una tipica tacca negativa che misura 8 mm di larghezza per 12 mm di profondità in acciaio laminato a freddo- da 1,2 mm con resistenza al taglio di 350 MPa, corrisponde a circa 3,4 kN per tacca, per corsa, ogni ciclo senza eccezioni.
COMEcalcoli progressivi del tonnellaggiorichiedono, è necessario aggiungere questo carico a tutte le altre operazioni che avvengono simultaneamente: punzonatrici per fori pilota, tagli perimetrali delle parti, pressione dell'estrattore a molla e stazioni di formatura, tutti impilati uno sopra l'altro. In una matrice con quattro tacche di bypass negative, si aggiungono da 13 a 14 kN aggiuntivi nella stessa posizione della corsa in cui già vengono sparati i punzoni a salve più pesanti. L'effetto cumulativo restringe il margine di tonnellaggio e aumenta il carico di picco sulla connessione della pressa.
I modelli di usura del punzone sugli utensili con intaglio negativo riflettono questa costante richiesta di taglio completo-. I taglienti subiscono un'usura abrasiva uniforme attorno all'intero perimetro, con un degrado accelerato negli angoli dove la concentrazione dello stress è massima. I raggi degli angoli si usurano più velocemente dei bordi diritti, il che significa che la radice dell'intaglio perde prima la geometria progettata, che è esattamente dove ne hai più bisogno per l'integrità della striscia.
Strategia di forza distribuita con notch positivi
Le tacche positive dividono il lavoro di taglio totale su due stazioni separate. Nella stazione iniziale, solo i tagli perimetrali parziali creano il contorno della linguetta, tipicamente tagliando due o tre lati lasciando la linguetta collegata alla base. La stazione di rifilatura finale gestisce il taglio rimanente per separare la linguetta più avanti nella progressione.
Questa distribuzione offre un vantaggio reale: invece di un evento di taglio pesante, se ne ottengono due più leggeri distanziati nel dado. I tagli iniziali potrebbero consumare il 60% della forza totale, mentre la stazione di rifinitura gestirebbe il restante 40%. Poiché queste stazioni si trovano in posizioni diverse lungo la lunghezza dello stampo, le loro forze non si accumulano allo stesso angolo di stampa. I progettisti che bilanciano il tonnellaggio lungo il layout della striscia, come raccomandato nella ricerca sulle prestazioni degli stampi progressivi, apprezzano questa flessibilità. Riduce il carico istantaneo di picco e aiuta a mantenere il centro-di-pressione dello stampo più vicino al punto di connessione della pressa.
L'usura del punzone sulle stazioni con intaglio positivo tende ad essere meno grave per componente perché ciascun punzone taglia meno perimetro per corsa. Il punzone di rifinitura, che agisce contro una piccola sezione trasversale-della linguetta, gestisce una frazione della forza sopportata da un punzone con tacca completamente negativa.
Stampa Budgeting del tonnellaggio e implicazioni sulla vita dei morti
L'impatto pratico si manifesta negli intervalli di manutenzione e nel costo degli utensili. Ecco come si confrontano i due approcci rispetto ai principali parametri operativi:
| Parametro | Notch negativo | Tacca positiva |
|---|---|---|
| Forza per corsa (per tacca) | Taglio perimetrale completo ad ogni ciclo | Suddiviso su due stazioni (60/40 tipico) |
| Contributo di punta in termini di tonnellaggio | Aggiunge direttamente al carico della stazione più pesante | Distribuisce lungo la lunghezza della progressione |
| Modello di usura del punzone | Usura perimetrale uniforme, accelerata agli angoli | Usura più leggera per punzone, due componenti da monitorare |
| Intervallo tipico di rimacinato | 80.000-120.000 colpi | 120.000-180.000 corse per stazione |
| Raccomandazione sul materiale di punzonatura | D2 minimo; PM-M4 o metallo duro per AHSS | D2 adeguato per la maggior parte delle applicazioni |
| Rivestimento preferito | TiAlN o DLC per angoli ad alta-usura | TiN sufficiente per esigenze moderate |
| Concentrazione dello stress nel blocco della matrice | Più alto (il proiettile completo spinge attraverso ogni colpo) | Inferiore per stazione; lo stampo di rifinitura vede un carico minimo |
| Impatto sulla pianificazione della capacità delle macchine da stampa | Consuma una maggiore quantità di margine di tonnellaggio disponibile | Preserva il margine per stazioni di formatura complesse |
Per prolungare la durata dello stampo, i punzoni con intaglio negativo traggono maggior vantaggio da rivestimenti avanzati come TiAlN o DLC applicati a tutte le superfici di taglio, con particolare attenzione ai raggi degli angoli. La pianificazione della riaffilatura dovrebbe seguire gli intervalli di conteggio delle corse- anziché attendere che l'altezza della bava segnali il degrado. I profili di precisione su questi punzoni vengono spesso prodotti o ripristinati utilizzando la lavorazione a filo per elettroerosione, che offre geometrie degli angoli stretti e finiture superficiali che resistono alla scheggiatura prematura.
Gli utensili con intaglio positivo, al contrario, richiedono strategie di rivestimento meno aggressive perché ogni singolo punzone vede meno lavoro cumulativo. Il compromesso è che mantieni due set di pugni separati invece di uno. L'inventario totale degli utensili aumenta, ma ogni componente dura più a lungo e costa meno da riaffilare.
La questione della forza ha una conseguenza diretta a valle che va oltre la matematica del tonnellaggio. Il modo in cui una tacca si comporta sotto questi carichi ripetuti nel corso di migliaia di colpi determina quali modalità di guasto si manifestano per prime e tali guasti appaiono molto diversi a seconda del tipo di tacca scelto.
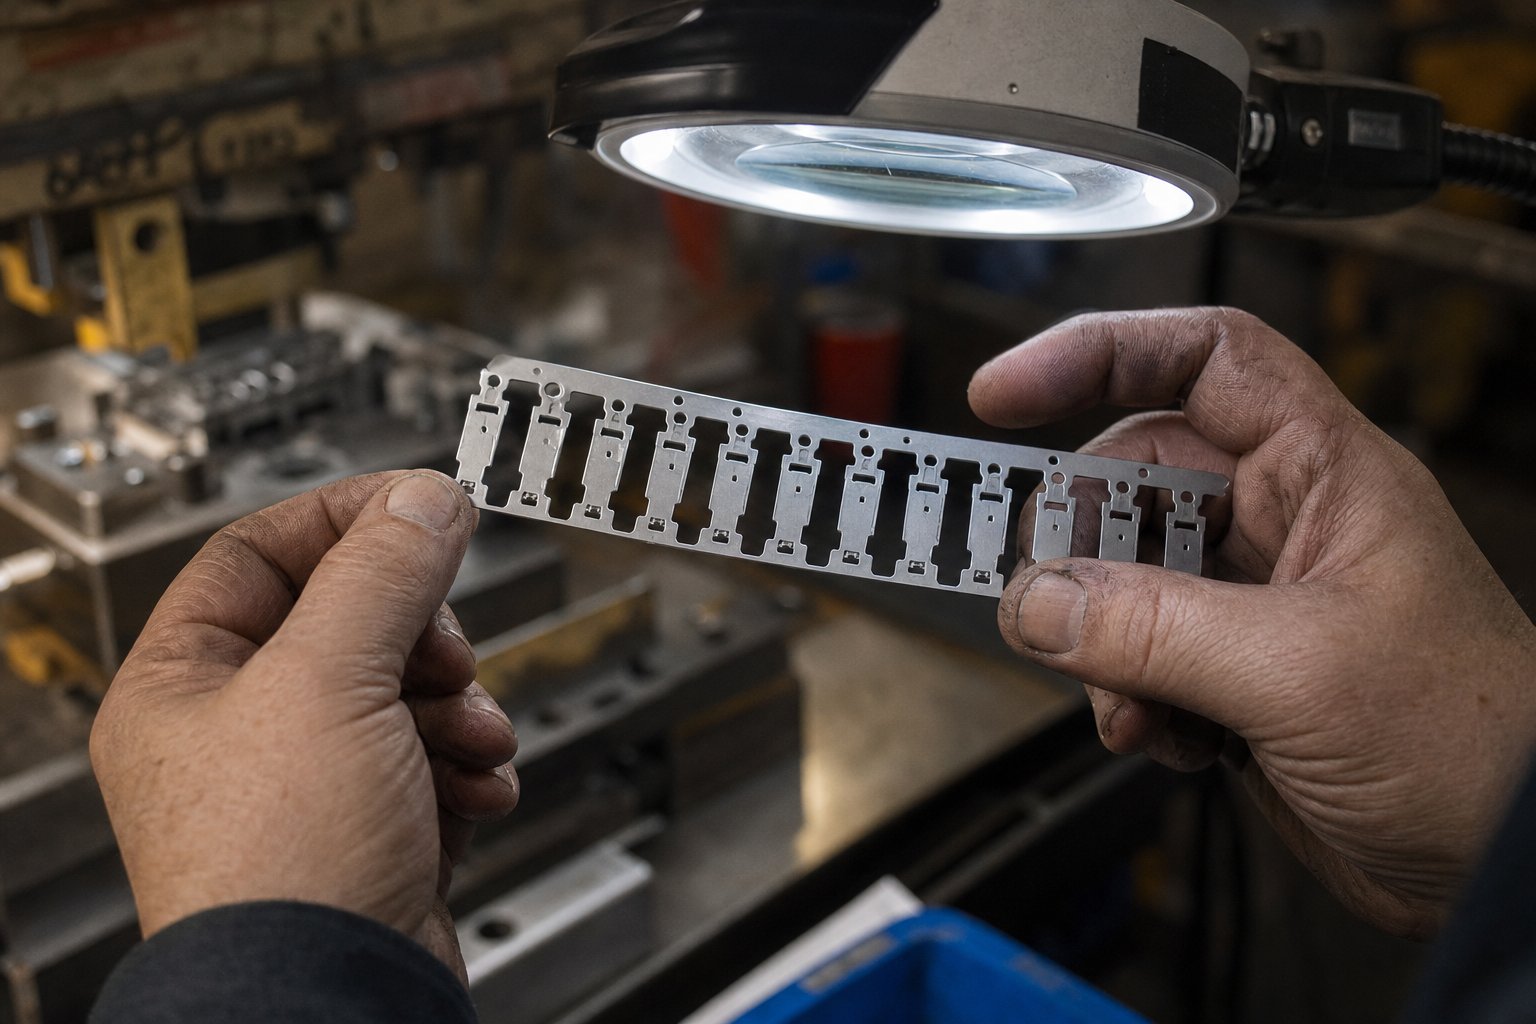
Modalità di guasto comuni e risoluzione dei problemi in base al tipo di tacca
I budget di tonnellaggio e le previsioni di usura sembrano puliti sulla carta. La produzione ha altri piani. Ogni tipo di tacca di bypass si guasta nel suo modo caratteristico e, se non si riconoscono precocemente i sintomi, un piccolo fastidio alla stazione tre diventa un incidente completo alla stazione nove. Sapere quali guasti appartengono a quale geometria dell'intaglio riduce della metà il tempo diagnostico durante la prova ed evita che tempi di inattività non pianificati compromettano il programma di esecuzione.
Guasti con notch positivo e prevenzione della trazione degli sfridi
La modalità di guasto più distruttiva per le tacche positive è la trazione dello sfrido nella stazione di trim. Quando il punzone libera la linguetta sporgente, lo sfrido tagliato può aderire alla faccia del punzone e risalire nel percorso della striscia durante la corsa di ritorno. Come spiega la ricerca sull'estrazione dello sfrido, l'aria intrappolata tra lo sfrido e la faccia del punzone crea una tenuta a vuoto durante il prelievo. Il metallo si comporta come un elastomero attorno al perimetro del punzone e i lubrificanti pesanti non fanno altro che intensificare l'azione di tenuta. Un singolo pezzo estratto e riportato sul nastro può danneggiare ogni stazione a valle dell'utensile.
Diversi fattori rendono le stazioni di trim con notch positivo particolarmente vulnerabili a questo problema:
- Sezione trasversale-scheda piccola:Gli sfridi di rifinitura provenienti dalle tacche positive sono sottili e leggeri, il che li rende più facili da trattenere per il vuoto o il magnetismo contro la faccia del punzone. A differenza dei proiettili di chiusura più grandi che hanno massa sufficiente per cadere liberamente, queste schegge si attaccano.
- Grandi spazi di taglio:Quando lo spazio tra il punzone di rifilatura e il pulsante della matrice è ampio per una maggiore durata dell'utensile, lo sfrido diventa leggermente più piccolo dell'apertura della matrice. Perde la compressione che altrimenti lo tratterrebbe premuto nel pulsante della fustella.
- Utensili magnetizzati:Dopo la rettifica superficiale, i punzoni mantengono il magnetismo residuo che attira i frammenti ferrosi delle linguette. La smagnetizzazione di tutti i componenti dello stampo dopo la riaffilatura è essenziale ma spesso trascurata.
Le strategie di prevenzione includono lo sfiato della faccia del punzone di rifinitura con un piccolo foro per l'aria per rompere il vuoto, utilizzando perni di espulsione caricati a molla- che spingono via lo sfrido durante il ritiro del punzone o l'installazione di pulsanti della matrice con conicità inversa-che mantengono lo sfrido in compressione mentre passa attraverso la matrice. Per le linguette molto piccole, un'unità di aspirazione posizionata sotto il pulsante della fustella può tirare attivamente gli sfridi verso il basso e allontanarli dal punzone.
Oltre all'estrazione dello sfrido, le tacche positive soffrono della piegatura delle linguette durante l'avanzamento dell'alimentazione. Se la linguetta sporgente si impiglia in un binario di guida, in un dispositivo di sollevamento o in un componente della matrice durante lo spostamento della striscia, si flette verso il basso o lateralmente. Una linguetta piegata modifica la larghezza effettiva della striscia in quella posizione, il che può causare l'impigliamento della striscia nei canali di guida o lo spostamento laterale. Quando il successivo perno pilota entra nel suo foro, la striscia non è più nella posizione prevista e si verifica un'errata registrazione dei composti da una stazione all'altra.
La geometria della linguetta sottodimensionata crea un problema più sottile. Se la lunghezza della sporgenza della linguetta non fornisce spazio sufficiente oltre l'utensileria della stazione adiacente, il contatto parziale durante l'avanzamento può applicare una forza laterale alla striscia. Questa forza è piccola su ogni singola corsa, ma nel corso di migliaia di cicli produce una deriva laterale progressiva che si manifesta come fori pilota allungati e caratteristiche della parte decentrata-.
Guasti del notch negativo e cause di distorsione della striscia
Le tacche negative falliscono diversamente perché il loro danno si accumula nel trasportino stesso piuttosto che in una linguetta usa e getta. Il guasto più comune è la distorsione della striscia dovuta a un'eccessiva profondità dell'intaglio. Quando la tasca rimuove troppo materiale dal bordo della striscia, la sezione trasversale rimanente-non può resistere alla tensione di alimentazione senza piegarsi o deformarsi. La striscia sviluppa un restringimento visibile in corrispondenza di ciascuna tacca e, nelle stazioni progressive, questo restringimento si accumula in un errore misurabile di lunghezza del passo-.
La rottura dei bordi è la minaccia più grave, in particolare nei materiali incruditi o ad alta-resistenza. L'angolo della tacca concentra la sollecitazione di trazione durante ciascun impulso di alimentazione. Nei materiali che sono già stati sottoposti ad indurimento per deformazione attraverso una precedente lavorazione della bobina o stazioni di formatura a monte, la duttilità rimanente alla radice dell'intaglio può essere quasi esaurita. Le crepe iniziano nel raggio dell'angolo interno e si propagano verso l'interno verso la linea centrale del supporto ad ogni ciclo di corsa. Potresti lavorare 10.000 pezzi buoni prima che la fessura raggiunga una lunghezza critica, a quel punto il trasportatore si separa completamente e la striscia si inceppa.
I materiali vicini al punto di snervamento dell'acciaio sotto la normale tensione di alimentazione sono i più vulnerabili. La combinazione di un fattore di concentrazione dello stress di 2,5-3,0x alla radice dell'intaglio più il carico ciclico derivante dal movimento di alimentazione-e ritorno crea uno scenario di fatica. La crepa cresce di un piccolo incremento per ogni colpo, invisibile a occhio nudo finché il trasportatore non si rompe in modo catastrofico. L'ispezione del bordo della striscia con ingrandimento a intervalli regolari durante la prova può rilevare questo problema in anticipo.
Anche il restringimento della striscia dovuto alle tacche negative causa un problema di alimentazione facile da diagnosticare erroneamente. Poiché la sezione portante in corrispondenza della tacca si assottiglia sotto tensione ripetuta, la lunghezza primitiva effettiva in quel punto aumenta leggermente. La striscia si estende localmente, il che significa che arriva alla stazione successiva un po' troppo avanti. I perni pilota devono quindi tirare indietro la striscia per correggere la registrazione, distorcendo i fori pilota e usurando le punte dei perni in modo non uniforme. I metodi di analisi delle strisce confermano che anche una sola rete portante che sviluppa un allungamento permanente indurrà una variazione di camber o di lunghezza del passo-che si ripete a cascata attraverso l'intera progressione.
Problemi di registrazione del pilota dovuti alla scarsa progettazione del notch
Entrambi i tipi di notch possono causare errori di registrazione del pilota, ma attraverso meccanismi diversi. Le tacche positive interferiscono con la registrazione quando le linguette entrano in contatto fisico con i perni pilota o quando le forze laterali-correlate alla linguetta spostano la striscia prima che i piloti si impegnino. Le tacche negative compromettono la registrazione indebolendo il supporto nei punti esatti in cui deve rimanere sufficientemente rigido da mantenere la posizione durante la sequenza di lavoro di localizzazione-sicura-descritta dai principi fondamentali di risoluzione dei problemi.
Il dimensionamento errato dell'intaglio porta all'instabilità delle strisce tra le stazioni secondo uno schema prevedibile. Se la tacca rimuove troppo materiale (negativo) o la linguetta crea troppa resistenza (positivo), la striscia non può mantenere un profilo piatto tra le guide del sollevatore. Si deforma verso l'alto o verso il basso e quando lo stampo si chiude su una striscia deformata, i perni pilota non possono entrare in modo pulito nei fori. Il risultato sono perni piegati, fori allungati o, nel peggiore dei casi, una striscia che salta completamente fuori progressione.
Quando riscontri problemi di alimentazione-correlati al notch durante la prova dello stampo, un approccio sistematico ti fa risparmiare ore di prove-e-aggiustamento degli errori. Segui questa sequenza:
- Esaminare il bordo della striscia:Estrarre un campione di progressione e ispezionare ogni posizione delle tacche sotto ingrandimento. Cerca micro-fessure negli angoli della tacca negativa, linguette positive piegate o deformate e qualsiasi segno di sfregamento che indichi il contatto con i componenti dello stampo durante l'avanzamento.
- Misurare la distorsione del foro pilota:Controlla che i fori pilota non presentino allungamento, forti segni di usura su un lato o condizioni fuori--rotonde. La marcatura su un-lato indica che la striscia arriva costantemente fuori-posizione nella stessa direzione. L'allungamento significa che il pilota sta correggendo un errore di registrazione con la forza.
- Controllare la variazione della lunghezza del passo:Misurare la distanza tra fori pilota successivi in più posizioni lungo una striscia campione. Qualsiasi aumento o diminuzione progressivo indica uno stiramento del trasportatore nelle posizioni delle tacche, rivelando che il carico di snervamento dell'acciaio in quelle sezioni trasversali- viene superato durante l'alimentazione normale.
- Verifica i tempi di rilascio del feed-:Verificare che i rulli di alimentazione si aprano solo dopo che il perno pilota principale sia entrato nel foro abbastanza in profondità da impedire la deriva della striscia, ma prima che la sezione pilota dell'intero- diametro si innesti. Un tempismo errato consente alla striscia di scivolare prima della registrazione e i supporti indeboliti della tacca-amplificano questo movimento.
- Ispezionare la ritenzione degli sfridi:Per le stazioni di taglio con tacca positiva, controllare il pulsante della matrice per eventuali sfridi impilati o segni di sfridi sulla faccia del punzone. Per le tacche negative, verificare che gli sfridi escano in modo pulito attraverso il blocco della matrice e non rimbalzino nel percorso della striscia. Un sensore di prossimità induttivo montato sotto il blocco matrice può confermare il tempo di caduta dello sfrido se l'ispezione visiva non è fattibile durante la produzione in corso.
- Valutare la planarità della striscia tra le stazioni:Con lo stampo aperto al punto morto inferiore, verificare la presenza di deformazioni o cedimenti della striscia tra le guide del sollevatore. Se la striscia non è piatta, il posizionamento dell'intaglio potrebbe coincidere con le posizioni del sollevatore, creando campate non supportate nelle sezioni trasversali-del portante più deboli.
- Correlare i risultati con la geometria dell'intaglio:Confrontare i guasti misurati con le dimensioni dell'intaglio progettate. Se compaiono crepe, aumentare i raggi degli angoli. Se le linguette si piegano, aggiungere spazio o ridurre la lunghezza della proiezione. Se la striscia si allunga, ridurre la profondità dell'intaglio o aggiungere una fossetta di rinforzo adiacente all'intaglio per irrigidire localmente il supporto.
Ognuna di queste modalità di errore lascia una firma sulla striscia che indica cosa è andato storto e dove. La chiave è leggere quelle firme prima che si trasformino da imperfezioni estetiche in interruzioni totali della produzione. Altrettanto importante è capire come queste stesse geometrie degli intagli interagiscono con difetti di stampaggio più ampi, dove la formazione di bave, la rottura dei bordi e l'increspatura della striscia sono tutti riconducibili alle decisioni sulla distanza e sulla geometria prese durante la disposizione della striscia.
Strategie di prevenzione dei difetti legate alle scelte progettuali di Notch
Le modalità di fallimento ti dicono cosa si è rotto. La prevenzione dei difetti ti dice innanzitutto come evitare che si rompa. I difetti di stampaggio che affliggono tacche di bypass, sbavature, crepe, grinze e ondulazioni dei bordi sono tutti riconducibili alle impostazioni delle distanze, alle decisioni sulla geometria e alle regolazioni del processo che sono completamente sotto il tuo controllo durante il layout della striscia e la prova dello stampo. Il trucco è capire quale leva tirare per quale difetto.
Controllo delle bave attraverso l'ottimizzazione del gioco delle tacche
L'altezza della bava sulle tacche di bypass segue la stessa fisica di qualsiasi altra operazione di perforazione, ma le conseguenze di un errore sono amplificate. Una bava sul perimetro di una parte potrebbe essere accettabile se rientra nei limiti di tolleranza. Una bavatura sul bordo di una tacca del trasportatore interferisce con l'alimentazione del nastro, si impiglia nei binari di guida e può rigare le superfici dello stampo in ogni stazione a valle.
Per gli intagli negativi, la relazione tra la formazione di bave negli intagli di bypass durante lo stampaggio e il gioco tra punzone e matrice è diretto e prevedibile. COMELinee guida di liquidazione di MISUMIspiegare, il gioco adeguato allinea i piani di frattura nella parte superiore e inferiore del pezzo in lavorazione per creare un taglio pulito. Quando il gioco è troppo stretto, i piani di frattura si mancano, producendo una zona di taglio secondaria che lascia una sottile bava sul lato del nucleo e un ribaltamento sul lato del nastro. Se è troppo lento, il materiale viene tirato anziché tagliato, creando una bava pesante con un bordo frastagliato che si impiglia durante la progressione dell'avanzamento.
La raccomandazione standard del 10-12% per lato funziona per le tacche in acciaio dolce, ma la geometria della tacca introduce una complicazione. Negli angoli interni dove due taglienti si incontrano in un raggio, il gioco effettivo cambia in base ai modelli di usura del punzone. Gli angoli si consumano più velocemente dei bordi diritti, il che significa che il gioco del 10% in corrispondenza dell'angolo si riduce al 13-15% entro le prime 50.000 corse. Questo aumento localizzato del gioco si manifesta come una bava più pesante in particolare alla radice dell'intaglio, esattamente dove il supporto è più sottile.
Il taglio delle linguette con tacca positiva richiede una propria ottimizzazione dello spazio separata dai tagli iniziali di formazione delle linguette. La stazione di rifinitura taglia uno spezzone piccolo e stretto che si comporta in modo diverso dallo spezzone tascabile più grande di una tacca negativa. Uno spazio più stretto presso la stazione di rifilatura, circa l'8-10% per lato, aiuta a garantire una separazione netta senza lasciare bave che potrebbero arricciarsi verso l'alto e ostruire il percorso della striscia.
Prevenzione della fessurazione nelle intersezioni delle tacche
Nel punto in cui una tacca incontra il contorno della parte o interseca un'altra funzione di taglio, si ottiene un'intersezione di sollecitazione. Due bordi tranciati convergenti in un punto creano una zona in cui l'incrudimento e l'incrudimento di entrambi i tagli si sovrappongono. Il materiale in quell'intersezione ha già consumato la maggior parte del suo budget di duttilità dal primo taglio. Quando arriva il secondo taglio, sia nella stessa stazione che in una a valle, spinge nel materiale che ha pochissimo allungamento residuo.
Questo rischio di cracking è massimo quando:
- Sintomo:Crepe capillari che si irradiano dagli angoli dell'intaglio verso le caratteristiche della parte.Causa ultima:Il taglio dell'intaglio e il taglio del perimetro della parte sono troppo vicini tra loro, creando zone indurite sovrapposte-con deformazione cumulativa di snervamento nell'acciaio che supera il limite di frattura.Azione correttiva:Aumentare la distanza del nastro tra l'angolo dell'intaglio e la parte tagliata più vicina fino a un minimo di 2 volte lo spessore del materiale oppure sequenziare i tagli su stazioni separate in modo che il materiale abbia il tempo di stabilizzarsi.
- Sintomo:Divisione del bordo nella transizione da tacca-a-portante nei materiali AHSS.Causa ultima:Raggio dell'angolo troppo piccolo per la qualità del materiale, con conseguente concentrazione dello stress al di sopra del limite di snervamento dell'acciaio in quella sezione- trasversale.Azione correttiva:Aumenta i raggi degli angoli fino a 2,0-2,5 volte lo spessore del materiale e lucida il raggio per rimuovere le micro-tacche lasciate dall'elettroerosione o dalla rettifica.
- Sintomo:Fessure ritardate che compaiono dopo 5.000-10.000 corse in produzione.Causa ultima:Propagazione della fatica da un bordo tagliato che era marginalmente accettabile in fase di prova ma peggiora quando l'usura del punzone aumenta l'altezza della bava e introduce micro-lacerazioni sulla superficie tagliata.Azione correttiva:Stabilisci un programma di riaffilatura basato sul conteggio delle corse anziché attendere difetti visibili. Sostituire o riaffilare i punzoni con intaglio prima che i raggi degli angoli si usurino oltre l'intento progettuale.
Correzioni dell'increspatura delle strisce e della stabilità dell'alimentazione
L'increspatura della striscia tra le stazioni è un problema di instabilità geometrica. Quando le tacche negative rimuovono il materiale in modo asimmetrico, rimuovendo più da un bordo che dall'altro o posizionando le tacche a intervalli irregolari, la striscia sviluppa squilibri di stress interni. Un bordo diventa più corto dell'altro e la striscia allevia tale differenza deformandosi in un motivo a onde o rughe.
L'onda del bordo derivante dalla rimozione sbilanciata del materiale segue lo stesso principio che provoca i bordi ondulati nella bobina a fessura. Se il layout della striscia richiede tacche negative solo su un bordo, mentre il bordo opposto rimane intatto, il lato dentellato diventa effettivamente più corto. Il lato intatto non può andare da nessuna parte se non verso l'alto o verso il basso secondo uno schema sinusoidale. Come conferma la ricerca sulla prevenzione dei difetti, le grinze derivano da un flusso eccessivo di materiale o da una pressione sbilanciata e il posizionamento asimmetrico delle tacche è un fattore scatenante da manuale per questa condizione.
Le strategie correttive seguono una chiara gerarchia:
- Sintomo:La striscia si piega verso l'alto tra le guide del sollevatore a intervalli regolari in corrispondenza della spaziatura delle tacche.Causa ultima:La profondità dell'intaglio rimuove una larghezza eccessiva del supporto, riducendo la rigidità locale al di sotto della soglia necessaria per resistere alla pressione della molla del sollevatore.Azione correttiva:Ridurre la profondità dell'intaglio del 15-20% e verificare che la larghezza rimanente del supporto superi 1,5 volte lo spessore del materiale in tutte le posizioni delle tacche. Se i requisiti di spazio libero impediscono la riduzione della profondità, aggiungere una nervatura di irrigidimento o un rilievo adiacente alla tacca.
- Sintomo:Onda di bordo sinusoidale solo su un lato della striscia.Causa ultima:Il posizionamento asimmetrico dell'intaglio crea lunghezze dei bordi disuguali tra i lati dentellati e quelli non dentellati.Azione correttiva:Bilanciare la rimozione del materiale aggiungendo tacche di scarico sul bordo opposto, anche se lì non è richiesto spazio di bypass, oppure passare a tacche positive sul lato interessato per preservare la continuità della lunghezza del bordo.
- Sintomo:Deriva laterale progressiva durante cicli di produzione prolungati.Causa ultima:Una tensione del bordo diseguale dovuta all'intaglio su un lato- fa sì che la striscia si orienti verso il lato con l'intaglio durante ogni impulso di alimentazione. Le rotaie di guida correggono meccanicamente la deriva, ma l'attrito risultante introduce calore e usura.Azione correttiva:Ribilancia il layout della tacca in modo simmetrico o aggiungi una piccola tacca controllata dal pilota-sul lato opposto per equalizzare la tensione del bordo. Verificare che la pressione del rullo di alimentazione sia uguale su tutta la larghezza della striscia.
Gli aggiustamenti della prova dello stampo per i difetti-correlati al notch dovrebbero seguire un approccio basato sul ciclo di vita. Durante la pianificazione del layout della striscia, verificare la simmetria degli intagli e le distanze delle anime utilizzando la simulazione. Durante la prova del primo-pezzo, preleva campioni di progressione completi e ispeziona ogni tacca sotto ingrandimento prima di avviare le quantità di produzione. Durante la produzione, tenere traccia dell'altezza della bava nelle posizioni delle tacche come indicatore principale dell'usura del punzone anziché attendere che si verifichino problemi di alimentazione. Ogni sintomo di difetto è un segnale, coglilo tempestivamente e l'azione correttiva rimane semplice. Ignoralo e la cascata di deformazioni delle strisce, errori di registrazione e, infine, danni alla morte diventerà molto più difficile da invertire.
Questi modelli di difetti alla fine rimandano a una decisione in fase di progettazione-: quale tipo di intaglio, quale geometria e quali impostazioni di gioco corrispondono alla tua combinazione specifica di requisiti della parte e comportamento del materiale? Il consolidamento di questi fattori in un quadro di selezione ripetibile rende la scelta meno basata sull’intuizione e più sull’ingegneria.
Guida pratica alla selezione per la configurazione del Notch di bypass
Le strategie di prevenzione dei difetti ti forniscono gli strumenti per risolvere i problemi dopo che si sono manifestati. Una domanda migliore: come evitare questi problemi in fase di progettazione? La risposta risiede in un quadro di selezione strutturato che valuta le variabili dell'applicazione specifica rispetto ai punti di forza e ai limiti di ciascun tipo di tacca. Nessuna configurazione con un solo notch vince in ogni scenario, ma la decisione diventa semplice quando si abbinano i fattori giusti alla geometria giusta.
Matrice decisionale per la selezione del tipo di tacca
Cinque fattori principali guidano la scelta tra tacche di bypass negative e positive. Ognuno esercita un'influenza diversa sulla decisione e, nella maggior parte dei morti nel mondo reale,-due o tre di questi fattori prevalgono mentre gli altri fungono da spareggio:
- Grado del materiale e proprietà meccaniche:La relazione tra carico di snervamento e punto di snervamento determina quanta concentrazione di stress può tollerare una radice di intaglio. I materiali ad alta-resistenza con allungamento limitato spingono fortemente verso intagli positivi. Il modulo di elasticità dell'acciaio rimane intorno a 200-210 GPa tra i gradi, quindi il comportamento elastico all'intaglio è coerente, ma la riserva di plastica varia enormemente.
- Complessità della geometria della parte:Le parti con imbutiture profonde, rilievi di grandi dimensioni o caratteristiche di formatura multi-livello necessitano di maggiore spazio di bypass, spesso favorendo le linguette con intaglio positivo che possono essere dimensionate indipendentemente dai vincoli di larghezza della striscia.
- Larghezza della striscia e configurazione del supporto:Le strisce strette lasciano meno spazio alla profondità dell'intaglio negativo senza compromettere l'integrità del supporto. Le strisce più larghe con supporti centrali offrono maggiore libertà per entrambi i tipi.
- Volume di produzione e capacità di manutenzione:I cicli di-volumi elevati, superiori a un milione di corse, favoriscono le tacche positive a causa degli intervalli di riaffilatura prolungati. I lavori a-volume inferiore in cui la semplicità degli utensili è importante possono favorire intagli negativi che richiedono meno stazioni.
- Requisiti di precisione della registrazione:Le parti con tolleranze di posizionamento ristrette inferiori a 0,05 mm necessitano di supporti che mantengano una lunghezza primitiva costante. Le tacche positive preservano meglio la sezione-trasversale del portante, supportando una registrazione più stretta su tirature prolungate.
La seguente tabella di riferimento consolida le differenze critiche tra tutti i parametri discussi in questo articolo. Usalo come punto di partenza quando valuti un nuovo layout di striscia.
| Parametro | Notch negativo | Tacca positiva |
|---|---|---|
| Direzione di rimozione del materiale | Verso l'interno dal bordo della striscia; la lumaca esce verso il basso | I tagli circostanti lasciano la linguetta-sporgente verso l'esterno |
| Tempistiche di generazione degli scarti | Immediato, ogni colpo alla stazione di tacca | Differito alla stazione di rifinitura a valle |
| Stabilità della striscia durante l'alimentazione | Sezione trasversale-ridotta dell'elemento portante in corrispondenza dell'intaglio; rigidità inferiore | L'intera larghezza del supporto è preservata fino al taglio; maggiore rigidità |
| Tipi di materiali applicabili | Ideale per acciaio dolce e HSLA con carico di snervamento inferiore a 550 MPa | Richiesto per AHSS, DP, TRIP superiore a 550 MPa; preferito per l'alluminio |
| Requisiti di forza | Taglio perimetrale completo in una stazione; tonnellaggio massimo più elevato | Suddiviso su due stazioni; carico di picco inferiore per stazione |
| Muore la vita e rimacina l'intervallo | 80.000-120.000 colpi tipici | 120.000-180.000 corse per stazione |
| Profilo di rischio di fallimento | Rottura dei bordi, allungamento del supporto, restringimento delle strisce | Tiratura dello sfrido nella stazione di rifilatura, piegatura delle linguette, conflitti di gioco |
| Configurazione dell'operatore- più adatta | Portante laterale o doppio portante | Supporto centrale o supporto in rete elastica |
| Impatto sul conteggio delle stazioni | Stazione singola per tacca (matrice più semplice) | Due stazioni per tacca (forma + rifinitura) |
| Complessità della gestione degli sfridi/scarti | Richiede un'espulsione affidabile dei proiettili ad ogni colpo | Minimo fino alla stazione di rifinitura; controllo standard dello sfrido al trim |
Scenari applicativi che favoriscono i notch negativi
I livelli negativi guadagnano il loro posto quando le condizioni si allineano a loro favore. Immagina un terminale-di un connettore ad alta velocità con bronzo fosforoso da 0,4 mm a 1.200 corse al minuto. Il materiale è sottile, duttile e la striscia è sufficientemente larga da assorbire la profondità dell'intaglio senza indebolire il supporto. La gestione delle lumache è semplice con questo calibro perché le minuscole lumache cadono liberamente sotto la gravità. Lo stampo dispone già di 30+ stazioni, quindi l'aggiunta di una stazione di rifilatura per le linguette positive estenderebbe la lunghezza dello stampo oltre la capacità del piano di stampa.
Scenari in cui i notch negativi sono la scelta chiara:
- Il rapporto tra resistenza allo snervamento del materiale e resistenza alla trazione è inferiore a 0,7 (indicando una significativa riserva di duttilità)
- La larghezza della striscia supera 4 volte la profondità dell'intaglio richiesta, lasciando ampio materiale di supporto
- I volumi di produzione sono moderati (meno di 500.000 corse per durata utensile), riducendo i problemi di fatica sugli angoli dell'intaglio
- La lunghezza della fustella è limitata e l'aggiunta di stazioni di rifilatura non è fattibile
- Design del supporto per bordi in cui la tasca con tacca si allinea naturalmente con la geometria del supporto
Scenari applicativi che favoriscono notch positivi
Le tacche positive diventano l'impostazione predefinita quando le proprietà dei materiali o le esigenze di precisione superano la penalità di conteggio della stazione-. Consideriamo una staffa strutturale automobilistica stampata da DP 780 con uno spessore di 1,6 mm. Il modulo di trazione dell'acciaio rimane costante, ma a questo livello di resistenza allo snervamento, gli angoli con intaglio negativo darebbero origine a crepe sui bordi entro le prime 20.000 corse. La parte presenta caratteristiche imbutite-che richiedono 8 mm di spazio nelle stazioni adiacenti e le tolleranze di posizione sui fori di montaggio sono 0,03 mm. Le linguette con intaglio positivo preservano l'integrità del supporto attraverso tutte le stazioni intermedie, il supporto del nastro elasticizzato si flette senza rischio di strappo con una sezione trasversale ridotta-e la stazione di rifilo rimuove in modo pulito le linguette con una forza minima.
Scenari in cui si preferiscono notch positivi:
- AHSS o altri materiali ad alta-resistenza in cui il modulo di elasticità dell'acciaio è abbinato a una capacità di deformazione plastica limitata
- Imbutitura profonda o formatura multi-livello che richiede supporti web estensibili con sezioni trasversali a tutta-larghezza-
- Requisiti di registrazione più stretti di 0,05 mm su progressioni lunghe
- Volumi di produzione superiori a un milione di corse in cui la fatica cumulativa agli angoli delle tacche diventa il fattore-limitante la vita
- Parti con caratteristiche formate adiacenti al bordo del nastro che necessitano di quantità di spazio variabili in diverse stazioni
Quando una singola striscia di matrice richiede uno spazio di bypass in alcune stazioni che supera quello che il trasportatore può tollerare come tasche negative, ma altre stazioni necessitano solo di uno spazio minimo che non giustifichi un'operazione di rifinitura, un approccio ibrido che utilizza entrambi i tipi di tacche nella stessa progressione fornisce il miglior equilibrio tra integrità della striscia, economia della stazione e gestione degli scarti.
I layout ibridi sono più comuni di quanto molti ingegneri credano. Un caso tipico riguarda gli intagli negativi per piccole esigenze di spazio libero nelle prime stazioni in cui il nastro è ancora a piena resistenza, con transizione a intagli positivi vicino alle stazioni di formatura dove il supporto è già stato indebolito dai tagli di tranciatura. La chiave è garantire che entrambi i tipi di tacca condividano sistemi di gestione degli sfridi compatibili e che il layout complessivo della striscia tenga conto delle diverse sezioni trasversali- del supporto in ciascuna posizione della tacca.
Selezionare la configurazione giusta è un passo. La convalida di tale selezione prima del rilascio alla realizzazione dello stampo è ciò che separa un progetto pronto per la produzione-da un costoso esperimento di prova. Per gli ingegneri che lavorano con layout di strisce complessi in cui l'ottimizzazione dell'intaglio di bypass si interseca con la struttura dello stampo, il flusso di materiale e la progettazione dei componenti, il supporto tecnico collaborativo di specialisti comeIl team di stampi per stampaggio personalizzato di YICHENpuò accelerare il percorso dall'ideazione agli strumenti di produzione convalidati.
Elenco di controllo per la convalida del progetto e risorse tecniche
Un quadro di selezione ti porta al tipo di tacca giusto. Ciò che impedisce che questa scelta venga svelata durante la costruzione e la produzione dello stampo è una sequenza di convalida disciplinata che conferma ogni ipotesi prima che l'acciaio venga tagliato. Il design dell'intaglio di bypass non esiste isolatamente. Funziona simultaneamente attraverso la struttura dello stampo, la geometria del punzone, l'architettura del supporto e la pianificazione del flusso di materiale. Un produttore di utensili e matrici che considera la tacca come un ripensamento passerà settimane a provare a correggere problemi che cinque minuti di disciplina della lista di controllo avrebbero evitato.
Principi chiave per una progettazione affidabile dell'intaglio di bypass
Prima di rilasciare qualsiasi layout di striscia al team di costruzione dello stampo, eseguire questi passaggi di convalida in ordine. Ognuno conferma un'interazione specifica tra il design dell'intaglio e il sistema più ampio dello stampo:
- Conferma l'adeguatezza-della sezione trasversale dell'operatore:Verificare che la larghezza rimanente del supporto in corrispondenza di ogni tacca negativa superi 1,5 volte lo spessore del materiale. Per le tacche positive, verificare che l'intera larghezza del supporto sia mantenuta in tutte le stazioni intermedie prima del punto di rifinitura.
- Convalidare l'autorizzazione in ogni stazione:Procedere attraverso la progressione stazione per stazione e verificare che le linguette della tacca positiva liberino tutti i blocchi della matrice, i sollevatori, i supporti del punzone e l'utensileria superiore con un margine di almeno 1,0 mm. Per le tacche negative, verificare che i percorsi di uscita dello sfrido non siano ostruiti attraverso la matrice.
- Controllare i raggi degli angoli dell'intaglio rispetto alla qualità del materiale:Incrocia-il raggio degli angoli progettati con le soglie di resistenza allo snervamento del materiale trattate nella sezione quattro. Se i raggi scendono al di sotto del minimo consigliato per la tua qualità, aumentali prima di costruire.
- Bilanciare il tonnellaggio lungo la striscia:Sommare tutte le forze di taglio in ciascuna posizione dell'angolo di stampa, compresi i punzoni con intaglio. Confermare che il carico istantaneo di picco rimanga entro l'80% della capacità disponibile della stampante per mantenere un margine operativo sicuro.
- Pianificare la gestione degli slug:Per le tacche negative, specificare le dimensioni del rilievo del blocco matrice, il tipo di espulsione e il percorso dello scivolo degli scarti. Per le stazioni di rifinitura con tacca positiva, specificare le funzionalità anti-slug-trazione (porte di aspirazione, perni di espulsione o pulsanti di rastremazione-inversa).
- Verificare la compatibilità della registrazione del pilota:Confermare che le posizioni delle tacche non coincidano con le stazioni dei perni del pilota o indeboliscano il supporto nei punti di innesto del pilota. Misurare la distanza del nastro dal bordo dell'intaglio al foro pilota più vicino e assicurarsi che superi 2 volte lo spessore del materiale.
- Simulare l'avanzamento della striscia sotto carico:Se sono disponibili strumenti CAE, eseguire una simulazione di avanzamento con valori di tensione realistici per verificare l'allungamento, la deformazione o la deriva laterale del trasportatore nelle posizioni delle tacche.
- Criteri di riaffilatura del documento:Stabilisci intervalli di riaffilatura basati sul-conteggio-delle corse per ogni punzone con tacca e punzone di rifilatura. Registrare le altezze delle bave di base al momento della prova come riferimento per il monitoraggio della produzione.
Questa sequenza individua le sviste più comuni nella progettazione di utensili e matrici prima che diventino problemi di produzione. Saltare anche un solo passaggio, in particolare la convalida dell'autorizzazione o il bilanciamento del tonnellaggio, provoca le modalità di guasto discusse in precedenza in questa guida.
Risorse per la progettazione di stampi per stampaggio personalizzati
I layout di strisce complessi in cui l'ottimizzazione dell'intaglio di bypass si interseca con la formatura multi-stazione, le sfide relative al flusso di materiale e le rigide richieste di registrazione spesso traggono vantaggio dal supporto tecnico collaborativo. Un produttore di stampi esperto apporta-esperienza pratica che integra i dati di simulazione, in particolare per configurazioni di intagli ibridi o applicazioni AHSS in cui le linee guida teoriche incontrano la variabilità del-mondo reale.
Per gli ingegneri che affrontano queste sfide,Le soluzioni di stampi per stampaggio personalizzate di YICHENoffrire supporto collaborativo nell'intero ambito della progettazione della struttura dello stampo, ingegneria di punzoni e componenti, ottimizzazione dell'intaglio di bypass, strategie di controllo delle bave e pianificazione del flusso di materiale. Il loro approccio colma il divario tra il concetto di layout della striscia e gli strumenti di produzione convalidati, il che è particolarmente utile quando le decisioni sulla progettazione degli intagli interagiscono con le configurazioni dei sollevatori, la gestione delle autorizzazioni e l'integrità del trasportatore in modi che richiedono una soluzione integrata dei problemi-piuttosto che soluzioni isolate.
Sia che tu stia specificando intagli negativi per una matrice di connettore ad alta-velocità o progettando giochi di linguette di intagli positivi per una parte strutturale AHSS, i principi rimangono coerenti: convalidare tempestivamente, convalidare sistematicamente e utilizzare strumenti specializzati e competenza nella matrice quando le interazioni tra la geometria dell'intaglio e l'architettura della matrice superano quanto coperto dalle linee guida standard.
Domande frequenti sulle tacche di bypass negli stampi per stampaggio
1. Qual è la differenza tra le tacche di bypass negative e positive negli stampi progressivi?
Le tacche di bypass negative rimuovono una sacca di materiale verso l'interno dal bordo della striscia, con lo sfrido che cade attraverso il blocco della matrice ad ogni corsa. Le tacche di bypass positive lasciano una linguetta sporgente sul bordo della striscia che crea spazio mediante spostamento anziché rimozione, con la linguetta tagliata in una stazione successiva. La scelta tra questi influisce sulla gestione dei rottami, sulla stabilità dei nastri, sulla distribuzione del tonnellaggio della pressa e sugli intervalli di manutenzione degli stampi. Gli intagli negativi sono adatti ai materiali duttili con un limite di snervamento inferiore a 550 MPa, mentre gli intagli positivi sono preferiti per gli AHSS e gli acciai ad alta resistenza-dove le concentrazioni di sollecitazioni agli angoli dell'intaglio rischiano la rottura del portatore.
2. In cosa differiscono le tacche di bypass dalle tacche di passo nello stampaggio progressivo?
Le tacche di bypass e le tacche di passo svolgono funzioni diverse in uno stampo progressivo. Le tacche del passo (chiamate anche tacche francesi) impediscono principalmente l'alimentazione eccessiva della striscia e rimuovono la curvatura del bordo per mantenere una lunghezza di progressione precisa della striscia. Le tacche di bypass creano specificamente uno spazio in modo che le caratteristiche formate o sporgenti sulla striscia possano passare attraverso le stazioni di stampaggio adiacenti senza entrare in contatto con i componenti dell'attrezzatura. Mentre entrambi vengono tagliati nel trasportatore del nastro, le tacche di bypass sono dimensionate e posizionate in base alla geometria degli elementi formati nelle stazioni vicine, mentre le tacche di passo sono dimensionate in base ai requisiti di precisione di avanzamento.
3. Quali materiali richiedono tacche di bypass positive anziché negative?
I materiali con carico di snervamento superiore a 550 MPa, inclusi DP 590, DP 780, acciai TRIP e gradi martensitici, favoriscono fortemente gli intagli di bypass positivi. Questi materiali ad alta-resistenza hanno riserve di allungamento limitate, il che significa che la concentrazione di sollecitazioni negli angoli con incavi negativi può dare origine a cricche sui bordi che si propagano durante il caricamento ciclico dell'avanzamento. Le leghe di alluminio beneficiano anche di intagli positivi grazie al loro modulo elastico inferiore che crea un ritorno elastico più elevato agli angoli dell'intaglio. Come linea guida generale, quando l'allungamento totale scende al di sotto del 18%, gli intagli positivi diventano la scelta più sicura per preservare l'integrità del supporto durante cicli di produzione prolungati.
4. Come si impedisce la trazione dello sfrido nelle stazioni di taglio con tacca positiva?
L'estrazione dello sfrido nelle stazioni di taglio con tacca positiva avviene quando la linguetta tagliata aderisce alla faccia del punzone tramite vuoto o magnetismo residuo. Le strategie di prevenzione includono la perforazione di un piccolo foro di sfiato attraverso la faccia del punzone per rompere la tenuta del vuoto durante il ritiro, l'installazione di perni di espulsione caricati a molla-che spingono gli sfridi fuori dal punzone, l'utilizzo di pulsanti della matrice con conicità inversa-che afferrano gli sfridi in compressione mentre passano attraverso e il posizionamento di unità di aspirazione sotto il blocco della matrice per tirare attivamente gli sfridi verso il basso. Inoltre, la smagnetizzazione di tutti i componenti dello stampo dopo la rettifica superficiale elimina il magnetismo residuo che attira i frammenti ferrosi delle linguette. Per la costruzione di stampi personalizzati che comportano configurazioni complesse di stazioni di rifilatura, specialisti come YICHEN offrono soluzioni integrate di gestione degli sfridi come parte dei loro servizi di ingegneria degli stampi di stampaggio.
5. Qual è il raggio angolare consigliato per gli intagli di bypass nell'acciaio ad alta resistenza-?
I requisiti del raggio angolare si adattano alla resistenza allo snervamento del materiale. Per l'acciaio dolce con resistenza inferiore a 300 MPa, i raggi degli angoli piccoli fino a 0,5 volte lo spessore del materiale funzionano in modo affidabile. I gradi HSLA compresi tra 300-550 MPa richiedono uno spessore minimo del materiale pari a 1,0-1,5 volte. Gli acciai DP e TRIP da 550-800 MPa richiedono uno spessore del materiale pari a 2,0 volte con profili di intaglio trapezoidali per distribuire lo stress. Al di sopra di 800 MPa, i raggi dovrebbero superare 2,5 volte lo spessore del materiale con superfici lucidate per eliminare i siti di nucleazione di micro-fessure. Queste specifiche si applicano principalmente agli intagli negativi dove il nastro deve sopportare la tensione di alimentazione attraverso la sezione trasversale ridotta alla radice dell'intaglio.


