


Cosa fa realmente uno strumento di stampaggio
Quando una lamiera piana di acciaio entra in una pressa ed esce come staffa, connettore o pannello della carrozzeria finito, il componente responsabile di tale trasformazione è lo stampo dello strumento di stampaggio. Sembra semplice, ma l'ingegneria che sta dietro determina se si ottengono parti coerenti su larga scala o contenitori per gli scarti pieni di scarti.
Che cos'è uno stampo per stampi
COSÌcos'è uno stampo per stampaggio, esattamente? Fondamentalmente, si tratta di un insieme ingegnerizzato di componenti temprati - punzone, blocco matrice, piastra di estrazione e sistema di guida - montati all'interno di una pressa meccanica o idraulica. Durante il ciclo di stampa, questo assieme applica una forza controllata per tagliare, piegare o formare pezzi grezzi piatti di metallo in parti a forma di rete-con precisione ripetibile.
Uno stampo per stampi è un gruppo di utensili di precisione-progettato che utilizza una forza controllata per trasformare lamiere piatte in componenti finiti attraverso operazioni di taglio, piegatura o formatura.
Potresti chiederti: cosa sono gli stampi rispetto agli stampi o alle attrezzature generali per la pressatura? La distinzione conta. Uno stampo dà forma a un materiale che inizia allo stato liquido o flessibile - pensa alla plastica stampata a iniezione-o all'alluminio pressofuso-. Uno stampo per stampaggio, al contrario, lavora su una lamiera solida a temperatura ambiente, rimodellandola attraverso la forza meccanica anziché riempire una cavità. E mentre "utensileria" è iltermine genericocoprendo tutti gli ausili di produzione (attrezzature, maschere, calibri e altro), lo stampo è lo strumento fisico specifico che definisce la geometria della parte durante il processo di stampaggio. Capire cos'è un'operazione di stampaggio rispetto ad altri metodi di formatura inizia proprio qui - con lo stampo stesso.
Perché gli stampi per stampaggio sono importanti nella produzione
Se ti stai chiedendo cosa sono gli stampi nella produzione dal punto di vista della produzione, la risposta è direttamente legata al volume, alla consistenza e ai costi. Uno stampo per stampaggio dei metalli consente ai produttori di produrre migliaia o addirittura milioni di parti identiche con tolleranze altrettanto strette0,0002 pollici. I pannelli delle portiere automobilistiche, le schermature elettroniche, gli alloggiamenti degli elettrodomestici, i fermagli strutturali aerospaziali - fanno tutti affidamento su strumenti di stampaggio e gruppi di stampi che funzionano ad alta velocità con variazioni minime.
La qualità dello stampo controlla direttamente tre aspetti a cui i responsabili degli approvvigionamenti e gli ingegneri tengono maggiormente: tolleranza della parte, finitura superficiale e costo per pezzo. Uno stampo ben-costruito riduce al minimo gli scarti, riduce le operazioni secondarie e mantiene brevi i tempi di ciclo. Uno progettato male crea sbavature, derive dimensionali e tempi di inattività non pianificati che si ripercuotono sull’intera catena di fornitura.
Questa relazione tra integrità dello stampo e prestazioni di produzione è esattamente il motivo per cui comprendere l'architettura dello stampo - i tipi, i componenti e i materiali coinvolti - diventa il primo passo verso la diagnosi dei guasti prima che diventino costosi.
Tipi di stampi per stampaggio e quando utilizzarli
L'architettura non è una decisione-taglia unica-adatta-a tutti. Il tipo di matrice per stampaggio che selezioni determina tutto a valle: - tempo di ciclo,- costo pezzo, budget per gli utensili e persino la velocità con cui puoi passare da una revisione della parte all'altra. Scegliere la configurazione sbagliata per il volume o la geometria è uno dei modi più rapidi per erodere i margini. Ecco come funziona ilprincipali tipi di stampi per stampaggiorompersi in pratica.
Stampi a stazione-singola per operazioni semplici
Immagina di aver bisogno di una rondella piatta ricavata da un nastro di acciaio o di una serie di fori di montaggio praticati in una staffa. Uno stampo a stazione singola- gestisce un'operazione per corsa di stampa: tranciatura, perforazione o piegatura. Ogni processo dello stampo è isolato, il che mantiene l'attrezzatura semplice e i tempi di consegna brevi.
Uno stampo standard in questa categoria - diciamo, uno stampo di tranciatura di base - è la scelta più conveniente-quando il volume annuale è da basso a moderato o quando si eseguono operazioni secondarie su parti che hanno già subito la formatura primaria. L'installazione è rapida, la risoluzione dei problemi è semplice e l'investimento iniziale rimane minimo. Il compromesso? Ogni operazione aggiuntiva richiede un colpo di stampa separato, che aggiunge manodopera e tempo di gestione man mano che i volumi aumentano.
Fustelle progressive per tirature-alte
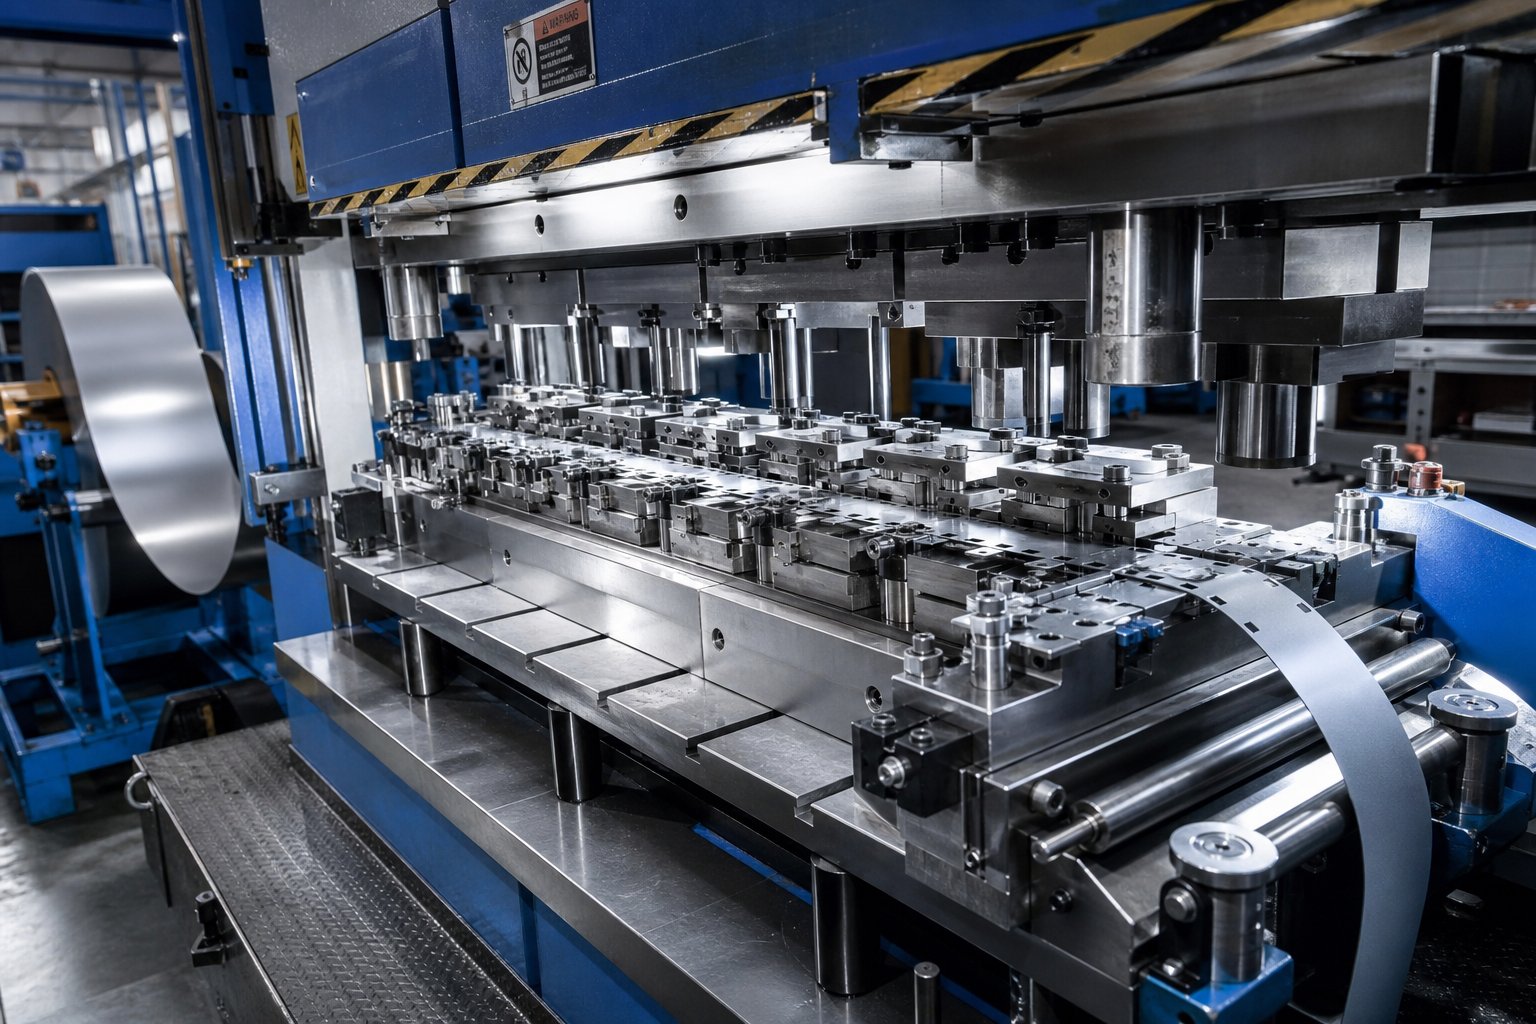
Quando la produzione arriva a centinaia di migliaia o milioni di pezzi all’anno, gli stampi progressivi diventano il cavallo di battaglia. Il processo di stampaggio dei metalli in uno stampo progressivo funziona in questo modo: un nastro alimentato da bobina-avanza attraverso più stazioni all'interno di un singolo utensile. Ogni corsa della pressa esegue simultaneamente un'operazione diversa - foratura nella stazione uno, intaglio nella stazione due, formatura nella stazione tre - e una parte finita cade nella stazione finale ad ogni ciclo.
Il risultato è un costo per pezzo notevolmente inferiore-e un intervento minimo da parte dell'operatore. Il compromesso è un investimento iniziale più elevato in attrezzature e tempi di consegna dalla progettazione-alla-produzione più lunghi. Ma su larga scala, il ROI di uno stampo progressivo supera di gran lunga quello della stessa parte su più configurazioni a stazione singola. È qui che gli stampi e l’efficienza dello stampaggio convergono davvero.
Stampi transfer e compositi
Alcune parti sono troppo grandi o imbutite troppo in profondità per rimanere attaccate alla striscia di supporto. Lo stampaggio a trasferimento risolve questo problema tagliando singoli pezzi grezzi e spostandoli meccanicamente da una stazione all'altra all'interno della pressa. I pannelli della carrozzeria automobilistica, i gusci delle pentole e gli alloggiamenti-imbutiti sono tipici candidati. Ottieni l'efficienza multi-stazione dell'utensileria progressiva senza i vincoli geometrici del materiale alimentato a nastro-.
Gli stampi composti adottano un approccio diverso. Eseguono più operazioni di taglio - tranciatura e perforazione, ad esempio - simultaneamente in un'unica corsa di stampa in una stazione. Il processo di stampaggio in uno stampo composto produce parti eccezionalmente piatte e prive di bave-, rendendole ideali per rondelle, spessori e guarnizioni dove la tolleranza della planarità è fondamentale.
| Tipo di matrice | Intervallo di volume tipico | Complessità della parte | Tempo di consegna relativo | Costo relativo dell'attrezzatura | Miglior ROI quando... |
|---|---|---|---|---|---|
| Stazione-singola | Da basso a medio | Semplice (una operazione) | Corto | Basso | I volumi annuali rimangono inferiori a circa 10.000 parti o sono necessarie operazioni secondarie |
| Progressivo | Da alto a molto alto | Da moderato ad alto (piegature, forme, piercing) | Lungo | Alto | Il volume supera ~50,000+ parti/anno con geometria ripetuta |
| Trasferire | Da medio ad alto | Molto alto (grande, profondo-disegnato) | Lungo | Molto alto | Le parti sono troppo grandi per essere spelate o richiedono imbutiture profonde |
| Composto | Da basso ad alto | Basso (profili piatti, multi-taglio) | Moderare | Medio | La planarità e la concentricità contano più della complessità della formazione |
La logica finanziaria è semplice: un maggiore investimento in attrezzature viene ripagato solo quando il volume lo ammortizza abbastanza rapidamente. Uno stampo progressivo che costa da cinque a dieci volte di più di una configurazione a stazione singola-può comunque garantire un costo totale di proprietà inferiore se la domanda annuale giustifica l'automazione. Al contrario, un investimento eccessivo-in uno stampo di trasferimento complesso per un componente a basso-volume blocca il capitale in attrezzature che non raggiungono mai il punto di pareggio.
Adattare l'architettura dello stampo alla vostra realtà produttiva è la prima decisione strategica. Ma anche il tipo di stampo giusto avrà prestazioni inferiori se i suoi componenti interni sono scarsamente specificati -, il che ci porta a cosa c'è effettivamente all'interno dell'assieme e a come ciascun pezzo contribuisce al ciclo di stampaggio.
Componenti chiave all'interno di un gruppo stampo per stampaggio
Un set di matrici per stampaggio potrebbe sembrare un solido blocco di acciaio imbullonato in una pressa, ma aprilo e troverai dozzine di parti interdipendenti di matrici per stampaggio che lavorano insieme. Quando un componente esce dalle specifiche, l'intero sistema avverte che appaiono - bave, le strisce si inceppano e i punzoni si spezzano. Comprendere come interagiscono questi elementi offre a ingegneri e acquirenti un vocabolario condiviso per specificare gli strumenti e diagnosticare i problemi più rapidamente.
Gruppi stampo superiore e inferiore
Ogni set di stampi in metallo inizia con due metà strutturali: il pattino superiore si monta sul pistone della pressa e il pattino inferiore si fissa al piano della pressa. Queste pesanti piastre di acciaio fungono da base per ogni altro componente dell'assieme. Considerateli come il telaio - se si flettono o si spostano sotto il tonnellaggio, nulla a valle rimane allineato.
Perni e boccole di guida di precisione collegano le due metà, mantenendo l'allineamento entro 0,0001 pollici durante tutta la corsa della pressa. I perni guida con cuscinetti a sfera-sono diventati lo standard del settore per la loro facilità di separazione e tracciamento coerente. I portapunzoni e le piastre di supporto distribuiscono i carichi d'impatto sulla parte superiore della scarpa, prevenendo sollecitazioni localizzate che potrebbero rompere i singoli punzoni o deformare le tasche di montaggio.
Componenti di taglio e formatura
È qui che avviene il lavoro vero e proprio. Punzoni e matrici per lamiera interagiscono in ogni stazione per tagliare, piegare e modellare la striscia nella sua geometria finale. Ogni componente ha un lavoro specifico all’interno del ciclo di stampaggio:
- Pugni- Premere sulla lamiera per praticare fori o tagliare profili; disponibile nelle forme del naso rotondo, oblungo, quadrato e personalizzato.
- Pulsanti di morire- Fornisci il tagliente opposto che si accoppia con il punzone, sfalsato del 5-10% dello spessore del materiale per creare un taglio pulito.
- Piloti- Perni affusolati che posizionano la striscia in ciascuna stazione, garantendo passo e posizione accurati degli elementi durante tutta la progressione.
- Estrattori (a molla e solidi)- Tenere la striscia piatta durante il taglio e liberarla dal punzone durante la corsa verso l'alto; gli estrattori a molla consentono una forza di serraggio controllata mentre gli estrattori solidi offrono rigidità per tranciature pesanti.
- Sollevatori per stampi- Sollevare la striscia tra le stazioni per eliminare le caratteristiche formate e ridurre la resistenza, consentendo una progressione fluida dell'avanzamento.
- Tamponi di pressione- Applica una forza controllata verso il basso durante le operazioni di formatura per evitare pieghe e gestire il flusso di materiale nella cavità dello stampo.
- Molle per stampi (meccaniche e ad azoto)- Fornire la forza che aziona spogliarelliste, sollevatori e cuscinetti a pressione; Le molle a gas di azoto forniscono una forza maggiore in un pacchetto compatto.
- Fermi- Fissa i punzoni e i bottoni della matrice in posizione, consentendo una rapida sostituzione senza smontare l'intero set di matrici del timbro.
Questi componenti dello stampo per stampaggio non funzionano in modo isolato. I piloti individuano la striscia prima che i pugni si attivino. Gli estrattori fissano il materiale in modo piatto in modo che il taglio sia pulito. Dopo i cicli di stampa, i sollevatori dello stampo di stampaggio sollevano la striscia in modo che possa avanzare alla stazione successiva senza impigliarsi nelle caratteristiche formate. Ogni elemento dipende da quello precedente - perde un colpo e si ottengono strisce alimentate in modo errato o estrazione di lumache.
Sistemi ausiliari e sensori
Le moderne matrici per presse metalliche incorporano sempre più il monitoraggio elettronico come attrezzatura standard anziché come componenti aggiuntivi-opzionali.Sistemi di protezione degli stampirilevare il movimento del materiale e gli eventi critici in tempo reale, prevenendo alimentazioni errate e costosi incidenti dello stampo. I tipi di sensori comuni includono:
- Rilevatori di inceppamenti- Verificare la posizione della striscia prima che la pressa completi la corsa, arrestando il ciclo se il materiale non è avanzato correttamente.
- Sensori di lumache- Monitorare l'espulsione dello sfrido per verificare che il materiale tagliato esca dalla cavità dello stampo, prevenendo l'accumulo di sfrido che danneggia i taglienti.
- Monitoraggio della forza- Tieni traccia del tonnellaggio per corsa per segnalare carichi anomali che indicano punzoni rotti, variazione del materiale o deriva dell'allineamento.
Questi sensori trasformano un set di stampi per stampaggio da uno strumento passivo in una risorsa di produzione monitorata attivamente. Proteggono il vostro investimento in utensili temprati mantenendo la qualità della parte per milioni di cicli.
Naturalmente, anche i componenti perfettamente specificati avranno prestazioni inferiori se dietro di essi c'è il materiale sbagliato. Il tipo di acciaio, il trattamento termico e il rivestimento superficiale applicati a ciascun punzone, pulsante e inserto di formatura determinano la durata della precisione sotto carichi di produzione.
Materiali e rivestimenti per stampi che controllano la longevità
Gli stampi per stampaggio dell'acciaio possono mantenere tolleranze per milioni di cicli - o usurarsi in poche migliaia di passaggi. La differenza spesso si riduce a un'unica decisione presa all'inizio della fase di progettazione: quale acciaio per stampi va in ciascuna stazione di taglio e formatura e se riceve un rivestimento superficiale. Se lo fai bene, i tuoi strumenti dureranno più a lungo tra un'affilatura e l'altra. Se sbagli, ti ritroverai a caccia di sbavature, irritazioni e guasti prematuri fin dal primo giorno.
Gradi di acciaio per utensili per diverse applicazioni
Non tutti gli acciai per utensili si comportano allo stesso modo sotto il tonnellaggio della pressa. Ciascun grado offre durezza, tenacità e resistenza all'usura in modo diverso, il che significa che la scelta migliore dipende da ciò che lo stampo sta effettivamente facendo: - tranciatura ad alta- velocità, formatura pesante o qualcosa nel mezzo.
Ecco i quattro gradi che incontrerete più spesso nella produzione di acciaio stampato:
- D2 (alto-carbonio, alto-cromo)- Il punto di riferimento-per i lavori a freddo-di tranciatura e perforazione dovel'usura abrasiva è la principale modalità di guasto. D2 offre un'eccellente ritenzione dei bordi e una lunga durata su applicazioni di stampaggio di lamiere di acciaio, ma la sua moderata tenacità lo rende vulnerabile alla scheggiatura sotto carichi d'urto pesanti.
- A2 (indurimento in aria-)- Offre una via di mezzo equilibrata tra resistenza all'usura e tenacità, con una migliore stabilità dimensionale durante il trattamento termico rispetto a D2. A2 è un'ottima scelta per stampi di formatura e tranciatura di volumi moderati-dove è necessaria una certa resistenza agli urti insieme ad una ragionevole durata all'usura.
- M2 (acciaio rapido al molibdeno-)- Mantiene la durezza a temperature elevate, rendendolo adatto per-stazioni di fustellatura progressiva ad alta velocità dove il calore da attrito si accumula rapidamente. M2 eccelle nelle applicazioni di taglio che richiedono durezza a caldo senza sacrificare la resistenza all'usura.
- S7 (resistente agli urti-)- Dà priorità alla robustezza sopra ogni altra cosa. Quando una stazione subisce un forte impatto - imbutitura profonda, coniatura o formazione di acciaio spesso ad alta resistenza - S7assorbe gli urti senza rompersi. La sua resistenza all'usura è inferiore, quindi si abbina meglio ai rivestimenti o è riservato alla formatura piuttosto che al taglio.
Per stazioni di usura estrema-dove nemmeno D2 non riesce a tenere il passo - pensa a lungo-matrici progressive per tranciatura di materiali abrasivi - le matrici per stampaggio in carburo utilizzano inserti in carburo di tungsteno. Il carburo offre una durezza e una resistenza all'usura notevolmente più elevate rispetto a qualsiasi acciaio per utensili, anche se a scapito della fragilità. Solitamente vedrai inserti in metallo duro inseriti a pressione-nei supporti in acciaio in specifiche stazioni ad alta-usura invece di costruire un intero stampo in metallo duro.
Rivestimenti superficiali che prolungano la durata dello stampo
Anche il migliore acciaio per stampi beneficia di un rivestimento superficiale che riduce l'attrito e impedisce al materiale del pezzo di aderire alle superfici dell'utensile. I rivestimenti PVD (deposizione fisica da vapore) aggiungono una pellicola sottile e dura - tipicamente da 2 a 10 micron - senza alterare in modo significativo le dimensioni della parte o richiedere la molatura post-rivestimento.
Le opzioni più comuni per gli stampi per lo stampaggio dell'acciaio includono:
- TiN (nitruro di titanio)- Un rivestimento-per uso generale con una durezza di circa 2.200 HV. Riduce l'attrito sullo stampaggio dell'acciaio al carbonio e sulla tranciatura dell'acciaio dolce, estendendo gli intervalli di affilatura per operazioni da leggere-a-medie.
- TiCN (carbonitruro di titanio)- Più duro del TiN a circa 3.400 HV con un coefficiente di attrito inferiore (0,2 contro 0,6 per il TiN). Il TiCN è particolarmente efficace per la formatura dell'acciaio inossidabile, dove l'usura adesiva e il grippaggio sono le modalità di rottura dominanti.
- CrN (nitruro di cromo)- Presenta basso stress interno, eccellente adesione ed elevata resistenza alla corrosione. Il CrN funziona bene sugli stampi per stampaggio dell'alluminio dove il materiale più morbido del pezzo tende ad accumularsi sulle superfici degli utensili non rivestite.
- DLC (Diamante-come il carbonio)- Il coefficiente di attrito più basso di qualsiasi rivestimento PVD comune (inferiore a 0,1), con una durezza che raggiunge i 4.000 HV. Il DLC eccelle sulle leghe di rame e alluminio, dove una minima interazione superficiale previene completamente il grippaggio. Lo spessore massimo del rivestimento è limitato, quindi è più adatto per operazioni di formatura piuttosto che per tranciatura pesante.
Sembra complesso? La logica di selezione in realtà è semplice: - abbina il rivestimento al materiale del pezzo che causa maggiori problemi per gli utensili non rivestiti.
Abbinamento del materiale dello stampo al metallo del pezzo da lavorare
Ogni lega di lamiera impone sollecitazioni diverse allo stampo. Lo stampaggio dell'acciaio laminato a freddo con scartamento moderato è relativamente tollerante. - D2 con TiN gestisce la maggior parte delle applicazioni. L'acciaio inossidabile, d'altro canto, è adesivo e la lavorazione-si indurisce rapidamente, richiedendo acciai-legati più elevati e rivestimenti anti-grippanti. L'acciaio ad alta-resistenza genera carichi di formatura massicci che richiedono qualità-resistenti agli urti. Inoltre, l'alluminio, nonostante sia morbido, si accumula in modo aggressivo sulle superfici degli utensili senza un'adeguata lubrificazione e rivestimento.
| Materiale del pezzo | Sfida chiave | Acciaio per stampi consigliato | Rivestimento consigliato | Note |
|---|---|---|---|---|
| Acciaio dolce/al carbonio (CRS) | Usura abrasiva | D2 o A2 | Stagno | Abbinamento standard per stampaggio acciaio laminato a freddo; lunga durata con manutenzione di base |
| Acciaio inossidabile (serie 300/400) | Usura dell'adesivo, grippaggio | A2 o D2 (evitare pezzi ad alto-Cr su pezzi ad alto-Cr) | TiCN o AlCrN | La somiglianza metallurgica tra D2 e acciaio inossidabile può causare micro-saldature; Barriera TiCN critica |
| Acciaio-ad alta resistenza/AHSS | Carichi di formatura estremi, rottura del punzone | S7 (formatura) o M2 (taglio) | TiAlN o TiCN | Tenacità per stazioni di formatura; durezza a caldo per stazioni di taglio-ad alta velocità |
| Leghe di alluminio | Accumulo di materiale, punteggio | A2 o D2 | CrN o DLC | I rivestimenti a basso-attrito impediscono l'adesione dell'alluminio; è necessaria una maggiore distanza tra punzone-e-matrice |
| Leghe di rame/ottone | Scorticamento, marcatura superficiale | D2 o A2 | DLC | L'attrito ultra-basso impedisce il trasferimento; le superfici lucidate dello stampo estendono l'efficacia del rivestimento |
Un dettaglio che coglie di sorpresa gli acquirenti: anche la distanza tra punzone e matrice deve essere regolata in base al materiale. I metalli più teneri come l'alluminio richiedono meno gioco (in genere circa il 5% dello spessore del materiale per lato), mentre l'acciaio ad alta-resistenza ne richiede di più (fino al 12-15%) per evitare un carico eccessivo del punzone. La scelta della giusta combinazione di acciaio per stampo e rivestimento funziona solo se la progettazione meccanica soddisfa anche le proprietà del pezzo.
La selezione del materiale conferisce allo stampo la sua potenziale durata di vita. Realizzare questo potenziale, tuttavia, richiede un processo di progettazione e costruzione che traduca l’intento ingegneristico in strumenti fisici senza introdurre nuovi punti di guasto lungo il percorso.
Come vengono progettati e costruiti gli stampi per stampaggio moderni
Un preventivo per uno stampo per stampaggio non è semplicemente un cartellino del prezzo su un blocco di acciaio. Dietro ogni stima dei tempi di consegna e ogni cifra relativa ai costi si nasconde un flusso di lavoro di progettazione multi-fase che trasforma la stampa di una parte 2D in strumenti resistenti e-pronti per la stampa. Comprendere questo processo di progettazione degli stampi aiuta gli ingegneri a stabilire aspettative realistiche e fornisce ai responsabili degli approvvigionamenti il contesto di cui hanno bisogno per valutare se la tempistica di un fornitore ha effettivamente senso.
Dalla stampa del pezzo al layout concettuale dello stampo
Ogni progetto di progettazione di stampaggio inizia allo stesso modo: un progettista riceve la stampa di una parte - completa di didascalie GD&T, specifiche dei materiali e obiettivi di volume di produzione - e inizia il reverse-engineering su come realizzare quella geometria dalla lamiera piana.
Il primo compito è determinare la sequenza del processo. Quali funzionalità vengono oscurate per prime? Dove si verificano le pieghe? La parte richiede un pareggio? COMEArt Hedrick nota in The Fabricator, il numero esatto di fasi del processo dipende dal materiale del pezzo, dalla complessità della parte e dai requisiti di tolleranza. Una staffa semplice può richiedere quattro o cinque stazioni. Una clip automobilistica sagomata con più piegature e caratteristiche di lancia potrebbe richiederne quindici o più.
Per gli stampi progressivi, questa analisi produce un layout del nastro - una vista in pianta che mostra come il nastro metallico avanza attraverso ogni stazione. Il layout della striscia definisce:
- Conteggio delle stazioni e sequenza delle operazioni (sfondamento, intaglio, forma, taglio)
- Progettazione web del supporto - se la striscia rimane piatta (supporto solido) o richiede supporti flessibili per adattarsi ai cambiamenti di altezza e al flusso di materiale
- Strategia di eliminazione degli scarti - come il materiale di scarto esce dall'utensile attraverso i fori di scarico o dai lati
- Distanza passo - l'avanzamento esatto per corsa di stampa che mantiene le caratteristiche registrate tra le stazioni
L'utilizzo della striscia è il luogo in cui la progettazione dello stampo per stampaggio dei metalli incide direttamente sul costo del materiale. Una strategia di annidamento che massimizza il numero di parti per larghezza di striscia riduce la percentuale di scarto, a volte in modo drammatico. Su un volume elevato di milioni di parti-, anche un miglioramento del 2-3% nell'utilizzo dei materiali può far risparmiare decine di migliaia di dollari all'anno. I progettisti bilanciano questo con i vincoli pratici della robustezza del supporto: il nastro del supporto deve essere sufficientemente rigido da alimentare la striscia senza deformarsi, soprattutto su materiali sottili dove la rigidità è limitata.
Anche le stazioni inattive (posizioni che non eseguono alcun lavoro) compaiono spesso nel layout concettuale. Questi lasciano spazio per sezioni di utensili più robuste, per un'adeguata rimozione degli sfridi o semplicemente per uno spazio fisico sufficiente tra operazioni di formatura complesse. Saltarli per risparmiare la lunghezza della matrice di solito si ritorce contro con grattacapi di manutenzione successivi.
Simulazione CAE e analisi di fattibilità
Immaginate di investire cifre a sei cifre in utensili temprati, solo per scoprire al primo giro di prova che il pezzo si piega durante l'allungamento o ritorna indietro oltre la tolleranza. Un decennio fa, quello scenario era comune. Oggi, l’analisi degli elementi finiti (FEA) e la simulazione della formatura rilevano questi problemi prima che l’acciaio venga tagliato.
La simulazione della formatura della lamiera utilizza modelli computazionali per prevedere il comportamento del pezzo grezzo sotto i carichi della pressa. Il software tiene conto delle proprietà del materiale (resistenza allo snervamento, allungamento, incrudimento), geometria dell'utensile, condizioni di attrito e parametri di processo come la forza del supporto pezzo e la velocità della pressa. Quindi segnala potenziali difetti:
- Diradamento e spaccature- Aree in cui il materiale si estende oltre il limite di formazione, prevedendo dove apparirebbero le crepe nelle prove fisiche
- Rughe- Zone di instabilità compressiva, in genere nelle aree delle flange o negli angoli-profondi in cui il flusso del materiale è incontrollato
- Ritorno elastico- Il recupero elastico che causa la deviazione delle parti formate dalla geometria prevista una volta rimossa la forza di pressione, è particolarmente problematicoacciai ad alta-resistenza e leghe di alluminio
Perché questo è importante per l’intero processo di produzione dello stampaggio? La simulazione comprime quelle che erano tre o quattro iterazioni del prototipo fisico in cicli virtuali che vengono eseguiti durante la notte. Ogni prova fisica-può costare settimane di tempi di consegna e migliaia di materiale di prova. Eliminare anche una sola iterazione ripaga molte volte il costo del software di simulazione.
I solutori avanzati prevedono inoltre i requisiti minimi di forza della pressa, aiutando i pianificatori della produzione a confermare che la pressa prevista abbia un tonnellaggio sufficiente prima che inizi la produzione degli stampi. Alcune piattaforme simulano addirittura la deflessione dell'utensile sotto carico, rivelando come la deformazione elastica nello stampo stesso potrebbe influenzare la pressione di contatto e, di conseguenza, la qualità della parte su lunghe tirature. Questo livello di conoscenza trasforma il processo di produzione dello stampaggio dei metalli da tentativi-ed-errori in una disciplina predittiva.
Lavorazione CNC, elettroerosione a filo e assemblaggio
Con un progetto convalidato bloccato, inizia la costruzione fisica. La produzione di utensili e matrici segue una sequenza che preserva la precisione dimensionale stabilita nel CAD attraverso ogni fase di rimozione e indurimento del materiale:
- Lavorazione grezza- Le frese CNC rimuovono il materiale sfuso dalle ganasce delle matrici, dai portapunzoni e dai blocchi delle matrici, lasciando 0,010-0,020 pollici di materiale per le operazioni di finitura. I moderni centri di lavoro ad alta velocità eseguono percorsi utensile 3D generati direttamente dal modello CAD, eliminando errori di interpretazione manuale.
- Trattamento termico- I componenti vengono temprati ai valori Rockwell target (tipicamente HRC 58-62 per il taglio di acciai come D2, HRC 54-58 per la formatura di acciai). Il trattamento termico sotto vuoto riduce al minimo la distorsione e la decarburazione superficiale.
- Terminare la macinazione- Le rettificatrici superficiali e le rettificatrici cilindriche portano i componenti temprati alle dimensioni finali e ai requisiti di finitura superficiale. La planarità sui pattini dello stampo è mantenuta entro 0,0002 pollici su tutta la piastra.
- Elettroerosione a filo- Per profili complessi di apertura di punzoni e matrici che non possono essere rettificati in modo economico, la lavorazione con elettroerosione a filo taglia l'acciaio temprato con tolleranze di +/- 0.0001 pollici. L'elettroerosione a filo è essenziale per profili di tranciatura complessi, aperture di matrici a raggio stretto- e geometrie di sfondamento irregolari.
- Assemblaggio finale e verifica dell'idoneità- Tutti i componenti vengono montati nelle scarpe dello stampo. L'allineamento tra punzone-e-matrice viene verificato mediante misurazione ottica o controlli dei contatti-colorante blu. Il gioco del perno guida e della boccola è confermato. L'assemblaggio completato viene sottoposto a un-controllo dell'altezza e a una verifica del ciclo-a secco prima che qualsiasi materiale entri nello strumento.
Il thread digitale - dal modello CAD ai percorsi degli strumenti CAM fino ai rapporti di ispezione CMM - mantiene gli stampi di produzione dimensionalmente coerenti in ogni fase del processo. Quando un profilo di elettroerosione a filo viene programmato direttamente dallo stesso modello 3D utilizzato nella simulazione della formatura, non vi è alcuna possibilità di errori di trascrizione o di reinterpretazione manuale. Questa continuità è ciò che separa una matrice per stampaggio di precisione da un assemblaggio che richiede settimane di-adattamento manuale durante la prova.
Per gli acquirenti, la comprensione di questo flusso di lavoro spiega perché i tempi di consegna credibili per gli strumenti di produzione-di solito durano da 8 a 16 settimane. Ogni fase si basa sulla precedente e affrettare un passaggio - saltando la simulazione, accorciando-il trattamento termico, eliminando la verifica di idoneità - crea problemi che emergono come guasti durante la produzione. Questi guasti e il modo in cui diagnosticarli prima che si verifichino a cascata sono esattamente ciò che distingue uno stampo ben-mantenuto da uno che erode i tuoi margini a ogni turno.
Modalità di fallimento della morte e come prevenirle
Uno stampo può sopravvivere a milioni di cicli o iniziare a produrre rottami nel giro di poche settimane. La differenza raramente deriva da un singolo evento catastrofico. La maggior parte dei guasti negli utensili per lo stampaggio dei metalli si sviluppa gradualmente - l'usura si accumula, i giochi cambiano, la lubrificazione si degrada - finché il processo non supera una soglia e le parti improvvisamente non rientrano nelle specifiche. Sapere dove cercare prima fa risparmiare ore di fermo macchina e migliaia di costi di riparazione degli strumenti di stampaggio.
Modalità comuni di guasto dello stampo e cause principali
Quando la qualità diminuisce a metà-esecuzione, l'istinto è quello di dare la colpa a ciò che è ovvio: un pugno rotto o un bordo smussato. Ma i danni visibili rappresentano solitamente lo stadio finale di una reazione a catena iniziata molto prima. Come dimostrato dalla ricerca sugli stampi progressivi, la crescita di bave, l'estrazione dello sfrido, l'instabilità di alimentazione e la deriva dimensionale sono spesso sintomi della stessa progressione dell'usura sottostante piuttosto che di difetti isolati.
Considera la rottura del punzone. Un punzone non si spezza senza preavviso - si scheggia prima, spesso perché il carico laterale dovuto all'usura della guida o al disallineamento della striscia concentra lo stress su un lato del tagliente. Allo stesso modo, un'eccessiva formazione di bave segnala che i bordi di punzonatura e stampaggio si sono smussati oltre la loro effettiva geometria di taglio, aumentando la resistenza allo strappo e aumentando il rischio di trazione dello sfrido nella corsa successiva.
Ecco le modalità di guasto che incontrerai più frequentemente su una pressa per stampaggio, insieme alle cause principali e alle azioni correttive:
- Rottura o scheggiatura del punzone- Causa principale: disallineamento, gioco eccessivo su un lato, supporto insufficiente della piastra di supporto o qualità di acciaio per utensili errata per l'applicazione. Azione correttiva: verificare le condizioni del perno di guida e della boccola, controllare la distribuzione irregolare del gioco, confermare la ritenzione del punzone nei supporti e valutare se il tipo di acciaio corrisponde alla durezza del pezzo.
- Formazione eccessiva di bave- Causa principale: taglienti usurati, spazio tra punzone e matrice insufficiente o intervalli di affilatura ritardati. Azione correttiva: ispezionare le condizioni dei bordi sui punzoni e sui bottoni delle matrici, misurare il gioco effettivo con spessimetri e stabilire programmi di affilatura basati sul conteggio delle corse piuttosto che sulla sola ispezione visiva.
- Tirare lumache- Causa principale: adesione del vuoto tra la faccia del punzone e lo sfrido, bordi del punzone usurati che aumentano la resistenza allo strappo o scarsa evacuazione degli scarti. Azione correttiva: aggiungere sistemi di soffio d'aria o espulsori a molla, verificare che i percorsi di caduta degli sfridi siano liberi e ripristinare le condizioni del bordo del punzone attraverso la riaffilatura.
- Galling (raccolta di materiale sulle superfici dello stampo)- Causa principale: lubrificazione inadeguata, spazi di formatura stretti, rugosità superficiale sulle aree di contatto dello stampo o somiglianza metallurgica tra i materiali dello stampo e del pezzo da lavorare. Azione correttiva: lucidare le superfici interessate dello stampo, verificare che l'erogazione del lubrificante raggiunga le zone di contatto, ampliare gli spazi di trafilatura dove il materiale si ispessisce e prendere in considerazione rivestimenti anti-grippaggio come TiCN o DLC.
- Usura prematura su più stazioni- Causa principale: rimozione dell'instabilità di posizionamento dovuta a piloti usurati, degrado della guida o errori di temporizzazione dell'alimentazione che creano stress cumulativo sui componenti a valle. Azione correttiva: ispezionare le condizioni del perno pilota e l'allungamento del foro pilota, verificare i tempi di rilascio dell'alimentazione e controllare che i morsetti della matrice di stampaggio e le strutture di supporto della striscia non siano allentati.
Noterai uno schema: la maggior parte dei guasti è riconducibile all'allineamento, al gioco, alla lubrificazione o ai tempi - e non a un improvviso difetto del materiale. Questa interconnessione è esattamente il motivo per cui le officine esperte nello stampaggio di metalli trattano queste cause profonde come un sistema piuttosto che inseguire i singoli sintomi.
Fondamenti di gioco e tolleranza
La distanza tra punzone-e-matrice è la variabile più influente sulle prestazioni di taglio. Viene generalmente espresso come percentuale dello spessore del materiale per lato -, il che significa che un gioco del 10% su un supporto da 0,060 pollici si traduce in 0,006 pollici di spazio tra il bordo del punzone e l'apertura della matrice su ciascun lato.
ILregola tradizionale del 10%.è stata fondata quando la maggior parte delle sale stampa utilizzava esclusivamente acciaio a basso-carbonio. Rimane un punto di partenza ragionevole per l’acciaio dolce, ma la sua applicazione universale crea problemi. Gli acciai ad alta resistenza-si fratturano con minore deformazione, quindi spesso offrono prestazioni migliori con un gioco leggermente maggiore (12-15%) per ridurre il carico del punzone e gli urti. I metalli più teneri come l'alluminio o il rame necessitano di un gioco minore (5-8%) perché si deformano maggiormente prima della frattura, e un gioco eccessivo crea ribaltamento e lacerazione invece di un taglio netto.
Quando il gioco è troppo stretto, si ottiene una maggiore forza di taglio, un'usura accelerata del tagliente, una maggiore resistenza allo strappo e temperature di punzonatura elevate. Quando lo spazio è troppo ampio, è probabile che si verifichino bave eccessive sul lato della fustella, ribaltamento del bordo, variazione dimensionale e superfici di taglio ruvide. Entrambe le condizioni riducono l'intervallo tra i cicli di affilatura e aumentano il costo per pezzo-a causa di scarti e manutenzione non pianificata.
Anche il gioco cambia nel corso della vita dello stampo. Man mano che i taglienti si usurano e vengono riaffilati, il gioco effettivo cambia leggermente - in particolare se la rettifica rimuove più materiale da un componente rispetto all'altro. Il monitoraggio della profondità di rettifica cumulativa e la compensazione con gli spessori mantengono il processo stabile per tutta la durata utile dell'utensile.
Pianificazione della manutenzione preventiva
La manutenzione reattiva - aspettando che le parti vadano a male per aprire lo stampo - è la tecnica di stampaggio dei metalli più costosa che puoi praticare. Un programma preventivo strutturato mantiene l'usura prevedibile e rileva il degrado prima che raggiunga la parte.
Un quadro efficace copre quattro aree su intervalli sovrapposti:
- Intervalli di nitidezza (basati su-conteggio-)- Stabilisci i trigger di rimacinazione partendo dai dati di produzione effettivi anziché da calendari arbitrari. Tieni traccia delle tendenze dell'altezza della bava e della forza di rimozione.Programmi di best{0}}practiceutilizza target di risultati costanti-per-servizio per mantenere carichi di taglio stabili e ridurre la resistenza allo strappo.
- Ispezione dei componenti (turno, giornaliero, settimanale)- Controlla piloti, guide, molle e fermi ad ogni fermata PM. La sostituzione della molla dovrebbe attivarsi quando la lunghezza libera diminuisce di oltre il 10% o compaiono crepe. I perni di guida e le boccole necessitano di lubrificazione e ispezione ad ogni smontaggio.
- Verifica della lubrificazione (per turno)- Confermare che il lubrificante raggiunga tutte le zone di contatto previste, in particolare le stazioni di perforazione strette e le aree di formatura profonda dove si verifica una carenza localizzata anche quando il sistema complessivo appare funzionante. Una lubrificazione insufficiente provoca grippaggio, accumulo di calore, assorbimento della superficie e usura accelerata della guida.
- Inventario-parti di ricambio (pianificato)- Componenti di consumo di serie - punzoni, bottoni delle matrici, molle, piloti e piastre antiusura - in base alla frequenza di sostituzione storica. L'esaurimento di un inserto critico a metà-esecuzione costringe all'improvvisazione che raramente finisce bene.
Una corretta manutenzione può prolungare la durata dello stampo di multipli dell'intervallo di manutenzione originale. La differenza tra un dado che esegue due milioni di colpi prima della ricostruzione e uno che fallisce a 200.000 raramente dipende solo dalla qualità di costruzione iniziale - è la disciplina di contrastare l'usura mentre l'azione correttiva è ancora economica e semplice.
Sapere come far funzionare un dado è metà dell'equazione. L'altra metà - che specifica innanzitutto la matrice corretta in modo che la manutenzione rimanga gestibile e gli obiettivi di produzione rimangano realistici - dipende da quali informazioni vengono inserite nel pacchetto RFQ.
Come specificare uno stampo per stampaggio per l'approvvigionamento
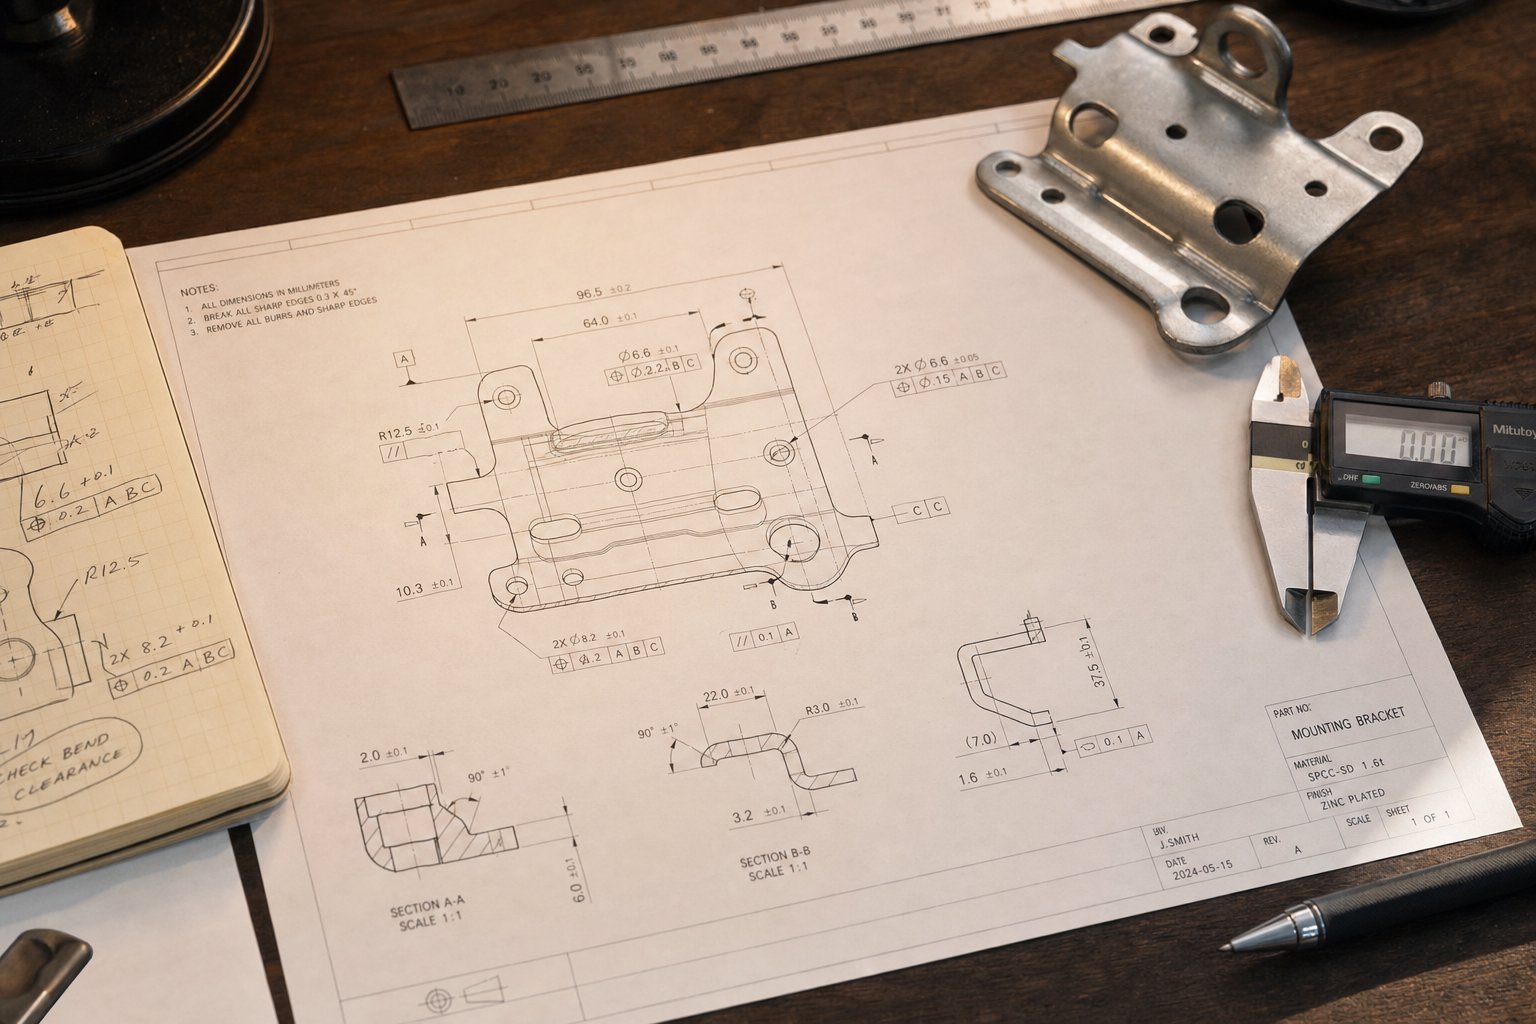
Uno stampo che fallisce in produzione spesso non è riconducibile alla qualità costruttiva ma a ciò che è stato - o non è stato - comunicato in fase di preventivo. Pacchetti di richieste di offerta incompleti costringono i produttori di stampi a fare ipotesi su tolleranze, vincoli di pressa o aspettative di volume. Queste ipotesi si presentano in seguito come strumenti che hanno prestazioni inferiori, superano il budget o non rispettano completamente le date di consegna. Che tu stia acquistando matrici personalizzate per lo stampaggio dei metalli per il lancio di un nuovo prodotto o per la sostituzione di strumenti obsoleti, un pacchetto completo di specifiche è il percorso più veloce per ottenere un preventivo accurato e una matrice che funzioni davvero.
Informazioni essenziali per un pacchetto RFQ
Pensa alla tua richiesta di offerta come al progetto che un produttore di stampi utilizza per valutare, pianificare e costruire i tuoi strumenti. Mancare anche un solo input critico può distorcere il preventivo o introdurre presupposti di progettazione in conflitto con la realtà produttiva. Ecco cosa comprende un pacchetto completo:
- Stampa della parte con GD&T- Un disegno completamente quotato che include didascalie di quotatura geometrica e tolleranza, struttura di riferimento e caratteristiche critiche-per-funzione chiaramente identificate.
- Specifiche del materiale e spessore- Grado esatto della lega (ad es. ASTM A1008 CR, 304 SS, alluminio 5052-H32), spessore nominale e intervallo di spessore accettabile.
- Proiezione del volume annuale- Domanda annuale prevista e quantità totale di durata del programma; questo guida la selezione della classe dello stampo, la scelta dei materiali e la pianificazione della manutenzione.
- Specifiche della stampa- Capacità di tonnellaggio, dimensioni del letto, lunghezza della corsa, intervallo di altezza di chiusura, tipo di alimentazione ed eventuali vincoli di automazione (limiti di larghezza della bobina, spaziatura delle guide di trasferimento).
- Tolleranze richieste e dimensioni critiche- Quali funzionalità richiedono un rigoroso controllo del processo e quali possono accettare tolleranze di cancellazione standard. COMEmostrano casi di studio del settore, una sovra-tolleranza delle funzionalità non-critiche può aumentare il costo degli strumenti del 20% o più.
- Operazioni secondarie- Qualsiasi processo a valle (maschiatura, saldatura, placcatura, assemblaggio) che influisce sul modo in cui le parti stampate escono dallo stampo o impone requisiti di direzione-della bava.
Fornire queste informazioni in anticipo elimina i passaggi-e-indietro che ritardano la quotazione. Fornisce inoltre al produttore di stampi un contesto sufficiente per segnalare potenziali problemi di producibilità in anticipo - prima che vengano impegnati i soldi per gli utensili.
Proiezioni del volume e selezione della classe dello stampo
Il volume annuale non è solo una voce della richiesta di offerta. Determina l'intera strategia di attrezzaggio. Uno stampo personalizzato per lo stampaggio dei metalli costruito per 5.000 parti all'anno sembra fondamentalmente diverso da uno progettato per produrne 5 milioni.
La classe di stampi varia da stampi morbidi di grado-prototipo (componenti di stampi in alluminio o acciaio dolce, tempra minima) fino a stampi di produzione temprati di classe A costruiti con acciai per utensili di prima qualità con inserti in carburo nelle stazioni ad alta-usura. Una classe di stampo più alta significa un investimento iniziale maggiore ma un costo per pezzo inferiore-e una durata di servizio più lunga - lo stesso compromesso finanziario discusso nella selezione del tipo di stampo, ora applicato a livello di componente.
Per un responsabile degli approvvigionamenti che valuta un programma di utensili personalizzati per lo stampaggio dei metalli, la domanda chiave è il pareggio: a quale volume annuo l'investimento aggiuntivo in utensili si ripaga da solo attraverso una manutenzione ridotta, meno affilature e intervalli più lunghi tra le ricostruzioni? Un fornitore qualificato ti guiderà attraverso tale analisi anziché ricorrere all'opzione più costosa.
Valutazione della fattibilità e della capacità del fornitore
Un pacchetto RFQ completo ti fornisce un preventivo accurato. Ma il preventivo da solo non garantisce la produzione dei componenti stampati in metallo. Il divario tra la geometria indicata e le parti stampate-pronte per la produzione viene colmato attraverso la convalida della fattibilità - e non tutti i fornitori investono in questa fase.
Un produttore di stampi esperto utilizza la simulazione della formatura CAE per verificare che la geometria, il materiale e le tolleranze della parte siano realizzabili prima di impegnarsi nella progettazione finale dello stampo. Le prove su una pressa di prova confermano quindi quanto previsto dalla simulazione, rilevando variazioni del ritorno elastico o problemi di flusso del materiale-che emergono solo in condizioni di stampa reali.
Ai produttori piaceYICHENstrutturare il proprio flusso di lavoro attorno a questo percorso completo - analisi di fattibilità e simulazione CAE attraverso lavorazioni meccaniche di precisione, esecuzioni di prova e ispezione CMM finale - sotto lo stesso tetto. Per i responsabili degli approvvigionamenti e gli ingegneri degli utensili, questa capacità end-to-end significa un unico punto di responsabilità, dalle specifiche degli stampi per stampaggio personalizzati agli strumenti di produzione convalidati, riducendo i costi di coordinamento e comprimendo la sequenza temporale dalla richiesta di offerta all'approvazione del primo articolo.
Il processo di specifica e fattibilità restringe il campo dei potenziali fornitori. Ma scegliere il partner giusto per gli stampi richiede una valutazione delle capacità che va oltre il preventivo - dell'attrezzatura, dei sistemi di qualità e dell'approfondimento tecnico che determinano se i tuoi utensili funzionano come promesso una volta entrati in produzione.
Scegliere il partner giusto per gli stampi per stampaggio
Puoi specificare il pacchetto RFQ perfetto, selezionare l'architettura ideale dello stampo e definire le scelte di materiali e rivestimenti - ma tutta quella precisione svanisce se il fornitore che costruisce i tuoi utensili non dispone della profondità tecnica necessaria per eseguire. La valutazione dei produttori di matrici per stampaggio va oltre il confronto dei prezzi quotati. Significa verificare le attrezzature, i sistemi e la capacità ingegneristica che determinano se gli stampi per stampaggio dei metalli funzionano come previsto una volta raggiunta la velocità di produzione.
Capacità tecniche da valutare
L'officina di un produttore di fustelle ti dice più del semplice mazzo di vendita. Quando visiti una struttura - o esamini la documentazione sulle sue capacità - cerca prove di integrazione verticale. I fornitori che gestiscono progettazione, simulazione, lavorazione e prova sotto lo stesso tetto eliminano le lacune di coordinamento che introducono errori quando più fornitori gestiscono fasi diverse.
Ecco ciò che conta di più quando si valuta un produttore di matrici per stampaggio metalli:
- -Progettazione interna degli stampi e capacità CAD/CAM- Conferma che il fornitore è proprietario del proprio output tecnico anziché esternalizzare il lavoro concettuale che disconnette l'intento progettuale dall'esecuzione della build.
- Strumenti di simulazione della formazione CAE- Convalida la fattibilità prima del taglio dell'acciaio, riducendo le iterazioni del prototipo e comprimendo i tempi di consegna.
- Centri di lavoro CNC (3 assi e 5 assi)- Fornisce la precisione della lavorazione di sgrossatura e finitura che mantiene le tolleranze del blocco matrice e del portapunzono durante tutta la costruzione.
- Funzionalità di elettroerosione a filo- Essenziale per profili di punzoni complessi e aperture di matrici in cui la rettifica convenzionale non può raggiungere la geometria o la tolleranza richiesta.
- Rettifica a maschera e rettifica di superficie- Fornisce la precisione dimensionale finale sui componenti temprati che determina la coerenza del gioco tra punzone-e-matrice.
- Laboratorio di ispezione e metrologia CMM- Verifica ogni dimensione critica rispetto alla stampa della parte prima che lo stampo lasci l'officina, fornendo dati tracciabili del primo-articolo.
- Disponibilità della stampa di prova- Consente al produttore di stampi di convalidare le prestazioni degli utensili con materiale reale in condizioni di stampa reali, rilevando problemi prima della spedizione anziché durante la rampa di produzione.
Perché l’integrazione verticale è così importante? Ogni passaggio di consegne tra fornitori introduce rischi di interpretazione. Quando un'officina progetta lo stampo, un'altra lavora i componenti e una terza lo assembla e lo prova, l'intento dimensionale cambia ad ogni transizione. Un unico-produttore di matrici per stampaggio controlla la catena dall'inizio alla fine.
Sistemi di qualità e standard di settore
La capacità tecnica senza disciplina della qualità produce risultati incoerenti. Le certificazioni possedute da un fornitore testimoniano il suo impegno nel controllo dei processi e nel miglioramento continuo - in particolare per gli stampi per stampaggio destinati a programmi automobilistici o aerospaziali in cui la tracciabilità non è-negoziabile.
Due schemi contano di più quando si valutano i produttori di stampi:
- Sistema di gestione della qualità ISO 9001- Stabilisce procedure documentate per la revisione della progettazione, il controllo del processo, l'ispezione e l'azione correttiva. Come sottolineano gli specialisti degli utensili di precisione, la certificazione ISO 9001 dimostra la capacità di un produttore di realizzare costantemente prodotti che soddisfano sia i requisiti normativi che quelli dei clienti.
- NAAMS (standard metrico automobilistico nordamericano)- Definisce le specifiche standardizzate dei componenti dello stampo gestite dai principali OEM. Le matrici e i componenti dello stampo conformi agli standard NAAMS garantiscono l'intercambiabilità e semplificano la manutenzione su più programmi di utensili.
Per le applicazioni automobilistiche, gli OEM mantengono elenchi di fornitori approvati che stabiliscono da quali produttori di stampi per stampaggio dei metalli può approvvigionarsi un fornitore di livello 1. Salire su - e rimanere su - tali elenchi richiede sistemi di qualità documentati, controlli regolari e capacità di processo dimostrate. I programmi aerospaziali aggiungono i requisiti AS9100 che integrano la tracciabilità critica del volo nel quadro della qualità.
Dalla ricerca alla richiesta di offerta-Decisione pronta
Tutto quanto trattato in questo articolo ({0}} tipi di matrici, anatomia dei componenti, selezione dei materiali, flusso di lavoro di progettazione, prevenzione dei guasti e specifiche di approvvigionamento - confluisce in un'unica decisione pratica: quale partner riceve il tuo programma di utensili?
I criteri di valutazione di cui sopra si applicano universalmente quando si valuta qualsiasi fornitore di stampi. Ma trovare un partner che copra l'intero spettro - analisi di fattibilità, simulazione CAE, lavorazione meccanica di precisione, esecuzioni di prova e ispezione finale CMM sotto lo stesso tetto - riduce drasticamente il rischio del tuo progetto.YICHENoffre esattamente questa funzionalità end{0}}to{1}}end per i produttori che cercano un unico-partner di origine per matrici per stampaggio personalizzate. Il loro flusso di lavoro integrato porta gli ingegneri delle attrezzature e i responsabili degli approvvigionamenti dalla fattibilità iniziale attraverso attrezzature di produzione convalidate senza il sovraccarico di coordinamento della gestione di più fornitori.
Quando sei pronto per passare dalla ricerca all'azione, porta con te un pacchetto RFQ completo (stampa della parte, specifiche del materiale, volume, dettagli della macchina da stampa) e chiedi ai potenziali fornitori di guidarti attraverso il loro processo - dai risultati della simulazione ai dati di prova-. I produttori di stampi per stampaggio dei metalli che possono mostrarti questo percorso completo, supportato da certificazioni di qualità e registri di ispezione, sono quelli a cui vale la pena impegnare il tuo budget per gli utensili.
Domande frequenti sulla matrice per utensili per stampaggio
1. Cos'è uno stampo per stampi e come funziona?
Una matrice per stampi è un assemblaggio-progettato con precisione di componenti temprati - tra cui un punzone, un blocco matrice, una piastra di estrazione e un sistema di guida - montato all'interno di una pressa. Durante il ciclo, la pressa applica una forza controllata per tagliare, piegare o formare lamiere piatte in parti a forma di rete-. A differenza degli stampi che modellano materiali liquidi o flessibili, gli stampi per stampaggio rimodellano il metallo solido a temperatura ambiente attraverso la forza meccanica, consentendo una produzione ripetibile di componenti identici con tolleranze fino a 0,0002 pollici.
2. Quali sono i principali tipi di stampi per stampaggio e quando dovrebbero essere utilizzati ciascuno?
I quattro tipi principali sono stampi a stazione singola-, stampi progressivi, stampi a trasferimento e stampi composti. Gli stampi a stazione singola- gestiscono un'operazione per corsa e sono adatti a volumi da bassi-a-medi, inferiori a circa 10.000 parti all'anno. Le matrici progressive trasportano una striscia attraverso più stazioni in un'unica corsa, offrendo il costo per pezzo più basso-per volumi superiori a 50.000 parti all'anno. Gli stampi di trasferimento spostano i singoli pezzi grezzi tra le stazioni per parti grandi o imbutite in profondità. Le matrici composte eseguono più operazioni di taglio contemporaneamente per parti piatte e di alta-precisione come rondelle e spessori.
3. Come si evitano i comuni guasti degli stampi di stampaggio, come bave e rotture del punzone?
La maggior parte dei guasti degli stampi è riconducibile a problemi di allineamento, gioco, lubrificazione o tempistica piuttosto che a improvvisi difetti del materiale. Per prevenire la rottura del punzone è necessario verificare le condizioni del perno di guida, controllare la distribuzione del gioco e abbinare la qualità dell'acciaio per utensili alla durezza del pezzo. Le bave eccessive vengono controllate mantenendo una distanza adeguata dal punzone-alla-matrice (tipicamente il 5-15% dello spessore del materiale per lato a seconda del tipo di materiale) e stabilendo programmi di affilatura basati sui dati del conteggio delle corse. Un programma strutturato di manutenzione preventiva che comprenda gli intervalli di affilatura, l'ispezione dei componenti, la verifica della lubrificazione e l'inventario dei pezzi di ricambio può prolungare significativamente la durata dello stampo.
4. Quali informazioni dovrebbero essere incluse in un pacchetto RFQ di stampi per stampaggio?
Un pacchetto RFQ completo include sei input critici: una stampa di una parte completamente dimensionata con didascalie GD&T, specifiche esatte del materiale e spessore, proiezione del volume annuale e quantità di vita del programma, specifiche della macchina da stampa (tonnellaggio, dimensioni del letto, lunghezza della corsa, altezza di chiusura), tolleranze richieste con dimensioni critiche identificate ed eventuali operazioni secondarie come maschiatura o placcatura. Queste informazioni consentono ai produttori di stampi di valutare con precisione gli utensili, selezionare la classe di stampi appropriata e segnalare tempestivamente i problemi di producibilità. Fornitori come YICHEN utilizzano questi dati per eseguire simulazioni di fattibilità CAE prima di impegnarsi nella progettazione finale dello stampo.
5. Quali qualità di acciaio per utensili e rivestimenti sono i migliori per gli stampi per stampaggio?
La combinazione ottimale dipende dal materiale del pezzo da lavorare. L'acciaio per utensili D2 con rivestimento TiN gestisce la maggior parte delle applicazioni di tranciatura dell'acciaio al carbonio. L'acciaio inossidabile richiede A2 o D2 abbinato al rivestimento TiCN per prevenire il grippaggio. Gli acciai ad alta-resistenza richiedono S7 per le stazioni di formatura (tenacità) o M2 per le stazioni di taglio (durezza a caldo), combinato con il rivestimento TiAlN. Lo stampaggio dell'alluminio trae vantaggio da A2 o D2 con rivestimenti CrN o DLC per prevenire l'accumulo di materiale. Gli inserti in metallo duro servono stazioni di usura-estrema dove perfino gli acciai per utensili di prima qualità non riescono a mantenere un'adeguata durata del tagliente.


