


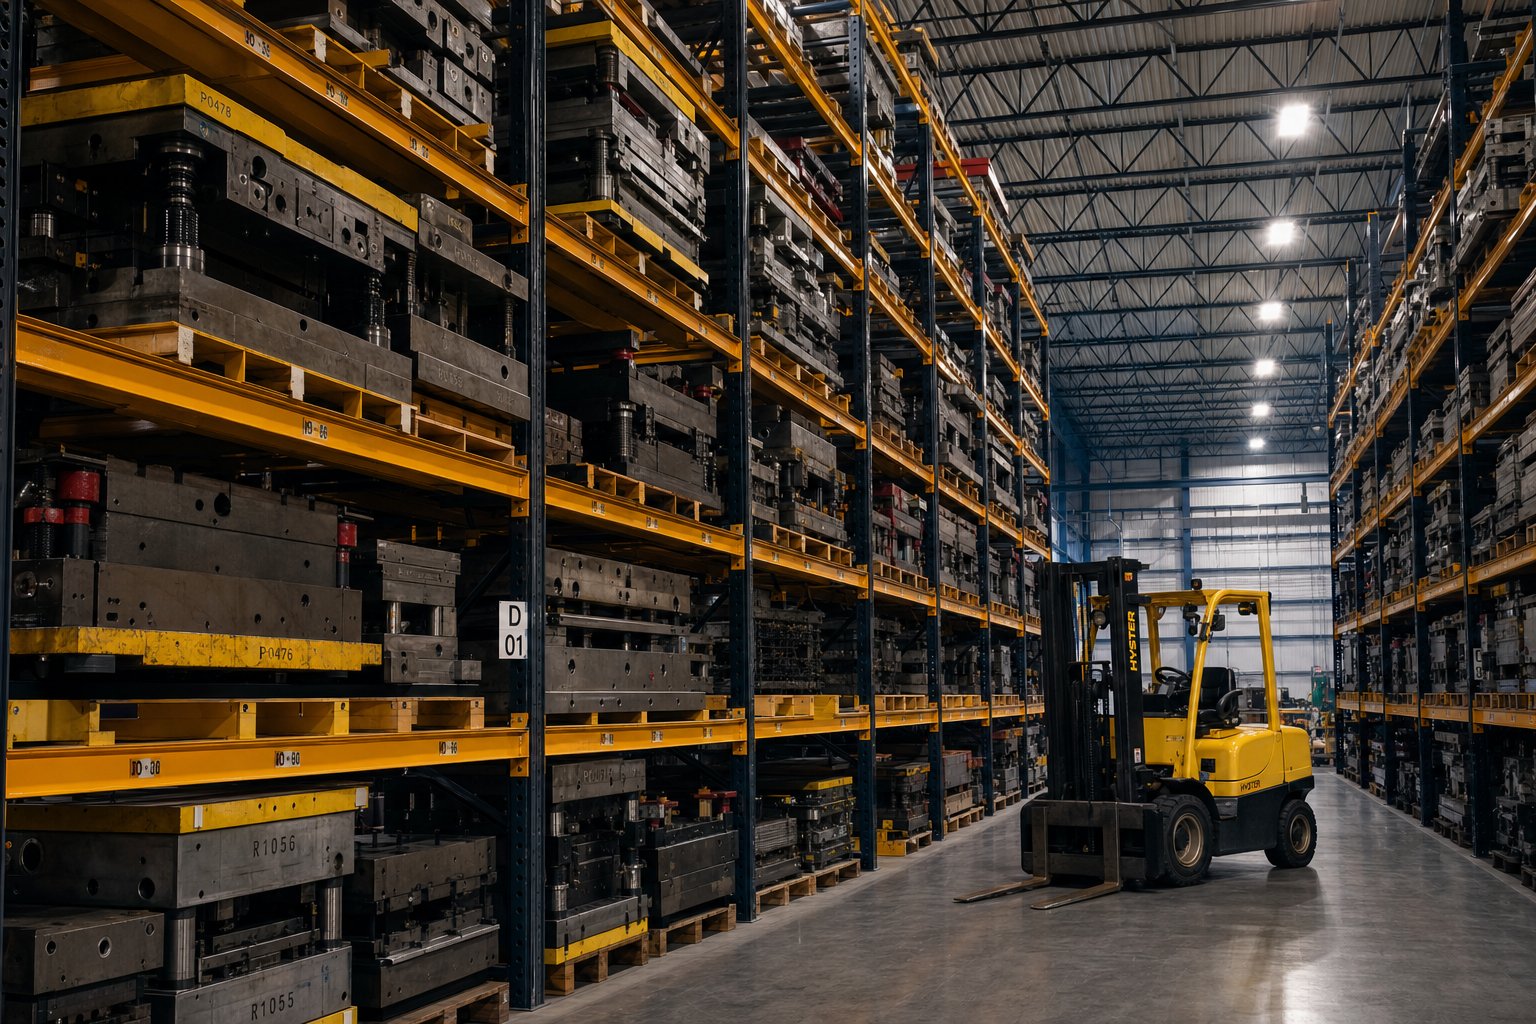
Comprendere i sistemi di stoccaggio degli stampi per stampaggio e perché sono importanti
Immaginareun unico stampo per stampaggiodel peso di diverse migliaia di sterline, del costo di decine di migliaia di dollari, seduto su un pallet al centro della tua officina. È esposto al traffico di carrelli elevatori, all'umidità e agli urti accidentali. Ogni giorno che rimane lì, metti in gioco sia la precisione delle sue superfici che la sicurezza della tua squadra. Questo scenario si verifica ovunque negli impianti di stampaggio ed è esattamente il problema che i sistemi di stoccaggio degli stampi per stampaggio-costruiti appositamente esistono per risolvere.
Cosa sono i sistemi di stoccaggio degli stampi per stampaggio
I sistemi di stoccaggio degli stampi per stampaggio sono strutture di scaffalature e scaffalature progettate specificatamente per supportare, proteggere e organizzare stampi per stampaggio pesanti tra cicli di produzione, dotati di telai portanti rinforzati-, meccanismi di accesso di precisione e interblocchi di sicurezza che le scaffalature di magazzino standard non possono fornire.
Questi sistemi costituiscono una categoria distinta dalle scaffalature per pallet per uso generale-per un semplice motivo: peso concentrato. Uno scaffale da magazzino standard distribuisce carichi relativamente leggeri su un'ampia trave. Uno stampo per stampaggio, al contrario, colloca migliaia di libbre su un ingombro compatto, creando sollecitazioni di carico puntuale che le scaffalature convenzionali non sono mai state progettate per gestire. I rack di stoccaggio per stampi realizzati appositamente-risolvono questo problema con telai strutturali in acciaio, colonne-di grosso spessore e design di scaffali progettati per carichi che generalmente vanno daDa 2.000 a 6.000 libbre per livello.
I componenti principali che troverai nella maggior parte dei sistemi includono colonne principali rinforzate (spesso travi in acciaio o travi strutturali a I-), altezze dei ripiani regolabili per adattarsi a stampi di varie dimensioni, blocchi di sicurezza integrati per impedire movimenti involontari e trattamenti superficiali-resistenti alla corrosione che proteggono sia il rack che gli strumenti che contiene.
Chi ha bisogno di uno scopo-ha costruito uno spazio di archiviazione
Tre gruppi in genere guidano la decisione di investire in scaffalature dedicate per lo stoccaggio di utensili e stampi:
- Responsabili della manutenzionevalutare la sicurezza sul posto di lavoro, cercando di eliminare-i rischi di inciampo a livello del pavimento e di ridurre il rischio di guasti catastrofici agli scaffali sotto carichi pesanti.
- Responsabili delle operazionicostruire un caso di spesa in conto capitale, quantificando in che modo lo stoccaggio disorganizzato aumenta i tempi di cambio stampo e incide sui tempi di attività della macchina da stampa.
- Ingegnerispecificando i requisiti di sistema, abbinando i pesi e le dimensioni degli stampi ai coefficienti di carico, ai metodi di accesso e ai vincoli della struttura come la capacità di carico del pavimento e l'altezza del soffitto.
Se rientri in uno di questi ruoli, scoprirai che questo articolo copre l'intero panorama: dai rack strutturali per matrici con travi a I-e sistemi di cassetti estraibili-alle basi di stoccaggio per matrici, scaffalature ad ampia campata e configurazioni personalizzate. Troverai inoltre indicazioni sulla conformità alla sicurezza, sulla preservazione dello stampo durante lo stoccaggio, sulle strutture di selezione, sull'integrazione del flusso di lavoro e sul costo totale di proprietà. L'obiettivo è fornirti una risorsa completa anziché pagine di prodotto sparse, ciascuna delle quali racconta solo una parte della storia.
La vera domanda non è se i tuoi stampi necessitano di uno spazio di archiviazione dedicato. La questione è se lo spazio di archiviazione che già possiedi li sta danneggiando silenziosamente e quanto ti costa effettivamente.
Perché lo stoccaggio per scopi generici-non funziona per gli stampi per stampaggio pesanti
Una matrice per stampaggio non si comporta come una scatola pallettizzata di beni di consumo. È una massa densa e compatta di acciaio per utensili temprato che concentra migliaia di libbre su un ingombro ridotto. Quando posizioni quel tipo di carico su uno scaffale progettato per cartoni distribuiti uniformemente, stai preparando il terreno per un fallimento che potrebbe non annunciarsi finché non sarà catastrofico.
Perché le scaffalature per pallet standard non funzionano con gli stampi per stampaggio
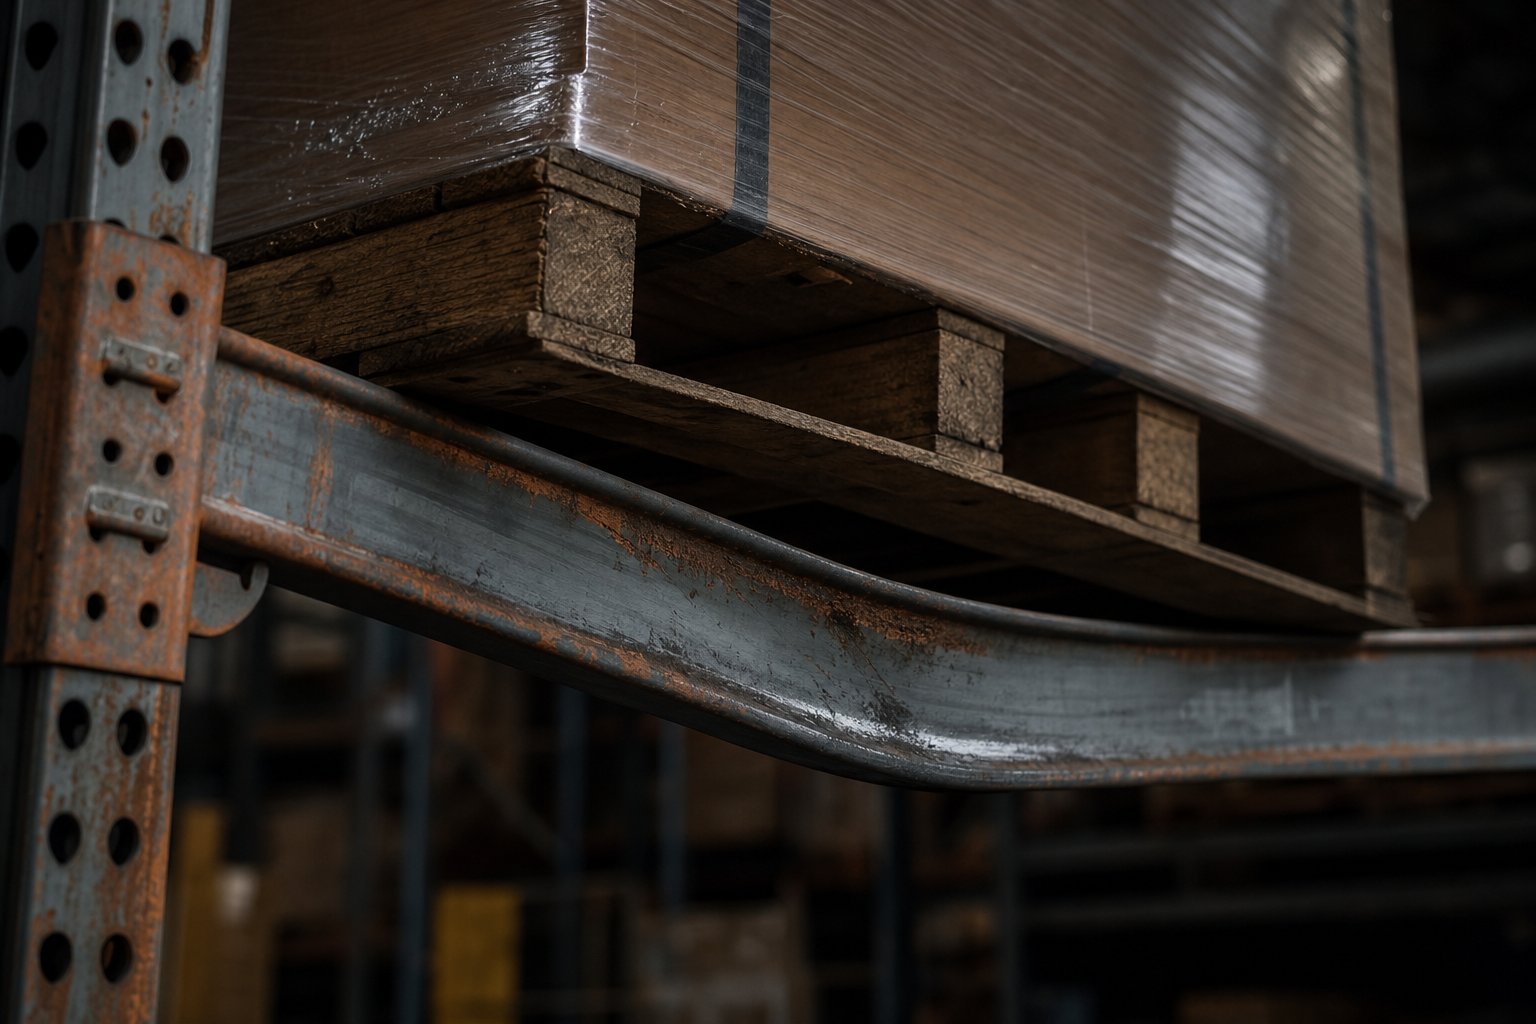
Il problema principale riguarda il modo in cui il peso raggiunge la trave. Le scaffalature portapallet standard sono progettate percarichi uniformemente distribuiti-prodotti il cui peso si distribuisce uniformemente sull'intera campata della trave tramite pallet a fondo-piatto. Uno stampo per stampaggio fa il contrario. Crea un forte carico concentrato, concentrando tutta la sua massa su un'area di contatto ristretta. Anche se lo stampo pesa quanto un carico pallettizzato per il quale è stata classificata la trave, la forza concentrata può causare una deflessione ben oltre il rapporto L/180 consentito specificato negli standard ANSI MH16.1. Tale deflessione eccessiva porta all'incurvamento della trave, allo stress di connessione e all'eventuale cedimento strutturale.
Pensala in questo modo: immagina di stare su uno stagno ghiacciato con le racchette da neve invece di stare sullo stesso ghiaccio con i tacchi a spillo. Il peso è identico, ma la pressione per pollice quadrato è notevolmente diversa. Gli stampi pesanti esercitano l'effetto "tacco a spillo" sulle travi a cremagliera standard.
Il problema si aggrava a livelli di stoccaggio più elevati.Sovraccarico e distribuzione ineguale del caricosono tra le principali cause di crollo delle scaffalature dei magazzini e lo stoccaggio di stampi compatti e pesanti sugli scaffali superiori aumenta il rischio di instabilità e ribaltamento del telaio. Anche la pavimentazione standard in rete metallica, a meno che non sia specificatamente progettata per carichi concentrati secondo ANSI MH26.2, può cedere sotto il peso concentrato-permettendo a un dado di-mila-libbre di cadere senza preavviso.
Ecco gli scenari di guasto specifici che rendono le scaffalature portapallet standard una pericolosa discrepanza per lo stoccaggio degli stampi:
- Deflessione del raggio oltre i limiti nominali:I carichi puntuali provenienti dagli stampi superano la soglia di curvatura delle travi progettate per il peso distribuito, rischiando un collasso improvviso.
- Guasto del decking:Fibbie per terrazze in rete metallica standard o acciaio ondulato sotto carichi concentrati che non sono mai state progettate per gestire.
- Sovraccarico verticale:I pesi degli stampi spesso superano la capacità per-livello di un sistema di scaffalature per carichi pesanti costruito per l'uso generale in magazzino, sollecitando colonne e piastre di base oltre le soglie di sicurezza.
- Lacune nella compatibilità dei carrelli elevatori:Le profondità standard degli scaffali e le altezze delle travi spesso non corrispondono agli spazi necessari per posizionare in sicurezza stampi larghi o dalla forma strana, aumentando il rischio di collisioni con i carrelli elevatori che intaccano i rivestimenti protettivi ed espongono il metallo alla corrosione.
Rischi nascosti dello stoccaggio a pavimento e delle soluzioni improvvisate
Quando gli scaffali non sono all'altezza del compito, molti negozi scelgono l'opzione più semplice: impilare le fustelle sul pavimento. Sembra innocuo. Il pavimento ovviamente può sopportare il peso, giusto? Strutturalmente, forse. Ma i costi reali dello stoccaggio a pavimento si misurano in infortuni, corrosione e perdita di tempo di produzione.
Gli stampi posizionati direttamente su pavimenti in cemento sono esposti a umidità stagnante, condensa e sbalzi di temperatura che accelerano la corrosione superficiale sulle superfici-chiuse e sui taglienti rettificati di precisione. La corrosione non danneggia solo lo stampo-, ma degrada la qualità della parte quando l'utensile ritorna alla pressa. Nel frattempo, gli stampi sparsi per l'officina creano un percorso a ostacoli per il traffico pedonale e i percorsi dei carrelli elevatori, generando rischi di inciampo e punti di schiacciamento che le passeggiate di sicurezza standard segnalano costantemente.
Le soluzioni improvvisate introducono i propri pericoli. I lavoratori spesso ricorrono a blocchi di legno o materiali di scarto per sostenere gli stampi all'altezza di lavoro o tenerli lontani dal cemento umido. Questi supporti improvvisati non dispongono di coefficienti di carico progettati e uno stampo che scivola da un blocco di legno instabile è una delle fonti più comuni di lesioni da schiacciamento nelle sale utensili. Il rischio si moltiplica durante la movimentazione delle matrici-quando un carrello elevatore posiziona una matrice su una pila irregolare di legname, anche un leggero spostamento può far scivolare tonnellate di acciaio in modo imprevedibile.
I danni più comuni legati alla conservazione degli stampi legati a sistemi inadeguati includono:
- Lesioni da schiacciamentoda stampi che scivolano o si ribaltano su supporti instabili, in particolare blocchi di legno improvvisati senza limiti di carico progettati.
- Colpito-dagli incidentiquando gli stampi cadono da travi di scaffalature sovraccariche o deviate, soprattutto ai livelli di stoccaggio superiori.
- Lesioni muscoloscheletrichecausato da un posizionamento manuale scomodo degli stampi a livello del pavimento-o da posizioni di stoccaggio difficilmente accessibili.
- Incidenti legati ai carrelli elevatori-in aree di stoccaggio con pavimento ingombro e spazio libero insufficiente nei corridoi, con conseguenti collisioni con gli strumenti o il personale immagazzinati.
- Pericoli di scivolamento e inciampoda stampi, pallet e supporti di fortuna che ostruiscono le passerelle e i percorsi di spostamento dei carrelli elevatori.
La prevenzione inizia con il riconoscimento che le soluzioni di stoccaggio degli stampi per carichi pesanti non sono un lusso-sono un requisito tecnico. La sicurezza dello scaffale per stampi dipende dall'adattamento del sistema di stoccaggio alle effettive caratteristiche di carico degli utensili che contiene: peso concentrato, ingombro compatto e necessità di un posizionamento stabile e sicuro a ogni livello di stoccaggio. Qualsiasi divario tra ciò per cui è classificato il rack e ciò che richiede lo stampo è un divario in cui si verificano lesioni e danni alle apparecchiature.
La vera domanda, quindi, non è se la tua attuale configurazione può contenere fisicamente un dado. La questione è se riesce a trattenere quel dado in modo sicuro, ripetutamente e senza degradare silenziosamente gli strumenti o mettere a rischio la tua squadra. E per rispondere a questa domanda è necessario comprendere l’intera gamma di tipi di sistemi di storage progettati appositamente per questo lavoro.
Confronto tra ogni tipo di sistema di stoccaggio degli stampi
Non tutti i sistemi di stoccaggio degli stampi sono uguali e selezionare il tipo sbagliato può costarti tanto quanto non avere alcun sistema dedicato. Ogni progetto risolve una serie specifica di problemi-capacità di peso, velocità di accesso, spazio, budget-e la comprensione di questi compromessi è ciò che distingue un investimento intelligente da un errore costoso. Ecco come si confrontano i cinque tipi principali di sistemi.
Rastrelliere per matrici a trave strutturale I-
Questi sono i pesi massimi del mondo dello stoccaggio degli stampi. Costruiti con travi a I-in acciaio strutturale o colonne tubolari di-calibro pesante (tipicamente 3" x 3" o 4" x 4" in acciaio di calibro 7- o 11), offrono i valori di carico più elevati disponibili in un formato a rack. Gli scaffali sono generalmente in lamiera solida su supporti con travi tubolari, concapacità che vanno da 250 a 500 libbre per piede quadrato-traducendo da 2.000 a 6,000+ libbre per livello di scaffale a seconda delle dimensioni. Le altezze delle colonne raggiungono 96", 120" o 144" e le larghezze dei ripiani vanno da 72" a 120".
L'accesso è semplice: i carrelli elevatori fanno scorrere le matrici dentro e fuori tramite le barre di ingresso forche integrate. Quella semplicità è sia la forza che il limite. Avrai bisogno di spazio libero nei corridoi per le manovre dei carrelli elevatori e l'accesso al carroponte non è previsto nel progetto. Queste scaffalature funzionano meglio per strutture con grandi scorte di stampi, pesi elevati dei singoli stampi e infrastrutture per carrelli elevatori disponibili.
Implementa-sistemi di archiviazione a cassetti
Immagina di tirare uno scaffale verso di te come un cassetto gigante, esponendo l'intera superficie dello stampo per l'accesso con carroponte o paranco. Questo è il principio alla base dei sistemi di lancio-. I ripiani scivolano in avanti con un'estensione dal 75% al 100% sui cuscinetti lineari-per carichi pesanti, con capacità che raggiungono fino a 4.000 libbre per ripiano nelle configurazioni manuali e anche superiori nelle versioni motorizzate.
Le opzioni includono meccanismi a manovella, a manovella, a pulsante motorizzato o a estrazione completamente manuale. Gli interblocchi di sicurezza impediscono l'apertura simultanea di più ripiani e le funzioni di blocco-mantengono in posizione il ripiano esteso durante il caricamento. Questi sistemi eccellono negli spazi ristretti dove la larghezza dei corridoi limita l'accesso dei carrelli elevatori o in strutture che si affidano a carroponti per la movimentazione degli stampi. Il compromesso? Costi iniziali più elevati e più componenti meccanici che richiedono manutenzione periodica.
Basi di stoccaggio stampi e sistemi a blocchi
Le basi per lo stoccaggio degli stampi adottano l'approccio opposto alle scaffalature verticali-mantengono gli stampi a livello del pavimento su piattaforme o blocchi di acciaio ingegnerizzato. Invece di impilare gli stampi verticalmente, ciascuna base sostiene un singolo stampo ad un'altezza coerente e stabile, ottimizzata per la raccolta con carrello elevatore. Si tratta essenzialmente di telai o blocchi di acciaio livellati con precisione- che sostituiscono i supporti di legno improvvisati discussi in precedenza.
Il vantaggio è la semplicità e l'accessibilità immediata. L'assenza di una struttura verticale significa assenza di problemi di altezza libera, assenza di rischio di deflessione della trave e assenza di arrampicata ai livelli superiori. Sono ideali per stampi progressivi di grandi dimensioni che superano i limiti di larghezza o peso dei sistemi in scaffalature o per stampi che entrano ed escono dalla produzione così frequentemente che lo stoccaggio verticale aggiunge passaggi di movimentazione non necessari. Il limite è evidente: il consumo di spazio. Ogni dado rivendica la propria impronta senza alcun vantaggio di impilamento verticale.
Scaffalature per stoccaggio a campate larghe e stampi
Le scaffalature widespan occupano la via di mezzo tra le scaffalature per pallet standard e le scaffalature per stampi completamente strutturali. Questi sistemi utilizzano travi rinforzate che coprono distanze più ampie (tipicamente da 72" a 96") con piani di calpestio più pesanti-, progettati per carichi moderati che superano gli scaffali generali ma scendono al di sotto degli stampi di stampaggio più pesanti. Si trovano comunemente in strutture che immagazzinano scaffalature per stampi a iniezione insieme a attrezzature per presse più leggere, dove il peso degli stampi varia da 500 a 2.000 libbre per livello.
Le scaffalature per lo stoccaggio di stampi in questa categoria sono spesso dotate di altezze dei ripiani regolabili con spaziature di incremento più ravvicinate (regolazioni fino a 3"), rendendole versatili per inventari di utensili misti. L'accesso avviene in genere tramite carrello elevatore o transpallet manuale-per i livelli inferiori. La limitazione principale è il soffitto della capacità-che non gestiscono gli stampi progressivi multi-tonnellate che le scaffalature con travi strutturali I-gestiscono facilmente.
Rack saldati personalizzati
Quando le configurazioni standard non corrispondono al tuo inventario di stampi, le cremagliere saldate personalizzate colmano il divario. Questi sono fabbricati secondo specifiche esatte-dimensioni specifiche degli scaffali, spaziatura delle colonne non-standard, attacchi integrati per le guide della gru o modelli insoliti di distribuzione del peso. Sono comuni negli impianti di stampaggio automobilistico, dove gli stampi hanno geometrie uniche che nessun-sistema disponibile in commercio-è in grado di accogliere in modo pulito.
Le soluzioni personalizzate offrono una vestibilità perfetta ma sacrificano la flessibilità. Riconfigurare una cremagliera saldata per stampi di dimensioni diverse di solito significa tagliare l'acciaio e ris-saldare, non semplicemente regolare le posizioni degli scaffali. I tempi di consegna sono più lunghi e i costi di progettazione aggiungono un premio significativo rispetto alle opzioni del catalogo.
| Tipo | Ideale per | Capacità tipica per livello | Metodo di accesso | Efficienza dello spazio sul pavimento | Costo relativo |
|---|---|---|---|---|---|
| Rack con travi a I-strutturali | Inventari di stampi pesanti, impianti di stampaggio-per volumi elevati | 2.000–6,000+ libbre | Carrello elevatore con barre ingresso forche | Alto (impilamento verticale) | Medio-Alto |
| Sistemi a cassetti estraibili- | Negozi serviti da gru, corsie strette, accesso preciso | 4.000-15.000 libbre | Carroponte/paranco dopo l'estensione dello scaffale | Molto alta (compatibile con corridoi stretti) | Alto |
| Basi per lo stoccaggio degli stampi | Stampi molto grandi/pesanti,-cambi ad alta frequenza | Matrice singola per base (illimitata in base al design) | Ritiro diretto con carrello elevatore | Basso (uno stampo per impronta) | Basso |
| Scaffalature per stoccaggio a campata larga/stampi | Utensileria mista, stampi ad iniezione, matrici più leggere | 500-2.000 libbre | Carrello elevatore o transpallet | Medio-Alto | Basso-Medio |
| Rack saldati personalizzati | Geometrie di matrici non-standard, vincoli di struttura unici | Varia in base alle specifiche tecniche | Varia (carrello elevatore, gru o ibrido) | Ottimizzato per l'applicazione | Più alto |
Ciascun tipo di sistema affronta un'intersezione specifica di peso, frequenza di accesso, spazio e budget. La scelta giusta raramente si riduce a un singolo fattore-riguarda il modo in cui gli stampi, il layout della struttura e le apparecchiature di movimentazione lavorano insieme come un sistema. E questa visione a livello di sistema-si estende oltre il rack stesso fino agli standard di sicurezza e alle certificazioni tecniche che convalidano se una determinata configurazione può effettivamente funzionare come valutato in condizioni-del mondo reale.
Standard di sicurezza e conformità per le installazioni di stoccaggio degli stampi
Un rack per lo stoccaggio degli stampi potrebbe sembrare solido. Le saldature sono pulite, le colonne sono spesse e la scheda delle specifiche di vendita elenca numeri impressionanti. Ma come fai a sapere che quei numeri sono reali? Senza standard tecnici verificati e conformità normativa, ti fidi delle affermazioni di marketing con carichi multi-tonnellate sospesi sopra le teste del tuo team. La conformità OSHA degli stampi per stampaggio non è una questione di caselle di controllo-è la differenza tra un sistema che funziona come previsto e uno che presenta una responsabilità non verificata.
Requisiti OSHA per lo stoccaggio di stampi pesanti
L'OSHA non pubblica un regolamento intitolato "rastrelliere per stampi". Invece, diversi standard generali del settore e dell’edilizia si applicano direttamente al modo in cui devono essere immagazzinati gli utensili pesanti. Le disposizioni più rilevanti provengono da29 CFR 1926.250e 29 CFR 1910.176, che insieme stabiliscono il quadro giuridico per lo stoccaggio sicuro dei materiali negli impianti industriali.
Ecco cosa richiedono queste normative quando vengono applicate a portautensili e portamatrici per carichi pesanti:
- Protezione contro lo spostamento:Tutti i materiali immagazzinati su livelli devono essere impilati, disposti su scaffali, bloccati, interbloccati o altrimenti assicurati per evitare scivolamenti, cadute o crolli (1926.250(a)(1)). Per gli stampi per stampaggio, ciò significa meccanismi di ritenzione positivi-labbra degli scaffali, vincoli imbullonati o design a culla che impediscono il movimento laterale durante eventi sismici o il contatto accidentale con il carrello elevatore.
- Limiti di carico sul pavimento:Il peso dei materiali immagazzinati non deve superare i limiti di carico massimo di sicurezza e i datori di lavoro devono esporre in modo ben visibile tali limiti in libbre per piede quadrato in tutte le aree di stoccaggio (1926.250(a)(2)). Quando concentri 4,000+ libbre su un singolo ingombro di rack, conoscere la capacità effettiva della tua lastra è importante.
- Corridoi e passaggi liberi:I corridoi devono essere mantenuti liberi per la circolazione sicura delle attrezzature per la movimentazione dei materiali e dei dipendenti (1926.250(a)(3)). Per le aree di stoccaggio degli stampi, ciò significa in genere mantenere corridoi di almeno 12- piedi per i carrelli elevatori standard o spazi più ampi quando si utilizzano carrelli a sbraccio esteso per accedere ai livelli superiori delle scaffalature.
- Pulizia dell'area di stoccaggio:Le aree devono rimanere libere da accumuli che creino inciampi, incendi o altri pericoli (1926.250(c)). Gli stampi conservati su blocchi o basi a livello del pavimento- non devono ostruire i percorsi di uscita di emergenza.
- Conformità al coefficiente di carico:Secondo 1910.176(b), i carichi di stoccaggio non devono superare la capacità nominale di scaffalature, pavimenti o piattaforme. Questa è la regola fondamentale che rende la documentazione verificata sulla capacità di carico del rack di stoccaggio degli stampi legalmente necessaria-non facoltativa.
Ciò che coglie di sorpresa molte strutture è l’obbligo di distacco. Avrai bisogno di cartellini con la capacità di carico visibili su ogni vano dello scaffale, che specifichino il peso massimo per livello di scaffale. Durante un'ispezione OSHA, l'assenza di questi cartelli può innescare citazioni indipendentemente dal fatto che lo scaffale sia effettivamente sovraccarico.
Certificazioni ingegneristiche e standard di prova di carico
Sembra semplice-basta controllare la scheda tecnica, vero? Il problema è che non tutti i coefficienti di carico hanno la stessa credibilità. Un produttore può stampare qualsiasi numero su una brochure. Ciò di cui hai bisogno è un documento relativo alla capacità di carico con timbro PE-.
Una certificazione di ingegnere professionista (PE) sulla documentazione di carico significa che un ingegnere autorizzato ha esaminato i calcoli strutturali, verificato le proprietà dei materiali e confermato che le capacità dichiarate soddisfano i codici di ingegneria applicabili in condizioni specificate. Questo non è un timbro di gomma. I PE hanno la responsabilità legale personale per l'accuratezza delle loro certificazioni, il che dà a quei numeri un peso che le affermazioni di marketing semplicemente non hanno.
Quando si valutano le rastrelliere per utensili e matrici per carichi pesanti, ecco le certificazioni e gli standard che gli acquirenti devono verificare prima dell'acquisto:
- Disegni della capacità di carico con stampigliatura PE-:Documenti tecnici dettagliati che mostrano i carichi massimi consentiti per livello di scaffale, per baia e cumulativi per telaio, firmati da un ingegnere professionista autorizzato.
- Conformità ANSI MH16.1:Le specifiche del Rack Manufacturers Institute (RMI) per scaffalature di stoccaggio industriali in acciaio, che coprono calcoli di progettazione, combinazioni di carico e fattori di sicurezza.
- Certificazioni materiali:Certificati di fabbrica che confermano la qualità dell'acciaio. L'acciaio di grado 50 (resistenza allo snervamento minimo 50.000 psi) nelle travi strutturali è un punto di riferimento di qualità riconosciuto per gli scaffalature di-capacità pesante-se un produttore lo dichiara, chiedi al certificato dello stabilimento di verificare.
- Certificazioni di saldatura:Conformità AWS D1.1 o D1.3 per la saldatura strutturale, particolarmente critica per rack fabbricati su misura-in cui la qualità della saldatura determina direttamente l'integrità-del carico.
- Documentazione sui test di carico:I risultati dei test di carico fisico dimostrano le prestazioni alla capacità nominale, idealmente al 125% del carico di lavoro dichiarato per confermare il margine di sicurezza.
Se un fornitore non è in grado di produrre la documentazione con timbro PE-o esita quando gli viene chiesto informazioni su ANSI MH16.1, è un segnale di allarme. La capacità di carico del rack di stoccaggio stampi stampata in un catalogo non significa nulla senza la validazione ingegneristica alle spalle. I produttori rispettabili forniscono questi documenti come pratica standard-non come upselling.
Progettazione sismica e fattori di sicurezza della struttura
Ecco un dettaglio che molti acquirenti al di fuori della California trascurano: i requisiti di progettazione antisismica si applicano agli scaffali di stoccaggio in molte più regioni di quanto ci si potrebbe aspettare. Secondo ilIstituto dei produttori di rack, negli Stati Uniti si verificano in media oltre 50 terremoti al giorno e il Codice edilizio internazionale ora richiede che tutti i sistemi di scaffalature portapallet siano progettati e costruiti per resistere all'attività sismica-indipendentemente dalla posizione geografica.
Per lo stoccaggio degli stampi per stampaggio, la posta in gioco è amplificata dalla massa pura. Uno scaffale da magazzino convenzionale contenente cartoni potrebbe perdere parte del prodotto durante un evento sismico. Una rastrelliera per matrici che contiene 20,000+ libbre di acciaio per utensili su più livelli diventa un pericolo catastrofico se non è progettata per le forze laterali. Le conseguenze dello spostamento di uno stampo di molte- tonnellate durante un evento sismico, anche moderato, sono sufficientemente gravi da meritare una seria attenzione durante la specifica.
Quali cambiamenti nei sistemi di stoccaggio degli stampi con classificazione sismica-rispetto ai progetti standard?
- Piastre di base più grandi e più bulloni di ancoraggio:Zone sismiche più elevate richiedono impronte di colonne più ampie e ulteriori ancoraggi in calcestruzzo per resistere ai momenti di ribaltamento.
- Acciaio di calibro più pesante e telai con ingombri maggiori:Le forze laterali generate durante l'accelerazione al suolo richiedono gruppi di telaio più rigidi di quanto imporrebbero i soli calcoli del carico statico.
- Connessioni trave-a-colonna migliorate:Le dimensioni dei connettori aumentano per mantenere l'integrità strutturale sotto carichi ciclici dinamici che i progetti statici non sperimentano mai.
- Requisiti della soletta in cemento più spessa:Potrebbe essere necessario che le lastre di supporto in aree ad alta-sismicità siano più spesse di diversi centimetri rispetto allo standard, aggiungendo costi significativi se moltiplicate per un'installazione di stoccaggio di stampi di grandi dimensioni.
- Ingegneria specifica del sito-:I requisiti sismici non sono più classificati in “zone” generali. Due strutture nello stesso stato-anche nella stessa città-possono avere requisiti di progettazione diversi in base a coordinate GPS precise, classificazione del terreno e categoria di norme edilizie (da A a F).
Il risvolto pratico? Non è possibile semplicemente acquistare uno scaffale per stampi classificato per una struttura in Ohio e installarlo in uno stabilimento vicino a Memphis o Salt Lake City senza verificare la compatibilità sismica. Allo stesso modo, il trasferimento delle scaffalature esistenti in una nuova struttura richiede una revisione strutturale che confermi che il sistema soddisfi tutti i criteri di carico nella nuova posizione. Consultando ilMappe di progettazione sismica USGScon il tuo indirizzo specifico ti fornisce i parametri di base di cui il tuo tecnico del rack ha bisogno.
Tra i mandati di stoccaggio dell'OSHA, la documentazione di carico certificata PE- e i fattori di progettazione sismica, il panorama della conformità per lo stoccaggio degli stampi è più complicato di quanto la maggior parte degli acquirenti inizialmente pensi. Ma questi non sono ostacoli burocratici-si tratta di garanzie tecniche che determinano se il tuo investimento protegge effettivamente i tuoi strumenti e il tuo personale a lungo termine. E la protezione degli strumenti va oltre la sicurezza strutturale. Il modo in cui gli stampi vengono preservati durante il periodo di stoccaggio-prevenzione della corrosione, considerazioni sul clima, protocolli di manutenzione-ha lo stesso impatto sulle loro prestazioni quando tornano in stampa.
Migliori pratiche di conservazione degli stampi durante lo stoccaggio
Un rack strutturalmente solido protegge i tuoi stampi dal collasso. Ma cosa li tiene al sicuro dai danni silenziosi e invisibili che accadono mentre restano inattivi? La corrosione, le infiltrazioni di umidità e la manutenzione trascurata tra un ciclo di produzione e l'altro distruggono più superfici dello stampo di quanto potranno mai fare gli impatti dei carrelli elevatori. L'ironia è brutale: investi in scaffalature per lo stoccaggio di stampi-costruiti appositamente per proteggere attrezzature costose, poi lasci che le condizioni ambientali corrodano lentamente proprio la precisione che stai cercando di preservare.
La prevenzione della corrosione degli stampi di stampaggio non è un lavoro affascinante. Non viene visualizzato nelle foto di guasti drammatici o nei rapporti sugli incidenti OSHA. Si manifesta settimane o mesi dopo, quando uno stampo ritorna alla pressa e i primi cento pezzi escono con difetti superficiali, derive dimensionali o flusso di materiale incoerente. A quel punto, il danno è fatto-e risale a ciò che è accaduto (o non è accaduto) durante lo stoccaggio.
Prevenzione della corrosione e controllo del clima
L'acciaio si corrode. Non è una novità. Ciò che coglie di sorpresa molti gestori di attrezzature è la rapidità con cui ciò avviene in ambienti di stoccaggio non controllati. Uno stampo per stampaggio con superfici esposte in acciaio per utensili può sviluppare un'ossidazione superficiale visibile in appena 24-48 ore quando l'umidità relativa supera il 60%. Le facce chiuse rettificate e lucidate sono particolarmente vulnerabili perché la loro finitura liscia non offre uno strato protettivo di ossido-la precisione che li rende efficaci nella produzione li rende indifesi durante lo stoccaggio.
Tre strati di difesa lavorano insieme per prevenire la corrosione dello stampo di stampaggio durante lo stoccaggio:
- Inibitori della corrosione da contatto:Spruzzare-antiruggine con uno strato di grasso o olio-coprendo le superfici in acciaio esposte per bloccare il contatto con l'umidità. Prodotti comeZERUST Axxanol Spray-Gforniscono protezione fino a un anno in condizioni esterne e due anni in interni, offrendo una barriera diretta tra l'acciaio per utensili e l'umidità ambientale.
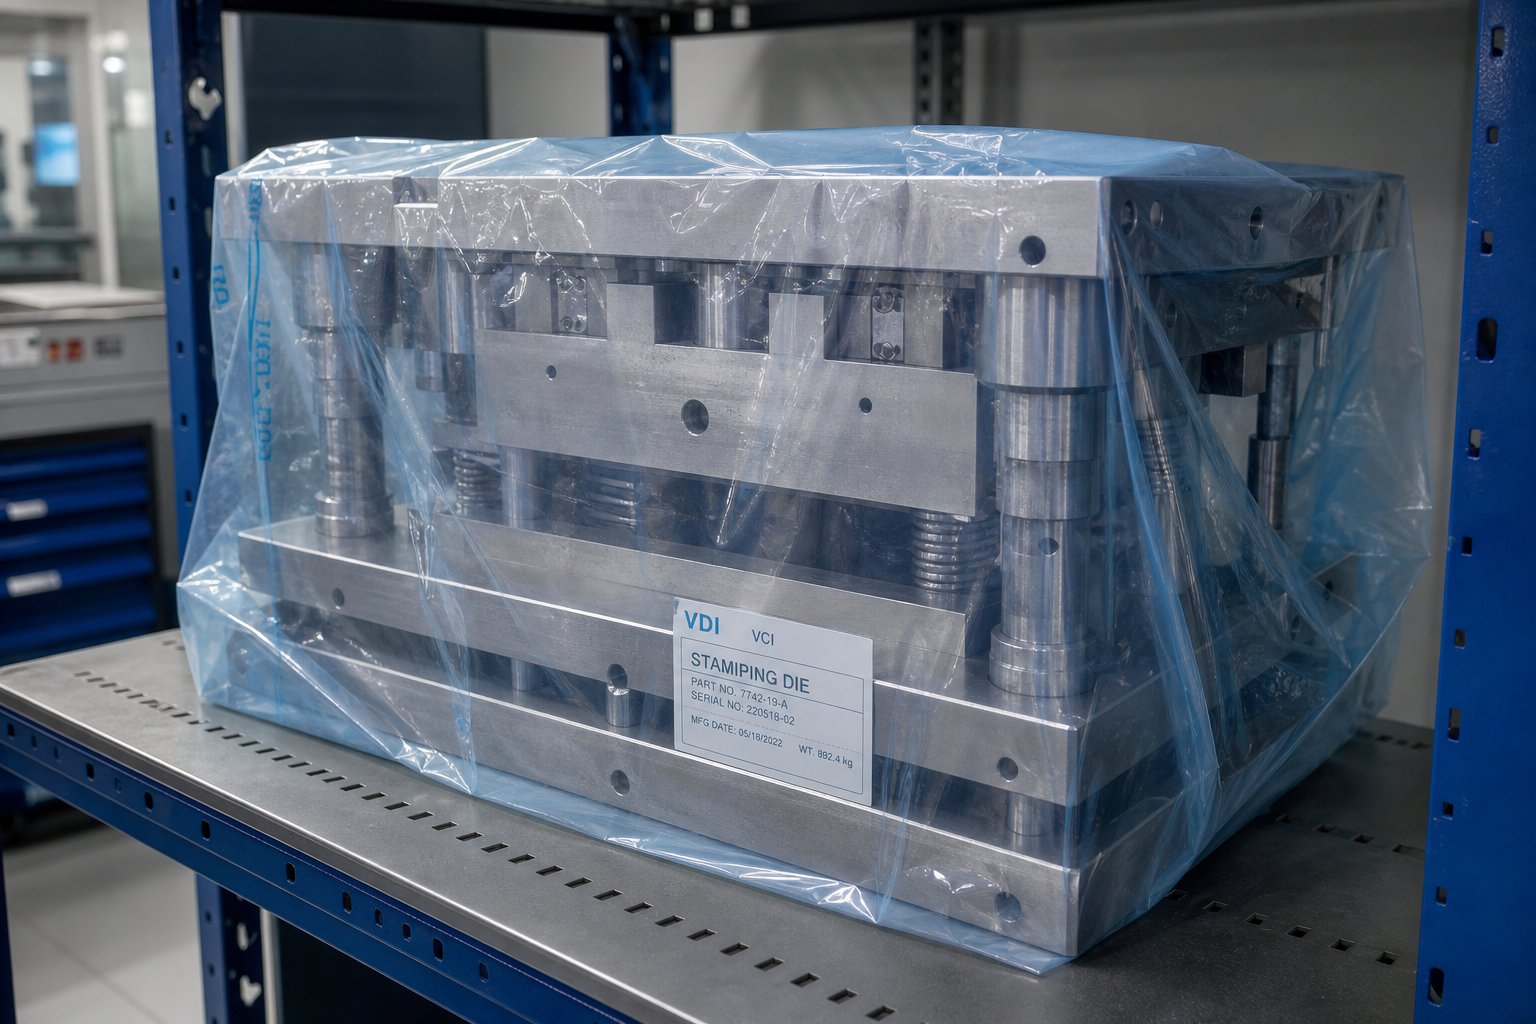
- Materiali inibitori della corrosione da vapore (VCI):La tecnologia VCI rilascia molecole invisibili che formano uno strato protettivo sulle superfici metalliche all'interno di uno spazio chiuso. Le pellicole termoretraibili, i pacchetti e i rivestimenti in carta VCI proteggono le superfici interne-a-raggiungibili-cavità, canali e aree incassate-che i rivestimenti spray non possono coprire facilmente. Il requisito fondamentale è la recinzione: le molecole VCI si dissipano all'aria aperta, quindi gli stampi devono essere sigillati all'interno di una pellicola o di un involucro affinché la tecnologia funzioni.
- Aree di stoccaggio-climate controllate:Il mantenimento dell'umidità relativa al di sotto del 50% e temperature stabili elimina i cicli di condensa che innescano la ruggine superficiale. Le strutture con climi umidi o con sbalzi di temperatura significativi tra un turno e l'altro beneficiano maggiormente di zone climatiche dedicate all'interno delle aree di stoccaggio degli stampi. Anche la deumidificazione di base in un vano rack chiuso può fare una differenza misurabile.
Noterai che questi metodi non si escludono a vicenda. I programmi di conservazione più efficaci li sovrappongono tutti e tre: rivestimenti-a contatto diretto sulle superfici esposte, materiali VCI per cavità chiuse e controlli ambientali per lo spazio di stoccaggio stesso. Saltare uno strato qualsiasi lascia uno spazio vuoto in cui la corrosione trova la sua strada.
Pianificazione della manutenzione tra i cicli di produzione
La manutenzione degli stampi tra un ciclo di produzione e l'altro è il punto in cui la maggior parte delle strutture abbandona la palla. La fustella esce dalla pressa, viene posizionata su una rastrelliera e rimane intatta fino all'arrivo dell'ordine successivo. Questo intervallo-che sia di due settimane o sei mesi-è il momento in cui i danni prevenibili si accumulano silenziosamente.
COMEArt Hedrick nota in The Fabricator, la vera manutenzione preventiva dello stampo prevede attività programmate regolari indipendentemente dalla qualità della progettazione dello stampo: affilatura delle sezioni di taglio prima che si scheggino, sostituzione delle molle prima che si rompano, ispezione degli elementi di fissaggio allentati e pulizia dei detriti che accelerano l'usura. Questi compiti non cessano di essere necessari solo perché lo stampo è in magazzino. Infatti, lo storage è il momento ideale per completarli-quando la pressione della produzione non impone scorciatoie.
Ecco una lista di controllo passo passo per la preparazione allo stoccaggio delle fustelle--da seguire ogni volta che una fustella esce dalla pressa:
- Pulisci accuratamente tutte le superfici.Rimuovere sfridi, schegge, accumuli di lubrificante e qualsiasi detrito metallico dalle stazioni di taglio, dai perni guida e dai canali interni. Il lubrificante residuo per stampaggio lasciato sul posto attira i contaminanti e può diventare acido nel tempo.
- Controllare eventuali danni e usura.Controllare che i bordi taglienti non siano scheggiati o smussati, verificare che tutti gli elementi di fissaggio siano serrati, cercare superfici usurate sulle piastre di usura e sui trascinatori delle camme e verificare che tutte le molle siano intatte. Documentare i risultati nel registro di manutenzione dello stampo.
- Completare eventuali manutenzioni dovute.Se le sezioni di taglio necessitano di affilatura o le molle sono prossime alla fine-della-vita utile, affronta il problema adesso invece di scoprire il problema durante la configurazione successiva. Il tempo di conservazione è tempo di manutenzione gratuito.
- Asciugare completamente tutte le superfici.Qualsiasi umidità residua-da solventi detergenti, refrigeranti o condensa-deve essere eliminata prima di applicare rivestimenti protettivi. L'aria compressa e i panni che non lasciano pelucchi- funzionano per le aree accessibili; la circolazione dell'aria calda gestisce le cavità interne.
- Applicare rivestimenti-preventivi contro la corrosione.Spruzzare tutte le superfici esposte dell'acciaio per utensili-bordi taglienti, superfici formanti, superfici guida-con un idoneo antiruggine. Prestare particolare attenzione alle aree molate e lucidate senza finitura protettiva.
- Installare la protezione VCI per le aree chiuse.Posiziona i pacchetti o i fogli VCI tra le metà superiore e inferiore dello stampo, all'interno delle cavità e attorno ai componenti di precisione. Sigillare il gruppo all'interno della pellicola termoretraibile VCI, assicurandosi che tutte le cuciture siano nastrate con nastro protettivo per mantenere l'atmosfera chiusa.
- Registrare la posizione e la data di archiviazione.Registra la posizione del rack della fustella, il metodo di conservazione utilizzato e qualsiasi elemento di manutenzione in sospeso nel tuo sistema di tracciamento. Imposta un promemoria sul calendario per l'ispezione periodica-in genere ogni 90 giorni per lo stoccaggio al chiuso, più frequentemente per ambienti esterni o semi-chiusi.
L'intervallo di ispezione di 90-giorni è importante. Anche gli involucri VCI sigillati possono sviluppare fori a causa di danni causati dalla manipolazione o dall'esposizione ambientale. Un rapido controllo visivo e una verifica dell'integrità dell'involucro protettivo impediscono che un problema di corrosione che dura sei mesi si sviluppi inosservato.
In che modo le condizioni di conservazione influiscono sulla longevità dello stampo
Ecco il nesso che rende utile tutto questo sforzo: le condizioni di stoccaggio determinano direttamente la qualità della produzione quando uno stampo ritorna in servizio. Uno stampo rimasto per tre mesi in un'umidità incontrollata senza protezione non solo ha un aspetto ruvido-ma ha prestazioni diverse. L'ossidazione superficiale sulle facce di formatura aumenta i coefficienti di attrito, alterando i modelli di flusso del materiale e producendo una geometria della parte incoerente. I taglienti corrosi si fratturano anziché usurarsi gradualmente, portando ad una riaffilatura prematura o alla sostituzione prematura della sezione. Le superfici di guida bucherellate introducono un gioco che si accumula ad ogni corsa.
L'effetto cumulativo accelera il degrado dello stampo durante l'intero ciclo di vita. Ogni ciclo di conservazione senza un'adeguata conservazione rimuove un piccolo ma irreversibile strato di vita utile dello stampo. Nel corso di anni di produzione intermittente, tale accumulo può ridurre la durata totale dello stampo dal 20% al 40%-un costo sbalorditivo se si considera che uno stampo progressivo complesso può rappresentare un investimento a sei- cifre.
Gli stampi progettati pensando alla manutenibilità e alla durabilità rispondono meglio ai protocolli di conservazione adeguati. Quando i trattamenti superficiali, la selezione dei materiali e la progettazione dei componenti vengono ottimizzati per la stabilità delle prestazioni a lungo termine-fin dall'inizio-come piace ai produttoriYICHENsottolineano nella progettazione personalizzata degli stampi per stampaggio che-gli strumenti sono intrinsecamente più resistenti durante gli intervalli di stoccaggio. I rivestimenti induriti resistono all'ossidazione più a lungo, le superfici rettificate di precisione-mantengono l'integrità della finitura sotto pellicole protettive e il design robusto dei componenti tollera le fluttuazioni ambientali minori che si verificano anche in aree di stoccaggio ben-gestite.
La corretta conservazione delle matrici non è separata dalla scelta del sistema di conservazione delle matrici-è l'altra metà dell'equazione. Il rack protegge da danni fisici. Il protocollo di conservazione protegge dai danni chimici e ambientali. Insieme, formano una strategia di stoccaggio completa che mantiene la precisione dello stampo e prolunga la vita produttiva in ogni ciclo di produzione.
Tuttavia, anche il miglior programma di conservazione non può compensare un sistema di stoccaggio che non corrisponde alle effettive caratteristiche dello stampo. Peso, dimensioni, frequenza di accesso e vincoli della struttura contribuiscono tutti alla decisione di selezione che determina se il tuo investimento nello storage offre effettivamente la protezione e l'efficienza promesse.
Come selezionare il sistema di stoccaggio degli stampi giusto per la tua struttura
Conoscere i tipi di sistema è una cosa. Sapere quale appartiene alla tua struttura-considerando le tue matrici specifiche, il tuo pavimento, le tue attrezzature di movimentazione e il tuo ritmo di produzione-è il punto in cui la maggior parte degli acquirenti si blocca. Le schede tecniche del produttore elencano capacità e dimensioni, ma raramente spiegano come tali numeri si traducono nei vincoli del mondo-reale. Questa guida alla selezione del sistema di stoccaggio degli stampi colma questa lacuna esaminando i tre fattori che determinano il successo di ogni installazione: caratteristiche dello stampo, disponibilità della struttura e modelli di accesso.
Corrispondenza delle caratteristiche dello stampo al tipo di sistema di archiviazione
Inizia con gli stampi stessi. Raccogli il tuo inventario di utensili e ordinalo per classe di peso, perché il peso è il principale fattore determinante del sistema di cui hai bisogno. Una matrice di rifinitura da 500 libbre e una matrice di trasferimento progressivo da 12.000 libbre non appartengono alla stessa categoria di rack-e il tentativo di forzarli in un unico sistema spende troppo-per strumenti più leggeri o sotto-specifiche per le cose pesanti.
Le dimensioni contano quasi quanto il peso. Uno stampo largo 48" si adatta comodamente a uno scaffale standard da 72", ma uno stampo per pannelli automobilistici di grandi dimensioni che misura 96" o più richiede alloggiamenti di larghezza estesa-o basi di stoccaggio dedicate per gli stampi. L'altezza è altrettanto critica-gli stampi alti riducono il numero di livelli di scaffale utilizzabili all'interno di un dato rack, compromettendo l'efficienza dello spazio verticale che rende utile lo stoccaggio in rack in primo luogo.
Per il supporto dello stampaggio di pezzi di grandi dimensioni, dove gli stampi progressivi spesso superano gli 8 piedi di lunghezza e pesano da 5.000 a 15.000 libbre, i sistemi a cassetti implementabili-o le basi degli stampi a livello del pavimento-in genere superano le prestazioni delle scaffalature verticali. L'ingombro ridotto di questi strumenti rende l'accesso con il carroponte più pratico rispetto all'inserimento del carrello elevatore, mentre i ripiani estraibili-offrono all'operatore della gru un'esposizione completa-sul lato superiore senza dover effettuare manovre in spazi ristretti sugli scaffali.
Utilizza questa matrice decisionale per abbinare il tuo inventario di stampi al tipo di sistema appropriato:
| Classe di peso della matrice | Tipo di sistema consigliato | Larghezza minima del corridoio | Requisito di carico sul pavimento | Attrezzatura per il recupero |
|---|---|---|---|---|
| Meno di 1.000 libbre | Scaffalature ampie | 10 piedi | 150-250 pf | Carrello elevatore o transpallet |
| 1.000-3.000 libbre | Cremagliere con travi a I-strutturali | 12 piedi | 250–350 pf | Carrello elevatore standard |
| 3.000-6.000 libbre | Trave strutturale-o cassetto estraibile- | 12-14 piedi | 350–500 PSF | Carrello elevatore-per carichi pesanti o carroponte |
| 6.000-15.000 libbre | Implementa-i sistemi a cassetti | 8-10 piedi (gru-servita) | 500–750 PSF | Carroponte a ponte |
| Oltre 15.000 libbre | Basi di stoccaggio stampi (a livello del pavimento) | 14+ ft (carrello elevatore) o vano gru | 750+ psf | Gru o carrello per bobine di-capacità elevata |
Notate come i requisiti di larghezza del corridoio diminuiscono effettivamente per gli stampi più pesanti quando l'accesso con la gru sostituisce i carrelli elevatori. Ciò è controintuitivo finché non ti rendi conto che la gru viaggia sopra la testa-eliminando il raggio di sterzata che consuma spazio sul pavimento con le scaffalature servite dal carrello elevatore-.
Preparazione della struttura e valutazione del carico del pavimento
Il tuo edificio ha dei limiti e scoprirli dopo l'installazione è costoso. I requisiti di carico pesante sul pavimento degli scaffali spesso sorprendono i gestori delle strutture che non hanno mai concentrato prima così tanto peso in un'area definita.
Capacità di carico sul pavimentoè espresso in libbre per piede quadrato (psf) e varia in base all'impronta dell'edificio. Una tipica lastra industriale gestisce 150–250 psf come carico distribuito uniformemente. Ma un portastampi non distribuisce il peso in modo uniforme-concentra l'intero carico della baia attraverso da quattro a sei piastre di base a colonna, ciascuna delle quali misura circa 6" x 6". Ciò crea uno scenario di carico concentrato in cui la pressione effettiva su ciascuna piastra di base può superare i 1.000 psi, molto al di sopra di quanto tollerano le lastre standard senza rinforzo.
Prima di impegnarsi in un sistema, verifica tre cose sulla tua struttura:
- Spessore e armatura della soletta:Richiedi i disegni strutturali originali o commissiona una scansione georadar-a penetrazione (GPR) per confermare la profondità della soletta e la disposizione delle armature. Una soletta da 6" non rinforzata ha una capacità notevolmente diversa da una soletta da 8" con armatura n. 5 su centri da 12".
- Condizioni del terreno sotto la soletta:Anche una soletta adeguatamente rinforzata può cedere o rompersi se la compattazione del sottofondo non è adeguata per i carichi concentrati. Una valutazione geotecnica identifica questo rischio prima che diventi un problema.
- Dimensionamento piastra base colonna:Il fornitore dello scaffale dovrebbe fornire le dimensioni della piastra di base e gli schemi dei bulloni di ancoraggio. Le piastre di base più grandi distribuiscono il carico su una maggiore area della soletta, riducendo la pressione puntuale. Se la capacità del pavimento è marginale, specificare piastre di base sovradimensionate è spesso più economico che rinforzare la soletta.
L'altezza del soffitto è l'altro vincolo che attira le persone. È necessario uno spazio verticale sufficiente non solo per la scaffalatura stessa, ma anche per il montante del carrello elevatore completamente esteso sopra il livello del ripiano superiore. Perstandard di progettazione del magazzino, deve rimanere uno spazio minimo di 19,7 pollici tra la parte superiore del montante retratto e qualsiasi ostruzione sopraelevata-travi, linee di irrigazione, illuminazione o il soffitto stesso. Per uno scaffale con un ripiano superiore da 120" e un carrello elevatore che richiede un'altezza del montante di 160", saranno necessari almeno 180" (15 piedi) di altezza del soffitto senza ostacoli.
Pianificazione della frequenza di accesso e del metodo di recupero
Con quale frequenza ogni matrice lascia lo spazio di archiviazione? Questa domanda modella il tuo layout più di qualsiasi numero della scheda tecnica. L'alta-frequenza muore-coloro che entrano ed escono settimanalmente o più-hanno bisogno di posizioni a livello del suolo-o di ripiani inferiori con passaggi di recupero minimi. Gli stampi a bassa-frequenza, magari stagionali o strumenti di backup, possono occupare i livelli superiori dove l'accesso richiede più tempo ma lo spazio rimane disponibile per l'inventario attivo.
Pensala come una biblioteca. I libri a cui fai riferimento quotidianamente vanno sulla scrivania. Quelli che controlli trimestralmente vanno sugli scaffali centrali. Quelli che apri una volta all'anno vanno sullo scaffale più alto. Il layout di stoccaggio degli stampi dovrebbe seguire la stessa logica, con assegnazioni di posizione guidate dai dati di pianificazione della produzione piuttosto che dal posizionamento arbitrario.
La pianificazione del metodo di recupero influisce direttamente anche sulle decisioni relative alla larghezza del corridoio. Le larghezze delle corsie dei carrelli elevatori corrispondono al tipo specifico di macchina che serve la scaffalatura. I carrelli elevatori controbilanciati standard necessitano di una corsia libera da 12 a 13 piedi. I carrelli retrattili lo riducono a 9-10 piedi. I sistemi serviti da gru- possono funzionare con corridoi stretti da 6 a 8 piedi poiché il carico viaggia sopra la testa. Se la tua struttura ha una spaziatura fissa delle colonne o una metratura limitata, il metodo di recupero scelto può determinare quale sistema di scaffalature è fattibile.
Per le strutture che pianificano il recupero automatizzato o l'integrazione futura con il software di tracciamento degli stampi, prendi in considerazione anche l'accesso ai servizi pubblici nel luogo di stoccaggio-l'alimentazione per gli scaffali estraibili-motorizzati, il cablaggio dati per i lettori RFID o l'aria compressa per i meccanismi di bloccaggio automatizzati. L'aggiornamento di queste utenze dopo l'installazione del rack implica smontaggio, tempi di inattività e rilavorazioni che una corretta pianificazione anticipata elimina completamente.
Selezionare il sistema giusto è in definitiva un esercizio di abbinamento: le esigenze fisiche dei tuoi stampi, la realtà strutturale del tuo edificio e il tuo ritmo operativo devono tutti allinearsi. Se si ottiene il giusto allineamento, il sistema di stoccaggio diventerà un fattore invisibile di efficienza della sala stampa anziché una costante fonte di attrito. Questa connessione di efficienza-il modo in cui il layout dello storage modella direttamente la velocità di passaggio e il flusso di lavoro-è il vero vantaggio operativo.
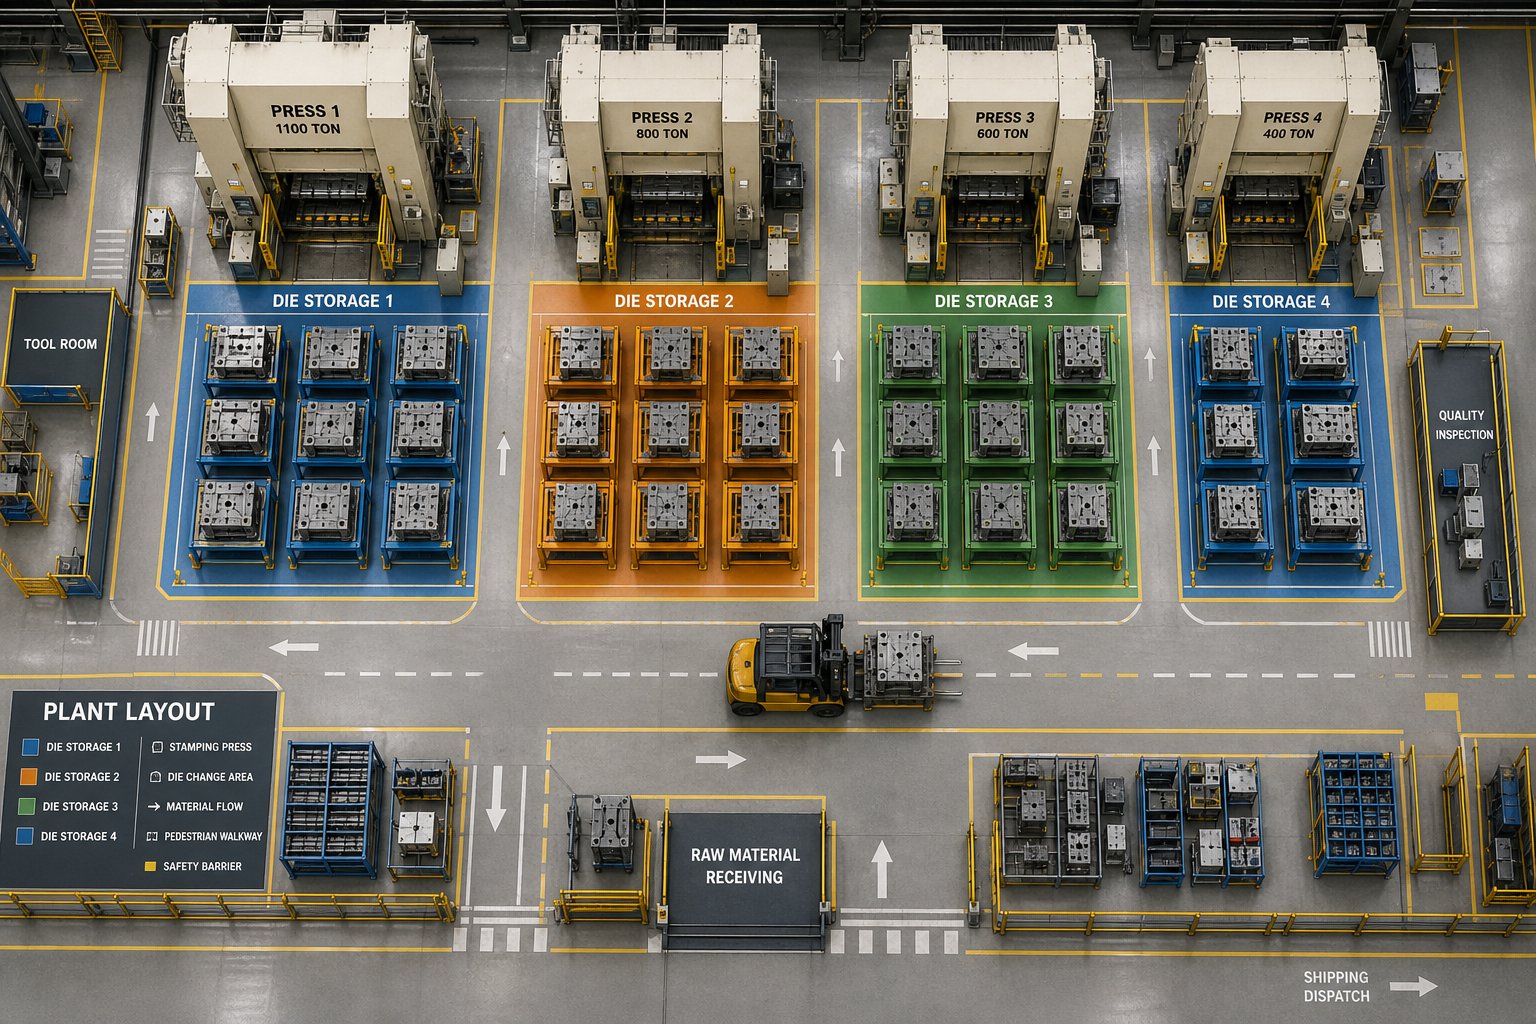
Integrazione dello stoccaggio degli stampi con il flusso di lavoro della sala stampa
Lo stoccaggio degli stampi non è un problema di magazzino. È un problema di efficienza della sala stampa mascherato da magazzino. Nel momento in cui un programmatore di produzione richiede un cambio di stampo, il vostro sistema di stoccaggio diventa il primo anello di una catena di eventi che determina il tempo di inattività della vostra macchina da stampa. Un sistema ben-organizzato riduce i minuti di ogni scambio. Uno disorganizzato aggiunge ore in una settimana di produzione-ore che nessuno tiene traccia perché sono sepolte nel "tempo di configurazione".
Collegamento del layout di stoccaggio alla velocità di cambio stampo
La connessione tra stoccaggio e velocità di cambio risale a una metodologia sviluppata in Toyota negli anni '50.SMED (scambio-di stampi in un minuto), creato da Shigeo Shingo, definisce il tempo di setup come l'intervallo completo tra l'ultima parte buona di una corsa e la prima parte buona di quella successiva. Questo intervallo comprende tutto: individuare lo stampo successivo, trasportarlo alla pressa, posizionarlo, fissarlo ed effettuare le regolazioni iniziali.
Ecco cosa manca alla maggior parte delle strutture: una parte significativa del tempo di cambio formato avviene prima che la macchina da stampa si fermi. SMED separa le attività in attività "interne" (che richiedono che la stampante sia inattiva) e attività "esterne" (completabili mentre la stampante è ancora in funzione). Individuare, recuperare e allestire lo stampo successivo è un lavoro interamente esterno-il che significa che dovrebbe avvenire durante la produzione, non dopo l'arresto della macchina da stampa. Ma questo è possibile solo quando il layout di archiviazione lo supporta.
Immagina uno stampo immagazzinato su uno scaffale superiore all'estremità dell'edificio. Il recupero richiede l'invio di un carrello elevatore, la navigazione nei corridoi congestionati, l'estrazione dello stampo e il trasporto nell'area stampa. Questa sequenza potrebbe richiedere 20 minuti-20 minuti che potrebbero sovrapporsi alla produzione se lo stampo fosse pre-allestito, ma invece diventerebbe un tempo morto perché nessuno ha avviato il recupero abbastanza presto. L'efficienza dello stoccaggio degli stampi dipende dal posizionamento degli stampi ad alta frequenza vicino alle presse che servono, a livello del suolo o in posizioni più basse delle scaffalature, con percorsi di trasporto liberi che non competono con altro traffico.
L'assegnazione dello spazio di archiviazione basato sulla zona- risolve questo problema. Il gruppo muore a causa della stampa su cui gira piuttosto che per una numerazione arbitraria. Posizionateli in ordine di prossimità in modo che il prossimo dado programmato sia sempre all'interno di un ciclo di recupero breve e prevedibile. Questa prevedibilità è ciò che rende possibile la gestione temporanea esterna-e ciò che trasforma il layout di archiviazione da una decisione statica sull'inventario in una variabile di produzione dinamica.
Integrazione del monitoraggio digitale e della gestione dell'inventario
Sapere dove dovrebbe essere un dado e sapere dove si trova effettivamente sono due cose diverse. Nelle strutture con centinaia di stampi, il tracciamento manuale-fogli di calcolo, mappe su lavagne bianche, la memoria-si esaurisce rapidamente. Uno stampo viene spostato durante la manutenzione, riposto in uno slot diverso o preso in prestito per un'esecuzione di prova e non viene mai più riconnesso. All'improvviso, la squadra di cambio passa 15 minuti a cercare strumenti che avrebbero dovuto essere allestiti un'ora fa.
La tecnologia RFID (Radio Frequency Identification) elimina completamente questa modalità di guasto.I tag RFID allegati alle risorse emettono identificatori univociche i lettori catturano senza scansione in linea-di-vista, il che significa che uno stampo contrassegnato viene registrato automaticamente ogni volta che passa davanti a un lettore-che entra nel magazzino, esce dalla stampa, torna dalla manutenzione. Nessuna scansione manuale richiesta, nessun aggiornamento dimenticato, nessuna posizione misteriosa.
Per i sistemi di organizzazione degli stampi della sala stampa, l'implementazione pratica è simile alla seguente:
- Tag RFID su ogni matrice:I robusti tag UHF con montaggio in metallo-sopravvivono all'ambiente industriale e trasmettono l'identità ai lettori fissi nei punti di ingresso dei rack o ai lettori portatili durante gli audit.
- Lettori fissi nelle zone di stoccaggio:Le antenne in stile portale- agli ingressi dei corridoi degli scaffali rilevano automaticamente il movimento dello stampo dentro e fuori dalle posizioni designate.
- Integrazione software con pianificazione:Il sistema di tracciamento si collega agli strumenti di pianificazione della produzione, segnalando quando uno stampo necessario per una tiratura imminente non si trova nella posizione prevista-attivando il recupero prima che si verifichi un ritardo nel cambio.
- Registri manutentivi digitali legati alla posizione:Lo slot di archiviazione di ogni matrice diventa un nodo nel sistema di gestione della manutenzione, visualizzando la data dell'ultima-esecuzione, il conteggio delle corse, lo stato di conservazione e le attività di manutenzione in sospeso direttamente dal record della posizione della cremagliera.
I sistemi di codici a barre offrono un punto di accesso-a costi inferiori per gli strumenti di automazione e il monitoraggio degli stampi, anche se richiedono la-scansione-a vista-qualcuno che punti fisicamente un lettore su ciascuna etichetta. Per inventari di stampi più piccoli (meno di 50 utensili), i codici a barre offrono una visibilità adeguata. Oltre tale soglia, il sovraccarico di manodopera della scansione manuale riduce i miglioramenti in termini di efficienza che stai cercando di ottenere.
Principi Lean applicati all'organizzazione della sala attrezzi
La produzione snella tratta gli sprechi di movimento, attesa e ricerca come difetti-non diversamente da un pezzo di scarto. Applicato allo stoccaggio degli stampi, il pensiero snello riformula ogni minuto trascorso a localizzare, recuperare o organizzare gli strumenti come un costo che un'organizzazione adeguata può eliminare. L'obiettivo non è solo una stanza degli attrezzi ordinata. È un sistema in cui la fustella giusta raggiunge la pressa giusta con zero passaggi sprecati.
Le strategie organizzative pratiche che supportano questo obiettivo includono:
- Etichettatura della zona con codice colore-:Assegnare un colore a ogni pressione o linea di pressione. Alloggiamenti per rack di verniciatura, contrassegni sul pavimento ed etichette di identificazione dello stampo da abbinare, creando un collegamento visivo istantaneo tra l'utensileria e la sua destinazione.
- Assegnazione della posizione basata sulla frequenza-:Posiziona gli stampi a rotazione-alta ad altezze di accesso ergonomiche (livelli 1–2) vicino alle presse associate. Prenota i livelli superiori e le posizioni remote per gli strumenti stagionali o di riserva.
- Principi del pannello ombra per gli accessori dello stampo:Piastre di rinforzo, morsetti, spessori e strumenti di allineamento conservati in posizioni fisse ed etichettate adiacenti allo stampo che servono. Gli elementi mancanti sono immediatamente visibili.
- Flussi di lavoro di recupero standardizzati:Documenta la sequenza esatta per ogni cambio formato-quale matrice, quale posizione della scaffalatura, quale percorso di trasporto, quale area di allestimento-in modo che qualsiasi operatore qualificato possa eseguire senza conoscenze tribali.
- Consigli di gestione visiva:Visualizza le posizioni attuali degli stampi, i prossimi programmi di cambio e lo stato di manutenzione all'ingresso dell'area di stoccaggio, offrendo a ogni membro del team la consapevolezza della situazione senza accesso al software.
Queste pratiche si allineano direttamente con la metodologia 5S-ordinare, raddrizzare, pulire, standardizzare, sostenere-che è alla base della maggior parte dei programmi snelli. Un'area di stoccaggio degli stampi conforme a 5S- non ha solo un aspetto organizzato; funziona come un'estensione della sala stampa stessa, dove ogni elemento esiste per ridurre al minimo il tempo tra "lo stampo necessario" e "lo stampo in esecuzione".
Il profitto aumenta nel tempo. Cambi formato più rapidi significano più tempo a disposizione per la stampa. Più tempo di stampa significa che i lotti più piccoli diventano economicamente sostenibili. Lotti più piccoli riducono i costi di gestione dell'inventario e migliorano la reattività alla domanda dei clienti. È una cascata che inizia con qualcosa di apparentemente semplice come il punto in cui metti il dado quando non è in macchina da stampa-e termina con miglioramenti misurabili in termini di flessibilità di produzione e agilità di programmazione.
Questi guadagni non sono gratuiti, però. Lo spazio di archiviazione-progettato appositamente, la tecnologia di monitoraggio e i flussi di lavoro organizzati richiedono tutti investimenti di capitale. La domanda che devono affrontare i responsabili delle operazioni non è se questi miglioramenti funzionano-ma è come quantificarne il valore rispetto al costo iniziale e creare un business case che giustifichi la spesa.
Costo totale di proprietà e ROI di un corretto stoccaggio degli stampi
È qui che la maggior parte delle conversazioni sull'archiviazione degli stampi si blocca. Il team operativo sa che l'attuale configurazione sta costando loro-attrezzature danneggiate, cambi lenti e quasi-incidenti in termini di sicurezza. Ma quando la richiesta di capitale arriva sulla scrivania del direttore finanziario, è solo un prezzo da pagare per l'acciaio e l'installazione. Senza un quadro completo dei costi su entrambi i lati dell’equazione, anche l’aggiornamento più ovvio muore in commissione.
L’errore è confrontare il prezzo di acquisto di un nuovo sistema con il costo apparente di non fare nulla. "Non fare nulla" non è gratuito. Nasconde semplicemente i suoi costi attraverso le linee di budget che nessuno collega: fatture di riparazione degli stampi, straordinari dovuti a cambi di produzione estesi, richieste di risarcimento dei lavoratori, parti di scarto di utensili corrosi e l'erosione invisibile della vita dello stampo che si manifesta come sostituzione prematura anni dopo. Un'analisi dei costi del sistema di stoccaggio degli stampi che cattura tutti questi fattori dipinge un quadro radicalmente diverso rispetto al solo prezzo dell'etichetta.
Costo totale di proprietà oltre il prezzo di acquisto
Il costo totale di proprietà (TCO) rappresenta ogni spesa diretta e indiretta durante l'intero ciclo di vita di un sistema-non solo ciò che paghi il primo giorno. Per lo stoccaggio degli stampi di stampaggio, ilcomponenti chiave del TCOsi suddividono in tre categorie: costi di acquisizione, costi operativi correnti e costi opportunità spesso trascurati dell'inefficienza.
Costi di acquisizioneestendersi ben oltre il rack stesso. Stai pagando per:
- Acquisto dell'attrezzatura:Le scaffalature, i ripiani, i meccanismi dei cassetti, gli interblocchi di sicurezza e i rivestimenti superficiali specificati nell'ordine.
- Ingegneria e progettazione:Calcoli del carico con stampigliatura PE-, analisi sismica (se applicabile) e disegni di layout personalizzati su misura per la tua struttura.
- Preparazione del sito:Rinforzo del pavimento, installazione dei bulloni di ancoraggio, percorsi di utilità per scaffali estraibili elettrici-ed eventuali modifiche alla soletta identificate durante la valutazione del carico del pavimento.
- Manodopera di installazione:Assemblaggio, livellamento, ancoraggio e ispezione finale-generalmente eseguiti dal personale del produttore o da un installatore certificato.
- Costi di transizione:Spostamento degli stampi dalle posizioni attuali nel nuovo sistema, comprese eventuali disposizioni di conservazione temporanea durante l'installazione.
Un errore comune nel budget è stimare solo la linea di apparecchiature. La preparazione e l'installazione del sito possono aggiungere dal 15% al 30% in aggiunta al costo dell'hardware, soprattutto nelle strutture che richiedono aggiornamenti delle solette o ancoraggi sismici. Ottenere un sopralluogo prima di finalizzare il budget previene la spiacevole sorpresa di una fattura per il rinforzo del piano a sei- cifre che arriva dopo la firma dell'ordine di acquisto.
Costi operativi correntisono inferiori per i sistemi-creati appositamente rispetto alle alternative improvvisate, ma non sono pari a zero:
- Ispezione periodica:I controlli dell'integrità del rack-alla ricerca di travi piegate, collegamenti allentati, piastre di base danneggiate e condizioni dei bulloni di ancoraggio-dovrebbero essere eseguiti almeno una volta all'anno, più frequentemente nelle aree ad alto-traffico.
- Manutenzione meccanica:I sistemi a cassetti estraibili- richiedono la lubrificazione dei cuscinetti lineari, l'ispezione dei meccanismi di azionamento e la sostituzione occasionale dei componenti soggetti a usura. Budget per questo in base agli intervalli di assistenza-consigliati dal produttore.
- Riconfigurazione:Man mano che il tuo inventario di matrici si evolve,-nuovi strumenti aggiunti, vecchie matrici ritirate, dimensioni delle matrici che cambiano con il lancio di nuovi prodotti,-i sistemi regolabili ti consentono di riposizionare gli scaffali senza modifiche strutturali. Le cremagliere personalizzate saldate, al contrario, potrebbero richiedere il taglio e la ri-fabbricazione, aumentando i costi ogni volta che il mix di strumenti cambia.
- Durata e ciclo di sostituzione:Uno scaffale in acciaio strutturale ben-costruito con rivestimenti superficiali adeguati può durare dai 20 ai 30 anni con un degrado minimo. Le alternative più economiche che utilizzano acciaio di calibro più leggero-o finiture inadeguate potrebbero dover essere sostituite in meno di un decennio, reimpostando il ciclo dei costi di acquisizione molto prima.
Costi opportunitàsono i più difficili da quantificare ma spesso i più grandi. Ogni ora in cui la tua macchina da stampa rimane inattiva perché uno stampo non può essere localizzato, recuperato o posizionato in sicurezza significa una perdita di capacità produttiva. Ogni stampo che ritorna dallo stoccaggio con danni da corrosione richiede una manutenzione non pianificata che sostituisce il lavoro programmato. Ogni incidente legato alla sicurezza comporta tempi di indagine, potenziali multe OSHA e costi intangibili ma reali in termini di morale e fiducia della forza lavoro. Questi problemi non sono ipotetici,-si stanno verificando proprio adesso in strutture che si affidano allo stoccaggio a pavimento o a scaffalature sottodimensionate e si aggravano mese dopo mese.
Creazione di un business case per investire nello stoccaggio degli stampi
I team finanziari non approvano i sentimenti. Approvano i numeri. Per spostare una richiesta di capitale da "bello da avere" ad "approvato", è necessario un quadro strutturato del ROI che traduca i miglioramenti operativi in valori in dollari che il CFO può valutare rispetto a progetti concorrenti. L'approccio rispecchiametodologia ROI standard per le scaffalature di magazzino-valutare i costi iniziali, valutare i risparmi operativi, analizzare-i vantaggi a lungo termine e calcolare il rendimento netto-ma adattato ai fattori di valore specifici dello stoccaggio degli stampi.
Ecco il quadro di calcolo del ROI, suddiviso in quattro categorie che catturano l'intero impatto finanziario del passaggio da uno spazio di archiviazione inadeguato a un sistema-creato appositamente:
- Quantificare la riduzione del danno da dado.Raccogli i dati relativi alle riparazioni e al rinnovamento degli stampi negli ultimi 24 mesi. Isolare gli incidenti attribuibili a cause-correlate allo stoccaggio: corrosione del pavimento o stoccaggio non protetto, danni fisici dovuti a cadute o guasti del rack, degrado della superficie dovuto a posizionamento improprio. Moltiplicare il costo medio annuo di riparazione per la percentuale che è possibile ragionevolmente eliminare con una corretta conservazione. Per la maggior parte delle strutture, questa cifra varia dal 40% al 70% della spesa per le riparazioni-correlata allo spazio di archiviazione. Includere il costo delle riparazioni urgenti che hanno interrotto la pianificazione della produzione.
- Calcola il risparmio di manodopera derivante da cambi più rapidi.Cronometra il tuo attuale processo di recupero e allestimento dello stampo-dal momento in cui viene richiesto un cambio al momento in cui lo stampo viene posizionato presso la pressa. Confrontalo con il tempo di recupero ottenibile con flussi di lavoro di storage rack e pre-staging organizzati e accessibili. Moltiplica il tempo risparmiato per ogni passaggio per il numero di passaggi annuali e la tariffa della manodopera a pieno carico (inclusi benefit e spese generali). Anche un miglioramento di 10 minuti per passaggio, moltiplicato per 200+ configurazioni annuali, si traduce in un significativo recupero della manodopera.
- Stima del valore di prevenzione degli incidenti di sicurezza.Esamina il registro degli incidenti per-infortuni da gestione dei morti e quasi{{1}incidenti negli ultimi tre-cinque anni. Calcolare i costi diretti (spese mediche, premi sanitari, sanzioni OSHA) e i costi indiretti (tempi di indagine, interruzioni della produzione, manodopera sostitutiva, potenziali contenziosi). I dati del settore suggeriscono che i costi indiretti degli infortuni sul lavoro sono da tre a cinque volte superiori alle spese mediche dirette. Applicare un fattore di riduzione conservativo-diciamo dal 50% all'80%-che rifletta i rischi eliminati dallo stoccaggio-costruito appositamente: cadute da scaffalature sovraccariche, lesioni da schiacciamento dovute a stoccaggio su pavimento instabile e incidenti con carrelli elevatori in aree di sosta disordinate.
- Aumento dei tempi di attività della produzione del progetto.Ogni minuto di inattività della macchina da stampa ha un costo calcolabile: la tariffa oraria di stampa (inclusi i costi dell'operatore, delle spese generali e dell'attrezzatura ammortizzata) divisa per 60. Se lo stoccaggio disorganizzato aggiunge una media di 15 minuti per cambio su tre turni che eseguono cinque macchine da stampa, stai perdendo centinaia di ore di stampa-all'anno. Convertilo in capacità di guadagno o in riduzione dei costi a seconda di come il tuo team finanziario modella il valore della produzione. Questo è spesso l'elemento pubblicitario più importante nel caso del ROI-e quello che attira l'attenzione del CFO.
Per calcolare il ROI netto, sottrai il costo totale di proprietà (acquisizione più costi operativi previsti del ciclo di vita) dalla somma di tutti i risparmi e i costi evitati nello stesso periodo-tipicamente da 10 a 15 anni per i sistemi strutturali in acciaio. Dividere per l'investimento iniziale e moltiplicare per 100 per esprimere in percentuale. Un caso ben-documentato relativo ai sistemi per carichi pesanti dei produttori di scaffalature per lo stoccaggio di stampi- mostra abitualmente periodi di recupero dell'investimento compresi tra due e quattro anni, con un ROI cumulativo degli scaffali per stampi per carichi pesanti che raggiunge dal 200% al 400% in un decennio.
Un fattore amplifica significativamente questi rendimenti: la qualità degli stampi che stai proteggendo. Il valore di una corretta conservazione si moltiplica se abbinato a stampi costruiti per durare fin dall'inizio. Ai produttori piaceYICHENingegnerizzare lo stampaggio degli stampi prestando attenzione alle prestazioni di produzione stabili-selezionando materiali, trattamenti superficiali e design dei componenti che massimizzano la vita utile in condizioni difficili. Quando si investe sia in strumenti durevoli che in uno stoccaggio adeguato, l'effetto combinato è potente: lo stampo dura più a lungo perché è stato costruito per durare e il sistema di stoccaggio garantisce che nulla eroda la longevità progettata tra una serie e l'altra. Proteggere uno stampo da 15.000 dollari progettato per 500.000 corse aggiuntive offre un ROI molto maggiore rispetto a proteggerne uno che era già prossimo alla-fine-vita utile a causa di una costruzione inferiore.
Presenta il tuo business case nel modo in cui le proposte di investimento di capitale sono strutturate nei vari settori: guida con un riepilogo esecutivo che indichi l'investimento totale, il periodo di rimborso e i vantaggi principali. Prosegui con l'analisi dettagliata dei costi di base che mostra quanto costa oggi uno storage inadeguato. Presenta quindi la soluzione consigliata con le specifiche del fornitore e chiudi con i calcoli finanziari utilizzando ipotesi trasparenti. Affrontare le priorità delle diverse parti interessate-La finanza vede i numeri del ROI, le operazioni vedono i guadagni di uptime, la sicurezza vede la riduzione degli incidenti e la manutenzione vede l'estensione della vita dello stampo.
Le strutture che ancora immagazzinano gli stampi sul pavimento o li stipano in scaffalature per pallet standard non fanno risparmiare denaro. Lo stanno spendendo in modi sparsi e invisibili che non appaiono mai su un singolo elemento pubblicitario. Una corretta analisi dei costi del sistema di stoccaggio degli stampi rende visibili le spese nascoste-e trasforma la vaga sensazione che "dovremmo fare qualcosa" in un progetto finanziato con rendimenti misurabili.
Domande frequenti sui sistemi di stoccaggio degli stampi per stampaggio
1. Qual è la differenza tra le scaffalature per lo stoccaggio degli stampi e le scaffalature per pallet standard?
Le scaffalature portapallet standard sono progettate per carichi distribuiti uniformemente su pallet a fondo piatto-. Gli stampi per stampaggio creano carichi puntuali gravi, concentrando migliaia di libbre su un ingombro compatto che può causare deflessione della trave, cedimento della pavimentazione e collasso strutturale nelle scaffalature convenzionali. I rack di stoccaggio per stampi-costruiti appositamente utilizzano travi a I in acciaio strutturale-, colonne di grosso spessore-e design di scaffali rinforzati con un peso compreso tra 2.000 e 6,000+ libbre per livello per gestire in sicurezza queste forze concentrate.
2. Come posso determinare quale tipo di sistema di stoccaggio degli stampi è adatto alla mia struttura?
Abbina il tuo sistema a tre fattori: caratteristiche dello stampo (classe di peso e dimensioni), disponibilità della struttura (capacità di carico del pavimento, altezza del soffitto, larghezza del corridoio) e frequenza di accesso. Gli stampi di peso inferiore a 1.000 libbre sono adatti a scaffalature ad ampia campata; 1.000-6.000 libbre funzionano bene nei rack con travi a I-strutturali; 6.000-15.000 libbre beneficiano di sistemi a cassetti estraibili con accesso tramite gru; e gli stampi di peso superiore a 15.000 libbre richiedono in genere basi di stoccaggio degli stampi a livello del pavimento. Verificare sempre lo spessore e il rinforzo della lastra prima dell'installazione.
3. Quali requisiti OSHA si applicano allo stoccaggio di stampi per stampaggio pesanti?
Le normative OSHA ai sensi di 29 CFR 1926.250 e 29 CFR 1910.176 richiedono che gli stampi immagazzinati siano protetti contro lo spostamento, che i limiti di carico sul pavimento siano chiaramente indicati in libbre per piede quadrato, che i corridoi rimangano liberi per le attrezzature di movimentazione dei materiali e che i carichi di stoccaggio non superino mai la capacità nominale dello scaffale. Le strutture devono esporre cartelli relativi alla capacità di carico su ciascun vano rack e la documentazione tecnica con timbro PE- deve convalidare tutte le valutazioni di peso dichiarate.
4. Come si previene la corrosione degli stampi durante lo stoccaggio?
Un'efficace prevenzione della corrosione prevede tre difese: spray-inibitori della corrosione da contatto che rivestono le superfici esposte dell'acciaio per utensili, pellicole e pacchetti di inibitori della corrosione da vapore (VCI) che proteggono le cavità chiuse e le aree difficili-da-raggiungibili e controllo del clima che mantiene l'umidità relativa al di sotto del 50%. Le matrici devono essere accuratamente pulite, asciugate e rivestite prima dello stoccaggio, con pellicola termoretraibile VCI che sigilla tutte le giunture. Le ispezioni periodiche ogni 90 giorni rilevano eventuali guasti alla barriera protettiva prima che i danni si accumulino.
5. Qual è il tipico periodo di recupero del ROI per investire in sistemi di storage die-creati appositamente?
Casi aziendali ben-documentati per sistemi di storage-per carichi pesanti mostrano abitualmente periodi di recupero dell'investimento compresi tra due e quattro anni, con un ROI cumulativo che raggiunge dal 200% al 400% in un decennio. I rendimenti provengono da quattro fonti: riduzione dei costi di riparazione degli stampi (riduzione del 40-70% dei danni legati allo stoccaggio-), risparmio di manodopera derivante da cambi di produzione più rapidi, prevenzione di incidenti di sicurezza e aumento dei tempi di attività della produzione. Il ROI si moltiplica ulteriormente se abbinato a stampi progettati per durare, come quelli di produttori come YICHEN che ottimizzano materiali e trattamenti superficiali per prestazioni a lungo termine.


