


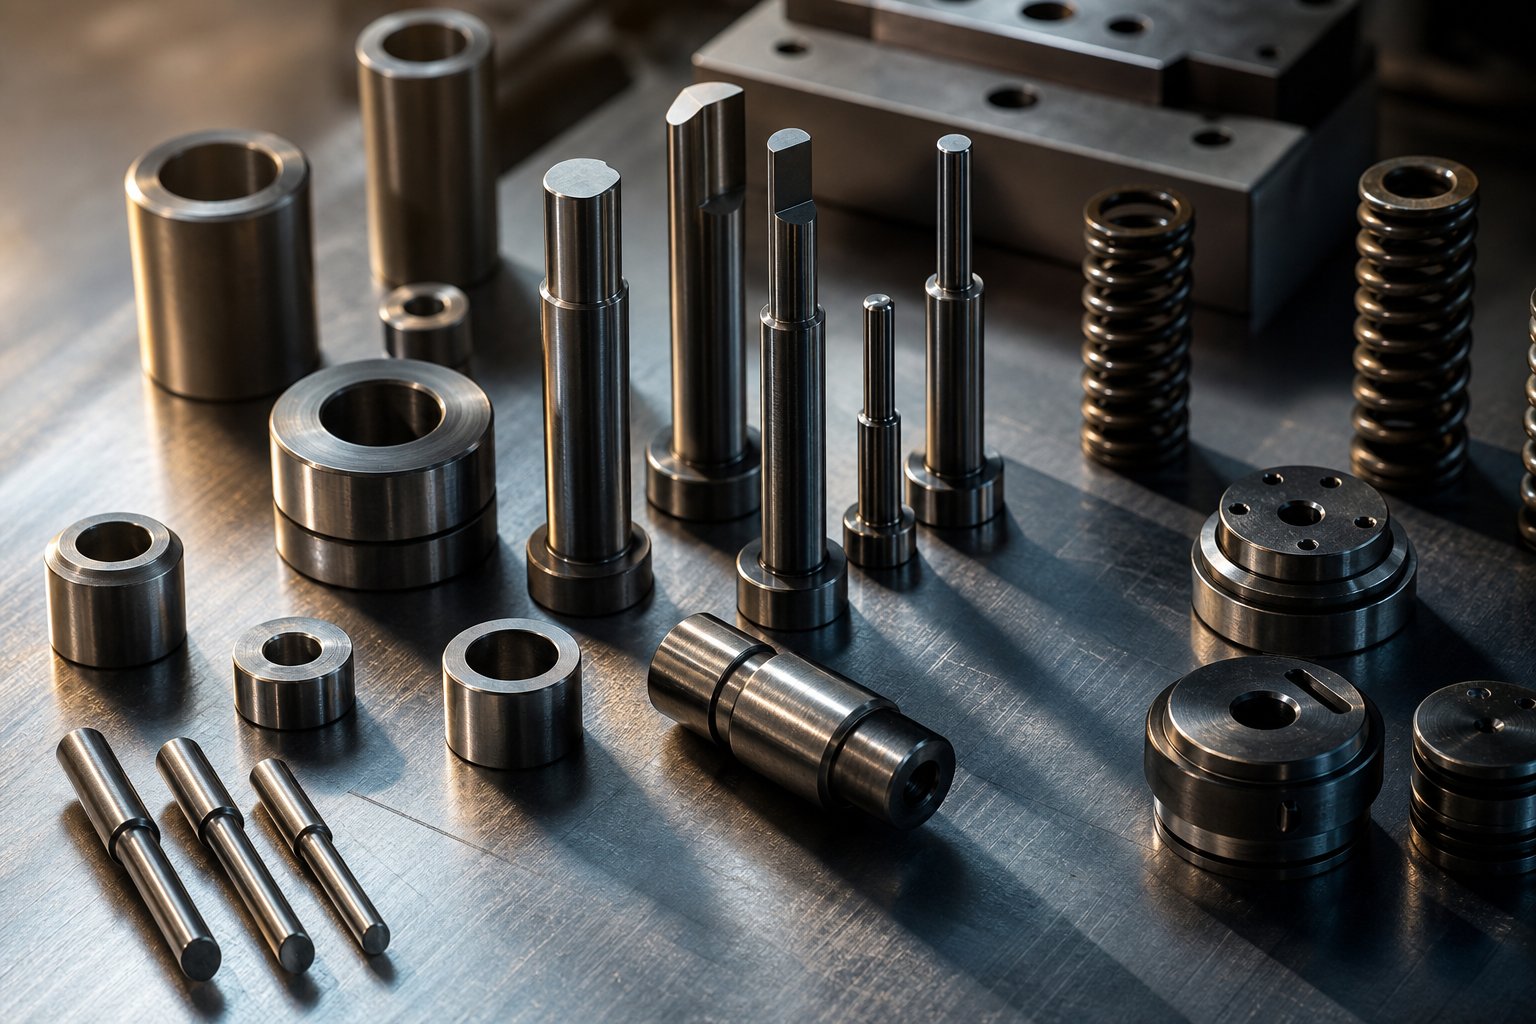
Cosa sono le parti di ricambio dello stampo per stampaggio e perché sono importanti
Parti di ricambio per stampi per stampaggiosono i singoli componenti soggetti a usura all'interno di un gruppo matrice - punzoni, bottoni della matrice, perni guida, boccole, molle e piastre di estrazione - che richiedono sostituzioni periodiche per mantenere la qualità delle parti e mantenere in funzione la produzione. A differenza delle ganasce e della base strutturale che costituiscono la base permanente dell'utensile, questi componenti sono progettati per assorbire lo stress ripetitivo del processo di stampaggio e degradarsi nel tempo.
Questa guida colma il divario tra la formazione generale sugli stampi e i cataloghi delle parti. Imparerai a leggere i sintomi di usura, a diagnosticare i componenti guasti, a specificare le sostituzioni corrette e a procurarteli con sicurezza.
Definizione delle parti di ricambio dello stampo per stampaggio
Cosa distingue una parte di ricambio da un componente strutturale dello stampo? Dipende dalla durata di servizio prevista. Gli elementi strutturali - pattini portamatrici superiori e inferiori, piastre di appoggio e telaio del set matrici - sono progettati per durare l'intero ciclo di vita dello strumento. Raramente necessitano di sostituzione a meno che non si verifichino danni catastrofici. Le parti di ricambio, invece, sono gli elementi di lavoro che entrano direttamente in contatto con il materiale della striscia o gestiscono le forze all'interno dell'assieme. Pensa a punzoni, bottoni di matrici, molle, fermi e boccole di guida - componenti soggetti a ripetuti impatti, attriti e fatica a ogni colpo della pressa.
Le parti di ricambio sono materiali di consumo progettati per usurarsi, a differenza del portastampo e degli elementi strutturali.
Perché è importante un approccio di sostituzione sistematica
Quando le parti dello stampo devono essere sostituite e la sostituzione avviene in modo reattivo - dopo che un punzone si rompe a metà-corsa o una boccola si grippa -, il costo si moltiplica rapidamente. Una singola interruzione non pianificata non significa solo un nuovo componente. Ciò significa tempi di inattività della pressa, manodopera per l'estrazione e il ripristino dello stampo, scarti di parti difettose prodotte prima che il guasto venisse rilevato e ore di laboratorio di qualità-per ri-convalidare il processo. SecondoRivista MetalForming, la manutenzione non pianificata degli stampi può costare quattro volte di più rispetto alla manutenzione pianificata se si tiene conto della perdita di produzione, delle spese generali e della manodopera a valle.
Un approccio sistematico capovolge questa equazione. Comprendendo quali componenti soggetti a usura dello stampo di stampaggio si degradano in modo prevedibile e monitorando le loro condizioni rispetto al numero di colpi, sostituirai le parti secondo il tuo programma - e non secondo quello della stampante.
Parti comuni soggette a usura degli stampi di stampaggio in base alla funzione
Ogni gruppo stampo contiene dozzine di singoli componenti, ma non tutti si usurano alla stessa velocità o per gli stessi motivi. Organizzarli per funzione - quale ruolo svolgono durante il ciclo di stampaggio - offre ai team di manutenzione un percorso più rapido per identificare quale parte si sta deteriorando e perché. Le categorie seguenti coprono l'intera gamma delle comuni parti soggette a usura degli stampi per stampaggio in base alla funzione, dai taglienti che tagliano il materiale alle superfici di appoggio che assorbono i carichi laterali.
Componenti per taglio e perforazione
Questi sono i cavalli di battaglia di qualsiasi tranciatura omorire progressivo. Entrano in contatto diretto con il materiale della striscia ad ogni corsa, il che significa che subiscono la massima sollecitazione localizzata e i tassi di usura più rapidi nell'assemblaggio.
- Pugni- Perni in acciaio per utensili temprato o profili sagomati che penetrano nel materiale della striscia per creare fori, fessure o caratteristiche. Assorbono l'intera forza di taglio ad ogni colpo e sono i componenti sostituiti più frequentemente nella maggior parte degli stampi.
- Pulsanti di morire- Le aperture di accoppiamento che ricevono il pugno. La corretta distanza tra il punzone e il pulsante della matrice determina la qualità del bordo. La sostituzione del punzone della matrice di stampaggio e del bottone della matrice viene spesso eseguita come un set abbinato per ripristinare il gioco corretto.
- Piloti- Perni di precisione che entrano nei fori precedentemente forati per registrare la striscia nella posizione esatta prima del taglio della stazione successiva. Sopportano forze di inserimento ripetitive e resistenza allo strappo, rendendoli suscettibili all'usura e alla flessione della punta.
- Tagliare gli acciai- Taglienti sagomati utilizzati nelle operazioni di rifilatura su parti formate. I loro profili complessi rendono la riaffilatura più complessa della semplice riaffilatura del punzone.
Quando un componente di taglio si smussa o si scheggia, noterai un aumento dell'altezza della bava sulla parte stampata - uno dei primi segnali visibili di qualità che indica l'avvicinarsi di una sostituzione.
Componenti di guida e allineamento
Immagina di eseguire un dado progressivo in cui le metà superiore e inferiore si spostano fuori allineamento anche di 0,001 pollici. All'improvviso, ogni gioco da punzone-a-pulsante si sposta, compaiono bave su un lato e la durata dell'utensile diminuisce drasticamente. I componenti guida impediscono questo scenario.
- Perni guida (pali guida)- Perni cilindrici-rettificati di precisione, generalmente temprati a 60+ HRC, che posizionano le scarpe dello stampo superiore e inferiore in modo che tutti i componenti montati si interfacciano correttamente. COMEIl Fabbricantenote, i perni guida sono rettificati con una precisione di 0,0001 pollici e sono disponibili con cuscinetti-a frizione o-a sfere.
- Boccole di guida- I manicotti-rettificati di precisione che ricevono i perni guida. Le boccole con cuscinetti a sfera- contengono una gabbia a sfera in alluminio, mentre le boccole di attrito sono spesso rivestite con tappi in alluminio-bronzo e grafite per ridurre l'usura.
- Blocchi del tallone- Blocchi in acciaio montati sui pattini superiori e inferiori che assorbono le forze laterali sbilanciate. Integrano i perni guida quando le operazioni di stampaggio generano una forte spinta laterale un-direzionale.
- Barre del portiere- Binari di sostegno che mantengono in posizione gli inserti dell'estrattore, i punzoni o le sezioni della matrice. Impediscono il movimento laterale dei componenti funzionanti sotto carico.
La sostituzione del perno guida e della boccola per le matrici è spesso innescata da un gioco misurabile tra le superfici di accoppiamento - una condizione che si manifesta sotto forma di bave incoerenti o progressiva errata registrazione delle caratteristiche tra le stazioni.
Componenti di spogliatura e controllo del materiale
Dopo che un punzone ha tagliato la striscia, qualcosa deve staccare la striscia dal punzone e mantenere il materiale controllato per il successivo avanzamento di avanzamento. Questo è il compito di stampare i componenti della piastra estrattore e l'hardware associato.
- Piastre spogliarelliste- Piastre piatte o sagomate che premono sul materiale in strisce durante il taglio e poi lo sfilano dai punzoni mentre il pistone si ritrae. Inoltre guidano i punzoni vicino al punto di taglio per una maggiore precisione.
- Sollevatori (perni del sollevatore)- Perni o rotaie caricati a molla- che sollevano la striscia dalla faccia dello stampo tra una passata e l'altra, consentendole di avanzare liberamente fino alla stazione successiva.
- Sorgenti- Molle a gas ad azoto, molle per stampi (codificate a colori-in base al carico nominale) e molle elicoidali che forniscono forza di strappo, precarico del cuscinetto di pressione e ritorno del sollevatore. L'affaticamento primaverile è graduale, ed è facile non notarlo finché non compaiono problemi di controllo della striscia.
- Tamponi di pressione- Piastre-con supporto a molla o con supporto idraulico che bloccano il materiale durante le operazioni di trafilatura o formatura per controllare il flusso del metallo ed evitare grinze.
Questi componenti raramente falliscono in modo catastrofico. Invece, perdono forza progressivamente - le molle si abbassano, i perni del sollevatore si usurano sulla spalla e le piastre di estrazione sviluppano concavità a causa di impatti ripetuti. Il risultato è subdolo: inceppamenti, sollevamento delle strisce o espulsione incoerente delle parti che peggiora nel corso delle settimane.
Componenti soggetti a usura e cuscinetti
Non tutti i pezzi di ricambio svolgono un'azione "attiva" sulla striscia. Alcuni esistono esclusivamente per assorbire l'attrito e impedire che i componenti più costosi si degradino prematuramente.
- Piastre antiusura- Piastre in acciaio temprato montate su blocchi guida, blocchi tallone o ovunque due superfici dello stampo scorrono l'una contro l'altra. Sono superfici sacrificali progettate per essere sostituite a buon mercato piuttosto che rilavorare il blocco strutturale sottostante.
- Lardoni- Guide antiusura di precisione che mantengono l'allineamento tra le sezioni scorrevoli dello stampo (ad es. trascinatori e guide delle camme). Compensano la dilatazione termica e assorbono la spinta laterale.
- Piastre di supporto- Piastre temprate posizionate dietro i punzoni o tra il fermo del punzone e il pattino della matrice per distribuire la forza d'impatto e impedire che la testa del punzone penetri nel materiale più morbido del pattino.
Queste parti sono economiche singolarmente, ma trascurarle si traduce in danni costosi - una piastra di supporto usurata fa sì che le teste del punzone si sviluppino come funghi, un lardone degradato lascia andare la slitta della camma e all'improvviso stai sostituendo componenti che avrebbero dovuto durare anni in più.
Tabella-di riferimento rapido: modalità di guasto dei componenti dello stampo
La tabella seguente consolida ciascuna categoria di componenti in un riferimento scansionabile. Utilizzatelo come riferimento sulle modalità di guasto dei componenti dello stampo durante l'ispezione degli strumenti o la creazione di inventari di parti di ricambio.
| Nome del componente | Funzione | Materiale tipico | Modalità di guasto comune |
|---|---|---|---|
| Pugni | Forare o tagliare il materiale | D2, M2, carburo |
|
| Bottoni della matrice | Ricevi il punzone, definisci il profilo di taglio | D2, M2, carburo |
|
| Piloti | Registrare la posizione della striscia tra le stazioni | M2, HSS, con punta in metallo duro- |
|
| Perni guida | Allineare i pattini della matrice superiore e inferiore | Acciaio per utensili temprato (60+ HRC) |
|
| Boccole di guida | Ricevi perni guida, riduci l'attrito | Rivestimento in acciaio temprato, alluminio-bronzo |
|
| Blocchi del tallone | Assorbire le forze di spinta laterali | Acciaio per utensili con piastre antiusura temprate |
|
| Piastre spogliarellista | Rimuovere il materiale dai punzoni, guidare i punzoni | Acciaio per utensili A2, D2 |
|
| Sorgenti | Forniscono forza di strappo, precarico del tampone, ritorno del sollevatore | Cromo-silicio, gas azoto |
|
| Sollevatori | Sollevare la striscia per far avanzare l'alimentazione | Acciaio per utensili, punte temprate |
|
| Piastre di usura | Attrito di scorrimento che assorbe la superficie sacrificale | Acciaio per utensili temprato, bronzo |
|
| Piastre di supporto | Distribuire l'impatto del pugno, proteggere il pattino | Acciaio per utensili temprato (48-52 HRC) |
|
Ciascuna modalità di guasto nella tabella produce sintomi distinti sulla macchina da stampa - modifiche delle bave, spostamenti dimensionali o problemi di movimentazione dei materiali. Riconoscere questi sintomi e ricondurli al componente giusto è il punto in cui inizia la diagnostica, e quella mappatura dall'osservazione del reparto di produzione al guasto di una parte specifica è esattamente ciò che separa la lotta antincendio reattiva dalla manutenzione pianificata.
Risoluzione dei problemi degli stampi di stampaggio in base al sintomo
Sei davanti alla stampa e qualcosa non va. Le parti sembrano diverse rispetto alla settimana scorsa - forse sta crescendo una bava su un bordo o le posizioni dei fori non rientrano nelle specifiche. La sfida non è sapere che un componente si usura. Si tratta di capire quale. Gli indicatori e i sintomi di usura degli stampi di stampaggio raramente si annunciano con un'etichetta chiara. Si presentano come deviazioni di qualità sulle parti finite e il tuo compito è leggere tali deviazioni fino alla fonte.
Le sezioni seguenti organizzano i segnali di guasto comuni nel modo in cui li incontri effettivamente - in base a ciò che vedi sul componente o sulla stampante - e associano ciascun sintomo al componente che più probabilmente richiede la sostituzione.
Formazione di bave e deterioramento della qualità dei bordi
La formazione di bave è il segnale più comune di allarme precoce che indica che i componenti taglienti si stanno avvicinando alla fine della loro vita utile. Ma non tutte le sbavature puntano alla stessa causa principale. La posizione, la consistenza e l'altezza della bava ti dicono dove guardare.
- Incremento uniforme della bava su tutte le caratteristiche- Indica un'opacizzazione generale del bordo del punzone lungo la fustella. Tutti i punzoni da taglio si stanno avvicinando contemporaneamente all'intervallo di affilatura o di sostituzione, spesso perché condividono lo stesso tipo di acciaio per utensili e hanno riscontrato lo stesso numero di colpi.
- Sbavatura solo su un lato di un elemento- Indica un gioco non uniforme tra punzone-e-matrice, in genere causato dall'usura del perno di guida o dal gioco della boccola che consente alla matrice superiore di spostarsi leggermente. Il lato con gioco stretto- produce un taglio netto; il lato aperto si strappa e lascia una bava.
- Bava intermittente che appare e scompare- Spesso collegato all'affaticamento primaverile del sistema di estrazione. Man mano che la forza di spellatura si indebolisce, la striscia non viene trattenuta saldamente durante il taglio, consentendo micro-movimenti che producono bordi di qualità incoerente.
- Tirare la lumaca con la bava- Quando i frammenti aderiscono alla faccia del punzone e vengono riportati nella matrice, creano bave secondarie o segni di testimonianza sui colpi successivi. Questa condizione è riconducibile all'usura del punzone che aumenta l'adesione del vuoto, alla rottura del bordo del bottone della matrice o alla ritenzione inadeguata dello sfrido nell'apertura della matrice.
La formazione di bave causata dall'usura del punzone in genere inizia in modo subdolo - pochi millesimi di pollice - e accelera una volta che il tagliente supera una soglia critica. Prenderlo presto significa una semplice riaffilatura piuttosto che una sostituzione completa del punzone.
Sintomi di deriva dimensionale e disallineamento
Quando le parti iniziano a non superare i controlli dimensionali, l'istinto è spesso quello di incolpare la geometria di taglio. Ma la deriva dimensionale dovuta a perni guida usurati, piloti degradati o boccole allentate è molto più comune dell'effettiva variazione dimensionale del punzone o del pulsante. Ecco come determinare quando i componenti dello stampo devono essere sostituiti in base a ciò che rivelano le misurazioni.
- Variazione della distanza da buca-a-buca in aumento nel tempo- Indica l'usura della punta del perno pilota. Man mano che il diametro pilota si riduce a causa dell'impegno ripetuto della striscia, la striscia ha più libertà di spostarsi tra le stazioni e le distanze da elemento-a-elemento si spostano progressivamente.
- Tutte le caratteristiche si spostano in una direzione- Suggerisce l'usura del perno guida o della boccola consentendo alla matrice superiore di favorire un lato. Ogni elemento tagliato dall'utensileria superiore migra insieme nella stessa direzione rispetto al bordo della striscia.
- Progressiva registrazione errata che peggiora da stazione-a-stazione- In uno stampo progressivo, questo modello segnala l'usura cumulativa del pilota. Il pilota di ciascuna stazione aggiunge un piccolo errore di posizione e, nella stazione finale, la deriva accumulata supera la tolleranza. Le superfici pilota usurate spesso causano una deriva dimensionale cumulativa molto prima che i difetti diventino visivamente evidenti.
- Formare angoli inconsistenti o variabili- Può derivare da blocchi del tallone o lardoni di camma usurati che consentono all'acciaio di formatura di flettersi sotto carico anziché mantenere la posizione. L'incoerenza generalmente peggiora a velocità di stampa più elevate quando aumentano le forze dinamiche.
La distinzione fondamentale: se tutte le caratteristiche si spostano insieme in modo uniforme, osserva l'allineamento a livello del die-(perni guida, boccole, blocchi del tallone). Se le caratteristiche si spostano l'una rispetto all'altra, esamina la registrazione a livello di stazione- (piloti, localizzatori, posizionamento dei singoli inserti).
Guasti nella movimentazione dei materiali
I problemi di controllo delle strisce sono diversi dai difetti di qualità - interrompono il processo stesso invece di limitarsi a ridurre le dimensioni della parte. Gli inceppamenti bloccano la stampa. Il sollevamento delle strisce danneggia gli strumenti. I fallimenti nell'espulsione bloccano lo stampo. Questi sintomi si associano direttamente ai componenti di rimozione e controllo del materiale trattati nella sezione precedente.
- Sollevamento strisce tra le stazioni- I perni del sollevatore hanno perso altezza a causa dell'usura della spalla oppure le molle del sollevatore si sono abbassate al di sotto della forza necessaria per sollevare la striscia in modo pulito sopra la faccia dello stampo. La striscia si trascina sulle superfici dello stampo e si inceppa o si impiglia negli acciai di formatura.
- Allarmi di alimentazione inceppata o-scarsa- Quando l'alimentatore avanza correttamente ma la striscia non arriva nella posizione corretta, i piloti usurati non si impegnano abbastanza in profondità per rilevare l'errore oppure l'usura della piastra di estrazione consente alla striscia di piegarsi anziché avanzare in piano. Il degrado del cuscinetto di pressione può anche limitare il movimento della striscia applicando una forza di serraggio non uniforme.
- Le parti non vengono espulse in modo pulito dallo stampo- Affaticamento della molla che si stacca, inceppamento del perno di sollevamento dovuto all'accumulo di detriti o punte del perno di espulsione usurate che non entrano più in contatto diretto con la parte. Negli stampi progressivi che producono componenti di connettori di piccole dimensioni, anche una minima incoerenza nell'espulsione può causare l'impilamento delle parti nella cavità dello stampo e creare danni a cascata.
- Vibrazioni o sbattimenti udibili in velocità- L'usura della piastra dell'estrattore crea una pressione di scarico irregolare o strutture di supporto del nastro degradate (perni flottanti, binari di guida) che non stabilizzano più il materiale durante i cicli di alimentazione rapidi.
Come i parametri della pressa accelerano questi modelli
Ogni sintomo sopra elencato ha una sequenza temporale - e tale sequenza temporale si accorcia o allunga in base a due variabili operative della pressa: tonnellaggio e frequenza di corsa. Un tonnellaggio più elevato della pressa aumenta la forza di picco su ogni componente di taglio e formatura per ciclo. Il funzionamento al limite superiore del tonnellaggio nominale di uno stampo comprime la durata di servizio dei punzoni, dei pulsanti dello stampo e soprattutto delle molle, che si affaticano più velocemente con precarichi più elevati.
La frequenza della corsa aggrava l'effetto in modo diverso. La produzione ad alta-velocità genera più calore attraverso l'attrito, riduce lo spessore del film lubrificante e aumenta il carico dinamico sui sistemi di guida. Uno stampo che funziona a 400 colpi al minuto utilizzerà boccole di guida e punte pilota molto più velocemente dello stesso stampo a 200 SPM - non solo a causa del doppio dei colpi, ma perché ogni singolo colpo trasporta più forza inerziale e meno tempo di recupero per il rifornimento del lubrificante.
Il monitoraggio di entrambi i parametri insieme al conteggio dei risultati fornisce un quadro più accurato dell'effettiva usura dei componenti rispetto al solo conteggio dei cicli. Due stampi a 500.000 colpi possono essere in condizioni molto diverse se uno funziona a 60 SPM in acciaio dolce e l'altro funziona a 350 SPM in acciaio inossidabile.
Come diagnosticare il guasto di un componente dello stampo quando più sintomi si sovrappongono
I sintomi raramente si manifestano uno alla volta. Tiri uno stampo per l'ispezione e trovi delle bave che crescono alla stazione tre, una deriva dimensionale alla stazione sette e allarmi di alimentazione errata intermittenti durante l'intero ciclo. Tre sintomi, potenzialmente sei o più componenti candidati. Sostituire tutto è costoso e inutile. Sostituire prima la parte sbagliata fa perdere tempo e lascia intatto il vero problema. Ciò di cui hai bisogno è un metodo strutturato per isolare l'effettiva fonte del guasto - una sequenza progressiva di ispezione dello stampo che restringa sistematicamente il campo.
Sequenza di ispezione sistematica per stampi progressivi
Quando più stazioni mostrano problemi contemporaneamente, resisti alla tentazione di iniziare con il sintomo più visibile. Lavora invece sullo stampo in una sequenza logica che elimini le cause profonde condivise prima di indagare sui componenti specifici della stazione-.
- Controlla prima l'allineamento del livello della fustella-.Misurare il gioco tra il perno guida-e-la boccola con un comparatore. Se il gioco supera le specifiche (tipicamente più di 0,0005 pollici oltre il valore nominale), ogni stazione dello stampo viene influenzata. Questo singolo risultato può spiegare bave, deriva dimensionale e formazioni incoerenti tutto in una volta.
- Ispezionare la registrazione della striscia presso la prima stazione pilota.Verificare il diametro del perno pilota e la profondità di innesto. Se i piloti sono sottodimensionati, tutte le funzionalità a valle mostreranno un errore di posizione cumulativo - quello che sembra un guasto di più stazioni è in realtà una causa principale che si propaga in avanti.
- Isolare le singole stazioni in base alla posizione dei sintomi.Solo dopo aver confermato che l'allineamento del livello della fustella-e la registrazione delle strisce rientrano nelle specifiche, dovresti esaminare i componenti di taglio, gli acciai per forme o gli estrattori specifici della stazione-.
- Verificare le forze della molla e le altezze del sollevatore.Misurare la lunghezza libera su tutte le molle dell'estrattore e del cuscinetto di pressione rispetto al registro di manutenzione dello stampo. Controllare l'altezza del perno di sollevamento con un micrometro di profondità. Il degrado della forza è cumulativo e spesso colpisce più stazioni contemporaneamente senza un evidente guasto in un singolo-punto.
- Documentare i risultati confrontandoli con il registro di manutenzione dello stampo.Registra i valori misurati, non solo le valutazioni superate/fallite. Queste misurazioni diventano la base per il successivo intervallo di ispezione.
La sostituzione di un sintomo-componente adiacente senza confermare la causa principale porta a ripetuti errori - e ripetuti tempi di inattività. Verifica sempre che il componente che stai sostituendo abbia effettivamente prodotto il difetto che stai correggendo.
Utilizzo dei dati di produzione per confermare la diagnosi dei componenti
L'ispezione fisica ti dice cosa è indossato. I dati di produzione ti dicono quando ha iniziato a usurarsi e quanto velocemente sta progredendo - il contesto di cui hai bisogno per confermare una diagnosi e programmare correttamente la sostituzione.
I contatori delle visite sono il punto di partenza. Ogni stampo dovrebbe avere un contatore di colpi cumulativo e un contatore di intervalli che si ripristina ad ogni evento di manutenzione. Confrontando il conteggio attuale dei risultati con l'ultima sostituzione o riaffilatura registrata per ciascun componente, è possibile identificare immediatamente quali parti hanno superato la durata operativa prevista e quali hanno ancora margine rimanente.
I dati SPC aggiungono un secondo livello di conferma. Quando un attributo di processo -, ad esempio, il diametro critico di un foro - inizia a tendere verso un limite di controllo mentre è ancora all'interno delle specifiche, quel modello di deriva segnala che un componente si avvicina al guasto prima che si verifichi effettivamente lo scarto. Come stabilisce la metodologia di controllo statistico del processo, un processo che va "fuori controllo" sulla carta di controllo spesso produce ancora parti accettabili ma indicaè necessaria una manutenzione preventiva prima che si verifichino guasti di produzione. Monitorare il tasso di deriva, non solo se le parti funzionano o meno, ti dà il tempo necessario per programmare la sostituzione durante una finestra pianificata.
I registri di tracciabilità degli scarti completano il quadro. Un improvviso picco di scarti in una stazione, correlato a un traguardo di conteggio dei risultati, conferma la diagnosi del componente. Un aumento graduale degli scarti distribuito su più stazioni è più probabile che indichi un problema di allineamento a livello dello stampo-o un affaticamento sistemico della molla.
Valutazione delle parti critiche e non-critiche
I vincoli di budget e di pianificazione sono reali. Quando l'ispezione rivela che diversi componenti necessitano di attenzione contemporaneamente, la priorità di valutazione delle parti di ricambio dello stampo determina cosa viene sostituito ora rispetto a cosa può attendere fino alla successiva finestra di manutenzione programmata.
| Livello di priorità | Condizione | Azione |
|---|---|---|
| Sostituire immediatamente | Il componente produce scarti o rischia di danneggiare a catena gli strumenti adiacenti (ad esempio, un punzone scheggiato che potrebbe danneggiare il pulsante della matrice) | Ordina e installa prima del prossimo ciclo di produzione |
| Sostituisci alla prossima finestra PM | Il componente mostra un'usura misurabile che tende verso il limite ma produce ancora parti conformi (ad esempio, boccola di guida con gioco aggiuntivo di 0,0003 pollici) | Mettere in scena la parte sostitutiva, programmare l'installazione alla prossima fermata pianificata |
| Monitorare e rivalutare | Il componente mostra indicatori di usura precoci, ma i dati di produzione confermano un rendimento stabile (ad esempio, molle al 90% della lunghezza libera nominale senza problemi di controllo della striscia) | Registrare la misurazione corrente, impostare un punto di revisione del conteggio dei risultati, rivalutare alla prossima ispezione |
La domanda chiave per il triage: le condizioni attuali di questo componente rischiano di danneggiare qualcosa di più costoso? Una piastra di supporto usurata che inizia a rientrare costa qualche dollaro per sostituirla - ma, se lasciata, fa sì che le teste dei punzoni si sviluppino a dismisura e all'improvviso stai sostituendo sia la piastra di supporto che un set completo di punzoni. Dai priorità alle sostituzioni che proteggono i componenti-di valore più elevato da danni secondari.
I sistemi di monitoraggio della manutenzione degli stampi supportano queste decisioni registrando non solo ciò che è stato sostituito, ma anche le condizioni in cui si trovava la parte al momento della rimozione. Nel corso del tempo, questi record creano curve del ciclo di vita specifiche del componente-che indicano se un particolare punch in una particolare stazione dura costantemente 800.000 colpi o 1,2 milioni di dati - che trasformano il triage da congetture a previsioni.
Con una diagnosi confermata e un elenco di sostituzioni prioritarie in mano, la decisione successiva diventa la selezione del materiale - scegliendo il giusto grado di acciaio per utensili, la durezza e le specifiche per eguagliare o superare la durata di servizio del componente originale.
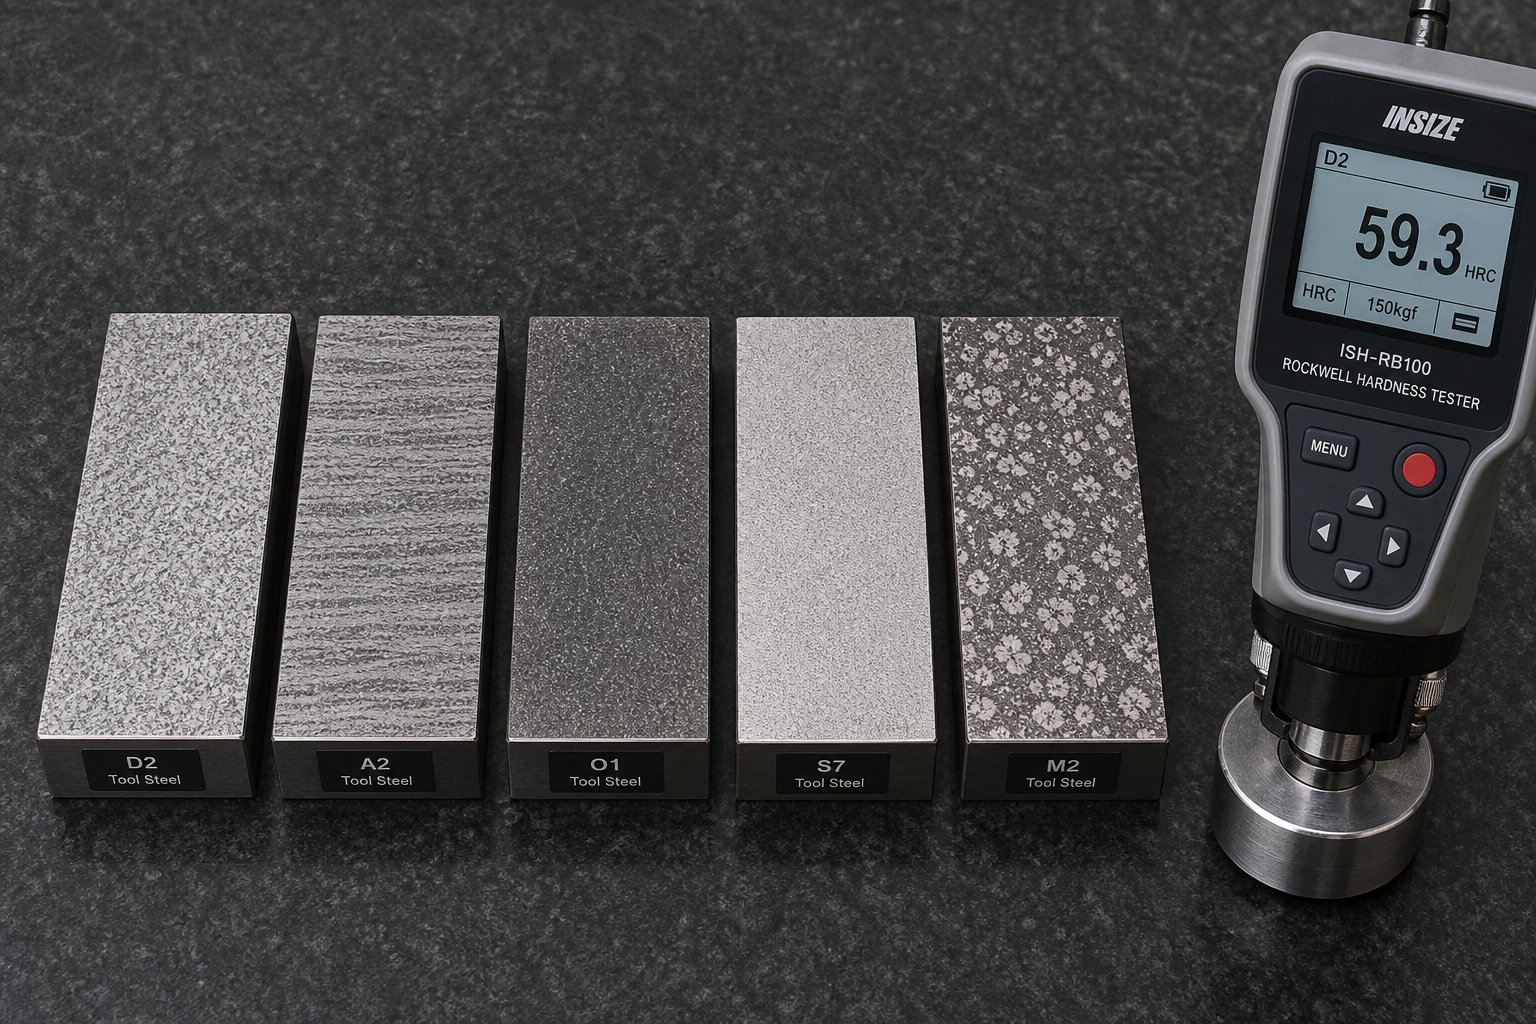
Gradi di acciaio per utensili e specifiche di durezza per parti di stampi per stampaggio
Sapere quale componente sostituire è solo metà del lavoro. Specificare il grado di materiale o la durezza errati per la sostituzione trasforma un evento di manutenzione pianificata in un guasto ripetuto. Un punzone sostitutivo lavorato con una geometria perfetta ma trattato termicamente-con una durezza sbagliata si scheggerà in pochi giorni. Un bottone della matrice realizzato con una qualità economica quando l'applicazione richiede un'eccellente resistenza all'usura si arrotonda e inizia a produrre bave molto prima dell'intervallo previsto.
La selezione del materiale per le parti di ricambio dello stampo di stampaggio richiede la corrispondenza simultanea di tre variabili: il materiale del pezzo da stampare, il volume di produzione a cui la parte deve sopravvivere e il meccanismo di usura dominante che agisce su quel componente specifico. Se li utilizzi tutti e tre correttamente, potrai superare la durata di servizio OEM. Ne perdi uno e stai tirando di nuovo il dado prima del previsto.
Qualità di acciaio per utensili per punzoni e bottoni di ricambio
Cinque famiglie di materiali coprono la stragrande maggioranza dei componenti di taglio sostitutivi. Ciascuno occupa una nicchia specifica definita dal suo equilibrio tra durezza, tenacità e resistenza all'usura.
- A2 (indurimento in aria-)- Il riferimento-per scopi generali. A2 offre una buona tenacità e un'adeguata resistenza all'usura per cicli di produzione da brevi-a-medi in acciaio dolce. Tollera un leggero disallineamento meglio delle qualità più dure perché la sua microstruttura assorbe l'impatto senza scheggiature catastrofiche. Indurito a 58-60 HRC, gestisce volumi moderati ma si usura relativamente rapidamente su materiali abrasivi.
- D2 (alto-carbonio, alto-cromo)- Il cavallo di battaglia delle operazioni di taglio ad alto-volume. D2 contiene circa il 12% di cromo e forma grandi carburi di cromo che resistono all'usura abrasiva significativamente meglio dell'A2. La durezza tipica è pari a 58-62 HRC. Il compromesso è una ridotta tenacità: la struttura a blocchi in carburo del D2 lo rende vulnerabile a scheggiature e scheggiature in caso di forti vibrazioni o carichi laterali.
- M2 (acciaio ad alta-rapidità)- Quando l'accumulo di calore dovuto al funzionamento ad alta-velocità minaccia l'integrità dei bordi, M2 mantiene la sua durezza a temperature elevate meglio di D2 o A2. I suoi carburi più fini e distribuiti in modo più uniforme gestiscono lo shock-attraverso la tranciatura pesante mantenendo al contempo una forte ritenzione del tagliente. È l'aggiornamento preferito per gli stampi progressivi che funzionano con frequenze di corsa elevate.
- S7 (resistente agli urti-)- L'opzione più tenace nella famiglia degli acciai per utensili, ottimizzata per il carico d'urto piuttosto che per la pura resistenza all'abrasione. S7 temprato a 54-56 HRC eccelle in applicazioni che coinvolgono materiali spessi, intagli pesanti o operazioni in cui il punzone subisce una forza laterale significativa. Non manterrà il bordo finché D2, ma non si spezzerà nemmeno sotto shock.
- Carburo di tungsteno- Quando nient'altro sopravvive all'applicazione. Il carburo offre una durezza estrema (normalmente 88-92 HRA) e una resistenza all'usura misurata in milioni di colpi su materiali abrasivi come l'acciaio inossidabile o l'acciaio elettrico al silicio. Il costo è sostanzialmente più elevato e il materiale è fragile: qualsiasi disallineamento o deflessione laterale rischia una frattura catastrofica anziché un'usura graduale.
La decisione D2 rispetto a M2 per la sostituzione dei punzoni si riduce a una domanda semplice: la modalità di guasto dominante è l'usura del bordo per abrasione o la scheggiatura del bordo per impatto e calore? D2 vince sulla pura resistenza all'abrasione. M2 vince in termini di tolleranza agli urti e stabilità termica in velocità.
Per le specifiche di durezza dei componenti dello stampo, gli elementi taglienti generalmente funzionano nell'intervallo 58-62 HRC per mantenere i bordi affilati sotto carichi di taglio ripetitivi. Parti strutturali soggette ad usura - piastre di supporto, piastre antiusura, inserti del blocco del tallone: hanno un valore inferiore, solitamente 48-52 HRC, dove la maggiore tenacità conta più della massima durezza superficiale. Come ricerca metallurgica diGeorge Vander Voortconferma, gli acciai utilizzati per utensili e matrici sono generalmente utilizzati a 58-68 HRC e l'attento equilibrio tra durezza e tenacità è fondamentale per evitare guasti prematuri.
In che modo il materiale e il volume del pezzo in lavorazione influiscono sulla selezione della qualità
Non specificheresti lo stesso punzone sostitutivo per uno stampo che esegue 50.000 colpi all'anno in acciaio laminato a freddo calibro 20-e uno che esegue 5 milioni di colpi all'anno in acciaio inossidabile da 0,060 pollici. Sia le proprietà del materiale del pezzo da lavorare che la domanda di produzione totale guidano la scelta della qualità corretta.
Spessore del materiale e resistenza alla trazionedeterminare la forza che ciascun componente assorbe per corsa. Un materiale più spesso con una resistenza alla trazione più elevata significa una maggiore forza di taglio sul tagliente e una maggiore forza di strappo sulla parete laterale del punzone. Un punzone sostitutivo per acciaio HSLA da 0,125 pollici a 80 ksi di trazione richiede una tenacità notevolmente maggiore rispetto a uno che taglia acciaio dolce da 0,030 pollici a 45 ksi - anche se la geometria è identica. Nelle applicazioni ad alta resistenza, S7 o M2 spesso superano le prestazioni di D2 perché il carico d'urto supera ciò che la fragile rete di carburo di D2 può tollerare.
Volume di produzione annualedefinisce quanti cicli deve sopravvivere la parte sostitutiva prima della sostituzione successiva. Per gli utensili a basso-volume (meno di 100.000 interventi all'anno), A2 garantisce una durata adeguata al costo più basso. Le applicazioni di volume medio- (da 100.000 a 1 milione di visite) rientrano nel dominio di D2 e M2, dove la loro superiore resistenza all'usura giustifica il sovrapprezzo. L'alto-volume di produzione superiore a 1 milione di pezzi annuali - soprattutto nei materiali abrasivi - è il luogo in cui il metallo duro e l'acciaio per utensili per le matrici per stampaggio diventano un vero confronto economico. Il carburo costa da tre a cinque volte di più per componente, ma può offrire una durata utile dieci o più volte superiore, rendendolo più economico per-colpo nelle applicazioni più impegnative.
Adesività del materiale del pezzoè un fattore facile da trascurare. I materiali morbidi e gommosi come le leghe di alluminio e rame non usurano gli utensili per abrasione - lorosaldatura a freddo-alla superficie del punzone a causa dell'usura adesiva (irritamento). In queste applicazioni, la sola durezza massima non risolve il problema. Una finitura superficiale lucida e un rivestimento appropriato sono più importanti del passaggio da D2 a carburo.
Requisiti di trattamento termico per i componenti sostitutivi
Una parte di ricambio lavorata per correggere le dimensioni dal corretto grado di acciaio per utensili si guasterà prematuramente se il trattamento termico non viene eseguito correttamente. Come osservato nella letteratura sull'analisi dei guasti, le procedure di trattamento termico-inadeguate rappresentano la principale fonte di guasti di utensili e stampi - sia durante la lavorazione successiva che durante il servizio. Ciascun grado ha una temperatura di austenitizzazione, un metodo di tempra e un protocollo di rinvenimento strettamente consigliati. Deviare da questi parametri modifica la microstruttura in modi che compromettono la durezza o la tenacità.
Attraverso-hardening e case-hardening:I componenti da taglio (punzoni, bottoni di fustella, acciai di rifinitura) richiedono una durezza uniforme dalla superficie al nucleo attraverso l'-indurimento -. Ciò garantisce che quando il componente viene riaffilato o quando il materiale della superficie si consuma, la superficie esposta mantiene la stessa capacità di taglio. La cementazione-, che crea un guscio esterno duro su un nucleo più morbido, si applica a componenti come perni di guida e boccole in cui la resistenza all'usura superficiale è importante ma il nucleo necessita di tenacità per resistere ai carichi di flessione.
Quando un componente sostitutivo è completamente indurito-ma specifica solo la durezza superficiale senza definire la durezza interna, si rischia di ricevere una parte indurita in modo incompleto -dura all'esterno, morbida al centro. Sotto carico, il nucleo morbido si deforma, il guscio duro si rompe e la parte si rompe molto prima del previsto. Specificare sempre sia la durezza superficiale che la durezza minima del nucleo sugli ordini delle parti di ricambio.
I guasti più comuni del trattamento termico nelle parti di ricambio includono:
- Sotto-temperamento- Lascia un'eccessiva austenite trattenuta nella microstruttura. La parte sembra abbastanza dura alla consegna, ma cambia dimensionalmente durante il servizio poiché l'austenite trattenuta si trasforma lentamente, causando crescita o distorsione inaspettata.
- Austenitizzazione eccessiva-- Dissolve troppo carbonio, creando una struttura a grana grossa che si scheggia facilmente nonostante il raggiungimento dei valori di durezza target.
- Decarburazione- La perdita di carbonio in superficie durante il trattamento termico crea una pelle morbida che si usura rapidamente. La lettura della durezza sulla parte finita potrebbe essere corretta se misurata al di sotto dello strato decarburato, mascherando il problema fino alla messa in servizio della parte.
- Sollievo dallo stress inadeguato- Le tensioni residue derivanti dalla tempra si concentrano nelle transizioni geometriche (sedi per chiavetta, diametri dei gradini, spigoli vivi), che danno origine a cricche durante il carico di servizio.
Sembra complesso? Il punto pratico è questo: quando acquisti parti di ricambio, verifica che il tuo fornitore documenti l'intero ciclo di trattamento termico - e non solo la durezza finale. Un certificato che riporti 60 HRC non è sufficiente se non si sa se la parte è stata temperata correttamente, se la durezza del nucleo soddisfa le specifiche e se la chimica della superficie è stata preservata durante la lavorazione.
Confronto della qualità dell'acciaio per utensili per le parti di ricambio
| Grado | Uso tipico | Intervallo di durezza (HRC) | Valutazione della robustezza | Miglior scenario applicativo |
|---|---|---|---|---|
| A2 | Sezioni di punzoni e matrici per uso generico- | 58-60 | Alto | Tirature da brevi-a-medie in acciaio dolce; applicazioni con rischio di carico laterale o leggero disallineamento |
| D2 | Punzoni da taglio e bottoni per matrici ad alto-volume | 58-62 | Moderare | Lunghi cicli di produzione in acciaio al carbonio e HSLA; ambienti con usura abrasiva pura con buon allineamento |
| M2 | Stazioni di punzonatura progressiva ad alta velocità- | 60-65 | Moderato-Alto | Velocità di corsa elevate in cui l'accumulo di calore degrada altri gradi; materiale spesso con ammortizzazione a scatto- |
| S7 | Punzoni per intagli, strumenti di formatura-a impatto pesante | 54-56 | Molto alto | Taglio di materiali spessi, operazioni con notevole forza laterale, applicazioni in cui il rischio di scheggiatura supera il rischio di usura |
| Carburo di tungsteno | Punzoni e bottoni per perforazione di volumi estremi- | 88-92 HRA | Basso | Produzione di svariati-milioni di pezzi in acciaio inossidabile, acciaio al silicio o altri fogli altamente abrasivi; richiede un eccellente allineamento dello stampo |
La selezione della qualità e del trattamento termico corretti fornisce ai pezzi di ricambio le basi per funzionare. Ma il materiale di base è solo il punto di partenza - i trattamenti superficiali e i rivestimenti applicati dopo il trattamento termico possono aumentare ulteriormente la durata, in particolare nelle applicazioni in cui attrito, adesione o resistenza alla temperatura diventano fattori limitanti.
I migliori rivestimenti per le parti di ricambio degli stampi
Un grado di acciaio per utensili e un trattamento termico opportunamente selezionati stabiliscono il livello di prestazione per qualsiasi componente sostitutivo. Ma in molte applicazioni, il materiale di base da solo non è il fattore limitante - l'attrito, l'adesione e il degrado termico sul tagliente determinano la durata effettiva della parte in produzione. I rivestimenti superficiali affrontano esattamente questi meccanismi di guasto, aggiungendo una barriera sottile ma straordinariamente dura che riduce i tassi di usura, impedisce l’assorbimento di materiale e resiste al calore localizzato che degrada le superfici in acciaio per utensili non rivestite.
Per le parti di ricambio degli stampi di stampaggio, i rivestimenti rappresentano un modo pratico per estendere gli intervalli di manutenzione senza riprogettare il componente o passare a materiali di base significativamente più costosi. La chiave è abbinare il rivestimento giusto al materiale specifico del pezzo da lavorare e al meccanismo di usura - una mancata corrispondenza offre pochi vantaggi e spreca l'investimento nel rivestimento.
Opzioni di rivestimento comuni e relativi vantaggi prestazionali
Quattro famiglie di rivestimenti coprono la maggior parte delle applicazioni di stampi per stampaggio. Ciascuno offre una combinazione distinta di durezza, resistenza termica e riduzione dell'attrito mirata a modalità di guasto specifiche.
- TiN (nitruro di titanio)- Il rivestimento PVD più ampiamente riconosciuto, identificabile dal colore oro. Il rivestimento TiN per i punzoni per stampaggio fornisce un significativo aumento della durezza (circa 2.300 HV) e riduce l'attrito rispetto all'acciaio per utensili non rivestito. Funziona bene nel taglio-per usi generali di acciai dolci e al carbonio con volumi di produzione moderati. Tuttavia, il suo limite di temperatura di ossidazione di circa 600 gradi C significa che si degrada in tempi relativamente brevi nelle operazioni ad alta-velocità in cui le temperature all'avanguardia salgono.
- TiCN (carbonitruro di titanio)- Un passo avanti rispetto al TiN sia in termini di durezza (circa 3.000 HV) che di resistenza all'usura. L'aggiunta di carbonio migliora la lubrificazione e rende il TiCN particolarmente efficace per il taglio di acciaio inossidabile e altre leghe da incrudimento-dove l'attrito sull'interfaccia tra punzone-e-nastro genera un calore significativo.Test di MISUMI sui rivestimenti a base di TiCN-sulle applicazioni in acciaio ad-alta resistenza hanno confermato ottime prestazioni, anche se sono emersi problemi di adesione in presenza di carichi di deformazione estremi a livello del test delle impronte Rockwell.
- AlTiN (nitruro di titanio e alluminio)- Progettato per la stabilità alle alte-temperature. AlTiN forma uno strato di ossido di alluminio sulla superficie durante il funzionamento che funge da barriera termica, consentendogli di mantenere le prestazioni a temperature fino a 900 gradi C. Ciò lo rende la scelta preferita per stampi progressivi ad alta-velocità che funzionano a frequenze di corsa elevate dove le temperature del tagliente degraderebbero TiN o TiCN. La sua durezza (circa 3.300 HV) offre inoltre una resistenza all'abrasione superiore nelle applicazioni a lungo termine.
- DLC (Diamante-come il carbonio)- Una categoria di rivestimento fondamentalmente diversa progettata per risolvere problemi di adesione piuttosto che usura puramente abrasiva. I rivestimenti DLC presentano coefficienti di attrito estremamente bassi (fino a 0,05-0,1) e, soprattutto, resistono all'assorbimento di materiale da materiali morbidi e gommosi del pezzo. COMEprove sul campo documentate da The Fabricatordimostrato, i rivestimenti CrN + DLC applicati agli inserti di finitura che lavorano l'alluminio della serie 6000 hanno eliminato completamente l'adesione - e lo strumento ha prodotto oltre 800.000 parti con particelle di alluminio che potevano essere semplicemente rimosse con un panno. Il rivestimento DLC per prevenire il grippaggio dell'alluminio negli stampi è ora l'approccio standard nello stampaggio automobilistico dove i pannelli della carrozzeria in alluminio sono diventati molto diffusi.
Una sfumatura importante: non tutti i rivestimenti DLC sono uguali. I design multistrato con un sottostrato CrN superano significativamente quelli con una base WC-C (carburo di tungsteno/carbonio) durante la formatura dell'alluminio. La ricerca del produttore ha dimostrato che i rivestimenti WC-C + DLC si sono guastati dopo solo poche migliaia di parti a causa dell'usura abrasiva delle leghe di alluminio sottoposte a elevata pressione di formatura, mentre la combinazione CrN + DLC ha resistito alle stesse condizioni e ha resistito sia all'adesione che all'abrasione in modo molto più efficace.
Confronto delle prestazioni del rivestimento
| Rivestimento | Durezza (HV) | Temperatura operativa massima | Coefficiente di attrito | Migliore applicazione |
|---|---|---|---|---|
| Stagno | ~2,300 | 600 gradi | 0.4-0.5 | Taglio-per usi generici nell'acciaio dolce; volumi moderati; miglioramento-della baseline economicamente vantaggioso |
| TiCN | ~3,000 | 750 gradi | 0.3-0.4 | Taglio di acciaio inossidabile e-acciaio ad alta resistenza; operazioni che generano notevole calore da attrito |
| AlTiN | ~3,300 | 900 gradi | 0.3-0.4 | Stampi progressivi ad alta-velocità; tassi di corsa elevati; materiali abrasivi a temperature elevate |
| DLC (CrN + a-C:H) | 2,500-3,500 | 350 gradi | 0.05-0.1 | Stampaggio di alluminio e leghe di rame; applicazioni anti-irritanti; rifilatura e foratura senza lubrificazione |
| Al-Cr (tipo RW) | ~3,100 | 1.000 gradi + | 0.3-0.4 | Acciaio ad altissima-alta-resistenza; stampaggio di lastre spesse; temperatura estrema all'avanguardia |
Nota il modello di compromesso: i rivestimenti ottimizzati per la resistenza termica (AlTiN, Al-Cr) non offrono l'attrito ultra-basso del DLC, mentre il limite massimo della temperatura del DLC lo limita ad applicazioni inferiori a 350 gradi C. Scegliere correttamente significa identificare se la parte di ricambio non funziona a causa di degradazione termica, usura abrasiva o accumulo di materiale adesivo - quindi selezionare il rivestimento adatto a quel meccanismo specifico.
Quando i rivestimenti giustificano il loro costo
Il rivestimento di un punzone o di un pulsante di matrice sostitutivo in genere aggiunge il 20-40% al costo del componente, a seconda della geometria e del tipo di rivestimento. Questo premio deve essere ammortizzato attraverso intervalli di manutenzione prolungati, riduzione degli scarti o meno fermate non pianificate. Ecco quando rivestire i componenti dello stampo per stampaggio e quando l'investimento non ha senso.
Soglie del volume di produzione:Per gli stampi che eseguono meno di 50.000 colpi tra un ciclo di manutenzione e l'altro, il guadagno di durata incrementale derivante dal rivestimento potrebbe non compensare i costi aggiuntivi e i tempi di consegna. Oltre 200.000 colpi per intervallo di manutenzione - soprattutto nei materiali abrasivi - i rivestimenti normalmente raddoppiano o triplicano la durata dei componenti, rendendo il calcolo del costo-per-colpo fortemente favorevole. I test di punzonatura di MISUMI su acciaio ad alta resistenza-da 590 MPa hanno mostrato che i punzoni non rivestiti e con rivestimento-standard hanno fallito dopo 50.000-70.000 colpi, mentre i punzoni con rivestimento avanzato in Al-Cr (RW) sono rimasti in condizioni utilizzabili dopo 100.000 colpi con solo una minima usura superficiale.
Abrasività del materiale da lavorare:Gli acciai ad alta-resistenza, le leghe inossidabili, gli acciai elettrici al silicio e le leghe di alluminio ad alto contenuto di silicio accelerano l'usura attraverso diversi meccanismi. Se le parti di ricambio non rivestite si guastano costantemente prima del conteggio dei colpi target in questi materiali, il rivestimento è quasi certamente giustificato.
Intervalli di manutenzione previsti:Quando il ciclo PM programmato di uno stampo è di 500.000 colpi, ma i punzoni non rivestiti si consumano a 300.000, stai eliminando il programma- dello stampo per un singolo componente. Rivestire quel pugno per raggiungere 600.000 colpi allinea la sua sostituzione con l'intero ciclo PM, eliminando completamente l'interruzione a metà-esecuzione.
Rivestire una parte sostitutiva può essere più-economico rispetto al miglioramento della qualità del materiale di base. Un punzone D2 con rivestimento AlTiN spesso supera un punzone in metallo duro non rivestito a una frazione del costo - pur mantenendo la tenacità che manca al metallo duro.
Un errore comune: applicare rivestimenti a componenti che si guastano per cause che il rivestimento non può risolvere. Un punzone che si rompe a causa di un sovraccarico laterale necessita di un materiale di base più resistente (S7) o di una correzione dell'allineamento della matrice - e non di un rivestimento superficiale più duro. I rivestimenti impediscono l'usura e l'adesione graduali. Non compensano il sovraccarico da impatto, il disallineamento o le impostazioni di gioco errate.
La decisione pratica si riduce alla causa principale. Se le parti di ricambio si consumano troppo rapidamente a causa dell'abrasione, del calore o dell'adesione dei materiali, il rivestimento giusto ne prolunga la durata oltre il valore di riferimento OEM con un costo aggiuntivo minimo. Se si rompono o si scheggiano, la soluzione si trova nel territorio relativo alla qualità del materiale di base e alla configurazione dello stampo - dove il quadro decisionale relativo alla riparazione-rispetto a-sostituzione-rispetto a-ricostruzione diventa la guida più pertinente.
Decisione sulla riparazione dello stampo di stampaggio o sulla sostituzione
Hai identificato il componente difettoso, confermato la causa principale e selezionato il giusto tipo di materiale e rivestimento. Ma resta ancora una decisione: sostituire la parte nuova è la mossa giusta oppure la situazione richiede di ricondizionare il componente esistente - o di rottamare l'intera sezione dello stampo e ricostruirla? La decisione di riparare o sostituire lo stampo di stampaggio non è sempre semplice, soprattutto quando più componenti mostrano usura a diversi livelli di gravità contemporaneamente.
La struttura seguente ti aiuta a orientarti in questa scelta abbinando le condizioni dello stampo all'intervento che offre il miglior risultato in termini di costo-per-parte senza introdurre rischi inutili.
Quando è sufficiente la sostituzione di singole parti
La sostituzione di un componente isolato è la soluzione giusta quando il guasto è contenuto - un singolo punzone si è scheggiato, un pulsante della matrice si è aperto oltre il gioco o una serie di molle si è abbassata oltre le specifiche. La sostituzione individuale funziona quando si verificano queste condizioni:
- Usura-singola senza danni a cascata.Il componente usurato non ha degradato nulla di adiacente. Un pugno sordo che è stato preso prima che danneggiasse il pulsante del dado può essere sostituito da solo. Un pugno che ha rotto e segnato il pulsante richiede la sostituzione di entrambi.
- L'integrità strutturale del pattino dello stampo e dei fermi è intatta.I fori dei perni guida non si sono allargati, le tasche dei punzoni non si sono allargate e le superfici di montaggio rimangono piatte e intatte.
- La parte di ricambio può essere fornita secondo le specifiche originali.Tolleranze dimensionali, qualità del materiale, durezza e rivestimento possono essere adattati o migliorati senza modificare i componenti adiacenti.
- I dati di produzione confermano che il guasto è isolato.I record del contatore di visite mostrano che solo questo componente ha superato la sua durata prevista - le parti vicine hanno ancora un margine di servizio rimanente.
La maggior parte della manutenzione ordinaria degli stampi rientra in questa categoria. Uno stampo progressivo-ben mantenuto potrebbe consumare dozzine di singoli pezzi di ricambio nel corso della sua vita, mentre la struttura dello stampo stesso rimane perfettamente riparabile.
Quando riparare o ricondizionare ha più senso
Il ricondizionamento e la sostituzione dei componenti dello stampo diventano il confronto rilevante quando un componente presenta un'usura correggibile senza rimozione completa e ri{0}}produzione. Il ricondizionamento preserva la geometria e l'adattamento della parte esistente, aspetto - importante quando il componente è stato adattato-su misura all'assieme dello stampo e una nuova parte richiederebbe ulteriore lavoro manuale-per ottenere la stessa interfaccia.
Il ricondizionamento è generalmente appropriato quando:
- I taglienti possono essere riaffilati.I punzoni e i bottoni delle matrici con usura uniforme dei bordi (senza scheggiature o screpolature) possono essere rettificati in superficie-per ripristinare il profilo di taglio. Ogni rimacinatura rimuove materiale, quindi monitora la rimozione cumulativa del materiale rispetto al massimo accorciamento consentito del componente.
- Le superfici usurate possono essere ricostruite senza compromettere la geometria della base.Tecniche come l'accumulo e la rilavorazione della saldatura, la sostituzione della cromatura o la spruzzatura termica possono ripristinare le superfici della guida usurate, le facce del blocco del tallone o le pareti della cavità dello stampo alla dimensione originale - a condizione che l'acciaio di base non abbia sviluppato crepe da fatica sotto la zona di usura.
- Il costo del ricondizionamento è notevolmente inferiore a quello della sostituzione.Come rileva l'analisi di rigenerazione degli stampi di Carver Roboweld, la riparazione è in genere meno costosa del 40-60% rispetto alla produzione di un nuovo componente, con tempi di consegna più brevi che riducono anche i costi di fermo macchina.
- Il materiale di base del componente e l'integrità metallurgica rimangono integri.Se l'ispezione non-distruttiva (particelle magnetiche, ultrasuoni o coloranti penetranti) rivela crepe nel sottosuolo o rammollimento del materiale dovuto alla fatica termica, il ricondizionamento della superficie non risolverà il problema di fondo.
Un avvertimento fondamentale: il ricondizionamento funziona solo quando ilsia stata identificata la causa principale del danno. Riaffilare un punzone scheggiato a causa di un disallineamento - senza correggere l'allineamento - produce semplicemente un altro punzone scheggiato con meno colpi di prima.
Quando la ricostruzione completa è l’unica strada percorribile
Sapere quando ricostruire uno stampo per stampaggio ti evita il ciclo di sostituzione delle parti in una struttura che non è più in grado di mantenerle conformi alle specifiche. Una ricostruzione significa ricostruire la sezione dello stampo - ritagliare le tasche, rieseguire i fori dei perni guida, sostituire i fermi e ripristinare essenzialmente la base strutturale su cui vengono montati i singoli componenti.
Gli indicatori di ricostruzione includono:
- Più componenti nella stessa sezione dello stampo si guastano ripetutamente prima del previsto.Se sostituisci lo stesso pugno ogni 200.000 colpi quando dovrebbe durare 800.000, il problema non è il pugno - è la tasca, l'allineamento o la geometria strutturale che trattiene quel pugno.
- I fori dei perni guida o le sedi delle boccole si sono usurati oltre la tolleranza di rilavorazione.Quando il pattino stesso ha perso l'integrità dimensionale, nessuna boccola sostitutiva può ripristinare il corretto allineamento.
- La riaffilatura cumulativa ha accorciato i componenti di taglio oltre i limiti funzionali.Una volta che i punzoni sono stati riaffilati oltre il limite massimo di impilamento-, l'altezza di chiusura della fustella e le relazioni temporali vengono compromesse a livello di sistema-.
- Fatica termica o fessurazione da stress nel pattino dello stampo o nelle piastre di ritegno.Le crepe superficiali che si propagano negli elementi strutturali non possono essere risolte con un intervento a livello di componente- - la struttura fessurata deve essere sostituita.
- Il design degli stampi è obsoleto rispetto agli attuali requisiti di produzione.Se le specifiche dei materiali, le tolleranze delle parti o i volumi di produzione sono cambiati sostanzialmente da quando è stato costruito lo stampo, la ricostruzione con una progettazione aggiornata è più efficace che inserire nuovi componenti in un progetto obsoleto.
Gli indicatori e i costi di ricostruzione degli stampi di stampaggio spesso sorprendono i team che gestiscono sostituzioni individuali da anni. Una ricostruzione completa in genere comporta il 50-70% del costo del nuovo stampo, ma fornisce uno strumento con un nuovo ciclo di vita, eliminando il rischio accumulato di guasti a catena che minano la fiducia nella qualità delle parti.
Confronto decisionale: sostituzione, ricondizionamento e ricostruzione
| Tipo di intervento | Indicatori tipici | Costo relativo | Impatto dei tempi di inattività | Livello di rischio |
|---|---|---|---|---|
| Sostituzione di singole parti | Singolo componente a fine vita; nessun danno adiacente; integrità strutturale intatta | Basso (costo di un componente + manodopera di installazione) | Numero minimo di - spesso completati entro una finestra PM pianificata | Basso, a condizione che la causa principale sia confermata e che le specifiche siano corrette |
| Riparazione/Ricondizionamento | Usura superficiale correggibile; margine di riaffilatura rimanente; materiale di base metallurgicamente sano | Moderato (40-60% del costo del nuovo componente) | Da basso a moderato - dipende dal fatto che la rilavorazione venga eseguita internamente-o spedita | Un ricondizionamento moderato - improprio può introdurre stress residuo o errori dimensionali |
| Ricostruzione completa dello stampo | Guasti prematuri ripetuti; deformazione strutturale; limiti cumulativi di rimacinato superati; obsolescenza progettuale | Alto (50-70% del costo del nuovo stampo) | - significativi generalmente misurati in settimane, tra cui progettazione, lavorazione e prova | Basso post-completamento (nuovo ciclo di vita), ma costo opportunità elevato durante il periodo di ricostruzione |
Errori comuni nelle specifiche che costringono a un re-intervento prematuro
Anche quando prendi la giusta decisione di riparazione-o-sostituzione, gli errori di specifica durante il processo di sostituzione possono compromettere il risultato e riportarti alla stampa con lo stesso problema. Fai attenzione a questi frequenti passi falsi:
- Specificare la durezza senza contesto di tenacità.Ordinare un punzone sostitutivo a 62 HRC quando l'applicazione genera carichi d'urto laterali porta alla scheggiatura. L'originale potrebbe essere stato 58 HRC per una buona ragione.
- Ignorando le tolleranze di adattamento al gruppo stampo.Un bottone sostitutivo della matrice rettificato per correggere il diametro del foro ma con un diametro esterno press{0}}fit errato non si inserisce correttamente nel fermo - si sposta sotto carico e modifica il gioco effettivo.
- Sostituzione di un componente usurato senza ispezionare la sua parte accoppiata.Un nuovo perno guida installato in una boccola usurata produce ancora un disallineamento. I componenti di accoppiamento dovrebbero essere sempre valutati insieme.
- Mancata corrispondenza con le specifiche del rivestimento.Se il componente originale era rivestito e il componente sostitutivo arriva senza rivestimento, la durata utile sarà inferiore alle aspettative, indipendentemente dalla corretta selezione del materiale di base.
Ciascuno di questi errori condivide un filo conduttore: specifica incompleta. Il componente che viene ordinato deve contenere tutte le dimensioni critiche, le indicazioni sui materiali, la gamma di durezza, la finitura superficiale e i requisiti di rivestimento per arrivare pronto per l'uso. Come costruire quella specifica completa - e dove reperire i componenti che la soddisfano in modo affidabile - è il passo pratico successivo nel passaggio dalla diagnosi a uno stampo correttamente funzionante.
Come specificare e fornire correttamente le parti di ricambio dello stampo per stampaggio
Hai confermato la causa principale, hai deciso di sostituire la riparazione con la sostituzione e hai selezionato il giusto tipo di materiale e rivestimento. Il componente è definito nella tua testa - ma il fornitore non vive nella tua testa. Un ordine di pezzi sostitutivi che arriva in modo errato ritarda la produzione con la stessa efficacia del mancato ordine. Le specifiche incomplete producono parti che sembrano perfette sullo scaffale ma falliscono durante l'installazione perché nella richiesta mancavano una dimensione critica, un richiamo alla durezza o un dettaglio della finitura superficiale.
Tradurre la diagnosi in una specifica-pronta per l'approvvigionamento è il punto in cui molti team di manutenzione perdono tempo. Il divario tra sapere di cosa hai bisogno e comunicarlo in modo sufficientemente preciso da consentire a un fornitore di produrlo correttamente è il passaggio più sottovalutato nell'intero flusso di lavoro di sostituzione.
Tradurre la diagnosi in una specifica completa del componente
Ogni ordine di parte di ricambio - che si tratti di un singolo punzone o di un set completo di boccole di guida - richiede lo stesso pacchetto di informazioni di base. Perdi qualsiasi elemento e ti affidi al fornitore per indovinare, il che introduce rischi che non puoi controllare.
Ecco l'elenco di controllo completo dei dettagli delle specifiche da includere in qualsiasi richiesta di parti di ricambio:
- Tolleranze dimensionali- Lunghezza totale, diametro o profilo di lavoro, diametro della testa e tutte le interfacce critiche. Per i componenti da taglio, specificare il profilo di taglio secondo la tolleranza più stretta richiesta dalla matrice. Per i componenti della guida, includere sia l'ID del foro che il diametro esterno dell'inserimento a pressione. Le tolleranze di perforazione standard nello stampaggio sono strette fino a +/- 0,002 pollici per l'acciaio dolce e +/- 0,0025 pollici per l'acciaio inossidabile, quindi i requisiti di tolleranza per le parti di ricambio dello stampo devono essere espliciti: non dare per scontato che un fornitore si attenga automaticamente alla precisione necessaria.
- Grado del materiale- Specificare l'esatto grado di acciaio per utensili (D2, M2, A2, S7, carburo) anziché descrizioni generiche come "acciaio per utensili" o "acciaio rapido-". Se la domanda consente voti equivalenti, indicare esplicitamente le alternative accettabili.
- Specificazione della durezza- Includere sia l'intervallo di durezza superficiale (ad esempio, 58-62 HRC) sia la durezza minima del nucleo, ove applicabile. Per i componenti cementati, indicare anche la profondità della cassa.
- Requisiti di documentazione del trattamento termico- Richiedi una certificazione del trattamento termico che includa la temperatura di austenitizzazione, il metodo di tempra, i cicli di rinvenimento e la durezza finale misurata. Questa è la tua verifica che il processo è stato eseguito correttamente.
- Finitura superficiale- Specificare i valori Ra per le superfici critiche, in particolare le pareti laterali del punzone e i fori dei bottoni della matrice dove la finitura influisce direttamente sul flusso del materiale in striscia e sulla ritenzione dello sfrido.
- Tipo e spessore del rivestimento- Se la parte originale era rivestita, specificare lo stesso rivestimento o un aggiornamento approvato. Includere la tolleranza sullo spessore del rivestimento se il componente si inserisce in una tasca o in un foro stretto dove i micron aggiunti sono importanti.
- Riferimenti geometrici- Fornire riferimenti di riferimento, contrassegni di orientamento angolare e caratteristiche di codifica che garantiscano l'installazione della parte nella posizione di rotazione corretta. Un bottone di matrice rotondo con un profilo del foro non-simmetrico necessita di un indicatore di orientamento.
- Numero di parte e identificazione dello stampo- Riferimento-incrociato ai registri di manutenzione dello stampo in modo che il fornitore possa risalire al componente fino alla sua cronologia delle applicazioni se sorgono domande durante la produzione.
Sembra molto? Considera cosa succede senza di essa. Un bottone della matrice sostitutivo ordinato solo con la dimensione del foro e la dicitura del materiale arriva all'ID corretto - ma il diametro esterno press-fit è sottodimensionato di 0,0003 pollici perché il fornitore ha utilizzato la sua tolleranza standard anziché la tua. Cade nel fermo con un accoppiamento scorrevole invece che con un accoppiamento con interferenza, si sposta sotto il carico di taglio e il gioco risulta immediatamente errato. Una riga mancante nell'ordine d'acquisto, un tiro di dado non necessario due settimane dopo.
Valutazione dei livelli di qualità delle parti di ricambio
Non tutti i componenti sostitutivi sono prodotti secondo lo stesso standard e le differenze contano più di quanto suggerisca il solo prezzo. Comprendere i componenti di sostituzione degli stampi OEM e aftermarket - e i livelli all'interno dell'aftermarket - ti aiuta ad abbinare le decisioni di approvvigionamento alla criticità dell'applicazione.
Parti equivalenti OEMsono fabbricati secondo le specifiche del costruttore dello stampo originale, spesso dallo stesso costruttore dello stampo o da un subappaltatore qualificato utilizzando le stampe originali. Garantiscono parità dimensionale, materiale e prestazionale con il componente che sostituiscono. Il compromesso è costi e tempi di consegna - i componenti equivalenti OEM- in genere hanno il prezzo più alto e potrebbero richiedere settimane di tempi di consegna se vengono realizzati su ordinazione.
Parti premium aftermarketprovengono da produttori specializzati di componenti per utensili che producono in base alle specifiche-standard del settore anziché alle stampe proprietarie di uno specifico costruttore di stampi. Questi produttori spesso mantengono ampie scorte di geometrie standard di bottoni di punzoni e matrici, perni di guida e boccole. La qualità può eguagliare o superare quella OEM quando il fornitore investe in severi controlli di processo, approvvigionamento di materie prime di prima qualità e trattamento termico documentato. Il vantaggio è una disponibilità più rapida e costi inferiori per le geometrie standard.
Opzioni di sostituzione economicapuntare al prezzo più basso. Soddisfano i requisiti dimensionali di base ma possono utilizzare un approvvigionamento di materiale meno controllato, una documentazione minima del trattamento termico e bande di tolleranza più ampie. Per le parti soggette a usura non-critiche, come le molle di compressione standard o le semplici piastre di supporto, i componenti economici possono essere perfettamente adeguati. Per i componenti da taglio di precisione in cui l'uniformità della durezza e l'accuratezza dimensionale influiscono direttamente sulla qualità della parte, i risparmi spesso evaporano in una durata utile più breve e in sostituzioni più frequenti.
La regola pratica: abbinare il livello di qualità alla conseguenza del fallimento. Un pin pilota in una matrice del connettore ad alta-precisione che funziona a 400 SPM richiede una qualità OEM-equivalente o premium aftermarket - il costo di un guasto prematuro supera di gran lunga il risparmio per-unità di una parte più economica. Una molla di sollevamento in uno stampo con staffa a basso-volume può far funzionare componenti economici senza rischi significativi.
Collaborazione con produttori di stampi personalizzati per parti di ricambio
Le migliori pratiche per l'approvvigionamento delle parti dello stampo indicano un approccio che semplifica tutto quanto discusso sopra: approvvigionamento di componenti sostitutivi dal produttore che originariamente ha progettato lo stampo. Quando il costruttore di stampi ha progettato lo strumento dando priorità alla manutenibilità, ha già risolto il problema delle specifiche per te. Per ogni parte di ricambio sono documentate le dimensioni, la qualità dei materiali, i protocolli di trattamento termico e le specifiche di rivestimento acquisite durante il processo di progettazione originale.
Ai produttori piaceYICHENprogettazione degli stampi con accessibilità delle parti di ricambio e documentazione delle specifiche integrata nel risultato tecnico. Quando un componente alla fine si usura, le specifiche complete esistono già - non si stanno-ingegnerizzando le dimensioni di una parte usurata o tirando a indovinare la qualità dei materiali. Questo approccio all'approvvigionamento di pezzi di ricambio personalizzati da parte dei produttori di stampi elimina la modalità di errore più comune nel processo di approvvigionamento: specifiche incomplete o imprecise che portano a parti che non funzionano come previsto.
Al di là della documentazione, i produttori personalizzati che danno priorità alla manutenibilità tendono a fare scelte di progettazione che semplificano le future sostituzioni:
- Interfacce dei componenti standardizzate- Utilizzo di configurazioni comuni della testa di punzonatura, dimensioni di adattamento a pressione delle boccole standard- e montaggio di inserti modulari in modo che le parti di ricambio possano essere fornite da più fornitori qualificati, se necessario.
- Montaggio di componenti accessibili- Progettazione di sistemi di ritenzione che consentano la sostituzione dei singoli componenti senza smontare sezioni dello stampo non correlate.
- Tracciabilità dei materiali e della durezza- Fornitura di documentazione a livello di componente- che viaggia con i registri di manutenzione dello stampo, garantendo che le specifiche corrette siano disponibili anni dopo la consegna iniziale dello stampo.
- Supporto tecnico per le decisioni di sostituzione- Offre indicazioni su quando un componente deve essere sostituito o ricondizionato, in base alla conoscenza dell'intento progettuale originale e dei margini di sicurezza.
È qui che diventa molto più semplice specificare le parti di ricambio dello stampo per stampaggio. Invece di creare una specifica da zero ogni volta che un componente si usura, si fa riferimento a un pacchetto tecnico esistente creato quando lo stampo era nuovo e ogni dimensione era nominale. Il risultato sono parti di ricambio che arrivano pronte per l'installazione con sicurezza - che corrispondono all'intento progettuale originale anziché imitarlo da un campione usurato.
Sia che ci si rivolga al costruttore dello stampo originale, a un fornitore aftermarket premium o a una combinazione di entrambi, la costante fondamentale è la completezza delle specifiche. Ogni dettaglio che catturi in anticipo - tolleranza, grado, durezza, finitura, rivestimento, orientamento - è una variabile in meno che può andare storta tra il tuo ordine di acquisto e il momento in cui la parte subisce il primo colpo sulla stampa.
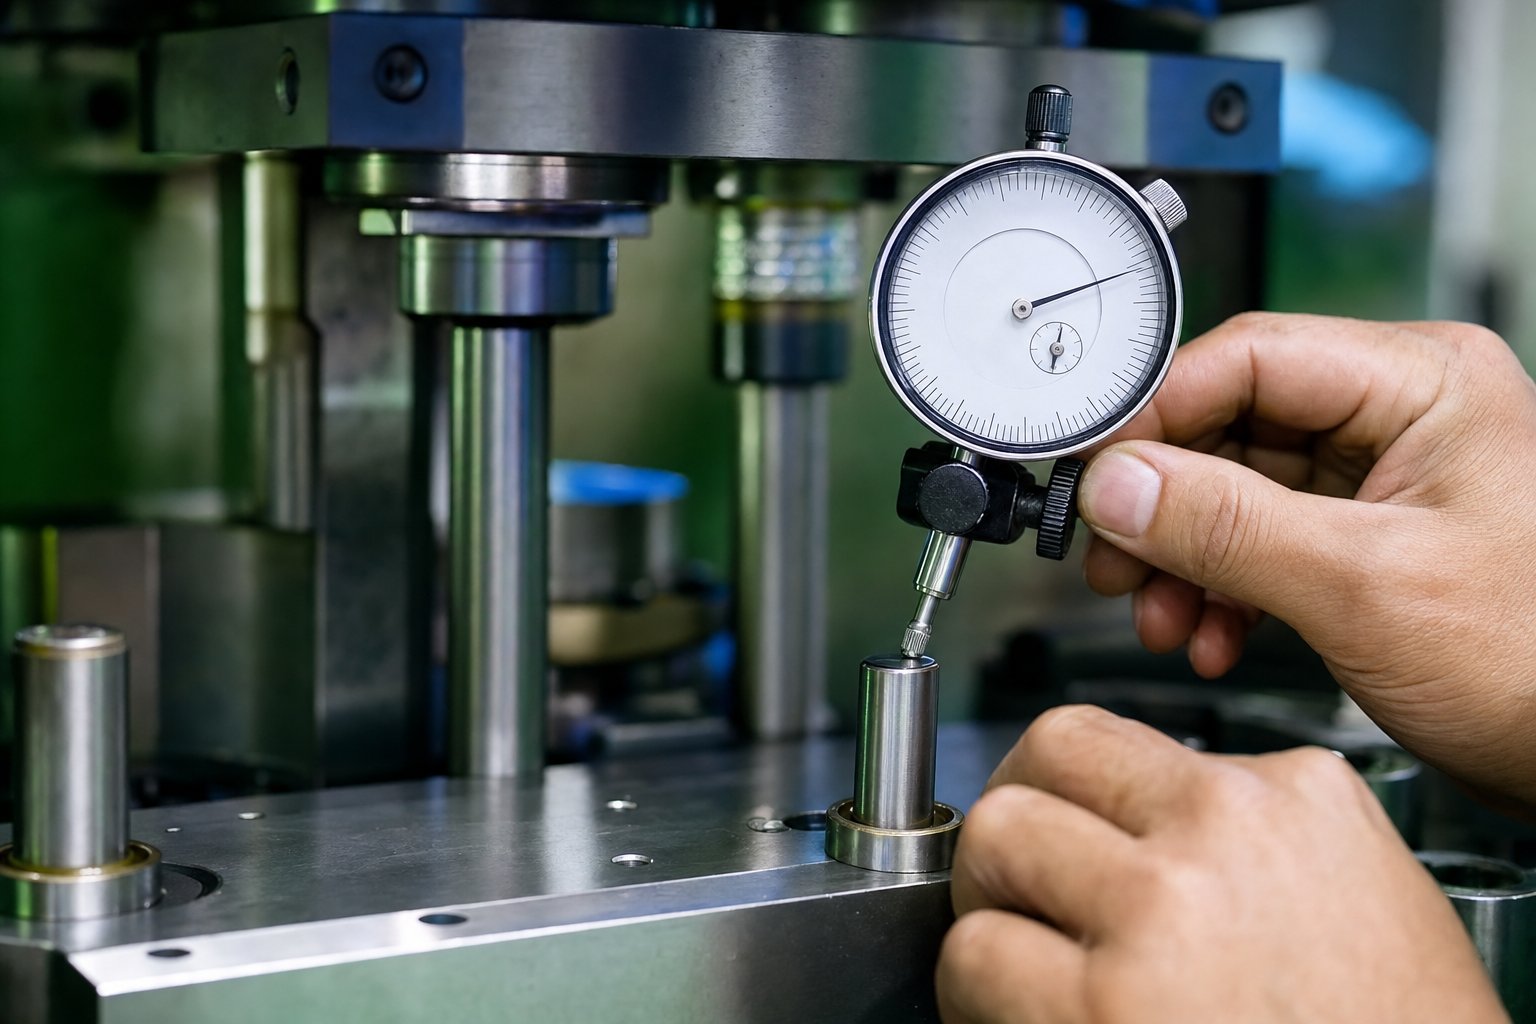
Verifica dell'installazione delle parti di ricambio dello stampo e monitoraggio del ciclo di vita
Una parte di ricambio specificata correttamente sul banco di lavoro non è la linea di arrivo - è la linea di partenza. Il componente deve ancora dimostrare che si adatta al gruppo stampo, mantiene le distanze adeguate e produce parti conformi fin dal primo colpo. Saltare la verifica post-installazione è il modo in cui i negozi finiscono per estrarre una matrice dalla pressa trenta minuti dopo averla inserita, dopo aver scoperto che una nuova boccola di guida è stretta di 0,0002 pollici o che un punzone sostitutivo è orgoglioso dei suoi vicini di mezzo migliaio.
La verifica crea anche i dati di base che rendono la tua prossima sostituzione più intelligente. Ogni misurazione registrata durante l'installazione diventa un punto di riferimento per la futura valutazione dell'usura - la condizione iniziale rispetto alla quale confrontare tutte le ispezioni successive.
Verifica dimensionale prima e dopo l'installazione
Il modo in cui verificare l'idoneità del componente dello stampo per stampaggio segue una sequenza logica: confermare che la parte corrisponda alle specifiche sul banco, verificare che si interfaccia correttamente nello stampo e verificare che produca un risultato accettabile sulla pressa. Ogni passaggio rileva una diversa categoria di errore.
- Ispezione al banco rispetto alle specifiche.Prima che la parte si avvicini allo stampo, verificare le dimensioni critiche rispetto alle specifiche dell'ordine di acquisto. Misurare il diametro o il profilo di lavoro con micrometri calibrati o comparatore ottico. Controlla la durezza con un tester Rockwell portatile in più posizioni. Confermare la finitura superficiale visivamente o con un profilometro se è specificato Ra. Rifiutare qualsiasi cosa fuori tolleranza prima che consumi manodopera di installazione.
- Controllare l'adattamento nel gruppo stampo.Installare il componente e verificare le dimensioni dell'interfaccia. Per i componenti a pressione-(pulsanti della matrice, boccole), verificare la profondità di alloggiamento e l'orientamento di rotazione. Per i componenti da taglio, verificare che il gioco tra punzone-e-matrice sia conforme alle specifiche utilizzando spessimetri o calibri a perno in più punti attorno al profilo. Verificare che i perni guida scorrano liberamente attraverso le boccole senza inceppamenti o gioco eccessivo.
- Verifica dell'allineamento sotto carico statico.Chiudere lentamente lo stampo sulla pressa alla velocità in pollici senza materiale. Verificare che i punzoni entrino nelle aperture dello stampo senza contatto, che gli estrattori siano posizionati in modo piatto contro la faccia dello stampo e che i sistemi a camme si innestino nel punto di temporizzazione progettato. Qualsiasi interferenza in questa fase indica un errore dimensionale o un errore di installazione - correggilo prima di utilizzare il materiale.
- Ispezione del primo-articolo in condizioni di produzione.Esegui un piccolo campione - in genere da cinque a venti parti - alla velocità di produzione e controllalo rispetto alle specifiche dimensionali complete. L'ispezione post-installazione delle parti dello stampo non è completa finché l'effettivo risultato stampato non conferma che il componente sostitutivo fornisce risultati conformi. Controllare l'altezza della bava, le dimensioni dei fori, le posizioni degli elementi e le condizioni della superficie rispetto ai limiti di controllo.
- Registrare tutte le misurazioni come nuova linea di base.Documentare le distanze, le letture dell'allineamento e le dimensioni del primo-articolo nel registro della manutenzione dello stampo. Questi valori rappresentano la condizione iniziale del componente a zero risultati - il riferimento con cui confronterai ad ogni ispezione successiva.
Questa sequenza individua tre distinte categorie di guasti: errori di produzione nella parte di ricambio stessa (fase 1), errori di installazione nel modo in cui si interfaccia con lo stampo (fasi 2-3) ed errori funzionali che compaiono solo in condizioni di stampaggio effettive (fase 4). Saltare qualsiasi passaggio lascia un vuoto in cui i problemi si nascondono finché non hanno già prodotto scarti o danneggiato gli utensili adiacenti.
Definizione delle metriche di base per il monitoraggio continuo
Il monitoraggio dei dati sul ciclo di vita dei componenti dello stampo trasforma la sostituzione da un evento reattivo in un'attività di manutenzione prevedibile e preventivabile. Le informazioni acquisite all'installazione - e ad ogni ispezione successiva - creano il set di dati che ti dice esattamente quando ciascun componente avrà bisogno di attenzione successivamente.
Inizia con questi dati fondamentali ad ogni evento di sostituzione:
- Conteggio colpi al momento dell'installazione.Registrare la lettura cumulativa del contatore delle corse dello stampo quando viene inserito il nuovo componente. Questo diventa il denominatore per tutti i futuri calcoli del ciclo di vita.
- Dettagli delle specifiche dei componenti.Registrare il grado del materiale, la durezza, il tipo di rivestimento e il fornitore. Quando due punzoni identici di fornitori diversi offrono durate di servizio diverse, questi dati ne spiegano il motivo.
- Condizione del componente rimosso.Nota il motivo per cui è stato sostituito - misura di usura, scheggiatura, rottura o sostituzione proattiva in base alla soglia del conteggio dei risultati. Ciò crea la cronologia delle modalità di errore per quella specifica stazione di fustellatura.
- Intervallo di monitoraggio.Imposta il prossimo punto di ispezione in base ai dati storici o alle raccomandazioni del produttore. Se i componenti precedenti di questa stazione hanno resistito 600.000 colpi, programmare la prima ispezione a 400.000 per rilevare la progressione dell'usura mentre la parte è ancora riparabile.
Nel corso di più cicli di sostituzione, questi dati creano curve del ciclo di vita-specifiche dei componenti. Noterai che il pilota della stazione quattro raggiunge costantemente il limite di usura a 750.000 colpi indipendentemente dal fornitore, mentre il punzone della stazione sette dura 1,2 milioni di colpi con un rivestimento TiCN ma solo 500.000 senza di esso. Questi modelli trasformano le decisioni di triage da giudizi in previsioni-basate sui dati - e ti aiutanostabilire parametri di riferimento KPI significativicome obiettivi MTBF per i singoli componenti dello stampo piuttosto che solo per lo stampo nel suo insieme.
Gli stabilimenti che utilizzano sistemi di tracciamento strutturati - che si tratti di una piattaforma CMMS, di un database dedicato alla manutenzione degli stampi o anche di fogli di calcolo -ben gestiti - riportano costantemente guadagni misurabili. Secondo una ricerca di produzione di Oxmaint, i programmi di PM strutturati riducono i tempi di inattività non pianificati del 30-45% entro sei mesi e prolungano la durata dell'utensile fino al 50% attraverso un corretto allineamento e discipline di monitoraggio. Il tracciamento non crea direttamente questi guadagni, ma consente la precisione temporale che rende possibile la sostituzione pianificata.
Il monitoraggio sistematico trasforma la sostituzione da emergenza reattiva in manutenzione pianificata. I dati raccolti oggi determinano se il budget del prossimo anno è una previsione o un'ipotesi.
Lavorare con produttori che danno priorità a prestazioni di produzione stabili semplifica l'intero processo di verifica e monitoraggio. Quando i componenti sostitutivi sono progettati secondo l'intento progettuale originale - con specifiche documentate, approvvigionamento di materiali controllato e trattamento termico verificato - i passaggi di verifica confermano l'idoneità anziché diagnosticare i problemi. Ai produttori piaceYICHENabbina la produzione di stampi per stampaggio personalizzati all'attenzione ingegneristica rivolta alla manutenibilità, il che significa che i pezzi di ricambio arrivano con la precisione dimensionale e la coerenza metallurgica che rendono l'ispezione del primo-articolo una fase di conferma piuttosto che un esercizio di risoluzione dei problemi. Il risultato è meno tempo per la convalida e più tempo per la produzione.
Le parti di ricambio dello stampo per stampaggio saranno sempre materiali di consumo - sono progettati per usurarsi, a differenza della struttura dello stampo. Ma il modo in cui si verifica, si monitora e si pianifica tale usura determina se la sostituzione è un'attività di manutenzione controllata o un'emergenza di produzione non pianificata. Costruisci l'abitudine alla verifica al momento dell'installazione, acquisisci i dati in ogni punto di contatto e lascia che le curve del ciclo di vita guidino le tue decisioni. La stampa continua a correre e tu rimani al passo con l'usura.
Domande frequenti sulle parti di ricambio dello stampo per stampaggio
1. Quali sono le parti più comunemente sostituite in uno stampo per stampaggio?
I componenti della matrice di stampaggio sostituiti più frequentemente sono punzoni, bottoni della matrice, perni di guida, boccole di guida, molle, piloti e piastre di estrazione. Queste parti entrano direttamente in contatto con il materiale del nastro o gestiscono le forze interne durante ogni corsa della pressa, provocandone un'usura più rapida rispetto agli elementi strutturali come i pattini dello stampo. I punzoni e i bottoni delle matrici sono in cima alla lista perché assorbono tutta la forza di taglio ad ogni colpo, mentre le molle si degradano gradualmente a causa del ciclo di fatica. Collaborare con produttori come YICHEN che progettano stampi tenendo presente la manutenibilità garantisce che questi componenti ad alta usura siano accessibili e completamente documentati per una sostituzione semplificata.
2. Come si fa a sapere quando è necessario sostituire i componenti dello stampo?
Gli indicatori chiave includono l'aumento dell'altezza delle bave sulle parti stampate, la deriva dimensionale rilevata durante i controlli di qualità, gli allarmi di alimentazione errata, il sollevamento delle strisce tra le stazioni e l'espulsione delle parti incoerenti. La crescita uniforme delle bave su tutte le caratteristiche segnala un'opacizzazione generale del punzone, mentre le bave unilaterali-indicano l'usura del perno guida o della boccola che causa il disallineamento. La variazione della distanza tra fori-a-spesso è riconducibile a perni pilota usurati. Il monitoraggio del conteggio dei risultati insieme ai dati SPC e ai registri di tracciabilità degli scarti aiuta a confermare quale componente specifico si sta deteriorando e quando dovrebbe essere programmata la sostituzione.
3. Quale tipo di acciaio per utensili dovrei utilizzare per la sostituzione dei punzoni per matrici?
La qualità corretta dipende dal materiale del pezzo, dal volume di produzione e dalla modalità di guasto dominante. A2 è adatto a tirature da brevi-a-medie in acciaio dolce con buona tenacità. D2 eccelle nelle applicazioni di usura abrasiva ad alto-volume con la sua gamma di durezza 58-62 HRC. M2 gestisce frequenze di corsa elevate e accumulo di calore meglio di D2. S7 a 54-56 HRC è ideale per materiali spessi e impatti pesanti dove il rischio di scheggiatura supera i problemi di usura. Il carburo di tungsteno garantisce milioni di colpi su materiali abrasivi come l'acciaio inossidabile, ma richiede un eccellente allineamento della matrice a causa della sua fragilità.
4. Devo riparare o sostituire un componente usurato dello stampo di stampaggio?
Scegli la sostituzione individuale quando il guasto è isolato su un componente senza danni a catena e la struttura dello stampo rimane intatta. Il ricondizionamento mediante riaffilatura o sostituzione della placcatura è opportuno quando esiste un'usura superficiale correggibile e costa il 40-60% in meno rispetto alla nuova produzione. La ricostruzione completa dello stampo diventa necessaria quando più componenti si guastano prematuramente e ripetutamente, i fori dei perni di guida si sono usurati oltre la tolleranza o la riaffilatura cumulativa ha superato i limiti funzionali. Il fattore decisivo è se le condizioni attuali del componente rischiano di danneggiare qualcosa di più costoso se non vengono affrontate.
5. In che modo i rivestimenti prolungano la durata delle parti di ricambio degli stampi?
I rivestimenti superficiali come TiN, TiCN, AlTiN e DLC aggiungono una barriera dura che riduce l'attrito, impedisce l'adesione del materiale e resiste alla degradazione termica sui bordi taglienti. TiCN funziona bene per il taglio dell'acciaio inossidabile, AlTiN gestisce operazioni ad alta-velocità fino a 900 gradi C e il DLC con sottostrato CrN elimina il grippaggio dell'alluminio con coefficienti di attrito fino a 0,05. I rivestimenti in genere aggiungono il 20-40% al costo dei componenti, ma possono raddoppiare o triplicare la durata utile in applicazioni abrasive superiori a 200.000 colpi per intervallo, rendendoli spesso più convenienti rispetto al miglioramento della qualità del materiale di base.


