


Cosa sono i punzoni per stampaggio e perché sono importanti
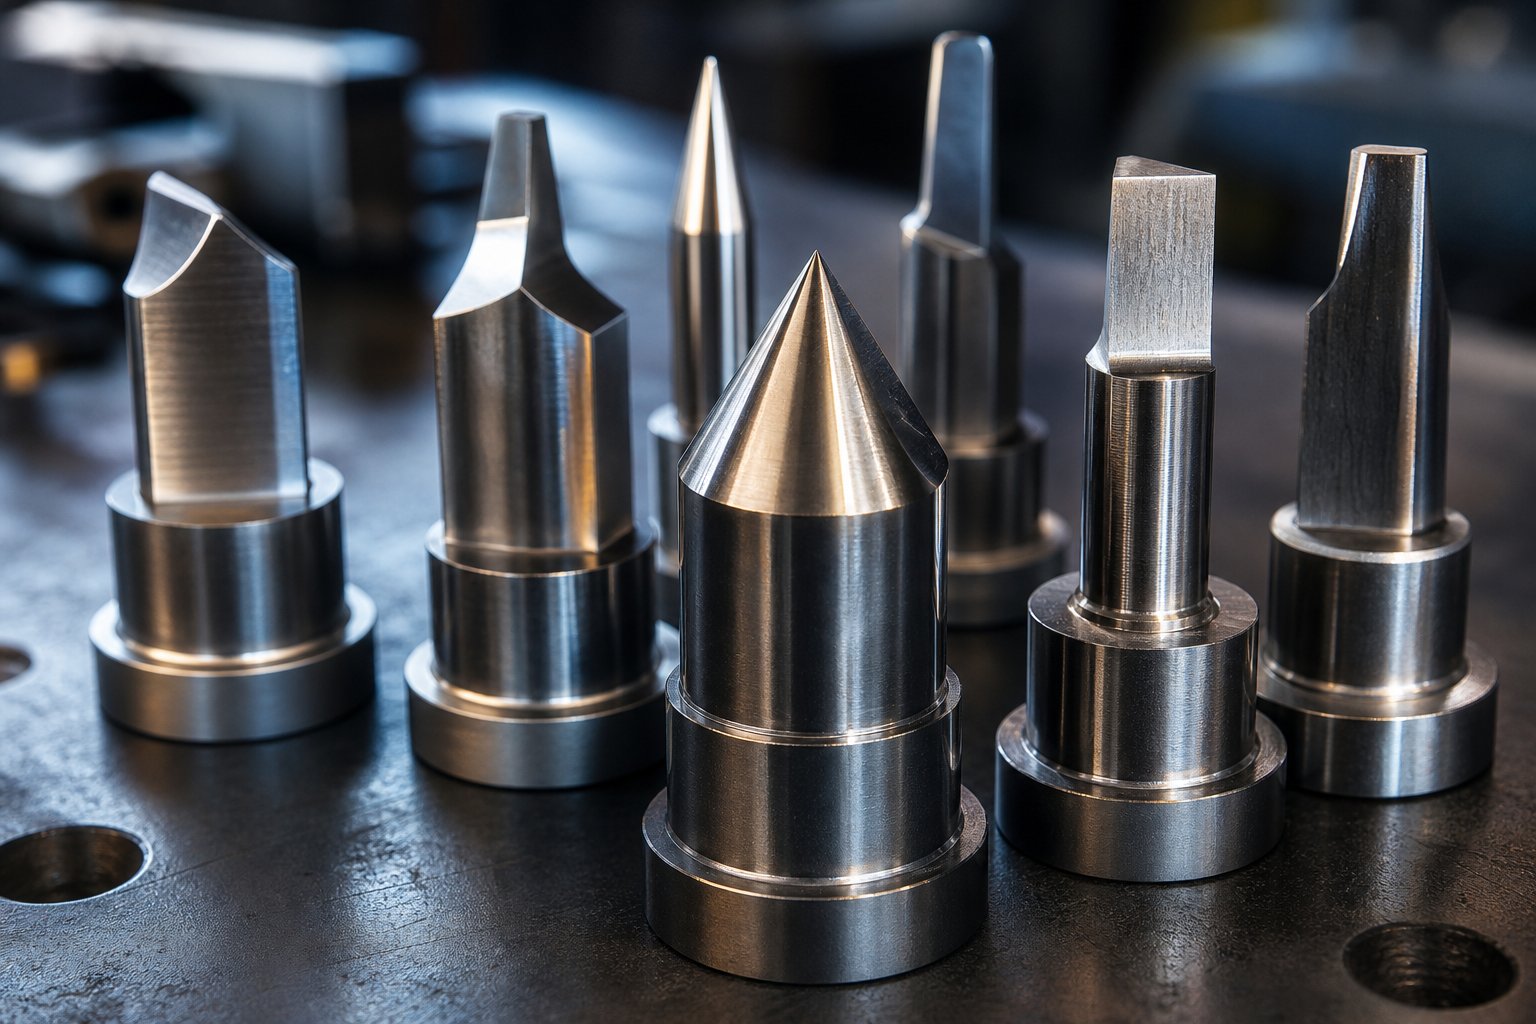
Punzoni per stampaggiosono gli utensili in acciaio temprato che entrano fisicamente in contatto e trasformano la lamiera durante le operazioni di stampa. Pensa al punzone come al componente maschio di un set di punzone e matrice: scende in un'apertura femmina corrispondente (il blocco della matrice) per tagliare, formare o spostare il materiale in una forma finita. Ogni foro, tacca e contorno in una parte stampata inizia con il tagliente di un punzone che svolge il suo lavoro sotto tonnellaggio.
I punzoni sono solo un pezzo di un sistema più ampio. Gli estrattori tengono il foglio piatto e lo estraggono dal punzone durante la retrazione. I piloti localizzano la pista con precisione da una stazione all'altra. I sollevatori sollevano il materiale tra una corsa e l'altra in modo che possa avanzare. Ciascuno di questi componenti dello stampo svolge un ruolo di supporto, ma è il punzone stesso a svolgere il lavoro principale di trasformazione del materiale.
Cosa fa realmente un punzone per stampaggio
Quando il pistone della pressa spinge il punzone verso il basso, il tagliente inizia una frattura sulla superficie superiore della lamiera. Contemporaneamente, il bordo del blocco matrice avvia una frattura corrispondente dal fondo. Con una distanza corretta, queste due linee di frattura si incontrano al centro, producendo una separazione netta con bave minime. Il risultato è un bordo tagliato a tre-zone: un leggero ribaltamento nella parte superiore, una fascia liscia e brunita dove si è verificato il taglio e una zona di frattura più ruvida dove la fessura si è propagata attraverso lo spessore rimanente. Questo meccanismo di taglio è ciò che rende gli stampi per stampaggio dei metalli così efficienti nel produrre migliaia di pezzi all'ora con qualità ripetibile.
Dove si adattano i punzoni all'interno del gruppo matrice
Per capire come funziona un punzone, ti consigliamo di vedere dove si trova all'interno del gruppo stampo in metallo. Ecco i componenti chiave dall'alto al basso:
- Scarpa superiore- la piastra superiore che si monta sul pistone della pressa e sostiene tutta la-metà attrezzatura superiore
- Piastra forata (fermo)- mantiene i punzoni in una posizione fissa l'uno rispetto all'altro
- Punch- lo strumento di lavoro che entra in contatto con la lamiera
- Spogliarellista- blocca il materiale in modo piatto e lo rimuove dal punzone durante la retrazione
- Blocco della matrice- contiene le aperture di accoppiamento che forniscono il tagliente opposto
- Scarpa inferiore- la piastra inferiore fissata al supporto della pressa
I pattini della matrice forniscono rigidità strutturale all'intero assieme e qualsiasi deflessione o disallineamento a quel livello si ripercuote direttamente sulle prestazioni del punzone. Questa relazione tra l'assieme e l'utensile da taglio è esattamente il motivo per cui la qualità del punzone guida tutto a valle: precisione dimensionale della parte, condizioni dei bordi, altezza della bava e, in definitiva, quanti colpi si ottengono prima che l'utensile richieda attenzione. Un punzone usurato o mal progettato non produce solo parti difettose. Accelera l'usura di ogni componente adiacente e compromette i tempi di attività della produzione.
Le sezioni seguenti analizzano ciascuna variabile che determina se i tuoi punzoni durano o falliscono presto, iniziando con l'intera gamma di tipi di punzoni e i lavori specifici che gestiscono.
Tassonomia completa dei tipi di punzone per funzione
Non tutti i pugni svolgono lo stesso lavoro. Un punzone per perforazione che crea fori per bulloni in una staffa non ha quasi nulla in comune con un punzone per coniatura che comprime il materiale per mantenere una tolleranza stretta. Sapere in quale categoria rientra la tua operazione è il primo passo verso la scelta dello strumento di punzonatura per metallo giusto per l'applicazione e ha un impatto diretto sulla durata di tale strumento in produzione.
Punzoni da taglio per la separazione del materiale
I punzoni da taglio condividono un obiettivo: separare il materiale. Le differenze dipendono da cosa mantieni, cosa scarti e dove avviene il taglio rispetto al bordo della parte.
- Pugni penetranticreare dei fori inserendo uno spezzone completamente attraverso il foglio. La lamiera forata è il prodotto; la lumaca è rottame. Questa è l'operazione di perforazione del metallo più comune negli stampi progressivi, gestendo qualsiasi cosa, dai fori di fissaggio degli elementi di fissaggio ai modelli di ventilazione.
- Punzoni di chiusuratagliare l'intero profilo esterno di una parte finita in un colpo solo. Qui lo sfrido diventa il prodotto e la striscia rimanente è uno scarto. La tranciatura richiede un tonnellaggio maggiore rispetto alla perforazione poiché il perimetro di taglio è generalmente molto più ampio.
- Punzoni ad intagliorimuovere il materiale dal bordo di una striscia o di una parte. Poiché il taglio avviene solo su un lato, questi pugni subiscono forze laterali sbilanciate e spesso richiedono un blocco del tallone per il supporto.
- Pugni lanciantieseguire tagli parziali che formino linguette o feritoie senza separare completamente il materiale. Il bordo collegato si piega sopra l'apertura della matrice, quindi la geometria del punzone combina un angolo di taglio con un raggio di formatura.
- Punzoni da rifilaturarimuovere il materiale della flangia in eccesso da parti precedentemente formate o disegnate, ripulendo i contorni fino alle dimensioni finali.
Il profilo della forza differisce significativamente tra questi tipi. Un punzone di tranciatura impegna contemporaneamente l'intero perimetro di taglio, producendo il tonnellaggio di picco in un istante. Un pugno pungente, al contrario, si taglia e si piega progressivamente, distribuendo il carico su una parte maggiore della corsa. Queste differenze influenzano le decisioni relative agli utensili di punzonatura in merito alla qualità dell'acciaio, agli angoli di taglio e alla capacità della pressa.
Punzoni non taglienti-per la formatura e l'allineamento
Non tutti i perforatori per metallo tagliano effettivamente. Alcuni punzoni modellano il materiale o semplicemente lo posizionano per le operazioni a valle.
Pugni del pilotainserisci i fori pre-esistenti nella striscia per allinearla con precisione prima che il taglio inizi in ciascuna stazione di punzonatura di precisione. Presentano nasi affusolati o raggiati e in genere sono leggermente sottodimensionati (circa 0,001 pollici più piccoli del foro di posizionamento) per evitare che si incastrino durante l'ingresso.
Formare i punzonipiegare, disegnare o imprimere il materiale senza separazione completa. Le loro superfici di lavoro sono sagomate anziché affilate-e si basano sul flusso di materiale controllato anziché sulla meccanica della frattura.
Punzoni di coniazioneapplicare un'estrema pressione localizzata per comprimere il materiale in una cavità precisa, ottenendo tolleranze strette sullo spessore o sui dettagli della superficie. Poiché il materiale è completamente vincolato, le forze di coniatura possono essere da cinque a dieci volte superiori rispetto ai carichi di formatura standard per la stessa area di contatto.
| Tipo di punzone | Funzione primaria | Geometria tipica | Applicazioni comuni |
|---|---|---|---|
| Penetrante | Crea buchi (la lumaca è un rifiuto) | Rotondo, oblungo o sagomato con faccia piana o tranciata | Fori di fissaggio, modelli di ventilazione, aperture elettriche |
| Soppressione | Taglia il contorno della parte finita (la lumaca è il prodotto) | Profilo sagomato in corrispondenza del perimetro della parte | Rondelle, lamierini, staffe |
| Intaccatura | Rimuovere il materiale dal bordo della striscia | Apertura-laterale con tallone per supporto laterale | Rilievo delle linguette, ritagli degli angoli, progressione della striscia |
| Lanciare | Taglio parziale per formare linguette o feritoie | Angolo di taglio più raggio di formatura sul bordo collegato | Feritoie, alette del dissipatore di calore-, linguette di bloccaggio |
| Rifilatura | Rimuovere il materiale in eccesso dalle parti formate | Sagomato per adattarsi alla linea di rifinitura finale | Flange a tazza trafilate, bordi staffa sagomati |
| Pilota | Individuare la striscia per la precisione della stazione | Naso affusolato o a forma di proiettile-, leggermente sottodimensionato | Allineamento progressivo degli stampi in ogni stazione |
| Formare | Piega, disegna o imprime senza separazione | Superficie di lavoro sagomata, raggi generosi | Curve di canale, disegni poco profondi, loghi in rilievo |
| Coniatura | Comprimere il materiale per tolleranze strette | Faccia piatta o incisa, sezione-trasversale pesante | Controllo dello spessore, dettagli fini, superfici portanti |
Disegni di punzoni speciali e composti
Quando una singola stazione deve eseguire più di un'operazione,disegni di punzoni composticombinare più funzioni in un unico strumento. Un classico esempio: tranciatura del contorno esterno e contemporaneamente foratura interna dei fori in una sola passata. Questo approccio offre un'eccezionale precisione di posizionamento tra gli elementi poiché entrambi i tagli avvengono nella stessa chiusura, ma concentra il carico e limita lo spazio disponibile per sezioni trasversali- robuste.
Oltre alle configurazioni composte, incontrerai design con testa e senza testa. I punzoni con testa utilizzano una spalla o una flangia per trattenerli nella piastra del punzone, semplificando la sostituzione. I punzoni senza testa sono fissati da una piastra di supporto o da un fermo di bloccaggio a sfera-, consentendo una spaziatura più stretta negli stampi con schemi di fori densi. I punzoni a gradini producono fori di più-diametri in un unico colpo, con ciascun diametro rettificato a una lunghezza diversa lungo il corpo dell'utensile. Riducono la necessità di operazioni secondarie ma richiedono una rettifica precisa per mantenere la concentricità tra i passaggi.
Operazioni come la punzonatura e la svasatura, in cui un foro viene praticato e poi espanso verso l'esterno in una stazione successiva, si basano sull'abbinamento di un punzone per lamiera standard con uno strumento di svasatura dedicato a valle. Comprendere quale categoria di punzonatura si applica a ciascuna stazione aiuta a specificare la geometria, il materiale e il rivestimento corretti prima che si manifestino problemi sul piano di stampa.
La geometria è ciò che distingue un punzone che funziona in modo efficiente da uno che si usura prematuramente o produce parti marginali. La sezione successiva analizza esattamente il modo in cui gli stili di punta, gli angoli di taglio e la rastremazione posteriore influenzano le forze di taglio e la qualità del tagliente a livello microscopico.
Geometria del punzone che controlla la forza e la qualità del taglio
Due punzoni realizzati con lo stesso acciaio, eseguiti alla stessa velocità, nella stessa pressa possono fornire risultati completamente diversi. La differenza è la geometria. La forma della faccia del punzone, l'angolo rettificato e il rilievo dietro il tagliente determinano la forza necessaria alla pressa per perforare un foro nel metallo, quanto appare pulito il bordo risultante e a quanti colpi sopravvive l'utensile prima di riaffilarsi.
Stili di punta e loro effetto sulla forza di taglio
Immagina di premere un tagliabiscotti piatto attraverso l'impasto invece di inclinarlo in modo che un lato morda per primo. Lo stesso principio si applica quando un punzone della pressa entra in contatto con la lamiera. La geometria della faccia del punzone controlla la quantità di materiale che impegna il tagliente in un dato istante durante la corsa.
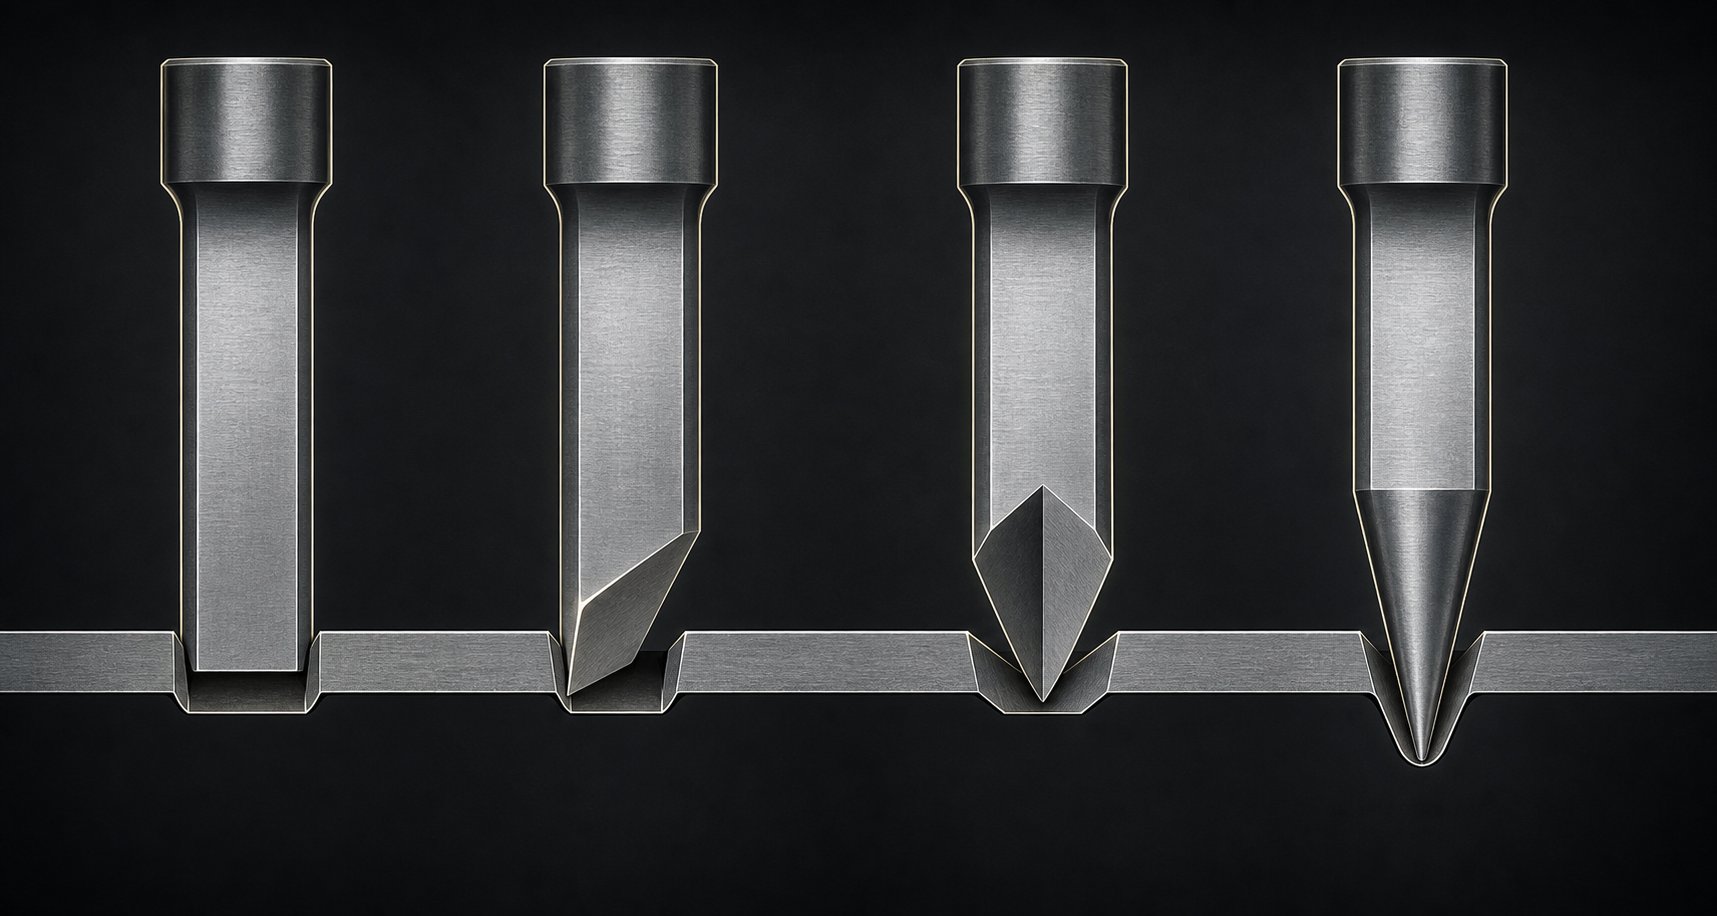
Pugni-facciali piattiimpegnare contemporaneamente l'intero perimetro di taglio. Tutta la tosatura avviene in un istante, producendo il picco di tonnellaggio più elevato ma anche il foro più pulito e simmetrico. Questa è la linea di base per qualsiasi operazione di perforazione della lamiera.
Punzoni a taglio singolo-(smussati).inclinare la faccia in modo che un lato venga a contatto per primo con la lamiera e il taglio proceda attraverso il diametro. La ricerca sui gradi DP e AHSS mostra un angolo di smussatura compreso tra 3 e 6 gradiridurre la forza massima di perforazione di oltre il 50%. Il compromesso- è una leggera spinta laterale che deve essere assorbita dall'estrattore o dal sistema di guida.
Punzoni a doppio-taglio (tetto-superiore).presentano un picco lungo il centro, quindi il taglio inizia al centro e si diffonde verso l'esterno in entrambe le direzioni contemporaneamente. Studi sull'acciaio martensitico con resistenza alla trazione di 1400 MPa hanno mostrato una riduzione fino all'80% della forza di punzonamento rispetto a una faccia piatta, insieme a un calo significativo dello snap-attraverso il tonnellaggio inverso. Poiché le forze laterali si bilanciano su entrambi i lati della cresta, la spinta laterale sull'utensile è minima.
Pugni a punta-sussurrata (conici).utilizzare una punta affusolata, simile nel profilo al naso di un punzone esagonale, per avviare il contatto in un unico punto ed espandere progressivamente il taglio verso l'esterno. Producono il funzionamento più silenzioso in materiali sottili e riducono drasticamente-gli urti, rendendoli utili nelle applicazioni ad alta-velocità in cui il rumore e la fatica della pressa sono importanti.
Il principio di base è coerente: gli angoli di taglio ridistribuiscono il tonnellaggio su una porzione più lunga della corsa. La forza di picco diminuisce, ma il lavoro totale rimane simile perché la pressa si sposta ulteriormente prima che la separazione sia completa.
| Stile punto | Riduzione della forza rispetto a piatto | Ideale per | Compro-compromessi |
|---|---|---|---|
| Faccia piatta- | Nessuno (riferimento) | Fori simmetrici, massima uniformità del bordo | Tonnellaggio di picco più elevato, maggiore scatto-attraverso lo shock |
| Taglio-singolo (smusso) | ~50% o più | Foratura generica, qualità AHSS, forza-pressature limitate | Spinta laterale, brunitura leggermente irregolare attorno al perimetro del foro |
| Doppio-taglio (tetto-parte superiore) | Fino all'80% | Materiali ad alta-resistenza, stampi-sensibili agli urti | Rettifica più complessa, usura della punta del punzone sulla cresta |
| Punto sussurro- (conico) | Progressivo, varia con l'angolo di rastremazione | Materiali sottili, stampaggio ad alta-velocità, riduzione del rumore | Profilo del bordo tagliato non-uniforme, limitato a diametri dei fori più piccoli |
Spiegazione della lunghezza del terreno e della conicità posteriore
Sotto il tagliente di qualsiasi punzone per matrice metallica, due funzioni controllano il modo in cui l'utensile interagisce con lo sfrido e la striscia dopo il taglio iniziale: fondo e rastremazione posteriore.
Terraè la parte diritta e cilindrica immediatamente dietro il tagliente. Mantiene il pieno contatto con la lumaca durante e subito dopo la separazione. Una parte più lunga trattiene saldamente il proiettile, impedendogli di tirarsi indietro con il punzone in fase di retrazione. Troppa terra, tuttavia, aumenta l'attrito contro la striscia mentre passa il pugno ad ogni colpo. Le linee guida generali stabiliscono che la lunghezza del terreno sia compresa tra 1 e 3 volte lo spessore del materiale, con materiali più sottili che tendono verso l'estremità inferiore.
Rastremazione posteriorec'è un leggero rilievo dietro il terreno, che riduce il diametro del punzone man mano che ci si allontana dalla punta. Questa rastremazione, generalmente compresa tra 0,25 e 1 grado per lato a seconda della lunghezza complessiva del punzone, crea uno spazio tra il corpo del punzone e la parete del foro. Riduce il calore da attrito, diminuisce la forza di strappo e minimizza l'usura sui punzoni per metallo che eseguono pezzi morbidi o appiccicosi come l'alluminio o l'acciaio inossidabile.
Nelle operazioni ad alta-velocità, mantenere l'ingresso del punzone al minimo (da 0,015 a 0,030 pollici) è l'ideale perché limita il tempo di contatto con il terreno e riduce il rischio-di trascinamento di proiettili. Le geometrie dei punzoni esagonali con i loro profili multi-sfaccettati beneficiano in particolare di un preciso controllo della conicità posteriore-, poiché qualsiasi accumulo di attrito sulle facce piane accelera l'usura dell'adesivo.
Come la geometria si collega alla qualità della parte
Ogni decisione geometrica sulla faccia del punzone si riflette sulla parte finita. Ecco come si svolgono queste connessioni:
- Altezza della bava- Un tagliente affilato, ben-mantenuto e con la distanza corretta produce una bava minima. I punzoni frontali tranciati- possono effettivamente migliorare la duttilità dei bordi; una ricerca sugli acciai a doppia-fase ha rilevato che i tagli inclinati ottimizzati hanno prodotto un miglioramento di oltre il 60% nel rapporto di espansione del foro rispetto alla punzonatura piana convenzionale, indicando un bordo più pulito e più formabile.
- Cilindricità del foroI punzoni a faccia - piatta- generano il diametro del foro più uniforme dall'alto verso il basso perché l'intero perimetro viene tagliato contemporaneamente. I design a taglio-singolo possono introdurre una leggera ovalizzazione se gli spazi non sono ben-controllati, poiché il taglio progressivo consente al materiale di spostarsi prima della completa separazione.
- Ribaltamento del bordo- La profondità del ribaltamento aumenta con spazi più ampi e angoli di taglio aggressivi. Un punzone smussato che entra in contatto per primo con un lato può creare un ribaltamento asimmetrico. Per le applicazioni in cui il ribaltamento deve essere ridotto al minimo, la soluzione migliore è la faccia piatta-o angoli di taglio molto bassi combinati con spazi ridotti.
Il bordo tranciato ideale mostra una zona lucida uniforme che transita dolcemente in una zona di frattura pulita senza tagli secondari o vuoti. Per arrivarci è necessario che la geometria, lo spazio libero e il materiale lavorino insieme come un sistema. La faccia del punzone determina l'aspetto del taglio, ma l'acciaio di cui è composto determina per quanto tempo la geometria mantiene il bordo sotto i carichi di produzione.
Materiali del punzone e trattamento termico per una durata ottimale
Un tagliente perfettamente rettificato è importante solo se l'acciaio dietro di esso può sostenere quella geometria sotto impatti ripetuti. Ogni colpo della pressa sottopone il punzone a shock di compressione, calore da attrito e contatto abrasivo con il pezzo in lavorazione. La qualità dell'acciaio e il modo in cui viene trattato termicamente-determinano se il bordo dura 50.000 colpi o 500.000. È qui che iniziano effettivamente la maggior parte dei problemi di usura prematura, non sulla superficie di taglio ma nel profondo della struttura metallurgica dello stesso punzone in acciaio.
Acciai comuni per utensili da punzone e loro proprietà
La scelta di un acciaio per stampi si riduce al bilanciamento di due proprietà concorrenti: durezza (che resiste all'usura) e tenacità (che resiste alla frattura). Spingere troppo verso la durezza e le scheggiature. Privilegiare la tenacità e il bordo si arrotonda troppo rapidamente. Ogni grado occupa una posizione diversa su quello spettro.
D2è il cavallo di battaglia degli stampi per stampaggio-a freddo. Con un alto contenuto di carbonio (1,40-1,60%) e un alto contenuto di cromo (11,00-13,00%), offre un'eccellente resistenza all'usura abrasiva e una leggera resistenza alla corrosione.D2 raggiunge un range di durezza temperato compreso tra 54 e 61 HRCed è comunemente utilizzato per matrici di tranciatura, matrici per stampaggio, punzoni e matrici di rifinitura. Il compromesso-è una tenacità inferiore rispetto ai gradi-resistenti agli urti, che lo rendono incline a scheggiarsi durante il taglio di materiali-più resistenti se le distanze sono troppo strette.
A2è anch'esso indurente all'aria- ma contiene meno cromo (4,75-5,50%) e leggermente meno carbonio del D2. Raggiunge gli intervalli di durezza più diffusi tra 57 e 62 HRC offrendo allo stesso tempo una migliore tenacità e levigabilità. A2 funziona bene per punzoni lunghi, matrici di coniatura e applicazioni in cui i carichi d'urto richiedono un acciaio che assorba gli urti senza rompersi.
S7si trova all'estremità dura dello spettro. Il suo contenuto inferiore di carbonio (0,45-0,55%) e il ridotto contenuto di cromo (3,00-3,50%) garantiscono un'eccellente resistenza agli urti e agli urti con una durezza di esercizio di 48-58 HRC. Quando un punzone temprato continua a scheggiarsi durante operazioni di tranciatura o scantonatura pesanti, S7 è spesso la risposta. Sacrifica una certa resistenza all'usura per la capacità di sopravvivere a ripetuti impatti ad alta energia senza fratturarsi.
M2è un acciaio ad alta-rapidità che mantiene la durezza a temperature elevate. È adatto alle operazioni di stampi progressivi ad alta-velocità in cui il calore da attrito si accumula più velocemente di quanto l'utensile possa dissiparsi. I punzoni in acciaio M2 mantengono il bordo laddove gli acciai convenzionali-per lavorazione a freddo si ammorbidirebbero.
CPM-10Ve altri gradi della metallurgia delle polveri (PM) rappresentano la fascia premium. La lavorazione PM produce una microstruttura con piccole particelle di carburo metallico uniformemente disperse nella matrice di acciaio, offrendo sia un'estrema resistenza all'usura che una ragionevole tenacità. Questi acciai costano molto di più, ma spesso si rivelano economici per le matrici per lo stampaggio della lamiera che eseguono pezzi abrasivi o ad alta resistenza- perché estendono notevolmente gli intervalli tra l'affilatura.
| Grado d'acciaio | Intervallo di durezza (HRC) | Migliore applicazione | Costo relativo |
|---|---|---|---|
| D2 | 54-61 | Stampaggio generale, tranciatura, perforazione di acciaio dolce | Basso-moderato |
| A2 | 57-62 | Punzoni lunghi, coniatura, carichi d'urto moderati | Basso-moderato |
| S7 | 48-58 | Operazioni di tranciatura, intaglio e-ad alto impatto | Moderare |
| M2 | 60-65 | Stampaggio ad alta-velocità, condizioni di temperatura elevata | Moderato-alto |
| CPM-10 V (PM) | 58-64 | Materiali abrasivi, AHSS, condizioni di usura estreme | Alto |
Il trattamento termico e il suo impatto sulla durata del punzone
Un punzone d'acciaio è efficace quanto il suo trattamento termico. È possibile specificare la qualità ideale e ottenere comunque un cedimento precoce se la tempra, il rinvenimento o la distensione vengono eseguiti in modo errato. Il processo di stampaggio pone contemporaneamente requisiti elevati in termini di resistenza alla compressione e tenacitàil controllo di queste proprietà ha un impatto diretto sulle prestazioni dell'acciaio per utensili in servizio.
La sequenza di base è simile alla seguente:
- Indurimento (austenitizzazione e tempra)- Il punzone viene riscaldato a una temperatura critica alla quale la struttura cristallina si trasforma in austenite, quindi raffreddato abbastanza rapidamente da formare martensite, la fase dura che fornisce resistenza all'usura. I gradi con tempra in aria-come D2 e A2 vengono raffreddati in aria calma o gas inerte, riducendo così al minimo la distorsione rispetto alla tempra in olio.
- Rinvenimento (doppio o triplo tiraggio)- Dopo la tempra, il punch viene riscaldato a una temperatura più bassa (in genere 400-1000 gradi Fahrenheit a seconda del grado) e mantenuto, quindi raffreddato. Questo processo viene ripetuto due o tre volte. Ogni ciclo di rinvenimento allevia lo stress interno e converte l'austenite fragile trattenuta in martensite stabile, migliorando la stabilità dimensionale senza sacrificare l'eccessiva durezza. Le migliori pratiche generali consigliano di utilizzare la temperatura di rinvenimento più alta che garantisca comunque la durezza desiderata.
- Trattamento criogenico- Dopo il trattamento termico convenzionale, alcuni punzoni temprati vengono sottoposti a un trattamento criogenico profondo a circa meno 300 gradi Fahrenheit. Questo passaggio trasforma l'austenite trattenuta che è sopravvissuta al raffreddamento iniziale. I metalli ferrosi possono contenere fino al 40% di austenite residua dopo il trattamento termico, e il trattamento criogenico può ridurlo fino all'1% completando la conversione in martensite. Il risultato è una struttura dei grani più densa e uniforme con una migliore resistenza all'usura e una migliore stabilità dimensionale per tutta la vita utile dell'utensile.
Il trattamento criogenico non sostituisce un adeguato trattamento termico. È la fase finale che completa ciò che la tempra ha iniziato.Sono stati segnalati guadagni tra il 50 e il 500% nella durata dell'utensile, sebbene ogni applicazione sia unica e i risultati dipendano dalla struttura dei componenti e dalla qualità del trattamento termico-precedente. Il trattamento è permanente e sopravvive alla riaffilatura, poiché modifica completamente la struttura attraverso il materiale e non solo la superficie.
Abbinamento dell'acciaio al materiale del pezzo
Il pezzo che stai tagliando dovrebbe guidare la scelta dell'acciaio. Ecco la logica pratica:
- Pezzi morbidi, non{0}}abrasivi (alluminio, rame, ottone)- Questi materiali generano forze di taglio relativamente basse e un'usura abrasiva minima. I punzoni standard in acciaio D2 o A2 funzionano bene. La preoccupazione principale si sposta sull’usura adesiva (grippaggio), che può essere affrontata meglio attraverso trattamenti superficiali piuttosto che con acciai più duri.
- Acciaio dolce e qualità a basso-carbonio- D2 a 58-60 HRC li gestisce in modo affidabile per la maggior parte dei volumi di produzione. Fornisce un buon equilibrio tra resistenza all'usura ed economia di riaffilatura.
- Acciaio inossidabile e qualità ad alta-bassolega-lega (HSLA).- Forze di taglio più elevate e superfici abrasive del pezzo accelerano l'usura del tagliente. Le qualità PM come CPM-10V o i design con punta in metallo duro-forniscono la resistenza all'usura necessaria per mantenere una durata utensile accettabile. I materiali in fogli ad alta resistenza favoriscono guasti prematuri dovuti a scheggiature, screpolature e usura abrasiva, rendendo la tenacità altrettanto critica quanto la durezza.
- Acciai avanzati ad alta{0}}resistenza (AHSS, doppia-fase, martensitico)- Questi richiedono acciai PM di alta qualità, spesso abbinati a rivestimenti PVD. La resistenza alla trazione di alcuni gradi AHSS si avvicina a quella degli acciai per utensili che li lavorano, rendendo il D2 convenzionale soggetto a scheggiatura prematura.
Un'utile regola empirica: scegliere un utensile per punzonatura in acciaio che soddisfi innanzitutto i requisiti di tenacità per l'applicazione, quindi migliori la resistenza all'usura con rivestimenti o trattamenti superficiali. Iniziare dal lato della resistenza all'usura-e sacrificare la tenacità in genere porta a una scheggiatura catastrofica anziché a un'usura graduale e prevedibile.
La selezione dell'acciaio e il trattamento termico costituiscono le basi. Ma esiste un moltiplicatore che può aumentare notevolmente la durata dell'utensile senza modificare il materiale di base, ovvero i rivestimenti superficiali e i trattamenti applicati dopo che il punzone è stato completamente indurito e rettificato a misura.
Rivestimenti e trattamenti superficiali che prolungano la durata dell'usura del punzone
Il corretto trattamento termico e dell'acciaio conferisce al punzone la sua spina dorsale strutturale. I rivestimenti sono l'armatura stratificata sopra. Riducono l'attrito, resistono all'assorbimento del materiale e rallentano l'usura abrasiva senza alterare le dimensioni del punzone che determinano l'accoppiamento e il gioco. Ma ecco il punto critico: i rivestimenti moltiplicano le buone decisioni sugli utensili. Non possono salvare un punzone realizzato con l'acciaio sbagliato, trattato termicamente-in modo improprio o che funziona con un gioco errato. Quando le fondamenta sono solide, tuttavia, il rivestimento giusto può portare la durata degli utensili dello stampo da rispettabile a straordinaria. Unocaso documentatoha mostrato un punzone composto che passa da 10.000 parti non rivestite a 250.000 parti con un rivestimento multistrato ottimizzato e una pellicola di lubrificante secco.
Rivestimenti mediante deposizione fisica di vapore per punzoni
Il PVD è il processo di rivestimento dominante per gli utensili di punzonatura di precisione perché si deposita a temperature relativamente basse, generalmente inferiori a 900 gradi Fahrenheit. Questo rimane ben al di sotto dell'intervallo di rinvenimento della maggior parte degli acciai per utensili, quindi non vi è alcuna perdita di durezza o distorsione dimensionale durante il ciclo di rivestimento.
Ciascuna delle composizioni PVD più comuni mira a una specifica condizione di usura:
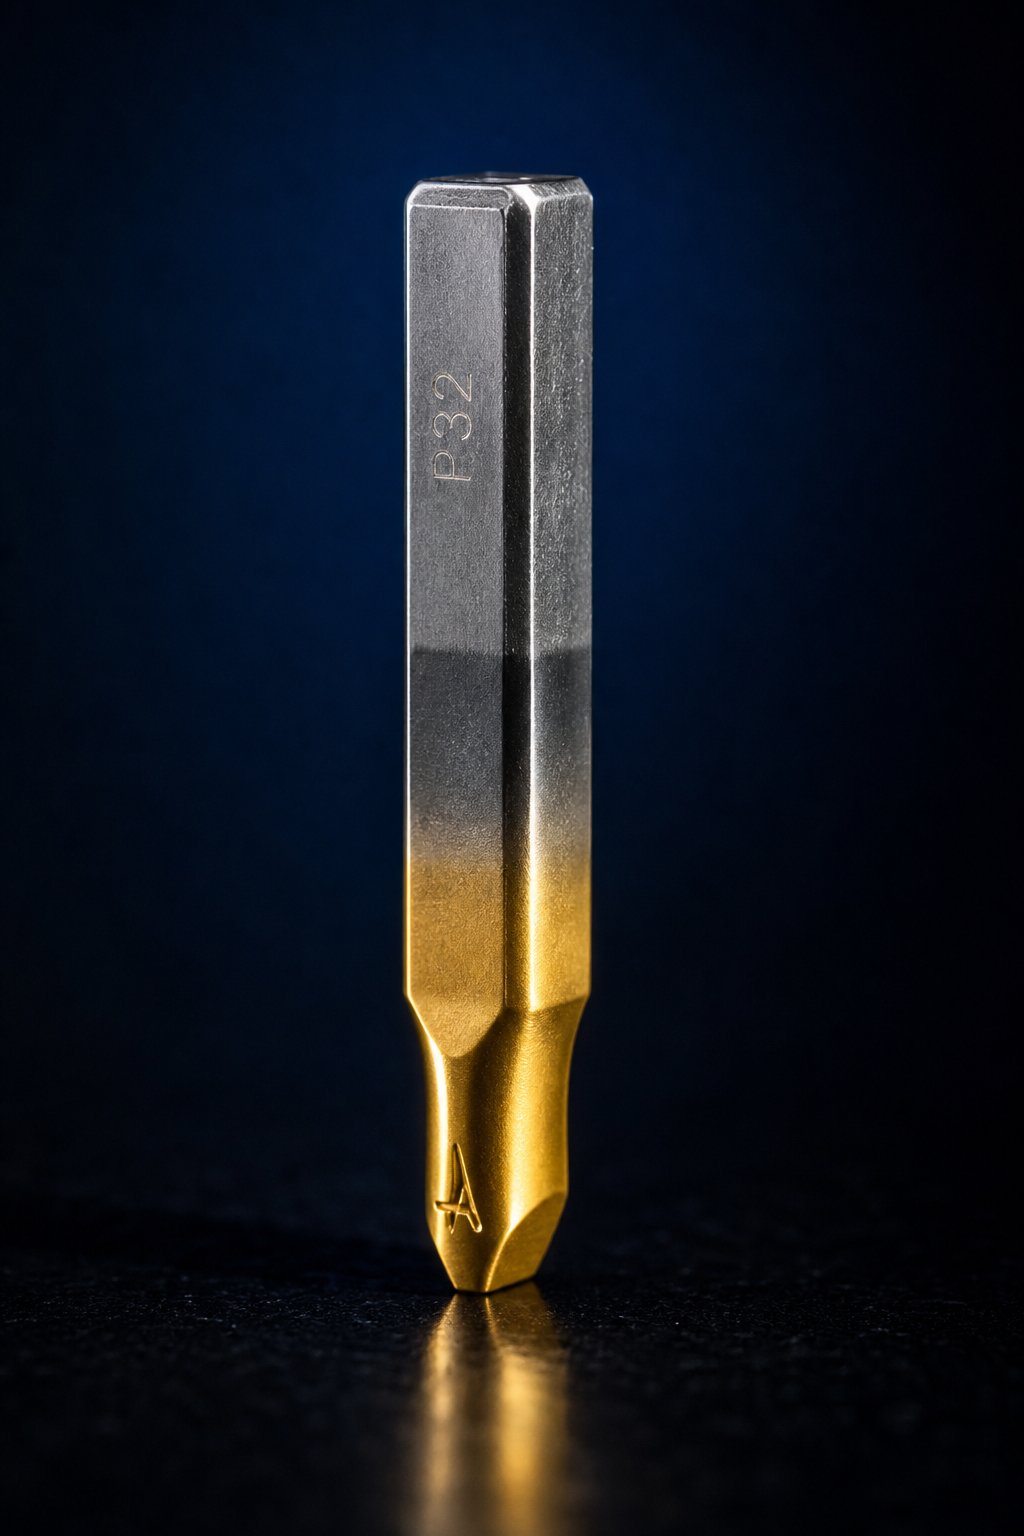
- Nitruro di titanio (TiN)- Il cavallo di battaglia-per uso generale con il suo caratteristico colore oro. Durezza circa 2.400 HV. Buona resistenza all'abrasione e basso attrito, adatto per un'ampia gamma di applicazioni su acciaio dolce e leghe di rame.
- Carbonitruro di titanio (TiCN)- Un passo avanti a circa 3.200 HV. Il carbonio aggiunto offre prestazioni migliori contro i materiali abrasivi e una maggiore resistenza all'usura. Spesso applicato come stack multistrato TiN/TiCN per una migliore adesione.
- Nitruro di alluminio-cromo (AlCrN)- Resistenza all'ossidazione superiore a temperature elevate. Ideale per l'utensileria di punzoni che funzionano a frequenze di corsa elevate in cui si accumula calore da attrito o per applicazioni di stampaggio di acciaio inossidabile in cui le temperature superficiali aumentano durante il taglio.
- Nitruro di titanio e alluminio (TiAlN)- Durezza intorno a 3.200 HV con buona stabilità termica. Adatto per lo stampaggio a secco o per operazioni ad alta-velocità in cui l'erogazione della lubrificazione è incoerente. Il suo vantaggio di duttilità rispetto all'AlTiN può avvantaggiare lo strumento di punzonatura ad alta intensità di formatura-per applicazioni su metalli.
Lo spessore del rivestimento è generalmente compreso tra 1 e 5 micrometri. Lo spessore minimo consigliato per le applicazioni di stampaggio è compreso tra 4 e 5 micrometri per fornire una protezione adeguata. Ma più spesso non è automaticamente migliore. I rivestimenti PVD sopportano elevate sollecitazioni di compressione interna e, se lo strato diventa troppo spesso, tali sollecitazioni possono superare la forza di adesione e causare delaminazione. Uno spessore eccessivo inoltre arrotonda i bordi taglienti, riducendo l'affilatura che definisce la qualità del taglio su un perforatore industriale o su qualsiasi strumento di perforazione di precisione. Le architetture di rivestimento multistrato aiutano a gestire questo compromesso-alternando strati più duri e più morbidi per arrestare le microfessure e distribuire lo stress.
Nitrurazione e altri trattamenti di diffusione
Laddove il PVD aggiunge una pellicola discreta sulla superficie, la nitrurazione modifica la superficie stessa. In questo processo, l'azoto si diffonde nell'acciaio a circa 950 gradi Fahrenheit, formando composti duri di nitruro con elementi di lega già presenti nel materiale. Il risultato è unlegame metallurgico con profondità della cassa che vanno da 0,0006 a 0,0035 pollicia seconda dell'applicazione, producendo una durezza superficiale superiore a 58 HRC.
Perché questo è importante per lo stampaggio? La nitrurazione non aggiunge accumuli dimensionali misurabili. Per punzoni con utensili a tolleranza stretta-dove anche pochi micron di spessore del rivestimento potrebbero influenzare l'adattamento in un fermo a pressione-, la nitrurazione offre resistenza all'usura senza modificare il diametro del punzone. Inoltre, tratta tutte le superfici esposte in modo uniforme, comprese le caratteristiche interne e i recessi che il processo di linea-di-visiva di PVD non può raggiungere.
Il compromesso- è che la profondità della durezza della nitrurazione, sebbene impressionante, non può eguagliare l'estrema durezza superficiale delle pellicole PVD. Pensatela in questo modo: la nitrurazione fornisce uno strato protettivo profondo e tenace che resiste gradualmente alla fatica e all'usura, mentre il PVD fornisce un guscio sottile ed estremamente duro che eccelle contro l'abrasione e l'adesione sulla superficie di contatto immediato. Per una perforatrice industriale che esegue volumi elevati di acciaio dolce, la sola nitrurazione può essere sufficiente. Per i materiali abrasivi o soggetti a grippaggio-, i rivestimenti PVD o un approccio combinato offrono risultati migliori.
Selezione dei rivestimenti in base alla modalità di guasto
L'approccio più intelligente alla scelta del rivestimento inizia con l'identificazione del modo in cui il punzone effettivamente non funziona. Diversi meccanismi di usura rispondono a diverse proprietà del rivestimento:
- Usura adesiva (irritamento)- Il materiale dal pezzo si trasferisce e si accumula sulla faccia del punzone. Scegli TiCN o AlCrN per il loro basso coefficiente di attrito e l'elevata durezza che resiste all'assorbimento del materiale.
- Usura abrasiva- Il tagliente si arrotonda gradualmente a causa del contatto con le superfici dure del pezzo o con inclusioni abrasive. TiN o TiAlN forniscono la durezza superficiale necessaria per resistere alla rimozione meccanica del materiale.
- Tagliente costruito-su materiali morbidi- L'alluminio, il rame e gli acciai teneri tendono a macchiare le superfici degli utensili. Un rivestimento TiN lucido con la sua superficie liscia e a basso-attrito previene i siti di nucleazione dove inizia la raccolta del materiale.
- Applicazioni ad alta-temperatura- Velocità di corsa elevate o pezzi spessi e ad alta-resistenza generano calore da attrito che degrada i rivestimenti convenzionali. AlCrN mantiene le sue proprietà a temperature alle quali TiN inizia a ossidarsi.
Un avvertimento che vale la pena ripetere: i rivestimenti risolvono i sintomi. Se una perforatrice industriale è irritante perché lo spazio è troppo stretto o la macchina da stampa ha problemi di allineamento, nessun rivestimento risolverà il problema in modo permanente. Il rivestimento fa guadagnare tempo, ma la causa principale alla fine prevarrà anche sul miglior trattamento superficiale. Riparare prima il sistema, poi lasciare che i rivestimenti estendano ciò che le buone pratiche già offrono.
I rivestimenti proteggono la superficie del punzone, ma non possono compensare la singola variabile geometrica più influente nella matrice: lo spazio libero tra il punzone e l'apertura della matrice. Questa relazione determina se la meccanica della frattura funziona a tuo favore o contro di essa.
Gioco del punzone e della matrice in base al materiale del pezzo
Puoi scegliere l'acciaio migliore, applicare un rivestimento di alta qualità e affilare un tagliente impeccabile, ma niente di tutto ciò ha importanza se lo spazio tra il punzone e l'apertura della matrice è sbagliato. Il gioco è l'unica variabile che controlla se le linee di frattura dei taglienti superiore e inferiore si incontrano in modo netto al centro della lamiera o si perdono completamente. Se lo fai nel modo giusto, produrrai parti pulite con un'usura prevedibile degli utensili. Se sbagli, dovrai combattere contro bave, scheggiature, sfregamenti e rotture premature del bordo ad ogni colpo.
Come il gioco influisce sul meccanismo di taglio
Il gioco è definito come lo spazio per lato tra il bordo tagliente del punzone e il bordo corrispondente dell'apertura della matrice. Quando senti "gioco del 10%", significa che lo spazio su ciascun lato è pari al 10% dello spessore del pezzo. Questo non è un divario totale. Viene misurato su ciascun bordo in modo indipendente.
Quando la distanza è corretta, il meccanismo di taglio produce una prevedibile frattura a tre-zone sul bordo tagliato:
- Rotolare- Un leggero arrotondamento sul lato di entrata del punzone- dove il materiale si deforma plasticamente prima che inizi il taglio.
- Brunitura (zona di taglio)- La fascia liscia e lucida in cui i bordi del punzone e della matrice tagliavano attivamente il materiale. Questa è la parte più pulita della faccia tagliata.
- Frattura (zona di rottura)- L'area più ruvida e opaca-finita in cui le crepe che si propagavano dal bordo del punzone e dal bordo della matrice si incontravano e il materiale rimanente si separava.
In una pressa per punzone e matrice impostata correttamente, le linee di frattura avviate dal punzone sulla superficie superiore e dalla matrice sulla superficie inferiore si propagano l'una verso l'altra ad angoli complementari. Si incontrano al centro, producendo una separazione netta con danni secondari minimi. L'aspetto ideale, come documentato inLa ricerca dell'AHSS, mostra una zona brunita uniforme con una transizione graduale e uniforme verso la zona di frattura e senza vuoti o segni di taglio secondari.
Quando lo spazio è troppo stretto, le linee di frattura si perdono. Il materiale tra di loro subisce un secondo evento di taglio, producendo segni di taglio secondari, microfessure e un bordo ruvido e danneggiato. Inoltre, un gioco stretto aumenta notevolmente la forza richiesta per staccare la lamiera dal punzone, accelera l'usura abrasiva e può generare l'estrazione dello sfrido nel punto in cui lo sfrido si attacca alla faccia del punzone durante la retrazione.
Quando il gioco è troppo lento, il materiale si piega eccessivamente prima che inizi la frattura. Si ottengono grandi ribaltamenti, bave sovradimensionate, scarsa cilindricità del foro e una zona di frattura che domina la faccia tagliata. La parte potrebbe essere dimensionalmente fuori specifica e le operazioni di formatura a valle vedono una ridotta duttilità del bordo perché la zona deformata si estende più in profondità nel materiale.
Linee guida specifiche sulla liquidazione del materiale-
I diversi materiali del pezzo si fratturano in modi diversi. I metalli più morbidi e duttili tollerano giochi più stretti perché si deformano plasticamente anziché rompersi prematuramente. I metalli più duri e resistenti-hanno bisogno di più spazio perché la loro frattura inizia prima e si propaga in modo più aggressivo. La tabella seguente fornisce i valori di sicurezza del punto iniziale- per un set di punzoni e matrici per lamiera standard. Questi sono valori per-lato espressi come percentuale dello spessore del materiale.
| Materiale | Spazio consigliato (% di spessore per lato) | Note |
|---|---|---|
| Acciaio dolce | 5-8% | Linea di base standard; estremità inferiore per calibri sottili, superiore per pezzi più spessi |
| Acciaio inossidabile | 6-10% | Il tasso di incrudimento-richiede maggiore spazio libero per evitare un'eccessiva usura dell'utensile |
| Alluminio | 3-5% | Morbido e duttile; La distanza ridotta offre un bordo più pulito con meno ribaltamento |
| Rame/Ottone | 3-6% | Simile all'alluminio; il rischio irritante sulla faccia del pugno è la preoccupazione principale |
| Acciaio-ad alta resistenza (HSLA, AHSS) | 8-12% | Una maggiore resistenza richiede una maggiore distanza; alcuni gradi AHSS beneficiano del 14-16% |
Questi valori sono punti di partenza, non assoluti. Il gioco effettivo dipende da diversi fattori interagenti: spessore del materiale, qualità del bordo desiderata, requisiti di tolleranza della parte e geometria del punzone. Un punzone e una matrice di metallo che eseguono un foglio di alluminio da 0,5 mm utilizzeranno una percentuale di gioco diversa rispetto alla stessa lega con uno spessore di 3,0 mm. I materiali più spessi all'interno della stessa qualità generalmente necessitano di percentuali di sicurezza verso il limite superiore dell'intervallo.
Per gli acciai avanzati ad alta resistenza-, la vecchia regola pratica secondo cui "il 10% va bene per tutto" semplicemente non vale. La ricerca sugli acciai in fase complessa ha dimostrato che l'aumento del gioco dal 10% al 15% ha prodotto un miglioramento significativo nelle prestazioni di espansione del foro, indicando un bordo più pulito e duttile. Andare oltre l'ottimale, tuttavia, offre rendimenti decrescenti e può effettivamente ridurre la qualità dei bordi. Il punto debole varia in base al grado, quindi testare con il materiale specifico e il set di punzoni e matrici per pressa idraulica o meccanica vale l'investimento.
L'autorizzazione e la sua relazione con la vita da punzone
La distanza non influisce solo sulla qualità della parte. Determina direttamente la velocità con cui si consumano i punzoni e le matrici in metallo.
Un gioco insufficiente costringe il punzone a lavorare di più ad ogni colpo. Il materiale resiste più a lungo alla separazione, le forze di distacco aumentano e il tagliente sopporta un contatto più abrasivo per ciclo. La ricerca conferma che gli spazi di taglio ridotti richiedono forze di punzonatura maggiori e causano una maggiore usura del punzone per abrasione. In casi estremi, la compressione laterale sul corpo del punzone può causare cricche da fatica o scheggiature sul tagliente, soprattutto su materiali ad alta-resistenza dove lo stretto spazio crea sollecitazioni di flessione alla periferia del punzone.
Il gioco eccessivo riduce lo stress meccanico sull'attrezzatura. Il punzone entra ed esce con meno attrito e la forza di strappo diminuisce. Sembra una vittoria per la durata dell’utensile, e lo è, ma va a scapito della qualità della parte. Bave più grandi, maggiore ribaltamento e duttilità del tagliente ridotta consentono di risparmiare sugli intervalli di riaffilatura ma di perdere in termini di scarti e operazioni di sbavatura secondarie. Il costo netto spesso risulta più alto.
Ecco ciò che molti negozi trascurano: lo sdoganamento non è solo un numero su una stampa. È una condizione dinamica che cambia sotto carico. Anche un set di punzoni e matrici per lamiera perfettamente rettificato perde il gioco previsto se il sistema pressa e matrice presenta lardoni usurati, supporti deflettori o perni di guida disallineati. I carichi più elevati richiesti per tagliare materiali più resistenti creano un'ulteriore deflessione degli stampi e delle apparecchiature di lavorazione, alterando potenzialmente i giochi misurati in condizioni statiche una volta che il sistema è sotto carico di lavoro. Una pressa allineata per l'acciaio dolce a 40 tonnellate può spostarsi abbastanza a 80 tonnellate su AHSS da invalidare completamente la configurazione di liquidazione.
Ciò significa che mantenere l'autorizzazione corretta è una disciplina continua, non un'attività di configurazione-una tantum. I controlli periodici dell'allineamento della macchina da stampa, la misurazione dell'usura sui componenti della guida e il monitoraggio dell'-aspetto dei bordi in condizioni di produzione contribuiscono a verificare se la distanza è ancora al livello impostato. Quando la qualità del tagliente inizia a peggiorare, la causa principale spesso non è l’usura del punzone. È l'allineamento della pressa e dello stampo che si sposta sotto di esso, modificando silenziosamente la distanza da cui dipende tutto il resto.
Il degrado del gioco e la deriva dell'allineamento spesso si manifestano mascherati da un guasto del punzone. Una scheggiatura che sembra un problema materiale, un'usura che sembra un problema di rivestimento o una rottura che sembra un difetto di progettazione possono tutti ricondurre a un problema di gioco che si è sviluppato gradualmente nel corso di migliaia di colpi. Distinguere la vera causa alla radice dal sintomo è ciò che separa la manutenzione reattiva dello stampo da un approccio sistematico alla longevità del punzone.
Modalità di guasto del punch e analisi delle cause principali
Un pugno che smette di funzionare raramente ti dà un'unica, ovvia ragione per cui. Il bordo scheggiato che si riscontra durante l'estrazione dello stampo potrebbe essere causato dall'acciaio sbagliato, da un gioco stretto, da una pressa disallineata o da tutti e tre gli elementi che agiscono insieme per migliaia di cicli. Saltare al sintomo più visibile e sostituire lo strumento senza indagare ulteriormente garantisce che la sostituzione fallirà allo stesso modo. Ciò di cui hanno bisogno gli ingegneri delle attrezzature è un approccio diagnostico strutturato che colleghi ciò che vedono sul punzone a ciò che lo ha effettivamente causato.
Modalità comuni di errore di perforazione
Ogni guasto riscontrato su una punzonatrice per metalli rientra in una di queste categorie. Riconoscere quale modalità è presente restringe immediatamente l'indagine sulla causa principale:
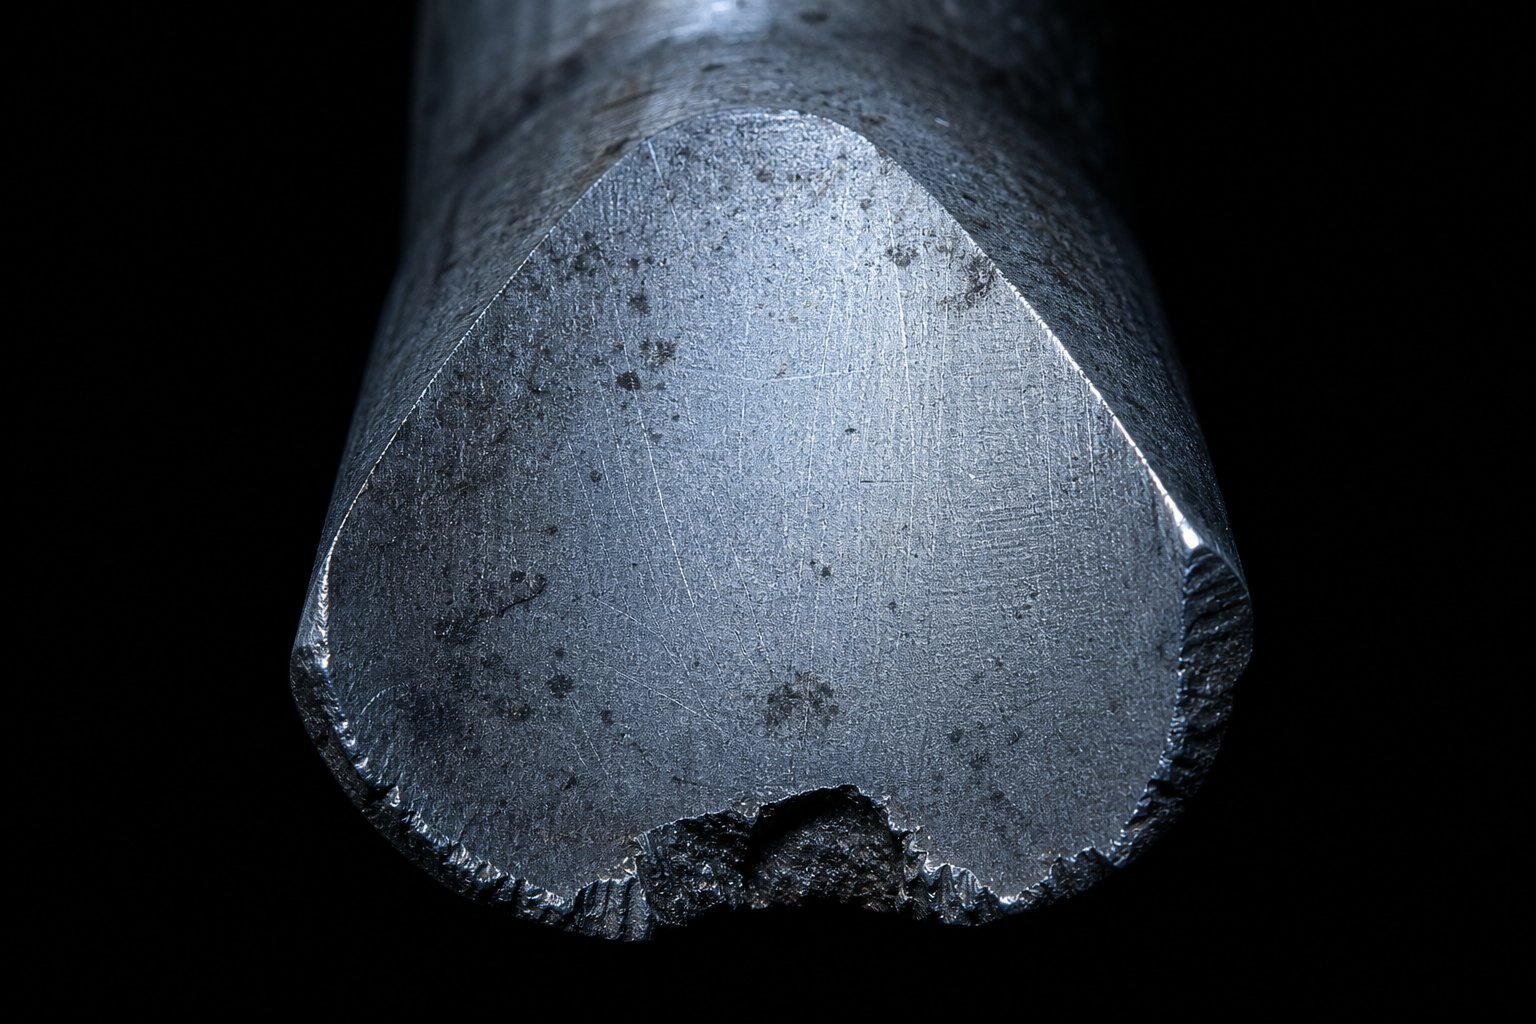
- Scheggiatura- Piccole fratture lungo il bordo tagliente, spesso a forma di mezzaluna-. Questo è il guasto in fase iniziale-più comune sugli stampi di punzonatura che utilizzano materiali ad alta-resistenza. Indica che il punzone non ha sufficiente tenacità per il carico o che il disallineamento sta concentrando lo stress su una sezione del perimetro. Il disallineamento tra punzone e matrice crea un carico asimmetrico che provoca scheggiature sul lato sovraccarico.
- Irritante- Il materiale del pezzo si trasferisce e si attacca alla superficie del punzone attraverso l'usura adesiva. Vedrai accumuli, segni o zone ruvide sulla faccia e sulla terra del pugno. Il grippaggio è particolarmente aggressivo durante lo stampaggio di acciaio inossidabile e alluminio, dove lo strato di ossido del pezzo si rompe durante il taglio ed espone metallo fresco e reattivo che si salda alla superficie dell'utensile sotto pressione.
- Rottura- Frattura catastrofica in cui il punzone si spezza, solitamente in corrispondenza di una transizione-della sezione trasversale o in un punto di eccessiva lunghezza non supportata. La rottura per compressione può frantumare l'intera estremità operativa del punzone quando incontra materiale estremamente duro o spesso oltre la sua capacità, o quando il punzone e la matrice sono completamente disallineati.
- Usura abrasiva- Arrotondamento graduale e uniforme del tagliente causato da particelle dure nel pezzo o inclusioni abrasive sulla superficie della lamiera. A differenza della scheggiatura, l'usura abrasiva progredisce in modo prevedibile e può essere monitorata attraverso l'ispezione periodica dei bordi. È la modalità di guasto dominante su una punzonatrice per metalli che utilizza HSLA o acciai rivestiti a velocità moderate.
- Funghi- La testa del punzone si deforma e si allarga verso l'esterno a causa di impatti ripetuti contro la piastra di supporto o il fermo. Ciò accade quando il punzone non è completamente inserito, quando la piastra di supporto è troppo morbida o quando ilil dado di accoppiamento si allenta e consente un contatto irregolare dello stelo. Una testa a forma di fungo può incepparsi nel fermo e rendere difficile o pericolosa la rimozione del punzone.
- Tirare lumache- Lo sfrido aderisce alla faccia del punzone durante la retrazione e risale con l'utensile. Al colpo successivo, il proiettile entra tra il punzone e il nastro, provocando un colpo di doppio-spessore che può danneggiare la matrice, ammaccare la parte successiva o rompere il punzone stesso. I soliti colpevoli sono una lunghezza insufficiente del terreno, deboli funzionalità di rottura del vuoto o strumenti magnetizzati.
Quadro di diagnosi della causa principale
Quando estrai un punzone danneggiato dal dado, il fallimento visibile ti dice cosa è successo. La tabella seguente ricollega tale osservazione al motivo per cui si è verificato e a quale azione correttiva risolve effettivamente il problema anziché limitarsi a sostituire il sintomo. Questo quadro si applica sia che si utilizzi una punzonatrice a stazione singola-o una matrice progressiva ad alta-velocità in una linea di punzonatrice.
| Modalità di fallimento | Cause primarie | Azioni correttive |
|---|---|---|
| Scheggiatura | Tenacità insufficiente per la resistenza del pezzo; gioco stretto che causa taglio secondario; disallineamento del punzone-alla-matrice; trattamento termico inadeguato che lascia l’austenite trattenuta fragile | Passare a un tipo di acciaio più tenace (A2 o S7); aumentare la distanza fino all'intervallo consigliato; verificare l'allineamento con l'indicatore; ri-temperare o sostituire con un punch adeguatamente trattato termicamente- |
| Irritante | Mancanza di lubrificazione all'interfaccia del punzone-pezzo; superficie del punzone troppo ruvida; materiale reattivo del pezzo (acciaio inossidabile, alluminio); Spazio insufficiente che genera calore in eccesso | Applicare il rivestimento TiCN o AlCrN; zona territoriale del punzone polacco; migliorare l'erogazione della lubrificazione; aumentare lo spazio libero per ridurre l'accumulo di calore da attrito |
| Rottura | Lunghezza del punzone eccessiva non supportata (rapporto lunghezza-rispetto-diametro troppo alto); sovraccarico dovuto a materiale sbagliato o doppio-colpo; completo disallineamento; durezza troppo alta senza tenacità | Ridurre la lunghezza non supportata con l'estrattore guidato; verificare la capacità di tonnellaggio; riallineare il punzone e la matrice concentricamente; seleziona l'acciaio-resistente agli urti per applicazioni pesanti |
| Usura abrasiva | Pezzo più duro o più abrasivo della superficie del punzone; nessun rivestimento sul punzone che esegue materiale abrasivo; colpi eccessivi tra gli intervalli di affilatura | Passare al grado di acciaio PM o aggiungere rivestimento PVD; ridurre gli intervalli di affilatura; verificare che la durezza del pezzo corrisponda alle specifiche originali dell'utensile |
| Funghi | Punzone non completamente inserito nel fermo; piastra di supporto più morbida della testa del punzone; accoppiamento allentato o dispositivo di fissaggio che consente il ciclo di impatto; durezza della testa troppo bassa | Verificare la profondità totale della seduta; utilizzare una piastra di supporto temprata corrispondente o superiore alla durezza della testa del punzone; serrare e ispezionare regolarmente il dado di accoppiamento |
| Tirare lumache | Lunghezza del terreno troppo corta per lo spessore del materiale; nessuna funzione di interruzione del vuoto-(perno elastico, getto d'aria); punzone magnetizzato dopo la macinazione; spazio stretto che crea un effetto di aspirazione | Aumentare il terreno fino a 1-3 volte lo spessore del materiale; aggiungere il perno di espulsione o il getto d'aria sulla faccia del punzone; smagnetizzare dopo ogni affilatura; aprire leggermente il gioco se rientra nella tolleranza |
Si noti che diverse modalità di errore condividono cause profonde sovrapposte. Un gioco stretto si manifesta in caso di scheggiature, grippaggi e estrazione di sfridi. Il disallineamento provoca scheggiature, rotture e usura irregolare. Ciò significa che un singolo problema di fondo nella configurazione della pressa o dello stampo spesso produce più sintomi contemporaneamente. Se noti scheggiature su un punzone e segni di usura su uno adiacente nello stesso dado, non trattarli come problemi separati. Cercare la causa principale condivisa, che spesso è l'allineamento della pressa o lo spostamento del gioco che interessa l'intero strumento.
Come il design della punzonatura previene i difetti di qualità
Le condizioni della punzonatrice non sono solo una questione di manutenzione. È una variabile di controllo qualità che si manifesta direttamente sulle parti finite. Ad ogni difetto sulla faccia del punzone corrisponde un difetto sul componente stampato:
- Taglienti usuratiprodurre una maggiore altezza della bava su ogni foro o contorno creato dal punzone. COMEIl Fabbricante nota, quando sul bordo perforato appare un rollover visibilmente più grande, è il momento di affilare. Bave superiori ai limiti accettabili creano interferenze nell'assemblaggio, rischi per la sicurezza durante la movimentazione delle parti e guasti nelle operazioni di saldatura o placcatura a valle.
- Pugni scheggiatiprodurre dimensioni dei fori incoerenti. Il materiale del bordo mancante crea un'area locale in cui il taglio non inizia correttamente, determinando una geometria del foro irregolare e profili dei bordi irregolari. Le parti potrebbero superare l'ispezione iniziale ma causare problemi di assemblaggio quando l'adattamento degli elementi di fissaggio diventa imprevedibile.
- Pugni irritatiprodurre fori con superfici interne ruvide e sbavature di materiale. Il materiale accumulato-sulla faccia del punzone modifica efficacemente il diametro e la geometria del punzone a ogni corsa, creando una deriva progressiva della qualità difficile da individuare senza un'ispezione regolare.
- Tirare lumachecrea ammaccature sulla superficie della lamiera quando lo sfrido trasportato viene premuto nella parte successiva. Può anche danneggiare la faccia dello stampo e causare guasti a cascata su più stazioni in uno strumento progressivo.
Questa connessione tra le condizioni del punzone e la qualità del pezzo è il motivo per cui il monitoraggio dovrebbe avvenire presso la stazione di punzonatura della macchina, non solo durante l'ispezione finale. Nel momento in cui un difetto di qualità raggiunge la fine della linea, centinaia o migliaia di parti non conformi potrebbero già essere nel cestino. Le punzonatrici che eseguono una produzione di-volumi elevati traggono maggiori vantaggi dagli approcci di monitoraggio in-processo: monitoraggio delle tendenze dell'altezza delle bave, ispezione degli sfridi per segni di doppio-taglio e misurazione dei campioni del diametro dei fori a intervalli regolari. Quando questi indicatori si spostano, il punzone ti dice che qualcosa è cambiato, che si tratti di usura, allineamento o deriva del gioco.
Individuare tempestivamente le modalità di fallimento invece di aspettare un collasso catastrofico cambia anche l’economia. Un punzone riaffilato al primo segno di usura del tagliente perde qualche millesimo di materiale per ogni affilatura e ritorna in servizio rapidamente. Una corsa del punzone verso la distruzione perde la sua intera lunghezza utile e può danneggiare i componenti adiacenti dello stampo durante l'uscita. La sezione successiva illustra esattamente quando e come riaffilare, ispezionare e sostituire i punzoni per evitare che le modalità di guasto raggiungano la fase catastrofica.
Migliori pratiche di manutenzione e riaffilatura di punzoni e matrici
Un pugno non passa da acuto a spezzato in un colpo solo. Si degrada gradualmente e la finestra tra "ancora in grado di tagliare" e "produrre rottami" è quella in cui la manutenzione si ripaga da sola. Il problema è che la maggior parte dei negozi riaffila troppo tardi. Aspettano finché le sbavature non sono evidenti, le parti non superano l'ispezione o la stampa suona in modo diverso. A quel punto, il bordo si è usurato ben oltre la fase di facile-recupero e ogni riaffilatura rimuove molto più materiale del dovuto.
Quando e come riaffilare i punzoni
Il fattore scatenante del riaffilamento non è un fallimento catastrofico. È il primo aumento misurabile dell'altezza della bava sulle parti stampate. Mate consiglia l'affilatura quando i taglienti si usurano con un raggio di 0,01-pollici (0,25 mm). A quel punto un leggero ritocco ripristina il bordo con una minima perdita di materiale. Le frequenti molature leggere superano costantemente le prestazioni delle molature pesanti poco frequenti perché mantengono la geometria di taglio più vicina al profilo progettato e riducono la rimozione cumulativa di materiale durante la vita dell'utensile.
La procedura di riaffilatura in sé è semplice ma richiede disciplina:
- Blocca il punzone esattamente in un blocco a V-sul piano magnetico di una smerigliatrice per superfici.
- Rimuovi soloDa 0,001 a 0,002 pollici (da 0,03 a 0,05 mm) per passaggio, ripetendo fino al acuto. La rimozione totale per sessione è in genere compresa tra 0,005 e 0,010 pollici.
- Utilizzare una mola in ossido di alluminio con legante vetrificato, intervallo di durezza da D a J, granulometria da 46 a 60.
- Applicare il liquido refrigerante generosamente e il più vicino possibile al punto di contatto. Il surriscaldamento riduce la durezza e può produrre crepe superficiali invisibili ma strutturalmente devastanti. Uno scolorimento scuro dopo la molatura indica un danno che si estende oltre la superficie e lo strumento deve essere sostituito anziché riutilizzato.
- Dopo la molatura, smerigliare leggermente i taglienti con una pietra a olio per lasciare un raggio compreso tra 0,001 e 0,002- pollici. Questo piccolo raggio distribuisce lo stress sul bordo e riduce lo sfaldamento che causa una rapida smussatura sui punzoni per lamiera appena rettificati.
- Smagnetizzare il punzone e applicare un leggero strato di olio per prevenire la corrosione prima di rimetterlo in servizio o in magazzino.
Il margine di riaffilatura totale dipende dalla lunghezza originale del punzone e dal consumo di terreno. Una volta che la macinazione accumulata rimuove materiale pari o superiore alla lunghezza della superficie progettata, il punzone non può più trattenere correttamente gli sfridi e deve essere ritirato. Per un tipico utensile di punzonatura per lamiera con una superficie da 1 a 3 volte lo spessore del materiale, ciò significa monitorare ogni sessione di rettifica e registrare la rimozione cumulativa.
Criteri di ispezione e sostituzione
La riaffilatura mantiene in servizio gli utensili di punzonatura dei metalli, ma non li rende immortali. Un punch ben-mantenuto può esserloriaffilare da 15 a 20 volte prima della sostituzione, ma ogni ciclo deve essere verificato rispetto a chiari criteri di accettazione. Ecco cosa controllare dopo ogni macinazione e a intervalli regolari durante i cicli di produzione:
- Condizione del bordo- Ispeziona con ingrandimento (minimo 10 volte). Cerca microchip, segni di usura irregolare o segni di bruciatura che indicano danni al sottosuolo.
- Misurazione del diametro- Utilizzare un misuratore passa/non-passa o un micrometro per verificare che il punzone rientri ancora nella tolleranza. La riaffilatura cumulativa può ridurre leggermente il diametro effettivo se la configurazione di macinazione non è perfettamente quadrata.
- Verifica della lunghezza- Misura la lunghezza complessiva e confrontala con le specifiche originali meno la cronologia di macinazione documentata. La lunghezza determina l'altezza di chiusura e influenza i tempi negli stampi progressivi in cui i perni di punzonatura e altri componenti interagiscono in posizioni precise.
- Finitura superficiale- Il terreno e la faccia devono essere lisci e privi di rigature o segni di adesione. Le superfici ruvide favoriscono il grippaggio e l'estrazione delle lumache.
- Condizione della testa- Verificare la presenza di funghi, crepe o deformazioni dovute a impatti ripetuti contro la piastra di supporto.
Sostituire il punzone quando si verifica una di queste condizioni: la molatura accumulata ha consumato l'intera lunghezza della superficie, la scheggiatura si estende oltre la zona del bordo immediato nel corpo del punzone, il diametro non rientra nella fascia di tolleranza per la specifica del foro o un danno alla testa impedisce il corretto posizionamento nel fermo. Non tentare di salvare uno strumento limite per "solo qualche altro colpo". Un punzone difettoso che si rompe nello stampo costa molto di più in termini di tempi di inattività e danni collaterali rispetto a una sostituzione pianificata.
Pratiche di stoccaggio e movimentazione
Il tempo trascorso dai punzoni fuori dallo stampo è più importante di quanto la maggior parte dei negozi si renda conto. Un punzone caduto è quasi certamente danneggiato sul tagliente, anche se l'ammaccatura non è visibile ad occhio nudo. Uno stoccaggio imprudente in cui gli utensili entrano in contatto tra loro crea intaccature sui bordi che provocano la scheggiatura sotto carico.
Conservare i punzoni in tubi protettivi individuali con schiuma, cotone o ceraper mantenere intatti i bordi rettificati di precisione-. Non riporre mai le estremità taglienti nel punto in cui il peso dell'utensile poggia sulla sua parte più affilata. Etichetta ogni tubo o fessura con l'identificazione del punzone, il diametro attuale e il numero di riaffilati in modo che chiunque estragga uno strumento dall'inventario sappia esattamente con cosa sta lavorando.
Per le officine che gestiscono un set completo di utensili per punzonatrici con diverse dimensioni e geometrie, lo stoccaggio organizzato non è una questione di pulizia. È garanzia di qualità. Un punzone con etichetta errata installato nella stazione sbagliata crea problemi di spazio, errori dimensionali e potenziali danni allo stampo al primo colpo. Abbina il tuo sistema di stoccaggio a un semplice registro che tiene traccia di ogni utensile dal nuovo, attraverso ogni riaffilatura, fino al ritiro.
La manutenzione mantiene efficienti i singoli punzoni. Ma la questione più ampia, ovvero selezionare la giusta combinazione di tipo di punzone, materiale, geometria e rivestimento per un'applicazione specifica, è ciò che determina se gli intervalli di manutenzione sono misurati in decine di migliaia di colpi o centinaia di migliaia.
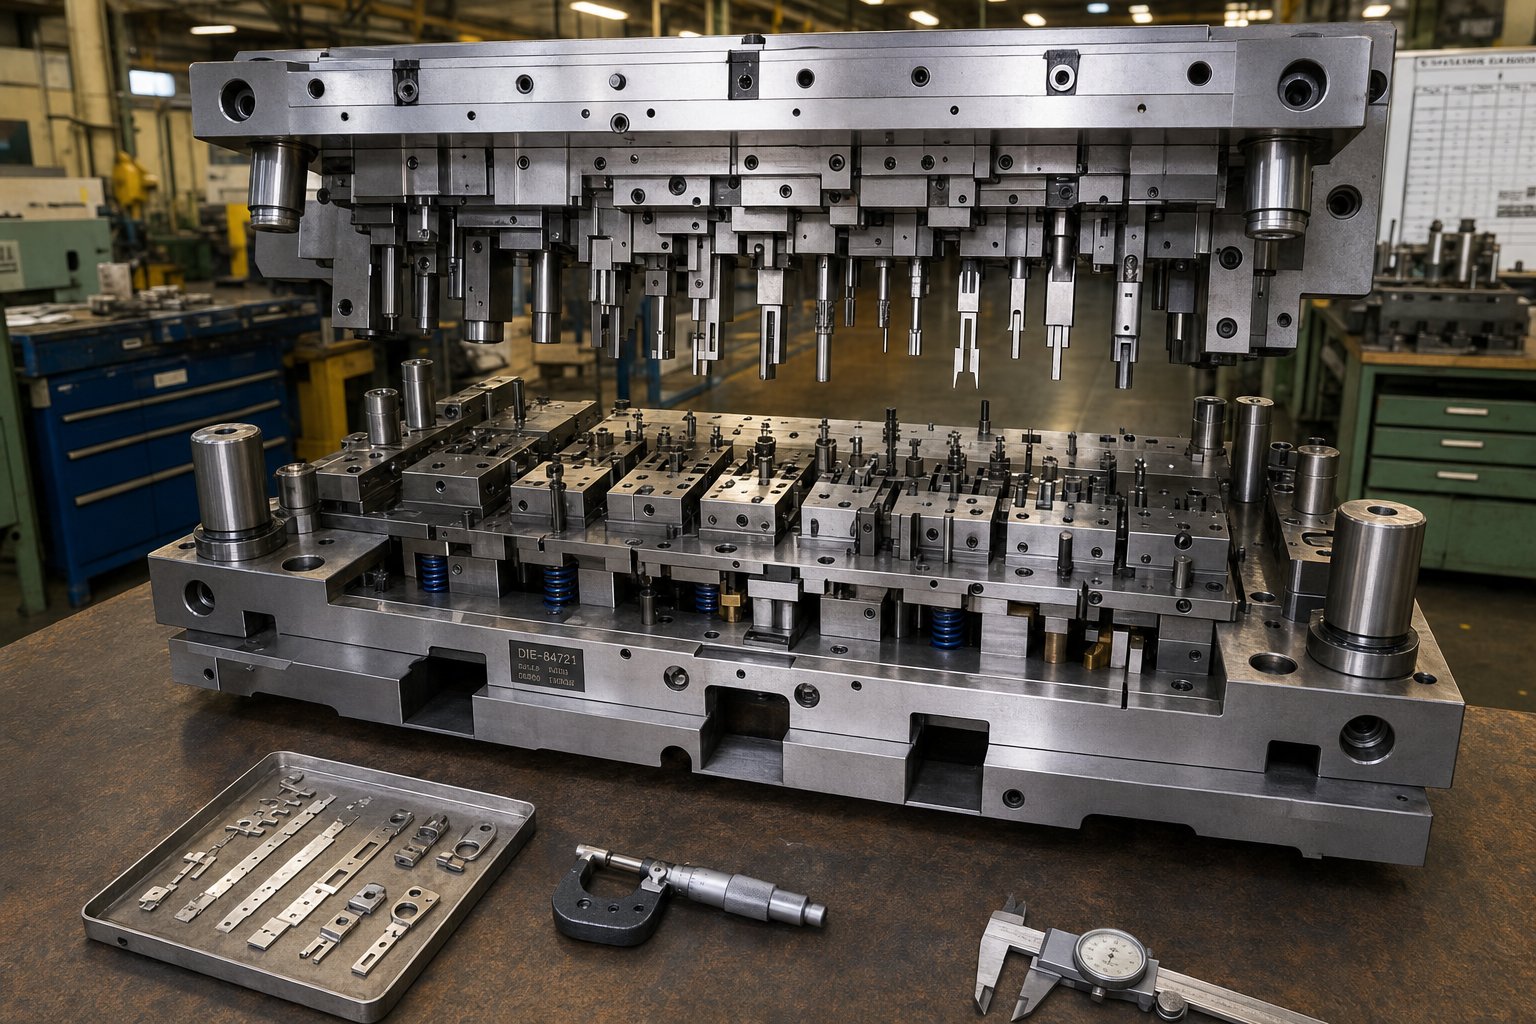
Selezione del punzone giusto per la tua applicazione di stampi per stampaggio metalli
Ogni sezione di questo articolo porta alla stessa conclusione: le prestazioni del punzone non sono controllate da una singola variabile. La qualità dell'acciaio è importante, ma non isolatamente dalla geometria. I rivestimenti prolungano la vita, ma non se la distanza è errata. La manutenzione preserva la qualità, ma non se il progetto originale non corrispondeva bene al pezzo in lavorazione. La vera soluzione all'usura prematura è un processo di selezione sistematico che tenga conto di tutti questi fattori insieme, in sequenza, prima che il primo colpo arrivi sulla fustellatrice.
Variabili decisionali per la selezione del punzone
Quando specifichi un nuovo punch o risolvi un problema con prestazioni inferiori, esamina queste variabili in ordine. Ogni passaggio restringe il campo e si basa sulla decisione precedente:
- Identificare il tipo di operazione.Il punzone è di taglio (perforazione, tranciatura, scantonatura) o di formatura (piegatura, imbutitura, coniatura)? Le operazioni di taglio richiedono bordi affilati e acciai-resistenti all'usura. Le operazioni di formatura danno priorità alla tenacità e alla finitura superficiale.
- Caratterizzare il materiale e lo spessore del pezzo.L'alluminio morbido da 0,5 mm e l'acciaio martensitico da 1400 MPa da 1,5 mm impongono requisiti completamente diversi allo strumento di stampaggio dei metalli. La resistenza e l'abrasività del materiale determinano la qualità minima dell'acciaio e se un rivestimento è obbligatorio o facoltativo.
- Determinare l'autorizzazione richiesta.Utilizza le linee guida specifiche-del materiale delle sezioni precedenti come punto di partenza. Considerare la tolleranza della parte, la qualità del bordo desiderata e la rigidità della pressa. Tolleranze più strette sulla dimensione del foro spingono verso giochi più stretti ma aumentano la sollecitazione dell'utensile.
- Seleziona il tipo di materiale del punzone.Soddisfare prima i requisiti di tenacità, quindi aggiungere resistenza all'usura. D2 per lavori generici, S7 per urti, gradi PM per fogli abrasivi o ad alta-resistenza. Lascia che sia il pezzo a dettare l'acciaio, non solo il budget.
- Scegli la geometria e lo stile del punto in base alle esigenze di forza e qualità.Faccia piatta-per simmetria-fori critici. Parte superiore-a taglio o a tetto-singolo per pressioni-limitate o materiali ad alta-resistenza. Imposta la lunghezza del terreno e la rastremazione posteriore in base allo spessore del materiale e alle esigenze di ritenzione dello sfrido.
- Valutare il rivestimento in base alla modalità di guasto prevista.Se il rischio principale è l'irritabilità, scegliere TiCN o AlCrN. Se prevale l'usura abrasiva, TiN o TiAlN. Se non esiste una singola modalità di guasto dominante, un TiN-per uso generico a 4-5 micrometri costituisce una solida base di riferimento.
Questa sequenza funziona sia che si stia specificando un punzone da catalogo standard per una semplice matrice di una pressa o che si stia progettando un punzone personalizzato per uno strumento progressivo complesso. La logica rimane la stessa. Ciò che cambia è la complessità di ogni risposta.
Collaborazione con specialisti di stampi per stampaggio personalizzato
Le punzonatrici standard del catalogo gestiscono gran parte del lavoro di produzione. Ma quando le geometrie diventano complesse, le tolleranze si riducono al di sotto degli intervalli standard o i materiali dei pezzi si spingono verso il territorio avanzato dell'alta resistenza, gli strumenti pronti all'uso raggiungono i limiti. È qui che gli specialisti degli stampi per stampaggio metalli personalizzati diventano essenziali.
Cosa distingue un partner competente per gli utensili da un fornitore di componenti? Cerca queste funzionalità:
- Competenza a livello di sistema-- La capacità di progettare non solo il punzone, ma l'intera struttura della matrice: giochi, flusso di materiale, forze di estrazione e controllo delle bave come un sistema integrato.
- Supporto completo del ciclo di vita- Guida dalla progettazione iniziale all'ottimizzazione della produzione e consigli sulla manutenzione, non solo sulla consegna di un componente finito.
- Conoscenza dei materiali e dei processi- Esperienza con i materiali specifici dei pezzi e i volumi di produzione della tua attività, comprese soluzioni di fustellatura personalizzate per profili non-standard.
Per gli ingegneri che hanno elaborato i contenuti tecnici di questo articolo e necessitano di un partner per l'implementazione,YICHENoffre soluzioni personalizzate di stampi per stampaggio che coprono la progettazione del punzone, la struttura dello stampo, l'ottimizzazione dello spazio e il flusso del materiale. Il loro approccio ingegneristico-si rivolge innanzitutto al sistema completo anziché a componenti isolati, che è esattamente la mentalità su cui si basa questo articolo.
La distinzione fondamentale tra i produttori di punzoni e matrici che forniscono risultati e quelli che si limitano a evadere gli ordini è se trattano il punzone come una parte a sé stante o come un elemento di un sistema che deve funzionare insieme. I migliori partner mettono alla prova le vostre ipotesi, convalidano le vostre scelte di tolleranza e consigliano combinazioni di acciaio e rivestimento in base ai dati sul campo relativi ad applicazioni simili.
Mettere tutto insieme
Se c’è un principio che collega ogni sezione di questo articolo, è questo:
La prestazione del punch è un risultato del sistema. Materiale, geometria, gioco, rivestimento, condizioni della pressa e pratiche di manutenzione interagiscono continuamente. Ottimizzare una variabile ignorando le altre produce rendimenti decrescenti nella migliore delle ipotesi e un fallimento accelerato nella peggiore. La vera soluzione all’usura prematura non è mai un singolo cambiamento. Sta rimettendo a posto l’intero sistema.
Che tu stia utilizzando una semplice pressa per stampi a stazione singola-o uno strumento progressivo a 30 stazioni, la fisica non cambia. Il punzone entra nel materiale, si verifica la frattura e tutto ciò che è stato specificato a monte determina se quella frattura produce una parte pulita o un problema di qualità. Analizza le variabili in modo sistematico, collabora con specialisti quando l'applicazione lo richiede e tratta la manutenzione della punzonatrice come una funzione di qualità piuttosto che come una risposta ai guasti. È così che i punzoni per stampaggio smettono di usurarsi troppo velocemente e iniziano a garantire la durata dell'utensile effettivamente richiesta dal vostro programma di produzione.
Domande frequenti sullo stampaggio dei punzoni per stampi
1. Cosa causa l’usura prematura dei punzoni per stampaggio?
L'usura prematura del punzone deriva in genere da molteplici fattori interagenti piuttosto che da una singola causa. I fattori che contribuiscono più comunemente includono gioco non corretto del punzone-alla-matrice (soprattutto troppo stretto), acciaio per utensili non adatto al materiale del pezzo da lavorare, trattamento termico improprio che lascia fragile l'austenite trattenuta, disallineamento della pressa che crea un carico irregolare e attesa troppo lunga tra i cicli di riaffilatura. Affrontare l'usura dei punzoni richiede un approccio a livello di sistema-che valuti insieme la selezione del materiale, la geometria, il gioco, il rivestimento e le condizioni della pressa. Gli specialisti di stampi per stampaggio personalizzati come YICHEN possono aiutare gli ingegneri a ottimizzare queste variabili come un sistema integrato anziché trattarle singolarmente.
2. Come scelgo la distanza giusta per il mio set di punzoni e matrici?
La scelta della distanza dipende principalmente dal materiale e dallo spessore del pezzo. Inizia con queste linee guida laterali-: acciaio dolce al 5-8% dello spessore del materiale, acciaio inossidabile al 6-10%, alluminio al 3-5%, rame e ottone al 3-6% e acciai ad alta resistenza all'8-12%. Si tratta di punti di partenza che devono essere regolati in base ai requisiti di tolleranza della parte, alla qualità del bordo desiderata e alla rigidità della pressa. Ricordare che il gioco è dinamico sotto carico. La deflessione della pressa, i lardoni usurati e i perni guida disallineati possono modificare il gioco effettivo rispetto a quanto misurato staticamente, in particolare quando si stampano qualità AHSS a tonnellaggi più elevati.
3. Qual è il miglior acciaio per utensili per lo stampaggio dei punzoni?
Non esiste un acciaio migliore perché la scelta giusta dipende dal materiale del pezzo da lavorare e dal tipo di operazione. D2 è il cavallo di battaglia per uso generale-per lo stampaggio di acciaio dolce a 54-61 HRC. A2 offre una migliore tenacità per punzoni lunghi e carichi d'urto moderati. S7 gestisce operazioni di tranciatura pesanti laddove la resistenza agli urti è più importante. L'acciaio rapido M2-è adatto alle operazioni ad alta-velocità che generano calore da attrito. CPM-10V e altri gradi della metallurgia delle polveri offrono un'estrema resistenza all'usura per acciai abrasivi o avanzati ad alta resistenza. Il principio chiave è soddisfare innanzitutto i requisiti di tenacità, quindi aggiungere resistenza all’usura attraverso rivestimenti o trattamenti superficiali.
4. Con quale frequenza è necessario riaffilare i punzoni per stampi?
Riaffilare quando i taglienti si usurano fino a un raggio di 0,01- pollici (0,25 mm), che in genere si manifesta come il primo aumento misurabile dell'altezza della bava sulle parti stampate. Non aspettare danni visibili o guasti catastrofici. Durante la riaffilatura, rimuovere solo 0,001-0,002 pollici per passata di molatura con abbondante refrigerante per evitare danni dovuti al calore. Un punzone ben mantenuto può essere riaffilato da 15 a 20 volte prima della sostituzione. Monitora la rimozione cumulativa del materiale e ritira il punzone una volta che la macinazione totale supera la lunghezza della superficie progettata, poiché non è più in grado di trattenere correttamente gli sfridi oltre quel punto.
5. I rivestimenti PVD prolungano effettivamente la durata del punzone negli stampi per stampaggio?
Sì, ma solo quando i fondamenti degli strumenti sottostanti sono corretti. I rivestimenti PVD come TiN, TiCN, AlCrN e TiAlN riducono l'attrito, resistono all'assorbimento di materiale e rallentano l'usura abrasiva. Casi documentati mostrano miglioramenti da 10.000 a 250.000 parti con rivestimenti ottimizzati. Tuttavia, i rivestimenti moltiplicano le buone decisioni anziché compensare quelle sbagliate. Se il gioco è errato, l'allineamento non è corretto o l'acciaio di base non è appropriato, i rivestimenti forniscono solo un sollievo temporaneo. Seleziona i rivestimenti in base alla modalità di guasto dominante: TiCN o AlCrN per grippaggio, TiN o TiAlN per usura abrasiva e TiN lucidato per accumulo di materiale morbido-.


