


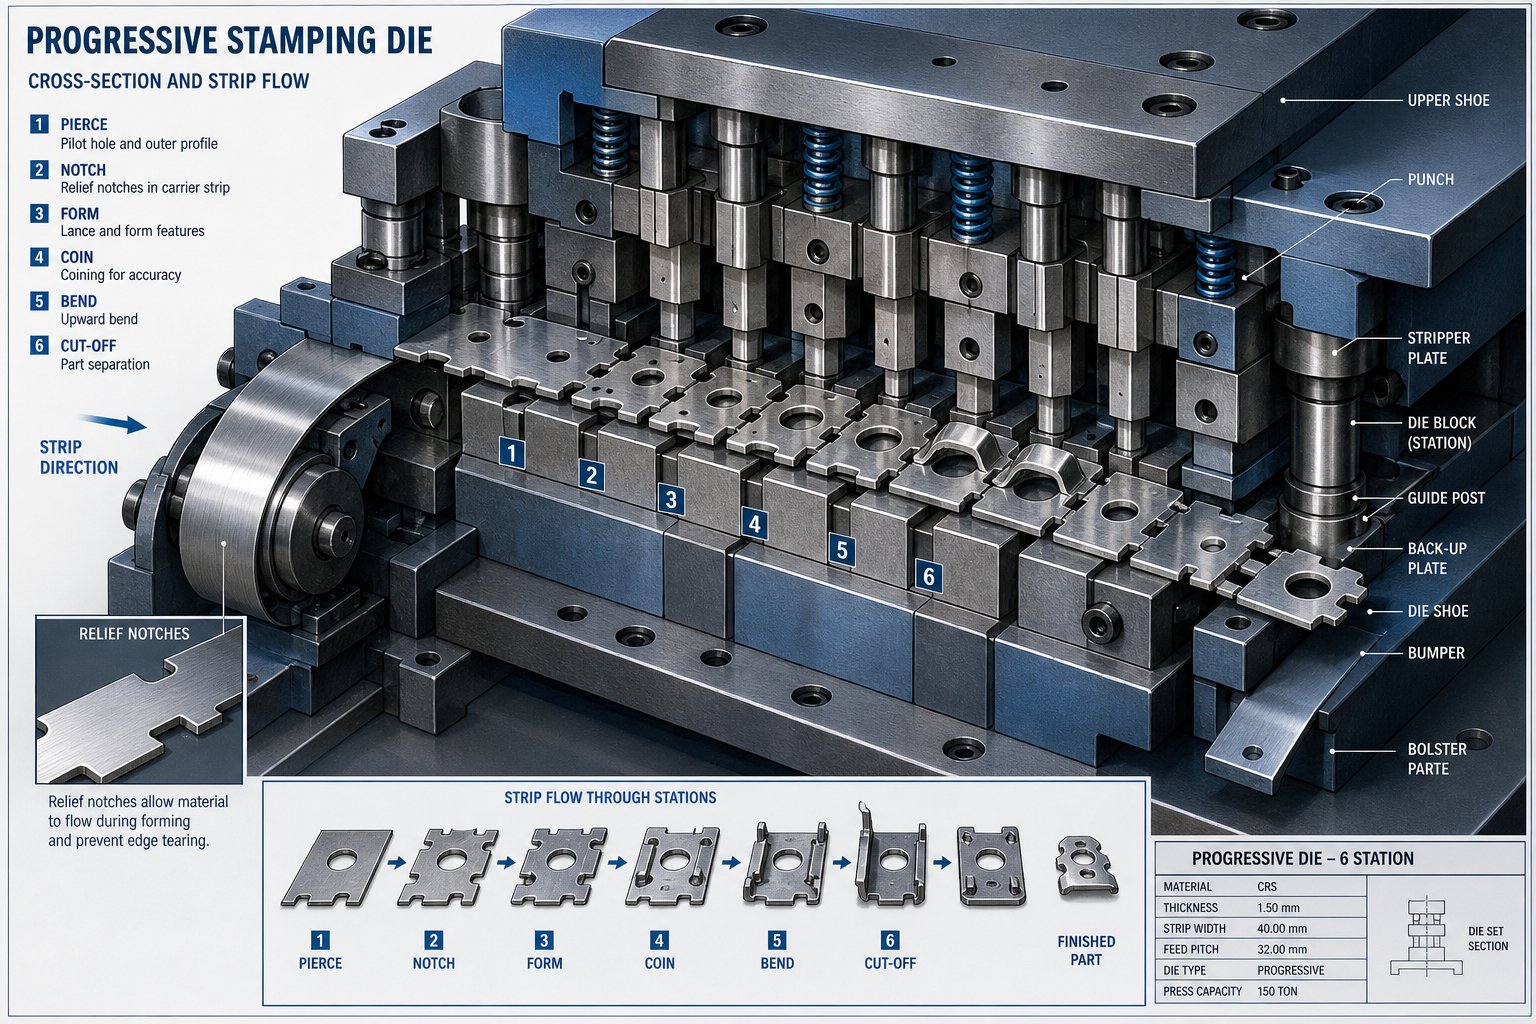
Cosa sono le tacche di bypass e perché sono importanti nella progettazione degli stampi
Immagina una striscia di metallo che avanza attraverso una matrice progressiva. Nella stazione tre si forma una flangia verso l'alto. Nella stazione quattro, la striscia deve avanzare, ma la flangia sollevata si trova ora nel percorso dell'utensileria adiacente. Che succede? Collisione, graffi o inceppamento completo. Questo è esattamente il problema che le tacche di bypass risolvono.
Cosa sono le tacche di bypass negli stampi progressivi
Una tacca di bypass è una caratteristica di scarico o ritaglio locale aggiunta a un layout progressivo della striscia di fustella che impedisce l'interferenza tra le caratteristiche precedentemente formate e l'attrezzatura a valle durante l'avanzamento della striscia. Il suo scopo è quello di fornire spazio in modo che il nastro si sposti in sicurezza da una stazione all'altra senza collisioni, distorsioni o instabilità di alimentazione.
In termini pratici, si tratta di tagli piccoli ma intenzionali effettuati nella striscia portante o nella forma grezza. Consentono agli elementi piegati, imbutiti o goffrati di passare liberamente attraverso le stazioni successive senza entrare in contatto con punzoni, sollevatori, inserti o sezioni di rifinitura. Senza un'adeguata geometria del rilievo, la striscia potrebbe incepparsi, deformarsi o danneggiare la matrice stessa.
Il processo di progettazione dell'intaglio di bypass bilancia tre priorità: spazio sufficiente per un movimento sicuro, resistenza del materiale rimanente sufficiente per un'alimentazione stabile e controllo sufficiente per mantenere la parte precisa in tutte le stazioni.
Perché la progressione dello strip richiede una geometria di scarico
Gli stampi progressivi si basano su un avanzamento della striscia preciso e ripetibile. Ogni colpo della pressa fa avanzare la striscia di un passo di lunghezza. Qualsiasi caratteristica formata che interferisce con quel movimento crea un problema a cascata: alimentazioni errate portano a posizionamenti errati dei piloti, che portano a parti-fuori-tolleranza o a incidenti catastrofici dello stampo.
I tagli di scarico nella striscia portante forniscono un percorso chiaro alla geometria precedentemente formata. Noterai che questo è più importante nelle fustelle con imbutiture profonde, flange alte o rilievi che sporgono sopra o sotto il piano della striscia. Quanto più profonda è la forma, tanto più critica diventa la tacca di bypass.
Una fonte di confusione che vale la pena affrontare: le tacche di bypass sono talvolta chiamate tacche di passo, tacche di supporto o tacche di strippaggio a seconda delle convenzioni del negozio. UNtacca del passoin molti negozi si riferisce specificamente a una funzione di registrazione che impedisce l'alimentazione eccessiva, mentre una tacca di bypass si riferisce allo scarico del gioco per le caratteristiche formate. La terminologia varia tra le strutture e anche tra i progettisti all'interno della stessa azienda, ma la funzione principale rimane la stessa: controllare il movimento della striscia e prevenire interferenze durante il funzionamento dello stampo progressivo.
Sbagliare questo dettaglio durante la fase di layout della striscia è l'origine della maggior parte dei problemi. Una tacca che sembra innocua nel CAD può diventare un incubo una volta che la macchina da stampa funziona alla velocità di produzione, rendendo le prime decisioni di progettazione sulla geometria del bypass uno dei fattori più sottovalutati nelle prestazioni dello stampo.
Tacche di bypass, tacche di passo e altri termini di controllo della striscia
Quando senti "tacca" in un'officina di stampi progressivi, potrebbe significare tre cose diverse a seconda della persona con cui stai parlando. Un designer lo chiama tacca di bypass, il produttore di utensili dall'altra parte del corridoio dice tacca di passo e la stampa del cliente lo etichetta come tacca di supporto. Questa confusione terminologica causa veri e propri errori di progettazione, soprattutto quando un nuovo ingegnere eredita il layout di una pista da un'altra struttura e interpreta erroneamente la funzione di ciascuna caratteristica.
Spiegazione delle tacche di bypass e delle tacche di passo
La differenza tra tacca di bypass e tacca di passo dipende dalla funzione, non dall'apparenza. Una tacca, a volte chiamata aTacca francese, è una piccola sezione di materiale tagliata da uno o entrambi i bordi del nastro nelle stazioni iniziali di una fustella progressiva. Il suo compito principale è fornire un solido arresto per il bordo anteriore del materiale, prevenendo un'alimentazione eccessiva durante l'impostazione e la produzione. Controlla quanto avanza la striscia e aiuta a registrare la striscia in ciascuna stazione.
Una tacca di bypass, invece, esiste esclusivamente come geometria in rilievo. Rimuove o riposiziona il materiale in modo che le caratteristiche precedentemente formate possano passare attraverso le stazioni a valle senza interferenze. Non controlla la distanza di alimentazione né fornisce un arresto meccanico. Crea semplicemente spazio affinché la striscia possa muoversi liberamente oltre gli utensili che altrimenti entrerebbero in collisione con elementi sollevati o abbassati.
È qui che la confusione si approfondisce: le tacche del tono svolgono anche una funzione di rilievo secondaria. Tagliando via il materiale del bordo, raddrizzano la curvatura e consentono un'alimentazione più fluida. Alcuni negozi riconoscono questa sovrapposizione e utilizzano i termini in modo intercambiabile. Ma fondere i due durante la revisione del progetto porta a problemi. Una tacca del passo dimensionata solo per la registrazione potrebbe non fornire spazio sufficiente per una caratteristica formata. Inoltre, una tacca di bypass progettata esclusivamente per la pulizia non impedisce necessariamente la sovralimentazione o aiuta nella localizzazione delle strisce.
Mappatura della terminologia del settore in funzioni specifiche
Oltre alle tacche di passo e di bypass, incontrerai il termine "tacca portante" nei layout delle strisce. Ciò si riferisce in generale a qualsiasi tacca tagliata nella parte portante della striscia, indipendentemente dal fatto che serva a scopo di registrazione o di sdoganamento. È una descrizione geometrica più che funzionale. Sapere quale funzione specifica svolge una tacca è fondamentale per il dimensionamento, il posizionamento e la risoluzione dei problemi.
La tabella seguente mappa i tre tipi più comuni di tacche di controllo della striscia negli stampi per stampaggio in base ai loro ruoli specifici:
| Caratteristica | Tacca di bypass | Tacca del tono (tacca francese) | Tacca portante |
|---|---|---|---|
| Funzione primaria | Geometria dello scarico per evitare interferenze con le caratteristiche formate durante l'avanzamento della striscia | Registrazione e controllo del feed; fornisce un arresto solido per prevenire l'alimentazione eccessiva e aiuta la posizione della striscia | Termine generale per qualsiasi tacca nella striscia portante; la funzione dipende dall'intento progettuale specifico |
| Posizione sulla Strip | Adiacente alle caratteristiche formate, posizionato dove è necessario lo spazio nelle stazioni a valle | Uno o entrambi i bordi del nastro, tipicamente tagliati nella prima o nella seconda stazione | Il bordo del supporto o all'interno del nastro del supporto varia in base all'applicazione |
| Geometria tipica | Rilievo sagomato che corrisponde al profilo della caratteristica formata più spazio libero; può essere positivo o negativo | Ritaglio rettangolare o semi-circolare, spesso solo il doppio dello spessore del materiale in larghezza | Varia ampiamente; rettangolare, a forma di U-o irregolare a seconda dello scopo |
| Quando utilizzato | Necessario ogni volta che le caratteristiche formate entrano in collisione con i componenti dello stampo durante la progressione della striscia | Consigliato per la maggior parte degli stampi progressivi per semplificare l'impostazione, prevenire arresti anomali dello stampo e rimuovere la curvatura del bordo | Utilizzato come riferimento generale-nelle stampe in cui la funzione specifica è implicita nel contesto |
Un modo pratico per ricordare la distinzione: le tacche di passo risolvono un problema di alimentazione e registrazione, mentre le tacche di bypass risolvono un problema di interferenza. Entrambi appaiono come ritagli nella striscia. Entrambi influenzano la forza del portatore. Ma i fattori determinanti della progettazione sono fondamentalmente diversi e il dimensionamento di uno come se fosse l'altro crea spazio insufficiente o spreco di materiale.
Questa distinzione è particolarmente importante quando un layout a striscia singola richiede entrambi i tipi. Immagina uno stampo in cui la prima stazione taglia le tacche per la registrazione e poi la stazione cinque necessita di un bypass per una tazza imbutita-profonda. Si tratta di due decisioni progettuali separate con regole di dimensionamento diverse, logica di posizionamento diversa e modalità di guasto diverse. Trattare la terminologia progressiva come intercambiabile oscura tali differenze e porta a strumenti che funzionano in teoria ma si inceppano nella produzione.
La vera domanda per qualsiasi tacca sul layout della tua striscia non è come la chiami tu. Dipende se svolge una funzione di autorizzazione, una funzione di registrazione o entrambe. Questa risposta guida tutto, dalla selezione della geometria al modo in cui l'intaglio interagisce con piloti, sollevatori e stazioni di formatura a valle.
Tipi di tacca di bypass positivo e negativo a confronto
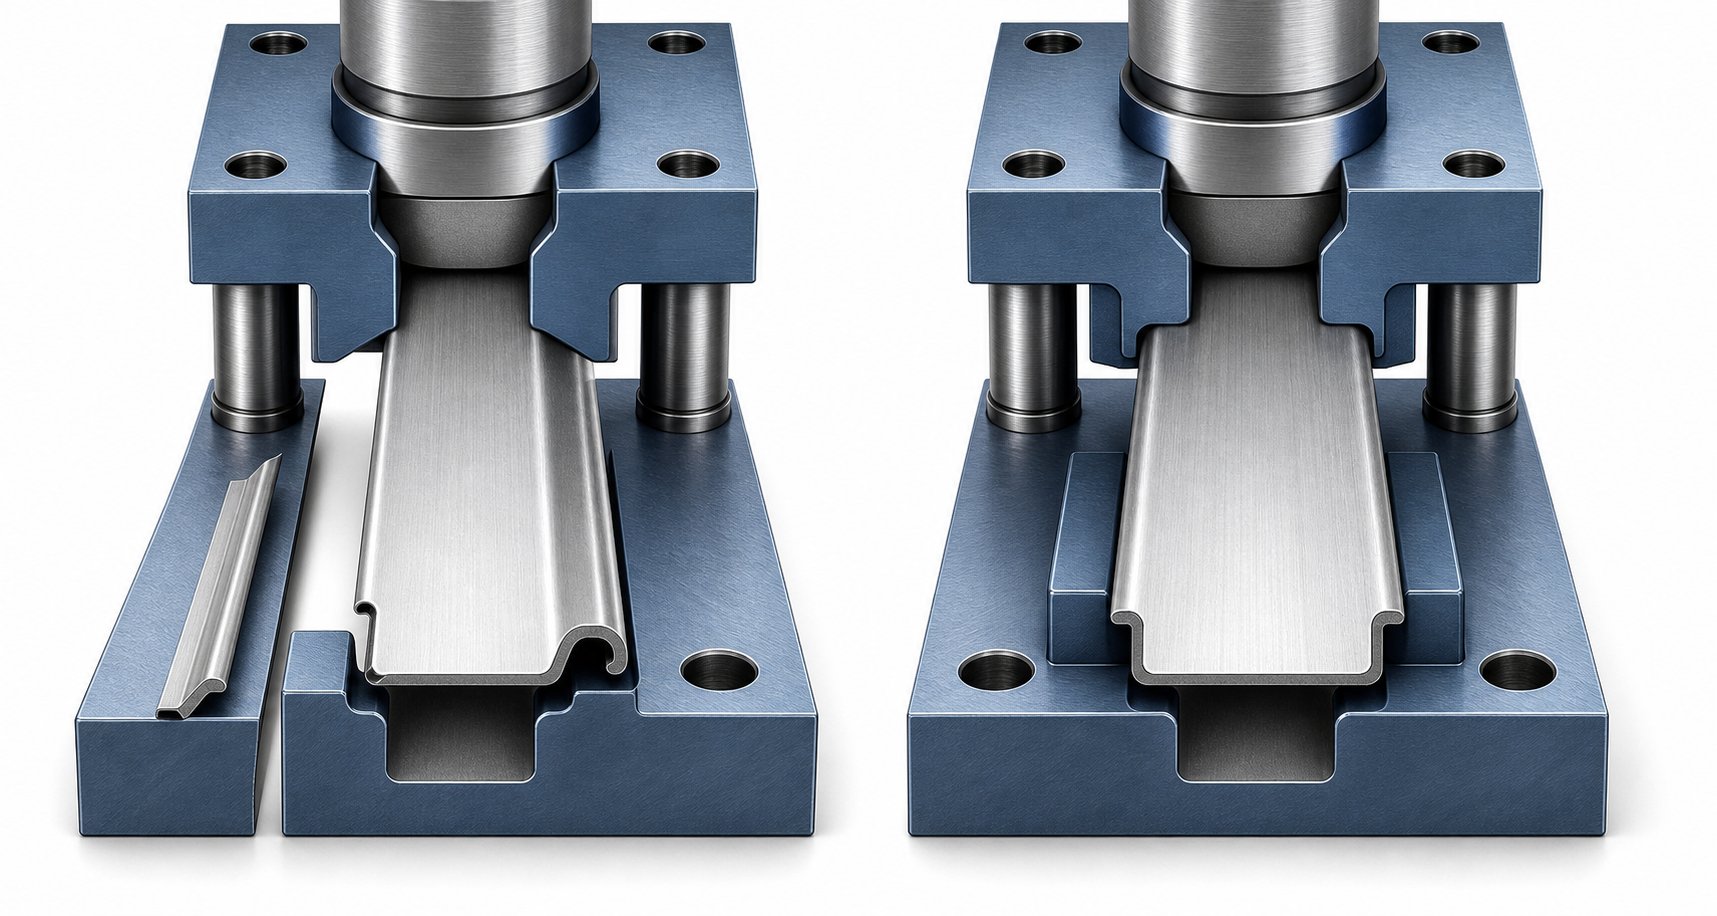
Sapere che una tacca ha una funzione di spazio libero è solo metà della decisione progettuale. L'altra metà sta scegliendo la direzione di tale sollievo. Rimuovi il materiale dalla striscia per creare spazio oppure lasci il materiale sul posto e crei spazio nelle stazioni di fustellatura stesse? Questa è la distinzione fondamentale tra i tipi di tacca di bypass negativa e positiva e selezionare quello sbagliato per la tua applicazione crea problemi che non vengono visualizzati finché la stampante non è in funzione.
Tacche di bypass negative e quando utilizzarle
Una tacca di bypass negativa rimuove il materiale dal bordo della striscia o dall'area del supporto. Immaginatelo come se si tagliasse via una sezione della striscia in modo che un elemento formato, sia esso una flangia, un disegno o una goffratura, possa passare attraverso le stazioni a valle senza entrare in contatto con punzoni, inserti o pareti dello stampo. Il materiale è sparito. L'autorizzazione esiste perché semplicemente non c'è più nulla che possa interferire.
Questo è l'approccio più comune nei layout di fustelle progressive. Lo spaccato crea spazio attorno all'utensileria, alla geometria formata o al successivo movimento della stazione. Riduce le interferenze, migliora il rilascio degli scarti e offre spazio per le operazioni di formatura e rifilatura.
Quando dovresti raggiungere una tacca di bypass negativa? Considera queste situazioni:
- Imbutiture profonde o flange alte che si estendono significativamente al di sopra o al di sotto del piano della striscia e potrebbero entrare in collisione con i componenti inferiori dello stampo o con gli utensili superiori durante l'avanzamento
- Parti con geometria dalla forma complessa che cambia profilo in più stazioni, richiedendo uno scarico progressivo man mano che la striscia avanza
- Spaziatura ridotta tra le stazioni dove non c'è spazio laterale sufficiente per instradare la striscia attorno all'attrezzatura esistente senza rimuovere il materiale di supporto
- Applicazioni in cui l'espulsione degli sfridi è semplice e il materiale rimosso può cadere in modo pulito attraverso lo stampo senza problemi di ritenzione
- Materiali più spessi in cui la caratteristica formata ha una rigidità sufficiente affinché la rimozione del materiale di supporto adiacente non provochi deformazione al confine dell'intaglio
Il compromesso è diretto: ogni pezzo di materiale tagliato indebolisce il supporto. Una tacca negativa troppo generosa può lasciare la striscia fragile e soggetta a torsioni, piegature o alimentazioni errate durante il funzionamento ad alta-velocità. Il progettista deve dimensionare il rilievo per liberare l'elemento formato mantenendo allo stesso tempo una forza del supporto sufficiente per una progressione stabile attraverso tutte le stazioni rimanenti.
Tacche di bypass positive e loro vantaggi
Una tacca di bypass positiva funziona nella direzione opposta. Invece di rimuovere il materiale dalla striscia, si mantiene o si estende il materiale localmente mentre si creano fessure nelle stazioni di formatura stesse. La striscia trattiene il suo materiale e la matrice accoglie il profilo della striscia fornendo rientranze o aree aperte dove le sezioni trattenute possono passare senza interferenze.
In pratica, una tacca di bypass positiva indica una linguetta locale o una sezione del supporto che rimane intatta, guidata attraverso tasche in rilievo corrispondenti ricavate nella scarpa dello stampo o negli inserti di formatura. La striscia rimane più forte perché non hai tagliato via il materiale. Il dado esegue l'accomodamento anziché la striscia.
Gli intagli di bypass positivi offrono vantaggi distinti nelle applicazioni con stampi progressivi:
- La resistenza del trasportatore viene preservata perché nessun materiale viene rimosso dalla striscia stessa
- La stabilità dell'alimentazione migliora, in particolare nei materiali sottili che perdono rapidamente rigidità quando le sezioni del supporto vengono tagliate
- La guida della striscia rimane coerente poiché l'intera larghezza del supporto viene mantenuta in tutte le stazioni
- Rischio ridotto di torsione della striscia o spostamento laterale nelle operazioni ad alta-velocità in cui i portanti indeboliti tendono a oscillare
Il costo è dal lato del dado. Ogni stazione attraverso la quale passa la tacca positiva necessita di una tasca di gioco corrispondente o di una fessura ricavata nei componenti dello stampo. Ciò aggiunge complessità alla costruzione dell'utensile, aumenta il numero di inserti che necessitano di manutenzione e limita le future modifiche alla progettazione poiché lo spostamento di una funzione di bypass positivo richiede la rielaborazione di più stazioni.
Scegliere tra tipi positivi e negativi
I criteri di selezione si riducono a un equilibrio tra integrità della striscia, complessità dello stampo e condizioni di produzione. Nessuno dei due tipi è universalmente superiore. Ciascuno si adatta a una serie specifica di vincoli.
Utilizza questi fattori per guidare la selezione del tipo di tacca di bypass:
- Profondità di formatura e geometria dell'intaglio di bypass:Le forme poco profonde con uno spessore del materiale inferiore a 1,5 volte spesso funzionano bene con intagli negativi perché lo spazio richiesto è minimo e l'indebolimento del supporto è limitato. Le forme profonde beneficiano di tacche positive che mantengono intatto il supporto mentre lo stampo fornisce spazio.
- Spessore del materiale:I materiali sottili (sotto 0,5 mm) perdono rapidamente la forza del supporto con intagli negativi. I tipi positivi preservano la rigidità. I materiali più spessi tollerano meglio la rimozione dell'intaglio negativo senza instabilità di alimentazione.
- Conteggio delle stazioni e lunghezza della striscia:Le lunghe strisce di progressione con molte stazioni accumulano forze di alimentazione. Ogni tacca negativa riduce la capacità della striscia di resistere a tali forze. Le tacche positive distribuiscono il carico su un supporto a tutta-larghezza.
- Accesso per la manutenzione dello stampo:Gli intagli positivi richiedono una maggiore lavorazione e manutenzione-sul lato dello stampo. Se sono necessari cambi rapidi degli inserti per garantire flessibilità di produzione, gli intagli negativi semplificano la struttura dell'utensile.
- Velocità di produzione:Le operazioni progressive ad alta-velocità superiori a 200 corse al minuto amplificano ogni punto debole del trasportatore. I design con bypass positivo riducono la possibilità di oscillazione della striscia e di inceppamento ad alta velocità.
- Complessità della geometria della parte:Le parti con forme asimmetriche o altezze variabili sulla striscia possono richiedere una combinazione di entrambi i tipi in stazioni diverse.
Molti progettisti esperti di stampi utilizzano un approccio ibrido. Le tacche di bypass negative gestiscono le stazioni in cui le esigenze di spazio sono semplici e l'indebolimento della portante è gestibile. La geometria di bypass positiva viene riservata alle stazioni critiche in cui la stabilità della strip non è-negoziabile. Il layout della striscia diventa una mappa di queste decisioni, con ciascun tipo di tacca posizionato in base a ciò che richiede quella specifica stazione.
Il problema più profondo non è solo la geometria. Il modo in cui queste tacche interagiscono con piloti, sollevatori e estrattori durante l'effettivo ciclo di stampa determina se un progetto teoricamente corretto sopravvive al contatto con la realtà produttiva.
Come le tacche di bypass interagiscono con gli altri componenti dello stampo
Una tacca di bypass disegnata isolatamente su un layout di striscia sembra semplice. Ma nel momento in cui la pressa va in ciclo, quella tacca esiste all'interno di un sistema di piloti, sollevatori, estrattori e inserti di formatura che si muovono tutti in sequenza coordinata. Il posizionamento della tacca di bypass che ignora questi componenti vicini produce design che appaiono puliti sullo schermo e si inceppano durante la produzione.
Come funzionano le tacche di bypass con i piloti e la registrazione
I perni pilota localizzano la striscia con precisione prima che qualsiasi punzone impegni il materiale. Entrano nei fori precedentemente praticati nella striscia e la tirano nella posizione esatta, correggendo in genere qualsiasi errore di alimentazione entro pochi millesimi di pollice. La relazione tra la tacca di bypass e il posizionamento del pin pilota è fondamentale poiché entrambe le funzionalità occupano lo stesso spazio limitato del supporto.
Ecco il problema: una tacca di bypass tagliata troppo vicino a un foro pilota indebolisce il materiale circostante. Quando il perno pilota entra e sposta la striscia in allineamento, applica una forza laterale al bordo del foro. Se una tacca vicina ha rimosso il materiale di supporto, il foro pilota si deforma, si allunga o si lacera sotto cicli ripetuti. La registrazione si degrada progressivamente e le dimensioni della parte escono dalla tolleranza senza una causa evidente.
La regola generale è mantenere una distanza minima compresa tra 1,5 e 2 volte lo spessore del materiale tra il bordo di qualsiasi tacca di bypass e il foro pilota più vicino. Per i materiali sottili, questo minimo spesso deve aumentare perché l'anima rimanente tra l'intaglio e il pilota non ha la rigidità necessaria per resistere alle forze pilota laterali. Quando la spaziatura della stazione costringe la tacca e il pilota in stretta vicinanza, rinforzare l'area con una nervatura di irrigidimento locale o scegliere una geometria di bypass positivo che preservi l'intera larghezza del supporto diventa il percorso più sicuro.
Interazione con atleti e spogliarelliste durante la progressione
I sollevatori sollevano la striscia tra le corse della pressa in modo da liberare le caratteristiche inferiori dello stampo durante l'avanzamento. Forniscono spazio verticale. Le tacche di bypass forniscono spazio laterale. Insieme, creano un involucro tridimensionale che consente alle caratteristiche formate di passare in sicurezza attraverso ciascuna stazione. Comprendere come funzionano insieme i sollevatori e le tacche di bypass previene lo scenario in cui la striscia si libera verticalmente ma si aggancia comunque all'attrezzatura adiacente orizzontalmente.
Immagina una striscia con una lancia rivolta verso il basso nella stazione quattro. L'elevatore solleva la striscia quanto basta per liberare il montante inferiore della matrice nella stazione cinque durante l'alimentazione. Ma se la lancia è larga, potrebbe comunque entrare in contatto con la parete laterale di un inserto di formatura mentre la striscia scorre in avanti. La tacca di bypass rimuove l'interferenza laterale, integrando il sollevamento verticale dell'atleta con un sollievo orizzontale.
Il design Stripper aggiunge un altro livello di interazione. Quando il punzone si ritrae dopo ogni colpo, ilpiastra di estrazionemantiene la striscia contro la superficie dello stampo per impedire al materiale di spostarsi verso l'alto con il punzone. Se una tacca di bypass crea uno spazio non supportato nella striscia direttamente sotto l'estrattore, la striscia può deviarsi verso il basso in tale spazio durante l'azione di rimozione. Ciò fa sì che la striscia si blocchi, esiti durante l'avanzamento o si incastri sul bordo dell'apertura della tacca durante l'avanzamento successivo. Il design dell'estrattore bypassa il coordinamento del gioco dell'intaglio significa garantire che l'estrattore abbia un adeguato supporto di backup ovunque la geometria dell'intaglio crei una campata non supportata.
La sequenza di progressione dell'intera striscia attraverso una stazione di formatura rivela esattamente il punto in cui lo spazio per il bypass diventa critico:
- L'alimentatore fa avanzare il nastro di una lunghezza di passo. I sollevatori mantengono la striscia sollevata in modo che le caratteristiche formate liberino la superficie inferiore dello stampo durante il viaggio. Le tacche di bypass forniscono spazio laterale in modo che la striscia non venga a contatto con gli inserti di formatura o con i punzoni adiacenti.
- I sollevatori si ritraggono mentre il pistone della pressa scende. La striscia si deposita sulla superficie dello stampo. I perni pilota entrano nei loro fori e tirano la striscia nella posizione finale registrata.
- La piastra di estrazione entra in contatto con la striscia e applica una pressione di trattenuta-. La striscia deve essere piatta e stabile. Qualsiasi tacca di bypass sotto l'estrattore deve avere un supporto di riserva oppure la piastra supera lo spazio senza deviare la striscia.
- I punzoni eseguono operazioni di formatura, perforazione o rifilatura. Vengono create nuove funzionalità che richiederanno l'autorizzazione al bypass nelle stazioni a valle.
- L'ariete si ritrae. L'estrattore tiene abbassata la striscia, separandola dai punzoni. Il ritorno elastico negli elementi formati può spostare leggermente la geometria. Il gioco dell'intaglio di bypass deve tenere conto di questo cambiamento dimensionale post-smontaggio, non solo della forma nominale.
- Gli atleti sollevano nuovamente la striscia. Il ciclo si ripete. Ciascun elemento appena formato deve passare in modo pulito attraverso tutte le rimanenti stazioni a valle utilizzando la geometria del rilievo progettata nel layout.
Un dettaglio che coglie di sorpresa i progettisti: il gioco della tacca di bypass non è statico. Il ritorno elastico dopo la rimozione significa che una flangia sagomata potrebbe essere più larga di 0,5-1 grado rispetto al suo angolo nominale. Una tacca dimensionata esattamente in base alla geometria formata senza margine di ritorno elastico diventa un adattamento con interferenza una stazione successiva. Considerando un piccolo margine di gioco angolare, in genere dal 5 al 10% oltre il profilo formato nominale, si evita che questi problemi di contatto marginale si trasformino in inceppamenti completi a velocità di produzione.
L'interazione tra questi componenti evidenzia il motivo per cui le decisioni relative all'intaglio di bypass non possono essere prese separatamente dal resto della struttura dello stampo. Ogni tacca interagisce con i piloti sopra, i sollevatori sotto, gli spogliarellisti che ritornano e formano inserti adiacenti. Ottenere la geometria giusta per un componente ignorando gli altri è il motivo più comune per cui i progetti con tacca di bypass falliscono durante la prova. E poiché queste interazioni si combinano tra le stazioni, anche piccoli errori nella geometria dello spazio libero in una posizione si propagano attraverso l'intera striscia come instabilità di alimentazione cumulativa.
Le proprietà dei materiali aggiungono un'altra variabile a questa equazione. Una striscia che si comporta in modo prevedibile attraverso queste interazioni nell'acciaio laminato a freddo- da 1,0 mm può rispondere in modo molto diverso nell'alluminio da 0,5 mm o nell'acciaio inossidabile da 1,5 mm, variando la quantità di spazio effettivamente necessaria per ciascuna tacca in ogni stazione.
Effetti del tipo di materiale e dello spessore sul design dell'intaglio di bypass
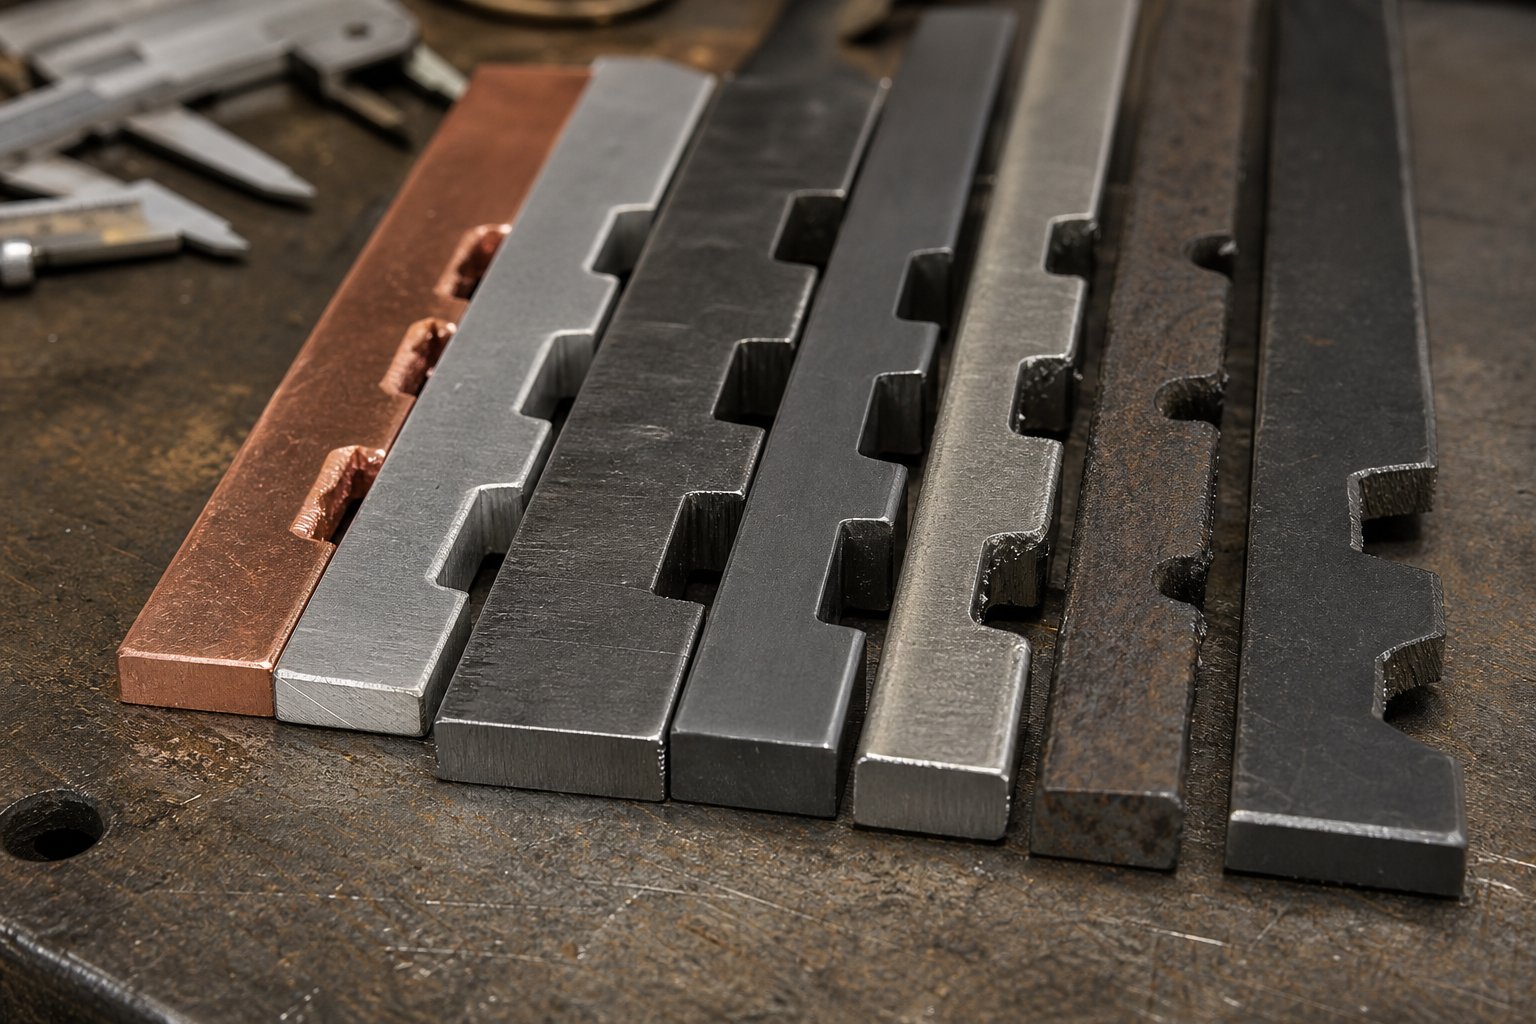
Una tacca di bypass che funziona perfettamente per l'acciaio laminato a freddo- da 1,0 mm potrebbe fallire completamente nell'alluminio da 0,5 mm o nel bronzo fosforoso da 1,2 mm. Stessa geometria della distanza, stessa distanza tra le stazioni, stesso concetto di disposizione dei nastri, ma risultati di produzione completamente diversi. Perché? Perché ogni materiale risponde in modo diverso alla formatura, si alimenta in modo diverso sotto tensione e ritorna indietro in quantità diverse dopo che la pressa si è ritratta. Il dimensionamento della tacca di bypass per lo spessore del materiale non è una formula unica. È un insieme di decisioni modellate dal modo in cui la lega specifica si comporta nelle condizioni create dallo stampo.
Dimensionamento della tacca di bypass per nastri di acciaio e alluminio
Acciaio e alluminio rappresentano le due famiglie di materiali per stampi progressivi più comuni, ma richiedono approcci con bypass notch molto diversi. Le differenze principali riguardano la durezza, il comportamento del ritorno elastico e il modo in cui il materiale risponde al taglio.
L'acciaio a basso-carbonio (CRS, in genere gradi da 1008 a 1010) nell'intervallo da 0,5 mm a 2,0 mm si comporta in modo prevedibile. Le caratteristiche sagomate mantengono la loro forma con un ritorno elastico relativamente modesto, solitamente da 1 a 3 gradi su curve aperte. Il gioco dell'intaglio di bypass può essere dimensionato in modo vicino al profilo formato nominale poiché ciò che si forma è in gran parte ciò che si ottiene dopo la rimozione. La rigidità del materiale significa anche che la striscia di supporto mantiene la sua rigidità anche con tacche negative praticate su di essa, a condizione che la larghezza rimanente del supporto rimanga superiore a due o tre volte lo spessore del materiale.
Gli acciai-più resistenti modificano radicalmente questa equazione. COMERivista MetalFormingnota, i moderni acciai ad alta-resistenza hanno un limite di snervamento molto più vicino alla resistenza alla trazione rispetto ai tradizionali acciai a basso-carbonio. Ciò significa che si verifica una minore deformazione plastica prima della frattura, il che si traduce in un ritorno elastico più aggressivo sulle caratteristiche formate. Una flangia formata in acciaio HSLA 50 tornerà indietro rispetto alla stessa geometria in 1008 CRS. La tacca di bypass deve tenere conto del profilo post-molla più ampio, non solo della geometria dello stampo nel punto morto inferiore.
L’alluminio introduce una serie diversa di sfide. Il ritorno elastico nelle leghe di alluminio come 5052-H32 o 6061-T6 varia tipicamente da 5 a 8 gradi su geometrie di piega comparabili, significativamente più dell'acciaio dolce. Ciò significa che le caratteristiche formate risultano più larghe, più alte o con angoli più ripidi rispetto a quelli nominali dopo lo stripping. Il gioco della tacca di bypass deve tenere conto di questo involucro più grande. Inoltre, il modulo di elasticità inferiore dell'alluminio rende la striscia portante meno rigida. Una tacca di bypass negativa accettabile nell'acciaio a una determinata larghezza può lasciare un supporto in alluminio troppo floscio per un'alimentazione stabile, soprattutto a velocità superiori a 150 corse al minuto.
L'implicazione pratica: il gioco dell'intaglio di bypass per l'alluminio richiede in genere dal 15 al 25% di spazio in più rispetto alla stessa geometria in acciaio dolce di spessore equivalente. Inoltre, le strisce di alluminio più sottili (sotto gli 0,8 mm) spesso traggono vantaggio da design con bypass positivo che evitano di indebolire il supporto già-flessibile.
Regolazione del design della tacca per le leghe di rame e ottone
Il rame e l'ottone portano con sé un terzo profilo comportamentale che molti progettisti di stampi sottovalutano. Questi materiali sono morbidi, altamente duttili e soggetti a deformazione nei punti di concentrazione delle sollecitazioni. L'effetto del ritorno elastico del materiale sulla geometria del notch non è la preoccupazione principale in questo caso. Invece, sono gli stessi bordi del notch a creare problemi.
Il rame dolce (C110, metà-duro o meno) che attraversa uno stampo progressivo a velocità di produzione subisce forze di avanzamento sui bordi del supporto. Laddove una tacca di bypass crea un angolo interno acuto, il rame si deforma localmente sotto la pressione di alimentazione. Il profilo dell'intaglio si chiude gradualmente, riducendo il gioco previsto nel layout. Dopo diverse centinaia di corse, quello che era iniziato come un adeguato spazio di bypass diventa un'interferenza marginale. Dopo diverse migliaia di corse si è verificato un inceppamento.
La soluzione prevede due aggiustamenti. Innanzitutto, il design dell'intaglio di bypass della striscia di rame dovrebbe utilizzare angoli interni raggiati anziché transizioni nette. Un raggio di almeno 1,5 volte lo spessore del materiale agli angoli interni dell'intaglio distribuisce la sollecitazione di avanzamento su un'area più ampia e resiste alla deformazione locale. In secondo luogo, le tacche in rame beneficiano di un gioco leggermente sovradimensionato, in genere dal 20 al 30% oltre l'involucro nominale della caratteristica formata, per tenere conto della deriva graduale del profilo durante i cicli di produzione.
L'ottone (C260 o C270) è più duro del rame puro ma comunque significativamente più morbido dell'acciaio. Si trova nel mezzo, tollerando angoli di tacca più acuti ma richiedendo comunque spazi più generosi rispetto ai materiali ferrosi. Anche l'ottone-si indurisce durante la progressione, il che significa che la striscia portante diventa più rigida mentre si sposta attraverso le stazioni. Ciò è effettivamente vantaggioso per le tacche di bypass negative perché il supporto temprato resiste alla flessione e alla torsione che affligge i materiali più morbidi alle alte velocità.
Lo spessore del materiale amplifica questi effetti su tutte le leghe. I materiali più spessi producono caratteristiche dalla forma più alta che richiedono spazi di bypass più ampi. Inoltre generano forze di avanzamento più elevate, che sollecitano i confini degli intagli in modo più aggressivo. La relazione non è perfettamente lineare, ma vale un principio generale: raddoppiare lo spessore del materiale richiede circa da 1,5 a 1,8 volte la distanza di bypass per una geometria equivalente.
La tabella seguente riassume il modo in cui il tipo di materiale e la gamma di spessori influenzano le decisioni sulla progettazione dell'intaglio di bypass:
| Tipo materiale | Intervallo di spessore tipico | Approccio consigliato per la distanza dalla tacca | Considerazioni chiave sulla progettazione |
|---|---|---|---|
| Acciaio-a basso tenore di carbonio (CRS 1008-1010) | 0,4 mm - 3.0 mm | Dimensioni rispetto al profilo formato nominale più il 5-10% per la tolleranza del ritorno elastico | Ritorno elastico prevedibile; il supporto mantiene la rigidità; le tacche negative funzionano bene sulla maggior parte degli spessori |
| Acciaio-ad alta resistenza (HSLA, DP) | 0,6 mm - 2.5 mm | Dimensioni rispetto al profilo formato più il 15-20% per accogliere un ritorno elastico aggressivo | Ritorno elastico maggiore rispetto al CRS; incline alla frattura-in corrispondenza degli angoli taglienti; considerare i raggi di sollievo-della sollecitazione sulle transizioni dell'intaglio |
| Alluminio (5052, 6061) | 0,3 mm - 2.0 mm | Dimensioni rispetto al profilo formato più 15-25%; favorire il bypass positivo per spessori sottili inferiori a 0,8 mm | Elevato ritorno elastico (5-8 gradi); bassa rigidità del supporto; rischio di oscillazione del nastro in velocità; necessita di margini di sicurezza più ampi |
| Rame (C110, C102) | 0,2 mm - 1.5 mm | Dimensioni rispetto al profilo formato più 20-30%; utilizzare angoli con tacca raggiata (spessore minimo 1,5x) | Il materiale morbido si deforma sui bordi dell'intaglio sotto la forza di avanzamento; i profili notch si chiudono nel tempo; il sovradimensionamento è necessario per tirature sostenute |
| Ottone (C260, C270) | 0,3 mm - 2.0 mm | Dimensioni rispetto al profilo formato più 10-15%; angoli raggiati consigliati ma meno critici del rame | Il lavoro-si intensifica durante la progressione; ritorno elastico moderato; il vettore si irrigidisce attraverso le stazioni; tollera le tacche negative meglio del rame |
Un modello degno di nota per tutti i materiali: quando lo spessore aumenta oltre 1,5 mm, gli intagli di bypass negativi diventano sempre più praticabili indipendentemente dalla morbidezza della lega. Il supporto più spesso mantiene l'integrità strutturale anche con il materiale rimosso. Al di sotto di 0,5 mm, i design con bypass positivo guadagnano in una maggiore complessità dello stampo preservando la capacità del supporto sottile di avanzare in modo affidabile ai ritmi di produzione.
Queste decisioni guidate dai materiali-non esistono isolatamente. Ogni tacca di bypass interagisce con il layout complessivo della striscia, influenzando i requisiti di larghezza del supporto, il costo del materiale per parte e il modo in cui vengono gestiti gli scarti derivanti dai tagli della tacca durante la produzione. La stessa tacca che fornisce lo spazio ideale per l'alimentazione del nastro di rame potrebbe generare una forma del pezzo che rifiuta di essere espulso in modo pulito dallo stampo, creando un problema completamente diverso.
Ottimizzazione del layout delle strisce e strategie di gestione degli scarti
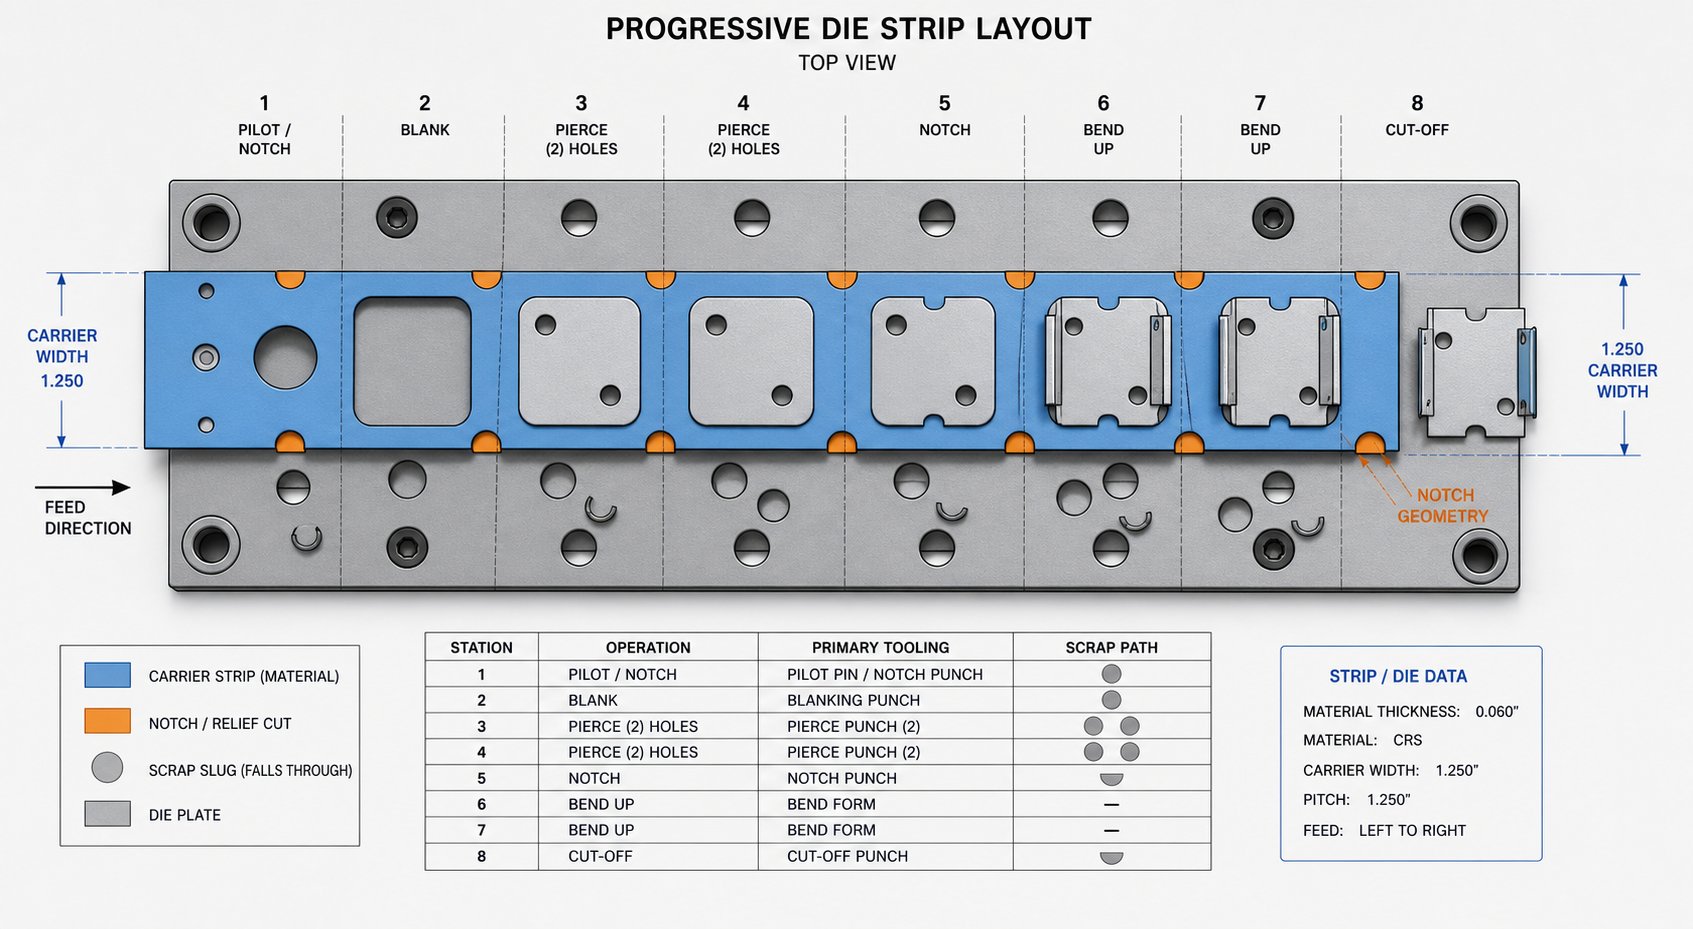
Ogni tacca di bypass rappresenta il materiale rimosso. E ogni millimetro di materiale rimosso ha un costo. La geometria scelta per la rimozione del gioco determina direttamente la larghezza della striscia portante, la quantità di scarti generati per corsa e se i frammenti di scarto vengono espulsi in modo pulito o si accumulano all'interno dello stampo finché qualcosa non si rompe. L'ottimizzazione del layout della striscia di tacca di bypass non è una disciplina separata dalla progettazione della tacca. È la conseguenza economica di ogni decisione di sdoganamento che hai già preso.
Ottimizzazione del layout delle strisce e decisioni sulla larghezza del trasportatore
La larghezza della striscia portante è uno dei maggiori fattori di costo del materiale nello stampaggio con stampi progressivi. Il vettore esiste esclusivamente per trasportare il pezzo da una stazione all'altra. Non contribuisce in alcun modo al pezzo finito. Una volta che il pezzo viene separato, il trasportatore diventa rottame. Pertanto, ogni frazione di larghezza aggiuntiva aggiunta per accogliere il gioco dell'intaglio di bypass si traduce direttamente in un maggiore consumo di materiale per parte.
Ecco il compromesso: un generoso spazio di bypass rende affidabile l'avanzamento della striscia. Una distanza ridotta consente di risparmiare materiale ma rischia di causare interferenze, inceppamenti e interruzioni della produzione. Il costo di un singolo incidente dello stampo dovuto a uno spazio inadeguato può superare il risparmio di materiale derivante da migliaia di parti eseguite su un supporto più stretto. Come ha osservato l’esperto di design Art HedrickIl Fabbricante, un grave incidente dello stampo può costare 100 volte di più del materiale aggiuntivo consumato da una caratteristica di tacca.
La questione pratica non è se ridurre al minimo la larghezza del supporto. Si tratta della quantità di margine al di sopra dello spazio minimo effettivamente ripagato in termini di tempi di inattività ridotti. Per volumi elevati-superiori a 500.000 parti all'anno, anche 0,5 mm di larghezza del supporto non necessaria comportano un consumo significativo della bobina. Per le tirature brevi, i conti pendono verso uno spazio generoso perché il tempo di installazione e il rischio di incidente dominano la struttura dei costi più dell'utilizzo del materiale.
Le decisioni relative alla larghezza della striscia portante e al dimensionamento della tacca di bypass dipendono da diversi fattori che interagiscono. Quando pianifichi il layout della striscia, considera quanto segue:
- Calcolare l'inviluppo massimo della caratteristica formata compreso il ritorno elastico, non solo la geometria nominale al punto morto inferiore. Aggiungere un margine di sicurezza adeguato al tipo di materiale (5-30% a seconda della lega, come spiegato in precedenza).
- Tenere conto dello spostamento della striscia durante l'alimentazione. Il trasportatore deve rimanere sufficientemente largo affinché la deriva laterale non spinga le caratteristiche formate nell'utensileria, anche al limite della normale tolleranza di avanzamento.
- Verificare che la sezione rimanente del supporto tra la tacca di bypass e il bordo della striscia conservi una resistenza sufficiente per una progressione stabile. Un vettore indebolito al di sotto di due volte lo spessore del materiale in qualsiasi sezione trasversale rischia di alimentare instabilità.
- Controllare se più tacche di bypass nelle stazioni adiacenti si sovrappongono o si impilano. I giochi degli intagli sovrapposti possono creare una zona indebolita composta che cede sotto la forza di avanzamento cumulativa anche se ogni singolo intaglio sembra adeguato.
- Valutare se un progetto di bypass positivo potrebbe ottenere la stessa distanza senza ampliare il supporto, scambiando la complessità dello stampo con un risparmio di materiale su lunghi cicli di produzione.
- Tieni conto della disponibilità della larghezza della bobina da parte del tuo fornitore. Le larghezze standard delle bobine potrebbero non essere in linea con la dimensione ideale del tuo trasportatore, rendendo in pratica un layout leggermente più ampio non più costoso se rientra nella stessa fascia di larghezza standard.
I compromessi del bypass notch nell'utilizzo del materiale si riducono in definitiva a un semplice principio: progettare il trasportatore più stretto che continui ad avanzare in modo affidabile alla velocità di produzione target, nel materiale specifico e con le caratteristiche di forma specifiche. Qualunque cosa più ristretta crea rischio. Qualunque cosa più ampia crea rifiuti. Il punto debole risiede nella sovrapposizione tra questi due confini.
Gestione degli scarti per i tagli con tacca di bypass
Sembra semplice? La sfida della geometria diventa più difficile se consideri cosa succede al materiale che tagli. Ogni tacca di bypass negativa produce uno sfrido. Quel pezzo deve andare da qualche parte, e "da qualche parte" è meglio che non sia all'interno della cavità dello stampo.
La gestione degli scarti per le tacche progressive della fustella è uno di quei dettagli che appaiono raramente sulla stampa del layout della striscia, ma determina se la fustella funziona per ore o minuti prima di incepparsi. Wilson Manufacturing evidenzia il problema principale: senza la gestione degli scarti integrata nella progettazione dello stampo, gli scarti si accumulano nelle cavità e tra le lame dello stampo. Man mano che gli strati si accumulano, la pressione aumenta fino a far scoppiare le lame. Le cavità più piccole si riempiono più velocemente, rendendo gli inserti compatti con tacca di bypass particolarmente soggetti a ritenzione.
La forma della tacca di bypass influenza direttamente se il proiettile viene espulso in modo pulito. Considera queste relazioni:
- Lumache rettangolaricon lati paralleli tendono a incastrarsi nelle cavità dello stampo. I bordi dritti del proiettile creano attrito contro le pareti della cavità, resistendo all'espulsione solo per gravità. Sgrossare le pareti della cavità di 0,5-1 grado per lato aiuta, ma aggiunge complessità alla lavorazione.
- Lumache coniche o trapezoidaliespellere in modo più affidabile perché l'estremità più stretta conduce al percorso di uscita. Progettare la tacca di bypass con una leggera rastremazione incorporata nella sua geometria migliora il rilascio degli sfridi senza influenzare la funzione di gioco.
- Lumache molto piccole(meno di due volte lo spessore del materiale in qualsiasi dimensione) rappresentano il rischio più elevato di ritenzione. Non hanno il peso necessario per l'espulsione per gravità e tendono ad aderire alle facce del punzone o a incastrarsi tra i componenti dello stampo. Se la tacca di bypass produce un proiettile così piccolo, prendi in considerazione l'espulsione assistita da aria o i meccanismi con stantuffo a molla.
- Lumache irregolari o a forma di L-prodotti da profili di intaglio complessi possono ribaltarsi e riorientarsi durante l'espulsione, impigliandosi nei bordi della cavità. Semplificare la geometria dell'intaglio in due tagli separati anziché in un'unica forma complessa spesso risolve questo problema al costo di una stazione aggiuntiva.
La ritenzione dei trucioli non danneggia solo le lame. Gli sfridi trattenuti che vengono trasportati con il nastro durante la corsa di ritorno possono finire tra l'estrattore e il pezzo in lavorazione, causando difetti superficiali, errori dimensionali o danni secondari allo stampo. La modalità di guasto è a cascata: uno sfrido trattenuto porta a una parte marcata, che porta a un arresto di qualità, che porta qualcuno ad aprire lo stampo per indagare, il che rivela altri tre sfridi incastrati in cavità adiacenti.
Le strategie pratiche di espulsione dello sfrido per i tagli con intaglio di bypass includono la caduta per gravità attraverso i fori di gioco nella matrice, la rimozione-assistita dal vuoto per sfridi piccoli o leggeri e l'espulsione meccanica positiva utilizzando perni caricati a molla-o aria compressa sincronizzata al ciclo della pressa. La scelta giusta dipende dalle dimensioni dello stampo, dall'orientamento dello stampo e dall'infrastruttura di stampa disponibile. Le presse verticali con fondo aperto consentono l'espulsione per gravità della maggior parte delle forme di lumache. Gli orientamenti della matrice inclinata o invertita richiedono assistenza meccanica indipendentemente dalla geometria dello sfrido.
Un'opzione spesso-sottovalutata elude completamente la gestione degli sfridi: la lancia-e-la tacca di bypass della forma. Invece di tagliare il materiale e liberarlo dalla striscia, si incidono tre lati e si piega la linguetta verso il basso o verso l'alto, creando spazio senza produrre uno spezzone separato. Il materiale spostato rimane attaccato al nastro ed esce dallo stampo come parte del supporto di scarto. Questo approccio, simile al concetto di arresto del passo della lancia e della flangia, elimina completamente il rischio di ritenzione dello sfrido. Il compromesso è che la linguetta piegata deve liberare le stazioni a valle, il che significa che potrebbe essere necessario un ulteriore sollievo nello stampo per adattarla.
La connessione tra l’economia del layout delle strisce e la gestione degli sfridi crea un ciclo di feedback. Le tacche più larghe producono proiettili più grandi che vengono espulsi più facilmente ma sprecano più materiale. Le tacche più strette risparmiano materiale ma producono piccoli frammenti che resistono all'espulsione. La geometria ottimale dell'intaglio di bypass bilancia contemporaneamente la funzione di sicurezza, la resistenza del supporto, il costo del materiale e il comportamento degli scarti. Farli funzionare tutti e quattro correttamente è ciò che distingue un layout di strip che funziona in modo affidabile da uno che genera continue chiamate di manutenzione.
Queste decisioni a livello di layout- costituiscono la base, ma necessitano comunque di un quadro strutturato per l'implementazione. Quando dovresti utilizzare le tacche di bypass rispetto ai metodi alternativi di controllo della striscia? E quando la macchina da stampa inizia a funzionare e compaiono i problemi, come si fa a risalire alla causa principale dei sintomi nel design della tacca?
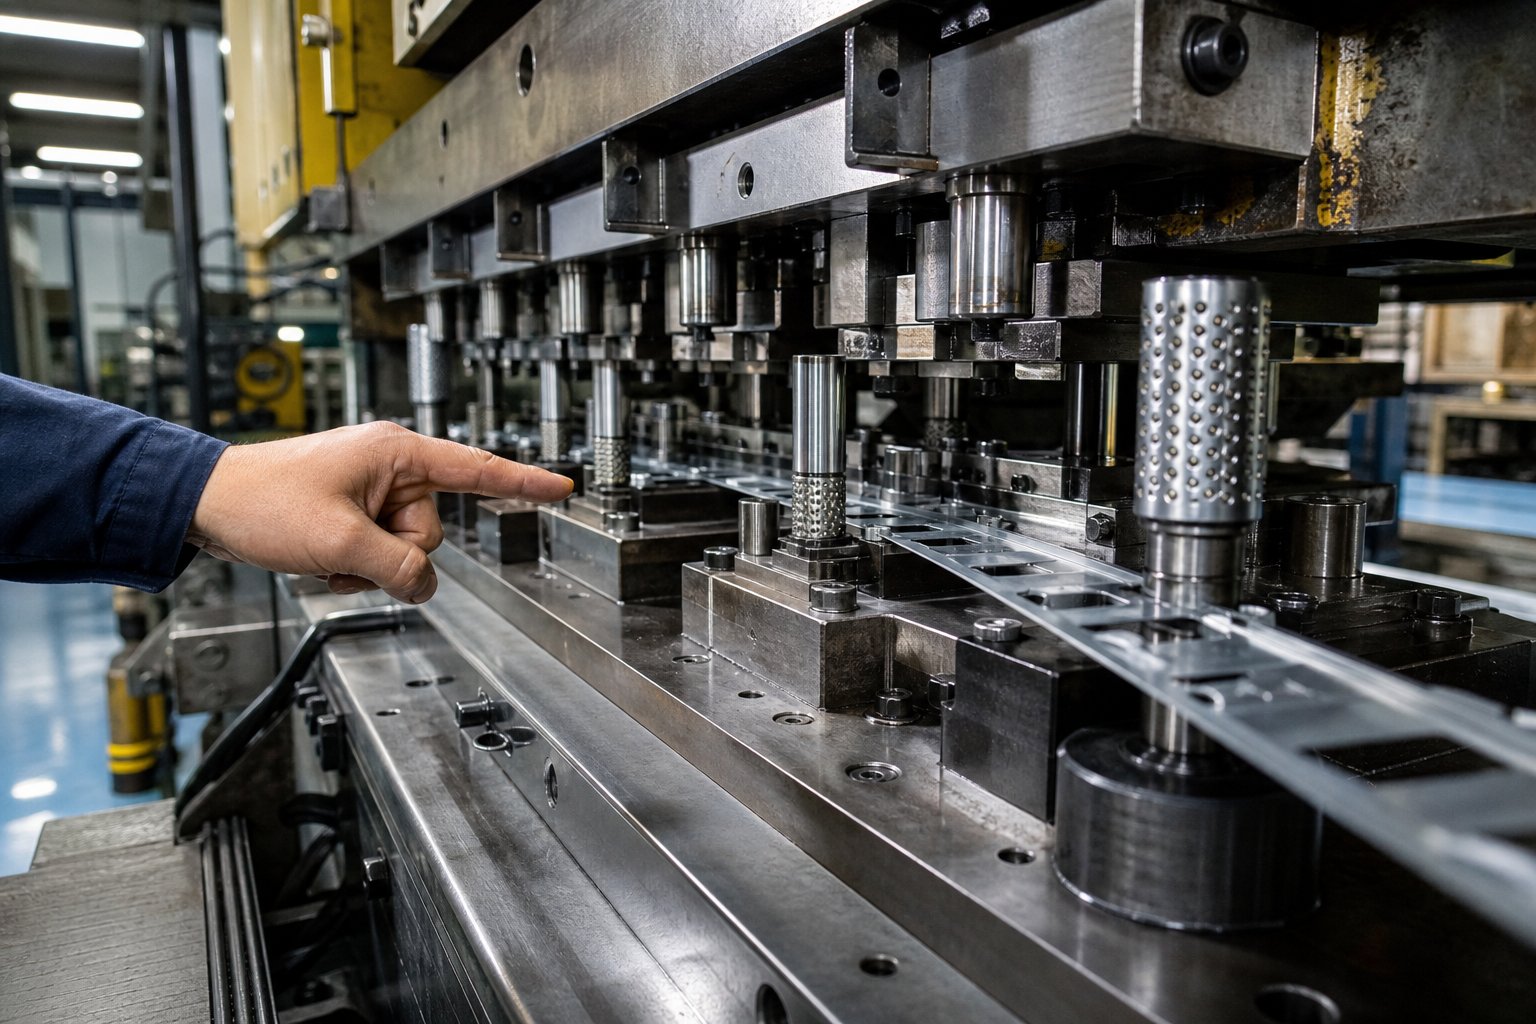
Quadro decisionale pratico di progettazione e risoluzione dei problemi
Le decisioni sul layout delle strisce, le considerazioni sui materiali e le interazioni tra i componenti confluiscono tutti in una domanda centrale: questa specifica matrice necessita effettivamente di tacche di bypass o un metodo di controllo delle strisce più semplice farà il lavoro? E una volta che ti impegni a bypassare la geometria, come fai a diagnosticare gli inevitabili problemi di produzione che emergono durante le prove e le tirature prolungate? Un quadro decisionale di progettazione bypass notch trasforma queste domande-a risposta aperta in una sequenza strutturata che qualsiasi progettista di stampi può seguire dall'ideazione fino alla risoluzione dei problemi di produzione.
Quadro decisionale per l'implementazione di Bypass Notch
Non tutti gli stampi progressivi richiedono tacche di bypass. Semplici matrici piatte senza caratteristiche formate non ne hanno mai bisogno. I porta-inserti e i porta-inserti continui talvolta possono gestire situazioni di lieve interferenza senza tagli di rilievo dedicati. La decisione su quando utilizzare le tacche di bypass rispetto ai porta-linguette dipende dalla profondità di formatura, dall'orientamento delle caratteristiche e dalla quantità di sollevamento verticale che il sistema di strisce può fornire.
I porta linguette collegano la parte alla striscia utilizzando stretti ponti di materiale. Funzionano bene quando le caratteristiche formate sono sufficientemente superficiali da consentire ai soli sollevatori di sollevare la striscia sui componenti inferiori dello stampo durante l'alimentazione. I trasportatori continui mantengono intatto l'intero bordo della striscia e si affidano interamente al sollevamento verticale per lo spazio. Entrambi gli approcci evitano l'indebolimento del supporto e le complicazioni nella gestione degli sfridi che derivano dalle tacche di bypass.
Tuttavia, quando le caratteristiche formate si estendono oltre ciò che i sollevatori possono superare verticalmente, o quando esiste un'interferenza laterale tra la geometria formata e l'utensileria adiacente, diventano necessarie tacche di bypass. Ecco un elenco di controllo decisionale passo passo--per determinare se la tua fustella ne ha bisogno e come implementarli:
- Mappare ogni elemento formato nel layout della striscia che si estende sopra o sotto il piano della striscia. Registrare l'altezza, la larghezza e il profilo angolare massimi di ciascuna caratteristica, inclusa la tolleranza del ritorno elastico.
- Calcolare la corsa del sollevatore disponibile in ciascuna stazione. Se l'altezza del sollevatore da sola fornisce spazio sufficiente affinché tutti gli elementi formati possano passare l'attrezzatura a valle durante l'avanzamento, le tacche di bypass potrebbero non essere necessarie.
- Controllare il gioco laterale tra le caratteristiche formate e i componenti adiacenti dello stampo (inserti di formatura, punzoni di rifinitura, slitte a camma) in ciascuna stazione a valle. Se il profilo di un elemento si trova entro 1,5 volte lo spessore del materiale di un componente vicino durante l'avanzamento della striscia, è necessario uno scarico di bypass.
- Determinare se la geometria del bypass positivo o negativo è appropriata in base al tipo di materiale, ai requisiti di resistenza del supporto e alla tolleranza della complessità dello stampo (fare riferimento ai criteri di selezione dall'analisi del materiale e dello spessore).
- Dimensionare ciascuna tacca in base all'inviluppo della caratteristica formata più il margine di gioco appropriato per la lega utilizzata (5-30% a seconda del ritorno elastico e della morbidezza del materiale).
- Verificare che il posizionamento della tacca di bypass mantenga la distanza minima dai fori pilota (da 1,5 a 2 volte lo spessore del materiale) e non crei campate non supportate sotto la piastra di estrazione.
- Valuta la sezione trasversale-trasversale risultante in ogni stazione. Confermare che il materiale rimanente superi il doppio dello spessore del materiale nel punto più stretto per mantenere la stabilità dell'alimentazione.
- Valutare la geometria degli sfridi di scarto da ciascuna tacca negativa. Confermare che la forma dello spezzone consente un'espulsione affidabile attraverso il pattino dello stampo o che sia incorporata l'espulsione meccanica/assistita dal vuoto-.
- Esaminare il layout completo della striscia per individuare eventuali giochi di tacche sovrapposti o impilati che potrebbero creare zone indebolite nel trasportatore.
- Esegui una simulazione di progressione mentale: traccia la striscia attraverso ogni stazione, controllando che ogni elemento precedentemente formato abbia spazio in ogni stazione a valle che attraversa, non solo nella stazione immediatamente successiva all'operazione di formatura.
Questa sequenza rileva la maggior parte dei problemi di avanzamento progressivo della striscia di fustella prima che la fustella raggiunga la pressa. Saltare il passaggio 10 è la svista più comune. Un elemento formato nella stazione 3 non necessita solo dello spazio nella stazione 4. Necessita dello spazio nelle stazioni 5, 6, 7 e in ogni stazione successiva finché la parte non si separa dal trasportatore. I progettisti che controllano solo la stazione successiva a valle scoprono interferenze nella stazione 8 durante la prova, richiedendo costose rilavorazioni.
Per stampi progressivi complessi che comportano imbutiture profonde, fasi di formatura multiple o materiali impegnativi, collaborando con partner esperti in stampisoluzioni di stampi per stampaggio personalizzatipuò aiutare a convalidare queste decisioni prima di impegnarsi nell'acciaio per utensili. I progetti di progettazione-di stampi progressivi pesanti traggono vantaggio dalla revisione collaborativa nella fase di layout delle strisce, quando le modifiche costano ore anziché settimane.
Risoluzione dei problemi comuni relativi al Notch di bypass nella produzione
Anche la geometria di bypass ben-progettata incontra problemi di produzione. Gli utensili si usurano. Le condizioni di alimentazione variano. Le proprietà del materiale variano da bobina a bobina. La risoluzione dei problemi legati all'errata alimentazione delle strisce con la tacca di bypass inizia con il riconoscimento del tipo di sintomo e la sua riconduzione alla causa principale correlata alla tacca-specifica.
L'analisi di Art Hedrick in The Fabricator identifica una scarsa alimentazione delle strisce come uno dei problemi più comuni dello stampo progressivo, spesso causato da problemi che interagiscono direttamente con il design dell'intaglio di bypass: errori di allineamento dello stampo, altezza di alimentazione errata, campanatura della bobina e tempi di rilascio del pilota inadeguati. Ciascuno di questi fattori trasforma qualsiasi situazione di eliminazione del bypass marginale in un inceppamento totale.
L'estrazione delle lumache presenta una modalità di fallimento particolarmente ingannevole. La radice dell'intaglio di bypass che tira lo sfrido provoca tracce di adesione sotto vuoto tra la faccia del punzone e lo sfrido tagliato. COMERivista MetalFormingspiega che quando l'aria scorre rapidamente tra due superfici parallele (la faccia del punzone e lo sfregamento), crea una zona di bassa-pressione che trattiene lo sfregamento contro il punzone durante la retrazione. Questo è lo stesso principio aerodinamico che rende curva una palla curva. Per gli inserti con tacca di bypass, il problema è particolarmente acuto perché questi inserti sono spesso piccoli, leggeri e perfettamente sagomati per sigillare contro la faccia del punzone.
Quando uno sfrido tirato si sposta verso l'alto con il punzone e poi ricade sulla superficie del nastro o della matrice, provoca l'inceppamento della successiva corsa di avanzamento, crea difetti superficiali sul pezzo o cunei tra i componenti della matrice. L'azione correttiva dipende dalla dimensione dello spezzone: gli spezzoni più grandi rispondono alle caratteristiche di rottura del vuoto-sulla faccia del punzone (scanalature o fossette), mentre gli spezzoni più piccoli spesso richiedono perni di espulsione meccanici o getti d'aria temporizzati.
La seguente matrice di risoluzione dei problemi mappa i sintomi più comuni di produzione dell'intaglio di bypass con le probabili cause principali e le azioni correttive:
| Sintomo | Probabile causa principale | Azione correttiva |
|---|---|---|
| Rimuovere gli inceppamenti in modo intermittente in una stazione | Il gioco dell'intaglio di bypass è marginale per l'elemento formato in quella stazione; il ritorno elastico del materiale supera i limiti di progettazione | Ampliare il gioco della tacca del 10-15%; verificare il ritorno elastico con la misurazione effettiva del pezzo, non con la geometria nominale |
| Le strisce si deformano o si attorcigliano durante l'alimentazione | Portante eccessivamente indebolito dalla rimozione della tacca di bypass; le zone di tacca sovrapposte creano una sezione debole composta | Aumenta la larghezza del supporto nelle sezioni-trasversali indebolite; prendere in considerazione il passaggio al bypass positivo nelle stazioni critiche; aggiungere il supporto del sollevatore intermedio |
| I fori pilota si allungano progressivamente durante il ciclo di produzione | Tacca di bypass troppo vicina al foro pilota; materiale di supporto insufficiente tra il bordo della tacca e il perimetro del foro pilota | Riposizionare la tacca o il pilota per aumentare la distanza di separazione fino a un minimo di 2 volte lo spessore del materiale; rinforzare la rete tra le funzionalità |
| Le dimensioni delle parti escono dalla tolleranza nelle stazioni a valle | Errata registrazione della striscia causata dalla striscia appesa ai bordi della tacca di bypass durante l'alimentazione; La bava del bordo della tacca si impiglia nei componenti dello stampo | Sbavare o smussare i bordi; controllare che l'altezza del sollevatore sia adeguata per consentire alla striscia di superare i limiti della tacca durante l'avanzamento |
| Slugs trattenuti nella cavità dello stampo; inceppamenti periodici | La geometria dell'intaglio di bypass produce pezzi piccoli o rettangolari che resistono all'espulsione per gravità; le pareti della cavità dello stampo non hanno angolo di sformo | Riprogettazione del profilo della tacca con rastremazione per il rilascio dei proiettili; aggiungere 0,5-1 grado di sformo alle pareti della cavità; installare lo stantuffo a molla o l'espulsione assistita ad aria |
| Slug si tirò su con un pugno in ritrazione | Adesione sottovuoto tra faccia del punzone e sfrido; L'inserto della tacca di bypass è piatto e sigilla la superficie del punzone | Aggiungi scanalature o fossette per la rottura del vuoto-alla faccia del punzone; installare i perni di espulsione meccanica; applicare un getto d'aria temporizzato al punto morto inferiore |
| La striscia si blocca durante la corsa di ritorno dopo la formatura | La piastra di estrazione devia la striscia nell'apertura della tacca di bypass non supportata; la striscia si incastra sul bordo della tacca durante la corsa verso l'alto | Aggiungi supporto di backup sotto l'estrattore dove la tacca crea un intervallo non supportato; verificare la distribuzione della pressione dello stripper; smussare i bordi di ingresso dell'intaglio |
| I bordi dell'intaglio di bypass si deformano durante il ciclo di produzione (rame/leghe morbide) | Le forze di avanzamento si concentrano negli angoli interni degli intagli acuti; il materiale morbido cede sotto stress ripetuto | Raggio di tutti gli angoli interni della tacca fino a un minimo di 1,5 volte lo spessore del materiale; Gioco dell'intaglio sovradimensionato del 20-30% per tenere conto della chiusura del profilo |
Un modello emerge in queste modalità di fallimento: la maggior parte dei problemi di produzione del bypass notch sono riconducibili a un margine insufficiente nel progetto originale. Una tacca di dimensioni pari allo spazio minimo teorico funziona durante la prova-a velocità lenta, ma fallisce alla velocità di produzione. Le dinamiche di alimentazione, la variazione dei materiali e l'usura degli utensili sono tutti fattori che incidono sul budget di liquidazione. Integrare un margine aggiuntivo pari al 10-20% in fase di progettazione rappresenta un'assicurazione economica contro il ciclo di risoluzione dei problemi che segue quando i margini sono troppo ristretti.
L'altro tema ricorrente sono gli effetti di interazione. Un problema relativo al notch di bypass raramente esiste in modo isolato. Una tacca marginale combinata con un sollevatore leggermente usurato e una bobina che è 0,02 mm più spessa del valore nominale crea un guasto a tre-fattori che nessuna singola regolazione può risolvere. Una risoluzione efficace dei problemi richiede l'esame simultaneo della tacca, dei componenti adiacenti e del materiale in entrata anziché inseguire una variabile alla volta.
Queste strutture e strumenti diagnostici servono i progettisti di stampi e gli ingegneri di produzione che lavorano durante l'intero ciclo di vita degli utensili progressivi. Ma sottolineano anche un principio più ampio: le decisioni relative al bypass sono inseparabili dalle prestazioni complessive dello stampo. Si collegano a ogni altra scelta progettuale che hai fatto, dal posizionamento del pilota alla selezione dei materiali fino all'economia spoglia.
Applicazione dei principi dell'intaglio di bypass ai progetti di progettazione degli stampi
Le tacche di bypass occupano un ingombro ridotto sul layout della striscia, ma la loro influenza raggiunge ogni angolo della fustella. Una singola tacca si collega alla precisione di registrazione del pilota, alla stabilità di alimentazione del trasportatore, alla strategia di rimozione del sollevatore, all'economia dei materiali e all'affidabilità dell'espulsione degli scarti. Trattare queste caratteristiche di rilievo come decisioni geometriche isolate è l'errore commesso dalla maggior parte dei produttori di utensili. I progettisti che riescono a farlo nel modo giusto comprendono che l'impatto dell'intaglio di bypass sulla qualità delle parti è cumulativo e emerge dal modo in cui ogni tacca interagisce con ogni componente che attraversa durante l'intera sequenza di progressione.
Collegamento del design dell'intaglio di bypass alle prestazioni dello stampo
Il filo conduttore-di tutto ciò che viene trattato qui è l'integrazione. L'integrazione dell'intaglio di bypass del design progressivo dello stampo significa che la geometria del gioco, la larghezza del supporto, la selezione del tipo di tacca e la gestione degli sfridi riflettono tutti una singola strategia coerente anziché una raccolta di patch stazione per stazione. Quando questi elementi si allineano, la striscia avanza senza intoppi, le parti mantengono la tolleranza e la matrice funziona senza alcun intervento. Quando sono in conflitto, si risolvono i sintomi che continuano a cambiare perché la causa principale risiede in una decisione progettuale presa tre stazioni a monte.
Riepilogo delle migliori pratiche per la progettazione dell'intaglio: distanza dimensionale rispetto all'involucro dell'elemento formato più margine di ritorno elastico specifico del materiale-, mantenere una separazione minima dai fori pilota, preservare la resistenza del supporto superiore a due volte lo spessore del materiale in ogni sezione trasversale-, progettare la geometria dello sfrido per un'espulsione affidabile e verificare lo spazio in ogni stazione a valle attraversata dall'elemento, non solo in quella successiva.
Padroneggiare questi principi segna la differenza tra uno stampo che sopravvive alla prova e uno che esegue milioni di cicli senza intervento. I principi avanzati della progettazione degli stampi per stampaggio non si trovano solo in strumenti esotici o costosi software di simulazione. Vivono in dettagli come la geometria del notch di bypass che la maggior parte dei designer considera come ripensamenti.
Risorse per l'ingegneria avanzata degli stampi per stampaggio
Per gli ingegneri delle attrezzature che lavorano su progetti complessi di stampi progressivi in cui le tacche di bypass si intersecano con la profondità di formatura, il flusso di materiale e l'integrazione di componenti multi-stazione, avere accesso a partner esperti di attrezzature riduce il ciclo di sviluppo.Le soluzioni di stampi per stampaggio personalizzate di YICHENfornire supporto tecnico per progetti di progettazione-pesanti che coinvolgono la struttura dello stampo, la configurazione di punzoni e sollevatori, l'ottimizzazione degli spazi e la convalida del layout delle strisce. Quando il layout della striscia implica il tipo di decisioni multi-variabili trattate in questo articolo, la revisione collaborativa con un team di strumenti competente individua i problemi che spesso il lavoro di progettazione individuale non riesce a cogliere.
Lo scopo delle tacche di bypass del design dello stampo di stampaggio non è una complessità fine a se stessa. È un gioco controllato che consente a tutto il resto dello stampo di funzionare come previsto. Fai le tacche giuste e il resto del dado segue.
Domande frequenti sulle tacche di bypass nella progettazione di stampi per stampaggio
1. Qual è lo scopo delle tacche di bypass negli stampi per stampaggio progressivo?
Le tacche di bypass fungono da geometria in rilievo tagliata nella striscia portante che impedisce a caratteristiche precedentemente formate come flange, imbutiture o rilievi di entrare in collisione con l'attrezzatura a valle durante l'avanzamento della striscia. Garantiscono che la striscia si muova liberamente da una stazione all'altra senza inceppamenti, distorsioni o danni allo stampo. Senza un adeguato scarico del bypass, le caratteristiche sollevate o abbassate interferiscono con punzoni, inserti e sollevatori mentre la striscia avanza, causando inceppamenti, parti graffiate o incidenti catastrofici dello stampo che possono costare 100 volte di più del materiale risparmiato omettendo la tacca.
2. Qual è la differenza tra una tacca di bypass e una tacca di passo?
Una tacca del passo (chiamata anche tacca francese) controlla principalmente la distanza e la registrazione dell'alimentazione della striscia fornendo un arresto meccanico che impedisce l'alimentazione eccessiva. Una tacca di bypass esiste esclusivamente come scarico del gioco per impedire che le caratteristiche formate entrino in contatto con i componenti a valle dello stampo durante l'avanzamento. Mentre gli intagli di passo sono tipicamente tagli rettangolari sul bordo della striscia realizzati nella prima stazione, gli intagli di bypass sono sagomati per adattarsi al profilo della caratteristica formata e posizionati adiacenti al punto in cui si verificherebbe l'interferenza. Alcuni negozi utilizzano questi termini in modo intercambiabile, ma i driver di progettazione, le regole di dimensionamento e le modalità di guasto differiscono in modo significativo.
3. Quando dovrei utilizzare le tacche di bypass positive invece delle tacche di bypass negative?
Le tacche di bypass positive sono preferite quando è necessario preservare la resistenza della striscia di supporto, in particolare in materiali sottili inferiori a 0,5 mm dove la rimozione del materiale rende il supporto troppo flessibile per un'alimentazione stabile. Sono inoltre adatti alle operazioni ad alta-velocità superiori a 200 corse al minuto in cui il rischio di oscillazione del nastro è elevato e la lunga-progressione muore laddove le forze di avanzamento cumulative richiedono l'intera larghezza del trasportatore. Il compromesso è una maggiore complessità dello stampo poiché ogni stazione a valle necessita di tasche di gioco corrispondenti lavorate nei componenti dello stampo. Le tacche di bypass negative funzionano meglio per materiali più spessi, strutture di stampi più semplici e applicazioni in cui l'espulsione dello sfrido è semplice.
4. In che modo il tipo di materiale influisce sul dimensionamento dell'intaglio di bypass negli stampi progressivi?
Ciascun materiale richiede margini di gioco diversi a causa del diverso ritorno elastico, durezza e duttilità. L'acciaio dolce necessita solo del 5{8}}10% di spazio oltre il profilo formato a causa del prevedibile ritorno elastico. L'alluminio richiede uno spazio aggiuntivo del 15-25% perché il ritorno elastico è di 5-8 gradi su curve comparabili. Il rame richiede un sovradimensionamento del 20-30% con angoli interni raggiati perché il materiale morbido si deforma sui bordi dell'intaglio sotto la pressione di alimentazione, causando la chiusura del profilo dell'intaglio nel tempo. Gli acciai ad alta resistenza necessitano di un margine del 15-20% a causa del ritorno elastico aggressivo. Le soluzioni di stampi per stampaggio personalizzati di YICHEN su yichen-group.com possono aiutare gli ingegneri a convalidare queste decisioni relative alle distanze specifiche del materiale durante lo sviluppo del layout della striscia.
5. Come posso risolvere i problemi di alimentazione errata delle strisce causata da problemi con la tacca di bypass?
Inizia identificando il modello dei sintomi. Inceppamenti intermittenti in una stazione suggeriscono uno spazio marginale in cui il ritorno elastico del materiale supera la tolleranza di progettazione, richiedendo tacche più larghe del 10-15%. La deformazione o la torsione della striscia indica che il supporto è eccessivamente indebolito dalla rimozione della tacca e richiede una maggiore larghezza del supporto o il passaggio al bypass positivo. L'allungamento progressivo del foro pilota significa che la tacca è troppo vicina al pilota, richiedendo il riposizionamento per mantenere una separazione dello spessore del materiale pari a 2 volte. La ritenzione degli sfridi che causa inceppamenti periodici richiede la riprogettazione del profilo dell'intaglio con angoli di rastremazione o di sformo. La maggior parte dei problemi di produzione del bypass notch sono dovuti a un margine di progettazione insufficiente che funziona durante una prova lenta ma fallisce alla velocità di produzione.


