


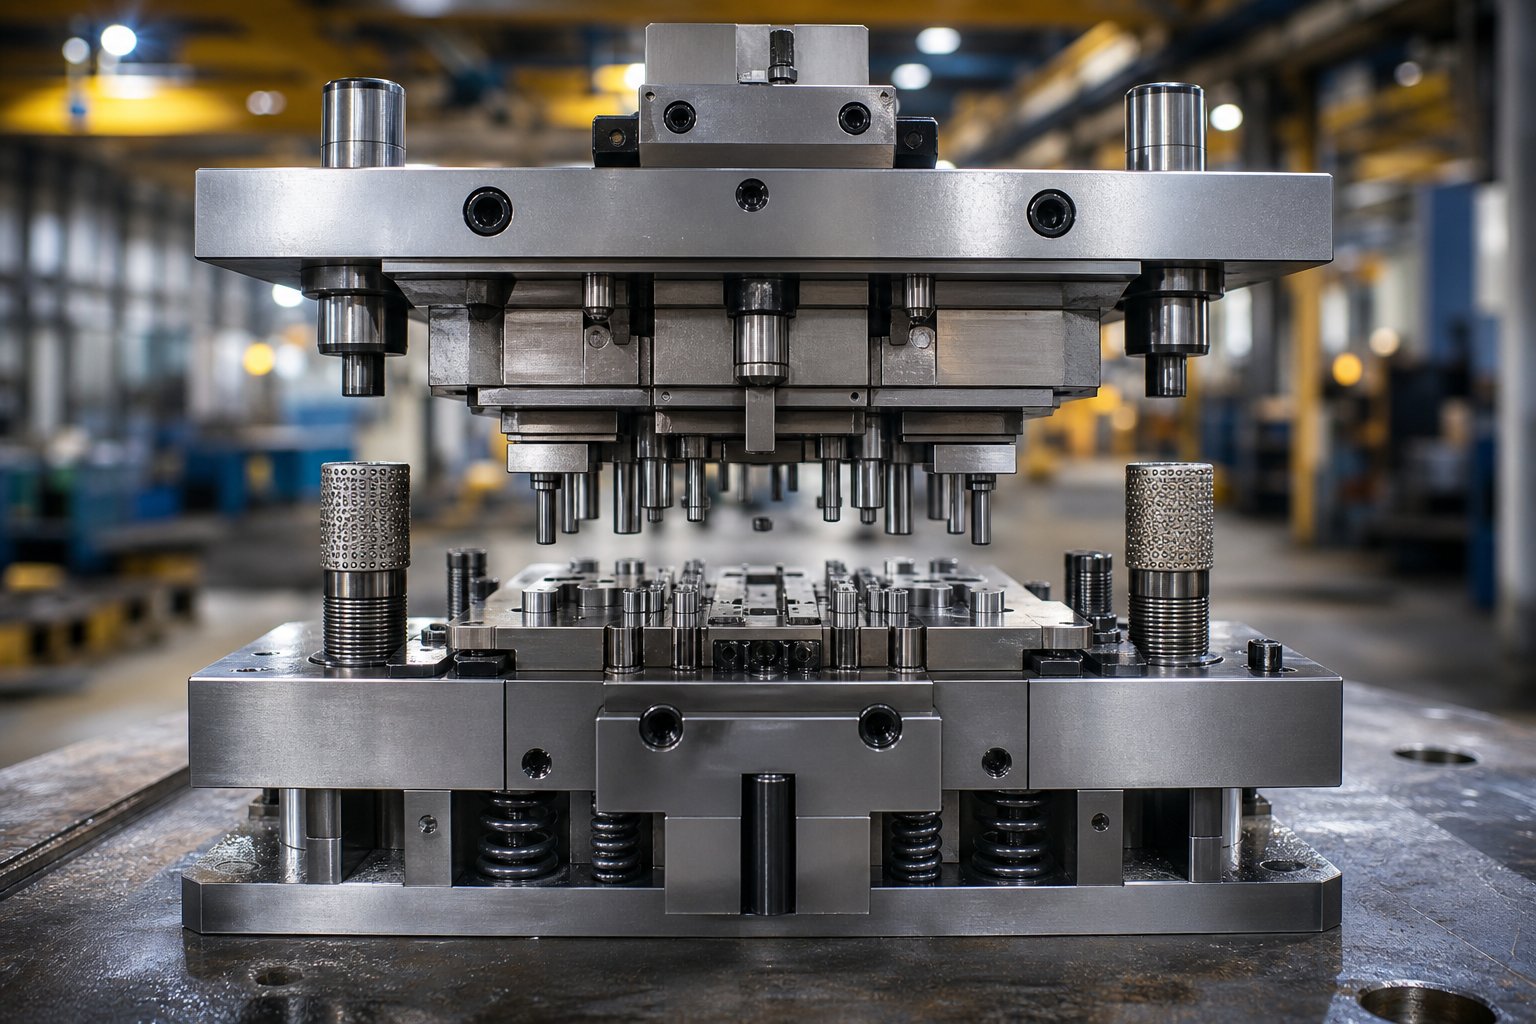
Cosa fanno i componenti dello stampo per stampaggio all'interno di uno stampo funzionante
Una matrice per stampaggio è un gruppo di utensili di precisione che taglia e modella la lamiera nella forma desiderata ogni volta che una pressa applica la forza. Ma ecco cosa la maggior parte degli elenchi di parti non ti dirà:i singoli componenti dello stampo di stampaggiocontano solo per il modo in cui lavorano insieme. Ognuno di essi svolge un ruolo meccanico specifico - supporto strutturale, controllo dei materiali, taglio, formatura o gestione delle strisce - e devono eseguire tali ruoli in stretto coordinamento durante ogni singolo colpo di stampa.
Capire come interagiscono i componenti dello stampo è molto più importante che memorizzare i nomi delle parti. Un dado è un sistema e le prestazioni di ogni componente dipendono dal comportamento di tutto ciò che lo circonda.
Definizione dei componenti dello stampo per stampaggio come sistema
Allora, cos'è davvero un dado? È un set di strumenti superiore e inferiore configurato per tagliare, piegare, modellare o disegnare il metallo posizionato tra le sue metà. Uno stampo viene utilizzato per produrre parti finite - ripetutamente, a velocità ed entro tolleranze ristrette. Di cosa sono fatte le trafile? Acciai per utensili temprati, inserti in metallo duro,-perni rettificati di precisione e sistemi di molle ingegnerizzati, tutti montati su piastre rigide in acciaio. Ogni elemento esiste perché il sistema lo richiede.
Perché la conoscenza dei componenti è importante per gli ingegneri delle attrezzature
Una volta compresa la funzione di ciascun componente all'interno dell'assieme più ampio, la risoluzione dei problemi diventa sistematica anziché congetture. Una bava sulla parte stampata non è solo un "problema di punzonatura" - ma potrebbe essere riconducibile a boccole di guida usurate che consentono un disallineamento, a molle affaticate che non riescono a rimuovere il materiale in modo pulito o a un pattino dello stampo che si deforma sotto il tonnellaggio.
Come i componenti si coordinano attraverso una corsa di stampa
Immagina un singolo ciclo di stampa che si svolge in millisecondi. I pattini e i perni guida mantengono le metà superiore e inferiore in rigido allineamento. La piastra di estrazione entra in contatto con il materiale della striscia e lo mantiene piatto. I punzoni scendono attraverso lo spogliarellista e tagliano il metallo contro i pulsanti sottostanti. Le molle si comprimono, assorbendo forza e immagazzinando energia. Durante la corsa di ritorno, le stesse molle spingono l'estrattore verso il basso, liberando il punzone dal materiale in modo che la striscia possa avanzare alla posizione successiva. Ogni componente si attiva in sequenza - strutturale, quindi tagliando, quindi rimuovendo - centinaia di volte al minuto.
Questa azione coordinata è ciò che separa uno stampo funzionante da un insieme di parti in acciaio. I capitoli successivi analizzano dettagliatamente ciascun gruppo di componenti, a partire dalle fondamenta strutturali che rendono possibile tutto il resto.
Componenti di fondazione strutturale che tengono tutto insieme
Ogni punzone da taglio, acciaio di formatura e sistema a molla all'interno di uno stampo per stampaggio dipende da una cosa: una piattaforma rigida e allineata con precisione su cui montare. I componenti dell'utensileria strutturale non tagliano il metallo né modellano direttamente le parti, ma senza di essi nient'altro funziona come previsto. Assorbono il tonnellaggio, mantengono l'allineamento e resistono alle forze laterali che altrimenti distruggerebbero i taglienti nel giro di poche ore.
Die shoes are the steel or aluminum plates that form the upper and lower halves of a stamping die set. Think of them as the foundation of a building - everything bolts, dowels, or keys into these plates. Their primary job is distributing press force evenly across the die's working area so that no single component absorbs concentrated loads.
Il pattino superiore è montato sul pistone della pressa; il pattino inferiore si fissa al piano della pressa. Insieme, devono rimanere piatti e paralleli sotto tonnellaggio. Ecco perché sono rettificati o fresati-di precisione con tolleranze strette. Un pattino della matrice deformato o sottodimensionato porta a una distribuzione non uniforme della forza, che si traduce in deflessione, rottura del punzone e qualità incoerente delle parti.
Lo spessore della scarpa non è arbitrario. UNconio del dadoche comprime il metallo schiacciandolo tra la sezione superiore e quella inferiore richiede una scarpa molto più spessa rispetto a una semplice operazione di piegatura. La regola è semplice: un tonnellaggio maggiore e larghezze di nastro più ampie richiedono pattini più spessi per resistere alla deflessione. La maggior parte delle scarpe sono in acciaio, ma l'alluminio sta guadagnando popolarità in alcune applicazioni - pesa un-terzo, si lavora velocemente, assorbe bene gli urti e leghe speciali possono conferirgli una resistenza alla compressione superiore all'acciaio a basso-carbonio.
Il pattino inferiore dello stampo in genere include fori lavorati a macchina o tagliati a fiamma-che lasciano cadere sfridi e scarti sul piano della pressa. Queste aperture servono anche come spazio per le molle a gas e altri componenti montati sotto la superficie dello stampo.
Sistemi guida per l'allineamento dall'alto-all'-inferiore
Quando il pistone della pressa scende a velocità, i pattini superiore e inferiore devono incontrarsi esattamente nella stessa posizione ad ogni ciclo. I perni guida e le boccole lo rendono possibile. Questi componenti di precisione-terra - spesso prodotti entro 0,0001 in. - mantengono le due metà allineate sotto il pieno tonnellaggio.
Esistono due tipi fondamentali. I perni guida ad attrito- sono alberi in acciaio per utensili temprato leggermente più piccoli del foro della boccola. Le boccole sono generalmente rivestite in alluminio-bronzo, a volte incastonate con tappi di grafite per ridurre l'attrito e il calore. Questi perni forniscono anche forza di sbandamento, resistendo al movimento laterale-a-delle scarpe.
I perni guida-con cuscinetti a sfera utilizzano perni temprati che scorrono su cuscinetti a sfera tenuti in una gabbia di alluminio. Riducono significativamente l'attrito, consentono velocità di stampa più elevate senza accumulo di calore e possono essere prodotti con tolleranze più strette rispetto ai perni di attrito. Consentono inoltre allo stampista di separare facilmente le ganasce superiori da quelle inferiori durante la manutenzione.
Un punto critico: i perni guida sono progettati per allineare i pattini della matrice - e non per compensare un pistone della pressa usurato o sciatto. Il sovradimensionamento dei perni guida per mascherare i problemi di manutenzione della pressa non fa altro che accelerare l'usura dei perni stessi e introduce errori di allineamento che danneggiano i componenti di taglio.
Le operazioni di taglio e formatura non sempre generano forza diretta verso il basso. Forme angolate, caratteristiche guidate da camme-e tranciatura asimmetrica producono tutti forze di spinta laterale - che spingono lo stampo superiore rispetto a quello inferiore. I blocchi del tallone assorbono questa spinta in modo che non si trasferisca ai perni di guida.
Questi blocchi di acciaio lavorato con precisione-sono avvitati, fissati e spesso saldati a entrambi i portastampi. Un lato porta una piastra del tallone in acciaio; il lato opposto utilizza una piastra antiusura in alluminio-bronzo o un altro metallo diverso. Questo diverso-accoppiamento di metalli è intenzionale - due piastre dello stesso materiale generano eccessivo attrito, calore e infine grippaggio. I tacchi a scatola possono resistere alla spinta in tutte le direzioni contemporaneamente.
Tasselli e chiavi completano il sistema strutturale. I tasselli sono perni temprati e rettificati-di precisione che posizionano ciascuna sezione dello stampo nella sua esatta posizione sulla scarpa. Le chiavette sono piccoli blocchi rettangolari di acciaio rettificato incastonati in sedi per chiavetta fresate - sia per individuare che per inclinare le sezioni dello stampo, fornendo resistenza allo spostamento sotto carico. Le viti a esagono incassato fissano tutto insieme con la forza di tenuta necessaria per cicli ripetuti di tonnellaggio elevato-.
Anche qui meritano una menzione le piastre di supporto. Quando le teste di punzonatura indurite premono contro il materiale del pattino della matrice ciclo dopo ciclo, il pattino più morbido può deformarsi. Piastre di supporto - sottili piastre di acciaio temprato posizionate tra i fermi del punzone e il pattino - impediscono questo inglobamento e distribuiscono i carichi puntuali su un'area più ampia.
| Componente | Funzione | Conseguenza del fallimento | Materiale tipico |
|---|---|---|---|
| Scarpette per matrici (superiore/inferiore) | Piattaforma di montaggio rigida; distribuisce la forza di stampa in modo uniforme | Deflessione, taglio irregolare, rottura del punzone | Acciaio a medio-carbonio o lega di alluminio |
| Perni guida | Allinea i pattini dello stampo superiore e inferiore ad ogni corsa | Disallineamento, usura irregolare sui taglienti, variazione delle bave | Acciaio per utensili temprato |
| Boccole di guida | Fornisce una superficie di appoggio a basso-attrito per i perni guida | Rigature, gioco eccessivo, deriva dell'allineamento | Alluminio-bronzo (spesso con grafite) |
| Blocchi del tallone | Assorbe la spinta laterale derivante dalla formatura e dal taglio asimmetrico | Deflessione del perno guida, spostamento della sezione della matrice, danni ai componenti | Acciaio per utensili con piastre antiusura diverse |
| Tasselli | Individua con precisione le sezioni dello stampo sulla scarpa | Deriva posizionale dei componenti funzionanti dopo la manutenzione | Acciaio rettificato temprato |
| Chiavi | Individua e tallona le sezioni dello stampo impedendone il movimento laterale | Spostamento della sezione sotto carico asimmetrico | Acciaio per utensili-rettificato di precisione |
| Piastre di supporto | Impedisce alle teste dei punzoni di incastrarsi nel pattino più morbido | Deformazione del pattino, variazione dell'altezza del punzone, altezza di chiusura incoerente | Acciaio temprato (HRC 58-62) |
I componenti strutturali sottodimensionati o trascurati non cedono rumorosamente - cedono gradualmente. Un pattino della matrice che flette di 0,002 pollici sotto carico non rompe nulla immediatamente, ma cambia il punzone-in-il gioco della matrice lungo la larghezza della striscia. I perni guida che si rigano a causa di una lubrificazione insufficiente consentono un progressivo disallineamento che accelera l'usura su ogni tagliente dell'utensile. Questi problemi si aggravano dopo migliaia di colpi, rendendo difficile la diagnosi della causa principale-a meno che non si capisca cosa dovrebbe fornire lo strato strutturale: rigidità assoluta e allineamento ripetibile, ogni ciclo, a pieno tonnellaggio.
Con questa base fissata in posizione, lo strato successivo del sistema - i punzoni, i bottoni delle matrici e gli acciai per formatura che modellano effettivamente la lamiera - possono svolgere il loro lavoro con la precisione per cui sono stati progettati.
Taglio e formatura di componenti che modellano il metallo
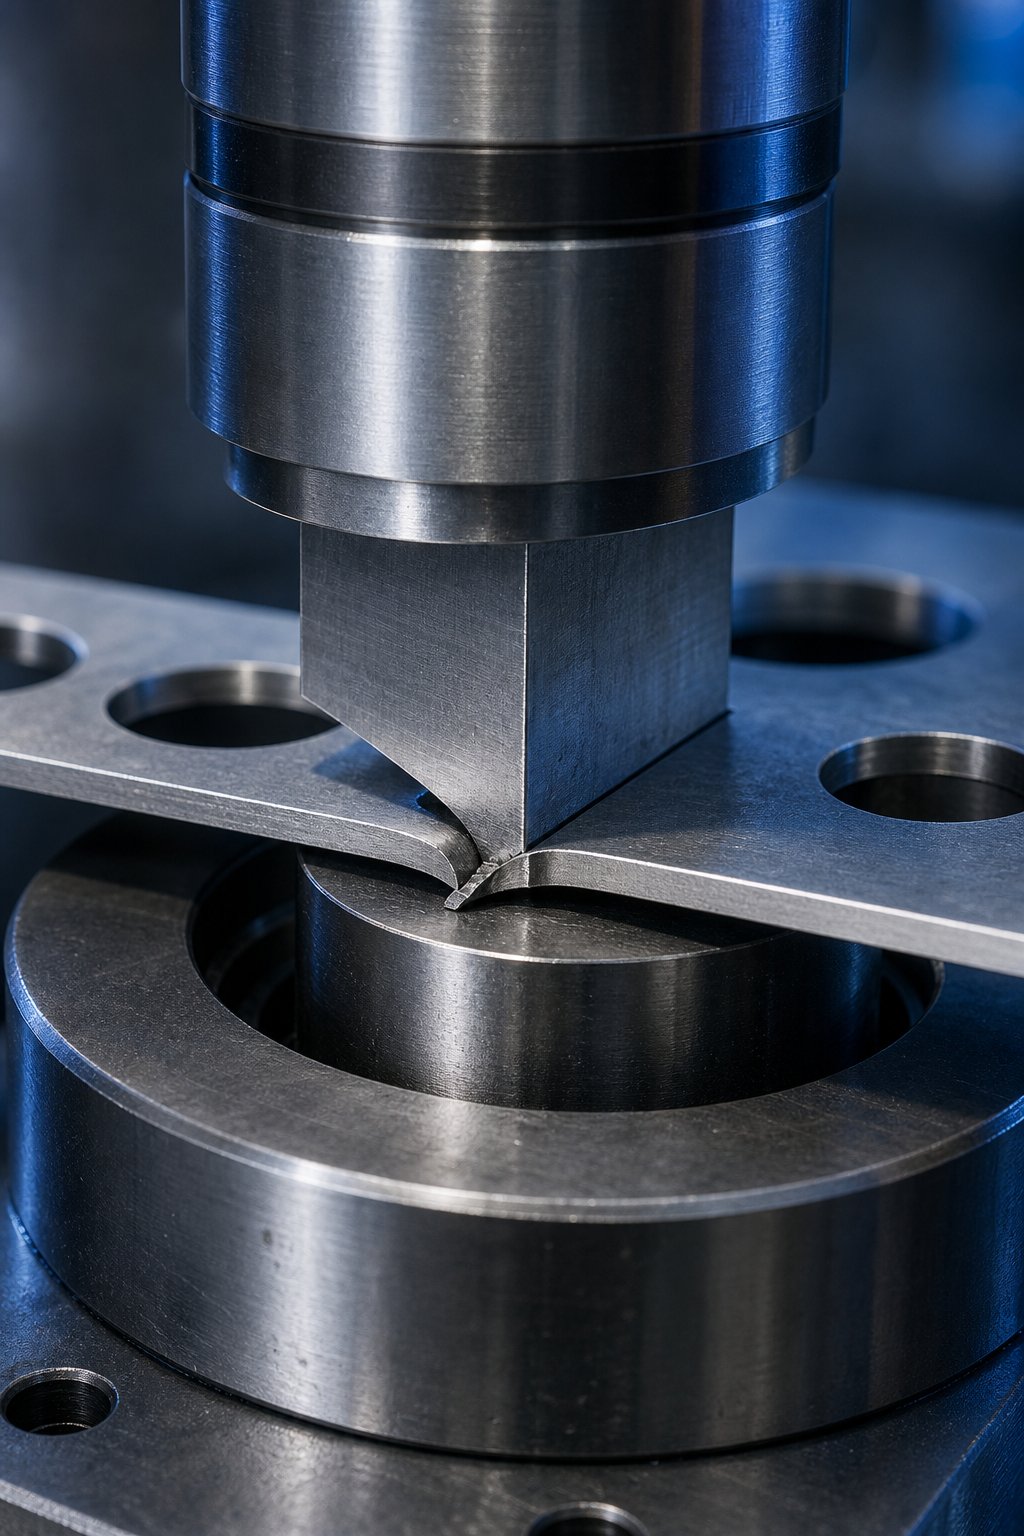
L'allineamento rigido e la distribuzione del carico non significano nulla se gli strumenti della matrice che entrano effettivamente in contatto con la lamiera non sono progettati correttamente. Punzoni, bottoni per matrici, blocchi di matrici, piastre per matrici e acciai per formatura sono i componenti che svolgono il lavoro fisico - tranciatura, piegatura, trafilatura e goffratura del materiale nella geometria finita. Il loro design, la relazione reciproca e lo spazio tra loro determinano se si ottiene una parte pulita o un contenitore per gli scarti pieno di scarti.
Come funzionano insieme i punzoni e i bottoni della matrice
La relazione fondamentale in qualsiasi sistema di punzonatura e matrice per lamiera è semplice: il punzone è l'utensile da taglio maschio che scende in un'apertura femmina accoppiata - il pulsante della matrice (chiamato anche inserto o matrice della matrice). Il punzone spinge il materiale dentro o attraverso quell'apertura e l'interazione tra i loro bordi è ciò che effettivamente recide il metallo.
Durante la corsa della pressa, il punzone entra in contatto con il foglio e inizia a spingerlo verso il basso. Il materiale si deforma leggermente attorno al bordo del punzone e al bordo del bottone della matrice - l'entità della deformazione dipende dalla duttilità, dallo spessore e dalla distanza tra i due taglienti. Mentre il punzone continua verso il basso,-estrude il metallo a freddo, creando la parte tranciata del taglio nota come fascia di taglio. Una volta superata la resistenza al taglio del materiale, questo si frattura e si stacca, producendo la zona di rottura sul bordo tagliato.
I bottoni della matrice si trovano in tasche lavorate all'interno del blocco matrice o di una piastra matrice e devono essere trattenuti saldamente sia dalla forza di taglio verso il basso che dalla pressione laterale del materiale che scorre durante il taglio. Tre metodi di conservazione comuni mantengono i pulsanti bloccati in posizione:
- Fissaggio a pressione-- il pulsante è molato con una leggera interferenza e premuto in una tasca forata di precisione-. Semplice, compatto ed efficace per i pulsanti rotondi, ma richiede una pressa idraulica per la rimozione durante la manutenzione.
- Ritenzione del-blocco della palla- una sfera caricata a molla- si innesta in una scanalatura ricavata nel diametro esterno del pulsante. Ciò consente una rimozione e un'installazione rapide senza premere, rendendolo popolare negli ambienti ad-alti cambiamenti.
- Conservazione con chiave- una chiave o una parte piatta lavorata sul pulsante impedisce la rotazione, fondamentale per le forme non-rotonde in cui l'orientamento angolare è importante. Spesso combinato con press-fit o ritenzione della spalla.
Il blocco della matrice stesso - la piastra che ospita tutti i pulsanti della matrice e le aperture di taglio - deve essere sufficientemente spesso da supportare le forze di taglio senza deflessione e sufficientemente duro da resistere all'usura dei taglienti. In alcune configurazioni, una piastra matrice separata sostiene i pulsanti mentre il blocco matrice sottostante fornisce supporto strutturale e passaggi per l'eliminazione degli sfridi.
Tipi di punzoni e loro applicazioni specifiche
Non tutti i fori o le caratteristiche di una parte stampata richiedono la stessa geometria del punzone. I punzoni per stampi sono disponibili in una gamma di configurazioni, ciascuna adattata a operazioni specifiche:
- Punzoni rotondi semplici (pieni).- il tipo più comune, utilizzato per piercing e tranciatura circolari standard. Durevole, facile da riaffilare e disponibile nelle dimensioni standard del catalogo.
- Punzoni sagomati- profili personalizzati per scanalature rettangolari, forme a D-, fori o qualsiasi geometria non-circolare richiesta dal progetto della parte.
- Pugni del pilota- perni rettificati-di precisione che entrano nei fori precedentemente forati per registrare la striscia prima del taglio. Non tagliano il materiale; lo localizzano. Fondamentale negli stampi progressivi in cui l'errore di avanzamento cumulativo distrugge la precisione della parte.
- Punzoni ad intaglio- progettato per rimuovere materiale dal bordo di una striscia o di un pezzo grezzo, creando tacche, linguette o elementi in rilievo che consentono la successiva piegatura o formatura.
- Pugni lancianti- taglia e piega il materiale contemporaneamente senza separarlo completamente dalla striscia. Utilizzato per creare linguette, feritoie o lavorazioni parziali che rimangono collegate.
- Pugni a gradini o alle spalle- presentano più diametri lungo la loro lunghezza per un migliore allineamento, una migliore distribuzione del carico e un impegno controllato con il pulsante della fustella.
- Punzoni cavi o tubolari- incorporano una cavità interna per l'espulsione degli sfridi, riducendo la tendenza degli sfridi ad aderire alla faccia del punzone durante la retrazione.
Gli acciai per formatura - talvolta chiamati punzoni per formatura - sono una categoria completamente separata. Questi componenti non tagliano il materiale; lo rimodellano. Piegature, imbutiture, rilievi e caratteristiche coniate richiedono tutti acciai per formatura lavorati con precisione-i cui profili corrispondano esattamente alla geometria della parte desiderata. I raggi, gli angoli di sformo e la finitura superficiale controllano direttamente il flusso del materiale durante la formatura.
Distanza tra punzone e matrice e suoi effetti sulla qualità della parte
La distanza tra il bordo del punzone e il bordo del bottone della matrice - la distanza di taglio - è una delle specifiche più importanti in qualsiasi matrice. Solitamente viene espresso come percentuale dello spessore della lamiera per lato. Un punto di partenza comune è circa il 10% dello spessore del materiale per lato. Ad esempio, tagliare acciaio di 0,050 pollici di spessore con un gioco del 10% significa 0,005 pollici di spazio per lato o 0,010 pollici di differenza di diametro totale tra punzone e pulsante.
Ma il 10% non è universale. I materiali più duri e resistenti-generalmente beneficiano di giochi più ampi, mentre i materiali più morbidi e duttili possono utilizzare valori ridotti. Le conseguenze di un errore si manifestano immediatamente sul bordo della parte:
Spazio insufficienteprovoca un cedimento per compressione del materiale durante il taglio. Noterai un aumento dello shock del punzone, un'usura accelerata sia del punzone che del pulsante, forze di taglio più elevate e cicli di riaffilatura più frequenti. Lo sfrido tende a rimanere compresso nel pulsante della matrice - utile per la ritenzione dello sfrido, ma a scapito della durata dell'utensile. La deflessione e la scheggiatura del punzone diventano rischi reali, soprattutto su punzoni a sezione trasversale-sottile.
Spazio eccessivoproduce rottura per trazione. Il materiale si allunga e rotola prima di fratturarsi, creando bave più grandi e bordi arrotolati sulla parte. Le forze di estrazione diminuiscono perché meno materiale fa presa sul punzone, ma l'estrazione dello sfrido diventa un problema serio - lo sfrido può risalire con il punzone e atterrare sulla superficie dello stampo, danneggiando la parte successiva o lo stampo stesso.
Ciò si collega direttamente a un aspetto spesso-trascurato del design dei pulsanti dello stampo: la geometria di ritenzione dello sfrido. Un pulsante di dado standard non è semplicemente un buco - incorpora una sezione di terreno diritta nella parte superiore seguita da un rilievo angolare in basso. La parte diritta crea una leggera compressione che trattiene lo spezzone nel bottone dopo il taglio. Una terra troppo corta e le lumache possono cadere prematuramente o essere ritirate. Una terra troppo lunga e gli slug si accumulano, finendo per respingere il pugno.
Quando si verifica l'estrazione dello sfrido, le soluzioni prendono di mira direttamente le matrici e i punzoni.Pulsanti di controllo lumaca-disponibili in commercioutilizzare fessure o punte lavorate all'interno della matrice per afferrare lo spezzone. I -pulsanti rastremati al contrario - dove il foro diventa leggermente più piccolo verso l'apertura di gioco - trattengono i proiettili in compressione. I perni di espulsione caricati a molla-all'interno della faccia del punzone spingono via gli sfridi durante la corsa verso il basso. Le prese d'aria praticate attraverso il punzone eliminano le sacche di vuoto che aspirano i residui verso l'alto durante la retrazione.
L'interazione tra gioco, ritenzione degli sfridi e qualità della parte è un atto di equilibrio. Non esiste un'unica risposta corretta - dipende dalla qualità del materiale, dallo spessore, dalla geometria del punzone, dalla velocità della macchina da stampa e dal volume di produzione. Ciò che conta è capire che questi punzoni metallici e le aperture delle matrici formano un sistema in cui la modifica di una variabile modifica il comportamento di tutto il resto nella zona di taglio.
I componenti di taglio e formatura svolgono il loro lavoro in frazioni di secondo, ma non possono farlo da soli. Il materiale della striscia deve essere posizionato esattamente prima di ogni colpo - e questo è il lavoro di un insieme completamente diverso di componenti responsabili della guida, del sollevamento e della registrazione della striscia attraverso la fustella.
Componenti di controllo e posizionamento della striscia negli stampi per stampaggio lamiera
Un punzone perfettamente rettificato e un pulsante della matrice forato con precisione produrranno comunque scarti se il materiale della striscia non è nel posto giusto quando si incontrano. Negli stampi progressivi per lo stampaggio della lamiera, il nastro avanza tra ogni corsa della pressa - avanzando di un passo alla volta attraverso una serie di stazioni. Qualsiasi errore di posizione in una stazione si accumula in quella successiva. Nel momento in cui la striscia raggiunge il taglio finale, anche pochi millesimi di pollice di deriva possono spingere le caratteristiche critiche fuori tolleranza.
Ecco perché la progettazione degli stampi per stampaggio dedica un'intera categoria di componenti a un compito: controllare esattamente dove si trova la striscia - verticalmente, lateralmente e longitudinalmente - nel momento in cui la pressa viene azionata.
Perni pilota e registrazione di precisione della striscia
I perni pilota sono i componenti-di posizionamento dell'autorità finale in uno stampo progressivo. Questi-perni rettificati di precisione - generalmente mantenuti con tolleranze entro 0,0002 pollici di diametro - scendono nei fori precedentemente praticati nella striscia appena prima che inizino le operazioni di taglio o formatura. Il loro compito non è tagliare; è individuare. Tirano o spingono la striscia nella registrazione esatta in modo che ogni operazione successiva sia in linea con quella precedente.
Ecco come funziona la sequenza. In una delle prime stazioni dello stampo, un punzone crea un foro pilota - un foro rotondo il cui unico scopo è ricevere il perno pilota nelle stazioni a valle. Man mano che il nastro avanza, arriva alla stazione successiva in modo leggermente impreciso. I rulli di alimentazione hanno tolleranze meccaniche. La striscia stessa può allungarsi, curvarsi o spostarsi lateralmente. Quando la matrice superiore inizia la discesa, il perno pilota entra nel foro pilota prima che qualsiasi punzone entri in contatto con il materiale. Una punta affusolata sul perno guida la striscia in posizione, correggendo piccoli errori di alimentazione.
Questa capacità di correzione è fondamentale. In una fustella progressiva che funziona a 200+ corse al minuto, gli errori di alimentazione cumulativi si accumulano rapidamente. Senza i piloti che registrano nuovamente la pista in ogni stazione, le distanze-da-buca, le posizioni delle curve e le linee di taglio si sposterebbero progressivamente ulteriormente rispetto a quelle nominali. I piloti sostanzialmente ripristinano la precisione della posizione in ciascuna stazione, interrompendo la catena degli errori accumulati.
Il diametro del perno pilota è dimensionato rispetto al foro pilota - tipicamente da 0,001 a 0,002 pollici più piccolo del foro per consentire l'ingresso senza deformare i bordi del foro. Troppo stretto e il perno potrebbe allungarsi o svasare il foro pilota nel corso di cicli ripetuti. Troppo lento e non riesce a registrare accuratamente la striscia. Il foro pilota stesso deve essere praticato in modo netto, con una sbavatura minima, per evitare interferenze con l'innesto del perno.
Sollevatori di strisce e loro funzione di rimozione dell'alimentazione
Tra una corsa e l'altra la striscia deve avanzare liberamente. Ma le caratteristiche formate, i bottoni della fustella e altri componenti sporgono sopra o si trovano a filo con la superficie della fustella - ostacoli che potrebbero impigliare la striscia durante l'alimentazione. I sollevatori di strisce risolvono questo problema sollevando la striscia sopra la superficie della fustella durante la parte di alimentazione del ciclo, creando spazio affinché la striscia possa avanzare senza trascinarsi.
Tre tipi comuni di sollevatori gestiscono situazioni diverse:
- Sollevatori a perno caricati a molla-- piccoli perni rotondi inseriti nei fori praticati nel blocco matrice, spinti verso l'alto da molle di compressione. Supportano la striscia in punti distinti e si ritraggono sotto la forza della pressione quando lo stampo si chiude. Semplice, compatto ed efficace per strisce piatte o leggermente sagomate.
- Sollevatori di tipo-a rotaia- barre continue che corrono lungo i bordi della striscia, supportate da più molle. Forniscono un'altezza di sollevamento costante su tutta la lunghezza della striscia e prevengono l'abbassamento dei bordi su materiali larghi. Comune negli stampi in cui la striscia necessita di diversi pollici di spazio sopra le caratteristiche formate.
- Sollevatori a punta-o guidati- simili ai sollevatori a spilli ma con la parte superiore raggiata che impedisce alla striscia di impigliarsi durante lo spostamento laterale. Utilizzato dove la striscia tende a spostarsi lateralmente durante l'alimentazione.
L'altezza del sollevatore conta più di quanto potresti aspettarti. COMEfeed-studi sui tempi di rilascioCome dimostrato, la distanza che la striscia si solleva dalla superficie dello stampo influisce direttamente sulla quantità di materiale extra che viene trascinato attraverso l'unità di alimentazione durante la chiusura dello stampo. Una fustella posizionata a 36 pollici dall'unità di alimentazione con 4 pollici di corsa dell'elevatore stock- può introdurre oltre 0,2 pollici di materiale extra tra l'alimentatore e la fustella - abbastanza da causare errori di sovralimentazione se la tempistica non viene compensata. Maggiore è il sollevamento, più questo effetto si amplifica, rendendo l'altezza del sollevatore una variabile di processo che si collega direttamente ai tempi di chiusura del rotolo di alimentazione-.
Tacche di bypass per la rimozione delle strisce negli stampi progressivi
A volte sollevare la striscia non è sufficiente. Alcuni componenti dello stampo - che formano gli acciai, i trascinatori di camme o le sezioni sporgenti dello stampo - si estendono sopra il piano di spostamento del nastro e bloccherebbero fisicamente l'avanzamento del materiale. Le tacche di bypass risolvono questo problema rimuovendo o aggiungendo materiale alla striscia in punti specifici, consentendole di passare sopra o attorno agli ostacoli durante l'alimentazione.
Lo scopo delle tacche di bypass negli stampi per stampaggio si divide in due tipi:
- Tacche di bypass negative- materiale viene rimosso dalla striscia (in genere mediante un perforatore in una stazione precedente) per creare uno spazio o una fessura. Quando la striscia avanza, questa tacca fornisce spazio dove altrimenti un componente dello stampo interferirebbe. Comune quando l'ostruzione è stretta o quando la rimozione del materiale non indebolisce in modo inaccettabile la striscia portante.
- Tacche di bypass positive- invece di rimuovere il materiale della striscia, il componente stesso dello stampo viene scaricato o sagomato con una caratteristica rialzata su cui la striscia può passare. In alcuni progetti, una piccola linguetta di materiale viene lasciata sulla striscia per scorrere sopra una sezione dello stampo. Questo approccio preserva la resistenza della striscia nelle applicazioni in cui la rimozione del materiale comprometterebbe la stabilità del supporto.
La progettazione di tacche di bypass negative e positive negli stampi per stampaggio della lamiera richiede il bilanciamento della resistenza della striscia con le esigenze di spazio libero. Se si rimuove troppo materiale, il supporto si indebolisce, consentendo alla striscia di piegarsi o torcersi durante l'alimentazione. Se non ne viene rimossa una quantità sufficiente, la striscia potrebbe impigliarsi nei componenti dello stampo, causando inceppamenti, alimentazioni errate o arresti anomali dello stampo. Il posizionamento della tacca deve anche tenere conto del modo in cui la striscia si solleva - una tacca che fornisce spazio alla massima altezza di sollevamento potrebbe non eliminare l'ostruzione se una molla del sollevatore si affatica e fornisce un'elevazione ridotta.
Problemi comuni di controllo delle strisce e relative cause-a livello di componenti
Quando il controllo della striscia fallisce, i sintomi si manifestano immediatamente nella qualità della parte - ma risalire al componente responsabile richiede la comprensione del sistema. Ecco i problemi più frequenti:
- Mangimi brevi o sovralimentazione- causato da tempistica-errata dei rulli di alimentazione rispetto all'altezza del sollevatore, rulli di alimentazione usurati che scivolano sulla striscia lubrificata o lunghezza di alimentazione che non compensa il materiale tirato durante la chiusura dello stampo.
- Allungamento del foro pilota- indica che i perni pilota sono troppo stretti al foro, si innestano mentre la striscia è ancora in movimento, oppure la striscia non è sollevata adeguatamente durante l'alimentazione, quindi i piloti trascinano attraverso il materiale.
- Instabilità della striscia tra le stazioni- causato da un'altezza eccessiva del sollevatore che crea troppo allentamento o da strisce di supporto indebolite a causa di design della tacca di bypass eccessivamente aggressivi.
- Deriva laterale- guide del supporto usurate o distanziate in modo improprio, che consentono alla striscia di spostarsi lateralmente. Anche le guide di sollevamento disallineate possono spostare la striscia fuori-centro.
- La striscia si impiglia nei componenti dello stampo durante l'avanzamento- tacche di bypass sottodimensionate, molle del sollevatore affaticate (altezza di sollevamento ridotta) o elementi formati più profondi di quanto originariamente previsto.
- Registrazione incoerente- perni pilota usurati, fori pilota bavati dalle stazioni precedenti o inserimento pilota avvenuto troppo tardi nella corsa della pressa (dopo l'inizio del taglio).
Spogliarelliste a molla contro spogliarelliste solide
Un altro componente di posizionamento merita attenzione perché collega il controllo della striscia e la funzione di taglio: la piastra di estrazione. Il suo compito è tenere la striscia piatta contro la matrice inferiore durante il taglio e quindi staccarla dai punzoni durante la retrazione. Esistono due progetti fondamentalmente diversi e la scelta tra di essi modella il comportamento dello stampo in modo significativo.
Spogliarelliste primaverili(chiamati anche estrattori del tampone di pressione) sono piastre caricate a molla-montate sulla matrice superiore che circonda i punzoni di taglio. Quando la matrice si chiude, l'estrattore entra in contatto per primo con la striscia, premendola contro la superficie della matrice sotto la pressione della molla prima che qualsiasi punzone tocchi il materiale. Questo bloccaggio- elimina la curvatura e la balestra nella striscia, impedisce al materiale di sollevarsi o spostarsi durante il taglio e - in modo critico - mantiene la striscia a filo con la superficie dello stampo durante il ritiro del punzone in modo che i punzoni possano ritrarsi in modo pulito senza tirare il materiale verso l'alto. Come esperto di progettazione di stampiNote di Art Hedrick, gli estrattori a molla eliminano i problemi di deflessione e di inceppamento tipici degli estrattori solidi, rendendoli la scelta preferita per la maggior parte delle applicazioni con stampi progressivi.
Spogliarelliste solide(estrattori a ponte o estrattori a piastra) sono piastre rigide imbullonate direttamente alla matrice inferiore. Non spostano - la striscia semplicemente si infila sotto di loro. Sono più economici da produrre, non richiedono molle e necessitano di una manutenzione minima. Ma non offrono alcuna pressione di mantenimento-durante il taglio, il che significa che la striscia è libera di sollevarsi, spostarsi lateralmente o incastrarsi tra i punzoni durante l'inserimento. Questa libertà di movimento aumenta la forza di strappo, può deviare i punzoni sottili e, nei casi peggiori, provoca la rottura del punzone a causa del martellamento del materiale contro la piastra solida durante la retrazione.
Per gli stampi progressivi che funzionano a velocità di produzione, gli estrattori per molle rappresentano quasi sempre l'investimento migliore. I pochi dollari risparmiati utilizzando un estrattore solido raramente compensano il rischio di rottura del punzone, aumento delle bave e registrazione incoerente delle strisce che derivano dal materiale non controllato durante il ciclo di taglio.
I componenti di controllo della striscia hanno prestazioni silenziose - non modellano visibilmente la parte come fanno i pugni. Ma determinano se quei pugni colpiscono il bersaglio giusto. La forza che riporta questi sollevatori, estrattori e sistemi di pressione alle loro posizioni iniziali dopo ogni corsa proviene dal successivo gruppo di componenti critici: le molle e i cilindri a gas che gestiscono l'energia in tutto il gruppo dello stampo.
Sistemi a molla e gestione della forza all'interno dello stampo
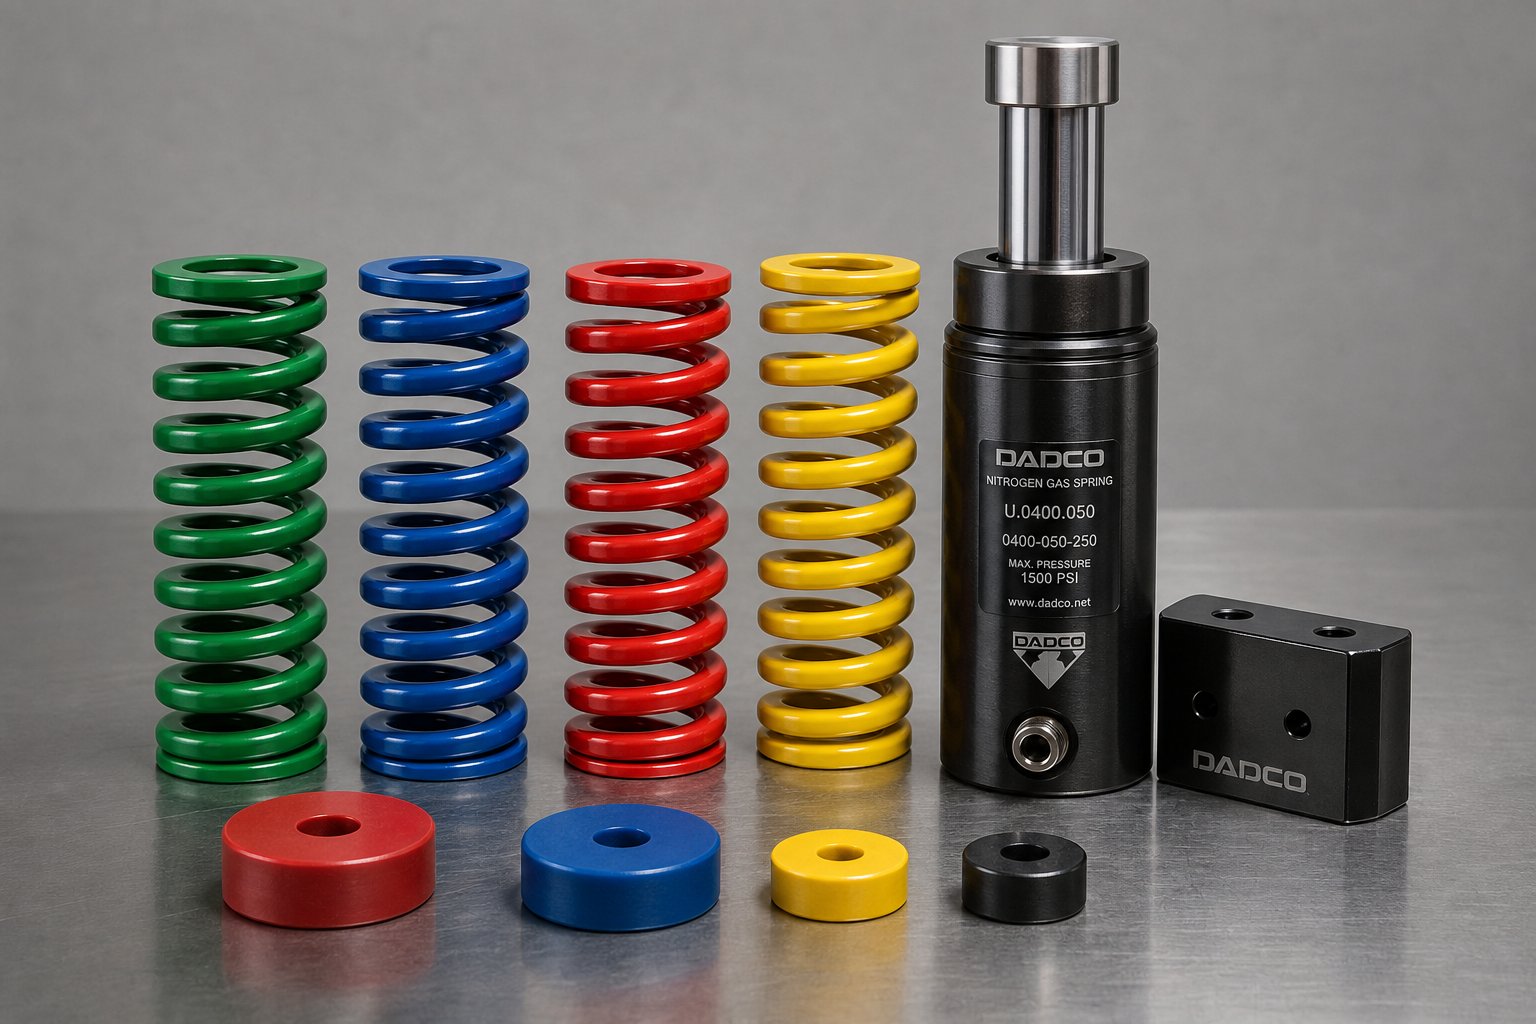
Ogni componente mobile in un gruppo stampo - estrattori, cuscinetti di pressione, sollevatori, perni ad estrazione - necessita di una forza per riportarlo in posizione dopo la corsa della pressa. Quella forza proviene da molle e bombole di gas posizionate strategicamente in tutto lo strumento. Questi non sono accessori passivi. Sono componenti attivi dello stampo della pressa che controllano la pressione di estrazione, la forza di tenuta del pezzo grezzo-durante la formatura e il movimento di ritorno di ogni piastra mobile nel sistema. Se sbagli la selezione della molla, vedrai l'estrazione dei residui, profondità di stiro incoerenti e piastre di estrazione che si inclinano invece di ritrarsi in modo uniforme.
Molle per stampi e loro carico-caratteristiche di deflessione
Le molle meccaniche sono molle di compressione a spirale elicoidale progettate per carichi elevati e cicli ripetuti sotto stress estremo. Li riconoscerai dal codice colore - un sistema di rivestimento in vinile che indica a colpo d'occhio la capacità di carico di lavoro. Le molle-per impieghi leggeri (verdi o blu) sono adatte allo strippaggio-a bassa forza, mentre le molle per impieghi extra-pesanti-(rosse o gialle) gestiscono applicazioni di trattenimento e formazione di tamponi di formatura e-tonnellaggio elevato.
Tre forme di filo definiscono le opzioni meccaniche. Il filo rettangolare produce la forza più elevata per una data dimensione di molla ed è conforme alla norma ISO 10243, ma il filo si attorciglia durante la compressione, introducendo stress che limita la durata a fatica. Il filo tondo gestisce meglio lo stress ciclico ma fornisce meno forza per unità di dimensione. Il filo ovale divide la differenza - ottimizzando capacità di carico e resistenza alle sollecitazioni in un'unica geometria.
Scegliere la molla giusta significa bilanciare diversi fattori interdipendenti:
- Precarica- la compressione iniziale applicata durante l'installazione. Il precarico garantisce che la molla fornisca forza immediatamente all'apertura dello stampo, ma riduce la corsa di lavoro disponibile e accelera la fatica.
- Deflessione di lavoro- quanto si comprime la molla durante la corsa effettiva della pressa. Questo deve corrispondere alla lunghezza della corsa della pressa meno qualsiasi compressione di precarico.
- Capacità di deflessione totale- la massima compressione sicura prima che le bobine si leghino saldamente. Il superamento di questo limite distrugge istantaneamente la molla.
- Vita a fatica- direttamente legato alla percentuale di deflessione totale utilizzata per ciclo. Le molle caricate al 50% della loro capacità durano notevolmente più a lungo di quelle spinte costantemente al 75%.
Le molle a estremità chiusa-forniscono superfici di montaggio piatte, mentre le versioni-aperte potrebbero richiedere la rettifica per la stabilità. In ogni caso, i contenitori delle molle - gli alloggiamenti cilindrici - dovrebbero circondare ogni molla in una piastra portamatrice che tocca il fondo durante il funzionamento. Questi contenitori contengono detriti in caso di rottura di una molla e impediscono ai frammenti della bobina di danneggiare lo stampo o le parti stampate.
Molle a gas ad azoto per-applicazioni a forza elevata
Quando lo stampo di una macchina richiede più forza di quella che le molle meccaniche possono fornire nello spazio disponibile, intervengono le molle a gas di azoto. Questi cilindri utilizzano azoto compresso - caricato tra 10 e 200 bar - per generare forza attraverso un pistone sigillato. Il risultato è una resa significativamente più elevata con un ingombro ridotto.
I vantaggi pratici vanno oltre la forza bruta. Una molla ad azoto eroga la forza immediatamente al contatto senza necessità di precarico, poiché il gas è già pressurizzato all'interno del cilindro. Ciò significa chel'intera corsa è disponibile come corsa di lavoro- un grande vantaggio rispetto alle molle meccaniche che sacrificano la corsa per il precarico. Anche l'erogazione della forza è più coerente durante tutta la corsa. Laddove la forza di una molla meccanica aumenta linearmente con la compressione (secondo la legge di Hooke), una molla a gas fornisce una curva di forza relativamente piatta, producendo quasi la stessa pressione all'inizio e alla fine della sua corsa.
Questa coerenza è importante per le operazioni di formazione. Un cuscinetto di trazione supportato da molle ad azoto applica una pressione di mantenimento uniforme del grezzo-per tutta la profondità di trazione, riducendo le pieghe e gli strappi che una forza incoerente può causare. Le molle all'azoto offrono inoltre una durata di servizio minima garantita - tipicamente un milione di cicli - senza rotture legate alla fatica-o perdita di detriti di cui soffrono le molle meccaniche nel tempo.
Il compromesso? Costi e monitoraggio. Le molle ad azoto richiedono controlli della pressione per rilevare perdite lente e le loro guarnizioni interne col tempo si degradano. Migliori pratiche daprogettisti di stampi espertilimita la corsa del pistone all'85% della capacità nominale per prolungare la durata del cilindro. Il monitoraggio remoto della pressione tramite Bluetooth o sensori cablati fornisce avvisi automatici in caso di diminuzione della forza - una funzionalità non disponibile con le molle meccaniche che semplicemente si affaticano silenziosamente fino a quando le parti iniziano a guastarsi.
Strategia di posizionamento delle molle all'interno dell'assemblaggio dello stampo
Scegliere il tipo e la potenza della molla giusti risolve solo metà del problema. Il punto in cui posizioni le molle all'interno dello stampo determina se la piastra di estrazione o il cuscinetto di pressione si muovono in modo uniforme - o si inclinano in modo distruttivo su un lato.
Immagina una piastra di estrazione rettangolare supportata da quattro molle raggruppate vicino al centro. Sotto carico di rimozione, i bordi esterni della piastra si flettono verso il basso mentre il centro si solleva per primo. Questa inclinazione fa sì che i punzoni sul perimetro della piastra rimangano agganciati alla striscia più a lungo rispetto a quelli vicini al centro, creando forze di estrazione irregolari e potenziale rottura del punzone. La soluzione: distribuire uniformemente le molle sull'area della piastra, distanziandole per bilanciare il carico.
Diversi principi di posizionamento si applicano in modo coerente a tutti i componenti dello stampo della pressa:
- Non posizionare mai le molle direttamente su un bilanciatore di serie - non forniscono alcuna forza di trattenimento-alla parte che viene formata in quella posizione.
- Le molle posizionate a metà strada tra il bilanciatore e il materiale forniscono solo la metà della loro forza nominale al pezzo.
- Negli stampi progressivi, tutti i cuscinetti di pressione superiori che spingono verso il basso i sollevatori del materiale quando lo stampo si chiude devono condividere la stessa lunghezza di corsa. La corsa non uniforme provoca l'inclinazione della striscia, estraendo le parti dalla registrazione tra le stazioni.
- Per i cuscinetti estrattori di grandi dimensioni, i bilanciatori impediscono il ribaltamento quando una nuova bobina entra nello stampo - nel momento in cui nessun materiale della striscia supporta il cuscinetto dal basso.
I cuscinetti in uretano - blocchi o tubi in poliuretano solido - riempiono una nicchia tra molle e bombole di gas. Offrono una forza elevata in spazi compatti, assorbono bene gli urti e resistono alla contaminazione da olio e detriti. Ma la loro capacità di deflessione è limitata (tipicamente il 20-25% dell'altezza libera) e sviluppano calore in caso di cicli rapidi, che degradano la loro forza erogata nel tempo. Funzionano meglio per operazioni di rimozione leggera, applicazioni ad eliminazione diretta o come elementi di forza supplementari dove lo spazio non può ospitare una molla a spirale.
| Tipo a molla | Gamma di forza | Capacità di deflessione | Migliore applicazione | Esigenze di manutenzione |
|---|---|---|---|---|
| Molla meccanica (filo rettangolare) | Da medio a molto alto (carico valutato in base al colore) | Fino al 50% della lunghezza libera (25-30% consigliato per la longevità) | Stripping, trattenimento dei grezzi, cuscinetti a pressione | Ispezione visiva per crepe; sostituire a intervalli prestabiliti o quando la forza diminuisce |
| Molla meccanica per stampi (filo tondo/ovale) | Da leggero a medio | Fino al 50% della lunghezza libera | Sverniciatura leggera, sollevatori, molle di ritorno | Uguale a rettangolare; meno incline alla fatica torsionale |
| Molla a gas di azoto | Da alto a molto alto (regolabile tramite pressione di carica, 10-200 bar) | Corsa completa disponibile (nessuna perdita di precarico); utilizzare l'85% della corsa nominale | Cuscinetti di trazione, operazioni di smontaggio ad alta-forza e di formatura che richiedono una pressione costante | Monitoraggio della pressione (sensori Bluetooth/cablati); sostituzione della guarnizione a fine vita utile |
| Tampone in uretano | Da leggero a medio | 20-25% dell'altezza libera | KO, stripping leggero, forza supplementare in spazi ristretti | Monitorare la degradazione del calore e la fissazione permanente; sostituire quando la perdita di altezza supera il 5% |
Quando la fatica scaturisce - e alla fine tutti fanno - gli effetti si propagano attraverso l'intero dado. La forza di estrazione ridotta consente agli sfridi di ritirarsi con il punzone, atterrando sulla superficie dello stampo e danneggiando le parti successive. Le molle del cuscinetto indebolite consentono lo spostamento del materiale durante la formatura, producendo angoli di piegatura o profondità di imbutitura incoerenti. Le molle del sollevatore affaticate riducono l'elevazione della striscia, provocando il trascinamento del materiale sui componenti dello stampo durante l'alimentazione. Nessuno di questi sintomi indica chiaramente un problema alla molla, a meno che non si misuri regolarmente la forza erogata anziché attendere un guasto visivo.
I sistemi a molla definiscono quanta forza agisce su ogni componente in movimento e quanto uniformemente tale forza si distribuisce nell'area di lavoro. Ma la forza da sola non determina le prestazioni dello stampo - i materiali di cui sono fatte le molle, i punzoni e gli acciai per formatura determinano per quanto tempo sopravvivono sotto carico prima che l'usura cambi il loro comportamento.
Criteri di selezione dei materiali per i componenti dello stampo
Un punzone rettificato per ottenere una geometria perfetta e mantenuto in un allineamento preciso fallirà comunque presto se è realizzato con l'acciaio sbagliato. La selezione del materiale è la variabile nascosta che separa gli stampi per stampaggio dei metalli che durano 50.000 colpi da quelli che sopravvivono a cinque milioni. Eppure è uno degli aspetti meno-discussi dell'ingegneria degli stampi - spesso ridotto a "utilizzare D2" senza spiegare perché, quando deviare o quali compromessi introduce tale scelta.
La realtà è che ogni componente degli stampi per stampaggio dell'acciaio è esposto a una specifica combinazione di usura, impatto e calore. Un punzone per tranciatura resiste allo scorrimento abrasivo contro i bordi della lamiera. Un acciaio di formatura assorbe carichi d'urto ripetuti. Un perno pilota necessita soprattutto di stabilità dimensionale. Scegliere un grado per ogni cosa o sopra-ingegnerizza i componenti semplici (spreco di denaro) o sotto-ingegnerizza i componenti critici (causando guasti prematuri). Abbinare il materiale al lavoro è il luogo in cui vive effettivamente l'economia dello stampaggio.
Gradi comuni di acciaio per utensili e loro proprietà
Quattro qualità di acciaio per utensili gestiscono la stragrande maggioranza delle applicazioni di stampi per lamiera. Ciascuno occupa una nicchia prestazionale specifica definita dalla sua chimica, dalla durezza ottenibile e dal comportamento sotto carico.
Acciaio per utensili D2è il cavallo di battaglia dello stampaggio-a freddo. Si tratta di un grado ad alto-carbonio e-cromo, indurente in aria-progettato per la massima resistenza all'usura in applicazioni in cui l'abrasione è la principale modalità di guasto. D2 raggiunge 58-62 HRC dopo il trattamento termico, formando densi carburi di cromo che resistono all'usura da scorrimento della lamiera che passa sui taglienti. È la scelta predefinita per la tranciatura di punzoni, bottoni di matrici e qualsiasi componente sottoposto a lunghi cicli di produzione su acciaio al carbonio o inossidabile. Il compromesso? D2 è relativamente fragile alla massima durezza. Resiste in modo eccellente all'usura graduale, ma può scheggiarsi o rompersi in caso di impatto improvviso, rendendolo una scelta sbagliata per operazioni di formatura pesanti o stampi che subiscono carichi d'urto dovuti a variazioni del materiale.
Acciaio per utensili A2occupa la via di mezzo tra resistenza all'usura e tenacità. Anche l'indurimento in aria-, A2 raggiunge 57-62 HRC ma contiene meno volume di carburo di cromo rispetto a D2. Ciò conferisce una resistenza agli urti notevolmente migliore pur garantendo una buona resistenza all'usura. A2 è la scelta pratica per stampi di formatura, utensili di tranciatura, calibri e utensili di precisione dove volumi di produzione moderati non giustificano il rischio di fragilità di D2. Inoltre, può essere lavorato più facilmente allo stato ricotto, riducendo i costi iniziali degli utensili.
Acciaio per utensili S7è un grado-resistente agli urti, creato per l'impatto. Laddove D2 e A2 danno priorità alla durezza del carburo, S7 dà priorità alla tenacità - la capacità di assorbire carichi improvvisi senza fratturarsi. Il suo trattamento termico-raggiunge fino a 54-58 HRC, inferiore a D2, ma la sua microstruttura dissipa l'energia dell'impatto invece di trasmetterla ai punti di inizio della fessurazione. S7 eccelle nella formatura di punzoni, trascinatori di camme, perforazione pesante di materiali spessi e qualsiasi applicazione in cui l'utensile subisce un carico interrotto o variabile. Quando un punzone si scheggia ripetutamente nonostante la distanza e l'allineamento corretti, il passaggio da D2 a S7 spesso risolve immediatamente il problema.
Acciaio rapido M2-ricopre un ruolo specializzato in cui il calore è il nemico. M2 mantiene la sua durezza a temperature elevate - una proprietà chiamata durezza rossa - che lo rende adatto per operazioni che generano un notevole calore da attrito sul tagliente. Nello stampaggio a stampo, ciò significa in genere la perforazione ad alta-velocità di materiali sottili o applicazioni in cui la lubrificazione è minima. M2 raggiunge 60-65 HRC e mantiene le prestazioni di taglio laddove D2 si ammorbidirebbe e si usurerebbe rapidamente. Il suo svantaggio è il costo e la lavorabilità: M2 è sostanzialmente più costoso e più difficile da rettificare rispetto alle qualità per lavorazione a freddo.
| Grado | Durezza (HRC) | Resistenza all'usura | Robustezza | Migliore applicazione |
|---|---|---|---|---|
| D2 | 58-62 | Eccellente | Da discreto a moderato | Tranciatura-lunghe tirature, punzoni perforanti, bottoni per matrici in acciaio al carbonio e inossidabile |
| A2 | 57-62 | Bene | Bene | Stampi per formatura-a volume moderato, utensili per tranciatura, utensili di precisione con esposizione agli urti |
| S7 | 54-58 | Moderare | Eccellente | Formatura di punzoni, trascinatori di camme, perforazioni pesanti, componenti sottoposti a carichi d'urto- |
| M2 | 60-65 | Molto buono (mantiene ad alta temperatura) | Giusto | Sfondamento ad alta velocità-, operazioni di lubrificazione-minime, taglio ad alta intensità di calore- |
Quando specificare gli inserti in metallo duro rispetto all'acciaio per utensili
Cosa succede quando anche il D2 si consuma troppo velocemente? Nelle applicazioni con volumi ultra-alti-di volume, - cicli di produzione che superano un milione di parti, - gli intervalli di riaffilatura dell'acciaio per utensili possono diventare inaccettabilmente frequenti. È qui che entrano in gioco gli inserti in metallo duro.
Il carburo di tungsteno (carburo cementato) offre resistenza all'usura che prolunga la durata dello stampo del 500-1000% rispetto agli acciai per utensili tradizionali in determinate applicazioni. Gli inserti da taglio in carburo mantengono-tagli affilati come rasoi per milioni di cicli, riducendo drasticamente i tempi di inattività per la riaffilatura e la manutenzione degli stampi. Per connettori automobilistici in grandi volumi, terminali elettrici o componenti medicali stampati in acciaio inossidabile abrasivo, il metallo duro spesso si ammortizza entro il primo anno di produzione semplicemente riducendo i cambi di utensile.
Il limite è la fragilità. Il carburo è estremamente duro (tipicamente 75-90 HRA, equivalenti a circa 68-74 HRC) ma ha una resistenza agli urti molto bassa. Un punzone in metallo duro che colpisce una striscia inceppata o incontra un materiale raddoppiato si frantuma anziché scheggiarsi o deformarsi. Ciò limita il metallo duro a operazioni controllate e a basso impatto: tranciatura fine, perforazione di precisione, coniatura superficiale e applicazioni in cui l'alimentazione del nastro è altamente affidabile e la consistenza del materiale è garantita.
Anche gli inserti in metallo duro sono costosi da produrre e modificare. A differenza dei punzoni in acciaio per utensili che possono essere riaffilati su una smerigliatrice di superficie in pochi minuti, il metallo duro richiede mole diamantate e attrezzature specializzate. Le modifiche o le correzioni di progettazione richiedono nuovi inserti anziché rielaborazioni. Per questi motivi, il metallo duro viene specificato solo dopo che il progetto dello stampo è stato completamente convalidato e i parametri di produzione sono bloccati - mai per prototipi o utensili a breve-serie.
Abbinamento della selezione dei materiali al volume di produzione
La connessione tra scelta dei materiali ed economia della produzione è semplice una volta inquadrata correttamente. Non stai scegliendo l'acciaio "migliore" - stai scegliendo l'acciaio più conveniente-per la richiesta di durata utensile prevista.
Per cicli di produzione brevi inferiori a 100.000 parti, l'acciaio per utensili A2 offre un equilibrio economico tra prestazioni e costi. Si lavora più velocemente di D2, richiede un trattamento termico meno aggressivo e tollera i piccoli disallineamenti comuni nei prototipi o negli stampi a basso-volume senza scheggiature catastrofiche. La minore resistenza all'usura è accettabile perché l'utensile non accumulerà abbastanza colpi perché l'usura diventi il fattore limitante.
La produzione di-volumi medi - 100.000-1.000.000 di parti - giustifica in genere gli acciai per lavorazioni a freddo D2 o equivalenti ad alto-cromo-acciai. Su questa scala, gli intervalli di riaffilatura influiscono direttamente sulla programmazione della produzione. L'eccellente ritenzione dei bordi di D2 significa cicli più lunghi tra gli arresti di manutenzione, meno configurazioni dello stampo e una qualità delle parti più uniforme durante l'intera finestra di produzione. Il costo iniziale più elevato del materiale e della lavorazione è compensato dalla riduzione delle spese per gli utensili per parte.
Le applicazioni-di volume elevato che superano 1.000.000 di parti spingono il calcolo verso inserti in metallo duro o acciai per utensili rivestiti avanzati. A queste quantità, anche piccoli miglioramenti nella durata dell'utensile si traducono in risparmi significativi. I rivestimenti superficiali avanzati come TiN (nitruro di titanio) o DLC (carbonio simile al diamante-) possono prolungare la durata utile dei componenti D2 del 30-50% riducendo l'attrito e l'usura adesiva - un'opzione intermedia che evita la fragilità del carburo estendendo al tempo stesso gli intervalli di manutenzione oltre le capacità dell'acciaio per utensili non rivestito.
La durezza in sé non è l'obiettivo - è un mezzo per raggiungere un fine. Un componente in lamiera di uno stampo temprato a 62 HRC resiste magnificamente all'usura, ma la stessa durezza lo rende vulnerabile alla microscheggiatura se l'applicazione coinvolge componenti a impatto. Scendendo a 58 HRC si sacrifica parte della resistenza all'usura ma si guadagna abbastanza robustezza per sopravvivere al carico d'urto intermittente. La risposta giusta dipende da quale modalità di guasto effettivamente manda in pensione per prima lo strumento: usura graduale o frattura improvvisa. Gli ingegneri esperti di stampi effettuano questa chiamata in base allo spessore del materiale, alla geometria della parte, alla velocità della pressa e ai dati storici sui guasti di applicazioni simili.
Il grado del materiale determina la durata di sopravvivenza di ciascun componente. Ma gradi di acciaio identici funzionano in modo diverso a seconda del tipo di stampo in cui sono installati in - configurazioni progressive, di trasferimento, composte o combinate, ciascuno dei quali pone requisiti unici sui propri componenti che cambiano sia i requisiti di dimensionamento che quelli dei materiali.
Come i componenti differiscono tra i tipi di stampo
Lo stesso acciaio per utensili, lo stesso tonnellaggio della pressa, la stessa lamiera - eppure la gamma dei componenti all'interno dello stampo cambia radicalmente a seconda che si utilizzi una configurazione progressiva, di trasferimento o composta. Ogni tipo di stampo risolve un diverso problema di produzione e quel problema determina quali componenti sono presenti, quali sono assenti e come interagiscono i rimanenti. Uno stampo progressivo dedicato allo stampaggio di connettori ad alta-velocità non assomiglia per niente a uno stampo a trasferimento che forma i pannelli della carrozzeria di un'auto, anche se entrambi si basano sugli stessi elementi costitutivi fondamentali trattati nelle sezioni precedenti.
Understanding which components belong to which die type - and why - prevents over-engineering simple tools and under-specifying complex ones.
Componenti per fustelle progressive per la lavorazione-di strisce ad alto volume
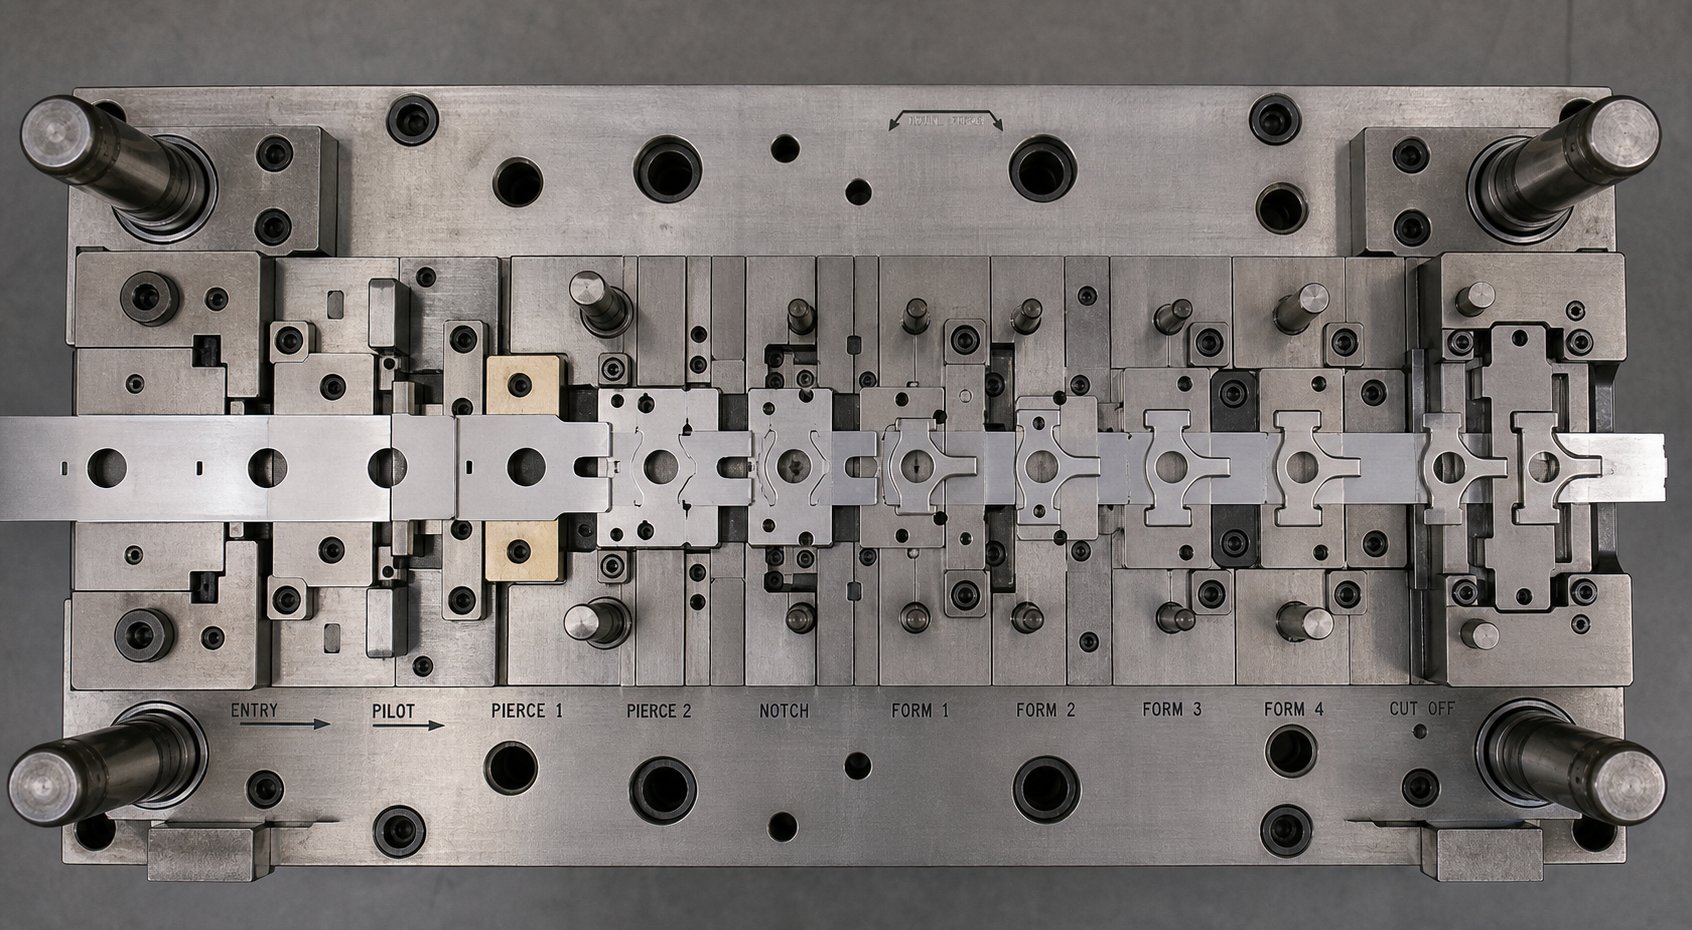
Gli stampi progressivi sono il tipo di stampi per stampaggio-più denso di componenti nella produzione regolare. La striscia avanza attraverso più stazioni all'interno di un singolo blocco matrice, avanzando di una lunghezza del passo per corsa della pressa rimanendo collegata alla striscia portante dall'inizio alla fine. La parte viene separata solo nella stazione finale. Questo approccio a striscia-continua richiede un intero sottosistema di componenti di cui i moduli a-stazione semplicemente non hanno bisogno.
I perni pilota appaiono in quasi ogni stazione, ri-registrando la striscia prima che venga avviata ogni operazione di taglio o formatura. I sollevatori di strisce - perni caricati a molla-o barre di tipo -rotaia - sollevano il materiale tra le corse in modo che possa avanzare senza impigliarsi nei componenti dello stampo sottostanti. Le tacche di bypass, sia positive che negative, consentono al nastro di passare sopra gli acciai di formatura sporgenti o i trascinatori di camme che altrimenti bloccherebbero il movimento di avanzamento. Le guide del materiale confinano la striscia lateralmente, impedendo la deriva che disallineerebbe le caratteristiche tra le stazioni.
La striscia portante stessa è un elemento di design esclusivo degli stampi progressivi. Gli ingegneri devono lasciare materiale sufficiente per collegare le parti adiacenti per mantenere l'integrità della striscia in tutte le stazioni - un trasportatore troppo stretto e la striscia si deformano o si strappano; troppo largo e i rifiuti di materiale salgono. Il design del supporto influenza direttamente il posizionamento del sollevatore, la posizione del foro pilota e il punto in cui è possibile posizionare le tacche di bypass senza indebolire la struttura.
I set di stampi per stampaggio progressivo dei metalli incorporano anche componenti-sensibili alla temporizzazione. Gli estrattori a molla devono comprimersi e rilasciarsi in sincronia con l'impegno del pilota. I dispositivi di rilascio dell'alimentazione devono aprirsi esattamente con l'angolo di manovella corretto per consentire l'avanzamento della striscia senza disturbare la registrazione. Queste esigenze di tempistica rendono gli stampi progressivi la configurazione più complessa dal punto di vista meccanico, ma il vantaggio è la velocità. - Lo stampaggio con stampi progressivi può produrre rapidamente grandi serie di piccole parti con tolleranze rigorose eseguendo allo stesso tempo più operazioni contemporaneamente.
Trasferimento dei componenti dello stampo e annidamento delle parti
Gli stampi di trasferimento capovolgono completamente il-paradigma di gestione delle strisce. Invece di mantenere il pezzo collegato a un nastro portante, la prima stazione taglia o separa immediatamente il pezzo dalla bobina. Da quel momento in poi, il singolo pezzo grezzo viaggia tra le stazioni tramite un sistema di trasferimento meccanico - dita, binari o travi mobili che sollevano, spostano e posizionano la parte in ciascuna stazione di fustellatura successiva.
Questa separazione elimina la necessità di perni pilota, sollevatori di strisce, tacche di bypass e gestione delle strisce di trasporto. Al loro posto, gli stampi a trasferimento richiedono un set di componenti diverso focalizzato sulla posizione della parte piuttosto che sul controllo della striscia:
- Guide nido- tasche lavorate con precisione-o perni di posizionamento che posizionano accuratamente il pezzo grezzo in ogni stazione. Questi devono consentire un caricamento rapido, fornire precisione di posizionamento entro la tolleranza e consentire uno scarico rapido dopo ogni operazione.Le guide Nest dovrebbero includere anche soluzioni a prova di errore-- funzionalità di localizzazione aggiuntive che impediscono il posizionamento errato di parti non-simmetriche.
- Localizzatori di pezzi e perni di misura- perni o blocchi rinforzati che fanno riferimento a caratteristiche, bordi o fori precedentemente formati per mantenere la coerenza posizionale mentre la geometria cambia da stazione a stazione.
- Meccanismi di sollevamento ed espulsione- dispositivi pneumatici o a molla- che sollevano la parte finita dal nido in modo che il meccanismo di trasferimento possa afferrarla per il movimento successivo.
- Caratteristiche di gioco della rotaia di trasferimento- rilievi lavorati nella struttura dello stampo che consentono alle dita meccaniche o alle pinze di entrare e uscire senza entrare in collisione con gli acciai di formatura o le sezioni dello stampo.
L'assenza di una striscia portante conferisce agli stampi di trasferimento un vantaggio significativo per determinate applicazioni. Lo stampaggio a trasferimento è adatto per la produzione di parti imbutite perché il pezzo grezzo è libero su tutti i lati - nessun supporto limita il flusso di materiale nella cavità di imbutitura. È ideale anche per pezzi di grandi dimensioni in cui una striscia progressiva sarebbe poco larga o per geometrie che richiedono operazioni su entrambi i lati del pezzo.
Le applicazioni di stampi per stampaggio automobilistico favoriscono le configurazioni di trasferimento proprio per questo motivo. I pannelli della carrozzeria di grandi dimensioni, le staffe strutturali e gli alloggiamenti-imbutiti necessitano di un flusso di materiale illimitato e di una formatura multi-direzionale che una striscia portante collegata impedirebbe fisicamente. Il compromesso è la velocità - il ciclo dei meccanismi di trasferimento è più lento rispetto all'alimentazione progressiva delle strisce - e i costi, poiché lo stampaggio dello stampo di trasferimento richiede più stampi separati anziché un blocco stampo integrato.
Configurazioni di matrici composte e combinate
Gli stampi composti rappresentano un approccio fondamentalmente diverso alla disposizione dei componenti. Invece di distribuire le operazioni su più stazioni, uno stampo composto esegue la tranciatura e lo sfondamento simultaneamente in un'unica corsa di stampa - producendo una parte piatta finita in un colpo solo. Il trucco meccanico che rende tutto ciò possibile è una configurazione invertita in cui i ruoli dei componenti convenzionali si invertono.
In una matrice standard, il punzone si monta sulla scarpa superiore e l'apertura della matrice si trova nella parte inferiore. Una matrice composta inverte parte di questa disposizione: la matrice di tranciatura è montata nella scarpa superiore mentre il punzone di tranciatura si trova in quella inferiore. Contemporaneamente, i punzoni montati nella scarpa inferiore spingono verso l'alto attraverso il pezzo grezzo mentre viene tagliato dalla striscia. Il pezzo grezzo viene tagliato dal nastro e forato nella stessa corsa, intrappolato tra gli elementi di taglio superiori ed inferiori che agiscono in direzioni opposte.
Questa disposizione invertita richiede un componente specializzato che si trova solo negli stampi composti: lo shedder. Poiché il pezzo grezzo viene tagliato in una cavità dello stampo chiusa senza scarico angolare (la cavità deve rimanere diritta-con pareti per mantenere la precisione dimensionale), la parte non ha un percorso naturale per uscire. Lo shedder - una piastra azionata da una molla-caricata o ad espulsione-che scorre all'interno della cavità dello stampo - spinge il pezzo grezzo finito fuori dallo stampo superiore dopo ogni corsa. Senza di esso, i pezzi grezzi si accumulerebbero all'interno della cavità e alla fine bloccherebbero l'utensile.
Gli shedder sono realizzati in acciaio per utensili medio-legato, temprato a 56-58 HRC e rettificato per scorrere liberamente all'interno dell'apertura dello stampo. Svolgono una duplice funzione: espellere il pezzo e, durante la corsa di taglio, agire come un tampone di pressione che mantiene piatto il pezzo grezzo mentre i punzoni penetranti penetrano dal basso. Ciò produce parti particolarmente piatte: un vantaggio chiave degli stampi compositi rispetto alle configurazioni progressive in cui le parti possono incurvarsi o incurvarsi durante il taglio.
Le matrici combinate sfumano ulteriormente la linea integrando operazioni di taglio e non-di taglio in un unico colpo - perforazione e piegatura, tranciatura e formatura oppure taglio e disegno eseguiti simultaneamente. Questi richiedono un'attenta sequenza dei componenti all'interno dello stesso spazio dello stampo: gli elementi di taglio devono impegnarsi prima degli elementi di formatura per evitare la distorsione del materiale durante il taglio e le pressioni delle molle devono essere bilanciate per evitare l'inclinazione del pezzo a metà-corsa.
| Tipo di matrice | Componenti unici | Velocità di produzione | Complessità della parte | Applicazione tipica |
|---|---|---|---|---|
| Progressivo | Perni pilota, sollevatori di strisce, tacche di bypass, guide di stock, design di strisce di supporto, estrattori a molla | Alto (200-1500+ SPM per parti di piccole dimensioni) | Da moderato ad alto (limitato dall'attacco della striscia) | Connettori elettrici, staffe, terminali, piccole parti complesse in grandi volumi |
| Trasferire | Guide per il nido, localizzatori di parti, distanze tra i binari di trasferimento, meccanismi di espulsione, funzionalità-a prova di errore | Moderato (15-80 SPM tipico) | Elevato (geometria illimitata, imbutiture profonde, funzionalità multi-lato) | Pannelli di carrozzerie automobilistiche, componenti strutturali, alloggiamenti-imbutiti, parti di grandi dimensioni |
| Composto | Shedder, piastra di espulsione, perni di trasferimento, disposizione matrice/punzone invertito, cavità della matrice a parete-diritta | Da moderato ad alto | Basso (solo parti piatte - tranciatura + perforazione) | Rondelle, guarnizioni, lamierini piani, grezzi di ruote, qualsiasi parte che richieda elevata planarità |
| Combinazione | Acciai da taglio + formatura integrati, tempi di innesto sequenziali, sistemi di molle bilanciate | Moderare | Moderato (taglio + un'operazione di formatura) | Parti che richiedono taglio e piegatura o taglio e imbutitura in un'unica passata per ridurre le stazioni |
In-Assemblaggio dello stampo e ruoli dei componenti emergenti
Il confine tradizionale di una fustella per stampaggio - taglio, forma ed espulsione - si sta espandendo. L'assemblaggio nello-stampo integra le operazioni di unione o fissaggio direttamente nella corsa della pressa, eliminando la movimentazione a valle e le operazioni secondarie. I componenti che consentono ciò includono-stazioni di inserimento di dadi o perni, set di punzoni e incudini per clinciatura, meccanismi di impostazione di rivetti ed-elettrodi per saldatura interni.
Queste aggiunte modificano significativamente il panorama dei componenti. Uno stampo progressivo con una stazione di assemblaggio interna- necessita di ulteriore capacità di forza di pressione in quella stazione, supporto di supporto localizzato nella scarpa dello stampo e coordinazione dei tempi per garantire che l'elemento di fissaggio venga inserito solo dopo il completamento della formatura ma prima che la parte si separi dalla striscia. La struttura dello stampo deve ospitare meccanismi di alimentazione degli elementi di fissaggio - tubi di soffiaggio, alimentatori a binario o sistemi di scappamento - tutti all'interno dell'involucro dello stampo.
La scelta tra configurazioni progressive, di trasferimento, composte e combinate non riguarda solo la geometria della parte o il volume di produzione. Determina l'intero inventario dei componenti, la complessità del sistema di molle, i tipi di materiale richiesti per ciascun elemento di lavoro e, in definitiva, lo sforzo ingegneristico necessario per specificare ogni dimensione nello strumento. Il processo di specifica - dimensionamento degli elementi strutturali in base al tonnellaggio, impostazione delle distanze in base alle proprietà dei materiali e calcolo delle forze della molla per soddisfare i requisiti di formatura - è il punto in cui tutta la conoscenza dei componenti converge in un unico progetto coerente.
Logica di dimensionamento e specifiche dei componenti nella progettazione di stampi e stampi
Sapere cosa fa ciascun componente è una cosa. Sapere come dimensionarlo per un'applicazione specifica è il momento in cui la progettazione dello stampo diventa ingegneria anziché assemblaggio. Ogni specifica relativa a uno strumento di stampaggio e alla matrice - spessore del pattino, diametro del perno di guida, forza della molla, valore del gioco, dimensione del perno pilota - risale a un requisito di processo. Gli input sono il tonnellaggio della pressa, le proprietà del nastro e la geometria della parte. Le dimensioni dei componenti sono gli output. Se sbagli i conti, il dado avrà prestazioni insufficienti o si autodistruggerà.
La disciplina qui è far corrispondere la capacità di ciascun componente alle forze e alle tolleranze che incontrerà effettivamente nella produzione - niente di più, niente di meno. Sovra-dimensionamento del materiale di scarto e della capacità della pressa. Il sotto-dimensionamento favorisce la flessione, l'usura e il cedimento precoce. L'obiettivo è l'ingegneria di precisione: ogni dimensione giustificata da un calcolo o da una regola di progettazione conosciuta.
Dimensionamento dei componenti strutturali in base al tonnellaggio della pressa
Il tonnellaggio della pressa è la variabile di partenza per il dimensionamento dei componenti strutturali. La forza totale di taglio e formatura che la matrice deve sopportare determina i requisiti minimi per i pattini della matrice, i perni di guida e le piastre di supporto - i componenti che assorbono e distribuiscono tale forza senza deviare oltre i limiti accettabili.
Lo spessore del pattino della matrice si adatta direttamente al tonnellaggio e all'area della matrice. Un'impronta più ampia dello stampo con un tonnellaggio maggiore richiede una scarpa più spessa per evitare l'incurvamento della campata centrale. Sebbene non esista una formula universale per ogni applicazione, gli ingegneri esperti di attrezzature utilizzano l'analisi degli elementi finiti o linee guida consolidate per raggiungere una deflessione inferiore a 0,001 pollici a pieno carico. Per stampi progressivi di tonnellaggio moderato (sotto le 100 tonnellate), sono comuni pattini con spessore compreso tra 2,0 e 3,0 pollici. Le applicazioni di-tonnellaggio elevato - i disegni automobilistici superiori a 500 tonnellate - possono richiedere pattini di 4 pollici o più spessi, a volte rinforzati con nervature o configurazioni con scanalature a T per massimizzare la rigidità senza peso eccessivo.
Il diametro del perno guida segue una logica simile. I perni devono resistere alla flessione dovuta alle forze laterali generate durante il taglio e la formatura. Matrici più grandi con tonnellaggio maggiore e strisce più larghe richiedono perni di-diametro maggiore - che in genere vanno da 1,5 pollici per matrici piccole fino a 3,0 pollici o più per set di matrici di trasferimento di grandi dimensioni. I sistemi di guida con cuscinetti a sfera-gestiscono velocità più elevate e un allineamento più stretto, ma richiedono tolleranze del foro ancora più precise nelle boccole.
Lo spessore della piastra di supporto è determinato dalla differenza di durezza tra le teste del punzone e il pattino della matrice. Le piastre di supporto standard hanno uno spessore di 0,500-0,750 pollici, temprato a 58-62 HRC. La questione critica del dimensionamento non è solo lo spessore: è se l'area della piastra è abbastanza grande da distribuire i carichi di punzonatura concentrati al di sotto del carico di snervamento del materiale della scarpa sottostante. Un gruppo di punzoni di piccolo diametro concentrati in un'area può richiedere una piastra di supporto più spessa o più larga rispetto a un singolo punzone di grandi dimensioni che distribuisce la forza su un'impronta più ampia.
Specifiche di gioco basate sul materiale e sullo spessore
La distanza tra punzone-e-matrice è la dimensione per-lato più importante in qualsiasi operazione di taglio. Viene specificato come percentuale dello spessore del pezzo e tale percentuale varia in base al tipo di materiale, alla durezza e alla qualità del bordo desiderata.
Il punto di partenza generale per l'acciaio dolce è circa il 10% dello spessore del materiale per lato. Per un nastro di acciaio dolce da 0,060 pollici, ciò significa uno spazio libero di 0,006 pollici per lato - o una differenza di diametro totale di 0,012 pollici tra il punzone e il pulsante della matrice. Ma questa linea di base cambia in modo significativo con le proprietà del materiale:
- Materiali teneri (alluminio, rame, ottone)- 5-8% per lato. Un gioco inferiore produce tagli più puliti perché altrimenti il materiale duttile si allungherebbe e rotolerebbe eccessivamente prima di fratturarsi.
- Acciaio dolce e qualità a basso-carbonio- 8-12% per lato. La gamma standard che bilancia la qualità del taglio con la durata dell'utensile.
- High-strength steel and stainless- 12-18% per lato. I materiali più duri sviluppano forze di taglio più elevate; il maggiore gioco riduce la forza necessaria per avviare la frattura e minimizza l'usura del punzone.
- Acciai avanzati-altoresistenziali (AHSS)- 15-20% per lato. Queste qualità richiedono uno spazio ancora maggiore a causa della loro resistenza all'innesco della frattura. Giochi più stretti causano un taglio secondario, accelerando notevolmente l'usura del punzone.
Il calcolo in sé è semplice: moltiplicare lo spessore del materiale per la percentuale consigliata per ottenere lo spazio libero per-lato. Ma il giudizio ingegneristico sta nello scegliere la giusta percentuale - e tale scelta dipende dalle priorità. Un gioco più stretto produce bave più piccole e fasce di taglio più pulite, ma riduce la durata dell'utensile e aumenta la forza di taglio. Un gioco più ampio prolunga gli intervalli di riaffilatura ma produce bave più grandi e un maggiore ribaltamento del tagliente. Come sottolineano le linee guida tecniche di MISUMI, lo sviluppo moderno favorisce sempre più valori di gioco dell'11-20% per ridurre la sollecitazione degli utensili e prolungare la vita operativa, anche a scapito dell'estetica dei bordi.
Il dimensionamento dei pin pilota segue una logica diversa. Il diametro del perno è specificato in relazione al foro pilota - in genere 0,001-0,002 pollici sottodimensionato per consentire un ingresso agevole senza deformare i bordi del foro. Il foro pilota stesso viene praticato in una stazione iniziale e deve essere mantenuto entro tolleranze strette (tipicamente +0.0005/-0,0000 pollici) in modo che il perno possa registrare accuratamente la striscia nelle stazioni a valle. Troppo spazio tra il perno e il foro vanifica lo scopo del pilotaggio; troppo poco provoca l'allungamento del foro nel corso di cicli ripetuti.
Il gioco dei perni di guida all'interno delle boccole funziona su una scala completamente diversa. Le matrici progressive di precisione in genere specificano adattamenti del perno guida entro 0,005 mm (0,0002 pollici) per mantenere l'allineamento superiore-a-inferiore a pieno tonnellaggio. I sistemi di guida con cuscinetti a sfera- raggiungono un allineamento ancora più preciso eliminando completamente la variabile del gioco - il precarico delle sfere tra perno e boccola, producendo un gioco effettivo pari a zero durante la corsa.
Considerazioni sulla progettazione per la geometria delle parti complesse
Le semplici operazioni di tranciatura e perforazione del piatto seguono le regole di dimensionamento di cui sopra con una complicazione minima. La geometria complessa delle parti - imbutiture profonde, piegature multi-angolo, forme a gradini e curve composte - introduce variabili di specifica aggiuntive che interagiscono tra loro in modi non-lineari.
Le operazioni di disegno presentano l'esempio più chiaro. La piastra del cuscinetto della fustella (portalamiera o platorello) deve fornire una forza sufficiente per evitare grinze senza -trattenere eccessivamente il materiale e causare spaccature.Come spiega Art Hedrick, esperto di stampi per stampaggio, anche una minima deflessione in un blocco da disegno provoca una perdita di controllo del flusso - grinze tra la superficie del cuscinetto e la superficie dello stampo. Lo spessore del cuscinetto deve resistere alla flessione sotto l'intera forza di tenuta del grezzo-mentre rientra nei limiti dell'altezza di chiusura della pressa. La forza stessa è tipicamente pari al 25-33% della forza di trafilatura per gusci cilindrici semplici, ma forme complesse possono richiedere la simulazione degli elementi finiti per determinare l'effettiva distribuzione della pressione del premilamiera.
La geometria del draw pad aggiunge un altro livello. I cuscinetti piatti funzionano per gusci rotondi e scatole rettangolari con flange piatte. Le parti sagomate - parafanghi automobilistici, porte interne, guide strutturali - necessitano di cuscinetti sagomati che seguano la superficie legante della parte. Un avvolgimento non sviluppabile (dove il tampone costringe il materiale a deformarsi prima del contatto con il punzone) produce allungamento al centro della parte, il che è utile per alcune geometrie ma può creare difetti superficiali sui pannelli di Classe A dove l'aspetto conta.
La formatura dei profili in acciaio richiede un'attenzione particolare ai raggi. I raggi di curvatura interni inferiori allo spessore del materiale creano concentrazioni di sollecitazioni che incrinano il pezzo. I raggi della matrice che sono troppo grandi sprecano materiale e richiedono una maggiore profondità di imbutitura. La relazione tra il raggio della punta del punzone, il raggio di apertura della matrice e lo spessore del materiale determina se l'operazione è un'estrazione, un allungamento o una combinazione - e ciascuna modalità richiede calcoli di forza diversi e specifiche della molla diverse per il premilamiera.
La spaziatura e la quantità dei sollevatori dipendono dalla larghezza della striscia, dallo spessore del materiale e dal peso che i sollevatori devono supportare. Una striscia di acciaio larga 6- pollici di 0,060 pollici è sostanzialmente più pesante per piede lineare rispetto a una striscia di alluminio larga 1 pollice di 0,020 pollici e richiede più sollevatori, molle più resistenti e forze di sollevamento più elevate per sollevarsi in modo pulito durante l'alimentazione. Una distanza eccessiva tra i sollevatori su strisce larghe consente al materiale di abbassarsi tra i punti di supporto, creando un'onda che interferisce con la precisione del pilotaggio.
Queste variabili interagenti - tonnellaggio, gioco, forza della pastiglia, raggi di formatura, rigidità delle molle e carichi del sollevatore - sono i punti in cui le specifiche dello strumento di stampaggio dei metalli e dello stampo diventano veramente complesse. La modifica di un parametro si traduce in altri parametri a cascata: l'aumento della profondità di imbutitura richiede una maggiore forza del supporto del grezzo-, che richiede molle di azoto più rigide, che aggiungono peso allo stampo superiore, che richiede pattini più spessi per resistere ai carichi di momento aggiuntivi. Ogni decisione ha conseguenze a valle che gli ingegneri esperti tracciano attraverso l'intero sistema prima di impegnarsi in un progetto.
Per -decisioni di dimensionamento non standard - in particolare laddove la geometria della parte impone interazioni insolite dei componenti o modelli di flusso di materiale che non si adattano alle tabelle di riferimento standard - la collaborazione con partner specializzati in utensili diventa pratica piuttosto che facoltativa.YICHENoffre soluzioni personalizzate di matrici per stampaggio specifiche per queste sfide di progettazione-intensive, mettendo in contatto gli ingegneri delle attrezzature con risorse per l'ottimizzazione della struttura delle matrici, l'ingegneria delle distanze e l'analisi del flusso di materiali quando i calcoli del catalogo standard non sono più applicabili. Questo tipo di supporto è molto prezioso durante la fase di definizione delle specifiche, prima che l'acciaio per utensili venga tagliato e che gli errori diventino costosi da correggere.
La logica delle specifiche dà ad ogni componente le sue dimensioni su carta. Ciò che accade dopo che questi componenti entrano in produzione - come si usurano, quando si guastano e se sostituirli con alternative standard o personalizzate - definisce il ciclo di vita reale-del mondo dello stampo e il costo a lungo-termine per mantenerlo in funzione.
Decisioni sulla manutenzione e sull'approvvigionamento dei componenti dello stampo
Ogni componente dello stampo ha una durata utile limitata. I punzoni si smussano, le molle si affaticano, i perni guida si segnano e i pulsanti della matrice perdono la geometria un colpo di pressione alla volta. Nessuno di questi guasti si verifica all'improvviso nella maggior parte dei casi - si sviluppano come modelli di usura misurabili che gli ingegneri esperti di attrezzature imparano a leggere come segnali diagnostici. La differenza tra un'operazione di stampaggio che funziona in modo redditizio e un'emorragia di denaro dovuta a tempi di inattività non pianificati spesso si riduce a una domanda: si rileva l'usura prima che diventi un guasto o dopo?
Altrettanto importante è la decisione di approvvigionamento che segue ogni evento di manutenzione. Quando un componente raggiunge la fine-del-vita utile, prendi una sostituzione dello stampo standard da un catalogo o l'applicazione richiede una parte-progettata su misura? Questa scelta influisce sui tempi di consegna, sui costi e, in definitiva, sul fatto che lo stampo riparato funzioni altrettanto bene di - o meglio di - quando era nuovo.
Riconoscere i modelli di usura e programmare la manutenzione
Gli stampi per stampaggio non annunciano il loro degrado con un solo evento drammatico. Sussurrano attraverso il graduale cambiamento della qualità della parte - una bava che diventa più alta di qualche millesimo, una dimensione critica che si sposta verso il limite della tolleranza, un carico della pressa che striscia verso l'alto turno dopo turno. Riconoscere tempestivamente questi segnali è ciò che distingue la manutenzione preventiva dalla riparazione di emergenza.
Gli indicatori di usura più affidabili si associano direttamente a componenti specifici dello stampo:
Arrotondamento della punta del punzoneè il primo e più comune segno di usura dei componenti taglienti. Man mano che il raggio del tagliente aumenta con l'uso, è necessaria più forza per avviare la frattura del materiale. Il risultato misurabile? L'altezza della bava aumenta sulle parti stampate. Un nuovo punzone che produce bave da 0,001 pollici che ora produce bave da 0,003 pollici ha perso una significativa affilatura del tagliente. Molti negozi impostano una soglia di altezza della bava - - comunemente pari al 10% dello spessore del materiale - come trigger per la riaffilatura.
Punteggio del perno guidasi presenta come graffi visibili o segni di usura sulla superficie del perno. Ciò non significa che il perno stesso abbia ceduto - significa che i pattini dello stampo si disallineano sotto carico, costringendo il perno ad assorbire forze laterali per le quali non è stato progettato. Il punteggio è un sintomo di un problema strutturale: allentamento del pistone di pressatura, usura del blocco del tallone o gestione inadeguata della forza laterale. Sostituire un birillo rigato senza risolverne la causa principale garantisce che la sostituzione segnerà altrettanto rapidamente.
Decadimento della forza della mollaè invisibile finché non lo misuri. Una molla per stampi che erogava 500 libbre di forza all'altezza di lavoro quando era nuova può erogarne solo 380 dopo 200.000 cicli - una perdita del 24% che si manifesta come rimozione incoerente, estrazione degli sfridi o profondità di formatura variabile. Le officine esperte misurano la forza della molla con un manometro calibrato a intervalli programmati invece di aspettare che la qualità della parte si deteriori.
Il campanello del pulsante-bocca in bocca- il graduale allargamento e arrotondamento del bordo tagliente del bottone della fustella nella sua faccia di ingresso - influisce direttamente sulla ritenzione dello sfrido e sulla-qualità del bordo tagliato. Man mano che il raggio di entrata aumenta, il materiale rotola verso l'interno prima di fratturarsi, producendo zone di ribaltamento più ampie sulla parte stampata. Nei casi più gravi, la campana-consente agli sfridi di ritirarsi attraverso l'apertura allargata e atterrare sulla superficie dello stampo.
Una cadenza di manutenzione strutturata lega questi indicatori agli intervalli di azione:
- Componenti di taglio (punzoni, bottoni di fustella, acciai di finitura)- Ispeziona ogni 50.000-100.000 corse. Misurare l'altezza della bava e la larghezza della banda luminosa sulle parti campione. Riaffilare quando la bava supera la soglia. La riaffilatura tipica rimuove 0,002-0,004 pollici per macinatura. Tieni traccia della rimozione cumulativa per prevedere la sostituzione.
- Sistemi di guida (perni, boccole, talloni)- Ispeziona settimanalmente o ogni 100.000-300.000 corse. Verificare la presenza di rigature, misurare il gioco tra perno e boccola con un comparatore. Sostituire le boccole quando il gioco supera 0,001 pollici oltre la specifica.
- Sistemi a molla (molle per stampi, cilindri di azoto, cuscinetti in uretano)- Testare la forza erogata mensilmente o ogni 100.000 corse utilizzando un tester per molle o un dinamometro. Sostituire le molle meccaniche quando la forza scende al di sotto dell'85% del valore nominale. Controllare la pressione della molla di azoto ad ogni impostazione dello stampo.
- Componenti di controllo della striscia (perni pilota, sollevatori, guide stock)- Ispeziona ogni 100.000-200.000 corse. Misurare l'usura del diametro del perno pilota. Controllare la forza della molla del sollevatore e verificare che l'altezza di sollevamento soddisfi le specifiche. Sostituire i piloti usurati prima che l'allungamento del foro diventi un problema di registrazione.
- Componenti strutturali (scarpe per stampi, piastre di supporto, tasselli)- Controllo dimensionale completo durante una revisione importante (annualmente o ogni 500.000-1.000.000 di corse). Controllare la planarità e il parallelismo della scarpa. Sostituire le piastre di supporto che mostrano eventuali deformazioni superficiali o segni di inserimento.
L'intuizione chiave derivante dalle operazioni che utilizzano stampi e linee di stampaggio ad alto volume: le tendenze di potenza e forza fungono da sistema di allarme precoce anche prima che la qualità delle parti cambi. Un aumento costante del carico della pressa, dell'assorbimento di corrente o dell'energia per corsa spesso segnala l'opacizzazione della lama o un aumento dell'attrito - richiedendo un'azione di manutenzione prima che il tasso di scarti aumenti. Le officine che eseguono SPC su dimensioni critiche possono rilevare la deriva Cp/Cpk correlata all'usura dei componenti, attivando l'ispezione prima che i limiti di tolleranza vengano superati.
Le misure di estensione della vita pratica-integrano la manutenzione programmata. I rivestimenti per utensili - TiN, CrN o DLC applicati a punzoni e acciai per formatura - riducono l'attrito e prolungano gli intervalli tra le riaffilature del 30-50%. Una corretta lubrificazione adattata al materiale del pezzo da lavorare previene l'usura adesiva (irrigamento) che accelera il degrado del tagliente. Pianificare le revisioni preventive al 70-80% della vita prevista evita il rischio di guasti a medio termine che interrompono la produzione e i costi di riparazione dei componenti.
Quando i componenti standard del catalogo sono sufficienti
Non tutti i componenti usurati necessitano di una sostituzione personalizzata. Il settore dei componenti per stampaggio supporta un robusto ecosistema di cataloghi - punzoni standard, bottoni per matrici, perni guida, boccole, molle e fermi disponibili in migliaia di dimensioni e configurazioni da più fornitori. Per le geometrie comuni e le configurazioni standard degli stampi, le parti del catalogo offrono vantaggi convincenti.
Velocità:Un punzone a molla o rotondo standard viene spedito entro pochi giorni, a volte il giorno successivo-. Quando la produzione si interrompe e un componente necessita di una sostituzione immediata, la disponibilità del catalogo elimina completamente i tempi di progettazione.
Costo:Le parti standard vengono prodotte in enormi volumi, ammortizzando i costi degli utensili e del sistema di qualità su milioni di unità. Un bottone per fustella da catalogo costa una frazione di un equivalente-lavorato su misura nello stesso acciaio per utensili.
Affidabilità comprovata:I componenti di stampaggio standard incarnano decenni di perfezionamento ingegneristico collettivo. Le loro dimensioni sono conformi alle specifiche del settore (ISO, DIN, NAAMS) e i dati sulle prestazioni - coefficienti di carico, resistenza all'usura, tolleranze dimensionali - sono ben-documentati e disponibili al pubblico. Quando specifichi un componente standard, sai cosa ottieni senza test di qualificazione personalizzati.
Approvvigionamento multiplo:I componenti standard sono disponibili presso numerosi fornitori in diverse regioni. Se un fornitore deve affrontare un’interruzione, esistono alternative. Questa resilienza della catena di fornitura è particolarmente preziosa per gli stampi per stampaggio ad alto volume-dove un singolo componente mancante può rendere inattiva un'intera linea di stampa.
La decisione di utilizzare parti standard è semplice quando vengono soddisfatte queste condizioni: la geometria richiesta corrisponde a un'offerta a catalogo, i valori di gioco rientrano negli intervalli standard, il grado del materiale e la durezza sono conformi alle scorte dei fornitori e l'applicazione non impone percorsi di carico insoliti o condizioni ambientali che superano i valori nominali dei componenti standard.
Per la maggior parte delle sostituzioni di manutenzione, - punzoni riaffilati riportati al diametro originale, boccole usurate sostituite con equivalenti a catalogo, molle usurate sostituite con sostituzioni con codice colore-della stessa dimensione e - componenti standard rappresentano la scelta corretta ed economica. L'ingegneria è già stata completata. I test sono già provati. La filiera è già costruita.
Scelta di componenti-progettati su misura per applicazioni complesse
I cataloghi standard risolvono problemi comuni. Ma le matrici e le operazioni di stampaggio presentano spesso problemi che non sono comuni - geometrie di punzonatura non- standard dettate da caratteristiche complesse delle parti, giochi insoliti richiesti da materiali esotici, configurazioni proprietarie di sollevatori guidate da layout di strisce unici o design di tacche di bypass che nessun catalogo affronta.
I componenti di stampaggio personalizzati diventano necessari quando esiste una di queste condizioni:
- Autorizzazioni non-standard- materiali del pezzo da lavorare al di fuori della gamma tipica dell'-acciaio dolce-all'-inox (rame al berillio, titanio, acciai avanzati ad alta-resistenza) che richiedono giochi che non sono offerti dai bottoni standard per matrici.
- Profili di punzonatura complessi- punzoni sagomati che corrispondono alle caratteristiche della parte proprietaria che non corrispondono ad alcuna geometria del catalogo. Questi richiedono elettroerosione a filo-o rettifica di precisione da grezzi di acciaio per utensili grezzo.
- Ritenzione o montaggio insolito- componenti che devono integrarsi con strutture di stampi legacy utilizzando configurazioni di montaggio, schemi di foratura o metodi di ritenzione non-standard.
- Componenti funzionali integrati- elementi che combinano più funzioni (un sollevatore che funge anche da perno di riferimento o un inserto estrattore che incorpora uno scarico di bypass) che non esistono come singoli articoli di catalogo.
- Applicazioni-critiche per le prestazioni- situazioni in cui le tolleranze standard non sono sufficientemente strette, i materiali standard non sono abbastanza duri o i rivestimenti standard non resistono allo specifico meccanismo di usura in gioco.
Il confronto dei costi totali tra personalizzato e standard non riguarda solo il prezzo unitario. I componenti personalizzati comportano tempi di progettazione, costi per gli strumenti, test di qualificazione, tempi di consegna più lunghi e dipendenza da un'unica-fonte. Ma offrono anche prestazioni ottimizzate, intervalli di manutenzione prolungati e la capacità di risolvere problemi che le parti standard fondamentalmente non sono in grado di risolvere. Per la produzione di volumi elevati-, tale vantaggio in termini di prestazioni si estende a milioni di cicli - un punzone personalizzato che dura 500.000 colpi tra una riaffilatura e l'altra rispetto a un punzone standard che richiede manutenzione ogni 100.000 colpi rappresenta una riduzione di 5 volte degli eventi di fermo macchina.
Il quadro decisionale pratico rispecchia ciò che consiglia la comunità degli appalti tecnici: utilizzare parti standard ovunque soddisfino adeguatamente i requisiti, riservare componenti personalizzati per applicazioni in cui le soluzioni standard non sono all'altezza e considerare le parti standard modificate - articoli di catalogo con operazioni di lavorazione secondaria - come una via di mezzo quando un componente è per l'80% fuori dal catalogo e il restante 20% può essere aggiunto tramite modifiche mirate.
Per gli ingegneri che devono affrontare sfide legate ai componenti personalizzati - in particolare problemi di progettazione-pesanti che coinvolgono il controllo delle bave, l'ottimizzazione delle distanze per materiali esotici, configurazioni complesse di sollevatori o intagli di bypass o geometrie di formatura proprietarie, - i partner specializzati in utensili offrono sia supporto tecnico che capacità di produzione che mancano alle officine meccaniche-per uso generale.YICHENfornisce soluzioni personalizzate per componenti di stampi per stampaggio che spaziano dalla struttura dello stampo all'ingegneria dei singoli componenti, supportando l'intero ciclo di specifica-a-produzione per applicazioni non-standard in cui le offerte del catalogo raggiungono i propri limiti. Questo tipo di partnership è più preziosa quando la sfida del componente è veramente nuova - non una semplice sostituzione delle dimensioni, ma un problema di progettazione che richiede esperienza negli strumenti per essere risolto correttamente la prima volta.
Che sia standard o personalizzata, ogni decisione di approvvigionamento si ripercuote sul ciclo di manutenzione. I componenti standard semplificano le future sostituzioni perché la catena di fornitura è già stabilita. I componenti personalizzati richiedono documentazione - disegni dettagliati, specifiche dei materiali e-registrazioni sui trattamenti termici - in modo che la sostituzione successiva possa essere prodotta in modo identico senza ri-progettazione da zero. Le officine che gestiscono gli stampi in modo redditizio durante l'intero ciclo di vita sono quelle che prendono questa decisione deliberatamente a ogni evento di manutenzione, bilanciando la disponibilità immediata con le prestazioni a lungo-termine e costruendo una cronologia dei componenti che rende ogni decisione successiva più rapida e informata.
Domande frequenti sui componenti dello stampo per stampaggio
1. Quali sono i componenti principali di una matrice per stampaggio?
Uno stampo per stampaggio è costituito da diversi gruppi di componenti che lavorano insieme: parti strutturali di fondazione (pattini dello stampo, perni di guida, boccole, blocchi del tallone, piastre di supporto), componenti di taglio e formatura (punzoni, bottoni dello stampo, acciai per formatura), elementi di controllo del nastro (perni pilota, sollevatori, guide del materiale, tacche di bypass), sistemi di molle (molle meccaniche per stampi, molle a gas di azoto, cuscinetti in uretano) e la piastra di estrazione. Ciascun gruppo svolge una funzione meccanica specifica e la loro interazione coordinata durante ogni corsa della pressa determina la qualità della parte, la durata dell'utensile e l'efficienza della produzione.
2. Come si determina la corretta distanza tra punzone-e-matrice?
La distanza tra punzone-e-matrice è specificata come percentuale dello spessore del materiale del pezzo per lato. Per l'acciaio dolce, il punto di partenza standard è circa il 10% per lato. I materiali più morbidi come l'alluminio ne utilizzano il 5-8%, mentre gli acciai ad alta-resistenza ne richiedono il 12-18% o più. La scelta bilancia la qualità del taglio con la durata dell'utensile: un gioco più stretto produce bave più piccole ma accelera l'usura del punzone, mentre un gioco più ampio estende gli intervalli di riaffilatura ma aumenta il ribaltamento del tagliente. La qualità del materiale, lo spessore, la velocità di stampa e la qualità del bordo desiderata sono tutti fattori che influiscono sulle specifiche finali.
3. Qual è lo scopo delle tacche di bypass negli stampi per stampaggio progressivo?
Le tacche di bypass forniscono spazio affinché il materiale della striscia possa passare sopra o attorno ai componenti della matrice che sporgono sopra il piano di spostamento della striscia durante l'alimentazione. Le tacche di bypass negative rimuovono il materiale dalla striscia in una stazione precedente, creando uno spazio che elimina l'ostruzione. Le tacche di bypass positive alleviano o modellano il componente stesso dello stampo in modo che la striscia possa passarvi sopra. La progettazione di queste tacche richiede il bilanciamento della resistenza della striscia con le esigenze di spazio libero - la rimozione di una quantità eccessiva di materiale indebolisce il supporto, mentre uno scarico insufficiente provoca inceppamenti e alimentazioni errate. YICHEN (https://www.yichen-group.com/stamping-die/) supporta gli ingegneri con soluzioni personalizzate per configurazioni complesse con intaglio di bypass in applicazioni di stampi progressivi.
4. Quando utilizzare le molle ad azoto invece delle molle meccaniche?
Le molle a gas ad azoto sono preferibili quando l'applicazione richiede una maggiore potenza in uscita con un ingombro ridotto, un'erogazione di forza più uniforme su tutta la corsa o quando le operazioni di formatura richiedono una pressione di mantenimento uniforme del grezzo-per tutta la profondità di estrazione. A differenza delle molle meccaniche che aumentano la forza linearmente con la compressione, le molle all'azoto forniscono una curva di forza relativamente piatta. Inoltre, forniscono forza immediatamente senza sacrificare il precarico, rendendo disponibile l'intera lunghezza della corsa come corsa di lavoro. I compromessi includono costi più elevati, la necessità di monitorare la pressione per rilevare il degrado delle guarnizioni e limiti di corsa consigliati pari all'85% della capacità nominale per prolungare la durata di servizio.
5. Come scegli tra il catalogo standard e i componenti dello stampo-progettati su misura?
Utilizza i componenti standard del catalogo quando la geometria, lo spazio libero, la qualità del materiale e i valori di carico richiesti corrispondono alle offerte disponibili - vengono spediti più velocemente, costano meno e garantiscono un'affidabilità comprovata da decenni di perfezionamento. I componenti-progettati su misura diventano necessari quando le applicazioni coinvolgono giochi non-standard per materiali esotici, profili di punzonatura complessi che corrispondono a caratteristiche di parti proprietarie, elementi multifunzione-integrati o situazioni critiche-di prestazioni in cui le tolleranze o i materiali standard non sono all'altezza. Per la produzione di volumi- elevati, le parti personalizzate che durano 5 volte di più tra gli eventi di manutenzione possono giustificare i costi iniziali più elevati attraverso la riduzione dei tempi di inattività. Partner specializzati come YICHEN (https://www.yichen-group.com/stamping-die/) forniscono supporto tecnico completo per le sfide relative ai componenti non-standard, dalla progettazione alla produzione.


