


Definizione degli intagli di bypass e loro ruolo nell'ingegneria degli stampi per stampaggio
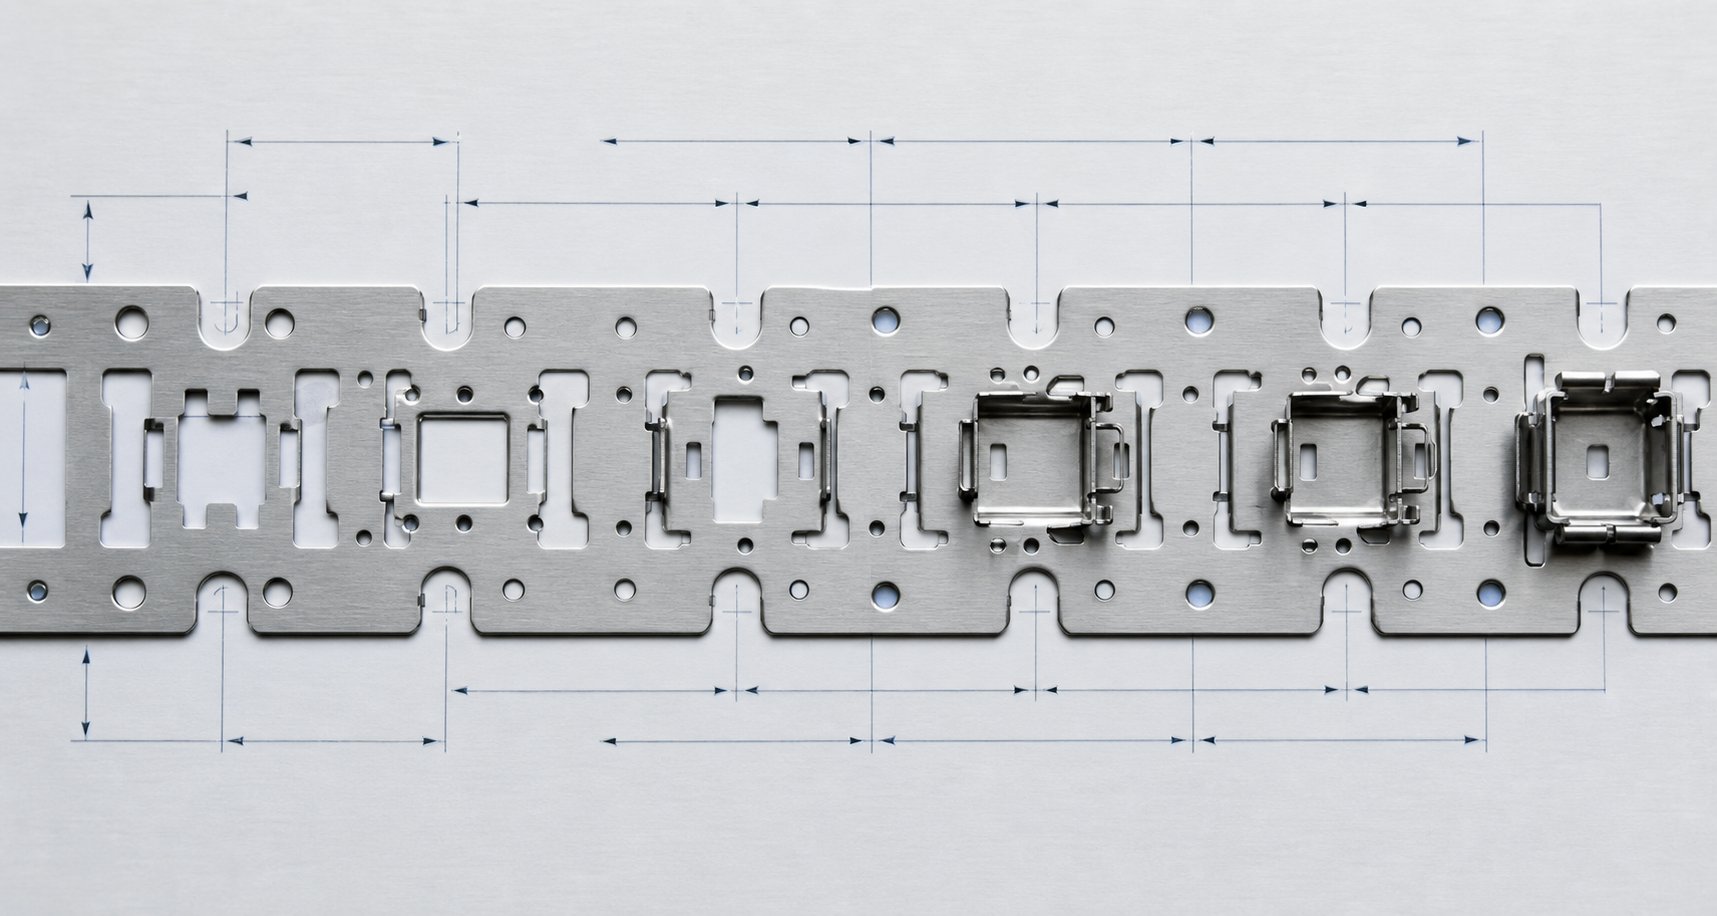
Quando osservi il layout di una striscia per una fustella progressiva, noterai piccoli ritagli lungo i bordi del trasportatore o tra le stazioni che sembrano quasi accidentali. Non lo sono. Queste caratteristiche, le tacche di bypass, rappresentano uno degli aspetti più deliberatamente progettati degli stampi per stampaggio della lamiera, ma la loro logica scientifica è raramente documentata in modo da soddisfare l'esame accurato dell'ingegneria.
Cosa sono le tacche di bypass negli stampi per stampaggio progressivo
Le tacche di bypass sono elementi di scarico controllati deliberatamente tagliati nella striscia portante di uno stampo di stampaggio progressivo per gestire il flusso di materiale, ridistribuire lo stress di taglio e ridurre le forze di scatto-durante le operazioni di formatura. Esistono sia come tacche negative (materiale rimosso) che come tacche positive (materiale aggiunto o lasciato in piedi) per modificare selettivamente la rigidità della striscia nei punti critici.
COSÌcos'è al centro lo stampaggio dei metalli? È la trasformazione del materiale in lamiera piana in geometria finita attraverso una sequenza di operazioni di taglio, piegatura e formatura. In una filiera progressiva, la striscia avanza attraverso più stazioni mentre è ancora attaccata al nastro trasportatore. Ciascuna stazione applica forze che interagiscono con le stazioni adiacenti attraverso la pista stessa. Le tacche di bypass interrompono questo percorso di trasmissione della forza in modo controllato, isolando le zone di deformazione in modo che ciascuna stazione possa svolgere il proprio lavoro senza corrompere le caratteristiche vicine.
La definizione di stampaggio appresa dalla maggior parte degli ingegneri copre i meccanismi di base della punzonatura e della formatura. Ma capire cosa sono in pratica le fustelle significa riconoscere che ogni caratteristica in un layout progressivo di fustelle ha uno scopo meccanico. Le tacche di bypass non fanno eccezione. Funzionano come limiti di sollecitazione ingegnerizzati, controllando dove e come la striscia portante si deforma durante ogni corsa di stampa.
Perché la logica ingegneristica è importante oltre la-tradizione di fabbrica
Ecco il problema. Molte tacche di bypass negative e positive negli stampi per stampaggio della lamiera sono state sviluppate attraverso decenni di tentativi-ed{2}errori nelle sale utensili. Un produttore esperto di fustelle aggiunge una tacca perché "ha funzionato l'ultima volta" o "abbiamo sempre fatto così". Il risultato? Specifiche che non possono essere difese in una revisione del progetto, non possono essere adattate a nuovi materiali o geometrie e non possono essere ottimizzate senza costosi cicli di prova.
Se sei un progettista di stampi o un ingegnere di processo, hai bisogno di qualcosa di più della semplice pratica ereditata. È necessaria la logica ingegneristica che spieghi perché una profondità, una larghezza e un posizionamento specifici dell'intaglio producono la riduzione dello stress desiderata. È necessario comprendere i meccanismi sufficientemente bene per prevedere cosa accade quando le proprietà del materiale cambiano, quando la larghezza della striscia si riduce o quando la gravità della formazione aumenta in una particolare stazione.
Questo articolo colma questa lacuna. Piuttosto che affermare semplicemente che le tacche di bypass vengono utilizzate nel processo di stampaggio, spiega la scienza di base: teoria della distribuzione delle sollecitazioni, anisotropia del materiale, meccanica di scarico controllato e la loro interazione con la progettazione della striscia portante. L'obiettivo è fornirti il vocabolario e la fisica per specificare le tacche di bypass con sicurezza, supportati dai principi primi piuttosto che dal solo folklore di fabbrica.
La meccanica inizia con la comprensione esatta di come le forze si propagano attraverso una striscia portante durante la formatura e cosa succede a livello del materiale quando si introduce una discontinuità deliberata in quel percorso di carico.
Meccanica fondamentale dietro la funzione Bypass Notch
Immagina una striscia continua di lamiera che avanza attraverso una matrice progressiva. In ogni stazione, punzoni e strumenti di formatura applicano forze a zone specifiche di quella striscia. La rete portante che collega queste zone non è passiva. Trasmette le forze lateralmente, il che significa che ciò che accade nella stazione quattro può influenzare lo stato del materiale nella stazione cinque prima ancora che la stampa la tocchi. Questo accoppiamento di forza è il luogo in cui le tacche di bypass guadagnano il loro valore ingegneristico.
Il processo di stampaggio del metallo in uno stampo progressivo sottopone il nastro portante a una serie di carichi complessi e competitivi durante ogni corsa della pressa. Le operazioni di disegno tirano il materiale verso l'interno.Operazioni di punzonatura e stampaggiogenerare un improvviso rilascio di taglio. Le operazioni di piegatura spostano l'asse neutro e inducono deformazioni localizzate. Senza intervento, la striscia portante agisce come un ponte rigido che trasmette tutte queste forze simultaneamente attraverso le stazioni, creando interazioni imprevedibili che riducono la precisione dimensionale.
Le tacche di bypass risolvono questo problema eseguendo tre distinte funzioni meccaniche:
- Controllo del flusso di materiale- Creando punti di scarico controllati nel trasportatore, le tacche di bypass consentono alla lamiera di deformarsi localmente senza vincoli eccessivi da parte delle stazioni adiacenti. Il materiale può ritirarsi verso l'interno o allungarsi verso l'esterno in una stazione di formatura senza trascinare con sé la geometria grezza vicina.
- Ridistribuzione dello sforzo di taglio- Durante le operazioni di taglio e sfondamento, lo stress di taglio si concentra sull'interfaccia-utensile-materiale. Gli intagli di bypass reindirizzano lo stress residuo lontano dalle zone critiche di formatura, prevenendo snervamenti localizzati o micro-fessurazioni che altrimenti si propagherebbero alle caratteristiche della parte finita.
- Riduzione delle forze di snap-attraverso- Quando un pugno sfonda il materiale durante la tranciatura o lo sfondamento, il rilascio improvviso dell'energia elastica immagazzinata crea un evento di scatto-. Questo shock si trasmette attraverso la striscia e può sollevarla dalla superficie dello stampo, causando errate-alimentazioni e disallineamento del pilota nelle stazioni a valle.
Come le tacche di bypass controllano il flusso del materiale durante la formatura
In qualsiasi operazione di stampaggio della lamiera che comporta l'imbutitura o lo stiramento, il materiale deve fluire dalle aree circostanti alla zona di formatura. Se la striscia portante è troppo rigida vicino a quella stazione, resiste a questo flusso. Il risultato è un assottigliamento eccessivo della parete della parte, grinze sulla flangia o una vera e propria spaccatura. Una tacca di bypass posizionata a monte o a valle della stazione di trafilatura riduce la resistenza trasversale-della sezione del trasportatore, consentendo al materiale di muoversi liberamente nella cavità dello stampo senza contrastare la rigidità longitudinale del nastro.
Questo è lo stesso principio alla base dei trasportatori di nastri elastici descritti nella letteratura sulla progettazione di stampi progressivi. COMEguida alla progettazione della striscia portantenota, un supporto solido non consente alcun movimento verticale delle parti e l'intera striscia deve rimanere piatta per tutta la corsa. Le tacche di bypass introducono una conformità selettiva, dando a ciascuna stazione la libertà di deformarsi in modo indipendente mentre la striscia continua ad avanzare in modo affidabile.
Ridistribuzione dello stress e reazione-attraverso la riduzione della forza
Quando un punzone trancia il materiale, l'energia elastica immagazzinata nella striscia viene rilasciata quasi istantaneamente. Questo snap-genera un picco di forza che viaggia attraverso il trasportatore in entrambe le direzioni. In una striscia senza caratteristiche di rilievo, quel picco raggiunge le stazioni adiacenti come carico d'urto transitorio. Nel corso di migliaia di cicli, questo impulso ripetuto affatica il trasportatore, distorce la geometria del foro pilota e accelera l'usura dello stampo nelle stazioni vicine.
Le tacche di bypass agiscono come filtri passa-basso-meccanici. La sezione trasversale ridotta- in corrispondenza della tacca assorbe e attenua l'impulso di forza prima che raggiunga la stazione successiva. La radice dell'intaglio si deforma elasticamente sotto il carico transitorio, convertendo l'energia cinetica in deformazione localizzata anziché trasmetterla lungo la striscia. La moderna tecnologia di stampaggio sfrutta questo principio per mantenere tolleranze più strette a velocità di stampa più elevate, dove le forze di scatto-diventano più severe a causa della maggiore accelerazione e decelerazione del pistone.
Prevenzione del sollevamento della striscia e di-condizioni di alimentazione errate
Il sollevamento delle strisce è una delle interruzioni di produzione più comuni nelle operazioni di stampi progressivi. Quando lo scatto-attraverso forze o carichi di formatura sbilanciati spinge la striscia verso l'alto fuori dalla superficie dello stampo, i piloti non possono re-impegnarsi in modo pulito nel ciclo di alimentazione successivo. La striscia avanza in uno stato disallineato, causando fori sovradimensionati, linee di piegatura spostate e, nei casi più gravi, il taglio del perno pilota.
Tra le tecniche collaudate di stampaggio dei metalli per prevenire ciò, le tacche di bypass riducono la capacità della striscia di trasmettere componenti di forza verticale tra le stazioni. Una tacca tra una stazione di tranciatura pesante e una stazione di formatura di precisione disaccoppia il loro comportamento dinamico. Lo snap-through della stazione di cancellazione rimane locale. Il contatto del nastro della stazione di formatura rimane stabile. La precisione dell'alimentazione rimane entro la tolleranza.
Senza queste caratteristiche di alleggerimento, la rigidità della striscia portante diventa una passività piuttosto che una risorsa. Trasmette ogni evento di forza attraverso l'intero stampo, creando errori dimensionali che si sommano in ciascuna stazione e una progressiva fatica del materiale che riduce la durata del trasportatore. La geometria di tali tacche, la loro profondità, larghezza, angolo e raggio della radice, determina esattamente quanto disaccoppiamento forniscono. Questa geometria dipende direttamente dalla teoria della distribuzione delle sollecitazioni e dalle proprietà del materiale, che governano il modo in cui la striscia risponde alle discontinuità intenzionali nella sua sezione trasversale.
Teoria della distribuzione delle sollecitazioni e parametri della geometria dell'intaglio
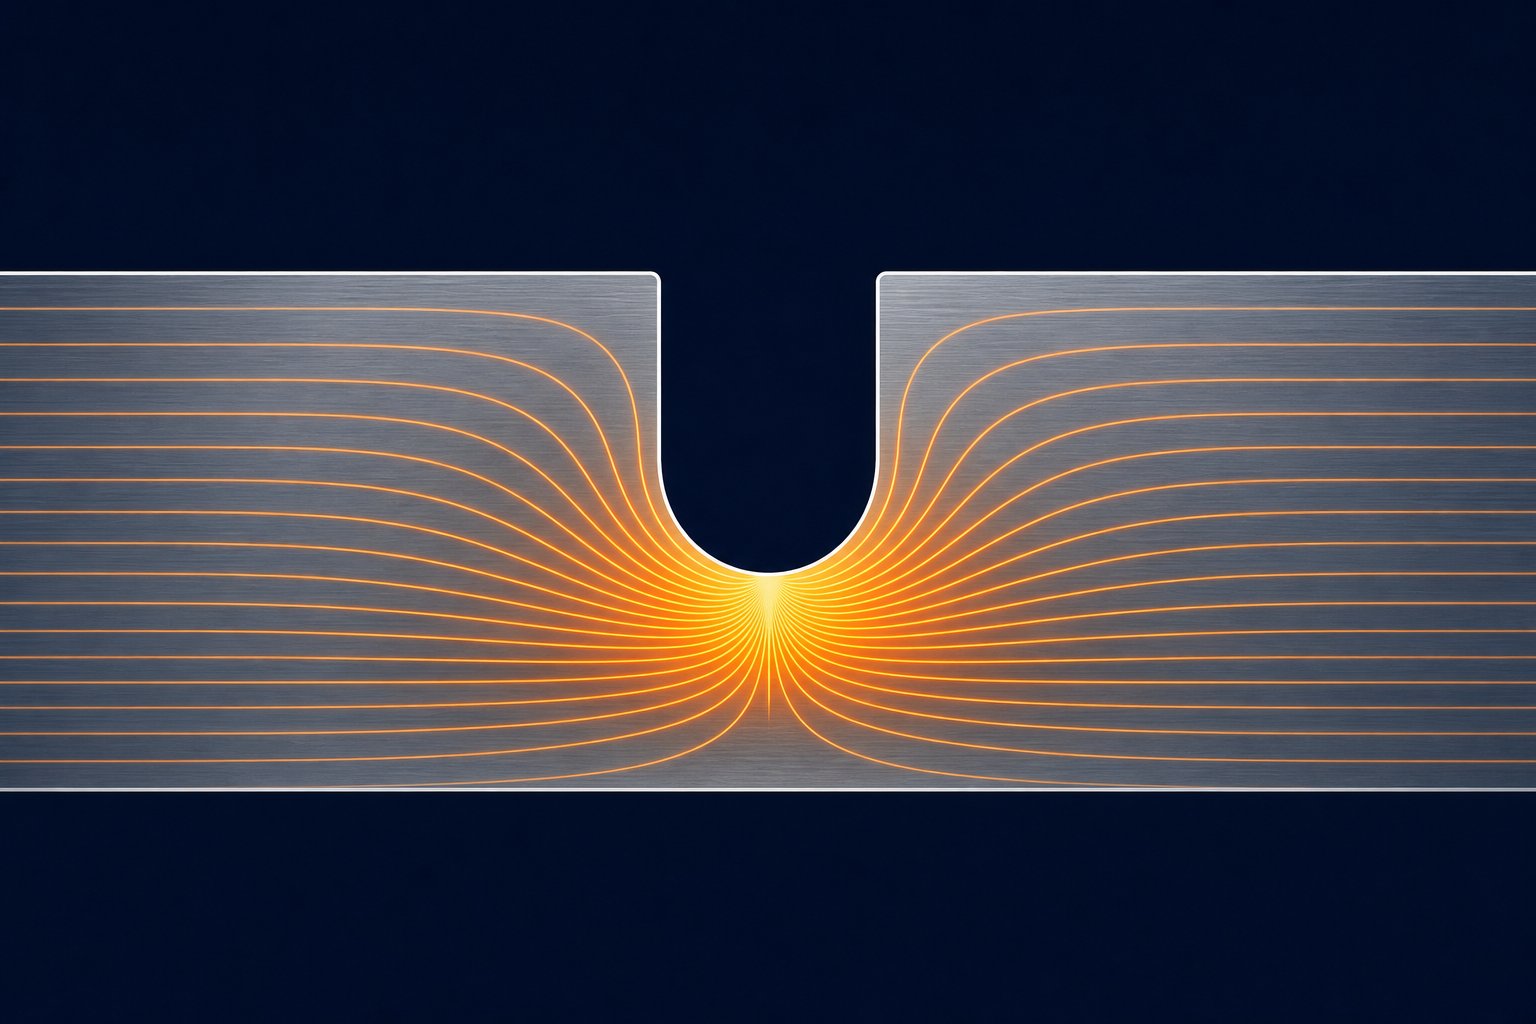
Ogni tacca di bypass introduce una discontinuità geometrica nel nastro portante. Questa discontinuità cambia il modo in cui lo stress scorre attraverso il materiale e la geometria specifica dell'intaglio determina se fornisce un disaccoppiamento funzionale o semplicemente indebolisce la striscia senza fornire un sollievo significativo. La differenza si riduce alla teoria della concentrazione delle sollecitazioni e al modo in cui interagisce con la sezione trasversale-portante-del nastro durante le operazioni di stampo progressivo.
Teoria della concentrazione delle sollecitazioni applicata alla geometria dell'intaglio
Una concentrazione di sollecitazioni si verifica ovunque si verifichi un brusco cambiamento nella geometria che costringe il percorso del carico interno a deviare attorno ad una discontinuità. Puoi visualizzare lo stress mentre scorre attraverso una parte come le linee snelle in un fluido. Laddove queste linee si raggruppano, attorno a un foro, una radice di tacca o uno spigolo vivo, la tensione locale aumenta significativamente al di sopra del valore nominale nel materiale circostante. Il rapporto tra lo stress locale di picco e lo stress nominale è ilfattore di concentrazione dello stress, Kt.
Nella progettazione degli stampi per stampaggio, una tacca di bypass aumenta deliberatamente lo stress. Sembra controintuitivo. Perché dovresti creare intenzionalmente un luogo in cui lo stress è amplificato? Perché l'intaglio sacrifica una zona controllata di materiale di supporto per proteggere la geometria della parte. Concentrando l'energia di deformazione alla radice dell'intaglio, si reindirizza la deformazione lontano dalle caratteristiche di formatura e in una regione dove non danneggia la parte finita. La tacca assorbe le forze concorrenti tra le stazioni in modo che le zone critiche di formazione rimangano indisturbate.
La relazione tra il raggio della radice dell'intaglio e Kt è ben consolidata nell'ingegneria meccanica. Un raggio più acuto alla radice dell'intaglio produce un fattore di concentrazione dello stress più elevato, il che significa che il picco di stress in quella posizione aumenta notevolmente rispetto alla striscia circostante. Un raggio più ampio e generoso distribuisce il carico su un'area più ampia, riducendo lo stress di picco ma anche riducendo l'efficacia dell'intaglio come funzione di disaccoppiamento. La ricerca sugli effetti notch conferma che all’aumentare di Kt, il campo di stress locale diventa più intenso e localizzato, mentre valori Kt più bassi diffondono lo stress su una zona più ampia.
Per una barra rettangolare con intagli sui bordi opposti, se la barra è larga 12 mm con un raggio dell'intaglio di 2 mm, il fattore di concentrazione delle sollecitazioni raggiunge circa 3,05. Ciò significa che la sollecitazione di picco alla radice dell'intaglio è più di tre volte superiore alla sollecitazione nominale nella restante sezione trasversale. Per i nastri portamatrici progressivi vale lo stesso principio. Una tacca con un raggio della radice stretto concentra fortemente lo stress, creando un confine di disaccoppiamento aggressivo. Un intaglio con un ampio raggio della radice produce una transizione più graduale, adatta per applicazioni in cui è necessario uno scarico parziale senza rischiare rotture per fatica alla radice dell'intaglio dopo migliaia di cicli di stampa.
Questo è il compromesso fondamentale nella progettazione degli stampi per stampaggio dei metalli: gli intagli più netti si disaccoppiano in modo più efficace ma creano un rischio di fatica più elevato; le tacche più delicate durano più a lungo ma potrebbero non fornire un isolamento sufficiente tra le stazioni. Il processo di stampaggio richiede il bilanciamento di queste richieste concorrenti in base al volume di produzione, alle proprietà dei materiali e alla gravità delle operazioni di formatura nelle stazioni adiacenti.
Spostamento dell'asse neutrale e sua influenza sul posizionamento della tacca
Durante le operazioni di piegatura in una matrice progressiva, l'asse neutro del materiale, il piano dove lo stress passa dalla tensione sulla superficie esterna alla compressione sulla superficie interna, non rimane al centro geometrico dello spessore della lamiera. Si sposta verso l'interno della curva. Il grado di spostamento dipende dal rapporto tra raggio di curvatura e spessore del materiale (rapporto R/t) e dalle caratteristiche di incrudimento del materiale.
Perché questo è importante per il posizionamento della tacca di bypass? Perché lo spostamento dell'asse neutro determina il punto in cui la striscia subisce la massima tensione di trazione durante la formatura. Se viene posizionata una tacca di bypass nel punto in cui la striscia portante subisce la flessione durante la transizione tra le stazioni, la radice della tacca diventa il punto di concentrazione massima della deformazione sovrapposta alla deformazione di flessione già-elevata. Il posizionamento della tacca nella posizione sbagliata lungo il profilo di piegatura della striscia può trasformare un elemento di scarico funzionale in un sito di inizio della fessura.
La relazione del raggio di curvatura minimo fornisce indicazioni qui. Per un dato spessore del materiale t, esiste un raggio di curvatura interno minimo al di sotto del quale le fibre esterne superano il limite di allungamento e si rompono. Quando il rapporto R/t è piccolo (curve strette), l'asse neutro si sposta significativamente verso l'interno, a volte fino al 30-40% dello spessore dalla superficie interna anziché al 50% nominale. Una tacca di bypass posizionata in una regione che presenta questo raggio di curvatura così stretto- deve tenere conto dell'elevata tensione della fibra esterna. Il raggio della radice dell'intaglio deve essere sufficientemente generoso affinché la sua stessa concentrazione di sollecitazioni non aggravi la deformazione di flessione fino al punto di frattura.
Nella progettazione pratica dello stampaggio, ciò significa che le tacche di bypass sono posizionate meglio nelle regioni piane della striscia portante, lontano da qualsiasi piegatura naturale che si verifica quando la striscia si solleva sui sollevatori o si flette tra le stazioni di fustellatura. Quando deve esistere un intaglio vicino ad una transizione di piega, la sua profondità e il raggio della radice richiedono specifiche accurate per evitare che lo stato di sollecitazione combinato superi la resistenza alla fatica del materiale.
Il parametro critico è la profondità dell'intaglio rispetto allo spessore del materiale. Una tacca che rimuove il 30-50% della sezione trasversale della striscia-sul bordo del trasportatore crea una riduzione sufficiente della rigidità alla flessione per disaccoppiare le stazioni adiacenti. Una tacca che rimuove solo il 10-15% della sezione trasversale potrebbe essere troppo superficiale per interrompere in modo significativo la trasmissione della forza, creando una zona indebolita senza beneficio funzionale. Al contrario, una tacca superiore al 60% della larghezza della striscia compromette la rigidità di alimentazione e può causare la deformazione del trasportatore sotto la forza di spinta del meccanismo di alimentazione.
La tabella seguente riassume i parametri geometrici chiave per una tacca di bypass dello stampo per stampaggio dei metalli e la logica ingegneristica alla base di ciascuna specifica:
| Parametro di geometria | Gamma tipica | Logica ingegneristica |
|---|---|---|
| Profondità della tacca | 30-50% della larghezza del supporto | Deve ridurre-la rigidità della sezione trasversale in misura sufficiente a disaccoppiare le forze della stazione. Troppo superficiale non fornisce alcun sollievo; troppo profondi compromettono l'integrità dell'alimentazione delle strisce. |
| Larghezza tacca (lungo la direzione della striscia) | Da 1,0 t a 3,0 t (t=spessore del materiale) | Controlla la lunghezza della zona di transizione della sollecitazione. Le tacche più larghe creano una regione cedevole più lunga ma consumano più materiale di striscia e riducono l'efficienza del passo di alimentazione. |
| Angolo dell'intaglio (rastremazione della parete laterale) | Da 0 gradi a 30 gradi dalla perpendicolare | I fianchi angolati riducono la brusca transizione geometrica, abbassando Kt nei punti di ingresso della tacca. Le pareti perpendicolari creano gradienti di sollecitazione più netti per un disaccoppiamento aggressivo. |
| Raggio della radice | Da 0,5 a 2,0 t minimo | Controlla direttamente Kt nel punto più profondo. I raggi più piccoli concentrano lo stress in modo più aggressivo ma aumentano il rischio di fatica. Raggi più ampi distribuiscono il carico e prolungano la durata del trasportatore al costo di un disaccoppiamento meno localizzato. |
| Rapporto tra profondità-e-spessore | Varia in base alla duttilità del materiale | Determina se la radice dell'intaglio rimane in regime elastico durante il carico ciclico o subisce una deformazione plastica che porta alla fessurazione progressiva. |
Ognuno di questi parametri interagisce con gli altri. Un intaglio profondo con un raggio della radice generoso può fornire lo stesso Kt efficace di un intaglio meno profondo con un raggio più stretto, ma produce diverse geometrie del campo di deformazione e diverse prestazioni a fatica durante la vita produttiva. La decisione sulla progettazione dello stampaggio dipende da quale combinazione fornisce un adeguato disaccoppiamento della stazione pur mantenendo il volume di produzione richiesto senza rotture del trasportatore.
Queste relazioni geometriche indicano come dimensionare una tacca di bypass per un dato stato di sollecitazione. Ma è il materiale stesso a determinare il comportamento effettivo del notch sotto carico. I materiali duttili ridistribuiscono lo stress attraverso lo snervamento locale alla radice dell'incisura, attenuandone efficacemente la concentrazione nel tempo. I materiali fragili o ad alta resistenza-non possono essere ridistribuiti così facilmente, rendendo il valore Kt-progettato un indicatore molto più accurato delle prestazioni-nel mondo reale. Le proprietà di trazione del materiale, il tasso di incrudimento e la capacità di allungamento influenzano il modo in cui perdona o non perdona una data geometria dell'intaglio sarà in servizio.
Proprietà dei materiali che determinano le dimensioni dell'intaglio di bypass
Una geometria dell'intaglio che funziona perfettamente nell'acciaio dolce può causare rotture catastrofiche del supporto nell'acciaio inossidabile nel giro di poche migliaia di colpi. La stessa profondità e raggio della radice che forniscono un disaccoppiamento pulito in un materiale possono produrre un sollievo insufficiente o un cedimento prematuro per fatica in un altro. Le proprietà dei materiali non sono considerazioni secondarie nella specifica del bypass notch. Sono i motori principali.
Quattro proprietà meccaniche dominano il comportamento dell'intaglio del bypass: resistenza alla trazione, resistenza allo snervamento, percentuale di allungamento ed esponente di incrudimento (valore n-). Insieme, questi determinano il modo in cui la striscia portante risponde al carico ciclico ripetuto alla radice dell'intaglio durante il funzionamento dello stampo progressivo.Ricerca su processi di stampaggio robusticonferma che la caratterizzazione del materiale è essenziale non solo per formare la geometria della parte, ma per ogni anello della catena di produzione, compresa l'affidabilità della striscia portante.
Principi di progettazione degli intagli in acciaio dolce e acciaio al carbonio
Lo stampaggio dell'acciaio al carbonio rappresenta lo scenario più tollerante per la progettazione dell'intaglio di bypass. Gli acciai dolci come SPCC, SAE 1008 e SAE 1010 offrono tipicamente valori di allungamento del 28-42% e resistenze a trazione moderate nell'intervallo 270-400 MPa. Questo elevato allungamento si traduce direttamente in tolleranza per intagli più profondi. Il materiale alla radice dell'intaglio può subire una deformazione plastica localizzata senza l'innesco di cricche perché ha una sostanziale riserva di duttilità rimanente dopo che la geometria dell'intaglio ha concentrato la deformazione.
Quando lavori con lo stampaggio dell'acciaio laminato a freddo nella categoria dell'acciaio dolce, il rapporto di snervamento-a-alla trazione relativamente basso (in genere 0,55-0,70) significa che il materiale si indurisce progressivamente man mano che si deforma. Questo è effettivamente vantaggioso alla radice della tacca. Quando la striscia portante si flette durante ogni corsa di pressatura, la deformazione della radice dell'intaglio-si indurisce leggermente, aumentando la sua resistenza locale a ulteriori deformazioni. L'indurimento si stabilizza entro le prime centinaia di cicli e la radice dell'intaglio raggiunge uno stato stazionario in cui la deformazione ciclica rimane elastica. Questo comportamento autostabilizzante è il motivo per cui i supporti in acciaio stampato dolce possono tollerare profondità di intaglio pari al 40-50% della larghezza del supporto senza fessurazioni per fatica, anche a volumi di produzione superiori a un milione di colpi.
L'indice di incrudimento per l'acciaio dolce è tipicamente compreso tra n=0.18 e n=0.24. Valori n- più elevati promuovono una distribuzione delle deformazioni più uniforme attorno all'intaglio, il che significa che l'effetto di concentrazione delle sollecitazioni viene attenuato man mano che il materiale cede e diffonde la zona di deformazione verso l'esterno. Un valore n- più elevato riduce efficacemente la concentrazione di sollecitazione realizzata al di sotto del Kt teorico, offrendo ai progettisti più libertà nella specifica della geometria dell'intaglio.
Considerazioni sulle leghe di alluminio e rame
Il processo di stampaggio dell’alluminio introduce una serie diversa di vincoli. Le leghe di alluminio utilizzate negli stampi progressivi, comunemente 5052-H32, 6061-T4 e 3003-H14, hanno una resistenza al taglio e un allungamento inferiori rispetto all'acciaio dolce. Presentano inoltre una tendenza al grippaggio, in cui il materiale aderisce alla superficie del punzone o della matrice durante il taglio. Questo grippaggio produce superfici degli intagli ruvide e irregolari con micro-lacerazioni che agiscono come ulteriori sollecitatori oltre la geometria dell'intaglio progettata.
La minore capacità di incrudimento dell'alluminio (valori n- tipicamente 0,08-0,16 a seconda della tempra) significa che la radice dell'intaglio non può ridistribuire lo stress in modo efficace attraverso lo snervamento locale. La tensione rimane concentrata anziché diffondersi verso l'esterno. Combinando questo con il limite di resistenza alla fatica inferiore dell'alluminio, si ottiene un materiale che richiede design degli intagli più conservativi: profondità inferiori, raggi della radice più ampi e finiture superficiali più lisce in corrispondenza dell'intaglio.
Le leghe di rame come C26000 (ottone a cartuccia) offrono un allungamento migliore rispetto all'alluminio, ma presentano una sfida. L'ottone indurisce rapidamente durante le fasi iniziali della deformazione, poi la velocità di indurimento diminuisce. Ciò significa che le prime stazioni di formatura in uno stampo progressivo possono alterare in modo significativo le proprietà della striscia portante vicino a una tacca di bypass, modificandone la risposta alla fatica durante il percorso della striscia. I progettisti che lavorano con le leghe di rame devono tenere conto del lavoro cumulativo di incrudimento sperimentato dal trasportatore prima che raggiunga le stazioni con operazioni di formatura aggressive.
Le sfide dell'acciaio-ad alta resistenza e dell'acciaio inossidabile
Gli acciai ad-basso{1}}legati ad alta resistenza (HSLA) e gli acciai avanzati ad-alta resistenza (AHSS) rappresentano lo scenario più impegnativo per la progettazione dell'intaglio di bypass. Questi materiali, inclusi gradi come HSLA 340, DP 590 e DP 780, combinano un'elevata resistenza alla trazione (500-900 MPa) con un allungamento ridotto (12-24%). La maggiore resistenza significa un maggiore accumulo di energia elastica nella striscia durante la formatura, che amplifica le forze di snap-through. L'allungamento inferiore significa una minore tolleranza alla deformazione plastica alla radice dell'intaglio prima che si verifichi l'innesco della cricca.
Per lo stampaggio di lamiere di acciaio nella categoria ad alta-resistenza, gli intagli di bypass devono essere meno profondi e avere raggi della radice significativamente più grandi. Laddove l'acciaio dolce tollera una profondità dell'intaglio pari al 45% della larghezza del supporto con un raggio alla radice di 1,0 t, un acciaio HSLA dello stesso spessore può richiedere una profondità di limitazione al 25-35% con un raggio alla radice compreso tra 1,5 e 2,5 t. La profondità ridotta significa un disaccoppiamento delle stazioni meno aggressivo, che a volte costringe il progettista ad aggiungere stazioni inattive o a utilizzare più tacche meno profonde in sequenza anziché una singola tacca profonda.
Gli acciai inossidabili, in particolare i gradi austenitici come 304 e 316, aggravano la sfida con tassi di incrudimento estremamente elevati (valori n- di 0,40-0,55). Ciò sembra vantaggioso in base alla logica dell'acciaio dolce, ma l'effetto è diverso con valori n elevati combinati con un'elevata resistenza alla trazione. Durante i primi cicli di pressatura la radice dell'intaglio si indurisce in modo così aggressivo da diventare localmente fragile. Il materiale attorno all'intaglio si trasforma da lamiera duttile in zona indurita con allungamento residuo notevolmente ridotto. Il successivo carico ciclico sulla radice dell'intaglio indurito avvia la fessurazione per fatica molto prima di quanto suggerirebbero le proprietà del materiale sfuso.
Questo è il motivo per cui i portamatrici progressivi in acciaio inossidabile richiedono le geometrie degli intagli più conservativi: raggi di radice generosi (2,0 t o superiori), profondità moderate e, in alcuni casi, caratteristiche di riduzione della tensione come fori di scarico secondari all'estremità dell'intaglio per arrestare la propagazione delle cricche prima che raggiunga le sezioni trasversali critiche dei portanti.
| Tipo materiale | Profondità relativa della tacca | Guida al raggio della radice | Proprietà chiave che guida la decisione |
|---|---|---|---|
| Acciaio dolce (SPCC, SAE 1008-1010) | 40-50% della larghezza del supporto | da 0,5 t a 1,0 t | L'elevato allungamento (28-42%) fornisce un'ampia riserva di duttilità alla radice dell'intaglio |
| Acciaio HSLA (classe 340-550 MPa) | 25-35% della larghezza del supporto | da 1,5 t a 2,5 t | L'allungamento ridotto (12-22%) limita la tolleranza alla deformazione plastica prima della fessurazione |
| Acciaio avanzato-ad alta resistenza (DP 590-980) | 20-30% della larghezza del supporto | da 2,0 t a 3,0 t | Elevata energia elastica immagazzinata combinata con allungamento limitato; forze di snap-attraverso elevate |
| Leghe di alluminio (5052, 6061, 3003) | 30-40% della larghezza del supporto | da 1,5 t a 2,0 t | La bassa resistenza al taglio e la tendenza all'usura creano superfici irregolari degli intagli; bassa resistenza alla fatica |
| Leghe di rame (C26000, C51000) | 35-45% della larghezza del supporto | da 1,0 t a 1,5 t | Il rapido incrudimento iniziale altera progressivamente le proprietà del supporto attraverso le stazioni di stampaggio |
| Acciaio inossidabile austenitico (304, 316) | 25-35% della larghezza del supporto | da 2,0 t a 3,0 t | Il tasso di incrudimento estremo (n=0.40-0.55) provoca un infragilimento locale alla radice dell'intaglio |
Il principio di base che collega tutte queste famiglie di materiali è lo stesso: le caratteristiche di incrudimento determinano la quantità di flessione ripetuta che la striscia di supporto può tollerare in prossimità di una tacca prima che si verifichi la rottura per fatica. Un materiale con allungamento elevato e incrudimento moderato (acciaio dolce) si auto-stabilizza alla radice dell'intaglio, raggiungendo un ciclo di deformazione allo stato stazionario-sicuro. Un materiale con basso allungamento o indurimento estremo (AHSS, acciaio inossidabile) esaurisce la sua duttilità alla radice dell'intaglio in relativamente pochi cicli, richiedendo una geometria più conservativa per mantenere le deformazioni cicliche entro il regime elastico.
Questo comportamento dipendente dal materiale- spiega anche il motivo per cui non può esistere un unico insieme di dimensioni "standard" delle tacche di bypass. Ogni specifica di tacca deve corrispondere alla lega, allo stato e allo spessore specifici da lavorare. La copia della geometria dell'intaglio da uno stampo in acciaio dolce a un'applicazione in acciaio HSLA è una delle cause principali più comuni di guasto prematuro del supporto nelle operazioni di stampi progressivi.
L’anisotropia del materiale aggiunge un ulteriore livello di complessità. Le proprietà meccaniche qui discusse, resistenza alla trazione, allungamento, incrudimento, non sono uniformi in tutte le direzioni all'interno della lastra. La direzione di rotolamento, la direzione trasversale e gli orientamenti diagonali producono ciascuno valori diversi. Il modo in cui tale variazione direzionale interagisce con l'orientamento dell'intaglio del bypass determina se la propagazione delle cricche segue un percorso prevedibile e gestibile o una traiettoria inaspettata che minaccia l'integrità della striscia.
Direzione del grano e flusso di materiale anisotropo
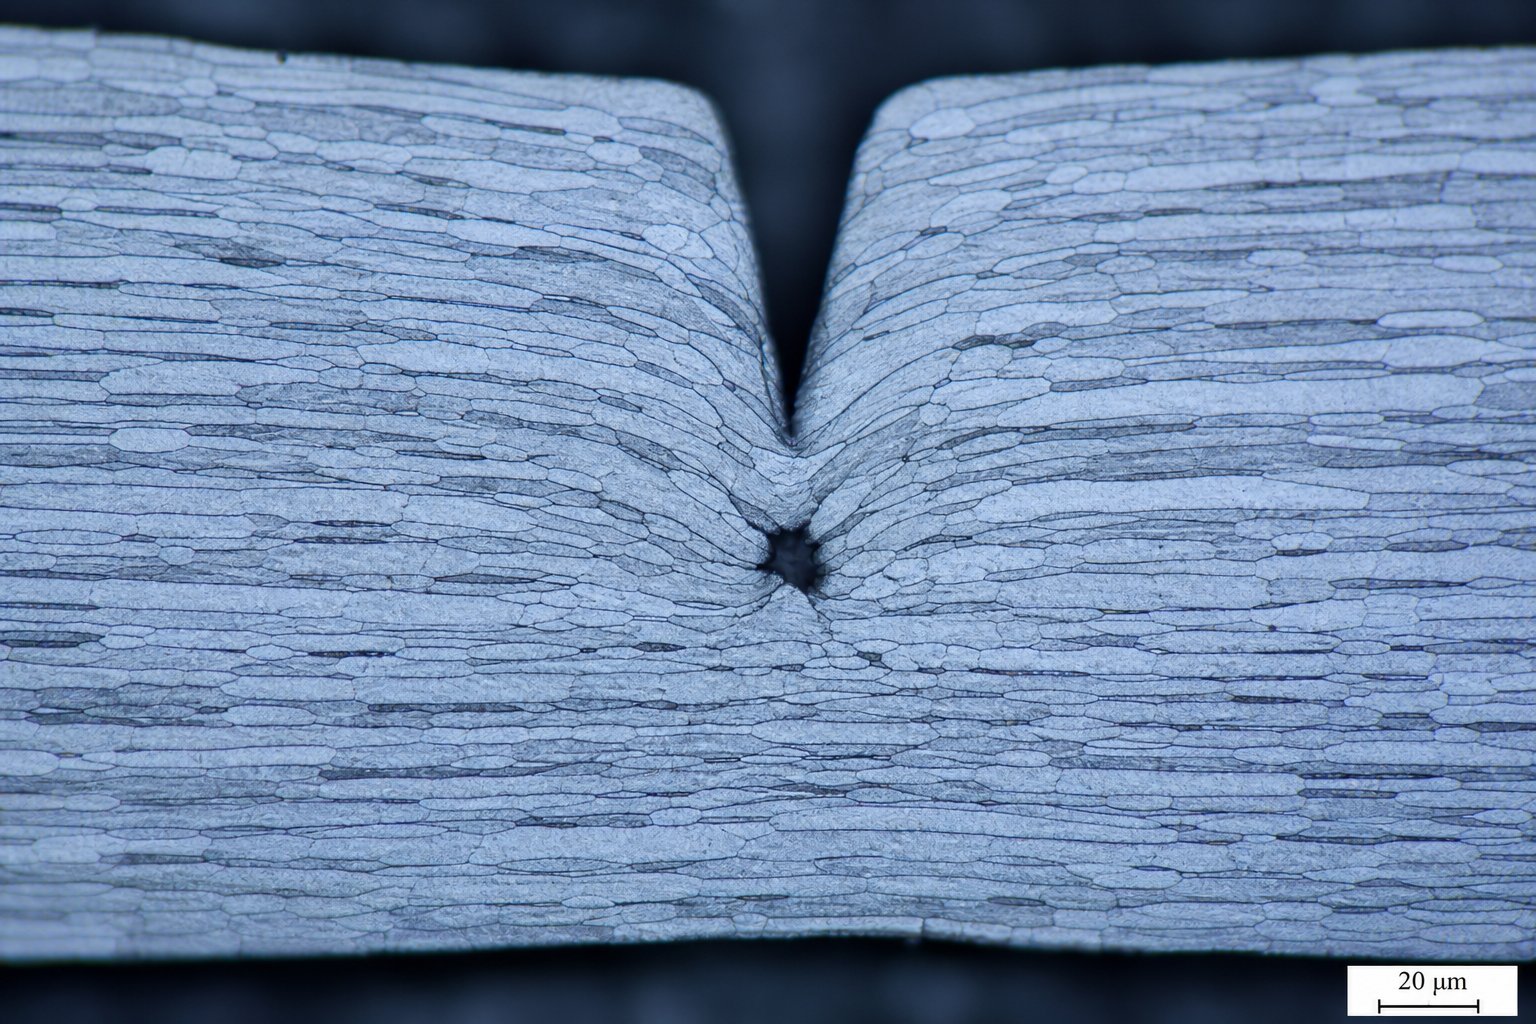
La lamiera non è un materiale uniforme e indipendente dalla direzione. Durante la laminazione in acciaieria, la struttura del grano cristallino si allunga nella direzione di laminazione, creando un materiale che resiste alla deformazione in modo diverso a seconda della direzione in cui lo si spinge, si tira o si taglia. Questa dipendenza direzionale, chiamata anisotropia, influenza direttamente il comportamento di una tacca di bypass, il modo in cui le crepe si propagano dalla sua radice e il modo in cui il materiale scorre attorno ad essa durante le operazioni di formatura.
Comportamento anisotropo ed effetti della direzione di rotolamento
Quando si stampa lamiera da coil, il nastro avanza attraverso la matrice progressiva con la direzione di laminazione allineata lungo l'asse di avanzamento. Ciò significa che ogni tacca di bypass praticata sul bordo portante ha una relazione geometrica fissa con la struttura della grana. Questa relazione non è neutrale.I materiali con una direzione della grana che influenza il comportamento di deformazione sono considerati anisotropie questa proprietà varia a seconda della lega. L'acciaio laminato a freddo- presenta effetti di grana pronunciati, l'alluminio mostra una sensibilità moderata e il rame è in gran parte isotropo.
La conseguenza pratica è semplice. La lamiera stampata ha una maggiore resistenza alla trazione e un minore allungamento nella direzione di laminazione rispetto alla direzione trasversale. La resistenza allo snervamento può differire del 10-20% tra gli orientamenti. Per un intaglio di bypass tagliato perpendicolarmente al bordo della striscia, il campo di tensione alla radice dell'intaglio interagisce con il materiale che ha una resistenza diversa alla deformazione su ciascun lato del piano della fessura. Una direzione cede più facilmente; l'altro tiene più fermo. Questa asimmetria modifica il modo in cui il campo di deformazione si sviluppa attorno all’intaglio sotto carico ciclico e determina se le cricche da fatica si sviluppano in modo stabile e prevedibile o deviano in percorsi inaspettati.
Orientamento della tacca rispetto alla struttura del grano
Considera cosa succede a livello microstrutturale. Un intaglio di bypass orientato parallelamente alla direzione delle venature, ovvero con una profondità che corre lungo i bordi allungati delle venature, incontra una minore resistenza alla propagazione delle cricche. Gli stessi bordi di grano fungono da percorsi di frattura preferenziali. In questo orientamento, una fessura alla radice dell'incisura può estendersi lungo i piani intergranulari indeboliti con un'energia relativamente piccola. Il risultato è una crescita più rapida della fessura ma anche una traiettoria della fessura più prevedibile, il che può essere vantaggioso se il progettista ne tiene conto.
Una tacca orientata perpendicolarmente alla direzione delle venature deve creare crepe attraverso le venature anziché tra di loro. Ciò richiede molta più energia e produce una maggiore resistenza alla crescita delle crepe, un risultato auspicabile per la longevità del trasportatore. Tuttavia, l'orientamento perpendicolare significa anche che la tacca interagisce con l'asse di allungamento inferiore-del materiale durante la formatura, causando potenzialmente modelli di flusso di materiale inattesi durante le operazioni di disegno. Il materiale che si prevede scorra liberamente in una cavità di formatura potrebbe resistere al movimento perché il rilievo dell'intaglio si oppone alla direzione di deformazione preferita della fibra.
Durante il processo di pressatura del metallo nelle operazioni di stampo progressivo, le stazioni di trafilatura e formatura si affidano alle tacche di bypass come punti di scarico controllati per evitare grinze, spaccature o assottigliamento eccessivo. Se l'orientamento della tacca va contro la struttura della grana, il materiale potrebbe non fluire come previsto. Le divisioni si verificano quando le deformazioni causano un assottigliamento del materiale oltre i limiti di sicurezza e il disallineamento dell'intaglio della grana -concentra tali deformazioni anziché alleviarle. Gli ingegneri devono considerare l'orientamento della striscia nella bobina rispetto alla geometria della parte finale quando specificano il posizionamento della tacca di bypass.
Considerazioni chiave quando si valuta l'impatto della direzione della fibra sulle prestazioni dell'intaglio di bypass:
- Orientamento della bobina rispetto alla direzione di alimentazione- Confermare se la direzione di laminazione è parallela o perpendicolare all'asse di avanzamento del nastro, poiché ciò stabilisce la relazione di base tra tutte le tacche e la struttura della grana.
- Percorso di propagazione della cricca alla radice dell'intaglio- Gli intagli paralleli alla direzione delle venature propagano le cricche più velocemente lungo i bordi delle venature; le tacche perpendicolari alla grana resistono alla crescita delle crepe ma possono limitare il flusso del materiale durante la formatura.
- Sensibilità specifica del materiale-- L'acciaio laminato a freddo-e l'acciaio inossidabile mostrano forti effetti anisotropi; l'acciaio-laminato a caldo e il rame sono meno sensibili. L'alluminio si colloca nel mezzo, con la condizione di temperamento che influenza il grado di allungamento dei grani.
- Gravità di formazione nelle stazioni adiacenti- Gli stiramenti o gli stiramenti di-gravità elevata vicino a una tacca di bypass richiedono che lo scarico si allinei con la direzione preferita del flusso del materiale, non contro di essa, per evitare strozzature o spaccature localizzate.
- Vita a fatica e compromesso di disaccoppiamento- Grana-tacche parallele si disaccoppiano in modo più aggressivo ma si affaticano prima; le tacche perpendicolari alle venature-durano più a lungo ma potrebbero richiedere una profondità maggiore per ottenere una distensione equivalente.
- Effetti della dimensione del grano- I materiali a grana-più fine resistono alla propagazione delle cricche in modo più uniforme indipendentemente dall'orientamento, mentre i materiali a grana-grossa amplificano le differenze direzionali nel comportamento alla frattura.
La conclusione per i progettisti di stampi è chiara. Non è possibile specificare la geometria dell'intaglio di bypass separatamente dall'orientamento della striscia. La stessa profondità dell'intaglio e il raggio della radice funzioneranno in modo diverso a seconda che si allinei o tagli attraverso la struttura della grana. Questa interazione tra la geometria dell'intaglio e l'anisotropia del materiale deve essere valutata insieme alle decisioni sul layout della striscia che determinano dove si trovano gli incavi rispetto ai fori pilota, alle larghezze del supporto e alle stazioni di formatura in tutto lo stampo progressivo.
Integrazione progressiva del layout della fustella e compromessi di progettazione
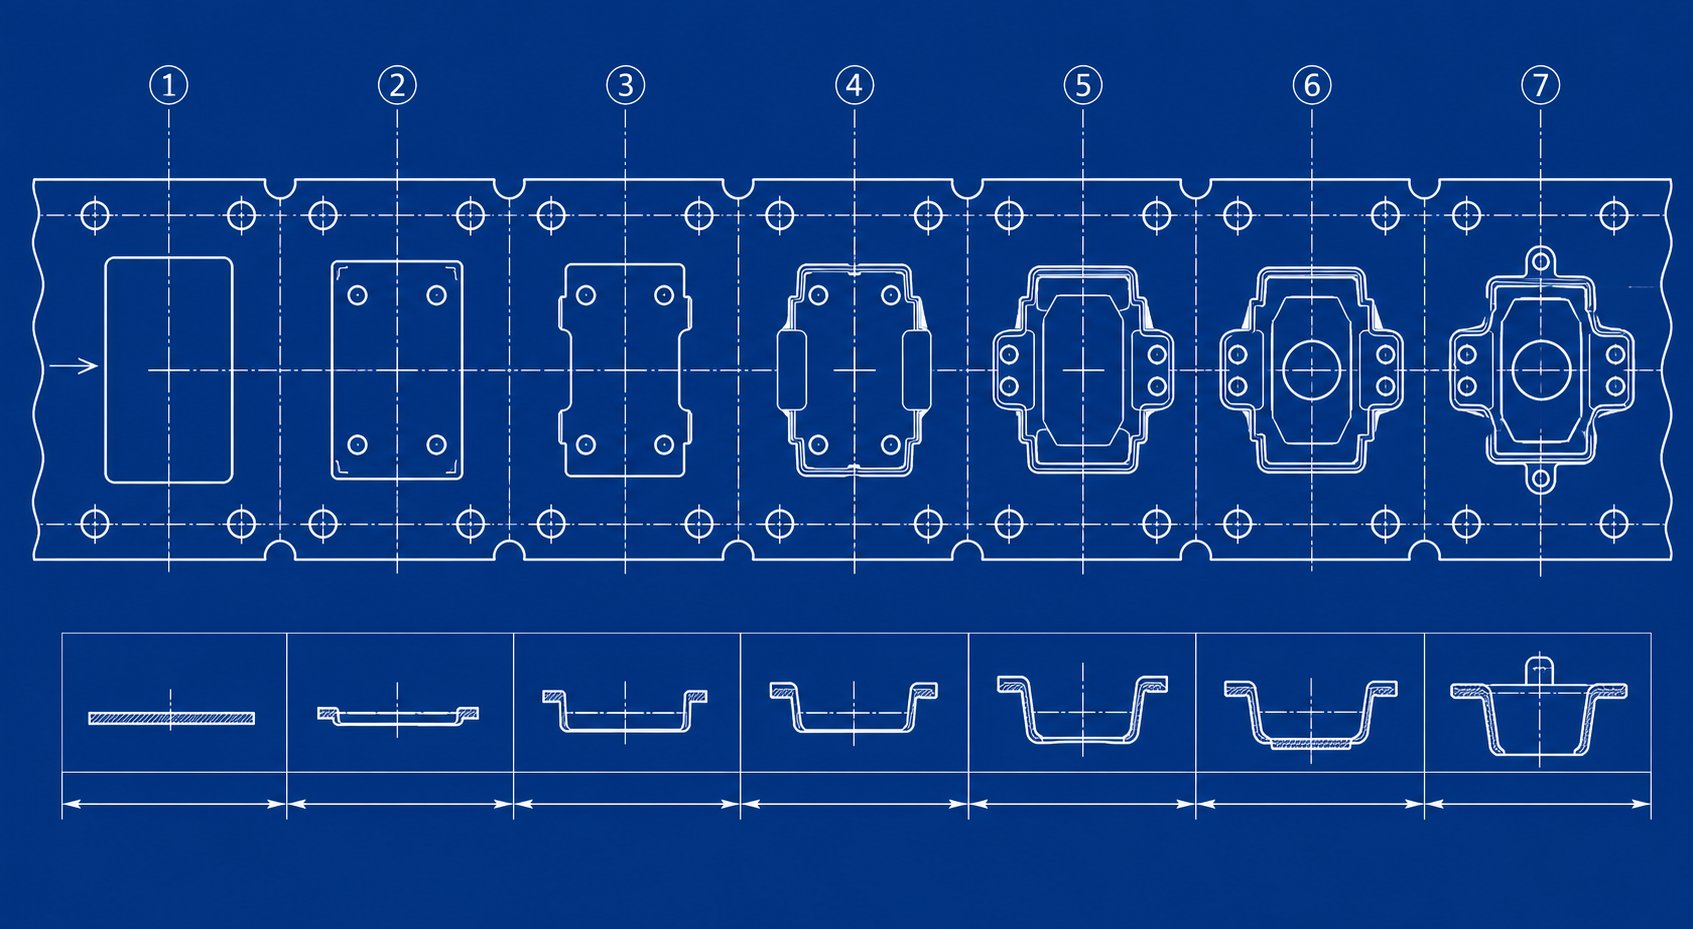
Le tacche di bypass non esistono nel vuoto. Condividono la striscia con fori pilota, reti portanti, stazioni inattive, elementi di formazione e linguette ritagliate-, tutti in competizione per lo stesso spazio limitato. Lo scopo delle tacche di bypass negli stampi di stampaggio può essere realizzato solo quando il loro posizionamento rispetta il sistema integrato del layout della striscia. Una tacca di dimensioni perfette nella posizione sbagliata rispetto a un foro pilota o a una linea di piegatura crea più problemi di quanti ne risolva.
Posizionamento della tacca di bypass all'interno dei sistemi di layout delle strisce
In qualsiasi progettazione di stampi e stampi progressivi, il layout della striscia definisce una sequenza di operazioni che devono essere coordinate con precisione. Ciascuna stazione applica forze che interagiscono attraverso la striscia portante. Le applicazioni di formatura della lamiera con tacche di bypass posizionano queste caratteristiche di scarico tra le stazioni dove è maggiormente necessario il disaccoppiamento della forza, in genere tra una stazione di tranciatura o perforazione pesante e una stazione di formatura o trafilatura di precisione a valle.
Le decisioni di posizionamento devono tenere conto simultaneamente di diverse caratteristiche vicine. I fori pilota, che forniscono il riferimento di posizione della striscia in ciascuna stazione, richiedono materiale stabile attorno ad essi. Una tacca di bypass posizionata troppo vicino a un foro pilota indebolisce il materiale circostante, provocando l'allungamento del foro sotto carichi di alimentazione e distruggendo la precisione di registrazione. La pratica industriale mantiene una distanza minima pari a 2-3 volte lo spessore del materiale tra il confine di una tacca e il bordo del foro pilota più vicino.
Le stazioni inattive, comuni negli stampi progressivi complessi, forniscono posizioni naturali per le tacche di bypass. Queste stazioni non eseguono alcun lavoro di formatura, quindi la striscia portante in quella posizione non trasporta carichi-correlati al processo oltre alla forza di alimentazione. Posizionare una tacca all'interno di una stazione inattiva significa che la sezione trasversale ridotta- deve solo sopravvivere ai carichi di alimentazione anziché ai carichi combinati di alimentazione-più-formatura. Ciò è rilevante anche inottimizzazione del layout delle strisce, dove gli ingegneri bilanciano la forza del trasportatore con l'utilizzo del materiale in ogni stazione.
Compromessi ingegneristici nelle specifiche di profondità e larghezza
Il compromesso fondamentale è semplice da definire ma difficile da ottimizzare: un intaglio troppo superficiale fornisce una riduzione dello stress insufficiente e non riesce a disaccoppiare le stazioni adiacenti, mentre un intaglio troppo profondo compromette l’integrità del nastro e la precisione di alimentazione attraverso la matrice. Tra questi estremi si trova una finestra funzionale che varia con ogni applicazione.
Una tacca poco profonda, che rimuove solo il 15-20% della larghezza del supporto, interrompe a malapena il percorso di trasmissione della forza. La restante sezione trasversale-mantiene una rigidità sufficiente per trasmettere quasi inalterate le forze di aggancio e i carichi di formazione tra le stazioni. La tacca esiste geometricamente ma non offre alcun vantaggio meccanico. Hai consumato la larghezza della striscia per niente.
Un intaglio eccessivamente profondo, che rimuove il 60% o più della larghezza del supporto, riduce drasticamente la resistenza della striscia alla deformazione sotto carichi di compressione nella direzione-di avanzamento. Quando l'alimentatore spinge il nastro in avanti, la sezione indebolita collassa o si flette lateralmente anziché trasmettere il movimento alle stazioni a valle. Il risultato è un passo incoerente, un disallineamento del pilota e un potenziale danno allo stampo. Questo scenario peggiora nelle applicazioni di stampaggio a trasferimento in cui la striscia deve mantenere la rigidità su tratti non supportati più lunghi tra le stazioni di fustellatura.
La comprensione degli intagli di bypass negativi e positivi negli stampi per stampaggio della formatura della lamiera chiarisce le opzioni del progettista. Le tacche di bypass negative rimuovono il materiale dal bordo del supporto, creando flessibilità localizzata. Riducono l'area della sezione trasversale-e la rigidità alla flessione del trasportatore in quel punto, consentendo alle stazioni adiacenti di deformarsi in modo indipendente. Le tacche di bypass positive funzionano in modo opposto: aggiungono materiale o lasciano una linguetta sporgente sul bordo della striscia per creare un irrigidimento localizzato. UNlancia e fermo passo bend, ad esempio, crea una flangia rivolta verso il basso che irrigidisce il supporto e facilita l'alimentazione fornendo allo stesso tempo un solido riferimento di arresto. Ciascun tipo ha uno scopo meccanico distinto all'interno dello stesso layout della striscia.
Interazione con i fori pilota e la larghezza del trasportatore
La larghezza del trasportatore determina la quantità di materiale disponibile sia per la rigidità di alimentazione che per il rilievo della tacca. Un carrier stretto, largo 3-5 mm, non lascia quasi spazio per una profondità significativa dell'incisura prima che il legamento rimanente diventi troppo debole per nutrirsi in modo affidabile. I trasportatori più larghi, 8-12 mm o più, offrono ai progettisti una maggiore flessibilità per specificare tacche più profonde mantenendo una sezione trasversale residua sufficiente per un'alimentazione stabile. Le disposizioni degli utensili a fase negli stampi multistazione spesso richiedono supporti più ampi appositamente per accogliere sia i fori pilota che le tacche di bypass senza interferenze.
Il processo decisionale sequenziale per specificare i parametri dell'intaglio di bypass in un nuovo progetto di stampo progressivo segue una sequenza ingegneristica logica:
- Identificare i confini delle stazioni-critici- Determina quali stazioni adiacenti creano l'accoppiamento di forza più problematico in base alla gravità della formazione, all'entità dello snap-e ai requisiti del flusso di materiale.
- Stabilire la larghezza del supporto e le posizioni dei fori pilota- Definire innanzitutto la struttura strutturale della striscia, assicurandosi che il materiale adeguato circondi ciascun pilota per la stabilità posizionale sotto i carichi di alimentazione.
- Selezionare il tipo di tacca in base alle necessità meccaniche- Scegli tacche negative dove sono richiesti flessibilità e disaccoppiamento, o tacche positive dove l'irrigidimento localizzato e il controllo dell'avanzamento sono la priorità.
- Determinare la profondità dell'intaglio dalle proprietà del materiale- Applicare le linee guida sulla profondità specifica del materiale- (trattate nella discussione precedente sulle proprietà del materiale) per stabilire una profondità iniziale che bilanci il disaccoppiamento con la durata a fatica del trasportatore.
- Specificare il raggio della radice per la durata a fatica target- Abbina il raggio della radice al volume di produzione previsto e al comportamento di incrudimento del materiale, utilizzando raggi più grandi per applicazioni ad alto-volume o ad alta-resistenza.
- Verificare la distanza dalle caratteristiche adiacenti- Confermare che il confine dell'intaglio mantenga le distanze minime dai fori pilota, dalle linee di piegatura e dai confini dell'elemento formante per evitare la sovrapposizione del campo di sollecitazione.
- Convalidare l'integrità dell'alimentazione delle strisce- Controllare che la sezione trasversale rimanente del trasportatore-nella posizione della tacca possa resistere alla deformazione sotto la forza di spinta dell'alimentatore senza deflessione laterale o variazione di passo.
Questa sequenza garantisce che lo scopo della formatura della lamiera degli intagli di bypass sia soddisfatto entro i limiti del sistema completo di disposizione delle strisce. Ogni passaggio si basa su quello precedente e saltare qualsiasi passaggio rischia di creare una tacca che non riesce a svolgere la sua funzione di disaccoppiamento o introduce una nuova modalità di guasto nella striscia.
Le decisioni prese qui a livello di layout si traducono direttamente in risultati misurabili in sala stampa. La geometria dell'intaglio influisce non solo sul disaccoppiamento della stazione e sulla precisione di alimentazione, ma anche sui modelli di formazione delle bave, sulla direzione della frattura per taglio e sull'interazione tra punzone-e-matrice, che determinano tutti la qualità della parte finale.
Applicazione dei primi principi alle decisioni pratiche sulla progettazione degli intagli
La geometria del layout della striscia, le proprietà dei materiali e la teoria della concentrazione delle sollecitazioni convergono tutte in un unico punto: nel momento in cui si assegna una dimensione di intaglio al disegno di progettazione dello stampo. Tutto quanto discusso finora fornisce il ragionamento. Questa sezione traduce tale ragionamento in decisioni che puoi difendere in una revisione del progetto, risolvere i problemi in sala stampa e comunicare chiaramente ai tuoi partner di utensili per stampaggio.
Dalla teoria alla pratica nelle decisioni relative al dimensionamento delle tacche
L’approccio ingegneristico strutturato funziona in questo modo. Innanzitutto, definiamo il problema: quali forze agiscono sulla striscia portante in corrispondenza di un dato confine di stazione e quale comportamento del materiale limita la capacità della striscia di assorbire tali forze senza distorsione dimensionale? In secondo luogo, enunciare il principio: una caratteristica di scarico controllato modifica lo stato di tensione locale concentrando la deformazione in una zona sacrificale, disaccoppiando le stazioni adiacenti in modo che ciascuna operazione di formatura proceda in modo indipendente. In terzo luogo, applicare alla progettazione: dimensionare la profondità dell'intaglio, la larghezza e il raggio della radice utilizzando le linee guida specifiche del materiale-e le relazioni sulla concentrazione delle sollecitazioni descritte in precedenza, quindi verificare che la sezione trasversale del supporto rimanente-supporti un'alimentazione stabile.
Molte convenzioni di produzione-codificano la fisica reale, ma alcune sono sopravvissute al contesto originale. Ecco le regole pratiche comuni e la scienza dietro di esse:
- "Utilizzare una profondità di tacca pari alla metà della larghezza del supporto."- Convalidato per acciaio dolce con volumi di produzione moderati. La profondità del 50% fornisce un disaccoppiamento aggressivo e l'elevato allungamento dell'acciaio dolce lo supporta. Contraddetto per HSLA e acciai inossidabili dove la profondità del 50% esaurisce la duttilità alla radice dell'intaglio entro migliaia di cicli.
- "Abbina sempre la larghezza della tacca allo spessore del materiale."- Un punto di partenza ragionevole. La scienza conferma che una larghezza dell’intaglio compresa tra 1,0 e 1,5 t crea un’efficace zona di transizione delle sollecitazioni per la maggior parte dei materiali. Intagli più ampi (2,0t-3,0t) sono giustificati quando la gravità della formazione nelle stazioni adiacenti è elevata ed è necessaria una regione cedevole più lunga.
- "Le tacche-agli angoli netti funzionano bene se utilizzi acciaio a basso-carbonio."- Parzialmente convalidato. La duttilità dell'acciaio dolce smussa le radici taglienti dell'intaglio attraverso lo snervamento locale, riducendo il Kt effettivo nelle prime centinaia di colpi. Ma anche nell’acciaio dolce, un raggio della radice inferiore a 0,5 t accelera la fatica con volumi superiori a 500.000 parti. La scienza dice di specificare sempre un raggio minimo.
- "Se la striscia avanza correttamente, la tacca è sufficientemente profonda."- Contradditto. La stabilità dell'alimentazione conferma solo che il supporto mantiene una rigidità sufficiente. Non dice nulla sul fatto che la tacca disaccoppia effettivamente le forze della stazione. Una striscia può avanzare perfettamente trasmettendo comunque lo snap-attraverso carichi che riducono la precisione dimensionale nelle stazioni a valle.
- "Aggiungi una tacca ovunque vedi il sollevamento della striscia."- Parzialmente convalidato. Il sollevamento della striscia indica la trasmissione della forza tra le stazioni e una tacca può attenuarla. Ma la causa principale potrebbe essere una pressione inadeguata dell'estrattore o una sincronizzazione errata del sollevatore piuttosto che la mancanza di geometria di scarico. Diagnosticare prima del taglio.
Evita l'influenza dell'intaglio sulla formazione di bave e sulla qualità della parte
Ecco un collegamento che molti ingegneri trascurano: le tacche di bypass influiscono sull'altezza della bava sulle parti finite. Quando un punzone taglia il nastro, lo schema di frattura dipende da come si distribuisce la sollecitazione nel materiale al momento dello sfondamento.Variazione della bava nelle operazioni di stampi progressivispesso è riconducibile a stati di sollecitazione incoerenti nella zona di taglio piuttosto che al solo gioco. Una tacca di bypass posizionata vicino ad una stazione di tranciatura o sfondamento altera il campo di tensioni residue nel materiale da tagliare. Se lo stato di sollecitazione alterato cambia il modo in cui il punzone impegna la lamiera, il rapporto taglio-e-frattura cambia e l'altezza della bava cambia con esso.
Nello specifico, le interazioni di stampaggio con formazione di bave con tacche di bypass funzionano in questo modo: una tacca immediatamente a monte di una stazione di taglio può alleviare lo stress di compressione residuo nella striscia, consentendo al punzone di entrare nel materiale in modo più pulito e produrre una fascia di taglio più uniforme. Al contrario, una tacca mal posizionata può introdurre uno stress residuo di trazione nella zona di taglio, causando la frattura prematura del materiale e aumentando l’altezza della bava sul lato di rottura. La fisica del taglio dei metalli mostra che circa un-terzo del bordo tagliato è a taglio (la zona brunita) e due-terzi sono frattura nell'acciaio a basso-carbonio con gioco corretto. Tutto ciò che modifica questo rapporto, inclusa la sollecitazione residua dalle tacche di bypass adiacenti, modifica la qualità del bordo.
I campi di sollecitazione del gioco dal punzone-alla-matrice e dell'intaglio del bypass devono essere considerati insieme per ottenere risultati di stampaggio di precisione. Il gioco determina l'angolo al quale le cricche da frattura si propagano l'una verso l'altra dai bordi del punzone e della matrice. Lo stress residuo derivante da una tacca di bypass vicina influenza l'angolo di propagazione della cricca. Se la sollecitazione indotta dall'intaglio-si allinea con la geometria del gioco, le fratture si incontrano in modo netto e le bave rimangono minime. Se sono in conflitto, i percorsi di frattura si compensano, producendo un bordo frastagliato con bava in rilievo. Su una pressa per stampaggio che funziona ad alta velocità, questa interazione diventa più pronunciata perché le forze dinamiche amplificano qualsiasi asimmetria del campo di sollecitazione.
L’obiettivo qui non è aggiungere complessità fine a se stessa. Si tratta di fornire agli ingegneri il vocabolario e la logica per comunicare con sicurezza le specifiche degli utensili per lo stampaggio dei metalli. Quando si specifica una profondità dell'intaglio di bypass del 35% con un raggio della radice di 1,5 t posizionato a 3 t di distanza dalla stazione di taglio più vicina, si dovrebbe essere in grado di spiegare il motivo: perché tale geometria fornisce un adeguato disaccoppiamento della stazione per la qualità del materiale senza introdurre stress residuo che altererebbe i modelli di frattura di taglio nelle operazioni di taglio adiacenti. Questa è la differenza tra una specificazione basata sulla scienza e una basata sulla speranza.
Questi principi valgono in condizioni controllate, ma la produzione di-volumi elevati introduce effetti cumulativi che l'analisi-single hit non può prevedere. Cicli ripetuti, usura progressiva dello stampo ed espansione termica modificano lo stato di sollecitazione nel tempo, rivelando se il design di un bypass ha un margine adeguato o funziona al limite delle sue prestazioni.
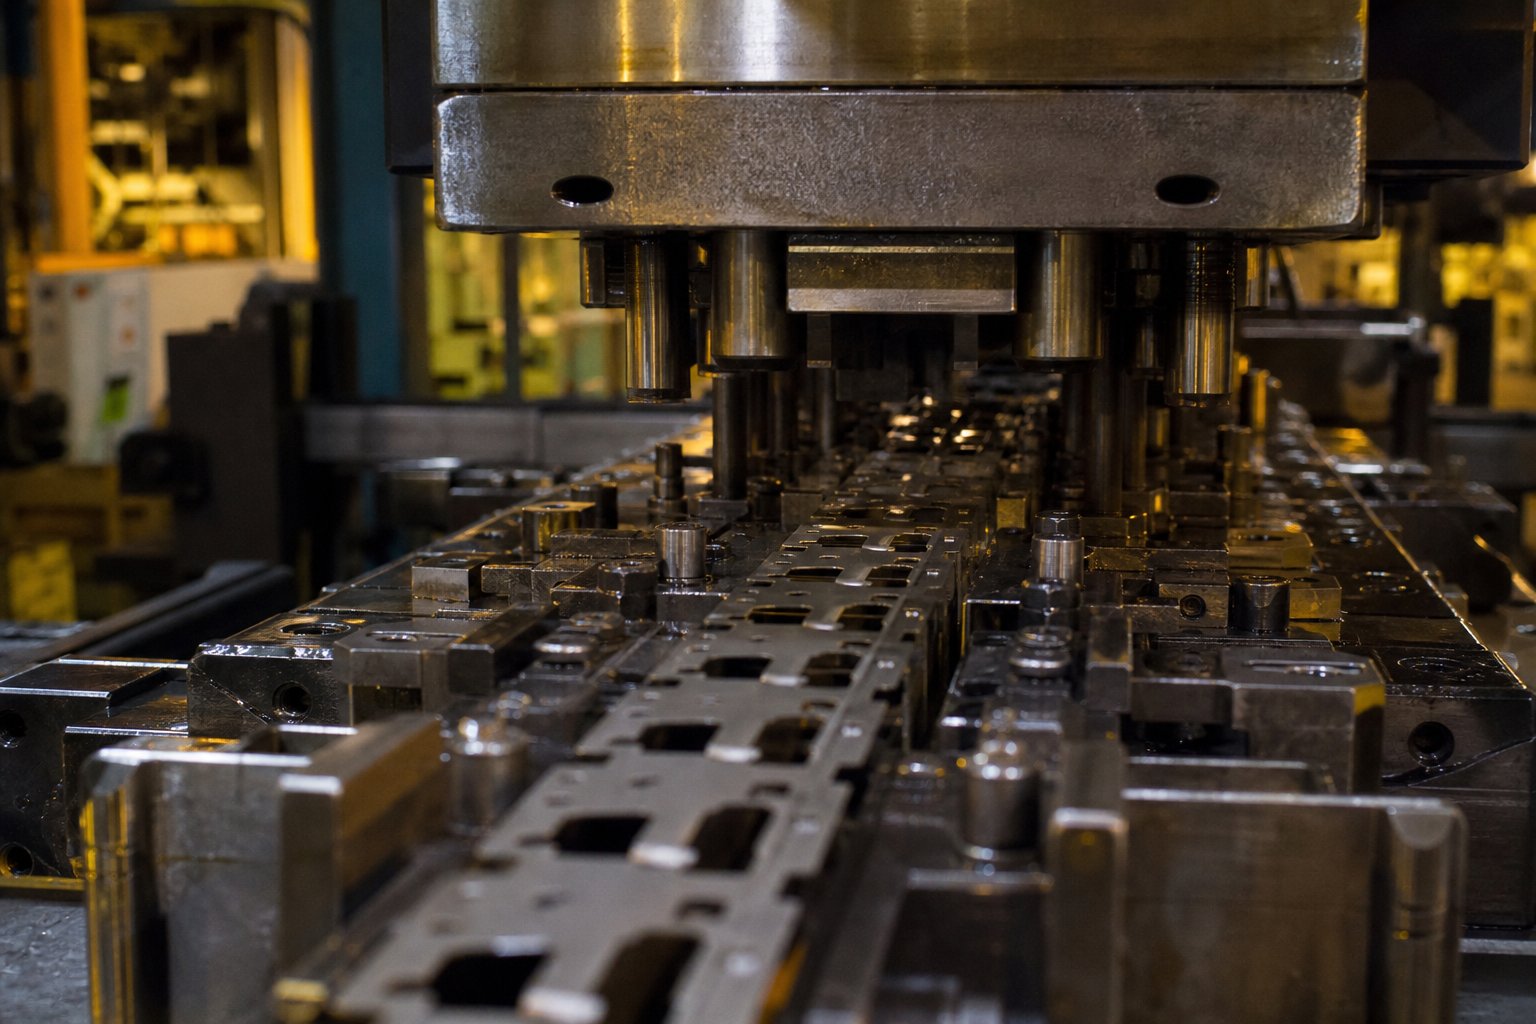
Indicatori-del mondo reale e applicazione diagnostica
Le condizioni controllate durante la prova raramente rivelano la storia completa. Un design con tacca di bypass potrebbe sopravvivere a cinquanta campioni senza problemi, ma il processo di stampaggio dei metalli nel settore automobilistico richiede milioni di cicli sottoposti a carico termico continuo, usura progressiva e variazione del materiale della bobina. La produzione ad alto-volume è il luogo in cui la progettazione inadeguata del notch si rivela, non come un improvviso fallimento catastrofico, ma come una lenta deriva verso l'instabilità che si manifesta in tassi di scarto, diffusione dimensionale e tempi di inattività non pianificati.
Elevato-volume di produzione ed effetti di stress cumulativo
Nello stampaggio industriale dei metalli per staffe automobilistiche, alloggiamenti di connettori e rinforzi strutturali, le velocità della pressa superano comunemente le 200 corse al minuto. A questa velocità, la striscia portante si flette in corrispondenza di ciascuna tacca di bypass centinaia di volte al minuto. Nel corso di una produzione di 500.000 parti, la radice della tacca ha attraversato il suo intervallo di sollecitazione mezzo milione di volte. Qualsiasi geometria dell'intaglio che opera vicino alla soglia di fatica inizierà a deteriorarsi, non dopo un turno, ma progressivamente nel corso dei giorni e delle settimane di produzione.
L’effetto cumulativo segue uno schema prevedibile. Innanzitutto, le micro-fessure iniziano alla radice dell'intaglio, dove il fattore di concentrazione dello stress è massimo. Queste crepe sono invisibili ad occhio nudo durante l'ispezione di routine. In secondo luogo, le crepe si propagano in modo incrementale a ogni colpo di pressione, riducendo la sezione trasversale effettiva del supporto in corrispondenza della tacca. In terzo luogo, la portante indebolita perde rigidità, consentendo alla trasmissione della forza da stazione-a-stazione di aumentare gradualmente. In quarto luogo, la deriva dimensionale appare nei componenti metallici finiti stampati quando l'effetto di disaccoppiamento diminuisce.
Questa sequenza spiega perché gli stampi per stampaggio automobilistico che utilizzano acciaio ad alta resistenza- spesso producono parti accettabili per i primi 100.000 colpi, per poi sviluppare problemi di qualità progressivi. La radice della tacca sta esaurendo la sua vita a fatica. La scienza della concentrazione delle sollecitazioni e del comportamento di incrudimento trattata in precedenza prevede questa sequenza temporale con ragionevole precisione se le proprietà di fatica del materiale e il valore Kt effettivo sono noti.
Gli effetti termici aggravano il problema. A velocità di stampa elevate, la temperatura del punzone aumenta gradualmente a causa dei ripetuti carichi di attrito e deformazione e del calore che viene condotto nel nastro. Una striscia di supporto che funziona a 10-15 gradi Celsius sopra la temperatura ambiente nella posizione della tacca di bypass ha un carico di snervamento e un allungamento leggermente alterati. I margini progettati nella geometria dell'intaglio a temperatura ambiente si restringono sotto carico termico, spingendo potenzialmente la radice dell'intaglio nel territorio della deformazione plastica durante ogni ciclo anziché rimanere elastica.
Indicatori diagnostici di progettazione inadeguata della tacca di bypass
Gli operatori di stampa esperti spesso rilevano i problemi di tacca di bypass prima che lo facciano gli ispettori della qualità, perché i sintomi si manifestano come cambiamenti nel modo in cui funziona lo stampo piuttosto che come difetti dimensionali immediati. I seguenti sintomi osservabili nella sala stampa indicano problemi con la tacca di bypass:
- Sollevamento strisce tra le stazioni- La striscia di supporto si solleva dalla superficie dello stampo dopo un forte colpo di tranciatura o perforazione, indicando che le forze di scatto-attraverso si stanno trasmettendo attraverso una tacca non sufficientemente profonda anziché essere assorbite localmente.
- Dimensioni delle parti incoerenti nelle stazioni di formatura- La diffusione dimensionale aumenta gradualmente nel corso di un ciclo di produzione, suggerendo che la rigidità della striscia di supporto in corrispondenza dell'intaglio sta cambiando a causa della crescita di cricche da fatica o che l'intaglio non ha mai fornito un disaccoppiamento adeguato all'inizio.
- Tranciatura o piegatura del perno pilota- I perni pilota subiscono carichi laterali che non sono stati progettati per gestire poiché l'errata registrazione delle strisce, causata dall'instabilità di alimentazione-correlata alla tacca, costringe i piloti a correggere errori di posizione oltre la loro capacità.
- Rottura progressiva dei bordi in corrispondenza delle tacche- Crepe visibili che si estendono dalla radice dell'intaglio verso il centro del supporto, indicando che il raggio della radice dell'intaglio è troppo stretto per la qualità del materiale o che la profondità dell'intaglio supera ciò che la resistenza alla fatica del materiale può supportare per un determinato volume di produzione.
- Deformazione della striscia durante l'avanzamento dell'alimentazione- Il carrier collassa lateralmente in corrispondenza dell'incisura quando l'alimentatore spinge la strip in avanti, il che significa che il legamento rimanente dopo la profondità dell'incisura è troppo stretto per resistere al carico di compressione dell'alimentazione senza deformarsi.
- Deriva dimensionale da stazione-a-stazione in una direzione- Le parti nelle stazioni a valle si spostano costantemente nella stessa direzione, suggerendo che il flusso di materiale attraverso una tacca di bypass adiacente è asimmetrico a causa del disallineamento della direzione delle venature o della geometria irregolare della tacca sui bordi opposti del trasportatore.
- Usura accelerata dello stampo nelle stazioni adiacenti alle tacche- Gli inserti di formatura o i punzoni di taglio vicino a una tacca di bypass si usurano più velocemente del previsto perché la tacca non riesce a disaccoppiare le forze, trasmettendo carichi d'urto ripetuti a quelle stazioni.
Ciascuno di questi sintomi rimanda a specifici principi scientifici. I punti di sollevamento della striscia risultano inadeguati-a causa dell'attenuazione, un problema di profondità dell'intaglio. Il danno al perno pilota è dovuto all'instabilità dell'alimentazione, un problema di rigidità del trasportatore. La rottura del bordo rivela un cedimento per fatica alla radice dell'intaglio, una discrepanza tra geometria-rispetto-materiale. Il percorso diagnostico funziona a ritroso dal sintomo osservabile al parametro sottostante che necessita di aggiustamento.
Quando un ingegnere di attrezzature riscontra dimensioni incoerenti su una parte metallica stampata prodotta in uno stampo progressivo, la prima domanda non dovrebbe essere se il punzone di formatura è usurato. Dovrebbe essere se la tacca di bypass a monte di quella stazione svolge ancora la sua funzione di disaccoppiamento.Principi fondamentali per la risoluzione dei problemisottolineare che le parti devono essere posizionate accuratamente e mantenute correttamente prima che avvenga qualsiasi lavoro di formatura. Una tacca di bypass degradata compromette entrambi questi prerequisiti consentendo un accoppiamento di forza tra le stazioni che distorce la posizione della striscia e rilascia la pressione di mantenimento in modo non uniforme.
L'approccio diagnostico per i problemi di qualità delle parti metalliche stampate segue una sequenza logica. Per prima cosa, ispezionare la radice dell'intaglio sotto ingrandimento per verificare l'inizio della cricca da fatica. Se sono presenti crepe, il raggio della radice deve aumentare o la profondità dell'intaglio deve diminuire a seconda del tipo di materiale in uso. In secondo luogo, misurare la deflessione effettiva della striscia in corrispondenza della tacca durante un ciclo di stampa a bassa-velocità. Se il supporto si flette visibilmente oltre il recupero elastico, la sezione trasversale rimanente-è insufficiente o il materiale si è indurito-oltre la sua utile duttilità in quella posizione. In terzo luogo, confrontare l'allungamento del foro pilota a monte e a valle dell'intaglio. I fori pilota di forma ovale-a valle indicano che la tacca non assorbe le forze trasmesse e la striscia si sta registrando fuori-centro in quella stazione.
I dati di produzione rafforzano queste osservazioni. Nei programmi di parti metalliche stampate ad alto-volume,i guasti progressivi dello stampo raramente hanno origine da un singolo componente danneggiato. La maggior parte dei problemi si sviluppa gradualmente a causa dell'accumulo di usura, dell'instabilità del nastro e degli effetti termici durante la produzione continua. Il degrado del notch di bypass segue lo stesso schema. La tacca non fallisce all'improvviso. Perde efficacia in modo incrementale e i sintomi a valle compaiono molto prima che la causa principale diventi visivamente evidente.
Per gli ingegneri che utilizzano stampi per stampaggio automobilistico con volumi di produzione superiori a 500.000 parti all'anno, l'ispezione proattiva delle tacche a intervalli di conteggio delle corse definiti- impedisce il graduale passaggio da una produzione stabile all'accumulo di scarti. La scienza fornisce il quadro: conoscere la curva di fatica del materiale, calcolare il Kt effettivo alla radice dell'intaglio, stimare il conteggio dei cicli fino all'inizio della cricca e pianificare l'ispezione prima che raggiunga tale soglia. È così che la conoscenza dei principi-primi si traduce in affidabilità del reparto di produzione per ogni componente di stampaggio dei metalli prodotto dallo stampo.
Progettazione-di bypass notch basata sull'ingegneria per l'eccellenza della produzione
I sintomi diagnostici sulla stampa confermano ciò che la scienza prevede: le specifiche del bypass devono essere radicate in meccanismi quantificabili, non in convenzioni ereditate. I principi di concentrazione delle sollecitazioni, anisotropia del materiale e geometria del rilievo controllata formano un quadro coerente che si applica a ogni stampo per stampaggio, indipendentemente dalla complessità della parte o dal volume di produzione.
Principi ingegneristici chiave per le specifiche del bypass notch
Tre pilastri supportano ogni decisione relativa all'tacca di bypass del suono negli stampi per stampaggio dei metalli:
- La distribuzione delle sollecitazioni governa la geometria dell'intaglio- Il raggio, la profondità e la larghezza della radice determinano il fattore di concentrazione della sollecitazione nel punto di scarico. Il dimensionamento di questi parametri rispetto alla curva di fatica del materiale garantisce che l'intaglio sopravviva al volume di produzione senza che si creino cricche.
- L'anisotropia del materiale determina l'orientamento- La direzione delle venature relativa all'allineamento dell'intaglio controlla il comportamento di propagazione delle cricche e i modelli di flusso del materiale. Ignorare la direzione di rotolamento quando si specifica il posizionamento della tacca introduce percorsi di frattura imprevedibili che minano l'affidabilità del trasportatore.
- I soccorsi controllati isolano le forze della stazione- La tacca deve ridurre la rigidità del trasportatore in modo sufficiente da disaccoppiare le stazioni adiacenti preservando al tempo stesso una sezione trasversale sufficiente-per un'alimentazione stabile. Questo equilibrio è specifico del materiale-, dipendente dallo spessore-e sensibile al-volume-di produzione.
Insieme, questi principi sostituiscono le congetture con la logica ingegneristica. Un progettista di stampi che capisce perché una profondità di intaglio del 35% con un raggio di radice di 1,5 t funziona per l'acciaio HSLA può adattare con sicurezza tale specifica quando cambia il tipo, lo spessore o la gravità della formatura del materiale. Questa adattabilità è il vero valore della progettazione di stampi e stampaggi basata sulla scienza-: si adatta a nuove applicazioni senza richiedere un nuovo ciclo di prove-e-prove di errori.
Quando le specifiche dell'intaglio di bypass derivano dalla teoria della concentrazione delle sollecitazioni, dai dati sulla fatica dei materiali e dall'analisi del flusso anisotropico anziché dalla sola tradizione-di officina, ogni componente dello stampo di stampaggio nel layout della striscia svolge la funzione prevista durante l'intero ciclo di vita della produzione.
Collaborazione con risorse specializzate nella progettazione di stampi
Tradurre questi principi in strumenti-pronti per la produzione richiede più della semplice conoscenza teorica. Richiede esperienza su come i componenti dello stampo di stampaggio interagiscono in condizioni di stampa reali, su materiali diversi e su volumi in cui gli effetti cumulativi espongono ogni scelta progettuale marginale. Gli ingegneri che lavorano su stampi progressivi complessi con requisiti critici di tacca di bypass traggono vantaggio dalla collaborazione con specialisti di utensili che uniscono scienza e realtà-dell'officina.
Quando valuti la panoramica di un'azienda di stampi per stampaggio metalli, cerca partner che dimostrino padronanza sia dei fondamenti dell'ingegneria che dei vincoli pratici della produzione di stampi.YICHENmette in contatto gli ingegneri delle attrezzature con soluzioni personalizzate di matrici per stampaggio in cui la progettazione dell'intaglio di bypass, il controllo del flusso di materiale, la gestione delle bave e l'ottimizzazione dello spazio vengono trattati come sfide ingegneristiche integrate anziché come decisioni isolate su punzoni-e-matrici. Il loro approccio alle matrici e allo stampaggio riflette la stessa metodologia dei primi-principi trattata in questo articolo: definire lo stato di sollecitazione, abbinare la geometria al comportamento del materiale e convalidare attraverso i dati di produzione.
Il percorso da seguire per qualsiasi ingegnere che specifica le tacche di bypass è chiaro. Fonda le tue decisioni sui meccanismi della concentrazione dello stress e della risposta materiale. Convalidare attraverso l'osservazione diagnostica presso la sala stampa. E quando l'applicazione richiede competenze che vanno oltre le tue attuali capacità di attrezzamento, rivolgiti a un partner la cui profondità ingegneristica corrisponda alla complessità dei requisiti di progettazione degli stampi di stampaggio.
Domande frequenti sulle tacche di bypass negli stampi per stampaggio
1. Qual è lo scopo delle tacche di bypass negli stampi per stampaggio progressivo?
Le tacche di bypass svolgono tre funzioni meccaniche fondamentali negli stampi per stampaggio progressivo. Controllano il flusso del materiale creando punti di scarico che permettono alla lamiera di deformarsi senza eccessivi vincoli da parte delle stazioni vicine. Ridistribuiscono lo stress di taglio lontano dalle zone critiche di formazione per prevenire cedimenti localizzati. Inoltre riducono le forze di scatto-che causano il sollevamento delle strisce e condizioni di-alimentazione errata. Essenzialmente, agiscono come confini di stress ingegnerizzati che isolano le zone di deformazione in modo che ciascuna stazione operi in modo indipendente senza corrompere le caratteristiche adiacenti.
2. Come si determina la corretta profondità dell'intaglio di bypass per i diversi materiali?
La profondità dell'intaglio è determinata principalmente dalla percentuale di allungamento del materiale e dal comportamento di incrudimento. L'acciaio dolce con un allungamento del 28-42% tollera profondità pari al 40-50% della larghezza del supporto perché la sua riserva di duttilità impedisce l'innesco di cricche alla radice dell'intaglio. Gli acciai ad alta resistenza con allungamento ridotto (12-24%) richiedono profondità minori del 20-35% con raggi di radice maggiori. Le leghe di alluminio necessitano di una profondità del 30-40% con raggi generosi a causa della bassa resistenza alla fatica e della tendenza all'usura. L'acciaio inossidabile richiede l'approccio più conservativo (profondità del 25-35%, raggio della radice di 2,0 t o superiore) perché il suo tasso di incrudimento estremo causa un infragilimento locale alla radice dell'intaglio.
3. Qual è la differenza tra le tacche di bypass positive e negative?
Le tacche di bypass negative rimuovono il materiale dal bordo della striscia portante, creando flessibilità localizzata che consente alle stazioni adiacenti di deformarsi in modo indipendente. In quel punto riducono l'area della sezione trasversale e la rigidità alla flessione. Le tacche di bypass positive funzionano in modo opposto aggiungendo materiale o lasciando una linguetta sporgente sul bordo della striscia per creare un irrigidimento localizzato. Gli intagli negativi vengono utilizzati laddove è necessario il disaccoppiamento della forza tra le stazioni, mentre gli intagli positivi vengono applicati laddove il controllo dell'alimentazione e la rigidità del trasportatore richiedono rinforzo in punti specifici.
4. In che modo la direzione delle venature influisce sulle prestazioni dell'intaglio di bypass nella lamiera?
La lamiera presenta proprietà anisotrope a causa dell'allungamento dei grani durante la laminazione. Un intaglio di bypass orientato parallelamente alla direzione delle venature propaga le cricche più facilmente lungo i bordi delle venature, offrendo un disaccoppiamento aggressivo ma una durata a fatica più breve. Una tacca perpendicolare alla direzione delle venature resiste alla crescita delle cricche ma può limitare il flusso del materiale durante le operazioni di formatura. L'acciaio laminato a freddo-e l'acciaio inossidabile mostrano forti effetti anisotropi, mentre l'acciaio-laminato a caldo e il rame sono meno sensibili. Gli ingegneri devono confermare l'orientamento della bobina rispetto all'asse di alimentazione e abbinare il posizionamento delle tacche alla gravità della formatura nelle stazioni adiacenti.
5. Quali sono i segni di un design inadeguato del bypass notch durante la produzione?
I sintomi osservabili includono il sollevamento del nastro tra le stazioni dopo forti colpi di tranciatura, l'aumento graduale della diffusione dimensionale nelle stazioni di formatura, il taglio del perno pilota dovuto a un'errata registrazione del nastro, la rottura visibile dei bordi che si estende dalle radici dell'intaglio, l'instabilità del nastro durante l'avanzamento dell'alimentazione e l'usura accelerata dello stampo nelle stazioni adiacenti alle tacche. Ogni sintomo corrisponde a un parametro tecnico specifico: il sollevamento della striscia indica una profondità dell'intaglio insufficiente, il danno del pilota è dovuto all'instabilità dell'alimentazione e la fessurazione del bordo rivela una mancata corrispondenza tra geometria-rispetto-materiale. Partner di utensili specializzati come YICHEN possono aiutare a diagnosticare questi problemi e tradurre le azioni correttive in progetti di stampi ottimizzati.


