


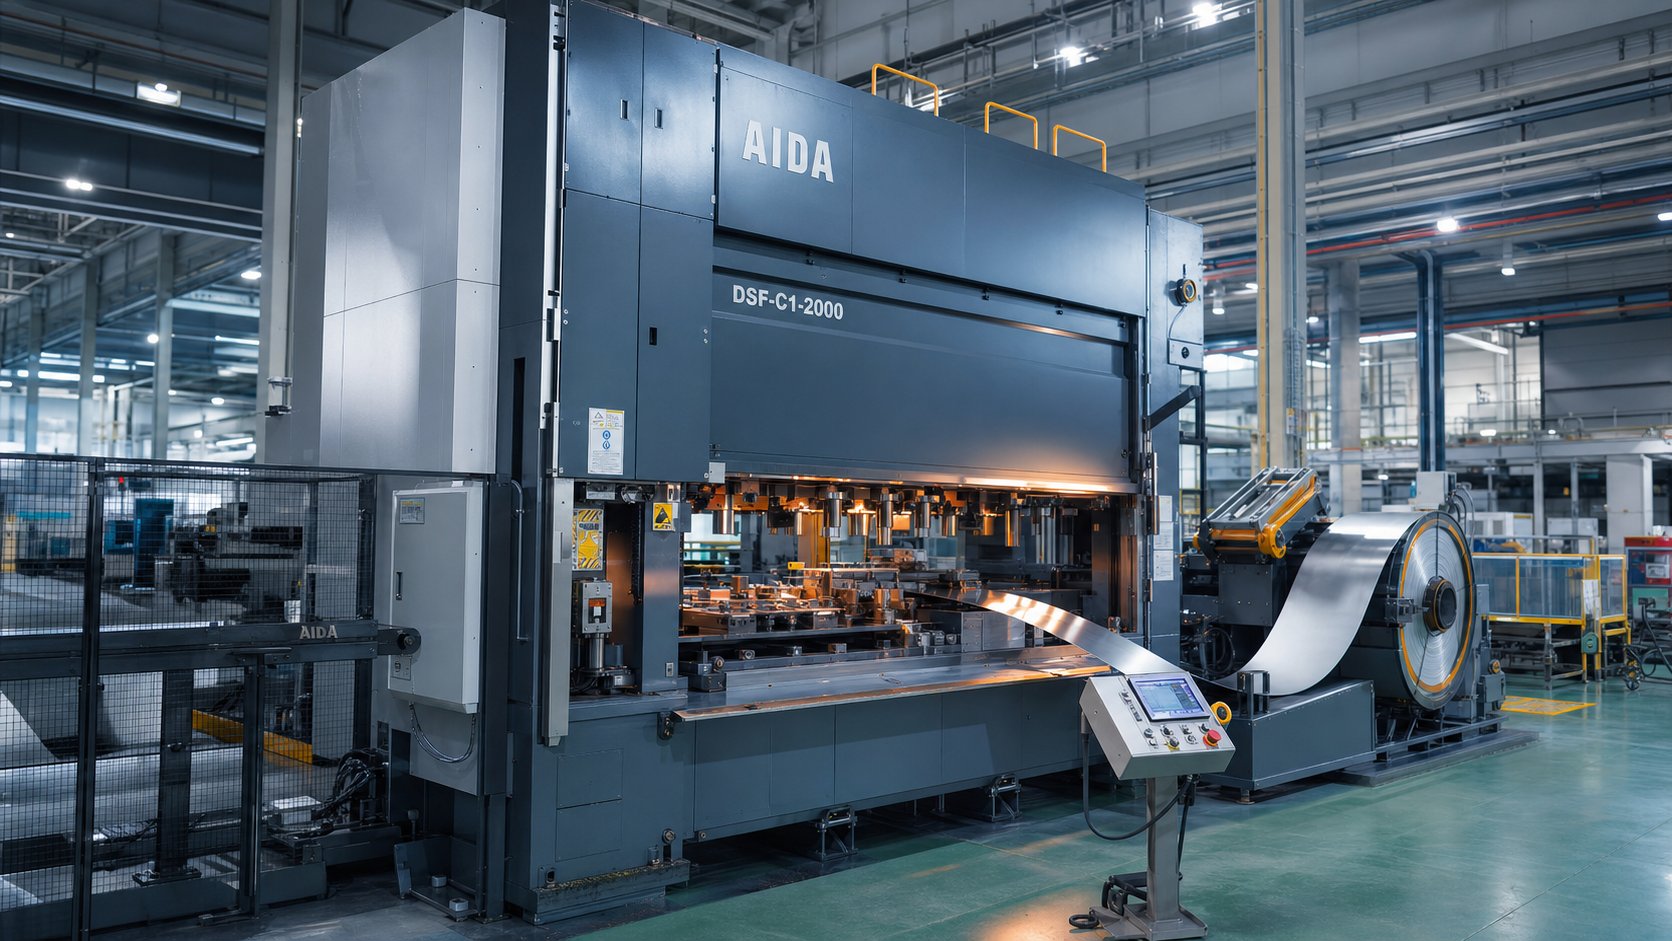
Cosa fa realmente una macchina per stampaggio a stampo progressivo
Immagina una bobina piatta di metallo che entra da un'estremità di una macchina ed esce dall'altra come un pezzo di precisione completamente formato-nessun trasferimento manuale, nessuna configurazione secondaria. Questo è lo stampaggio progressivo in azione.
Cos'è una macchina per stampaggio a stampo progressivo
COSÌcos'è un dado progressivo? Fondamentalmente, è uno strumento multi-stazione che esegue operazioni sequenziali di taglio e formatura su un nastro metallico mentre avanza attraverso una pressa. La macchina costruita attorno a quello strumento è ciò che trasforma il concetto in produzione continua.
Una macchina per stampaggio a stampo progressivo è un sistema di produzione integrato che combina una pressa meccanica o servo, un set di stampi progressivi multi-stazione e una linea di alimentazione bobina- automatizzata per trasformare nastri metallici piatti in parti finite attraverso colpi di stampa continui e sequenziali.
Ogni colpo della pressa fa avanzare la striscia di una distanza fissa-chiamata passo di avanzamento-mentre ogni stazione esegue un'operazione distinta: perforazione, piegatura, formatura o taglio. Il pezzo rimane attaccato al nastro portante finché la stazione finale non lo separa come componente completo. Questo ciclo continuo alimentato a bobina- è ciò che conferisce a una macchina per stampaggio progressiva velocità e ripetibilità, producendo spesso centinaia di parti al minuto con un intervento minimo dell'operatore.
Perché la prospettiva-centrica della macchina è importante
La maggior parte delle risorse si concentra sullo stampaggio progressivo come servizio o come descrizione del processo. Questo articolo adotta una prospettiva diversa-trattando la stessa macchina per stampaggio come argomento principale. Perché? Poiché gli ingegneri di produzione che valutano i beni strumentali devono comprendere in che modo la rigidità del telaio, il tipo di azionamento e la precisione di alimentazione interagiscono con le prestazioni dello stampo. I team di procurement che confrontano le opzioni di approvvigionamento traggono vantaggio dalla conoscenza di quali specifiche della macchina influenzano la qualità delle parti e il costo totale di proprietà.
Sia che si stia specificando una nuova linea di stampa o qualificando la capacità di un fornitore, la macchina è la variabile che determina ciò che è ottenibile in termini di tolleranza, velocità e durata dello stampo. Le sezioni seguenti scompongono ciascun sottosistema-dal telaio della pressa allo scivolo degli scarti-in modo da poter collegare le scelte relative alle attrezzature direttamente ai risultati delle parti.
Componenti principali all'interno della macchina
A macchina per stampaggio a stampo progressivonon è un singolo dispositivo-è un sistema di sottosistemi, ciascuno dei quali esegue un lavoro specifico che alimenta quello successivo. Riduci una macchina all'essenziale e trovi un telaio della pressa che fornisce la struttura portante, un set di stampi che esegue la lavorazione dei metalli e una linea di bobina che fornisce la materia prima con precisione metronomica. Comprendere come interagiscono questi elementi aiuta a prevedere la qualità della parte prima che si verifichi il primo colpo.
Tipi di telai per presse e rigidità strutturale
Il telaio è lo scheletro che resiste ad ogni grammo di forza di formazione. Tre architetture comuni dominano le applicazioni degli stampi progressivi:
- Gap-frame (C-frame)– Offre accesso su tre- lati e un ingombro compatto, rendendolo-economico per lavori di-tonnellaggio più leggeri. Il compromesso è la deflessione angolare sotto carico; poiché un lato è aperto, il telaio si flette leggermente a ogni colpo, il che può influire sulle caratteristiche di tolleranza-ristretta.
- Lato-dritto– Le colonne verticali su entrambi i lati eliminano la deflessione angolare, offrendo una durata dello stampo e una consistenza dimensionale superiori. Questa è la scelta-ideale per gli stampi progressivi che funzionano a volumi elevati o che richiedono tolleranze strette.
- Tirante-– Utilizza tiranti pre-sollecitati per fissare insieme corona, colonne e letto. Il risultato è una struttura rigida,-smorzata dalle vibrazioni, adatta ad applicazioni di-tonnellaggio pesante in cui anche la deflessione a livello micro-degrada la precisione della parte.
Perché la rigidità è così importante? Ogni millesimo di pollice deviato dal telaio si traduce direttamente in una variazione dimensionale sulla parte stampata. Una pressa diritta-laterale o a tirante-mantiene i punzoni dell'utensile allineati durante tutta la corsa, preservando gli spazi che determinano l'altezza della bava, la qualità del foro e la precisione delle caratteristiche formate-.
Layout dello stampo e sequenziamento delle stazioni
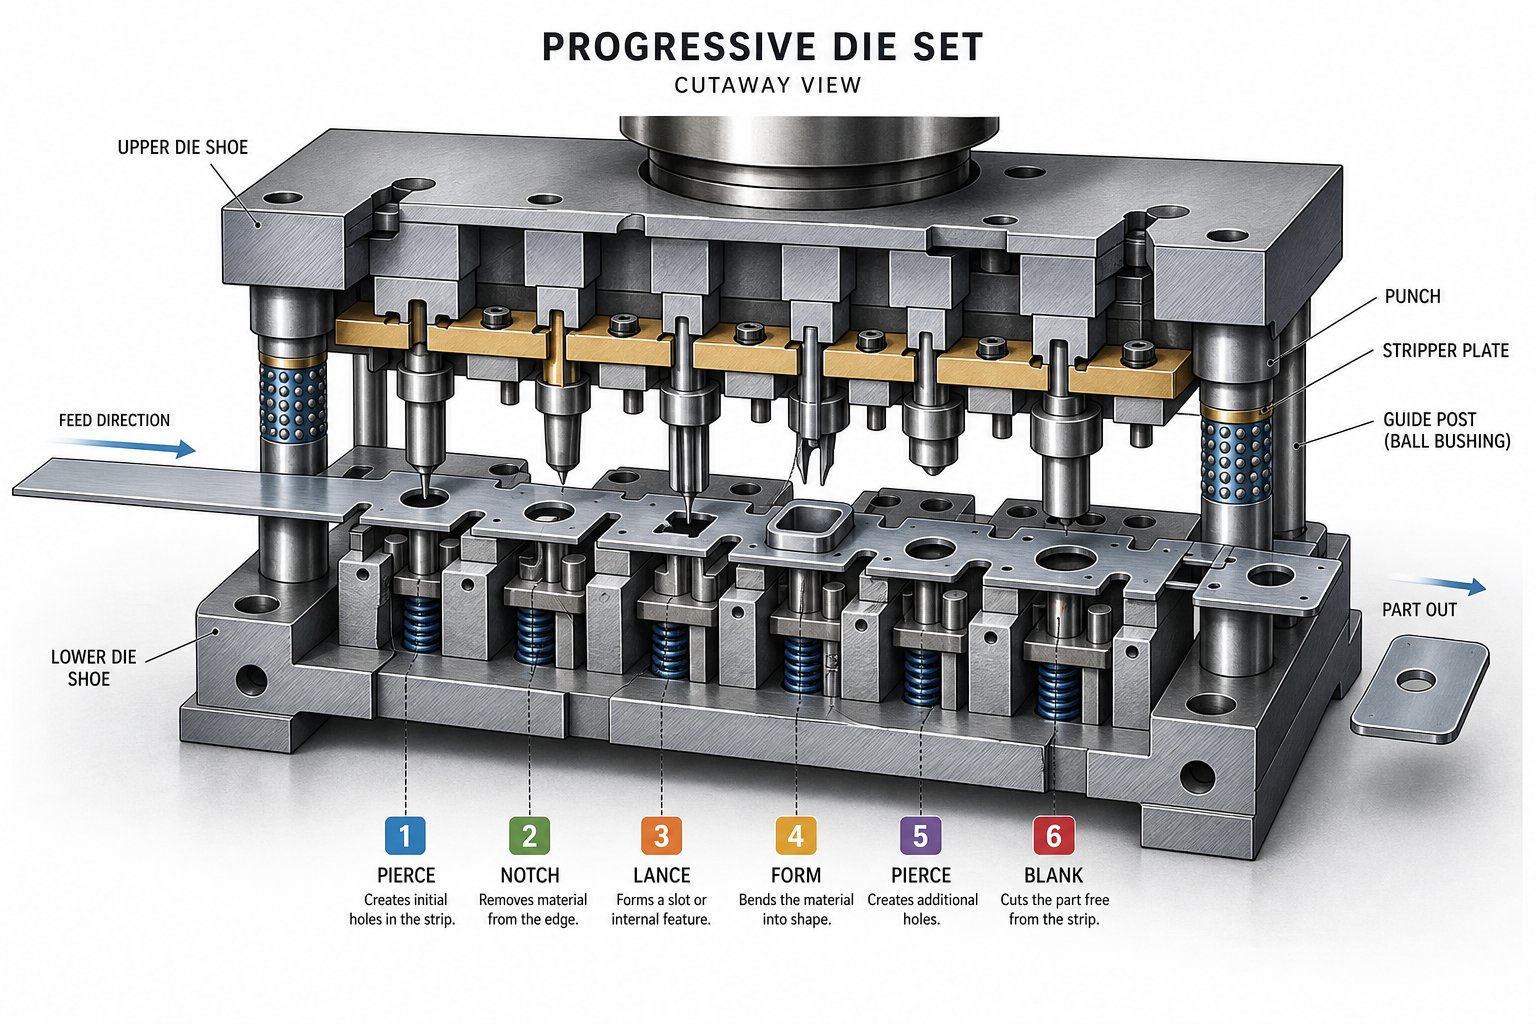
All'interno della pressa si trova la matrice di stampaggio-un insieme lavorato con precisione-di ganasce superiori e inferiori, montanti di guida, punzoni, bottoni della matrice, piloti, estrattori e molle. Gli stampi progressivi dispongono questi elementi su più stazioni, ciascuna dedicata a un'operazione specifica:
- Penetrante– Gli strumenti di punzonatura del metallo creano fori, asole o elementi pilota nella striscia.
- Soppressione– Rimuove sezioni di materiale più grandi per definire la geometria del perimetro della parte.
- Formatura e piegatura– Modella il pezzo grezzo piatto in elementi tri-dimensionali.
- Coniatura– Applica un'elevata forza di compressione per uno stretto controllo dimensionale su superfici critiche.
- Tagliare– Separa il pezzo finito dalla striscia portante.
La sequenza delle stazioni segue una logica precisa: le caratteristiche di riferimento vengono perforate in anticipo per garantire la precisione del posizionamento, le operazioni di formatura vengono eseguite dopo lo sfondamento per evitare distorsioni e il taglio è sempre per ultimo. La spaziatura tra le stazioni-uguale al passo di avanzamento-determina quanto avanza la striscia per corsa. Gli utensili per stampi progressivi ben-progettati bilanciano il conteggio della stazione rispetto alla stabilità delle strisce, garantendo che ogni operazione abbia spazio per eseguire senza compromettere il trasportatore.
Sistemi di alimentazione, guida e scarto
Le matrici per stampaggio di precisione sono precise quanto il sistema di consegna del materiale che le alimenta. Una tipica linea di bobine comprende tre funzioni integrate:
- Svolgitore– Supporta e svolge la bobina con una tensione controllata.
- Piastra per capelli (livellante)– Passa il nastro attraverso rulli regolabili che rimuovono la curvatura impostata della bobina-, consegnando il materiale piatto allo stampo.
- Alimentatore servo o a rullo– Fa avanzare il nastro di una distanza precisa ad ogni ciclo, quindi lo mantiene fermo durante la corsa della pressa.
Una volta che la striscia entra nella fustella, i perni pilota si inseriscono nei fori pre-perforati per registrarne l'esatta posizione laterale e longitudinale in ogni stazione. I binari di guida della striscia mantengono il materiale centrato mentre i sollevatori lo sollevano sopra la superficie dello stampo tra una corsa e l'altra, prevenendo segni di trascinamento e garantendo una progressione fluida.
Lo scarto è un sottoprodotto inevitabile. I residui di perforazione cadono attraverso le aperture dello stampo negli scivoli sotto il supporto, mentre la striscia di scheletro esce dalla parte posteriore della pressa su un trasportatore di scarti o un trituratore. La rimozione affidabile degli scarti previene la fuoriuscita degli sfridi-una condizione in cui uno sfrido risale insieme al punzone e danneggia la parte successiva o la matrice stessa.
| Componente | Funzione primaria | Impatto sulla qualità delle parti |
|---|---|---|
| Premere il telaio | Resiste alle forze di formazione, mantiene l'allineamento | Controlla la deflessione; influisce direttamente sulla precisione dimensionale e sulla durata dello stampo |
| Set di stampi (stampi per stampaggio) | Esegue il taglio, la formatura e la separazione sequenziali | Determina la geometria della funzione, le tolleranze e la finitura superficiale |
| Alimentatore e raddrizzatore di bobine | Fornisce una striscia piatta con un passo di avanzamento preciso | Assicura una progressione coerente; previene inceppamenti ed errori di posizionamento |
| Sistema pilota | Registra la posizione della striscia in ciascuna stazione | Mantiene l'allineamento da stazione-a-stazione entro micron |
| Guide di scorrimento a nastro | I centri si strisciano lateralmente attraverso la matrice | Previene l'inclinazione che causa tranciature o formazioni irregolari |
| Rimozione rottami (scivoli e trituratori) | Espelle proiettili e strisce di scheletro | Previene l'estrazione degli sfridi, la rottura dello stampo e i difetti superficiali |
Quando ogni sottosistema funziona in concerto-il telaio assorbe il carico senza deflessione, l'alimentatore consegna il nastro in inclinazione, i piloti bloccano la posizione e rimuove gli scarti in modo pulito-il risultato è un sistema unificato in grado di produrre migliaia di parti identiche all'ora. La variabile successiva nell'equazione è il movimento stesso: il modo in cui la pressa converte l'energia immagazzinata nel movimento controllato della slitta che guida ciascuna stazione attraverso il suo ciclo di formatura.
Come funziona il processo di stampaggio progressivo
Sai cosa si trova all'interno della macchina. La vera domanda è: come funziona una pressa per stampaggio quando tutti i sottosistemi funzionano insieme in un ciclo continuo? La risposta risiede nello stesso processo di stampaggio a stampo progressivo-una sequenza coreografica in cui una bobina piatta diventa una parte finita una stazione alla volta, senza mai lasciare la striscia fino al taglio finale.
Progressione-passo-passo
Immagina una bobina di metallo caricata sullo svolgitore. Il raddrizzatore rimuove la curvatura e il servoalimentatore fa avanzare la striscia nella fustella di una distanza fissa-il passo di progressione. Tale passo equivale alla spaziatura da centro-a-centro delle stazioni e determina il flusso della parte attraverso l'intero strumento. Ogni colpo di stampa ripete questo ciclo di avanzamento-e-forma.
Ecco il processo di stampaggio progressivo suddiviso nelle sue fasi principali:
- Caricamento coil e alimentazione strip– L'alimentatore fa avanzare il materiale piatto nell'apertura dello stampo. I fori pilota iniziali vengono praticati in una delle prime stazioni per stabilire la registrazione.
- Innesto del perno pilota– Mentre la matrice superiore scende, i perni pilota di precisione entrano nei fori pre-perforati, bloccando la striscia nell'esatta posizione laterale e longitudinale prima che venga applicata qualsiasi forza di taglio.
- Foratura e lanciatura– Punzona il metallo fustellato per creare fori, fessure e caratteristiche in rilievo che preparano il pezzo grezzo per la successiva formatura.
- Formare e disegnare– Le stazioni piegano, coniano o disegnano il materiale in forme tridimensionali-. La striscia portante si flette nei punti di attacco progettati per adattarsi al movimento verticale senza perdere la precisione del beccheggio.
- Rifilatura– Il materiale in eccesso viene tagliato via per perfezionare il perimetro della parte fino alla geometria finale.
- Taglio ed espulsione– L'ultima stazione separa il pezzo completato dal trasportatore. Gli stampi progressivi finiti cadono in uno scivolo o trasportatore sotto la pressa, pronti per il confezionamento o la lavorazione secondaria.
La progettazione del layout della striscia governa l'intera sequenza. Gli ingegneri determinano come si annidano le parti sulla striscia, dove i ponti mantengono l'integrità strutturale e quale ordine seguire le operazioni per evitare distorsioni. Obiettivi di layout ben-ottimizzatiutilizzo del materiale superiore al 75%.mantenendo il trasportatore sufficientemente robusto per un'alimentazione affidabile a velocità elevata.
Cosa richiede la stampa ad alta velocità-dalla macchina
Le applicazioni standard di stampi progressivi eseguono comodamente tra 100 e 400 corse al minuto. Spingetevi nel territorio dello stampaggio con stampi progressivi ad alta velocità e le presse possono superare le 1.000 corse al minuto. A queste velocità, ogni millisecondo di sosta della slitta, movimento di avanzamento e impegno del pilota viene compresso.
Cosa cambia in velocità? Tre cose si stringono contemporaneamente:
- Rigidità della macchina– La deflessione del telaio trascurabile a 200 SPM diventa cumulativa a 1.000-+. Le presse diritte-o con tiranti sono essenziali per mantenere l'allineamento dello stampo in condizioni di carico ciclico rapido.
- Precisione della lubrificazione– Velocità più elevate generano più calore e attrito. I sistemi a micro-spruzzatura o a goccia devono fornire il lubrificante alle zone di contatto esatte senza creare ristagni o privare di cibo le stazioni adiacenti.
- Precisione dell'alimentazione– Il servoalimentatore deve accelerare, posizionare e decelerare il nastro entro una frazione del ciclo di pressatura. Anche un errore di alimentazione di 0,05 mm si accumula tra le stazioni, causando errori di registrazione e scarti.
La capacità di-alta velocità non dipende solo da un motore più veloce. È il risultato combinato della dinamica della pressa, della risposta dell'alimentazione, degli spazi liberi degli stampi e dell'evacuazione degli scarti, tutti operanti entro finestre temporali più strette. Il sistema di azionamento dietro il movimento della slitta-meccanico, servo o idraulico-determina le velocità e i profili di formatura ottenibili.
Tipi di presse che potenziano le operazioni di stampi progressivi
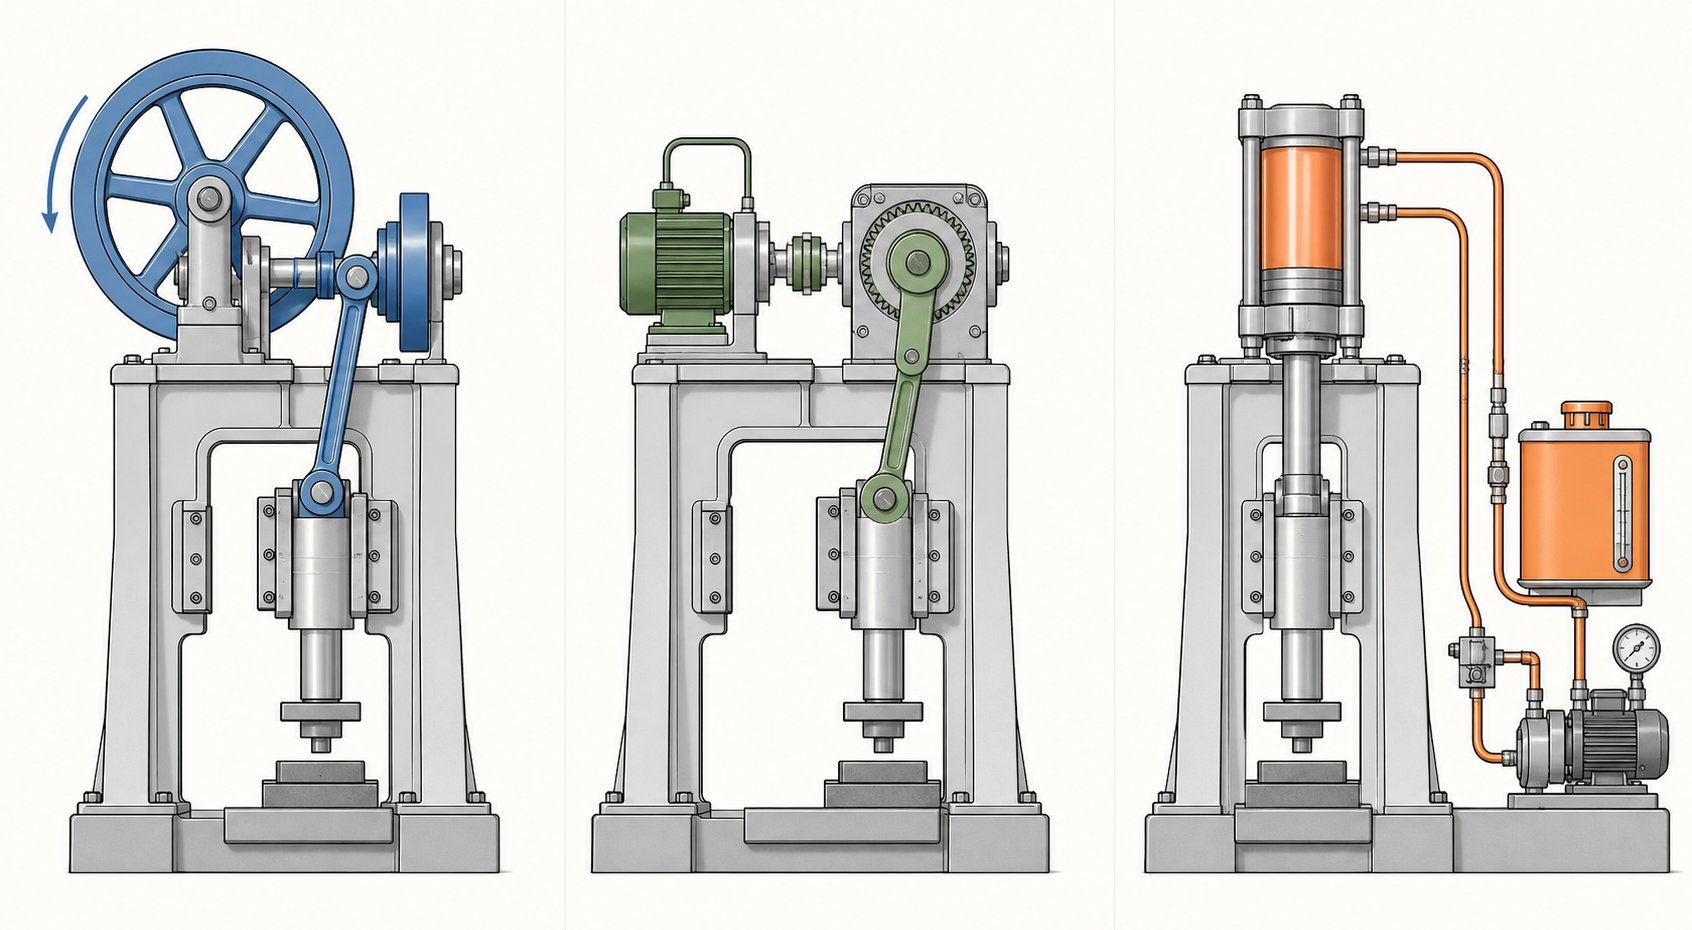
Ogni pressa per stampaggio progressiva converte l'energia immagazzinata nel movimento controllato della slitta che guida i punzoni attraverso il metallo. Ma il modo in cui l'energia raggiunge la diapositiva-e il modo in cui si comporta durante la parte operativa critica della corsa-varia notevolmente a seconda del sistema di azionamento. La scelta tra meccanica, servo e idraulica influenza direttamente la velocità di produzione, la qualità delle parti, la longevità dello stampo e la complessità di formatura che è possibile ottenere.
Presse meccaniche e azionamenti per il movimento dei collegamenti
Il cavallo di battaglia dello stampaggio progressivo di volumi elevati- è la pressa meccanica. Un volano immagazzina energia rotazionale e un albero motore o un ingranaggio eccentrico converte tale energia in un movimento di scorrimento alternativo. Il risultato è una curva di corsa fissa-veloce nella parte superiore, più lenta vicino al punto morto inferiore-che fornisce tempi di ciclo costanti adatti alla produzione ripetitiva.
Le presse meccaniche eccellono in velocità. I tempi di ciclo brevi e il basso consumo di energia per corsa li rendono ideali per operazioni di tranciatura, formatura poco profonda e perforazione in cui il tonnellaggio completo è necessario solo per breve tempo nella parte inferiore della corsa. Il compromesso? Flessibilità limitata. Il profilo della corsa è determinato dalla geometria, non dal software, in modo da ottenere lo stesso movimento ad ogni ciclo, indipendentemente da ciò che richiede la parte.
È qui che la pressione del movimento del collegamento cambia l'equazione. Invece di una semplice manovella, le unità di movimento del collegamento utilizzano un meccanismo multi-collegamento che rimodella la curva di velocità dello scorrimento. Durante la parte operativa della corsa,la velocità di scorrimento diminuisce fino al 40%, mentre la velocità aumenta nella parte non-lavorativa per mantenere ritmi di produzione elevati. Immaginate una pressa che rallenta esattamente nel momento in cui si forma il metallo, per poi tornare in alto per il colpo successivo.
I vantaggi pratici per le operazioni con stampi progressivi sono significativi:
- Impatto dello stampo ridotto– Una velocità di avvicinamento inferiore significa meno shock sull'utensile al momento dell'innesto, prolungando la durata del punzone e del pulsante della matrice.
- Meno ritorno- elastico– Una permanenza più lunga sotto pressione migliora la plasticità del metallo, producendo caratteristiche sagomate più vicine alla forma netta senza ri-percussione.
- SPM più efficace– Gli azionamenti a movimento progressivo del collegamento dello stampo possono aumentare la velocità operativa di almeno il 25% rispetto al movimento a manovella standard con una qualità del pezzo equivalente.
- Riduzione del rumore e delle vibrazioni– Le forze di scatto ridotte-si traducono in una pressa per stampaggio a stampo più silenziosa e fluida-.
Il bilanciamento dinamico completa il movimento del collegamento contrastando le forze inerziali generate dalla massa alternativa della slitta. A velocità elevate, una pressa sbilanciata trasmette vibrazioni alla fondazione, allo stampo e, infine, al pezzo. I sistemi di controbilanciamento-pesi meccanici o cilindri pneumatici-neutralizzano queste forze, mantenendo stabile la pressa e riducendo l'affaticamento sia del telaio che degli utensili.
Servopresse per il controllo della corsa variabile
E se potessi programmare la slitta in modo che si muova in modo diverso in ogni lavoro-o anche in punti diversi all'interno di una singola corsa? Questo è ciò che offre una pressa servoprogressiva. Un servomotore a coppia elevata- sostituisce il volano e la frizione, offrendo il pieno controllo sulla posizione, sulla velocità e sull'accelerazione della slitta durante l'intero ciclo.
Le servopresse offrono diverse funzionalità che le trasmissioni meccaniche convenzionali non possono eguagliare:
- Profili di corsa programmabili– Rallenta la slitta per imbutiture profonde, sosta nel punto morto inferiore per la coniatura o pulsa attraverso una sequenza di formatura. La curva di movimento è progettata per adattarsi alla parte e non viceversa.
- Velocità variabile all'interno di un singolo ciclo– Avvicinarsi rapidamente, allontanarsi lentamente, ritornare alla massima velocità. Questa flessibilità supporta la formazione complessa di più-stazione senza compromettere la velocità effettiva.
- Efficienza energetica– Il motore assorbe energia solo durante l'esecuzione del lavoro e la frenatura rigenerativa recupera energia durante la decelerazione.
- Usura ridotta dello stampo– Il controllo della velocità di avvicinamento al momento dell’impegno del punzone riduce il carico d’impatto, un vantaggio paragonabile ai vantaggi del movimento del collegamento ma regolabile all’infinito tramite software.
Il ruolo emergente della servotecnologia nello stampaggio progressivo è incentrato su lavori che combinano più tipi di formatura-perforazione più imbutitura più coniatura-in un unico stampo. Una curva di corsa fissa impone compromessi tra le stazioni. Una servopressa elimina questi compromessi adattando il movimento alla velocità di formatura ideale di ciascuna operazione.
Scelta del tonnellaggio della macchina da stampa e delle dimensioni del letto
Selezionare il giusto tonnellaggio per una pressa per stampaggio progressiva non è semplice quanto abbinare la potenza della pressa al materiale più spesso che si intende lavorare. La domanda di tonnellaggio è cumulativa in ogni stazione attiva nello stampo. È necessario tenere conto di:
- Spessore del materiale e resistenza alla trazione– I materiali più spessi o più duri richiedono una forza di taglio e formatura proporzionalmente maggiore per stazione.
- Numero di stazioni attive– Uno stampo a 20 stazioni con carichi simultanei di perforazione, formatura e coniatura può raggiungere un picco ben superiore a quello richiesto da una singola stazione.
- Formare le forze– La trafilatura e la coniatura generano tonnellaggi maggiori rispetto alla perforazione. Le curve complesse con raggi stretti concentrano la forza su aree più piccole dello stampo.
Una linea guida comune è quella di dimensionare la pressa al 60–70% della capacità nominale per il carico di punta calcolato. Questo margine protegge il telaio, i cuscinetti e la trasmissione dal sovraccarico, offrendo allo stesso tempo spazio per variazioni di materiale e cicli di affilatura dello stampo che aumentano gradualmente la forza di taglio.
Le dimensioni del letto contano allo stesso modo. La matrice deve rientrare nell'area del supporto con spazio sufficiente per gli scivoli degli scarti, il supporto delle strisce e il bloccaggio per il cambio rapido della matrice. Se utilizzi una striscia larga per layout multi-out, una dimensione del letto più grande da sinistra-a-destra diventa obbligatoria. L'abbinamento del tonnellaggio e delle dimensioni del basamento garantisce che la pressa possa accogliere fisicamente e supportare meccanicamente lo stampo per tutta la sua vita utile.
| Criteri | Pressa meccanica | Servopressa | Pressa idraulica |
|---|---|---|---|
| Velocità (colpi al minuto) | Da alto a molto alto | Regolabile (da basso ad alto) | Da basso a moderato |
| Coerenza della forza attraverso la corsa | Forza di picco solo vicino al BDC | Curva di forza programmabile | Tonnellaggio completo in qualsiasi momento |
| Flessibilità del profilo della corsa | Risolto (migliorato con il movimento del collegamento) | Completamente programmabile | Regolabile ma più lento |
| Efficienza energetica | Alto (immagazzinamento del volano) | Molto alto (rigenerativo) | Inferiore (pompa continua) |
| L'impatto della vita | Buono (eccellente con movimento del collegamento) | Eccellente (impegno controllato) | Buono (avvicinamento-a bassa velocità) |
| Applicazioni tipiche di stampi progressivi | Tranciatura, perforazione, formatura superficiale ad alta-velocità | Stampi multi-forma complessi, operazioni miste | Imbutitura profonda, formatura-di grosso spessore |
Meritano un cenno per completezza le presse idrauliche. Forniscono l'intero tonnellaggio in qualsiasi punto della corsa-utili per l'imbutitura profonda o operazioni che richiedono una forza sostenuta-ma i loro tempi di ciclo più lenti limitano la produttività nelle applicazioni progressive ad alto-volume. Li troverai più spesso ad alimentare stampi di trasferimento o operazioni di formatura autonome piuttosto che a utilizzare strumenti progressivi multi-stazione alla velocità di produzione.
Il sistema di azionamento definisce ciò che una pressa progressiva può fare, ma il materiale è ciò a cui lo fa. Metalli e leghe diversi comportano esigenze specifiche in termini di forza di formatura, comportamento di avanzamento e strategia di lubrificazione,-fattori che tornano alla selezione della pressa in modi facili da trascurare.
Selezione del materiale per lo stampaggio progressivo
Una pressa può fornire una dinamica di corsa perfetta e uno stampo può presentare una geometria della stazione impeccabile, ma la scelta sbagliata del materiale produrrà comunque scarti. Lo stampaggio progressivo dei metalli impone requisiti unici al materiale della bobina che lo attraversa-il nastro deve avanzare in modo pulito, formarsi senza crepe e tagliarsi con caratteristiche di bava prevedibili su centinaia di corse al minuto. Scegliere il metallo giusto non è solo una decisione progettuale; influenza direttamente quali impostazioni della macchina, giochi degli utensili e strategie di lubrificazione avranno successo.
Famiglie di metalli e leghe compatibili
Lo stampaggio progressivo dei metalli è adatto a un'ampia gamma di materiali ferrosi e non ferrosi. Ciascuna famiglia di leghe offre un equilibrio distinto tra resistenza, formabilità e costo che determina il modo in cui devono essere configurati lo stampo e la pressa.
- Acciaio-a basso tenore di carbonio (C1008–C1026)– Il materiale più ampiamente lavorato nello stampaggio progressivo dell’acciaio. L'elevata duttilità, il basso costo e il comportamento al taglio prevedibile ne fanno la scelta predefinita per staffe, alloggiamenti e componenti strutturali. La placcatura in zinco o nichel può aumentare la resistenza alla corrosione dopo lo-stampaggio.
- Acciaio inossidabile (serie 300 e 400)– Offre resistenza alla corrosione e robustezza a scapito di forze di formatura più elevate e di un'usura più aggressiva dello stampo. I gradi austenitici come il 304-si induriscono rapidamente, richiedendo un robusto tonnellaggio della pressa e giochi tra punzone-e-matrice attentamente controllati.
- Rame e rame-berillio– Lo stampaggio progressivo del rame domina la produzione di connettori elettrici e terminali grazie all’eccellente conduttività, resistenza alla corrosione e duttilità. Il rame al berillio aggiunge proprietà elastiche e resistenza alla fatica per applicazioni di contatto che richiedono un ciclo di vita elevato.
- Ottone (C260–C360)– Combina una buona formabilità con conduttività termica ed elettrica. La sua natura relativamente morbida riduce l'usura dello stampo, rendendolo adatto per hardware decorativo, componenti di bloccaggio e cicli progressivi ad alta-velocità.
- Alluminio (1100, 3003, 5052, 6061)– Offre un elevato rapporto-resistenza-peso con eccellente formabilità negli stati più morbidi. Gli strumenti per lo stampaggio dell'alluminio richiedono spazi tra punzone-e-matrice più ampi rispetto all'acciaio perché il materiale tende a deteriorarsi e ad accumularsi sulle superfici dell'utensile senza un'adeguata lubrificazione.
Il materiale migliore raramente è quello più resistente-è quello il cui comportamento meccanico è in linea con la geometria della parte, il volume di produzione e la capacità della pressa disponibile.
Intervalli di spessore e specifiche della bobina
I materiali per stampaggio progressivo vengono forniti come materiale in rotoli con spessori standardizzati. Gli intervalli di elaborazione tipici vanno da circa 0,1 mm (0,004 pollici) per terminali elettronici di micro-precisione fino a 6,35 mm (0,250 pollici) per staffe strutturali pesanti. Il punto ottimale per la maggior parte delle applicazioni progressive è compreso tra 0,015 pollici e 0,125 pollici (da circa 28 a 11 calibri).
Le larghezze delle bobine variano generalmente da meno di 1 pollice per matrici a striscia singola-stretta- a oltre 24 pollici per layout ampi-multiuscita. I nastri più larghi richiedono presse con letti di dimensioni maggiori e alimentatori in grado di gestire bobine di peso maggiore senza introdurre curvature del nastro o ondulazioni dei bordi.
Attenersi agli spessori standard del settore-mantiene bassi i costi perché queste dimensioni sono comunemente immagazzinate dai centri di assistenza. Spessori personalizzati o leghe speciali spesso richiedono-ordini minimi-a volte quantità di camion-che possono mettere a dura prova i budget su programmi di volume-inferiore.
In che modo le proprietà dei materiali influenzano le impostazioni della macchina
Tre proprietà meccaniche guidano l'interazione tra i materiali per stampaggio progressivo e la pressa: resistenza alla trazione, duttilità (percentuale di allungamento) e durezza. Ognuno modella il modo in cui si configura l'attrezzatura.
Resistenza alla trazionedetermina i requisiti di forza di taglio e formatura. Una striscia di acciaio inossidabile 304 con un carico di rottura massimo di 85 ksi richiede circa il doppio del tonnellaggio di perforazione dell'acciaio a basso-carbonio a 45 ksi per la stessa geometria del foro. Questa differenza aumenta in ogni stazione attiva, spingendo i requisiti di tonnellaggio totale più in alto e spesso imponendo una pressa più grande.
Duttilitàregola l'aggressività con cui lo stampo può formare materiale senza fratture. I metalli ad alto-allungamento come il rame (allungamento superiore al 40%) tollerano raggi di curvatura stretti e imbutiture profonde. Le leghe di duttilità-inferiore come l'acciaio per molle o l'acciaio inossidabile a tempra dura- richiedono angoli di formatura più delicati, più stazioni per distribuire la deformazione e talvolta profili di servopressa che rallentano la slitta durante la corsa di lavoro.
Durezzaè correlato al tasso di usura dello stampo. I materiali più duri abradono le superfici di punzoni e matrici più velocemente, accorciando gli intervalli di affilatura. Lo stampaggio progressivo dell'acciaio al carbonio su qualità più morbide (Rockwell B 55–70) produce lunghe serie di stampi con una manutenzione minima, mentre le leghe inossidabili o ad alta resistenza- possono dimezzare la durata dello stampo se gli acciai per utensili e i rivestimenti non vengono aggiornati di conseguenza.
Anche la strategia di lubrificazione cambia in base al tipo di materiale. Sia gli acciai inossidabili che l'alluminio richiedono-lubrificanti per impieghi più pesanti-pellicole clorurate o sintetiche-per evitare grippaggi e-rigonfiamenti dei taglienti sui punzoni. Gli oli standard a base di petrolio- funzionano bene per l'acciaio dolce e l'ottone. A velocità elevate, l'erogazione della lubrificazione passa dai sistemi a flusso agli applicatori micro-spray di precisione che mirano a superfici specifiche del punzone e alle stazioni di formatura senza contaminare le operazioni adiacenti.
Le regolazioni della velocità di stampa seguono una logica simile. I materiali più morbidi e duttili tollerano frequenze di corsa più elevate perché tagliano in modo pulito e generano meno calore. Le leghe più dure traggono vantaggio dalla velocità ridotta o dalle unità di movimento-del collegamento che rallentano la slitta durante l'innesto, riducendo lo shock da impatto e prolungando la durata dell'utensile.
| Tipo materiale | Intervallo di spessore tipico | Considerazioni chiave sul trattamento |
|---|---|---|
| Acciaio a basso-carbonio | 0,015 pollici – 0,250 pollici | Bassa forza di formatura, elevata duttilità, lubrificazione standard. La più ampia gamma di compatibilità con la macchina da stampa. |
| Acciaio inossidabile (austenitico) | 0,010 pollici – 0,125 pollici | Richiesta di tonnellaggio elevato, sono necessari lubrificanti-indurenti rapidi e anti-grippaggio. Spazio tra punzone-e-die più stretto. |
| Rame/Rame berillio | 0,004 pollici – 0,080 pollici | Eccellente formabilità, il materiale morbido riduce l'usura dello stampo. Calibri sottili comuni per i contatti elettrici. |
| Ottone | 0,008 pollici – 0,125 pollici | Buona duttilità, resistenza moderata. Compatibile con la timbratura ad alta-velocità; lubrificante minimo necessario. |
| Alluminio | 0,010 pollici – 0,190 pollici | Sono necessari spazi più ampi dello stampo, tendenza al grippaggio. Gli strumenti per lo stampaggio dell'alluminio traggono vantaggio dalle superfici dei punzoni rivestite o lucidate. |
La scelta del materiale non è mai una decisione isolata- ma influisce sui calcoli del tonnellaggio, sulla scelta dell'acciaio per stampi, sugli intervalli di manutenzione e persino sul confronto tra metodi di stampaggio progressivi e alternativi. Quando il materiale spinge la complessità dello stampo o la capacità della macchina da stampa ai limiti, potrebbe essere il momento di chiedersi se un approccio progressivo sia ancora il percorso più conveniente-.
Confronto tra stampi progressivi e metodi di stampaggio alternativi
Uno stampo progressivo è uno strumento potente, ma non è l'unico nella cassetta degli attrezzi per la lavorazione dei metalli. Quando la geometria della parte diventa troppo grande, i volumi sono troppo bassi o la profondità di formatura supera ciò che una striscia portante può gestire, i metodi alternativi spesso offrono una migliore economia o parti migliori. Sapere dove le operazioni di stampaggio e stampo progressivo eccellono-e dove no-previene costose discrepanze tra processo e prodotto.
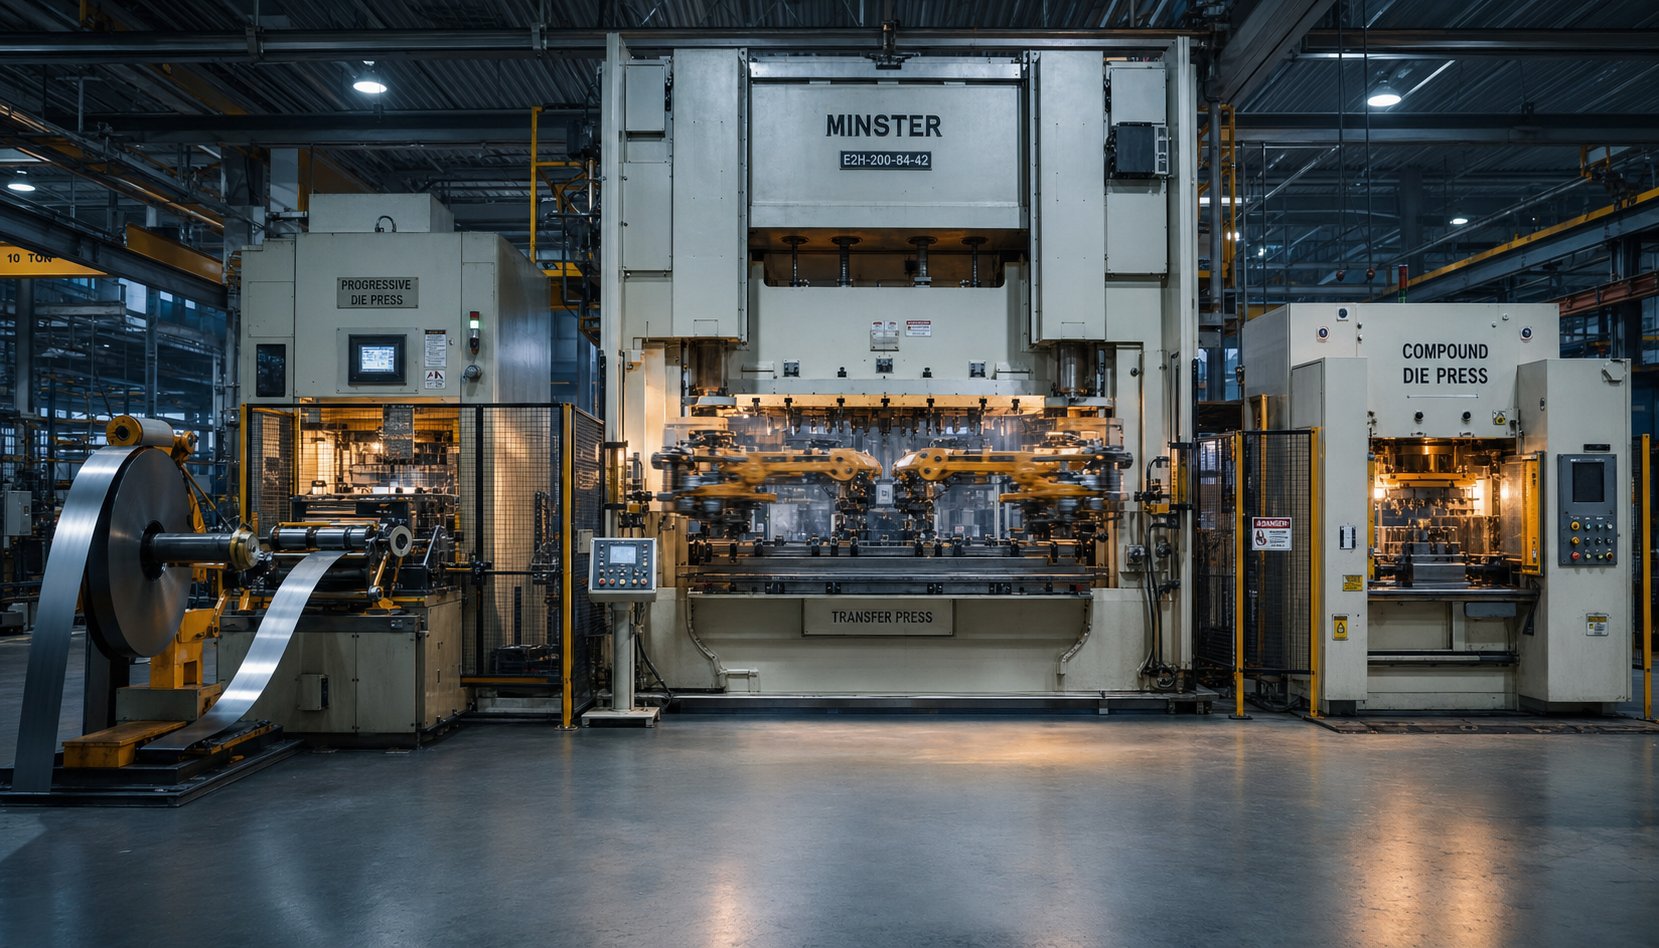
Stampaggio progressivo vs trasferimento vs composto
Tre metodi di stampaggio dominano la produzione di componenti metallici di precisione. Ciascuno utilizza un approccio fondamentalmente diverso per spostare il materiale attraverso le operazioni e tale differenza determina quali lavori gestiscono meglio.
Stampaggio progressivomantiene il pezzo attaccato a una striscia portante per tutta la sequenza. Il nastro avanza stazione dopo stazione all'interno di un'unica matrice, con il pezzo finito separato solo al taglio finale. Questo approccio di alimentazione continua-supporta velocità estremamente elevate-spesso da 100 a oltre 1.000 corse al minuto-e offre il costo per pezzo più basso-in termini di volume perché il tempo di configurazione è minimo e il coinvolgimento della manodopera è vicino allo zero una volta che la macchina da stampa è in funzione.
Stampaggio a trasferimentosepara il pezzo grezzo dalla striscia nelle prime fasi del processo. Dita meccaniche o bracci di trasferimento spostano quindi il singolo pezzo tra stazioni di fustellatura indipendenti. Poiché la parte è indipendente-, gli stampi di trasferimento possono perforare alla profondità consentita dalla materia prima senza essere vincolati dalla geometria della striscia portante. Ciò rende lo stampaggio a trasferimento il metodo preferito per parti di grandi dimensioni, gusci imbutiti-e componenti che richiedono operazioni su più facce.
Stampaggio con stampi compostiesegue più operazioni di taglio-tranciatura e perforazione, ad esempio-in un unico colpo di pressione. Il risultato è una parte piatta, dimensionalmente precisa con un'eccellente concentricità tra le caratteristiche. Gli stampi composti sono più semplici e meno costosi da costruire rispetto agli utensili progressivi, ma gestiscono solo la geometria piatta e producono una parte per corsa senza capacità di formatura.
Formazione di diapositive multiple-merita di essere menzionata come quarta opzione. Le macchine multi-slitta utilizzano camme e strumenti scorrevoli che si avvicinano alla striscia da più direzioni contemporaneamente, rendendole ideali per parti di piccole dimensioni con piegature complesse su più piani-clip, molle, forme di fili e connettori che richiederebbero stazioni eccessive in una matrice progressiva convenzionale.
| Criteri | Stampaggio progressivo | Stampaggio a trasferimento | Stampaggio di stampi composti |
|---|---|---|---|
| Volume annuale ideale | 50.000 a milioni | da 10.000 a 500,000+ | Da 5.000 a 200.000 |
| Complessità della parte | Moderato (profondità di disegno limitata) | Alto (imbutiture profonde, pezzi di grandi dimensioni) | Basso (solo parti piatte) |
| Costo tipico degli utensili | $15,000 – $60,000+ | $100,000 – $500,000+ | $5,000 – $20,000 |
| Costo per-pezzo su larga scala | Il più basso | Moderare | Da basso a moderato |
| Velocità di produzione | Molto alto (100–1,000+ SPM) | Moderato (15-60 SPM) | Da moderato ad alto |
| Intervallo di dimensioni della parte | Da piccolo a medio | Da medio a grande | Da piccolo a medio (piatto) |
| Impostazione e cambio | Basso (matrice singola, alimentazione automatizzata) | Superiore (stazioni multiple, calibrazione di trasferimento) | Basso |
Comprendere questi tipi di matrici per stampaggio in relazione ai requisiti specifici delle parti elimina le congetture. Una staffa che sta nel tuo palmo e viene spedita in quantità di 500.000 all'anno? Progressista è quasi certamente la risposta. Una tazza automobilistica-imbutita che supera i limiti di larghezza-della striscia? Il trasferimento prende il sopravvento.
Quando lo stampaggio progressivo non è la soluzione giusta
Sembra che lo stampaggio progressivo sia sempre vincente in termini di velocità e costi? Non proprio. Diversi scenari spingono i progetti verso metodi alternativi:
- La dimensione della parte supera la capacità della striscia– Gli stampi progressivi sono limitati dalla larghezza della bobina e dalle dimensioni del piano di stampa. Le parti più larghe di circa 24 pollici o che richiedono un'ampia area piana spesso non possono essere annidate in modo efficiente su una striscia, rendendo più pratici lo stampaggio con matrice di trasferimento o le matrici in linea tandem.
- La profondità di imbutitura supera i limiti della striscia portante– Quando i rapporti di allungamento richiedono che il materiale si muova verticalmente oltre ciò che la striscia di supporto può tollerare senza deformarsi o strapparsi, la parte deve essere indipendente-. Le presse transfer gestiscono tutto questo in modo naturale.
- Il volume è troppo basso per ammortizzare l'attrezzatura– Un dado progressivo con una media di 15.000-60.000 dollari ha senso solo quando le quantità di produzione distribuiscono l’investimento in modo sufficientemente ridotto da competere con metodi più semplici. Al di sotto di determinate soglie, il taglio laser, la formatura con presse piegatrici o lo stampaggio con stampi compositi costano meno per parte.
- La geometria della parte richiede operazioni multi-faccia– L'utensileria progressiva funziona su un asse del movimento della pressa. Se la parte richiede foratura laterale,-filettatura, zigrinatura o operazioni da più direzioni contemporaneamente, i metodi di trasferimento o multi-slitta offrono maggiore libertà geometrica.
- Estrema planarità su pezzi grezzi complessi– Gli stampi composti producono parti più piatte rispetto agli stampi progressivi perché la parte viene formata in un'unica corsa senza essere trascinata attraverso più stazioni. Per rondelle, spessori o gruppi di laminazione in cui la planarità è la specifica critica, prevalgono gli utensili composti.
Riconoscere tempestivamente questi limiti fa risparmiare tempo alla progettazione ed evita di forzare una soluzione progressiva in cui il processo contrasterà la geometria.
Struttura dei costi e logica del break-even del volume
Gli aspetti economici dello stampaggio progressivo a lungo termine seguono una curva semplice ma potente: costi fissi iniziali elevati, costi variabili per colpo incredibilmente bassi. Capire dove cade il punto di pareggio-determina se gli strumenti progressivi sono un investimento intelligente o un impegno eccessivo e costoso.
Consideriamo un esempio concreto. La progettazione e la realizzazione di uno stampo progressivo di media-complessità potrebbe costare 30.000 dollari. Una volta in funzione, produce parti a $ 0,50 ciascuna. La stessa parte realizzata con il taglio laser e la formatura con pressa piegatrice potrebbe costare $ 5,00 al pezzo senza investimenti in attrezzature. Il calcolo è semplice:
- Con 1.000 parti all'anno, lo stampo progressivo aggiunge 30 dollari per parte in termini di costo ammortizzato degli utensili-superando di gran lunga l'alternativa al taglio laser-.
- A 10.000 parti, l'ammortamento degli utensili scende a 3,00 dollari per parte, portando il costo progressivo totale a 3,50 dollari contro 5,00 dollari per le alternative. Il pareggio-si sta avvicinando.
- A 20.000 parti, il percorso progressivo costa $ 2,00 per parte totale ($ 1,50 utensileria ammortizzata più $ 0,50 costo di esercizio),risparmiando circa $ 60.000 all'annorispetto ai metodi pezzo-parte.
- Oltre le 50.000 parti, l'ammortamento diventa trascurabile e lo stampo progressivo offre il costo più basso-per-vantaggio pezzo-spesso un rapporto 10:1 rispetto ai metodi non-attrezzati.
Per la maggior parte delle applicazioni progressive, la soglia di pareggio-è compresa tra 10.000 e 20.000 parti all'anno. Al di sotto di tale intervallo, strumenti più semplici o metodi di fabbricazione-non attrezzati mantengono i costi più bassi. Al di sopra di esso, lo stampaggio progressivo si allontana decisamente dall’economia unitaria.
Le matrici di trasferimento seguono una curva diversa. Il loro costo di attrezzatura più elevato ($ 100,000+) spinge la rottura-ancora più lontano, ma gestiscono parti che gli stampi progressivi fisicamente non possono produrre. Gli stampi composti occupano il -favorevole al budget-investimento inferiore in attrezzature, tempi di costruzione più rapidi, ma limitati alla geometria piatta e velocità moderate.
Il quadro decisionale si riduce a tre domande:
- La geometria della parte può essere eseguita fisicamente in uno stampo progressivo senza superare i limiti di dimensione o profondità?
- Il volume annuale giustifica l'investimento in utensili a un costo per pezzo competitivo?
- La sequenza temporale di produzione supporta il tempo di consegna necessario per progettare, costruire e convalidare lo stampo?
Se tutte e tre le risposte sono sì, le operazioni di stampaggio e stampi progressivi forniranno quasi sempre la migliore combinazione di velocità, ripetibilità e costo totale. Se la risposta è no, le alternative meritano una seria valutazione.
Il confronto dei metodi chiarisce quale approccio si adatta a un dato profilo di produzione-ma all'interno dello stampaggio progressivo stesso, la gamma di applicazioni è notevolmente ampia. Lo stesso processo fondamentale che stampa un micro-terminale in rame per il connettore di uno smartphone produce anche una staffa strutturale in acciaio per il telaio di un'automobile, con specifiche della macchina e standard di precisione che cambiano drasticamente da un settore all'altro.
Applicazioni industriali e standard di precisione
Un terminale in rame più sottile di una carta di credito e una staffa strutturale in acciaio su cui potresti stare in piedi vengono entrambi dagli stampi progressivi. La differenza non è solo materiale-ma sono le specifiche dell'intera macchina dietro ogni parte. Il tonnellaggio, il tipo di pressa, la velocità della corsa e il monitoraggio della qualità cambiano a seconda del settore in cui viene utilizzato il componente finito.
Applicazioni automobilistiche ed elettroniche
Lo stampaggio progressivo di componenti automobilistici rappresenta una quota enorme del mercato globale degli stampi progressivi. Pensa alle staffe che fissano i cablaggi, ai rinforzi strutturali all'interno dei gruppi delle porte, ai connettori che collegano i moduli ECU e ai componenti del sistema di alimentazione che richiedono superfici di tenuta uniformi. Queste parti richiedono presse ad alto tonnellaggio-spesso da 200 a 600 tonnellate-perché gli spessori dei materiali tendono ad essere più pesanti (da 0,040 a 0,125 pollici di acciaio dolce o acciai dolci-bassa lega ad alta resistenza-) e le stazioni di stampaggio sono numerose.
Le aspettative di vita nel settore automobilistico sono altrettanto aggressive. I cicli di produzione che raggiungono milioni di copie all'anno implicano che la macchina da stampa deve mantenere l'allineamento corsa dopo corsa senza che l'affaticamento cumulativo del telaio riduca le dimensioni delle parti. Le presse laterali diritte-con azionamenti del movimento dei collegamenti dominano qui perché combinano la rigidità necessaria per tranciature pesanti con un carico d'urto ridotto che prolunga la durata degli utensili durante lunghe campagne.
Le applicazioni elettroniche ribaltano l’equazione. Invece del tonnellaggio elevato, la priorità si sposta sulla micro-precisione e sulla velocità. Terminali, guaine di schermatura, contatti della batteria e alloggiamenti dei connettori sono stampati da sottili-rame, bronzo fosforoso o strisce di acciaio inossidabile-spesso inferiori a 0,020 pollici-a velocità superiori a 800 corse al minuto. La rigidità della macchina è ancora importante, ma la variabile critica diventa la precisione di avanzamento. Un errore di posizionamento di 0,05 mm su un terminale con passo di 0,3 mm produce scarti. I servoalimentatori con encoder-a circuito chiuso e presse con gioco minimo tra slitta-e supporto mantengono gli stampaggi metallici di precisione progressiva entro le tolleranze di ±0,001 pollici (±0,025 mm) richieste da queste parti.
Requisiti di precisione medici e aerospaziali
Lo stampaggio progressivo medicale alza ulteriormente il livello. I componenti degli strumenti chirurgici, gli alloggiamenti dei dispositivi impiantabili e le parti delle apparecchiature diagnostiche devono soddisfare tolleranze strette fino a ±0,0002 pollici mentre sono stampati con leghe biocompatibili come acciaio inossidabile 316L, titanio o cobalto-cromo. Le implicazioni per la macchina sono significative: le servopresse con sosta programmabile al punto morto inferiore consentono una coniatura e una formatura controllate che riducono al minimo il ritorno elastico sulle leghe medicali-difficili da-formare. I requisiti di finitura superficiale-spesso Ra 16 micro-pollici o superiore-richiedono componenti lucidati dello stampo e mantenimenti precisi degli spazi tra punzone-e-stampo.
L'industria aerospaziale condivide questa ossessione per la coerenza dimensionale. Clip strutturali, pannelli di schermatura e componenti di connettori per l'avionica presentano tolleranze di ±0,0005 pollici insieme alla rigorosa tracciabilità dei materiali. Il monitoraggio del tonnellaggio della pressa deve registrare i dati di forza per corsa in modo che qualsiasi anomalia che attivi una condizione fuori-da-specifica sia riconducibile a una parte specifica.
Le applicazioni HVAC e di costruzione, al contrario, danno priorità al volume e alla durata rispetto all'estrema precisione. Le alette dello scambiatore di calore, le staffe di montaggio e i connettori delle condutture in genere mantengono tolleranze di ±0,005 pollici-più rilassate, ma dipendono comunque da un funzionamento coerente della pressa su cicli di-milioni-pezzi.
- Automobilistico– Staffe, connettori, rinforzi strutturali, parti del sistema di alimentazione. Tolleranza tipica: da ±0,001 pollici a ±0,002 pollici. Tonnellaggio elevato, lunga durata dello stampo, preferibili azionamenti del movimento del collegamento.
- Elettronica– Terminali, guaine di schermatura, contatti di batterie, alloggiamenti di connettori. Tolleranza tipica: ±0,001 pollici. Spessore sottile, alta velocità (800+ SPM), precisione di alimentazione del servo critica.
- Dispositivi medici– Parti di strumenti chirurgici, alloggiamenti impiantabili, componenti diagnostici. Tolleranza tipica: da ±0,0002 pollici a ±0,0005 pollici. Leghe biocompatibili, sosta della servopressa, utensili lucidati.
- Aerospaziale– Clip strutturali, connettori avionici, pannelli schermanti. Tolleranza tipica: ±0,0005 pollici. Tracciabilità completa del tonnellaggio, certificazione del materiale richiesta.
- HVAC/Edilizia– Alette dello scambiatore di calore, hardware di montaggio, staffe per condutture. Tolleranza tipica: ±0,005 pollici. Presse meccaniche standard per volumi elevati e tonnellaggio moderato.
Controllo qualità e rilevamento-della matrice
Lo stampaggio di precisione a questi livelli di tolleranza funziona solo se la macchina è in grado di rilevare i problemi prima che diventino spedizioni difettose. Il moderno stampaggio progressivo integra i sistemi di qualità direttamente nella pressa e nello stampo, creando un ciclo di feedback chiuso.
I-sensori interni monitorano continuamente la forza, lo spostamento e la presenza di materiale nelle stazioni critiche. Se un punzone perforante incontra una resistenza al di fuori dell'intervallo previsto-indicando un tagliente smussato o un'alimentazione errata-il sensore segnala al controllo della pressa di fermarsi immediatamente invece di produrre centinaia di parti difettose prima che un operatore se ne accorga.
L'ispezione ottica automatizzata aggiunge un altro livello. Sistemi di visione CCD ad alta-velocità operanti afino a 1.000 fotogrammi al secondomisurare le dimensioni critiche su ogni parte all'uscita dello stampo, con una risoluzione di misurazione fino a 0,01 mm. Le parti che non rientrano nella tolleranza vengono automaticamente deviate prima di raggiungere la linea di confezionamento.
I monitor del tonnellaggio sulla macchina da stampa tengono traccia della forza di picco per corsa e ne determinano l'andamento nel tempo. Una deriva graduale verso l'alto segnala l'usura del materiale o la variazione del materiale molto prima che le tolleranze vengano superate, avvisando tempestivamente i team di manutenzione per pianificare l'affilatura. Insieme, questi sistemi trasformano una macchina per stampaggio a stampo progressivo da uno strumento di produzione in una cella di produzione-auto-controllata-che rifiuta di spedire ciò che non può verificare.
Mantenere il sistema di verifica integro e mantenere le prestazioni dello stampo entro le specifiche per milioni di cicli dipende da una strategia di manutenzione disciplinata che la maggior parte delle operazioni sottovaluta.
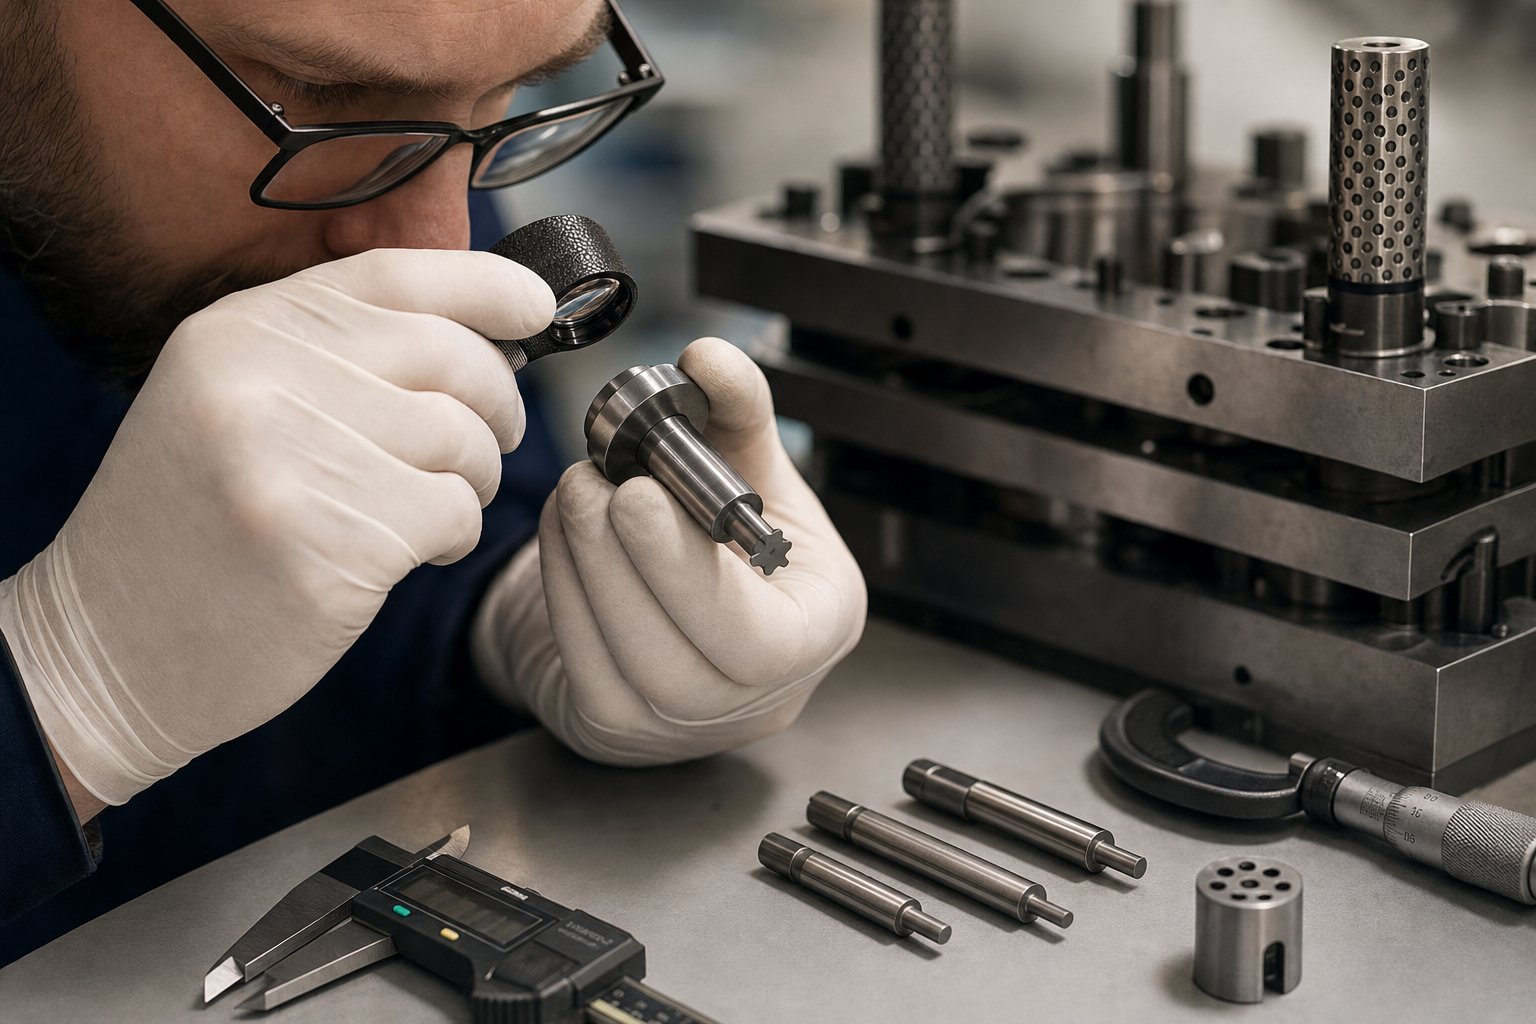
Pratiche di manutenzione che prolungano la vita dello stampo
Uno strumento di stampaggio progressivo che funziona a 400 colpi al minuto accumula oltre un milione di colpi in una singola settimana di produzione. Ognuno di questi colpi genera forza di taglio, attrito e calore che degradano gradualmente i bordi del punzone, le superfici di formatura e i componenti di guida. Senza un programma di manutenzione sistematico, la durata degli stampi si riduce in modo imprevedibile, la qualità delle parti diminuisce e i tempi di fermo macchina non pianificati compromettono i programmi di produzione.
Programmi di manutenzione preventiva e affilatura delle matrici
Una manutenzione progressiva efficace degli utensili non è reattiva-segue un ritmo legato al conteggio delle corse piuttosto che alle date del calendario. L'obiettivo, comesottolineano gli esperti di stampaggio, è coerenza: identificare ogni area dello strumento che si degrada nel tempo, documentare come sottoporlo a manutenzione ed eseguire in modo identico ogni ciclo.
Gli intervalli di affilatura della matrice dipendono da tre fattori principali:
- Abrasività del materiale– L'acciaio inossidabile e le qualità ad alta-bassolega-legabile usurano i bordi del punzone molto più velocemente del rame dolce o dell'acciaio dolce. Uno stampo in acciaio inossidabile 304 può richiedere un'affilatura ogni 50.000-100.000 colpi, mentre la stessa geometria in acciaio C1010 può spingerne 250.000 o più tra un servizio e l'altro.
- Accumulo del conteggio delle corse– La maggior parte delle officine tiene traccia dei risultati ottenuti per intervallo di manutenzione e analizza l'andamento delle effettive esigenze di affilatura rispetto agli obiettivi. Intervalli coerenti-risposte non reattive a fughe di qualità-producono una vita del dado prevedibile.
- Qualità della lubrificazione– Un'erogazione di lubrificante inadeguata o incoerente accelera l'usura dei bordi, aumenta l'accumulo di calore e favorisce il grippaggio sulle superfici di formatura. I sistemi di micro-spruzzatura che applicano il peso corretto della pellicola in ciascuna stazione possono estendere gli intervalli di affilatura del 30% o più rispetto alla lubrificazione a flusso che non riesce a raggiungere le zone di contatto critiche.
Una lista di controllo di manutenzione strutturata mantiene ogni servizio coerente indipendentemente dal tecnico che esegue il lavoro:
- Ispezionare tutti i taglienti sotto ingrandimento; affilare quando l'altezza della bava supera la soglia accettabile per l'applicazione (tipicamente il 10% dello spessore del materiale).
- Controllare il diametro e la lunghezza del perno pilota-i piloti usurati causano un'errata registrazione della striscia che si accumula tra le stazioni.
- Ispezionare i punzoni e gli inserti della matrice per verificare l'usura misurabile; sostituire o lucidare secondo procedura documentata.
- Verificare le forze della molla su estrattori, sollevatori di attrezzature da palco e cuscinetti di pressione; sostituire le molle indebolite prima che influenzino il controllo della striscia.
- Confermare la tempistica su tutti gli inserti e controllare l'altezza di chiusura dello stampo rispetto alla misurazione di base.
- Pulire gli scivoli degli scarti e verificare l'eventuale accumulo di sfridi che potrebbero causare l'estrazione di sfridi nei cicli successivi.
- Documentare il materiale di affilatura rimosso, la modifica totale dell'altezza dello stampo e le sostituzioni dei componenti per il registro della cronologia degli interventi.
La disciplina alla base di questa lista di controllo è più importante della lista di controllo stessa. Come afferma un veterano responsabile della manutenzione degli stampi: la qualità della lavorazione è definita come coerenza. Se un tecnico di servizio macina ogni volta una quantità diversa dalla sezione di taglio, i risultati per servizio oscilleranno in modo imprevedibile-rendendo impossibile il miglioramento continuo.
Cambio rapido degli stampi e principi SMED
Ogni minuto in cui una pressa rimane inattiva durante il cambio dello stampo è un minuto in cui produce zero parti. Negli ambienti di stampaggio progressivo ad alta-mix in cui più codici condividono la stessa macchina da stampa, il tempo di cambio ha un impatto diretto sulla produttività e sulle prestazioni di consegna. È qui che SMED-Single-Minute Exchange of Dies-trasforma l'equazione.
Sviluppata dall'ingegnere industriale Shigeo Shingo, la metodologia SMED si prefigge gli obiettiviriducendo qualsiasi cambio a meno di 10 minutiseparando le attività di configurazione in due categorie:
- Elementi interni– Operazioni che possono avvenire solo a pressa ferma (avvitamento dello stampo nel piano di appoggio, collegamento dei sensori, verifica dell'altezza di chiusura).
- Elementi esterni– Passaggi che possono essere completati mentre la pressa sta ancora eseguendo il lavoro precedente (allestimento dello stampo successivo su un carrello, pre-collegamento delle linee pneumatiche ed elettriche, caricamento della bobina sullo svolgitore).
Il principio è semplice: convertire il maggior numero possibile di passaggi interni in esterni, quindi semplificare le attività interne rimaste. In pratica, le operazioni di stampaggio progressivo implementano SMED attraverso sistemi di cambio rapido dello stampo (QDC) che includono morsetti idraulici o pneumatici, piastre di supporto standardizzate con modelli di bloccaggio a T-slot o a sfera-, carrelli di trasferimento dello stampo motorizzati e memoria di altezza di chiusura preimpostata-nel controller della pressa.
Un sistema QDC-ben eseguito può ridurre i tempi di cambio produzione da 45 minuti a meno di 8-liberando la macchina da stampa per gestire lotti più piccoli in modo economico e rispondere più rapidamente ai cambiamenti dei programmi di produzione. La combinazione dei principi SMED con la fase di preparazione delle attrezzature-dove le impostazioni di matrice, bobina e alimentatore in entrata sono completamente assemblate offline, elimina la confusione che in genere accompagna i cambi di lavoro.
Prolungamento della durata dello stampo attraverso l'ottimizzazione della macchina
La durata della matrice non è solo una funzione della qualità dell'acciaio per utensili e della frequenza di manutenzione. La stampa stessa svolge un ruolo paritario. Una pressa disallineata o in funzione senza un adeguato monitoraggio del tonnellaggio può distruggere uno stampo ben-costruito in una frazione della sua vita utile prevista.
Premere l'allineamentoconta a livello di micron. Il parallelismo tra la superficie dello scivolo e la superficie del supporto deve rimanere entro 0,001 pollici per piede di larghezza del letto. Se la slitta si inclina sotto carico, si crea una distribuzione non uniforme della forza sullo stampo-sovraccaricando un lato e sottocaricando l'altro. Il risultato è un'usura accelerata dei punzoni, bave irregolari e guasti prematuri dello stampo sul lato del carico elevato.
Monitoraggio del tonnellaggiofornisce un allarme tempestivo prima che si verifichi il danno. Un monitor configurato correttamente apprende la normale forza di picco per ciascun die e imposta i setpoint dei limiti alto- e basso-all'interno di una finestra ristretta-tipicamente compresa tra ±15 e 20% del picco previsto. Se il tonnellaggio tende ad aumentare nel corso dei cicli successivi, ciò segnala che i taglienti sono smussati ed è necessaria un'affilatura. Un picco improvviso segnala un accumulo di sfridi, una condizione di parti doppie-o un'inceppamento che altrimenti farebbe crollare la fustella. Il monitor deve essere collegato al circuito di arresto della stampante e impostato su-limiti specifici del lavoro-non lasciato alla massima capacità della stampante laddove non fornisce alcuna protezione significativa.
Sollevatori per stampi e molle ad azotosvolgono un ruolo meno ovvio ma altrettanto critico nel preservare la vita. I sollevatori sollevano la striscia sopra la superficie dello stampo tra una corsa e l'altra, consentendole di avanzare liberamente senza trascinare i dettagli dello stampo o i bordi taglienti. Senza un sollevamento adeguato, il nastro striscia sugli spigoli vivi e deposita materiale su superfici lucide-degradando sia la qualità del nastro che la finitura dell'utensileria.
Le molle a gas di azoto sono preferite rispetto alle molle elicoidali meccaniche in molte applicazioni di utensili progressivi perché forniscono una forza costante per tutta la corsa senza perdita di forza-correlata alla fatica nel tempo. Forniscono inoltre l'elevata forza iniziale necessaria per staccare definitivamente il materiale dai punzoni, impedendo la fuoriuscita degli sfridi. Man mano che uno strumento di stampaggio progressivo accumula milioni di colpi, le molle all'azoto mantengono la pressione nominale mentre le molle elicoidali si indeboliscono gradualmente-rendendo l'azoto la scelta più affidabile per le funzioni critiche di rimozione e sollevamento in ambienti di produzione esigenti.
Nel loro insieme,-programmi di affilatura strutturati, cambi rapidi, allineamento preciso della pressa, controllo attivo del tonnellaggio e sistemi di sollevamento specificati correttamente,-queste pratiche determinano se uno stampo fornisce 500.000 colpi o 5 milioni prima di richiedere una ristrutturazione importante. L'investimento nella disciplina della manutenzione viene ripagato grazie a una qualità prevedibile, a un minor numero di fermate non pianificate e a un costo-per-colpo che mantiene lo stampaggio progressivo competitivo rispetto ai metodi alternativi a volume elevato.
Selezione della macchina e del partner giusti per lo stampo
La manutenzione mantiene un dado in funzione. Ma prima che si verifichi un singolo colpo, due decisioni determinano l’intero programma: quale pressa inserire lo stampo e a quale produttore di stampi progressivi affidarsi per l’attrezzatura. Se sbagli uno dei due, passerai i prossimi cinque anni a compensare una discrepanza tra capacità e requisiti.
Abbinamento delle specifiche della macchina ai requisiti delle parti
La scelta di una macchina per stampaggio a stampo progressivo inizia dal pezzo in sé-non da ciò che è disponibile sul mercato. Quattro variabili guidano la specifica:
- Capacità di tonnellaggio della pressa– Sommare tutte le forze di taglio, formatura e spelatura su ciascuna stazione attiva, quindi applicare un fattore di sicurezza compreso tra 1,2 e 1,3 sopra il totale calcolato. Un funzionamento troppo vicino alla capacità nominale accelera l'affaticamento del telaio e riduce la durata dei cuscinetti.
- Dimensioni del letto– Il supporto deve accogliere l'intera lunghezza dello stampo con spazio per gli scivoli degli scarti, il supporto delle strisce e l'hardware di bloccaggio a cambio rapido-. Gli stampi per stampaggio progressivo multi-stazione possono essere sorprendentemente lunghi; misurare l'impronta della base dello stampo prima di valutare le opzioni di stampa.
- Capacità di frequenza della corsa– Adatta l'intervallo di velocità di stampa ai tuoi obiettivi di volume annuali. Una parte che richiede 2 milioni di pezzi all'anno con un tempo di attività del 90% necessita di una pressa in grado di sostenere l'SPM calcolato senza superare i limiti di alimentazione del materiale o di lubrificazione.
- Tipo di azionamento e profilo della corsa– La formatura complessa su più stazioni favorisce i servoazionamenti o i collegamenti di movimento. La semplice tranciatura e perforazione ad alta velocità funziona in modo efficiente su una manovella meccanica standard. La geometria della parte indica quale unità guadagna il suo premio.
Il tipo di materiale aggiunge un altro filtro. Una pressa per stampaggio progressiva che utilizza acciaio inossidabile necessita di maggiore spazio in termini di tonnellaggio e di sistemi di lubrificazione-per carichi più pesanti rispetto a una pressa dedicata ai terminali in rame. Allo stesso modo, la stretta-tolleranza dei componenti medicali può giustificare un investimento in una servopressa che un programma di supporto non sarebbe mai in grado di recuperare.
Cosa valutare in un fornitore di stampi progressivi
La stampa è metà dell’equazione. Lo stesso stampo progressivo determina se gli obiettivi di precisione sono realizzabili e ripetibili su milioni di cicli. Quando valuti i partner per stampi e stampi progressivi che offrono servizi di stampaggio con stampi progressivi, guarda oltre il prezzo per stazione ed esamina la profondità della progettazione.
- Funzionalità di progettazione multi-stazione con elevata ripetibilità– Ai fornitori piaceYICHENsupportare gli ingegneri di produzione e i team di approvvigionamento nell'approvvigionamento di stampi per stampaggio progressivi per parti metalliche ad alto-volume, fornendo un'efficiente formatura multi-stazione e una capacità di produzione di massa scalabile che si traduce direttamente in una qualità costante da parte-a-parte.
- Competenza nella progettazione di stampi per stampaggio progressivo– Il fornitore deve dimostrare competenza nella simulazione CAD/CAE, inclusa la previsione del ritorno elastico basata su FEA-e l'ottimizzazione del layout delle strisce. Chiedi di vedere esempi di come hanno risolto le sfide di formatura su geometrie paragonabili alle tue.
- Conoscenza della selezione dell'acciaio per utensili– Stazioni diverse affrontano profili di usura diversi. Un fornitore competente seleziona la giusta combinazione di acciai rapidi-, qualità metallurgiche delle polveri o inserti in metallo duro in base al materiale che stai stampando-non è un approccio-taglia unica-adatto-a tutti.
- Risorse di prova-interne– I produttori che dispongono di presse di prova dedicate possono convalidare lo stampo in condizioni realistiche, misurare parti campione su una CMM e ripetere le regolazioni prima che lo strumento venga spedito al reparto di produzione. Questa funzionalità di prova e convalida interna- elimina settimane di risoluzione dei problemi dopo la consegna.
- Assistenza tecnica post-vendita– Gli stampi progressivi richiedono un servizio continuo. Valutare se il fornitore offre indicazioni sulla manutenzione, supporto per la riaffilatura e sostituzione rapida di componenti soggetti a usura come punzoni, piloti e inserti.
- Scalabilità– I tuoi volumi potrebbero aumentare. Un fornitore strutturato per passare dalla produzione iniziale all'espansione della capacità-senza riprogettare da zero-risparmia notevolmente tempo e costi con l'aumento della domanda.
Valutare i fornitori di servizi di stampaggio progressivo dei metalli in base a questi criteri separa i partner che progettano soluzioni da quelli che si limitano a quotare i blocchi portautensili.
Passaggio dal prototipo alla produzione di massa
Pochi programmi vengono lanciati a tutto volume il primo giorno. Il percorso in genere si sposta dalla convalida del prototipo attraverso le esecuzioni pilota fino alla produzione di massa sostenuta-e il tuo partner per lo stampo dovrebbe supportare ogni fase senza forzare il riavvio completo degli strumenti ad ogni transizione.
Durante la convalida iniziale, gli utensili morbidi o gli stampi prototipo a stazione singola- confermano la geometria della parte e il comportamento del materiale a basso costo. Una volta che il progetto si è stabilizzato, gli stampi per stampaggio progressivo costruiti con acciai per utensili temprati prendono il posto della produzione pilota-un ciclo controllato da 5.000 a 50.000 parti che convalida la capacità del processo, la stabilità dimensionale e la durabilità dello stampo in condizioni realistiche.
Il passaggio alla produzione di massa aggiunge un’esigenza finale: lo stampo deve sostenere milioni di colpi senza un degrado che spinga le parti fuori dalla tolleranza. È qui che la filosofia di progettazione degli stampi per stampaggio progressivo conta di più. La costruzione modulare con inserti sostituibili, robusti sistemi di guida e molle ad azoto adeguatamente dimensionate consentono una manutenzione mirata che mantiene la produzione dello stampo senza smontaggi completi.
La scelta sia della macchina che dell'origine dello stampo come decisione coordinata-piuttosto che isolatamente-garantisce che la capacità della pressa corrisponda alle esigenze di formatura dello stampo, che il piano si adatti all'ingombro dello stampo e che il supporto tecnico del fornitore copra l'intero ciclo di vita dal primo campione fino all'output sostenuto di volumi elevati-.
Domande frequenti sulle macchine per stampaggio a stampo progressivo
1. Quanto velocemente può funzionare una macchina per stampaggio a stampo progressivo?
Le macchine per stampaggio a stampo progressivo standard funzionano tra 100 e 400 colpi al minuto per lavori di produzione tipici. Le applicazioni ad alta-velocità possono superare le 1.000 corse al minuto, ma per raggiungere tali velocità è necessaria una combinazione di telai pressa rigidi-laterali o a tiranti-, servoalimentatori di precisione con posizionamento-a circuito chiuso, giochi degli stampi accuratamente progettati per una cesoiatura pulita e sistemi di lubrificazione a micro-spruzzo mirati a zone di contatto specifiche. La velocità massima raggiungibile dipende dal tipo di materiale, dalla larghezza della striscia, dal numero di stazioni attive e dal sistema di azionamento della pressa selezionato.
2. Qual è la differenza tra lo stampaggio a stampo progressivo e lo stampaggio a stampo a trasferimento?
Lo stampaggio progressivo dello stampo mantiene il pezzo attaccato a una striscia portante durante l'intera sequenza di formatura, facendolo avanzare di stazione in stazione all'interno di un singolo stampo a velocità fino a 1,000+ SPM. Lo stampaggio con stampo a trasferimento separa anticipatamente il pezzo grezzo dalla striscia, quindi sposta i singoli pezzi tra stazioni indipendenti utilizzando dita meccaniche o bracci di trasferimento a velocità inferiori da 15 a 60 SPM. Gli stampi progressivi eccellono per parti di volume da piccolo-a-medio-alto-, mentre gli stampi a trasferimento gestiscono parti più grandi, gusci imbutiti-profondi e componenti che richiedono operazioni da più direzioni che le strisce portanti non possono accogliere.
3. Quali materiali possono essere lavorati su una macchina per stampaggio a stampo progressivo?
Le macchine per stampaggio a stampo progressivo lavorano un'ampia gamma di metalli, tra cui acciaio a basso-carbonio, acciaio inossidabile (serie 300 e 400), rame e rame-berillio, ottone e leghe di alluminio. Lo spessore della bobina varia generalmente da 0,004 pollici per terminali elettronici di micro-precisione fino a 0,250 pollici per staffe strutturali pesanti. Ciascun materiale richiede impostazioni specifiche della macchina,-l'acciaio inossidabile richiede un tonnellaggio più elevato della pressa e lubrificanti anti-grippaggio, mentre l'alluminio necessita di spazi più ampi-da-matrice e superfici degli utensili rivestite per prevenire l'accumulo di materiale.
4. Come si determina il giusto tonnellaggio della pressa per uno stampo progressivo?
La selezione del tonnellaggio della pressa richiede la somma di tutte le forze di taglio, formatura e spelatura su ogni stazione attiva dello stampo, quindi l'applicazione di un fattore di sicurezza compreso tra 1,2 e 1,3 sopra il totale calcolato. Le variabili chiave includono lo spessore del materiale e la resistenza alla trazione, il numero di operazioni simultanee e la complessità della formatura come imbutiture profonde o coniatura. Una linea guida comune è quella di dimensionare la pressa al 60-70% della sua capacità nominale per il carico di picco calcolato, fornendo spazio per la variazione del materiale e il graduale aumento della forza di taglio man mano che i bordi del punzone si smussano tra i cicli di affilatura.
5. Con quale frequenza una filiera progressiva necessita di manutenzione o affilatura?
Gli intervalli di affilatura variano in base al materiale da stampare. Gli stampi che utilizzano metalli più morbidi come l'acciaio dolce C1010 o il rame possono durare 250.000 o più colpi tra un servizio e l'altro, mentre gli stampi che lavorano l'acciaio inossidabile 304 in genere richiedono un'affilatura ogni 50.000-100.000 colpi a causa della maggiore abrasività del materiale. Programmi di manutenzione efficaci tengono traccia del numero delle corse anziché delle date di calendario, ispezionano i taglienti sotto ingrandimento quando l'altezza della bava supera il 10% dello spessore del materiale e verificano le dimensioni del perno pilota, le forze della molla e l'altezza di chiusura dello stampo ad ogni intervallo di manutenzione. Fornitori come YICHEN possono fornire indicazioni sui programmi di manutenzione su misura per specifiche configurazioni di stampi e materiali di produzione.


