


Cosa significa lo stampaggio progressivo per la produzione di autocarri
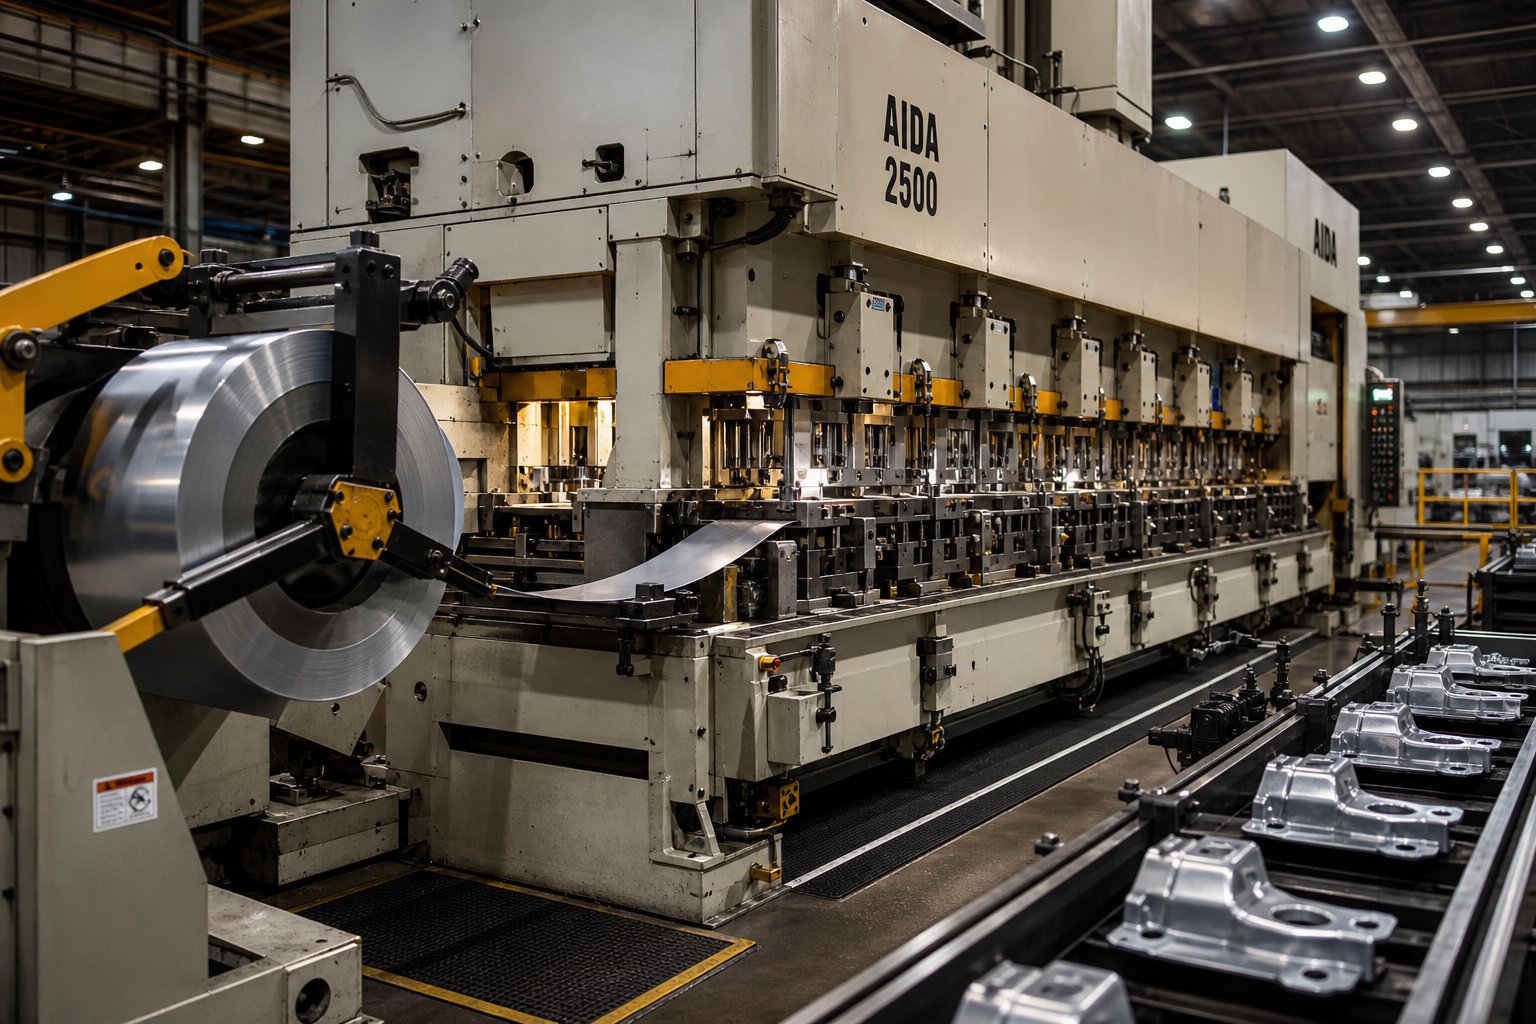
Quando hai bisogno di milioni di staffe, clip e hardware di montaggio strutturalmente coerenti per una piattaforma per autocarri, il metodo di produzione che scegli determina sia il costo per-pezzo che la qualità del pavimento.Stampaggio progressivoè diventata la strategia di produzione dominante per questi componenti e capire perché inizia con la comprensione del processo stesso.
Definizione dello stampaggio progressivo nel contesto della produzione di autocarri
Lo stampaggio progressivo è un processo di formatura dei metalli ad alto-volume in cui una striscia continua di metallo passa attraverso un singolo stampo contenente più stazioni, ciascuna delle quali esegue un'operazione distinta - perforazione, formatura, piegatura o taglio - in modo che un componente finito del camion venga prodotto ad ogni colpo della pressa.
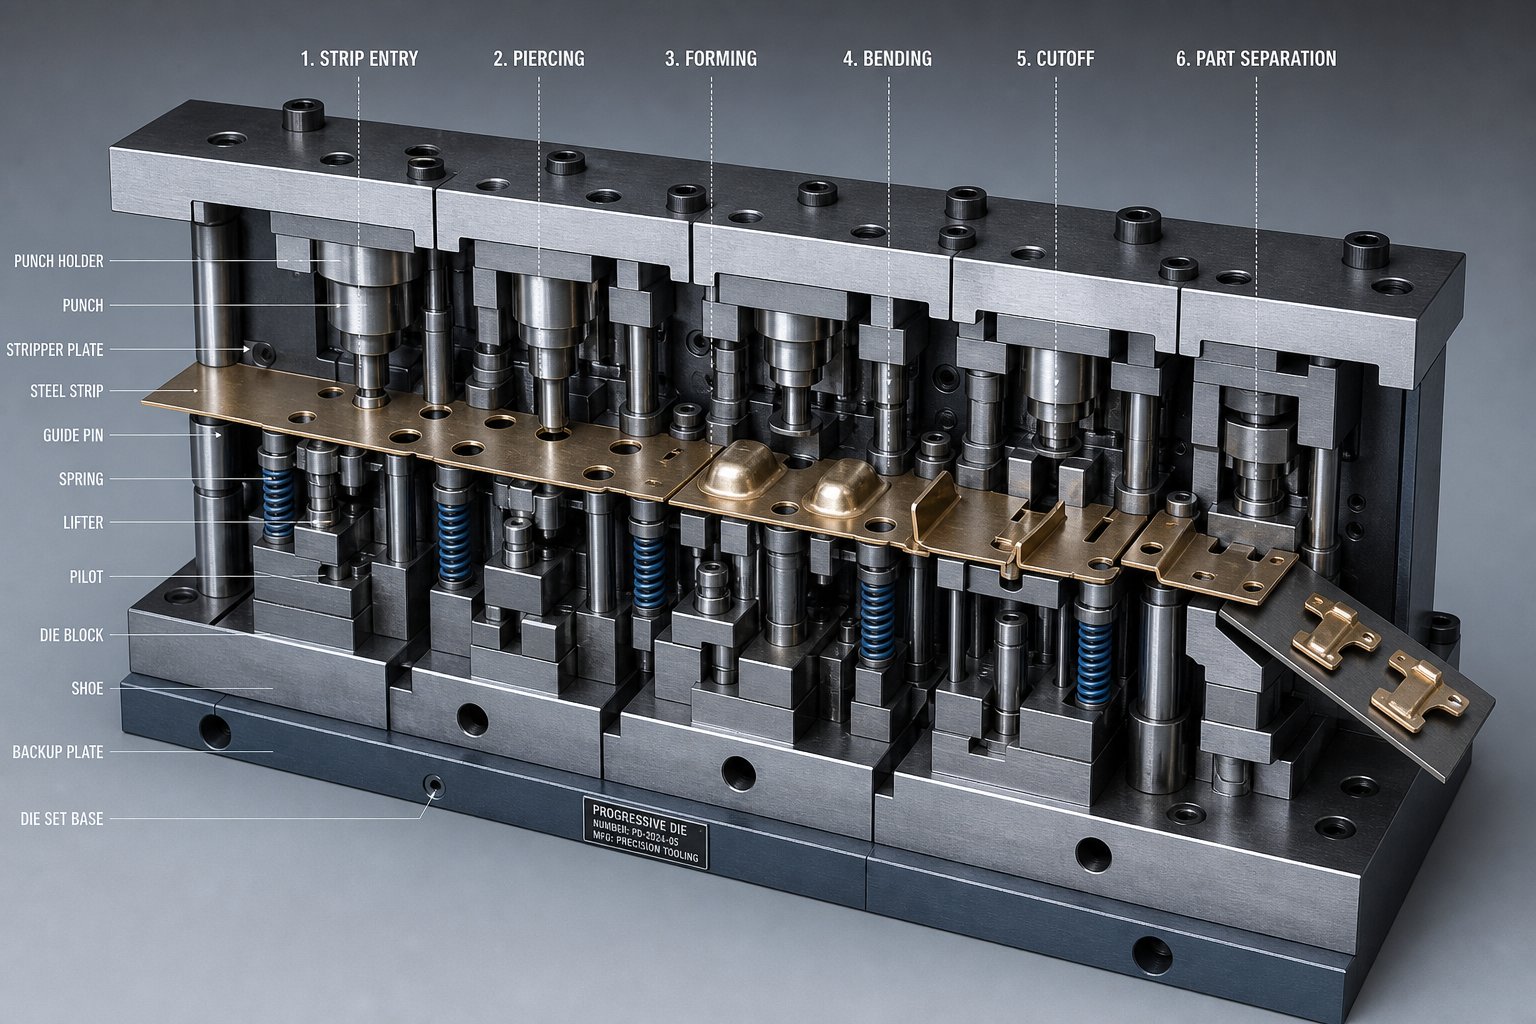
Allora, cos’è un dado progressivo in termini pratici? Immagina una bobina di acciaio ad alta resistenza- caricata su un avvolgitore, raddrizzata attraverso un livellatore e inserita in una pressa a una distanza di passo fissa. Ad ogni colpo di pressione, la striscia avanza di una stazione. La stazione uno potrebbe forare i buchi pilota. La stazione due forma una flangia. Posiziona tre monete su una superficie di montaggio. La stazione finale separa il pezzo finito dal nastro trasportatore. L'intera sequenza avviene in continuo, senza riposizionamento o intervento dell'operatore, a velocità che vanno da 25 a oltre 300 colpi al minuto a seconda della complessità del pezzo.
Nello specifico, per le parti di autocarri, lo stampaggio progressivo dei metalli gestisce gli spessori dei materiali (tipicamente da 1,0 mm a 6,0 mm), la complessità geometrica (piegature composte, modelli di fori multipli) e i volumi annuali (spesso da 50.000 a diversi milioni di pezzi) che definiscono questo settore. Lo stampaggio progressivo dei metalli a stampo è particolarmente-adatto per le staffe strutturali, i rinforzi delle traverse-, i fermagli per cabina e i ganci di scarico che le piattaforme dei camion consumano in grandi quantità.
Perché gli OEM di autocarri si affidano agli stampi progressivi rispetto ad altri metodi
Gli OEM di autocarri, i fornitori di livello-1 e di livello 2 scelgono stampi progressivi rispetto a metodi di formatura alternativi per un motivo semplice: una volta convalidata l'attrezzatura, il processo fornisce parti identiche a costi di manodopera minimi, corsa dopo corsa. Un singolo operatore della pressa può monitorare uno stampo progressivo che produce migliaia di componenti finiti all'ora. La coerenza in un ciclo di produzione di diversi milioni di cicli elimina le rilavorazioni a valle e i problemi di adattamento che affliggono i metodi meno ripetibili.
Lo stampaggio progressivo consolida inoltre quelle che altrimenti sarebbero molteplici operazioni separate - punzonatura, piegatura, formatura, rifilatura - in un unico passaggio continuo attraverso lo stampo. Meno passaggi di gestione significano un minor rischio di difetti e una produttività più rapida, entrambi fattori fondamentali quando si alimenta una catena di montaggio di camion che esegue consegne just-in-time strettamente sequenziate.
Questo articolo costituisce una risorsa incentrata sull'ingegneria-per acquirenti e progettisti che valutano se lo stampaggio con stampi progressivi soddisfa i requisiti del programma di autocarri. Le sezioni successive illustrano il processo-per-passo, i componenti ideali, la selezione dei materiali, le regole di progettazione-per-la producibilità, i confronti dei processi, l'analisi dei costi e i criteri di qualificazione dei fornitori - tutto il necessario per prendere una decisione informata sugli utensili.
Come il processo di stampaggio progressivo produce componenti per camion passo dopo passo
Una bobina piatta di acciaio entra da un'estremità della pressa e una staffa per camion finita esce dall'altra - ma ciò che accade tra questi due punti determina se otterrai un componente strutturale affidabile o un contenitore per rottami pieno di scarti. ILprocesso di stampaggio progressivosi suddivide in una sequenza precisa di operazioni della stazione, ciascuna delle quali si basa sull'ultima.
Alimentazione del nastro e raddrizzamento del materiale per bobine di-calibro pesante
Le parti dei camion in genere utilizzano materiale con uno spessore compreso tra 1,0 mm e 6,0 mm, - più pesante della maggior parte dei componenti stampati per elettronica di consumo o elettrodomestici. Questo calibro extra significa che la bobina sopporta uno stress interno significativo derivante dall'avvolgimento. Prima che la striscia raggiunga la prima stazione di fustellatura, passa attraverso uno svolgitore e un livellatore di precisione che rimuove il set di bobine, la balestra e l'onda del bordo. Un alimentatore a rullo servo fa quindi avanzare la striscia a una distanza di passo fissa ad ogni corsa della pressa, posizionandola entro millesimi di pollice per le operazioni successive.
Per i materiali per camion-di grosso spessore, la precisione dell'alimentazione non è-negoziabile. Anche un leggero disallineamento si forma su più stazioni, producendo-fori-tolleranti e piegature disallineate sulla parte finita.
Spiegazione delle stazioni di perforazione, formatura e taglio
Immaginate una staffa del binario del telaio che si muove attraverso uno stampo di stampaggio progressivo. Ecco la tipica sequenza della stazione che trasforma il nastro piatto in un componente finito del camion:
- Foro pilota- La prima stazione pratica fori pilota di precisione che registrano la striscia in ogni stazione successiva. Questi fori sono il riferimento di posizione per l'intera parte.
- Caratteristica piercing e dentellatura- I fori dei bulloni di montaggio, i modelli delle fessure e le tacche sui bordi sono tagliati. Nel caso di una clip di montaggio in cabina, potrebbe includere due fori per i bulloni e uno slot per il passaggio dei cavi-.
- Formatura e piegatura- La striscia è piegata nella sua geometria funzionale. Una staffa del binario del telaio potrebbe richiedere una flangia a 90 gradi e una piegatura sfalsata secondaria per liberare una traversa adiacente.
- Coniatura o goffratura- Le stazioni ad alta-pressione affinano le superfici critiche. Coniando una superficie di appoggio su una piastra di montaggio di una sospensione, ad esempio, si ottengono tolleranze di planarità che la semplice piegatura non può raggiungere.
- Taglio e separazione- La stazione finale separa la parte finita dalla striscia portante. La staffa completata cade su un trasportatore o in un contenitore e la striscia di scheletro rimanente esce come scarto riciclabile.
Ciascuna stazione aggiunge un set di funzionalità per ogni corsa di stampa. Un semplice supporto di scarico potrebbe richiedere solo quattro stazioni, mentre un complesso rinforzo di traverse-con angoli composti e schemi di fori multipli potrebbe richiederne dieci o più. Più stazioni significano uno stampo più lungo e un costo di attrezzatura più elevato - ma significano anche meno operazioni secondarie a valle.
Considerazioni sul tonnellaggio e sulla velocità di avanzamento della stampa per le parti di autocarri
Il processo di stampaggio progressivo per i componenti dei camion richiede una forza di pressione maggiore rispetto ai lavori di-scartamento più leggeri. La perforazione e la formatura di acciaio ad alta resistenza- da 4,0 mm o superiore può richiedere una pressa a stampo progressivo con portata compresa tra 200 e 600 tonnellate, a seconda della larghezza del nastro e del numero di operazioni simultanee per corsa. Una pressa per stampaggio con staffe per camion di-carrello pesante funziona generalmente a 25-80 corse al minuto, - più lentamente rispetto allo stampaggio elettronico ad alta-velocità, ma produce comunque da centinaia a migliaia di parti finite all'ora.
La velocità di avanzamento, il numero di stazioni e il tonnellaggio della rotativa sono variabili interdipendenti. Aumentare la complessità della parte (aggiungendo piegature o tolleranze più strette) spesso significa aggiungere stazioni, che allungano lo stampo e potrebbero richiedere una pressa con un letto più grande. La pressa per stampaggio progressiva deve sopportare sia la forza di formatura totale che l'impronta fisica dell'utensile.
Queste realtà meccaniche determinano quali parti del camion sono ottimi candidati per il processo - e quali si spingono oltre i suoi limiti pratici.
Componenti per autocarri candidati ideali per lo stampaggio progressivo
Non tutte le parti metalliche di un camion appartengono a uno stampo progressivo. Il processo eccelle quando la geometria della parte rimane piatta o poco profonda-disegno, i modelli di foro sono ripetibili, lo spessore del materiale rientra nell'intervallo di alimentazione della bobina-e la domanda annuale è sufficientemente elevata da giustificare l'investimento in attrezzature. Sapere quali parti si adattano a - e quali no - separa una decisione intelligente sull'attrezzatura da un errore costoso.
Staffe strutturali e piastre di montaggio
I componenti strutturali sono i punti in cui le staffe progressive stampate offrono il ROI più chiaro. Queste parti condividono tratti comuni: complessità moderata, modelli di fori coerenti e volumi che spesso raggiungono centinaia di migliaia all'anno. Lo stampaggio di volumi elevati giustifica la spesa per gli utensili poiché il-costo per pezzo diminuisce drasticamente una volta che lo stampo è in funzione.
- Staffe per binari del telaio- Profili piatti con bordi flangiati e da due a quattro fori per bulloni. La geometria è in genere una curvatura su un singolo-piano con una profondità di imbutitura moderata, che rende semplice il trasporto della striscia.
- Rinforzi tra-membri- Sezioni di canale poco profonde con fori di montaggio forati a intervalli fissi. I loro profili simmetrici mantengono il nastro in equilibrio attraverso le stazioni di formatura.
- Piastre di fissaggio a sospensionePiastre piane a - spessore- (da 3,0 mm a 5,0 mm) con superfici portanti coniate e schemi di bulloni di precisione. La formatura minima mantiene basso il numero delle stazioni anche a scartamento elevato.
Ognuna di queste parti rimane stabile sulla striscia portante lungo tutta la fustella perché le caratteristiche formate sono poco profonde rispetto alla larghezza della striscia. Questa stabilità è ciò che li rende ideali per il layout di uno stampo per stampaggio automobilistico.
Connettori elettrici e hardware della cabina
I componenti più piccoli e leggeri-per camion con scartamento sono candidati ugualmente validi - a volte anche migliori, perché i loro materiali più sottili consentono velocità di stampa più elevate e una maggiore durata dello stampo.
- Alloggiamenti dei connettori elettriciParti - sottili- (da 0,8 mm a 1,5 mm) con più piccoli piercing, linguette e forme di scatola poco profonde. La loro geometria ripetitiva e i volumi annuali estremamente elevati (spesso superiori a un milione di pezzi) li rendono stampi progressivi da manuale.
- Clip di montaggio in cabina- Clip di piccole dimensioni con caratteristiche a molla e linguette di ritenzione. Semplici sequenze di piegatura mantengono il conteggio delle stazioni tra quattro e sei.
- Rinforzi cerniera portaProfili - piatti-a-angolari con fori svasati o passanti. Spessore moderato e piegatura semplice si adattano alla produzione progressiva a passaggio singolo-.
Questi prodotti per lo stampaggio progressivo di componenti automobilistici funzionano spesso a 150-300 corse al minuto, consegnando parti finite più velocemente di quanto qualsiasi processo alternativo potrebbe eguagliare con una qualità equivalente.
Clip del telaio, ganci e parti di rinforzo
Il sottoscocca di un camion consuma dozzine di piccole parti di fissaggio e supporto, ciascuna ordinata in volumi che rendono facile giustificare l'attrezzatura progressiva:
- Ganci di scaricoGanci in metallo - a filo-formato o stampato con una singola piega e un foro isolante in gomma. Quattro-stazioni le gestiscono ad alta velocità.
- Clip della linea del freno e fermi della linea del carburante- Profili a scatto-con bracci a molla formati da listelli sottili. Forme ripetibili senza imbutitura profonda.
- Clip di fissaggio interne- Fermi-a pressione e clip a J-utilizzati nell'attacco del rivestimento della cabina. Il loro ingombro ridotto fa sì che più parti possano annidarsi contemporaneamente sulla larghezza della striscia.
Noterai uno schema in tutte le categorie di cui sopra: le parti rimangono relativamente piatte, mantengono il supporto della striscia di supporto durante tutte le fasi di formatura e funzionano a volumi annuali sufficientemente elevati da ammortizzare rapidamente i costi degli utensili.
Parti che non appartengono a uno stampo progressivo
L'onestà riguardo ai limiti consente di prendere decisioni migliori sugli strumenti. Alcuni componenti del camion vanno oltre ciò che lo stampaggio progressivo gestisce bene:
- Imbutire-serbatoi o serbatoi di carburante in profondità- Le profondità di disegno superano ciò che una striscia portante può supportare senza strapparsi.
- Guide del telaio sovradimensionate o traverse intere-- Le dimensioni delle parti superano i limiti pratici di larghezza della striscia (in genere da 600 mm a 800 mm massimo, a seconda della capacità della pressa).
- Parti di ricambio speciali per camion-a basso volume- La domanda annuale inferiore a 30.000-50.000 unità raramente giustifica l'investimento in attrezzature quandogli utensili per stampi progressivi possono variare da $ 30.000 a oltre $ 250.000.
- Parti che richiedono frequenti revisioni del progetto- Le modifiche alla geometria dopo la costruzione dello stampo possono costare quasi la metà del prezzo originale dell'utensile in caso di rilavorazione.
La linea di demarcazione è chiara: se la parte si adatta a una striscia, rimane stabile durante la formatura e viene eseguita in un volume sufficiente, lo stampaggio progressivo è probabilmente la soluzione-costo più bassa. In caso contrario, gli stampi di trasferimento, l'idroformatura o gli assemblaggi fabbricati potrebbero servire meglio - un confronto che la sezione successiva affronta attraverso i dettagli a livello di materiale- che influiscono su ogni decisione relativa agli utensili.
Selezione dei materiali e gamme di spessore per stampi progressivi per parti di camion
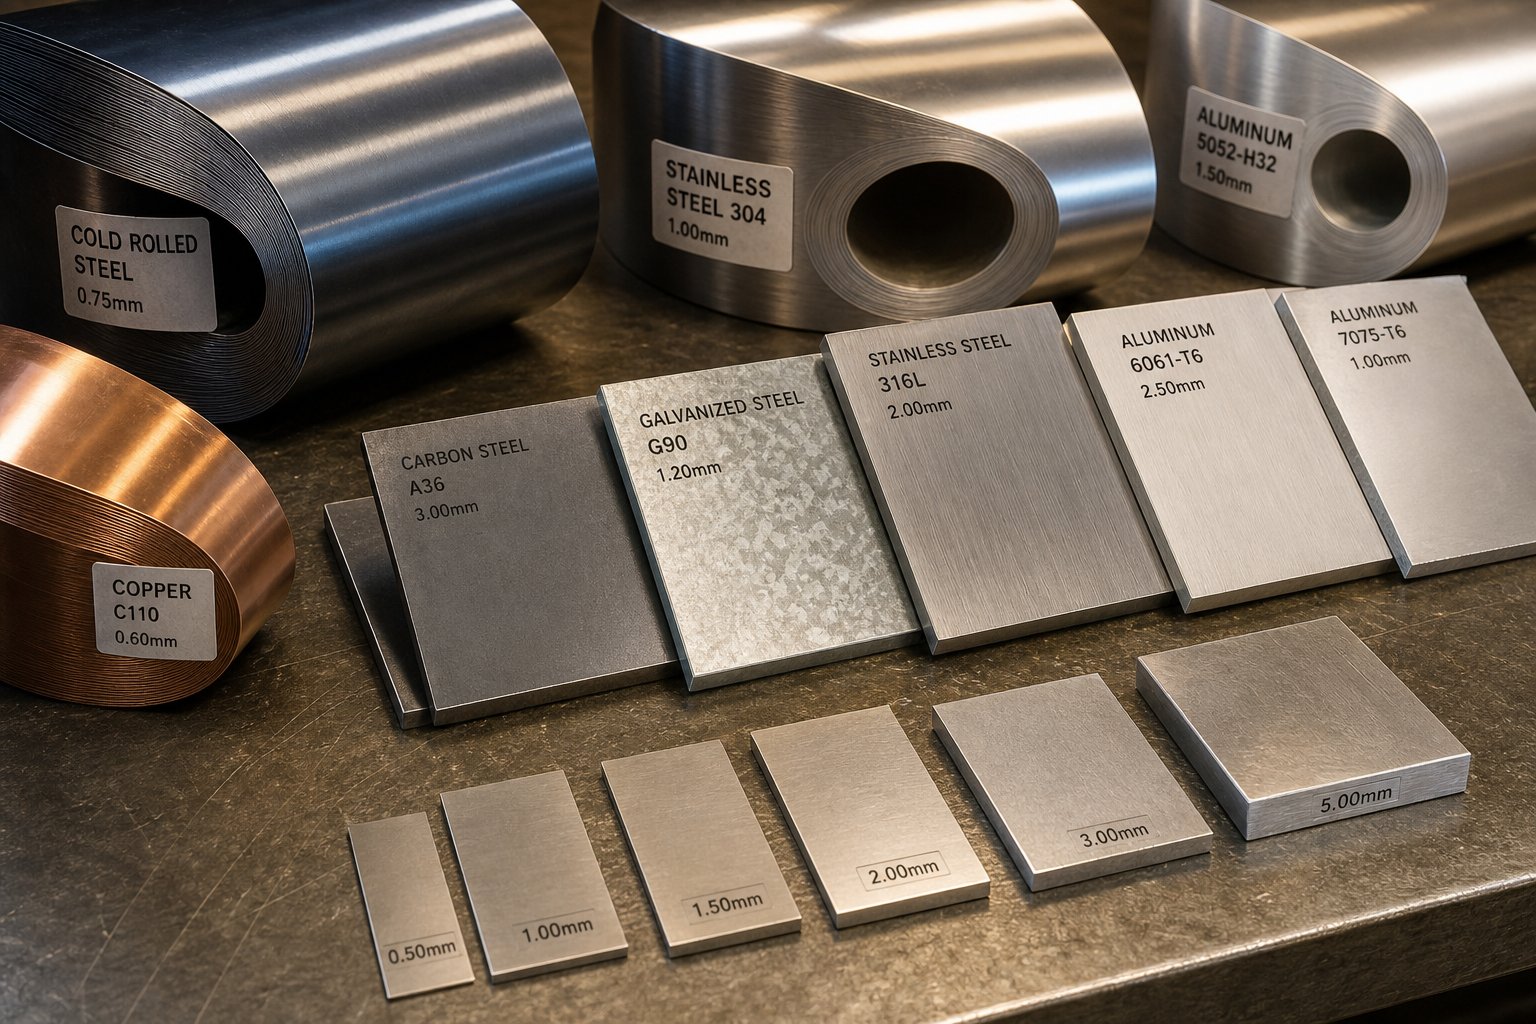
Il materiale che stampi determina tutti gli aspetti a valle: - i requisiti di tonnellaggio della macchina da stampa, le dimensioni di spazio libero dello stampo, i programmi di manutenzione e, in ultima analisi, la qualità delle parti in un ciclo di produzione di più-milioni-cicli. Scegliere i giusti materiali per stampaggio progressivo per le applicazioni su autocarri non è semplicemente una questione di forza. È una questione di formabilità, usura e costo totale-che determina la progettazione degli utensili fin dal primo giorno.
Acciai ad alta-fase e doppia-fase per parti strutturali di camion
La maggior parte delle staffe e dei rinforzi strutturali dei camion si basano su gradi di acciaio ad alta-lega bassa-lega (HSLA) specificati in SAE J2340. Qualità come 340X (resa minima 340 MPa) e 420X (resa minima 420 MPa) offrono i miglioramenti in termini di resistenza{7}}a-peso necessari agli OEM di autocarri, pur rimanendo formabili negli stampi progressivi. Lo stampaggio progressivo dell'acciaio con queste qualità richiede un'attenzione particolare al ritorno elastico - il recupero elastico del materiale dopo la piegatura. Gli acciai HSLA hanno un ritorno elastico molto maggiore rispetto all'acciaio dolce, spesso richiedendo da 2 a 4 gradi di compensazione della flessione eccessiva incorporata direttamente nella geometria dello stampo.
Per i supporti-critici in caso di incidente - pensa alle strutture di montaggio della cabina o ai rinforzi-del montante centrale - gli acciai a doppia-fase (DP) come DP590 e DP780 entrano nella conversazione. Questi gradi combinano una matrice di ferrite morbida con isole di martensite dura, offrendo resistenze a trazione superiori a 590 MPa pur mantenendo un allungamento sufficiente per una flessione moderata. Il compromesso-off? Forze di formatura più elevate, usura accelerata del punzone e aumento degli urti a scatto-che possono scheggiare i componenti dello stampo. COMEIl Fabbricante nota, più il materiale è duro, meno si verifica il taglio effettivo e più si "rompe", aumentando il carico d'urto inverso sia attraverso lo stampo che attraverso la pressa.
Le lamiere zincate (GI) e zincate (GA) aggiungono protezione dalla corrosione per i componenti del sottoscocca e del telaio. Il rivestimento di zinco si comporta diversamente nello stampaggio progressivo dell'acciaio al carbonio: i rivestimenti galvanizzati sono più duri e più soggetti a spolverarsi durante la formatura, mentre i rivestimenti zincati sono più morbidi ma possono irritarsi contro le superfici dello stampo. Entrambi richiedono lubrificanti specifici e un controllo più rigoroso della finitura superficiale dello stampo per prevenire danni al rivestimento.
Alluminio e leghe leggere per stampaggio progressivo
Gli obblighi di riduzione del peso stanno spingendo lo stampaggio progressivo dell'alluminio nelle applicazioni per autocarri che tradizionalmente erano esclusivamente in acciaio-. Leghe come 5052-H32 (resa 215 MPa, eccellente formabilità) si adattano all'hardware della cabina e alle staffe interne, mentre 6061-T6 (resa 275 MPa) gestisce ruoli strutturali in cui una maggiore resistenza giustifica la difficoltà di formatura.
L'alluminio si comporta in modo sostanzialmente diverso in uno stampo progressivo rispetto all'acciaio. Funziona-indurisce più velocemente, il che significa che ogni stazione di formatura successiva incontra materiale sempre più duro. Inoltre, irrita in modo aggressivo le superfici in acciaio per utensili senza un'adeguata lubrificazione o rivestimenti dello stampo. I lubrificanti-a pellicola secca e i rivestimenti PVD come TiN o CrN sulle superfici degli stampi sono una pratica standard per le lavorazioni dell'alluminio. Il ritorno elastico nell'alluminio è in genere da 1,5 a 2 volte maggiore dell'acciaio dolce di calibro -equivalente, richiedendo angoli di piegatura più aggressivi e talvolta stazioni di riattacco aggiuntive.
In che modo le proprietà dei materiali influiscono sull'usura e sulla manutenzione degli stampi
L'acciaio per stampi selezionato per gli inserti per utensili deve corrispondere all'abrasività del materiale da lavorare e alle esigenze di formatura. I materiali in fogli più duri usurano gli stampi più rapidamente, riducono gli intervalli di manutenzione e aumentano il costo totale di proprietà. Ecco come si confrontano i materiali comuni delle parti dei camion-tra le proprietà che contano di più per le prestazioni degli stampi progressivi:
| Materiale | Carico di snervamento (MPa) | Grado di formabilità | Tendenza al ritorno elastico | Acciaio per stampi consigliato |
|---|---|---|---|---|
| Acciaio dolce (SAE 1008/1010) | 170–210 | Eccellente | Basso | Acciaio per utensili D2 o A2 |
| HSLA 340X (SAE J2340) | 340–400 | Bene | Moderare | D2 con rivestimento TiCN |
| HSLA420X (SAE J2340) | 420–480 | Moderare | Moderato-Alto | Acciaio per utensili M2 o PM |
| DP590 bifase- | 340–590 (trazione) | Moderare | Alto | Acciaio per utensili PM (CPM 10V) |
| DP780 bifase- | 450–780 (trazione) | Basso-Moderato | Molto alto | Inserti in metallo duro nei punti di usura |
| Acciaio zincato (GA). | Varia in base alla base | Buono (polveri di rivestimento) | Per voto base | D2 lucido, rivestimento a basso-attrito |
| Alluminio 5052-H32 | 195–215 | Eccellente | Moderato-Alto | D2 con rivestimento PVD TiN/CrN |
| Alluminio 6061-T6 | 275–310 | Moderare | Alto | Inserti rivestiti in metallo duro o ceramica- |
Lo spessore guida proporzionalmente la selezione del tonnellaggio della macchina da stampa. Una staffa HSLA da 1,5 mm potrebbe richiedere 150 tonnellate in tutte le stazioni attive, mentre la stessa geometria con scartamento da 4,0 mm potrebbe richiedere 400 tonnellate o più. Anche il gioco della matrice - lo spazio tra il punzone e l'apertura della matrice - varia con lo spessore. Il gioco tipico per gli stampi per stampaggio dell'acciaio è compreso tra il 6% e il 10% dello spessore del materiale per lato; l'alluminio necessita di spazi più stretti (dal 5% all'8% circa) per evitare un'eccessiva formazione di bave.
Abbinare la qualità del materiale al giusto abbinamento di acciaio dello stampo di stampaggio, alla strategia di lubrificazione e alla capacità della pressa è ciò che distingue uno stampo che esegue un milione di colpi senza rilavorazione da uno che scheggia i punzoni a 50.000 cicli. Questi comportamenti dei materiali determinano anche le regole di progettazione che gli ingegneri devono seguire quando specificano i vincoli della geometria della parte - che la sezione successiva si traduce in linee guida DFM attuabili.
Progettazione per la producibilità di parti di stampi progressivi per autocarri
Le proprietà dei materiali stabiliscono i limiti, ma la geometria della parte determina se un progetto di stampo progressivo funziona effettivamente - o brucia il budget per gli utensili in iterazioni evitabili. Design for Manufacturability (DFM) è il luogo in cui gli ingegneri dei componenti per autocarri e gli specialisti dello stampaggio si allineano su ciò che il metallo può fare fisicamente all'interno di uno strumento di stampaggio progressivo. Se lo fai subito, riduci i tempi del PPAP, riduci i cicli di prova degli stampi ed eviti il costoso ciclo di "costruzione-test-correzione" che ritarda i lanci di produzione.
Decisioni ingegneristiche prese durante la fase DFMdettare fino all’80% del costo totale di produzione. Ciò significa che la geometria che blocchi nel tuo modello CAD ha più influenza sull'economia per-parte rispetto a qualsiasi negoziazione a valle con un fornitore.
Raggi di piegatura e limiti di profondità di disegno per i materiali del calibro di camion-
Le staffe per camion nella gamma da 2,0 mm a 6,0 mm superano i limiti di formatura che le parti di consumo più sottili non incontrano mai. La regola fondamentale della progettazione di stampi per stampaggio progressivo per piegature: il raggio di piegatura interno deve essere uguale o maggiore dello spessore del materiale (R maggiore o uguale a T). Se si scende al di sotto di tale soglia negli acciai HSLA o a doppia fase- si corre il rischio di micro-fessurazioni all'apice della piega, cedimento della concentrazione delle sollecitazioni in servizio e usura prematura del punzone.
La profondità di disegno presenta un vincolo più difficile. All'interno di uno stampo progressivo, il pezzo rimane attaccato al nastro trasportatore durante tutte le stazioni di formatura. Le imbutiture profonde allungano e assottigliano le connessioni del supporto, eventualmente strappandole. Per gli acciai di calibro-autocarro, la profondità di imbutitura pratica all'interno degli utensili per stampi progressivi supera circa 1,0-1,5 volte la larghezza della striscia dell'elemento di imbutitura. Qualsiasi cosa più profonda in genere richiede una matrice di trasferimento o una stazione di trafilatura dedicata con un portagrezzi separato - che aggiunge costi e complessità.
Ecco le regole DFM fondamentali che gli ingegneri dei componenti per autocarri dovrebbero seguire quando specificano la geometria per uno strumento di stampaggio progressivo:
- Raggio minimo di curvatura:R Maggiore o uguale a 1.0T per gli acciai HSLA; R Maggiore o uguale a 1,5T per gradi a doppia fase- (DP590 e superiori) per evitare fessurazioni.
- Distanza dal foro-al-bordo:Minimo 2,0T dal centro di qualsiasi foro al bordo più vicino o all'elemento formato. Il posizionamento più ravvicinato distorce la geometria del foro durante la piegatura.
- Diametro minimo del foro:Almeno 1,0 T per fori rotondi. I piercing più piccoli richiedono punzoni speciali con intervalli di manutenzione più brevi.
- Limite di profondità del disegno:Quando possibile, mantenere la profondità della forma inferiore a 1,5 volte la larghezza dell'elemento. Se si supera questo limite si rischia lo strappo della striscia portante e la distorsione della parte.
- Orientamento della direzione del grano:Specificare piegature perpendicolari alla direzione di laminazione della bobina per ridurre il rischio di frattura sui bordi formati.
- Transizioni da flat-a-forma:Includere adeguate tacche di rilievo alle intersezioni delle curve per evitare accumuli e strappi del materiale.
Ottimizzazione del layout delle strisce e progettazione dei trasportatori
La striscia portante è la spina dorsale di ogni operazione di utensile e stampo progressivo - collega fisicamente ogni parte a quella successiva attraverso tutte le stazioni di formatura. Per le parti di autocarri a scartamento-pesante, la progettazione del trasportatore richiede maggiore attenzione rispetto al lavoro a scartamento-leggero perché il materiale più spesso resiste alla flessione necessaria per adattarsi alle differenze di altezza tra le stazioni.
Due tipi di portanti primari hanno scopi diversi. UNportatore solidofunziona per parti con taglio e piegatura di base in cui l'intera striscia rimane piatta per tutta la corsa. Un supporto in rete elastica si adatta a parti con formatura o goffratura più profonda, consentendo al metallo di fluire liberamente senza spostare la distanza di passo tra le progressioni. Per le staffe dei camion con profondità di prelievo moderate, i trasportatori estensibili prevengono gli errori di posizionamento che altrimenti si accumulerebbero su più stazioni.
Il posizionamento del foro pilota è direttamente correlato all'affidabilità del trasportatore. I piloti dovrebbero essere posizionati in sezioni stabili e non formate della striscia - tipicamente all'interno del nastro portante stesso piuttosto che all'interno del confine della parte. Ciò garantisce che la precisione di registrazione rimanga costante anche quando le operazioni di formatura applicano forze che potrebbero spostare lateralmente la striscia.
L'ottimizzazione della larghezza della striscia influisce sia sul costo del materiale che sulla selezione della macchina da stampa. Le strisce più larghe possono ospitare staffe per camion più grandi, ma richiedono presse con dimensioni del letto più grandi. Ove possibile, l'annidamento di due parti più piccole lungo la larghezza della striscia migliora l'utilizzo del materiale e riduce la percentuale di scarto - una leva di costo diretto nei programmi ad alto-volume.
Riduzione del conteggio delle stazioni attraverso la semplificazione della geometria
Ogni stazione aggiuntiva in uno stampo progressivo aumenta il costo degli utensili, allunga lo stampo e potrebbe richiedere una pressa più grande. Il design dello stampo per stampaggio dei metalli che riduce al minimo il numero di stazioni senza sacrificare la funzione della parte è il punto in cui DFM offre il suo massimo profitto.
Le strategie pratiche includono:
- Combina operazioni di piercing:Raggruppa i fori che condividono lo stesso piano in un'unica stazione anziché distribuirli su più colpi.
- Elimina le funzionalità estetiche che aggiungono stazioni:Loghi in rilievo o perline decorative che richiedono stazioni di coniatura dedicate potrebbero non giustificare il costo delle attrezzature su parti strutturali non-visibili.
- Semplifica gli angoli composti:Una staffa con tre angoli di piega separati su piani diversi necessita di tre stazioni di formatura. La riprogettazione in due piegature in un piano condiviso consente di risparmiare una stazione completa.
- Integra nelle-operazioni secondarie:L'aggiunta di-maschiatura dello stampo o l'inserimento di hardware elimina le fasi di assemblaggio a valle e può ridurre i tempi di consegna totali fino al 30%, anche se aggiunge una stazione allo stampo.
Questi compromessi geometrici-sono esattamente il motivo per cui la collaborazione iniziale tra ingegneri progettisti OEM e specialisti di stampi e stampi progressivi produce risultati migliori rispetto alla consegna di un progetto congelato per un preventivo. I fornitori di stampaggio che portano il feedback DFM nella fase di progettazione - prima che la geometria venga bloccata - aiutano a evitare costose revisioni degli utensili dopo il taglio dell'acciaio temprato. Ad esempio,YICHENsupporta i team di ingegneri OEM del settore automobilistico, di livello-1 e di livello-2 con casi di studio sul processo di stampaggio e feedback DFM per parti metalliche strutturali, del telaio e relative ai camion, illustrando come il contributo tecnico del fornitore durante la fase di progettazione accorcia il percorso dall'idea alla progettazione convalidata dello stampo di stampaggio.
La lezione più profonda: uno stampo progressivo è uno strumento di precisione-temprato. Le modifiche alla progettazione in fase avanzata- possono costare quasi la metà dell'investimento originale in attrezzature in rilavorazione. Investire in anticipo tempo di progettazione - attraverso la simulazione, la revisione DFM e il perfezionamento collaborativo della geometria - si ripaga molte volte durante un ciclo di produzione. Questo investimento in attrezzature, e i volumi necessari per giustificarlo, è esattamente ciò che l’analisi dei costi che segue analizza in dettaglio.
Stampaggio con stampi progressivi vs. stampi a trasferimento e metodi alternativi
Scegliere il giusto processo di formatura non significa sceglierne uno preferito -, ma piuttosto abbinare la capacità del processo ai requisiti della parte. Una configurazione progressiva di stampo e stampaggio che offra il costo più basso su una clip di montaggio della cabina potrebbe essere la scelta completamente sbagliata per un guscio di traverse di grandi dimensioni-con imbutiture profonde. Gli acquirenti OEM di camion e gli ingegneri progettisti hanno bisogno di un quadro chiaro per decidere quale metodo si adatta a quale parte, senza investire eccessivamente-in strumenti o sotto-fornire la geometria.
Matrice progressiva e matrice di trasferimento per staffe per camion
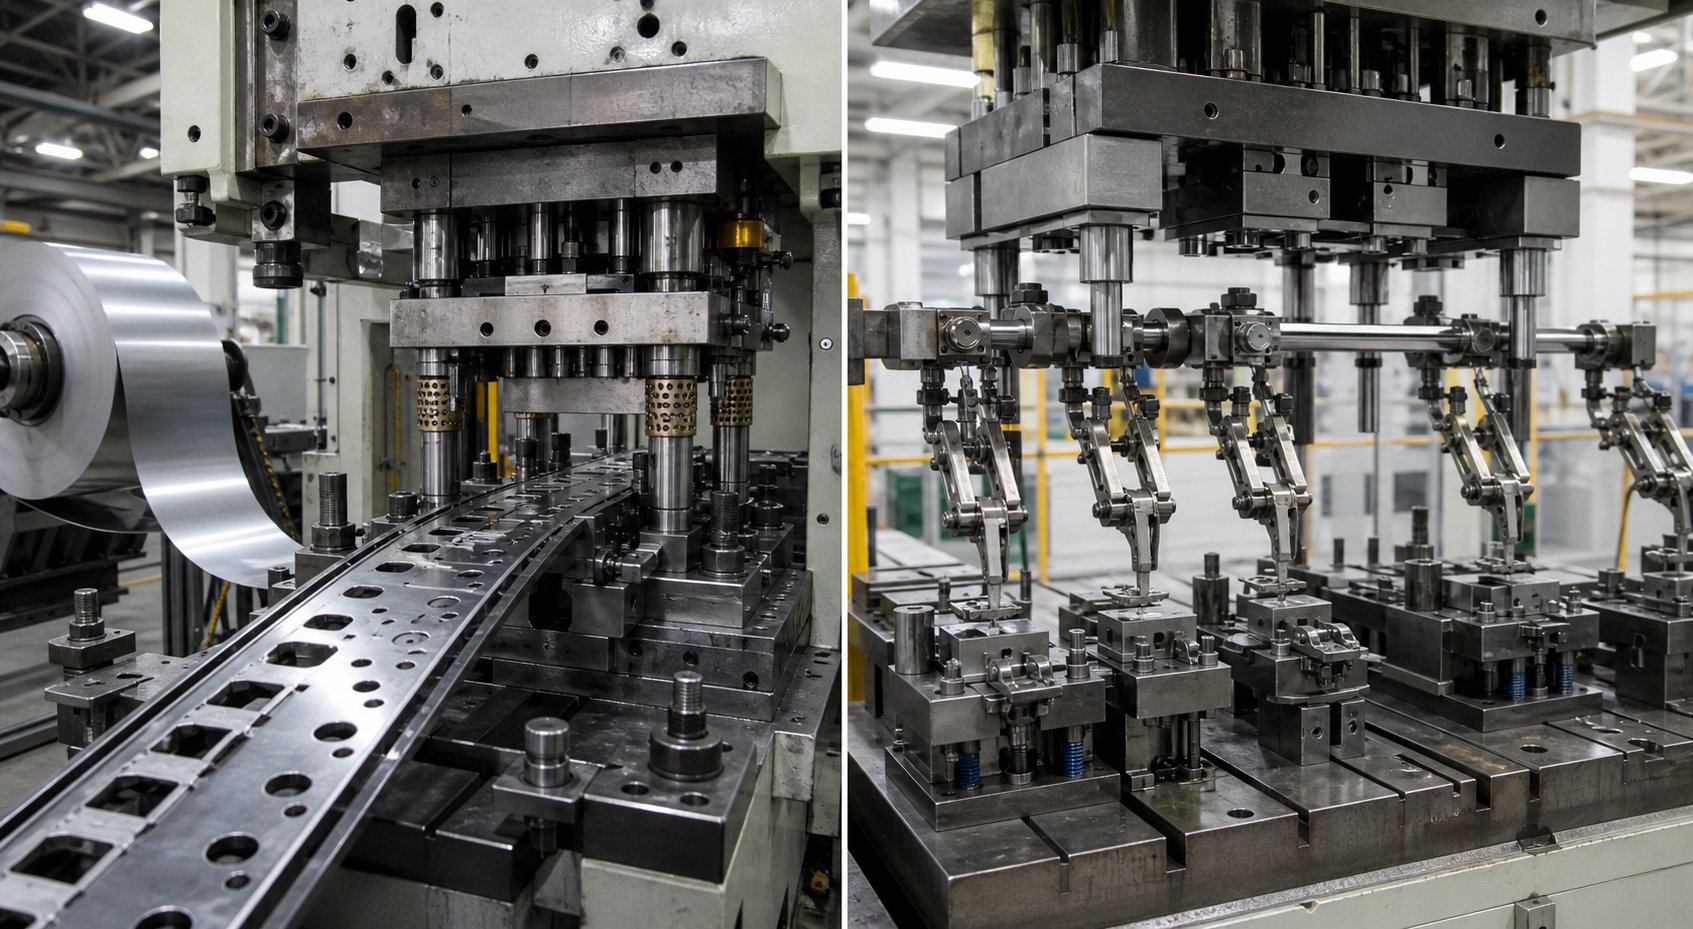
Il confronto più comune che gli ingegneri dei camion devono affrontare è lo stampo progressivo rispetto allo stampaggio con stampo a trasferimento. Entrambi utilizzano utensili in acciaio temprato e presse ad alto-tonnellaggio, ma risolvono problemi diversi.
Gli stampi progressivi mantengono la parte attaccata alla striscia portante attraverso tutte le stazioni di formatura. Questo vincolo limita le dimensioni della parte a ciò che rientra nella larghezza della striscia (in genere inferiore a 600 mm) e mantiene bassa la profondità di disegno. Ma il vantaggio è la velocità - nessun meccanismo di trasferimento meccanico significa tempi di ciclo più rapidi e meno parti mobili da manutenere.
Gli stampi di trasferimento tagliano prima un pezzo grezzo dalla striscia, quindi lo spostano in modo indipendente tra le stazioni utilizzando pinze meccaniche o sistemi a navetta. Ciò consente spazi vuoti più grandi, imbutiture più profonde e formature tridimensionali più complesse. Una matrice di trasferimento riduce inoltre l'utilizzo del materiale perché elimina il nastro portante, risparmiando sui costi del materiale ad ogni ciclo. Il compromesso-? Produttività più lenta, maggiore complessità degli utensili e tempi di configurazione più lunghi tra i cicli di produzione.
Nello specifico, per le staffe per camion: se la parte si adatta a una striscia, necessita di una formatura moderata e viene prodotta con una produzione superiore a 100.000 pezzi all'anno, lo stampaggio progressivo è vincente in termini di costo per parte. Se la staffa supera i limiti di larghezza della striscia o richiede profondità di imbutitura superiori a 1,5 volte la larghezza dell'elemento, gli stampi di trasferimento diventano necessari indipendentemente dal volume.
Quando la lavorazione CNC o gli stampi compositi hanno più senso
Non tutte le parti del camion richiedono uno stampo per stampaggio. Due alternative meritano di essere valutate prima di investire denaro in attrezzature.
Lo stampaggio a stampo composto completa più operazioni di taglio - tranciatura e perforazione - in un'unica corsa di stampa. Produce parti piane con eccellente precisione dimensionale e tolleranze più strette rispetto a quelle che i metodi progressivi possono ottenere sui bordi tagliati. Per semplici rondelle piatte, spessori o supporti per guarnizioni che necessitano solo di tranciatura e foratura senza alcuna formatura, le matrici composte garantiscono precisione a costi di attrezzamento inferiori. La limitazione è chiara: gli stampi composti non possono piegarsi, formarsi o imbutirsi. Gestiscono solo la geometria bi-dimensionale.
La lavorazione CNC entra in gioco quando i volumi annuali sono troppo bassi per giustificare qualsiasi investimento nello stampaggio. Staffe prototipo, varianti di camion speciali-a basso volume che producono meno di 5.000 parti all'anno o parti che richiedono tolleranze inferiori a ±0,05 mm su caratteristiche lavorate puntano tutti verso il CNC. Il costo per-parte è più elevato, ma i tempi di consegna degli strumenti sono pari a zero e la flessibilità di progettazione è completa. Per i programmi per autocarri che continuano a eseguire iterazioni sulla geometria, la lavorazione fa risparmiare tempo finché il progetto non si blocca e il volume giustifica le matrici e gli utensili di stampaggio.
Matrice decisionale basata su volume, dimensione e geometria
Quando si valutano le proposte dei fornitori o si sceglie tra percorsi di processo per una nuova piattaforma per autocarri, la decisione si riduce a cinque variabili. Ecco come si confrontano i metodi progressivi, di trasferimento, composti e CNC in base ai criteri che contano di più:
| Criteri | Morte progressiva | Trasferimento morire | Matrice composta | Lavorazione CNC |
|---|---|---|---|---|
| Intervallo di dimensioni della parte | Da piccolo a medio (fino a ~600 mm) | Da medie a grandi (fino a 1.200 mm+) | Da piccolo a medio (solo piatto) | Qualsiasi dimensione (apparecchio-limitato) |
| Spessore del materiale | Da 0,5 mm a 6,0 mm | Da 0,8 mm a 12,0 mm | Da 0,3 mm a 6,0 mm | Qualsiasi (lastra o lamiera) |
| Volume annuale ideale | da 100.000 a 5.000,000+ | Da 25.000 a 500.000 | Da 10.000 a 500.000 | da 1 a 10.000 |
| Costo per-parte su larga scala | Il più basso | Basso-Moderato | Basso (solo parti piatte) | Più alto |
| Tempi di consegna degli utensili | 12-20 settimane | 14-24 settimane | Da 8 a 14 settimane | Nessuno (solo programmazione) |
| Complessità geometrica | Moderato (curve, forme poco profonde, piercing) | Alto (disegni profondi, forme grandi, 3D complesso) | Basso (solo flat blanking e piercing) | Molto alta (qualsiasi geometria lavorabile) |
Da questo confronto emergono alcuni modelli. Lo stampaggio con stampi progressivi garantisce uno spazio per parti di-volume elevato, da piccolo-a-medio, dove il costo per-parte conta di più. Le matrici di trasferimento raccolgono dove il progressivo raggiunge i suoi limiti di dimensione e profondità. Lo stampaggio con stampi compositi riempie una nicchia di pezzi piatti di precisione dove la formatura non è necessaria. E la lavorazione CNC funge da-valvola di sicurezza a basso volume - costosa per pezzo, ma impegno zero per gli utensili temprati.
Per la maggior parte dei programmi per autocarri, la risposta non è un processo ma un portfolio. Le staffe dei binari del telaio e i fermagli della cabina vengono eseguiti in stampi progressivi. I gusci strutturali più grandi vengono destinati alle presse transfer. Le quantità di prototipi e pre-produzione iniziano su CNC finché i volumi non giustificano l'investimento nella matrice di stampaggio. Sapere dove ciascun metodo va in pareggio - e dove crolla - è la base per costruire un budget per gli strumenti che resista per tutta la vita di una piattaforma per camion.
Strumenti per l'analisi del pareggio-del volume di produzione e degli investimenti
Sapere quale processo si adatta alla tua parte è metà dell'equazione. L’altra metà è sapere quando i numeri funzionano effettivamente a tuo favore. Gli utensili per stampi progressivi rappresentano un investimento di capitale iniziale significativo, ma per i programmi per autocarri con il giusto profilo di volume, offrono il costo per parte più basso ottenibile per-durante la durata del programma. La chiave è capire dove si trova il tuo punto di pareggio-e quali fattori lo spingono verso l'alto o verso il basso.
Ammortamento degli strumenti e soglie di volume-di pareggio
L'utensileria progressiva per stampi per parti di camion varia in genere da $ 10.000 per strumenti più semplici a $ 350.000 per stampi complessi multi-stazione, con la maggior parte delle staffe per camion di media-complessità che rientrano nella gamma da $ 15.000 a $ 60.000. I calcoli che rendono avvincente lo stampaggio dei metalli a lungo termine sono semplici: uno stampo da $ 30.000 distribuito su 30.000 parti aggiunge $ 1,00 per pezzo al costo. Distribuendo lo stesso stampo su 300.000 parti, il contributo per gli utensili scende a 0,10 dollari. A un milione di cicli, è essenzialmente trascurabile.
Per i programmi relativi ai camion, la soglia di pareggio-in cui i servizi di stampaggio progressivo diventano più convenienti-del taglio laser o della formatura con pressa piegatrice è generalmente compresa tra 10.000 e 50.000 unità annuali, a seconda della complessità della parte e del costo del processo alternativo. I componenti di Classe 8 ad alto-volume che eseguono 200.000 o più pezzi all'anno ammortizzano gli utensili così rapidamente che i costi per-pezzo sono difficili da eguagliare con qualsiasi altro metodo. Le varianti di autocarri speciali che producono meno di 5.000 unità all'anno raramente giustificano l'investimento a meno che le parti non vengano trasferite su più piattaforme di veicoli.
Diversi fattori influenzano la posizione del tuo pareggio-specifico:
- Conteggio delle stazioni:Ogni stazione aggiuntiva aggiunge ore di lavorazione, materiale dello stampo e complessità della prova. Uno stampo a 6 stazioni potrebbe costare $ 20.000; uno stampo a 14 stazioni per la stessa famiglia di pezzi potrebbe superare i 60.000 dollari.
- Grado materiale:Lo stampaggio di acciai HSLA o a doppia fase- richiede acciai per stampi di prima qualità (qualità PM, inserti in metallo duro) che aumentano i costi degli utensili dal 20% al 40% rispetto agli utensili in acciaio dolce-.
- Richieste di tolleranza:Tolleranze di posizionamento più strette richiedono una lavorazione più precisa dei componenti dello stampo e una convalida della prova più lunga, aumentando sia il costo iniziale che i tempi di consegna.
- Durata prevista dello stampo:Uno strumento progettato per 500.000 visite utilizza una struttura diversa rispetto a uno costruito per 5 milioni. Gli strumenti con una vita più lunga-costano di più in anticipo ma evitano ricostruzioni a metà-programma.
- Stampi multi-parte:L'annidamento di due o più parti per corsa moltiplica l'output senza aumentare proporzionalmente il costo degli utensili, migliorando il pareggio-economico per i componenti più piccoli.
Nelle-operazioni secondarie che riducono i costi di assemblaggio
L'investimento in attrezzature non esiste in modo isolato - compete con il costo totale allo sbarco, non solo con l'operazione di stampaggio. Uno degli argomenti economici più forti a favore dei programmi di stampaggio e fabbricazione progressivi è la capacità di integrare le operazioni secondarie direttamente all'interno dello stampo. Quando si elimina la movimentazione a valle, si eliminano anche i costi di manodopera a valle.
Le-operazioni interne agli stampi comunemente integrate negli stampi progressivi delle parti di autocarri includono:
- In-maschiatura:I fili vengono tagliati o formati direttamente in una stazione dedicata, eliminando un'operazione di maschiatura separata che altrimenti richiederebbe il fissaggio e un operatore aggiuntivo.
- Inserimento hardware:I dadi di ribaditura, i prigionieri o gli inserti filettati PEM vengono pressati nella parte durante il ciclo di stampaggio. La parte esce dallo stampo pronta per l'assemblaggio-.
- Saldatura in-stampo:La saldatura a punti o la saldatura a proiezione fissa componenti secondari (dadi, staffe, prigionieri) senza lasciare la linea di pressatura.
- Rilevamento e misurazione del contatto:I sensori interni-verificano le dimensioni critiche in tempo reale, deviando le parti sospette prima che entrino nella catena di fornitura.
Ognuna di queste aggiunte aumenta la complessità degli utensili e i costi iniziali, ma il risultato è che una parte più completa arriva al tuo bacino di assemblaggio - meno punti di contatto, meno perdite di qualità e una minore manodopera totale per pezzo. Per i programmi di stampaggio con stampi progressivi ad alta velocità che eseguono centinaia di migliaia di cicli, anche pochi centesimi per parte risparmiati nei composti di movimentazione eliminati si traducono in sostanziali risparmi annuali.
Utilizzo delle strisce e ottimizzazione del tasso di scarto
Il costo del materiale è spesso la spesa variabile più importante nello stampaggio progressivo a lungo termine, quindi la gestione degli scarti influisce direttamente sull'economia per-parte. I fornitori di servizi di stampaggio progressivo dei metalli ottimizzano il layout delle strisce per ottenere il massimo valore da ogni metro di bobina.
Utilizzo delle strisce - la percentuale di materiale acquistato che finisce nelle parti finite anziché nel cestino degli scarti - varia generalmente dal 60% all'85% a seconda della geometria della parte. Il nidificazione intelligente, le larghezze del nastro ridotte al minimo tra le parti e la progettazione dei trasportatori che utilizzano la minor quantità di materiale possibile spingono l'utilizzo a un livello superiore. Un miglioramento del 5% nell'utilizzo dei materiali in un programma che consuma 200 tonnellate di acciaio HSLA all'anno si traduce in 10 tonnellate di acquisto di materiale evitato - una voce di bilancio reale.
I costi del ciclo di vita della manutenzione degli stampi completano il quadro totale dell'investimento.Le stime del settore collocano la manutenzione annuale tra il 5% e il 10% del valore originale dello stampo, che copre l'affilatura di routine, lo spessoramento, la sostituzione del punzone e l'ispezione periodica. Trascurare la manutenzione porta alla formazione di bave, alla deriva dimensionale e, in definitiva, a guasti catastrofici dello stampo -, tutti eventi molto più costosi della manutenzione programmata. Uno stampo progressivo ben-mantenuto dura milioni di cicli, rendendolo uno dei beni capitali-più longevi in una catena di fornitura di componenti per autocarri.
I dati economici puntano chiaramente in una direzione: una volta che il volume annuale supera la soglia di pareggio-, lo stampaggio a stampo progressivo offre un rapporto costo/prestazioni che la fabbricazione, la lavorazione meccanica e persino la pressatura a trasferimento non possono eguagliare per le parti di autocarri di piccole-e{{2}medie dimensioni. Ma il costo senza qualità è una falsa economia - e i sistemi di qualità, le tolleranze e le qualifiche dei fornitori che proteggono il tuo investimento produttivo meritano una valutazione altrettanto rigorosa.
Standard di qualità e selezione del giusto partner per lo stampaggio di parti di camion
Uno stampo progressivo può offrire il-costo per pezzo più basso del settore - ma solo se ogni parte spedita soddisfa effettivamente le specifiche. I difetti di qualità nei componenti dei camion comportano conseguenze che vanno ben oltre i costi di rottamazione: richiami sul campo, chiusure di catene di montaggio e premi per la perdita di piattaforme. Ecco perché gli OEM di autocarri impongono ai propri fornitori di stampi progressivi di rispettare alcuni degli standard di gestione della qualità più rigorosi nella produzione. Comprendere cosa richiedono tali standard - e sapere come valutare un fornitore di matrici per stampaggio rispetto ad essi - protegge il tuo programma da ritardi nel lancio e interruzioni della produzione.
Requisiti IATF 16949 e PPAP per i fornitori di ricambi per autocarri
IATF 16949:2016 è la certificazione di qualità di base che gli OEM di autocarri e i fornitori di livello-1 si aspettano da qualsiasi produttore di stampi progressivi che faccia offerte per lavori di produzione. Si basa sulla norma ISO 9001 ma aggiunge requisiti specifici del settore automobilistico per la prevenzione dei difetti, la pianificazione avanzata della qualità del prodotto (APQP) e l'approvazione delle parti di produzione (PPAP). Conoltre 65.000 fornitori certificati in tutto il mondo, IATF 16949 non è un differenziatore - è un gate. I fornitori che possiedono solo la certificazione ISO 9001 in genere non dispongono della capacità PPAP documentata, della disciplina FMEA e dell'infrastruttura SPC richieste dai programmi per autocarri.
I livelli di presentazione PPAP definiscono la quantità di documentazione fornita da un fornitore prima dell'approvazione della produzione. Gli OEM di autocarri richiedono comunemente presentazioni di livello 3, che includono rapporti dimensionali, certificazioni dei materiali, diagrammi di flusso dei processi, piani di controllo, studi R&R di Gage e indici di capacità (Cpk) per caratteristiche critiche. Un fornitore qualificato di matrici per stampaggio consegna questi pacchetti in modo rapido e completo. - i ritardi nella documentazione PPAP si traducono direttamente in ritardi nel lancio della produzione.
Tolleranze dimensionali ottenibili nello stampaggio progressivo
Quale precisione puoi effettivamente aspettarti da un camion con fustella progressiva-in acciaio HSLA a scartamento ridotto? Per le caratteristiche critiche, le operazioni di stampaggio e stampi di precisione mantengono normalmente ±0,05 mm su fori forati e dimensioni formate in condizioni di pressa controllate. Gli elementi più grandi nell'intervallo da 30 mm a 120 mm raggiungono generalmente da ± 0,10 mm a ± 0,15 mm, in linea con le tolleranze della classe fine ISO 2768-1. Questi numeri presuppongono una matrice per stampaggio dei metalli adeguatamente mantenuta, proprietà dei materiali coerenti e una produzione monitorata da SPC.
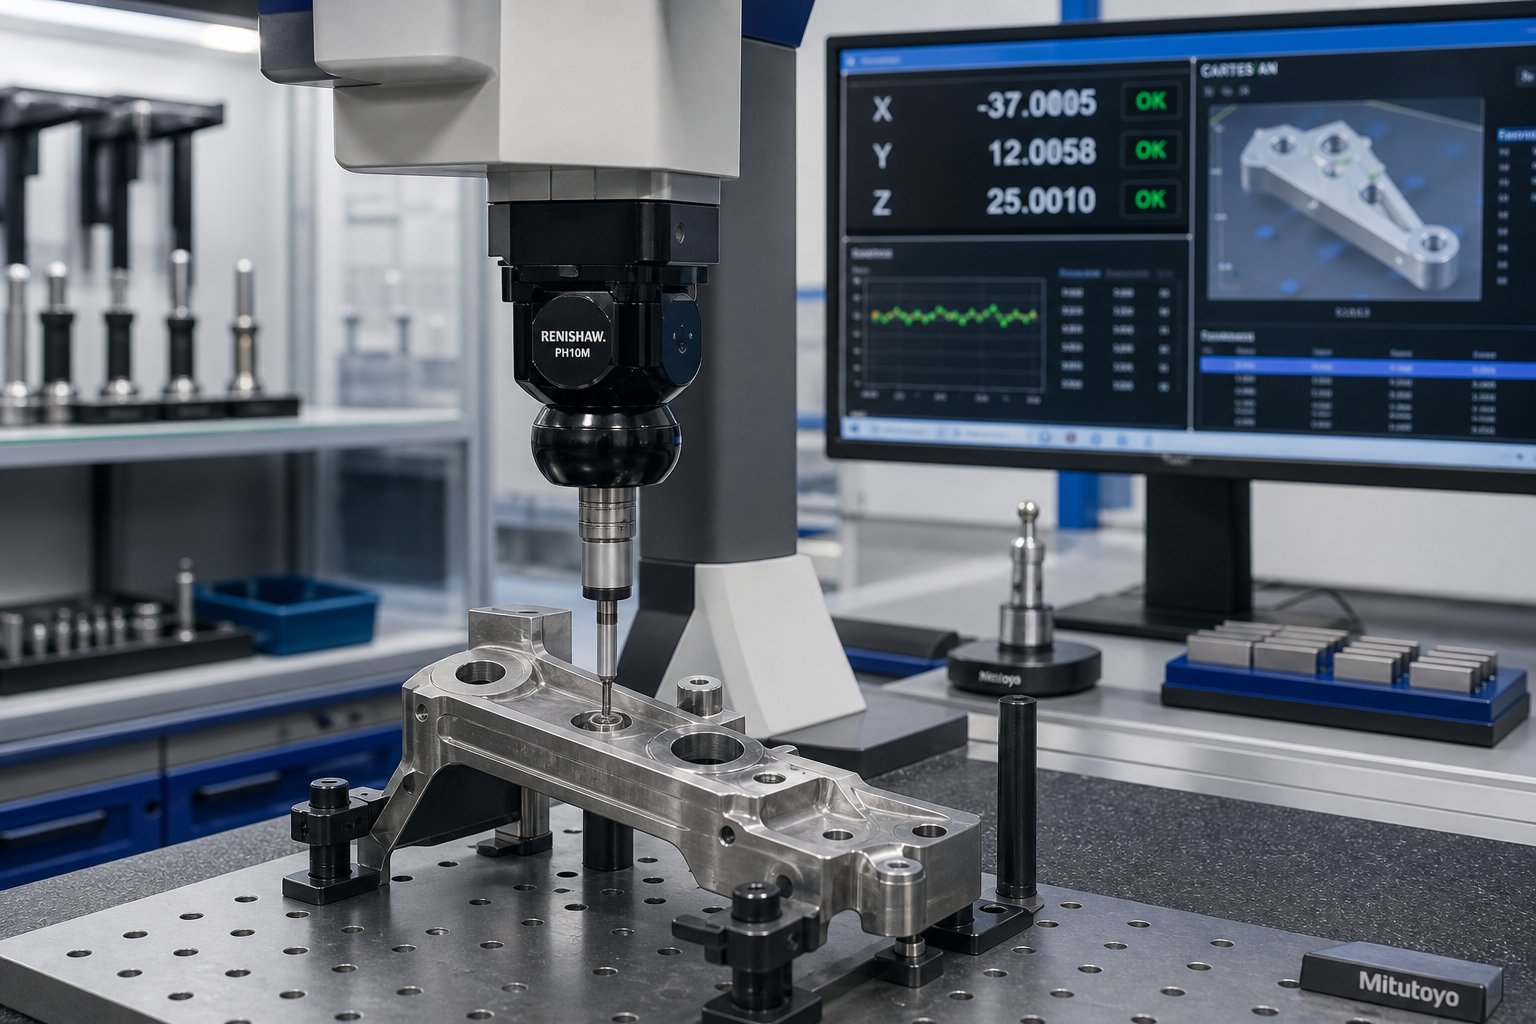
Mantenere tali tolleranze per un milione di-cicli è il motivo per cui i sistemi di qualità guadagnano il loro valore. I grafici di controllo statistico del processo (SPC) sulle dimensioni critiche rilevano la deriva prima che le parti escano dalla tolleranza. I sensori interni allo stampo monitorano le segnature della forza di stampa a ogni colpo, rilevando anomalie - un punzone rotto, un'alimentazione errata, una variazione di spessore del materiale - in pochi secondi invece che dopo l'accumulo di migliaia di parti difettose. L'ispezione visiva ad alta-velocità all'uscita della pressa esegue una verifica dimensionale al 100%, scartando le parti sospette prima che raggiungano un container di spedizione.
La manutenzione degli stampi di stampaggio è la variabile spesso-trascurata nelle prestazioni di tolleranza a lungo-termine. I taglienti si smussano, le superfici di formatura si usurano e i giochi si aprono gradualmente nel corso di centinaia di migliaia di cicli. Gli stampi progressivi progettati per un uso a lungo-termine possono produrre milioni di parti nel corso della loro vita utile - ma solo con una manutenzione preventiva programmata che include la riaffilatura dei bordi, la sostituzione delle molle e la verifica del gioco a intervalli di conteggio delle corse-definiti.
Valutazione delle capacità dei fornitori di stampaggio per programmi di autocarri
Quando si confrontano produttori di stampi progressivi per un premio per una piattaforma per autocarri, le certificazioni sono solo il punto di partenza. La valutazione più approfondita separa i negozi transazionali dai veri partner tecnici. Ecco una lista di controllo per la valutazione dei fornitori a cui i team di ingegneria e approvvigionamento OEM di autocarri possono fare riferimento durante la qualificazione:
- Certificazioni di qualità:Conferma che l'ambito IATF 16949 copre lo stampaggio, l'utensileria e qualsiasi operazione di assemblaggio rilevante per il tuo programma. Verificare che i certificati siano aggiornati e che i risultati dell'audit siano chiusi.
- Risultati del PPAP:Richiedi pacchetti PPAP di esempio da programmi automobilistici precedenti. Valutare la completezza, la chiarezza del report dimensionale e la velocità di consegna.
- Parco presse e range di tonnellaggio:Adatta la capacità della pressa disponibile allo spessore del materiale, alla larghezza della striscia e ai requisiti di formatura della tua parte. Confermare che il fornitore può aumentare il volume senza importanti modifiche agli strumenti.
- Funzionalità di strumenti interni-:Verificare che il fornitore progetti, costruisca e mantenga gli stampi internamente. Le toolroom esternalizzate aggiungono rischi in termini di tempi di consegna, riducono la responsabilità e rallentano le modifiche tecniche.
- Competenza sui materiali:Valuta l'esperienza con il tuo materiale specifico - HSLA, doppia-fase, zincato o alluminio. Richiedere studi di capacità documentati su materiali simili.
- SPC e infrastruttura di ispezione:Conferma il monitoraggio SPC attivo su linee di stampa, CMM o apparecchiature dimensionali equivalenti e sistemi di visione in linea-per volumi elevati-.
- Profondità del supporto tecnico:Valuta se il fornitore fornisce feedback DFM, simulazione della formazione e contatti dedicati per l'ingegneria del programma - non solo preventivi e produzione. Ai fornitori piaceYICHEN, che supporta i team OEM, di livello-1 e di livello 2 con casi di studio di stampaggio, fabbricazione e processo per parti metalliche strutturali, del telaio e relative ai camion, esemplifica il tipo di partnership ingegneristica che riduce il rischio del programma durante il lancio.
- Documentazione di manutenzione preventiva:Esaminare i registri di manutenzione dello stampo per i programmi attivi. Registri coerenti indicano una cultura di qualità proattiva; i record mancanti segnalano la lotta al fuoco-reattivo.
- Cronologia del tasso di difetti:Richiedi dati PPM documentati per famiglia di parti. Le operazioni di stampaggio automobilistico basate sulla prevenzione- raggiungono in genere tassi di difetti compresi tra 50 e 200 PPM.
Una scheda di valutazione ponderata attraverso questi criteri - ponderando pesantemente la capacità degli utensili e le prestazioni di tolleranza per le parti di precisione-critiche per autocarri - offre ai team di approvvigionamento una base obiettiva per confrontare i produttori di stampi progressivi selezionati. I candidati più validi combinano sistemi di qualità certificati,-controllo interno degli utensili, competenze di formatura specifiche-del materiale e la profondità ingegneristica necessaria per collaborare su DFM prima dell'inizio della produzione. Questa combinazione è ciò che mantiene bassi i costi e alta la qualità durante l’intero ciclo di vita di una piattaforma per autocarri.
Domande frequenti sullo stampaggio progressivo per parti di camion
1. Quali tipi di parti di camion sono più adatti per lo stampaggio con stampo progressivo?
Le parti che funzionano meglio negli stampi progressivi condividono caratteristiche specifiche: profili di imbutitura piatti o poco profondi-, modelli di fori ripetibili, spessore del materiale compreso tra 0,5 mm e 6,0 mm e volumi annuali superiori a 50.000 unità. Esempi comuni includono staffe per guide del telaio, rinforzi delle traverse-, clip di montaggio della cabina, ganci di scarico, alloggiamenti dei connettori elettrici, piastre di montaggio delle sospensioni e clip di fissaggio interni. I componenti scadenti includono serbatoi di carburante-con imbutitura profonda, longheroni del telaio di grandi dimensioni che superano i 600 mm di larghezza e componenti speciali a basso-volume in cui i costi degli utensili non possono essere ammortizzati in modo efficace.
2. Quanto costa l'attrezzatura per stampi progressivi per i componenti dei camion?
L'utensileria progressiva per stampi per parti di camion varia in genere da $ 10.000 per strumenti semplici a $ 350.000 per stampi complessi multi-stazione. La maggior parte delle fasce di camion di media-complessità rientrano nella fascia da $ 15.000 a $ 60.000. Il costo dipende dal numero di stazioni, dalla qualità del materiale (gli acciai HSLA e a doppia fase-richiedono acciai premium per stampi), dai requisiti di tolleranza, dalla durata prevista dello stampo e dall'inclusione o meno di operazioni secondarie nello stampo, come la maschiatura o l'inserimento di hardware. La manutenzione annuale aggiunge circa dal 5% al 10% del valore originale dell'utensile. Il pareggio-rispetto ai metodi alternativi si verifica solitamente tra 10.000 e 50.000 unità annuali.
3. Qual è la differenza tra lo stampaggio a stampo progressivo e lo stampaggio a stampo a trasferimento?
Gli stampi progressivi mantengono la parte attaccata a una striscia portante attraverso tutte le stazioni di formatura, limitando la dimensione della parte a circa 600 mm e la profondità di disegno a forme poco profonde. Funzionano più velocemente e si adattano a parti di-piccole dimensioni-e-medie quantità elevate. Gli stampi di trasferimento tagliano prima il pezzo grezzo e lo spostano tra le stazioni con pinze meccaniche, consentendo pezzi grezzi più grandi (fino a 1.200 mm+), imbutiture più profonde e formazioni 3D complesse. Gli stampi di trasferimento riducono inoltre lo spreco di materiale eliminando il nastro portante. Gli stampi progressivi sono preferiti quando i volumi annuali superano le 100.000 unità per pezzi entro limiti dimensionali; gli stampi di trasferimento gestiscono componenti più grandi o imbutiti più in profondità-dove gli utensili progressivi non possono fisicamente mantenere l'integrità della striscia portante.
4. Quali materiali possono essere utilizzati nello stampaggio a stampo progressivo per le parti di camion?
I materiali comuni includono acciaio dolce (SAE 1008/1010), qualità HSLA come 340X e 420X per SAE J2340, acciai a doppia-fase (DP590, DP780) per staffe-critiche in caso di collisione, lamiere zincate e galvannealed per resistenza alla corrosione e leghe di alluminio (5052-H32, 6061-T6) per la riduzione del peso. Ogni materiale si comporta in modo diverso nello stampo: gli acciai HSLA richiedono da 2 a 4 gradi di compensazione del ritorno elastico, i gradi a doppia fase accelerano l'usura del punzone, l'alluminio si deteriora contro le superfici dell'utensile non rivestite e i rivestimenti galvannealed tendono a polverizzarsi durante la formatura. La scelta del materiale influisce direttamente sul tonnellaggio della pressa, sul gioco degli stampi, sulla strategia di lubrificazione e sugli intervalli di manutenzione.
5. Quali certificazioni di qualità dovrebbe avere un fornitore di stampaggio a stampo progressivo per i componenti per autocarri?
La norma IATF 16949:2016 è la certificazione di base che gli OEM di autocarri si aspettano, in quanto copre la prevenzione dei difetti, l'APQP e la capacità PPAP. I fornitori devono dimostrare esperienza nella presentazione di PPAP di livello 3, inclusi report dimensionali, certificazioni dei materiali, diagrammi di flusso dei processi, piani di controllo e dati Cpk. Oltre alle certificazioni, valuta l'infrastruttura di monitoraggio SPC, il CMM e i sistemi di ispezione visiva in linea, la capacità di progettazione e manutenzione degli strumenti interni e i tassi di difetti PPM documentati (le operazioni basate sulla prevenzione in genere raggiungono da 50 a 200 PPM). Fornitori come YICHEN che offrono supporto tecnico per team OEM e Tier-1 con casi di studio sui processi rappresentano il modello di partnership che riduce il rischio del programma durante il lancio.


