


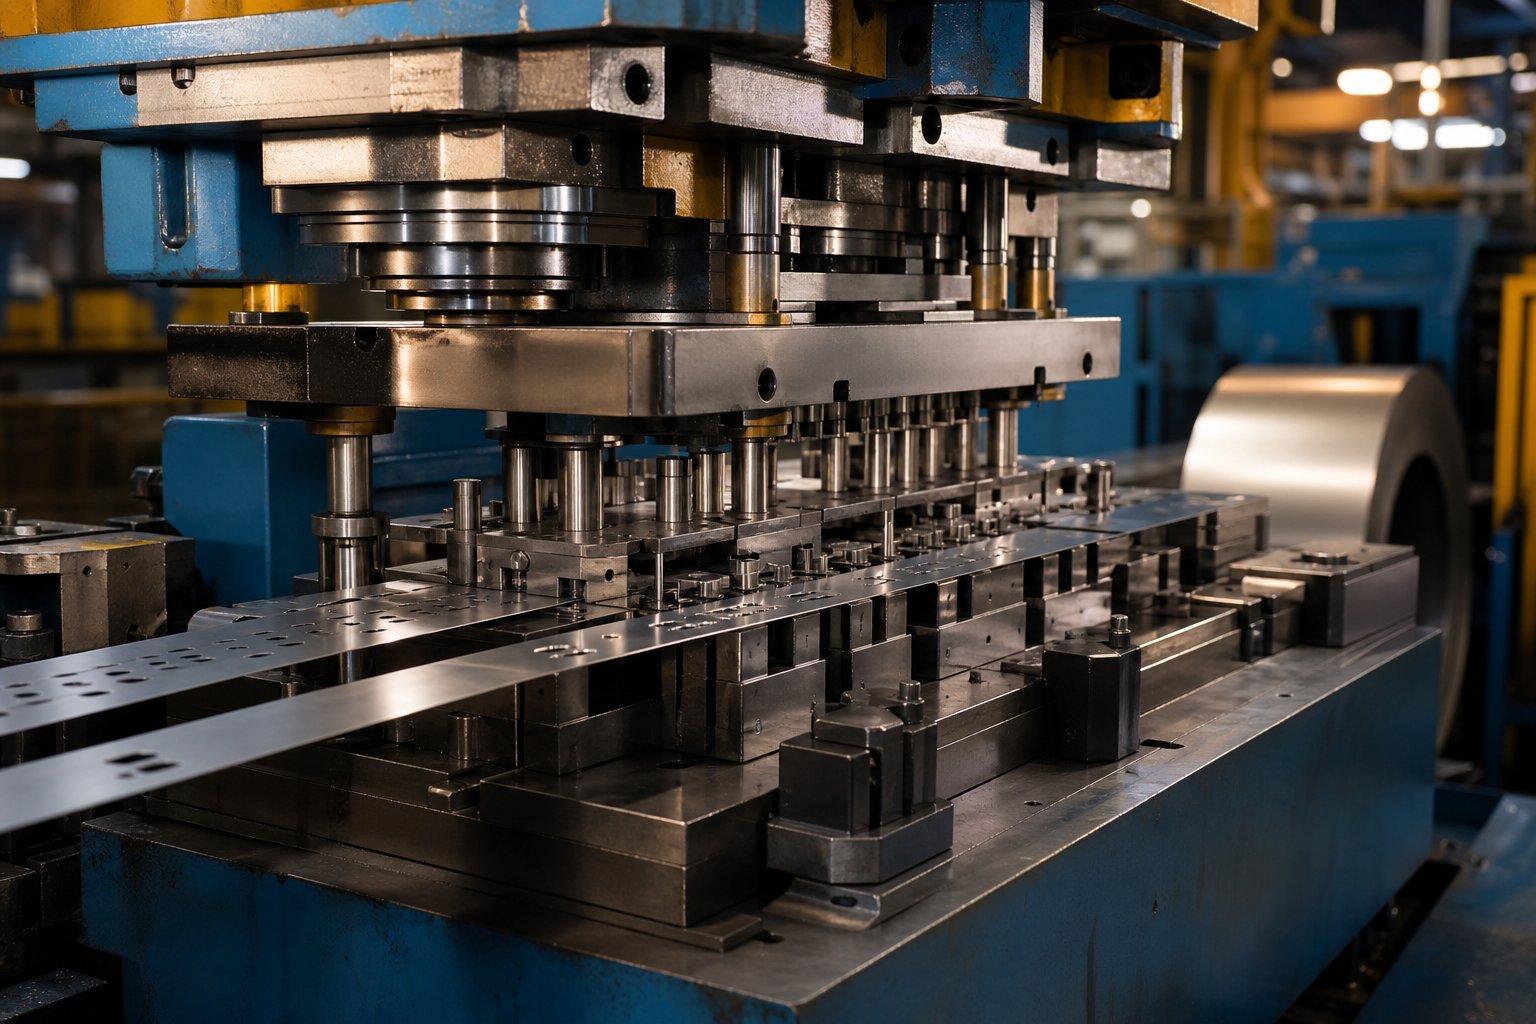
Cosa fa realmente un'azienda di stampaggio di stampi progressivi
Prima di individuare i segnali d'allarme in un fornitore, è necessario avere un quadro chiaro di ciò che comporta il processo e di ciò che un'azienda di stampaggio progressiva sta realmente offrendo. Troppi acquirenti passano direttamente al preventivo senza comprendere i meccanismi dietro le parti di cui hanno bisogno. Questo divario di conoscenze è esattamente il punto in cui iniziano gli errori costosi.
Cos'è lo stampaggio progressivo
Lo stampaggio progressivo è un processo di formatura dei metalli in cui una striscia continua di metallo passa attraverso un singolo stampo contenente più stazioni, ciascuna delle quali esegue un'operazione distinta - foratura, tranciatura, piegatura o formatura - finché la parte finita non viene separata nella stazione finale ad ogni colpo di stampa.
COSÌcos'è un dado progressivo, esattamente? Pensatela come una catena di montaggio compressa in un unico strumento. Una bobina di lamiera piatta - acciaio, alluminio, rame o altre leghe - si svolge e viene alimentata in una pressa per stampaggio. Ad ogni corsa, il nastro avanza di un incremento preciso (chiamato passo matrice) nella stazione successiva. Una stazione potrebbe praticare un foro, la successiva piegare una linguetta e un'altra formare un contorno. Quando la striscia raggiunge l'ultima stazione, un componente completamente sagomato si libera. La striscia di supporto rimanente diventa scarto riciclabile.
Un'azienda di stampaggio di stampi progressiva progetta, costruisce e utilizza questi strumenti multi-stazione per produrre parti finite su larga scala. Le presse in genere funzionano tra 25 e oltre 200 corse al minuto, il che significa che un singolo stampo può produrre centinaia di componenti identici ogni pochi minuti. Il risultato è una geometria ripetibile, tolleranze strette e bassi costi unitari-una volta installati gli strumenti.
Differenze tra le matrici progressive e le matrici a stazione- singola
Immagina di aver bisogno di una staffa che richieda un foro, due pieghe e una tacca. Con gli utensili a stazione singola-, ciascuna di queste operazioni avviene in uno stampo separato in un ciclo di stampa separato. Un operatore - o un robot - sposta manualmente il pezzo tra le stazioni. Funziona per prototipi o tirature brevi, ma è più lento e introduce errori di gestione.
Lo stampaggio progressivo del metallo elimina completamente la manipolazione da parte a parte. Poiché la striscia rimane collegata tramite una rete portante, ogni operazione rimane allineata allo stesso dato. Ottieni tempi di ciclo più rapidi, meno variabili di qualità e costi di manodopera notevolmente inferiori. Il compromesso- è un investimento iniziale più elevato nell'attrezzatura - uno stampo progressivo personalizzato può variare da $ 10.000 a $ 200.000 o più a seconda della complessità della parte e del numero di stazioni.
Per gli acquirenti che acquistano componenti in volumi medio-e-alti-, - pensano che vengano prodotte migliaia o milioni di parti all'anno - lo stampaggio progressivo è spesso il percorso più conveniente-. Comprendere le differenze rispetto ai metodi più semplici fornisce una base per valutare se le capacità di un fornitore corrispondono realmente alle vostre esigenze di produzione.
Tale valutazione, tuttavia, dipende dalla conoscenza di cosa accade all'interno dello stampo in ciascuna stazione e dal modo in cui le decisioni sul layout della striscia influiscono direttamente sulla qualità della parte, sull'utilizzo del materiale e sui costi.
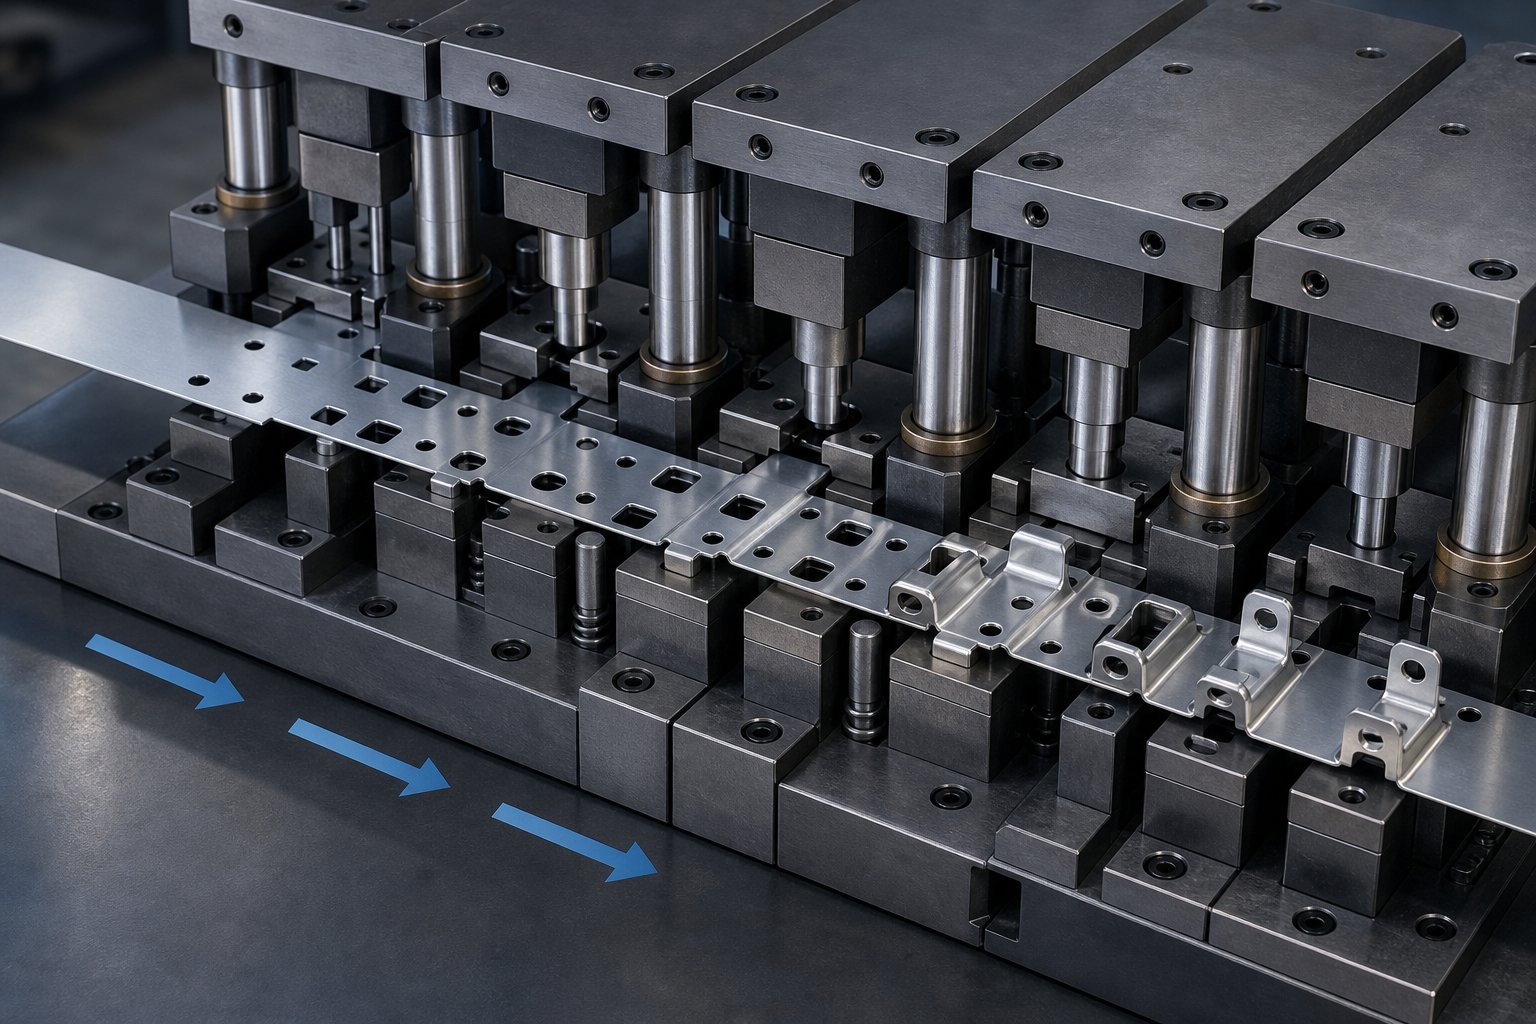
Come funziona il processo di stampaggio progressivo passo dopo passo
Le decisioni sul layout delle strisce determinano tutto ciò che segue - da quante stazioni contiene una fustella a quanta materia prima finisce come scarto. Comprendere ilprocesso di stampaggio progressivoa questo livello separa gli acquirenti che rilevano i segnali d'allarme del fornitore da quelli che scoprono problemi dopo aver pagato l'utensileria.
Layout della striscia e sequenziamento delle stazioni
Ogni progettazione di stampi per stampaggio progressivo inizia con il layout della striscia. Gli ingegneri delineano esattamente come sarà orientata la parte sulla striscia di metallo, quali operazioni avvengono in quali stazioni e quanto materiale si trova tra ciascuna caratteristica. Questo progetto determina il passo di alimentazione (la distanza di avanzamento della striscia per corsa), la larghezza del nastro trasportatore e la sequenza di tagli e forme.
Perché la sequenza è così importante? In genere, la perforazione e l'intaglio vengono prima, mentre il materiale è ancora piatto e stabile. La piegatura e la formatura seguono dopo che il profilo è stato stabilito. Se si inverte tale ordine, i fori e le fessure possono deformarsi durante le fasi successive di formatura, spingendo le parti fuori tolleranza. Un layout della striscia ben-pianificato bilancia anche le forze di taglio tra le stazioni per evitare che la striscia si ribalti o si deformi all'interno della fustella.
L'utilizzo del materiale è il punto in cui la progettazione di stampi per stampaggio progressivo influisce direttamente sui costi. Il benchmark del settore mira ad un'efficienza dei materiali pari ad almeno il 75%. Gli ingegneri ottengono questo risultato ottimizzando l'annidamento delle parti - a volte inclinando le parti ad angolo o utilizzando configurazioni di trasporto alternative - per ridurre al minimo lo scheletro di scarto lasciato indietro. La larghezza del nastro portante segue una regola pratica: generalmente almeno due volte lo spessore del materiale per mantenere la rigidità del nastro senza sprecare materiale.
Dalla bobina al pezzo finito
Immagina una bobina di lamiera del peso di centinaia o migliaia di libbre. Il processo di stampaggio progressivo trasforma la bobina grezza in componenti di precisione attraverso una sequenza strettamente controllata. Ecco come viene eseguito un ciclo tipico su una macchina per stampaggio progressiva:
- Caricamento e svolgimento della bobina:La bobina metallica è montata su uno svolgitore, che svolge il nastro a una velocità controllata adattata alla velocità della macchina da stampa.
- Raddrizzamento:La striscia passa attraverso un raddrizzatore che rimuove la bobina - dall'avvolgimento della memoria di curvatura - in modo che il materiale entri nella matrice piatta e privo di tensioni-.
- Alimentazione:Un servoalimentatore fa avanzare la striscia di una precisa distanza di passo con ogni corsa della pressa, in genere con una precisione entro i millesimi di pollice.
- Pilotaggio:I perni pilota si inseriscono nei fori pre-perforati per bloccare la striscia nella posizione esatta prima che avvenga qualsiasi formatura.
- Operazioni sequenziali della stazione:Ciascuna stazione esegue l'attività designata - perforazione di fori, profili di tranciatura, piegatura di linguette, caratteristiche di disegno, superfici di coniatura o dettagli in rilievo.
- Trasporto tramite corriere:Durante tutto il processo, il pezzo rimane collegato alla striscia portante, che funge da trasportatore spostando il pezzo da una stazione all'altra.
- Taglio finale:Nell'ultima stazione il pezzo finito viene separato dal nastro portante.
- Espulsione e raccolta:Le parti completate cadono nei contenitori o sui trasportatori, mentre i pezzi di scarto e la striscia di supporto esaurita vengono avviati al riciclaggio.
L'intero ciclo - dall'alimentazione all'espulsione - avviene con ogni singolo colpo di pressione. A velocità di produzione elevate, uno stampo progressivo che funziona a 200 o più corse al minuto può produrre migliaia di parti finite all'ora con un intervento umano minimo.
Fori pilota e precisione di registrazione
I fori pilota sono probabilmente la caratteristica più critica negli utensili per stampi progressivi. Sono piccoli fori punzonati con precisione - solitamente creati nella prima o nella seconda stazione - che hanno uno scopo: mantenere ogni operazione successiva allineata allo stesso punto di riferimento.
Ecco il problema che risolvono. I servo alimentatori sono accurati, ma piccole variazioni nella distanza di alimentazione si accumulano su più stazioni. Senza correzione, una parte che necessita di un foro centrato a 5 mm dal bordo di piegatura potrebbe spostarsi di 0,05 mm per stazione - abbastanza da spingere le dimensioni finali fuori dalle specifiche su una matrice da 10-stazione. I perni pilota, entrando nei fori pre-perforati appena prima che la pressa si chiuda, registrano fisicamente nuovamente la striscia nella sua posizione corretta a ogni colpo.
Per i lavori di precisione, la distanza dal pilota-al-foro è generalmente compresa tra 0,0005 e 0,001 pollici. Questa perfetta aderenza garantisce che la striscia non possa spostarsi lateralmente o longitudinalmente durante la formatura. Quando le parti di un fornitore mostrano rapporti inconsistenti-con-caratteristiche, i piloti usurati o di dimensioni inadeguate sono spesso i colpevoli - un segnale di qualità che vale la pena indagare durante gli audit dei fornitori.
Il design della striscia portante si lega direttamente all'affidabilità del pilota. Se il trasportatore è troppo stretto o manca di rigidità, può flettersi tra le stazioni, provocando l'allungamento dei fori pilota nel tempo. Gli ingegneri bilanciano la larghezza del supporto con il risparmio di materiale, sapendo che un supporto difettoso significa un ciclo di produzione fallito, indipendentemente da quanto efficiente sia l'annidamento sulla carta.
Questi fondamenti di progettazione - layout delle strisce, sequenziamento delle stazioni e registrazione pilota - costituiscono la base tecnica che separa i fornitori competenti da quelli che assemblano attrezzature che non comprendono appieno. La vera prova arriva quando si confronta il modo in cui i diversi metodi di stampaggio gestiscono le parti che vanno oltre le semplici geometrie piatte.
Confronto tra gli stampi progressivi e i metodi di trasferimento e di stampaggio composto
Non tutte le parti appartengono a uno stampo progressivo. Riconoscere questa distinzione è uno dei segnali più chiari che separano gli acquirenti informati da quelli che accettano qualunque cosa offra un fornitore. Se un fornitore consiglia lo stampaggio progressivo dei metalli per una parte che sarebbe più adatta a un processo di trasferimento o composto, si tratta di un campanello d'allarme che vale la pena cogliere in anticipo.
Stampaggio progressivo vs. trasferimento vs. stampo composto
Ciascun metodo utilizza uno stampo e una pressa per stampaggio per modellare la lamiera, ma differiscono fondamentalmente per il modo in cui il materiale si muove, per quali geometrie gestiscono e dove hanno senso economico.
Muore progressivemantenere il pezzo attaccato ad una striscia portante per tutta la durata. La striscia avanza stazione per stazione, acquisendo nuove caratteristiche ad ogni colpo di pressa. Ciò rende gli stampi progressivi ideali per volumi elevati di-parti da piccole-a{{4}medie con complessità geometrica moderata -staffe, terminali, clip e connettori prodotti a centinaia di migliaia.
Il trasferimento muoreseparare il pezzo grezzo dalla striscia nella prima stazione. Dita meccaniche o meccanismi a navetta spostano quindi il pezzo grezzo libero tra le stazioni successive. Poiché la parte non è più vincolata dalla larghezza della striscia, lo stampaggio a trasferimento è in grado di gestire componenti più grandi e imbutiture più profonde che gli stampi progressivi non possono accogliere. Pensa ai pannelli strutturali automobilistici, agli alloggiamenti cilindrici o alle coppe imbutite-.
Il composto muoreeseguire più operazioni di taglio - come tranciatura e perforazione - in un'unica pressione. Eccellono nella produzione di parti piatte semplici in cui la stretta concentricità tra i profili interno ed esterno è fondamentale, come rondelle, anelli piatti e laminazioni elettriche. La velocità è inferiore rispetto allo stampaggio progressivo, ma la precisione dimensionale tra le caratteristiche è intrinsecamente superiore perché tutto viene tagliato simultaneamente.
La tabella seguente mappa questi metodi in base ai criteri più importanti durante la valutazione del fornitore:
| Criteri | Stampi progressivi | Trasferimento muore | Stampi composti |
|---|---|---|---|
| Dimensione parte | Da piccolo a medio (limitato dalla larghezza della striscia) | Da medio a grande (nessun vincolo di striscia) | Da piccole a medie (profili piatti) |
| Soglia del volume di produzione | Alto (tipicamente 100,000+ all'anno) | Da medio ad alto (10.000–500,000+) | Da basso a medio (1.000-100.000) |
| Complessità geometrica | Moderato (si piega, forma, fora su un piano) | Alto (imbutimenti profondi, formatura multi-asse) | Basso (solo operazioni di taglio piatto) |
| Costo degli utensili | Alto ($ 10.000–$ 200.000+) | Da moderato ad alto | Da basso a moderato |
| Velocità del ciclo | Il più veloce (fino a 1,200+ colpi/min) | Moderato (il trasferimento meccanico limita la velocità) | Moderato (corsa singola-, rendimento inferiore) |
Noterai che i metodi di trasferimento con fustella progressiva e stampaggio si sovrappongono nell'intervallo di volume medio-. Questa sovrapposizione è esattamente il punto in cui l'esperienza del fornitore conta di più - un ingegnere esperto può identificare quale metodo offre migliori economie per-unità per la tua geometria specifica e la domanda annuale.
Geometrie delle parti non adatte agli stampi progressivi
I fornitori onesti ti diranno quando gli stampi progressivi sono lo strumento sbagliato per il lavoro. Ecco gli scenari in cui non sono all’altezza:
- Imbutiture profonde che superano i limiti del materiale:Quando la profondità di disegno di una parte supera all'incirca il suo diametro o la larghezza minima, la striscia non può mantenere l'integrità tra le stazioni. Il materiale si assottiglia oltre i limiti accettabili o si lacera completamente. Lo stampaggio a trasferimento, che consente di ri-prendere e ridisegnare il pezzo grezzo libero, gestisce queste geometrie in modo affidabile.
- Parti sovradimensionate:Gli stampi progressivi sono vincolati dalle larghezze delle strisce disponibili, che in genere raggiungono un massimo di circa 24 pollici a seconda della capacità della pressa. Parti più grandi di quanto può fornire una bobina semplicemente non si adatteranno al formato.
- Volumi estremamente bassi:Se la domanda annuale è inferiore a 5.000-10.000 unità, l’investimento in attrezzature per uno stampo progressivo raramente viene ripagato. Le configurazioni più semplici a stazione singola-o gli stampi compositi offrono un percorso più rapido ed economico verso la produzione.
- Parti che richiedono operazioni su più superfici:Poiché la striscia vincola l'orientamento, gli stampi progressivi hanno difficoltà con le caratteristiche che devono essere formate sulla parte superiore, inferiore e sui lati di un componente in un unico passaggio. I sistemi di trasferimento, con la loro capacità di ruotare e riposizionare i pezzi grezzi, gestiscono il lavoro multi-superficie in modo più naturale.
Un fornitore che propone stampi progressivi per ogni applicazione, indipendentemente dall'adattamento, dà priorità all'utilizzo delle proprie attrezzature rispetto alle esigenze del progetto. I migliori partner per matrici e stampaggi consigliano il metodo che corrisponde alla tua parte - anche quando ciò implica un processo diverso rispetto alla loro capacità principale.
Sapere quale metodo si adatta alla tua geometria e al tuo volume è fondamentale. La domanda successiva è se il tuo settore specifico aggiunge requisiti - tolleranze, certificazioni dei materiali o standard di conformità - che restringono ulteriormente i fornitori che possono effettivamente fornire.
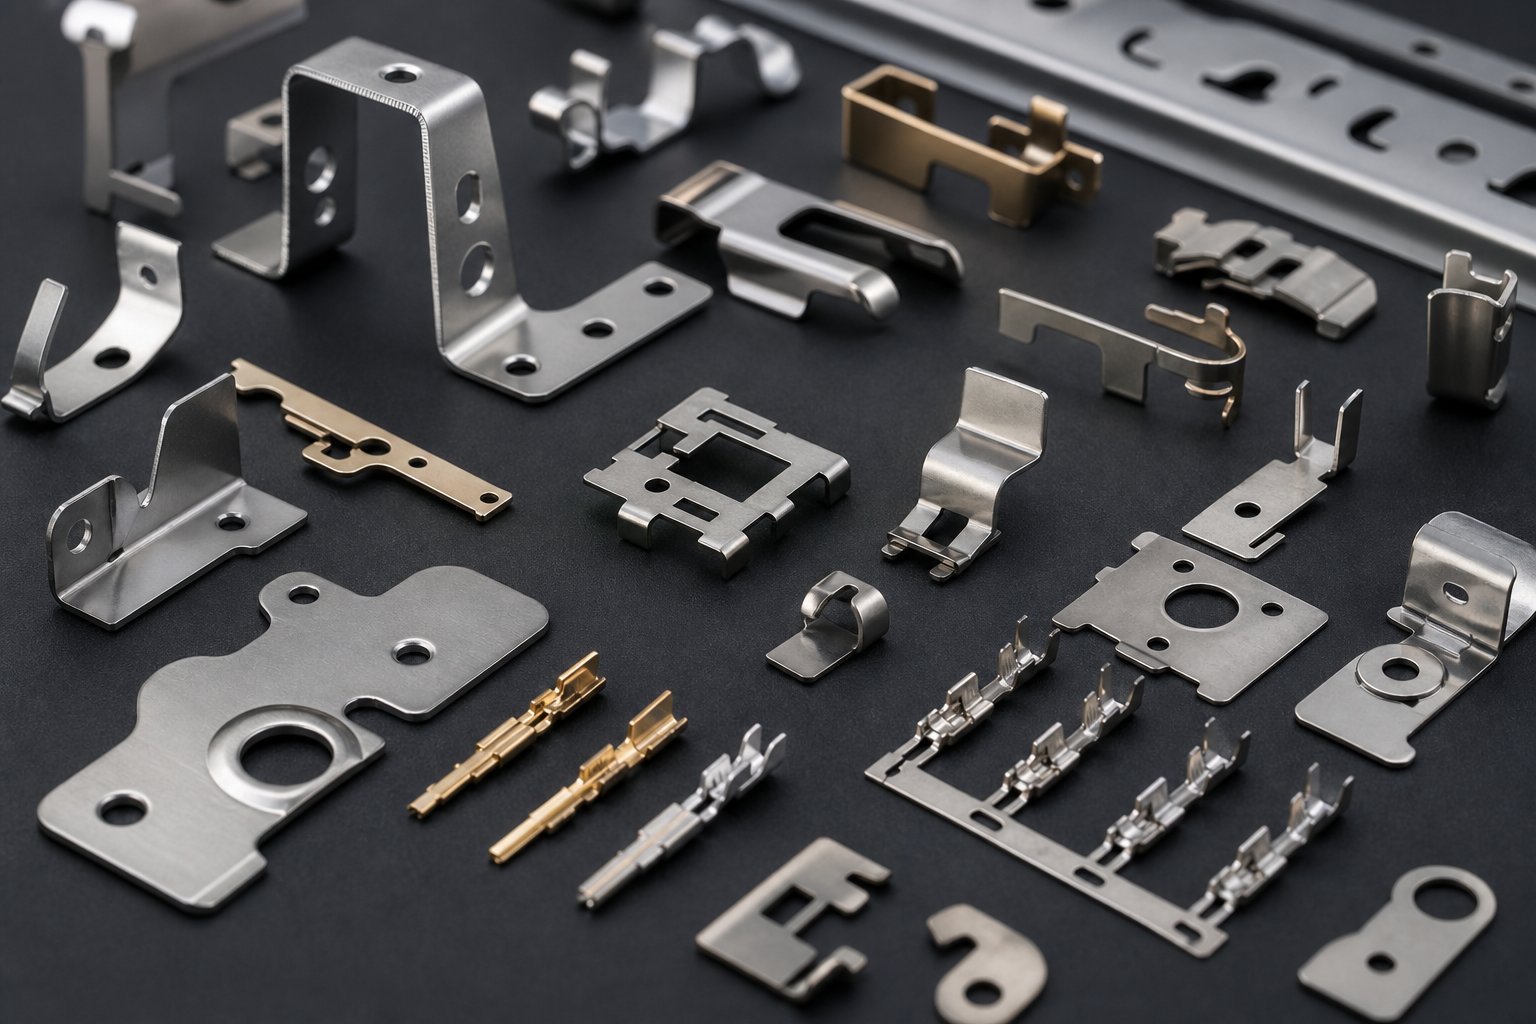
Industrie e tipi di parti più adatti per lo stampaggio progressivo
I requisiti specifici del settore- non si limitano a restringere l'elenco dei fornitori - determinano se lo stampaggio progressivo è addirittura il processo giusto per la parte in questione. Una bandiera rossa che vale la pena cogliere in anticipo? Un fornitore che elenca "automobilistico, elettronico, medico e HVAC" sul proprio sito Web senza spiegare quali caratteristiche delle parti in tali settori richiedono effettivamente utensili progressivi. Questo divario tra un’etichetta generica di settore e una reale idoneità tecnica è il luogo in cui si verificano passi falsi negli appalti.
Il filo conduttore di tutti i settori in cui dominano gli stampi progressivi non è il settore stesso. È la combinazione di tre caratteristiche: geometria ripetibile e coerente, volumi annuali elevati (tipicamente da decine di migliaia a milioni di unità) e materiali compatibili con la formatura continua di nastri. Quando il tuo componente soddisfa tutte e tre le caselle, lo stampaggio progressivo offre un'efficienza in termini di costi senza pari.
Requisiti dei componenti automobilistici ed elettrici
Gli OEM automobilistici e i produttori di veicoli elettrici consumano milioni di componenti automobilistici stampati progressivi ogni anno. Ma cosa rende una staffa, un connettore o una clip adatti a questo processo? Si tratta di caratteristiche specifiche che si allineano con la formatura di strisce multi-stazione:
- Giustificazione del volume:Una singola piattaforma di veicolo potrebbe richiedere da 500.000 a 2 milioni di unità all'anno di una sola fascia. Tali volumi ammortizzano rapidamente i costi degli utensili, spesso recuperando l’investimento in pochi mesi.
- Ripetibilità dimensionale su lunghe tirature:Le clip strutturali e le staffe dei sensori devono mantenere le tolleranze ciclo dopo ciclo senza deriva. Gli stampi progressivi, con l'alimentazione delle strisce pilota-registrata, garantiscono quella coerenza laddove i metodi a stazione singola-introducono variazioni di gestione cumulative.
- Compatibilità dei materiali:Le parti automobilistiche utilizzano comunemente acciaio ad alta-bassa lega-legato, acciaio zincato o alluminio -tutti materiali che si alimentano in modo affidabile dalla bobina e si formano in modo prevedibile a velocità di stampaggio progressive.
- Integrazione multi-funzionalità:Una tipica barra collettrice o connettore di batteria per veicoli elettrici richiede fori perforati, linguette sagomate e superfici di contatto coniate. Gli stampi progressivi realizzano tutto questo in un unico passaggio anziché instradare le parti attraverso più operazioni.
- Coerenza fondamentale per la sicurezza-:I componenti dei sedili, gli alloggiamenti degli airbag e i rinforzi strutturali sono soggetti ai severi requisiti PPAP e IATF 16949. Gli stampi ad alto volume prodotti in un ciclo progressivo automatizzato e controllato riducono intrinsecamente il rischio di qualità variabile dall'uomo.
Per le applicazioni specifiche dei veicoli elettrici-, le sbarre in rame e alluminio che trasportano carichi di corrente elevati richiedono bordi-privi di bave e sezioni trasversali- precise. Gli stampi progressivi con taglienti adeguatamente mantenuti forniscono quella finitura a velocità di produzione che la lavorazione discreta non può eguagliare economicamente.
Applicazioni per dispositivi elettronici e medici
La miniaturizzazione spinge entrambe queste industrie verso lo stampaggio progressivo, anche se per ragioni diverse.
Nell'elettronica, hai a che fare con terminali, guaine schermanti, alloggiamenti di connettori e dissipatori di calore - che spesso misurano solo pochi millimetri di diametro. Qui domina lo stampaggio progressivo del rame perché le leghe di rame e ottone offrono la conduttività richiesta da questi componenti pur essendo altamente formabili in spessori sottili. Le caratteristiche chiave che rendono i componenti elettronici progressisti-candidati includono:
- Tolleranze estremamente strette:I terminali a molla di contatto potrebbero richiedere angoli di piegatura mantenuti entro mezzo grado per mantenere la forza di accoppiamento adeguata. Gli stampi progressivi con piloti di precisione raggiungono una precisione di posizionamento entro 0,001 pollici su ogni stazione.
- Calibri di materiale sottile:Sono comuni spessori delle strisce da 0,1 mm a 0,5 mm. Questi calibri non sono pratici per la movimentazione dei singoli pezzi grezzi, ma vengono alimentati in modo fluido attraverso l'utensileria progressiva.
- Conteggio pezzi elevato:Una singola serie di connettori potrebbe richiedere 10 milioni di terminali all’anno. Solo lo stampaggio progressivo garantisce tali quantità in modo economico.
- Risultato da bobina-a-bobina:Molti terminali elettronici rimangono su una striscia portante dopo lo stampaggio, spediti sotto forma di bobina per l'inserimento automatizzato durante l'assemblaggio della PCB.
Lo stampaggio progressivo medico condivide le esigenze di precisione ma aggiunge vincoli normativi. I componenti degli strumenti chirurgici, gli alloggiamenti dei dispositivi impiantabili e le parti delle apparecchiature diagnostiche richiedono bordi-privi di bave, materiali biocompatibili (principalmente acciaio inossidabile o leghe di titanio) e tracciabilità completa dal lotto della bobina alla parte finita. Le caratteristiche che segnalano l'idoneità dello stampo progressivo nelle applicazioni mediche includono:
- Requisiti dei bordi senza bave-:Gli alloggiamenti degli impianti e le clip chirurgiche non possono avere bordi taglienti che potrebbero danneggiare i tessuti. Matrici progressive progettate correttamente con giochi punzone-a-corretti producono bordi che soddisfano le specifiche della superficie-di grado medico senza sbavatura secondaria.
- Tracciabilità del lotto:Le linee automatizzate di stampaggio progressivo possono tenere traccia dei numeri di calore della bobina e correlarli a cicli di produzione specifici - fondamentali per la conformità FDA.
- Finitura superficiale uniforme:I componenti diagnostici e gli strumenti chirurgici richiedono superfici uniformi per la compatibilità con la sterilizzazione.
HVAC e parti industriali
Lo stampaggio progressivo HVAC copre un'ampia gamma di componenti, dalle minuscole alette dello scambiatore di calore alle staffe dell'alloggiamento più grandi. Ciò che li accomuna sono geometrie adatte alla formatura di nastri e volumi che giustificano attrezzature dedicate:
- Alette dello scambiatore di calore:Questi sottili elementi in alluminio o rame presentano motivi ripetitivi a lamelle stampati a velocità estremamente elevate - spesso 800 o più colpi al minuto. La loro geometria uniforme e le massicce quantità annuali li rendono applicazioni da manuale per stampi progressivi.
- Staffe dell'alloggiamento e clip di montaggio:Le unità HVAC utilizzano dozzine di staffe in acciaio sagomato per il montaggio del compressore, il fissaggio delle condutture e il fissaggio dei pannelli. Ciascun tipo di staffa può gestire da 100.000 a 500.000 unità all'anno su più modelli di apparecchiature.
- Laminazioni motore:Gli statori e i rotori dei motori elettrici nei ventilatori HVAC sono costituiti da lamierini impilati tranciati da acciaio elettrico. Gli stampi progressivi li producono ad alta velocità con la stretta concentricità richiesta per l'efficienza del motore.
- Componenti della griglia di ventilazione:I modelli scanalati ripetitivi nella lamiera si prestano a operazioni progressive di perforazione e formatura.
Le applicazioni industriali rispecchiano queste caratteristiche: - i componenti del trasportatore, le parti del quadro elettrico e l'hardware di fissaggio condividono tutti il profilo di volume e geometria che lo stampaggio progressivo offre meglio.
Riconoscere se le tue parti soddisfano effettivamente questi profili è importante perché dà forma alle domande che poni durante la valutazione del fornitore. Un fornitore con una profonda esperienza nel tuo settore farà riferimento a specifiche modalità di guasto, comportamenti dei materiali e sfide di tolleranza uniche per la tua applicazione - non si limiterà a recitare un elenco di settori che dichiara di servire. Questa profonda consapevolezza della qualità, e i metodi di controllo che la supportano, rivelano la reale distanza tra i fornitori capaci e quelli che sono semplicemente dotati di macchine da stampa.
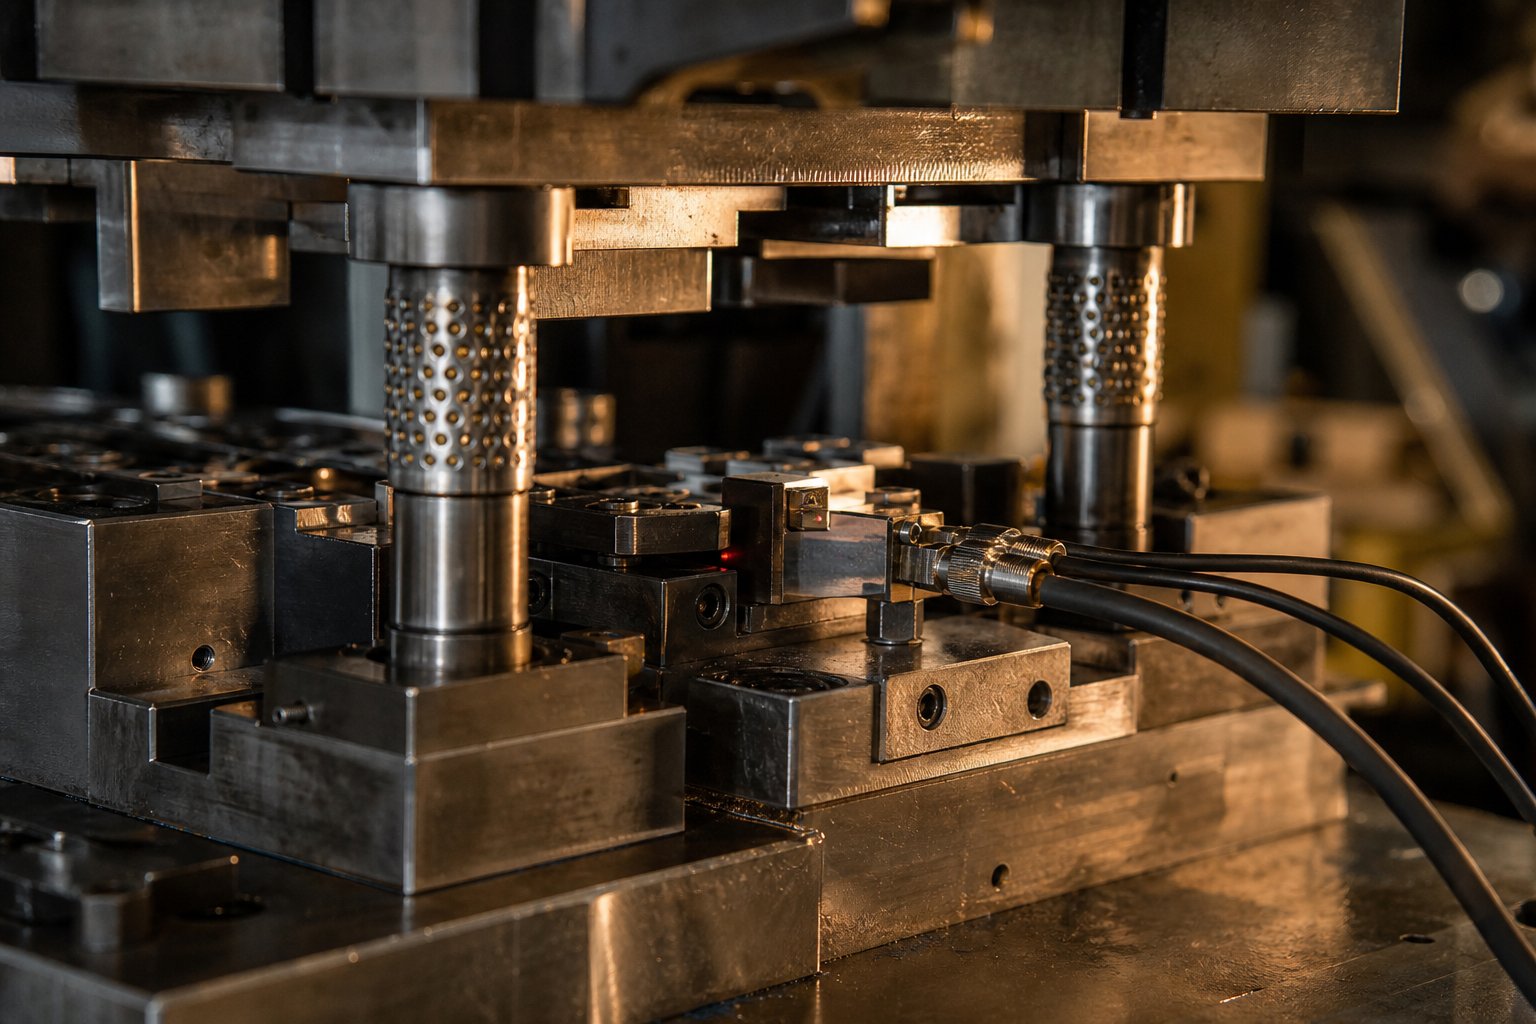
Controllo qualità e ispezione nello stampaggio progressivo
Un fornitore può elencare tutte le certificazioni sulla propria home page e spedire comunque parti difettose. Il vero elemento di differenziazione tra un'azienda capace di stampaggio di stampi progressivi e una che possiede semplicemente macchine da stampa è ciò che accade tra il primo colpo e la banchina di spedizione - i sistemi di monitoraggio, la tecnologia di rilevamento e i protocolli di-risposta ai guasti incorporati nella-produzione quotidiana. Quando capisci come dovrebbe essere il controllo qualità nello stampaggio dei metalli ad alta precisione, puoi individuare i fornitori che lo praticano effettivamente rispetto a quelli che utilizzano il linguaggio del marketing del riciclaggio.
Nel-rilevamento degli stampi e nel-monitoraggio in tempo reale
Il-rilevamento interno è iniziato come prevenzione degli incidenti. I primi sistemi facevano una cosa: fermare la pressa prima che le metà superiore e inferiore dello stampo entrassero in collisione in modo catastrofico. Solo questo ha consentito di risparmiare decine di migliaia di euro in costi di riparazione. Ma la tecnologia si è evoluta. Il moderno rilevamento interno-della matrice ora funziona come un controllo di qualità continuo - rilevando anomalie come l'estrazione dello sfrido, condizioni di alimentazione errata e usura del punzonePrimale parti difettose non raggiungono mai un contenitore.
Come funziona? I sensori installati direttamente nell'utensile monitorano condizioni specifiche ad ogni corsa. Le configurazioni più comuni includono:
- Sensori di livello estrattore:I sensori di prossimità montati agli angoli dello stampo inferiore monitorano se la piastra di estrazione si chiude alla profondità prevista. Se uno spezzone tirato cade sulla superficie della striscia, impedisce all'estrattore di raggiungere la corsa completa - e il sensore arresta la pressa entro una corsa. Su materiali più sottili di 0,010 pollici, i sensori analogici misurano la profondità dell'estrattore fino all'interno+/- 0.0005 pollici.
- Rilevamento presenza fori:Le sonde di ritorno elastico o i sensori ottici verificano la presenza di fori punzonati in ciascuna stazione. Un foro mancante in genere significa che un punzone rotto - catturandolo immediatamente previene danni a valle e accumulo di scarti.
- Monitoraggio della forza:Le celle di carico in miniatura integrate in specifici supporti punzone rilevano i cambiamenti di forza che indicano opacità, scheggiatura o variazione del materiale. Qualsiasi spostamento significativo della forza segnala che la qualità della parte è a rischio.
- Verifica presenza funzionalità:I sensori digitali confermano che i componenti assemblati - un dado pressato, un inserto alimentato a ciotola- o una striscia secondaria - sono posizionati correttamente. Ciò è particolarmente utile negli strumenti che incorporano nelle-operazioni di assemblaggio dello stampo, in cui i componenti mancanti produrrebbero parti non-funzionali.
I sistemi avanzati vanno oltre la semplice logica stop/start. Le configurazioni-a circuito chiuso utilizzano sensori analogici per misurare gli angoli di piegatura o lo spessore del materiale in tempo reale, quindi comandano i servomotori per regolare le stazioni di formatura tra le corse. La fustella si-si corregge senza fermare la pressa. Questo livello di controllo è particolarmente importante nello stampaggio di stampi di precisione per componenti con-tolleranza stretta e-margine elevato - ed è un forte segnale della sofisticatezza del fornitore durante la valutazione.
Quando visiti la struttura di un fornitore, cerca le prove fisiche: connettori ombelicali che collegano le attrezzature ai controlli della pressa, scatole di giunzione dei sensori con connettori di specifiche militari- e un laboratorio di sensori dedicato dove i tecnici mappano i campi dei sensori prima ancora che gli stampi vengano costruiti. Le officine che utilizzano una pressa per stampaggio progressiva senza un'infrastruttura di sensori visibili si affidano esclusivamente alla vigilanza dell'operatore - una proposta rischiosa su linee di stampaggio ad alta velocità non presidiate che eseguono centinaia di corse al minuto.
Modalità di guasto comuni e come prevenirle
I guasti progressivi degli stampi raramente si presentano come un unico evento catastrofico. La maggior parte dei problemi si sviluppa gradualmente a causa dell'accumulo di usura, dell'instabilità dei nastri e dell'incoerenza della lubrificazione durante la produzione continua. Comprendere queste modalità di errore aiuta a valutare se le pratiche di manutenzione di un fornitore sono proattive o reattive.
La tabella seguente mappa le modalità di guasto progressivo più comuni dello stampo con le relative cause profonde e le strategie di prevenzione che un'operazione ben-gestita dovrebbe avere in atto:
| Modalità di fallimento | Causa ultima | Metodo di prevenzione |
|---|---|---|
| Formazione di bave | Taglienti usurati, gioco tra punzone-e-matrice inadeguato, lubrificazione insufficiente | Programmi di affilatura basati sul-conteggio-delle corse, inserti in carburo nelle stazioni ad alta-usura, progettazione adeguata del gioco (tipicamente 5-10% dello spessore del materiale per lato) |
| Tirare lumache | Vuoto tra punzone e sfrido, usura superficiale del punzone, eccessiva resistenza allo strappo | Sistemi di soffio d'aria, espulsori a molla, geometria di scarico del vuoto, monitoraggio del sensore di livello dell'estrattore- |
| Diluizione del materiale nelle stazioni di trafilatura | Profondità di disegno eccessiva, lubrificazione inadeguata, forza inadeguata del premilamiera | Sequenza di estrazione in più-fasi, ottimizzazione del cordone di estrazione, monitoraggio della forza con regolazione predittiva |
| Deriva dimensionale | Usura del perno pilota, incoerenza del sistema di alimentazione, dilatazione termica durante le lunghe tirature | Ispezione del gioco pilota a intervalli programmati, calibrazione del servoalimentatore, trend SPC con limiti di controllo |
| Rottura del punzone | Punzone sottodimensionato rispetto allo spessore del materiale, carico laterale dovuto al disallineamento del nastro | Sistemi di estrazione guidati, design rinforzato dei punzoni, sensori ottici che verificano la presenza della punta del punzone ad ogni corsa |
| Inceppamento della striscia | Errori di temporizzazione del rilascio dell'alimentatore, guide usurate, set di bobine non completamente raddrizzato | Sensori di progressione-dell'avanzamento (verifica impegno pilota), sollevatori guidati di strip, controlli calibrazione piastra |
Nota quanto sono interconnessi questi fallimenti. L'usura del punzone aumenta l'altezza della bava, il che aumenta la resistenza allo strappo, che fa sì che i frammenti aderiscano durante il ritiro - una singola causa principale che si manifesta a cascata attraverso più sintomi. I fornitori che monitorano solo il sintomo visibile (bavature) senza affrontare la causa a monte (condizione di perforazione) stanno combattendo un ciclo infinito di manutenzione reattiva.
I programmi di affilatura preventiva basati sul conteggio dei colpi effettivi piuttosto che sulla sola ispezione visiva rappresentano la migliore pratica. Lo stampaggio ad alta velocità dell'acciaio inossidabile, ad esempio, richiede intervalli di affilatura più frequenti rispetto a materiali più morbidi come rame o alluminio. Un fornitore in grado di indicarti le soglie di affilatura per il tuo materiale e la tua geometria specifici dimostra un autentico controllo del processo - non solo la proprietà delle apparecchiature.
SPC e metodi di ispezione per parti stampate
Il controllo statistico del processo colma il divario tra il-rilevamento interno (che rileva eventi catastrofici immediati) e l'ispezione finale (che rileva i difetti dopo il fatto). L'SPC monitora le tendenze dimensionali durante i cicli di produzione, segnalando quando un processo si sta avvicinando a un limite di controllo prima che le parti diventino effettivamente fuori specifica.
Per una pressa per stampaggio che produce decine di migliaia di pezzi per turno, il controllo a campione-ogni centesimo pezzo è necessario ma non sufficiente. L'SPC aggiunge una struttura matematica a quel campionamento. Gli operatori misurano le dimensioni critiche - posizioni dei fori, angoli di piega, profili complessivi - e li tracciano su carte di controllo. Le regole Western Electric segnalano modelli che indicano un cambiamento del processo anche quando le letture individuali rimangono entro la tolleranza.
L'SPC predittivo va oltre. Inserendo le indicazioni del tonnellaggio, le letture della temperatura dello stampo e i dati sulla pressione di lubrificazione nei modelli AI, i sistemi moderni rilevano la deriva da 2 a 6 ore prima che una parte difettosa raggiunga il trasportatore. Ha riferito un fornitore automobilistico di livello 1 che utilizza questo approccioRiduzione del 54% degli scarti-correlati alle spaccature e riduzione del 61% dei difetti legati alle pieghesu 14 linee di fustella progressive. Questo tipo di gestione della qualità basata sui dati-è sempre più lo standard per le operazioni certificate IATF 16949.
Oltre all'SPC, i metodi di ispezione per le parti stampate in genere includono:
- Sistemi di visione:Le-telecamere ad alta velocità posizionate all'uscita dello stampo verificano le condizioni della superficie, la qualità dei bordi e la conformità dimensionale alla massima velocità di produzione. Rilevano difetti estetici ed errori dimensionali grossolani che il campionamento SPC potrebbe non rilevare tra gli intervalli di misurazione.
- Comparatori ottici:Utilizzati durante l'impostazione e i controlli periodici, proiettano le sagome delle parti rispetto alle sovrapposizioni di tolleranza per una rapida verifica geometrica.
- CMM (Macchine di misura a coordinate):Fornisci la massima precisione per le dimensioni critiche durante l'ispezione del primo-articolo e i controlli periodici, anche se sono troppo lenti per l'utilizzo nella produzione in linea.
- Indicatori passa/non-passa:Attrezzature personalizzate che verificano le caratteristiche critiche - diametri dei fori, altezze delle linguette, planarità complessiva - attraverso controlli fisici di superamento/non superamento presso la pressa.
Il campanello d'allarme qui è ovvio: un fornitore che non può descrivere il proprio protocollo SPC, mostrare grafici di controllo di esecuzioni recenti o spiegare la propria infrastruttura di sensori probabilmente esegue un'ispezione-dopo-il-fatto solo. Questo approccio trova difetti. Non li impedisce. E nello stampaggio dei metalli ad alta precisione, dove le tolleranze sono misurate in millesimi, trovare difetti dopo una tiratura di 50.000 pezzi significa smistare o rottamare un intero lotto.
I sistemi di qualità dicono come un fornitore pensa al rischio. Ma le domande pratiche che gli acquirenti dovranno affrontare in seguito - quanto tempo occorre per costruire gli strumenti, quali materiali funzionano meglio e se un'officina integrata verticalmente consegna più velocemente di una costruzione di stampi in outsourcing - determinano direttamente le tempistiche del progetto e il costo totale di proprietà.
Tempistiche del progetto e considerazioni sui materiali per gli acquirenti
Puoi disporre dei sistemi di qualità più sofisticati, ma niente di tutto ciò ha importanza se i tuoi utensili impiegano sei mesi in più del previsto o se il materiale scelto consuma i bordi del punzone più velocemente di quanto previsto dal programma di manutenzione. I tempi di consegna e la selezione dei materiali sono i momenti in cui i team di approvvigionamento costruiscono comodi buffer di progetto o si ritrovano a dover spiegare i ritardi ai pianificatori della produzione.
Tempi di consegna degli strumenti e cosa li guida
Una fustella progressiva di alta-qualità richiede in genere12-20 settimaneper progettare, lavorare, trattare termicamente, macinare, assemblare e mettere in servizio. Questo intervallo esiste perché la complessità varia enormemente. Un semplice dado a 6-stazione per una staffa piatta con pochi fori potrebbe arrivare a circa 10 settimane. Uno stampo da 30-stazione che produce un connettore a tolleranza-ristretta con caratteristiche imbutite, superfici coniate e maschiatura nello stampo può durare oltre 20 settimane, soprattutto se la disponibilità di acciaio per utensili o le code di trattamento termico creano colli di bottiglia.
Cosa guida specificamente la variazione della sequenza temporale?
- Conteggio delle stazioni:Più stazioni significano più singoli componenti da progettare, lavorare, adattare ed eseguire il debug. Ciascuna stazione aggiunge tempo di elettroerosione, passaggi di rettifica e complessità di assemblaggio.
- Requisiti di tolleranza:Tolleranze più strette delle parti richiedono tolleranze più strette dei componenti dello stampo, il che aumenta i cicli di rettifica e ispezione. Le funzionalità mantenute a +/- 0.025 mm richiedono un numero significativamente maggiore di iterazioni di prova rispetto a quelle a +/- 0.1 mm.
- Materiale da stampare:Gli stampi che utilizzano acciaio inossidabile o leghe ad alta resistenza spesso necessitano di inserti in metallo duro o rivestimenti specializzati, aggiungendo tempi di approvvigionamento e trattamento al programma di costruzione.
- Modifiche al design dopo l'approvazione:Una revisione in fase avanzata- dopo l'inizio della lavorazione può costare fino alla metà del prezzo originale dell'utensile in rilavorazione e aggiungere settimane alla tempistica. Blocca la progettazione del tuo componente prima di investire capitale nell'acciaio.
I tempi di esecuzione della produzione sono separati dalla costruzione degli strumenti. Una volta installata una pressa per stampi progressiva e collaudato lo stampo, le parti del primo-articolo vengono solitamente spedite entro pochi giorni. La produzione continua dipende dalla disponibilità della macchina da stampa, dai tempi di consegna delle scorte di bobine e dalle quantità di tirature -, ma il tempo di ciclo stesso raramente rappresenta un vincolo. Uno stampo che funziona a 150 colpi al minuto produce 9.000 pezzi all'ora. Il collo di bottiglia è quasi sempre a monte: disponibilità degli strumenti, approvvigionamento dei materiali o priorità di pianificazione.
Selezione dei materiali e suo impatto sulla produzione
I materiali per stampaggio progressivo influenzano direttamente i tassi di usura degli stampi, le velocità di produzione e gli intervalli di manutenzione. La scelta di un materiale non riguarda solo ciò che la parte finita deve fare -, ma determina il modo in cui lo stampo si comporta su centinaia di migliaia di colpi. Ecco come si comportano i materiali più comuni nel progressive tooling:
- Acciaio al carbonio (1008, 1010, 1050):Il materiale più tollerante per lo stampaggio progressivo. Lo stampaggio progressivo dell'acciaio al carbonio funziona a velocità elevate con un'usura dello stampo relativamente bassa grazie alla morbidezza e duttilità del materiale. Su queste qualità gli utensili durano più a lungo e gli intervalli di affilatura possono allungarsi ulteriormente tra un ciclo e l'altro.
- Acciaio inossidabile (301, 304, 316, 410):Più duro e abrasivo dell'acciaio al carbonio, lo stampaggio progressivo dell'acciaio inossidabile richiede acciai per utensili di prima qualità (D2 o M2) o inserti in metallo duro nelle stazioni di taglio. Le velocità della pressa in genere diminuiscono del 20{5}}40% rispetto all'acciaio dolce per gestire maggiori forze di formatura e generazione di calore. La lubrificazione è fondamentale: il funzionamento a secco provoca grippaggio quasi immediatamente.
- Alluminio (1100, 3003, 5052, 6061):Morbido e altamente formabile, rende lo stampaggio progressivo dell'alluminio veloce e delicato sugli utensili. La sfida è la movimentazione dei materiali: l'alluminio si graffia facilmente e tende ad accumularsi sulle superfici dei punzoni senza rivestimenti o lubrificazione adeguati. I requisiti di tonnellaggio sono inferiori, consentendo frequenze di corsa più elevate.
- Rame e ottone (C110, C260, C510):Eccellente formabilità con caratteristiche di usura moderata dello stampo. L'elevata conduttività li rende essenziali per i componenti elettrici. Il rame- a spessore sottile funziona alle velocità più elevate nelle applicazioni di stampaggio progressivo ad alta velocità - che spesso superano le 400 corse al minuto per i terminali di piccole dimensioni.
- Acciaio ad-bassolegato-ad alta resistenza (HSLA) e acciaio avanzato ad-alta resistenza (AHSS):Comune nei componenti strutturali automobilistici. Questi materiali richiedono un tonnellaggio della pressa significativamente più elevato - a volte qualificabili come applicazioni di stampaggio pesanti - e accelerano l'usura del punzone a causa della loro durezza. Le stazioni di stampaggio che gestiscono AHSS spesso incorporano utensili in metallo duro o rivestiti per mantenere una durata di servizio accettabile.
Il tonnellaggio della pressa deve corrispondere alla resistenza del materiale, alla larghezza della striscia e al numero di operazioni simultanee. Una macchina da stampa sottodimensionata produce parti incoerenti poiché fatica a formare completamente le caratteristiche. Una pressa sovradimensionata spreca energia e spazio. Lo stampaggio ad alta velocità di rame sottile potrebbe richiedere solo 25 tonnellate, mentre un'ampia staffa di acciaio inossidabile con più stazioni di trafilatura potrebbe richiedere 200 tonnellate o più sulla stessa pressa a stampo progressivo.
Produttori verticalmente integrati e produttori a contratto
Il luogo in cui il tuo fornitore costruisce i propri strumenti cambia tutto in termini di velocità di comunicazione, reattività nella risoluzione dei problemi e tempistica totale del progetto.
Un'azienda di stampaggio di stampi progressivi integrata verticalmente progetta lo stampo, lavora i componenti, assembla ed esegue il debug dell'utensile ed esegue la produzione - tutto sotto lo stesso tetto. Quando un problema emerge durante la prova, il produttore di utensili si reca alla pressa, diagnostica il problema e modifica lo stampo lo stesso giorno. L'intento progettuale rimane intatto perché gli ingegneri che hanno disegnato il layout della striscia sono le stesse persone che macinano i punzoni.
I produttori a contratto, al contrario, esternalizzano la costruzione degli stampi a un'officina separata - a volte all'estero. Ciò introduce attrito nel trasferimento. Le modifiche tecniche richiedono una documentazione formale tra le aziende. Debug dei problemi significa spedire lo stampo a una struttura esterna, attendere la coda e sperare che l'interpretazione corrisponda al tuo intento originale. I tempi di consegna si allungano in media dalle 4 alle 8 settimane perché ogni iterazione passa attraverso un livello di comunicazione che un'operazione integrata verticalmente semplicemente non ha.
Il compromesso-? I fornitori integrati verticalmente comportano spese generali più elevate, che possono riflettersi nei preventivi degli utensili. I produttori a contratto a volte offrono prezzi iniziali più bassi sfruttando negozi esterni-a costi inferiori. Ma questo vantaggio di prezzo spesso svanisce se si tengono conto di tempistiche prolungate, cicli di rilavorazione dovuti a problemi di comunicazione e del costo nascosto della gestione di due rapporti con i fornitori anziché di uno solo.
Per gli acquirenti, la domanda da porre è diretta: costruisci i tuoi stampi internamente-e posso camminare nella sala attrezzi durante la verifica della mia struttura? Un sì per entrambi segnala un fornitore che possiede il processo end-to-end. Un'esitazione o un reindirizzamento a un "partner di utensili" segnala un profilo di rischio diverso - che non è necessariamente squalificante, ma che vale la pena comprendere prima di impegnarsi negli ordini di acquisto.
Le tempistiche e le scelte dei materiali definiscono ciò che è possibile. Il livello successivo - che valuta se un fornitore possiede effettivamente la profondità ingegneristica, le certificazioni e le attrezzature per mettere in pratica tali possibilità - è dove la due diligence dell'acquirente separa l'approvvigionamento intelligente dalle costose sorprese.
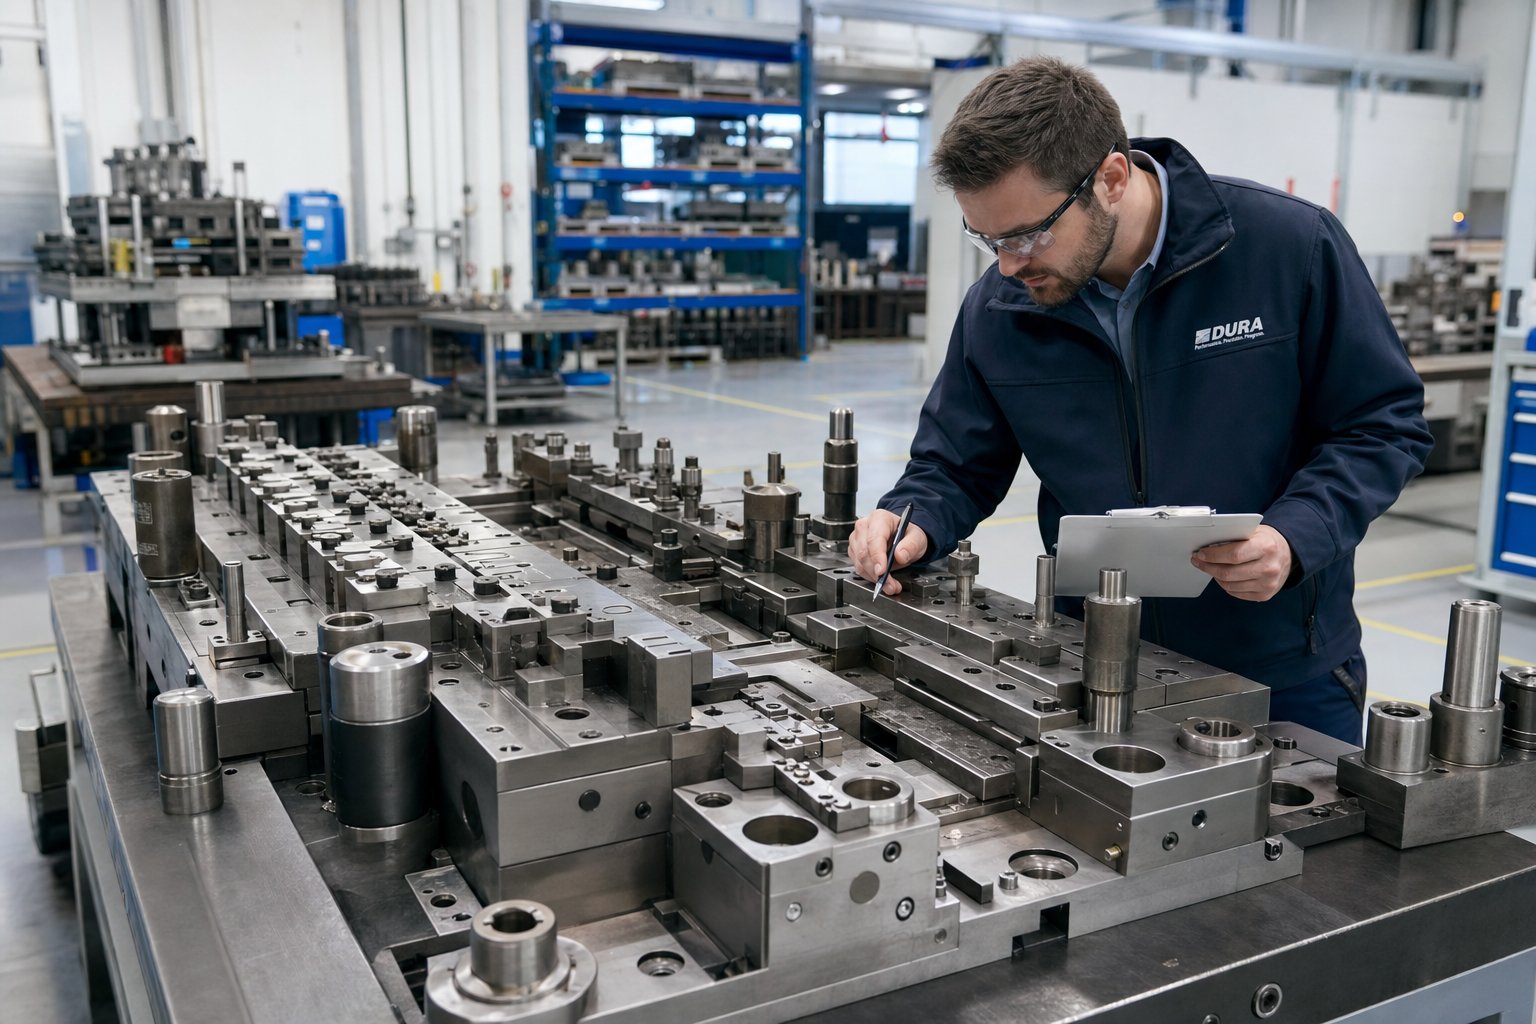
Come valutare un'azienda di stampaggio di stampi progressivi
Sapere quali materiali funzionano meglio e quanto tempo impiegano gli strumenti per costruire è utile. Ma quando sei seduto allo stesso tavolo di produttori di stampi progressivi che competono per la tua attività, hai bisogno di un quadro strutturato per separare la reale capacità dalle raffinate presentazioni di vendita. I criteri di valutazione riportati di seguito forniscono ai team di approvvigionamento e agli ingegneri di produzione un metodo ripetibile per classificare i fornitori prima della firma di qualsiasi ordine di acquisto.
Certificazioni e attrezzature che segnalano reali capacità
Le certificazioni non sono solo decorazioni murali. Indicano se un'azienda di stampaggio progressiva ha investito nei sistemi di gestione e nella disciplina dei processi richiesti dal vostro settore. Ecco cosa cercare in base alla tua catena di fornitura:
- ISO9001:2015- il riferimento. Qualsiasi produttore di stampi per stampaggio che valga la pena valutare dovrebbe tenerlo come minimo. Conferma che sono in atto processi di qualità documentati, pensiero-basato sul rischio e sistemi di valutazione delle prestazioni. Se gli manca anche questo, allontanati.
- IATF 16949:2016- obbligatorio per il settore automobilistico. Questo standard aggiunge circa 100 requisiti aggiuntivi oltre allo standard ISO 9001, tra cui la predisposizione al PPAP, la metodologia del piano di controllo e l'integrazione dei requisiti specifici dei clienti OEM-. Se stai acquistando parti per qualsiasi programma Tier 1 o OEM e il fornitore non dispone della certificazione IATF, si tratta di un segnale di squalifica.
- AS9100 Rev. D- richiesto per il settore aerospaziale e della difesa. Questa certificazione aggiunge gestione della configurazione, protocolli di ispezione del primo articolo e controlli di prevenzione-delle parti contraffatte che non hanno equivalenti negli standard automobilistici. Non è intercambiabile con IATF 16949 nemmeno per i fornitori che servono entrambi i settori.
Oltre alle certificazioni, le specifiche delle apparecchiature rivelano se un fornitore può produrre fisicamente le tue parti. Richiedi informazioni specifiche: gamma di tonnellaggio della pressa (copre i tuoi requisiti di materiale e geometria?), capacità massima di larghezza della striscia e valori di velocità in corse al minuto. Un'officina dotata solo di presse di-tonnellaggio leggero non può formare in modo affidabile staffe in acciaio inossidabile, e una limitata a 60 corse al minuto avrà difficoltà con gli aspetti economici della produzione di terminali ad alto-volume. I produttori di stampi per stampaggio metalli con profondità reale in genere utilizzano presse da 25 a 300+ tonnellate su più gamme di velocità.
Anche l’età dell’attrezzatura conta. Le macchine da stampa costruite nell'ultimo decennio sono generalmente dotate di avanzamenti servoassistiti-, monitor di tonnellaggio integrati e altezze di chiusura programmabili - che contribuiscono a un controllo del processo più rigoroso. Le presse meccaniche più vecchie producono ancora pezzi di buona qualità, ma richiedono una maggiore supervisione manuale e non dispongono dell’output dei dati su cui fanno affidamento i moderni sistemi di qualità.
Domande da porre a potenziali fornitori
Le domande poste durante la valutazione rivelano più di qualsiasi brochure sulla profondità di un fornitore. I fornitori di stampi progressivi con esperienza reale rispondono a queste domande senza esitazione. Coloro che deviano o generalizzano segnalano lacune che preferirebbero non sondare.
Utilizza questa lista di controllo durante le riunioni con i fornitori o gli audit delle strutture:
- Qual è il tuo intervallo tipico di conteggio delle stazioni?I produttori esperti di stampi progressivi costruiscono abitualmente stampi con da 15 a 40+ stazioni. Un'officina che ha un limite di 8-10 stazioni potrebbe non avere la sofisticatezza del design per parti complesse.
- Qual è la tolleranza più stretta che hai mantenuto nella produzione - e non nel prototipo, nella produzione?Cerca numeri specifici (ad esempio, +/- 0.013 mm sulla posizione di un foro). Risposte vaghe come "molto stretto" indicano che non lo hanno misurato rigorosamente.
- Qual è il ciclo di produzione continua più lungo su un singolo strumento di stampaggio progressivo?Uno stampo che ha prodotto 20 milioni di colpi senza alcuna ricostruzione importante dimostra sia la qualità del design che la disciplina della manutenzione. Le storie a breve termine suggeriscono strumenti più recenti o una scarsa longevità dello stampo.
- Progetti e costruisci i tuoi stampi progressivi internamente-?Questa è la domanda chesepara i veri produttori di stampi dagli assemblatoriche esternalizzano le attrezzature e gestiscono solo la produzione. La-progettazione interna significa iterazioni più rapide, responsabilità diretta e team di tecnici che comprendono ogni dettaglio del tuo strumento di stampaggio progressivo, dall'ideazione alla prova.
- Puoi mostrarmi il layout di una striscia di un progetto recente e spiegare la percentuale di utilizzo del materiale?I fornitori con una forte capacità DFM ti mostreranno le strategie di nidificazione, i tassi di scarto e spiegheranno come hanno ottimizzato il passo e la larghezza della bobina per ridurre i costi. Se non riescono a produrre questo manufatto, probabilmente non hanno la profondità ingegneristica necessaria per ottimizzare il tuo progetto.
- Come si presenta il processo di feedback DFM durante la quotazione?Un partner capacesfida il tuo design e suggerisce miglioramenti- segnalando tolleranze strette che determinano costi senza aggiungere funzionalità, consigliando materiali alternativi per una migliore formabilità o proponendo modifiche alla geometria che semplificano gli utensili. Un fornitore che accetta ogni disegno senza commenti non gestisce il rischio. Lo stanno ignorando.
- Qual è il vostro protocollo di manutenzione preventiva per gli stampi in produzione attiva?Richiedi soglie di nitidezza basate sul-conteggio-dei tratti e strategie per i componenti di riserva. Se funzionano fino al guasto anziché rispettare un programma, le parti si degraderanno nel tempo.
Una distinzione sottile ma significativa: i produttori esperti di stampi progressivi parlano dei problemi che hanno risolto. Faranno riferimento a una parte che richiedeva la compensazione del ritorno elastico nelle stazioni di formatura o a un materiale che richiedeva rivestimenti personalizzati del punzone dopo che l'acciaio per utensili standard si era guastato prematuramente. Quella narrativa di risoluzione dei problemi - specifica, supportata dai dati-e onesta riguardo alle sfide - è qualcosa che nessuna abilità di marketing può creare.
I fornitori che esternalizzano la costruzione degli stampi non sono automaticamente inferiori, ma la valutazione cambia. È necessario capire chi progetta effettivamente gli strumenti, come vengono comunicate le modifiche tecniche tra le organizzazioni e cosa succede quando uno stampo necessita di una riparazione di emergenza alle 2 del mattino di venerdì. Quanto più un fornitore è lontano dai propri strumenti, tanto più tempo richiede ogni azione correttiva - e nella produzione di-volumi elevati, i tempi di inattività vengono misurati in dollari al minuto.
Con un quadro chiaro per la valutazione della capacità tecnica, il passaggio finale è tradurre i requisiti specifici del progetto - esigenze di volume, materiale, tolleranza e conformità - in una decisione del fornitore che bilanci la capacità con le realtà di costi e tempistiche.
Scegliere il partner giusto per le vostre esigenze di stampaggio progressivo
I quadri di valutazione creano valore solo quando si traducono in una decisione. Possiedi le conoscenze tecniche sulla - meccanica dei processi, il comportamento dei materiali, i benchmark di qualità e le domande sulla qualificazione dei fornitori. Il passaggio rimanente è far corrispondere tali criteri ai requisiti specifici del tuo progetto e impegnarti con un partner le cui capacità comprovate siano in linea con ciò che effettivamente richiedono le tue parti.
Abbinare le tue esigenze al fornitore giusto
Nessuna azienda di stampaggio progressiva è la soluzione migliore per ogni applicazione. Un fornitore che eccelle nella produzione di terminali in rame ad alta-velocità potrebbe non avere le competenze in termini di tonnellaggio o attrezzature per staffe strutturali spesse in acciaio inossidabile. Un negozio certificato IATF 16949 per il settore automobilistico potrebbe non possedere la registrazione AS9100 richiesta dal tuo programma aerospaziale. L'obiettivo è l'allineamento - dei tuoi requisiti mappati con capacità dimostrate e verificabili.
Prima di richiedere preventivi, definisci il tuo progetto in base a questi fattori decisionali:
- Volume annuo e vita produttiva:Ti impegni a produrre 50.000 parti all'anno o 5 milioni? Volumi più elevati giustificano stampi progressivi più complessi con stazioni aggiuntive per tolleranze più strette, mentre volumi moderati potrebbero favorire attrezzature più semplici con meno stazioni.
- Materiale e calibro:La scelta del materiale restringe immediatamente il campo dei fornitori. Non tutte le officine lavorano rame sottile a 400+ corse al minuto e non tutte le presse gestiscono il tonnellaggio richiesto per AHSS con spessore di 2,0 mm.
- Criticità della tolleranza:Le parti con tolleranze commerciali standard aprono ampiamente le tue opzioni. Le caratteristiche mantenute a +/- 0.013 mm richiedono fornitori con dati SPC comprovati, strumenti di prima qualità e attrezzature per presse in grado di mantenere la ripetibilità BDC corsa dopo corsa.
- Conformità del settore:I settori automobilistico, medico e aerospaziale impongono requisiti di certificazione e documentazione che eliminano i fornitori che non dispongono della corrispondente infrastruttura di gestione della qualità.
- Preferenza di integrazione verticale:Se la tempistica del tuo progetto è impegnativa o la geometria della tua parte richiede una prova iterativa, un produttore di stampi progressivo che progetta, costruisce e utilizza attrezzature sotto lo stesso tetto elimina i ritardi di comunicazione introdotti dagli accordi multi-fornitore.
- Coinvolgimento DFM:Per la progettazione di nuove parti, è necessario un fornitore il cui team tecnico fornisca l'ottimizzazione del layout delle strisce, feedback sull'utilizzo dei materiali e consigli sulla geometria durante il preventivo - e non dopo l'impegno dell'attrezzatura.
Per gli ingegneri di produzione che acquistano parti metalliche ad alto-volume che richiedono un'efficiente formatura multi-stazione, elevata ripetibilità e produzione di massa scalabile, i fornitori integrati verticalmente garantiscono costantemente tempi di consegna più brevi e una risoluzione dei problemi più reattiva. Il team di ingegneri che ha progettato il tuo strumento progressivo e il tuo stampo è lo stesso team che ne esegue il debug durante la prova - nessun livello di traduzione, nessun attrito nel trasferimento, nessun dito-puntato tra organizzazioni separate quando qualcosa necessita di aggiustamenti.
Avvio del progetto di stampaggio con stampi progressivi
Tradurre i requisiti in azione significa coinvolgere fornitori in grado di dimostrare - e non solo dichiarare - di essere in linea con le tue esigenze. Inizia richiedendo esempi di layout di strisce da progetti comparabili, chiedendo dati di produzione da materiali e volumi simili e programmando visite alla struttura dove osservi in prima persona la loro sala attrezzi, la sala stampa e il laboratorio di qualità.
Per i team che valutano fornitori con capacità di progettazione e produzione di stampi progressivi interni-,Lo stampo per stampaggio progressivo di YICHENle risorse offrono un punto di riferimento per comprendere come i produttori di stampi integrati verticalmente strutturano i loro servizi di stampaggio di stampi progressivi - dalla consulenza DFM iniziale fino alla produzione ad alto-volume. La loro attenzione agli stampi progressivi ottimizzati per l'efficienza della produzione di massa li rende un punto di partenza pratico per i team di approvvigionamento che valutano le capacità dei fornitori.
Qualunque sia il fornitore che coinvolgi, i segnali d'allarme descritti in questo articolo ti forniscono una lente strutturata per la valutazione. Un partner che risponde alle tue domande in modo specifico, ti mostra i dati dei cicli di produzione effettivi e ti dice onestamente quando la tua parte non è adatta ai loro servizi di stampaggio progressivo dei metalli è un partner che vale la pena mantenere. Quelli che dicono sì a tutto senza riserve? Queste sono le lezioni costose che gli acquirenti intelligenti imparano a evitare.
Domande frequenti sull'azienda di stampaggio di stampi progressivi
1. Cos'è lo stampaggio progressivo e come funziona?
Lo stampaggio progressivo alimenta una striscia metallica continua attraverso un unico stampo contenente più stazioni. Ciascuna stazione esegue un'operazione diversa come perforazione, tranciatura, piegatura o formatura. Ad ogni colpo di pressa, il nastro avanza di un passo e il pezzo finito si separa nella stazione finale. Questo processo produce parti di precisione ad alto-volume a velocità che vanno da 25 a oltre 1.200 corse al minuto, rendendolo uno dei metodi di formatura dei metalli più efficienti per geometrie ripetibili.
2. Quanto tempo occorre per costruire uno stampo progressivo?
Un tipico stampo progressivo richiede dalle 12 alle 20 settimane dalla progettazione alla messa in servizio. Stampi semplici con da 6 a 8 stazioni per staffe piatte possono richiedere circa 10 settimane, mentre strumenti complessi da 30-stazioni con tolleranze strette e caratteristiche imbutite possono superare le 20 settimane. I fattori chiave che determinano la tempistica includono il numero di stazioni, i requisiti di tolleranza, il materiale da stampare e se il fornitore costruisce le attrezzature internamente o esternalizza la costruzione degli stampi. I produttori integrati verticalmente come YICHEN che progettano e costruiscono stampi per stampaggio progressivi sotto lo stesso tetto in genere consegnano più velocemente perché eliminano i ritardi di comunicazione tra organizzazioni separate.
3. Quali materiali possono essere utilizzati nello stampaggio a stampo progressivo?
I materiali comuni includono acciaio al carbonio (1008, 1010, 1050), acciaio inossidabile (301, 304, 316), alluminio (1100, 3003, 5052), leghe di rame e ottone (C110, C260, C510) e acciai bassolegati ad alta-resistenza-. Ciascun materiale influisce in modo diverso sui tassi di usura degli stampi, sulla velocità di produzione e sugli intervalli di manutenzione. L'acciaio al carbonio è il più tollerante e consente velocità più elevate, mentre l'acciaio inossidabile richiede acciai per utensili di prima qualità e velocità di stampa ridotte. La scelta dei materiali dovrebbe bilanciare i requisiti prestazionali delle parti con l'economia della produzione e la longevità dello stampo.
4. Quando dovrei scegliere lo stampaggio progressivo rispetto al trasferimento o allo stampaggio composto?
Lo stampaggio progressivo è ideale quando le parti sono di dimensioni da piccole a medie, richiedono una complessità geometrica moderata (piegature, forme e fori su un piano) e richiedono volumi annuali superiori a 100.000 unità. Gli stampi di trasferimento funzionano meglio per parti più grandi, geometrie-imbutite o componenti che necessitano di formatura su più-superfici. Le matrici composte si adattano a parti piatte semplici che richiedono una concentricità stretta a volumi inferiori. Se la tua parte supera le larghezze delle strisce disponibili, necessita di imbutiture più profonde del suo diametro o ha una domanda annuale inferiore a 5.000-10.000 pezzi, probabilmente il costo dell'attrezzatura progressiva non è giustificato-.
5. Quali certificazioni dovrebbe avere un'azienda di stampaggio a stampi progressivi?
ISO 9001:2015 è la base minima che conferma i processi di qualità documentati. I fornitori automobilistici devono essere conformi alla norma IATF 16949:2016, che aggiunge circa 100 requisiti aggiuntivi, tra cui la preparazione al PPAP e la metodologia del piano di controllo. Le applicazioni aerospaziali richiedono AS9100 Rev D per la gestione della configurazione e la prevenzione-delle parti contraffatte. Oltre alle certificazioni, valuta le specifiche dell'attrezzatura, tra cui l'intervallo di tonnellaggio della macchina da stampa, la larghezza massima della striscia e le valutazioni della corsa-al-minuto. Un fornitore privo della certificazione richiesta dal tuo settore è un campanello d'allarme squalificante, indipendentemente dal prezzo indicato.


