


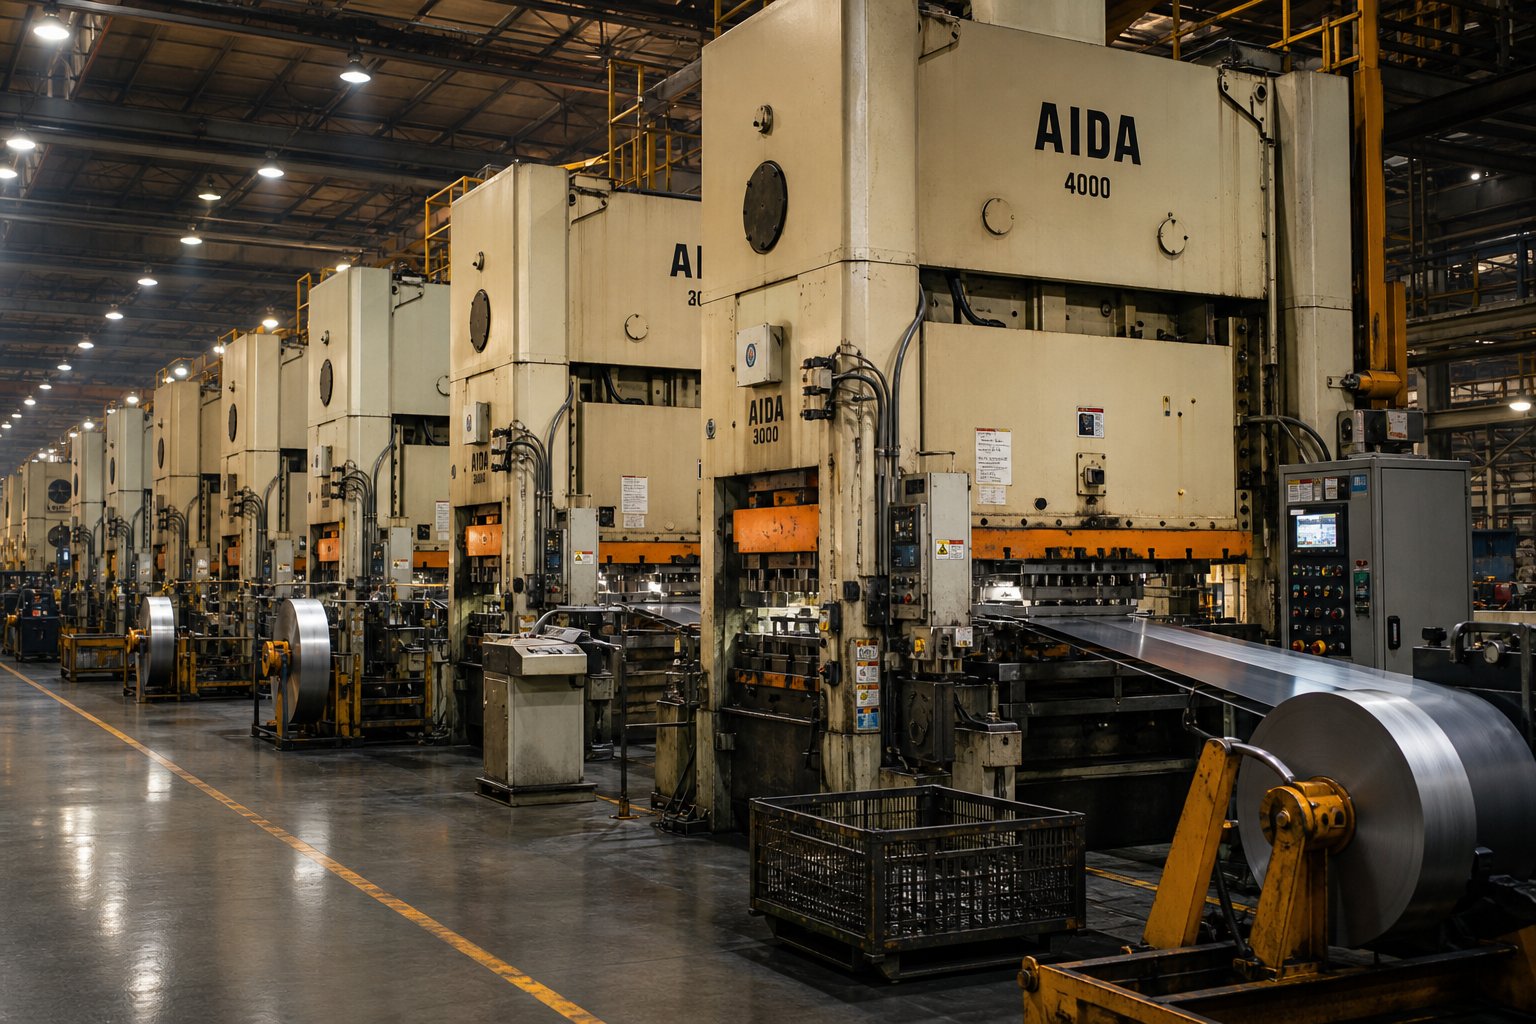
Cos'è lo stampaggio progressivo dei metalli su scala all'ingrosso
Quando acquisti quantità di parti metalliche stampate, la fabbrica dall'altra parte dell'ordine di acquisto opera in un mondo che potresti non vedere mai. Parlano di corse al minuto, layout di strisce e stazioni di fustellatura. Parli di costo unitario, tempi di consegna e specifiche di qualità. Quel divario tra ciò che afabbrica all'ingrosso di stampaggio di metalli a stampo progressivosa e ciò che i team di procurement in genere capiscono è dove si verificano errori costosi.
Questo articolo colma questa lacuna. È pensato per acquirenti, ingegneri e professionisti dell'approvvigionamento che desiderano prendere decisioni informate anziché fare affidamento su qualunque cosa un fornitore scelga di rivelare.
Cosa significa realmente lo stampaggio progressivo dei metalli
Immagina di inserire un nastro piatto di metallo in una macchina e di far uscire dall'altro lato un pezzo finito e complesso ad ogni singolo colpo di pressa. Questo è lo stampaggio progressivo dei metalli nella sua forma più semplice.
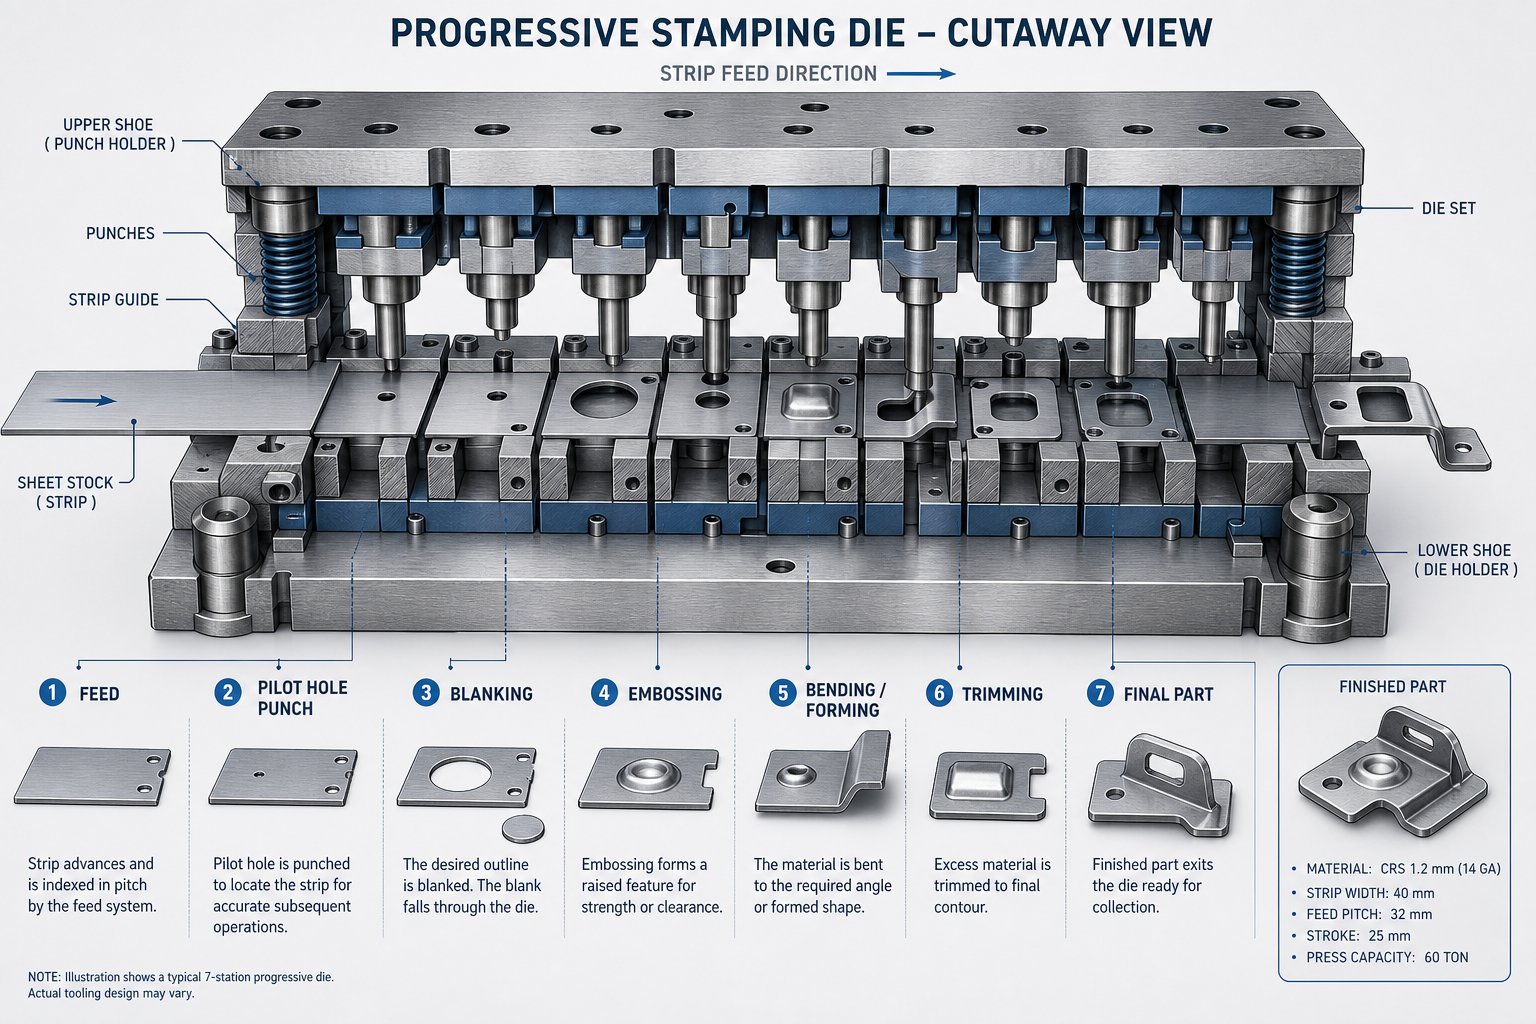
Ecco come funziona: una striscia continua di metallo, solitamente svolta da una bobina, avanza attraverso un unico stampo che contiene più stazioni disposte in sequenza. Ciascuna stazione esegue un'operazione specifica, come la punzonatura di un foro, la piegatura di una flangia o il taglio del materiale in eccesso. Il nastro avanza di una distanza fissa, chiamata passo, ad ogni ciclo di pressa. Quando il metallo raggiunge la stazione finale, una parte completata si separa dal nastro portante, pronta per l'uso o la lavorazione secondaria.
Uno stampo progressivo è un singolo utensile con più stazioni sequenziali che trasforma una striscia di metallo piatta in un pezzo finito in un ciclo di pressatura continuo, producendo un componente completo ad ogni corsa.
Il termine "progressivo" descrive esattamente ciò che accade: il metallo avanza attraverso lo stampo, stazione dopo stazione, ogni passaggio si accumula sul precedente. L'abbreviazione del settore spesso si riferisce a questo come a una configurazione di stampi progressivi e la disciplina più ampia di stampi progressivi e stampaggio ha radici che risalgono a oltre un secolo fa, perfezionate da moderni materiali per utensili, presse servo-azionate e sistemi di qualità digitale.
Perché le fabbriche all'ingrosso funzionano diversamente dalle officine
Non tutte le operazioni di stampaggio dei metalli funzionano allo stesso modo. Un job shop è principalmente un'operazione di realizzazione-su-ordine che gestisce parti personalizzate, una-una tantum con flussi di lavoro complessi e vari che cambiano da progetto a progetto. Le fabbriche all'ingrosso di stampaggio progressivo dei metalli, al contrario, sono costruite attorno a un modello fondamentalmente diverso: attrezzature dedicate, cicli di produzione ad alto-volume e strutture di costo che premiano la scalabilità.
La distinzione è importante per gli appalti. Una fabbrica all'ingrosso investe molto in stampi progressivi progettati per eseguire milioni di cicli. Questo capitale iniziale, che può variare da $ 10.000 per strumenti più semplici a $ 250.000 o più per stampi multistazione complessi, viene ammortizzato sul volume di produzione totale. A 25.000 parti, uno stampo progressivo da $ 25.000 aggiunge $ 1,00 per pezzo. A 250.000 parti, aggiunge un centesimo. Questa logica di ammortamento guida tutto ciò che riguarda il modo in cui le fabbriche all’ingrosso quotano, pianificano e danno priorità agli ordini.
Le officine dedicano molto tempo alla configurazione della macchina perché ogni ordine è diverso. Le operazioni di stampaggio all'ingrosso riducono al minimo i cambi formato eseguendo campagne di produzione lunghe e ininterrotte in cui le presse producono migliaia di parti identiche all'ora. I loro flussi di lavoro sono standardizzati e lineari anziché complessi e variabili. Attrezzature, personale, sistemi di qualità e disposizione dei piani riflettono tutti questo orientamento a-volume elevato e-ripetibilità elevata.
Comprendere questa differenza operativa prima di emettere una richiesta di offerta ti aiuta a porre domande migliori, interpretare i preventivi in modo accurato ed evitare aspettative disallineate sulle quantità minime dell'ordine, sulla proprietà degli strumenti e sui tempi di consegna. Le sezioni che seguono analizzano esattamente ciò che accade all'interno di quel dado progressivo, in modo da poter valutare i fornitori da una posizione di conoscenza piuttosto che da supposizioni.
Come funziona il processo di stampaggio progressivo
Conosci il concetto di base: entra la striscia di metallo, esce il pezzo finito. Ma cosa succede realmente tra questi due punti? Comprendere il processo di stampaggio progressivo a livello di stazione offre un vantaggio fondamentale quando si comunicano le specifiche a una fabbrica. Saprai quali operazioni creano quali funzionalità e, cosa più importante, riconoscerai quando un fornitore cita una complessità che la tua parte in realtà non richiede.
Analisi stazione-per-stazione delle operazioni con dado progressivo
Immagina una bobina di metallo montata su uno svolgitore. Il nastro avanza attraverso un raddrizzatore per eliminare qualsiasi curvatura, quindi un servo alimentatore lo fa avanzare nella timbratrice progressiva di una distanza precisa e fissa ad ogni colpo della pressa. I perni pilota cadono nei fori pre-perforati per bloccare la striscia nella posizione esatta prima che inizi qualsiasi taglio o formatura. Questa fase di registrazione è ciò che consente a uno stampo per stampaggio progressivo di mantenere tolleranze ripetibili per milioni di cicli.
All'interno del dado, le operazioni avvengono in una sequenza deliberata. Ogni stazione si basa su ciò che ha creato quella precedente. Ecco l'ordine tipico:
- Penetrante- I punzoni creano fori, fessure o aperture nella striscia ancora-piatta. Queste caratteristiche spesso servono come posizioni pilota per le stazioni successive e come fori funzionali nella parte finita. Se il tuo componente necessita di fori di montaggio o fessure di ventilazione, è qui che hanno origine.
- Tranciatura/Intaccatura- Il profilo esterno della parte inizia a prendere forma man mano che il materiale viene tagliato via dai bordi della striscia. L'intaglio rimuove le sezioni lungo il confine della parte mantenendola attaccata alla striscia portante per il trasporto attraverso le restanti stazioni.
- Formare- Qui emergono forme tri-dimensionali. Nervature, canali, lavorazioni in rilievo o sezioni trafilate vengono pressate nel materiale. È qui che il metallo piatto inizia a diventare un componente strutturale con profondità e contorno.
- Piegatura- Linguette, flange, clip e elementi angolari vengono creati piegando il materiale lungo le linee di piegatura calcolate. In questa fase la compensazione del ritorno elastico è incorporata nel design progressivo dello stampo di stampaggio, con l'utensile che si piega intenzionalmente-per tenere conto del recupero del materiale elastico.
- Coniatura- La compressione localizzata migliora la precisione dimensionale o crea dettagli superficiali fini. Quando il tuo disegno richiede uno spessore strettamente controllato o una struttura superficiale specifica in un'area, le stazioni di coniatura offrono questo livello di precisione.
- Ritaglio/Taglio- La stazione finale separa la parte completata dalla striscia portante. Il materiale in eccesso viene tagliato e il pezzo finito cade in un contenitore di raccolta o in un trasportatore per l'ispezione.
Non tutte le parti richiedono tutti e sei i tipi di operazione. Una semplice staffa piatta potrebbe richiedere solo perforazione, intaglio e taglio. Un connettore automobilistico complesso potrebbe richiedere dieci o più stazioni che combinano più fasi di formatura e piegatura. La fustella progressiva è progettata specificatamente in base alla geometria del pezzo, motivo per cui le stampe dettagliate sono così importanti durante la fase di preventivo.
Perché la comprensione dei processi è importante per l'approvvigionamento
Quando capisci cosa fa ciascuna stazione, puoi parlare la lingua della fabbrica. Riconoscerai che una parte con tre angoli di piega separati necessita di almeno tre stazioni di formatura, che tolleranze estremamente strette sulla posizione del foro- possono richiedere passaggi di calibrazione dedicati e che aggiungere un logo in rilievo significa aggiungere una stazione di coniatura allo strumento.
Questa conoscenza influisce direttamente sulle conversazioni sui costi. Ogni stazione aggiunta ad uno stampo aumenta l'investimento in attrezzature e la lunghezza complessiva dello stampo. Al contrario, il consolidamento delle funzionalità o l'allentamento delle tolleranze non-critiche possono rimuovere completamente le stazioni. Gli acquirenti che comprendono queste relazioni negoziano in modo più efficace perché comprendono ciò che determina i prezzi a livello di strumenti, non solo a livello di-parte.
Stampaggio con stampo progressivo ad alta velocitàamplifica queste economie. Quando una macchina da stampa funziona a una velocità compresa tra 200 e 1.500 corse al minuto, anche piccole inefficienze nel layout delle strisce o nel conteggio delle stazioni si accumulano in milioni di parti. Un layout della striscia ben-progettato massimizza l'utilizzo del materiale, in genere puntando al 75-85% di utilizzo a seconda della geometria della parte, e garantisce forze bilanciate attraverso lo stampo per prevenire un'usura irregolare.
Il materiale che transita attraverso quelle stazioni, tuttavia, non è un partecipante passivo. Metalli diversi si comportano in modo diverso in base al tipo di operazione e tale comportamento influisce direttamente sulle decisioni di progettazione dello stampo, sui costi delle attrezzature e, in definitiva, su ciò che si paga per parte.
Selezione del materiale e suo effetto sulle prestazioni dello stampo
Un nastro metallico non è solo materia prima. Si tratta di una variabile attiva che determina quanto durano i tuoi strumenti, la velocità con cui può funzionare la macchina da stampa e quale sarà il costo per-parte alla fine di una campagna di produzione. Due parti con geometria identica ma materiali di stampaggio progressivo diversi possono differire notevolmente in termini di investimento degli utensili e frequenza di manutenzione. Questa differenza si riflette direttamente sui tuoi profitti in termini di volumi all'ingrosso.
Quando si specifica un materiale nel disegno, si specificano implicitamente anche i giochi degli stampi, i tassi di usura del punzone, i requisiti di lubrificazione e il tonnellaggio della pressa. Comprendere queste connessioni aiuta a evitare sia la sovra-specificazione di leghe costose dove non sono necessarie, sia la sotto-specificazione di substrati economici che distruggerebbero gli utensili o produrrebbero scarti.
Materiali comuni e il loro impatto sulla progettazione degli stampi
Quattro famiglie di materiali dominano lo stampaggio con stampi progressivi su scala all'ingrosso. Ognuno porta una combinazione distinta di formabilità, resistenza e interazione con gli utensili che modella il modo in cui lo stampo viene progettato.
Acciaio al carbonio- Questo è il cavallo di battaglia della stampa ad alto-volume. Lo stampaggio progressivo dell'acciaio al carbonio trae vantaggio dal comportamento prevedibile del materiale durante le operazioni di taglio e formatura. I gradi a basso-carbonio (1008, 1010, 1018) offrono un'eccellente formabilità, il che significa che si piegano e si deformano senza rompersi. Producono inoltre bordi di taglio puliti con distanze standard, circa il 10% dello spessore del materiale per lato. L'usura degli utensili è moderata e gli intervalli di manutenzione degli stampi sono lunghi. Il compromesso-è una resistenza alla corrosione limitata senza placcatura o rivestimento, ma per staffe strutturali, componenti del telaio e hardware, l'acciaio al carbonio offre il miglior rapporto costo-prestazioni-.
Acciaio inossidabile- Lo stampaggio progressivo dell'acciaio inossidabile introduce una maggiore resistenza e un comportamento di incrudimento-che richiede di più dagli utensili. I gradi austenitici come 304 e 316 offrono resistenza alla corrosione e una finitura attraente, ma richiedono dal 15 al 20% in più di forza di taglio rispetto all'acciaio al carbonio di spessore equivalente-. L'incrudimento nelle stazioni di formatura accelera l'usura dei punzoni e può causare grippaggi se la lubrificazione è insufficiente. In genere è necessario aumentare leggermente il gioco degli stampi e gli acciai per utensili devono essere aggiornati a gradi di usura elevati-o rivestiti con nitruro di titanio per mantenere una durata di servizio accettabile. Il risultato è un costo degli utensili più elevato e intervalli di affilatura più frequenti.
Leghe di rame- Lo stampaggio progressivo del rame copre una gamma di substrati tra cui rame puro (C110), ottone (C260, C270) e bronzo fosforoso (C510, C521). Questi materiali eccellono nelle applicazioni di conducibilità elettrica e termica. Il rame puro è estremamente morbido e duttile, il che sembra ideale per la formatura ma crea sfide: tende ad attaccarsi ai punzoni e a generare bave se le distanze sono troppo strette. L'ottone offre una migliore lavorabilità e una maggiore durata dell'utensile grazie alle sue proprietà autolubrificanti. Il bronzo fosforoso è più duro ed elastico e richiede un'ulteriore compensazione della flessione eccessiva. Nel complesso, le leghe di rame causano una minore usura degli utensili rispetto agli acciai, ma il costo più elevato della materia prima compensa in parte questo vantaggio.
Alluminio- Lo stampaggio progressivo dell'alluminio è interessante ovunque sia importante la riduzione del peso. Leghe come 5052 e 6061 sono comuni negli impianti HVAC, negli involucri elettronici e negli scudi termici automobilistici. L'alluminio è morbido e altamente formabile, ma tende a generare-bordo di riporto sulle superfici degli utensili, richiedendo una pulizia frequente o rivestimenti specializzati sulle facce del punzone. Inoltre si graffia facilmente, quindi i protocolli di lucidatura e manipolazione degli stampi devono essere più rigorosi. Le distanze di taglio sono leggermente inferiori rispetto all'acciaio al carbonio, in genere circa l'8% dello spessore, per ridurre al minimo la formazione di bave su questi substrati più morbidi.
In che modo lo spessore e la qualità del materiale influiscono sui prezzi all'ingrosso
Ecco la realtà dei prezzi che molti acquirenti non vedono: i materiali più duri e resistenti non solo costano di più per libbra. Costano di più in ogni fase del processo di stampaggio. Un grado di resistenza-più elevato aumenta i requisiti di tonnellaggio della pressa, accelera l'usura degli stampi, riduce le tolleranze di gioco e riduce i cicli di manutenzione. Ciascuno di questi fattori aggiunge costi che si accumulano nel lungo periodo di produzione.
Consideriamo lo spazio libero dello stampo come esempio pratico. La tradizionale regola del "10% dello spessore" funziona bene per l'acciaio a basso-carbonio. Ma comeRivista MetalFormingnota, applicare questa regola universalmente ad ogni tipo di materiale è uno degli errori di stampaggio più comuni. Gli acciai altoresistenziali-hanno un limite di snervamento molto più vicino alla resistenza alla trazione, il che significa che la deformazione prima della frattura è minima. Ciò modifica completamente le dinamiche di taglio, richiedendo giochi regolati, geometrie del punzone modificate e talvolta angoli di taglio rettificati sulle facce del punzone per gestire i carichi d'urto.
Gli spessori più spessi amplificano questi effetti. Una parte in acciaio inossidabile da 3 mm richiede una forza di pressione significativamente maggiore, un allineamento più stretto dei componenti dello stampo e sistemi di guida-per carichi più pesanti rispetto a una versione da 0,8 mm della stessa parte. Quando una fabbrica all'ingrosso propone lo stampaggio progressivo dell'acciaio su diversi spessori, spesso si noteranno aumenti di prezzo non lineari a determinate soglie di spessore perché l'operazione di stampaggio stessa diventa fondamentalmente diversa al di sopra di questi punti.
| Tipo materiale | Grado di formabilità | Applicazioni tipiche | Fattore di usura degli utensili | Impatto sui costi relativi |
|---|---|---|---|---|
| Basso-acciaio al carbonio (1008-1018) | Alto | Staffe, componenti strutturali, ferramenta, pannelli automotive | Da basso a moderato | Base più bassa |
| Acciaio inossidabile (304, 316) | Moderare | Dispositivi medici, attrezzature alimentari, ferramenta nautica, finiture decorative | Alto | 1,5x - 2.5x valore di base |
| Rame/Ottone (C110, C260) | Alto | Connettori elettrici, terminali, scambiatori di calore, sbarre collettrici | Basso | 2x - 3x riferimento (basato sul materiale-) |
| Bronzo fosforoso (C510) | Moderare | Molle, componenti di interruttori, elementi di cuscinetto | Moderare | 3x - 4x riferimento (basato sul materiale-) |
| Alluminio (5052, 6061) | Alto | Componenti HVAC, involucri, scudi termici, staffe leggere | Basso (con rischio di accumulo) | 1,2x - 1.8x valore di base |
La colonna "Impatto sui costi relativi" riflette i costi totali per-parte in termini di volume, non solo il prezzo delle materie prime. Tiene conto dell'usura degli utensili, della frequenza di manutenzione, delle limitazioni della velocità della macchina da stampa e del tasso di scarto tipico di ciascun substrato. Un materiale che sembra poco costoso per chilogrammo può finire per costare di più per il pezzo finito se distrugge gli utensili o costringe a rallentare la velocità della macchina da stampa.
Per i team di approvvigionamento, il punto pratico è questo: discutere sempre della selezione dei materiali con la propria fabbrica prima di definire le specifiche. Una leggera modifica del grado, come la sostituzione dell'acciaio inossidabile 430 con 304 quando i requisiti di corrosione lo consentono, può ridurre significativamente l'usura degli utensili e prolungare la durata dello stampo senza compromettere la funzionalità della parte. Questo tipo di ottimizzazione avviene solo quando gli acquirenti comprendono perché la scelta del materiale si ripercuote su ogni linea di costo in un preventivo di stampaggio all'ingrosso.
Il costo dei materiali, tuttavia, è solo uno degli strati dell’equazione dei prezzi. Il costo totale di proprietà a volume all'ingrosso include l'ammortamento degli strumenti, i programmi di manutenzione, i tassi di scarto e i punti di interruzione-a livello di volume che molti team di approvvigionamento non vedono mai riportati in un preventivo.
Comprendere i prezzi all'ingrosso e la struttura dei costi
La maggior parte dei preventivi dei fornitori mostrano un prezzo unitario e una voce relativa all'utensileria. È come vedere un iceberg da sopra la linea di galleggiamento. I reali aspetti economici dello stampaggio con stampi progressivi a volume all'ingrosso risiedono negli strati sottostanti: curve di ammortamento, cicli di vita del conteggio delle corse-, punti di rottura del volume e costi ricorrenti che non appaiono mai come un'unica riga in un ordine di acquisto. Le fabbriche comprendono queste dinamiche in modo intuitivo. Gli acquirenti che non lo fanno negoziano alla cieca.
Investimenti in attrezzature e ammortamento sui cicli di produzione
Un dado progressivo è un capitale fisso, non solo una spesa. Il suo costo, compreso tra $ 30.000 e oltre $ 250.000 a seconda del numero di stazioni, del tipo di materiale e dei requisiti di tolleranza, viene distribuito su ogni parte prodotta durante la sua vita lavorativa. Questi calcoli cambiano tutto nel modo in cui valuti il prezzo per-parte.
Considera un esempio semplice. Uno stampo progressivo a 12 stazioni per una staffa automobilistica costa $ 80.000. Se il volume totale del programma è di 200.000 pezzi, gli utensili contribuiscono con 0,40 USD per ciascuna parte. A 2.000.000 di pezzi, scende a $ 0,04. Il dado in sé non è cambiato, ma l’economia è cambiata di un fattore dieci.
L’aspettativa di vita è la variabile critica qui. Gli stampi per stampaggio dell'acciaio costruiti con acciai per utensili convenzionali come D2 o A2 erogano in genere da 500.000 a 1.000.000 di corse prima di richiedere l'affilatura o la sostituzione dei componenti. Gli stampi progressivi per stampaggio in carburo, che utilizzano inserti in carburo di tungsteno nelle stazioni ad alta-usura, spingono tale cifra a 2.000.000 di corse o oltre. Il costo iniziale degli utensili in metallo duro è dal 30 al 50% più alto, ma in un programma di produzione pluriennale, il minor numero di fermi macchina per manutenzione e gli intervalli più lunghi tra le ristrutturazioni spesso ne fanno l'opzione più economica per parte prodotta.
Le fabbriche che adottano programmi di stampaggio progressivo-a lungo termine pianificano questi cicli di manutenzione nei loro programmi di produzione. Ogni intervento di affilatura costa denaro (in genere da $ 2.000 a $ 8.000 a seconda della complessità dello stampo) e rimuove una piccola quantità di materiale dalle superfici di taglio, il che significa che ogni stampo ha un numero finito di ristrutturazioni totali prima che diventi necessaria la sostituzione. Gli acquirenti che confrontano solo i preventivi anticipati degli utensili senza chiedere informazioni sulla durata prevista dello stampo e sulla cadenza di manutenzione perdono un importante fattore di costo.
Livelli di volume e dinamiche dei costi per-parte
Le fabbriche all’ingrosso strutturano i prezzi in base ai livelli di volume perché la loro struttura dei costi interni non è lineare. Il tempo di installazione, l'ispezione del primo-articolo e la pianificazione della produzione creano un sovraccarico fisso che viene suddiviso sulla quantità totale. Questo è il motivo per cui il costo per parte diminuisce drasticamente in determinati punti di interruzione, spesso a 50.000, 100.000 e 500.000 unità all'anno.
Per lo stesso motivo esistono quantità minime d'ordine. L'esecuzione di stampi progressivi per 500 parti non ha senso dal punto di vista economico quando l'impostazione, l'infilatura della bobina, la verifica del primo-pezzo e lo smontaggio richiedono più tempo e costi rispetto al ciclo di produzione stesso. I MOQ negli stabilimenti all'ingrosso partono generalmente da 10.000 a 50.000 pezzi, riflettendo il punto in cui il tempo di esecuzione della macchina da stampa prevale sui costi fissi di preparazione.
Tuttavia, il prezzo per-pezzo riportato sul preventivo non riflette ancora il costo totale di proprietà. Ecco ciò che la maggior parte dei team di procurement trascura quando confronta i fornitori:
- Manutenzione e riaffilatura degli utensili- costi ricorrenti che aumentano con l'invecchiamento dello stampo, in genere da $ 2.000 a $ 8.000 per ciclo
- Tasso di scarto a volume- anche un tasso di scarto del 2% su 1.000.000 di parti significa 20.000 unità di materiale e tempo di stampa sprecati
- Spreco di materiale oltre la parte- striscia di supporto, materiale spezzone e rifinitura del bordo che il tasso di utilizzo del materiale non ha catturato
- Trasporto in entrata di stock di coil grezzi- le bobine in acciaio e rame sono pesanti e il costo di spedizione raramente viene indicato nei preventivi per-pezzo
- Spedizione e imballaggio in uscita- parti sfuse necessitano di pagliolo personalizzato, divisori o imballaggio anti-corrosione che aggiunge da $ 0,02 a $ 0,15 per pezzo
- Costi di scarto e smistamento della qualità- quando i difetti vengono rilevati, la manodopera di contenimento e rilavorazione spesso supera il costo delle parti stesse
- Stoccaggio degli stampi tra i cicli di produzione- trafile progressive di grandi dimensioni richiedono-immagazzinamento a clima controllato e alcune fabbriche fanno pagare questo costo tra una campagna e l'altra
- Costi di modifica tecnica- la modifica di uno stampo esistente a metà-programma può costare dal 20 al 50% del prezzo originale dell'attrezzatura
A formula realistica del costo tutto- compresotiene conto del prezzo unitario di base più le spese di installazione divise per quantità, più la spedizione per unità, l'esposizione tariffaria e i componenti aggiuntivi post-produzione-come la placcatura o l'imballaggio. Quando si confrontano due stabilimenti che quotano stampi progressivi a prezzi unitari diversi, il numero più basso non corrisponde sempre al costo totale più basso. Un fornitore che propone un preventivo di 0,12 dollari per componente con manutenzione annuale dello stampo inclusa nel contratto può garantire un risparmio migliore rispetto a un fornitore che propone un preventivo di 0,08 dollari con manutenzione, sostituzione degli scarti e spedizione rapida fatturati separatamente.
Per i professionisti del procurement, il passo perseguibile è richiedere una ripartizione dei costi totali piuttosto che accettare un singolo prezzo unitario. Chiedere come viene calcolato l'ammortamento degli utensili, quale durata garantisce la fabbrica prima della ristrutturazione e quali costi ricorrenti rientrano rispetto al numero indicato. Questa trasparenza è ciò che distingue una partnership all'ingrosso informata da un rapporto transazionale in cui le sorprese arrivano con ogni fattura.
Il prezzo, ovviamente, non significa nulla se le parti si guastano sul campo. La fabbrica che sta dietro a questi numeri conta tanto quanto i numeri stessi, il che solleva una domanda più difficile: come valutare effettivamente se un fornitore è in grado di rispettare il proprio preventivo in modo coerente, ordine dopo ordine?
Come valutare una fabbrica all'ingrosso di stampaggio di stampi progressivi
Un sito web raffinato e un preventivo competitivo non ti dicono quasi nulla sul fatto che una fabbrica di matrici per stampaggio possa effettivamente mantenere le tolleranze su un milione di-pezzi. Il vero segnale viene da quali sistemi il fornitore opera dietro le quinte, quali attrezzature riempiono la sala e come rispondono quando fai domande specifiche e scomode. La maggior parte dei team di approvvigionamento valuta i produttori di stampi progressivi solo in base al prezzo e ai tempi di consegna. Questo approccio funziona finché non arriva la tua terza spedizione con una deriva dimensionale che nessuno ha notato perché nessuno stava misurando.
Quello che segue è un quadro per separare i partner all’ingrosso capaci dalle fabbriche che sembrano buone sulla carta ma che non dispongono dell’infrastruttura per fornire in modo coerente e su larga scala.
Certificazioni che segnalano veri e propri sistemi di qualità
Ogni fornitore di matrici per stampaggio elenca le certificazioni sulla propria homepage. Pochi acquirenti capiscono cosa applicano effettivamente queste certificazioni giorno per giorno. Ecco cosa significano i principali standard nella pratica, non solo in linea di principio.
ISO9001:2015è la linea di base. Conferma che un'azienda di stampaggio progressivo dispone di processi documentati, procedure di audit interno, attrezzature calibrate, personale addestrato e un sistema di azioni correttive. Ciò che non richiede è il controllo statistico del processo, l'approvazione formale delle parti di produzione o qualsiasi metodologia strutturata di prevenzione dei difetti. Consideratela una prova che la fabbrica dispone di un sistema di gestione della qualità. Non ti dice quanto sia rigoroso quel sistema specificamente per la timbratura ad alto volume-.
IATF 16949:2016è dove vive la vera disciplina del processo. Basato sulla norma ISO 9001, questo standard specifico per il settore automobilistico- prevede APQP, PPAP, FMEA, SPC e MSA come strumenti fondamentali per la qualità. Un produttore di matrici per stampaggio metalli che rispetta la norma IATF 16949 deve mantenere piani di controllo per ogni codice componente, eseguire controlli statistici del processo sulle dimensioni critiche, condurre analisi delle modalità di guasto prima dell'inizio della produzione e presentare pacchetti formali di approvazione delle parti di produzione prima della spedizione. Gli audit di sorveglianza avvengono ogni 6-12 mesi e sono possibili audit senza preavviso. Questo standard non è facoltativo per le catene di fornitura automobilistiche, ma il suo rigore avvantaggia gli acquirenti di qualsiasi settore che richieda precisione ripetibile a livello di volume.
ISO14001affronta la gestione ambientale. Sebbene sia meno direttamente legato alla qualità delle parti, segnala la maturità operativa. Una fabbrica che gestisce i flussi di rifiuti, il consumo di energia e la movimentazione di prodotti chimici nell’ambito di un sistema certificato tende a gestire operazioni complessive più rigorose. È importante anche per gli acquirenti le cui organizzazioni monitorano i parametri di sostenibilità della catena di fornitura.
Il passaggio critico di verifica che la maggior parte dei team salta: la conferma che l'ambito della certificazione copre esplicitamente lo stampaggio e l'attrezzatura nel sito di produzione in cui verranno realizzate le parti. Un'azienda può possedere la certificazione IATF 16949 per operazioni di assemblaggio in una sede mentre utilizza presse per stampaggio non certificate in un'altra. Richiedi il certificato effettivo, controlla l'indirizzo del sito everificare gli elenchi IATF 16949attraverso il database di supervisione della IATF.
Domande sull'audit di fabbrica e segnali d'allarme
Le certificazioni ti portano nella lista dei candidati. Le domande di audit determinano chi ci rimane. Quando visiti o valuti da remoto i produttori di stampi progressivi, queste sono le domande specifiche che rivelano la capacità operativa:
- Implementazione dell'SPC:Quali dimensioni critiche monitorate con le carte di controllo e qual è il vostro piano di reazione quando una misurazione non rientra nei limiti di controllo?
- Funzionalità PPAP:Potete fornire un pacchetto PPAP di esempio da un programma precedente, inclusi disegni in bolla, report dimensionali, diagrammi di flusso del processo e studi Cpk?
- Ispezione del primo-articolo:Quale attrezzatura utilizzi per il FAI e conservi i primi-e ultimi-campioni di ogni ciclo di produzione?
- Parco presse e range di tonnellaggio:Qual è il tonnellaggio della macchina da stampa più piccolo e quello più grande disponibile e quante macchine da stampa possono eseguire stampi progressivi contemporaneamente?
- Capacità produttiva e programmazione:Qual è l'attuale utilizzo della vostra capacità e come gestite i picchi di domanda o gli ordini urgenti senza sostituire i programmi esistenti?
- Proprietà e manutenzione degli strumenti:Progetti, costruisci e mantieni gli stampi internamente-? Qual è il tuo programma di manutenzione preventiva e puoi condividere i registri recenti di manutenzione degli stampi?
- Tracciabilità dei materiali:È possibile risalire a un pezzo finito fino allo specifico lotto di bobine, pressarlo e morire da cui proviene?
- Processo di modifica ingegneristica:Quanto tempo richiede una tipica modifica dello stampo e chi sostiene i costi per le modifiche-avviate dal cliente rispetto alle modifiche-di miglioramento del processo?
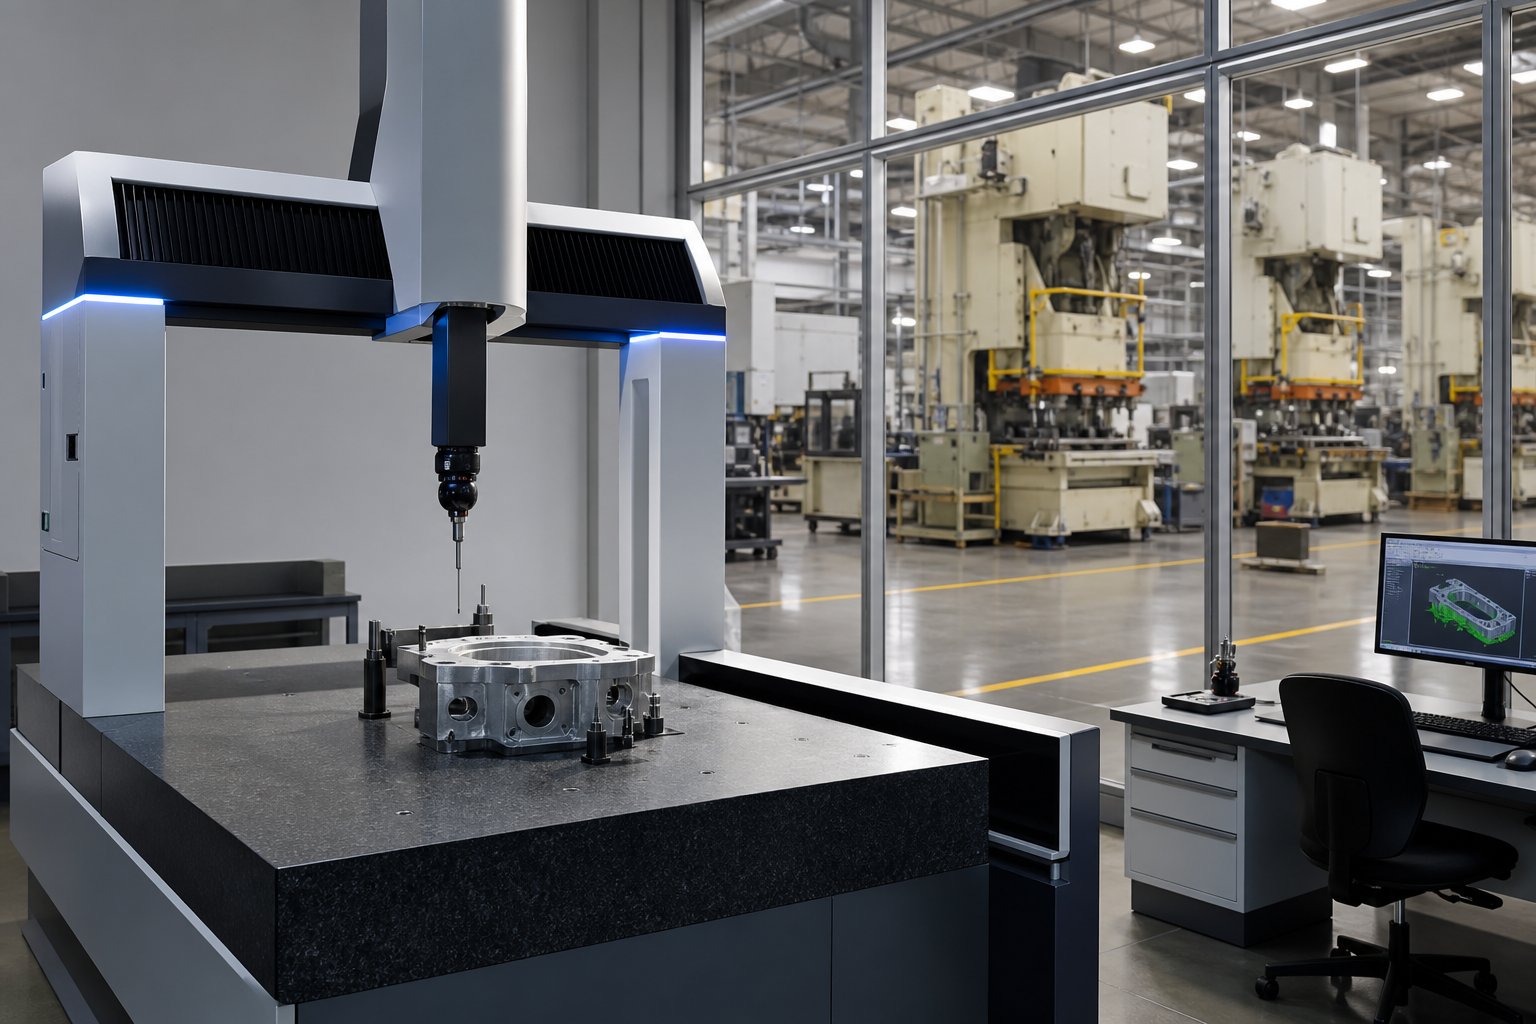
Le metriche della struttura aggiungono contesto a queste risposte. UNaudit strutturato del sitodovrebbe valutare il numero di macchine da stampa in relazione alla base clienti, ai livelli di personale della toolroom, ai registri di manutenzione attiva degli stampi e se i grafici SPC sul reparto mostrano dati in tempo reale-o stampe polverose dell'ultimo trimestre. La metratura da sola significa poco, ma la metratura abbinata alla densità delle apparecchiature, al flusso di materiale organizzato e alla disciplina 5S visibile ti dice con quanta efficienza quello spazio produce parti.
Anni di attività indicano sopravvivenza e conoscenza accumulata del processo, ma solo se combinati con prove di reinvestimento. Una fabbrica di 30-anni-che utilizza presse di 30 anni senza elettroerosione a filo CNC nella sala utensili non è la stessa cosa di una che si è continuamente modernizzata.
Altrettanto importante è sapere cosa dovrebbe farti andar via. Questi sono i segnali d'allarme che indicano che un fornitore di stampi per stampaggio non può supportare in modo affidabile la produzione all'ingrosso:
- Dichiarazioni di certificazione che fanno riferimento all'obsoleto standard ISO/TS 16949, che è stato sostituito nel 2016 e non è più valido
- Incapacità o riluttanza a fornire documentazione PPAP di esempio da programmi precedenti
- Nessun ingegnere della qualità dedicato, con responsabilità di ispezione assegnate agli operatori di produzione
- Progettazione degli utensili e manutenzione degli stampi in outsourcing, il che aumenta il rischio di tempi di consegna e riduce la responsabilità per le prestazioni degli utensili
- Risposte vaghe sull'aspettativa di vita dello stampo, sugli intervalli di manutenzione o sul numero di corse tra l'affilatura
- Nessuna CMM o attrezzatura di misurazione ottica in-sito per la verifica dimensionale
- Ambito del certificato che non menziona esplicitamente lo stampaggio dei metalli o mostra un indirizzo fisico diverso rispetto all'impianto di produzione
- Resistenza agli audit dei clienti o insistenza sul fatto che la sola certificazione elimini la necessità di visite in loco
- Nessun processo documentato per la verifica dei materiali in entrata, basandosi interamente sulle certificazioni dello stabilimento senza controlli indipendenti
Un partner all'ingrosso capace accoglie volentieri queste domande perché i suoi sistemi generano già le risposte. La resistenza o le risposte vaghe sono esse stesse diagnostiche. La fabbrica che non è in grado di articolare chiaramente la propria metodologia SPC o di produrre un registro di manutenzione su richiesta ti sta dicendo qualcosa di importante su come funziona quando non stai guardando.
I criteri di valutazione, tuttavia, cambiano a seconda del settore in cui vengono utilizzati i componenti. Una staffa destinata a un'unità HVAC deve affrontare requisiti di documentazione, tolleranza e tracciabilità diversi rispetto a un connettore collegato a un dispositivo medico impiantabile e il processo di valutazione del fornitore deve riflettere tali differenze.
Applicazioni di settore e differenze nelle specifiche
Una tolleranza che soddisfa un settore può squalificare una parte in un altro. La stessa fabbrica di stampaggio a stampo progressivo potrebbe produrre staffe per unità di trattamento dell'aria e molle di contatto per strumenti chirurgici, ma il pacchetto di documentazione, la frequenza di ispezione e i requisiti di tracciabilità dei materiali dietro questi due ordini non si somigliano per nulla. Acquirenti che applicano un unico modello di specifica a tutti i componenti stampati o sovra-specificare (pagando per una precisione di cui non hanno bisogno) o sotto-specificare (creando rischi di conformità a valle).
Sapere dove finiscono le tue parti determina cosa dovresti richiedere al tuo fornitore. Ecco come i requisiti divergono tra i settori che consumano i componenti stampati più innovativi.
Applicazioni automobilistiche e HVAC
Lo stampaggio progressivo di componenti automobilistici rappresenta il più grande mercato unico per le operazioni di stampaggio progressivo all'ingrosso. Pensa alle staffe strutturali, ai componenti del telaio del sedile, ai connettori elettrici, agli alloggiamenti dei sensori, alle sbarre collettrici e ai fermagli sottoscocca. Queste parti condividono caratteristiche comuni: complessità moderata, tolleranze strette ma realizzabili ed enormi volumi annuali che giustificano stampi automobilistici dedicati che rientrano in programmi pluri-ennali.
Le aspettative di tolleranza per gli stampaggi automobilistici rientrano generalmente nell'intervallo da +/- 0,05 a +/- 0,10 mm sulle dimensioni critiche, con un Cpk di 1,67 o superiore richiesto per qualsiasi caratteristica classificata come significativa per la sicurezza. Tale requisito Cpk non è facoltativo. Ciò significa che il processo deve essere centrato e sufficientemente capace da far sì che meno di 3,4 difetti per milione di opportunità non rientrino nelle specifiche. Le fabbriche che servono OEM automobilistici e fornitori di primo livello devono dimostrare questa capacità attraverso studi di processo iniziali presentati come parte del pacchetto PPAP.
La certificazione IATF 16949 è di fatto obbligatoria per questo settore. Applica la pianificazione APQP prima della creazione dello strumento, PFMEA per ogni processo di produzione, il monitoraggio SPC sulle dimensioni critiche durante le corse e l'invio formale PPAP prima della prima spedizione. Un tipico PPAP per stampaggio con stampo progressivo richiede dalle 8 alle 12 settimane dall'avvio dello strumento-al mandato di presentazione della parte approvato. Se il tuo fornitore non è in grado di guidarti fluentemente attraverso questi strumenti fondamentali, non è pronto per il lavoro nel settore automobilistico, indipendentemente da ciò che dice il suo preventivo.
Lo stampaggio progressivo dei metalli HVAC si sovrappone in modo significativo a quello automobilistico in termini di capacità di processo, ma diverge in termini di intensità della documentazione. Staffe, piastre di montaggio, alloggiamenti dei motori dei ventilatori, alette degli scambiatori di calore e connettori delle condutture sono applicazioni comuni di stampaggio progressivo HVAC. I volumi sono elevati, i materiali tendono verso l'acciaio al carbonio e l'alluminio e le tolleranze sono generalmente più ridotte, spesso da +/-0,10 a +/-0,25 mm per le caratteristiche non-critiche. In questo caso è in genere sufficiente la certificazione ISO 9001 anziché IATF 16949, sebbene alcuni grandi OEM HVAC stiano adottando requisiti di qualità di tipo automobilistico per componenti legati alla sicurezza come gli alloggiamenti delle valvole del gas.
La differenza pratica per gli acquirenti che si riforniscono in entrambi i settori è che i programmi automobilistici richiedono una documentazione più pesante in anticipo e report SPC continui per ogni spedizione. I programmi HVAC in genere accettano rapporti di ispezione e certificazioni dei materiali senza richiedere il pieno rigore PPAP. Specificare la documentazione a livello automobilistico-per le parti HVAC aumenta i costi senza aggiungere valore. Specificare la documentazione a livello HVAC-per le parti automobilistiche crea errori di controllo e potenziali arresti della linea.
Requisiti dei dispositivi elettronici e medici
Lo stampaggio elettronico sposta il discorso dalla resistenza strutturale alla precisione dimensionale e alla conduttività del materiale. Terminali, guaine di schermatura, alloggiamenti di connettori, telai di conduttori e guarnizioni EMI richiedono tolleranze nell'intervallo da +/-0,025 a +/-0,05 mm. Le parti sono più piccole, più sottili (spesso da 0,1 a 0,5 mm di spessore del materiale) e spesso realizzate con leghe di rame scelte appositamente per le loro proprietà elettriche. Il bronzo fosforoso fornisce caratteristiche elastiche per gli elementi di contatto. Il rame al berillio offre resistenza alla fatica nelle applicazioni ad alto numero di cicli. Lavori in ottone per terminali di uso generale.
La documentazione di qualità per gli stampaggi elettronici varia a seconda del cliente. Gli acquirenti di prodotti elettronici di consumo possono accettare la norma ISO 9001 con rapporti dimensionali standard. Le telecomunicazioni e l'elettronica per la difesa spesso si avvicinano al rigore automobilistico, richiedendo piani di controllo e dati SPC su caratteristiche critiche come la spaziatura dei contatti e le caratteristiche della forza della molla.
La timbratura progressiva medica introduce il carico di documentazione più elevato di qualsiasi settore.ISO 13485regola i sistemi di gestione della qualità per i componenti dei dispositivi medici e richiede ai produttori di mantenere la completa tracciabilità dal lotto delle materie prime attraverso ogni fase di produzione fino alla distribuzione finale. Ciò significa che il tuo fornitore di stampaggio deve tenere traccia di quale bobina specifica ha prodotto quale lotto di parti, su quale pressa, utilizzando quale matrice, ispezionata da chi e con quali risultati di misurazione.
I vincoli materiali si inaspriscono considerevolmente. Gli strumenti chirurgici e i componenti dei dispositivi impiantabili richiedono leghe biocompatibili, in genere acciaio inossidabile 316L o 17-4 PH, con certificazioni complete dei materiali tracciabili fino allo stabilimento. Il sistema di identificazione univoca del dispositivo della FDA e il regolamento UE sui dispositivi medici aggiungono ulteriori obblighi di tracciabilità che arrivano fino ai fornitori dei componenti. Una fabbrica di stampi all'avanguardia che serve clienti del settore medicale deve mantenere file di cronologia della progettazione, processi convalidati e sistemi CAPA che soddisfano il controllo normativo.
Le tolleranze per gli stampaggi medici variano ampiamente in base all'applicazione. I componenti degli strumenti chirurgici possono richiedere da +/-0,01 a +/-0,025 mm su interfacce critiche, avvicinandosi al territorio di cancellazione fine. Gli alloggiamenti delle apparecchiature diagnostiche potrebbero tollerare +/-0,05 mm. La differenza fondamentale rispetto ad altri settori non è solo la fascia di tolleranza stessa, ma la documentazione che dimostra la capacità del processo: sistemi di misurazione convalidati, studi di capacità documentati e registri di ispezione a livello di lotto conservati per l'intera vita commerciale del dispositivo.
| Settore industriale | Intervallo di tolleranza tipico | Certificazioni richieste | Materiali comuni | Caratteristiche del volume |
|---|---|---|---|---|
| Automobilistico | +/-0.05 to +/-0.10 mm (Cpk >= 1.67) | IATF 16949 (obbligatorio) | Acciaio al carbonio,-acciaio ad alta resistenza, leghe di rame per connettori | Da 100.000 a multi-milioni all'anno; programmi pluriennali- |
| HVAC | Da +/- 0,10 a +/- 0,25 mm | ISO 9001 (norma); IATF 16949 (emergente per le parti di sicurezza) | Acciaio al carbonio, alluminio, acciaio zincato | Da 50.000 a 500.000+ all'anno; cicli stagionali della domanda |
| Elettronica | Da +/- 0,025 a +/- 0,05 mm | ISO9001; i requisiti specifici del cliente-variano | Rame, ottone, bronzo fosforoso, rame berillio | da 100.000 a milioni; cicli di vita dei prodotti più brevi |
| Dispositivi medici | Da +/- 0,01 a +/- 0,05 mm | ISO 13485 (obbligatorio); Conformità MDR FDA/UE | Acciaio inossidabile 316L, 17-4 PH, titanio, leghe biocompatibili | da 10.000 a 500.000; lunghi cicli di qualificazione |
La tabella sopra evidenzia un modello importante per le decisioni di approvvigionamento: quando si passa dal settore HVAC a quello medico, le fasce di tolleranza si restringono, il carico di documentazione aumenta e i tempi di qualificazione si allungano. Una fabbrica che eccelle nella produzione di supporti HVAC ad alto-volume non è automaticamente attrezzata per la stampa medica progressiva. È vero anche il contrario: il pagamento delle tariffe per la documentazione di livello medico-per i componenti HVAC di base fa sprecare budget senza migliorare i risultati.
Per gli acquirenti che gestiscono un portafoglio misto di componenti stampati in vari settori, l'approccio più efficiente è abbinare ciascuna parte a un fornitore il cui ambito di certificazione, capacità di misurazione e sistemi di documentazione siano in linea con quello specifico requisito di utilizzo finale-. Porre le domande giuste durante la valutazione, quindi abbinare tali risposte alle richieste specifiche del settore-descritte qui, previene sia le lacune di-ingegneria che quelle di conformità.
L'allineamento delle specifiche, tuttavia, copre solo ciò che deve essere la parte. Ciò che accade dopo che ha lasciato lo stampo, dalla rimozione delle bave alla placcatura fino all'assemblaggio finale, determina se la parte arriva effettivamente pronta per la linea di produzione senza ulteriore movimentazione da parte tua.
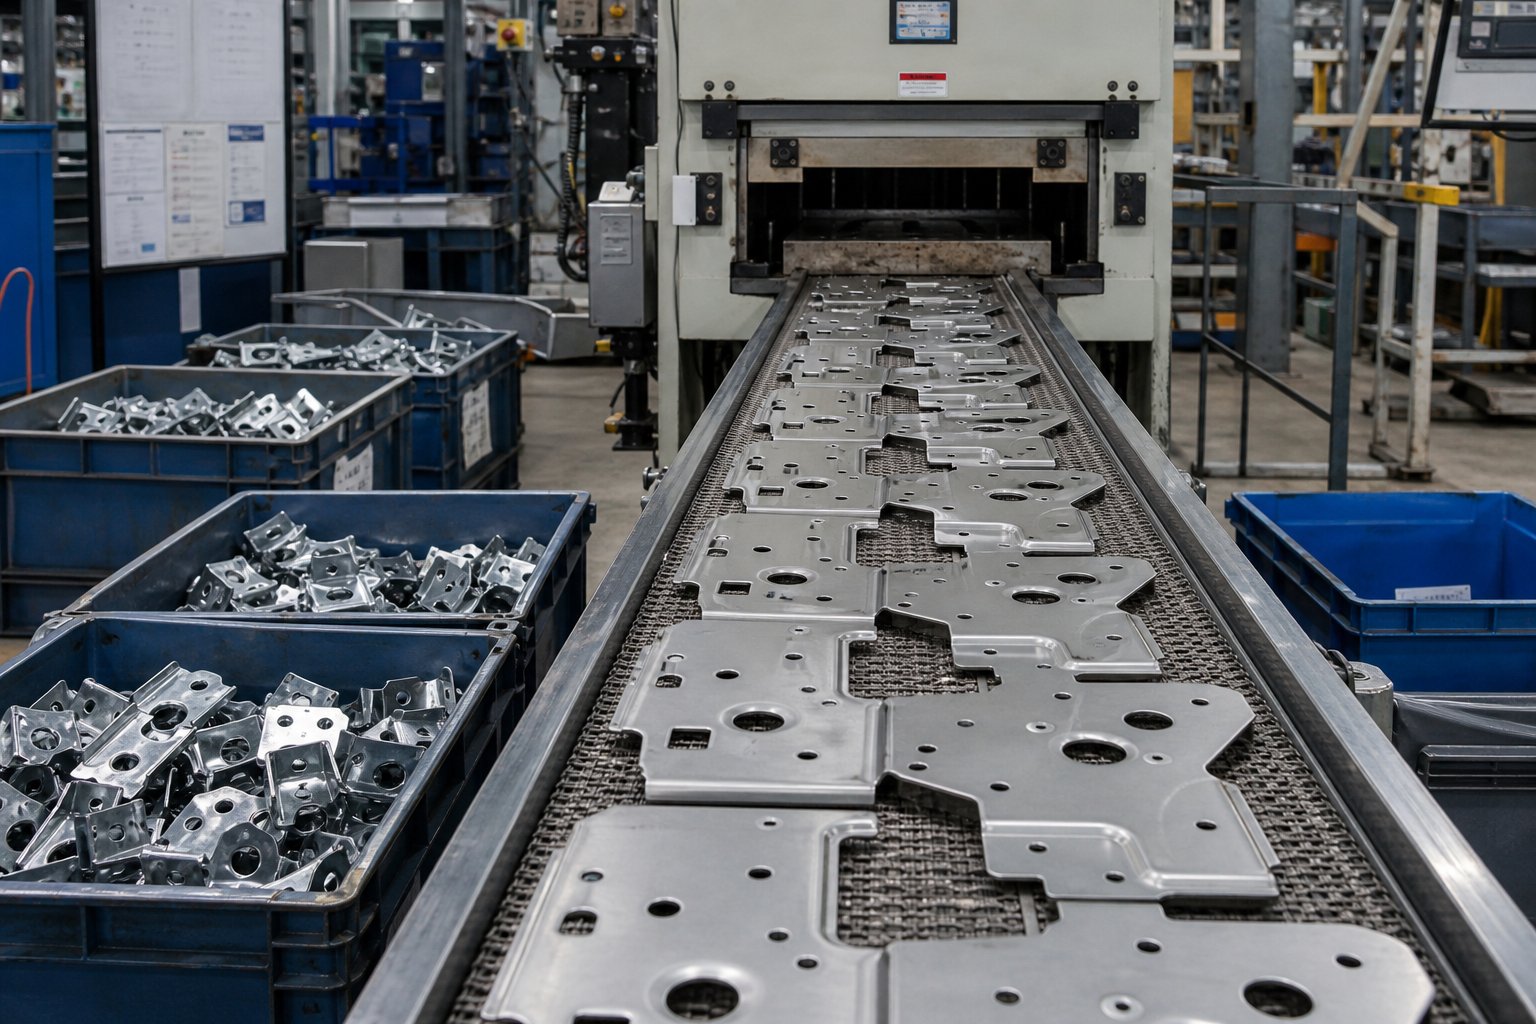
Controllo qualità e operazioni secondarie nella produzione all'ingrosso
Una parte stampata che misura correttamente il primo pezzo non garantisce che il milionesimo pezzo sarà identico. Le lunghe campagne di produzione introducono variabili che le brevi tirature non incontrano mai: usura graduale del punzone che sposta i diametri dei fori di micron per mille corse, deterioramento del lubrificante che causa grippaggio nelle stazioni di formatura, variazione del materiale da bobina-a-che cambia leggermente il comportamento del ritorno elastico. Lo stampaggio progressivo di precisione dei metalli richiede sistemi di monitoraggio che catturino queste derive prima che producano rottami, non dopo.
Altrettanto trascurato da molti team di approvvigionamento è ciò che accade dopo che la parte lascia lo stampo. Le fasi di placcatura, trattamento termico, sbavatura e sotto-assemblaggio possono aggiungere giorni o settimane ai tempi di consegna se affidate a terze parti. Una fabbrica all'ingrosso che gestisce queste operazioni sotto lo stesso tetto comprime le tempistiche ed elimina il-dito puntato tra i fornitori quando qualcosa va storto.
Monitoraggio della qualità dal primo articolo alla produzione di massa
La qualità su scala all'ingrosso non è un controllo finale. È un ciclo di feedback continuo che inizia con il primo articolo e prosegue ininterrotto fino all'ultimo pezzo spedito. Ecco come le operazioni di stampaggio progressivo e di fabbricazione riescono a strutturare questo ciclo.
Ispezione del primo-articolo (FAI)stabilisce la linea di base. Prima che inizi un ciclo di produzione completo, la fabbrica produce un piccolo lotto, in genere da 30 a 50 pezzi, misura ogni dimensione critica rispetto al piano di controllo e documenta i risultati. Questo set di dati conferma che i parametri di stampo, pressa, materiale e impostazione insieme producono parti conformi alle specifiche. Eventuali problemi dimensionali vengono corretti in questa fase, dove il costo dell'adeguamento è minimo.
Controllo statistico del processo (SPC)subentra poi durante la produzione di massa. Invece di ispezionare ogni parte, cosa impossibile a 400 corse al minuto, gli operatori campionano a intervalli definiti e tracciano le misurazioni su carte di controllo. Questi grafici tengono traccia sia del valore medio che della diffusione delle dimensioni critiche nel tempo. La forza dell'SPC sta nel riconoscimento dei modelli: una tendenza al rialzo graduale del diametro del foro segnala l'usura del punzone prima che le parti escano effettivamente fuori tolleranza. Uno spostamento improvviso dell'angolo di piegatura dopo la sostituzione della bobina segnala una variazione del materiale che necessita di compensazione.Ricerca sul monitoraggio progressivo della forza di stampaggioconferma che la relazione tra la forza di stampaggio e la geometria della parte è diretta e misurabile, rendendo i dati sulla forza in tempo reale-un proxy affidabile per la conformità dimensionale.
Monitoraggio del processo-in tempo realeaggiunge un altro livello oltre il campionamento manuale. I moderni servizi di stampaggio progressivo dei metalli integrano sensori di carico nelle colonne della pressa che misurano la forza di stampaggio su ogni singola corsa. Quando le firme delle forze si discostano dai valori di riferimento stabiliti, il sistema segnala l'anomalia. Un picco di tonnellaggio potrebbe indicare un'inceppamento, in cui la striscia non è avanzata del passo corretto e la matrice sta tentando di perforare uno spessore doppio. Un aumento graduale della forza dopo migliaia di cicli segnala che l'usura dello stampo cambia la dinamica di taglio. Questi sistemi-guidati da sensori consentono ciò che l'industria chiama monitoraggio autonomo della qualità: la stampante stessa avvisa gli operatori dei problemi prima che si accumulino parti difettose.
Il monitoraggio dell'usura degli stampi merita un'attenzione specifica perché è la principale fonte di deriva dimensionale nella produzione a lungo termine. I taglienti si smussano progressivamente e, così facendo, l'altezza della bava aumenta, i diametri dei fori si aprono leggermente e le superfici di taglio diventano più ruvide. Le fabbriche all'ingrosso gestiscono questo problema attraverso intervalli di manutenzione programmati basati sul conteggio delle corse anziché sul tempo del calendario. Un tipico intervento di manutenzione potrebbe essere ogni 200.000-500.000 corse, a seconda della durezza del materiale e della costruzione dello stampo. Tra un intervento e l'altro di manutenzione, i dati SPC confermano se lo stampo rimane entro limiti di usura accettabili.
La sbavatura garantisce specificamente il proprio protocollo di controllo. La produzione di-volumi elevati amplifica i piccoli problemi: una bava che misura 0,05 mm al primo turno potrebbe crescere fino a 0,15 mm al terzo turno a causa del deterioramento dei bordi del punzone. I piani di controllo definiscono l'altezza massima consentita della bava per ciascuna caratteristica e la frequenza di ispezione aumenta man mano che lo stampo si avvicina all'intervallo di manutenzione. Per gli stampaggi metallici progressivi di precisione destinati ad applicazioni elettriche o mediche, i limiti di altezza della bava possono arrivare fino a 0,05 mm, richiedendo un monitoraggio più aggressivo e cicli di affilatura più brevi.
Il rilevamento dell'inceppamento completa il quadro del monitoraggio. Quando la striscia non riesce ad avanzare correttamente, la matrice punzona gli elementi nella posizione sbagliata, producendo scarti e potenzialmente danneggiando gli utensili. I sistemi di sensori rilevano gli inceppamenti in una singola corsa confrontando la forza di innesto del perno pilota o la posizione della striscia con i valori previsti, fermando la macchina da stampa prima che il ciclo successivo aggravi il problema. A 600 corse al minuto, un ritardo di rilevamento di un-secondo potrebbe significare 10 parti danneggiate anziché una.
Operazioni secondarie e-integrazione interna
Una parte stampata è raramente una parte finita. La maggior parte dei componenti necessita di almeno un'operazione di post-stampaggio prima di essere pronti per l'assemblaggio. Quando queste operazioni si svolgono sotto lo stesso tetto della macchina da stampa, si ottengono tempi di consegna più brevi, una logistica più semplice e una responsabilità più chiara. Quando vengono esternalizzati, si ottengono incertezze sulla pianificazione e cicli di spedizione aggiuntivi.
Ecco le operazioni secondarie più comuni e perché l'integrazione è importante:
Sbavatura e finitura superficiale- Quasi tutte le parti stampate presentano bave derivanti dalle operazioni di taglio. La sbavatura a tamburo, la finitura vibrante o la levigatura a nastro rimuovono i bordi taglienti e preparano le superfici per il rivestimento. Se gestiti internamente-, i componenti passano dalla pressa alla sbavatura in poche ore. L'outsourcing aggiunge da 3 a 7 giorni di trasporto e tempi di attesa come minimo.
Placcatura e rivestimento- La zincatura, la nichelatura, la stagnatura, la verniciatura a polvere e il rivestimento elettronico-proteggono tutte le parti stampate dalla corrosione o forniscono proprietà superficiali specifiche. Un'operazione chiavi in mano integrata con capacità di rivestimento interna-elimina la fonte più comune di variabilità dei tempi di consegna nei programmi di parti stampate. I fornitori di placcature esterne operano secondo i propri programmi, lotti di parti da più clienti insieme e introducono manipolazioni che possono danneggiare le caratteristiche delicate. La placcatura interna-offre alla fabbrica di stampaggio il controllo diretto sulla progettazione dei rack, sulla chimica del bagno e sulla sequenza del processo.
Trattamento termico- Le parti in acciaio al carbonio che richiedono intervalli di durezza specifici, i componenti temprati per molle che necessitano di distensione o le parti in acciaio inossidabile che richiedono passivazione traggono tutti vantaggio dal-trattamento termico in loco. Il trattamento termico dopo la formatura mantiene la stabilità dimensionale ed elimina le tensioni residue delle operazioni di piegatura. Quando vengono esternalizzate, le parti viaggiano verso un impianto di trattamento termico, restano in coda, vengono lavorate in forni batch insieme a lavori non correlati e ritornano giorni dopo. I controlli dimensionali devono essere ripetuti dopo il trattamento termico perché i cicli termici possono causare deformazioni, il che significa che l’esternalizzazione di questa fase raddoppia lo sforzo di ispezione.
Assemblaggio e sotto-assemblaggio- Alcune operazioni di stampi progressivi integrano l'inserimento di elementi di fissaggio, la saldatura, la rivettatura o l'assemblaggio di componenti direttamente nello-stampo o immediatamente a valle. Le operazioni nello-stampo come l'inserimento del dado o la saldatura dei contatti avvengono mentre la parte è ancora fissata nella striscia, garantendo una precisione di posizionamento che l'assemblaggio post-processo non può facilmente eguagliare. Le celle di assemblaggio a valle alimentate direttamente dalla pressa eliminano le spedizioni tra gli stabilimenti e riducono le scorte di lavoro in corso.
L’impatto dell’integrazione sui costi è evidente: ogni operazione in outsourcing aggiunge costi di trasporto, tempi di attesa, gestione del rischio di danni e uno strato di comunicazione in cui i difetti possono non essere rilevati. Uno stabilimento che offre servizi di stampaggio progressivo dei metalli con operazioni secondarie integrate in genere garantisce tempi di consegna più brevi del 15-30% rispetto a uno che esternalizza la finitura, semplicemente rimuovendo i giorni di transito e le dipendenze dalla pianificazione dei fornitori dalla sequenza temporale.
Per i team di approvvigionamento, la questione pratica durante la valutazione del fornitore non è solo se la fabbrica stampa bene i pezzi, ma se è in grado di consegnarli finiti. Un fornitore che gestisce tutto, dalle bobine ai componenti placcati, sbavati e assemblati, nell'ambito di un unico sistema di qualità, ti offre un punto di responsabilità e una tempistica da gestire. Questo consolidamento è molto più importante per i volumi all'ingrosso, dove qualsiasi ritardo si moltiplica per migliaia di unità in coda presso un processore esterno.
I sistemi di qualità e le capacità secondarie dicono cosa può fare una fabbrica. La domanda rimanente è se quella fabbrica è il giusto partner a lungo-termine per il tuo specifico programma di produzione, data la traiettoria del tuo volume, la complessità dei materiali e le aspettative in termini di tempistiche.
Scegliere un partner di fabbrica all'ingrosso per le tue esigenze di produzione
Hai i criteri di valutazione. Comprendi le strutture dei costi, le dinamiche dei materiali, i sistemi di qualità e come si presentano le operazioni secondarie sotto lo stesso tetto. La sfida rimanente è trasformare tutte queste conoscenze in una decisione che corrisponda alla tua specifica realtà produttiva. Scegliere un produttore di stampi progressivi non significa trovare la fabbrica "migliore" in termini astratti. Si tratta di trovare la soluzione giusta per la traiettoria del volume, la complessità delle parti e i vincoli della catena di fornitura.
Quadro decisionale per la scelta del partner di produzione
Ogni decisione di approvvigionamento si trova all’intersezione di cinque variabili. Valutali in base alle priorità del tuo programma e restringerai il campo dei fornitori di prodotti per stampaggio a stampi progressivi ai due o tre che realmente si allineano alle tue esigenze.
Requisiti di volume- La tua quantità annuale determina se hai bisogno di una fabbrica ottimizzata per lo stampaggio progressivo a lungo termine-o di una comoda con flessibilità di volume medio-. Un programma che consuma 2.000.000 di parti all'anno necessita di un partner con più presse ad alto-tonnellaggio, gestione automatizzata delle bobine e pianificazione approfondita per garantire una fornitura ininterrotta. Un programma annuale di 50.000 pezzi necessita di un fornitore disposto a condurre campagne più brevi senza seppellire l'ordine dietro clienti più grandi. Chiedi direttamente: dove si colloca il mio volume rispetto alla dimensione tipica del tuo ordine?
Complessità materiale- Se i tuoi componenti utilizzano acciaio standard a basso-carbonio, quasi tutte le fabbriche competenti possono gestirli. Ma se si specifica il bronzo fosforoso con requisiti di forza elastica-rigorosi o l'acciaio inossidabile 17-4 PH con tracciabilità della biocompatibilità, il campo si restringe rapidamente. Affida il tuo materiale a un fornitore con esperienza documentata nell'utilizzo di quel substrato in stampi progressivi, non a uno che dica "possiamo provarlo".
Esigenze di tolleranza- Una fabbrica che utilizza staffe HVAC a +/- 0,15 mm tutto il giorno potrebbe non disporre dell'infrastruttura di misurazione o della disciplina di manutenzione degli stampi per mantenere +/- 0,025 mm su una molla di contatto elettronica. Confermare che i valori Cpk dimostrati dal fornitore su caratteristiche simili siano in linea con quanto richiesto dal disegno.
Operazioni secondarie- Se le tue parti necessitano di placcatura, trattamento termico o assemblaggio prima di essere utilizzabili, un fornitore con post-elaborazione integrata elimina i rischi di pianificazione e i danni dovuti al trasporto. Se le tue parti vengono spedite con il timbro-, questo fattore ha un peso minore.
Considerazioni geografiche- La vicinanza influisce sui costi di trasporto, sulla flessibilità dei tempi di consegna e sulla capacità di condurre visite o controlli in loco. L’approvvigionamento nazionale offre catene logistiche più brevi e una protezione della proprietà intellettuale più semplice. L'approvvigionamento offshore può offrire prezzi per parte- inferiori, ma introduce esposizione tariffaria, transito marittimo più lungo e complessità di comunicazione tra fusi orari. Nessuno dei due è universalmente migliore. La scelta giusta dipende dalla tua tolleranza alla variabilità della catena di fornitura e dal calcolo del costo totale allo sbarco.
Un approccio di valutazione strutturato assegna un punteggio ai potenziali fornitori in base a queste dimensioni anziché privilegiare chi restituisce il preventivo più basso. Le fabbriche che dimostrano forti capacità di personalizzazione e progettazione, strutture interne di prova e convalida e sistemi di produzione scalabili tendono a funzionare in modo affidabile in programmi di stampaggio progressivo OEM pluriennali, dove la coerenza conta più del prezzo iniziale.
Avvio di una partnership all'ingrosso con fiducia
Immagina di aver identificato un fornitore che seleziona le caselle giuste. Come si presenta effettivamente il percorso dalla conversazione iniziale alla produzione-di stato stazionario? Il ciclo di vita di un impegno nei servizi di stampaggio progressivo segue una sequenza prevedibile e comprenderla in anticipo aiuta a pianificare tempistiche realistiche ed evitare sorprese.
- Indagine iniziale e verifica di fattibilità- Fornisci disegni 2D o modelli CAD 3D, specifichi materiale, volume annuale e requisiti di tolleranza. La fabbrica valuta la producibilità, identifica potenziali progetti-per-miglioramenti nello stampaggio e determina se la geometria della parte è adatta agli utensili progressivi rispetto ai metodi alternativi.
- Preventivo e proposta di attrezzature- Il fornitore restituisce un preventivo dettagliato che copre il costo dello stampo, il prezzo per-parte ai livelli di volume specificati, la durata prevista dello stampo e i tempi di consegna per la costruzione dello strumento. Qui è dove si applica il quadro del costo totale di proprietà delle sezioni precedenti: chiedere informazioni sugli intervalli di manutenzione, sulle ipotesi di scarto e su cosa è incluso ed cosa escluso.
- Collaborazione di progettazione per la producibilità (DFM).- Gli ingegneri di entrambe le parti perfezionano la geometria delle parti per ottimizzare il layout delle strisce, ridurre il numero di stazioni ove possibile e risolvere eventuali funzionalità che creano rischi per gli utensili. Questo passaggio può far risparmiare dal 10 al 30% sui costi degli utensili se si è disposti a apportare piccole modifiche alla progettazione che non influiscono sulla funzione della parte.
- Progettazione e realizzazione di attrezzature- Lo stampo viene progettato in CAD, esaminato rispetto al piano di controllo e prodotto. Per una matrice progressiva complessa multi-stazione, questa fase richiede generalmente dalle 6 alle 12 settimane a seconda del numero di stazioni e del materiale. I produttori di matrici per stampaggio dei metalli con-attrezzerie interne controllano direttamente questa sequenza temporale; coloro che esternalizzano la costruzione degli stampi aggiungono il rischio di coordinamento dei fornitori.
- Prova dello strumento e approvazione del primo-articolo- Lo stampo completato esegue campioni di prova sulla macchina da stampa di produzione. L'ispezione del primo-articolo verifica tutte le dimensioni critiche rispetto al disegno. Vengono apportate modifiche, se necessario vengono prodotti nuovi campioni e viene inviato un pacchetto di approvazione formale (PPAP per il settore automobilistico o documentazione equivalente per altri settori) per la tua approvazione.
- Ciclo di produzione pilota- Un lotto di produzione limitato, spesso da 1.000 a 5.000 pezzi, convalida la stabilità del processo alla velocità di produzione piuttosto che alla velocità di prova. I dati SPC di questa analisi confermano i valori Cpk e stabiliscono grafici di controllo di base per il monitoraggio continuo.
- Produzione di massa e fornitura continua- Una volta ottenuta l'approvazione, la fabbrica pianifica il tuo programma in campagne di produzione regolari. Il reporting continuo sulla qualità, la manutenzione degli stampi secondo il programma concordato e la ri-qualificazione periodica mantengono il programma in esecuzione senza degrado nel tempo.
Questo ciclo di vita si applica sia che il tuo programma esegua 50.000 pezzi all'anno o 5.000.000. La differenza sta nell'entità dell'investimento in attrezzature, nel numero di stampi di backup e nella frequenza di pianificazione. Per i programmi ad alto-volume, alcuni acquirenti commissionano in anticipo stampi duplicati in modo che la produzione continui ininterrotta durante i cicli di manutenzione.
Come esempio concreto di una fabbrica strutturata attorno a questo ciclo di vita,Lo stampo per stampaggio progressivo di YICHENIl servizio supporta gli ingegneri di produzione e i team di approvvigionamento in ogni fase, dalla valutazione di fattibilità alla produzione di massa scalabile. La loro attenzione alla formatura multi-stazione con elevata ripetibilità è in linea con i criteri di valutazione delineati nelle sezioni precedenti:-capacità di attrezzamento interna,-infrastruttura per stampi progressivi ad alto volume e un processo costruito attorno al servizio dei programmi di stampaggio progressivo OEM su scala all'ingrosso.
Qualunque sia il fornitore selezionato, la partnership avrà successo o fallirà in base alla qualità della comunicazione durante le fasi DFM e di prova. Le fabbriche che investono tempo in anticipo nella progettazione collaborativa, ponendo domande sull'applicazione-di utilizzo finale, suggerendo materiali alternativi e segnalando caratteristiche di tolleranza che comportano costi inutili, tendono a garantire una produzione più fluida e meno sorprese a valle. Una citazione è solo un numero. La relazione che sta dietro determina se quel numero rimane vero per l'intera vita di produzione del tuo programma.
Domande frequenti sulle fabbriche all'ingrosso di stampaggio di metalli con stampi progressivi
1. Qual è la differenza tra una fabbrica di vendita all'ingrosso di stampi progressivi e un'officina per conto terzi?
Una fabbrica all'ingrosso investe in attrezzature progressive dedicate progettate per milioni di cicli, ammortizzando tale costo attraverso cicli di produzione ad alto-volume. Le officine di lavorazione gestiscono ordini personalizzati di volume-basso con frequenti cambi di macchina. Le operazioni di vendita all'ingrosso conducono campagne lunghe e ininterrotte a centinaia o migliaia di colpi al minuto, offrendo costi per pezzo significativamente più bassi una volta soddisfatte le quantità minime dell'ordine, in genere da 10.000 a 50.000 pezzi. Le loro attrezzature, personale e sistemi di qualità sono tutti ottimizzati per la ripetibilità su larga scala piuttosto che per la flessibilità tra i vari progetti.
2. Quanto costano gli utensili per stampi progressivi e come vengono ammortizzati?
Gli utensili progressivi per stampi vanno da $ 30.000 per strumenti più semplici a oltre $ 250.000 per stampi complessi multistazione-. Il costo viene ammortizzato sul volume di produzione totale. Ad esempio, uno stampo da 80.000 dollari che produce 200.000 parti aggiunge 0,40 dollari per pezzo, ma con 2.000.000 di parti il valore scende a 0,04 dollari. La durata delle matrici dipende dalla struttura: le matrici convenzionali in acciaio per utensili durano da 500.000 a 1.000.000 di corse prima della manutenzione, mentre le matrici con inserti in metallo duro-superano 2.000.000 di corse. Gli acquirenti dovrebbero chiedere informazioni sulla durata prevista dello stampo, sugli intervalli di manutenzione e sui costi di riaffilatura per comprendere la reale economia unitaria a lungo termine.
3. Quali certificazioni dovrebbe avere una fabbrica all'ingrosso di stampaggio a matrice progressiva?
ISO 9001 è la base di riferimento, che conferma processi documentati e apparecchiature calibrate. La norma IATF 16949 è obbligatoria per le catene di fornitura del settore automobilistico e impone strumenti rigorosi come SPC, PPAP e FMEA. La norma ISO 13485 si applica ai produttori di componenti di dispositivi medici e richiede la tracciabilità completa del lotto. Quando verifichi le certificazioni, conferma che l'ambito copre esplicitamente lo stampaggio dei metalli nello specifico sito di produzione in cui verranno realizzate le parti. Controlla gli elenchi IATF attraverso il database ufficiale di supervisione anziché fare affidamento solo sulle dichiarazioni dei fornitori.
4. Come posso calcolare il costo totale di proprietà per le parti stampate all'ingrosso con stampo progressivo?
Il costo totale si estende ben oltre il prezzo unitario indicato. Considerare la manutenzione e la riaffilatura degli utensili (da $ 2.000 a $ 8.000 per ciclo), i tassi di scarto in volume, gli scarti delle strisce di trasporto, il trasporto di bobine in entrata, l'imballaggio in uscita (da $ 0,02 a $ 0,15 per pezzo), i rifiuti di qualità e la manodopera di smistamento, lo stoccaggio degli stampi tra una serie e l'altra e i potenziali costi di modifica tecnica (dal 20 al 50% del prezzo originale dell'utensileria). Un fornitore che propone un prezzo unitario più elevato con manutenzione inclusa può garantire un'economia totale migliore rispetto a uno con un prezzo inferiore che fattura queste voci separatamente.
5. Quali materiali funzionano meglio per lo stampaggio progressivo di volumi elevati-?
L'acciaio a basso-carbonio (1008-1018) offre il miglior rapporto-prestazioni-con elevata formabilità e usura moderata degli utensili, ideale per staffe e parti strutturali. L'acciaio inossidabile (304, 316) fornisce resistenza alla corrosione ma aumenta la forza di taglio del 15-20% e accelera l'usura dell'utensile. Le leghe di rame sono adatte ad applicazioni elettriche con bassa usura degli utensili ma costo del materiale più elevato. L'alluminio è adatto per componenti leggeri, ma causa-un bordo di accumulo sulle superfici degli utensili. La scelta dei materiali ha un impatto diretto sugli spazi degli stampi, sul tonnellaggio della pressa, sui cicli di manutenzione e, in ultima analisi, sul costo per pezzo in termini di volume.


