


Cosa significa lo stampaggio progressivo dei metalli per l'hardware marino
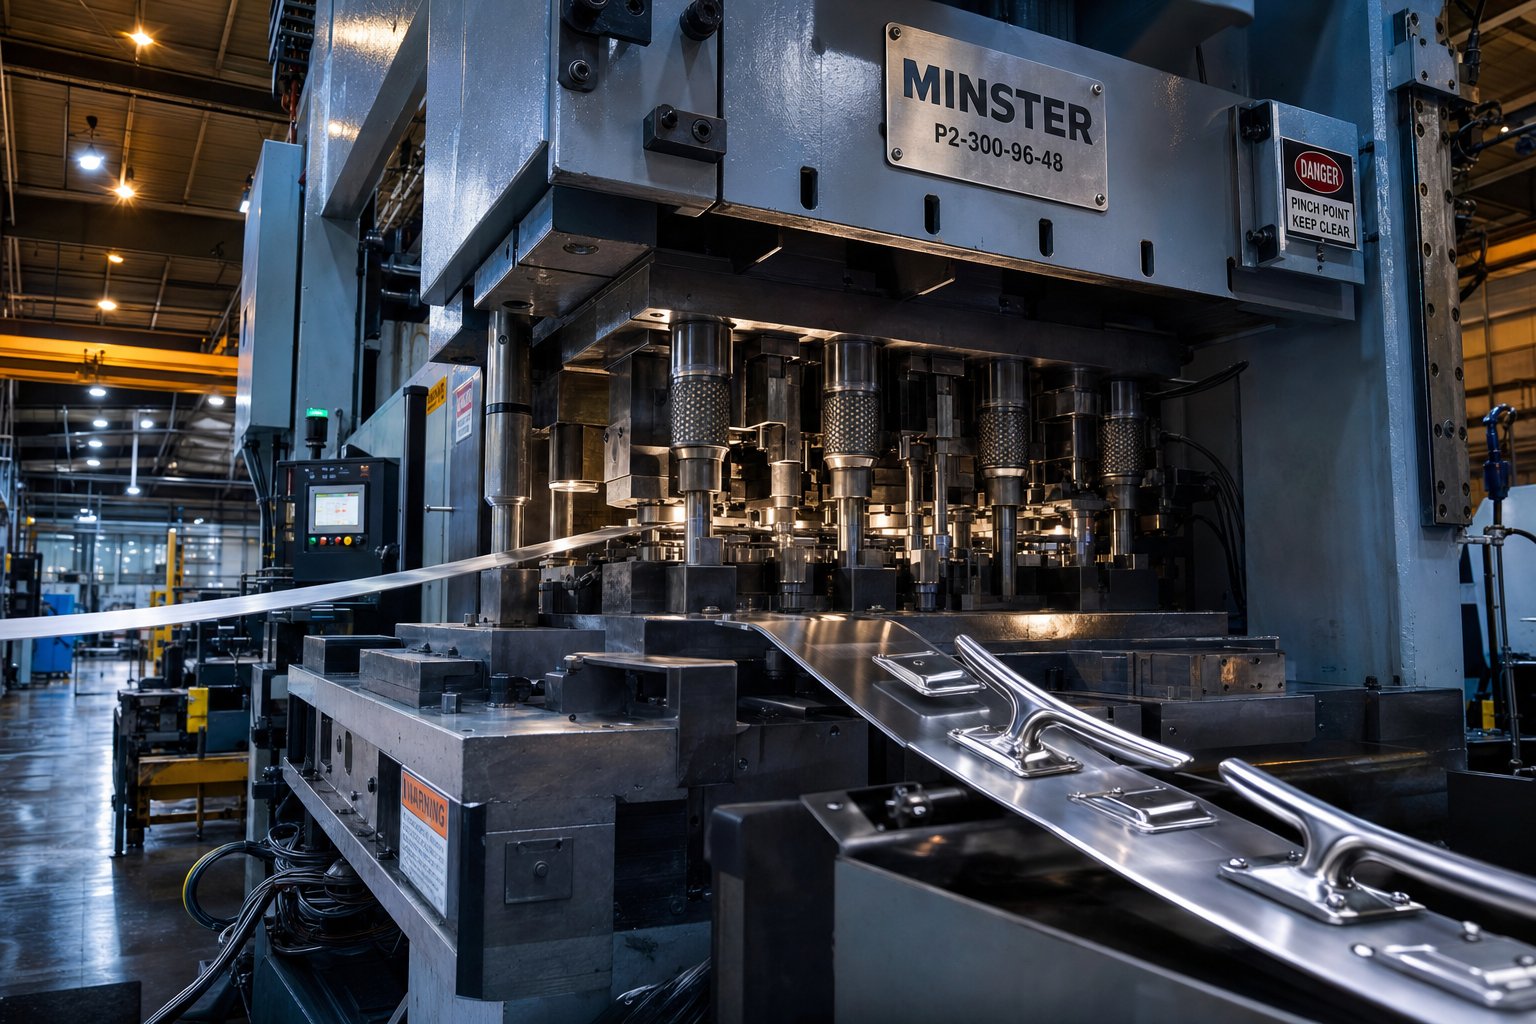
Immagina di inserire una striscia continua di acciaio inossidabile-resistente alla corrosione in una pressa e di ottenere dall'altra estremità una bitta finita, modellata, forata e rifilata in meno di un secondo. Questo è lo stampaggio progressivo dei metalli al lavoro. È la spina dorsale della produzione dietro innumerevoli componenti hardware marini che devono resistere alla nebbia salina, ai carichi dinamici e ad anni di esposizione ai raggi UV senza alcun compromesso dimensionale.
Lo stampaggio progressivo dei metalli è un processo di lavorazione dei metalli in cui una striscia di metallo avanza attraverso una serie di stazioni di stampaggio sequenziali, ciascuna delle quali esegue un'operazione specifica come tranciatura, foratura, piegatura, formatura o coniatura, per produrre una parte finita in un unico ciclo di stampa continuo.
Per l'hardware marino, questo processo non è solo efficiente. È essenziale. Le leghe utilizzate in mare, come l'acciaio inossidabile 316, l'ottone navale e l'alluminio marino-, richiedono una precisione degli utensili che compensi i loro comportamenti di formatura unici. E le parti stesse, dai tasselli strutturali alle cerniere con montaggio a filo-, devono mantenere tolleranze strette su cicli di produzione di migliaia o milioni.
Come funziona lo stampaggio progressivo stazione per stazione
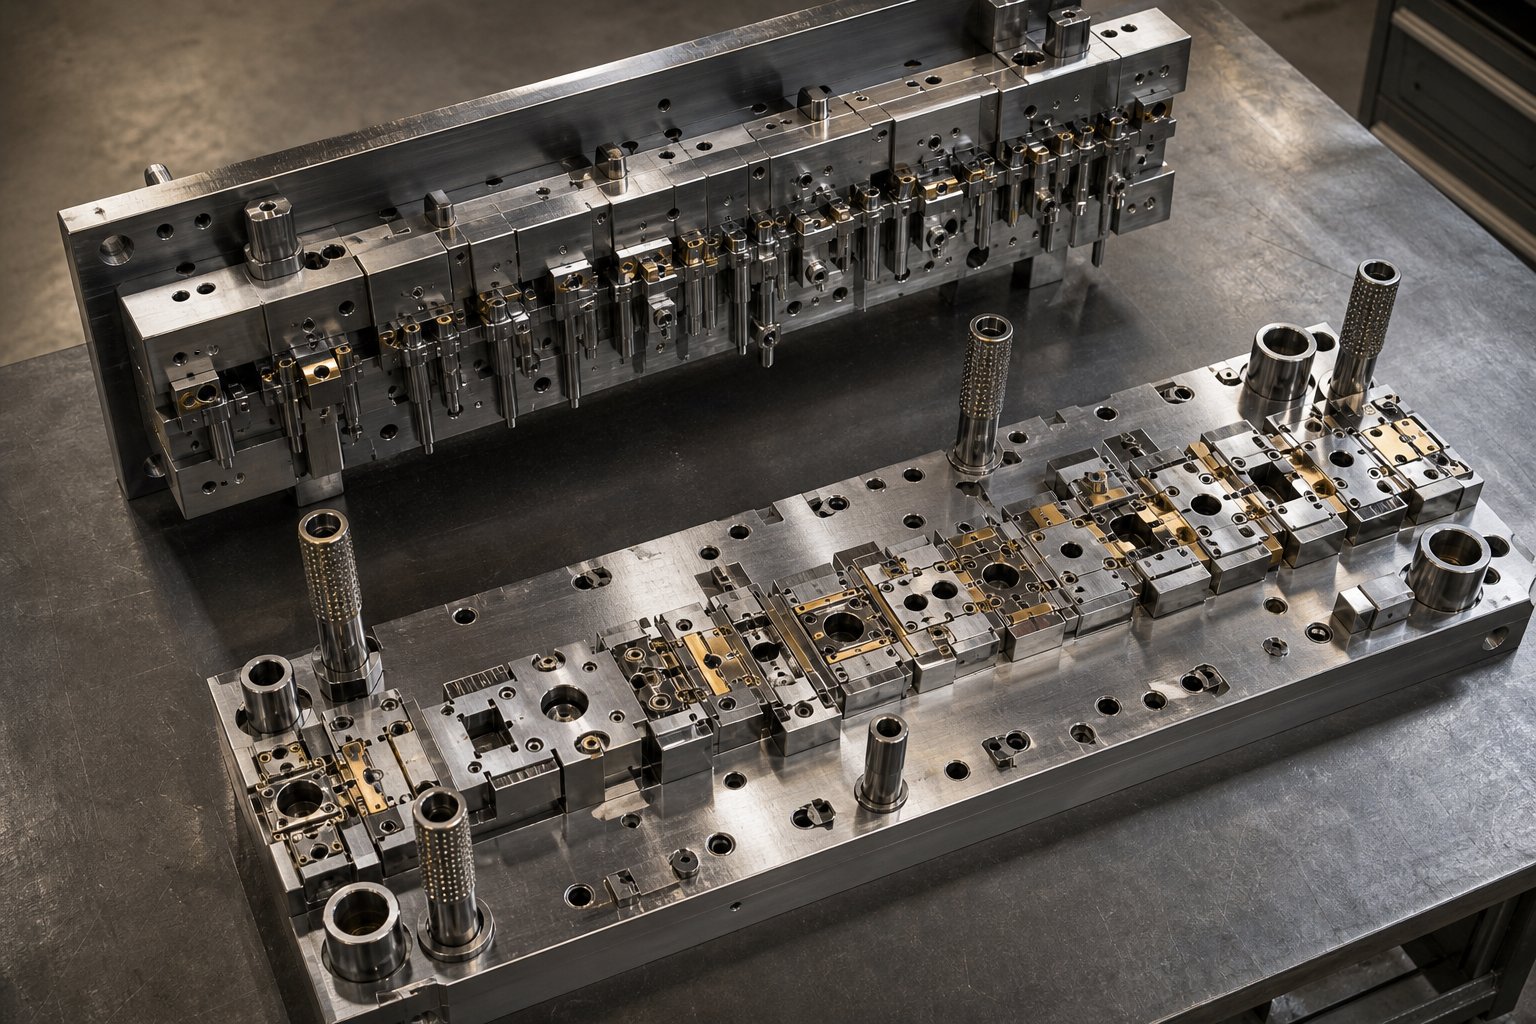
COSÌcos'è un dado progressivo, esattamente? Immagina un singolo set di stampi contenente da 4 a 20 stazioni individuali disposte in sequenza. Una bobina di lamiera entra nella pressa e, ad ogni corsa, la striscia avanza di una stazione. La parte rimane attaccata a una striscia portante durante l'intera progressione, mantenendola allineata ed eliminando la necessità di movimentazione manuale tra le operazioni.
Ciascuna stazione esegue un compito: la prima può perforare i fori pilota per l'allineamento, la successiva svuota il profilo esterno, la terza piega una flangia e così via. Nella stazione finale il componente finito viene tagliato dal nastro portante ed è pronto per la finitura o l'assemblaggio. Il processo di stampaggio progressivo spiegato in termini semplici è questo: una corsa della pressa equivale a una parte completata, con ogni caratteristica formata in sequenza precisa.
Perché l'hardware marino richiede questo livello di precisione
I componenti marini non sono decorativi. Sono fondamentali per la sicurezza-. Una base del montante della ringhiera che varia di mezzo millimetro tra le unità introduce una concentrazione di stress che la corrosione dell'acqua salata troverà e sfrutterà. Una staffa di montaggio con una spaziatura dei fori non uniforme non si allineerà con i raccordi dello scafo imbullonati passanti.
Lo stampaggio progressivo dello stampo garantisce coerenza dimensionale in ogni singola parte poiché il processo elimina completamente la variazione dipendente dall'operatore. Riduce inoltre al minimo la movimentazione dei materiali, riducendo così la contaminazione superficiale sulle leghe in cui lo strato di ossido passivo rappresenta la prima linea di difesa dalla corrosione. Inoltre, poiché all'interno di un unico stampo vengono eseguite più operazioni, le fasi di lavorazione secondaria vengono ridotte o eliminate, mantenendo prevedibile il costo delle parti su larga scala.
Questo articolo copre l'intera intersezione tra stampaggio a stampo progressivo e ingegneria dell'hardware marino, dalla selezione dei materiali e progettazione dello stampo attraverso l'economia della produzione e la finitura post-stampaggio. L'obiettivo: fornire ai progettisti di hardware marino e ai team di approvvigionamento la profondità tecnica necessaria per sfruttare questo processo in modo efficace. Questa conversazione inizia con una domanda fondamentale: perché scegliere lo stampaggio a stampo progressivo rispetto alla lavorazione CNC, alla fusione o ai metodi-a colpo singolo per le parti destinate al servizio in acqua salata?
Perché lo stampaggio progressivo è superiore alle alternative per le parti marine
I produttori di hardware marino hanno delle opzioni. La lavorazione CNC può tagliare geometrie complesse dalla billetta. La fusione a cera persa gestisce bene le forme organiche. Lo stampaggio a colpo singolo- funziona per semplici pezzi grezzi piatti. Allora perché i costruttori di barche e gli OEM di accessori marini si affidano sempre più ai servizi di stampaggio progressivo dei metalli per i loro hardware di produzione? La risposta si riduce a tre pilastri che contano più in mare che in qualsiasi altro ambiente operativo: ripetibilità, efficienza dei costi in termini di volume e uniformità di formatura con leghe resistenti alla corrosione-.
Ripetibilità e sicurezza nelle applicazioni marine
Considera una bitta in acciaio inossidabile montata su un ponte di prua. Sopporta carichi dinamici provenienti da linee di attracco in un ambiente corrosivo di acqua salata, giorno dopo giorno, stagione dopo stagione. Se la variazione dimensionale si insinua tra le unità, alcuni tasselli porteranno concentrazioni di sollecitazioni in punti leggermente diversi e la corrosione interstiziale sfrutterà tali incoerenze.
Lo stampaggio progressivo degli stampi rispetto alla lavorazione CNC si riduce a questo: il CNC si basa sulla compensazione dell'usura dell'utensile e sulla programmazione dell'operatore, introducendo una sottile deriva da parte-a-parte su lunghe tirature. L'utensileria progressiva, al contrario, produce ciascuna parte attraverso movimenti meccanici identici governati da stazioni di acciaio temprato. Non esiste alcuna variazione dipendente dall'operatore-. Ogni bitta, cerniera e accessorio di coperta presenta le stesse dimensioni del primo, sia che tu stia tirando la parte numero 100 o la parte numero 100.000. Per i componenti marini critici per la sicurezza-che sopportano carichi dinamici, questo tipo di qualità e precisione costanti non sono un lusso. E' un requisito strutturale.
Efficienza dei costi per i volumi OEM del settore marittimo
Gli utensili per stampi progressivi richiedono investimenti iniziali significativi. Stai pagandoingegneria di stampi multistazione-, acciaio per utensili temprato e rettifica di precisione prima della spedizione di un singolo pezzo di produzione. Allora dov'è il guadagno?
E' in ammortamento. Una volta costruito lo stampo, ogni colpo della pressa produce un pezzo finito in pochi secondi con un impiego minimo di manodopera. Per i costruttori di imbarcazioni che producono quantità di staffe, chiusure o piastre di montaggio, migliaia o milioni di parti identiche riducono notevolmente i costi degli utensili. Il prezzo per-pezzo diminuisce drasticamente rispetto alla lavorazione CNC, che addebita il tempo macchina per unità indipendentemente dal volume. Lo stampaggio a colpo singolo- sembra più economico a priori, ma richiede più matrici e la gestione inter-delle operazioni per qualsiasi cosa che vada oltre un pezzo grezzo piatto, aggiungendo manodopera nascosta e rischi di qualità. I servizi di stampaggio progressivo consolidano tutto in un ciclo di stampa continuo e questo consolidamento è il luogo in cui gli OEM del settore marino trovano il loro margine.
Formare coerenza con leghe resistenti alla corrosione-
Ecco dove il confronto diventa tecnico. Le leghe di-grado marino non si comportano come l'acciaio dolce sotto la pressione degli utensili,. 316 il lavoro sull'acciaio inossidabile-si indurisce in modo aggressivo, il che significa che diventa più rigido man mano che lo si forma. L'ottone navale ha diverse caratteristiche di ritorno elastico che variano con la direzione delle venature. Questi materiali respingono in modo imprevedibile nelle operazioni a-stazione singola.
Gli stampi progressivi risolvono questo problema regolando ciascuna stazione per compensare il comportamento del materiale in quel punto specifico della sequenza di formatura. È possibile progettare una stazione di piegatura con una compensazione di piegatura eccessiva-da 3 a 5 gradi per contrastare il ritorno elastico dell'acciaio inossidabile e, poiché il nastro si muove attraverso le stazioni in una sequenza fissa, tale compensazione viene applicata in modo identico a ogni parte. Il risultato è una precisione dimensionale entro tolleranze ristrette durante l'intero ciclo di produzione, anche con leghe che sfiderebbero metodi di formatura meno controllati.
Questi tre vantaggi si sommano quando si produce hardware destinato all'acqua salata. Ma ripetibilità ed efficienza in termini di costi significano poco se nella filiera entra la lega sbagliata. La prossima decisione critica per gli ingegneri dell'hardware marino è la selezione dei materiali e ogni famiglia di leghe porta con sé una serie di sfide di stampabilità per lo stampo progressivo.
Materiali-di grado marino e loro progressiva stampabilità degli stampi
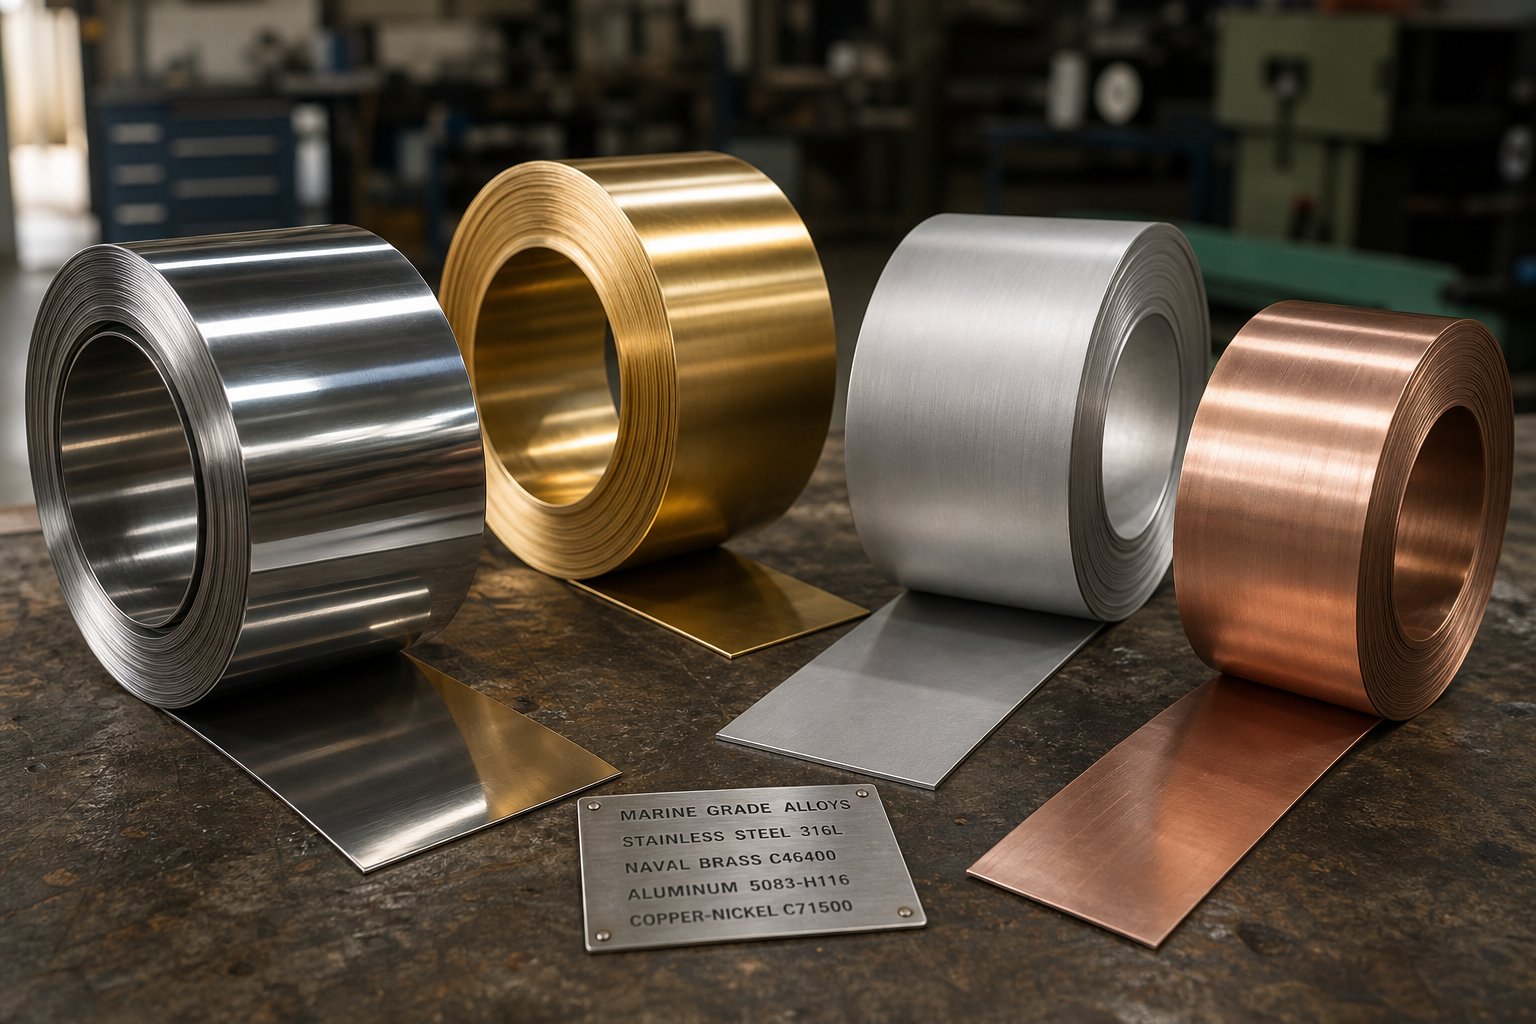
Ogni programma di hardware marino inizia con la stessa domanda: quale lega può sopravvivere a decenni di esposizione all'acqua salata pur essendo formabile alla velocità di produzione? La risposta dipende dall'applicazione, ma le implicazioni di tale scelta in termini di stampaggio sono il punto in cui la maggior parte dei team di progettazione si sbaglia. Le leghe di grado marino-si comportano in modo molto diverso dall'acciaio dolce nelle operazioni di stampaggio progressivo. I tassi di incrudimento- aumentano, i requisiti di tonnellaggio aumentano e il ritorno elastico altera gli angoli di piega se lo stampo non è progettato per il materiale specifico che lo attraversa.
Ecco come si comportano le famiglie di leghe primarie utilizzate nell'hardware marino quando alimentate attraverso una filiera progressiva multi-stazione.
Acciaio inossidabile 316 e 316L per la massima resistenza al cloruro
Quando gli ingegneri specificano lo stampaggio dell'acciaio inossidabile di grado marino, quasi sempre intendono il 316 o la sua variante a basso-carbonio 316L. Il molibdeno aggiunto in questi gradi fornisce una resistenza superiore alla corrosione interstiziale e alla vaiolatura indotta da cloruri-, rendendoli la soluzione predefinita per qualsiasi hardware a diretto contatto con l'acqua salata. Ma questa resistenza alla corrosione comporta vere e proprie sfide di formatura.
Gli acciai inossidabili austenitici come il 316 mostrano un incrudimento aggressivo durante la deformazione. Mentre il metallo passa attraverso le stazioni di stampaggio progressive, ogni operazione di formatura aumenta la durezza del materiale, il che significa che le stazioni successive richiedono un tonnellaggio esponenzialmente maggiore per ottenere la stessa deformazione. Una staffa da 2 mm che funziona su una pressa da 100 tonnellate in acciaio dolce può facilmente richiedere 200 tonnellate per la stessa geometria in acciaio inossidabile. L’incremento del tonnellaggio determina la selezione della macchina da stampa, la spaziatura delle stazioni e l’architettura generale dello stampo.
Il ritorno elastico è altrettanto impegnativo. L'elevata resistenza allo snervamento dell'acciaio inossidabile fa sì che il metallo cerchi di tornare al suo stato piatto dopo ogni piegatura. Gli ingegneri delle attrezzature in genere lavorano con angoli di punzonatura-e-matrice fino a 93 gradi quando mantengono una rigorosa tolleranza di 90 gradi, costringendo il materiale a rilassarsi secondo le specifiche. In un nastro progressivo, questa compensazione deve essere precisa in ogni stazione di piegatura, perché qualsiasi errore cumulativo si accumula attraverso la progressione rimanente.
Anche la spaziatura tra le stazioni è importante. Poiché il lavoro 316-si indurisce così rapidamente, il posizionamento delle stazioni di formatura troppo vicine tra loro nella striscia può causare fratture premature. I progettisti di stampi spesso aggiungono stazioni inattive tra le operazioni di formatura pesanti, dando al nastro un respiro strutturale e mantenendo intatto il supporto durante l'intera progressione.
Galling presenta un'altra preoccupazione specifica per lo stampaggio progressivo dell'acciaio inossidabile. Lo strato di ossido di cromo del materiale può essere rimosso in caso di attrito elevato in corrispondenza del raggio dello stampo, determinando una saldatura a freddo-tra il pezzo in lavorazione e l'acciaio per utensili. Per mitigare questo problema sono necessari utensili rivestiti in PVD- (come TiCN o AlTiN) e lubrificanti per pressioni estreme-formulati per gradi austenitici. Senza queste misure, gli intervalli di manutenzione degli stampi si riducono drasticamente.
Leghe navali di ottone e bronzo per raccordi marini tradizionali
Non tutti i raccordi marini richiedono l'acciaio inossidabile. L'hardware tradizionale delle imbarcazioni, gli accessori decorativi, i tenditori e i componenti dell'albero dell'elica si affidano alle leghe a base di rame-da oltre un secolo. Tra questi,C46400 ottone navalesi distingue per la sua combinazione di resistenza alla corrosione dell'acqua salata, resistenza moderata ed eccellente formabilità.
Dal punto di vista comparativo dello stampaggio progressivo dell'acciaio, l'ottone navale è molto più tollerante nello stampo. Funziona-indurisce a una velocità più lenta rispetto all'acciaio inossidabile austenitico, richiede un tonnellaggio sostanzialmente inferiore della pressa e sfocia in forme complesse senza lo stesso rischio di frattura. La sua naturale resistenza all'usura fa sì che l'usura degli utensili sia meno aggressiva, prolungando gli intervalli di manutenzione degli stampi. Per i programmi di hardware marino che producono raccordi decorativi, elementi di fissaggio o componenti di valvole, C46400 offre un interessante equilibrio tra formabilità e prestazioni contro la corrosione.
Le leghe di bronzo, tuttavia, introducono maggiore complessità. I gradi di bronzo fosforoso e bronzo all'alluminio sono più duri e meno duttili dell'ottone navale, rendendo problematiche le piegature a raggio stretto-. Le stazioni di pressofusione progressiva che formano parti in bronzo necessitano di raggi di curvatura generosi, in genere da 1,5 a 2 volte lo spessore del materiale, per evitare rotture sui bordi. Anche le operazioni di imbutitura profonda con bronzo richiedono un'attenta regolazione della pressione del supporto-per evitare grinze sulle flange.
Leghe di-alluminio marino e rame-nichel
La spinta verso navi più leggere e l’efficienza del carburante ha portato alla crescente adozione diAlluminio marino serie 5000-nelle applicazioni hardware. Leghe come 5052 e 5083 contengono magnesio e cromo per la resistenza alla corrosione e funzionano bene per staffe stampate, piastre di montaggio e accessori di coperta leggeri.
Gli stampi progressivi devono soddisfare i limiti di allungamento inferiori dell'alluminio rispetto all'acciaio inossidabile. Noterai che le leghe della serie 5000-si fratturano prima in caso di trafilatura o allungamento aggressivo, quindi i design delle matrici favoriscono profondità di imbutitura inferiori e raggi di piegatura più ampi. Il vantaggio è che l’alluminio richiede un tonnellaggio significativamente inferiore della pressa, consentendo velocità di corsa più elevate e produttività più elevata. La spaziatura tra le stazioni può essere più ridotta poiché l'incrudimento-è meno severo. Il compromesso è che la superficie più morbida dell'alluminio si graffia più facilmente durante l'avanzamento del nastro, richiedendo un'attenta lucidatura dello stampo e un'attenta selezione del lubrificante.
Le leghe di rame-nichel, in particolare 90/10 (C70600) e 70/30 (C71500), servono una nicchia specializzata nei componenti delle tubazioni dell'acqua di mare, nei raccordi passanti dello scafo e nell'hardware degli scambiatori di calore. Queste leghe offrono un'eccezionale resistenza al biofouling e all'erosione-corrosione dell'acqua di mare corrente. La loro formabilità è tra l'ottone navale e l'acciaio inossidabile, con incrudimento moderato-e requisiti di tonnellaggio ragionevoli. Le operazioni di fustellatura progressiva con rame-nichel funzionano meglio per forme poco profonde e tranciature-progressioni pesanti piuttosto che per imbutitura profonda.
| Famiglia in lega | Applicazioni marine tipiche | Grado di formabilità | Classe di resistenza alla corrosione | Considerazioni sugli stampi progressivi |
|---|---|---|---|---|
| Acciaio inossidabile 316/316L | Bitte, cerniere, basi per ringhiere, staffe di montaggio, accessori di coperta | Moderare | Eccellente (cloruro/vaiolatura) | Tonnellaggio elevato, ritorno elastico aggressivo, richiede utensili con rivestimento PVD-e lubrificanti EP, spaziatura tra le stazioni più ampia |
| C46400 Ottone navale | Accessori decorativi, tenditori, elementi di fissaggio, steli di valvole, hardware per eliche | Eccellente | Buono (acqua salata) | Tonnellaggio inferiore, incrudimento-più lento, resistenza naturale all'usura, durata dello stampo prolungata |
| Bronzo fosforoso/alluminio | Cuscinetti, boccole,-elementi di fissaggio marini per carichi pesanti | Giusto | Da buono a eccellente | Richiede raggi di curvatura generosi (1,5-2T), capacità di imbutitura profonda limitata, attenta regolazione del premilamiera |
| Alluminio serie 5000 (5052, 5083) | Staffe leggere, piastre di montaggio, ferramenta di coperta, componenti di rivestimento | Bene | Buono (zona atmosferica/splash) | Tonnellaggio inferiore, velocità di corsa più elevate, allungamento limitato che limita la profondità di imbutitura, superficie- incline ai graffi |
| Rame-Nichel 90/10, 70/30 | Attraverso-raccordi dello scafo, flange di tubi, componenti del sistema dell'acqua di mare | Da moderato a buono | Eccellente (acqua di mare corrente, biofouling) | Tonnellaggio moderato, adatto per tranciatura-progressioni pesanti, idoneità limitata all'imbutitura profonda |
Compatibilità galvanica nell'hardware marino assemblato
Selezionare la lega giusta per la stampabilità è solo metà dell'equazione. Quando parti stampate di diverse famiglie di leghe entrano in contatto tra loro in un raccordo marino assemblato, la corrosione galvanica diventa una minaccia reale. L'alluminio è altamente attivo sulla scala galvanica e si corrode rapidamente se viene a contatto diretto con leghe a base di rame-o acciaio inossidabile in un elettrolita di acqua salata. L'acciaio inossidabile e il bronzo sono più vicini tra loro dal punto di vista galvanico ma richiedono comunque l'isolamento nelle applicazioni critiche.
Per gli ingegneri hardware marini che specificano componenti stampati a stampo progressivo, ciò significa considerare l'intero contesto dell'assemblaggio durante la selezione del materiale. Se una staffa in alluminio stampato viene montata contro un raccordo passascafo in acciaio inossidabile-, è necessario progettare nell'installazione una barriera isolante o una strategia di anodo sacrificale. Il progettista dello stampo non ha alcun controllo su questo aspetto, ma il progettista dell'hardware deve tenerne conto prima di bloccare la lega per lo stampaggio.
La scelta del materiale modella tutto a valle in un programma di stampi progressivi, dal tonnellaggio della pressa al rivestimento degli utensili alla geometria di ogni stazione. E queste geometrie delle stazioni, a loro volta, definiscono quali categorie di hardware marino possono essere prodotte in uno stampo progressivo e quali richiedono metodi alternativi.
Componenti hardware marini prodotti mediante stampaggio a stampo progressivo
Quali parti marine escono effettivamente da uno stampo progressivo? La risposta copre una nave più ampia di quanto la maggior parte delle persone creda. Dall'hardware strutturale che tiene insieme i sistemi di ringhiera alle minuscole clip di fissaggio che fissano i telai metallici dietro i pannelli della cabina, lo stampaggio progressivo tocca quasi tutti i sistemi su una barca. Il principale elemento di differenziazione è il volume e la complessità geometrica. Se una parte stampata in metallo marino necessita di più elementi formati in sequenza e viene spedita in quantità superiori a poche migliaia all'anno, è un candidato per l'utensileria progressiva.
Ecco come si suddividono le principali categorie di hardware marino in base alla complessità dello stampaggio e ai requisiti dello stampo.
Hardware strutturale marino e raccordi-portanti
Pensa all'hardware che mantiene le persone al sicuro sul ponte: bitte che assorbono i carichi d'urto di attracco, cunei che guidano le linee di ormeggio senza sfregamenti, passacavi che reindirizzano le manovre correnti, basi dei candelieri imbullonate sul ponte e le innumerevoli staffe di montaggio che legano il tutto insieme. Queste parti condividono un tratto comune. Sopportano carichi dinamici in un ambiente corrosivo, quindi necessitano sia di resistenza meccanica che di precisione dimensionale su ogni unità prodotta.
Dal punto di vista dello stampaggio, i raccordi strutturali marini combinano tranciatura e imbutitura profonda con spessori di materiali più pesanti, in genere acciaio inossidabile da 2 mm a 4 mm. Una tromba per tacchetta, ad esempio, richiede una formatura progressiva su più stazioni per sviluppare il suo profilo 3D da una striscia piatta senza assottigliare il materiale al di sotto delle soglie di carico-sicure. Le basi dei montanti richiedono fori di montaggio ciechi con tolleranze di posizione ristrette poiché devono allinearsi con i modelli di ponte pre-forati su diversi modelli di barche.
La sfida con questa categoria è il tonnellaggio della pressa. La tranciatura di un profilo in acciaio inossidabile 316 da 3 mm richiede una forza sostanzialmente maggiore per pollice lineare di taglio rispetto alla tipica lavorazione su lamiera e l'aggiunta di stazioni di imbutitura profonda agli stessi composti dello stampo che soddisfano i requisiti di carico. I progettisti dello stampo bilanciano attentamente le forze della stazione per evitare di sovraccaricare la pressa in qualsiasi posizione di corsa singola.
Hardware di chiusura e articolazione
Apri qualsiasi portello, sportello di armadietto o vano motore su un'imbarcazione di produzione e troverai cerniere, serrature, cerniere e fermi, che si ripetono migliaia di cicli durante la vita utile di un'imbarcazione resistendo alla corrosione in nebbia salina. Lo stampaggio di raccordi hardware nautici per questa categoria è il luogo in cui la tecnologia a stampo progressivo mostra la sua efficienza più elegante.
Immagina una cerniera in acciaio inossidabile. Ha bisogno di una superficie di montaggio piatta con fori per viti svasati, un cilindro a snodo arrotolato lungo un bordo e forse un elemento di fermo premuto nella foglia per mantenere l'attrito -aperto. In un approccio di produzione convenzionale, si tranciava la parte piatta, si lavoravano i fori, quindi si arrotolava il perno in un'operazione di formatura separata. Tre setup, tre fasi di movimentazione, tre opportunità di deriva dimensionale.
Una matrice progressiva integra tutte queste operazioni nella progressione della striscia. Le prime stazioni sono vuote e perforano i fori di montaggio. Le stazioni di progressione intermedia- arricciano progressivamente il barilotto dell'articolazione, facendolo rotolare in due o tre passaggi incrementali per evitare di rompere la fibra esterna dell'acciaio inossidabile. Le stazioni finali coniano la funzione di bloccaggio e separano l'anta della cerniera finita dalla striscia di supporto. Il risultato è un componente completo della cerniera in un ciclo di pressa, con la geometria della cerniera identica su ogni singolo pezzo.
Le cornici degli oblò e le cornici degli oblò rappresentano un'altra articolazione-categoria adiacente. Questi richiedono una tranciatura anulare seguita da un'imbutitura superficiale o da una flangiatura per creare il labbro che si adatta al materiale della guarnizione. Gli stampi progressivi gestiscono questa geometria in modo efficiente quando il diametro del telaio rimane entro le dimensioni del piano della pressa.
Accessori di coperta e componenti di fissaggio
Questa categoria rappresenta il volume più elevato di staffe e componenti stampati a stampo progressivo nel settore nautico. Gli accessori e gli elementi di fissaggio della coperta vengono utilizzati ovunque su un'imbarcazione, dai sistemi strutturali dello scafo ai mobili interni fino al montaggio dei quadri elettrici. Il loro filo conduttore è la geometria relativamente più semplice prodotta in quantità molto elevate, che li rende candidati ideali per lavorazioni con stampi progressivi ad alta-velocità.
Le tipiche famiglie di accessori e dispositivi di fissaggio per ponte marino includono:
- Occhielli imbottiti- tranciatura, perforazione e disegno per formare l'anello di attacco; spesso coniato per la finitura della superficie-portante
- Piastre di supporto- tranciatura e perforazione con schemi di fori multipli; è richiesta una formatura minima e un'elevata precisione dimensionale
- Attraverso-flange dello scafo- tranciatura anulare, disegno per creare la profondità del colletto, perforazione per cerchi di bulloni
- Chiusure a clip e clip a molla- tranciatura, piegatura e orlatura per creare la tensione della molla nella forma finita
- Staffe di montaggio per cavi e tubi- tranciatura, perforazione, piegatura composta per creare profili a U-canale o a sella
- Piastre di montaggio elettriche- tranciatura, matrice perforante, leggera goffratura per irrigidire le nervature
- Staffe per armadietti e falegnameria- tranciatura, piegatura multi-asse, coniatura per bordi decorativi
Le staffe progressive stampate a stampo dominano i volumi di produzione marittima perché una singola nave può richiedere centinaia di varianti di staffe per i suoi sistemi di scafo, falegnameria interna e infrastruttura elettrica. Anche quando ciascuna variante ha la propria matrice dedicata, l'economia per-pezzo nei volumi OEM del settore marino rende gli utensili progressivi la scelta chiara rispetto alle alternative fabbricate o lavorate a macchina.
Ciò che rende questi componenti di fissaggio particolarmente{0}}adatti allo stampaggio progressivo è la loro combinazione di geometria ripetitiva e precisione critica della posizione del foro-. Una piastra di supporto con fori per bulloni distanziati di 0,3 mm-non si allineerà con l'hardware del ponte che supporta. Le matrici progressive mantengono la precisione di posizionamento corsa dopo corsa perché i perni pilota registrano nuovamente la striscia in ogni stazione, eliminando l'errore di posizionamento cumulativo.
Ognuna di queste categorie di componenti pone requisiti diversi allo stampo stesso. L’hardware strutturale spinge i limiti di tonnellaggio. L'hardware di articolazione richiede un sequenziamento creativo delle stazioni. Gli allestimenti di coperta richiedono velocità e precisione di posizionamento. Queste diverse esigenze implicano che la filosofia di progettazione degli stampi debba cambiare a seconda dell'-ambiente di utilizzo finale, e il servizio marittimo introduce una serie di vincoli di progettazione che la maggior parte degli stampi per stampaggio generici non incontra mai.
Considerazioni sulla progettazione dello stampo specifiche per gli ambienti marini
Uno stampo progressivo costruito per staffe automobilistiche o custodie elettroniche non è adatto all'hardware marino. Gli strumenti potrebbero sembrare simili sulla carta, stesso layout multistazione-, stesse operazioni di tranciatura e formatura, ma la filosofia di progettazione dietro ogni stazione deve tenere conto di ciò che accade dopo che la parte lascia la macchina da stampa. La nebbia salina, l'acqua stagnante, il carico ciclico dovuto all'azione delle onde e le aspettative estetiche dei proprietari di imbarcazioni dettano scelte specifiche di progettazione degli stampi che i negozi di stampaggio generali raramente incontrano.
La progettazione progressiva di stampi per l'hardware marino non significa aggiungere complessità fine a se stessa. Si tratta di prevenire l'inizio della corrosione, controllare la qualità della superficie alla fonte e gestire gli spessori più pesanti richiesti dalle applicazioni marine. Ciascuno di questi requisiti rimodella il modo in cui le stazioni di fustellatura vengono configurate, spaziate e mantenute.
Design del raggio e del bordo per la prevenzione della corrosione
Ecco uno scenario che si verifica ovunque nei moli: un raccordo in acciaio stampato stampato sviluppa strisce di ruggine entro due stagioni, non perché la lega fosse sbagliata, ma perché la trafila ha lasciato un angolo interno affilato o un bordo tranciato- incline a bavare che è diventato uncorrosione interstizialesito di iniziazione. In acqua salata, il meccanismo è aggressivo. Gli ioni cloruro migrano in fessure strette, il pH locale diminuisce man mano che l'ossigeno viene consumato e una volta che lo strato passivo di ossido di cromo viene violato, l'attacco diventa autosufficiente.
Per gli stampi progressivi per stampaggio in metallo duro che servono programmi marini, ciò significa che ogni bordo tagliato e raggio formato deve essere progettato per negare un punto d'appoggio alla corrosione. Nello specifico:
- Raggi interni generosi- Laddove lo stampaggio generale potrebbe accettare un raggio di curvatura pari allo spessore del materiale (1T), i progetti di stampi marini spesso specificano un minimo da 1,5T a 2T. Ciò elimina la stretta geometria delle fessure che intrappola l'elettrolita stagnante nelle transizioni di curvatura.
- Stazioni di coniatura per il trattamento del bordo- Invece di lasciare i bordi tranciati nello stato in cui sono-tranciati (che comporta sempre una zona di frattura e potenziali micro-bave), le progressioni degli stampi marini includono stazioni di coniatura o stiratura dedicate che comprimono il bordo tagliato, chiudendo le micro-fessure e levigando il lato della bava.
- Gioco controllato dello stampo-Giochi più stretti tra punzone-e-matrice (tipicamente il 5-8% dello spessore del materiale per l'acciaio inossidabile) producono una zona di taglio più pulita con meno fratture, riducendo l'area del bordo ruvido dove può iniziare la corrosione.
Il principio dell'ingegneria della corrosione è semplice: mantenere i punti di giunzione il più aperti possibile ed evitare le fessure progettate-nelle. In termini di stampi progressivi, ciò si traduce in sequenze di stazioni che rimuovono attivamente le vulnerabilità geometriche tollerate da altri settori.
Requisiti di finitura superficiale nella progettazione degli stampi
Noterai che l'hardware nautico su un'imbarcazione di produzione spesso presenta una lucidatura a specchio o una finitura a spazzola direzionale fine. Questo non è solo cosmetico. Le superfici lisce resistono all'adesione dei cristalli di sale meglio di quelle ruvide, disperdono l'acqua più velocemente e sono più facili da mantenere per tutta la vita utile dell'imbarcazione. Il punto critico per la produzione di stampi per stampaggio è che la finitura superficiale della parte è in gran parte determinata dalla superficie dello stampo stesso. Ogni imperfezione sulla faccia dello stampo si trasferisce direttamente al componente stampato.
Per gli stampi progressivi di grado marino-, ciò significa lavorare con inserti in metallo duro lucidato nelle stazioni di formatura e coniatura. I componenti degli utensili in carburo di tungsteno possono essere lucidati con precisione per ottenere finiture superficiali fino a Ra 0,005, utilizzando tecniche di progressione della pasta diamantata che passano dalla molatura grossolana alle fasi di carta vetrata metallografica fino alla lucidatura finale a specchio. A questi livelli di finitura, la parte stampata risulta con una qualità superficiale che richiede una lucidatura post-minima allo stampaggio.
Gli intervalli di manutenzione degli stampi si riducono notevolmente per il lavoro marittimo. Mentre uno stampo per stampaggio automobilistico può eseguire 500.000 corse tra una ri-lucidatura, gli stampi per hardware marino che producono parti in acciaio inossidabile con-finitura a specchio spesso richiedono una manutenzione della superficie ogni 50.000-100.000 corse, a seconda del materiale e della strategia di lubrificazione. Qualsiasi rigatura o usura sulla faccia dello stampo si presenta immediatamente come una linea difettosa sul raccordo marino finito.
Le superfici lucidate della matrice riducono inoltre l'attrito durante l'avanzamento del nastro, il che è importante quando si utilizzano leghe-da tempra come l'acciaio inossidabile 316. Un attrito inferiore significa una minore generazione di calore all'interfaccia dello stampo-pezzo, un minor rischio di grippaggio e un flusso di materiale più uniforme nelle stazioni di formatura. È un vantaggio funzionale mascherato da esigenza estetica.
Spessore del materiale e bilanciamento del carico della stazione
L'hardware marino rientra in una classe di peso diversa rispetto ai pezzi stampati dell'elettronica di consumo o ai pannelli automobilistici-di spessore sottile. Le bitte di coperta, le basi dei candelieri e le staffe strutturali richiedono normalmente acciaio inossidabile da 1,5 mm a 4 mm, a volte più spesso per i raccordi di imbarcazioni commerciali pesanti. Quel calibro più pesante cambia radicalmente l'equazione ingegneristica dello stampo.
Il calcolo del tonnellaggio per ciascuna stazione segue una relazione diretta:perimetro moltiplicato per lo spessore del materiale moltiplicato per la resistenza al tagliofornisce la forza di tranciatura e le operazioni di formatura aggiungono ulteriore carico in base alla resistenza alla trazione e alla geometria della deformazione. Quando si raddoppia lo spessore del materiale, si raddoppia all'incirca il tonnellaggio richiesto in ogni stazione di taglio e formatura nella progressione. Uno stampo a 12 stazioni per la formatura di acciaio inossidabile 316 da 3 mm può facilmente richiedere da 200 a 400 tonnellate di capacità totale della pressa, rispetto alle 60-80 tonnellate per la stessa geometria in acciaio dolce da 1 mm.
Questo aumento di tonnellaggio crea tre sfide progettuali a valle:
- Forza di avanzamento della striscia- Lo strip più pesante resiste all'alimentazione. I perni pilota devono impegnarsi positivamente in ciascuna stazione e i meccanismi di alimentazione necessitano di una forza di presa maggiore per far avanzare con precisione il materiale più spesso. I progettisti di stampi spesso specificano diametri pilota più grandi e profondità di innesto maggiori per i calibri marini.
- Distanziamento delle stazioni- I materiali più spessi necessitano di più spazio tra le stazioni per evitare la distorsione della striscia dovuta ai carichi di formazione adiacenti. Le stazioni di collegamento della striscia portante devono essere sufficientemente larghe da mantenere l'integrità strutturale sotto le forze laterali combinate di tutte le stazioni attive.
- Gestione della deviazione della stampa- Il tonnellaggio totale dello stampo deve essere bilanciato sul piano della pressa per evitare una deflessione irregolare del pistone. Per gli stampi marini con carichi pesanti concentrati in poche stazioni di formatura, i progettisti riposizionano la linea centrale dello stampo rispetto alla linea centrale della pressa per equalizzare la distribuzione del carico.
Una caratteristica dello stampo rilevante unicamente per l'hardware marino è la perforazione del foro di scarico. I raccordi marini installati spesso intrappolano l'acqua stagnante in sacche o rientranze, accelerando la corrosione e promuovendo la crescita biologica. Piccoli fori di drenaggio, in genere da 3 mm a 5 mm di diametro, consentono all'acqua di defluire liberamente da queste aree. In uno stampo progressivo, aggiungere una stazione di perforazione del foro di scarico è banale. È solo un ulteriore colpo nella progressione. Tuttavia, specificare il diametro, la posizione e la qualità del bordo corretti del foro in fase di progettazione dello stampo previene un problema di corrosione che altrimenti richiederebbe una perforazione post-installazione, una soluzione molto più costosa e meno precisa.
Questi vincoli di progettazione degli stampi specifici per il settore marino-, raggi generosi, superfici lucide, alloggi per spessori più pesanti e funzionalità di drenaggio integrate, modellano l'attrezzatura prima che una singola parte venga eseguita. Influenzano anche quali operazioni di stampaggio vengono sequenziate nella progressione e come tali operazioni si adattano alle geometrie specifiche richieste dalle parti marine.
Operazioni di stampaggio chiave abbinate alle geometrie delle parti marine
Le guide generiche allo stampaggio elencano operazioni come tranciatura, perforazione e piegatura come se esistessero nel vuoto. Ma la geometria di un portacanna marino richiede operazioni di formatura progressiva molto diverse rispetto, ad esempio, a un terminale elettrico piatto. Ogni operazione nella progressione deve essere mappata su uno specifico requisito funzionale del componente marino finito: rigidità strutturale, drenaggio dell'acqua, precisione di montaggio o distribuzione del carico. Questa mappatura è ciò che separa lo stampaggio dei metalli per parti di precisione marine dal lavoro di stampaggio delle materie prime.
Ecco come le operazioni di stampaggio fondamentali si traducono in vere e proprie geometrie dell'hardware marino e perché la sequenza è importante tanto quanto le singole operazioni stesse.
Operazioni di formatura e disegno per la geometria marina
L'hardware marino spazia in un'ampia gamma di forme tri-dimensionali, dalle caratteristiche di irrigidimento superficiale sulle staffe piatte alle forme a tazza completamente chiuse nei raccordi per montaggio a incasso-. Le operazioni di formatura progressiva dello stampo gestiscono questo spettro distribuendo la deformazione totale su più stazioni, ciascuna delle quali contribuisce a un cambiamento incrementale della forma senza sovraccaricare il materiale.
L'imbutitura profonda è l'operazione fondamentale per i raccordi marini a forma di tazza-. I supporti per aste, le maniglie a filo incassate e i passacavi- richiedono tutti che il metallo scorra da un pezzo grezzo piatto in una tasca cilindrica o rastremata. Come osservato nella ricerca sui processi di imbutitura profonda, quando la profondità di imbutitura supera circa la metà del diametro del pezzo, diventano necessarie più stazioni di imbutitura progressiva per evitare lacerazioni. Per i portacanne marini in acciaio inossidabile 316, ciò significa in genere da tre a quattro stazioni di trafilatura incrementali con considerazione della ricottura interfase-, poiché il lavoro del materiale-si indurisce tra ogni riduzione della trafilatura.
Il disegno superficiale ha uno scopo marino completamente diverso. Le staffe strutturali piatte ottengono una notevole rigidità dalle nervature in rilievo o dai canali poco profondi che attraversano la loro superficie. Una nervatura profonda 1 mm- pressata in una staffa in acciaio inossidabile da 2 mm può aumentare la resistenza alla flessione del 30% o più senza aggiungere peso al materiale. Gli stampi progressivi integrano queste funzionalità di irrigidimento come operazioni di goffratura a stazione singola- posizionate dopo le fasi primarie di tranciatura e perforazione.
Forme 3D complesse come i corni delle tacchette spingono la formatura progressiva ai suoi limiti. Il profilo del corno si curva verso l'alto e verso l'esterno dalla base in una geometria composta che non può essere ottenuta in un'unica corsa di formatura. Invece, lo stampaggio progressivo sviluppa la forma del corno attraverso tre o quattro stazioni: una forma iniziale poco profonda imposta la curvatura della base, una seconda stazione approfondisce il profilo, una terza affina la geometria della punta e una stazione finale conia la superficie di contatto su cui sosterranno le linee di banchina. Ciascuna stazione riprende dal punto in cui si è fermata l'ultima, con la striscia portante che mantiene l'allineamento per tutta la durata.
Configurazioni di otturazione e perforazione per layout marini
La tranciatura taglia dal listello il profilo esterno della parte marina. La perforazione perfora caratteristiche interne come fori di montaggio, fessure di scarico e ritagli di alleggerimento. Entrambe le operazioni sembrano semplici, ma l'hardware marino introduce due fattori complicanti: costose bobine in lega e schemi di montaggio multi-foro che richiedono assoluta precisione di posizionamento.
La strategia di nidificazione ha un impatto diretto sul costo del materiale. Le scorte di bobine in acciaio inossidabile-di grado 316 marino costano molto di più per libbra rispetto all'acciaio dolce, quindi ogni punto percentuale di utilizzo del materiale è importante. I progettisti di stampi utilizzano algoritmi di annidamento avanzati che ruotano e rispecchiano i profili delle parti all'interno della striscia per ridurre al minimo la larghezza del nastro tra le parti. L'obiettivo è ridurre la spaziatura del nastro fino a circa 1,2 volte lo spessore del materiale, ove strutturalmente fattibile, recuperando materiale che altrimenti diventerebbe rottame costoso. Per le parti marine simmetriche come piastre di supporto o flange rotonde, il taglio della linea comune-tra le parti adiacenti nella striscia può spingere l'utilizzo del materiale oltre l'85%.
I modelli di perforazione per le flange di montaggio marine richiedono un controllo della posizione più rigoroso rispetto alla maggior parte degli stampaggi industriali. Una flangia passante-scafo con un cerchio di sei-bulloni deve posizionare ogni foro entro 0,05 mm dalla posizione effettiva in modo che si combini con schemi di bulloni standardizzati tra diversi produttori di imbarcazioni. Gli stampi progressivi raggiungono questo obiettivo attraverso la registrazione del perno pilota in ogni stazione. I fori pilota, praticati nella primissima stazione, diventano il dato di riferimento da cui indicizzare ogni successiva operazione di foratura e formatura. L'errore cumulativo è fisicamente impossibile perché la striscia si registra nuovamente sui perni pilota temprati prima di ogni corsa di stampa.
Per le parti che richiedono sia profili tranciati di grandi dimensioni che dettagli forati fini, la sequenza delle stazioni segue una logica deliberata: forare prima i piccoli elementi mentre la striscia è ancora piatta e completamente supportata, quindi eseguire tagli di tranciatura più grandi e operazioni di formatura che potrebbero distorcere il materiale circostante. Questo approccio preserva la precisione del foro nel componente marino finito.
Piegatura e orlatura per l'integrità strutturale
La piegatura trasforma i profili tranciati piatti in forme strutturali tri-dimensionali. L'orlatura ripiega un bordo su se stesso per raddoppiare lo spessore del materiale nei punti critici di stress. Entrambe le operazioni sono fondamentali per l'hardware marino, dove il rapporto resistenza-e-peso è importante e i gruppi imbullonati devono resistere alla fatica ciclica dovuta all'azione delle onde.
I bordi orlati sono particolarmente preziosi nelle applicazioni marine. Come descrivono i principi dell'orlatura della lamiera, ripiegare un bordo su se stesso lo rinforza eliminando le superfici taglienti esposte. Su una staffa per ringhiera marina, un bordo superiore orlato raddoppia lo spessore effettivo del materiale nel punto di massima sollecitazione di flessione senza richiedere un calibro iniziale più spesso. Rimuove inoltre il bordo tagliente tranciato che altrimenti diventerebbe un punto di inizio della corrosione e un pericolo per la sicurezza dell'attrezzatura di coperta. Le matrici progressive formano gli orli in due fasi: una stazione di pre-piegatura piega il bordo a circa 145 gradi, quindi una stazione di chiusura lo appiattisce contro il materiale principale.
Le piegature composte creano profili a sezione scatolata-che garantiscono una rigidità eccezionale da lamiere sottili. Una striscia piatta-tranciata piegata a forma di canale a U-e poi orlata lungo i bordi aperti produce una sezione rettangolare chiusa con quattro spessori di materiale su ciascun angolo. Le staffe per ringhiere e i supporti strutturali marini utilizzano questa tecnica per ottenere la rigidità di una sezione solida molto più pesante mantenendo il peso gestibile sull'hardware montato sul ponte-.
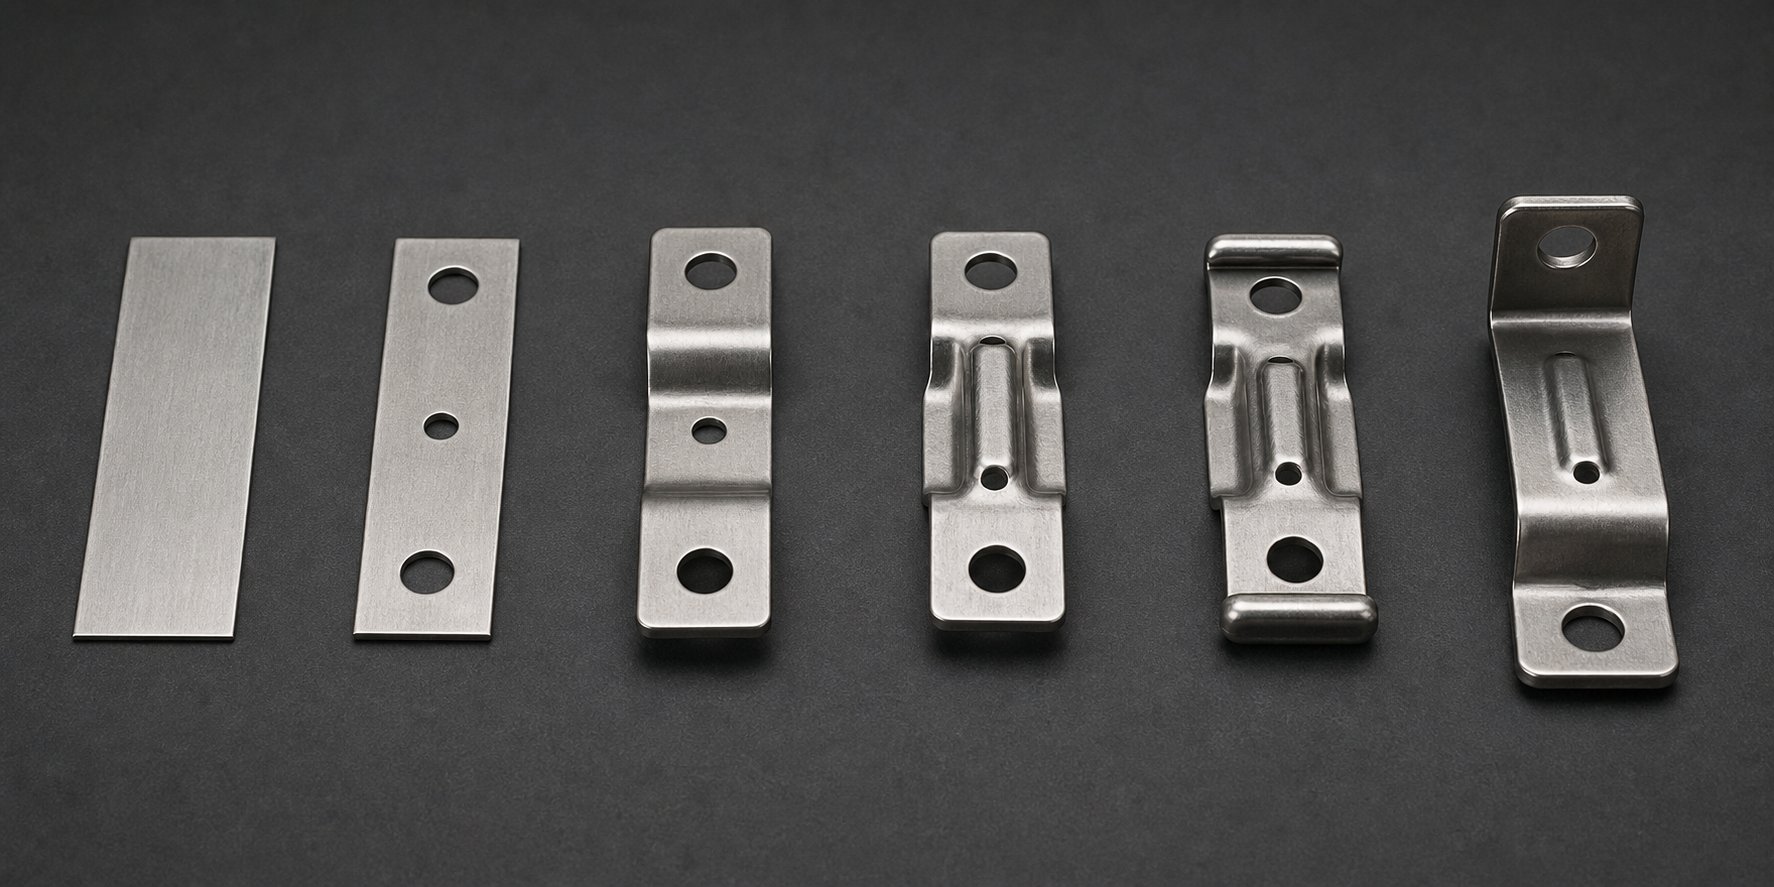
Comprendere come ciascuna operazione svolge una specifica funzione marina rende possibile sequenziare un'intera progressione con uno scopo. Prendi in considerazione una tipica staffa di montaggio nautica che richiede rigidità strutturale, fori di montaggio precisi, bordi resistenti alla corrosione- e una funzione di drenaggio. Ecco come una fustella progressiva a 8 stazioni costruisce quella parte da una striscia piatta:
- Stazione 1: Sfondamento pilota- Pratica fori pilota di precisione che registrano la striscia in ogni stazione successiva, stabilendo il riferimento per tutte le caratteristiche dimensionali.
- Stazione 2: Tacca- Rimuove il materiale dai bordi della striscia per definire i confini del profilo esterno della staffa e creare spazio per le pieghe successive.
- Stazione 3: Prima curva- Forma la flangia strutturale primaria a 90 gradi con-compensazione della flessione eccessiva per il ritorno elastico in acciaio inossidabile, creando la superficie di montaggio verticale della staffa.
- Stazione 4: Seconda curva- Forma la flangia di ritorno secondaria che fornisce rigidità della sezione scatolata- e crea la superficie di montaggio orizzontale.
- Stazione 5: rilievo- Preme le nervature di irrigidimento sulla faccia piatta della staffa, aumentando la resistenza alla flessione senza materiale o peso aggiuntivi.
- Stazione 6: Foratura del foro di scarico- Pratica piccoli fori di scarico (3-5 mm) in aree con tasche che altrimenti intrappolano l'acqua stagnante e accelerano la corrosione interstiziale sull'hardware installato.
- Stazione 7: Orlo- Ripiega i bordi esposti su se stessi con una chiusura in due-fasi, raddoppiando lo spessore del bordo nei punti di sollecitazione ed eliminando le superfici taglienti tranciate.
- Stazione 8: Chiusura- Taglia la staffa finita dalla striscia di supporto con una cesoia netta, producendo la parte completata pronta per le operazioni di finitura.
Ogni stazione esiste per un motivo legato direttamente alla durata di servizio marino della staffa. La goffratura previene le rotture da fatica-indotte dalla flessione. I fori di drenaggio impediscono la corrosione causata dall'acqua salata intrappolata. L'orlo rinforza i bordi che i proprietari delle barche afferreranno durante l'ispezione dell'hardware. Niente in questa progressione è arbitrario.
L'effetto cumulativo dell'adeguamento delle operazioni ai requisiti marittimi è un aspetto che lascia alla macchina da stampa un lavoro secondario minimo. Ma "minimo" non significa "nessuno". L'economia di quante parti giustifica questo livello di ingegneria degli stampi e quando metodi più semplici hanno più senso finanziario, determina quali programmi hardware marini appartengono agli strumenti progressivi e quali no.
Economia del volume di produzione per i produttori di hardware marino
Uno stampo progressivo che produce staffe marine impeccabili a 200 colpi al minuto non ha valore se sono necessarie solo 500 parti. L’investimento in attrezzature ha senso solo quando il volume di produzione è sufficientemente elevato da ammortizzare il costo iniziale in una frazione trascurabile di ciascun pezzo finito. Per i programmi hardware marini, capire dove si trova il punto di pareggio-e quali costi nascosti scompaiono una volta superato questo punto separa le decisioni di produzione redditizie dagli errori costosi.
Soglie di volume in cui gli stampi progressivi diventano convenienti-
L'attrezzatura per stampi progressivi rappresenta un impegno di capitale significativo. A seconda della complessità della parte, del numero di stazioni e del tipo di materiale, i costi degli utensili dei produttori di stampi progressivi in genere vanno da $ 10.000 per strumenti più semplici a $ 350.000 per stampi multistazione complessi. L'hardware marino aggrava questo problema perché le leghe resistenti alla corrosione-come l'acciaio inossidabile 316 accelerano l'usura degli utensili, spesso richiedendo inserti in metallo duro e rivestimenti specializzati che spingono il costo degli stampi verso il limite superiore di tale intervallo.
Allora quando funzionano i conti? Il costo progressivo dello stampaggio per parte diminuisce drasticamente all'aumentare del volume perché l'attrezzatura è una spesa fissa-una tantum distribuita su ogni unità prodotta. Uno stampo da 50.000 dollari aggiunge 10 dollari per pezzo con 5.000 parti, ma solo 0,10 dollari con 500.000 parti. I parametri di riferimento del settore suggeriscono che lo stampaggio progressivo diventa economicamente fattibile a partire da circa 50.000-100.000 unità all’anno per parti di moderata complessità. Hardware marino più semplice come piastre di supporto piatte o dispositivi di fissaggio a clip possono giustificare l'attrezzatura a volumi inferiori, a volte da 25.000 a 30.000 pezzi, perché un minor numero di stazioni di fustellatura significa costi iniziali inferiori.
Confrontalo con la lavorazione CNC, che comporta costi di attrezzaggio quasi-zero ma richiede tempo macchina per ogni singola unità. A volumi bassi, vince il CNC. Ma la sua curva di costo è lineare: il 50.000esimo pezzo costa esattamente lo stesso del primo. La curva dello stampaggio progressivo è l'opposto. Dopo il picco iniziale degli utensili, il costo marginale per pezzo si avvicina solo alla materia prima e al tempo di pressatura. Per gli OEM del settore marittimo che utilizzano hardware standardizzato su tutte le linee di produzione delle imbarcazioni, il punto di crossover arriva rapidamente.
Costo totale di proprietà oltre il prezzo per parte-
Concentrandosi solo sul prezzo al pezzo non si riesce a raggiungere il punto in cui lo stampaggio progressivo offre i maggiori risparmi per i programmi marini. Il vantaggio economico reale si compone di diversi fattori che raramente compaiono in una singola voce:
- Operazioni secondarie ridotte- Una progressione ben-progettata integra piegatura, orlatura, goffratura e perforazione del foro di scarico in un unico ciclo di stampa. Ogni operazione eliminata da una configurazione a valle separata rimuove manodopera, movimentazione e tempi di attesa dal flusso di produzione.
- Tasso di scarto inferiore con annidamento ottimizzato- I layout progressivi delle strisce progettati per costose bobine in leghe marine massimizzano l'utilizzo del materiale, recuperando i costi su ogni ciclo di bobina rispetto a metodi di fabbricazione meno efficienti.
- Eliminazione della gestione delle inter-operazioni- Le parti rimangono sulla pista di trasporto dalla prima all'ultima stazione. Nessun contenitore di lavoro-in-processo posizionato tra le macchine. Nessun caricamento manuale negli apparecchi secondari. Meno manipolazione significa meno graffi superficiali sulle leghe dove la qualità della finitura è importante.
- Qualità costante riducendo gli oneri di ispezione- Quando ogni parte è dimensionalmente identica, il controllo statistico del processo diventa semplice. L'approvazione del primo-articolo e i controlli SPC periodici sostituiscono l'ispezione al 100% spesso richiesta per le parti marine fabbricate o formate manualmente.
Questi risparmi si sommano al volume. Un programma di staffe marine che esegue 200.000 unità all'anno potrebbe far risparmiare 30 secondi di movimentazione secondaria per parte. Si tratta di 1.667 ore di lavoro recuperate, sufficienti a giustificare l'investimento nella sola riduzione della gestione.
| Livello di volume | Metodo di produzione | Costo relativo dell'attrezzatura | Andamento dei costi per-parte | Tempi di consegna tipici |
|---|---|---|---|---|
| Prototipo (1-100 unità) | Lavorazione CNC o taglio laser | Da molto basso a nessuno | Alto (fisso per unità) | Giorni a 2 settimane |
| Volume-basso (100-10.000 unità) | Lavorazione CNC, punzonatura a torretta o stampaggio-a colpo singolo | Da basso a moderato | Moderato (lineare con il volume) | 2-4 settimane |
| Volume medio- (10.000-100.000 unità) | Stampaggio progressivo o stampaggio a trasferimento | Alto (ammortizzato durante l'esecuzione) | Basso (cala bruscamente con il volume) | 12-20 settimane per l'attrezzatura, quindi giorni per ciclo di produzione |
| Volume- elevato (100,000+ unità) | Stampaggio progressivo | Alto (trascurabile per parte su scala) | Molto basso (materiale + tempo di stampa) | 12-20 settimane per l'utensileria, successivamente produzione continua |
Il punto fondamentale per i produttori di hardware marino: l’economia progressiva degli stampi premia l’impegno. Quanto più a lungo viene eseguito il programma di produzione e quante più unità vengono prodotte, tanto più l'investimento iniziale in attrezzature svanisce fino a diventare insignificante rispetto al risparmio per parte. Lavorare con un espertoproduttore di stampi progressivicome YICHEN all'inizio della fase di progettazione, aiuta gli ingegneri di produzione a valutare questi aspetti economici del volume prima di impegnare il capitale, garantendo che l'investimento nello stampo sia in linea con i cicli di produzione previsti e che i requisiti di formazione di più-stazione siano ottimizzati per i volumi di hardware marino target.
Naturalmente, una parte che costa pochi centesimi da timbrare ma che si guasta entro due stagioni dall'esposizione all'acqua salata offre un valore negativo. Gli aspetti economici reggono solo quando il componente stampato sopravvive al suo ambiente di servizio. Questa durabilità dipende in larga misura da ciò che accade dopo che la parte lascia la pressa: i processi di finitura post-stampaggio che trasformano uno stampaggio di forma quasi-netta-in un componente di grado marino-in grado di resistere ad anni di esposizione alla nebbia salina.
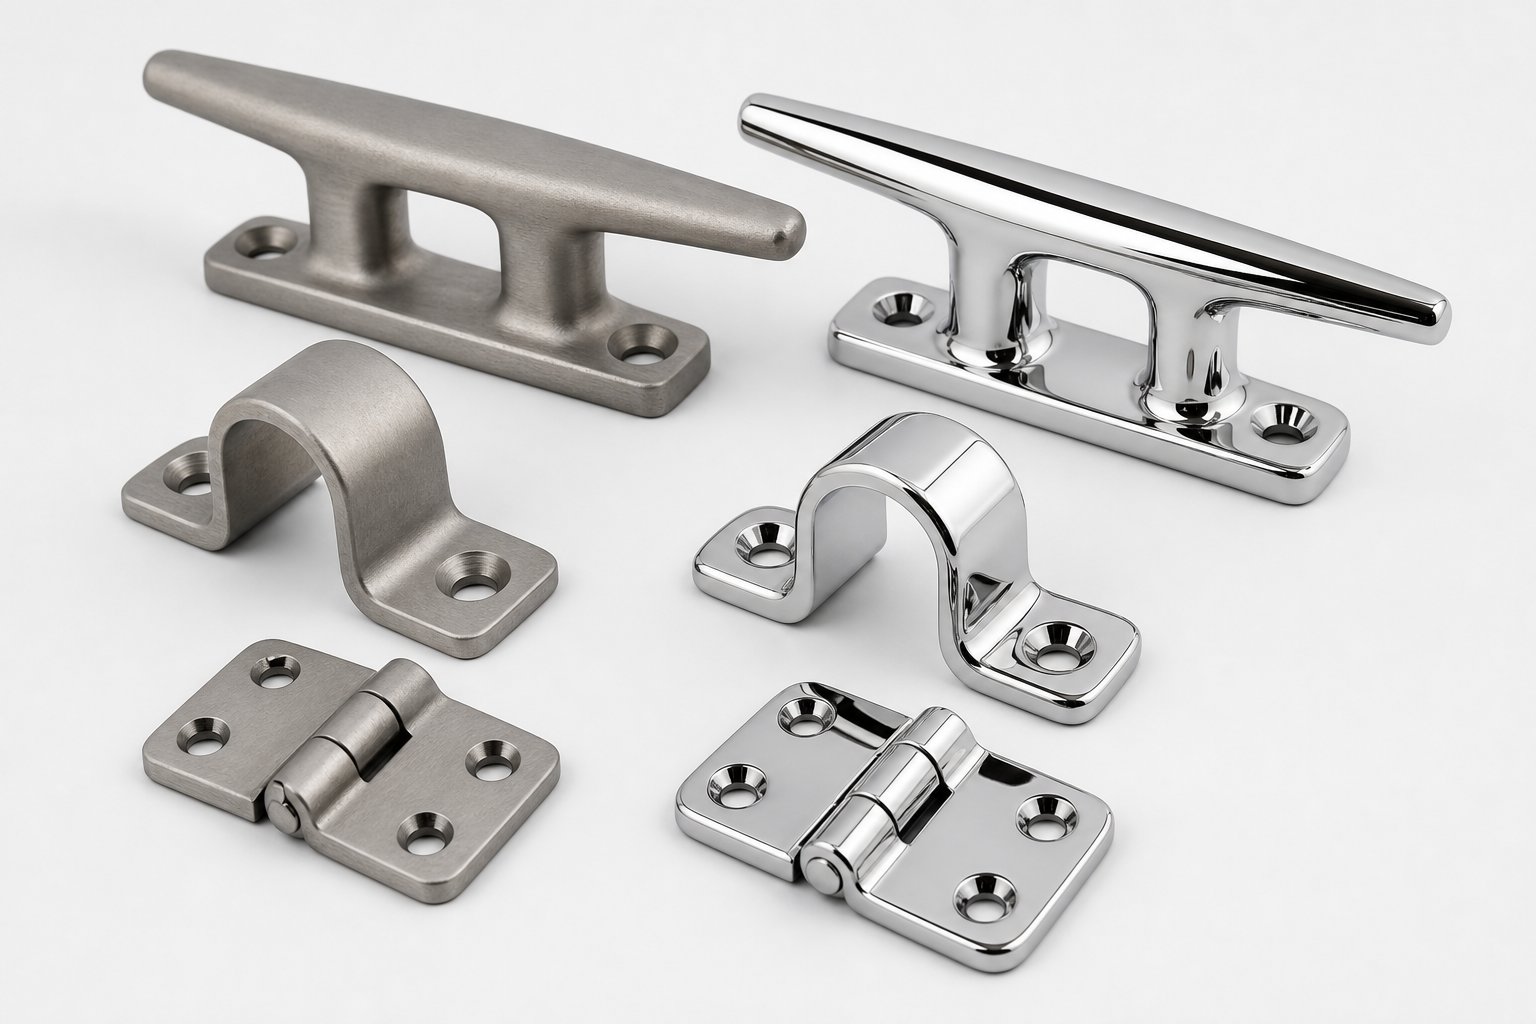
Processi di finitura post-stampaggio per la resistenza all'acqua salata
Uno stampo progressivo fornisce una parte dimensionalmente completa, ma la completezza dimensionale non è la stessa cosa della prontezza marina. Il processo di stampaggio introduce condizioni superficiali che l'acqua salata sfrutterà: ferro libero trasferito dal contatto degli utensili, micro-bave sui bordi tagliati e stress di formazione residui che compromettono lo strato di ossido passivo. La finitura superficiale dell'hardware marino dopo lo stampaggio non è un lavoro di lucidatura cosmetica. È la differenza tra un raccordo che dura quindici anni e uno che presenta macchie di ruggine nel giro di due stagioni.
La strategia di finitura dipende dalla lega di base, dalla gravità dell'ambiente marino e dalle aspettative visive dell'utente finale. Le parti inossidabili necessitano di ripristinare il loro strato passivo. Le parti in alluminio necessitano di protezione barriera. Inoltre, ogni specifica deve essere comunicata in modo sufficientemente chiaro affinché i tuoi fornitori di stampi progressivi e fornitori di finitura forniscano risultati coerenti in tutti i cicli di produzione.
Passivazione ed elettrolucidatura per parti marine inossidabili
Ogni parte in acciaio inossidabile che passa attraverso uno stampo progressivo raccoglie la contaminazione del ferro libero. È inevitabile. I punzoni in acciaio per utensili, gli inserti di formatura e persino il piano della pressa trasferiscono microscopiche particelle di ferro sulla superficie del pezzo durante le operazioni di tranciatura, piegatura e coniatura. Questi depositi di ferro diventano siti anodici dove la corrosione inizia preferenzialmente in ambienti ricchi di cloruro-. Se non trattata, una tacchetta in acciaio inossidabile 316 svilupperà strisce di ruggine color tè-, non a causa della corrosione del materiale di base, ma a causa delle particelle di ferro incastonate che si ossidano sulla sua superficie.
La passivazione risolve questo problema. Il processo è semplice: immergere la parte stampata in un bagno di acido citrico o nitrico che dissolve il ferro libero senza attaccare l'acciaio inossidabile di base. Ciò che rimane è una superficie con un rapporto cromo-ferro- più elevato rispetto alla lega sottostante, che favorisce la formazione di uno strato di ossido di cromo denso e uniforme. Per lo stampaggio di metalli per componenti marini di qualità 304 o 316, la passivazione è il trattamento post-stampaggio minimo richiesto-e non un aggiornamento facoltativo. Qualsiasi hardware marino inossidabile stampato spedito senza passivazione è, funzionalmente, non finito.
L’elettrolucidatura va oltre. Questo processo elettrochimico rimuove da 0,0001 a 0,001 pollici di metallo superficiale trasformando la parte nell'anodo in un bagno elettrolitico. Il metallo si dissolve preferibilmente dai micro-picchi e dai punti alti, levigando la superficie e rimuovendo completamente lo strato contaminato. Il risultato è una parte geometricamente più liscia, metallurgicamente più pulita e più ricca di cromo in superficie rispetto a una parte non finita o passivata. Per i raccordi marini di alta qualità, ad esempio l'hardware del timone, i componenti visibili del T-top o qualsiasi altro oggetto in continuo contatto con l'acqua salata, l'elettrolucidatura offre sia la massima resistenza alla corrosione che un aspetto brillante e uniforme che la passivazione da sola non può ottenere.
Quando dovresti specificare l'uno rispetto all'altro? Considera questi fattori:
| Fattore | Passivazione | Elettrolucidatura |
|---|---|---|
| Tipo di processo | Trattamento chimico (bagno acido) | Rimozione elettrochimica dei metalli |
| Cosa rimuove | Solo contaminanti superficiali, nessun metallo comune | 0,0001-0,001 pollici di metallo di base più contaminanti |
| Risultato della finitura superficiale | Livello passivo ripristinato; aspetto invariato | Superficie più liscia e luminosa; strato passivo potenziato |
| Guadagno di resistenza alla corrosione | Superficie significativa vs. non passivata | Superiore alla sola passivazione |
| Impatto sui costi | Da basso a moderato | Da moderato ad alto |
| Meglio per | Hardware marino inossidabile standard (maggior parte delle parti) | Hardware esposto di alta qualità, geometrie complesse, massime prestazioni in acqua salata |
Un avvertimento importante: nessuno dei due processi compensa la specificazione del grado inossidabile sbagliato. Il 304 elettrolucidato in servizio diretto con acqua salata avrà comunque prestazioni inferiori al 316 adeguatamente passivato, perché il trattamento superficiale migliora ciò che fornisce la lega di base anziché sostituire la resistenza al cloruro fornita dal molibdeno.
Sistemi di rivestimento per hardware marino non-inossidabile
Non tutte le parti marine stampate sono in acciaio inossidabile. Staffe in alluminio, elementi di fissaggio in acciaio al carbonio e componenti strutturali in acciaio dolce richiedono tutti rivestimenti barriera per sopravvivere all'esposizione all'acqua salata. Il sistema di rivestimento deve aderire in modo affidabile alla superficie stampata, tollerare i cicli termici e l'esposizione ai raggi UV degli ambienti marini e fornire una resistenza sufficiente alla nebbia salina per la durata di servizio prevista.
Verniciatura a polvereè la scelta dominante per l'hardware marino in acciaio stampato e alluminio. La polvere secca applicata elettrostaticamente polimerizza a 350-400 gradi Fahrenheit formando una pellicola polimerica continua tipicamente2-4 mil (50-100 micrometri) di spessore. Applicato correttamente su acciaio pretrattato, il rivestimento in polvere raggiunge 1.000 o più ore di resistenza alla nebbia salina secondo ASTM B117. È disponibile in qualsiasi colore RAL, resiste alla scheggiatura e alla degradazione UV meglio della vernice fresca e non produce emissioni di COV durante l'applicazione. Per le staffe marine stampate e le piastre di montaggio in cui l'aspetto conta ma il costo dell'acciaio inossidabile completo non è giustificato, la verniciatura a polvere su acciaio al carbonio offre un eccellente rapporto tra prestazioni-e-costo.
Anodizzazioneè il trattamento di finitura standard per i raccordi marini in alluminio stampato. Il processo elettrochimico crea uno strato duro di ossido di alluminio sulla superficie del pezzo, migliorando significativamente sia la resistenza alla corrosione che la durezza superficiale. L'anodizzazione di tipo II (spessore 0,3-1,0 mil) è adatta alla maggior parte dell'hardware in alluminio marino e accetta la colorazione. L'anodizzazione con rivestimento duro di tipo III (1,0-3,0 mil) fornisce prestazioni superiori contro l'usura e la corrosione per applicazioni ad alto utilizzo come inserti di tacchette o raccordi per cingoli. Per le parti in alluminio stampato a stampo progressivo, tenere presente che l'anodizzazione aggiunge spessore dimensionale. Il tipo III cresce di circa il 50% verso l'esterno, quindi le caratteristiche con tolleranze strette potrebbero dover essere stampate leggermente sottodimensionate per raggiungere la dimensione finale dopo il rivestimento.
Placcatura in zinco-nichelserve il mercato degli elementi di fissaggio per il settore navale. Gli elementi di fissaggio a clip, i dadi a molla e i dadi in gabbia in acciaio al carbonio stampato destinati all'uso in sentina o nel vano motore beneficiano della combinazione di protezione sacrificale e moderata resistenza alla nebbia salina dello zinco-nichel. La placcatura di zinco standard secondo ASTM B633 con conversione cromata fornisce da 96 a 240 ore di protezione dalla nebbia salina a seconda dello spessore e del post-trattamento, mentre la placcatura in lega di zinco-nichel spinge tale intervallo significativamente più alto per gli elementi di fissaggio nelle zone marine più aggressive.
Specifica dei requisiti di finitura al fornitore di timbri
È qui che molti programmi hardware marini incontrano attriti: il team di ingegneri sa che la parte necessita di "protezione dalla corrosione", ma comunica tale requisito in termini vaghi che lasciano perplesso il fornitore di finiture. Una specifica che recita "passivare dopo lo stampaggio" non dice al venditore nulla sulla chimica dell'acido, sul tempo di immersione, sui criteri di accettazione o sulle prestazioni attese. Il risultato è un’incoerenza tra i lotti di produzione e, eventualmente, guasti sul campo.
I progettisti dell'hardware marino dovrebbero comunicare i requisiti di finitura utilizzando parametri quantificabili legati a standard di test riconosciuti.ASTM B117definisce l'apparato, la concentrazione della soluzione salina (5% NaCl), la temperatura della camera (35 gradi Celsius) e la densità della nebbia per i test in nebbia salina neutra, fornendo il quadro universale su cui si basano i requisiti di corrosione specifici del prodotto-. Quando si specifica "minimo 500 ore ASTM B117 senza ruggine rossa", ogni fornitore di finiture nella catena di fornitura capisce esattamente cosa ci si aspetta e come verrà verificato.
Un pacchetto completo di specifiche di finitura per i componenti stampati marini dovrebbe includere:
- Condizioni del materiale base- Specificare se la parte arriva alla finitura nello stato-stampato, burattata-sbavata o pre-pulita. La contaminazione superficiale dovuta ai lubrificanti per stampaggio influisce sull'adesione del rivestimento.
- Metodo di preparazione della superficie- Definire il processo di pulizia e pre-trattamento: lavaggio alcalino, rivestimento di conversione del fosfato, pretrattamento con cromatazione o abrasione meccanica (specifiche della sabbiatura e della rete).
- Tipo e spessore del rivestimento- Evidenzia il sistema di finitura specifico con intervalli di spessore misurabili. Esempio: "Verniciatura a polvere, poliestere TGIC, RAL 9005, 2,5-3,5 mil DFT" o "Passivazione secondo ASTM A967, metodo con acido citrico".
- Ore di prova in nebbia salina e criteri di accettazione- Indicare le ore minime ASTM B117 richieste e definire cosa costituisce guasto: ruggine rossa, ruggine bianca, formazione di bolle, percentuale di area corrosa secondo ASTM D610 o delaminazione del rivestimento dovuta a segni di graffitura.
- Obiettivi di rugosità superficiale- Per le parti che richiedono una finitura estetica specifica, specificare i valori Ra. I raccordi marini con finitura-a specchio richiedono in genere Ra 4-8 micropollici (0,1-0,2 micrometri) ottenibili tramite elettrolucidatura. L'hardware con finitura satinata ha come target Ra 16-63 micropollici (0,4-1,6 micrometri).
- Criteri di ispezione e piano di campionamento- Definire il metodo di ispezione (test visivo, su coupon in nebbia salina, test di adesione secondo ASTM D3359) e la frequenza di campionamento del lotto.
Fornire questo livello di dettaglio elimina l'ambiguità tra l'intento progettuale e il prodotto finito. Consente inoltre ai fornitori di stampi progressivi di tenere conto tempestivamente dei requisiti di finitura nelle decisioni relative alla progettazione dello stampo, anziché scoprire dopo lo stampaggio-che le condizioni della superficie non soddisfano i prerequisiti di adesione del rivestimento.
Nelle-operazioni di stampi che riducono i costi di finitura
La progettazione intelligente dello stampo può spostare il lavoro dalla linea di finitura alla macchina da stampa, riducendo i costi totali di post-stampaggio. Diverse operazioni interne allo stampo migliorano direttamente la preparazione della parte stampata per la finitura marina:
Stazioni di coniaturacomprime i bordi tagliati e appiattisce le micro-bave che altrimenti richiederebbero la sbavatura prima della passivazione o del rivestimento. Un bordo coniato presenta una superficie liscia e chiusa al bagno di finitura, migliorando l'uniformità della copertura ed eliminando la geometria delle fessure dove la corrosione si nasconde sotto i rivestimenti.
Stazioni di bruniturautilizzare acciaio per utensili lucidato per stirare la superficie della parte sotto pressione, riducendo la rugosità superficiale e chiudendo la micro-porosità lasciata dalle operazioni di formatura. Le parti che escono da una stazione di lucidatura necessitano di meno lucidatura meccanica prima dell'elettrolucidatura, risparmiando tempo e materiali di consumo nel reparto di finitura.
Inserti lucidatinelle stazioni finali di formatura trasferiscono la loro superficie a specchio direttamente sul pezzo stampato. Quando la faccia dello stampo presenta una finitura di Ra 4 micropollici o più fine, la superficie stampata emerge vicino alle specifiche cosmetiche finali, richiedendo solo un trattamento chimico anziché un'estesa lucidatura meccanica prima della passivazione o dell'elettrolucidatura.
Ognuna di queste strategie in-die scambia costi di attrezzaggio leggermente più alti con spese di finitura per parte significativamente più basse. Nei programmi marini-di volume elevato, i calcoli favoriscono la creazione ogni volta di qualità di finitura nello stampo. Il pezzo finito, passivato e rivestito e pronto per l'installazione, è buono quanto il sistema produttivo che lo ha creato. E la qualità di quel sistema dipende dalla scelta del giusto partner di produzione, uno le cui capacità abbracciano l'intera catena, dalla progettazione dello stampo allo stampaggio fino alla finitura per il servizio con acqua salata.
Trovare il giusto partner per lo stampaggio di stampi progressivi per i programmi marini
Un'officina di stampaggio che utilizza staffe in acciaio dolce per condutture HVAC non è la stessa cosa di un partner di stampaggio di stampi progressivi per hardware marino. La stampa potrebbe essere identica. L'alimentatore di strisce funziona allo stesso modo. Ma le conoscenze istituzionali necessarie per formare leghe resistenti alla corrosione-con tolleranze strette, mantenere le superfici lucide degli stampi su lunghi cicli di produzione e fornire parti pronte per la finitura in acqua salata è qualcosa che o costruisci in anni di esperienza nel programma marino o che non possiedi affatto.
Scegliere il fornitore sbagliato non significa solo consegne in ritardo. Significa parti che si deteriorano nello stampo, bordi che avviano corrosione interstiziale dopo l'installazione o deriva dimensionale che emerge tre mesi dopo l'inizio di un ciclo di produzione quando l'attrezzatura si usura oltre la finestra di compensazione. Il processo di valutazione merita lo stesso rigore ingegneristico della progettazione del pezzo stesso.
Capacità critiche da valutare in un partner di stampaggio marittimo
Non tutte le operazioni di stampaggio progressivo hanno l'esperienza nelle leghe, la capacità delle presse o l'infrastruttura di qualità per gestire lavori di tipo marino-. Quando valuti i potenziali fornitori, l'obiettivo è separare i negozi che possono davvero supportare lo stampaggio di leghe resistenti alla corrosione-da quelli che apprenderanno con il budget del tuo programma.
Come suggeriscono le linee guida del settore fornite da produttori esperti di stampi progressivi, andare oltre il sito web di un'azienda e porre domande dirette e specifiche sulle capacità-è ciò che rivela se un negozio è effettivamente in grado di fornire. Per i programmi marini in particolare, la varietà delle sfide relative a stampi e stampaggio, dalla formatura di acciaio inossidabile 316 di grosso spessore-alla manutenzione di utensili in metallo duro con finitura a specchio-, richiede un fornitore le cui capacità siano in linea contemporaneamente con i requisiti di lega, volume e finitura.
Utilizza questo elenco di controllo durante la selezione di potenziali partner:
- Esperienza in leghe resistenti alla corrosione-- L'officina utilizza acciaio inossidabile 316/316L, ottone navale o alluminio marino con utensili progressivi? Richiedi esempi specifici, non solo un elenco di materiali. Come hanno gestito il work-hardening, l'irritazione e il ritorno elastico su questi programmi?
- Funzionalità di progettazione e simulazione interna-degli stampi- Possono eseguire simulazioni di formatura (FEA o modellazione della progressione dei nastri) per convalidare le sequenze delle stazioni prima del taglio dell'acciaio? La-progettazione interna implica un'iterazione più rapida quando la geometria delle parti marine richiede modifiche.
- Gamma di tonnellaggio della pressa- L'hardware marino in acciaio inossidabile da 2-4 mm richiede un tonnellaggio sostanzialmente più elevato rispetto ai tipici lavori in lamiera. Conferma che le presse dell'officina possono gestire lo spessore del materiale su tutte le stazioni di formatura senza avvicinarsi ai limiti di capacità.
- Manutenzione e ricostruzione degli stampi-in-house- Gli stampi progressivi per le leghe marine si usurano più velocemente di quelli per l'acciaio dolce. Un'officina che mantiene gli utensili internamente-può rispondere alla deriva della qualità-correlata all'usura in poche ore invece che in settimane. Chiedi informazioni sui programmi di manutenzione preventiva e sugli intervalli di lucidatura per gli stampi per finitura marina-.
- Capacità operativa secondaria- Il fornitore offre sbavatura, passivazione, elettrolucidatura o rivestimento internamente- oppure ha stabilito partnership di finitura con accordi di qualità documentati? Minori sono i passaggi tra stampaggio e finitura, minore è il rischio per la qualità della superficie.
- Certificazioni di qualità e controllo di processo- ISO 9001 è un riferimento. Per l'hardware marino-critico per la sicurezza, chiedi informazioni sull'implementazione dell'SPC, sulla-frequenza delle ispezioni in corso, sui protocolli di ispezione del primo-articolo e sulla tracciabilità dei materiali dal certificato della bobina alla parte finita.
- Prototipo-per-scalabilità della produzione- Possono supportare l'esecuzione di campioni iniziali per la qualificazione del costruttore di barche, quindi scalare fino a volumi di produzione completi senza ri-attrezzature? Alcuni fornitori eccellono a un'estremità di questo spettro ma faticano all'altro.
Per gli ingegneri di produzione e i team di approvvigionamento che cercano stampi per stampaggio progressivi ad alto-volume con elevata ripetibilità e capacità di produzione di massa scalabile, produttori comeYICHENoffrono competenze di formatura multi-stazione adatte ai programmi hardware marini che richiedono soluzioni di stampi efficienti. La loro attenzione agli utensili per stampi progressivi per parti metalliche complesse-di volume elevato li rende un'opzione di approvvigionamento rilevante da valutare insieme ai fornitori regionali, in particolare quando il tuo programma richiede risultati coerenti su cicli di produzione estesi.
Come comunicare in modo efficace i requisiti hardware nautici
Anche il partner di stampaggio più capace non può fornire ciò che non hai chiaramente specificato. I programmi hardware marini falliscono più spesso nella fase di comunicazione che in quella di produzione. Una richiesta di offerta vaga che elenca "staffa in acciaio inossidabile, uso marino" lascia le decisioni critiche all'interpretazione del fornitore e le sue ipotesi predefinite potrebbero non corrispondere alle aspettative sulle prestazioni di corrosione.
Il pacchetto di specifiche fornito dovrebbe fornire al tuo partner per lo stampaggio di stampi progressivi tutto il necessario per quotare in modo accurato, progettare correttamente le attrezzature e consegnare parti che superano i test di qualificazione al primo invio. Includere:
- Richiamo del materiale con designazione-del grado marino- Specificare la lega esatta (316L secondo ASTM A240, ottone navale C46400 secondo ASTM B171, alluminio 5052-H32 secondo ASTM B209), condizione di tempra e spessore con tolleranza.
- Specifiche di finitura con requisiti di nebbia salina- Indicare il trattamento post-stampaggio (passivazione secondo il metodo citrico ASTM A967, elettrolucidatura, verniciatura a polvere con ore ASTM B117), i criteri di accettazione e gli obiettivi di rugosità superficiale nei valori Ra.
- Coefficienti di carico e fattori di sicurezza- Se la parte è-portante, comunicare il limite di carico di lavoro e il fattore di sicurezza applicato dal progetto. Ciò informa la verifica dello spessore del materiale del fornitore e i limiti di gravità della formazione.
- Tolleranze dimensionali con GD&T- Fornisci disegni 2D con quote geometriche e didascalie di tolleranza, non solo dimensioni nominali. Evidenzia le caratteristiche fondamentali-per-funzionali (posizioni dei fori di montaggio, planarità della superficie di accoppiamento) che richiedono un controllo più rigoroso rispetto alla tolleranza generale del profilo.
- Proiezioni del volume annuale e durata del programma- Previsioni oneste sui volumi consentono al fornitore di dimensionare gli strumenti in modo appropriato. Uno stampo progettato per 100.000 parti all'anno ha standard di costruzione diversi rispetto a uno che ne prevede la produzione di 2 milioni nel corso della sua vita.
- Contesto di assemblaggio e considerazioni galvaniche- Identificare quali materiali verrà a contatto con la parte stampata nell'assemblaggio finale. Se una staffa in alluminio stampato viene montata contro uno scafo passante in acciaio inossidabile-, il fornitore deve saperlo in modo da poter consigliare le caratteristiche di isolamento o la compatibilità del rivestimento.
Fornire questo livello di dettaglio in anticipo consente di ottenere due cose. Consente preventivi accurati, il che significa meno sorprese sui costi dopo l'impegno degli utensili. Inoltre, stabilisce criteri di accettazione misurabili su cui entrambe le parti concordano prima dell'inizio della produzione, eliminando le controversie soggettive sulla qualità che fanno deragliare i programmi hardware marini a metà-flusso.
Il giusto partner per lo stampaggio di stampi progressivi per l'hardware marino non è semplicemente il miglior offerente o il negozio con la stampa più grande. È il fornitore la cui esperienza nelle leghe, capacità di attrezzamento, sistemi di qualità e trasparenza di comunicazione si allineano con le esigenze specifiche del servizio di acqua salata. Quando la selezione dei materiali, la progettazione dello stampo, l'economia della produzione, i processi di finitura e la capacità del fornitore convergono attorno a un unico programma hardware marino, il risultato sono componenti che viaggiano in modo affidabile dallo stampo al molo e funzionano per tutta la vita della nave.
Domande frequenti sullo stampaggio progressivo dei metalli per l'hardware marino
1. Quali materiali sono i migliori per lo stampaggio progressivo dell'hardware marino?
Gli acciai inossidabili 316 e 316L sono le scelte più comuni grazie alla loro eccellente resistenza al cloruro e alla vaiolatura. L'ottone navale (C46400) funziona bene per raccordi e dispositivi di fissaggio decorativi grazie alla sua formabilità superiore e alla minore usura degli utensili. 5000-l'alluminio marino della serie è adatto a staffe leggere e hardware di coperta, mentre le leghe di rame-nichel (90/10, 70/30) eccellono nei componenti delle tubazioni dell'acqua di mare. Ogni lega richiede regolazioni specifiche dello stampo per tonnellaggio, compensazione del ritorno elastico e spaziatura delle stazioni per produrre parti coerenti di grado marino.
2. Di quante parti ho bisogno per giustificare l'attrezzatura per stampi progressivi per l'hardware marino?
Lo stampaggio progressivo in genere diventa-efficace in termini di costi con volumi annuali compresi tra 50.000 e 100.000 unità per parti marine moderatamente complesse. Componenti più semplici come piastre di supporto piatte o dispositivi di fissaggio a clip possono giustificare un numero di utensili compreso tra 25.000 e 30.000 pezzi a causa del minor numero di stazioni di fustellatura. Il fattore chiave è l’ammortamento: uno stampo da 50.000 dollari aggiunge 10 dollari per parte a 5.000 unità, ma solo 0,10 dollari a 500.000 unità. Lavorare con un produttore esperto di stampi progressivi come YICHEN aiuta gli ingegneri a valutare questi aspetti economici di pareggio-prima di investire capitale in attrezzature.
3. Perché l'hardware marino necessita di passivazione dopo lo stampaggio progressivo?
Durante lo stampaggio, i punzoni e gli inserti di formatura in acciaio per utensili trasferiscono microscopiche particelle di ferro libere sulle superfici di acciaio inossidabile. Negli ambienti di acqua salata, questi depositi di ferro diventano siti anodici dove inizia la corrosione, causando macchie di ruggine anche sull'acciaio inossidabile 316 di alta-grado. La passivazione utilizza acido citrico o nitrico per dissolvere il ferro incorporato senza attaccare la lega di base, ripristinando uno strato di ossido passivo ricco di cromo-. Senza passivazione, l'hardware marino inossidabile stampato è funzionalmente non finito e mostrerà una corrosione prematura durante il servizio.
4. In che modo il design progressivo dello stampo previene la corrosione delle parti marine?
Il design dello stampo specifico per il settore marino- incorpora diverse strategie anti-corrosione direttamente nell'attrezzatura. I raggi interni generosi (minimo da 1,5 T a 2 T) eliminano le fessure strette in cui si concentrano gli ioni cloruro. Le stazioni di coniatura comprimono i bordi tagliati per chiudere le micro-bave e le zone di frattura che danno origine alla corrosione interstiziale. Gli spazi più stretti dal punzone-alla{9}}matrice (5-8% dello spessore del materiale) producono tagli più puliti con un'area del bordo meno ruvido. Le stazioni di perforazione dei fori di drenaggio aggiungono fori di drenaggio che impediscono l'accumulo di acqua stagnante sui raccordi installati. Queste funzionalità sono integrate nella progressione dello stampo anziché essere affrontate attraverso costose operazioni post-stampaggio.
5. Cosa devo cercare quando scelgo un fornitore di stampi progressivi per parti marine?
Valutare i fornitori in base all'esperienza relativa alle leghe resistenti alla corrosione- (in particolare acciaio inossidabile 316, ottone navale o alluminio marino in utensili progressivi), progettazione interna degli stampi con capacità di simulazione della formatura, tonnellaggio della pressa sufficiente per materiali marini di grosso spessore, manutenzione interna degli stampi con intervalli di lucidatura documentati, capacità operativa secondaria o partnership di finitura consolidate, certificazione ISO 9001 con implementazione SPC e scalabilità dal prototipo-alla-produzione. Produttori come YICHEN specializzati in stampi progressivi multistazione per la produzione di volumi elevati-offrono la stretta ripetibilità e l'output scalabile richiesti dai programmi hardware marini.


