


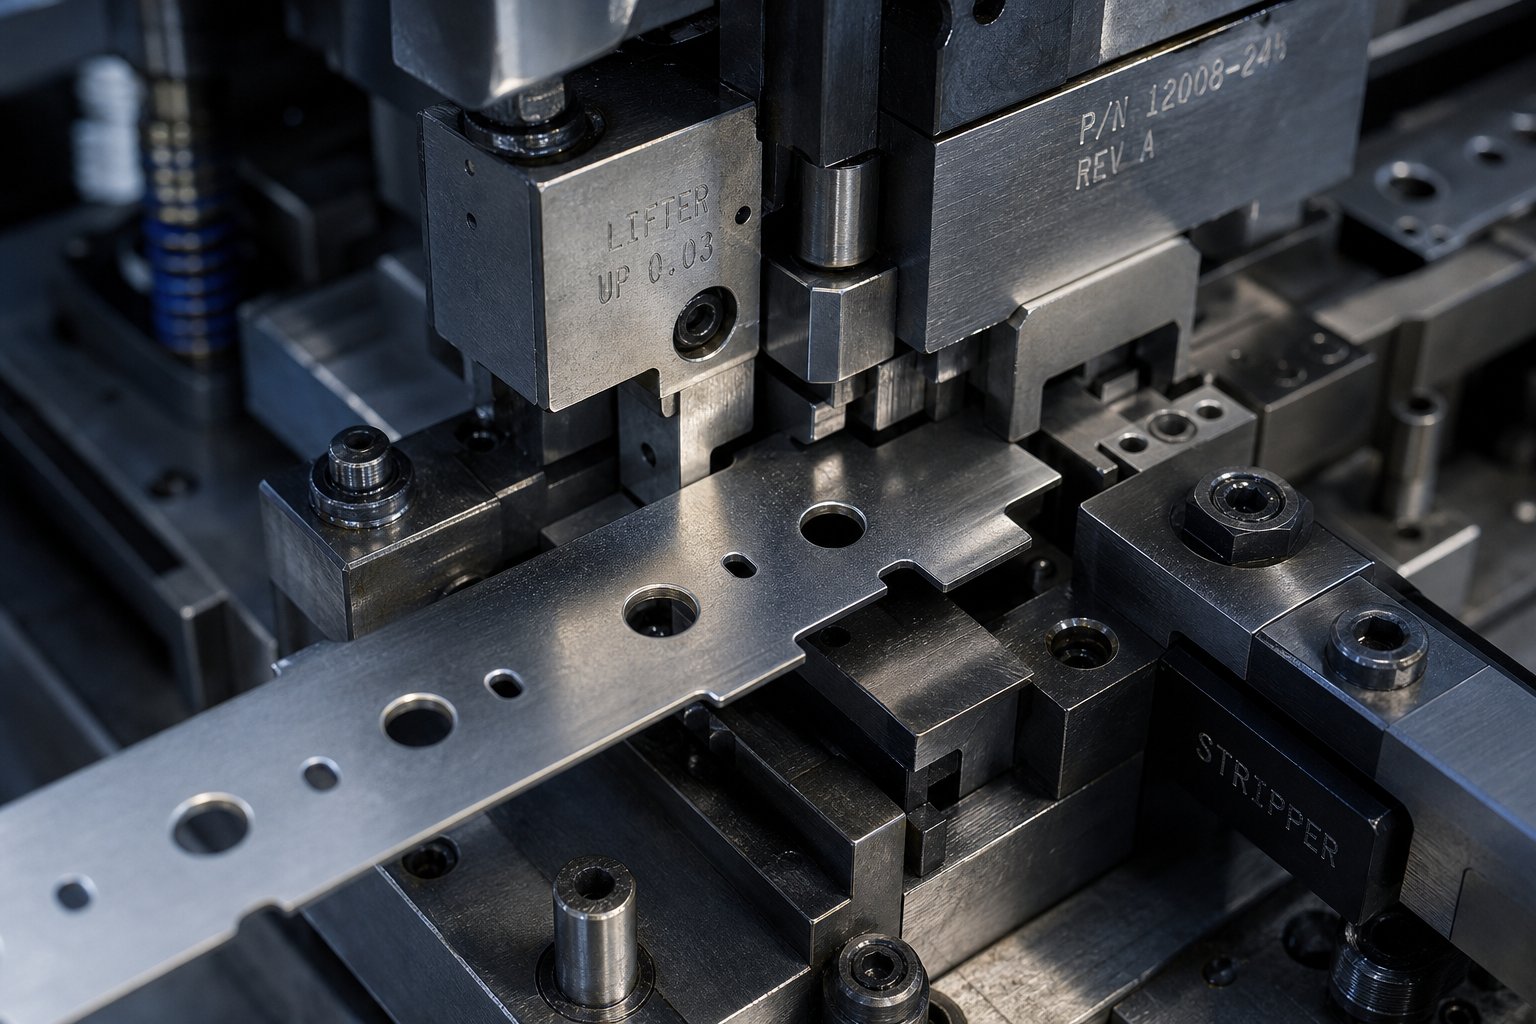
Comprendere le tacche di bypass e il loro ruolo nelle prestazioni degli stampi progressivi
Ogni strumento e ingegnere di stampi che ha eseguitoun'operazione di stampaggio progressivaconosce la sensazione: la striscia avanza dolcemente per mille colpi, poi all'improvviso si blocca, registra male o si blocca su un sollevatore. Nella maggior parte dei casi, il colpevole risale a una caratteristica piccola ma fondamentale nel layout della striscia. Quella caratteristica è la tacca di bypass.
Le tacche di bypass sono modifiche intenzionali del materiale apportate al bordo della striscia in una matrice di stampaggio progressiva. Il loro scopo è gestire il modo in cui la striscia interagisce con sollevatori, piloti e altri componenti dello stampo mentre avanza da una stazione all'altra. In una matrice per stampaggio lamiera con tacche di bypass negative e positive, queste caratteristiche di rilievo determinano se la striscia elimina in modo pulito le ostruzioni interne o si trascina contro superfici che riducono la precisione del passo nel tempo.
Il concetto è semplice. L'esecuzione è dove le cose si fanno interessanti.
Cosa sono le tacche di bypass negli stampi progressivi
Immagina una striscia di metallo che passa attraverso una filiera progressiva con otto o dieci stazioni. Tra ogni corsa della pressa, la striscia deve sollevarsi, avanzare di un passo e tornare in posizione per l'operazione successiva. I sollevatori sollevano la striscia per liberare le superfici inferiori dello stampo e i piloti tirano la striscia nella registrazione finale. Esistono tacche di bypass per consentire alla striscia di passare sopra o attorno a questi sollevatori e piloti senza rimanere sospesa, trascinata o scontrata.
In termini pratici, una tacca di bypass è un rilievo locale o un ritaglio aggiunto al layout della striscia che impedisce interferenze durante l'alimentazione, la formatura, il taglio o il trasferimento delle parti. Non è un dettaglio cosmetico o un ripensamento. Si tratta di un meccanismo di controllo intenzionale della striscia che il progettista specifica durante la fase di layout, ben prima che venga tagliato l'acciaio.
Esistono due tipi fondamentali: tacche di bypass positive, che trattengono il materiale sulla striscia sotto forma di linguetta-, e tacche di bypass negative, che rimuovono completamente il materiale dal bordo della striscia. Ciascun tipo crea una relazione meccanica diversa tra la striscia e i componenti dello stampo su cui deve spostarsi.
Perché la selezione del tipo di tacca è importante per il controllo delle strisce
È qui che molti ingegneri sottovalutano la decisione. L'orientamento geometrico della tacca determina direttamente la forza di alimentazione del nastro, la precisione del passo e la registrazione da stazione a stazione. Una tacca positiva mantiene il materiale intatto, preservando la rigidità della striscia ma richiedendo che la linguetta trattenuta scorra sulle superfici del sollevatore. Una tacca negativa taglia via il materiale, fornendo spazio per il sollevatore ma riducendo la rigidità localizzata della striscia.
Scegliere male non crea solo un piccolo inconveniente. Introduce errori di alimentazione che si accumulano in ogni stazione a valle, degrada la registrazione che si manifesta come variazione dimensionale sulle parti finite e accelera l'usura degli stampi in modo da ridurre gli intervalli di manutenzione. Negli stampi per stampaggio lamiera con intagli di bypass negativi e positivi, questa singola decisione geometrica si ripercuote lungo l'intero processo di produzione.
La scelta tra tacche di bypass positive e negative non è estetica. Cambia radicalmente il modo in cui la striscia interagisce con ogni stazione a valle, influenzando la resistenza di alimentazione, l'impegno del pilota e la precisione di posizionamento cumulativa sull'intero stampo.
Questa guida è scritta per gli ingegneri di attrezzature che già comprendono i concetti base degli stampi progressivi ma necessitano di chiarezza sulle decisioni relative alla geometria dell'intaglio. Non troverai spiegazioni introduttive su cos'è una fustella progressiva o come funziona l'alimentazione delle strisce. L'attenzione si concentra invece sugli specifici fattori geometrici, funzionali e guidati dai materiali-che determinano quale tipo di tacca appartiene al layout della striscia.
La distinzione inizia con la geometria. Il modo in cui ciascun tipo di tacca interagisce fisicamente con la striscia e cosa ciò significa per i meccanismi di alimentazione dipende interamente dal fatto che il materiale rimanga o se ne vada.
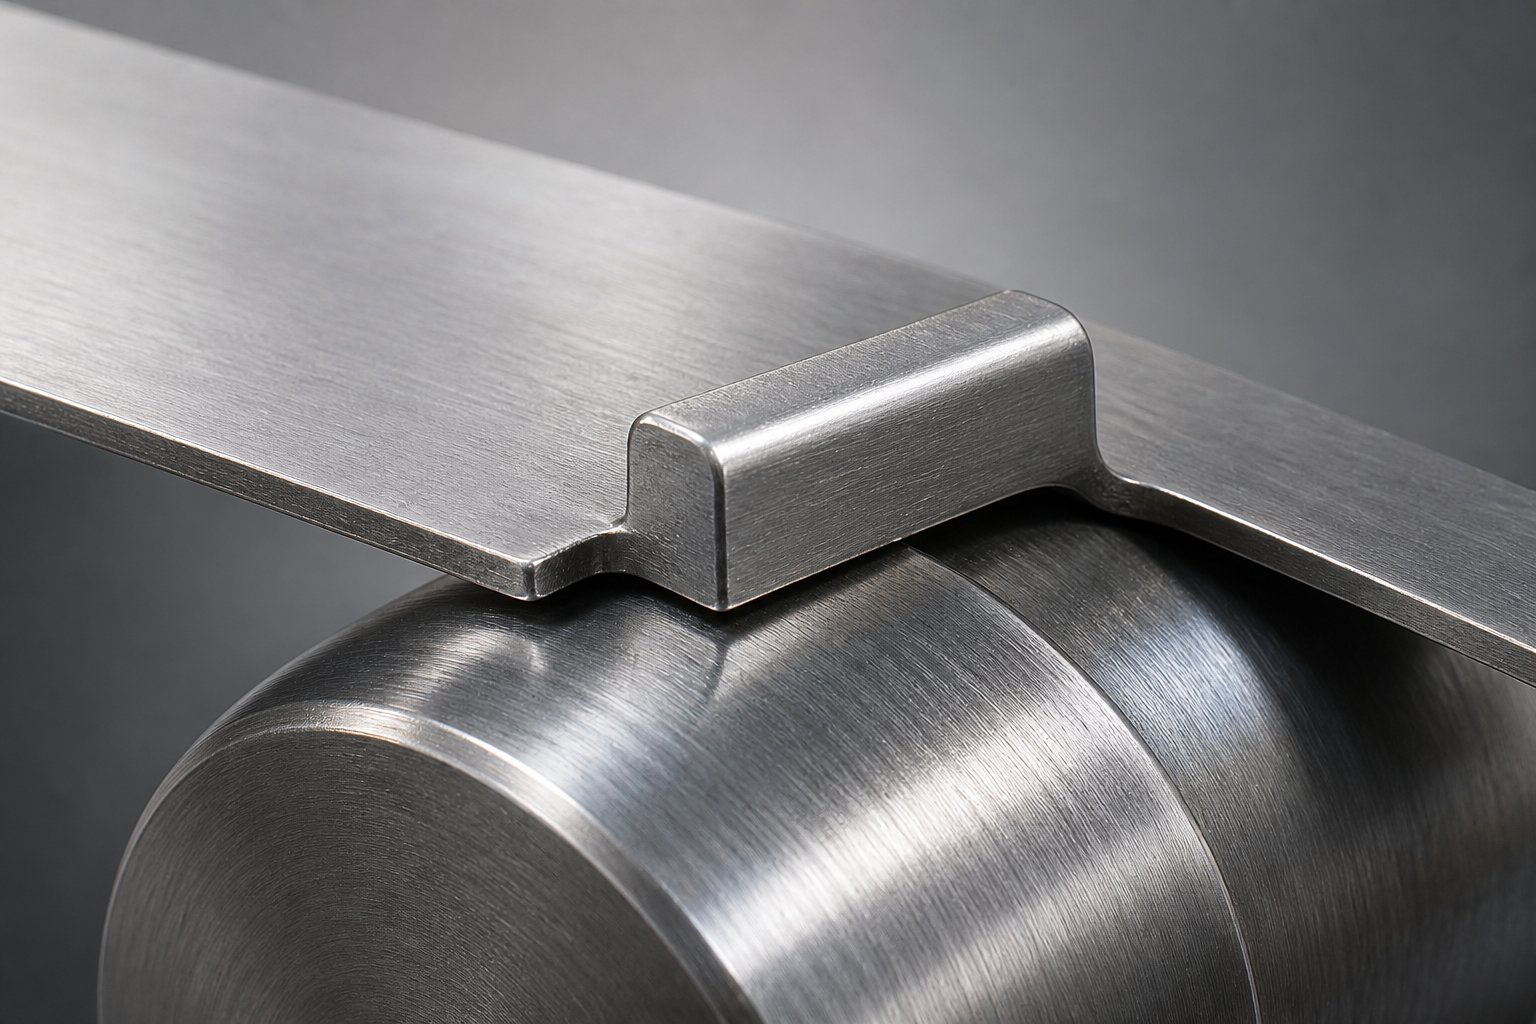
Geometria dell'intaglio di bypass positivo e meccanica funzionale
Una tacca di bypass positiva lascia il materiale sulla striscia. Invece di tagliare via una sezione del bordo della striscia e scartarla come scarto, la fustella crea una proiezione simile a una linguetta- che rimane fisicamente attaccata alla striscia. Questa linguetta trattenuta si estende verso l'interno o verso l'esterno dal bordo della striscia, formando un elemento piccolo ma volutamente sagomato che la striscia porta attraverso ogni stazione successiva.
Il risultato pratico: la larghezza del nastro in corrispondenza dell'intaglio rimane sostanzialmente intatta. Nessun materiale è perso. Non è necessario gestire alcuno slug. La striscia mantiene la sua continuità strutturale e tale continuità gioca un ruolo diretto nel comportamento della striscia durante l'alimentazione.
Geometria dell'intaglio positiva e ritenzione del materiale
Il profilo di taglio per un intaglio positivo è in genere un taglio parziale che libera la linguetta su tre lati lasciandola attaccata su un bordo. Immaginate una piccola lingua rettangolare o trapezoidale che è stata tagliata sul bordo anteriore, sul bordo posteriore e su un lato laterale, ma rimane collegata lungo il bordo laterale opposto come una cerniera. La linguetta può flettersi leggermente rispetto al piano della striscia, ma non si separa.
Molti progettisti aggiungono un rilievo angolare al bordo anteriore della linguetta per ridurre la resistenza all'alimentazione. Questo rilievo, solitamente compreso tra 5 e 15 gradi a seconda dello spessore del materiale, impedisce all'angolo anteriore della linguetta di impigliarsi sulle superfici del sollevatore mentre la striscia avanza. La geometria funziona in modo molto simile afermo passo lancia e flangia, dove una sezione lanceolata viene piegata per creare sia un arresto che un elemento di irrigidimento sulla striscia di supporto.
Poiché la linguetta rimane attaccata, la rigidità della striscia in corrispondenza della tacca viene preservata. Ciò è particolarmente importante nei materiali di spessore sottile-dove l'allungamento sotto tensione di alimentazione può causare deformazioni o ondulazioni localizzate. Una striscia con elevate caratteristiche di allungamento è particolarmente vulnerabile alla distorsione in qualsiasi punto in cui l'area della sezione trasversale è ridotta. Mantenendo il materiale in posizione, le tacche positive evitano di creare del tutto quel punto debole.
Come le tacche positive interagiscono con sollevatori e piloti
Quando la striscia avanza di una lunghezza, la linguetta trattenuta passa sopra la corona del sollevatore. La linguetta scorre lungo la superficie superiore del dispositivo di sollevamento e la striscia avanza senza interferenze. Quando la pressa si chiude, i piloti inseriscono la striscia attraverso i fori pilota per la registrazione finale, tirando la striscia in un allineamento preciso prima che inizino le operazioni di formatura o taglio.
L'interazione è fluida perché nessun bordo della striscia deve cadere o liberare uno spazio vuoto. La linguetta essenzialmente collega il sollevatore, mantenendo un contatto costante e una forza di cedimento prevedibile contro la superficie del sollevatore. Ciò produce una resistenza di alimentazione inferiore rispetto alle configurazioni in cui un bordo tagliato deve spostarsi attorno ai componenti dello stampo.
Nelle applicazioni di formatura di lamiere con intagli di bypass, questo comportamento di bassa-resistenza si traduce direttamente in una migliore coerenza del passo e in una riduzione dell'errore cumulativo su stampi a più-stazione.
- Il materiale viene trattenuto sulla striscia come proiezione di una linguetta attaccata
- La geometria della linguetta è in genere tagliata su tre-lati con un bordo attaccato e un rilievo angolare sulla faccia anteriore
- La resistenza all'avanzamento è inferiore perché nessun bordo tagliato si incastra sul sollevatore o sulle superfici dello stampo
- La rigidità della striscia viene preservata nella posizione dell'intaglio, a vantaggio del materiale sottile incline alla deformazione
- Non viene generato alcuno sfrido, eliminando così i problemi di gestione dello sfrido nella stazione di tacca
Questo approccio basato sulla ritenzione-funziona bene quando la rigidità della striscia è la priorità. Ma cosa succede quando il gioco, e non la rigidità, diventa il fattore di controllo? Ciò sposta la geometria nella direzione opposta, verso la rimozione del materiale piuttosto che la conservazione del materiale.
Geometria del Notch di Bypass Negativo e Meccanica Funzionale
Laddove una tacca positiva trattiene il materiale sulla striscia, una tacca di bypass negativa rimuove il materiale. Un punzone dedicato rimuove una sezione definita dal bordo della striscia, creando un vuoto o un ritaglio che consente alla striscia di superare i sollevatori e altri componenti dello stampo senza contatto fisico. Lo sfrido rimosso cade attraverso l'apertura dello stampo e viene scartato. Ciò che rimane è un bordo della striscia con uno spazio intenzionale dove una volta esisteva il materiale.
Questo approccio risolve un problema diverso. Invece di superare i sollevatori, la striscia li evita semplicemente del tutto. Il vuoto fornisce spazio verticale e laterale per la corsa del sollevatore, eliminando qualsiasi possibilità che la striscia si incastri, si trascini o rimanga appesa alla corona del sollevatore durante il ciclo di alimentazione. Per gli stampi in cui l'altezza del sollevatore è notevole o in cui lo spessore della striscia rende impraticabile il passaggio sulle superfici, la filosofia del gioco-prima guida la progettazione verso la rimozione del materiale.
Geometria dell'intaglio negativo e rimozione del materiale
Il profilo di taglio è semplice. Un punzone scende lungo il bordo del nastro e asporta un'area definita, tipicamente di forma rettangolare o trapezoidale. Lo sfrido viene tagliato in modo netto dal nastro ed espulso verso il basso attraverso un'apertura corrispondente della matrice. Il risultato è una tacca con angoli interni vivi e bordi tagliati esposti lungo il perimetro.
Le dimensioni dell'intaglio dipendono dallo spazio richiesto. La larghezza deve accogliere il corpo del sollevatore più qualsiasi movimento laterale della striscia durante l'alimentazione. La profondità deve fornire uno spazio verticale sufficiente in modo che il bordo della striscia non entri in contatto con il sollevatore in nessun momento durante il ciclo della pressa. Le tacche più profonde forniscono un margine di sicurezza maggiore ma rimuovono più materiale dalla sezione trasversale della striscia.
La direzione della bava diventa qui una preoccupazione pratica. Poiché il punzone taglia la striscia, la formazione di bave con tacche di bypass stampate crea un bordo rialzato sul lato della matrice del taglio. Se la bava è rivolta verso l'alto durante l'alimentazione, potrebbe impigliarsi nelle guide, nelle superfici del sollevatore o in altri componenti dello stampo. I progettisti solitamente orientano la matrice in modo che la direzione della bava sia rivolta verso il basso, lontano dalle superfici di contatto scorrevoli. Quando tale orientamento non è possibile, un'operazione di sbavatura secondaria o un rilievo del bordo smussato sulle superfici dello stampo attenuano l'interferenza.
A differenza dell'alternativa lancia-e-flangia descritta nella letteratura sugli stampi progressivi, dove una sezione lanceolata viene piegata verso il basso per creare un arresto e irrigidire il supporto, una tacca negativa non produce alcun vantaggio strutturale secondario. Il suo unico contributo è l'autorizzazione. Lo sfrido esce dal sistema e la striscia si sposta in quella posizione, più leggera ma meno rigida.
In che modo le tacche negative influiscono sull'alimentazione e sulla registrazione delle strisce
La rimozione del materiale dal bordo della striscia ha una conseguenza diretta: diminuzione della rigidità localizzata. Il modulo del materiale non cambia, ma l'area della sezione trasversale-che resiste alle forze di flessione nella posizione dell'intaglio diminuisce. Per nastri molto sottili o stretti, questa riduzione può creare un punto cardine in cui il nastro si flette sotto la tensione di alimentazione, causando un avanzamento del passo incoerente e uno spostamento della registrazione tra le stazioni.
Per pezzi più spessi o più larghi, tuttavia, la sezione trasversale rimanente-fornisce un supporto strutturale più che sufficiente. In queste applicazioni, la ridotta interferenza con i sollevatori garantisce un'azione di alimentazione più pulita. La striscia non passa sopra nulla. Si alimenta semplicemente in avanti attraverso lo spazio aperto, con i sollevatori che si alzano e si abbassano all'interno del vuoto senza mai toccare il bordo della striscia. Ciò rende le tacche negative particolarmente efficaci negli stampi con altezze elevate del sollevatore, dove una linguetta trattenuta dovrebbe flettersi eccessivamente per liberare la corona del sollevatore.
Un compromesso- riscontrato dagli ingegneri: le tacche negative possono generare una resistenza all'alimentazione leggermente superiore rispetto alle loro controparti positive. Il motivo è meccanico. I bordi tagliati sul perimetro della tacca, soprattutto se si sviluppano bave nel corso della vita produttiva, possono impigliarsi sulle superfici dello stampo, sulle guide del materiale o sulle transizioni delle rotaie. Se questi bordi non vengono adeguatamente scaricati con smussi o raggi, la striscia esita ad ogni incremento di avanzamento. Il carico di snervamento sul bordo tagliato è maggiore rispetto al materiale principale a causa dell'incrudimento derivante dall'operazione di taglio, rendendo il bordo più rigido e meno cedevole quando entra in contatto con altre superfici.
Anche il comportamento di registrazione differisce dalle tacche positive. Poiché il bordo della striscia è interrotto da un vuoto, i piloti devono agganciare la striscia nei punti in cui è presente tutto il materiale. Il vuoto stesso non può contribuire al posizionamento laterale. In muore dovele fermate del campo lavorano insieme ai piloti per la registrazione delle strisce, la posizione della tacca deve essere attentamente coordinata in modo che il vuoto non coincida con alcuna caratteristica di registrazione o rilevamento.
- Il materiale viene rimosso dal bordo della striscia, creando un vuoto o un ritaglio
- La geometria del vuoto è tipicamente rettangolare o trapezoidale, dimensionata per liberare i corpi del sollevatore e viaggiare
- La rigidità localizzata della striscia è ridotta in corrispondenza dell'intaglio a causa della diminuzione dell'area della sezione trasversale
- Lo spazio del sollevatore è più pulito e affidabile, soprattutto in applicazioni di materiale spesso o di sollevamento-alto
- I bordi tagliati sono soggetti all'accumulo di bave, che possono aumentare la resistenza all'avanzamento nel corso della vita dello stampo
- È necessaria la gestione degli sfridi, con l'espulsione del materiale rimosso attraverso un'apertura dello stampo sottostante
Entrambi i tipi di notch risolvono lo stesso problema fondamentale, ma i loro approcci geometrici creano profili prestazionali nettamente diversi. La vera domanda per qualsiasi layout di striscia non è quale tipo sia migliore da solo, ma quale insieme di compromessi-si allinea al materiale specifico, alla velocità di stampa e alla configurazione dello stampo a portata di mano.
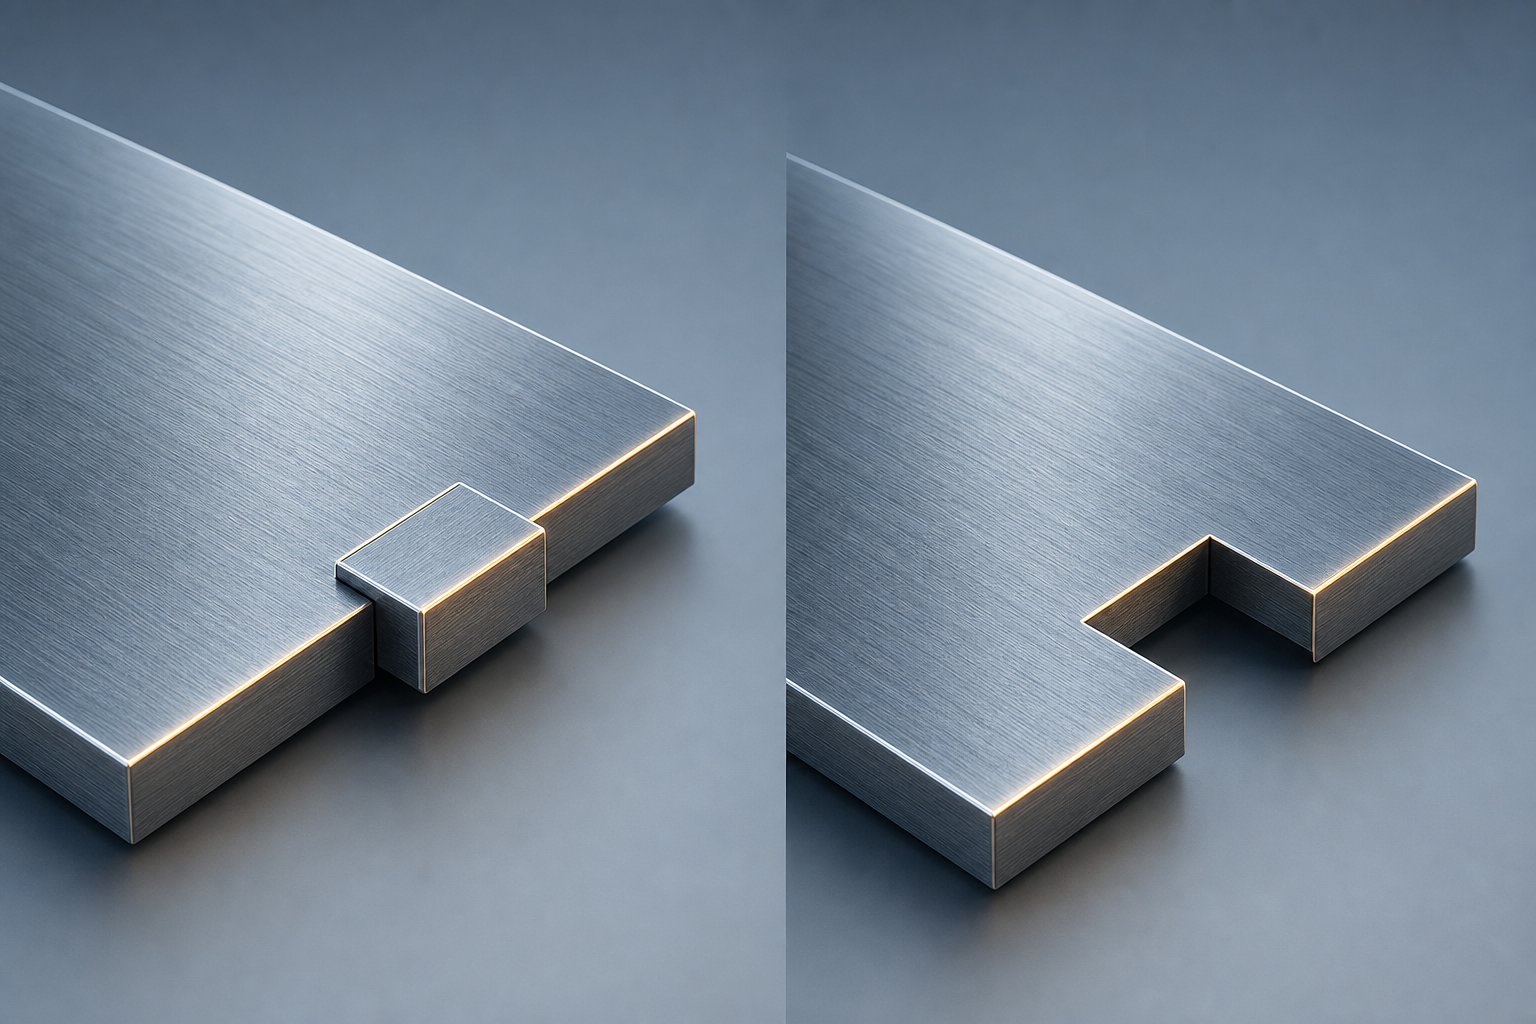
Confronto affiancato-a-delle tacche di bypass positive e negative
Ogni tipo di tacca è stato descritto individualmente, ma le decisioni sul layout delle strisce raramente avvengono in modo isolato. Stai valutando i compromessi-tra più attributi contemporaneamente: resistenza all'alimentazione rispetto alla rigidità della striscia, gioco del sollevatore rispetto alla complessità della gestione degli sfridi, direzione della bava rispetto al comportamento di registrazione. Ciò di cui hanno bisogno gli ingegneri delle attrezzature è un unico riferimento che collochi ogni attributo rilevante accanto alla sua controparte in modo che la decisione diventi visibile a colpo d'occhio.
Nessuna risorsa ampiamente disponibile presenta attualmente questo confronto in forma strutturata. Lo scopo della formatura della lamiera con tacche di bypass è ben compreso in termini generali, tuttavia la suddivisione a livello di attributi-che guida la selezione della geometria durante il layout delle strisce rimane dispersa tra le conoscenze tribali e gli standard di progettazione interni. La tabella seguente consolida questi fattori in un formato a cui puoi fare riferimento direttamente quando valuti il tipo di intaglio per un nuovo programma di matrice.
Confronto attributi-per-attributi dei tipi di tacche
| Attributo | Tacca di bypass positiva | Tacca di bypass negativa |
|---|---|---|
| Metodo di fidanzamento con strip | Trattenimento del materiale: una linguetta rimane attaccata al bordo della striscia, collegandosi ai componenti dello stampo | Rimozione del materiale: uno sfrido viene perforato dal bordo della striscia, creando un vuoto che libera i componenti dello stampo |
| Profilo della resistenza all'alimentazione | Resistenza complessiva inferiore; la linguetta scorre agevolmente sulle superfici del sollevatore con un rilievo angolare che riduce la resistenza | Potenziale di resistenza leggermente superiore; i bordi tagliati potrebbero impigliarsi sulle superfici dello stampo se si sviluppano bave o se il rilievo è insufficiente |
| Comportamento dell'accuratezza della registrazione | La larghezza costante della striscia mantenuta nella posizione della tacca supporta l'impegno stabile del pilota e il posizionamento laterale | Bordo della striscia interrotto in corrispondenza della tacca; i piloti devono impegnarsi in sezioni-materiali complete, lontane dal vuoto |
| Impatto sulla rigidità della striscia | Riduzione minima; la linguetta trattenuta preserva-l'area della sezione trasversale e resiste alla deformazione sotto la tensione di alimentazione | Riduzione localizzata proporzionale alla profondità e larghezza dell'intaglio; le strisce sottili o strette potrebbero deviarsi in corrispondenza della tacca |
| Meccanica di interazione con l'atleta | La linguetta passa sopra la corona del sollevatore; il contatto è gestito attraverso la geometria in rilievo sul bordo anteriore della linguetta | Nessun contatto con il sollevatore; il vuoto fornisce lo spazio completo per la corsa del sollevatore indipendentemente dall'altezza del sollevatore |
| Requisiti di gestione degli slug | Nessuno; nessun materiale si separa dalla striscia, eliminando i problemi di espulsione e smaltimento degli sfridi | Necessario; lo sfrido deve essere espulso in modo pulito attraverso l'apertura dello stampo e accumuli o inceppamenti possono interrompere la produzione |
| Considerazioni sulla direzione della bava | Si formano bave sui bordi tranciati della linguetta; tipicamente orientato lontano dalle superfici scorrevoli con un impatto minimo sull'alimentazione | Si forma una bava lungo tutto il perimetro dell'intaglio; l'orientamento è fondamentale perché le bave rivolte verso l'alto-si incastrano nelle guide e nei sollevatori |
| Casi d'uso ideali | Materiali di spessore sottile, nastri stretti, stampi a progressione lunga che richiedono precisione cumulativa, applicazioni sensibili alla deformazione dei nastri | Materiale spesso, strisce larghe con ampia rigidità rimanente, altezze elevate del sollevatore, applicazioni ad alta-velocità che richiedono zero interferenze del sollevatore |
Quando ogni tipo supera l'altro
La tabella rivela uno schema chiaro. Le tacche positive proteggono ciò che la striscia già possiede: rigidità, consistenza della larghezza e contatto con la superficie liscia. Le tacche negative creano ciò di cui la striscia ha bisogno: spazio aperto, spazio verticale e libertà dal contatto con il sollevatore. Il vantaggio in termini di prestazioni varia a seconda del fattore che limita l'applicazione specifica.
Per i materiali di spessore sottile-, dove il carico di snervamento è basso rispetto alle forze di avanzamento e la striscia è soggetta a deformazioni, gli intagli positivi hanno prestazioni migliori perché evitano di rimuovere l'area della sezione trasversale da una striscia già fragile. Quando una striscia ha uno spessore di soli 0,5 mm e una larghezza di 30 mm, il taglio di una tacca profonda diversi millimetri può creare un punto di cerniera che vaga durante l'alimentazione. La linguetta trattenuta impedisce ciò mantenendo l'integrità della striscia su tutta la larghezza.
Per stock più spessi, il calcolo si inverte. Una striscia da 2,0 mm con larghezza 100 mm presenta una notevole resistenza alla flessione anche con il materiale rimosso. Il vuoto dell'intaglio rappresenta una piccola percentuale della sezione trasversale totale-e la riduzione della rigidità è trascurabile. Qui la priorità si sposta sull'autorizzazione dell'atleta. Il materiale spesso che scorre sulla corona del sollevatore genera elevate forze di contatto e un'usura accelerata sia sulla linguetta che sulla superficie del sollevatore. La rimozione del materiale elimina completamente il meccanismo di usura. Comprendere la relazione tra resistenza allo snervamento e resistenza alla trazione per un dato materiale aiuta a prevedere se una linguetta trattenuta si deformerà plasticamente sotto i carichi di contatto del sollevatore o rimarrà elastica e scorrerà in modo pulito.
Le strisce strette seguono la logica del materiale sottile-indipendentemente dallo spessore. Una striscia stretta ha un materiale limitato sui bordi disponibile, quindi qualsiasi rimozione influisce in modo sproporzionato sul suo comportamento strutturale. Le tacche positive preservano la piccola-sezione trasversale esistente. Le strisce larghe seguono la logica del materiale spesso-, dove l'ampia larghezza rimanente compensa qualsiasi perdita di rigidità localizzata.
Le applicazioni ad alta-velocità introducono un elemento dinamico. A velocità di stampa elevate, l'inerzia della striscia durante l'alimentazione amplifica qualsiasi fonte di resistenza. Una linguetta che si incastra momentaneamente su un sollevatore a 60 colpi al minuto è un fastidio. La stessa cattura a 400 corse al minuto diventa un evento di errata registrazione che si propaga in ogni stazione a valle. Per gli stampi ad alta-velocità in cui il gioco del sollevatore è ridotto, le tacche negative eliminano completamente la variabile rimuovendo la fonte di interferenza.
Scegli il tipo di tacca che preserva al meglio la caratteristica della striscia più critica per la tua specifica applicazione. Se la rigidità è il fattore limitante, conservare il materiale. Se l'autorizzazione è il fattore limitante, rimuoverla.
Questo principio decisionale sembra semplice, ma per applicarlo in modo efficace è necessario sapere esattamente quanto profonda, quanto larga e con quale angolo tagliare la geometria dell'intaglio. Questi parametri dimensionali sono il punto in cui la teoria incontra la pratica e dove le relazioni proporzionali con lo spessore del materiale e la larghezza della striscia determinano se il tipo di tacca scelto offre effettivamente il vantaggio prestazionale previsto.
Parametri di progettazione per profondità dell'intaglio, larghezza e scarico angolare
Selezionare un tipo di tacca è solo metà della decisione. L'altra metà lo sta dimensionando correttamente. Una tacca positiva con la profondità della linguetta errata si inarca sotto il contatto del sollevatore. Un taglio negativo troppo superficiale non riesce a fornire spazio quando il sollevatore raggiunge la corsa completa. Entrambi i guasti sono riconducibili alla stessa causa principale: la geometria non era proporzionata al materiale e alle caratteristiche del nastro che determinano le prestazioni nel mondo reale-.
La sfida è che non esiste un’unica formula universale che copra ogni applicazione. Le dimensioni dell'intaglio sono guidate da una gerarchia di fattori correlati e capire quale fattore ha la priorità per la tua matrice specifica previene i cicli di tentativi-e-di errori che bruciano tempo e budget di prova.
Profondità e larghezza dell'intaglio rispetto allo spessore del materiale
La profondità della tacca è la dimensione che controlla la distanza per le tacche negative e la lunghezza della proiezione della linguetta per le tacche positive. In entrambi i casi, lo spessore del materiale fissa la proporzione iniziale. Si applica un principio generale: la profondità dell'intaglio dovrebbe fornire un gioco funzionale o un impegno della linguetta senza compromettere la capacità della striscia di avanzare costantemente sotto tensione.
Per le tacche negative, la profondità deve superare l'altezza di corsa del sollevatore più qualsiasi movimento verticale della striscia durante il ciclo di alimentazione. Se il sollevatore si solleva di 4 mm e la striscia oscilla di 0,5 mm durante l'avanzamento, una profondità minima dell'intaglio di 5 mm fornisce un gioco affidabile. Andando molto più in profondità si rimuove il materiale che non era necessario rimuovere, riducendo inutilmente la rigidità della striscia. Le tacche negative eccessivamente superficiali, d'altro canto, lasciano il bordo della striscia pericolosamente vicino alla corona del sollevatore nella parte superiore-della-corsa, dove anche un minimo cedimento della striscia provoca contatto e sospensione.
Per le tacche positive, la profondità della linguetta determina la distanza con cui il materiale trattenuto sporge dal corpo della striscia. Le linguette troppo profonde rispetto allo spessore del materiale diventano travi a sbalzo soggette a deformazione plastica sotto i carichi di contatto del sollevatore. Quando la linguetta si piega in modo permanente, non libera più il sollevatore nelle corse successive. Qui il limite è fissato dal modulo elastico del materiale della striscia. Una linguetta che si flette entro il suo range elastico ritorna in posizione dopo ogni contatto. Uno che supera il limite di snervamento dell'acciaio o di qualsiasi altro materiale in uso subisce un deterioramento permanente e diventa un'ostruzione ricorrente nell'alimentazione.
La larghezza della tacca segue una logica simile. Per le tacche negative, la larghezza deve accogliere il corpo del sollevatore più lo spostamento della striscia laterale durante l'alimentazione. Per gli intagli positivi, la larghezza definisce la dimensione laterale della linguetta e influenza direttamente la sua rigidità alla flessione. Una linguetta più ampia distribuisce le forze di contatto del sollevatore su un'area più ampia, riducendo la concentrazione locale dello stress. Una linguetta più stretta concentra la forza ed è più suscettibile alla fatica su lunghi cicli di produzione.
La seguente sequenza di priorità guida le decisioni di dimensionamento quando competono più fattori:
- Spessore del materiale:Stabilisce le proporzioni della linea di base per profondità e larghezza. Il calcio più spesso tollera intagli negativi più profondi senza perdita di rigidità; il materiale più sottile richiede una geometria meno profonda per preservare la continuità strutturale.
- Larghezza della striscia:Determina quanta area della sezione trasversale rimane-dopo il taglio della tacca. Le strisce strette limitano la profondità massima consentita dell'intaglio indipendentemente dallo spessore del materiale.
- Numero di stazioni:Gli stampi più lunghi accumulano errori di posizione. Ciascuna posizione dell'intaglio deve mantenere un'integrità della striscia sufficiente a trasportare la striscia attraverso tutte le restanti stazioni senza deflessione progressiva.
- Passo di alimentazione:Lunghezze iniziali maggiori aumentano il braccio di momento tra i punti di supporto. Le posizioni delle tacche a metà-intervallo tra i sollevatori presentano il massimo abbassamento, richiedendo tacche meno profonde o una geometria della linguetta più rigida.
- Altezza del sollevatore:Imposta direttamente il requisito di spazio minimo per le tacche negative e la capacità minima di passaggio-per le linguette con tacche positive.
Rilievo angolare e trattamento dei bordi per prestazioni di alimentazione
Profondità e larghezza portano la geometria nell'intervallo corretto. Il sollievo angolare è ciò che lo fa alimentare senza resistenza.
Per le tacche positive, il bordo anteriore della linguetta è la superficie che entra in contatto per prima con i sollevatori durante l'avanzamento della striscia. Senza rilievo, quel bordo presenta una spalla squadrata che si aggancia alla corona del sollevatore, creando una momentanea esitazione nella corsa della striscia. L'aggiunta di uno smusso o di un rilievo angolare compreso tra 5 e 15 gradi sulla faccia anteriore della linguetta consente alla linguetta di scorrere agevolmente sulla superficie del sollevatore. La linguetta diventa effettivamente un cuneo che si solleva sopra l'ostruzione anziché scontrarsi con essa.
Per le tacche negative, il perimetro tagliato è la superficie critica. Sbavature e spigoli vivi lungo le pareti della tacca possono impigliarsi nelle guide del materiale, nelle superfici dello stampo o nelle transizioni delle rotaie durante l'avanzamento della striscia. I bordi di rottura, tipicamente smussi da 0,1 a 0,3 mm applicati durante la costruzione dello stampo o attraverso dispositivi di sbavatura secondaria nella progettazione dello stampo, riducono questa interferenza. Laddove il modulo di elasticità dell'acciaio in corrispondenza del bordo tagliato è stato aumentato dall'incrudimento indotto dal taglio-, il bordo è più rigido e meno cedevole alle superfici di contatto. Lo smusso ammorbidisce la transizione geometrica senza richiedere modifiche alle proprietà del materiale.
Questi parametri angolari si adattano allo spessore del materiale. Il calcio più sottile, con la sua minore resistenza alla flessione, necessita di angoli di scarico meno aggressivi perché le forze di contatto sono intrinsecamente inferiori. Il materiale più spesso genera forze più elevate durante l'interazione del sollevatore, richiedendo angoli di scarico più ripidi per impedire che la resistenza aumenti fino al punto in cui l'avanzamento del nastro esita o la precisione del passo diminuisce.
Quando manuali di ingegneria o standard aziendali consolidati forniscono rapporti dimensionali specifici per una determinata famiglia di materiali, tali valori rappresentano punti di partenza convalidati. Il modulo di elasticità dell'acciaio, il limite di snervamento dell'acciaio per il tuo grado specifico e i dati del modulo elastico dei metalli provenienti dalle certificazioni dei materiali forniscono le proprietà meccaniche necessarie per calcolare se una determinata geometria della linguetta rimane elastica sotto i carichi previsti del sollevatore. I progettisti che iniziano con queste proporzioni calcolate e le perfezionano durante la prova raggiungono costantemente una produzione stabile più velocemente di coloro che dimensionano esclusivamente in base alla stima visiva.
La geometria da sola, tuttavia, non racconta tutta la storia. Le stesse dimensioni dell'intaglio si comportano diversamente nell'alluminio rispetto all'acciaio inossidabile. Il comportamento specifico del materiale-, inclusi l'incrudimento, i limiti di allungamento e l'incrudimento sui bordi tagliati, introduce un altro livello di aggiustamento del progetto che modifica i parametri appena stabiliti.
Materiale-Considerazioni specifiche per la selezione del tipo di tacca
Una tacca dimensionata perfettamente per l'acciaio dolce potrebbe strapparsi nell'alluminio o causare blocchi di alimentazione nell'acciaio inossidabile. I parametri geometrici stabiliti nella sezione precedente presuppongono una risposta materiale generica, ma il nastro reale non si comporta in modo generico. Ciascuna famiglia di materiali presenta la propria combinazione di carico di snervamento, capacità di allungamento e comportamento di incrudimento che modifica il modo in cui la geometria dell'intaglio si comporta nelle condizioni di produzione.
Questo è il divario che la maggior parte dei riferimenti di design lascia aperto. Riconoscono che il materiale conta, poi vanno avanti senza spiegare come sia importante. La realtà è che la preferenza del tipo di tacca, la geometria della linguetta, gli angoli di scarico e persino gli intervalli di manutenzione cambiano in modo significativo quando si cambia la bobina sull'aspo. Comprendere questi cambiamenti prima della prova evita il costoso ciclo di iterazione di far funzionare le parti, osservare i guasti, regolare la geometria e ripetere l'esecuzione.
Comportamento dell'intaglio in alluminio e acciaio dolce
L'alluminio rappresenta una sfida specifica per la progettazione dell'intaglio di bypass: il suo carico di snervamento inferiore rispetto agli equivalenti in acciaio significa che il materiale si deforma plasticamente a forze di avanzamento inferiori, e il suo allungamento maggiore consente un allungamento significativo prima della frattura. Per l'alluminio-di spessore sottile, in genere sono preferibili le tacche positive. La linguetta trattenuta resiste allo strappo durante l'alimentazione perché la duttilità del materiale consente alla linguetta di flettersi sulle superfici del sollevatore senza rompersi nel punto di attacco. La linguetta assorbe i carichi di contatto attraverso una deformazione plastica elastica e lieve anziché fessurazioni.
Tuttavia, quella stessa duttilità crea un rischio. Se la geometria della linguetta consente una flessione eccessiva, le linguette in alluminio possono stabilizzarsi permanentemente dopo solo poche centinaia di colpi. La deformazione a basso snervamento cui resiste l'acciaio viene facilmente superata nell'alluminio, il che significa che le linguette piegate oltre il loro limite elastico rimangono piegate. I progettisti compensano rendendo le linguette con intaglio positivo più larghe e meno profonde nell'alluminio, distribuendo le forze di contatto del sollevatore su un'area più ampia per mantenere le sollecitazioni locali al di sotto del limite proporzionale del materiale.
I notch negativi nell'alluminio sottile sono problematici. La rimozione del materiale da una striscia già morbida e flessibile crea un punto di cerniera che vaga durante l'alimentazione. La striscia si flette nella posizione vuota, provocando un'incoerenza di passo che si accumula tra le stazioni. Per i nastri di alluminio più spessi, in genere superiori a 1,5 mm, la sezione trasversale rimanente-fornisce un supporto adeguato e le tacche negative diventano utilizzabili.
L'acciaio dolce, al contrario, offre l'ambiente più tollerante per il design dell'intaglio. La sua combinazione equilibrata di resistenza allo snervamento moderata dell'acciaio (tipicamente da 200 a 350 MPa), allungamento ragionevole (dal 20 al 30%) e comportamento di incrudimento prevedibile lo rende tollerante verso entrambi i tipi di intaglio. Le linguette con intaglio positivo in acciaio dolce mantengono la loro geometria sotto il contatto del sollevatore perché il materiale è abbastanza rigido da resistere alla deflessione permanente ma abbastanza duttile da assorbire sovraccarichi occasionali senza rompersi. Le tacche negative tagliano in modo netto con una sbavatura minima e i bordi tagliati non si induriscono eccessivamente durante l'operazione di taglio.
Questa tolleranza dà al progettista la libertà di ottimizzare per altri fattori. Quando si stampa l'acciaio dolce, è possibile scegliere il tipo di intaglio in base esclusivamente ai vincoli di layout dello stampo, alla configurazione del sollevatore o ai requisiti di velocità della pressa anziché essere costretti a scegliere un tipo solo a causa delle limitazioni del materiale.
Modifiche al design delle tacche per acciaio inossidabile e-ad alta resistenza
L'acciaio inossidabile, in particolare i gradi austenitici della serie 300, introduce una complicazione che l'acciaio dolce e l'alluminio non presentano: l'incrudimento aggressivo. COMERivista MetalFormingspiega, l'incrudimento e l'incrudimento rafforzano il materiale man mano che la deformazione continua, e le qualità di acciaio più recenti-si induriscono in misura maggiore rispetto alle qualità di acciaio-convenzionali ad alta resistenza. Gli acciai inossidabili austenitici della serie 3XX- presentano una temprabilità particolarmente elevata.
Per gli intagli negativi nell'acciaio inossidabile, l'operazione di taglio che crea l'intaglio è essa stessa un'operazione di formatura. I bordi tagliati subiscono una significativa deformazione plastica durante la punzonatura e, nell'acciaio inossidabile austenitico, tale deformazione indurisce il materiale del bordo ben oltre il carico di snervamento del nastro madre. Nel corso di un ciclo di produzione di migliaia di corse, l'effetto cumulativo è misurabile: i bordi tagliati sul perimetro dell'intaglio diventano progressivamente più duri e rigidi. Laddove un acciaio HSLA convenzionale potrebbe ottenere un aumento della resistenza del 20% grazie all'incrudimento, i gradi inossidabili possono avvicinarsi al 50% o più nelle zone pesantemente lavorate. Questo bordo indurito aumenta la resistenza all'avanzamento durante la vita dello stampo poiché il bordo più rigido si aggancia in modo più aggressivo alle superfici della guida e ai componenti dello stampo.
Il modulo di elasticità mostrato dall'acciaio non cambia con l'incrudimento, ma il carico di snervamento dell'acciaio sul bordo tagliato aumenta sostanzialmente. Ciò che inizia come un bordo cedevole che si flette leggermente sotto contatto diventa un bordo rigido che resiste alla deflessione e trasmette i carichi di alimentazione direttamente nel corpo della striscia. Per cicli di produzione lunghi in acciaio inossidabile, questo indurimento progressivo significa che le prestazioni di alimentazione dell'intaglio negativo si degradano in modo prevedibile nel corso della vita dello stampo, richiedendo intervalli di manutenzione più frequenti o una geometria di scarico iniziale più aggressiva per compensare l'indurimento anticipato.
Le tacche positive nell'acciaio inossidabile evitano il-problema di indurimento del bordo del nastro, ma introducono un problema. Il punto di attacco della linguetta, dove tre lati tagliati incontrano l'unico bordo collegato, è una zona di concentrazione delle sollecitazioni. Nell'acciaio inossidabile, carichi ripetuti di contatto del sollevatore a questo punto possono dare origine a cricche da fatica poiché il materiale-indurito in corrispondenza della giunzione della linguetta diventa fragile rispetto al materiale principale circostante. I raggi generosi agli angoli interni della linguetta e le larghezze di attacco leggermente più ampie mitigano questo rischio distribuendo lo stress su un'area più ampia.
Gli acciai ad alta-resistenza, compresi i gradi a doppia-fase (DP), a fase complessa (CP) e quelli temprati a pressione-presentano il problema opposto rispetto all'alluminio. Questi materiali hanno un elevato carico di snervamento ma un allungamento ridotto. Un grado DP1000, ad esempio, offre un'eccellente resistenza ma una capacità limitata di deformarsi plasticamente senza fratturarsi. Le linguette con intaglio positivo nell'acciaio ad alta-resistenza possono fratturarsi nel punto di attacco se la geometria della linguetta crea concentrazioni di sollecitazioni. Il modulo elastico dell'acciaio rimane pressoché costante tra le qualità (circa 200 GPa), ma lo stretto divario tra snervamento e resistenza alla rottura in queste qualità lascia pochissimo spazio alla deformazione plastica prima che si verifichi la rottura.
La ricerca sui bordi tagliati dell'acciaio ad alta resistenza- conferma che i difetti introdotti durante il taglio agiscono come fattori di stress e punti di inizio di cricche. UNstudio pubblicato sulla rivista Metalsha scoperto che gli acciai altoresistenziali- possono subire una riduzione fino al 40% delle prestazioni a fatica a causa di difetti di fabbricazione derivanti dalle operazioni di punzonatura e rifilatura. Per le applicazioni con intaglio bypass, ciò significa che entrambi i tipi di intaglio richiedono un'attenta gestione della qualità dei bordi nell'acciaio ad alta resistenza. I bordi di taglio dell'intaglio negativo devono essere puliti con una profondità minima della zona di frattura per evitare la creazione di siti di inizio della cricca. Le connessioni con linguetta con intaglio positivo devono evitare angoli interni acuti che concentrino lo stress oltre la duttilità limitata del materiale.
| Famiglia di materiali | Tipo di tacca consigliato | Preoccupazione chiave | Guida alla regolazione dei parametri |
|---|---|---|---|
| Alluminio (calibro sottile) | Preferibile positivo | Linguetta deformazione permanente da basso carico di snervamento; instabilità della striscia nei punti vuoti | Schede più larghe e meno profonde; carichi di contatto del sollevatore ridotti; evitare tacche negative nelle strisce inferiori a 1,5 mm |
| Acciaio dolce | Entrambi i tipi sono praticabili | Limitazioni minime basate sui materiali-; ottimizzare invece il layout dello stampo e i fattori di velocità | Si applicano le proporzioni standard; il materiale tollera entrambe le geometrie negli intervalli di spessore comuni |
| Acciaio inossidabile austenitico | Positivo preferito per le lunghe tirature | L'incrudimento progressivo sui bordi tagliati con intaglio negativo aumenta la resistenza all'avanzamento durante la vita dello stampo | Angoli di rilievo iniziali aggressivi sulle tacche negative; raggi generosi alle giunzioni a linguetta positive; intervalli di manutenzione più brevi |
| Acciaio-ad alta resistenza (DP, CP, AHSS) | Negativo preferito per spessori spessi | L'allungamento ridotto provoca la frattura della linguetta nei punti di concentrazione delle sollecitazioni nella geometria dell'intaglio positivo | Raggi interni generosi su tutti gli angoli delle tacche; bordi tagliati netti con zona di frattura minima; evitare giunzioni taglienti delle linguette |
| Pressa-acciaio temprato (22MnB5) | Preferibile negativo | Duttilità post-indurimento molto bassa; frattura delle linguette sotto carico ciclico ripetuto dovuto al contatto del sollevatore | Massimizzare la qualità dei bordi; considerare il taglio a due-fasi per i bordi con intaglio negativo; evitare qualsiasi geometria positiva della linguetta |
Lo schema riportato in questa tabella rivela un principio che vale la pena interiorizzare: i materiali con elevato allungamento e basso limite di snervamento favoriscono gli intagli positivi perché la linguetta trattenuta può assorbire i carichi di contatto senza deformazione permanente. I materiali con basso allungamento e alto limite di snervamento favoriscono gli intagli negativi perché le linguette trattenute in questi materiali si fratturano anziché flettersi. Le caratteristiche di incrudimento e di incrudimento della lega specifica determinano quindi il modo in cui la geometria dell'intaglio invecchia nel corso della vita produttiva.
La sola selezione dei materiali, tuttavia, non chiude il cerchio sul design del notch. Lo stesso materiale che attraversa una matrice a sei-stazione a 100 corse al minuto si comporta in modo diverso rispetto a una matrice a venti-stazione a 500 corse al minuto. La complessità del layout della striscia e la velocità di stampa introducono fattori dinamici che amplificano o smorzano i comportamenti specifici del materiale-appena descritti.
Layout della striscia e fattori di velocità di stampa nella selezione della tacca
Una geometria dell'intaglio che si alimenta perfettamente in uno stampo a sei-stazione che funziona a 80 colpi al minuto può diventare una fonte ricorrente di errori di registrazione in uno stampo a venti-stazione che funziona a 400. La differenza non è l'intaglio in sé. È il contesto del sistema che lo circonda: quante stazioni la striscia deve attraversare, quanta distanza percorre per corsa e quanto velocemente la pressa scorre tra gli eventi di alimentazione. Queste variabili amplificano o sopprimono i punti di forza e di debolezza di ciascun tipo di tacca in modi che le proprietà del materiale da sole non possono prevedere.
Direzione della progressione della striscia e impatto del conteggio delle stazioni
Gli stampi progressivi più lunghi accumulano errori di posizione. Ogni stazione attraversata dalla striscia introduce una piccola varianza di registrazione e tali varianze si accumulano. Nel momento in cui la striscia raggiunge la stazione quindici o venti, la deriva cumulativa dalla registrazione pilota originale può superare le tolleranze accettabili se il posizionamento laterale della striscia non viene mantenuto in modo coerente in ogni punto intermedio.
Le tacche di bypass positive offrono un vantaggio in questo caso. Poiché la linguetta trattenuta preserva la larghezza della striscia nella posizione dell'intaglio, la striscia presenta un bordo coerente per l'impegno del pilota e il contatto con la guida durante l'intera progressione. Non ci sono vuoti che interrompono la superficie di riferimento laterale. Guide e sensori, compresi eventualisensore di prossimità induttivoutilizzato per il monitoraggio della posizione della striscia, visualizza un bordo uniforme della striscia indipendentemente dalla posizione della tacca. Questa coerenza aiuta a mantenere la precisione cumulativa attraverso lunghe progressioni dello stampo dove anche 0,02 mm di deriva per stazione si trasformano in un errore significativo nella stazione di taglio.
Gli stampi più corti con meno stazioni affrontano meno errori accumulati. In uno stampo a quattro- o sei-stazione, la striscia passa attraverso eventi di alimentazione limitati prima che la parte si separi. In questo caso, le tacche negative forniscono un'adeguata precisione di registrazione con strumenti più semplici perché ci sono semplicemente meno possibilità che l'errore di posizione si aggravi. Il vantaggio in termini di spazio derivante dalla rimozione del materiale supera la minore perdita di rigidità quando la striscia deve mantenere la precisione solo su una manciata di stazioni. I progettisti esperti di stampi spesso traggono vantaggio dal modernosoftware di nidificazione del materiale per la lunghezza del materialeottimizzazione durante il layout della striscia, ma la decisione sul tipo di tacca si basa ancora su quante stazioni richiede il layout ottimizzato e sulla quantità di errore cumulativo che le tolleranze della parte possono assorbire.
Considerazioni sulla velocità di stampa e sul volume di produzione
La velocità cambia la fisica dell'alimentazione delle strisce. A basse velocità di stampa, la striscia avanza con un movimento controllato, quasi-statico, dove gli effetti inerziali sono trascurabili. Alle alte velocità, la dinamica delle strisce diventa dominante. La striscia accelera e decelera in modo aggressivo durante ogni ciclo di alimentazione, creando oscillazioni, rimbalzi e perdita temporanea di contatto con le guide. Qualsiasi fonte di resistenza all'alimentazione, non importa quanto lieve a bassa velocità, viene amplificata in un'incoerenza di passo misurabile ad alta velocità.
Nelle operazioni di formatura dei metalli ad alta-velocità superiori a 250 corse al minuto, il tipo di tacca che riduce al minimo la resistenza di alimentazione ha la priorità. Se la geometria dello stampo consente entrambi i tipi e le proprietà del materiale non impongono la decisione, la velocità della macchina da stampa spesso diventa il fattore determinante. Le tacche positive con linguette ben-sollevate generano una minore resistenza alla velocità perché non c'è alcun bordo tagliato che possa impigliarsi. Le tacche negative forniscono zero interferenze con il sollevatore, il che è importante quando la tempistica aggressiva del sollevatore ad alta velocità non lascia quasi alcun margine di spazio tra la striscia e la corona del sollevatore.
Il volume di produzione aggiunge un'altra dimensione. Le tirature ad alto-volume mettono in luce qualsiasi meccanismo di usura che le tirature più brevi non rivelerebbero mai. Una configurazione di tacca che si alimenta perfettamente per 50.000 corse può sviluppare una resistenza progressiva a 500.000 corse quando i bordi si usurano, le bave crescono e la geometria della linguetta si degrada. Per campagne di produzione lunghe, la scelta del tipo con tacca con migliore resistenza all'usura nel materiale specifico riduce i tempi di fermo macchina non pianificati e prolunga gli intervalli di manutenzione.
L'ordine di priorità cambia a seconda che l'applicazione richieda velocità o precisione:
- Priorità delle applicazioni ad alta-velocità (oltre 250 SPM):Ridurre prima al minimo la resistenza all'alimentazione; garantire che il margine di gioco del sollevatore superi l'oscillazione dinamica della striscia; selezionare il tipo di notch con il coefficiente di resistenza più basso; dare priorità alla resistenza all'usura per il materiale specifico; ottimizzare il rilievo angolare per le forze di alimentazione inerziali
- Priorità delle applicazioni di precisione a bassa-velocità (sotto i 150 SPM):Massimizzare innanzitutto la precisione della registrazione; selezionare il tipo di tacca che preserva la rigidità della striscia per un impegno pilota coerente; ridurre al minimo l'errore di posizione cumulativo su tutte le stazioni; dare priorità alla stabilità dimensionale della geometria dell'intaglio rispetto alla durata dello stampo; garantire le coordinate di posizionamento della tacca con tutte le funzionalità di rilevamento e registrazione
Il filo conduttore è la prevedibilità. Sia che si muova veloce o lento, la tacca deve comportarsi allo stesso modo alla corsa un milione come alla corsa uno. Questa prevedibilità dipende da come la geometria dell'intaglio si degrada nel tempo, il che porta la discussione direttamente al comportamento di usura e alla gestione della vita dello stampo.
Modelli di usura e impatto sulla durata dello stampo per tipo di tacca
Una tacca che si nutre perfettamente il primo giorno non si nutrirà perfettamente il trecento giorno. Ogni corsa di produzione sottopone le superfici del punzone e della matrice a impatti di compressione, contatto abrasivo con il materiale della striscia e cicli di fatica su scala micro-. Nel corso di migliaia o milioni di colpi, queste forze rimodellano la geometria del taglio in modi sottili ma cumulativi. L'intuizione fondamentale per gli ingegneri delle attrezzature è che gli intagli positivi e negativi non si usurano allo stesso modo. I loro modelli di degrado differiscono per posizione, velocità di progressione e sintomi osservabili, il che significa che anche le loro strategie di mantenimento devono differire.
Ignorare queste differenze porta a una risoluzione reattiva dei problemi: la striscia inizia a registrare erroneamente, qualcuno tira il dado e solo allora il team scopre la geometria dell'intaglio usurata che si sta degradando da settimane. Comprendere la firma di usura specifica per ciascun tipo trasforma quel ciclo reattivo in uno predittivo.
Progressione dell'usura negli utensili con intaglio positivo
I bordi del punzone che formano le linguette con intaglio positivo subiscono usura lungo i tre lati tranciati che liberano la linguetta dal corpo della striscia. Questi bordi sono le superfici di lavoro che mantengono la geometria nitida della linguetta e si degradano progressivamente attraverso una sequenza prevedibile.
All'inizio della vita dello stampo, i taglienti sono affilati e producono una separazione netta delle linguette con bave minime. Il perimetro della linguetta è ben-definito e la geometria del rilievo angolare rimane intatta. Man mano che la produzione continua, i meccanismi di usura adesiva e abrasiva arrotondano in modo incrementale i bordi del punzone. La comprensione dei modelli di usura di punzoni e matrici rivela che cicli di sollecitazione ripetuti causano cricche microscopiche che alla fine si propagano in difetti più grandi attraverso l'usura per fatica, un meccanismo particolarmente rilevante per le sezioni sottili sui perimetri delle linguette.
Noterai il degrado attraverso una catena di sintomi specifica:
- I bordi della linguetta sviluppano raggi laddove un tempo esistevano angoli acuti, riducendo la definizione del profilo della linguetta
- Iniziano a formarsi bave sui bordi tagliati della linguetta, creando materiale in rilievo che si impiglia nelle superfici del sollevatore durante l'avanzamento della striscia
- Il rilievo angolare della linguetta si appiattisce efficacemente mentre il bordo d'attacco si arrotonda, aumentando l'area di contatto con i sollevatori e aumentando la resistenza
- La resistenza all'alimentazione aumenta gradualmente, misurabile come crescente errore di registrazione delle strisce nelle stazioni pilota a valle
- Le parti iniziano a mostrare una deriva dimensionale coerente con l'accumulo progressivo dell'errore di passo
La parola chiave qui è graduale. L'usura ad intaglio positiva non causa guasti improvvisi. Introduce un aumento lento e lineare della resistenza all'alimentazione che spesso passa inosservato finché non viene superata la tolleranza di registrazione. Gli ingegneri che monitorano i dati di registrazione delle strisce nel tempo possono identificare la tendenza al rialzo e pianificare la manutenzione prima che il degrado raggiunga una soglia di guasto.
Poiché le linguette sono state indurite in lavorazione in corrispondenza dei loro bordi tagliati durante l'operazione di formatura iniziale, l'indurimento per deformazione in corrispondenza di quelle superfici tagliate fornisce inizialmente una certa resistenza all'usura abrasiva. Tuttavia, una volta che lo strato indurito si consuma, il materiale più morbido sottostante si erode più rapidamente, creando talvolta un punto di flesso in cui l’usura accelera dopo un periodo iniziale stabile.
Progressione dell'usura negli utensili con intaglio negativo
I punzoni con tacca negativa si usurano sul perimetro di taglio, il bordo rettangolare o trapezoidale che taglia il materiale dalla striscia. Poiché questo perimetro si arrotonda, la conseguenza funzionale è diversa dall'usura positiva da intaglio: l'area rimossa effettivamente si restringe.
Ecco perché è importante. Quando il bordo del punzone si arrotonda, non taglia più un vuoto netto,-a tutta larghezza. La tacca diventa leggermente più stretta e meno profonda rispetto alla geometria del design originale. Ogni millesimo di millimetro perso a causa dell'arrotondamento del bordo riduce il margine di gioco tra il bordo della striscia e il corpo del sollevatore. Nel corso di decine di migliaia di bracciate, lo spazio si restringe fino a quando la striscia inizia nuovamente a entrare in contatto con il dispositivo di sollevamento, producendo gli stessi problemi di riaggancio-per cui la tacca è stata progettata per prevenire.
Allo stesso tempo, l’accumulo di bave aggrava il problema. Man mano che il punzone si attenua, le bave diventano più alte sui bordi tagliati della striscia.Mate Precision Technologies consigliaaffilare gli strumenti quando i bordi sono usurati fino a un raggio di 0,01 pollici (0,25 mm), tenendo presente che ritocchi frequenti-funzionano meglio che aspettare che il punzone diventi molto smussato. Per gli utensili con intaglio negativo, questo principio è particolarmente critico perché le bave non sono solo un problema di qualità. Interferiscono direttamente con l'alimentazione impigliandosi nelle rotaie di guida, nelle superfici della matrice e nelle corone del sollevatore mentre la striscia avanza. Ricerca suformazione di bave laterali nelle operazioni di scantonaturaconferma che la gravità della bava aumenta quando le relazioni tra il gioco punzone e matrice si spostano dai valori di progettazione originali, esattamente ciò che accade quando i bordi si usurano e il gioco effettivo si restringe.
La modalità di fallimento per gli intagli negativi tende ad essere più brusca rispetto a quella per gli intagli positivi. La resistenza all'alimentazione rimane relativamente stabile finché esiste uno spazio adeguato, quindi aumenta bruscamente quando la geometria ridotta della tacca consente finalmente il contatto tra striscia-e-sollevatore. Ciò rende più difficile rilevare l’usura da notch negativa attraverso il monitoraggio graduale della tendenza e ha maggiori probabilità di presentarsi come un’improvvisa interruzione della produzione.
Strategie di manutenzione per tipo di tacca
I protocolli di riaffilatura differiscono perché differiscono i luoghi di usura e gli obiettivi funzionali.
Per gli utensili con intaglio positivo, la riaffilatura si concentra sul ripristino dei bordi taglienti di separazione delle linguette. L'obiettivo è ri-stabilire linee di taglio nette sui tre lati liberati della linguetta in modo che la geometria della linguetta ritorni al suo profilo-progettato. Ciò comporta in genere la rettifica superficiale della faccia del punzone per rimuovere lo strato usurato, ripristinando la geometria del tagliente. Se i tuoi utensili sono stati originariamente rifiniti utilizzando la lavorazione a filo per elettroerosione per gli intricati profili delle linguette, la riaffilatura deve preservare tali contorni anziché semplicemente appiattire la faccia del punzone.
Per gli utensili con intaglio negativo, la riaffilatura ripristina la geometria del gioco completo. L'obiettivo è riportare il perimetro del punzone alle sue dimensioni originali in modo che il vuoto tagliato nella striscia corrisponda alla larghezza e alla profondità progettate. Poiché la conseguenza funzionale dell'usura è un gioco ridotto, anche piccole quantità di riaffilatura ripristinano prestazioni significative. La sbavatura dell'apertura dello stampo è altrettanto importante poiché il passaggio e l'espulsione dello sfrido possono deteriorarsi con l'accumulo di usura all'interno della cavità dello stampo.
In entrambi i casi, il budget totale del rimacinato è limitato. Ogni affilatura rimuove materiale dalla faccia del punzone, accorciandolo in modo incrementale. Quando la riaffilatura cumulativa si avvicina alla tolleranza della lunghezza del punzone, diventa necessaria la sostituzione anziché l'affilatura continua.
Comprendere il modello di usura distinto per ciascun tipo di tacca consente la pianificazione della manutenzione predittiva piuttosto che la risoluzione dei problemi reattiva. Le tacche positive si degradano gradualmente aumentando la resistenza all'alimentazione. Le tacche negative si degradano a causa della riduzione del gioco che alla fine innesca improvvisi blocchi della striscia. Monitorare di conseguenza.
Il comportamento all'usura completa il quadro delle prestazioni di ciascun tipo di tacca durante l'intero ciclo di vita. Dalla selezione della geometria iniziale al dimensionamento specifico del materiale-, all'integrazione del layout delle strisce e infine alla pianificazione della manutenzione, il quadro decisionale per la progettazione dell'intaglio di bypass abbraccia l'intero programma di stampi. Riunendo questi thread in una sequenza di implementazione attuabile, gli ingegneri delle attrezzature hanno un percorso chiaro dall'intento progettuale alla produzione convalidata.
Flusso di lavoro di implementazione e risorse per la progettazione di stampi personalizzati
Tutti i concetti discussi finora, dalla selezione della geometria al comportamento dei materiali fino alla gestione dell'usura, convergono in un unico punto: nel momento in cui si affida la progettazione di un intaglio all'acciaio. Questo impegno avviene all’interno di un flusso di lavoro e gli ingegneri che eseguono quel flusso di lavoro producono sistematicamente risultati migliori rispetto a quelli che passano dal concetto al taglio senza un percorso strutturato tra di loro.
La realtà degli stampi per stampaggio con tacche di bypass negative e positive è che nessun singolo fattore guida la decisione isolatamente. Il tipo di materiale indica la preferenza della tacca. La larghezza della striscia vincola la profondità. La velocità della pressa sposta la priorità tra rigidità e gioco. Il conteggio delle stazioni determina la quantità di errore cumulativo che puoi tollerare. Questi fattori interagiscono e il flusso di lavoro di implementazione deve tenerne conto tutti nella sequenza corretta.
Quadro decisionale per ingegneri di attrezzature
Quando ti siedi con un nuovo layout della striscia, la decisione sul tipo di tacca segue una progressione logica. Saltare passaggi o riordinarli crea lacune che emergono durante la prova, spesso come misteriosi problemi di alimentazione che resistono a soluzioni rapide. La seguente sequenza riflette il modo in cui i professionisti esperti di stampi e stampi affrontano la progettazione dell'intaglio di bypass partendo dai principi fondamentali:
- Valutare il tipo e lo spessore del materiale.Identificare la famiglia delle leghe, il calibro, il carico di snervamento, l'allungamento e le caratteristiche di incrudimento. Ciò determina se i vincoli guidati dai materiali-ti costringono a raggiungere livelli positivi o negativi prima di prendere in considerazione qualsiasi altro fattore.
- Valutare la larghezza della striscia e il numero di stazioni.Calcola l'area della sezione trasversale- rimanente dopo l'applicazione della geometria dell'intaglio. Determinare quante stazioni la striscia deve attraversare e stimare la tolleranza dell'errore di posizione cumulativo nella stazione finale.
- Determinare i requisiti dell'atleta.Stabilire il tipo di sollevatore (rotondo, barra o striscia), l'altezza del sollevatore e la posizione del sollevatore rispetto al bordo della striscia. Il sollevatore della mappa si sposta rispetto alla posizione della striscia in ogni punto del ciclo di stampa per identificare potenziali zone di interferenza.
- Seleziona il tipo di tacca in base al fattore di priorità.Se il mantenimento della rigidità è il vincolo limitante (materiale sottile, striscia stretta, matrice lunga, tolleranza di precisione), scegliere il positivo. Se la distanza è il vincolo limitante (pezzo spesso, sollevatori alti, funzionamento ad alta-velocità, striscia larga con ampio margine di rigidità), scegli negativo.
- Geometria dell'intaglio dimensionale proporzionale ai parametri del grezzo.Impostare la profondità, la larghezza e il rilievo angolare utilizzando le relazioni proporzionali stabilite dallo spessore del materiale, dalla corsa del sollevatore e dai requisiti di rigidità della striscia. Applica regolazioni specifiche del materiale-per il comportamento di incrudimento, i limiti di allungamento e le aspettative sulla qualità dei bordi.
- Convalidare tramite prova e aggiustare.Eseguire lo stampo con incrementi progressivi di velocità. Monitorare la registrazione delle strisce nelle stazioni pilota. Misurare la precisione del passo su tutta la lunghezza dello stampo. Verificare che la resistenza all'alimentazione rimanga stabile e che non si verifichi alcun contatto tra la striscia-e-il sollevatore durante il ciclo del sollevatore. Perfeziona gli angoli di scarico, la profondità dell'intaglio o il trattamento dei bordi in base alle prestazioni osservate.
Questa sequenza non è rigida. Alcuni progetti presentano vincoli che riducono più passaggi in un’unica conclusione ovvia. Una striscia di alluminio da 0,3 mm in una matrice da venti-stazione richiede praticamente tacche positive prima ancora di valutare l'altezza del sollevatore. Un acciaio ad alta resistenza-di 3,0 mm in una matrice per tranciatura a quattro-stazione punta verso tacche negative prima che la larghezza della striscia entri nel calcolo. Ma per le numerose applicazioni che rientrano tra questi estremi, l'esecuzione di ogni passaggio previene l'errore comune di ottimizzare un fattore ignorandone un altro che, in definitiva, controlla le prestazioni.
Anche qui la documentazione conta. Il produttore di stampi che registra la logica dietro ogni decisione relativa alla geometria, non solo le dimensioni finali, crea un riferimento che accelera i programmi futuri in materiali e layout simili. Quando un'applicazione simile arriva sei mesi dopo, il ragionamento documentato elimina la necessità di ri-derivare ogni parametro dai principi primi.
Collegare l'intento progettuale alle soluzioni di stampi personalizzati
Il design della tacca di bypass non esiste nel vuoto. Si tratta di un elemento all'interno di una struttura complessa dello stampo che comprende punzoni, sollevatori, piloti, binari di guida, nastri di trasporto e sistemi complessivi di gestione delle strisce. La geometria dell'intaglio deve integrarsi con ognuno di questi componenti. Una tacca perfettamente dimensionata che è in conflitto con il posizionamento del pilota, interferisce con la geometria della rotaia del sollevatore o crea problemi di espulsione degli sfridi nella scarpa dello stampo fornisce un valore zero indipendentemente da quanto bene le sue proporzioni corrispondano ai calcoli ingegneristici.
Questa sfida di integrazione è il punto in cui molti programmi di attrezzaggio si bloccano. I singoli parametri di progettazione hanno senso presi isolatamente, ma combinarli in un assieme di stampo funzionante richiede esperienza nella gestione delle relazioni spaziali e temporali tra i componenti. La corsa del sollevatore deve essere coordinata con il gioco della tacca. Il tempo di ingresso del pilota deve essere allineato con la posizione della striscia dopo l'alimentazione controllata dalla tacca. La direzione della bava derivante dalle operazioni di taglio dell'intaglio non deve interferire con le stazioni di formatura a valle. I percorsi di espulsione dello sfrido dalle tacche negative devono superare i paralleli e le aperture del pattino dello stampo senza ostruzioni.
Lavorare con team esperti di ingegneri degli stampi garantisce che questi dettagli di integrazione ricevano l'attenzione che richiedono.Le soluzioni di stampi per stampaggio personalizzate di YICHENaffrontare esattamente questa classe di sfide di progettazione-impegnative, in cui l'ottimizzazione dell'intaglio di bypass deve coordinarsi con la struttura dello stampo, l'integrazione del sollevatore, la gestione dello spazio libero e il controllo del flusso di materiale nell'intero assemblaggio dello stampo. Per gli ingegneri delle attrezzature che hanno elaborato la teoria della progettazione e sono pronti a tradurre le decisioni sulla geometria in attrezzature di produzione, la collaborazione con un team che gestisce l'intero ambito di integrazione impedisce la rielaborazione iterativa che brucia i budget di prova.
Il flusso di lavoro chiude un ciclo. Il layout della striscia guida la selezione del tipo di tacca. La geometria dell'intaglio guida il dimensionamento. Il dimensionamento guida la validazione. La convalida conferma il progetto o reinserisce le correzioni nella geometria. Inoltre, durante tutta la produzione, il monitoraggio dell'usura garantisce che la geometria convalidata rimanga entro i limiti prestazionali fino al successivo evento di manutenzione programmata che la riporti alle specifiche.
Ogni matrice per stampaggio racconta una storia attraverso la sua striscia. Le tacche, positive o negative, sono capitoli di quella storia. Definiscono come si muove il materiale, dove si ferma e come si registra. Se li fanno bene, la striscia avanza senza intoppi dal primo all'ultimo colpo. Sbagliarli significa che la striscia combatte il dado in ogni stazione. La differenza tra questi risultati non è fortuna. È ingegneria, applicata sistematicamente dall'intento progettuale fino alla convalida della produzione.
Domande frequenti sulle tacche di bypass negli stampi per stampaggio
1. Qual è la differenza tra le tacche di bypass positive e negative in una matrice per stampaggio progressiva?
Una tacca di bypass positiva trattiene il materiale sulla striscia come una sporgenza simile a una linguetta-che scorre sui sollevatori durante l'alimentazione, preservando la rigidità della striscia. Una tacca di bypass negativa rimuove il materiale dal bordo della striscia, creando un vuoto che fornisce spazio per i sollevatori senza contatto fisico. La scelta tra i due dipende dal fatto che l'applicazione dia priorità alla rigidità del nastro (positiva) o al gioco del sollevatore (negativo). I materiali sottili e le strisce strette generalmente traggono vantaggio dalle tacche positive, mentre i materiali spessi e le operazioni ad alta-velocità spesso ottengono risultati migliori con le tacche negative.
2. Come posso determinare la profondità e la larghezza della tacca corrette per il layout della mia striscia?
La profondità e la larghezza dell'intaglio sono proporzionate principalmente allo spessore del materiale, all'altezza della corsa del sollevatore e alla larghezza della striscia. Per le tacche negative, la profondità deve superare la corsa del sollevatore più qualsiasi oscillazione verticale della striscia durante l'alimentazione. Per intagli positivi, la profondità della linguetta deve rimanere entro l'intervallo di deflessione elastica del materiale sotto i carichi di contatto del sollevatore. La larghezza accoglie il corpo del sollevatore più lo spostamento della striscia laterale. Una sequenza di priorità di dimensionamento inizia con lo spessore del materiale, quindi considera in quest'ordine la larghezza della striscia, il numero di stazioni, il passo di alimentazione e l'altezza del sollevatore.
3. Quale tipo di tacca di bypass funziona meglio per lo stampaggio dell'acciaio inossidabile?
Gli intagli positivi sono generalmente preferiti per lunghi cicli di produzione in acciaio inossidabile austenitico. Il motivo è l'incrudimento sui bordi tagliati. Quando vengono praticati intagli negativi nell'acciaio inossidabile, i bordi tranciati si induriscono progressivamente durante la produzione, aumentando la resistenza all'avanzamento durante la vita dello stampo. I gradi inossidabili possono registrare aumenti di resistenza fino al 50% nelle zone fortemente lavorate. Gli intagli positivi evitano questo problema sul bordo della striscia, anche se i progettisti devono aggiungere raggi generosi alle giunzioni delle linguette per evitare rotture per fatica dovute a carichi di contatto ripetuti del sollevatore.
4. In che modo i modelli di usura dell'intaglio del bypass influiscono sulla pianificazione della manutenzione dello stampo?
Le tacche positive e negative si usurano in modo diverso e richiedono approcci di monitoraggio distinti. L'utensile con tacca positiva si degrada gradualmente man mano che i bordi del punzone si arrotondano, causando la formazione di bave sulle linguette che aumentano lentamente la resistenza all'avanzamento. Ciò consente una manutenzione predittiva-basata sulle tendenze. L'utensile con tacca negativa si degrada riducendo la dimensione del vuoto man mano che i bordi si arrotondano, causando infine improvvisi blocchi della striscia- quando lo spazio diventa insufficiente. L'usura negativa è più difficile da rilevare precocemente, pertanto i programmi di affilatura basati su intervalli-sono più appropriati del solo monitoraggio delle condizioni.
5. Posso utilizzare tacche di bypass sia positive che negative nello stesso moncone progressivo?
Sì, gli ingegneri esperti di stampi a volte combinano entrambi i tipi all'interno di un unico layout di striscia quando stazioni diverse presentano vincoli diversi. Ad esempio, le stazioni con sollevatori alti possono utilizzare tacche negative per lo spazio libero, mentre le stazioni a valle in una sezione di trasporto stretta utilizzano tacche positive per preservare la rigidità. La chiave è garantire un comportamento alimentare coerente durante l'intera progressione. Lavorare con team di ingegneri di stampi personalizzati come YICHEN (yichen-group.com/stamping-die/) aiuta a coordinare layout multi-intaglio-tipo in cui l'integrazione tra sollevatori, piloti e geometria dell'intaglio deve funzionare come un sistema unificato.


