


Cosa comporta realmente l'utensile per lo stampaggio dei metalli e la riparazione degli stampi
La riparazione degli strumenti per lo stampaggio dei metalli e degli stampi consiste nel ripristino correttivo dei componenti degli stampi danneggiati, usurati o malfunzionanti riportandoli alle condizioni di funzionamento originali. Si va da piccole regolazioni sulla macchina da stampa, come la sostituzione di un punzone scheggiato nella stazione, a riparazioni importanti al banco che richiedono smontaggio completo, saldatura, rilavorazione e riassemblaggio di sezioni critiche dello stampo. A differenza della manutenzione preventiva programmata, la riparazione risponde a un guasto che si è già verificato o è attivoprodurre parti difettose.
Definizione dell'ambito del lavoro di riparazione dello stampo
Pensa alla riparazione dello stampo su una scala di gravità. Da un lato, hai azioni correttive rapide: sostituire un pilota rotto, ritoccare un bordo tagliente con una pietra o spessorare un componente disallineato. Dall'altro lato, stai mettendo lo stampo al banco per accumuli di saldatura su sezioni dello stampo fessurate, lavori di elettroerosione su elementi di precisione o riaffilatura completa di stazioni di forma che sono andate fuori tolleranza. Il filo conduttore è che qualcosa ha fallito o si è deteriorato oltre i limiti accettabili e la produzione non può continuare finché il problema non viene corretto.
La manutenzione preventiva preserva uno stampo nel suo attuale stato di funzionamento attraverso attività programmate come affilatura, lubrificazione e ispezione. La riparazione dello stampo ripristina uno stampo che si è già guastato o si è deteriorato oltre le tolleranze di produzione accettabili. Confondere le due cose porta a un monitoraggio impreciso dei costi e a programmi di manutenzione sottofinanziati.
Molti produttorimescolare queste due categorie di costi, rendendo quasi impossibile capire dove va effettivamente il loro budget per gli utensili. Separare i costi di riparazione dai costi di manutenzione degli stampi è il primo passo verso la riduzione di entrambi.
Chi esegue la riparazione dello stampo e dove avviene
La riparazione degli stampi spetta ai produttori di utensili, ai tecnici addetti alla manutenzione degli stampi e, in alcune officine, agli operatori di stampa esperti che gestiscono piccole correzioni sulla macchina. Il lavoro più impegnativo si sposta al banco dell'attrezzeria, dove i tecnici hanno accesso a rettificatrici di superficie, apparecchiature di saldatura e strumenti di misurazione di precisione. Le ricostruzioni più importanti possono essere affidate ad officine esterne di stampi e attrezzature con capacità specializzate come l'elettroerosione a filo o il trattamento termico sotto vuoto.
Perché le competenze di riparazione sono importanti per la stabilità della produzione
Ogni guasto imprevisto dello stampo comporta costi nascosti che vanno oltre la riparazione stessa: tempi di fermo macchina, operatori inattivi, fermi qualità, spedizioni accelerate e scarti. Un tecnico di riparazione esperto in grado di diagnosticare con precisione una modalità di guasto ed eseguire una soluzione duratura, anziché un cerotto, protegge direttamente la produttività. La differenza tra un'officina che combatte costantemente contro gli incendi e una che segue programmi stabili spesso dipende dalla qualità dell'esecuzione della riparazione degli stampi.
La vera sfida, però, non è solo riparare ciò che si è rotto. Significa innanzitutto capire perché si è rotto, e questo inizia dal saper leggere il fallimento.
Modalità comuni di guasto dello stampo e diagnosi della causa principale
Un pugno rotto o una stazione di prelievo usurata non appaiono dal nulla. Ogni modalità di guasto ha dietro di sé un meccanismo, una serie di indizi visivi che lascia e una posizione tipica in cui appare nella geometria dello stampo. Quando riesci a leggere questi indizi in modo accurato, passi dalla lotta antincendio reattiva all'analisi mirata delle cause profonde dei guasti degli stampi, ed è qui che diventa realemanutenzione degli stampi di stampaggioinizia.
Cinque principali modalità di guasto rappresentano la stragrande maggioranza dei danni agli utensili nello stampaggio a freddo: usura, deformazione plastica, scheggiatura, fessurazione e grippaggio. Ciascuno si comporta in modo diverso a seconda del materiale dello stampo, della lamiera lavorata e dei carichi operativi coinvolti. Analizziamoli individualmente.
Modelli di rottura per frattura e fessurazione
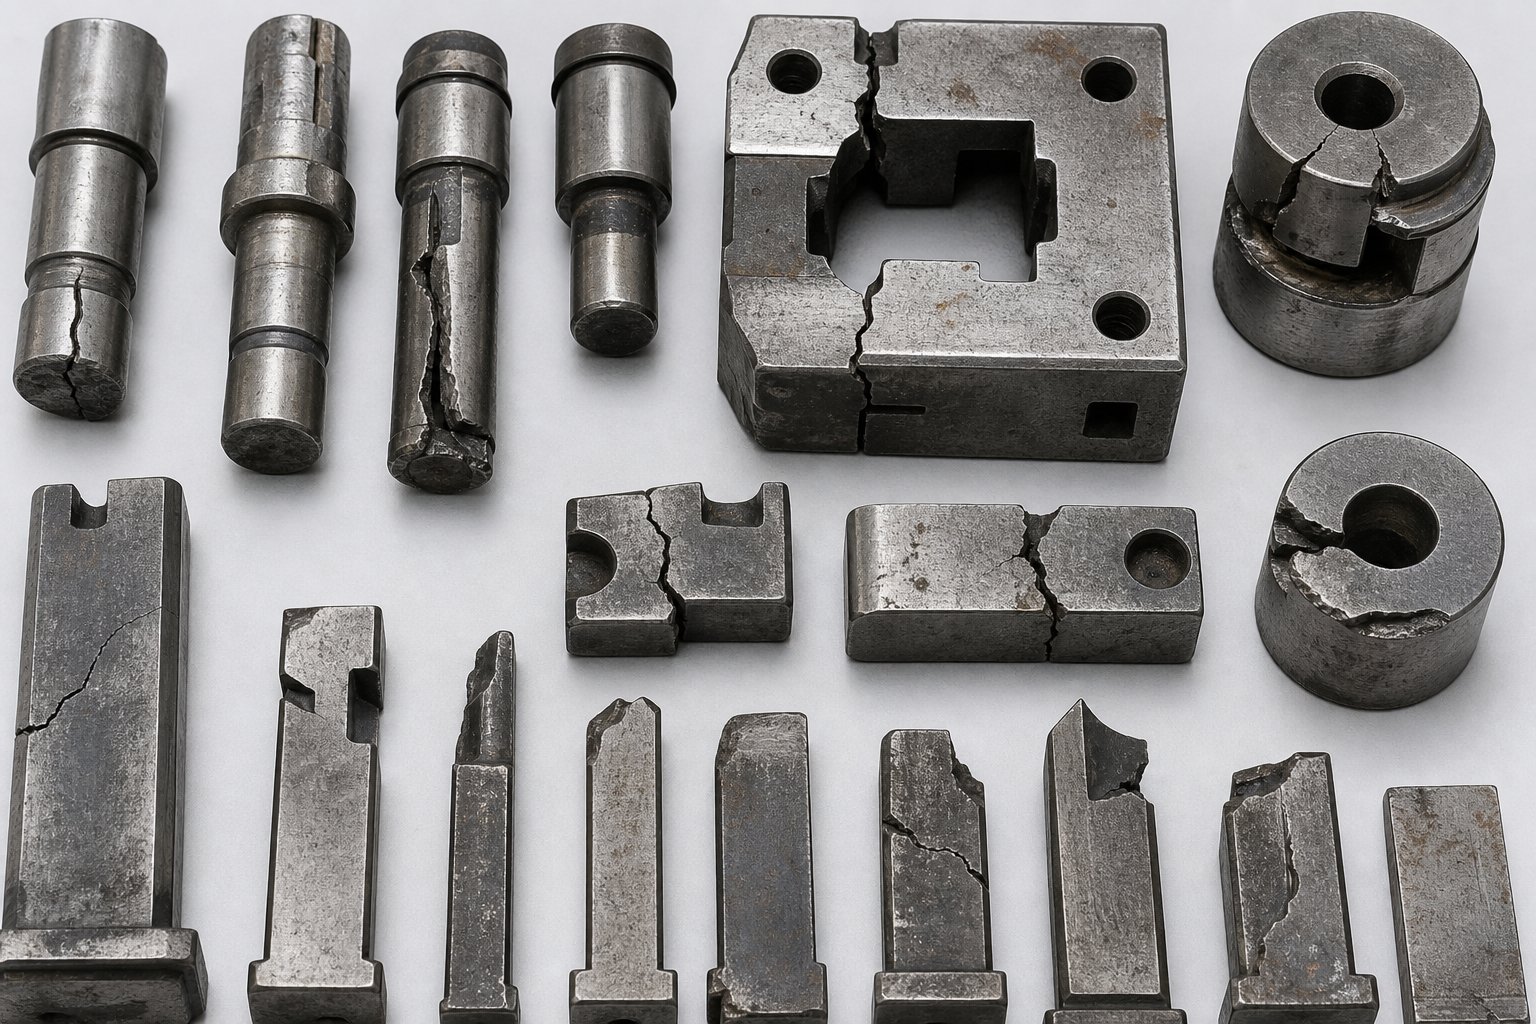
La fessurazione si verifica quando i livelli di stress operativo superano la resistenza alla frattura del materiale dell'utensile. Immagina uno spigolo acuto su un acciaio di finitura o un pugno con un brusco cambio di sezione-trasversale. Questi concentratori geometrici di sollecitazione agiscono come siti di inizio delle cricche. Una volta che la cricca si nuclea, si propaga sotto carico ciclico fino a quando il componente si frattura completamente, a volte in modo catastrofico.
In genere si riscontrano crepe negli angoli interni acuti, attorno ai fori dei bulloni nelle sezioni sottili dello stampo, alla giunzione di sezioni trasversali spesse e sottili-e lungo i segni di molatura lasciati da precedenti rilavorazioni. Gli indicatori visivi includono una linea di fessura visibile (spesso evidenziata da colorante penetrante durante l'ispezione), una superficie di frattura pulita con caratteristici segni chevron che puntano all'origine o una rottura improvvisa e catastrofica durante una corsa della pressa.
La scheggiatura è correlata ma distinta. Si verifica quando le sollecitazioni operative superano la resistenza alla fatica dell'acciaio per utensili sui taglienti affilati. Nella zona ad alto-contatto si formano microfessure, che si propagano lateralmente e alla fine sollevano piccoli pezzi di materiale lungo il bordo. La scheggiatura è particolarmente comune su punzoni da perforazione e acciai di rifinitura che utilizzano lamiere ad alta resistenza-come gli acciai a doppia-fase o TRIP, dove le forze di contatto possono esserefino a quattro volte superioreche con l'acciaio dolce.
Negli stampi progressivi, la scheggiatura tende a concentrarsi sulle prime stazioni di sfondamento perché subiscono il maggior numero di colpi cumulativi. Gli stampi di trasferimento presentano rotture per fessurazione più spesso nelle stazioni di arricciatura o di formatura dove il sovraccarico meccanico dovuto al materiale indurito-sollecita l'attrezzatura oltre i suoi limiti di tenacità. Le matrici composte, con la loro geometria stretta e le azioni di taglio simultanee, sono soggette a fessurazioni attorno ai bordi dei bottoni della matrice dove convergono più percorsi di sollecitazione.
Meccanismi di usura e grippaggio
L'usura è la graduale perdita di materiale dalla superficie dell'utensile causata dal contatto strisciante con la lamiera. Due tipi dominano nelle operazioni di stampaggio:
- Usura abrasiva- Le particelle dure o le fasi dure nella lamiera (ossidi, carburi o strati superficiali-induriti) penetrano nella superficie dell'utensile, rimuovendo progressivamente il materiale. Lo vedrai come una lucidatura o una scanalatura uniforme sui raggi di imbutitura, sulle facce del punzone e sulle superfici dell'estrattore.
- Usura adesiva- L'attrito e il calore derivanti dallo scorrimento della lamiera sulla superficie dell'utensile creano micro-saldature tra i picchi superficiali (asperità). Il movimento continuo strappa piccoli frammenti dalla superficie più debole. Questi frammenti possono ri-depositarsi su entrambe le superfici, creando punti in rilievo che poi segnano le parti successive.
Il grippaggio rappresenta la fine grave dell'usura adesiva. È un'adesione fisica e chimica della lamiera alla superficie dello stampo che si accumula progressivamente. Una volta iniziato il grippaggio, questo accelera: l'accumulo crea un contatto più ruvido, che genera più attrito, che trasferisce più materiale. Lo riconoscerai come un accumulo grumoso e irregolare sulle stazioni di forma, sui raggi di disegno o ovunque la lamiera scivoli sotto alta pressione.
I modelli di usura progressiva dello stampo differiscono in base alla funzione della stazione. I punzoni da sfondamento si usurano principalmente sui bordi taglienti e sui fianchi. Le stazioni di forma si usurano sui raggi e sulle facce di contatto. Negli stampi a trasferimento, le superfici del guscio e gli elementi di posizionamento si usurano a causa dell'inserimento e dell'estrazione ripetuti delle parti. Le operazioni di imbutitura con qualsiasi tipo di matrice subiscono il grippaggio più aggressivo sui raggi del tallone e sulle punte dei punzoni dove la pressione di contatto e la distanza di scorrimento sono massime.
Disallineamento e errori di temporizzazione tra i tipi di stampi
I guasti di disallineamento non hanno origine dal materiale stesso dello stampo. Derivano da errori di posizionamento tra le metà superiore e inferiore dello stampo, componenti della guida usurati, deflessione della pressa o configurazione errata. Il risultato è un carico non uniforme, un-taglio decentrato e un'usura accelerata su un lato della stazione.
Negli stampi progressivi, il disallineamento spesso si manifesta come un'altezza irregolare della bava lungo un bordo tagliato o come piloti che iniziano a radere la striscia. Lo stretto passo da stazione a stazione-a- fa sì che anche piccoli errori di avanzamento si traducano in errori di temporizzazione in cui i punzoni colpiscono materiale parzialmente non supportato. Gli stampi di trasferimento devono affrontare sfide diverse: il posizionamento delle parti in ciascuna stazione dipende dal posizionamento accurato dei dita e i meccanismi di trasferimento usurati o non regolati correttamente creano errori di posizionamento che caricano lo stampo in modo asimmetrico. Le matrici composte, in cui più operazioni avvengono simultaneamente in una sola corsa, sono particolarmente sensibili perché la temporizzazione interna tra il punzone e il pulsante della matrice non ha spazio per la deriva posizionale.
La deformazione plastica, la quinta modalità di rottura, si verifica quando lo stress da contatto della lamiera supera la resistenza allo snervamento a compressione del materiale dell'utensile. Lo vedrai come un affondamento localizzato, un fungo o un arrotondamento di caratteristiche taglienti. È più comune su punzoni sottodimensionati, sezioni di matrice non sufficientemente temprate o utensili che utilizzano materiali di qualità più dura di quanto originariamente specificato.
| Tipo di guasto | Cause comuni | Indicatori visivi | Componenti dello stampo interessati |
|---|---|---|---|
| Cracking | Concentratori di stress, trattamento termico inadeguato, sovraccarico, cambiamenti improvvisi-della sezione trasversale | Linee di fessura visibili, superfici di frattura pulite, rottura catastrofica | Taglia gli acciai, forma le sezioni, stampi i blocchi negli angoli acuti |
| Scheggiatura | Fatica ciclica sugli spigoli vivi, tenacità insufficiente, lamiera ad alta-resistenza | Piccoli pezzi mancanti lungo i taglienti, profilo del bordo ruvido o smerlato | Punzoni per forare, rifilare acciai, matrici per tranciatura |
| Usura abrasiva | Particelle dure nella lamiera, elevata pressione di contatto, durezza dello stampo insufficiente | Superfici lucide o rigate, arrotondamento graduale dei bordi, derive dimensionali | Disegna raggi, facce di punzonatura, piastre di estrazione, stazioni di forma |
| Usura irritante/adesiva | Elevato attrito, lubrificazione inadeguata, scarsa finitura superficiale, rivestimenti zincati | Accumulo irregolare di materiale, segni di rigatura, depositi grossolani e grumosi | Disegnare perline, punzonare nasi, formare raggi, superfici di supporto grezzi |
| Disallineamento | Guide usurate, deflessione della pressa, impostazione errata, errori di alimentazione | Bavature irregolari, segni di lumaca fuori-centro, segni di usura su un-lato | Perni guida, boccole, piloti, pattini per stampi, dita di trasferimento |
| Deformazione plastica | Stress da contatto superiore al limite di snervamento, -attrezzature non temprate, aggiornamento del materiale senza revisione dello stampo | Bordi smussati, affondamento, arrotondamento di tratti precedentemente taglienti | Piccoli punzoni, bottoni per fustelle, raggi di forma |
Queste modalità di guasto raramente esistono isolatamente. L'usura adesiva può avviare la scheggiatura creando irregolarità superficiali dove si nucleano microfessure. Il disallineamento accelera l'-usura unilaterale, che alla fine porta a scheggiature o crepe. Leggere correttamente la modalità di guasto primario, anziché limitarsi a trattare il sintomo visibile, è ciò che separa un'efficace riparazione e manutenzione dello stampo da un ciclo di guasti ripetuti.
Gli strumenti ti dicono cosa è andato storto. Ma le parti che escono dalla stampa ti dicono che qualcosa è andato storto, spesso prima che qualcuno apra il dado. Collegare questi segnali di qualità a livello di parte-alle condizioni specifiche dello stampo è la prossima abilità diagnostica che vale la pena sviluppare.
Tracciare i difetti delle parti fino alle condizioni dello stampo
Il tuo team di qualità segnala un problema: sbavature su un bordo tagliato, un foro che si sposta fuori posizione o segni di graffio che scorrono lungo una superficie disegnata. Prima che qualcuno tiri lo stampo, la parte stessa ti sta già dicendo cosa c'è che non va all'interno dell'utensileria. Il trucco è imparare a leggerlo. La risoluzione efficace dei difetti degli stampi di stampaggio non inizia al banco, ma al tavolo di ispezione, dove il modello del difetto indica direttamente la condizione dello stampo che lo ha causato.
Ecco un quadro diagnostico pratico che qualsiasi tecnico di manutenzione degli stampi può seguire:
- Osservare il difetto della parte: identificarne il tipo, la gravità e la posizione esatta.
- Rintracciare il difetto fino alla stazione responsabile utilizzando il layout della striscia o l'orientamento della parte.
- Ispezionare quella stazione specifica per verificare la condizione corrispondente dello stampo: bordo usurato, componente allentato, accumulo o spostamento dimensionale.
Questo approccio in tre-fasi elimina le supposizioni. Invece di estrarre l'intera matrice per un'ispezione generale, arrivi al banco dell'attrezzeria sapendo già dove guardare e cosa cercare.
Bave e difetti dei bordi come indicatori di usura
Le bave sono il segnale più comune che indica che la riparazione di uno strumento di stampaggio è in ritardo. Quando un tagliente si smussa, si arrotonda o si scheggia, non è più in grado di produrre la frattura di taglio netta che fornisce un tagliente liscio. Invece, il materiale si strappa invece di tagliarsi, lasciando il materiale in rilievo sul bordo della parte.
Ciò che rende efficace la riparazione degli stampi con difetti di bava è comprendere che non tutte le bave hanno la stessa causa principale. Le caratteristiche della bava ti dicono esattamente cosa è successo:
- Bava uniforme attorno all'intero bordo tagliato- indica un'usura generale del tagliente. La sezione del punzone o della matrice necessita di affilatura. Questo è lo scenario più semplice.
- Sbavatura solo su un lato- segnala il disallineamento tra punzone e matrice. La distanza non è uniforme, con il lato stretto che produce un bordo pulito e il lato allentato che genera bava. Controllare i perni guida, le boccole o l'allineamento della pressa.
- Bava intermittente o localizzata- indica scheggiature o danni localizzati al bordo in quella specifica area del profilo di taglio. Ispezionare il bordo sotto ingrandimento per verificare la presenza di materiale mancante.
- Altezza eccessiva della bava superiore a 0,1 mm con lacerazione grossolana- suggerisce ilLa distanza tra punzone e matrice è eccessivaoppure il bordo è crollato in modo significativo. La ri-molatura da sola potrebbe non ripristinare la geometria corretta se la perdita di materiale è grave.
- Bava con ribaltamento sulla faccia opposta- indica l'estrazione dello sfrido o il trascinamento del materiale, spesso causato da un bordo smussato combinato con una pressione inadeguata dell'estrattore o problemi di ritenzione dello sfrido.
Ognuna di queste tracce di bava è associata a un'azione di riparazione diversa. L'affilatura risolve il primo. Il riallineamento risolve il secondo. La riparazione o la sostituzione del bordo riguarda il terzo e il quarto. Trattare tutte le bave come un semplice problema di affilatura è il motivo per cui alcune matrici ritornano dalla sala attrezzi e si guastano nuovamente nel giro di poche ore.
Deriva dimensionale e relative cause-collaterali
Quando le dimensioni delle parti iniziano gradualmente a uscire dalla tolleranza nel corso di un ciclo di produzione, stai osservando la diagnosi dell'usura degli stampi dai dati sulla qualità delle parti. La deriva dimensionale raramente appare all'improvviso. Si accumula nel corso di migliaia di colpi fino a quando la parte non supera il limite di tolleranza e, a quel punto, le condizioni dello stampo potrebbero essere peggiorate in modo significativo oltre il punto in cui ha lasciato inizialmente la zona accettabile.
Difetti dimensionali comuni e cosa rivelano sulla fustella:
- Spostamento della posizione del foro- piloti usurati o allentati che non riescono a localizzare accuratamente la striscia o incoerenza del sistema di alimentazione che consente alla striscia di spostarsi tra le stazioni.
- Apertura dell'angolo di piega nel tempo- forma del punzone o dell'inserto della matrice che si usura sul raggio, riducendo il contatto effettivo. Controllare anche la presenza di blocchi del tallone allentati o piastre di supporto che consentono alla stazione di forma di flettersi sotto carico.
- Il profilo complessivo della parte diventa più grande- nasconde o rifinisce i bordi che si usurano verso l'interno, rendendo di fatto più grande il profilo di taglio. La cavità dello stampo si sta erodendo e necessita di ri-lavorazione o di sostituzione dell'inserto.
- Accorciamento della lunghezza della flangia- usura del raggio di disegno aumentando il raggio effettivo, che attira più materiale nella forma e accorcia la flangia risultante.
- Dimensioni incoerenti da pezzo-a-pezzo- componenti allentati anziché usurati. Bulloni che si allentano, inserti che si spostano o una sezione dello stampo incrinata si muove sotto carico. Questo modello richiede attenzione immediata perché in genere peggiora rapidamente.
L’intuizione critica qui è il tempismo. Una deriva graduale significa usura, mentre un cambiamento improvviso significa che qualcosa si è rotto, allentato o spostato. Questa distinzione determina se la riparazione è una macinazione controllata o un intervento di emergenza.
Problemi di qualità della superficie che segnalano grippaggi o accumuli
I difetti superficiali su parti formate o imbutite forniscono una finestra diretta su ciò che accade nell'interfaccia tra stampo-e-materiale. A differenza dei problemi dimensionali, i problemi superficiali sono spesso visibili immediatamente e tendono a peggiorare rapidamente una volta che si manifestano.
- Graffi lineari nella direzione del disegnoÈ iniziato - grippaggio sulla superficie dello stampo corrispondente. Il materiale è stato trasferito dalla lamiera all'attrezzatura e ora sta incidendo ogni parte successiva. Più a lungo corri, più profondi diventano i graffi.
- Segni o ammaccature casuali sulla superficie- detriti intrappolati tra la fustella e la striscia. Slug che si ritirano, trucioli staccati da un bordo danneggiato o contaminazione ambientale. La pulizia del dado lo risolve temporaneamente, ma la fonte deve essere trovata.
- Trama di buccia d'arancia su superfici formate- in genere è un problema di materiale piuttosto che una condizione dello stampo, ma se appare all'improvviso durante un lavoro precedentemente pulito-in esecuzione, verificare la presenza di superfici irruvidite dello stampo dovute a grippaggio o corrosione in fase iniziale-.
- Spaccatura o lacerazione nei raggi di imbutitura- il raggio di estrazione si è consumato troppo affilato o troppo ruvido, limitando il flusso del materiale. In alternativa, la forza del premilamiera è aumentata a causa delle superfici delle perle usurate o contaminate. In ogni caso, il materiale non può fluire liberamente nella cavità dello stampo e si frattura.
- Increspature sulle flange o su aree non supportate- pressione insufficiente del premilamiera, spesso causata da cuscinetti di pressione usurati, molle affaticate o perdita di pressione della bombola di azoto. Il materiale si deforma dove dovrebbe essere costretto.
I problemi di superficie aumentano rapidamente. Un piccolo segno irritante oggi diventa un segno profondo domani, che diventa una stazione di prelievo incrinata la prossima settimana una volta che l'accumulo crea abbastanza stress localizzato. Il rilevamento tempestivo e la riparazione tempestiva dello strumento di stampaggio al primo segno di degrado della superficie prevengono guasti a catena che trasformano una lucidatura di 30-minuti in una ricostruzione di più giorni.
Leggere i difetti delle parti in questo modo trasforma i dati sulla qualità in informazioni sulla manutenzione. Ma sapere cosa c'è che non va è solo metà dell'equazione. L'altra metà è sapere come risolverlo correttamente, con la tecnica giusta per ogni specifica modalità di guasto, in modo che la riparazione duri anziché costarti solo altre centinaia di interventi prima che lo stesso problema si ripresenti.
Tecniche di riparazione passo passo--passo per i guasti più comuni degli stampi
La diagnosi corretta della modalità di errore ti mette a metà strada verso una soluzione duratura. L'altra metà sta eseguendo la giusta tecnica di riparazione con la giusta procedura. Una riparazione di saldatura eseguita con noncuranza crea un problema più difficile della crepa originale. Una passata di rettifica eseguita senza capire quanto materiale rimuovere ti lascia con una matrice che non manterrà la tolleranza. La scelta della tecnica dipende dalla modalità di guasto, dal materiale dello stampo e dalle tolleranze che la stazione deve mantenere. Esaminiamo i principali metodi di ricondizionamento degli stampi e quando ciascuno di essi si applica.
Un punto critico prima di tuffarsi: le riparazioni temporanee eseguite sotto il pistone, come la lapidazione di un bordo o lo spessoramento di una sezione usurata senza tirare la matrice, creano quasi sempre un doppio lavoro di manutenzione. Mascherano la condizione reale, consentono un ulteriore degrado e spesso introducono nuovi problemi come distanze irregolari o fattori di stress. Una corretta riparazione al banco richiede più tempo in anticipo, ma elimina il ciclo di soluzioni rapide ripetute che richiedono più ore totali rispetto a farlo una volta sola.
Procedure di riparazione della saldatura per componenti incrinati e scheggiati
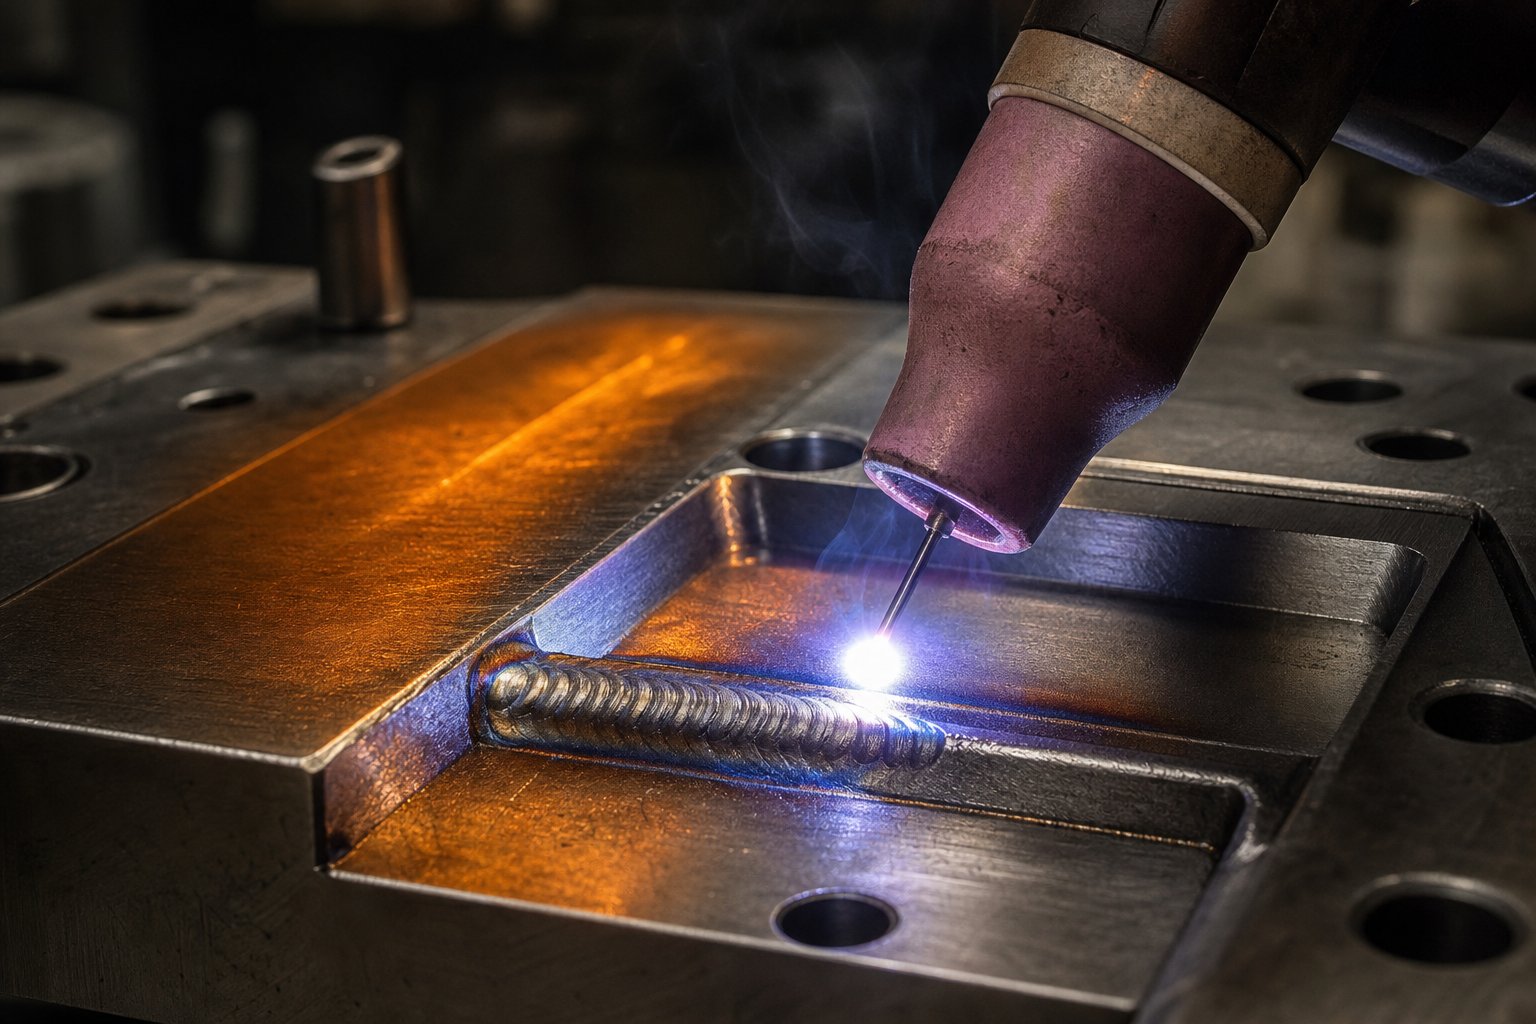
La riparazione della saldatura si applica quando i componenti dello stampo presentano materiale incrinato, scheggiato o perso che non può essere ripristinato mediante semplice rettifica. È uno dei metodi di ricondizionamento degli stampi più potenti disponibili, ma anche quello più frequentemente mal riuscito. Una corretta procedura di riparazione dello stampo di saldatura segue una sequenza rigorosa e saltare i passaggi è l'origine della maggior parte dei guasti.
Quando saldare è la scelta giusta? Utilizzalo per sezioni dello stampo incrinate in cui la sostituzione non è immediatamente disponibile, taglienti scheggiati con perdita di materiale più profonda di quanto la rettifica possa risolvere, raggi di forma usurati che necessitano di accumulo di materiale prima della ri-lavorazione e superfici di posizionamento danneggiate che necessitano di ripristino dimensionale.
L'attrezzatura richiesta include una configurazione di saldatura TIG o micro-TIG per depositi di precisione, barre di apporto adeguate abbinate all'acciaio per utensili di base, un forno di preriscaldamento o una torcia in grado di riscaldare in modo controllato e pastelli o pirometri indicatori di temperatura per il monitoraggio. Secondo i principi delineati dallRivista MetalForming, il successo della saldatura degli acciai per utensili dipende da una procedura di saldatura adeguatamente sviluppata e da un'attenta selezione degli elettrodi che corrispondano al trattamento termico dell'acciaio dello stampo da riparare.
Linee guida procedurali chiave per la riparazione delle saldature:
- Identificare l'acciaio per utensili- non è possibile selezionare l'asta di riempimento corretta senza conoscere il materiale di base. D2, A2, S7 e M2 richiedono ciascuno approcci diversi.
- Preparare il giunto- leviga via tutto il materiale incrinato o danneggiato fino a raggiungere il metallo di base integro. Per i taglienti usurati, levigare almeno 3 mm (1/8 di pollice) sotto la superficie finale desiderata per consentire una profondità di saldatura uniforme.
- Preriscaldare il pezzo- questo non è-negoziabile per gli acciai per utensili. La temperatura di preriscaldamento dipende dal tipo di acciaio ma generalmente varia da 200 gradi a 540 gradi. La saldatura dell'acciaio per utensili a freddo garantisce la rottura nella zona-influenzata dal calore.
- Depositare il metallo saldato in passaggi controllati- per riparazioni profonde che richiedono più passaggi, iniziare dal basso e riempire gradualmente. Pallinare il metallo saldato mentre è caldo per ridurre al minimo ritiro, deformazione e fessurazione.
- Post-calore e irascibilità- dopo la saldatura, lasciare raffreddare lentamente il componente, quindi riscaldarlo nuovamente alla temperatura di rinvenimento consigliata per la combinazione di acciaio per utensili ed elettrodo.
Errori comuni che causano guasti ripetuti: saldatura senza preriscaldamento, utilizzo di materiale di apporto non corrispondente, mancata molatura di tutto il materiale danneggiato prima della saldatura (intrappolamento dei difetti sotto nuovi depositi) e salto della tempra post-saldatura. Ognuna di queste scorciatoie garantisce che la riparazione si interrompa di nuovo, spesso prima del guasto originale.
Rettifica e ri-lavorazione di superfici usurate
La rettifica e l'affilatura delle matrici per stampaggio è l'attività di riparazione più frequente in qualsiasi attrezzeria. Affronta l'usura naturale che si accumula sui taglienti, sulle superfici della forma e sulle facce di contatto durante i cicli di produzione. La domanda chiave che ogni tecnico deve affrontare è semplice: quanto materiale rimuovi?
La risposta: continuare a rimuovere il materiale finché tutta l'area-interessata dall'usura non scompare. Sembra ovvio, ma-l'insufficienza è uno degli errori più comuni. Se si lascia anche una sottile striscia di materiale usurato sul tagliente, la fustella si smusserà di nuovo quasi immediatamente perché il profilo del bordo arrotondato non è stato completamente riportato a un'intersezione netta.
Ecco la procedura sequenziale per lo scenario di riparazione più comune, ovvero il restauro del tagliente mediante levigatura della superficie:
- Rimuovere il componente dal gruppo stampo e pulirlo accuratamente. Rimuovere eventuali bave, depositi irritanti o detriti che potrebbero interferire con la macinazione.
- Ispezionare il tagliente sotto ingrandimento per valutare la profondità dell'usura e identificare eventuali scheggiature che si estendono più in profondità rispetto alla normale usura.
- Montare il componente sulla smerigliatrice di superficie con un dispositivo di fissaggio adeguato per garantire che la superficie del terreno sia parallela al riferimento originale.
- Effettuare passate leggere (0,01-0,025 mm per passata) utilizzando una mola adeguata alla durezza dell'acciaio per utensili. Il liquido refrigerante è essenziale per prevenire danni termici alla superficie indurita.
- Continuare i passaggi finché l'ispezione visiva non conferma che tutti i segni di usura e gli arrotondamenti dei bordi sono stati rimossi, rivelando una geometria di taglio fresca e affilata sull'intero profilo.
- Sbavare il componente, controllare le dimensioni critiche con micrometri o blocchetti di riscontro e verificare la planarità con una piastra di superficie e un indicatore.
- Se il componente è stato rettificato al di sotto della sua altezza minima (il punto in cui gli spessori non possono più compensare la rimozione del materiale), contrassegnarlo per la sostituzione anziché rimetterlo in servizio sottodimensionato.
Ricorda che ala matrice si consuma più lentamente di un pugno, quindi la quantità di materiale rimosso dai componenti accoppiati non sarà uguale. Macina ogni parte solo quanto necessario. Una rimozione eccessiva di materiale riduce inutilmente la durata dei componenti.
Per i punzoni con perni di espulsione, rimuovere i perni e rettificare i componenti separatamente oppure inserire una chiave di bloccaggio attraverso il foro di sfiato laterale per mantenere il perno all'estensione corretta durante la rettifica. In ogni caso, il perno di espulsione deve estendersi alla distanza corretta dalla faccia del punzone dopo l'affilatura, altrimenti si avranno immediatamente problemi di estrazione dei frammenti.
Un pericolo che rovina un lavoro di levigatura altrimenti buono è l’eccessivo accumulo di calore. Se vedi scolorimento (segni blu o paglierini-) sulla superficie del terreno, hai eliminato la tempra dall'acciaio temprato. Quella zona ammorbidita si usurerà a un ritmo accelerato. Utilizzare un flusso di refrigerante adeguato, passaggi più leggeri e una ruota adeguatamente vestita per evitare danni termici.
Elettroerosione e tecniche speciali per il restauro di precisione
Quando la lavorazione convenzionale non riesce a raggiungere un'area danneggiata o quando la geometria è troppo complessa per la rettifica manuale, le tecniche di riparazione degli stampi per elettroerosione diventano essenziali. La lavorazione con elettroerosione rimuove il materiale attraverso l'elettroerosione controllata, lavorando indipendentemente dalla durezza del pezzo. Ciò lo rende ideale per componenti di stampi completamente temprati che non possono essere lavorati convenzionalmente senza prima ricottura.
Per la riparazione dello stampo si applicano due metodi EDM:
- Elettroerosione a tuffo- utilizza un elettrodo sagomato (tipicamente grafite o rame) per erodere una cavità o un profilo nel pezzo in lavorazione. Nelle applicazioni di riparazione,L'elettroerosione a tuffo può ripristinare forme di cavità complesse, rimuovere maschi rotti o punte incastrate nei componenti dello stampo senza causare ulteriori danni e ricostruire dettagli di forme complesse a cui la rettifica non può accedere.
- Elettroerosione a filo- utilizza un elettrodo a filo sottile per tagliare profili precisi attraverso l'intero spessore del pezzo. Ideale per tagliare nuovi inserti, regolare i profili di rifinitura o ri-tagliare geometrie di punzoni che si sono usurate oltre i limiti di rettifica.
L'elettroerosione eccelle in situazioni in cui sono necessarie tolleranze strette (entro 0,005 mm) su superfici temprate, geometrie interne complesse che nessuna mola può raggiungere o sezioni sottili e delicate dove le forze di taglio meccaniche causerebbero deformazione. Il compromesso-è la velocità. L'elettroerosione è intrinsecamente più lenta della rettifica, quindi è riservata ai lavori di restauro di precisione piuttosto che all'affilatura di routine.
Oltre alla saldatura, alla rettifica e all'elettroerosione, due tecniche aggiuntive completano il kit di strumenti per la riparazione degli stampi:
- Ri-rivestimento- l'applicazione di trattamenti superficiali come il nitruro di titanio (TiN) o il carbonitruro di titanio (TiCN) dopo la rettifica ripristina la resistenza all'usura e riduce la tendenza all'usura. Il ri-rivestimento estende l'intervallo tra le affilature ma richiede che la superficie sia adeguatamente preparata e priva di danni da molatura.
- Ri-lavorazione- per le stazioni di forma che si sono usurate oltre il ripristino della rettifica, la fresatura CNC o la rettifica di maschere possono ripristinare il profilo originale. Ciò richiede che la sezione dello stampo venga prima ricotta, ri-lavorata, quindi ri-indurita e rinvenuta fino alla durezza di servizio. Si tratta essenzialmente di ricostruire il componente e la decisione di ri-lavorare invece di sostituirlo dipende dai tempi di consegna e dai costi.
La scelta della tecnica non è arbitraria. Abbina il metodo di riparazione alla modalità di guasto: rettifica per usura superficiale e bordi smussati, saldatura per perdita di materiale e fessurazioni, elettroerosione per elementi di precisione e geometrie inaccessibili, ri-rivestimento per prevenire l'usura e ri-lavorazione per il ripristino del profilo oltre i limiti di rettifica. Scegliere il metodo sbagliato o applicare il metodo giusto con una procedura inadeguata trasforma una singola riparazione in un guasto ricorrente.
Eseguire correttamente la riparazione meccanica è essenziale, ma è solo una parte per ottenere un risultato duraturo. Ciò che accade alla metallurgia dell'acciaio per utensili durante e dopo la riparazione, in particolare i cicli termici introdotti dalla saldatura e dalla rettifica, determina se la correzione dura 500.000 colpi o fallisce di nuovo dopo 5.000.
Trattamento termico e considerazioni sui materiali durante la riparazione
Un deposito di saldatura che appare pulito in superficie può ancora rompersi dopo poche migliaia di colpi di pressa. Una superficie del terreno che risulta piatta e affilata può comunque usurarsi prematuramente se la sua durezza sotterranea è stata compromessa durante la riparazione. Il lavoro meccanico di fissaggio di un componente dello stampo è visibile e misurabile. Il lavoro metallurgico, il trattamento degli strumenti e degli stampi che avviene a livello termico, è invisibile finché non fallisce. E spesso fallisce, perché questo è il passaggio più comunemente saltato sotto la pressione della produzione.
Il mancato trattamento termico è la causa più comune di mancata riparazione della saldatura nei componenti dello stampo. Una riparazione metallurgicamente difettosa che sembra buona in laboratorio fallirà più velocemente del danno originale che avrebbe dovuto riparare.
Capire perché la gestione termica è importante e cosa succede quando la ignori è la differenza tra una riparazione che dura per tutta la durata del programma e una che ti fa guadagnare una settimana prima di tirare di nuovo il dado.
Protocolli termici pre-riscaldo e post-saldatura
Quando si innesca un arco su un acciaio per utensili temprato senza preriscaldamento, si crea un gradiente termico estremo. Il bagno di saldatura è fuso mentre il metallo base circostante rimane vicino alla temperatura ambiente. Quando la saldatura si raffredda, si contrae contro il materiale rigido e freddo che resiste al movimento. Il risultato è bloccato-nello stress residuo concentrato in una banda stretta chiamata zona-influenzata dal calore (HAZ). Negli acciai per utensili temprati a 58-62 HRC, questa zona diventa fragile martensite, una microstruttura estremamente dura ma con una tolleranza quasi nulla allo stress di trazione o all'impatto. Qui si formano delle crepe, spesso entro poche ore dal ritorno in servizio dello stampo.
Il pre-riscaldamento risolve questo problema riducendo il gradiente termico tra la zona di saldatura e il materiale circostante. COMENote sui metalli di Gateway, il preriscaldamento riduce al minimo lo shock termico e riduce il pericolo di distorsioni, deformazioni o crepe eccessive. Per la riparazione dello stampo, il protocollo pratico è il seguente:
- Acciaio per utensili D2- preriscaldare a 400-540 gradi (750-1000 gradi F). D2 è altamente suscettibile alla fessurazione a causa del suo alto contenuto di carbonio e cromo.
- Acciaio per utensili A2- preriscaldare a 200-260 gradi (400-500 gradi F). Meno sensibile del D2 ma richiede comunque un riscaldamento controllato.
- Acciaio per utensili S7- preriscaldare a 150-200 gradi (300-400 gradi F). La composizione resistente agli urti dell'S7 è più tollerante, ma la saldatura a freddo introduce comunque dei rischi.
- Acciaio per utensili H13- preriscaldare a 370-540 gradi (700-1000 gradi F). Gli acciai per lavorazioni a caldo necessitano di temperature di preriscaldamento elevate a causa del loro contenuto di leghe.
Il trattamento termico post-saldatura è altrettanto fondamentale. Dopo la saldatura il componente non deve raffreddarsi in modo incontrollato a temperatura ambiente. Mantienilo invece alla temperatura di preriscaldamento o mettilo direttamente in un forno per il rinvenimento. L'obiettivo è trasformare qualsiasi martensite fragile nella HAZ in martensite temperata, che mantenga la durezza recuperando una certa tenacità. Per la maggior parte degli acciai per utensili temprati in aria-come A2 e D2, un doppio rinvenimento dopo la saldatura è una pratica standard. La temperatura di rinvenimento deve corrispondere alle specifiche del trattamento termico originale per quel tipo di acciaio, in genere 200-540 gradi a seconda della durezza finale desiderata.
Che cosa significa in pratica saltare questi passaggi? La saldatura stessa potrebbe apparire integra. Ma entro le prime migliaia di colpi, compaiono piccole crepe nella ZTA adiacente alla saldatura. Questi si propagano sotto carico ciclico e alla fine si riparano le fratture, spesso portando con sé materiale di base aggiuntivo. Ti ritroverai con più danni di quelli iniziali, oltre allo spreco di tempo e materiale derivante dalla riparazione fallita.
Alleviare lo stress dopo riparazioni importanti
Il trattamento termico dopo la saldatura a stampo risolve il danno termico immediato derivante dal ciclo di saldatura. La riduzione dello stress dei componenti riparati dello stampo risolve un problema più ampio: le sollecitazioni residue accumulate da lavorazione, rettifica, elettroerosione e saldatura che si accumulano durante una sequenza di riparazione.
Immagina una sezione dello stampo che è stata saldata, poi rettificata, quindi è stato eseguito il lavoro di elettroerosione a filo su un profilo. Ognuna di queste operazioni ha introdotto il proprio modello di stress. La molatura genera compressione superficiale (generalmente benefica) ma anche stress termico localizzato in caso di accumulo di calore. L'elettroerosione crea uno strato rifuso con un'elevata sollecitazione di trazione sulla superficie, ciò che l'industria chiama la "zona dello strato bianco". La saldatura introduce uno stress residuo profondo in tutta la ZTA. Senza la riduzione dello stress, questi campi di stress concorrenti possono causare distorsioni inaspettate quando il componente viene rimesso in servizio o, peggio, creare zone di aumento dello stress dove iniziano le crepe.
Il protocollo di distensione per i componenti riparati dello stampo segue regole semplici. Gli acciai trattati termicamente- vengono sottoposti a distensione a circa 25 gradi F (15 gradi ) al di sotto dell'ultima temperatura di rinvenimento. Ciò garantisce di alleviare lo stress senza alterare la durezza già fissata dal trattamento termico originale. I tempi di ammollo sono simili al rinvenimento: un'ora per pollice di spessore con un minimo di due-ore. Il raffreddamento dovrebbe essere lento e uniforme per evitare la reintroduzione di gradienti termici.
Per le superfici sottoposte a elettroerosione, in particolare, la distensione è particolarmente importante. Lo strato rifuso dall'elettroerosione contiene microfessure e un'estrema tensione superficiale. Un ciclo di distensione aiuta a rilassare questa zona e a ridurre il rischio che le microfessurazioni si propaghino sotto i carichi di servizio. Alcune officine eseguono regolarmente interventi di riduzione dello stress su qualsiasi componente su cui è stato eseguito un lavoro di elettroerosione, indipendentemente dal fatto che fossero coinvolte altre riparazioni.
Quando dovresti alleviare lo stress rispetto a quando puoi saltarlo? Piccole riparazioni, come una leggera molatura di un tagliente o una piccola saldatura su una superficie non-critica, potrebbero non giustificare un ciclo del forno. Le riparazioni importanti che comportano saldature profonde, rimozione significativa di materiale, più operazioni di riparazione sullo stesso componente o qualsiasi riparazione su geometrie complesse o a sezione sottile-devono sempre includere la distensione. Il costo di un ciclo del forno è irrisorio rispetto al costo di un guasto ripetuto e ai tempi di fermo associati.
Verifica della durezza e controlli dell'integrità dei materiali
Hai saldato,-trattato termicamente e riportato a terra il componente fino alla sua dimensione. Come confermi che la riparazione abbia effettivamente funzionato a livello metallurgico? La verifica della durezza dell'acciaio per utensili ti dà la risposta. Se la zona riparata non corrisponde alle specifiche di durezza originali, la riparazione si usurerà troppo rapidamente (troppo morbida) o si scheggerà e si spezzerà prematuramente (troppo dura e fragile).
Due metodi di prova dominano la verifica della riparazione dello stampo:
- Test di durezza Rockwell (scala HRC)- lo standard per i controlli di durezza sfusa sui componenti in acciaio per utensili. È una lettura veloce, diretta-e pratica per confermare che una sezione riparata rientra nell'intervallo previsto (tipicamente 58-62 HRC per gli acciai per stampi per lavorazione a freddo).Rockwell funziona meglioquando si dispone di una superficie di prova piana e stabile e di uno spessore del materiale sufficiente a supportare la rientranza senza l'influenza del substrato.
- Test di durezza Micro-Vickers- essenziale quando è necessario mappare la durezza attraverso una zona di saldatura, una zona HAZ e un metallo di base. Micro-Vickers utilizza un piccolo penetratore a diamante sotto carico basso, consentendo di posizionare più rientranze in una linea attraverso il confine della riparazione. Ciò rivela se la HAZ è stata adeguatamente temperata, se il deposito di saldatura corrisponde alla durezza del materiale di base e se esistono zone morbide o eccessivamente dure che creerebbero un punto debole sotto carico di servizio.
Una riparazione di saldatura eseguita correttamente su acciaio per utensili D2 dovrebbe mostrare il deposito di saldatura a 58-62 HRC, la HAZ entro 2-3 punti dal materiale di base e nessun punto debole localizzato al di sotto di 55 HRC che indicherebbe un indurimento incompleto o un rinvenimento eccessivo. Se il micro-Vickers rivela una stretta banda dura superiore a 65 HRC nella HAZ, quella zona non è stata adeguatamente temperata e sarà soggetta a fessurazioni sotto carico ciclico.
La compatibilità dei materiali durante la saldatura aggiunge un altro livello. Quando depositi il materiale di apporto sull'acciaio per utensili, stai creando un legame metallurgico tra due composizioni potenzialmente diverse. Il riempitivo deve essere compatibile con il contenuto di carbonio e lega del materiale di base e deve rispondere in modo appropriato al ciclo di trattamento termico post-saldatura. L'utilizzo di un'asta di apporto progettata per acciaio dolce su una sezione della matrice D2 crea un giunto metallico diverso con durezza imprevedibile, scarsa resistenza all'usura ed elevato rischio di fessurazione sulla linea di fusione. Abbina il riempitivo all'acciaio di base e verifica il risultato con test di durezza prima di rimettere il componente in produzione.
La gestione termica durante la riparazione non è un lavoro affascinante. Non produce risultati visibili come fa un cordone di saldatura pulito o una superficie appena rettificata. Ma è il fondamento invisibile che determina se il tuo lavoro visibile sopravvive. Un'officina che controlla il pre-riscaldamento, il rinvenimento post-saldatura, la distensione e la verifica della durezza produce riparazioni che durano. Un'officina che salta questi passaggi produce riparazioni che sembrano buone al banco e falliscono sotto la pressa.
Sapere come eseguire una riparazione duratura è una cosa. Sapere se effettuare una riparazione o se il componente ha raggiunto il punto in cui la sostituzione ha più senso dal punto di vista economico è una decisione completamente diversa, che la maggior parte dei negozi prende in base all'istinto piuttosto che ad un'analisi strutturata.
Quadro decisionale di riparazione o sostituzione
Sulla panca si trova un inserto di forma incrinata. L'hai saldato due volte prima. La zona-influenzata dal calore si sta avvicinando a un elemento adiacente e l'ultima riparazione è durata solo 40.000 riscontri invece dei 200.000 previsti. Lo ripari di nuovo o tagli un nuovo inserto? La maggior parte dei negozi risponde a questa domanda basandosi su chi grida più forte: la produzione lo rivuole indietro adesso, quindi lo saldi. La gestione degli utensili vuole risparmiare sul budget, quindi saldalo tu. Nessuno si chiede se saldarlo una terza volta abbia effettivamente senso economico.
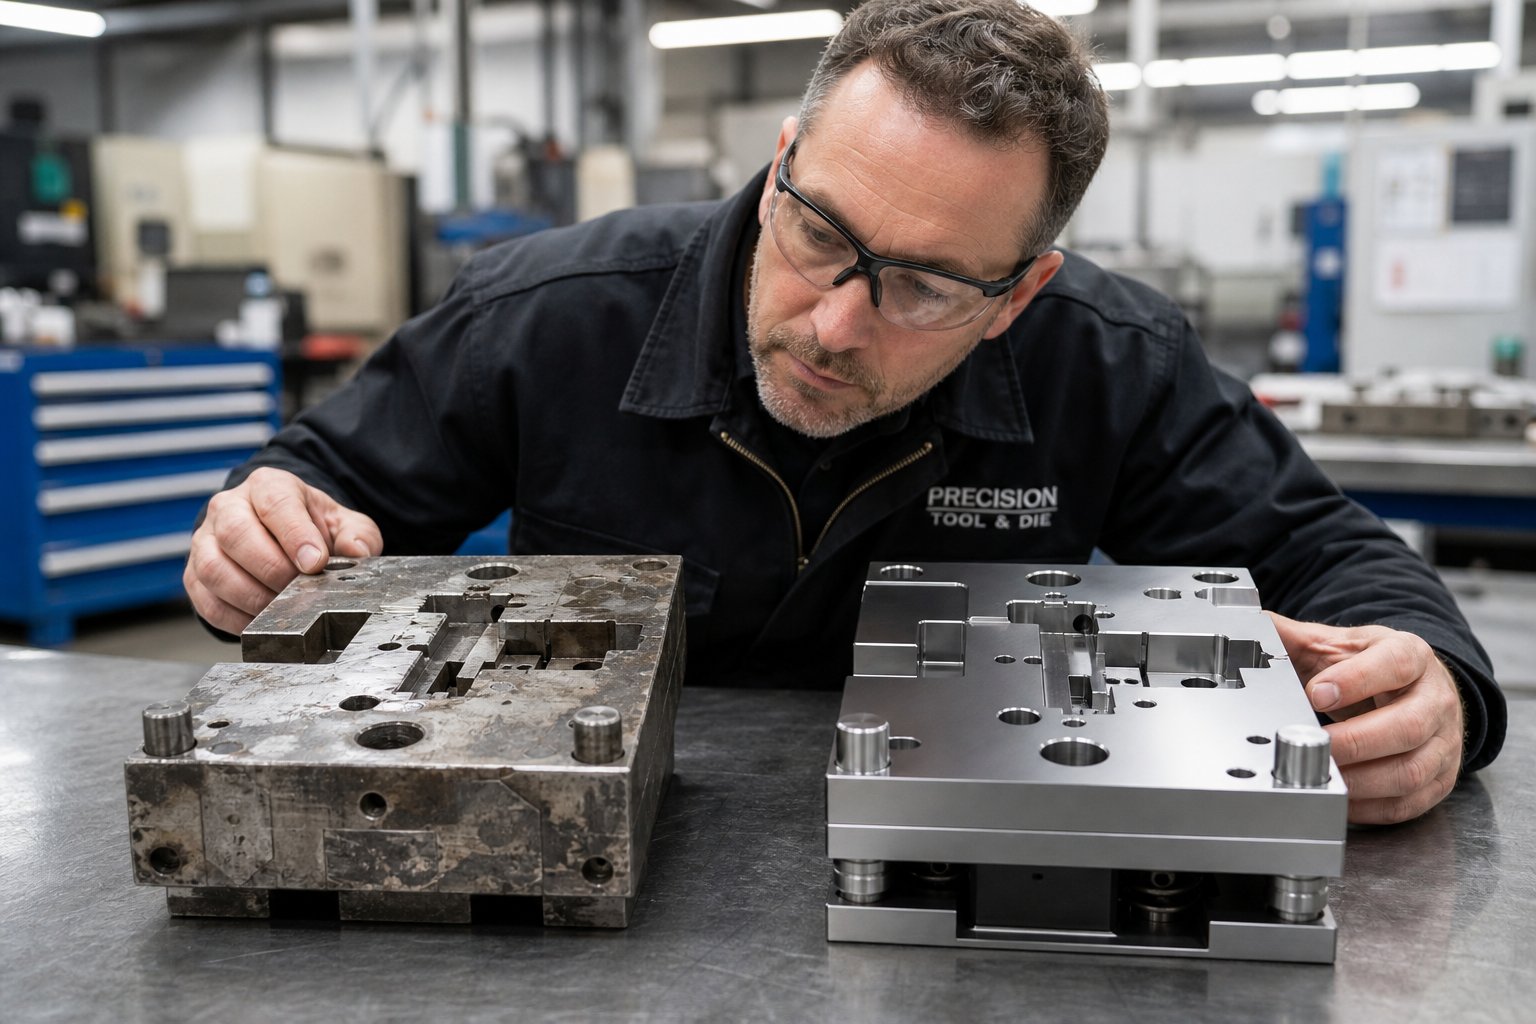
La sostituzione dell'istinto con una matrice decisionale strutturata per la riparazione degli stampi rimuove l'emozione da una decisione che influisce direttamente su costi, tempi di attività e qualità delle parti. La struttura seguente fornisce ai responsabili delle attrezzature un processo ripetibile per valutare la riparazione dello stampo rispetto al costo di sostituzione a livello di componente.
Fattori di costo e tempi di consegna nella decisione di riparazione
Due numeri guidano la decisione più di ogni altra cosa: il costo della riparazione rispetto alla sostituzione e il tempo impiegato da ciascuna opzione. Una riparazione che costa il 60% di un nuovo componente e ripristina solo il 50% della vita utile prevista è uno scarso investimento. Un sostituto che costa meno ma impiega otto settimane per arrivare potrebbe non essere fattibile quando domani si avvia la produzione.
Ecco come inquadrare onestamente il confronto:
- Costo di riparazione- includono manodopera, materiali, trattamento termico, eventuali operazioni in outsourcing (elettroerosione, rivestimento) e i tempi di inattività mentre lo stampo è sul banco.
- Costo di sostituzione- includono materia prima, lavorazione, trattamento termico, montaggio e tempo di prova per qualificare il nuovo componente nello stampo.
- Vita prevista dopo la riparazione- ogni riparazione successiva in genere produce rendimenti decrescenti. Una prima riparazione di saldatura potrebbe ripristinare l'80-90% della vita originale. Una terza riparazione sulla stessa area raramente fornisce più del 30-50%.
- Volume rimanente del programma- se il programma pezzo ha 100.000 pezzi rimanenti, una riparazione che dura 100.000 colpi è perfettamente adeguata. Se il programma viene eseguito per altri cinque anni con un volume annuo di 500.000, una riparazione di breve-durata non fa altro che ritardare l'inevitabile sostituzione.
Una soglia pratica utilizzata da molti laboratori esperti: quando il costo di riparazione supera il 50% del costo di sostituzione e la vita prevista post-riparazione è inferiore al 60% della vita di un nuovo componente, la sostituzione è l'investimento migliore. Al di sotto di tale soglia, la riparazione di solito vince sia in termini di costi che di tempi di consegna.
Quando il danno cumulativo supera la fattibilità della riparazione
Le riparazioni individuali possono essere perfettamente valide. Il problema è cumulativo. Ogni saldatura aggiunge stress residuo. Ogni molatura rimuove materiale e riduce la gamma di spessori rimanenti del componente. Ogni ciclo termico altera leggermente la metallurgia del materiale di base circostante. Ad un certo punto, non stai più riparando il componente originale. Stai mantenendo un patchwork che ha poca somiglianza con l'intento progettuale originale.
Fai attenzione a questi segnali che ti dicono quando sostituire i componenti dello stampo di stampaggio anziché ripararli di nuovo:
- Il componente è stato saldato nella stessa zona più di due volte e ogni riparazione dura meno della precedente.
- La rettifica cumulativa ha ridotto il componente al di sotto dell'altezza minima e le pile di spessori si stanno avvicinando al limite pratico.
- I test di durezza rivelano zone incoerenti sulla superficie di lavoro dovute a più aree sovrapposte-influenzate dal calore.
- Il componente richiede riparazioni con frequenza crescente, anche se le condizioni operative non sono cambiate.
- L'ispezione dimensionale mostra che la geometria riparata si allontana ulteriormente dal valore nominale ad ogni ciclo di rilavorazione.
Quest’ultimo punto merita di essere sottolineato. Il degrado della tolleranza è progressivo.Linee guida per la valutazione professionalesuggeriscono che se la funzionalità non può essere ripristinata almeno all'80% delle specifiche originali dopo la riparazione, la sostituzione è la strada appropriata. Riparazioni ripetute che lasciano il componente leggermente più lontano dall'ideale creano un rischio di qualità che alla fine si manifesta come parti fuori-da-tolleranza.
C'è anche un segnale diagnostico nascosto nella frequenza di riparazione. Se un componente continua a guastarsi nonostante l'esecuzione di una corretta riparazione, la causa principale probabilmente non è l'usura o la fatica. È un problema di progettazione: materiale insufficiente, qualità dell'acciaio errata, supporto inadeguato o carichi operativi superiori a quelli che la geometria può sostenere. Riparare un difetto di progettazione è come rattoppare un pneumatico con un chiodo ancora inserito. È necessaria la ricostruzione della stazione fustellata con un componente riprogettato, non un'altra riparazione di quella esistente.
Caratteristiche di progettazione che semplificano la decisione di sostituzione
La difficoltà della decisione di riparare-o-sostituire dipende in larga misura da come è stato costruito lo stampo. La struttura a inserto-, in cui i singoli componenti funzionanti sono tenuti in tasche all'interno di un fermo più grande, semplifica la sostituzione. Estrai l'inserto usurato, inserisci un ricambio pre-preparato, verifichi l'allineamento e ritorni in produzione. La decisione viene praticamente presa da sola perché la sostituzione è rapida e il costo delle scorte di riserva è gestibile.
La costruzione di stampi a sezione-solida, in cui la geometria di lavoro viene lavorata direttamente in un blocco monolitico, rende la sostituzione molto più costosa e-dispendiosa in termini di tempo. La riparazione diventa l'impostazione predefinita perché sostituire significa ri-lavorare un'intera sezione dello stampo. Questa scelta progettuale, effettuata anni prima durante la progettazione dello stampo, determina direttamente ogni futura decisione di manutenzione durante tutta la vita produttiva dello stampo.
Come illustrano i principi di progettazione degli inserti della matrice, gli inserti sostituibili riducono i tempi di inattività perché cambia solo l'elemento usurato anziché l'intero gruppo. Consentono inoltre la standardizzazione: più stazioni che utilizzano geometrie di inserti comuni significano meno ricambi unici da immagazzinare. Il costo aggiuntivo della costruzione dell'inserto in fase di costruzione ripaga i dividendi nel corso degli anni di produzione attraverso scambi di componenti più rapidi e decisioni di riparazione-o-sostituzione più pulite.
La seguente matrice decisionale per la riparazione dello stampo consolida questi fattori in uno strumento di valutazione strutturato:
| Gravità della condizione | Fattibilità della riparazione | Rapporto costo stimato (riparazione/sostituzione) | Azione consigliata |
|---|---|---|---|
| Leggera usura dei bordi o scheggiatura superficiale | Rettifica standard - elevata o saldatura leggera | 10-25% | Riparazione. Affilare o saldare e riaffilare. |
| Crepa moderata o significativa perdita di materiale | Il - moderato richiede riparazioni di saldature e trattamenti termici qualificati | 30-50% | Riparare se si verifica la prima o la seconda occorrenza. Sostituire in caso di terza riparazione sulla stessa area. |
| Crepe profonde, riparazioni precedenti multiple o perdita di tolleranza cumulativa | Previsti rendimenti decrescenti bassi - | 50-75% | Sostituire il componente. Riparare solo come ponte temporaneo se i tempi di consegna lo impongono. |
| Cedimenti strutturali, degrado dei materiali di base o cedimenti sistemici ripetuti | La riparazione - non praticabile non può ripristinare la funzione in modo affidabile | 75-100%+ | Sostituire immediatamente. Investigare la causa principale per una possibile riprogettazione. |
| Qualsiasi gravità, ma il volume rimanente del programma è inferiore al 10% della durata del componente | Varia | Varia | Riparare per completare il programma. Non investire in un nuovo componente perché la vita residua è breve. |
Questa matrice non è una regola rigida. È un punto di partenza che costringe la conversazione a includere tutte le variabili rilevanti anziché ricorrere all'opzione più veloce o più economica al momento. Un approccio disciplinato alle decisioni di riparazione-o-sostituzione, applicato in modo coerente e monitorato nel tempo, rivela modelli che ti aiutano a prevedere guasti futuri e a stabilire il budget di conseguenza.
Sia che si ripari o si sostituisca, il componente deve ancora dimostrare la propria validità prima che venga ripresa la piena produzione. Uno stampo riparato che non è stato adeguatamente validato è solo un'ipotesi. Confermare che funzioni effettivamente, fino alla tolleranza, in condizioni di produzione reali, richiede un processo strutturato.
Convalida post-riparazione e controllo qualità
Un componente dello stampo riparato che misura correttamente sul banco non garantisce parti accettabili in condizioni di produzione. La dinamica della stampa, la variazione del materiale e gli effetti termici durante la corsa introducono variabili che il solo lavoro al banco non può simulare. La garanzia della qualità dello stampo dopo la riparazione richiede una sequenza di validazione strutturata che aumenti progressivamente la fiducia, passando dai controlli statici attraverso prove controllate alla produzione monitorata prima di riconsegnare lo stampo al reparto.
Se si salta qualsiasi passaggio di questa sequenza si rischia di scoprire il problema a tutta velocità, quando il tasso di scarto aumenta e la macchina da stampa scende di nuovo. Di seguito sono riportati i passaggi di convalida dello stampo post-riparazione che ogni toolroom dovrebbe seguire come protocollo di rilascio standard:
- Ispezione al banco- Verificare dimensionalmente tutti i componenti riparati rispetto alle specifiche di stampa prima del riassemblaggio. Conferma durezza, finitura superficiale e tolleranze geometriche sulle superfici rilavorate.
- Rimontaggio e verifica allineamento- Installare i componenti riparati, verificare il corretto posizionamento, verificare l'altezza degli spessori e controllare che tutte le funzioni di posizionamento si incastrino senza forzature.
- Ciclo a secco- Eseguire diverse corse lente della fustella senza materiale per verificare il gioco meccanico, i tempi e il movimento libero di tutti gli elementi in movimento. Ascolta le interferenze, osserva i vincoli.
- Ispezione del primo-pezzo- Percorri la prima parte a velocità ridotta. Misura tutte le dimensioni critiche, controlla le condizioni delle bave, ispeziona la qualità della superficie e confronta i risultati con le specifiche di tolleranza delle parti.
- Produzione breve con verifica dimensionale- Produci 20-50 parti consecutive a velocità normale. Misurare un set di campioni (tipicamente 5-10 pezzi) per verificarne la stabilità dimensionale durante il ciclo. Prestare attenzione alla deriva, all'incoerenza o al progressivo degrado.
- Monitoraggio SPC durante la produzione iniziale- Rilascio in piena produzione con frequenza di misurazione maggiore per le prime 500-1000 corse. Traccia le dimensioni chiave sulle carte di controllo per verificare che il processo sia stabile e centrato, non solo entro la tolleranza.
- Rilascio della produzione completa- Una volta che il monitoraggio iniziale conferma un risultato stabile, tornare agli intervalli di ispezione standard e documentare il rilascio.
Ispezione al banco e verifica dimensionale
Prima che lo stampo torni nella pressa, ogni superficie riparata necessita di essere misurata rispetto alle specifiche originali. Ciò significa letture micrometriche o CMM sui taglienti riaffilati, controlli del profilo sulle stazioni di forma rilavorate e verifica della planarità su facce saldate e rifinite. Stai rispondendo a una domanda: la riparazione ha ripristinato la geometria entro la tolleranza di lavoro?
Prestare particolare attenzione ai rapporti di accoppiamento. Un punzone che misura correttamente da solo può comunque produrre pezzi difettosi se il suo rapporto con l'apertura dello stampo è cambiato. Controllare le distanze tra i componenti accoppiati, non solo le singole dimensioni. Per le riparazioni delle saldature, verificare che l'allineamento tra guide, sezioni e aree spessorate non mostri alcun adattamento forzato, poiché la distorsione della saldatura può alterare la geometria del componente in modi sottili che non vengono rilevati dalle misurazioni individuali.
Protocolli di prova e qualifica-del primo pezzo
Il protocollo di ispezione del ciclo di prova dello stampo colma il divario tra l'affidabilità del banco e la realtà della produzione. Il ciclo a secco rileva interferenze meccaniche, filettature strappate o errori di assemblaggio che potrebbero causare danni immediati. L'ispezione del primo-pezzo individua i problemi dimensionali prima ancora che tu abbia creato un contenitore per gli scarti.
Quando esegui il primo pezzo, misura tutto, non solo la dimensione che hai riparato. Le riparazioni possono spostare elementi adiacenti, alterare i tempi di progressione della striscia o modificare il modo in cui il materiale scorre attraverso le stazioni di formatura. Una riparazione di saldatura su un rivestimento in acciaio potrebbe essere dimensionalmente perfetta ma introdurre una distorsione sufficiente a influenzare l'allineamento della stazione successiva. Controllando solo l'area riparata si perdono questi effetti secondari.
Durante il breve ciclo di produzione, cerchi stabilità piuttosto che semplice conformità. Cinque parti consecutive entro la tolleranza vanno bene. Cinque parti consecutive che tendono costantemente verso un limite di tolleranza indicano che la riparazione si sta già usurando o assestando e potresti non ottenerne la durata prevista. I processi di qualificazione degli stampi utilizzati dai produttori di utensili seguono lo stesso principio: le prove di stampaggio confermano non solo la qualità iniziale ma anche la stabilità funzionale in condizioni di produzione reali.
Documentazione e monitoraggio dopo il completamento della riparazione
La convalida senza documentazione è intelligenza sprecata. Ogni evento di riparazione, dalla modalità di guasto che lo ha attivato fino ai risultati di convalida che lo hanno rilasciato, deve essere inserito nel sistema di monitoraggio della manutenzione degli stampi. I campi che contano per il ricondizionamento di uno stampo per stampaggio includono:
- Data, conteggio delle visite al fallimento e conteggio delle visite al ritorno alla produzione
- Modalità di guasto e stazione o componente interessato
- Tecnica di riparazione utilizzata (saldatura, rettifica, elettroerosione, sostituzione)
- Trattamento termico eseguito e risultati della verifica della durezza
- Risultati del controllo dimensionale prima e dopo la riparazione
- Misurazioni del primo-pezzo e del ciclo di prova
- Tecnico che esegue il lavoro e ore totali di riparazione
- Durata prevista della riparazione e punto di attivazione dell'ispezione successiva
Questo record ha due scopi. A breve-termine, fornisce prove tracciabili che lo stampo è stato convalidato prima del rilascio, proteggendoti se in seguito sorgono dubbi sulla qualità. A lungo-termine, crea la cronologia delle riparazioni che guida decisioni più intelligenti. Gli ordini di lavoro completati dovrebbero documentare ciò che la riparazione intendeva realizzare e fornire un mezzo per tenere traccia delle ricorrenze, trasformando le riparazioni isolate in punti dati che rivelano modelli. Quando puoi vedere che una stazione specifica è stata riparata quattro volte in dodici mesi, ogni volta con un minor numero di colpi, hai una prova oggettiva della decisione di sostituzione discussa in precedenza.
I dati SPC raccolti durante il monitoraggio post-riparazione alimentano lo stesso sistema. Se le carte di controllo mostrano che il processo funziona in modo stabile e centrato dopo la riparazione, ciò è la conferma che la tecnica ha funzionato. Se mostrano deviazioni o variazioni eccessive fin dall'inizio, la riparazione potrebbe essere tecnicamente valida ma funzionalmente insufficiente e l'hai individuato prima che diventi un problema di qualità per il cliente.
Un processo disciplinato di convalida e documentazione trasforma la riparazione degli stampi da un evento isolato in una fonte di dati che migliora continuamente il programma di manutenzione. Ma ecco la scomoda verità: alcuni stampi sono semplicemente più difficili da convalidare, più difficili da riparare e più difficili da far funzionare, non a causa della scelta del materiale o dell'abilità dell'operatore, ma in primo luogo a causa del modo in cui sono stati progettati.
In che modo le scelte progettuali degli stampi influiscono sulla-riparabilità a lungo termine
Un dado che ti combatte ogni volta che arriva in panchina non è stato costruito pensando alla riparazione. Accesso stretto, elementi di fissaggio non-standard, struttura monolitica laddove dovrebbero essere presenti inserti e geometrie che richiedono lo smontaggio completo solo per raggiungere un componente usurato. Questi non sono problemi casuali. Si tratta di decisioni progettuali prese durante la fase di progettazione che riecheggiano in ogni strumento futuro e in ogni evento di manutenzione dello stampo per tutta la durata del programma.
La progettazione dello stampo ai fini della manutenibilità non è una considerazione secondaria da tenere in considerazione dopo aver finalizzato la geometria della formatura. È una filosofia strutturale che determina se una riparazione richiede due ore o due giorni, se hai a disposizione cinque o cinquanta componenti di ricambio e se i tuoi tecnici possono sostituire un inserto usurato durante una pausa programmata o devono smontare l'intero stampo per uno smontaggio al banco.
Struttura dell'inserto e design modulare per una facile sostituzione
La costruzione modulare dell'inserto dello stampo è la scelta progettuale di maggior impatto per la riparabilità a lungo-termine. Quando i taglienti, i dettagli della forma e le-caratteristiche soggette a usura vengono realizzati come singoli inserti tenuti in tasche anziché lavorati direttamente in blocchi monolitici, ogni decisione relativa alla manutenzione a valle diventa più semplice.
Considera la differenza nella pratica. Una matrice progressiva con acciai di finitura a sezione solida- richiede di tirare l'intera metà inferiore della matrice verso la smerigliatrice di superficie quando i bordi si usurano. Lo stesso stampo costruito con inserti sezionali consente al tecnico di estrarre il pezzo usurato, inserire un ricambio pre-rettificato, verificare la distanza e tornare alla produzione. Lo stampo non lascia mai la pressa per la manutenzione ordinaria dei bordi.
Le caratteristiche di progettazione che consentono questo approccio modulare includono:
- Tasche con inserto con chiave- tasche di rettifica-di precisione con chiavi di posizionamento che garantiscono l'allineamento rotazionale e posizionale durante la reinstallazione senza noiosi adattamenti.
- Dispositivi di fissaggio accessibili- viti a esagono incassato posizionate dove una chiave può raggiungerle senza rimuovere i componenti adiacenti. Gli elementi di fissaggio sepolti o ostruiti aggiungono passaggi di smontaggio non necessari.
- Estrattori guidati con montaggio indipendente- estrattori che si sollevano in modo pulito senza disturbare gli altri componenti, fornendo accesso diretto ai punzoni e alle superfici della matrice sottostanti.
- Piastre antiusura su superfici-a contatto elevato- piastre sacrificali su blocchi del tallone, binari di guida e superfici del supporto del grezzo che assorbono l'usura da scorrimento e possono essere sostituite senza rielaborare la struttura principale.
- Componenti tassellati con scarico del gioco- spine di centratura per un posizionamento ripetibile combinate con fessure di gioco che consentono una facile estrazione senza martellare o fare leva.
Come ilprincipi di stampaggio a stampo progressivodelineato dai produttori di utensili di precisione confermano che le sezioni ad alta-usura come i taglienti sono spesso progettate come inserti sostituibili realizzati con materiali durevoli come il carburo di tungsteno, evitando la necessità di fabbricare un blocco matrice completamente nuovo quando i bordi si usurano. Questa filosofia modulare riduce direttamente i costi di manutenzione e minimizza i tempi di fermo della produzione.
Componenti standardizzati che riducono la complessità dei pezzi di ricambio
Immagina di immagazzinare inserti di ricambio per una matrice progressiva a 20 stazioni in cui ogni punzone da taglio ha una geometria unica, un metodo di ritenzione unico e una configurazione di spessore unica. Il tuo inventario dei pezzi di ricambio esplode e i tuoi tecnici dedicano tempo a verificare quale componente specifico si adatta a quale tasca specifica. La standardizzazione elimina questa complessità.
La progettazione intelligente delle fustelle utilizza, ove possibile, geometrie comuni su più stazioni. I punzoni pilota condividono lo stesso diametro del gambo e lo stesso stile di ritenzione. I punzoni da sfondamento per fori di dimensioni simili utilizzano configurazioni della testa identiche che si adattano ai fermi standard a sfera-lock o a spalla-. Gli inserti dei moduli nelle stazioni simmetriche sono speculari, quindi uno di riserva serve due posizioni.
Le caratteristiche di riparabilità degli stampi legate alla standardizzazione includono:
- Diametri comuni del gambo del punzone e stili di testa- riducendo la varietà di dispositivi di contenzione e configurazioni di backup necessarie nello stampo.
- Tasche per molle e fori dei cilindri di azoto standardizzati- consentendo componenti di forza intercambiabili senza lavorazione personalizzata durante la sostituzione.
- Spessori degli spessori e qualità dei materiali uniformi- semplificazione della compensazione dell'altezza dopo la rettifica senza cercare spessori non-standard.
- Dimensioni di fissaggio costanti in tutta la matrice- un tecnico non dovrebbe aver bisogno di sei chiavi a brugola diverse per smontare uno strumento. Due o tre dimensioni standard coprono tutto quando il design impone la coerenza.
La standardizzazione accelera anche gli appalti. Quando i tuoi inserti utilizzano-grezzi disponibili in-scaffale che qualsiasi utensileria e officina competente può rifinire-molare per realizzare il profilo, i tempi di consegna scendono da settimane a giorni. Geometrie personalizzate una-una tantum con schemi di conservazione esotici creano dipendenze a-origine singola che ti lasciano in attesa quando la produzione viene interrotta.
Come l'ingegneria per la manutenibilità riduce i costi di riparazione a vita
Ogni caratteristica di progettazione sopra elencata costa leggermente di più durante la costruzione iniziale dello stampo. Le tasche degli inserti richiedono una lavorazione maggiore rispetto alle sezioni piene. I componenti standardizzati richiedono un maggiore coordinamento tecnico iniziale. Il posizionamento accessibile degli elementi di fissaggio a volte impone involucri dello stampo leggermente più grandi. Ma nel corso della vita di produzione di uno stampo, che comprende milioni di operazioni e dozzine di eventi di manutenzione, questi investimenti iniziali si traducono in notevoli risparmi sui costi.
Gli stampi progettati con la manutenibilità come priorità forniscono:
- Sostituzioni più rapide dei componenti che riducono i tempi di fermo macchina per ogni evento di manutenzione
- Allineamento più semplice durante il riassemblaggio che elimina tentativi di adattamento-ed-errori
- Modelli di usura più prevedibili perché gli elementi sostituibili sono progettati come punti di usura sacrificali
- Riduzione dei costi di inventario dei pezzi di ricambio grazie alla standardizzazione
- Curve di formazione dei tecnici più brevi perché la costruzione coerente insegna modelli piuttosto che eccezioni
Per i team che creano o espandono un programma di riparazione degli stampi, l'approvvigionamento di stampi da produttori che progettano esplicitamente per la riparabilità offre un vantaggio strutturale fin dal primo giorno.YICHEN, ad esempio, abbina la produzione di matrici per stampaggio personalizzate all'attenzione ingegneristica rivolta alla manutenibilità, alla durabilità e alle prestazioni di produzione stabili, offrendo strumenti che arrivano alla produzione-pronti con l'accessibilità alla riparazione integrata nel progetto anziché trattata come un ripensamento.
Il calcolo del costo totale di proprietà diventa chiaro nel tempo. Uno stampo la cui costruzione costa il 15% in più, ma che riduce ogni intervento di riparazione futuro del 40% in termini di tempo e complessità, ripaga tale premio entro il primo anno di produzione. Al contrario, uno stampo acquistato al prezzo iniziale più basso che richiede uno sforzo eroico ogni volta che qualcosa si usura finisce per costare molto di più durante la sua vita produttiva in termini di manodopera, tempi di inattività e frustrazione.
La progettazione stabilisce il limite massimo di efficienza che il vostro programma di manutenzione potrà mai diventare. Ma anche lo stampo meglio progettato-ha comunque bisogno delle persone, delle attrezzature e dei sistemi giusti per supportarlo. Per le operazioni che attualmente eseguono ogni riparazione fuori porta, portare tale capacità internamente-, anche parzialmente, apre tempi di risposta e strutture di costo che l'outsourcing da solo non potrà mai eguagliare.
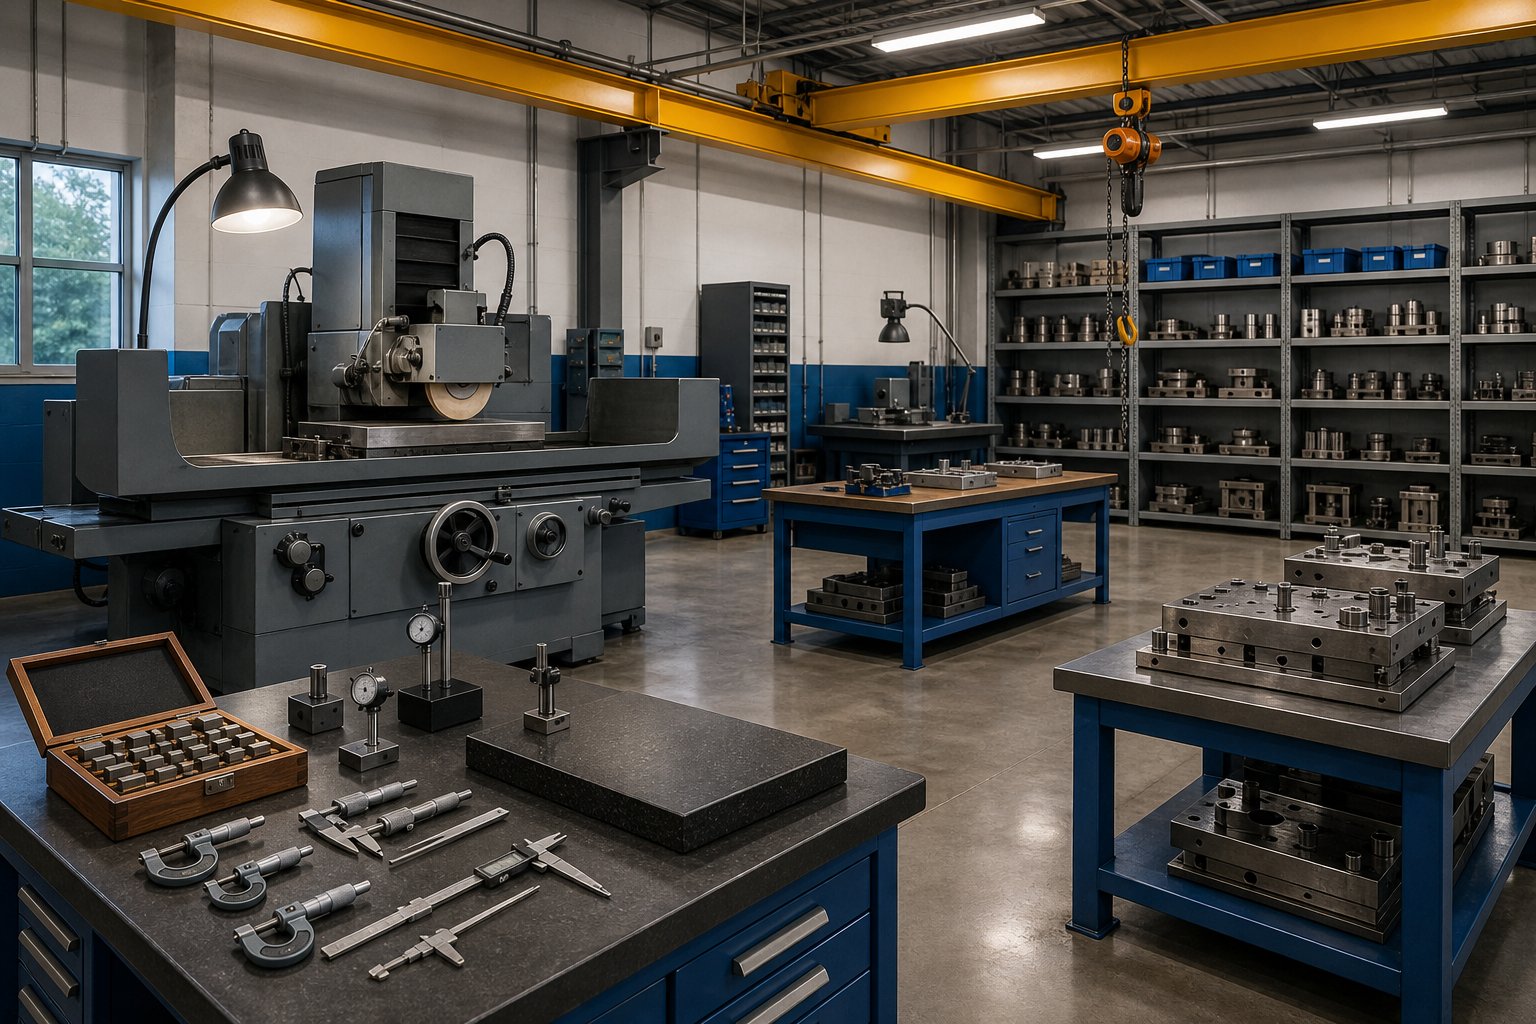
Creazione di un programma di riparazione degli stampi da zero
L'esternalizzazione di ogni riparazione a uno strumento esterno e ad un'officina di stampi funziona fino a quando non funziona più. Il tempo di trasporto, le code dei fornitori, le lacune di comunicazione e i costi di ricarico si accumulano silenziosamente finché un giorno ti rendi conto che stai spendendo di più per i ritardi di consegna di quanto spenderesti per un tecnico e una levigatrice di superficie. Costruire internamente un programma di riparazione degli stampi non significa replicare uno strumento di assistenza completo e un'officina da un giorno all'altro. Significa stabilire la capacità interna di gestire rapidamente le riparazioni di routine, esternalizzando strategicamente le ricostruzioni più importanti che richiedono attrezzature o competenze specializzate di cui non è possibile giustificare il possesso.
Il modello ibrido è quello in cui la maggior parte delle operazioni di stampaggio trovano il loro punto debole. Gestisci internamente l'affilatura, la sostituzione degli inserti, le piccole riparazioni delle saldature e la sostituzione dei componenti. I lavori di elettroerosione a filo, le importanti ricostruzioni di saldature che richiedono il trattamento termico sotto vuoto e la riprogettazione di stazioni complete vengono affidate a partner esterni con i beni strumentali e la profondità metallurgica richiesti da tali lavori. La chiave è costruire le basi interne che rendano la routine operativa veloce e le decisioni di esternalizzazione deliberate piuttosto che predefinite.
Attrezzature per attrezzeria e personale essenziale
Di cosa ha effettivamente bisogno una toolroom interna-funzionale? Meno di quanto si possa pensare come punto di partenza, e più di un banco da lavoro con morsa. L'attrezzatura interna-essenziale per la riparazione degli stampi copre tre categorie: rimozione del materiale, misurazione e supporto per l'assemblaggio.
Attrezzatura principale per un programma di riparazione stampi che gestisce la manutenzione ordinaria e le piccole riparazioni:
- Smerigliatrice di superficie (capacità 6x12 o 6x18)- gestisce la maggior parte dei lavori di affilatura su punzoni, sezioni di matrici e inserti. Questa singola macchina esegue circa il 60% di tutte le attività di riparazione di routine.
- Configurazione di saldatura TIG o micro-TIG- per il ripristino dei bordi, la riparazione di crepe e l'accumulo di materiale su componenti usurati. Includi un forno di preriscaldamento o coperte a temperatura-controllata per una corretta gestione termica degli acciai per utensili.
- Smerigliatrice a piedistallo e smerigliatrice da banco- ritocchi rapidi-up, sbavatura e lavori di preparazione che non richiedono di impegnare la smerigliatrice di superficie.
- Capacità di trapano a colonna e fresatura- anche una piccola fresa manuale in stile Bridgeport- gestisce il lavoro dei fori per tasselli, le modifiche delle tasche e le correzioni della disposizione dei bulloni.
- Strumenti di misura di precisione- micrometri, misuratori di altezza, comparatori, blocchetti di riscontro e una piastra di superficie. Senza capacità di misurazione, stai indovinando se le tue riparazioni hanno effettivamente ripristinato la geometria.
- Durometro Rockwell- verifica che i componenti-trattati termicamente e le riparazioni saldate soddisfino le specifiche di durezza prima di rimettere in servizio.
- Attrezzature per la movimentazione degli stampi- carroponte o gru a bandiera, carrelli portastampi e attrezzature di sollevamento adeguate. Lo spostamento sicuro ed efficiente di metà di stampi da 2.000 libbre richiede infrastrutture, non improvvisazione.
- Utensili manuali e ausili per il montaggio- chiavi dinamometriche, spessori di precisione, set paralleli, blocchi a V, -morsetti e un set completo di chiavi a brugola e prese.
L'investimento iniziale per questa configurazione di base ammonta a circa $ 150.000- $ 300.000 a seconda che si acquistino apparecchiature nuove o usate di qualità originale. I parametri di riferimento per gli investimenti in attrezzeria ricavati dai dati di settore suggeriscono un esborso di circa 500.000 dollari per una struttura pienamente operativa in grado di servire 50 macchine utensili, con un recupero dell'investimento ottenibile entro 12 mesi grazie al raddoppio della durata dell'utensile e all'eliminazione del margine di esternalizzazione. Un'operazione iniziale più piccola focalizzata sulle riparazioni di routine può iniziare a metà di quella cifra.
Il personale è il punto in cui molti programmi si bloccano. È necessario almeno un attrezzista esperto o un tecnico di manutenzione degli stampi che conosca gli acciai per utensili, sappia saldare con competenza su materiali temprati, utilizzi con sicurezza una smerigliatrice di superficie e legga le stampe in modo accurato. Per le operazioni che utilizzano più linee di stampa, da due a tre tecnici per turno forniscono copertura sia per le riparazioni reattive che per la manutenzione preventiva programmata. Il modello del personale si adatta al conteggio degli stampi e all'intensità della produzione, ma il team minimo vitale è una persona qualificata con l'attrezzatura giusta e l'autorità per prendere decisioni di riparazione senza attendere più approvazioni.
I percorsi di formazione per il personale meno esperto seguono in genere una progressione: iniziano con la pulizia e l'ispezione degli stampi, passano all'affilatura e alla sostituzione dei componenti, quindi passano alla saldatura e alle complesse riparazioni al banco sotto supervisione. L'apprendimento in stile apprendistato- abbinato a corsi di formazione del produttore su apparecchiature specifiche accelera lo sviluppo, ma sono necessari 18-24 mesi prima che un nuovo tecnico gestisca riparazioni importanti in modo indipendente.
Strategia per i ricambi e gestione dell'inventario
Una capacità di riparazione interna-senza un inventario dei pezzi di ricambio per la riparazione degli stampi è quella di un tecnico che fissa uno scaffale vuoto mentre la produzione attende. La strategia di inventario non deve essere complicata, ma deve essere intenzionale.
Inizia identificando i tuoi modelli di consumo. Quali componenti si usurano più frequentemente? Quali hanno i tempi di sostituzione più lunghi? Quali guasti causano il maggior tempo di inattività quando non è disponibile un ricambio? Queste tre domande definiscono le tue priorità di stoccaggio.
Un approccio pratico alla gestione del magazzino ricambi:
- Articoli ad alta-usura e-piombo corto- tieni i multipli sullo scaffale. Perforare i punzoni, i piloti, i pulsanti standard delle matrici e le molle cadono qui. Questi sono economici rispetto ai tempi di inattività che impediscono.
- Articoli con-usura media,-piombo moderato- ne ha in stock almeno uno di riserva. Inserti di forma, acciai di finitura, punzoni speciali e boccole di guida. Un ricambio significa che puoi sostituire immediatamente e riparare il pezzo usurato secondo i tuoi ritmi invece che sotto pressione di emergenza.
- Articoli a bassa-usura e-lungo piombo- non necessariamente immagazzina, ma dispone di accordi di approvvigionamento. Scarpette per stampi, sezioni con cavità di grandi dimensioni e fusioni personalizzate. Conosci il tuo fornitore, conosci i tempi di consegna e inserisci tali informazioni nel tuo quadro decisionale di sostituzione.
- Materiali di consumo- mole, barre di apporto per saldatura (adattate ai tuoi specifici acciai per utensili), spessori in spessori standard, spine di centraggio, viti a esagono incassato nelle tue dimensioni standard e guarnizioni per cilindri di azoto. L'esaurimento di un materiale di consumo da 15 dollari non dovrebbe mai essere il motivo per cui una macchina da stampa da 200.000 dollari resta inattiva.
In questo caso la costruzione di stampi standardizzati dà i suoi frutti. Quando più matrici condividono dimensioni di punzone, geometrie di inserto e hardware di ritenzione comuni, il tuo inventario copre più strumenti con meno numeri di parte univoci. Questo è uno dei motivi per cui l'approvvigionamento di stampi da produttori similiYICHEN, che dà priorità alla manutenibilità nei propri progetti, offre ai programmi di riparazione un vantaggio strutturale fin dal primo giorno. Gli stampi forniti con componenti standardizzati e accessibili riducono la complessità dei pezzi di ricambio che il vostro programma deve gestire fin dall'inizio.
Tieni traccia del consumo rispetto al numero di visite. Se un pugno specifico raggiunge in media 150.000 colpi prima di dover essere sostituito e esegui 50.000 colpi a settimana su quel dado, sai che devi averne uno di riserva pronto ogni tre settimane. Questo approccio predittivo elimina la fretta reattiva di scoprire che è necessario un componente dopo che si è già guastato.
Sistemi di documentazione e miglioramento continuo
È qui che la maggior parte dei programmi di riparazione interna maturano in qualcosa di potente o ristagnano in un ciclo di errori ripetuti. La differenza si riduce a una cosa: se documenti ciò che fai e usi quella documentazione per migliorare.
La qualità della documentazione determina se un programma di riparazione dello stampo migliora nel tempo o ripete gli stessi errori all'infinito.
Un sistema di documentazione per la manutenzione degli stampi di stampaggio non deve necessariamente essere un software costoso. Deve acquisire le informazioni giuste in modo coerente. Come minimo, ogni evento di riparazione dovrebbe registrare la modalità di guasto, la stazione e il componente interessato, la tecnica di riparazione utilizzata, il conteggio delle visite al guasto, i risultati della convalida e il tecnico che ha eseguito il lavoro. Si tratta dello stesso insieme di campi descritti nella convalida post-riparazione, ma ora organizzati come un database attivo anziché come una lista di controllo-una tantum.
Il vero potere della documentazione emerge nel tempo. Quando il tuo sistema mostra che l'inserto del modulo della Stazione 4 è stato riparato cinque volte in diciotto mesi, ogni volta per lo stesso guasto irritante, hai la prova di un aggiornamento del materiale o di un cambio di rivestimento piuttosto che di un'altra riparazione. Quando i dati rivelano che le saldature eseguite da un tecnico durano costantemente più a lungo di quelle eseguite da un altro, hai un'opportunità di formazione mirata. Quando i dati relativi al-conteggio-a-guasti mostrano uno schema coerente su die simili, è possibile pianificare sostituzioni preventive prima che si verifichino guasti.
Questo è ciò che trasforma la riparazione reattiva in una pianificazione della manutenzione-basata sui dati. Come sottolineano gli esperti consulenti di gestione delle officine, i sistemi di ordini di lavoro che documentano gli obiettivi di ciascuna riparazione e tengono traccia delle ricorrenze creano un ciclo di feedback che migliora continuamente sia la qualità della riparazione che l'accuratezza della pianificazione. I dati provenienti da ordini di lavoro precedenti alimentano piani di manutenzione preventiva migliorati e rivelano se le riparazioni precedenti hanno comportato conseguenze indesiderate.
Le opzioni di implementazione vanno dal semplice monitoraggio tramite foglio di calcolo (adatto per piccole operazioni con meno di dieci stampi attivi) a piattaforme CMMS complete come MaintenanceX o UpKeep che offrono scansione di codici a barre, accesso mobile e trigger di pianificazione automatizzati. Scegli il livello di sofisticazione che il tuo team utilizzerà effettivamente in modo coerente. Un sistema semplice utilizzato diligentemente offre prestazioni migliori di un sistema complesso utilizzato sporadicamente.
Il ciclo di miglioramento continuo si presenta così: riparare lo stampo, documentare l'evento, convalidare la riparazione, monitorare le prestazioni, analizzare i modelli tra gli eventi, adattare le procedure o i programmi in base ai risultati e reintegrare le lezioni nella formazione. Ogni ciclo rende il tuo programma leggermente più predittivo e leggermente meno reattivo. Nell'arco di dodici-diciotto mesi, un'operazione disciplinata passa dalla lotta agli incendi alla loro prevenzione, e il reparto di produzione nota la differenza in termini di operatività, uniformità della qualità delle parti e meno chiamate di emergenza alla sala utensili.
Costruire capacità di riparazione interna non significa eliminare completamente i fornitori esterni. Si tratta di controllare il lavoro che trae maggior vantaggio dalla velocità e dalla familiarità, sfruttando al tempo stesso le competenze esterne per il lavoro che lo richiede realmente. Il modello ibrido, supportato da personale qualificato, attrezzature adeguate, una strategia intelligente per i ricambi e una documentazione che guida effettivamente le decisioni, crea un programma di riparazione che aumenta di valore ogni mese in cui opera.
Domande frequenti sugli strumenti per lo stampaggio dei metalli e sulla riparazione degli stampi
1. Qual è la differenza tra manutenzione e riparazione degli stampi?
La manutenzione degli stampi è preventiva e programmata e preserva lo stampo nel suo attuale stato di funzionamento attraverso attività come l'affilatura, la lubrificazione e l'ispezione. La riparazione dello stampo è correttiva, ripristinando uno stampo che ha già fallito o degradato oltre le tolleranze di produzione accettabili. La manutenzione mira a prevenire i guasti; la riparazione risponde dopo che si è verificato il guasto. Separare queste due categorie di costi nel tuo sistema di monitoraggio è essenziale per un budget accurato e per identificare se il tuo programma di utensili necessita di una migliore prevenzione o di migliori procedure di ripristino.
2. Come si diagnostica la causa del guasto di uno stampo per stampaggio?
Inizia esaminando le parti che escono dalla stampa. Le bave indicano bordi taglienti usurati, punti di deriva dimensionale su stazioni di forma usurate o componenti allentati, mentre i graffi sulla superficie suggeriscono grippaggi. Quindi rintraccia il difetto fino alla stazione di fustellatura responsabile utilizzando il layout della striscia. Ispezionare la stazione per verificare la condizione corrispondente: usura dei bordi, accumulo di materiale, crepe o disallineamento. Questa struttura in tre-fasi, osserva il difetto della parte, identifica la stazione, ispeziona le condizioni dello stampo, elimina le congetture e indirizza il tuo intervento di riparazione esattamente dove è necessario.
3. Perché è importante il trattamento termico dopo la saldatura di uno stampo per stampaggio?
La saldatura degli acciai per utensili senza un adeguato trattamento termico di pre-e post-saldatura crea martensite fragile nella zona-influenzata dal calore. Questa fragile microstruttura ha una tolleranza quasi pari a zero per lo stress ciclico e si rompe dopo migliaia di colpi di pressa, causando spesso danni maggiori rispetto al guasto originale. Il pre-riscaldamento riduce i gradienti termici durante la saldatura, mentre il rinvenimento post-saldatura trasforma le strutture fragili in martensite temperata che mantiene la durezza con una migliore tenacità. Saltare questi passaggi termici è la causa più comune di fallimento della riparazione della saldatura nei componenti dello stampo.
4. Quando dovresti sostituire un componente dello stampo invece di ripararlo?
Sostituire anziché riparare quando il componente è stato saldato nella stessa area più di due volte riducendone ogni volta la durata, quando la molatura cumulativa lo ha ridotto al di sotto dell'altezza minima, quando i test di durezza mostrano zone incoerenti derivanti dalla sovrapposizione-di aree termicamente interessate o quando il costo di riparazione supera il 50% del costo di sostituzione mentre la durata prevista post-di riparazione scende al di sotto del 60% di un nuovo componente. Considerare anche la sostituzione quando guasti ripetuti indicano una carenza di progettazione piuttosto che una normale usura, poiché la riparazione di un problema di progettazione ritarda solo l'inevitabile.
5. Quale attrezzatura è necessaria per avviare un-programma interno di riparazione degli stampi?
Un'attrezzeria iniziale funzionale necessita di una molatrice di superficie per lavori di affilatura, una configurazione di saldatura TIG o micro-TIG con capacità di preriscaldamento per riparazioni di crepe e bordi, strumenti di misurazione di precisione tra cui micrometri e una piastra di superficie, un tester di durezza Rockwell per la verifica delle riparazioni, attrezzature per la movimentazione degli stampi come un carroponte e capacità di lavorazione di base come un trapano a colonna o una fresatrice manuale. L'investimento iniziale varia da $ 150.000 a $ 300.000 a seconda delle attrezzature nuove rispetto a quelle usate. Collaborare con produttori di stampi come YICHEN che progettano per la manutenibilità offre al tuo programma un vantaggio, poiché gli stampi arrivano con componenti standardizzati e accessibili che semplificano sia le riparazioni che la gestione dei pezzi di ricambio.


