


Cosa comporta realmente la realizzazione di una matrice per stampaggio
Ogni staffa metallica della tua auto, ogni connettore del tuo telefono e ogni pannello del tuo frigorifero è nato all'interno di uno stampo. Questi strumenti di precisione sono responsabilitrasformare la lamiera piana in componenti funzionalia velocità che nessun altro metodo di formatura può eguagliare. Ma cos’è realmente lo stampaggio dei metalli e cosa serve per costruire lo strumento che lo rende possibile?
Cos'è uno stampo per stampaggio
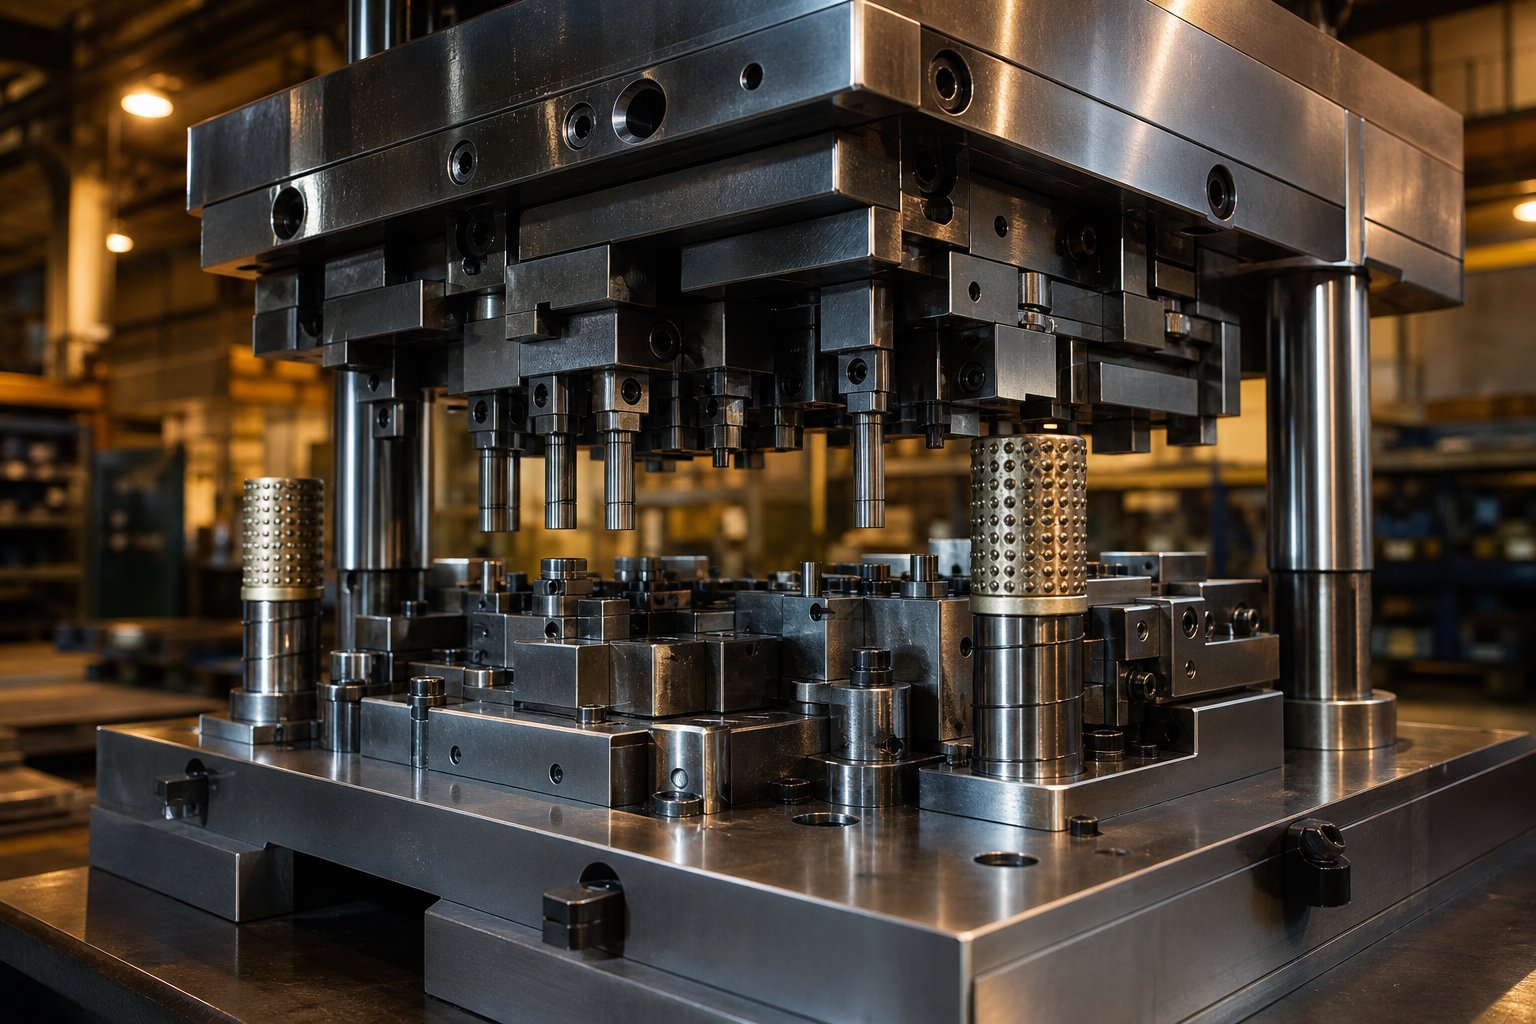
Una matrice per stampaggio è uno strumento di precisione costituito da due metà - un gruppo superiore e inferiore - montato all'interno di una pressa per tagliare, piegare, modellare o disegnare la lamiera in una forma specifica attraverso una forza controllata.
Questa definizione di stampaggio copre le basi, ma la realtà è più profonda. Uno stampo esegue quattro funzioni fondamentali durante ogni ciclo di pressa: individuare il materiale, bloccarlo in posizione, modellarlo e rilasciare il pezzo finito. La fase di "lavorazione" è quella in cui viene aggiunto valore - attraverso operazioni come taglio, piegatura, perforazione, goffratura, formatura, disegno, allungamento, coniatura ed estrusione. Realizzare uno stampo per stampaggio significa integrare tutte queste azioni in un unico strumento ripetibile in grado di sopravvivere a milioni di cicli di stampa.
Hobbista vs Produzione di stampi professionale
Esiste un ampio divario tra i progetti di stampaggio fai-da-te e il lavoro professionale in attrezzeria. Un hobbista potrebbe modellare un semplice punzone e matrice utilizzando un trapano a colonna, una fresa manuale e una smerigliatrice da banco. Questo approccio funziona per progetti artigianali a basso-volume o prototipi in cui le tolleranze sono generose.
La realizzazione di fustelle professionali è una disciplina completamente diversa. Le attrezzerie si affidano a fresatrici CNC per profili di cavità complessi, elettroerosione a filo per aperture con tolleranze strette-, rettificatrici di superficie per planarità fino ai micron e macchine di misura a coordinate per verificare ogni dimensione. La differenza tra questi due mondi sta nella ripetibilità - uno stampo professionale deve produrre parti identiche a centinaia di colpi al minuto senza deviazioni.
Perché la precisione è importante nella costruzione degli stampi
Settori come quello automobilistico, dell'elettronica e degli elettrodomestici dipendono dagli stampi per lo stampaggio dei metalli per mantenere le tolleranze che consentono agli assemblaggi di adattarsi su milioni di unità. Un terminale del connettore non conforme alle specifiche di 0,05 mm provoca guasti elettrici. Un pannello della carrozzeria con profondità di disegno incoerente crea increspature visibili dopo la verniciatura. Cos’è lo stampo nella produzione se non il fondamento su cui poggia ogni standard di qualità a valle?
Questo articolo copre l'intero ciclo di vita della realizzazione di una matrice per stampaggio - dalla selezione del tipo di matrice corretto e alla progettazione del layout delle strisce, passando per la lavorazione meccanica, il trattamento termico e la prova finale sulla pressa. Nessuna singola guida attualmente attraversa ogni fase in sequenza e questa lacuna lascia gli ingegneri a mettere insieme frammenti da più fonti. Le sezioni successive colmano questa lacuna, a partire da come scegliere la giusta architettura dello stampo per la parte specifica e il volume di produzione.
Scegliere il tipo di fustella giusto per il tuo progetto
Selezionare la giusta architettura dello stampo è la prima vera decisione ingegneristica in qualsiasi progetto di stampaggio. La scelta determina tutto a valle: - costo degli utensili, tempo di ciclo, qualità delle parti e quante operazioni è possibile consolidare in un'unica configurazione di stampa. Pensala in questo modo: non utilizzeresti uno stampo progressivo per 500 prototipi e non eseguiresti un milione di staffe automobilistiche attraverso uno strumento a stazione singola-. Adattare i tipi di stampi per stampaggio ai vostri specifici obiettivi di produzione previene sprechi di budget ed evita colli di bottiglia in officina.
| Tipo di matrice | Ideale per | Complessità della parte | Intervallo di volume | Costo relativo | Tempi di consegna degli utensili |
|---|---|---|---|---|---|
| Stazione-singola | Prototipi, tirature brevi | Basso (una operazione) | Sotto i 10.000 | Basso | 2–4 settimane |
| Composto | Parti piatte che necessitano di più tagli in una sola passata | Da basso a moderato | 10,000–500,000 | Medio | 4–8 settimane |
| Progressivo | Stampaggio di grandi volumi di parti complesse | Da moderato ad alto | 500,000–10M+ | Alto | 10-20 settimane |
| Trasferire | Parti grandi o imbutite-profondamente | Alto | 100,000–5M+ | Alto | 12–24 settimane |
Matrici a singola-stazione e composte
Una matrice a-stazione singola esegue un'operazione per corsa di stampa - uno spazio vuoto, uno sfondamento o una singola piegatura. Il processo dello stampo è semplice: entra il materiale, si forma un elemento, la parte esce. Questa semplicità si traduce in bassi costi di attrezzaggio (in genere il 50–70% in meno rispetto agli utensili progressivi) e tempi di consegna rapidi, rendendo gli stampi a stazione singola- pratici per progetti pilota, campioni di ingegneria o parti personalizzate con tolleranze generose.
Le matrici composte sollevano la barra eseguendo più operazioni di taglio contemporaneamente in un'unica corsa. Immagina di tranciare un profilo esterno e di praticare fori interni allo stesso tempo - questo è ciò che offre uno stampo composto. Poiché entrambe le operazioni condividono lo stesso ciclo di stampa, la concentricità tra le caratteristiche migliora in modo significativo e i tempi di produzione diminuiscono del 25-30% rispetto all'esecuzione di ciascuna operazione separatamente. Il compromesso è che gli stampi compositi funzionano meglio per parti relativamente piatte, in genere inferiori a 150 mm di diametro, dove tutte le operazioni avvengono su un unico piano.
Fustelle progressive per tirature-alte
Quando i volumi di produzione raggiungono le centinaia di migliaia o milioni, gli stampi progressivi diventano il cavallo di battaglia. Il materiale in nastro avanza attraverso una serie di stazioni, ciascuna delle quali esegue un'operazione specifica - foratura, intaglio, formatura, piegatura - finché una parte finita non si separa nella stazione finale. La logica ingegneristica è semplice: eliminando la movimentazione delle parti tra le operazioni, si riducono i costi di manodopera fino al 40% e si raggiungono velocità di ciclo che le configurazioni a stazione singola-non possono raggiungere.
Stampi per stampaggio automobilisticosono spesso costruiti come strumenti progressivi proprio per questo motivo. Connettori, staffe, scudi termici e clip strutturali traggono tutti vantaggio dall'elevata produttività e dalla stretta registrazione da stazione a stazione fornita dagli stampi progressivi. L'investimento iniziale più elevato si ripaga rapidamente quando il costo per pezzo è più importante del costo degli strumenti.
Stampi di trasferimento e quando superano le prestazioni degli utensili progressivi
Lo stampaggio a trasferimento utilizza pinze o dita meccaniche per spostare i singoli pezzi grezzi tra stazioni indipendenti. A differenza degli stampi progressivi, non esiste una striscia continua che collega la parte attraverso l'utensile. Ciò conferisce agli stampi di trasferimento un netto vantaggio per le parti che richiedono imbutiture profonde, impronte di grandi dimensioni o formazioni tridimensionali complesse che sarebbero poco pratiche su una striscia.
Nello stampaggio automobilistico, i componenti strutturali di grandi dimensioni e i pannelli della carrozzeria spesso vengono lavorati in stampi a trasferimento perché la geometria della parte richiede l'indipendenza della stazione. Ciascuna stazione può ospitare un'operazione di formatura dedicata senza i vincoli di un nastro trasportatore. Gli stampi di trasferimento riducono inoltre lo spreco di materiale poiché non è presente alcuna struttura di collegamento della striscia da scartare - con un notevole risparmio sui costi quando si utilizzano leghe costose o materiali di grosso spessore-.
La decisione tra progressivo e trasferimento dipende in ultima analisi dalla geometria della parte e dall'utilizzo del materiale. Se la parte rimane collegata a una striscia senza distorsioni, il progressivo vince in velocità. Se la parte deve muoversi liberamente tra operazioni di formatura pesanti, lo stampaggio a trasferimento offre risultati migliori con meno compromessi sulla qualità. Adattare il tipo di stampo a queste realtà è ciò che distingue gli stampi per stampaggio efficienti dagli strumenti che combattono il proprio design.
Componenti dello stampo per stampaggio e come funzionano insieme
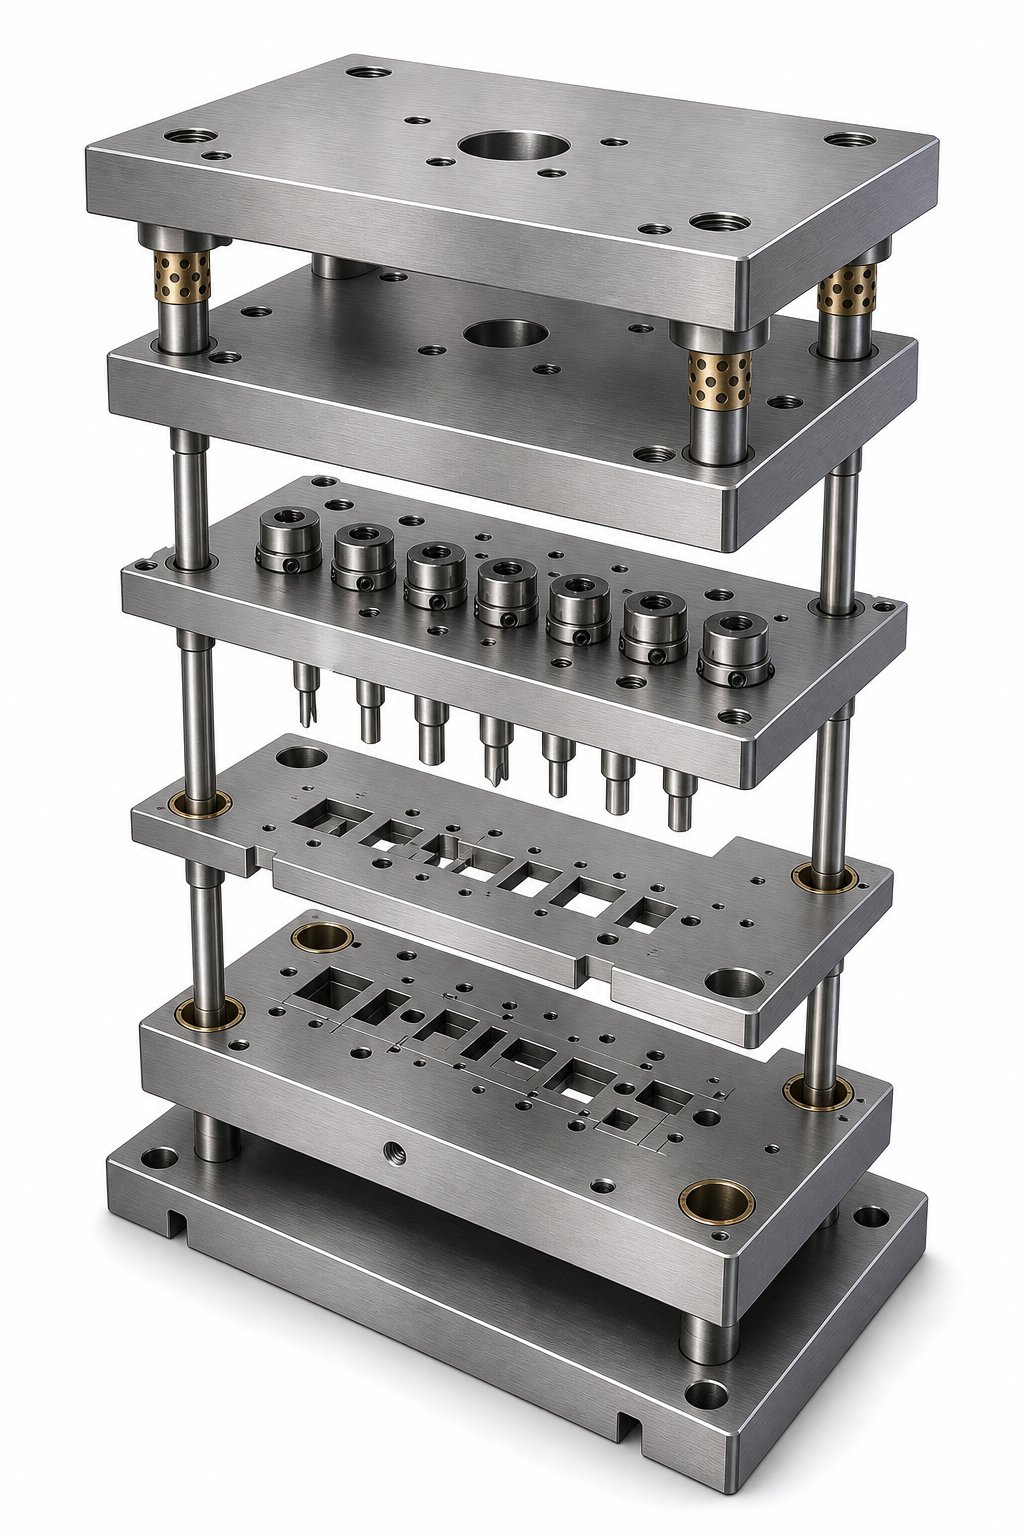
La scelta del tipo di stampo giusto definisce l'architettura, ma le prestazioni risiedono nei singoli componenti dello stampo di stampaggio che riempiono quell'architettura. Ogni pezzo all'interno dello strumento ha un lavoro - localizzando, tagliando, formando, rimuovendo o guidando - e quando un elemento è fuori specifica, l'intero sistema ne risente. Capire cosa fa ogni parte e come interagiscono è ciò che distingue uno stampo affidabile per lo stampaggio della lamiera da uno che produce rottami dopo poche migliaia di colpi.
Ecco i componenti principali dello stampaggio presenti nella maggior parte degli stampi e dei gruppi di stampaggio:
- Scarpette per stampi (piastre superiori e inferiori)- Il fondamento strutturale che mantiene allineati tutti gli altri componenti.
- Blocco matrice (cavità)- Il blocco di acciaio temprato contenente il profilo di taglio o formatura che accetta il punzone.
- Piastra perforatrice- Tiene e posiziona i singoli punzoni in posizioni precise rispetto al blocco della matrice.
- Piastra di supporto- Una piastra indurita dietro la piastra di punzonatura che impedisce alle teste di punzonatura di incastrarsi nella scarpa più morbida in caso di impatti ripetuti.
- Perni e boccole guida- Allinea le metà superiore e inferiore con precisione entro tolleranze di 0,0001 pollici, garantendo una registrazione coerente corsa dopo corsa.
- Piastra estrattore- Mantiene il pezzo piatto e rimuove il materiale dai punzoni durante la corsa di ritorno.
- Sistemi a molla- Fornisce una forza controllata per lo sfilamento, l'attivazione del cuscinetto a pressione e il bloccaggio del materiale.
- Piloti- Perni di precisione che entrano nei fori precedentemente forati per posizionare accuratamente la striscia in ciascuna stazione.
- Elementi di fissaggio e tasselli- Fissa e posiziona con precisione tutte le piastre l'una rispetto all'altra, evitando spostamenti sotto carico.
Gruppi ganascia superiore e inferiore
Le scarpette della matrice costituiscono lo scheletro dell'intero utensile. Il pattino superiore si monta sul pistone della pressa, il pattino inferiore si fissa al piano della pressa e i montanti di guida collegano le due metà per mantenere l'allineamento attraverso milioni di cicli. Puoi acquistare un set di matrici standard - un gruppo pre-lavorato di pattini, montanti di guida e boccole costruiti secondo le dimensioni del catalogo - oppure progettare da zero una struttura di matrici personalizzata.
I set di stampi standard, come quelli di fornitori come Anchor Danly, offrono componenti intercambiabili e consegna rapida. Funzionano bene per le operazioni convenzionali di punzonatura e stampaggio in cui le dimensioni dei pezzi e i tonnellaggi della pressa rientrano negli intervalli standard. Le strutture personalizzate-divengono necessarie quando lo stampo richiede configurazioni di montanti guida non-standard, impronte sovradimensionate o estrema precisione - ad esempio, stampi che stampano materiali sottili- con spessore inferiore a 0,010 pollici o che eseguono più di 200 corse al minuto.
L’economia è semplice. Costruire ganasce per stampi in casa-impegna macchine CNC di alto-valore con un lavoro con margine-relativamente basso. Per la maggior parte delle officine, acquistare un set standard e lavorarlo per accettare i dettagli specifici consente di risparmiare tempo e costi rispetto alla fabbricazione da lamiera grezza.
Relazioni di punzone, blocco della matrice e svincolo
La relazione tra punzone e blocco matrice è il punto in cui viene definita la qualità di taglio. Quando un punzone scende nell'apertura della matrice, il materiale si taglia lungo bande strette sia sul bordo del punzone che su quello della matrice. Lo spazio tra questi due taglienti - il gioco - determina se si ottiene una parte pulita o uno scarto.
Per i pezzi in acciaio, il gioco consigliato è pari al 5-10% dello spessore del materiale per lato. Una lamiera di acciaio da 1,0 mm, ad esempio, necessita di circa 0,05-0,10 mm di spazio tra il bordo del punzone e il bordo del bottone della matrice su ciascun lato. ILla percentuale esatta dipende dalla durezza del pezzo e dalla resistenza alla trazione- materiali più morbidi come l'alluminio si collocano nella fascia bassa, mentre l'acciaio ad alta- resistenza si spinge verso il 10% o più.
Se sbagli, compaiono tre problemi:
- Spazio troppo piccolo- Una forza di taglio eccessiva accelera l'usura del punzone, genera calore e può fratturare completamente l'utensile.
- Troppa autorizzazione- Il materiale si piega anziché tagliarsi in modo netto, producendo pesanti bave e ribaltamenti sui bordi delle parti.
- Spazio irregolare- Il disallineamento tra il punzone e il blocco della matrice crea tagli rastremati e un'altezza della bava incoerente, con conseguente usura prematura su un lato dell'utensile.
Un gioco adeguato riduce anche la forza richiesta per tagliare il pezzo, riducendo così il consumo di energia della pressa e prolungando gli intervalli tra la riaffilatura degli stampi. Nelle matrici per stampaggio metalli progettate per la produzione di volumi elevati-, anche una deviazione dell'1-2% dal gioco ottimale può ridurre la durata dell'utensile del 30% o più.
Estrattori e sistemi a molla
Dopo che un punzone è penetrato nel pezzo, il materiale lo afferra durante la corsa di ritorno. Senza estrattore, il foglio si solleva con la perforatrice, si inceppa nella stazione successiva e blocca l'utensile. Gli estrattori risolvono questo problema tenendo il materiale piatto contro la faccia della matrice mentre il punzone si ritira verso l'alto.
Esistono due tipi principali per le applicazioni di stampaggio della lamiera. Gli estrattori fissi sono imbullonati rigidamente in posizione con uno spazio lavorato per rimuovere il materiale - semplice, durevole, ma che non offre pressione di serraggio verso il basso. Gli estrattori caricati a molla- comprimono il materiale in piano prima che il punzone lo entri in contatto e mantengono la pressione per tutta la corsa, migliorando la qualità del taglio e la planarità della parte.
Le molle che guidano queste spogliarelliste sono disponibili in due forme. Le molle meccaniche - le bobine elicoidali -codificate a colori - sono la scelta standard per carichi moderati. Le molle a gas all'azoto forniscono una forza maggiore in un pacchetto più piccolo e forniscono una pressione più costante su tutta la corsa, rendendole preferite per operazioni di formatura profonda e imbutitura dove la forza uniforme di tenuta del pezzo grezzo è fondamentale.
La scelta del giusto precarico della molla e della corsa è importante. Le molle sottocariche consentono al materiale di sollevarsi durante la punzonatura, creando bave e estrazione di sfridi. Le molle sovraccariche sprecano il tonnellaggio della pressa e accelerano la fatica. Il sistema a molla deve bilanciare la forza di estrazione rispetto alla capacità totale disponibile della pressa - un calcolo che si collega direttamente al numero di stazioni attive e al perimetro di taglio combinato su tutti i punzoni nell'utensile.
Ciascuno di questi componenti viene prodotto con gradi di acciaio per utensili specifici, lavorato con tolleranze strette e quindi temprato per resistere ai carichi di impatto ripetitivi richiesti dallo stampaggio di produzione. La scelta dell'acciaio - e il modo in cui viene trattato - è ciò che in definitiva determina se un dado sopravvive alla sua vita target o si consuma prematuramente.
Selezione dell'acciaio e dei materiali per stampi per la longevità
Uno stampo costruito con il tipo di acciaio sbagliato è uno stampo con una data di scadenza stampigliata sopra fin dal primo giorno. La geometria può essere perfetta, gli spazi ridotti e la disposizione della striscia ottimizzata - ma se l'acciaio per utensili non è in grado di gestire le forze, le temperature e l'abrasione a cui è sottoposto a ogni colpo, l'usura prematura o le fessurazioni catastrofiche interromperanno la produzione. La scelta dei giusti materiali per lo stampaggio dei metalli non è una decisione secondaria. È il singolo fattore più importante nel determinare se un dado sopravvive a 50.000 colpi o 5.000.000.
La sfida è che nessuna qualità di acciaio è in grado di gestire ogni situazione. Un punzone di tranciatura che taglia le operazioni di stampaggio dell'acciaio inossidabile richiede un'estrema resistenza all'usura, mentre una stazione di formatura che imbutisce pezzi stampati di alluminio dà priorità alla tenacità e alla finitura superficiale rispetto alla durezza. È necessario abbinare l'acciaio a tre variabili contemporaneamente: il materiale del pezzo, il tipo di operazione e il volume di produzione previsto.
Gradi di acciaio per utensili per diversi materiali da lavorare
Cinque qualità di acciaio per utensili coprono la maggior parte delle applicazioni di stampi per stampaggio. Ciascuno occupa una posizione diversa nello spettro di durezza-rispetto a-tenacità e comprendere dove ciascuno eccelle previene costose discrepanze.
| Grado d'acciaio | Intervallo di durezza (HRC) | Ideale per | Intervallo di vita previsto dello stampo | Costo relativo |
|---|---|---|---|---|
| D2 | 58–62 | Tranciatura e perforazione dell'acciaio stampato; operazioni di taglio ad alta-usura | 500.000–2.000,000+ risultati | Medio |
| A2 | 57–62 | Taglio e formatura-per usi generici; cicli di volume-moderati | 200.000–1.000.000 di visite | Da basso a medio |
| S7 | 54–58 | Stazioni di formatura pesante, piegatura e carico di impatto- | 100.000–500.000 visite | Medio |
| M2 | 60–65 | Foratura ad alta-velocità; pezzi abrasivi come AHSS | 1.000.000–3.000,000+ risultati | Alto |
| DC53 | 60–62 | Tranciatura pesante di materiali spessi o-ad alta resistenza | 1.000.000–3.000.000 di visite | Da medio ad alto |
D2è il cavallo di battaglia della costruzione di stampi per stampaggio. Il suo elevato contenuto di cromo (circa il 12%) crea abbondanti strutture di carburo che resistono all'usura abrasiva. Per le operazioni di tranciatura e sfondamento su acciaio stampato a basso e medio-carbonio, D2 offre una lunga durata a un costo ragionevole. Il compromesso? Gli stessi ampi pool di carburo che aumentano la resistenza all'usura riducono la tenacità agli urti. I punzoni D2 con sezioni trasversali sottili-o con angoli acuti tendono a scheggiarsi sotto carichi d'urto pesanti.
A2offre un'alternativa più indulgente. È un acciaio temprato in aria-con una migliore stabilità dimensionale durante il trattamento termico rispetto al D2 e tollera impatti moderati senza fessurarsi. Per le officine che eseguono una produzione di volume medio- - da circa 100.000 a 1.000.000 di parti - A2 fornisce un equilibrio economico tra prestazioni e costi. Si lavora più facilmente prima dell'indurimento e si deforma meno successivamente, riducendo così i tempi di rettifica della finitura.
S7si trova all'estremità della tenacità dello spettro. Quando lo stampo esegue formazioni pesanti, piegature profonde o qualsiasi operazione in cui predomina il carico di impatto improvviso, S7 assorbe l'energia dell'urto senza fratturarsi. Le stazioni di formatura che modellano acciaio di grosso-calibro o leghe ad alta-resistenza spesso specificano S7 perché resiste al tipo di fessurazione che distruggerebbe un grado più duro e fragile. Il sacrificio è la resistenza all'usura - S7 si usura più velocemente di D2 in condizioni abrasive e in genere necessita di riaffilatura più frequente.
Acciaio rapido M2-porta una durezza estrema (fino a 65 HRC) e mantiene il tagliente anche a temperature elevate. Per le operazioni di sfondamento con frequenze di corsa elevate o durante il taglio di acciai avanzati ad alta resistenza-e altri materiali abrasivi per pezzi da lavorare, M2 supera con un ampio margine i convenzionali acciai per lavorazioni a freddo-. Il sovrapprezzo è significativo, quindi M2 tende ad apparire come singoli inserti di punzone piuttosto che come blocchi di matrici interi.
DC53è un acciaio per lavorazioni a freddo-modificato sviluppato per risolvere il principale punto debole di D2. Raggiunge una durezza simile (60–62 HRC) con circa il doppio della tenacità del D2 standard, grazie a una distribuzione del carburo più fine e uniforme. Per la tranciatura di acciaio di grosso spessore-o di materiali ad alta-resistenza dove contano sia la resistenza all'usura che la resistenza agli urti, DC53 riempie lo spazio lasciato tra D2 e S7.
Il materiale del pezzo guida gran parte della logica di selezione. Lo stampaggio di materiali teneri come l'alluminio richiede una minore resistenza all'usura ma richiede un'eccellente finitura superficiale per evitare grippaggi. - Le operazioni di stampaggio di metalli in alluminio spesso traggono vantaggio dall'uso di acciai per utensili A2 lucidati o rivestiti anziché D2 grezzo. Lo stampaggio dell'acciaio inossidabile è l'estremo opposto: il materiale è abrasivo, la lavorazione-si indurisce rapidamente e genera un calore significativo, il che richiede acciai ad alto-cromo o ad alta-rapidi con rivestimenti superficiali robusti. L'acciaio stampato dolce e a basso-carbonio si trova al centro, dove D2 gestisce la stragrande maggioranza dei lavori di tranciatura e perforazione senza problemi.
Alternative al carburo e alla metallurgia delle polveri
Quando i volumi di produzione raggiungono i milioni o quando il materiale del pezzo è particolarmente abrasivo, gli acciai per utensili convenzionali raggiungono i loro limiti pratici. È qui che entrano in gioco gli acciai al carburo e quelli ottenuti mediante metallurgia delle polveri (PM).
Gli inserti in carburo di tungsteno offrono una resistenza all'usura che prolunga la durata dello stampo del 500–1.000% rispetto agli acciai per utensili tradizionali in alcune applicazioni. Eccellono nella tranciatura fine, nella perforazione di precisione di materiali spessi e in qualsiasi stazione in cui l'apertura del punzone o della matrice subisce un contatto abrasivo continuo. Il problema è la fragilità. - Il carburo non può tollerare carichi laterali, disallineamento o impatti pesanti. Un inserto in metallo duro in una stazione scarsamente supportata si frattura istantaneamente laddove D2 semplicemente si usurerebbe.
Gli acciai ottenuti mediante metallurgia delle polveri come ASP-60, CPM-10V e Vanadis 4 Extra colmano il divario tra gli acciai per utensili convenzionali e il metallo duro. Il processo di produzione della PM produce una distribuzione del carburo estremamente fine e uniforme in tutta la matrice dell'acciaio, eliminando i grandi pool di carburo presenti nelle qualità di fusione convenzionali. Il risultato è un materiale che combina una resistenza all'usura simile a quella del metallo duro con una tenacità significativamente migliore rispetto al metallo duro integrale. Gli acciai PM sono spesso specificati per stazioni di pressofusione progressiva che lavorano acciaio inossidabile o materiali avanzati ad alta resistenza con volumi di produzione superiori a un milione di pezzi.
Per le applicazioni di stampaggio dell'alluminio che funzionano a volumi molto elevati, gli acciai PM con superfici lucide e rivestite risolvono contemporaneamente sia i problemi di usura che quelli di grippaggio. La microstruttura fine subisce una lucidatura a specchio in modo più uniforme rispetto al D2 e i rivestimenti aderiscono meglio al substrato più liscio, creando una superficie che resiste all'assorbimento del materiale anche senza lubrificazione pesante.
Compromessi tra costo e vita
Immagina di dover fornire un preventivo per un lavoro che richiede 200.000 parti in alluminio stampato all'anno. Ha senso specificare inserti M2 e bottoni in metallo duro per ogni stazione? Probabilmente no. A2 con rivestimento TiN gestisce quel volume e tipo di operazione a una frazione del costo del materiale e della lavorazione.
Il quadro decisionale si riduce alle soglie del volume di produzione:
- Meno di 100.000 parti- A2 o acciaio per uso generico- equivalente. È probabile che lo stampo vada in pensione prima che l'usura diventi critica, quindi pagare per qualità premium comporta uno spreco di budget.
- Da 100.000 a 1.000.000 di parti- D2 o DC53 per stazioni di taglio; S7 per stazioni di formatura. Questa è la gamma di volumi in cui la selezione dell'acciaio per utensili inizia a dare i suoi frutti con una frequenza di riaffilatura ridotta.
- Oltre 1.000.000 di parti- Acciai M2 o PM per punzoni ad alta-usura, inserti in metallo duro per le stazioni più abrasive e rivestimenti superficiali su tutta la linea. Il costo iniziale più elevato viene ammortizzato grazie a un minor numero di sostituzioni degli stampi, a tempi di inattività inferiori e a una qualità delle parti più uniforme durante l'intero ciclo di produzione.
Il costo dipende anche dalla lavorabilità. Gli acciai più duri e legati richiedono più tempo per la lavorazione, richiedono tempi di elettroerosione a filo più costosi e richiedono un controllo più rigoroso durante il trattamento termico. Un blocco di fustella D2 costa di più per la finitura rispetto a un blocco A2 della stessa dimensione - non solo nel prezzo della materia prima, ma in ogni fase di produzione successiva. Se si tiene conto della distorsione del trattamento termico, delle tolleranze di rettifica di finitura e del rischio di cricche durante la tempra, il divario di costo reale tra le qualità si allarga oltre la sola fattura dell'acciaio.
L'approccio più intelligente consiste nel mescolare le qualità all'interno di un'unica matrice. Utilizza acciai di prima qualità solo laddove le esigenze di usura o impatto li giustificano - in genere punzoni da taglio, bottoni per matrici e inserti di formatura - mentre costruisci la struttura di supporto da piastre meno costose come AISI 4140 o 1045 trattate termicamente-trattate a 28–32 HRC. Questa strategia mantiene gestibili i costi totali degli utensili concentrando al tempo stesso le prestazioni dove contano di più.
La selezione dell'acciaio determina la durata potenziale dell'utensile, ma il raggiungimento di tale potenziale dipende da come i componenti in acciaio vengono modellati, induriti e finiti. I processi di lavorazione che trasformano l'acciaio grezzo per utensili in una geometria di stampo di precisione - e la sequenza in cui avvengono - determinano se il materiale offre effettivamente le prestazioni promesse dalla sua qualità.
Progettazione dello Stampo con CAD CAM e Simulazione
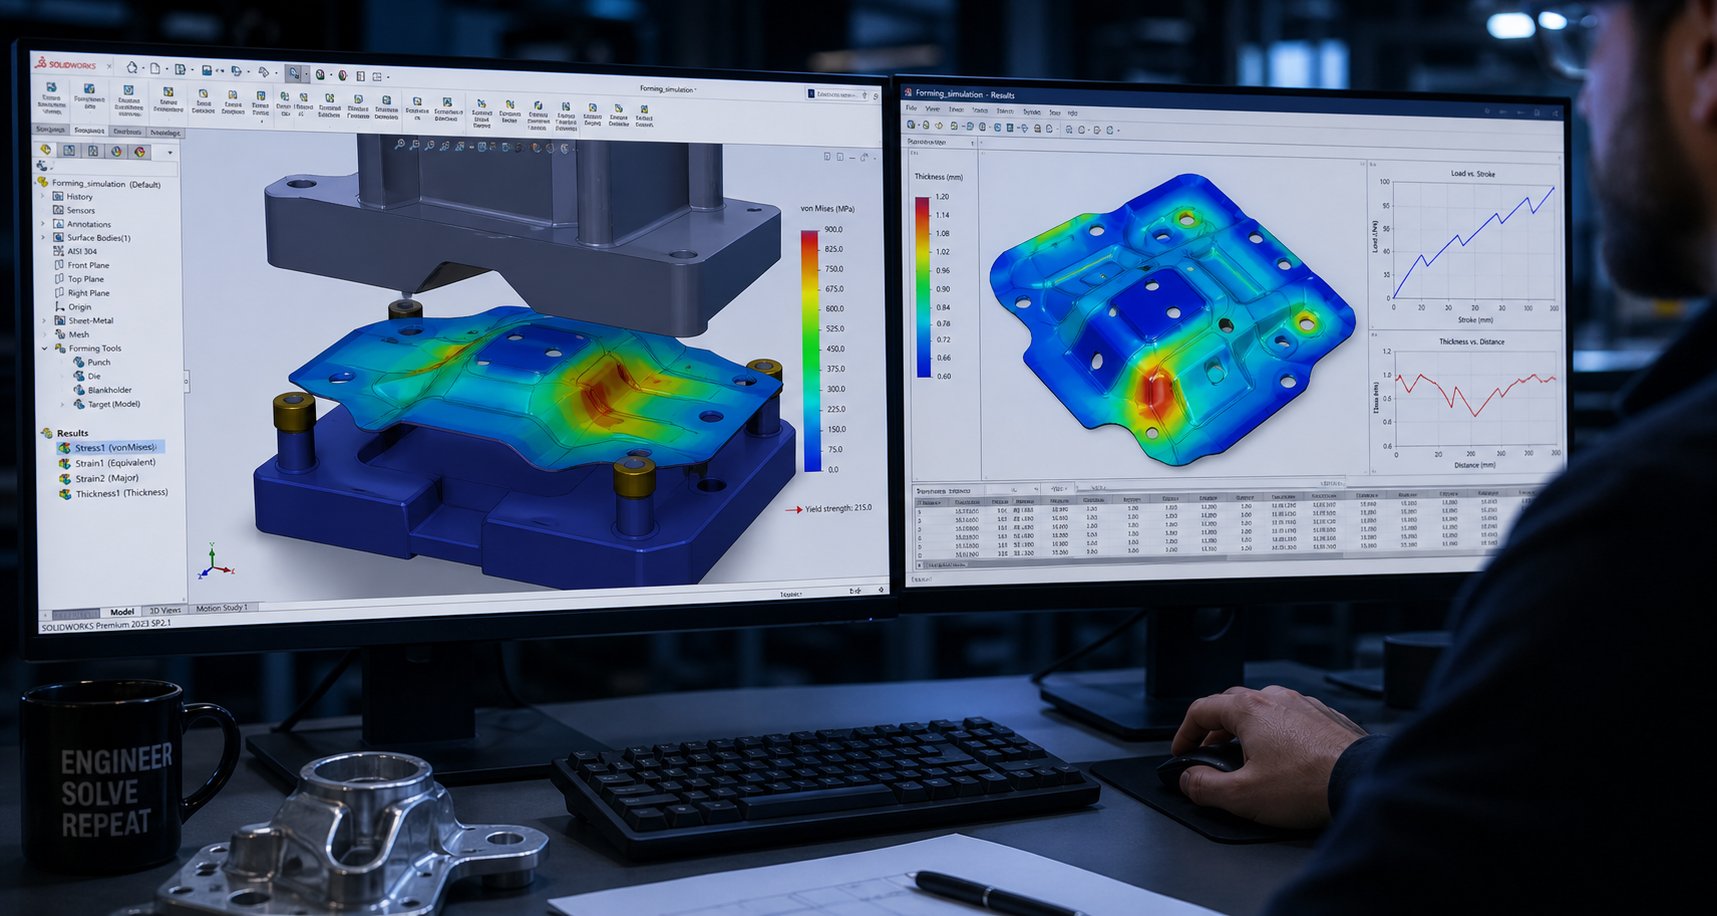
La scelta dell'acciaio giusto è utile solo se la geometria della matrice produce effettivamente un pezzo di buona qualità. La fase di progettazione è il momento in cui l'intento grezzo - una parte finita su un disegno - si trasforma in una serie di istruzioni di lavorazione che daranno forma a ogni punzone, blocco matrice e inserto di formatura. La progettazione moderna degli stampi per stampaggio si basa sul software CAD/CAM e sulla simulazione degli elementi finiti per rendere questa traduzione precisa, prevedibile e molto meno dipendente da tentativi-ed-errori sulla macchina da stampa.
Immagina di provare a mettere in sequenza dodici stazioni di formatura nella tua testa, tenendo conto dell'allungamento del materiale, del ritorno elastico-e dell'interferenza tra i punzoni adiacenti. Questo è il problema che la tecnologia di stampaggio risolve digitalmente prima che un singolo blocco di acciaio per utensili venga fissato su una macchina. Il flusso di lavoro riportato di seguito illustra il modo in cui le attrezzerie professionali passano dalla geometria della parte ai modelli di stampi-pronti per la macchina.
- Analisi delle parti- Importa il modello della parte finita e valuta la geometria per i rischi di formabilità: imbutiture profonde, raggi acuti, pareti sottili e caratteristiche vicine ai bordi.
- Pianificazione del processo- Decidi quali operazioni sono necessarie (perforazione, intaglio, formatura, rifilatura, coniatura) e assegnale a categorie in base a vincoli di sequenza.
- Sviluppo layout strip- Determina l'orientamento della parte, la distanza primitiva, il tipo di supporto e l'utilizzo del materiale sulla striscia di bobina.
- Sequenziamento delle stazioni- Assegna ciascuna operazione a una stazione specifica, bilanciando le forze sullo stampo e rispettando le regole di formatura-prima-del taglio.
- Compensazione del ritorno elastico-- Regola la geometria dello strumento di formatura per-piegare o sovra{2}}formare le caratteristiche in modo che la parte si rilassi nella forma prevista dopo lo scarico.
- Interferenza e controllo del movimento- Verificare che nessun punzone, estrattore, sollevatore o elemento formato entri in collisione durante il ciclo di stampa.
- Simulazione CAE- Esegui l'analisi della formabilità per prevedere assottigliamento, increspature, spaccature e ritorno elastico-prima che inizi qualsiasi lavorazione.
- Iterazione del progetto- Rivedi la geometria della stazione e il layout della striscia in base ai risultati della simulazione finché tutte le stazioni di formatura non soddisfano i criteri di accettazione.
- Rilascio finale del modello di stampo- Genera un assieme di stampo 3D completo con tolleranze, didascalie dei materiali e geometria di lavorazione pronta per il CAM-.
Layout della striscia e sequenziamento delle stazioni
Il layout della striscia è il progetto che determina il modo in cui il materiale della bobina si muove attraverso lo stampo. Ogni decisione qui - orientamento della parte rispetto alla direzione della fibra, distanza primitiva tra le stazioni, larghezza del trasportatore e dimensioni del ponte di scarto - ha un impatto diretto sull'utilizzo del materiale, sull'equilibrio delle forze e sulla qualità della parte su milioni di cicli.
Un consiglio pratico per la progettazione dello stampaggio della lamiera: orientare la parte in modo che la piegatura avvenga perpendicolarmente alla direzione di laminazione, quando possibile. La piegatura nel senso della venatura crea un rischio maggiore di fessurazioni, soprattutto nei materiali ad alta-resistenza. Ruotare la parte anche di 45 gradi rispetto alla direzione di alimentazione del nastro può migliorare significativamente la duttilità di piegatura, sebbene possa ridurre l'utilizzo del materiale di alcuni punti percentuali.
La sequenza delle stazioni segue una logica generale secondo cui lo sfondamento e l'intaglio avvengono all'inizio - mentre la striscia è ancora piatta e dimensionalmente stabile - seguiti da operazioni di formatura e piegatura nelle stazioni intermedie, con rifilatura finale e taglio alla fine. Questo ordine impedisce alle caratteristiche formate di distorcere i fori precedentemente praticati e mantiene la striscia sufficientemente piatta da consentire ai piloti di registrarli accuratamente.
Il bilanciamento delle forze tra le stazioni è più importante di quanto la maggior parte degli ingegneri si renda conto. Se tutte le operazioni di tranciatura pesanti si concentrano su un lato dello stampo, il conseguente carico decentrato- torce il pistone della pressa e provoca un'usura irregolare sui componenti della guida. Una buona progettazione dello stampo per stampaggio dei metalli distribuisce le forze di taglio e formatura simmetricamente attorno alla linea centrale dello stampo o introduce stazioni inattive per uniformare il percorso di carico.
Software di progettazione di stampi moderni, comeLogopress DieDesign e piattaforme CAD simili, automatizza gran parte di questo lavoro di layout. I progettisti possono testare digitalmente più configurazioni di strisce, confrontare le percentuali di utilizzo del materiale e visualizzare come si comporta la striscia mentre scorre attraverso lo strumento - il tutto prima di impegnarsi nella disposizione finale.
Simulazione CAE per formabilità e ritorno-primaverile
Sembra complesso? È - e questa complessità è esattamente il motivo per cui la simulazione CAE è diventata non-negoziabile nella progettazione di stampi professionali. L'analisi degli elementi finiti prevede cosa accadrà alla lamiera in ogni stazione: dove si assottiglierà eccessivamente, dove si formeranno rughe a causa dello stress di compressione, dove inizieranno le spaccature e quanto la parte tornerà indietro dopo che l'attrezzatura l'ha rilasciata.
La previsione del ritorno-primaverile da sola giustifica l'investimento nella simulazione. Quando la lamiera si piega, il recupero elastico fa sì che il materiale si distenda parzialmente dopo l'arretramento del punzone. L'importo dipende dalla resistenza del materiale, dal raggio di piegatura e dallo spessore - e per gli acciai avanzati ad alta resistenza-, la deviazione può superare diversi gradi. COMEricerca su modelli di cinematismo hardeningha dimostrato che una previsione accurata del ritorno elastico richiede dati di tensione e compressione e misurazioni del modulo di scarico che vanno ben oltre le schede dei materiali di base. Senza questi dati, i risultati della simulazione divergono in modo significativo dalla realtà-di fabbrica.
Il profitto pratico è notevole. Ogni iterazione di prova fisica su uno stampo progressivo può costare dai 5.000 ai 25.000 dollari in tempi di stampa, manodopera di misurazione e lavorazione di rilavorazione. Rilevare digitalmente un problema di assottigliamento o una condizione di increspatura - prima ancora che il blocco dello stampo venga sgrossato - elimina quelle iterazioni. Gli strumenti di simulazione progressiva degli stampi come ProgSim agiscono come presse di prova virtuali, fornendo risultati di formabilità tra cui lo sviluppo automatico del pezzo grezzo e l'ottimizzazione della forza delle pastiglie durante l'intero ciclo della pressa.
I produttori di fustelle professionisti amanoYICHENintegra l'analisi di fattibilità e la simulazione CAE direttamente nella fase di progettazione, convalidando la formabilità e la compensazione del ritorno elastico-prima di impegnarsi nella lavorazione. Questo-flusso di lavoro a servizio completo - dalla simulazione alla produzione degli strumenti - rappresenta ciò che i lettori dovrebbero aspettarsi da un partner specializzato quando valutano se costruire internamente-o esternalizzare il processo di progettazione-per-provare.
Uno dei migliori suggerimenti sulla progettazione di stampi per gli ingegneri alle prime armi con la simulazione: iniziare con un'-analisi di fattibilità in un unico passaggio prima di eseguire una simulazione incrementale completa. I risolutori in un-passaggio riportano la parte finita allo stato grezzo in pochi secondi, evidenziando le aree problematiche. Se i risultati in un-passaggio sembrano accettabili, procedere all'analisi incrementale dal punto di vista computazionale più pesante che modella ciascuna stazione in sequenza. Questo approccio in due-fasi fa risparmiare ore di tempo dedicato alla risoluzione di parti che funzionano chiaramente - e segnala la geometria problematica prima di investire giorni nella progettazione dettagliata della stazione.
Dal modello digitale ai programmi-pronti per la macchina
Una volta che la simulazione conferma che tutte le stazioni producono risultati accettabili, il modello dello stampo passa da uno strumento di progettazione a un documento di produzione. La programmazione CAM estrae la geometria della lavorazione direttamente dal modello 3D della matrice - Percorsi utensile CNC per la fresatura di blocchi di matrice, profili di elettroerosione a filo per aperture di punzoni e matrici e dimensioni di rettifica per specifiche di planarità e parallelismo.
Questo thread digitale è importante perché elimina gli errori di interpretazione. Lo stesso modello simulato per la formabilità genera il codice G-che taglia l'acciaio. Non esiste una fase di traduzione manuale in cui un programmatore ricrea-la geometria da una stampa 2D. Dimensioni, tolleranze e requisiti di finitura superficiale fluiscono direttamente dal modello di progettazione convalidato alle istruzioni della macchina.
Un prototipo di stampaggio dei metalli - spesso da 50 a 200 pezzi - segue in genere la prima costruzione completa per verificare che le parti fisiche corrispondano alle previsioni della simulazione. Le discrepanze tra simulazione e realtà si ripercuotono sul modello, perfezionando i parametri dei materiali e le condizioni al contorno per i progetti futuri. Nel corso del tempo, questo ciclo di feedback rafforza la correlazione tra le previsioni digitali e i risultati della stampa-, rendendo ogni successivo progetto di stampo più veloce e più prevedibile.
La precisione di questa traduzione dal digitale-al-fisico dipende in larga misura dai processi di lavorazione utilizzati per tagliare, modellare e rifinire i componenti dello stampo. La fresatura CNC, l'elettroerosione a filo e la rettifica di precisione svolgono ciascuna un ruolo specifico - e la comprensione di quale processo gestisce ciascuna caratteristica spiega perché la moderna produzione di stampi produce risultati che i metodi manuali non potrebbero mai raggiungere.
Lavorazione e fabbricazione di componenti per stampi
Un modello CAD convalidato e un blocco di acciaio per utensili temprato si trovano alle estremità opposte di un divario di produzione. Colmare questo divario - trasformando la geometria digitale in utensili fisici per stampaggio - richiede una sequenza specifica di operazioni di lavorazione, ciascuna scelta per ciò che sa fare meglio. Nessun singolo processo gestisce ogni funzionalità. La fresatura CNC sgrossa cavità e profili. L'elettroerosione a filo taglia le aperture di punzoni e matrici con una precisione di livello-micron. La rettifica superficiale garantisce la planarità che mantiene le piastre parallele sotto carico. Insieme, questi processi definiscono la moderna fabbricazione di stampi e separano il lavoro professionale di utensili in metallo e stampi dall'improvvisazione in officina.
Ecco la tipica sequenza di lavorazione per costruire uno stampo completo:
- Fresatura CNC grezza- Rimuovere il materiale sfuso da blocchi di matrici, piastre di punzonatura e gruppi di pattini entro 0,5–1,0 mm dalle dimensioni finali.
- Allevia lo stress- Rilassare termicamente le sollecitazioni residue di lavorazione prima delle operazioni di finitura per evitare deformazioni successive.
- Fresatura CNC semi-finitura- Avvicina i profili delle cavità, le tasche e gli elementi di montaggio alla geometria finale, lasciando 0,1–0,2 mm per la rettifica o l'elettroerosione.
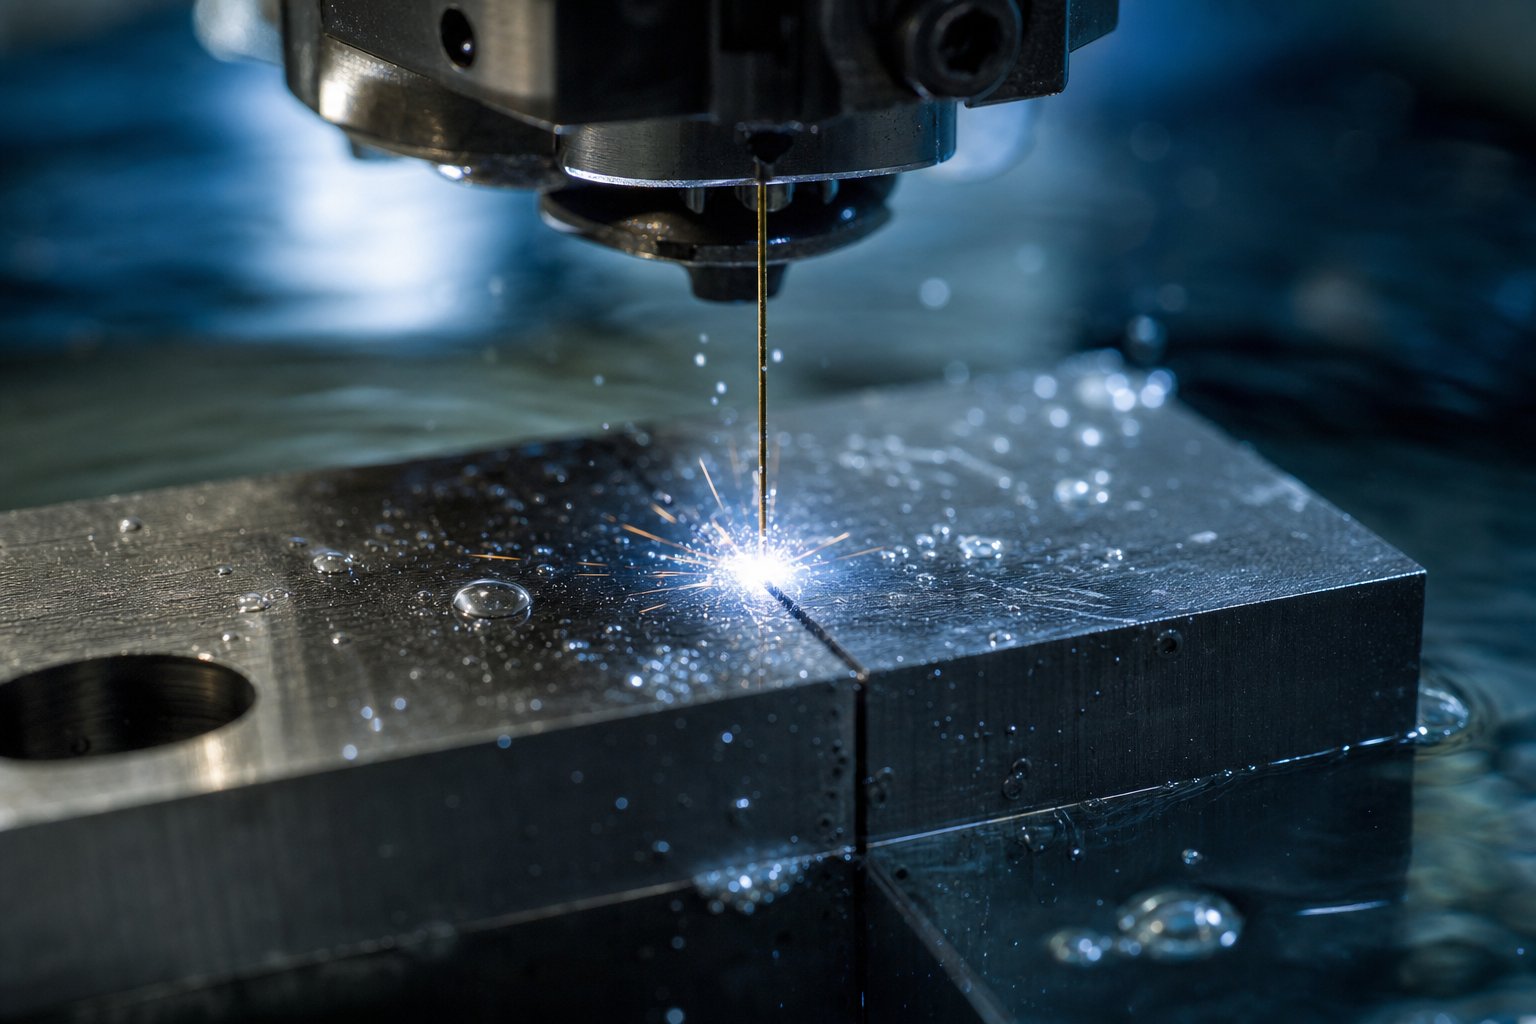
- Elettroerosione a filo- Taglia i profili dei punzoni, le aperture delle matrici e le caratteristiche di stretta-tolleranza attraverso-alle dimensioni finali.
- Elettroerosione a tuffo- Forma cavità 3D complesse, nervature ed elementi ciechi che il filo non può raggiungere.
- Rettifica superficiale- Ottieni planarità e parallelismo su tutte le superfici di accoppiamento (scarpe, piastre di supporto, piastre di estrazione).
- Rettifica a maschera o rettifica a coordinate- Finisci fori di precisione per perni guida, fori di riferimento e elementi di posizionamento.
- Lucidatura e lavoro al banco- Unisci le transizioni, interrompi gli spigoli vivi e completa la formazione delle superfici secondo i valori Ra richiesti.
Blocchi e piastre per fresatura CNC
La fresatura CNC gestisce la maggior parte della rimozione del materiale nella produzione di utensili per stampaggio e matrici. Le macchine a tre-assi sgrossano cavità di blocchi di stampi, scarichi di tasche e contorni di piastre da billette piene di acciaio per utensili. Per superfici di formatura 3D complesse, - disegna punzoni, trascinatori di camme e inserti sagomati per matrici. - la fresatura a cinque-assi raggiunge sottosquadri e angoli composti in un'unica configurazione, eliminando più attrezzature e gli errori di allineamento che ne derivano.
Ciò che rende la fresatura CNC indispensabile per gli utensili per lo stampaggio dei metalli è la ripetibilità. Un percorso utensile programmato produce una geometria identica su ogni blocco della matrice che tocca - sia che si stia tagliando una cavità o venti inserti sostitutivi nel corso della vita dell'utensile. SecondoLe risorse di lavorazione di Xometry, la tipica fresatura CNC industriale raggiunge tolleranze da ±0,01 a ±0,05 mm a seconda della capacità della macchina e delle condizioni di configurazione. Per i componenti degli stampi, le officine normalmente mantengono ±0,02 mm sui profili fresati, lasciando caratteristiche più strette per l'EDM.
Le velocità di avanzamento e le strategie di taglio differiscono nettamente tra sgrossatura e finitura. La sgrossatura dà priorità al tasso di rimozione del materiale - le frese per spianatura ad- avanzamenti elevati e i percorsi utensile trocoidali eliminano rapidamente l'acciaio gestendo al tempo stesso il calore e il carico dell'utensile. Le passate di finitura utilizzano frese con raggio-all'estremità o ad angolo-più piccole con passaggi ridotti-per ottenere altezze di smerlo inferiori a 5 micron sulle superfici di formatura. La superficie lasciata dal mulino di finitura spesso va direttamente alla lucidatura per stazioni di formatura o alla rettifica per superfici piane di riferimento.
Elettroerosione a filo per profili di punzoni e matrici
Quando le tolleranze scendono al di sotto di ciò che la fresatura può mantenere in modo affidabile, - generalmente inferiore a ±0,01 mm, - prende il sopravvento l'elettroerosione a filo. Questo processo utilizza un sottile filo di ottone (solitamente 0,20–0,25 mm di diametro) come elettrodo, tagliando l'acciaio temprato con scariche elettriche anziché con forza meccanica. Poiché non vi è alcun contatto fisico tra l'utensile e il pezzo da lavorare, l'elettroerosione a filo introduce una forza di taglio pari a zero e quindi una deflessione o distorsione pari a zero.
Nelle applicazioni di stampaggio di utensili e matrici, l'elettroerosione a filo gestisce le caratteristiche che definiscono la qualità della parte: aperture dei pulsanti della matrice, profili della punta del punzone e conicità di scarico del gioco. Il processo taglia l'acciaio completamente temprato (60+ HRC) con la stessa facilità del materiale ricotto - un vantaggio fondamentale poiché molti componenti dello stampo vengono lavorati dopo il trattamento termico quando le frese convenzionali hanno difficoltà.
L'elettroerosione a filo raggiunge tolleranze strette fino a ±0,005 mm sui tagli di profilo, con finiture superficiali che raggiungono Ra 0,2 µm dopo più passate di rasatura. Un confronto tratto dalla guida EDM di RapidDirect rileva che l'elettroerosione a filo può mantenere una precisione di circa 0,0001 pollici (circa 0,0025 mm), rendendolo il processo di scelta per funzioni in cui la distanza tra punzone-e-matrice deve essere mantenuta entro pochi micron per lato.
L'EDM a tuffo integra l'EDM a filo gestendo le caratteristiche a cui un filo non può accedere: - cavità cieche, forme 3D complesse e angoli interni con raggi inferiori al diametro del filo. Nella lavorazione di stampaggio, l'elettroerosione a tuffo appare più spesso nella formatura di inserti con superfici curve composte-o nelle stazioni di coniatura dove un elettrodo tridimensionale- deve replicare la geometria dettagliata nell'acciaio temprato. Il compromesso è la velocità: l’EDM a tuffo funziona molto più lentamente del filo e richiede un elettrodo personalizzato (tipicamente ricavato da grafite o rame) per ogni cavità unica.
Rettifica alle tolleranze finali
Ogni piastra in uno stampo di stampaggio - pattino superiore, pattino inferiore, piastra di supporto, piastra di estrazione - deve essere piana e parallela a un livello che la sola fresatura non può garantire. La rettifica superficiale rimuove gli ultimi centesimi di millimetro da queste superfici, ottenendo tolleranze di planarità fino a 0,005 mm su una piastra intera e un parallelismo entro 0,01 mm tra le facce opposte. COMENote sulla rettifica di precisione AB, il mantenimento di queste tolleranze geometriche richiede molatrici-controllate da CNC con precisione inferiore al-micron e una ravvivatura regolare della mola per preservare l'uniformità dimensionale.
I requisiti di finitura superficiale variano in base alla funzione. Le aperture dello stampo e le superfici di formatura - dove la lamiera scorre sotto pressione - necessitano di finiture fini nell'intervallo Ra da 0,2 a 0,8 µm per ridurre la resistenza, prevenire l'usura e ridurre al minimo la raccolta del materiale del pezzo. Le superfici non-funzionali come i cuscinetti di montaggio e le tasche delle molle necessitano solo di planarità di riferimento e possono tollerare valori Ra di 1,6 µm o più ruvidi.
La rettifica a maschera gestisce i fori di precisione che individuano perni di guida, tasselli e elementi di allineamento. Questi fori devono mantenere una precisione di posizione entro 0,005 mm e una rotondità entro 0,002 mm per garantire un allineamento ripetibile dalla parte superiore-a-inferiore per milioni di corse di stampa. Le rettificatrici a coordinate interpolano percorsi circolari con mole diamantate o CBN, producendo una geometria del foro in cui i perni e le boccole si inseriscono a pressione-senza gioco o oscillazioni.
La dipendenza dalla lavorazione industriale dello stampaggio dei metalli - CNC, EDM e rettifica di precisione - è ciò che distingue la costruzione di stampi professionale dagli approcci semplificati. L'adattamento manuale con lime e mole manuali può produrre un prototipo realizzabile, ma non può fornire la precisione geometrica o la consistenza superficiale richieste dagli stampi di produzione. Un'officina professionale di stampi e stampi metallici sequenzia questi processi in modo che ogni operazione si basi sulla precisione di quella precedente, culminando in componenti che si assemblano con una regolazione manuale minima.
La lavorazione meccanica porta ogni componente alla sua forma finale, ma l'acciaio è ancora in uno stato relativamente morbido per gran parte di questo lavoro. Ciò che accade dopo - l'indurimento, il rinvenimento e il trattamento superficiale - blocca quella geometria in modo permanente e determina quanto bene lo stampo resiste all'usura una volta che inizia ad assorbire lo shock ripetitivo dello stampaggio di produzione.
Procedure di trattamento termico e finitura superficiale
I componenti lavorati dello stampo sembrano finiti - i profili sono tagliati, le superfici sono rettificate, i fori sono posizionati - ma l'acciaio è ancora relativamente morbido in questa fase. La maggior parte degli acciai per utensili viene spedito allo stato ricotto a circa 20 HRC, che è facile da tagliare ma non abbastanza duro da sopravvivere allo stampaggio di produzione. Il trattamento termico colma questo divario, trasformando la ferrite morbida nella struttura dura della martensite che resiste all'usura, alla deformazione e alla fatica attraverso milioni di cicli di stampa. SecondoStrumento orientale e stampaggio, il trattamento termico rappresenta in genere meno del 10% del costo totale di uno strumento, ma può essere il fattore più importante nel determinarne le prestazioni.
Il processo non perdona. Salta un passaggio, affretta il raffreddamento o scegli la temperatura di rinvenimento sbagliata e ti ritroverai con punzoni incrinati, blocchi di matrici deformati o matrici per stampaggio in acciaio che si consumano in una frazione della loro durata prevista. Ecco come funziona ogni fase e perché lo stampaggio di precisione richiede un controllo rigoroso in ogni fase.
Sequenze di tempra e rinvenimento per acciaio per utensili
Il trattamento termico dell'acciaio per utensili segue una sequenza fissa: preriscaldamento, austenitizzazione, tempra e rinvenimento. Ogni passaggio innesca una specifica trasformazione metallurgica da cui dipende il passaggio successivo.
Preriscaldamentoporta gradualmente l'acciaio a una temperatura intermedia - tipicamente da 1200 a 1250 gradi F (da 649 a 677 gradi) per D2 - prima della rampa finale alla temperatura di indurimento. Gli acciai per utensili hanno una bassa conduttività termica, quindi saltare direttamente a 1850 gradi F rischia uno shock termico. Se la superficie si riscalda molto più velocemente del nucleo, lo stress interno si accumula finché la parte non si rompe. Il preriscaldamento uniforma la sezione trasversale-e consente che la trasformazione in austenite avvenga in modo uniforme.
Austenitizzantedissolve i carburi legati nella matrice dell'acciaio. Per D2, l'intervallo tipico è compreso tra 1795 e 1875 gradi F (da 980 a 1025 gradi) con un tempo di immersione compreso tra 45 e 60 minuti per pollice di spessore. Una temperatura troppo bassa lascia i carburi non disciolti e la durezza è bassa. Un valore troppo alto favorisce l'ingrossamento del grano e un'eccessiva ritenzione di austenite.
Tempraraffredda l'austenite abbastanza velocemente da formare martensite. D2 e A2 sono acciai-temprabili in aria. - Il raffreddamento ad aria controllato o la tempra con gas sono sufficienti e producono meno distorsioni rispetto alla tempra con olio o acqua. I gradi di leghe inferiori-come S7 potrebbero richiedere un raffreddamento più aggressivo. L'acciaio dovrebbe raggiungere circa 125-150 gradi F prima che inizi la tempra.
Temperamentoallevia l'estremo stress interno della martensite appena formata. Una volta-estinto il D2 può raggiungere 64 HRC ma è pericolosamente fragile. Il doppio rinvenimento da 900 a 960 gradi F (da 480 a 515 gradi) porta la durezza a un valore pratico compreso tra 58 e 60 HRC, migliorando al tempo stesso la tenacità e la stabilità dimensionale. Il triplo rinvenimento è consigliato per le qualità di alta-lega o quando il massimo controllo dell'austenite trattenuta è fondamentale. - D2 nelle applicazioni di stampaggio di precisione spesso riceve tre cicli di rinvenimento perché il suo alto contenuto di cromo intrappola l'austenite residua che si converte solo durante il successivo raffreddamento. Ogni ciclo deve includere il raffreddamento completo a temperatura ambiente prima che inizi il rinvenimento successivo.
A2 si comporta diversamente. Il suo contenuto di lega inferiore significa meno austenite trattenuta dopo la tempra, il che si traduce in un cambiamento dimensionale più prevedibile e una migliore stabilità dimensionale rispetto a D2. Per le officine che necessitano di un controllo geometrico rigoroso senza sorprese post-indurimento, A2 è la scelta più sicura - richiede un intervento criogenico meno aggressivo e risponde bene al doppio rinvenimento standard.
Gestione del cambiamento dimensionale dopo il trattamento termico
Ogni acciaio per utensili cresce durante la tempra. La trasformazione strutturale da austenite a martensite comporta un aumento di volume - tipicamente da 0,0005 a 0,002 pollici per pollice di lunghezza originale, a seconda del grado, della temperatura di austenitizzazione e del metodo di raffreddamento. Ecco perché la rettifica di finitura avviene dopo il trattamento termico e non prima. La rettifica di un componente fino alla tolleranza finale allo stato morbido e il successivo indurimento garantiscono che il pezzo sarà sovradimensionato e distorto quando esce dal forno.
Il flusso di lavoro pratico mette in sequenza la lavorazione e il trattamento termico in questo modo: macchina sgrossatrice allo stato ricotto, distensione, macchina semi-finitura che lascia il materiale di macinazione (tipicamente da 0,1 a 0,25 mm per superficie), indurimento e rinvenimento, quindi finitura rettificata fino alle dimensioni finali. Questa sequenza garantisce che ogni tolleranza critica - dimensione di apertura dello stampo, profilo del punzone, planarità, parallelismo - venga stabilita sulla parte temprata dove rimarrà in servizio.
Il trattamento criogenico aggiunge un altro strumento per controllare l’austenite trattenuta. Il raffreddamento dell'acciaio temprato fino a circa -196 gradi costringe l'austenite residua a trasformarsi, migliorando la stabilità dimensionale in servizio e prevenendo una crescita inaspettata nel tempo. Per gli stampi per stampaggio dei metalli ad alta precisione che devono mantenere le tolleranze per anni di produzione, il trattamento criogenico tra i cicli di tempra riduce il rischio di una graduale deriva dimensionale che porta i giochi fuori specifica.
Un altro rischio è rappresentato dalle crepe-indotte dalla progettazione. Angoli interni vivi, fori ciechi e cambiamenti improvvisi di sezione concentrano lo stress termico durante la tempra. Gli ingegneri delle attrezzature devono progettare i componenti dello stampo tenendo presente il trattamento termico - aggiungendo raggi generosi, evitando drastiche transizioni di spessore e orientando le caratteristiche per favorire un raffreddamento uniforme.
Rivestimenti superficiali che prolungano la durata dello stampo
L'acciaio per utensili-trattato termicamente fornisce la base della durezza, ma i rivestimenti superficiali aggiungono uno strato finale di protezione che prolunga notevolmente la durata di servizio - soprattutto per lo stampaggio di materiali per utensili che corrono contro metalli del pezzo in lavorazione abrasivi o- soggetti ad adesione. UNstudio pubblicato su Micromachinesha dimostrato che il rivestimento PVD TiAlN sugli stampi per stampaggio D2 ha aumentato gli intervalli di ricondizionamento da 80.000 cicli a circa 500.000 cicli - con un guadagno di durata superiore al 500%.
La scelta del rivestimento dipende dal materiale del pezzo e dal meccanismo di usura dominante:
- TiN (nitruro di titanio)- Rivestimento-per uso generale per operazioni di stampaggio di acciaio al carbonio e di stampaggio di acciaio laminato a freddo. Durezza circa 2.300 HV. Riduce l'usura adesiva e fornisce una superficie dorata-a basso attrito. Ideale per tranciare e perforare l'acciaio dolce a volumi moderati.
- TiCN (carbonitruro di titanio)- Durezza superiore rispetto al TiN (circa 3.000 HV) con migliore resistenza all'abrasione. Adatto allo stampaggio dell'acciaio inossidabile e a materiali per pezzi da lavorare-più resistenti dove prevale l'usura da scorrimento.
- TiAlN (nitruro di titanio e alluminio)- Prestazioni eccellenti a temperature elevate grazie alla formazione di ossido di alluminio sulla superficie durante l'uso. Lo studio PVD sopra citato ha misurato un coefficiente di attrito di appena 0,18 per TiAlN contro 0,74 per l'acciaio non rivestito rispetto alla banda stagnata. Ideale per operazioni ad alta-velocità e stampaggio di metalli in acciaio inossidabile in cui l'accumulo di calore accelera l'usura.
- Nitrurazione- Un processo di diffusione che indurisce lo strato superficiale a 65–70 HRC senza aggiungere un rivestimento discreto. Crea una custodia rigida profonda da 0,1 a 0,3 mm. Funziona bene per stazioni di formatura e piegatura in cui l'adesione del rivestimento sotto carico di deformazione è un problema.
- Cromatura dura- Il basso attrito e le eccellenti proprietà di rilascio rendono il cromo ideale per le matrici da trafilatura in cui la lamiera deve scorrere uniformemente su ampi raggi senza gripparsi. Comunemente specificato per operazioni di stampaggio di acciaio inossidabile e trafilatura di alluminio.
Un dettaglio tecnico che mette in difficoltà le officine meno esperte: la temperatura di rinvenimento dell'acciaio di base deve superare la temperatura di deposizione del rivestimento. I rivestimenti PVD si depositano a circa 400-500 gradi. Se la fustella è stata temperata al di sotto di tale intervallo, il processo di rivestimento stesso sovratempera-il substrato, ammorbidendolo e distruggendo la durezza per cui hai lavorato così duramente. Per D2 doppio-temperato da 480 a 515 gradi, le temperature di deposizione PVD standard sono compatibili - ma ciò deve essere verificato prima di inviare le parti al verniciatore.
Il trattamento superficiale è la fase finale prima dell'assemblaggio. Con i componenti temprati, rettificati e rivestiti in mano, lo stampo è pronto per essere imbullonato per il primo giro di prova sulla pressa - dove la prova reale di ogni scelta di materiale, ogni tolleranza e ogni decisione sul trattamento termico si rivela nella qualità delle parti stampate prodotte.
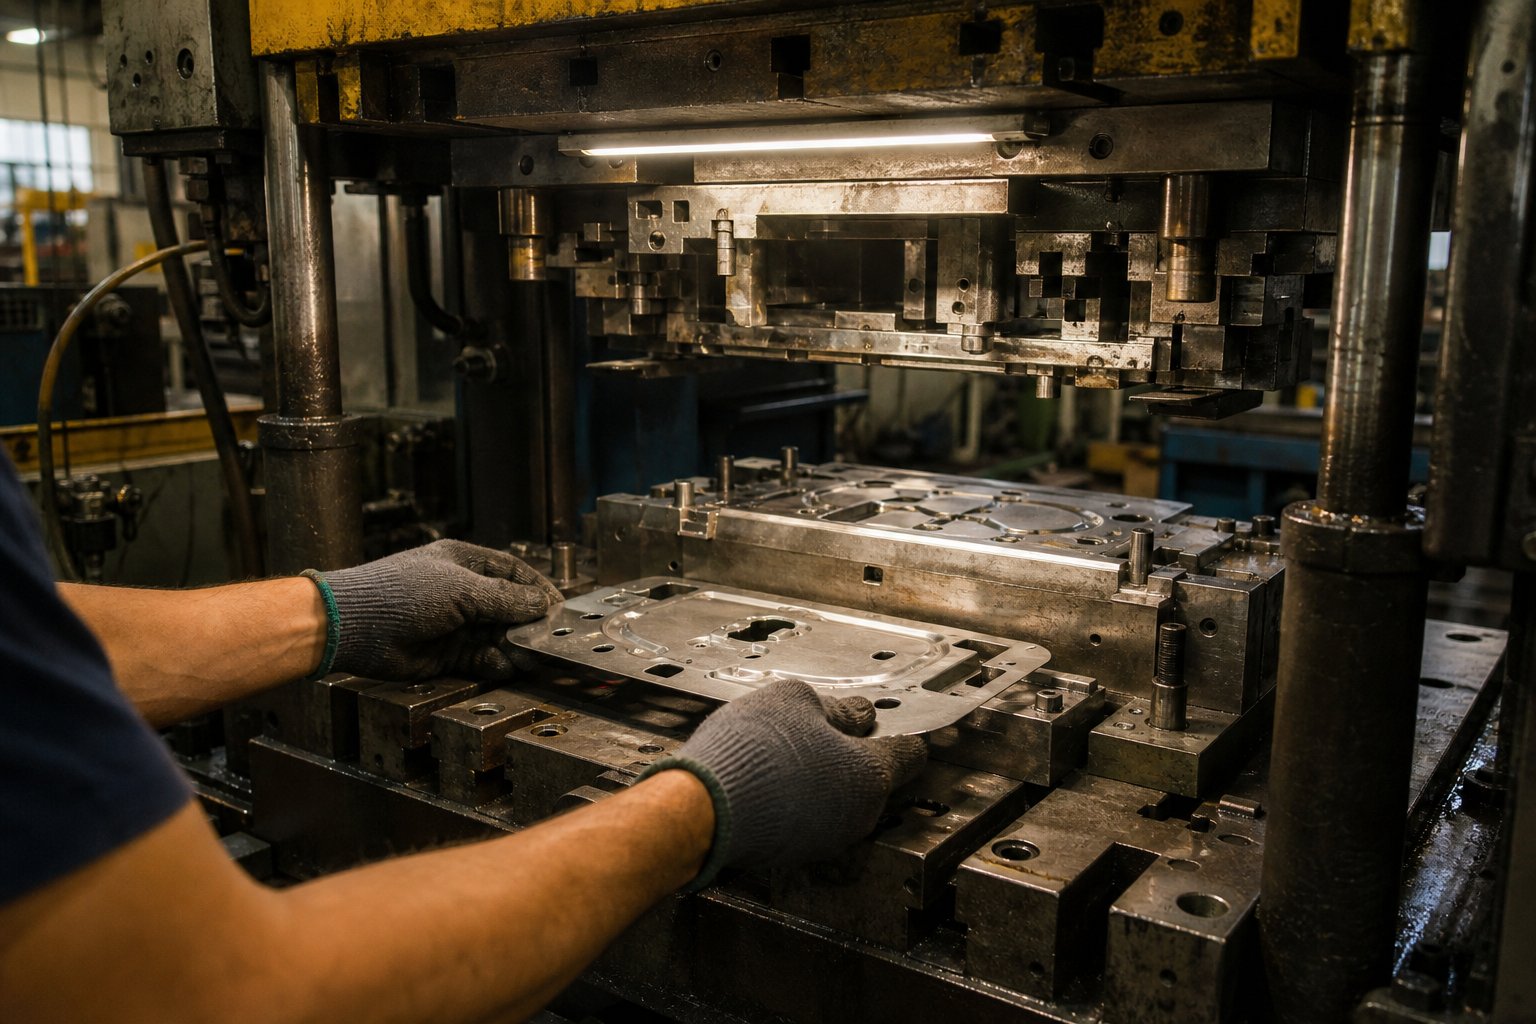
Prova dello stampo e risoluzione dei problemi dopo l'assemblaggio
Ogni presupposto progettuale, scelta dei materiali e tolleranza di lavorazione viene testato nel momento in cui uno stampo si chiude per la prima volta all'interno di una macchina per stampaggio. La prova è il luogo in cui la teoria incontra il metallo - e dove i problemi che nessuna simulazione aveva completamente previsto si rivelano sotto forma di bave, spaccature, grinze o parti che rifiutano di mantenere le dimensioni. È anche la fase più comunemente trascurata nella letteratura sulla produzione di stampi, nonostante sia la fase più costosa e più sensibile al tempo di qualsiasi progetto di attrezzatura.
Come funziona una pressa per stampaggio durante la prova? Funziona allo stesso modo in produzione - il pistone scende, lo stampo superiore si chiude su quello inferiore, viene applicata la forza e il materiale si deforma o si taglia - ma a velocità ridotta e con un'attenta osservazione tra ogni colpo. L'obiettivo è portare lo stampo dal "primo contatto" alla "produzione-pronta" con il minor numero di iterazioni possibile.
Impostazione dello stampo per le prime prove
Prima che la stampante effettui anche un solo ciclo, l'impostazione determina se la prova procede senza intoppi o se risolve i problemi di allineamento dall'inizio. Ecco la sequenza che i produttori di utensili esperti seguono quando caricano uno stampo su una pressa per stampaggio per la sua esecuzione iniziale:
- Selezione pressa e verifica tonnellaggio- Verificare che la pressa abbia un tonnellaggio adeguato (in genere il 20-30% superiore alla forza di taglio e formatura calcolata), un'altezza di chiusura sufficiente e un'area del letto che supporti l'intera superficie dello stampo senza sporgenze.
- Caricamento e bloccaggio stampi- Sollevare lo stampo sul piano della pressa utilizzando una gru o un piano d'appoggio, centrarlo sotto il pistone e imbullonare saldamente il pattino inferiore. Blocca il pattino superiore al pistone con bulloni con scanalatura a T-o morsetti idraulici.
- Regolazione altezza chiusa- Imposta l'altezza di chiusura della pressa in modo che lo stampo si chiuda nella posizione progettata senza toccare il fondo. Utilizzare spessimetri o comparatori tra i pattini superiore e inferiore in tutti e quattro gli angoli per verificare una chiusura uniforme.
- Controllo spessoramenti e allineamento- Posiziona un materiale morbido, come uno spessore di ottone, tra le facce del punzone e le aperture della matrice, quindi sposta lentamente la pressa con una corsa lenta. Il modello dell'impronta rivela se l'allineamento è uniforme o distorto. Impronte irregolari indicano che la matrice necessita di spessore sotto un lato o che il precarico del perno guida richiede una regolazione.
- Impostazione del sistema di alimentazione- Per le matrici progressive, infilare il materiale in bobina attraverso l'alimentatore e impostare il tempo di rilascio pilota, la lunghezza di alimentazione e il controllo del ciclo. Verificare che i piloti si innestino in modo pulito senza trascinare o piegare la striscia.
- Primo colpo a velocità ridotta- Aziona la pressa in modalità-corsa singola a tonnellaggio ridotto. Ispeziona visivamente il primo pezzo prima di procedere con i colpi consecutivi.
La fase di spessoramento merita particolare attenzione. Anche con i pattini rettificati di precisione-e i montanti guida mantenuti a micron, la pressa stessa introduce variabili - parallelismo del pistone, deflessione del supporto sotto carico e crescita termica durante il riscaldamento-tutti contribuiscono alla deviazione dell'allineamento. Lo spessoramento compensa l'accumulo combinato-di tolleranze della pressa e dello stampo che nessun assemblaggio al banco può eliminare.
Misurazione e valutazione delle parti stampate
Dopo che i primi colpi producono parti visibili, la misurazione inizia immediatamente. Non stai cercando la perfezione in questa fase - stai identificando quali stazioni funzionano correttamente e quali necessitano di aggiustamenti. Una valutazione sistematica rileva i problemi tempestivamente prima che si accumulino nelle stazioni successive.
Per ogni parte stampata in metallo che esce dalla pressa di prova, valutare in base a questi criteri:
- Altezza della bava- Misura con un micrometro o un comparatore ottico. L'altezza della bava accettabile per la maggior parte delle applicazioni è inferiore al 10% dello spessore del materiale. Le bave che superano questa soglia indicano problemi di gioco o di allineamento.
- Precisione dimensionale- Controlla le posizioni dei fori, le distanze dai bordi, gli angoli di piegatura e il profilo complessivo rispetto alla stampa della parte utilizzando CMM, misuratori di altezza o sistemi di misurazione ottica.
- Condizioni superficiali- Controllare eventuali rigature, segni di usura, segni di stampi o raccolta di materiale sulle superfici formate. Questi indicano problemi di lubrificazione o finitura superficiale insufficiente dello stampo.
- Deviazione del ritorno-primaverile- Misura gli angoli di piegatura e confrontali con quelli nominali. Registrare l'entità e la direzione della deviazione per determinare la quantità di correzione eccessiva necessaria.
- Diluizione del materiale- Per le operazioni di allungamento e allungamento, misurare lo spessore della parete nei punti critici. Un diradamento oltre il 20-25% dello spessore originale segnala il rischio di frazionamento della produzione.
- Planarità e torsione- Posiziona le parti su una piastra di superficie per verificare eventuali piegature, torsioni o depositi di olio-che si sviluppano dopo che la parte ha lasciato lo stampo.
I produttori di stampi esperti eseguono da cinque a dieci parti consecutive e confrontano le misurazioni sul set. Una singola parte potrebbe sembrare accettabile per coincidenza, ma la variazione su un breve periodo espone all'instabilità - una stazione di formazione che va alla deriva, un pilota che non localizza in modo coerente o uno spogliatore che rilascia in modo non uniforme.
Lo stampaggio a velocità di produzione introduce variabili aggiuntive che la prova a bassa-velocità non può replicare. L'espansione termica, la deflessione dinamica e il comportamento di alimentazione del nastro cambiano tutti alla massima velocità. La maggior parte dei programmi di prova includono una rampa di velocità graduale - a partire da 10-20 colpi al minuto durante i colpi iniziali, aumentando al 50%, poi al 75% e infine alla piena velocità di produzione, con punti di controllo di misurazione in ogni fase.
Risoluzione dei problemi comuni degli stampi
Anche gli stampi ben-progettati raramente producono parti perfette al primo colpo. Il tentativo è fondamentalmente un esercizio di risoluzione dei problemi e conoscere la relazione tra sintomi e cause profonde consente di risparmiare giorni di tentativi-ed-errori. La tabella seguente copre i problemi più frequenti riscontrati durante la prova della pressa per timbri e le correzioni che li risolvono.
| Problema | Probabile causa | Correzione |
|---|---|---|
| Bave eccessive sui bordi tagliati | Spazio tra punzone-e-matrice troppo grande o bordi taglienti smussati a causa del disallineamento durante i colpi iniziali | Verificare e correggere il gioco per lato; riaffilare i bordi se danneggiati; verificare l'usura del perno guida |
| Divisione nelle stazioni di disegno o di formazione | Flusso di materiale insufficiente a causa di una pressione eccessiva del premilamiera, di raggi della matrice affilati o di una lubrificazione inadeguata | Ridurre la forza del premilamiera; aumentare i raggi di ingresso dello stampo; applicare un lubrificante più pesante o diverso |
| Raggrinzimenti su flange o pareti | Pressione del premilamiera troppo bassa, gioco eccessivo tra punzone e cavità o materiale troppo sottile per la profondità di imbutitura | Aumentare la forza del premilamiera; aggiungere perline disegnate; ridurre le dimensioni del pezzo grezzo per limitare il materiale in eccesso |
| Deriva dimensionale dopo tirature brevi | Dilatazione termica dei componenti dello stampo, lunghezza di alimentazione del nastro incoerente o deflessione del pistone della pressa sotto carico | Consentire alla pressa e allo stampo di raggiungere l'equilibrio termico; ricalibrare l'alimentatore; verificare la distribuzione del tonnellaggio |
| Tirare le lumache (le lumache si attaccano alla faccia del punzone) | Gioco angolare insufficiente sotto l'apertura della matrice, effetto del vuoto sulla faccia del punzone o pellicola d'olio che spinge lo sfrido verso l'alto | Aggiungere un rilievo conico all'apertura dello stampo; installare scanalature di rottura del vuoto-sulla faccia del punzone; applicare perni di espulsione o funzioni di ritenzione positiva degli sfridi |
| Parti incastrate nella cavità dello stampo | Angolo di sformo insufficiente sulle superfici della forma, grippaggio dovuto alla scarsa finitura superficiale o forza di estrazione inadeguata | Lucidare le superfici degli stampi; aggiungere rivestimento (TiN o cromo); aumentare la forza della molla ad eliminazione diretta o aggiungere un getto d'aria |
| Fascia di taglio irregolare sui bordi tagliati | Disallineamento dello stampo che causa un gioco rastremato da un lato all'altro | Reshim muore durante la stampa; ispezionare l'usura dei perni di guida e delle boccole; verificare il parallelismo del pattino |
Tirare le lumache, come notato inLa copertura del produttore sui problemi di taglio, è uno dei problemi più persistenti nelle operazioni di perforazione. Quando un proiettile risale con il punzone, può atterrare sulla superficie della striscia e rimanere impresso nella parte successiva - creando un difetto in rilievo che rovina il pezzo e potenzialmente danneggia la fustella. La soluzione spesso comporta la modifica della geometria del bottone della matrice: sostituendo i bottoni di scarico a gradino- con matrici rastremate che mantengono un controllo positivo dello sfrido o aggiungendo un taglio angolare alla faccia del punzone per rompere il vuoto.
Ogni correzione durante la prova dovrebbe essere documentata insieme ai dati di misurazione che l'hanno suggerita. Questo record diventa prezioso in seguito - sia per riprodurre la configurazione dopo la manutenzione sia per perfezionare la progettazione di futuri stampi che utilizzano materiali e geometrie simili.
Programmi di manutenzione e riaffilatura degli stampi
La prova termina quando lo stampo produce costantemente parti conformi alle specifiche alla velocità di produzione. Ma il lavoro non si ferma qui. Una macchina per stampaggio che funziona da 100 a 400 colpi al minuto sottopone lo stampo a un carico ciclico incessante e anche gli acciai per utensili più duri si degradano nel tempo. Stabilire una cadenza di manutenzione prima dell'inizio della produzione - anziché reagire ai problemi di qualità - è ciò che distingue i negozi che raggiungono l'obiettivo da quelli che combattono costanti tempi di inattività non pianificati.
Un programma di manutenzione pratico segue una struttura a più livelli basata sul numero di corse di produzione e su indicatori di qualità misurabili:
- Ogni turno- Ispezione visiva per individuare punzoni incrinati o scheggiati, accumulo di trucioli nelle aperture dello stampo, verifica della lubrificazione e eliminazione del percorso degli scarti. Questi controlli rapidi richiedono pochi minuti e rilevano i guasti prima che si verifichino a catena.
- Ogni 50.000-100.000 colpi- Misurare l'altezza della bava, controllare il gioco della guida, ispezionare le condizioni della piastra di estrazione e verificare la forza della molla. Se l'altezza della bava supera le specifiche, programmare la riaffilatura.
- Ogni 100.000-300.000 colpi- Servizio completo che comprende la riaffilatura di tutti i taglienti, la sostituzione delle molle usurate, il controllo della planarità della piastra e la verifica dell'allineamento dello stampo con indicatori. Per linee ad alto-volume o durante la lavorazione di materiali ad alta-durezza, ridurre questo intervallo.
- Al 70-80% della vita prevista- Revisione preventiva. Smontaggio completo, verifica dimensionale di tutti i componenti soggetti ad usura, sostituzione delle boccole di guida e valutazione se le stazioni critiche necessitano di sostituzione dell'inserto o di rinnovo del rivestimento.
La riaffilatura merita un'attenzione particolare perché influisce direttamente sulla durata di servizio di una filiera. Ogni volta che un tagliente si smussa oltre la soglia accettabile della bava, una smerigliatrice di superficie rimuove uno strato sottile - tipicamente da 0,05 a 0,15 mm - dalla faccia del punzone e dalla superficie della matrice per ripristinare l'affilatura. Il blocco matrice e il punzone devono essere rettificati allo stesso modo per mantenere un'altezza di chiusura corretta e devono essere aggiunti degli spessori sotto il punzone per compensare il materiale rimosso.
Quante riaffilature può tollerare una filiera? Dipende dal design originale. La maggior parte delle matrici include un margine di durata della matrice - di altezza materiale extra incorporata nei punzoni e nei blocchi della matrice appositamente per consentire la riaffilatura. Una tolleranza tipica varia da 3 a 6 mm totali, che si traduce in da 20 a 60 cicli di riaffilatura prima che l'utensile raggiunga il suo limite dimensionale e richieda la sostituzione dell'inserto o la ricostruzione completa.
Il monitoraggio degli indicatori di qualità come l'altezza della bava, la larghezza della banda di taglio e le tendenze della forza (l'aumento del carico della pressa spesso segnala l'opacizzazione) fornisce trigger basati sui dati per la manutenzione anziché fare affidamento su programmi di calendario arbitrari. I grafici SPC che tengono traccia delle dimensioni critiche nei cicli di produzione rivelano una deriva graduale molto prima che le parti escano dalla tolleranza - dandoti il tempo di pianificare la manutenzione durante i tempi di inattività pianificati anziché affannarsi dopo una perdita di qualità.
Uno stampo che supera con successo la prova ed entra in produzione con un piano di manutenzione definito è uno stampo posizionato per raggiungere la sua piena vita utile. Ma non tutte le organizzazioni hanno la capacità di stampa, le attrezzature per la sala attrezzi o il personale esperto per gestire internamente l'intero processo -, il che solleva una questione pratica su quando abbia senso costruire internamente- piuttosto che collaborare con uno specialista che gestisce l'intero ciclo di vita dalla fattibilità fino al supporto della produzione.
Decidere se costruire o collaborare per il tuo stampo per stampaggio
Le sezioni precedenti hanno trattato ogni fase della realizzazione di uno stampo per stampaggio -, progettazione, lavorazione, trattamento termico e prova. Il completamento di tutti questi passaggi internamente- richiede una combinazione specifica di apparecchiature, competenze e larghezza di banda che non tutte le organizzazioni possiedono. La decisione di costruire-o-di acquistare non riguarda solo la capacità; si tratta di verificare se le tue risorse interne sono in linea con la complessità, la tempistica e il volume richiesti dal tuo progetto.
Quando costruire in casa- o collaborare con un produttore di fustelle
Costruire internamente uno stampo personalizzato per lo stampaggio dei metalli ha senso in un insieme ristretto di condizioni. Se uno qualsiasi di questi criteri non è alla tua portata, la partnership diventa il percorso più affidabile verso strumenti-pronti per la produzione.
- Accesso all'attrezzatura- Disponete di fresatura CNC, elettroerosione a filo, rettifica di superfici e una pressa di prova di tonnellaggio sufficiente in-sito? La mancanza anche di un solo collegamento obbliga a costose esternalizzazioni delle singole fasi.
- Competenza in attrezzeria- I produttori di stampi esperti che comprendono l'intero processo di stampaggio dei metalli - dalla disposizione delle strisce alla sequenza del trattamento termico - impiegano anni per svilupparsi. Un team senza questa profondità perderà tempo nella risoluzione dei problemi che uno specialista risolve regolarmente.
- Richieste di volume e tolleranza- Le parti stampate in metallo-a basso volume con tolleranze generose possono tollerare un approccio iterativo interno-. I componenti per lo stampaggio di metalli ad alto-volume che richiedono specifiche rigorose e una lunga durata dello stampo richiedono la precisione che le sale utensili dedicate offrono costantemente.
- Pressione temporale- Un partner di servizi- completo esegue progettazione, simulazione, lavorazione e prova in flussi di lavoro paralleli. Le build interne-in genere vengono eseguite in sequenza, estendendo i tempi di consegna di settimane o mesi.
- Tolleranza al rischio- Ogni ciclo di rilavorazione durante la prova costa tempo di stampa, manodopera e materiale. I partner che producono parti stampate in metallo normalmente assorbono tale rischio nell'ambito dell'ambito indicato.
Cosa aspettarsi da un fornitore di stampi per stampaggio-a servizio completo
Un partner competente nella produzione di stampi copre l'intero ciclo di vita discusso in questo articolo - non solo la lavorazione. Quando valuti i fornitori per progetti di stampaggio di parti metalliche, cerca queste capacità sotto lo stesso tetto:
- Analisi di fattibilità e feedback DFM prima dell'impegno con gli strumenti
- Simulazione CAE interna che convalida formabilità, assottigliamento e ritorno elastico
- Capacità di lavorazione completa (CNC, EDM, rettifica) con tolleranze documentate
- Processi di trattamento termico e rivestimento superficiale controllati
- Stampa di prova con misurazione e report di ispezione del primo-articolo
- Supporto iterativo - aggiustamenti basati sui dati di prova finché le parti non soddisfano le specifiche
YICHENè un esempio di partner strutturato attorno a questo modello di ciclo di vita completo-, che copre la fattibilità e la simulazione CAE attraverso lavorazioni meccaniche, esecuzioni di prova e ispezioni dimensionali - offrendo ai produttori un unico punto di contatto dal concetto iniziale agli strumenti di produzione convalidati. Per i responsabili degli approvvigionamenti e gli ingegneri delle attrezzature pronti ad andare oltre la ricerca, la pagina degli stampi per stampaggio funge da percorso diretto per richiedere un preventivo su un progetto di produzione personalizzato di stampaggio dei metalli.
Passare dalla ricerca a una specifica RFQ-pronta
Quando arrivi al punto di richiedere preventivi, la qualità delle tue specifiche determina la qualità delle risposte che ricevi. Un potente pacchetto di richieste di offerta per uno stampo per stampaggio di metalli personalizzato include:
- Modello di parte 3D e disegno 2D con didascalie GD&T
- Tipo di materiale, spessore e qualità
- Volume annuale e target di vita prevista
- Dimensioni critiche e requisiti di finitura superficiale
- Eventuali operazioni secondarie (maschiatura, placcatura, assemblaggio)
Fornire questi dettagli in anticipo consente ai fornitori di fare preventivi accurati, proporre il tipo di stampo giusto e identificare potenziali sfide di produzione per lo stampaggio dei metalli prima che inizino gli utensili - invece di scoprirle durante la prova quando le modifiche costano di più. L’intero processo di stampaggio dei metalli trae vantaggio quando il dialogo tecnico inizia presto ed entrambe le parti condividono informazioni complete fin dall’inizio.
Domande frequenti sulla realizzazione di una fustella per stampaggio
1. Quanto tempo ci vuole per realizzare una matrice per stampaggio?
Il tempo di consegna dipende dal tipo e dalla complessità dello stampo. Uno stampo semplice a stazione singola- può essere completato in 2-4 settimane, mentre uno stampo composto in genere richiede da 4 a 8 settimane. Gli stampi progressivi per la produzione di volumi elevati-richiedono da 10 a 20 settimane a causa della progettazione multistazione-, della simulazione CAE, della lavorazione meccanica di precisione, del trattamento termico e della prova iterativa. Il trasferimento degli stampi per parti di grandi dimensioni-imbutite può richiedere da 12 a 24 settimane. La collaborazione con un fornitore di servizi completi-come YICHEN può semplificare le tempistiche eseguendo progettazione, simulazione e lavorazione in flussi di lavoro paralleli.
2. Quali materiali vengono utilizzati per realizzare gli stampi per stampaggio?
Gli stampi per stampaggio sono costruiti principalmente con acciai per utensili selezionati in base al materiale del pezzo e al volume di produzione. I gradi più comuni includono D2 per operazioni di tranciatura ad alta-usura, A2 per taglio e formatura per usi generici-, S7 per stazioni di carico-ad impatto pesante, acciaio rapido M2-per materiali abrasivi e DC53 per tranciatura spessa o ad alta-resistenza. Per applicazioni con volumi estremi-che superano diversi milioni di colpi, gli inserti in carburo di tungsteno e gli acciai ottenuti mediante metallurgia delle polveri come CPM-10V offrono una resistenza all'usura estesa. Le strutture di supporto utilizzano tipicamente acciaio AISI 4140 o 1045 trattato termicamente a 28-32 HRC.
3. Qual è la differenza tra un dado progressivo e un dado a trasferimento?
Una matrice progressiva mantiene il pezzo collegato a un nastro continuo che avanza attraverso più stazioni, ciascuna delle quali esegue un'operazione specifica finché la parte finita non si separa nella stazione finale. Uno stampo di trasferimento utilizza pinze meccaniche per spostare i singoli pezzi grezzi tra stazioni indipendenti senza una striscia di collegamento. Gli stampi progressivi eccellono nella produzione ad alta-velocità di parti più piccole e moderatamente complesse. Gli stampi di trasferimento sono più adatti per parti di grandi dimensioni, imbutiture profonde o formature 3D complesse in cui la parte deve muoversi liberamente tra operazioni di formatura pesanti. Gli stampi di trasferimento riducono inoltre lo spreco di materiale poiché non vi è alcuno scheletro della striscia da scartare.
4. Quanto costa realizzare una matrice per stampaggio?
Il costo varia ampiamente in base al tipo di stampo, alla complessità della parte e ai requisiti dei materiali. Gli stampi a stazione singola-per operazioni semplici rappresentano l'investimento più basso, mentre gli stampi progressivi e a trasferimento per parti complesse e ad alto volume-costano molto di più grazie alla progettazione a stazioni multiple-, alla simulazione CAE, all'EDM di precisione e alla lavorazione CNC e alla prova estesa. I fattori chiave di costo includono il numero di stazioni, la scelta della qualità dell'acciaio per utensili, i rivestimenti superficiali e le tolleranze richieste. La miscelazione di acciai premium solo nelle stazioni ad-usura elevata e l'utilizzo di piastre meno costose per i componenti strutturali è una strategia comune per controllare il costo totale degli utensili senza sacrificare le prestazioni.
5. Come si fa a mantenere una matrice per stampaggio per prolungarne la durata?
Una manutenzione efficace dello stampo segue un programma graduale basato sul conteggio delle corse. Ogni turno richiede un'ispezione visiva per verificare la presenza di punzoni incrinati e accumuli di trucioli. Ogni 50.000-100.000 corse, misurare l'altezza della bava e controllare il gioco della guida. La manutenzione completa, compresa la riaffilatura di tutti i taglienti, dovrebbe avvenire ogni 100.000-300.000 corse. Una revisione preventiva al 70-80% della durata prevista dello stampo comprende lo smontaggio completo e la verifica dimensionale. Ogni riaffilatura rimuove da 0,05 a 0,15 mm dalle superfici di taglio e le matrici in genere consentono da 20 a 60 cicli di riaffilatura prima di richiedere la sostituzione dell'inserto. I rivestimenti superficiali come TiN e TiAlN possono prolungare gli intervalli tra le operazioni di rimacinatura di diverse centinaia di percento.


