


Decidi quale tipo di matrice si adatta alla tua parte e al volume di produzione
La costruzione di uno stampo per stampaggio dei metalli inizia molto prima che l'acciaio venga tagliato. Si inizia con una parte finita e si lavora a ritroso, decodificando-la sua geometria in strumenti in grado di riprodurla migliaia o milioni di volte sotto il carico della pressa. Questa fase di-ingegneria inversa è il fulcro della realizzazione dello stampo-e inizia con una decisione fondamentale: quale tipo di stampo per stampaggio corrisponde al tuo pezzo, al tuo volume e al tuo budget.
Quindi cosa sono le muffe, esattamente? In termini più semplici, una matrice è uno strumento di precisione che modella la lamiera attraverso il taglio, la formatura o entrambi durante la corsa della pressa per stampaggio. Comprendere cosa sono gli stampi nella produzione aiuta a chiarire perché la scelta del tipo di stampo è così importante. La scelta sbagliata porta a uno spreco di investimenti in attrezzature, a un costo per pezzo eccessivo-o a problemi di qualità che ti perseguitano durante la produzione.
Tre tipi principali di stampi per stampaggio coprono la stragrande maggioranza delle applicazioni: stazione singola-, composta e progressiva.
Singola-stazione vs Stampi composti vs Progressivi
Ciascun tipo di die occupa una zona diversa nel panorama della complessità-volume-costo. Ecco come si confrontano:
| Tipo di matrice | Complessità della parte ideale | Volume annuale tipico | Costo relativo dell'attrezzatura |
|---|---|---|---|
| Stazione-singola | Semplice (un'operazione per tratto: vuoto, sfondamento o formatura) | Da basso a moderato (prototipo fino a 50.000) | Basso |
| Composto | Moderato (tagli multipli simultanei in un colpo, parti piatte) | Da moderato ad alto (da 50.000 a 500.000+) | Medio |
| Progressivo | Alto (sequenze multi-passi: taglio, forma, piegatura tra le stazioni) | Alto (da 100.000 a milioni) | Alto |
Le matrici per stampaggio metalli a stazione-singola funzionano meglio quando è necessaria un'operazione per ogni colpo, mantenendo gli strumenti semplici e la configurazione rapida. Le matrici composte combinano operazioni come tranciatura e sfondamento in un'unica corsa, offrendo tolleranze più strette tra le caratteristiche perché tutto viene tagliato simultaneamente. Gli stampi di stampaggio progressivi alimentano un nastro di metallo attraverso più stazioni in sequenza, producendo un pezzo completo ad ogni ciclo di pressa ad alta velocità.
Abbina la scelta del tuo stampo al budget e all'accesso alle attrezzature
Le capacità della tua azienda-influiscono fortemente sul percorso più sensato. Se disponi di fresatura CNC ed elettroerosione a filo internamente-, costruire una singola-stazione o un semplice stampo composto è realistico.Stampi progressivi per stampaggio metalli, con i loro layout complessi e la tempistica multi-stazione, spesso richiedono esperienza di progettazione specializzata e attrezzature che spingano i team verso l'outsourcing di operazioni specifiche.
Questo articolo copre l'intero spettro, dagli stampi prototipo-montati manualmente agli utensili progressivi-di produzione. Sia che tu preveda di lavorare tu stesso ogni componente o di esternalizzare il trattamento termico e il lavoro di elettroerosione, il processo di trasformazione del disegno di una parte in uno stampo funzionante segue la stessa sequenza logica. La prima variabile che determina ogni decisione a valle è l'acciaio per utensili selezionato per ciascun componente dello stampo.
Seleziona le qualità di acciaio per utensili giuste per punzoni e blocchi di matrici
L'acciaio per utensili non è una categoria-taglia-adatta-a tutti. Ciascun componente di una matrice per stampaggio è sottoposto a diversi profili di sollecitazione: i punzoni sopportano shock di compressione e usura abrasiva a ogni colpo, i blocchi della matrice resistono al contatto strisciante lungo i taglienti, gli estrattori gestiscono la fatica ciclica e le piastre di supporto assorbono il carico distribuito. La scelta del materiale giusto per l'utensile di stampaggio per ciascun ruolo controlla direttamente la durata del funzionamento dello stampo tra le riaffilature e la coerenza delle parti durante una campagna di produzione.
Con attrezzature di produzione complesse che spesso richiedono investimenti diDa $ 100.000 a $ 500.000, selezionare la qualità di acciaio sbagliata è un errore costoso. Brucerai il budget in caso di guasti prematuri o specificherai eccessivamente-il materiale laddove non è necessario. L'obiettivo è abbinare la resistenza all'usura, la tenacità e la durezza alle effettive condizioni di servizio di ciascun componente.
Criteri di selezione dell'acciaio per utensili in base al componente dello stampo
Cinque qualità di acciaio (più il metallo duro) coprono la maggior parte degli stampi per stampaggio dell'acciaio in produzione. Ecco come si associano alle applicazioni reali:
| Grado d'acciaio | Durezza tipica (HRC) | Proprietà di usura primaria | Applicazione-più adatta |
|---|---|---|---|
| D2 | 58-62 | Eccellente resistenza all'abrasione | Punzoni per tranciatura, profilati per matrici per acciaio dolce e ottone |
| A2 | 57-62 | Usura e tenacità bilanciate | Punzoni di formatura, perforazione di-volume medio, sezioni di matrici-per uso generico |
| S7 | 54-58 | Elevata resistenza agli urti/urti | Punzoni per formatura pesante, operazioni su-stock spessi, stazioni-ad alto impatto |
| M2 | 62-65 | Durezza a caldo, ritenzione del filo in velocità | Stazioni progressive ad alta-velocità, piccoli punzoni perforanti |
| Carburo (tungsteno) | 70-75+ | Estrema resistenza all'abrasione | Inserti a volume ultra-elevato- (milioni di colpi), metallo abrasivo per stampaggio |
D2 rimane il cavallo di battaglia per la tranciatura e la perforazione generale nella selezione dei materiali per lo stampaggio dei metalli. Il suo alto contenuto di cromo e carbonio offre un'eccezionale resistenza all'abrasione, ma può scheggiarsi in caso di impatto violento. Quando un punzone è sottoposto a carichi d'urto pesanti, come la perforazione di un materiale di stampaggio di acciaio inossidabile spesso, A2 fornisce una migliore tenacità con un leggero sacrificio nella durata dell'usura. S7 migliora ulteriormente questo compromesso, assorbendo gli impatti ripetuti nei punti in cui D2 o A2 si fratturarebbero. M2, un acciaio ad alta-rapidità, mantiene la sua durezza anche quando le stazioni di pressofusione progressive generano calore a velocità di ciclo elevate.
In che modo la scelta del materiale influisce sulla durata dello stampo e sugli intervalli di manutenzione
La relazione tra durezza e conteggio dei colpi non è lineare. Un punzone D2 a 60 HRC per la tranciatura dell'acciaio dolce può fornire da 100.000 a 150.000 colpi prima che l'altezza della bava segnali la necessità di una riaffilatura. Lo stesso taglio del punzone inossidabile scende a 30.000-50.000 colpi a causa della natura incrudente della lamiera, che può avvicinarsi alladurezza dell'utensile stesso. Lo stampaggio dell'alluminio presenta una sfida diversa: il foglio più morbido non usura i bordi così velocemente, ma il grippaggio (adesione del materiale alla superficie dello stampo) diventa la principale modalità di guasto.
È qui che i rivestimenti cambiano l’economia. Il nitruro di titanio (TiN) applicato tramite PVD- aggiunge uno strato duro e a basso-attrito che prolunga significativamente la durata dello stampo per la lavorazione dell'acciaio dolce. Per lo stampaggio di metalli in acciaio inossidabile e alluminio, il carbonitruro di titanio (TiCN) supera il TiN riducendo l'affinità chimica tra la lamiera e la superficie dell'utensile. Gli studi sugli acciai avanzati ad alta resistenza mostrano che gli utensili rivestiti in PVD- possono produrre oltre 1,2 milioni di parti rispetto alle 50.000 delle alternative cromate-nelle stesse condizioni.
Immagina di eseguire uno stampo progressivo a 60 colpi al minuto su acciaio inossidabile. Senza il rivestimento TiCN, la manutenzione viene eseguita a ogni turno. Con esso, potresti correre un'intera settimana. Questa differenza nei tempi di attività spesso giustifica di gran lunga il costo del rivestimento, soprattutto se si tiene conto della perdita di produzione durante il cambio dello stampo.
Gli acciai per utensili della metallurgia delle polveri (PM) offrono ancora un altro livello. La loro struttura in carburo fine e uniformemente distribuita offre un'elevata resistenza all'usura e tenacità agli urti che i tipi di lingotti-colati convenzionali non possono eguagliare. In un caso documentato, il passaggio da una qualità D2 a una PM con la stessa durezza ha aumentato la durata dell'utensile da 5.000-7.000 cicli a oltre 40.000 cicli durante la formatura di acciaio ad alta resistenza.
La scelta della qualità dell'acciaio e del rivestimento costituisce la base. La sfida successiva è tradurre la geometria della parte nelle forme precise del punzone e della matrice che la produrranno, e questo lavoro avviene nell'ambiente CAD/CAM dove le distanze, i layout delle strisce e le sequenze delle stazioni prendono forma.
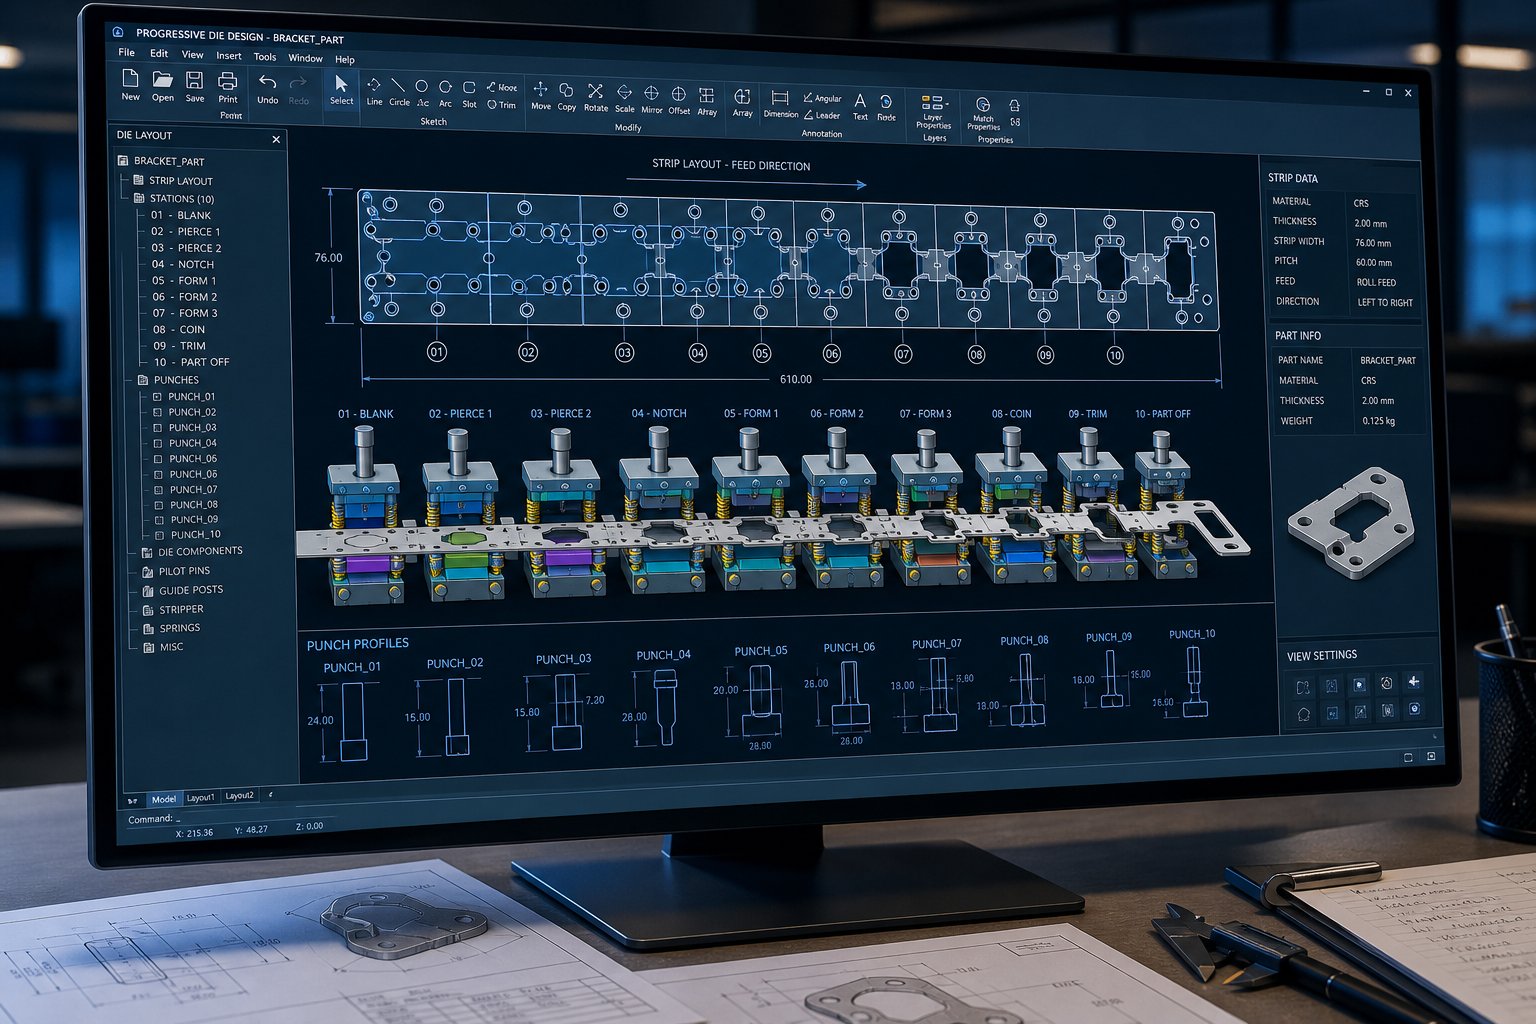
Progetta la geometria dello stampo e il layout della striscia utilizzando la simulazione CAD-CAM
Hai selezionato i tuoi acciai per utensili. La domanda successiva è: quali forme esatte devono assumere questi acciai? È qui che la progettazione degli stampi per stampaggio si sposta dalla scienza dei materiali alla geometria, ed è il passaggio che separa uno stampo funzionante da un costoso fermacarte.
Il flusso di lavoro inizia con il disegno della parte finita. Conosci già il tipo e lo spessore del materiale. Da questi due input si ricava la singola dimensione più critica in qualsiasi fustella: il gioco tra punzone-e-matrice.
La distanza è lo spazio tra il tagliente del punzone e il tagliente del bottone della matrice, espresso come apercentuale di spessore del materiale per lato. Se lo fai bene, otterrai un taglio pulito con una sbavatura minima. Se sbagli, ti ritroverai ad affrontare sbavature eccessive, usura prematura del punzone, estrazione di sfridi o addirittura utensili fratturati. La distanza consigliata varia in base al materiale poiché i metalli più duri e con una resistenza-alla trazione-più elevata necessitano di più spazio affinché i piani di frattura si allineino correttamente attraverso lo spessore della lamiera.
Tabella dei giochi da punzone-a-matrice per lamiere comuni
Quando pianifichi il progetto della tua matrice per stampaggio metalli, utilizza questi intervalli di gioco come punti di partenza. Ottimizza-in base ai requisiti specifici di tolleranza e alle condizioni degli utensili.
| Materiale in fogli | Intervallo di spessore | Spazio consigliato (% per lato) | Note |
|---|---|---|---|
| Acciaio dolce (a basso tenore di carbonio) | 0.5 - 3.0 mm | 8 - 12% | Linea di base standard; aumentare verso il 12% per una maggiore durata dell'utensile |
| Acciaio inossidabile (304/316) | 0.5 - 2.5 mm | 10 - 15% | L'incrudimento- aumenta la forza di taglio; uno spazio più stretto aumenta il rischio di bave |
| Alluminio (5052, 6061) | 0.5 - 3.0 mm | 5 - 8% | Il materiale più morbido consente uno spazio più piccolo; fare attenzione ai grippaggi sulle superfici dello stampo |
| Ottone (C26000) | 0.5 - 2.0 mm | 5 - 8% | Taglio pulito a giochi inferiori; materiale tollerante per gli stampi dei prototipi |
Uno dei suggerimenti più pratici per la progettazione dello stampaggio da ricordare: la ricerca moderna sugli utensili suggerisce che correre verso il limite superiore di questi intervalli (11-20% per lato per l'acciaio) può ridurre significativamente la sollecitazione dell'utensile durante lo sfondamento e aumentare la vita operativa, anche se aumenta leggermente l'altezza della bava. Si sostituisce una fase di sbavatura secondaria minore con intervalli di riaffilatura notevolmente più lunghi.
Per la dimensione del punzone, sottrarre la distanza da ciascun lato quando si desidera mantenere la dimensione del foro sulla matrice. Quando si desidera trattenere una dimensione grezza, aggiungere lo spazio al punzone. Questa è la logica di progettazione fondamentale dello stampaggio della lamiera che guida ogni modello CAD costruito a valle.
Layout della striscia di edificio e sequenza delle stazioni in CAD
Per gli stampi progressivi per lo stampaggio della lamiera, il layout della striscia è la tua tabella di marcia. Definisce il modo in cui il coil grezzo si trasforma in pezzi finiti, stazione per stazione. Considerala come una sequenza temporale: ciascuna stazione esegue una o due operazioni e la striscia avanza di una distanza fissa tra i colpi.
Un layout a striscia solida affronta cinque elementi:
- Fori pilota- Punzonato nella prima stazione e utilizzato dai perni pilota nelle stazioni successive per registrare con precisione la striscia. Senza di essi, l'errore cumulativo del feed compromette la precisione da funzionalità-a-funzionalità.
- Larghezza della striscia portante- Il materiale che collega la tua parte alla bobina mentre viaggia attraverso lo stampo. Troppo stretto e si strappa; troppo largo e sprechi materiale.
- Distanza tra le stazioni (passo)- Deve essere uniforme e tenere conto dell'ingombro maggiore della stazione oltre a un'adeguata separazione per l'integrità strutturale nelle matrici.
- Tacche di bypass negative e positive- Nelle matrici per stampaggio lamiera, queste tacche alleviano il materiale adiacente alle piegature e alle forme, prevenendo interferenze mentre la parte prende forma rimanendo attaccata al supporto.
- Ottimizzazione degli scarti- Annidamento di parti o regolazione della larghezza della striscia per massimizzare l'utilizzo del materiale. Anche un miglioramento del 2-3% nella resa dei composti si traduce in notevoli risparmi su volumi elevati.
Il tuo sistema CAD costruisce prima questo layout come rappresentazione piana, quindi ciascuna stazione viene modellata in 3D per verificare che punzoni, sollevatori e strumenti di formatura non entrino in collisione tra loro o con la striscia mentre avanza.
È qui che la progettazione dello stampaggio dei metalli passa dalla bozza alla convalida ingegneristica. La simulazione CAE mediante l'analisi degli elementi finiti ti consente di formare, piegare e tagliare virtualmente la tua parte prima che l'acciaio venga lavorato. Il software prevede l'assottigliamento, le rughe e il ritorno elastico del materiale, segnalando problemi che altrimenti emergerebbero solo durante costose prove fisiche.Migliori pratiche del settoresegue una strategia sistematica: misurare il ritorno elastico nella simulazione, mitigarlo attraverso modifiche del processo, controllare la variabilità e quindi compensare di conseguenza le superfici dello stampo. È stato dimostrato che questo approccio riduce significativamente le iterazioni di prova e garantisce una conformità dimensionale costante per tutta la vita produttiva di un pannello.
Per i team privi di funzionalità FEA interna, i servizi di simulazione forniti da produttori di stampi esperti possono accelerare notevolmente questa fase di convalida.I servizi di stampi per stampaggio di YICHEN, ad esempio, includono l'analisi di fattibilità e la simulazione CAE come offerte-di fase iniziale, aiutando gli ingegneri a convalidare la geometria dello stampo e i layout delle strisce prima di impegnarsi nella lavorazione. Questo front-carica la risoluzione dei problemi-nella fase digitale in cui i cambiamenti costano ore invece che settimane.
Il risultato di un accurato lavoro di progettazione dello stampaggio in CAD e simulazione è semplice: meno sorprese quando l’acciaio temprato colpisce la lamiera per la prima volta. Ogni gioco calcolato, ogni stazione sequenziata e ogni modalità di ritorno elastico prevista nel software rappresenta un'iterazione in meno bruciata nella pressa di prova. Una volta convalidata la geometria e bloccato il layout delle strisce, l'attenzione si sposta sulla trasformazione di tali modelli digitali in componenti fisici dello stampo attraverso una lavorazione di precisione.
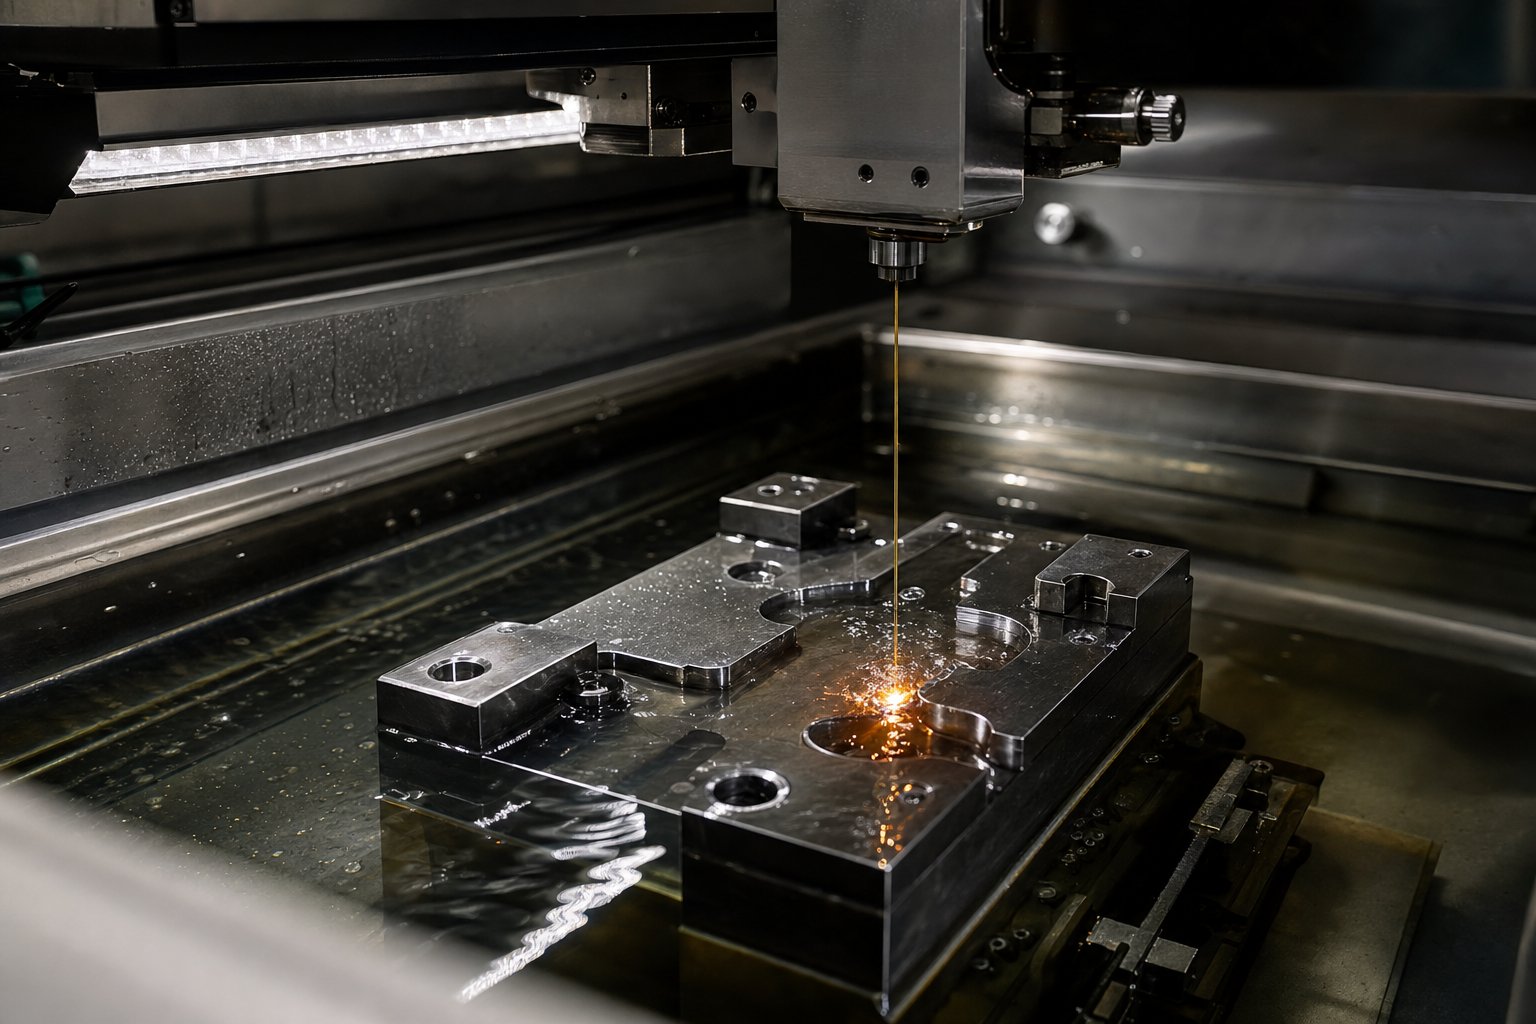
Componenti per stampi a macchina con fresatura CNC ed elettroerosione a filo
I tuoi modelli CAD sono bloccati. I layout delle strisce sono convalidati. Ogni gioco è calcolato al centesimo di millimetro. I pezzi grezzi in acciaio giacciono in officina in attesa di diventare utensili per stampaggio di precisione. Questa è la fase in cui la geometria digitale diventa metallo fisico e la sequenza che segui determina se tali componenti si incastrano con precisione a livello di micron-o richiedono ore di adattamento manuale.
Il processo di lavorazione dello stampo segue un ordine deliberato: la fresatura CNC grezza rimuove il materiale sfuso dai blocchi dello stampo e dai portapunzoni, la rettifica superficiale di precisione porta le superfici critiche alla planarità e al parallelismo, mentre l'elettroerosione a filo taglia i profili complessi e le aperture con tolleranze strette-che definiscono la geometria di taglio e formatura. Ogni operazione si basa sull'ultima e saltare o riordinare i passaggi crea ulteriori problemi a valle.
Strategia di fresatura CNC per blocchi di matrici e profili di punzoni
La sgrossatura riguarda la velocità, non la precisione. Stai rimuovendo quanto più materiale possibile per unità di tempo, lasciando allo stesso tempo un margine di stock controllato per i passaggi di finitura. Le moderne strategie di sgrossatura ad alta-velocità come la fresatura adattiva (chiamata anche fresatura trocoidale) utilizzano unpiccolo impegno radiale con grande profondità assiale, mantenendo un carico di truciolo costante durante tutto il taglio. Questo approccio prolunga la durata dell'utensile del 50-200% rispetto alla scanalatura convenzionale a tutta larghezza, il che è molto importante quando si lavora l'acciaio per utensili temprato ora dopo ora.
Una decisione critica appare nelle prime fasi del flusso di lavoro della lavorazione di stampaggio: si eseguono lavorazioni morbide-prima del trattamento termico o grezzi duri-pre-trattati termicamente-trattati?
- Prima la lavorazione morbida- Fresa i blocchi della matrice e i profili del punzone allo stato ricotto (in genere HRC 20-25), dove il taglio è più veloce, l'usura dell'utensile è inferiore e puoi utilizzare parametri più aggressivi. Quindi invii le parti per il trattamento termico e poi ritorni alla finitura-rettifica fino alle dimensioni finali. Questo è l’approccio tradizionale e rimane conveniente per la maggior parte dei progetti di utensili per lo stampaggio dei metalli.
- Grezzi pre-temprati per fresatura dura- Inizia con grezzi già trattati termicamente-alla durezza di lavoro (HRC 58-62). I moderni centri CNC con mandrini rigidi e inserti in ceramica o CBN possono sgrossare e finire direttamente D2 o A2 temprati. Ciò elimina la distorsione dimensionale causata dal trattamento termico, riducendo il sovrametallo necessario per la rettifica di finitura. Il compromesso è rappresentato da velocità di rimozione del materiale più lente e costi di inserto più elevati durante la sgrossatura.
Indipendentemente dal percorso scelto, la pratica standard prevede di lasciare 0,010-0,020 pollici per lato come materiale di finitura dopo la sgrossatura sulle superfici fresate. Questa tolleranza garantisce che la passata di finitura tagli in modo pulito al di sotto dello strato incrudito della superficie sgrossata e di eventuali errori geometrici derivanti dall'operazione di sgrossatura. Diventando più sottili si rischia che l'utensile di finitura alterni taglio e sfregamento, degradando sia la qualità della superficie che la consistenza dimensionale.
Per le passate di finitura, i parametri cambiano drasticamente. Le velocità di avanzamento scendono al 30-60% dei valori di sgrossatura, la profondità di taglio si riduce a 0,010-0,030 pollici e la velocità di taglio aumenta del 10-20%. L’obiettivo non è più la velocità di rimozione del materiale, ma piuttosto la finitura superficiale e la precisione dimensionale. Per la finitura è obbligatorio un tagliente nuovo, poiché un inserto usurato produce valori Ra più ruvidi e introduce una deriva dimensionale che può spingere le caratteristiche di tolleranza stretta fuori dalle specifiche.
Le caratteristiche delle tasche, i fori dei perni guida, i fori dei tasselli e le tasche delle molle provengono tutti dalla fresa CNC. Ma i profili che definiscono uno stampo per stampaggio, i bordi taglienti, le aperture delle cavità e i contorni di formatura complessi richiedono una tecnologia completamente diversa.
Elettroerosione a filo ed elettroerosione a tuffo per geometrie complesse di stampi
Utensile trasformato per elettroerosione a filo e stampaggio a stampo. Prima della sua adozione diffusa, i produttori di stampi si affidavano alla rettifica con maschere, all’inserimento manuale di lime e pietre e a ore di lavoro al banco per ottenere i profili e gli spazi che l’elettroerosione a filo ora taglia in un’unica configurazione. Immagina di trascorrere un intero turno di lavoro-adattando una complessa apertura dello stampo per adattarla al profilo del punzone, controllando con il blu di Prussia, raschiando, ri-controllando. Quella stessa geometria oggi viene fuori da una macchina per elettroerosione a filo con tolleranze di0,0001 pollici o più stretto, con una finitura superficiale che spesso non necessita di ulteriori lavorazioni.
Capire quando utilizzare l'elettroerosione a filo rispetto all'elettroerosione a tuffo è essenziale per progetti efficienti di stampaggio di utensili in metallo:
| Caratteristica | Elettroerosione a filo | Elettroerosione a tuffo |
|---|---|---|
| Miglior tipo di geometria | Profili passanti-, aperture lumache, tagli di contorni 2D | Cavità cieche, superfici di formatura 3D, forme di stampi complessi |
| Strumento di taglio | Filo sottile di ottone o rivestito (fino a 0,020 mm) | Elettrodo in grafite o rame di forma-personalizzata |
| Tolleranza tipica | 0,0001 pollici (0,0025 mm) o superiore | 0,0001 pollici (0,0025 mm) |
| Finitura superficiale | Più liscio; Ra raggiungibile < 0,2 um con skipass | Leggermente più ruvido; potrebbe essere necessaria la post-finitura |
| Costo di installazione | Inferiore (il filo è un materiale di consumo standard) | Più alto (l'elettrodo personalizzato deve essere prima lavorato) |
| Applicazione ideale dello stampo | Aperture dei bottoni della fustella, profili dei punzoni, inserti estrattori | Disegna cavità, inserti di coniatura, punzoni con forma 3D |
In un tipico stampo per tranciatura o perforazione, l'elettroerosione a filo svolge la parte del leone nel lavoro di precisione. Taglia le aperture dei bottoni della fustella che definiscono i contorni delle parti, modella i profili dei punzoni da pezzi grezzi di acciaio per utensili temprato e produce le aperture di scarico delle sfridi sotto i bordi taglienti. Poiché il filo passa completamente attraverso il pezzo in lavorazione, ogni taglio è intrinsecamente un profilo passante-, che si allinea perfettamente con i fori passanti-e le aperture che dominano la geometria della fustella di taglio.
L'elettroerosione a tuffo trova il suo posto nelle operazioni di stampaggio di utensili che richiedono superfici di formatura tri-dimensionali. Un punzone con curve composte, un inserto di coniatura con superfici strutturate o una cavità di forma con angoli di spoglia e raggi che non possono essere raggiunti da un filo richiedono tutti un elettrodo lavorato su misura-che "affonda" la sua forma nell'acciaio dello stampo. Il compromesso-è rappresentato dal tempo e dai costi: ciascun elettrodo deve essere lavorato a CNC-(spesso in grafite) e l'elettrodo stesso si usura durante il processo, richiedendo a volte più elettrodi per una singola cavità.
La finitura superficiale dei componenti dello stampo influisce direttamente sia sulla qualità della parte che sulla longevità dello stampo. Le superfici ruvide creano un attrito che accelera l'usura dell'adesivo, in particolare durante lo stampaggio di acciaio inossidabile o alluminio. Le migliori pratiche del settore consigliano valori Ra inferiori a 0,2 um (circa una finitura a grana 600) sulle superfici dello stampo in lavorazione prima di applicare qualsiasi rivestimento. Per i taglienti, gli skipass per elettroerosione a filo possono raggiungere direttamente questo livello. Per la formatura di superfici lavorate mediante elettroerosione a tuffo o fresatura CNC, un'ulteriore lucidatura o lappatura porta la finitura nell'intervallo target. I punzoni e le sezioni delle matrici che riceveranno i rivestimenti PVD richiedono questa preparazione della superficie, poiché i rivestimenti amplificano qualsiasi rugosità sottostante anziché mascherarla.
La precisione raggiunta durante la lavorazione industriale dello stampaggio dei metalli pone rigidi vincoli su ciò che verrà dopo. Anche il blocco matrice D2 lavorato con la massima precisione è ancora nel suo stato morbido o intermedio se hai seguito il percorso di lavorazione morbida-e la trasformazione metallurgica che gli conferisce durezza di lavoro introduce i propri spostamenti dimensionali. Gestire questi cambiamenti attraverso il trattamento termico controllato e la finitura post-indurimento è il prossimo anello critico della catena.
Trattare termicamente gli acciai per stampi e applicare rivestimenti protettivi
Un blocco stampo lavorato sul banco a 20 HRC non è un componente funzionante dello stampo. Sembra a posto, misura bene, ma non ha la durezza e la resistenza all'usura per sopravvivere anche a poche centinaia di colpi di pressa. Il trattamento termico è la trasformazione metallurgica che converte l'acciaio per utensili morbido e lavorabile in una superficie di lavoro in grado di produrre centinaia di migliaia di parti in acciaio stampato o alluminio stampato senza deriva dimensionale.
Il processo è semplice nel concetto ma spietato nell’esecuzione. Ogni grado ha finestre di temperatura, requisiti di tempra e protocolli di rinvenimento specifici. Se si devia, si verificano crepe, distorsioni eccessive o durezza incoerente che portano al guasto prematuro dello stampo.
Il ciclo completo di trattamento termico segue quattro fasi:
- Riduzione dello stress dopo la lavorazione di sgrossatura- La rimozione aggressiva di materiale durante la fresatura CNC introduce tensioni interne che possono causare deformazioni durante l'austenitizzazione.Allevia lo stress a circa 1200-1250 gradi F(al di sotto della temperatura critica dell'acciaio) rilassa queste tensioni bloccate-prima che inizi la vera trasformazione. Questo passaggio è particolarmente importante per componenti complessi dello stampo o sezioni trasversali-sbilanciate.
- Austenitizzazione (assorbimento di calore elevato-)- L'acciaio viene portato alla sua specifica temperatura di austenitizzazione e mantenuto lì abbastanza a lungo da consentire la completa trasformazione della struttura cristallina. Una regola pratica è una-mezza ora per pollice di spessore con un minimo di 45-minuti. La temperatura è la variabile più critica qui. Non superare mai l'intervallo superiore per nessun grado, poiché il surriscaldamento provoca risultati irregolari, tra cui una bassa durezza allo stato di bonifica e instabilità dimensionale.
- Tempra- L'acciaio trasformato deve essere raffreddato abbastanza rapidamente per formare martensite, la struttura dura ma fragile che conferisce all'acciaio per utensili la sua capacità di taglio. Il mezzo di raffreddamento è-specifico del grado e non-negoziabile.
- Rinvenimento (passaggi multipli)- L'acciaio temprato è pericolosamente fragile. Il rinvenimento a temperature controllate riduce lo stress interno e bilancia la durezza con la tenacità. I gradi di tempra in aria-come D2 e A2 richiedono un doppio rinvenimento, mentre gli acciai ad alta-rapidi come M2 necessitano di un triplo rinvenimento, con la parte raffreddata a circa 125 gradi F tra ogni ciclo.
Cicli di trattamento termico per gradi di acciaio per stampi comuni
Ciascun tipo di acciaio utilizzato nello stampaggio degli stampi in acciaio segue la propria ricetta termica. L'esecuzione del ciclo sbagliato sulla qualità sbagliata produce risultati imprevedibili, da punti deboli che si usurano prematuramente a-crepe che danneggiano l'intero componente.
| Grado d'acciaio | Gamma di austenitizzazione | Temperamento medio | Gamma di tempera | Durezza di lavoro target (HRC) |
|---|---|---|---|---|
| D2 | 1010-1030 gradi (1850-1890 gradi F) | Aria | 200-540 gradi (400-1000 gradi F) | 58-62 |
| A2 | 940-980 gradi (1725-1800 gradi F) | Aria | 175-540 gradi (350-1000 gradi F) | 57-62 |
| S7 | 940-955 gradi (1725-1750 gradi F) | Aria (olio interrotto per grandi sezioni) | 205-620 gradi (400-1150 gradi F) | 54-58 |
| O1 | 790-815 gradi (1450-1500 gradi F) | Olio (riscaldato a 100-125 gradi F) | 175-315 gradi (350-600 gradi F) | 57-62 |
| M2 | 1190-1230 gradi (2175-2250 gradi F) | Bagno d'olio o di sale interrotto a 540 gradi | 540-595 gradi (1000-1100 gradi F), tripla tempra | 62-65 |
Si noti che S7, il grado resistente agli urti-utilizzato per punzoni per formatura pesante, non svilupperà la piena durezza in sezioni più grandi a meno che non venga sottoposto a raffreddamento interrotto con olio, anche se è classificato come indurimento in aria-. Questo è uno di quei dettagli che fanno inciampare i negozi senza esperienza nel trattamento termico profondo.
La distorsione durante il trattamento termico è inevitabile.Trasformazione metallurgica combinata con dilatazione termicasposta le dimensioni su ogni componente che passa attraverso il forno. Per i componenti dello stampo con tolleranze strette, ciò significa che non è possibile lavorare fino alle dimensioni finali prima del trattamento termico. La pratica standard è quella di lasciare 0,005-0,010 pollici di materiale abrasivo su tutte le superfici critiche, accettando che il lavoro di finitura post-indurimento riporterà tutto alle specifiche. Per i componenti di stampi per stampaggio in acciaio al carbonio che utilizzano O1, la tempra in olio introduce una maggiore distorsione rispetto alla tempra in aria utilizzata per D2 o A2, rendendo ancora più importanti le generose sovrametalli.
Rivestimenti superficiali e finiture dopo il trattamento termico
Con i componenti dello stampo temprati di ritorno dal forno, la fase di finitura ripristina la precisione dimensionale e aggiunge prestazioni superficiali che l'acciaio per utensili nudo non può ottenere da solo.
La rettifica finale è la prima. Le rettificatrici di superficie riportano le facce dei blocchi della matrice alla planarità (tipicamente entro 0,0002 pollici), mentre la rettifica cilindrica riporta i diametri dei punzoni alle dimensioni target. La lappatura di superfici di accoppiamento critiche, come i giunti tra sezioni della matrice-a-sezione e le facce dell'estrattore, garantisce il contatto intimo necessario per una distribuzione uniforme della forza sotto il carico della pressa.
I rivestimenti PVD sono lo strato prestazionale finale. Applicati in una camera a vuoto a temperature sufficientemente basse (circa 200-500 gradi) per evitare di ammorbidire il substrato-trattato termicamente, questi rivestimenti a film sottile cambiano radicalmente il modo in cui la superficie dello stampo interagisce con la lamiera:
- TiN (nitruro di titanio)- Color oro-, durezza superficiale di circa 2400 HV. Funziona bene per le operazioni di stampaggio dell'acciaio su materiali a basso contenuto di carbonio e-a basso contenuto di carbonio. Riduce l'attrito e l'usura adesiva nelle operazioni di tranciatura e formatura-per uso generale.
- TiCN (carbonitruro di titanio)- Durezza superiore al TiN (circa 3000 HV) con coefficiente di attrito inferiore. La scelta preferita per lo stampaggio di pezzi stampati in acciaio inossidabile e alluminio. La sua ridotta affinità chimica con questi materiali combatte il grippaggio che distrugge le superfici degli stampi non rivestite, in particolare nelle applicazioni di stampaggio dell'acciaio inossidabile 316 dove il contenuto di nichel e molibdeno del materiale lo rende eccezionalmente incline all'adesione.
- AlCrN (nitruro di alluminio e cromo)- Eccezionale resistenza all'ossidazione e stabilità termica. Ideale per operazioni progressive ad alta-velocità in cui la temperatura della superficie dello stampo aumenta durante cicli di produzione prolungati.
La scelta del rivestimento non significa scegliere l’opzione più difficile. Si tratta di adattare le proprietà del rivestimento al materiale specifico del pezzo da lavorare. Uno stampo che produce parti in alluminio stampato trae maggior vantaggio dalle caratteristiche anti-grippaggio del TiCN, non dalla resistenza termica dell'AlCrN. Uno stampo in acciaio al carbonio a velocità moderata funziona perfettamente con il TiN standard a una frazione del costo dell'AlCrN.
Un requisito fondamentale: la superficie del substrato deve essere lucidata a Ra 0,2 micrometri o migliore prima del rivestimento. I rivestimenti PVD hanno in genere uno spessore di 2-5 micrometri. Si conformano alla topologia del substrato anziché riempirlo o livellarlo, quindi eventuali segni di rettifica o texture EDM sottostanti vengono amplificati, non nascosti.
Avendo a portata di mano componenti temprati, rettificati e rivestiti, è possibile tenere in mano singole parti di precisione che ora devono unirsi come un sistema unificato. La fase di assemblaggio, in cui le tolleranze si accumulano, i metodi di allineamento si dimostrano efficaci e la pressione delle molle viene regolata, trasforma i singoli componenti in un set di stampi funzionante pronto per la pressa di prova.
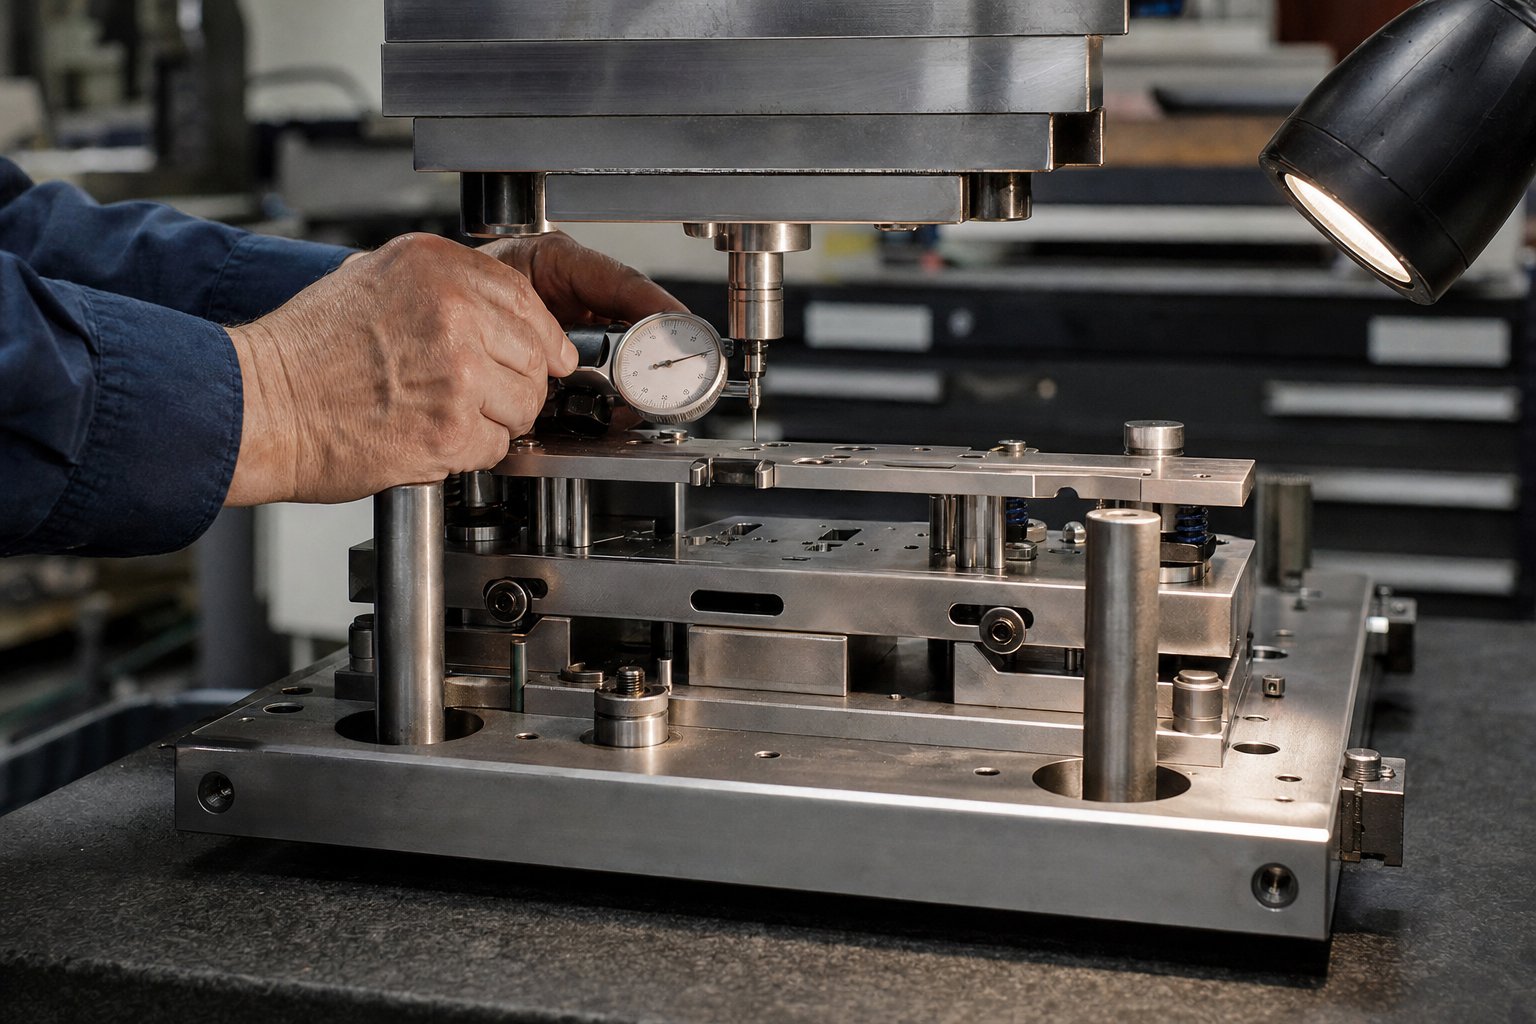
Assemblare e allineare il set completo di fustelle
Ora hai una raccolta di componenti di stampi per stampaggio temprati, rettificati e rivestiti seduti sulla tua panca. Ognuno è dimensionalmente accurato da solo. La sfida è che la precisione individuale non garantisce la precisione assemblata. Quando si imbullonano venti o più parti insieme, ogni banda di tolleranza si accumula e il risultato cumulativo determina se i bordi del punzone incontrano le aperture dello stampo con il gioco progettato o si spostano in un disallineamento che produce scarti al primo colpo.
Questa fase di assemblaggio è quella in cui i professionisti esperti di utensili e matrici in metallo si separano dalle officine che si limitano a lavorare parti. Il processo richiede un sequenziamento sistematico, un'attenta misurazione in ogni fase e tecniche che compensino la realtàla tolleranza si accumula-su più componenti. Anche quando ogni singola parte rientra nelle specifiche, la variazione combinata può superare i limiti funzionali se i metodi di assemblaggio non ne tengono conto.
Metodi di allineamento dei componenti e stack di tolleranza-Su
Immagina cinque componenti di stampaggio impilati tra il pattino della matrice e la superficie della matrice, ciascuno con una tolleranza di posizione di più o meno 0,01 mm. Nello scenario peggiore-, queste piccole variazioni si accumulano fino a più o meno 0,05 mm di spostamento di posizione sul tagliente. Ciò è sufficiente per produrre bave irregolari, accelerare l'usura del punzone su un lato o causare l'estrazione di sfridi.
Il controllo di questo accumulo-si basa su due strategie principali:
- Match-rettifica- Invece di lavorare ciascuna piastra in modo indipendente secondo una dimensione assoluta, si rettificano le superfici di accoppiamento insieme o in set abbinati. Ciò garantisce che l'interfaccia tra due componenti abbia un gap quasi-zero indipendentemente da dove ciascuna parte si trova all'interno della sua banda di tolleranza individuale. Le sezioni della matrice che condividono una linea di giunzione vengono rettificate in blocco, garantendo la complanarità che una rettifica indipendente non può garantire.
- Adattamento selettivo- Misura le dimensioni effettive dei componenti dopo il trattamento termico e la finitura, quindi accoppia le parti in modo strategico. Un foro della piastra di punzonatura che misura leggermente verso il limite superiore della tolleranza viene accoppiato con un gambo del punzone all'estremità inferiore, mantenendo l'accoppiamento assemblato entro la distanza prevista. Questo metodo privilegia l'intercambiabilità con la precisione, che è il giusto compromesso per matrici e applicazioni di stampaggio in cui le prestazioni contano più della comodità-scambio delle parti.
Tre elementi strutturali mantengono l'allineamento tra punzone-e-matrice sotto i carichi dinamici di una pressa in funzione:
- Montanti e boccole guidaI - montanti-rettificati di precisione premuti nella scarpa inferiore si innestano nelle boccole temprate nella scarpa superiore. I set di montanti guidati con cuscinetti a sfera-mantengono l'allineamento entro 0,005 mm o migliore, impedendo lo spostamento laterale anche quando il tonnellaggio aumenta. Per i gruppi di stampi e stampaggio che funzionano ad alta velocità, le boccole a gabbia a sfera precaricate-eliminano il gioco consentito dalle boccole in bronzo semplici.
- Blocchi del tallone- I blocchi di acciaio temprato imbullonati ai bordi della matrice assorbono le forze laterali generate durante le operazioni di taglio e formatura. Senza blocchi del tallone, il-carico laterale derivante da tagli angolati o layout asimmetrici delle strisce spinge la scarpa superiore lateralmente contro i montanti della guida, accelerando l'usura delle boccole e compromettendo l'allineamento nel tempo.
- Spine di centraggio- I tasselli di precisione bloccano la posizione di ciascun componente rispetto alla piastra su cui è montato. Una volta individuata una sezione della matrice, due spine di centraggio la fissano contro la rotazione e la deriva laterale, quindi la rimozione e la reinstallazione della sezione per l'affilatura la riportano ogni volta esattamente nella stessa posizione.
Progettazione dell'estrattore e calcoli della pressione della molla
La piastra di estrazione svolge una funzione apparentemente critica in qualsiasi strumento di stampaggio e gruppo stampo. Mantiene il materiale in fogli piatto contro la superficie della fustella durante il taglio, impedisce al nastro di sollevarsi con i punzoni durante la corsa di ritorno e guida i punzoni più piccoli che altrimenti si fletterebbero sotto carico. Una forza di strappo sottodimensionata fa sì che il materiale aderisca ai punzoni, producendo uno schiocco violento che danneggia i componenti e crea variazioni dimensionali nelle parti. La forza sovradimensionata spreca il tonnellaggio della pressa e accelera l'affaticamento della molla.
Il calcolo della forza di strappo richiesta inizia conforza di taglio stessa:
- Forza di taglio= Perimetro di taglio x Spessore del materiale x Resistenza al taglio
- Forza di strappoDal=10% al 20% della forza di taglio
- Forza di strappo di progetto= Forza di spelatura x fattore di sicurezza 1,3 (minimo)
Per gli utensili a fase e gli stampi progressivi che utilizzano anche l'estrattore come superficie di bloccaggio durante la formatura, raddoppiare la forza calcolata per il bloccaggio durante il taglio e triplicarla per il bloccaggio durante la formatura. Ciò garantisce che la striscia non possa spostarsi lateralmente durante l'esecuzione del lavoro, che è una delle fonti più comuni di variazione dimensionale nelle complesse operazioni di stampaggio con utensili progressivi e matrici.
La scelta della molla dipende dai requisiti di forza:
- Molle a gas ad azoto- Fornisce da due a tre volte la forza di una molla elicoidale con lo stesso ingombro. Mantengono una forza più costante durante tutta la corsa e sono affidabili a velocità superiori a 600 corse al minuto. Preferito per la produzione di stampi progressivi in cui una pressione di bloccaggio costante influisce direttamente sulla qualità della parte.
- Molle elicoidali meccaniche- Costo inferiore e manutenzione più semplice. Adatto per applicazioni con volumi inferiori-e stampi in cui i vincoli di spazio sono minimi. Scegliere una rigidità della molla che fornisca la massima forza di rimozione entro la corsa di deflessione disponibile.
Una volta decisa la strategia di allineamento e calcolata la forza della molla, l'assemblaggio fisico segue una sequenza specifica. Saltare avanti o saltare passaggi crea problemi che si riversano nell'intera build.
- Ispezionare e sbavare tutti i pattini degli stampi, assicurandosi che le superfici di montaggio siano piatte entro 0,0002 pollici e parallele dall'alto-al-fondo.
- Premere i montanti della guida nella scarpa inferiore (o montare i gruppi dei montanti guidati), verificando la perpendicolarità alla superficie della scarpa.
- Installare i blocchi del tallone e fissarli con le viti a brugola serrate secondo le specifiche.
- Montare le sezioni dello stampo nella scarpa inferiore utilizzando le spine di centraggio per la posizione, quindi fissarle con le viti a esagono incassato. Verifica le-posizioni dei bordi rispetto ai centri dei montanti guida.
- Installare la piastra di estrazione sul pattino superiore con le molle all'altezza di precarico calcolata. Confermare che la corsa libera corrisponda alla corsa di rimozione richiesta.
- Montare i punzoni nella piastra di punzonatura, posizionando ciascun gambo completamente contro la piastra di supporto. Verificare che le punte del punzone si estendano alla distanza corretta sotto la faccia dell'estrattore.
- Assemblare il pattino superiore sui montanti della guida e abbassare il gruppo per controllare l'ingresso del punzone nelle aperture dello stampo. Verificare lo spazio uniforme attorno a tutti i taglienti utilizzando spessimetri o esaminando un leggero spazio.
- Applicare la coppia finale a tutti gli elementi di fissaggio in una sequenza di-schema incrociato, ri-controllare le dimensioni critiche e registrare l'altezza di chiusura assemblata per l'impostazione della pressa.
L'ultimo controllo dimensionale prima che lo stampo lasci il banco di lavoro è la tua polizza assicurativa. Qualsiasi disallineamento rilevato qui viene corretto in pochi minuti con uno spessore o una superficie riaffilata. Lo stesso disallineamento scoperto durante la prova costa ore di stampa, smontaggio e rilavorazione. Con il set di stampi completamente assemblato e verificato sul banco, è pronto per la pressa di prova dove le parti stampate rivelano se le decisioni di progettazione, lavorazione e assemblaggio producono effettivamente risultati conformi in condizioni di pressa reali.
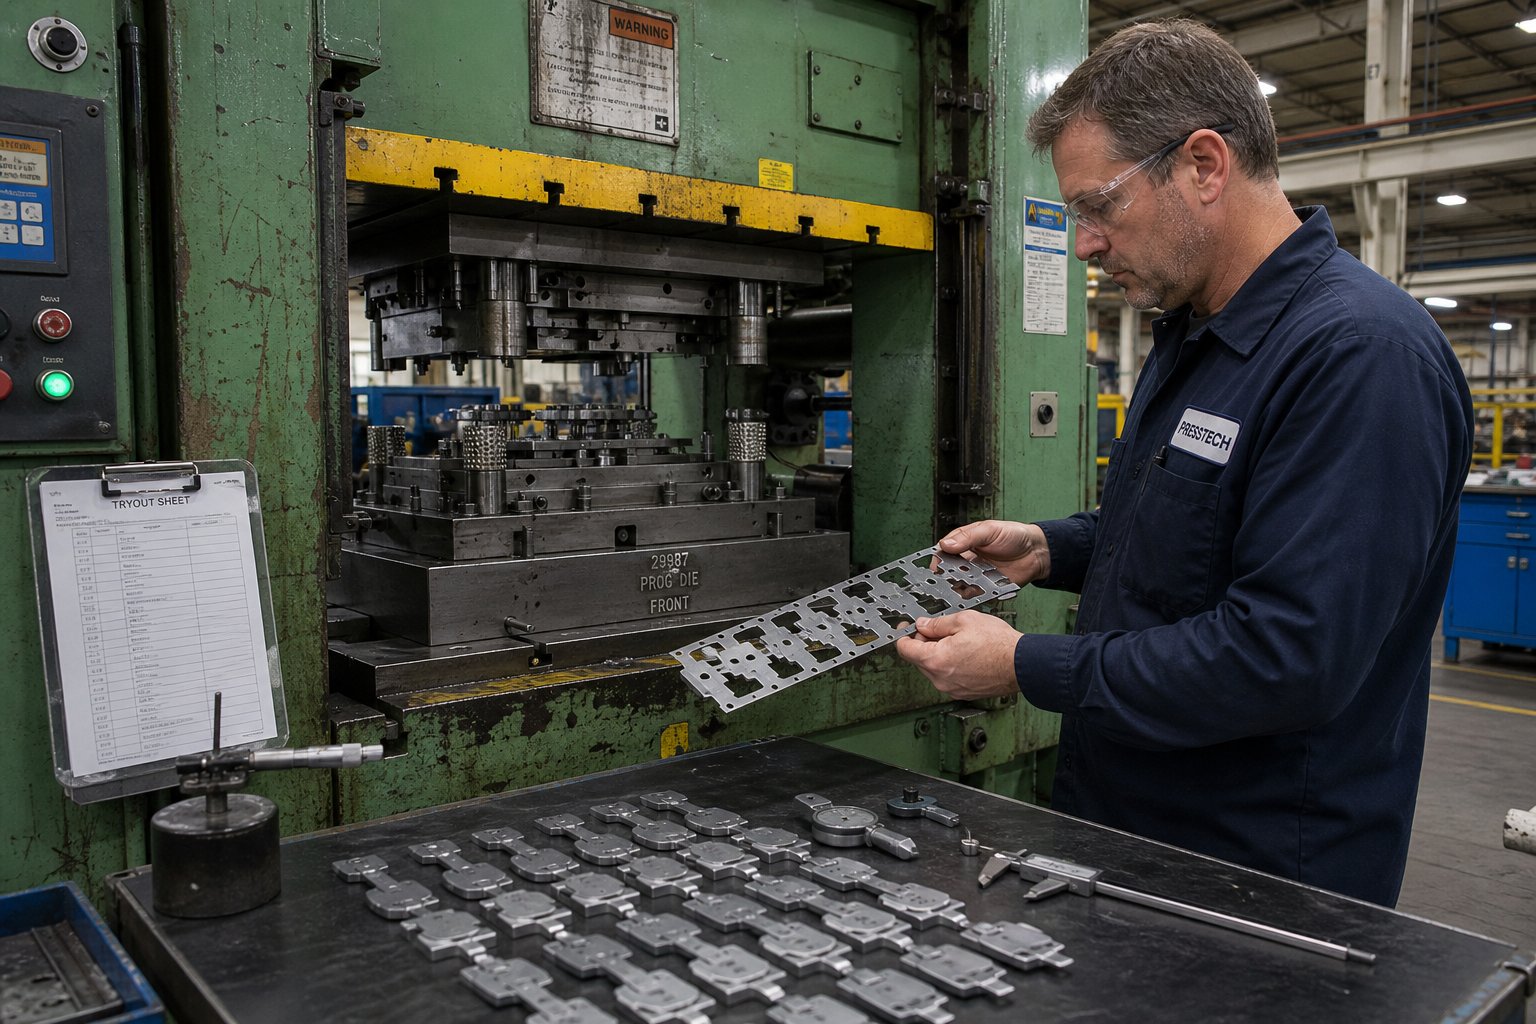
Eseguire prove dello stampo ed eseguire il debug fino a quando le parti non soddisfano le specifiche
La tua fustella viene assemblata, ispezionata al banco e misurata per la stampa. Tutto è verificato. Allora perché la maggior parte dei nuovi stampi non riesce ancora a produrre parti conformi al primo colpo? Perché uno stampo per stampaggio non funziona in modo isolato. Funziona all'interno di una pressa, con materiale reale che presenta variazioni di proprietà, sotto carichi dinamici e velocità che nessuna ispezione al banco può replicare. La fase di prova è quella in cui scopri come si comporta effettivamente la tua fustella in condizioni di stampaggio e colmi sistematicamente ogni divario tra l'intento progettuale e la realtà fisica.
Pensa alla prova come all'esame finale di ogni decisione presa durante la progettazione, la selezione dei materiali, la lavorazione e l'assemblaggio. La buona notizia: un approccio strutturato alla valutazione del primo-colpo e alla correzione iterativa consente di ottenere la specifica della maggior parte degli stampi in una manciata di iterazioni anziché in settimane di frustranti congetture.
Preparazione per i primi successi
La prova dello stampo inizia con la selezione e l'impostazione della pressa. Cos'è una pressa per stampaggio in questo contesto? Si tratta di una macchina che eroga una forza controllata attraverso una corsa lineare precisa, chiudendo insieme le metà dello stampo con un tonnellaggio sufficiente per tagliare e formare la lamiera. Come funziona nello specifico una pressa per stampaggio durante la prova? Si imposta il pistone sulla velocità lenta (in genere il 10-20% della velocità di produzione), si stabilisce l'altezza di chiusura in base alla dimensione registrata durante l'assemblaggio e si verifica che lo stampo sia posizionato esattamente nel supporto con una pressione di serraggio uniforme.
I primi colpi dovrebbero sempre essere eseguiti a velocità ridotta per tre motivi:
- Una velocità inferiore ti dà il tempo di sentire e vedere i problemi prima che causino danni. Un pugno che colpisce a tutta velocità una sezione della matrice posizionata in modo errato può mandare in frantumi l'attrezzatura. A velocità lenta si avverte un'interferenza e si può fermare la stampa.
- La velocità ridotta isola le prestazioni dello stampo dagli effetti dell'inerzia. Alla velocità di produzione, la dinamica della striscia, il rimbalzo dell'estrattore e la risposta della molla di azoto cambiano tutti. La prova a bassa velocità conferma che lo stampo funziona geometricamente prima di introdurre variabili dinamiche.
- Puoi tranquillamente utilizzare materiali di verifica soft. L'esecuzione di filo conduttore, argilla da modellare o spessore di alluminio morbido attraverso lo stampo a bassa velocità consente di controllare le altezze di chiusura, i modelli di gioco e le profondità di formatura senza rischiare l'acciaio per utensili temprato.
Inserisci una breve striscia di materiale-di qualità produttiva (stessa lega, stesso spessore, stesso stato d'animo) attraverso lo stampo per le prime parti campione. Non provare mai con scorte di scarto casuali. Le proprietà dei materiali influiscono direttamente su ogni aspetto del processo di stampaggio, dalla forza di taglio e formazione di bave al ritorno elastico e al comportamento di imbutitura. L'utilizzo di materiale diverso rispetto alle specifiche di produzione garantisce che le correzioni di debug saranno errate.
Ispezione del primo-risultato e diagnosi dei difetti comuni
Estrai i tuoi primi pezzi campione ed esaminali sistematicamente. Misurare l'altezza della bava con un micrometro o un misuratore per bave. Controlla le dimensioni della funzione-per-rispetto alla stampa della parte. Ispezionare le superfici formate per individuare eventuali spaccature, grinze e segni sulla superficie. Confronta i bordi sinistro-con-destro e i bordi principale-con-uscita per la simmetria.
L'altezza della bava è il miglior indicatore della precisione della rimozione. Un bordo tagliato-pulito con una bava minima (in genere inferiore al 10% dello spessore del materiale) indica che il gioco tra punzone-e-matrice è corretto. Una bava eccessiva su un lato di un elemento segnala un gioco non uniforme, che di solito è riconducibile al disallineamento del punzone, allo spostamento della sezione della matrice o all'inclinazione del pistone della pressa piuttosto che a un gioco di progettazione errato.
Ecco un quadro diagnostico per i difetti più comuni che incontrerai durante la prova di stampaggio di precisione:
| Difetto | Causa ultima | Azione correttiva |
|---|---|---|
| Bava eccessiva (uni-lato) | Disallineamento tra punzone-e{1}}matrice; gioco irregolare | Ri-controlla l'allineamento dei post della guida; posizione del punzone di spessore; verificare le posizioni dei tasselli della sezione dello stampo |
| Bava eccessiva (uniforme tutt'intorno) | Taglienti smussati o gioco insufficiente | Affilare i bordi di punzoni e matrici; aumentare la distanza se il design era troppo stretto |
| Si divide in aree formate | Forza eccessiva del premilamiera; flusso di materiale insufficiente; raggio acuto | Ridurre la pressione di mantenimento; raggi di disegno polacchi; aumentare il raggio di ingresso dello stampo; regolare il lubrificante |
| Rughe nelle flange o nelle pareti | Forza del premilamiera insufficiente; materiale in eccesso nella zona di compressione | Aumentare il precarico della molla ad azoto; aggiungere o approfondire le perline disegnate; modificare la forma vuota |
| Ritorno elastico (troppo-piegato) | Il recupero elastico supera la compensazione; carico di snervamento del materiale superiore a quello nominale | Aumentare l'angolo di piegatura; aggiungere un cordone di irrigidimento; aumentare la permanenza nella parte inferiore della corsa |
| Tirare le lumache (le lumache si attaccano al punzone) | Spazio laterale-dello stampo insufficiente; effetto vuoto; nessuna funzionalità di ritenzione degli sfridi | Aggiungere scanalature di ritenzione dello sfrido all'apertura dello stampo; aumentare leggermente la distanza; aggiungere un getto d'aria |
| Posizione del foro fuori tolleranza | Inceppamento della striscia; perno pilota non innestato; errore di temporizzazione nella sequenza progressiva | Verificare la lunghezza dell'alimentazione; verificare lo stato del perno pilota e la profondità di innesto; regolare il tempo di rilascio dell'alimentazione |
| Graffi o irritazioni superficiali | Superfici ruvide dello stampo; lubrificazione insufficiente; adesione del materiale agli utensili | Lucidare le superfici della matrice fino a Ra < 0,2 um; cambiare tipo o applicazione di lubrificante; rivestire le superfici dello stampo |
Un esempio pratico di diagnosi di guasto dello stampaggio: si estrae un pezzo da uno stampo progressivo e si nota una forte bavatura solo sul lato destro di un elemento tranciato. Il tuo primo istinto potrebbe essere quello di ri-affilare, ma un'affilatura uniforme su tutto il tagliente lo esclude. La vera causa è spesso uno spostamento laterale di 0,01-0,02 mm del punzone rispetto all'apertura della matrice. La verifica di ciò con un taglio di prova attraverso la mina morbida conferma la profondità dell'impressione non uniforme sui lati opposti. La soluzione consiste nello spessorare la piastra del punzone o nel correggere l'allineamento del montante di guida, non nella riaffilatura di un bordo ancora affilato.
Aggiustamenti iterativi e ottimizzazione dei tempi
Nessuno dovrebbe aspettarsi che un nuovo stampo funzioni perfettamente dopo un singolo ciclo di correzione. Il processo di stampaggio coinvolge troppe variabili interagenti per garantire la perfezione in un'unica soluzione. I produttori di stampi esperti pianificano da tre a cinque iterazioni di prova su uno stampo di produzione tipico e altre su utensili progressivi complessi.
Ogni iterazione segue lo stesso ciclo:
- Esegui parti campione (minimo 20-30 pezzi per vedere la variazione, non solo un singolo colpo).
- Misura le dimensioni critiche e registra i risultati su una scheda tecnica.
- Identificare la deviazione più grande dalle specifiche.
- Diagnosticare la causa principale utilizzando la struttura dei difetti di cui sopra.
- Implementa una correzione alla volta, quindi-esegui gli esempi per verificare che la correzione abbia funzionato senza introdurre nuovi problemi.
Quest'ultimo punto è fondamentale. La modifica di più variabili contemporaneamente rende impossibile sapere cosa ha aiutato e cosa ha fatto male. Questo approccio disciplinato rispecchia ciògli esperti di stampaggio consigliano: comprendere come interagiscono le variabili del processo e adottare un approccio sistematico-basato sui dati anziché apportare più modifiche contemporaneamente e sperare per il meglio.
Le regolazioni iterative comuni durante il debugging dello stampo progressivo includono:
- Punzoni scintillanti- Aggiunta o rimozione dello spessore sotto i portapunzoni per regolare la profondità di taglio e mantenere il corretto tempismo della matrice dopo l'affilatura. Come conferma la pratica industriale, documentare sempre l'esatta quantità di materiale rimosso durante la rettifica e posizionare uno spessore equivalente sotto il portapunzone. Non superare mai i tre spessori prima di combinarli in un unico spessore sostitutivo dello stesso spessore.
- Regolazione dei tempi negli stampi progressivi- Garantire che gli estrattori entrino in contatto con la striscia prima che i punzoni si attivino e rimangano in contatto finché i punzoni non si ritraggono completamente. La corsa del sistema-di pressione deve sempre superare la distanza-percorsa dal lavoro per evitare il sollevamento della striscia e l'errata-registrazione tra le stazioni.
- Modifica delle perline di disegno- Modifica dell'altezza, del raggio o della posizione del cordone per controllare il flusso del materiale nelle cavità di aspirazione. Le perle più alte aumentano la forza di trattenuta; le sfere inferiori consentono al materiale di fluire più liberamente.
- Modifica della pressione della molla di azoto- Regolazione del precarico della molla a gas per modificare la forza di smontaggio o di trattenuta-del vuoto. Inizia con valori calcolati e perfeziona-in base alla qualità effettiva della parte.
Uno scenario di esempio di stampaggio che illustra l'effetto a cascata: una correzione apparentemente semplice come spessorare un supporto del punzone per ripristinare la tempistica dopo l'affilatura, se trascurata, costringe l'addetto all'installazione ad abbassare l'altezza di chiusura per ottenere un taglio completo. Tale altezza di chiusura inferiore spinge le stazioni di formatura a una profondità eccessiva, generando un tonnellaggio eccessivo che può danneggiare lo stampo o la pressa. I monitor di tonnellaggio scattano, qualcuno alza i limiti di allarme e lo stampo ora funziona in condizioni abusive che ne accorciano drasticamente la vita. Tutto perché è mancato uno spessore.
Due tecniche di verifica ti aiutano a eseguire il debug senza rischiare strumenti costosi:
- Individua-le superfici che diventano blu- Applica uno strato sottile di blu di Prussia (colorante per layout) alla fustella o alle superfici del punzone, quindi chiudi la fustella su un pezzo di materiale o direttamente (per superfici non-taglienti). Lo schema di contatto rivelato dal trasferimento blu mostra esattamente dove il dado sta entrando in contatto e dove esistono degli spazi vuoti. Utilizzarlo per verificare l'adattamento della superficie di formatura, l'uniformità del contatto della faccia dell'estrattore e gli schemi di impegno del tampone di trazione.
- Test di impronta su materiale morbido- Fai passare il filo di piombo, l'argilla da modellare o l'alluminio morbido attraverso la fustella a bassa velocità. Il materiale compresso rivela le altezze chiuse in ogni stazione, mostrando esattamente quanto spazio di lavoro esiste tra i componenti superiori e inferiori. Questa tecnica è preziosa per verificare che tutte le stazioni in uno stampo progressivo raggiungano simultaneamente la profondità corretta senza che nessuna stazione tocchi prematuramente il fondo o non riesca a formarsi completamente.
Lo stampaggio dei metalli ad alta precisione richiede che i risultati della prova dimostrino non solo la conformità del singolo-pezzo ma anche una ripetibilità costante. Eseguire una sequenza di cinquanta o più parti dopo le correzioni finali e verificare che le dimensioni rimangano stabili senza deriva. La deriva dimensionale in una breve tiratura segnala un problema termico, di usura o di allineamento che non farà altro che peggiorare con la velocità e il volume di produzione.
La fase di prova termina quando le parti soddisfano costantemente le dimensioni di stampa, la qualità della superficie supera l'ispezione visiva e tattile e l'altezza delle bave rientra nelle specifiche in tutte le stazioni di taglio. A quel punto, lo stampo viene convalidato per la geometria prevista. Il passaggio alla produzione sostenuta, tuttavia, introduce una nuova serie di requisiti: sensori, ottimizzazione della velocità, documentazione e pianificazione della manutenzione che mantengano le prestazioni dello stampo alla qualità di prova per centinaia di migliaia di cicli.
Passa da strumenti convalidati a risultati-pronti per la produzione
Uno stampo che supera la prova produce parti conformi a bassa velocità in brevi sequenze. Uno stampo pronto per la produzione-fa la stessa cosa a ciclo completo, turno dopo turno, monitorando se stesso per individuare eventuali problemi e documentando ogni punto di controllo della qualità lungo il percorso. Il divario tra questi due stati è il motivo per cui molti team sottovalutano il lavoro svolto.
Colmare questo divario significa aggiungere intelligenza, velocità e disciplina a strumenti che si dimostrano già geometricamente corretti. Ecco cosa cambia quando si passa da uno stampo per stampaggio metalli convalidato a una produzione sostenuta.
Sensori, ottimizzazione della velocità e pianificazione della manutenzione
Durante la prova hai guardato ogni colpo. Durante la produzione, la fustella funziona incustodita per ore. I sensori sostituiscono gli occhi e le orecchie:
- Rilevatori di inceppamenti- I sensori di prossimità o fotoelettrici verificano che la striscia abbia avanzato il passo corretto prima delle corse della pressa. Una condizione di avanzamento corto-invia un pugno in un'area già-forata, danneggiando istantaneamente l'attrezzatura.
- Sensori di lumache- Rileva se le lumache stanno liberando l'apertura del dado dopo ogni colpo. Uno sfrido trattenuto si accumula sotto il pezzo grezzo successivo e può rompere una sezione dello stampo o produrre una parte difettosa.
- Monitor di tonnellaggio- Misura le segnature della forza su ogni colpo. Un aumento graduale segnala l'opacizzazione del bordo; un picco improvviso segnala un doppio-colpo, un'inceppamento o un materiale estraneo nello stampo.
- Separa-sensori- Conferma che le parti finite di stampaggio in metallo vengano espulse in modo pulito prima del ciclo successivo, evitando arresti anomali dello stampo sugli utensili progressivi.
Con i sensori in posizione, la velocità del ciclo aumenta in modo incrementale. Iniziare al 60-70% delle corse target al minuto e verificare che la dinamica della striscia, i tempi dell'estrattore e l'espulsione della parte si comportino tutti come durante la prova. Lo stampaggio ad alto volume introduce effetti di inerzia che modificano il modo in cui la striscia si solleva, il modo in cui rispondono le molle di azoto e il modo in cui gli sfridi viaggiano attraverso le aperture dello stampo. Aumentare la velocità con incrementi del 10% fino a raggiungere la velocità target senza deviazioni di qualità o guasti al sensore.
La pianificazione della manutenzione blocca i guadagni di durata dello stampo per cui hai progettato. Stabilire intervalli di riaffilatura in base ai dati di prova: se l'altezza della bava ha raggiunto la soglia di scarto a 80.000 colpi durante la convalida, programmare l'affilatura a 70.000 come misura preventiva. Documentare gli intervalli di sostituzione delle molle, i punti di lubrificazione e i punti di controllo.Programmi di manutenzione strutturati per attrezzature di stampa e stampaggiohanno dimostrato di prolungare la vita utensile fino al 50% e di ridurre i tempi di inattività non pianificati del 30-45% rispetto agli approcci reattivi.
Convalida della produzione e controlli di qualità
Lo stampaggio industriale dei metalli per i settori regolamentati richiede molto più che semplici componenti dall'aspetto corretto. Avete bisogno di prove statistiche che il vostro processo produca parti conformi stampate in lamiera in modo coerente e prevedibile.
Gli studi sulla capacità dei processi quantificano tale prova. L'indice Cpk misura quanto bene l'output del processo si concentra all'interno della fascia di tolleranza.Solitamente è richiesto un valore Cpk maggiore di 1,33, corrispondente a un tasso di difetti inferiore a 64 parti per milione. Raggiungere quel numero significa eseguire una dimensione minima del campione (tipicamente 30-50 parti consecutive da un processo stabile) ed eseguire analisi dimensionali su ogni caratteristica critica.
Per i programmi di stampaggio automobilistico, il processo di approvazione delle parti di produzione (PPAP) formalizza questi requisiti in un pacchetto di presentazione strutturato. La documentazione PPAP in genere include:
- Rapporti di ispezione del primo-articolo con disegni in bolla
- Diagrammi di flusso dei processi e piani di controllo
- Analisi del sistema di misura (Gage R&R) per verificare la capacità delle apparecchiature di ispezione
- Studi di capacità (Cpk) su dimensioni critiche
- Certificazioni dei materiali riconducibili a specifici lotti di coil
- FMEA (Failure Mode and Effects Analysis) che copre il processo di stampaggio
I programmi aerospaziali aggiungono i propri requisiti, spesso richiedendo la completa tracciabilità dal lotto di calore delle materie prime fino alla serializzazione delle parti finite. Il filo conduttore di tutti i settori regolamentati è che la tua matrice personalizzata per lo stampaggio dei metalli deve produrre parti nell'ambito di un processo convalidato, documentato e ripetibile, non solo superare un controllo visivo alla fine di un ciclo.
Gli OEM del settore automobilistico e i fornitori di primo livello si aspettano sistemi di qualità basati sulla prevenzione anziché sullo smistamento di fine linea. Gli stampi per stampaggio automobilistico destinati all'esportazione e i processi basati su di essi in genere raggiungono tassi di difetto nell'intervallo 50-200 PPM quando si opera sotto adeguati controlli di processo e disciplina di manutenzione.
Quando collaborare con un produttore di fustelle esperto
Ora comprendi l'intero flusso di lavoro, dal disegno delle parti alla convalida della produzione. Ecco la realtà pratica: la maggior parte dei produttori trae vantaggio dalla collaborazione con un negozio di stampi specializzato per attrezzature di produzione, in particolare per stampi progressivi complessi o applicazioni di stampaggio automobilistico ad alto-volume in cui il costo di tentativi-ed-errore è misurato a sei cifre.
Costruire un prototipo di stampo a stazione singola-nel tuo negozio ti insegna i fondamenti. Passare a uno stampo progressivo a 20 stazioni che funziona a 400 colpi al minuto su una linea automobilistica è una categoria diversa di sfida, che richiede attrezzature specializzate, conoscenza approfondita dei processi e anni di esperienza iterativa nel debug dei tipi di problemi descritti in questo articolo.
La decisione di esternalizzare non è un fallimento. È un'allocazione del rischio. Un produttore di stampi dedicato ammortizza il proprio investimento in software di simulazione, centri di lavoro di precisione, presse di prova e produttori di utensili esperti in centinaia di progetti. Beneficerai di quella capacità concentrata senza sostenere spese generali.
Per produttori, responsabili degli approvvigionamenti e ingegneri di attrezzature pronti a passare dalla comprensione del processo di realizzazione degli stampi-alla richiesta di preventivi sulle attrezzature di produzione,I servizi di stampi per stampaggio di YICHENsupportare l'intero flusso di lavoro, dall'analisi di fattibilità e simulazione CAE attraverso la lavorazione di precisione, le prove e l'ispezione finale. Questa funzionalità end-to{2}}end elimina il rischio di coordinamento derivante dalla suddivisione del lavoro tra più fornitori.
Criteri chiave per valutare un partner per la-produzione di stampi: simulazione CAE interna e capacità di analisi di fattibilità, capacità completa di lavorazione CNC ed elettroerosione a filo, presse di prova dedicate per la convalida prima della spedizione, CMM e apparecchiature di ispezione ottica per la verifica dimensionale, certificazioni del sistema di qualità (minimo ISO 9001, IATF 16949 per programmi automobilistici) e supporto documentato per la manutenzione e le modifiche tecniche durante tutta la vita di produzione dello stampo.
Che tu costruisca la tua prossima matrice per stampaggio interamente in-casa o collabori con uno specialista per strumenti di produzione-di livello, le conoscenze contenute in questa guida ti forniscono il vocabolario, i quadri decisionali e i benchmark tecnici per gestire il processo con sicurezza. Ogni fase, dalla selezione del giusto tipo di stampo attraverso il trattamento termico, l'assemblaggio, la prova e la validazione della produzione, segue una catena logica in cui le decisioni informate in ogni fase si compongono in uno stampo che soddisfa le specifiche alla prima prova e continua a rispettarle per tutta la durata del programma.
Domande frequenti sulla realizzazione di una fustella per stampaggio metalli
1. Quanto costa realizzare uno stampo per stampaggio metalli?
I costi degli stampi per stampaggio dei metalli variano ampiamente in base alla complessità. Semplici stampi a stazione singola-per la prototipazione possono costare qualche migliaio di dollari, mentre i complessi stampi progressivi per la produzione automobilistica richiedono in genere dai 100.000 ai 500.000 dollari. I principali fattori di costo includono il numero di stazioni, la selezione del materiale (D2 rispetto agli inserti in metallo duro), i requisiti di tolleranza e se sono necessarie la simulazione CAE e più iterazioni di prova. La collaborazione con un produttore di stampi esperto come YICHEN può aiutare a controllare i costi attraverso un'analisi tempestiva di fattibilità e una progettazione ottimizzata prima di impegnarsi nella lavorazione.
2. Qual è il miglior acciaio per utensili per lo stampaggio di matrici?
Non esiste un acciaio per utensili migliore perché ogni componente dello stampo è sottoposto a sollecitazioni diverse. D2 (HRC 58-62) è il cavallo di battaglia per la tranciatura generale con eccellente resistenza all'abrasione. A2 offre una migliore tenacità per formare punzoni che assorbono gli urti. S7 gestisce operazioni-di impatto pesante su materiale spesso. M2 mantiene la durezza ad alte velocità nelle stazioni di fustellatura progressiva. Gli inserti in carburo soddisfano applicazioni-con volumi estremamente elevati che superano milioni di operazioni. La scelta giusta dipende dal materiale del pezzo da lavorare, dal volume di produzione e dagli intervalli di riaffilatura accettabili.
3. Qual è la distanza corretta dal punzone-alla-matrice per lo stampaggio della lamiera?
Il gioco dal punzone-alla-matrice è espresso come percentuale dello spessore del materiale per lato e varia in base al tipo di lamiera. L'acciaio dolce richiede l'8-12% di spazio libero per lato, l'acciaio inossidabile richiede il 10-15% a causa dell'incrudimento, mentre l'alluminio e l'ottone funzionano meglio al 5-8%. L'esecuzione verso il limite superiore di questi intervalli riduce la sollecitazione dell'utensile e prolunga la durata dello stampo, sebbene possa aumentare leggermente l'altezza della bava. Utilizzare sempre materiale di qualità produttiva durante la prova per convalidare accuratamente le impostazioni di sicurezza.
4. Quanti pezzi può produrre uno stampo prima che necessiti di manutenzione?
La durata della matrice tra le riaffilature dipende dal tipo di acciaio per utensili, dal materiale del pezzo da lavorare e dai rivestimenti superficiali. Un punzone D2 per la tranciatura di acciaio dolce in genere fornisce 100.000-150.000 colpi prima che i segnali di altezza della bava vengano riaffilati. Lo stesso punzone che taglia l'acciaio inossidabile scende a 30.000-50.000 colpi. I rivestimenti PVD estendono notevolmente questi intervalli. Gli utensili rivestiti in TiCN-per lo stampaggio di acciaio ad alta resistenza hanno prodotto oltre 1,2 milioni di parti contro le 50.000 delle alternative cromate. Gli acciai per utensili della metallurgia delle polveri possono aumentare la durata da 5.000-7.000 cicli a oltre 40.000 cicli rispetto al convenzionale D2.
5. Qual è la differenza tra una trafila progressiva e una trafila composta?
Uno stampo composto esegue più operazioni di taglio (come tranciatura e sfondamento) contemporaneamente in un'unica corsa di stampa, producendo parti piatte con tolleranze strette tra le caratteristiche. Una matrice progressiva alimenta il materiale in strisce attraverso una sequenza di stazioni, ciascuna delle quali esegue una o due operazioni, completando un pezzo completamente formato ad ogni corsa ad alta velocità. Gli stampi composti sono adatti a volumi da moderati-a-alti di parti piatte (50.000-500.000+ all'anno), mentre gli stampi progressivi gestiscono parti complesse a più-fasi con volumi elevati (da 100.000 a milioni) con piegature, forme e tagli multipli. Gli stampi progressivi costano di più ma offrono un costo per pezzo inferiore su larga scala.


