


Cosa fanno i produttori di stampi per stampaggio metalli e perché è importante
Quando si acquistano parti di precisione su larga scala, una domanda tende a emergere presto:ciò che muore nella produzione? La risposta modella ogni decisione a valle, dalla selezione dei materiali agli obiettivi di volume di produzione. Comprendere gli stampi per stampaggio e i produttori che li costruiscono ti offre un percorso più chiaro dall'ideazione al componente finito.
Cosa sono gli stampi per stampaggio metalli
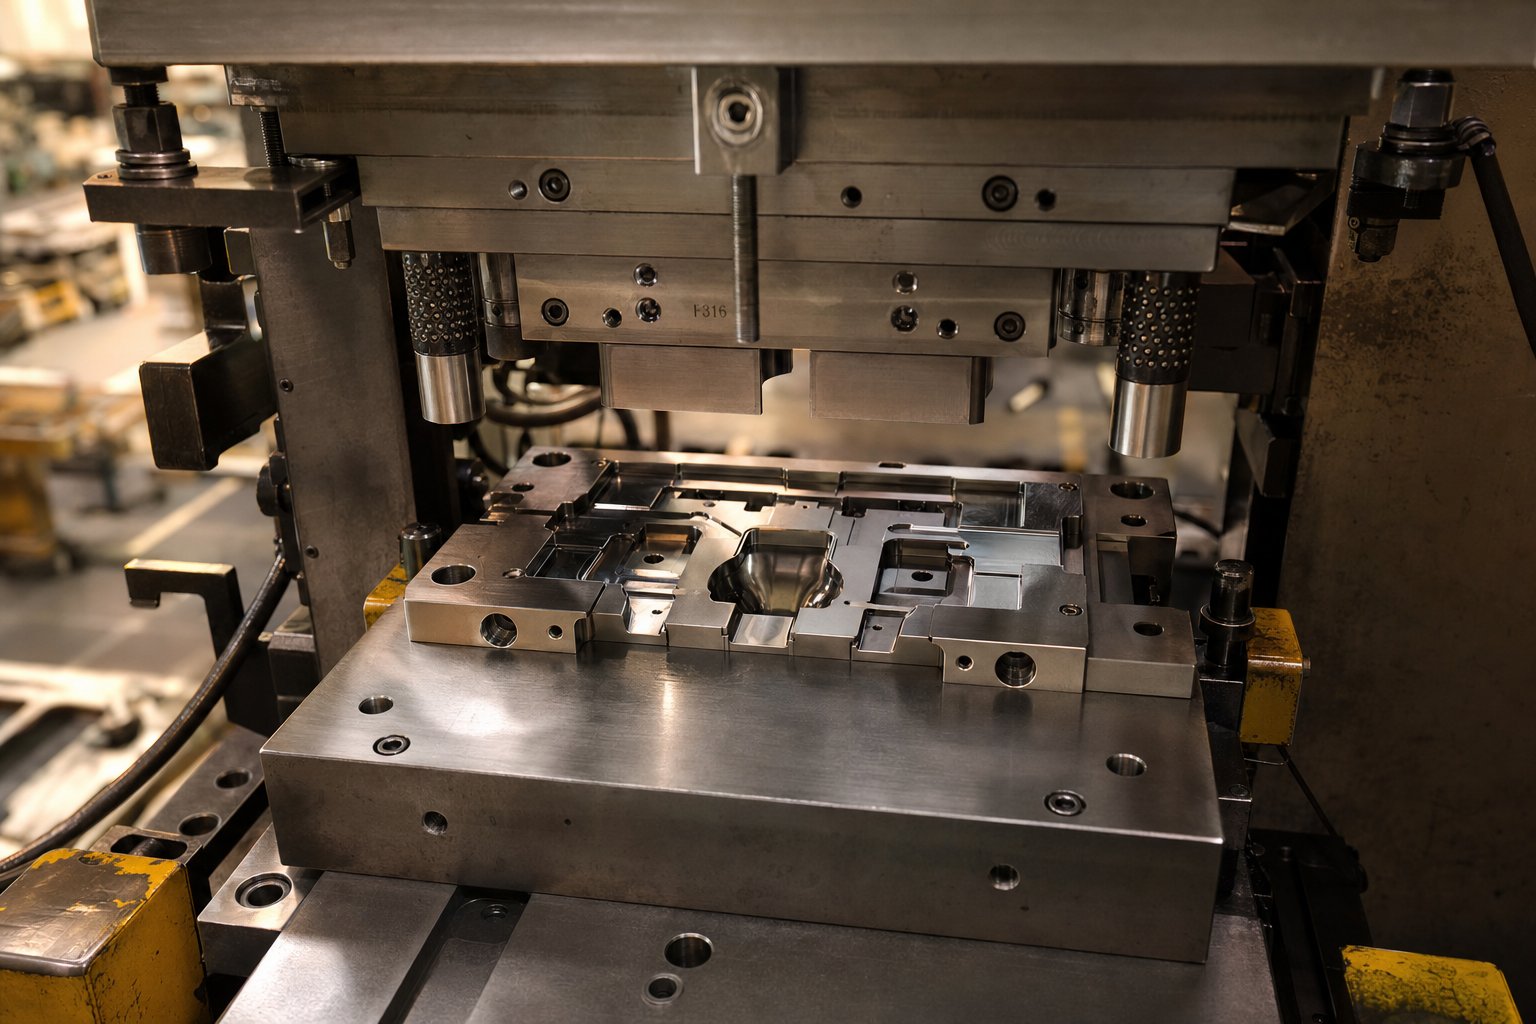
Una matrice per stampaggio è uno strumento di precisione-progettato su misura che taglia e modella la lamiera in forme funzionali applicando forza attraverso una pressa per stampaggio.
A differenza degli utensili generici o dei dispositivi standard--, gli stampi per stampaggio dei metalli sono appositamente-costruiti per una geometria della parte specifica. Ogni stampo è costituito da metà superiore e inferiore che lavorano insieme all'interno di una pressa, eseguendo operazioni come taglio, piegatura, perforazione, imbutitura e formatura. Le due metà si allineano tramite perni guida e boccole temprate, garantendo una precisione ripetibile su migliaia o addirittura milioni di cicli di stampa.
Pensa a una matrice per stampaggio come all'immagine negativa della tua parte finita. Ogni contorno, foro e flangia del tuo progetto corrisponde a una caratteristica lavorata con precisione nell'utensile. Questo livello di personalizzazione è esattamente ciò che distingue le matrici personalizzate per stampaggio dei metalli dai set di punzoni-e-di base che potresti trovare in un catalogo.
Cosa fanno realmente i produttori di stampi per stampaggio metalli
Una panoramica aziendale di stampi per stampaggio metalli che si ferma a "producono utensili" non fornisce il quadro completo. Questi produttori funzionano come partner tecnici durante l'intero ciclo di vita degli utensili. Il loro ambito in genere include:
- Analisi di fattibilità e progettazione-per-feedback sulla producibilità
- Simulazione CAE per prevedere il flusso del materiale e il ritorno elastico
- Lavorazione CNC, elettroerosione a filo e rettifica di precisione di componenti di stampi
- Trattamento termico e finitura superficiale per resistenza all'usura
- Assemblaggio, verifica-del ciclo di prova e prova iterativa della pressa
- Servizi continui di manutenzione, affilatura e riparazione
Ogni stampo per stampaggio dei metalli passa attraverso questa progressione prima di produrre una parte di produzione. Il compito del produttore è tradurre l'intento progettuale in strumenti robusti che mantengano la tolleranza esecuzione dopo esecuzione. Ciò significa individuare potenziali problemi durante la simulazione anziché scoprirli in sala stampa, dove le modifiche costano esponenzialmente di più.
Questo articolo illustra l'intero processo, dai tipi di stampi e materiali da costruzione ai criteri di valutazione e ai rapporti di lavoro. Che tu sia un ingegnere che specifica le tolleranze, un responsabile degli approvvigionamenti che confronta i fornitori o un produttore che esplora nuovi stampi per stampaggio per un programma imminente, le sezioni successive ti forniscono il contesto per prendere decisioni più precise.
Tipi di stampi per stampaggio e come abbinarli al tuo progetto
La scelta del giusto tipo di matrice è una delle prime decisioni in qualsiasi programma di stampaggio e influenza direttamente il costo degli utensili, il tempo di ciclo e la qualità delle parti. Tuttavia, molti acquirenti raggiungono la fase della richiesta di offerta senza avere un'idea chiara di quale approccio si adatti alla loro geometria, volume e budget. I quattro tipi principali di stampi per stampaggio risolvono ciascuno un diverso problema di produzione. Capire dove ciascuno eccelle ti aiuta ad avere una conversazione più produttiva con il tuo partner di utensileria fin dall'inizio.
Stampi progressivi per tirature continue ad alto volume-
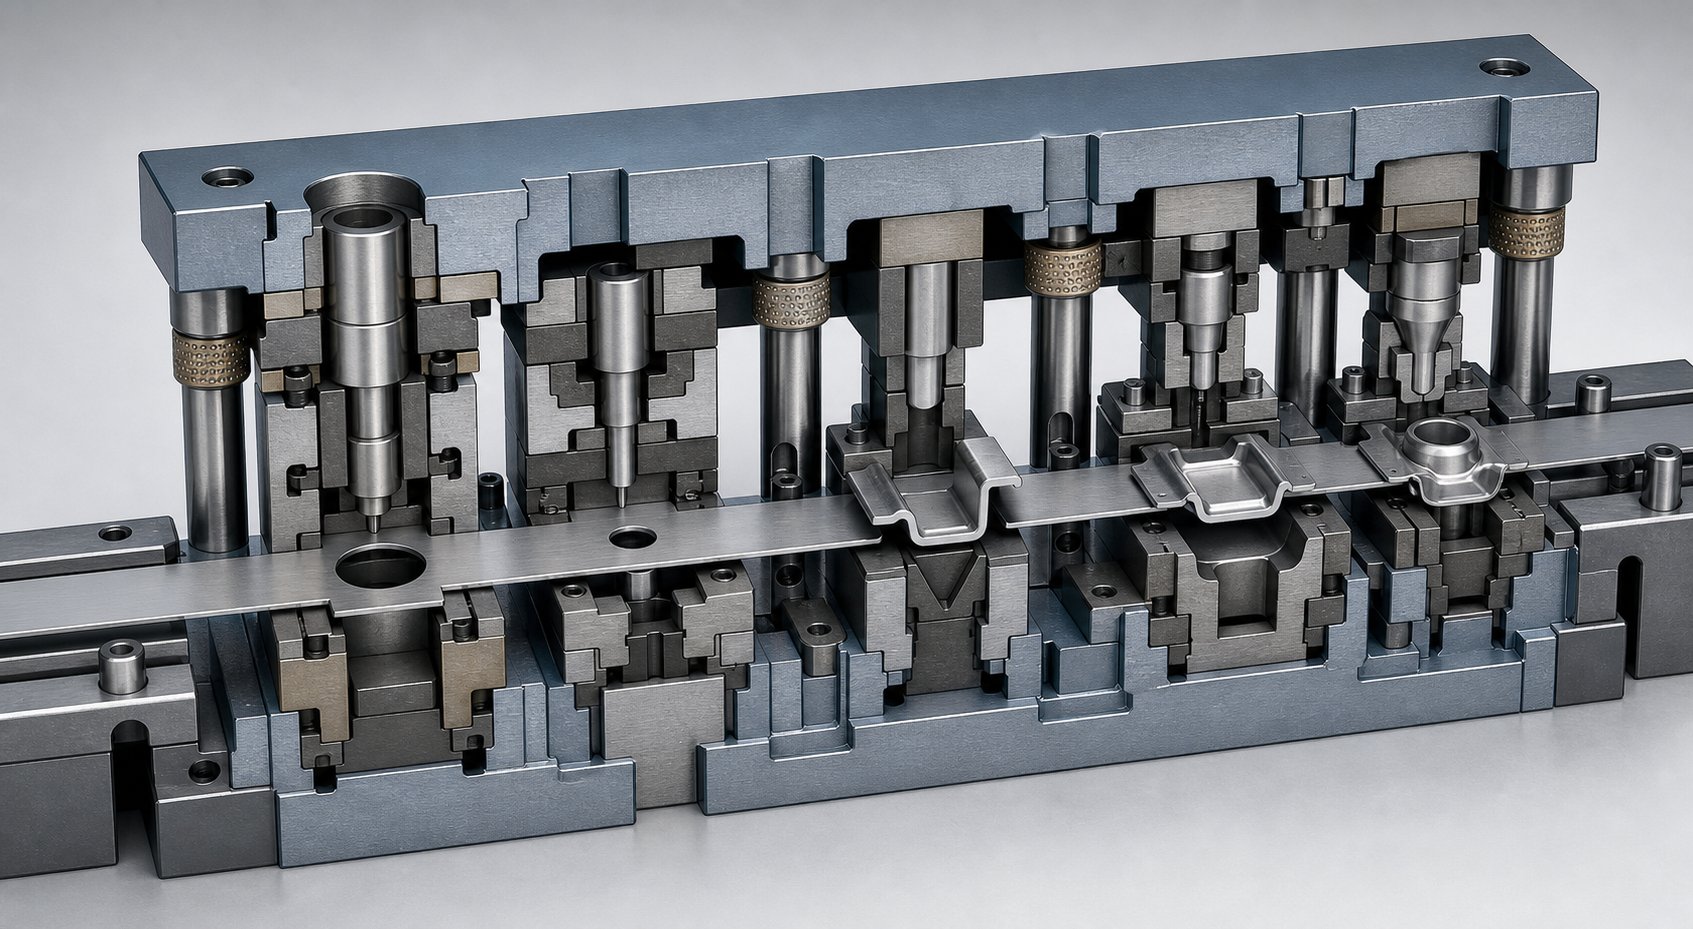
Immaginate una striscia di metallo che entra in uno stampo ed emerge come parte finita una frazione di secondo dopo. Questo èstampaggio progressivoin azione. Una bobina di nastro entra in un'estremità, avanzando in modo incrementale attraverso una serie di stazioni, ciascuna delle quali esegue un'operazione distinta come perforazione, piegatura, coniatura o rifilatura. Nella stazione finale il componente finito viene separato dal nastro portante.
Gli stampi progressivi sono la scelta ideale per programmi ad alto-volume che producono parti complesse. Poiché il materiale non lascia mai lo stampo tra un'operazione e l'altra, i tempi di ciclo rimangono brevi e la coerenza tra le parti-a- rimane elevata. I produttori di stampi all'avanguardia in genere consigliano questo approccio quando i volumi annuali superano le decine di migliaia di pezzi e la geometria delle parti coinvolge più funzionalità che altrimenti richiederebbero operazioni separate.
Il compromesso è l’investimento iniziale. La progettazione e la costruzione di uno stampo progressivo richiedono una pianificazione meticolosa in ogni stazione e le modifiche dopo la costruzione possono essere costose. Ma per i cicli di produzione lunghi, il-costo per pezzo diminuisce drasticamente, rendendo spesso gli stampi progressivi l'opzione più economica per tutta la durata di un programma.
Stampi di trasferimento per parti più grandi o più profonde
Alcune parti semplicemente non possono viaggiare attraverso una matrice progressiva su una striscia portante. Shell-imbutiti, staffe di grandi dimensioni e componenti con geometria che si estende oltre il piano piatto del materiale grezzo richiedono una strategia diversa. Gli stampi di trasferimento risolvono questo problema separando il pezzo grezzo dalla striscia nella prima stazione, quindi spostandolo meccanicamente tra stazioni di formatura indipendenti utilizzando pinze o dita di trasferimento.
Questa indipendenza è ciò che offre ai fornitori di stampi a trasferimento la flessibilità necessaria per gestire parti troppo grandi, troppo profonde o troppo geometricamente complesse per approcci con alimentazione a nastro. Ciascuna stazione può eseguire trafilature, flange o riattacchi aggressivi senza essere limitato dal materiale che collega la parte alla striscia. Un ulteriore vantaggio: l'eliminazione del nastro portante riduce l'utilizzo di materiale per parte, il che può ridurre significativamente il costo del pezzo nei programmi che utilizzano leghe costose.
Gli stampi di trasferimento comportano costi di attrezzaggio e configurazione più elevati e i tempi di ciclo sono leggermente più lunghi rispetto alle configurazioni progressive a causa del movimento di trasferimento meccanico. Sono più giustificati per volumi da medi-a-alti in cui le dimensioni o la profondità delle parti rendono impraticabili gli utensili progressivi.
Stampi compositi per pezzi piatti di precisione
Quando la tua parte è relativamente piatta e richiede una precisione dimensionale elevata su tutte le caratteristiche, uno stampo composto fornisce risultati in un'unica corsa di stampa. Gli stampi composti eseguono più operazioni di taglio e formatura contemporaneamente. Lo sfondamento e la tranciatura avvengono nello stesso istante, garantendo il perfetto allineamento tra le caratteristiche interne e il profilo esterno.
Questa azione simultanea rende le matrici composte-adatte per rondelle, laminazioni elettriche, terminali grezzi e altri componenti piatti di precisione in cui la concentricità o l'accuratezza del posizionamento sono fondamentali. Sono più semplici nella costruzione rispetto agli utensili progressivi o di trasferimento, il che mantiene i costi iniziali moderati. Tuttavia, sono limitati a parti senza formatura 3D complessa e la velocità di produzione è inferiore rispetto allo stampaggio progressivo per esigenze di volumi elevati.
Per gli ingegneri che valutano stampi per presse in metallo per componenti piatti con volumi da bassi-a-medi, gli stampi composti spesso offrono il miglior equilibrio tra precisione e costi. Fungono inoltre da eccellenti strumenti per la prima-operazione, producendo pezzi grezzi che alimentano i successivi processi di formatura.
Stampi a stazione-singola per operazioni semplici
Non tutti i lavori di stampaggio richiedono la complessità di più-stazione. Gli stampi a stazione-singola eseguono un'operazione per corsa di stampa, che si tratti di uno spazio vuoto, di uno sfondamento, di una forma o di un rifilo. Sono gli stampi per stampaggio più semplici da progettare e costruire, il che li rende ideali per la prototipazione, le tirature brevi o le operazioni secondarie su parti che sono già state sottoposte allo stampaggio primario.
La semplicità degli strumenti a stazione singola- significa tempi di consegna rapidi e costi iniziali bassi. Lo svantaggio è l’efficienza. Produrre una parte che richiede più operazioni significa gestirla attraverso diversi stampi, aumentando la manodopera e introducendo potenzialmente variazioni di posizione tra le operazioni. Per i programmi di produzione, gli stampi a stazione singola sono generalmente riservati a parti a bassa complessità o a situazioni in cui è tutto ciò che serve una soluzione di stampaggio personalizzata per una caratteristica specifica.
Confronto tra i tipi di stampi in breve
La tabella seguente mappa ciascun tipo di matrice rispetto ai fattori che contano di più durante la pianificazione del progetto. Usalo per restringere le opzioni prima di coinvolgere un produttore per un'analisi dettagliata di fattibilità.
| Tipo di matrice | Miglior caso d'uso | Volume di produzione tipico | Complessità della parte | Intervallo di spessore del materiale | Costo relativo dell'attrezzatura |
|---|---|---|---|---|---|
| Progressivo | Parti complesse multi-funzionalità ad alta velocità | Alto (50,000+ all'anno) | Da medio ad alto | 0,1 mm - 6 mm | Alto |
| Trasferire | Parti grandi, profonde o-formate in 3D | Da medio ad alto (10,000+) | Alto | 0,5 mm - 12 mm | Alto |
| Composto | Parti piatte di precisione con tolleranze strette | Da basso a medio (1.000 - 50.000) | Da basso a medio | 0,1 mm - 4 mm | Medio |
| Stazione-singola | Operazioni semplici, prototipi, piccole tirature | Basso (sotto i 10.000) | Basso | 0,1 mm - 10 mm | Basso |
Nota come il volume e la complessità delle parti ti spingono verso le diverse estremità dello spettro. Un terminale con connettore piatto da 500.000 pezzi all'anno punta esattamente a un'attrezzatura progressiva, mentre un involucro imbutito-da 20.000 unità all'anno è un'applicazione di stampi di trasferimento da manuale. Adattare il tipo di stampo ai requisiti effettivi del tuo progetto, anziché ricorrere all'opzione più familiare, è uno dei modi più rapidi per controllare l'investimento in attrezzature senza sacrificare la qualità della parte.
Naturalmente il tipo di dado racconta solo una parte della storia. I materiali utilizzati per costruire tali utensili, dai gradi di acciaio per utensili ai trattamenti superficiali, determinano per quanto tempo mantengono la tolleranza e quanta manutenzione richiedono durante la loro durata.
Materiali per la costruzione di stampi che distinguono gli utensili buoni da quelli eccellenti
Due stampi possono sembrare identici all'esterno e funzionare in modo molto diverso su 500.000 cicli. La differenza di solito sta nel materiale di cui sono fatti. La selezione dell'acciaio per stampi è uno degli indicatori più chiari della profondità ingegneristica di un produttore, ma appare raramente nei confronti delle richieste di offerta. Comprendere quali qualità di acciaio per utensili, opzioni di metallo duro e trattamenti superficiali si applicano al tuo progetto ti aiuta a valutare se il prezzo indicato riflette un valore a lungo-termine o semplicemente un basso costo iniziale.
Gradi di acciaio per utensili utilizzati nella costruzione di stampi per stampaggio
La maggior parte degli stampi per stampaggio dell'acciaio sono costruiti a partire da una manciata di gradi di acciaio per utensili collaudati, ciascuno ottimizzato per uno specifico equilibrio di durezza, tenacità e resistenza all'usura. Ecco dove si adattano i voti comuni:
D2è il grado di lavorazione-a freddo-per stampi di tranciatura e formatura soggetti a usura abrasiva. Il suo elevato contenuto di carbonio e cromo offre un'eccellente resistenza all'usura a livelli di durezza intorno a RC 58-60, rendendolo particolarmente adatto per lunghi cicli di produzione su acciaio dolce e lamiere HSLA. Il compromesso è una tenacità moderata. D2 può scheggiarsi o rompersi sotto carichi di impatto pesanti.
A2offre una via di mezzo. È un grado-indurente in aria con una tenacità migliore rispetto al D2, pur garantendo una buona resistenza all'usura. Quando le tue matrici per stampaggio lamiera devono gestire sia la gravità della formatura che l'impatto moderato, A2 raggiunge un equilibrio pratico per programmi di volume medio-e-alto.
S7è un grado-resistente agli urti, creato per l'impatto. Se lo stampo è sottoposto a forti forze di tranciatura, azioni aggressive delle camme o carichi d'urto ripetuti, S7 assorbe quell'energia senza guasti catastrofici. Non raggiungerà il livello D2 in termini di resistenza all'abrasione, ma continua a funzionare anche dove i gradi fragili potrebbero fratturarsi.
M2è un acciaio ad alta-rapidità che mantiene la durezza a temperature elevate. In genere è riservato alle punte dei punzoni e agli inserti da taglio negli stampi progressivi ad alta-velocità dove il calore generato dall'attrito-ammorbidisce gli acciai convenzionali per la lavorazione a freddo-.
La scelta giusta dipende dal volume di produzione, dal materiale del pezzo da stampare e dalla modalità di guasto dominante che lo stampo dovrà affrontare. Un produttore che stampa pezzi stampati di alluminio tenero a volumi moderati potrebbe specificare A2, mentre un produttore che esegue 1,5 milioni di cicli su acciaio ad alta resistenza- propenderebbe per D2 o un'alternativa alla metallurgia delle polveri con una distribuzione del carburo ancora più fine.
Inserti in metallo duro e trattamenti superficiali
Quando gli acciai per utensili standard raggiungono i loro limiti, i componenti delle matrici per stampaggio in metallo duro prolungano significativamente la durata utile. Gli inserti in carburo di tungsteno sono comuni nelle stazioni di taglio in cui lamiere abrasive, acciai rivestiti o leghe ad alta resistenza-si usurano attraverso gli acciai convenzionali in una frazione della durata prevista dello stampo. Questi inserti sono brasati o trattenuti meccanicamente nel corpo della matrice, concentrando la durezza estrema esattamente dove si verifica l'usura.
I trattamenti superficiali aggiungono un ulteriore livello di protezione senza modificare la geometria di base dello stampo. Le opzioni più comuni includono:
Nitrurazione(gas o ioni plasma) diffonde l'azoto nella superficie dell'utensile, creando una custodia rigida che resiste all'usura adesiva e al grippaggio. La nitrurazione ionica è più veloce, funziona a temperature più basse e riduce al minimo il fragile strato bianco che può sfaldarsi sotto carico.
Rivestimenti TiN e TiAlNapplicati tramite deposizione fisica in fase di vapore (PVD) producono una superficie ad alta-durezza e basso-attrito. Ricerca documentata dalLinee guida per l'applicazione AHSSmostra che gli utensili rivestiti in PVD-producono oltre 1,2 milioni di parti rispetto ai soli 50.000 degli equivalenti cromati-sulla stessa applicazione di stampi per lamiera.
Placcatura in cromo, un tempo default del settore, sta cadendo in disgrazia. Può presentare microfessure sotto elevate pressioni di contatto tipiche degli acciai avanzati ad alta resistenza-e le normative ambientali si stanno restringendo riguardo al processo.
Un approccio pratico utilizzato da molti produttori: costruire il corpo della matrice in ghisa-economica o acciaio-di qualità inferiore, quindi installare acciaio per utensili di alta-qualità o inserti in metallo duro nei punti-critici per l'usura. Ciò mira agli investimenti laddove sono più importanti e mantiene sotto controllo il costo complessivo degli utensili.
In che modo il materiale dello stampo influisce sulla qualità e sul costo della parte
La selezione del materiale non determina solo la durata di uno stampo. Colpisce direttamente le parti in uscita dalla pressa. Una superficie dello stampo che si degrada introduce bave, derive dimensionali e imperfezioni superficiali nei componenti stampati. Nel tempo, questi problemi di qualità si traducono in scarti, rilavorazioni e potenziali interruzioni della linea a valle.
L'acciaio per stampi per stampaggio-di qualità superiore mantiene tolleranze più strette più a lungo tra gli intervalli di affilatura. Le superfici rivestite riducono l'attrito, migliorando il flusso del materiale e riducendo al minimo i segni di grippaggio sulle parti finite. Per gli ingegneri che richiedono stampi per stampaggio lamiera, porre le domande giuste sul materiale dello stampo prima di approvare una costruzione è uno dei modi più efficaci per proteggere la qualità delle parti durante l'intero ciclo di produzione.
Ecco i fattori chiave da discutere con il produttore durante la selezione del materiale:
- Qual è la durata prevista della matrice nelle corse prima della riaffilatura e quale qualità di acciaio supporta questo obiettivo?
- Qual è la modalità di guasto dominante per questa applicazione: usura abrasiva, usura adesiva, scheggiatura o fessurazione?
- Il materiale del pezzo da lavorare (acciaio-ad alta resistenza, acciaio inossidabile, alluminio) richiede inserti o rivestimenti in metallo duro?
- I trattamenti superficiali verranno applicati prima o dopo la prova e in che modo ciò influisce sulle tolleranze dimensionali?
- Qual è il presupposto dell'intervallo di manutenzione integrato nella durata dello stampo indicata?
- Gli acciai per utensili ottenuti mediante metallurgia delle polveri sono giustificati dal volume di produzione e dalla resistenza del pezzo coinvolto?
Queste domande spostano la conversazione dal prezzo-per-die al costo-per-parte, che è il parametro che determina effettivamente i tuoi profitti. Un produttore in grado di spiegare perché ha scelto una qualità specifica per la vostra applicazione, anziché ricorrere per impostazione predefinita all'acciaio disponibile in magazzino, segnala il tipo di profondità ingegneristica che ripaga i dividendi attraverso centinaia di migliaia di cicli di stampa.
Il processo di progettazione e ingegneria dello stampo spiegato passo dopo passo
Sapere quali materiali entrano in uno stampo è prezioso. Ma capire come un progetto diventa effettivamente uno strumento di produzione convalidato offre qualcosa di più pratico: un quadro chiaro della sequenza temporale, dei punti decisionali e della collaborazione coinvolta quando si coinvolge un produttore. Il processo di stampaggio nella produzione si muove attraverso fasi ingegneristiche distinte e ciascuna di esse esiste per individuare tempestivamente i problemi, quando le soluzioni sono economiche e rapide.
Ecco la progressione completa seguita dalla progettazione di uno stampo per stampaggio metalli, dal file della parte iniziale agli strumenti approvati per la produzione-.
- Analisi di fattibilità del pezzo e valutazione dei materiali
- Layout della strip e pianificazione del processo
- Simulazione CAE e validazione della formatura
- Progettazione dettagliata dello stampo e ingegneria dei componenti
- Lavorazione CNC, elettroerosione e fabbricazione di componenti
- Assemblaggio, allineamento e adattamento dello stampo
- Prova stampa, ispezione del campione e perfezionamento iterativo
- Approvazione e passaggio di consegne della produzione
Ogni fase si basa su quella precedente. Saltare o affrettare una fase introduce un rischio che si aggrava ulteriormente in futuro. Esaminiamo nel dettaglio le tre principali fasi ingegneristiche.
Analisi di fattibilità e scelta dei materiali
Prima che inizi qualsiasi lavoro di progettazione, il team di ingegneri del produttore effettua una revisione preliminare del tuo componente. Questa analisi di fattibilità determina se la geometria è stampabile come disegnata e, in caso contrario, quali modifiche migliorano la producibilità senza compromettere la funzionalità.
Cosa copre effettivamente questa recensione? Gli ingegneri esaminano la geometria della parte alla ricerca di caratteristiche che creano sfide di formatura: raggi di piegatura troppo stretti rispetto allo spessore del materiale, profondità di disegno che superano i limiti di duttilità del materiale, fori posizionati troppo vicini alle pieghe dove la distorsione le farebbe diventare ovali o caratteristiche che richiedono tolleranze che determinano costi di attrezzaggio in modo sproporzionato. Un ingegnere esperto può identificare rapidamente questi problemi perché ha visto geometrie simili avere successo o fallire in migliaia di programmi precedenti.
La valutazione dei materiali avviene in parallelo. Il processo di stampaggio della lamiera si comporta in modo diverso a seconda delle caratteristiche di resistenza allo snervamento, duttilità e ritorno elastico della lega scelta. Una parte progettata in acciaio dolce potrebbe stamparsi in modo netto alla prima prova, mentre la stessa geometria in acciaio ad alta resistenza-o inossidabile potrebbe raggrinzirsi, spaccarsi o tornare indietro oltre la tolleranza. Il produttore valuta se la scelta del materiale supporta la geometria prevista e suggerisce alternative in caso contrario.
Questo è anche il punto in cui il volume di produzione entra nell’equazione. Una tiratura di 5.000 parti all'anno giustifica una strategia di attrezzamento diversa rispetto a 500.000. Il volume influenza la selezione del tipo di stampo, la qualità del materiale per l'utensileria stessa e se determinate caratteristiche debbano essere formate nello stampo-o gestite in operazioni secondarie. I migliori produttori trattano questa fase come una conversazione DFM collaborativa piuttosto che come un esercizio di preventivo a senso unico.
Simulazione CAE e progettazione di stampi
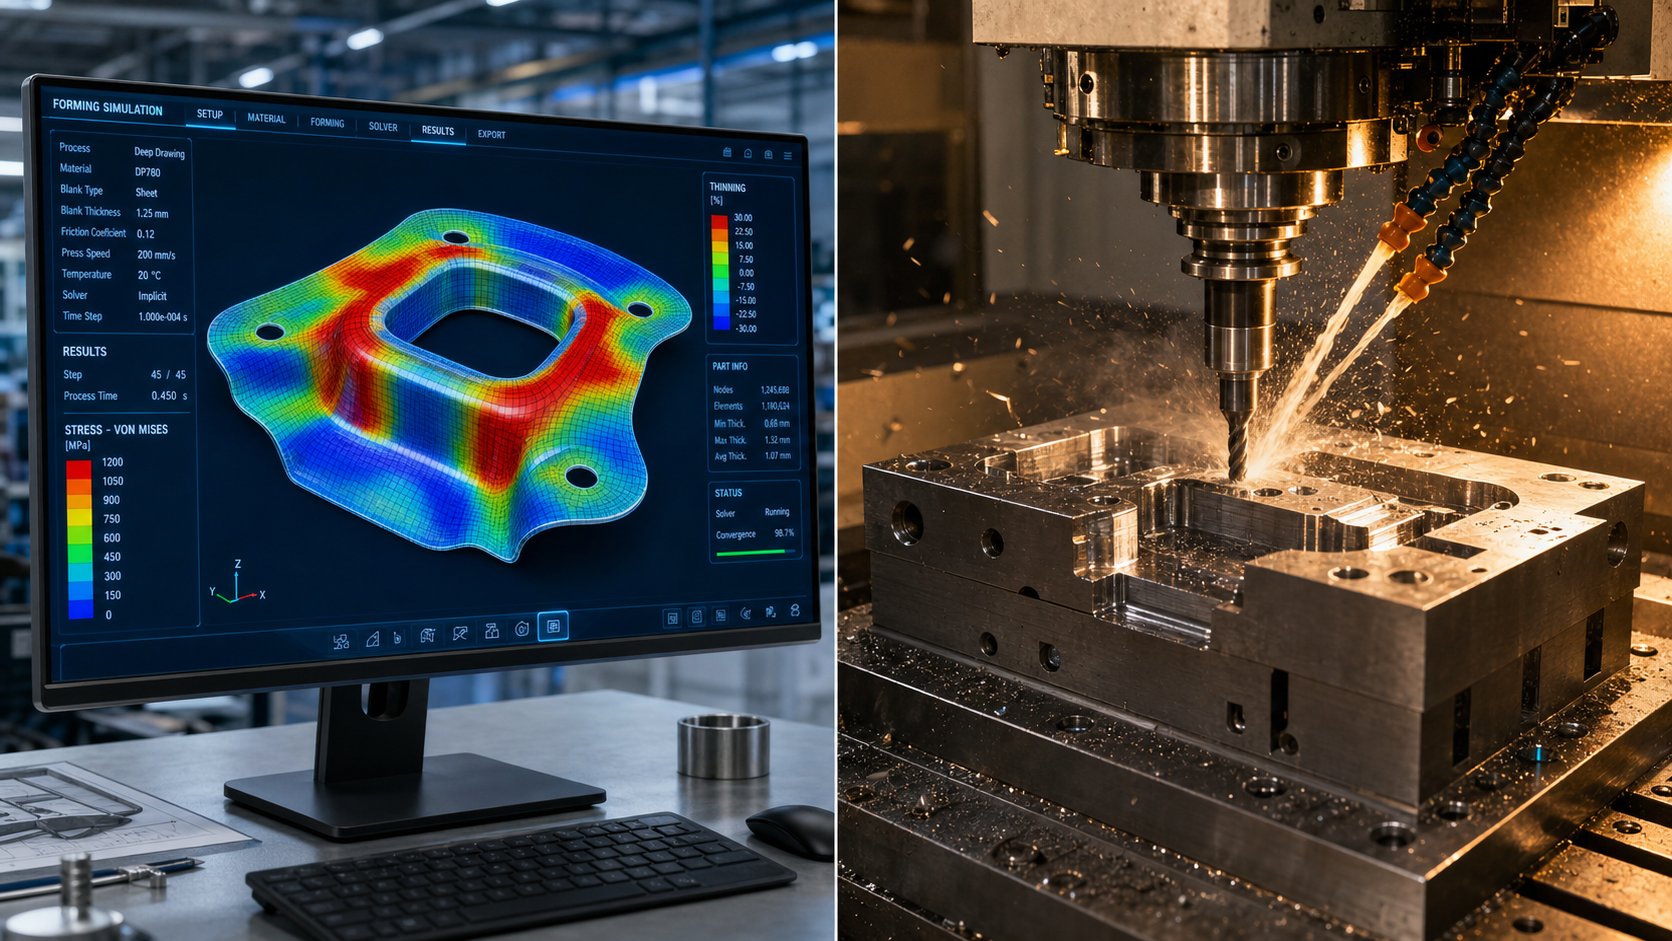
Immagina di poter stampare la tua parte centinaia di volte digitalmente, osservando esattamente dove il metallo si assottiglia, si raggrinzisce o ritorna indietro, prima che un singolo blocco di acciaio per utensili venga tagliato. Questo è ciò che l'analisi degli elementi finiti apporta al processo di produzione dello stampaggio.
Utilizzando piattaforme come AutoForm, DYNAFORM o simili software di simulazione della formatura dedicati, gli ingegneri modellano l'interazione completa tra la lamiera grezza, le superfici dello stampo e le forze della pressa. La simulazione prevede il flusso del materiale nelle cavità dello stampo, identifica le regioni di eccessivo assottigliamento o compressione, calcola l'entità del ritorno elastico e segnala potenziali spaccature o grinze. SecondoAnalisi di Keysight sulla simulazione della formatura, questa convalida virtuale consente ai produttori di rilevare e risolvere potenziali difetti prima che inizi la produzione vera e propria, sostituendo le costose prove fisiche-con un perfezionamento digitale iterativo.
La compensazione del ritorno elastico è uno degli output di-valore più elevato della simulazione. Ogni materiale ha la tendenza a ritornare parzialmente alla forma originaria dopo la formatura. Invece di scoprirlo sulla pressa e ri-lavorare le superfici dello stampo attraverso tentativi ed errori, la simulazione quantifica il ritorno elastico e consente agli ingegneri di creare la necessaria sovra-flessione direttamente nella geometria dell'utensile fin dall'inizio.
La fase di progettazione dettagliata dello stampo segue la validazione della simulazione. Gli ingegneri traducono il collaudato concetto di formatura in un modello 3D completo specificando ogni componente: profili del punzone, blocchi della matrice, piastre di estrazione, sistemi di guida, posizioni dei perni pilota e il layout della striscia che sequenzia le operazioni tra le stazioni. È qui che vengono definiti anche i requisiti della macchina per stampaggio, tra cui il tonnellaggio della pressa, le dimensioni del basamento e l'altezza chiusa necessaria per far funzionare l'utensile finito. Piattaforme CAD come SOLIDWORKS o Siemens NX generano i disegni di produzione che alimentano direttamente la fase di lavorazione.
Convalida di lavorazione, assemblaggio e prova
Una volta finalizzato il progetto, inizia la fabbricazione. Le fresatrici CNC producono le forme primarie delle matrici, lavorando da blocchi di acciaio per utensili temprato per creare profili di punzoni, cavità di matrici e geometrie di piastre con tolleranze strette. Caratteristiche interne complesse, angoli interni acuti e dettagli fini che sarebbero difficili o impossibili da fresare vengono gestiti dall'elettroerosione a filo e dall'elettroerosione a tuffo, che utilizzano la scarica elettrica per erodere il materiale con precisione a livello di micron-.
La rettifica superficiale riporta le superfici critiche alla planarità finale e alle specifiche di finitura. Il trattamento termico indurisce i componenti funzionanti riportandoli ai valori Rockwell target. Il processo di stampaggio della produzione degli utensili stessi richiede la stessa mentalità di precisione che alla fine produrrà le tue parti.
L'assemblaggio riunisce tutti i componenti lavorati nel set di stampi. I punzoni si inseriscono nella piastra del punzone, i blocchi della matrice si montano sulla scarpa inferiore, i perni di guida e le boccole allineano le metà e i sistemi a molla vengono calibrati. L'allineamento in questa fase viene misurato in micron. Un leggero disallineamento tra la metà superiore e quella inferiore si manifesterebbe come taglio irregolare, usura prematura o parti fuori-da-tolleranza.
Tryout è il luogo in cui la teoria incontra la realtà. Lo stampo assemblato entra in una pressa ed esegue le prime battute sul materiale di produzione vero e proprio. Gli ingegneri esaminano i campioni risultanti confrontandoli con la stampa della parte, misurando le dimensioni, controllando la finitura superficiale e valutando la qualità dei bordi. Quasi nessun dado produce parti perfette al primo colpo. Seguono aggiustamenti iterativi: un raggio di formatura viene leggermente sfumato, una distanza di taglio viene regolata, una compensazione del ritorno elastico viene impostata in modo più aggressivo. Ogni iterazione avvicina i campioni alle specifiche fino a quando la conformità dimensionale non viene confermata attraverso più esecuzioni consecutive.
Questo ciclo di convalida, che prevede l'esecuzione di campioni, la misurazione, la regolazione e la ri-esecuzione, è il punto in cui l'esperienza distingue i produttori competenti dagli altri. Un team che ha convalidato migliaia di stampi riconosce i modelli più velocemente, apporta correzioni più precise e raggiunge l'approvazione della produzione in meno iterazioni. Il risultato: tempi di consegna più brevi e costi di sviluppo inferiori per te.
Ciò che noterai durante l'intero processo è quanto pesantemente le fasi iniziali, la fattibilità, la simulazione e la progettazione dettagliata influenzino tutto a valle. Un investimento ingegneristico iniziale e approfondito comprime i tempi di prova e riduce la possibilità di costose sorprese. Lo stesso principio si estende oltre lo sviluppo del singolo stampo e si estende alla questione più ampia di quali settori richiedono quale livello di rigore ingegneristico e in che modo le loro specifiche richieste di materiali e certificazioni modellano il processo di attrezzaggio fin dal primo giorno.
Industrie servite e come differiscono le loro esigenze di stampi per stampaggio
Uno stampo per stampaggio costruito per il pannello di una carrozzeria automobilistica e uno costruito per un terminale di micro-connettore possono condividere la stessa fisica fondamentale, ma le somiglianze finiscono qui. I materiali, le tolleranze, i volumi e la documentazione di qualità richiesti in ciascun settore determinano tutto, dalla selezione dell'acciaio per utensili ai criteri di convalida delle prove. I produttori di matrici per stampaggio metalli che servono più settori mantengono programmi tecnici distinti per ciascuno, perché un processo che soddisfa i requisiti di un settore può non essere all'altezza in un altro.
Comprendere queste differenze ti aiuta a valutare se un potenziale partner di utensili ha un'autentica esperienza nel tuo settore o la sta semplicemente elencando in una pagina di capacità.
Requisiti degli stampi per stampaggio automobilistico
Gli stampi per lo stampaggio automobilistico operano in un mondo definito da aspettative di volume, velocità e zero-difetti. Una singola piattaforma per veicolo potrebbe richiedere centinaia di lamiere stampate, dalle traverse strutturali e bracci di controllo ai pannelli della carrozzeria di Classe A con requisiti superficiali estetici. I volumi annuali raggiungono abitualmente centinaia di migliaia o milioni di pezzi per codice, il che significa che gli utensili devono sopravvivere a cicli estremi mantenendo la tolleranza per tutta la loro vita utile.
Ciò che distingue il settore automobilistico è la sua infrastruttura di qualità. ILIATF 16949Lo standard regola l’intera catena di fornitura automobilistica, richiedendo la prevenzione dei difetti piuttosto che il semplice rilevamento. A differenza della norma ISO 9001, che si concentra sulla soddisfazione generale del cliente, la norma IATF 16949 impone l'uso di cinque strumenti principali: APQP per la pianificazione del lancio, PPAP per l'approvazione della produzione, FMEA per l'analisi dei rischi, MSA per la convalida delle misurazioni e SPC per il monitoraggio dei processi in tempo reale-.
Per il tuo programma di stampi per stampaggio automobilistico, ciò si traduce in requisiti specifici a livello di attrezzature. Lo stampo deve produrre parti che superano la richiesta PPAP, il che significa che gli studi sulla capacità dimensionale confermano che gli indici di processo soddisfano gli obiettivi OEM in cicli di produzione consecutivi. Uno stampo per stampaggio automobilistico deve inoltre supportare il-rilevamento dello stampo per il monitoraggio della forza-in tempo reale, il rilevamento degli sfridi e la verifica dell'alimentazione, poiché un singolo errore mancato può inviare parti difettose a valle prima che qualcuno si accorga del problema.
Le tolleranze per i componenti strutturali in genere vanno da +/- 0,1 mm a +/- 0,25 mm, mentre i pannelli di Classe A richiedono controlli del profilo superficiale ancora più rigorosi per evitare ondulazioni visibili o segni di avvallamento dopo la verniciatura. La combinazione di volumi elevati, tolleranze ristrette e certificazione obbligatoria rende quello automobilistico uno dei settori più esigenti per gli utensili industriali per lo stampaggio dei metalli.
Stampaggio di componenti elettronici e elettrici
Passando dal pannello della portiera di un'auto al terminale di un connettore elettrico, la portata della sfida cambierà completamente. Le parti si restringono fino a raggiungere i millimetri. Lo spessore del materiale scende al di sotto di 0,2 mm. Le tolleranze si restringono ai micron. Tuttavia, i volumi di produzione spesso rivaleggiano o superano quelli del settore automobilistico, con programmi di connettori che raggiungono le decine di milioni all’anno.
Lo stampaggio elettrico dei metalli richiede stampi progressivi che funzionano ad alta velocità, a volte superiori a 1.000 corse al minuto, su leghe di rame-a scartamento sottile, bronzo fosforoso o rame berillio. Il fattore critico di qualità non è solo la precisione dimensionale. È una condizione limite. I produttori di connettori richiedono bordi-privi di bave perché anche una piccola bava può interferire con le superfici di accoppiamento, compromettere il contatto elettrico o creare problemi di spazio negli alloggiamenti miniaturizzati.
Immagina un pin del connettore largo 0,5 mm. Una bava di soli 0,05 mm, invisibile a occhio nudo, può impedire il corretto inserimento nel suo alloggiamento. Ecco perché le operazioni di stampaggio e stampi di precisione per l'elettronica richiedono spazi di taglio ottimizzati per la lega e lo spessore specifici, insieme a progetti di stampi progressivi che mantengono l'allineamento su decine di stazioni che operano a velocità estreme.
La movimentazione dei materiali aggiunge un ulteriore livello di complessità. Le sottili strisce di rame sono morbide e si deformano facilmente, quindi i sistemi di alimentazione, la registrazione pilota e la guida della striscia devono prevenire deformazioni o errori di registrazione. Anche i requisiti di placcatura, indipendentemente dal fatto che i terminali richiedano oro, stagno o nichel, influenzano la progettazione dello stampo perché la placcatura selettiva spesso avviene sulla striscia prima dello stampaggio, il che significa che lo stampo deve evitare di danneggiare le superfici preplaccate.
Lo stampaggio di precisione personalizzato per l'elettronica in genere non richiede la norma IATF 16949, ma molti OEM di connettori impongono i propri requisiti di qualità-specifici per il cliente che competono con il rigore automobilistico. Gli invii in stile PPAP-e i controlli statistici dei processi sono comuni, in particolare per i connettori di tipo automobilistico-che collegano entrambi i settori.
Applicazioni per dispositivi medici e aerospaziali
Lo stampaggio di dispositivi medici e aerospaziali condivide un filo conduttore: la conseguenza di un guasto è catastrofica. Una staffa difettosa dell'aereo può portare a cedimenti strutturali in quota. Un componente difettoso dello strumento chirurgico può danneggiare il paziente. Entrambi i settori rispondono a questo rischio con requisiti estesi di tracciabilità, documentazione e convalida dei processi che determinano sostanzialmente il modo in cui gli utensili vengono progettati e qualificati.
Lo stampaggio aerospaziale coinvolge materiali esotici come leghe di titanio (Ti-6Al-4V), Inconel 718 e acciai inossidabili ad alta resistenza (15-5 PH). Questi materiali resistono alla formatura, generano un'usura estrema dell'utensile e ritornano elasticamente in modo aggressivo. Gli stampi per componenti aerospaziali richiedono acciai per utensili di prima qualità o inserti in metallo duro nelle stazioni di taglio e il lavoro di simulazione deve tenere conto del comportamento non lineare di queste leghe. Lo standard di qualità in vigore èAS9100D, che si basa sulla norma ISO 9001 ma aggiunge requisiti specifici-del settore aerospaziale relativi al controllo della configurazione, alla prevenzione delle parti contraffatte e all'ispezione del primo articolo secondo AS9102.
Lo stampaggio dei dispositivi medici, disciplinato dalla norma ISO 13485, presenta sfide specifiche. La biocompatibilità guida la selezione dei materiali verso l'acciaio inossidabile 316L, il titanio grado 23 (ELI) e il cromo cobalto. I requisiti di finitura superficiale per i componenti a contatto con il paziente-possono richiedere finiture di 8-16 Ra o superiori, ottenute tramite elettrolucidatura dopo lo stampaggio. La tracciabilità dei lotti per i componenti impiantabili si estende fino ai registri a livello del paziente, il che significa che ogni parte stampata deve essere collegata a uno specifico numero di calore del materiale, turno di produzione e registro di ispezione.
Entrambi i settori condividono un impatto pratico sulla produzione di stampi: i volumi di produzione sono generalmente inferiori a quelli automobilistici o elettronici, ma l’intensità della documentazione è molto più elevata. Uno stampo che produce 10.000 staffe aerospaziali all'anno richiede lo stesso rigore di validazione di uno che produce 500.000 componenti automobilistici, il che influisce sulla struttura dei costi e sulla tempistica che dovresti aspettarti quando acquisti attrezzature per industrie regolamentate.
Requisiti del settore in breve
La tabella seguente consolida le principali differenze tra i settori, offrendoti un rapido riferimento per comprendere ciò che il tuo settore richiede da un partner per gli utensili.
| Settore industriale | Materiali tipici | Intervallo di tolleranza | Volume di produzione | Certificazioni richieste |
|---|---|---|---|---|
| Automobilistico | Acciaio dolce, HSLA, HSS avanzato, Alluminio (5xxx/6xxx) | Da +/-0,1 mm a +/-0,25 mm | Alto (100,000 - milioni/anno) | IATF 16949, ISO 9001 |
| Elettronica/elettrica | Leghe di rame, bronzo fosforoso, rame berillio, ottone | Da +/-0,01 mm a +/-0,05 mm | Molto elevato (milioni - decine di milioni/anno) | ISO 9001, requisiti specifici del cliente- |
| Aerospaziale | Ti-6Al-4V, Inconel 718, acciaio inossidabile 15-5 PH, alluminio 7075 | Da +/-0,05 mm a +/-0,13 mm | Da basso a medio (1.000 - 50.000/anno) | AS9100D, NADCAP (processi speciali) |
| Dispositivi medici | Acciaio inossidabile 316L, grado Ti 23, cromo cobalto, PEEK | Da +/-0,025 mm a +/-0,13 mm | Da basso a medio (500 - 50.000/anno) | ISO 13485, FDA 21 CFR 820 |
Nota come la colonna relativa alla certificazione rivela qualcosa di importante sulla selezione del produttore. Un partner di strumenti certificato IATF 16949 dispone di sistemi comprovati per la prevenzione dei difetti ad alto-volume, ma ciò non li qualifica automaticamente per la tracciabilità aerospaziale o la convalida dei dispositivi medici. Al contrario, un'officina con esperienza AS9100 in leghe esotiche potrebbe non avere l'esperienza-in materia di stampi progressivi ad alta velocità richiesta dai programmi di elettronica.
Questo è esattamente il motivo per cui per valutare un produttore è necessario guardare oltre l'elenco delle sue apparecchiature. Le certificazioni che possiedono, i settori per i quali hanno effettivamente fornito gli strumenti e il supporto tecnico che forniscono durante lo sviluppo sono tutti fattori che determinano se sono adatti ai requisiti specifici del tuo programma.
Come valutare i produttori di matrici per stampaggio metalli per il tuo progetto
Sapere cosa richiede il tuo settore dagli utensili è una cosa. Tradurre tutto ciò in un elenco ristretto di produttori qualificati di stampi per stampaggio dei metalli è una sfida completamente diversa. Le directory online ti danno nomi e indirizzi. Ciò che non ti danno è un quadro per determinare quale fornitore abbia effettivamente la capacità, le certificazioni e la profondità ingegneristica per fornire strumenti che funzionino nel primo ciclo di produzione.
Il confronto dei prezzi racconta solo una parte della storia. Due produttori di matrici per stampaggio possono quotare lo stesso progetto a cifre simili offrendo allo stesso tempo livelli di capacità molto diversi dietro tale preventivo. I criteri di valutazione riportati di seguito ti aiutano a distinguere tra un partner che collaborerà allo sviluppo e un'azienda che costruisce semplicemente per stampare senza riscontrare problemi a monte.
Capacità tecniche da verificare prima di inviare una richiesta di offerta
L'attrezzatura determina ciò che un produttore può produrre fisicamente. Prima di inviare i disegni delle parti, conferma che l'hardware del negozio corrisponde ai requisiti del tuo progetto. Ecco cosa significa ciascuna funzionalità per i tuoi strumenti:
Gamma di tonnellaggio della pressadetermina le dimensioni e lo spessore del materiale delle matrici che il produttore può provare internamente-. Un'officina limitata a presse da 200-tonnellate non può convalidare uno stampo che richiede 600 tonnellate di forza di formatura. Se la tua parte prevede imbutiture profonde o acciaio ad alta resistenza-, chiedi informazioni sulla loro capacità massima. I produttori con gamme di presse che vanno da 50 a 2.000 tonnellate coprono tutto, dai connettori di microprecisione ai pannelli strutturali di grandi dimensioni.
Dimensioni del lettovincola le dimensioni fisiche dello stampo. Una matrice progressiva per una staffa larga 400 mm- necessita di un piano di pressatura che possa ospitare l'intero layout della striscia. Verificare che le dimensioni del letto disponibili dal produttore supportino l'impronta dello stampo senza affollamento.
Capacità CNC ed EDMriflette la precisione della lavorazione. I centri di fresatura CNC ad alta-velocità producono forme di stampi primari, mentre l'elettroerosione a filo e l'elettroerosione a tuffo gestiscono dettagli fini, raggi stretti e componenti temprati che non possono essere fresati convenzionalmente. Un produttore senza-capacità EDM interna esternalizza queste operazioni, il che aumenta i tempi di consegna e il rischio di coordinamento.
Strumenti di simulazione-interniseparare i produttori di stampi guidati dall'ingegneria-dai centri di costruzione-a-tipografia. Un produttore che utilizza un software di simulazione della formatura come AutoForm o DYNAFORM può convalidare digitalmente il progetto dello stampo prima di tagliare l'acciaio, individuando tempestivamente problemi di ritorno elastico, rischi di assottigliamento e problemi di flusso del materiale. Senza simulazione la fase di prova diventa più lunga e costosa.
Limiti di spessore del materialedefinire il range di lavoro. Alcuni negozi sono specializzati in lavori di precisione con scartamento sottile-inferiore a 1 mm, mentre altri si occupano di stampaggio strutturale-pesante superiore a 6 mm. Lo spessore e il tipo di materiale della tua parte dovrebbero rientrare comodamente nell'intervallo comprovato del produttore, non al limite di esso.
Quando si valutano i fornitori di presse per stampaggio e i costruttori di stampi, non limitarsi ad accettare solo un numero di tonnellaggio su un sito web. Chiedi quali modelli di macchina da stampa utilizzano, quanti sono disponibili per la prova e quanti sono dedicati alla produzione e se possono gestire il tuo materiale specifico alla velocità richiesta. L'utilizzo delle attrezzature è importante tanto quanto l'esistenza delle stesse.
Certificazioni e Sistemi di Qualità che segnalano Affidabilità
Le certificazioni non sono solo loghi su una home page. Ognuno rappresenta un sistema di qualità verificato con controlli di processo specifici. È essenziale abbinare la giusta certificazione ai requisiti del tuo settore.
ISO9001è la linea di base. Certifica che un produttore utilizza un sistema di gestione della qualità strutturato che copre il controllo dei documenti, la calibrazione, la gestione delle non conformità e le azioni correttive. Qualsiasi serio produttore di stampi per stampaggio dei metalli dovrebbe essere aggiornatoISO9001certificazione come minimo. Non garantisce parti perfette, ma conferma che esistono processi controllati.
IATF 16949si basa sulla norma ISO 9001 con requisiti specifici del settore automobilistico-: pianificazione del lancio APQP, approvazione della produzione PPAP, analisi dei rischi FMEA, convalida della misurazione MSA e SPC obbligatorio. Se le tue parti stampate entrano in una catena di fornitura automobilistica, il produttore di stampi deve comprendere e supportare questi requisiti, anche se la certificazione risiede presso l'impianto di produzione di stampaggio a valle.
AS9100aggiunge controlli specifici-del settore aerospaziale sulla gestione della configurazione, sulla prevenzione delle parti contraffatte e sui protocolli di ispezione del primo articolo. Per i programmi di utensili aerospaziali, verificare che il produttore sia in possesso di AS9100D e abbia fornito utensili in programmi che richiedono la documentazione del primo articolo AS9102.
Un passaggio pratico di verifica: non accettare semplicemente un certificato PDF. Controllare il numero del certificato rispetto aBanca dati IAF CertSearchper confermare validità, ambito e scadenza. Alcuni produttori possiedono la certificazione solo per una parte delle loro attività. Assicurarsi che l'ambito copra la progettazione e la produzione degli stampi, non solo l'assemblaggio o i servizi secondari.
Valutazione del supporto tecnico e della comunicazione
Attrezzature e certificazioni ti portano a una lista di candidati competenti. Il supporto tecnico e la comunicazione sono ciò che separa un partner affidabile da un negozio competente ma transazionale. Questi fattori più deboli spesso determinano se il tuo progetto viene avviato in tempo o si blocca nei cicli di sviluppo.
Qualità del feedback DFMrivela quanto profondamente un produttore sia coinvolto nel tuo design. Un negozio che cita semplicemente il tuo disegno così com'è-potrebbe costruire esattamente ciò che hai richiesto, comprese funzionalità inutilmente costose da attrezzare o soggette a problemi. I migliori produttori di stampi si oppongono in modo costruttivo, segnalando opportunità per semplificare la geometria, allentare le tolleranze non-critiche o consolidare le operazioni.Ricerca sulle pratiche DFMdimostra costantemente che la collaborazione tempestiva tra acquirente e produttore può ridurre i costi degli utensili in media del 15-25%, eliminando inutili complessità prima del taglio dell’acciaio.
Reattività all'iterazione del progettoè importante perché lo sviluppo è intrinsecamente iterativo. Quando la simulazione rivela un problema di formatura o i campioni di prova necessitano di modifiche, quanto velocemente il produttore comunica il problema, propone una soluzione e implementa la modifica? Chiedi ai potenziali fornitori quali sono i tempi di risposta tipici per le domande di ingegneria e quanti cicli di revisione sono compatibili con la loro sequenza temporale standard.
Tempistiche di progetto trasparentiproteggerti dalle sorprese del programma. Un produttore professionista di matrici per stampaggio fornisce una sequenza temporale a livello di traguardo- nella fase di preventivo, mostrando quando è necessaria l'approvazione del progetto, quando inizia la lavorazione, quando avviene la prova e quando vengono spediti i campioni di produzione. Tempistiche vaghe con un’unica data di consegna e nessun punto di controllo intermedio rendono quasi impossibile identificare i ritardi prima che si diffondano a cascata.
Utilizza la lista di controllo qui sotto quando confronti i produttori di stampi fianco a fianco. Consolida i criteri tecnici, di qualità e di comunicazione in un unico quadro di valutazione a cui puoi assegnare un punteggio durante la valutazione dei fornitori.
- La gamma di tonnellaggio della pressa copre i requisiti di forza di formatura dello stampo con un margine
- Le dimensioni del letto si adattano all'impronta dello stampo senza modifiche
- Funzionalità CNC ed EDM interne- per tutti i componenti critici dello stampo
- Software di simulazione della formatura utilizzato durante la validazione del progetto
- L'esperienza relativa allo spessore del materiale corrisponde al calibro e alla lega della tua parte
- Certificazione ISO 9001 verificata e attuale
- Certificazione specifica-di settore (IATF 16949, AS9100), se applicabile
- Processo di revisione DFM documentato con feedback scritto
- Contatto tecnico nominato assegnato al tuo progetto
- Cronologia delle tappe fondamentali fornita al preventivo con punti di controllo definiti
- Referenze disponibili da progetti nel tuo settore e nella tua gamma di volumi
- Chiari termini di proprietà e di trasferimento degli strumenti indicati nel contratto
- Servizi di manutenzione e riparazione disponibili dopo la-consegna
Assegnare un punteggio ai potenziali fornitori rispetto a questi criteri ti offre un confronto oggettivo che va ben oltre il prezzo indicato. Un produttore che seleziona ogni aspetto a un costo degli utensili leggermente più elevato fornirà quasi sicuramente un costo totale del progetto inferiore se si tiene conto della velocità di sviluppo, delle iterazioni di prova e delle prestazioni dello stampo a lungo termine.
Una volta individuato un produttore qualificato, la domanda successiva diventa pratica: come si presenta l'effettivo coinvolgimento dalla prima email agli strumenti-pronti per la produzione sulla macchina da stampa?
Dalla richiesta di offerta agli strumenti-pronti per la produzione
Il divario tra l'invio di una richiesta di offerta e il ricevimento degli strumenti approvati dalla produzione-è il punto in cui i programmi di stampaggio guadagnano slancio o si bloccano. Per molti responsabili e ingegneri del sourcing, questo divario sembra opaco. Sapere quali informazioni fornire in anticipo e quali traguardi aspettarsi in cambio trasforma l'esperienza dall'incertezza in un processo controllato e collaborativo.
Preparazione di una richiesta di offerta efficace per gli utensili di stampaggio
Un pacchetto RFQ completo accelera tutto a valle. Gli invii incompleti costringono il fornitore di matrici per stampaggio a fare supposizioni, e le supposizioni portano a citazioni errate, riprogettazioni o sorprese durante le prove. Quando prepari la tua richiesta, includi:
- Disegni 2D con didascalie GD&T e modelli CAD 3D (STEP o formato nativo)
- Specifiche del materiale tra cui qualità, temperamento e spessore
- Stima del volume annuale e durata prevista del programma
- Tolleranze critiche contrassegnate separatamente dalle tolleranze generali del blocco
- Requisiti di finitura superficiale ed eventuali processi post-stampaggio (placcatura, verniciatura, saldatura)
- Prezzo target del pezzo o vincoli di budget per gli utensili, se noti
Un dettaglio che distingue costantemente i programmi facili da quelli difficili: comunicare ilfunzionedelle caratteristiche critiche. Come documentato daLa ricerca DFM del Fabricator, quando una fabbrica di matrici per stampaggio comprende il motivo per cui esiste una caratteristica, può suggerire aggiustamenti di tolleranza o modifiche alla geometria che riducono i costi degli utensili del 20% o più senza influire sulle prestazioni della parte. Un foro che posiziona un gancio per vernice non necessita della stessa tolleranza di posizione di uno che riceve un perno a pressione-.
Il modo più efficace per comprimere i tempi di sviluppo degli stampi e ridurre i costi è un'accurata comunicazione anticipata. Ogni ora trascorsa a chiarire i requisiti prima dell'inizio della progettazione consente di risparmiare giorni di rilavorazione durante la prova.
Cosa aspettarsi durante lo sviluppo e la validazione dello stampo
Un impegno professionale nella produzione di stampi segue una sequenza prevedibile di tappe fondamentali. Ecco la tipica progressione dall'ordine di acquisto al rilascio della produzione:
- Revisione iniziale: conferma dei requisiti delle parti, del materiale, dei volumi e della tempistica
- Feedback sulla fattibilità e raccomandazioni DFM consegnati entro 1-2 settimane
- Approvazione del progetto: il produttore presenta il concetto dello stampo, il layout della striscia e i risultati della simulazione per la tua approvazione
- Lavorazione meccanica e fabbricazione: CNC, elettroerosione, rettifica e trattamento termico di tutti i componenti dello stampo
- Assemblaggio e verifica interna-del test
- Prima prova: produzione dei primi campioni e controllo dimensionale
- Affinamento iterativo: aggiustamenti basati su misurazioni campione fino a quando tutte le dimensioni non sono conformi
- Presentazione PPAP o documentazione di approvazione della produzione equivalente
- Trasferimento della produzione: lo stampo viene spedito alla macchina da stampa o allo stampatore di produzione
La fase PPAP merita particolare attenzione. Come delineato dalla documentazione PPAP di Fictiv, questo processo convalida che la tua matrice per stampaggio dei metalli personalizzata produce parti che soddisfano tutte le specifiche tecniche in modo coerente, non solo su un singolo campione valido. Comprende studi di capacità (analisi CpK), convalida del sistema di misurazione, documentazione del flusso di processo e un mandato formale di presentazione delle parti che conferma la disponibilità per la produzione in serie.
Durante questo ciclo di vita, la cadenza della comunicazione è importante.L'esperienza nel settore lo dimostrache i fornitori disciplinati forniscano visibilità sui progressi ad ogni tappa fondamentale invece di restare in silenzio tra l'ordine d'acquisto e la consegna. Una mancanza di comunicazione durante la costruzione degli utensili è spesso un segnale di avvertimento di ritardi emergenti. I migliori partner di stampi per stampaggio lamiera emergono in modo proattivo le preoccupazioni, propongono soluzioni e mantengono intatta la sequenza temporale del lancio.
Per i team che desiderano sperimentare questo flusso di lavoro con supporto tecnico integrato dalla fattibilità all'ispezione,Le soluzioni di stampi per stampaggio di YICHENoffrire un modello di coinvolgimento del servizio completo-progettato per passare dalla richiesta iniziale alla realizzazione di stampi pronti per la produzione.
Naturalmente, l'approvazione della produzione non è la fine della storia. Una volta che uno stampo entra in servizio, le sue prestazioni a lungo-termine dipendono interamente dalla sua buona manutenzione e sapere quando affilare, riparare o sostituire gli strumenti protegge l'investimento fatto nello sviluppo.
Manutenzione degli stampi di stampaggio e ottimizzazione degli investimenti negli utensili
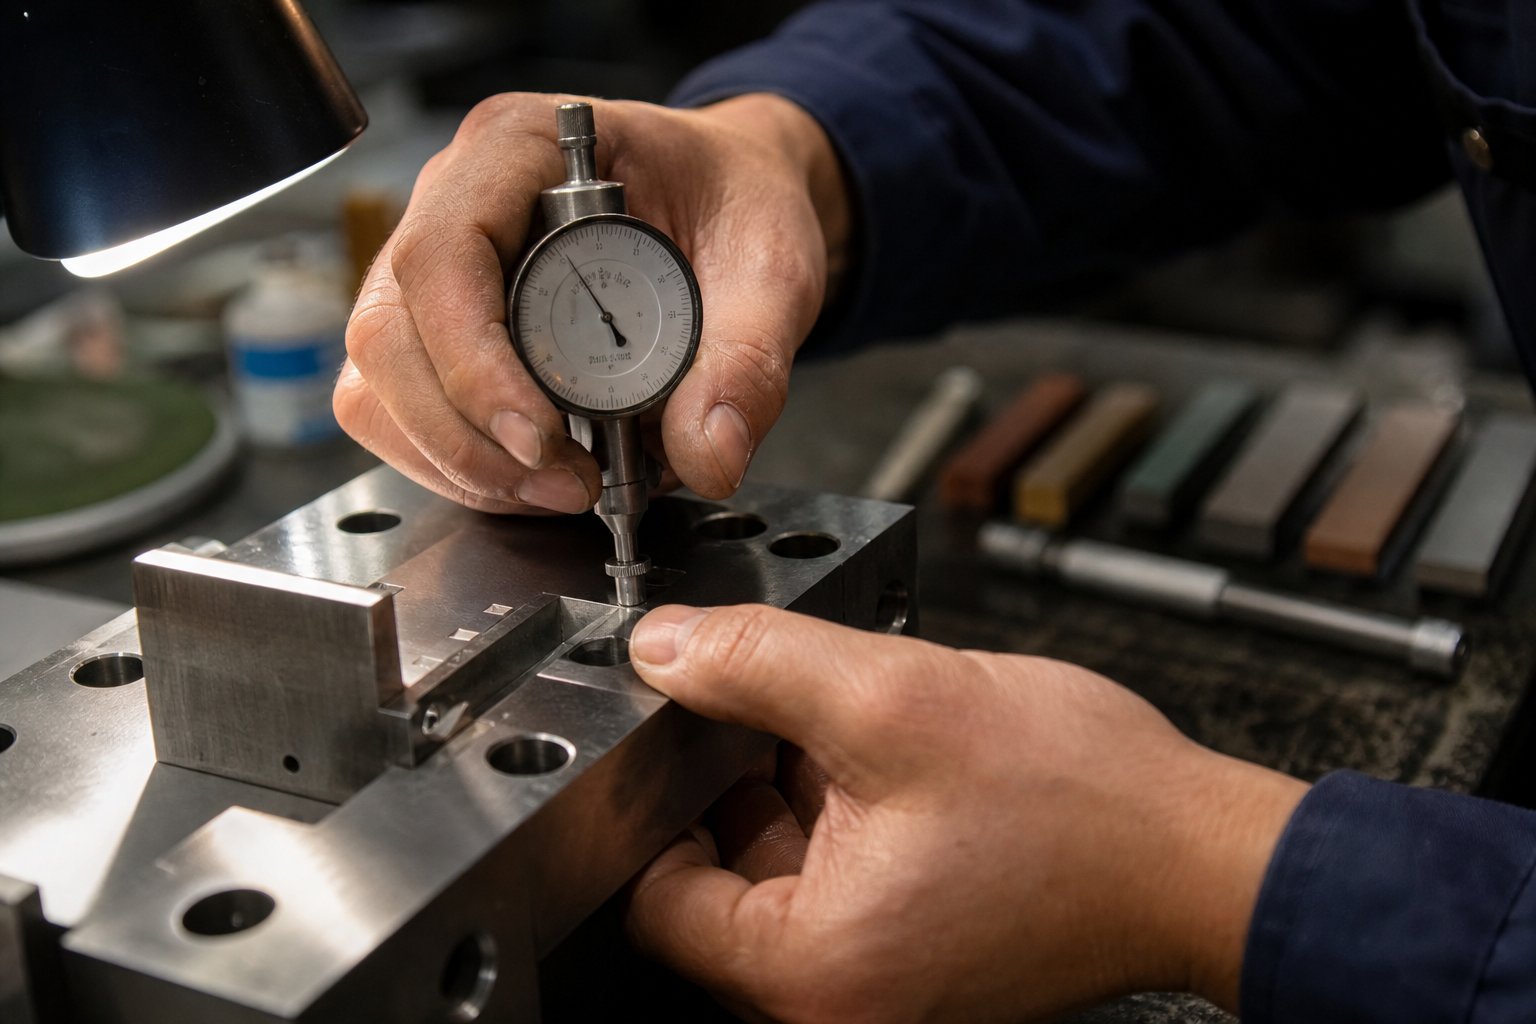
Uno stampo approvato dalla produzione- rappresenta mesi di lavoro di progettazione, lavorazione e convalida. Tuttavia, tale investimento viene ripagato solo se gli utensili rimangono in condizioni per tutta la vita utile prevista. La manutenzione degli stampi di stampaggio è ciò che distingue gli utensili che forniscono parti uniformi per un milione di cicli dagli utensili che escono dalla tolleranza dopo una frazione della durata prevista.
Programmi di manutenzione preventiva ed estensione della vita dello stampo
La manutenzione preventiva funziona perché rileva l'usura prima che si danneggi. La logica è semplice: la pulizia, l'ispezione, la lubrificazione e l'affilatura programmate mantengono il funzionamento delle parti dello stampo entro i limiti di progettazione, in modo che i piccoli problemi non si trasformino mai in arresti della stampante o eventi di scarto.
Una pratica pianificazione PM combina intervalli-basati sul tempo con trigger di conteggio-delle corse. I controlli per-turno coprono i detriti visibili, l'accumulo di residui, l'erogazione del lubrificante e gli evidenti problemi di alimentazione. Le ispezioni settimanali e mensili approfondiscono i perni guida, le molle, le condizioni del pilota e l'usura dei taglienti. Gli intervalli di affilatura, anziché seguire calendari arbitrari, dovrebbero tenere traccia dei risultati effettivi per servizio in base alla storia di usura dello stampo e al materiale da stampare.Formatura dei metallirileva che una manutenzione preventiva non adeguatamente programmata può portare a una manutenzione eccessiva-, in cui i componenti vengono sostituiti prima che si degradino, o a una manutenzione insufficiente-, in cui l'usura non viene corretta fino a quando qualcosa non si rompe.
Lo scopo delle tacche di bypass negli stampi per stampaggio fornisce un utile indicatore di usura. Questi piccoli elementi di riferimento, ricavati nello stampo a una profondità nota, consentono ai tecnici di valutare visivamente quanto materiale è stato rimosso attraverso i successivi cicli di affilatura. Quando una tacca di bypass scompare o raggiunge il limite, segnala che la sezione si sta avvicinando alla fine della sua vita utile e necessita di essere sostituita piuttosto che di un'altra riaffilatura. Altri indicatori di usura includono l'altezza della bava che tende verso l'alto tra gli intervalli di affilatura, l'incisione del perno guida e la riduzione della lunghezza-libera della molla superiore al 10%.
Per i programmi ad alto-volume, gli utensili per lo stampaggio dei metalli beneficiano di intervalli più brevi man mano che l'intensità della produzione aumenta. I materiali abrasivi del pezzo, i requisiti di tolleranza critici e la complessa progettazione di stampi progressivi accelerano l'usura e giustificano punti di ispezione più frequenti.
Quando riparare, rinnovare o sostituire una matrice per stampaggio
La riparazione degli strumenti di stampaggio e la manutenzione ordinaria hanno scopi diversi. L'analisi del settore traccia una chiara distinzione: la manutenzione preserva le condizioni attuali, mentre la riparazione ripristina qualcosa che è già danneggiato o che non funziona più correttamente. La combinazione delle due cose porta a budget di manutenzione gonfiati e costi nascosti derivanti da tempi di inattività non pianificati, spedizioni accelerate e sbalzi di qualità.
La decisione tra riparazione, ristrutturazione e sostituzione si riduce a tre fattori: costo di riparazione rispetto al costo di sostituzione, tempi di fermo della produzione durante la riparazione e se lo stampo può ancora raggiungere le tolleranze della parte dopo aver completato il lavoro. Un guasto localizzato della punzonatura giustifica la sostituzione del componente. La deriva cumulativa dell'autorizzazione su più stazioni richiede un ricondizionamento. Ma quando i dati mostrano ripetute perdite di allineamento, instabilità dimensionale cronica dopo la verifica della PM o crepe strutturali che continuano a ripresentarsi, gli strumenti di stampaggio hanno raggiunto la fine del loro ciclo di vita e la sostituzione diventa la decisione economicamente valida.
Sapere in quale categoria rientra la tua situazione richiede prove. Ecco i segnali di avvertimento che uno stampo necessita di attenzione immediata rispetto agli articoli che appartengono al successivo servizio programmato:
- Attenzione immediata:scheggiature o incrinature sui bordi taglienti, improvviso spostamento dimensionale oltre la tolleranza, rumore o vibrazione anomala della pressa, danno strutturale visibile alle sezioni dello stampo, estrazione degli sfridi che causa inceppamenti della pressa
- Manutenzione programmata:aumento graduale delle bave con tendenza verso la soglia di affilatura, rigature minori sui perni di guida, riduzione della forza della molla entro il range di utilizzo, diminuzione dell'erogazione del lubrificante senza impatto sulla qualità della parte, avvicinamento al limite dell'intaglio di bypass
Tieni traccia dei costi di riparazione e degli eventi di inattività per stampo, non in modo aggregato. Questa storia rivela quali strumenti rispondono bene alle cure di routine e quali consumano risorse senza fornire risultati stabili. Quando i dati indicano costantemente instabilità nonostante un'adeguata manutenzione, il percorso più conveniente- da seguire è coinvolgere il partner per gli utensili per la sostituzione o la riprogettazione anziché continuare a finanziare rendimenti decrescenti su uno strumento obsoleto.
Selezione del giusto partner per la produzione di stampi per stampaggio
La cronologia della manutenzione ti dice quando un dado ha raggiunto i suoi limiti. Ma rafforza anche un punto più ampio: il produttore scelto all’inizio di un programma determina le prestazioni dell’utensile, la facilità con cui i problemi vengono risolti e il valore totale che si ottiene dal proprio investimento. La scelta di un partner non riguarda solo chi costruisce lo stampo. Riguarda chi ti supporta durante l'intero ciclo di vita dello stampaggio della lamiera, dalla prima conversazione sulla fattibilità fino ad anni di servizio di produzione.
Abbinamento del tipo di produttore alle vostre esigenze specifiche
Non tutte le aziende produttrici di stampi operano allo stesso modo. Tendono a rientrare in tre categorie e abbinare il tipo giusto alla tua situazione evita aspettative disallineate.
Produttori di servizi- completigestire tutto, dalla progettazione e simulazione alla lavorazione, alla prova e al supporto continuo. Alcuni eseguono anche la produzione di stampaggio internamente-, offrendoti un unico fornitore sia per gli utensili che per gli stampaggi metallici personalizzati. Questo modello funziona meglio quando è necessario un supporto tecnico integrato, si desidera un partner responsabile o non si dispone di competenze interne nello stampaggio. Il compromesso è che stai consolidando il rischio con un unico fornitore, quindi valutare attentamente le loro capacità è ancora più importante.
Solo specialisti di strumenti-e-morte-concentrarsi esclusivamente sulla costruzione di stampi per stampaggio personalizzati senza eseguire parti di produzione. Eccellono nelle sfide complesse degli utensili e spesso investono più pesantemente nella lavorazione avanzata, nell'elettroerosione e nella tecnologia di simulazione rispetto alle officine che dividono le risorse tra utensili e produzione. Scegli questo percorso quando disponi già di uno stampatore di produzione e hai bisogno di un partner dedicato alla produzione di utensili e matrici il cui unico obiettivo sia la qualità e la precisione degli utensili.
Timbri per contratti con-strumenti internicostruire lo stampo e produrre parti sotto lo stesso tetto. Ciò semplifica la logistica e la responsabilità per i programmi in cui lo stampatore possiede l'intero processo. Tuttavia, la loro capacità di attrezzamento potrebbe essere inferiore a quella di un'officina dedicata per stampi e stampi, poiché la loro attività principale è gestire presse anziché progettare da zero attrezzature complesse.
La tua decisione dipende da dove finiscono le tue capacità interne. Se disponi di forti risorse tecniche ma non di capacità di stampa, ha senso uno stampatore a contratto. Se hai bisogno di una profonda collaborazione DFM e di una simulazione avanzata prima che un singolo chip venga tagliato, un servizio completo o un'azienda dedicata alla produzione di utensili e matrici offre più valore durante lo sviluppo.
Fare il passo successivo verso soluzioni di stampi per stampaggio personalizzati
Tutto quanto trattato in questo articolo, dai tipi di stampi e materiali da costruzione al processo di ingegneria, ai requisiti del settore e ai criteri di valutazione, punta verso una conclusione pratica: la qualità del processo di approvvigionamento determina la qualità del risultato dell'attrezzatura. Ecco il tuo piano d'azione per andare avanti:
- Definisci chiaramente le tue esigenze: geometria della parte, materiale, volumi annuali, tolleranze e finitura superficiale documentati prima di contattare chiunque
- Verificare le capacità tecniche rispetto alla checklist di valutazione, confermando il tonnellaggio della pressa, la capacità di lavorazione, gli strumenti di simulazione e l'esperienza sui materiali
- Richiedi tempestivamente il feedback DFM e trattalo come un segnale di qualificazione. I produttori che si oppongono in modo costruttivo al tuo progetto stanno dimostrando profondità ingegneristica
- Conferma che le certificazioni corrispondono al tuo settore (minimo ISO 9001, IATF 16949 per il settore automobilistico, AS9100 per il settore aerospaziale, ISO 13485 per il settore medico)
- Richiedi le tempistiche delle tappe fondamentali in fase di preventivo in modo da poter monitorare i progressi e identificare i ritardi prima che si riversino a cascata
- Scegli un partner che supporti l'intero ciclo di vita: analisi di fattibilità, simulazione CAE, lavorazione meccanica di precisione, prova iterativa, ispezione dimensionale e manutenzione post-consegna
- Valutare il costo totale di proprietà anziché confrontare i preventivi degli strumenti separatamente
Per i team pronti a coinvolgere un produttore di-servizi completi che copra questo flusso di lavoro completo,Le soluzioni di stampi per stampaggio di YICHENoffrire supporto tecnico integrato dalla fattibilità iniziale fino agli strumenti-pronti per la produzione, progettati per passare direttamente dalla ricerca a un impegno pronto per la richiesta di offerta-in tutta sicurezza.
Il giusto strumento di stampaggio e partner per lo stampo non si limita a costruire ciò che chiedi. Sfidano i tuoi presupposti in termini di risparmio di denaro, convalidano il tuo progetto digitalmente prima di impegnarsi nell'acciaio e sostengono gli utensili molto tempo dopo la spedizione. Questa è la differenza tra l'acquisto di uno stampo e l'investimento in un rapporto di produzione che aumenta il valore in ogni ciclo produttivo.
Domande frequenti sui produttori di matrici per stampaggio metalli
1. Cosa sono gli stampi nella produzione?
Nel settore manifatturiero, uno stampo è uno strumento di precisione-progettato su misura installato in una pressa per stampaggio che taglia, piega, fora o modella la lamiera in una parte dalla forma specifica. A differenza degli utensili generici, ogni matrice per stampaggio è-costruita appositamente per una geometria a parte singola, composta da metà superiore e inferiore abbinate allineate da perni guida temprati. Lo stampo funge da immagine negativa del componente finito, riproducendone i contorni, i fori e le flange attraverso l'applicazione di forza controllata attraverso migliaia o milioni di cicli di stampa.
2. Come scelgo tra matrici progressive, transfer e composte?
La scelta dipende da tre fattori: geometria della parte, volume di produzione e complessità. Gli stampi progressivi sono adatti a tirature ad alto-volume (50,000+ all'anno) per parti complesse multi-funzionalità che possono rimanere su una striscia di supporto. Le matrici di trasferimento gestiscono parti più grandi o più profonde che superano i limiti della geometria di alimentazione delle strisce-, in genere a volumi da medi-a-alti. Le matrici composte funzionano meglio per parti piatte di precisione che richiedono una stretta concentricità a volumi da bassi-a-medi. Un produttore qualificato come YICHEN può valutare il file della tua parte durante l'analisi di fattibilità e consigliare il tipo di matrice ottimale in base alle tue esigenze specifiche.
3. Quali certificazioni dovrebbe possedere un produttore di stampi per stampaggio metalli?
Come minimo, qualsiasi produttore serio dovrebbe possedere l’attuale certificazione ISO 9001. Oltre a ciò, contano le certificazioni specifiche del settore-: IATF 16949 è richiesta per le catene di fornitura automobilistiche, AS9100D per i programmi aerospaziali e ISO 13485 per le applicazioni di dispositivi medici. Verifica i certificati rispetto al database IAF CertSearch per confermare la validità e l'ambito. L'ambito della certificazione dovrebbe coprire esplicitamente la progettazione e la produzione degli stampi, non solo l'assemblaggio o i servizi secondari, garantendo che il sistema di qualità si applichi all'effettivo lavoro di attrezzatura eseguito sul progetto.
4. Quanto tempo è necessario per sviluppare uno stampo personalizzato dalla richiesta di offerta alla produzione?
Una tipica sequenza temporale di sviluppo di uno stampo per stampaggio dura da 8 a 20 settimane a seconda della complessità, con tappe fondamentali tra cui feedback sulla fattibilità (1-2 settimane dopo il lancio), approvazione del progetto, lavorazione e fabbricazione, assemblaggio, iterazioni di prova e invio PPAP. Gli stampi progressivi per parti automobilistiche complesse richiedono più tempo rispetto agli strumenti a stazione singola-per geometrie semplici. La più grande variabile di pianificazione è la qualità della comunicazione iniziale. Fornire pacchetti RFQ completi con CAD 3D, disegni GD&T, specifiche dei materiali e stime dei volumi comprime significativamente la sequenza temporale eliminando le rilavorazioni basate sui presupposti.
5. Quali fattori influenzano il costo di uno stampo per stampaggio?
Il costo dello stampo per stampaggio dipende dal tipo di stampo (costi progressivi superiori a una singola-stazione), dalla complessità della parte e dal numero di stazioni di formatura, dalla qualità dell'acciaio per utensili e dai trattamenti superficiali selezionati, dalle tolleranze richieste, dalle aspettative sul volume di produzione che determinano i requisiti di durata dello stampo e dal livello di supporto tecnico, inclusa la simulazione e il feedback DFM. La valutazione del costo per-pezzo durante l'intero ciclo di produzione anziché confrontare i preventivi anticipati degli strumenti in modo isolato fornisce un quadro più accurato del valore totale, poiché gli strumenti di-qualità più elevata in genere comportano costi di manutenzione inferiori e minori problemi di qualità durante la loro durata di servizio.


