


Ciò che si qualifica come una parte importante nello stampaggio a stampo
Quando lo faun componente metallico stampatoattraversare il confine dal territorio "standard" a quello "gran parte"? L’industria parla costantemente dello stampaggio di metalli pesanti, ma raramente traccia un confine chiaro. Se stai cercando un servizio di stampaggio di pezzi di grandi dimensioni, hai bisogno di numeri concreti prima ancora di poter iniziare a valutare la fattibilità.
Definizione di parti di grandi dimensioni nello stampaggio a stampo
Una parte generalmente si qualifica come "grande" nello stampaggio a stampo quando supera i 24 pollici in ogni singola dimensione o quando richiede un piano di stampa più grande di 72 pollici per accogliere l'utensileria. Ma le dimensioni da sole non raccontano tutta la storia. Lo spessore del materiale gioca un ruolo determinante: le parti stampate da stock superiori a 3 mm (circa 0,120 pollici) entrano nel territorio dello spessore pesante, dove la fisica della formatura cambia radicalmente. Secondo la panoramica di Worthy Hardware sullo stampaggio di grosso spessore, questo processo in genere gestisce materiali che vanno da 0,079 pollici a 0,5 pollici di spessore, a volte anche più spessi, richiedendo presse in grado di esercitare diverse centinaia di tonnellate di forza.
Anche il peso conta. Quando un componente grezzo o formato finito supera ciò che un operatore può posizionare in sicurezza a mano, si ha a che fare con parti che richiedono movimentazione meccanica, trasferimento robotizzato o automazione dedicata. Pensa alle parti automobilistiche stampate in modo progressivo come i longheroni del telaio a tutta-lunghezza, le traverse strutturali o i gruppi di staffe di grandi dimensioni. Questi componenti possono pesare da 10 a oltre 100 libbre nel loro stato finito.
Perché la dimensione della parte cambia tutto
Immagina di raddoppiare l'impronta di una parte stampata. Non hai semplicemente raddoppiato la sfida. L'hai aggravato. Il flusso di materiale diventa più difficile da controllare su una superficie più ampia. Il mantenimento della planarità su un pezzo grezzo da 36 pollici richiede una distribuzione uniforme della pressione che le parti più piccole non richiedono mai. L'accuratezza della registrazione, la capacità di mantenere ogni stazione di formatura allineata allo stesso dato, diminuisce con l'aumentare delle dimensioni del pezzo grezzo.
Nello stampaggio dei metalli per auto, gli ingegneri che progettano linee di stampaggio progressivo di componenti automobilistici affrontano quotidianamente questi problemi di ridimensionamento. Una staffa del parafango larga 8 pollici si comporta in modo prevedibile. Scalando questo concetto a un pannello strutturale completo, ogni accumulo di tolleranza-, ogni variazione del ritorno elastico e ogni incoerenza di alimentazione della striscia si amplifica nella geometria più ampia.
Ecco cosa distingue a livello pratico lo stampaggio standard dal lavoro su pezzi di grandi dimensioni:
- Gestione del vuoto- I grezzi di grandi dimensioni richiedono sistemi di alimentazione dedicati, alloggiamenti per bobine adatti a bobine più pesanti e alimentazioni servo con lunghezze di corsa estese
- Richieste di tonnellaggio- I requisiti di forza si adattano sia alla lunghezza del perimetro (per le operazioni di taglio) che all'area della superficie (per la formatura), spingendo i requisiti della pressa nella gamma da 400 a 1,100+ tonnellata
- Muore il peso- Gli stampi di-grande formato possono pesare diverse tonnellate e richiedono l'accesso con un carroponte e procedure specializzate di cambio stampo
- Limiti di larghezza della striscia- Gli stampi progressivi per pezzi di grandi dimensioni richiedono uno stock di bobine più ampio, il che limita i fornitori disponibili e aumenta i tempi di consegna dei materiali
- Complessità operativa secondaria- Le operazioni di sbavatura, ispezione e gestione di pezzi stampati di grandi dimensioni richiedono attrezzature e spazio su scala-maggiore
Il supporto per lo stampaggio di pezzi di grandi dimensioni non è semplicemente una versione più grande dello stampaggio standard. Si tratta di una disciplina ingegneristica diversa, in cui la capacità della pressa, il comportamento dei materiali e la progettazione degli utensili si intersecano in modi che richiedono competenze specializzate. La vera domanda non è se una parte può essere stampata. Dipende se il processo di formatura, le attrezzature e l'economia si allineano su quella scala specifica.
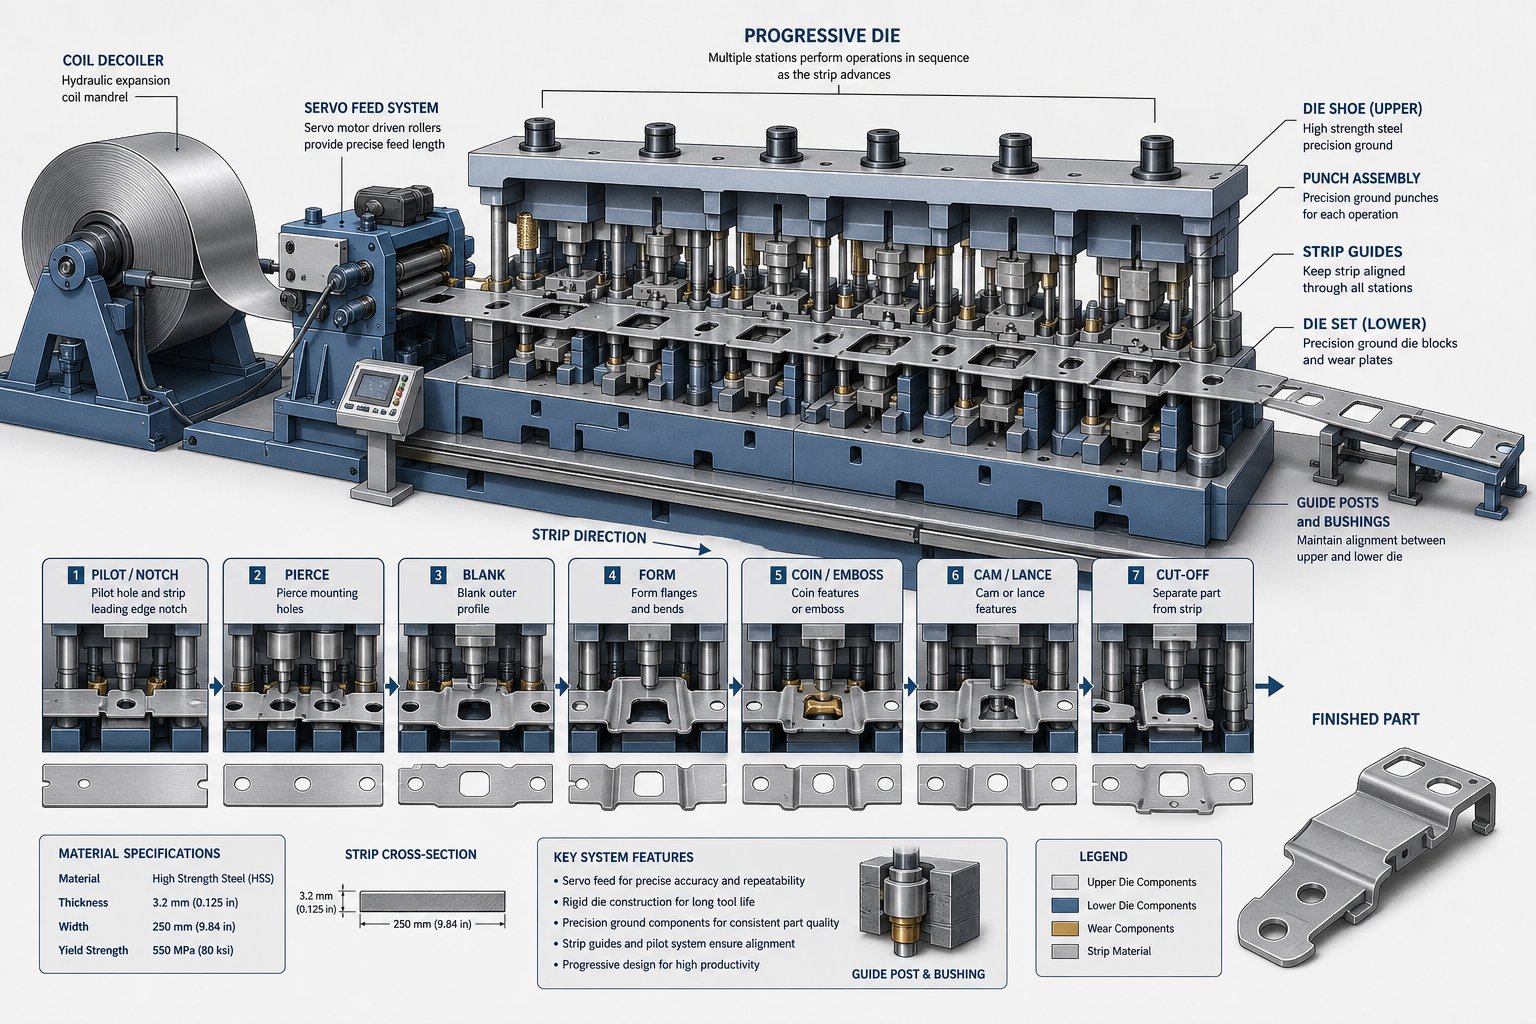
Come funziona diversamente lo stampaggio per pezzi di grandi dimensioni
I principi dell'utensileria non cambiano quando si ingrandisce una parte stampata. Ciò che cambia è la violenza con cui questi principi ti puniscono per aver ignorato i dettagli.Stampaggio progressivo dei metallisu una staffa da 6 pollici è indulgente. Esegui la stessa logica di processo su un componente strutturale da 36 pollici e ogni incoerenza di alimentazione, ogni deflessione della striscia, ogni errore di registrazione si moltiplicherà su una tela molto più grande.
Comprendere le differenze meccaniche tra i metodi di produzione su larga scala non è accademico. Determina se una parte può essere realizzata e se gli aspetti economici giustificano l'approccio.
Come gli stampi progressivi gestiscono componenti sovradimensionati
Lo stampaggio progressivo del metallo unisce tutte le stazioni di formatura su un unico set di stampi, con ciascuna parte che rimane collegata alla striscia originale tramite un trasportatore fino alla stazione di taglio finale. Per le parti di grandi dimensioni, ciò crea una cascata di sfide che i lavori più piccoli non incontrano mai.
Il primo problema è il tono. Il passo è la distanza che il nastro deve avanzare tra ogni corsa della pressa e corrisponde direttamente alla lunghezza del pezzo nella direzione di avanzamento. Una parte che misura 30 pollici nella direzione di alimentazione necessita di almeno 30 pollici di passo, più qualsiasi materiale di supporto che collega le stazioni. Moltiplicalo per otto o dieci stazioni di formazione e otterrai uno stampo che si estende per 20 piedi o più. COMELa serie base delle fustelle del Fabricatornote, gli stampi progressivi richiedono che tutte le stazioni necessarie siano montate su un unico set di stampi comuni, temporizzate e sequenziate per una distanza di alimentazione costante. Su larga scala, quel singolo stampo diventa un enorme strumento di rettifica-di precisione.
L’alimentazione con strisce introduce un altro livello di difficoltà. Bobine più pesanti, spesso larghe da 36 a 60 pollici, richiedono sistemi di servoalimentazione con forza di trazione maggiore e capacità di corsa più lunga. Il peso della bobina aumenta rapidamente. Una bobina di acciaio da 4 mm di larghezza da 48-pollici-con un diametro esterno standard può facilmente superare le 10.000 libbre, richiedendo svolgitori-per carichi pesanti, raddrizzatrici motorizzate e linee di alimentazione progettate per quella massa. La precisione dell'alimentazione su lunghi cicli di produzione diminuisce man mano che il diametro della bobina diminuisce e la tensione del nastro cambia, quindi il sistema di alimentazione necessita di una compensazione in tempo reale per mantenere la tolleranza del passo per migliaia di cicli.
La registrazione è il terzo fattore critico. Le matrici progressive per pezzi di grandi dimensioni utilizzano perni pilota inseriti in fori pre-per bloccare la posizione della striscia in ciascuna stazione. Ma gli strip più larghi sono più inclini alla deriva laterale, all'onda del bordo e al camber. Se la striscia si sposta anche di pochi millesimi su una larghezza di 40- pollici, l'effetto cumulativo sulla posizione dell'elemento nelle stazioni a valle può spingere le parti fuori tolleranza. Diventano necessari piloti più grandi, accoppiamenti più stretti delle boccole e meccanismi di guida laterale aggiuntivi.
Il risultato? I servizi di stampaggio progressivo per componenti di grandi dimensioni richiedono non solo presse più grandi, ma anche un ecosistema completo di alimentazione e guida adattato alle esigenze.
Alternative di trasferimento e linea tandem
Quando la geometria di una parte diventa troppo grande per rimanere attaccata a una striscia portante, o quando la sequenza di formatura richiede che la parte venga ruotata o capovolta tra un'operazione e l'altra, lo stampaggio a trasferimento diventa la strada pratica da seguire.
I sistemi di trasferimento disaccoppiano la parte da qualsiasi materiale in striscia. I singoli fustellati vengono disimpilati, immessi nella prima stazione e quindi trasferiti meccanicamente da matrice a matrice mediante guide dotate di dita di presa. SecondoRivista sulla formatura dei metalli, le presse transfer sono generalmente dotate di telai a lati diritti-con almeno due bielle, capacità di tonnellaggio da 300 a oltre 3.000 tonnellate e supporti di lunghezza superiore a 275 pollici per accogliere tutte le stazioni.
I sistemi di trasferimento a due-assi fanno scorrere le parti in avanti da una stazione all'altra. I sistemi a tre-assi aggiungono un sollevamento verticale, prelevando i pezzi e posizionandoli esattamente entro i limiti di misurazione del perimetro. Il terzo asse è fondamentale per-parti di grandi dimensioni, gusci e componenti imbutiti in profondità che richiedono il riposizionamento tra un'operazione e l'altra. Come spiega Standard Die International, lo stampaggio con stampo a trasferimento consente di manipolare le parti a vari angoli in uno stato libero, consentendo operazioni come ritagli, nervature e filettatura che gli stampi progressivi semplicemente non possono ottenere su geometrie di grandi dimensioni.
Le linee di stampa tandem portano ulteriormente questa modularità. Invece di più stazioni sotto un'unica slitta, una linea tandem utilizza una pressa separata per ciascuna operazione di stampaggio, in genere da quattro a sei presse disposte in sequenza. La pressa principale gestisce l'estrazione primaria, mentre le presse successive eseguono operazioni di rifilatura, perforazione, piegatura e riattacco. Questa configurazione è adatta a parti troppo grandi o troppo geometricamente complesse perché anche una pressa transfer possa gestirle in un unico telaio.
Le linee tandem rappresentano il limite superiore dei servizi di stampaggio di metalli a stampo progressivo per pannelli automobilistici di grandi dimensioni e componenti strutturali. Le installazioni più grandi presentano dimensioni di sostegno di 4.500 x 2.500 mm o superiori, con presse per piombo che superano le 2.000 tonnellate. La velocità della corsa varia da 6 corse al minuto su azionamenti meccanici standard fino a 18 o più corse al minuto utilizzando presse servomeccaniche in modalità di funzionamento continuo.
Alcuni impianti gestiscono linee di stampa combinate che possono funzionare come una pressa progressiva standard ad alta velocità, come una pressa transfer a velocità più basse o come un ibrido: progressiva per le prime diverse stazioni, quindi taglio delle parti dal nastro e trasferimento alle successive stazioni di fustellatura. Questa flessibilità è importante quando una singola struttura deve produrre un mix di geometrie di parti di grandi-senza dedicare linee separate a ciascuna.
Ecco come si confrontano i quattro approcci principali per i lavori di grande-formato:
| Metodo | Intervallo di dimensioni massime della parte | Tipi di geometria ideale | Velocità di produzione | Complessità degli utensili |
|---|---|---|---|---|
| Morte progressiva | Fino a ~36 pollici (limitato dalla larghezza della striscia e dal piano di stampa) | Parti piatte o poco profonde-formate con caratteristiche su un piano | Elevata (fino a 1.500 corse/min per pezzi più piccoli; 7-30 per pezzi grandi) | Alto - tutte le stazioni su un set di matrici |
| Trasferimento morire | Fino a ~60+ pollici (limitato dalla lunghezza del supporto) | Imbutiture profonde, gusci, parti assialmente simmetriche, formatura multi-angolo | Moderato (6-18 colpi/min) | Muore moderatamente - stazione individuale più meccanismo di trasferimento |
| Matrice composta | Fino a circa 24 pollici (limitazione-corsa singola) | Pezzi grezzi piatti che richiedono taglio e forma simultanei in un'unica passata | Alto (un colpo completa la parte) | Da basso a moderato - un dado, un set di operazioni |
| Linea tandem | 60+ pollici (stampa separata per operazione) | Pannelli automobilistici di grandi dimensioni, componenti strutturali profondi, parti complesse multi-operazione | Da basso a moderato (6-18 colpi/min) | Basso numero di stampi, alto livello di sistema- (4-6 presse coordinate) |
La scelta tra questi metodi non è puramente tecnica. Il volume di produzione, la complessità delle parti e la capacità disponibile della macchina da stampa sono tutti fattori importanti. Un approccio progressivo potrebbe essere fisicamente fattibile per una determinata parte di grandi dimensioni, ma se richiede una pressa da 2.400-tonnellate con un banco da 240 pollici che il tuo fornitore non possiede, l'alternativa del trasferimento o del tandem diventa la risposta nel mondo reale.
Quell’intersezione tra fattibilità fisica e vincoli pratici è esattamente il punto in cui vengono prese le decisioni sulla selezione del processo e dove la scelta del percorso sbagliato costa mesi di tempi di realizzazione degli strumenti e centinaia di migliaia di dollari in capitale non recuperabile.
Selezione del metodo di stampaggio corretto in base alla dimensione della parte
Sapere cosa può fare ciascun processo è solo metà del problema. La domanda più difficile: quale dovresti effettivamente utilizzare per la tua parte specifica? Quando si valuta un servizio di stampaggio di pezzi di grandi dimensioni, la logica di selezione non è un semplice diagramma di flusso. È un processo di eliminazione sequenziale in cui la fisica pone il veto sulle opzioni prima che l'economia ottenga un voto.
Criteri di selezione del processo per stampaggi sovradimensionati
Inizia con la parte stessa. La sua impronta relativa all'area disponibile del letto della pressa è il primo cancello. Se l'area proiettata della parte (compresi i margini della striscia portante per il lavoro progressivo) supera ciò che può ospitare il piano della pressa, questo metodo è fuori discussione. Nessuna progettazione intelligente dello stampo modifica questo vincolo.
La profondità di disegno è il filtro successivo. Forme poco profonde inferiori al 25% del diametro del pezzo grezzo possono spesso rimanere su una striscia portante in uno stampo progressivo. Gli imbutimenti profondi, qualunque cosa si avvicini ad un rapporto tra profondità-e-diametro 1:1, in genere richiedono che il pezzo grezzo si muova liberamente. Ciò significa timbratura di trasferimento. A ciò si aggiungono le flange complesse con piegature multi-asse. Ciascun asse di formatura aggiuntivo aggiunge una stazione, aumenta il passo e richiede un posizionamento più preciso del pezzo grezzo tra le operazioni.
L'accumulo di tolleranza-si comporta diversamente su larga scala. Nello stampaggio di precisione di parti compatte, mantenere una dimensione di 4-pollici di +/-0,05 mm è una routine. Scala lo stesso requisito di tolleranza a una dimensione di 30 pollici su uno stampaggio sovradimensionato e combatterai contemporaneamente l'espansione termica dello stampo, la deflessione elastica del telaio della pressa e la deriva della registrazione del nastro. Lo stampaggio di metalli ad alta precisione di grande formato richiede non solo attrezzature migliori, ma anche presse più rigide, ambienti a temperatura controllata e monitoraggio in tempo reale.
I vincoli geometrici interagiscono con le dimensioni in modo da eliminare rapidamente le opzioni. Una parte con sottosquadri richiede azioni laterali-azionate da camma. Su un pezzo da 40-pollici, le unità a camme diventano enormi, aggiungendo peso e complessità a uno stampo già sovradimensionato. Una parte che necessita sia di un'imbutitura profonda che di elementi di foratura di precisione nella parete imbutita può richiedere che l'imbutitura avvenga su una linea di trasferimento e che lo sfondamento avvenga in una matrice di precisione secondaria e in un'operazione di stampaggio. Questi non sono casi limite teorici. Sono scenari comuni in componenti strutturali di grandi dimensioni.
Corrispondenza dei requisiti di volume all'economia dei processi
La fattibilità fisica restringe le tue opzioni. Il volume determina quale opzione di sopravvivenza ha senso finanziario.
Gli stampi progressivi favoriscono i volumi elevati perché il costo degli utensili è enorme ma il tempo di ciclo è rapido. Per i pezzi di grandi dimensioni, tuttavia, il tonnellaggio della pressa richiesto spinge i costi di capitale ancora più in alto. Potrebbe essere necessaria una pressa da 1.200-tonnellate che esegue stampaggi metallici di precisione progressivi per una staffa strutturale. Se il tuo volume annuale è di soli 50.000 pezzi, i calcoli di ammortamento potrebbero non funzionare mai. Gli stampi di trasferimento, con il loro costo di attrezzamento per stazione inferiore-e la possibilità di funzionare su attrezzature esistenti, possono essere più pratici per volumi medi di componenti di grandi dimensioni, anche se il tempo di ciclo per pezzo è più lento.
Lo stampaggio ad alta-precisione su larga scala crea tensione: tolleranze più strette richiedono più stazioni di formatura, il che aumenta la lunghezza dello stampo e i requisiti della pressa, il che aumenta i costi, il che aumenta il volume di pareggio-. Gli ingegneri devono valutare onestamente se ogni tolleranza sulla stampa è funzionalmente necessaria o se alcune dimensioni possono essere allentate per aprire percorsi di processo più economici.
La scelta del processo per i pezzi di grandi dimensioni è guidata innanzitutto dalla fattibilità fisica: è possibile realizzare il pezzo in questo modo? Solo dopo aver risposto a questa domanda l’economia entra nella conversazione: dovrebbe essere fatta in questo modo a questo volume?
Ecco la valutazione sequenziale che ogni ingegnere dovrebbe seguire quando seleziona un processo per stampaggi di grandi dimensioni:
- Mappa l'impronta della parte rispetto alle dimensioni disponibili del piano di stampa, compresi i margini della striscia per approcci progressivi
- Valutare la profondità di imbutitura e determinare se la parte può rimanere attaccata a una striscia portante durante tutta la formatura
- Contare il numero di operazioni di formatura, perforazione e rifilatura necessarie per stimare il conteggio delle stazioni
- Valuta i requisiti di tolleranza relativi alle dimensioni della parte, identificando le caratteristiche che richiedono uno stampaggio ad alta-precisione rispetto a quelle con limiti rilassati
- Identifica i vincoli geometrici (sottosquadri, piegature multi-asse, azioni laterali) che eliminano tipi di processo specifici
- Calcola i requisiti di tonnellaggio in base al materiale, allo spessore e al perimetro totale di taglio/forma
- Confrontare i metodi fattibili sopravvissuti con il volume annuale previsto e il prezzo unitario target
- Prendi in considerazione le operazioni secondarie, indipendentemente dal fatto che i processi post-stampaggio come la lavorazione meccanica o la saldatura compensino la necessità di uno stampo più complesso
Quando raggiungi il settimo passo, la fisica ha già preso la maggior parte delle decisioni. La scelta rimanente tra i metodi fattibili è quella in cui il volume di produzione, il budget degli strumenti e i vincoli della sequenza temporale determinano il percorso finale da seguire. E quel percorso finale determina direttamente il comportamento del materiale sotto la pressione di formatura su tutta la scala della tua parte.
Comportamento e selezione dei materiali per stampaggi-su larga scala
Una staffa da 6 pollici tagliata in acciaio dolce non si preoccupa molto della direzione delle venature. Un pannello strutturale da 40 pollici tagliato dalla stessa bobina? Si preoccupa intensamente. Il comportamento del materiale, trascurabile su piccola scala, diventa la modalità di guasto dominante quando le dimensioni della parte si estendono su due o tre piedi di metallo laminato. La stessa lega, lo stesso spessore, lo stesso fornitore, ma la fisica cambia perché la distanza amplifica ogni cavillo anisotropo che il laminatoio ha cotto in quella lamiera.
È qui che la maggior parte delle discussioni sui servizi di stampaggio di pezzi di grandi dimensioni tacciono. I fornitori elencano i materiali che possono gestire. Raramente spiegano perché questi materiali si comportano diversamente su larga scala, o come la scelta sbagliata della qualità si traduce in tassi di scarto che distruggono l’economia della produzione.
Direzione della grana e qualità dei bordi su pezzi grezzi di grandi dimensioni
Ogni bobina di lamiera porta con sé un'impronta direzionale derivante dal processo di laminazione. COMEIl Fabbricante spiega, il rotolamento introduce una deformazione plastica complessiva che allunga e ruota i grani di cristallo, creando anisotropia: proprietà meccaniche che variano in base alla direzione in cui vengono misurate. Il valore r-, un rapporto tra la deformazione della larghezza e quella dello spessore misurata durante le prove di trazione, quantifica questo comportamento direzionale. Quando i valori r- differiscono in modo significativo tra la direzione di laminazione, la direzione trasversale e 45 gradi rispetto alla laminazione, il materiale si assottiglia, si raggrinzisce e ritorna indietro in modo diverso a seconda di come è orientato il grezzo rispetto alla bobina.
In una piccola parte, potresti non notarlo mai. Su un pezzo grezzo di grandi dimensioni, l'anisotropia diventa inevitabile. Considera un taglio di taglio di 36-pollici perpendicolare alla direzione di laminazione. Lungo tutto questo bordo la struttura cristallina del materiale presenta un orientamento coerente all'azione di taglio. La qualità del bordo, ovvero il rapporto tra zona di taglio pulita, zona di frattura e altezza della bava, rimane relativamente uniforme. Ruota lo stesso taglio di 90 gradi e stai tagliando lungo la fibra. Il carattere del bordo cambia. L'altezza della bava aumenta, la profondità di ribaltamento si sposta e la zona di frattura si irruvidisce. Sulle linee di taglio estese tipiche della tranciatura di pezzi di grandi dimensioni, queste differenze si sommano in variazioni di qualità misurabili da un'estremità all'altra del taglio, in particolare sui tagli che si inarcano lungo più orientamenti della fibra.
La formabilità su grandi superfici è il punto in cui l’anisotropia colpisce più duramente. Nelle operazioni di stampaggio progressivo dell'acciaio che utilizzano nastri larghi, le stazioni di formatura devono accogliere materiale che scorre più facilmente in una direzione piuttosto che in un'altra. Un'operazione di disegno che si estende su 30 pollici si assottiglierà in modo non uniforme sulla sua superficie se il profilo del valore r- del pezzo grezzo non viene preso in considerazione nella geometria dello stampo. Il risultato: assottigliamento localizzato in alcune zone, increspature in altre e uno spessore delle pareti incoerente che non supera l'ispezione.
Il controllo della planarità durante la tranciatura aggiunge un'altra sfida. I fogli di grandi dimensioni sono soggetti a modelli di sollecitazione residua dovuti al set di bobine, alla balestra e all'onda del bordo. Quando si taglia un pezzo grezzo di grandi dimensioni liberandolo dalla striscia, le tensioni interne si ridistribuiscono. Un pezzo grezzo da 48- pollici può presentare un arco di 0,030 pollici o più che non era visibile mentre il materiale era vincolato sotto forma di bobina. Per lo stampaggio progressivo dell'alluminio, questo problema si intensifica perché il modulo elastico inferiore dell'alluminio fa sì che le tensioni residue creino proporzionalmente una maggiore distorsione. Il livellamento prima della tranciatura aiuta, ma il livellatore deve essere dimensionato per la larghezza della striscia e un livellamento eccessivo può introdurre un incrudimento che riduce la formabilità a valle.
Selezione della qualità dei materiali per lo stampaggio di-parti di grandi dimensioni
Scegliere la lega giusta per un componente stampato di grandi dimensioni non è solo una questione di resistenza e costo. Riguarda il modo in cui il materiale si comporterà su una superficie di formatura misurata in piedi, non in pollici. Ciascuna famiglia di materiali presenta compromessi-distinti su larga scala.
Lo stampaggio progressivo dell'acciaio al carbonio copre la più ampia gamma di applicazioni-per componenti di grandi dimensioni. Gli acciai dolci come il 1008 e il 1010 offrono un'eccellente formabilità e un comportamento prevedibile su grandi imbutiture. Le qualità HSLA (classi 340, 420, 550 MPa) garantiscono un risparmio di peso grazie alla riduzione dello spessore, ma presentano un ritorno elastico significativamente maggiore. Gli acciai a doppia fase- (DP590, DP780) combinano un'elevata resistenza con un allungamento ragionevole, ma il loro comportamento di incrudimento-li rende imprevedibili nei lunghi passaggi di formatura. Quanto più alto è il grado di resistenza, tanto più aggressivo dovrà essere compensato il ritorno elastico nella progettazione dello stampo.
Le leghe di alluminio presentano una serie di problemi diversi. La serie 5000, in particolare il grado-5754 per stampaggio e il diffuso 5052, offre buona formabilità e resistenza alla corrosione per i pannelli strutturali. Tuttavia, la tendenza dell'alluminio alla formazione di bande di Luders (segni visibili di deformazione del tenditore) su grandi superfici di imbutitura richiede un'attenta regolazione della pressione del premilamiera. Le leghe della serie 6000 come la 6061 offrono una resistenza maggiore ma richiedono un trattamento termico di solubilizzazione e un indurimento per invecchiamento, complicando la sequenza di produzione. Lo stampaggio progressivo dell'alluminio per pezzi di grandi dimensioni richiede spazi tra gli stampi più stretti rispetto all'acciaio perché l'alluminio si deteriora più facilmente contro le superfici dell'utensile e tale tendenza al grippaggio aumenta con l'area di contatto.
Gli acciai inossidabili apportano tassi di incrudimento-alti all'equazione. I gradi austenitici come 304 e 316 induriscono rapidamente durante la formatura, il che significa che la forza richiesta per completare la stazione di formatura finale può essere notevolmente superiore alla prima. Nello stampaggio progressivo dell'acciaio inossidabile per componenti di grandi dimensioni, questo indurimento progressivo significa che i calcoli del tonnellaggio devono tenere conto dell'incrudimento cumulativo su tutte le stazioni, non solo della forza istantanea su ogni singola stazione. I gradi inossidabili ferritici (409, 430) offrono un minore incrudimento e una migliore formabilità per applicazioni in cui la resistenza alla corrosione è importante ma l'estrema duttilità è meno critica.
Lo stampaggio progressivo del rame e dell'ottone occupa una nicchia più ristretta nei lavori di grandi-parti, in genere limitati a sbarre collettrici elettriche, piastre di scambiatori di calore e involucri di schermatura RF dove la conduttività o le proprietà termiche guidano la scelta del materiale nonostante i costi più elevati.
| Famiglia di materiali | Intervallo di spessore tipico (parti di grandi dimensioni) | Grado di formabilità | Gravità del ritorno elastico | Applicazioni comuni di parti-di grandi dimensioni |
|---|---|---|---|---|
| Acciaio dolce (1008/1010) | 1.0 - 6.0 mm | Eccellente | Basso | Staffe strutturali, componenti del telaio, custodie |
| Acciaio HSLA (340-550 MPa) | 1.2 - 5.0 mm | Bene | Da moderato ad alto | Longheroni del telaio automobilistico, traverse, rinforzi |
| Doppia-fase in acciaio (DP590-DP780) | 1.0 - 3.5 mm | Moderare | Alto | Crash-strutture automobilistiche critiche, montanti B- |
| Alluminio 5052/5754 | 1.0 - 4.0 mm | Bene | Moderare | Pannelli della carrozzeria, scudi termici, componenti marini |
| Alluminio 6061 | 1.5 - 6.0 mm | Moderare | Da moderato ad alto | Telai strutturali, staffe aerospaziali (post-trattamento termico-trattato) |
| Acciaio inossidabile 304/316 | 0.8 - 4.0 mm | Buono (ma elevato incrudimento) | Alto | Pannelli per attrezzature alimentari, rivestimenti architettonici, alloggiamenti medicali |
| Acciaio inossidabile 409/430 (ferritico) | 1.0 - 3.0 mm | Bene | Moderare | Componenti di scarico, pannelli di elettrodomestici |
| Rame/Ottone | 0.5 - 3.0 mm | Eccellente | Da basso a moderato | Sbarre collettrici, scambiatori di calore, schermature RF |
La compensazione del ritorno elastico è il punto in cui la selezione del materiale e le dimensioni del pezzo entrano in conflitto in modo più doloroso. Su una piccola parte, ti pieghi eccessivamente di qualche grado e dici che è fatto. Su una flangia da 30- pollici formata da acciaio DP780, l'entità del ritorno elastico può superare gli 8-12 gradi e varia lungo la lunghezza della curvatura in base alla variazione locale dello spessore, all'attrito e alla temperatura. Per compensare ciò è necessaria una geometria dello stampo che sovra-forma intenzionalmente la parte, quindi si affida al recupero elastico per riportarla al valore nominale. Più lunga è la linea di piega, più punti lungo quella linea dove il comportamento del ritorno elastico diverge dalla previsione. I materiali più resistenti amplificano questa non linearità e le parti più grandi danno a tale amplificazione più spazio per esprimersi.
È proprio qui che l'analisi degli elementi finiti (FEA) diventa non-negoziabile. COMEAnalisi di Keysight sulla simulazione della formatura della lamieraspiega che le prove virtuali degli stampi basate su FEA- possono prevedere il ritorno elastico, le pieghe, l'assottigliamento e le spaccature prima che venga costruita qualsiasi attrezzatura fisica. La simulazione cattura l'interazione tra le proprietà del materiale, la geometria dell'utensile e i parametri di processo come la forza del portagrezzo e la lubrificazione. Per le fustelle di grande-formato che costano decine o centinaia di migliaia di dollari, individuare un difetto di assottigliamento o di grinza consente di risparmiare virtualmente mesi di rilavorazione.
L'accuratezza della simulazione dipende dall'immissione di dati materiali corretti. I valori generici del manuale non sono sufficienti per lavori di grandi dimensioni-. Sono necessari i dati effettivi delle prove di trazione del lotto specifico di bobine, inclusi i valori r- a 0, 45 e 90 gradi rispetto alla direzione di laminazione. Quanti più dati sui materiali vengono forniti al modello FEA, tanto più affidabile sarà la previsione di cosa accadrà quando il pezzo grezzo da 42 pollici colpisce il punzone e il metallo inizia a fluire attraverso una superficie abbastanza grande da esporre ogni incoerenza nascosta nel foglio.
Il comportamento dei materiali su larga scala non è una considerazione secondaria. È la variabile che determina se il tuo stampo produce parti o scarti. E le forze necessarie per dare forma a quel materiale, attraverso l'intera geometria di un componente sovradimensionato, definiscono la capacità della pressa effettivamente necessaria.
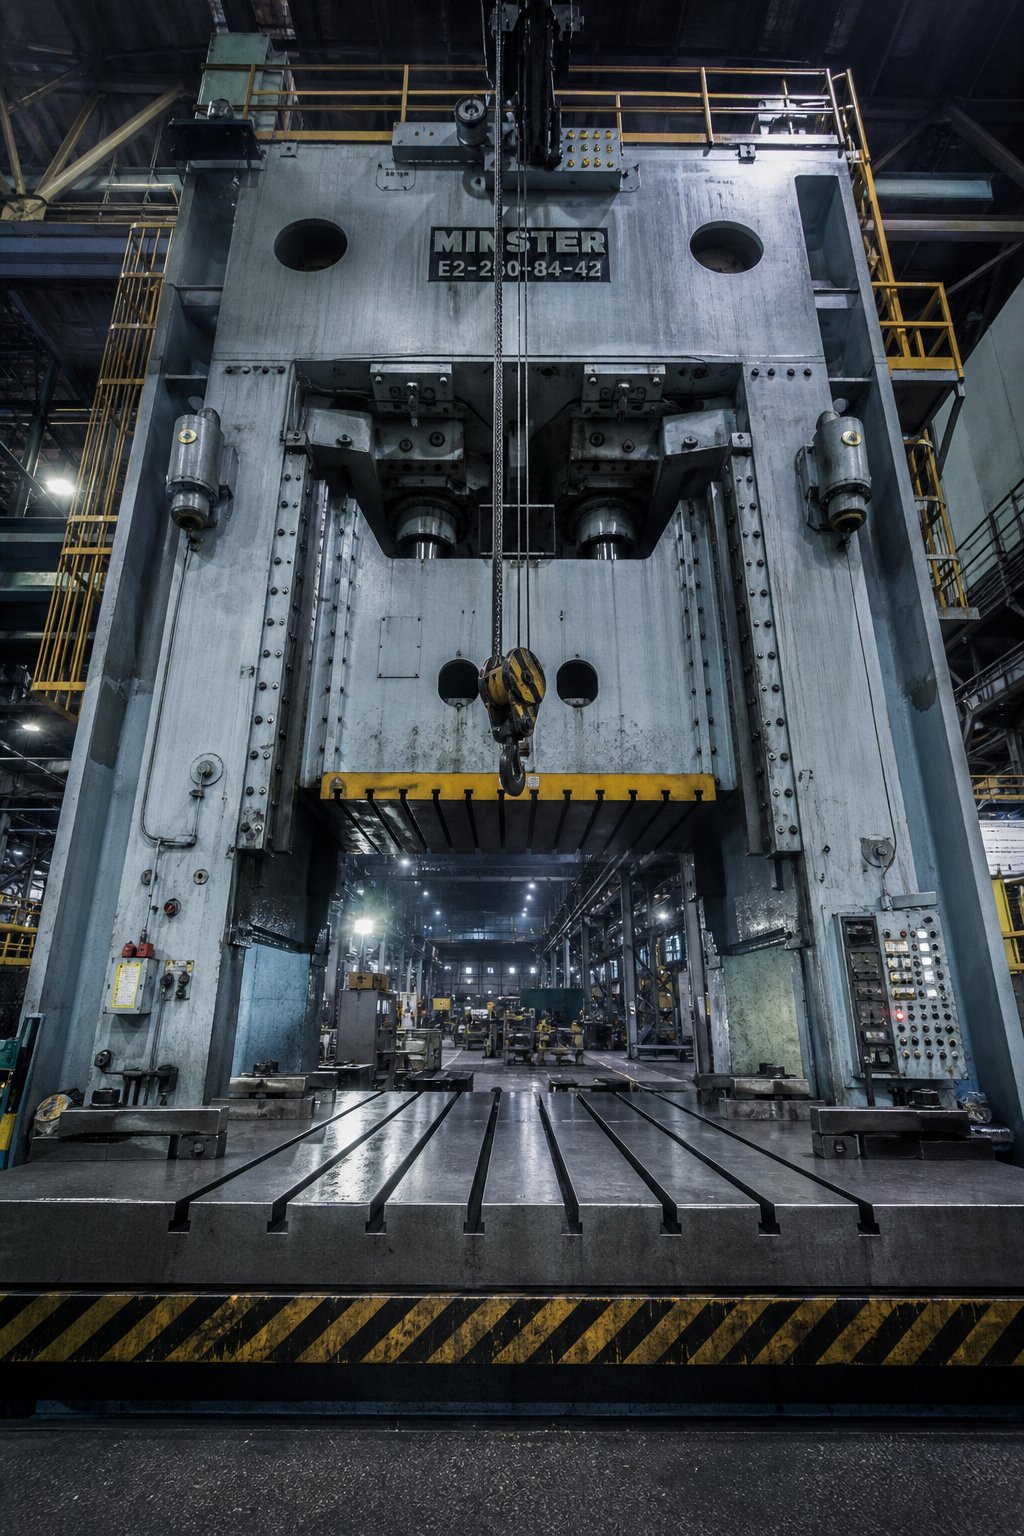
Capacità di stampa e dimensionamento del tonnellaggio per componenti di grandi dimensioni
Il comportamento del materiale ti dice a quali forze il metallo resisterà. La capacità della pressa ti dice se la tua attrezzatura è in grado di fornire tali forze su tutta la geometria di un componente sovradimensionato. Queste due realtà si scontrano nel telaio della pressa e, quando non si allineano, lo stampaggio di pezzi di grandi dimensioni-semplicemente non avviene. Nessuna progettazione intelligente dello stampo compensa il fatto che una pressa non abbia il tonnellaggio, l'area del basamento o l'altezza chiusa per eseguire la sequenza di formatura.
Questo è il vincolo che uccide silenziosamente i progetti. Gli ingegneri progettano una parte, selezionano un materiale, pianificano la sequenza di formatura e poi scoprono che la macchina per stampaggio progressivo richiesta non esiste nello stabilimento del loro fornitore. Comprendere come il tonnellaggio si adatta alle dimensioni del pezzo e come le dimensioni del letto e l'altezza chiusa interagiscono con la geometria dello stampo separa i progetti fattibili dalle costose false partenze.
Requisiti di tonnellaggio della stampa per lo stampaggio-di grande formato
Tonnellaggio in bilance di stampaggio pesante attraverso due meccanismi distinti a seconda del tipo di operazione. Operazioni di tranciatura e sfondamento in scala con il perimetro. Le operazioni di formatura e disegno scalano con l'area della superficie. Entrambi si moltiplicano con lo spessore del materiale. Quando una parte è sufficientemente grande da coinvolgere quantità significative di tutti e tre i tipi di operazioni, la domanda totale di tonnellaggio aumenta rapidamente.
Per la tranciatura e la perforazione, il calcolo fondamentale è semplice: il perimetro di taglio (in pollici) moltiplicato per lo spessore del materiale (in pollici) moltiplicato per la resistenza al taglio del materiale (in tonnellate per pollice quadrato). COMELa guida al calcolo del tonnellaggio del produttoredettagli, questa formula utilizza l'intero spessore del materiale per compensare gli utensili opachi e usurati, poiché il taglio effettivo avviene a metà del grezzo. Su un pezzo di grandi dimensioni con 200 pollici di perimetro di taglio totale in acciaio dolce da 4 mm, il tonnellaggio di tranciatura da solo può superare le 150 tonnellate prima di tenere conto di qualsiasi formatura.
Le operazioni di disegno utilizzano un calcolo simile basato sul perimetro- ma sostituiscono la resistenza alla trazione finale con la resistenza al taglio, poiché le pareti del guscio sono in tensione durante il disegno. Per un'imbutitura di grandi dimensioni con un diametro di 30 o più pollici, la forza di imbutitura può competere o superare il tonnellaggio di tranciatura, in particolare nei materiali per stampaggio progressivo-più resistenti come l'HSLA o gli acciai a doppia fase-.
Ma questi calcoli grezzi catturano solo una parte del quadro. Uno stampo progressivo per un componente di grandi dimensioni non esegue un'operazione per corsa. Li esegue tutti contemporaneamente. Ogni stazione dello stampo richiede forza nello stesso istante in cui la pressa raggiunge il punto morto inferiore. È necessario sommare i carichi di ogni punzone di perforazione, ogni stazione di formatura, ogni estrattore a molla, ogni cuscinetto di pressione dell'azoto, ogni camma azionata e ogni taglierina per rottami. Per uno stampo progressivo a 12 stazioni che utilizza materiale di grosso spessore, il carico cumulativo può facilmente raggiungere da 800 a 1.200 tonnellate.
Lo spessore del materiale è il moltiplicatore che rende il tonnellaggio-di pezzi di grandi dimensioni particolarmente brutale. Raddoppiare lo spessore non raddoppia solo la forza. Raddoppia la forza in ogni stazione simultaneamente. Una parte che richiede 400 tonnellate di acciaio da 2 mm richiede circa 800 tonnellate di acciaio da 4 mm, presupponendo la stessa geometria. Combinando questo aumento di spessore con i perimetri di taglio più lunghi tipici dei pezzi di grandi dimensioni, capirai perché le operazioni di stampaggio pesanti richiedono abitualmente presse nella gamma da 600 a 2,000+ tonnellate.
Gli ingegneri che calcolano la capacità richiesta della pressa dovrebbero tenere conto anche del fabbisogno energetico, non solo della forza. Una pressa può avere un tonnellaggio sufficiente ma un'energia del volano insufficiente per sostenere tale forza attraverso la parte di lavoro della corsa. Un'energia insufficiente provoca lo stallo della pressa al punto morto inferiore, una modalità di guasto comune quando si utilizzano stampi progressivi di grandi dimensioni a velocità che superano la capacità del motore di ri-energizzare il volano tra una corsa e l'altra.
Dimensioni del letto e vincoli di altezza chiusa
Il tonnellaggio attira l'attenzione, ma le dimensioni del letto e l'altezza chiusa eliminano silenziosamente più progetti di quanto non faccia mai la capacità di forza. Una pressa da 1.000 tonnellate è inutile per la maggior parte dei pezzi se il suo letto misura 60 x 40 pollici e lo stampo richiede 96 x 48.
Le dimensioni del piano della pressa definiscono l'ingombro massimo dello stampo. Per gli stampi progressivi che servono pezzi di grandi dimensioni, il basamento deve accogliere non solo la larghezza e la lunghezza del pezzo, ma l'intero set di stampi, comprese tutte le stazioni, gli scivoli degli scarti, i meccanismi pilota e le guide delle strisce. Una matrice progressiva a 10-stazione per un pezzo largo 30-pollici-può facilmente estendersi per 120 pollici nella direzione di alimentazione. Il piano della pressa deve supportare tale lunghezza fornendo allo stesso tempo un'area imbullonata nel modello con scanalatura a T per un bloccaggio sicuro.
L'altezza chiusa è la distanza dalla parte inferiore del pistone alla parte superiore del pianale della pressa con il pistone al punto morto inferiore e la regolazione impostata completamente-in alto. Come spiega la rivista MetalForming, questa dimensione è distinta dall'altezza dello stampo, che sottrae lo spessore della piastra di rinforzo. L'altezza chiusa della fustella (la sua dimensione complessiva completamente chiusa) deve rientrare nello spazio minimo e massimo dell'altezza della fustella-. Se non si adatta, lo stampo non riesce a chiudersi completamente oppure tocca il fondo prima che il pistone completi la corsa, generando forze di sovraccarico catastrofiche che danneggiano sia lo stampo che il telaio della pressa.
Per gli stampi per pezzi di grandi dimensioni-, l'altezza chiusa diventa particolarmente limitata. Le sequenze di formatura complesse richiedono gruppi di stampi alti con cavità di imbutitura profonde, più cuscinetti di pressione impilati verticalmente e pattini dello stampo spessi che resistono alla deflessione. Uno stampo di trasferimento di grandi dimensioni potrebbe richiedere da 24 a 36 pollici di altezza chiusa solo per accogliere la geometria di formatura, i sistemi di pressione e lo spessore strutturale della scarpa. La pressa deve fornire quello spazio verticale fornendo allo stesso tempo una lunghezza della corsa sufficiente per l'estrazione più profonda della sequenza.
La capacità della piastra di sostegno impone un limite di peso facile da trascurare. Le fustelle progressive di grande-formato possono pesare da 5 a 15 tonnellate o più. Il supporto deve supportare il carico statico in modo uniforme senza deformarsi oltre le specifiche del produttore della pressa. Le specifiche relative al tonnellaggio e alla deflessione della pressa presuppongono che il carico dello stampo sia equamente distribuito su due-terzi dell'area del basamento. Una matrice stretta che concentra il carico al centro di un letto sovradimensionato, o una matrice lunga che carica solo un'estremità del supporto, crea una deflessione irregolare che peggiora la qualità della parte e accelera l'usura.
Anche la logistica del cambio degli stampi aumenta con le dimensioni. Gli stampi che pesano diverse tonnellate richiedono l'accesso con carroponte, sistemi di supporto mobile o carrelli portastampi dedicati per il cambio. I sistemi di cambio rapido degli stampi progettati per stampi da 500-libbre non sono adatti agli utensili multi-tonnellata. Le strutture che eseguono lo stampaggio di pezzi di grandi dimensioni- necessitano di una capacità della gru adeguata allo stampo più pesante, oltre a spazio tra i montanti della pressa per il caricamento laterale-o frontale dell'utensile.
Quando valuti se un servizio di stampaggio di pezzi di grandi dimensioni può effettivamente produrre il tuo componente, queste sono le specifiche della pressa che contano:
- Zona letto- Superficie di supporto totale disponibile su entrambi gli assi, confermando che l'impronta dello stampo si adatta al margine per il bloccaggio
- Altezza chiusa- Spazio massimo e minimo dell'altezza dello stampo- (altezza di chiusura della pressa meno spessore del supporto, con intervallo di regolazione del pistone), garantendo che il gruppo dello stampo si adatti alla sua posizione chiusa
- Tonnellaggio- Capacità nominale nel punto della corsa in cui si verifica il carico di picco, non solo il numero di targa
- Tratto diapositiva- Corsa totale del pistone, che deve superare la profondità di imbutitura più profonda più lo spazio libero per l'estrazione della parte e il movimento di trasferimento
- Altezza della linea di alimentazione- L'altezza della linea centrale dell'alimentazione della striscia rispetto alla parte superiore del supporto, che deve corrispondere alla linea di passaggio- della fustella per un corretto ingresso del materiale
- Rafforzamento del modello con scanalatura a T-- Spaziatura, larghezza e profondità delle fessure che devono adattarsi allo schema di bloccaggio della matrice e corrispondere alla disposizione dei bulloni della matrice
Fornitori affidabili che pubblicano elenchi dettagliati delle attrezzature, a volte elencando decine di presse per tonnellaggio, dimensione del basamento e corsa, forniscono un segnale tangibile di credibilità. Puoi-fare un riferimento incrociato tra i requisiti della tua parte e le loro capacità pubblicate prima che abbia luogo la prima conversazione.
La capacità della pressa determina ciò che è fisicamente possibile. Ma lo stampo che si trova all'interno della pressa, lo strumento che effettivamente modella il metallo, introduce una serie di sfide di progettazione che si sommano alle dimensioni della parte. Il modo in cui questi stampi sono progettati per garantire rigidità, guida e manutenibilità su larga scala è una disciplina a sé stante.
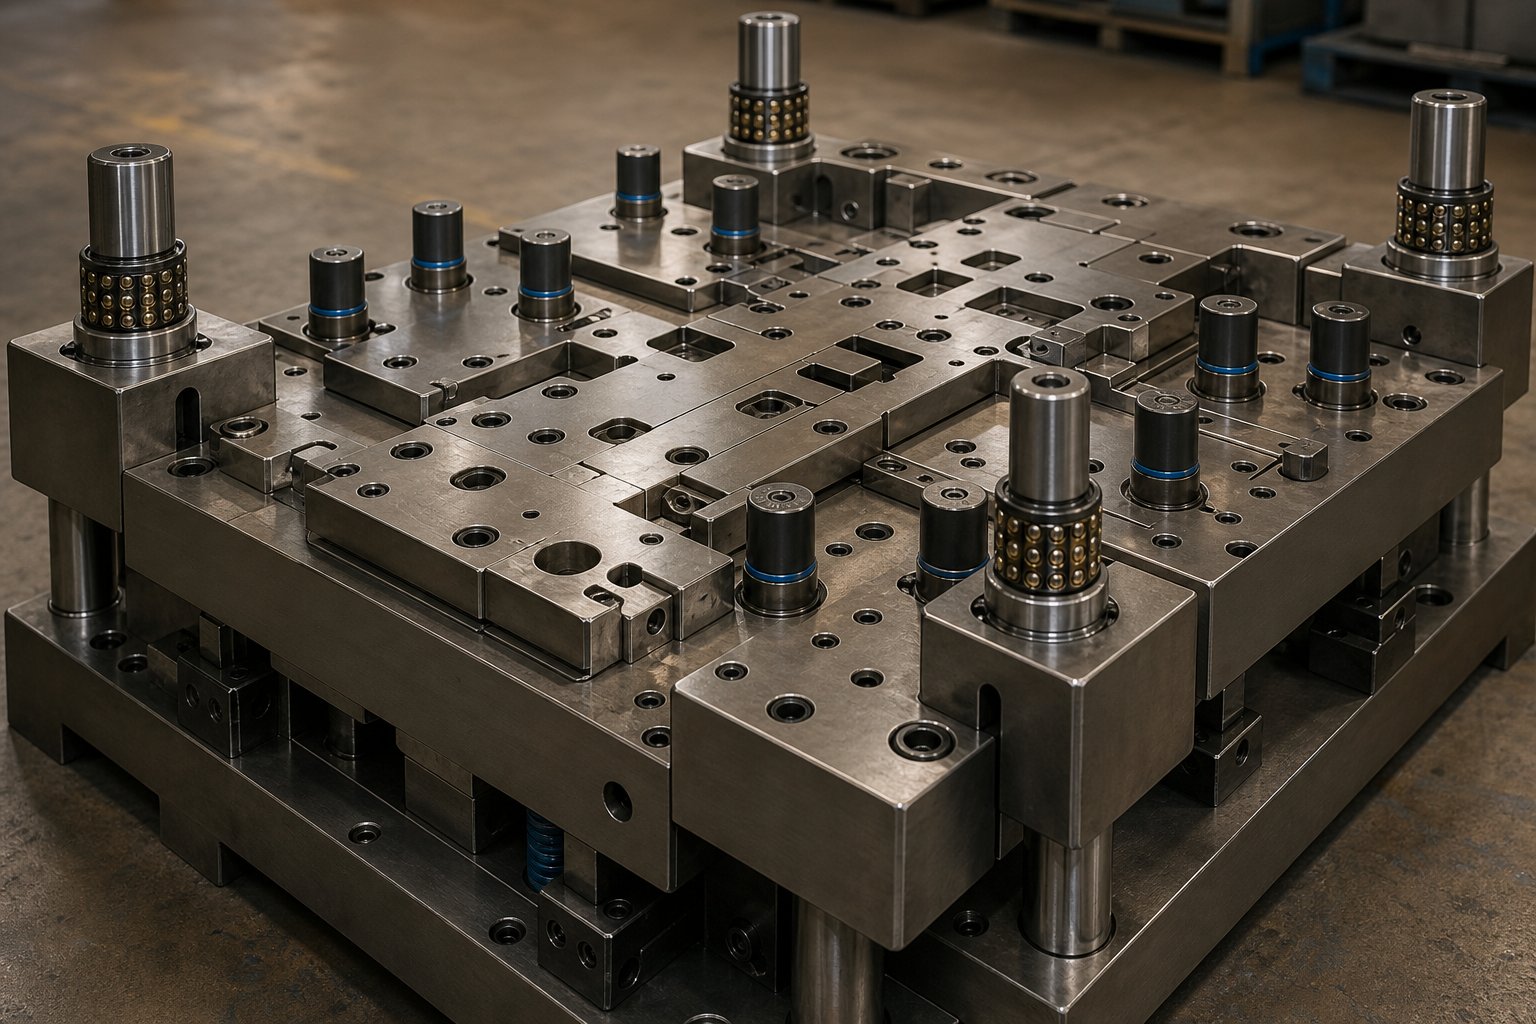
Considerazioni sulla progettazione dello stampo specifiche per parti di grandi dimensioni
Una pressa con tonnellaggio e superficie di base sufficienti prepara solo il terreno. Lo stampo stesso, lo strumento di precisione che entra effettivamente in contatto con il metallo e lo forza nella forma, comporta una serie di requisiti ingegneristici completamente diversi quando viene ridimensionato per le dimensioni di parti di grandi- dimensioni. Su uno stampo compatto per una staffa da 6-pollici, le piccole deformazioni della scarpa passano inosservate. Su uno stampo da 60 o 80 pollici, la stessa deflessione proporzionale si traduce in millesimi di pollice di disallineamento sulla superficie di formatura. Ai punzoni manca la cavità di accoppiamento. Le caratteristiche formate escono dalla tolleranza. I bordi di taglio si usurano in modo non uniforme. Il dado non solo diventa più grande. Ogni sistema strutturale, di guida e di pressione al suo interno deve essere riprogettato per mantenere la precisione su una campata che combatte attivamente la rigidità.
Questo è il settore in cui i produttori di stampi progressivi si separano dalle officine generali di stampaggio. Chiunque può costruire un piccolo dado che funzioni. Costruire uno stampo di grandi dimensioni che mantenga la tolleranza per milioni di cicli richiede una disciplina di ingegneria strutturale più vicina alla progettazione di ponti che all'orologeria.
Progettazione strutturale e di sistemi di guida per stampi di grandi dimensioni
La matrice è la base. Sugli stampi di piccole dimensioni, un pattino per stampi standard pre-indurito dal catalogo fa il lavoro. Negli utensili di-formato grande, la scarpa deve essere-progettata su misura per la rigidità. Immagina un pattino dello stampo che si estende per 90 pollici nella direzione di alimentazione. Sotto pieno tonnellaggio nel punto morto inferiore, quella scarpa tende a piegarsi verso l'alto al centro tra i supporti del supporto della pressa. Se si deforma anche di 0,002 pollici al centro, le distanze di taglio tra le stazioni intermedie si spostano, la qualità dei bordi diminuisce e la durata del punzone diminuisce.
I pattini per stampi di grandi dimensioni sono generalmente ricavati da piastre di scarico delle tensioni- (S50C o acciaio al carbonio medio equivalente) con uno spessore compreso tra 4 e 8 pollici, a seconda della campata e del carico. Come spiega la guida alla progettazione degli stampi di Ming Chiang, la selezione dei materiali degli stampi segue il principio del "materiale giusto al posto giusto": la scarpa funge da base- che assorbe gli urti, sfruttando la tenacità per assorbire le vibrazioni e proteggere i componenti di precisione dai danni da impatto diretto. Su larga scala, questo ruolo di assorbimento degli urti diventa fondamentale perché l’energia d’impatto è proporzionalmente più elevata e le modalità di vibrazione risonante emergono a frequenze più basse.
I sistemi di guida aumentano sia in termini di dimensioni che di configurazione. Un set di stampi standard a due-montanti fornisce un allineamento adeguato per gli utensili compatti. Gli stampi di grande formato-e i gruppi di stampaggio richiedono quattro configurazioni guidate-montante o centrale-per impedire la rotazione angolare della scarpa superiore durante il caricamento-fuori centro. Quattro montanti guida angolari distribuiscono le forze di allineamento su tutti e quattro i quadranti dello stampo, prevenendo lo spostamento che si verifica quando si formano i carichi concentrati su un'estremità di uno stampo lungo.
I montanti di guida stessi aumentano di diametro, raggiungendo spesso da 2 a 4 pollici, e utilizzano gabbie con cuscinetti a sfera di precisione-anziché semplici boccole in bronzo per ridurre l'attrito e mantenere la precisione dell'allineamento sotto carichi laterali pesanti. Alcuni grandi produttori di stampi progressivi specificano un sistema di montanti di guida interni oltre ai montanti di guida esterni, creando un'architettura di guida doppia-. I perni esterni gestiscono l'allineamento approssimativo durante la chiusura iniziale, mentre i perni interni forniscono una precisione a livello di micron-nella posizione di formatura finale. Questo approccio a doppia-guida è particolarmente utile per i set di stampi per macchine progressive in cui l'allineamento da stazione-a-stazione deve rimanere coerente su tutta la lunghezza dello stampo.
I sistemi con molle ad azoto rappresentano una sfida di ridimensionamento unica. Su una filiera piccola, un singolo cilindro di azoto fornisce una pressione uniforme sul premilamiera o sull'estrattore. Su uno stampo di grandi dimensioni con un cuscinetto a pressione di 40 pollici, potrebbero essere necessari 8, 12 o anche 20 cilindri di azoto disposti secondo uno schema calcolato per distribuire la forza in modo uniforme sulla superficie del cuscinetto. Se i cilindri non sono posizionati correttamente, il cuscinetto di pressione si inclina sotto carico, creando un flusso di materiale irregolare durante l'imbutitura o una forza di estrazione incoerente che lascia gli sfridi bloccati nello stampo.
La progettazione del layout della molla ad azoto richiede la mappatura della distribuzione della forza necessaria sulla superficie del cuscinetto di pressione, quindi la selezione delle dimensioni del foro del cilindro e delle posizioni che garantiscono tale distribuzione entro un'uniformità accettabile, in genere entro una variazione del 5-10% sulla faccia del cuscinetto. Il precarico e la corsa di ciascun cilindro devono tenere conto della deflessione differenziale della piastra di montaggio. Stampi più alti con corse più lunghe possono richiedere sistemi collegati a collettori che equalizzino idraulicamente la pressione su tutti i cilindri, garantendo una corsa uniforme delle pastiglie indipendentemente dal carico irregolare.
La strategia dei perni pilota per le matrici di grande-formato segue una logica diversa rispetto agli utensili compatti. Negli stampi progressivi standard, due o tre piloti registrano adeguatamente il nastro in ciascuna stazione. Su una striscia larga alimentata attraverso una matrice di grandi dimensioni, la deriva laterale della striscia e l'onda del bordo fanno sì che la posizione del materiale sia meno prevedibile su tutta la sua larghezza. La guida tecnica di Talan Products rileva che i piloti entrano nei fori praticati nelle prime stazioni e che quando questi fori richiedono tolleranze strette, fori pilota separati sul trasportatore mantengono la precisione senza allungare le caratteristiche funzionali. Per gli stampi di grandi dimensioni, gli ingegneri spesso aggiungono guide pilota-di bordo supplementari o meccanismi di centratura-caricati a molla nelle stazioni intermedie per evitare che la deriva cumulativa danneggi le posizioni degli elementi a valle. Quanto più ampia è la striscia, tanto più punti pilota sono necessari per limitare la tendenza naturale del materiale a vagare.
Ingegneria di stampi personalizzati per geometrie complesse di grandi dimensioni
Oltre alla rigidità strutturale e alla guida, i componenti operativi di uno stampo di grandi dimensioni, punzoni, sollevatori, estrattori e inserti di formatura, richiedono tutti approcci di progettazione che differiscono sostanzialmente dalla pratica dei piccoli-utensili.
I sollevatori su stampi progressivi di grandi dimensioni devono sollevare una striscia pesante abbastanza in alto da liberare le caratteristiche formate mentre avanza verso la stazione successiva. Su una striscia stretta, i leggeri sollevatori di birilli svolgono il lavoro. Su una striscia di acciaio da 3 mm di larghezza da 48-pollici-, il peso della striscia tra i punti del sollevatore può causare cedimenti che deformano il supporto o si trascinano sulle superfici dello stampo. I sollevatori a barra che coprono l'intera larghezza della striscia, o i sistemi di sollevamento a rotaia, forniscono il supporto distribuito necessario. La metodologia di progettazione di Talan Products sottolinea che il cedimento tra i sollevatori può deformare i supporti, soprattutto con materiali sottili. Su larga scala, anche i materiali spessi si piegano sotto il loro stesso peso su ampie campate non supportate.
Le tacche di bypass sono fondamentali per la gestione degli scarti su stampi di grandi dimensioni. Quando un'operazione di tranciatura o rifilatura genera uno sfrido più largo di quanto il nastro può trasportare oltre le stazioni a valle, tale sfrido deve essere reindirizzato, fatto cadere immediatamente attraverso lo stampo o intagliato per consentire il passaggio oltre i successivi punzoni e stazioni di formatura. Su uno stampo compatto, la gestione degli scarti è un aspetto secondario. Su uno stampo progressivo di grandi dimensioni in cui gli sfridi possono essere larghi da 8 a 12 pollici, uno sfrido inceppato può far schiantare lo stampo, piegando i punzoni e danneggiando le superfici di formatura. La corretta geometria dell'intaglio di bypass, gli scivoli degli scarti angolati per favorire la gravità e l'espulsione dei proiettili ad aria- diventano caratteristiche di progettazione essenziali.
Il controllo della direzione delle bave sui bordi di taglio lunghi richiede un'attenta pianificazione. Ogni operazione di taglio produce una bava su un lato del materiale. Su una linea di rifinitura da 36 pollici, la direzione della bava determina quale superficie della parte finita presenta il bordo rialzato. Per le staffe stampate a stampo progressivo e i componenti strutturali che si interfacciano con altri assemblaggi, la localizzazione delle bave è un requisito funzionale, non estetico. Il progettista dello stampo deve orientare gli spazi di taglio in modo che le bave appaiano sulla faccia accettabile, il che potrebbe richiedere la suddivisione dei tagli lunghi in segmenti con direzioni di gioco opposte o l'aggiunta di stazioni di rasatura secondarie per rimuovere completamente le bave.
L'ottimizzazione delle distanze per le operazioni di formatura su grandi superfici introduce un effetto di scala. Il gioco della matrice, lo spazio tra il punzone e la cavità, controlla il flusso del materiale durante la trafilatura e la formatura. In caso di tiraggio ridotto, uno spazio uniforme attorno al perimetro funziona bene. Su un'ampia estensione di 30 o più pollici, il materiale scorre a velocità diverse da direzioni diverse a causa dell'orientamento dei grani e della variazione dell'attrito. Lo spazio variabile, più stretto nelle aree in cui il materiale tende ad assottigliarsi e più allentato dove minacciano le pieghe, aiuta a controllare la distribuzione del materiale. Questa mappatura del gioco variabile proviene generalmente dalla simulazione FEA e viene perfezionata durante la prova dello stampo.
L'accesso per la manutenzione guida un'altra decisione di progettazione specifica per gli utensili di grandi dimensioni: la segmentazione dei componenti. Una piastra di estrazione in un unico pezzo- di 80 pollici sarebbe impossibile da levigare, difficile da riscaldare-trattare in modo uniforme e poco pratica da rimuovere per la manutenzione. Invece, i grandi estrattori della fustella, le piastre di fermo del punzone e persino gli inserti di fustellatura sono segmentati in sezioni che possono essere rimosse, riaffilate o sostituite individualmente senza smontare l'intera fustella. La segmentazione consente inoltre l'uso di materiali diversi per zone diverse, adattando il materiale del componente alla gravità dell'usura locale. Come indicato dalle migliori pratiche di progettazione degli stampi, i punzoni e gli inserti utilizzano acciaio ad alta velocità (SKH9) a 60 HRC-62 per un'estrema resistenza all'usura, mentre le piastre strutturali utilizzano acciaio per utensili per lavorazioni a freddo (SKD11) a 58 HRC-60. Su uno stampo segmentato di grandi dimensioni, le zone ad alta usura ottengono materiale d'inserto di prima qualità mentre le aree a minore stress utilizzano qualità meno costose, ottimizzando i costi senza sacrificare la durabilità dove conta.
Per gli ingegneri delle attrezzature che affrontano queste decisioni ad alta intensità di progettazione-, è fondamentale collaborare con specialisti che comprendano l'interazione tra struttura dello stampo, ingegneria dei componenti e flusso di materiale su larga scala.Le soluzioni di stampi per stampaggio personalizzate di YICHENaffronta direttamente questo incrocio, mettendo in contatto gli ingegneri con le competenze di progettazione degli stampi che coprono tutti gli aspetti, dalla configurazione di punzoni e sollevatori alla strategia di bypass dell'intaglio, al controllo delle bave e all'ottimizzazione del gioco per applicazioni di-formato di grandi dimensioni. Quando la sfida degli utensili implica la gestione della complessità di uno stampo che pesa diverse tonnellate e si estende per sei piedi o più, avere un partner tecnico con una profonda esperienza nell'ingegneria degli stampi accorcia il percorso dall'ideazione agli strumenti pronti per la produzione-.
Ecco gli elementi critici di progettazione dello stampo che richiedono particolare attenzione su larga scala:
- Rigidità della scarpa- Scarpe con-spessore personalizzato progettate per una deflessione minima al centro della campata sotto pieno carico di formatura
- Configurazione post guida- Sistemi a quattro-montanti o a doppia-guida (esterna più interna) per evitare scaffalature e mantenere l'allineamento da stazione-a-stazione
- Disposizione della molla di azoto- Schemi multi-cilindro calcolati per una distribuzione uniforme della pressione su cuscinetti di grandi dimensioni, con equalizzazione del collettore dove necessario
- Strategia pilota- Maggiore densità pilota su strisce larghe, comprese guide laterali supplementari e punti di registrazione intermedi
- Progettazione del sistema di sollevamentoSollevatori di tipo - a barra o a rotaia- che impediscono l'abbassamento delle strisce su ampie campate non supportate
- Evita la geometria dell'intaglio e la gestione degli scarti- Percorsi progettati per eliminare le lumache con scivoli-a gravità ed espulsione-ad aria per le lumache di grandi dimensioni
- Pianificazione della direzione della bava- Orientamento dello spazio libero mappato in base ai requisiti funzionali del lato della bava-su tutti i bordi di taglio lunghi
- Gioco di formatura variabileMappe di gioco guidate da -FEA-che tengono conto del flusso di materiale anisotropo su grandi superfici di prelievo
- Segmentazione dei componenti- Estrattori, fermi e inserti da taglio divisi in sezioni manutenibili con gradi di materiale specifici per zona-
- Gestione termica- Considerazione dell'accumulo di calore in stampi di grandi dimensioni durante il funzionamento ad alta-velocità, inclusi canali di raffreddamento o interruzioni termiche in zone ad alto-attrito
Ognuno di questi elementi interagisce con gli altri. Una disposizione delle molle ad azoto mal pianificata crea una forza di estrazione non uniforme, che accelera l'usura dei montanti di guida, peggiorando l'allineamento del punzone-alla-cavità e spostando la struttura delle bave in modo imprevedibile. Negli stampi di grande formato-, queste interazioni a cascata si amplificano a distanza, facendo della differenza tra uno stampo che funziona in modo affidabile e uno che richiede un intervento costante, il pensiero progettuale integrato, piuttosto che la specifica -componente per-componente.
Ottenere il giusto design dello stampo protegge un significativo investimento di capitale. E quell'investimento, il costo stesso degli utensili, solleva una serie di domande sull'economia, sull'ammortamento e su dove-lo stampaggio di grandi parti abbia effettivamente senso finanziario rispetto ad approcci di fabbricazione alternativi.
Economia dei costi e ammortamento degli utensili per pezzi di grandi dimensioni
Uno stampo ben-progettato risolve il problema di ingegneria. Ma la fattibilità ingegneristica e la sostenibilità finanziaria sono due conversazioni separate. Gli stampi progressivi e a trasferimento-per pezzi di grandi dimensioni rappresentano alcuni degli impegni di capitale più significativi nella produzione di metalli e gli aspetti economici si comportano diversamente da quanto potrebbero aspettarsi gli ingegneri che hanno familiarità con gli utensili compatti. L’investimento iniziale è maggiore. La curva di ammortamento è più ripida. Inoltre, l'onere della manutenzione nel corso della vita utile di uno stampo introduce costi che gli utensili più piccoli raramente impongono.
Eppure nessun fornitore in questo ambito espone la logica economica in modo trasparente. Troverai elenchi di attrezzature e brochure sulle capacità, ma raramente il quadro finanziario che ti dice se la tua parte specifica, al tuo volume specifico, giustifica del tutto l'investimento in attrezzature. Questa è la lacuna che questa sezione colma.
Investimenti e ammortamenti in attrezzature per stampi di grandi dimensioni
Il costo dello stampo dipende da tre fattori principali: il numero di stazioni di formatura, la dimensione fisica dello stampo e i requisiti di precisione del pezzo finito. Per gli stampi progressivi standard che producono componenti di piccole e medie-dimensioni, i dati di settore di Shaoyi Metal Technology collocano gli utensili tipici nella fascia da $ 15.000 a $ 60.000. Ma gran parte degli stampi-operano in un livello completamente diverso. Gli stampi di trasferimento e di linea per pannelli automobilistici di grandi dimensioni raggiungono normalmente i $ 250.000 fino a oltre $ 1.000.000 quando il set completo di stampi include operazioni di imbutitura, rifinitura, flangia e sfondamento.
Perché il salto drammatico? Ogni fattore di costo si aggrava su larga scala. Più stazioni significano più ore di lavorazione. I pattini per stampi più grandi richiedono billette di acciaio grezzo più pesanti e tempi di ciclo CNC più lunghi. Inserti da taglio e formatura più ampi richiedono acciai per utensili di prima qualità in volumi maggiori. La fase di prova, in cui lo stampo viene testato e regolato in una pressa reale, richiede più tempo perché gli stampi di grandi dimensioni sono fisicamente più difficili da caricare, spessorare e ripetere. La prova e la convalida da sole rappresentano in genere il 10-15% del costo totale dello stampo e, su uno strumento a sei cifre, si tratta di una voce sostanziale.
Il materiale per lo stampo rappresenta il 20-40% dell'investimento totale. Per i programmi di stampaggio dei metalli ad alto-volume che prevedono 500.000 o più passaggi nel corso della vita dello stampo, i produttori di utensili specificano qualità premium come SKD11 o inserti in metallo duro integrale nei punti critici di usura. Questi materiali resistono all'abrasione per milioni di cicli, ma comportano un costo significativo della materia prima, soprattutto se tagliati negli inserti sovradimensionati richiesti dagli utensili di grandi dimensioni. Per cicli di produzione più brevi, le leghe meno costose possono ridurre i costi iniziali, ma barattano la longevità con il risparmio, richiedendo una manutenzione più frequente o una sostituzione anticipata.
L'ammortamento è il punto in cui i conti funzionano oppure no. Uno stampo progressivo da 50.000 dollari distribuito su 500.000 parti aggiunge solo 0,10 dollari per pezzo in termini di costo degli utensili. Lo stesso stampo distribuito su sole 5.000 parti aggiunge $ 10,00 per pezzo, come illustra l'analisi dello stampaggio progressivo di Fictiv. Per gli stampi di grandi-parti che costano diverse volte tale importo, la soglia di pareggio-si sposta notevolmente verso l'alto. Un set di stampi di trasferimento da $ 300.000 necessita di volumi annuali sostanziali prima che il-contributo degli utensili per pezzo scenda a un livello tale da competere con metodi di fabbricazione alternativi.
Proprio a causa di questa realtà di ammortamento esistono quantità minime d'ordine. I programmi di stampaggio progressivo OEM in genere si impegnano a volumi annuali che garantiscono il rimborso dell'investimento in attrezzature entro uno o tre anni di produzione. Se il volume previsto non è in grado di assorbire il costo degli strumenti entro una finestra di rimborso ragionevole, il progetto necessita di un approccio più semplice allo stampo, di una disposizione di strumenti condivisi-o di un metodo di produzione fondamentalmente diverso.
Economia per-pezzo su larga scala
Una volta pagato l'utensileria, i costi per-pezzo dello stampaggio con stampi diventano straordinariamente convincenti. L'analisi dei costi di Talan Products dimostra che una pressa progressiva può produrre 4.000 o più parti all'ora, con costi di manodopera misurati in frazioni di centesimo per pezzo. Una volta ripagati gli utensili, il costo per pezzo scende al-minimo indispensabile: materia prima, tempo macchina e una frazione di manodopera. In queste condizioni economiche, lo stampaggio dei metalli a lungo termine domina qualsiasi alternativa di fabbricazione su base unitaria.
Ma gli stampi per pezzi di grandi dimensioni- introducono una complicazione che gli utensili più piccoli evitano: i costi di manutenzione come percentuale significativa dell'economia del ciclo di vita. Secondo le stime del settore, la manutenzione annuale dello stampo ammonta al 5-10% del valore originale dello stampo, a seconda dell'intensità di utilizzo. Su un dado compatto da $ 30.000, sono da $ 1.500 a $ 3.000 all'anno. Su una matrice di trasferimento di grande formato da 250.000 dollari, si tratta di 12.500-25.000 dollari all'anno in affilatura, spessoramento, sostituzione della molla e riaffilatura degli inserti. Trascurare questa manutenzione non fa risparmiare denaro. Porta a bave sulle parti, usura accelerata ed eventuali guasti catastrofici dello stampo che costano molto di più delle cure preventive.
Il costo totale del ciclo di vita per gli stampaggi di grandi serie deve tenere conto di quattro fasce di costo distinte:
- Investimento iniziale in attrezzature- L'-esborso di capitale una tantum per la progettazione, la fabbricazione e la prova dello stampo
- Costo di produzione per-pezzo- Materiale, tempo di stampa, manodopera e costi generali assegnati per parte durante le tirature attive
- Manutenzione programmata- Intervalli di affilatura regolari, sostituzione della molla ad azoto, usura della boccola di guida e ispezione dei componenti
- Ristrutturazione della morte- Revisioni importanti a intervalli prolungati (in genere ogni 500.000-2.000.000 di cicli a seconda della gravità del materiale), inclusa la sostituzione degli inserti, la riaffilatura delle superfici di formatura e l'ispezione strutturale
Per i servizi OEM di stampaggio dei metalli che utilizzano materiali ad alta-resistenza su larga scala, gli intervalli di manutenzione si riducono. L'acciaio a doppia-fase e gli acciai inossidabili consumano i taglienti più velocemente dell'acciaio dolce, riducendo il numero di cicli tra gli eventi di affilatura. Un dado che esegue 200.000 colpi tra una manutenzione e l'altra su acciaio 1008 potrebbe richiedere attenzione ogni 80.000 colpi su DP780. Questo programma di manutenzione accelerato influisce direttamente sul costo effettivo per pezzo, anche dopo che gli utensili sono stati completamente ammortizzati.
Il punto di incrocio dei volumi, in cui lo stampaggio diventa più economico della fabbricazione, cambia a seconda della complessità e del materiale della parte. Per le geometrie semplici di grandi dimensioni in acciaio dolce, i dati di Talan suggeriscono che il crossover è compreso tra 3.000 e 7.000 parti all'anno per componenti di dimensioni standard-. Per i pezzi di grandi dimensioni che richiedono presse a tonnellaggio elevato-e stampi multistazione complessi-, il crossover si spinge notevolmente più in alto, spesso nell'intervallo da 10.000 a 25.000 unità annuali, prima che l'economia favorisca decisamente lo stampaggio rispetto al taglio laser e alla formatura con pressa piegatrice.
Lo stampaggio di pezzi di grandi dimensioni-diventa conveniente-solo al di sopra di determinate soglie di volume e tali soglie variano notevolmente in base alla complessità della parte, alla qualità del materiale e all'intensità di manutenzione dello stampo. Una semplice staffa in acciaio dolce a 15.000 unità annuali giustifica facilmente l'attrezzatura. Un componente strutturale HSLA complesso allo stesso volume potrebbe non raggiungere il pareggio per tre anni.
Quando creano un business case per lo stampaggio di pezzi di grandi dimensioni- rispetto alla fabbricazione alternativa, gli ingegneri dovrebbero modellare esplicitamente questi fattori di costo:
- Investimento totale sugli strumenti, inclusi progettazione, fabbricazione, prova e modifiche tecniche durante la messa in servizio
- Volume annuale previsto e volume totale nel corso della durata prevista del programma
- Costo di produzione per-pezzo alle frequenze del ciclo target, comprese le perdite di resa dei materiali dovute a layout di strisce di-grande formato
- Costo di manutenzione annuale basato sulla gravità del materiale e sul numero di colpi previsto tra gli intervalli di manutenzione
- Costi di ristrutturazione dello stampo a intervalli importanti, compresi i tempi di fermo della produzione durante la revisione
- Confronto del costo per-pezzo utilizzando metodi alternativi (laser più formatura, saldature o fusioni) allo stesso volume
- Periodo di ammortamento: a quale volume cumulativo il costo totale di stampaggio (attrezzature più produzione più manutenzione) supera il costo totale di fabbricazione alternativa
- Fattori di rischio tra cui la probabilità di modifica del progetto, la confidenza delle previsioni di volume e la volatilità dei costi dei materiali
Il calcolo del rimborso non è solo aritmetico. Richiede una previsione onesta del volume. Una proiezione ottimistica che giustifica l'investimento in attrezzature ma non si concretizza mai in ordini effettivi ti lascia in possesso di un asset a sei-cifre che non genera alcun rendimento. Le previsioni prudenti proteggono il capitale, anche se ciò significa scegliere un processo per-pezzo meno ottimale per i primi anni e passare allo stampaggio con stampi una volta che i volumi si dimostrano.
L’economia ti dice se procedere. Ma non ti dicono quando andartene del tutto. Alcune parti di grandi dimensioni, indipendentemente dal volume, dai vincoli della geometria della faccia, dalle limitazioni dei materiali o dalle richieste di tolleranza, rendono lo stampaggio con stampo la risposta sbagliata, indipendentemente da come funzionano i numeri sulla carta.
Limitazioni del processo e quando scegliere le alternative
Ogni processo produttivo ha un limite massimo. Lo stampaggio a stampo raggiunge il suo limite quando la geometria della parte, i vincoli dei materiali o le realtà dei volumi vanno oltre ciò che uno stampo può fornire fisicamente o economicamente. La maggior parte dei servizi di stampaggio della lamiera non fornisce volontariamente queste informazioni. Citeranno ciò che possono fare, non ciò che non dovrebbero tentare. Ma una valutazione onesta del processo richiede la comprensione di dove si trova il confine, perché forzare una parte attraverso il metodo sbagliato costa di più che scegliere l’alternativa giusta fin dall’inizio.
Quando lo stampaggio a stampo non è la risposta giusta
La dimensione pratica massima del pezzo per lo stampaggio a stampo è compresa tra 72 e 96 pollici nella direzione di avanzamento per il lavoro progressivo e leggermente più grande per le linee tandem che gestiscono i pannelli esterni delle automobili. Oltre a ciò, nessun piano di stampa standard può ospitare gli utensili e le installazioni di presse personalizzate diventano un progetto a sé stante.
La geometria impone limiti più rigidi delle dimensioni. Le parti con rapporti di imbutitura estremi, qualsiasi cosa che si avvicini a un rapporto profondità-a-diametro superiore a 2:1, in genere non possono essere imbutite in un'unica operazione senza ricottura intermedia. Sottosquadri, elementi rientranti e geometrie interne che richiedono l'accesso laterale semplicemente non possono formarsi in una corsa di stampa verticale senza meccanismi azionati a camma che aggiungono complessità e costi enormi. Su larga scala, queste unità a camme diventano impraticabilmente massicce.
Alcuni materiali resistono allo stampaggio-di grande formato indipendentemente dalla geometria. Le leghe da incrudimento-come l'acciaio inossidabile della serie 300 diventano progressivamente più difficili da formare su più stazioni e il tonnellaggio cumulativo su uno stampo di grandi dimensioni può superare la capacità disponibile della pressa. Lamiere spesse superiori a 8 mm generalmente si spostano nel territorio delle presse piegatrici o idrauliche piuttosto che negli approcci progressivi di stampaggio e fabbricazione, poiché le forze richieste superano quelle che le presse di stampaggio convenzionali forniscono in modo efficiente.
Considera questi scenari in cui le alternative superano lo stampaggio con stampi:
- Basso volume con geometria complessa- Il taglio laser e la formatura tramite pressa piegatrice forniscono pezzi finiti senza alcun investimento in attrezzature, ideale per tirature inferiori a 3.000 unità
- Tolleranze strette su lamiera spessa- La lavorazione CNC da piastre grezze mantiene tolleranze che lo stampaggio non può eguagliare su materiali di grosso spessore
- Recinzioni 3D complesse con caratteristiche interne- Le saldature di pezzi formati individualmente consentono sottosquadri, irrigidimenti interni e caratteristiche impossibili in un'unica operazione di stampaggio
- Forme organiche con sezioni di muro non-uniformi- Le fusioni gestiscono geometrie che nessuna sequenza di formatura flat-blank può replicare
Anche nello stampaggio progressivo dei metalli HVAC, dove componenti di condotti di grandi dimensioni e alloggiamenti strutturali sono comuni prodotti stampati in lamiera, gli ingegneri incontrano regolarmente parti che superano i limiti pratici di stampaggio. Una camera di raccordo sovradimensionata con deflettori interni e flange saldate, ad esempio, potrebbe sembrare un candidato per lo stampaggio in base al solo volume, ma la sua geometria rende la fabbricazione il percorso più rapido ed economico.
Confronto delle alternative per i componenti metallici di-grande formato
La decisione non è sempre binaria. Gli approcci ibridi funzionano bene per componenti di grandi dimensioni in cui lo stampaggio dello stampo gestisce le operazioni ripetibili ad alto-volume (tranciatura, formatura iniziale, perforazione) mentre i processi secondari completano le caratteristiche che lo stampo non può produrre. Una staffa strutturale automobilistica potrebbe essere progressivamente stampata per la sua geometria primaria, quindi saldata roboticamente per aggiungere un tassello che richiederebbe un meccanismo a camma poco pratico nello stampo. Queste soluzioni di stampaggio dei metalli uniscono i punti di forza del processo anziché forzare un unico metodo per fare tutto.
Per le parti con requisiti di volume basso-, l'investimento in attrezzature per lo stampaggio degli stampi semplicemente non può essere ammortizzato. Come dimostra l'analisi dei costi di produzione di Hotean, il costo unitario medio del taglio laser è significativamente inferiore rispetto allo stampaggio per lotti inferiori a 3.000 pezzi, se si considerano i 15 dollari di spesa per gli utensili richiesti dallo stampaggio prima della produzione di una singola parte. Questo divario si allarga ulteriormente poiché gli utensili per pezzi di grandi dimensioni-costano multipli dei prezzi degli stampi standard.
Ecco come si confrontano le alternative principali rispetto allo stampaggio a stampo per componenti metallici di grande-formato:
| Metodo | Gamma di volume ideale | Complessità geometrica | Capacità di tolleranza | Costo relativo per-pezzo (volume basso) | Costo relativo per-pezzo (volume elevato) |
|---|---|---|---|---|---|
| Stampaggio a stampo | 10,000+ all'anno | Moderato (limitato dalla profondità di disegno e dalla formazione di un-asse singolo) | +/-0,005 pollici standard; +/-0,001 pollici con cancellazione fine | Molto elevato (domina l'ammortamento degli utensili) | Molto basso |
| Taglio Laser + Formatura | 1 - 5.000 all'anno | Alto (qualsiasi profilo 2D, curve limitate dall'attrezzatura del freno) | taglio di +/-0,004 pollici; +/-0,010 pollici formati | Basso (nessuna attrezzatura) | Elevata (alta-manodopera per pezzo) |
| Lavorazione CNC | 1 - 2.000 all'anno | Molto alto (qualsiasi geometria lavorabile) | +/-0,001 pollici o migliore | Moderato (spreco di materiale su piatto grande) | Molto alto (tempo di ciclo lento) |
| Saldature | 1 - 5.000 all'anno | Molto alto (caratteristiche interne, assiemi su-più piani) | +/-0,015 pollici tipico; +/-0,005 pollici con dispositivi | Moderato (manodopera più attrezzature) | Alto (la saldatura non si ridimensiona in modo lineare) |
| Getti | 500 - 100,000+ all'anno | Estremamente elevato (forme organiche, spessore parete variabile) | +/-0,010 pollici fusione a cera persa; +/-0,030 pollici colata in sabbia | Moderato (costo del modello inferiore al costo dello stampo) | Da basso a moderato |
Notare il crossover. A bassi volumi, ogni alternativa batte l'impatto sul costo totale. Con volumi elevati, lo stampaggio a stampo batte tutto in termini di economia per-pezzo. La zona grigia, da circa 3.000 a 15.000 unità annue per pezzi di grandi dimensioni, è quella in cui la decisione richiede una modellazione dettagliata piuttosto che regole empiriche. La geometria è l'ago della bilancia: una semplice parentesi piatta attraversa il territorio dello stampaggio a volumi inferiori rispetto a un guscio complesso-disegnato in profondità.
Le fusioni meritano un'attenzione particolare per i componenti strutturali di grandi dimensioni. Sia la fusione a cera persa che quella in sabbia gestiscono geometrie che lo stampaggio non è in grado di replicare e i relativi costi di attrezzatura (modelli anziché matrici in acciaio temprato) sono in genere inferiori del 30-60% rispetto a matrici per stampaggio equivalenti. Il compromesso sono tolleranze più flessibili, tempi di consegna più lunghi per pezzo e requisiti di lavorazione secondaria per le interfacce critiche. Per le parti in cui l'ottimizzazione del peso attraverso lo spessore variabile delle pareti è più importante del rigoroso controllo dimensionale, la fusione spesso vince indipendentemente dal volume.
Una struttura onesta: lo stampaggio a stampo è la risposta giusta quando il volume è elevato, la geometria è compatibile con la formatura piana-di pezzi grezzi e le tolleranze sono in linea con ciò che il processo offre naturalmente. Quando una qualsiasi di queste condizioni fallisce, le alternative non sono compromessi. Sono decisioni ingegneristiche migliori. La chiave è riconoscere quale condizione si è verificata prima di impegnare il capitale in strumenti che avranno prestazioni inferiori.
Sapere quando timbrare e quando fabbricare rappresenta metà della sfida di valutazione del fornitore. L'altra metà è trovare un partner con l'attrezzatura, la competenza negli strumenti e la profondità ingegneristica necessaria per eseguire qualsiasi percorso abbia senso per il tuo specifico componente di grande-formato.
Valutazione dei fornitori di servizi di stampaggio di stampi per lavori di grandi dimensioni
Trovare un fornitore che possa timbrare il tuo pezzo è facile. Trovarne uno in grado di stampare la tua parte di grandi dimensioni in modo affidabile, con tolleranza, attraverso un programma di produzione pluri-ennale, è una ricerca fondamentalmente diversa. Le capacità che distinguono i fornitori competenti nello stampaggio dei metalli da quelli attrezzati per lavori di grandi dimensioni non sono elencate nella brochure di ogni azienda. Devi sapere cosa chiedere, cosa verificare e quali segnali di allarme segnalano che un negozio sta andando oltre la sua capacità effettiva.
Funzionalità chiave da verificare in un fornitore di-parti stampate di grandi dimensioni
La gamma di tonnellaggio delle macchine da stampa è l'ovvio punto di partenza, ma non fermatevi al numero di targa. Chiedere dove è disponibile il tonnellaggio di picco nella corsa. Una pressa da 1.000 tonnellate con punto morto inferiore fornisce quella forza solo al BDC. Se l'operazione di formatura raggiunge il picco di 2 pollici sopra il fondo, il tonnellaggio disponibile potrebbe essere inferiore del 15-20% a seconda del tipo di pressa. Hai bisogno di una capacità corrispondente alla tua curva di carico effettiva, non alle specifiche del catalogo.
La dimensione massima del letto conta allo stesso modo. Un'azienda di stampaggio di metalli personalizzati che vanta capacità di-parti di grandi dimensioni, ma che utilizza presse con bancali da 48 pollici non è in grado di ospitare lo stampo progressivo da 80 pollici richiesto dalla staffa strutturale. Confermare le dimensioni del letto su entrambi gli assi e verificare la capacità di carico del supporto per stampi che pesano diverse tonnellate.
Una-sala attrezzi interna separa i fornitori seri di stampi progressivi per stampaggio dalle officine che esternalizzano ogni intervento di manutenzione. Le matrici di grandi dimensioni necessitano di un'affilatura regolare, della manutenzione delle molle ad azoto e della sostituzione della boccola di guida. Se il fornitore spedisce la tua matrice da 8 tonnellate fuori sede per ogni ciclo di manutenzione, avrai a che fare con settimane di inattività per evento rispetto a giorni con una sala attrezzi interna. Come dimostra l'approccio agli utensili di KMC Manufacturing, le operazioni integrate di utensili e stampi che gestiscono progettazione, costruzione e manutenzione sotto lo stesso tetto garantiscono tempi di consegna più rapidi e un controllo più rigoroso sulla qualità degli utensili durante l'intero ciclo di vita del programma.
Le funzionalità di simulazione e FEA indicano se un fornitore può prevedere i problemi prima di tagliare l'acciaio. Per i lavori di grande formato-, le prove di stampi virtuali consentono di risparmiare decine di migliaia di persone in iterazioni di prove fisiche. Chiedi se eseguono simulazioni di formatura internamente-o si affidano al costruttore di stampi per gestirle in modo indipendente. I migliori servizi di stampaggio dei metalli vicino a me, o ovunque, mantengono ingegneri di simulazione che collaborano direttamente con gli operatori di stampa e i progettisti di stampi.
La capacità operativa secondaria viene spesso trascurata. La sbavatura di uno stampo da 36-pollici richiede un'attrezzatura adatta a tale ingombro. L'ispezione dimensionale mediante macchine di misura a coordinate richiede un campo di misura sufficientemente ampio da catturare l'intera geometria del pezzo. Se il fornitore affida l'ispezione a un laboratorio di terze parti-, i tempi di consegna per l'approvazione del primo articolo vanno da giorni a settimane. Anche le esigenze accessorie, come i servizi di etichettatura per lo stampaggio dei metalli, diventano logisticamente complesse quando le parti sono sovradimensionate e richiedono attrezzature specializzate per le operazioni di marcatura.
La logistica merita un esame accurato. I componenti stampati di grandi dimensioni creano sfide di movimentazione e spedizione che le parti più piccole non incontrano mai. L'imballaggio deve evitare deformazioni durante il trasporto.Spedizione di prodotti metallici di grandi dimensioniprevede l'utilizzo di imballaggi specializzati, metodi di fissaggio-specifici del carico e autorizzazioni per merci potenzialmente fuori misura. Verifica che il tuo fornitore disponga delle attrezzature per la movimentazione dei materiali, dello spazio di allestimento e dei partner di spedizione per spostare le tue parti senza danni.
Le certificazioni di qualità forniscono un segnale di credibilità di base. ISO 9001 indica un sistema di qualità documentato. Lo standard IATF 16949 segnala il controllo dei processi-di livello automobilistico. Per i lavori su pezzi di grandi dimensioni-, queste certificazioni sono importanti perché applicano i protocolli di controllo statistico del processo e di analisi del sistema di misurazione che rilevano le derive prima che diventino scarti. Le aziende di stampaggio dei metalli nel Wisconsin e nel corridoio industriale del Midwest spesso detengono entrambe le certificazioni, riflettendo la concentrazione della domanda OEM di automobili e attrezzature pesanti nella regione.
Collaborazione con specialisti della progettazione di stampi
La valutazione del fornitore non dovrebbe iniziare nella fase di preventivo. Il coinvolgimento di maggior valore- inizia durante lo sviluppo del concetto, quando la geometria della parte è ancora sufficientemente flessibile da adattarsi alle realtà degli utensili. Collaborare fin dalle prime fasi con ingegneri di attrezzature specializzati nella progettazione di stampi di grande-formato evita la costosa scoperta che la tua parte non può essere stampata economicamente come disegnata.
Questa collaborazione iniziale è importante perché la progettazione-di stampi per pezzi di grandi dimensioni comporta compromessi-invisibili al progettista della parte. Un'aggiunta di 2-gradi a un muro imbutito potrebbe far risparmiare $ 40.000 in attrezzature eliminando un meccanismo a camma. Un leggero spostamento delle funzionalità potrebbe ridurre il numero di stazioni da dieci a otto, riducendo lo stampo a una classe di macchine da stampa più piccola. Queste ottimizzazioni si verificano solo quando le competenze ingegneristiche degli stampi entrano nella conversazione prima che la stampa della parte venga congelata.
La piattaforma per stampi per stampaggio personalizzata di YICHENfornisce un percorso per gli ingegneri che cercano questo tipo di collaborazione specializzata, collegando i team di attrezzaggio alle competenze di progettazione degli stampi che coprono struttura, ottimizzazione del flusso di materiali e ingegneria dei componenti per applicazioni di grande-formato. Quando la sfida è incentrata su come costruire uno stampo in grado di gestire la complessità su un ampio arco di tempo mantenendo la precisione, avere accesso a risorse di progettazione dello stampo dedicate accelera la sequenza temporale dalla progettazione-alla-produzione.
Non tutti i fornitori in grado di gestire il tuo stampo sono in grado di progettarlo bene. Alcune aziende di stampaggio dei metalli, produttori del Wisconsin, tra cui gestiscono eccellenti sale stampa, ma esternalizzano la progettazione degli stampi a terzi senza alcuna visibilità sulle caratteristiche specifiche della pressa su cui verrà eseguito lo strumento. I risultati migliori provengono da fornitori o da partnership con fornitori-più-produttori di utensili, in cui il progettista dello stampo comprende il comportamento di deflessione della macchina da stampa target, le caratteristiche termiche e i limiti del sistema di alimentazione prima che la prima linea venga disegnata in CAD.
Quando selezioni i fornitori-di stampaggio di pezzi di grandi dimensioni, valuta attentamente questi criteri di valutazione:
- Stampa la diversità della flotta- Più macchine da stampa che coprono la gamma di tonnellaggio e dimensioni del letto necessarie, fornendo capacità di backup se una macchina è inattiva per manutenzione
- Sala attrezzi interna-con ampia-capacità di stampi- Accesso al carroponte, rettificatrici di superficie dimensionate per componenti di grandi dimensioni e capacità di lavorazione CNC per la sostituzione degli inserti
- Competenza nella progettazione di stampi- Sia internamente-o tramite un partner di strumenti dedicato, la capacità di progettare è fondamentale per le sfide di grande-formato, tra cui la gestione della deflessione, la distribuzione uniforme della pressione e la guida delle strisce
- FEA e simulazione della formatura- Utilizzo attivo della simulazione per convalidare il flusso del materiale, prevedere il ritorno elastico e ottimizzare le pressioni del portagrezzo prima della prova fisica
- Infrastrutture di qualità- Capacità della CMM con volumi di misurazione che superano la dimensione della parte più grande, oltre a sistemi di controllo statistico del processo che monitorano le dimensioni critiche in tempo reale
- Movimentazione e logistica dei materiali- Attrezzature per la movimentazione di bobine classificate per pesi elevati di bobine, disimpilamento automatizzato per pezzi grezzi, gru a ponte per il cambio degli stampi e soluzioni di spedizione in uscita per parti di grandi dimensioni
- Certificazioni ed esperienza nel settore- Certificazioni ISO/IATF oltre alla storia dimostrata del programma con parti di dimensioni, complessità e materiali simili
- Flessibilità del cambiamento ingegneristico- Disponibilità e capacità di modificare stampi di grandi dimensioni durante-il programma quando si verificano revisioni del progetto, senza ricostruire da zero
- Adattamento geografico e della catena di fornitura- Vicinanza alle operazioni di assemblaggio per costi di trasporto ridotti e risposte più rapide o partnership di trasporto consolidate per consegne affidabili a lunga distanza-
La competenza nella progettazione degli stampi merita di essere sottolineata come elemento di differenziazione che separa i fornitori adeguati da quelli eccezionali. Qualsiasi officina con una pressa abbastanza grande può colpire il metallo con forza. Il fornitore che capisce perché la disposizione delle molle ad azoto necessita di dodici cilindri invece di otto, o perché la strategia pilota richiede una registrazione intermedia su una striscia da 48-pollici, è quello che consegna i pezzi con tolleranza dal colpo uno al milione. Questa profondità ingegneristica, sia residente internamente che accessibile tramite un partner specializzato nella progettazione di stampi, è ciò che trasforma un servizio di stampaggio di stampi per componenti di grandi dimensioni da una transazione di materie prime in un programma di produzione che funziona davvero.
Domande frequenti sul servizio di stampaggio di pezzi di grandi dimensioni
1. Quale dimensione costituisce una parte importante nello stampaggio a stampo?
Una parte generalmente si qualifica come grande quando supera i 24 pollici in qualsiasi singola dimensione o richiede un piano di stampa più grande di 72 pollici. Anche lo spessore del materiale superiore a 3 mm (0,120 pollici) spinge i componenti in un territorio di grandi-parti. Il peso è un altro fattore: quando i pezzi grezzi finiti superano ciò che gli operatori possono gestire manualmente in sicurezza, diventano necessari il trasferimento meccanico o l'automazione robotica, segnalando la classificazione di pezzi di grandi dimensioni.
2. Quanto tonnellaggio è necessario per lo stampaggio di-parti di grandi dimensioni?
I requisiti di tonnellaggio per i pezzi di grandi dimensioni sono in scala sia con perimetro di taglio che con area di superficie di formatura, moltiplicati per lo spessore del materiale. Uno stampo progressivo a 12 stazioni che utilizza materiale di grosso spessore richiede comunemente da 800 a 1.200 tonnellate o più. Raddoppiando lo spessore del materiale si raddoppia all'incirca la forza in ogni stazione contemporaneamente, motivo per cui le operazioni di stampaggio pesanti per componenti di grandi dimensioni richiedono abitualmente presse nella gamma da 600 a 2,000+ tonnellate.
3. Qual è la differenza tra lo stampaggio con stampo progressivo e lo stampaggio con stampo a trasferimento per pezzi di grandi dimensioni?
Gli stampi progressivi mantengono la parte attaccata alla striscia in tutte le stazioni di formatura, rendendoli ideali per la produzione di volumi elevati-di parti che rientrano nei limiti di larghezza della striscia e non richiedono imbutiture profonde. Le matrici di trasferimento disaccoppiano la parte dalla striscia, utilizzando dita meccaniche per spostare i singoli pezzi grezzi tra le stazioni. Lo stampaggio a trasferimento è adatto a geometrie più grandi, imbutimenti più profondi e parti che necessitano di riposizionamento tra un'operazione e l'altra. Per componenti di grandi dimensioni superiori a 36 pollici, le linee di trasferimento o tandem spesso diventano l'unica opzione fisicamente fattibile.
4. Quanto costano gli utensili per lo stampaggio di-parti di grandi dimensioni?
Gli stampi progressivi standard per componenti di piccole e medie-dimensioni costano in genere da $ 15.000 a $ 60.000. Il trasferimento di pezzi di grandi dimensioni e gli stampi in linea-per pannelli strutturali o automobilistici di grandi dimensioni possono variare da $ 250.000 a oltre $ 1.000.000 quando il set completo di stampi include operazioni di imbutitura, rifilatura, flangiatura e sfondamento. Il solo materiale dello stampo rappresenta il 20-40% dell'investimento totale. La manutenzione annuale aggiunge il 5-10% del valore originale del dado. Questi costi vengono ammortizzati in base al volume di produzione, rendendo efficaci i-costi di stampaggio di pezzi di grandi dimensioni-solo al di sopra di determinate soglie di volume, spesso da 10.000 a 25,000+ unità annuali. Le soluzioni di stampi per stampaggio personalizzati di YICHEN (https://www.yichen-group.com/stamping-die/) aiutano gli ingegneri di stampi a ottimizzare la struttura degli stampi e la progettazione dei componenti per gestire i costi sui programmi di stampi di grande formato.
5. Quando dovresti scegliere alternative allo stampaggio a stampo per pezzi di grandi dimensioni?
Lo stampaggio a stampo potrebbe non essere la risposta giusta quando i volumi annuali scendono al di sotto delle 3.000-5.000 unità, quando la geometria della parte comporta rapporti di imbutitura estremi superiori a 2:1, sottosquadri che richiedono meccanismi a camma poco pratici o materiali con spessore superiore a 8 mm. Il taglio laser e la formatura con pressa piegatrice funzionano meglio per i profili complessi a basso-volume. La lavorazione CNC è adatta a lavorazioni con-tolleranze strette su piastre spesse. Le saldature gestiscono assiemi multi-piano con caratteristiche interne. I getti eccellono nelle forme organiche con sezioni di parete variabili. Gli approcci ibridi che combinano lo stampaggio con processi secondari spesso offrono il miglior equilibrio tra costi e capacità.


