


Che cos'è una macchina per stampaggio stampi e perché è importante
Quando senti il termine "macchina per stampaggio a stampo," cosa ti viene in mente? Se immagini una pressa generica che sbatte contro il metallo, vedi solo metà dell'immagine. Una macchina per stampaggio di stampi non è solo una pressa e non solo uno stampo - è il sistema integrato completo in cui un telaio di pressatura e un set di stampi appositamente costruito-lavorano insieme per convertire la lamiera piana in parti finite attraverso una forza controllata.
Una macchina per stampaggio a stampo è un sistema integrato per la lavorazione dei metalli che abbina un telaio di pressatura a un set di punzone-e-matrice abbinati per tranciare, formare o imbutire la lamiera in componenti di forma-a rete in un'unica corsa o in una sequenza di corse.
Questa definizione di stampaggio distingue questa attrezzatura dalle presse autonome vendute senza utensili e dagli stampi seduti su uno scaffale in attesa di una macchina compatibile. Il valore - e la complessità - risiedono nel modo in cui le due metà si uniscono in un unico sistema di produzione.
Definizione di una macchina per stampaggio stampi
Ecco il principio fondamentale: un pistone azionato da un servoazionamento meccanico, idraulico o da un servoazionamento fornisce il tonnellaggio a un set di punzoni-e-matrici abbinati montati tra la slitta e la piastra di supporto. A seconda dell'operazione, quella singola corsa può eliminare un profilo piatto da strisce, forare, piegare flange o disegnare una forma a tazza profonda. I sistemi a matrice progressiva fanno avanzare un nastro in bobina attraverso più stazioni, eseguendo un'operazione diversa ad ogni fermata finché una parte completata non esce dalla stazione finale.
Noterai che il termine si sovrappone a diverse frasi correlate. Una pressa per stampaggio si riferisce al telaio della macchina e guida - la forza-generandone la metà. Una macchina per lo stampaggio dei metalli è un'etichetta industriale più ampia che copre la stessa attrezzatura. Lo stampaggio degli stampi restringe l'attenzione alla relazione a livello di sistema-tra pressa e utensileria. Tutti e tre descrivono la stessa famiglia di attrezzature, ma "die stamping machine" sottolinea che lo stampo non è un accessorio - è metà del sistema.
Dove lo stampaggio si inserisce nella lavorazione dei metalli
Se provieni da un diverso angolo della produzione, è utile vedere dove si colloca lo stampaggio dei metalli rispetto ad altri processi:
- Lavorazione CNCrimuove il materiale da un blocco solido per ottenere geometrie complesse - ideale per volumi da basso-a-medi e tolleranze strette, ma più lento e più dispendioso di materia prima su larga scala.
- Taglio laserprofila la lamiera piana con alta precisione, ma taglia solo - e non può formare piegature, imbutiture o elementi in rilievo in un'unica operazione.
- Colataversa il metallo fuso negli stampi, adattandosi a forme 3D complesse ma richiedendo lavorazioni secondarie e tempi di ciclo più lunghi.
- Stampaggio a stampomodella la lamiera-a temperatura ambiente ad alta velocità con scarti minimi, producendo parti resistenti e ripetibili in volumi che vanno da migliaia a milioni all'anno.
Un confronto effettuato da DureX Inc. evidenzia chiaramente il compromesso: la lavorazione CNC vince in termini di flessibilità e tolleranze strette per pezzi unici complessi, mentre lo stampaggio di metalli vince in termini di costo per parte e velocità una volta completata l'attrezzatura. La macchina per stampaggio a stampo occupa il punto ideale in cui il volume di produzione giustifica l'investimento in attrezzature e la geometria della parte si adatta alla formatura della lamiera-.
Comprendere questo posizionamento è importante perché la macchina che selezioni - e lo stampo che progetti per essa - determinano il costo per-pezzo, il limite massimo di qualità e il tasso di produzione per gli anni a venire. Ogni decisione a valle, dalla progettazione dei componenti al tipo di azionamento fino al programma di manutenzione, dipende dal modo in cui la pressa e lo stampo interagiscono come un unico sistema.
Componenti principali all'interno di una macchina per stampaggio a stampo
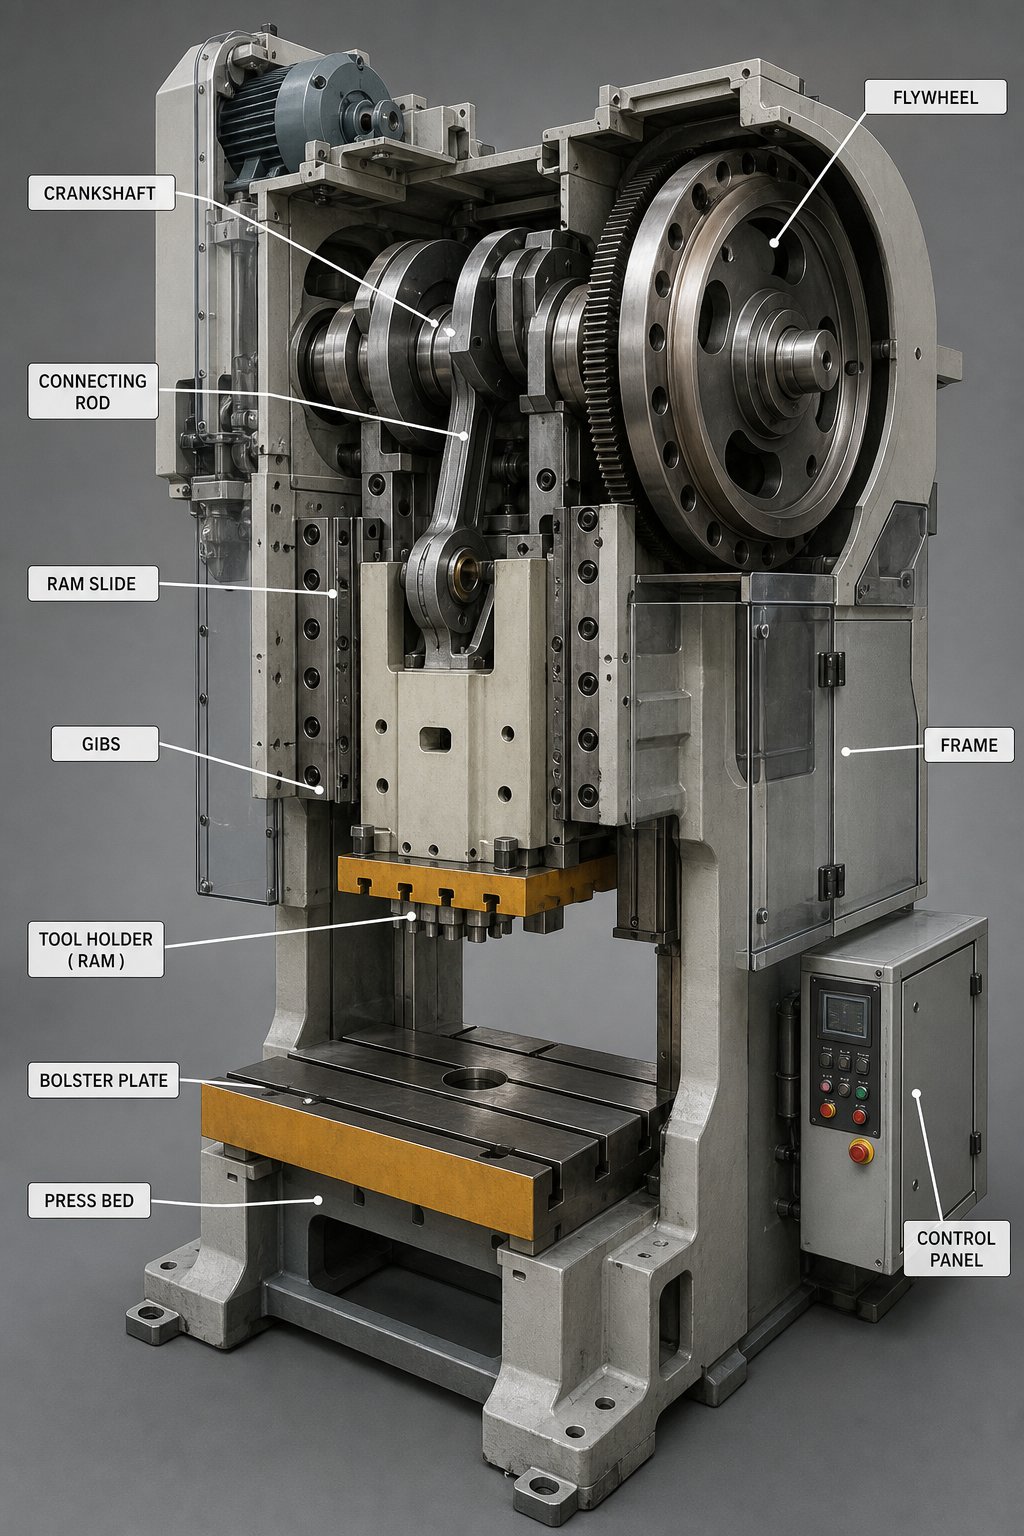
Sapere che la pressa e lo stampo formano un unico sistema è una cosa. Sapere cosa c'è effettivamente all'interno di quel sistema - e cosa fa ciascuna parte - è ciò che distingue una risoluzione dei problemi sicura dalle congetture. Ognimacchina da stampa per stampaggiocontiene dozzine di componenti interagenti, divisi tra il lato pressa (il generatore di forza) e il lato stampo (lo strumento di stampaggio del metallo che modella la materia prima). Apriamo entrambe le metà.
Premere i componenti del telaio e della trasmissione
Il telaio è lo scheletro. Due design dominano il mercato:
- C-telaietto (telaietto con spazio)- A forma di "C" aperta, che consente un facile accesso a tre lati dell'area della fustella. Compatto ed economico, ma soggetto a deflessione angolare sotto carichi pesanti o decentrati.
- Telaio laterale-dritto- Le colonne verticali su entrambi i lati eliminano il disallineamento angolare, garantendo una durata superiore dello stampo e una precisione delle parti per lavori di-tonnellaggio o precisione superiori.
Montato su (o all'interno) di quel telaio, il treno di trasmissione converte il movimento rotatorio di un motore elettrico nella forza lineare che aziona il pistone. In una pressa per stampaggio meccanica, il motore fa girare un volano che immagazzina energia cinetica. Quando l'operatore avvia un ciclo, afrizionesi impegna a trasferire quell'energia attraverso un albero a gomiti o un albero eccentrico alla slitta. UNfrenomantiene il pistone in posizione nel momento in cui la frizione si disinnesta. Questo sistema di frizione-freno regola non solo i tempi del ciclo ma anche la sicurezza dell'operatore. - Il tempo di arresto determina la velocità con cui può funzionare la pressa e quanto le mani possono essere vicine in sicurezza al punto di lavoro.
ILariete (scivolo)viaggia verticalmente lungo i lardoni di precisione e fornisce il tonnellaggio a qualunque utensile si trovi sotto di esso. Sotto l'ariete, ilpiastra di sostegnofornisce una superficie di montaggio piatta e rigida per la metà inferiore dello stampo, in genere dotata di scanalature a T-o fori filettati per il bloccaggio. Insieme, queste parti della pressa per stampaggio costituiscono la-spina dorsale della macchina.
Componenti dello stampo e loro funzioni
Se la pressa è il motore, lo stampo è la trasmissione - converte la forza grezza in geometria precisa. Un gruppo completo di matrice per stampo in metallo comprende molto più di un punzone e un foro:
- Pattini per stampi superiori e inferiori- Piastre in acciaio spesse che sostengono tutti i componenti di taglio e formatura. Si fissano rispettivamente al pistone e al supporto, fungendo da base strutturale dello stampo.
- Perni e boccole guida- Montanti e manicotti rettificati- di precisione che allineano le scarpe superiore e inferiore a ogni ciclo, mantenendo spazi ridotti tra i blocchi del punzone e della matrice.
- Perforare e morire i blocchi- Gli inserti in acciaio temprato-che effettivamente tagliano, piegano o formano il metallo. La distanza tra loro determina l'altezza della bava e la qualità del bordo.
- Spogliarelliste- Piastre caricate a molla- (o positive/fisse) che staccano la striscia dai punzoni di taglio dopo ogni corsa. Senza di essi, il metallo collassa attorno al gambo del punzone e si blocca nel ciclo successivo.
- Piloti- Piccoli perni che entrano nei fori precedentemente praticati per registrare la striscia nella posizione esatta prima del colpo successivo. Sono gli eroi non celebrati della precisione della progressione.
- Meccanismi di alimentazione- Alimentatori a rullo (rulli azionati intermittente), alimentatori a pinza (morsetti-azionati a scorrimento) o alimentatori servoassistiti (rulli controllati digitalmente) che fanno avanzare il materiale in bobina a una distanza precisa tra le corse.
Immagina che tutte queste parti funzionino a 200 colpi al minuto - ciascun componente deve individuare, tagliare, spogliare e far avanzare il materiale in una frazione di secondo. Ecco perché queste apparecchiature di stampaggio richiedono una produzione di precisione e una manutenzione disciplinata fin dal primo giorno.
Tabella di riferimento dei componenti
| Componente | Posizione | Funzione primaria |
|---|---|---|
| Telaio (telaio a C-o lato-diritto) | Premere lateralmente | Supporto strutturale; resiste alla flessione sotto carico |
| Volano | Premere lateralmente | Memorizza l'energia cinetica del motore tra una corsa e l'altra |
| Sistema frenante a frizione- | Premere lateralmente | Inserisce/disinnesta l'energia del volano; ferma l'ariete |
| Ariete / Scivolo | Premere lateralmente | Fornisce forza lineare alla metà superiore dello stampo |
| Piastra di sostegno | Premere lateralmente | Supporta e individua la metà inferiore dello stampo |
| Scarpe per stampi superiori e inferiori | Lato della morte | Trasportare tutti i componenti di taglio/formatura |
| Perni e boccole guida | Lato della morte | Allineare le metà superiore e inferiore dello stampo a ogni tratto |
| Perforare e morire i blocchi | Lato della morte | Eseguire operazioni di taglio, formatura o disegno |
| Piastra estrattore | Lato dello stampo (superiore) | Rimuove il materiale dai punzoni dopo il taglio |
| Piloti | Lato dello stampo (superiore) | Registrare la posizione della striscia per una progressione accurata |
| Meccanismo di alimentazione (rullo/pinza/servo) | Lato pressa (ausiliario) | Fa avanzare il materiale della bobina di una distanza impostata per corsa |
Una volta mappata ciascuna di queste parti, la domanda logica successiva è: come si vincolano a vicenda? Un progettista di stampi non può scegliere il numero di stazioni, la larghezza delle strisce o il passo di progressione senza conoscere l'altezza di chiusura della pressa, l'area del letto e la curva di tonnellaggio disponibile - e viceversa. Questa interazione tra le due metà è il luogo in cui i sistemi funzionano o falliscono.
Come lo stampo e la stampa lavorano insieme come un sistema
Uno stampo appoggiato su uno scaffale è solo acciaio di precisione. Una pressa per metallo senza utensili è semplicemente una forza controllata senza nessun posto dove andare. Nessuno dei due produce parti da solo. La reale prestazione - o il fallimento - di una pressa per stampaggio risiede nell'interfaccia in cui queste due metà si incontrano. Se sbagli l'interfaccia, brucerai gli utensili, perderai la qualità o danneggerai la macchina stessa.
La maggior parte delle risorse tratta lo stampo e la macchina da stampa come argomenti separati: un articolo riguarda la progettazione dello stampo, un altro le specifiche della macchina da stampa. Nella produzione, sono un sistema sposato. La geometria della parte determina la complessità dello stampo, la complessità dello stampo determina i requisiti della pressa e le capacità disponibili della pressa si ripercuotono per limitare ciò che l'ingegnere dello stampo può fare. Comprendere questo ciclo è ciò che distingue una macchina da stampa per stampaggio dei metalli-ben abbinata da una costosa mancata corrispondenza.
In che modo la progettazione dello stampo determina i requisiti della stampa
Ogni decisione presa dall'ingegnere dello stampo si traduce in una richiesta alla macchina da stampa. Immagina di progettare una fustella progressiva per una staffa automobilistica con sei stazioni - due di perforazione, una lancia-e-forma, due stazioni di trafilatura e un taglio finale. Ognuna di queste scelte crea requisiti specifici che la stampa deve soddisfare:
- Numero di stazioni e larghezza della striscia- Più stazioni significano uno stampo più lungo, che richiede un supporto più ampio (dimensione del letto da sinistra-a-destra). Una matrice a sei-stazione con passo di progressione da 3 pollici richiede almeno 18 pollici di lunghezza di lavoro, più spazio per taglierine per scarti e materiale finale.
- Passo di progressione e lunghezza di alimentazione- La distanza di avanzamento della striscia per corsa determina la corsa del meccanismo di alimentazione e la finestra temporale disponibile per l'avanzamento del materiale. Il passo più ampio su una macchina da stampa ad alta-velocità comprime la finestra di alimentazione.
- Geometria della parte e profondità di disegno- Le forme profonde richiedono una lunghezza della corsa maggiore in modo che il pistone si sposti abbastanza lontano da impegnare completamente l'estrazione, oltre a una luce diurna sufficiente (altezza aperta) per l'estrazione della parte.
- Altezza chiusa- Questa è l'altezza complessiva del gruppo stampo chiuso. Deve rientrare nello spazio disponibile per l'altezza della fustella-. COMERivista MetalFormingspiega, se l'altezza di chiusura dello stampo supera lo spazio massimo dell'altezza dello stampo-della pressa, lo stampo si chiude completamente prima che il pistone raggiunga il punto morto inferiore - allungando il telaio e potenzialmente danneggiando sia lo stampo che la pressa.
L'altezza chiusa merita un'attenzione particolare perché è lì che la confusione provoca veri danni. L'altezza di chiusura della pressa è la distanza dalla faccia inferiore del pistone alla parte superiore del piano della pressa con il pistone al punto morto inferiore e la regolazione completamente verso l'alto. L'altezza della fustella - lo spazio utilizzabile - sottrae lo spessore della piastra di rinforzo da quel numero. L'altezza chiusa dello stampo deve rientrare tra i valori minimo e massimo dell'altezza dello stampo-, tenendo conto dell'intervallo di regolazione del pistone. Perdi quella finestra e non sarai in grado di montare il dado o genererai sovraccarichi catastrofici ad ogni colpo.
Sembra che sia il dado a decidere tutto? Non proprio. La stampa respinge.
Come le funzionalità della stampante modellano l'ingegneria degli stampi
La pressa per lo stampaggio dei metalli non è un ospite passivo - le sue caratteristiche determinano attivamente ciò che l'ingegnere dello stampo può e non può fare. Tre fattori-laterali della pressa influenzano maggiormente la progettazione dello stampo:
Curve di tonnellaggio, non solo capacità nominale.Una pressa per stampaggio metalli da 400-tonnellate non eroga 400 tonnellate in ogni punto della sua corsa. Su una pressa meccanica, il tonnellaggio nominale completo è disponibile solo in prossimità del punto morto inferiore - in genere entro gli ultimi 6-12 mm di corsa. Le indicazioni del settore sul caricamento delle presse meccaniche mostrano che un'operazione di stiro che inizia 3 pollici sopra il fondo su una pressa da 2.000 tonnellate può avere solo circa 1.000 tonnellate disponibili a quel punto. L'ingegnere dello stampo deve mappare i carichi di formatura rispetto alla curva di tonnellaggio effettiva della pressa, non al numero di targa. Se la stazione di formatura più pesante richiede una forza di picco elevata nella corsa, lo stampo necessita di una riprogettazione o di una pressa diversa.
Velocità di scorrimento ed energia per colpo.L'energia disponibile dipende dalla velocità del volano e dal rallentamento consentito per ciclo. Un'operazione di stampaggio che trascina il materiale attraverso una lunga distanza di lavoro consuma più energia di un'operazione di tranciatura superficiale allo stesso tonnellaggio. Se la richiesta di energia dello stampo supera quella che il volano può fornire in una singola corsa, la pressa si blocca o rallenta oltre i limiti accettabili.
Dimensioni del letto e modelli di cuscini.La spaziatura delle scanalature a T-, i modelli di fori maschiati-e la larghezza del supporto limitano fisicamente il punto in cui è possibile bloccare la fustella. Uno stampo sovradimensionato che sporge oltre i bordi del supporto introduce un caricamento non supportato. Al contrario, uno stampo troppo stretto per la pressa può creare problemi di carico -di compensazione - una condizione in cui un lato della pressa sopporta una forza significativamente maggiore rispetto all'altro, accelerando l'usura dei lardoni e distorcendo il parallelismo del pistone.
Criteri di corrispondenza chiave per un sistema di presse-e-matrici
Quando si valuta se uno stampo e una pressa per lo stampaggio dei metalli funzioneranno come un sistema affidabile, questi criteri devono essere allineati:
- Tonnellaggio alla posizione di corsa richiesta- Non solo la capacità nominale di picco, ma la forza utilizzabile nel punto esatto della corsa in cui i carichi in formazione raggiungono il picco.
- Intervallo di altezza chiuso- L'altezza chiusa dello stampo deve rientrare nella finestra di altezza minima-e-massima dello stampo-della stampante, dopo aver tenuto conto dello spessore del supporto e di eventuali montanti.
- Lunghezza della corsa- Deve fornire una corsa sufficiente per l'innesto completo dello stampo e un gioco sicuro delle parti durante la corsa di ritorno.
- Dimensioni del letto (sinistra-destra e davanti-dietro)- Deve adattarsi all'impronta dello stampo senza sporgenze non supportate o carico di offset eccessivo.
- Tempistiche della finestra di alimentazione- La pressa deve fornire un angolo di manovella-sufficiente vicino al punto morto superiore affinché il meccanismo di alimentazione possa far avanzare il nastro senza entrare in collisione con piloti o estrattori.
- Energia per colpo- Il lavoro totale richiesto (tonnellaggio moltiplicato per la distanza di lavoro in tutte le stazioni) deve rientrare nel budget energetico della macchina da stampa alla velocità di produzione pianificata.
- Tolleranza al carico di offset-- La distribuzione del carico sullo stampo deve rispettare i limiti di bilanciamento da sinistra-a-destra della pressa, in genere entro una divisione del 60/40%.
Perdi un singolo criterio e non vedrai necessariamente un fallimento immediato. Noterai una graduale deriva della qualità, un'usura accelerata delle guide, una rottura prematura del punzone o uno stress sulla trasmissione che riduce la durata utile della stampante. Il sistema non annuncia una discrepanza con un incidente drammatico - sussurra attraverso la bava-spostamento in altezza e lo spostamento dimensionale finché qualcuno finalmente non chiede perché l'attrezzatura continua a consumarsi.
Una volta mappata la relazione dello stampo-pressa, la domanda successiva diventa pratica: quale combinazione di azionamento della pressa e configurazione dello stampo si adatta effettivamente al tuo scenario di produzione? La risposta dipende dal volume, dalla complessità delle parti e dal tipo di erogazione della forza richiesta dalle vostre operazioni.
Tipi di macchine per stampaggio a stampo e quando utilizzarle
Il rapporto con la stampa-definisce le regole, ma su quale combinazione costruisci effettivamente? Ciò dipende da due variabili indipendenti: il modo in cui la pressa genera forza (tipo di azionamento) e il modo in cui lo stampo organizza le operazioni (configurazione dello stampo). Abbinateli correttamente e otterrete un sistema di produzione calibrato sul vostro volume, sulla complessità delle parti e sugli obiettivi di costo. Accoppiateli male e combatterai contro la macchina ad ogni corsa.
Tipi di unità di stampa a confronto
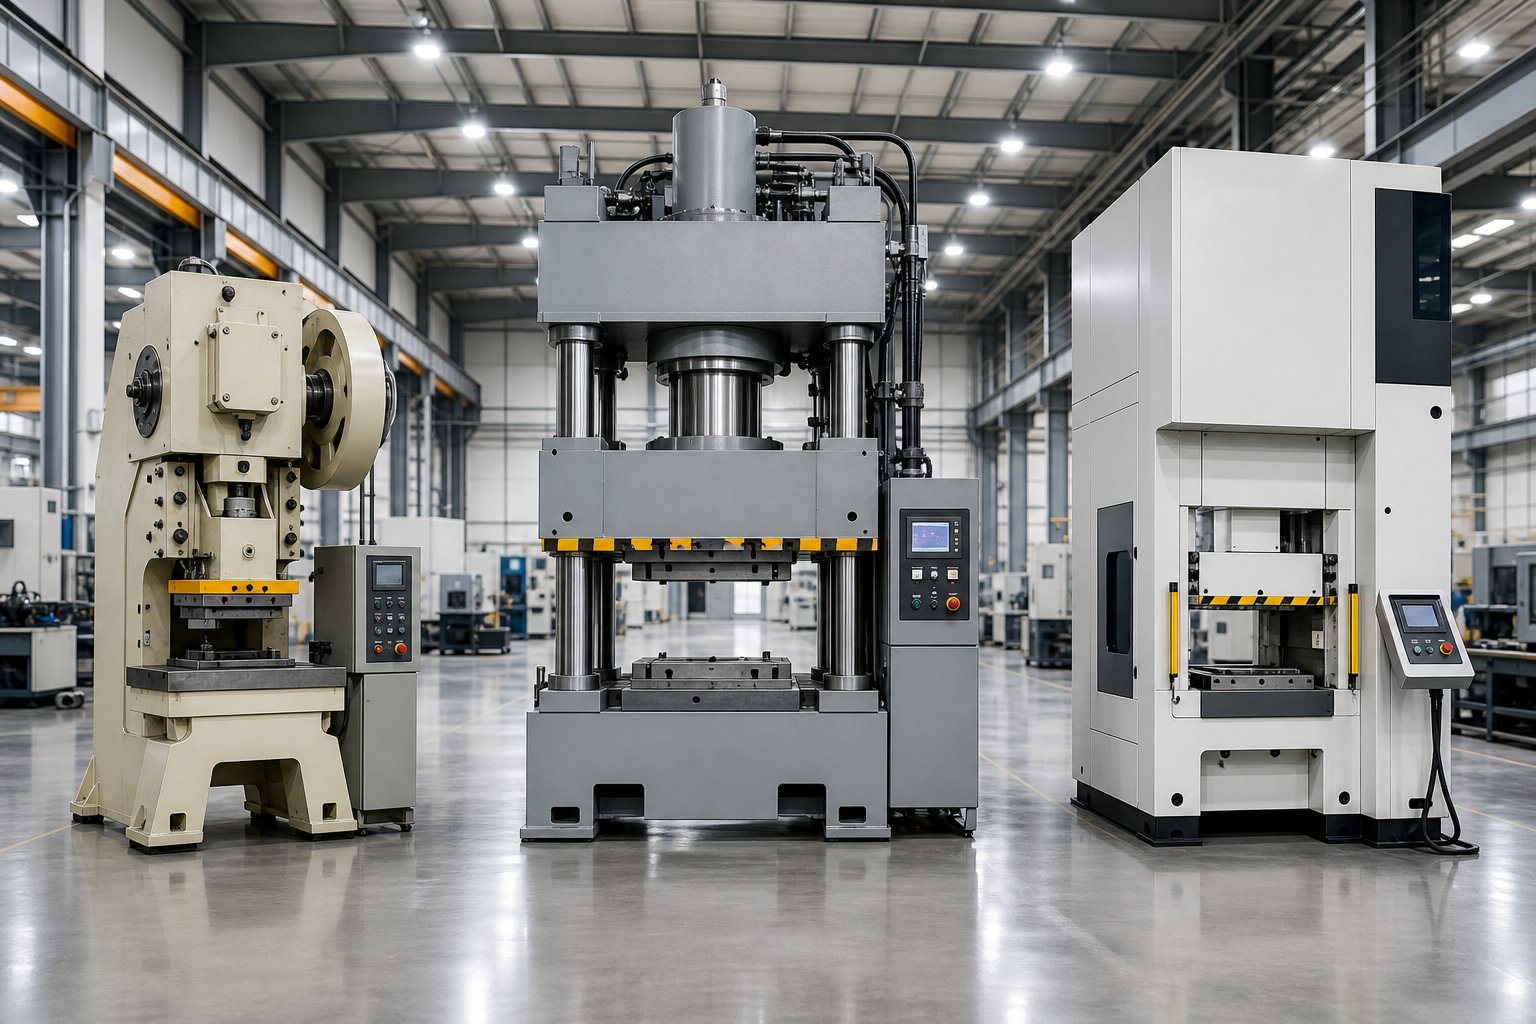
Tre architetture di azionamento coprono la stragrande maggioranza delle applicazioni. Ciascuno eroga la forza in modo diverso, il che determina la velocità del ciclo, la flessibilità e il tipo di utensili che può ospitare.
Meccanico (azionato dal volano-)- Un motore fa girare un volano che immagazzina energia cinetica. Quando la frizione si innesta, un albero a gomiti converte l'energia immagazzinata in una corsa a-lunghezza fissa. Il risultato: cicli veloci e ripetibili - spesso da 50 a 65 corse al minuto con tonnellaggio moderato. I picchi di forza si avvicinano al punto morto inferiore, rendendo queste presse ideali per la tranciatura, lo sfondamento e la formatura poco profonda dove la distanza di lavoro è breve. Una pressa per stampaggio ad alta velocità che utilizza utensili progressivi a 200+ SPM è quasi sempre meccanica.
Idraulico- Una pompa pressurizza il fluido per azionare un pistone, erogando una forza regolabile durante l'intera corsa. Le velocità del ciclo sono più lente (tipicamente da 30 a 35 SPM a 100 tonnellate), ma una pressa idraulica per stampaggio fornisce il tonnellaggio completo in qualsiasi punto della corsa del pistone. Ciò lo rende la scelta-ideale per l'imbutitura profonda, gli acciai spessi e ad alta resistenza-e le operazioni che richiedono tempo di permanenza nella parte inferiore della corsa.
Servo-azionato- Un servomotore programmabile sostituisce interamente il volano, offrendo agli ingegneri il pieno controllo sulla lunghezza della corsa, sul profilo di velocità e sulla permanenza in qualsiasi posizione. Puoi programmare il movimento del pendolo per trafilature poco profonde, rallentare il pistone a metà-corsa per formature difficili o eseguire un ciclo di corse brevi-a velocità che rivaleggiano con le presse meccaniche. Il compromesso è un costo iniziale più elevato e controlli più sofisticati.
| Criteri | Pressa meccanica | Pressa idraulica | Servopressa |
|---|---|---|---|
| Velocità del ciclo (SPM a 100T) | 50-65+ | 30-35 | Variabile (fino a 50+) |
| Consistenza del tonnellaggio | Picco solo al BDC | Massima forza durante tutta la corsa | Massima forza in qualsiasi punto programmato |
| Efficienza energetica | Elevato a velocità sostenuta | Aspirazione continua della pompa | 15-20% migliore dell'idraulico |
| Flessibilità | Profilo di corsa fisso | Corsa e sosta regolabili | Movimento completamente programmabile |
| Applicazioni-più adatte | Stampi per tranciatura, perforazione e progressivi per volumi elevati- | Imbutitura profonda, materiale spesso, volume da basso-a-medio | Formatura complessa, AHSS, produzione mista |
Configurazioni degli stampi e loro applicazioni
Il lato matrice dell'equazione determina quante operazioni si verificano per corsa - e come il pezzo si muove tra di loro. Dal più semplice al più complesso:
- La stazione-singola muore- Un'operazione per tratto: uno spazio vuoto, uno sfondamento o un modulo. Semplice, economico e veloce da costruire. Ideale per parti a bassa-complessità o operazioni secondarie su pezzi grezzi pre-tagliati.
- Il composto muore- Operazioni di taglio multiple in un'unica passata (ad esempio, tranciatura del profilo esterno e perforazione di fori interni contemporaneamente). Forniscono una precisione di posizionamento elevata tra le caratteristiche perché tutto viene tagliato in un colpo solo, ma sono limitati a operazioni piatte su un piano.
- Muore progressive- Un nastro in bobina avanza attraverso stazioni sequenziali, ciascuna delle quali esegue un'operazione diversa - foratura, puntura, formatura, trafilatura, taglio - fino a quando una parte finita cade nella stazione finale. Lo stampaggio progressivo è il cavallo di battaglia della produzione ad alto-volume. Una pressa per stampaggio progressiva che utilizza uno stampo progressivo-ben progettato può produrre migliaia di parti completate all'ora con una gestione manuale minima.
- Il trasferimento muore- I singoli pezzi grezzi (anziché una striscia continua) vengono trasferiti meccanicamente tra stazioni di fustellatura indipendenti. Una pressa per stampaggio a trasferimento gestisce parti più grandi o geometrie troppo complesse per una progressione basata su strisce-. Inoltre, le matrici di trasferimento sprecano meno materiale poiché non è presente alcuna rete portante che collega le parti attraverso la striscia.
Ogni incremento nella complessità dello stampo richiede di più dalla rotativa: più stazioni significano un'area del letto più ampia, tempi di alimentazione più brevi, tonnellaggio cumulativo più elevato e controlli più sofisticati. Uno stampo progressivo che funziona ad alta velocità necessita di una pressa con un'eccellente ripetibilità del pistone e una generosa finestra di alimentazione; una configurazione di trasferimento necessita di dita meccaniche integrate o servopinze sincronizzate al ciclo della pressa.
Abbinamento del tipo di macchina alle esigenze di produzione
Quale combinazione ha effettivamente senso per il tuo scenario? Pensa per livelli:
- Prototipo e breve-serie (meno di 10.000 parti)- Pressa idraulica a singola-stazione o stampi compositi. Basso costo degli utensili, cambio rapido, parametri di formatura regolabili. La velocità non ha importanza quando stai componendo la geometria.
- Volume medio (da 10.000 a 500.000 parti)- Pressa meccanica o servo con stampi compositi o progressivi corti. La velocità del ciclo inizia a incidere sui costi-per-pezzo e gli strumenti dedicati si ammortizzano da soli. Una servopressa aggiunge flessibilità se si utilizzano codici misti sulla stessa macchina.
- Volume elevato (500,000+ parti)- Pressa meccanica per stampaggio ad alta velocità abbinata a una configurazione di pressa a stampo progressivo o a una linea di trasferimento dedicata. Su questa scala, ogni frazione di secondo per ciclo e ogni grammo di materiale di scarto incide sui vostri profitti. Qui domina lo stampaggio progressivo dello stampo perché massimizza le corse al minuto riducendo al minimo gli interventi di manodopera.
Il giusto abbinamento non è sempre l'opzione più avanzata - è quello in cui il tipo di unità, la configurazione dello stampo e il volume di produzione si rafforzano a vicenda anziché lavorare per scopi incrociati. E una volta selezionata la giusta classe di macchina, la sfida successiva diventa quantitativa: di quanto tonnellaggio hai effettivamente bisogno e quali altre specifiche distinguono una macchina da stampa di buone-dimensioni da un'ipotesi costosa?
Calcolo del tonnellaggio e scelta della macchina giusta
Hai identificato il tipo di azionamento e la configurazione dello stampo corretti per la tua applicazione. La domanda successiva è ingannevolmente semplice: quanta forza deve effettivamente esercitare la stampa? Il tonnellaggio sottodimensionato sovraccarica la macchina, danneggia gli utensili e produce parti incoerenti. Il tonnellaggio sovradimensionato spreca capitale e spazio. La risposta è racchiusa in una formula semplice - ma applicarla correttamente su una fustella progressiva multi-stazione richiede un'attenta contabilità.
Comprendere i requisiti di tonnellaggio
Per qualsiasi operazione di taglio - tranciatura, perforazione, scantonatura - il calcolo del tonnellaggio segue una relazione fondamentale:
Tonnellaggio richiesto=Perimetro di taglio (pollici) x Spessore del materiale (pollici) x Resistenza al taglio del materiale (tonnellate/pollici²)
Questo è tutto a livello concettuale. Il perimetro di taglio è la lunghezza totale del bordo da tagliare, lo spessore del materiale è il calibro del grezzo e la resistenza al taglio è una proprietà del metallo stesso. I materiali più duri richiedono una forza maggiore per unità di taglio. Una parte in acciaio inossidabile con la stessa geometria di una parte in acciaio dolce richiederà un tonnellaggio significativamente più elevato perché l'acciaio inossidabile ha circa 1,5-2 volte la resistenza al taglio.
Alcune realtà pratiche complicano la formula pulita:
- Compensazione degli utensili opachi- La formula utilizza l'intero spessore del materiale per tenere conto dell'usura. In realtà, il taglio avviene parzialmente nel grezzo (visibile come fascia di taglio su qualsiasi bordo stampato). I punzoni affilati riducono la forza effettiva, ma gli ingegneri dimensionano la pressa per le condizioni-peggiori per evitare sovraccarichi dovuti all'usura degli utensili tra i cicli di affilatura.
- Operazioni di formatura e imbutitura- Piegatura, coniatura e disegno non seguono la stessa formula basata sul perimetro-. Usi del tonnellaggio da disegnoresistenza alla trazione finalepiuttosto che resistenza al taglio perché le pareti del guscio sono in tensione durante l'allungamento. La pressione del tampone premilamiera, le molle di azoto e le eventuali camme azionate nello stampo aggiungono ulteriore carico oltre alla forza di formatura.
- Carichi cumulativi delle stazioni- In una fustella progressiva, la pressa colpisce ogni stazione simultaneamente. Ciò significa che si somma il tonnellaggio di ogni stazione di perforazione, di ogni stazione di formatura, di ogni estrattore di molle, di ogni perno di sollevamento e del taglio finale per ottenere il carico totale dello stampo. Uno stampo progressivo a 15 stazioni potrebbe richiedere individualmente una forza modesta in ciascuna stazione, ma la somma può facilmente superare le 100 tonnellate.
Questo effetto cumulativo è il motivo per cui una pressa per lo stampaggio di lamiere dotata di utensili progressivi spesso necessita di una capacità maggiore di quanto si potrebbe immaginare osservando solo la parte finita. Gli ingegneri in genere aggiungono un margine di sicurezza compreso tra il 20 e il 30% oltre ai totali calcolati per tenere conto delle variazioni delle proprietà dei materiali, dell'usura degli utensili e di eventuali stazioni aggiunte durante future modifiche tecniche.
C'è un altro fattore che la maggior parte degli acquirenti trascura: l'energia. Una pressa per lo stampaggio dell'acciaio può avere un tonnellaggio nominale sufficiente e tuttavia bloccarsi al punto morto inferiore se l'operazione richiede più energia di quella che il volano può fornire in una singola corsa. Le imbutiture profonde che lavorano il materiale su una lunga distanza consumano molta più energia rispetto ai tagli di tranciatura poco profondi alla stessa forza. Il dimensionamento sia del tonnellaggio che dell'energia impedisce alla pressa di bloccarsi sotto carico - una modalità di guasto comune che danneggia sia la macchina che lo stampo.
Criteri di selezione oltre la stazza
Il tonnellaggio è al centro dell'attenzione, ma una macchina per stampaggio che soddisfa i tuoi requisiti di forza può comunque fallire i tuoi obiettivi di produzione se altre specifiche non sono in linea. Pensa al tonnellaggio come a dei paletti - necessari ma non sufficienti. Ecco cos'altro conta e come la risposta cambia a seconda del volume di produzione:
- Basso volume (meno di 10.000 parti)
- Dimensioni letto - Deve adattarsi all'ingombro dello stampo, ma la flessibilità per più set di stampi è più importante dell'ottimizzazione per un unico strumento.
- Lunghezza della corsa - La corsa generosa supporta diverse profondità delle parti in diversi lavori; una piccola pressa per stampaggio con corsa limitata limita le future opzioni di attrezzaggio.
- SPM (colpi al minuto) - Meno critico; il tempo di cambio formato e la flessibilità di configurazione superano la velocità del ciclo grezzo.
- Protezione delle matrici - Il rilevamento di base dell'inceppamento e il monitoraggio del tonnellaggio proteggono l'investimento in attrezzature, soprattutto quando si eseguono lotti brevi in cui gli operatori potrebbero avere meno familiarità con matrici specifiche.
- Finestra del feed - La tempistica del feed standard è accettabile; la precisione della fasatura diventa fondamentale solo a velocità più elevate.
- Volume medio (da 10.000 a 500.000 parti)
- Dimensioni letto - Dimensionate per la tua fustella principale con spazio per future aggiunte di progressione (stazioni extra per miglioramenti di qualità o modifiche al design).
- Lunghezza corsa - Adattata alla stazione di formatura più profonda più spazio per l'espulsione del pezzo.
- SPM - Velocità moderate (40-80 SPM) in cui il tempo di ciclo inizia a incidere materialmente sul costo per parte.
- La protezione delle fustelle - I sensori di errata alimentazione, il rilevamento degli sfridi e la verifica-del componente diventano requisiti standard per prevenire la lavorazione degli scarti e i guasti degli utensili.
- Finestra di alimentazione - Tempi di alimentazione più stretti necessari per mantenere la precisione della progressione a velocità più elevate senza deformazioni delle strisce.
- Volume elevato (500,000+ parti)
- - Precisione- delle dimensioni del letto adattate all'impronta dello stampo con bilanciamento del carico ottimizzato sul letto della pressa; nessuna capacità sprecata.
- Lunghezza corsa - Ridotta al minimo alla corsa più breve che libera la parte in sicurezza, massimizzando l'SPM disponibile.
- SPM - Lo stampaggio di metalli ad alta velocità richiede da 150 a 400+ corse al minuto; ogni SPM guadagnato si traduce direttamente in produttività e profitto.
- Protezione dello stampo - Suite completa di sensori che include monitoraggio del tonnellaggio, rilevamento acustico delle crepe, misurazione interna-della parte dello stampo e spegnimento automatico in caso di guasto. A velocità di stampa ad alto volume, un singolo inceppamento mancato può distruggere le stazioni prima che qualcuno reagisca.
- Finestra di alimentazione - Avanzamenti servo con sincronizzazione dell'angolo di manovella-; precisione della temporizzazione dell'alimentazione misurata in gradi di rotazione della pressa, non in millisecondi.
Un modello emerge a tutti i livelli: all’aumentare del volume, ogni specifica si restringe. Le presse per stampaggio di precisione che eseguono milioni di parti richiedono la corrispondenza esatta tra le specifiche della macchina e i requisiti dello stampo - non c'è margine per "abbastanza vicino". Il piano della pressa deve centrare il carico dello stampo per evitare derive di deflessione. La corsa deve essere sufficientemente breve da raggiungere l'SPM target senza superare i limiti di velocità della slitta nelle stazioni di aspirazione. La finestra di alimentazione deve essere sufficientemente ampia per il passo di progressione senza entrare in conflitto con i tempi di impegno del pilota.
Dimensionare correttamente una macchina per stampaggio a stampo significa eseguire questi calcoli in parallelo su - tonnellaggio, energia, adattamento del letto, distanza della corsa, fattibilità della velocità e tempi di avanzamento - e confermare che tutti e sei siano allineati prima di impegnarsi in un ordine di acquisto. Saltane uno e scoprirai il divario nel reparto di produzione, dove risolverlo costa dieci volte di più che metterlo su carta.
I numeri ti dicono quale macchina acquistare. Ma i numeri da soli non producono parti - un flusso di lavoro completo collega la progettazione delle parti attraverso la progettazione dello stampo, le prove e l'ispezione prima che la macchina da stampa raggiunga la velocità di produzione.
Il flusso di lavoro completo dalla progettazione delle parti alla produzione
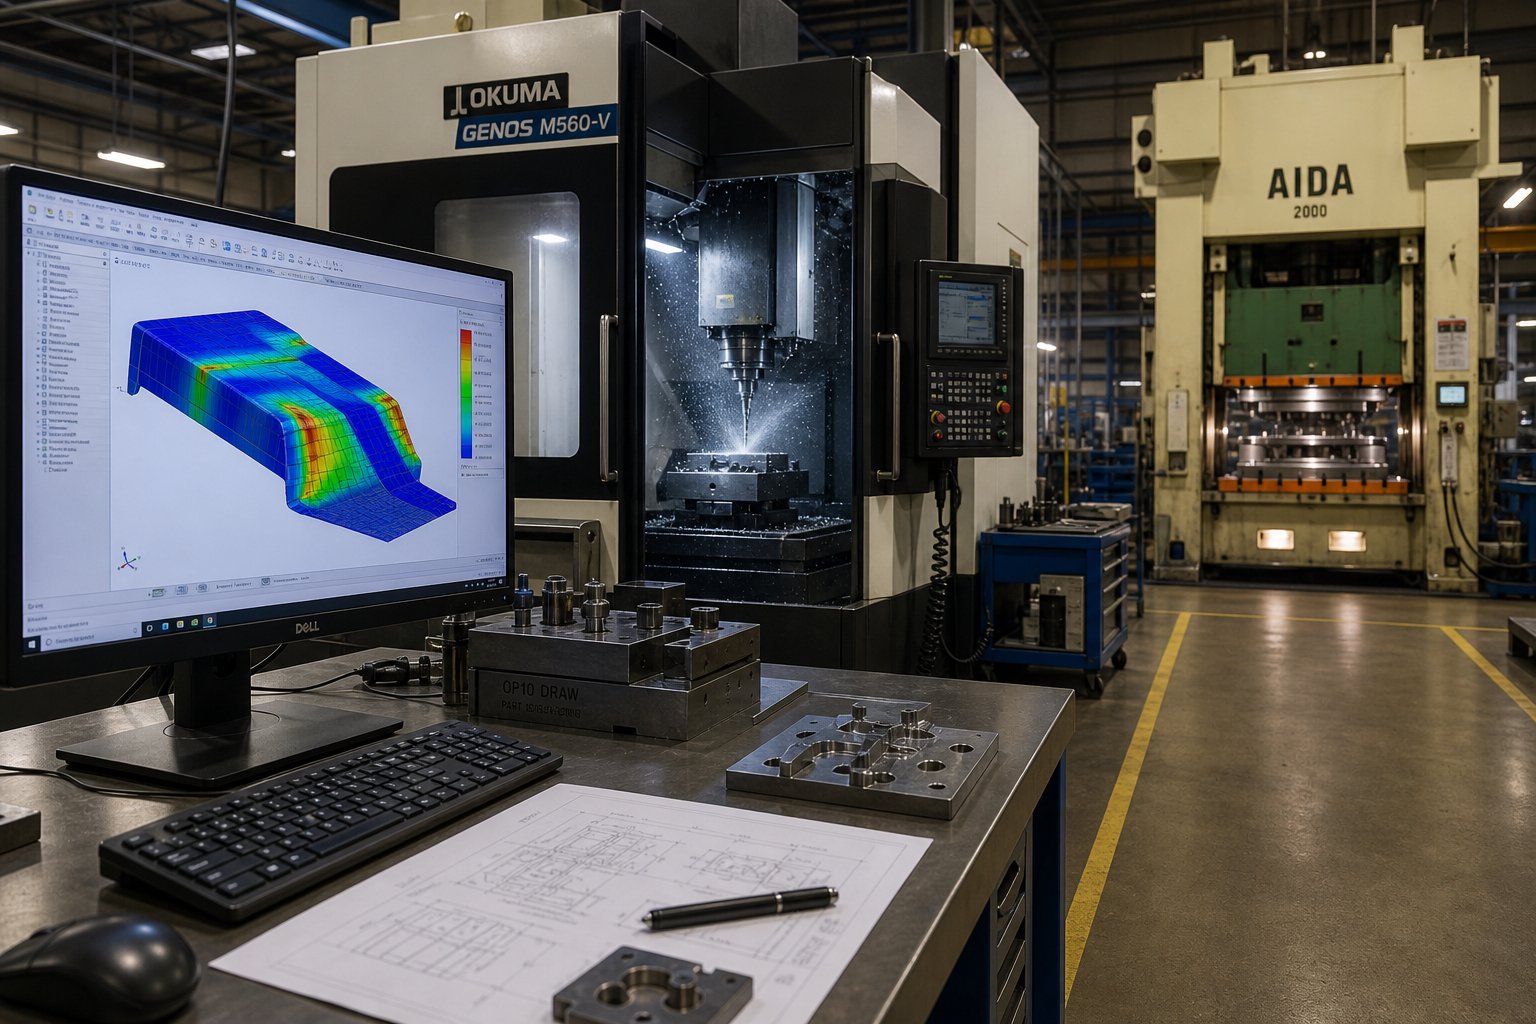
Una pressa dalle dimensioni perfette e una configurazione dello stampo ben-abbinata non si materializzano da un giorno all'altro. Prima che la macchina per lo stampaggio raggiunga la velocità di produzione, una parte metallica attraversa una sequenza disciplinata di fasi di progettazione - ciascuna delle quali porta al successo del primo-articolo o incorpora silenziosamente un difetto che non emergerà fino a migliaia di parti dopo. La maggior parte delle risorse tratta queste fasi in modo isolato: una guida copre la progettazione delle parti, un'altra copre l'ingegneria degli stampi e una terza copre le procedure di prova. In realtà, formano un’unica catena continua in cui le decisioni prese in una fase vincolano ogni fase successiva.
Progettazione del pezzo e analisi di fattibilità
Ogni processo di stampaggio con stampi progressivi non inizia presso la macchina da stampa, ma sullo schermo CAD - con una geometria della parte che deve essere valutata per la producibilità prima che qualcuno investa denaro in attrezzature. La progettazione per la producibilità (DFM) nello stampaggio ruota attorno a una serie di vincoli critici:
- Raggi di curvatura- Il raggio di piegatura interno deve essere pari o superiore a 1,0-1,5 volte lo spessore del materiale. Se scendi al di sotto di tale soglia rischi di incrinarti sulla linea di piega, soprattutto quando la piega corre parallela alla direzione della fibra.
- Diametri minimi dei fori- I fori forati generalmente richiedono un diametro almeno uguale allo spessore del materiale per i fori rotondi (1,5x per forme non-rotonde). Elementi più piccoli sovraccaricano il punzone e riducono drasticamente la durata dell'utensile.
- Direzione del grano- Le curve orientate perpendicolarmente al rotolamento del grano resistono alla fessurazione molto meglio delle curve parallele. La disposizione delle strisce deve tenerne conto, in particolare quando si selezionano materiali per stampaggio progressivo come acciai ad alta-resistenza o leghe inossidabili che si rompono più facilmente lungo la fibra.
- Rapporti di pescaggio e pareggio-Le funzionalità-disegnate in profondità richiedono un flusso di materiale controllato. L'assottigliamento delle pareti, il rischio di grinze e la forza richiesta del premilamiera derivano tutti dal rapporto di stiro stabilito in fase di progettazione.
In che modo gli ingegneri convalidano queste decisioni prima di tagliare l'acciaio? Simulazione CAE. L'analisi degli elementi finiti (FEA) modella digitalmente il processo di formatura - prevedendo assottigliamento, increspature e ritorno elastico con sufficiente precisione per regolare la geometria o la sequenza delle stazioni prima che esista qualsiasi attrezzatura fisica. Questa fase di prova virtuale elimina la categoria più costosa delle modifiche tecniche: quelle scoperte dopo che lo stampo è già stato costruito.
Ingegneria e validazione degli stampi
Una volta confermata la fattibilità, la progettazione dello stampo progressivo e dell'utensile di stampaggio passa alla progettazione dettagliata. Questa fase trasforma il concetto di una parte approvata in uno stampo completamente definito - centinaia di singoli componenti che devono funzionare insieme ad alta velocità.
I risultati critici includono:
- Ottimizzazione del layout delle strisce- Gli ingegneri definiscono il modo in cui la parte si annida sulla striscia di bobina, sequenziano le operazioni tra le stazioni e determinano il passo di progressione. Un layout della striscia ben-progettato massimizza la resa del materiale mantenendo l'integrità della striscia portante durante tutto il processo di stampaggio progressivo.
- Sequenziamento delle stazioni- Prima la realizzazione dei fori pilota, poi le operazioni progressive di formatura e taglio, con stazioni inattive riservate per future modifiche tecniche. Il contributo di forza di ciascuna stazione rientra nel calcolo del tonnellaggio della rotativa.
- Simulazione del flusso di materiale- Gli strumenti CAE modellano il modo in cui il metallo si muove attraverso le stazioni di imbutitura e formatura, prevedendo i valori di compensazione del ritorno elastico che vengono integrati direttamente nella geometria dello stampo.
- Selezione dell'acciaio per utensili- Gli inserti di punzoni e matrici utilizzano in genere acciai ad alta-rapidità (SKH9 a 60 HRC-62) o carburo di tungsteno per un'estrema resistenza all'usura, mentre i pattini delle matrici utilizzano acciaio a medio tenore di carbonio per l'assorbimento degli urti. Il materiale giusto in ogni posizione bilancia la durezza con la tenacità.
- Lavorazione di precisione- L'elettroerosione a filo, l'elettroerosione a tuffo, la fresatura CNC e la rettifica di precisione producono componenti di stampi con tolleranze di livello-micron. L'adattamento tra i taglienti del punzone e della matrice - misurato in millesimi di millimetro - determina l'altezza della bava, la qualità del bordo e la durata finale della matrice.
Gli utensili progressivi per lo stampaggio dei metalli a questo livello non sono una merce. È uno strumento di precisione progettato per milioni di cicli, in cui la precisione di ciascun componente si aggiunge alle prestazioni complessive del sistema.
Esecuzioni di prova e qualificazione della produzione
Lo stampo viene assemblato, montato nella pressa e allineato. Ciò che accade dopo separa i programmi di attrezzamento competenti da quelli caotici - la fase di prova collega la progettazione teorica e la realtà della produzione.
Una sequenza di prova strutturata segue in genere questi passaggi:
- Controllo inching e interferenze- La stampante esegue un ciclo a velocità estremamente bassa per verificare lo spazio meccanico in tutte le stazioni. Il coinvolgimento del feed, l'ingresso del pilota e i tempi dello spogliarellista vengono confermati prima di qualsiasi-attacco a piena velocità.
- Primo-campionamento- Le parti iniziali vengono prodotte e immediatamente misurate su una macchina di misura a coordinate (CMM). Questi campioni rivelano il comportamento effettivo del ritorno elastico, le deviazioni dimensionali e i problemi di qualità della superficie.
- Regolazione iterativa dello stampo- Sulla base dei dati CMM, i produttori di utensili eseguono correzioni a livello di micron-: rettifica di blocchi di formatura per compensare il ritorno elastico, regolazione del gioco del punzone-alla-matrice per un taglio più pulito o modifica delle posizioni pilota per una migliore registrazione delle strisce.
- Corsa di capacità- Una volta che le dimensioni rientrano nelle specifiche, un breve ciclo di produzione (spesso da 1.000 a 5.000 parti) viene analizzato statisticamente. Gli indici di capacità del processo come Cpk confermano che lo stampo produce parti entro la tolleranza in modo coerente - non solo sui primi campioni.
Solo dopo la convalida della capacità lo stampo riceve il rilascio formale per la produzione di massa. Saltare o comprimere questa fase è uno dei motivi più comuni per cui gli stampi per stampaggio progressivo falliscono all'inizio. - problemi dimensionali mascherati da una manciata di campioni- controllati manualmente emergono come difetti sistematici a livello di volume.
Questo flusso di lavoro end-to-end - analisi di fattibilità, simulazione CAE, lavorazione di stampi di precisione, esecuzioni di prova strutturate e ispezione dimensionale - rappresenta la catena completa di servizi di stampaggio con stampi progressivi. I fornitori che gestiscono ogni fase sotto lo stesso tetto eliminano le lacune di trasferimento in cui si nascondono problemi di qualità.YICHEN, ad esempio, collega ogni fase in un unico processo responsabile: dalla revisione DFM iniziale e simulazione di formatura attraverso la produzione di stampi CNC, la-prova interna e la qualificazione verificata CMM-- offrendo ai produttori e agli ingegneri delle attrezzature un percorso diretto dalla ricerca alle soluzioni di stampi per stampaggio personalizzati pronte per la richiesta di offerta.
Per qualsiasi impianto di stampaggio che passa dal prototipo alla produzione, la lezione è coerente: ogni fase del flusso di lavoro esiste per individuare i problemi mentre è ancora poco costoso risolverli. Un aggiustamento della simulazione di $ 500 impedisce una rielaborazione dello stampo da $ 50.000. Una prova disciplinata impedisce sei mesi di interventi antincendio di qualità nel reparto di produzione.
Il flusso di lavoro porta le parti in produzione - ma cosa succede una volta che lo stampo è in funzione? Le procedure di installazione, l'efficienza del cambio e i sistemi di sicurezza determinano se gli strumenti attentamente progettati offrono il loro pieno potenziale o si degradano in caso di passi falsi operativi.
Spiegazione di installazione, cambio e sistemi di sicurezza
L'ingegneria e le prove portano lo stampo a essere pronto. Ma ogni volta che gli strumenti entrano in stampa - sia per la prima che per la cinquantesima - il processo di installazione preserva la precisione incorporata nel sistema o la mina silenziosamente. Per l'operatore della pressa responsabile del funzionamento sicuro e preciso dello stampo, l'impostazione non è una formalità. È dove la disciplina operativa incontra gli investimenti in attrezzature.
Procedure di installazione e configurazione dello stampo
Un cambio stampo pulito e sistematico protegge sia l'operatore che l'attrezzatura. Immagina di montare uno stampo progressivo su una pressa a montanti diritti da 200-tonnellate. Ecco la sequenza seguita dagli stampisti esperti:
Preparazione del rinforzo.Prima dell'arrivo dello stampo, la piastra di supporto viene pulita da detriti, sfridi e lubrificante residuo. Le scanalature a T-vengono controllate per individuare eventuali bave che potrebbero impedire allo stampo di posizionarsi in posizione piatta. Eventuali punti alti sul supporto si traducono direttamente in un carico irregolare - e il caricamento irregolare uccide l'allineamento dello stampo per migliaia di cicli.
Bloccaggio dello stampo.I sistemi di bloccaggio meccanici con blocchi del tallone rimangono lo standard nella maggior parte delle officine, ma i sistemi di bloccaggio idraulici stanno guadagnando terreno nelle strutture soggette a frequenti cambi di produzione. I morsetti idraulici applicano una forza uniforme attraverso il pattino dello stampo, eliminano la variabilità dei bulloni-serrati manualmente e possono essere agganciati o rilasciati in pochi secondi - riducendo quella che era un'attività di serraggio di 30 minuti a meno di un minuto.
Regolazione altezza chiusa.Con lo stampo inserito, il pistone si abbassa per chiudere lo stampo sui suoi blocchi di arresto. COMEGuida all'installazione dello stampo di MetalForming Magazine-sottolinea, l'addetto alla configurazione esegue una lettura del passo di arresto-blocco per confermare che lo stampo si sta chiudendo completamente. Sulle presse con chiusura motorizzata-regolazione dell'altezza, anche la pressione di controbilanciamento deve essere impostata correttamente - neutralizzando il peso del pistone e del gruppo matrice superiore in modo che il motore di regolazione non combatta la gravità. La migliore pratica del settore richiede che il peso dello stampo superiore sia stampato direttamente sullo stampo in modo che gli operatori possano fare riferimento al grafico di contrappeso della pressa e impostare ogni volta la pressione corretta.
Impostazione e tempistica del feed.Il meccanismo di alimentazione della bobina deve far avanzare il materiale esattamente di un passo di progressione per corsa. Ma il tempismo è fondamentale quanto la distanza. Il rilascio del pilota - nel momento in cui i rulli di alimentazione sbloccano la striscia in modo che i piloti possano registrarla - deve essere impostato in modo che la punta del pilota entri nella striscia prima che i rulli si aprano, ma l'intero diametro del pilota non si innesta finché la striscia non viene completamente rilasciata. Imposta il rilascio troppo presto e la striscia si sposta a causa del peso del circuito di raccolta. Se lo si imposta troppo tardi, gli elementi pilota combattono contro i rulli, allungando i fori pilota e causando inceppamenti.
Verifica ingaggio pilota.Con la temporizzazione di avanzamento impostata, l'operatore fa avanzare lentamente la pressa attraverso diverse corse e conferma visivamente che i piloti entrano in modo pulito, la striscia avanza senza deformazioni e gli estrattori tirano via il materiale dai punzoni di taglio senza trascinarlo. Questo è il momento di rilevare le interferenze prima di procedere alla velocità di produzione.
Ispezione del primo-pezzo.Le parti iniziali dello stampo vengono misurate rispetto alla stampa dimensionale. Solo dopo aver confermato la conformità - e aver eseguito la striscia completamente attraverso tutte le stazioni per confermare la precisione cumulativa - la configurazione è qualificata per il rilascio in produzione.
L'intera sequenza può richiedere da 45 minuti a diverse ore su una complessa macchina industriale per lo stampaggio dei metalli. Ecco perché esistono i sistemi Quick Die Change (QDC). Una configurazione QDC completa integra bloccaggio idraulico, regolazione automatica del controbilanciamento, database di altezza di chiusura preimpostata-e carrelli portastampi a rullo-che fanno scorrere gli utensili in posizione sul supporto. Le strutture che utilizzano QDC possono ridurre il cambio produzione da 2-3 ore a meno di 10 minuti: una trasformazione per qualsiasi macchina per stampaggio industriale che esegue più numeri di parte per turno. Gli aspetti economici sono chiari: ogni minuto speso per il cambio formato è un minuto in cui la macchina da stampa non produce pezzi. Per le operazioni di stampaggio ad alta velocità a 200+ SPM, anche una riduzione di 15 minuti nel cambio formato si traduce in migliaia di parti aggiuntive per turno.
Sistemi di sicurezza e controlli moderni
Una macchina per stampaggio a stampo concentra una forza enorme in una piccola area di lavoro ad alta velocità. I sistemi di sicurezza che lo circondano hanno un duplice scopo: proteggere le persone dalla stampa e proteggere la stampa e i morti da errori operativi che causano incidenti catastrofici. Entrambe le preoccupazioni richiedono la stessa infrastruttura.
Considera cosa succede durante lo stampaggio automatico a piena velocità di produzione. La striscia si alimenta, il pistone scende, le forze di taglio e formazione raggiungono il picco e il pistone ritorna -, il tutto in una frazione di secondo. Se il materiale si inceppa anche di pochi millimetri, i piloti non riescono a registrare correttamente la striscia. La corsa successiva perfora nella posizione sbagliata, spingendo potenzialmente un punzone di formatura sul bordo della stazione di taglio. Il risultato: punzoni rotti, blocchi di stampi incrinati e ore di fermo macchina non pianificato.
Le moderne presse elettromeccaniche risolvono questo problema attraverso sistemi di rilevamento e controllo stratificati. Ecco i dispositivi di sicurezza essenziali e le loro funzioni:
- Barriere fotoelettriche- Serie di trasmettitori e ricevitori a infrarossi che rilevano qualsiasi oggetto che entra nell'area dello stampo. Quando il campo di rilevamento è interrotto,controllare-circuiti affidabilicomanda l'arresto immediato della pressione. Un'applicazione corretta richiede il calcolo della distanza di sicurezza - tenendo conto del tempo di arresto della pressa, del tempo di risposta del controllo e dell'impostazione del monitoraggio del freno- - per garantire che il pistone si fermi prima che una mano possa raggiungere il punto di funzionamento.
- Comandi a due-mani- Richiedere all'operatore di premere contemporaneamente due pulsanti palmari distanziati abbastanza da garantire che entrambe le mani siano fuori dall'area dello stampo quando inizia il colpo. Comune nelle operazioni di alimentazione manuale-in cui le barriere fotoelettriche interferirebbero con il caricamento delle parti.
- Sensori di rilevamento dell'inceppamento- Sensori di prossimità o fotoelettrici che confermano che la striscia ha avanzato la distanza corretta prima di consentire la corsa successiva. Se l'alimentazione risulta insufficiente o eccessiva, la stampante si ferma prima che si verifichi il danno.
- Rilevamento delle lumache- Sensori sotto la fustella che verificano che gli sfridi tagliati siano caduti fuori dalla cavità della fustella. Un pezzo trattenuto può accumularsi sotto un punzone, causando colpi di materiale doppi-che rompono l'attrezzatura.
- Separa-sensori- Confermare che la parte finita sia stata espulsa dallo stampo prima del ciclo successivo. Una parte trattenuta in una stazione di formatura crea la stessa condizione di doppio{2}}materiale di un pezzo trattenuto.
- Monitor di tonnellaggio- Celle di carico integrate nel telaio della pressa che misurano la forza effettiva su ogni corsa. Un improvviso picco di tonnellaggio segnala un'inceppamento, un doppio-colpo o un guasto dell'attrezzatura. Un aumento graduale nel tempo segnala che gli strumenti smussati si avvicinano al limite di affilatura. In ogni caso, il sistema può arrestare la pressa o avvisare l'operatore prima che si danneggino i composti.
- Finecorsa programmabili (PLS)- Camme elettroniche che attivano funzioni ausiliarie in punti precisi della corsa della pressa, misurati in gradi di rotazione della manovella. Controllano l'attivazione dell'alimentazione, il rilascio del pilota, il soffio d'aria-per l'espulsione del pezzo e le finestre di attivazione/disattivazione del sensore di protezione dello stampo.
- Monitor dei freni- Dispositivi che misurano il tempo trascorso dal comando di arresto all'arresto effettivo del pistone. Se il tempo di arresto supera il massimo preimpostato (indicando l'usura del freno), la pressa si guasta e non esegue il ciclo finché la manutenzione non ripristina le prestazioni di frenatura. Ciò protegge direttamente la validità delle distanze di sicurezza-della barriera fotoelettrica.
In un moderno ambiente di automazione dello stampaggio, tutti questi sensori e dispositivi alimentano un PLC (controllore logico programmabile) che esegue la logica di sicurezza in tempo reale. Un touchscreen HMI (Human-Machine Interface) offre all'operatore la visibilità dello stato del sensore, della cronologia dei guasti, delle tendenze del tonnellaggio e dei conteggi della produzione - consolidando ciò che prima richiedeva una dozzina di indicatori individuali in un unico display integrato. Il PLC applica gli interblocchi: la pressa non può eseguire il ciclo a meno che tutti i sensori di protezione dello stampo-confermino lo stato di pronto, le barriere fotoelettriche siano libere e il monitor del freno non legga entro i limiti.
Questa architettura fa molto di più che prevenire gli infortuni. Previene il tipo di guasti degli utensili che trasformano un incidente di alimentazione errata da $ 200 in una riparazione dello stampo da $ 20.000. Per un operatore di una pressa per stampaggio che utilizza uno stampo progressivo costoso, il sistema di sicurezza è anche il sistema di assicurazione dell'attrezzatura - ogni sensore che rileva un errore prima della corsa successiva protegge settimane di lavoro nello stampo- incorporato in quei componenti in acciaio temprato.
La sicurezza e la disciplina della configurazione mantengono oggi il corretto funzionamento della macchina. Ma che dire del prossimo mese o del prossimo anno? I modelli di usura che si accumulano in ogni disco della frizione, faccia della lancetta e tagliente in questo momento stanno determinando silenziosamente se questo utensile produrrà il prossimo milione di parti - o fallirà alla metà di quel numero.
Pratiche di manutenzione che prolungano la durata della macchina per l'affrancatura
Questi modelli di usura non si annunciano con allarmi. Si presentano come una deriva lenta e silenziosa - altezza della bava che sale di qualche millesimo, dimensioni che vagano verso i limiti di tolleranza, letture della forza di ciclo-a-ciclo che salgono sul monitor del tonnellaggio. Quando una parte non supera l'ispezione, il danno si aggrava da settimane. La manutenzione preventiva esiste per cogliere tempestivamente questa deriva, quando un'affilatura da $ 50 o una cartuccia di grasso da $ 10 impediscono una ricostruzione dello stampo da $ 20.000 o uno spostamento non pianificato dei tempi di fermo.
La sfida con i macchinari per lo stampaggio è che due sistemi separati - pressa e matrice - si usurano simultaneamente ma secondo programmi diversi. Trascura uno dei due e l'altro ne soffrirà. Una pressa con lardoni usurati consente al pistone di spostarsi-parallelamente, accelerando l'usura irregolare dello stampo. Uno stampo con taglienti smussati richiede più tonnellaggio per corsa, il che sovraccarica i componenti della frizione-freno e riduce la durata della pressa. Mantenere entrambe le metà come un sistema unificato è ciò che separa le macchine per stampaggio che producono milioni di pezzi di qualità da quelle che zoppicano tra una riparazione di emergenza e l'altra.
Premere Elementi essenziali per la manutenzione
Le presse meccaniche per stampaggio immagazzinano e rilasciano un'enorme energia ad ogni ciclo. Questa energia passa attraverso cuscinetti, ingranaggi, lardoni e superfici dei freni-della frizione -, che si usurano tutti in modo incrementale con l'uso. UNguida completa alla manutenzione di JDM Pressessottolinea che una corretta lubrificazione e un'ispezione regolare sono le principali-misure di risparmio sui costi per qualsiasi team di produzione.
Ecco dove va lo sforzo:
- Lubrificazione- I lardoni delle slitte richiedono grasso ad ogni inizio di turno per evitare il contatto tra metallo-a-che riga le guide del pistone. L'impianto frenante della frizione- necessita di lubrificazione a pressione- con olio ogni giorno; senza di esso, le superfici di attrito si lucidano e il tempo di arresto si degrada - compromettendo direttamente la sicurezza dell'operatore e la risposta di protezione dello stampo-. I cuscinetti principali e i perni dell'albero motore dipendono da sistemi di circolazione dell'olio con filtri in linea. Filtri intasati o olio contaminato accelerano esponenzialmente l'usura dei cuscinetti.
- Ispezione della trasmissione- Cinghie, ingranaggi e chiavi del volano trasmettono tutta l'energia del motore al pistone. La tensione della cinghia deve essere controllata settimanalmente; una cinghia che scivola spreca energia e provoca una velocità di corsa incoerente. I denti degli ingranaggi sulle presse per metalli devono essere ispezionati per individuare eventuali vaiolature o scheggiature durante gli arresti programmati.
- Parallelismo dell'ariete- Con il passare del tempo, l'usura del lardo consente alla slitta di inclinarsi leggermente. Anche un'inclinazione di 0,001 pollici su un letto da 24-pollici crea una distribuzione non uniforme del gioco nella fustella, causando un taglio netto di un lato mentre l'altro produce bave eccessive. Controlli annuali del parallelismo - misurando con indicatori a quadrante in più posizioni del letto: rileva questa deriva prima che danneggi l'utensileria.
- Impianti elettrici e pneumatici- Le elettrovalvole che controllano la frizione-il freno devono rispondere entro millisecondi. I solenoidi usurati introducono una latenza che prolunga il tempo di arresto. I sistemi pneumatici che controllano bilanciatori e cuscini d'aria necessitano del drenaggio giornaliero dell'acqua dalle linee d'aria; l'umidità nei circuiti pneumatici provoca una pressione irregolare e prestazioni dei freni inaffidabili.
Un principio spesso-sottovalutato nel funzionamento di una pressa industriale per metalli: mantenerla pulita. Una pressa immacolata consente agli operatori di identificare immediatamente perdite di olio, perdite d'aria e fratture che altrimenti si nasconderebbero sotto lo sporco. Se non riesci a vedere il problema formarsi, non puoi impedirne la crescita.
Cicli di manutenzione e affilatura stampi
Lo stampo si usura diversamente dalla pressa perché entra direttamente in contatto con il materiale del pezzo. Ogni tratto taglia, piega o attira il metallo contro i -bordi in acciaio temprato - e tali bordi si arrotondano gradualmente indipendentemente dalla qualità del materiale. La domanda non è se lo stampo avrà bisogno di manutenzione. La questione è se riesci a individuare gli indicatori di usura abbastanza presto da affilarli anziché sostituirli.
Riconoscere l'usura prima che diventi un guasto:
- Aumento dell'altezza della bava- Il primo segnale misurabile. Quando le bave sulle parti stampate crescono da un valore accettabile di 0,003 pollici a 0,005 pollici o superiore, i taglienti si sono smussati oltre la loro soglia effettiva. Il funzionamento continuo accelera la rottura del punzone perché la pressa deve fornire più forza per spingere attraverso il bordo arrotondato.
- Deriva dimensionale- I perni guida e le boccole usurati consentono alle metà superiore e inferiore dello stampo di spostarsi leggermente l'una rispetto all'altra. Di conseguenza, le dimensioni da elemento-a-elemento sulla parte stampata si spostano. Quando lo vedi su un rapporto CMM, le guide si sono degradate per migliaia di corse.
- Letture di tonnellaggio aumentate- I monitoraggi del tonnellaggio rivelano gli utensili usurati prima che lo facciano le parti. Una tendenza al rialzo costante della forza per-corsa - senza alcun cambiamento nel lotto di materiale - segnala i taglienti che necessitano di affilatura.
L'affilatura (riaffilatura) ripristina le prestazioni di taglio rimuovendo dalla faccia del punzone il materiale appena sufficiente a ri-stabilire un bordo netto - in genere da 0,05 a 0,1 mm per ciclo di affilatura. Dopo la rettifica è necessario aggiungere degli spessori sotto il punzone accorciato per ripristinare l'altezza di lavoro originaria, mantenendo il gioco e la fasatura corretti rispetto alle altre stazioni. Una guida completa di JEELIX rileva che ogni riaffilatura dovrebbe essere seguita da smagnetizzazione, poiché il processo di rettifica magnetizza l'acciaio per utensili e attrae particelle metalliche che accelerano l'usura futura.
Oltre ai bordi taglienti, la manutenzione degli stampi include la sostituzione delle molle ad azoto che hanno perso pressione (rilevabile quando le caratteristiche imbutite diventano poco profonde), l'ispezione delle molle di estrazione per individuare eventuali fratture da fatica e la misurazione del gioco del -perno-della-boccola della guida con calibri a tampone. Le-macchine per lo stampaggio dei metalli ben mantenute e con una cura disciplinata degli stampi producono abitualmente milioni di parti da un singolo set di stampi. Gli utensili trascurati falliscono ad una frazione di quel potenziale - non perché l'acciaio si è consumato, ma perché piccoli problemi si sono aggravati senza controllo.
Programma di riferimento della manutenzione
| Compito di manutenzione | Frequenza | Conseguenza della negligenza |
|---|---|---|
| Lubrificare le lamelle e i cuscinetti dello scorrevole | Ogni turno | Incisura guide pistone; usura accelerata dei lardoni e perdita di parallelismo |
| Lubrificazione con olio dei freni della frizione- | Quotidiano | Superfici di attrito vetrate; tempo di sosta prolungato; rischio per la sicurezza |
| Scaricare i sifoni dell'impianto pneumatico | Quotidiano | Pressione irregolare del freno e del bilanciatore; prestazioni di arresto incoerenti |
| Ispezionare le cinghie di trasmissione per tensione e usura | Settimanale | Cinture antiscivolo; velocità della corsa incoerente; spreco energetico |
| Pulire le superfici dello stampo e rimuovere l'accumulo di sfridi | Dopo ogni corsa | Impilamento di lumache; colpi materiali doppi-; pugni spezzati |
| Misurare l'altezza della bava sulle parti campione | Ogni 50.000 corse (o secondo piano SPC) | Utensili opachi non rilevati; carichi di tonnellaggio in aumento; rottura del punzone |
| Affila punzoni da taglio e bottoni per matrici | Per soglia indicatore di usura | Richiesta di forza eccessiva; punzoni fratturati; parti di scarto |
| Controllare il gioco del perno guida e della boccola | Ogni 100.000 colpi | Disallineamento dello stampo; deriva dimensionale; qualità dei bordi non uniforme |
| Sostituire l'estrattore e le molle di azoto | Per valutazione del ciclo del produttore | Rimozione incompleta; marmellate; caratteristiche disegnate superficiali |
| Misura del parallelismo del pistone | Annualmente | Caricamento irregolare dello stampo; bava su un lato-; usura accelerata dello stampo |
| Ispezione completa dell'impianto elettrico e delle elettrovalvole | Annualmente | Degrado del tempo di arresto-latente; guasto del sistema di sicurezza |
Gli aspetti economici sono semplici: un programma di manutenzione coerente costa una frazione delle riparazioni di emergenza che impedisce. Per le macchine da stampa che eseguono una produzione di-volume elevato, i calcoli favoriscono l'impiego di un'ora programmata di cure preventive piuttosto che la perdita di un turno non pianificato a causa di un guasto catastrofico. E per lo stampo - un bene che può rappresentare da $ 50.000 a $ 200.000 in ingegneria e lavorazione - ogni ciclo di affilatura e sostituzione della molla estende le sue entrate-generando vita di centinaia di migliaia di colpi aggiuntivi.
La manutenzione mantiene sano il sistema odierno. Ma la tecnologia all'interno di queste macchine si sta evolvendo rapidamente - servoazionamenti, sensori integrati e analisi predittiva stanno cambiando ciò che è possibile fare sia in termini di prestazioni della macchina da stampa che di longevità dello stampo. La domanda si sposta da "come posso mantenere ciò che ho" a "quali capacità dovrei cercare in seguito".
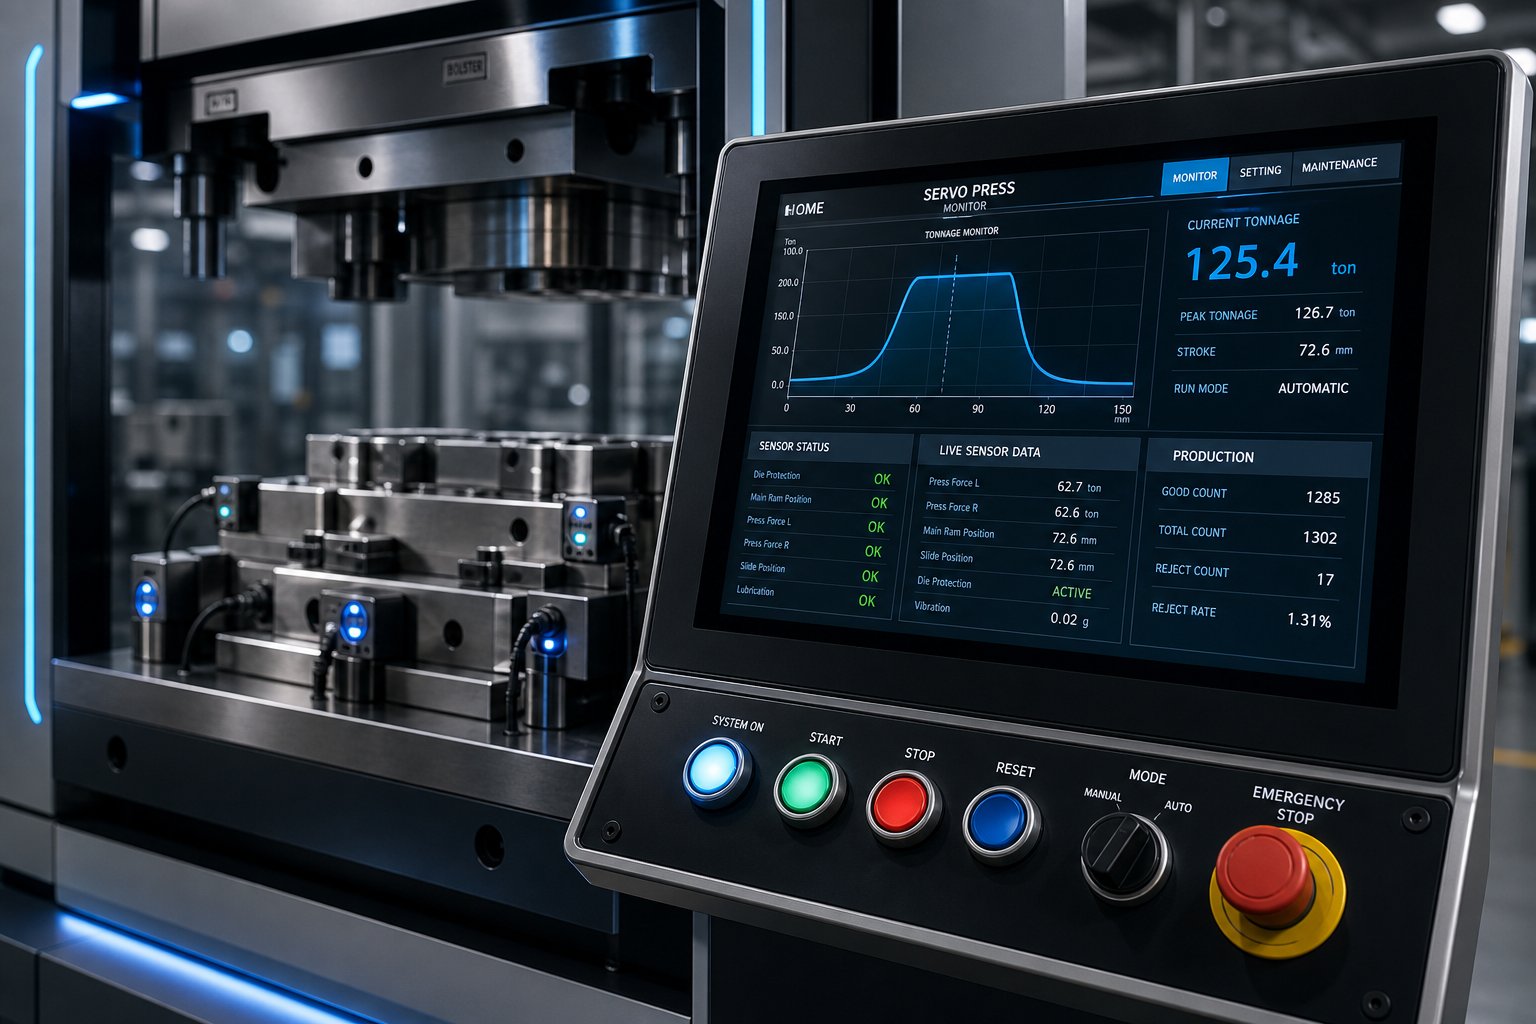
Progressi moderni e scelta del giusto partner per lo stampaggio
Servoazionamenti, sensori integrati e analisi-connessa al cloud non sono concetti futuri - stanno rimodellando l'attuale aspetto dello stampaggio industriale dei metalli. La pressa che ha utilizzato per 30 anni un profilo di corsa fisso sta lasciando il posto a macchine che si adattano in tempo reale, e lo stampo che si basava su un'affilatura programmata è stato dotato di sensori che annunciano l'usura prima che il primo pezzo difettoso raggiunga il tavolo di ispezione. Comprendere queste capacità è importante sia che tu stia valutando i beni strumentali sia che tu stia scegliendo tra i fornitori di presse per stampaggio per il tuo prossimo programma di attrezzature.
Tecnologia della servopressa e movimento programmabile
Una pressa meccanica convenzionale offre una cosa: una curva di movimento fissa dettata dalla geometria della pedivella. Il pistone accelera, colpisce il punto morto inferiore e restituisce - lo stesso percorso, ad ogni colpo, indipendentemente da ciò di cui il materiale ha effettivamente bisogno. Le servopresse sostituiscono questo vincolo con profili di movimento completamente programmabili controllati da servomotori a coppia elevata-.
Cosa sblocca in pratica?
- Velocità di formatura ottimizzate- Il pistone può rallentare durante una sezione di traino difficile e accelerare durante la corsa aperta, riducendo lo stress del materiale senza sacrificare il tempo di ciclo complessivo. Sei tu a modellare la curva di velocità attorno alla parte, non viceversa.
- Soffermarsi al punto morto inferiore- Tenendo momentaneamente il pistone alla massima estensione, il materiale si conia completamente o viene fissato in una forma. Ciò elimina il ritorno elastico su parti che altrimenti richiederebbero una correzione secondaria.
- Movimento del pendolo- Per operazioni di tranciatura o perforazione poco profonde, il pistone non necessita di una rotazione completa di 360 gradi.Ricerca sulla servopressa dalla rivista MetalFormingmostra che la modalità pendolo utilizza solo una rotazione parziale per corsa, riducendo significativamente il tempo di ciclo. La chiave è far corrispondere esattamente l'angolo di avanzamento - troppo corto e la striscia non può avanzare correttamente, troppo lungo e si perde il vantaggio in termini di velocità. Più corto è il pendolo, maggiore è la velocità di produzione, ma anche meno tempo per l'alimentazione o il trasferimento del materiale.
- Carica l'analisi della firma- Poiché il servomotore tiene traccia della coppia durante ogni grado di rotazione, gli operatori possono leggere l'impronta del carico per identificare dove si accumula la forza, dove diminuisce e se i tonnellaggi negativi rimangono entro i limiti della pressa. Picchi e valli in quella firma rivelano problemi di lavorazione molto prima che causino scarti.
Una regola pratica emersa dalla stessa ricerca: puntare a un profilo di movimento che raggiunga il 90% o più della velocità di produzione massima programmata. Se la velocità effettiva scende significativamente al di sotto della velocità programmata a causa di inceppamenti o instabilità delle parti, la soluzione non è rallentare la macchina da stampa - ma riprogettare il profilo di movimento per risolvere la causa principale. Questo processo di ottimizzazione iterativo è ciò che distingue una servopressa che funziona a piena capacità da una che è semplicemente costosa.
Per lo stampaggio progressivo ad alta velocità, la tecnologia servo significa che è possibile eseguire operazioni di formatura complesse a velocità precedentemente riservate alla semplice tranciatura - a condizione che il profilo di movimento sia progettato con lo stesso rigore dello stampo stesso. Una macchina automatizzata per lo stampaggio dei metalli costruita su un'architettura servo offre la flessibilità necessaria per gestire codici misti, acciai avanzati ad alta resistenza-e tolleranze strette senza dedicare una macchina da stampa separata a ciascuna sfida.
Integrazione dei sensori e monitoraggio interno-dello stampo
La servopressa ti dice cosa sta succedendo al pistone. I sensori interni-ti dicono cosa sta succedendo nella parte - in cui la qualità viene effettivamente creata o persa. L'integrazione dei sensori si sta trasformando da componente aggiuntivo opzionale-a aspettativa di base tra i produttori di presse per lo stampaggio dei metalli che costruiscono apparecchiature per applicazioni impegnative.
Le categorie di sensori che contano di più:
- Sensori di forza-integrati- I sensori piezoelettrici incorporati direttamente nella struttura dello stampo misurano le forze di formatura nelle singole stazioni. Un picco di forza alla stazione quattro ti dice qualcosa di diverso da un picco alla stazione nove. I dati a livello di stazione- individuano quale operazione sta peggiorando, indirizzando la manutenzione all'esatto inserto che necessita di attenzione.
- Monitoraggio delle emissioni acustiche- I microfoni ad alta- frequenza rilevano le tracce ultrasoniche della propagazione delle cricche nei punzoni o nei blocchi delle matrici. Un punzone che sviluppa una cricca da fatica emette uno schema acustico distinto diverse migliaia di colpi prima di fratturarsi completamente. Catturare questo schema previene il guasto a cascata che si verifica quando un frammento di punzone rotto danneggia le stazioni adiacenti.
- Sistemi di visione a velocità di stampa- Telecamere ad alta- velocità ispezionano ogni parte all'uscita dallo stampo, controllando le caratteristiche dimensionali, la qualità dei bordi e i difetti superficiali alla massima velocità di produzione. Il monitoraggio automatizzato dei sensori può raggiungere tassi di ispezione mancata-inferiori allo 0,05% con tempi di risposta inferiori al-secondo -, una capacità che il campionamento manuale a 50 pezzi all'ora semplicemente non può eguagliare.
- Connettività IoT e manutenzione predittiva - Analisi del settore da Digiformingdescrive in dettaglio come i sensori connessi all'IoT-trasmettono dati in tempo reale-a piattaforme cloud dove gli algoritmi di machine learning apprendono i normali modelli operativi. Qualsiasi deviazione - un calo graduale della pressione nelle molle a gas, un aumento delle vibrazioni in un cuscinetto o una deriva della temperatura in un motore - attiva un avviso predittivo. I team di manutenzione intervengono prima che si verifichi un guasto, eliminando i tempi di inattività non pianificati che le strategie reattive accettano come inevitabili.
Il vantaggio cumulativo è significativo. I dati dei sensori della pressa (monitoraggio del tonnellaggio, monitoraggio dei freni, vibrazioni) combinati con i dati interni-della macchina (forze della stazione, emissioni acustiche, misurazioni delle parti) creano un quadro digitale completo dello stato del sistema. Nel corso del tempo, il set di dati rivela correlazioni invisibili all'osservazione umana - come la relazione tra gli spostamenti della temperatura ambientale, la variazione del lotto di materiale e la deriva dimensionale su una caratteristica specifica. I fornitori di stampi progressivi che investono in questa infrastruttura di monitoraggio garantiscono tempi di attività misurabilmente più elevati e distribuzioni di qualità più rigorose rispetto a quelli che si affidano ai metodi tradizionali.
Scegliere un partner per soluzioni avanzate di stampaggio a stampo
La tecnologia offre valore solo quando il team che la supporta è in grado di operare lungo l'intera catena del processo. Un produttore di macchine per lo stampaggio dei metalli di precisione con una servopressa nel catalogo ma senza funzionalità CAE a monte non può ottimizzare i profili di movimento per la tua parte specifica. Un'officina di stampi dotata di splendide attrezzature CNC ma priva-di una pressa di prova interna non può convalidare il comportamento di formatura prima di spedire gli utensili al tuo reparto.
Quando si valutano i fornitori di stampi progressivi o i fornitori di presse per un programma di stampi personalizzati, questi criteri separano i partner capaci da quelli che lasceranno delle lacune nell'esecuzione:
- Fattibilità e capacità di simulazione CAE- Il fornitore può eseguire simulazioni di formatura basate su FEA-per convalidare il flusso del materiale, prevedere l'assottigliamento e determinare la compensazione del ritorno elastico prima di impegnarsi nell'acciaio? Questo investimento front-evita la categoria più costosa di rilavorazione degli strumenti.YICHENintegra la simulazione CAE in ogni programma di stampi per stampaggio fin dalla fase di fattibilità, rilevando i rischi di formabilità mentre le modifiche sono ancora digitali e poco costose.
- Capacità di lavorazione di precisione- I componenti di stampi progressivi richiedono elettroerosione a filo, elettroerosione a tuffo, rettifica di maschere e fresatura CNC con tolleranze di livello-micron. Chiedere se il fornitore lavora i componenti critici internamente-o li subappalta. - Il subappalto introduce ritardi nel trasferimento e lacune di responsabilità. YICHEN mantiene internamente-la lavorazione di precisione per i componenti degli stampi, mantenendo le tolleranze e i tempi di consegna sotto controllo diretto.
- Prova-protocolli e capacità di stampa- Il fornitore possiede macchine da stampa di prova che corrispondono alle specifiche della tua macchina da stampa di produzione? Possono eseguire sequenze di prova strutturate con verifica CMM o spediscono utensili non testati? YICHEN esegue cicli di prova completi su-presse interne, fornendo dati dimensionali verificati della CMM-con lo stampo - non dopo l'arrivo presso il vostro stabilimento.
- Infrastruttura di controllo qualità- L'attrezzatura CMM, la misurazione ottica e i processi di qualificazione basati su SPC- confermano che lo stampo produce in modo coerente entro la tolleranza. Uno stampatore di metalli certificato ISO 9001 offre sistemi di gestione della qualità documentati che forniscono la tracciabilità dalla materia prima fino alla qualificazione dello stampo finale.
- Fine-per-responsabilità- La modalità di errore più comune nei programmi di attrezzaggio non è un singolo errore tecnico - è il divario tra le fasi in cui termina la responsabilità di un fornitore e inizia quella di un altro. Un fornitore che gestisce la fattibilità, l'ingegneria degli stampi, la lavorazione meccanica di precisione, le prove e l'ispezione come un flusso di lavoro connesso elimina completamente queste lacune.
Per i responsabili degli approvvigionamenti e gli ingegneri che passano dalla ricerca a una richiesta di offerta, il quadro di valutazione di cui sopra si applica indipendentemente dalla complessità della parte o dal volume di produzione. La differenza tra un programma di attrezzaggio che viene avviato nei tempi previsti e uno che si sviluppa a spirale attraverso cicli di revisione di solito dipende dalla capacità del fornitore di collegare queste fasi in un unico processo responsabile.
Che tu stia specificando una servopressa per una nuova linea di produzione o acquistando utensili per stampi progressivi per una macchina esistente, la direzione è chiara: presse più intelligenti, stampi- ricchi di sensori e fornitori che collegano l'intera catena di progettazione dalla simulazione alla produzione qualificata. La macchina per lo stampaggio a stampo tra cinque anni genererà più dati, si adatterà in modo più dinamico e richiederà partnership più integrate che in qualsiasi momento della storia della tecnologia. Posizionati su quel lato della curva e il sistema funzionerà. Ignoralo e il sistema resta indietro - in modo silenzioso, incrementale e costoso.
Domande frequenti sulle macchine per stampaggio a stampo
1. Qual è la differenza tra una macchina per stampaggio a stampo e una pressa per stampaggio?
Una pressa per stampaggio si riferisce solo al-telaio che genera la forza e al sistema di azionamento, mentre una macchina per stampaggio a matrice è il sistema integrato completo che accoppia il telaio della pressa con un set di stampi-costruito appositamente. Il dado non è un accessorio - è metà del sistema. Le prestazioni, la qualità delle parti e l'efficienza produttiva dipendono tutte dal modo in cui entrambe le metà lavorano insieme, compresa la capacità di tonnellaggio corrispondente, l'allineamento dell'altezza chiusa e i tempi di alimentazione sincronizzati.
2. Come si calcola il tonnellaggio necessario per una macchina per lo stampaggio?
Il tonnellaggio per le operazioni di taglio è pari al perimetro di taglio moltiplicato per lo spessore del materiale moltiplicato per la resistenza al taglio del materiale. Per gli stampi progressivi, è necessario sommare il tonnellaggio di ogni stazione - di perforazione, formatura, sformatura e taglio - poiché la pressa colpisce tutte le stazioni contemporaneamente. Gli ingegneri in genere aggiungono un margine di sicurezza del 20-30% per tenere conto della variazione del materiale e dell'usura degli utensili. Le operazioni di formatura e imbutitura utilizzano calcoli diversi basati sulla resistenza alla trazione piuttosto che sulla resistenza al taglio.
3. Quali tipi di stampi vengono utilizzati nelle macchine per stampaggio a stampo?
Esistono quattro configurazioni principali degli stampi, che vanno da semplici a complessi: gli stampi a stazione singola- eseguono un'operazione per corsa (tranciatura, perforazione o formatura); gli stampi composti eseguono più operazioni di taglio contemporaneamente per una precisione di posizionamento rigorosa; gli stampi progressivi fanno avanzare il nastro da coil attraverso stazioni sequenziali per produrre pezzi finiti ad alta velocità; e gli stampi di trasferimento spostano i singoli pezzi grezzi tra stazioni indipendenti per geometrie più grandi o più complesse che non possono essere prodotte su una striscia continua.
4. Con quale frequenza è necessario effettuare la manutenzione di una macchina per stampaggio a stampo?
La manutenzione della pressa segue un programma a più livelli: lubrificazione delle guide di scorrimento ogni turno, lubrificazione dell'olio dei freni della frizione- ogni giorno, ispezione della cinghia di trasmissione settimanale e parallelismo completo e controlli elettrici ogni anno. La manutenzione dello stampo è basata sulle condizioni-{3}}, monitora l'altezza delle bave ogni 50.000 corse e affila i taglienti quando le bave superano i limiti di soglia. Il gioco del perno guida deve essere controllato ogni 100.000 corse. Trascurare la manutenzione della pressa o dello stampo provoca un'usura composita che riduce significativamente la durata della macchina e degli utensili.
5. Cosa devo cercare quando scelgo un fornitore di stampi per stampaggio?
Valuta cinque funzionalità principali: simulazione CAE per convalidare la formabilità prima del taglio dell'acciaio, lavorazione meccanica di precisione interna (elettroerosione a filo, fresatura CNC, rettifica di maschere) per mantenere il controllo della tolleranza, presse di prova che corrispondono alle specifiche della tua pressa di produzione, infrastruttura di ispezione basata su CMM-per la qualificazione statistica e responsabilità del progetto end{2}}to{3}}end dalla fattibilità fino al rilascio della produzione. Fornitori come YICHEN che gestiscono l'intera catena - dalla simulazione alla lavorazione meccanica, alle prove e all'ispezione - eliminano le lacune di trasferimento in cui in genere si nascondono i problemi di qualità.


