


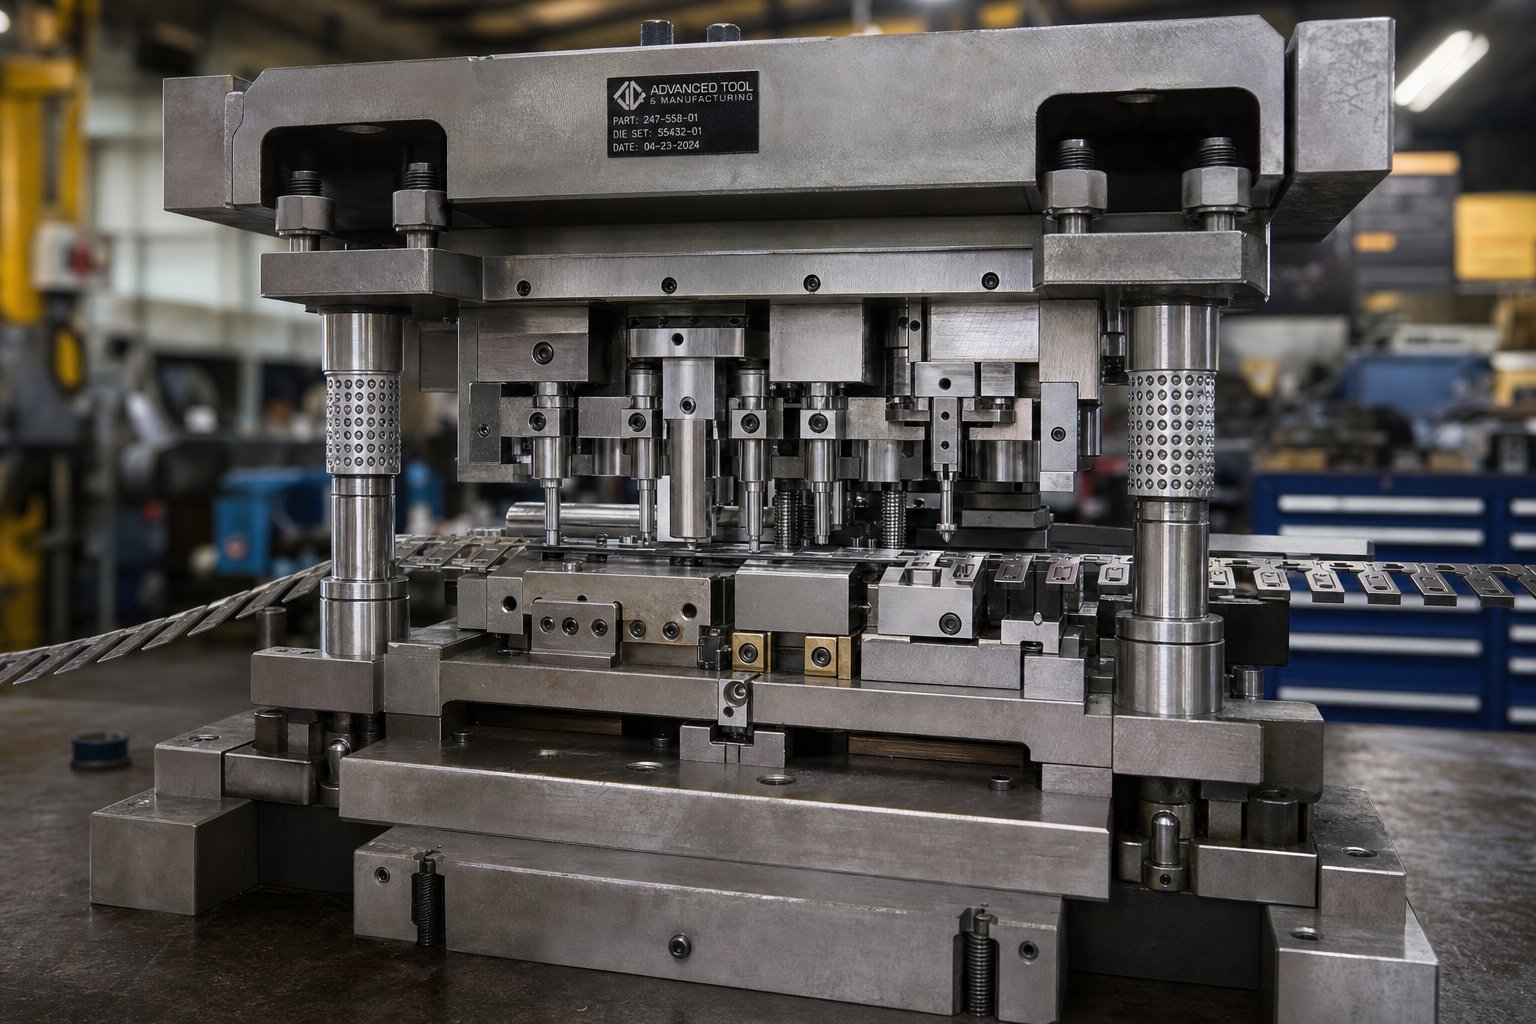
Che cos'è il design dello stampaggio a stampo e perché è importante
Progettazione di stampaggio a stampoè la disciplina ingegneristica che consiste nella creazione di set di strumenti di precisione che modellano la lamiera in parti finite attraverso la forza controllata e il flusso di materiale. Si trova a monte di tutto ciò che accade nella sala stampa. Laddove lo stampaggio dei metalli si riferisce all'operazione di produzione stessa, la progettazione dello stampaggio a stampo si concentra sulle decisioni, sui calcoli e sulle definizioni della geometria che rendono possibile tale operazione in primo luogo.
Se vi siete mai chiesti cos'è lo stampaggio nella produzione, la risposta breve è: applicare la forza alla lamiera utilizzando utensili abbinati per tagliare, piegare o formare una parte. La risposta più lunga coinvolge centinaia di variabili ingegneristiche che determinano se il processo funziona correttamente o fallisce dopo i primi mille risultati.
Cosa comporta realmente la progettazione dello stampaggio a stampo
Consideralo come il ponte tra il concetto di una parte e uno strumento-pronto per la produzione. Gli input sono semplici: geometria della parte da un modello 3D, specifiche del materiale (lega, spessore, tempra) e requisiti di volume che determinano quanto deve essere robusta l'attrezzatura. I risultati sono disegni completi dell'assemblaggio dello stampo, specifiche dettagliate per ogni componente e un layout della striscia che definisce come la bobina grezza diventa parti finite stazione per stazione.
Un pacchetto di progettazione per lo stampaggio di lamiere comprende in genere le dimensioni del punzone e del blocco matrice, i valori di gioco per tipo di materiale, la selezione delle molle, le configurazioni del sistema di guida e i calcoli del tonnellaggio. Ogni dimensione in quel pacchetto consente una produzione coerente o introduce una modalità di fallimento in attesa di emergere.
Perché le decisioni di progettazione determinano i risultati della produzione
Ecco la scomoda verità che la maggior parte delle operazioni di stampaggio impara nel modo più duro: i problemi che si presentano durante la produzione hanno quasi sempre origine nella fase di progettazione. Distanze errate provocano bave. Layout scadenti delle strisce, materiale di scarto. I componenti sottodimensionati si usurano prematuramente. Ognuna di queste questioni risale a una decisione presa mesi prima che la matrice venisse mai stampata.
L'esperienza del settore dimostra costantemente che circa l'80% dei difetti di stampaggio sono riconducibili a decisioni in fase di progettazione-piuttosto che a errori di esecuzione-dell'esecuzione del piano di stampa.
Ciò rende la progettazione dello stampaggio il-punto di leva più elevato nel ciclo di vita di qualsiasi programma. Un design robusto dello stampo garantisce la qualità delle parti, riduce al minimo il tasso di scarti, prolunga la durata dello stampo e mantiene prevedibili i costi per parte per milioni di cicli. Una progettazione difettosa, d'altra parte, crea una catena di problemi a valle che nessuna quantità di spessoramenti o regolazioni della pressa può risolvere completamente.
Il costo reale di una progettazione scadente non è solo la rielaborazione dello strumento stesso. Si tratta di tempi di produzione persi, materiale scartato e lanci ritardati che si sommano all'intero budget del programma. Ottenere l'ingegneria direttamente alla fonte è l'investimento più efficace che un'operazione di stampaggio possa fare.
Tipi di stampi per stampaggio e come scegliere
Selezionare l'architettura sbagliata dello stampo è uno degli errori più costosi nella progettazione dello stampo. Ti vincola a un approccio basato sugli strumenti che sotto-fornisce capacità o sovra-spende in complessità di cui la tua parte non ha bisogno. La decisione non riguarda solo ciò che è tecnicamente possibile. Si tratta di abbinare il tipo di stampo alla geometria del pezzo, al volume di produzione e alla realtà del budget prima di impegnarsi a sei cifre nell'acciaio.
Quattro architetture primarie coprono la stragrande maggioranza deiapplicazioni di progettazione di stampi per stampaggio metalli: stampi progressivi, a trasferimento, composti e combinati. Ciascuno comporta distinti compromessi-che gli ingegneri devono valutare rispetto ai requisiti specifici del programma.
Considerazioni sulla progettazione degli stampi progressivi
Gli stampi progressivi sono il cavallo di battaglia dello stampaggio-di grandi volumi. Una striscia di metallo avanza attraverso stazioni sequenziali, ciascuna delle quali esegue un'operazione specifica, taglio, piegatura, formatura, fino a quando una parte finita si separa nella stazione finale. Il pezzo rimane attaccato a una striscia portante durante l'intero processo, mantenendo l'allineamento ed eliminando la manipolazione del pezzo tra un'operazione e l'altra.
Dal punto di vista della progettazione, gli stampi progressivi richiedono un'attenzione particolare alla progettazione della striscia portante, al posizionamento del foro pilota per la precisione dell'alimentazione e alla sequenza delle stazioni che bilancia le forze lungo la corsa della pressa. Eccellono quando sono necessarie tolleranze strette su parti più piccole con volumi superiori a 50.000 unità. Il compromesso-? Costi iniziali più elevati per gli utensili e flessibilità limitata per le modifiche di progettazione una volta costruito lo strumento.
I principali vantaggi della progettazione includono uno spreco minimo di materiale, corse elevate-al-minuto e la capacità di produrre geometrie complesse in un'unica configurazione di stampa con manodopera ridotta.
Trasferimenti e scambi di stampi composti-
Gli stampi di trasferimento separano il pezzo dalla striscia nelle prime fasi del processo, quindi utilizzano pinze meccaniche per spostare i singoli pezzi grezzi tra stazioni indipendenti. Questa architettura è ideale per parti di grandi dimensioni o componenti-imbutiti che non possono rimanere collegati a una striscia di supporto. Le stazioni indipendenti consentono anche sequenze di formatura più complesse, tra cui filettatura, nervature e godronatura. Poiché non è presente alcuna rete di collegamento tra le parti, gli stampi di trasferimento possono effettivamente ridurre l'utilizzo di materiale rispetto agli utensili progressivi su determinate geometrie.
Le matrici composte adottano l'approccio opposto: eseguono più operazioni di taglio contemporaneamente in un'unica corsa della pressa. Immagina che la cancellazione e il piercing avvengano nello stesso identico momento. Ciò produce parti eccezionalmente piatte perché le forze sono bilanciate sul pezzo. Le matrici composte sono la scelta-ideale per applicazioni di tranciatura critiche in termini di planarità-come rondelle, spessori e laminazioni elettriche. Il costo degli utensili è inferiore agli stampi progressivi, ma il processo è limitato a geometrie planari relativamente semplici.
Selezione della giusta architettura dello stampo
La scelta tra questi tipi di matrici per stampaggio dipende da quattro variabili: dimensione della parte, volume annuale, requisiti di tolleranza e vincoli di budget. Un piccolo terminale di connessione che esegue due milioni di unità all'anno è un chiaro candidato al die progressivo. Un ampio scaglione strutturale di 10.000 unità all’anno potrebbe giustificare un’impostazione di trasferimento. Una semplice rondella piatta a volumi medi punta verso un'attrezzatura composta.
Il quadro decisionale riportato di seguito mappa ogni strumento e architettura di stampaggio rispetto al suo spazio di applicazione ottimale:
| Tipo di matrice | Migliore applicazione | Intervallo di volume | Costo relativo dell'attrezzatura | Tempi di consegna tipici | Complessità progettuale |
|---|---|---|---|---|---|
| Progressivo | Parti di piccole e medie dimensioni-con molteplici funzionalità | Oltre 50.000 unità/anno | Alto | 12-20 settimane | Alto |
| Trasferire | Parti di grandi dimensioni, imbutiture profonde, forme 3D complesse | 10.000-500.000 unità/anno | Alto | 14-24 settimane | Alto |
| Composto | Parti piatte che richiedono tranciatura e perforazione | 5.000-500.000 unità/anno | Medio | 8-14 settimane | Da basso a medio |
| Combinazione | Parti che necessitano sia di taglio che di formatura in una sola passata | 10.000-200.000 unità/anno | Medio-Alto | 10-18 settimane | Medio |
Gli stampi combinati, che vale la pena menzionare separatamente, uniscono le operazioni di taglio e formatura in un'unica corsa. Occupano una via di mezzo tra l'approccio composto e quello progressivo, utili quando una parte necessita sia di taglio che di piegatura ma non giustifica la complessità di uno strumento completamente progressivo.
Il punto fondamentale per gli ingegneri è che la scelta dell'architettura dello stampo non è una preferenza. È una decisione ingegneristica guidata dai requisiti delle parti. Sbagliare significa pagare per complessità non necessarie o combattere limitazioni che avrebbero potuto essere evitate con un approccio diverso agli strumenti fin dall'inizio.
Naturalmente, la scelta dell’architettura giusta è solo il primo passo. Ciascuno di questi tipi di matrici si basa sugli stessi componenti fondamentali, punzoni, blocchi matrice, estrattori e sistemi di allineamento, la cui qualità di progettazione individuale determina se lo strumento fornisce effettivamente le prestazioni previste.
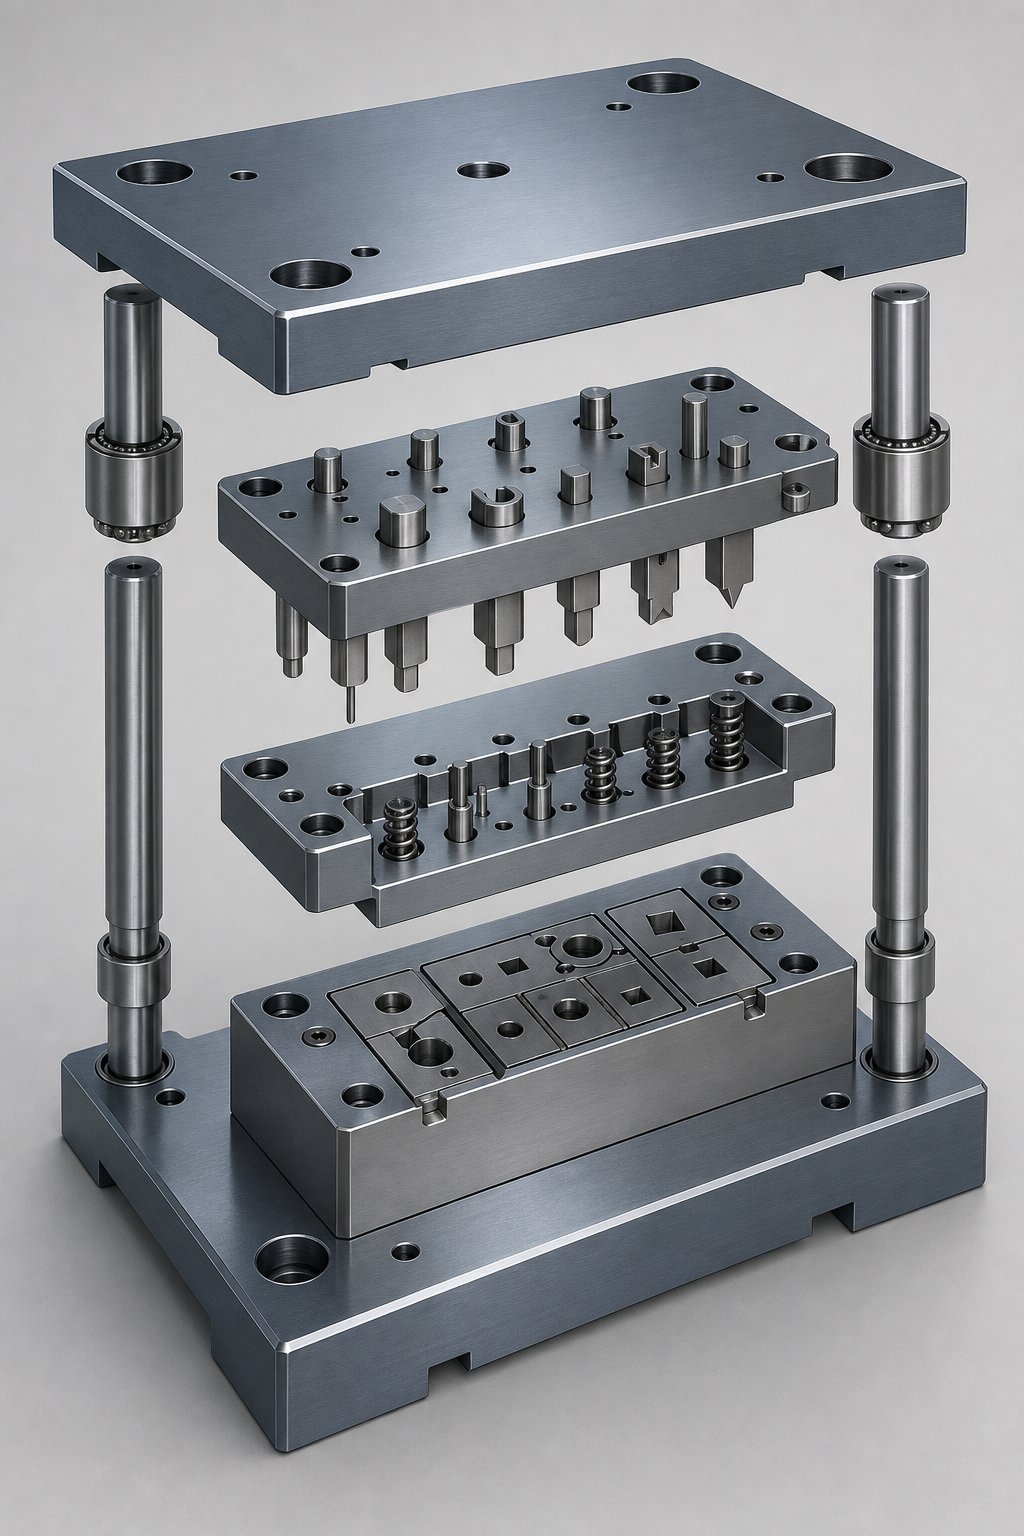
Componenti essenziali dello stampo e loro funzioni di progettazione
Ogni stampo per stampaggio, indipendentemente dall'architettura, è costruito a partire dalla stessa famiglia principale di componenti. I punzoni tagliano e formano. I blocchi della matrice ricevono i punzoni con un gioco preciso. Gli estrattori gestiscono il comportamento del materiale durante e dopo ogni passata. I sistemi di guida mantengono tutto allineato sotto migliaia di libbre di forza. Sembra semplice, ma la logica ingegneristica alla base del dimensionamento di ciascun elemento e del materiale selezionato per gli strumenti di stampaggio è il punto in cui la progettazione degli utensili per stampi separa gli strumenti di produzione affidabili dai grattacapi cronici di manutenzione.
Noterai che molti guasti di stampaggio non sono causati da un singolo difetto catastrofico. Sono il risultato di decisioni marginali che si accumulano su più componenti. Un punzone leggermente troppo lungo, uno spogliarellista con una forza elastica inadeguata, un pattino che si flette quanto basta per spostare gli spazi. Comprendere il "perché" dietro le specifiche di ciascun componente impedisce a questi errori cumulativi di raggiungere la sala stampa.
Principi di progettazione dei blocchi di punzoni e matrici
Il punzone è l'elemento attivo di taglio o formatura e la sua geometria controlla direttamente la qualità del bordo, la formazione di bave e i requisiti di forza di taglio. Un punzone ben-progettato ha tre zone distinte: il tagliente (dove entra in contatto con il pezzo), il gambo (dove viene trattenuto nella piastra del punzone) e la transizione tra di loro. Ogni zona ha i propri requisiti dimensionali e di finitura superficiale.
Il profilo all'avanguardia conta più di quanto la maggior parte degli ingegneri creda. Un punzone a faccia piatta- taglia in modo netto ma richiede il massimo tonnellaggio perché l'intero perimetro di taglio impegna il materiale contemporaneamente. L'aggiunta di un angolo di taglio alla faccia del punzone, in genere da 1 a 1,5 volte lo spessore del materiale, scagliona l'azione di taglio lungo la corsa. Ciò può ridurre la forza di taglio di picco del 30-50%, prolungando la durata del punzone e riducendo il carico d'urto sulla macchina da stampa. Il compromesso-è che gli angoli di taglio introducono forze laterali che possono deviare i punzoni sottili, quindi è meglio applicarli a sezioni trasversali più grandi.
Per il blocco matrice, gli ingegneri devono affrontare una scelta costruttiva fondamentale: stile solido o con inserto. I blocchi matrici solidi sono lavorati da un unico pezzo di acciaio per utensili, offrendo la massima rigidità e semplicità. I blocchi matrice stile inserto- utilizzano inserti temprati pressati o imbullonati in una piastra di supporto più morbida. Gli inserti sono più facili da sostituire quando i taglienti si usurano, riducendo significativamente i tempi di fermo macchina per manutenzione. Per gli utensili per lo stampaggio dei metalli ad alto-volume, la costruzione dell'inserto è l'approccio standard perché consente la sostituzione localizzata senza ricostruire l'intera sezione dello stampo.
Il controllo delle bave è riconducibile direttamente alla relazione tra la geometria del punzone e il gioco del blocco matrice. Quando il gioco è corretto e i taglienti sono affilati, le linee di frattura dal lato del punzone e dal lato della matrice si incontrano in modo netto. Un gioco eccessivo provoca ribaltamento e formazione di bave sul lato della matrice. Un gioco insufficiente crea condizioni di taglio secondario e bordi irregolari. La durezza del tagliente del punzone, tipicamente 58-62 HRC per gli acciai per utensili come D2 o M2, determina per quanto tempo dura il rapporto di frattura pulito prima che sia necessaria la riaffilatura.
- La lunghezza del tagliente deve essere progettata per evitare la flessione laterale durante la lavorazione
- La scelta dell’angolo di taglio deve bilanciare la riduzione del tonnellaggio con la generazione di forza laterale
- L'adattamento del punzone-al-fermo (tipicamente H7/h6) deve impedire la rotazione e il movimento assiale
- L'angolo di fuga del blocco matrice sotto la zona di taglio consente la rimozione dello sfrido senza inceppamenti
- Il metodo di ritenzione dell'inserto (inserimento a pressione-, spallamento o vite) deve resistere alle forze di espulsione
- La finitura superficiale sui taglienti deve raggiungere Ra 0,4 um o migliore per ridurre al minimo l'attrito
Estrattori, sollevatori e sistemi di guida del materiale
Immagina un pugno che perfora la lamiera. Mentre si ritira, il materiale collassa naturalmente attorno al corpo del punzone e cerca di seguirlo verso l'alto. Senza un meccanismo di rimozione, il materiale si lega al punzone, provoca l'inceppamento dell'alimentazione successiva o danneggia le stazioni adiacenti. Gli estrattori risolvono questo problema, ma il tipo scelto ha gravi implicazioni per le prestazioni dello stampo.
Spogliarelliste primaverili(chiamati anche cuscinetti di pressione) sono piastre caricate a molla-montate sul pattino superiore che circonda i punzoni di taglio. Entrano in contatto con il materiale in striscia prima che lo facciano i punzoni, appiattendo qualsiasi curvatura causata dalla posizione della bobina e mantenendo il pezzo stretto contro il blocco matrice durante il taglio e il ritiro. Ciò impedisce al materiale di legarsi tra i punzoni, elimina l'effetto martellante durante la spelatura e impedisce alla striscia di spostarsi lateralmente durante il taglio.
Gli estrattori solidi (estrattori a ponte o estrattori a piastre) sono piastre fisse imbullonate alla matrice inferiore. Sono più semplici ed economici da produrre e non richiedono molle o bobine guidate. Tuttavia, non mantengono il materiale piatto durante il taglio, il che significa che i punzoni devono spingere da soli il materiale contro la matrice. Se la striscia presenta qualche curvatura, il materiale può incastrarsi tra i punzoni a diverse altezze, causando deflessione, scheggiatura o rottura totale del punzone. Per gli stampi progressivi di precisione, gli estrattori per molle rappresentano la scelta ovvia nonostante i costi più elevati.
Le rotaie del sollevatore svolgono una funzione diversa ma ugualmente critica. Negli stampi progressivi, la striscia deve essere sollevata sopra la superficie dello stampo tra una corsa e l'altra in modo che possa avanzare liberamente senza trascinarsi attraverso le stazioni di formatura o gli inserti dello stampo. I perni del sollevatore, generalmente caricati a molla-dal basso, sollevano la striscia a un'altezza di alimentazione costante. Il parametro di progettazione che conta di più qui è l'altezza di sollevamento: troppo piccola e la striscia si impiglia nelle caratteristiche formate; troppo e introduce instabilità durante l'alimentazione.
- La forza di estrazione della molla deve superare la forza di estrazione (normalmente il 5-10% della forza di taglio) più eventuali requisiti di tenuta del pezzo grezzo
- La distanza tra estrattore-e-punzone deve essere inferiore alla metà della distanza tra matrice per mantenere la guida
- L'altezza del perno del sollevatore deve superare l'elemento formato più alto, oltre a un margine di sicurezza per lo sbattimento della striscia
- La tolleranza della larghezza della guida controlla la posizione laterale della striscia e influisce sulla precisione dell'innesto del pilota
- La lunghezza del tunnel di guida del materiale dovrebbe fornire un impegno sufficiente per impedire la rotazione della striscia durante l'alimentazione
Sistemi di scarpetta e allineamento
La scarpa dello stampo è la spina dorsale strutturale dell'intero assemblaggio. I pattini superiore e inferiore trasportano tutti i componenti dello stampo di stampaggio, assorbono le forze di reazione di ogni operazione di taglio e formatura e mantengono la relazione spaziale tra le sezioni del punzone e dello stampo per milioni di cicli. Se i pattini si deformano, ogni gioco nell'utensile si sposta e la precisione progettata nei singoli componenti va perduta.
I requisiti di rigidità variano in base alle dimensioni della matrice e alla forza di taglio totale. I pattini sono generalmente in ghisa o lamiera di acciaio, con spessore determinato dalla distanza tra i punti di supporto sul piano di appoggio della pressa. Una linea guida generale: lo spessore della scarpa dovrebbe impedire più di 0,001 pollici di deflessione per piede di campata non supportata a pieno carico. I pattini sottodimensionati creano spazi irregolari sui bordi della faccia dello stampo, che si manifestano come bave su un lato della parte e come tagli netti sull'altro.
I montanti guida collegano le scarpe superiori e inferiori e mantengono il loro allineamento durante tutta la corsa della pressa. Esistono due stili fondamentali:perni di attrito (cuscinetto liscio) e perni con cuscinetti a sfera. I perni di attrito scorrono direttamente all'interno delle boccole temprate con un gioco di circa 0,0005 pollici. Gestiscono bene i carichi di spinta laterale elevati e costano meno, ma generano attrito che limita il funzionamento ad alta-velocità. Le boccole sono spesso rivestite con tappi di bronzo all'alluminio contenenti grafite per ridurre l'usura.
I perni di guida dei cuscinetti a sfere scorrono su cuscinetti a sfere di precisione all'interno di una gabbia, ottenendo un adattamento con pendenza- negativa dove il diametro del perno-più-del cuscinetto è in realtà 0,0002 pollici più grande del foro della boccola. Ciò produce un allineamento ultra-preciso con un attrito minimo, rendendoli lo standard per gli stampi progressivi ad alta-velocità. Il compromesso-off: i perni con cuscinetti a sfera tollerano una spinta laterale inferiore rispetto ai perni con attrito, quindi le matrici con forze laterali sbilanciate significative potrebbero richiedere blocchi del tallone supplementari.
La precisione dell'allineamento influisce direttamente sulla consistenza del gioco sulla faccia dello stampo. Anche uno spostamento di 0,001 pollici tra i pattini superiori e inferiori significa che il gioco su un lato di un taglio aumenta mentre il lato opposto diminuisce della stessa quantità. Su uno strumento progettato con una distanza di 0,004 pollici per lato, si tratta di una variazione del 25%, sufficiente a produrre differenze visibili di bava da un bordo all'altro del pezzo.
- Il materiale del pattino della matrice deve corrispondere ai limiti di deflessione: ghisa per uso generale, piastra in acciaio per applicazioni ad alta-precisione o-carico pesante
- Il diametro del perno guida deve essere dimensionato per la spinta laterale prevista, non solo per il peso dello stampo
- I perni con cuscinetti a sfera richiedono un caricamento a molla sui montanti-montati sul fondo per garantire che la gabbia entri nella boccola prima del perno
- Minimo due posti guida per stampo; quattro montanti per matrici progressive lunghe per evitare il ribaltamento dei pattini
- I blocchi del tallone con piastre antiusura diverse (acciaio contro bronzo-alluminio) dovrebbero integrare i perni di guida quando le forze laterali superano la capacità del perno
- La lunghezza di impegno del perno guida deve garantire che i perni siano completamente alloggiati prima che qualsiasi punzone entri in contatto con il pezzo
Questi componenti dello stampo per stampaggio non funzionano in modo isolato. Un punzone perfettamente progettato abbinato ad un pattino guidato in modo inadeguato produrrà gli stessi difetti di uno strumento usurato. L'interazione tra precisione del componente e rigidità strutturale è ciò che distingue uno stampo che funziona in modo coerente da uno che richiede una regolazione costante. E questa interazione diventa ancora più complessa se si tiene conto dei comportamenti specifici dei materiali-, dove le stesse dimensioni dei componenti che funzionano per l'acciaio dolce possono causare problemi immediati con l'acciaio inossidabile o l'alluminio.
Selezione dei materiali e ingegneria delle autorizzazioni
Uno stampo progettato con una geometria del componente perfetta continua a fallire se le distanze non corrispondono al materiale che lo attraversa. La stessa relazione tra punzone-e-che produce bordi puliti nell'acciaio dolce può generare bave eccessive nell'acciaio inossidabile o causare scheggiature premature del bordo nell'alluminio. I materiali per stampaggio dei metalli si comportano diversamente sotto taglio, si piegano diversamente durante la formatura e si recuperano diversamente dopo la corsa della pressa. Ognuno di questi comportamenti richiede una risposta progettuale.
È qui che molti ingegneri vengono bruciati. Applicano un'unica regola di gioco a tutti i materiali, copiano-i presupposti del ritorno elastico da una lega all'altra o trattano le caratteristiche di controllo della striscia come un ripensamento. Il risultato è uno strumento che funziona su un materiale ma crea difetti nel momento in cui cambia la scheda tecnica.
Valori di sicurezza per tipo di materiale e spessore
Il gioco della matrice è espresso come percentuale dello spessore del materiale per lato. Definisce lo spazio tra il tagliente del punzone e l'apertura della matrice e controlla il modo in cui il materiale si frattura durante la tranciatura o la perforazione. Se lo fai bene, le linee di frattura dal lato del punzone e dal lato della matrice si incontreranno in modo pulito con una sbavatura minima. Se sbagli, finirai per inseguire problemi di qualità del tagliente per tutta la vita dell'utensile.
Il principio generale è semplice: i materiali più duri con rapporti di snervamento-a-trazione inferiori richiedono spazi più ampi per fornire la leva meccanica necessaria per una rottura netta. Ma le specifiche variano considerevolmente tra le famiglie di materiali. Per lo stampaggio di lamiere d'acciaio,la ricerca mostrache mentre il 10% per lato è standard per l'acciaio dolce, lo stesso gioco produce la peggiore altezza possibile della bava sull'acciaio inossidabile. Gli acciai avanzati ad alta resistenza-potrebbero richiedere giochi fino al 21% per lato per una capacità di allungamento-ottimale del bordo.
| Famiglia di materiali | Intervallo di spessore tipico | Spazio consigliato (% per lato) | Note sul comportamento delle bave |
|---|---|---|---|
| Acciaio dolce (CRS/HRS) | 0.5 - 3.0 mm | 8 - 12% | Taglio pulito con ribaltamento moderato; la bava aumenta gradualmente con il gioco oltre il livello ottimale |
| Acciaio inossidabile (austenitico 304/316) | 0.3 - 2.5 mm | 12 - 16% | Un elevato incrudimento-provoca una rapida crescita di bave a giochi ridotti; evitare il 10% per lato |
| Acciaio inossidabile (ferritico 430) | 0.3 - 2.0 mm | 10 - 14% | Meno sensibile dei gradi austenitici; bava moderata a distanze standard |
| Alluminio (serie 5000/6000) | 0.5 - 3.0 mm | 6 - 10% | Il materiale morbido si strappa anziché fratturarsi in caso di gioco eccessivo; lo spazio stretto riduce il ribaltamento |
| Acciaio avanzato-ad alta resistenza (AHSS) | 0.8 - 3.0 mm | 14 - 21% | Il basso rapporto-a-trazione richiede un ampio spazio libero per le prestazioni di allungamento dei bordi |
Per lo stampaggio di metalli in acciaio inossidabile, il-comportamento dell'incrudimento modifica significativamente la meccanica della frattura. I gradi austenitici richiedono circa il doppio della potenza di pressatura dell'acciaio dolce e generano un calore da attrito sostanzialmente maggiore. Queste forze accelerano l'usura del punzone, il che significa che il degrado del tagliente aggrava il problema del gioco nel tempo. Specificando il gioco iniziale corretto si ottengono più cicli prima che diventi necessaria la riaffilatura.
Lo stampaggio dell’alluminio rappresenta una sfida diversa. La minore resistenza al taglio dell'alluminio implica che le forze di taglio sono inferiori, ma la sua tendenza a sfregare contro le superfici degli utensili crea usura adesiva sui fianchi del punzone. Molti ingegneri utilizzano per impostazione predefinita valori di gioco dell'acciaio dolce per l'alluminio e si chiedono perché si ottengono ribaltamenti eccessivi e bave filamentose. Giochi più stretti, combinati con superfici lucidate del punzone e rivestimenti adeguati, producono una qualità del bordo significativamente migliore sulle leghe di alluminio.
Compensazione della molla-posteriore nella progettazione degli stampi
Ogni piega della lamiera comporta una deformazione sia elastica che plastica. Quando la forza di formatura viene rilasciata, la parte elastica si riprende e la parte si apre. La quantità di recupero dipende dal carico di snervamento del materiale, dal raggio di curvatura rispetto allo spessore e dalla direzione della grana. I materiali-più resistenti tornano indietro di più. I raggi di curvatura più grandi tornano indietro di più. E se il tuo stampo non tiene conto di ciò, le tue parti non rientrano nelle specifiche.
I progettisti di stampi utilizzano diverse strategie di compensazione.Piegamento eccessivoè il più comune: lo stampo piega il materiale oltre l'angolo target di una quantità calcolata in modo che il ritorno elastico lo riporti alla geometria desiderata. Ad esempio, se sono necessari 90 gradi e il materiale ritorna indietro di 3 gradi, lo stampo è progettato per formarsi a 87 gradi. Le presse piegatrici CNC automatizzano tutto ciò con i database dei materiali, ma gli stampi per stampaggio richiedono che la compensazione venga inserita in modo permanente nella geometria dell'utensile.
Il bottoming, o conio, adotta un approccio diverso. Invece di piegarsi oltre il bersaglio, lo stampo applica una pressione concentrata sull’apice della piegatura, forzando un’ulteriore deformazione plastica che riduce l’energia elastica immagazzinata. Questo metodo offre un controllo angolare superiore con una sensibilità inferiore alla variazione dello spessore del materiale. Il compromesso-sono requisiti di tonnellaggio più elevati e potenziali segni sulla superficie all'interno del pezzo.
Per stampaggi complessi con più piegature, composti elastici-back su tutte le funzioni. Una parte con tre pieghe sequenziali, ciascuna con un ritorno elastico indipendente, può spostarsi ben al di fuori della tolleranza se ciascuna piega non viene compensata individualmente. I progettisti di stampi spesso utilizzano previsioni basate sulla simulazione-per mappare la distribuzione del ritorno elastico-nella parte, quindi compensare meccanicamente la geometria in ciascuna stazione di formatura invece di fare affidamento su un singolo fattore di correzione.
Design con tacca di bypass per il controllo della striscia
Nei layout progressivi delle strisce di fustella, le caratteristiche formate e la geometria del trasportatore devono coesistere mentre la striscia avanza da una stazione all'altra. Le tacche di bypass sono piccoli elementi in rilievo tagliati nella striscia che impediscono l'interferenza tra le aree formate, i componenti dell'utensileria e le stazioni adiacenti. Sembrano insignificanti, ma le tacche mal posizionate possono indebolire il supporto, causare distorsioni della striscia o creare instabilità di alimentazione alle velocità di produzione.
La comprensione delle tacche di bypass negative e positive negli stampi per stampaggio della lamiera inizia dal loro scopo funzionale. Una tacca di bypass positiva trattiene o guida il materiale attorno a un elemento mantenendo al tempo stesso un supporto sufficiente per un'alimentazione stabile. Una tacca di bypass negativa rimuove il materiale per creare spazio attorno all'utensileria, alla geometria formata o ai percorsi di scarto. Entrambi hanno lo stesso obiettivo fondamentale: lasciare che il nastro passi in sicurezza attraverso tutte le stazioni senza collisioni o deformazioni.
Le regole di progettazione per la geometria dell'intaglio di bypass si legano direttamente allo spessore del materiale e alla larghezza del supporto. L'intaglio deve rimuovere materiale sufficiente per eliminare le caratteristiche formate più un margine di sicurezza per lo sbattimento della striscia e la variazione di posizione, ma non così tanto da far sì che la sezione trasversale- rimanente del supporto diventi troppo debole per trasmettere le forze di avanzamento senza deformarsi o torcersi. Gli angoli interni acuti sulle tacche creano concentrazioni di stress che possono provocare lacerazioni, soprattutto nei materiali più duri. Le transizioni raggiate di almeno uno spessore del materiale aiutano a distribuire lo stress e a prevenire guasti prematuri del supporto.
La lezione fondamentale: i problemi relativi all'intaglio di bypass in genere emergono durante la prova dello stampo, ma la loro causa principale risiede nella fase di layout della striscia. Se il layout della striscia non tiene conto del modo in cui le caratteristiche formate, i fori pilota e le aree di scarto interagiscono con la resistenza del supporto, nessuna regolazione della prova risolve il conflitto geometrico fondamentale.
I parametri specifici del materiale-non esistono isolatamente. I valori di sicurezza, la compensazione del ritorno elastico-e le funzioni di controllo della striscia interagiscono tutti all'interno dello stesso strumento e risalgono tutti al layout della striscia, il singolo artefatto di progettazione che orchestra il flusso di materiale attraverso ogni stazione.
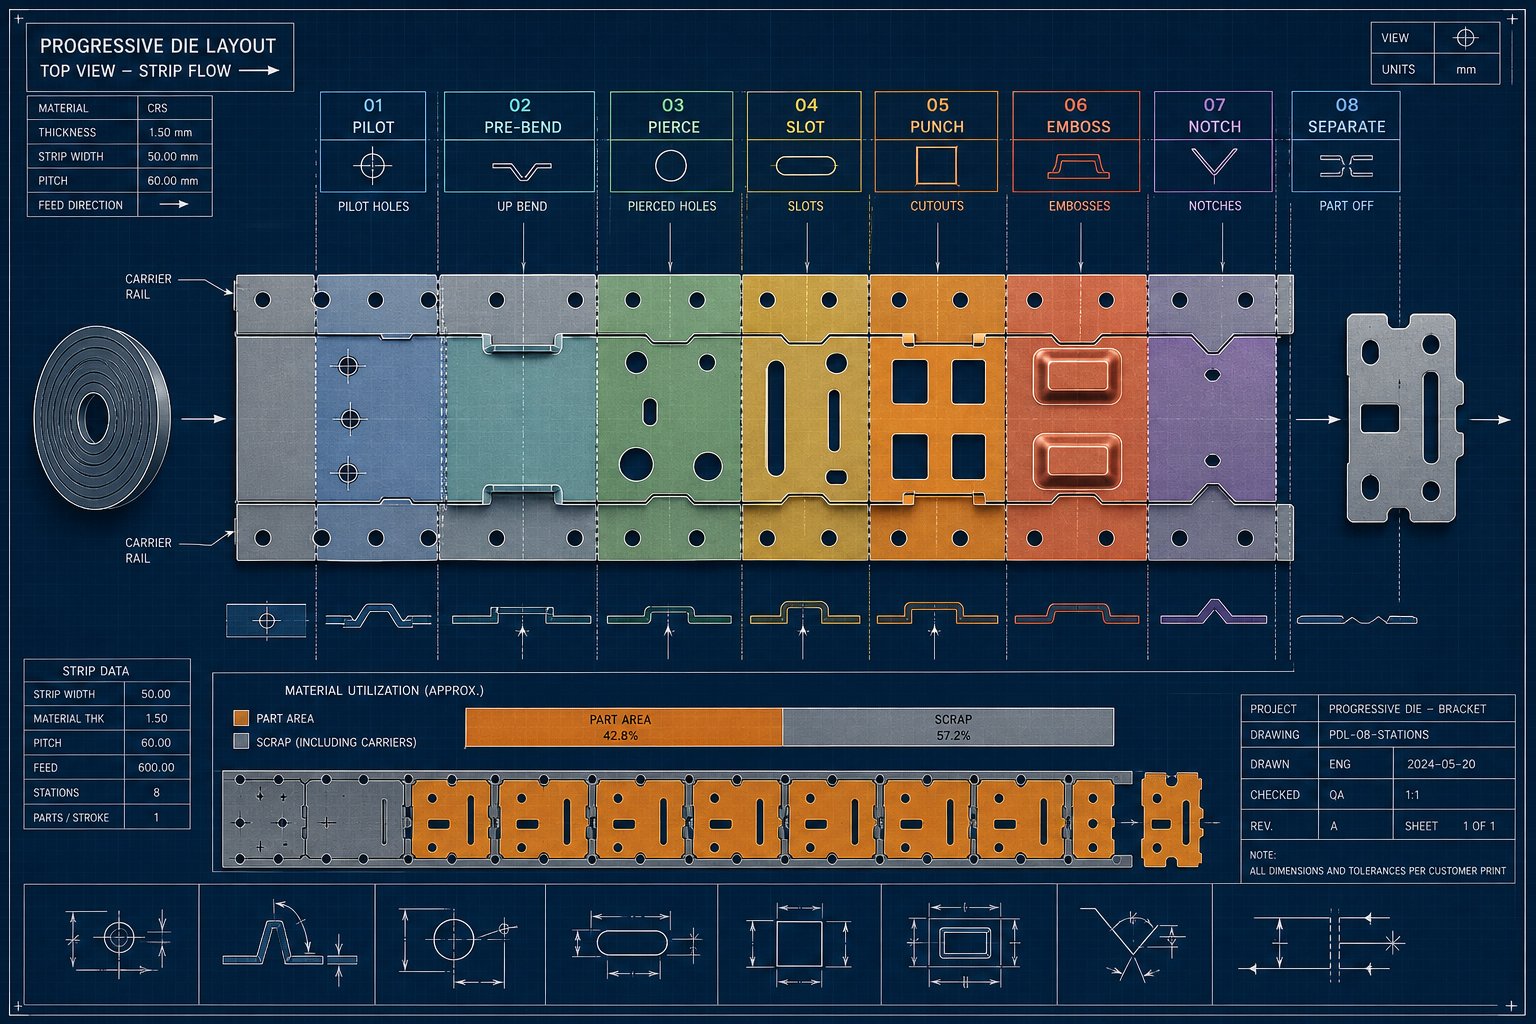
Ottimizzazione del layout delle strisce per stampi progressivi
Il layout della striscia è l'elemento di progettazione singolo che determina quanta parte della bobina acquistata diventa parti di stampaggio e quanto finisce nel contenitore degli scarti. Definisce l'orientamento della parte, il passo di avanzamento, la geometria del trasportatore, la sequenza delle stazioni e il modello di scarto con cui lo stampo deve convivere per tutta la sua vita utile. Pochi millimetri di larghezza del ponte sprecata o un angolo di nidificazione inefficiente possono costare migliaia di dollari per ciclo di produzione se moltiplicati per milioni di corse.
Per gli stampi progressivi che producono componenti in lamiera stampata, il layout non è solo un esercizio di disegno. È una decisione economica che blocca la resa del materiale prima che un singolo punzone tocchi l'acciaio.
Fondamenti di layout delle strisce e utilizzo dei materiali
Tre variabili determinano la resa del materiale in qualsiasi disposizione di strisce: larghezza della striscia, passo di alimentazione e orientamento della parte sulla striscia. La larghezza della striscia equivale alla dimensione massima della parte perpendicolare alla direzione di alimentazione più i ponti su entrambi i lati più l'eventuale larghezza del supporto necessaria per il trasporto. Il passo di avanzamento, la distanza di avanzamento della striscia per corsa della pressa, è uguale alla dimensione massima del pezzo nella direzione di avanzamento più un ponte.
Lo spessore del ponte, la piccola rete di materiale che separa le parti adiacenti e tra le parti e il bordo della striscia, segue una regola pratica: circa 1,25-1,5 volte lo spessore del materiale. Troppo sottile e il ponte si strappa durante l'alimentazione, inceppando la trafila. Troppo spesso e stai scartando materiale utilizzabile ad ogni colpo.
L'orientamento delle parti apre un notevole potenziale di ottimizzazione. L'inclinazione di una parte ad angolo sulla striscia, nota come passaggio angolare o nidificazione, consente alle geometrie di forma irregolare di adattarsi più vicine tra loro. Immagina due staffe a forma di L-ruotate per incastrarsi come i pezzi di un puzzle. Questo approccio può spingere l’utilizzo del materiale ben al di sopra del valore di riferimento del 75% target della maggior parte delle operazioni di stampaggio della lamiera. Il compromesso- è una maggiore complessità dello stampo e forze di taglio potenzialmente sbilanciate che richiedono un'attenta progettazione della stazione.
La disponibilità della larghezza della bobina limita anche le opzioni di layout. Le larghezze standard dei coil dei centri servizi sono disponibili con incrementi fissi. Se la larghezza ottimale della striscia rientra nelle dimensioni standard, stai pagando per l'elaborazione della larghezza-a-o accetti un layout leggermente meno efficiente che utilizza una dimensione standard. I progettisti esperti valutano più orientamenti di layout rispetto alle larghezze dei coil disponibili prima di impegnarsi in un approccio finale.
Sequenziamento delle stazioni e posizionamento del pilota
La sequenza delle stazioni determina l'ordine in cui si verificano le operazioni di perforazione, formatura e tranciatura mentre la striscia avanza attraverso la matrice. Sbagliare questo approccio crea problemi che vanno dall'instabilità della striscia alla deriva dimensionale cumulativa tra le stazioni.
Il principio guida: creare prima le caratteristiche di riferimento, distribuire uniformemente i carichi di taglio pesanti, eseguire la formatura principale solo dopo che la striscia ha un supporto adeguato e lasciare il taglio finale fino a dopo l'ultima fase di calibrazione. L'esecuzione anticipata dei fori pilota, in genere nella prima o nella seconda stazione, stabilisce il riferimento posizionale su cui fanno affidamento tutte le stazioni successive. Questi piloti correggono piccole imprecisioni di alimentazione e mantengono la striscia in una registrazione precisa prima di ogni corsa di pressatura.
La distanza tra il foro pilota-e-per i lavori di stampaggio di lamiera a freddo di precisione è ridotta, in genere tra 0,0005 e 0,001 pollici, il che significa che i fori pilota stessi devono essere punzonati con una distorsione minima. Il posizionamento dei piloti nella striscia portante anziché all'interno della geometria della parte protegge le caratteristiche finite da potenziali segni e mantiene pulite le superfici di riferimento.
Anche la gestione della forza tra le stazioni è importante. Se tutte le operazioni di tranciatura pesanti si concentrano in stazioni adiacenti, il picco di carico risultante può deviare la matrice e il telaio della pressa in modo non uniforme. La distribuzione delle forze di taglio alternando operazioni pesanti e leggere sulla striscia aiuta a mantenere rapporti di gioco costanti durante tutta la corsa. Una stima utile per la forza di taglio è il perimetro moltiplicato per lo spessore moltiplicato per la resistenza al taglio del materiale, con la forza di strappo che aggiunge un altro 5-10% in più.
Riduzione degli scarti attraverso l'ottimizzazione della progettazione
Ogni punto percentuale di miglioramento della resa del materiale si traduce direttamente in un risparmio sui costi sulle parti stampate in metallo. Tre strategie offrono l'impatto maggiore: minimizzazione della larghezza del supporto, taglio della linea-comune e cooperazione tra le geometrie delle parti.
La larghezza del trasportatore dovrebbe essere quanto più stretta strutturalmente possibile pur garantendo un trasporto stabile delle strisce. Una pratica linea guida di officina-richiede una larghezza del nastro trasportatore pari ad almeno due volte lo spessore del materiale per evitare deformazioni o ribaltamenti durante l'alimentazione. Ma la geometria conta tanto quanto la larghezza grezza. Un portapacchi con nervature di irrigidimento strategiche può essere più stretto di un portapacchi piatto pur mantenendo una rigidità equivalente.
Il taglio a linea-comune, in cui le parti adiacenti condividono un unico bordo di taglio anziché richiedere ponti separati tra di loro, elimina la larghezza di un ponte per confine della parte. Questa tecnica funziona quando le parti hanno geometrie dei bordi diritte o compatibili e quando lo scheletro di scarto risultante può ancora uscire dallo stampo in modo pulito.
A volte la riduzione degli scarti più efficace deriva dalla collaborazione con i progettisti del prodotto per modificare la geometria stessa della parte. Piccole modifiche ai raggi degli angoli, alla larghezza delle linguette o agli inviluppi complessivi possono spostare un layout dal 68% di utilizzo al 78% senza influire sulla funzione della parte. Questa conversazione sulla progettazione-per-la producibilità avviene idealmente prima che la geometria della parte venga congelata, non dopo che i preventivi degli utensili superano il budget.
Un approccio strutturato mantiene disciplinate le decisioni relative al layout delle strisce e previene la rilavorazione-in fase avanzata:
- Analizza la geometria della parte e identifica le dimensioni del grezzo sviluppate, comprese tutte le caratteristiche formate spiegate in piano
- Valuta più orientamenti delle parti e strategie di annidamento rispetto alle larghezze di bobina standard
- Calcola l'utilizzo del materiale per ciascun layout candidato e classificalo in base alla percentuale di rendimento
- Progetta il tipo di striscia di supporto (solida, elastica o con linguetta) in base ai requisiti di formatura e alla stabilità di trasporto
- Stazioni di sequenza per stabilire innanzitutto i piloti, distribuire le forze in modo uniforme e separare la formatura dal taglio, ove possibile
- Specificare le dimensioni del ponte utilizzando i multipli dello spessore del materiale e verificare la resistenza del supporto rispetto alla forza di avanzamento totale
- Convalida il layout finale tramite simulazione o modellazione manuale delle strisce per confermare l'assenza di interferenze tra le stazioni
Il layout della striscia blocca la struttura dei costi di ogni parte prodotta dallo stampo. Ma anche un layout perfettamente ottimizzato funziona solo sulla carta finché non viene convalidato rispetto al comportamento del materiale reale. Questa fase di convalida, che prevede l'utilizzo di strumenti di simulazione per prevedere l'assottigliamento, l'increspatura e il ritorno elastico-prima di tagliare qualsiasi acciaio per utensili, è ciò che distingue i sicuri lanci di produzione dalle costose sorprese della prova degli stampi.
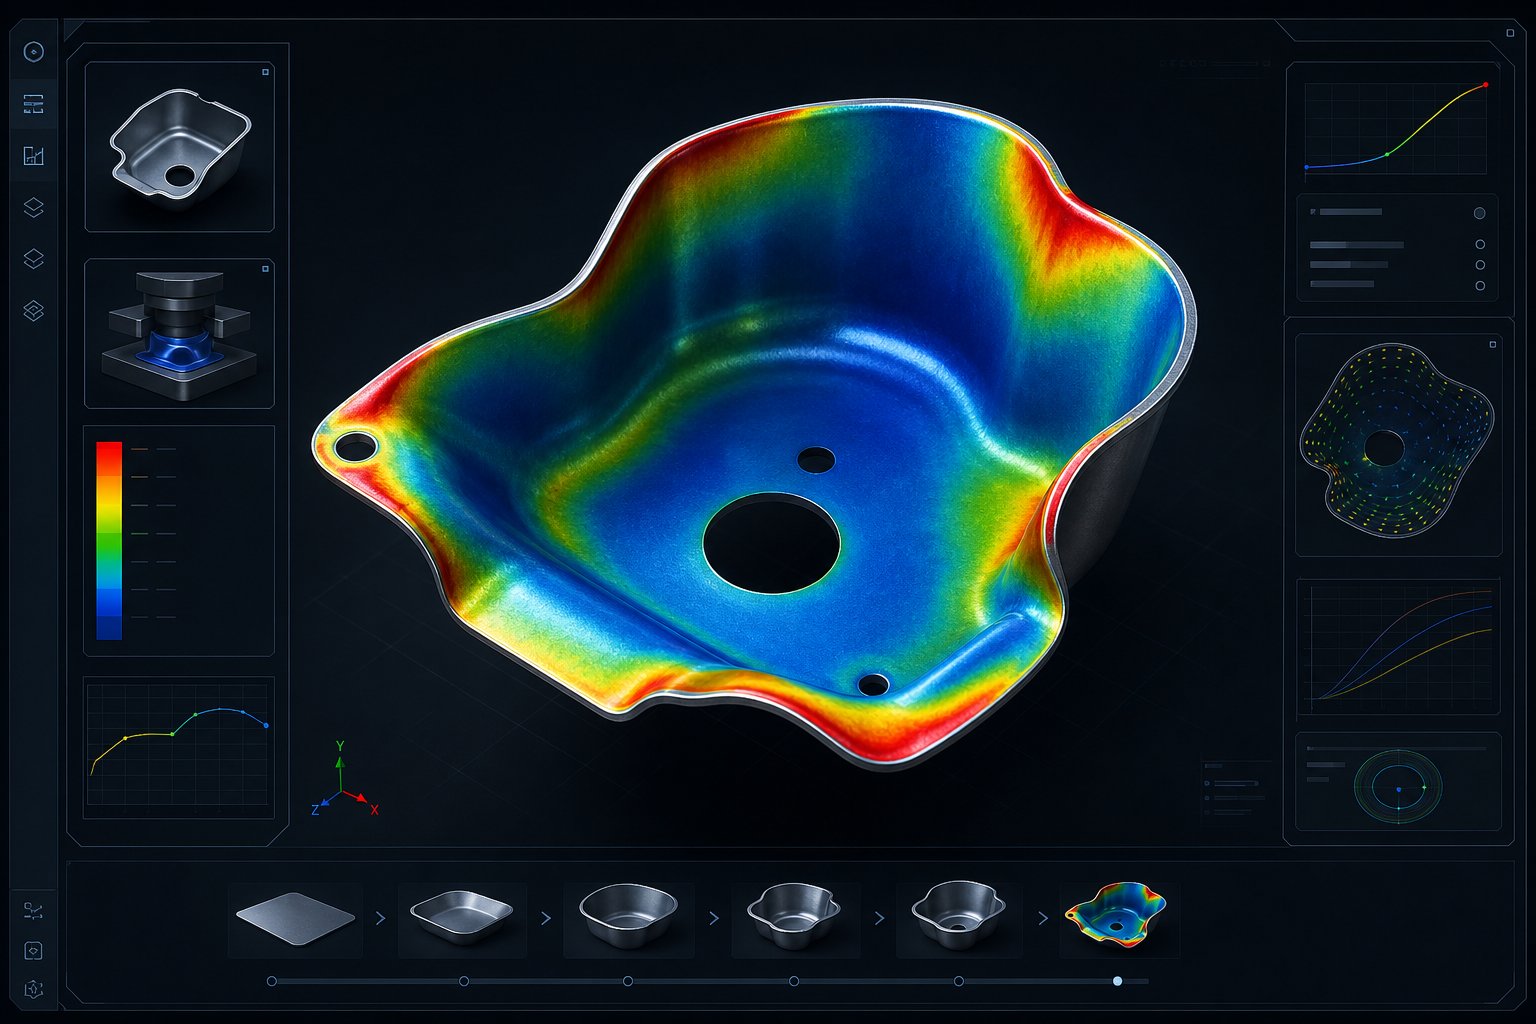
Simulazione-Convalida della progettazione guidata
Il layout di una striscia può apparire impeccabile in CAD e tuttavia produrre spaccature, grinze o difetti dimensionali quando il metallo scorre effettivamente attraverso lo strumento. Il divario tra la progettazione geometrica e la realtà fisica è il punto in cui la simulazione riempie il campo. I moderni strumenti di analisi degli elementi finiti (FEA) consentono agli ingegneri di eseguire virtualmente l'intero processo di stampaggio dei metalli, prevedendo esattamente dove il materiale si assottiglierà, dove si raggrinzirà e quanto tornerà indietro, il tutto prima che un singolo blocco di acciaio per utensili venga lavorato.
Questo non è un passo carino-da-fare. È la differenza tra una prova di tre-settimane e una di tre-giorni. Ogni iterazione eliminata in sala stampa, con i relativi costi di manodopera, tempo macchina e materiale di scarto, è riconducibile alla fiducia costruita durante la simulazione. Tuttavia, molti team di ingegneri considerano ancora l'analisi della formatura come opzionale o, peggio, come qualcosa da fare dopo che lo strumento è già stato creato e si presentano i problemi.
Simulazione della formazione e analisi di fattibilità
L'analisi degli elementi finiti funziona dividendo la lamiera grezza in migliaia di piccoli elementi, quindi risolvendo matematicamente il modo in cui ciascun elemento si deforma quando entra in contatto con le superfici del punzone e della matrice sotto carico. Il solutore tiene traccia dello stress, della deformazione, della variazione di spessore e dello spostamento in ogni nodo durante la sequenza di formatura. Ciò che ne risulta è una mappa dettagliata del comportamento dei materiali che evidenzia le aree problematiche molto prima che diventino scarti sul piano di stampa.
Gli output critici che gli ingegneri dovrebbero valutare includono:
- Distribuzione di assottigliamento: aree in cui il materiale si estende oltre i limiti di sicurezza, indicando potenziali spaccature o cedimenti di strizione
- Tendenza all'increspamento: zone in cui le sollecitazioni di compressione causano la deformazione della lamiera, tipicamente nelle flange o nelle pareti di trafilatura non supportate
- Entità e direzione della molla-indietro: quanto la parte devia dalla geometria dello stampo dopo la rimozione della forza, mappata su ogni piega e contorno
- Diagrammi limite di formabilità (FLD): grafici che confrontano gli stati di deformazione locale con la curva limite di formabilità del materiale, mostrando esattamente quanto margine di sicurezza esiste in ogni punto
ILdiagramma limite di formabilitàè particolarmente potente perché traduce dati di deformazione complessi in una semplice visualizzazione pass/fail. I punti al di sotto della curva limite di formazione sono sicuri. I punti vicino alla curva indicano condizioni marginali. I punti sopra la curva prevedono il fallimento. Gli ingegneri possono vedere immediatamente quali aree della parte sono a rischio e quante modifiche di progettazione sono necessarie per riportarle nella zona sicura.
Oltre alla previsione dei guasti, l’analisi di fattibilità stabilisce le condizioni al contorno per l’intero processo di produzione dello stampaggio. Gli ingegneri dovrebbero valutare diversi criteri prima di impegnarsi nella costruzione dello strumento:
- Rapporti di profondità di trafilatura: confronto tra la profondità della tazza o del guscio e il diametro del grezzo, con limiti tipici intorno a 0,5 per le prime trafilature nell'acciaio dolce
- Raggi di curvatura minimi: generalmente 1-2 volte lo spessore del materiale per le leghe duttili, crescente per i gradi ad alta resistenza
- Percentuali di allungamento: valori di allungamento locale rispetto ai limiti specifici del materiale- derivanti dalle prove di trazione
- Stime del tonnellaggio: forza totale richiesta per tutte le operazioni di formatura, tranciatura e imbottitura combinate
Questi criteri interagiscono tra loro. Una parte che supera i controlli individuali sulla profondità di imbutitura e sui raggi di piegatura potrebbe comunque fallire perché la deformazione combinata derivante da operazioni sequenziali supera la capacità del materiale in una regione specifica. La simulazione cattura queste interazioni in modo olistico, cosa che i calcoli manuali semplicemente non possono fare per le geometrie complesse.
Iterazione del progetto e validazione del prototipo
La simulazione raramente dà il via libera al primo passaggio. Il valore reale viene visualizzato nel ciclo di iterazione: eseguire una simulazione, identificare i problemi, modificare la geometria dello stampo o i parametri di processo ed eseguire di nuovo. Ogni ciclo richiede ore al computer anziché settimane in sala stampa. Una tipica simulazione del processo di produzione di stampaggio dei metalli potrebbe passare da cinque a dieci iterazioni di progettazione prima di ottenere risultati accettabili in base a tutti i criteri di valutazione.
Cosa cambia tra le iterazioni? Regolazione della forza del premilamiera per controllare le grinze. Disegna le modifiche alla geometria del cordone per regolare il flusso del materiale. Il raggio del punzone aumenta per ridurre l'assottigliamento negli angoli critici. La superficie dell'addendum cambia per ridistribuire la deformazione in modo più uniforme. Ogni modifica è mirata a uno specifico problema identificato dalla simulazione-e l'esecuzione successiva conferma se la correzione funziona senza creare nuovi problemi altrove.
La domanda che gli ingegneri si trovano ad affrontare è: quando la fiducia nella simulazione è sufficientemente elevata da impegnarsi nella realizzazione di strumenti di produzione? La risposta dipende dalla complessità della parte e dalla tolleranza al rischio. Per semplici operazioni di tranciatura e piegatura, una simulazione pulita con adeguati margini di sicurezza spesso giustifica il passaggio diretto ad attrezzature di produzione rinforzate. Per imbutiture profonde, forme 3D complesse o materiali con finestre di formatura strette, i prototipi di utensili per stampaggio dei metalli forniscono una validazione fisica che integra le previsioni di simulazione.
Esistono due strategie prototipo, ciascuna con distinti compromessi-:
- I prototipi di utensili morbidi utilizzano acciaio per utensili non temprato o addirittura leghe di zinco fuso (Kirksite) per produrre parti campione a basso costo. Convalidano il flusso del materiale, confermano le previsioni-del ritorno elastico e identificano problemi di formatura imprevisti. Ma gli utensili morbidi si usurano rapidamente, a volte durano solo 500-2.000 colpi, e il loro comportamento dimensionale non replica perfettamente le condizioni di produzione più rigide.
- I prototipi di utensili rigidi utilizzano materiali-di livello produttivo e trattamenti termici, costruendo essenzialmente una versione-di breve durata dello strumento finale. Forniscono la convalida più accurata della qualità delle parti e della stabilità del processo. Il costo è sostanzialmente più elevato, ma per i programmi ad alto-rischio, l'assicurazione contro il guasto dello strumento di produzione giustifica l'investimento.
Un prototipo per stampaggio di metalli realizzato con utensili morbidi costa circa il 30-50% di uno stampo di produzione completo, mentre un prototipo rigido costa il 60-80%. La matrice decisionale è semplice: se il volume del programma e la criticità delle parti giustificano una spesa iniziale maggiore per ridurre i rischi del lancio della produzione, i prototipi concreti hanno senso. Per le applicazioni con posta in gioco inferiore-dove la simulazione mostra margini confortevoli, strumenti flessibili o addirittura impegni diretti-alla-produzione riducono il time-to-market.
Funzionano anche gli approcci ibridi. Gli ingegneri possono convalidare le operazioni di disegno con utensili morbidi mentre costruiscono direttamente sezioni di rifinitura e sfondamento temprate, poiché le operazioni di taglio sono più facili da prevedere analiticamente e comportano meno rischi di guasto della geometria fondamentale.
Calcolo del tonnellaggio e selezione della pressa
Ogni operazione di formatura, taglio e mantenimento in uno stampo consuma la capacità della pressa. Sottovalutare il tonnellaggio richiesto provoca lo stallo della macchina da stampa nel punto morto inferiore. Sopravvalutare spreca capitale in attrezzature inutilmente grandi. Il calcolo accurato del tonnellaggio collega la progettazione dello stampo direttamente all'infrastruttura di produzione disponibile.
Per tranciatura e perforazione, ilformula standardè semplice: il perimetro di taglio moltiplicato per lo spessore del materiale moltiplicato per la resistenza al taglio equivale al tonnellaggio richiesto. Un perimetro di 6 pollici ha tagliato l'acciaio dolce da 0,060 pollici a 25 tonnellate/mq. pollici. la resistenza al taglio richiede circa 9 tonnellate di forza di taglio. Ma una fustella progressiva con 15 stazioni che eseguono tagli, forme e imbutiture simultanee può sommarsi rapidamente.
Le operazioni di imbutitura utilizzano una struttura di calcolo simile ma sostituiscono la resistenza alla trazione finale con la resistenza al taglio, poiché le pareti della coppa o del guscio sono in tensione anziché essere tagliate. La pressione del premilamiera, tipicamente il 30-40% della forza di trafilatura per l'acciaio dolce, si aggiunge al totale. Gli estrattori delle molle, i perni del sollevatore, i cuscinetti di pressione dell'azoto e le camme azionate contribuiscono tutti a carichi aggiuntivi che molti ingegneri dimenticano di includere.
Il calcolo completo del tonnellaggio per uno stampo progressivo richiede la contabilizzazione simultanea di ogni stazione:
- Tutte le forze di perforazione e tranciatura (perimetro x spessore x resistenza al taglio)
- Forze di trafilatura in ciascuna stazione di trafilatura (perimetro x spessore x UTS)
- Pressioni del portagrezzo e dei tamponi
- Forze di estrazione della molla (5-10% della forza di taglio totale)
- Perno del sollevatore e carichi della molla ad azoto
- Eventuali operazioni guidate da camme-e i relativi componenti di forza angolare
- Forze di taglio finale del trasportatore e di separazione degli scarti
L'aggiunta di angoli di taglio ai punzoni può ridurre la forza di taglio massima del 30-50%, il che è importante quando il tonnellaggio totale si avvicina ai limiti di capacità della pressa. Tuttavia, il taglio distribuisce il carico su una corsa più lunga, il che influisce sui calcoli dell'energia. È possibile avere un tonnellaggio sufficiente ma un'energia insufficiente, una causa comune di inceppamenti della pressa nel punto morto inferiore, dove la velocità del volano scende al di sotto della soglia necessaria per completare la corsa.
La selezione della pressa deve anche considerare il punto della corsa in cui si verifica il carico. Uno stampo che applica la maggior parte del suo tonnellaggio molto vicino al punto morto inferiore richiede più energia dal volano della pressa rispetto ad uno con carichi distribuiti su una corsa più lunga. Questa relazione tra tonnellaggio, posizione della corsa e disponibilità di energia determina se una determinata macchina da stampa può effettivamente far funzionare lo stampo alla velocità di produzione senza bloccarsi.
La convalida della progettazione basata sulla simulazione- riduce in genere le iterazioni di prova degli stampi del 50-70%, traducendosi direttamente in tempi di consegna più brevi, costi di sviluppo inferiori e lanci di produzione più rapidi.
Il calcolo del tonnellaggio influenza anche l'equilibrio degli stampi all'interno della pressa. I carichi devono essere distribuiti nel modo più uniforme possibile sull'area del piano della pressa. Il caricamento fuori-centro provoca una deflessione irregolare della slitta, che sposta gli spazi liberi e accelera l'usura su un lato dell'utensile. Quando la simulazione rivela forze sbilanciate, gli ingegneri possono risequenziare le stazioni o riposizionare lo stampo rispetto alla linea centrale della pressa per migliorare la distribuzione del carico.
La simulazione, l'analisi di fattibilità e i calcoli del tonnellaggio costituiscono la struttura analitica che convalida ogni decisione progettuale a monte. Ma tutta questa analisi presuppone un contesto produttivo specifico: un volume particolare, una stampa definita, una vita target. Cambiando questi presupposti, l’intero approccio progettuale cambierà. Ciò che funziona per un programma da un milione-unità richiede una filosofia ingegneristica fondamentalmente diversa rispetto a un prototipo da 5.000 pezzi.
Errori comuni di progettazione e risoluzione delle-cause principali
Quando una parte stampata in metallo esce dalla pressa con bave, errori dimensionali o difetti superficiali, l'istinto in officina è quello di dare la colpa allo stampo. Regola la configurazione. Spessorare una stazione. Riaffilare un pugno. Queste soluzioni trattano i sintomi, ma il problema di fondo di solito risiede nelle decisioni prese mesi prima durante la progettazione. Come nota l’esperto di stampaggio Art HedrickIl Fabbricante, la progettazione dello stampo è fondamentale, ma è solo un elemento in una rete di variabili interagenti. La chiave è capire quali difetti derivano realmente dalle decisioni- della fase di progettazione rispetto a quelli causati dalla variazione del processo in sala stampa.
Quella che segue è un'analisi delle cause profonde-prospettiva della progettazione-delle tre categorie di guasti più dannose: formazione di bave, deriva dimensionale e difetti nel flusso del materiale. Ognuno di essi risale a specifici suggerimenti di progettazione dello stampaggio che, se seguiti durante lo sviluppo dello stampo, impediscono che il problema raggiunga la produzione.
Formazione di bave e difetti di qualità dei bordi
La bava è il reclamo di qualità più comune sulle parti tranciate e forate. Guida operazioni secondarie come sbavatura e barilatura, rallenta l'assemblaggio e in alcuni casi crea un pericolo per la sicurezza sui bordi esposti. Eppure la bava è quasi sempre un risultato prevedibile delle scelte di progettazione, non un problema di produzione casuale.
Tre variabili di fase-di progettazione controllano il comportamento delle bave:
Specifica di liquidazione.Come spiegato nel capitolo sulla selezione del materiale, ciascuna famiglia di leghe ha una finestra di gioco ottimale. Correre al di fuori di quella finestra, soprattutto sul lato alto, aumenta la profondità di ribaltamento e crea un labbro di bava pronunciato sul lato fustella del taglio. Per esempi di stampaggio in cui gli ingegneri hanno applicato giochi di acciaio dolce (8-10% per lato) all'acciaio inossidabile austenitico, il risultato è un'altezza della bava costantemente eccessiva perché il comportamento di incrudimento dell'acciaio inossidabile richiede il 12-16% per lato per una propagazione pulita della frattura. La soluzione progettuale è semplice: specificare i valori di gioco per materiale, non come percentuale del tappeto sull'intera matrice.
Implementazione dell'angolo di taglio.I punzoni a faccia piatta- impegnano contemporaneamente l'intero perimetro di taglio, generando la massima forza di picco e carico d'urto. Questo shock accelera il degrado del tagliente e i bordi usurati producono bave anche quando la distanza è corretta. L'applicazione di un angolo di taglio compreso tra 1 e 1,5 volte lo spessore del materiale sulla faccia del punzone riduce il tonnellaggio di picco del 30-50% e distribuisce l'usura in modo più uniforme su tutto il tagliente. Il compromesso, ovvero la forza laterale sul punzone, è gestibile con un adeguato supporto del punzone attraverso la piastra di estrazione.
Selezione della durezza dell'acciaio per utensili.Un tagliente temprato a 58-62 HRC (tipico per gli acciai per utensili D2 o M2) mantiene la sua geometria molto più a lungo di uno a 54-56 HRC. La differenza non è sottile. Con volumi di produzione superiori a 100.000 colpi, ogni due punti di durezza Rockwell possono significare migliaia di colpi aggiuntivi tra gli intervalli di riaffilatura. La decisione progettuale non riguarda solo quale acciaio specificare, ma anche il contenuto di carburo, le caratteristiche di resistenza all'usura e il trattamento superficiale (rivestimenti TiN, TiCN o DLC) che prolungano la durata del tagliente nelle applicazioni con materiali abrasivi.
L'allineamento punzone-a-die unisce tutte e tre le variabili. Anche con valori di gioco corretti e durezza adeguata, se le metà superiore e inferiore dello stampo si spostano l'una rispetto all'altra durante la corsa, il gioco diventa irregolare. Un lato del taglio si restringe mentre il lato opposto si apre, producendo un caratteristico motivo a bava che appare solo su un bordo. Ciò risale alla progettazione del sistema di guida: montanti di guida con cuscinetti a sfera con precarico adeguato, blocchi del tallone per la gestione della spinta laterale e rigidità del pattino della matrice sufficiente a prevenire la flessione sotto il pieno carico di taglio.
Deriva dimensionale e stack di tolleranza-Su
Immagina un dado progressivo con dodici stazioni. Ciascuna stazione introduce la propria variazione di posizione, forse solo da 0,001 a 0,002 pollici per stazione. Ma se questi errori si sommano, da stazione-a-stazione, la parte finale può essere compresa tra 0,012 e 0,024 pollici rispetto al valore nominale nel momento in cui raggiunge l'ultima operazione. Ciò è sufficiente per spingere le tolleranze di stampaggio della lamiera oltre il tipico requisito di +/- 0,005 pollici sulle caratteristiche critiche.
È qui che le considerazioni GD&T diventano essenziali nella progettazione dello stampaggio. La quotatura a coordinate tradizionale individua le caratteristiche rispetto ad altre caratteristiche, creando catene di dipendenza in cui ciascuna tolleranza si sovrappone a quella precedente. COMEFondamenti di GD&TAd esempio, l'utilizzo di controlli di posizione reali con quadri di riferimento di datum elimina queste catene individuando ogni caratteristica relativa a un insieme comune di datum piuttosto che l'una rispetto all'altra.
Applicato alla progettazione di stampi progressivi, questo principio si traduce in una strategia specifica: stabilire le caratteristiche di riferimento (fori pilota) nella prima stazione, quindi fare riferimento a tutte le operazioni successive a tali riferimenti anziché alle caratteristiche create nelle stazioni intermedie. Quando ciascuna operazione di formatura e perforazione viene effettuata dallo stesso riferimento pilota, gli errori non si sommano. Rimangono indipendenti.
Le strategie di progettazione che riducono al minimo la variazione cumulativa includono:
- Posizionamento di fori pilota nella striscia portante nella stazione uno e utilizzo degli stessi come riferimento di posizione principale per tutte le operazioni a valle
- Individuazione delle caratteristiche critiche dai progetti pilota piuttosto che dalla geometria precedentemente formata
- Progettare le stazioni in modo che gli elementi più sensibili alla tolleranza-vengono creati il più vicino possibile ai punti di coinvolgimento del progetto pilota
- Utilizzo di sensori interni-per rilevare gli errori di beccheggio prima che si propaghino attraverso più stazioni
- Specificare tolleranze di stampaggio del metallo sulla costruzione dello stampo che siano più strette della tolleranza della parte di almeno il 30% per fornire un margine per la variazione del processo
Anche la precisione dell'alimentazione gioca un ruolo. Se il meccanismo di alimentazione della striscia rilascia il materiale prima che i piloti si attivino, la striscia fluttua momentaneamente senza controllo della posizione. Durante tale finestra, qualsiasi sollecitazione residua nel trasportatore o forze di formatura sbilanciate dalla corsa precedente possono spostare la striscia. La risposta progettuale è garantire che l'ingresso del pilota inizi prima che termini il rilascio dell'alimentazione, creando una sovrapposizione che mantenga la registrazione continua della striscia.
Difetti del flusso di materiale e loro cause di progettazione
Raggrinzimenti, spaccature e segni sulla superficie sono i tre difetti del flusso di materiale che più frequentemente interrompono i cicli di produzione. Ciascuno ha una causa principale di fase di progettazione-distinta e ciascuno può essere prevenuto attraverso decisioni specifiche sugli strumenti prese molto prima che lo stampo raggiunga la prova.
Increspature dovute ad una pressione insufficiente del premilamiera.Quando la lamiera scorre in una cavità di imbutitura sottoposta a sollecitazione di compressione con un contenimento inadeguato, si deforma. Le pieghe che si formano nella zona del premilamiera non restano lì. Come conferma l'analisi delle cause principali-, il materiale raggrinzito che viene forzato su un cordone di trafilatura o nella cavità dello stampo crea forze restrittive che causano un assottigliamento eccessivo e un'eventuale spaccatura a valle. La correzione progettuale prevede la specifica di una pressione del premilamiera adeguata a mantenere la tensione della lamiera (tipicamente il 30-40% della forza di trafilatura per l'acciaio dolce), l'incorporazione di cordoni di trafilatura dove è necessario un controllo del flusso localizzato e la garanzia che i distanziatori o gli equalizzatori mantengano una pressione uniforme sull'intera superficie di tenuta.
Divisione da una profondità di prelievo eccessiva.Ogni materiale ha un rapporto di trafilatura limite, il rapporto massimo tra diametro del pezzo grezzo e diametro del punzone che può sostenere in una singola operazione. Se lo si supera, la parete della tazza cede in tensione. I comuni fallimenti dell'imbutitura profonda indicano anche il gioco tra punzone e matrice come uno dei principali fattori che contribuiscono: se questo spazio è troppo piccolo, troppo grande o irregolare, il materiale si frattura durante l'imbutitura. La prevenzione della fase di progettazione- prevede il calcolo dei rapporti di imbutitura durante l'analisi di fattibilità, la suddivisione dell'imbutitura profonda su più stazioni per ridurre la deformazione per colpo e la verifica dell'uniformità del gioco tra punzone-e-matrice prima della costruzione dell'utensile.
Difetti superficiali dovuti a disposizioni di lubrificazione inadeguate.La progettazione dello stampo deve tenere conto del modo in cui il lubrificante raggiunge e rimane sulle superfici critiche di formatura. Senza canali di lubrificazione, serbatoi o superfici strutturate progettati-che trattengano il film d'olio, il contatto metallo-su-metallo ad alta pressione genera grippaggi, rigature e raccolta della superficie. Questi non sono errori dell'operatore. Sono omissioni di progettazione. Caratteristiche come le scanalature per l'olio negli anelli di trafilatura, le superfici micro-del punzone e le porte di applicazione del lubrificante posizionate a monte delle stazioni di formatura garantiscono una copertura uniforme della pellicola durante tutto il ciclo di corsa.
Un elenco di controllo strutturato per la risoluzione dei problemi collega i sintomi visibili alle cause principali della fase di progettazione-:
- Sbavatura solo su un lato della parte:gioco irregolare dovuto al disallineamento del sistema di guida o alla flessione del pattino sotto carico
- Aumento dell'altezza della bava durante il ciclo di produzione:usura del bordo del punzone dovuta a durezza insufficiente o rivestimento superficiale mancante
- Fori fuori posizione:pilota-per-rimuovere i tempi di coinvolgimento errati o la tolleranza si accumula-tra le stazioni
- Deriva dimensionale progressiva:errori di stazione cumulativi da feature riferite ad altre feature piuttosto che a datum principali
- Increspature nelle aree della flangia:pressione del supporto del pezzo grezzo troppo bassa o altezze di stallo irregolari sulla superficie di fissaggio-
- Divisione sui muri di disegno:il rapporto di imbutitura supera il limite del materiale o il raggio del punzone è troppo stretto per lo spessore del materiale
- Graffi o rigature su superfici modellate:disposizioni di lubrificante mancanti nella progettazione dello stampo o finitura superficiale dello stampo troppo ruvida (superiore a Ra 0,8 um)
- Parte non piatta dopo la tranciatura:forze di taglio sbilanciate o sollecitazioni residue nel materiale in entrata non gestite dalla pressione dell'estrattore
- Ritorno elastico-incoerente:variazione delle proprietà del materiale in entrata combinata con una strategia di compensazione inadeguata nella geometria della formatura
Il filo conduttore di tutti questi fallimenti: la prevenzione costa meno della correzione. Ogni difetto presente in questo elenco può essere previsto durante la fase di progettazione attraverso un'analisi adeguata, una corretta specifica dei parametri e una revisione strutturata del progetto. La prova dovrebbe convalidare una progettazione valida, non servire come prima opportunità per scoprire che le decisioni ingegneristiche fondamentali erano sbagliate.
Questi modelli di fallimento rivelano anche qualcosa su come gli investimenti in attrezzature dovrebbero adattarsi alle richieste di produzione. Uno strumento che esegue 5.000 parti all'anno può tollerare compromessi di progettazione che sarebbero catastrofici con 500.000 unità. Comprendere come le aspettative sui volumi dovrebbero rimodellare le decisioni di progettazione degli stampi, dalla selezione dei materiali al conteggio delle stazioni fino alla strategia di manutenzione, è ciò che distingue gli strumenti-efficienti in termini di costi dagli strumenti che investono troppo-o forniscono meno-.
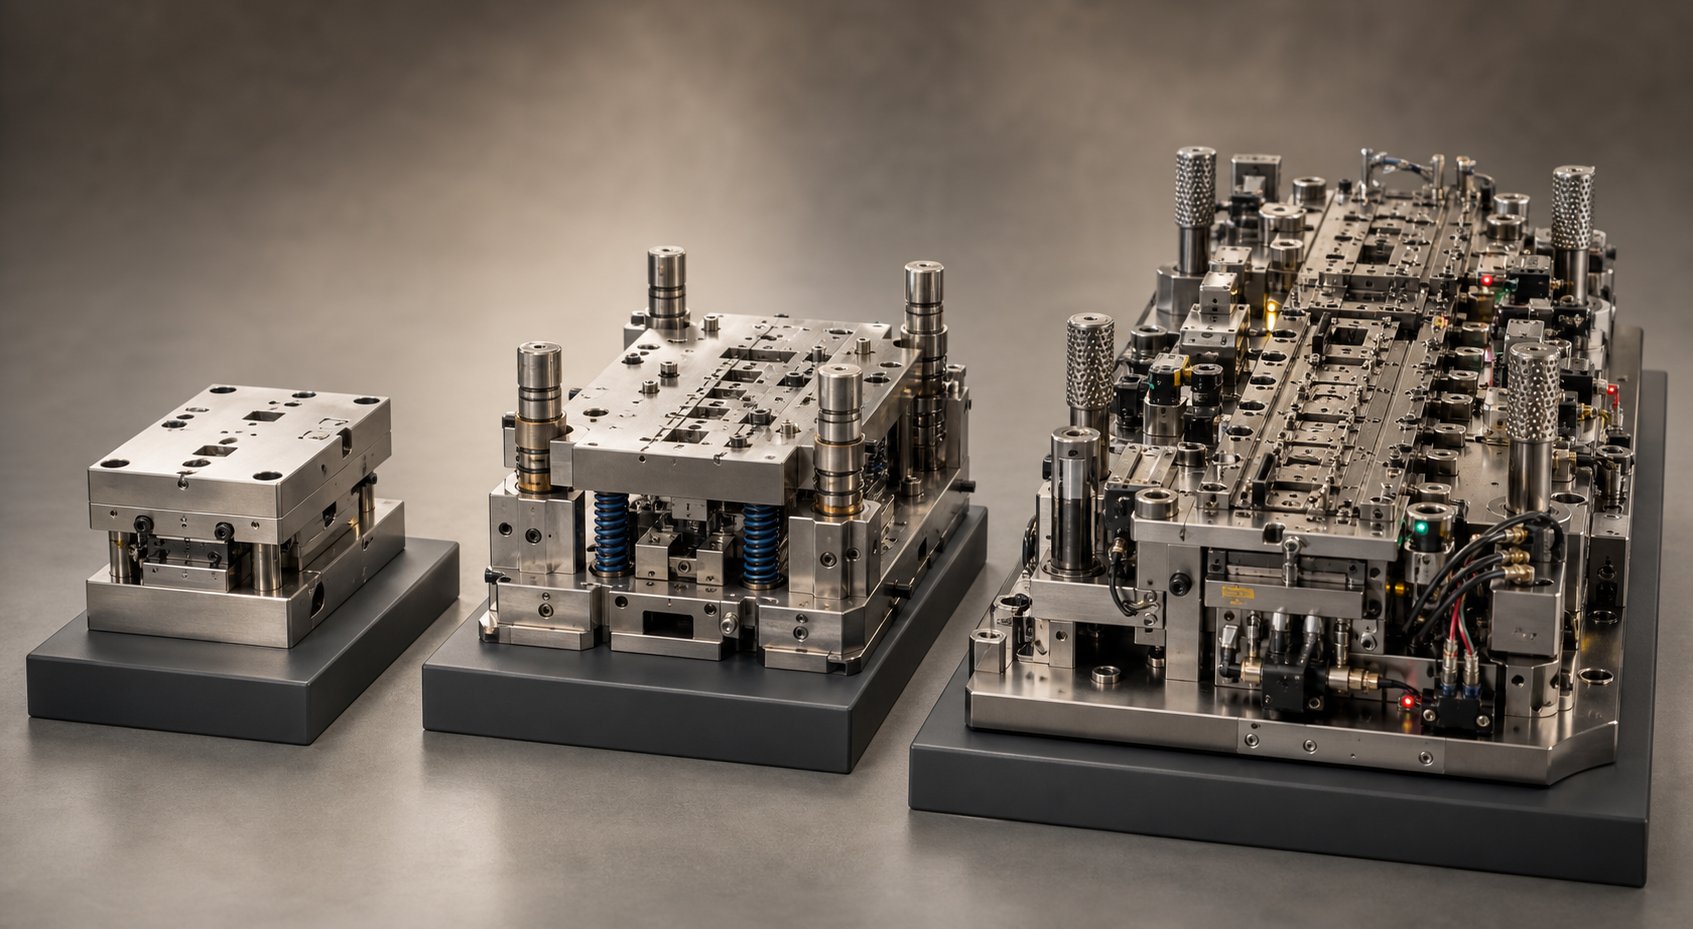
Progettazione per diversi livelli di volume di produzione
Uno stampo perfetto per due milioni di unità annuali è estremamente-ingegnerizzato per un ciclo di validazione di 2.000-pezzi. E uno strumento costruito secondo gli standard di stampaggio dei prototipi si autodistruggerà entro un mese alle velocità di produzione. Il volume non è solo un numero su un ordine di acquisto. Rimodella radicalmente ogni decisione ingegneristica: qualità dell'acciaio per utensili, numero di stazioni, stile di costruzione dei componenti, accessibilità alla manutenzione e calcoli economici che giustificano ogni scelta.
L’errore che gli ingegneri fanno più spesso? Applicazione di un'unica filosofia di progettazione su tutti i livelli di volume. Il risultato è che gli utensili costano tre volte quello che il programma può supportare oppure che si usurano prima della spedizione del primo riordino.
Strategie di progettazione-di prototipi e stampi a breve tiratura
Quando sono necessarie da 500 a 5.000 parti, la priorità di progettazione passa dalla longevità alla velocità e al contenimento dei costi. Ogni dollaro speso per gli utensili viene ammortizzato in un numero limitato di unità, quindi l'investimento iniziale domina l'economia per-parte. Uno stampo progressivo personalizzato da $ 12.000 aggiunge $ 2,40 per parte a 5.000 unità ma solo $ 0,12 per parte a 100.000 unità. Questi calcoli guidano ogni decisione progettuale a livello di prototipo.
Le strategie di progettazione degli stampi a breve-periodo includono:
- Utilizzo di acciai per utensili non temprati o semi-temprati (A2 a 54-56 HRC anziché D2 a 60-62 HRC) che lavorano più velocemente e costano meno, accettando in cambio una durata della matrice più breve
- Ridurre il numero di stazioni combinando le operazioni ove possibile, anche a costo di una sollecitazione per stazione leggermente superiore sul materiale
- Utilizzo di una struttura solida del blocco matrice anziché dello stile-a inserti, poiché la frequenza di sostituzione non è un problema in caso di volumi bassi
- Semplificazione dei sistemi di guida con perni di tipo-a frizione anziché con montanti con cuscinetti a sfera, adeguati per velocità di stampa più lente e meno cicli totali
- Eliminazione di funzionalità ridondanti come piloti di backup, rilevamento secondario o tasche per inserti di riserva che aumentano il tempo di costruzione senza ritorno sull'investimento a bassi volumi
I prototipi di utensili morbidi, a volte realizzati con leghe di zinco come Kirksite, occupano la fascia estremamente bassa. Convalidano il flusso del materiale e confermano le previsioni di ritorno elastico-per 500-2.000 colpi prima di usurarsi oltre la tolleranza. Per le applicazioni di stampaggio di prototipi in cui il design potrebbe ancora cambiare, questo approccio usa e getta impedisce costose rilavorazioni su strumenti temprati che non possono essere facilmente modificati.
I compromessi-sono reali: durata dello stampo più breve (in genere 10.000-50.000 risultati contro centinaia di migliaia), tolleranze più ampie derivanti da una struttura meno rigida e un costo per parte più elevato. Tuttavia, per testare concetti, verificare l'idoneità degli assiemi o completare un ordine di ponte durante la costruzione delle attrezzature di produzione, questi compromessi non sono solo accettabili ma anche economicamente necessari.
Requisiti di progettazione di stampi per produzione di volumi elevati-
Con volumi superiori alle 100.000 unità annue l'equazione economica si inverte completamente. Il costo dell'attrezzatura diventa un errore di arrotondamento nel calcolo per-parte. Ciò che conta è il tempo di attività, la coerenza e la durata dello stampo misurata in milioni di cicli. La produzione di stampaggio di metalli su questa scala richiede decisioni ingegneristiche che sembrerebbero assurdamente sovraspecificate-per un breve periodo ma che si ripagherebbero molte volte nel corso della vita del programma.
Per i programmi di stampaggio industriale dei metalli,Utensili progressivi di classe Aè lo standard. Queste matrici sono dotate di componenti soggetti ad usura sostituibili, estrattori guidati con perni di guida con cuscinetti a sfera di precisione e inserti da taglio in acciaio temprato o carburo. Gli stampi convenzionali potrebbero durare fino a un milione di parti. Gli utensili di Classe A con una corretta manutenzione possono superare tale limite in modo significativo.
Gli inserti in metallo duro sono la caratteristica distintiva della progettazione di stampi ad alto-volume. I taglienti in carburo di tungsteno durano 5-10 volte di più rispetto all'acciaio per utensili convenzionale, il che significa meno fermi macchina per la riaffilatura e una qualità dei taglienti più uniforme su cicli di produzione estesi. Le considerazioni di progettazione cambiano: il carburo è fragile e deve essere supportato da materiali di supporto che assorbono gli urti, lavorati con cura per evitare il degrado del legante durante la rettifica e talvolta rivestiti (TiN, TiCN) per una maggiore resistenza all'usura.
Stazioni di formatura aggiuntive caratterizzano anche gli strumenti ad alto-volume. Laddove uno stampo di breve- tiratura potrebbe formare un elemento in due stazioni con una deformazione più elevata per colpo, uno stampo di produzione distribuisce la stessa operazione su tre o quattro stazioni. Meno deformazione per stazione significa meno incrudimento tra i colpi, migliore finitura superficiale, ritorno elastico-più prevedibile e durata dello stampo notevolmente più lunga. Lo stampaggio dei metalli per componenti di grandi dimensioni trae particolare vantaggio da questo approccio perché le maggiori forze di formatura coinvolte amplificano i tassi di usura sulle superfici degli utensili.
Funzionalità ridondanti che sembrano eccessive a bassi volumi diventano essenziali su larga scala:
- Stazioni pilota di backup che mantengono la registrazione se un pin pilota primario si rompe
- Rilevamento interno dello stampo (rilevamento dell'alimentazione errata, monitoraggio della ritenzione degli sfridi, sensori di parte{1}}esterno) che arresta la macchina da stampa prima che un errore si trasformi in un danno allo stampo
- Tasche per inserti a cambio rapido-che consentono di sostituire i taglienti usurati durante una pausa programmata anziché richiedere l'estrazione completa dello stampo
- Componenti standardizzati per stampaggio di metalli di fissaggio (viti, tasselli, molle) provenienti da cataloghi comuni per una manutenzione rapida senza ritardi nell'approvvigionamento personalizzato
Decisioni di progettazione-orientate ai costi
La vera sfida ingegneristica non è progettare per un livello di volume. Significa decidere dove cade il tuo programma e prendere decisioni di investimento che corrispondono alla realtà piuttosto che all'ottimismo. Ogni aggiornamento, che si tratti di metallo duro contro acciaio per utensili, quattro stazioni contro tre, o perni con cuscinetti a sfera contro perni di attrito, comporta un sovrapprezzo giustificato solo al di sopra di una certa soglia di volume.
I calcoli del pareggio-sono specifici per ogni decisione. Un set di inserti in metallo duro potrebbe aggiungere 3.000 dollari al costo degli utensili ma far risparmiare 0,002 dollari per parte in tempi di fermo macchina ridotti. Questo investimento raggiunge il pareggio con 1,5 milioni di parti. Al di sotto di tale volume, l’acciaio per utensili offre vantaggi economici equivalenti. Sopra di esso, il metallo duro si ripaga ripetutamente. Gli ingegneri dovrebbero eseguire questo calcolo per ogni importante decisione progettuale anziché ricorrere all'opzione più economica o più duratura.
Il-rilevamento interno segue una logica simile. Un pacchetto di sensori di inceppamento potrebbe costare dai 2.000 ai 5.000 dollari, ma previene i guasti dello stampo la cui riparazione costa dai 15.000 ai 50.000 dollari. Se la probabilità di incidente è una per milione di colpi, il sensore si ripaga in programmi che superano poche centinaia di migliaia di colpi. Per tirature più brevi, la probabilità statistica di un incidente potrebbe non giustificare l’investimento.
| Parametro di progettazione | Prototipo/Breve-tiratura | Volume medio- (10.000-100.000) | Volume-alto (oltre 100.000) |
|---|---|---|---|
| Intervallo di costo degli utensili | $3,000 - $15,000 | $15,000 - $50,000 | $50,000 - $200,000+ |
| Impatto sui costi per-parte | Elevata (ammortamento $1.00 - $5.00+ attrezzatura) | Moderato ($0.15 - $ 1,00) | Basso ($0.01 - $ 0,10) |
| Vita prevista per la morte | 10.000 - 50.000 visite | 250,000 - 1,000.000 di visite | 1.000,000 - 10,000,000+ risultati |
| Grado di acciaio per utensili | A2, S7 (semi-temprato) | D2, M2 (completamente temprato) | Inserti in metallo duro, acciai PM |
| Sistema di guida | Perni di frizione, due-perni | Cuscinetto a sfere, quattro-montanti | Cuscinetti a sfere con precarico, blocchi del tallone |
| Strategia della stazione | Meno stazioni, maggiore sforzo per colpo | Conteggio stazioni bilanciato | Stazioni aggiuntive per uno sforzo ridotto |
| Caratteristiche di manutenzione | Minimo (costruzione solida) | Inserti sostituibili nei punti di usura | Inserti a cambio rapido-, rilevamento interno-della matrice, tasche di riserva |
| Applicazioni tipiche | Convalida del progetto, produzione di ponti, parti di nicchia | Prodotti di consumo, assemblaggi di livello intermedio- | Settore automobilistico, elettrodomestici, elementi di fissaggio-ad alta richiesta |
Nota come i confini tra i livelli non sono rigidi. Una parte con tolleranze estremamente strette potrebbe giustificare pratiche di costruzione di volumi elevati-con quantità di volume medio-perché il costo degli scarti derivanti da attrezzature meno precise supera il premio per componenti migliori. Al contrario, una parte estetica non-critica ad alti volumi potrebbe tollerare una costruzione di livello intermedio-se i requisiti di finitura superficiale sono tolleranti.
Gli ingegneri che lavorano su questi livelli di volume traggono vantaggio dalla collaborazione con fornitori di soluzioni per stampi che possono adattare le strategie di attrezzamento per adattarsi alla scala del programma.YICHENoffre soluzioni personalizzate di stampi per stampaggio che spaziano dal prototipo agli strumenti di produzione, con esperienza nella struttura dello stampo, nella selezione dei componenti e nell'ottimizzazione del flusso di materiale che si adatta alla realtà del volume di ciascun progetto. Avere un unico partner in grado di comprendere l'intero spettro previene la disconnessione che si verifica quando gli strumenti di prototipazione vengono progettati da un team e gli strumenti di produzione da un altro senza continuità nella filosofia ingegneristica.
La decisione sul livello di volume influenza anche il modo in cui ti avvicini alla convalida del progetto. I programmi ad alto-volume giustificano simulazioni estese e prototipazioni impegnative perché il costo di un errore si moltiplica su milioni di parti. I programmi a breve-periodo possono accettare più iterazioni di prova perché l'esposizione finanziaria è limitata. Ma indipendentemente dal volume, i principi ingegneristici fondamentali rimangono costanti. Ciò che cambia è quanto investi nella loro esecuzione.
Mettere in pratica i principi di progettazione dello stampaggio
Conoscere i principi dell'ingegneria è una cosa. Applicarli in modo coerente in ogni nuovo programma, sotto la pressione delle scadenze, con requisiti di parti mutevoli e vincoli di budget, è il punto in cui la maggior parte dei team non riesce. I guasti trattati in questa guida sullo stampaggio dei metalli condividono un filo conduttore: non sono stati causati dalla mancanza di conoscenza. Sono stati causati da passaggi saltati, ipotesi non verificate e decisioni di progettazione prese in isolamento dalle realtà a valle.
Ciò che distingue i team che lanciano strumenti in modo pulito da quelli bloccati in infiniti cicli di prova non è il talento. È la disciplina del processo. Un flusso di lavoro strutturato che impone tempestivamente domande critiche, convalida le ipotesi attraverso la simulazione e rileva gli errori prima che vengano trasformati in acciaio temprato.
Lista di controllo della progettazione per nuovi programmi di stampi
Ogni nuovo progetto di progettazione di stampaggio dei metalli beneficia di una sequenza di decisioni prioritarie. Salta o riordina questi passaggi e ti ritroverai a risolvere problemi che non dovevano esistere. Utilizza questa lista di controllo come struttura di revisione, in cui ogni elemento viene verificato prima dell'inizio della fase successiva:
- Conferma che la geometria della parte sia congelata e che tutti i requisiti GD&T siano documentati, inclusa la struttura di riferimento, le caratteristiche critiche-per-la qualità e le condizioni di superficie consentite
- Verificare completamente le specifiche del materiale: lega, stato d'animo, fascia di tolleranza dello spessore, requisiti di direzione della grana ed eventuali vincoli di qualità in entrata
- Determinare le proiezioni del volume annuale e la durata del programma per selezionare il livello di strumenti appropriato (prototipo, volume medio- o classe di produzione)
- Eseguire una valutazione di fattibilità: rapporti di profondità di stiro, raggi minimi di curvatura, percentuali di allungamento e stime preliminari di tonnellaggio rispetto alla capacità disponibile della pressa
- Seleziona l'architettura dello stampo (progressivo, di trasferimento, composto o combinato) in base alle dimensioni della parte, al volume, ai requisiti di tolleranza e al budget
- Specifica i valori di sicurezza specifici del materiale-per stazione di taglio anziché applicare un'unica percentuale del caucciù sull'utensile
- Ottimizzazione completa del layout della striscia con calcolo dell'utilizzo del materiale, verifica della resistenza del supporto e conferma della geometria dell'intaglio di bypass
- Stazioni di sequenza con posizionamento pilota, distribuzione della forza e logica di formazione-prima-del taglio convalidata
- Eseguire la simulazione della formatura e verificare che tutte le regioni superino i criteri limite di formabilità con un margine di sicurezza adeguato
- Calcola i valori di compensazione del ritorno elastico-per ciascuna stazione di piegatura e incorporali nella geometria di formatura
- Verificare il tonnellaggio totale comprese tutte le forze di taglio, formatura, tampone, estrattore e camma rispetto al valore nominale della pressa nella posizione di corsa pianificata
- Esaminare la rigidità del pattino dello stampo, la selezione del sistema di guida e la strategia di allineamento per le condizioni di carico e velocità previste
- Specificare i gradi di acciaio per utensili, i requisiti di durezza e i trattamenti superficiali per ciascun componente soggetto a usura in base all'abrasività del materiale e agli obiettivi di volume
- Incorpora funzionalità a prova di errore-: tasselli sfalsati, guide asimmetriche e componenti che fisicamente non possono essere installati in modo errato
- Documenta gli intervalli di manutenzione, le quote di riaffilatura e i componenti di ricambio critici prima che l'utensile venga spedito in produzione
Questa sequenza non è arbitraria. Ogni passaggio dipende dalle informazioni confermate in quello precedente. Passare al layout delle strisce prima che la fattibilità sia confermata o selezionare gli acciai per utensili prima che venga stabilito il livello di volume, crea cicli di rilavorazione che consumano ore di progettazione senza far avanzare il programma.
Costruire una pratica di progettazione degli stampi più solida
La lista di controllo gestisce i singoli programmi. Costruire una pratica produttiva di stampaggio dei metalli solida e coerente richiede qualcosa di più ampio: cambiamenti strutturali nel modo in cui i team di progettazione interagiscono con gli ingegneri di prodotto, nel modo in cui vengono applicati i flussi di lavoro di convalida e nel modo in cui le conoscenze istituzionali si accumulano nel tempo.
La collaborazione DFM è il miglioramento-più efficace che la maggior parte delle organizzazioni può ottenere. Quando gli ingegneri degli stampi interagiscono con i progettisti di prodotto prima che la geometria della parte venga congelata, possono identificare i problemi di producibilità che non costano nulla da risolvere nel CAD ma decine di migliaia di dollari da risolvere negli strumenti. Una modifica del raggio, un allentamento della tolleranza su una caratteristica non-critica, un leggero spostamento della geometria che migliora l'annidamento, queste conversazioni avvengono facilmente nella fase concettuale e diventano ordini di modifica dolorosi una volta citata l'attrezzatura.
Il processo di stampaggio nella produzione non inizia quando il metallo colpisce lo stampo. Inizia quando un progettista del prodotto prende decisioni sulla geometria che lo stampo deve accogliere. Colmare questo divario, attraverso revisioni DFM strutturate a tappe di progettazione definite, impedisce lo scenario in cui un ingegnere di stampi riceve una stampa di una parte congelata che è intrinsecamente difficile da timbrare e non ha spazio per la negoziazione.
I primi flussi di lavoro di simulazione-rappresentano il secondo miglioramento strutturale. I team che trattano l'analisi della formazione come un passaggio di progettazione obbligatorio e non come un supplemento facoltativo, rilevano i problemi quando sono liberi di risolverli. I team che saltano la simulazione e si affidano alla prova per individuare i problemi pagano per questa riduzione del tempo macchina, dello spreco di materiale e dei ritardi nella pianificazione. Gli aspetti economici sono inequivocabili: un’ora di simulazione costa una frazione di un’ora di prova di stampa e fornisce risposte più rapidamente.
Le revisioni strutturate della progettazione aggiungono un terzo livello di protezione. Anche gli ingegneri esperti sviluppano punti ciechi nei progetti su cui lavorano da settimane. Un nuovo sguardo che esamina le specifiche di spazio libero, le ipotesi sulla disposizione delle strisce e i calcoli del tonnellaggio rileva errori che il progettista originale ha trascurato una dozzina di volte. Queste recensioni non hanno bisogno di essere elaborate. Una peer review di 30-minuti rispetto all'elenco di controllo riportato sopra rileva la maggior parte degli errori della fase di progettazione prima che raggiungano la costruzione dello strumento.
Oltre al processo interno, il processo di stampaggio nella produzione trae vantaggio da competenze esterne, in particolare per le sfide ad alta intensità di progettazione-che superano l'esperienza di routine di un team. Strutture complesse di stampi, combinazioni di materiali insolite, ingegneria con giochi ridotti o applicazioni critiche per le bave-spesso traggono vantaggio dal punto di vista di un partner dedicato per gli utensili che ha risolto problemi simili in diversi settori.YICHENsvolge questo ruolo per gli ingegneri che cercano competenze collaborative nella progettazione di stampi, in particolare su progetti che coinvolgono l'ottimizzazione della struttura dello stampo, la progettazione di punzoni e sollevatori, l'ingegneria delle distanze e il controllo del flusso di materiale. La distinzione è importante: un partner di attrezzature che partecipa al processo di progettazione, contribuendo con il proprio giudizio ingegneristico sulla selezione dei componenti e sulla strategia di formatura, offre risultati fondamentalmente diversi rispetto a un fornitore che si limita a costruire su una stampa fornita.
La progettazione dello stampaggio è in definitiva una disciplina in cui la qualità del pensiero a monte determina i risultati a valle. Ogni principio contenuto in questa guida sullo stampaggio dei metalli, dall'ingegneria di liquidazione alla validazione della simulazione fino all'investimento in attrezzature-adeguate al volume, porta alla stessa conclusione: l'area stampa premia la preparazione e punisce le scorciatoie. Gli ingegneri che integrano il rigore sistematico nel flusso di lavoro di progettazione non si limitano a produrre strumenti migliori. Li producono più velocemente, con meno iterazioni e con risultati prevedibili che durano per tutta la vita del programma.
Domande frequenti sulla progettazione dello stampaggio a stampo
1. Qual è la differenza tra il design dello stampaggio a stampo e lo stampaggio dei metalli?
La progettazione dello stampaggio degli stampi è la disciplina ingegneristica a monte focalizzata sulla creazione di set di strumenti di precisione, inclusa la definizione delle distanze, il layout delle strisce, le sequenze delle stazioni e le specifiche dei componenti. Lo stampaggio dei metalli è l'operazione di produzione che utilizza tali strumenti per modellare la lamiera. Le decisioni di progettazione prese mesi prima della produzione determinano se il processo di stampaggio funziona in modo efficiente o crea difetti cronici. Circa l'80% dei problemi relativi alla qualità dello stampaggio sono riconducibili a scelte effettuate durante la fase di progettazione piuttosto che all'esecuzione del piano di stampa-.
2. Come si determina il corretto gioco della matrice per i diversi materiali?
Il gioco della matrice è espresso come percentuale dello spessore del materiale per lato e varia in base alla lega. L'acciaio dolce in genere richiede l'8-12% per lato, l'acciaio inossidabile austenitico richiede il 12-16%, l'alluminio funziona meglio al 6-10% e gli acciai avanzati ad alta resistenza-potrebbero richiedere il 14-21%. Il principio è che i materiali più duri con rapporti snervamento-rispetto alla trazione inferiori necessitano di spazi liberi maggiori per una propagazione pulita della frattura. Applicare un unico valore di spoglia su tutti i materiali è un errore comune che porta alla formazione di bave e ad una scarsa qualità dei bordi. Partner come YICHEN (yichen-group.com/stamping-die/) possono aiutare gli ingegneri a specificare valori di gioco specifici del materiale per soluzioni di stampi personalizzati.
3. Quali sono le cause delle bave nelle parti stampate e in che modo la progettazione dello stampo può prevenirle?
La formazione di bave deriva da tre variabili principali della fase-di progettazione: specifiche di gioco errate per il materiale da stampare, angoli di taglio mancanti sulle facce del punzone che causano carichi d'urto e usura accelerata dei taglienti e durezza insufficiente dell'acciaio per utensili che consente ai taglienti di degradarsi prematuramente. Anche l'allineamento tra punzone-e-matrice gioca un ruolo fondamentale poiché anche i giochi corretti diventano irregolari se il sistema di guida consente alle metà superiore e inferiore della matrice di spostarsi durante la corsa. Per prevenire la formazione di bave è necessario specificare lo spazio libero per tipo di materiale, applicare angoli di taglio di 1-1,5 volte lo spessore del materiale, selezionare acciai per utensili 58-62 HRC e progettare sistemi di guida rigidi con montanti con cuscinetti a sfera.
4. Quando dovresti usare un dado progressivo rispetto a un dado a trasferimento?
Gli stampi progressivi sono ottimali per pezzi di piccole e medie dimensioni-con volumi superiori a 50.000 unità all'anno dove sono necessarie tolleranze strette e corse elevate-al-minuto. Il pezzo rimane su un nastro portante attraverso stazioni sequenziali. Gli stampi di trasferimento sono adatti a parti di grandi dimensioni o a componenti-imbutiti che non possono rimanere collegati a una striscia, in genere a 10.000-500.000 unità annuali. La decisione dipende da quattro variabili: dimensione della parte, volume annuale, requisiti di tolleranza e budget. Le grandi staffe strutturali o le forme 3D complesse generalmente indicano il trasferimento di attrezzature, mentre i terminali dei connettori e le piccole staffe favoriscono un'architettura progressiva.
5. In che modo il volume di produzione influisce sulle decisioni di progettazione dello stampaggio?
Il volume rimodella radicalmente ogni scelta ingegneristica. Le serie di prototipi (500-5.000 parti) utilizzano acciai semi-temprati, meno stazioni e sistemi di guida semplificati per ridurre al minimo i costi iniziali. Programmi ad alto-volume (100,000+ unità annuali) giustificano inserti in metallo duro, stazioni di formatura aggiuntive per ridurre la deformazione per colpo, montanti di guida con cuscinetti a sfera con precarico e-rilevamento dello stampo per la prevenzione degli urti. Il calcolo del pareggio è specifico per ciascuna decisione. Ad esempio, gli inserti in metallo duro che aggiungono 3.000 dollari al costo degli utensili, ma risparmiano 0,002 dollari per parte, ripagano solo oltre 1,5 milioni di colpi. Gli ingegneri dovrebbero calcolare queste soglie anziché adottare un approccio predefinito per tutti i programmi.


