


Cos'è lo stampaggio a stampo e perché ogni produttore dovrebbe capirlo
Immagina di trasformare una lamiera di acciaio piatta e anonima in una staffa automobilistica dalla forma precisa, un connettore elettrico o l'alloggiamento di un elettrodomestico -, tutto in una frazione di secondo. Questo è esattamente ciò che lo stampaggio a stampo realizza milioni di volte al giorno nelle fabbriche di tutto il mondo. Tuttavia, nonostante la sua prevalenza, il processo viene spesso frainteso o confuso con metodi di produzione completamente diversi. Che tu sia un ingegnere progettista che specifica le parti, un responsabile degli approvvigionamenti che valuta i fornitori o un produttore che esplora le opzioni di produzione, una chiara comprensione di questo processo ti offre un reale vantaggio competitivo.
Cosa significa stampaggio a stampo nella produzione
Allora, cos’è lo stampaggio in un contesto manifatturiero? Fondamentalmente, lo stampaggio a stampo è un processo di lavorazione dei metalli-con formatura a freddo che utilizza apressa per stampaggiodotato di attrezzature specializzate - un set di punzoni e matrici abbinato - per trasformare lamiere piatte o bobine in parti finite o quasi-finite. La pressa applica una forza misurata in tonnellate, spingendo il punzone nella cavità dello stampo per tagliare, piegare, imbutire o modellare il pezzo in una forma precisa. Tutto ciò avviene a temperatura ambiente, il che preserva la resistenza del materiale e produce componenti conformi a tolleranze ristrette.
Lo stampaggio a stampo è un processo di produzione ad alta-velocità, a freddo-in cui uno stampo e un punzone montati all'interno di una pressa per stampaggio modellano la lamiera piatta in parti finite attraverso operazioni come tranciatura, piegatura, imbutitura e formatura - producendo componenti robusti e ripetibili su larga scala.
Potresti chiederti: "cos'è un dado, esattamente?" Nella produzione, una matrice è il blocco di acciaio temprato che contiene la cavità o il profilo in cui viene formato o tagliato il materiale. Il punzone è la sua controparte - uno strumento di accoppiamento che scende nella matrice per eseguire l'operazione di sagomatura. Insieme, queste due metà costituiscono il set di stampi e comprendere cosa sono gli stampi nella produzione significa davvero comprendere questa partnership di precisione-ingegnerizzata tra punzone e cavità.
Un punto di confusione comune che vale la pena chiarire: lo stampaggio a stampo non è pressofusione e non è fustellatura. La pressofusione prevede il versamento del metallo fuso nella cavità dello stampo - un processo fondamentalmente diverso adatto a forme tridimensionali complesse in- leghe ferrose. La fustellatura, invece, si riferisce tipicamente all'affettatura di materiali sottili e piatti come carta, gomma o schiuma. Lo stampaggio a stampo rientra in una categoria a parte: modella la lamiera solida attraverso la forza meccanica, combinando operazioni di taglio e formatura in un unico ciclo di pressa o su più stazioni progressive.
Chi utilizza lo stampaggio a stampo e perché è importante
Dalle staffe sotto il cruscotto della tua auto alla schermatura all'interno del tuo smartphone, le parti metalliche stampate sono ovunque. La sola industria automobilistica consuma grandi quantità di componenti stampati per pannelli di carrozzeria, rinforzi strutturali e sistemi elettrici. I produttori di elettronica si affidano al processo per connettori, terminali e dissipatori di calore. Aerospaziale, dispositivi medici ed elettrodomestici completano l'elenco dei settori in cui cosa sia lo stampaggio dei metalli non è solo una questione accademica - è una realtà produttiva quotidiana.
Perché rimane così dominante? Gli aspetti economici sono convincenti. Una volta costruite le attrezzature, una pressa per stampaggio può produrre parti identiche a velocità che vanno da centinaia a migliaia di colpi all'ora, portando i costi unitari-molto al di sotto dei metodi alternativi per volumi elevati. L'utensile stesso, realizzato con materiali temprati, resiste a migliaia di cicli senza eccessiva usura. Per i produttori che valutano su quale operazione di stampaggio valga la pena investire, la risposta spesso si riduce al volume: maggiore è la quantità, maggiore è il vantaggio in termini di costi.
Questo articolo adotta un approccio focalizzato sul professionista-, guidandoti attraverso il processo completo, i tipi di stampi, le considerazioni sui materiali, i difetti comuni, i fattori di costo e la tecnologia moderna - tutto ciò di cui hai bisogno per prendere decisioni informate sul tuo prossimo progetto di stampaggio. Il viaggio inizia con il flusso di lavoro passo passo che trasforma il concetto di una parte in strumenti pronti per la produzione e in componenti finiti.
Il processo di stampaggio dalla progettazione alla parte finita
Ogni parte stampata inizia la sua vita come concetto su uno schermo e termina come un componente-pronto per la produzione espulso da una pressa. Cosa succede tra questi due punti - e in quale ordine - determina se un progetto raggiunge i suoi obiettivi di costo, qualità e tempistica. Il processo di stampaggio dei metalli non è un singolo evento; è una catena di decisioni e operazioni attentamente sequenziate in cui ogni passo stabilisce le condizioni per quello successivo.
Dalla progettazione delle parti alla produzione-Attrezzature pronte
Le prime fasi di qualsiasi processo di produzione di stampaggio hanno un peso sproporzionato. Una tolleranza dimensionale scelta con noncuranza durante la progettazione, o un materiale specificato senza considerare la formabilità, possono comportare costose modifiche dello stampo o problemi di qualità cronici mesi dopo. Ecco il flusso di lavoro completo, presentato nell'ordine in cui lo seguono effettivamente i professionisti esperti:
Progettazione delle parti e revisione DFM- Gli ingegneri definiscono la geometria della parte, le tolleranze e i requisiti funzionali. Una revisione approfondita della progettazione per la producibilità valuta se caratteristiche come i raggi di piegatura, la spaziatura dei fori e gli angoli delle pareti sono compatibili con il processo di stampaggio. I raggi minimi di curvatura, ad esempio, dovrebbero in genere essere almeno da 1,0 a 1,5 volte lo spessore del materiale per evitare fessurazioni.
Selezione dei materiali- Il metallo del pezzo da lavorare - acciaio- laminato a freddo, acciaio inossidabile, alluminio, ottone o rame - viene scelto in base a resistenza, formabilità, requisiti di corrosione e costo. Questa scelta influenza direttamente i giochi delle matrici, le esigenze di lubrificazione e l'usura prevista dell'utensile.
Simulazione di stampaggio e analisi di fattibilità- Il software di analisi degli elementi finiti (FEA) modella il flusso del materiale, l'assottigliamento, il ritorno elastico e il potenziale increspamento prima che l'acciaio venga tagliato. Questa fase di convalida digitale consente di risparmiare settimane di prova fisica.
Progettazione dettagliata dello stampo- Gli ingegneri creano il layout completo dello stampo, compreso il layout della striscia per gli stampi progressivi, il sequenziamento delle stazioni e il posizionamento dei perni pilota. Ogni stazione di formatura, taglio e inattività è mappata per garantire che il processo di stampaggio della lamiera si svolga senza interferenze.
Costruzione dello stampo, impostazione della macchina da stampa e cicli di produzione
Con il progetto bloccato, il processo di realizzazione dello stampo si sposta nel regno fisico. È qui che la lavorazione di precisione incontra l'-artigianato pratico:
Lavorazione CNC ed elettroerosione di componenti di stampi- Blocchi di matrici, punzoni e inserti di formatura vengono modellati mediante la-lavorazione di matrici ad alta precisione - tra cui l'elettroerosione a filo per profili complessi e la fresatura CNC per la lavorazione di cavità. Le tolleranze in questa fase vengono misurate in millesimi di pollice.
Assemblaggio stampi e montaggio a banco- Gli operatori assemblano le metà superiore e inferiore dello stampo, allineando attentamente i perni guida, le piastre di estrazione e i gruppi di molle. L'adattamento della mano e la corrispondenza del blu-garantiscono che le distanze tra punzone-e-matrice siano uniformi in ogni stazione.
Configurazione della pressa e calcolo del tonnellaggio- Il set di stampi completato viene montato in una pressa per stampaggio adatta al tonnellaggio richiesto. La velocità della pressa, l'altezza di chiusura e la lunghezza di alimentazione vengono selezionate in base alla geometria e al materiale della parte.
Esecuzioni di prova e ispezione dei campioni- I risultati iniziali producono parti campione che vengono sottoposte a ispezione dimensionale, valutazione visiva e test funzionali. Gli ingegneri misurano le caratteristiche critiche rispetto alle specifiche e regolano lo stampo secondo necessità - a volte attraverso più iterazioni di prova.
Stampaggio di produzione completa- Una volta che i campioni soddisfano tutti i requisiti, la macchina da stampa funziona alla velocità di produzione. Le ispezioni in-processo e il controllo statistico del processo (SPC) mantengono la coerenza attraverso migliaia o milioni di cicli.
Operazioni secondarie- Le parti finite potrebbero richiedere sbavatura, finitura superficiale, placcatura, rivestimento, trattamento termico o assemblaggio di saldatura prima di essere pronte per la spedizione. Queste fasi di post-stampaggio perfezionano i bordi, migliorano la resistenza alla corrosione e integrano i sotto-componenti negli assemblaggi finali.
Perché la sequenza del flusso di lavoro è importante
Sembrano molti passaggi? È - e ognuno guadagna il suo posto. Il processo dello stampo è sequenziale per un motivo: ogni fase convalida le ipotesi fatte nella fase precedente. Saltare o comprimere le fasi iniziali - in particolare le simulazioni e le esecuzioni di prova - è la causa più comune di costose rilavorazioni, guasti prematuri degli stampi e date di lancio mancate. Una simulazione di stampaggio che rileva un problema di assottigliamento costa una frazione di quanto costa la sostituzione in officina di un inserto di stampo rotto.
Pensatela in questo modo: le fasi di progettazione e simulazione sono quelle in cui acquisti informazioni a buon mercato. Le fasi di lavorazione e prova sono quelle in cui gli errori diventano costosi. I produttori che investono tempo adeguato nell’analisi di fattibilità e nell’ispezione iterativa dei campioni ottengono costantemente tempi di consegna totali più brevi e tassi di scarto inferiori rispetto a quelli che si affrettano direttamente a tagliare l’acciaio.
Il flusso di lavoro stesso, tuttavia, è solo metà dell’equazione. Altrettanto critico è il tipo di stampo selezionato per il lavoro - progressivo, trasferimento, composto o combinato - perché tale scelta modella ogni stazione nel layout della striscia e ogni dollaro nel budget degli utensili.
Tipi di stampi per stampaggio e come scegliere quello giusto
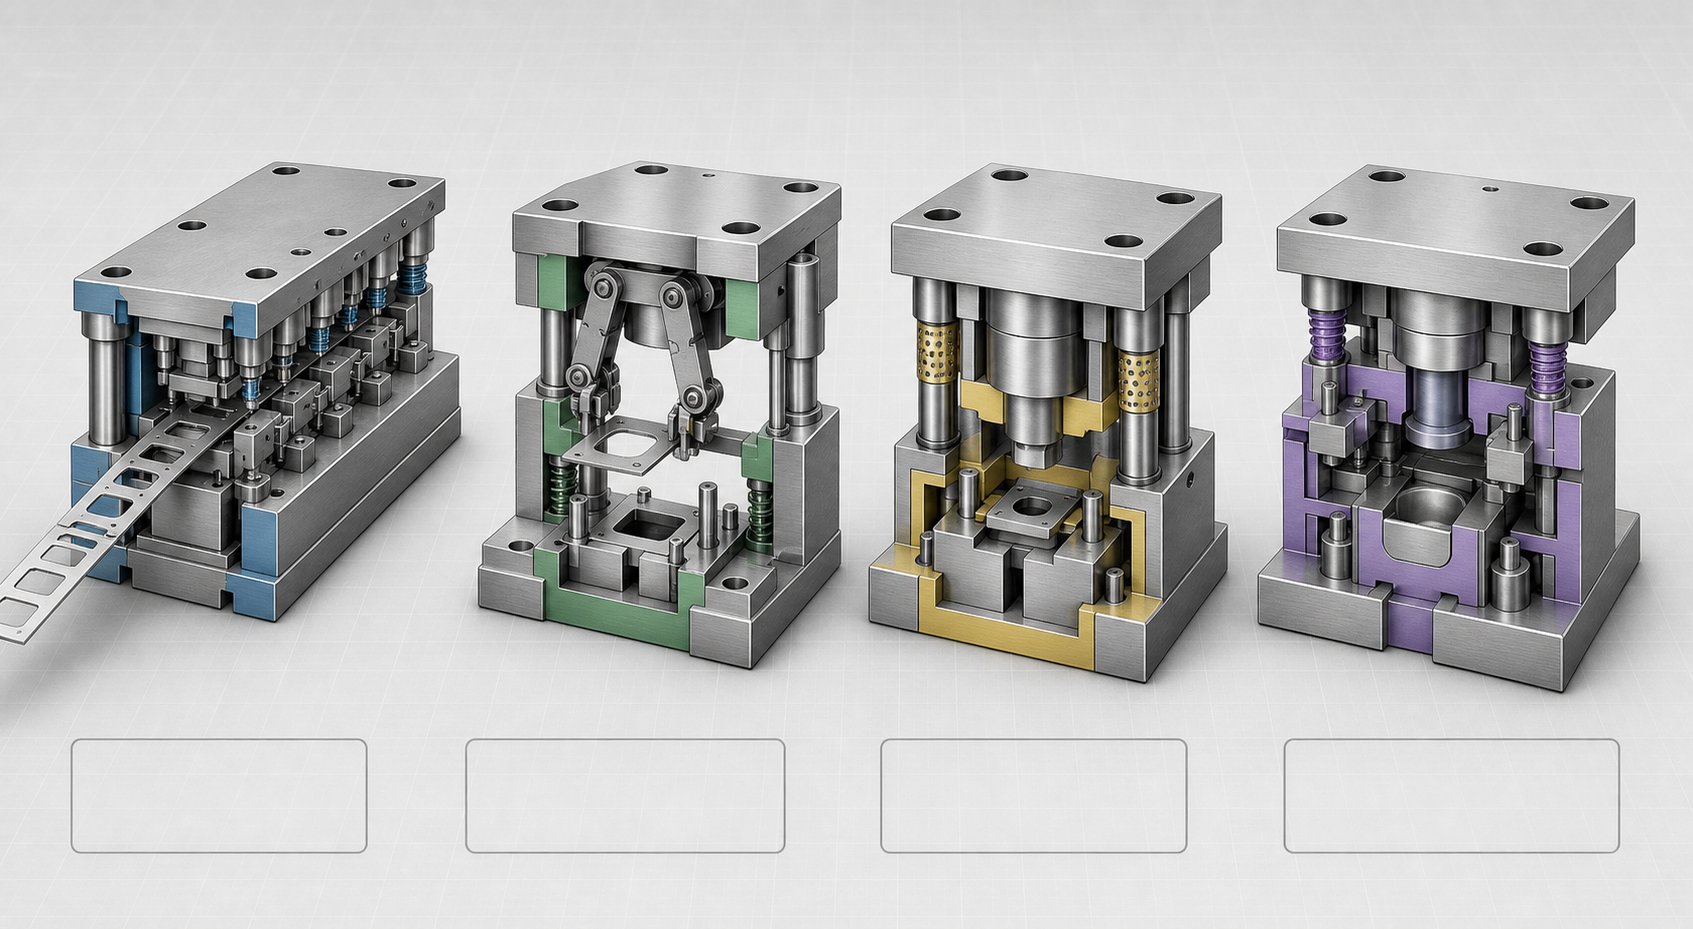
Scegliere il tipo di fustella sbagliato è uno degli errori più costosi che un team di progetto può commettere - e uno dei più facili da evitare con le giuste informazioni. I quattro tipi principali di matrici per stampaggio occupano ciascuno un punto distinto definito dalla geometria della parte, dal volume di produzione e dal budget. Tuttavia, trovare un chiaro confronto fianco a fianco-a-può essere sorprendentemente difficile. La tabella seguente riunisce tutte e quattro le opzioni in un unico posto in modo da poterle valutare rispetto ai requisiti specifici del progetto.
Stampi progressivi, transfer, compositi e combinati
| Tipo di matrice | Come funziona | Applicazioni tipiche | Volume di produzione ideale | Costo relativo dell'attrezzatura | Livello di complessità | Principali vantaggi/limitazioni |
|---|---|---|---|---|---|---|
| Morte progressiva | Un nastro metallico continuo avanza attraverso una serie di stazioni all'interno di una matrice. Ciascuna stazione esegue un'operazione distinta - tranciatura, perforazione, piegatura o formatura - e la parte finita si separa dal nastro nella stazione finale. | Staffe e clip automobilistiche, connettori elettrici, terminali, hardware per elettrodomestici | Alto (100,000+ parti) | Alto | Alto | Vantaggi:Tempi di ciclo rapidi, basso costo per pezzo-a volume, movimentazione minima dei materiali.Limitazioni:Utensili costosi in anticipo; le modifiche al progetto dopo la costruzione sono costose. |
| Trasferimento morire | Un pezzo grezzo viene prima tagliato dalla striscia, quindi trasferito meccanicamente tra stazioni indipendenti tramite dita o pinze automatizzate. Ciascuna stazione esegue un'operazione di formatura o taglio separata. | Pannelli di carrozzerie di automobili di grandi dimensioni, rinforzi strutturali, involucri-imbutiti, alloggiamenti di-apparecchi pesanti | Da medio ad alto (10.000–500,000+ parti) | Alto | Alto | Vantaggi:Gestisce parti più grandi e imbutiture più profonde rispetto agli stampi progressivi; meno sprechi di nastri-del trasportatore.Limitazioni:Tempi di ciclo più lenti; i meccanismi di trasferimento aggiungono complessità alla configurazione. |
| Matrice composta | Più operazioni di taglio - come tranciatura e perforazione - si verificano simultaneamente in un'unica corsa di stampa. Tutte le funzionalità sono prodotte su un piano. | Rondelle piane, guarnizioni, schermi elettronici semplici, componenti piani di precisione | Da basso ad alto (flessibile) | Da basso a medio | Da basso a medio | Vantaggi:Eccellente planarità e concentricità; tolleranze strette tra le caratteristiche.Limitazioni:Limitato alle parti piane; non può eseguire operazioni di piegatura o imbutitura. |
| Dado combinato | Combina operazioni di taglio e non-di taglio (formatura, piegatura, imbutitura) in un'unica corsa di stampa, unendo le funzionalità degli stampi composti e di formatura. | Piccole staffe sagomate con fori traforati, tazze imbutite con flange rifilate, parti che necessitano di taglio-e-forma in un colpo solo | Da basso a medio (1.000–100.000 parti) | Medio | Da medio ad alto | Vantaggi:Riduce le operazioni secondarie; produce parti più complesse rispetto alle sole matrici composte.Limitazioni:Design dello stampo più complesso; non ideale per volumi molto elevati dove eccellono gli stampi progressivi. |
Da questo confronto saltano fuori alcuni punti. ILprocesso di stampaggio progressivodomina la produzione di-volumi elevati perché la striscia viene alimentata continuamente e si verificano più operazioni con ogni colpo di stampa, mantenendo i tempi di ciclo brevi e i costi per-pezzo bassi. Gli stampi progressivi sono il cavallo di battaglia dietro le parti stampate di piccole-e{4}}medie-dimensioni che necessitano di foratura, formatura e tranciatura in rapida successione.
Stampaggio a trasferimentointerviene quando le parti sono troppo grandi per rimanere collegate a una striscia portante o quando i disegni profondi e le forme tridimensionali complesse- superano ciò che un layout progressivo può gestire. Poiché la parte è libera dalla striscia, lo stampaggio a trasferimento riduce anche lo spreco di materiale - il nastro trasportatore di cui ha bisogno uno stampo progressivo viene eliminato e le pinze muovono ogni pezzo in modo indipendente attraverso le stazioni.
Stampaggio con stampi compostiguadagna il suo posto ogni volta che la planarità e le strette tolleranze da funzione a funzione non sono negoziabili. Poiché tutto il taglio avviene in un unico colpo, non vi è alcun errore di posizionamento cumulativo dai trasferimenti da stazione-a-stazione. Il compromesso- è la semplicità: se la tua parte richiede piegature o trafilature, dovrai cercare altrove.
Gli stampi combinati colmano il divario tra gli utensili compositi e quelli progressivi. Gestiscono parti che necessitano sia di taglio che di formatura, ma non giustificano il costo di uno stampo progressivo completo - pensa a cicli di produzione da bassi-a-medi in cui il consolidamento di due operazioni in una sola passata consente di risparmiare tempo di configurazione significativo.
Come scegliere il tipo di fustella giusto per il tuo progetto
Con quattro opzioni sul tavolo, la decisione si riduce a far corrispondere i vincoli specifici del tuo progetto ai punti di forza di ciascun tipo di fustella. Ecco un quadro pratico:
Geometria e dimensione della parte:Le parti da piccole-a-medie piatte o con forma moderata preferiscono gli stampi progressivi. Parti più grandi, imbutiture profonde o forme 3D complesse puntano verso lo stampaggio a trasferimento. Le parti puramente piatte e tagliate-sono adatte alle matrici composte.
Volume di produzione:Esecuzioni di grandi-volumi (centinaia di migliaia o più) quasi sempre giustificano costi progressivi di attrezzaggio. Le tirature medie possono trarre vantaggio dal trasferimento o dagli stampi combinati. Per tirature più brevi, gli stampi per stampaggio lamiera compositi o combinati in genere offrono un ROI migliore.
Requisiti di tolleranza:Quando la concentricità o la precisione da elemento a elemento su un singolo piano sono fondamentali, gli stampi composti offrono il controllo più stretto. Anche gli stampi progressivi e di trasferimento raggiungono tolleranze eccellenti, ma attraverso un'attenta registrazione da stazione a stazione-per-piuttosto che un approccio a corsa singola-.
Numero di operazioni:Le parti che richiedono molte operazioni sequenziali - perforazione, intaglio, piegatura, coniatura - sono candidati naturali per stampi progressivi o di trasferimento. Le parti che richiedono solo una o due operazioni possono spesso essere prodotte in modo più economico con utensili composti o combinati.
Vincoli di bilancio:Se il budget iniziale per gli utensili è limitato e i volumi sono moderati, gli stampi composti o combinati mantengono gestibile l'investimento iniziale. Gli stampi progressivi e a trasferimento richiedono un capitale più elevato, ma lo ripagano attraverso costi pro-parte inferiori su larga scala.
In definitiva, la scelta giusta bilancia tutti e cinque i fattori insieme - e non uno solo isolatamente. Una parte che sembra perfetta per una matrice progressiva solo in termini di volume potrebbe in realtà richiedere una matrice di trasferimento a causa di una funzione di imbutitura profonda. Al contrario, una parte piatta apparentemente semplice prodotta in grandi quantità potrebbe giustificare l’utensileria composta proprio perché le sue tolleranze sono troppo strette per l’alimentazione progressiva delle strisce.
Selezionare il tipo di dado è una decisione fondamentale, ma racconta solo metà della storia. I singoli componenti all'interno della matrice - punzoni, blocchi matrice, estrattori, perni guida - svolgono ciascuno un ruolo meccanico specifico che determina se la parte finita soddisfa le specifiche o finisce nel contenitore degli scarti.
Componenti essenziali dello stampo per stampaggio e come funzionano
Immaginate uno stampo come una macchina finemente sintonizzata all'interno di una macchina. Ogni perno, piastra e molla ha uno scopo meccanico preciso e se anche un solo elemento è fuori posizione o usurato oltre la tolleranza, la parte stampata ne risente. Sia che tu stia specificando un nuovo strumento di stampo per il lancio di un prodotto o risolvendo problemi di qualità su una linea esistente, sapere cosa fa ogni componente - e dove si trova all'interno dell'assieme - trasforma le conversazioni astratte sugli strumenti in decisioni ingegneristiche concrete.
Componenti del gruppo stampo superiore e inferiore
Un set completo di matrici per timbri si divide in due metà: la matrice superiore (montata sul pistone della pressa) e la matrice inferiore (imbullonata al piano della pressa). Ciascuna metà ospita componenti che lavorano in perfetto allineamento per tagliare, formare o trattenere la lamiera durante ogni corsa. La tabella seguente illustra i principali componenti dello stampo per stampaggio, la loro posizione e il ruolo specifico che ciascuno di essi svolge.
| Nome del componente | Posizione | Funzione primaria |
|---|---|---|
| Scarpa per stampi (superiore) | Stampo superiore | Funge da piastra di montaggio superiore e base strutturale. Tutti i -componenti dello stampo - punzoni, fermi e piastre di supporto - sono fissati a questo pattino. Tipicamente lavorato in acciaio o lega di alluminio per rigidità e stabilità dimensionale. |
| Scarpa per matrice (inferiore) | Dado inferiore | Funziona come piastra di fondazione inferiore, sostenendo il blocco matrice, i montanti di guida e le guide del materiale. Insieme, i portamatrici superiore e inferiore formano la spina dorsale strutturale del set di matrici per stampaggio. |
| Punch | Stampo superiore | Lo strumento di taglio o formatura che scende nel blocco matrice. Disponibili in un'ampia gamma di forme di naselli - profili rotondi, oblungi, quadrati, rettangolari o personalizzati - ciascuno sagomato per adattarsi alla caratteristica che crea nel pezzo in lavorazione. I punzoni possono perforare fori, tagliare bordi o piegare il materiale a seconda della loro geometria. |
| Blocco matrice (cavità matrice/bottone matrice) | Dado inferiore | Fornisce il tagliente opposto o il profilo di formatura che riceve il punzone. L'apertura del pulsante della matrice è leggermente più grande della punta del punzone - in genere il 5–10% dello spessore del materiale per lato - creando lo spazio controllato che consente un taglio pulito. |
| Piastra spogliarellista | Matrice superiore (o matrice inferiore in alcuni modelli) | Mantiene la lamiera piatta contro il blocco della matrice durante il taglio e la stacca dal punzone mentre la matrice superiore si ritrae. Impedisce il sollevamento del materiale con il punzone e garantisce un posizionamento coerente della parte. |
| Piastra di supporto | Matrice superiore (dietro i punzoni) | Una piastra temprata posizionata tra le teste del punzone e il pattino della matrice. Distribuisce le forze di punzonatura su un'area più ampia per evitare che i gambi del punzone si incastrino nel materiale più morbido della scarpa per migliaia di cicli. |
| Gambo | Matrice superiore (in alto al centro) | Una sporgenza cilindrica che si inserisce nel foro di bloccaggio del pistone della pressa, centrando il gruppo stampo superiore direttamente sotto il pistone. Comune su set di stampi più piccoli dove è sufficiente una connessione a-punto singolo. |
| Perni guida e boccole guida | Si estende su entrambe le metà (perni tipicamente sullo stampo inferiore; boccole sullo stampo superiore) | Allinea le metà superiore e inferiore dello stampo con estrema precisione - spesso entro 0,0001 pollici. I perni di guida con cuscinetti a sfera-sono diventati lo standard del settore grazie alla loro separazione uniforme e precisione costante, sebbene i perni di tipo-a frizione siano ancora utilizzati laddove è necessaria una guida più stretta dello stampo. |
| Perni pilota | Stampo superiore | Inserisci fori pre-forati nel nastro per individuare con precisione il materiale in ciascuna stazione prima che inizi l'operazione di formatura o taglio. Fondamentale per mantenere la registrazione da stazione a stazione-per- negli stampi progressivi. |
| Assemblee di primavera | Matrice superiore e/o inferiore | Fornisce la forza controllata necessaria per bloccare, spelare o espellere il materiale. Le molle meccaniche (bobina di filo) gestiscono carichi standard, mentre le molle a gas di azoto forniscono una forza maggiore e più costante in un pacchetto compatto - una scelta chiave che influisce sulle prestazioni di spelatura e sulla durata dello stampo. |
| Guide di riserva | Dado inferiore | Incanalare il nastro in entrata in modo che venga alimentato in un percorso diritto e coerente attraverso la fustella. Una corretta guida del supporto previene alimentazioni errate che altrimenti causerebbero errori di registrazione, doppi colpi o deformazioni delle strisce. |
Considera questa tabella come un campo di riferimento a cui puoi tornare ogni volta che un costruttore o un fornitore di stampi menziona un componente per nome. Ogni parte è-costruita appositamente e l'interazione tra di loro è ciò che distingue uno stampo per lamiera affidabile da uno che produce rottami.
Come i componenti dello stampo lavorano insieme durante la corsa della pressa
Leggere un elenco delle parti è utile, ma la vera comprensione deriva dalla comprensione di come questi componenti si muovono insieme in un singolo ciclo di stampa. Immagina di guardare un dado progressivo al rallentatore - ecco cosa succede in circa un-mezzo secondo di tempo reale:
Il dado superiore scende.Azionato dal pistone della pressa, il pattino superiore della matrice si sposta verso il basso, trasportando i punzoni, la piastra di estrazione e i perni pilota verso il nastro appoggiato sulla matrice inferiore.
I perni pilota agganciano la striscia.Prima che inizi qualsiasi taglio o formatura, i perni pilota entrano nei fori precedentemente praticati nella striscia. Ciò blocca il materiale nella posizione esatta - garantendo che ogni caratteristica sia allineata con le stazioni che hanno creato le operazioni precedenti.
La piastra di estrazione entra in contatto con il materiale.Caricata a molla-, la piastra di estrazione preme saldamente la striscia contro la superficie del blocco matrice. Questa azione di bloccaggio impedisce al metallo di sollevarsi, spostarsi o deformarsi durante la corsa di taglio.
I punzoni eseguono operazioni di taglio o formatura.Con il materiale tenuto saldamente, i punzoni continuano verso il basso nei bottoni della matrice corrispondenti o formano cavità. I punzoni perforanti tagliano il metallo; i punzoni formanti piegano, coniano o disegnano la forma. La distanza controllata tra ciascun punzone e il relativo blocco matrice - con un offset del 5–10% - determina se il bordo tagliato è pulito o irregolare.
Il dado superiore si ritrae.Mentre il pistone inverte la direzione, la piastra di estrazione mantiene la striscia abbassata mentre i punzoni si ritirano in modo netto dal materiale. Le molle spingono l'estrattore nella sua posizione estesa, assicurando che la striscia non aderisca alla faccia del punzone.
La striscia avanza.Le guide del materiale incanalano la striscia in avanti esattamente di una lunghezza del passo - la distanza tra le stazioni - posizionando la successiva sezione di materiale per la corsa successiva. In una matrice di trasferimento, dita o pinze meccaniche spostano invece il pezzo grezzo libero alla stazione successiva.
L'intera sequenza si ripete centinaia o addirittura migliaia di volte all'ora. Noterete che il corretto gioco tra il punzone e il blocco della matrice appare durante tutto il ciclo come la relazione dimensionale più critica. Uno spazio troppo piccolo fa sì che il punzone subisca una forza eccessiva, accelerando l'usura e rischiando la frattura. Troppo spazio libero e il bordo tagliato sviluppa bave pesanti, linee di rottura ruvide e imprecisioni dimensionali. Ottenere questo spazio libero - calibrato correttamente sul tipo e sullo spessore specifici del materiale - è una delle prime cose che i produttori di stampi esperti verificano durante l'assemblaggio e la prova.
L'eleganza meccanica di questi stampi è impressionante, ma ogni componente è soggetto a usura, calore e fatica per milioni di cicli. Ciò che determina la durata di ciascuna parte - e le sue prestazioni sotto stress - dipende in definitiva dai materiali di cui sono realizzati tali componenti e dai trattamenti superficiali ad essi applicati.
Selezione del materiale della matrice e trattamenti superficiali che massimizzano la durata dell'utensile
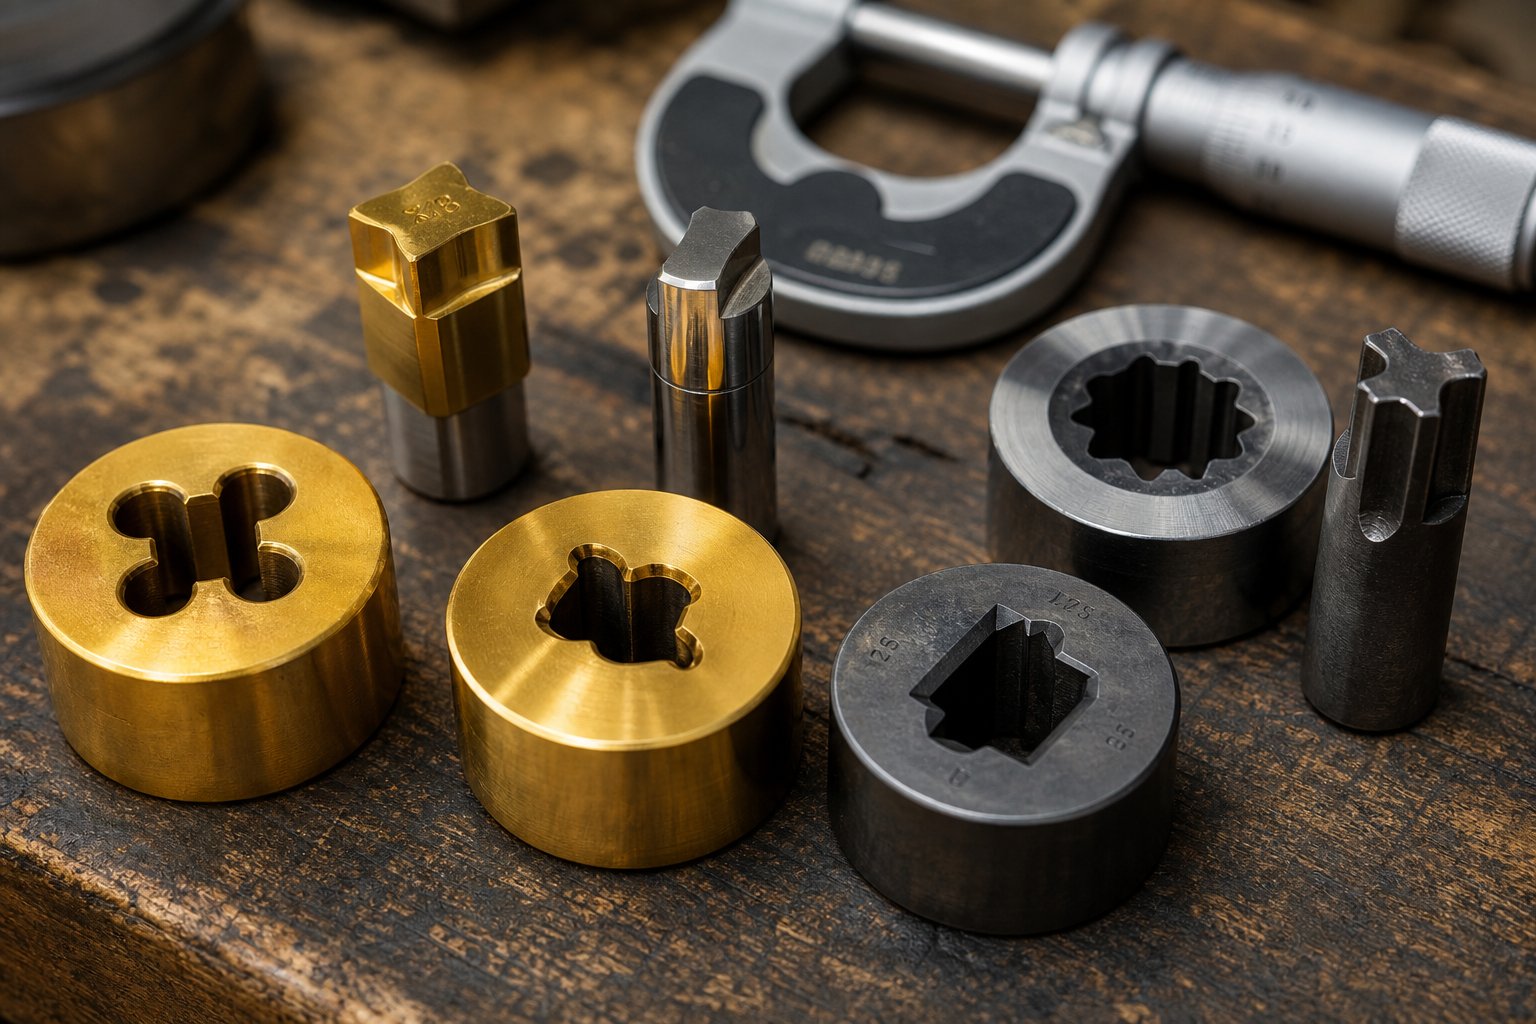
Uno stampo per stampaggio è durevole tanto quanto l'acciaio di cui è composto e la protezione superficiale applicata su di esso. Due stampi dal design identico - stessa geometria, stessa pressa, stessa parte - possono offrire durate di vita estremamente diverse se si utilizza il tipo di acciaio per utensili sbagliato o si salta una fase critica di rivestimento. Per gli ingegneri e i responsabili degli approvvigionamenti che valutano gli stampi per utensili, comprendere il materiale dietro lo stampo in metallo non è facoltativo; è una delle decisioni più importanti in termini di costi e qualità dell'intero progetto.
Gradi di acciaio per utensili per stampi per stampaggio
La scelta di un tipo di acciaio per utensili comporta sempre dei compromessi-tra tre proprietà principali:durezza(resistenza alla deformazione e all'opacizzazione dei bordi),tenacità(resistenza alla scheggiatura o alla rottura sotto impatto), eresistenza all'usura(capacità di resistere a ripetuti contatti abrasivi senza perdita dimensionale). Un acciaio più duro mantiene un tagliente più affilato più a lungo, ma diventa più fragile - e in uno stampo per stampaggio che assorbe migliaia di impatti ad alta- velocità all'ora, la fragilità può significare una frattura catastrofica. La tabella seguente mette a confronto i gradi più comunemente utilizzati negli stampi per stampaggio dell'acciaio.
| Grado | Proprietà chiave | Applicazioni tipiche nello stampaggio a stampo | Costo relativo |
|---|---|---|---|
| D2 | Alto contenuto di carbonio (1,4–1,6%), alto contenuto di cromo (11–13%). Eccellente resistenza all'usura e ritenzione dei bordi; durezza massima intorno a HRC 62–65. Tenacità inferiore rispetto ai gradi-resistenti agli urti. | Stampi per tranciatura e formatura di lunga durata-, punzoni per perforazione, stazioni di stampi progressivi soggetti a forte usura abrasiva dovuta allo stampaggio di lamiere di acciaio. | Medio |
| A2 | Tempra all'aria-con il 5% di cromo. Struttura a grana molto fine; ottima stabilità dimensionale durante il trattamento termico. Durezza massima intorno a HRC 62–65. Buon equilibrio tra resistenza all'usura e tenacità. | Forme di stampi, taglierine, piastre di estrazione, stampi per presse metalliche di media- tiratura in cui la distorsione durante l'indurimento deve essere ridotta al minimo. | Medio |
| S7 | Resistente agli urti-, carbonio medio. Combina un'elevata resistenza agli urti con una moderata resistenza all'usura. Durezza massima intorno a HRC 59–61. Eccezionale tenacità per assorbire carichi d'urto ripetuti. | Stazioni di formatura e piegatura, tranciatura-di grosso spessore in cui le forze di impatto sono elevate, inserti per stampi progressivi soggetti a forti urti. | Medio-Alto |
| M2 | Acciaio ad alta-rapidità con tungsteno e molibdeno. Mantiene la durezza a temperature elevate (durezza rossa-). HRC massimo 65. Resistenza all'abrasione superiore ma tenacità inferiore rispetto agli acciai per lavorazioni a freddo-. | Punzoni da perforazione ad alta-velocità, stazioni di rifilatura che funzionano a velocità elevate della pressa, componenti di stampi per stampaggio di metalli che generano un notevole calore di attrito. | Alto |
| DC53 | Acciaio per lavorazione a freddo-modificato (Daido Steel). Circa il doppio della tenacità del D2 con durezza paragonabile (HRC 62–63). Migliore lavorabilità e rischio di scheggiatura ridotto rispetto alle qualità convenzionali ad alto-cromo. | Stazioni di fustellatura progressive per stampaggio di acciaio ad alta-resistenza o acciaio inossidabile, tranciatura ad alto-impatto, applicazioni in cui D2 si scheggia o si rompe prematuramente. | Medio-Alto |
Un aspetto pratico: D2 rimane la scelta predefinita per molte operazioni di tranciatura e sfondamento grazie alla sua comprovata resistenza all'usura e al costo moderato. Quando le parti richiedono una formatura pesante o la pressa fornisce carichi d'urto elevati, il vantaggio di tenacità di S7 lo rende la scelta più sicura. DC53 è emerso come un percorso di aggiornamento popolare per le officine che riscontrano guasti da scheggiatura con D2, offrendo un aumento significativo della tenacità senza sacrificare la durezza.
Per le stazioni più esigenti in stampi per stampaggio progressivo - inserti pilota-per foratura o tranciatura fine- che vedono milioni di cicli -inserti in carburo(tipicamente carburo di tungsteno) sostituiscono completamente l'acciaio per utensili. Il carburo offre una durezza superiore a 80 HRC e una resistenza all'usura che può superare da cinque a dieci volte la durata degli inserti in acciaio, anche se a un costo di materiale e lavorazione significativamente più elevato. La decisione di utilizzare il carburo è solitamente specifica per la stazione-, riservata a una o due posizioni in cui i tassi di usura determinerebbero altrimenti una frequenza di manutenzione inaccettabile.
Trattamenti e rivestimenti superficiali che prolungano la durata dello stampo
Anche il miglior acciaio per utensili trae vantaggio dal miglioramento della superficie. I rivestimenti e i trattamenti aggiungono uno strato protettivo - o alterano la chimica della superficie dell'acciaio - per combattere i meccanismi di usura specifici che riducono la durata dello stampo. Ciascuna opzione mira a una diversa modalità di errore:
Nitrurazione ionica/plasmadiffonde l'azoto nella superficie dello stampo, formando uno strato di composto estremamente duro senza aggiungere spessore dimensionale. A differenza dei rivestimenti, la nitrurazione non si scheggia né si sbuccia perché diventa parte del substrato stesso. Gli studi citati da Advanced Heat Treat Corp. hanno rilevato che le superfici degli stampi nitrurati hanno resistito oltre 850.000 colpi negli ambienti di stampaggio automobilistico dove gli equivalenti cromati-hanno raggiunto solo 600.000 colpi. La nitrurazione è particolarmente efficace su stampi di ghisa e acciaio fuso che formano acciai avanzati ad alta resistenza (AHSS), dove le elevate sollecitazioni da contatto degradano rapidamente i rivestimenti superficiali più sottili.
Rivestimento TiN (nitruro di titanio).viene applicato tramite deposizione fisica in fase di vapore (PVD), producendo un sottile strato color oro-con una durezza superficiale di circa HV 2.300. Il TiN riduce l'attrito e resiste all'usura abrasiva, rendendolo particolarmente adatto per punzoni da foratura e inserti per formatura che lavorano acciai dolci e di media-resistenza. Il suo limite è lo spessore - tipicamente da 2 a 5 micrometri -, il che significa che offre prestazioni migliori su substrati di acciaio per utensili già induriti.
Rivestimento TiCN (carbonitruro di titanio).si basa su TiN con aggiunta di carbonio per una maggiore durezza (circa HV 3.000) e una migliore resistenza all'adesione. TiCN è la soluzione- da aggiornare quando il grippaggio - l'usura adesiva in cui il materiale del pezzo si salda sulla superficie dello stampo - diventa un problema ricorrente, in particolare con stampati in acciaio inossidabile e alluminio.
Placcatura in cromoè stato a lungo uno strumento di trattamento superficiale per gli stampi per stampaggio, apprezzato per la sua superficie liscia e a basso-attrito che favorisce il flusso del materiale durante l'imbutitura profonda. La superficie di una matrice cromata funziona bene con gli acciai convenzionali, ma i suoi limiti diventano più pronunciati con i materiali del pezzo più duri. Poiché il cromo viene depositato elettroliticamente, il rivestimento tende ad essere più spesso nelle aree sporgenti e più sottile nei recessi, creando potenzialmente lievi incongruenze dimensionali. Inoltre, le normative ambientali relative alle emissioni di cromo esavalente hanno aumentato il costo e la complessità delle operazioni di cromatura.
Scegliere il trattamento giusto non è una decisione-taglia unica-vasa-tutti. La strategia di superficie ottimale dipende da diversi fattori interagenti:
Materiale del pezzo:I metalli più duri o più appiccicosi (acciaio inossidabile, alluminio, AHSS) richiedono rivestimenti con maggiore durezza e migliori proprietà anti-grippanti - TiCN o nitrurazione rispetto al cromo standard.
Volume di produzione:I cicli di-volumi elevati giustificano la spesa aggiuntiva per la nitrurazione o i rivestimenti PVD poiché il risparmio sui costi per-parte derivante dalla durata prolungata del composto dello stampo su milioni di corse.
Strategia di lubrificazione:Le operazioni di stampaggio a secco o con lubrificazione minima-sottopongono a maggiore stress la superficie dello stampo, favorendo rivestimenti a basso-attrito come TiN o TiCN. Processi ben-lubrificati possono funzionare adeguatamente con l'acciaio cromato o anche con acciaio temprato non rivestito.
Finitura superficiale richiesta sulle parti stampate:Le parti visibili o esteticamente critiche necessitano di superfici lisce dello stampo. - La cromatura e i rivestimenti TiN lucidati riducono entrambi la ruvidità superficiale del componente finito.
In definitiva, la scelta del materiale dello stampo e del trattamento superficiale sono decisioni ingegneristiche ed economiche intrecciate. Un acciaio per utensili meno costoso abbinato a un rivestimento ottimizzato può sovraperformare un acciaio di qualità premium lasciato non rivestito - e viceversa. L'obiettivo è abbinare l'ambiente di usura alla strategia di protezione in modo che gli stampi per utensili forniscano parti di qualità costante per tutta la durata di produzione prevista, non solo per le prime migliaia di colpi.
Il tipo di acciaio e il rivestimento proteggono lo stampo stesso, ma non funzionano in modo isolato. Il materiale del pezzo che passa attraverso la pressa esercita le proprie esigenze in termini di giochi, lubrificazione e limiti di formatura - una relazione che merita un esame dettagliato.
Guida alla compatibilità dei metalli per la progettazione di stampi per stampaggio
Ogni metallo reagisce in modo diverso quando viene forzato attraverso uno stampo. L'acciaio a basso-carbonio si piega in modo cooperativo con una lubrificazione modesta, mentre il titanio richiede un raffreddamento aggressivo e penalizza gli utensili che non sono all'altezza del compito. Il materiale del pezzo scelto non determina solo le proprietà meccaniche della parte -, ma determina anche i giochi delle matrici, la strategia di lubrificazione, la selezione dell'acciaio per utensili e persino i trattamenti superficiali discussi nella sezione precedente. Ignorare queste richieste specifiche-del materiale è una delle strade più rapide verso l'usura prematura degli stampi, i difetti cronici e l'aumento dei costi per-parte.
Quello che segue è un riferimento pratico alla compatibilità - il tipo di tabella consolidata che ingegneri e responsabili degli approvvigionamenti possono tenere a portata di mano quando valutano le parti metalliche stampate per nuovi progetti.
Metalli e leghe comuni nello stampaggio a stampo
La tabella seguente associa sei dei materiali stampati più frequentemente ai parametri di progettazione dello stampo che contano di più. Noterai che i valori di gioco cambiano in modo significativo da una lega all'altra - riflettendo il modo in cui la durezza, la duttilità e la resistenza alla trazione di ciascun metallo influenzano il comportamento al taglio.
| Materiale | Gioco tipico dello stampo (% dello spessore del materiale, per lato) | Requisiti di lubrificazione | Considerazioni sui limiti di formazione | Applicazioni comuni |
|---|---|---|---|---|
| Acciaio-a basso tenore di carbonio (1008/1010/1018) | 5–8% | Olio leggero di macinazione o lubrificante-solubile in acqua; l'applicazione standard è solitamente sufficiente. | Eccellente formabilità con elevato allungamento (tipicamente 30–40%). Supporta imbutiture profonde e raggi di curvatura stretti con un rischio minimo di fessurazione. | Staffe automobilistiche, rinforzi del telaio, alloggiamenti per elettrodomestici, componenti stampati in lamiera-per uso generico. |
| Acciaio inossidabile (304/316) | 6–8% | Sono necessari lubrificanti EP-per impieghi gravosi (pressione estrema). I composti clorurati o solforati sono comuni; lubrificanti-a pellicola secca utilizzati per applicazioni in camere bianche. | L'elevata velocità di incrudimento-limita la profondità di imbutitura rispetto all'acciaio a basso-carbonio. È tipico un ritorno elastico significativo - con una flessione eccessiva di 2–5 gradi. Richiede un tonnellaggio maggiore per unità di spessore. | Attrezzature per la lavorazione alimentare, alloggiamenti per dispositivi medici, hardware marino, elementi di fissaggio-resistenti alla corrosione, finiture architettoniche. |
| Alluminio (5052/6061) | 7–10% | Lubrificanti non-clorurati fortemente preferibili per evitare macchie. I rivestimenti a pellicola-secca (ad es. Drycote) offrono una prevenzione superiore al grippaggio rispetto agli oli di macinazione convenzionali. | Buon allungamento allo stato ricotto, ma incline alla-struttura superficiale a buccia d'arancia a profondità di stiro aggressive. 6061-T6 è significativamente meno formabile di 5052-O; lo stato d'animo è fondamentale per formare il successo. | Pannelli strutturali automobilistici, involucri elettronici, dissipatori di calore, staffe aerospaziali, alloggiamenti per elettronica di consumo. |
| Ottone (C26000/C27200) | 5–7% | Olio minerale leggero o olio solubile; timbri in ottone in modo pulito con una lubrificazione minima nella maggior parte delle applicazioni. | Eccellenti caratteristiche di formatura a freddo-con valori di allungamento superiori al 50% nell'ottone a cartuccia (C26000). Adatto a forme complesse con ritorno elastico basso. | Terminali elettrici, connettori, ferramenta decorativa, raccordi idraulici, componenti stampati di strumenti musicali. |
| Rame (C11000/C10200) | 5–7% | Olio leggero sufficiente; il potere lubrificante naturale del rame riduce l'attrito sull'interfaccia del punzone-matrice. | Estremamente duttile con allungamenti spesso superiori al 45%. Sono realizzabili imbutimenti profondi e forme complesse. La morbidezza aumenta il rischio di formazione di bave se le distanze sono eccessive. | Sbarre collettrici, contatti elettrici, scambiatori di calore, schermature RF, fascette di terra. |
| Titanio (grado 2 CP/grado 5 Ti-6Al-4V) | 8–12% | Obbligatori lubrificanti EP aggressivi. Alcune operazioni richiedono stampi riscaldati o formatura a caldo (200–400 gradi) per migliorare la duttilità. I punti secchi causano irritazioni immediate. | Formabilità a freddo limitata - allungamento tipicamente 15–20% per CP Grado 2, inferiore per Grado 5. Elevato ritorno elastico che richiede una sostanziale compensazione della flessione eccessiva. Notch-sensibile; raggi interni acuti rischiano di rompersi. | Componenti strutturali aerospaziali, impianti medici, elementi di fissaggio marini,-attrezzature sportive ad alte prestazioni, parti per lavorazioni chimiche. |
Una rapida scansione della colonna delle autorizzazioni rivela uno schema importante. I metalli più morbidi e duttili come l’ottone e il rame si collocano nella fascia bassa (5-7%), mentre il titanio si spinge verso il 12%. Ciò è in linea con un principio fondamentale: i materiali più duri e con una resistenza-alla trazione-più elevata richiedono uno spazio maggiore per consentire la corretta propagazione della frattura durante il taglio. Se si imposta uno spazio troppo stretto su acciaio inossidabile o titanio, le forze di punzonatura aumentano drasticamente - accelerando l'usura e rischiando la rottura dell'utensile.
In che modo il materiale del pezzo influenza le decisioni di progettazione dello stampo
La tabella sopra fornisce i punti di partenza, ma la progettazione di stampi nel mondo reale- richiede una considerazione più approfondita di come ciascun materiale interagisce con l'attrezzatura durante il processo di stampaggio dell'alluminio, i cicli di stampaggio della lamiera di acciaio e tutto il resto. Tre sfide-guidate dai materiali determinano la maggior parte delle decisioni di progettazione:
Compensazione del ritorno elastico.Quando pieghi un pezzo di acciaio stampato, rimane in gran parte dove lo hai messo. Piega la stessa geometria in acciaio inossidabile 304 o titanio grado 2 e la parte ritorna alla sua forma originale nel momento in cui la pressione viene rilasciata. I materiali ad alta-resistenza immagazzinano più energia elastica durante la formatura e tale energia tenta di distendere la parte non appena il punzone si ritrae. I progettisti compensano conpiegarsi eccessivamente- lavorazione del punzone di formatura e della cavità per piegare la parte di diversi gradi oltre l'angolo target in modo che il ritorno elastico la porti nella posizione finale corretta. L'entità della piegatura è specifica del materiale-e spesso convalidata tramite simulazione prima del taglio della fustella.
Prevenzione irritante.Il grippaggio - la saldatura a freddo del materiale del pezzo sulla superficie dello stampo - non è un problema universale. È prevalentemente associato a combinazioni di materiali specifici. L'alluminio è il colpevole più noto: una ricerca condotta presso il Centro di produzione e materiali avanzati dell'Università di Oakland ha dimostrato che i nastri in lega di alluminio si sono intasati sugli inserti di stampi in acciaio fuso non rivestito con forze di serraggio fino a 13 kN quando non è stato applicato alcun lubrificante. Lo stesso studio ha dimostrato che lubrificanti a film secco-appropriati hanno aumentato significativamente la soglia di grippaggio - da 7 MPa a 40 MPa della pressione di contatto media sugli inserti in ghisa duttile. Per qualsiasi operazione di stampaggio di lamiere che coinvolga l'alluminio, i componenti dello stampo richiedono generalmente rivestimenti TiCN, nitrurazione o superfici cromate lucidate appositamente per prevenire l'accumulo di adesivo. L'acciaio inossidabile presenta una tendenza all'usura simile, anche se meno grave, che richiede anch'essa trattamenti superficiali migliorati.
Aggiornamenti dell'acciaio e del tonnellaggio degli stampi.I materiali più duri del pezzo non si limitano a modificare le distanze - ma richiedono una struttura dello stampo più robusta su tutta la linea. Lo stampaggio dell'acciaio inossidabile 304 anziché dell'acciaio 1010 a basso-carbonio può richiedere il 50–60% in più di tonnellaggio della pressa per la stessa geometria del pezzo. Questa forza maggiore fluisce attraverso ogni componente: i punzoni necessitano di qualità più tenaci come DC53 o S7 anziché il D2 standard, i blocchi matrice richiedono inserti in metallo duro nelle stazioni ad alta-usura e i gruppi di molle devono fornire forze di strappo più elevate. Ignorare questi effetti a cascata porta a guasti prematuri che sembrano problemi di strumenti ma in realtà sono problemi di compatibilità dei materiali.
La selezione del materiale dovrebbe avvenire parallelamente alla progettazione dello stampo, non come ripensamento - perché la lega del pezzo determina direttamente le distanze, i requisiti di tonnellaggio, i trattamenti superficiali e i gradi di acciaio per utensili nell'intero set di stampi.
Quando si considera la selezione della lamiera stampata come una decisione ingegneristica a monte piuttosto che come una casella di controllo per l'approvvigionamento, ogni scelta a valle diventa più prevedibile. I valori di gioco si restringono attorno agli intervalli convalidati, le strategie di lubrificazione mirano a modalità di guasto specifiche e le stime della durata dello stampo acquisiscono una reale precisione. Al contrario, cambiare materiale nelle fasi avanzate del progetto -, ad esempio, passando dall'acciaio dolce all'acciaio inossidabile per la resistenza alla corrosione - può invalidare la progettazione dell'intero stampo e forzare un costoso ciclo di riattrezzamento.
La compatibilità dei materiali pone le basi per una produzione coerente, ma anche materiali e attrezzature perfettamente abbinati non possono prevenire tutti i problemi. I difetti emergono ancora dall'usura, dalla deviazione del processo e dalle variabili trascurate -, rendendo un approccio strutturato all'identificazione e alla risoluzione dei problemi dei difetti di stampaggio una competenza essenziale per qualsiasi team di produzione.
Difetti comuni dello stampaggio e come prevenirli
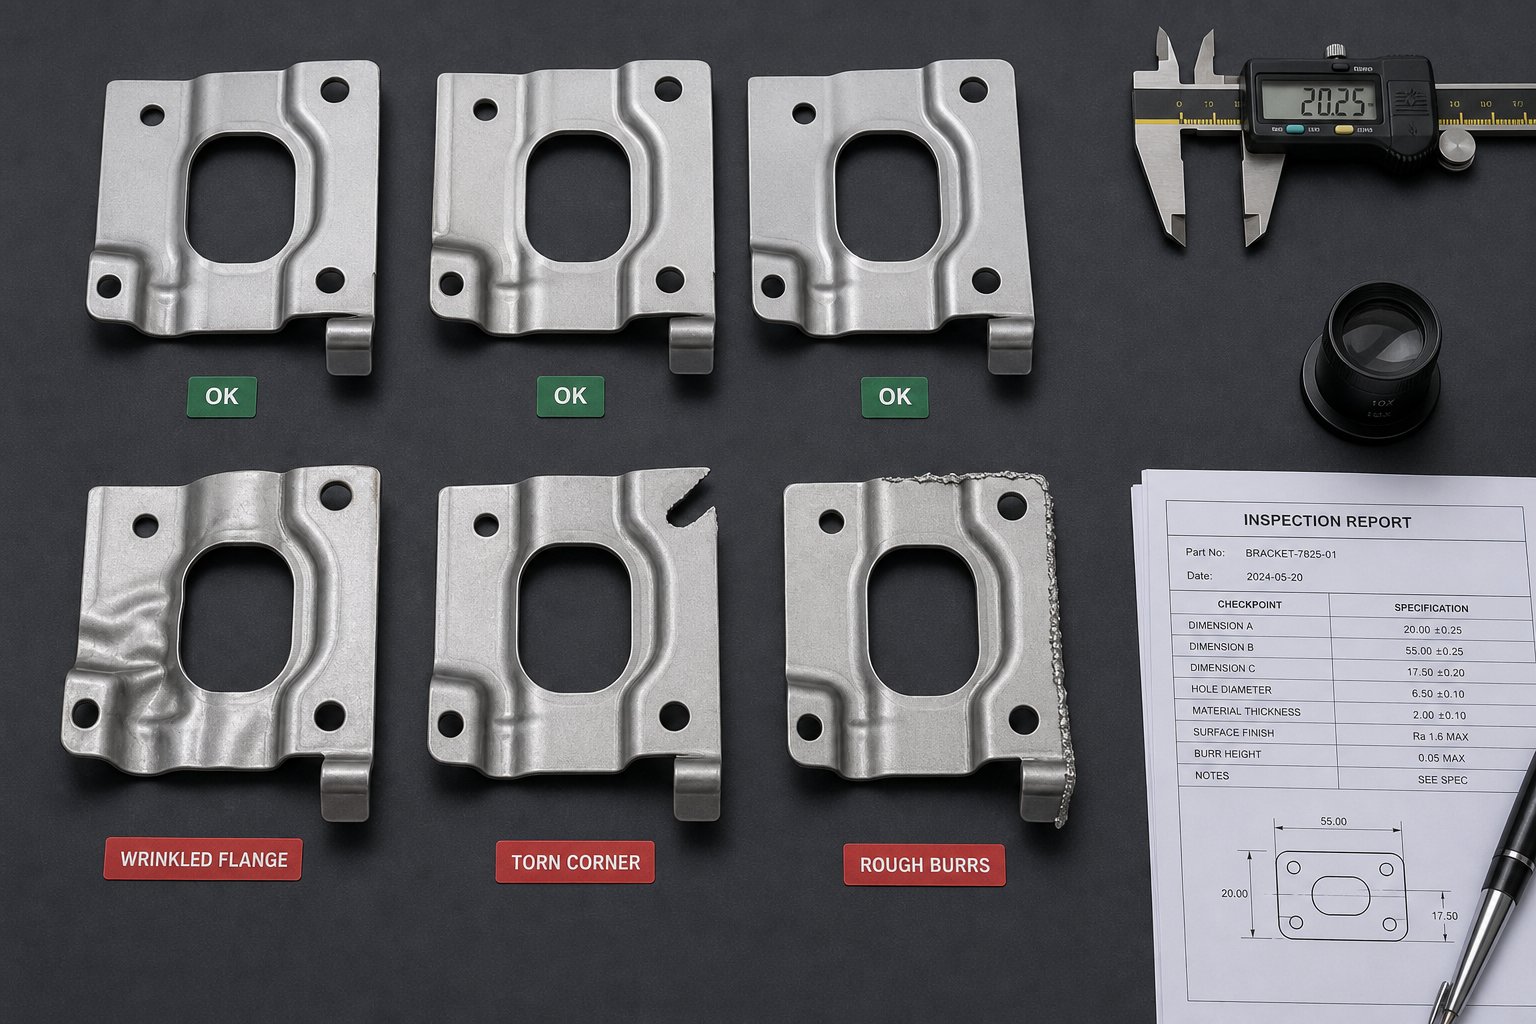
Uno stampo perfettamente progettato che utilizza il materiale ideale può comunque produrre scarti. L'usura progredisce, le impostazioni della pressa si spostano, la lubrificazione si riduce e all'improvviso un lotto di parti mostra rughe, crepe o bave che non erano presenti un'ora prima. I problemi di formatura dello stampaggio raramente si manifestano con un unico drammatico guasto - si insinuano gradualmente e nel momento in cui qualcuno individua il problema, centinaia o migliaia di parti difettose potrebbero già essersi accumulate. Sapere come si presenta ogni difetto, cosa lo causa e come fermarlo prima che si manifesti è ciò che distingue la lotta antincendio reattiva dal vero controllo del processo.
Identificazione dei difetti di stampaggio più comuni
La tabella seguente cataloga i sei difetti che rappresentano la stragrande maggioranza degli scarti di qualità nelle operazioni di pressatura e stampaggio. Ogni voce include una descrizione visiva in modo da poter identificare il problema in officina, insieme alle cause profonde e alle strategie di prevenzione attuabili tratte dall'esperienza di produzione reale.
| Nome del difetto | Descrizione visiva | Cause profonde | Strategie di prevenzione |
|---|---|---|---|
| Rughe | Pieghe o pieghe ondulate-sulla zona della flangia o sulla parete laterale delle parti disegnate. Il materiale si accumula anziché fluire uniformemente nella cavità dello stampo. | Forza del premilamiera insufficiente; rapporto di allungamento eccessivo che tenta una deformazione eccessiva in un singolo colpo; I raggi del raccordo dello stampo sono troppo piccoli, creando attrito che reindirizza il flusso del materiale in modo non uniforme. | Aumentare la pressione del premilamiera in modo incrementale finché le grinze non scompaiono. Riduci i rapporti di disegno-in una sola fase suddividendo le forme profonde su più stazioni di disegno. Lucidare i raggi del raccordo della matrice per ridurre la resistenza e promuovere un flusso di materiale uniforme. |
| Strappo/Spaccatura | Fratture o spaccature visibili, tipicamente nel raggio inferiore delle parti trafilate o in corrispondenza di transizioni nette tra elementi formati. I bordi appaiono sfilacciati e strappati anziché tranciati in modo netto. | Materiale allungato oltre il suo limite di formazione; coefficiente di stiramento troppo aggressivo per la capacità di allungamento della lega; lubrificazione inadeguata che causa attrito eccessivo; i raggi del punzone sono troppo stretti, concentrando lo stress su una singola linea. | Selezionare materiali con allungamento sufficiente per la geometria prevista. Ottimizza i raggi del punzone e della matrice per distribuire lo stress su un'area più ampia. Applicare lubrificanti EP appropriati - in particolare per acciaio inossidabile e titanio. Utilizza il software di simulazione dello stampaggio per convalidare la profondità di imbutitura prima di tagliare la fustella. |
| Ritorno elastico | La parte formata rimbalza parzialmente verso la sua forma piatta originale dopo la retrazione del punzone. Gli angoli di piegatura misurano diversi gradi più ampi dell'angolo della cavità dello stampo e le flange non si trovano nella posizione target. | Recupero elastico inerente al metallo - più pronunciato negli acciai ad alta-resistenza, nell'acciaio inossidabile e nel titanio. Tempo di permanenza nel punto morto inferiore insufficiente. Angolo della matrice progettato senza compensazione del ritorno elastico. | Integrare la compensazione della piega eccessiva nel progetto della matrice (tipicamente 2–5 gradi per l'acciaio inossidabile, di più per il titanio). Utilizzare la piegatura o la coniatura correttiva nella stazione finale per impostare la piega in modo permanente. Prendi in considerazione la tecnologia della servopressa con sosta programmabile nella parte inferiore della corsa. |
| Sbavatura eccessiva | Bordi metallici affilati e rialzati o baffi sottili che sporgono dal perimetro tagliato di elementi tranciati o forati. Il bordo tagliato mostra un'ampia zona di ribaltamento e una linea di rottura ruvida piuttosto che una fascia di frattura stretta e netta. | Bordi taglienti usurati o smussati su punzoni e bottoni della matrice. Gioco improprio tra punzone-e-matrice - o troppo stretto (forza eccessiva) o troppo lento (il materiale tira invece di tagliarsi in modo netto). Percentuale di sicurezza errata per il materiale del pezzo. | Mantenere i taglienti affilati attraverso la riaffilatura programmata. Imposta le distanze sulle percentuali specifiche del materiale-dettagliate nella tabella di compatibilità (Capitolo 6). Utilizza rivestimenti resistenti all'usura-come TiN o TiCN sulle stazioni di punzonatura e stampaggio per estendere gli intervalli tra i cicli di affilatura. |
| Disallineamento/registrazione errata | Le funzioni - fori, tacche, piegature - sono sfalsate rispetto alle posizioni previste l'una rispetto all'altra o rispetto al Riferimento della parte. Le parti non superano l'ispezione dimensionale anche se le singole caratteristiche sono formate correttamente. | I perni pilota usurati o danneggiati non riescono a posizionare accuratamente la striscia. Usura del perno guida e della boccola che consente lo spostamento delle metà superiore e inferiore dello stampo. Errata regolazione della guida del supporto che causa lo spostamento laterale della striscia. Errori di lunghezza di alimentazione nella stampante o nel servoalimentatore. | Ispezionare e sostituire i perni pilota a intervalli definiti. Monitorare il gioco del perno guida-sulla-boccola e sostituire le boccole prima che la pendenza superi la tolleranza. Calibrare la lunghezza di alimentazione rispetto al passo effettivo della striscia. Verificare la larghezza della striscia rispetto alle impostazioni della guida del supporto ad ogni configurazione. |
| Graffi superficiali/irritamenti | Segni lineari, graffi o accumuli di materiale visibili sulla superficie della parte. Nei casi più gravi di grippaggio, il materiale del pezzo in lavorazione-si salda a freddo sulla faccia dello stampo, lasciando grumi in rilievo che si trasferiscono su ogni parte successiva. | Superfici dello stampo sporche o danneggiate; lubrificante insufficiente o errato; tendenza intrinseca dell'alluminio o dell'acciaio inossidabile ad aderire all'acciaio per utensili non trattato; detriti intrappolati nella cavità dello stampo tra una corsa e l'altra. | Mantieni pulite le superfici dello stampo con protocolli di pulizia-standardizzati tra una serie e l'altra. Applicare materiale-lubrificanti appropriati - rivestimenti a pellicola secca-per alluminio, composti EP per acciaio inossidabile. Rivestire gli inserti di formatura con TiCN o nitrurazione per resistere all'usura adesiva. Rimuovere sfridi e detriti intrappolati prima che si incastrino nella superficie dello stampo. |
Noterai che molti di questi difetti condividono cause principali sovrapposte: - utensili usurati, gioco errato e scarsa lubrificazione appaiono su più righe. Questa sovrapposizione è in realtà una buona notizia: significa che un approccio disciplinato ad alcune variabili fondamentali del processo previene contemporaneamente un’ampia gamma di fallimenti.
Risoluzione dei problemi relativi ai difetti di produzione
Quando si manifesta un difetto a metà-esecuzione, resisti alla tentazione di regolare immediatamente lo stampo. Operatori di stampa esperti seguono una sequenza diagnostica sistematica che isola la vera causa prima che venga intrapresa qualsiasi azione correttiva. Passare direttamente all'aggiustamento senza diagnosi spesso maschera il problema reale - o ne introduce uno nuovo.
Segui questo pratico elenco di controllo per la risoluzione dei problemi nell'ordine:
Ispezionare prima la striscia o il pezzo grezzo.Controllare il materiale in entrata per eventuali variazioni di spessore, contaminazione della superficie, danni ai bordi o temperamento errato. Le incoerenze dei materiali - soprattutto nelle leghe ad alta-resistenza - sono una fonte frequente ma trascurata di difetti di tranciatura e formatura. Verificare che il coil o la lamiera corrisponda alla certificazione del materiale in archivio.
Controllare i giochi dello stampo e l'usura dei componenti.Misura le distanze tra punzone-e-matrice con spessimetri o misurazioni ottiche. Confrontare le dimensioni attuali con le specifiche di costruzione dello stampo. Anche pochi millesimi di pollice di usura su un tagliente possono spostare l'altezza della bava da accettabile a-fuori-specifica.
Verificare le impostazioni di tonnellaggio e velocità della macchina da stampa.Confermare che la pressa funzioni al tonnellaggio e alle corse-al-minuto specificati nella scheda di installazione. Un'altezza di chiusura errata, un-tonnellaggio eccessivo o una velocità eccessiva possono tutti produrre difetti che simulano problemi di attrezzatura. Se disponibile, utilizzare un monitor del tonnellaggio.
Valutare il tipo e l'applicazione della lubrificazione.Confermare che venga utilizzata la formulazione corretta del lubrificante e che raggiunga tutte le superfici critiche - in particolare formando raggi e cavità-profonde. I punti secchi sono invisibili durante un ciclo ma si manifestano chiaramente come graffi o irritazioni sulla parte finita.
Esaminare la certificazione del materiale rispetto alle specifiche.Confronta-il numero di colata, il grado di lega, lo stato di tempra e le proprietà meccaniche sul certificato della fabbrica con le specifiche tecniche. Una sostituzione del materiale o una bobina fuori-da-specifiche può spiegare difetti che nessuna regolazione dello stampo potrà risolvere.
Questa sequenza passa dai controlli più semplici e veloci a quelli più complessi - eliminando le cause più comuni prima ancora che tu possa prendere in mano una chiave inglese per toccare la fustella. In pratica, i problemi relativi ai materiali e alla lubrificazione rappresentano una percentuale sorprendente di difetti che inizialmente sembrano guasti agli utensili.
Prevenzione attraverso la progettazione e la manutenzione
La risoluzione dei problemi è un'abilità reattiva. Il vero vantaggio deriva dall'eliminazione dei difetti dal processo prima dell'inizio della produzione - e dal mantenimento di tale livello di qualità per tutta la vita dello stampo.
Se hai seguito le sezioni precedenti di questo articolo, hai già a portata di mano la maggior parte degli strumenti di prevenzione. La corretta selezione del materiale dello stampo (Capitolo 5) riduce direttamente i difetti legati all'usura-come bave e grippaggi. Scegliere il giusto tipo di acciaio per utensili e il giusto rivestimento superficiale per il materiale specifico del pezzo da lavorare significa che i taglienti rimangono più affilati più a lungo e le superfici di formatura resistono all'accumulo di adesivo. La distanza corretta per il materiale del pezzo (Capitolo 6) previene sia le bave eccessive che la lacerazione prematura - due difetti che si trovano alle estremità opposte dello spettro di distanza.
La manutenzione programmata dello stampo di stampaggio collega tutto insieme. Le matrici non falliscono all'improvviso - si degradano progressivamente. Un tagliente si smussa progressivamente, un perno pilota si consuma pochi decimi di millesimo ogni centomila colpi e un gruppo molla perde forza dopo milioni di cicli. Senza un programma di manutenzione preventiva che tenga traccia del numero di colpi e attivi l'affilatura, la sostituzione dei componenti e la verifica dimensionale a intervalli definiti, la qualità diminuisce in modo così graduale che gli operatori si adattano piuttosto che correggerla. Nel momento in cui i difetti diventano visivamente evidenti, lo stampo potrebbe richiedere una rilavorazione molto più estesa - e costosa - di quanto una semplice riaffilatura avrebbe evitato settimane prima.
Il software di simulazione aggiunge completamente un altro livello di prevenzione. La moderna simulazione di stampaggio basata su FEA-è in grado di prevedere increspature, assottigliamento, spaccature e ritorno elastico prima ancora che lo stampo venga costruito - rilevando tecniche di stampaggio dei metalli che non funzioneranno con il materiale e la geometria scelti prima che l'acciaio venga tagliato. Funzionalità come le tacche di bypass negative e positive negli stampi per stampaggio della lamiera, utilizzate per controllare il flusso di materiale attorno a geometrie complesse, possono essere modellate e ottimizzate digitalmente anziché attraverso costose prove fisiche-ed-errori. Gli ingegneri che investono nella simulazione durante la fase di progettazione segnalano costantemente un minor numero di iterazioni di prova e un aumento della produzione più rapido-.
La prevenzione dei difetti è in definitiva una strategia di gestione dei costi. Ogni parte spiegazzata, ogni pezzo grezzo strappato, ogni tiratura scartata comporta un prezzo - in materiale sprecato, tempo di stampa perso e spedizioni ritardate. L'investimento in una progettazione corretta, in strumenti- adeguati ai materiali e in una manutenzione disciplinata si ripaga molte volte durante un ciclo di produzione. E questa connessione tra qualità e costo porta naturalmente a una domanda più ampia a cui la maggior parte dei responsabili degli approvvigionamenti dovrà rispondere: quanto costa effettivamente un progetto di stampaggio a stampo e dove vanno a finire i dollari?
Comprensione dei costi di stampaggio e dell'economia del progetto
L'obiettivo di qualità è-parti prive di difetti -, ma anche le parti stampate impeccabili devono comunque avere un senso finanziario. Sorprendentemente, le ripartizioni dettagliate dei costi per i progetti di stampaggio vengono raramente discusse nelle risorse tecniche, lasciando ingegneri e responsabili degli approvvigionamenti a navigare nei budget con informazioni incomplete. Che tu stia quotando il tuo primo progetto o confrontando un fornitore esistente, capire dove va il denaro - e dove puoi recuperarlo - trasforma una stima vaga in una decisione aziendale sicura.
Ciò che determina i costi degli utensili per lo stampaggio degli stampi
Gli utensili rappresentano il più grande investimento iniziale in qualsiasi programma di produzione di stampaggio dei metalli. Uno stampo composto semplice per una rondella piana potrebbe costare qualche migliaio di dollari, mentre uno stampo progressivo multistazione complesso-per una staffa automobilistica può variare da $ 10.000 a $ 100.000 o più a seconda del livello di precisione e della complessità della parte coinvolta. Cosa guida quella gamma? Diversi fattori interconnessi determinano la posizione di un progetto specifico nello spettro dei costi:
Complessità della matrice e numero di stazioni- Uno stampo progressivo a 12 stazioni con operazioni di formatura, foratura e rifilatura richiede molta più manodopera di progettazione, lavorazione e assemblaggio rispetto a uno strumento a 3 stazioni che esegue una semplice tranciatura. Ogni stazione aggiuntiva aggiunge materiale, tempo di elettroerosione e lavoro di allineamento.
Selezioni del materiale dello stampo e del trattamento superficiale- L'aggiornamento dall'acciaio per utensili D2 all'acciaio DC53 o l'aggiunta di inserti in metallo duro nelle stazioni ad alta-usura aumenta i costi delle materie prime e della lavorazione. I rivestimenti PVD e i trattamenti di nitrurazione aggiungono ulteriori spese - ma spesso si ripagano grazie alla maggiore durata dello stampo su lunghe tirature.
Tolleranze delle parti e requisiti di finitura superficiale- Tolleranze più strette richiedono una lavorazione più precisa dei componenti dello stampo, una lucidatura più fine delle superfici di formatura e ulteriori passaggi di ispezione durante la costruzione dello stampo. Una parte stampata in metallo mantenuta a +/-0,02 mm costa significativamente di più all'utensile rispetto a una specificata a +/-0,10 mm.
Dimensioni della matrice determinate dalla geometria della parte- Le parti più grandi richiedono pattini per stampi più grandi, perni di guida più lunghi, blocchi di acciaio per stampi più pesanti e presse di tonnellaggio-più elevato. La dimensione fisica dell'attrezzatura influisce direttamente sia sul costo del materiale che sulle ore macchina necessarie per produrla.
Ore di ingegneria di progettazione inclusa la simulazione- L'analisi di fattibilità, la progettazione del layout della striscia, la simulazione CAE e le revisioni DFM iterative richiedono tempo di progettazione qualificata. Queste ore rappresentano una percentuale modesta del costo totale degli utensili, ma garantiscono rendimenti eccezionali evitando costose rilavorazioni a valle.
La maggior parte dei fornitori struttura i pagamenti degli utensili con il 50% in anticipo e il 50% dopo l'approvazione del campione - un accordo standard che allinea gli incentivi alla prova riuscita. Il punto critico è che questo investimento iniziale lo èammortizzatoattraverso il volume di produzione. Uno stampo da 50.000 dollari che produce 500.000 componenti stampati aggiunge solo 0,10 dollari per parte in termini di costo degli utensili. Lo stesso stampo che produce solo 5.000 parti comporta un onere di $ 10,00 per parte - una differenza centuplicata che rende il volume la variabile dominante nell'economia del progetto.
Economia per-parte e analisi del pareggio-
Oltre agli utensili, il costo unitario-di ciascuna parte stampata in metallo raggruppa diversi fattori sottostanti. I dati di settore mostrano la ripartizione tipica: i materiali rappresentano circa il 45-55% del costo unitario, la manodopera il 15-25%, le spese generali il 10-20%, il controllo qualità il 2-8% e l'imballaggio il 2-5%. I costi di installazione, che coprono l'installazione dello stampo e la calibrazione della pressa per ogni ciclo di produzione, sono distribuiti su tutto il lotto -, il che significa che gli ordini più piccoli assorbono costi di installazione per pezzo sproporzionatamente più elevati.
La relazione tra volume e costo per-parte è fortemente inversa. Per quantità basse, alternative come il taglio laser o la lavorazione CNC spesso vincono perché richiedono investimenti minimi o nulli in attrezzature. Man mano che il volume aumenta, i conti cambiano in modo decisivo. Consideriamo un confronto semplificato ma illustrativo: se una parte tagliata al laser-costa $ 4,50 ciascuna senza utensili e una versione stampata costa $ 0,30 ciascuna con una matrice da $ 40.000, il punto di pareggio-si abbassa intorno alle 9.500 unità. Al di sotto di tale soglia il taglio laser è più economico. Sopra di esso, lo stampaggio avanza - e il divario si allarga notevolmente a volumi più alti. Con 100.000 parti, il costo totale dello stampaggio in questo scenario sarebbe di circa 70.000 dollari contro i 450.000 dollari del taglio laser.
Per i programmi di stampaggio industriale dei metalli destinati a volumi annuali superiori a 100.000 parti - comuni nei settori automobilistico, elettronico e degli elettrodomestici - l'economia per-parte diventa straordinariamente favorevole. I sistemi di stampi progressivi che funzionano a corse elevate al minuto possono spingere i costi unitari a livelli che nessun altro metodo di stampaggio di parti metalliche può eguagliare.
Strategie per ridurre i costi di stampaggio degli stampi
L'ottimizzazione dei costi non significa prendere scorciatoie - significa prendere decisioni più intelligenti in ogni fase. Le seguenti strategie offrono costantemente risparmi misurabili senza sacrificare la qualità delle parti o l'affidabilità dello stampo:
Dai priorità all'ottimizzazione DFM in anticipo.Semplificare la geometria delle parti - eliminare le funzionalità non necessarie, utilizzare progetti simmetrici e allentare le tolleranze non-critiche - riduce direttamente la complessità dello stampo. Meno stazioni, profili di punzonatura più semplici e operazioni di formatura più tolleranti si traducono in costi di attrezzaggio inferiori e tempi di costruzione più rapidi. Come rileva un’analisi del settore, investire nella prototipazione iniziale e nella revisione del DFM aiuta a identificare potenziali problemi prima della produzione di massa, evitando costose riprogettazioni e aggiustamenti degli strumenti in un secondo momento.
Consolida le operazioni in meno stazioni di fustellatura.Ogni stazione di uno stampo progressivo aggiunge costi di progettazione, lavorazione e manutenzione. Se due operazioni possono essere combinate in un'unica stazione senza compromettere la qualità - ad esempio, foratura e formatura in un unico colpo utilizzando un approccio combinato - il risparmio complessivo sull'intera costruzione dell'utensile.
Standardizzare i materiali attraverso le linee di prodotto.L'utilizzo di più componenti per stampaggio di metalli della stessa lega e dello stesso calibro riduce la complessità dell'approvvigionamento dei materiali, consente l'acquisto in grandi quantità e consente ai progetti di stampi di condividere specifiche comuni di gioco e lubrificazione. La standardizzazione crea economie di scala che riducono sia i costi dei materiali che quelli di ingegneria.
Pianificare la manutenzione dello stampo piuttosto che la sostituzione prematura.Uno stampo ben-mantenuto può produrre milioni di parti nel corso della sua vita. La pianificazione della riaffilatura, la sostituzione dei perni pilota e delle molle usurati a intervalli di numero di colpi definiti-e il rivestimento degli inserti di formatura prima che l'usura diventi critica prolunga significativamente la vita utile dell'utensile. Il costo incrementale della manutenzione preventiva è una frazione del costo di costruzione di uno stampo sostitutivo - o dell'assorbimento degli scarti prodotti da uno stampo deteriorato.
Ottimizza l'utilizzo del materiale nel layout delle strisce.I progettisti esperti di stampi riducono al minimo gli scarti annidando le parti in modo efficiente all'interno della striscia e sfruttando gli sfridi di perforazione per ridurre gli sprechi. Anche piccoli miglioramenti nell'utilizzo dei materiali - pochi punti percentuali - si accumulano in risparmi sostanziali su tirature ad alto-volume in cui la materia prima è il principale componente di costo.
Nel loro insieme, queste strategie affrontano entrambi i lati dell’equazione dei costi: ridurre la spesa per costruire lo strumento e ridurre il costo di produzione di ciascuna parte. La riduzione dei costi più efficace si verifica quando ingegneria, approvvigionamento e produzione collaborano fin dalle prime fasi del progetto - e non quando qualcuno esamina la fattura finale e chiede dove è andato il budget.
La disciplina dei costi mantiene un progetto fattibile, ma non fa avanzare il processo. Le tecnologie che rimodellano oggi lo stampaggio a stampo - servopresse, simulazione digitale e automazione-guidata da sensori - stanno facendo esattamente questo, aprendo finestre di prestazioni che non erano possibili nemmeno dieci anni fa.
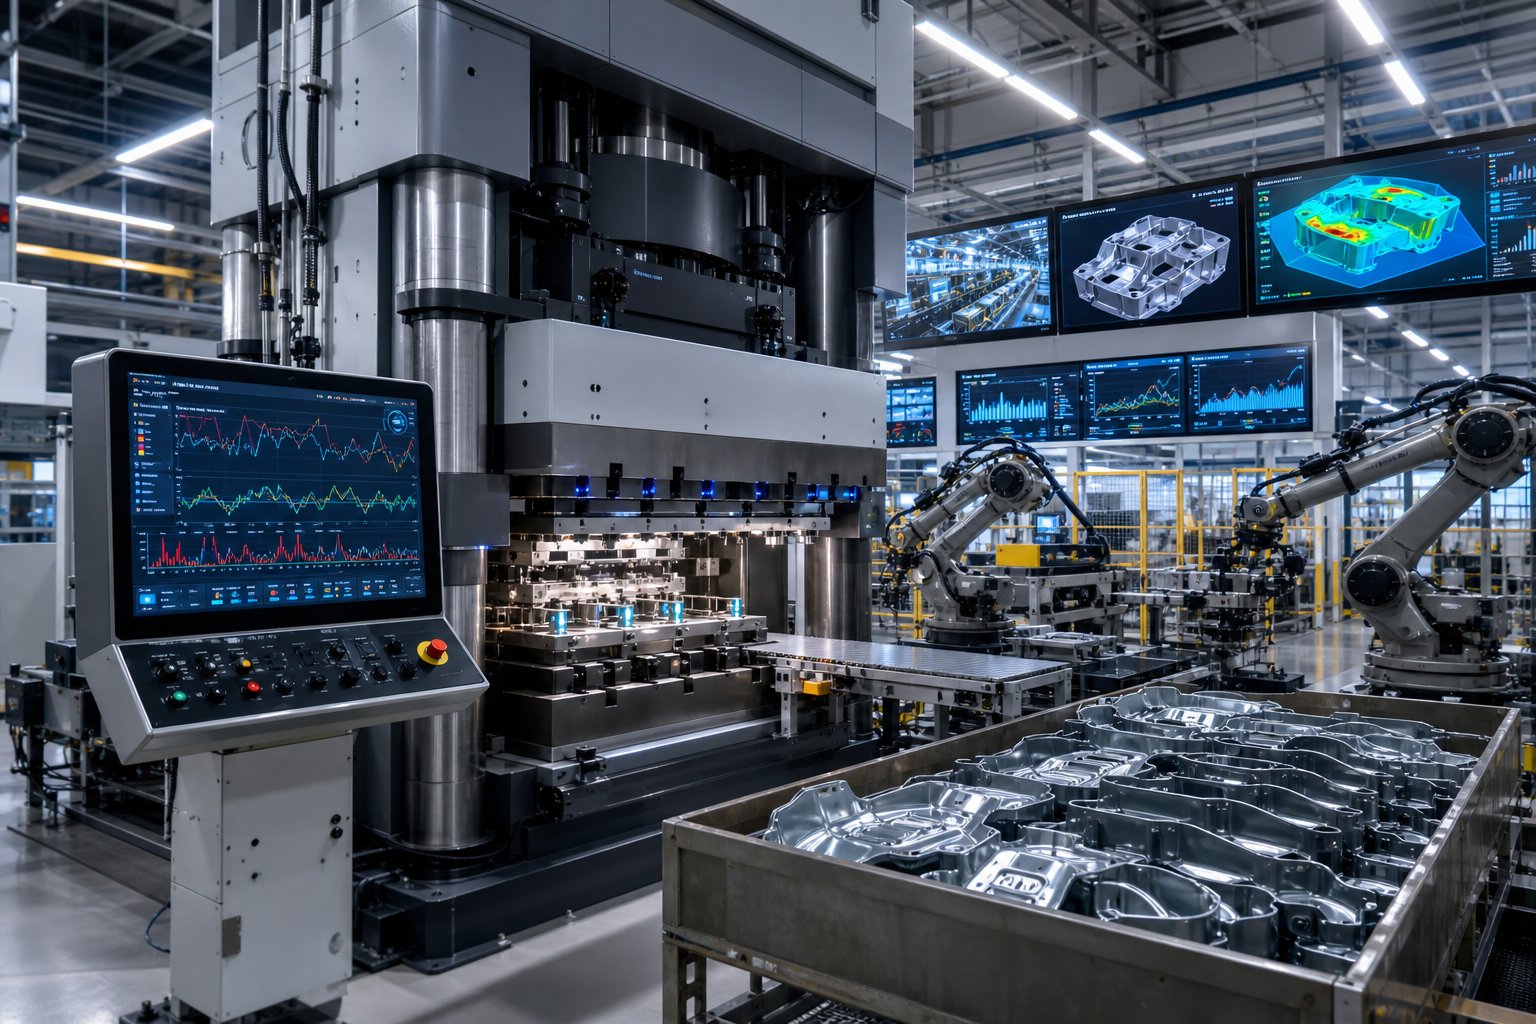
I progressi moderni che plasmano il futuro dello stampaggio a stampo
Dieci anni fa, una pressa per stampaggio era essenzialmente una-macchina a forza bruta - con un volano che girava, una frizione innestata e il pistone che si abbassava a una velocità fissa dettata dal collegamento meccanico. Il dado funzionava oppure no e la leva principale dell'operatore era il tonnellaggio. Oggi il quadro appare radicalmente diverso. Profili di movimento programmabili, modelli digitali predittivi e reti di sensori incorporati nello stampo stesso stanno ridefinendo ciò che la tecnologia di stampaggio può ottenere - e alzando il livello per ogni produttore che utilizza ancora apparecchiature legacy.
Tecnologia della servopressa e controllo di precisione
Le presse tradizionali azionate da volano-forniscono un'unica curva di movimento-della diapositiva fissa. Il pistone accelera, raggiunge il punto morto inferiore alla massima velocità e ritrae - lo stesso profilo a ogni corsa, indipendentemente dalla geometria della parte o dal comportamento del materiale. Le presse servo- sostituiscono il ciclo rigido con un movimento programmabile della slitta controllato da motori elettrici-a coppia elevata. Gli ingegneri possono personalizzare la velocità, il tempo di permanenza e l'accelerazione in ogni punto della corsa.
Perché è importante? Immagina di formare un alloggiamento-imbutito in acciaio inossidabile. Con una pressa convenzionale, il punzone colpisce il materiale alla massima velocità e il metallo deve fluire nella cavità prima che il pistone inverta - una finestra stretta che spesso produce increspature o lacerazioni. Una macchina per stampaggio a stampo servo consente all'operatore di rallentare il pistone durante la fase critica di formatura, mantenerlo nel punto morto inferiore per una sosta programmabile per impostare il materiale, quindi ritrarlo rapidamente. Il risultato è una finestra di formatura più ampia, meno difetti e livelli di rumore significativamente ridotti in officina.
I vantaggi si moltiplicano con i materiali difficili. Gli acciai ad alta-resistenza utilizzati nelle applicazioni di stampi per stampaggio automobilistico e le leghe di alluminio leggere - entrambi noti per il ritorno elastico e la spaccatura - rispondono in modo eccezionale ai profili di scorrimento ottimizzati. Le servopresse consentono inoltre al processo di stampaggio progressivo di consolidare operazioni che in precedenza richiedevano stazioni separate, poiché la pressa può eseguire diversi profili di movimento all'interno di un singolo ciclo di corsa. Per i programmi di stampaggio di precisione che richiedono una planarità ridotta o rapporti di imbutitura aggressivi, la tecnologia servo è passata dal lusso all'aspettativa di base.
Simulazione CAE e sviluppo di stampi digitali
Tagliare l'acciaio per uno stampo prima di convalidarne il progetto digitalmente è come costruire un ponte senza eseguire calcoli strutturali - tecnicamente possibile, ma finanziariamente imprudente. I moderni software di analisi degli elementi finiti (FEA) e di simulazione dello stampaggio modellano ogni aspetto del comportamento del materiale durante la formatura: schemi di flusso, distribuzioni di assottigliamento, entità del ritorno elastico, zone a rischio di increspature e forza di stampa minima richiesta. Gli ingegneri eseguono prove virtuali degli stampi - centinaia di iterazioni se necessario - in poche ore anziché nelle settimane richieste dalla prova fisica.
L’impatto sulle tempistiche del progetto è sostanziale. La simulazione prevede dove si verificheranno le divisioni in modo che i raggi del punzone possano essere regolati prima della lavorazione. Calcola il ritorno elastico in modo che la compensazione della piega eccessiva sia incorporata nella geometria dello stampo fin dal primo giorno. Ottimizza anche la forma grezza per massimizzare l'utilizzo del materiale - un risparmio diretto sui costi su ogni ciclo di produzione. Per lo sviluppo di utensili per stampaggio mirati ad acciai avanzati ad alta resistenza-o a geometrie complesse, la simulazione è diventata la differenza tra una prova di tre-iterazioni e una prova di dieci-iterazioni.
I fornitori di stampi lungimiranti-ora integrano la simulazione CAE nel loro flusso di lavoro standard, eseguendo analisi di fattibilità prima di fornire un preventivo e convalidando digitalmente ogni modifica al progetto prima di tagliare un singolo blocco di acciaio per utensili. YICHEN, ad esempio, incorpora la simulazione nel suo processo di sviluppo dalla fattibilità iniziale attraverso le prove e l'ispezione finale - un approccio end-to-end che comprime i tempi di consegna e individua i problemi di progettazione quando sono ancora poco costosi da risolvere. Questo tipo di flusso di lavoro digitale-fisico integrato rappresenta la direzione in cui si sta dirigendo il settore: la simulazione non è più un passaggio separato affidato a uno specialista; è intrecciato nell'intero ciclo di sviluppo dello stampo.
Industria 4.0, sensori e automazione nello stampaggio degli stampi
L'intelligenza non si ferma una volta che il dado colpisce la pressa. I principi dell'Industria 4.0 stanno incorporando-il rilevamento in tempo reale, la connettività e il processo decisionale automatizzato-direttamente nelle operazioni di stampaggio -trasformando la macchina da stampa da una macchina autonoma in un nodo di una rete di produzione-ricca di dati.
In-rilevamentorappresenta una delle applicazioni-di maggior valore. Le celle di carico e gli estensimetri montati all'interno del set di matrici monitorano il tonnellaggio in ciascuna stazione in tempo reale, rilevando anomalie - uno sfrido bloccato in un bottone della matrice, una striscia alimentata in modo errato, un punzone usurato che tira una forza eccessiva - prima che producano parti difettose o danneggino l'attrezzatura. I sensori di disallineamento verificano che le metà superiore e inferiore dello stampo siano registrate correttamente corsa dopo corsa, rilevando l'usura del perno di guida o la deflessione della pressa che altrimenti passerebbero inosservate finché le parti non superano l'ispezione.
Alimentazione automatica della pressa e rimozione dei pezzieliminare la variabilità e i rischi per la sicurezza della movimentazione manuale. Gli alimentatori di bobine servo-azionati sincronizzano l'avanzamento delle strisce con il ciclo della pressa con una precisione inferiore al-millimetro, mentre i sistemi robotizzati di prelievo-e-posizionano estraggono le parti finite e le orientano per le operazioni a valle. Insieme, questi sistemi consentono a una pressa per stampaggio di funzionare alla massima velocità nominale senza l'intervento dell'operatore nel punto operativo.
Manutenzione predittivalega tutto insieme. Le macchine da stampa connesse all'IoT-trasmettono dati sulle vibrazioni, letture della temperatura e parametri sulle condizioni del lubrificante a piattaforme di analisi basate su cloud-. Gli algoritmi di apprendimento automatico identificano i modelli che precedono i guasti delle apparecchiature - un surriscaldamento dei cuscinetti, una perdita di pressione del sistema idraulico - e attivano avvisi di manutenzione prima che un arresto non pianificato interrompa la produzione. Come rileva un’analisi del settore, questo approccio riduce al minimo i tempi di inattività imprevisti e prolunga la durata dei macchinari critici, convertendo la manutenzione da un costo reattivo in un investimento pianificato.
Queste tecnologie non sono innovazioni isolate - si rafforzano a vicenda. I dati della servopressa alimentano i modelli di simulazione, migliorandone la precisione per la successiva progettazione dello stampo. I sensori interni-generano i dati di qualità che gli algoritmi predittivi devono apprendere. L'automazione consente agli operatori esperti di concentrarsi sull'analisi e sull'ottimizzazione piuttosto che sull'alimentazione manuale e sulla movimentazione delle parti. L'effetto finale è un'operazione di stampaggio che viene eseguita più velocemente, produce meno difetti e costa meno per mantenere - vantaggi che si sommano ad ogni ciclo di produzione.
La tecnologia crea capacità, ma la capacità fornisce risultati solo se abbinata al partner giusto. La domanda finale che la maggior parte dei produttori deve affrontare non è quale macchina da stampa o software utilizzare, ma quale fornitore può integrare tutti questi elementi - progettazione, simulazione, lavorazione, prova e supporto alla produzione - in un unico rapporto responsabile.
Come scegliere il partner giusto per lo stampaggio di stampi per il tuo progetto
Le servopresse, la simulazione CAE e i-sensori interni offrono valore solo quando sono nelle mani di un fornitore che sa come utilizzarli insieme. Per ingegneri, responsabili degli approvvigionamenti e professionisti degli utensili, la vera sfida non è comprendere la tecnologia di stampaggio - ma trovare un produttore di stampi che integri tutto sotto lo stesso tetto. Una catena di fornitura frammentata, in cui la progettazione avviene presso un fornitore, la lavorazione presso un altro e la prova presso un terzo, introduce errori di trasferimento, lacune di comunicazione e punti ciechi di responsabilità che gonfiano costi e tempistiche. Il partner giusto elimina completamente queste lacune.
Funzionalità chiave da valutare in un fornitore di stampi per stampaggio
Se ti stai chiedendo quale sia la capacità di utensili e matrici che vale la pena valutare, la risposta va ben oltre il fatto che un'officina possieda una macchina CNC. La vera competenza nella produzione di utensili e stampi abbraccia l'intero ciclo di vita del progetto. Utilizza questa lista di controllo quando esamini i potenziali fornitori - qualsiasi candidato serio dovrebbe dimostrare forza in ogni aspetto:
-Progettazione interna degli stampi e funzionalità di simulazione CAE- Il fornitore deve eseguire studi di fattibilità e simulazioni di stampaggio internamente, non esternalizzarli. Ciò mantiene l'intento progettuale e la conoscenza della produzione in un unico team.
Lavorazione CNC e capacità di elettroerosione- L'elettroerosione a filo, l'elettroerosione a tuffo e la fresatura CNC multi-asse non sono-negoziabili per la realizzazione di stampi per utensili di precisione. Chiedi informazioni sull'età della macchina, sulle specifiche di precisione e sulla capacità di gestire i requisiti relativi alle dimensioni dello stampo.
Competenza sui materiali in più metalli- Un partner qualificato comprende come acciaio, alluminio, acciaio inossidabile, ottone, rame e titanio interagiscono con gli utensili per stampi. Questa esperienza determina le decisioni in materia di pulizia, lubrificazione e rivestimento che prevengono i difetti descritti in precedenza in questo articolo.
Protocolli di prova e ispezione dei campioni- Procedure di prova rigorose, reporting dimensionale (CMM, misurazione ottica) e flussi di lavoro strutturati per l'approvazione dei campioni separano le operazioni di produzione di stampi professionali dalle officine che ti consegnano i pezzi e sperano per il meglio.
Certificazioni di qualità e apparecchiature di misura- La certificazione ISO 9001 è un punto di riferimento. Per i programmi automobilistici, IATF 16949 dimostra la maturità del processo. Verificare che il fornitore mantenga calibri calibrati, CMM e sistemi di tracciabilità documentati.
Trasparenza della comunicazione durante tutto il progetto- Aggiornamenti regolari sui progressi, accesso aperto ai dati di prova e un unico punto di contatto riducono gli attriti che fanno fallire programmi di strumenti complessi. Come conferma l'esperienza del settore, un unico-partner con una chiara responsabilità semplifica la pianificazione, semplifica il controllo di qualità e riduce i tempi di consegna rispetto agli accordi con più-fornitori.
Passare dalla ricerca a una soluzione-pronta per la produzione
Allora, come si presenta effettivamente il lavoro con utensili e matrici quando si ingaggia un fornitore capace? Il viaggio tipico segue un arco prevedibile - e le migliori partnership coprono ogni fase senza affidarti a un subappaltatore:
Prima verifica di fattibilità- Il fornitore valuta la geometria, il materiale, le tolleranze e il volume della parte per confermare che lo stampaggio dello stampo è il processo giusto e per identificare potenziali miglioramenti di progettazione-per-la produzione.
Progettazione di strumenti basati su CAE-- Gli ingegneri sviluppano il layout della striscia (per stampi progressivi) o la sequenza delle stazioni (per stampi a trasferimento), convalidando il flusso del materiale, l'assottigliamento e il ritorno elastico attraverso la simulazione prima dell'inizio di qualsiasi lavorazione.
Lavorazione e assemblaggio stampi- Le operazioni CNC ed EDM producono i componenti dello stampo, seguite da assemblaggio di precisione, adattamento al banco e verifica delle distanze - le mani-sul lavoro con utensili e stampi che trasformano i progetti digitali in utensili fisici.
Esecuzioni di prova con controllo dimensionale- Le parti campione vengono stampate, misurate rispetto alle specifiche e valutate per la qualità della superficie e l'idoneità funzionale. Le modifiche vengono apportate in modo iterativo fino al superamento di ogni dimensione critica.
Passaggio di produzione- Lo stampo approvato entra in piena produzione, supportato da parametri di configurazione documentati, programmi di manutenzione e monitoraggio continuo della qualità.
YICHEN esemplifica questo approccio integrato, coprendo il percorso completo dall'analisi di fattibilità e simulazione CAE attraverso la lavorazione di precisione, le prove e l'ispezione finale - il tutto gestito internamente-. Per produttori, responsabili dell'approvvigionamento e ingegneri di attrezzature pronti a passare dalla ricerca all'azione, il loro processo end-to-end offre un percorso diretto verso soluzioni di stampi di stampaggio personalizzati pronti per la richiesta di offerta- per parti metalliche, senza i problemi di coordinamento di una catena di fornitori frammentata.
La scelta di un partner per lo stampaggio è in definitiva la decisione che collega tutti gli argomenti trattati in questo articolo. Il tipo di stampo, il grado di acciaio per utensili, il trattamento superficiale, il materiale del pezzo, la strategia di prevenzione dei difetti e la struttura dei costi che hai studiato dipendono tutti da un fornitore in grado di eseguirli con precisione e responsabilità. I progetti di successo si basano su decisioni informate - su processi, materiali e sulla partnership che unisce il tutto. Inizia con le giuste conoscenze, applicale tramite il partner giusto e il percorso dal metallo grezzo alle parti finite impeccabili diventa straordinariamente semplice.
Domande frequenti sullo stampaggio a stampo
1. Qual è la differenza tra pressofusione e pressofusione?
Lo stampaggio a stampo è un processo di formatura- a freddo che utilizza un punzone e una matrice all'interno di una pressa per stampaggio per modellare la lamiera piana attraverso la forza meccanica - eseguendo operazioni come tranciatura, piegatura, imbutitura e perforazione a temperatura ambiente. La pressofusione, al contrario, prevede l'iniezione di metallo fuso nella cavità di uno stampo ad alta pressione, producendo forme tridimensionali complesse principalmente in leghe non-ferrose come alluminio e zinco. I due processi servono applicazioni fondamentalmente diverse: lo stampaggio eccelle per parti in lamiera piatte o moderatamente formate ad alto volume-, mentre la fusione gestisce complesse geometrie 3D che non possono essere formate da materiale piatto.
2. Come scelgo tra una matrice progressiva e una matrice a trasferimento?
La scelta dipende dalle dimensioni del pezzo, dalla complessità della geometria e dal volume di produzione. Gli stampi progressivi sono ideali per parti da piccole-a-medie che richiedono più operazioni a volumi elevati (100,000+ pezzi), poiché la striscia avanza continuamente attraverso stazioni sequenziali per tempi di ciclo rapidi. Le matrici di trasferimento sono adatte a parti più grandi, componenti-imbutiti o forme 3D complesse che non possono rimanere collegate a una striscia portante. Le configurazioni di trasferimento utilizzano dita o pinze meccaniche per spostare i pezzi liberi tra stazioni indipendenti, il che riduce lo spreco di materiale ma funziona con tempi di ciclo più lenti. Se la tua parte si adatta a un layout di striscia progressivo e il volume giustifica il costo dell'attrezzatura, il progressivo è in genere l'opzione più conveniente.
3. Quale acciaio per utensili è il migliore per gli stampi per stampaggio?
Non esiste un unico grado migliore - la scelta giusta dipende dall'equilibrio tra durezza, tenacità e resistenza all'usura richiesto dalla tua applicazione. D2 è il grado più utilizzato per tranciatura e perforazione grazie alla sua eccellente resistenza all'usura e al costo moderato. S7 è preferito per le stazioni di formatura e piegatura in cui forze di impatto elevate rischiano di scheggiare gli acciai più duri. DC53 offre circa il doppio della tenacità del D2 a una durezza paragonabile, il che lo rende un'ottima scelta per lo stampaggio di acciai ad alta resistenza o acciaio inossidabile. Per le stazioni di usura estrema-negli stampi progressivi, gli inserti in carburo di tungsteno possono durare più a lungo dell'acciaio per utensili da cinque a dieci volte, anche se a un costo significativamente più elevato.
4. Quanto costa una matrice per stampaggio?
I costi degli stampi per stampaggio variano ampiamente in base alla complessità, alle dimensioni, al materiale e ai requisiti di tolleranza. Uno stampo composto semplice per una parte piatta può costare qualche migliaio di dollari, mentre uno stampo progressivo multi-stazione per un componente automobilistico può variare da $ 10.000 a oltre $ 100.000. I principali fattori di costo includono il numero di stazioni di stampaggio, la qualità dell'acciaio per utensili e i trattamenti superficiali, le tolleranze delle parti, le dimensioni fisiche dello stampo e le ore di ingegneria per la progettazione e la simulazione. È importante sottolineare che il costo degli utensili viene ammortizzato sul volume di produzione - uno stampo da 50.000 dollari che produce 500.000 parti aggiunge solo 0,10 dollari per pezzo, rendendo i programmi ad alto-volume estremamente convenienti-efficaci.
5. Cosa causa le bave sulle parti metalliche stampate e come possono essere prevenute?
Una sbavatura eccessiva sulle parti stampate è causata principalmente da bordi taglienti usurati o smussati su punzoni e bottoni della matrice oppure da un gioco non corretto tra punzone e matrice. Quando il gioco è troppo largo, il materiale tira e si strappa invece di tagliarsi in modo netto, producendo bordi ruvidi e bave in rilievo. Quando il gioco è troppo stretto, una forza di taglio eccessiva accelera l'usura dell'utensile, che alla fine porta allo stesso problema. La prevenzione richiede l'impostazione delle distanze su percentuali specifiche del materiale-(ad esempio, 5-8% dello spessore per lato per l'acciaio a basso-carbonio, 6-8% per l'acciaio inossidabile), mantenendo un programma di riaffilatura pianificato basato sul conteggio dei colpi e applicando rivestimenti resistenti all'usura come TiN o TiCN per estendere gli intervalli di affilatura.


