


Che cos'è un'azienda di stampaggio di stampi e perché è importante
Immagina di aver bisogno di migliaia di staffe metalliche identiche, ciascuna con una precisione di pochi millesimi di pollice. Entra la lamiera piana, escono pezzi finiti di precisione. Questa trasformazione è esattamente ciò che accade ogni giorno all’interno di un’azienda di stampaggio.
Un'azienda di stampaggio utilizza stampi in acciaio per utensili temprato montati su presse per stampaggio per tagliare, piegare e formare lamiere piatte in componenti di precisione-progettati attraverso operazioni controllate di formatura a freddo.
Cosa fa realmente un'azienda di stampaggio di stampi
Fondamentalmente, il lavoro di stampo e stampaggio è una tecnica di formatura a freddo. Una striscia o un pezzo grezzo di metallo viene posizionato tra stampi appositamente realizzati e la forza della pressa rimodella il materiale in una geometria specifica. Operazioni similitranciatura, punzonatura, piegatura, coniatura e imbutituraavvengono ad alta velocità, producendo parti che vanno dai minuscoli connettori elettronici ai grandi pannelli automobilistici. Gli stampi stessi sono strumenti di precisione, realizzati in acciaio temprato e progettati per mantenere tolleranze strette per milioni di cicli.
Ciò che distingue lo stampo di precisione e lo stampaggio dalla fabbricazione generale è la ripetibilità. Una volta provata l'attrezzatura, ogni parte che esce dalla macchina da stampa è dimensionalmente identica a quella precedente, rendendo il processo ideale per cicli di produzione ad alto-volume in cui la coerenza non è-negoziabile.
Chi si affida ai servizi di stampaggio a stampo
La risposta breve: quasi tutti i settori che utilizzano componenti metallici su larga scala. I produttori automobilistici dipendono da parti stampate per pannelli della carrozzeria, staffe e componenti del gruppo propulsore. Le aziende aerospaziali richiedono stampaggi con tolleranze strette-per gli assemblaggi strutturali ed elettronici. Le aziende elettroniche acquistano connettori e schermature microstampati, mentre i produttori di dispositivi medici necessitano di componenti stampati biocompatibili prodotti secondo severi controlli di qualità. Completano l’elenco i settori dell’edilizia, degli elettrodomestici e dell’hardware.
Questoazienda di stampi per stampaggio metalliLa panoramica pone le basi per uno sguardo più approfondito su ciò che realmente accade dietro le porte della sala stampa. Le sezioni successive analizzano i tipi di processo, la selezione dei materiali, le certificazioni di qualità, i fattori di costo e come valutare un fornitore prima di investire denaro in attrezzature.
Spiegazione dei tipi di processi di stampaggio a stampo
Non tutte le parti stampate seguono lo stesso percorso attraverso la pressa. La geometria del componente, il volume di produzione e i requisiti di tolleranza determinano tutti il processo che un'azienda di stampaggio sceglie per il tuo progetto. Quattro metodi principali coprono la stragrande maggioranza degli scenari di produzione e comprendere come funziona ciascuno di essi dal punto di vista meccanico ti aiuta a parlare la stessa lingua del tuo ingegnere di attrezzaggio durante la fase di preventivo.
Stampaggio progressivo per volumi elevati-
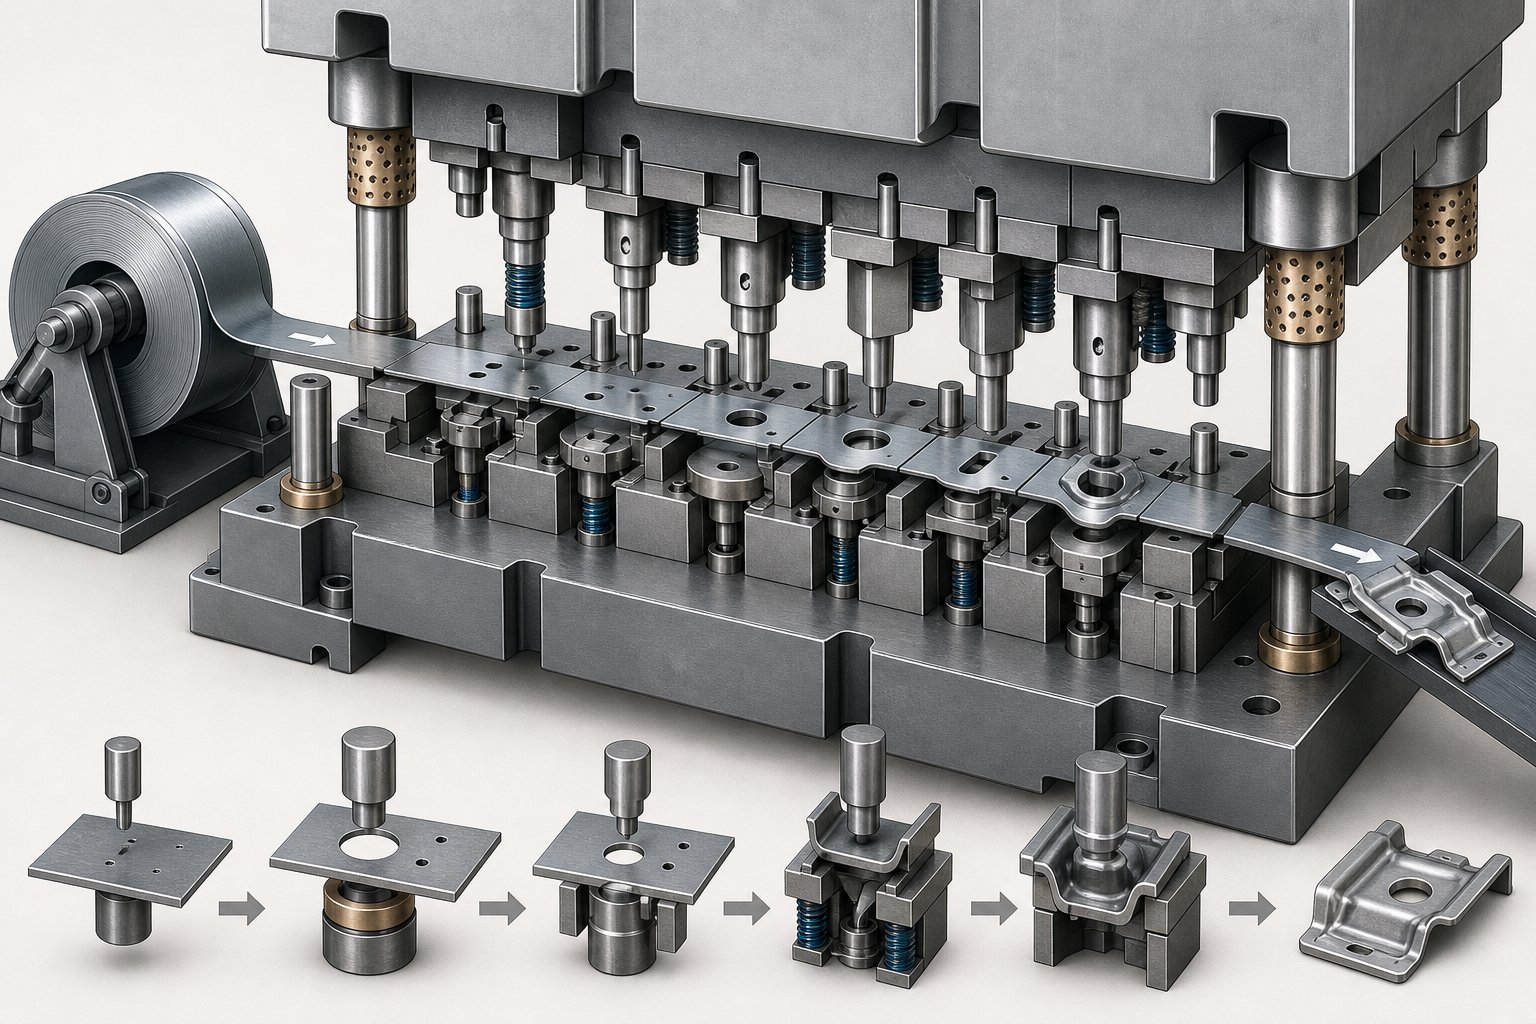
Immaginate una bobina di lamiera che alimenta ininterrottamente una pressa che ospita un unico stampo con più stazioni disposte in sequenza. In ciascuna stazione, il nastro subisce un'operazione diversa: perforazione di un foro, intaglio di un bordo, formazione di una piega o coniatura di un elemento superficiale. Il pezzo rimane collegato al nastro portante per tutta la sua durata, avanzando di una lunghezza del passo per ogni corsa della pressa. Solo nella stazione finale il pezzo finito viene separato dal nastro di metallo base.
Questo approccio-ad alimentazione continua è ciò che rende un'azienda di stampaggio progressiva così efficiente nella produzione di-volumi elevati. Poiché la striscia non lascia mai lo stampo, il tempo di configurazione è minimo, i costi di manodopera rimangono bassi e la velocità della macchina da stampa può raggiungere centinaia di corse al minuto. I servizi di stampaggio progressivo dei metalli eccellono quando sono necessarie geometrie complesse in parti di dimensioni da piccole-a-medie-con tolleranze strette fino a +/-0,05 mm.
Il compromesso? Gli investimenti in attrezzature sono significativi. Gli stampi progressivi sono strumenti di precisione con più stazioni, ciascuna lavorata secondo standard rigorosi. Inoltre hanno difficoltà con le caratteristiche-imbutite in profondità poiché la parte rimane attaccata alla striscia, limitando la misura in cui il materiale può essere allungato in una cavità.
Stampaggio a trasferimento per parti più grandi
Quando le parti sono troppo grandi per i metodi progressivi o il tuo progetto richiede imbutiture profonde, nervature, godronature o filettature, subentra lo stampaggio a trasferimento. La differenza meccanica fondamentale: la primissima operazione separa il pezzo grezzo dal nastro metallico. Da quel momento in poi, "dita" automatizzate o sistemi di trasferimento meccanico spostano fisicamente il singolo pezzo da una stazione all'altra.
Poiché la parte è indipendente-, la pressa può punzonare alla profondità consentita dalla materia prima senza che una striscia portante limiti la profondità di formatura. Ciò rende lo stampaggio a trasferimento il metodo-ideale per applicazioni su tubi, alloggiamenti cilindrici e componenti con complesse caratteristiche tridimensionali-. I fornitori di stampi a trasferimento in genere servono acquirenti che necessitano di volumi medi di parti più grandi o più complesse che gli utensili progressivi semplicemente non sono in grado di soddisfare.
La versatilità va a scapito della velocità. Il meccanismo di trasferimento meccanico introduce un tempo di ciclo che l'alimentazione progressiva evita e l'attrezzatura rappresenta ancora un investimento sostanziale. Tuttavia, gli stampi di trasferimento riducono o eliminano le operazioni secondarie per geometrie specializzate, il che spesso compensa la differenza di velocità per-parte.
Metodi composti e a stazione singola-
Stampaggio con stampi compostioccupa una nicchia distinta. Immagina uno stampo che esegue più operazioni di taglio e formatura in un'unica corsa della pressa anziché avanzare attraverso stazioni sequenziali. Una rondella piatta, ad esempio, viene perforata contemporaneamente al foro interno e al diametro esterno. Il risultato è un processo altamente efficiente per parti semplici e piatte prodotte in volumi da medi-a-alti.
Gli utensili composti sono meno costosi e più veloci da costruire rispetto agli utensili progressivi e l'approccio a corsa singola-produce parti eccezionalmente piatte. Il limite è la complessità geometrica. Le parti con piegature, forme profonde o caratteristiche complesse vengono gestite meglio con metodi progressivi o di trasferimento.
Lo stampaggio a stazione- singola è la configurazione più semplice: uno stampo che esegue un'operazione per corsa. Lo troverai utilizzato per la tranciatura, lo sfondamento o la semplice piegatura quando i volumi sono sufficientemente bassi da non giustificare l'investimento in attrezzature multi-stazione. È comune anche durante le fasi di prototipazione, in cui un acquirente ha bisogno di parti di prova-del-concetto prima di impegnarsi nella produzione completa degli strumenti.
| Metodo | Miglior intervallo di volume | Complessità della parte | Tolleranza tipica | Applicazioni ideali |
|---|---|---|---|---|
| Morte progressiva | Alto (oltre 100.000 parti) | Da moderato ad alto (multi-funzionalità, da piccolo a medio-dimensione) | Da +/-0,05 mm a +/-0,1 mm | Contatti elettrici, staffe, connettori, clip |
| Trasferimento morire | Medio (10.000-100.000 parti) | Alto (imbutiture profonde, forme 3D, filettatura) | Da +/-0,05 mm a +/-0,2 mm | Componenti di tubi, alloggiamenti, parti strutturali di grandi dimensioni |
| Matrice composta | Da medio ad alto (oltre 50.000 parti) | Basso (piatto, geometria semplice) | Da +/-0,05 mm a +/-0,1 mm | Rondelle, grezzi per ruote, spessori, anelli piatti |
| Stazione-singola | Da basso a medio (sotto i 50.000) | Basso (una operazione per corsa) | Da +/-0,1 mm a +/-0,2 mm | Prototipi, pezzi grezzi semplici, parti-piegate singole |
La scelta del processo giusto è in definitiva un atto di equilibrio tra geometria della parte, volume annuale e budget. Un produttore di stampi progressivo ti indirizzerà verso utensili multi-stazione quando i volumi giustificano l'investimento, mentre le parti più semplici in quantità inferiori potrebbero richiedere solo una configurazione composta o a stazione singola-. La vera domanda diventa: quali metalli e leghe si abbinano meglio a ciascun metodo e in che modo le proprietà dei materiali influenzano le decisioni di progettazione degli stampi?
Materiali più adatti per le operazioni di stampaggio
La selezione dei materiali modella tutto a valle. La lega scelta determina la geometria dello stampo, il tonnellaggio della pressa, la durata dell'utensile e, in ultima analisi, il costo per-parte. Un produttore di matrici per stampaggio metalli progetta gli utensili in base al comportamento meccanico specifico del materiale scelto, quindi prendere questa decisione giusta in anticipo evita rilavorazioni, scarti e sorprese in termini di budget in seguito.
Metalli e leghe comuni per lo stampaggio a stampo
Le aziende di stampaggio lavorano un'ampia famiglia di metalli. Ognuno di essi porta sul tavolo un diverso equilibrio tra resistenza, formabilità, resistenza alla corrosione e costo. Ecco le categorie principali che incontrerai quando fai un preventivo per i prodotti per lo stampaggio di precisione:
- Acciaio al carbonio (1008, 1010, 1045, 1095)- Il cavallo di battaglia dello stampaggio. I gradi a basso-carbonio offrono un'eccellente formabilità per staffe, involucri e componenti automobilistici. I gradi a medio e alto-carbonio scambiano la duttilità con la durezza, adattandosi a molle e parti-resistenti all'usura.
- Acciaio ad alta-bassa resistenza-legato (HSLA).- Qualità come HSLA 50 e HSLA 70 offrono una maggiore resistenza alla trazione con un peso ridotto, rendendole popolari nelle applicazioni strutturali e di attrezzature pesanti del settore automobilistico.
- Acciaio inossidabile (serie 300 e 400, 17-4 PH)- La serie 300 (304, 316) offre una resistenza alla corrosione superiore per ambienti medici, di trasformazione alimentare e marini. La serie 400 (410, 430) aggiunge resistenza all'usura per elettrodomestici e parti di rivestimento automobilistiche.
- Alluminio (1100, 3003, 5052, 6061)- Leggero e-resistente alla corrosione. Il grado 1100 eccelle nell'imbutitura profonda, mentre i gradi 5052 e 6061 sono adatti per applicazioni marine, di trasporto e aerospaziali in cui il rapporto resistenza-e-peso è importante.
- Rame e leghe di rame (C110, C260, C510)- Apprezzato per la conduttività elettrica e termica. Il rame puro è adatto ai connettori elettrici, l'ottone (rame-zinco) bilancia la lavorabilità con la resistenza alla corrosione e il bronzo fosforoso (C510) offre resistenza alla fatica per i contatti a molla.
- Leghe speciali- Le leghe di nichel (Inconel, Monel) sopportano temperature estreme nel settore aerospaziale. Il titanio è utilizzato per impianti medici e applicazioni di difesa in cui è richiesta biocompatibilità o resistenza ultra-elevata-al-peso.
In che modo le proprietà dei materiali influenzano la progettazione dello stampo
Quando i produttori di stampi per stampaggio dei metalli progettano i vostri utensili, quattro proprietà meccaniche guidano le loro decisioni:
Resistenza alla trazionedetermina il tonnellaggio della pressa necessario per tagliare o formare il materiale. Le leghe-più resistenti come l'HSLA o l'acciaio inossidabile 17-4 PH richiedono presse più pesanti e una costruzione dello stampo più robusta.Duttilitàdetermina quanto il materiale può allungarsi prima di rompersi. I metalli altamente duttili come l'acciaio a basso-carbonio e l'alluminio puro tollerano imbutiture profonde e piegature complesse che potrebbero fratturare le leghe più dure.
Durezzainfluisce direttamente sull'usura degli utensili. Lo stampaggio di qualità inossidabili abrasive o di acciai ad alto-carbonio accelera il degrado degli stampi, il che significa che gli utensili potrebbero richiedere acciai per utensili o rivestimenti superficiali di prima qualità, aumentando i costi iniziali ma prolungando la durata.
Ritorno elasticoè il recupero elastico che avviene dopo la rimozione del carico di formazione. Ricerca daIl Fabbricanteconferma che il ritorno elastico aumenta al diminuire del modulo di Young e all'aumentare dell'anisotropia del materiale. L'alluminio e l'acciaio HSLA, ad esempio, hanno un ritorno elastico più aggressivo rispetto all'acciaio dolce. I progettisti degli stampi compensano piegando eccessivamente o regolando i raggi dello stampo, ma queste correzioni devono essere calcolate con precisione durante la fase di simulazione CAE.
Intervalli di spessore e considerazioni sulla formabilità
La maggior parte delle operazioni di stampaggio a stampo trattano materiale in un intervallo compreso tra circa 0,020 pollici e 0,625 pollici (circa tra 0,5 mm e 16 mm). I materiali di spessore sottile- inferiore a 0,030 pollici sono comuni nelle applicazioni di elettronica e connettori, dove i processi di microstampaggio formano elementi in miniatura ad alta velocità. Lo stock di scartamento medio-(da 0,030 a 0,125 pollici) copre la maggior parte degli stampaggi industriali, automobilistici e di elettrodomestici in generale. Lo stampaggio a scartamento pesante-superiore a 0,125 pollici richiede presse a tonnellaggio maggiore-ed è tipico nei settori dell'autotrasporto, della difesa e della distribuzione di energia.
I materiali più sottili si formano facilmente ma sono più soggetti a grinze e distorsioni. Il materiale più spesso resiste a questi difetti ma richiede una maggiore forza di pressione e accelera l'usura dello stampo. Trovare il giusto equilibrio tra calibro, qualità della lega e progettazione dello stampo è il punto in cui il supporto tecnico esperto si ripaga da solo, ed è uno dei motivi per cui il flusso di lavoro dall'ideazione alla produzione comporta così tanti passaggi deliberati.
Il flusso di lavoro dello stampaggio a stampo dalla progettazione alla consegna
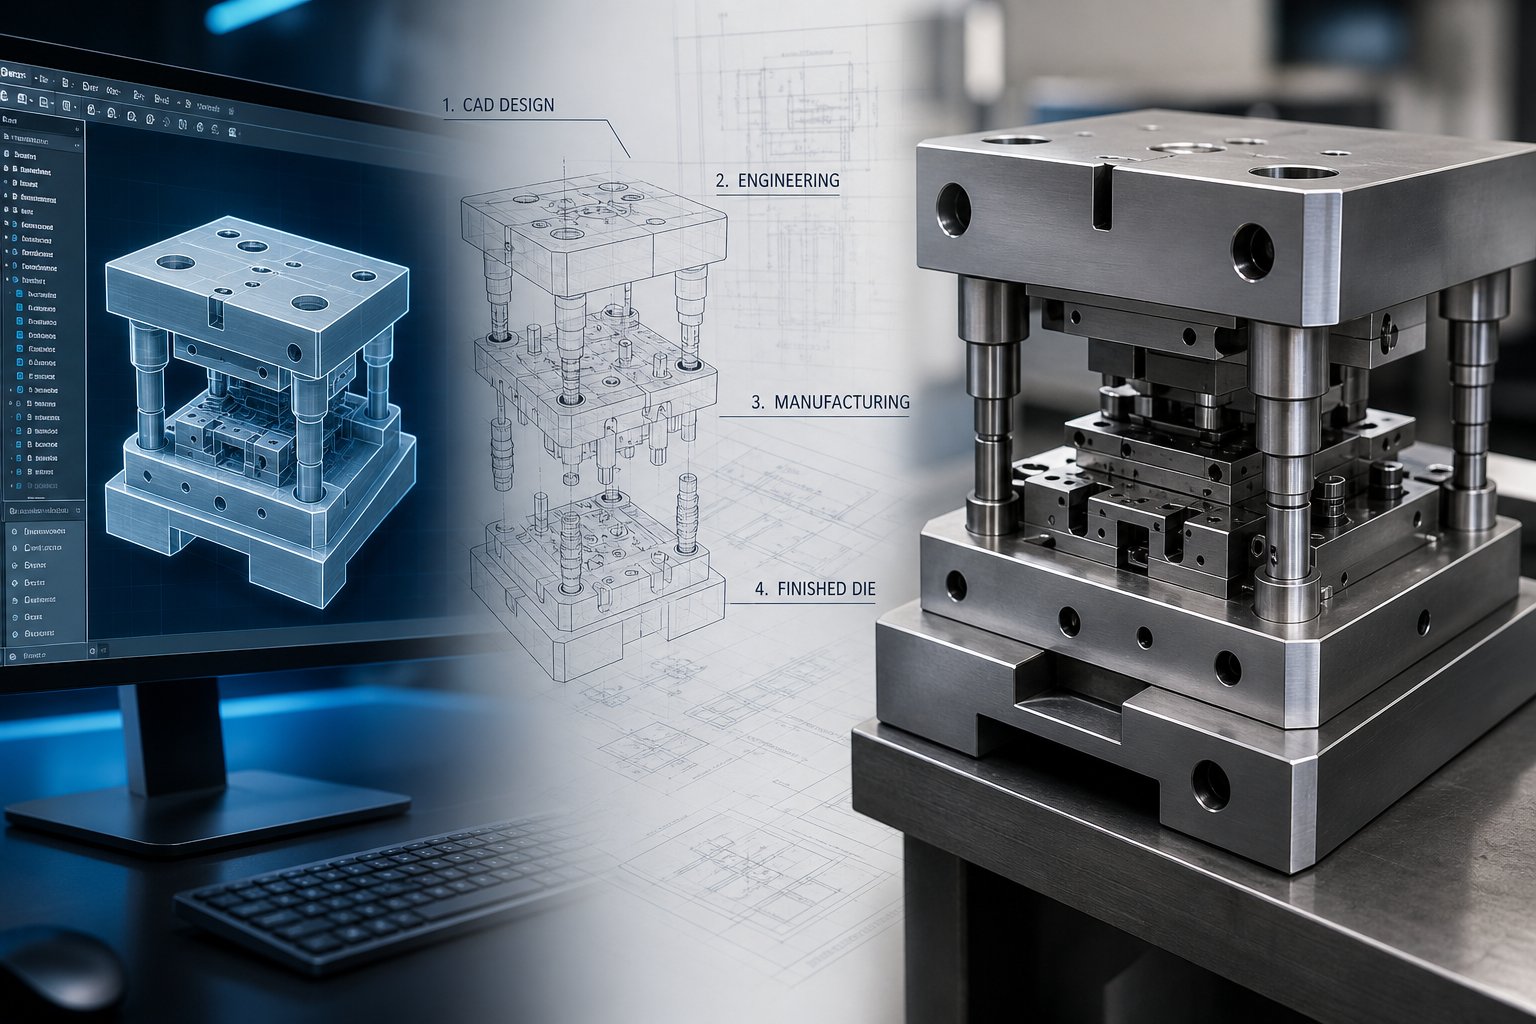
La selezione dei materiali e il tipo di processo sono solo due pezzi del puzzle. Ciò che spesso coglie di sorpresa gli acquirenti è il numero di fasi di progettazione tra l'invio del disegno di una parte e la ricezione dei componenti di produzione. Una tipica fabbrica di stampi per stampaggio segue una sequenza strutturata di passaggi, ciascuno basato sull'ultimo, per garantire che i tuoi utensili funzionino perfettamente alla massima velocità. Saltare o affrettare una fase di solito significa rilavorazioni, ritardi o scarti lungo la linea.
Ecco il flusso di lavoro end-to-end seguito dalla maggior parte dei progetti di stampaggio:
- Revisione di fattibilità- Valutazione iniziale della geometria della parte, delle tolleranze, dei requisiti di volume e della scelta dei materiali.
- Progettazione per la producibilità (DFM)- Il team tecnico consiglia modifiche per semplificare la formatura, ridurre le stazioni degli utensili o eliminare le operazioni secondarie.
- Simulazione CAE- L'analisi degli elementi finiti modella il flusso del metallo, prevede l'assottigliamento e identifica potenziali crepe o increspature prima che l'acciaio venga tagliato.
- Progettazione di stampi- Modellazione CAD 3D dettagliata dei componenti dello stampo: punzoni, blocchi dello stampo, estrattori, sistemi di guida e progressione del materiale.
- Lavorazione dell'acciaio per utensili- La fresatura, la rettifica e l'elettroerosione a filo CNC modellano l'acciaio temprato in componenti di stampi di precisione.
- Assemblaggio dello stampo- Tutti i componenti sono montati, allineati utilizzando perni e boccole guida e testati per il gioco.
- Esecuzioni di prova- Lo stampo viene montato nella pressa e funziona a velocità ridotta per produrre parti campione da valutare.
- Ispezione del primo articolo (FAI)- La verifica dimensionale dettagliata conferma che la prima parte di produzione soddisfa tutte le specifiche del disegno.
- Approvazione della produzione- Il cliente esamina i dati FAI e autorizza la produzione-a tariffa intera.
- Produzione in corso- La timbratura a piena-velocità inizia con il controllo statistico del processo che monitora la qualità in tempo reale.
Dal concept alla verifica di fattibilità
Il processo inizia quando invii il disegno della parte o il modello 3D. Gli ingegneri del produttore di matrici per stampaggio dei metalli valutano se la geometria è realizzabile entro i parametri di tolleranza, volume e materiale dichiarati. Cercano caratteristiche che potrebbero essere problematiche: raggi estremamente stretti, imbutiture profonde rispetto allo spessore del materiale o caratteristiche che richiederebbero stazioni eccessive in uno stampo progressivo.
Il feedback DFM in genere arriva entro pochi giorni. Immagina di aver progettato una staffa con una flangia a 90 gradi che include un foro troppo vicino alla linea di piegatura. Il team di ingegneri lo segnala e propone di riposizionare il foro o regolare il raggio della flangia, risparmiando settimane di rilavorazione degli utensili in seguito. La simulazione CAE convalida quindi queste modifiche in modo digitale, modellando il modo in cui il metallo scorre sotto la forza della pressa e prevedendo problemi come il ritorno elastico o l'assottigliamento del materiale prima che esista qualsiasi attrezzatura fisica.
Progettazione, lavorazione e assemblaggio di stampi
Con i dati di simulazione che confermano la strategia di formatura, i progettisti di stampi costruiscono modelli 3D dettagliati di ogni componente. Un produttore di stampi progressivi, ad esempio, mappa ciascuna stazione lungo il layout della striscia: dove avviene la tranciatura, dove vengono realizzate le forme e dove la parte finita si separa dalla striscia portante.
La fabbricazione degli strumenti dà vita a questi modelli. Gli stampi personalizzati vengono realizzati utilizzando fresatura CNC, rettifica di precisione ed elettroerosione a filo con materiali di alta-qualità come acciaio temprato o carburo di tungsteno per resistere alle pressioni ripetute dello stampaggio di produzione. L'assemblaggio prevede l'inserimento dei punzoni nei fermi, l'allineamento dei pattini dello stampo con perni di guida e boccole e la verifica degli spazi liberi in ogni stazione. Questa fase rappresenta in genere il lead time più lungo del progetto, che spesso varia da sei a dodici settimane a seconda della complessità.
Esecuzioni di prova, ispezione e lancio della produzione
Le prove sono il luogo in cui la teoria incontra la realtà. Lo stampo assemblato viene montato nella pressa e gli operatori lo azionano a velocità ridotta per produrre i campioni iniziali. Gli ingegneri controllano la corretta alimentazione delle strisce, le forze di formatura bilanciate e i bordi di taglio puliti. Le regolazioni dell'altezza, della fasatura o della lubrificazione del punzone avvengono qui anziché durante la produzione completa.
Ispezione del primo articoloè il passaggio formale tra la prova e la produzione. Gli ispettori misurano le dimensioni critiche utilizzando CMM, calibri o scanner laser, quindi documentano i risultati confrontandoli con i disegni in bolla. FAI rileva problemi come angoli di piegatura errati o disallineamento dei fori prima che vengano prodotte centinaia di migliaia di parti. È particolarmente importante quando si lancia una nuova parte, si cambia attrezzatura o si utilizzano nuovi materiali.
Una volta esaminato e approvato il report FAI, la produzione inizia a piena velocità di stampa. Il controllo statistico del processo monitora la coerenza dimensionale in tempo reale e le ispezioni periodiche garantiscono che lo stampo mantenga la sua precisione durante tutto il ciclo di produzione.
Alle aziende piaceYICHENstrutturare il proprio flusso di lavoro per guidare gli acquirenti attraverso ciascuna di queste fasi, dalla fattibilità e simulazione CAE fino alla lavorazione, alle prove e all'ispezione, offrendo ai team di approvvigionamento una chiara visibilità delle tempistiche e dei costi ad ogni tappa fondamentale.
Ognuna di queste fasi del flusso di lavoro aggiunge tempo e costi al tuo progetto e capire dove vanno a finire quei soldi è essenziale per prendere decisioni informate sul budget prima di impegnarti nella realizzazione degli strumenti.
Certificazioni e Controllo Qualità nello Stampaggio a Stampo
Le fasi del flusso di lavoro indicano come viene realizzata una parte. Le certificazioni ti dicono se puoi fidarti dei risultati. Quando si valuta un produttore di matrici per stampaggio, le certificazioni in suo possesso rivelano molto più di un logo sul loro sito web. Rappresentano sistemi controllati, processi documentati e un impegno per risultati coerenti che sono stati verificati in modo indipendente.
Cosa significa ogni certificazione di settore per gli acquirenti
Non tutte le certificazioni di qualità sono uguali. Ognuno di essi si rivolge al contesto normativo di un settore specifico e comporta i propri requisiti operativi. Ecco come si collocano le principali certificazioni per gli acquirenti che acquistano componenti stampati:
| Certificazione | Focus sul settore | Requisiti chiave | Perché è importante per gli acquirenti |
|---|---|---|---|
| ISO9001:2015 | Produzione generale (tutti i settori) | Sistema di gestione della qualità documentato, struttura-orientata ai processi, pensiero-basato sul rischio, meccanismi di feedback dei clienti, audit interni | Stabilisce una disciplina di qualità di base; conferma che il fornitore utilizza un sistema strutturato e ripetibile |
| IATF 16949 | Automobilistico | Documentazione PPAP, pianificazione APQP, analisi FMEA, analisi del sistema di misurazione, requisiti specifici del cliente- | Obbligatorio per i fornitori automobilistici Tier 1 e Tier 2; garantisce che le parti soddisfino le specifiche OEM per milioni di cicli |
| AS9100 | Aerospaziale e difesa | Gestione della configurazione, ispezione del primo articolo secondo AS9102, tracciabilità dei lotti di materiale, gestione del rischio, prevenzione delle parti contraffatte | Conferma che il fornitore è in grado di gestire le-tolleranze critiche di volo e la genealogia completa dei materiali |
| ISO 13485 | Dispositivi medici | Controlli di progettazione con verifica e validazione, documentazione di biocompatibilità, controllo della contaminazione, gestione dei reclami, sistemi di sorveglianza post-commercializzazione | Richiesto per i mercati medici regolamentati a livello globale; enfatizza la sicurezza del paziente e la conformità normativa rispetto al solo miglioramento continuo |
Un produttore di stampi per stampi metallici in possesso della certificazione IATF 16949 ha già dimostrato di essere in grado di gestire i processi di approvazione delle parti di produzione, controllare i sistemi di misurazione e rispondere ai requisiti specifici-del cliente. Lo stesso fornitore che intende servire gli acquirenti di dispositivi medici dovrebbe sovrapporre la norma ISO 13485, aggiungendo documentazione prescrittiva, conservazione dei registri più lunga, controlli della contaminazione e segnalazione formale degli eventi avversi ai propri sistemi esistenti.
Cosa significa questo in pratica? Quando vedi una certificazione elencata, non stai solo guardando una targa sul muro. Stai cercando prove che il fornitore si sottopone a regolari audit di terze parti-, mantiene le apparecchiature calibrate secondo programmi documentati, traccia ogni lotto di materiale attraverso la produzione e utilizza sistemi di azioni correttive che chiudono il ciclo sui difetti prima che raggiungano la catena di montaggio.
Metodi di controllo della qualità e processi di ispezione
Le certificazioni definiscono il sistema di gestione. I metodi di controllo della qualità definiscono il modo in cui il sistema opera in officina. Un'operazione di stampaggio e stampi di precisione prevede in genere più livelli di ispezione per individuare le variazioni prima che diventino un difetto:
- Certificazione dei materiali in entrata- Verifica del tipo di materia prima, dello stato d'animo, della durezza e dello spessore del rivestimento rispetto alle specifiche di acquisto prima che il nastro entri in una macchina da stampa.
- Ispezione del primo articolo (FAI)- Verifica dimensionale completa delle prime parti di un nuovo strumento o lotto di produzione, misurate rispetto al modello CAD utilizzando CMM, calibri e micrometri. Questo è il passaggio formale tra la prova e l'approvazione della produzione.
- Controllo statistico del processo (SPC)- Monitoraggio continuo delle dimensioni delle parti principali durante un ciclo di produzione, tracciamento dei punti dati sui grafici di controllo per rilevare le tendenze che segnalano l'usura dell'utensile o la deriva della pressa prima che vengano prodotte parti-fuori-tolleranza.
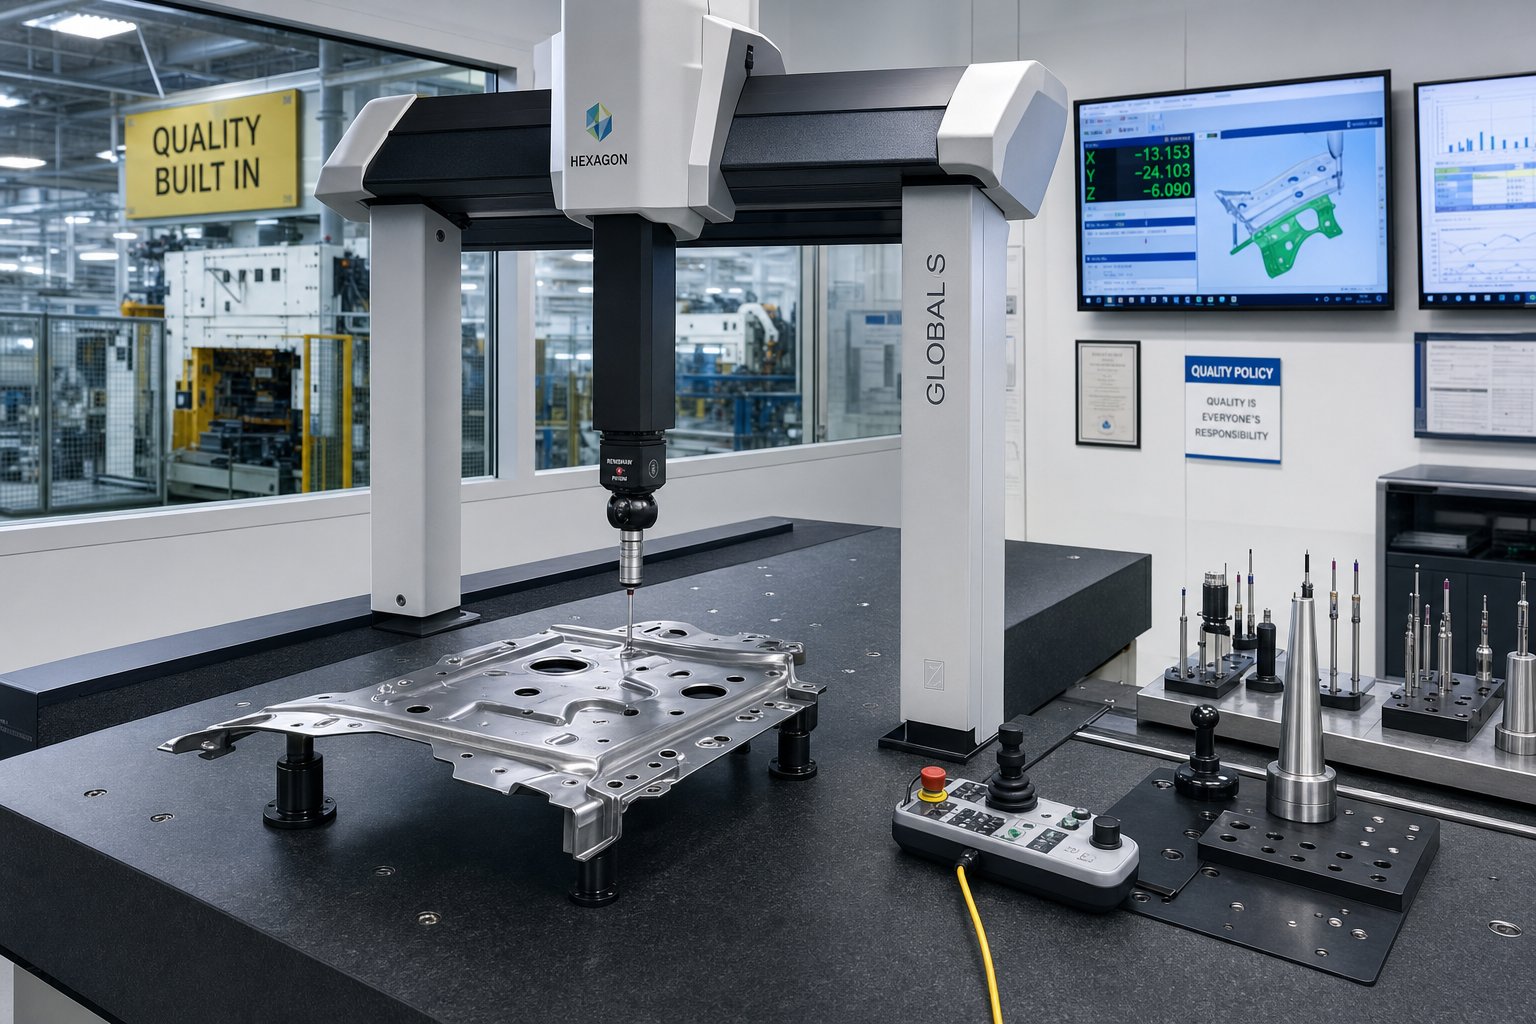
- Misurazione delle coordinate CMM- Sondaggio programmabile di geometrie complesse, verifica di caratteristiche come la posizione effettiva del foro, le tolleranze del profilo e le relazioni angolari che gli strumenti manuali non possono misurare in modo affidabile.
- Ispezione ottica e automatizzata- I sistemi di visione e l'ispezione ottica automatizzata (AOI) forniscono un rilevamento oggettivo e ad alta velocità-di difetti superficiali per graffi, bave e segni di utensili, eliminando la soggettività dei controlli visivi manuali.
- Test distruttivi- Verifica periodica delle proprietà meccaniche mediante prove di durezza (metodi Rockwell o Vickers), prove di trazione e sezione trasversale-per confermare l'integrità del materiale dopo la formatura e qualsiasi successivo trattamento termico.
Il principio chiave qui è che la qualità è incorporata nella sequenza di produzione piuttosto che controllata successivamente. L'SPC rileva la deriva in tempo reale. La CMM convalida la geometria a intervalli definiti. I test distruttivi confermano che le prestazioni meccaniche corrispondono alle specifiche. Insieme, questi metodi creano un sistema a ciclo chiuso- in cui la variazione viene identificata e corretta prima che si trasformi in scarti o guasti sul campo.
Comprendere le tolleranze ottenibili
Le tolleranze variano a seconda del materiale, della geometria e del livello di controllo del processo applicato. Ecco un quadro generale di ciò che gli acquirenti possono aspettarsi dalle operazioni di stampaggio con stampi di precisione:
- Tolleranze commerciali generali- Tipicamente da +/-0,1 mm a +/-0,25 mm per caratteristiche dimensionali come diametri dei fori, larghezze delle flange e lunghezze complessive. Adatto per staffe, involucri e assemblaggi non critici.
- Tolleranze strette- Ottenibile nell'intervallo da +/-0,025 mm a +/-0,05 mm per caratteristiche critiche. Richiede una struttura dell'utensile più rigorosa, proprietà dei materiali controllate e campionamento SPC più frequente. Comune nei pin dei connettori, nelle parti strutturali aerospaziali e nei componenti dei dispositivi medici.
- Planarità e tolleranze di forma- Le parti stampate possono mantenere la planarità entro 0,05 mm per 25 mm di distanza quando l'utensileria è progettata con stazioni di coniatura o livellamento. Le parti che richiedono superfici di tenuta o montaggio a incasso traggono vantaggio da queste operazioni di formatura aggiuntive.
Le applicazioni automobilistiche in genere specificano tolleranze nell'intervallo da +/- 0,1 mm a +/- 0,25 mm per l'allineamento dei dispositivi di saldatura, mentre i componenti aerospaziali e medici si spingono verso l'estremità più ristretta dello spettro. Maggiore è la precisione specificata, maggiore sarà il controllo del processo, la frequenza delle ispezioni e la precisione degli utensili, tutti fattori che influiscono sul costo del progetto.
Le certificazioni e i sistemi di qualità ti danno la certezza che il tuo fornitore può mantenere tali tolleranze in modo coerente. Ma le tolleranze, i protocolli di ispezione e la complessità degli utensili influiscono tutti direttamente sull'economia del tuo progetto, il che solleva una domanda pratica: cosa determina effettivamente il prezzo di un programma di stampaggio di stampi?
Fattori di costo che determinano il prezzo del progetto di stampaggio
Ottieni due citazioni per quella che sembra essere la stessa parentesi stampata. Uno ritorna a $ 0,50 al pezzo, l'altro a $ 5,00. Nessuno dei due fornitori ha torto. Il divario riflette diverse ipotesi sulla complessità degli utensili, sul volume, sulla qualità dei materiali e sulle operazioni secondarie, ciascuna delle quali porta il numero finale in una direzione diversa. Comprendere questi fattori di costo ti consente di fare compromessi più intelligenti invece di limitarti a rincorrere il preventivo più basso.
Ecco i fattori principali che determinano i prezzi di qualsiasi azienda di stampaggio:
- Investimento in attrezzature- Complessità dello stampo, numero di stazioni, qualità dell'acciaio per utensili e durata prevista dell'utensile. Uno stampo di tranciatura semplice potrebbe costare 5.000 dollari, mentre uno stampo progressivo complesso con più stazioni di formatura può superare i 100.000 dollari. La maggior parte dei progetti è compreso tra $ 15.000 e $ 50.000 per una complessità moderata.
- Costi materiali- Scelta della lega, tasso di scarto ed efficienza di nidificazione. L'acciaio al carbonio si colloca nella fascia bassa; l'acciaio inossidabile, le leghe di rame e i metalli speciali comportano premi progressivamente più elevati. Una progettazione inadeguata del layout della striscia comporta uno spreco di materiale che finisce direttamente nel contenitore degli scarti.
- Volume di produzione- Costi fissi degli utensili ammortizzati in base al numero di parti. Volumi più elevati diffondono l'investimento, facendo scendere drasticamente il prezzo per pezzo.
- Operazioni secondarie- La sbavatura, il trattamento termico, la placcatura, la maschiatura e l'inserimento dell'hardware aggiungono tutti tempi e costi di gestione che vanno oltre quelli della pressa per stampaggio stessa.
- Complessità della parte- Tolleranze strette, ritagli complessi, forme profonde e funzionalità multi-slitta aggiungono stazioni alla fustella o richiedono velocità di stampa più lente, aumentando sia le attrezzature che le spese di produzione.
Costi di investimento in attrezzature e complessità dello stampo
L'attrezzatura è quasi sempre la spesa iniziale più importante. Ogni foro, piega, rilievo e ritaglio si traduce in una stazione aggiuntiva o in una geometria della fustella più complessa. Uno stampo progressivo con dodici stazioni costa sostanzialmente di più in termini di progettazione e lavorazione rispetto a uno con quattro stazioni, ma elimina anche la movimentazione a valle completando tutte le operazioni in un unico passaggio attraverso la pressa.
Anche la qualità dell’acciaio per utensili è importante. Gli acciai per stampi standard D2 o A2 gestiscono la maggior parte dei volumi di produzione, ma lo stampaggio di leghe inossidabili abrasive o l'esecuzione di programmi multi-milioni-di pezzi possono richiedere inserti in metallo duro o qualità premium come l'acciaio rapido M2-. Questi aggiornamenti prolungano la durata dell'utensile e riducono la frequenza di manutenzione, ma aumentano l'investimento iniziale. La decisione dipende dall’economia della vita: uno stampo più costoso che esegue due milioni di colpi prima della riaffilatura può costare meno per parte rispetto a uno stampo più economico che necessita di assistenza ogni 200.000 cicli.
Le strutture di pagamento seguono generalmente una suddivisione 50/50, con la metà dovuta all'ordine dell'utensileria e il saldo dopo l'approvazione del campione. I fornitori di presse per stampaggio e i produttori di utensili lo strutturano in questo modo per coprire i costi di lavorazione offrendo allo stesso tempo agli acquirenti una garanzia di qualità prima del pagamento finale.
Volume di produzione ed economia per-parte
Il volume è il grande equalizzatore nell’economia dello stampaggio. Immagina uno stampo progressivo da $ 30.000 che produce 10.000 parti. Si tratta di $ 3,00 per pezzo solo per l'ammortamento degli utensili. Scala fino a 300.000 parti e scende a $ 0,10. La materia prima e il tempo di stampa rimangono pressoché costanti per unità, quindi l’effetto leva sul volume deriva quasi interamente dalla ripartizione dei costi fissi.
Questi calcoli spiegano perché lo stampaggio diventa -competitivo in termini di costi rispetto al taglio laser o alla lavorazione CNC a volumi che in genere superano i 10.000 pezzi al mese. Al di sotto di tale soglia, processi alternativi evitano il pesante investimento in attrezzature. Inoltre, l'economia per-parte di una pressa per stampaggio che funziona a centinaia di colpi al minuto è difficile da battere.
Gli ordini globali amplificano ulteriormente il vantaggio. Gli impegni di volume annuali consentono ai fornitori di pianificare la programmazione della produzione, acquistare materiale in grandi quantità e ridurre i costi amministrativi. In cambio, gli acquirenti ottengono prezzi migliori e tempi di consegna più prevedibili. Il compromesso è l’accuratezza delle previsioni: un impegno eccessivo vincola il capitale nelle scorte, mentre un impegno insufficiente lascia i risparmi sul tavolo.
Strategie per ridurre i costi del progetto di stampaggio
L'ottimizzazione dei costi inizia ben prima della prima corsa di stampa. La leva più efficace èprogettazione per la producibilità. Semplici modifiche alla geometria, come l'utilizzo di raggi di curvatura standard, il posizionamento di fori almeno 1,5 volte lo spessore del materiale dalle pieghe e il mantenimento di sezioni di parete coerenti, possono eliminare le stazioni di attrezzaggio e ridurre il tasso di scarto senza compromettere la funzionalità.
Altre strategie pratiche includono:
- Sostituzione materiale- Il passaggio dall'acciaio inossidabile all'acciaio al carbonio rivestito, laddove i requisiti di corrosione lo consentono, può ridurre significativamente i costi del materiale semplificando al tempo stesso la progettazione dello stampo.
- Consolidamento delle operazioni secondarie- L'integrazione nella-maschiatura o nell'inserimento di elementi di fissaggio PEM aumenta i costi iniziali degli utensili ma riduce il prezzo per-pezzo eliminando la gestione separata e la divisione in stampi delle operazioni su più workstation.
- Ottimizzazione del layout della striscia- Un migliore annidamento delle parti sulla bobina riduce al minimo gli scarti. Il design intelligente della matrice progressiva ottiene il massimo valore da ogni centimetro di materiale.
- Accordi pluriennali-- Impegni più lunghi garantiscono stabilità dei prezzi e consentono ai fornitori di investire in strumenti ottimizzati sapendo che il volume lo giustifica.
- Coinvolgimento anticipato dei fornitori- Coinvolgere il tuo partner di stampaggio nella fase di progettazione gli dà l'opportunità di suggerire modifiche che riducono la complessità prima che venga impegnata l'attrezzatura.
Il principio di base è semplice: ogni decisione presa durante la progettazione e l’approvvigionamento si ripercuote sulla struttura dei costi. Una geometria della parte che ha un bell'aspetto su uno schermo CAD potrebbe richiedere attrezzature costose, mentre una piccola modifica del raggio o lo spostamento del foro potrebbero far risparmiare migliaia di persone nella costruzione di stampi e migliorare l'efficienza della produzione a lungo termine.
Tuttavia, la sola consapevolezza dei costi non garantisce un buon risultato. Lo stesso componente con lo stesso prezzo può funzionare in modo molto diverso a seconda del settore che serve, delle certificazioni richieste e della documentazione prevista alla consegna. Le applicazioni automobilistiche, aerospaziali, elettroniche e mediche sovrappongono ciascuna le proprie esigenze all'economia dello stampaggio di base.
Applicazioni di settore e ciò che ciascuno richiede
Una staffa destinata al pannello della portiera di un minivan e una lattina di schermatura all'interno di un robot chirurgico possono entrambe iniziare come lamiera piatta, ma gli standard, la documentazione e i controlli di processo che circondano ciascuno di essi sono mondi diversi. Il tuo settore impone molto più della semplice scelta dei materiali. Definisce quali certificazioni deve possedere il tuo fornitore, quale documentazione di ispezione viene fornita con ogni lotto e quanto strette devono essere mantenute le tolleranze durante l'intero ciclo di produzione.
Requisiti per lo stampaggio di stampi automobilistici
I programmi automobilistici funzionano a volume. Quantità annuali di centinaia di migliaia o milioni sono una routine e ogni parte deve soddisfare le specifiche OEM per l'intero ciclo di vita. La certificazione IATF 16949 è effettivamente obbligatoria per i fornitori di livello 1 e 2, poiché richiede documentazione formale PPAP, pianificazione APQP e analisi del sistema di misurazione prima della spedizione di un singolo componente di produzione.
Incontrerai anche requisiti specifici del cliente-stratificati. Ogni OEM aggiunge standard di imballaggio, protocolli di etichettatura e procedure di gestione delle modifiche tecniche uniche. Le tolleranze in genere sono comprese tra +/- 0,1 mm e +/- 0,25 mm per staffe stampate, clip e rinforzi strutturali. I fornitori regionali lungo il corridoio dello stampaggio dei metalli dei Grandi Laghi, ad esempio, hanno sviluppato una profonda esperienza in questi flussi di lavoro automobilistici perché la vicinanza agli OEM di Detroit lo richiede.
Considerazioni sull'aerospaziale e la difesa
Il settore aerospaziale alza il livello di precisione e tracciabilità. Le tolleranze si riducono normalmente a +/- 0,001 pollici e ogni componente stampato deve risalire al suo specifico lotto di calore del materiale. La certificazione AS9100 regola la gestione della configurazione, la prevenzione delle parti contraffatte e l'ispezione del primo articolo secondo i protocolli AS9102.
Anche la selezione dei materiali cambia radicalmente. I programmi aerospaziali specificano spesso titanio, Inconel e leghe di alluminio specializzate che offrono prestazioni superiori in termini di resistenza-rispetto-peso ma pongono sfide di formatura uniche tra cui fessurazioni, grippaggi e ritorno elastico aggressivo. Gli utensili per queste leghe spesso richiedono rivestimenti specializzati degli stampi e un tonnellaggio della pressa attentamente calcolato per mantenere l'integrità del materiale. I volumi tendono ad essere inferiori a quelli automobilistici, variando da poche migliaia a decine di migliaia di pezzi, ma il carico di documentazione e ispezione per parte è sostanzialmente più elevato.
Esigenze elettroniche, mediche e industriali generali
Lo stampaggio elettronico opera su una scala completamente diversa. Componenti come contenitori di schermatura EMI, clip di messa a terra, contatti di batterie e corpi di connettori richiedono spessori di materiale che vanno da 0,001 pollici a 0,032 pollici, con caratteristiche individuali che a volte sono solo un capello-di larghezza o due. Materiali come bronzo fosforoso, rame berillio, alpacca e MuMetal sono comuni perché combinano conduttività elettrica e resistenza all'usura. Le parti vengono spesso spedite in confezioni su nastro-e-in bobina per l'assemblaggio automatizzato di prelievo-e-posizionamento sui circuiti stampati.
Lo stampaggio dei dispositivi medici sovrappone i requisiti ISO 13485 al processo di produzione. I materiali biocompatibili come l’acciaio inossidabile 316L o il titanio sono standard e il controllo della contaminazione può estendersi alla movimentazione delle camere bianche e agli imballaggi specializzati. I requisiti di documentazione enfatizzano i controlli di progettazione, i record di convalida e la sorveglianza post-commercializzazione, con periodi di conservazione dei record di gran lunga superiori a quelli di altri settori.
Le applicazioni industriali generali danno priorità alla flessibilità rispetto alla complessità normativa. Gli acquirenti dei settori dell'edilizia, dei sistemi HVAC, dell'agricoltura e delle attrezzature pesanti necessitano di una produzione-efficiente in termini di costi per un'ampia gamma di materiali e volumi. I produttori di macchinari industriali in regioni come Oxford, Michigan e in tutto il Midwest spesso servono questi mercati con capacità di stampa versatili e tempi di consegna più brevi, poiché gli oneri di certificazione sono più leggeri e le bande di tolleranza sono più tolleranti.
| Industria | Certificazione chiave | Volumi tipici | Specifiche critiche | Materiali comuni |
|---|---|---|---|---|
| Automobilistico | IATF 16949 | Da 100.000 a milioni all'anno | PPAP, tolleranze da +/-0,1 a +/-0,25 mm, requisiti specifici OEM | Acciaio al carbonio, HSLA, alluminio, acciaio inossidabile |
| Aerospaziale e difesa | AS9100 | Da 1K a 50K all'anno | Tolleranze +/-0,025 mm, tracciabilità del lotto termico, AS9102 FAI | Titanio, Inconel, leghe di alluminio aerospaziale |
| Elettronica | ISO 9001 (minimo) | Da 10.000 a milioni all'anno | Capacità di microstampa, materiale da 0,001"-0,032", confezione su nastro-e bobina | Bronzo fosforoso, BeCu, alpacca, rame, MuMetal |
| Dispositivi medici | ISO 13485 | Da 5K a 500K all'anno | Biocompatibilità, controllo della contaminazione, tracciabilità estesa | Acciaio inossidabile 316L, titanio, cobalto-cromo |
| Industriale generale | ISO9001 | Da 5K a 500K all'anno | Efficienza dei costi, volumi flessibili, tempi di consegna più brevi | Acciaio al carbonio, alluminio, ottone, acciaio inossidabile |
Le esigenze specifiche di ciascun settore creano un meccanismo di filtraggio. Un fornitore adatto per supporti automobilistici ad alto-volume potrebbe non avere l'infrastruttura di tracciabilità per il settore aerospaziale, mentre uno specialista di microstampaggio potrebbe non avere il tonnellaggio di presse per componenti industriali-di grosso spessore. Riconoscere dove rientra il tuo progetto in questo spettro è il primo passo per restringere la rosa dei fornitori, ma sapere cosa cercare durante l'effettivo processo di valutazione è ciò che separa una buona decisione di approvvigionamento da una lezione costosa.
Come valutare e selezionare il giusto partner per lo stampaggio di stampi
Hai ristretto la tua lista a una manciata di fornitori di stampi progressivi. I loro siti Web hanno un aspetto professionale, le certificazioni vengono verificate e i prezzi indicati rientrano in un intervallo simile. Quindi, come distinguere un fornitore che fornirà una qualità costante per anni da uno che vi lascerà a rincorrere spedizioni in ritardo e a rispondere ai reclami dei clienti tra sei mesi?
La differenza raramente si nota nel confronto dei prezzi. Vive nei dettagli: quanto è profondo il loro banco di progettazione, come comunicano durante la fase di preventivo e se la loro attrezzatura corrisponde effettivamente ai requisiti dei tuoi pezzi. Ecco un quadro pratico che i responsabili degli approvvigionamenti e gli ingegneri delle attrezzature possono utilizzare per valutare i candidati con sicurezza.
Elenco di controllo della capacità tecnica per gli acquirenti
L'idoneità tecnica è il punto di partenza non-negoziabile. Un fornitore potrebbe disporre di sistemi di qualità impeccabili, ma se le sue presse non sono in grado di gestire la geometria del pezzo o i requisiti di tonnellaggio, nient’altro conta. Quando esamini le funzionalità, verifica queste specifiche:
- Gamma di tonnellaggio della pressa- Il fornitore utilizza presse che soddisfano i tuoi requisiti di materiali e spessori? Lo stampaggio dell'acciaio inossidabile da 0,060 pollici richiede un tonnellaggio significativamente maggiore rispetto alla formatura dell'alluminio da 0,020 pollici. Richiedete la gamma completa di tonnellaggio, non solo la rotativa più grande da pavimento.
- Dimensioni del letto e altezza da chiuso- Parti più grandi o stampi progressivi complessi con molte stazioni necessitano di dimensioni del letto adeguate. Se la tua trafila supera la dimensione del letto disponibile, il fornitore non può eseguirla indipendentemente da altre qualifiche.
- Premere la gamma di velocità- I programmi con connettori ad-volume elevato potrebbero richiedere 400+ corse al minuto, mentre le parti strutturali-di grosso spessore funzionano a 30-60 SPM. Verifica che il fornitore operi a velocità compatibili con il tuo volume e la complessità della parte.
- Funzionalità di strumenti interni-- I fornitori che progettano e costruiscono stampi internamente controllano i propri tempi di consegna e possono apportare modifiche più rapidamente rispetto a coloro che esternalizzano le attrezzature a terze parti. Cerca lavorazioni CNC, elettroerosione a filo e rettifica di precisione sotto lo stesso tetto.
- Operazioni secondarie- Sono in grado di gestire sbavatura, maschiatura, placcatura, saldatura o assemblaggio-in sede? Ogni operazione inviata a un subappaltatore introduce tempi di transito, rischi di gestione e complessità di coordinamento.
- Movimentazione dei materiali e capacità della bobina- Verifica che siano in grado di gestire le larghezze, i pesi e i tipi di materiali delle bobine. Le operazioni progressive alimentate da coil- necessitano di svolgitori, raddrizzatori e alimentatori adeguati alle dimensioni del nastro.
- Certificazioni adatte al tuo settore- Come spiegato in precedenza, il settore automobilistico richiede IATF 16949, il settore aerospaziale richiede AS9100 e il settore medico richiede ISO 13485. Un'operazione di stampi e stampaggio di precisione inclusa senza la certificazione corretta per il tuo mercato non è-iniziabile, indipendentemente dal prezzo.
Sembra che ci siano molte caselle da controllare? È. Ma ognuno di essi elimina i rischi che altrimenti emergerebbero durante la produzione quando il costo del cambio di fornitore sarebbe esponenzialmente più alto.
Valutazione del supporto tecnico e della comunicazione
Le specifiche tecniche su una scheda di capacità indicano cosa può fare un fornitore. Il supporto tecnico ti dice quanto bene lo fanno. La competenza del team tecnico di un fornitore spesso determina se il tuo progetto viene avviato in tempo o rimane bloccato in ripetute revisioni degli strumenti.
Quando coinvolgi potenziali partner, presta attenzione a questi indicatori:
Qualità del feedback DFM.Invia il disegno della parte e valuta come risponde il fornitore. Citano passivamente ciò che hai inviato o identificano in modo proattivo potenziali problemi di formatura, suggeriscono modifiche al raggio e segnalano callout sulla tolleranza che comporteranno costi di attrezzaggio non necessari? Un fornitore che offre consigli DFM significativi durante la fase di preventivo sta dimostrando la stessa disciplina ingegneristica che apporterà al tuo programma di produzione.
Capacità di simulazione.CAE e analisi degli elementi finiti non sono più opzionali per stampaggi complessi. Chiedere se il fornitore esegue simulazioni di formatura per convalidare i progetti degli stampi prima dell'inizio della lavorazione. La simulazione rileva digitalmente il ritorno elastico, il diradamento e le rughe, risparmiando settimane di iterazioni di prova fisica. Ai fornitori piaceYICHENintegrare la simulazione CAE nel flusso di lavoro standard, dalla fattibilità alle prove, riducendo il divario tra la progettazione teorica dello stampo e le prestazioni della macchina da stampa-reali.
Opzioni di prototipazione.Per l'introduzione di nuovi prodotti, il fornitore può produrre parti prototipo utilizzando utensili morbidi o metodi a stazione singola- prima di impegnarsi nella produzione completa di stampi? Questa capacità accelera i tempi di convalida del progetto senza il rischio di costose rilavorazioni su utensili progressivi rinforzati.
Cadenza di comunicazione.La ricerca sulle dinamiche acquirente-fornitore nel settore dello stampaggio dei metalli evidenzia costantemente che la prevedibilità nella comunicazione è importante tanto quanto la prevedibilità nella qualità delle parti. Un fornitore che tace durante la costruzione degli utensili o non fornisce aggiornamenti sulle tappe fondamentali sta segnalando come si comporterà durante la produzione. Cerca una gestione strutturata del progetto: traguardi definiti, rapporti regolari sullo stato e un unico punto di contatto a cui appartiene il tuo programma.
Politiche di proprietà degli strumenti.Questo coglie gli acquirenti alla sprovvista. Chi possiede il dado dopo che è stato pagato? La pratica standard del settore attribuisce la proprietà all'acquirente, ma alcuni fornitori trattengono gli utensili o addebitano commissioni di trasferimento. Chiarisci la proprietà, le responsabilità di manutenzione e cosa succede alla tua fustella se hai bisogno di spostare la produzione. Richiedilo per iscritto durante la fase di preventivo, non dopo l'insorgere di una controversia.
Bandiere rosse e indicatori positivi della richiesta di offerta
Il processo RFQ stesso è uno strumento diagnostico. Il modo in cui si comporta un fornitore quando cerca di conquistare la tua attività è la versione migliore di come si comporterà una volta ottenuta. Ecco a cosa prestare attenzione:
Indicatori positivi:
- Domande dettagliate sull'applicazione, sull'-ambiente di utilizzo finale e sui requisiti di assemblaggio anziché citare rigorosamente dalla stampa
- Suggerimenti DFM proattivi che riducono i costi o migliorano la qualità
- Stime chiare dei tempi di consegna degli utensili con traguardi definiti
- Suddivisioni trasparenti dei prezzi che separano attrezzature, prezzo al pezzo e operazioni secondarie
- Referenze di clienti del tuo settore che puoi effettivamente contattare
- Disponibilità a fornire dati di prova-e parti campione prima di impegnarsi nei volumi di produzione
- Indicatori di stabilità finanziaria: anni di attività, investimenti in strutture, base clienti diversificata
Bandiere rosse:
- Preventivi restituiti senza che siano state poste domande tecniche, segno che il fornitore sta indovinando piuttosto che ingegnerizzando
- Impegni in termini di tempi di consegna vaghi o mancanti
- Riluttanza a condividere l'accesso alla visita della struttura o a fornire referenze di clienti
- Prezzi notevolmente inferiori a tutti gli altri preventivi senza una spiegazione chiara di come vengono ridotti i costi
- Nessuna menzione di metodi di ispezione, SPC o documentazione di qualità nella proposta
- Riluttanza a definire in anticipo i termini di proprietà degli strumenti
- Elevato turnover del personale o frequenti cambiamenti nel vostro punto di contatto durante la fase di preventivo
Anche le considerazioni geografiche entrano in gioco, in particolare per i programmi che richiedono una collaborazione frequente durante lo sviluppo dello stampo. Un fornitore situato a breve distanza in auto consente-partecipazione pratica alle prove, modifiche tecniche più rapide e costi di spedizione ridotti per i cicli di approvazione dei campioni. Detto questo, la geografia non dovrebbe prevalere sulle capacità. Un fornitore distante con una profonda esperienza nella tua specifica applicazione potrebbe sovraperformare un negozio locale privo di esperienza rilevante.
Anche la stabilità finanziaria merita un esame accurato. Rapporti di lunga data con fornitori di materiali e decenni di attività continua indicano resilienza ai cicli di mercato. Un fornitore che ha superato le crisi senza compromettere gli investimenti in attrezzature o personale ha molte meno probabilità di creare interruzioni della fornitura a metà-programma rispetto a uno che opera con margini ridotti e con macchinari obsoleti.
In definitiva, il quadro di valutazione si riduce a un’unica domanda: questo fornitore dimostra la capacità tecnica, la profondità ingegneristica e la disciplina comunicativa necessarie per essere un vero partner di produzione piuttosto che un semplice fornitore che evade gli ordini di acquisto? La risposta di solito diventa chiara ben prima di emettere il primo ordine d'acquisto, se sai cosa cercare durante la conversazione RFQ.
Prendere decisioni sicure sull'approvvigionamento dello stampaggio
Ogni sezione di questa guida punta verso la stessa verità di fondo: i programmi di stampaggio di successo si basano su decisioni informate prese in anticipo, non su soluzioni reattive applicate in ritardo. Che tu stia acquistando una staffa automobilistica ad alto-volume o un connettore aerospaziale con micro-tolleranza, i principi che separano lanci regolari da ritardi costosi rimangono coerenti.
Punti chiave per le decisioni di approvvigionamento
Ecco ciò che conta di più quando si passa dalla ricerca al coinvolgimento attivo dei fornitori con un'azienda di stampaggio:
- Abbina il tipo di processo alla geometria e al volume della parte.Gli stampi progressivi servono parti ad alto-volume e multi-funzionalità. Le matrici di trasferimento gestiscono geometrie più grandi o più profonde. I metodi composti e a stazione singola-si adattano a parti più semplici in quantità inferiori. La scelta del metodo sbagliato aumenta i costi degli utensili o limita l’efficienza della produzione.
- Verifica le certificazioni per il tuo settore specifico.IATF 16949 per il settore automobilistico, AS9100 per il settore aerospaziale, ISO 13485 per il settore medicale. Questi non sono extra opzionali. Rappresentano sistemi controllati che garantiscono tracciabilità, documentazione e controllo del processo al livello richiesto dall'applicazione.
- Comprendere la sequenza temporale completa del flusso di lavoro.Dalla revisione della fattibilità alla lavorazione degli stampi, alle prove e all'ispezione del primo articolo, un programma tipico richiede settimane o mesi prima della spedizione delle parti di produzione. Integrare questa sequenza temporale nel piano del tuo progetto previene la pressione dell'ultimo-minuto che porta a scorciatoie.
- Valuta la profondità della progettazione, non solo la capacità della macchina da stampa.Un fornitore con un forte feedback DFM, capacità di simulazione CAE e comunicazione proattiva durante il preventivo supererà le prestazioni di un'officina più grande che produce passivamente qualunque cosa gli passi. La collaborazione ingegneristica rileva i problemi in modo digitale prima che diventino costose rilavorazioni fisiche.
- Richiedi i dati delle prove-prima di impegnarti nei volumi di produzione.I rapporti di ispezione del primo articolo, i dati SPC delle prove e le parti campione forniscono prove oggettive della capacità. Qualsiasi fornitore di stampi per stampaggio sicuro del proprio processo fornirà questi dati senza esitazione.
I migliori risultati in termini di approvvigionamento derivano da una collaborazione tempestiva tra i team tecnici dell'acquirente e i produttori di stampi per stampaggio, non dalla selezione del preventivo più basso dopo aver bloccato i progetti.
I prossimi passi per passare dalla ricerca alla richiesta di offerta
Hai il quadro. Metterlo in pratica significa coinvolgere potenziali partner prima che il progetto venga finalizzato, non dopo. Il coinvolgimento precoce offre a un vasto fornitore di matrici e stampaggi l'opportunità di consigliare sostituzioni di materiali, suggerire modifiche alla geometria che semplificano l'attrezzatura e segnalare callout sulla tolleranza che comporteranno costi inutili. La ricerca mostra costantemente che questo approccio collaborativo accorcia i cicli di sviluppo, riduce le iterazioni dei prototipi e crea un percorso più prevedibile verso la produzione.
Quando sei pronto per emettere richieste di offerta, invia il disegno del tuo pezzo a più produttori qualificati di stampi per stampaggio e confronta non solo i prezzi ma anche la qualità delle loro domande tecniche, il feedback DFM e le tempistiche proposte. Il fornitore che pone le domande più ponderate durante il preventivo è in genere quello che riserva meno sorprese durante la produzione.
Cerca un partner che offra supporto- completo, dall'analisi di fattibilità all'ispezione della produzione, e che tratti il tuo programma come una collaborazione tecnica piuttosto che come un ordine di acquisto transazionale. Questa distinzione, più del tonnellaggio o della geografia, è ciò che determina il successo della produzione a lungo termine-.
Domande frequenti sulle aziende di stampaggio di stampi
1. Qual è la differenza tra lo stampaggio a stampo progressivo e lo stampaggio a stampo a trasferimento?
Lo stampaggio progressivo alimenta una striscia di metallo continua attraverso più stazioni mentre il pezzo rimane attaccato a una striscia di supporto, rendendolo ideale per parti di piccole-e{2}}medie quantità-grandi con centinaia di corse al minuto. Lo stampaggio a trasferimento separa il pezzo grezzo dalla striscia nella prima stazione, quindi le dita meccaniche spostano il pezzo-autoportante tra le stazioni. Ciò consente imbutiture e filettature più profonde e una formatura tridimensionale più complessa-per parti più grandi. Gli utensili progressivi sono adatti a volumi superiori a 100.000 pezzi, mentre gli stampi a trasferimento in genere servono da 10.000 a 100.000 pezzi in cui la geometria della parte supera le capacità progressive.
2. Quanto costano gli utensili per un progetto di stampaggio a stampo?
I costi degli utensili variano ampiamente in base alla complessità dello stampo, al numero di stazioni e al tipo di acciaio per utensili. Un semplice stampo di tranciatura può costare circa 5.000 dollari, mentre stampi progressivi complessi con più stazioni di formatura possono superare i 100.000 dollari. La maggior parte dei progetti di complessità-moderata rientrano nell'intervallo compreso tra $ 15.000 e $ 50.000. I fattori che aumentano i costi degli utensili includono tolleranze più strette, stazioni aggiuntive per caratteristiche extra, acciai per utensili premium per materiali abrasivi e inserti in metallo duro per cicli di produzione prolungati. Il pagamento è generalmente strutturato come 50% all'ordine dell'attrezzatura e 50% dopo l'approvazione del campione.
3. Quali certificazioni dovrebbe avere un'azienda di stampaggio stampi?
Le certificazioni richieste dipendono dal tuo settore. ISO 9001 è la base per i sistemi generali di qualità della produzione. I programmi automobilistici richiedono IATF 16949, che impone la documentazione PPAP, la pianificazione APQP e l'analisi del sistema di misurazione. Le applicazioni aerospaziali e di difesa necessitano di AS9100, che copre la tracciabilità dei materiali per riscaldare i lotti, la gestione della configurazione e la prevenzione delle parti contraffatte. La marcatura dei dispositivi medici richiede la norma ISO 13485, che pone l'accento sulla documentazione di biocompatibilità, sul controllo della contaminazione e sulla sorveglianza post-commerciale. Verifica sempre che un fornitore possieda la certificazione specifica richiesta dal tuo mercato-finale prima di assumerlo.
4. Quanto tempo ci vuole per passare dalla progettazione alla produzione con un'azienda di stampaggio?
Un tipico programma di stampaggio stampi segue un flusso di lavoro strutturato: revisione della fattibilità, feedback DFM, simulazione CAE, progettazione dello stampo, lavorazione dell'acciaio per utensili, assemblaggio dello stampo, corse di prova, ispezione del primo articolo e approvazione della produzione. La sola fase di fabbricazione degli utensili richiede spesso dalle sei alle dodici settimane, a seconda della complessità. Aggiungendo analisi di fattibilità, simulazioni ed esecuzioni di prova, la maggior parte dei programmi richiede dai tre ai cinque mesi dall'impegno iniziale alla prima produzione delle parti. Gli acquirenti che coinvolgono i fornitori nelle prime fasi della fase di progettazione e incorporano le raccomandazioni DFM possono abbreviare questa tempistica riducendo i cicli di revisione degli strumenti.
5. Quali materiali può lavorare un'azienda di stampaggio?
Le aziende di stampaggio a stampo lavorano un'ampia gamma di metalli tra cui acciaio al carbonio (da 1008 a 1095), acciaio HSLA, acciaio inossidabile (serie 300 e 400), leghe di alluminio (1100, 3003, 5052, 6061), rame, ottone, bronzo fosforoso e leghe speciali come Inconel e titanio. Lo spessore del materiale varia tipicamente da 0,020 pollici a 0,625 pollici. Le proprietà dei materiali come resistenza alla trazione, duttilità, durezza e ritorno elastico influenzano direttamente la progettazione dello stampo, i requisiti di tonnellaggio della pressa e i tassi di usura degli utensili. Scegliere la lega giusta fin dalle prime fasi della fase di progettazione aiuta a ottimizzare sia i costi di costruzione dello stampo sia i costi di produzione a lungo termine.


