


Che cos'è uno stampo per stampaggio personalizzato e come funziona
Immagina di dover marcare migliaia di parti metalliche con un logo così preciso che ogni singola impronta sembri identica. Un set di lettere standard o una perforatrice-di-non è sufficiente. È qui che entra in gioco una matrice per stampaggio personalizzata.
Una matrice per stampaggio personalizzata è uno strumento di precisione-progettato secondo specifiche esatte, progettato per tagliare, modellare o imprimere una forma specifica in un pezzo sotto forza controllata. A differenza dei timbri metallici generici, è-creato appositamente per un particolare requisito di geometria, logo o marcatura della parte.
Il concetto è semplice: uno stampo in acciaio per utensili temprato con un design rialzato o incassato viene pressato dentro o contro un materiale più morbido. La forza sposta il materiale sulla superficie di contatto, trasferendo permanentemente il disegno sul pezzo. Ciò che lo rende "personalizzato" è l'ingegneria che sta dietro. Ogni dimensione, angolo e finitura superficiale è personalizzata per produrre un risultato specifico, in modo affidabile, su migliaia o addirittura milioni di cicli.
Come funziona meccanicamente uno stampo per stampaggio personalizzato
Quando si preme una matrice per stampaggio di metalli personalizzata su un pezzo in lavorazione, la forza si trasferisce attraverso la faccia della matrice e si concentra lungo la geometria del disegno. Le caratteristiche rialzate sulla faccia dello stampo spingono il materiale verso il basso o verso l'esterno, mentre le aree incassate rimangono intatte. Questo spostamento controllato è ciò che crea l'impressione.
La geometria della faccia dello stampo gioca un ruolo fondamentale. I bordi affilati producono tagli netti e confini dei segni definiti. Le superfici in rilievo angolate consentono al materiale spostato di fluire senza rompersi o distorcersi. La profondità e la nitidezza del profilo della fustella determinano quanta forza è necessaria e quanto permanente sarà il segno risultante. COMEIl Fabbricantenote, le matrici per stampaggio sono utensili di precisione speciali, unici e unici nel loro genere, in cui le sezioni di taglio e formatura sono generalmente realizzate in acciaio per utensili temprabile o altri materiali resistenti all'usura.
La pressa o il martello forniscono l'energia, ma è lo stampo a dare forma. Che la forza provenga da una pressa idraulica che eroga tonnellate di pressione o da un martello lanciato manualmente-che colpisce uno stampo, il principio è lo stesso: la forza concentrata più la geometria precisa equivalgono a un'impressione permanente e ripetibile.
Stampi personalizzati vs utensili standard
Allora quando un set di punzoni o lettere standard non è all'altezza? Più spesso di quanto ti aspetteresti.
Gli strumenti standard funzionano bene per forme generiche, caratteri alfanumerici di base o semplici fori rotondi. Ma nel momento in cui i tuoi requisiti includono un logo unico, una geometria complessa, tolleranze dimensionali strette o ripetibilità di volumi elevati, diventano necessari stampi per stampaggio appositamente realizzati. Gli stampi metallici personalizzati sono progettati per mantenere tolleranze specifiche che gli strumenti adattati o generici semplicemente non possono garantire. Se la geometria della parte è unica o proprietaria, l'utensileria personalizzata è l'unico percorso.
Mettila in questo modo: i francobolli standard in metallo sono come-abiti pronti-. Si adattano a uno scopo generale. Le fustelle per stampaggio di metalli personalizzate sono realizzate su misura, costruite per soddisfare le tue esatte specifiche, in modo che ogni impressione, taglio o forma sia coerente dalla prima parte al milionesimo.
Il vero profitto si manifesta nella produzione. UNfustella personalizzata ben-progettataproduce parti praticamente identiche a ogni ciclo, a velocità che possono raggiungere centinaia o addirittura 1.500 corse al minuto in applicazioni ad alta-velocità. Questo livello di coerenza e produttività è impossibile con strumenti standard adattati a uno scopo per il quale non sono stati progettati.
Naturalmente, tutto ciò solleva una domanda pratica: di che tipo di fustella personalizzata hai effettivamente bisogno? La risposta dipende dalla tua applicazione e le opzioni sono più varie di quanto la maggior parte degli acquirenti creda.
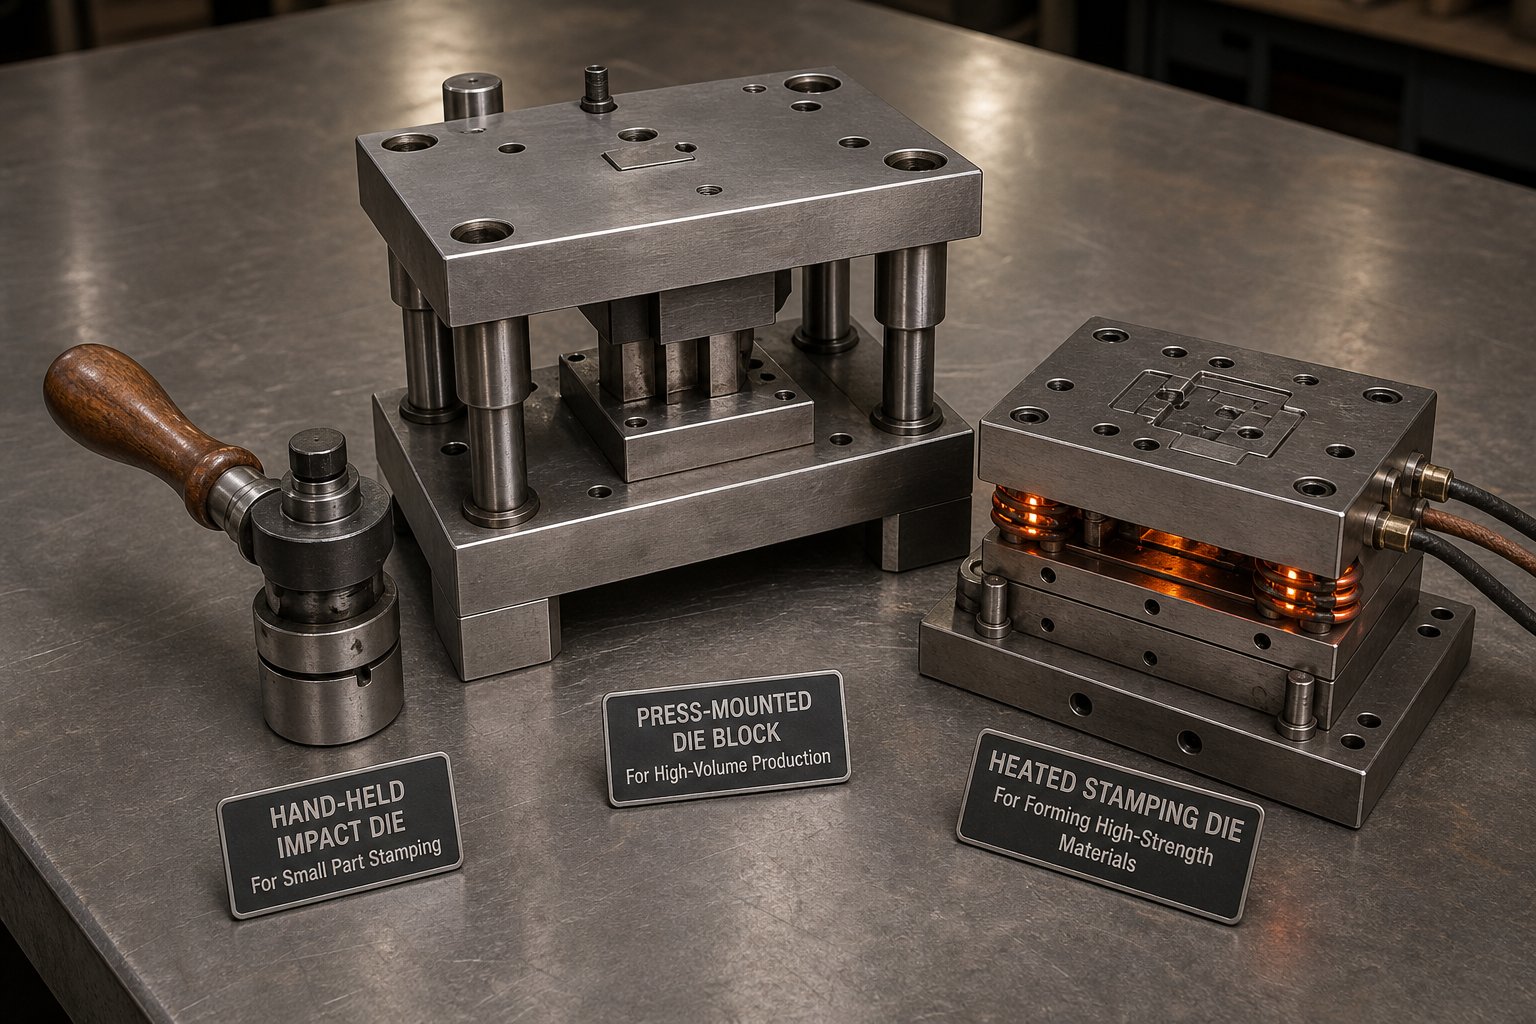
Spiegazione dei tipi di matrici per stampaggio personalizzate
La varietà di configurazioni di fustelle personalizzate disponibili può essere travolgente se non hai mai lavorato su un ordine di fustelle prima. Ciascun tipo risolve un problema diverso e scegliere quello sbagliato significa materiale sprecato, scarsa qualità del segno o una fustella che non sopravvive al ciclo di produzione previsto. Ecco una chiara ripartizione dei tre principali assi di classificazione che incontrerai quando specifichi gli strumenti per lo stampaggio dei metalli.
Matrici per goffratura vs Matrici per debossing
La distinzione qui è direzionale. Un timbro per goffratura in metallo utilizza una matrice maschio-femmina abbinata per spingere il materiale verso l'alto da dietro, creando un rilievo in rilievo sulla superficie del pezzo. Il dado maschio riporta il disegno al contrario; il controdado femmina-fornisce il supporto dal lato opposto. Il risultato è un'impressione tridimensionale che si proietta sopra la superficie circostante, catturando la luce e attirando l'attenzione.
Il debossing funziona nella direzione opposta. Un unico stampo maschio preme il disegno verso il basso sulla superficie del pezzo, creando un'impressione incassata. Per molte applicazioni non è strettamente necessario alcun contro-matrice, poiché il materiale stesso assorbe lo spostamento. COMEArkay Imballaggiospiega, l'incisione proietta progetti verso lo spettatore mentre l'incisione retrocede nel materiale, producendo profondità e ombre anziché proiezione.
Quando scegli l'uno rispetto all'altro? La goffratura è adatta alle applicazioni in cui la visibilità a distanza è importante, come marchi prominenti o identificatori seriali che devono essere letti rapidamente. Un timbro in rilievo in metallo personalizzato è anche la-scelta ideale quando il feedback tattile fa parte del requisito funzionale. L'incisione funziona meglio per marcature discrete, testo incassato su superfici lavorate o situazioni in cui un'impressione in rilievo interferirebbe con l'accoppiamento o l'impilamento delle parti.
Stampi per stampa a caldo e a freddo
Questa classificazione riguarda le condizioni termiche durante l'operazione di stampaggio, non il tipo di forza.
Gli stampi per stampa a caldo vengono riscaldati prima o durante il ciclo di impressione. La temperatura elevata ha due scopi: migliora il flusso del materiale nel pezzo in lavorazione, consentendo dettagli più fini e bordi più puliti, e consente processi di trasferimento della lamina in cui una pellicola metallica o pigmentata si lega al substrato sotto calore e pressione. La stampa a caldo è comune per marcare la plastica, applicare pellicole decorative su superfici metalliche e lavorare con materiali che diventano più flessibili alla temperatura.
Gli stampi per stampaggio a freddo funzionano a temperatura ambiente, facendo affidamento interamente sulla forza meccanica per spostare il materiale. Questo è l'approccio standard per la maggior parte degli stampi in acciaio per applicazioni metalliche, dove il pezzo è sufficientemente duro da mantenere un'impronta pulita senza assistenza termica. Lo stampaggio a freddo evita la distorsione-correlata al calore, richiede configurazioni degli utensili più semplici e generalmente ha un tempo di ciclo più rapido poiché non è prevista alcuna fase di riscaldamento o raffreddamento.
L'idoneità dei materiali guida la scelta. I substrati più morbidi come la pelle, alcune plastiche e le lamine sottili spesso traggono vantaggio dalle fustelle riscaldate. I metalli più duri, in particolare acciaio e ottone allo spessore di produzione, rispondono bene allo stampaggio a freddo con stampi adeguatamente temprati.
Stampi a impatto vs. Stampi-basati sulla pressa
È qui che il volume di produzione entra più direttamente nell’equazione.
Le matrici a percussione sono stampi manuali in metallo progettati per essere colpiti con un martello o una mazza. Si posiziona il punzone contro il pezzo in lavorazione, si dà un solo colpo e si forma l'impronta. Sono portatili, poco costosi da produrre e non richiedono apparecchiature di supporto oltre a uno strumento per colpire e una solida superficie di supporto. Un tipico esempio è il timbro in acciaio con logo utilizzato per contrassegnare singole parti in un'officina meccanica.
Gli stampi basati su pressa-si montano su presse idrauliche, meccaniche o pneumatiche. La pressa eroga una forza costante e ripetibile a velocità e profondità controllate. Ciò elimina la variabilità intrinseca delle impressioni-colpite a mano e consente la produzione automatizzata a volumi che vanno da centinaia a milioni di parti per tiratura.
Il compromesso è semplice: gli stampi ad impatto costano meno in anticipo e offrono flessibilità, mentre gli stampi basati sulla stampa-forniscono coerenza e produttività con un investimento iniziale più elevato.
| Dimensione | Matrici a impatto (colpite a mano-) | Premi-Matrici basate |
|---|---|---|
| Metodo della forza | Colpo manuale di martello o mazza | Pressa idraulica, meccanica o pneumatica |
| Applicazioni tipiche | Marcatura di singole parti, timbri ID a basso-volume, utilizzo sul campo | Stampaggio di produzione, formatura progressiva, marcatura-di grandi volumi |
| Idoneità al volume di produzione | Da 1 a diverse centinaia di parti | Da centinaia a milioni di cicli |
| Intervallo di spessore del materiale | Da lamiera sottile a lamiera moderata (limitata dall'energia del colpo) | Foglio sottile attraverso lamiera pesante (limitato dal tonnellaggio della macchina da stampa) |
| Costo relativo | Basso (solo morire, senza equipaggiamento) | Superiore (matrice più impostazione e fissaggio della pressa) |
Ciascun tipo di fustella soddisfa una combinazione specifica di requisiti di marcatura, proprietà del substrato e scala di produzione. Ma anche dopo aver selezionato la categoria giusta, c'è da prendere una decisione ingegneristica più profonda: quale qualità di acciaio per stampi sopravvivrà alle esigenze della vostra particolare applicazione? Questa scelta dipende dalla durezza, dalla resistenza all'usura e dal materiale su cui stai stampando.
Materiali dello stampo e valori di durezza che influiscono sulle prestazioni
Hai selezionato un tipo di dado. Sai se hai bisogno di goffratura o incisione, a caldo o a freddo, a impatto o a pressione-montato. Ma ecco ciò che la maggior parte dei fornitori sorvola: la qualità dell'acciaio all'interno della fustella determina se dura 500 o 500.000 stampe. L'acciaio per stampi non è un materiale-taglia-adatto-a tutti i materiali. Gradi diversi comportano punti di forza diversi e la scelta sbagliata significa fallimento prematuro o spese inutili.
Gradi di acciaio per utensili per stampi per stampaggio
Negli stampi per stampaggio dell'acciaio compaiono più frequentemente quattro qualità, ciascuna delle quali occupa una posizione diversa nello spettro delle prestazioni.
D2è il cavallo di battaglia per le applicazioni-a lungo termine. Con un alto contenuto di carbonio e circa il 12% di cromo, offre un'eccezionale resistenza all'usura e può raggiungere62-64 HRC dopo indurimento e rinvenimento. È ideale per la tranciatura, la punzonatura e la formatura di stampi che richiedono tolleranze strette su cicli di produzione estesi. Il compromesso? La struttura in carburo duro del D2 lo rende più fragile in caso di forti impatti.
A2è l'esecutore equilibrato. Questo acciaio temprato in aria- contiene circa il 5% di cromo e raggiunge 63-65 HRC. Offre una minore resistenza all'usura rispetto al D2 ma una tenacità significativamente migliore e un'eccellente stabilità dimensionale durante il trattamento termico. Quando il tuo strumento per stampaggio dell'acciaio deve resistere alle fessurazioni più che all'abrasione, A2 è spesso la scelta più intelligente.
S7riempie la nicchia-della resistenza agli shock. Con una resistenza nominale di 60-62 HRC, è-realizzato appositamente per strumenti che assorbono impatti meccanici ripetuti, come gli stampi metallici per le parti in acciaio che vengono colpite da un martello. Se la tua fustella è soggetta a carichi ad alto impatto, la robustezza di S7 previene la catastrofica scheggiatura che distruggerebbe una fustella D2 nella stessa applicazione.
M2è un acciaio ad alta-rapidità che mantiene la durezza a temperature elevate, raggiungendo circa 62-64 HRC. Eccelle nelle applicazioni in cui si accumula calore da attrito durante i cicli rapidi. Per le operazioni di stampaggio dell'acciaio inossidabile ad alta velocità in cui il rammollimento termico opacizzerebbe uno stampo convenzionale, M2 mantiene il suo bordo.
Perché la scelta del voto è così importante? Dipende da tre variabili: la durezza del materiale del pezzo da lavorare, la durata prevista del ciclo di produzione e la precisione dei dettagli dell'impronta. Uno stampo per marcatura di rame dolce a bassi volumi ha esigenze completamente diverse rispetto agli stampi metallici personalizzati per parti in acciaio che funzionano a velocità di produzione per milioni di cicli.
Perché la durezza Rockwell è importante nella scelta dello stampo
Il principio fondamentale è questo: la matrice deve essere sempre molto più dura del pezzo da stampare. Una fustella per la marcatura di alluminio morbido non necessita di durezza estrema perché la resistenza del substrato è minima. Ma i timbri in acciaio inossidabile che contrassegnano pezzi in acciaio inossidabile temprato devono essere sostanzialmente più duri per evitare che lo stampo si usuri più velocemente delle parti che produce.
L’equilibrio è più stretto di quanto sembri. Una durezza insufficiente provoca la deformazione e l'usura prematura della faccia dello stampo. Noterai che le impronte diventano meno profonde, i bordi perdono definizione e alla fine la fustella diventa inutilizzabile ben prima della sua durata prevista. D'altro canto, una durezza eccessiva introduce fragilità. Uno stampo eccessivamente duro resiste magnificamente all'usura ma diventa soggetto a micro-scheggiature e fratture dei bordi, soprattutto in caso di impatto o disallineamento. COMENote MetalTek, la durezza misura la capacità di un materiale di resistere alla rientranza permanente, ma spingere troppo tale resistenza sacrifica la tenacità necessaria per assorbire gli shock operativi.
Quando valuti l'acciaio per stampi per la tua applicazione, queste sono le proprietà del materiale da confrontare tra loro:
- Durezza- resistenza alla deformazione superficiale e all'usura del materiale del pezzo
- Robustezza- capacità di assorbire l'energia dell'impatto senza rompersi o scheggiarsi
- Resistenza all'usura- per quanto tempo la fustella mantiene spigoli vivi e caratteristiche definite sotto cicli ripetuti
- Resistenza alla corrosione- protezione contro l'ossidazione durante lo stoccaggio e in ambienti umidi o chimicamente attivi
- Lavorabilità- la facilità con cui l'acciaio può essere lavorato con precisione-per ottenere stampi con geometrie complesse e dettagli fini
Nessun singolo grado massimizza tutte e cinque le proprietà contemporaneamente. D2 è leader nella resistenza all'usura ma sacrifica la tenacità. S7 è leader nell'assorbimento degli urti ma si usura più velocemente. L'arte di specificare le matrici sta nel far corrispondere questi compromessi alla combinazione specifica di materiale del pezzo, volume di produzione e requisiti di qualità della marcatura.
Tuttavia, il processo di abbinamento non è una supposizione. Segue una sequenza decisionale logica guidata da variabili di produzione reali, a partire da cosa stai stampando e quante parti ti occorrono.
Come scegliere il metodo di fustella giusto per la tua applicazione
La scelta della qualità dell'acciaio per stampi è solo metà dell'equazione. L'altra metà è scegliere quale metodo di fustella si adatta effettivamente al lavoro che stai eseguendo. Questa decisione non riguarda le preferenze. È guidato da tre variabili misurabili: quante parti ti servono, su quale materiale stai stampando e come deve apparire il segno finito.
Selezione del volume di produzione e del metodo dello stampo
Il volume cambia tutto riguardo all’economia e alla costruzione.
Se stai producendo prototipi o piccole serie di poche centinaia di parti stampate personalizzate, ha senso un semplice dado a colpo singolo-. Sono relativamente economici, veloci da produrre e adeguati quando non sono necessari milioni di impronte identiche. Uno stampo a stazione singola- esegue un'operazione per corsa, mantenendo bassi i costi degli utensili e fornendo allo stesso tempo risultati accurati per tirature limitate.
Aumentando fino a decine di migliaia o milioni di cicli, il calcolo cambia drasticamente. Lo stampaggio di precisione personalizzato-di grandi volumi richiede stampi progressivi o composti progettati per sopravvivere a una produzione sostenuta senza degrado.Muore progressiveintegra più operazioni in un unico strumento, utilizzando materiale alimentato a bobina-che avanza attraverso stazioni sequenziali a ogni corsa della pressa. L'investimento iniziale in strumenti è significativamente più elevato, ma il costo per parte scende a una frazione di ciò che producono le operazioni a colpo singolo. Per lo stampaggio di staffe personalizzate o qualsiasi geometria ripetitiva su larga scala, gli utensili progressivi si ammortizzano rapidamente in termini di produttività e uniformità.
Considerazioni sui materiali che guidano la scelta dello stampo
Il materiale del pezzo determina la geometria dello stampo, le specifiche di gioco e la quantità di tonnellaggio che la pressa deve fornire.
I metalli più morbidi come alluminio, rame e ottone perdonano. Si deformano facilmente sotto una forza minore, consentendo dettagli più fini, raggi più stretti e angoli di scarico dello stampo meno profondi. È possibile realizzare complesse parti metalliche stampate personalizzate in questi materiali senza un'estrema capacità di stampa. L'alluminio è morbido ma tende ad aderire alle superfici dello stampo, quindi gli utensili lucidati e la corretta lubrificazione diventano fondamentali per prevenire il grippaggio.
I substrati più duri cambiano completamente l'immagine. Lo stampaggio personalizzato dell'acciaio in acciaio dolce richiede un tonnellaggio maggiore e giochi più ampi rispetto alla stessa geometria in ottone. L'acciaio inossidabile alza ulteriormente il livello perché-si indurisce durante la formatura, il che significa che ogni colpo aumenta leggermente la resistenza incontrata dallo stampo. La costruzione di stampi per acciaio inossidabile deve tenere conto di questo indurimento progressivo con geometria rinforzata e operazioni potenzialmente graduali. Come sottolinea la guida tecnica di Jiga, gli acciai ad alta resistenza- richiedono un'attenta progettazione dello stampo e un tonnellaggio della pressa considerevolmente più elevato rispetto ai metalli più morbidi e duttili.
Il punto è che non è possibile separare la progettazione dello stampo dalle proprietà del pezzo. Una geometria dello stampo che produce uno stampaggio perfetto di parti personalizzate in alluminio potrebbe fallire in modo catastrofico se applicata all'acciaio inossidabile alla stessa profondità e velocità.
Caratteristiche del marchio e requisiti di qualità
Cosa deve effettivamente realizzare l’impressione finita? Un marchio di identificazione poco profondo ha requisiti di stampo completamente diversi rispetto a un logo in metallo stampato in profondità destinato a sopravvivere ad anni di usura e manipolazione.
Profondità, chiarezza e permanenza sono i tre fattori trainanti qui. Un logo in metallo che deve rimanere leggibile dopo la verniciatura, la verniciatura a polvere o l'usura della superficie richiede uno spostamento più profondo e una geometria del bordo più nitida rispetto a un semplice segno del numero di parte su un componente interno. Le matrici di coniatura- offrono la massima precisione e dettagli superficiali inducendo un flusso completo di plastica sulla superficie dell'impronta, ma richiedono un tonnellaggio significativamente più elevato. La goffratura e il debossing offrono un impatto visivo con meno forza. Le fustelle in stile-incisione tagliano invece di spostare il materiale, producendo segni lineari-sottili permanenti ma superficiali.
L'abbinamento di queste caratteristiche al metodo dello stampo giusto segue una chiara sequenza decisionale:
- Definire i requisiti del marchio: profondità, chiarezza, permanenza e aspetto visivo
- Identificare il materiale del pezzo e il suo grado di durezza
- Determinare il volume di produzione e gli obiettivi del tempo di ciclo
- Seleziona il tipo di fustella appropriato in base ai primi tre fattori
- Specificare il grado del materiale dello stampo che bilancia la resistenza all'usura e la tenacità per l'applicazione
Salta un passaggio e ti ritroverai con una fustella che non può produrre la qualità di cui hai bisogno o non sopravviverà al ciclo di produzione che stai pianificando. Ogni specifica in questa sequenza si inserisce in quella successiva e la variabile finale che le lega tutte insieme è il tonnellaggio della pressa, il budget di forza che determina in definitiva ciò che il tuo stampo può realizzare.
Tonnellaggio della stampa e rapporto di progettazione degli stampi
Ogni matrice per stampaggio metalli ha un budget di forza. Superalo e otterrai impressioni incomplete, usura accelerata o, peggio, danni alle apparecchiature. Se rimani ben al di sotto di questo valore, spenderai troppo per la capacità di stampa di cui non hai bisogno. Il rapporto tra tonnellaggio e progettazione dello stampo è una delle considerazioni ingegneristiche più trascurate nell'ordinazione di stampi personalizzati, ma determina direttamente se l'attrezzatura funziona come previsto.
Come i requisiti di forza sono correlati alle dimensioni e alla profondità dello stampo
Il principio è intuitivo una volta che lo si vede: un'area di impronta più ampia significa contemporaneamente più materiale che resiste allo spostamento, il che richiede più forza. Raddoppiando la superficie stampata si raddoppierà all'incirca il tonnellaggio richiesto. I segni più profondi aggravano l'effetto perché lo stampo deve spingere ulteriormente il materiale, incontrando una resistenza crescente man mano che lo spostamento aumenta.
L'approccio ingegneristico per il calcolo della forza richiesta nello stampaggio del metallo segue una formula ben-stabilita. Come dettagliato daricerca sul tonnellaggio di stampaggio, il calcolo fondamentale moltiplica tre variabili: il perimetro dell'impronta (lunghezza totale di tutti i bordi che si formano), lo spessore del materiale del pezzo e la resistenza al taglio di quel metallo specifico. Un cerchio da 2 pollici di diametro perforato attraverso un acciaio dolce da 0,10 pollici con una resistenza al taglio di 25 tonnellate per pollice quadrato richiede circa 15,7 tonnellate di forza e ingegneri esperti aggiungono a questo un fattore di sicurezza del 15-20%.
La durezza del materiale funge da moltiplicatore nell'intera equazione. L'alluminio morbido ha una resistenza al taglio di circa 11 tonnellate per pollice quadrato. L'acciaio inossidabile ricotto arriva a circa 37, mentre l'acciaio inossidabile semiduro raggiunge circa 50. Ciò significa che la stessa geometria del punzone per stampi in metallo che taglia l'acciaio inossidabile richiede circa da tre a cinque volte il tonnellaggio necessario per l'alluminio. Quando specifichi uno stampo in metallo personalizzato, il materiale del pezzo non è solo una voce su un disegno. È il principale fattore determinante dei tuoi requisiti di forza.
Abbinamento del design dello stampo alla capacità disponibile della pressa
I designer di stampi non lavorano nel vuoto. Progettano rispettando i limiti della macchina da stampa che utilizzerà lo strumento. Se la tua struttura utilizza una macchina da stampa da 20 tonnellate, ogni decisione relativa all'area dell'impronta, alla profondità del segno e alla complessità dei dettagli deve rientrare in quel tonnellaggio.
È qui che si verificano i compromessi-nel mondo reale. Immagina di aver bisogno di un'impronta di un logo di grandi dimensioni in acciaio inossidabile, ma il calcolo mostra che sono necessarie 30 tonnellate e la tua macchina da stampa ne produce solo 20. Hai tre opzioni: ridurre l'area di impressione in modo che la forza richiesta scenda al di sotto della capacità, organizzare l'operazione su più colpi utilizzando un approccio progressivo o investire in attrezzature di capacità-più elevata. Ciascuna soluzione comporta implicazioni diverse in termini di costi e qualità per i tuoi set di stampi per stampaggio dei metalli.
La relazione scorre anche al contrario. Una stampante che funziona costantemente vicino alla sua capacità nominale subisce un'usura più rapida dei cuscinetti, delle guide e del telaio stesso. Migliori pratiche del settore dalinee guida sulla compatibilità della stamparaccomanda che la forza calcolata dello stampo rimanga al di sotto del tonnellaggio nominale della pressa con un margine di sicurezza del 20-30% per tenere conto delle variazioni del materiale, dell'usura degli utensili e delle fluttuazioni del processo.
Il sottodimensionamento della capacità della pressa rispetto ai requisiti del moncone provoca impronte incomplete e un'usura accelerata del moncone. La pressa non è in grado di fornire la forza di cui non dispone e gli stampi in metallo che operano al limite del tonnellaggio disponibile producono risultati incoerenti, riducendo al tempo stesso la vita utile della pressa e dello stampo.
Per i metalli destinati ad applicazioni di stampaggio in cui il calcolo del tonnellaggio richiesto supera la capacità disponibile, la mossa più intelligente è sempre quella di modificare il design dello stampo anziché sovraccaricare la pressa. Ridurre il perimetro, suddividere le operazioni tra stazioni o selezionare uno spessore del pezzo più sottile sono tutte risposte ingegneristiche valide che preservano la qualità e la longevità delle apparecchiature.
Il force budgeting è la spina dorsale ingegneristica di qualsiasi progetto di stampaggio. Ma la stazza da sola non dice quanto costerà uno stampo o quanto tempo ci vorrà per costruirlo. Tali risposte dipendono da un diverso insieme di variabili: complessità, qualità del materiale, tolleranze e fasi del flusso di lavoro tra l'ideazione e la consegna.
Fattori di costo e tempi di consegna per stampi per stampaggio personalizzati
C'è qualcosa di frustrante nell'acquistare matrici per stampaggio personalizzate: quasi nessuno pubblica linee guida trasparenti sui prezzi. Richiedi un preventivo, aspetti giorni per una risposta e il numero che ritorna sembra arbitrario se non capisci cosa lo sta guidando. Risolviamolo.
Ciò che determina il prezzo degli stampi per stampaggio personalizzato
Il costo della morte non è una variabile singola. Si tratta di una serie di decisioni di progettazione e produzione, ciascuna delle quali aggiunge il proprio livello al preventivo finale. Quando valuti le proposte di un'azienda di stampaggio di metalli personalizzata, sapere quali fattori hanno il peso maggiore ti aiuta a trovare compromessi più intelligenti nelle prime fasi della fase di progettazione.
- Complessità progettuale- Il principale fattore di costo. Una fustella contenente un semplice testo alfanumerico è molto più economica di una che riproduce un logo intricato con grazie fini, curve composte o rilievi multi-livello. Gli stampi progressivi che eseguono più operazioni in sequenza possono costare molte volte di più rispetto agli utensili a fase singola.
- Dimensioni del moncone e area dell'impronta- Gli stampi più grandi consumano più materia prima, richiedono tempi di lavorazione più lunghi e richiedono presse più grandi per i cicli di prova.
- Grado del materiale- Una fustella D2 o in carburo costa molto di più di una fustella A2, ma la spesa aggiuntiva spesso viene ripagata grazie a una maggiore durata utile su tirature ad alto-volume.
- Requisiti di tolleranza e precisione- Tolleranze dimensionali più strette implicano passaggi di lavorazione più lenti, passaggi di ispezione aggiuntivi e potenzialmente operazioni di elettroerosione a filo o di rettifica che aumentano il costo orario.
- Specifiche di finitura superficialeLe - facce dello stampo-lucidate a specchio impediscono l'adesione del materiale durante lo stampaggio personalizzato, ma richiedono tempo di finitura manuale-extra.
- Quantità ordinata- Risolti i costi di progettazione e configurazione ripartiti su più matrici identiche, riducendo il prezzo unitario-su ordini più grandi.
Due acceleratori di costi nascosti colgono gli acquirenti alla sprovvista. Le revisioni della progettazione dopo l'inizio della lavorazione riavviano essenzialmente parti del processo di produzione. E i tempi di consegna ridotti costringono un produttore di stampaggio di metalli personalizzato a dare priorità al tuo lavoro rispetto ad altri, spesso con un sovrapprezzo del 25-75% a seconda dell'urgenza. Come confermano i dati sui tempi di consegna del CNC, le tariffe urgenti compensano gli straordinari, i lavori sospesi e l'assegnazione di macchine dedicate.
Aspettative tipiche di lead time
Ogni fustella personalizzata passa attraverso una sequenza prevedibile di fasi e ciascuna fase richiede tempo. Comprendere il flusso di lavoro ti aiuta a stabilire aspettative di consegna realistiche e a identificare l'origine tipica dei ritardi.
La progressione generale è questa: valutazione di fattibilità e revisione del progetto, simulazione CAE per convalidare il flusso del materiale e la distribuzione delle sollecitazioni, lavorazione CNC del blocco matrice, trattamento termico per raggiungere la durezza desiderata, finitura e lucidatura superficiale, stampaggio di prova su pezzi campione, ispezione dimensionale e approvazione finale. Gli stampi a stazione singola-più semplici con geometria di base possono spostarsi attraverso questa pipeline in cinque-dieci giorni lavorativi. Stampi progressivi complessi con tolleranze strette, materiali esotici o stazioni multiple richiedono comunemente dalle tre alle sei settimane dalla conferma dell'ordine alla spedizione.
Per un esempio concreto di come queste fasi strutturano una sequenza temporale di produzione reale,Il flusso di lavoro dello stampo per stampaggio di YICHENsi muove in sequenza dalla valutazione di fattibilità e dalla simulazione CAE alla lavorazione di precisione, alle prove e all'ispezione finale. Questo processo end-to{2}}end illustra il motivo per cui i tempi di consegna variano così ampiamente. Un produttore di matrici per stampaggio metalli che gestisce internamente l'intera sequenza può comprimere le tempistiche eliminando i passaggi tra i fornitori, mentre le officine che esternalizzano il trattamento termico o la simulazione aggiungono tempi di transito e di coda ad ogni passaggio.
Il più grande dispendio di tempo, costantemente, è l’input di progettazione incompleto. Tolleranze mancanti, richiami di materiali poco chiari o grafica non pronta per la produzione-costringono il team di tecnici a fare una pausa e a richiedere chiarimenti. Ogni giro di domande può costare giorni. Se utilizzi per la prima volta servizi di stampaggio metalli personalizzati, prepara la grafica vettoriale in scala finale, specifica il materiale e la durezza del pezzo e definisci i requisiti di tolleranza prima di richiedere preventivi. Gli input puliti producono preventivi più rapidi, meno revisioni e tempi di consegna complessivi più brevi.
I servizi di etichettatura per lo stampaggio dei metalli seguono una logica di costo simile: i requisiti di complessità, volume e precisione si sommano per determinare sia il prezzo che la tempistica. Che tu abbia bisogno di un unico stampo prototipo o di attrezzature di produzione per milioni di cicli, i fattori di costo rimangono gli stessi. Cambia solo il loro peso relativo.
Prezzi e tempi di consegna ti forniscono il business case. Ma esiste un livello tecnico che influisce sia sui costi che sulle prestazioni in modi che la maggior parte degli acquirenti non prende mai in considerazione: il modo in cui il materiale del pezzo modifica il design stesso dello stampo. Uno stampo costruito per l'alluminio e uno costruito per l'acciaio inossidabile non sono solo diversi in termini di durezza. Sono diversi per geometria, gioco e trattamento superficiale da zero.
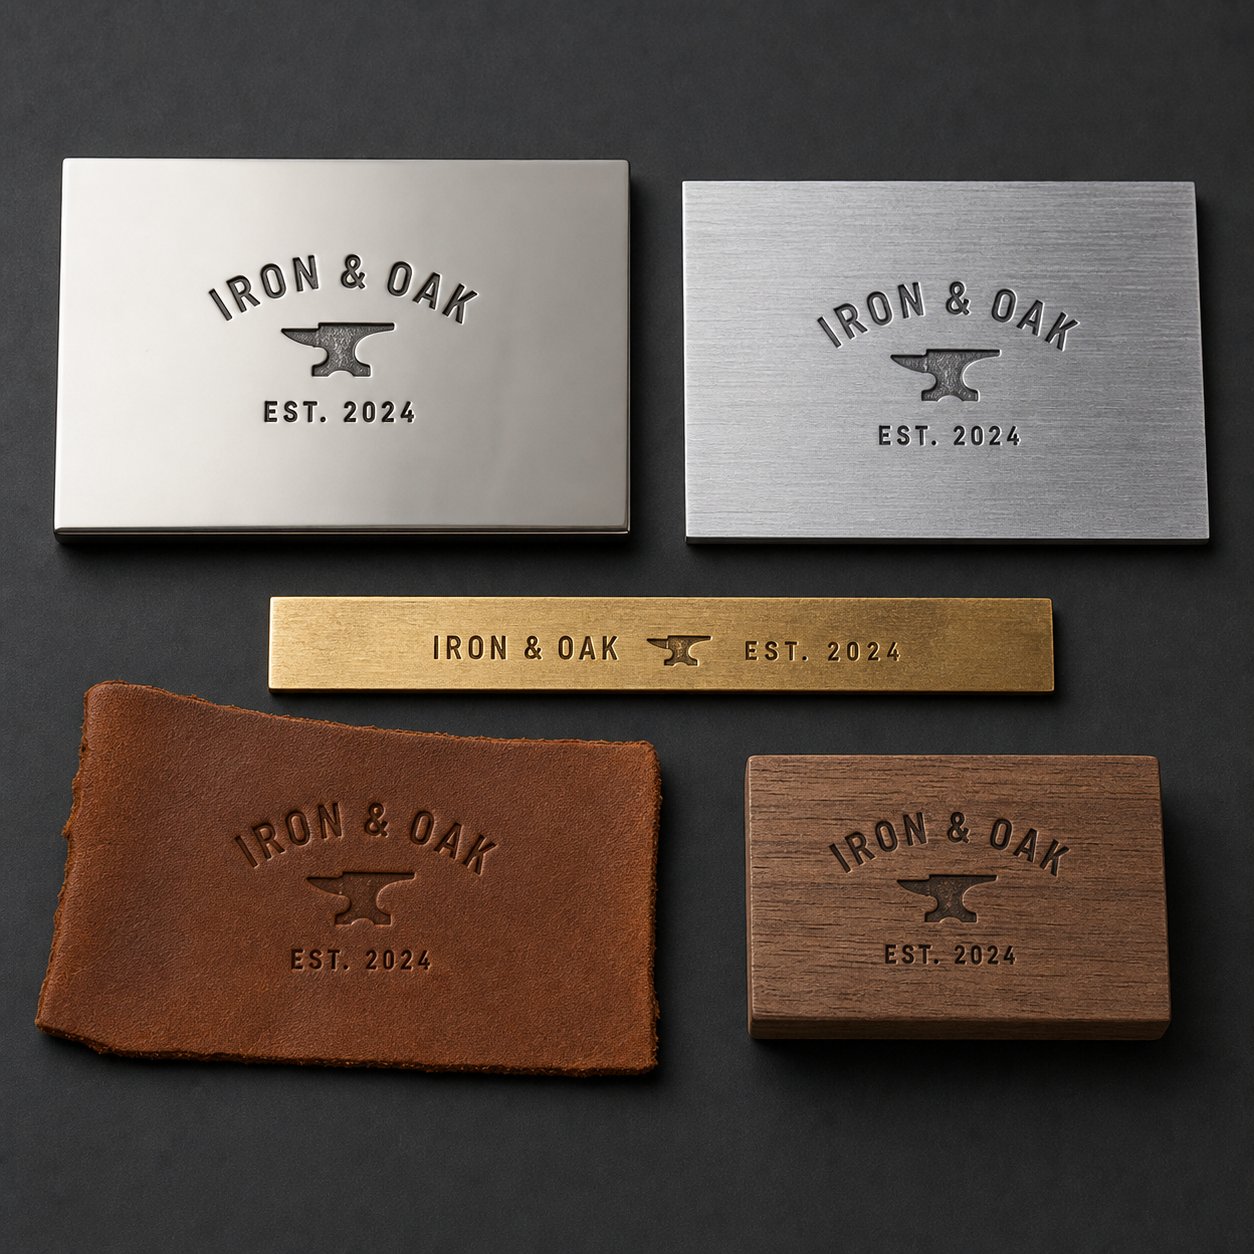
Come il materiale del substrato cambia i requisiti di progettazione dello stampo
Uno stampo che produce impronte impeccabili sull'ottone potrebbe scheggiarsi al primo impatto con l'acciaio inossidabile. Un'altra matrice progettata per la marcatura dell'acciaio temprato potrebbe frantumare i dettagli più fini in un pezzo di pelle. Il substrato non è solo qualcosa su cui agisce lo stampo. Determina attivamente il modo in cui deve essere costruito lo stampo e ignorare tale relazione è uno dei modi più rapidi per rovinare strumenti costosi.
Differenze di progettazione dello stampo tra i materiali del substrato
Ogni substrato risponde alla forza in modo diverso. I metalli resistono allo spostamento, il legno si comprime lungo le linee delle venature, la pelle si deforma elasticamente prima di prendere una forma permanente e la plastica può sciogliersi o rompersi a seconda della temperatura e della velocità. Questi comportamenti richiedono geometrie dei monconi fondamentalmente diverse anche quando il design dell'impronta rimane identico.
Per i substrati più duri come l'acciaio dolce e l'acciaio inossidabile, le facce della matrice necessitano di angoli di scarico più bassi e di una struttura più robusta. La matrice incontra una resistenza significativa durante lo spostamento del materiale, quindi sezioni trasversali-più spesse e raggi più ampi impediscono concentrazioni di sollecitazioni che potrebbero incrinare le caratteristiche sottili della matrice. Le parti metalliche stampate in questi materiali tollerano una profondità inferiore per colpo e lo stampo stesso deve essere costruito con acciai per utensili di alta qualità temprati ben al di sopra del pezzo in lavorazione per evitare deformazioni premature.
I substrati più morbidi ribaltano l’equazione. I timbri in metallo per legno possono incorporare dettagli più fini, impressioni più profonde e bordi più nitidi perché il substrato si comprime facilmente sotto una forza moderata. I timbri in metallo per pelle seguono una logica simile. La pelle cede facilmente, accettando modelli profondi e altamente dettagliati senza richiedere un tonnellaggio estremo. La sfida con i materiali morbidi non è la forza. Controlla quanto il substrato si deforma oltre il limite dell'impressione prevista.
La plastica occupa una via di mezzo che varia notevolmente a seconda del tipo di polimero. I termoplastici possono trarre vantaggio da matrici riscaldate che ammorbidiscono la superficie per impronte pulite, mentre i termoindurenti e i compositi riempiti si comportano più come substrati duri che richiedono una costruzione robusta della matrice.
Considerazioni sullo stampaggio di acciaio inossidabile e alluminio
Questi due metalli meritano un'attenzione speciale perché sono tra i substrati stampati più comunemente, ma ciascuno di essi introduce sfide che fanno inciampare gli acquirenti inesperti.
Acciaio inossidabileil lavoro-si indurisce durante la formatura. Ogni colpo aumenta leggermente la resistenza del materiale a ulteriori deformazioni. Lo stampaggio dei metalli per l'acciaio inossidabile richiede giochi più ampi rispetto alla stessa operazione sull'acciaio dolce.Ricerca pubblicata su MetalForming Magazinemostra che i gradi austenitici come il Tipo 304 e 316 possono richiedere fino a tre volte la forza di formatura dell'acciaio a basso-carbonio, con giochi di stiro dello spessore del materiale più un ulteriore 35-40%. Si tratta di una differenza enorme rispetto al gioco standard del 10% per lato utilizzato per l'acciaio dolce.
Per le applicazioni personalizzate di stampaggio dei metalli in 316/316l, i progettisti di stampi devono anche tenere conto delle velocità di formatura più lente. A differenza dell'acciaio al carbonio, l'acciaio inossidabile in realtà si forma meglio a velocità ridotta perché la velocità di incrudimento-risponde alla velocità di deformazione. Gli stampi riscaldati possono migliorare ulteriormente i risultati su geometrie difficili riducendo lo stress da flusso del materiale durante l'impronta.
Le parti stampate in acciaio inossidabile richiedono superfici dello stampo con eccellente qualità di finitura e rivestimenti come TiN o DLC per ridurre l'usura. Senza questi accorgimenti l'acciaio inossidabile tende a saldarsi alla faccia della matrice in microscopici punti di contatto, irruvidendo progressivamente sia l'utensile che il pezzo da lavorare.
Alluminiopresenta il problema opposto. È morbido e richiede molto meno tonnellaggio, ma la sua bassa durezza lo rende adesivo. Le operazioni di stampaggio dell'alluminio personalizzato combattono una battaglia costante contro l'assorbimento di materiale, dove sottili strati di alluminio si trasferiscono sulla superficie dello stampo e si accumulano nel corso di cicli ripetuti. Tale accumulo degrada la qualità dell'impressione e alla fine richiede l'interruzione della produzione per la pulizia.
La soluzione è costituita da superfici dello stampo altamente lucidate (Ra 0,2-0,4 micrometri) combinate con una lubrificazione adeguata e rivestimenti potenzialmente anti-adesivi. Le linee guida per la progettazione degli stampi rilevano che i rivestimenti CVD e PVD migliorano la lubrificazione prevenendo l'assorbimento di materiale, prolungando la durata dello stampo in particolare nelle applicazioni in alluminio e acciaio inossidabile. La distanza tra punzone e matrice per l'alluminio è generalmente più ridotta, pari al 6-10% dello spessore del materiale, e i raggi del punzone devono essere impostati su un valore compreso tra otto e dieci volte lo spessore del materiale per evitare che l'utensile penetri attraverso la lamiera morbida.
Anche l'anisotropia planare dell'alluminio complica la sua formazione. I fogli di alluminio laminati si comportano diversamente a seconda della direzione della forza applicata rispetto alla direzione di laminazione. I manuali di progettazione degli stampi per l'acciaio a basso-carbonio non dovrebbero essere applicati direttamente all'alluminio perché le differenze nel comportamento-di incrudimento e nella topografia della superficie alterano i limiti di formatura.
| Substrato | Materiale consigliato per la matrice | Intervallo di profondità tipico | Requisiti speciali |
|---|---|---|---|
| Acciaio dolce | Acciaio per utensili D2 o A2 (58-62 HRC) | 0,1-0,5 mm | Gioco standard del 5-10% per lato; stazza moderata |
| Acciaio inossidabile (304/316) | D2 con rivestimento TiN/DLC o inserti in metallo duro | 0,05-0,3 mm | 35-40% di spazio aggiuntivo; velocità più lente; fino a 3 volte la forza di formatura rispetto all'acciaio dolce |
| Alluminio | Lucido A2 o D2 con rivestimento PVD | 0,1-0,8 mm | 6-10% di gioco; superfici lucidate per evitare grippaggi; Spessore 8-10x per i raggi del punzone |
| Ottone/Rame | Acciaio per utensili A2 o D2 | 0,1-0,6 mm | Controllare la direzionalità per le leghe laminate; forza moderata; bordi puliti ottenibili |
| Legna | Acciaio dolce o A2 (durezza inferiore accettabile) | 0,5-3,0 mm | Bordi affilati per una compressione pulita delle fibre; le matrici riscaldate migliorano la bruciatura-nella marcatura |
| Pelle | Stampo in ottone o acciaio dolce; acciaio temprato per volume di produzione | 1,0-5,0 mm | Dettagli precisi ottenibili; forza moderata; le trafile riscaldate migliorano la definizione su pelli spesse |
Lo schema qui è chiaro: i substrati più duri limitano ciò che la fustella può fare, mentre i substrati più morbidi limitano la pulizia della fustella. In ogni caso, è il substrato a dettare l'attrezzatura e non il contrario. I risultati del metallo stampato dipendono tanto dalla comprensione del pezzo quanto dalla specifica dell'utensile stesso.
Una volta mappato il comportamento del substrato, la domanda rimanente è pratica: come fa effettivamente un acquirente a passare dalla comprensione di queste variabili al tenere in mano uno stampo-pronto per la produzione? Il viaggio dall'ideazione all'utensile finito presenta fasi, insidie e punti decisionali.
Dall'idea alla produzione-Fustella per stampaggio personalizzata pronta
Hai fatto la ricerca. Comprendi i tipi di stampi, i gradi di acciaio, il comportamento del substrato e i requisiti di tonnellaggio della pressa. Ma c'è un divario tra sapere di cosa hai bisogno e ricevere effettivamente uno strumento di stampaggio dei metalli personalizzato-pronto per la produzione. Questa lacuna viene colmata con un flusso di lavoro ingegneristico strutturato e gli acquirenti che lo affrontano senza problemi sono quelli che arrivano preparati.
Preparazione del progetto e analisi di fattibilità
Prima che qualsiasi produttore di timbri metallici inizi a tagliare l'acciaio, ha bisogno di input specifici da parte tua. Le informazioni incomplete sono la causa principale di ritardi, cicli di revisione e superamento dei costi. Ecco cosa tenere pronto prima di inviare una richiesta di offerta:
- Grafica vettoriale su scala di produzione- Fornisci il tuo progetto in un formato vettoriale scalabile (DXF, AI o EPS). Le immagini raster introducono ambiguità sulla geometria dei bordi che costringono il team di ingegneri a interpretare anziché eseguire.
- Specifica del materiale del pezzo- Includi lega, stato d'animo e spessore esatti. Dire "acciaio inossidabile" non è sufficiente:. 304 ricotto a 0,8 mm e 316L semiduro-a 1,2 mm richiedono approcci allo stampo completamente diversi.
- Obiettivi di volume di produzione- Il fatto che tu abbia bisogno di 200 parti o 2 milioni determina la costruzione dello stampo, la qualità del materiale e se un semplice utensile a stazione singola- o un utensileria progressiva abbia senso economico.
- Tolleranza e requisiti di qualità- Definisci il significato di "abbastanza buono". Specificare le tolleranze dimensionali, la variazione di profondità accettabile e gli eventuali standard estetici che l'impronta finita deve soddisfare.
Con questi input in mano, il team di ingegneri esegue un'analisi di fattibilità. Questa è la fase di controllo in cui ingegneri esperti valutano se il tuo progetto può essere stampato in modo affidabile dati i vincoli del materiale e della geometria scelti. Come dettagliato nelle guide complete al processo di progettazione dello stampo, questa revisione esamina se i raggi di piegatura sono realizzabili, se le caratteristiche sono sufficientemente distanziate per mantenere l'integrità del materiale e se le tolleranze specificate sono realistiche per il metodo di stampaggio. Un ingegnere esperto con 15+ anni di esperienza può identificare immediatamente le caratteristiche problematiche, come la geometria che potrebbe rompersi, distorcersi o richiedere un tonnellaggio poco pratico.
Pensa all’analisi di fattibilità come a un controllo della realtà. È molto più economico modificare un progetto in questa fase piuttosto che scoprire un difetto dopo che l'acciaio per utensili temprato è stato lavorato. Alcune funzionalità che appaiono bene sullo schermo semplicemente non possono sopravvivere alla fisica dello spostamento del materiale a velocità di produzione.
Simulazione e prototipazione CAE
È qui che il moderno stampaggio personalizzato dei metalli si differenzia da come venivano fatte le cose due decenni fa. Invece di costruire uno stampo, provarlo, individuare problemi, ri-lavorare e riprovare, i produttori di stampi di oggi simulano digitalmente l'intero processo di stampaggio prima di tagliare un singolo pezzo di acciaio.
Le piattaforme di ingegneria assistita da computer-come AutoForm e DYNAFORM utilizzano l'analisi degli elementi finiti per prevedere esattamente come si comporterà la lamiera sotto la geometria dello stampo proposta. Gli ingegneri possono visualizzare il flusso di materiale nella cavità dello stampo, identificare zone di eccessivo assottigliamento o increspatura, prevedere il comportamento del ritorno elastico e calcolare la distribuzione delle sollecitazioni sulla faccia dello stampo. Il processo di simulazione della progettazione degli stampi consente ai progettisti di eseguire rapidamente iterazioni sui modelli digitali, risolvendo problemi che altrimenti richiederebbero costose rilavorazioni fisiche.
Cosa significa questo per te come acquirente? Meno iterazioni, minor rischio di fallimento del primo-articolo e un percorso più breve dall'ideazione alle stampe metalliche personalizzate approvate. La simulazione CAE essenzialmente-carica la risoluzione-del problema. I problemi che una volta emergevano solo durante la prova fisica, come le crepe in corrispondenza di raggi stretti o il riempimento incompleto di cavità profonde, vengono risolti tramite software a una frazione del costo.
Per le geometrie complesse, la simulazione ottimizza anche la forma grezza e identifica se le operazioni di formatura a fasi produrranno risultati migliori rispetto a un approccio a singolo-colpo. Ciò è particolarmente utile quando si ordina uno stampo metallico personalizzato per applicazioni progressive in cui più stazioni devono lavorare in sequenza senza introdurre errori cumulativi.
Lavorazione, prove e ispezione finale
Una volta che la simulazione convalida il progetto, inizia la produzione fisica. La sequenza segue un percorso prevedibile, anche se il tempo e la precisione investiti in ogni passaggio variano in base alla complessità dello stampo.
Lavorazione CNCtraduce il modello 3D convalidato in acciaio per utensili fisico. La fresatura, la tornitura e spesso l'elettroerosione a filo ad alta precisione- producono la geometria dello stampo con tolleranze strette. Per un timbro in metallo personalizzato con dettagli fini del logo, la lavorazione può comportare più operazioni su diversi tipi di macchine per ottenere la definizione della superficie richiesta.
Trattamento termicosegue la lavorazione. Il blocco dello stampo viene indurito e temperato al suo valore Rockwell target, trasformando l'acciaio lavorabile relativamente morbido nella superficie resistente all'usura-che sopravvivrà ai cicli di produzione. Questa fase viene controllata attentamente perché la distorsione durante il trattamento termico può annullare la precisione raggiunta nella lavorazione.
Finitura superficialeporta la faccia dello stampo nella sua condizione finale. A seconda dell'applicazione, si va dalla molatura alla lucidatura a specchio. Gli stampi per lo stampaggio dell'alluminio, come discusso in precedenza, necessitano di una finitura superficiale eccezionale per impedire l'adesione del materiale.
Stampaggio di provaè dove la simulazione incontra la realtà. Lo stampo finito viene confrontato con pezzi campione in condizioni di produzione. Gli ingegneri misurano la profondità dell'impressione, controllano l'accuratezza dimensionale, ispezionano la qualità dei bordi e valutano la coerenza complessiva del segno su più colpi. Qualsiasi deviazione dalle specifiche viene identificata qui, non dopo la spedizione dello stampo alla vostra struttura.
Controllo dimensionaleconferma che sia lo stampo stesso che le parti di prova soddisfano i requisiti del disegno. Le misurazioni in genere includono la profilazione ottica della faccia dello stampo, la verifica CMM delle dimensioni critiche e l'ispezione visiva sotto ingrandimento per micro-difetti.
Per produttori e ingegneri di attrezzature pronti a passare dalla ricerca a una vera e propria richiesta di offerta,Il servizio di stampi per stampaggio di YICHENstruttura l'intero flusso di lavoro dall'inizio alla fine--end, coprendo la valutazione di fattibilità, la simulazione CAE, la lavorazione meccanica di precisione, le prove e l'ispezione finale sotto lo stesso tetto. Avere la pipeline completa gestita da un unico fornitore di stampi per timbri in metallo personalizzati elimina il sovraccarico di coordinamento derivante dalla suddivisione delle fasi tra più fornitori e riduce i ritardi di trasferimento che allungano le tempistiche.
L'intero percorso dal concetto-alla-produzione di uno strumento personalizzato per stampi in metallo può variare da pochi giorni per geometrie semplici a diverse settimane per stampi progressivi complessi. Ciò che comprime quella sequenza temporale in modo più affidabile non è affrettare la lavorazione. Arriva alla fase della richiesta di offerta con input chiari, tolleranze realistiche e una chiara comprensione di ciò che richiede la tua applicazione.
Tuttavia, avere in mano una fustella-pronta per la produzione non significa che il lavoro sia finito. Il modo in cui conservi, mantieni e risolvi i problemi degli strumenti determina se garantiscono la durata di servizio per cui è stata progettata la progettazione o se si usurano prematuramente a causa dell'incuria.
Manutenzione e risoluzione dei problemi per una maggiore durata dello stampo
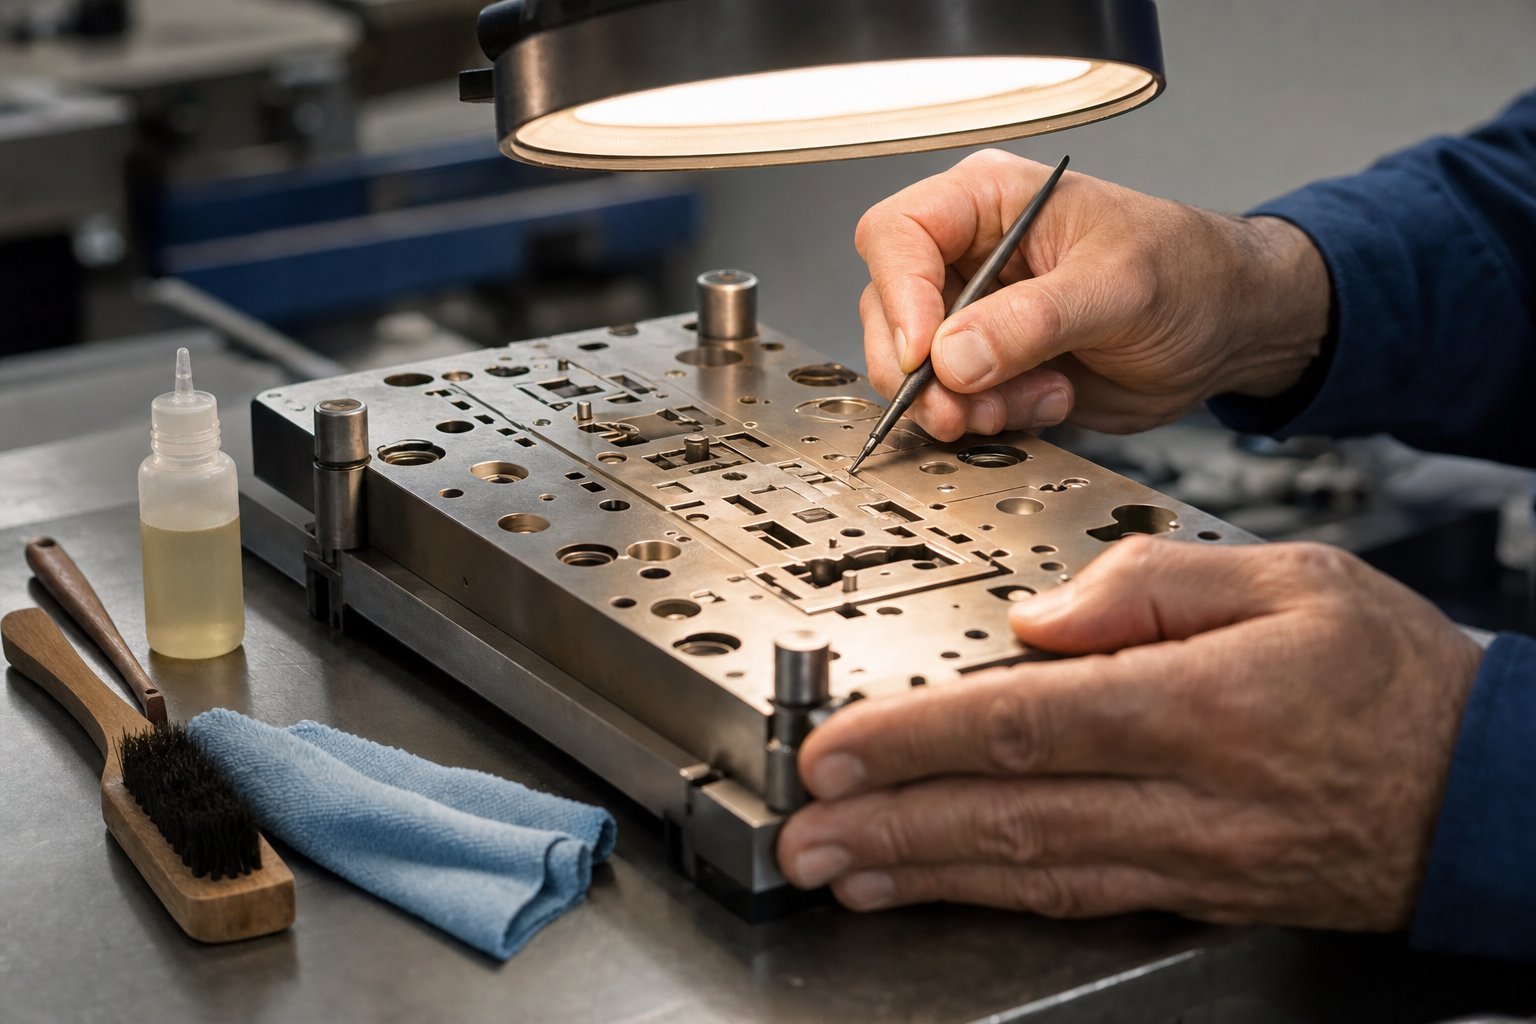
Una matrice per timbratura personalizzata ben-progettata può fornire centinaia di migliaia di impronte impeccabili. Oppure può degradarsi in poche settimane. La differenza raramente si riduce al design o alla scelta dei materiali. Dipende da cosa succede dopo che lo stampo lascia la sala attrezzi. Una cura adeguata moltiplica la durata di servizio per fattori che superano di gran lunga il modesto investimento di tempo richiesto, tuttavia la maggior parte degli operatori considera la manutenzione come un ripensamento finché i problemi di qualità non costringono a un'interruzione della produzione.
Estendere la durata della vita dello stampo attraverso una cura adeguata
Pensa al tuo stampo in metallo nel modo in cui un macchinista pensa agli strumenti di misura di precisione: è uno strumento calibrato che perde precisione se abusato o trascurato. I quattro pilastri della cura degli stampi sono conservazione, pulizia, ispezione e ricondizionamento periodico.
Magazzinaggioconta più di quanto la maggior parte dei negozi si renda conto. Gli strumenti per lo stampaggio del metallo devono essere conservati in un ambiente asciutto, a temperatura-controllata, leggermente oliato per prevenire l'ossidazione superficiale e fisicamente protetto dagli urti. Impilare le fustelle una contro l'altra o gettarle in un cassetto provoca danni ai bordi che si manifestano come impressioni incoerenti nella successiva tiratura di produzione. Utilizzare rack dedicati o custodie protettive che mantengano le facce dello stampo separate e protette.
Pulizia dopo ogni utilizzonon è-negoziabile. Accumuli di materiale, trucioli metallici e residui di lubrificante si accumulano sulla faccia dello stampo durante lo stampaggio. Lasciati sul posto, questi contaminanti si incorporano nelle impronte successive, accelerano l'usura nei punti di contatto ad alta-pressione e possono persino causare corrosione durante la conservazione. Come confermano le migliori pratiche di manutenzione degli stampi, l'adozione di un programma di pulizia che rimuova-i residui accumulati utilizzando solventi e spazzole adeguati garantisce che tutte le superfici rimangano prive di contaminanti. Le matrici pulite funzionano in modo più efficiente e producono risultati di qualità superiore.
Ispezione periodicarileva i problemi prima che si riversino a cascata. Controlla visivamente le matrici di marcatura dopo ogni ciclo di produzione per rilevare eventuali segni di arrotondamento dei bordi, micro-fessure, vaiolature o modelli di usura irregolare. Utilizza l'ingrandimento per matrici con dettagli-fini in cui le micro-scheggiature non sono visibili a occhio nudo. La ricerca sui guasti degli utensili mostra che la maggior parte dei guasti degli stampi non avviene da un giorno all'altro. Si sviluppano gradualmente da problemi di manutenzione trascurati e il rilevamento precoce attraverso ispezioni di routine è il modo più affidabile per prevenire danni catastrofici.
Ri-affilatura e ri-lucidaturaprolungare significativamente la vita utile. Quando uno stampo permanente per metallo inizia a produrre impronte con bordi morbidi o profondità ridotta, la faccia dello stampo ha superato la sua geometria ottimale. La riaffilatura professionale ripristina il profilo di taglio senza sostituire l'intero utensile. Per i timbri di marcatura delle parti utilizzati in applicazioni ad-volume elevato, la pianificazione del ricondizionamento a intervalli fissi anziché attendere una perdita visibile di qualità mantiene le impressioni coerenti durante l'intera vita produttiva dello stampo.
Risoluzione dei problemi comuni degli stampi per stampaggio
Anche con una manutenzione diligente, sorgono problemi. La chiave è diagnosticare rapidamente le cause profonde piuttosto che compensare con maggiore forza o velocità inferiori, che non fanno altro che accelerare il deterioramento. Ecco i problemi che gli operatori incontrano più frequentemente con gli utensili per stampi in metallo, insieme alle relative cause e soluzioni.
Impressioni irregolarisono la lamentela più comune. Un lato del segno è più profondo dell'altro oppure alcuni caratteri appaiono nitidi mentre quelli adiacenti sono sbiaditi. L’istinto è quello di colpire più forte, ma questo raramente risolve il problema di fondo e spesso ne introduce di nuovi.
Usura prematura dei bordisi presenta come confini dell'impressione progressivamente più morbidi. I timbri per incisioni su metallo che una volta producevano segni-nitissimi iniziano a lasciare bordi arrotondati e indistinti ben prima della loro durata di servizio prevista. Questo modello indica una mancata corrispondenza della durezza o una forza operativa eccessiva.
Deformazione del materiale attorno all'improntaappare come un rigonfiamento, un incurvamento o un assottigliamento del pezzo in lavorazione adiacente all'area stampata. Il segno stesso può sembrare accettabile, ma il materiale circostante è stato spostato in modo tale da influenzare la funzione o l'aspetto della parte.
Formazione di bavesui bordi stampati indica che la geometria di taglio è degradata. Quelli che dovrebbero essere bordi tranciati puliti producono invece nastri di materiale in rilievo che richiedono operazioni di sbavatura secondarie, aggiungendo costi e tempi di ciclo. Come indicato nei dati relativi alla risoluzione dei problemi della matrice per stampaggio a rondella, i bordi ruvidi o irregolari sulle parti stampate indicano chiaramente che la matrice si sta consumando e richiede affilatura o sostituzione.
| Problema | Probabile causa | Azione correttiva |
|---|---|---|
| Impressioni irregolari (un lato più profondo dell'altro) | Disallineamento tra matrice-e-pezzo; superficie irregolare del pezzo; piastre di pressatura non-parallele | Verificare l'allineamento dello stampo con la pressa utilizzando un righello o un indicatore; superficie-smerigliare il pezzo in modo piatto; controllare e spessorare le piastre della pressa per il parallelismo |
| Usura prematura o arrotondamento dei bordi | Durezza della matrice insufficiente per il materiale del pezzo; tonnellaggio eccessivo che causa micro-deformazione; materiale abrasivo del pezzo da lavorare | Passa a un tipo di acciaio per stampi più duro o applica un rivestimento-resistente all'usura (TiN, DLC); ridurre il tonnellaggio al minimo richiesto; verificare la durezza del pezzo rispetto alle specifiche dello stampo |
| Deformazione del materiale attorno all'impronta | Gioco della matrice troppo stretto; pezzo troppo sottile per la profondità specificata; supporto materiale insufficiente sotto il pezzo | Aumentare la distanza tra pugno-e-die; ridurre la profondità dell'impronta; aggiungere una piastra di supporto o un estrattore per supportare il materiale adiacente alla zona dell'impronta |
| Formazione di bave sui bordi stampati | Taglienti usurati o smussati; gioco eccessivo dalla progressione dell'usura; accumulo di materiale sulla faccia dello stampo | Ri-affilare o ri-affilare i taglienti; sostituire le sezioni usurate dello stampo; pulire la parte anteriore dello stampo e verificare l'adesione o l'usura del materiale |
| Profondità incoerente durante il ciclo di produzione | Pressa ram alla deriva; variazione dello spessore del materiale nel pezzo in lavorazione; dilatazione termica durante i lunghi periodi | Calibrare il pistone della pressa e controllare la consistenza della pressione idraulica; verificare le tolleranze sullo spessore del materiale in entrata; consentire la stabilizzazione termica o aggiungere raffreddamento |
| Rottura o scheggiatura della faccia dello stampo | Acciaio per stampi troppo fragile per l'applicazione (durezza eccessiva); carico d'impatto oltre i limiti di progettazione; microfessure-preesistenti derivanti dal trattamento termico | Passare a un grado più tenace (ad esempio S7 per applicazioni ad impatto); ridurre la forza d'urto; ispezionare lo stampo con colorante penetrante dopo il trattamento termico prima dell'uso in produzione |
Un modello degno di nota: la maggior parte dei problemi legati alla morte sono riconducibili a una delle tre cause principali. O è stato chiesto allo stampo di lavorare più duramente di quanto consentito dalla sua progettazione (materiale sbagliato, troppa forza, substrato sbagliato), la manutenzione è stata rinviata fino a quando il danno non è diventato irreversibile, oppure l'ambiente operativo è cambiato senza che nessuno se ne accorgesse (calibrazione della stampante, cambiamenti di lotto di materiale, sbalzi di temperatura). Un'analisi completa dei guasti conferma che molteplici fattori spesso si combinano per creare condizioni di guasto e affrontarli individualmente attraverso routine di ispezione strutturate previene il deterioramento a cascata che porta a tempi di inattività non pianificati.
In conclusione: una matrice per stampaggio personalizzata è uno strumento di precisione, non un materiale di consumo. Trattalo di conseguenza. Stabilire un registro di manutenzione, ispezionare a intervalli fissi indipendentemente dalle condizioni visibili, pulire dopo ogni corsa, conservare correttamente e affrontare l'usura in modo proattivo anziché reattivo. Le officine che lo fanno ottengono costantemente da tre a cinque volte la durata utile di utensili identici rispetto a quelle che funzionano fino a quando non falliscono.
Domande frequenti sugli stampi per stampaggio personalizzati
1. Quanto costa una matrice per stampaggio personalizzata?
Il prezzo degli stampi per stampaggio personalizzato dipende da diversi fattori sovrapposti. La complessità del design è il fattore determinante - una semplice fustella con testo costa molto meno di una complessa fustella con logo multi-livello. Altri fattori importanti includono la dimensione della matrice, il grado di acciaio per utensili (D2 costa più di A2 ma dura più a lungo), i requisiti di tolleranza, le specifiche di finitura superficiale e la quantità dell'ordine. Gli stampi semplici a stazione singola- possono costare qualche centinaio di dollari, mentre gli stampi progressivi complessi possono arrivare a decine di migliaia. Le scadenze urgenti in genere aggiungono il 25-75% al prezzo base. Per ottenere prezzi accurati, fornisci grafica vettoriale su larga scala, specifica il materiale e la durezza del pezzo, definisci le tolleranze e indica il volume di produzione quando richiedi preventivi.
2. Qual è la differenza tra una matrice per stampaggio e un normale timbro in metallo?
Un normale timbro in metallo è in genere uno strumento generico,-pronto-progettato per caratteri standard o forme semplici. Uno stampo per stampaggio personalizzato è progettato con precisione-per soddisfare le specifiche esatte di una particolare geometria della parte, logo o requisito di marcatura. Le matrici personalizzate sono costruite con qualità di acciaio per utensili specifiche selezionate per adattarsi al materiale del pezzo da lavorare, progettate con giochi e angoli di scarico calcolati e progettate per fornire risultati identici in migliaia o milioni di cicli di produzione. L'investimento è maggiore, ma la ripetibilità, la precisione e la produttività superano di gran lunga ciò che gli utensili standard possono ottenere.
3. Quanto tempo ci vuole per realizzare una fustella personalizzata?
I tempi di consegna variano in base alla complessità. Semplici stampi a stazione singola-con geometria di base possono essere completati in cinque-dieci giorni lavorativi. Stampi progressivi complessi con tolleranze strette o materiali esotici richiedono generalmente dalle tre alle sei settimane dalla conferma dell'ordine alla spedizione. Il flusso di lavoro comprende valutazione di fattibilità, simulazione CAE, lavorazione CNC, trattamento termico, finitura superficiale, stampaggio di prova e ispezione dimensionale. Il principale fattore di ritardo è l'input di progettazione incompleto - tolleranze mancanti o richiami di materiali poco chiari impongono pause di progettazione. Produttori come YICHEN (yichen-group.com/stamping-die/) che gestiscono internamente l'intera pipeline possono comprimere le tempistiche eliminando i passaggi dei fornitori tra le fasi.
4. Quale acciaio per utensili è il migliore per uno stampo per stampaggio personalizzato?
La migliore qualità di acciaio dipende dal materiale del pezzo, dal volume di produzione e dalle condizioni di impatto. L'acciaio per utensili D2 offre un'eccezionale resistenza all'usura per applicazioni-di lunga durata di stampaggio di metalli più duri. A2 fornisce una migliore tenacità con una buona stabilità dimensionale, rendendolo ideale laddove la resistenza alle fessurazioni è più importante della resistenza all'abrasione. S7 eccelle nelle applicazioni-caricate con impatto come gli stampi-colpiti a mano grazie al suo superiore assorbimento degli urti. L'acciaio rapido M2-mantiene la durezza a temperature elevate per operazioni di ciclo-rapide. La regola fondamentale è che lo stampo deve essere significativamente più duro del pezzo da lavorare - uno stampo per marcare l'alluminio ha bisogno di una durezza inferiore rispetto a uno stampo per stampaggio di acciaio inossidabile temprato.
5. Come posso mantenere una matrice per stampaggio personalizzata per prolungarne la durata?
Quattro pratiche moltiplicano significativamente la vita utile dello stampo. Conserva le monconi in ambienti asciutti, a temperatura-controllata con un leggero rivestimento di olio per prevenire l'ossidazione e proteggerle dagli impatti fisici. Pulisci le facce dello stampo dopo ogni ciclo di produzione per rimuovere accumuli di materiale, trucioli metallici e residui di lubrificante che accelerano l'usura. Ispeziona visivamente gli stampi dopo ogni ciclo utilizzando l'ingrandimento sugli strumenti-dettagliati, controllando l'arrotondamento dei bordi, le micro-fessure e i modelli di usura irregolare. Pianifica la ri-affilatura o la ri{8}}lucidatura a intervalli fissi invece di attendere una visibile perdita di qualità. I negozi che seguono queste routine raggiungono costantemente una durata utile da tre a cinque volte superiore rispetto a quelli che funzionano fino al fallimento.


