


Cosa sono gli stampi per stampa a caldo personalizzati e perché sono importanti
Immagina di prendere una lussuosa scatola di profumo e di far scorrere le dita su un logo dorato metallizzato perfettamente nitido. Quella finitura non proveniva da inchiostro o vernice. Proveniva da uno stampo personalizzato per stampa a caldo premuto contro un foglio sotto calore e pressione precisi. Che tu stia marchiando diari in pelle, decorando confezioni di alimenti o personalizzando inviti di nozze, la fustella è lo strumento che rende la magia ripetibile, impressione dopo impressione.
Uno stampo per stampa a caldo personalizzato è una piastra metallica lavorata o incisa chimicamente, realizzata secondo il tuo esatto disegno, che trasferisce lamina metallica o crea impronte in rilievo e incassate su un substrato utilizzando calore e pressione controllati.
Questa definizione sembra semplice, ma nasconde molte decisioni. Il metallo utilizzato, il metodo di incisione, il livello di dettaglio della tua opera d'arte e il substrato su cui intendi contrassegnare tutte le forme di cui hai effettivamente bisogno. Fare queste scelte fin dall'inizio è ciò che distingue risultati nitidi e coerenti da materiale sprecato e frustranti prove.
Che cos'è uno stampo per stampa a caldo personalizzato
Al suo centro,una matrice per timbro a caldofunziona attraverso un meccanismo semplice. Lo stampo viene montato in una pressa e riscaldato. Una striscia di pellicola per stampa a caldo si trova tra la faccia riscaldata dello stampo e la superficie del prodotto. Quando la pressa si innesta, la combinazione di calore e pressione attiva lo strato adesivo sulla pellicola, trasferendo solo l'area del disegno in rilievo sul substrato. Le parti in rilievo della fustella non entrano mai in contatto con la lamina, quindi l'immagine trasferita risulta pulita e precisa.
Le fustelle personalizzate differiscono dai set di tipi standard perché sono costruite attorno alla tua grafica specifica, che si tratti di un logo aziendale, di un bordo decorativo o di lettere complesse. Ciò significa che le dimensioni della matrice, la profondità di incisione e il materiale sono tutti adattati alla tua applicazione anziché presi da uno scaffale. Il risultato è una coerenza del marchio che semplicemente non è possibile ottenere con strumenti generici.
La maggior parte degli stampi sono realizzati in rame, ottone o magnesio, sebbene l'acciaio e l'alluminio svolgano ruoli speciali. Ogni materiale comporta dei compromessi-in termini di durabilità, trasferimento di calore, risoluzione dei dettagli e costi. Una trafila in rame o ottone ben-è in grado di resistereoltre un milione di impressionicon la dovuta cura, rendendo la personalizzazione un investimento piuttosto che una spesa.
Chi utilizza stampi per stampa a caldo personalizzati
Potresti immaginare il pavimento di una fabbrica quando pensi allo stampaggio a caldo, ma il pubblico è molto più ampio. Tre gruppi distinti fanno affidamento su questi stampi e ciascuno porta sul tavolo priorità diverse:
- Hobbisti e artigiani- Lavorando con macchine da stampa manuali o da banco, in genere hanno bisogno di stampi convenienti per tirature brevi. Una fustella in magnesio abbinata a un timbro a foglio su una pressa manuale è spesso sufficiente per personalizzare articoli in pelle, biglietti di auguri o libri fatti a mano.
- Piccoli-produttori di articoli di cancelleria e pelletteria-- Il volume è moderato, ma la coerenza del brand è importante. Questi acquirenti hanno bisogno di matrici che contengano dettagli precisi su centinaia o migliaia di impressioni senza degradarsi. Il rame è una scelta comune qui perché bilancia i costi con la longevità.
- Operazioni di imballaggio-industriale leggero- Velocità, ripetibilità e durabilità guidano le decisioni. Le fustelle in ottone o acciaio gestiscono volumi elevati-su substrati come cartone, etichette e plastica, dove la fustella deve eseguire un turno dopo l'altro senza danneggiare l'immagine.
La tua posizione all'interno di questi segmenti influenza direttamente quale materiale dello stampo, metodo di produzione e fornitore abbia senso per il tuo progetto. Un artigiano che spende qualche centinaio di dollari per una fustella in magnesio ha preoccupazioni molto diverse rispetto a un responsabile del confezionamento che investe in utensili in ottone resistenti a milioni di cicli.
Capire dove ti trovi è il primo passo. La prossima decisione critica è scegliere il materiale giusto per la fustella, perché quell'unica scelta influisce su tutto, dalla nitidezza dei dettagli al costo per impressione a lungo-termine.
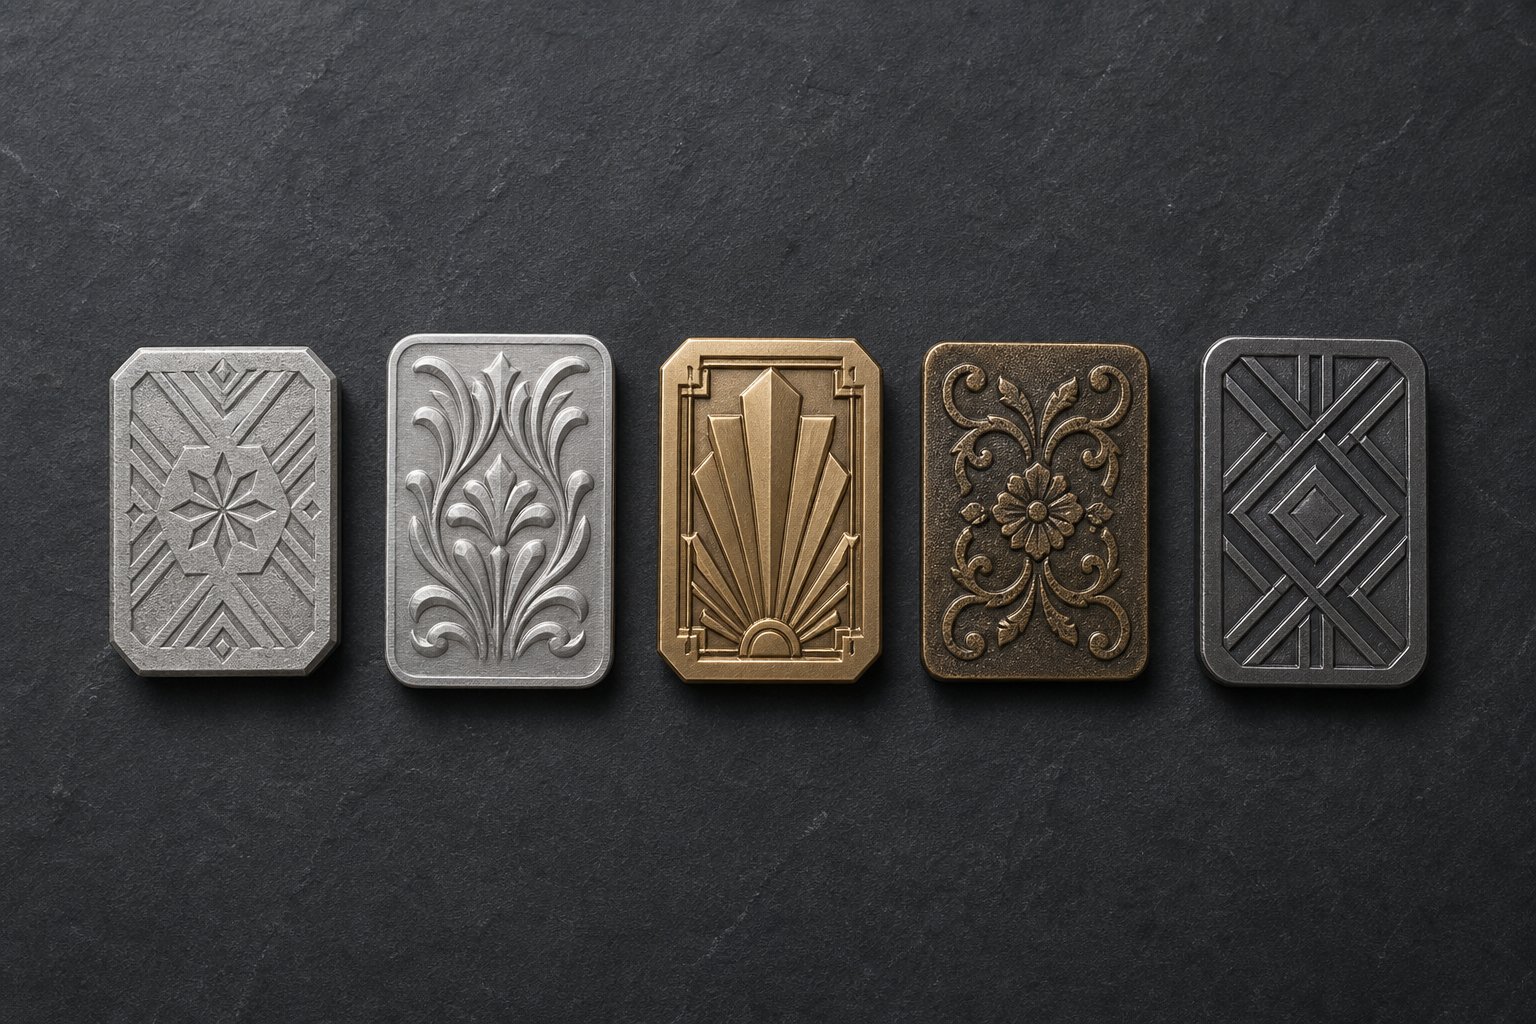
Confronto dei materiali degli stampi dal magnesio all'acciaio
Il materiale dello stampo non è solo una voce di un preventivo. Determina quante impressioni otterrai prima che la qualità peggiori, quanto fine può essere la tua opera d'arte e quanto calore trasferisce la fustella a ciascun substrato. Scegliere il metallo sbagliato significa spendere troppo per una durabilità di cui non hai bisogno o vedere il tuo dado consumarsi a metà-esecuzione. Ecco cosa offre effettivamente ciascuna opzione.
Stampi in magnesio per tirature brevi e dettagli precisi
Quando il budget conta più della longevità, il magnesio è la soluzione-a cui rivolgersi. È il materiale per fustelle più conveniente e si incide in modo pulito, il che significa che la grafica con linee sottili-e il testo di piccole dimensioni si riproducono bene. Il magnesio trasferisce il calore in modo efficace ed è disponibile in diversi spessori, rendendolo adattabile per lavori di stampa a caldo, goffratura, debossing e persino tipografia.
Il compromesso-? Il magnesio è un metallo relativamente morbido. Non si buca né si intacca visibilmente durante le tirature brevi, ma lo spinge in un territorio ad alto-volume e noterà un degrado dell'immagine più veloce rispetto al rame o all'ottone. Pensa al magnesio come allo strumento giusto per progetti con poche migliaia di impressioni, prototipazione di nuovi progetti o stampi per stampaggio personalizzati-una tantum in cui la sostituzione della lastra è più economica rispetto all'investimento in metalli più duri.
I recenti miglioramenti alla produzione hanno ampliato la gamma del magnesio, rendendolo adatto a quasi tutte le applicazioni, ad eccezione dei progetti multi-livello più complessi o dei cicli di-durata estrema. Abbinato a un contatore di goffratura personalizzato, uno stampo in magnesio può comunque fornire impronte nitide proteggendo la faccia dello stampo dall'usura prematura.
Trafile in rame e ottone per volumi medio-alti
Se la durata della tua tiratura raggiunge le decine di migliaia o hai bisogno di dettagli-nitidi che sostengano impressione dopo impressione, rame e ottone entrano nella conversazione.
Uno stampo per stampaggio di rameè fotoinciso ed eccelle nel recupero del calore, il che si traduce in un trasferimento coerente della lamina su lunghe tirature. L'eccezionale durezza del rame fa sì che resista alla vaiolatura e alle intaccature molto meglio del magnesio. Gestisce un'ampia varietà di substrati, dalla carta patinata alla plastica, ed è un'ottima scelta per le matrici personalizzate per lo stampaggio dei metalli in cui dettaglio e durata devono coesistere. Secondo Universal Engraving, le matrici in rame adeguatamente mantenute possono durare oltre un milione di stampe.
Brass fa un ulteriore passo avanti. Conosciuto per l'eccezionale lavorabilità, resistenza e ritenzione del calore, l'ottone può essere inciso con le tolleranze più strette. È il materiale preferito per le fustelle combinate multi-livello che stampano e imprimono in un unico passaggio. Le fustelle in ottone vengono spesso scelte per imballaggi premium in cui la profondità realistica, le texture complesse e la coerenza a lungo-termine giustificano il costo iniziale più elevato. Come il rame, le matrici in ottone classificate per oltre un milione di impronte sono standard di produttori rinomati.
Sembra che rame e ottone si sovrappongano? Lo fanno, ma ecco un'utile regola pratica. Scegli il rame quando hai bisogno di dettagli precisi su applicazioni di stampaggio piatto a un prezzo leggermente inferiore. Scegli l'ottone quando il lavoro richiede effetti di profondità incisi, utensili multi-livello o la massima durata in assoluto.
Stampi in acciaio e alluminio per applicazioni speciali
L'acciaio si trova all'estremità estrema della durabilità. Per le operazioni che eseguono milioni di impronte su substrati abrasivi, le matrici in acciaio resistono all'usura che alla fine comprometterebbe anche l'ottone. I costi e i tempi di consegna sono significativamente più elevati, quindi l’acciaio ha senso solo quando le richieste di volume e substrato giustificano l’investimento.
Gli stampi per stampaggio dell'alluminio occupano la nicchia opposta. Leggero e meno costoso, l'alluminio funziona in scenari a basso-calore o in applicazioni in cui il peso dello stampo è un vincolo, come alcune configurazioni rotative o macchine da stampa portatili. L'alluminio non trattiene il calore in modo così aggressivo come il rame o l'ottone, il che può rappresentare un vantaggio su substrati-sensibili al calore come la plastica sottile. Tuttavia, la sua morbidezza limita sia la risoluzione dei dettagli che la durata rispetto ai metalli più duri.
| Materiale | Volume di produzione ideale | Capacità di dettaglio | Costo relativo | Idoneità del substrato |
|---|---|---|---|---|
| Magnesio | Tirature brevi (sotto i 5.000) | Lavoro di linea fine, testo piccolo | Il più basso | Carta, cartoncino, pelle, parte della plastica |
| Rame | Da medio ad alto (5,000 - 1,000,000+) | Eccellente dettaglio fine, resiste alla vaiolatura | Moderare | Carta, cartoni, etichette, plastica, vinile |
| Ottone | Da alto a molto alto (50,000 - 1,000,000+) | Profondità di incisione superiore, design multi-livello | Più alto | Imballaggi premium, cartoni, etichette, pelle |
| Acciaio | Volume estremo (milioni) | Buono, limitato dal metodo di lavorazione | Più alto | Supporti abrasivi, imballaggi industriali |
| Alluminio | Tirature brevi, applicazioni-a bassa temperatura | Moderato, limitato dalla morbidezza | Da basso a moderato | Plastiche sottili, pellicole-sensibili al calore |
Ogni riga della tabella rappresenta un reale compromesso-tra costo, longevità e capacità. Un artigiano che gestisce cinquanta segnalibri in pelle non ha bisogno dell'ottone. Un marchio di cosmetici che stampa mezzo milione di scatole al trimestre non vuole il magnesio. Adatta il materiale alla tua realtà produttiva effettiva e lo stampo si ripaga rapidamente.
La scelta dei materiali determina costi e durata, ma non racconta l'intera storia. La forma fisica dello stampo, sia esso piatto, cilindrico o multi-livello, determina il modo in cui si integra con la tua macchina da stampa e quali effetti di finitura puoi ottenere in un unico passaggio.
Tipi di stampi per stampa a caldo e quando utilizzarli
Una fustella in rame e una fustella in ottone possono entrambe produrre impressioni straordinarie su lamina, ma montandole nel formato sbagliato la linea di produzione si fermerà. Il materiale dello stampo determina la longevità. Il tipo di fustella determina il modo in cui lo strumento interagisce fisicamente con la tua macchina da stampa, il metodo di alimentazione del substrato e gli effetti di finitura che puoi ottenere in un singolo ciclo. Tre tipi principali di timbri a caldo coprono quasi tutte le applicazioni, dai lavori di stampa tipografica alimentati manualmente-alle linee di imballaggio ad alta-velocità.
Stampi piatti per applicazioni su presse standard
Le matrici piatte sono la configurazione più comune e per una buona ragione. Immagina una piastra metallica rettangolare, incisa o incisa con il tuo disegno, montata direttamente su una piastra riscaldata. La pressa si chiude verticalmente, il moncone entra in contatto con la lamina e il substrato e l'impronta si trasferisce con un colpo netto.
Questo formato dello strumento di stampa a caldo è adatto sia alle macchine da stampa-a foglio, alle presse a conchiglia che alle presse manuali. Se stai stampando singoli fogli di carta, pannelli di cartoncino, copertine di libri o pezzi di pelle caricati uno alla volta, una fustella piatta è quasi certamente il tuo punto di partenza. La costruzione è semplice: la fustella è fissata a una traccia o base magnetica sulla piastra e le guide di registrazione posizionano ciascun substrato nello stesso punto per un posizionamento coerente durante l'intera tiratura.
Le fustelle piatte funzionano anche all'interno di stazioni flatbed a banda stretta, dove una rete continua di materiale si ferma momentaneamente mentre la fustella preme verso il basso. Questo approccio ibrido ti offre la precisione degli utensili piatti con una produttività leggermente superiore rispetto al lavoro alimentato a foglio-puro. Per la maggior parte delle operazioni di piccole-imprese e di medio-volume, le matrici per stampa a lamina piatta gestiscono qualsiasi cosa, dai semplici loghi a-colore singolo al testo dettagliato su più-righe senza richiedere apparecchiature di stampa specializzate.
Stampi a rulli e goffratura rotativa per la produzione continua
Quando il supporto viene eseguito come una rete continua anziché come fogli singoli, le fustelle piatte diventano un collo di bottiglia. Ogni impressione richiede che la tela si fermi, che la fustella prema e che la tela riprenda ad avanzare. Le matrici rotanti eliminano completamente quella pausa.
Una matrice a rullo è uno strumento cilindrico, un cilindro solido inciso o una matrice flessibile avvolta attorno a un mandrino. Mentre il nastro avanza attraverso la pressa, il cilindro ruota in sincronia con la velocità del materiale, applicando calore e pressione in modo continuo. Non è previsto alcun ciclo di avvio-arresto, il che significa una produzione oraria notevolmente più elevata. Le linee di confezionamento che stampano etichette, pellicole flessibili o involucri di cartone su larga scala si affidano quasi esclusivamente a questo formato.
La goffratura rotativa porta avanti il concetto aggiungendo rilievo dimensionale al processo continuo. Invece di limitarsi a trasferire la pellicola, la fustella cilindrica pressa la struttura o i motivi in rilievo nel substrato mentre passa. Questo è comune su confezioni di cosmetici ad alto volume, etichette di bevande e confezioni regalo, dove gli effetti tattili aggiungono valore percepito senza rallentare la linea.
Il compromesso-con gli utensili rotanti è il costo e la complessità. Le matrici cilindriche richiedono calcoli precisi del diametro corrispondenti alla lunghezza di ripetizione del progetto e richiedono tolleranze di produzione più strette rispetto alle piastre piane. Avrai bisogno anche di una pressa dotata di stazioni rotanti. Per tirature di centinaia di migliaia o milioni, tuttavia, il vantaggio in termini di costo unitario-è significativo.
Stampi combinati e multi-livello
Cosa succede se desideri sia una finitura in lamina metallica che un effetto goffrato tridimensionale-scolpito, ma non vuoi far passare il substrato attraverso due passaggi separati? Le matrici combinate risolvono questo problema integrando il trasferimento della lamina e il rilievo in rilievo in un unico strumento.
Queste matrici multi-livello sono generalmente incise nell'ottone, il che offre la lavorabilità necessaria per tagliare più livelli di profondità in un'unica piastra. I punti più alti della lamina di trasferimento dello stampo, mentre le aree scolpite più profonde premono il substrato in un controstampo sottostante, creando una topografia rialzata o incassata. Il risultato è un pezzo finito che cattura la luce con brillantezza metallica e invita al tatto con texture dimensionale, il tutto prodotto in un unico ciclo di stampa.
Gli strumenti combinati riducono i tempi di configurazione, eliminano i problemi di registrazione tra passaggi separati di lamina e goffratura e tagliano i costi di produzione per-pezzo su tirature di volumi medio-alti. L'investimento iniziale sullo stampo è superiore rispetto a quello di una lastra piana standard, ma i risparmi a valle e i miglioramenti in termini di qualità di solito lo giustificano per applicazioni di branding premium.
Non sei sicuro di quale tipo si adatta al tuo progetto? Ecco un quadro decisionale rapido:
- Scegli una fustella piattaquando inserisci fogli o pezzi singoli, esegui la stampa su una pressa manuale o su una macchina alimentata a fogli-e hai bisogno di un trasferimento semplice della lamina o di matrici per goffratura a-livello singolo per volumi moderati.
- Scegli una fustella a rulliquando il tuo substrato viene alimentato a bobina-, la velocità di produzione richiede un funzionamento continuo e il tuo progetto ha una lunghezza di ripetizione fissa adatta agli utensili rotanti.
- Scegli un dado combinatoquando il tuo prodotto finito richiede sia lamina che rilievo dimensionale, vuoi eliminare un secondo passaggio e il tuo volume giustifica il costo più elevato degli utensili dell'incisione multi-livello.
La selezione del tipo di stampo corretto determina la compatibilità della macchina da stampa e il limite massimo della velocità di produzione. Ma anche il formato perfetto della fustella avrà prestazioni inferiori se il file grafico non è preparato correttamente per il metodo di produzione scelto. Il percorso da un file di progettazione sullo schermo a una fustella finita nelle tue mani implica requisiti di file specifici, decisioni di lavorazione e passaggi di prova che meritano un'attenta descrizione.
Il flusso di lavoro dalla progettazione dello stampo personalizzato-alla-produzione
La tua opera d'arte ha un bell'aspetto sullo schermo. Ma un file digitale e un pezzo finito di stampaggio a caldo sono separati da una serie di decisioni che influiscono direttamente sulla qualità, sui costi e sui tempi di consegna. La maggior parte dei fornitori frammenta queste informazioni su più pagine o le nasconde negli scambi di e-mail dopo aver già effettuato un ordine. Ecco la sequenza completa in un unico posto in modo da sapere esattamente cosa aspettarti prima di impegnarti.
Preparazione della grafica e requisiti dei file
Ogni fustella personalizzata inizia con una grafica vettoriale. Formati come AI, EPS o PDF ad alta-risoluzione con caratteri delineati offrono al produttore di fustelle una geometria pulita e scalabile su cui lavorare. Immagini raster, screenshot o JPEG a bassa-risoluzione non basteranno perché il processo di produzione necessita di percorsi matematicamente precisi anziché di griglie di pixel.
Oltre al formato del file, il tuo progetto deve rispettare le realtà fisiche dello stampaggio.Lo sottolineano i produttori esperti di stampiche la grafica vettoriale originale debba avere una risoluzione di almeno 600 dpi con linee nitide e caratteri chiaramente definiti. Lo spessore minimo della linea è importante perché i tratti sottili e la spaziatura ridotta tra i caratteri possono riempirsi o schiacciarsi sotto l'intensa pressione della stampa a caldo. Le lettere con contatori racchiusi, come a, e, R, B e D, sono particolarmente vulnerabili.
Anche la complessità delle opere d’arte determina costi. I loghi semplici a-livello singolo richiedono una minore profondità di incisione e strumenti semplici. I design multi-livello con rilievi scolpiti, profondità variabili o retini a mezzitoni fini richiedono tempi di lavorazione più lunghi e tolleranze più strette, il che aumenta sia il prezzo che i tempi di produzione delle matrici di stampa finite.
Metodi di produzione e tempi di consegna
Tre metodi principali trasformano la tua opera d'arte approvata in una fustella fisica e ciascuno si abbina meglio a materiali specifici e requisiti di dettaglio:
- Incisione chimica (foto-incisione)- Un processo-a base di acido che rimuove il metallo attorno al tuo disegno, lasciando il rilievo in rilievo. Questo è il metodo più conveniente-e funziona bene per le matrici in magnesio e rame con grafica a livello-singolo. Gestisce i dettagli più fini in modo pulito ma è limitato a un'altezza di rilievo per passaggio.
- Lavorazione CNC (incisione)- Una taglierina-controllata dal computer incide il disegno direttamente nell'ottone o nell'acciaio. L'incisione CNC consente livelli di rilievo multipli, pareti laterali verticali e contorni complessi che l'incisione chimica non può ottenere. Produce risultati altamente ripetibili da stampo a stampo, il che lo rende ideale per la produzione di cliché con stampa a caldo di precisione e strumenti combinati multi-livello.
- Incisione laser- Ideale per dettagli precisi su matrici più piccole o applicazioni di marcatura in cui è accettabile una profondità ridotta. Il laser offre vantaggi in termini di velocità per opere d'arte semplici, ma non può eguagliare la capacità di profondità del CNC per le matrici per goffratura scolpite.
I tempi di consegna variano in base al metodo e alla complessità. Una semplice fustella in magnesio fotoincisa-potrebbe essere spedita entro tre-cinque giorni lavorativi. Una matrice combinata in ottone incisa a CNC- con più livelli di rilievo può richiedere da due a tre settimane a seconda della coda del produttore e dei requisiti di prova.
Prova, approvazione e consegna
I fornitori affidabili non spediscono una fustella senza confermare che soddisfi le tue aspettative. La fase di prova include in genere una prova digitale che mostra il layout dello stampo, le dimensioni e le eventuali specifiche del rilievo. Per utensili complessi o di alto-valore, alcuni produttori eseguono colpi di prova su substrati campione in modo da poter valutare l'effettivo trasferimento della lamina e la profondità dell'impressione prima di approvare la produzione completa.
Questo è il tuo ultimo checkpoint. Individuare un problema di spaziatura o un elemento invertito in fase di prova non costa quasi nulla. Catturarlo dopo che lo stampo è stato indurito e spedito significa ricominciare da capo.
Ecco la sequenza completa dall'inizio alla fine:
- Invia grafica vettoriale in formato AI, EPS o PDF delineato con tutte le specifiche di progettazione annotate.
- Il fornitore esamina la grafica per verificarne la stampabilità, segnalando problemi di spessore della linea, rischi di spaziatura o problemi di complessità.
- Conferma il materiale della fustella, la profondità del rilievo e il metodo di produzione in base alle tue esigenze di volume e substrato.
- Ricevi una prova digitale o un disegno tecnico per l'approvazione del layout.
- Lo stampo viene prodotto tramite incisione chimica, lavorazione CNC o incisione laser.
- I colpi di prova vengono eseguiti su materiale campione (per stampi complessi o premium).
- Approvazione finale, finitura e spedizione dello stampo completato con le specifiche di montaggio.
Ogni passaggio si basa su quello precedente, motivo per cui posizionare la grafica direttamente nel front-end consente di risparmiare più tempo e denaro a valle. Un file pulito con spessori di linea adeguati e aspettative di dettaglio realistiche può ridurre i tempi di consegna ed eliminare costosi cicli di revisione.
Con la fustella in mano, la sfida successiva consiste nel selezionare la temperatura, la pressione e il tempo di permanenza corretti per il substrato specifico, perché una fustella perfettamente realizzata necessita comunque dei parametri corretti per produrre un'impressione impeccabile.
Substrato-Linee guida specifiche su temperatura e pressione
Hai il materiale per fustella giusto. Hai scelto il tipo di stampo corretto per la tua pressa. Ma niente di tutto ciò ha importanza se si stampa a caldo il substrato alla temperatura sbagliata o si applica troppa pressione. La stessa fustella in ottone che produce una pellicola impeccabile su cartoncino rivestito può bruciare la pelle o deformare la pellicola di plastica se non si regolano i parametri. Ogni substrato ha il proprio punto debole, una combinazione di temperatura, pressione e tempo di permanenza che consente di ottenere risultati puliti e durevoli.
Consideratelo come il "Triangolo d'oro" della stampa a caldo. Ottieni tutti e tre i lati giusti e la pellicola si sgancia in modo pulito al primo passaggio. Sbagliando anche solo uno, si risolveranno problemi di adesione, danni al substrato o copertura irregolare.
Impostazioni del tipo di carta e cartoncino
La carta è il substrato più tollerante per la stampa a caldo, ma tale tolleranza ha dei limiti. L'obiettivo è attivare l'adesivo della pellicola senza schiacciare le fibre o bruciare la superficie. I supporti di carta più leggeri, come la carta per fotocopie da 80 g/m², sono generalmente troppo sottili per ottenere risultati affidabili e tendono a spiegazzarsi sotto qualsiasi pressione effettiva. Il cartone standard da 180 g/m² e superiore è il punto di partenza della qualità costante.
Per cartoncino e cartone da imballaggio,dati di processo del settoreraccomanda una finestra di temperatura compresa tra 130 e 150 gradi Celsius, una pressione moderata compresa tra 200 e 300 kg per centimetro quadrato e un breve tempo di permanenza compreso tra 0,5 e 1,0 secondi. La carta patinata con finitura lucida necessita di parametri leggermente più elevati, circa 140-160 gradi Celsius, perché lo strato di rivestimento crea un'ulteriore barriera tra l'adesivo della pellicola e le fibre della carta.
Regole chiave per la carta: mantenere brevi i tempi di permanenza per evitare schiacciamenti-, utilizzare una pressione da leggera a moderata ed eseguire test su fogli di scarto prima di impegnarsi in un ciclo di produzione. Anche piccole fluttuazioni di temperatura di 10 gradi possono alterare i risultati da nitidi a macchiati.
Parametri di stampaggio della pelle e del legno
La pelle e il legno si comportano diversamente dalla carta perché assorbono il calore anziché semplicemente condurlo. Hai bisogno di temperature più elevate, tempi di permanenza più lunghi e spesso più pressioni leggere anziché un colpo pesante.
Per la pelle conciata al vegetale-, un'impostazione di stampa a caldo tra 120 e 140 gradi Celsius funziona bene, con una pressione compresa tra 200 e 300 kg per centimetro quadrato e un tempo di permanenza compreso tra 1,0 e 2,0 secondi. Le pelli più spesse potrebbero aver bisogno del limite superiore di tale intervallo per garantire il trasferimento completo della lamina nella trama della grana. Un fattore critico che molti principianti trascurano: il contenuto di umidità della pelle. Le linee guida tecniche specificano che la pelle deve essere asciutta con un contenuto di umidità inferiore al 14% prima della stampa. Se la superficie è stata trattata con olio o cera, è necessario rimuovere prima tali rivestimenti, altrimenti la pellicola semplicemente non si attaccherà.
Il legno segue uno schema simile. Le superfici lisce in legno verniciate o sigillate rispondono bene a temperature comprese tra 140 e 160 gradi Celsius con pressione moderata e tempi di permanenza brevi. Il legno naturale con venature pronunciate è più impegnativo. La superficie irregolare fa sì che alcune aree ricevano la massima pressione mentre altre no, richiedendo spesso più passaggi per una copertura accettabile.
Materie plastiche e sintetici
La plastica è il settore in cui il margine di errore si riduce drasticamente. Ogni timbro a caldo sulla plastica si trova all'interno di una stretta finestra di temperatura. Troppo basso e la pellicola non aderirà. Troppo alto e il substrato si deforma, si scioglie o sviluppa una distorsione superficiale che rovina il prodotto finito.
Il PVC duro, una delle materie plastiche più facili da stampare, funziona a una temperatura compresa tra 120 e 130 gradi Celsius con una pressione relativamente leggera compresa tra 150 e 200 kg per centimetro quadrato. La pellicola in PET richiede un calore ancora più basso, compreso tra 110 e 130 gradi Celsius, e una permanenza minima compresa tra 0,3 e 0,8 secondi. Il vero problema inizia con le plastiche a bassa energia superficiale come PP e PE. Questi materiali non trattengono la lamina in modo affidabile a meno che non ricevano prima un trattamento corona o fiamma per aumentare l'energia superficiale al di sopra di 38 dine per centimetro. Saltare questo passaggio è la causa principale del distacco della pellicola settimane dopo la produzione.
La corrispondenza della chimica della lamina con il tipo specifico di plastica è importante tanto quanto la temperatura. Una lamina formulata per il PVC si comporterà in modo imprevedibile sull'ABS o sull'acrilico. Conferma sempre la tabella di compatibilità del substrato del tuo fornitore di fogli prima di eseguire quantità di produzione.
| Tipo di substrato | Intervallo di temperatura (gradi) | Pressione (kg/cm²) | Tempo di sosta (secondi) |
|---|---|---|---|
| Cartone standard (180 g+) | 130 - 150 | 200 - 300 | 0.5 - 1.0 |
| Carta patinata | 140 - 160 | 250 - 350 | 0.8 - 1.2 |
| Pelle-conciata al vegetale | 120 - 140 | 200 - 300 | 1.0 - 2.0 |
| Pelle sintetica PU | 110 - 130 | 150 - 200 | 0.5 - 1.0 |
| Legno verniciato/sigillato | 140 - 160 | 200 - 300 | 0.5 - 1.0 |
| PVC (duro) | 120 - 130 | 150 - 200 | 0.5 - 1.0 |
| Pellicola in PET | 110 - 130 | 100 - 150 | 0.3 - 0.8 |
| PP (trattato Corona) | 100 - 120 | 100 - 150 | 0.5 - 1.0 |
Questi valori rappresentano punti di riferimento iniziali derivati da decenni di dati sui processi industriali. Iniziare il campionamento alla media di ciascun intervallo, quindi regolare con piccoli incrementi: 10 gradi Celsius, 50 kg di pressione o 0,2 secondi di tempo di permanenza per regolazione. La stessa combinazione di fustella e lamina può richiedere variazioni dei parametri fino al 30% su diversi substrati, quindi non dare mai per scontato che le impostazioni che funzionavano su cartoncino si trasferissero direttamente su pelle o plastica.
La regolazione di questi parametri è in parte scienza, in parte-sperimentazione pratica. Ma quando le impronte risultano ancora irregolari nonostante le impostazioni corrette, o quando il foglio si rifiuta di aderire nonostante tutti i tentativi, il problema spesso risiede completamente altrove: nel montaggio dello stampo, nella preparazione o nell'attrezzatura stessa. Riconoscere rapidamente questi sintomi ti fa risparmiare ore trascorse a rincorrere la variabile sbagliata.
Terminologia essenziale che ogni acquirente dovrebbe conoscere
Hai mai letto la scheda tecnica di un produttore di stampi e hai la sensazione di aver bisogno di un traduttore? Termini come "rilievo", "smusso" e "altezza del carattere" vengono mescolati tra virgolette e disegni tecnici come se tutti sapessero già cosa significano. La realtà è che la maggior parte degli acquirenti-per la prima volta non lo fa e questa lacuna di conoscenze crea problemi di comunicazione, ordini errati e sprechi di denaro. Imparare una manciata di termini fondamentali ti mette sullo stesso piano del tuo fornitore e ti aiuta a porre le domande giuste prima che inizi la produzione.
Spiegazione dei termini chiave dell'anatomia del moncone
Quando osservi una sezione trasversale-di qualsiasi fustella per stampa a caldo personalizzata, vedrai zone distinte, ciascuna delle quali ha uno scopo meccanico. Ecco come vengono effettivamente chiamate queste zone e cosa fanno:
- Sollievo- La parte rialzata della fustella dove si trova la tua opera d'arte. Questa è l'unica area che entra in contatto con la lamina e il substrato durante lo stampaggio. Gli standard del settore in genere posizionano caratteri fini o piccoli con un rilievo di 0,035 pollici, elementi grafici più grandi a 0,065 pollici e grafica uniforme con un rilievo più profondo di 0,120 pollici. L'altezza scelta influisce sia sulla precisione del trasferimento della lamina che sulla capacità della fustella di resistere a cicli di pressione ripetuti.
- Spalla- La transizione angolata tra la superficie in rilievo e lo sfondo incassato della fustella. Una spalla ben-formata sostiene l'opera d'arte in rilievo dai lati, prevenendone la rottura sotto la pressione dello stampaggio. Consideratelo come la base strutturale che impedisce ai dettagli più fini di spezzarsi durante le lunghe tirature.
- Smusso- Il bordo rastremato attorno al perimetro dell'area del disegno. Le smussature consentono una separazione netta della lamina al confine dell'immagine. Senza un'adeguata smussatura, la lamina può strapparsi o sbavarsi oltre il bordo previsto per il disegno, lasciando contorni sfocati invece di bordi netti.
- Profondità dell'incisione- La misurazione dalla parte superiore della superficie in rilievo fino all'area incassata più bassa. L'incisione più profonda fornisce più spazio tra la superficie di stampa e lo sfondo non-di stampa, impedendo il contatto indesiderato della pellicola nelle aree che dovrebbero rimanere vuote. Le profondità di incisione poco profonde rischiano di "riempire" la grafica dettagliata.
- Digitare altezza- Lo spessore complessivo della fustella dalla base alla parte superiore del rilievo. Questa misurazione determina come si monta lo stampo nella macchina da stampa e se raggiungerà il substrato sul piano di stampa corretto. Le altezze dei tipi standard variano in base al produttore della macchina da stampa, quindi verificare sempre queste specifiche prima di ordinare.
La profondità di incisione controlla direttamente la qualità di stampa e l'adesione della lamina. Troppo superficiale e le aree dello sfondo raccolgono la pellicola indesiderata. I personaggi troppo profondi e raffinati perdono il supporto strutturale e crollano sotto pressione.
Noterai che questi termini sono interconnessi. L'altezza del rilievo influenza la profondità di incisione necessaria. L'angolo della spalla influisce sulla capacità dei dettagli di sopravvivere alle corse ad alta-pressione. La qualità del bisello determina la nitidezza del bordo. Quando puoi parlare questa lingua con il tuo fornitore, passi dall'accettare passivamente qualunque cosa arrivi alla specificazione attiva della geometria dello stampo richiesta dal tuo progetto.
Goffratura vs. Debossing vs. Stampa a caldo
Questi tre termini causano più confusione tra gli acquirenti per la prima volta-di qualsiasi altro argomento relativo all'ordinazione degli stampi. Sembrano simili, spesso utilizzano la stessa attrezzatura e possono anche essere combinati in una sola pressione. Ma producono risultati nettamente diversi sul prodotto finito.
Goffraturautilizza un set abbinato di matrici maschio e femmina (o una matrice e un contromatrice) per spingere il substrato verso l'alto da dietro, creando un effetto tridimensionale in rilievo sulla superficie. Una fustella in rilievo crea una texture tattile che puoi sentire con la punta delle dita. Nessuna lamina è coinvolta in un rilievo cieco. L'impatto visivo deriva interamente dalla luce che cattura i contorni in rilievo. Questa tecnica funziona meglio con disegni semplici e audaci su substrati che hanno sufficiente flessibilità per allungarsi senza strapparsi, come cartoncino pesante o pelle.
Incisioneè l'inverso. Uno stampo per incisione preme il disegno verso il basso sulla superficie del substrato, creando un'impressione incassata. È necessario un solo stampo poiché il substrato stesso si deforma nella cavità. L'incisione è popolare su pelletteria, libri con copertina rigida e supporti di carta spessa dove la trama dentellata trasmette una sensazione sobria e premium.
Stampa a caldotrasferisce uno strato sottile di lamina metallica, pigmentata o olografica sulla superficie del substrato utilizzando calore e pressione. Il substrato rimane piatto. L'effetto visivo deriva dal materiale stesso della lamina piuttosto che da qualsiasi cambiamento dimensionale. La stampa a caldo aggiunge colore, riflettività e contrasto senza alterare la forma fisica del prodotto.
È qui che la cosa diventa interessante: la goffratura e la stampa a caldo vengono spesso combinate in un'unica operazione utilizzando matrici combinate multi-livello. La fustella trasferisce contemporaneamente la lamina alle aree in rilievo mentre preme il rilievo dimensionale nel substrato. Questo approccio combinato registrato offre brillantezza visiva e profondità tattile in un unico passaggio, eliminando le difficoltà di allineamento derivanti dall'esecuzione di due operazioni separate.
Sapere quale effetto si desidera effettivamente prima di contattare un fornitore consente di risparmiare cicli di revisione e di evitare l'errore comune di ordinare una matrice per goffratura quando si ha bisogno di una lastra piana o viceversa. Sii specifico nella tua richiesta: dì "deboss cieco" se desideri un'impressione incassata senza lamina, "solo timbro a lamina" se desideri un trasferimento metallico piatto o "lamina e rilievo registrati" se desideri l'effetto combinato.
La fluidità di questi termini fa molto di più che farti sembrare informato durante una telefonata. Riduce direttamente la possibilità di errori di comunicazione che portano alla presentazione di un dado inutilizzabile alla tua porta. E quando qualcosa va storto durante un ciclo di produzione, lo stesso vocabolario diventa essenziale per diagnosticare il problema, descriverlo accuratamente al fornitore e identificare la soluzione corretta senza sprecare cicli di tentativi-ed-errori.
Risoluzione dei problemi comuni degli stampi per stampa a caldo
Hai la terminologia precisa e i parametri definiti. Allora perché la terza impressione sembra perfetta mentre la settima sembra irregolare? I problemi relativi alla stampa dei timbri a caldo raramente si manifestano con cause ovvie. Una mancata adesione della lamina potrebbe sembrare un problema di temperatura quando in realtà si tratta di una mancata corrispondenza chimica del substrato. Un'impressione irregolare potrebbe sembrare un difetto dello stampo quando il vero colpevole è il materiale di avviamento usurato. Sapere come leggere i sintomi e risalire alle cause profonde è ciò che separa gli operatori produttivi da quelli bloccati in cicli infiniti di prove-ed-errori.
Ecco un quadro pratico per diagnosticare e risolvere i problemi più comuni che si verificano con le matrici per stampa a caldo personalizzate nella produzione reale.
Impressioni irregolari e problemi di distribuzione della pressione
Immagina di stampare un logo completo e di notare che il lato sinistro si trasferisce in modo pulito mentre il lato destro appare sbiadito o incompleto. Questa incoerenza è quasi sempre riconducibile alla pressione, non alla temperatura. La faccia dello stampo deve entrare in contatto con la lamina e il substrato con una forza uniforme su tutta la sua superficie. Quando la forza varia da una zona all'altra, alcune aree si legano perfettamente mentre altre si trasferiscono a malapena.
Le cause comuni includono:
- Preparazione usurata o compressa- I fogli di imballaggio tra la piastra e lo stampo si comprimono nel tempo, creando punti bassi che riducono la pressione in aree specifiche. La sostituzione del materiale di avviamento ripristina il contatto uniforme.
- Piastre deformate o irregolari- Il ciclo termico può deformare gradualmente le piastre della pressa, soprattutto sulle apparecchiature più vecchie. Una riga di precisione e uno spessimetro riveleranno i punti alti e bassi che necessitano di lavorazione o spessoramento.
- Montaggio dello stampo errato- Se lo stampo si sposta durante un ciclo o non è posizionato in modo piatto contro la superficie di montaggio, la distribuzione della pressione diventa imprevedibile. Il bloccaggio sicuro e la registrazione verificata prima di ogni corsa impediscono questo. COMENote sui macchinari SBL, l'installazione dello stampo non allineata ai punti di riferimento causerà un disallineamento sistematico e un trasferimento irregolare.
- Aree di disegno miste grandi e piccole su una fustella- Un dado con un blocco grande e solido e un testo sottile richiederà naturalmente una pressione diversa tra le zone. Le tecniche di imbottitura che utilizzano tessuto o cartoncino sottile dietro aree specifiche della preparazione possono equalizzare la forza.
La soluzione inizia sempre isolando se il problema è posizionale. Se l'area sbiadita rimane nello stesso punto indipendentemente dal foglio di supporto alimentato, il problema risiede nella configurazione della stampante. Se si muove, osserva invece la variazione dello spessore del substrato o la tensione incoerente della lamina.
Fallimenti di adesione della pellicola e problemi di temperatura
La lamina che si stacca dopo lo stampaggio, si rifiuta di trasferirsi completamente o presenta bolle sulla superficie indica un'interruzione della relazione chimica tra calore-pressione-. Questa è la categoria più frustrante perché più variabili interagiscono contemporaneamente.
I punti freddi sulla faccia dello stampo sono un delinquente frequente. Se l'elemento riscaldante si è deteriorato o lo stampo ha una distribuzione della massa non uniforme, alcune zone non raggiungono mai la temperatura di attivazione per l'adesivo della pellicola. Il risultato è un timbro a caldo che sembra completo subito dopo la pressatura, ma non supera il test di graffio o di trazione del nastro-nelle aree non trattate. Il controllo della temperatura superficiale sulla faccia dello stampo con un termometro a infrarossi rivela rapidamente queste incongruenze.
Un tempo di permanenza insufficiente produce sintomi simili. La lamina rimane a contatto con il substrato abbastanza a lungo da sembrare trasferita, ma non abbastanza a lungo da consentire allo strato adesivo di attivarsi e aderire completamente. Ciò è particolarmente comune su substrati porosi come carta non patinata o pelle testurizzata, dove l'adesivo necessita di più tempo per fluire nelle irregolarità della superficie.Guide alla risoluzione dei problemi del settoreconfermare che quando il tempo di permanenza è inferiore a quello richiesto dal foglio di alluminio elettrochimico, si verificano trasferimenti incompleti e esposizione del fondo.
Poi c'è il problema della mancata corrispondenza del substrato-. La pellicola per stampa a caldo personalizzata non è universale. Diverse formulazioni sono progettate per specifiche sostanze chimiche del substrato. Un foglio progettato per la carta patinata non si lega in modo affidabile al polipropilene, indipendentemente dalla precisione con cui si regolano temperatura e pressione. Verifica sempre che il tuo fornitore di fogli di alluminio valuti il suo prodotto per il tuo esatto tipo di substrato. In caso di dubbi, richiedi un rotolo campione ed esegui colpi di prova prima di impegnarti nelle quantità di produzione.
Lo strappo della pellicola durante il trasferimento, dove si vedono bordi frastagliati o bordi del modello incompleti, di solito indica una temperatura o una pressione eccessiva. La lamina si surriscalda, perde l'integrità strutturale e si frammenta invece di staccarsi in modo pulito dal supporto. Riducendo la temperatura di 10-15 gradi Celsius e alleggerendo leggermente la pressione si risolve in genere la rottura senza sacrificare la qualità dell'adesione.
Danni alla morte e usura prematura
Una fustella ben-fatta dovrebbe durare da migliaia a milioni di impressioni a seconda del materiale. Quando si degrada prematuramente, qualcosa nel tuo processo lo sta attivamente distruggendo. Tre cause principali rappresentano la stragrande maggioranza dei guasti precoci degli stampi:
- Surriscaldamento-- Far funzionare lo stampo al di sopra del suo intervallo di temperatura ottimale non danneggia solo la lamina. Può ricotturare metalli più teneri come il magnesio, riducendo la durezza superficiale e accelerando l'usura dei dettagli più fini. Il funzionamento al minimo prolungato con lo stampo a piena temperatura e senza contatto con il substrato è particolarmente dannoso poiché si accumula calore localizzato senza l'effetto di raffreddamento di ogni ciclo di stampa.
- Substrati abrasivi- Il cartone riciclato non rivestito, la carta molto ruvida e alcune superfici in legno contengono particelle che agiscono come carta vetrata fine contro la superficie della fustella. Nel corso di decine di migliaia di impressioni, queste micro-abrasioni arrotondano i bordi taglienti e riducono la fedeltà dei dettagli. Il passaggio a un materiale per fustelle più duro o l'applicazione di un trattamento protettivo superficiale prolungano la durata dei supporti abrasivi.
- Pulizia impropria- L'accumulo di residui di pellicola adesiva, polvere di carta e rivestimenti del substrato ostruisce nel tempo i dettagli più fini. Una pulizia aggressiva con raschietti metallici o solventi aggressivi danneggia la superficie in rilievo. Le spazzole in ottone morbido e i solventi-consigliati dal produttore preservano la geometria dello stampo rimuovendo efficacemente i depositi.
Se noti che i risultati stampati con lamina a caldo si degradano gradualmente nel corso delle settimane anziché cedere improvvisamente, la causa è quasi certamente un'usura prematura. Ispezionare periodicamente la faccia della fustella sotto ingrandimento, soprattutto attorno al testo sottile e alle curve strette dove l'usura si manifesta per prima.
La tabella seguente consolida questi sintomi in uno strumento diagnostico di-riferimento rapido che puoi tenere vicino alla tua stampante:
| Sintomo | Probabile causa | Correzione consigliata |
|---|---|---|
| Aree deboli o mancanti in posizioni coerenti | Preparazione usurata o piastra deformata | Sostituire il materiale di imballaggio; controllare la planarità della piastra con una riga |
| Trasferimento irregolare sull'intera immagine | Pressione insufficiente o temperatura troppo bassa | Aumentare la pressione in modo incrementale; verificare la precisione del termostato |
| La pellicola si stacca dopo la stampa (non supera il test del nastro) | Punti freddi sulla matrice, tempo di permanenza insufficiente o mancata corrispondenza del substrato del foglio- | Controllare l'uniformità della temperatura superficiale dello stampo; estendere la permanenza con incrementi di 0,2 s; confermare la compatibilità della lamina |
| La lamina sbava o sbava oltre i bordi del disegno | Temperatura o tempo di permanenza eccessivi | Ridurre la temperatura di 10-15 gradi; ridurre il tempo di permanenza; ispezionare le condizioni dello smusso dello stampo |
| Strappi o frammenti della pellicola durante il trasferimento | Surriscaldamento o pressione eccessiva | Temperatura e pressione più basse; controllare la tensione del foglio sul rotolo di alimentazione |
| Rigonfiamenti o bolle sulla superficie stampata | Elevata umidità nel substrato o qualità della pellicola instabile | Substrato pre-asciutto con un'umidità inferiore all'8%; testare l'integrità del lotto di fogli |
| Perdita graduale dei dettagli fini nel corso della produzione | Usura dello stampo dovuta a substrato abrasivo o surriscaldamento- | Ispezionare il moncone sotto ingrandimento; ridurre la temperatura; considerare il materiale dello stampo più duro |
| Accumulo sulla superficie dello stampo che causa-dettagli riempiti | Residui di adesivo della pellicola e accumulo di polvere sul substrato | Pulire con una spazzola morbida in ottone e un solvente approvato; aumentare la frequenza della pulizia |
Tieni presente che la maggior parte dei guasti di stampaggio implica che più di una variabile esca dalle specifiche contemporaneamente. Un moncone leggermente troppo caldo su un substrato con un contenuto di umidità marginale potrebbe funzionare correttamente per le prime cento impronte prima che si verifichino problemi di adesione. La risoluzione sistematica dei problemi significa modificare una variabile alla volta ed eseguire test di verifica tra le regolazioni anziché indovinare più correzioni contemporaneamente.
Risolvere i problemi sul momento mantiene la produzione in movimento, ma impedire che si ripetano richiede una routine di manutenzione coerente. Il modo in cui monti, pulisci e conservi gli stampi tra una serie e l'altra determina se la tabella per la risoluzione dei problemi diventa un riferimento quotidiano o un backup raramente necessario.
Migliori pratiche di manutenzione, conservazione e longevità degli stampi
Uno strumento per la stampa a caldo-ben realizzato può durare più a lungo della macchina da stampa su cui funziona, ma solo se viene trattato adeguatamente tra un lavoro e l'altro. La maggior parte dei guasti prematuri degli stampi sono dovuti a negligenze evitabili: montaggio trascurato che introduce punti di stress, sessioni di pulizia saltate che lasciano indurire i residui fino a diventare dettagli fini o conservazione imprudente che favorisce la corrosione. La protezione del tuo investimento richiede un tempo minimo per sessione e viene ripagato in migliaia di impressioni pulite aggiuntive.
Tecniche corrette di montaggio e allineamento
Ogni ciclo di produzione inizia nella fase di montaggio. Se la fustella non è posizionata perfettamente piatta contro la piastra riscaldata, si creano incongruenze di pressione in ogni singola impressione prima ancora che il primo foglio venga alimentato.
Il bloccaggio sicuro è la base. Ganci a ginocchiera, conci o guide magnetiche dovrebbero bloccare lo stampo abbastanza saldamente da non poter scivolare sotto la forza di stampaggio ripetuta. Oltre a ciò, lo spessoramento corregge le micro-irregolarità di livello tra la base della fustella e la superficie della piastra. Sottili fogli di imballaggio posizionati strategicamente dietro le aree basse equalizzano la pressione di contatto su tutta la superficie del disegno. Le guide di registrazione o i calibri di posizionamento fissano quindi la posizione X-Y del substrato in modo che lo strumento di stampaggio e l'allineamento dello stampo rimangano coerenti dal primo all'ultimo pezzo.
Un rapido test sul materiale di scarto prima di impegnarlo nella produzione di stock conferma che la distribuzione della pressione, l'uniformità della temperatura e il posizionamento dell'immagine sono tutti dove devono essere. Saltare questo passaggio per risparmiare sessanta secondi spesso costa molto di più in termini di spreco di substrato e rilavorazione.
Routine di pulizia e conservazione-a lungo termine
Residui di adesivo in lamina, polvere di carta e rivestimenti del substrato si accumulano sulla faccia dello stampo durante ogni esecuzione. Se non controllato, l'accumulo riempie i dettagli più fini e degrada la qualità dell'impressione in modo abbastanza graduale da non essere notato finché il danno non è significativo. Il giusto approccio di pulizia dipende dal materiale dello stampo:
- Il magnesio muore- Utilizza aBlocco Garryflex o tampone abrasivo delicato simileper rimuovere i residui senza graffiare la superficie incisa più morbida. Evitare spazzole metalliche che possono scavare aree con rilievi fini.
- Il rame muore- Una spazzola in fibra di vetro rimuove efficacemente ossidazioni e depositi adesivi. Le setole leggermente più aggressive si adattano alla superficie più dura del rame e possono anche attenuare le piccole imperfezioni che si sviluppano su lunghe tirature.
- Trafile in ottone- Una spazzola con setole morbide in ottone- pulisce senza rischio di danni, flettendosi in sezioni incise a più-livelli dove i residui tendono a raccogliersi nelle aree incassate.
Pulisci la tua fustella dopo ogni sessione di produzione, non solo quando noti un degrado della qualità. Una pulizia di due-minuti-mentre lo stampo è ancora leggermente caldo (ma abbastanza freddo da poter essere maneggiato in sicurezza) impedisce ai residui di indurirsi trasformandosi in un problema che richiede una rimozione aggressiva in un secondo momento.
Per la conservazione a lungo-termine, tratta ogni strumento e matrice per lo stampaggio dei metalli come uno strumento di precisione vulnerabile ai danni ambientali:
- Applica uno strato sottile di olio anti-ruggine o un trattamento anti-ossidante su tutte le superfici metalliche esposte prima di riporle sugli scaffali.
- Conservare le matrici in uno spazio a clima-controllato con umidità stabile inferiore al 50% per prevenire l'ossidazione.
- Posizionare ogni matrice in una custodia o scomparto protettivo individuale per evitare il contatto superficiale con altri strumenti.
- Conservare le fustelle piatte orizzontalmente su scaffali dedicati per evitare deformazioni o danni ai bordi dovuti all'impilamento.
- Conserva un registro di manutenzione che registra le ore di utilizzo, le date di pulizia e qualsiasi usura osservata in modo da poter prevedere i tempi di sostituzione anziché scoprire guasti a metà-esecuzione.
I fornitori di attrezzature affidabili in genere includono la documentazione sulla cura dello stampo con ogni ordine, specificando gli esatti detergenti, le condizioni di conservazione e gli intervalli di manutenzione appropriati per il materiale e il metodo di produzione utilizzati. Se il tuo fornitore non lo fornisce, quell'assenza ti dice qualcosa sulla sua attenzione al supporto post-vendita, il che fa sorgere una domanda più ampia che vale la pena porsi prima di effettuare il tuo prossimo ordine: cosa dovresti effettivamente cercare quando scegli chi realizza le tue fustelle?
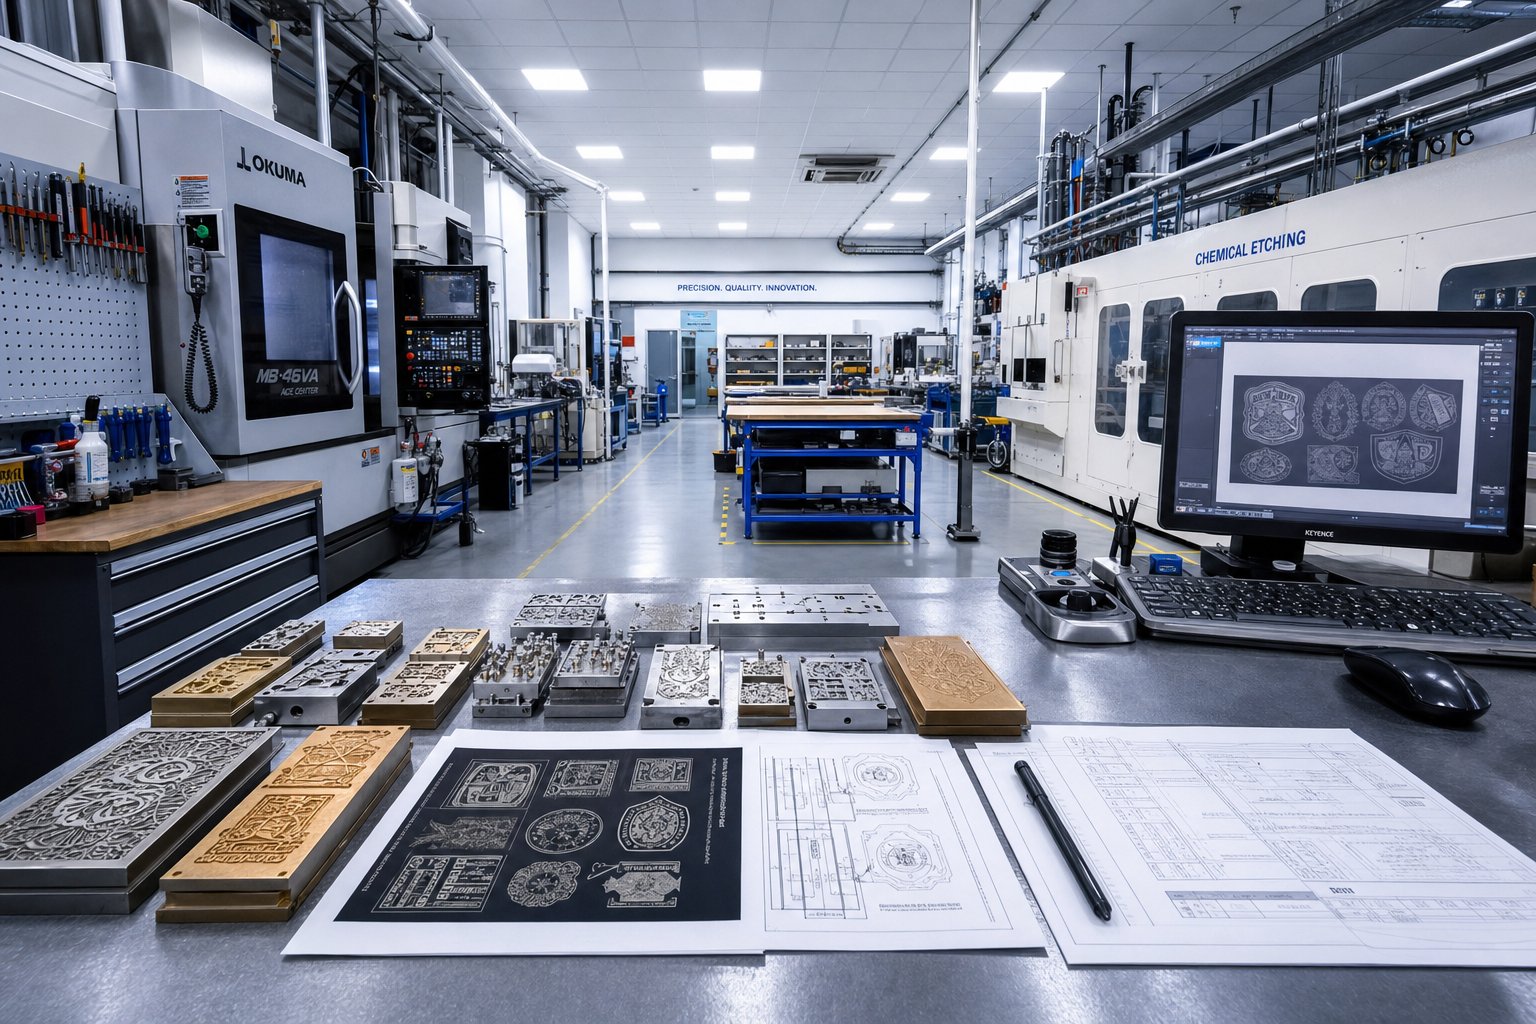
Come procurarsi stampi affidabili per stampa a caldo personalizzati
Una fustella è valida tanto quanto il negozio che l'ha realizzata. Puoi specificare il materiale perfetto, definire il file grafico e comprendere ogni parametro nella tabella dei substrati, ma se il tuo fornitore taglia gli angoli sulle tolleranze di lavorazione, spedisce senza prove o ti ignora quando sorgono domande, l'intero progetto ne risente. La scelta di una fustellatrice per timbri a caldo merita lo stesso rigore che metti nella specificazione della fustella stessa.
La sfida è che i fornitori di stampi vanno da officine di incisione individuali-a produttori di utensili industriali-su larga scala e ognuno di essi soddisfa un profilo di acquirente diverso. Un artigiano che ordina una singola lastra di magnesio ha aspettative diverse rispetto a un responsabile dell'imballaggio che acquista attrezzature combinate in ottone per un contratto di produzione pluri-ennale. I criteri di valutazione rimangono coerenti, ma il loro peso relativo cambia a seconda della bilancia.
Cosa cercare in un fornitore di stampi personalizzati
Non tutti i negozi che pubblicizzano matrici per goffratura o lastre di alluminio personalizzate possono effettivamente fornire ciò che il tuo progetto richiede. Prima di richiedere preventivi, seleziona i potenziali fornitori in base a queste capacità principali:
Profondità ingegneristica e gamma di materiali.Un fornitore limitato a un metodo di produzione o a un materiale per stampi ti indirizzerà verso ciò che può produrre piuttosto che ciò di cui la tua applicazione ha effettivamente bisogno. Cerca negozi che offrono incisione chimica, incisione CNC e lavorazione laser su magnesio, rame, ottone e acciaio. Questa ampiezza significa che possono consigliare la soluzione giusta in base alla grafica, al volume e al substrato piuttosto che ai limiti delle apparecchiature.
Trasparenza nei tempi di consegna.Tempistiche vaghe come "poche settimane" segnalano disorganizzazione. Fornitori affidabili indicano tempi di consegna specifici per ciascun metodo di produzione e comunicano in modo proattivo quando i programmi cambiano. Un buon fornitore di matrici personalizzate per stampaggio di metalli ti dirà in anticipo che una lastra di magnesio fotoincisa viene spedita in tre-cinque giorni, mentre una matrice combinata in ottone a più livelli richiede dalle due alle tre settimane.
Disponibilità di prototipi e prove.I negozi disposti a eseguire colpi di prova sul substrato reale prima dell'approvazione finale dimostrano fiducia nel loro lavoro. Questo passaggio è particolarmente importante per le applicazioni di stampa a caldo personalizzate in cui interagiscono la chimica del substrato- della lamina, la profondità di incisione e la temperatura. Se un fornitore si oppone alla realizzazione di prove o applica tariffe proibitive, valuta se sta dando priorità alla velocità rispetto al risultato finale.
Qualità della comunicazione.Riesci a contattare un contatto tecnico che conosca la geometria dello stampo o vieni indirizzato al servizio clienti generico? I migliori fornitori pongono domande informate sulla grafica, sul substrato, sul tipo di macchina da stampa e sul volume prima di fornire un preventivo. Questo dialogo riduce i rischi di produzione e spesso rivela aggiustamenti di progettazione che consentono di risparmiare denaro senza sacrificare la qualità.
Assistenza e documentazione post-vendita.Come discusso nella sezione manutenzione, i fornitori affidabili includono istruzioni per la cura dello stampo, specifiche di montaggio e parametri consigliati con ogni spedizione. Questa documentazione segnala un fornitore che ha investito nel tuo successo a lungo-termine piuttosto che un fornitore transazionale che scompare dopo la fatturazione.
Per gli acquirenti industriali che acquistano utensili per la formatura dei metalli-su larga scala, i fornitori apprezzanoYICHENfornire un utile punto di partenza. Il loro catalogo di matrici per stampaggio copre molteplici opzioni di materiali e tipi di processo, offrendo ai team di approvvigionamento una risorsa centralizzata per esplorare matrici tipografiche personalizzate, utensili per stampa a caldo e soluzioni di stampaggio adiacenti sotto lo stesso tetto. Questo consolidamento semplifica la qualificazione del fornitore quando la vostra attività si estende su diversi tipi di stampi e volumi di produzione.
Iniziare con l'ordine delle fustelle personalizzate
A questo punto dell'articolo, dovresti avere chiarezza su cinque decisioni chiave che modellano il tuo ordine:
- Materiale- Magnesio per tirature brevi e sensibilità al budget, rame per volumi da medio-a-alti con dettagli precisi, ottone per lavori premium su più-livelli o acciaio per una longevità estrema.
- Tipo di stampo- Piatto per applicazioni di stampa-a foglio e manuale-, rotativo per la produzione a bobina continua o combinazione per lamina a passaggio singolo-e goffratura.
- Substrato- Carta, pelle, legno, plastica o materiale sintetico, ciascuno con il proprio profilo di temperatura e pressione.
- Volume- La quantità di produzione prevista determina i requisiti di durabilità dei materiali e influenza il costo per-unità degli utensili.
- Prontezza dell'opera d'arte- File vettoriali in AI, EPS o PDF delineato con spessori di linea e specifiche di rilievo appropriati.
Entrare in una richiesta di preventivo con queste risposte già bloccate realizza due cose. Segnala al fornitore che sei un acquirente serio che non farà perdere tempo al proprio team di ingegneri e fornisce loro tutto il necessario per restituire un preventivo accurato senza molteplici cicli di chiarimenti.
Utilizza la seguente lista di controllo per esaminare qualsiasi fornitore prima di impegnarti:
- Conferma che producono stampi nel materiale richiesto e possono spiegare perché quel materiale è adatto alla tua applicazione.
- Verifica che supportino il metodo di produzione scelto (incisione, CNC o laser) e abbiano la capacità per la tua sequenza temporale.
- Richiedi esempi o referenze da progetti con substrati e volumi di produzione simili.
- Richiedi una tempistica scritta chiara con tappe fondamentali per la revisione della grafica, l'approvazione delle prove e la spedizione.
- Conferma il loro processo di prova, incluso se sono disponibili colpi di prova sul tuo substrato prima della produzione finale.
- Valutare la reattività della comunicazione durante la fase di preventivo, poiché riflette come sarà il supporto continuo.
- Verificare se la documentazione sulla cura dello stampo, le specifiche di montaggio e i consigli sui parametri sono inclusi nella consegna.
- Confronta il valore totale anziché il solo prezzo unitario, tenendo conto della longevità dello stampo, della qualità del supporto e del rischio di rilavorazione.
Un fornitore che seleziona ogni casella di quell'elenco non ti sta semplicemente vendendo un pezzo di metallo. Stanno collaborando su uno strumento che influisce direttamente sulla qualità del marchio, sui tempi di attività della produzione e sul costo per pezzo finito. Il preventivo più economico raramente garantisce il costo totale più basso se si tiene conto di usura prematura, cicli di rilavorazione e problemi di comunicazione.
La stampa a caldo personalizzata è in definitiva un processo di produzione di precisione camuffato da decorativo. La fustella, la lamina, il substrato e i parametri della macchina da stampa devono tutti essere allineati. Per ottenere il giusto allineamento è necessario scegliere un fornitore che comprenda il quadro completo, non solo la fase di lavorazione, e che tratti il tuo progetto come un problema tecnico che vale la pena risolvere piuttosto che come un ordine di merce da far passare in coda.
Domande frequenti sugli stampi per stampa a caldo personalizzati
1. Quanto dura una matrice per stampa a caldo personalizzata?
La durata della vita dipende principalmente dal materiale scelto e dalla cura con cui lo si mantiene. Le matrici in magnesio in genere gestiscono fino a 5.000 impronte prima di un'usura evidente. Le matrici in rame e ottone, se adeguatamente curate, possono superare il milione di impronte. Le matrici in acciaio durano ancora più a lungo in condizioni di volume-estreme. I fattori che riducono la durata della vita includono il funzionamento al di sopra della temperatura ottimale, lo stampaggio di substrati abrasivi senza attrezzi più duri e la trascuratezza della pulizia regolare. L'applicazione di trattamenti anti-ossidanti tra un lavoro e l'altro e la conservazione degli stampi in condizioni climatiche controllate con un'umidità inferiore al 50% aiuta a massimizzare la durata di servizio indipendentemente dal materiale.
2. Di quale formato file ho bisogno per ordinare uno stampo per stampa a caldo personalizzato?
I fornitori richiedono grafica vettoriale in formato AI, EPS o PDF ad alta-risoluzione con tutti i caratteri convertiti in contorni. I file raster come JPEG o PNG non hanno la precisione matematica necessaria per l'incisione. La grafica deve mantenere uno spessore di linea minimo appropriato per lo stampaggio, in genere non più sottile di 0,5 pt per il trasferimento su pellicola. Le lettere racchiuse come a, e, R e B necessitano di un'adeguata spaziatura per impedire il riempimento sotto pressione. L'invio di file vettoriali puliti con specifiche di progettazione chiare riduce i cicli di revisione e può far risparmiare giorni sui tempi di consegna.
3. Qual è la differenza tra goffratura, debossing e stampa a caldo?
La goffratura spinge il substrato verso l'alto utilizzando un set di fustelle maschio e femmina abbinati, creando una superficie tridimensionale rialzata- percepibile al tatto. L'incisione preme il disegno verso il basso nel materiale, lasciando un'impronta incassata utilizzando un unico stampo. Lo stampaggio a caldo trasferisce un sottile strato metallico o pigmentato su una superficie piana del substrato attraverso il calore e la pressione senza alterare la forma fisica del materiale. Queste tecniche possono essere combinate in un'unica corsa di stampa utilizzando matrici combinate a più-livelli, offrendo contemporaneamente brillantezza metallica e profondità tattile. Specificare esattamente quale effetto desideri quando richiedi preventivi previene costosi errori di comunicazione.
4. È possibile stampare a caldo sulla plastica senza danneggiare il substrato?
Sì, ma la plastica richiede un attento controllo dei parametri all'interno di un intervallo di temperatura ristretto. Il PVC rigido accetta lo stampaggio a una temperatura compresa tra 120 e 130 gradi Celsius con una leggera pressione, mentre la pellicola in PET necessita di un calore ancora più basso, tra 110 e 130 gradi Celsius. Le plastiche a bassa energia superficiale come PP e PE richiedono un trattamento corona o fiamma prima dello stampaggio per ottenere un'adesione affidabile della lamina. Anche la composizione chimica del foglio deve corrispondere al tipo specifico di plastica poiché le formulazioni progettate per un polimero potrebbero fallire su un altro. Eseguire sempre colpi di prova sul materiale campione prima di impegnarsi nelle quantità di produzione per confermare sia la qualità dell'adesione che l'assenza di deformazioni.
5. Come scelgo tra magnesio, rame e ottone per la mia fustella personalizzata?
Abbina il materiale al volume di produzione, ai requisiti di dettaglio e al budget. Il magnesio funziona meglio per tirature brevi inferiori a 5.000 impressioni, prototipazione o progetti sensibili al budget-in cui il lavoro accurato è importante ma la longevità no. Il rame è adatto ad applicazioni di volume medio-alto che richiedono un'eccellente conservazione dei dettagli su decine di migliaia di impressioni a un prezzo moderato. L'ottone è la scelta migliore per fustelle combinate multi-livello, effetti di profondità scolpita e tirature che superano centinaia di migliaia di impressioni dove la massima ritenzione del calore e durata giustificano costi iniziali più elevati. Gli acquirenti industriali che acquistano utensili ingegnerizzati su larga scala possono esplorare molteplici opzioni di materiali attraverso fornitori come YICHEN che offrono cataloghi consolidati di stampi per stampaggio.


