


Cosa sono le tacche di bypass e perché sono importanti negli stampi per stampaggio
Quando tueseguire uno stampo progressivo alla velocità di produzione, l'alimentazione fluida delle strisce è tutto. Un singolo inceppamento può provocare danni allo stampo, parti di scarto e costosi tempi di inattività. Le tacche di bypass sono una delle soluzioni più efficaci ma spesso trascurate integrate negli stampi di stampaggio per mantenere la striscia in movimento pulito da una stazione all'altra.
Cosa sono le tacche di bypass negli stampi per stampaggio progressivo
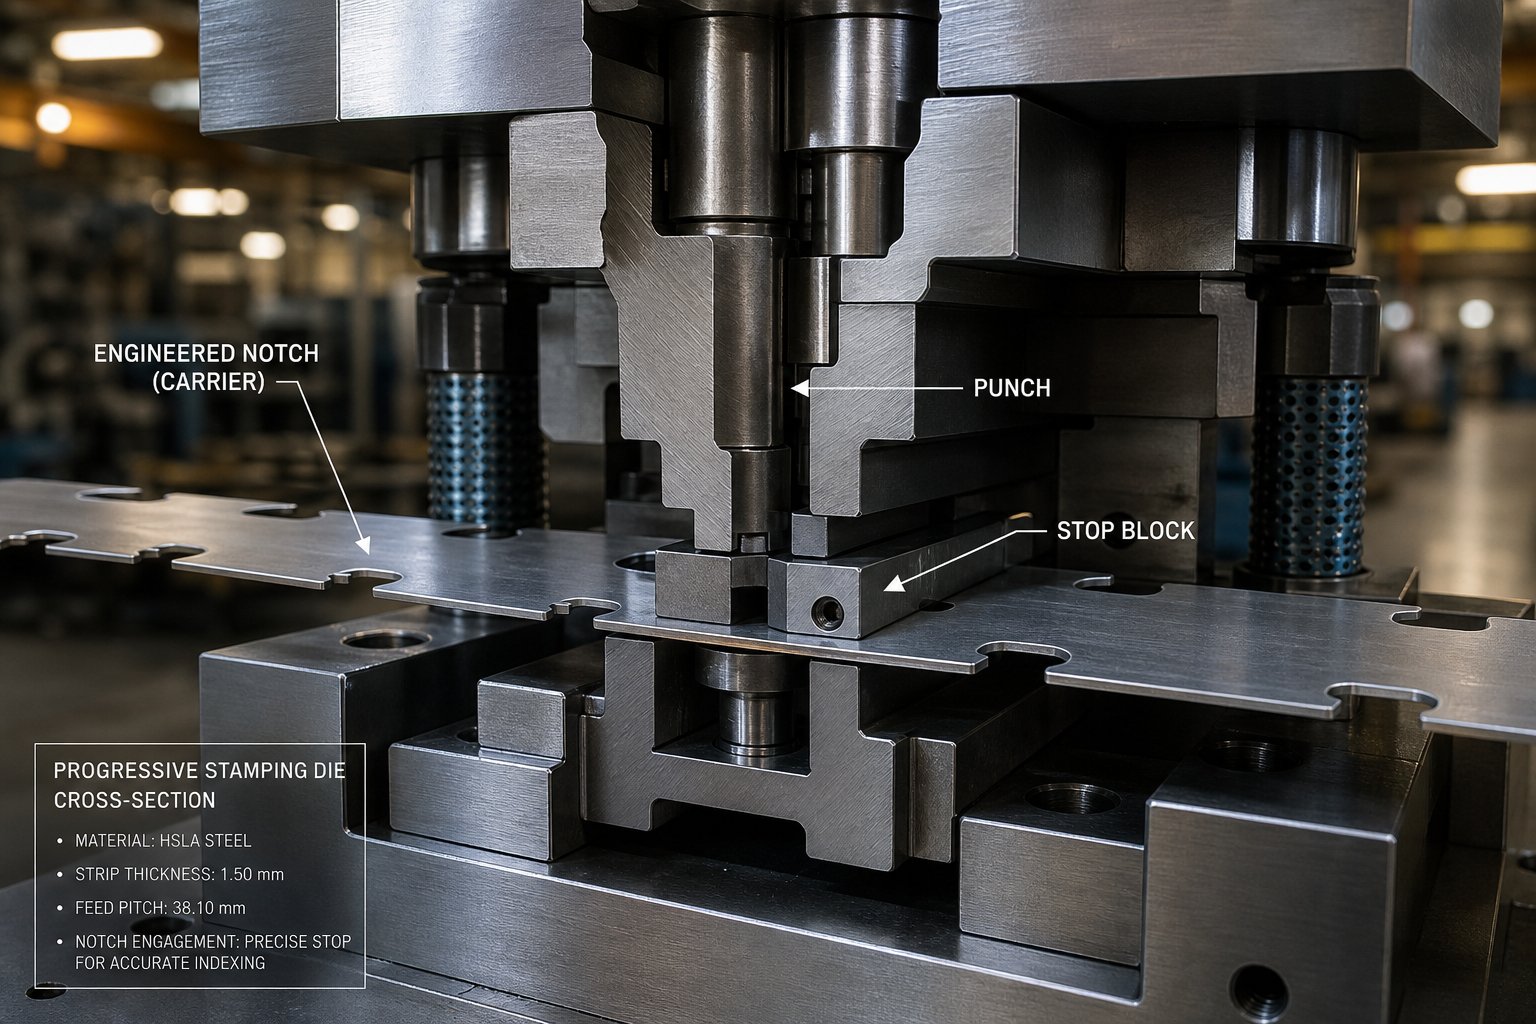
Le tacche di bypass sono tagli in rilievo realizzati nella striscia portante degli stampi per stampaggio progressivi. Il loro scopo è prevenire l'alimentazione eccessiva, controllare la registrazione delle strisce e fornire spazio in modo che le caratteristiche formate possano passare attraverso le stazioni di fustellatura successive senza interferenze.
Se sei nuovo nel settore e ti stai chiedendo cos'è lo stampaggio dei metalli, si tratta di un processo di produzione che utilizza stampi montati su presse per modellare la lamiera piana in parti finite. Gli stampi per stampaggio progressivo fanno un ulteriore passo avanti eseguendo più operazioni in sequenza mentre la striscia avanza attraverso lo strumento. La striscia portante lega insieme le parti grezze e le sposta in avanti di un passo alla volta.
Le tacche di bypass vengono tagliate da uno o entrambi i bordi di questa striscia portante, tipicamente nelle prime stazioni della fustella. Creano un riferimento a bordo dritto-che interagisce con arresti solidi all'interno dell'utensile, conferendo alla striscia un limite meccanico preciso per ogni progressione di avanzamento. A volte li chiamano i professionisti del settoretacche del passo o tacche francesi, sebbene vi siano differenze contestuali che vale la pena comprendere.
Risolto il problema dell'alimentazione delle strisce con le tacche di bypass
Immagina di alimentare un nastro continuo in bobina attraverso una filiera progressiva senza alcun arresto meccanico. Che succede? L'alimentatore a bobina fa avanzare il materiale, ma anche gli alimentatori precisi fino a 0,0005 pollici non possono tenere conto della bombatura del bordo introdotta durante il processo di taglio. Questa curvatura fa vagare, deformare o alimentare eccessivamente la striscia. Il risultato è un'errata registrazione tra le stazioni, metà-colpi sui punzoni e, nel peggiore dei casi, un completo incidente del dado.
Lo scopo delle tacche di bypass negli stampi per stampaggio è proprio quello di risolvere questo problema. Rimuovendo una piccola sezione di materiale dal bordo della striscia, la tacca crea una superficie di arresto solida ed elimina la forte curvatura del bordo in un'unica operazione. Lo scopo di questa formatura della lamiera con tacche di bypass va oltre la semplice protezione da sovralimentazione. Il taglio in linea retta- aiuta inoltre la striscia ad avanzare agevolmente attraverso i binari di guida e, se abbinato ai perni pilota, fornisce una registrazione affidabile delle parti-a-in ogni stazione.
Comprendere cosa significa lo stampaggio a questo livello significa riconoscere che la precisione dell'alimentazione non è solo un problema dell'alimentatore. È un problema di progettazione dello stampo. Inoltre, le tacche di bypass rappresentano una risposta deliberata e ingegnerizzata alle sfide del controllo delle strisce che nessuna protezione elettronica può sostituire completamente da sola.
La terminologia relativa a queste caratteristiche di tacca varia a seconda dei negozi e delle regioni, il che spesso crea confusione per gli ingegneri che esaminano i progetti di stampi di diversi fornitori.
Tacche di bypass rispetto a tacche di passo e terminologia di settore
Chiedi a cinque progettisti di matrici come chiamano i tagli in rilievo in una striscia portamatrice progressiva e potresti ottenere cinque risposte diverse. "Bypass notch", "pitch notch", "French notch", "feed notch" - la terminologia cambia a seconda di chi ti ha formato, di dove lavori e della regione del paese (o del mondo) in cui opera il tuo negozio. Questa incoerenza non è solo una banalità. Si crea una vera confusione quando si acquistano stampi da fornitori diversi o si esaminano i layout delle strisce da negozi sconosciuti.
Spiegazione della terminologia delle tacche di bypass e delle tacche di passo
A livello più ampio, entrambi i termini descrivono una geometria simile - una sezione di materiale rimossa o modellata nel bordo della striscia per controllare l'alimentazione. La sovrapposizione funzionale è significativa e molti professionisti degli stampi e dello stampaggio utilizzano i termini in modo intercambiabile senza problemi. Tuttavia, ci sono distinzioni contestuali degne di nota.
Il termine "tacca del tono" tende ad essere riservato alla geometria della tacca specificamente legata all'avanzamento del tono e al controllo del primo-colpo. Il suo ruolo principale, secondo la definizione di stampaggio utilizzata dalla maggior parte degli ingegneri di attrezzature, è quello di fornire un fermo solido che impedisca l'alimentazione eccessiva e fornisca al personale di installazione una posizione iniziale precisa per il bordo anteriore della striscia.Art Hedrick di Dieology LLCdescrive la tacca del passo come una piccola sezione di materiale tagliata da uno o entrambi i bordi della striscia nelle stazioni iniziali di una matrice progressiva, che funziona sia come arresto meccanico che come funzione di correzione-della campanatura.
"Bypass notch", d'altra parte, spesso ha un significato più ampio. Alcuni professionisti lo utilizzano per descrivere qualsiasi geometria di rilievo che consenta al materiale in striscia - elementi particolarmente formati - di passare attraverso o aggirare le stazioni successive senza interferenze. In questo contesto, cosa fanno gli stampi in modo diverso? La distinzione è sottile: una tacca di tono controlla il punto in cui si ferma la striscia, mentre una tacca di bypass controlla ciò che la striscia cancella mentre avanza.
In pratica, molti stampi incorporano una geometria che svolge entrambe le funzioni contemporaneamente. La stessa tacca che fornisce un solido arresto del passo può anche creare spazio per una curva o un'estrazione a valle. Questa duplice funzione è in parte il motivo per cui i termini si sono fusi nel linguaggio quotidiano dei negozi.
Come le convenzioni regionali e aziendali modellano la denominazione
La geografia e la cultura aziendale svolgono un ruolo più importante nella terminologia di quanto la maggior parte degli ingegneri creda. I negozi nell'alto Midwest degli Stati Uniti, dove lo stampaggio progressivo ha radici profonde, tendono a preferire il "tacca a passo" o "tacca francese". I costruttori di stampi europei e asiatici utilizzano più frequentemente "tacca di bypass" o traduzioni equivalenti. Gli OEM più grandi con catene di fornitura globali a volte standardizzano un termine nelle specifiche di progettazione degli stampi, ma tale standard varia a seconda dell'azienda.
Capire cosa significa morire nella produzione significa accettare che la nomenclatura non è universale. Quando si esamina un pacchetto di progettazione di stampi di un fornitore sconosciuto, l'approccio più sicuro è quello di esaminare la geometria e la sua posizione nel layout della striscia piuttosto che fare affidamento solo sull'etichetta.
La tabella seguente riassume il modo in cui questi termini in genere si associano a contesti di utilizzo specifici:
| Termine | Contesto d'uso tipico | Descrizione funzionale |
|---|---|---|
| Intonazione del passo | Negozi di stampi progressivi nordamericani; discussioni sulla configurazione dello stampo e sul controllo dell'alimentazione | Materiale rimosso dal bordo del nastro per creare un solido arresto per l'avanzamento del passo, prevenire un'alimentazione eccessiva e rimuovere la curvatura del bordo |
| Tacca francese | Termine legacy comune nella letteratura sugli utensili più vecchia e nei produttori di stampi esperti | Sinonimo di tacca; si riferisce alla stessa lumaca-che produce un taglio in rilievo sui bordi della striscia |
| Tacca di bypass | Utilizzo globale più ampio; formatura-stampi progressivi pesanti; discussioni sulla rimozione delle strisce | Geometria dello scarico che consente alle caratteristiche formate di cancellare le stazioni successive; può anche servire come arresto del passo |
| Lancia-e-tacca della flangia | Applicazioni che richiedono un funzionamento-senza rallentamenti o un rafforzamento del gestore | Materiale lancettato e piegato che funge da fermo solido senza produrre uno sfrido separato |
Indipendentemente da come li chiama il tuo negozio, la funzione meccanica sottostante rimane coerente. Queste caratteristiche esistono per mantenere l'alimentazione della striscia in modo affidabile eproteggere i componenti costosi dello stampodai danni da incidente. Le vere differenze emergono quando si osserva come interagiscono fisicamente con la progressione della striscia, i perni pilota e la geometria formata in ciascuna stazione.
Come funzionano le tacche di bypass nell'alimentazione progressiva della striscia di fustella
Sapere come si chiamano le tacche di bypass è una cosa. Capire cosa fanno effettivamente all'interno di uno stampo durante ogni corsa di stampa è dove risiede il vero valore ingegneristico. La funzione meccanica di questi tagli di scarico va ben oltre la semplice prevenzione della sovralimentazione. Partecipano attivamente al controllo del nastro, alla distanza di formatura e alla precisione della registrazione durante l'intero processo dello stampo.
Come le tacche di bypass controllano il movimento della striscia
Immaginate uno stampo progressivo che funziona a 200 colpi al minuto. La striscia avanza di un passo tra ciascun colpo e l'intero processo di stampaggio dipende da tale movimento che avviene con precisione ripetibile. Le tacche di bypass fungono da spina dorsale meccanica di quella precisione.
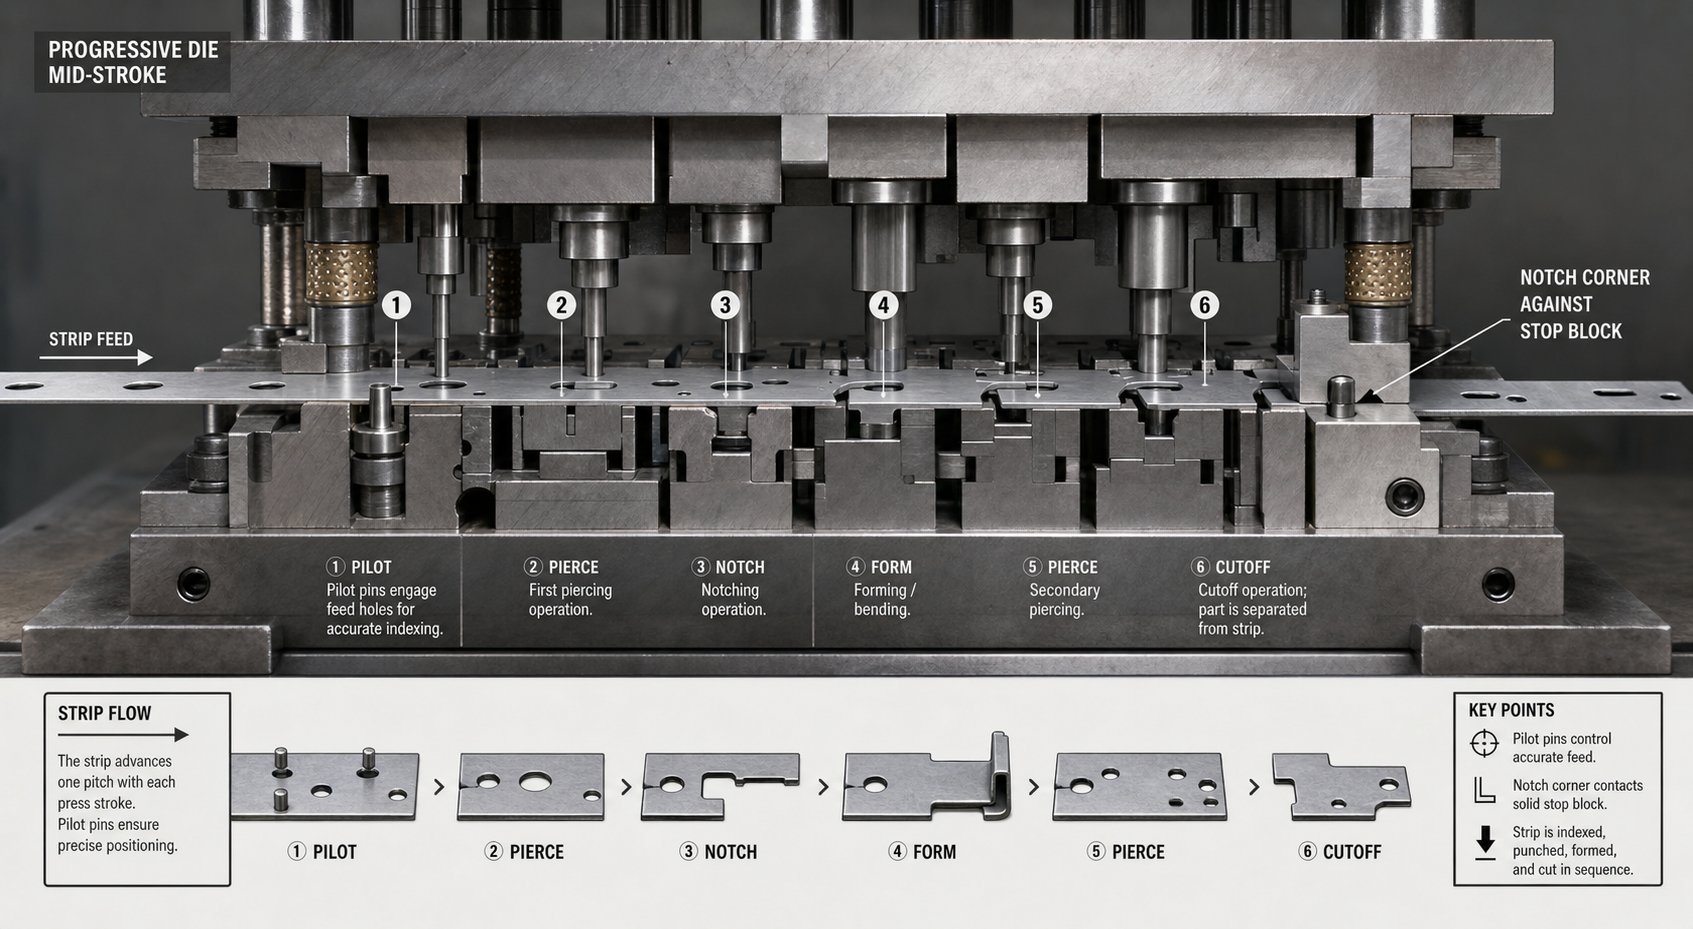
Quando l'alimentatore rilascia la striscia, si sposta in avanti finché l'angolo della tacca non entra in contatto con un blocco di arresto solido montato nella fustella. Questo arresto definitivo elimina qualsiasi errore di alimentazione cumulativo che potrebbe accumularsi in centinaia di progressioni. A differenza dei sensori elettronici che rilevano gli inceppamenti dopo che si sono verificati, l'arresto fisico creato dalla geometria della tacca impedisce in primo luogo che si verifichi il problema.
La tacca rimuove anche il materiale del bordo che potrebbe altrimenti interferire con l'avanzamento regolare attraverso le guide. Il materiale in bobina spesso arriva con leggere bave sui bordi o curvature dovute al processo di taglio. Tagliando un riferimento netto e dritto-nella striscia, la tacca di bypass fornisce alla fustella una superficie affidabile su cui indicizzare indipendentemente dalle condizioni del materiale in entrata.
Per gli stampi che eseguono operazioni di punzonatura e stampaggio nelle prime stazioni, il punzone con tacca di bypass viene generalmente attivato contemporaneamente alla perforazione del foro pilota. Ciò significa che il nastro ottiene sia i fori di registrazione che la geometria di controllo del bordo in un unico colpo, stabilendo tutti i riferimenti di posizione prima che il materiale raggiunga qualsiasi stazione di formatura a valle.
Interazione tra tacche di bypass e registrazione del perno pilota
Le tacche di bypass e i perni pilota funzionano come una squadra, ma gestiscono aspetti diversi del controllo della striscia. I perni pilota forniscono una posizione X-Y precisa impegnando i fori pre-forati e tirando la striscia nella posizione esatta mentre la fustella si chiude. Le tacche ignorate, nel frattempo, impostano il limite di avanzamento approssimativo e forniscono il gioco dell'asse Z-per le caratteristiche formate.
Ecco come si svolge la sequenza durante un ciclo di corsa singola:
- L'alimentatore fa avanzare la striscia di un passo di lunghezza. La striscia si muove liberamente attraverso la matrice aperta finché l'angolo della tacca di bypass non tocca il fermo solido, impedendo un'alimentazione eccessiva.
- Il pistone della pressa inizia la sua corsa di discesa. Mentre la matrice superiore scende, i perni pilota entrano nei fori pre-forati della striscia, tirando il materiale nella precisa posizione finale e correggendo eventuali piccoli disallineamenti laterali.
- La piastra di estrazione entra in contatto con la superficie della striscia, fissandola piatta contro la faccia inferiore della matrice. Nelle stazioni di formatura, i sollevatori possono tenere la striscia in una posizione elevata per eliminare le caratteristiche precedentemente formate sottostanti.
- Le operazioni di punzonatura, stampaggio e formatura vengono eseguite simultaneamente su tutte le stazioni. Nella prima stazione, nel nastro in entrata vengono praticati nuovi intagli di bypass e fori pilota. Nelle stazioni a valle prendono forma pieghe, imbutiture e rilievi.
- Il pistone inverte la direzione. Gli spogliarellisti trattengono la striscia mentre i punzoni si ritirano. I sollevatori sollevano la striscia all'altezza di alimentazione e la geometria dell'intaglio di bypass fornisce lo spazio necessario affinché le caratteristiche formate possano liberare i componenti inferiori dello stampo mentre la striscia si solleva.
- L'alimentatore si aggancia nuovamente, facendo avanzare il nastro alla posizione di passo successiva e il ciclo si ripete.
Senza le tacche di bypass che forniscono l'arresto approssimativo iniziale, i perni pilota sosterrebbero da soli l'intero onere di correggere qualsiasi errore di avanzamento. I piloti sono componenti di stampi di precisione progettati per il posizionamento preciso, non per assorbire la forza di una striscia sovralimentata. Fare affidamento su di essi come fermate primarie accelera l'usura dei perni e alla fine porta a una registrazione errata in tutte le stazioni.
Prevenire il sollevamento e l'inceppamento della striscia durante la progressione
Il sollevamento delle strisce è uno dei problemi più persistenti nel funzionamento degli stampi progressivi. Quando una stazione di formatura piega il materiale verso il basso, il nastro portante circostante tende a deviarsi verso l'alto in risposta. Se il materiale sollevato si impiglia in un componente dello stampo mentre la striscia avanza, si verifica un inceppamento o un evento di deformazione che può causare l'arresto dello strumento.
Le tacche di bypass risolvono questo problema in due modi. Innanzitutto, rimuovendo il materiale dal bordo del supporto adiacente alle stazioni di formatura, si riduce la rigidità del supporto in quella zona. Un supporto meno rigido è più flessibile, il che significa che può flettersi leggermente senza trasmettere forze di sollevamento su tutta la larghezza della striscia. Ciò è coerente conprincipi di progettazione delle strisce portantiche bilanciano la flessibilità con l’integrità strutturale.
In secondo luogo, la geometria stessa dell’intaglio crea spazio fisico. Quando un elemento formato, come una linguetta piegata o una tazza imbutita, deve passare attraverso la stazione successiva, la tacca di bypass garantisce che vi sia spazio aperto sul bordo della striscia affinché l'elemento possa spostarsi senza entrare in contatto con l'acciaio dello stampo. Ciò è particolarmente critico nella progettazione di stampi per stampaggio in cui le stazioni sono ravvicinate e le caratteristiche formate si estendono al di sotto o al di sopra del piano della striscia.
La relazione tra il posizionamento della tacca e la stabilità della striscia è un atto di equilibrio. Tagliando troppo materiale dal supporto si perde la resistenza strutturale necessaria per spingere la striscia attraverso la fustella in modo affidabile. Tagliando troppo poco le caratteristiche formate entrano in collisione con l'utensileria a valle. Per ottenere il giusto equilibrio è necessario comprendere le opzioni specifiche della geometria dell'intaglio disponibili e quando ciascuna configurazione si adatta meglio all'applicazione.
Tipi di tacche di bypass e quando utilizzare ciascuna configurazione
L'equilibrio tra autorizzazione e forza del vettore non prevede una soluzione-taglia{1}}unica-adatta a tutti. Geometrie diverse delle parti, spessori dei materiali e profondità di formatura richiedono forme di intaglio diverse. Tra i vari tipi di matrici per stampaggio in produzione, gli utensili progressivi vedono la più ampia varietà di configurazioni di intagli di bypass perché ciascuna stazione introduce esigenze di gioco uniche. La scelta della geometria giusta non è una decisione estetica. Influisce direttamente sulla stabilità del nastro, sul comportamento degli scarti e sulla durata del punzone.
Configurazione di V-Notch e applicazioni tipiche
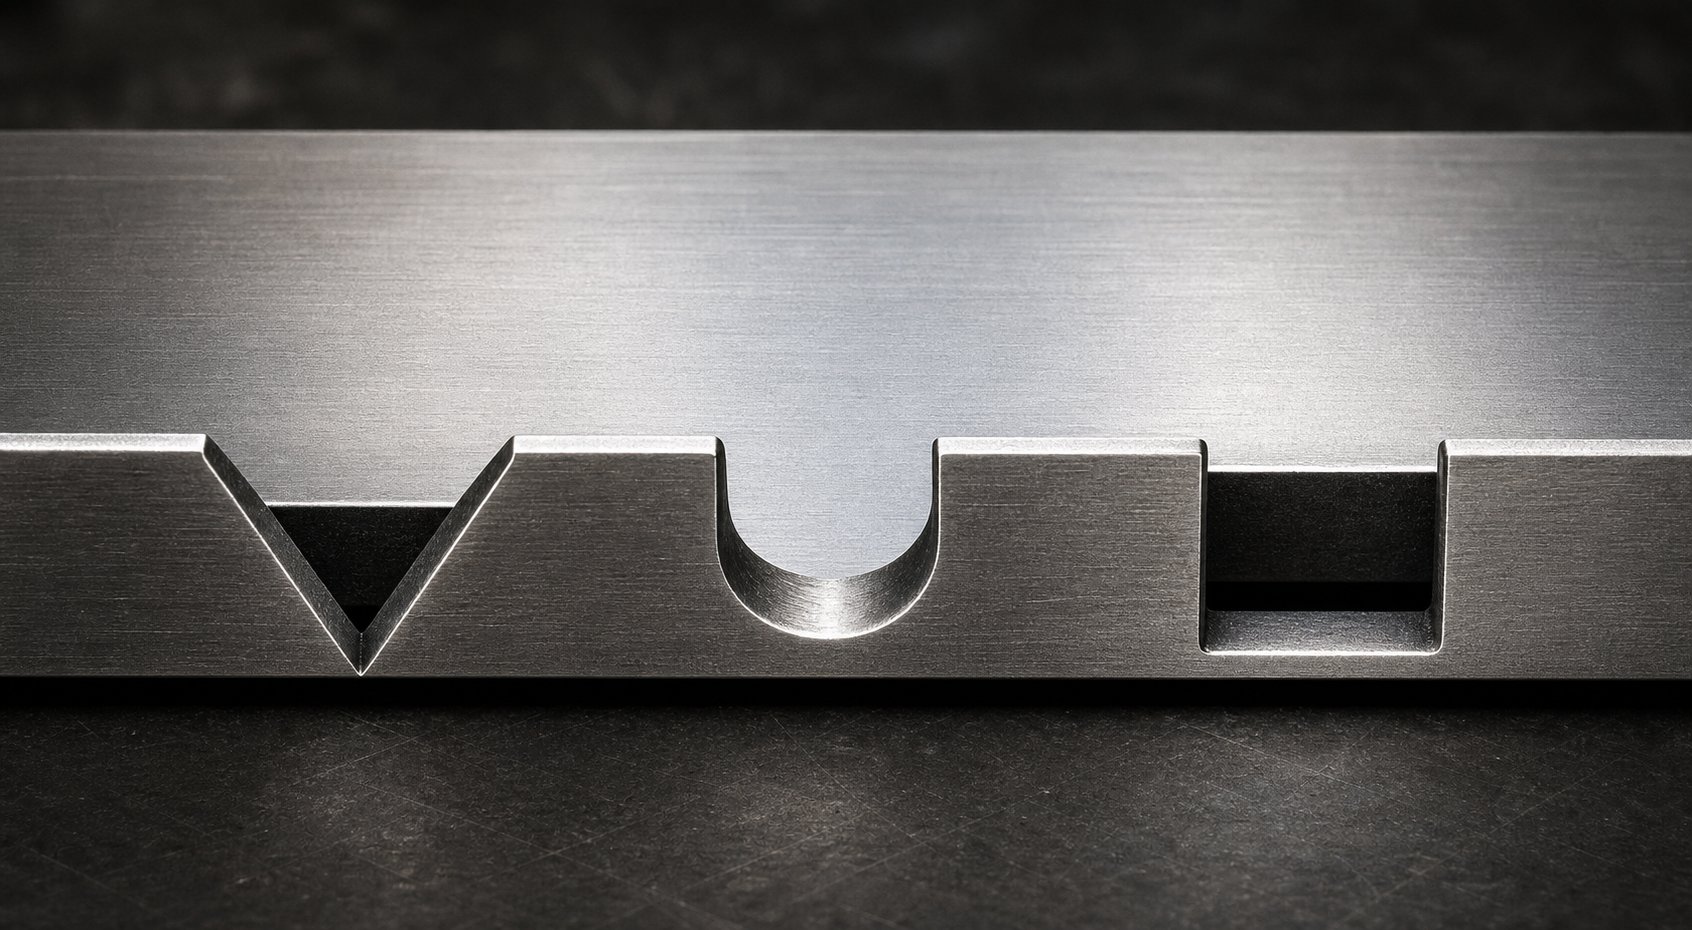
L'intaglio a V- è la geometria dell'intaglio di bypass più comune nelle operazioni di stampaggio. Presenta due tagli angolari che si incontrano in un punto, creando un rilievo triangolare nel bordo della striscia. L'angolo della V varia generalmente da 60 a 90 gradi, sebbene alcune applicazioni utilizzino profili più stretti o più larghi a seconda delle esigenze di spazio libero.
Perché l'intaglio a V-è così popolare? La sua forma affusolata guida naturalmente la striscia verso la battuta solida mentre il materiale avanza. I bordi angolati fungono da ingresso-, centrando la striscia lateralmente e riducendo la possibilità che un angolo della tacca si blocchi sul blocco di arresto. Questo comportamento autocentrante-rende gli intagli a V-particolarmente efficaci nelle fustelle progressive ad alta-velocità in cui la striscia deve essere indicizzata in modo rapido e pulito.
Gli intagli a V- funzionano meglio in applicazioni con requisiti di spazio moderati e strisce più sottili, in genere inferiori a 2,0 mm. Producono un proiettile compatto che viene espulso in modo affidabile e la geometria appuntita concentra meno stress sul bordo del supporto rispetto agli angoli rettangolari acuti. Tuttavia, gli intagli a V- offrono una larghezza di gioco limitata sul bordo della striscia, il che può rappresentare un vincolo quando gli elementi formati necessitano di una finestra più ampia per il passaggio.
Design con tacca a U- e tacca di bypass rettangolare
Quando un intaglio a V- non è in grado di fornire una larghezza di spazio sufficiente, intervengono le configurazioni con intaglio a U- e rettangolare. Queste geometrie rimuovono una sezione più ampia di materiale dal bordo portante, creando una finestra di scarico più ampia per consentire agli elementi formati di passare nelle stazioni a valle.
L'intaglio a U-ha un fondo semicircolare o raggiato, che distribuisce la sollecitazione in modo più uniforme rispetto a una tasca ad angoli vivi-. Ciò lo rende un'ottima scelta per gli intagli di bypass nelle applicazioni di formatura della lamiera in cui la striscia portante è sottoposta a carichi di flessione ripetuti durante il funzionamento del sollevatore. Il raggio alla radice dell'intaglio riduce la possibilità di cricche da fatica, soprattutto nei materiali soggetti a incrudimento.
Gli intagli rettangolari, al contrario, massimizzano l'area libera per una data profondità dell'intaglio. Sono semplici da inserire nello stampo e producono una semplice forma a lumaca. Il compromesso-è che gli angoli interni acuti creano punti di concentrazione dello stress. Nei materiali più duri o più sottili, questi angoli possono provocare crepe dopo migliaia di cicli di pressatura. L'aggiunta di raggi angolari piccoli (anche da 0,5 a 1,0 mm) riduce sostanzialmente questo rischio senza sacrificare uno spazio significativo.
Sia i design con intaglio a U-che quelli rettangolari sono comuni negli stampi progressivi con stazioni di formatura profonda, grandi rilievi o piegature multiple che si estendono ben al di sotto del piano della striscia. Se l'elemento formato necessita di spazio significativo per spostarsi, queste geometrie più ampie lo forniscono.
Geometria della tacca di bypass positiva e negativa
Al di là della forma del taglio stesso, il design dell'intaglio di bypass si divide in due categorie fondamentali in base al modo in cui viene gestito il materiale: positivo e negativo. Comprendere le tacche di bypass negative e positive negli stampi per stampaggio della lamiera è essenziale perché la scelta influisce in modo diverso sulla resistenza del supporto, sulla gestione degli sfridi e sul comportamento generale del nastro.
A tacca di bypass negativaè ciò che la maggior parte degli ingegneri immagina per prima cosa. Il materiale viene fisicamente rimosso dal bordo della striscia, creando uno spaccato che fornisce spazio. Lo sfrido rimosso deve essere gestito attraverso un'adeguata ventilazione dello stampo e scivoli per gli scarti. Gli intagli negativi rappresentano l'approccio standard nella maggior parte delle applicazioni di stampaggio perché offrono una geometria di gioco prevedibile e coerente dal primo colpo in poi.
A tacca di bypass positivaadotta un approccio diverso. Invece di rimuovere il materiale, trattiene o reindirizza il materiale della striscia per creare rilievo. Pensa a un'operazione con lancia-e-forma in cui una linguetta viene piegata fuori dal piano di supporto invece di essere tagliata via completamente. Il materiale rimane attaccato alla striscia ma esce dalla zona di interferenza. Questo metodo mantiene una sezione trasversale-maggiore del trasportatore, migliorando la rigidità della striscia e la stabilità di alimentazione. Inoltre, elimina completamente lo sfrido, risolvendo i problemi di gestione degli scarti in layout di stampi ristretti.
Il significato pratico di questi termini può variare a seconda delle aziende e dei progettisti di stampi, pertanto le definizioni devono sempre essere confermate rispetto allo specifico standard di disegno dello stampo e layout delle strisce in uso. La tabella seguente cattura le distinzioni principali:
| Tipo di geometria | Caso d'uso tipico | Vantaggi | Limitazioni |
|---|---|---|---|
| Tacca a V- (negativo) | Stampi progressivi ad alta-velocità con esigenze di gioco moderate; strisce sottili inferiori a 2,0 mm | Azione feed autocentrante-; lumaca compatta; minore concentrazione di stress sul bordo portante | Larghezza libera limitata; non è l'ideale per elementi-di forma profonda che richiedono ampie finestre in rilievo |
| Tacca a U- (negativo) | Applicazioni con carichi di flessione ripetuti; materiali soggetti a incrudimento o fessurazione per fatica | La radice raggiata distribuisce lo stress in modo uniforme; buona resistenza alla fatica; larghezza di gioco moderata | Geometria del punzone leggermente più complessa; la forma dello scivolo può richiedere un design specifico dello scivolo |
| Rettangolare (Negativo) | Stazioni di formatura profonda; grandi rilievi o piegature che si estendono ben al di sotto del piano della striscia | Area libera massima per una data profondità; semplice da lavorare; geometria prevedibile della lumaca | Gli angoli acuti creano fattori di stress; richiede raggi aggiunti nei materiali più duri o più sottili |
| Positivo (Lancia-e-Forma) | Disposizioni di stampi strette in cui la gestione degli sfridi è problematica; applicazioni che richiedono la massima rigidità del supporto | Nessuna lumaca prodotta; mantiene la sezione-trasversale dell'operatore; migliora la stabilità dell'alimentazione | Profondità di passaggio limitata; la linguetta con lancetta può interferire se non completamente controllata; aggiunge complessità alla formazione |
La scelta della giusta configurazione per le tacche di bypass negative e positive negli stampi per stampaggio della formatura della lamiera dipende da quattro variabili: spessore della striscia, proprietà del materiale, spazio richiesto dalle caratteristiche formate e profondità di formatura nelle stazioni adiacenti. Una moneta o un rilievo poco profondo potrebbe necessitare solo di una stretta tacca a V-per essere rimossa. Una tazza profonda-imbutita che procede attraverso più stazioni probabilmente richiede un rilievo rettangolare a tutta-larghezza o un intaglio a U-per passare senza contatto.
La geometria scelta influenza anche il modo in cui l'intaglio si usura nel tempo e il comportamento della matrice alla velocità di produzione. I profili degli intagli più affilati tagliano in modo netto ma concentrano l'usura su aree di punzonatura più piccole. I profili più ampi distribuiscono il carico ma rimuovono più materiale di supporto. Questi compromessi-si collegano direttamente ai parametri di progettazione e alle regole di posizionamento che determinano la posizione di ogni tacca rispetto ai piloti, alla geometria della parte e alla spaziatura delle stazioni.
Ignora i parametri di progettazione del notch e le linee guida per il posizionamento
Ogni configurazione di tacca discussa sopra vive o muore in base ai numeri dietro di essa. La forma da sola non garantisce le prestazioni. Il taglio dell'intaglio AV- troppo superficiale consente comunque alle caratteristiche formate di entrare in collisione con l'attrezzatura a valle. Una tacca rettangolare troppo profonda frattura la striscia portante sotto carico di alimentazione. Una progettazione efficace dello stampo di stampaggio richiede un controllo preciso su quattro parametri geometrici critici e un posizionamento disciplinato rispetto al resto del layout della striscia.
Parametri geometrici critici per la progettazione dell'intaglio di bypass
Quando ti siedi per dimensionare una tacca di bypass in uno stampo per stampaggio di metalli, queste sono le variabili che determinano se la tua striscia avanza in modo pulito alla velocità di produzione o ti dà mal di testa fin dal primo giorno:
- Profondità della tacca- La distanza in cui la tacca si estende verso l'interno dal bordo della striscia. Questo deve superare l'altezza (o profondità) massima di qualsiasi elemento formato che deve passare attraverso le stazioni successive. Una linea guida iniziale comune è quella di impostare la profondità dell'intaglio a un valore compreso tra 1,5 e 2,0 volte l'altezza dell'elemento formato, fornendo un margine di gioco che tenga conto del ritorno elastico del materiale e del leggero disallineamento della striscia durante l'alimentazione.
- Larghezza della tacca- La dimensione misurata lungo il bordo della striscia nella direzione di avanzamento. La larghezza dell'intaglio deve accogliere l'intera lunghezza dell'elemento formato mentre passa oltre il blocco di arresto, più un margine sufficiente per impedire il contatto nelle peggiori-condizioni di alimentazione. La larghezza si riferisce tipicamente al passo della stazione - una tacca più stretta del 40-60% della distanza del passo potrebbe non fornire uno spazio adeguato per gli elementi che attraversano la zona di transizione tra le stazioni.
- Angolo dell'intaglio (specifico dell'intaglio a V-)- L'angolo compreso tra le due facce tagliate di un intaglio a V-. Gli angoli compresi tra 60 e 90 gradi offrono il miglior equilibrio tra azione autocentrante-e volume di spazio libero. Angoli più acuti inferiori a 60 gradi producono punte delle tacche più fragili e soggette a rottura sotto tensione del nastro, mentre angoli superiori a 90 gradi riducono il vantaggio di centratura e il materiale che trasporta lateralmente gli scarti.
- Spaziatura e ripetizione- Le tacche di bypass si ripetono ad ogni passo lungo la striscia. La loro spaziatura è esattamente uguale al passo dello stampo, garantendo che ogni progressione crei un riferimento di arresto identico. In alcuni layout di progettazione di stampi per stampaggio metalli, appaiono delle tacche su entrambi i bordi della striscia (doppio-lato) per una migliore registrazione laterale, soprattutto nelle applicazioni con bobina larga dove le tacche su un-lato consentono alla striscia di ruotare leggermente durante l'alimentazione.
Questi parametri interagiscono tra loro. Aumentando la profondità della tacca senza allargarne l'apertura si crea una fessura stretta che intrappola i proiettili e resiste all'espulsione. L'allargamento della tacca senza regolare la profondità può fornire spazio laterale senza risolvere i problemi di interferenza verticale. Una progettazione efficace dello stampaggio li considera come un sistema, non come dimensioni indipendenti.
Linee guida per il posizionamento relative ai fori pilota e alla spaziatura delle stazioni
Il punto in cui posizioni il punzone della tacca nel layout della striscia è importante tanto quanto la forma della tacca stessa. Il posizionamento segue alcuni principi fondamentali negli stampi per stampaggio lamiera:
Le tacche di bypass dovrebbero essere tagliate alla prima stazione possibile, idealmente alla prima o alla seconda stazione. Ciò garantisce che la striscia ottenga il suo riferimento di controllo del bordo prima di incontrare qualsiasi operazione di formatura a valle. Tagliare anticipatamente la tacca significa anche che il bordo dritto è disponibile per il numero massimo di stazioni successive da indicizzare.
Il punzone dell'intaglio dovrebbe sparare nella stessa stazione dello sfondamento del foro pilota, quando possibile. Ciò stabilisce sia l'arresto di avanzamento approssimativo che il riferimento di posizione-preciso in un unico colpo, eliminando qualsiasi errore di posizione che potrebbe accumularsi se questi elementi venissero tagliati in stazioni diverse. In pratica, la maggior parte dei costruttori di matrici progressive posizionano il punzone con tacca adiacente al punzone pilota nello stesso blocco della matrice.
Lateralmente, le tacche devono essere posizionate sufficientemente lontano dalla geometria della parte in modo che il supporto mantenga la continuità strutturale tra la tacca e il bordo grezzo della parte più vicino. Una regola generale nella progettazione dello stampaggio dei metalli è quella di mantenere una larghezza minima del ponte tra la tacca e i ritagli adiacenti pari ad almeno 1,5 volte lo spessore della striscia. Se scendi al di sotto di questo valore, il trasportatore diventa un anello debole incline a strapparsi sotto la tensione di alimentazione.
Bilanciamento della profondità di sicurezza con l'integrità della striscia portante
Ecco la tensione che ogni progettista di stampi deve affrontare: gli intagli più profondi forniscono più spazio per le caratteristiche formate, ma rimuovono anche più materiale dal bordo del supporto. Se ne rimuovi una quantità eccessiva, il trasportatore perde la-forza della sezione trasversale necessaria per spingere la striscia attraverso le guide e sui sollevatori in modo affidabile.
Immagina una striscia di acciaio spessa 1,0 mm con un supporto largo 12 mm su ciascun lato. Se la tacca di bypass si estende di 8 mm verso l'interno, solo 4 mm di materiale di supporto rimangono intatti in quella sezione trasversale. Il ponte rimanente deve gestire tutte le forze di alimentazione, i carichi del sollevatore e le sollecitazioni dinamiche delle operazioni di pressatura ad alta-velocità. Nei materiali più sottili o morbidi, quella sezione residua potrebbe non essere sufficiente.
Il principio ingegneristico che governa questo equilibrio è semplice: la profondità dell’intaglio non dovrebbe mai consumare più del 60-70% della larghezza del supporto. Rimanendo all'interno di questo intervallo si preserva materiale strutturale sufficiente per mantenere l'affidabilità dell'alimentazione fornendo allo stesso tempo uno spazio significativo per le caratteristiche formate. Se la geometria formata richiede un rilievo più profondo di quello consentito da questo rapporto, la risposta corretta è quella di allargare la striscia di supporto nella disposizione iniziale della striscia anziché spingere la tacca più in profondità in un supporto sottodimensionato.
È qui che si intersecano la progettazione degli stampi di stampaggio e l'ottimizzazione del layout delle strisce. Una matrice per stampaggio di metalli che sembra efficiente nell'utilizzo del materiale ma lascia una larghezza del supporto insufficiente per una corretta profondità dell'intaglio di bypass, alla fine costa di più a causa di inceppamenti, arresti anomali dello stampo e scarti. Il layout della striscia deve essere progettato tenendo presente la geometria dell'intaglio fin dall'inizio e non adattato dopo la costruzione dello stampo.
Le proprietà dei materiali aggiungono un altro livello a questo calcolo. Gli acciai ad alta-resistenza tollerano rapporti di intaglio più profondi poiché il loro maggiore carico di snervamento mantiene la rigidità del supporto con una sezione trasversale-minore. Le leghe morbide di alluminio o rame necessitano di limiti di profondità più conservativi perché il supporto rimanente si deforma più facilmente sotto carico. Queste modifiche specifiche del materiale- meritano una trattazione dettagliata per evitare di semplificare eccessivamente il processo di progettazione.
Tacche di bypass rispetto a metodi alternativi di controllo della striscia
Le tacche di bypass non sono l'unico modo per controllare il movimento del nastro in una fustella progressiva. Perni pilota, taglierine laterali, strisce portanti semplici e sistemi basati su sollevatori- svolgono tutti un ruolo importante negli utensili per lo stampaggio dei metalli. Allora perché sceglierne uno piuttosto che un altro? La risposta dipende dalle richieste di registrazione, dagli obiettivi di scarto e dalla complessità che il budget per gli utensili di stampaggio può supportare. Ciascun metodo ha le sue peculiarità e comprendere i-compromessi ti aiuta a scegliere la giusta combinazione per una determinata applicazione.
Tacche di bypass rispetto ai soli perni pilota
I perni pilota sono i cavalli di battaglia di precisione della registrazione delle strisce. Entrano nei fori pre-forati e tirano la striscia nell'esatta posizione X-Y ad ogni colpo. COMEOsserva Peter Ulintz della PMA, i piloti devono essere dimensionati con solo uno spazio compreso tra 0,0005 e 0,001 pollici rispetto ai loro fori e devono impegnarsi prima che qualsiasi altro punzone entri in contatto con il materiale. Forniscono un'eccezionale precisione di posizionamento, spesso entro pochi millesimi di pollice.
Ma fare affidamento esclusivamente sui perni pilota per il controllo dell’avanzamento presenta uno svantaggio significativo. I piloti sono progettati per un posizionamento preciso, non per assorbire la forza di una striscia sovralimentata. Se l'alimentatore eccede anche di una frazione di millimetro, il perno pilota prende il lato carico d'impatto-. Nel corso di migliaia di cicli su una pressa per stampaggio a stampo in funzione alla velocità di produzione, il caricamento laterale ripetuto piega i piloti, allunga i fori pilota e degrada la registrazione in ogni stazione.
Le tacche di bypass eliminano questo problema fornendo un arresto meccanico grossolano a monte dell'innesto del pilota. L'angolo della tacca entra in contatto per primo con il blocco di arresto, assorbendo la forza di sovralimentazione con un bordo robusto anziché con un perno di precisione. I piloti gestiscono quindi solo la correzione fine, lavorando all'interno del loro involucro di progettazione. Questa divisione del lavoro prolunga la vita del pilota e mantiene la precisione della registrazione molto più a lungo rispetto ai piloti che lavorano da soli.
Ciò significa che ogni dado progressivo necessita di tacche di bypass oltre ai piloti? Non necessariamente. Semplici stampi di tranciatura o perforazione senza operazioni di formatura, sollevamento minimo della striscia e brevi cicli di progressione possono funzionare bene con i soli piloti. Il rischio viene calcolato in modo diverso per la produzione di volumi- elevati su una macchina per stampaggio, dove migliaia di colpi all'ora amplificano ogni piccolo errore.
Metodi alternativi di controllo delle strisce e relativi-compromessi
Oltre alla combinazione di tacca di bypass e perno pilota, esistono molte altre tecniche di stampaggio dei metalli per controllare la progressione della striscia:
Strisce portanti semplici senza tacchefare affidamento interamente sull'alimentatore e sui perni pilota per il controllo della posizione. Il supporto collega semplicemente le parti grezze e fornisce una superficie per il contenimento delle guide. Questo approccio funziona per parti semplici senza formatura che modifichi l'altezza della striscia, ma offre zero protezione meccanica da sovralimentazione. Qualsiasi slittamento dell'alimentatore o errore di temporizzazione non viene corretto finché un perno pilota (o un incidente dello stampo) non lo cattura.
Taglierine lateralitagliare una piccola quantità di materiale da uno o entrambi i bordi della striscia nella prima stazione. Gli indici del bordo appena tagliati contro uno stop per impostare la progressione. Le taglierine laterali svolgono una funzione di arresto grossolana-simile alle tacche di bypass, ma generano un nastro continuo di scarti sui bordi anziché sfridi discreti. Questo approccio è comune nelle applicazioni con utensili e matrici di stampaggio in cui le condizioni del bordo della bobina in entrata non sono affidabili o dove è necessario correggere la larghezza della striscia prima di entrare nelle guide.
Sistemi basati su sollevatori-sollevare la striscia sopra la superficie dello stampo tra una corsa e l'altra, consentendo alle caratteristiche formate di liberare i componenti inferiori dello stampo durante l'alimentazione. I sollevatori risolvono il problema del gioco verticale che le tacche di bypass affrontano lateralmente. In pratica, le matrici progressive più complesse utilizzano entrambi: sollevatori per il gioco verticale e tacche di bypass per il controllo dei bordi e la limitazione dell'avanzamento. I sollevatori da soli non possono prevenire la sovralimentazione o correggere la registrazione laterale.
Configurazioni degli strumenti scenicisuddividere l'operazione progressiva in stazioni separate su singoli stampi. Ciascuna stazione riceve un pezzo grezzo separato anziché una striscia continua, il che elimina completamente i problemi di alimentazione della striscia. Il compromesso- è una produttività notevolmente inferiore, costi di gestione più elevati e meccanismi di trasferimento delle parti più complessi tra le fasi.
Impatto sull'ottimizzazione del layout delle strisce e sulla riduzione degli scarti
Ogni metodo di controllo della striscia influisce sulla quantità di materiale che finisce come parti utilizzabili rispetto agli scarti. Le tacche di bypass rimuovono piccole sporgenze discrete dal bordo del supporto, aggiungendo una componente di scarto prevedibile a ogni corsa. Lo scarto è minimo, in genere pochi millimetri quadrati per tacca, e vale l'affidabilità di alimentazione che fornisce.
Le taglierine laterali generano più scarti per corsa perché tagliano continuamente l'intero bordo della striscia. Se il costo del materiale è elevato o la geometria della parte spinge già i limiti di utilizzo del materiale, la rifinitura extra del bordo può spostare l'economia in modo sfavorevole. Al contrario, se la bobina in arrivo ha bordi di scarsa qualità, gli scarti della taglierina laterale potrebbero essere comunque inevitabili.
I trasportatori semplici senza tacche non producono scarti aggiuntivi grazie al metodo di controllo stesso, ma gli eventi di errata alimentazione che provocano generano molti più scarti nelle parti scartate e tempi di fermo per la riparazione degli stampi. Il "risparmio" derivante dall'eliminazione degli scarti di tacca è illusorio se il tasso di scarto aumenta anche leggermente.
La tabella seguente mette questi compromessi-uno accanto all'altro per un rapido riferimento:
| Metodo di controllo | Precisione della registrazione | Impatto sui rottami | Complessità degli utensili | Applicazione-più adatta |
|---|---|---|---|---|
| Tacche di bypass + perni pilota | Alto. L'arresto grossolano impedisce la sovralimentazione; i piloti forniscono una posizione X-Y precisa entro 0,001 pollici. | Basso. Piccoli colpi discreti per corsa; prevedibile e gestibile. | Moderare. Richiede punzone di tacca, blocco di arresto e percorso di espulsione dei proiettili oltre ai piloti. | Stampi progressivi multi-stazione con operazioni di formatura, produzione ad alta-velocità, tolleranze strette. |
| Perni pilota da soli | Elevata per la localizzazione precisa, ma vulnerabile all'errore di alimentazione cumulativo e al sovraccarico del pilota. | Nessuno dal metodo di controllo stesso; rischio più elevato di scarti legati all'inceppamento-. | Basso. Solo hardware di pilotaggio standard. | Stampi semplici di tranciatura o perforazione senza formatura; applicazioni a breve-esecuzione o a bassa{{1}velocità. |
| Taglierine laterali + perni pilota | Alto. Il bordo appena-tagliato fornisce un riferimento preciso alla fermata; i piloti gestiscono il posizionamento preciso. | Moderare. Il nastro di rifinitura dei bordi continuo aggiunge volume di scarti continuo. | Da moderato ad alto. Utensili di taglio laterale più gestione e smaltimento del nastro di scarto. | Bobina di funzionamento degli stampi con qualità del bordo inaffidabile; applicazioni che richiedono una larghezza della striscia rettificata. |
| Trasportatore semplice (senza tacche) | Dipende interamente dalla precisione dell'alimentatore e dalla capacità di correzione del pilota. | Nessuno dal metodo stesso; l'elevato rischio di inceppamento aumenta gli scarti delle parti. | Basso. Nessun utensile aggiuntivo oltre alle guide e ai piloti. | Tranciatura piatta molto semplice senza formatura; parti a basso-rischio in cui è tollerabile un'alimentazione inceppata occasionale. |
| Sistemi di sollevamento (controllo verticale) | Gestisce solo il gioco dell'asse Z-; nessun controllo della direzione-laterale o di alimentazione. | Nessuno da sollevatori; deve essere abbinato ad un altro metodo per il controllo dell'alimentazione. | Moderare. Sollevatori a molla o pneumatici, coordinamento della temporizzazione con rilascio dell'avanzamento. | Matrici con caratteristiche formate che si estendono sotto il piano della striscia; sempre utilizzato insieme a piloti e tacche. |
| Attrezzatura scenica (stazioni separate) | Elevata per stazione, ma la precisione di trasferimento tra le stazioni introduce nuove variabili. | Variabile. Nessuno scarto del trasportatore, ma la movimentazione e il trasferimento dei grezzi possono generare scarti. | Alto. Set di stampi multipli, meccanismi di trasferimento, corse di stampa separate per operazione. | Particolari molto complessi che non possono essere prodotti in un unico nastro progressivo; volume da basso-a-medio. |
Nella maggior parte degli ambienti di produzione, la combinazione di tacca di bypass e perno pilota offre il miglior equilibrio tra precisione, controllo degli scarti e manutenibilità. Le taglierine laterali rappresentano l'alternativa logica quando le condizioni dei bordi costituiscono un problema. I lifter completano anziché sostituire il controllo basato sulla tacca-. E l'utensileria scenica è un paradigma completamente diverso, riservato a parti la cui geometria semplicemente non può progredire attraverso una singola striscia.
L'ottimizzazione del layout delle strisce significa in definitiva scegliere il metodo di controllo che riduce al minimo il costo totale, non solo il costo del materiale. Pochi millimetri quadrati in più di scarti di tacca per ogni colpo sono trascurabili rispetto ai tempi di inattività, alla riparazione dello stampo e agli scarti di qualità derivanti da un controllo inadeguato delle strisce. Il risparmio reale deriva dall'integrazione della giusta combinazione di funzioni di controllo nello strumento di stampaggio e nello stampo fin dall'inizio, piuttosto che dal retrofitting dopo che sono emersi problemi durante la produzione.
Detto questo, non tutti i materiali rispondono allo stesso modo a questi metodi di controllo. Lo spessore, la durezza e la duttilità del nastro cambiano radicalmente il comportamento del supporto sotto i carichi di alimentazione e il modo in cui i bordi dell'intaglio interagiscono con il materiale durante il taglio e la progressione.
Materiale-Considerazioni specifiche sulla progettazione dell'intaglio di bypass
Una tacca di bypass che funziona perfettamente nell'acciaio laminato a freddo- da 1,0 mm potrebbe rompere il supporto, intaccare il punzone o danneggiare la finitura superficiale quando si passa all'alluminio o alla lega ad alta-resistenza. Le proprietà dei materiali non influenzano solo le stazioni di formatura. Determinano il comportamento dell'intaglio stesso durante il taglio, il modo in cui il supporto rimanente gestisce i carichi di alimentazione e il modo in cui i bordi dell'intaglio reggono per migliaia di cicli di stampa. Considerare la progettazione dell'intaglio come indipendente dal materiale- è uno dei percorsi più rapidi verso i problemi di produzione nello stampaggio della lamiera.
In che modo lo spessore della striscia influenza la profondità e la larghezza dell'intaglio
Lo spessore della striscia è la variabile più diretta che influenza la geometria dell'intaglio di bypass. Il materiale più spesso richiede intagli più profondi per eliminare le caratteristiche formate che sporgono naturalmente più al di sotto o al di sopra del piano della striscia. Una piegatura di 0,5 mm su un supporto da 0,4 mm produce un'altezza dell'elemento modesta. Lo stesso angolo di piega nel grezzo da 2,0 mm crea una proiezione sagomata da quattro a cinque volte più alta, richiedendo un rilievo proporzionalmente più profondo.
Lo spessore determina anche la forza rimanente del supporto dopo il taglio della tacca. Una tacca profonda 10 mm in un carrier largo 15 mm lascia 5 mm di materiale del ponte. Nel materiale sottile (meno di 0,8 mm), il ponte ha un'area di sezione trasversale- molto ridotta e può deformarsi o strapparsi sotto la tensione di alimentazione. Nei nastri di acciaio stampato di spessore superiore a 2,0 mm, lo stesso ponte da 5 mm conserva un modulo di sezione sufficiente per gestire comodamente i carichi di produzione.
La larghezza si comporta in modo simile. Le strisce più spesse necessitano di aperture di tacca più ampie perché le caratteristiche formate occupano più spazio lineare lungo la direzione di avanzamento. Il proiettile prodotto da una tacca più ampia e profonda nel materiale spesso è anche più pesante e più difficile da espellere. I progettisti di matrici che lavorano con matrici per stampaggio di acciaio per materiali di grosso spessore- spesso aggiungono il vuoto o un getto d'aria positivo per garantire che gli sfridi eliminino lo stampo anziché accumularsi nel foro dello sfrido.
Effetti della durezza del materiale e della duttilità sulla geometria dell'intaglio
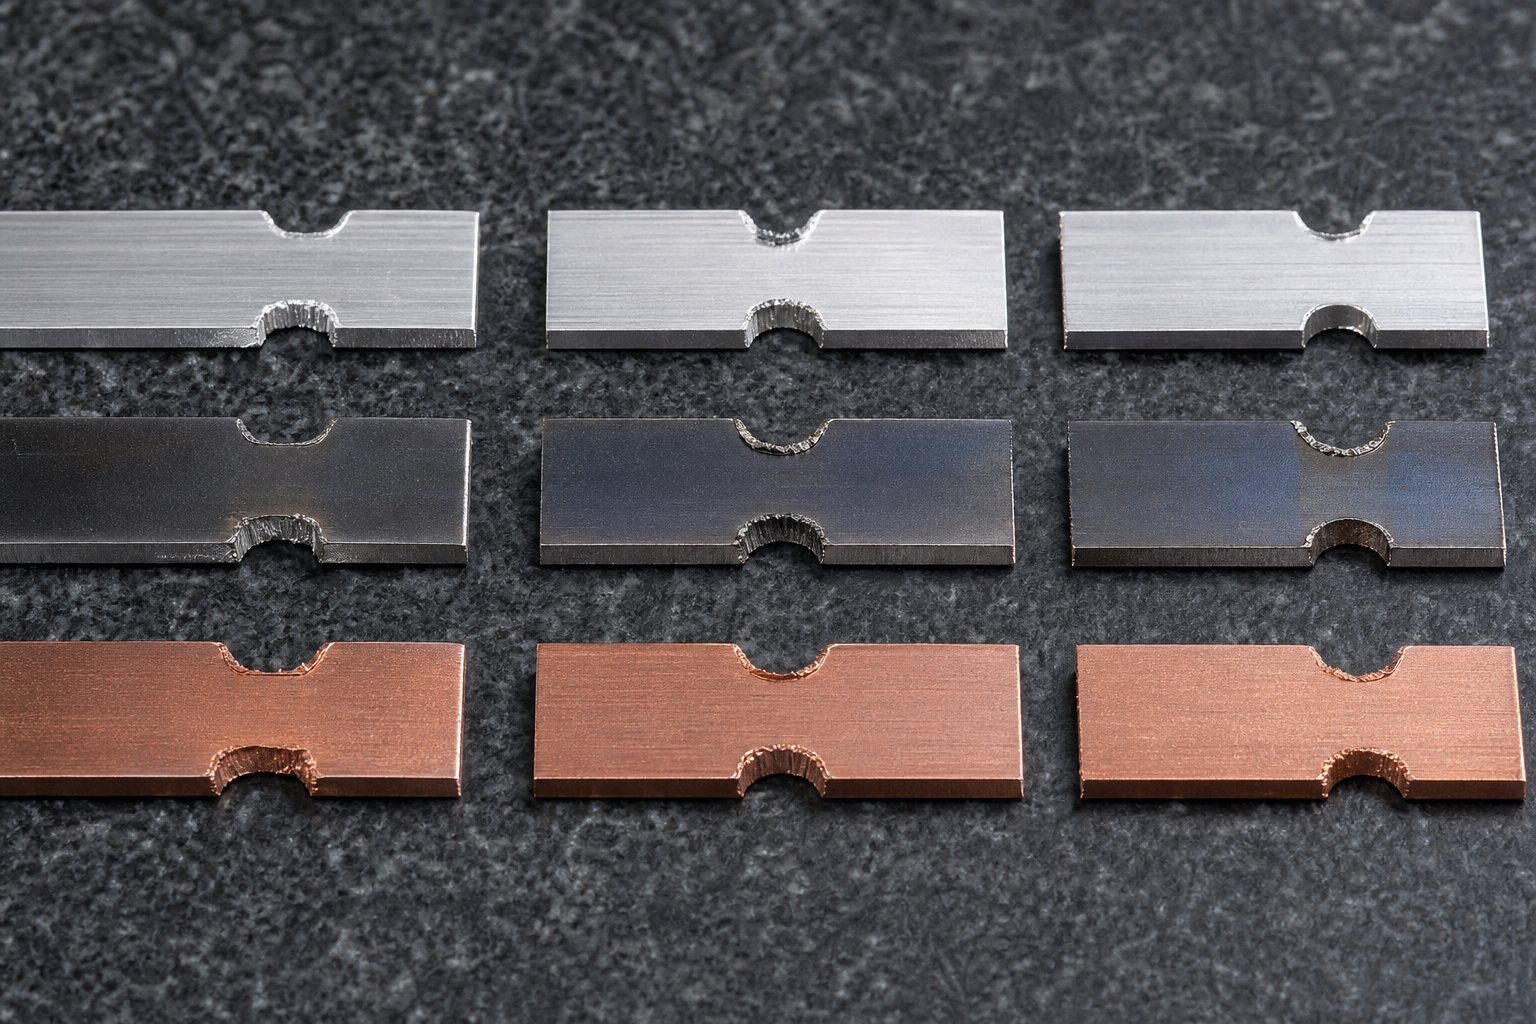
La durezza e la duttilità controllano ciò che accade ai bordi e agli angoli dell'intaglio dopo il taglio. I materiali morbidi e duttili come il rame e l'alluminio ricotto si deformano plasticamente attorno alla tacca senza rompersi. I materiali duri e a bassa-duttilità concentrano lo stress negli angoli acuti e possono dare origine a micro-fessure che si propagano sotto carichi di alimentazione ciclici.
Ecco come le diverse categorie di materiali rispondono alla geometria dell'intaglio di bypass:
- Acciaio a basso-carbonio (CRS, 1008/1010)- Tollera bene l'intaglio a V-e le geometrie rettangolari. Una buona duttilità consente la ridistribuzione delle sollecitazioni agli angoli. Un ritorno elastico moderato significa che le caratteristiche formate mantengono la loro forma in modo prevedibile, quindi i calcoli del gioco degli intagli sono semplici. Questo è il materiale di base per la maggior parte dei progetti di stampi per stampaggio di lamiera di acciaio.
- Acciaio-ad alta resistenza (HSLA, DP, AHSS)- Una durezza più elevata significa che il punzone con intaglio si usura più velocemente e le forze di taglio aumentano. La ridotta duttilità rende pericolosi gli angoli interni acuti. Gli intagli rettangolari in questi materiali necessitano di raggi angolari pari ad almeno 1,0-1,5 volte lo spessore della striscia per evitare rotture da fatica sul bordo del supporto. Il ritorno elastico è significativamente maggiore, quindi le caratteristiche formate potrebbero sporgere più del valore nominale, richiedendo una maggiore profondità di gioco nella tacca.
- Leghe di alluminio (3003, 5052, 6061)- Gli agenti teneri si formano e tagliano facilmente, ma tendono a irritarsi contro i punzoni in acciaio per utensili. Il processo di stampaggio dell'alluminio richiede superfici del punzone lucidate o utensili rivestiti (TiN, DLC) per prevenire l'accumulo di materiale sui bordi del punzone con tacca. L'alluminio inoltre-si indurisce sui bordi tagliati, il che può rendere fragile il supporto nella zona delle tacche dopo ripetuti cicli di carico. I profili con intaglio a U-con raggi generosi riducono questo rischio. Le leghe come la 6061-T6 sono più dure ma meno duttili e si comportano più come l'acciaio ad alta resistenza in termini di sensibilità alle crepe agli angoli delle intacche.
- Leghe di rame e ottone- Eccellente duttilità ma incline all'incrudimento in applicazioni-a ciclo elevato. Le tacche di bypass nella striscia di rame in genere funzionano bene con qualsiasi geometria, sebbene la morbidezza del materiale significhi che la formazione di bave sul bordo della tacca è più pronunciata. Le distanze più strette dal punzone alla matrice (circa dal 5 al 7% dello spessore per lato) aiutano a controllare l'altezza della bava.
- Acciaio inossidabile (serie 300 e 400)- I gradi austenitici (304, 316)-si induriscono in modo aggressivo durante il taglio. Il bordo della tacca diventa significativamente più duro del materiale principale, il che può portare a crepe se il supporto si flette ripetutamente sui sollevatori. I gradi ferritici e martensitici sono meno soggetti all'incrudimento ma hanno una duttilità inferiore, rendendoli sensibili alla concentrazione delle sollecitazioni negli spigoli vivi.
Il ritorno elastico del materiale merita un'attenzione speciale. Sia nel processo di stampaggio dell'alluminio che nelle applicazioni di acciaio ad alta resistenza-, il ritorno elastico fa sì che le caratteristiche formate non rimangano esattamente dove le ha posizionate il punzone. Una piegatura destinata a sporgere 3 mm sotto il piano della striscia può tornare indietro di 2,5 mm o spingersi verso l'esterno fino a 3,3 mm a seconda della resistenza allo snervamento del materiale. La profondità dell'intaglio deve tenere conto di questa proiezione del caso- peggiore, non solo della dimensione nominale della forma.
L'incrudimento sui bordi degli intagli è un problema più sottile che emerge nel tempo anziché immediatamente. Ogni colpo di pressione leggermente freddo-lavora sul bordo tagliato della tacca. In materiali come l'acciaio inossidabile e alcune leghe di alluminio, questo indurimento cumulativo alla fine rende il bordo fragile. Quando la striscia di supporto si flette su un binario di sollevamento in quella zona indurita, si formano micro-fessure che crescono fino a quando il supporto si frattura a metà-corsa. La selezione di profili rettangolari con intaglio a U- o con raggi generosi distribuisce lo stress di flessione su un'area più ampia e ritarda questa modalità di cedimento.
Considerazioni speciali sui materiali rivestiti e-ad alta resistenza
La lamiera stampata arriva sempre più con rivestimenti pre-applicati: strati di zinco zincato, superfici pre-verniciate o pellicole organiche applicate prima dello stampaggio. Questi rivestimenti aggiungono un vincolo che il metallo nudo non aggiunge. L'azione di taglio dell'intaglio taglia il rivestimento in corrispondenza del bordo tagliato, esponendo il metallo di base. Ancora più importante, mentre la striscia avanza attraverso la fustella, i bordi grezzi dell'intaglio possono raschiare contro le guide e i blocchi di arresto, generando detriti di rivestimento che contaminano la fustella.
Per gli acciai zincati e galvanconici comuni nelle applicazioni automobilistiche, la sfaldatura dello zinco sui bordi dell'intaglio è un problema noto. Lo strato di zinco è fragile rispetto al substrato e tende a rompersi e a staccarsi dal bordo tranciato. Queste particelle di zinco migrano nelle stazioni di formatura e causano difetti superficiali sulle parti finite. Le strategie per gestirlo includono:
- Utilizzo di giochi tra punzone-e-matrice leggermente più grandi (dall'8 al 12% per lato) per produrre un taglio più pulito con meno fratture del rivestimento.
- Aggiunta di stazioni di soffio d'aria-a valle del punzone con intaglio per eliminare le particelle di rivestimento sciolte prima che raggiungano le aree di formatura.
- Selezione di geometrie di intaglio che riducano al minimo il perimetro totale del taglio. Una singola tacca ampia crea meno bordi tagliati rispetto a due tacche strette che forniscono lo stesso volume di spazio libero.
Le strisce pre-verniciate o laminate presentano una preoccupazione diversa. Il bordo del notch in sé non è il problema. Piuttosto, qualsiasi bava o materiale in rilievo sul bordo tagliato può graffiare la superficie verniciata delle strisce di avvolgimento adiacenti sulla bobina o danneggiare il rivestimento durante il contatto del sollevatore. Il taglio senza bave-intagli in questi materiali richiede un controllo eccellente del gioco tra punzone-e-matrice e una frequente manutenzione del punzone per mantenere i taglienti affilati.
I materiali ad alta-resistenza superiore a 980 MPa spingono gli utensili per punzonatura ad intaglio ai loro limiti. La forza di taglio per unità di lunghezza del perimetro dell'intaglio aumenta più o meno proporzionalmente alla resistenza alla trazione del materiale. Un punzone con tacca che dura 500.000 colpi in acciaio dolce potrebbe dover essere riaffilato dopo 150.000 colpi in acciaio dual-fase 980. I progettisti di matrici compensano utilizzando acciai per utensili di prima qualità (quali per metallurgia delle polveri come CPM-10V o inserti in metallo duro) per i punzoni con intaglio in queste applicazioni e semplificando la geometria dell'intaglio per ridurre il perimetro di taglio totale e i punti di sollecitazione concentrati.
Questi fattori-specifici del materiale non esistono isolatamente. Interagiscono con la velocità di produzione, le scelte di lubrificazione e i programmi di manutenzione per determinare-prestazioni di altissimo livello. Quando una tacca di bypass inizia a causare problemi sul piano della macchina da stampa, la causa principale spesso risale a una di queste interazioni materiali piuttosto che a un difetto di progettazione fondamentale.
Risoluzione dei problemi relativi al bypass notch in produzione
Quando una tacca di bypass inizia a comportarsi in modo anomalo sulla macchina da stampa, gli operatori spesso notano il sintomo molto prima di identificarne la causa. Appaiono delle bave sulle parti finite. Le lumache risalgono nella fustella. La striscia registra erroneamente anche se la geometria della tacca sembra a posto sulla carta. Questi fallimenti raramente si verificano in modo isolato. Come confermano le ricerche progressive sulla risoluzione dei problemi degli stampi, la crescita di bave, l'estrazione dello sfrido e l'instabilità di alimentazione sono spesso sintomi della stessa progressione dell'usura sottostante piuttosto che di difetti separati. Comprendere la causa principale di ogni sintomo è ciò che distingue una soluzione rapida da un mal di testa ricorrente in qualsiasi operazione di stampaggio di precisione.
Modalità comuni di errore di bypass Notch e cause principali
Immagina che il tuo set di stampi per stampaggio funzioni alla massima velocità e improvvisamente produca fori fuori posizione nella stazione cinque. Il tuo primo istinto potrebbe essere quello di controllare i perni pilota o la fasatura dell'alimentatore. Ma se il punzone della tacca di bypass si è usurato in modo non uniforme, il riferimento di arresto che crea si è spostato. La striscia entra ancora in contatto con il blocco di arresto, ma il punto di contatto non è più quadrato, consentendo alla striscia di inclinarsi leggermente prima che i piloti si impegnino. Quel piccolo errore angolare si moltiplica in ogni stazione a valle.
Questa è una delle modalità di fallimento meno evidenti. Altri sono più visibili ma ugualmente dannosi. Ecco i principali sintomi riscontrati dagli operatori e le cause alla base di ciascuno:
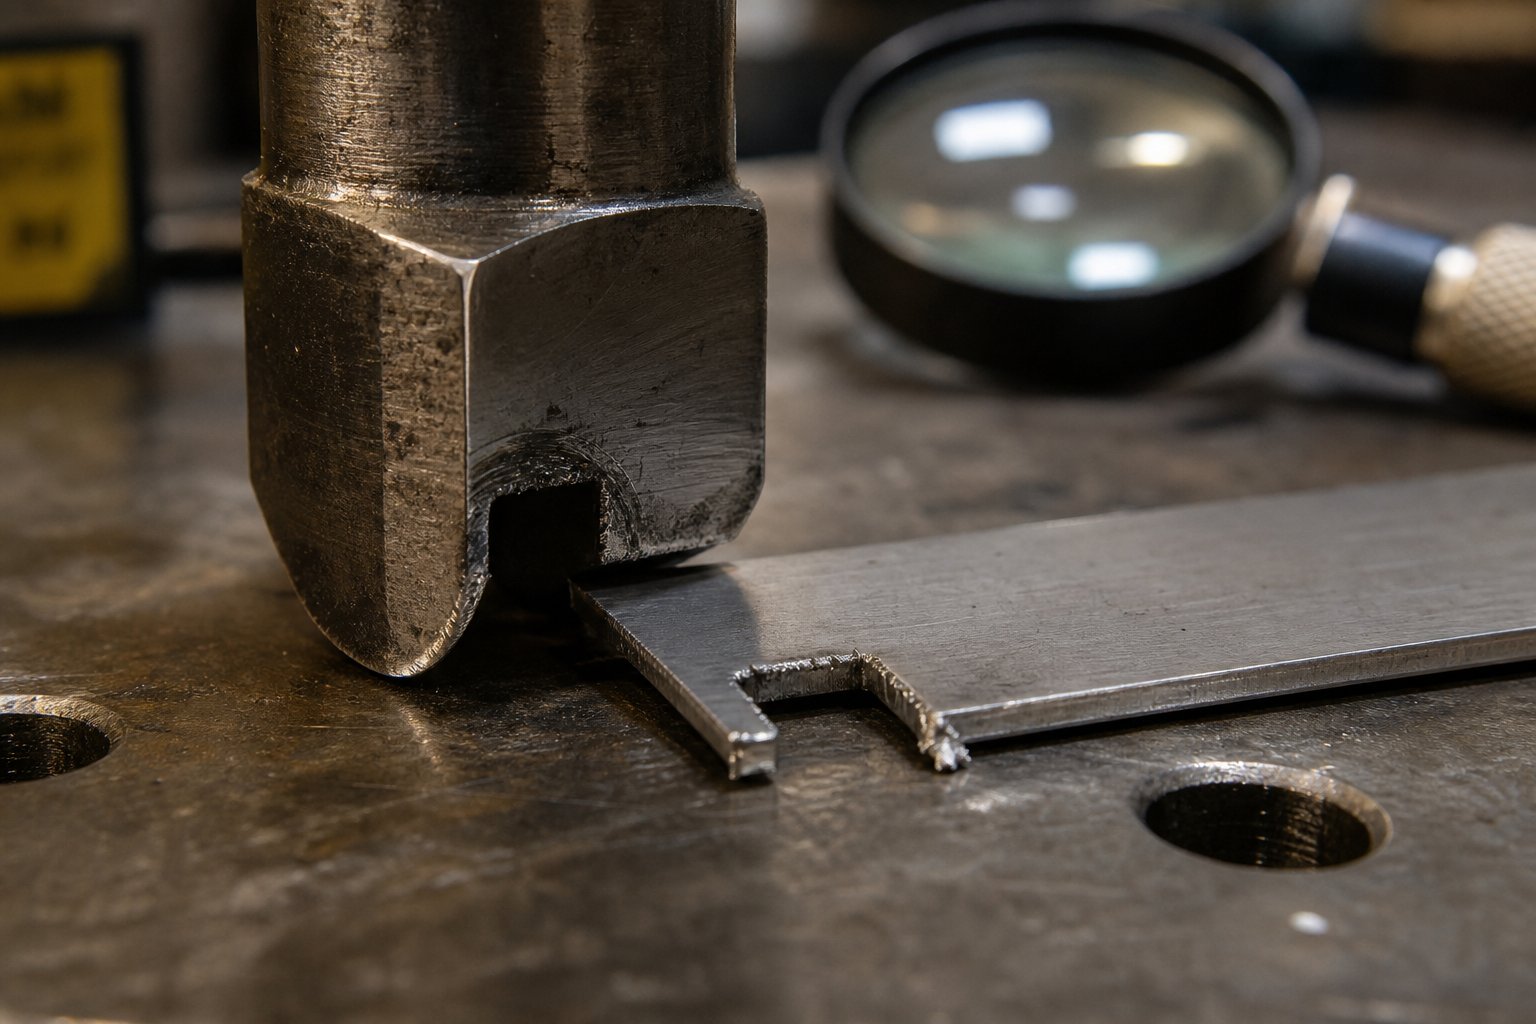
Registrazione errata della striscia nonostante la presenza della tacca.La tacca esiste e tocca il fermo, ma le parti mostrano ancora una deriva posizionale. Le cause principali includono bordi del punzone dell'intaglio usurati o scheggiati che producono una geometria dell'intaglio incoerente, un blocco di arresto con una faccia di contatto usurata o accumulo di detriti sulla superficie di arresto. In ogni caso, la geometria di riferimento si è deteriorata anche se il sistema appare funzionante. L'azione correttiva consiste nell'ispezionare il bordo del punzone della tacca sotto ingrandimento, misurare l'usura della superficie di contatto del blocco di arresto e pulire eventuali detriti accumulati dalla tasca di arresto.
Usura prematura del punzone dell'intaglio.Il punzone si smussa o si scheggia più velocemente del previsto per il materiale e il volume. Ciò è spesso riconducibile a un gioco insufficiente tra punzone-e-matrice, che aumenta la forza di taglio e genera calore sul tagliente. L'utilizzo di materiali ad alta-resistenza senza passare all'acciaio per stampi di prima qualità (quali per metallurgia delle polveri come CPM-10V o M4) accelera questo problema. Le azioni correttive includono la verifica del gioco per lato rispetto allo spessore del materiale, l'aggiornamento del materiale del punzone per applicazioni impegnative e l'applicazione di rivestimenti TiN o TiAlN per ridurre l'attrito.
Frattura della striscia portante in corrispondenza delle tacche.La striscia si rompe nella zona della tacca durante l'alimentazione, interrompendo la produzione. Questo guasto indica un'eccessiva profondità dell'intaglio che consuma una larghezza eccessiva del supporto, un incrudimento sul bordo dell'intaglio dovuto a flessioni ripetute sui sollevatori o angoli interni acuti che agiscono come elementi di aumento della tensione nei materiali a bassa-duttilità. La correzione prevede la revisione della profondità dell'intaglio rispetto alla larghezza del supporto (rimanendo al di sotto del 60-70%), l'aggiunta di raggi degli angoli o il passaggio a un profilo dell'intaglio a U-che distribuisce la sollecitazione in modo più uniforme.
Estrazione dello sfrido e formazione di bave sui bordi dell'intaglio
L'estrazione degli sfridi e la formazione di bave nelle tacche di bypass durante lo stampaggio sono due dei problemi più comuni che gli operatori devono affrontare giorno dopo giorno con gli utensili per tacche. Sono strettamente correlati perché entrambi derivano dal modo in cui il punzone interagisce con il materiale durante il taglio e il ritiro.
L'estrazione dello sfrido avviene quando lo sfrido tagliato aderisce alla faccia del punzone durante la corsa verso l'alto e ritorna nella cavità della matrice. Al colpo successivo, il proiettile può incastrarsi tra il pugno e la striscia, causando un doppio-danno da colpo o da morte. La meccanica sottostante prevede la pressione del vuoto tra il punzone e lo spezzone, combinata con la rugosità superficiale o una pellicola d'olio sul punzone che aumenta l'adesione. I punzoni usurati e con facce leggermente concave peggiorano l'effetto del vuoto. Le strategie correttive includono l'aggiunta di una scanalatura di scarico del vuoto sulla faccia del punzone, l'installazione di espulsori di sfridi caricati a molla, la verifica che l'apertura dello stampo consenta agli sfridi di cadere liberamente e la garanzia che i sistemi di soffio d'aria funzionino e siano sincronizzati correttamente.
La formazione di bave sui bordi dell'intaglio si sviluppa man mano che il punzone si smussa. Un punzone acuto produce un taglio netto con un ribaltamento minimo. Man mano che il bordo si usura, il materiale si strappa invece di tagliarsi in modo netto, lasciando una bava in rilievo sul bordo della striscia. La bava quindi trascina contro le guide e i blocchi di arresto, aumentando la resistenza all'avanzamento e accelerando l'usura su altri strumenti di stampaggio dei metalli e sui componenti dello stampo a valle. ILrapporto tra gioco e vita utensileè fondamentale in questo caso: i giochi deliberatamente progettati tra punzone e matrice riducono le forze di distacco, prolungando la durata dell'utensile e migliorando la qualità del tagliente.
Le principali azioni correttive per il controllo delle bave sono il mantenimento dell'affilatura del punzone attraverso una riaffilatura programmata, la verifica che il gioco tra punzone-e-non sia cambiato a causa di usura o disallineamento e la conferma che il grado di acciaio della matrice per stampaggio è appropriato per il volume di produzione e la durezza del materiale.
Tipi di usura delle tacche e intervalli di manutenzione
I punzoni con tacca bypass si usurano secondo schemi prevedibili che, una volta riconosciuti, ti dicono esattamente cosa c'è che non va all'interno dello stampo. L'arrotondamento del bordo è il modello più comune: il tagliente affilato sviluppa gradualmente un raggio che aumenta l'altezza della bava e la forza di taglio. La scheggiatura degli angoli appare nei materiali più duri dove i carichi d'impatto superano la tenacità del materiale del punzone. L'usura della faccia (una depressione concava sulla punta del punzone) si sviluppa dal contatto ripetuto dello sfrido e contribuisce direttamente all'estrazione dello sfrido.
Quanto spesso dovresti affilare? Non esiste una risposta universale. Come osserva Wilson Tool International, la manutenzione degli utensili è unica quanto l'applicazione stessa, con età, tipo di materiale, velocità e lubrificazione che influenzano il programma. Aspettare che compaiano delle bave visibili significa che l'usura è già progredita troppo. L'approccio più affidabile per le operazioni di stampaggio di precisione è quello di stabilire intervalli di affilatura basati sul conteggio delle corse piuttosto che sulla sola ispezione visiva.
Un quadro pratico di partenza:
- Acciaio dolce inferiore a 1,0 mm: riaffilatura dei punzoni con tacca ogni 200.000 - 300.000 corse
- Acciaio inossidabile o HSLA: riaffilabile ogni 80.000-150.000 corse
- Alluminio (soggetto a -irritabilità): ispezionare ogni 100.000 corse per verificare l'eventuale presenza di accumuli di materiale; rimacinare secondo necessità
- Materiali rivestiti (zincati, pre-verniciati): ispezionare ogni 150.000 corse per verificare l'accumulo di detriti di rivestimento sulle superfici del punzone
Questi intervalli sono punti di partenza. I numeri effettivi dipendono dalla velocità della pressa, dall'efficacia della lubrificazione e dallo specifico acciaio della matrice di stampaggio utilizzato per il punzone. Il monitoraggio dell'altezza della bava con un semplice calibro tascabile a intervalli regolari consente di impostare il ciclo di riaffilatura ottimale per la propria applicazione specifica.
La tabella seguente organizza i problemi più comuni dell'intaglio di bypass in una matrice di-riferimento rapido per gli operatori della stampante e il personale addetto alla manutenzione degli stampi:
| Sintomo | Probabile causa principale | Azione correttiva |
|---|---|---|
| Bava eccessiva sui bordi della tacca | Bordo del punzone opaco; spazio tra pugno-e{1}}dietro insufficiente; disallineamento del punzone | Punzone riaffilato; verificare e correggere l'autorizzazione; controllare l'allineamento del punzone nel fermo |
| Tirare la lumaca (la lumaca si alza con il pugno) | Vuoto tra punzone e sfrido; faccia del punzone concava usurata; espulsione inadeguata dei proiettili | Aggiungere la scanalatura di scarico del vuoto; riaffilare la faccia piatta del punzone; installare espulsori a molla o soffio d'aria |
| Eliminare gli errori di registrazione nelle stazioni a valle | Punzone usurato che produce geometria incoerente; interrompere l'usura del viso; detriti sulla superficie di arresto | Ispezionare e riaffilare il punzone con tacca; riemergere o sostituire il blocco di arresto; tasca di arresto pulita |
| Rottura prematura del punzone della tacca | Spazio insufficiente; materiale del punzone troppo fragile per l'applicazione; variazione eccessiva dello spessore della striscia | Aumentare lo spazio libero; aggiornamento a acciaio o metallo duro più resistente; verificare le specifiche della bobina in entrata |
| Frattura della striscia portante nella zona dell'intaglio | La profondità dell'intaglio supera il rapporto sicuro della larghezza del supporto; spigoli vivi in materiali a bassa-duttilità; incrudimento dovuto alla flessione ripetuta dell'atleta | Ridurre la profondità dell'intaglio o allargare il supporto; aggiungi raggi d'angolo; passa al profilo U-notch |
| Impilamento degli sfridi con tacca nell'apertura dello stampo | Foro della lumaca troppo piccolo o disallineato; interferenza dello sfrido dalla geometria della stazione adiacente; nessun meccanismo di espulsione positivo | Allargare e allineare il foro per l'intercapedine; verificare che il percorso dello spezzone non sia ostruito; aggiungere il soffio d'aria o lo scivolo a gravità |
| Profondità della tacca incoerente (varia da colpo a colpo) | Allentamento del fermo del punzone; liquidazione del blocco dello stampo; premere la deriva dell'altezza chiusa | Ri-serraggio della coppia; verificare la sede del blocco dello stampo; controllare e reimpostare l'altezza di chiusura della pressione |
Per i negozi che gestiscono-volumi di produzione elevati,Le soluzioni di stampi per stampaggio personalizzate di YICHENaffrontare molte di queste modalità di guasto in fase di progettazione specificando materiali del punzone ottimizzati, valori di gioco e percorsi di espulsione degli sfridi su misura per l'applicazione. Le decisioni di progettazione proattive eliminano i problemi di manutenzione ricorrenti che consumano tempo per l'operatore durante i cicli di produzione.
Riconoscere tempestivamente questi modelli di guasto e agire di conseguenza mantiene produttivo il tuo set di stampi per stampaggio. Ma la domanda più grande rimane: ogni matrice progressiva ha effettivamente bisogno di tacche di bypass o ci sono situazioni in cui possono essere tranquillamente omesse? Tale decisione dipende dalla complessità del pezzo, dalla tecnologia della pressa e dalle esigenze specifiche di controllo del nastro della vostra applicazione.
Quando utilizzare gli intagli di bypass e collaborare con esperti di progettazione di stampi
Non tutti gli stampi progressivi richiedono tacche di bypass. Uno stampo di tranciatura piatto che esegue semplici tagli perimetrali a velocità modesta affronta sfide di controllo della striscia completamente diverse rispetto a uno stampo di stampaggio automobilistico a 20 stazioni con imbutiture profonde, piegature multiple e tolleranze strette sulle parti metalliche stampate. La decisione di includere o omettere le tacche di bypass dovrebbe seguire una chiara logica ingegneristica piuttosto che un'abitudine o una supposizione.
Quadro decisionale per quando sono necessarie le tacche di bypass
Pensa alla necessità dell'intaglio di bypass come a uno spettro guidato da quattro fattori: complessità della parte, profondità di formatura, velocità di produzione e condizioni del materiale in entrata. Quando più fattori si allineano verso la fascia alta di tale spettro, le tacche di bypass diventano essenziali. Quando tutti i fattori si trovano nella fascia bassa, puoi tranquillamente ometterli.
Scenari in cui in genere sono necessarie tacche di bypass:
- Stampi progressivi multi-stazione con operazioni di formatura- Qualsiasi stampo che piega, imbutisce o imprime materiale nelle stazioni intermedie crea caratteristiche che devono liberare l'utensileria a valle durante l'alimentazione. Le tacche di bypass forniscono lo scarico laterale di cui questi elementi hanno bisogno per passare senza interferenze.
- Produzione ad alta-velocità superiore a 150 colpi al minuto- A velocità elevata, anche le piccole incongruenze nell'alimentazione si aggravano rapidamente. L'arresto meccanico fornito da una tacca di bypass impedisce errori di alimentazione cumulativi che i soli piloti non possono assorbire senza un'usura accelerata.
- Bobine larghe o materiali di grosso spessore- Le strisce più larghe e più spesse portano più slancio durante l'alimentazione e sono più difficili da fermare con precisione. L'inerzia dei nastri pesanti rende più probabile la sovralimentazione e un singolo evento di sovralimentazione in materiale spesso colpisce con forza sufficiente a danneggiare i componenti dello stampo.
- Bobina con problemi noti di camber del bordo- Il materiale proveniente da determinate fonti di taglio arriva con un'ondulazione del bordo pronunciata. Come osserva Art Hedrick, le tacche di bypass tagliano un bordo di riferimento diritto che rimuove la curvatura grave e consente un'alimentazione regolare indipendentemente dalle condizioni della bobina in entrata.
- Muore in cui i livelli di abilità dell'operatore variano- Nelle officine con un frequente turnover del personale di installazione, la protezione meccanica da sovralimentazione di una tacca di bypass fornisce una rete di sicurezza che nessuna protezione elettronica può sostituire se i sensori vengono bypassati o configurati in modo errato durante l'installazione.
Scenari in cui le tacche di bypass possono essere tranquillamente omesse:
- Matrici piane semplici per tranciatura o perforazione senza formatura- Se ogni stazione esegue solo-operazioni di taglio dello spessore e nessun elemento si estende sopra o sotto il piano della striscia, non c'è nulla da eliminare e il rischio di sollevamento della striscia è minimo.
- Prototipo a breve-esecuzione o strumenti-a basso volume- Quando il volume di produzione totale rimane inferiore a 50.000 parti e la velocità non è fondamentale, l'esposizione al rischio derivante da un'inceppamento occasionale è sufficientemente bassa da poter essere gestita con spilli pilota e un'attenta configurazione.
- Strisce strette e sottili con qualità dei bordi affidabile- Le strisce sottili e strette hanno una bassa inerzia di alimentazione e una curvatura minima. L'alimentatore può controllarli con precisione e i piloti possono correggere qualsiasi piccolo errore senza sovraccarico.
Includere tacche di bypass quando lo stampo esegue operazioni di formatura, funziona a una velocità superiore a 150 SPM, utilizza nastri larghi o pesanti o dipende da operatori con diversi livelli di esperienza. Omettili solo quando le parti sono piatte-tranciate, i volumi sono bassi e la qualità del materiale in entrata è costantemente controllata.
In che modo la tecnologia della servo-pressa influisce sui requisiti della tacca di bypass
Le moderne presse servo-hanno rimodellato il discorso sul controllo della striscia. A differenza delle presse meccaniche convenzionali bloccate in un ciclo di manovella fisso, le servopresse offrono profili di movimento del pistone programmabili. Possono rallentare il pistone durante le finestre di alimentazione, dando all'alimentatore più tempo per far avanzare la striscia con precisione. Ciò solleva una domanda giusta: la tecnologia servo elimina la necessità di tacche di bypass?
La risposta breve è no, ma cambia il calcolo.
Le servopresse riducono il rischio di alimentazione errata in modi specifici. I loro profili di velocità-variabili consentono finestre di alimentazione più ampie nei punti critici del ciclo di corsa, offrendo agli alimentatori CNC più tempo per accelerare e decelerare la striscia in modo accurato. COMERapporti della rivista MetalForming, le servopresse richiedono avanzamenti dinamici con tassi di accelerazione e decelerazione elevati e il sistema di alimentazione deve scambiare segnali temporali precisi con la pressa per garantire una corretta sequenza di rilascio del pilota-. Questo livello di coordinamento migliora la precisione di alimentazione oltre ciò che ottengono le presse meccaniche convenzionali.
Tuttavia, la tecnologia servo non risolve diversi problemi che le tacche di bypass risolvono meccanicamente:
- Camber del bordoesiste ancora nella bobina in entrata indipendentemente dal tipo di stampante. Nessuna quantità di servocomando raddrizza il bordo ondulato di una striscia.
- Prima-registratidurante la configurazione richiede ancora un solido riferimento di arresto. La sincronizzazione elettronica non aiuta l'operatore a localizzare correttamente il bordo anteriore della striscia quando si infila una nuova bobina.
- Gioco della caratteristica formatarimane un problema di geometria fisica. Una servopressa non rimpicciolisce una linguetta piegata né sposta l'acciaio dello stampo fuori dal percorso della striscia.
- Protezione dello stampo durante l'impostazione- La maggior parte dei danni progressivi del dado si verificano nei primi 10 colpi durante la configurazione del dado, spesso perché la protezione del dado non è ancora connessa o è stata ignorata. Un arresto meccanico funziona indipendentemente dal fatto che l'elettronica sia attiva.
L'impatto pratico della tecnologia servo sulle decisioni relative al bypass è modesto. Potresti ridurre leggermente la profondità della tacca perché una migliore precisione di alimentazione riduce la probabilità di eventi di sovralimentazione estremi. Potresti scegliere una lancia positiva-e-formare una tacca su un proiettile-produrre una tacca negativa perché le velocità di approccio più lente riducono le forze di impatto sui blocchi di arresto. Ma eliminare completamente le tacche su uno stampo industriale complesso per lo stampaggio dei metalli rimane rischioso anche con il servocontrollo. Il backup meccanico che forniscono non costa quasi nulla rispetto alla protezione che offrono.
Collaborazione con specialisti della progettazione di stampi per un controllo ottimale della striscia
Il design dell'intaglio di bypass si trova all'intersezione tra l'ottimizzazione del layout della striscia, il comportamento del materiale, la pianificazione della sequenza di formatura e i requisiti di velocità di produzione. Gestire correttamente tutti questi fattori contemporaneamente non è qualcosa che in genere riesce a gestire un operatore CAD generico-. Richiede esperienza nella progettazione di stampi specificatamente nell'utensileria progressiva per componenti di stampaggio di metalli.
Quando ti rivolgi a uno specialista di matrici per stampaggio automobilistico o altri strumenti progressivi ad alta-complessità, la conversazione sull'intaglio di bypass dovrebbe avvenire nelle prime fasi del processo di progettazione, non dopo che il layout della striscia è stato bloccato. La geometria dell'intaglio influisce sulla larghezza del supporto, che influisce sull'utilizzo del materiale, che influisce sul costo della parte. Aspettare di affrontare le tacche fino a quando la sequenza di formatura non è stata finalizzata spesso costringe a compromessi: o il supporto è troppo stretto per la corretta profondità della tacca, oppure la posizione della tacca è in conflitto con i fori pilota vicini.
I progettisti esperti di stampi valutano i requisiti dell'intaglio di bypass come parte dello studio iniziale del layout della striscia. Considerano le altezze degli elementi formati in ciascuna stazione, le caratteristiche del ritorno elastico del materiale, la velocità di produzione target e le capacità specifiche della pressa e dell'alimentatore nella struttura del cliente. Questo approccio olistico produce stampi per stampaggio dei metalli in cui tutte le funzionalità di controllo lavorano insieme anziché lottare per lo spazio.
Per gli ingegneri delle attrezzature che cercano soluzioni personalizzate di stampi per stampaggio che incorporino un corretto design dell'intaglio di bypass, l'ottimizzazione del layout delle strisce e considerazioni sul flusso di materiale,Le soluzioni di stampi per stampaggio di YICHENfornire una risorsa pratica. Il loro approccio affronta la struttura dello stampo, le specifiche dei componenti, la progettazione del punzone e l'ottimizzazione del gioco come un sistema integrato piuttosto che come decisioni isolate. Quando esamini la panoramica di qualsiasi azienda di stampi per stampaggio metalli, cerca questo tipo di metodologia di progettazione integrata. Indica un fornitore che comprende che le prestazioni dell'intaglio di bypass dipendono da tutto ciò che lo circonda nello stampo, non solo dalla geometria dell'intaglio isolatamente.
Che tu stia costruendo una nuova fustella progressiva da zero o risolvendo i problemi di alimentazione in uno strumento esistente, i principi rimangono gli stessi. Definisci i requisiti di controllo delle strisce in base alle condizioni di produzione effettive. Selezionare la geometria e il posizionamento dell'intaglio che soddisfa tali requisiti senza compromettere l'integrità del supporto. E verifica che l'intero sistema di controllo, dai tacchette ai perni pilota fino ai sollevatori, funzioni come un'unità coordinata alla velocità e al volume target. Questo approccio disciplinato è ciò che distingue le matrici affidabili per lo stampaggio dei metalli dagli strumenti che ti combattono in ogni ciclo di produzione.
Domande frequenti sulle tacche di bypass negli stampi per stampaggio
1. Qual è lo scopo delle tacche di bypass negli stampi per stampaggio progressivo?
Le tacche di bypass sono tagli in rilievo progettati nella striscia portante degli stampi per stampaggio progressivi. Svolgono tre funzioni principali: prevenire l'alimentazione eccessiva del nastro creando un riferimento di arresto meccanico, fornendo spazio in modo che gli elementi formati possano passare attraverso le stazioni di fustellatura successive senza interferenze e rimuovendo la curvatura del bordo dal materiale in bobina per garantire un'avanzamento regolare attraverso le guide. Senza di essi, le strisce possono sollevarsi, piegarsi o alimentarsi in modo errato, provocando incidenti dello stampo e rottami di parti. Funzionano insieme ai perni pilota, con la tacca che gestisce il controllo dell'avanzamento grossolano mentre i piloti forniscono il posizionamento X-Y preciso.
2. Qual è la differenza tra le tacche di bypass e le tacche di passo?
I termini sono spesso usati in modo intercambiabile, ma esistono distinzioni contestuali. L'intaglio del tono si riferisce in genere alla geometria dell'intaglio specificamente legata all'avanzamento del tono e al controllo del primo-colpo, che funziona come un fermo solido che impedisce l'alimentazione eccessiva. L'intaglio di bypass ha un significato più ampio e descrive qualsiasi geometria di rilievo che consente al materiale della striscia o agli elementi formati di passare attraverso o bypassare le stazioni successive senza interferenze. In molti stampi progressivi, una singola tacca svolge entrambe le funzioni contemporaneamente. La terminologia varia in base alla regione e alle convenzioni aziendali, con i negozi nordamericani che preferiscono il pitch notch e i fornitori globali che utilizzano più comunemente il bypass notch.
3. Quali sono i diversi tipi di geometrie degli intagli di bypass?
Esistono quattro configurazioni principali. Gli intagli a V-utilizzano tagli angolati che si incontrano in un punto, offrendo un'azione di avanzamento autocentrante-e funzionano meglio su supporti sottili inferiori a 2,0 mm. Gli intagli a U-sono caratterizzati da un fondo arrotondato che distribuisce lo stress in modo uniforme, ideale per materiali soggetti a incrudimento. Gli intagli rettangolari massimizzano l'area libera per le stazioni di formatura profonda ma necessitano di raggi angolari per evitare fessurazioni. La lancia positiva-e le-tacche della forma trattengono il materiale piegandolo fuori dalla zona di interferenza invece di rimuoverlo, eliminando gli sfridi e mantenendo la rigidità del supporto. La selezione dipende dallo spessore del nastro, dalle proprietà del materiale, dai requisiti di spazio libero e dalla profondità di formatura nelle stazioni adiacenti.
4. Quanto deve essere profonda la tacca di bypass rispetto alla larghezza della striscia portante?
La profondità dell'intaglio non dovrebbe mai consumare più del 60-70% della larghezza del supporto. Una linea guida iniziale comune imposta la profondità dell'intaglio a un valore compreso tra 1,5 e 2,0 volte l'altezza dell'elemento formato per fornire uno spazio di lavoro che tenga conto del ritorno elastico del materiale e del disallineamento della striscia. Se la geometria formata richiede un rilievo più profondo di quello consentito dal rapporto 60-70%, l'approccio corretto consiste nell'allargare la striscia portante nel layout iniziale anziché spingere la tacca più in profondità. Gli acciai ad alta resistenza tollerano rapporti più profondi grazie al maggiore carico di snervamento, mentre le leghe morbide di alluminio o rame necessitano di limiti più conservativi perché il supporto rimanente si deforma più facilmente sotto i carichi di alimentazione.
5. La tecnologia della servopressa- può eliminare la necessità di tacche di bypass?
No. Le servopresse riducono il rischio di alimentazione errata offrendo un movimento programmabile del pistone e finestre di alimentazione più ampie, migliorando la precisione dell'alimentatore rispetto alle tradizionali presse meccaniche. Tuttavia, non riguardano la curvatura del bordo nella bobina in entrata, la registrazione del primo-colpo durante l'impostazione, lo sdoganamento fisico per le caratteristiche formate o la protezione dello stampo durante i primi colpi critici quando l'elettronica potrebbe non essere attiva. La servotecnologia può consentire una profondità dell'intaglio leggermente ridotta o favorire design con intaglio positivo grazie a forze di impatto inferiori, ma eliminare completamente gli intagli su stampi progressivi complessi rimane rischioso. Il backup meccanico che forniscono non costa quasi nulla rispetto alla protezione fornita.


